


Какво е комплект матрици за щамповане и защо има значение
Когато пресата за щамповане се върти стотици пъти в минута, какво поддържа горната и долната половина на вашите инструменти в перфектно подравняване? Не самата геометрия на матрицата. Не пресата. Това е наборът от матрици за щамповане - структурната рамка, отговорна за насочването на всеки удар с повторяема прецизност през милиони цикли.
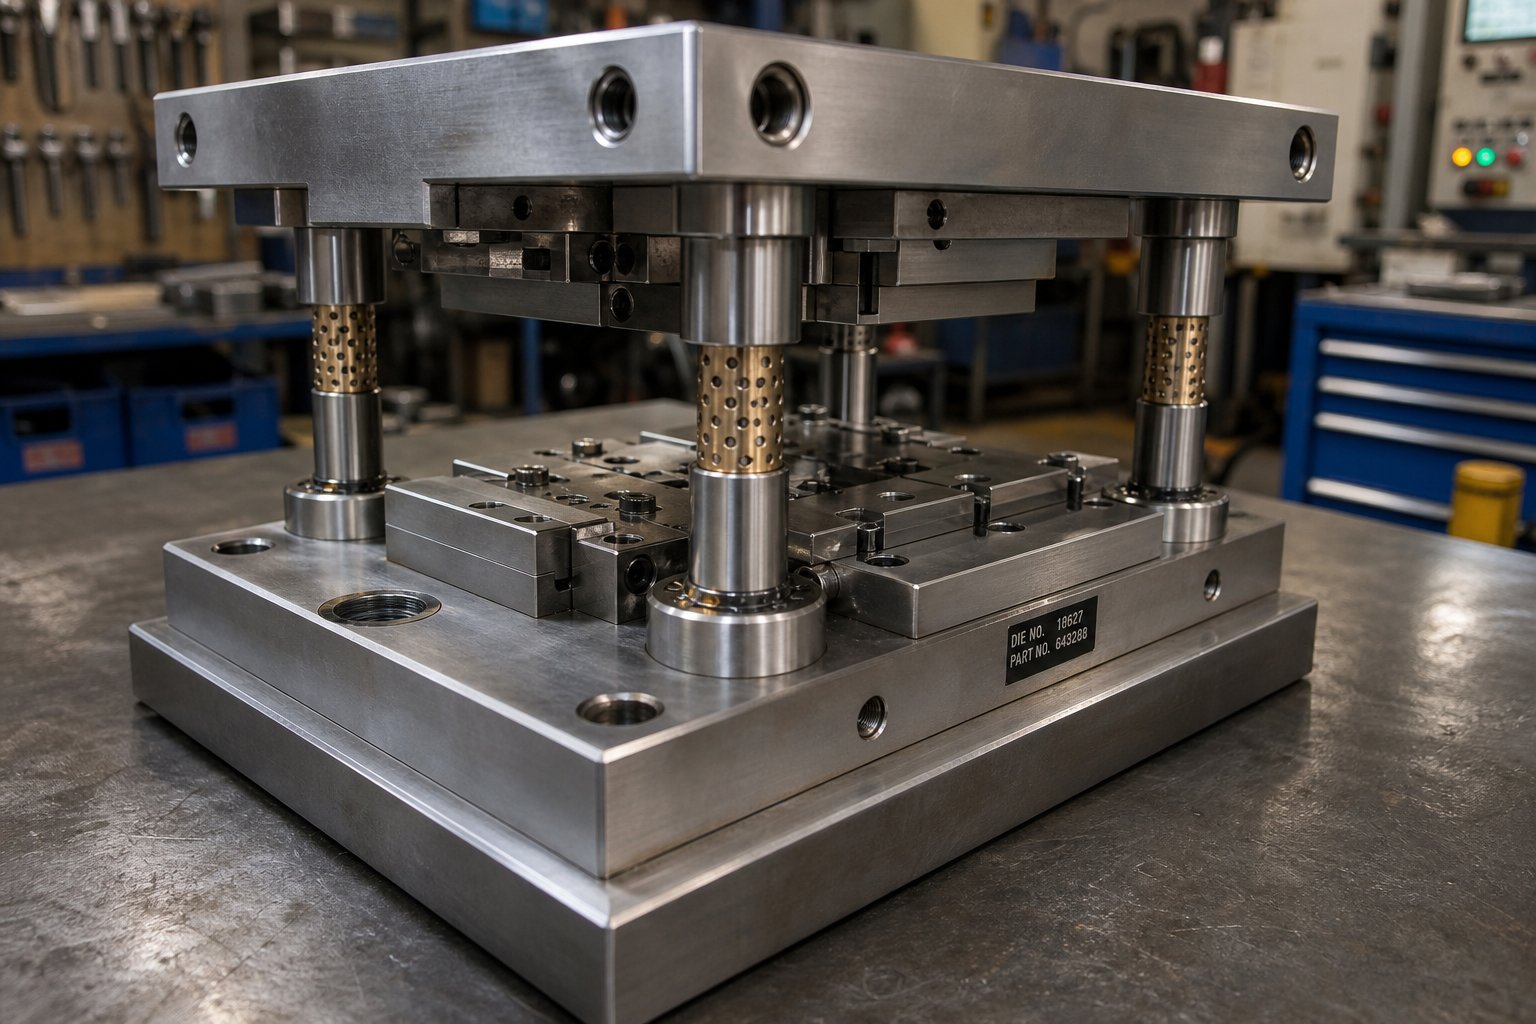
Комплект матрици за щамповане представлява комплект от горни и долни обувки на матрицата, водещи стълбове и водещи втулки, който държи двете половини на матрицата за щамповане в прецизно подравняване през целия ход на пресата. Той не реже или формира материал - той гарантира, че компонентите, които го правят, са позиционирани точно всеки път.
Помислете за това по следния начин: матрицата е скелетът, а детайлите за рязане или формоване са мускулите. Без твърд, добре-подравнен скелет, дори и най-острите щанци и матрици ще произведат непоследователни части.
Какво всъщност прави комплектът матрици за щамповане
Комплект матрици за печатислужи за една основна цел - поддържайки подравняване между поансона (горната половина) и блока на матрицата (долната половина) при огромна сила. Горните и долните обувки на матрицата разпределят натоварването на пресата равномерно, предотвратявайки локализирано отклонение. Направляващи стълбове и втулки ограничават страничното движение, така че режещите ръбове се срещат с хлабини, често измервани в десети от хилядната от инча. Тази система за насочване позволява на матриците за щамповане да произвеждат идентични части, независимо дали сте на цикъл десет или цикъл десет милиона.
Комплектите матрици също абсорбират и пренасочват страничната тяга, генерирана по време на операциите по формоване. Без този структурен гръбнак небалансираните сили биха ускорили износването, влошили толерансите на частите и в крайна сметка биха повредили самата преса.
Набор от матрици срещу блок от матрици - Ключово разграничение
Тук често се прокрадва объркване. Набор от компоненти на матрицата включва обувките, стълбовете и втулките - инфраструктурата за подравняване. За разлика от това, щанцовите блокове съдържат действителните режещи ръбове, оформящи профили и геометрия на пробиване. Можете да разменяте различни щанцови блокове в един и същи щанцов комплект, ако отпечатъкът съвпада, което е точно причината стандартизираните щанцови комплекти да намаляват разходите за инструменти в продуктовите семейства.
Това разграничение има значение, тъй като недостатъчната производителност често се дължи на комплекта, а не на самия зар. Износените втулки, обувките с малък размер или грешната конфигурация на щифта ще влошат качеството на частта, независимо от това колко прецизно е шлифована вашата режеща геометрия. Изборът на конфигурация - оформление на стълба, тип лагер, материал на обувката и оразмеряване - директно определят точността на подравняване, достижимия живот на инструмента и съвместимостта с вашето пресово оборудване. Всяка от тези променливи се комбинира с обема на производството, което прави ранните решения относно архитектурата на комплекта на матрицата ви един от най--изборите на лост във всяка програма за щамповане.
Основни компоненти във всеки комплект матрици
Всекикомпонент на матрицата за щампованеиграе специфична инженерна роля в поддържането на вашите инструменти живи и вашите части точни. И все пак повечето препратки просто изброяват части, без да обясняват защо имат значение при натоварване. Когато разберете какво всъщност прави всяка част - и какво се случва, когато се провали -, можете да проследите проблемите с качеството обратно до тяхната първопричина, вместо да преследвате симптомите.
Обяснени горни и долни обувки на матрицата
Обувките на матрицата са в основата на целия комплект на матрицата. Горната обувка (наричана още държач на поансон) носи режещите и оформящите елементи, които се движат с пресовия барабан. Долната обувка (държачът на матрицата) е захваната към опората на пресата и поддържа плочата на матрицата, бутоните и всяка формовъчна геометрия, монтирана под лентата.
Представете си, че притискате дланта си върху маса - силата се разпределя равномерно върху ръката ви. Обувките Die работят по същия начин. Те разпределят концентрирания тонаж на пресата в широк отпечатък, така че никоя отделна област на матрицата не изпитва разрушително локализирано отклонение. Дебелината на обувката е проектирана спрямо очаквания тонаж: твърде тънка и обувката се огъва по средата на-хода, измествайки хлабините между щанци и техните свързващи бутони. Това огъване може да е само няколко хилядни от инча, но в продължение на милиони цикли ускорява износването на ръбовете и предизвиква израстване на грапавини върху щампованите ви части.
Повечето обувки за матрици се изработват от стоманена плоча или чугун, след което се шлифоват плоско и успоредно. Равномерността и успоредността са критични - всяко отклонение се превръща директно в грешка при подравняване между горната и долната половина на вашия инструмент.
Водещи стълбове, втулки и системи за подравняване
Водещите стълбове са прецизно шлифовани, закалени стоманени цилиндри, пресовани или захванати в една обувка на матрицата. Те се плъзгат през съвпадащи водещи втулки, монтирани в противоположната обувка, ограничавайки страничното движение до допустимите отклонения в рамките0,0001 инчаТова е механизмът, който поддържа подравняването-до-удара ви постоянен удар след удар.
Съществуват два основни типа втулки. Триещите втулки (плъзгащи лагери) използват бронзови или алуминиеви-бронзови втулки, понякога вградени с графитни тапи за смазване. Втулките на сачмените лагери се движат върху сачмени лагери с клетка, осигурявайки почти-нулева хлабина и по-лесно отделяне на матрицата. Изборът между тях влияе върху способността за прецизност, интервалите на поддръжка и колко добре комплектът се справя със страничната тяга - тема, разгледана в дълбочина по-късно в тази статия.
Диаметърът и дължината на стълба също имат значение. По-малките стълбове се отклоняват при странично натоварване, докато стълбовете, които са твърде къси, позволяват на сферичната клетка да излезе от втулката по време на хода, повреждайки лагерите и влошавайки точността на подравняване с течение на времето.
Спомагателни компоненти, които завършват монтажа
Освен обувките и направляващите системи, няколко поддържащи компонента държат матрицата заедно и я предпазват от повреда:
- Поддържащи плочи- закалени стоманени плочи, поставени зад щанци и бутони, за да предотвратят вграждането на главите на щанцата в по-мекия материал на обувката при повтарящ се удар.
- Блокове на петата- стоманени блокове, закрепени с болтове към горните и долните обувки със закалени износващи се плочи, които абсорбират страничния натиск. Те предотвратяват странично изместване, когато силите на рязане или формоване са небалансирани.
- Дюбелни щифтове- прецизни-щифтове за заземяване, които локализират секциите на матрицата, фиксаторите и блоковете в тяхната точна позиция върху обувката. Винтовете държат компонентите надолу; дюбелите ги държат на място.
- Пружини- високо{1}}пресивни пружини (механична намотка или азотен газ), които осигуряват сила на оголване, натиск на подложката или сила на връщане на гърбицата в инструмента.
- Слотове за стебло или скоба- механичният интерфейс, който закрепва горната обувка към бунта на пресата. По-малките матрици използват стебло, притиснато в центъра на обувката; по-големите матрици разчитат на процепи за скоби, обработени по ръбовете на обувката.
Всяка спомагателна част е потенциална точка на повреда. Напукана опорна плоча позволява гъба с глава на удар в обувката. Износен блок на петата позволява прогресивно странично отклонение. Счупеният дюбел позволява на секция на матрицата да се измести точно толкова, колкото да изхвърли вашите празни пространства.
| Компонент | функция | Типичен материал | Индикатор за повреда |
|---|---|---|---|
| Горна обувка | Носи инструмент-отстрани; разпределя силата на овен | Стоманена плоча или чугун | Натъртване на повърхността, загуба на паралелизъм |
| Долна обувка за матрица | Поддържа инструменти от-страни на матрицата; монтира се за укрепване | Стоманена плоча или чугун | Локализирана деформация под бутоните |
| Ръководни публикации | Ограничава страничното движение между обувките | Цементирана-или-закалена инструментална стомана | Видими линии на износване, измерима загуба на диаметър |
| Водещи втулки | Получава направляващи постове; поддържа толеранс на подравняване | Бронз, алуминиев-бронз или стомана (тип сачмен лагер) | Повишен клирънс, точкуване |
| Поддържащи плочи | Предотвратява вграждането на перфоратор в обувките | Закалена инструментална стомана | Следи от напукване, вдлъбнатини или гъбички |
| Блокове на петата | Абсорбира страничната тяга от небалансирани сили | Стомана със закалени износващи се пластини | Износване на пластината, видима хлабина |
| Дюбели | Намира прецизно секциите на матрицата върху обувките | Закалена легирана стомана | Срязване, разхлабване в отвора |
| Die Springs | Осигурява сила за отстраняване, подложка или връщане | Хром-ванадиева стомана (механична) или азот | Загуба на височина над 5%, напукване |
| Слотове за стебло/скоба | Осигурява горната обувка за притискане | Неразделна част от обувката (стомана) | Удължаване на слотовете, разхлабване на стеблото |
Ще забележите модел в тази таблица: всеки индикатор за неуспех проследява обратно един и същ резултат - загуба на подравняване. Това е така, защото всеки компонент на матрицата за щамповане съществува, за да поддържа пространствената връзка между горната и долната половина на матрицата. Когато някой отделен елемент се влоши, системата за насочване компенсира, докато не може, и качеството се променя тихо, докато някой не забележи лоши части надолу по веригата.
Тогава истинският въпрос не е само какво има вътре във вашия набор -, а как подреждате тези компоненти. Разположението на стълбовете, броят и конфигурацията определят как твърдостта и достъпността се съчетават една с друга, а правилното оформление зависи изцяло от операцията, която вашият инструмент трябва да извърши.
Типове конфигурация на матрицата и кога да се използва всеки
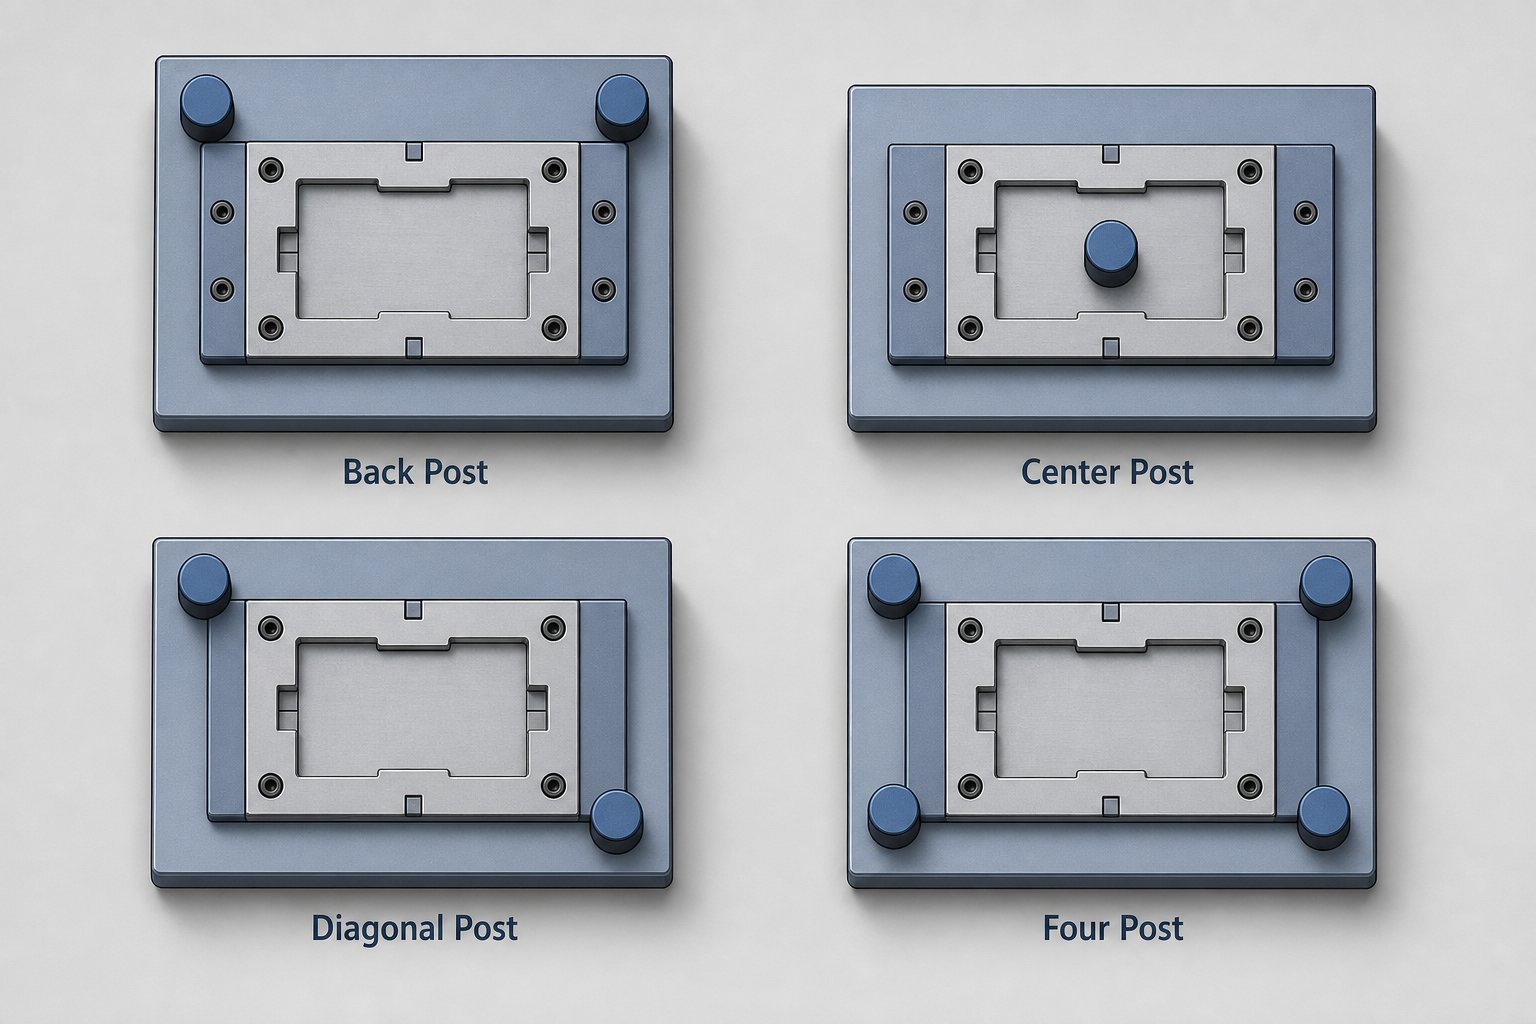
Поставянето на стълбовете не е закъсняла мисъл -, а дизайнерско решение, което заключва компромиса между твърдост, прецизност на подравняване и физически достъп до пространството на матрицата. Четири стандартни конфигурации покриват огромното мнозинство от приложенията на матрицата за печат, но повечето инженери наследяват оформление, вместо да го избират умишлено. Избирането на грешна конфигурация за вашата операция въвежда проблеми с подравняването, които никаква подмяна на подложки или втулки няма да разреши.
Конфигурации на заден и централен стълб
Комплектите задни стълбове позиционират и двата водещи стълба по протежение на задния ръб на обувките на матрицата, оставяйки предната част и страните напълно отворени. Това е най-често срещаното оформление за матрици с прогресивно и -захранване на ленти, тъй като отворената предна част осигурява безпрепятствено подаване на ленти, отстраняване на скрап и видимост на оператора. Ако използвате матрица за щанцова преса, комплект за изрязване или пробиване с бобина-захранван материал, задната стойка почти винаги е отправната точка.
Компромисът? Два стълба отзад създават условия за асиметрично насочване. При силни сили на рязане предната част на обувката на матрицата не се поддържа и е по-податлива на деформация - особено при по-широки матрици, където разстоянието между централната линия на стълба и работната зона е голямо. За тесни, високо{3}}скоростни прогресивни инструменти това рядко има значение, но за широки матрици с тежки формовъчни станции близо до предния ръб, комплектите задни колони могат да позволят достатъчно накланяне на челюстите, за да се измести подравняването на-към- матрицата.
Комплектите централни стълбове решават това, като поставят двата водещи стълба от противоположните страни - в центъра наляво и надясно -, така че работната зона да седи между тях с балансирана опора. Тази геометрия разпределя равномерно страничните сили, което прави щампата за централна щампа по-добър избор за симетрични операции за заготовка, където страничните натоварвания на натиск са еднакви във всички посоки. Недостатъкът е намаленият достъп от двете страни, което усложнява подаването на ленти и затруднява ръчното зареждане на части.
Конфигурации по диагонал и четири колони
Комплектите с диагонални стълбове поставят двата стълба в диагонално противоположни ъгли - обикновено отзад-вляво и отпред-вдясно. Това отваря две съседни страни за достъп, което ги прави много-подходящи за операции, при които части или заготовки се зареждат ръчно-отпред или отстрани. Ще откриете диагонални набори във второстепенни операции като нарязване или формоване, където автоматизацията не е оправдана и обхватът на оператора има значение.
Четири комплекта стълбове поставят водещи стълбове във всеки ъгъл на обувката на матрицата. Това осигурява максимална устойчивост на деформация и най-равномерно насочване по цялата повърхност на обувката. Когато тонажът се изкачи в територията на матрицата на хидравличната преса, - дълбоко изтегляне, тежко изсичане или формоване с висока-сила - четирите конфигурации на стълбовете предотвратяват преобръщането на челюстите и локализираното огъване, на които два-оформления на стълбовете не могат да устоят. Компромисът е очевиден: достъпът е ограничен от четирите страни, така че подаването на ленти изисква отваряне на слотове, машинно изработени през обувките, а поддръжката на матрицата изисква повече усилия за разглобяване.
Как да съобразите конфигурацията с вашата операция
Изборът на правилното оформление се свежда до три въпроса: Колко твърдост изисква вашият процес? Къде материалът влиза и излиза от матрицата? И как операторите и автоматизацията ще взаимодействат с инструмента по време на производството?
Стандартната матрица за високо{0}}скоростно прогресивно щамповане почти винаги използва оформление на задната стойка, тъй като достъпът до подаване надделява над незначителното увеличение на твърдостта на допълнителните щампи. Обратно, тежка матрица за формоване, работеща в хидравлична преса, се нуждае от четири стълба, тъй като контролът на деформацията е основната грижа и достъпът до лентата е без значение. Конфигурациите с диагонални и централни стълбове обслужват средните - операции с умерен тонаж, където изискванията за достъп изключват крайностите.
| Конфигурация | Твърдост | Достъпност | Най-доброто приложение | Относителна цена |
|---|---|---|---|---|
| Заден стълб (2 стълба, отзад) | Умерен | Отличен - отворен отпред и отстрани | Прогресивни щанци, заготовка и пробиване-с ленти | ниско |
| Централен стълб (2 стълба, отстрани) | Умерено-Високо | Ограничен - ограничен от двете страни | Симетрично изрязване, балансирано рязане | ниско |
| Диагонален стълб (2 стълба, срещуположни ъгли) | Умерен | Добре - две съседни страни са отворени | Ръчно-зареждане на вторични операции, изрязване | ниско |
| Четири стълба (4 стълба, всички ъгли) | Максимум | Ограничено - всички страни са частично блокирани | Тежко формоване, дълбоко изтегляне, високо{0}}тонажно монетосечене | По-високо |
Забележете, че комплектите матрици за пресови приложения под приблизително 100 тона рядко оправдават четири-конфигурации на стълбове - допълнителните разходи и намалената достъпност не се компенсират от значими печалби на твърдост при по-ниски тонажи. Но след като силите на формоване генерират значителна странична тяга или обхватът на обувката ви надхвърли това, което два стълба могат да стабилизират, увеличаването до четири стълба елиминира отклонението-предизвикано отклонение при подравняване, което тихо влошава качеството на частта по време на производствен цикъл.
Конфигурацията определя границите на това, с което може да се справи вашата система за насочване. Но в рамките на всяка конфигурация типът на лагерната система - сачмен лагер или плъзгащ лагер - определя колко прецизно стълбовете и втулките поддържат подравняване при натоварване и колко прощаващ е комплектът, когато условията не са идеални.
Сачмени лагери срещу направляващи системи за плъзгащи лагери
Вашата публикационна конфигурация определя структурната рамка. Но лагерната система вътре в тези стълбове и втулки определя колко точно тази рамка действително работи при натоварване - и колко бързо наказва пренебрегването. Две философии на лагерите доминират в инструментите за щанцоване: сачмен лагер (търкалящ елемент) и плъзгащ лагер (триене). И двете произвеждат отлични части. И двете се провалят по различен начин. Изборът между тях не е кой е „по-добър“ -, а кой отговаря на реалните условия на вашата операция.
Системи за водачи на сачмени лагери и прецизни предимства
Водещите системи със сачмени лагери използват сачмени лагери с клетка, разположени между външния диаметър на водещия стълб и вътрешния диаметър на втулката. Тези компоненти работят в aпредварително заредено състояние- валцоващо пресоване с отрицателна хлабина, често стегнато от 0,0001 до 0,0021 инча в зависимост от производителя и диаметъра на стълба. Тази почти-нулева хлабина е това, което осигурява прецизността на подравняване, която се изисква при щамповане с тесен-допуск.
Представете си разликата между плъзгане на чекмедже върху дървени релси и търкаляне върху сачмени лагери. Действието на търкаляне елиминира приплъзване, намалява натрупването на топлина по време на непрекъснат цикъл и поддържа постоянно подравняване при скорости над 200 удара в минута. За операции с прецизна матрица и щамповане - високо-скоростно щанцоване с-до-разстояния на щанцо, измерени в десети - насочването на сачмен лагер печели своето предимство.
Уловката? Системите със сачмени лагери изискват дисциплина. Те не понасят замърсяване, грубо боравене или непоследователно смазване. Едно-единствено неправилно подаване, което ударно-натоварва матрицата, може да разруши каналите, създавайки вдлъбнатини, които предизвикват „неравномерно“ движение и прогресивно отклонение на центровката. Сгъстеният въздух, издухван небрежно около направляващата система, вкарва песъчинки в пътеката на търкаляне, където се търкаля, вместо да се вгражда -, ускорявайки щетите, вместо да ги абсорбира. Тези повреди често се маскират като износване на поансона или проблеми с хлабината, изпращайки инструменталните помещения на разочароващи заобиколни пътища за отстраняване на неизправности.
Рафинираното минерално масло с добавки за екстремно-налягане е препоръчителната смазка - никога не е грес, която улавя замърсителите в отрицателния-хлабина възел и възпрепятства правилното въртене на лагера.
Плъзгащи лагерни системи и предимствата им за издръжливост
Комплектите плъзгащи лагери заменят търкалящите се елементи с бронзови, импрегнирани с масло-бронз или стоманени-втулки, които поддържат направляващия стълб чрез смазан плъзгащ интерфейс. Има измерима хлабина между стойката и втулката - обикновено от няколко десети до пълна хилядна -, което означава по-малко груба прецизност от системите със сачмени лагери, но значително повече опрощаване.
Какво значение има тази прошка? Навсякъде условията не са идеални. Плъзгащите лагери понасят замърсяване, тъй като частиците се вграждат в по-мекия материал на втулката, вместо да преминават през контактната зона. Те се справят със страничен натиск и ударни натоварвания без катастрофалните повреди на каналите, които прекратяват полезния живот на сачмената лагерна система. Те оцеляват при грубото боравене, което се случва по време на смяна на матрицата на натоварената пресова площадка. И те продължават да работят при пропуски в смазването, които биха заклещили подвижния -елемент.
За приложения на матрици и инструменти, включващи тежко формоване извън-центъра, действие на гърбица или среди с песъчинки във въздуха и непоследователни рутинни процедури за поддръжка, плъзгащите лагери се повредят по-предвидимо. Когато се износят, симптомът е постепенно нарастване на клирънса -, което може да се измери, проследи и коригира, преди качеството да пострада. Тази предвидимост сама по себе си ги прави предпочитан избор за много прецизни матрици при операции по формоване и изтегляне, където страничната тяга е постоянна реалност.
Търговията с разходите е ясна: комплектите плъзгащи лагери са по-евтини за закупуване и подмяна, но износените водещи стълбове могат да получат нарязване или конус, което изисква по-сложна корекция, отколкото просто смяна на втулка.
Когато хибридните конфигурации имат смисъл
Някои приложения на матрици за инструменти не се вписват добре в една категория. Прогресивната матрица може да се нуждае от плътно подравняване в посоката на подаване (където регистрацията на щанца-към-пилота е най-важна), но изпитва значителен страничен натиск, перпендикулярен на подаване от станциите за формоване. Хибридните конфигурации се справят с това чрез водене на сачмени лагери по критичната ос и плъзгащи лагери по напрегнатата-натоварена ос -, улавяйки прецизността там, където има значение, като същевременно абсорбира злоупотребата там, където е неизбежна.
| Критерии | Водеща система за сачмени лагери | Водеща система за плъзгащи лагери |
|---|---|---|
| Прецизност на подравняване | Близо{0}}нулев просвет (0,0001–0,0021 инча предварително натоварване) | Измерим просвет при движение (0,0005–0,001 инча типично) |
| Товароносимост | Умерен -, концентриран върху отделни топкови елементи | Висок -, разпределен в цялата контактна площ на втулката |
| Нужди от поддръжка | Често смазване с минерално масло; чистата среда е критична | Периодично смазване; толерира по-дълги интервали |
| Толерантност към околната среда | Ниското - замърсяване причинява ускоряване на щетите | Високите - частици се вграждат, а не циклично |
| Устойчивост на ударно натоварване | Лошо - извличане от ударни събития | Добър - се деформира постепенно без катастрофална повреда |
| Цена (покупка) | По-висока - прецизни търкалящи се тела и клетки | Долна - по-опростена конструкция на втулката |
| Идеални приложения | Високо{0}}скоростно изрязване/пробиване, тесни допуски, специализирани плъзгачи | Тежко формоване, гърбични матрици, висок страничен натиск, мръсна среда |
Системата за насочване, която избирате, определя какво може да понесе вашият комплект матрици за щамповане -, но не работи изолирано. Истинският тест за ефективност идва, когато съпоставите както конфигурацията, така и типа на лагера с конкретната операция за щамповане, която вашият инструмент трябва да извърши. Заготовката, пробиването, формоването и изтеглянето поставят фундаментално различни изисквания към твърдостта на матрицата и точността на подравняване.
Съвпадение на комплекти матрици за конкретни операции за щамповане
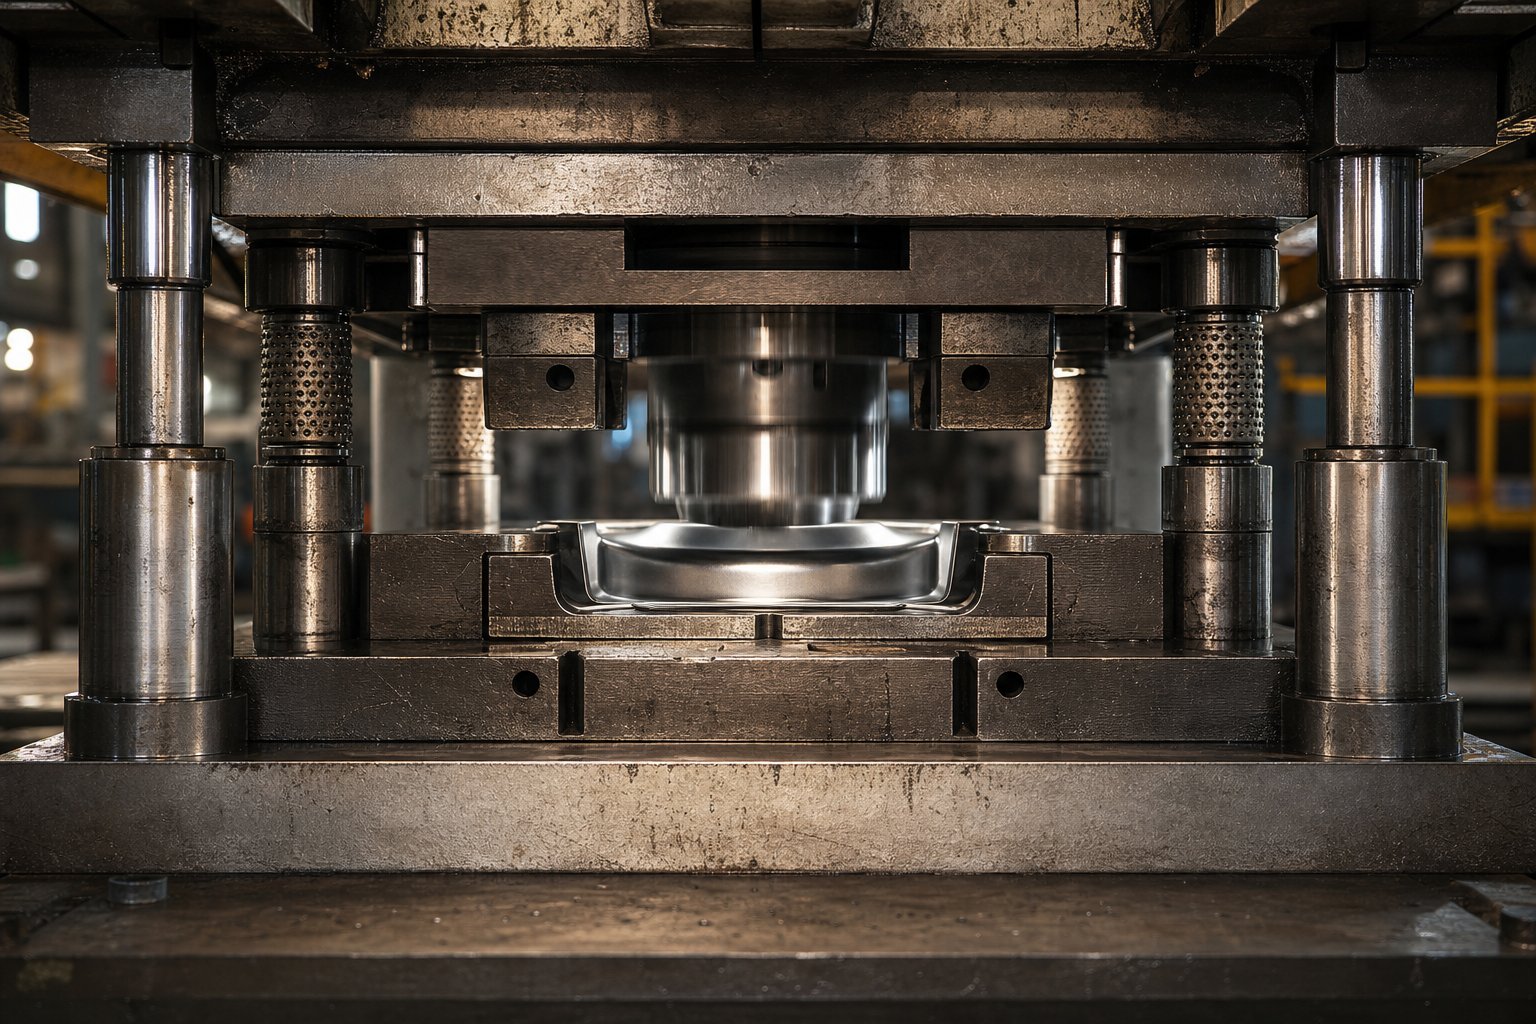
Различните операции на щамповане не изискват само различни щанци и матрици - те изискват изцяло различно структурно поведение от матрицата, поставена под тях. Матрица за заглушаване, работеща при 400 удара в минута, поставя изисквания за подравняване, които нямат нищо общо с това, което среща инструментът за дълбоко изтегляне при 15 удара в минута. И все пак много инженери избират своята конфигурация на матрицата въз основа на навик или наличност, а не на действителната физика на техния процес.
Ето един практичен начин да помислите за това: всяка операция попада някъде в спектъра на търсенето на твърдост. Някои се нуждаят от изключителна позиционна точност с минимална сила. Други се нуждаят от масивна структурна устойчивост с по-прощаващи толеранси. Където вашата операция попадне в този спектър, трябва да управлява всяко решение за набор от матрици - брой постове, тип лагер и дебелина на обувката.
Комплекти матрици за бланкиране и пробиване
Заготовката и пробиването са процеси на срязване. Щанциите и матриците не образуват материал -, те го счупват чисто чрез прокарване на режещ ръб през листа със строго контролирана хлабина от всички страни. Тази хлабина, обикновено от 5% до 10% от дебелината на материала на страна за мека стомана, определя качеството на ръба, височината на ръба и контрола на шлауха. Когато вашият комплект матрици за щамповане позволява дори няколко десети от страничното изместване по време на хода на рязане, тези луфтове стават неравномерни. Едната страна се затяга, докато противоположната страна се отваря, произвеждайки заострени шайби, които се забиват в отвора на матрицата, и части с неравномерни шарки.
Ето защо прогресивните операции за заготовка преобладаващо предпочитат комплекти задни колони с водачи на сачмени лагери. Оформлението на задната стойка осигурява безпрепятствено подаване на лентата отпред, което има значение, когато работите с бобини с висока скорост с автоматизирано подаване. Воденето на сачмените лагери осигурява почти{2}}подравняване с нулева хлабина, което поддържа всяка станция за щанцоване регистрирана прецизно спрямо пилотите на лентата, ход след ход.
За типичен набор от щанци и матрици за ламарина, извършващи високо{0}}скоростно изрязване, системата за подравняване трябва да поддържа позиционна точност в рамките на половината от разстоянието на матрицата. Ако клирънсът ви от -до- матрица е 0,003 инча на страна, отклонението на системата за насочване над 0,0015 инча започва да води до видимо влошаване на качеството. Комплектите сачмени лагери рутинно постигат това. Комплектите плъзгащи лагери могат да работят за по-дебели материали с по-големи хлабини, но им липсва позиционната повторяемост, която се изисква при заглушаване на тънък{10}}габарит.
Задържането на охлюви е друг фактор. Когато хлабината се измести, охлювите не се освобождават чисто - те се забиват в отвора на матрицата или се дърпат обратно върху повърхността на лентата. При прогресивните щампи за щамповане на ламарина, заседналият охлюв на станция три означава скрап части от всяка станция надолу по веригата. Наказанието за твърдост за загуба на подравняване се усилва в цялото оформление на лентата.
Комплекти матрици за операции по формоване и изтегляне
Операциите по формиране и чертане се изпълняват по различни правила. Вместо да разбиват материала, формовъчните матрици го огъват, разтягат и компресират в нова геометрия. Доминиращите сили се изместват от вертикално срязване към страничен натиск, докато материалът тече през формиращите радиуси, в кухини и срещу натискащи подложки. Този страничен тласък е това, което наказва най-агресивно комплектите.
Помислете за операция за дълбоко изтегляне. Тъй като поансонът избутва материала в изтеглящата кухина, държачът на заготовката упражнява натиск върху фланеца, докато материалът тече навътре. Всяка асиметрия във формата на заготовката, смазването или дебелината на материала създава небалансирани хоризонтални сили, които се опитват да изместят горната обувка спрямо долната. Според изследване наИнститут за технология на металообработване, управлението на потока на металния лист между свързващите елементи без набръчкване или напукване изисква както прецизен контрол на налягането на държача на заготовката, така и достатъчно твърда структура на матрицата, за да поддържа равномерна междина на свързващото вещество при натоварване.
Четири конфигурации на стълбове са стандарт за дълбоко изтегляне, тъй като те издържат на страничен натиск от всички посоки едновременно. Насочването с четири- ъгъла предотвратява преобръщането на челюстите, независимо от това откъде произлизат силите на натиск, което има значение, тъй като потокът на материала при неравномерно изтегляне рядко създава симетрично натоварване. Тежките щанцови обувки - често са с 25% до 50% по-дебели от еквивалентните заготовки - поглъщат огъващия момент, който създават тези сили на натиск, без да се отклоняват достатъчно, за да променят връзката между поансона-към-кухината по средата-ход.
Насочването на плъзгащите лагери често превъзхожда сачмените лагери тук. Устойчивите странични натоварвания по време на ход на формоване биха разрушили каналите на сачмените лагери с течение на времето, докато бронзовите втулки поемат този натиск върху цялата им контактна повърхност без катастрофални повреди. За матрици за метално щамповане, извършващи тежко огъване или изтегляне, предсказуемият модел на износване на плъзгащите лагери всъщност е предимство - можете да измервате нарастването на хлабината и да планирате смени, преди качеството на детайлите да се промени.
Как материалният поток води до решения за конфигурация
Отвъд величината на силата, начинът, по който материалът влиза, преминава през и излиза от матрицата ви, ограничава кои конфигурации са дори възможни. Ширината на лентата определя дали оформлението на задната стойка осигурява достатъчна площ за обувки за монтиране на направляващи стойки зад работния плик. Посоката на подаване диктува кои страни трябва да останат отворени за достъп до бобината и контрол на веригата. Пътищата за отстраняване на скрап - къде падат охлюви, как излизат подредените скелети - изискват ясни канали, които направляващите стълбове не могат да блокират.
В матриците за прогресивно щамповане на метал, лентата се придвижва с една стъпка на ход, докато остава прикрепена към носач. Формирани елементи в станциите надолу по течението стърчат над и под равнината на лентата, изисквайки хлабина, докато лентата се повдига и напредва. Комплектите задни колони поемат това лесно, защото отворената предна част позволява оформените елементи да преминават без смущения. Четири комплекта стълбове биха блокирали пътя на лентата, освен ако хлабините не бъдат обработени през обувките -, добавяйки цена и потенциално отслабвайки самата структура, която сте избрали за твърдост.
Щампа за формоване с-задействани от гърбицата странични операции се нуждае от достъп от специфични посоки за плъзгачите на гърбицата и техните механизми за връщане. Комплектите диагонални стълбове често работят тук, защото отварят две съседни страни за монтиране на гърбица, като същевременно осигуряват насоки от противоположните ъгли. Характеристиките на потока на материала - дали детайлът се разтяга, компресира или плъзга по време на формоване - също влияят върху решенията за дебелината на обувката. Операциите, включващи значително компресиране на материала, като монетосеченето, генерират по-висока вертикална сила на единица площ, което изисква по-дебели обувки за предотвратяване на локализирано отклонение под работещите стомани.
Следното класиране помага да се определи как изискванията за твърдост на матрицата ескалират в общите операции:
- Обикновен пиърсинг- най-ниско търсене; малък периметър на рязане, минимална странична тяга, тънък приклад. Заден стълб с водач на сачмен лагер се справя с повечето приложения.
- Бланкиране- умерено търсене; по-големи сили на рязане, контролът на охлюви е критичен. Заден стълб или централен стълб с водач на сачмен лагер.
- Огъване- умерено-високо търсене; силите извън-центъра създават локализирана тяга. Централна стойка или диагонална стойка с плъзгащи или хибридни лагери.
- Формоване (щамповане, флангиране)- голямо търсене; материалният поток генерира устойчиви странични натоварвания. Предпочитат се четири поста; плъзгащите лагери издържат на продължителна тяга.
- Дълбоко изтегляне- най-високо търсене; голяма странична тяга от асиметричен поток на материала, тежки сили на държача на заготовката, дълги работни ходове. Необходими са четири колони с тежки обувки и насочване на плъзгащ лагер.
Всяка стъпка нагоре в този списък добавя сложност на страничната сила. Щанцовата матрица в долната част на спектъра успява или се проваля въз основа почти изцяло на прецизността на вертикалното подравняване. Формовъчната матрица в горната част е успешна или неуспешна въз основа на способността на комплекта да устои на продължителни хоризонтални натоварвания, без да се отклонява. Разбирането къде попада вашата операция в този спектър - и съответното оразмеряване на вашия набор от матрици - е разликата между инструмент, който доставя последователни части в продължение на години, и този, който започва да се отклонява в рамките на месеци.
Твърдостта и конфигурацията ви поставят в правилната позиция. Но освен ако вашият щанцов комплект не пасва физически на пресата, той влиза в - съответстващи размери на леглото, височина на затвора, дължина на хода и условия за затягане - нито един от тези дизайнерски решения няма значение. Процесът на оразмеряване и проверка на съвместимостта е мястото, където много програми спират.
Как да оразмерите комплект матрици за съвместимост с пресата
Перфектно конфигуриран комплект матрици с правилните стълбове, лагери и материал за обувки все още се проваля, ако физически не пасва на пресата, към която е назначен. Грешките в оразмеряването са сред най-скъпите грешки в инструментите за щамповане - те се появяват късно в процеса на изграждане, забавят пробите и понякога налагат скъпоструваща преработка на вече закалени и шлифовани компоненти. Решението е лесно: проверете всяко критично измерение, преди поръчката за покупка да излезе.
Изчисляване на размерите на обувката на матрицата от пространството на матрицата
Размерът на обувката на матрицата започва с работната обвивка - площта, заета от всички активни компоненти на матрицата, включително режещи секции, формовъчни стомани, пилоти, повдигачи и ножове за скрап. Но обувката не може просто да съответства на този отпечатък. Имате нужда от свободно пространство извън работната зона за няколко неща: достъп до крепежни елементи (винтове с вградена глава и дюбелни щифтове), места за монтиране на направляващи стълбове, поставяне на петата на блока и проход за подаване на лента.
Практическо правило: добавете минимум 2 до 3 инча отвъд активната зона на матрицата от всяка страна, където няма да бъдат поставени направляващи стълбове, и 3 до 4 инча от страните, където се монтират стълбове. За прогресивни щанци, ръбовете за посоката на подаване- се нуждаят от допълнителна дължина, за да поемат пилотните места извън последната работна станция и всякакви направляващи релси на лентата. По-малкият размер на обувката, за да се спести материал, е фалшива икономия - тя принуждава компонентите да са твърде близо един до друг, затруднявайки достъпа за поддръжка и оставяйки недостатъчно метал между монтажните отвори, което отслабва обувката при натоварване.
Ширината и дълбочината също трябва да отговарят на размерите на опората за пресата. Отпечатъкът от вашата обувка трябва да е в зоната на опората с достатъчно поле за скоби или T-глави на болтове. Ако обувката се простира отвъд опората на опората, неподдържаните ръбове се огъват под тонажа, създавайки същата локализирана гъвкавост, която съсипва точността на частта.
Съвместимост на височината и хода на затваряне
Височината на затваряне е мястото, където най-често се нарушава съвместимостта на пресовата матрица. Концепцията звучи просто, но терминологията спъва дори опитни инженери, тъй като височината на затваряне при натискане и височината на затваряне са различни измервания, които трябва да бъдат съгласувани.
Височината на затваряне на пресата е разстоянието от долната страна на буталото до горната част на леглото на пресата, измерено с бункер в долната мъртва точка и настройка, настроена на неговата пълна -горна позиция. Това е максималното вертикално пространство, което предлага машината. Височина на матрицата - използваемото пространство за вашите инструменти - е по-малко: извадете дебелината на опорната плоча от височината на затваряне на пресата, за да получите максимална височина на матрицата. Извадете обхвата на регулиране на буталото от това число, за да получите минимална височина на матрицата.
Височината на затваряне на вашия зар (общата купчина-нагоре в затворено положение, от дъното на долната обувка до горната част на горната обувка) трябва да е между тези минимална и максимална стойност. Ако матрицата е по-висока от максималната височина на матрицата, тя физически няма да се затвори. Ако е по-къса от минималната височина на матрицата, настройката на бунта не може да я достигне - и ще ви трябват успоредни блокове или щрангове, за да компенсирате разликата, което добавя несигурност-нагоре и стъпки за поддръжка.
За матрици за хидравлични преси с по-дълги ходове и профили с променлива скорост, също така проверете дали дължината на хода осигурява достатъчно отворена дневна светлина за подаване на лента, изхвърляне на части и всякакъв обратен ход на гърбица или плъзгач. Пресова матрица, която навлиза в материала преди гърбиците да са се разгърнали напълно, ще унищожи както инструменталната екипировка, така и детайла.
Проверка. Натиснете-за-Die-Set Fit
Преди да се ангажирате с комплекти матрици за преси във вашето съоръжение, прегледайте този списък за проверка. Всеки размер на него може да бъде потвърден от табелата със спецификации на пресата, техническото ръководство на машината или директно измерване:
- Болстерна зона- потвърдете, че отпечатъкът на обувката пасва на размерите на опората с хлабина за затягане на всички закрепени ръбове
- T-модел и размер на слота- проверете дали разстоянието и ширината на слотовете отговарят на предпочитания от вас метод на затягане (T-болтове, лентови скоби или хидравлични скоби)
- Максимална височина на матрицата- височина при натискане на затваряне минус дебелината на опората; вашият затворен стек на матрицата трябва да е по-малък от тази стойност
- Минимална височина на матрицата- максимална височина на матрицата минус обхват на регулиране на бункер; вашият затворен стек на матрицата трябва да надвишава тази стойност
- Дължина на удара- достатъчно свободно пространство за височина на подаване на материала, изхвърляне на частта и връщане на гърбицата при напълно отворено положение
- Оценка на тонажа- общата сила на рязане и формоване трябва да остане под номиналния капацитет на пресата, с 20-30% граница на безопасност, за да се отчетат вариациите на материала и износването на инструмента
- Ram връзка- диаметърът на опашката съвпада с отвора на шайбата (за по-малки матрици за щанцова преса) или разстоянието на гнездата на скобата се подравнява с T-слотовете на шайбата (за по-големи инструменти)
- Разчистване на скрап- отвори за опори или луфт под долната обувка позволяват на охлювите и скрапите да излязат без натрупване
- Височина на подаване- отворена дневна светлина в горната част на хода отговаря на височината на захранващата линия на намотката и всички изисквания за контур
- Спецификация на паралелизма- успоредността на челната част на пресата и повърхността на опората са в рамките на спецификацията; износените преси засилват проблемите с подравняването на матрицата
Един детайл, който инженерите често пренебрегват: достъпността на скобата. Размерите на вашата обувка може да отговарят на опората, но ако направляващи стълбове, блокове за петата или азотни бутилки блокират зоните на затягане по периметъра на обувката, не можете да закрепите матрицата правилно. Скицирайте местата на скобите спрямо всички монтирани компоненти, преди да финализирате размерите на обувката.
Също така потвърдете, че матриците за щанцоване за назначенията на пресата във вашия завод споделят стандартизирани височини на затваряне, когато е възможно. Стандартизирането на височината на матрицата за всички инструменти, работещи в една и съща преса, свежда до минимум настройката на буталото по време на смяна, като намалява времето за настройка и елиминира грешките при повторно-калибриране, които се появяват, когато операторите многократно настройват между много различни настройки.
Съвместимостта на размерите поставя вашата матрица в пресата. Но след като е там, материалите, от които са направени тези обувки, стълбове и втулки, определят как се държи сглобката при многократно натоварване - дали поддържа подравняване в продължение на милиони цикли или постепенно се отклонява, докато компонентите се отклоняват и деформират.
Избор на материал и структурна твърдост
Дори когато вашият комплект матрици е правилно оразмерен за пресата и е конфигуриран с правилното оформление на стълбовете, материалите, от които са направени тези компоненти, в крайна сметка контролират какво се случва при многократно натоварване. Правилно оразмерената обувка, изработена от грешен материал, се огъва по начини, които бавно влошават качеството на частта. Водещ стълб без подходяща твърдост развива модели на износване, които въвеждат нарастване на хлабината в рамките на първите няколко производствени серии. Изборът на материал не е бляскав, но е мястото, където-дългосрочната точност на щамповане е или заключена, или тихо изгубена.
Материали за щанцова обувка и техните компромиси в производителността
Три фамилии материали доминират в конструкцията на щанцова обувка, всяка с различен профил на производителност, който отговаря на конкретни производствени сценарии.
Стоманена плочае по подразбиране за повечето метални пресови матрици. Ниско{1}}въглеродна стомана (обикновено AISI 1020 или 1030) предлага висока твърдост, лесна обработваемост и лесна възможност за ремонт. Ако дупка за винт или дюбел попадне на грешното място, стоманени обувки могат да бъдатзапушени и заваренибез да се нарушава структурната цялост. Еластичният модул на стоманата - приблизително 30 милиона psi - издържа на огъване под въздействието на тонажа по-добре от всяка друга алтернатива при сравнима дебелина. За матрици за щамповане на стомана, чиито производствени обеми са стотици хиляди или милиони, стоманената плоча е безопасната,-рентабилна основа.
Чугунобувките разменят известна твърдост за превъзходно потискане на вибрациите. Графитната микроструктура в сивия чугун абсорбира енергията на удара, генерирана по време на заглушаване-чрез - това внезапно освобождаване на съхранена енергия, когато ударът пробие материала. Това овлажняване намалява шума, удължава живота на щанцата и минимизира цикличната умора, която разпространява микропукнатини през закалени инструментални стомани с течение на времето. По-големите автомобилни матрици често използват прецизно направлявани основи от лят -желяз, оформени за всяка конкретна част, вместо обувки с плоска плоча.
Алуминийобувките тежат приблизително една-трета от стоманата и се обработват значително по-бързо. Специални сплави като QC-7 и QC-10 осигуряват якост на натиск, надвишаваща тази на ниско-въглеродната стомана, което ги прави жизнеспособни за производство - не само за създаване на прототипи. Алуминият е превъзходен при високо{11}}приложения за заготовка, където намаленото тегло на матрицата се превръща в по-малка инерция на цилиндъра, по-бързи цикли и по-ниски нива на шум. Материалът също така разсейва топлината по-ефективно от стоманата, което е от полза за операциите, генериращи повишаване на температурата, свързано с триенето. Недостатъците обаче са реални: алуминиевите обувки струват повече, поправят се по-трудно, ако дупките са неправилно разположени, и им липсва дългосрочната устойчивост на износване на стоманата при тежки приложения за формоване.
Дебелината на обувката е толкова важна, колкото и изборът на материал. Когато матрицата от ламарина работи с обувката, лежаща върху паралели - повдигнати блокове, които създават пространство за падане на скрап - неподдържаният участък между паралелите се държи като греда под товар. Тънка обувка на широк обхват се отклонява в центъра, променяйки динамично разстоянията от -до- матрица по време на всеки удар. Това отклонение може да измерва само няколко десети от хилядната, но в продължение на милиони цикли то ускорява асиметричното износване на ръба, предизвиквайки разрастване на грапавини от едната страна на щампованата част, докато противоположният ръб остава чист. Кумулативният ефект е отклонение в качеството на частта, което се влошава постепенно, докато толерансите бъдат превишени и нивата на скрап скочат.
Няма единна формула за идеална дебелина на обувката, тъй като променливите се смесват: тонаж, ширина на обхвата, условия на опора, твърдост на материала и дали натоварването е концентрирано (пробиване) или разпределено (формиране). Но принципът е последователен - обувките с по-малък размер се деформират, деформацията измества хлабините, а изместените хлабини убиват качеството на детайлите с течение на времето. Ако виждате прогресивно отклонение на размерите в матрица от ламарина, която е преминала първоначалното изпробване без проблеми, недостатъчната дебелина или твърдост на обувката е сред първите първопричини за изследване.
Спецификации на материала на направляващия стълб и втулката
Водещите стълбове издържат на наказателен работен цикъл: те издържат на страничен натиск, поемат ударни натоварвания по време на щракване и поддържат плъзгащо се прилягане с втулките си през милиони удари. Изборът на материал тук директно определя колко дълго системата за насочване поддържа центровка, преди растежът на хлабината да наложи подмяна.
Два подхода за закаляване доминират в производството на метални инструменти и матрици за водещи стълбове:
- Закалена-стомана- ниско-въглеродно ядро (обикновено 8620 или подобно), карбуризирано, за да се получи твърда повърхностна обвивка (58-62 HRC) върху здрава, пластична вътрешност. Твърдият калъф е устойчив на повърхностно износване и надраскване, докато меката сърцевина абсорбира удара без крехко счупване. Закалените стълбове са стандарт за повечето щанци за формоване на метал, защото балансират устойчивостта на износване с издръжливостта.
- Чрез-закалена инструментална стомана- средно-въглеродна легирана стомана (като O1 или A2), термично-обработена до еднаква твърдост в цялото напречно сечение (58-60 HRC). Закалените стълбове предлагат малко по-висока твърдост при странично натоварване, тъй като цялата секция издържа еднакво на деформация. Те са предназначени за прецизни приложения, изискващи най-строги толеранси на насочване, но са по-крехки при удар и по-скъпи за производство.
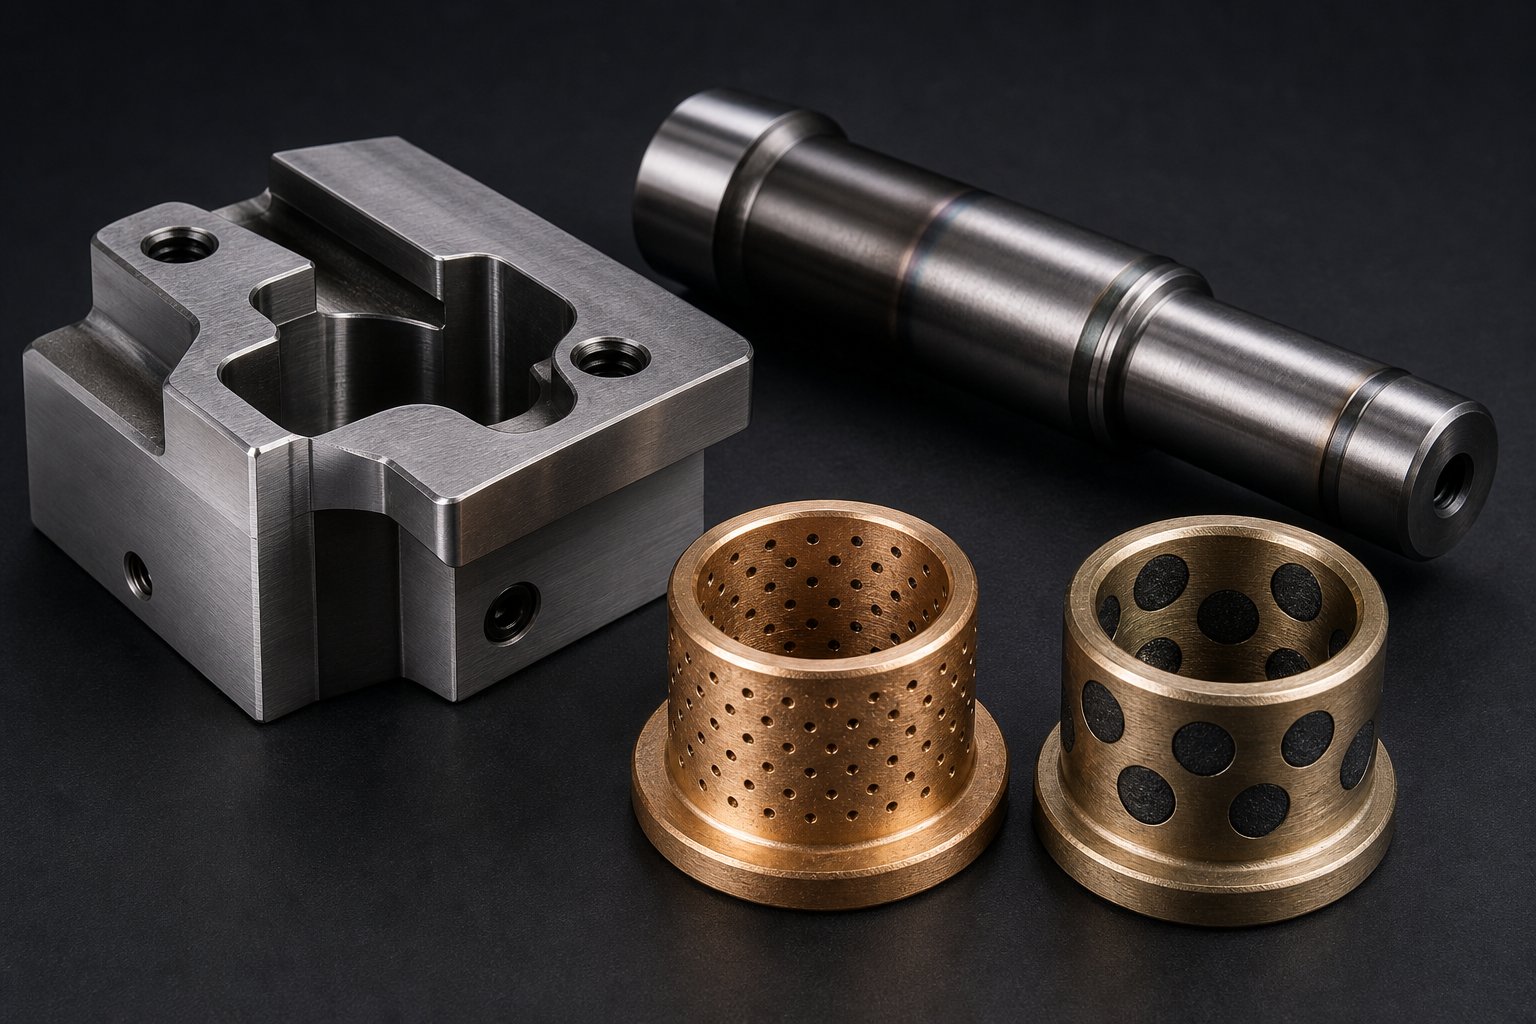
Материалът на втулката трябва да е по-мек от стойката, срещу която се движи - това гарантира, че износването се концентрира в сменяемата втулка, а не в по-скъпата стойка. Обичайните сплави на втулките включват:
- Бронз (C93200 или C93700)- отлична устойчивост на износване и естествено смазване от съдържанието на калай. Добрата топлопроводимост спомага за разсейването на топлината от триенето. Стандартният избор за комплекти матрици за плъзгащи лагери.
- Бронз-импрегниран с масло- синтерован бронз с взаимосвързана порьозност, наситена със смазочно масло. Порестата структура отделя масло под налягане и топлина, осигурявайки само-смазване по време на работа. Идеален за приложения, при които интервалите на ръчно смазване са непоследователни.
- Бронз със стоманена{0}}основа- тънък бронзов носещ слой, свързан към стоманена обвивка. Стоманената основа осигурява структурна здравина, докато бронзовата повърхност осигурява характеристиките на износване и триене. Използва се при приложения с високо-натоварване, където твърда бронзова втулка може да се деформира под силата на натиск.
- Графитен{0}}бронз- твърди бронзови втулки с вградени графитни тапи, които осигуряватнепрекъснато само{0}}смазване. Най-подходящ за среда с висока-температура или приложения, при които течната смазка би замърсила детайла.
Повърхностните обработки удължават живота на компонентите отвъд това, което предоставят сами свойствата на основния материал. Азотираните водещи стълбове след втвърдяване добавят тънък, изключително твърд азот-дифузен слой (до 70 HRC повърхност), който устоява на износване и адхезивно износване, без да променя свойствата на сърцевината. Хромирането добавя устойчивост на корозия и намалява коефициентите на триене върху плъзгащите се повърхности. За приложения с метални матрици в корозивни среди или където замърсяването на лубриканта е проблем, тези повърхностни обработки могат да удвоят или утроят интервала между смяната на постовете.
Спецификациите за термична обработка заслужават внимание по време на доставката. Стълбовете, които не са темперирани адекватно след втвърдяване, запазват вътрешни напрежения, които се облекчават с течение на времето -, причинявайки промени в размерите, които изместват вашето ориентиране, след като матрицата вече е в производство. Винаги проверявайте дали стълбовете са двойно или тройно закалени според препоръката на производителя на стоманата и потвърждавайте стойностите на твърдостта при инспекция, вместо да се доверявате само на документи.
| Материал | Коравина (еластичен модул) | Амортизиране на вибрациите | Тегло | Относителна цена | Най-доброто приложение |
|---|---|---|---|---|---|
| Ниско{0}}въглеродна стоманена плоча (1020/1030) | Висок (30 Msi) | ниско | тежък | ниско | Общо производство умира, формиращо, прогресивно |
| Чугун (сив чугун) | Умерено-високо (14-21 Msi) | високо | тежък | Умерен | Високо{0}}скоростно закриване, чувствителни-шум операции, големи автомобилни матрици |
| Алуминиева сплав (QC-7, QC-10) | Ниска (10,4 Msi) | Умерен | Лек (1/3 стомана) | По-високо | Високо{0}}скоростно щамповане, комплекти прототипи,-ограничени приложения |
| Корпус-закалена стомана (8620 публикации) | Висок (30 Msi) | ниско | тежък | Умерен | Стандартни водещи стълбове за производствени матрици за формоване на метал |
| Чрез-закалена инструментална стомана (колони O1/A2) | Висок (30 Msi) | ниско | тежък | По-високо | Прецизно водене, изискващо максимална устойчивост на износване |
| Бронзова сплав (втулки C93200) | Умерен (14 Msi) | Умерен | Умерен | Умерен | Плъзгащи лагерни втулки за стандартни и тежки{0}}натоварвания |
| Стоманен-бронз (втулки) | Висока подложка / Умерена повърхност | ниско | Умерен | По-високо | Втулки с високо{0}}натоварване, където твърдият бронз би се деформирал |
Изборът на материал се утежнява през живота на производството. Стоманена обувка, съчетана с-закалени стълбове и импрегнирани с масло-бронзови втулки, осигурява милиони надеждни цикли в повечето приложения за щамповане. Но ако вашите изисквания за среда, тонаж или прецизност надхвърлят стандартните условия, надграждането дори на един компонент - с по-дебела обувка чрез-закалени стълбове или графитни-запушени втулки - може да елиминира режима на повреда, който тихо съкращава живота на матрицата ви. Ключът е да знаете кой компонент ограничава вашата система и това изисква разбиране на моделите на износване и индикаторите за повреда, които всеки материал проявява при условия на експлоатация.
Поддръжка и отстраняване на проблеми
Моделите на износване не се съобщават с аларми. Те се развиват бавно - няколко десети от нарастването на хлабината тук, бледа точка там -, докато кумулативният ефект най-накрая изплува като отклонение на размерите във вашите щамповани части. Дотогава повредата вече е каскадна: износените втулки са позволили разместване, което е ускорило разрушаването на ръба на поансона, което е увеличило силите на рязане, което допълнително наказва системата за насочване. Прекъсването на този цикъл изисква дисциплинирана рутинна инспекция, която улавя влошаването рано, преди то да доведе до скъпоструващи повреди на инструмента или непланиран престой на пресата.
Индикатори за износване и методи за измерване
Хлабината на направляващата стойка и втулката е единствената най-показателна мярка за здравето на комплекта матрици. Когато комплектът е нов, хлабината между втулката на плъзгащ лагер и съединителната ѝ стойка обикновено е 0,0003 до 0,001 in. -, достатъчно за смазващ филм без осезаема хлабина. В продължение на милиони цикли този просвет нараства, тъй като по-мекият материал на втулката се износва срещу закалената стойка. Проследяването на този растеж във времето ви казва точно колко полезен живот остава.
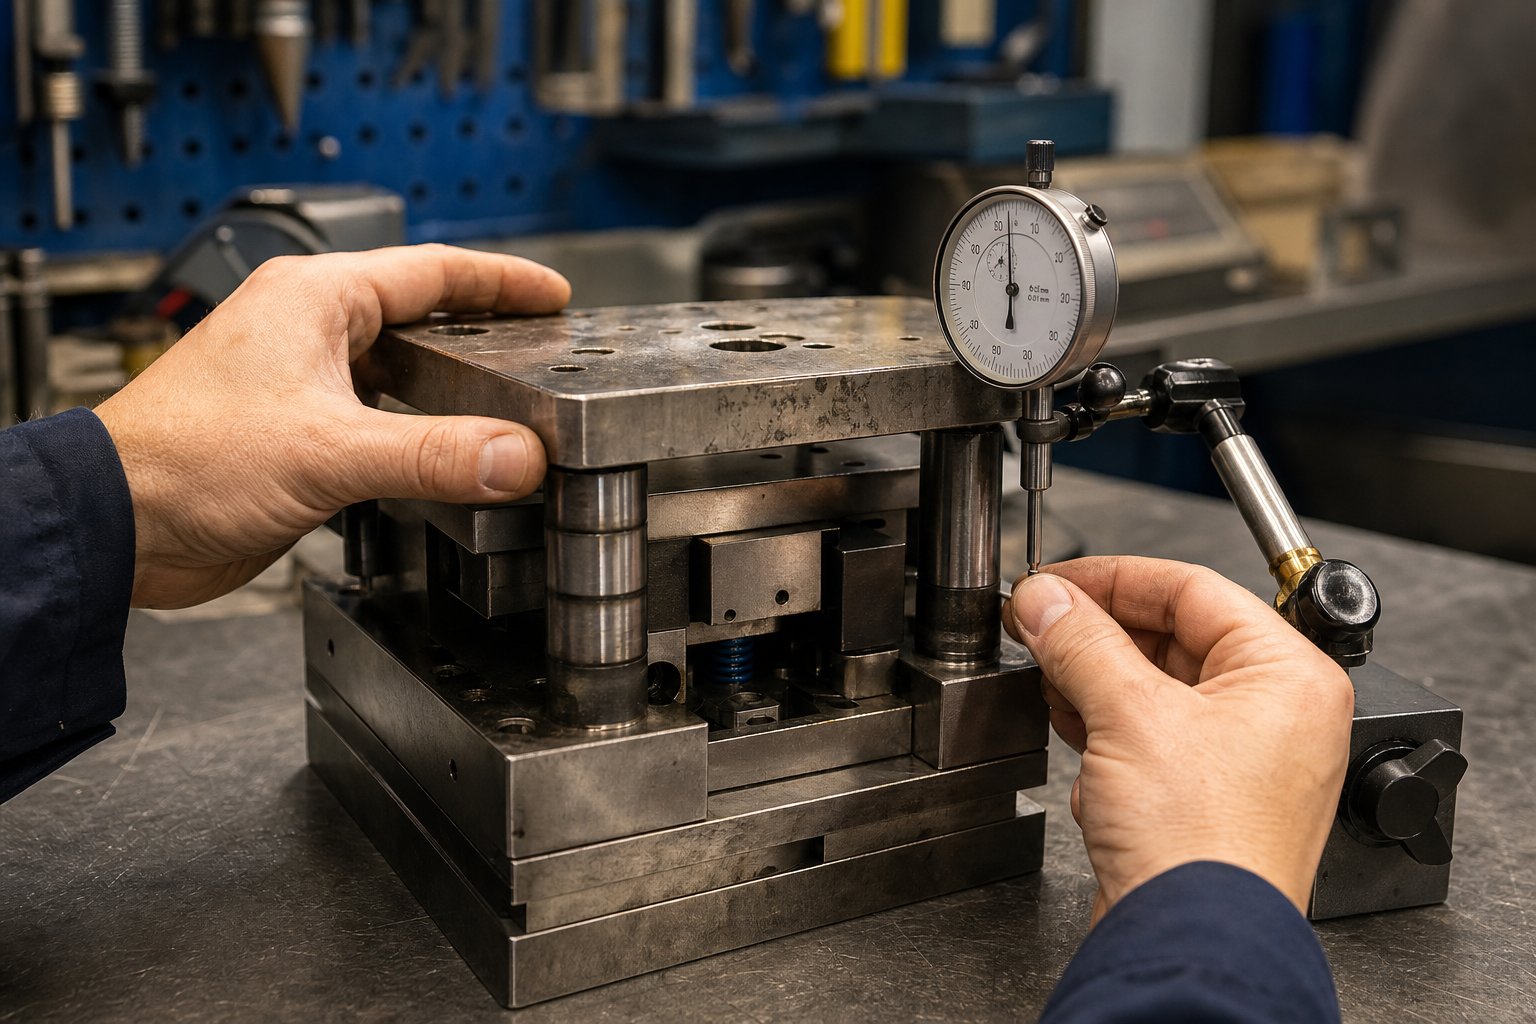
Ето как да го измерите: с комплекта матрици, изваден от пресата, монтирайте циферблатен индикатор на долната обувка и позиционирайте буталото срещу горната обувка близо до водещия стълб. Приложете страничен натиск с ръка върху горната обувка и прочетете общото движение на индикатора. Това е вашата функционална хлабина - действителната хлабина, която системата за насочване позволява по време на работа. Сравнете това четене с оригиналната спецификация от записа за изграждане на матрицата.
Праговете за смяна зависят от изискванията за толерантност на частите, но практическата насока е следната: когато измерената хлабина надвиши три пъти първоначалната спецификация, насрочете подмяната на втулката при следващия планиран прозорец за поддръжка. Когато надхвърли пет пъти оригинала, незабавно изтеглете матрицата от производство - работите на заето време и качеството на частта вече се влошава, дори ако проверката все още не е отбелязала това.
Освен измерването на хлабината, проверете визуално водещите стълбове за тези индикатори:
- Вертикални вдлъбнатини или стърчащи линии- показват липса на смазване или замърсяване в плъзгащия се интерфейс
- Полирани ленти за износване- показва къде контактува втулката при натоварване; неравномерните ленти показват, че стълбът се отклонява или обувките не са успоредни
- Следи за проследяване на топката- при системи със сачмени лагери, каналите, износени в OD на стойката или ID на втулката, разкриват прекомерно странично натоварване, което се прехвърля върху отделни сачмени елементи в точков контакт
- Диаметър конус- може да се измери с микрометър в горната, средната и долната част на зоната за захващане на стълба; конус над 0,0002 инча показва, че самият стълб се нуждае от подмяна, а не само втулката
Повърхностите на обувките изискват собствен протокол за проверка. Прекарайте прав ръб през монтажните повърхности и проверете за леки празнини, показващи локализирана деформация - особено под закалените секции на матрицата, където концентрираните натоварвания на удара са пробивали по-мекия материал на обувката с течение на времето. Следи от изтръпване (фин прах с цвят на ръжда в свързващите интерфейси) сигнализират, че болтовите компоненти се движат микро-при циклично натоварване, износвайки основния материал и разхлабвайки прилягането. Натъртването на контактните повърхности на блока на петата показва, че износващите се плочи са надхвърлили полезния си живот и страничните сили сега увреждат самата обувка.
Паралелността на обувката - съотношението на плоскост между горната и долната монтажни повърхности - трябва да се провери с циферблатен индикатор, преместен по повърхността върху гранитна референтна плоча. Когато отклонението на успоредността надвишава 0,001 инча по ширината на обувката, обувките се нуждаят от повторно -шлайфане на плоскошлайф, за да възстановят прецизността, от която зависят машинните щанци и режещите секции за еднакво разстояние.
Често срещани режими на отказ и първопричини
Повечето неизправности на комплекта матрици се дължат на една от трите основни причини: повреда на смазването, претоварване или неправилно центриране. Самият режим на повреда е симптомът -, коригирането му без адресиране на основната причина гарантира повторно събитие. Всеки техник в цех за щанцоване трябва да може да разпознае тези модели и да ги проследи до техния източник.
| Режим на отказ | Симптом | Първопричина | Коригиращи действия |
|---|---|---|---|
| Изземване на втулка | Горната обувка се завързва по време на натискане; нарязване или заваряване между стълб и втулка | Липса на смазване - маслени канали са блокирани, ръчно смазване е пропуснато или е използван грешен тип смазка | Сменете втулката; почистете и проверете поста за повреди; възстановяване на графика за смазване; проверете дали спецификацията на лубриканта съответства на типа на лагера |
| Счупване на направляващ стълб | Внезапна загуба на подравняване; видима фрактура на или близо до монтажната повърхност на обувката | Хронично разминаване между пресовия таван и опората; износени натискащи накрайници, позволяващи ъглово отклонение, което огъва стълба при всеки ход | Сменете поста; проверете успоредността на пресата и хлабината на ребрата; проверете дали монтажът на обувката е напълно поставен; проверете за контакт на блока на петата преди закрепване |
| Пукане на обувки | Видима пукнатина, разпространяваща се от отвора за винт, шпонковия канал или острия вътрешен ъгъл на обувката | Претоварване - тонаж надвишава капацитета на обувката; концентрация на напрежения при геометрични прекъсвания, ускорени от цикъл на умора | Изтеглете обувката, ако пукнатината се простира извън зоната за ремонт; проверка на действителния тонаж спрямо проектния капацитет; увеличете дебелината на обувката или качеството на материала при смяна |
| Ускорено износване на втулка (една страна) | Неравномерни показания на клирънса; лента за износване, концентрирана от едната страна на ID на втулката | Небалансирани сили на матрицата, генериращи продължителна странична тяга в една посока; или накланяне на пресата при натоварване | Добавете или проверете блокове на петата, за да абсорбирате страничната тяга; проверете успоредността на пресата; помислете за надграждане до втулки със стоманена{0}}за по-голяма товароносимост |
| Постбринелинг (комплекти сачмени лагери) | Назъбено или грубо движение по време на отваряне/затваряне на матрицата; видими вдлъбнатини по повърхността на стълба | Ударно натоварване от неправилно подаване, двоен-удар или случай на наслагване, което претоварва отделни топкови елементи | Сменете стойката и модула на сачмената клетка; проучете системата за откриване на неправилно подаване; добавете сензори за плужеци, ако не присъстват |
| Деформация на повърхността на обувките | Прогресивно изменение на размерите в щамповани части; видими отпечатъци върху повърхността на обувката | Липсваща или напукана опорна плоча, позволяваща на втвърдените глави на перфоратора да проникнат директно в по-мек материал на обувката | Сменете опорните плочи; повторно -шлифоване на повърхността на обувката; проверете дали всички инструменти за матрица и опорни плочи са налице и не са повредени преди следващото изпълнение |
Обърнете внимание на модела: всяко коригиращо действие включва както незабавна корекция, така и стъпка за разследване. Смяната на блокирана втулка без проверка на доставката на смазване е просто планиране на следващото конфискуване. Инструменти за изработване на щанци като измервателни уреди, индикатори за циферблат и повърхностни плочи съществуват специално за количествено определяне на тези условия обективно - като се разчита само на визуална проверка, пропуска се влошаването на ранния-етап, което предвидимата поддръжка е предназначена да улови.
График за превантивна поддръжка
Честотата на поддръжка трябва да варира в зависимост от производствения обем. Щамп, работещ с 50 000 хода между сервизните интервали в-автомобилен завод с голям обем, се нуждае от различен ритъм от този, който произвежда 5000 части на цикъл в работилница. Следната структура на нива предоставя базова линия - коригирайте интервали въз основа на вашите действителни тенденции при измерване на износването и данни за качеството на частите.
Ниво 1: Всеки производствен цикъл (или на всеки 10 000-25 000 удара)
- Почистете водещите стълбове и втулки; проверете за набраздяване, топлинна промяна в цвета или сухи повърхности
- Нанесете определена смазка върху всички интерфейси на направляващи стълбове и втулки
- Проверете износващите се пластини на блока на петата за натрупване на остатъци
- Проверете дали всички монтажни болтове на челюстите са затегнати според спецификацията
- Проверете за разхлабени щифтове чрез визуална проверка и тест с лек удар
- Почистете натрупаните охлюви и остатъци от свободните места за обувки
Ниво 2: На всеки 50 000-100 000 удара
- Измерете хлабината на направляващия стълб-до-втулката с метода на циферблатния индикатор; рекордни и трендови стойности
- Проверете монтажните повърхности на обувките за надраскване, надраскване или деформация
- Проверете опорните плочи за пукнатини, вдлъбнатини или гъбички
- Проверете свободните височини на пружините спрямо оригиналните спецификации; заменете всички, показващи повече от 5% загуба на височина
- Проверете повърхностите на водещите стълбове с микрометър в три точки за намаляване на конусността или диаметъра
- Проверете клетките на сачмените лагери (ако е приложимо) за спукани държачи или липсващи сачми
Ниво 3: На всеки 250 000-500 000 удара (или годишно за приложения за обработка на матрици с малък обем)
- Извадете комплекта матрици от експлоатация за цялостна проверка на стенда
- Проверете паралелността на обувката върху гранитна повърхност; повторно-смилайте, ако отклонението надвишава 0,001 инча.
- Сменете всички втулки, показващи хлабина над три пъти оригиналната спецификация
- Сменете всички водещи стълбове, показващи измерима конусност, набраздяване под спецификацията за повърхностно покритие или намаляване на диаметъра над 0,0005 инча.
- Проверете всички отвори за щифтове за удължение; разширете и поставете големи щифтове, ако е необходимо
- Уверете се, че дебелината на обувката в зони с високо-натоварване не е намаляла от повърхностна деформация
- Повторно-квалифицирайте плоскостта и успоредността на обувката след всяка операция по повторно шлайфане
Критерии за пенсиониране:Комплект матрици трябва да бъде изтеглен от производство, когато пукнатините на обувката надхвърлят местния ремонт, когато повторното -шлайфане е намалило дебелината на обувката под минимално изисквания за тонажа на приложението, когато местата на отворите на водещите щифтове са износени до точката, в която стандартните извънгабаритни щифтове не могат да възстановят първоначалното подравняване, или когато кумулативната деформация е изместила геометричната връзка между монтажните елементи отвъд това, което шайбите могат да компенсират. В този момент комплектът е изпълнил своя проектиран експлоатационен живот - и всеки допълнителен удар е залог срещу катастрофална повреда.
Последователната поддръжка превръща комплект матрици от консуматив в-дълготраен капиталов актив. Но поддръжката запазва само това, което е било правилно указано на първо място. Получаването на правилната оригинална спецификация - съобщаването на правилните размери, допустими отклонения и изисквания за производителност на вашия доставчик - е мястото, където последното парче от пъзела си идва на мястото.
Как да посочите и поръчате правилния комплект матрици
Поддръжката поддържа работата на вашия набор матрици -, но не може да поправи комплект, който е бил неправилно зададен от първия ден. Да поръчате комплект матрици за щамповане, без да съобщите точните данни на вашия доставчик, е като да помолите машинист да изреже част без отпечатък. Ще получите нещо обратно, но то вероятно няма да пасне на вашата преса, да съответства на вашия процес или да издържи обема ви на производство. Етапът на спецификация е мястото, където инженерите на инструментите заключват производителността или несъзнателно вграждат ограничения.
Информация, от която се нуждаете, преди да посочите комплект матрици
Преди да се свържете с производител на матрици за щамповане, съберете следните данни. Липсата дори на един може да доведе до комплект, който изисква преработка или изобщо не пасва на вашата преса:
- Оценка на тонажа на пресата- определя класа на материала на обувката и минималната дебелина, за да устои на деформация при максимално натоварване
- Размери на опората (ширина x дълбочина)- ограничава максималния отпечатък на обувката и местата на зоната на затягане
- Диапазон на височина на затваряне (минимум и максимум)- дефинира вертикалната обвивка, в която трябва да се побере вашият затворен стек матрици
- Дължина на удара- засяга дължината на ангажимента на ръководния пост; стълбовете трябва да останат във втулки през цялата отворена позиция
- Посока на подаване и ширина на лентата- определя кои страни трябва да останат свободни от направляващи стълбове и блокове на петата
- Очакван обем на производството- управлява избора на материал, типа лагер и решенията за повърхностна обработка
- Обвивка на пространството на матрицата (размери на работната площ)- задава минималната площ на обувката, необходима за монтиране на всички активни компоненти на матрицата с пространство за крепежни елементи
- T-модел и размер на слота- гарантира, че обувката може да бъде правилно захваната както към опората, така и към накрайника
- Изисквания за толерантност на части- определя дали насочването на сачмен или плъзгащ лагер е подходящо
- Работна среда- прах, мъгла от охлаждащата течност или екстремни температури влияят върху материала на втулката и спецификациите на смазване
Звучи като много? Това е -, но всеки артикул в този списък съответства на избор на размер или материал, който вашият доставчик ще направи от ваше име, ако не го посочите. Поемането на контрол върху тези решения предварително е това, което отличава персонализирания зар, който работи, от този, който просто пасва.
Стандартни срещу персонализирани комплекти матрици и съображения за разходите
Производственият обем е основният лост при стандартното-срещу-персонализирано решение. Стандартните каталожни комплекти матрици -, изградени до общи размери с предварително определени размери на стълбовете, местоположения и дебелини на обувката - предлагат бърза доставка и по-ниска единична цена чрез икономии от мащаба. Както показва опитът в индустрията, повечето съоръжения не могат да произведат-еднократен комплект матрици толкова-рентабилно, колкото доставчик на специални щампи, работещ в обем. Стандартните комплекти също така предлагат взаимозаменяемост: компонентите отговарят на стандартите за размери на NAAMS или JIS, което означава, че резервни стълбове, втулки и обувки могат да се доставят от множество производители на матрици без персонализирана обработка.
Щампите за метално щамповане по поръчка печелят своята премия, когато вашето приложение е извън параметрите на каталога. Не-стандартно разстояние между стълбовете, големи обувки за тежко-формоване на тонажа, необичайни изисквания за-посока на подаване или нуждата от интегрирани блокове за петата и джобове за монтиране на азот – всичко това ви тласка към персонализиран комплект матрици, проектиран според вашите точни спецификации. Разликата в цената е реална - персонализираните решения изискват специално време за инженеринг, уникални настройки и често по-дълги срокове за изпълнение -, но такава е и разликата в производителността, когато набор от каталог налага компромиси в оформлението на матрицата ви.
Съществува и среден път. Някои инженери купуват стандартен комплект и след това обработват персонализирани функции в-къща - допълнителни монтажни отвори, свободни джобове или модифицирани места на стълбове. Този хибриден подход може да съкрати сроковете, но изисква способност за обработка и експертни познания, за да се поддържа точността на позициониране между отворите на направляващи стълбове, от които зависи производителността на матрицата. Обработката с една-настройка на всички критични характеристики, както практикуват доставчиците,-фокусирани върху прецизността, елиминира позиционните грешки, които се усложняват, когато обувката на матрицата се движи между множество настройки на машината.
Планирането на времето за изпълнение също има значение. Стандартните комплекти матрици често се доставят в рамките на дни. Поръчките на матрици за метално щамповане по поръчка обикновено се изпълняват от две до шест седмици в зависимост от сложността, наличността на материала и изоставането на доставчика. За стартиране на производство с фиксирани крайни срокове вземете предвид това време за изпълнение в графика на вашата инструментална програма - не като последваща мисъл, а като критичен-елемент от пътя, който пропуска изпробване и валидиране.
Партньорство с правилния доставчик на набори за матрици
Данните за спецификациите, които сте събрали, дават резултати само ако вашият доставчик знае какво да прави с тях. Потърсете производители на матрици, които задават правилните въпроси - за вашия процес, състоянието на пресата и очакванията ви за толерантност -, вместо просто да цитират чертеж. Най-добрите доставчици функционират като инженерни партньори, улавяйки пропуски в спецификациите, преди те да се превърнат в грешки при изграждането.
За проекти, включващи сложни структури на щампи - тесни спецификации за хлабини, оптимизиран материален поток, персонализирани щанци, повдигачи или геометрия на байпасни прорези - работата с доставчик, който свързва намеренията на дизайна и производствената реалност, спестява цикли на итерация. YICHEN, например, свързва инженерите за инструменти сперсонализирани решения за матрици за щампованекоито се справят с-тежки предизвикателства при дизайна, като контрол на неравностите, интегриране на компоненти и оптимизиране на хлабините от самото начало, вместо да оставят тези детайли да бъдат разрешени по време на изпробването.
Независимо кой доставчик изберете, потвърдете тези възможности, преди да се ангажирате:-вътрешна машинна обработка със сондирана проверка на критичните размери, документирани отчети за качество, показващи действително постигнати толеранси, и желанието да си сътрудничите за усъвършенстване на спецификациите, вместо просто изграждане за печат. Комплектът щампи за щамповане е прецизен инструмент, който определя качеството на вашата част с години - процесът на поръчка заслужава същата строгост, която бихте приложили при определяне на всяка друга инвестиция в капиталови инструменти.
Комплект щампи за щамповане Често задавани въпроси
1. Каква е разликата между набор от матрици и блок от матрици?
Комплектът матрици е структурна рамка, състояща се от горни и долни обувки на матрицата, водещи стълбове и водещи втулки, която поддържа подравняването между двете половини на инструмента за щамповане. Щамповите блокове, от друга страна, съдържат действителните режещи ръбове, оформящи профили и геометрия на пробиване. Можете да разменяте различни щанцови блокове в един и същи щанцов комплект, стига отпечатъкът да съвпада, поради което стандартизираните щанцови комплекти спомагат за намаляване на разходите за инструменти в продуктовите семейства. Когато качеството на частта се влоши, основната причина често се проследява обратно към износената система за насочване на матрицата, а не самата геометрия на блока на матрицата.
2. Как да избера между направляващи системи със сачмени лагери и плъзгащи лагери за моя комплект матрици?
Изборът зависи от вашите условия на работа. Системите със сачмени лагери осигуряват почти{1}}подравняване с нулева хлабина, идеално за високо-скоростно изрязване и плътно{3}}пробиване с толерантност, но те изискват чиста среда, постоянно смазване с минерално масло и не могат да понасят ударни натоварвания или замърсяване. Системите с плъзгащи лагери използват бронзови втулки, които се справят далеч по-добре със страничен натиск, мръсна среда и непостоянна поддръжка, което ги прави подходящи за тежко формоване, дълбоко изтегляне и кулачкови -щанци. За прогресивни щанци с изисквания както за прецизност, така и за натиск, хибридните конфигурации, работещи със сачмени лагери на критичната ос на подаване и плъзгащи лагери на натоварената-ос, предлагат ефективен компромис.
3. Кога трябва да сменя водещите втулки в комплект матрици за щамповане?
Планирайте подмяната на втулката, когато измерената хлабина от -до-втулка надвишава три пъти първоначалната спецификация от записа за сглобяване на матрицата. Ако хлабината достигне пет пъти първоначалната стойност, незабавно изтеглете матрицата от производството, тъй като качеството на частта вече се влошава. Измерете хлабината, като монтирате циферблатен индикатор на долната обувка, позиционирате буталото срещу горната обувка близо до водещия стълб и отчетете общото движение на индикатора под страничен натиск на ръката. Проследявайте тези показания във времето, за да предвидите интервалите за подмяна и да избегнете непланиран престой.
4. Каква конфигурация на матрицата е най-добра за прогресивно щамповане?
Конфигурациите на задните стълбове са стандарт за прогресивно щамповане, тъй като те позиционират и двата водещи стълба по протежение на задния ръб, оставяйки предната част и страните напълно отворени за подаване на лента, отстраняване на скрап и видимост на оператора. Съчетани с насочване на сачмен лагер, комплектите задни колони осигуряват позиционната повторяемост, която изискват високо-скоростно прогресивно изрязване и пробиване. Въпреки това, ако вашата прогресивна матрица включва тежки формовъчни станции близо до предния ръб на широка обувка, асиметричното насочване на два задни стълба може да позволи достатъчно отклонение за изместване на центровката. В тези случаи помислете за надграждане до оформление с четири -стойки или добавяне на блокове на петата, за да абсорбирате страничната тяга.
5. Как да определя правилната дебелина на обувката на матрицата за моето приложение?
Дебелината на обувката трябва да издържа на деформация при вашия специфичен тонаж, ширина на обхвата и условия на опора. Когато обувка лежи върху паралели за освобождаване от скрап, неподдържаният участък се държи като натоварена греда. Твърде тънка обувка се отклонява в центъра, като динамично измества хлабините от -към- матрицата при всяко движение и причинява прогресивно нарастване на неравностите и отклонение на размерите. Въпреки че нито една формула не покрива всички случаи, принципът е последователен: по-високият тонаж, по-широките неподдържани разстояния и концентрираните пробиви натоварвания изискват по-дебели обувки. Ако наблюдавате прогресивно отклонение на качеството в матрица, която е преминала първоначалното изпробване, недостатъчната дебелина на обувката е сред първите първопричини за изследване. Доставчици като YICHEN могат да помогнат на инженерите да оптимизират размерите на обувката спрямо конкретни изисквания за тонаж и клирънс.


