


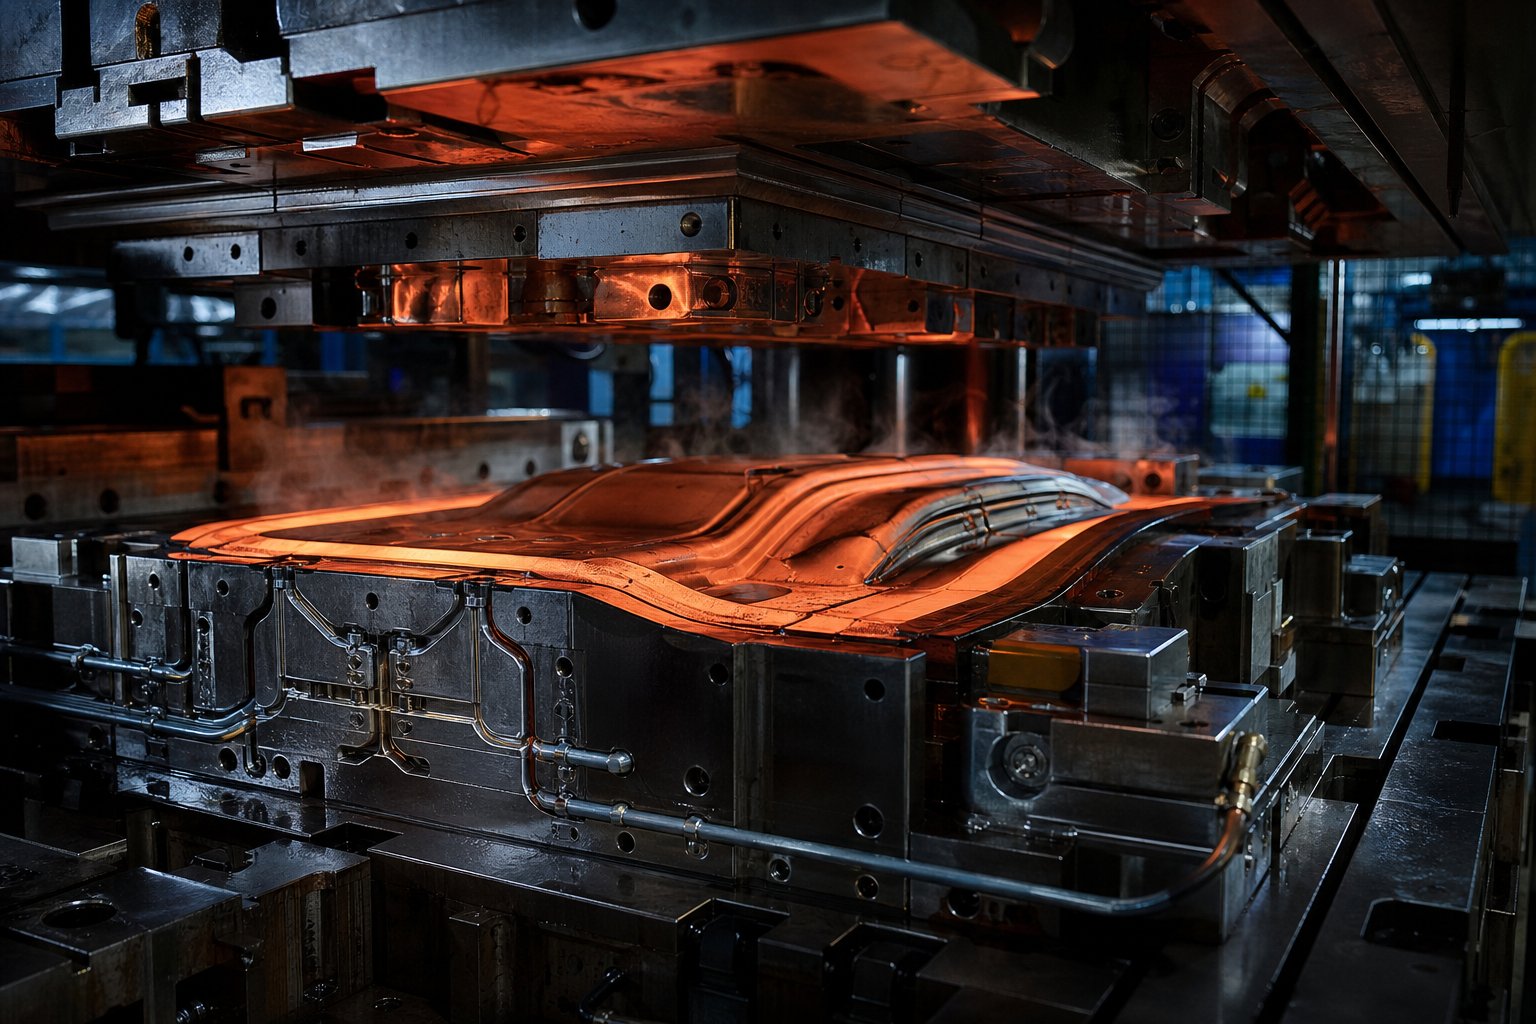
Какво представляват матриците за горещ печат и защо са важни
Когато търсите "матрици за топъл печат," може да гледате на два напълно различни свята на производство. Единият включва раздробяване на автомобилна стомана при 900 градуса по Целзий. Другият включва пресоване на деликатно златно фолио върху луксозна кутия за парфюм. Същият термин, много различни инструменти. Да ги объркате по време на снабдяването може да струва седмици време за инженеринг и хиляди в неправилно цитирани проекти.
Дефинирани матрици за горещо щамповане
По своята същност матриците за горещо щамповане са прецизно-проектирани инструменти, които пренасят комбинация от топлина, натиск и форма към детайла. Матрицата служи като интерфейс между суровината и крайния продукт, като контролира как топлинната енергия и механичната сила взаимодействат със субстрата. Независимо дали този субстрат е заготовка от борна стомана, предназначена за B-колона на автомобил, или лист холографско фолио, поставен върху първокласна опаковка, основният принцип остава същият: оформен инструмент прилага контролирана топлина и налягане, за да промени трайно целевия материал.
Разликата е в мащаба, температурата, материала и целта. Всеки тип горещ печат изисква изцяло различни материали за матрицата, стратегии за охлаждане и протоколи за поддръжка. Разбирането в коя категория работите е първата стъпка към удължаване на живота на матрицата и избягване на преждевременна повреда.
Щамци за втвърдяване на пресата срещу матрици за щамповане на фолио
Щамците за щамповане с втвърдяване чрез пресоване работят в областта на автомобилното и структурно металоформоване. Те получават стоманени заготовки, нагряти до 900-950 градуса по Целзий, едновременно ги оформят в сложни форми и ги охлаждат при скорости на охлаждане над 27 градуса в секунда, за да постигнат пълномартензитна микроструктура с якост на опън около 1500 MPa. Тези щанци са масивни сглобки от инструментална стомана с водно{1}}охлаждане, които издържат на екстремни термични цикли всеки производствен цикъл.
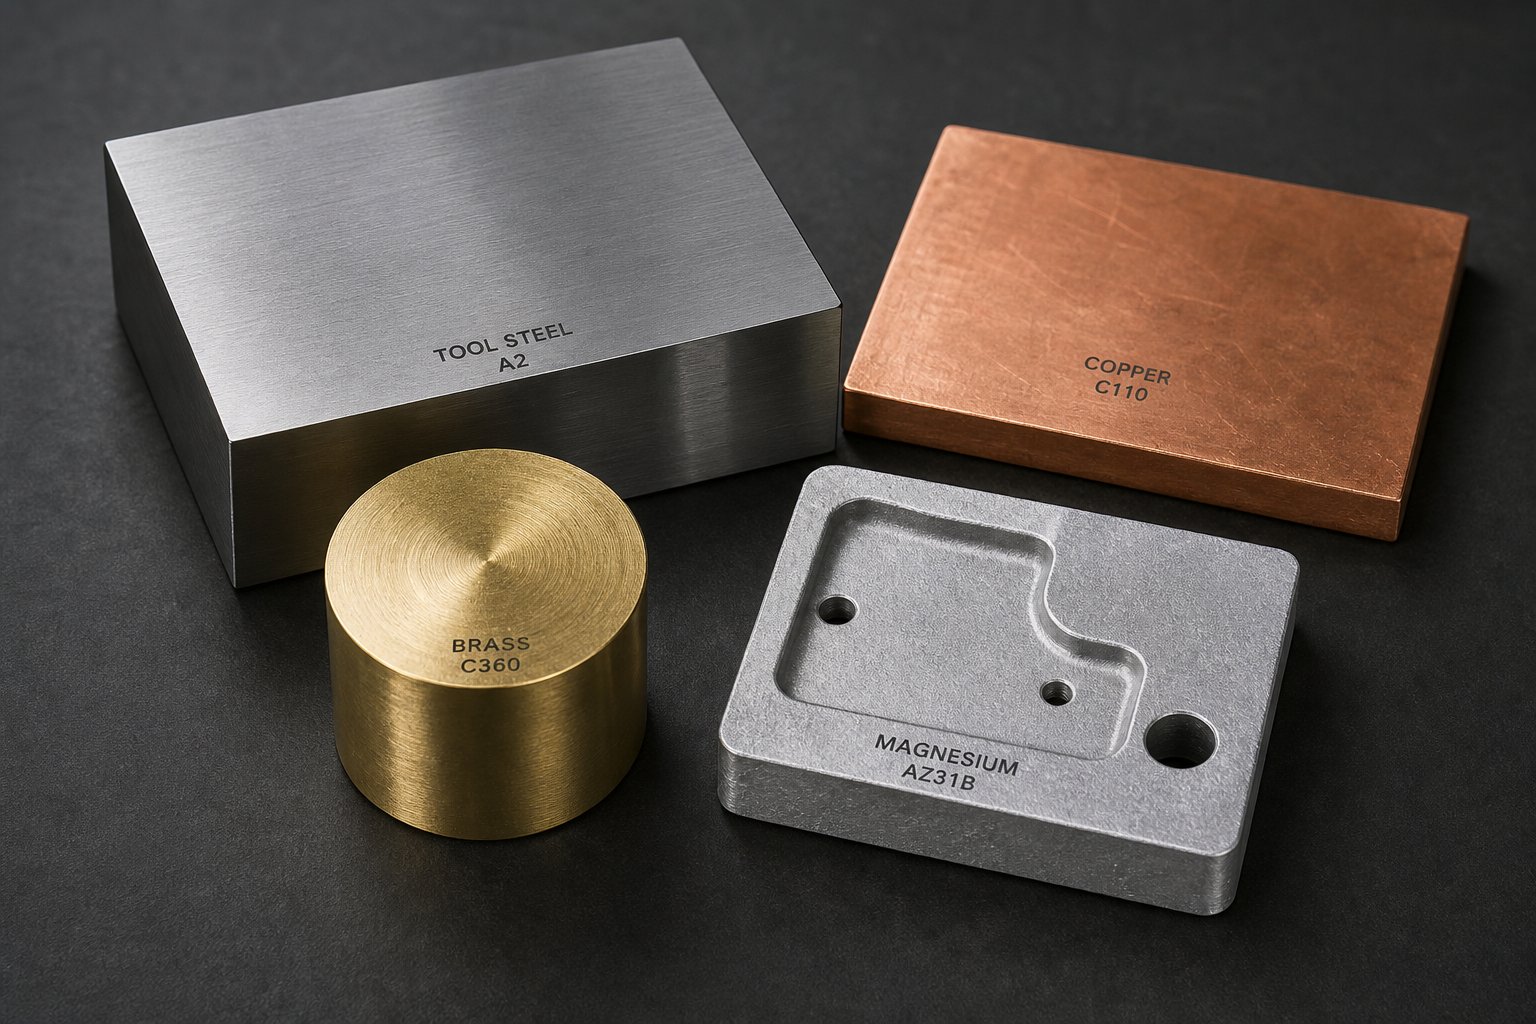
За разлика от това, матриците за щамповане на фолио работят при много по-ниски температури, обикновено между 100 и 200 градуса по Целзий. Те използват нагрята матрица за активиране на адхезивен слой върху фолиен носител, пренасяйки метални или пигментирани дизайни върху хартия, пластмаса, кожа или други субстрати. Самите матрици обикновено са направени от мед, месинг или магнезий, а не от закалена инструментална стомана.
Ето кратко сравнение на това, което разделя тези две категории тип горещо щамповане:
- Работна температура: 900-950 градуса по Целзий за пресоване срещу 100-200 градуса по Целзий за щамповане на фолио
- Материал на матрицата: инструментална стомана H11/H13 срещу мед, месинг или магнезий
- Заготовка: стоманена ламарина с бор (дебелина 0,5-2,0 mm) срещу хартия, пластмаса или кожа в контакт с фолио
- Основна функция: Структурно формоване плюс металургично закаляване срещу декоративно повърхностно маркиране
- Охладителна система: Вътрешни водни канали за бързо извличане на топлина срещу пасивно или минимално охлаждане
- Сложност на матрицата: Големи много{0}}тонни възли с конформно охлаждане срещу по-малки ецвани или гравирани плочи
- Типичен живот на матрицата: Десетки хиляди цикъла на пресоване срещу над един милион отпечатъци за качествени медни или месингови матрици
Защо разграничението има значение за снабдяването
Представете си да изпратите RFQ за „щанци за горещо щамповане“ до доставчик, който е специализиран в инструментите за декоративно фолио, когато всъщност имате нужда от щанци за втвърдяване при пресоване за програма-в-бяло автомобилно тяло. Инженерът, който оферира, ще се нуждае от съвсем различна информация: клас на празния материал, цели за скорост на охлаждане, данни за геометрията на детайла и производствен обем. Обратно, производител на автомобилни инструменти, който получи заявка за медна матрица за горещ печат за маркиране на луксозни опаковки, вероятно ще откаже или ще ви пренасочи изцяло.
Това объркване не е хипотетично. Това се случва редовно, защото и двете индустрии използват идентична терминология, докато работят в отделни инженерни екосистеми. Материалите, методологиите за проектиране, начините на повреда и стратегиите за поддръжка се различават толкова драстично, че снабдяването с грешен тип доставчик губи цикли на доставка, преди каквато и да е работа с инструментите дори да започне.
Тази статия служи като унифициран справочник, обхващащ както закаляване с пресоване, така и декоративни приложения, така че можете да идентифицирате точно коя категория се отнася за вашия проект, да разберете как възниква повреда във всеки контекст и да приложите правилните стратегии за удължаване на жизнения цикъл от първия ден. Разделите по-напред разбиват работните потоци на процесите, избора на материали, дизайна на охлаждането и практиките за поддръжка за двата свята на матрици за щамповане.
Как работи процесът на горещо щамповане стъпка по стъпка
Самата матрица е само една станция в по-голяма производствена верига, но това е станцията, където всичко или се събира, или се разпада. Разбирането на пълния работен процес разкрива защо решенията за проектиране на матрици имат толкова голяма тежест и откъде обикновено произлиза преждевременната повреда.
От нагрята заготовка до формована част
В процеса на закаляване при пресоване плоска стоманена заготовка, обикновено борна стомана 22MnB5, влиза в пещ с валцова пещ и се нагрява до над 900 градуса по Целзий. При тази температура стоманата се трансформира в напълно аустенитна микроструктура, достатъчно мека за оформяне, но подготвена за втвърдяване. Theпрехвърлянето от пещта до пресата отнема приблизително 6 до 10 секунди, по време на което заготовката може да се охлади до около 700 градуса по Целзий.
Тук инструментът за горещо щамповане заема централно място. Заготовката пада върху матрицата, пресата се затваря и две неща се случват едновременно: стоманата се оформя в окончателната си геометрия и се охлажда от водно-охлажданите повърхности на матрицата. Формоването трябва да приключи преди заготовката да падне под 420 градуса по Целзий. Ако скоростта на закаляване надвишава 27 градуса по Целзий в секунда, детайлът достига почти 100 процента мартензит, давайки якост на опън около 1500 MPa. Типичните времена на цикъла за този горещ процес на щамповане варират между 10 и 20 секунди в зависимост от дебелината на материала.
След закаляването пресата се отваря и се извлича закалената част. Матрицата изпълнява двойна роля, която никой друг компонент в линията не може да възпроизведе: тя оформя частта и извлича топлина достатъчно бързо, за да заключи мартензитна микроструктура. Тази двойна функция е точно това, което прави тези матрици толкова уязвими на термична умора с течение на времето.
Как се различават процесите на фолио и маркиране
Работният процес за декоративен топлинен печатработи в съвсем различен мащаб. Нагрята матрица, обикновено изработена от мед или месинг, се довежда до температура между 100 и 200 градуса по Целзий. Носител от фолио се поставя между лицето на матрицата и субстрата, който може да бъде хартия, картон, кожа или пластмаса. Когато инструментът за горещ печат натисне надолу, топлината активира адхезивния слой върху фолиото, залепвайки металния или пигментиран дизайн към повърхността.
Времената на престой са кратки, често под две секунди, а налягането се измерва в много по-ниски диапазони от автомобилното формоване. Критичните променливи тук са постоянството на температурата по повърхността на матрицата, равномерното разпределение на налягането и прецизното подравняване. Всяка вариация води до непълен трансфер на фолио или замъглени ръбове, а не до структурни дефекти, наблюдавани при втвърдяване с преса.
Критични параметри на процеса, контролирани от дизайна на матрицата
И в двете приложения матрицата не е пасивен инструмент. Той активно управлява резултата. Геометрията на матрицата определя потока на материала и контактната площ. Топлинната маса диктува колко бързо матрицата абсорбира или доставя топлина. Контактното налягане осигурява равномерно зацепване между матрицата и детайла.
Всяко решение, взето по време на проектирането на матрицата, от разположението на канала до повърхностното покритие, преминава през всеки показател за качество надолу по веригата, включително време на цикъл, точност на размерите, последователност на микроструктурата и в крайна сметка дълготрайност на самата матрица.
За втвърдяване при пресоване, лошото термично управление в инструмента за горещо щамповане създава неравномерни скорости на охлаждане. Някои зони се охлаждат твърде бавно, произвеждайки бейнит или ферит вместо мартензит. Други се охлаждат твърде бързо, генерирайки остатъчни напрежения, които причиняват пружиниране. За декоративни приложения неравномерното термично разпределение по повърхността на матрицата създава горещи точки, които пре-втвърдяват лепилото в някои области, докато оставят други незалепени.
Тези термични и механични взаимодействия са причината изборът на материал на матрицата и дизайнът на охлаждащия канал да имат толкова голямо значение. Матрицата е мястото, където намерението на процеса става физическа реалност и откъдето в крайна сметка произлизат повечето режими на отказ.
Сравнение на материалите на матрицата и избора на клас стомана
Изборът на материал е единственото най-последователно решение в инженерството на матрици. Той определя тавана за топлинни характеристики, устойчивост на износване и в крайна сметка колко цикъла може да издържи матрицата, преди повредата да стане неизбежна. Изберете грешна оценка за вашето приложение и ще се борите с физиката от първия ден. Изберете правилния и имате основа, върху която дизайнът на охлаждането, обработката на повърхността и поддръжката могат да надграждат.
Класове инструментална стомана за матрици за закаляване при пресоване
Щамците за втвърдяване при пресоване издържат на многократни термични удари, тъй като 900-градусовите заготовки влизат в контакт с техните повърхности всеки цикъл. Инструменталната стомана трябва да запазва твърдостта си при повишени температури, да издържа на напукване от термична умора, да отвежда топлината ефективно в охлаждащите канали и да поема удара без катастрофално счупване. Три степени доминират в това пространство: H11, H13 и DIEVAR.
H13 (AISI H13, DIN 1.2344) е работен кон в индустрията от десетилетия. Той предлага солидна твърдост на горещо, разумна якост при около 15-20 Джаула при изпитване с V-образен прорез на Шарпи и топлопроводимост от приблизително24 W/mK. За умерени производствени обеми и стандартни геометрии на части, H13 осигурява надеждна производителност на цена, която повечето програми могат да поемат. Неговите ограничения се проявяват при екстремни условия: сложни геометрии с тесни радиуси, висок брой цикли, надвишаващ 100 000 части, или агресивни изисквания за охлаждане, които усилват топлинния стрес.
H11 (DIN 1.2343) има подобен състав на H13, но с малко по-ниско съдържание на ванадий. Това му дава малко по-добра издръжливост при някои условия на топлинна обработка, което го прави предпочитан избор в европейското производство на инструменти за матрици, подложени на високи механични натоварвания. Компромисът е леко намалена устойчивост на износване в сравнение с H13. На практика H11 и H13 често са взаимозаменяеми за стандартни приложения за закаляване при пресоване, като крайният избор зависи от регионалната наличност и експертизата на производителя на инструменти в топлинната обработка.
DIEVAR представлява фундаментално различна философия на сплавите. Произведен чрез електропретопяване на шлака (ESR), той постига почти-нулеви включвания и хомогенно разпределение на карбида, което елиминира утаяването по границите на зърното, обичайно за стандарт H13. Резултатите са измерими: якост на удар над 25 джаула (обикновено 30-40 J), топлопроводимост около 30 W/mK и значително по-добра устойчивост на темпериране при повишени работни температури. Тази по-висока проводимост се превръща директно в по-бързо извличане на топлина от заготовката, което означава по-кратки времена на цикъла или по-равномерно охлаждане, в зависимост от това как го използвате.
Цената-на-килограм за DIEVAR надвишава значително H13. Но ето изчислението, което има значение: ако метална матрица за щамповане по поръчка, направена от H13, се спука след 50 000 цикъла, докато матрицата DIEVAR работи 100 000 цикъла с по-дълги интервали на поддръжка, общата цена на притежание е в полза на първокласния материал. Това е особено вярно за големи, сложни матрици, където единична катастрофална повреда означава седмици престой и шест{10}}цифрени разходи за подмяна.
Критериите за избор се свеждат до три фактора:
- Обем на производство: Под 50 000 части, H13 често е достатъчен. Над този праг, устойчивостта на умора на DIEVAR носи дивиденти.
- Сложност на частта: Тесните радиуси, дълбоките изтегляния и секциите с променлива дебелина създават концентрации на напрежение, където превъзходната издръжливост на DIEVAR предотвратява образуването на пукнатини.
- Изисквания за охлаждане: Когато е необходимо агресивно поставяне на охлаждащ канал близо до повърхността на матрицата, изотропните свойства на DIEVAR намаляват риска от напукване между каналите.
Не{0}}железни щанцови материали за щамповане на фолио и лого
Декоративните матрици за щамповане работят при много по-ниски температури и налягания, което отваря вратата към по-широка гама от материали. Всеки носи различни предимства за специфични субстрати и производствени сценарии.
Медната матрица за щамповане е първокласният избор за приложения за трансфер на фолио. Топлинната проводимост на медта, около 385 W/mK, е несравнима сред обикновените материали за матрици. Това означава изключително равномерно разпределение на топлината по повърхността на матрицата, което се превръща в постоянно залепване на фолиото с нулеви студени петна. Медта възпроизвежда прекрасно фините детайли и работи особено добре върху пластмаси и хартии с покритие, където прецизният контрол на температурата предотвратява повреда на субстрата. Недостатъкът е, че медта е относително мека, така че се износва по-бързо при големи производствени обеми.
Печатът от горещ месинг предлага най-добрия баланс между издръжливост и термични характеристики за средно{0}}до-голям обем декоративни работи. Месингът достига около 109 W/mK топлопроводимост, по-ниска от медта, но все пак отлична. Неговото истинско предимство е механичната твърдост. Горещият месингов печат запазва своята дефиниция на ръба в стотици хиляди отпечатъци, което го прави-подходящ материал за кожени изделия, пластмаси, хартиени изделия и дървени предмети. За операции с производствени обеми, които биха износили медна матрица преждевременно, месингът осигурява постоянно качество за много по-дълъг живот.
Магнезиевите матрици служат за съвсем различна цел. Те са евтини за производство, леки и бързи за производство, което ги прави идеални за кратки тиражи, създаване на прототипи и приложения, където матрицата може да се използва за ограничена кампания. Магнезият превъзхожда поздравителни картички, подвързии на книги, етикети, панделки и рекламни продукти, където дължините се измерват в хиляди, а не в стотици хиляди. Възпроизвеждането на детайли е приемливо, но не съответства на мед или месинг за много фини произведения на изкуството.
Алуминиевите матрици за щамповане заемат средно място. Те предлагат по-добра топлопроводимост от месинга (около 205 W/mK), по-леко тегло от стоманата и разумна издръжливост. Алуминият работи добре за по-големи чела на матрицата, където намаляването на теглото има значение, и за субстрати, които реагират добре на малко по-различните характеристики на топлопредаване.
Силиконовите матрици представляват опция за ниша за неправилни или извити субстрати. Те отговарят на не-равни повърхности, което ги прави подходящи за маркиране на цилиндрични предмети или текстурирани материали. Въпреки това им липсва прецизната дефиниция на ръба на металните матрици и се износват бързо при производствени условия.
Рамка за вземане на решение за избор на материал
Изборът на правилния материал изисква балансиране на условията на работа, производствените изисквания и бюджетните ограничения едно спрямо друго. Следващата таблица консолидира всички основни материали за щанцоване в една справка, обхващаща както закаляване при пресоване, така и декоративни приложения:
| Материал | Макс. работна температура | Топлопроводимост | Типично приложение | Относителна цена | Очакван Die Life |
|---|---|---|---|---|---|
| Инструментална стомана H13 | 600+ градуса C | ~24 W/mK | Пресово втвърдяване, стандартно автомобилно | Среден | 50 000-100 000 цикъла |
| Инструментална стомана H11 | 600+ градуса C | ~24 W/mK | Втвърдяване при пресоване, приложения с високо{0}}натоварване | Среден | 50 000-100 000 цикъла |
| DIEVAR (ESR) | 600+ градуса C | ~30 W/mK | Високо{0}}обемно втвърдяване при пресоване, сложна геометрия | високо | 100 000-200,000+ цикъла |
| Мед | ~200 градуса С | ~385 W/mK | Щамповане на фини детайли с фолио, пластмаси, хартия с покритие | Средно-Високо | 50 000-250 000 импресии |
| Месинг | ~200 градуса С | ~109 W/mK | Средно-голям обем щамповане с фолио, кожа, хартия | Среден | 250 000-1000,000+ импресии |
| Магнезий | ~180 градуса C | ~156 W/mK | Малки тиражи, прототипи, подвързии на книги, етикети | ниско | 5 000-50 000 импресии |
| Алуминий | ~200 градуса С | ~205 W/mK | Средни тиражи, големи лица на матрицата, нужди от леко тегло | Ниска-Средна | 25 000-100 000 импресии |
| Силикон | ~180 градуса C | ниско | Криви повърхности, неправилни субстрати | ниско | 1 000-10 000 импресии |
От това сравнение произтичат няколко ръководни принципа. За всяка персонализирана метална щамповаща матрица, предназначена за закаляване при пресоване, решението е основно между H13 и DIEVAR, като повратната точка е производственият обем и сложността на частта. За декоративни приложения дървото на решенията се разделя по различен начин: мед за максимален детайл и топлинна еднородност, месинг за дълготрайност при по-дълги тиражи, магнезий за-рентабилни кратки кампании и щамповани алуминиеви матрици, когато теглото или размерът на матрицата се превърнат в ограничение.
Имайте предвид, че изборът на материал сам по себе си не определя живота. Най-добрата инструментална стомана в света все още се проваля преждевременно, ако охлаждащите канали са лошо прокарани или повърхностните обработки са пренебрегнати. Материалът определя горната граница на ефективността. Всичко останало в програмата за проектиране и поддръжка на матрицата определя колко близо ще стигнете до тази граница.
Методология за проектиране на охлаждащ канал за матрици за горещо щамповане
Материалът определя тавана, но дизайнът на охлаждащия канал определя дали матрицата наистина го достига. Бихте могли да изградите матрица за закаляване при пресоване от най-добрата налична стомана DIEVAR и въпреки това да я наблюдавате преждевременно, ако вътрешната охлаждаща архитектура не може да извлича топлина равномерно. Това е мястото, където инструментите за горещо щамповане живеят или умират, често буквално, чрез пукнатини от термична умора, които произхождат между лошо поставени канали и работната повърхност.
Конвенционални пробити канали срещу конформно охлаждане
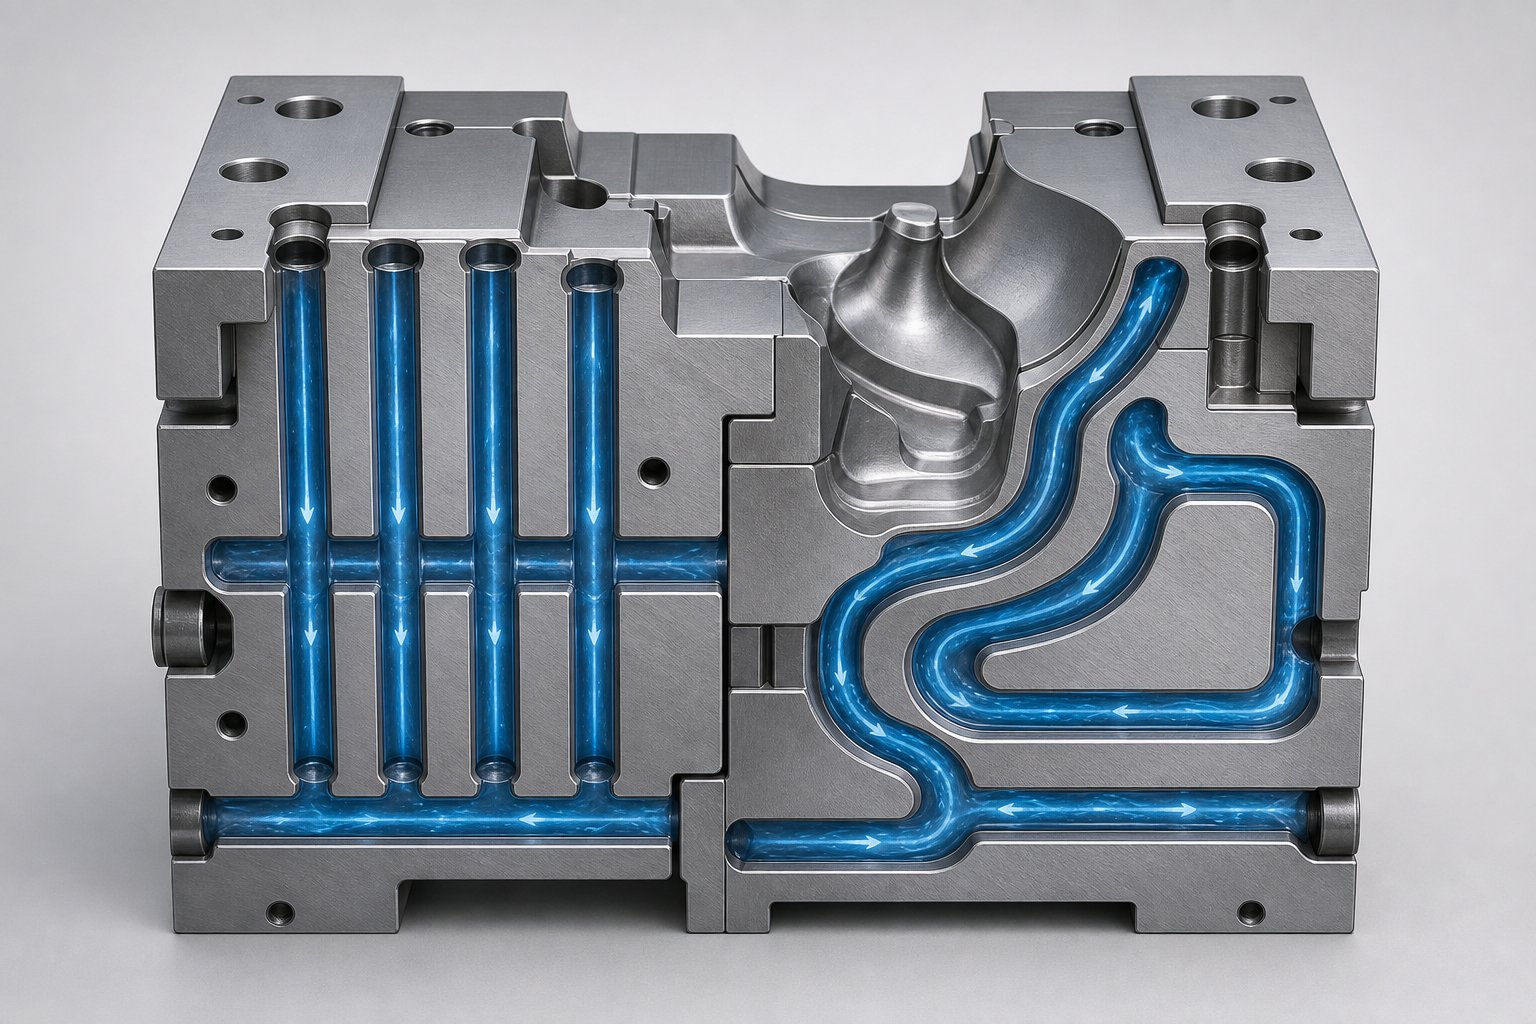
Традиционният подход за охлаждане в инструмент за щамповане и матрица разчита на-пробити прави канали. Свредло за дълбок-отвор пробива линейни проходи през блока на матрицата и напречни-връзки ги свързват във верига. Този метод е достъпен, добре-разбран и бърз за прилагане. Производителят на инструменти пробива пресичащи се дупки, запушва неизползваните краища и свързва активните пътища към воден колектор. За части с относително плоска или леко извита геометрия, правите канали осигуряват адекватно охлаждане на малка част от цената на по-модерните алтернативи.
Ограничението е геометрично. Правите линии не могат да следват извити повърхности. Когато геометрията на частта включва дълбоко изтегляне, тесни радиуси или променливи напречни-сечения, разстоянието между пробития канал и работната повърхност на матрицата варира значително. Някои области се намират близо до охлаждаща вода и бързо се охлаждат. Други са далеч, създавайки горещи точки, където топлината се задържа. Аказус за охлаждане на инструмента за горещ печатдемонстрира, че е необходимо итеративно регулиране на позицията и диаметъра на канала, за да се поддържат температурите на повърхността под 200 градуса по Целзий във всички работни зони, дори за относително ясни геометрии на лъча.
Конформните охлаждащи канали решават този проблем, като следват контура на повърхността на матрицата на постоянна дълбочина. Каналите се извиват, наклоняват и заобикалят в три измерения, за да поддържат еднакво разстояние от работната повърхност. Производството им изисква или допълнителни методи като селективно лазерно топене, или подход на сегментирана матрица, при който отделните секции се фрезоват с канални канали, след което се сглобяват. Изследванията показват, че конформните канали могат да намалят времето на производствения цикъл с до 25 процента в сравнение с конвенционалните пробити вериги, като същевременно произвеждат по-равномерно разпределение на температурата по повърхността на инструмента.
Компромисът е цената. Произведените с добавки щанцови вложки с конформни канали остават скъпи за-форми за щамповане в голям мащаб, а обемите на изграждане на повечето метални печатни системи ограничават размера на вложката. Практическа средна позиция за много приложения на инструменти за щамповане на метал и матрици е сегментираният подход: разделете матрицата на секции, фрезовайте охлаждащите пътеки в свързващи повърхности, след което закрепете с болтове или дюбели комплекта. Това дава по-голяма свобода на проектиране от пробиването с пистолет, като същевременно избягва пълните разходи за производство на добавки.
Параметри на дизайна, които стимулират производителността
Независимо от типа на канала, четири параметъра управляват ефективността на охлаждане: диаметър, разстояние, разстояние от дълбочина-до-повърхност и скорост на потока. Те взаимодействат помежду си по начини, които изискват внимателно балансиране. Доближете каналите до повърхността и подобрявате извличането на топлина, но също така намалявате структурната стомана между канала и лицевата страна на матрицата, увеличавайки риска от напукване от термична умора. Разширете каналите и премествате повече вода, но отслабвате тялото на матрицата и ограничавате колко близо могат да бъдат разположени съседни канали.
Опитните майстори на инструменти следват набор от правила за проектиране, които балансират топлинните характеристики и структурната издръжливост:
- Диаметърът на канала обикновено варира от 8 до 12 mm за щанци за автомобилно пресоване, мащабиран до размера на матрицата и наличния поток на охлаждащата течност.
- Разстоянието между съседните канали трябва да е между 3D и 5D (три до пет пъти диаметъра на канала), за да се поддържа структурна цялост, като същевременно се постига разумна температурна равномерност.
- Дълбочината от повърхността на матрицата до централната линия на канала обикновено се поддържа между 2D и 3D. По-близкото разполагане подобрява охлаждането, но ускорява напукването между повърхността и стената на канала.
- Скоростта на потока на охлаждащата течност трябва да надвишава 1 m/s във всички канали, за да се осигури турбулентен поток, което драстично подобрява преноса на топлина в сравнение с ламинарните условия.
- Веригите на паралелни канали трябва да бъдат балансирани, така че нито един път да не пренася значително повече или по-малко поток от съседните му, предотвратявайки локализираните горещи точки от неравномерно охлаждане.
- Максимално допустимата температура на повърхността след охлаждане трябва да остане под 200 градуса по Целзий, за да се осигури достатъчна скорост на охлаждане за пълна мартензитна трансформация.
Тези насоки отизследване на конформен канал за охлажданеи производствената практика представляват отправни точки. Крайните параметри се валидират чрез термична симулация и, в идеалния случай, се потвърждават с термографско измерване по време на пробни серии.
Въздействие върху времето на цикъла и качеството на частта
Разположението на охлаждащия канал директно контролира равномерността на скоростта на охлаждане, а равномерността на скоростта на охлаждане определя дали завършената част постига постоянни механични свойства навсякъде. Когато всички участъци от повърхността на матрицата се намират в целевия температурен диапазон, всеки участък от заготовката се охлажда със скорост над 27 K/s и получената микроструктура е равномерно мартензитна. Производствените данни от валидирани системи за охлаждане на инструменти за горещо щамповане потвърждават, че правилно проектираните канали дават части с твърдост по Викерс постоянно в диапазона от 400 до 550 HV и якост на опън между 1300 и 1650 MPa.
Лошият дизайн на охлаждането води до обратното. Горещите точки, зоните, където повърхността на матрицата надвишава 200 градуса по Целзий, се охлаждат твърде бавно. Заготовката в тези зони може да образува бейнит или ферит вместо мартензит, създавайки меки петна с непостоянна твърдост. Тези меки зони са невидими с невъоръжено око, но се показват като нестабилност на размерите след лазерно изрязване или по-лошо като структурна слабост при катастрофа. Пружинното връщане се увеличава, защото частта се свива неравномерно, докато различните региони се охлаждат с различна скорост, блокирайки остатъчните напрежения, които се освобождават, когато частта се подрязва или сглобява.
Времето на цикъла също страда пряко. Ако охладителната система не може да извлече топлина достатъчно бързо, пресата трябва да остане по-дълго в долната част на хода, за да завърши охлаждането. Всяка допълнителна секунда от времето на престой намалява пропускателната способност и увеличава цената на част. Обратно, добре-проектираната канална система с равномерно разпределение на температурата позволява възможно най-краткото време за охлаждане, като същевременно се постигат металургичните цели, извличайки максимална производителност от пресовата линия.
Разликата между добрия дизайн на охлаждане и страхотния често се свежда до симулация, която е точно мястото, където започва следващият слой от методологията за инженерство на матрици.
Обяснение на повърхностните обработки и защитните покрития
Охлаждащите канали управляват масовото извличане на топлина, но самата повърхност на матрицата носи тежестта на всеки цикъл на формоване. Той влиза в контакт с оксидни -мащабни заготовки при екстремни температури, издържа на триене при плъзгане, когато металът за горещо щамповане тече по лицето му, и абсорбира термичния шок всеки път, когато влезе нова част. Без повърхностна защита, дори висококачествените инструментални стомани ерозират, напукват се и се разграждат много по-рано, отколкото предполагат свойствата на основния им материал. Повърхностните обработки и покрития удължават живота на матрицата чрез втвърдяване на контактната зона, намаляване на триенето и блокиране на химичните реакции, които ускоряват износването.
Азотиране и неговата роля за дълголетието на матрицата
Азотирането е дифузионно-базиран процес на втвърдяване, който въвежда азотни атоми в повърхността на матрицата при относително ниски температури, обикновено около 950 градуса по Фаренхайт (510 градуса по Целзий). За разлика от покритията, които се намират върху субстрата, азотирането образува металургична връзка в самата стомана. Азотът реагира с легиращи елементи като хром, ванадий и молибден, които вече присъстват в инструменталната стомана, образувайки твърди нитридни съединения като CrN директно в повърхностния слой. Резултатът е закален корпус, който надвишава 58 HRC като повърхностна твърдост без каквато и да е измерима промяна на размерите на матрицата.
Доминират два основни метода. Газовото азотиране използва богата-на амоняк атмосфера при контролирани температури за продължителни времена на престой. Плазменото азотиране, наричано още йонно азотиране, използва тлеещ разряд в обогатена с азот-атмосфера с ниско-налягане за ускоряване на дифузията на азот. При плазменото азотиране напрежението, приложено между компонента на матрицата и стената на пещта, генерира висока йонизация около детайла, бомбардирайки активен азот в повърхността по-ефективно, отколкото позволяват газовите методи.
Типичните дълбочини на кутията варират от 0,0006 инча (15 микрона) до 0,0035 инча (приблизително 90 микрона), в зависимост от изискванията на приложението и планирания сервизен интервал преди повторно -третиране. Изследване на матрици за печат H-13, обработени с плазмено азотиране, показа, че повърхностната твърдост се е увеличила от 589 HV до над1130 HV, като ефективно удвоява твърдостта на основата. Този закален слой директно се бори с адхезивното износване, причинено от оксиден котлен камък, който се образува върху нагрети заготовки по време на втвърдяване с преса. Когато 900-градусова заготовка от борна стомана влезе в контакт с матрицата, нейният повърхностен оксиден слой действа като фин абразив. Азотираният корпус се съпротивлява на тази абразия много по-добре от необработената инструментална стомана, като забавя прогресивната загуба на материал, която в крайна сметка влошава геометрията на матрицата.
Едно важно съображение: азотирането запазва съществуващите повърхностни условия. Добре-подготвената повърхност на матрицата за метален печат излиза от процеса с непокътната геометрия, но всички -съществуващи дефекти като лоши радиуси или следи от инструменти също се запазват. Подготовката на повърхността преди азотиране е толкова важна, колкото и самата обработка.
PVD и CVD покрития за екстремни условия
Когато азотирането модифицира субстрата отвътре, физическото отлагане на пари (PVD) и химическото отлагане на пари (CVD) добавят различни покривни слоеве върху повърхността на матрицата. Тези тънко{1}}слойни покрития, обикновено с дебелина между 1 и 5 микрона, осигуряват бариера между инструменталната стомана и враждебната околна среда. Те намаляват триенето, издържат на окисление и предпазват от напукване от термична умора, което се разпространява при циклично термично натоварване.
Най-често срещаните PVD покрития за щампи за щампи при приложения за горещо формоване включват:
- CrN (хромен нитрид): Осигурява химическа и топлинна устойчивост с нисък коефициент на триене около 0,5, добра устойчивост на окисление и дебелина обикновено варираща от 1 до 4 микрона. CrN се окислява при приблизително 700 градуса по Целзий, което го прави подходящ за приложения с умерена -температура, но ограничаващ при условия на пълно втвърдяване при пресоване.
- TiAlN (титанов алуминиев нитрид): Включва алуминий за образуване на защитен слой Al2O3 при високи температури, който възпрепятства по-нататъшната дифузия на кислород в покритието. Покритията на базата на AlTiN- остават стабилни до приблизително 900 градуса по Целзий, преди да започне окисляването, което ги прави по-подходящи за среди за втвърдяване чрез пресоване.
- AlCrN (алуминиев хром нитрид): Предлага отлична устойчивост на окисление при повишени температури чрез образуване на стабилни оксидни слоеве. Индустриалните изпитания показват, че покритията на базата на AlCrN- дават резултатистепен на износване в диапазона 10-9 mm3N-1m-1, порядъци по-добри от непокрити повърхности от инструментална стомана.
PVD процесите работят при сравнително ниски температури, около 350 до 450 градуса по Целзий, което означава, че причиняват минимално изкривяване на готовата матрица. Това прави повторното покритие практично след като първоначалното покритие се износи. Типичният интервал на нанасяне на повторно покритие зависи от производствения обем и тежестта на операцията по формоване, но много магазини планират отстраняване и нанасяне на повторно покритие на всеки 20 000 до 50 000 цикъла за щампи за втвърдяване при пресоване.
CVD покритията, напротив, се отлагат при много по-високи температури, приблизително 1925 градуса по Фаренхайт (1050 градуса по Целзий). Тази повишена температура на обработка може да повлияе на твърдостта и размерите на субстрата, ограничавайки CVD предимно до приложения, при които матрицата може да бъде подложена на пълна повторна -топлинна обработка след нанасяне на покритие. Предимството е превъзходната адхезия и възможността за нанасяне на по-дебели, по-сложни архитектури на покритието, които PVD не може да възпроизведе.
Един мощен подход съчетава и двата метода в дуплексна обработка: плазмено азотиране, последвано от PVD покритие. Азотираният слой осигурява твърда, междинна поддържаща зона между мекия субстрат и твърдия, но тънък PVD филм. Изследванията показват, че този дуплексен подход върху стомана H-13 дава стойности на твърдост пет до шест пъти по-високи от необработената H-13 и устойчивост на износване два до три пъти по-добра от азотирането само. Слоят от плазмен нитрид намалява градиентите на напрежението между субстрата и покритието, което значително подобрява адхезията и носещата способност при условията на термичен цикъл, които налага формоването на метал с горещо щамповане.
Избор на правилното лечение за вашето приложение
Съпоставянето на повърхностна обработка с конкретно приложение на щампа за метални щампи изисква претегляне на четири променливи: материал на щампа, работна температура, производствен обем и субстрата, който се формира.
Металургичният принцип, управляващ избора, е ясен. При температури над 900 градуса по Целзий върху нагретите заготовки бързо се образува оксидна нагар. Тази скала е твърда, абразивна и химически реактивна. Всеки ход на формоване влачи котлен камък по повърхността на матрицата, генерирайки едновременно адхезивно и абразивно износване. Повърхностните обработки трябва да са насочени към двата механизма: твърдостта е устойчива на абразия, докато покритията с ниско-триене намаляват преноса на лепилния материал.
За матрици за закаляване при пресоване, работещи в пряк контакт с аустенитизирани заготовки, термичният праг на повърхностната обработка става решаващ фактор. CrN сам по себе си може да не оцелее при пълно-температурно втвърдяване при пресоване, тъй като неговата граница на окисляване от 700 градуса по Целзий пада под температурата на контакт на празна повърхност. Покритията AlTiN или AlCrN увеличават тази граница до 900 градуса по Целзий, покривайки работния диапазон. Дуплексните обработки (азотиране плюс PVD) предлагат най-доброто цялостно представяне, тъй като защитават в множество мащаби: азотираната зона се справя с поддръжката на субстрата и устойчивостта на напукване, докато PVD слоят управлява повърхностното триене и окисляването.
За матрици за декоративни печати, работещи при 100 до 200 градуса по Целзий, изчисленията се променят изцяло. Топлинната умора не е основната грижа. Вместо това, износването от многократен контакт с фолио, хартиени влакна или пластмасови субстрати постепенно закръглява острите ръбове и влошава детайлите. Твърдото хромиране беше традиционният отговор, но много операции се насочват към азотиране или тънки PVD филми за по-дълги интервали между поддръжката.
Следващата таблица сравнява наличните възможности за лечение в критичните параметри за избор:
| Тип лечение | Метод | Максимална сервизна температура | Типична дебелина/дълбочина | Очаквано подобрение на живота | Ниво на разходите | Най-добро за |
|---|---|---|---|---|---|---|
| Газово азотиране | дифузия | ~500 градуса C (субстрат-ограничен) | 15-90 микрона дълбочина на корпуса | 2 пъти по-дълъг живот в сравнение с нетретирани | Ниска-Средна | Общо щанцоване, умерени производствени обеми |
| Плазмено азотиране | Дифузия (йонна бомбардировка) | ~500 градуса C (субстрат-ограничен) | 50-200 микрона дълбочина на корпуса | 2-3 пъти по-дълъг живот в сравнение с нетретирани | Среден | Прецизни матрици, изискващи нулево изкривяване, селективна обработка |
| PVD CrN | Физическо отлагане на пари | ~700 градуса C | 1-4 микрона | 3-5 пъти по-дълъг живот в сравнение с нетретирани | Среден | Умерено{0}}температурно формоване, леене под налягане, нужди от ниско-триене |
| PVD TiAlN/AlTiN | Физическо отлагане на пари | ~900 градуса C | 2-4 микрона | 4-6 пъти по-дълъг живот на износване спрямо нетретиран | Средно-Високо | Закаляване чрез пресоване, формоване при висока{0}}температура |
| PVD AlCrN | Физическо отлагане на пари | ~900 градуса C | 2-5 микрона | 5-8 пъти по-дълъг живот на износване спрямо нетретиран | високо | Силно закаляване при пресоване, максимална устойчивост на окисление |
| Дуплекс (PN + PVD) | Азотиране, последвано от PVD | ~900 градуса C | 50-200 микрона PN + 2-4 микрона PVD | 6-10 пъти по-дълъг живот в сравнение с нетретирани | високо | Високо{0}}обемно втвърдяване при пресоване, максимална дълготрайност на матрицата |
| ССЗ | Химично отлагане на пари | ~1000+ градуса C | 5-15 микрона | 5-8 пъти по-дълъг живот на износване спрямо нетретиран | високо | Екстремни условия, матрици, които позволяват повторна-топлинна обработка |
Обемът на производството определя икономическите изчисления. Една матрица, изпълняваща 10 000 цикъла, може да не оправдае разходите за дуплексно третиране, а простото азотиране осигурява адекватна защита. Една матрица, за която се очаква да произведе 150 000 части, обаче, почти сигурно се възползва от предварителната инвестиция в AlTiN или AlCrN покритие върху азотирана основа, тъй като всеки цикъл на повторно покритие струва много по-малко от преждевременната подмяна на матрицата.
Повърхностната обработка е последната линия на защита преди контакт с детайла. Но защитата сама по себе си не предотвратява провала. Разбирането как матриците действително се разграждат с течение на времето, разпознаването на ранните признаци на всеки режим на повреда и реагирането с правилното действие за поддръжка на правилния интервал е това, което в крайна сметка разделя матрицата, която достига пълния си потенциал, от тази, която се проваля рано.
Приложения в различни отрасли от автомобилостроенето до модата
Материалите на матрицата, стратегиите за охлаждане и повърхностните обработки имат значение само в контекста на това, което матрицата всъщност произвежда. Диапазонът от приложения на щампи за топъл печат обхваща от-критични конструкции на превозни средства, тежащи няколко килограма, до деликатни монограми от златно фолио върху кожена чанта. Всяка индустрия изисква различна комбинация от прецизност на матрицата, термичен контрол и издръжливост и разбирането на тези-специфични изисквания за приложение помага да се обясни защо определени режими на отказ доминират в един сектор, но почти не се регистрират в друг.
Автомобилни структурни компоненти
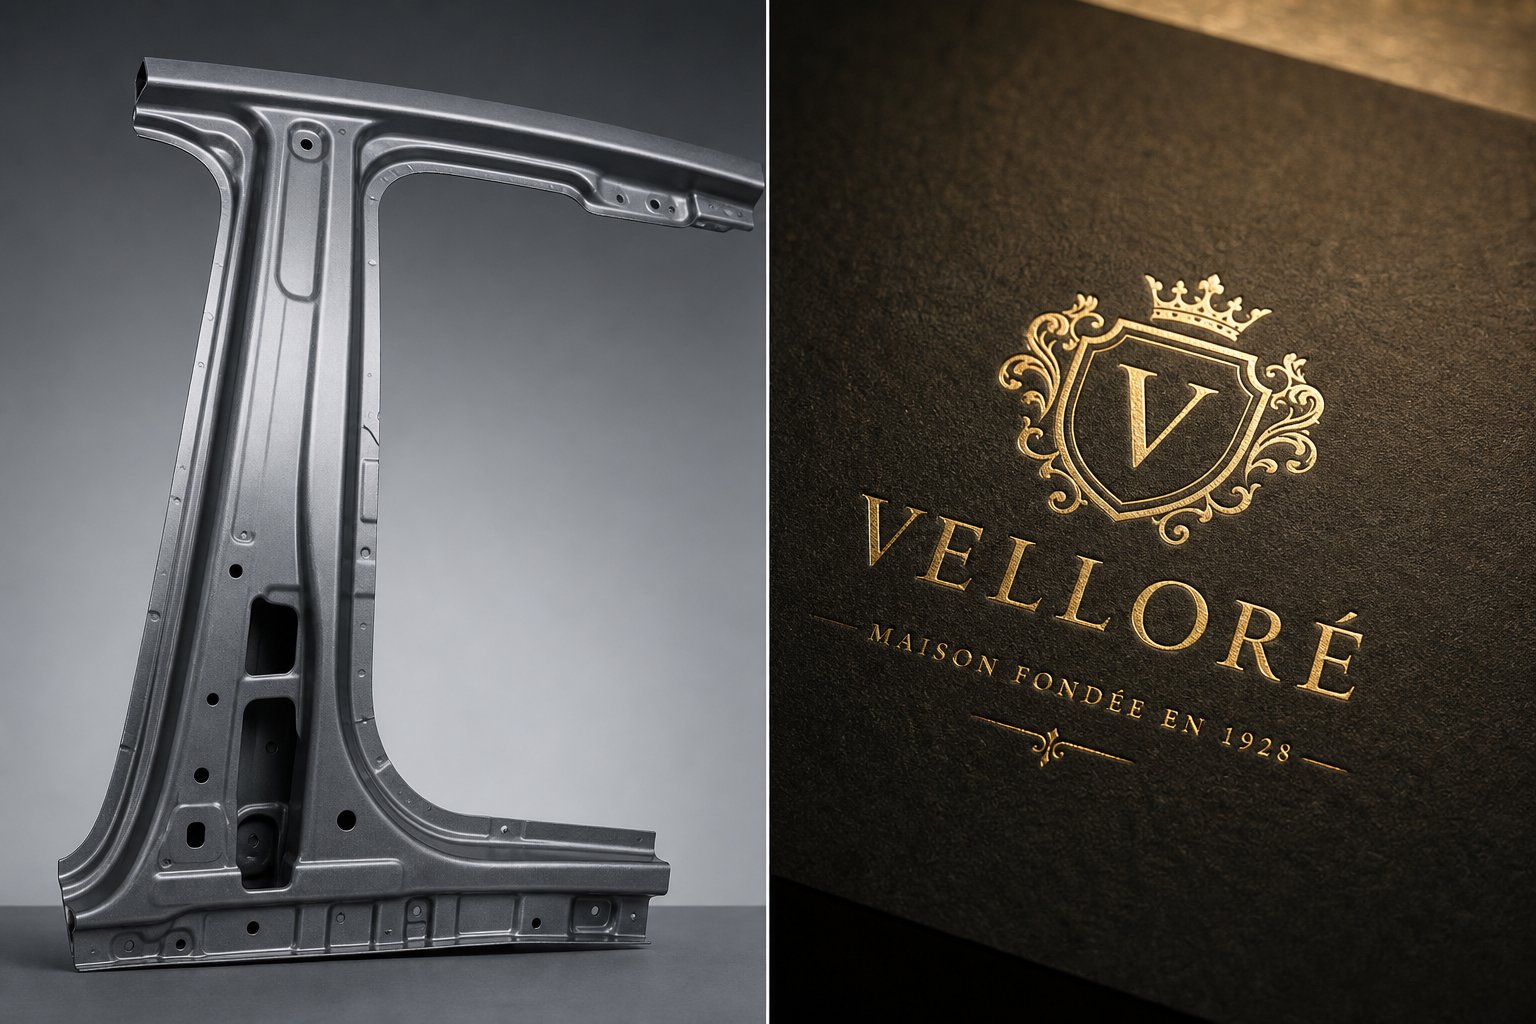
Щампите за втвърдяване чрез пресоване произвеждат най-здравите структурни компоненти в съвременните превозни средства. B-колони, защитни греди на вратите, подсилвания на броните, релси на покрива и усилвания на тунели, всички разчитат на матрици, които едновременно оформят и охлаждат заготовките от борна стомана в детайли с ултра-висока-якост. Тези компоненти трябва да издържат на проникване в кабината по време на катастрофи, като същевременно тежат възможно най-малко, двойно изискване, което само закаляването при пресоване удовлетворява в производствен мащаб.
Нововъзникваща еволюция в това пространство е специалното закаляване, наричано също частично закаляване при пресоване. Вместо равномерно охлаждане на целия детайл, инструментите SoftZone разполагат с две или повече отделни зони на матрицата, разделени от изолационни плочи. Една секция е с водно-охлаждане, за да се произведе напълно мартензитен материал с висока-якост. Другият се нагрява активно до приблизително 550 градуса по Целзий, което позволява на заготовката да се охлади бавно в тази област и да запази по-висока пластичност. Резултатът е единична част с твърди зони за устойчивост на проникване заедно с меки зони, проектирани да абсорбират енергията на сблъсък чрез контролирана деформация. Този подход елиминира необходимостта от заваряване на отделни листови материали заедно, произвеждайки монолитни компоненти с точно съобразени механични свойства в една стъпка на формоване.
За инженерите на матрици Tailored Tempering въвежда допълнителна сложност. Матрицата трябва да управлява два конкуриращи се термични режима едновременно, което засилва термичните градиенти на границата между нагрятите и охладените зони. Тези градиенти ускоряват напукването от умора на интерфейса на изолацията, което прави избора на материал и дизайна на охлаждането още по-критичен.
Опаковки, мода и потребителски стоки
Декоративната страна на горещото щамповане обслужва индустрии, където визуалното въздействие и възприемането на марката ръководят решенията за покупка. Приложението на фолиото за горещ печат превръща обикновената опаковка в първокласно присъствие на рафта. Луксозни кутии за парфюми, етикети за вино, козметични компактни кутии и опаковки за шоколад от висок{2}}клас разчитат на нагрети щанци, притискащи метално или холографско фолио върху субстрати с изключителна точност.
Горещият печат за мода разширява това допълнително в кожени изделия, чанти, колани, портфейли и аксесоари за обувки. Тук изискванията за детайлите се променят. Логото с горещ печат върху кожен клъч трябва да възпроизвежда фини серифни шрифтове и сложни марки на марката с разделителна способност под-милиметър, без да изгаря основата. Повърхностното покритие на матрицата става от първостепенно значение, защото всяко несъвършенство на инструмента се прехвърля директно като видим дефект върху продукт, който потребителите проверяват на една ръка разстояние.
Съвместимостта на субстрата определя температурата на матрицата и избора на време на престой. Хартията и картонът понасят малко по-високи температури и по-дълъг контакт. Пластмасите изискват прецизен термичен контрол, за да се избегне топене или изкривяване. Кожата изисква внимателно балансиране, за да се постигне чисто залепване на фолиото без изгаряне на повърхностни влакна. Текстилът, най-предизвикателният субстрат, се нуждае от равномерно разпределение на натиска върху неправилни тъкани текстури. Всяко сдвояване на материали изисква специфични температурни настройки на матрицата, а горещото щамповане за модни приложения често изисква персонализирани тестове, преди производството да започне да набира тези параметри.
Електроника и индустриална маркировка
Отвъд автомобилните конструкции и луксозните стоки, матриците за горещо щамповане изпълняват широка роля за индустриално маркиране. Производителите на електронни устройства ги използват за прилагане на лога на марката, сертификационни знаци и декоративни покрития върху пластмасови корпуси и корпуси. Производителите на уреди отбелязват серийни номера и регулаторни символи върху метално шаси. Компаниите за медицински изделия щамповат кодове на партиди върху полимерни корпуси, където базираните на мастило-методи рискуват замърсяване или лоша адхезия.
Горещият печат за пластмасови корпуси трябва да дава постоянни резултати в хиляди единици без деформация на субстрата. Корпусите на потребителската електроника често са с тънки-стени и-чувствителни към топлина, което означава, че температурният прозорец на матрицата между постигането на чист трансфер на фолио и причиняването на повреда на повърхността може да бъде тесен. Индустриалните горещи щампи за пластмасови приложения също изискват стриктна точност на регистрация, тъй като логата и маркировките трябва да са точно в съответствие с формованите елементи на корпуса.
Всяка от тези индустрии носи специфични изисквания, които оформят дизайна на матрицата и планирането на поддръжката:
- Точност на регистриране: Електронното маркиране често изисква поставяне в рамките на 0,1 mm за подравняване с формовани елементи, диктувайки твърдо закрепване и прецизни системи за подравняване на матрицата.
- Чувствителност на субстрата: Пластмасите с тънки-стени и хартиите с покритие имат тесни прозорци на термична толерантност, изискващи матрици с изключително еднаква повърхностна температура.
- Производствена скорост: Линиите за опаковане могат да работят с 100+ импресии в минута, като изискват матрици, които поддържат термична стабилност при бързи цикли без влошаване.
- Разделителна способност на детайлите: Модните и луксозните приложения изискват под-милиметрова дефиниция на ръбовете за лого с горещ печат, предпочитайки медни или месингови матрици с огледално-полирани повърхности.
- Очаквания за дълготрайност: Индустриалните линии за маркиране, изпълняващи милиони цикли годишно, се нуждаят от матрици, които са устойчиви на закръгляване на ръбовете и поддържат постоянна дълбочина на отпечатъка при продължителни кампании.
Това, което свързва всички тези приложения, е споделена реалност: матрицата трябва да работи последователно, цикъл след цикъл, при условия, които активно работят, за да го влошат. Независимо дали термичната умора напуква матрицата за закаляване при пресоване или износването на ръба заобикаля фините детайли на матрицата за щамповане на фолио, основната причина се крие в това колко добре е проектирана матрицата за нейната специфична термична и механична среда. Предсказването на тези взаимодействия, преди да се превърнат в производствени проблеми, е точно това, което движи нарастващата роля на симулацията в инженерството на щампите.
CAE симулация и термично управление при проектиране на матрици
Физическото изпробване беше единственият начин да се провери дали матрицата за горещо пресоване ще работи по предназначение. Инженерите построиха инструмента, пуснаха пробни части, откриха горещи точки или пукнатини, след това модифицираха стоманата и опитаха отново. Всяка итерация поглъщаше седмици и десетки хиляди долари. Компютърно-подпомаганата инженерна симулация промени фундаментално това изчисление, като позволи на инженерите да идентифицират дигитално рисковете от повреда, преди каквато и да е стомана да бъде нарязана.
Термична симулация за поставяне на охлаждащ канал
Анализът на крайните елементи моделира преноса на топлина между горещата заготовка и тялото на матрицата, като картографира разпределението на температурата по всяка повърхност след множество последователни цикъла на пресоване. Симулацията е итеративна: тя изпълнява цикъла на термично щамповане многократно, докато матрицата достигне състояние на стабилно-състояние, при което температурните разлики между последователните цикли падат под прага на конвергенция, обикновено около 2 градуса по Целзий между повторенията.
Този подход разкрива точно къде ще се появят горещи точки, преди да бъде пробит един канал. В документиран случай, включващ матрици за греди на автомобилни врати, изследователите са използвали дву-етапен симулационен работен процес. Първият етап проведе приблизителен термомеханичен анализ при формиране на симулационен софтуер за предварителен-избор на разположението и диаметрите на каналите. Вторият етап извърши CFD анализ на пълен свързан термичен -поток върху 3D модела на щампа, решавайки както топлопроводимостта през инструменталната стомана, така и потока на охлаждащата течност през каналите едновременно. Резултатът потвърди, че максималните повърхностни температури остават под 200 градуса по Целзий във всички работни зони, като повечето повърхности попадат в диапазона от 120 до 150 градуса. Измерванията на термовизионната камера на физическия инструмент по-късно потвърдиха тези прогнози в рамките на 10 градуса по Целзий от симулираните стойности.
Това, което прави тази методология мощна, е скоростта на анализа на първия-етап. Подготовката и пускането на приблизителния термичен модел за матрица и щанца отнема приблизително 8 часа, което позволява на инженерите да тестват бързо множество канални конфигурации. Пълният CFD анализ, макар и много по-точен, изисква приблизително 80 часа за комбинация от матрица и щанца и изразходва значителни изчислителни ресурси. Практическият работен процес съчетава и двете: бърза итерация на оформлението на канала в първия етап, след това подробно валидиране на крайния дизайн във втория.
Симулация на формоване и оптимизиране на геометрията на матрицата
Термичната симулация е насочена към охлаждането, но матрицата също трябва да формира детайла правилно. Симулациите на-оформяне и дълбоко{2}}изтегляне предвиждат как материалът тече през повърхностите на матрицата, където изтъняването надвишава безопасните граници и колко еластично връщане ще покаже частта след отваряне на пресата. Тези прогнози директно информират за компенсацията на геометрията на матрицата, корекциите на повърхността на матрицата, които предварително-изкривяват формата на инструмента, така че пружиниращата част да кацне на номиналните си размери.
Стратегията следва систематична последователност, описана от практикуващите симулации катоизмерват, смекчават, контролират и компенсират. Първо, симулацията измерва големината и вида на очакваната пружина, независимо дали се проявява като усукване, сплескване, извиване на страничната-стена или масло. След това модификациите на процеса като радиуси на щамповане или гладене на фланци смекчават най-лошите изкривявания. И накрая, повърхностите на матрицата получават вектори за компенсация, които ги огъват предварително, противоположни на прогнозираната посока на пружиниране.
Този цикъл е итеративен. Всяка геометрична корекция променя потока на материала, което променя разпределението на напрежението, което променя пружинното връщане. Разработката, управлявана от CAE-, обикновено намалява повторенията на физическото изпробване с 30 до 50 процента в сравнение с традиционните подходи за проектиране-изграждане-поправка. За усъвършенствани стомани с висока -якост и процеса на горещо щамповане с щамповане, където прозорците за формоване са по-тесни и пружинирането е по-тежко, симулацията не е по избор. Тези материали просто не могат да бъдат надеждно формирани без първо виртуално валидиране.
Връзки-параметри на процеса
Изборът на дизайн на матрицата не работи изолирано. Разположението на канала влияе върху скоростта на охлаждане, което се отразява на времето на цикъла. Времето на цикъла влияе върху повърхностната температура на матрицата в началото на следващия ход, което влияе върху натрупването на термична умора. Геометрията на формоване влияе върху разпределението на контактното налягане, което засяга локалния пренос на топлина, който се връща обратно, за да охлади равномерността. Всеки параметър се свързва с всеки друг.
Оптимизирането на един параметър поотделно, независимо дали е време на цикъл, качество на частта или дълголетие на инструмента, без да се отчита ефектът му върху другите два, неизбежно води до повреда на матрица по-рано, по-бавна работа или дефектни части.
Симулацията прави тези компромиси видими, преди да се превърнат в производствени проблеми. Инженерите могат да тестват дали намаляването с 1-секунда на времето на цикъла изтласква която и да е зона на матрицата над нейния праг на термична умора. Те могат да проверят дали геометрична компенсация, която подобрява точността на размерите, също създава концентрация на напрежение, която скъсява живота на инструмента. Този взаимосвързан изглед трансформира инженерството на щампите от последователно вземане на решения-в оптимизация на ниво система.
Печалбата се простира отвъд индивидуалната производителност на матрицата. По-малко физически изпробвания означават по-бързо време-за-производство. По-точни инструменти за първи-изстрел означават по-малко преработка и по-малко спешни ремонти на матрицата по време на пускане. А матрица, проектирана със симулационни данни, подкрепящи всяко решение, започва производствения живот по-близо до максималния му потенциал, давайки на екипите по поддръжката по-здравословна базова линия, от която да управляват неизбежното влошаване.
Поддръжка, режими на повреда и управление на жизнения цикъл на матрицата
Симулацията и интелигентният дизайн дават на матрицата най-добрата възможна отправна точка, но всеки инструмент се влошава от момента, в който влезе в производството. Разликата между матрица, която достига своя проектиран експлоатационен живот, и тази, която се поврежда катастрофално при 25 процента от очаквания живот, почти винаги се свежда до това, което се случва между ударите на пресата: извършените проверки, разпознатите предупредителни знаци и решенията за поддръжка, взети преди малките проблеми да се превърнат в скъпи повреди.
Графици за превантивна поддръжка и точки за проверка
Превантивната поддръжка на щампи за горещо щамповане е планирана работа, която контролира нормалното износване, преди да стане скрап, престой или повреда на матрицата. Основното разграничение тук е от значение:поддръжката запазва състоянието, докато ремонтът възстановява нещо, което вече е счупено. Когато магазините обединят двете неща, те в крайна сметка гасят пожари, вместо да предотвратяват, а скритите разходи за спешни ремонти, включително качествени разливи, бързи доставки, време на празен печат и отстраняване на грешки, се натрупват далеч над това, което би струвала планираната поддръжка.
За матриците за втвърдяване при пресоване, рутинната поддръжка се съсредоточава върху четири критични системи:
- Промиване на охлаждащия канал: Котлен камък и минерални отлагания се натрупват във водните канали с всяка производствена смяна. Оставени без контрол, тези отлагания ограничават потока, създават локализирани горещи точки и ускоряват напукването от термична умора, което са предназначени да предотвратят. Редовното промиване със слаби киселинни разтворители или вода под високо-налягане поддържа пълния капацитет на потока. След промиване каналите трябва да бъдат-изсушени със сгъстен въздух и покрити със защитен слой-на маслена основа, ако матрицата ще остане офлайн за известно време.
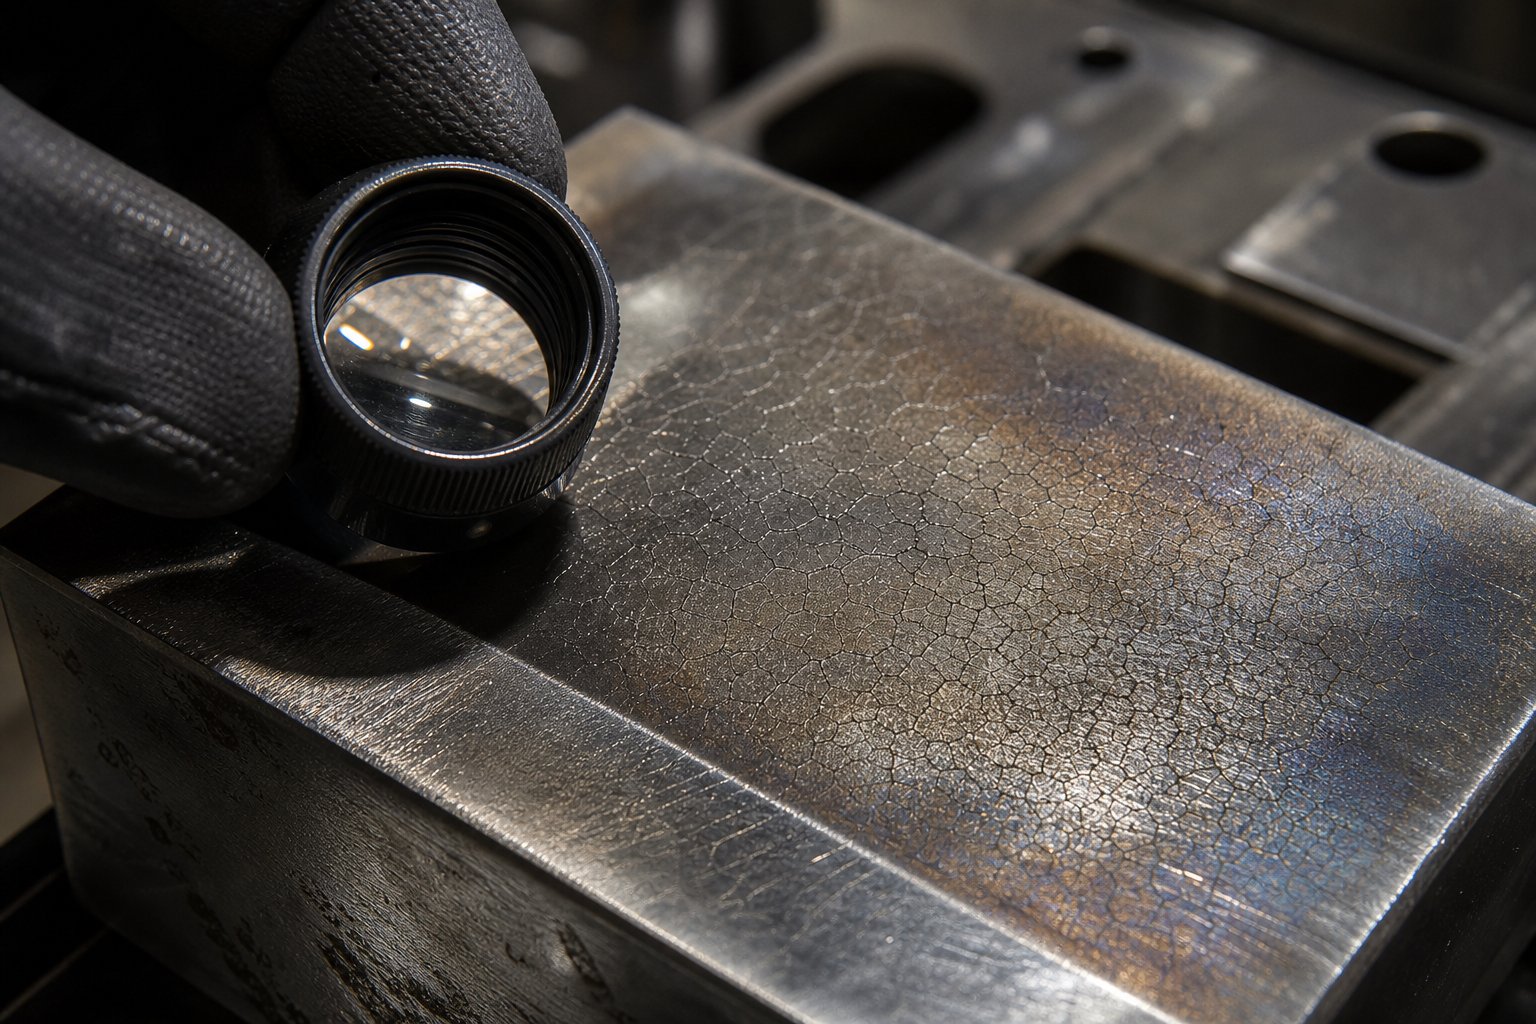
- Проверка на повърхността за напукване от термична умора: Визуалните проверки и проверките на размерите на оформящите се повърхности разкриват най-ранните признаци на топлинна проверка, фината мрежа от повърхностни пукнатини, които в крайна сметка се разпространяват в структурни повреди. Радиусите на матрицата, зоните в близост до стените на охлаждащия канал и зоните с най-високо контактно налягане заслужават приоритетно внимание.
- Проверка на размерите на критични формиращи повърхности: С натрупването на термични цикли, повърхностите на щампите могат да претърпят фина пластична деформация или локализирана загуба на материал, която измества размерите на частта извън допустимите граници. Редовното измерване спрямо базовите данни улавя отклонение, преди да достигне прага за отхвърляне на части.
- Проверки на системата за смазване и вода: Потвърдете, че всички връзки на охлаждащата течност, сензори за поток и разпределителни колектори доставят постоянен обем към всяка канална верига. Небалансираният поток между паралелни канали създава същата температурна не-равномерност, която би причинил лошият първоначален дизайн.
За щампи за горещо щамповане с фолио и щампи за печат, използвани в декоративни приложения, приоритетите на поддръжката се изместват към проверка на остротата на ръба, чистота на лицето на матрицата и калибриране на температурния контролер. Щампите за щамповане на фолио натрупват остатъци от лепило, влакна от субстрата и продукти на окисляване върху работните си повърхности. Тези отлагания постепенно влошават качеството на отпечатъка, поради което е необходимо редовното почистване с подходящи разтворители между сериите.
Обемът на производство диктува интервалите на проверка. Матрица за закаляване при пресоване, работеща с 500 части на смяна, изисква ежедневни проверки на повърхността и седмична проверка на канала. Щампа за щамповане на фолио, произвеждаща 50 000 отпечатъка на ден, може да се нуждае от почистване след всяка смяна, но само седмични проверки на размерите. Правилният график следва действителните доказателства за износване и броя на ударите, а не произволни календарни интервали. Както практиците в индустрията препоръчват, изграждането на поддръжка около базови измервания като честота на престой, способност на първата-част и променливост на пропускателната способност създава по-надеждни интервали от предположения.
Често срещани режими на повреда и идентифициране на първопричината
Щамците за горещо щамповане се провалят в предсказуеми модели и всеки модел оставя характерни подписи, които сочат към първопричината. Ранното разпознаване на тези сигнатури е това, което разделя планираното спиране за поддръжка от аварийното изключване на пресата.
A 2025 анализ на повредата на вложка за горещо щампованеизползван за производството на -колона на автомобил, демонстрира един от най-коварните механизми за повреда. Матрицата, направена от стомана 4Cr5Mo2V (еквивалент на H13-клас), се напука само след 50 000 цикъла, само 25 процента от очаквания експлоатационен живот от 200 000-цикъла. Основната причина е предизвикана от напрежение корозия в охлаждащите канали. Когато матрицата престоя около един месец без защита на канала, влагата корозира вътрешните стени. По време на последващото производство, циклични механични и термични напрежения, комбинирани с тази корозирала повърхност, за да инициират пукнатини, които се разпространяват от стените на канала към работната повърхност. Изследването потвърди, че повече от 90 процента от неуспешните матрици за горещо щамповане започват да се напукват от вътрешните стени на охлаждащия канал.
Това откритие подчертава една реалност, която много магазини пренебрегват: повредата често започва в области, които не можете да видите по време на рутинна визуална проверка. Най-опасните режими на повреда в матриците за закаляване при пресоване включват:
- Напукване от термична умора: фини повърхностни пукнатини (топлинна проверка), които се развиват от повтарящи се цикли на нагряване и охлаждане. Сигнатура: мрежа от плитки пукнатини, видими при увеличение върху радиусите на матрицата и високи-контактни зони, прогресиращи до по-дълбоки отделни пукнатини с течение на времето.
- Корозионно напукване,-предизвикано от напрежение: Пукнатини, произхождащи от вътрешните стени на охлаждащия канал, където остатъчното напрежение на опън и корозивната влага взаимодействат. Подпис: изтичане на вода от тялото на матрицата, необяснима загуба на охлаждаща производителност или видими пукнатини, появяващи се близо до местата на каналите на работната повърхност.
- Адхезивно износване от оксидна нагар: Прехвърляне на материал от нагрятия оксиден слой на заготовката върху повърхността на матрицата, образувайки отлагания, които нарязват следващите части. Сигнатура: прогресивно заграпавяване на повърхността, натрупване на материал върху повърхностите на матрицата, надраскване върху формованите части.
- Ерозивно износване в точките на потока на материала: Локализирана загуба на материал, където гореща стомана тече през повърхностите на матрицата под високо контактно налягане, особено при радиусите на изтегляне и входните точки. Подпис: видими жлебове или канали, износени в повърхността на матрицата по протежение на пътеките на потока на материала, увеличавайки изтъняването на частта на тези места.
- Грубо счупване от претоварване: Катастрофално напукване през тялото на матрицата, причинено от прекомерен тонаж на пресата, неправилно подравняване или загуба на опора. Сигнатура: внезапна пукнатина в голям-мащаб, често придружена от звукова повреда, скок в тонажа на пресата или видимо изместване на матрицата.
- Пластична деформация: Постоянна промяна на формата на повърхността на матрицата при многократно високо{0}}температурно механично натоварване. Подпис: постепенно отклонение на размерите в части без видими пукнатини, повърхности на матрицата, показващи следи от натиск или гъбички в контактните точки.
За матриците за щамповане на фолио и печатните матрици режимите на повреда са по-малко драматични, но също толкова значими за качеството. Закръгляването на ръбовете от кумулативните импресии влошава фините детайли. Повърхностните вдлъбнатини от остатъците от лепило създават кухини в трансферното фолио. Топлинното изкривяване от неравномерно нагряване изкривява лицевата страна на матрицата, създавайки непостоянна дълбочина на отпечатъка в дизайна.
Изследването на матрицата на колоната A- също разкри механизъм за металургично разграждане, който комбинира всички други повреди. По време на работа, карбидите постепенно се утаяват и загрубяват по границите на зърната в инструменталната стомана, отслабвайки връзките между зърната. Енергията на удара в близост до охлаждащите канали спадна до само 15 до 39 процента от якостта на основния материал, което означава, че стоманата в близост до каналите е станала значително по-крехка от обемния материал на матрицата. Тази крехкост прави напукването по-лесно за започване и по-бързо за разпространение, като ефективно съкращава толерантността на матрицата към всякакви допълнителни концентрации на напрежение.
Критерии за решение за обновяване срещу подмяна
Когато проверката разкрие влошаване, възниква въпросът дали да се обнови или замени. По същество това е икономическо решение, но трябва да отчита нещо повече от фактурата за незабавен ремонт.
Опциите за обновяване на матрици за закаляване при пресоване включват повторно -нитриране на износени повърхности, повторно -обработване на зони за формоване, които са претърпели пластична деформация, заваръчни ремонти за локализирани пукнатини и отстраняване и повторно нанасяне на PVD{2}}третирани повърхности. Всеки от тях възстановява зарчето до функционално състояние, но никой не го връща до ден-първо състояние. Заварените зони обикновено имат по-ниска твърдост от основния материал. Повторно обработените повърхности леко променят геометрията на матрицата. Ре-азотираните слоеве може да се различават по дълбочина или еднородност от оригиналната обработка.
Правилната рамка използва анализ на цената-на-част, който улавя четири фактора:
- Кумулативни разходи за поддръжка: Общи разходи за цялата предишна поддръжка и обновяване на тази матрица, включително материали, труд и всякакви договорени услуги.
- Разходи за престой: Време за престой при натискане по време на всяко събитие за поддръжка, умножено по почасовите разходи за загубено производство. Аварийните ремонти обикновено носят 3 до 5 пъти разходите за престой в сравнение с планираната поддръжка, тъй като те прекъсват текущото производство.
- Влошаване на качеството: Ако обновените матрици произвеждат части с по-висок процент на скрап, по-широка вариация на размерите или повече преработка, тези разходи трябва да бъдат обхванати за произведена част.
- Оставащ продуктивен живот: Колко допълнителни части може разумно да произведе ремонтираната матрица преди следващата интервенция? Ако всеки цикъл на обновяване дава по-малко части преди следващия ремонт, траекторията е ясна.
Практически праг за вземане на решение: когато кумулативните разходи за поддръжка и ремонт надхвърлят 50 до 60 процента от цената на новия матрица и всяко следващо обновяване доставя по-малко части преди следващата повреда, подмяната става икономически изгодният избор. Проучването на неизправностите на A{3}}колона подсилва тази точка. Матрица, която се напуква на 25 процента от очаквания си живот поради предотвратима корозия, потенциално може да бъде заварена и върната в експлоатация, но основната крехкост на границата на зърното в близост до охлаждащите канали остава. Без отгряване за облекчаване на напрежението и възстановяване на канала, ремонтираната матрица вероятно ще се повреди отново в подобна времева линия.
За матриците за горещо щамповане на фолио изчислението е по-просто, тъй като разходите за инструменти са по-ниски. Износена медна или месингова матрица, която вече не възпроизвежда чисто фини детайли, почти винаги е по-икономична да се смени направо, отколкото да се опитвате да -гравирате или -повторно ецване, тъй като цената на труда при преработка често се доближава до цената на нова матрица, произведена от пресен материал.
Изследователите зад проучването на A{0}}pillar die предложиха четири специфични предпазни мерки, които се прилагат широко за всеки инструмент за закаляване при пресоване, влизащ в склад или продължителен престой: почистете каналите със слабо киселинен разтворител или-вода под високо-налягане, въздушно-сушете със сгъстен въздух, покрийте вътрешните повърхности с маслен-инхибитор на ръжда и извършете отгряване за облекчаване на напрежението, за да намалите плътността на дислокациите, натрупани по време на производството колоездене. Тези стъпки струват малка част от резервната матрица, но се отнасят директно до двата фактора, корозия и крехкост, отговорни за най-честите преждевременни повреди.
Проследяването на историята на поддръжката за матрица, включително броя на ударите, констатациите от инспекцията и предприетите ремонтни действия, трансформира тези решения от интуиция в избори,-основани на данни. Когато записите показват нарастваща честота на отказите или намаляваща възвръщаемост от всяко обновяване, отговорът става ясен, преди матрицата да го направи очевиден по най-лошия възможен начин: средно-производство.
Снабдяване с проектирани по поръчка матрици за горещо щамповане
Да знаете защо матриците се провалят и как да удължите живота им има значение само ако матрицата е създадена правилно. Лошо закупен инструмент, направен от грешен клас стомана, с недостатъчно големи охлаждащи канали или без подходящо валидиране на симулацията, започва своя жизнен цикъл вече компрометиран. За индустриалните купувачи процесът на избор на доставчик е мястото, където дълготрайността на матрицата или започва, или се подкопава преди първия производствен удар.
Какво да оцените при доставчик на матрици по поръчка
Не всеки магазин, който рекламира щампи за щамповане по поръчка, има необходимата дълбочина, за да достави инструменти за закаляване при пресоване или прецизни щанци за щамповане на фолио на нивото на качество, обсъждано в тази статия. Пропастта между компетентен доставчик и рисков доставчик често се проявява в способности, които са невидими в ценова оферта, но очевидни по време на нарастване-на производството.
Вертикално интегрираните доставчици, тези, които контролират дизайна, машинната обработка, термичната обработка и сглобяването под един покрив, намаляват координационния риск и подобряват контрола на качеството чрез елиминиране на предаванията между отделни доставчици. Когато екипът, проектирал охлаждащите канали, също ги обработва машинно и валидира дебита на готовата матрица, отчетността остава централизирана и проблемите се улавят по-рано.
Ето основните критерии за оценка, които купувачите трябва да оценят, когато квалифицират производител на матрици за горещи печати:
- -Вътрешен дизайн и възможност за симулация: Може ли доставчикът да изпълни термична FEA и симулация на формоване, за да потвърди разположението на канала и геометричната компенсация преди рязане на стомана?
- Прозрачност на снабдяването с материали: Доставчикът посочва ли точните класове стомана със сертификати на завода или просто цитира „инструментална стомана“ без възможност за проследяване?
- Капацитет на обработка: Оборудвани ли са за дълбоко пробиване-на дупки, 5-осно ЦПУ и EDM за сложни геометрии на матрицата? Могат ли да се справят с размерите на матрицата, изисквани от вашето приложение?
- Контрол на топлинната обработка: Експлоатират ли -собствени вакуумни или атмосферни пещи с документирани изследвания за еднородност на температурата или възлагат на трети страни?
- Партньорства за повърхностна обработка: Могат ли да координират азотирането и PVD покритието чрез квалифицирани доставчици с проверени параметри на процеса?
- Сертификати за качество: ISO 9001 като базова линия; IATF 16949 за инструменти за автомобилно пресоване, където се изисква документация за PPAP.
- Ангажименти за време за изпълнение: Реалистични срокове, подкрепени от планиране на капацитета, а не оптимистични обещания, които се изплъзват, след като производството започне.
- Поддръжка при поддръжка: Предлагат ли доживотна поддръжка на инструменти, услуги за обновяване и резервни части за дългосрочни-програми?
Доставчикът, който проверява тези полета, е този, който разбира, че персонализираната метална матрица за печат не е просто блок от обработена стомана. Това е проектирана термична система, която трябва да работи надеждно през десетки или стотици хиляди цикли. Най-добрите компании за щамповане третират качеството като културна основа, а не като поле за отметка, като се ангажират рано във фазата на проектиране и проактивно решават проблемите, преди да достигнат производствения етаж.
Искане на предложения и сравняване на възможности
Процесът на RFQ за персонализирани матрици за щамповане работи най-добре, когато купувачите предоставят пълен технически контекст предварително. Неясните заявки създават неясни котировки и най-евтиният номер на страницата рядко отразява истинската цена на притежание, след като се вземат предвид поддръжката, времето на престой и загубата на качество.
Когато подготвяте своя пакет RFQ, включете:
- 3D CAD данни за геометрията на частта (STEP или IGES формат)
- Спецификация на материала за детайла (клас, дебелина, покритие, ако е приложимо)
- Годишен производствен обем и очаквана цел за живот на матрицата
- Изисквания или ограничения за време на цикъла
- Спецификации за качество, включително толеранси на размерите, повърхностно покритие и металургични цели (твърдост, микроструктура за втвърдяване при пресоване)
- Всякакви детайли за субстрат или фолио за декоративни приложения, включително толеранси за регистрация
Когато сравнявате предложения между доставчици, гледайте отвъд единичната цена. Оценете дали офертата включва валидиране на симулация, първа-проверка на артикула с документирани данни и ясно посочени класове стомана с параметри за термична обработка. Червените знамена включват доставчици, които не могат да назоват конкретната инструментална стомана, която възнамеряват да използват, такива, които пропускат термична симулация за матрици за закаляване при пресоване, или такива, които цитират нереалистично кратки срокове за изпълнение, без да обясняват как ще ги постигнат.
Обемът на производство и сложността на детайлите оказват значително влияние върху избора на доставчик. Големите-автомобилни програми изискват доставчици с доказан опит в закаляването при пресоване, симулационна инфраструктура и PPAP възможности. Краткосрочните-приложения за декоративна работа или промишлено маркиране могат да дадат приоритет на горещо щамповане, персонализиране на гъвкавостта, при което доставчикът може бързо да произведе медни или месингови матрици за тестови пускания и да повтори дизайна без големи разходи. За купувачи, които също се снабдяват с носители на фолио, имайте предвид, че производителите на фолио за топъл печат обикновено работят като отделни доставчици от производителите на матрици, въпреки че някои доставчици на пълно-обслужване поддържат отношения и с двамата.
Първи стъпки с проектирани инструменти за щамповане
За купувачи, готови да преминат от проучване към действие, стесняването на полето на доставчиците започва с идентифициране на партньори, които демонстрират интегрираните способности, обсъдени по-горе. Силна отправна точка еПерсонализирана матрица за щамповане на YICHENпредложение, което предоставя на промишлените купувачи инженерно решение за инструменти за формоване на метал-, обхващащо горещо щамповане, щамповане и свързани процеси. Техният вертикално интегриран подход към производството на матрици е в съответствие с критериите за квалификация, описани тук, което ги прави доставчик, който си струва да бъде оценен в началото на цикъла на снабдяване.
Освен всеки отделен доставчик, решението за снабдяване трябва да отразява всичко, което тази статия обхвана: избор на материал, съобразен с вашата топлинна среда, дизайн на охлаждане, валидиран чрез симулация, повърхностни обработки, подходящи за вашия производствен обем, и рамка за поддръжка, която защитава инвестицията във времето. Матрица, произведена от квалифициран партньор, изградена с правилната стомана, охлаждана ефективно и поддържана проактивно, е тази, която достига пълния си проектиран живот, вместо да се повреди на част от него. Това е разликата между металните щамповани матрици за продажба и инженерните инструменти, създадени да издържат.
Често задавани въпроси относно матриците за горещо щамповане
1. Каква е разликата между матриците за втвърдяване при пресоване и матриците за щамповане на фолио?
Щампите за закаляване при пресоване работят при 900-950 градуса по Целзий, оформяйки и охлаждайки заготовки от автомобилна стомана в компоненти с ултра-висока-якост с помощта на водно охлаждана инструментална стомана H11/H13. Щампите за щамповане на фолио работят при 100-200 градуса по Целзий, като пренасят декоративно метално или пигментирано фолио върху субстрати като хартия, кожа или пластмаса с помощта на медни, месингови или магнезиеви щанци. Двете имат обща терминология, но се различават изцяло по материали, мащаб, изисквания за охлаждане и протоколи за поддръжка.
2. Колко време обикновено издържат матриците за топъл печат преди подмяна?
Животът на матрицата варира значително според материала и приложението. Щамците за закаляване при пресоване, направени от инструментална стомана H13, обикновено издържат 50 000-100 000 цикъла, докато първокласната стомана DIEVAR може да удължи това до 100 000-200,000+ цикъла. За декоративни приложения месинговите матрици могат да постигнат над 1 000 000 отпечатъка, медните матрици достигат 50 000-250 000 отпечатъци, а магнезиевите матрици са ограничени до 5 000-50 000 отпечатъци. Правилният дизайн на охлаждането, повърхностните обработки като дуплексно азотиране плюс PVD покрития и превантивната поддръжка играят критична роля за достигането на тези горни граници.
3. Какво причинява преждевременна повреда в матриците за горещ печат?
Най-честата причина е корозионно напукване,-предизвикано от вътрешните стени на охлаждащия канал, което представлява над 90 процента от повреди в матриците за закаляване при пресоване. Други режими на повреда включват напукване от термична умора от повтарящи се цикли на нагряване и охлаждане, адхезивно износване от оксидна нагар върху нагрети заготовки, ерозионно износване в точките на потока на материала и пластична деформация при продължително високо-температурно натоварване. Проучванията показват, че матриците, оставени офлайн без защита на канала, са особено уязвими, тъй като влагата корозира вътрешните стени и се комбинира с циклично напрежение, за да предизвика пукнатини.
4. Какво представляват конформните охлаждащи канали и кога си струва инвестицията?
Конформните охлаждащи канали следват контура на повърхността на матрицата на постоянна дълбочина, за разлика от конвенционалните прави-пробити канали, които са ограничени до линейни траектории. Те се произвеждат чрез адитивни методи като селективно лазерно топене или сегментирана конструкция на матрицата. Изследванията показват, че конформните канали могат да намалят времето на цикъла с до 25 процента и да осигурят по-равномерно разпределение на температурата. Те си заслужават инвестицията за сложни геометрии на детайли с дълбоки изтегляния или тесни радиуси, където конвенционалното пробиване не може да поддържа постоянно разстояние от повърхността-до-канала, и за програми с голям-обем, където спестяването на време за цикъл компенсира по-високите разходи за инструменти.
5. Как да избера правилната повърхностна обработка за матрица за горещ печат?
Изборът зависи от работната температура, производствения обем и субстрата. За матрици за втвърдяване при пресоване, контактуващи със заготовки над 900 градуса по Целзий, AlTiN или AlCrN PVD покрития осигуряват устойчивост на окисляване при работни температури. Дуплексните обработки, комбиниращи плазмено азотиране с PVD, предлагат най-добрата дълготрайност, осигурявайки 6-10x подобрение на живота на износване спрямо необработената стомана. За умерено{8}}температурни приложения CrN покритията работят доста под 700 градуса по Целзий. Програмите с по-малък{15}}обем може да изискват само азотиране при 2 пъти подобрение на живота. Икономическата повратна точка е в полза на първокласни покрития, когато производството надхвърли 50 000 цикъла, тъй като повторното покритие струва много по-малко от преждевременната смяна на матрицата. Доставчици като YICHEN (https://www.yichen-group.com/stamping-die/) могат да дадат съвет относно избора на оптимално лечение въз основа на специфични параметри на приложение.


