


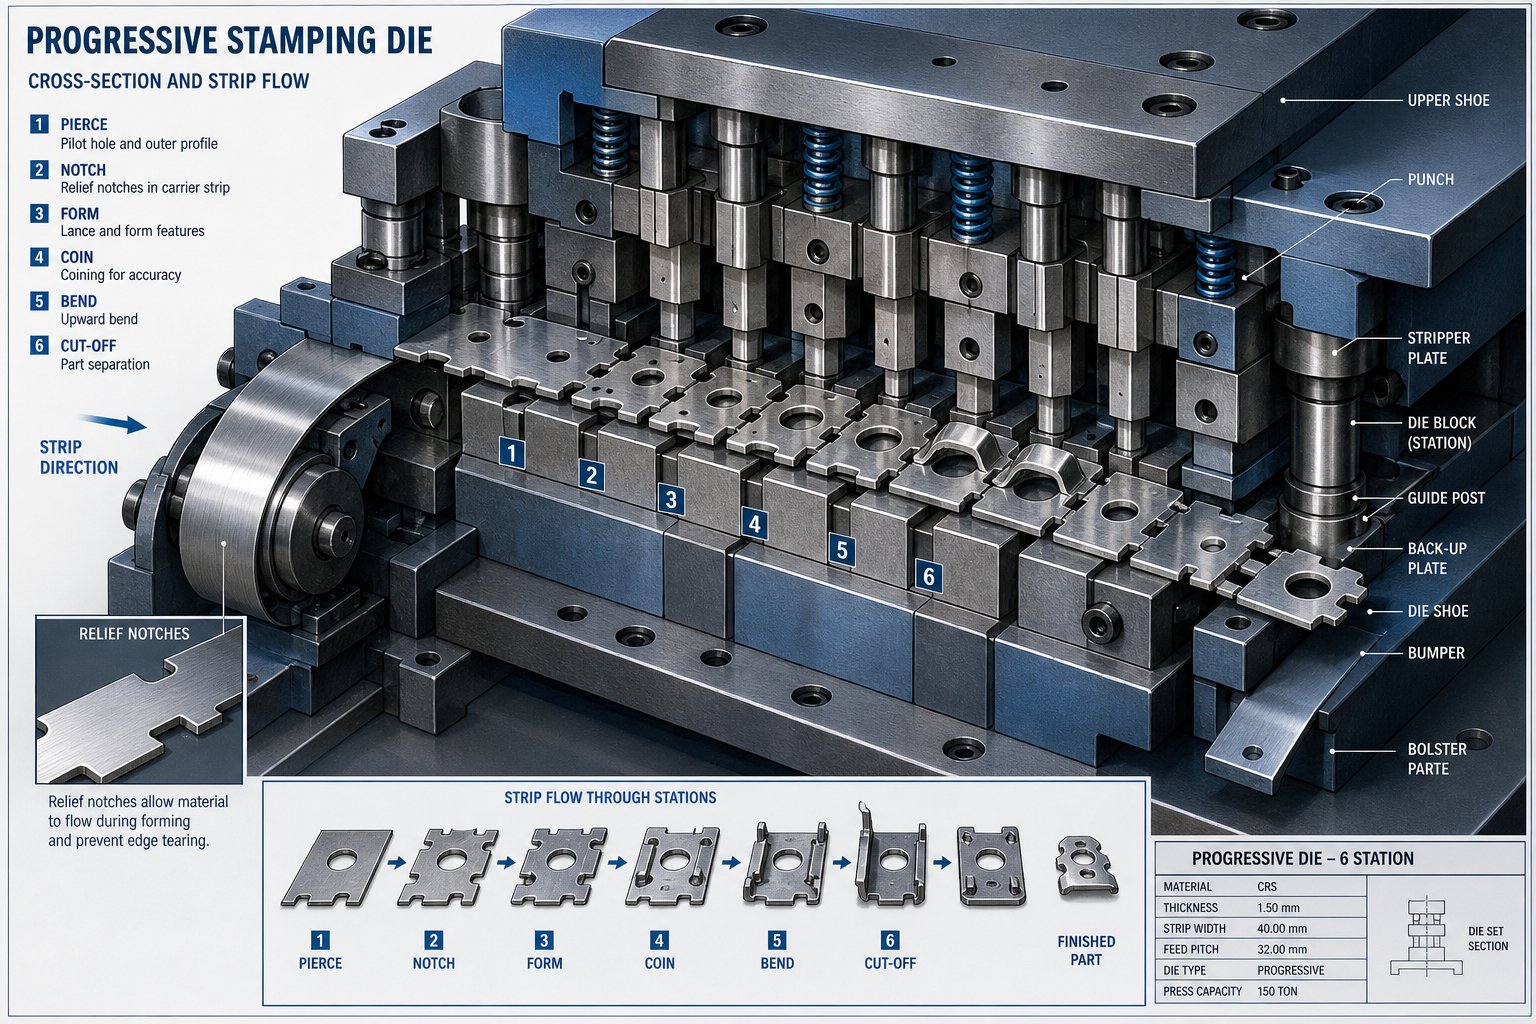
Какво представляват байпасните прорези и защо имат значение при дизайна на матрицата
Представете си метална лента, която напредва през прогресивна матрица. На станция три се образува фланец нагоре. На станция четири лентата трябва да се придвижи напред, но повдигнатият фланец вече е на пътя на съседните инструменти. какво става Сблъсък, следи от надраскване или пълно неправилно подаване. Това е точният проблем, който решават байпасните прорези.
Какво представляват байпасните прорези в прогресивните матрици
Байпасният прорез е локална релефна или изрязана характеристика, добавена към прогресивно оформление на лентата на матрицата, която предотвратява намесата между предварително формирани елементи и инструментална екипировка надолу по веригата по време на напредване на лентата. Целта му е да осигури свободно пространство, така че лентата да се движи безопасно от станция на станция без сблъсък, изкривяване или нестабилност при подаване.
На практика това са малки, но умишлени разрези, направени в носещата лента или празна форма. Те позволяват извити, изтеглени или релефни елементи да преминават свободно през следващите станции, без да контактуват с щанци, повдигачи, вложки или секции за подстригване. Без подходяща релефна геометрия лентата може да задръсти, деформира или повреди самата матрица.
Процесът на проектиране на байпасния прорез балансира три приоритета: достатъчно пространство за безопасно движение, достатъчно оставаща якост на материала за стабилно подаване и достатъчен контрол, за да поддържа частта точна през всички станции.
Защо прогресията на лентата изисква релефна геометрия
Прогресивните матрици разчитат на прецизно, повтарящо се придвижване на лентата. Всяко натискане на пресата премества лентата напред с една стъпка. Всяка образувана характеристика, която пречи на това движение, създава каскаден проблем: неправилното подаване води до неправилно разположени пилоти, което води до части извън--толерантност или катастрофални сривове на матрицата.
Релефните изрези в носещата лента придават ясна траектория на предварително оформената геометрия. Ще забележите, че това има най-голямо значение при щанци с дълбоко изтегляне, високи фланци или релефни елементи, които стърчат над или под равнината на лентата. Колкото по-дълбока е формата, толкова по-критичен става байпасният прорез.
Един източник на объркване, на който си струва да се обърне внимание: байпасните прорези понякога се наричат прорези на стъпка, прорези на носещи или лентови прорези в зависимост от конвенцията на магазина. Апрорез на стъпкатав много магазини се отнася специално за функция за регистриране, която предотвратява прекомерно захранване, докато байпасният прорез се отнася до освобождаване на хлабината за формирани елементи. Терминологията варира между съоръженията и дори между дизайнерите в една и съща компания, но основната функция остава последователна: контрол на движението на лентата и предотвратяване на смущения по време на прогресивна работа на матрицата.
Погрешното разбиране на този детайл по време на етапа на оформление на лентата е мястото, където възникват повечето проблеми. Прорез, който изглежда безобиден в CAD, може да се превърне в кошмар за подаване, след като пресата заработи с производствена скорост, което прави ранните дизайнерски решения около геометрията на байпаса един от най-подценяваните фактори за производителността на матрицата.
Байпасни прорези срещу прорези на стъпка и други термини за контрол на лентата
Когато чуете „прорез“ в цеха на прогресивен матрица, това може да означава три различни неща в зависимост от това с кого говорите. Един дизайнер го нарича прорез за байпас, производителят на инструменти от другата страна на пътеката казва прорез за стъпка, а отпечатъкът от клиента го обозначава като прорез на носещия. Това объркване на терминологията причинява истински грешки в дизайна, особено когато нов инженер наследи оформление на лента от друго съоръжение и погрешно тълкува функцията на всяка функция.
Обяснени байпасни прорези срещу прорези на стъпка
Разликата в байпасния прорез срещу прореза на стъпката се свежда до функцията, а не до външния вид. Стъпка, понякога наричана aФренски прорез, е малък участък от материал, отрязан от единия или двата ръба на лентата в началните позиции на прогресивна матрица. Неговата основна задача е да осигури стабилен ограничител за предния ръб на материала, предотвратявайки прекомерно подаване по време на настройка и производство. Той контролира докъде напредва лентата и помага за регистриране на лентата на всяка станция.
Обходният прорез, напротив, съществува чисто като релефна геометрия. Той премахва или премества материала, така че предварително формирани елементи да могат да преминават през станциите надолу по веригата без смущения. Той не контролира разстоянието на подаване или осигурява механичен ограничител. Той просто създава място за лентата да се движи свободно покрай инструментите, които иначе биха се сблъскали с повдигнати или спуснати елементи.
Ето къде объркването се задълбочава: прорезите на терена също служат за вторична релефна функция. Като отрязват материала на ръба, те изправят наклона и позволяват по-плавно подаване. Някои магазини разпознават това припокриване и използват термините взаимозаменяемо. Но обединяването на двете по време на преглед на дизайна води до проблеми. Стъпка, оразмерена само за регистрация, може да не осигури достатъчно разстояние за оформена характеристика. А прорезът за байпас, предназначен само за хлабина, не е задължително да предотврати прехранването или да помогне при местоположението на лентата.
Съпоставяне на терминологията на индустрията със специфични функции
Освен прорезите за стъпка и байпас, ще срещнете термина "прорез на носещия" в оформленията на лентите. Това се отнася най-общо за всеки вдлъбнатина, изрязана в носещата част на лентата, независимо дали служи за целите на регистрация или освобождаване. Това е по-скоро геометрично описание, отколкото функционално. Да знаете коя конкретна функция изпълнява прорезът е от решаващо значение за оразмеряването, разположението и отстраняването на неизправности.
Следващата таблица картографира трите най-често срещани типа контролни жлебове на лентата в матриците за щамповане спрямо техните специфични роли:
| Характеристика | Байпас Notch | Pitch Notch (френски Notch) | Carrier Notch |
|---|---|---|---|
| Основна функция | Релефна геометрия за предотвратяване на намеса във формованите елементи по време на придвижване на лентата | Регистрация и контрол на фуражите; осигурява стабилен ограничител за предотвратяване на прехранване и подпомага местоположението на лентата | Общ термин за всеки прорез в носещата лента; функцията зависи от конкретното намерение на дизайна |
| Местоположение на Стрип | В близост до оформени елементи, разположени там, където е необходимо свободно пространство на станциите надолу по течението | Единият или двата края на лентата, обикновено отрязани на първата или втората станция | Ръбът на носителя или в рамките на лентата на носителя варира според приложението |
| Типична геометрия | Контурен релеф, съответстващ на формирания профил на характеристиките плюс хлабина; може да бъде положителен или отрицателен | Правоъгълен или полу{0}}кръгъл изрез, често само два пъти по-голям от дебелината на материала по ширина | Варира в широки граници; правоъгълна, U-образна или неправилна в зависимост от целта |
| Когато се използва | Изисква се винаги, когато формирани елементи биха се сблъскали с компоненти на матрицата по време на прогресирането на лентата | Препоръчва се за повечето прогресивни матрици за опростяване на настройката, предотвратяване на сривове на матрицата и премахване на изкривяването на ръба | Използва се като уловка-всички препратки в разпечатки, където конкретната функция се подразбира от контекста |
Практичен начин да запомните разграничението: прорезите на стъпката решават проблем с подаване и регистрация, докато прорезите за байпас решават проблем с интерференция. И двете се появяват като изрези в лентата. И двете влияят на силата на носещия. Но техните двигатели на дизайна са фундаментално различни и оразмеряването на единия като на другия създава или недостатъчно пространство, или загуба на материал.
Това разграничение има най-голямо значение, когато едно оформление на лента изисква и двата типа. Представете си матрица, при която първата станция прави прорези за регистриране, а след това станция пет се нуждае от байпасно облекчение за дълбоко-изтеглена чаша. Това са две отделни дизайнерски решения с различни правила за оразмеряване, различна логика на разположение и различни режими на отказ. Третирането на терминологията на прогресивния щанцов прорез като взаимозаменяема прикрива тези разлики и води до инструменти, които работят на теория, но задръстват в производството.
Истинският въпрос за всеки прорез в оформлението на вашата лента не е как го наричате. Важно е дали изпълнява функция за изчистване, функция за регистрация или и двете. Този отговор управлява всичко - от избора на геометрия до това как прорезът взаимодейства с пилоти, повдигачи и формиращи станции надолу по веригата.
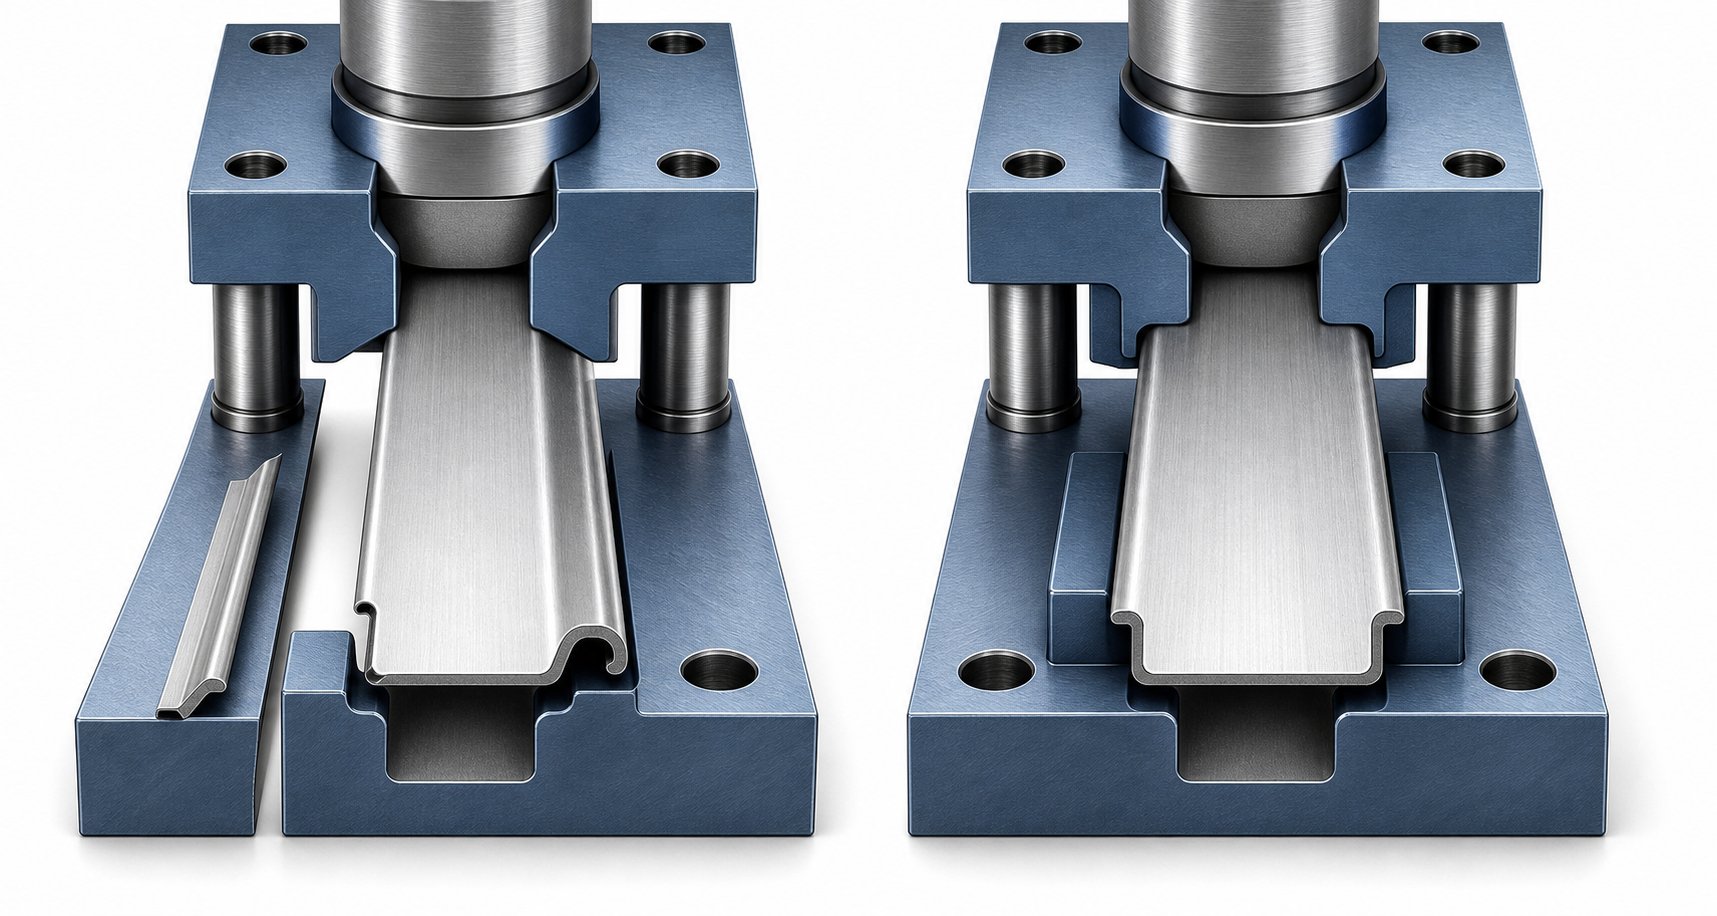
Сравнение на положителни и отрицателни байпасни типове прорези
Знаейки, че прорезът служи като функция за хлабина, е само половината от дизайнерското решение. Другата половина избира посоката на този релеф. Отстранявате ли материал от лентата, за да създадете място, или оставяте материала на място и създавате хлабина в самите щанцови станции? Това е основната разлика между типовете отрицателни и положителни байпасни прорези и изборът на грешен за вашето приложение създава проблеми, които не се появяват, докато пресата не заработи.
Отрицателни байпасни прорези и кога да ги използвате
Отрицателният байпасен прорез премахва материала от ръба на лентата или носещата зона. Мислете за това като за отрязване на част от лентата, така че оформен елемент, независимо дали е фланец, изтегляне или релеф, да може да премине през станциите надолу по веригата, без да контактува с щанци, вложки или стени на матрицата. Материалът го няма. Пропускът съществува, защото просто не е останало нищо, което да пречи.
Това е по-често срещаният подход при оформлението на прогресивни ленти. Разрезът създава хлабина около инструментите, формираната геометрия или по-късното движение на станцията. Той намалява смущенията, подобрява отделянето на скрап и осигурява място за операции по формоване и подрязване.
Кога трябва да посегнете към отрицателен байпасен прорез? Помислете за следните ситуации:
- Дълбоки изтегляния или високи фланци, които се простират значително над или под равнината на лентата и биха се сблъскали с долните компоненти на матрицата или горните инструменти по време на напредване
- Части със сложна формирана геометрия, която променя профила на множество станции, изисквайки прогресивен релеф, докато лентата се движи напред
- Тясно разстояние между станциите, където няма достатъчно странично пространство за маршрутизиране на лентата около съществуващите инструменти, без да се премахва носещият материал
- Приложения, при които изхвърлянето на скрап е лесно и отстраненият материал може да падне чисто през матрицата без проблеми със задържането
- По-дебели материали, при които формованата характеристика има достатъчно твърдост, така че премахването на съседния носещ материал няма да причини деформация на границата на прореза
Компромисът е директен: всяко парче материал, което отрязвате, отслабва носителя. Отрицателен прорез, който е твърде щедър, може да остави лентата крехка и податлива на усукване, огъване или неправилно подаване по време на високо-скоростна работа. Дизайнерът трябва да оразмери релефа, за да изчисти формираната характеристика, като същевременно запази достатъчно здравина на носителя за стабилно преминаване през всички останали станции.
Положителни байпасни прорези и техните предимства
Положителният байпасен прорез работи в обратна посока. Вместо да отстранявате материал от лентата, вие запазвате или удължавате материала локално, докато изграждате свободни процепи в самите формиращи станции. Лентата запазва своя материал, а матрицата побира профила на лентата, като осигурява вдлъбнатини или отворени зони, през които тези задържани секции могат да преминат без намеса.
На практика прорезът за положителен байпас означава локално ухо или секция на носача, които остават непокътнати, насочени през съответстващи релефни джобове, машинно изработени в обувката на матрицата или формиращи вложки. Лентата остава по-здрава, защото не сте отрязали материала. Матрицата прави приспособяването, а не лентата.
Положителните байпасни прорези предлагат различни предимства в приложенията с прогресивни матрици:
- Силата на носителя се запазва, тъй като не се отстранява материал от самата лента
- Стабилността на подаване се подобрява, особено при тънки материали, които бързо губят твърдост, когато носещите секции се отрежат
- Насочването на лентата остава последователно, тъй като пълната ширина на носача се поддържа през всички станции
- Намален риск от усукване на лентата или странично блуждаене при високо-скоростни операции, при които отслабените носачи са склонни да осцилират
Цената е от страната на матрицата. Всяка станция, през която минава положителният прорез, се нуждае от съвпадащ хлабина или слот, машинно изработен в компонентите на матрицата. Това добавя сложност към изграждането на инструмента, увеличава броя на вложките, които се нуждаят от поддръжка, и ограничава бъдещите промени в дизайна, тъй като преместването на функция за положителен байпас изисква преработка на множество станции.
Избор между положителни и отрицателни типове
Критериите за избор се свеждат до баланс между целостта на лентата, сложността на матрицата и производствените условия. Нито един тип не е универсално превъзходен. Всеки отговаря на определен набор от ограничения.
Използвайте тези фактори, за да насочите избора на тип прорез за байпас:
- Дълбочина на формоване и геометрия на байпасния прорез:Плитките форми под 1,5 пъти дебелина на материала често работят добре с отрицателни прорези, тъй като необходимата хлабина е минимална и отслабването на носителя е ограничено. Дълбоките форми се възползват от положителни прорези, които запазват носача непокътнат, докато матрицата осигурява място.
- Дебелина на материала:Тънките материали (под 0,5 mm) губят здравината на носещата част бързо с отрицателни прорези. Положителните типове запазват твърдостта. По-дебелите материали понасят по-добре премахването на отрицателни прорези без нестабилност при подаване.
- Брой станции и дължина на лентата:Дългите прогресивни ленти с много станции натрупват сили за хранене. Всеки отрицателен прорез намалява способността на лентата да устои на тези сили. Положителните прорези разпределят натоварването върху носач с пълна-широчина.
- Достъп за поддръжка на матрицата:Положителните прорези изискват повече-обработка и поддръжка от страната на матрицата. Ако са необходими бързи промени на пластините за гъвкавост на производството, отрицателните нарези опростяват структурата на инструмента.
- Скорост на производство:Високо{0}}скоростните прогресивни операции над 200 удара в минута засилват всяка слабост на носача. Конструкциите с положителен байпас намаляват вероятността от трептене на лентата и неправилно подаване при скорост.
- Сложност на геометричната част:Части с асиметрични форми или различни височини на елементи в лентата може да изискват комбинация от двата типа на различни станции.
Много опитни дизайнери на матрици използват хибриден подход. Отрицателните байпасни прорези се справят със станциите, където нуждите от освобождаване са прости и отслабването на носителя е управляемо. Положителната геометрия на байпаса се запазва за критични станции, където стабилността на лентата не-подлежи на обсъждане. Оформлението на лентата се превръща в карта на тези решения, като всеки тип прорез се поставя според изискванията на конкретната станция.
По-дълбокият проблем не е само геометрията. Как тези прорези взаимодействат с пилотите, повдигачите и събличачите по време на действителния цикъл на пресоване определя дали теоретично правилният дизайн оцелява при контакт с производствената реалност.
Как байпасните прорези взаимодействат с други компоненти на матрицата
Прорезът за байпас, начертан изолирано върху оформление на лента, изглежда ясен. Но в момента, в който пресата се завърти, този прорез съществува вътре в система от пилоти, повдигачи, оголвачи и формиращи вложки, всички движещи се в координирана последователност. Поставянето на заобикалящи прорези, което игнорира тези съседни компоненти, създава дизайни, които изглеждат чисти на екрана и задръстват в производството.
Как байпасните прорези работят с пилоти и регистрация
Пилотните щифтове локализират лентата прецизно, преди някакъв удар да захване материала. Те влизат в предварително пробити дупки в лентата и я изтеглят в точна позиция, като обикновено коригират всяка грешка при подаване в рамките на няколко хилядни от инча. Връзката между байпасния прорез и разположението на пилотния щифт е от решаващо значение, тъй като и двете характеристики заемат една и съща ограничена недвижима площ на носителя.
Ето го проблемът: байпасен жлеб, изрязан твърде близо до пилотния отвор, отслабва околния материал. Когато направляващият щифт влезе и измества лентата в подравняване, той прилага странична сила към ръба на отвора. Ако близкият жлеб е отстранил поддържащия материал, пилотният отвор се деформира, удължава или се разкъсва при многократни цикли. Регистрацията се влошава прогресивно и размерите на частите излизат извън допустимите граници без очевидна причина.
Общото правило е да се поддържа минимално разстояние от 1,5 до 2 пъти дебелината на материала между ръба на всеки байпасен жлеб и най-близкия пилотен отвор. За тънки материали този минимум често трябва да се увеличи, тъй като на останалата лента между прореза и пилота липсва твърдостта, за да устои на страничните сили на пилота. Когато разстоянието между станциите принуждава прореза и пилота да са в непосредствена близост, подсилването на зоната с локално усилващо ребро или избирането на положителна байпасна геометрия, която запазва пълната ширина на носача, става по-безопасният път.
Взаимодействие с повдигачи и стрипьори по време на прогресия
Повдигачите повдигат лентата между ударите на пресата, така че тя изчиства долните елементи на матрицата по време на напредване. Осигуряват вертикален просвет. Байпасните прорези осигуряват странично пространство. Заедно те създават три-измерна обвивка, която позволява на оформените елементи да преминават безопасно през всяка станция. Разбирането как повдигачите и байпасните прорези работят заедно предотвратява сценария, при който лентата се изчиства вертикално, но все още се захваща за съседни инструменти хоризонтално.
Представете си лента с оформено надолу копие на станция четири. Повдигачът повдига лентата достатъчно, за да изчисти долния стълб на матрицата в пета позиция по време на подаване. Но ако това копие е широко, то все още може да контактува със страничната стена на формовъчната вложка, докато лентата се плъзга напред. Байпасният прорез премахва тази странична намеса, допълвайки вертикалното повдигане на повдигача с хоризонтален релеф.
Дизайнът на стриппера добавя още едно ниво на взаимодействие. Тъй като ударът се прибира след всеки удар,пластина за отстраняванедържи лентата надолу към повърхността на матрицата, за да предотврати движението на материала нагоре с щанцата. Ако байпасен жлеб създаде неподдържана празнина в лентата директно под устройството за отстраняване, лентата може да се отклони надолу в тази междина по време на действието за отстраняване. Това кара лентата да виси, да се колебае по време на подаване или да се закачи за ръба на отвора на прореза по време на следващото придвижване. Конструкцията на стриппера заобикаля хлабината на прореза означава да се гарантира, че стриперът има адекватна резервна опора навсякъде, където геометрията на прореза създава неподдържан участък.
Пълната последователност на прогресиране на лентата през формираща станция разкрива точно къде байпасът става критичен:
- Подаващото устройство придвижва напред лентата с една стъпка. Повдигачите държат лентата повдигната, така че оформените елементи изчистват долната повърхност на матрицата по време на движение. Байпасните прорези осигуряват странично пространство, така че лентата да не влиза в контакт с формовъчни вложки или съседни щанци.
- Повдигачите се прибират, докато пресата се спуска. Лентата се установява върху повърхността на матрицата. Пилотните щифтове влизат в дупките си и издърпват лентата в крайна регистрирана позиция.
- Плочата за премахване влиза в контакт с лентата и прилага-задържащ натиск. Лентата трябва да е равна и стабилна. Всеки байпасен прорез под устройството за отстраняване трябва да има резервна опора или плочата да преодолява празнината, без да отклонява лентата.
- Щанци извършват операции по формоване, пробиване или подрязване. Създават се нови функции, които ще се нуждаят от разрешение за байпас на станциите надолу по веригата.
- Таранът се прибира. Стриперът държи лентата надолу, отделяйки я от ударите. Еластичното пружиниране във формирани елементи може да измести леко геометрията. Просветът на байпасния прорез трябва да отчита тази-промяна на размерите след оголването, а не само номиналната формована форма.
- Повдигачите отново повдигат лентата. Цикълът се повтаря. Всяка новосформирана характеристика трябва да премине чисто през всички останали станции надолу по течението, използвайки релефната геометрия, проектирана в оформлението.
Един детайл, който хваща дизайнерите неподготвени: хлабината на байпасния прорез не е статична. Пружинно връщане след оголване означава, че оформеният фланец може да е с 0,5 до 1 градус по-широк от номиналния си ъгъл. Прорез, оразмерен точно спрямо формираната геометрия, без граница на пружинно връщане, се превръща в интерференчен монтаж една станция по-късно. Изграждането на малка ъглова хлабина, обикновено с 5 до 10 процента над номинално оформения профил, предотвратява ескалирането на тези маргинални проблеми с контакта до пълно неправилно подаване при производствена скорост.
Взаимодействието между тези компоненти подчертава защо решенията за байпасни прорези не могат да се вземат изолирано от останалата част от структурата на матрицата. Всеки прорез взаимодейства с пилоти отгоре, повдигачи отдолу, стриптизери, които се връщат и оформят вложки в съседство. Постигането на правилната геометрия за един компонент, като същевременно се игнорират другите, е най-честата причина дизайните на байпасни прорези да се провалят по време на изпробването. И тъй като тези взаимодействия се комбинират между станциите, дори малки грешки в геометрията на хлабината на едно място се разпространяват през цялата лента като кумулативна нестабилност на захранването.
Свойствата на материала добавят още една променлива към това уравнение. Лента, която се държи предсказуемо чрез тези взаимодействия в 1,0 mm студеновалцована стомана, може да реагира много различно в 0,5 mm алуминий или 1,5 mm неръждаема стомана, променяйки колко хлабина наистина се нуждае от всеки прорез на всяка станция.
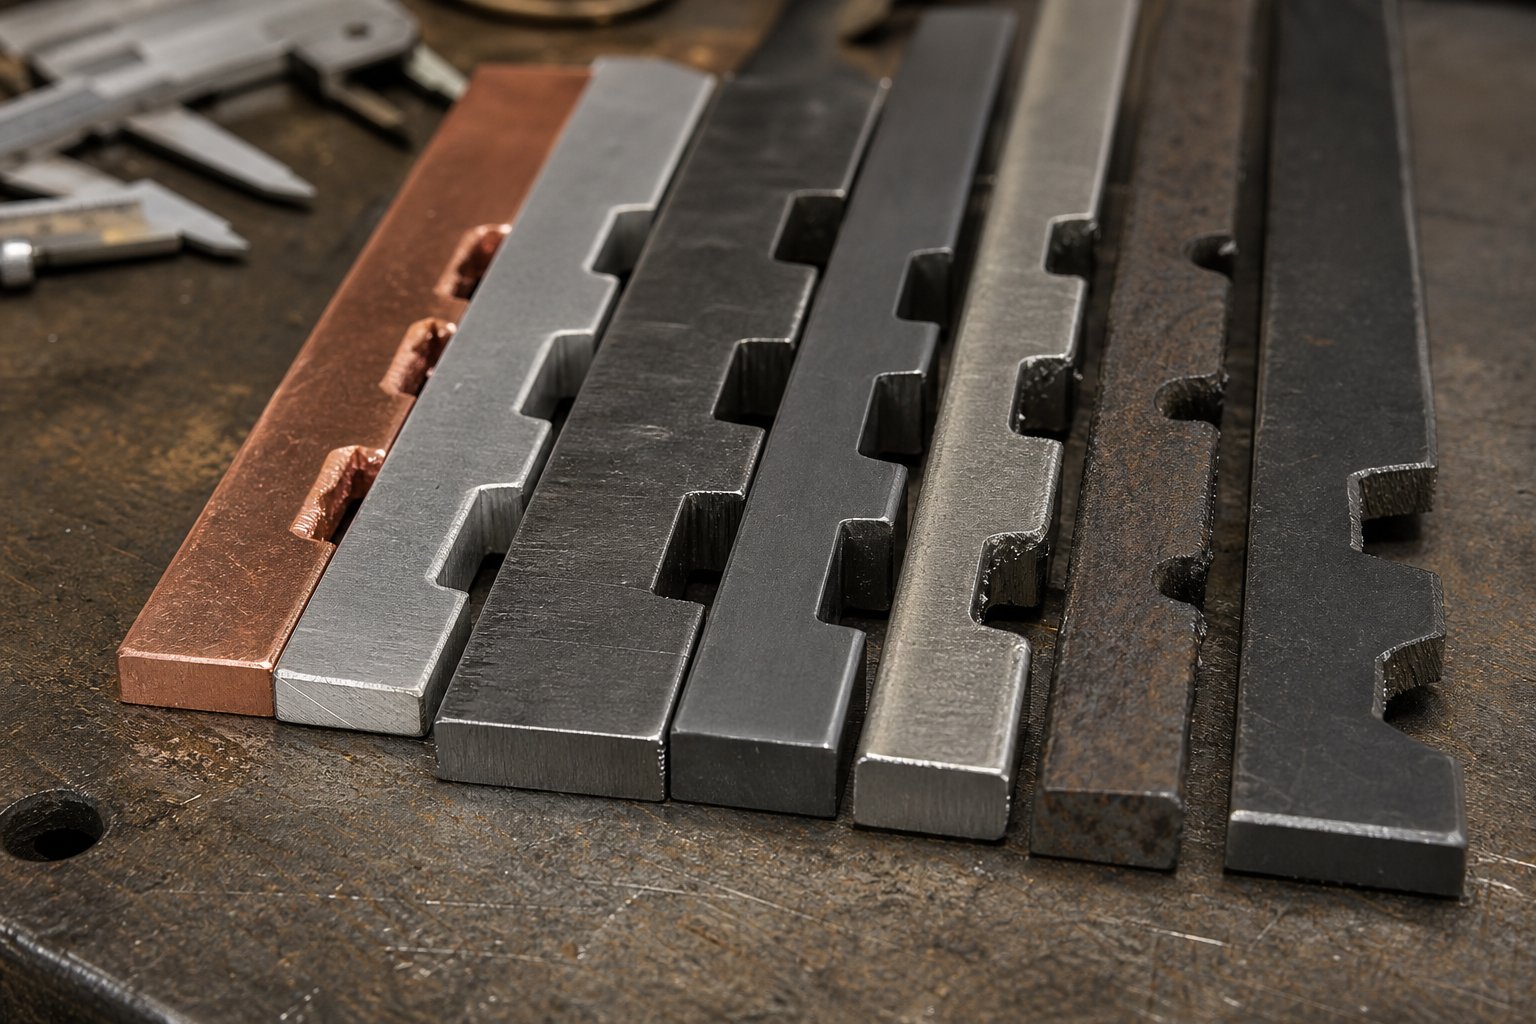
Видът на материала и ефектите на дебелината върху дизайна на байпасния прорез
Байпасен прорез, който работи идеално за 1,0 mm студеновалцована стомана, може да се повреди напълно при 0,5 mm алуминий или 1,2 mm фосфорен бронз. Същата геометрия на хлабината, същото разстояние между станциите, същата концепция за оформление на лентата, но напълно различни производствени резултати. защо Тъй като всеки материал реагира по различен начин на формоване, подава се по различен начин при напрежение и пружинира обратно с различна степен след прибиране на пресата. Оразмеряването на байпасния прорез за дебелината на материала не е една единствена формула. Това е набор от решения, оформени от това как се държи конкретната сплав при условията, които вашата матрица създава.
Оразмеряване на байпас за стоманени и алуминиеви ленти
Стоманата и алуминият представляват двете най-разпространени фамилии прогресивни материали за матрици, но те изискват много различни подходи за байпасни прорези. Основните разлики се свеждат до твърдостта, поведението при пружиниране и как материалът реагира на рязане.
Ниско{0}}въглеродната стомана (CRS, обикновено класове от 1008 до 1010) в диапазона от 0,5 mm до 2,0 mm се държи предвидимо. Оформените елементи поддържат формата си със сравнително скромна пружина, обикновено 1 до 3 градуса при отворени завои. Просветът на байпасния прорез може да бъде оразмерен близо до номиналния формиран профил, тъй като това, което оформяте, е до голяма степен това, което получавате след оголването. Твърдостта на материала също така означава, че носещата лента запазва своята твърдост дори с отрицателни прорези, изрязани в нея, при условие че оставащата ширина на носещата част остава над два до три пъти дебелината на материала.
Стоманите с по-висока{0}}якост променят драстично това уравнение. катоСписание MetalFormingотбелязва, че съвременните стомани с висока-якост имат граници на провлачване, много по-близки до техните якости на опън в сравнение с традиционните ниско{1}}въглеродни класове. Това означава, че се получава по-малко пластична деформация преди счупването, което се изразява в по-агресивно отдръпване на оформените елементи. Фланецът, оформен в стомана HSLA 50, ще се връща назад повече от същата геометрия в 1008 CRS. Вашият байпасен прорез трябва да отчита този по-широк -профил на пружината, а не само геометрията на матрицата в долната мъртва точка.
Алуминият въвежда различен набор от предизвикателства. Пружинното връщане в алуминиеви сплави като 5052-H32 или 6061-T6 обикновено работи на 5 до 8 градуса при сравними геометрии на огъване, значително повече от меката стомана. Това означава, че образуваните елементи в крайна сметка се оказват по-широки, по-високи или под по-стръмни ъгли от номиналните след отстраняване. Просветът на байпасния прорез трябва да отчита тази по-голяма обвивка. Освен това по-ниският модул на еластичност на алуминия прави носещата лента по-малко твърда. Отрицателен байпасен прорез, който е приемлив в стомана при дадена ширина, може да остави алуминиевия носач твърде гъвкав за стабилно подаване, особено при скорости над 150 удара в минута.
Практическото значение: хлабината на байпасния прорез за алуминий обикновено изисква 15 до 25 процента повече място, отколкото същата геометрия в мека стомана с еквивалентна дебелина. А по-тънките алуминиеви ленти (под 0,8 mm) често се възползват от положителен байпасен дизайн, който избягва отслабването на вече-гъвкавия носач.
Регулиране на дизайна на прореза за медни и месингови сплави
Медта и месингът носят трети поведенчески профил, който много дизайнери на матрици подценяват. Тези материали са меки, силно пластични и склонни към деформация в точките на концентрация на напрежението. Ефектът на пружиниране на материала върху геометрията на прореза не е основната грижа тук. Вместо това самите ръбове на прорезите създават проблеми.
Меката мед (C110, полу-твърда или по-малко), преминаваща през прогресивна матрица при производствена скорост, изпитва захранващи сили в ръбовете на носача. Когато байпасният прорез създава остър вътрешен ъгъл, медта се деформира локално под това захранващо налягане. Профилът на прореза постепенно се затваря, намалявайки просвета, който е проектиран в оформлението. След няколкостотин удара, това, което започна като адекватна стая за байпас, се превръща в незначителна намеса. След няколко хиляди удара, това е неправилно подаване.
Решението включва две корекции. Първо, конструкцията на байпасния прорез с медна лента трябва да използва заоблени вътрешни ъгли, а не резки преходи. Радиус от най-малко 1,5 пъти дебелината на материала във вътрешните ъгли на прореза разпределя захранващото напрежение върху по-голяма площ и се съпротивлява на локална деформация. Второ, медните прорези се възползват от леко по-голяма хлабина, обикновено с 20 до 30 процента над номиналната формирана обвивка на характеристиките, за да се отчете постепенното отклонение на профила по време на производствените серии.
Месингът (C260 или C270) е по-твърд от чистата мед, но все пак значително по-мек от стоманата. Той се намира между тях, като толерира по-остри ъгли, но все пак изисква по-големи хлабини от железни материали. Месингът също се-втвърдява по време на прогресията, което означава, че носещата лента става по-твърда, докато се движи през станциите. Това всъщност е изгодно за отрицателни байпасни прорези, тъй като втвърденият носач издържа на огъване и усукване, които засягат по-меките материали при високи скорости.
Дебелината на материала усилва тези ефекти във всички сплави. По-дебелите материали създават по-високи елементи, които изискват по-широки байпасни разстояния. Те също така генерират по-високи сили на подаване, които натоварват по-агресивно границите на прореза. Връзката не е съвършено линейна, но важи общ принцип: удвояването на дебелината на материала изисква грубо 1,5 до 1,8 пъти хлабината на байпаса за еквивалентна геометрия на характеристиките.
Следващата таблица обобщава как типът материал и диапазонът на дебелината влияят върху решенията за проектиране на байпасни прорези:
| Тип материал | Типичен диапазон на дебелината | Препоръчителен подход за процеп | Ключови съображения за дизайн |
|---|---|---|---|
| Ниско{0}}въглеродна стомана (CRS 1008-1010) | 0,4 mm - 3.0 mm | Размер спрямо номинално оформения профил плюс 5-10% за допустимото отклонение | Предсказуем отскок; носачът запазва твърдостта; отрицателните прорези работят добре при повечето дебелини |
| Стомана с-висока якост (HSLA, DP) | 0,6 mm - 2.5 mm | Размер към оформения профил плюс 15-20% за поемане на агресивен отскок | По-висока еластичност от CRS; склонност към счупване-при остри ъгли на прорези; вземете под внимание радиусите-на освобождаване на напрежението при преходите на прорези |
| Алуминий (5052, 6061) | 0,3 mm - 2.0 mm | Размер към формиран профил плюс 15-25%; предпочитайте положителен байпас за тънки габарити под 0,8 mm | Висок пружинен бек (5-8 градуса); ниска твърдост на носача; риск от трептене на лентата при скорост; се нуждае от по-широки свободни граници |
| Мед (C110, C102) | 0,2 mm - 1.5 mm | Размер към формиран профил плюс 20-30%; използвайте заоблени ъгли (мин. 1,5x дебелина) | Мекият материал се деформира в ръбовете на прореза под силата на подаване; профилите на прорезите се затварят с времето; оразмеряването е необходимо за продължителни писти |
| Месинг (C260, C270) | 0,3 mm - 2.0 mm | Размер към формиран профил плюс 10-15%; заоблените ъгли се препоръчват, но са по-малко критични от медта | Работа-втвърдява по време на напредъка; умерена пружина; носачът се втвърдява чрез станции; толерира отрицателни резки по-добре от медта |
Един модел, който си струва да се отбележи във всички материали: с увеличаване на дебелината над 1,5 мм, отрицателните байпасни прорези стават все по-жизнеспособни, независимо от мекотата на сплавта. По-дебелият носител запазва структурната цялост дори при отстранен материал. Под 0,5 mm дизайните с положителен байпас печелят своята допълнителна сложност на матрицата, като запазват способността на тънкия носач да се подава надеждно при производствени скорости.
Тези материално{0}}решения не съществуват изолирано. Всеки байпасен вдлъбнатина взаимодейства с цялостното оформление на лентата, засягайки изискванията за ширина на носача, цената на материала за част и начина, по който се управляват отпадъците от срязвания на прорези по време на производството. Същият прорез, който осигурява идеална хлабина за подаване на медна лента, може да генерира форма на охлюв, който отказва да изхвърли чисто от матрицата, създавайки съвсем различен проблем.
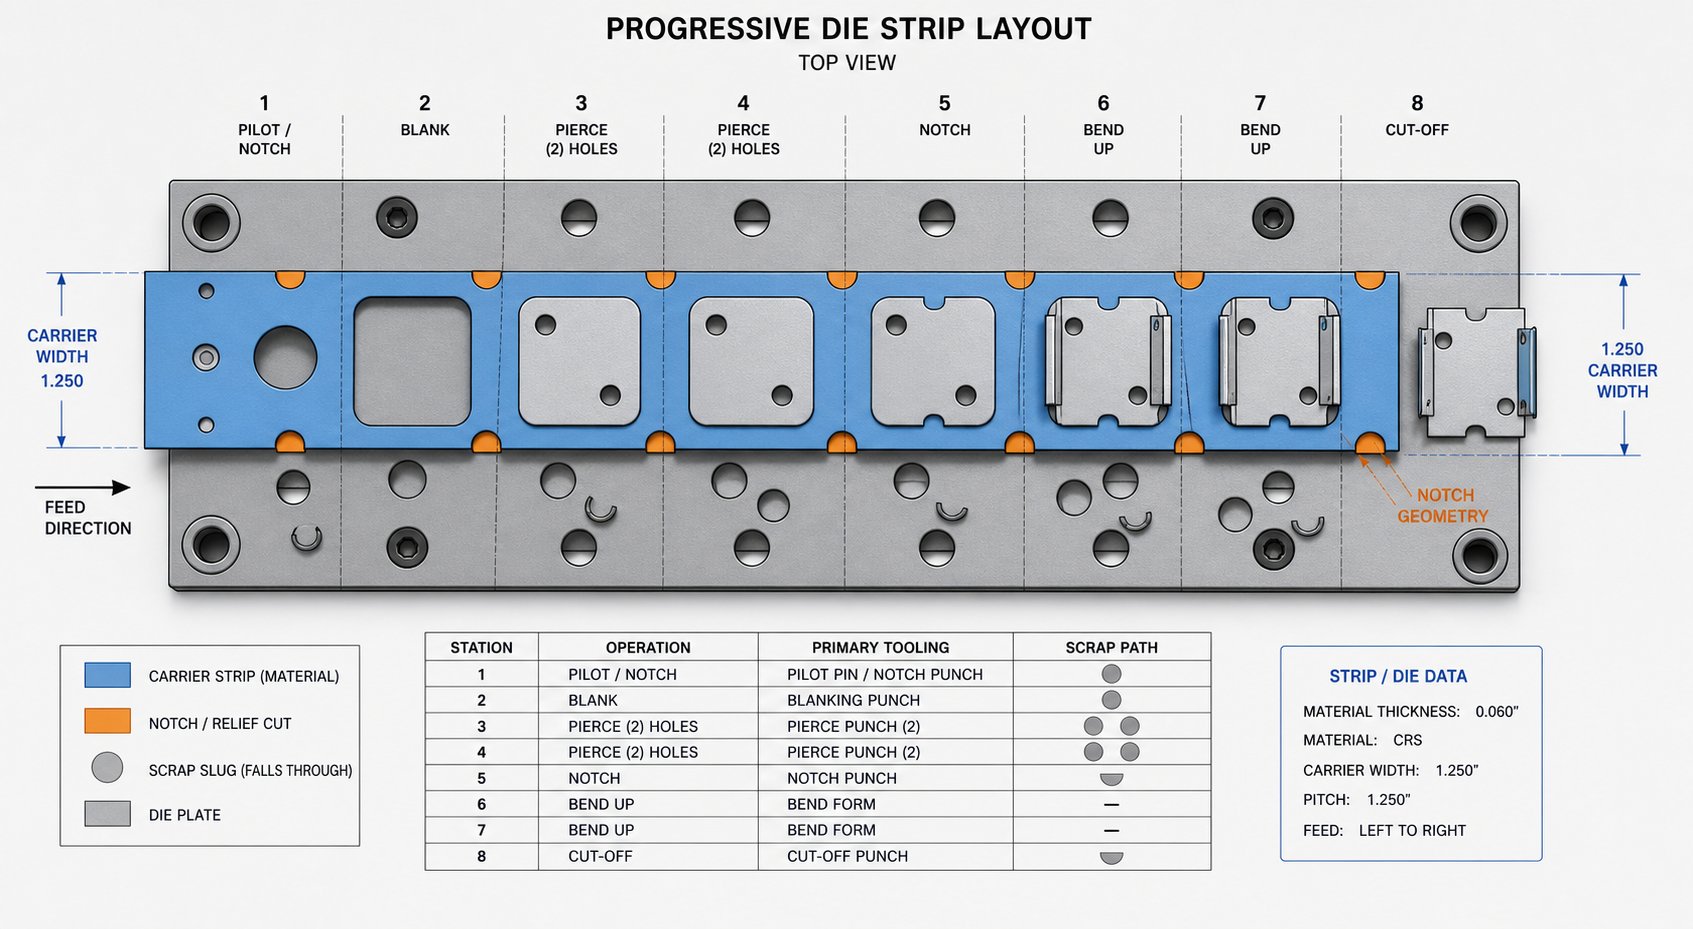
Оптимизиране на оформлението на лентата и стратегии за управление на скрап
Всеки байпасен прорез представлява отстранен материал. И всеки милиметър отстранен материал има цена. Геометрията, която избирате за облекчаване на хлабината, директно определя колко широка трябва да бъде носещата лента, колко скрап генерирате на ход и дали тези скрап изхвърлят чисто или се натрупват вътре в матрицата, докато нещо се счупи. Оптимизирането на оформлението на байпасната лента с прорези не е отделна дисциплина от проектирането на прорези. Това е икономическата последица от всяко решение за освобождаване, което вече сте взели.
Решения за оптимизиране на оформлението на лентата и ширина на носещата лента
Ширината на носещата лента е един от най-големите двигатели на материалните разходи при прогресивното щамповане. Превозвачът съществува единствено, за да транспортира частта от станция на станция. Не допринася с нищо за завършеното парче. След като частта бъде отделена, носачът става скрап. Така че всяка част от допълнителната ширина, добавена за приспособяване на хлабината на байпасния прорез, се превръща директно в по-висока консумация на материал за част.
Ето го компромисът: голямото пространство за байпас прави подаването на лентата надеждно. Плътното разстояние спестява материал, но рискува смущения, неправилно подаване и спиране на производството. Цената на една катастрофа на матрицата поради неадекватна хлабина може да надхвърли икономиите на материали от хиляди части, работещи върху по-тесен носач. Както отбеляза експертът по дизайн на матрици Арт Хедрик вФабрикаторът, един тежък срив на матрицата може да струва 100 пъти повече от допълнителния материал, изразходван от функция за прорез.
Практическият въпрос не е дали да се намали ширината на носача. Това е колко марж над минималния клирънс всъщност се изплаща при намалено време на престой. За големи-обемни тиражи над 500 000 части годишно дори 0,5 mm ненужна ширина на носача води до значителна консумация на бобина. За къси тиражи математиката се накланя към щедро освобождаване, тъй като времето за настройка и рискът от срив доминират структурата на разходите ви повече от използването на материали.
Ширината на носещата лента и решенията за оразмеряване на байпасния прорез зависят от няколко фактора, работещи заедно. Когато планирате оформлението на лентата, помислете за следното:
- Изчислете максимално формираната обвивка на характеристиките, включително пружинно връщане, а не само номиналната геометрия в долната мъртва точка. Добавете хлабина, подходяща за вида на материала (5-30% в зависимост от сплавта, както беше описано по-горе).
- Отчетете блуждаенето на лентата по време на хранене. Носачът трябва да остане достатъчно широк, така че страничното отклонение да не избутва формованите елементи в инструмента, дори на ръба на нормалния толеранс на подаване.
- Уверете се, че оставащата носеща секция между байпасния прорез и ръба на лентата запазва достатъчно здравина за стабилно напредване. Носител, отслабен под два пъти дебелината на материала при всяко напречно-сечение, рискува да причини нестабилност на захранването.
- Проверете дали множество байпасни прорези в съседни станции се припокриват или натрупват. Припокриващите се хлабини на прорези могат да създадат сложна отслабена зона, която се проваля под кумулативната сила на подаване, въпреки че всеки отделен прорез изглежда подходящ.
- Оценете дали положителен дизайн на байпас може да постигне същата хлабина без разширяване на носача, заменяйки сложността на матрицата за спестяване на материали при дълги производствени серии.
- Фактор на наличността на ширината на бобината от вашия доставчик. Стандартната ширина на намотката може да не съответства на вашия идеален размер на носещия, което прави малко по-широкото оформление не по-скъпо на практика, ако попада в същата стандартна ширина.
Компромисите за заобикаляне на прорезите при използване на материала в крайна сметка се свеждат до прост принцип: проектирайте най-тесния носач, който все още се подава надеждно при вашата целева производствена скорост, във вашия конкретен материал, с вашите специфични оформени характеристики. Всичко по-тясно създава риск. Всичко по-широко създава отпадъци. Сладкото място живее в припокриването между тези две граници.
Управление на охлюви за скрап за рязане с байпас
Звучи ли просто? Геометричното предизвикателство става по-трудно, след като обмислите какво се случва с материала, който отрязвате. Всеки отрицателен байпасен прорез създава скрап. Този плужек трябва да отиде някъде и "някъде" по-добре да не е вътре в кухината на матрицата.
Управлението на скрап слуг за прогресивни прорези на матрицата е една от онези подробности, които рядко се появяват на отпечатъка на оформлението на лентата, но определят дали матрицата работи часове или минути преди засядане. Wilson Manufacturing подчертава основния проблем: без управление на скрап, вградено в дизайна на матрицата, отпадъците се събират в кухини и между ножовете на матрицата. Докато слоевете се натрупват, налягането се увеличава, докато не избие остриетата. По-малките кухини се запълват по-бързо, което прави компактните байпасни прорези особено податливи на задържане.
Формата на байпасния жлеб пряко влияе върху това дали неговият охлюв изхвърля чисто. Помислете за тези отношения:
- Правоъгълни охлювис успоредни страни са склонни да се вклинят в кухините на матрицата. Правите ръбове на плужека създават триене по стените на кухината, като се противопоставят на изхвърлянето само от гравитацията. Начертаването на стените на кухината с 0,5 до 1 градус на страна помага, но добавя сложност на машинната обработка.
- Заострени или трапецовидни охлювиизвадете по-надеждно, защото по-тесният край води към изходната пътека. Проектирането на байпасния жлеб с леко изтъняване, вградено в неговата геометрия, подобрява освобождаването на затвора, без да засяга функцията на хлабината.
- Много малки охлюви(под два пъти дебелината на материала във всяко измерение) са най-високият риск за задържане. Липсва им теглото за гравитационно изхвърляне и са склонни да се придържат към повърхностите на щанцата или да се вклинят между компонентите на матрицата. Ако вашият байпасен жлеб създава толкова малък удар, помислете за въздушно-подпомагано изхвърляне или механизми с пружинно бутало.
- Охлюви с неправилна или L- формапроизведени от сложни профили на прорези, могат да се преобръщат и преориентират по време на изхвърляне, захващайки ръбовете на кухината. Опростяването на геометрията на прореза в два отделни разреза, а не в една сложна форма, често решава този проблем с цената на допълнителна станция.
Задържането на плужеци не само поврежда остриетата. Задържаните частици, които се пренасят нагоре с лентата при обратния ход, могат да се окажат между машината за отстраняване и детайла, причинявайки повърхностни дефекти, грешки в размерите или вторична повреда на матрицата. Режимът на повреда е каскаден: един задържан охлюв води до маркирана част, което води до качествено спиране, което води до отваряне на матрицата за изследване, което разкрива още три охлюва, заклещени в съседни кухини.
Практическите стратегии за изхвърляне на заготовки за рязане с байпасни прорези включват падане на гравитацията през хлабини в обувката на матрицата, вакуум{0}}подпомогнато отстраняване за малки или леки заготовки и положително механично изхвърляне с помощта на-натоварени с пружина щифтове или сгъстен въздух, синхронизиран с цикъла на пресата. Правилният избор зависи от размера на заготовката, ориентацията на матрицата и наличната инфраструктура на пресата. Вертикалните преси с отворени дъна позволяват гравитационно изхвърляне за повечето форми на плужеци. Наклонените или обърнати ориентации на матрицата изискват механична помощ, независимо от геометрията на плужека.
Една често-пренебрегвана опция заобикаля изцяло управлението на охлювите: копието-и-формата заобикалят прореза. Вместо да изрязвате материал, свободен от лентата, вие пронизвате трите страни и огъвате езичето надолу или нагоре, създавайки хлабина, без да произвеждате отделно охлюв. Изместеният материал остава прикрепен към лентата и излиза от матрицата като част от скрап на носещия. Този подход, подобен на концепцията за ограничител на стъпката на копието и фланеца, елиминира изцяло риска от задържане на охлюв. Компромисът е, че огънатият език трябва да изчисти станциите надолу по веригата, което означава, че може да се нуждаете от допълнително облекчение в матрицата, за да го поемете.
Връзката между икономиката на оформлението на лентата и управлението на охлювите създава обратна връзка. По-широките прорези произвеждат по-големи охлюви, които изхвърлят по-лесно, но губят повече материал. По-тесните вдлъбнатини пестят материал, но произвеждат малки охлюви, които устояват на изхвърляне. Оптималната геометрия на байпасния прорез балансира функцията за хлабина, здравината на носача, цената на материала и поведението на скрап едновременно. Получаването на всичките четири правилно е това, което разделя оформлението на лентата, което работи надеждно, от това, което генерира постоянни повиквания за поддръжка.
Тези решения-на ниво оформление формират основата, но те все още се нуждаят от структурирана рамка за изпълнение. Кога изобщо трябва да използвате байпасни прорези срещу алтернативни методи за контрол на лентата? И когато пресата започне да работи и се появят проблеми, как да проследите симптомите обратно до тяхната първопричина в дизайна на прореза?
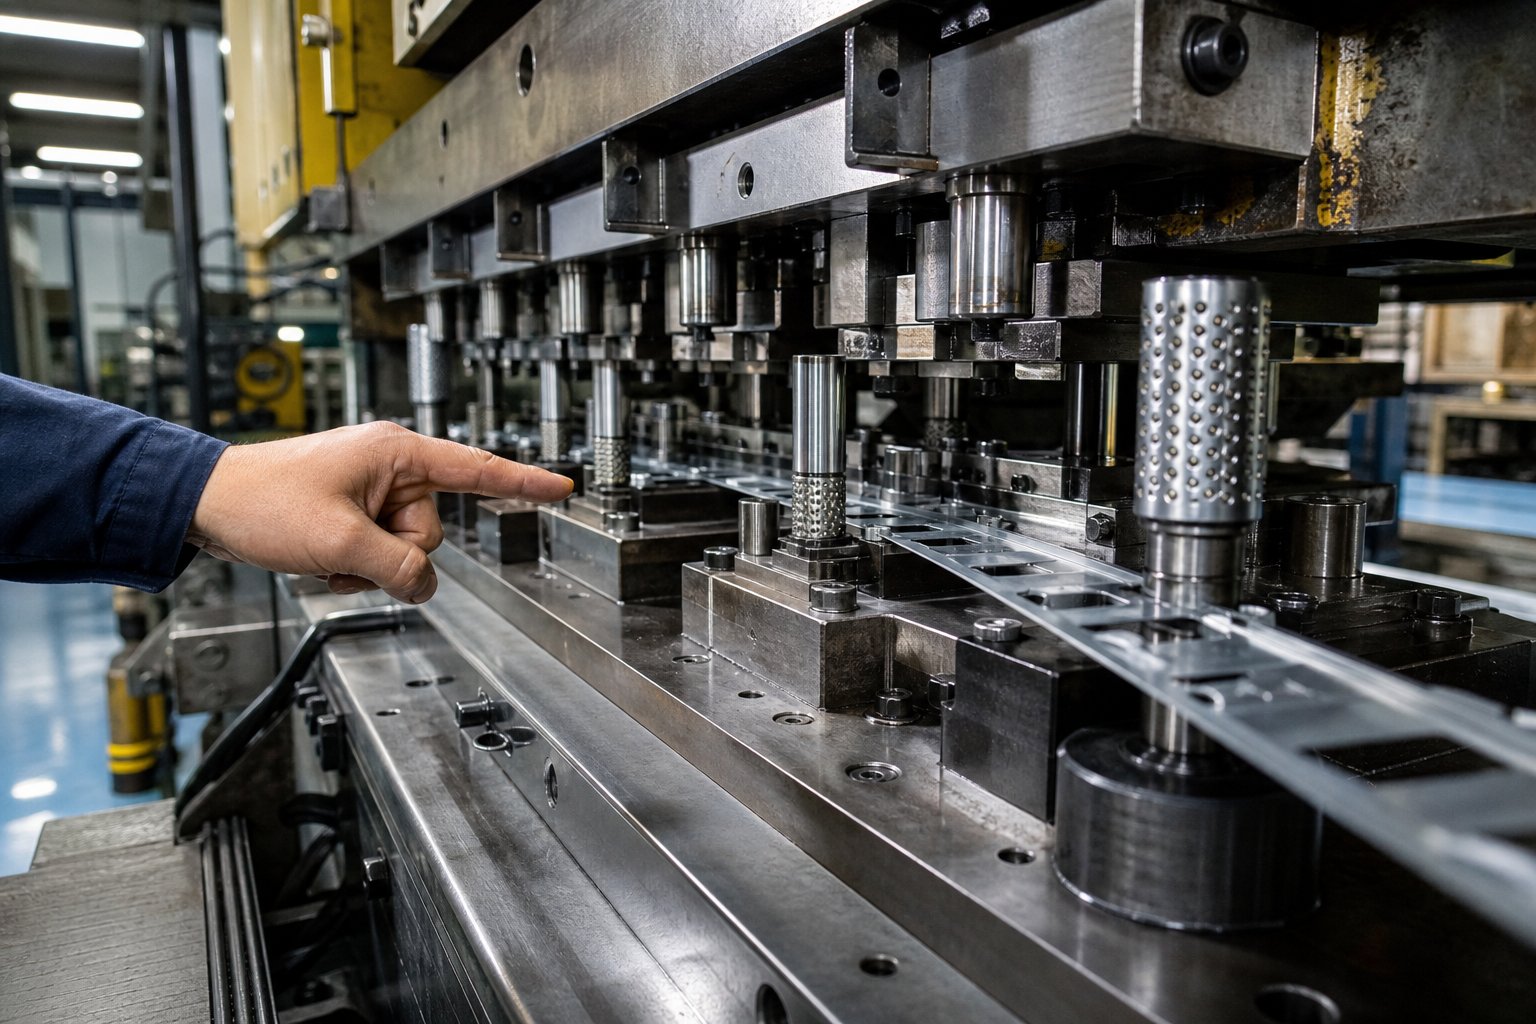
Рамка за практическо решение за проектиране и отстраняване на неизправности
Решенията за оформление на лентата, материалните съображения и взаимодействието на компонентите се вписват в един централен въпрос: тази конкретна матрица всъщност се нуждае ли от прорези за байпас или по-опростен метод за контрол на лентата ще свърши работата? И след като се ангажирате да заобиколите геометрията, как да диагностицирате неизбежните производствени проблеми, които се появяват по време на изпробване и продължителни серии? Рамка за вземане на решение за дизайн на байпасен прорез превръща тези отворени-въпроси в структурирана последователност, която всеки дизайнер на матрици може да следва от концепцията до отстраняването на неизправности в производството.
Рамка за вземане на решения за внедряване на байпас Notch
Не всяка прогресивна матрица изисква байпасни прорези. Обикновените плоски матрици за заготовка без оформени елементи никога не се нуждаят от тях. Носачите за разделители и непрекъснатите носители понякога могат да се справят със ситуации на леки смущения без специални релефни изрязвания. Решението кога да се използват байпасни прорези срещу носачи за раздели зависи от дълбочината на формоване, ориентацията на елементите и колко вертикално повдигане може да осигури лентовата система.
Носачите за раздели свързват частта с лентата с помощта на тесни мостове от материал. Те работят добре, когато оформените елементи са достатъчно плитки, така че само повдигачите да могат да повдигнат лентата над долните компоненти на матрицата по време на подаване. Непрекъснатите носачи поддържат целия ръб на лентата непокътнат и разчитат изцяло на вертикално повдигане за хлабина. И двата подхода избягват отслабването на носителя и усложненията при управлението на охлюви, които идват с байпасни прорези.
Въпреки това, когато оформените елементи се простират отвъд това, което повдигачите могат да изчистят вертикално, или когато съществува странична намеса между оформената геометрия и съседните инструменти, стават необходими байпасни прорези. Ето списък за вземане на решение стъпка{1}}по-стъпка, за да определите дали вашият зар се нуждае от тях и как да ги приложите:
- Картирайте всяка формирана функция в оформлението на лентата, която се простира над или под равнината на лентата. Запишете максималната височина, ширина и ъглов профил на всяка характеристика, включително допустимото отклонение.
- Изчислете хода на повдигача, наличен на всяка станция. Ако само височината на повдигача осигурява хлабина за всички оформени елементи за преминаване на инструментите надолу по веригата по време на подаване, може да не са необходими байпасни прорези.
- Проверете страничното разстояние между формованите елементи и съседните компоненти на матрицата (формовъчни вложки, подстригващи щанци, плъзгачи на гърбица) на всяка станция надолу по веригата. Ако някой профил на характеристика е в рамките на 1,5 пъти дебелината на материала на съседен компонент по време на придвижването на лентата, е необходимо облекчаване на байпаса.
- Определете дали положителна или отрицателна геометрия на байпас е подходяща въз основа на вида на материала, изискванията за здравина на носача и толеранса на сложността на матрицата (вижте критериите за избор от вашия анализ на материала и дебелината).
- Оразмерете всеки вдлъбнатина спрямо формираната обвивка на характеристиките плюс подходящата свободна граница за вашата сплав (5-30% в зависимост от еластичността и мекотата на материала).
- Уверете се, че поставянето на байпасния жлеб поддържа минимално разстояние от пилотните отвори (1,5 до 2 пъти дебелината на материала) и не създава неподдържани участъци под пластината за отстраняване.
- Оценете резултантното напречно-сечение на превозвача на всяка станция. Уверете се, че оставащият материал надвишава два пъти дебелината на материала в най-тясната точка, за да поддържате стабилност на захранването.
- Оценете геометрията на скрап от всеки отрицателен прорез. Уверете се, че формата на плужека позволява надеждно изхвърляне през обувката на матрицата или че е включено механично/вакуумно{1}}изхвърляне.
- Прегледайте пълното оформление на лентата за припокриващи се или подредени прорези, които могат да създадат сложни отслабени зони в носача.
- Изпълнете мисловна симулация на прогресия: проследете лентата през всяка станция, като проверите дали всяка предварително оформена характеристика има свобода на всяка станция надолу по веригата, през която преминава, а не само станцията непосредствено след операцията по формоване.
Тази последователност улавя най-прогресивните проблеми с напредването на лентата на матрицата, преди матрицата да стигне до пресата. Пропускането на стъпка 10 е най-често срещаният пропуск. Характеристика, образувана в станция 3, не се нуждае само от разрешение в станция 4. Тя се нуждае от разрешение в станции 5, 6, 7 и всяка следваща станция, докато частта се отдели от носача. Дизайнерите, които проверяват само следващата станция надолу по веригата, откриват смущения в станция 8 по време на изпробването, което изисква скъпа преработка.
За сложни прогресивни матрици, включващи дълбоко изтегляне, множество етапи на формоване или предизвикателни материали, работа с партньори за инструменти с опит вперсонализирани решения за матрици за щампованеможе да помогне за валидирането на тези решения, преди да се ангажирате с инструментална стомана. Дизайн-тежките прогресивни щанцови проекти се възползват от съвместния преглед на етапа на оформление на лентата, когато промените струват часове, а не седмици.
Отстраняване на често срещани проблеми с байпасни прорези в производството
Дори добре{0}}проектираната геометрия на байпаса среща производствени проблеми. Инструментите се износват. Условията на хранене се променят. Свойствата на материала варират от намотка до намотка. Отстраняването на неизправности при проблеми с неправилно подаване на байпаса на прореза започва с разпознаване на модела на симптома и проследяването му до конкретната първопричина,-свързана с прореза.
Анализът на Art Hedrick в The Fabricator идентифицира лошото подаване на лентата като един от най-честите прогресивни проблеми с матрицата, често причинен от проблеми, които взаимодействат директно с дизайна на байпасния прорез: грешки при подравняване на матрицата, неправилна височина на подаване, наклон на бобината и неправилно време за освобождаване на пилота. Всеки от тези фактори усложнява всяка ситуация на пределно освобождаване на байпаса в пълно неправилно подаване.
Издърпването на охлюв представлява особено измамен режим на отказ. Коренът на байпасния жлеб при издърпване на охлюва причинява следи от вакуумна адхезия между челото на поансона и изрязания охлюв. катоСписание MetalFormingобяснява, че когато въздухът тече бързо между две успоредни повърхности (лицето на удара и корпуса), той създава зона с ниско-налягане, която задържа затвора срещу удара по време на прибиране. Това е същият аеродинамичен принцип, който прави извивката на топката. За байпасните прорези проблемът е особено остър, тъй като тези заготовки често са малки, леки и перфектно оформени, за да се запечатат срещу челната страна на поансона.
Когато изтеглен охлюв се движи нагоре с поансона и след това падне обратно върху лентата или повърхността на матрицата, това причинява задръстване при следващия ход на подаване, създава повърхностни дефекти на детайла или клинове между компонентите на матрицата. Коригиращото действие зависи от размера на заготовката: по-големите заготовки реагират на вакуум-счупващи характеристики на челната страна на щанцата (жлебове или вдлъбнатини), докато по-малките заготовки често изискват механични ежекторни щифтове или въздушни струи с точно време.
Следващата матрица за отстраняване на неизправности картографира най-честите симптоми на производство на байпасни прорези към техните вероятни първопричини и коригиращи действия:
| Симптом | Вероятна първопричина | Коригиращи действия |
|---|---|---|
| Лентата се подава неправилно периодично на една станция | Просветът на байпасния прорез е незначителен за формирания елемент на тази станция; пружинното връщане на материала надвишава проектното разрешение | Разширете просвета на прореза с 10-15%; проверете пружинното връщане с действително измерване на частта, а не с номинална геометрия |
| Отстранете катарамите или усукванията по време на хранене | Носачът е отслабен прекомерно чрез отстраняване на байпаса; припокриващите се зони на прорези създават сложна слаба секция | Увеличете ширината на носача при отслабени напречни-сечения; обмислете преминаване към положителен байпас на критични станции; добавете междинна опора на повдигача |
| Пилотните отвори се удължават прогресивно по време на производствения цикъл | Байпасен прорез твърде близо до пилотния отвор; недостатъчен поддържащ материал между ръба на прореза и периметъра на пилотния отвор | Преместете прореза или пилота, за да увеличите разстоянието на разделяне до минимум 2x дебелина на материала; укрепване на мрежата между функциите |
| Размерите на частите излизат извън толеранса на станциите надолу по веригата | Неправилно регистриране на лентата, причинено от висяща лента по ръбовете на байпасния прорез по време на подаване; ръбът на прореза се захваща за компоненти на матрицата | Отстранете грапавиците или ръбовете с радиусни прорези; проверете дали височината на повдигача е подходяща за лентата, за да изчистите границите на жлебовете по време на придвижването |
| Охлюви, задържани в кухината на матрицата; периодично заглушаване | Геометрията на байпасния прорез създава малки или правоъгълни охлюви, които устояват на гравитационното изхвърляне; стените на кухината на матрицата нямат ъгъл на теглене | Редизайн на прорезния профил с конус за освобождаване на охлюв; добавете 0,5-1 градус газене към стените на кухината; инсталирайте пружинно бутало или въздушно изхвърляне |
| Охлюв се дръпна обратно с удар при прибиране | Вакуумна адхезия между челото на щанцата и охлюва; байпасният прорез е плосък и уплътнява повърхността на щанцата | Добавете вакуумно{0}}пробивни жлебове или трапчинки за перфориране на лицето; монтирайте механични ежекторни щифтове; приложете въздушна струя по време в долната мъртва точка |
| Лентата виси по време на обратния ход след формоване | Плочата за отстраняване отклонява лентата в неподдържан отвор на байпасен прорез; лентата се захваща на ръба на прореза по време на движение нагоре | Добавете резервна опора под стрипера, където прорезът създава неподдържан участък; проверка на разпределението на налягането в стрипера; скосяване на входните ръбове |
| Ръбовете на байпаса се деформират по време на производствения цикъл (мед/меки сплави) | Силите на подаване се концентрират в острите вътрешни ъгли на прореза; мекият материал се поддава при многократно натоварване | Радиус на всички вътрешни ъгли на прореза до минимум 1,5x дебелина на материала; извънгабаритни прорези с 20-30%, за да се отчете затварянето на профила |
Един модел се появява в тези режими на повреда: повечето производствени проблеми с байпасни прорези се дължат на недостатъчен марж в оригиналния дизайн. Прорез, оразмерен до теоретичен минимален просвет, работи по време на изпробване на бавна-скорост, но се проваля при скорост на производство. Динамиката на подаване, вариациите на материала и износването на инструмента поглъщат бюджета за разчистване. Изграждането на 10 до 20 процента допълнителна свобода на етапа на проектиране е евтина застраховка срещу цикъла на отстраняване на неизправности, който следва, когато маржовете са твърде ограничени.
Другата повтаряща се тема са ефектите на взаимодействие. Проблемът с байпасния прорез рядко съществува изолирано. Краен прорез, съчетан с леко износен повдигач и намотка, която е с 0,02 mm по-дебела от номиналната, създава три-факторна повреда, която нито една настройка не разрешава. Ефективното отстраняване на неизправности изисква едновременно изследване на прореза, съседните компоненти и входящия материал, вместо да се преследва една променлива наведнъж.
Тези рамки и диагностични инструменти служат на дизайнерите на матрици и производствените инженери, работещи през пълния жизнен цикъл на прогресивните инструменти. Но те също така подчертават по-широк принцип: решенията за байпасни прорези са неделими от цялостната производителност на матрицата. Те се свързват с всеки друг избор на дизайн, който сте направили, от пилотното поставяне до избора на материал до икономичността на лентата.
Прилагане на принципите на байпас Notch към вашите проекти за проектиране на матрици
Байпасните прорези заемат малък отпечатък върху оформлението на лентата, но тяхното влияние достига до всеки ъгъл на матрицата. Единичен прорез се свързва с точността на регистриране на пилота, стабилността на подаване на носача, стратегията за освобождаване на повдигача, икономията на материала и надеждността на изхвърляне на скрап. Третирането на тези релефни елементи като изолирани геометрични решения е грешката, която правят повечето производители на инструменти. Дизайнерите, които го разбират правилно, разбират, че въздействието на байпасния прорез върху качеството на частта е кумулативно, произтичащо от това как всеки прорез взаимодейства с всеки компонент, през който преминава през цялата последователност на прогресията.
Свързване на дизайна на байпасния прорез към производителността на матрицата
Основната -линия във всичко, обхванато тук, е интеграцията. Прогресивната интеграция на байпаса на прорезите в дизайна на матрицата означава, че вашата геометрия на хлабината, ширина на носача, избор на тип прорез и управление на заготовки отразяват една съгласувана стратегия, а не колекция от кръпки станция-по-станция. Когато тези елементи се подравнят, лентата се подава гладко, частите поддържат толеранс и матрицата работи без намеса. Когато те са в конфликт, вие отстранявате симптоми, които продължават да се променят, тъй като основната причина е в проектно решение, взето три станции нагоре по веригата.
Резюме на най-добрите практики за проектиране на байпасни прорези: размер на хлабината до формираната обвивка на елемента плюс-специфичен запас на пружиниране на материала, поддържане на минимално отделяне от пилотните отвори, запазване на здравината на носача над два пъти дебелината на материала при всяко напречно-сечение, проектиране на геометрията на стрелата за надеждно изхвърляне и проверка на хлабината на всяка станция надолу по веригата, през която елементът минава, а не само следващата.
Овладяването на тези принципи бележи разликата между зар, който оцелява при тестване и този, който изпълнява милиони цикли без намеса. Усъвършенстваните инженерни принципи на матрицата за щамповане не живеят само в екзотични инструменти или скъп софтуер за симулация. Те живеят в детайли като геометрията на заобикалящия прорез, която повечето дизайнери третират като закъснение.
Ресурси за усъвършенствано инженерство на матрици за щамповане
За инженерите по инструментална екипировка, работещи по сложни проекти за прогресивни щанци, където байпасните прорези се пресичат с дълбочината на формоване, потока на материала и интегрирането на много{0}}станционни компоненти, достъпът до опитни партньори за инструменти съкращава цикъла на разработка.Персонализираните решения на YICHEN за щампи за щампованепредоставят инженерна поддръжка за проект-тежки проекти, включващи структура на матрицата, конфигурация на щанца и повдигач, оптимизиране на хлабините и валидиране на оформлението на лентата. Когато оформлението на лентата ви включва решения с много-променливи, обхванати в тази статия, съвместният преглед със способен екип от инструменти улавя проблеми, които самостоятелната дизайнерска работа често пропуска.
Целта на дизайна на матрицата за щамповане, заобикаляйки прорезите, не е сложност сама по себе си. Това е контролирана хлабина, която позволява на всичко останало в матрицата да работи по предназначение. Правете прорезите правилно и останалата част от матрицата следва.
Често задавани въпроси относно байпасните прорези в дизайна на матрицата за щамповане
1. Каква е целта на байпасните прорези в матриците за прогресивно щамповане?
Байпасните прорези служат като релефна геометрия, изрязана в носещата лента, която предотвратява сблъсък на предварително оформени елементи като фланци, изтегляния или релефни елементи с инструменти надолу по веригата по време на придвижване на лентата. Те гарантират, че лентата се движи свободно от станция на станция без задръстване, изкривяване или повреда на матрицата. Без подходящо облекчаване на байпаса повдигнатите или спуснати елементи пречат на щанци, вложки и повдигачи, докато лентата напредва, което води до неправилно подаване, надраскани части или катастрофални сривове на матрицата, които могат да струват 100 пъти повече от материала, спестен чрез пропускане на прореза.
2. Каква е разликата между байпасен прорез и прорез на стъпка?
Наклонен прорез (наричан още френски прорез) основно контролира разстоянието за подаване на лентата и регистрацията, като осигурява механичен ограничител, който предотвратява прекомерното подаване. Байпасният прорез съществува единствено като облекчение на хлабината, за да се предотврати контакт на формованите елементи с компонентите на матрицата надолу по веригата по време на напредване. Докато наклонените прорези обикновено са правоъгълни разрези на ръба на лентата, направени на първата станция, байпасните прорези са контурирани, за да съответстват на формирания профил на характеристиките и се поставят в съседство, където биха възникнали смущения. Някои магазини използват тези термини взаимозаменяемо, но техните дизайнерски драйвери, правила за оразмеряване и режими на повреда се различават значително.
3. Кога трябва да използвам положителни байпасни прорези вместо отрицателни байпасни прорези?
Положителните байпасни прорези са предпочитани, когато трябва да се запази здравината на носещата лента, особено при тънки материали под 0,5 mm, където отстраняването на материала прави носача твърде гъвкав за стабилно подаване. Те също са подходящи за високо-скоростни операции над 200 удара в минута, където рискът от трептене на лентата е висок, и дълга-прогресия умира, когато кумулативните захранващи сили изискват пълна ширина на носача. Компромисът е увеличената сложност на матрицата, тъй като всяка станция надолу по веригата се нуждае от съответстващи хлабини, обработени в компоненти на матрицата. Отрицателните байпасни прорези работят по-добре за по-дебели материали, по-прости структури на матрицата и приложения, при които изхвърлянето на охлюва е лесно.
4. Как типът материал влияе върху оразмеряването на байпасния прорез в прогресивните матрици?
Всеки материал изисква различни граници на хлабина поради различната еластичност, твърдост и пластичност. Меката стомана се нуждае само от 5-10% хлабина отвъд формирания профил поради предвидимото пружинно връщане. Алуминият изисква 15-25% допълнителна хлабина, тъй като пружинното връщане се движи на 5-8 градуса при сравними завои. Медта изисква 20-30% по-големи размери със заоблени вътрешни ъгли, тъй като мекият материал се деформира в ръбовете на прорезите под налягане на подаване, което води до затваряне на профила на прореза с времето. Стоманите с висока якост се нуждаят от 15-20% марж поради агресивното пружиниране. Персонализираните решения за матрици за щамповане на YICHEN на yichen-group.com могат да помогнат на инженерите да валидират тези специфични за материала решения за освобождаване по време на разработването на оформлението на лентата.
5. Как да отстранявам неизправности при неправилно подаване на ленти, причинени от проблеми с прореза на байпаса?
Започнете с идентифициране на модела на симптома. Периодичното неправилно подаване на една станция предполага пределна хлабина, където връщането на материала надвишава проектното допустимо, което изисква 10-15% по-широки прорези. Деформирането или усукването на лентата показва, че носачът е отслабен прекомерно чрез премахване на прореза, необходимост от увеличаване на ширината на носача или преминаване към положителен байпас. Прогресивното удължаване на направляващия отвор означава, че прорезът е твърде близо до пилота, което изисква преместване, за да се поддържа 2x дебелина на материала. Задържането на охлюв, причиняващо периодични задръствания, се нуждае от препроектиране на профила на прореза с конусови или ъгли на наклон. Повечето производствени проблеми с байпасни прорези се свързват с недостатъчен марж на дизайна, който работи по време на бавно изпробване, но се проваля при производствена скорост.


