


Какво всъщност прави матрицата за инструмент за щамповане
Когато плосък лист стомана влезе в пресата и излезе като завършена скоба, конектор или панел на тялото, компонентът, отговорен за тази трансформация, е матрицата на инструмента за щамповане. Звучи просто, но инженерството зад него определя дали ще получите последователни части в мащаб или кофи за скрап, пълни с отхвърлени отпадъци.
Какво представлява матрицата за инструмент за щамповане
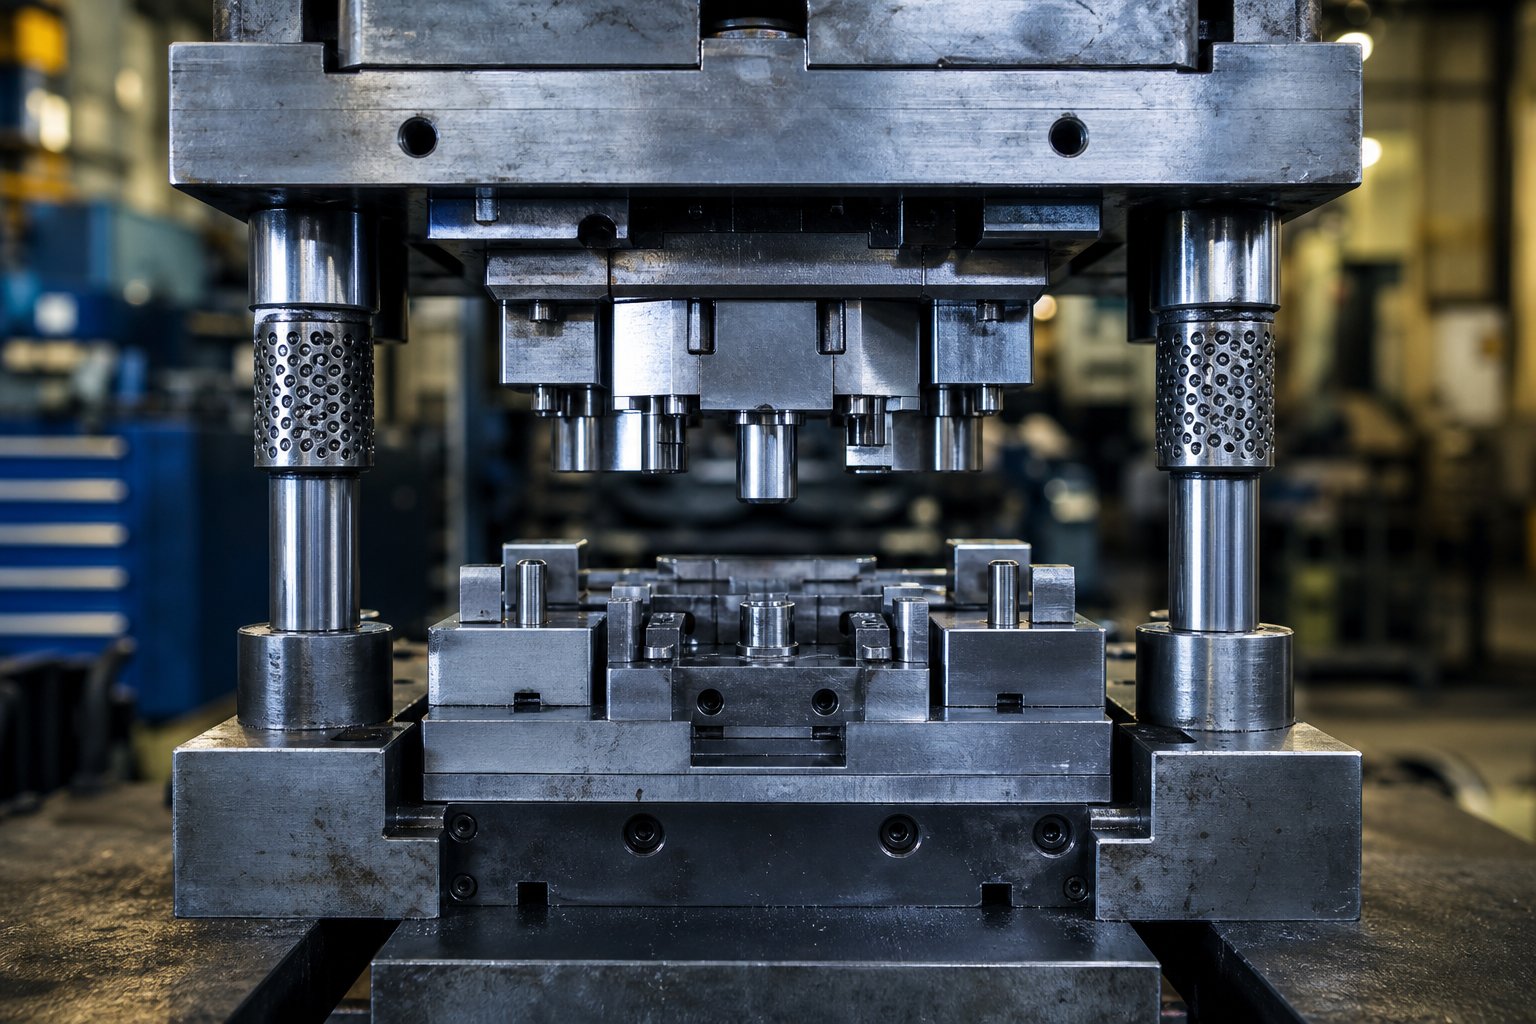
И такакакво е матрица за щамповане, точно? В основата си това е конструиран комплект от закалени компоненти - поансон, щанцов блок, пластина за отстраняване и направляваща система -, монтирани вътре в механична или хидравлична преса. Когато пресата се движи, този модул прилага контролирана сила за изрязване, огъване или оформяне на плоски метални заготовки в части с мрежова -форма с повторяема прецизност.
Инструментът за щамповане е прецизно-разработен инструментален комплект, който използва контролирана сила за трансформиране на плосък метален лист в завършени компоненти чрез операции на рязане, огъване или формоване.
Може би се чудите: какво представляват матриците в сравнение с матриците или общите инструменти за пресоване? Разграничението има значение. Формата оформя материал, който започва в течно или гъвкаво състояние - помислете за инжекционни-формовани пластмаси или-отлят под налягане алуминий. За разлика от това, матрицата за щамповане работи върху твърд метален лист при стайна температура, като го преформатира чрез механична сила, вместо да запълва кухина. И докато "инструментална екипировка" еширок общ терминобхващайки всички помощни средства за производство (приспособления, приспособления, измервателни уреди и други), матрицата е специфичният физически инструмент, който определя геометрията на частта по време на процеса на щамповане. Разбирането на това какво е операция за щамповане в сравнение с други методи на формоване започва точно тук - със самата матрица.
Защо щамповането има значение в производството
Ако питате какво е матрицата в производството от гледна точка на производството, отговорът е пряко свързан с обема, последователността и разходите. Щампа за метално щамповане позволява на производителите да произвеждат хиляди или дори милиони идентични части с толеранси толкова строги, колкото0,0002 инча. Панелите на вратите на автомобилите, кутиите за електронно екраниране, корпусите на уредите, структурните щипки за космическата промишленост - всички разчитат на инструменти за щамповане и възли на матрици, работещи при висока скорост с минимални вариации.
Качеството на щампите пряко контролира три неща, които са най-важни за мениджърите по снабдяването и инженерите: толерантност на частите, покритие на повърхността и цена на-част. Добре-изградената матрица свежда до минимум брака, намалява вторичните операции и поддържа кратки времената на цикъла. Лошо проектираният създава неравности, отклонение на размерите и непланиран престой, който преминава през цялата верига на доставки.
Тази връзка между целостта на матрицата и производствената производителност е точно причината разбирането на архитектурата на матрицата - включените типове, компоненти и материали - да се превърне в първата стъпка към диагностицирането на повреди, преди те да станат скъпи.
Видове матрици за щамповане и кога да използвате всеки
Архитектурата на матрицата не е-универсално-подходящо-решение. Типът матрица за щамповане, който избирате, оформя всичко надолу по веригата - време за цикъл, цена на-парче, бюджет за инструменти и дори колко бързо можете да променяте ревизиите на части. Избирането на грешна конфигурация за вашия обем или геометрия е един от най-бързите начини за намаляване на маржовете. Ето какосновни видове матрици за щампованеразвалят се на практика.
Единични-станции за лесни операции
Представете си, че имате нужда от плоска шайба, изработена от стоманена лента, или серия от монтажни отвори, пробити в скоба. Една-станционна матрица обработва една операция на ход на пресата: заготовка, пробиване или огъване. Всеки процес на матрица е изолиран, което поддържа инструменталната екипировка ясна и времето за изпълнение кратко.
Стандартна матрица в тази категория - да речем, основна матрица за заготовка - е най-рентабилният-избор, когато годишният Ви обем е нисък до умерен или когато извършвате вторични операции върху части, които вече са преминали през първично формоване. Настройката е бърза, отстраняването на неизправности е лесно и първоначалната инвестиция остава минимална. Компромисът? Всяка допълнителна операция изисква отделно натискане на пресата, което добавя труд и време за обработка, докато обемите нарастват.
Прогресивни матрици за големи{0}}обеми
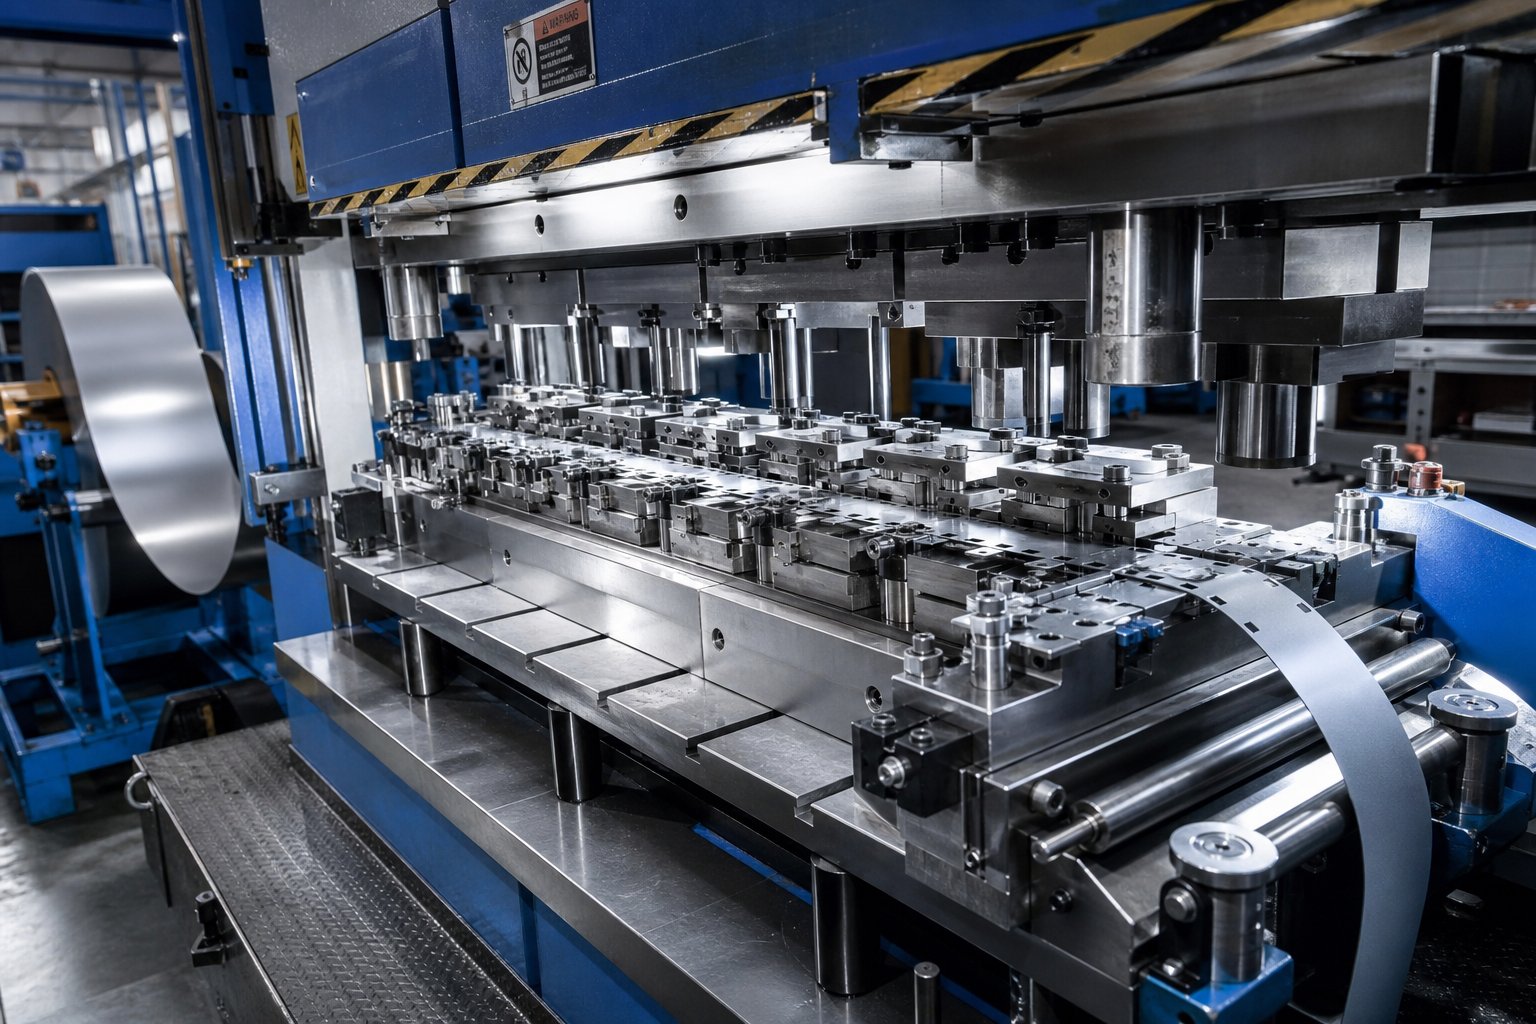
Когато производството се мащабира в стотици хиляди или милиони части годишно, прогресивните матрици се превръщат в работния кон. Процесът на щамповане на метал в прогресивна матрица работи по следния начин: лента,-захранвана с бобина, преминава през множество станции в един инструмент. Всяко притискане изпълнява едновременно различна операция - пробиване на позиция едно, нарязване на позиция две, оформяне на позиция три - и завършена част пада на крайната станция всеки цикъл.
Резултатът е драстично по-ниска цена на-парче и минимална намеса на оператора. Компромисът е по-висока първоначална инвестиция в инструменти и по-дълго време за проектиране-до-производство. Но в мащаб възвръщаемостта на инвестициите на прогресивна матрица далеч изпреварва работата на една и съща част в множество настройки на една-станция. Това е мястото, където матриците и ефективността на щамповането наистина се събират.
Трансферни и комбинирани матрици
Някои части са твърде големи или твърде дълбоко изтеглени, за да останат прикрепени към носеща лента. Трансферното щамповане решава това чрез изрязване на отделни заготовки и механичното им преместване от станция на станция в пресата. Панелите на каросерията на автомобилите, черупките на съдовете за готвене и дълбоко{2}}изтеглените корпуси са типични кандидати. Получавате много-ефективността на прогресивните инструменти без геометричните ограничения на подавания-материал.
Сложните матрици имат различен подход. Те извършват множество операции за рязане - изрязване и пробиване, например - едновременно с един удар на натискане на една станция. Процесът на щамповане в съставна матрица произвежда изключително плоски части без -неравности, което ги прави идеални за шайби, подложни шайби и уплътнения, където толерантността към плоскост е критична.
| Тип матрица | Типичен диапазон на звука | Сложност на частта | Относително време за изпълнение | Относителна цена на инструменти | Най-добра ROI, когато... |
|---|---|---|---|---|---|
| Единична-станция | Ниска до средна | Просто (една операция) | Кратко | ниско | Годишните обеми остават под ~10 000 части или са необходими вторични операции |
| Прогресивен | Висока до Много висока | Умерено до високо (извивки, форми, пиърсинг) | Дълги | високо | Обем надхвърля ~50,000+ части/година с повтаряща се геометрия |
| Трансфер | Средно до високо | Много високо (голямо, дълбоко-изчертано) | Дълги | Много високо | Частите са твърде големи за оголване или изискват дълбоко изтегляне |
| Съединение | От ниско към високо | Нисък (плоски, много{0}}рязани профили) | Умерен | Среден | Плоскостта и концентричността имат повече значение от сложността на формирането |
Финансовата логика е ясна: по-високата инвестиция в инструменти се изплаща само когато обемът я амортизира достатъчно бързо. Прогресивна матрица, която струва пет до десет пъти повече от настройка на една-станция, все още може да осигури по-ниска обща цена на притежание, ако годишното търсене оправдава автоматизацията. Обратно, прекомерното-инвестиране в сложна трансферна матрица за детайл с малък-обем заключва капитал в инструменти, които никога не достигат точката си на рентабилност.
Напасването на архитектурата на матрицата към вашата производствена реалност е първото стратегическо решение. Но дори правилният тип матрица ще се представи по-слабо, ако вътрешните му компоненти са лошо определени -, което ни води до това какво всъщност е вътре в сглобката и как всяка част допринася за цикъла на щамповане.
Ключови компоненти в сглобката на матрицата за щамповане
Комплект матрици за щамповане може да изглежда като солиден стоманен блок, закрепен с болтове в преса, но отворите го и ще откриете десетки взаимозависими части на матрицата за щамповане, които работят съвместно. Когато един компонент излиза извън спецификациите, цялата система го усеща -, появяват се натъртвания, лентите се подават неправилно и ударите щракват. Разбирането как си взаимодействат тези части дава на инженерите и купувачите споделен речник за уточняване на инструменти и по-бързо диагностициране на проблеми.
Горни и долни матрици
Всеки комплект метални матрици започва с две структурни половини: горната обувка се монтира към пресовия цилиндър, а долната обувка се закрепва с болтове към леглото на пресата. Тези тежки стоманени плочи служат като основа за всеки друг компонент в сглобката. Мислете за тях като за шасито - ако се огъват или изместват под тонажа, нищо надолу по веригата не остава в центровка.
Прецизните направляващи щифтове и втулки свързват двете половини, поддържайки подравняване до 0,0001 инча по време на хода на пресата. Водещите щифтове със сачмени-лагери се превърнаха в индустриален стандарт заради лесното им отделяне и последователно проследяване. Държачите на перфоратори и опорните плочи разпределят ударните натоварвания върху горната обувка, предотвратявайки локализирано напрежение, което би спукало отделни перфоратори или деформира монтажните джобове.
Компоненти за рязане и формоване
Тук се случва същинската работа. Щанци и матрици за ламарина взаимодействат на всяка станция, за да изрежат, огъват и оформят лентата в крайната й геометрия. Всеки компонент има специфична работа в рамките на цикъла на щамповане:
- Удари- Натиснете в ламарината, за да пробиете дупки или да изрежете профили; предлага се в кръгли, продълговати, квадратни и персонализирани форми на носа.
- Бутони за матрица- Осигурете противоположния режещ ръб, който се съчетава с поансона, изместен с 5-10% от дебелината на материала, за да създаде чисто срязване.
- Пилоти- Заострени щифтове, които локализират лентата на всяка станция, осигурявайки точна стъпка и позиция на характеристиките по време на прогресията.
- Събличачи (пружинни и твърди)- Дръжте лентата хоризонтално по време на рязане и я издърпайте от удара при движение нагоре; пружинните оголвачи позволяват контролирана сила на затягане, докато твърдите оголвачи предлагат твърдост за тежки заготовки.
- Повдигачи на матрици за щамповане- Повдигнете лентата между станциите, за да изчистите формираните елементи и да намалите съпротивлението, позволявайки плавно напредване на подаването.
- Подложки под налягане- Приложете контролирана сила надолу по време на операциите по формоване, за да предотвратите набръчкване и да управлявате потока на материала в кухината на матрицата.
- Пружини (механични и азотни)- Осигурете силата, която задвижва стриперите, повдигачите и подложките за притискане; азотните газови пружини осигуряват по-висока сила в компактен пакет.
- Фиксатори- Закрепете щанцовете и бутоните на щампите на място, позволявайки бърза подмяна, без да разглобявате целия комплект щампи.
Тези компоненти на матрицата за щамповане не работят изолирано. Пилотите локализират лентата, преди да се задействат удари. Стрипперите захващат материала плоско, така че рязането да е чисто. След циклите на пресата повдигачите на матрицата за щамповане повдигат лентата, така че да може да премине към следващата станция, без да се закача за оформени елементи. Всеки елемент зависи от този преди него - пропуска ритъм и получавате неправилно подадени ленти или дърпане на охлюв.
Спомагателни системи и сензори
Съвременните метални преси все повече включват електронно наблюдение като стандартно оборудване, а не допълнителни-добавки.Системи за защита на матрицатаоткриване на движение на материал и критични събития в реално време, предотвратяване на неправилно подаване и скъпи сривове на матрицата. Често срещаните типове сензори включват:
- Детектори за неправилно подаване- Проверете позицията на лентата, преди пресата да завърши хода си, спирайки цикъла, ако материалът не е придвижен правилно.
- Сензори за плужеци- Наблюдавайте изхвърлянето на охлюви, за да потвърдите, че изрязаният материал изчиства кухината на матрицата, предотвратявайки натрупването на охлюви, които увреждат режещите ръбове.
- Силови монитори- Проследявайте тонажа на ход, за да маркирате необичайни натоварвания, които показват счупени поансони, вариация на материала или отклонение на подравняването.
Тези сензори превръщат комплект матрици за щамповане от пасивен инструмент в активно наблюдаван производствен актив. Те защитават вашата инвестиция в закалена инструментална екипировка, като същевременно поддържат качеството на частта през милиони цикли.
Разбира се, дори идеално определени компоненти ще работят по-слабо, ако зад тях стои грешен материал. Степента на стомана, топлинната обработка и повърхностното покритие, приложени към всеки поансон, бутон и формовъчна вложка, определят колко дълго трае тази прецизност при производствени натоварвания.
Материали и покрития за матрици, които контролират дълголетието
Стоманените матрици за щамповане могат да поддържат толеранси за милиони цикли - или да се износят след няколко хиляди удара. Разликата често се свежда до едно-единствено решение, взето в началото на фазата на проектиране: коя стомана за щамповане влиза във всяка станция за рязане и формоване и дали получава повърхностно покритие. Направете това правилно и вашият инструмент работи по-дълго между заточванията. Направете го погрешно и ще преследвате неравности, натъртвания и преждевременни повреди на перфоратора от първия ден.
Класове инструментална стомана за различни приложения
Не всички инструментални стомани се държат по един и същи начин при тонажа на пресата. Всеки клас търгува по различен начин с твърдост, издръжливост и устойчивост на износване, което означава, че най-добрият избор зависи от това какво всъщност прави матрицата - високо-заготовка, тежко формоване или нещо между тях.
Ето четирите степени, които ще срещнете най-често при производството на щампована стомана:
- D2 (висок-въглерод, високо-хром)- Идеята-за студена-работа заготовка и пробиване, къдетоабразивното износване е основният режим на повреда. D2 осигурява отлично задържане на ръба и дълъг живот при приложения за щамповане на стоманени листове, но неговата умерена издръжливост го прави уязвим на отчупване при големи ударни натоварвания.
- A2 (въздушно-втвърдяване)- Предлага балансирано средно положение между устойчивост на износване и издръжливост, с по-добра стабилност на размерите по време на топлинна обработка от D2. A2 е добър избор за формоване на матрици и умерено-обемно изрязване, където е необходима известна устойчивост на удар заедно с разумен живот на износване.
- M2 (молибденова високоскоростна-стомана)- Запазва твърдостта при повишени температури, което го прави подходящ за високо-станции за прогресивни матрици, където топлината от триене се натрупва бързо. M2 се отличава с приложения за рязане, които изискват твърдост на горещо, без да се жертва устойчивостта на износване.
- S7 (устойчив-на удар)- Дава приоритет на здравината преди всичко. Когато станция претърпи силен удар - дълбоко изтегляне, коване или формоване на дебела стомана с висока{3}}якост - S7абсорбира удара без напукване. Неговата устойчивост на износване е по-ниска, така че се съчетава най-добре с покрития или е запазена за формоване, а не за рязане.
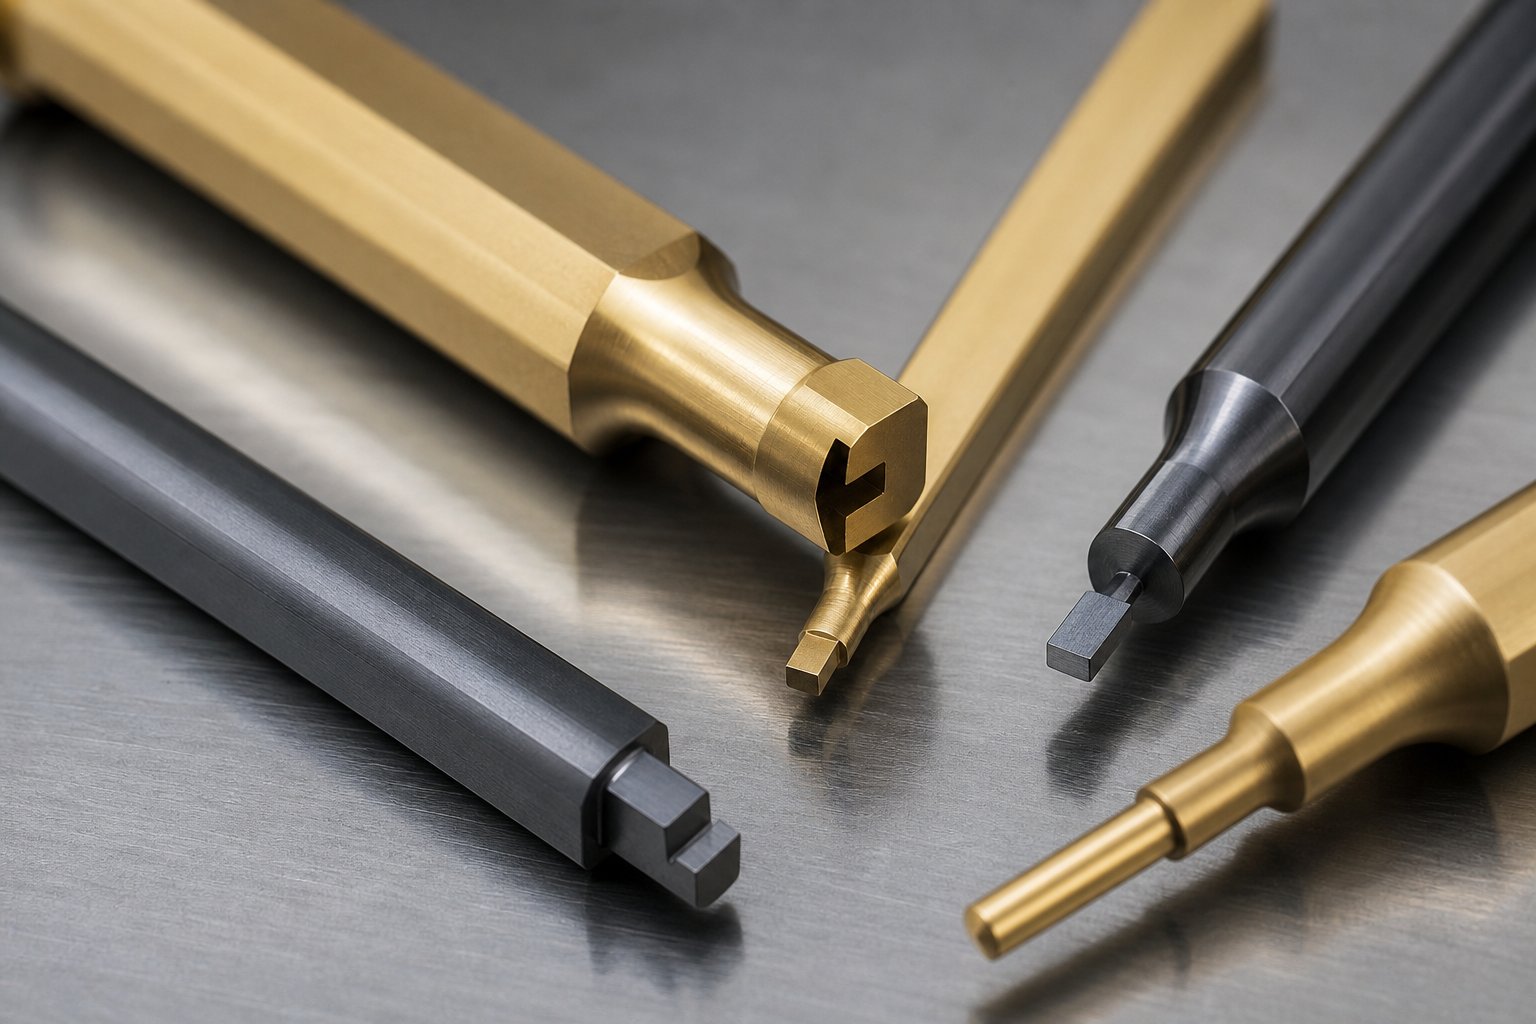
За екстремни{0}}станции за износване, където дори D2 не може да поддържа - мислете дълго-работете с прогресивни матрици, заготовки с абразивни материали - матриците за щамповане на карбид използват вложки от волфрамов карбид. Карбидът предлага драматично по-висока твърдост и устойчивост на износване от всяка инструментална стомана, макар и с цената на крехкостта. Обикновено ще видите, че твърдосплавните вложки се притискат-в стоманени държачи на специфични станции с високо-износване, вместо да изграждат цяла матрица от карбид.
Повърхностни покрития, които удължават живота на матрицата
Дори най-добрата стомана за щамповане се възползва от повърхностно покритие, което намалява триенето и предотвратява прилепването на материала на детайла към повърхностите на инструментите. PVD (физическо отлагане на пари) покрития добавят тънък, твърд филм - обикновено от 2 до 10 микрона -, без да променят значително размерите на детайлите или да изискват последващо шлайфане на покритието.
Най-често срещаните опции за стоманени матрици за щамповане включват:
- TiN (титанов нитрид)- Покритие-с общо предназначение с твърдост около 2200 HV. Намалява триенето при щамповане от въглеродна стомана и заготовка от мека стомана, като удължава интервалите на заточване за леки-до-средни операции.
- TiCN (титанов карбонитрид)- По-твърд от TiN при приблизително 3400 HV с по-нисък коефициент на триене (0,2 срещу 0,6 за TiN). TiCN е особено ефективен за формоване на неръждаема стомана, където адхезивното износване и натъртване са доминиращите начини на повреда.
- CrN (хромов нитрид)- Характеризира се с ниско вътрешно напрежение, отлична адхезия и висока устойчивост на корозия. CrN работи добре върху алуминиеви матрици за щамповане, където по-мекият материал на детайла има тенденция да се натрупва върху повърхности на инструменти без покритие.
- DLC (Diamond-Like Carbon)- Най-ниският коефициент на триене от всяко обичайно PVD покритие (под 0,1), с твърдост, достигаща 4000 HV. DLC се справя отлично с медни сплави и алуминий, където минималното взаимодействие на повърхността предотвратява напълно протриването. Максималната му дебелина на покритието е ограничена, така че е най-подходящ за операции по формоване, а не за тежко изрязване.
Звучи сложно? Логиката за избор всъщност е ясна - съпоставете покритието с материала на детайла, който причинява най-много проблеми за непокрити инструменти.
Съвпадение на материала на матрицата с метала на детайла
Всяка сплав от ламарина налага различни напрежения върху матрицата. Щамповането на студено валцована стомана при умерени габарити е относително прощаващо - D2 с TiN се справя с повечето приложения. Неръждаемата стомана, от друга страна, е адхезивна и се-втвърдява бързо, което изисква по-високо-легирани стомани и-покрития против стъргане. Стоманата с висока -якост генерира огромни натоварвания при формоване, които изискват класове,-устойчиви на удар. А алуминият, въпреки че е мек, се натрупва агресивно върху повърхностите на инструмента без подходящо смазване и покритие.
| Материал на детайла | Ключово предизвикателство | Препоръчителна щанцова стомана | Препоръчително покритие | Бележки |
|---|---|---|---|---|
| Мека / въглеродна стомана (CRS) | Абразивно износване | D2 или A2 | TiN | Стандартно сдвояване за щамповане на студено валцована стомана; дълъг живот с основна поддръжка |
| Неръждаема стомана (серия 300/400) | Адхезивно износване, нараняване | A2 или D2 (избягвайте високо-Cr върху детайл с високо-Cr) | TiCN или AlCrN | Металургичното сходство между D2 и неръждаема стомана може да причини микро-заваряване; TiCN бариерата е критична |
| Високо{0}}стомана / AHSS | Екстремни натоварвания при формоване, счупване на поансона | S7 (формоване) или M2 (рязане) | TiAlN или TiCN | Издръжливост за формиране на станции; гореща твърдост за високо{0}}станции за рязане |
| Алуминиеви сплави | Натрупване на материал, точкуване | A2 или D2 | CrN или DLC | Покритията с ниско{0}}триене предотвратяват адхезията на алуминия; необходима е по-широка луфт-за-щанца |
| Медни/месингови сплави | Настъргване, повърхностна маркировка | D2 или A2 | DLC | Изключително{0}}ниското триене предотвратява прехвърлянето; полираните повърхности на матрицата увеличават ефективността на покритието |
Една подробност, която хваща купувачите неподготвени: хлабината-до-щанца също трябва да се коригира според материала. По-меките метали като алуминия изискват по-малко хлабина (обикновено около 5% от дебелината на материала на страна), докато стоманата с висока{4}}якост изисква повече (до 12-15%), за да се избегне прекомерното натоварване на щанцата. Изборът на правилната комбинация от стомана и покритие за щамповане работи само ако механичният дизайн съобразява и свойствата на детайла.
Изборът на материал дава потенциалния живот на матрицата. Осъзнаването на този потенциал обаче изисква процес на проектиране и изграждане, който превръща инженерните намерения във физически инструменти, без да въвежда нови точки на повреда по пътя.
Как са проектирани и изградени съвременните матрици за щамповане
Офертата за матрица за щамповане не е просто етикет с цена на стоманен блок. Зад всяка оценка на времето за изпълнение и стойността стои много-фазен инженерен работен процес, който трансформира 2D отпечатана част в закален,-готов инструмент. Разбирането на този процес на проектиране на матрицата за щамповане помага на инженерите да определят реалистични очаквания и дава на мениджърите по снабдяването контекста, от който се нуждаят, за да оценят дали графикът на доставчика наистина има смисъл.
От печат на част до концептуално оформление на матрица
Всеки проект за проектиране на щамповане започва по един и същи начин: дизайнерът получава отпечатък на част - заедно с GD&T изписвания, спецификация на материала и целеви обеми на производство - и започва обратен-инженеринг как да направи тази геометрия от плосък метален лист.
Първата задача е да се определи последователността на процеса. Кои функции се изтриват първи? Къде се получават завоите? Частта изисква ли теглене? катоАрт Хедрик отбелязва в The Fabricatorточният брой стъпки на процеса зависи от материала на детайла, сложността на детайла и изискванията за толеранс. Една проста скоба може да се нуждае от четири или пет станции. Контурна автомобилна скоба с множество завои и функции на копието може да изисква петнадесет или повече.
За прогресивни матрици този анализ създава оформление на лента - изглед отгоре, показващ как металната лента напредва през всяка станция. Оформлението на лентата определя:
- Брой станции и последователност от операции (пробиване, нарязване, формиране, изрязване)
- Уеб дизайн на носач - дали лентата остава плоска (твърд носач) или изисква гъвкави носачи, за да поеме промени във височината и потока на материала
- Стратегия за отделяне на скрап - как отпадъчният материал излиза от инструмента през свободни отвори или отстрани
- Разстояние на стъпка - точното придвижване на ход на натискане, което поддържа характеристиките регистрирани в станциите
Използването на ленти е мястото, където дизайнът на матрицата за метално щамповане влияе директно върху разходите за материали. Стратегия за влагане, която увеличава максимално броя на частите на ширина на лентата, намалява процента на скрап, понякога драстично. При голям-обем от милиони части, дори 2-3% подобрение в използването на материала може да спести десетки хиляди долари годишно. Дизайнерите балансират това спрямо практическите ограничения на здравината на носача - носещото платно трябва да е достатъчно твърдо, за да подава лентата без изкълчване, особено при тънки материали, където твърдостта е ограничена.
Неактивните станции (позиции, които не извършват работа) често се появяват и в концептуалното оформление. Те позволяват място за по-здрави инструментални секции, правилна хлабина или просто достатъчно физическо пространство между сложните операции на формоване. Пропускането им, за да се спести дължина на матрицата, обикновено има обратен ефект с главоболия по поддръжката по-късно.
CAE симулация и анализ на осъществимостта
Представете си да инвестирате шестцифрени суми в закалени инструменти, само за да откриете при първото пробно пускане, че детайлът се набръчква по време на изтегляне или пружинира обратно извън допустимото. Преди десетилетие този сценарий беше често срещан. Днес анализът на крайните елементи (FEA) и симулацията на формоване улавят тези проблеми, преди каквато и да е стомана да бъде нарязана.
Симулацията на формоване на ламарина използва изчислителни модели, за да предвиди как заготовката се държи при натоварвания на пресата. Софтуерът отчита свойствата на материала (граница на провлачване, удължение, закаляване при деформация), геометрията на инструмента, условията на триене и параметрите на процеса като сила на държача на заготовката и скорост на пресоване. След това маркира потенциални дефекти:
- Изтъняване и разцепвания- Области, където материалът се разтяга отвъд границата си на формиране, прогнозиране къде ще се появят пукнатини при физически опити
- Набръчкване- Зони на нестабилност при натиск, обикновено в зоните на фланците или дълбоко{1}}ъгли на изтегляне, където потокът на материала е неконтролиран
- Springback- Еластичното възстановяване, което кара оформените части да се отклоняват от предвидената геометрия, след като силата на натискане бъде премахната, особено проблематично сстомани с висока-якост и алуминиеви сплави
Защо това има значение за цялостния производствен процес на щамповане? Симулацията компресира това, което преди беше три или четири повторения на физически прототип във виртуални цикли, които се изпълняват за една нощ. Всяко физическо изпробване-може да струва седмици време за изпълнение и хиляди пробен материал. Елиминирането дори на една итерация плаща многократно за софтуера за симулация.
Усъвършенстваните програми за решаване на проблеми също предвиждат минимални изисквания за сила на пресата, като помагат на планиращите производството да потвърдят, че предвидената преса има достатъчен тонаж, преди да започне производството на матрици. Някои платформи дори симулират деформация на инструмента под натоварване, разкривайки как еластичната деформация в самата матрица може да повлияе на контактното налягане и, следователно, качеството на частта при дълги тиражи. Това ниво на прозрение трансформира производствения процес на метално щамповане от проба-и-грешка в предсказуема дисциплина.
CNC обработка, електроерозионна обработка с тел и монтаж
С валидиран заключен дизайн, физическото изграждане започва. Производството на инструменти и матрици следва последователност, която запазва прецизността на размерите, установена в CAD, през всеки етап на отстраняване и втвърдяване на материала:
- Груба обработка- CNC мелниците премахват насипния материал от челюстите на матрицата, държачите на поансона и блоковете на матрицата, оставяйки 0,010-0,020 инча материал за довършителни операции. Съвременните високоскоростни обработващи центрове изпълняват 3D траектории на инструменти, генерирани директно от CAD модела, елиминирайки грешки при ръчно интерпретиране.
- Термична обработка- Компонентите са закалени до техните целеви стойности по Рокуел (обикновено HRC 58-62 за рязане на стомани като D2, HRC 54-58 за формоване на стомани). Вакуумната термична обработка минимизира изкривяването и обезвъглеродяването на повърхността.
- Завършете смилането- Повърхностно шлифовъчни машини и цилиндрични шлифовъчни машини довеждат закалените компоненти до окончателните размери и изискванията за повърхностно покритие. Плоскостта на обувките на матрицата се поддържа до 0,0002 инча през цялата плоча.
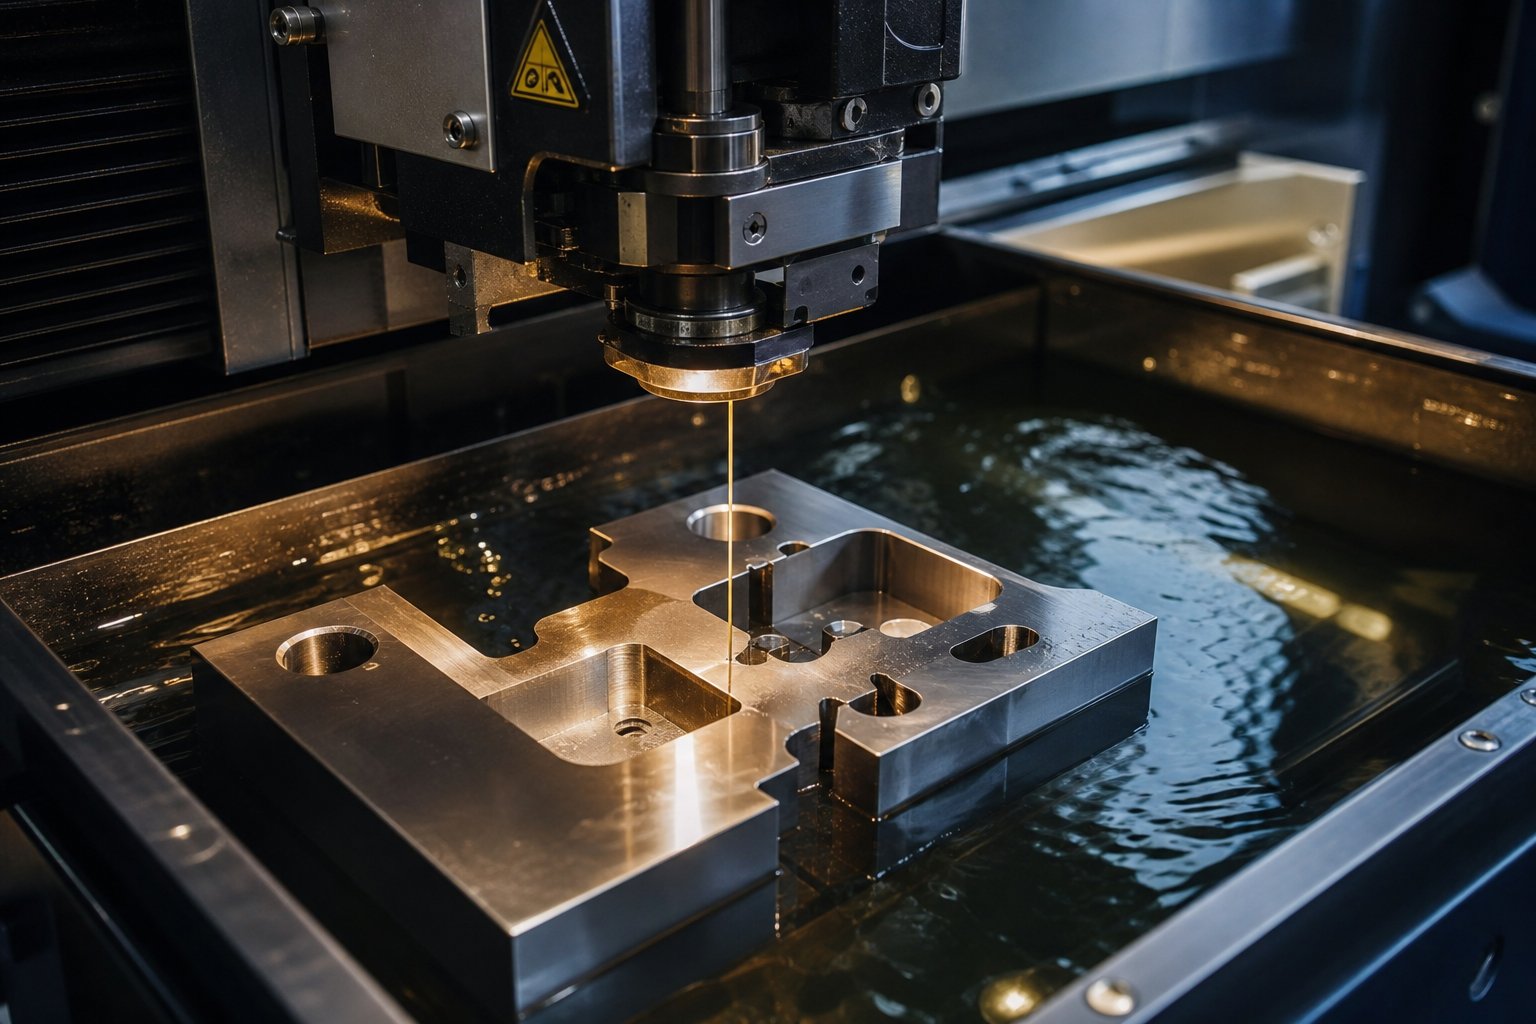
- Телен EDM- За сложни профили на отваряне на щанци и матрици, които не могат да бъдат икономично шлифовани, електроерозионната обработка с тел реже закалена стомана до допустими отклонения от +/- 0.0001 инча. Телният EDM е от съществено значение за сложни глухи профили, стегнат-радиус на отворите на матрицата и неправилни геометрии на пробиване.
- Окончателно сглобяване и проверка на годността- Всички компоненти се монтират в обувките на матрицата. Подравняването на перфоратор-към-матрица се проверява с оптично измерване или проверки на контакт със синьо-багрило. Хлабината на водещия щифт и втулката е потвърдена. Завършеният монтаж се подлага на проверка на-височина и сух-цикъл, преди какъвто и да е материал да влезе в инструмента.
Цифровата нишка - от CAD модела до пътищата на CAM инструмента до докладите за инспекция на CMM - поддържа производствените матрици последователни по отношение на размерите на всяка стъпка от процеса. Когато теленен EDM профил е програмиран директно от същия 3D модел, използван при симулацията на формоване, няма възможност за грешки при транскрипция или ръчна повторна интерпретация. Тази непрекъснатост е това, което разделя матрицата за прецизно щамповане от сглобката, която се нуждае от седмици ръчно-монтиране при изпробване.
За купувачите разбирането на този работен процес обяснява защо надеждните срокове за изпълнение на производствен{0}}клас инструменти обикновено продължават от 8 до 16 седмици. Всяка фаза се основава на последната и бързането на една стъпка - пропускане на симулация, кратко-топлинна обработка на рязане, елиминиране на проверката за годност - създава проблеми, които се появяват като неуспехи по време на производството. Тези неуспехи и как да ги диагностицирате, преди да се появят каскадно, са точно това, което отличава добре-поддържаната матрица от тази, която изяжда маржовете ви всяка смяна.
Режими на повреда на матрицата и как да ги предотвратим
Една матрица може да преживее милиони цикли или да започне да произвежда скрап в рамките на седмици. Разликата рядко идва от едно катастрофално събитие. Повечето повреди в инструментите за щамповане на метал се развиват постепенно - износването се натрупва, хлабините се изместват, смазването се влошава - докато процесът премине прага и частите внезапно изпаднат от спецификациите. Знанието къде да търсите първо спестява часове престой на пресата и хиляди разходи за ремонт на инструменти за щамповане.
Често срещани режими на повреда на матрицата и първопричини
Когато качеството се влоши по време на-пробег, инстинктът обвинява очевидното: счупен удар или тъпо острие. Но видимите щети обикновено са крайният етап на верижна реакция, започнала много по-рано. Както показват изследванията на прогресивните щанци, нарастването на грапавиците, издърпването на охлюва, нестабилността на подаването и отклонението на размерите често са симптоми на същата основна прогресия на износване, а не на изолирани дефекти.
Помислете за счупване на перфоратора. Поансонът не щраква без предупреждение - той първо се струши, често защото страничното натоварване от износване на водача или несъответствие на лентата концентрира напрежението върху едната страна на режещия ръб. По същия начин, прекомерното образуване на грапавини сигнализира, че ръбовете на щамповането при щанцоване са се затъпили отвъд тяхната ефективна геометрия на срязване, увеличавайки устойчивостта на оголване и повишавайки риска от издърпване на охлюв при следващото движение.
Ето режимите на повреда, които ще срещнете най-често на преса за щамповане, съчетани с основните причини и коригиращи действия:
- Счупване или отчупване на щанца- Основна причина: неподравняване, прекомерна хлабина от едната страна, недостатъчна опора на опорната плоча или грешна марка инструментална стомана за приложението. Коригиращо действие: проверете състоянието на водещия щифт и втулката, проверете за неравномерно разпределение на хлабините, потвърдете задържането на поансона в държачите и оценете дали марката стомана отговаря на твърдостта на детайла.
- Прекомерно образуване на грапавини- Основна причина: износени режещи ръбове, недостатъчна хлабина-до-матрица или забавени интервали на заточване. Коригиращо действие: проверете състоянието на ръба на щамповани щанци и копчета на щампи, измерете действителната хлабина с измервателни уреди и установете графици за заточване въз основа на броя на ходовете, а не само на визуална проверка.
- Дърпане на охлюв- Основна причина: вакуумна адхезия между челото на поансона и заготовката, износени ръбове на поансона, увеличаващи съпротивлението на оголване, или лошо изхвърляне на скрап. Коригиращо действие: добавете системи за издухване с въздух или пружинни ежектори, проверете дали пътеките за падане на охлюви са чисти и възстановете състоянието на ръба на поансона чрез повторно шлифоване.
- Натъртване (поемане на материал върху повърхностите на матрицата)- Основна причина: неадекватно смазване, тесни хлабини при формоване, грапавост на повърхността на контактните зони на матрицата или металургично сходство между материалите на матрицата и детайла. Коригиращи действия: полирайте засегнатите повърхности на матрицата, проверете дали подаването на смазка достига до контактните зони, разширете хлабините за изтегляне, където материалът се сгъстява, и помислете за анти{2}}покрития като TiCN или DLC.
- Преждевременно износване на множество станции- Основна причина: нестабилност на позиционирането на лентата от износени пилоти, влошаване на качеството на водача или грешки във времето на подаване, които създават кумулативен стрес върху компонентите надолу по веригата. Коригиращо действие: проверете състоянието на направляващия щифт и удължението на направляващия отвор, проверете времето за освобождаване на захранването и проверете скобите на матрицата за щамповане и поддържащите структури на лентата за хлабавост.
Ще забележите модел: повечето повреди се дължат на подравняване, хлабина, смазване или време -, а не внезапен материален дефект. Точно тази взаимосвързаност е причината опитните металургични работилници да третират тези първопричини като система, вместо да преследват отделни симптоми.
Основи на клирънса и толерантността
Разстоянието от-до-щанцо е единствената най-влиятелна променлива при производителността на рязане. Обикновено се изразява като процент от дебелината на материала на страна -, което означава, че 10% хлабина на 0,060-инчов материал се превръща в 0,006 инча пространство между ръба на поансона и отвора на матрицата от всяка страна.
Theтрадиционно правило за 10%.беше създадена, когато повечето печатни помещения работеха изключително с ниско{0}}въглеродна стомана. Той остава разумна отправна точка за мека стомана, но универсалното му прилагане създава проблеми. Стоманите с по-висока -якост се счупват с по-малко деформации, така че често се представят по-добре с малко по-голяма хлабина (12-15%), за да се намали натоварването на удара и удара. По-меките метали като алуминий или мед се нуждаят от по-малко хлабина (5-8%), защото се деформират повече преди счупване, а прекомерната хлабина създава преобръщане и разкъсване вместо чисто срязване.
Когато хлабината е твърде тясна, вие получавате повишена сила на рязане, ускорено износване на ръбовете, по-висока устойчивост на оголване и повишени температури на щанца. Когато хлабината е твърде широка, очаквайте прекомерни грапавини от страната на матрицата, преобръщане на ръба, вариация на размерите и груби повърхности на рязане. И двете условия съкращават интервала между циклите на заточване и увеличават разходите ви за-парче чрез скрап и непланирана поддръжка.
Просветът също се променя през живота на матрицата. Тъй като режещите ръбове се износват и се заточват отново, ефективната хлабина се измества леко -, особено ако шлайфането премахва повече материал от единия компонент, отколкото от другия. Проследяването на кумулативната дълбочина на смилане и компенсирането с подложки поддържа стабилен процес през целия експлоатационен живот на инструмента.
Планиране на превантивна поддръжка
Реактивната поддръжка - изчакване, докато частите се развалят, за да отворите матрицата - е най-скъпата техника за щамповане на метал, която можете да практикувате. Структурираният превантивен график поддържа предсказуемото износване и улавя деградацията, преди да достигне частта.
Една ефективна рамка обхваща четири области на припокриващи се интервали:
- Интервали на заточване (на-брой-щрихи)- Установете тригери за повторно смилане от действителни производствени данни, а не произволни календари. Проследявайте тенденциите във височината на борда и силата на отстраняване.Програми за най-добри{0}}практикиизползвайте постоянни попадения-на-цели за услуга, за да поддържате стабилни натоварвания при рязане и по-ниско съпротивление на оголване.
- Инспекция на компоненти (на смени, ежедневно, седмично)- Проверявайте пилотите, водачите, пружините и фиксаторите при всяко спиране на PM. Смяната на пружината трябва да се задейства, когато свободната дължина спадне с повече от 10% или се появи напукване. Водещите щифтове и втулки се нуждаят от смазване и проверка при всяко разглобяване.
- Проверка на смазването (на смяна)- Потвърдете, че лубрикантът достига до всички предвидени контактни зони, особено тесни места за пробиване и зони за дълбоко формоване, където възниква локализиран глад, дори когато цялата система изглежда функционираща. Недостатъчното смазване причинява стърчане, натрупване на топлина, прихващане на повърхността и ускорено износване на водача.
- Склад-резервни части (планиран)- Складови консумативи - поансони, бутони за матрици, пружини, пилоти и износващи се плочи - въз основа на историческата честота на смяна. Изчерпването на критична вложка по средата-налага импровизация, която рядко завършва добре.
Правилната поддръжка може да удължи живота на матрицата многократно спрямо първоначалния сервизен интервал. Разликата между матрица, която изпълнява два милиона удара преди възстановяване, и тази, която се проваля при 200 000, рядко е само първоначалното качество на изработка - това е дисциплината за улавяне на износването, докато коригиращите действия все още са евтини и прости.
Да знаеш как да поддържаш зара в движение е половината от уравнението. Другата половина - определя правилната матрица на първо място, така че поддръжката да остане управляема и производствените цели да останат реалистични - зависи от това каква информация влиза в пакета RFQ.
Как да определите матрица за щамповане за доставка
Матрица, която се проваля в производството, често се дължи не на качеството на изработката, а на това, което е било - или не - съобщено по време на етапа на цитиране. Непълните RFQ пакети принуждават производителите на матрици да предполагат допустимите отклонения, ограниченията за пресата или очаквания обем. Тези предположения се появяват по-късно като инструменти, които не работят добре, надхвърлят бюджета или напълно пропускат датите за доставка. Независимо дали набавяте персонализирани щампи за метално щамповане за лансиране на нов продукт или заменяте остарели инструменти, пълният пакет със спецификации е най-бързият път към точна оферта и матрица, която наистина работи.
Съществена информация за пакет за RFQ на матрици
Мислете за вашето RFQ като за план, който производителят на матрици използва за ценообразуване, планиране и изграждане на вашите инструменти. Липсата дори на един критичен вход може да изкриви офертата или да въведе предположения за дизайн, които са в конфликт с реалността на вашето производство. Ето какво включва един пълен пакет:
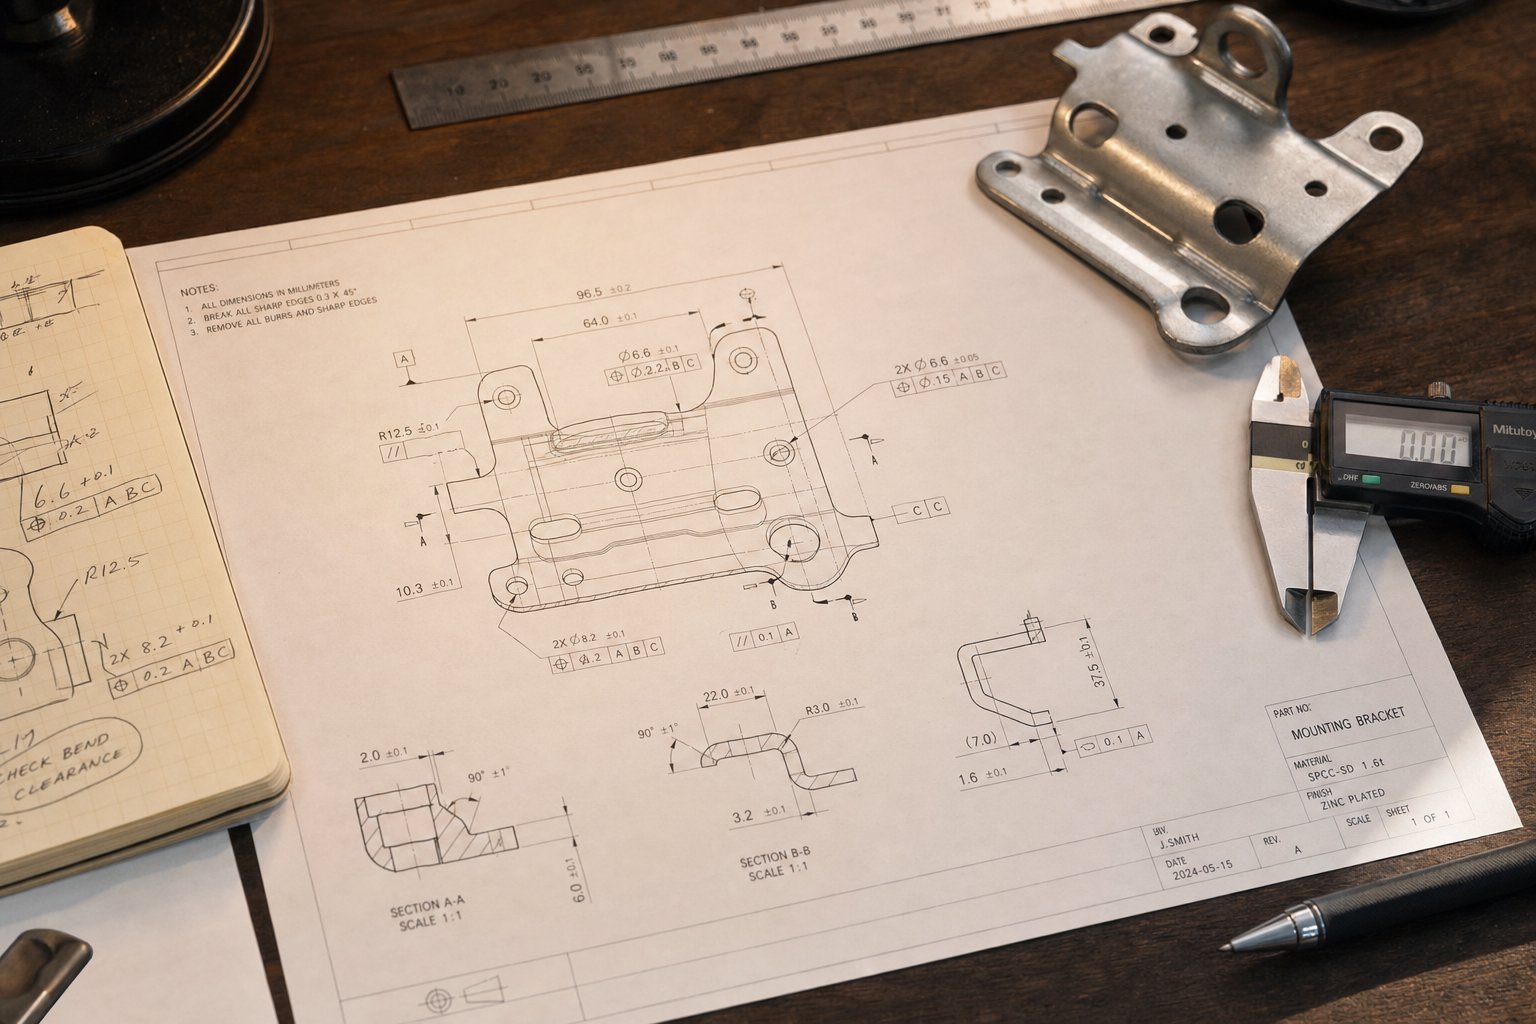
- Печат на части с GD&T- Чертеж с пълни размери, включително геометрични размери и толерантни обозначения, базова структура и критични-за-функционални характеристики, ясно идентифицирани.
- Спецификация на материала и дебелина- Точен клас на сплавта (напр. ASTM A1008 CR, 304 SS, 5052-H32 алуминий), номинална дебелина и диапазон на приемлива дебелина.
- Прогноза за годишен обем- Очаквано годишно търсене и общо количество за живот на програмата; това води до избор на клас матрици, избор на материали и планиране на поддръжката.
- Спецификации на пресата- Капацитет на тонажа, размер на леглото, дължина на хода, диапазон на височината на затваряне, тип подаване и всички ограничения за автоматизация (ограничения на ширината на бобината, разстояние на прехвърлящата релса).
- Необходими допуски и критични размери- Кои характеристики изискват строг контрол на процеса спрямо кои могат да приемат стандартни толеранси на заготовките. катоказусите от индустрията показват, прекомерното-толериране на не-критични характеристики може да увеличи разходите за инструменти с 20% или повече.
- Вторични операции- Всички процеси надолу по веригата (нарязване, заваряване, обшивка, сглобяване), които влияят на това как частите за щамповане излизат от матрицата или налагат изисквания за-посока на изрязване.
Предоставянето на тази информация предварително елиминира обратната-и-назад, която забавя цитирането. Той също така дава на производителя на матрици достатъчно контекст, за да сигнализира за потенциални проблеми с производителността рано - преди да бъдат ангажирани средства за инструменти.
Проекции на обема и избор на клас матрица
Годишният обем не е просто позиция в RFQ. Той определя цялата стратегия за инструменти. Персонализирана метална матрица за щамповане, създадена за 5000 части годишно, изглежда коренно различна от тази, предназначена да произведе 5 милиона.
Класът на матрицата варира от прототип-мека инструментална екипировка (компоненти на матрицата от алуминий или мека стомана, минимално закаляване) до закалени производствени матрици от клас А, изработени от първокласни инструментални стомани с карбидни вложки на станции с високо-износване. По-високият клас матрици означава по-голяма първоначална инвестиция, но по-ниска цена на-парче и по-дълъг експлоатационен живот - същият финансов компромис, обсъждан при избора на тип матрица, сега се прилага на ниво компонент.
За мениджър по снабдяването, който оценява персонализирана програма за инструменти за метално щамповане, ключовият въпрос е безуспешността: при какъв годишен обем добавената инвестиция в инструменти се изплаща чрез намалена поддръжка, по-малко заточвания и по-дълги интервали между реконструкциите? Квалифициран доставчик ще ви преведе през този анализ, вместо да изберете по подразбиране най-скъпата опция.
Оценка на осъществимостта и възможностите на доставчика
Пълен пакет RFQ ви осигурява точна оферта. Но една оферта сама по себе си не гарантира производителни метални щамповани компоненти. Разликата между посочената геометрия и готовите за производство-части за щамповане се преодолява чрез валидиране на осъществимостта - и не всеки доставчик инвестира в тази стъпка.
Способен производител на матрици използва CAE симулация на формоване, за да провери дали геометрията, материалът и допуските на вашата част са постижими, преди да се ангажира с окончателния дизайн на матрицата. Пробни пускания на пробна преса, след което потвърждават това, което симулацията е предвидила, улавяйки вариации на пружинното връщане или проблеми-потока на материала, които се появяват само при реални условия на пресата.
Производителите харесватИЧЕНструктурират своя работен процес около този пълен път - анализ на осъществимостта и CAE симулация чрез прецизна обработка, пробни пускания и финална инспекция на CMM - под един покрив. За мениджърите по снабдяването и инженерите по инструменти тази възможност от-до-край означава една единствена точка на отчетност от персонализираната спецификация на матриците за щамповане през валидирани производствени инструменти, намаляване на разходите за координация и свиване на времевата линия от RFQ до първото одобрение на артикула.
Процесът на спецификация и осъществимост стеснява кръга от потенциални доставчици. Но изборът на правилния партньор за щанци изисква оценка на възможностите отвъд цитирането на - оборудването, системите за качество и техническата дълбочина, които определят дали вашите инструменти работят според обещанията, след като достигнат производствения етаж.
Избор на правилния партньор за щамповане
Можете да посочите перфектния RFQ пакет, да изберете идеалната архитектура на матрицата и да определите избора на материал и покритие -, но цялата тази прецизност се изпарява, ако на доставчика, който създава вашите инструменти, липсва техническата дълбочина за изпълнение. Оценката на производителите на матрици за щамповане надхвърля сравняването на котирани цени. Това означава одит на оборудването, системите и инженерния капацитет, които определят дали вашите щампи за метално щамповане работят според дизайна, след като достигнат скоростта на производство.
Технически възможности за оценка
Цехът на производителя на матрици ви казва повече от техния набор от продажби. Когато преминавате през съоръжение - или преглеждате документацията за неговите възможности -, потърсете доказателства за вертикална интеграция. Доставчиците, които се занимават с проектиране, симулация, машинна обработка и изпробване под един покрив, елиминират пропуските в координацията, които въвеждат грешки, когато множество доставчици обработват различни фази.
Ето какво е най-важно при оценката на всеки производител на щампи за метално щамповане:
- В-фирмен дизайн на матрици и CAD/CAM капацитет- Потвърждава, че доставчикът притежава техния инженерен резултат, вместо да възлага на външни изпълнители концептуална работа, която изключва намерението за проектиране от изпълнението на конструкцията.
- Инструменти за симулация на CAE формиране- Потвърждава осъществимостта преди стоманата да бъде нарязана, като намалява повторенията на прототипа и свива времето за изпълнение.
- CNC обработващи центрове (3-осни и 5-осни)- Осигурява прецизността на грубата и крайната обработка, която поддържа толерансите на щанцовия блок и държача на поансона през цялата конструкция.
- Възможност за EDM с кабел- От съществено значение за сложни профили на щанци и отвори на матрици, където конвенционалното шлайфане не може да постигне необходимата геометрия или толеранс.
- Координатно шлайфане и повърхностно шлайфане- Осигурява крайната точност на размерите на закалените компоненти, която определя консистенцията на хлабината-до-щанца.
- Лаборатория за проверка и метрология на CMM- Проверява всеки критичен размер спрямо отпечатъка на детайла, преди матрицата да напусне магазина, предоставяйки проследими първи-данни за артикул.
- Наличност на пробна преса- Позволява на производителя на матрици да валидира производителността на инструмента с действителен материал при реални условия на щамповане, като открива проблемите преди изпращането, а не по време на производствения ви етап.
Защо вертикалната интеграция е толкова важна? Всяко предаване между доставчици въвежда риск от тълкуване. Когато един магазин проектира матрицата, друг машинно обработва компонентите, а трети го сглобява и изпробва, намерението на измеренията се променя при всеки преход. Един-производител на матрици за щамповане контролира тази верига от началото до края.
Системи за качество и индустриални стандарти
Технически възможности без качествена дисциплина води до противоречиви резултати. Сертификатите, които доставчикът притежава, показват техния ангажимент за контрол на процеса и непрекъснато подобряване - особено за щампи за щамповане, предназначени за автомобилни или космически програми, където проследимостта не-подлежи на обсъждане.
Две рамки са най-важни при оценката на производителите на матрици:
- Система за управление на качеството ISO 9001- Установява документирани процедури за преглед на дизайна, контрол на процеса, проверка и коригиращи действия. Както отбелязват специалистите по прецизни инструменти, сертифицирането по ISO 9001 демонстрира способността на производителя постоянно да произвежда продукти, отговарящи както на нормативните изисквания, така и на изискванията на клиентите.
- NAAMS (Северноамерикански автомобилен метричен стандарт)- Определя стандартизирани спецификации на компонентите на матрицата, поддържани от основните OEM производители. Щамповите матрици и компонентите, отговарящи на стандартите на NAAMS, осигуряват взаимозаменяемост и опростяват поддръжката в множество програми за инструменти.
За автомобилни приложения производителите на оригинално оборудване поддържат списъци с одобрени доставчици, които диктуват от кои производители на матрици за метално щамповане може да се снабди доставчик от ниво 1. Попадането в - и оставането в - тези списъци изисква документирани системи за качество, редовни одити и демонстрирани способности за процес. Аерокосмическите програми добавят изисквания AS9100, които поставят-критичната проследимост на полета върху рамката за качество.
От проучване до RFQ-Готово решение
Всичко, обхванато в тази статия - типове матрици, анатомия на компоненти, избор на материал, работен процес на проектиране, предотвратяване на неизправности и спецификация на доставката - се събира в едно практическо решение: кой партньор получава вашата програма за инструменти?
Критериите за оценка по-горе се прилагат универсално, когато се оценява всеки доставчик на матрици. Но намирането на партньор, който покрива пълния спектър - анализ на осъществимостта, CAE симулация, прецизна машинна обработка, пробни пускания и финална инспекция на CMM под един покрив - драстично намалява риска за вашия проект.ИЧЕНпредлага точно тази възможност от-до-край за производители, търсещи единствен-партньор източник за персонализирани матрици за щамповане. Техният интегриран работен процес извежда инженерите за инструменти и мениджърите по снабдяването от първоначалната осъществимост до валидирани производствени инструменти без координационни разходи за управление на множество доставчици.
Когато сте готови да преминете от проучване към действие, донесете пълен RFQ пакет (отпечатване на част, спецификация на материала, обем, подробности за пресата) и помолете бъдещите доставчици да ви преведат през техния процес - от резултатите от симулацията до данните за пробното-пускане. Производителите на матрици за метално щамповане, които могат да ви покажат, че пълният път, подкрепен от сертификати за качество и записи от инспекции, са тези, които си струва да посветите бюджета си за инструменти.
Често задавани въпроси за инструмента за щамповане
1. Какво е инструмент за щамповане и как работи?
Щамповият инструмент за щамповане е прецизно-проектиран комплект от закалени компоненти - включително поансон, щанцов блок, плоча за отстраняване и направляваща система -, монтирани вътре в пресата. Когато пресата се върти, тя прилага контролирана сила за рязане, огъване или оформяне на плоски метални листове в части с мрежова -форма. За разлика от формите, които оформят течни или гъвкави материали, матриците за щамповане преформатират твърдия метал при стайна температура чрез механична сила, което позволява повторяемо производство на идентични компоненти с толеранси до 0,0002 инча.
2. Какви са основните видове щампи за щамповане и кога трябва да се използва всеки от тях?
Четирите основни типа са матрици с една-станция, прогресивни матрици, трансферни матрици и сложни матрици. Единични-щанцови матрици се справят с една операция на ход и са подходящи за малки-до-средни обеми под приблизително 10 000 части годишно. Прогресивните матрици пренасят лента през множество станции с един ход, предлагайки най-ниската цена на-парче за обеми над 50 000 части годишно. Трансферните матрици преместват отделни заготовки между станции за големи или дълбоко изтеглени части. Сложните матрици извършват множество операции на рязане едновременно за плоски, високо{13}}прецизни части като шайби и подложки.
3. Как предотвратявате често срещаните повреди на матрицата за щамповане, като неравности и счупване на поансона?
Повечето повреди на матрицата за щамповане се дължат на проблеми с подравняването, хлабината, смазването или времето, а не на внезапни дефекти на материала. Предотвратяването на счупване на поансона изисква проверка на състоянието на водещия щифт, проверка на разпределението на хлабините и съответствие на класа на инструменталната стомана с твърдостта на детайла. Прекомерните грапавини се контролират чрез поддържане на правилна хлабина между поансона-до- матрицата (обикновено 5-15% от дебелината на материала на страна в зависимост от вида на материала) и установяване на графици за заточване въз основа на данни за броя на ударите. Структурирана програма за превантивна поддръжка, обхващаща интервали на заточване, проверка на компонентите, проверка на смазването и инвентаризация на резервните части, може значително да удължи живота на матрицата.
4. Каква информация трябва да бъде включена в пакета RFQ за матрица за щамповане?
Пълен RFQ пакет включва шест критични входни данни: отпечатване на част с пълни размери с обозначения на GD&T, точна спецификация на материала и дебелина, прогнозен годишен обем и количество на жизнения цикъл на програмата, спецификации на пресата (тонаж, размер на леглото, дължина на хода, височина на затваряне), необходими толеранси с идентифицирани критични размери и всички вторични операции като нарязване на резба или покритие. Тази информация позволява на производителите на матрици да определят точна цена на инструментите, да изберат подходящ клас матрици и да отбележат рано проблеми с технологичността. Доставчици като YICHEN използват тези данни, за да изпълнят CAE симулации за осъществимост, преди да се ангажират с окончателния дизайн на матрицата.
5. Кои видове инструментална стомана и покрития са най-подходящи за матрици за щамповане?
Оптималната комбинация зависи от материала на детайла. D2 инструментална стомана с TiN покритие се справя с повечето приложения за заготовки от въглеродна стомана. Неръждаемата стомана изисква A2 или D2 в съчетание с TiCN покритие, за да се предотврати натъртване. Високо{6}}стоманите изискват S7 за позиции за формоване (твърдост) или M2 за позиции за рязане (твърдост на горещо), комбинирани с TiAlN покритие. Алуминиевото щамповане се възползва от A2 или D2 с CrN или DLC покрития за предотвратяване на натрупване на материал. Твърдосплавните вложки служат за станции с екстремно-износване, където дори първокласните инструментални стомани не могат да поддържат адекватен живот на ръбовете.


