


Какво е прогресивно щамповане на стомана
Представете си един-единствен инструмент, който пробива, огъва, оформя и изрязва стоманена лента в завършена част - без спиране. Това е основната идея зад прогресивното щамповане на стомана и това е един от най-ефективните методи, създавани някога за производство на високо-обемни стоманени компоненти с тесни толеранси и минимален труд.
Независимо дали сте производствен инженер, оптимизиращ времето на цикъла, или професионалист по доставките, оценяващ икономиката на-парца, разбирането как работи този процес - и как се различава от алтернативите - е от съществено значение за извършване на правилната инвестиция в инструменти. Това ръководство разбива механиката, материалните съображения, структурата на разходите и стратегиите за поддръжка, които определят дали прогресивното метално щамповане е подходящо за вашите стоманени части.
Дефиниране на прогресивно щамповане на стомана
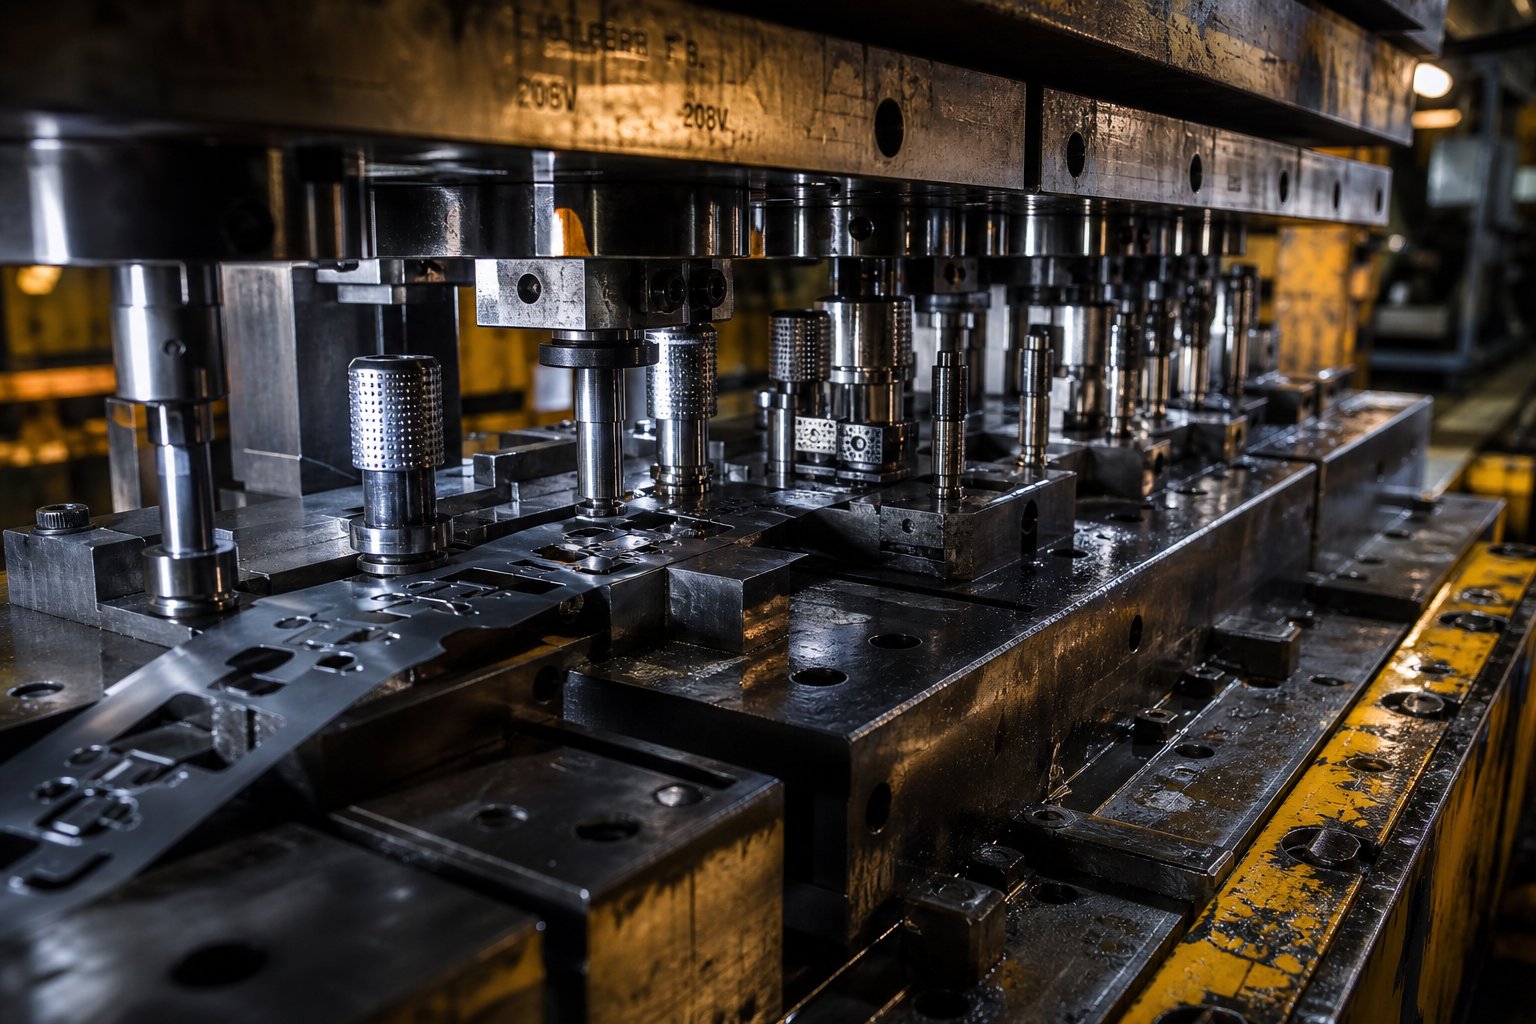
И такакакво е прогресивна матрица, точно? В най-простия си вид това е единичен инструмент, съдържащ множество станции, подредени последователно, монтирани в преса за щамповане. Стоманена лента, -захранвана с бобина, се придвижва през матрицата с една прецизна стъпка (наречена стъпка) с всеки ход на пресата. Всяка станция изпълнява различна операция - пробиване, огъване, оформяне или рязане - едновременно на различни участъци от лентата. Готовата част изпада на крайната станция с всеки удар на пресата.
Прогресивното щамповане на стомана е процес на формоване на метал с голям{0}}обем, при който непрекъсната стоманена лента преминава през-щанцова матрица, като всяка станция извършва последователна операция - пробиване, формоване, огъване или рязане -, докато завършената част се отдели от лентата с всеки ход на пресата.
Думата "прогресивен" описва точно какво се случва: стоманата напредва през матрицата, станция по станция, като всяка стъпка надгражда последната. Лентата остава свързана с носещо платно (скелет за скрап) през цялата последователност, което поддържа позиционен контрол и елиминира необходимостта от отделно боравене на части между операциите. Този непрекъснат характер е това, което дава на прогресивното щамповане неговото предимство в скоростта - пресите могат да работят от 25 до над 300 удара в минута, произвеждайки хиляди идентични стоманени части на час.
Как се различава от методите за трансфер и комбинирана матрица
Прогресивното щамповане не е единственият подход към матриците и щамповането за стоманени части. Щамповането с трансферна матрица и комбинираното щамповане обслужват различни производствени сценарии и изборът на грешен метод може да означава преразход на инструменти или жертване на производителността.
При щамповането с трансферна матрица детайлът се отделя от лентата в началото на процеса. След това механични пръсти или хващачи преместват отделната заготовка между независими станции. Това прави матриците за прехвърляне много-подходящи за по-големи части, които физически не могат да останат прикрепени към лента, докато преминават през множество етапи на формоване. Компромисът-е по-бавна скорост на цикъла и по-сложни механизми-за обработка на частите.
Сложното щамповане използва противоположния подход: извършва множество операции на рязане - като изрязване и пробиване - с един ход на пресата на една станция. Той е ефективен за плоски части, които се нуждаят от висока прецизност в една равнина, но не може да се справи с много-стъпкови последователности на формоване като огъвания, изтегляния или релефни щампи.
Прогресивните матрици се превръщат в предпочитан избор, когато имате нужда от сложна геометрия, голям обем и бързи цикли в един и същи пакет. Те съчетават възможността за много-операции на матриците за прехвърляне със скоростта на методите на една-станция - и всичко това без отделна обработка на части между станциите.
| Критерии | Прогресивна матрица | Трансферна матрица | Съставна матрица |
|---|---|---|---|
| Обемна годност | Голям обем (обикновено 5,000+ части/година) | Среден до висок обем | Малък до среден обем |
| Скорост на цикъла | Бързо (до 300+ удара/мин) | Умерено (по-бавно поради частично прехвърляне) | Умерен |
| Сложност на частта | Висок (множество завои, форми, пробиви) | Високи (големи или дълбоко-начертани части) | Ниско (плоски, операции в една-равнина) |
| Размер на частта | Малък до среден | Средни до големи | Малък до среден |
| Разходи за инструменти | Високи първоначални, ниски на-парция при обем | Високо предварително | Долна отпред |
| Използване на материала | Добро (оптимизирано оформление на лентата) | По-добро (без отпадъци от носеща лента) | добре |
| Време за настройка | ниско | По-високо | ниско |
За производствените инженери, работещи със стоманени детайли в мащаб, прогресивното щамповане на щампи постоянно осигурява най-ниските разходи за-парче, когато геометрията на частта включва множество операции и годишните обеми оправдават инвестицията в инструменти. Истинският въпрос не е дали процесът работи -, а как изборът на материал, дизайнът на матрицата и стратегията за поддръжка оформят неговата дългосрочна-икономика.
Как работи процесът на прогресивно щамповане
Предимството на скоростта на матрицата за прогресивно щамповане идва от един елегантен принцип: всеки ход на пресата върши полезна работа на всяка станция едновременно. Докато един участък от лентата получава своите дупки, друг се огъва, а трети получава окончателното си изрязване - в същия момент. Разбирането на този процес на матрицата от началото до края разкрива защо производителността остава толкова висока и защо механичното поведение на стоманата има значение на всеки етап.
Подаване на лента и напредък на материала
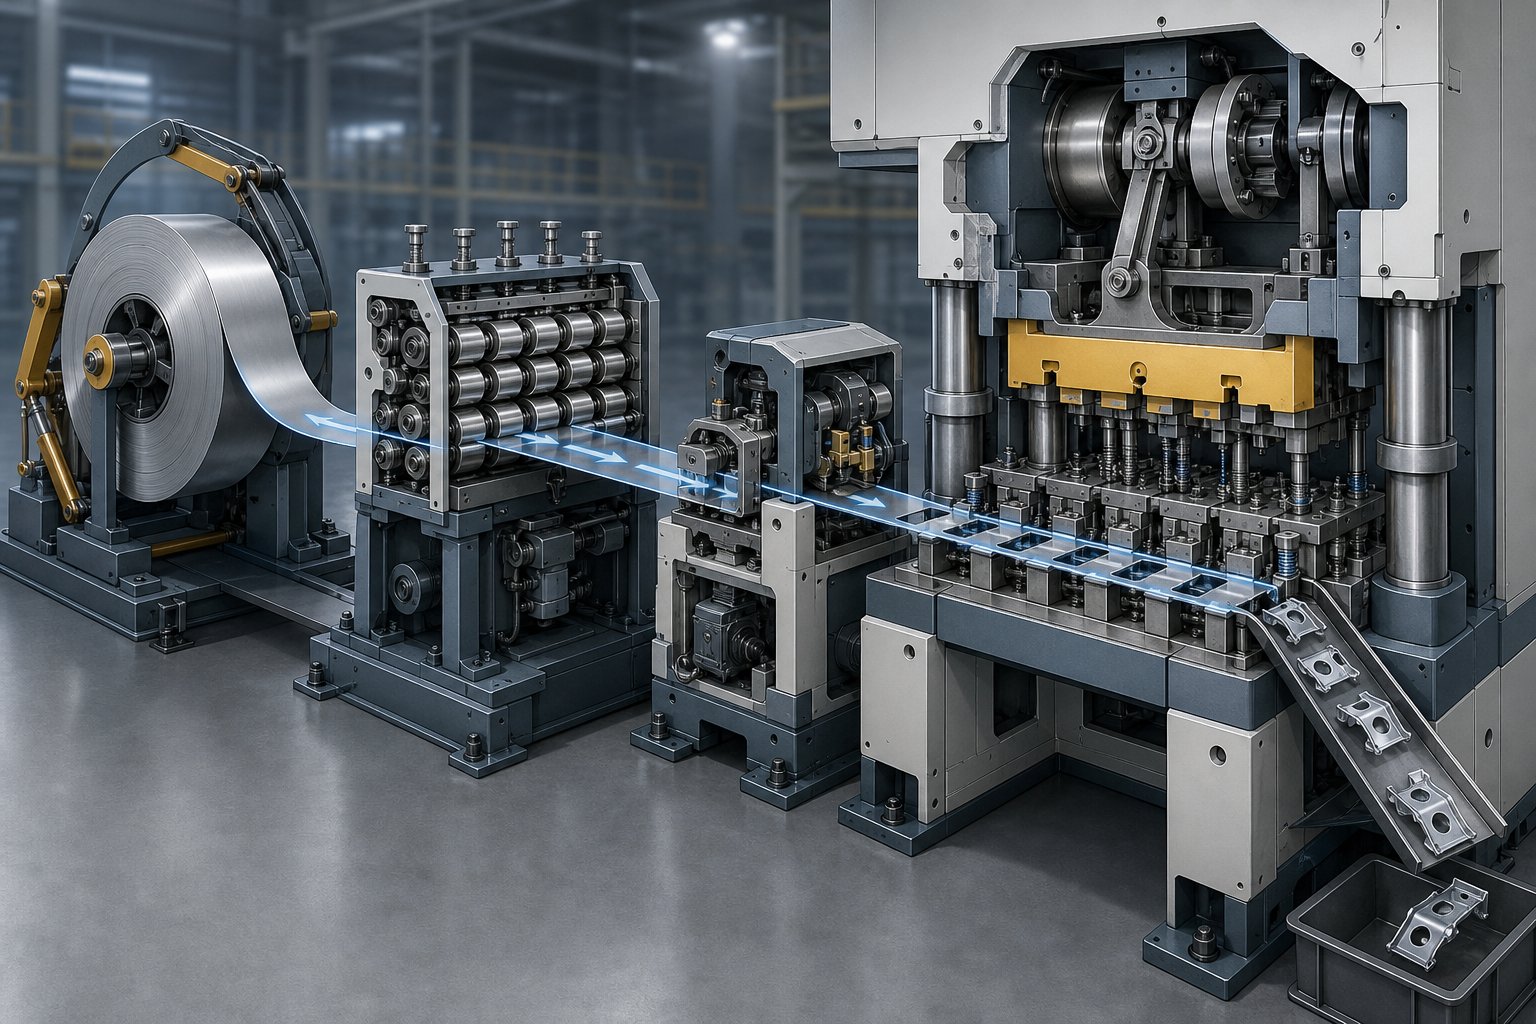
Theпрогресивен процес на щампованезапочва при машината за размотаване, където се монтира и развива стоманена рулона -, обикновено тежаща стотици или хиляди паунда -. Лентата преминава през устройство за изправяне, което премахва комплекта намотки (кривината, запазена от навиването на макара). За стоманата тази стъпка е критична, тъй като остатъчната кривина причинява неравномерно подаване и непостоянен контакт с повърхностите на матрицата.
От машината за изправяне серво подаващо устройство придвижва напред лентата на точно разстояние - стъпката на подаване - с всеки ход на пресата. Тази стъпка съответства на разстоянието между станциите вътре в матрицата, така че всяка станция получава правилната част от лентата в точното време. Точността на подаване на съвременните системи обикновено е в рамките на няколко хилядни от инча.
След като лентата влезе в матрицата, пилотните щифтове поемат позиционния контрол. Тези закалени щифтове попадат в предварително-пробити дупки в лентата точно преди пресата да се затвори, като коригират всяка лека грешка на захранващото устройство и фиксират лентата в точно подравняване. Без надеждно пилотиране грешките в размерите се натрупват станция след станция. За стоманени ленти хлабините на пилотните отвори обикновено се поддържат от 0,0005 до 0,001 инча, за да се поддържа тясна регистрация по цялата дължина на матрицата.
Последователни операции на станцията с едно натискане
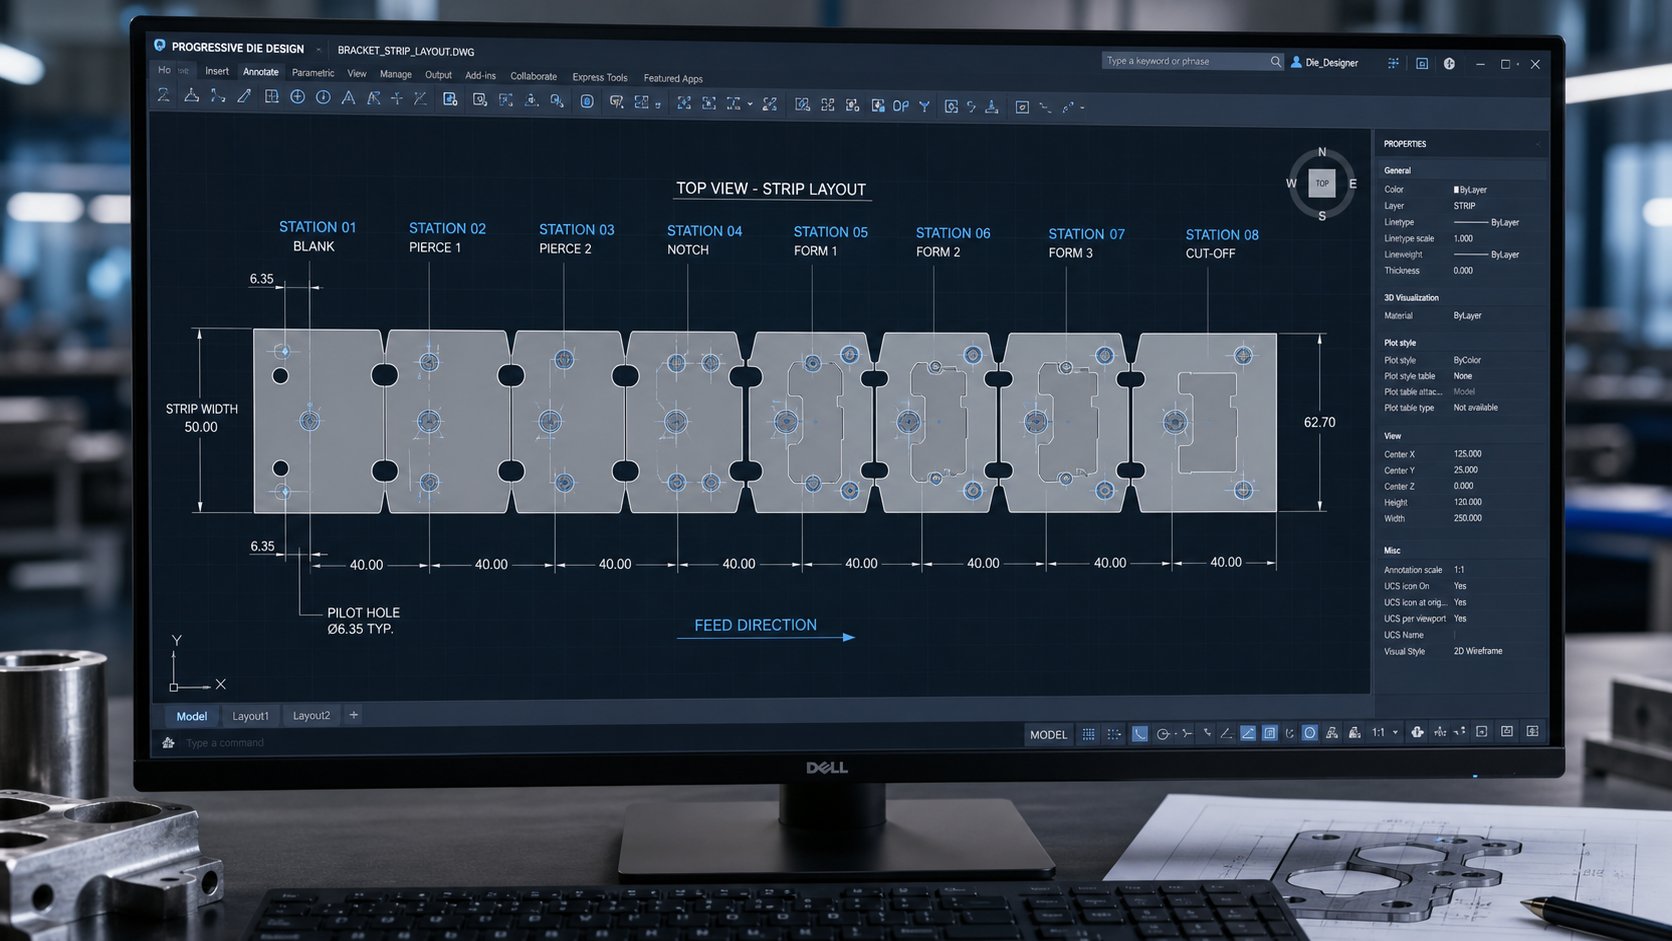
Ето къде процесът на прогресивно щамповане осигурява своето предимство в производителността. Когато пресата се спусне, всяка станция в матрицата изпълнява назначената й операция по едно и също време - на различни участъци от една и съща лента. Станция едно може да пробие пилотни дупки, станция две създава функционални слотове, станция три огъва езиче, станция четири образува ребро, а станция пет изпълнява окончателното прекъсване.
Частта не е наистина „завършена“, докато не премине през всички станции. По пътя той остава свързан с носещата лента (скелетът на скрап), който действа едновременно като транспортен механизъм и регистрационен справочник. Само на последната станция готовият компонент се отделя от лентата и се изхвърля или събира под матрицата.
Това едновременно много{0}}действие означава, че прогресивната щанцова преса произвежда една завършена част на ход - независимо от това колко операции са необходими за създаването ѝ. Матрица с 12 станции, работеща със 150 удара в минута, все още извежда 150 части в минута, а не 150 делено на 12.
Механика на пресата и интеграция на цикъла
И така, как работи пресата за щамповане в координация с прогресивната матрица? Пресата осигурява контролиран тонаж чрез механично или серво{0}}задвижван бункер, като завърта горната половина на матрицата надолу срещу долната половина с прецизна дължина и скорост на хода. Тонажът трябва да надвишава комбинираните сили на рязане и формоване във всички станции едновременно - ключово съображение за оразмеряване при щамповане на стомана.
Пружинните характеристики на Steel добавят още един слой сложност. След всяка операция на формоване материалът иска частично да възстанови първоначалната си форма поради еластична деформация. Стоманите с по-висока -якост пружинират по-агресивно, което изисква пресата за прогресивно щамповане, за да осигури постоянно позициониране на долния-мъртъв-център и, в някои случаи, време на задържане в долната част на удара, за да позволи на станциите за карбиране или калибриране да зададат напълно оформената геометрия.
Скоростта на хода, височината на затваряне и времето на подаване трябва да се синхронизират перфектно. Подаващото устройство освобождава лентата само когато матрицата е отворена, пилотите се включват преди да започне каквото и да е рязане или формоване, а пресата се обръща, преди повдигачите да вдигнат лентата за следващото придвижване. Всяко несъответствие във времето води до неправилно подадени ленти, повредени пилоти или бракувани части.
Ето последователно пълния процес на прогресивно щамповане:
- Зареждане на намотка - стоманена намотка, монтирана на машината за размотаване
- Изправящата - лента е сплескана, за да се премахне комплектът намотки
- Смазване -, приложено за намаляване на триенето и износването на инструмента
- Серво захранваща - лента, напреднала с една стъпка на ход
- Лентата за захващане на пилотния щифт - е заключена в точна позиция
- Операции на станция - рязане, пробиване, формоване, огъване, извършвани едновременно на всички станции
- Повдигане на лента - повдигачи повдигат лентата, за да изчистят долните детайли на матрицата
- Предварително подаване - лентата се придвижва една стъпка напред за следващия цикъл
- Крайно изрязване - завършена част, отделена от носещата лента
- Изхвърляне и събиране на част - завършени компоненти излизат от матрицата
Всеки цикъл се повтаря за части от секундата. Непрекъснатият, непрекъснат характер на този процес - без обработка на части, без препозициониране, без намеса на оператор между операциите - е точно това, което прави прогресивното щамповане на стомана изборът по подразбиране за-производство с големи обеми, където стоманените части изискват множество стъпки на формоване и строг контрол на размерите.
Разбира се, не всеки клас стомана се държи по същия начин в прогресивна матрица. Надеждността на подаване на лентата, ограниченията за формоване на всяка станция и изискванията за тонаж на пресата се променят драстично в зависимост от това дали работите с мека въглеродна стомана или високо{1}}неръждаема стомана - и тези разлики в материалите водят до фундаментални решения за дизайн на матрицата.
Класове стомана и избор на материал за прогресивни матрици
Степента на стомана, която подавате в прогресивната матрица, не влияе само върху производителността на крайната част -, тя диктува почти всеки параметър на процеса, от тонажа на пресата и разстоянието на щанца до броя на станциите и надеждността на подаването. Две части с идентична геометрия, но различни степени на стомана могат да изискват фундаментално различни дизайни на матрицата. Ето защо прогресивният избор на материали за щамповане е едно от най-ранните и най-последователни инженерни решения във всеки проект.
Общи видове стомана за прогресивно щамповане
Кои стомани всъщност работят добре в -прогресивна матрица с множество станции? Отговорът зависи от функцията на частта, необходимата възможност за формоване и производствения обем. Ето най-често уточняваните категории за прогресивно щамповане на стомана:
- Ниско{0}}въглеродна стомана (1008, 1010, 1018)- Работният кон на прогресивното щамповане от въглеродна стомана. Тези степени предлагат отлична пластичност, ниска граница на провлачване и предвидимо поведение при формоване. Те са идеални за скоби, скоби, компоненти на шасито и общи структурни части, където са необходими сложни завои и изтегляния без риск от напукване.
- Неръждаема стомана серия 300 (304, 316)- Избран за устойчивост на корозия в медицински, хранителни и морски приложения. Прогресивното щамповане от неръждаема стомана представя по-висока-степен на втвърдяване, което означава, че всяка формираща станция добавя повече остатъчно напрежение към лентата. Това изисква внимателно подреждане на станциите и често по-широко разстояние между станциите.
- Високо{0}}нисколегирана стомана (HSLA).- Класове като HSLA 340, 420 и 550 осигуряват висока граница на провлачване с умерена формоспособност. Те са често срещани в автомобилни структурни приложения, където намаляването на теглото има значение. Стоманите HSLA изискват значително по-голям тонаж на пресата и по-строга компенсация на обратното връщане от меката стомана.
- Пружинна стомана (1074, 1095, 301 неръждаема)- Използва се за части, които трябва да се огъват многократно без постоянна деформация. Тези високо-въглеродни или темперирани видове имат ограничена пластичност, което ограничава тежестта на операциите по формоване на всяка станция. Дизайнерите на матрици често добавят повече станции с по-плитки стъпки на формоване, за да избегнат счупване.
Определянето на материал просто като "стомана 1008" все още оставя място за значителни вариации на свойствата. катоСписание MetalFormingбележки, вакуумно{0}}дегазирана ниско{1}}въглеродна стомана, -качествена стомана за чертане и търговско-качествена стомана могат да попаднат в една и съща спецификация, но да работят по различен начин в матрицата. Изискванията на матрицата -, а не предпочитанията на отдела за покупки за най-евтината опция - трябва да определят окончателното изискване за материал.
Как свойствата на стоманата влияят върху дизайна на матрицата и изискванията за пресата
Всяка марка стомана носи уникален пръстов отпечатък от механични свойства и тези свойства се превръщат директно в дизайнерски решения за щамповане на метал. Ще забележите ефектите в четири ключови области:
Якост на опън и тонаж на пресата.По-високата якост на опън означава повече сила, необходима за всяка операция на рязане и формоване. Лента от неръждаема стомана 304 с якост на опън 75 ksi се нуждае от приблизително 50% повече сила на затваряне от мека стомана 1010 при 50 ksi, като се приеме същата дебелина и периметър. Умножете това във всички активни станции и изискванията за тонаж на пресата ще ескалират бързо. Пресата с по-малки размери не само спира производството -, тя уврежда инструментите и въвежда отклонение в размерите.
Пластичност и минимален радиус на огъване.Процентното удължение на материала определя колко плътно той може да бъде огънат, без да се напука на местата за формоване. Ниско{1}}въглеродните стомани с 35-45% удължение понасят вътрешни радиуси на огъване толкова стегнати, колкото 0,5 пъти дебелината на материала. Стоманите HSLA при 15-20% удължение може да се нуждаят от 2x дебелина или повече. Това пряко влияе върху това колко формоване може да се случи на една станция и колко станции са необходими на матрицата като цяло.
Скорост-на втвърдяване при работа и ефекти на много-станции.Всяка операция на формоване на студено-обработва стоманата, увеличавайки нейната твърдост и намалявайки оставащата й пластичност. Материали с висока-степен на втвърдяване - като аустенитни неръждаеми стомани - губят формоспособност по-бързо, докато преминават през станциите. Дизайнерите на матрици компенсират чрез добавяне на празни станции за преразпределение на напрежението или чрез ограничаване на тежестта на всяка стъпка на формоване. Пренебрегването на поведението при-втвърдяване при работа рискува счупвания на по-късни позиции, където лентата вече е изчерпала възможността си за формоване.
Якост на провлачване и пружиниране.След всяко огъване или форма стоманата частично се възстановява към първоначалната си форма. По-високата граница на провлачване води до по-агресивно пружиниране, което означава, че формиращите станции трябва да се огъват над целевия ъгъл. В прогресивна матрица, компенсацията на пружинното връщане трябва да се калибрира станция по станция, тъй като границата на провлачване на лентата се увеличава поради втвърдяването при работа, докато тя напредва през инструмента.
Диапазони на дебелината и тяхното въздействие върху процеса
Прогресивните матрици се справят с дебелини на стомана от приблизително 0,1 mm (0,004") до около 6 mm (0,250"), въпреки че най-често срещаният диапазон за прецизни компоненти е между 0,2 mm и 3 mm. Отвъд този прозорец процесът става все по-непрактичен - много дебелите материали се противопоставят на сплескването и механизмите за подаване на напрежение, докато ултра-тънките фолиа се огъват при напрежение на лентата и е трудно да се управляват надеждно.
Дебелината влияе на прогресивния дизайн на матрицата по няколко взаимосвързани начина:
- Плътност на разположението на станцията- По-дебелите материали изискват по-големи разстояния-за-щанцо, което означава по-големи секции на матрицата на всяка станция. Това разтяга общата дължина на матрицата и намалява броя на станциите, които могат да се поберат в рамките на даден размер на пресовото легло.
- Оразмеряване на пилотния щифт- Насочващите отвори трябва да поддържат подходящо разстояние до ръба спрямо дебелината на лентата. По-дебелите ленти се нуждаят от по-големи пилотни щифтове и следователно по-големи пилотни отвори, което отнема повече ширина на лентата и намалява използването на материала.
- Разстояние при рязане- Стандартната начална точка за мека стомана е приблизително 10% от дебелината на материала на страна, но това се променя в зависимост от качеството. Стоманите с по-висока -якост може да изискват хлабини над 20% на страна, за да се постигне чисто срязване и минимизиране на височината на ръба.
- Надеждност на захранването- По-тежките ленти изискват по-здрави серво подаващи устройства и по-голямо напрежение на лентите, за да се предотврати неправилно подаване. Обратно, много тънки ленти може да се нуждаят от вакуум или въздушно-помощ за издухване, за да ги поддържат плоски спрямо повърхността на матрицата между ударите.
Взаимодействието между марката стомана и дебелината създава матрица от ограничения, около която трябва да бъде проектирана всяка матрица за щамповане на метал. 2 mm HSLA лента при 80 ksi на опън не се държи като 2 mm ниско-въглеродна лента при 45 ksi - въпреки че дебелината е идентична, тонажът на пресата, хлабините и броят на станциите ще се различават значително.
Тези материално-ограничения не съществуват изолирано. Те се вливат директно в решенията за проектиране на матрицата: колко станции да се включат, къде да се поставят пилоти, как да се последователно формоват операциите и каква ширина на лентата да се разпредели за носещи мостове. Всяко свойство на материала се превръща в проектен вход, който оформя архитектурата на целия инструмент.
Съображения за дизайн на прогресивни матрици за стоманени части
Всяка прогресивна матрица започва като проектантски проблем: как да организирате последователност от операции по протежение на стоманена лента, така че свойствата на материала, геометрията на частта и икономиката на производството да са в съответствие? Отговорът оформя целия инструмент - неговата дължина, брой станции, ширина на лентата и в крайна сметка цената му. Лошият прогресивен дизайн на матрицата води до напукани части, преждевременна повреда на инструмента и загуба на материал. Стратегическият дизайн превръща същите тези ограничения в елегантен, издръжлив прогресивен инструмент за щамповане, който работи надеждно в продължение на милиони цикли.
Оптимизиране на броя на станциите и оформлението на лентата
Колко станции всъщност се нуждае от една прогресивна матрица? Няма универсална формула. Броят на станциите се ръководи от геометрията на частта, необходимите операции и - критично - границите на формоспособност на марката стомана за станция. Една проста плоска скоба от стомана 1010 с три пробити отвора и едно огъване може да изисква само 4-5 станции. Сложна HSLA автомобилна структурна част с множество завои, релефни изпъкналости и тесни допуски може да изисква 15 или повече.
Логиката работи по следния начин: всяка операция на формоване може да опъне материала само с ограничено количество, преди да настъпи напукване. Когато едно огъване превиши безопасния праг на деформация на стоманата, дизайнерите го разделят на две станции с частично формоване във всяка. По-високата-якост или-закалени стомани понасят по-малко деформации на станция, което директно увеличава броя на станциите.
Неактивните станции - позиции, където не се извършва операция - служат за умишлена инженерна цел. Те осигуряват зони за облекчаване на напрежението, където лентата може да преразпредели остатъчното напрежение между взискателните етапи на формоване. Те също така подобряват стабилността на лентата, като поддържат постоянна твърдост на носещата лента по цялата дължина на матрицата. Проучване наоптимизиране на оформлението на лентатапотвърждава, че минимизирането на броя на станциите, като същевременно се спазват както ограниченията за приоритет (кои операции трябва да се появят преди други), така и ограниченията за съседство (кои операции не могат да споделят станция поради близост) е централното предизвикателство в дизайна на матрицата за прогресивно щамповане.
Оптимизирането на ширината на лентата върви успоредно с планирането на станцията. По-широките ленти побират по-големи части или множество редове (оформления с двоен-удар), но губят повече материал на удар. Проектантите изчисляват използването на материала като съотношението на нетната площ към брутната консумация на лента. Добре-оптимизираното оформление за прогресивни матрици обикновено постига 70-85% използване. Носещите мостове - тесните мрежи, свързващи частите със скелета на скрап -, трябва да бъдат достатъчно широки, за да оцелеят при силите на формоване без разкъсване, особено при стомани с по-ниска пластичност.
Дизайн-за-изработваемост в прогресивни щанцови инструменти
Решенията за дизайн на матрицата за метално щамповане, взети по време на фазата на DFM, предотвратяват проблеми, които иначе биха изплували хиляди часове в производството. За стоманени части в прогресивни щанци няколко принципа на DFM имат изключително значение:
- Минимално разстояние между елементите- Отвори и изрези, поставени твърде близо един до друг, създават слаби секции на матрицата между щанцовете. Общото правило: поддържайте поне два пъти дебелината на материала между съседни елементи. При стомани с висока -якост този минимум се увеличава, тъй като по-голямата сила на рязане концентрира повече напрежение върху тесните секции на матрицата.
- Подравняване на посоката на зърното- Стоманената лента има посока на валцоване, която влияе на пластичността. Огъванията, ориентирани перпендикулярно на зърното, понасят по-тесни радиуси без напукване. Дизайнът на матрицата за прогресивно щамповане трябва да подравнява критичните завои спрямо посоката на валцуване на лентата, което означава, че ориентацията на частта в оформлението на лентата се превръща в структурно решение, а не просто в удобство за влагане.
- Ширина на моста в носещата лента- Мостовете държат частта в лентата до окончателното изрязване. Твърде тесни и се разкъсват по време на формоването, освобождавайки частта преждевременно. Твърде широки и губят материал. Ширината на моста зависи от дебелината на лентата, якостта на опън и тежестта на формиращите сили в съседните станции.
- Вътрешни радиуси на огъване- Широко приета насока определя минимален радиус на огъване, равен или по-голям от дебелината на материала (R по-голям от или равен на T). Преминаването по-рязко увеличава концентрацията на напрежение, което води до напукване в детайла и преждевременна повреда в матрицата за щамповане на ламарина.
Поставянето на пилотния щифт е друго критично-решение на DFM. Пилотите трябва да бъдат разположени на последователни интервали по протежение на лентата, за предпочитане в зоната на носещата лента, а не във функционалната геометрия на частта. Тяхното местоположение спрямо формиращите станции определя колко позиционна грешка се натрупва между операциите. Поставянето на пилоти непосредствено преди станции с висока{4}}прецизност -, вместо да се разчита на регистрация от станции по-рано в последователността -, запазва точността на размерите там, където е най-важно.
CAD/CAM и симулация в дизайна на матрици
Представете си, че изграждате матрица с 12 станции, провеждате първото си производствено изпитание и откривате, че станция 8 напуква частта, защото втвърдяването от по-ранни станции надхвърля прогнозите. Този сценарий струваше седмици и десетки хиляди долари. Съвременният прогресивен софтуер за проектиране на матрици елиминира голяма част от този риск, преди каквато и да е инструментална стомана да бъде обработена.
Анализът на крайните елементи (FEA) симулира потока на материала през всяка станция последователно, предвиждайки изтъняване, разпределение на деформациите и риск от счупване. За стоманата, предвиждането на пружинното връщане е особено ценно - симулацията изчислява колко отскача всяка формирана характеристика след отваряне на пресата, което позволява на инженерите да компенсират геометрията на матрицата по време на проектирането, вместо чрез скъпи проби-и-грешка в пресата. Както докладва Manor Tool, FEA може да идентифицира рисковете от кракване преди изграждането на инструмента, спестявайки повече от $20 000 в разходи за преработка и елиминирайки седмици забавяне на стартирането на един проект.
Платформи като Cimatron, AutoForm и Dynaform позволяват на дизайнерите да изградят дигитално цялостно оформление на лентата, след което да изпълняват симулации на формиране във всички станции последователно.Инструменти за оформление на лента на AutoFormпозволяват на потребителите да дефинират оформления на единични или двойни-части, да сравняват опциите за влагане и да минимизират използването на материали -, като същевременно проверяват възможността за формоване. Междувременно Logopress3 и подобни системи, базирани на SolidWorks-, предлагат вмъкване на параметрични компоненти за стандартни елементи на матрицата като повдигачи, пилоти и поддържащи блокове, ускорявайки детайлния дизайн.
Практическата полза е по-малко повторения на дизайна. Без симулация един сложен дизайн на матрица за щамповане може да изисква три или четири физически изпитания, преди готовата за производство-геометрия да бъде заключена. С валидиран FEA повечето програми достигат стабилно производство след едно или две изпробвания - директно намаление както на разходите за инструменти, така и на времевата линия за стартиране. Инженерните решения, взети по време на тази фаза на цифрово валидиране, водят до 80% от общите производствени разходи, което прави инвестицията в симулация една от дейностите с най-висока-възвръщаемост във всяка прогресивна програма за матрици.
Дизайнерските решения определят границите на това, което прогресивната матрица може да произведе. Но в тези граници отделните операции на станцията - рязане, формоване, огъване - трансформират плоската стоманена лента във функционална геометрия. Начинът, по който тези операции са подредени и защо тази последователност има значение конкретно за стоманата, определя дали частите ще излязат правилни или ще излязат като скрап.
Ключови операции за щамповане на всяка станция за матрици
Всяка станция в прогресивен зар има една задача -, но редът, в който се случват тези задачи, не е произволен. Последователността следва логика, вкоренена в това как стоманата се деформира, как размерите се изместват под напрежение и как регистрацията трябва да се поддържа от първия удар до окончателното прекъсване. Сбъркайте реда и ще се борите с неравности, пукнатини и отклонение на размерите през целия живот на инструмента. Направете го правилно и матрицата за щамповане произвежда последователни части със скорост с минимална намеса.
Операции по рязане и пробиване
Операциите по рязане обикновено доминират в ранните станции на прогресивната матрица. защо Тъй като премахването на материала преди оформянето му е много по-контролируемо, отколкото опитите за пробиване или заготовка, след като лентата вече е била огъната или изтеглена в три-измерна геометрия. Плоската лента представлява равномерна, предсказуема повърхност на инструменталните щанци, което означава по-чисти срезове, по-постоянни височини на борда и по-дълъг живот на щанцата.
Най-често срещаните операции за рязане на стоманени части включват:
- Пиърсинг- създаване на вътрешни дупки, слотове или елементи с помощта на щанци за ламарина, които прокарват материала през съответстващи отвори на матрицата. Пилотните дупки почти винаги се пробиват на станция първа, за да се установи регистрация за всяка следваща операция.
- Бланкиране- изрязване на външния профил на частта (или част от нея) от лентата. При прогресивните матрици е типично частично заглушаване в ранните станции и окончателно заглушаване в последната станция.
- Лансинг- рязане и огъване на пластина или жалузи с един ход без пълно отделяне на материала от лентата. Често се използва за създаване на елементи за закрепване или вентилационни отвори.
- Нарязване- премахване на материала от ръба на лентата, за да се създаде свободно място за операции по формоване на по-късни станции или да се дефинират прогресивно очертанията на частта.
- Подстригване- премахване на излишния материал след формоване, обикновено на по-късни етапи, където оформените елементи се нуждаят от окончателно профилиране на ръба.
Твърдостта на стоманата пряко влияе върху изпълнението на тези операции на рязане. За повечето въглеродни стомани оптималната хлабина между поансон-до-матрица варира от 5-10% от дебелината на материала на страна. По-твърди стомани - HSLA класове или работно-закалена неръждаема стомана - изискват по-строги хлабини за предотвратяване на прекомерно преобръщане и образуване на грапавини, понякога спадащи до 3-5% на страна. Твърде стегнатото ускорява износването на поансона и увеличава силите за отстраняване. Прекаленото разхлабване води до неравномерни ръбове и големи грапавини, които изискват вторично премахване на ръбове.
Дебелината също има значение. Лента от ниско-въглеродна стомана с дебелина 2 mm изисква приблизително 0,10-0,20 mm луфт на страна. Същата дебелина при неръждаема стомана 304 може да се нуждае от само 0,08-0,12 mm, тъй като по-високата якост на срязване създава по-чиста зона на счупване при по-малки хлабини. Тези числа променят геометрията на всяка щанцована метална характеристика в инструмента, влияейки върху профилите на шлайфане на поансона, размерите на отвора на бутона на матрицата и честотата на интервалите на заточване.
Операции по формоване и огъване
След като дупките са пробити и профилите са частично установени, лентата се премества в територията на формиране. Станциите за огъване, теглене, монетосечене, щамповане и екструдиране преформатират плоската стомана в три-измерна геометрия - и всяка носи специфични предизвикателства при работа с еластичното поведение на стоманата при възстановяване.
Огъванее най-често срещаната операция за формоване в матриците за прогресивно щамповане. Стоманените ленти се огъват над радиус на щанца срещу щанцов блок, за да се получат фланци, уши, канали и скоби. Критичното усложнение? Springback. Всяко стоманено огъване частично се разтоварва, когато пресата се отвори, а ъгълът на частта се отпуска към плоскост. Стоманите с по-висока граница на провлачане се връщат повече - меката стомана може да се връща назад с 1-2 градуса при огъване от 90 градуса, докато HSLA стоманите могат да се възстановяват с 5-8 градуса или повече.
Стратегиите за компенсация в зарчето включват:
- Пренавеждане- се оформя след целевия ъгъл, така че пружинното връщане връща частта обратно към спецификацията. Това енай-широко използваният метод за компенсацияпоради своята простота и приложимост при повечето рутинни операции по огъване.
- Сечене на монети- прилагане на локализиран висок натиск при върха на огъване за пластично деформиране на материала през цялата му дебелина, ефективно елиминиране на еластичното възстановяване. Сеченето на монети изисква значително повече тонаж, но води до по-строги ъглови толеранси.
- Стъпка огъване- разлагане на огъване под голям-ъгъл на множество малки{2}}увеличения на ъгли в последователни станции, увеличаване на коефициента на пластична деформация и намаляване на нетното еластично възстановяване.
рисуванестанциите изтеглят лентата в кухина, за да образуват чаши, вдлъбнатини или черупки. Пластичността на стоманата ограничава до каква дълбочина може да стигне изтеглянето на станция - надвишаването на приблизително 40-50% съотношение на изтегляне при един удар рискува изтъняване или счупване. Дълбоките тегления се разделят на множество станции с прогресивно увеличаване на дълбочината.
Щампованесъздава плитки повдигнати или вдлъбнати елементи - ребра, лога, втвърдяващи перли - чрез местно изместване на материала без прорязване.Екструдиранеизбутва материал през по-малък отвор, за да образува издатини или яки, често използвани за създаване на елементи за монтаж с резба с един ход на матрицата.
Логика за секвениране на станции за стоманени части
Защо редът на операцията има толкова голямо значение? Три принципа управляват прогресивната последователност на станциите:
Пиърсингът предхожда оформянетотъй като плоската лента създава по-точно местоположение на отворите. След като лентата е огъната, деформираната геометрия прави почти невъзможно пробиването на дупки в правилната им крайна позиция. Дупките, които трябва да се появят в оформените зони, се пробиват, докато лентата е все още плоска, след което се поставят на място чрез последващата операция по формоване.
Критичните размери се установяват след завършване на формоването.Ако размерът на елемент е препратен от оформена повърхност, оформянето трябва да се извърши първо -, в противен случай отскокът и потокът на материала ще изместят елемента извън толеранса. Това изглежда противоречи на първия принцип и това напрежение е точно причината, поради която прогресивният дизайн на матрицата изисква внимателен анализ на последователността. Решението често е да пробиете пилотни и не-критични отвори рано, да оформите частта, след което да извършите окончателно прецизно пробиване или калибриране на по-късни станции.
Пилотните дупки поддържат регистрация през цялото време.От позиция едно напред, пилотните щифтове зацепват лентата при всеки ход. Всички последващи операции се отнасят до тези пилотни отвори, което означава, че тяхната точност на поставяне определя кумулативната прецизност на целия детайл. Пилотите винаги се пробиват на възможно най-ранната позиция - често най-първата - и остават позиционната котва за всички компоненти на матрицата за щамповане, които следват.
Ето типична последователност на станции за стоманена монтажна скоба с два отвора, огънат фланец и усилващо ребро:
- Пробийте пилотни отвори в носещата лента
- Пробиване на функционални отвори (монтажни слотове, релефни прорези)
- Нарежете ръбовете на лентата, за да дефинирате контура на детайла
- Релефно усилващо ребро, докато лентата е все още плоска
- Станция за празен ход (облекчаване на стреса, стабилизиране на лентата)
- Огънете фланеца до целевия ъгъл плюс компенсация за прегъване
- Монета или рестрикционен фланец до крайния ъглов толеранс
- Крайното изрязване - отделя завършената част от носещата лента
Тази последователност отразява общо правило: инструментите за щанцоване на метал и операциите по рязане се групират в предната част на матрицата, операциите по формоване запълват средната и задната станции, а окончателното разделяне винаги идва последно. Неработещите станции се появяват навсякъде, където лентата се нуждае от дишане между тежките етапи на формоване - особено важно за стомани с високи-степени на втвърдяване, където натрупването на остатъчно напрежение застрашава възможността за формоване надолу по веригата.
Инструментите на всяка станция се износват с различна скорост в зависимост от това какво прави и колко силно се изтласква стоманата. Станциите за рязане се разграждат чрез износване на абразивни поансони. Формиращите станции страдат от дразнене и умора. Този модел на износване - и как го управлявате - е това, което в крайна сметка определя дали зарът работи за 100 000 удара или 10 милиона.
Поддръжка на матрицата и живот на инструмента при щамповане на стомана
Прогресивният зар не се проваля наведнъж. Разгражда се постепенно - ръбовете на щанцата стават тъпи, образуващите радиуси стават грапави, хлабините се отварят - и качеството на частта се променя заедно с това. Стоманата ускорява това разграждане повече от по-меките материали поради по-високата си якост на срязване, поведението при-втвърдяване при работа и повърхностните оксиди. Разликата между комплект матрици за щамповане, който работи надеждно за милиони цикли, и такъв, който изисква постоянна намеса, се свежда до три фактора: разбиране как се развива износването, поддържане на инструмента по график, а не след повреда, и избор на правилните материали за инструмента за специфичните изисквания на всяка станция.
Модели на износване и режими на повреда в матрици за щамповане на стомана
Когато прекарвате стомана през прогресивна матрица с производствена скорост, пет различни механизма за повреда се състезават, за да унищожат вашите инструменти. Всеки се развива по различен начин в зависимост от марката стомана, която се щампова, и всеки изисква различно противодействие. Изследване отAHSS Insightsидентифицира тези основни режими като износване (абразивно и адхезивно), пластична деформация, отчупване, напукване и надраскване.
Абразивно износванее най-често срещаният режим на разграждане в матриците за щамповане на стомана. Твърди частици - котлен камък върху горещо-валцована стомана, карбиди с висока-якостност или-втвърдени остатъци от предишни срезове - действат като микроскопични шлифовъчни дискове срещу повърхностите на щанци и матрици. Всеки ход премахва малко количество инструментален материал, като постепенно увеличава хлабините и увеличава височината на бора. Колкото по-твърда е стоманата на детайла, толкова по-бързо протича абразивното износване. HSLA и двуфазните -фазни стомани с якост на опън над 590 MPa могат да износват поансони със скорост четири до пет пъти по-бърза от меката стомана.
Адхезивно износване и протриванепредставляват различно предизвикателство, особено с прогресивно щамповане от неръждаема стомана. Триенето и топлината, генерирани при плъзгане на аустенитна неръждаема стомана по повърхностите на инструмента, създават микро-заварки между листа и матрицата. Когато тези връзки се скъсат, материалът се прехвърля от една повърхност към друга - обикновено от по-меката повърхност към по-твърдата. Това натрупване (надраскване) драска следващите части и ускорява по-нататъшното сцепление в цикъл на само-подсилване. катоФабрикаторътбележки, полирането на повърхностите на инструмента преди и след нанасяне на покритие помага за намаляване на стърчането, докато смазките за екстремно{0}}налягане стават от съществено значение за управлението на високото контактно налягане.
Чипванерезултат от циклични напрежения, надвишаващи якостта на умора на материала на инструмента, обикновено при остри режещи ръбове. Микропукнатините се зараждат, разпространяват се с многократно натоварване и в крайна сметка причиняват отделяне на малки парчета от ръбовете на поансона или матрицата. По-високата устойчивост на срязване на стоманата усилва ударния шок при пробив по време на пробиване, което прави откъртването по-разпространено в станциите за рязане, които обработват по-дебели или по-здрави материали.
Напукваневъзниква, когато напреженията надвишават якостта на счупване на инструменталната стомана. Концентратори на напрежение - следи от шлифоване, остри вътрешни ъгли или конструктивни елементи с недостатъчни радиуси - инициират пукнатини, които се разпространяват катастрофално. Един казус документира счупване на инструментална стомана D2 след само 5000-7000 цикъла на натоварване при формоване на 580 MPa феритно-бейнитна стомана, в сравнение с типичния живот от 50 000 цикъла, постигнат при същата инструментална екипировка с конвенционалните степени.
Пластична деформациясе случва, когато контактното налягане надвиши границата на провлачане на материала на инструмента. Стоманите с по-висока -якост концентрират по-голямо натоварване върху по-малки контактни зони - особено при радиусите на изтегляне и местата за изваждане на монети -, което кара повърхността на матрицата да се образува като гъби или да се вдлъбва. След като започне деформацията, променената геометрия създава още по-голямо локално напрежение, ускорявайки по-нататъшното увреждане.
Тези режими на повреда рядко се появяват изолирано. Адхезивното износване създава грапави петна, които се превръщат в напречни щрангове, инициирайки натрошаване. Начупените ръбове създават неравномерни натоварвания при рязане, които ускоряват напукването. Разпознаването кой режим доминира на всяка станция - и съобщаването му на вашия доставчик на инструментална стомана - е в основата на всяка ефективна стратегия за поддръжка на матрицата за щамповане.
График за превантивна поддръжка и интервали на заточване
Изчакването, докато частите изглеждат зле, за да се обслужи матрицата, е най-скъпата налична стратегия за поддръжка. Докато неравностите са видими с невъоръжено око, износването на поансона вече е напреднало доста над оптималната точка на заточване -, което означава, че трябва да се отстрани повече материал по време на повторното шлайфане, което скъсява цялостния живот на инструмента и увеличава честотата на смяна.
Ефективната превантивна поддръжка започва с обективно измерване, а не с визуална преценка. Височината на неравностите е основният индикатор: повечето операции за прецизно щамповане задействат повторно заточване, когато неравностите надхвърлят 10% от дебелината на материала. За 1 mm стоманена лента този праг е само 0,1 mm - едва забележим без увеличение, но ясно измерим с измервателен уред или оптичен компаратор.
Проследяването на броя посещения осигурява рамката за планиране. Всеки комплект матрици за щамповане трябва да има документирана базова линия: броят ходове, които дадена станция обикновено изпълнява, преди височината на борда да достигне прага за поддръжка. Тези интервали варират драстично според типа на станцията и марката стомана:
- Пиърсинг станции от мека стомана (1008-1010)- често 150 000 до 250 000 удара между изострянията
- Пиърсинг станции от неръждаема стомана (304, 316)- често от 50 000 до 100 000 посещения поради износване на лепилото и натъртване
- Пиърсинг станции от HSLA стомана (590+ MPa)- понякога от 30 000 до 80 000 удара в зависимост от дебелината и покритието
- Формиращи станции- се проверява на подобни интервали, но се обслужва въз основа на състоянието на повърхността, а не на остротата на ръбовете
Компромисът между разходите-между планираната поддръжка и непланираната повреда е очевиден. Планираното заточване изключва матрицата за часове и премахва контролирано количество инструментален материал (обикновено 0,05-0,15 mm на шлайфане). Непланирана повреда - счупен поансон, напукана секция на матрицата или натъртена формовъчна станция - може да спре производството за дни, докато резервните компоненти се произвеждат, закаляват и монтират. Освен директните разходи за престой, катастрофалните повреди често повреждат съседни станции, превръщайки ремонта на един-компонент в реконструкция на множество станции.
Повдигачите на матрицата за щамповане - пружинно-натоварените компоненти, които повдигат лентата между ударите, така че да може да се придвижва свободно - също изискват планирана проверка. Износените или счупени повдигачи позволяват на лентата да се влачи през долните повърхности на матрицата по време на подаване, създавайки драскотини, неправилно подаване и ускорено износване на станциите надолу по веригата. Умората на пружината на повдигача е особено често срещана при високо-скоростни операции, където бързо се натрупват милиони цикли. Включването на проверка на повдигача във всеки прозорец за планирана поддръжка предотвратява тези вторични повреди от каскадно преминаване през матрицата.
Прогресивните цехове за щанцоване, работещи с голям-обем на щамповане на стомана, все повече проследяват данните за поддръжката цифрово - регистриране на броя на ударите, датите на заточване, отстраняването на материала на шлайфане и-измерванията на неравностите след поддръжката. С течение на времето тези данни разкриват тенденции в степента на износване, които позволяват предсказуемо планиране: обслужване на матрицата точно преди качеството да се промени, а не след като вече е настъпило.
Избор на инструментален материал за удължен живот на матрицата
Инструменталната стомана във вашата матрица определя нейния таван - никоя програма за поддръжка не може да преодолее фундаментално несъответствие на материала между инструменталната екипировка и детайла. Избирането на правилния инструментален материал за специфичния режим на повреда на всяка станция е единственото най-въздействащо решение за удължаване на живота на прогресивните карбидни щамповани матрици и компонентите от конвенционална инструментална стомана.
Три категории инструментални материали доминират в прогресивната конструкция на матрицата за щамповане на стомана:
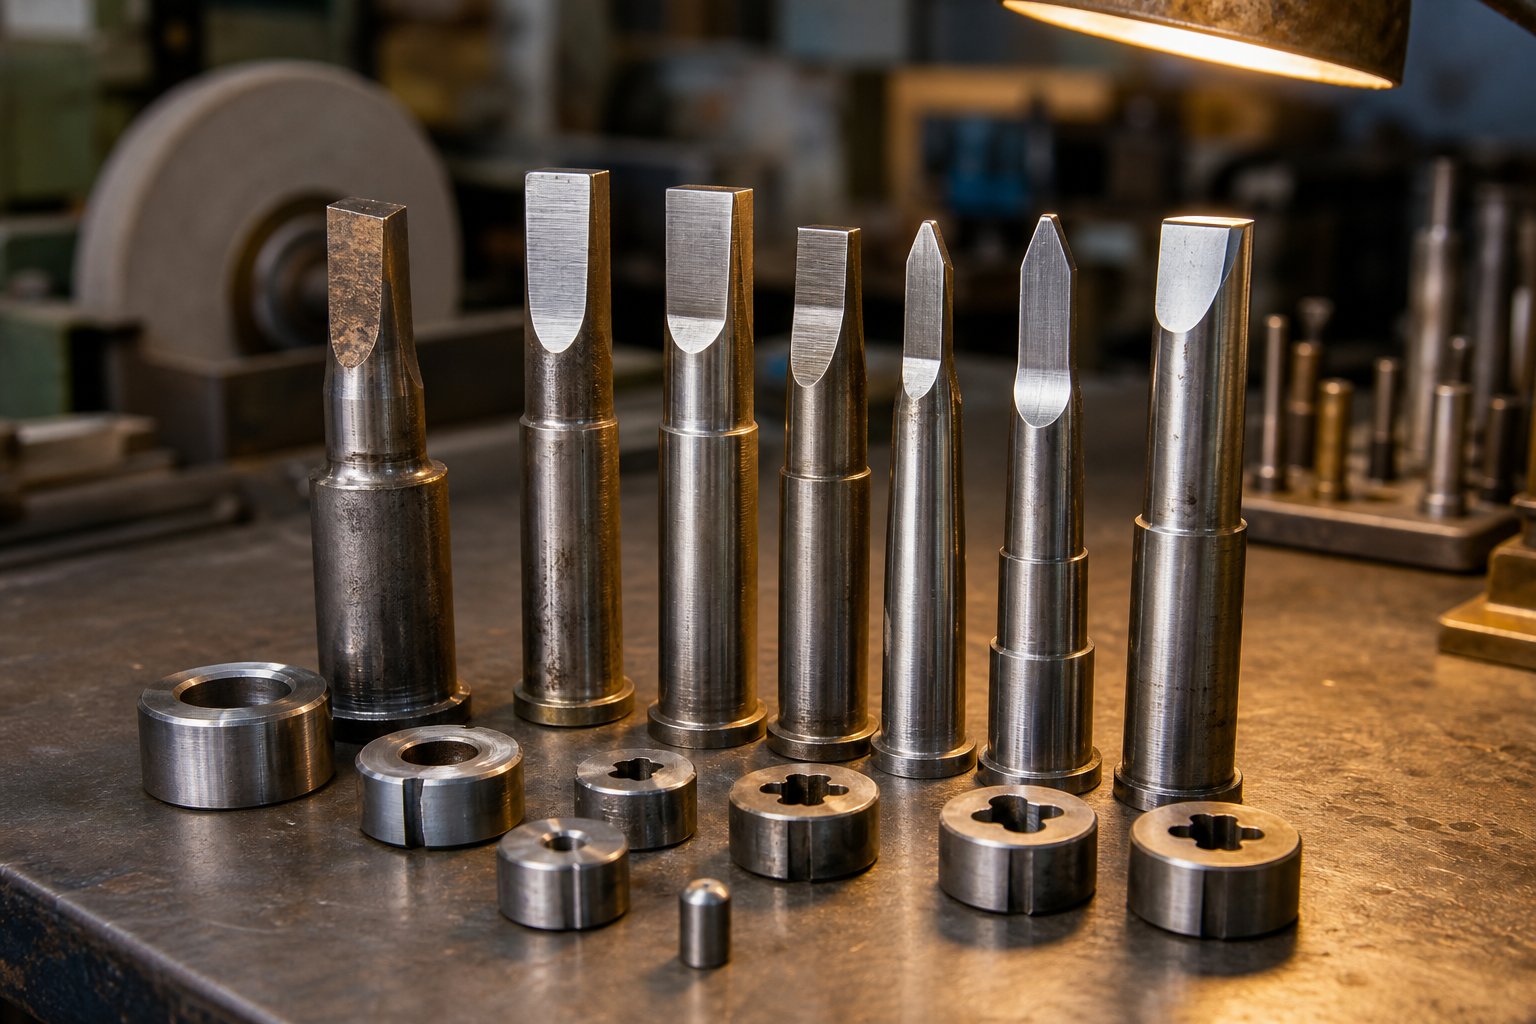
Конвенционални инструментални стомани- D2, A2, M2 и S7 - формират базовата линия. D2 (високо-хромирана, високо-въглеродна-стомана за студена обработка) е индустриален стандарт от десетилетия поради високата си устойчивост на износване и простата топлинна обработка. A2 предлага по-добра издръжливост при малко по-ниска устойчивост на износване, което го прави подходящ за станции, подложени на ударно натоварване. M2 (високо{14}}скоростна стомана) осигурява отлична твърдост на горещо за операции, при които генерираната-триене топлина е проблем. S7 осигурява най-високата устойчивост на удар за тежко пробиване през дебела стомана.
Инструментални стомани от праховата металургия (PM).представляват следващото ниво. Техният производствен процес - пулверизира разтопен метал в бързо втвърден прах, след което се консолидира чрез горещо изостатично пресоване -, създава еднаква микроструктура с малки, равномерно разпределени карбиди. Резултатът е значително по-висока издръжливост при еквивалентна твърдост в сравнение с конвенционалните слитъци-отлети стомани. В един документиран случай преминаването от D2 към инструментална стомана PM възстанови живота на матрицата от 5 000-7 000 цикъла обратно до очакваните 40 000-50 000 цикъла при формиране на клас AHSS от 580 MPa - почти 10 пъти подобрение без други промени в процеса.
Карбидни вложки- обикновено марките волфрамов карбид - осигуряват максимална устойчивост на износване за високо-станции за рязане. Карбидът поддържа стабилност на размерите при продължителни производствени серии и се съпротивлява на абразивно износване много по-добре от всяка инструментална стомана. Компромисът-е крехкостта: карбидните вложки трябва да бъдат добре-подкрепени и защитени от странични натоварвания. Те обикновено се инсталират като сменяеми модули в станции за пробиване, позиции за-рязане с тесни процепи и всяка станция, обработваща неръждаеми или HSLA стомани в голям обем.
Повърхностните покрития удължават живота на всеки основен материал чрез добавяне на твърда бариера с ниско-триене между инструмента и детайла. Най-често срещаните опции за приложения за щамповане на стомана:
| Инструментален материал/покритие | Устойчивост на износване | Издръжливост | Устойчивост на дразнене | Относителна цена | Най-доброто приложение |
|---|---|---|---|---|---|
| D2 (без покритие) | добре | Умерен | Справедлива | ниско | Общо рязане, мека стомана |
| A2 (без покритие) | Умерен | добре | Справедлива | ниско | Удар{0}}станции, по-дебела стомана |
| M2 (без покритие) | много добре | Умерен | Справедлива | Среден | Високо{0}}скоростно рязане, устойчивост на топлина |
| Инструментална стомана PM | Отлично | Отлично | добре | високо | Формиране на AHSS, силно{0}}въздействащи приложения |
| Карбидна вложка | Отлично | ниско | добре | високо | Високо{0}}цикълен пиърсинг, неръждаема стомана |
| TiN покритие (PVD) | Добро подобрение | Без промяна | добре | Среден | Общо намаляване на износването |
| TiCN покритие (PVD) | Много добро подобрение | Без промяна | много добре | Среден | По-висока твърдост, формоване от неръждаема стомана |
| TiAlN покритие (PVD) | Отлично подобрение | Без промяна | Отлично | Средно-Високо | Високо{0}}температурни станции, щамповане AHSS |
| CrN покритие (PVD) | Добро подобрение | Без промяна | много добре | Среден | Поцинкована стомана, против-надраскване |
Изборът на покритие зависи от материала на детайла. PVD-приложеният TiAlN се представя добре срещу непокрити двуфазови-фази и AHSS класове, произвеждайки по-чисти ръбове при стотици хиляди удари. Въпреки това, PVD покритията могат да натрупат цинкови натрупвания при щамповане на поцинковани стомани - в тези случаи йонното азотиране или CrN покритията са по-подходящи. Едно сравнение показа, че хромиран -инструмент се поврежда след 50 000 части, докато йонно-азотирана, CrN-покрита версия на същата инструментална стомана произвежда над 1,2 милиона части.
Практичен подход за големи прогресивни матрици: изградете цялостната обувка на матрицата и не-износващи се компоненти от евтин чугун или ниско-легирана стомана, след това инсталирайте високо-качествена инструментална стомана или карбидни вложки на места с концентрирано износване. Това балансира разходите срещу производителността, позволявайки целеви надстройки на материала само там, където детайлът действително ги изисква. Места, подложени на най-голям контактен натиск - тесни-станции за формоване на радиус, пробиващи щанци с малък-диаметър и перли за изтегляне - получават първокласни материали, докато зоните с по-ниско-напрежение остават в стандартните степени.
Правилната комбинация от основен материал, обработка на повърхността и график за поддръжка създава комбиниран ефект. Правилно подбрана инструментална стомана с покритие, заточена по дисциплиниран-график за броене на удари, може да осигури живот на матрицата, измерен в милиони части, а не в хиляди. Тази дълготрайност се превръща директно в по-ниска цена на-парче -, което извежда икономиката на прогресивните инструменти за щанцоване в ясен фокус.
Фактори на разходите при прогресивни щанцови инструменти за стомана
Животът на матрицата, измерен в милиони удари, звучи впечатляващо -, но има значение само ако икономиката оправдава създаването на този инструмент на първо място. Прогресивните инструменти за щанцоване представляват една от най-големите предварителни инвестиции във всяка -програма за щамповане на стомана с голям обем и разбирането на това какво стимулира тази цена (и как се амортизира) разделя информираните решения за снабдяване от скъпите изненади. Независимо дали сте производствен инженер, който оразмерява програма, или професионалист по доставките, който сравнява оферти, математиката зад прогресивните инструменти определя дали процесът създава стойност или само-зарежда разходи.
Инвестиции в инструментална екипировка и това, което движи разходите за матрица
Защо една прогресивна матрица струва много повече от един-станционен инструмент? Защото плащате за всяка станция, всеки прецизен-компонент, всяка карбидна вложка и всеки час проектиране, събрани в една интегрирана система. Разликата в цените между магазините, предлагащи една и съща част, моженадхвърлят 50 процента- отклонение, предизвикано не от произволно ценообразуване, а от законни разлики в начина, по който всеки магазин обработва частта.
Девет основни фактора влияят върху това, което ще платите за изграждане на програмен матрица:
- Брой станции- Повече станции означават по-дълъг матрица, повече прецизни компоненти и повече часове за проектиране. 5-позиционна конзолна матрица и 15-позиционна автомобилна структурна матрица дори не са в една и съща цена.
- Геометрия и сложност на частта- Дълбоките изтегляния, стегнатите контури, много{1}}посочните огъвания и функциите, изискващи симулация или създаване на прототипи, увеличават разходите за инструменти. Тесните допуски изискват по-строг контрол на процеса, което води до по-скъпа конструкция на инструментите.
- Клас на инструменталния материал- Матрица, изградена с D2 инструментална стомана навсякъде, струва значително по-малко от тази, изискваща PM инструментални стомани и карбидни вложки на високо-станции за износване. Материалът на детайла диктува този избор - щамповането HSLA или неръждаема стомана изисква първокласни инструменти за постигане на приемлив живот на матрицата.
- Вторични функции в -матрица- В-нарязването на матрицата, вмъкването на хардуер, в-сглобяването на матрицата или много{3}}оформленията-на-ход добавят станции и сложност, повишавайки разходите.
- Необходими допуски- Части с критични изисквания за равнинност, GD&T обозначения или под-хилядни позиционни изисквания се нуждаят от по-прецизно производство на инструментална екипировка, по-добри напасвания на компонентите и често повече станции за калибриране и сечене.
- Местоположение на доставчика, капацитет и ниша- Цените на труда варират в зависимост от географското местоположение и магазин, зареден до капацитет, оферира различно от този, който търси работа. Доставчик, чиято ниша съответства на вашия тип част, обикновено ще предостави по-конкурентна оценка.
Реалните-матрици за прогресивно щамповане варират от приблизително $10 000 за по-прости инструменти до $350 000 за сложни -щанцови матрици. Това разпространение отразява огромната променливост в сложността на детайлите, изискванията за материали и производствените изисквания. Обикновена шайба и 20-станционна автомобилна конекторна матрица се квалифицират като „прогресивни“ – но те не споделят почти нищо в структурата на разходите.
Ето основната причина прогресивните инструменти да струват повече от по-простите алтернативи: вие предварително-инвестирате в скорост. Една-станция с ръчно-подаване на матрица може да струва малка част от цената, но произвежда малка част от продукцията. Прогресивният подход за инструмент и матрица консолидира това, което иначе би представлявало пет или десет отделни операции -, всяка от които се нуждае от собствен инструмент, настройка, оператор и стъпка за обработка - в една интегрирана система, която произвежда завършена част на всеки удар. Тази консолидация има цена, но това е цена, която изплаща дивиденти при обем.
Икономика на-парче и разпределение на{1}}обема
Определящата икономическа характеристика на прогресивната матрица и щамповането е радикалното намаляване на разходите в мащаб. Тази скъпа предварителна инвестиция в инструменти се разпределя между всяка част, която матрицата произвежда - и тъй като добре-поддържаните прогресивни матрици издържат милиони цикли, приносът на инструментите за-парче се доближава до нула с течение на времето.
Помислете за директен пример. Прогресивна матрица на стойност $25 000 добавя $1,00 на парче при 25 000 части. При 250 000 части той добавя само $0,10. При 2,5 милиона части - в рамките на живота на правилно поддържана матрица - приносът на инструментите пада до едно пени на парче. Материалът, времето за пресоване и разходите за труд остават приблизително постоянни за детайл, но кривата на амортизация на инструмента се извива рязко надолу с натрупването на обем.
Кога прогресивната матрица става по-икономична от по-простите методи? Прагът зависи от сложността на частта и алтернативата, с която сравнявате:
- спрямо производство на ламарина (лазер + формоване на спирачки)- Прогресивните матрици обикновено излизат на рентабилност при 5 000 до 25 000 части годишно. Разходите за производство на парче остават относително непроменени, независимо от обема, тъй като трудът остава фиксиран разход за-част. Разходите за щамповане на част рязко падат с увеличаване на обема, тъй като трудът за част се измерва в части от цента.
- срещу щамповане на една-станция с множество настройки- Ако вашата част изисква няколко операции в отделни матрици с манипулиране между всяка, прогресивната матрица често се поврежда дори при по-малки обеми, тъй като елиминира-обработването на операции, намалява инвентара на WIP и съкращава труда. Изравняването- може да падне до 10 000-50 000 части в зависимост от това колко настройки замества прогресивната матрица.
- срещу трансферно щамповане- Трансферните матрици отговарят на части, които не могат да останат на лентата, и разходите им за парче са по-близки до прогресивните. Изборът тук обикновено се ръководи от геометрията на частите, а не от чистата икономика.
Грешката, която много купувачи допускат, е да сравняват само инструменталната позиция, без да обмислят какво се случва, след като тази инструментална екипировка бъде изплатена. Прогресивна матрица, която работи през втората, третата или четвъртата година на производство, доставя части по същество на чист материал-плюс-пресоване-разходи за време. Всяка година дизайнът остава стабилен и търсенето продължава, ефективните разходи за инструменти за бройка продължават да се свиват.
Обща цена на притежание, включително поддръжка и вторични операции
Покупната цена на инструмента е само първата глава от историята на разходите. Общата цена на притежание (TCO) за прогресивна програма за матрици включва всеки разход от проектирането на матрицата до края на-на-животния цикъл - и пренебрегването на разходите надолу по веригата води до неточни решения за снабдяване. Инженерите и купувачите, оценяващи услугите за прогресивно щамповане, трябва да отчетат пълната картина:
- Първоначален дизайн и изработка на матрицата- Първоначалната инвестиция, включително CAD/CAM инженерство, FEA симулация, доставка на инструментална стомана, обработка с ЦПУ, термична обработка, шлайфане, сглобяване и изпробване.
- Проба и квалификация- Първа-инспекция на артикула, валидиране на размерите, проучвания на възможностите на процеса (Cpk) и всички инженерни промени, необходими преди одобрението на производството.
- Планова поддръжка и заточване- Периодично презаточване на режещи станции, полиране на оформящи повърхности, смяна на износени пружини и повдигачи. Честотата зависи от марката и обема на стоманата, но предвидете 2-4 планирани услуги на 100 000 части за HSLA стомани.
- Резервни компоненти- Индивидуалните щанци, бутоните на матрицата, пилотите и формовъчните вложки се износват и изискват подмяна през целия живот на матрицата. Карбидните вложки са по-скъпи за подмяна, но се нуждаят от подмяна много по-рядко.
- Натиснете време и енергия- Почасовите ставки за печат варират според тонажа, скоростта и съоръженията. Пресите с по-висок{2}}тонаж, необходими за по-здрави стомани, носят по-високи часови ставки.
- Разходи за материали и скрап- Цената на сурова стоманена рулона плюс стойността на скелета за скрап. По-доброто използване на оформлението на лентата директно намалява материалните отпадъци. Стоманеният скрап има стойност за възстановяване, частично компенсирайки тези разходи.
- Вторични операции- Отстраняване на грапаве, въртене, термична обработка, нанасяне на покритие, боядисване, нарязване или вмъкване на хардуер, извършено след щамповане. Всеки добавя разходи за-парче и обработка. Някои операции (като при -нарязване на матрица) могат да бъдат включени в прогресивната матрица, за да се елиминира отделна стъпка - при по-високи първоначални разходи за инструменти, но по-ниски текущи разходи за парче.
- Проверка на качеството и SPC- Труд за измерване, инвестиции в измервателни уреди, време за CMM и всички необходими разрушителни тестове.
- Опаковка и логистика- Персонализирано опаковане, брой части и конфигурация за доставка, свързани с изискванията на вашия краен клиент.
- Инженерни промени- Всяко преразглеждане на дизайна след изграждането на инструменталната екипировка изисква модификация или повторно изграждане на засегнатите станции. Промените в края на жизнения цикъл на програмата са значително по-скъпи от промените, направени по време на първоначалния дизайн.
Практически подход към анализа на TCO: поискайте вашия доставчик на прогресивни инструменти и матрици да предложи оферта не само за първоначалната конструкция, но и за прогнозен годишен бюджет за поддръжка въз основа на прогнозираните обеми и степен на материал. Доставчиците с опит във вашия конкретен клас стомана могат да предоставят реалистични интервали за поддръжка и прогнози за подмяна на компоненти. За екипи, които се снабдяват с прогресивни матрици за щамповане за големи-обемни стоманени части,ИЧЕНе един доставчик, който подкрепя производствените инженери и екипите за доставки през пълния жизнен цикъл - от първоначалния дизайн на матрицата до мащабируемото масово производство -, като помага за количественото определяне на общите разходи по програмата преди ангажимента за инструменти.
Картината на общите разходи също така разкрива къде се крият възможностите за намаляване на разходите. Инвестирането повече в първоначалното качество на инструмента - по-добри инструментални стомани, PVD покрития, по-здрав дизайн - често намалява TCO чрез удължаване на интервалите за поддръжка и елиминиране на непланирани престои. Матрица, която струва 20% повече предварително, но работи 3 пъти по-дълго между заточванията, осигурява драстично по-ниска обща цена на програмата през целия си живот.
Разбирането на пълната структура на разходите дава възможност за по-добро{0}}вземане на решения. Но анализът на разходите се извършва във вакуум, освен ако не знаете как да оцените доставчиците, цитиращи тези числа - и как да проверите дали техните възможности действително отговарят на изискванията за материал, толерантност и обем на вашия проект.
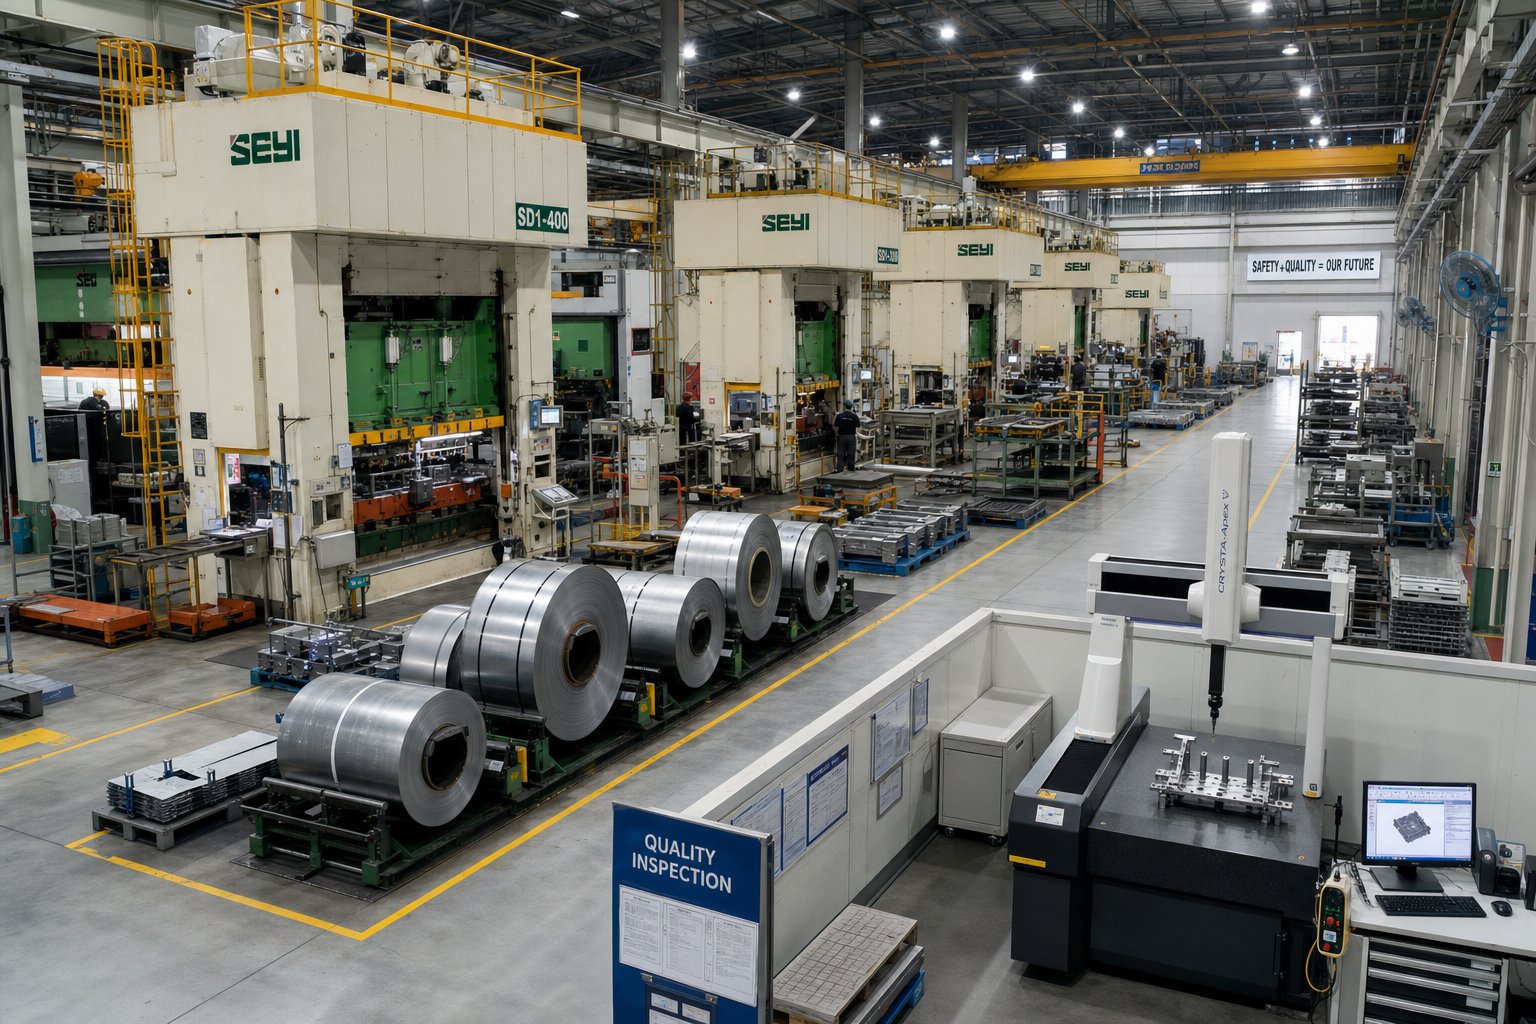
Намиране на партньор за прогресивни матрици за щамповане на стомана
Прогнозите за разходите са толкова надеждни, колкото и доставчикът зад тях. Добре-проектираната прогресивна матрица на хартия се превръща в производствена отговорност, ако в цеха, който го изгражда, липсва експертен опит в стоманените материали, инфраструктура за качество или способност за поддръжка, за да предоставя постоянни резултати в продължение на милиони цикли. За производствените инженери и екипите за доставки, оценяващи производителите на прогресивни матрици, структурираната рамка за оценка превръща субективните впечатления в обективни сравнения - и предотвратява скъпите смени на доставчици в средата-програма.
Критерии за оценка на доставчици за проекти с прогресивни матрици
Когато проверявате прогресивна компания за щамповане за програма за стомана, сертификатите и списъците с пресата разказват само част от историята. Истинските отличителни черти се проявяват в начина, по който доставчикът се справя с детайлите, които отделят услугите за прогресивно щамповане на метали от основните-оферти за работа. Ето практичен контролен списък, който да насочи вашата оценка:
- В-собствени възможности за проектиране на матрици и изграждане- Доставчиците, които проектират, обработват и сглобяват матрици вътрешно, поддържат по-строг контрол върху качеството и времето за изпълнение от тези, които възлагат работа в инструментални помещения на външни изпълнители.
- Експертиза за стоманени материали- Може ли доставчикът да демонстрира опит с вашия конкретен клас? Използването на неръждаема стомана 304 или 590 MPa HSLA изисква фундаментално различни стратегии за инструменти в сравнение с меката въглеродна стомана.
- Флот на пресата и тонажен диапазон- Потвърдете, че наличният капацитет на пресата покрива както текущите ви изисквания за части, така и потенциално мащабиране на обема без промени в инструментите.
- Сертификация за управление на качеството- минимум ISO 9001; IATF 16949 за автомобилни програми. Уверете се, че обхватът обхваща щамповане и инструменти, а не само сглобяване или вторични операции.
- Документация за превантивна поддръжка- Поискайте примерни регистрационни файлове за поддръжка. Доставчиците, които проследяват броя на ударите, интервалите на заточване и измерванията на резките чрез матрица, демонстрират дисциплинирана грижа за инструмента.
- DFM възможност за сътрудничество- Доставчикът преглежда ли геометрията на частта и предлага ли подобрения преди оферта? Ранен дизайн-за-принос за технологичност от производителя на матрицинамалява разходите за инструменти и предотвратява преработката на късен{0}}етап.
- Комуникационна отзивчивост- Специален инженерен контакт и редовни актуализации на проекта сигнализират за връзка-на ниво партньор, а не за сделка.
- Много{0}}повторяемост на формиране на станции- Поискайте документирани Cpk данни за части, подобни на вашите. Възможностите за прецизна матрица и щамповане не означават нищо без статистическо доказателство за последователност на процеса.
Претеглянето на тези критерии въз основа на приоритетите на вашата програма - чувствителност на толерантност, мащабиране на обема, материална трудност - създава обективна карта с резултати, която премахва догадките от процеса на подбор.
Съвпадение на възможностите на доставчика с изискванията на проекта
Не всеки магазин за прогресивно щамповане на метал е подходящ за всеки проект. Доставчик, който се отличава с високо-скоростно щамповане на конектори във фосфорен бронз, може да се затрудни с дебели HSLA скоби за автомобили. Съвпадението е по-важно от общата репутация.
Започнете, като дефинирате своите не-предмети за договаряне: клас и дебелина на материала, годишен обхват на обема, критични толеранси и всякакви второстепенни операции (покритие, топлинна обработка,-нарязване на матрица), които трябва да се интегрират с щамповането. След това сравнете тези изисквания с демонстрираните силни страни на всеки кандидат - не маркетингови твърдения, а документирана производствена история със сходни материали и геометрия.
Значението на сътрудничеството на DFM не може да бъде надценено. Доставчиците, които се ангажират по време на фазата на проектиране - отбелязват проблеми с посоката на зърното, препоръчват корекции на радиуса или предлагат алтернативи за оформление на лентата - обикновено осигуряват по-ниски общи разходи за програмата от тези, които просто цитират какъвто чертеж пристигне. Това сътрудничество отличава партньорите за прогресивно щамповане и производство от магазини, които третират всеки RFQ като-еднопосочна транзакция.
За екипи, набавящи прогресивни щамповани матрици за стоманени детайли с голям-обем, изискващи ефективно много{1}}станционно формоване, строга повторяемост и мащабируемо масово производство,ИЧЕНподдържа производствените инженери и професионалистите по снабдяването през пълния жизнен цикъл на програмата - от първоначалния дизайн на матрицата до нарастването на обема. Техният фокус върху услугите за прогресивно щамповане на метални части ги позиционира като подходяща опция в рамките на всяка структурирана оценка на доставчика, особено за програми, при които възможностите за много-станционно формоване и мащабируемостта на производството са основни критерии за избор.
Контрол на качеството и инспекция в производството
Системата за качество на доставчика определя дали получавате последователни части или управлявате текущи доклади за отклонения. Погледнете отвъд табелата за сертифициране и разгледайте действителната инфраструктура за проверка и съществуващите механизми за обратна връзка.
Първа-инспекция на артикул (FAI)валидира всяко критично измерение преди производствената рампа. Задълбоченият FAI обхваща позицията и диаметъра на отвора, ъглите на огъване, равнинността, височината и посоката на резеца и съответствието-на-датата -, всичко това е документирано в официален доклад, проследим до контролния план. Квалифицирани производители на прогресивни матрици повтарят този процес след всяка модификация на матрицата или събитие по поддръжка, а не само при първоначалното стартиране.
Статистически контрол на процеса (SPC)осигурява непрекъснат пулс. X-лентови и R диаграми, проследяващи ключови размери на определени интервали, разкриват отклонение, преди частите да напуснат спецификацията. За прогресивно щамповане на метал, SPC е особено ценен, защото улавя постепенното износване на щанцата и деградацията на повърхността на формоване - бавните режими на повреда, които визуалната проверка пропуска, докато частите вече не са извън толеранса.
Системи за проверка и визуализация на CMMсе справят с натоварването на измерванията при производствена скорост. Машините за измерване на координати осигуряват точност на микрон-ниво за сложни 3D геометрии, докато системите за автоматизирано зрение проверяват функции като позиция на дупка и наличие на неравности при скорост на линията без зависимост от оператора. Както подчертава JV Manufacturing, интегрирането на съвременни технологии за измерване в производствения поток увеличава както скоростта, така и надеждността на проверките.
Истинската стойност на една система за качество се появява, когато данните от инспекцията се върнат обратно към планирането на поддръжката на матрицата. Когато диаграмите на SPC показват тенденция на измерение към горната си контролна граница, този сигнал задейства превантивно изостряне или коригиране - не е коригиращо действие след изпращане на отхвърлени части. Този-подход на затворен цикъл свързва мониторинга на качеството директно със здравето на инструмента, като гарантира, че поддръжката на матрицата се извършва въз основа на измерено влошаване, а не на календарни предположения. Доставчиците, които работят по този начин, доставят по-последователни части на по-ниска обща цена на програмата, превръщайки контрола на качеството от функция за контрол в инструмент за предсказуема поддръжка.
Често задавани въпроси относно прогресивното щамповане на стомана
1. Какво е прогресивно щамповане на стомана и как работи?
Прогресивното щамповане на стомана използва един инструмент с много-станции, монтиран в преса, за да трансформира подаваща се на рулони-стоманена лента в готови части. С всеки ход на натискане лентата се придвижва напред с една стъпка и всяка станция изпълнява различна операция едновременно - пробиване, огъване, формоване или рязане. Завършената част излиза от крайната станция с всеки ход, което позволява производствени скорости от 25 до над 300 части в минута без ръчна обработка на частите между операциите.
2. Какви видове стомана са най-подходящи за прогресивно щамповане?
Ниско{0}}въглеродните стомани като 1008, 1010 и 1018 са най-често срещаният избор поради тяхната отлична пластичност и предвидимо поведение при формоване. 300-Неръждаемите стомани от серията (304, 316) работят добре за устойчиви на корозия-приложения, но изискват по-широко разстояние между станциите поради по-високите-степени на втвърдяване при работа. Стоманите HSLA обслужват структурните нужди на автомобилите, но изискват по-голям тонаж на пресата и компенсация на пружинното връщане. Пружинните стомани (1074, 1095) се нуждаят от повече станции с по-плитки стъпки на формоване, за да се избегне счупване.
3. Колко струва прогресивната инструментална екипировка и кога излиза на рентабилност?
Прогресивните инструменти за щанцоване обикновено варират от $10 000 за прости инструменти до $350 000 за сложни мулти-матрици. Точката на рентабилност в сравнение с производството на ламарина обикновено пада между 5 000 и 25 000 годишни части. В сравнение с щамповането с една-станция с множество настройки, прогресивните матрици могат да се счупят дори при 10 000 до 50 000 части. Приносът на инструментите за-парче спада драстично при обем - щанцо за $25 000 добавя само $0,10 на парче при 250 000 части и един цент при 2,5 милиона части.
4. Колко често прогресивните матрици се нуждаят от поддръжка при щамповане на стомана?
Интервалите на поддръжка зависят силно от марката стомана, която се обработва. Станциите за пробиване, работещи с мека стомана (1008-1010), обикновено издържат 150 000 до 250 000 удара между заточванията. Неръждаемата стомана намалява това до 50 000-100 000 удряния поради натъртване, докато стоманите HSLA над 590 MPa може да изискват обслужване на всеки 30 000-80 000 удряния. Повторното заточване се задейства, когато височината на борда надвиши 10% от дебелината на материала. Доставчици като YICHEN проследяват броя на ударите и изострянето на данните, за да позволят предсказуемо планиране, а не реактивни ремонти.
5. Каква е разликата между прогресивното щамповане и щамповането с трансферна матрица?
При прогресивното щамповане детайлът остава прикрепен към носеща лента във всички станции и се придвижва автоматично с всеки удар на пресата, което позволява високо{0}}скоростно непрекъснато производство за малки-до-средни части. Щамповането с трансферна матрица отделя заготовката от лентата рано, след което използва механични пръсти за преместване на отделни части между независими станции. Трансферните матрици са подходящи за по-големи части, които не могат да останат върху лента по време на формоване, но работят при по-ниски скорости на цикъл поради механизмите-за манипулиране на части, необходими между станциите.


