


Какво прави матрицата за пресоване и защо има значение
Какво точно е щамповане и защо един специализиран инструмент стои в центъра на всичко? Представете си, че подавате плосък стоманен лист в машина и секунди по-късно изваждате готова скоба, конектор или автомобилен панел. Инструментът, отговорен за тази трансформация, е матрица за щамповане на пресата - и разбирането как работи отключва логиката зад съвременното-масово производство.
Определяне на матрицата за щамповане на пресата
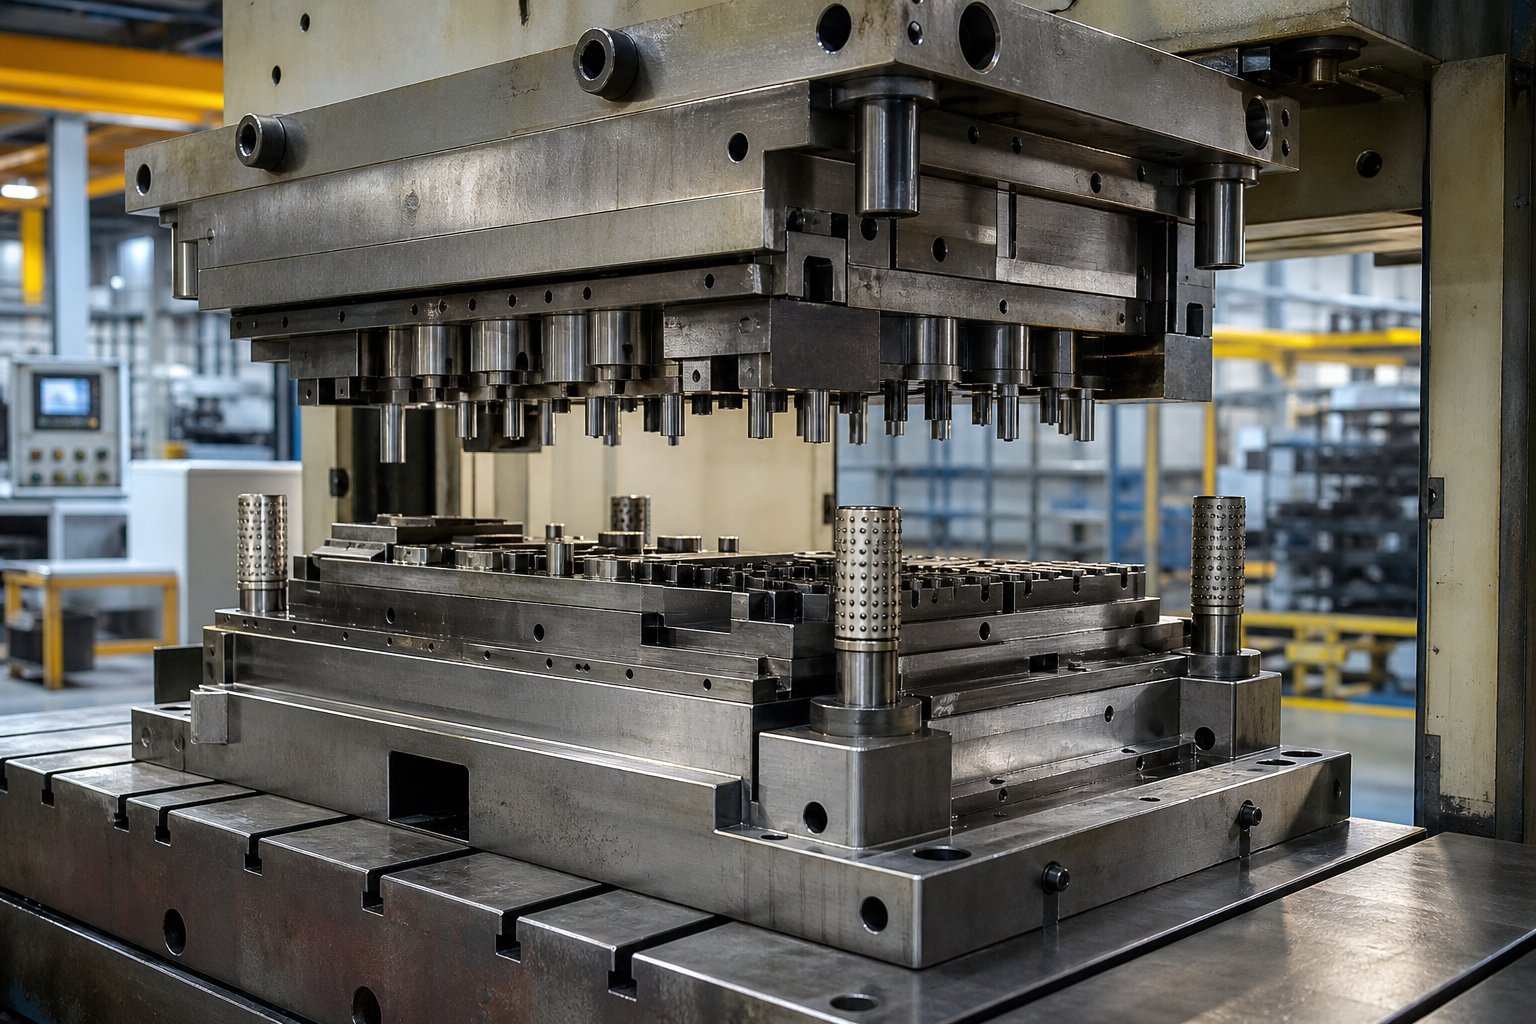
Щампата за пресоване е прецизен-механичен инструментален възел, монтиран вътре в преса за щамповане, която трансформира плоска ламарина в завършени части чрез контролирани операции на срязване, огъване, изтегляне и формоване.
На практика матрицата за щамповане е персонализирано оборудване, състоящо се от горна и долна половина -, всяка от които съдържа закалени стоманени компоненти, проектирани да режат, огъват или оформят суровия материал в специфична геометрия. Двете половини се подравняват в пресата и когато плъзгачът на машината ги задвижва заедно с огромна сила, се извършва операцията по щамповане на ламарина. Допустими отклонения толкова стегнати, колкото0,0002 инчаса постижими с качествени инструменти и правилна настройка.
Защо матрицата е сърцето на металното щамповане
И така, какво е метално щамповане без неговата матрица? По същество просто преса без нищо полезно за правене. Пресата доставя сила и движение, но матрицата определя геометрията на частта, точността на размерите и ефективността на производството. Всяка особеност на щампован компонент - дупки, извивки, релефни релефи, изтеглени форми - произлиза от дизайна на матрицата. Сложността на матрицата варира от прости инструменти с една-станция, които извършват една операция за изрязване или пробиване на удар, до прогресивни системи с много-станции, които изпълняват десетки операции последователно, докато метална лента напредва през инструмента.
Как матриците се различават от формите и други инструменти
Често срещана точка на объркване:какво са матриците в сравнение с матриците? Дефиницията за щамповане се съсредоточава върху механичната деформация - металът остава здрав и се нарязва или оформя със сила между поансона и кухината на матрицата. За разлика от това, шприцформите изискват разтопен материал да потече в затворена кухина и да се втвърди. Щамповите матрици не променят състоянието на металния материал, което ги прави фундаментално различни по структура, изисквания за охлаждане и механика на цикъла. В по-широката производствена терминология „инструментална екипировка“ е общият термин, обхващащ щанци, щанци, приспособления и свързано оборудване - самата пресова матрица е един критичен компонент в тази система.
Разбирането на това какво представляват матриците в производството на това основно ниво подготвя основата за по-задълбочен поглед към това как различните конфигурации на матрици обслужват различни производствени цели - и защо изборът на грешен тип може да ви коства време, пари и качество на детайлите.
Видове матрици за щамповане и техните идеални приложения
Избирането на грешна конфигурация на матрицата не само намалява ефективността -, но може да направи проект икономически нежизнеспособен. Наличните типове матрици за щамповане решават конкретен инженерен проблем и правилният избор зависи от смесица от целеви обеми, сложност на детайлите и поведение на материала. Ето как се разпределят основните категории и кога всяка от тях печели своето място в пресата.
Единични-станции за лесни операции
Единичните-станционни матрици извършват една операция на ход на пресата. Те са най-простата конфигурация за проектиране, изграждане и поддръжка, което ги прави практични за работа с малък-обем, създаване на прототипи или части, които изискват само едно действие. Щанца за изрязване изрязва плоска форма от листов материал. Пробиваща матрица - понякога наричана пробиваща матрица - създава вътрешни дупки или слотове. Огъването, формоването и изтеглянето щанцоват всеки материал за преоформяне, без да го премахвате.
Типичните операции, извършвани от-инструмент с една станция, включват:
- Заготовка - изрязване на контур на плоска част от лента или лист
- Пробиване - щамповане на отвори, слотове или прорези в детайла
- Огъване - създава ъглови характеристики по права линия
- Оформяне - за създаване на контурни форми като ребра, жалузи или релефни релефи
- Чертеж - издърпване на плосък лист във форма на чаша или мида
Тъй като всеки щрих произвежда само една характеристика, сложните части изискват множество матрици и отделни настройки на пресата -, което увеличава разходите за труд и обработка при по-големи обеми.
Прогресивни матрици за-сложни части с голям обем
Когато годишното търсене достигне стотици хиляди или милиони, прогресивните матрици се превръщат в работния кон. Намотка от метал се подава през матрицата в непрекъсната лента, напредвайки на фиксирано разстояние (стъпка) с всеки удар на натискане. На всяка станция по дължината на лентата се извършва различна операция - рязане, щанцоване на елементи за щамповане, огъване на щифтове или добавяне на геометрия на матриците за формоване -, докато завършената част бъде отрязана от носещата лента на крайната станция.
Защо тази конфигурация доминира в-серийното производство? Заготовката никога не напуска инструмента. Това елиминира обработката на частите между операциите, поддържа времената на цикъла под секунда за малки компоненти и осигурява строги толеранси с висока повторяемост в милиони части. Компромисът е цената на инструментите и времето за изпълнение - прогресивните матрици са сложни за проектиране и скъпи за изграждане, така че се нуждаят от обем, за да оправдаят инвестицията.
Трансферни и комбинирани матрици за специализирани приложения
Не всяка част пасва на прогресивния модел. Трансферното щамповане отделя всяка заготовка от лентата на първата станция, след което механични пръсти или роботи преместват отделни парчета през последователни щанцови станции. Този подход е подходящ за големи части, дълбоко{2}}изтеглени черупки и тръбни приложения, при които детайлът не може да остане прикрепен към носеща лента. Трансферните матрици предлагат гъвкавост на дизайна за сложни геометрии като набраздявания, ребра и резба, въпреки че те циклират по-бавно от прогресивните настройки.
Сложните матрици поемат по съвсем различен път. Те изпълняват множество операции за рязане - изрязване и пробиване, например - с един ход на една станция. Резултатът е плоска част с точни размери, произведена по-бързо от използването на отделни инструменти с една-станция. Сложната инструментална екипировка е по-евтина и по-бърза за изграждане от прогресивната инструментална екипировка, което я прави практично средно решение за средни- до-обемни плоски части, които не изискват формоване или огъване.
Избор на правилния тип матрица въз основа на производствените нужди
Изборът между тези конфигурации се свежда до четири променливи: годишен обем, сложност на частта, характеристики на материала и изисквания за толеранс. Сравнението по-долу очертава решението с един поглед:
| Тип матрица | Типичен диапазон на звука | Относителна цена на инструменти | Сложност на частта | Скорост на цикъла | Идеални случаи на употреба |
|---|---|---|---|---|---|
| Единична-станция | Прототип до 50 000/год | ниско | Обикновено (една функция) | Умерен | Прототипи, кратки тиражи, прости заготовки или завои |
| Съединение | 50 000 до 500 000+/год | Ниска до средна | Умерено (плоски части, множество разрези) | високо | Шайби, плоски много-компонентни части, тесни-допускови заготовки |
| Прогресивен | 100 000 до милиони/год | високо | Висока (мулти{0}}функции, 3D геометрия) | Много високо | Автомобилни скоби, конектори, скоби за електроника |
| Трансфер | 50 000 до 500 000+/год | високо | Високо (голямо или дълбоко-изчертано) | Умерен | Черупки, чаши, големи структурни панели, тръбни форми |
Щампа за формоване, обработваща плитък релеф върху обикновена скоба, може да се нуждае само от настройка на една-станция. Мулти{2}}конекторът, предназначен за автомобилен сноп, почти със сигурност изисква прогресивно оборудване. А корпус от-дълбоко изтеглена неръждаема стомана? Трансферното щамповане вероятно е единственият практичен път.
Типът на матрицата определя сцената, но вътрешните компоненти - щанци, плочи на матрицата, устройства за отстраняване, пилоти - са тези, които всъщност изпълняват работата. Начинът, по който тези части си взаимодействат по време на всеки ход на пресата, определя дали вашите инструменти осигуряват точността и дълготрайността, които дизайнът обещава.
Ключови компоненти в комплекта на матрицата за щамповане на пресата
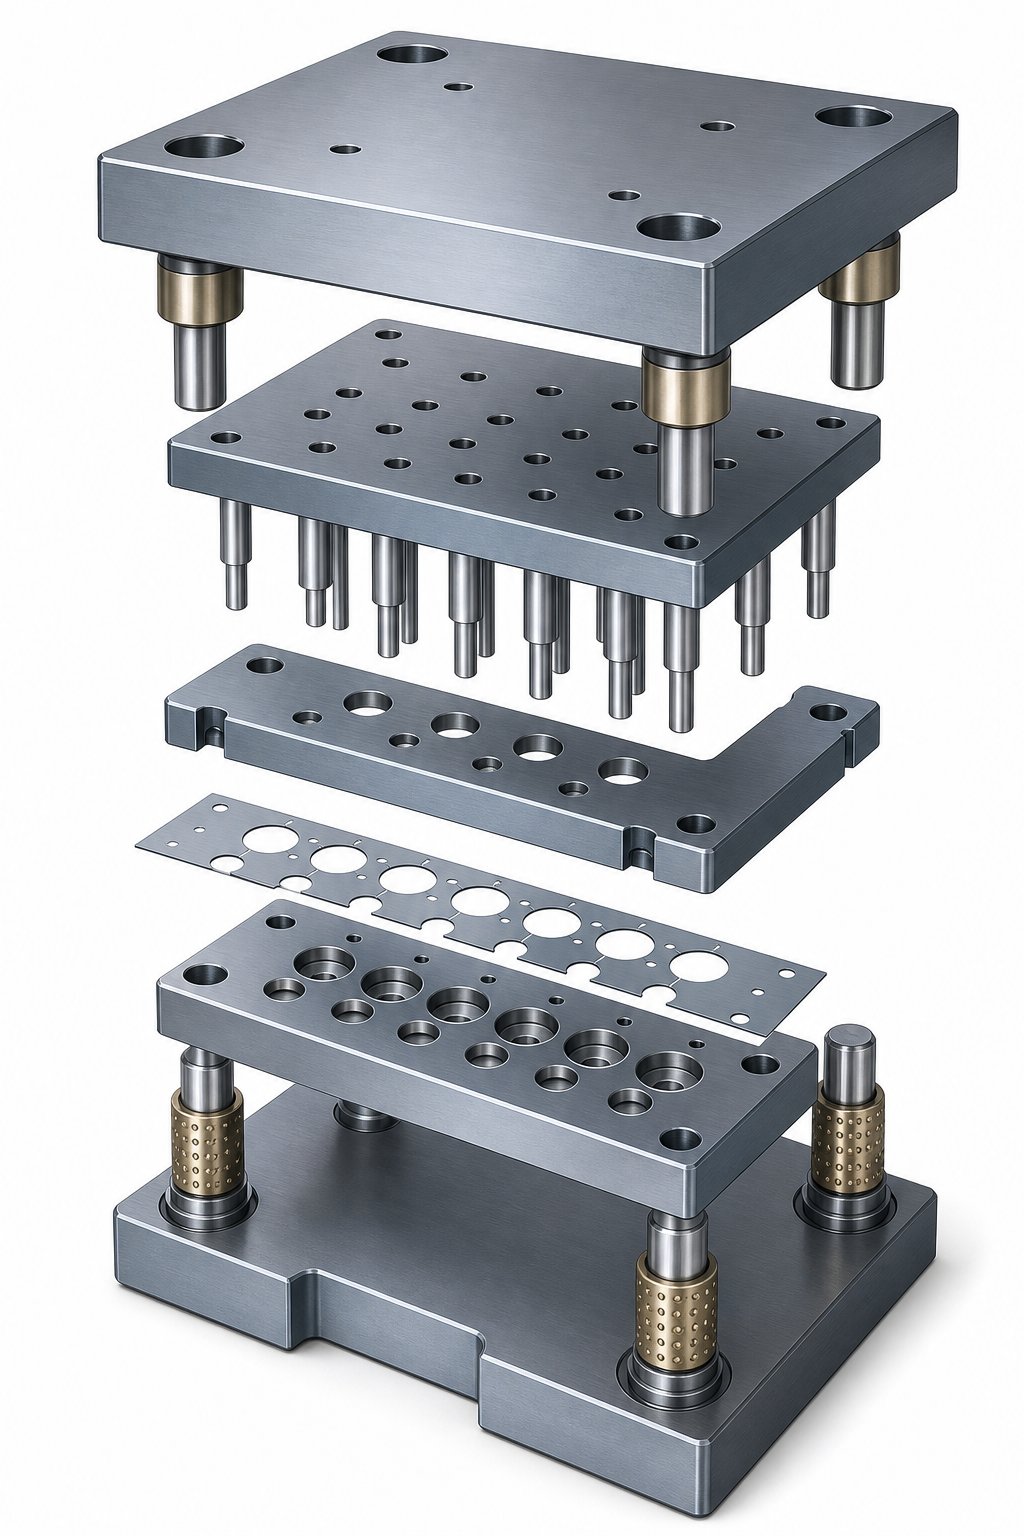
Всяка матрица за щамповане - независимо от типа - споделя обща анатомия. Специфичните операции се различават от инструмент до инструмент, но структурната логика остава последователна: твърда рамка държи прецизно-обработени компоненти в точно подравняване и тези компоненти взаимодействат с металния лист в строго контролирана последователност. Разбирането на всеки компонент на матрицата за щамповане и неговата роля ви дава ясна представа за това как плоската лента се превръща в завършена част.
Горни и долни щанцови обувки и направляваща система
Обувките на матрицата формират структурния гръбнак на целия комплект. Мислете за тях като за шаси - всичко останало се завинтва върху или в тези тежки стоманени плочи. Горната обувка се монтира към пресовия цилиндър, а долната обувка се завинтва към опората на пресата. Заедно с водещите щифтове и втулки, те образуват това, което обикновено се нарича матрица.
Водещите щифтове и втулки поддържат горната и долната половина подравнени в рамките на допуски до 0,0001 инча. Съществуват два основни стила: фрикционни (прави) щифтове и щифтове със сачмени-лагери. Водещите щифтове на сачмен-лагер се движат върху затворени лагери, което прави половинките на матрицата по-лесни за отделяне и повторно сглобяване по време на поддръжка. Независимо от стила, тези компоненти предотвратяват странично изместване при тонажни натоварвания, които могат да достигнат стотици тонове - дори несъответствие на микро-ниво причинява неравномерно износване, неравности или пълна повреда на инструмента.
Правилната твърдост на матрицата не-подлежи на обсъждане. Ако обувките се огъват или водещата система развие луфт, всеки работещ компонент надолу по веригата страда. Ето защо комплектите матрици за приложения с голям-тонаж използват по-дебели обувки и водещи стълбове с по-голям-диаметър, за да издържат на деформация.
Щанцова плоча, щанцова плоча и хлабини за рязане
Плочата за щанцоване и матрицата са мястото, където се извършва действителната работа. Щанци и матрици работят като съвпадащи двойки - поансонът за пресова матрица влиза в съответния отвор на матрицата, за да срязва, огъва или оформя материала между тях. Щанцовата плоча (горната) държи и позиционира щанцовете, докато щанцовата плоча (долната) съдържа свързващите кухини или бутони.
От решаващо значение за тази връзка е хлабината на рязане - междината между носа на поансона и отвора на матрицата. Правилната хлабина зависи от вида и дебелината на материала, обикновено 5-10% от дебелината на материала на страна за повечето стомани. Ето какво се случва, когато разрешението се обърка:
- Твърде стегнато- прекомерна сила на рязане, ускорено износване на поансона и матрицата, вторично срязване, което създава груби ръбове
- Твърде хлабав- големи неравности се образуват върху детайла, преобръщането се увеличава и качеството на отвора се влошава
- Неравен- едно-образуване на неравности,-издърпване на охлюв извън центъра и преждевременно начупване от стегнатата страна
Получаването на разрешение от самото начало удължава живота на матрицата и поддържа частите в рамките на спецификациите за печат без постоянна преработка.
Стриптери, пилоти и компоненти за управление на лентата
След като ударът проникне в материала, нещо трябва да издърпа лентата свободно при обратния ход. Това е работата на стриптизьорката. Той държи листа плосък срещу повърхността на матрицата по време на рязане, след което избутва материала от поансоните на матрицата, докато горната половина се прибира. Пружинно-съединителите също така прилагат натиск надолу, който намалява изкривяването на материала около изрязаните елементи.
В прогресивните матрици два допълнителни компонента поддържат всичко в регистъра:
- Пилоти- прецизни щифтове, които влизат в предварително-пробити дупки в лентата, издърпвайки я в точна позиция преди всеки удар. Без пилоти кумулативната грешка при подаване ще се натрупа от станция до станция, разрушавайки точността на частта.
- Стокови повдигачи- пружинни-натоварени релси, които повдигат лентата над повърхността на матрицата между ударите, позволявайки й да се придвижва свободно до следващата позиция на стъпка, без да се влачи през режещите ръбове.
Как си взаимодействат компонентите при всяко натискане
Представете си цикъла на пресоване в четири фази:
- подход- горната обувка се спуска, водещите щифтове зацепват втулките и пилотите влизат в лентата, за да заключат регистрацията.
- Контакт- пластината за отстраняване контактува с материала и го притиска плоско към матрицата.
- работа- щанци и матрици срязват, огъват или оформят метала. Тук се среща максималният тонаж.
- Връщане- горната половина се прибира, събличачът избутва лентата от поансоните, а повдигачите повдигат лентата, за да може да се подаде напред към следващата позиция.
Тази последователност се повтаря стотици или дори хиляди пъти на час. Всеки компонент трябва да поддържа своята толерантност през целия жизнен цикъл - и тази издръжливост зависи в голяма степен от материалите, от които са направени тези компоненти.
Избор на материал на матрицата и опции за повърхностна обработка
Матрицата може да бъде проектирана перфектно и пак да се повреди рано, ако е изградена от грешна стомана. Геометрията, хлабините и оформлението на лентите са от значение -, но избраната от вас стомана за щамповане определя колко части произвежда този инструмент, преди да се нуждае от повторно шлайфане, обновяване или подмяна. Изборът на материал е мястото, където инженерството среща икономиката и грешката се проявява като преждевременно отчупване на ръба, надраскване или катастрофално напукване по време на-произвеждане.
Класове инструментална стомана за приложения на матрици за щамповане
Повечето стоманени матрици за щамповане са изработени от инструментални стомани за студена работа - сплави, специално формулирани да издържат на износване, да поддържат твърдост при работни температури и да поддържат строги допуски след топлинна обработка. Четири степени покриват по-голямата част от приложенията:
Инструментална стомана D2е изборът-за голям-обем заготовка и пробиване, където устойчивостта на износване е от най-голямо значение. Неговото високо съдържание на въглерод (1,40-1,60%) и хром (11,00-13,00%) осигурява изключително задържане на ръбовете притемперирана твърдост от 54-61 HRC. D2 се справя с повтарящи се операции на рязане без често повторно шлайфане, което го прави идеален за прогресивни щанцови щанци и бутони за щампи, изпълняващи приложения за щамповане на въглеродна стомана при висока скорост. Компромисът? Той е по-малко здрав от другите варианти и по-труден за машинна обработка и смилане.
Инструментална стомана A2предлага балансирано средно положение. С умерено съдържание на въглерод (0,95-1,05%) и хром (4,75-5,50%), A2 се втвърдява-на въздух, силно устойчив на изкривяване по време на термична обработка и умерено обработваем. Достига твърдост между 57-62 HRC и работи добре при коване, изрязване, големи щанцования за изрязване и дълги щанцове, където е необходима комбинация от устойчивост на износване и издръжливост. За производство на среден обем под милион части, A2 често осигурява най-доброто съотношение цена-производителност.
Инструментална стомана S7запълва нишата, където устойчивостта на удар надделява над задържането на ръба. Неговото по-ниско съдържание на въглерод (0,45-0,55%) и хром (3,00-3,50%) го прави най-здравия от трите, с работна твърдост от 48-58 HRC и отлична устойчивост на удар. S7 е предпочитан за матрици за огъване, матрици за формоване, операции на студено формоване и всяко приложение, при което металната матрица поема внезапни или повтарящи се ударни натоварвания, които биха начупили по-твърди стомани.
M2 високоскоростна-стоманавлиза в картината за сценарии-с екстремно износване. Първоначално разработен за режещи инструменти, M2 запазва твърдостта при повишени температури и издържа на абразивно износване по-добре от класовете за студена обработка. Използва се в компоненти на матрици за щамповане, които обработват абразивни листови материали или работят със скорости, при които нагряването от триене става фактор -, въпреки че по-високата му цена и по-ниската издръжливост го ограничават до специфични вложки, а не до цели матрици.
| Клас стомана | Твърдост (HRC) | Устойчивост на износване | Издръжливост | Обработваемост | Типични приложения |
|---|---|---|---|---|---|
| D2 | 54-61 | Много високо | Ниска до умерена | трудно | Щанци за заготовки, щанци за пробиване, щанци за подрязване, шлицове |
| A2 | 57-62 | високо | Умерен | Умерен | Щанци за щанцоване, големи заготовки, дълги щанци, подрязване |
| S7 | 48-58 | Умерен | Много високо | Умерено до добро | Щанци за огъване, щанци за формоване, инструменти за занитване, студено формоване |
| M2 (HSS) | 60-65 | Изключително високо | ниско | трудно | Високо{0}}износващи се вложки, щамповане с абразивни материали, високо{1}}скоростни операции |
Твърдосплавни пластини и кога те оправдават цената
Когато дори D2 или M2 не могат да осигурят приемлив живот между повторните шлайфания, матриците за щамповане с карбид - или по-точно матриците с карбидни вложки в критични точки на износване - стават отговорът. Волфрамовият карбид предлага устойчивост на износване с 500-1000% по-висока от традиционните инструментални стомани в определени приложения. Ще намерите твърдосплавни вложки в матрици, работещи с абразивна неръждаема стомана, високо-усъвършенствани стомани или в ултра-обемно производство, надхвърлящо един милион посещения, където всяко намаляване на времето за престой при поддръжка пряко влияе върху рентабилността.
Уловката е крехкостта. Карбидът се представя най-добре при операции с нисък{1}}удар - фино изрязване, плитко изтегляне и прецизно пробиване -, където натоварванията са предвидими и ударите са минимални. Използвайте го при тежко формоване с внезапен удар и рискувате да счупите изцяло вложката. Цената е другото съображение; Карбидните вложки могат да работят 5-10 пъти по-скъпо от еквивалентите на инструменталната стомана, така че те се нуждаят от обема или материалното предизвикателство, за да оправдаят инвестицията.
Повърхностни покрития, които удължават живота на матрицата
Повърхностните покрития добавят тънък, твърд слой към завършените компоненти на матрицата -, като намаляват триенето, предпазват от протриване и удължават интервалите между поддръжката, без да променят обемните свойства на основната стомана. Най-често срещаните опции включват:
- TiN (титанов нитрид)- PVD покритие- с общо предназначение, което увеличава твърдостта на повърхността и осигурява леко смазване. Въпреки това е ефективен при рязане на удариранният опит показа ограничена защита за инструментите за формованепод изключителен натиск.
- TiCN (титанов карбонитрид)- по-твърд и по-устойчив-на износване от TiN, с по-добро представяне срещу абразивни материали. Стъпка напред за операциите по щамповане на стоманени листове, включващи детайли с по-висока{3}}якост.
- CrN (хромов нитрид)- отлична адхезия и по-ниско вътрешно напрежение от TiN, което го прави много-подходящ за оформяне на приложения. Приложен чрез PVD при ниска-температура, той избягва изкривяването на тънки или прорезни секции на матрицата - истинско предимство, за което един производител съобщава, че води до 3x до 10x подобрение на живота в зависимост от приложението.
- DLC (Diamond-Like Carbon)- изключително нисък коефициент на триене, идеален за формоване на алуминий и други предразположени-материали. DLC покритията могат да удължат живота на матрицата с 30-50% при щамповане от неръждаема стомана и алуминий, като същевременно подобряват покритието на повърхността на частта.
Кога покритието има смисъл? Практическият подход е първо да се изпробва матрицата за ламарина без покритие, да се оптимизира геометрията и след това да се нанесе покритие върху доказания дизайн. Както обясни един опитен ръководител на инструментите, няма смисъл да харчите пари за покрития само за да откриете, че трябва да шлайфате материала за корекции на размерите по време на изпробването.
Топлинна обработка и нейният ефект върху производителността на матрицата
Суровата инструментална стомана не е готова за производство - тя се нуждае от термична обработка, за да развие работните си свойства. Процесът включва три основни етапа:
- Втвърдяване (аустенитизиране + закаляване)- стоманата се нагрява до своята критична температура на трансформация и след това се охлажда бързо (въздушно закаляване за A2 и D2, масло закаляване за някои степени). Това произвежда твърда, но крехка мартензитна структура.
- Закаляване- един или повече цикли на темпериране при контролирани температури намаляват чупливостта, като същевременно запазват по-голямата част от твърдостта. Специфичната температура на температура определя крайния баланс: по-високата температура означава по-твърда, но по-мека; по-нисък нрав означава по-твърд, но по-податлив-на напукване.
- Криогенно лечение- незадължителна стъпка, която охлажда стоманата до под-температури под нулата (често -120C или по-ниски), за да превърне задържания аустенит в мартензит, подобрявайки стабилността на размерите и устойчивостта на износване през целия живот на инструмента.
Тези оценки са типичничрез-закалено във вакуумни пещиза запазване на чисти, гладки повърхностни профили - критични за компонентите на матрицата, където повърхностните дефекти се превръщат в щайги на напрежението. Последователността на топлинна обработка обикновено се случва преди крайната обработка чрез електроерозионна обработка с тел, която реже закалена стомана, без да внася термична деформация.
Самият материал на детайла определя голяма част от логиката на избора. Щамповани стоманени части, изработени от мек ниско-въглероден материал, са щадящи инструментите - стандарт A2 или D2 при умерена твърдост се справя добре с тях. Но увеличете дебелината на листа, преминете към класове с висока -якост или неръждаема стомана или добавете абразивни покрития като галванизирани цинкови слоеве и металната матрица трябва да реагира с по-твърди стомани, карбидни вложки или защитни покрития, за да оцелее. Съпоставянето на материала на матрицата с поведението на детайла не е задължително - това е основата на предсказуем живот на инструмента и постоянно качество на детайла.
Изборът на материал определя тавана за това колко дълго могат да издържат вашите инструменти. Но дори и най-добрата стоманена матрица за щамповане не може да работи, ако матрицата не е съобразена със своята преса - и механичната връзка между матрицата и пресата налага ограничения, които оформят целия дизайн.
Напасване на правилната преса към вашите изисквания за матрица
Пресата за щамповане не само доставя сила -, тя определя какъв вид матрица можете да управлявате, колко бързо можете да въртите и колко контрол имате върху поведението на материала по време на формоване. Връзката между пресата и матрицата върви в двете посоки: пресата ограничава какво може да направи матрицата, а матрицата диктува какво трябва да предостави пресата. Грешното сдвояване означава или маломерно оборудване, което спира на-хода, или прекалено голяма инвестиция, която стои неизползвана през по-голямата част от капацитета си.
Възможности за механични, хидравлични и серво преси
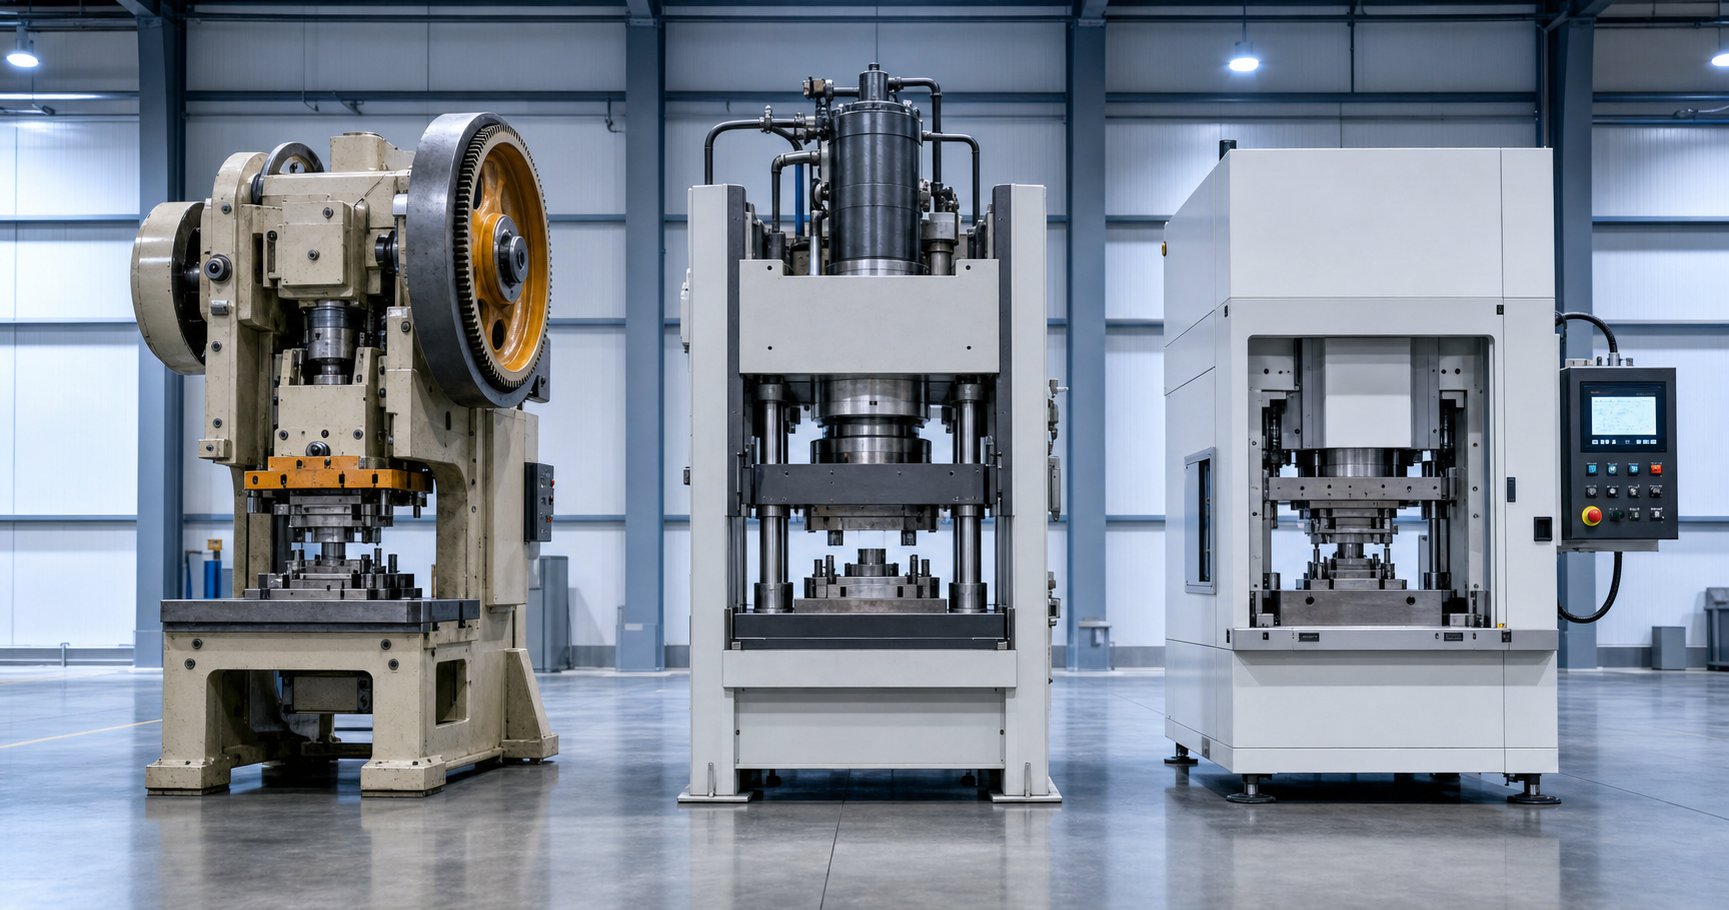
Три пресови архитектури доминират при металното щамповане и всяка от тях осигурява сила по коренно различен начин. Разбирането на тези разлики е отправната точка за съпоставяне на матриците за щанцова преса към правилната машина.
Механични пресисъхранява енергия в маховик и я освобождава чрез колянов вал или ексцентричен зъбен механизъм. Те доставят сила във фиксирана траектория на ход - плъзгачът следва една и съща крива на движение всеки цикъл, като пиковият тонаж е наличен само близо до долната мъртва точка (BDC). Това ги прави идеални за високо{3}}скоростно изрязване и плитко формоване, където работната част на хода е къса. Скоростите на циклите могат да надхвърлят 1000 удара в минута при машини с малка-рамка, поради което прогресивните матрици почти винаги работят на механични преси.
Хидравлични пресиизползвайте течност под налягане, действаща върху буталата, за да генерирате сила. Основното предимство? Пълният тонаж е наличен във всяка точка на хода, не само близо до BDC. Можете също така да регулирате скоростта на цилиндъра независимо от позицията, което прави матриците на хидравличната преса естествено подходящи за дълбоко изтегляне, където материалът трябва да тече постепенно под постоянно налягане. Компромисът е, че скоростта - на хидравличните системи работи по-бавно от механичните, а променливата скорост, която ги прави гъвкави, също ги прави по-малко ефективни за обикновено пробиване или заглушаване на голям{4}}обем.
Серво пресисменете маховика и съединителя със сервомотори с висок{0}}въртящ момент, задвижващи директно коляновия вал. Това дава на оператора пълен програмируем контрол върху скоростта на плъзгане и задържане навсякъде в работния ход. Можете да забавите буталото по време на формоването, за да намалите триенето и натрупването на топлина, да направите пауза при BDC, за да зададете релеф, след това да ускорите по време на не-работната част за висока производителност. Серво технологията по същество обединява скоростния потенциал на механична преса с управляемостта на хидравлична пресова матрица -, но при по-високи капиталови разходи.
| Характеристика | Механична преса | Хидравлична преса | Серво преса |
|---|---|---|---|
| Принудително доставяне | Базиран-на енергия, пикове близо до BDC | Постоянна при всяка позиция на ход | Програмируем, пълен контрол |
| Скорост | Най-бърз (фиксиран цикъл) | Най-бавно (променливо) | Регулируем (наличен режим на махало) |
| Контрол на инсулт | Фиксиран път и скорост | Регулируема скорост, фиксирана посока | Напълно програмируема скорост, задържане и обръщане |
| Силов контрол | Ограничен | Отлично | Отлично |
| Енергийна ефективност | високо | По-ниска | Висока (регенеративна) |
| Идеални двойки матрици | Прогресивни матрици, заготовки, пробиване | Дълбоко изтегляне, формоване, големи панели | Формиране на AHSS, много-режимни прогресивни, сложни чертежи |
Изисквания за тонаж и как да ги изчислим
Преди да изберете която и да е преса, трябва да знаете колко сила всъщност изисква матрицата. Подценявайте тонажа и пресата спира или поврежда инструмента. Надценете и плащате за капацитет, който никога не използвате.
Стандартната формула за изчисляване на силата на рязане използва три променливи:
P=L xtx S (където P=сила на рязане, L=периметър на рязане в инчове, t=дебелина на материала в инчове, S=якост на срязване на материала в PSI)
Тази връзка,широко използвани в индустрията за щамповане, важи за плоско-щанцови матрици за пресови операции срещу съответстващи вложки на матрицата. За прогресивна матрица с множество станции изчислявате силата за всеки удар поотделно и ги събирате заедно, за да получите общото моментно натоварване -, освен ако ударите не са разпределени по дължина, за да разпределят силата във времето.
Зашеметяващите удари на стъпки от дебелината на материала означават, че по-малко удари контактуват с лентата едновременно. Общата необходима сила за пълния ход остава същата, но пиковото моментно натоварване намалява значително. Това намалява пика в тонажа, намалява вибрациите и удължава живота както на матрицата, така и на рамката на пресата. Когато се използват ъгли на срязване върху повърхностите на поансона, може да се приложи коефициент на корекция между 0,5 и 0,95, за да се отчете намалената моментна контактна площ.
Освен силата на рязане, операциите по формоване и изтегляне добавят свои собствени изисквания за тонаж. Матрицата, която изработва, пробива и оформя в прогресивна последователност, се нуждае от сумата от всички взети предвид сили - плюс граница на безопасност, обикновено 10-20% над изчислените стойности. Винаги проверявайте дали мощността на пресата надвишава тази обща стойност на действителната работна височина в хода, където силата е пикова.
Физически ограничения, които оформят дизайна на матрицата
Тонажът не е единственият критерий за съответствие. Няколко физически измерения на пресата директно ограничават какви метални матрици за преси можете да инсталирате и използвате:
- Височина на затваряне- разстоянието между челото на плъзгача и повърхността на опората, когато цилиндърът е в BDC. Височината на затворената ви матрица трябва да попада в обхвата на регулиране на височината на затваряне на пресата. Твърде висок и матрицата няма да се затвори напълно; твърде къс и не можете да достигнете детайла.
- Дължина на удара- определя колко далеч се движи плъзгачът. Матриците за дълбоко{2}}изтегляне се нуждаят от дълги удари, за да позволят на поансона да слезе напълно в материала и да се изтегли извън изтеглената обвивка. Прогресивните матрици за плитка работа често могат да използват по-къси ходове при по-висока скорост.
- Размери на леглото и опората- наличният физически отпечатък за монтиране на долната обувка на матрицата. Голяма трансферна матрица може да изисква преса с по-широко легло, отколкото компактен прогресивен инструмент, произвеждащ същия тонаж на детайла.
- Прозорец за захранване- при прогресивни операции лентата трябва да се подава по време на обратния ход. Наличният отвор на пресата между лицето на плъзгача и повърхността на матрицата в горната мъртва точка трябва да освободи лентата плюс повдигачите на материала.
Тези ограничения не са последващи мисли - те оформят зарчето от първоначалната концепция. Конструктор на щампи, работещ върху матрица за хидравлична преса с 24-инчов ход, има напълно различна свобода от тази, насочена към 6-инчова механична преса, работеща при 400 SPM.
Скоростта също има значение. Прогресивните матрици, работещи с щанцови преси със стотици удари в минута, изискват последователно, високо-честотно циклиране, което само механичните или серво пресите осигуряват надеждно. Операциите за дълбоко изтегляне, напротив, може да се нуждаят от забавяне на буталото, докато навлиза в материала, за да се предотврати разкъсване - нещо, което конвенционалната механична преса просто не може да направи по време на-ход. Серво пресите решават това, като позволяватпрограмируема намалена скорост в работната част на ходакато същевременно поддържа висока скорост по време на -неработно пътуване, често повишавайки ефективната производителност с 30% или повече чрез работа в режим на махало.
Тази възможност за програмиране е особено подходяща за усъвършенствани стомани с висока{0}}якост, където пресата и матрицата трябва да работят заедно, за да управляват по-високи натоварвания при формоване, повишена пружина и по-тесни прозорци на процеса. Серво технологията позволява дизайни на матрици - dwell-базирани на монетосечене, много-етапно формоване в един ход и адаптивни профили на скоростта -, които са физически невъзможни на оборудване с фиксирано-движение.
Правилното съвпадение на прес{0}}за-щанцоване гарантира, че вашите инструменти работят според дизайна през целия си производствен живот. Но достигането до този момент - от първоначалната концепция на детайла до доказана,-готова за производство матрица - включва много-етапен инженерен работен процес, който определя дали инструментът се движи на пода, или прекарва седмици в преработка.
Работен процес на проектиране на матрица от осъществимост до първи артикул
Щампата за пресоване не скача от идеята до производствения етаж в една стъпка. Между „имаме нужда от тази част“ и „инструментът работи добре с части“ се крие структуриран инженерен работен процес -, който разделя надеждните, дълготрайни-инструменти от матриците, които прекарват месеци в преработка. Всеки етап се основава на последния и пропускането на стъпки почти винаги струва повече време, отколкото спестява. Ето как изглежда целият процес на проектиране на матрицата за щамповане, когато е направен правилно.
- Частичен анализ на осъществимостта
- CAE/FEA симулация на формоспособност
- Дизайн и оптимизация на оформлението на лентата
- 3D CAD моделиране на компоненти на матрицата
- CAM програмиране и обработка на матрици
- Тел EDM, шлайфане и довършителни операции
- Сглобяване, монтаж и зацапване
- Пробни работи с итеративни корекции
- Първа-проверка и одобрение на артикула
Всеки етап има конкретна цел и заедно те представляват дисциплината за проектиране на щампи за метално щамповане, която превръща чертежа на част в-готов инструмент за производство.
Анализ на осъществимостта и CAE симулация
Преди да се поръча стомана или да се започне CAD модел, първият въпрос е прост: може ли тази част действително да бъде щампована? Анализът на осъществимостта оценява геометрията на частта спрямо поведението на материала -, разглеждайки съотношенията на дълбочината на изтегляне, радиусите на огъване спрямо дебелината, разстоянието между елементите и дали допустимите отклонения, посочени на печата, са постижими изобщо чрез щамповане.
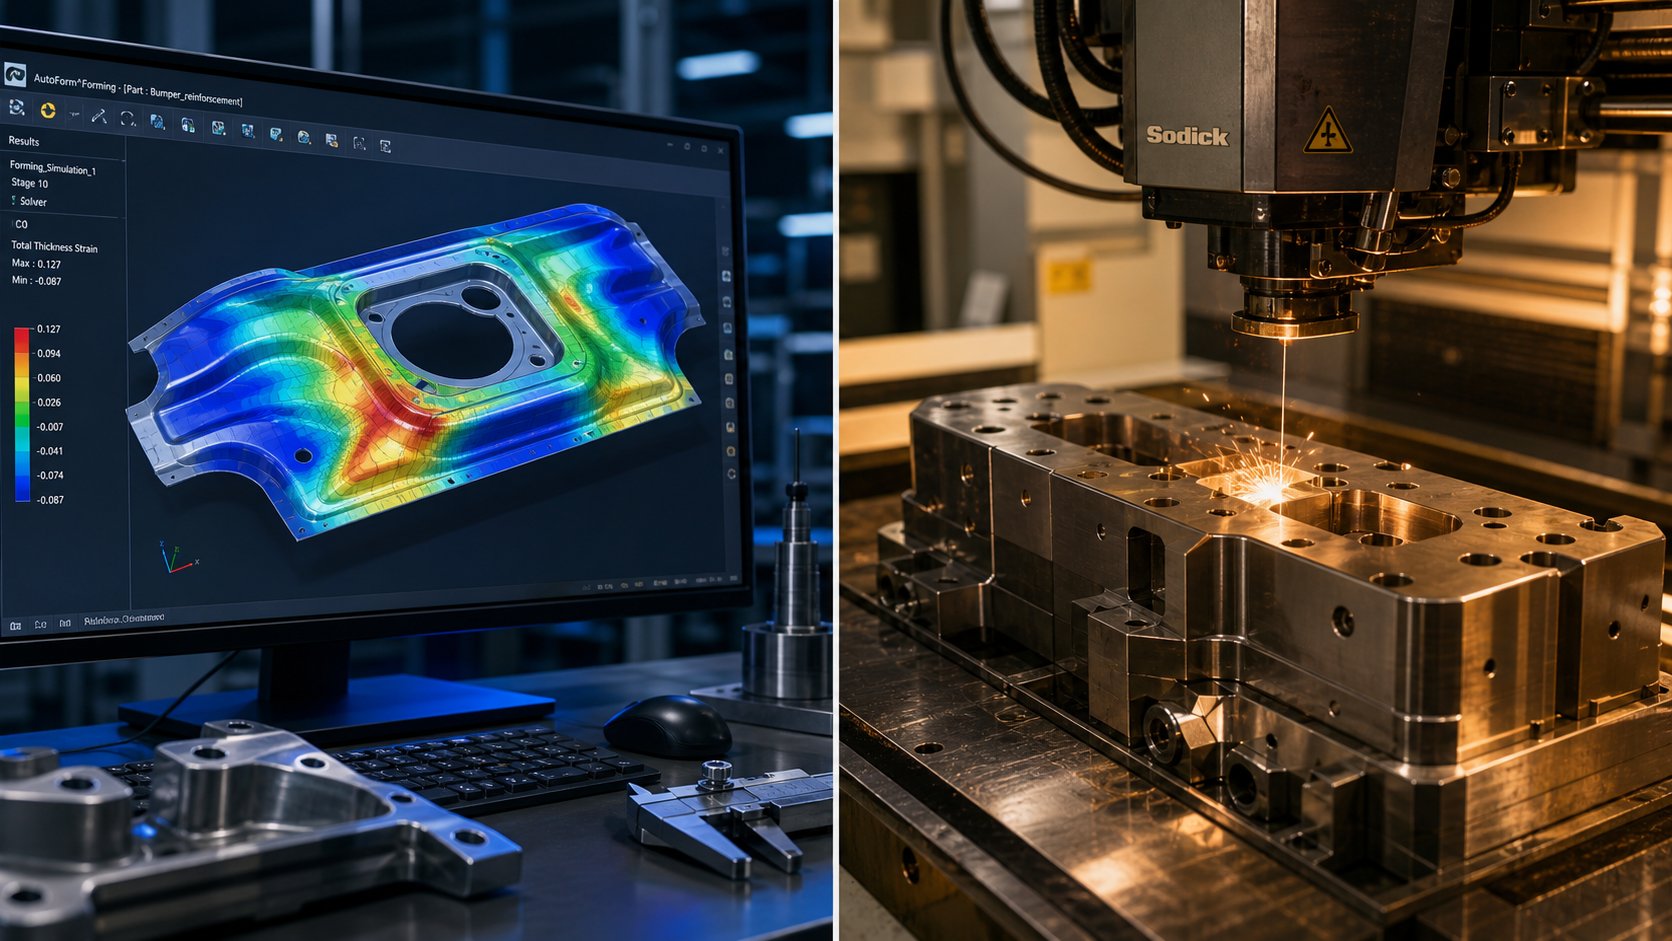
Това не е догадка. Модерният дизайн на щамповане разчита до голяма степен на CAE (компютърно-подпомогнато инженерство) симулация, за да предскаже как ще се държи листовият метал вътре в матрицата. Анализът на крайните елементи моделира заготовката, докато контактува с поансона, разтяга се над радиусите на матрицата и се влива в кухини. Софтуерът идентифицира потенциални проблеми, преди да съществува физически инструмент:
- Изтъняване- зони, където материалът се разтяга извън безопасните граници, рискувайки разцепване или разкъсване по време на производство
- Набръчкване- зони от излишен материал, които се компресират и изкривяват, обикновено в дълбоко-изтеглени ъгли или неподдържани фланци
- Springback- еластичното възстановяване, което кара оформените елементи да се „отварят“ след прибиране на поансона, което засяга крайните размери на частта
- Модели на материалния поток- как заготовката се движи по време на формоване, разкривайки къде са необходими корекции на натиска на изтеглените зърна или държача на заготовката
Ранното изпълнение на тези симулации елиминира скъпи изненади. Една итерация на дизайна в софтуера отнема часове. Същото откритие по време на физическо изпробване отнема седмици и хиляди долари за преработка. Проучване напрогресивна оптимизация на матрицатапотвърждава, че систематичното,-насочвано от симулация планиране драстично намалява броя на необходимите станции и общите разходи за матрица - особено за сложни много-функционални части.
Дизайн на оформлението на лентата и използване на материала
За прогресивни и комбинирани матрици оформлението на лентата е може би най-последователното дизайнерско решение. Той определя как частта се вмества в ширината на рулона, какви операции се извършват на всяка станция и колко суровина завършва като скрап в сравнение с готов продукт.
Дизайнът на оформлението на лентата включва няколко взаимосвързани решения:
- Ориентация на гнездене- позициониране на празната част в рамките на ширината на лентата за минимизиране на отпадъците. Завъртането на частта, огледалното отразяване на редуващи се редове или преминаването на множество части по ширината на лентата може да подобри използването с 10-20%.
- Ширина на моста- материалът, останал между съседни елементи или между частта и ръба на лентата. Мостовете трябва да са достатъчно широки, за да пренесат лентата през матрицата без разкъсване, но достатъчно тесни, за да се избегне загуба на материал. Типичните минимуми са 1,0-1,5 пъти дебелината на материала.
- Последователност на станциите- определя кои операции се случват първи и кои следват. Пилотните дупки почти винаги се пробиват на станция първа, за да се установи регистрация за всички операции надолу по веригата. Рязането и пробиването обикновено предшестват огъването и формоването, за да се поддържа плоскост по време на срязване.
- Управление на скрап- проектиране на пътеки за охлюви и позиции на ножа за скрап, така че отпадъците да излизат чисто, без да се задръстват или натрупват в матрицата.
Целта е оптимизирано оформление, което балансира разходите за материали, сложността на матрицата и скоростта на производство. Оформление с по-малко станции струва по-малко за изграждане, но може да пожертва ефективността на гнездене или да изисква по-голям тонаж на пресата за удар. Повече станции разпределят работата, но увеличават дължината на матрицата и времето за обработка. Този компромис е централен за икономиката на производството на матрици.
От CAD модел до машинно обработени компоненти на матрицата
При заключено оформление на лентата започва подробно 3D CAD моделиране. Всеки поансон, щанцов блок, вложка за отстраняване, направляващ и направляващ компонент се моделира до точни размери -, включително хлабини, пресови монтажи, места на дюбели и модели на крепежни елементи. CAD моделът служи като единствен източник на истина за всички процеси надолу по веригата.
Машинната обработка на матрицата следва много-процесна последователност, съобразена с геометрията и твърдостта на всеки компонент:
- CNC фрезоване- груба и полу{1}}обработка на щанцови обувки, щанцови плочи и щанцови плочи от предварително-заготовки от закалени или меки стомани. Високо{4}}скоростните центрове за фрезоване се справят с контурни повърхности и джобове.
- Телен EDM- прецизният работен кон за закалена инструментална стомана. Wire EDM реже сложни профили на щанцоване и щампи до толеранси от +/-0,0001 инча без зони, засегнати от топлината, което го прави от съществено значение за метални щампи за щамповане по поръчка, където точността на профила определя качеството на частта.
- Повърхностно шлайфане- установява успоредност и плоскост на свързващи се повърхности. Обувки за матрици, щанцови плочи и опорни плочи се шлифоват, за да се осигури равномерен контакт и разпределение на натоварването.
- Координатно и координатно шлайфане- локализира прецизни дупки и дупки по отношение на установените базови точки, като гарантира, че отворите за водещи щифтове, дупките за дюбели и джобовете за бутони на матрицата са идеално подравнени между горната и долната половина.
Програмирането на CAM преобразува 3D модела в машинно{1}}четими пътеки на инструменти. Програмистът избира фрези, дефинира разстояния за преминаване и програмира решения за ъгли на подход -, които влияят на повърхностното покритие, времето на цикъла и живота на инструмента в обработващия център. За сложни прогресивни матрици и възли на инструменти, един проект може да генерира стотици индивидуални CAM програми в множество машинни платформи.
Пробни пускания, корекции и първо-одобрение на артикул
Сглобяването обединява всички обработени компоненти в матрицата за първи път. Монтирането включва-засичане на съединителните повърхности, проверка на подравняването на-към-матрицата, проверка на синхронизирането на демонтажа и потвърждение, че всички движещи се компоненти се движат свободно без смущения. Гледайте на това като на генерална репетиция, преди инструментът да види реален материал.
Пробни пускания - наричани още изпробване или вземане на проби - поставят сглобената матрица в преса с действителен производствен материал. Първите удари рядко произвеждат перфектни части. Инженерите оценяват пробите за:
- Точност на размерите спрямо GD&T спецификациите
- Височина на ръба и състояние на ръба на елементите на рязане
- Пружинно връщане върху формирани характеристики
- Качество на повърхността, следи от натъртване или свидетелски линии
- Консистенция на подаване на лента и ангажиране на пилота
Корекциите следват - подложки за коригиране на хлабините, повторно-профилиране на оформящите повърхности, за да се компенсира пружинното връщане, настройване на времето на пружинно-компонентите. Този итеративен цикъл може да отнеме два или три кръга за прости инструменти или дузина итерации за сложни персонализирани щампи за метално щамповане със стекове с тесен толеранс и множество станции за формоване.
Първата-проверка на артикула затваря цикъла. Частите от одобрения пробен цикъл се измерват на CMM (координатна измервателна машина) спрямо пълния GD&T чертеж. Всеки размер, позиция и толеранс на профила се проверяват и документират. Едва когато докладът от проверката потвърди съответствието, матрицата получава освобождаване в производство.
Този работен процес от-до-край - от осъществимостта до първата статия - е това, което разделя професионалното производство на матрици от цеховете, които просто режат стомана и се надяват на най-доброто. Доставчиците катоИЧЕНструктурират своя процес около този пълен жизнен цикъл: CAE симулация за валидиране на дизайна за щамповане, преди да се ангажират с твърда инструментална екипировка, пълна -фирмена CNC и телена EDM способност за машинна обработка на матрици и документирани пробни пускания с проверка на размерите преди изпращане. Този вид интегриран работен процес е това, което производителите трябва да очакват, когато се снабдяват с щанци за метално щамповане по поръчка - това не е лукс, това е базова квалификация за партньор в щампи, работещ с производствени-критични инструменти.
Добре-изпълненият работен процес на проектиране осигурява инструмент, който работи още от първия ден. Но „ден първи“ е само началото на експлоатационния живот на матрицата - и как поддържате този инструмент през следващите месеци и години определя дали разходите ви за-част ще останат предвидими или ще излязат извън контрол.
Стратегии за поддръжка и често срещани режими на повреда на матрицата
Щампите за метално щамповане не се провалят без предупреждение. Те разграждат - в началото бавно, след това катастрофално, ако никой не ги гледа. Разликата между инструмент за щанцоване, който доставя милиони последователни части, и този, който се срива по време на-работа, обикновено се свежда до това дали вашият екип разпознава ранните сигнали и действа съгласно структуриран план за поддръжка. Реактивното мислене „поправи го, когато се повреди“ е изкушаващо, но изследванията постоянно показват, че един напълно реактивен подход струва 25-30% повече от проактивна превантивна стратегия, след като отчетете спешен труд, набързо поръчани части и загуба на производство.
Разходите за поддръжка винаги са по-ниски от разходите за непланиран престой. Всеки долар от отложена превантивна поддръжка може да предизвика четири долара в бъдеща подмяна на капитала.
Често срещани режими на повреда на матрицата и първопричини
Пет режима на повреда представляват огромното мнозинство от проблемите с инструменталната матрица при производственото щамповане. Разпознаването на всеки по неговия визуален подпис - и разбирането на първопричината зад него - е първата стъпка към елиминиране, а не към повторение.
- Счупване на режещия ръб- малки крехки фрагменти се отделят от краищата на бутоните за поансон или матрица, оставяйки назъбен профил. Основните причини включват твърде стегнати хлабини за материала, твърди включвания в листовия материал или инструментална стомана, която е била закалена над границата на издръжливост за приложението. Предупредителни знаци: непостоянна височина на борда, малки метални частици в улея за скрап и локализирани грапави петна по отрязаните ръбове.
- Натъртване (залепващо износване)- материал от детайла се заварява микроскопично към повърхността на матрицата под налягане, след което се откъсва, оставяйки груби размазани петна и натрупани-отлагания. Това се случва, когато смазването е неуспешно, покритията се износват или има химически афинитет между материалите на инструмента и детайла. Предупредителни знаци: драскотини по формованите части, нарастваща сила на формоване и видимо натрупване на материал върху радиусите на поансона или матрицата.
- Несъосност от износени водачи- докато водещите щифтове и втулки развиват луфт в продължение на милиони цикли, горната и долната половина се изместват странично. Дори 0,001 инча отклонение води до неравномерна хлабина, едно-странни неравности и ускорено износване от стегнатата страна. Предупредителни знаци: грапавица, която се появява само от едната страна, неравна форма на охлюв и нарастваща трудност по време на настройка на матрицата.
- Напукване от умора- повтарящи се цикли на напрежение при остри ъгли, тесни радиуси или дефекти на повърхността в крайна сметка образуват пукнатини, които се разпространяват през инструментите на матрицата при непрекъснато натоварване. Предупредителни знаци: пукнатини по линията на косата, видими при увеличение или инспекция с проникващо багрило, отклонение на размерите на формираните елементи и необичаен шум по време на работа на пресата.
- Счупване на перфоратора- пълна повреда на щанца, обикновено поради прекомерен тонаж,-натоварване извън центъра или издърпване на заготовката, при която изрязаната заготовка се носи нагоре и удвоява дебелината на материала при следващия удар. Предупредителни знаци: нарастващ ток на натоварване на пресата, охлюви, които не падат чисто и удари, които показват следи от огъване или повърхностна умора по време на проверка.
Всеки от тези режими споделя обща нишка: те започват с малко и ескалират. Начупеният ръб създава големи грапавини, които задръстват устройството за отстраняване, което подава неправилно лентата, което претоварва следващата станция. Каскадни повреди като тези са това, което превръща малка задача по поддръжката в цялостно възстановяване на матрицата - и непланирано спиране на производството.
Графици за превантивна поддръжка и точки за проверка
Структурираните интервали за поддръжка, съобразени с производствения обем и трудностите на материала, поддържат инструменталните матрици в техния безопасен работен прозорец. Практическият ритъм на поддръжка се разделя на нива:
- Всяка смяна- почистете стърготини и стружки, проверете местата за смазване, проверете дали пътищата за скрап са чисти и визуално проверете за очевидни пукнатини или липсващи компоненти.
- Ежеседмично- измервайте хлабината на направляващия и износването на щифта на локатора, проверявайте шайбите и пружините и записвайте всяко отклонение на размерите, така че тенденциите да станат видими, преди толерансите да бъдат загубени.
- Месечен или фиксиран брой удари (100k-300k удара)- шлайфане или обработка на режещи ръбове въз основа на измерване на височината на борда, проверка на подравняването на матрицата и плоскостта на плочата, допълване или подмяна на смазване и калибриране на сензори за защита на матрицата (детектори за неправилно подаване, сензори-извън част, монитори за претоварване).
- Основен ремонт (при 70-80% от очаквания живот)- пълно разглобяване, одит на размерите на всички износващи се компоненти, подмяна на водещия щифт и втулка, ако е необходимо, и пре-квалификация спрямо оригиналните спецификации.
Причината за непланираната поддръжка не трябва да е повреден инструмент -, а трябва да са измерими индикатори. Проследявайте височината на бора, ширината-на срязващата лента, критичните диаметри на отворите и кривите на мощността на пресата. Когато SPC данните показват, че Cp/Cpk преминава контролните прагове, спрете и проверете, вместо да продължите производството, докато нещо не се счупи. Стабилното нарастване на натоварването на пресата или енергията на удар сигнализира за затъпяване на острието или повишено триене - и двата сигнала показват, че машинната обработка се връща към спецификациите е закъсняла.
Повторно шлайфане, обновяване и планиране на подмяна
Всяко повторно шлифоване премахва материала от работните повърхности на вашите щанцови инструменти и всеки компонент от инструментална стомана има ограничено количество наличен материал, преди да достигне своя функционален лимит. Планирането около тази реалност превръща поддръжката от цена, на която реагирате, в цена, която контролирате.
Общата цена на притежание за инструмент за матрица включва няколко променливи извън първоначалната покупна цена:
- Първоначална инвестиция в инструменти- първоначалните разходи за проектиране, обработка и квалифициране на матрицата
- Честота на повторно смилане- колко често режещите ръбове се нуждаят от повторно заточване, водени от абразивността на материала и производствения обем
- Кадри между основен ремонт- очакваният брой удари, преди водещите компоненти, пружините и износващите се плочи да се нуждаят от пълна подмяна
- Време за смяна-, когато кумулативните повторни шлифования са изразходвали достатъчно материал, така че матрицата вече не може да поддържа спецификациите, което изисква нови вложки или пълно възстановяване
Висока{0}}прецизност,добре-проектираните инструменти може да носят по-високи първоначални разходи, но често намаляват дългосрочните-TCOчрез увеличаване на производителността, намаляване на скрап и намаляване на честотата на поддръжка. Една матрица, изработена от първокласна инструментална стомана с подходящи покрития, може да струва 30% повече първоначално, но да издържи три пъти по-дълго между повторното шлайфане - което прави инструменталната цена за-част значително по-ниска през целия живот на програмата.
Практическият подход? Планирайте превантивни ремонти на 70-80% от очаквания живот, вместо да настоявате до повреда. Проследете кумулативните повторни смилания спрямо общия наличен материал на компонента. И когато матрицата на инструмента достигне точката, в която всеки сервизен интервал дава по-малко добри части от предишния, математиката предпочита замяната пред продължаващия ремонт. Предсказуемите разходи за поддръжка надминават всеки път спешните заявки за капитал.
Поддържането на инструментите за матрици в добро състояние удължава продуктивния им живот, но наличните инструменти и техники за изграждане и наблюдение на матрици продължават да се развиват - и най-новите постижения променят възможното както по отношение на дълготрайността на матрицата, така и по отношение на прецизността на частите, излизащи от пресата.
Съвременен напредък в технологията за щамповане
Технологията за щамповане е еволюирала далеч отвъд по-добрите стомани и по-строгите толеранси на обработка. Най-новото поколение прецизни матрици интегрира вградена електроника, използва производствени методи, заимствани от космонавтиката, и разчита на цифрова симулация за прогнозиране на производителността, преди да бъде изграден физически инструмент. Това не са футуристични концепции, които стоят в изследователски лаборатории - те прекрояват производствения процес на щамповане при автомобилни доставчици от ниво-първо и големи{4}}производители на електроника в момента.
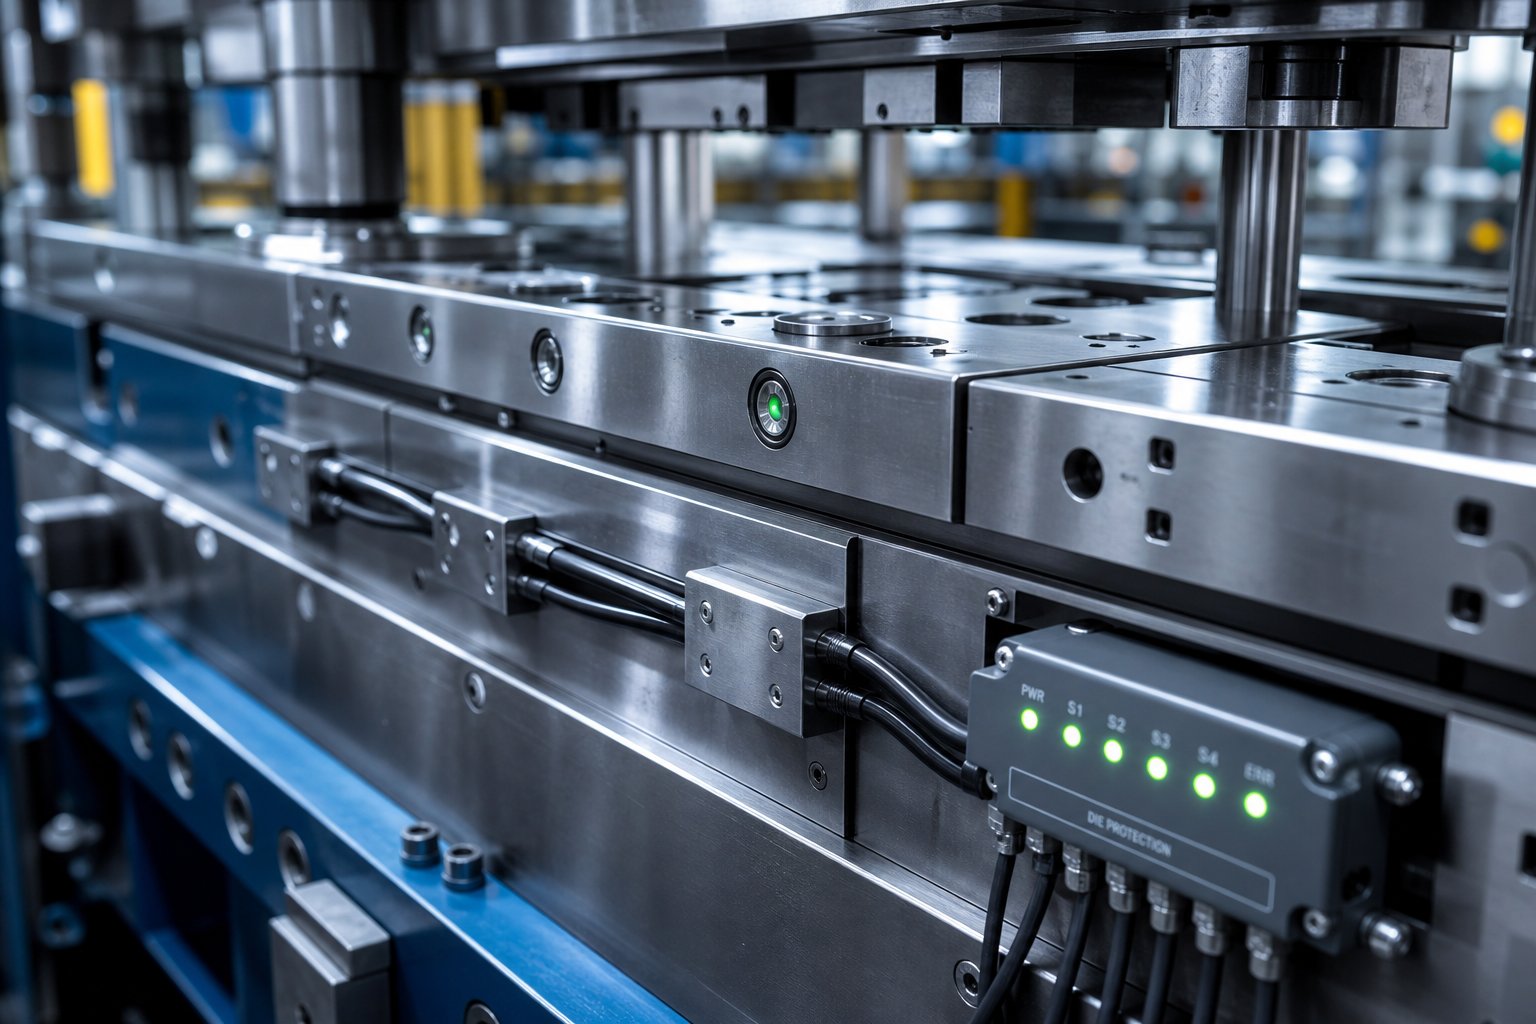
В-Die Sensing и-мониторинг на процеси в реално време
Представете си да работите с прогресивен зар при 600 удара в минута, без да знаете дали всяка част е изхвърлена чисто или дали лентата действително е напреднала на правилната стъпка. Това е реалността без in-die sensing - и това е рецепта за катастрофални щети. Съвременните етапни инструменти интегрират сензори директно в модула на матрицата, за да открият проблеми в рамките на един цикъл на удар, спирайки пресата, преди неправилното подаване да се превърне в сметка за ремонт от $50 000.
Категориите сензори, които имат най-голямо значение при производственото щамповане:
- Индуктивни сензори за близост за наблюдение на фуража- открива позицията на пружинно-натоварено блокче, избутано в крайното си местоположение от лентата в края-на-подаването. Ако лентата не се придвижи напълно, изходът на сензора се променя и пресата спира преди следващия ход.Eagle Bend Производство, подразделение на Magna Cosma, обработващо 104 000 тона стомана годишно, използва този подход за 500+ матрици като не-базова линия за защита срещу грешки.
- Отразяващи фотоелектрически сензори за изхвърляне на части- потвърждава, че завършената фигура е изчистила зарчето, преди следващият удар да затвори. Фалшивите сигнали от маслена мъгла при щамповане са известен режим на повреда, така че квалифицирани сензорни програми тестват надеждността на откриване в маслена среда преди инсталиране.
- Наблюдение-на позицията на камерата- индуктивни сензори проверяват дали формиращите гърбици са напълно изпънати и напълно върнати. Заклещена гърбица, която не се прибира, създава състояние на смущение, което разрушава както гърбицата, така и секцията на матрицата при следващия цикъл.
- Мониторинг на сила (датчици за натоварване и тензодатчици)- измерва-тонажа в реално време през целия ход. Внезапен скок сигнализира за издърпване на плужек, двоен материал или счупен удар. Постепенното покачване в продължение на седмици показва прогресивно затъпяване на ръбовете - ценни данни за прогнозна поддръжка.
- Сензори за акустична емисия- открива високо-честотни звукови сигнатури, свързани с инициирането на пукнатини в компонентите на матрицата. Тези сензори улавят повреди от умора в най-ранните им етапи, много преди пукнатината да се разпространи достатъчно, за да причини счупване.
Защитата на сензора е също толкова критична, колкото и изборът на сензор. Кабелите, прекарани през машинно обработени канали и покрити със защитни плочи, издържат на вибрациите и ударите от високо-скоростното щамповане. Централизирането на всички сензорни кабели в един здрав конектор - военен-кръгъл или правоъгълен - осигурява повтарящо се свързване по време на смяна на матрицата и елиминира разхлабени-повреди на проводници. Принципът е ясен: сензор, който е унищожен или изключен, осигурява нулева стойност, така че дисциплината при инсталиране не-подлежи на обсъждане.
Високо{0}}скоростно щамповане и въздействието му върху дизайна на матрицата
Пускането на зар при 1200 удара в минута въвежда физика, която просто няма значение при 200 SPM. Производственият процес на метално щамповане при високи скорости изисква дизайни на матрици, които отчитат:
- Повишени динамични сили- инерцията на плъзгача на пресата, масата на лентата и инструменталните компоненти добавят сила извън статичното натоварване при рязане или формоване. Обувките на матрицата и направляващите системи трябва да са по-твърди, за да издържат на деформация при честота на удара, измерена в милисекунди.
- Топлинно разширение- триенето между повърхностите на лентата и матрицата генерира топлина, която се натрупва при непрекъснато производство. При висока скорост компонентите на матрицата могат да нараснат с няколко хилядни от инча в критични размери, измествайки хлабините и влошавайки качеството на детайлите. Прецизните матрици за високо-скоростна работа често включват канали за охлаждаща течност или са проектирани с изчислени допустими топлинни растежи.
- Чувствителност-на скорост на деформация на детайла- много метали се държат различно при високи скорости на деформация. Границите на провлачване ефективно се увеличават, пластичността може да намалее и характеристиките на пружиниране се променят. Компенсацията на матрицата за тези ефекти трябва да бъде вградена в геометрията на формоване от самото начало.
- Задържане и изхвърляне на охлюв- при висока скорост ефектите на вакуума и повърхностното напрежение на маслото се превръщат в значителни сили, действащи върху заглушените заготовки. Ако охлювите не изхвърчат чисто, те се натрупват в кухината на матрицата или се отнасят от удара - и двата сценария повреждат инструмента в рамките на един или два удара.
Процесът на автомобилно щамповане на метал непрекъснато разширява тези граници. Съединители, скоби и структурни подсилвания за платформи на превозни средства се движат в милиони и всяка част от секундата се отделя от смесите за време на цикъл в годишните обеми. Дизайнерите на матрици, обслужващи този пазар, вграждат решения - вакуумно изхвърляне на плужек, положителни избиващи щифтове, подобрено смазване и функции за термично управление -, които не биха били необходими при умерени скорости.
Усъвършенствани производствени методи за конструиране на матрици
Техниките за щамповане на метал, използвани за направата на части, са толкова добри, колкото и техниките, използвани за направата на самите матрици. Няколко усъвършенствани производствени метода предефинират това, което е възможно в конструкцията на матрицата:
- Твърдо фрезоване- CNC обработка на напълно закалени инструментални стомани (55-65 HRC) с помощта на керамични или покрити с CBN челни фрези. Това намалява или елиминира необходимостта от отделни операции на шлайфане след термична обработка, като съкращава времето за изпълнение, като същевременно постига повърхностна обработка под 16 Ra. Твърдото фрезоване също позволява сложни 3D контури върху оформящи повърхности, които биха били непрактични за шлифоване.
- Микро-EDM- електроерозионна обработка с намален мащаб, за да произведе елементи с размери до 0,001 инча. Полезен за ултра-фини пробиващи щанци, миниатюрни бутони за щамповане на електроника и сложни детайлни характеристики, които конвенционалната телена EDM не може да достигне.
- 5-осна CNC обработка- позволява на фрезата да се доближи до детайла от почти всякакъв ъгъл, създавайки сложни подрязвания, сложни-ъглови повърхности и изваяни формоващи геометрии в една настройка. Това елиминира промените на приспособленията и кумулативната грешка при позициониране, която идва с тях.
- Производство на добавки за конформно охлаждане- може би най-значимата нововъзникваща способност за формоване на матрици. Традиционно пробитите охлаждащи канали следват прави линии, които рядко съответстват на контура на повърхността на матрицата. Допълнителни методи като селективно лазерно топене (SLM) или лазерно отлагане на метал (LMD) изграждат охлаждащи канали, които следват точната геометрия на работната повърхност.Изследване на адитивно произведени матрици за горещо щампованедемонстрира, че конформните охлаждащи канали с оптимизирани решетъчни структури могат да намалят времето за задържане с до 45%, като същевременно осигуряват по-хомогенно разпределение на температурата - директно в резултат на по-висока производителност и по-добри свойства на детайлите.
Адитивното производство също въвежда възможността за интегриране на решетъчни структури в телата на матрицата. Тези порести вътрешни геометрии намаляват топлинната маса, позволявайки на матрицата да се охлажда по-бързо между циклите и да поддържа по-ниски работни температури по време на продължително производство. Компромисът между структурната цялост и ефективността на охлаждане се управлява чрез оптимизация, управлявана от симулация -, регулираща плътността на решетката, диаметъра на канала и разстоянието от работната повърхност, за да се намери дизайнът, който максимизира ефективността на закаляване, без да надвишава границите на напрежението.
В основата на всички тези хардуерни постижения е концепцията за дигитален близнак: виртуален модел на матрицата, който отразява геометрията на физическия инструмент, свойствата на материала и работните условия. Инженерите симулират цифрово милиони цикли на пресоване, идентифицират модели на износване, предвиждат термично поведение и оптимизират интервалите на поддръжка, преди да се ангажират със скъпи физически изпитания. В съчетание с-данни от сензори в реално време, които се връщат обратно в модела, процесът на производствено щамповане все повече се превръща в-система със затворен цикъл, където цифровият двойник на матрицата непрекъснато усъвършенства прогнозите въз основа на действителната производствена производителност.
Тези технологии не са еднакво достъпни за всеки магазин. Капиталовите инвестиции в допълнително оборудване, 5-осни платформи и симулационен софтуер са значителни. Тази реалност прави избора на доставчик още по-критичен - възможностите, които вашият партньор предлага на масата, директно определят кои от тези подобрения може да използва вашето оборудване.
Как да оцените и изберете персонализиран партньор за щамповане
Усъвършенстваната технология на матрицата осигурява стойност само ако доставчикът зад нея има инженерна дълбочина, оборудване и дисциплина на процеса, за да изпълнява последователно. Набавянето на персонализирани матрици за щамповане е системно решение -, а не обикновена поръчка за покупка на обработена стомана. Производителите на матрици за щамповане, които оценявате, ще се различават драстично по отношение на това, което всъщност контролират-собствено спрямо това, което възлагат на външни изпълнители, и това разграничение оформя всичко от времето за изпълнение до качеството на първия-артикул.
Ключови способности за оценка на доставчик на матрици
Какво отличава квалифицираните производители на матрици от магазините, които просто режат метал? Потърсете тези възможности като базови изисквания, които не-подлежат на преговори, когато оценявате който и да е производител на матрици за метално щамповане:
- ИЧЕН- производител на матрици за щамповане с пълен-жизнен цикъл, предлагащ анализ на осъществимостта, CAE симулация,-вътрешна обработка с ЦПУ и EDM с тел, документирани пробни пускания и инспекция на CMM под един покрив. Техният работен процес обхваща пълния път от първоначалната концепция през-готовата за производство доставка на щанци по поръчка, което ги прави силен конкурент за производителите, които търсят интегриран партньор, а не продавач на части.
- Възможност за-собствена CAE симулация- доставчици, които провеждат симулации на формоване преди рязане на стомана, намаляват пробните итерации с 30-50%, като дигитално улавят проблемите с изтъняването, набръчкването и пружинирането. Попитайте дали симулацията е стандартна практика или допълнителна услуга.
- Пълен капацитет за CNC обработка и EDM- инструменти за изработване на матрици, като 5-осни обработващи центри, телена електроерозия за закалени профили и прецизни повърхностни шлайфове, всички те трябва да съществуват на място. Изнесената механична обработка добавя време за изпълнение, пропуски в комуникацията и риск от подреждане на толеранси.
- Клима{0}}контролирана инспекция с CMM оборудване- проверката на размерите на машина за измерване на координати в температура-стабилна среда е единственият начин за надеждно валидиране на съответствието с GD&T. Поискайте да видите скорошни отчети за първи-статии.
- Желание за повторение по време на пробни пускания- квалифициран доставчик не предава зар след едно попадение. Те пускат материал, измерват резултатите, коригират и повтарят, докато инструментът отговаря на спецификацията. Този итеративен ангажимент е това, което разделя персонализираните партньори за щампи за метални печати от магазините за стоки.
- Специфичен{0}}отрасъл опит- щамповането на автомобилите, електрониката и уредите налага различни материални предизвикателства, граници на толерантност и стандарти за квалификация (сертификати като ISO 9001 и IATF 16949 сигнализират за готовност за регулирани пазари). Потвърдете, че доставчикът е произвел инструменти за вашия конкретен сектор.
- Инженерна прозрачност- трябва да получавате прегледи на оформлението на лентата, отчети за симулация и дизайн-за-отзиви за производителност по време на целия процес, а не само завършен инструмент без подкрепяща документация.
Въпроси, които да зададете, преди да изпратите RFQ
Преди да изпратите чертежи на производители на матрици за щамповане, получете ясни отговори по тези въпроси:
- Какви CAD/CAM и платформи за симулация използвате и ще получавам ли отчети за симулация по време на проектиране?
- Какви видове инструментална стомана и покрития са стандартни и какво задейства препоръката за карбид?
- Колко пробни итерации са включени, преди да бъдат начислени допълнителни такси?
- Каква е вашата документирана очаквана продължителност на живота на матрицата за подобни приложения - удара между повторното шлайфане и общия очакван живот?
- Предоставяте ли текуща производствена поддръжка, услуги за повторно шлайфане или пакети с резервни компоненти след доставката?
- Каква марка и спецификации на пресата се използват за изпробване и съответстват ли на моето производствено оборудване?
Тези въпроси разкриват дали доставчикът наистина обхваща пълния жизнен цикъл - от осъществимостта през поддръжката на производството - или дали той е предимно цех за машинна обработка, който изгражда инструменти за производство на матрици без по-задълбочена инженерна ангажираност. Дългосрочното-съгласуване на партньорството има толкова голямо значение, колкото и първоначалната цена на офертата, защото по-ниска-разходна персонализирана матрица, която изисква месеци преработване, изтрива всички предварителни спестявания.
Преминаване от проучване към RFQ-готов разговор
Вече разгледахте как работи матрицата за щамповане на пресата, какво влиза в нея, как материалите и съвпадението на пресата влияят на производителността и каква поддръжка я поддържа. Това знание ви поставя в по-силна позиция да оценявате доставчиците по същество, а не по продажби.
Следващата стъпка е проста: занесете вашите чертежи на части, обемни проекции и спецификации на материалите на квалифициран партньор и започнете разговор за осъществимост.Екипът на матрицата за щамповане на YICHENе структуриран около точно този работен процес - премествайки производителите от ранен-етап на проучване към RFQ-готови персонализирани решения за матрици за щамповане, обхващащи симулация, машинна обработка, пробни пускания и проверка на размерите. Ако вашият проект се нуждае от-готови за производство инструменти, подкрепени от пълна инженерна поддръжка, свържете се с вашите изисквания и започнете дискусията за осъществимост.
Често задавани въпроси относно матриците за пресоване
1. Какво представлява матрицата за пресоване и как работи?
Щампата за щамповане на преса е прецизно-обработен инструментален възел, състоящ се от горна и долна половина, които се монтират вътре в пресата за щамповане. Когато набивката на пресата задвижва двете половини заедно с висока сила, компонентите от закалена стомана - пробиват, щанцови плочи и оформящи повърхности - изрязват, огъват, изтеглят или оформят плосък метален лист в завършени части. Матрицата определя геометрията на детайла и точността на размерите, докато пресата просто осигурява силата и движението. Толеранси до 0,0002 инча са постижими с качествени инструменти. За производителите, нуждаещи се от персонализирани решения за матрици за щамповане, доставчици като YICHEN (https://www.yichen-group.com/stamping-die/) предлагат пълни работни процеси от анализ на осъществимостта и CAE симулация през машинна обработка, пробни пускания и проверка на размерите.
2. Какви са основните видове щампи за щамповане и кога трябва да се използва всеки от тях?
Петте основни типа са матрици с една-станция, сложни матрици, комбинирани матрици, прогресивни матрици и трансферни матрици. Единични-станционни матрици извършват една операция на ход и отговарят на прототипи или малки-обеми под 50 000 части годишно. Сложните матрици изпълняват множество операции на рязане с един ход за плоски части с много-функции при среден до голям обем. Прогресивните щанци обработват сложни части с много-функции при много висока скорост, като придвижват лента през множество станции - идеални за обеми, надхвърлящи 100 000 части годишно. Трансферните матрици обслужват големи или дълбоко{14}}изтеглени части, които не могат да останат прикрепени към носеща лента. Изборът зависи от годишния обем, сложността на частта, вида на материала и изискванията за толеранс.
3. Как изчислявате тонажа, необходим за матрица за щамповане?
Стандартната формула за сила на рязане е P=L xtx S, където P е силата на рязане, L е общият периметър на рязане в инчове, t е дебелината на материала в инчове и S е якостта на срязване на материала в PSI. За прогресивни матрици с множество станции, изчислете силата за всеки поансон поотделно и ги сумирайте за общото моментно натоварване. Зашеметяващата дължина на удара намалява пиковото натоварване чрез разпределяне на контакта във времето. Операциите по формоване и изтегляне добавят свои собствени изисквания за тонаж към силите на рязане. Винаги добавяйте 10-20% граница на безопасност над изчислената обща стойност и се уверете, че рейтингът на пресата надвишава тази стойност на действителната работна височина, където силата е пикова.
4. Каква инструментална стомана е най-добра за щамповани матрици?
Най-добрата инструментална стомана зависи от приложението. D2 (54-61 HRC) предлага изключителна устойчивост на износване за голям-обемно изрязване и пробиване на въглеродна стомана. A2 (57-62 HRC) балансира устойчивостта на износване и издръжливостта, което го прави универсален за средно{15}}обемно монетосечене, изрязване и големи изрезки. S7 (48-58 HRC) осигурява максимална издръжливост за матрици за огъване и формоване, които поемат ударни натоварвания. Високоскоростна стомана M2 (60-65 HRC) се справя със сценарии с екстремно износване с абразивни материали. Твърдосплавните вложки осигуряват 500-1000% по-голяма устойчивост на износване от инструменталните стомани, но са крехки и скъпи, най-добре запазени за приложения с ултра голям обем или абразивни материали, където намаляването на времето за престой оправдава инвестицията.
5. Колко често трябва да се поддържат матриците за щамповане, за да се предотврати повреда?
Структуриран график за превантивна поддръжка работи на множество нива: всяка смяна (почистване, проверки на смазване, визуална инспекция), седмично (измерване на хлабината на водача, инспекция на стрипера и пружина, запис на отклонение на размерите), месечно или на 100k-300k удара (повторно шлайфане на режещия ръб въз основа на височината на борда, проверка на центровката, калибриране на сензора) и основен ремонт при 70-80% от очакваната матрица живот (пълно разглобяване, одит на размерите, подмяна на направляващ компонент). Мониторингът на височината на борда, кривите на мощността на пресата и SPC данните осигуряват обективни тригери за непланирана поддръжка. Напълно реактивният подход обикновено струва 25-30% повече от проактивната превантивна поддръжка, когато се отчита спешен труд, спешни части и загубено производствено време.


