


Какво означава прогресивното щамповане за купувачите на едро
Когато екипите за снабдяване оценяват опциите за снабдяване за големи{0}}обемни метални части, един метод на производство постоянно осигурява най-ниските разходи за-част в мащаб: прогресивна матрица и щамповане. И все пак повечето купувачи договарят цените, без да разбират напълно как работи процесът, оставяйки марж на масата при всеки преглед на оферта.
Какво е прогресивно щамповане
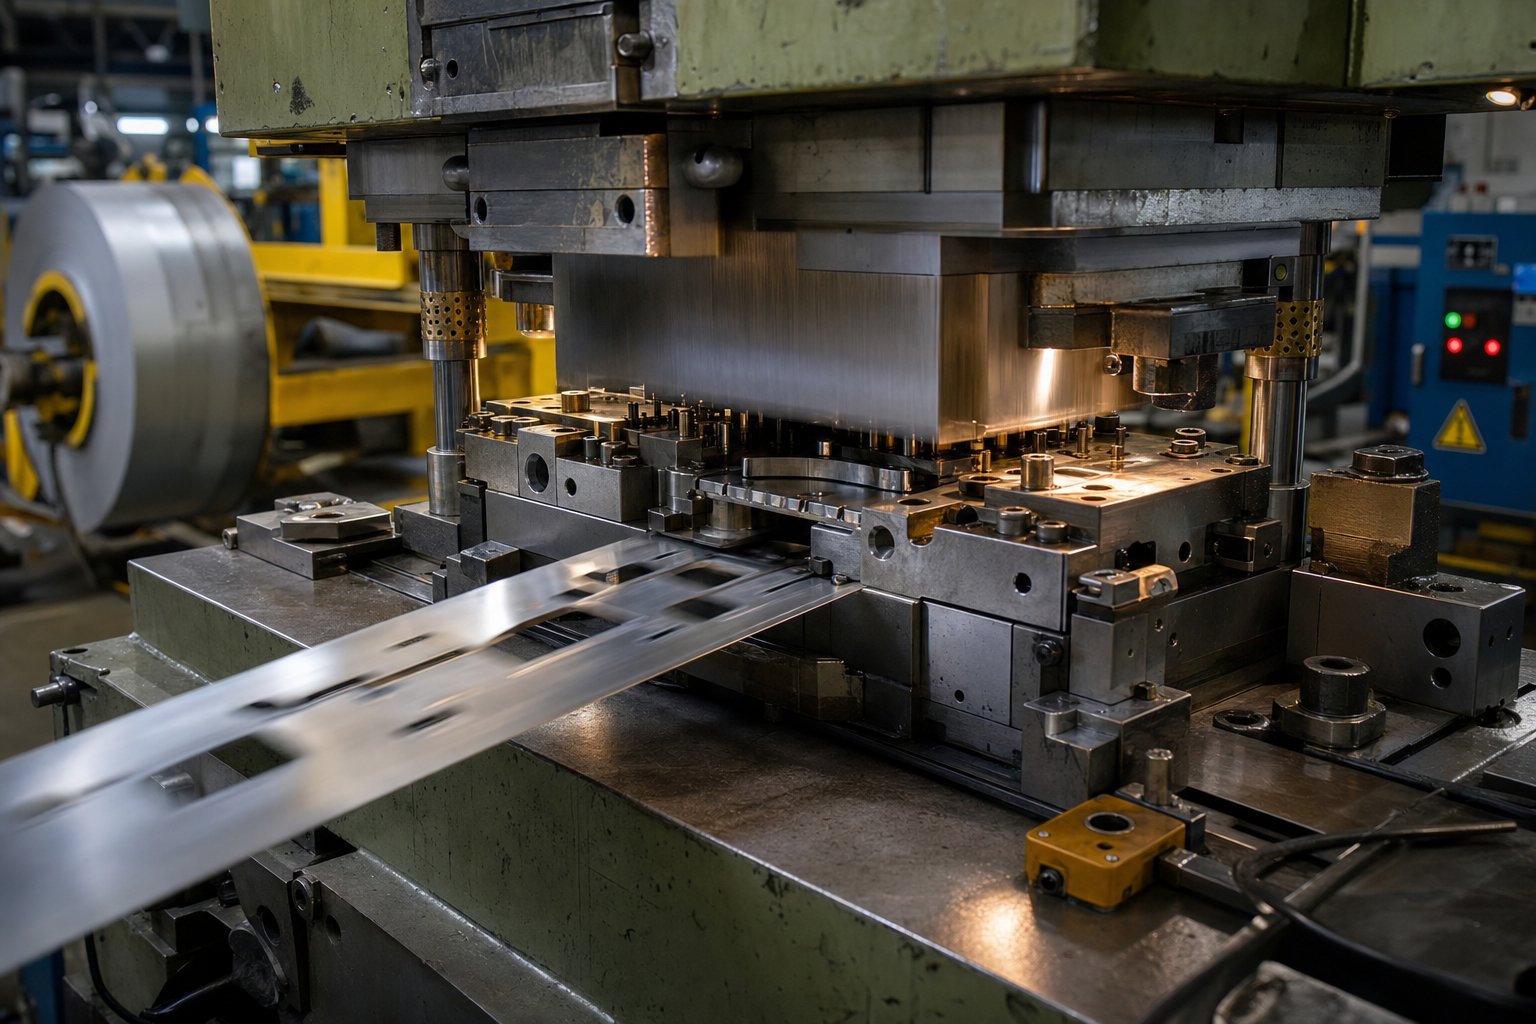
И такакакво е прогресивна матрица, точно? Представете си дълъг, прецизно-проектиран инструмент, монтиран в преса за щамповане. Непрекъсната метална лента, захранвана от намотка, преминава през този инструмент станция по станция с всеки ход на пресата. Всяка станция извършва специфична операция по формоване - пробиване на отвор, огъване на фланец, изковаване на повърхност или рязане на профил. Докато лентата достигне крайната станция, готовата част се отделя и изпада, готова за употреба.
Думата "прогресивен" описва пътуването на лентата: тя напредва през последователни операции, като всяка надгражда последната. Без препозициониране, без намеса на оператор между стъпките. Единичен ход на пресата произвежда завършен детайл, като едновременно с това придвижва следващата част от материала на позиция. При производствена скорост този прогресивен цикъл на щамповане се повтаря стотици пъти в минута, генерирайки хиляди идентични части на час с допустими отклонения в рамките на няколко хилядни от инча.
Тази комбинация от скорост, повторяемост и минимален вложен труд е това, което прави прогресивната матрица доминиращ метод за производство на метални части на едро.
Защо купувачите на едро трябва да разбират процеса
Тази статия е създадена като ресурс за-подпомагане на вземането на решения, преодолявайки празнината между познанията за техническия процес и търговската стратегия за закупуване. Независимо дали управлявате снабдяването с автомобилни конектори, HVAC скоби или електрически компоненти, икономичността на вашата програма зависи от изборите, направени много преди пресата да започне да работи.
Разбирането как работи прогресивната матрица пряко влияе върху способността на купувача да преговаря за ценообразуване, да оценява възможностите на доставчика и да оптимизира общите разходи по програмата от инвестиция в инструменти до цена на-закупена част.
Секциите по-напред разглеждат избора на материали, дизайна-за-компромиси в производителността, амортизацията на разходите за инструменти, критериите за квалификация на доставчика и методите за осигуряване на качество -, всеки от които е оформен около това, което купувачите на едро трябва да знаят, за да защитят маржовете си. Целта е практически лост, а не техническо ръководство.
Как протича процесът на прогресивно щамповане стъпка по стъпка
Да знаеш какво прави прогресивният зар е едно нещо. Разбирането на механичната последователност зад това ви дава речника, за да задавате по-добри въпроси по време на разговори с доставчици и да улавяте неефективността в цитираните програми. Ето как процесът на матрицата всъщност се развива от необработената намотка до завършената част.
Оформление на лентата и последователност на станциите
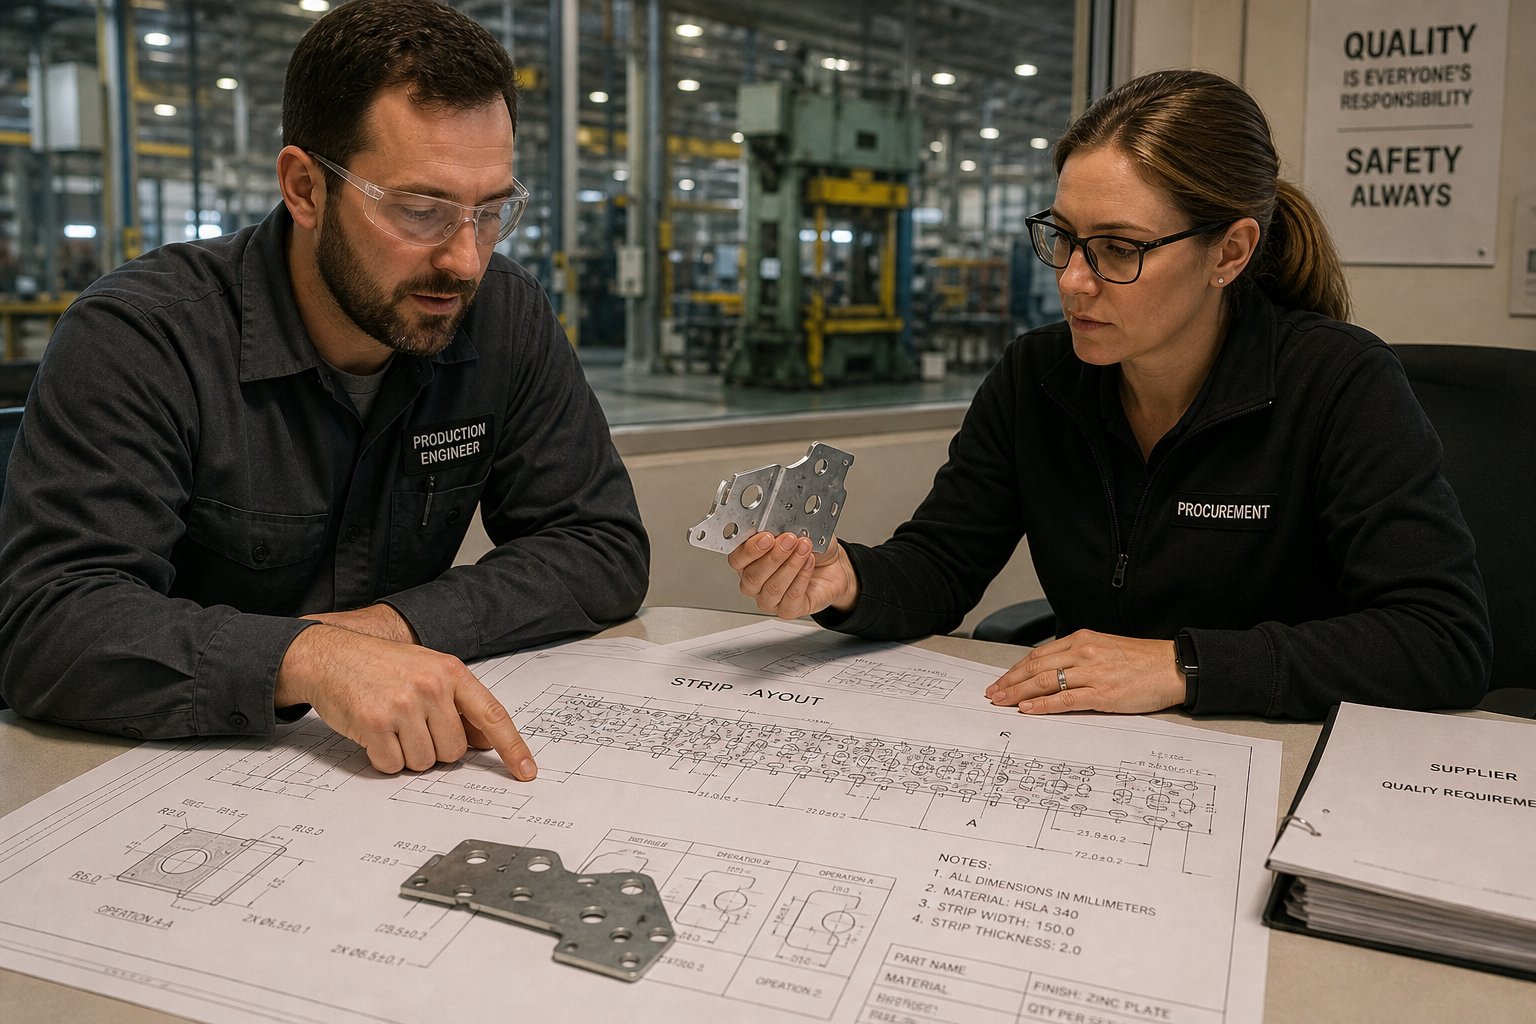
Всяка прогресивна матрица започва като оформление на лента - инженерен план, който картографира всяка операция на формоване към конкретна станция по протежение на инструмента. Представете си, че развивате метална лента и маркирате точно къде ще се случи всеки удар, огъване и срязване, докато материалът се движи отляво надясно през матрицата.
Инженерите започват с поставянето на пилотни отвори близо до краищата на лентата. Тези малки, прецизно пробити дупки регистрират лентата на всяка станция, като гарантират, че всяка следваща операция каца точно където трябва. Оттам етапите на формиране се изграждат последователно: дупка, пробита на станция две, става отправна точка за фланеца, огънат на станция пет. Крайната станция отделя завършената част от носещата лента.
Броят на станциите пряко влияе върху сложността на матрицата и времето на цикъла. Една проста плоска пералня може да се нуждае от три или четири станции. Много{2}}огъващ електрически конектор с релефни елементи може да изисква дванадесет или повече. Повече станции означават по-дълга, по-скъпа матрица -, но също така означават, че всяка отделна операция остава проста и повторяема, което поддържа качеството постоянно в милиони цикли.
Операция на пресата и честота на хода
Пресата за щамповане задвижва горната половина на матрицата надолу през нейния ход, изпълнявайки всички операции на станцията едновременно. Всеки път, когато таранът се повдигне, лентата напредва с едно точно увеличение -, наречено прогресия -, а следващият удар повтаря цялата последователност.
Тук се оформя икономиката на обема. Високоскоростните преси за прогресивно щамповане работят със стотици или дори хиляди удари в минута, произвеждайки завършен детайл с всеки отделен цикъл. При 400 удара в минута това са 24 000 части на час от едно натискане. Тази производителност прави процеса на прогресивно щамповане икономически доминиращ за количествата на едро - разходите за-работа на част и машинно време стават почти незначителни.
От концепция до завършена част
Звучи сложно? Пълниятпрогресивен процес на щампованеследва изненадващо линеен път. Ето последователността от суров материал до части в кутия:
- Намотка от плосък метален материал се зарежда върху машина за размотаване и се подава в преса, която премахва естественото извиване на лентата.
- Изправената лента влиза в пресата и се подравнява с първата станция на матрицата с помощта на направляващи релси.
- Циклите на пресата и пилотните удари регистрират лентата в точна позиция.
- С всеки следващ ход лентата се индексира напред с една дължина на прогресия, преминавайки през станции за щанцоване, формоване, огъване и монетосечене.
- На крайната станция завършената част се отделя от носещата лента чрез операция на отрязване.
- Завършените части падат през матрицата в контейнер за събиране или конвейер, докато остатъчният скелетен материал излиза от противоположната страна.
Този непрекъснат поток - намотка навътре, части навън - работи без прекъсване в продължение на часове или дни, ограничен само от дължината на намотката и планираната поддръжка на матрицата. Резултатът е производствен метод, при който последователността е вградена,-а не инспектирана-, защото един и същ инструмент извършва идентични операции върху всяка отделна част.
Тази механична повторяемост обаче зависи в голяма степен от едно решение нагоре по веригата, което много купувачи пренебрегват: какъв материал подавате в пресата на първо място.
Ръководство за избор на материал за проекти за прогресивно щамповане
Металът, който избирате, не само определя какво може да направи вашата готова част - той оформя всяка променлива на разходите в програмата. Материалите за прогресивно щамповане се държат различно при непрекъснато високо-скоростно формоване и тези разлики се отразяват на живота на матрицата, честотата на ударите, процента на скрап и в крайна сметка вашата единична цена на едро. Избирането на грешна сплав може тихо да ерозира маржовете много преди някой да забележи.
Обикновени метали за прогресивно щамповане
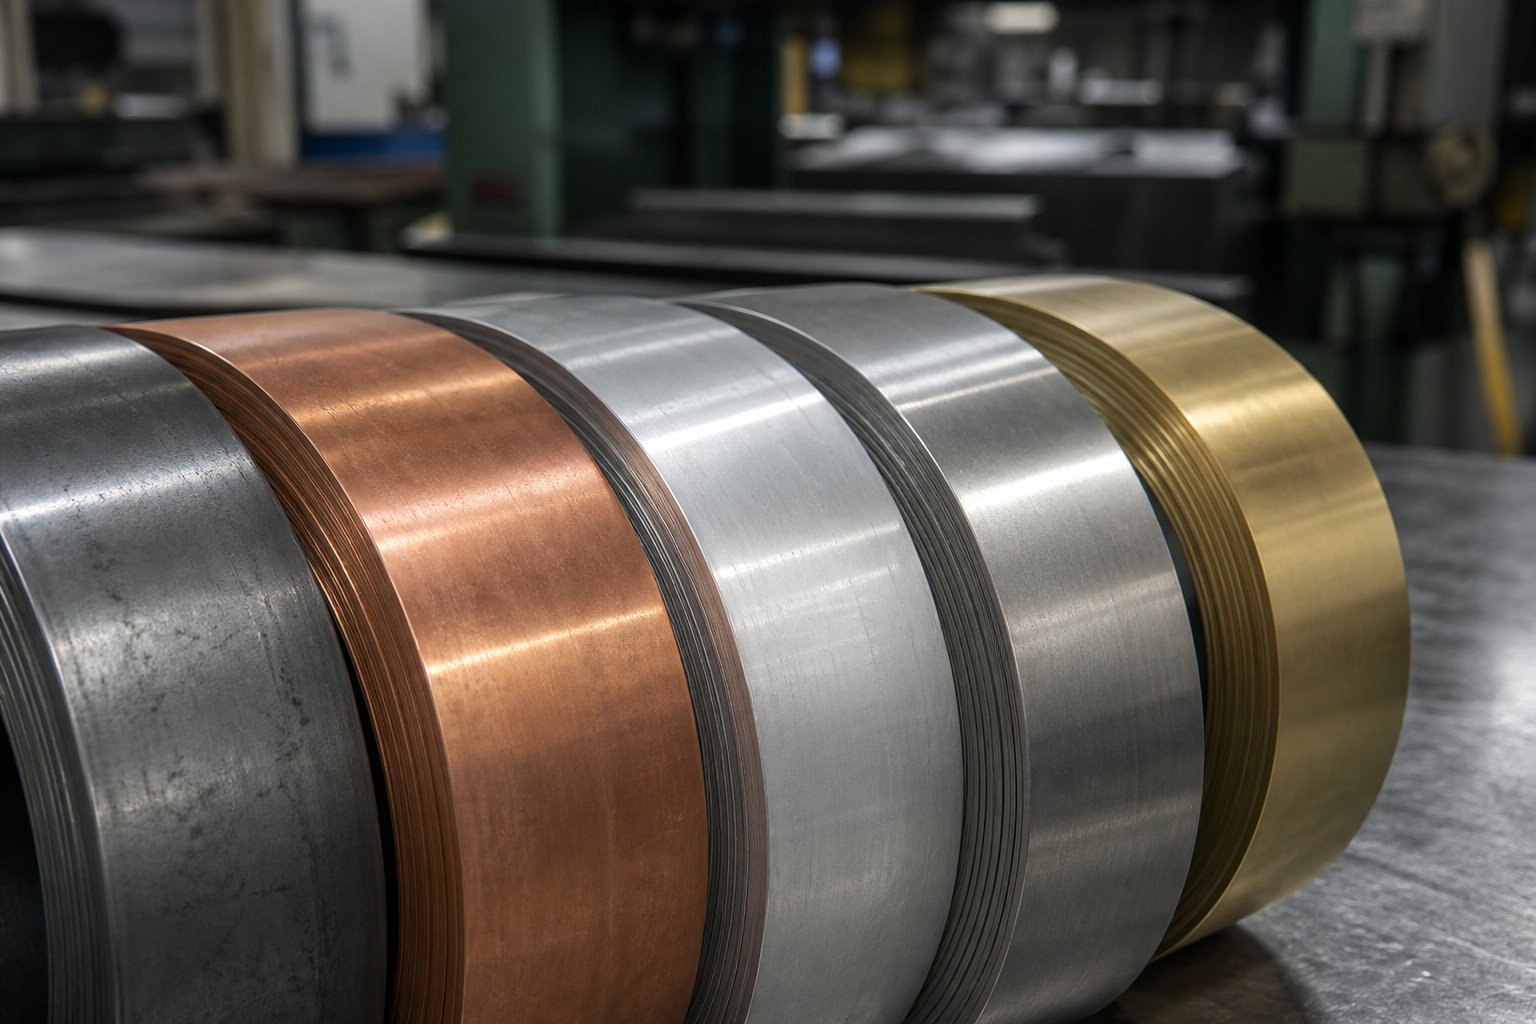
Пет фамилии на материали покриват по-голямата част от прогресивната щанцова работа. Всеки носи различен баланс на формоспособност, здравина и цена, което го прави подходящ за специфични приложения. Ето как се сравняват, когато се подават през много-станционна матрица при производствена скорост:
| Материал | Типични приложения | Относителна цена | Оформяемост | Въздействие на износването на матрицата |
|---|---|---|---|---|
| Въглеродна стомана | Скоби, корпуси, структурни компоненти | ниско | високо | Ниска до умерена |
| Неръждаема стомана | Медицински изделия, хранително оборудване, уреди | високо | Среден | високо |
| Алуминий | Кутии, радиатори, леки модули | Среден | Много високо | ниско |
| Мед | Електрически съединители, клеми, шини | Средно-високо | високо | ниско |
| Месинг | Електрически контакти, декоративен обков, вентили | Средно-високо | високо | ниско |
Прогресивното щамповане от въглеродна стомана доминира структурните и -частите с общо предназначение, защото комбинира ниски разходи за суровини с отлична формоспособност и предвидимо поведение чрез формоващи станции. Неръждаемата стомана, напротив, издържа на деформация - страхотно за устойчивост на корозия, но изисква повече сила на формоване и по-здрави инструменти. Медното прогресивно щамповане и месингът споделят репутацията си за стабилно подаване на ленти и нежен контакт с инструмента, поради което са стандартни при прецизните електрически компоненти. Алуминиевото прогресивно щамповане се отличава с леки приложения и поддържа високо-скоростни цикли, въпреки че тенденцията му към пружиниращо връщане изисква внимателна компенсация на матрицата в части с тесен-допуск.
Как изборът на материал влияе върху икономиката на производството
Тук картината на цената на едро става интересна. По-меките, по-пластични материали - мед, алуминий и ниско-въглеродна стомана - позволяват по-бързи скорости на хода, защото протичат през формовъчните станции с по-малко съпротивление. По-малкото съпротивление означава по-малко напрежение върху поансоните и секциите на матрицата, което се превръща директно в по-дълъг живот на инструмента между интервалите на поддръжка. Алуминиева матрица може да издържи два до три пъти по-дълго между циклите на заточване в сравнение със същия инструмент за формоване на неръждаема стомана.
По-твърдите материали обръщат това уравнение. Стоманеното прогресивно щамповане с високо-якостни или неръждаеми сплави увеличава силата на формоване на всяка станция, ускорява износването на поансона и често изисква твърдосплавни или покрити инструменти за поддържане на приемлив живот на матрицата. Доставчиците компенсират, като използват по-бавни скорости на пресата и планират по-честа поддръжка - и двете от които увеличават оферираните ви разходи за-част.
Дебелината на материала добавя още един слой. По-дебелият материал изисква повече тонаж на удар и ограничава колко бързо може да върти пресата. Най-прогресивното щамповане работи ефективно в диапазона на дебелината от 0,010" до 0,250", въпреки че всеки материал има своя собствена добра точка. Преминаването отвъд удобния прозорец за дебелина на даден материал не само забавя производството -, но може да компрометира точността на размерите на различните станции и да увеличи скрап.
Спецификации на материалите, които купувачите трябва да поискат
Когато издадете RFQ за програма за прогресивно щамповане, неясните обозначения на материала предизвикват вариации. Вариациите във входящата бобина се превръщат в вариации във вашите готови части, по-високи нива на скрап и потенциални бракувани партиди. Екипите за доставки трябва да уточнят тези подробности предварително:
- Степен на сплав- точното обозначение (напр. месинг C26000, неръждаема стомана 304, алуминий 5052-H32), а не общи фамилни имена
- Състояние на температура или твърдост-, който контролира способността за формоване и поведението при пружиниране през матрицата
- Толеранс на дебелината- по-тесните ленти намаляват вариациите от-до-станция, но може да ограничат доставката до специализирани мелници
- Повърхностно покритие- фрезово покритие, полирано или предварително-покрито, в зависимост от това дали е планирано вторично покритие
- Ширина на намотката и състояние на ръба- допустимото отклонение на ширината на процепа и типът на ръба (ръб на прореза спрямо очистен) влияят върху стабилността на подаване на лентата
По-строгите спецификации на входящия материал намаляват вариациите във вашите готови части и свеждат до минимум брака, но те са с предимство. Компромисът е ясен: плащането на малко повече за постоянна намотка често струва по-малко като цяло, отколкото справянето с бракове, корекции на матрицата и прекъсвания на производството, причинени от--материал извън спецификациите. Работете с вашия доставчик, за да намерите нивото на спецификация, което балансира разходите за суровини и стабилността на процеса за вашите конкретни годишни обеми.
Изборът на материал определя границите, но начинът, по който проектирате детайла в рамките на тези граници, определя дали извличате пълната стойност от прогресивната матрица - или оставяте печалбите на ефективност неизползвани в прекалено-комплексно оформление на лента.
Как дизайнът на частта стимулира разходите и ефективността на прогресивните инструменти за щанцоване
Всяка характеристика, която рисувате върху отпечатък на част, има пряко следствие от цената вътре в прогресивната матрица. Дупка, преместена с два милиметра по-близо до ръба, радиус на огъване, затегнат извън необходимото, толеранс, извикан при +/-0,001", когато +/-0,005" ще функционира перфектно - всяко решение добавя станции, съкращава живота на инструмента или налага по-бавни скорости на пресата. За купувачите на едро това означава, че изборът на прогресивен дизайн на матрицата, направен на етап CAD, може да представлява до 80% от общите производствени разходи, според инженерния анализ на Manor Tool. Разбирането на дизайна-за производителност дава на екипите за доставки реален лост по време на офериране - не само договаряне на цените, но предотвратяване на разходи.
Разстояние между функциите и оптимизиране на оформлението на лентата
Представете си вашата част като едно малко парче от дълга метална лента, която се придвижва през матрица за програмиране. Тази лента трябва да се държи заедно - достатъчно здраво, за да бъде избутана и изтеглена през дузина или повече станции без изкривяване, разкъсване или неправилно подравняване. Материалът между елементите (наречен мост или мрежа) е това, което поддържа тази структурна цялост.
Когато елементите са твърде близо една до друга, мрежата между тях става опасно тънка. Тънките платна се деформират под действието на захранващите сили, причинявайки неправилно регистриране в станциите надолу по веригата и произвеждайки части извън--толерантност. Дизайнерите компенсират или чрез добавяне на празни станции за преразпределяне на напрежението, или чрез забавяне на скоростта на печатане - и двете увеличават разходите ви за-част.
Общото инженерно правило заминимална дебелина на мостае 1,25 до 1,5 пъти дебелината на материала. За 1,5 mm лист това означава да оставите поне 1,875 mm до 2,25 mm материал между щанцованите елементи и между елементите и ръба на лентата. Разстоянията от -до-ръба следват подобен принцип: центровете на отворите трябва да са разположени на минимум два пъти дебелината на материала от всеки ръб или оформен елемент, за да се предотврати изкривяване по време на пробиване.
Защо това има значение за цените на едро? Оптимизираното разстояние директно подобрява оползотворяването на материала - процентът на намотките, който се превръща в завършени части, а не в скелет за скрап. Индустриалните показатели са насочени към поне 75% използване на материала за добре-проектирано оформление на лентата. Когато купувате милиони части годишно, дори 3-5% подобрение в използването се превръща в значителни спестявания на суровини, които се вливат в посочената от вас цена на парче.
Геометрична сложност и брой станции
Ето връзката, която управлява икономиката на дизайна на матрицата за прогресивно щамповане: всяка отделна операция по формоване, която вашата част изисква, се превежда към поне една станция за матрица. Обикновени плоски части - шайба с два отвора, например - може да се нуждае само от три или четири станции. Скоба с много-огъване с релефни елементи, изтеглени вдлъбнатини и тесни позиционни толеранси може да изисква дванадесет позиции или повече.
Всяка допълнителна станция увеличава физическата дължина на матрицата, изисква повече прецизни-компоненти за шлайфане и добавя време за инженеринг по време на проектиране и изграждане. Прогресивните карбидни щамповани матрици, използвани за високо-станции за износване, добавят допълнителни разходи, но удължават значително интервалите за поддръжка - полезен компромис при дългосрочни-програми. Резултатът е по-висока първоначална инвестиция в инструменти.
Контрапунктът обаче е, че броят на станциите не наказва ефективността на-част по начина, по който може да очаквате. Независимо дали вашата матрица има шест станции или шестнадесет, пресата все още произвежда една завършена част на удар при същата честота на цикъла. Повече станции означават, че всяка отделна операция остава лесна и постепенна - намалява напрежението на материала, минимизира пружинното връщане и подобрява нивата на добив. Ето защо увеличаването на броя на станциите повишава разходите за инструменти, но поддържа или дори подобрява икономиката на производството на част при обеми на едро.
Практическият въпрос за купувачите става: дали геометричната сложност в дизайна на нашата част действително е необходима за функционирането или се е промъкнала чрез избор на дизайн, който прегледът на DFM може да опрости?
Промени в дизайна, които намаляват разходите на едро
Работата с дизайнера на матрицата в началото на разработването на продукта е дейността с най-висока-възвръщаемост, която екипът за доставки може да преследва. Промените в DFM, направени на етапа на чертане, не струват нищо. Същите промени след изграждането на закалена прогресивна матрица могат да струват десетки хиляди долари за преработка - или да изискват напълно нов инструмент.
Ето практическите препоръки на DFM, които последователно намаляват сложността на инструментите и разходите за части на едро:
- Поддържайте еднаква дебелина на материала- проектирането на характеристики, които изискват локализирано изтъняване или удебеляване, налага допълнителни станции за монетосечене и усложнява поведението на лентата през матрицата.
- Избягвайте функции, които изискват вторични операции- ако метчик, заваръчен шев или машинно обработена повърхност могат да бъдат елиминирани или заменени с алтернатива в -щампа (като екструдирани отвори или монетни резби), вие премахвате обработката след-пресата и свързаните с нея разходи.
- Дизайн с мисъл за прогресията на лентата- ориентирайте завои и форми, така че да работят с посоката на движение на лентата, а не срещу нея. Характеристики, които изискват лентата да бъде повдигната или деформирана вертикално, се нуждаят от разтегливи носители, което добавя сложност.
- Посочете допуски само толкова стегнати, колкото изисква функцията- извикване +/-0,001" навсякъде, когато само един критичен интерфейс изисква той принуждава целия матрица да бъде изграден и поддържан според този стандарт. Селективната толерантност позволява на конструктора на матрицата да оптимизира там, където прецизността е най-важна.
- Спазвайте минималните радиуси на огъване- вътрешните радиуси на огъване трябва да са равни или да надвишават дебелината на материала. По-острите завои увеличават риска от напукване, ускоряват износването на поансона и може да изискват допълнителни формоващи станции за постепенно постигане.
- Консолидирайте части, където е възможно- ако един възел използва три отделни щампования, които биха могли да се превърнат в една прогресивна щанцова част, инвестицията в инструменти често се възвръща чрез елиминиране на манипулации, опаковане и труд по сглобяване.
Ще забележите модел: всяка препоръка намалява броя на станциите, елиминира вторичната обработка или удължава живота на инструмента. Това не са абстрактни инженерни предпочитания - те са лостове за преки разходи. Доставчик, предлагащ ранно включване на доставчици или официален преглед на DFM, преди да предложи инструменти, сигнализира, че те мислят от гледна точка на общите разходи по програмата, а не само на цената.
Геометрията на частта определя какво трябва да прави матрицата. Но колко струва тази матрица - и как тези долари се амортизират във вашите производствени обеми - зависи от разбирането на икономиката на инвестициите в инструменти в мащаб.
Разбиране на икономиката на разходите за прогресивно щамповане при обем на едро
Цената на инструментите е числото, което доминира във всеки първоначален разговор за прогресивно метално щамповане - и числото, което най-неразбират купувачите, които го оценяват за първи път. Инвестиция с шест-цифрен зар изглежда огромна сама по себе си. Разпределена в много-годишна производствена програма, работеща със стотици хиляди или милиони части, същата тази инвестиция се превръща в грешка при закръгляване на вашата единична цена. Разликата между добрата програма за търговия на едро и тази,-изтощаваща маржа, често се свежда до това колко добре купувачите разбират тази амортизационна математика.
Предварителна инвестиция в инструменти срещу-цена за част
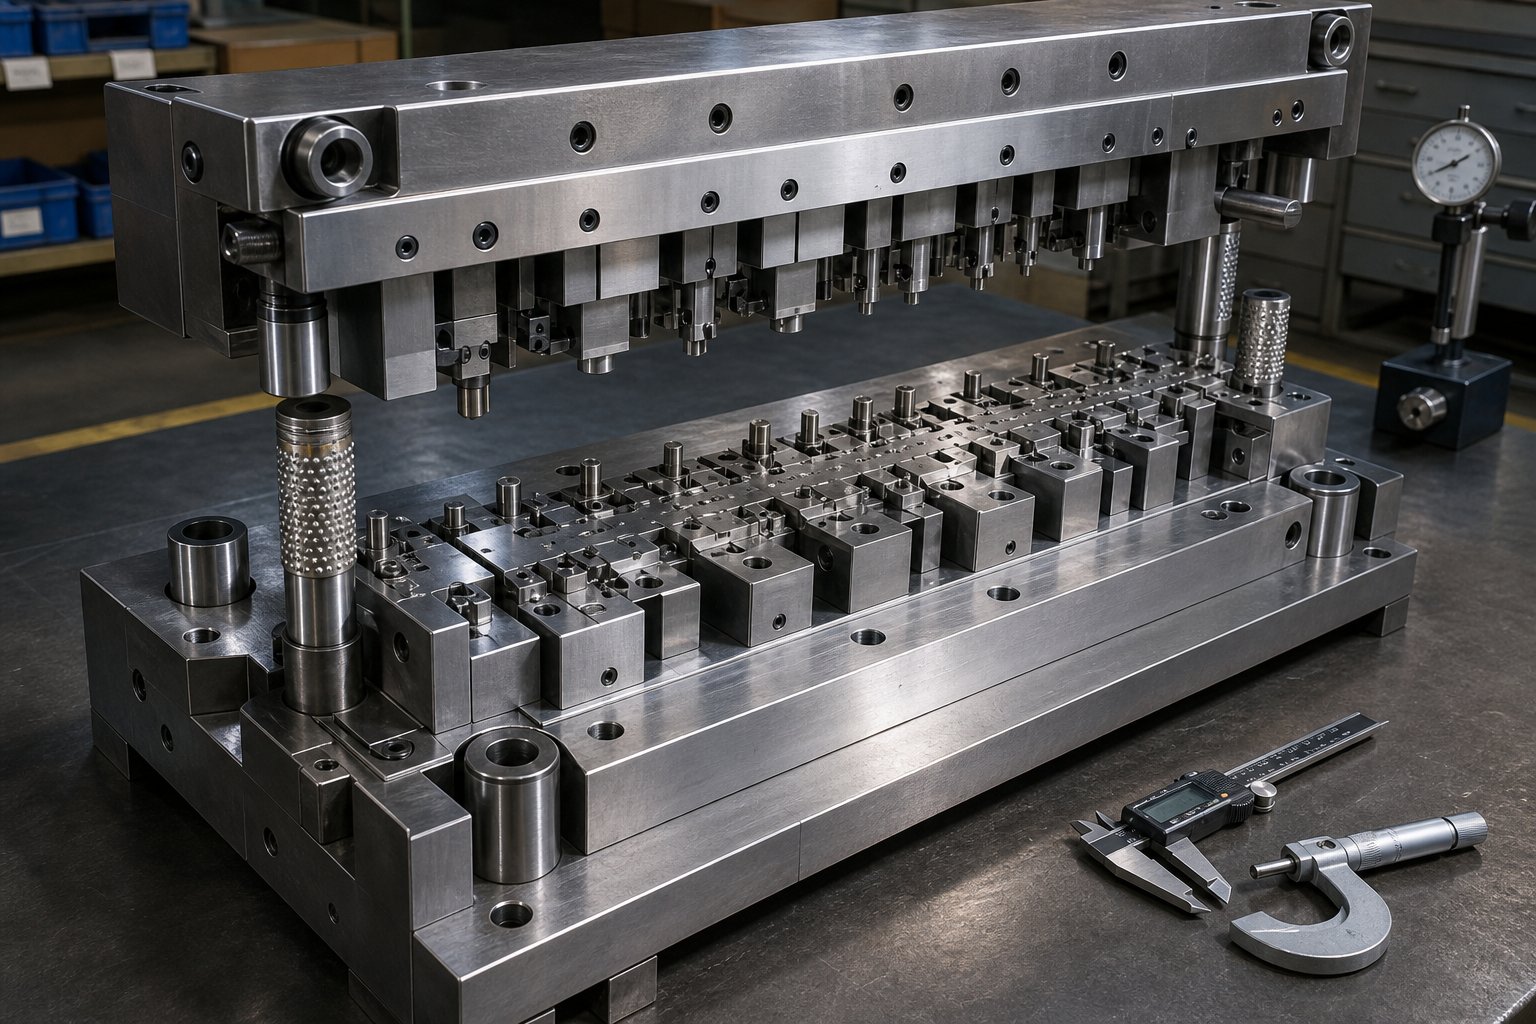
Прогресивните матрици представляват значителна капиталова инвестиция. Инструментите обикновено варират от $30 000 до над $250 000, в зависимост от броя на станциите, изискванията за толерантност, вида на материала и сложността на частта. Опростени геометрии от въглеродна стомана с няколко формовъчни станции се намират в долния край. Части от неръждаема стомана с висока-толерантност с дванадесет-плюс станции, твърдосплавни вложки и-разпознаване на матрицата тласка към горния диапазон.
Ето рамката, която има значение за купувачите на едро: тази цена на инструментите се разделя на всяка част, която матрицата произвежда през целия си живот. Една матрица на стойност $50 000, произвеждаща 500 000 части, добавя само $0,10 на парче в амортизацията на инструментите. Същата матрица, произвеждаща само 5000 части, добавя $10,00 на бройка - сто-кратна разлика в тежестта на инструментите само от обема. Ето защо прогресивното щамповане на метал става икономически доминиращо при по-големи количества и защо доставчиците питат за ангажименти за годишен обем, преди да цитират.
Икономическата жизнеспособност за дългосрочно прогресивно щамповане обикновено започва около 50 000 до 100 000 годишни единици, въпреки че много прости части може да оправдаят инструментална екипировка при по-ниски прагове. Критичният въпрос не е само тазгодишният обем -, а общото количество за цялата програма. Зар с гаранция за един милион или повече удари може да изпълни пет-годишна програма и изчислението на амортизацията трябва да отразява този пълен хоризонт. Купувачите, които оценяват инвестициите в инструменти спрямо производството за една година, често отхвърлят прогресивните щампования преждевременно, пропускайки предимството в разходите, което се появява, когато математиката отчита пълната производствена програма.
Какво движи цените на едро с прогресивно щамповане
Когато получите оферта за щамповани части на едро, единичната цена обединява няколко основни фактора на разходите.Сривове в индустриятаобикновено показват материал, изразходващ 45-55% от разходите за бройка, труд 15-25%, режийни разходи 10-20%, системи за качество 2-8% и опаковки 2-5%. Но тези проценти се променят в зависимост от конкретните ви програмни параметри. Ето какво движи иглата най-много:
| Фактор на разходите | Какво влияе | Въздействие върху единичната цена |
|---|---|---|
| Сложност на матрицата (брой станции, допустими отклонения) | Амортизация на инструмента за част, честота на поддръжка | Високите - повече станции и по-тесните толеранси увеличават както разходите за инструменти, така и интервалите за поддръжка |
| Вид и дебелина на материала | Разходи за суровини, способност за честота на удара, степен на износване на матрицата | Високи - по-твърди или по-дебели материали забавят производството и скъсяват живота на инструмента |
| Геометрия на детайла | Скорост на скрап, използване на материала, брой операции на формоване | Средни до високи - сложни форми намаляват използването и увеличават броя на станциите |
| Годишен ангажимент за обем | Процент на амортизация на инструментите, разпределение на разходите за настройка, покупателна способност на материала | Високи - по-високи ангажирани обеми намаляват разпределението на-единични фиксирани разходи |
| Необходими са вторични операции | След{0}}обработка на пресата, допълнителни стъпки на процеса, труд | Средно - покритие, нарязване или сглобяване добавя директна цена на бройка |
| Изисквания за качество и проверка | Честота на измерване, документация, разходи за сертифициране | Ниски до средни - автомобилни или космически спецификации добавят 2-8% към цената на бройка |
Всеки от тези фактори взаимодейства с останалите. Част, изработена от неръждаема стомана с тесни допуски и малък годишен обем, ще има драстично различна единична цена от същата геометрия в мека стомана при десет пъти по-голямо количество. Когато котировките изглеждат много различни между доставчиците, това често се дължи на факта, че всеки доставчик прави различни предположения за една или повече от тези променливи -, поради което вашият RFQ трябва ясно да определи всеки параметър.
Обща цена на програмата извън частната цена
Единичната цена е броят, върху който се фиксират купувачите. Общата разтоварена цена е числото, което всъщност определя вашите маржове. Прогресивните програми за щамповане на едро често включват вторични операции, включени в котираната цена - или, което е по-опасно, изключени от нея. Обичайните пост{4}}процеси в пресата включват:
- Повърхностни обработки- цинково покритие, никелиране, анодиране, електронно-покритие или пасивиране в зависимост от материала и средата на крайна-употреба
- Термична обработка- закаляване или напрежение-облекчаване на отгряване за части, изискващи специфични механични свойства
- Почистване и довършване- преобръщане, вибрационно довършване или ръчно премахване на ръбове за премахване на остри ръбове от щанцовани елементи
- Монтажни операции- Вмъкване на PEM крепежни елементи, заваряване на под-възли или интегриране на щамповани части с други компоненти
- Опаковка и етикетиране- износ-опаковки, комплекти, отделяне на партиди или персонализирани опаковки за защита на готовите повърхности
Щампована част, котирана на цена от $2,00, реалистично може да достигне по-близо до $2,85, след като се добавят повърхностна обработка, опаковка и спедиция. Тези договорени позиции тихомълком изместват общата икономия на програмата, ако не ги вземете предвид по време на сравнението на офертите.
Освен преките производствени разходи, купувачите на едро трябва да вземат предвид разходите за логистика (особено за международно снабдяване), разходите за качество (входяща инспекция, управление на отказа, излагане на гаранция) и разходите за носене на инвентара, свързани с минимални количества за поръчка или общи графици за освобождаване. Доставчикът, посочващ най-ниската цена на бройката, може да не достави най-ниската обща цена на програмата, след като вземете предвид по-дълги срокове за изпълнение, по-високи проценти на отказ или необходимост от запаси.
Сравняването на офертите по общата цена на разтоварване, а не само по единичната цена, разделя стратегическите доставки от транзакционните покупки - и това е рамката, която защитава маржовете на едро през целия живот на много-годишна програма за прогресивно щамповане.
Икономиката на разходите ви казва какво ще похарчите. Но те не отговарят на по-фундаментален въпрос: дали прогресивното щамповане всъщност е правилният производствен метод за вашето конкретно приложение или различен подход на формоване ще ви служи по-добре?
Решете кога прогресивното щамповане отговаря на вашите изисквания
Прогресивните матрици осигуряват несравнима икономичност за-част в мащаб -, но мащабът не е всяка програма. Избирането на грешен метод на формоване за вашия обем, размер на детайла или стабилност на дизайна може да ви заключи в разходи за инструменти, които никога няма да възстановите, или производствени скорости, от които никога няма да имате нужда. Честната оценка на алтернативите често спестява на купувачите на едро повече пари, отколкото агресивното договаряне на цените някога би могло.
Прогресивна матрица срещу трансферна матрица срещу комбинирана матрица
Четири основни метода за щамповане се конкурират за вашите производствени долари. Всеки заема отделна ниша, определена от обем, сложност и геометрия на частта. Ето как те се сравняват по критериите, които са най-важни за решенията за обществени поръчки:
| Критерии | Прогресивна матрица | Трансферна матрица | Съставна матрица | Щамповане на една-станция |
|---|---|---|---|---|
| Идеален диапазон на звука | 100,000+ годишно | 25 000–500 000 годишно | 10 000–250 000 годишно | 500–25 000 годишно |
| Ограничения за размера на частите | Малък до среден (ограничен от леглото на пресата и ширината на лентата) | Средни до големи (частите се обработват индивидуално) | Малък до среден (само плоска геометрия) | Всеки размер, който пресата може да побере |
| Възможност за сложност | Високи - много-извивки, много-функционални части в последователност | Много високи - дълбоки изтегляния, свободно-манипулиране на състоянието, изрязвания, нишки | Ниски - операции с една-равнина (рязане + форма с един ход) | Ниска - една операция на ход |
| Разходи за инструменти | Високо ($30K–$250K+) | Високо ($40K–$300K+) | Среден ($10K–$60K) | Ниска ($2K–$20K) |
| Цена на-част при обем | Най-ниска | Ниска до средна | Среден | Най-високо |
| Гъвкавост при смяна | Ниската - матрица е-специфична за проекта | Умерени - отделни станции могат да бъдат променяни | Ниска до умерена | Високи - бързи промени на зарчето между изпълненията |
Прогресивната щанцова преса е отлична, когато имате нужда от сложни детайли с голям обем с минимално участие на оператор. Лентата остава свързана през цялото време, като ви дава скорост и точност на регистрация, които други методи не могат да съпоставят. Трансферните матрици блестят, когато частите се нуждаят от свободно-манипулиране на състоянието - ротация, дълбоко изтегляне или операции, които изискват достъп до множество лица на детайла. Те също така намаляват материалните отпадъци чрез елиминиране на носещата лента, което има значение, когато разходите за суровини са високи. Сложните матрици се справят ефективно с по-простите плоски части, като извършват рязане и форма с един ход на натискане с висока прецизност за геометрия на една -равнина. Щамповането с една-станция има смисъл за прототипиране, тиражи с малък-обем или толкова големи части, че само една операция се побира в пресата за щамповане наведнъж.
Когато прогресивното щамповане не е правилният избор
Разпознаването къде прогресивните матрици не пасват ви спасява от най-скъпата грешка при доставката на щамповане: плащането за инструменти, които никога не достигат своя обем на рентабилност. Ето сценариите, при които алтернативите ви служат по-добре:
Ниски годишни обеми.Ако прогнозираното ви търсене е под 50 000 части годишно без път на растеж, математиката за амортизация на инструментите рядко работи. Плащате за матрица с прогресивна машина, създадена да изпълнява милиони цикли, като след това използвате малка част от нейния капацитет. Единична-станция или сложни матрици - или дори лазерно рязане и CNC формоване - могат да осигурят по-ниска обща цена на програмата.
Чести промени в дизайна.Прогресивните матрици са по същество замразена геометрия. След като закалената инструментална стомана бъде срязана, модификациите означават преработване или пълно възстановяване. Ако вашият продукт все още се развива или ако очаквате инженерни промени на всеки шест месеца, постоянството на прогресивната настройка на матрицата се превръща по-скоро в пасив, отколкото в актив. Трансферните матрици предлагат повече модулност за части в поток.
Изключително плътни материали.Повечето прогресивни преси за щамповане работят ефикасно върху материали, вариращи от 0,010" до около 0,250". Отвъд това силите за формоване на станция ескалират, подаването на ленти става проблематично и икономиката се измества към операции с хидравлични преси или процеси на трансферни матрици, предназначени да се справят с работа с тежки-габарити.
Много големи части.Пресата за прогресивно щамповане придвижва материала през последователни станции -, което означава, че дължината на матрицата трябва да поеме всяка станция плюс ширината на лентата. Големи части като структурни панели, черупки или рамки често надвишават практическите размери на матрицата. Трансферните матрици се справят с тях, като преместват отделни заготовки между независими станции, премахвайки изцяло ограничението за размера на лентата-.
Прагове за обем и критерии за вземане на решение
Изборът на правилния метод на формиране не е еднократно-променливо решение. Това е матрица, в която се пресичат обем, геометрия, стабилност и времева линия. Преди да се ангажирате с прогресивна инвестиция, отговорете честно на тези въпроси:
- Какъв е вашият прогнозен годишен обем?- Под 50 000 единици, проучете внимателно дали амортизацията на инструментите прави разходите за прогресивно щамповане-конкурентоспособни. Над 100 000 почти сигурно е така.
- Колко стабилен е дизайнът на вашата част?- Ако дизайнът е финализиран и валидиран, прогресивните инструменти са безопасни. Ако са вероятни ревизии през първата година, помислете за по-гъвкави методи, докато дизайнът не замръзне.
- Какви допустими отклонения са необходими?- Прогресивните матрици поддържат здрави, повтарящи се допуски в милиони части. Ако вашето приложение не изисква тази последователност, може да-прекалявате с инвестирането в способности.
- Необходими ли са вторични операции?- Функции като нарязване на резби, дълбоки изрези или много{1}}оформяне, които не могат да се случат в прогресивен щанц, добавят разходи за-пресоване. Трансферните матрици понякога могат да извършват това в -линия.
- Колко време се очаква да продължи производствената програма?- Пет-годишна програма при 75 000 части годишно възлиза общо на 375 000 единици - в рамките на територията на прогресивния матрица. Едногодишен-проект със същата годишна ставка може да не оправдае времето за изпълнение само за изграждане на матрица.
Когато отговорите се групират към голям обем, стабилен дизайн и дълъг живот на програмата, прогресивните матрици осигуряват най-добрата икономика с голяма разлика. Когато разпръснат - малък обем тук, нестабилност на дизайна там, голям размер на частта другаде - рамката за вземане на решения сочи към подходи за прехвърляне, комбиниране или хибрид. Правилният отговор не винаги е най-бързият или най-евтиният метод на формоване. Това е този, който отговаря на вашата търговска реалност.
След като потвърдите, че прогресивното щамповане отговаря на вашите изисквания за обем и дизайн, следващото предизвикателство става също толкова критично: намирането на доставчик, способен да изпълнява тези изисквания последователно, година след година.
Как да оцените и изберете доставчик на едро за прогресивно щамповане
Прогресивният зар е толкова надежден, колкото е надежден магазинът, който го управлява. Можете да посочите идеалния материал, да оптимизирате всяка характеристика за технологичност и да ангажирате обема, който прави математиката на инструментите да работи -, но ако на доставчика ви липсва оборудване, системи за качество или търговска дисциплина, за да изпълнява последователно, нищо от тази основа не защитава маржовете ви. Квалификацията на доставчика за OEM програми за прогресивно щамповане изисква повече строгост от събирането на няколко оферти и избирането на най-ниския брой. Ето структурирана рамка за разделяне на партньори за истински прогресивни инструменти и матрици от магазини, които просто притежават преса.
Сертификати и стандарти за качество за проверка
Сертификатите не са само стенни табели. Те представляват одитирани, документирани системи, които управляват начина, по който доставчикът управлява качеството, проследимостта и непрекъснатото подобряване. За купувачите на едро, управляващи риска от веригата за доставки на хиляди или милиони части, тези идентификационни данни служат като първи филтър.
ISO 9001:2015установява базовата линия. Този стандарт потвърждава, че доставчикът управлява официална система за управление на качеството, обхващаща документация на процеса, процедури за коригиращи действия и преглед от ръководството. Всеки прогресивен магазин за щамповане и производство, цитиращ програми за търговия на едро, трябва да поддържа това като минимум. Ако не го направят, вие разчитате изцяло на неофициален контрол, който може или не може да преживее промени в персонала или производствен натиск.
IATF 16949:2016има голямо значение за прогресивното щамповане на автомобилни компоненти. Това-специфично за автомобилите разширение на ISO 9001 добавя изисквания за предотвратяване на дефекти, процес на одобрение на производствени части (PPAP), разширено планиране на качеството на продукта (APQP) и-специфични изисквания за клиента от основните OEM производители. КатоРамка за оценка на доставчика на Fabconподчертава, че ISO 9001 сам по себе си не включва-специфични за автомобилите PPAP и APQP изисквания -, така че за всяка автомобилна програма от ниво 1 или ниво 2 обхватът на IATF 16949, обхващащ операциите по щамповане и инструментална екипировка, е основното очакване, а не разграничение.
Специфични-отраслови сертификатидобавете още един слой в зависимост от вашия краен пазар. AS9100D управлява веригите за доставки в космическото пространство. ISO 13485 се прилага за доставчици на компоненти за медицински устройства. NADCAP обхваща специални процеси като термична обработка или покритие. Когато оценявате потенциален партньор, уверете се, че обхватът на сертифицирането изрично включва операциите, свързани с вашата програма - доставчик, сертифициран за монтажни работи, но не и за щамповане, не е доказал, че техните пресови операции отговарят на стандарта.
Защо това има значение от търговска гледна точка? Сертифицираните доставчици носят по-малък риск от пропуски в качеството, което означава по-малко бракувани партиди, по-малко входящ инспекционен труд от ваша страна и намалено излагане на гаранция надолу по веригата. За програми за търговия на едро, изпълнявани в продължение на няколко години, това намаляване на риска се комбинира с реална защита на маржа.
Технически възможности за оценка
Сертификатите ви казват как доставчикът управлява качеството. Техническите възможности ви казват дали наистина могат да направят вашата част ефективно в обемите, от които се нуждаете. Когато обикаляте съоръжение или преглеждате презентация за възможности, ето какво да оцените:
- Диапазон на тонажа на пресата- флотът на доставчика покрива ли силите на формоване, изисквани от вашата геометрия и материал на детайла? Цех само с леки-преси не може да работи ефективно с дебели части от неръждаема стомана, докато тежко-тонажно съоръжение може да не е оптимизирано за деликатна високо-скоростна работа върху тънка медна лента.
- Размер на леглото и дължина на захранването- по-големите части и матриците с повече станции се нуждаят от по-дълги легла за пресоване. Потвърдете, че доставчикът може физически да приспособи вашите размери на матрицата, без да се движи по ръба на обвивката на тяхното оборудване.
- Възможност за скорост на удара- високо-високоскоростните прогресивни щанцови преси, работещи с 400+ удара в минута, осигуряват различна икономика от по-бавните механични преси при 60-100 SPM. Съобразете скоростта на доставчика с вашите изисквания за обем.
- В-фирмен дизайн на щампите и изграждане на капацитет- доставчици, които проектират, изграждат и поддържат прогресивни щанци под един покрив, запазват пълен контрол върху качеството на инструментите и оборота на промените. Изнесените помещения за инструменти добавят риск във времето за изпълнение, намаляват отчетността и забавят инженерните промени.
- Системи за обработка на материали- Оборудването за боравене с рулони (размотаващи устройства, изправящи устройства, сервозахранващи устройства) трябва да съответства на вашия тип материал, дебелина и тегло на рулони. Неадекватното боравене с материали създава несъответствия при подаване на ленти, които се проявяват като вариации в размерите на готовите части.
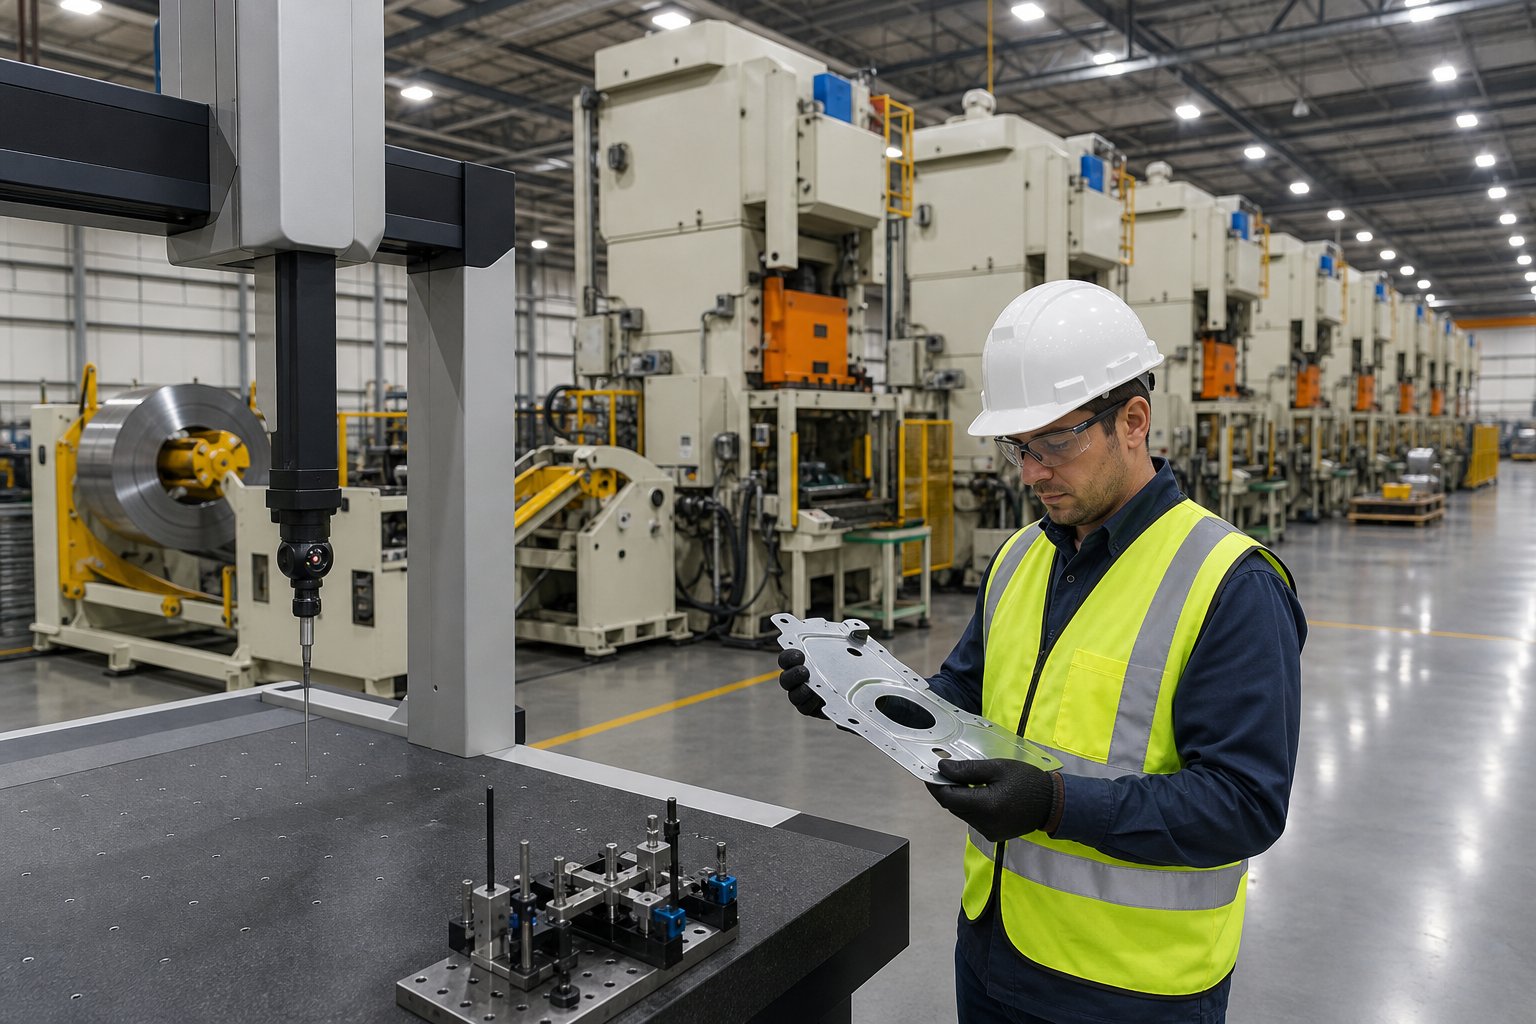
- Оборудване за проверка- машини за измерване на координати (CMM), оптични компаратори, системи за зрение, повърхностни профилометри и активно SPC наблюдение, всички те показват доставчик, който проверява, вместо да предполага качество. Попитайте дали проверката е интегрирана в производствения поток или се извършва само като одит след -извършване.
Практически съвет: заявете обиколка на съоръжението, която включва инструменталната зала и активните пресови линии, а не само презентация в конферентна зала. Виждането на дневници за поддръжка на щампите, активни SPC диаграми на линии за пресоване и калибрирани измервателни уреди с текущи стикери ви казва повече за ежедневните-ка-способности, отколкото която и да е брошура. Доставчиците, които са уверени в работата си, приветстват това ниво на проверка.
Връзка и търговски фактори
Техническите възможности ви осигуряват квалифицирани части. Търговската структура определя дали тези части ще пристигнат, когато имате нужда от тях, на цената, която сте договорили, без да се изразходват изключенията за управление на честотната лента на вашия екип за доставки. Жизненият цикъл на взаимоотношенията на едро се простира далеч отвъд първата поръчка за покупка.
Общи поръчки и планирани изданияформират гръбнака на най-прогресивните програми за щамповане на едро. Аодеяло поръчкапозволява ви да ангажирате годишен обем при договорени цени, като същевременно планирате доставки на по-малки стъпки, съобразени с вашето производствено потребление. Тази структура дава на доставчика видимост за планиране, за да закупува материали ефективно и да планира времето за пресоване, като същевременно ви дава гъвкавост по отношение на времето за доставка без предоговаряне на условията за всяка пратка.
Опции за доставка на Kanban и JITразвийте тази гъвкавост още повече. Доставчиците, предлагащи точно-навреме-програми за доставка, поддържат инвентара на готовите стоки от ваше име и доставят по сигнали за изтегляне, а не по фиксирани графици. Това намалява разходите ви за носене на инвентара и риска от остаряване - особено ценно за прогресивно щамповане на автомобилни компоненти, където търсенето може да се промени с графиците за изграждане на OEM. Компромисът е, че способността за JIT изисква доставчикът да носи буферен запас, което може да бъде отразено в малко по-високи единични цени или минимални прагове за ангажименти.
Прозрачност на времето за изпълнениеразделя надеждните партньори от оптимистичните котьори. Попитайте изрично: какво е времето за първоначално изграждане на матрицата? За първи производствен цикъл след одобрение на инструмента? За повторни поръчки на съществуващи инструменти? Доставчик, който ви дава ясни, реалистични срокове - и след това ги спазва -, струва повече от един, цитиращ две седмици по-бързо, но постоянно доставя със закъснение. Прозрачността както на инструменталната екипировка, така и на производствените срокове е един от най-силните показатели за оперативна зрялост.
Инженерна поддръжка при офериранеразкрива дългосрочно{0}}качество на партньорство. Доставчикът преглежда ли вашите чертежи и отбелязва ли притесненията на DFM, преди да определи цената, или просто цитира това, което сте изпратили, и оставя проблемите да изплуват наяве по време на тестването? Партньор за прогресивно щамповане, който предварително инвестира време за инженеринг - препоръчвайки корекции на толеранса, алтернативи на материалите или оптимизации на оформлението на лентата -, мисли за общите ви разходи по програмата, а не само за спечелването на поръчката. Това ранно сътрудничество, както беше обсъдено в раздела DFM по-рано, предотвратява най-скъпите изненади във всяка програма за щамповане.
Оценете всички тези фактори заедно, като използвате карта с претеглени резултати, която отразява приоритетите на вашата програма. Системите за сертифициране и качество могат да носят 20% тегло, инструменталната способност 25%, толерантност 20%, услуги с-добавена стойност 15% и търговски условия 20%. Обективното оценяване на всеки кандидат спрямо тези критерии премахва пристрастието, което идва от изпипано търговско представяне или единична ниска оферта, която не отчита скрития риск.
Изборът на правилния доставчик поставя основата. Но дори и най-добрите партньорски отношения изискват ясни споразумения за това как качеството ще бъде измервано, наблюдавано и поддържано през милионите цикли, които определят производствената програма на едро.
Методи за осигуряване на качеството, които поддържат последователност в мащаб
Квалифициран доставчик с правилните сертификати и оборудване все още се нуждае от система, която улавя проблемите, преди те да се размножат в производствения цикъл. Когато машина за прогресивно щамповане работи със стотици удари в минута, едно неоткрито събитие на износване на инструмента може да генерира хиляди несъответстващи части за минути. Качеството при обем на едро не означава проверка на дефектите -, а тяхното инженерно отстраняване чрез-наблюдение в реално време, структурирано вземане на проби и документирани споразумения, които не оставят нищо за предположения.
В-контрол на качеството на процеса
Съвременните прогресивни матрици интегрират сензори директно в инструмента. Тези системи наблюдават точността на подаване на лентата, силата на формоване в критичните станции и състоянието на щанцата в реално време - откривайки отклонение, преди да се натрупат дефектни части. Представете си матрица, произвеждаща прогресивни щамповани скоби за автомобилен монтаж. Ако пилотният щифт се износи леко и регистрационната лента се измести дори с 0,05 mm, характеристиките надолу по веригата излизат извън допустимото отклонение. В -матричните сензори улавят това отклонение в рамките на няколко удара, задействайки автоматично спиране на пресата, преди да се натрупат стотици отпадъчни части.
Наблюдението на силите е също толкова критично. Всяка станция в матрицата произвежда характерна силова сигнатура по време на нормална работа. Когато ударът се затъпи, охлювът се отдръпне или дебелината на материала варира, този подпис се променя.Статистически контрол на процеса (SPC)диаграмите проследяват непрекъснато тези показания на силата и ключовите размери на частта, нанасяйки точки от данни, които разкриват тенденции - като постепенно износване на инструмента или отклонение на пресата - много преди да преминат границите на толеранс. За програмите за прогресивно щамповане на hvac, изпълняващи милиони скоби или скоби годишно, SPC трансформира качеството от реактивно сортиране в предсказуема поддръжка. Отстранявате причината преди дефектите да възникнат, вместо да ги откривате след изпращането на производствения цикъл.
Методи за инспекция за големи{0}}обеми
Нито една техника за проверка не покрива всеки риск за качеството. Ефективните програми за търговия на едро обединяват множество методи, като всеки улавя това, което другите могат да пропуснат:
- Първа-инспекция на артикул (FAI)- цялостна проверка на размерите на първоначалните производствени проби спрямо CAD модела с помощта на CMM и функционални измервателни уреди. Това потвърждава, че матрицата произвежда отговарящи на изискванията части, преди да започне-производството на пълна скорост.
- В-процес планове за вземане на проби- периодични издърпвания от работещата преса на определени интервали (напр. на всеки 2000 части или всяка смяна на намотка), за да се провери дали критичните размери остават в рамките на SPC контролните граници.
- Автоматизирани системи за зрение- камери, интегрирани на изхода на матрицата или на конвейери, които инспектират всяка част за липсващи характеристики, неравности, пукнатини или аномалии в размерите при пълна производствена скорост. Особено ценен за прогресивно щамповани алуминиеви части, където повърхностната козметика има значение.
- Проверка на CMM- координатна измервателна машина проверява части от проби, за да потвърди сложни геометрични толеранси, позиционни връзки и истински-позиционни характеристики, които ръчните измервателни уреди не могат да уловят.
- Окончателни одиторски протоколи- произволно вземане на проби от завършени партидни количества като проверка на съдържанието преди изпращане, като се проверява дали не е настъпило отклонение в качеството по време на последната част от цикъла.
Тези методи образуват слоеста защита. В-датчиците и SPC се справят с превенцията в-време. Плановете за вземане на проби и системите за визуализация осигуряват текуща проверка. Окончателните одити действат като последната врата, преди частите да стигнат до приемния док. Когато всичките пет слоя работят заедно, вероятността несъответстваща партида да достигне вашата производствена линия пада драстично.
Какво трябва да изискват купувачите в споразуменията за качество
Очакванията за качество, които съществуват само в разговорите, в крайна сметка ще се превърнат в спорове за качество. Формализирането на изискванията преди първия производствен ход защитава и двете страни - иПроцес на одобрение на производствени части (PPAP)предоставя стандартната рамка-на индустрията за извършване на точно това.
PPAP документацията потвърждава, че доставчикът разбира всички инженерни спецификации и че производственият процес е в състояние постоянно да ги изпълнява при цитирания производствен темп. Процесът включва до 18 елемента - проектна документация, диаграми на потока на процеса, контролни планове, анализ на системата за измерване, резултати от размерите и първоначални проучвания на възможностите на процеса сред тях. За повечето програми за прогресивно щамповане на едро, подаването на ниво 3 (мостри на части с пълни подкрепящи данни) дава на купувачите достатъчно доказателства, че матрицата, пресата и процесът са валидирани, преди да се ангажират с пълния обем.
Три елемента на PPAP заслужават специално внимание от страна на екипите за обществени поръчки:
- Контролни планове- те документират кои точно характеристики се измерват, колко често, с какво оборудване и какви коригиращи действия се задействат, когато стойностите се променят. План за контрол, свързан с вашата конкретна част, гарантира, че проверката не е оставена на преценката на оператора.
- Анализ на системата за измерване (MSA)- Проучванията за R&R на измервателните уреди потвърждават, че измервателните уреди и приспособленията, използвани за проверка на вашите части, дават повтарящи се, възпроизводими резултати. Без валидирани измервателни системи самите данни от инспекцията стават ненадеждни.
- Проучвания на възможностите на процеса (Cpk)- първоначалните производствени серии трябва да покажат, че критичните размери достигат Cpk от 1,33 или по-висока, потвърждавайки, че процесът има достатъчен марж, за да остане в рамките на толеранса, дори когато с течение на времето настъпва нормална вариация.
Установяването на тези очаквания в официално споразумение за качество преди изграждането на инструментите да започне - не след пристигането на първата пратка с проблеми - предотвратява най-скъпите спорове в програмите за щамповане на едро. Преработката на скрап, сортирането на ограничаване и таксите-надолу, всички те водят до неяснота, която документираният PPAP процес елиминира предварително.
С дефинирани системи за качество и потвърдени възможности на доставчика, оставащата променлива е изпълнението -, преминаващо от първоначалното запитване през одобрението на инструментите и към постоянния-каденс на производство, който доставя части до вашия док седмица след седмица.
От запитване до пълно производство с подходящия партньор за прогресивни матрици
Всяка програма за щамповане на едро следва предсказуема дъга - от първия имейл с прикачени чертежи на части до постоянния ритъм на планираните пратки, пристигащи във вашия док. Знаейки как изглежда всяка фаза, ви помага да зададете реалистични срокове, да задавате правилните въпроси в правилните моменти и да избягвате забавянията, които идват от неясни очаквания от двете страни.
Пътуването на купувача на едро от запитване до производство
Независимо дали набавяте щанци за прогресивно щамповане за пускане на нов продукт или прехвърляте съществуваща част от различен метод на формоване, пътят от концепцията до пълно-серийното производство обикновено следва следната последователност:
- Първоначално запитване с чертежи на части- изпратете 2D разпечатки или 3D CAD модели заедно със спецификации на материалите, прогнози за годишен обем и целеви цени. Колкото по-пълен е вашият пакет, толкова по-бърз и по-точен е отговорът.
- Преглед на DFM и предложение за оформление на лентата- Инженерният екип на доставчика анализира геометрията на вашата част, препоръчва оптимизации на дизайна и предлага оформление на лентата, показващо последователността на станциите и използването на материала. Очаквайте две до три итерации тук.
- Прогресивно одобрение на дизайна на инструменталната екипировка- след като оформлението на лентата е финализирано, започва подробен дизайн на матрицата. Ще прегледате и одобрите концепцията на инструмента, преди стоманата да бъде нарязана, като заключите броя на станциите, потока на материала и критичните стратегии за формоване.
- Изграждане на инструментална екипировка- прецизна обработка, сглобяване и вътрешно изпробване на матрицата за прогресивно щамповане. Графикът варира от 8 до 16 седмици в зависимост от сложността и броя на станциите.
- Първи-мостри на статии- първоначални производствени мостри са изпратени с данни за размерите за преглед. Това е вашата възможност да проверите годността, функционалността и завършеността, преди да се ангажирате с обем.
- PPAP одобрение- официален пакет от документи, потвърждаващ възможностите на процеса, системите за измерване и плановете за контрол отговарят на вашите изисквания за качество.
- Рамка на производството-до пълен обем- пресата работи с производствена скорост с планирани издания спрямо общата ви поръчка. Текущият мониторинг на SPC поддържа последователност през целия живот на програмата.
Всяка фаза се основава на последната. Бързането през прегледа на DFM, за да спестите седмица, често коства месеци в преработка на инструментите по-късно. Доставчиците, които ви насочват през това развитие с ясни етапи и честни срокове - вместо да ви казват това, което искате да чуете -, са тези, които предоставят надеждни услуги за прогресивно щамповане в рамките на много-годишни програми.
Направете следващата стъпка с квалифициран доставчик на матрици
За производствените инженери и екипите за доставки, готови да преминат от изследване към действие, приоритетът е намирането на партньор, оборудван да поддържа пълното пътуване, описано по-горе - от ранното сътрудничество на DFM до мащабируемото производство на едро. Това означава доставчик с демонстрирана способност в много-щанци за прогресивно щамповане, доказана повторяемост при големи-обеми и инженерна дълбочина за оптимизиране на вашата програма преди началото на инструменталната обработка.
Прогресивната матрица за щамповане на YICHENвъзможностите са изградени около точно този модел: подпомагане на купувачите да намерят прогресивни инструменти за щанцоване за големи-обемни метални части, които изискват ефективно много-станционно формоване, стегната повторяемост-{3}}цикъл и производствени системи, проектирани да се мащабират с разрастването на вашата програма. Ако вашите обеми оправдават прогресивните инструменти и вашият дизайн се доближава до стабилност, достигането до вашите данни за частта започва процес, който - когато се управлява добре - осигурява най-ниската устойчива цена на-част, налична при формоването на метал.
Често задавани въпроси за прогресивни матрици и щамповане на едро
1. Какъв е минималният обем на поръчката, за да бъде прогресивното щамповане рентабилно-?
Прогресивното щамповане обикновено става икономически жизнеспособно при 50 000 до 100 000 годишни единици, въпреки че много прости части може да оправдаят инструментална екипировка при по-ниски прагове. Ключовото изчисление включва разпределяне на първоначалната инвестиция в матрицата (обикновено $30 000 до $250,000+) в общото количество на програмата за целия живот, а не в производството за една година. Пет{10}}годишна програма, изпълняваща 75 000 части годишно, възлиза на общо 375 000 единици, което удобно оправдава прогресивното оборудване, дори ако обемът за една година изглежда граничен. Купувачите трябва да оценят пълния производствен хоризонт, включително прогнозирания растеж, когато правят това определяне.
2. По какво се различава прогресивното щамповане от трансферното щамповане за купувачи на едро?
Прогресивното щамповане поддържа металната лента свързана във всички формоващи станции, което позволява най-високите производствени скорости (стотици удари в минута) и най-ниските разходи за-част за малки-до-средни части при обеми над 100 000 годишно. Трансферното щамповане разделя отделните заготовки и ги премества между независими станции, което го прави по-подходящ за по-големи части, дълбоко-начертани геометрии или компоненти, изискващи свободно-манипулиране на състоянието. Трансферните матрици също намаляват материалните отпадъци чрез елиминиране на носещата лента, но обикновено работят с по-бавни скорости на цикъла. Изборът зависи от размера на частта, геометричната сложност и дали подходът, свързан-с лента, може физически да поеме размерите на частта ви.
3. Какви материали работят най-добре за-прогресивно щамповане с голям обем?
Въглеродна стомана, алуминий, мед, месинг и неръждаема стомана покриват повечето приложения за прогресивно щамповане. По-меките материали като мед и алуминий позволяват по-бързи удари и по-дълъг живот на матрицата между интервалите на поддръжка, което води до по-ниски разходи за-част. Въглеродната стомана предлага най-добрия баланс между ниски разходи за суровини и висока способност за формоване за структурни части. Неръждаемата стомана осигурява устойчивост на корозия, но изисква по-здрави инструменти, по-ниски скорости и по-честа поддръжка. Купувачите трябва да посочат точните степени на сплавта, условията на температурата, допустимите отклонения на дебелината и изискванията за покритие на повърхността в своите RFQ, за да сведат до минимум производствените вариации и скрап.
4. Колко време отнема преминаването от първоначалното запитване до пълното производство с доставчик на прогресивни матрици?
Типичният график от първото запитване до нарастване-на производството обхваща 14 до 28 седмици в зависимост от сложността на частта. Това включва преглед на DFM и итерации на оформлението на лентата (2-4 седмици), одобрение на дизайна на матрицата (2-3 седмици), изграждане на инструментална екипировка (8-16 седмици), подаване и преглед на първи артикул (1-2 седмици) и PPAP одобрение (1-3 седмици). Сложни части с дванадесет или повече станции, тесни допуски или карбидни вложки се натискат към по-дългия край. Купувачите могат да съкратят сроковете, като предоставят пълни данни за детайлите предварително, реагират бързо по време на фазите на одобрение и избират доставчици с вътрешни възможности за проектиране и изграждане на матрици, вместо тези, които възлагат инструменти на външни изпълнители.
5. Какви сертификати за качество трябва да притежава доставчик на едро с прогресивно щамповане?
ISO 9001:2015 е минималната базова линия, потвърждаваща наличието на официални системи за управление на качеството. За програмите за веригата за доставки на автомобили IATF 16949:2016 е от съществено значение, защото добавя изисквания за PPAP, APQP и предотвратяване на дефекти, които ISO 9001 сам по себе си не покрива. Аерокосмическите програми изискват AS9100D, докато компонентите на медицинското устройство изискват ISO 13485. Освен сертификатите, купувачите трябва да потвърдят, че сертифицираният обхват на доставчика изрично обхваща операциите по щамповане и инструменти и че поддържа валидирани системи за измерване (потвърдени чрез проучвания на Gage R&R), документирани планове за контрол и демонстрирана способност на процеса (Cpk от 1,33 или по-висока) за критични размери.


