


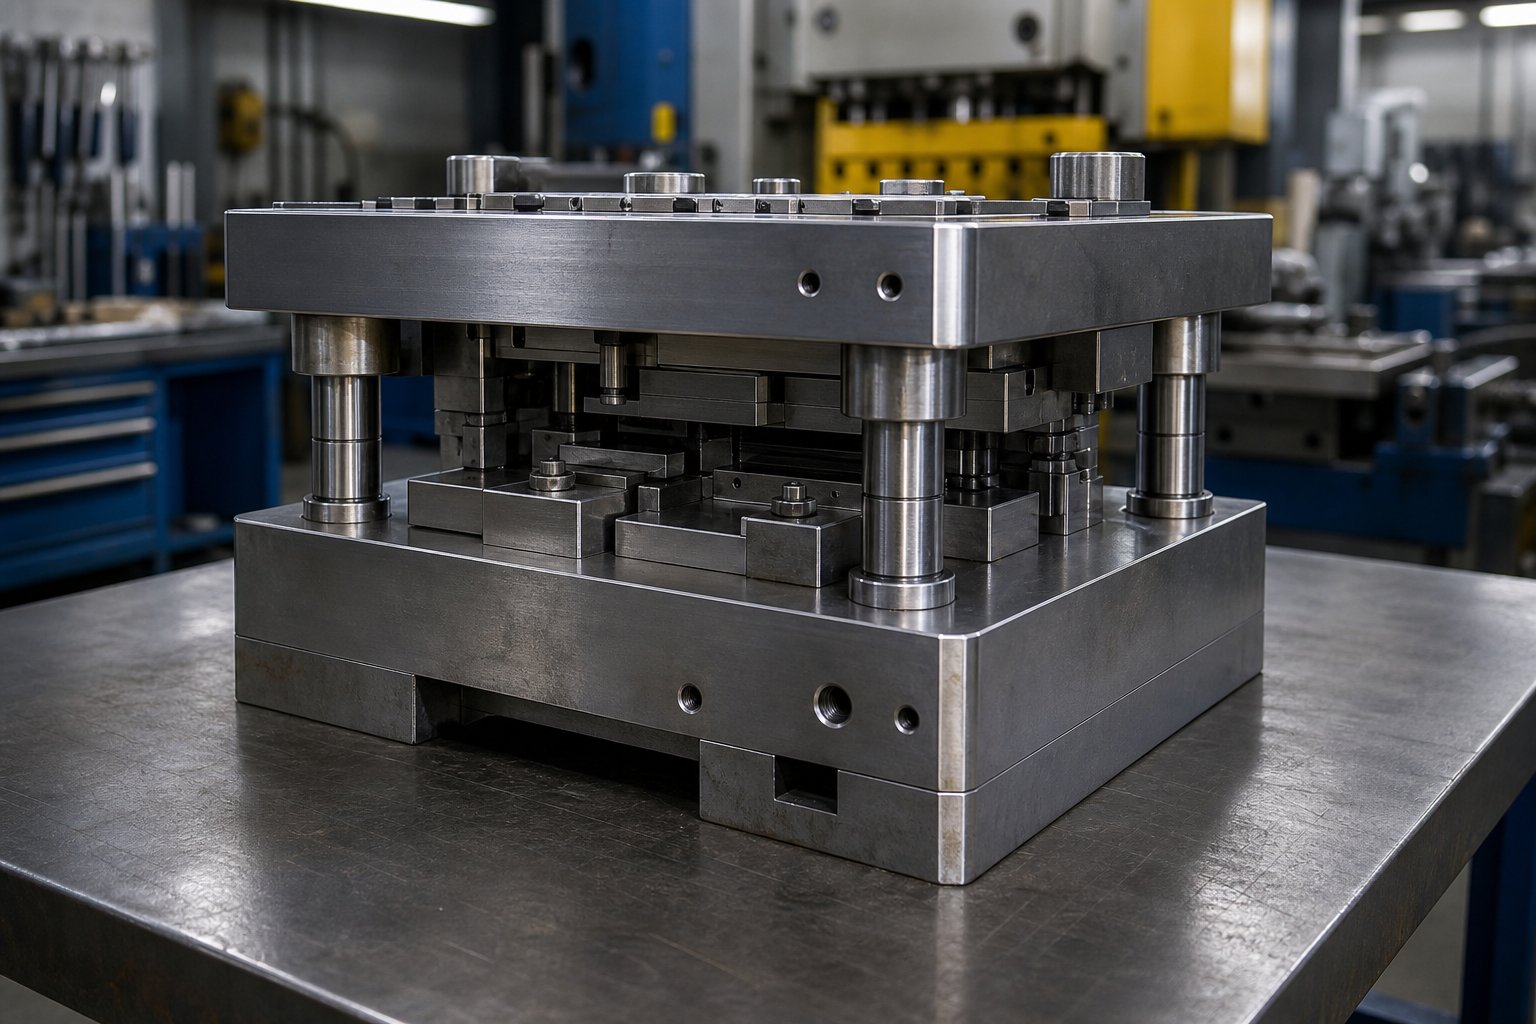
Какво представляват комплектите матрици за метално щамповане и защо са важни
Когато матрицата за щамповане се повреди, инстинктът е да обвиняваме поансона, бутона на матрицата или материала. Но повечето повтарящи се неуспехи се дължат на нещо по-малко очевидно: самата матрица. Ако структурната рамка, поддържаща всичко в съответствие, е компрометирана, всекикомпонент за рязане и формованемонтиран към него наследява тази грешка. Разбирането какво всъщност представлява матрицата и какво не е, е първата стъпка към елиминиране на предотвратими повреди в операциите на вашата преса.
Определяне на комплекта матрици за метално щамповане
Комплект матрици за метално щамповане е подвъзел за многократна употреба от горни и долни обувки на матрицата, водещи щифтове и втулки, който държи всички компоненти за рязане и формоване в прецизно подравняване по време на работа на пресата. Не цялата матрица за щамповане, а по-скоро структурната основа осигурява монтиране и повтарящо се позициониране на щанци, бутони на матрицата, устройства за отстраняване и други работни елементи.
Това разграничение спъва екипите за доставки и по-новите оператори на преси по-често, отколкото бихте очаквали. Пълната матрица за щамповане включва всеки работен елемент, от матриците за щамповане, които режат и оформят материала, до пружините, които оголват детайла. За разлика от това наборът от матрици е скелетът. Мислете за него като за шасито на автомобил: то не върши видимата работа, но нищо не функционира без него.
Каталогът с инструменти за матрици ще изброява стотици профили на щанци, стилове на бутони и оценки на пружините. Но нито един от тези компоненти не работи според спецификацията, освен ако рамката на матрицата на инструмента под тях не поддържа подравняване в рамките на хилядни от инча, удар след удар, през милиони цикли. Това е работата на матрицата.
Защо комплектите матрици са основата на всяка операция за щамповане
Всеки измерим качествен резултат при щамповане, точност на позициониране на пробитите дупки, еднаквост на ъглите на огъване, консистенция на състоянието на празния ръб, зависи от това, че горната и долната половина на матрицата се затварят в абсолютно една и съща връзка всеки път. Комплектът матрици управлява тази връзка чрез три механизма: твърдост (осигурена от обувките на матрицата), подравняване (поддържано от водещи щифтове и втулки) и стабилност при натоварвания извън-центра.
Когато някой от тези механизми се влоши, ефектите каскадират. Хлабините при рязане стават неравномерни, създавайки неравности от едната страна на пробития отвор. Формиращите щанци влизат в контакт с материала под лек ъгъл, причинявайки вариация на пружиниращо връщане. В екстремни случаи разместването води до натъртване на направляващите повърхности или катастрофална намеса между горните и долните инструменти, опасност за безопасността на операторите и скъп ремонт за сервиза.
Секциите по-напред разбиват всеки елемент, който кара комплектите матрици за метално щамповане да работят или да се провалят: вътрешни компоненти и как те взаимодействат като система, насочващи типове системи и когато всеки е подходящ, пост конфигурации, съобразени с конкретни операции, компромис-отстъпки от материала на щампова обувка, спецификация и критерии за снабдяване, отстраняване на неизправности при най-често срещаните повреди и практики за поддръжка, които удължават експлоатационния живот. Всеки раздел е насочен към конкретна точка на вземане на решение, пред която са изправени инженерите на инструменти, дизайнерите на матрици и екипите по поддръжката, когато изграждат, купуват или ремонтират тези критични възли.
Логичната отправна точка е вътре в самия комплект матрици, където връзката между обувки, щифтове, втулки и блокове на петата определя всичко, което следва.
Основни компоненти във всеки комплект матрици за щамповане
Повечето препратки къмкомпоненти на матрицата за щампованечетете като каталог на части: списък с имена с кратки описания, без обяснение как тези части зависят една от друга. Този подход кара инженерите да гадаят, когато нещо се обърка. Комплектът матрици не е колекция от независими части. Това е прецизна система, при която производителността на всеки компонент се определя от връзката му с останалите. Разбирането на тези взаимоотношения е това, което разделя правилно определен комплект матрици от този, който доставя хронични проблеми с качеството.
Горни и долни маркови обувки
Обувките на матрицата са обработените стоманени или алуминиеви плочи, които образуват горната и долната част на комплекта матрици. Всеки работен елемент, щанци, бутони за матрица, стрипери, пилоти, се монтира директно или индиректно към една от тези две повърхности. Работата им звучи проста: осигуряват плоска, твърда платформа. На практика включените допуски са взискателни.
Плоскостта е от значение, тъй като всяко отклонение в повърхността на обувката на матрицата се превръща директно в неравномерна хлабина при рязане или непоследователен контакт при формоване по лицето на матрицата. Обувката на матрицата, която е вдлъбната дори с 0,001 инча в центъра, ще произведе части с по-стегната хлабина в средните станции и по-свободна хлабина в краищата. Резултатът е променлива височина на бора и ускорено износване на поансона в локализирани зони.
Успоредността между горната и долната матрица е също толкова критична. Както обяснява Anchor Danly, паралелизмът винаги се измерва спрямо дадена точка и управлява колко добре работят две повърхности една спрямо друга. В набор от матрици базовата точка е монтажната повърхност на долната обувка. Ако горната обувка не е успоредна на тази препратка в рамките на спецификацията, ходът на пресата осигурява неравномерно разпределение на силата в цялата матрица, създавайки условия за преждевременно износване, натъртване и отклонение на размерите в щампованите части.
Водещи щифтове, втулки и блокове за петата
Представете си, че затваряте очи и се опитвате да поставите капак на кутия в абсолютно същата позиция всеки път. Това е, което пресата прави при 200 удара в минута без направляваща система. Водещите щифтове и втулки решават този проблем.
Водещите щифтове са закалени стоманени стълбове, обикновено притиснати в долната обувка на матрицата. Когато пресата се затвори, всеки щифт влиза в съответната втулка, монтирана в горната обувка, принуждавайки двете половини да се подравнят точно странично, преди какъвто и да е удар на матрицата да влезе в контакт с детайла. СпоредСписание Metal Forming, водещата втулка трябва да захване водещата стойка на работното ниво на матрицата, когато е възможно, натоварвайки стойката при срязване (най-силното му състояние) и минимизирайки деформацията, която би причинила несъответствие между горната и долната половина.
Самите втулки се предлагат от няколко материала. Бронзова-стомана и твърд алуминиев бронз, със или без само-смазващ се графит, са най-често срещаните за плъзгащи лагерни системи. Двойката -и-втулка работи с малка хлабина при движение, обикновено измерена в десети от хилядните от инча, която определя максимално възможното разместване по време на работа.
Блоковете на петата служат за различна цел. Това са модули на износващи се пластини, разположени отстрани или отзад на комплекта матрици, които абсорбират страничната тяга, генерирана по време на операции по формоване или рязане, които не са центрирани върху матрицата. Когато операцията по щамповане създава небалансирани странични натоварвания, конструкцията на петата в кутия предотвратява предаването на тези сили изцяло към водещите щифтове. Някои инженери предпочитат водещите щифтове да се захващат първи, за да установят подравняване, като блоковете на петата поглъщат страничните сили по време на работната част от хода. Хлабината между повърхностите на петата трябва да бъде по-малка от хлабината на щифта-и-втулката, за да функционира правилно това разположение; в противен случай водещите щифтове се отклоняват под натоварване, преди плочите на петата да поемат.
Как компонентите работят заедно като система
Тук е важен изгледът-на ниво система. Всеки компонент на пресова матрица изпълнява специфична роля, но тези роли са взаимозависими:
- Обувките на матрицата осигуряват твърдост и плоскост, осигурявайки равномерно разпределение на силата във всеки монтиран елемент.
- Направляващи щифтове и втулки осигуряват подравняване, контролирайки страничната позиция на горната матрица спрямо долната в рамките на определена хлабина.
- Блоковете на петата абсорбират натоварванията извън-центра, предпазвайки направляващите възли от сили, които иначе биха ускорили износването или биха причинили деформация.
Премахнете която и да е функция и другите ще компенсират лошо. Перфектно подравнена водеща система, монтирана към отклоняваща обувка на матрицата, все още създава несъосност при натоварване. Твърдите обувки с износени втулки все още позволяват странично отклонение. И без петни блокове върху матрица с асиметрични натоварвания на формоване, дори новите водещи щифтове ще получат следи от натъртване в рамките на хиляди удари.
Таблицата по-долу съпоставя всеки компонент с неговата основна функция, типичен материал и специфичния резултат от качеството, който контролира в завършената част:
| Компонент | Основна функция | Типичен материал | Контролиран качествен резултат |
|---|---|---|---|
| Горна обувка | Твърда монтажна платформа за щанци и горни инструменти | Стомана A36, стомана 4140 или алуминий 7075 | Еднаква хлабина при рязане и формовъчен контакт |
| Долна обувка за матрица | Твърда монтажна платформа за бутони за матрици и долни инструменти | Стомана A36, стомана 4140 или алуминий 7075 | Постоянна височина на затваряне и разпределение на силата |
| Водещи щифтове | Странично подравняване на горната и долната половина | Закалена легирана стомана (58-62 HRC) | Позиционна точност на пробити отвори и подстригване на ръбове |
| Водещи втулки | Прецизна носеща повърхност за водещи щифтове | Бронзов, алуминиев бронз или сачмен{0}}лагерен възел | Повторяемост на подравняването в производствен цикъл |
| Блокове на петата | Поглъщайте страничната тяга от-натоварвания извън центъра | Износващи плочи от закалена инструментална стомана | Предотвратяване на деформация на водещия щифт и неравномерно износване |
Това-разбиране на системно ниво променя начина, по който подхождате към провалите. Когато една матрица произвежда неравномерни грапавини от едната страна на заготовката, инстинктът е да се регулира хлабината на рязане при поансона на матрицата и бутона. Но ако основната причина е износена втулка, позволяваща 0,0005 инча страничен луфт, регулирането на хлабината е временна лепенка. Играта остава и проблемът се връща в рамките на няколко хиляди посещения. Признаването, че компонентите на матрицата за щамповане си взаимодействат като система, ви насочва към действителния източник на повреда, а не към нейния симптом.
Водещата система заслужава по-задълбочено внимание, тъй като е най-голямата променлива в производителността и цената на комплекта матрици. Две фундаментално различни технологии за лагери, плъзгащи и сачмени лагери, предлагат много различни компромиси-в прецизност, скорост и изисквания за поддръжка.
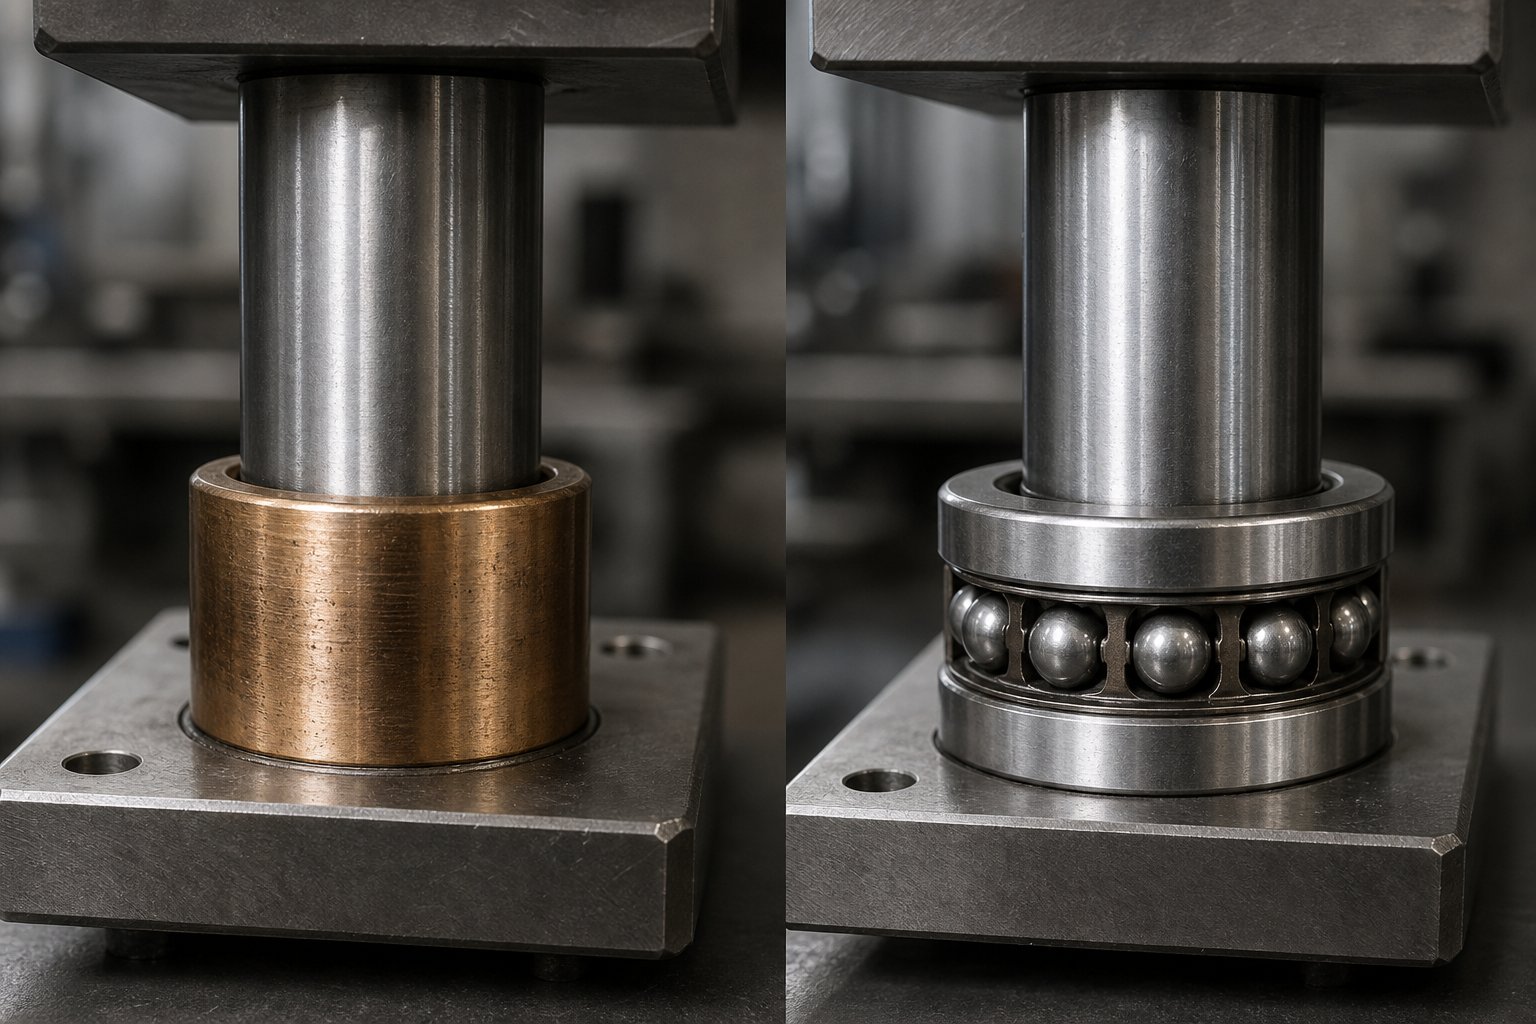
Сравнение на направляващи системи за плъзгащи лагери и сачмени лагери
Водещата система е мястото, където производителността на матрицата или се задържа, или се разпада. Две фундаментално различни технологии се конкурират за ролята и изборът на грешната струва повече от разликата в цената между тях. Това ви коства в неравности, отклонение на размерите, непланиран престой и бавна ерозия на доверието в частите, излизащи от пресата. Изборът между насочване на плъзгащ лагер и сачмен лагер се-зависи от приложението, а не въпрос на това, че едното е универсално по-добро от другото.
Обяснени направляващи стълбове за плъзгащи лагери
Системата за водачи на плъзгащи лагери е ясна: направляващ щифт от закалена стомана се плъзга директно във втулка с малък хлабина между двете повърхности. Втулките обикновено са от бронзова-стомана, твърд алуминиев бронз или импрегниран-графит бронз, който осигурява само-смазващи свойства. Дизайнът е бил гръбнакът на конфигурациите на матриците за печат от десетилетия и има защо.
Предимствата са практични. Системите с плъзгащи лагери струват по-малко, заемат компактна обвивка, която пасва на тесни оформления на матрици, и толерират условия, които биха разрушили възлите на търкалящи-елементи. Леко разместване, замърсяване от песъчинки във въздуха, грубо боравене по време на смяна на матрицата, дори периодично странично натоварване от-операции по формоване извън центъра - плъзгащите лагери абсорбират този вид злоупотреба по-предвидимо. Както отбелязва Anchor Danly, комплектите плъзгащи лагери се провалят по-предсказуемо, когато се появи злоупотреба, и те нямат търкалящи се елементи, които могат да бъдат Brinell, разцепени или замърсени от отломки.
Компромисите- са еднакво ясни. Триенето при плъзгане генерира топлина при по-висока честота на хода, което ускорява износването и може да доведе до приплъзване, ако смазването е непостоянно. Комплект матрици за хидравлична преса, работещ при умерени скорости, може никога да не срещне това ограничение. Но натиснете плъзгаща лагерна система до 200-+ удара в минута на механична преса и ще забележите повишаване на водещите температури, ускорено износване на втулките и евентуални следи от натъртване, които сигнализират, че системата работи извън своя комфортен диапазон. Периодичното повторно-смазване не-подлежи на обсъждане - твърде малкото предизвиква дразнене, твърде много привлича фини частици, които се превръщат в смес за притриване между плъзгащите се повърхности.
Възли на направляващи стълбове на сачмени лагери
Водещите системи със сачмени лагери заменят плъзгащия контакт с търкалящи се тела. Сферична клетка се увива около направляващия стълб OD, а лагерите се търкалят между стълба и ID на втулката при предварително натоварено състояние. Това предварително натоварване, обикновено вариращо от 0,0001 до 0,0021 инча в зависимост отспецификации на производителя, елиминира напълно свободното движение. Резултатът е почти-нулево триене, минимално генериране на топлина и повторяемост на подравняването, която обикновените системи не могат да съвпадат при производствени скорости.
За комплект матрици за щанцова преса, работещ с висока-скоростна прогресивна работа, воденето на сачмените лагери печели своето предимство. Намаляването на триенето поддържа водещата система термично стабилна при дълги производствени серии, при които пресата никога не се охлажда. Подравняването остава последователно, независимо дали сте на попадение 100 или на 100 000 в рамките на едно и също изпълнение. И тъй като търкалящият контакт произвежда много по-малко остатъци от износване, отколкото плъзгащият контакт, сервизните интервали се удължават значително в сравнение с еквиваленти на плъзгащи лагери.
Но системите със сачмени лагери идват със строги правила. Те не понасят добре ударни натоварвания - неправилно подаване или стек от охлюви може да унищожи каналите, създавайки вдлъбнатини, които предизвикват "неравномерно" движение и прогресивно отклонение на центровката. Замърсяването е еднакво наказващо. За разлика от обикновените втулки, които могат да вграждат малки частици, търкалящите се елементи преразпределят остатъците в пътя на лагера, ускорявайки повредата с всеки ход. Страничното натоварване от тежки операции на формоване или работа с ъглова гърбица се прехвърля директно към отделни сачмени лагери в точков контакт, причинявайки следи от проследяване, които се забиват в OD на водещия стълб или ID на втулката.
Ще се сблъскате и с пълзене на клетката в някои приложения - състояние, при което сачмената клетка се отклонява от проектираната си позиция по време на хода, като в крайна сметка кара лагерите да се плъзгат, вместо да се търкалят. Това генерира топлина, лагери с плоски-петна и ускорява износването. Поправката е механична: положителен ограничител или броня, която нулира позицията на клетката в долната част на всеки ход.
Избор между плъзгащи и сачмени лагери
Производственият обем и скоростта на хода са основните двигатели, но те не са единствените фактори. Честният въпрос, както го поставят опитни майстори на инструменти, е следният: какво искаш от матрицата да прости? Щанцо за ламарина и матрица, поставена в чисто, климатично-контролирано съоръжение, изпълняващо специални дълги производствени серии, е приложение за сачмени лагери като учебник. Същият инструмент, пътуващ между пресите в магазин със зимен пясък по пода и график за смазване, който зависи от това кой се сеща пръв - това е мястото, където плъзгащите лагери оцеляват, а сачмените лагери стават скъпи бързо.
Таблицата по-долу очертава решението по критериите, които са най-важни при определяне на набори матрици за приложения за преса:
| Критерии | Плъзгаща лагерна система | Система за сачмени лагери |
|---|---|---|
| Клас на точност | Търговски (стандартен клирънс) | Прецизност (предварително зареден, нулев клирънс) |
| Максимална препоръчителна честота на ударите | До ~150 SPM (зависи-от приложението) | 300+ SPM с правилна поддръжка |
| Интервал на поддръжка | Повторно-смазвайте при всяко движение; честа проверка на втулката | Смазване с масло на определени интервали; по-дълъг експлоатационен живот |
| Индекс на относителните разходи | 1x (базова линия) | 1,5x–2,5x в зависимост от размера и класа на предварително натоварване |
| Толерантност на странично натоварване | Добър - се проваля предвидимо при злоупотреба | Лошото - причинява Brinelling и проследяване на щети |
| Устойчивост на замърсяване | Умереният - вгражда малки частици | Ниските - търкалящи се тела преразпределят остатъците |
| Идеално приложение | Кратко{0}}изпълнение, прототип, тежко формоване, мръсна среда | Прогресивно щамповане с голям-обем, заготовка с тесен-допуск |
Забележете как класът на точност се свързва директно с постижимите толеранси на частите. Плъзгаща лагерна система с 0,0004 инча работна хлабина означава, че вашите щанцови матрици за пресови операции могат да се изместват странично с тази стойност при всеки удар. За грубо-заглушаване на толеранс това е приемливо. За прогресивен толеранс на позицията на дупката-за задържане на матрицата от плюс или минус 0,002 инча през осем станции, тази кумулативна хлабина се превръща в ограничаващ фактор - и хидравлична пресова матрица със сачмени лагери с нулева хлабина при движение го елиминира напълно.
Реалното сравнение на разходите не е покупната цена. Това е последствието надолу по веригата от несъответствието на направляващата система с приложението: преследване на проблеми с подравняването, преждевременна замяна на щанци, управление на мистериозни неравности, които преместват станция на станция, и абсорбиране на престой, което намалява първоначалната разлика в цените между двете системи.
Типът направляваща система контролира прецизността и скоростта. Но отделно решение, което засяга достъпа, посоката на подаване и разпределението на натоварването, определя къде се намират тези водачи върху обувките на матрицата. Това е въпросът за пост конфигурацията и е по-последователен, отколкото повечето инженери смятат.
Конфигурации на стълбовете на матрицата и кога да се използва всяка
Където вашите водещи щифтове се намират върху обувките на матрицата, не е каталожно подразбиране, което пропускате. Конфигурацията на стълба диктува как лентовият материал влиза в матрицата, кои страни остават достъпни за намеса на оператора и колко добре комплектът обувки на матрицата издържа на деформация при асиметрични натоварвания. Изберете грешна подредба и ще създадете препятствия при подаване, главоболия при поддръжката или проблеми с подравняването, които никакви надстройки на втулките няма да разрешат. Четири стандартни конфигурации на щампи покриват по-голямата част от приложенията за щамповане, всяка с различна геометрична логика.
Задни-комплекти щанци за стълбове и предно-разстояние за подаване
Задните-комплекти матрици позиционират двата водещи щифта по протежение на задния ръб на обувките на матрицата. Това оставя предната и двете страни напълно свободни - точно това, което изисква прогресивното щамповане. Лентовият материал се подава от едната страна през лицето на матрицата и излиза от другата, без изобщо да срещне направляващ стълб по пътя си. Операторите получават ясна видимост към лентата, лесен достъп за коригиране на неправилно подаване и място за спомагателно оборудване като сензори или системи за-въздушно издухване.
Това е най-разпространената конфигурация на матрицата за щампи в магазини, работещи с прогресивно подаване-на рулони. Комплектите матрици на Danly, сред най-широко разпространените в инструменталните зали в Северна Америка, се предлагат в задни-подредби точно защото прогресивното щамповане доминира в-серийното производство. Компромисът-е структурен: с двата стълба на единия ръб комплектът матрици е по-малко устойчив на люлеене отпред-към-зад при големи натоварвания в сравнение с конфигурации, които разпределят водещите точки по-широко.
Конфигурации на централна-стойка и-диагонал
Комплектите матрици с центр{0}}колонка поставят водещите щифтове в средните точки на противоположните ръбове, създавайки балансирана геометрия, която разпределя силите на подравняване симетрично. Това ги прави много подходящи за щанцоване и комбинирани операции, при които силите на рязане действат повече или по-малко равномерно по повърхността на матрицата. Центрираното разположение издържа на усукване и осигурява последователно подравняване, независимо къде на матрицата се концентрира работното натоварване.
Комплектите-диагонални стълбове разделят разликата. Щифтовете са поставени в диагонално противоположни ъгли, което поддържа разумна хлабина за подаване по протежение на единия ръб, като същевременно подобрява твърдостта в сравнение с оформлението на задната -стойка. Когато се нуждаете от по-добро разпределение на натоварването, отколкото осигурява задната-стойка, но не можете да оправдаете цената и сложността на четири-колонков комплект матрици за щамповане, диагоналното разположение е практическата среда. Много набори матрици за закрепване се предлагат в диагонални конфигурации точно поради тази причина - те обслужват операции със среден-обем, при които нито чистият достъп, нито чистата твърдост доминират в спецификацията.
Четири-комплекта матрици за стълбове за максимална здравина
Конфигурациите с четири- стълба поставят водещ щифт във всеки ъгъл на обувките на матрицата. Резултатът е най-високата постижима точност на подравняване и максимална устойчивост на деформация от не-централни или тежки тонажни натоварвания. Големи съставни матрици, матрици за трансфер и всяко приложение, при което силите на щамповане са сериозни или асиметрични, се възползват от това разположение.
Цената е достъп. Със стълбовете във всичките четири ъгъла, подаването на лента изисква прокарване на резба през водещите стълбове и достъпът на оператора до вътрешността на матрицата е ограничен. Това е приемлив компромис-за широкоформатни щанци-, които не изискват честа ръчна намеса и където превъзходната производителност на матрицата при натоварване надвишава удобството. Четири-комплекта матрици за преси, работещи с операции по прехвърляне, са по същество стандартната конфигурация на матрицата при тонажи над 200 тона.
Следният списък обобщава всяка конфигурация спрямо основното й предимство и най-{0}}подходящото приложение:
- Задна-публикация:Безпрепятствен преден и страничен достъп. Най-добър за прогресивно щамповане с лентов-захранван материал.
- Централна публикация:-Симетрично разпределение на натоварването. Най-добър за заготовки и сложни матрици с балансирани сили на рязане.
- Диагонален стълб:-Балансирана твърдост с частичен хлабина за подаване. Най-добър за работа със среден{1}}обем, изискваща умерен достъп и подобрена стабилност.
- Четири-пост:Максимална точност на подравняване и устойчивост на деформация. Най-добър за големи комбинирани матрици, матрици за прехвърляне и операции с голям-тонаж.
Основно правило: първо съпоставете разположението на стълбовете с посоката на подаване, а след това с разпределението на товара. Достъпът определя осъществимостта; твърдостта определя дълголетието.
Конфигурацията на пост не е козметична. Това е функционално решение, което взаимодейства директно с типа на направляващата система, размерите на обувката на матрицата и силите, които вашата преса доставя. Заден-комплект колони с водачи на сачмени лагери е различно животно от четири-комплект колони с плъзгащи лагери -, всеки оптимизиран за различна производствена реалност. Но нито една от конфигурациите не изпълнява своя потенциал, освен ако самите обувки на матрицата не са направени от правилния материал за тонажа, теглото и топлинните изисквания на приложението.
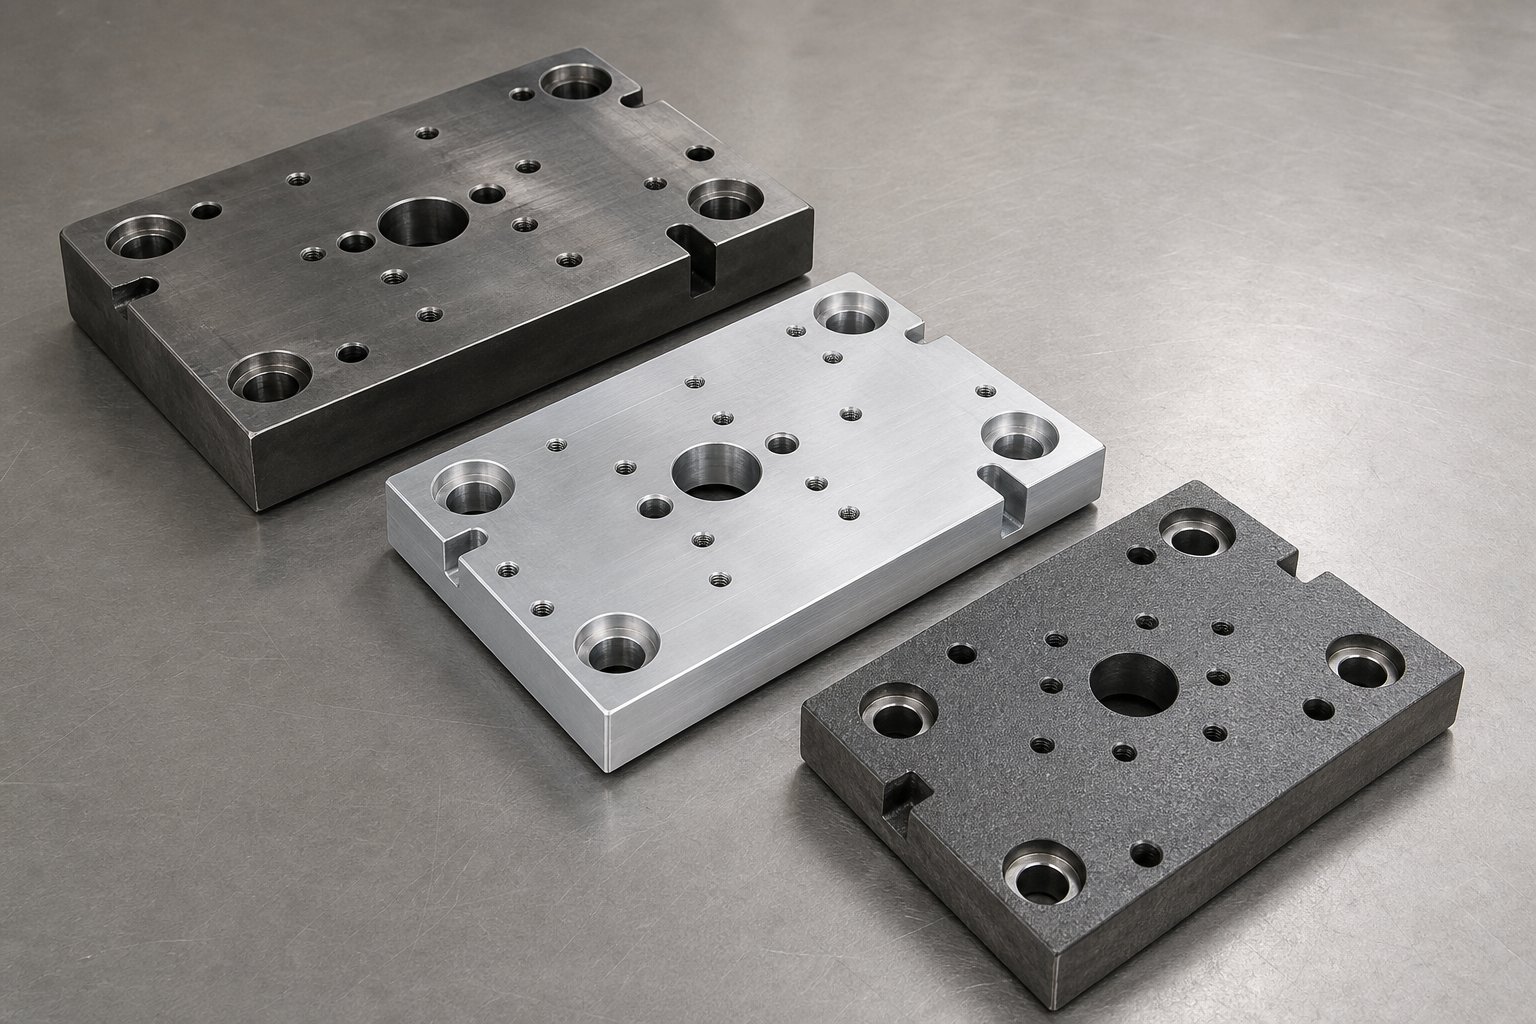
Материали за щанцова обувка и компромис-за тяхната производителност
Един комплект матрици може да има идеално подравняване на водача, идеална конфигурация на стълба и правилната лагерна система - и все още да не работи, защото самите обувки се огъват, деформират или тежат твърде много за приложението. Материалът за обувка на щампа е решението, което управлява твърдостта при натоварване, термичната стабилност при дълги тиражи, обработката на логистиката по време на смяна на матрицата и дългосрочното{2}}запазване на размерите чрез милиони цикли на пресоване. И все пак повечето спецификации по подразбиране са стомана, без да се обмисля дали тя всъщност е най-подходящата. Три групи материали покриват диапазона от приложения за щамповане: стомана, алуминиева сплав и чугун. Всеки решава различен проблем и всеки въвежда свои собствени ограничения.
Стоманени щанцови обувки и техните здравини предимства
Стоманата е по подразбиране за производствените метални матрици и има основателна причина. Когато вашите матрици за метална преса са изправени пред голям тонаж, големи натоварвания извън-центра или дълги непрекъснати производствени серии, нищо не може да се сравнява с твърдостта и устойчивостта на деформация на правилно определена стоманена обувка. Най-често срещаните степени се разбиват според тежестта на приложението.
Конструкционната стомана A36 е входната точка - достъпна, широко достъпна и лесна за обработка. Работи добре за леко-до-умерено щамповане, където абсолютният контрол на деформацията не е критичен. Но A36 носи остатъчни напрежения от търкаляне и рязане, които могат да се освободят с течение на времето, причинявайки леко изкривяване на обувката след машинна обработка. За щампи за стоманено щамповане, за които се очаква да поддържат плътен паралелизъм в продължение на стотици хиляди цикли, става необходимо-освободено напрежение A36 или стъпка нагоре в класа.
Легираната стомана 4140 е работният кон за взискателни приложения. След закаляване и темпериране, той осигурява по-висока граница на провлачване и устойчивост на умора от A36, което означава, че обувката се деформира по-малко при повтарящи се ударни натоварвания и запазва своята плоскост по-дълго. Магазини, работещи с високо{4}}компонентни матрици или прогресивни стоманени матрици, рутинно посочват 4140 както за горните, така и за долните обувки, когато матрицата види производствени обеми над 500 000 удара.
Компромисите-са тегло и цена на обработка. Стоманена обувка тежи приблизително три пъти повече от еквивалентна алуминиева обувка. За голяма прогресивна матрица с обувки с размери 36 на 60 инча, това означава стотици паунда допълнително тегло, което влияе върху капацитета на крана, разпределението на тонажа на пресата и-времето за смяна на матрицата. Обработката на стомана също отнема повече време, въпреки че съвременната технология на фрезоване може да постигне точност на повърхността, сравнима с шлайфането за приложения на щанцови обувки.
Алуминиеви щанцови обувки за намаляване на теглото
Кога комплектът за матрици от ламарина се възползва от алуминиевите обувки? Не и когато ограничението е тонажът на пресата - по-ниският модул на алуминия означава повече деформация при същото натоварване. Но когато самата матрица е тежкият обект, който се повдига, транспортира, съхранява и затяга в преса, алуминият променя изцяло логистичното уравнение.
Представете си голяма прогресивна матрица със стоманени обувки, която тежи общо 4000 паунда. Заменете тези обувки с алуминиева сплав и матрицата пада до приблизително 2800 паунда. Това спестяване на тегло засяга всяка съприкосновна точка: по-малки мостови кранове, по-бързи смени на щампите, намалено износване на опорите на пресата и по-малко напрежение върху оборудването за автоматизация по време на прехвърляне на матрицата. За заводи, които извършват чести смени или работят преси близо до техните ограничения на теглото, алуминиевите обувки са практическа необходимост, а не лукс.
Две сплави доминират на пазара на метални щанцови комплекти за алуминиеви обувки. 7075 алуминият е опцията с висока-якост - след обработка на стареене неговата якост на опън се доближава до тази на ниско-въглеродната стомана, като същевременно запазва предимството на алуминия от една-трета плътност. Стабилността на размерите е отлична, което прави 7075 изборът за матрици от ламарина, изискващи плътно запазване на паралелността във времето. QC-7 (патентована инструментална плоча от лят алуминий) предлага подобна здравина с по-добра плоскост, както се доставя, намалявайки машинната обработка, необходима за привеждане на обувката в толеранс.
Алуминият 6061 е рентабилната-алтернатива. Обработва се по-бързо, издържа на корозия без допълнителна обработка и струва по-малко от 7075. Якостта е по-ниска, така че 6061 отговаря на леки-до-умерени натоварвания при щамповане, където намаляването на теглото е по-важно от абсолютната твърдост. Малки матрици за формоване на метали за електронни компоненти, корпуси на конектори и тънки-заготовки са типични приложения на 6061.
Алуминият също абсорбира добре ударната енергия. катоПроизводителят отбелязва, алуминият е добър метал за поглъщане на удари, което го прави практичен избор за матрици за заготовки, при които щракването-през енергията се нуждае от разсейване, а не от предаване в рамката на пресата. Могат да се добавят специални сплави, за да се придаде на алуминия по-голяма якост на натиск в сравнение с ниско-въглеродната стомана, разширявайки приложимостта му отвъд това, което предполага сравнението на суровата плътност.
Опции за чугун и специални материали
Чугунът заема ниша, която нито стоманата, нито алуминият запълват добре: гасене на вибрациите. Всеки ход на пресата за щамповане генерира енергия на удара и колко бързо тази енергия се разсейва определя нивата на шума, степента на умора на компонентите и качеството на повърхността на щампованите части. Чугунът превъзхожда тук поради вътрешната си микроструктура.
Сивият чугун (Meehanite и подобни търговски класове) съдържа люспест графит, разпределен в цялата желязна матрица. Тези графитни люспи действат като вътрешни повърхности на триене -, когато вибрационната енергия преминава през материала, дислокационните движения по базалните равнини на графита преобразуват механичната енергия в топлина. Резултатът екапацитет на затихване приблизително четири пъти по-голям от този на стоманата, което означава, че вибрациите се разпадат много по-бързо в чугунена обувка, отколкото в еквивалентна стоманена плоча.
Ковък чугун (нодуларен чугун) предлага средно положение. Неговата сфероидна графитна структура осигурява около два пъти по-голям капацитет на затихване от стоманата, като същевременно осигурява механични свойства - здравина и издръжливост - много по-близки до стоманата, отколкото може да постигне сивият чугун. За щампи за формоване на метал, които произвеждат умерени натоварвания, но се възползват от намалените вибрации, обувките от сферографитен чугун представляват ценово-ефективно решение, което не жертва структурната цялост.
Недостатъкът? Чугунът е по-тежък от стоманата за еквивалентна твърдост и не може лесно да се модифицира след отливане. Няма да фрезовате нови монтажни отвори или да преместите отворите за водещи щифтове толкова лесно, колкото бихте направили в стоманена или алуминиева обувка. Чугунът също се счупва, вместо да се деформира при екстремно претоварване, което го прави неподходящ за приложения, където са възможни случайни скокове на тонажа. Но за средно{3}}обемно производство в магазини, където контролът на вибрациите, намаляването на шума и ограничаването на разходите надделяват над абсолютната твърдост, чугунените обувки остават легитимна спецификация.
Сравнението по-долу съпоставя всяка група материали спрямо характеристиките на ефективността, които определят избора на обувка:
| Собственост | Стомана (A36/4140) | Алуминий (7075/QC-7) | Чугун (сив/сферографитен) |
|---|---|---|---|
| Относително тегло | Тежък (базова линия) | Лек (~1/3 стомана) | Тежък (сравним със стомана) |
| Твърдост при натоварване | Най-високо | Умерено (по-нисък модул на еластичност) | Високо (сиво) до много високо (пластично) |
| Обработваемост | Умерен | Отличен (бързи скорости на рязане) | Добър (но труден за модифициране след-кастинг) |
| Относителна цена | Среден | Средно-Високо (7075) / Средно (6061) | Ниска до средна |
| Амортизиране на вибрациите | ниско | Умерено (добро поглъщане на удар) | Отличен (сив чугун)/Добър (сферичен чугун) |
| Препоръчителен случай на употреба | Високо{0}}производствени щамповани, прогресивни и комбинирани матрици | Големи матрици с ограничения на теглото, чести смени на матриците, операции за заготовка | Работа със среден{0}}обем,-чувствителни към вибрации операции, шум-критична среда |
Нито един материал не печели по всички критерии. Решението се връща към вашите специфични ограничения: ограниченията на тонажа и деформацията сочат към стоманата, логистиката на теглото и обработката предпочитат алуминия, а съображенията за вибрации или шум оправдават чугуна. В много магазини различните матрици в рамките на една и съща пресова линия използват различни материали за обувка въз основа на изискванията на всяка операция.
Изборът на материал определя физическите граници на това, с което може да се справи един комплект матрици. Но истинското предизвикателство при спецификацията се крие в съпоставянето на всички тези променливи - тип водач, конфигурация на стълба и материал на обувката - към конкретната операция за щамповане, която матрицата ще извърши. Прогресивните, комбинираните и трансферните операции налагат отделни изисквания, които оформят всяко решение за матрица по различен начин.
Съпоставяне на матрици с прогресивно съединение и операции по прехвърляне
Можете да посочите правилната направляваща система, правилната конфигурация на щифта и правилния материал на обувката - и все пак да получите комплект матрици, който не се представя добре. как? Чрез игнориране на типа операция за щамповане, който определя как всички тези променливи трябва да работят заедно. Прогресивната матрица и комбинираната матрица налагат фундаментално различни изисквания към техните комплекти матрици, дори когато щамповат подобни материали при сходни тонажи. Операциите по прехвърляне добавят изцяло още един слой. Типът операция не е просто контекст за решението за набора на матрицата -, това е принципът на организиране, който определя кои комбинации от конфигурация, насоки и материали действително работят.
Комплекти матрици за прогресивно щамповане
Прогресивните матрици преместват лента от ламарина през множество станции последователно, като извършват различна операция на всяка спирка - пробиване на станция едно, формоване на станция три, заготовка на станция седем. Всяка станция зависи от лентата, която се регистрира в точно една и съща странична и надлъжна позиция спрямо комплекта зарчета, удар след удар. Това изискване за регистрация е това, което прави прогресивното щамповане най-взискателното приложение за щампи за щамповане на ламарина от гледна точка на набора на матриците.
Геометрията на матрицата следва геометрията на процеса. Прогресивните матрици са дълги и тесни, често със съотношения дължина-към-ширина на обувката 3:1 или повече. Ширината на лентата определя ширината на обувката, но броят на станциите и разстоянието между тях определят дължината на обувката. Прогресивна матрица с дванадесет-станции с 2-инчова стъпка се нуждае от поне 24 инча работна дължина, плюс допълнителен материал за обувки извън първата и последната станции за поставяне на водещия щифт и структурна опора.
Разстоянието между водачите тук има повече значение, отколкото при всеки друг тип операция. При дълга, тясна обувка, водещите щифтове са широко разделени в посоката на подаване, но плътно разположени по ширината. Тази геометрия осигурява отлична устойчивост на странично отклонение (посоката, която е най-критична за регистрирането на щанца-към-матрица), но по-малко устойчивост на ъглово въртене в посоката на подаване. Водещите системи със сачмени лагери са стандарт за прогресивно щамповане точно защото купчината с кумулативен толеранс в множество станции изисква подравняване с нулев-просвет. Плъзгаща лагерна система дори с 0,0004 инча хлабина се превръща в измерима позиционна грешка в станции, далеч от водещите щифтове.
Конфигурациите на заден- или диагонален- стълб доминират в прогресивните приложения, тъй като лентата трябва да влиза от едната страна и да излиза от другата, без да срещне препятствие. Както обяснява Larson Tool, прогресивните матрици работят чрез последователни станции, където лента от метал се подава в матрицата и се движи през различни станции, като всяка извършва специфична операция като рязане, огъване или щанцоване. Тази непрекъсната пътека за подаване на лента не може да поеме водещи стълбове в захранващата линия.
За матрици за щанцова преса в прогресивни приложения комплектът матрици също трябва да включва спомагателни системи: пилотни щифтове, които регистрират лентата на всяка станция, сензори, които откриват неправилно подаване, и азотни пружини или уретанови стрипъри, които управляват повдигането на лентата между ударите. Всички те се монтират към обувките на матрицата и заемат вертикална недвижима площ в затворената височина. Дебелината на обувката трябва да балансира твърдостта спрямо наличната дневна светлина в пресата.
Комплекти матрици за комбинирани и заготовъчни операции
Сложните матрици имат различен подход. Вместо да разпространява операции в множество станции, сложната матрица извършва две или повече операции на рязане с един ход - обикновено изрязване и пробиване едновременно. Щанциите и матриците работят в двете посоки: заготовката се избутва надолу през долния отвор на матрицата, докато пробивните щанци, монтирани в долната обувка, се избутват нагоре през детайла в същия момент. Това произвежда плоска, точна детайлна матрица за изрязване с пробити отвори, държани в точна връзка с празния ръб, всичко това в един цикъл на пресоване.
Профилът на натоварване е това, което отличава сложните операции от гледна точка на матрицата. Тъй като всички сили на срязване действат едновременно върху относително компактна площ, общият тонаж е висок, но като цяло е добре{1}}центриран. Няма лентова прогресия, създаваща вариации от-до-станция, и силите не мигрират през лицевата страна на матрицата по време на хода, тъй като формиращите матрици генерират движещи се товари.
Този центриран, балансиран профил на натоварване предпочита конфигурации с четири-колони или централни-колонки със стоманени обувки с тежък-профил. Разположението с четири - стълба издържа на голямото моментно отклонение, което възниква, когато всички поансони и матрици се задействат едновременно. Стоманени обувки от 4140 или -облекчени на напрежението A36 осигуряват твърдостта, необходима за поддържане на успоредност при значителни сили на заготовка - матрицата за формоване може да изисква 20 тона, разпределени в подложка за формоване, докато матрицата за заготовка с сложни размери с подобен размер може да изисква 60 или повече тона, концентрирани в един ход.
Системните изисквания за ръководство за комбинирани операции са по-малко екстремни, отколкото за прогресивна работа. Матрицата за пресоване се затваря веднъж, извършва операцията и се отваря - няма кумулативна грешка от станция до станция. Водачите на плъзгащи лагери от търговски клас на прецизност работят добре за средно{3}}обемно комбинирано щамповане, въпреки че магазините, които изпълняват тесни-заготовки за толеранс (медицински компоненти, електронни конектори, прецизни шайби), все още се възползват от системите на сачмени лагери, които елиминират всякакъв страничен луфт по време на критичния момент на рязане.
Сложните матрици също така произвеждат балансирана енергия, тъй като периметрите на рязане са разпределени симетрично. Това прави матрицата по-малко податлива на люлеене или накланяне по време на пробив, но общата енергия на удара е висока. Обувки с добри характеристики на поглъщане на вибрациите - чугун или дебел-стоманен профил - спомагат за управлението на тази енергия, без да предават прекомерно натоварване от умора на направляващите възли.
Съображения за комплект матрици за прехвърляне
Трансферното щамповане работи на принципно различен принцип от прогресивната или комбинираната работа. Вместо да подават непрекъсната лента през една матрица, системите за прехвърляне използват механични пръсти или хващачи, за да вземат отделни заготовки и да ги преместват между отделни станции за матрица, монтирани на обща опора. Всяка станция има своя собствена матрица за пресоване и - критично - собствен комплект матрици.
Това създава предизвикателство за спецификация, което не съществува в прогресивните или сложните инструменти: между-подравняване на матрицата. Всяка матрица за формоване в трансферна линия трябва да регистрира своя детайл в същата пространствена координатна система като всяка друга станция. Ако матрица номер три е изместена на 0,002 инча странично спрямо матрица номер две, частта, излизаща от станция три, пренася тази грешка напред във всяка следваща операция. Поансоните и матриците на станциите надолу по веригата след това работят срещу част, която вече е неправилно разположена, усложнявайки проблеми с размерите с всяко прехвърляне.
Трансферните матрици обработват големи или сложни части, които изискват множество операции, при които заготовката се изрязва и след това се прехвърля през различни станции за формоване, огъване или други операции. Всяка станция работи независимо, което дава на дизайнерите гъвкавост да произвеждат сложни форми, но изисква всеки отделен комплект матрици да постигне строга позиционна точност на опората.
Комплектите матрици за операции по прехвърляне обикновено използват конфигурации с четири-стойки, тъй като всяка станция може да извършва тежко формоване със значителни натоварвания извън-центра - дълбоки изтегляния, фланцоване или подрязване, които генерират странична тяга в непредсказуеми посоки в зависимост от геометрията на детайла на този етап. Разположението с четири-колонки издържа на тези натоварвания, без да разчита само на блокове на петата. Стоманените обувки са стандартни, тъй като отделните комплекти матрици трябва да поддържат стабилност на размерите при повтарящи се големи натоварвания при формоване през дълги производствени кампании.
Едно съображение, уникално за работата по прехвърляне: тъй като всеки комплект матрици е сравнително компактен (обработва една операция върху един детайл, а не дванадесет операции върху лента), комбинациите от щанцоване и матрици на всяка станция могат да бъдат оптимизирани независимо. Станцията може да използва комплект матрици за плитко формоване с водачи на плъзгащи лагери, тъй като натоварванията са умерени. Четвърта станция, извършваща дълбоко изтегляне със силно странично натоварване, може да изисква водачи на сачмени лагери и максимална дебелина на обувката. Тази-оптимизация на станция е лукс, който прогресивното щамповане не позволява, където един комплект матрици трябва да обслужва всички станции едновременно.
Следната последователност на вземане на решения свързва типа операция със спецификацията на матрицата в логичен ред:
- Определете вида на операцията- прогресивно, комбинирано или прехвърляне -, защото определя профила на натоварване, геометричната обвивка и изискванията за достъп.
- Определете големината и разпределението на натоварването- центрирано и балансирано (съставно), разпределено по станции (прогресивно) или променливо по станция (прехвърляне).
- Изберете конфигурация на публикация- гръб-стълб или диагонал за прогресивна хлабина на подаване, централен-стълб или четири-стълб за комбинирано разпределение на натоварването, четири-стълб за твърдост при прехвърляне.
- Посочете направляващата система- сачмен лагер за прогресивна прецизност и скорост, плъзгащ или сачмен лагер за съединение въз основа на обема, избор на-станция за прехвърляне въз основа на индивидуалните изисквания за натоварване.
- Изберете материал за обувки- стомана за високо-компоненти и трансферни станции, алуминий за големи прогресивни матрици с ограничения на теглото, чугун, където потискането на вибрациите оправдава-компромисите.
Тази последователност работи, защото всяко решение ограничава следващото. Не можете да изберете интелигентно конфигурация на стълба, без да знаете дали лентата трябва да се подава през матрицата. Не можете да посочите направляващата система, без да знаете дали кумулативната точност от-станция до-станция има значение. И не можете да изберете материал за обувка, без да разбирате изискванията за тонажа, топлината и манипулирането на конкретните използвани матрици за формоване.
Да знаете коя конфигурация на матрицата отговаря на вашия тип операция е предизвикателство от страна на дизайна-. Предизвикателството от страна на -снабдяването е също толкова последователно: превръщането на това знание в спецификация, която доставчикът може да цитира точно и да изгради правилно. Това означава дефиниране на точни размери, допустими отклонения и производствени параметри преди първия разговор с доставчик на матрици.
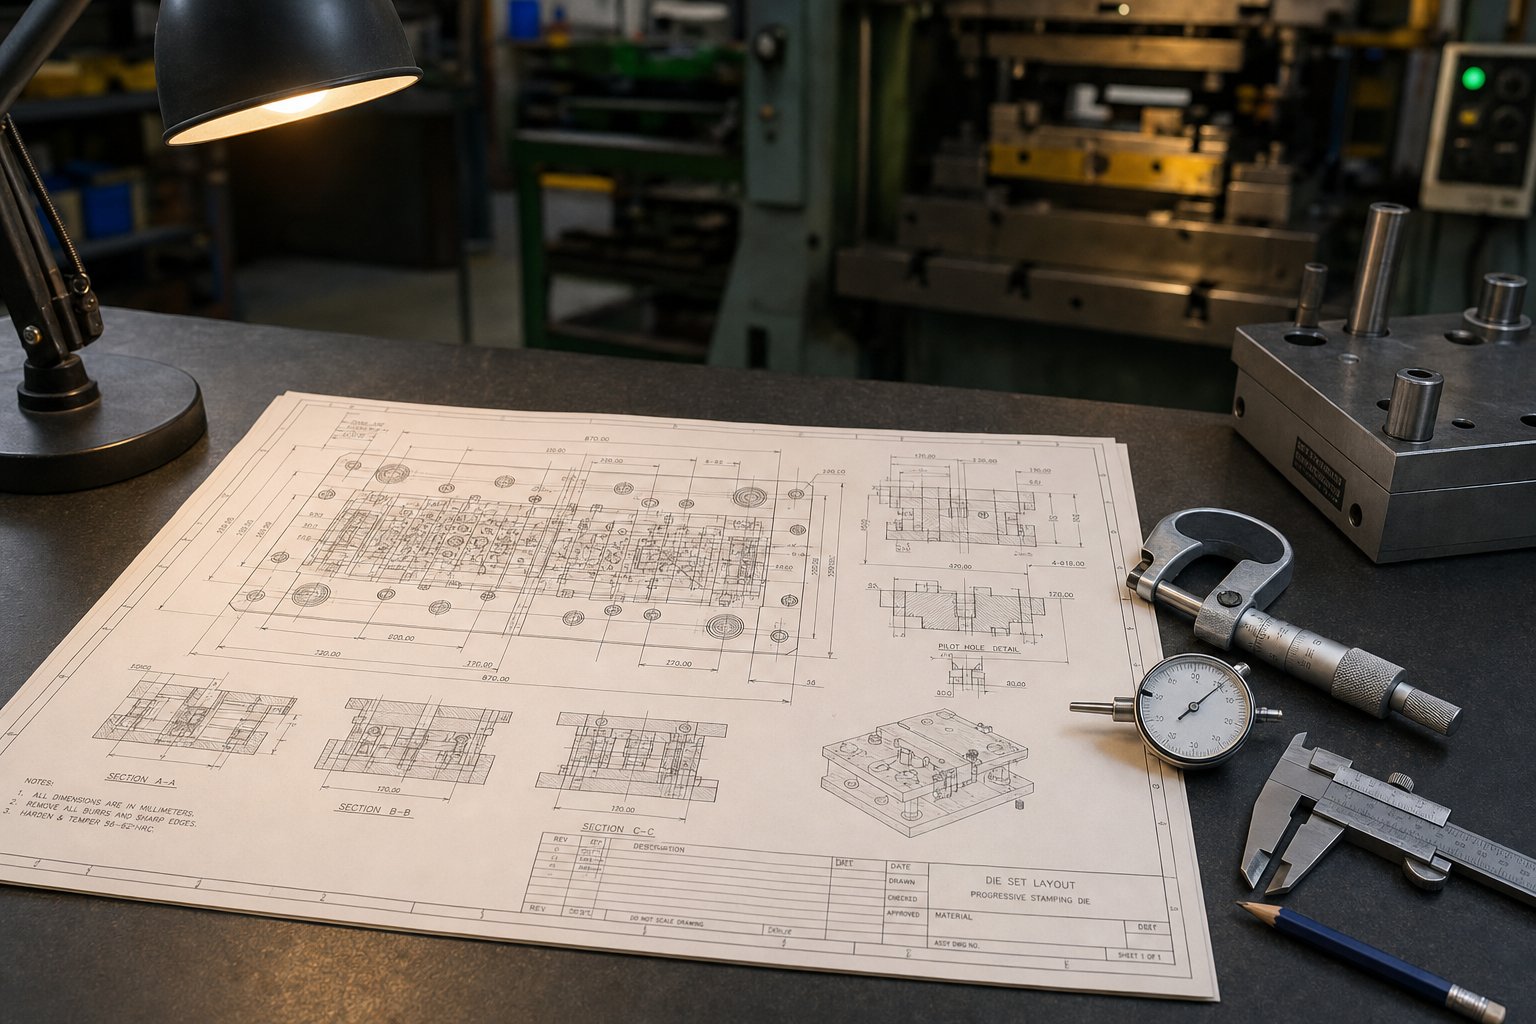
Как да изберете и посочите правилния комплект матрици
Едно нещо е да знаете как трябва да изглежда комплектът матрици за вашето приложение. Съобщаването на това знание на доставчик по начин, който произвежда правилния резултат, е нещо съвсем друго. Пропастта между намерението за проектиране и изпълнението на поръчката е мястото, където се намират повечето грешки в спецификацията. Инженерът по инструментална екипировка може да разбере точно коя конфигурация на стълба и направляваща система изисква операцията, но ако в поръчката за покупка липсват ограниченията на размерите, които обвързват тези избори с пресата, доставеният комплект матрици може да не пасва, да не работи или да издържи. Преодоляването на тази празнина изисква дисциплиниран подход за определяне на размери, допустими отклонения и производствени параметри, преди да бъде изпратена каквато и да е заявка за оферта.
Критични размери и допустими отклонения за уточняване
Спецификацията на всяка матрица се проследява до две референтни точки: пресата, в която ще работи, и частта, която трябва да помогне за производството. Пропуснете която и да е връзка и купувате комплект матрици, който работи на теория, но се проваля на практика.
Започнете с затворена височина. катоMetalForming Magazine обяснява, височината на затваряне на матрицата се отнася до общата височина на модула на матрицата в неговата напълно затворена позиция - и трябва да попада в пространството за минимална и максимална височина на матрицата-на целевата преса. Ако височината на затваряне на матрицата надвишава наличното пространство, рамката на пресата се разтяга и връзките се компресират, генерирайки прекомерен тонаж, който уврежда матрицата и пресата. Изчислете максималната височина на матрицата, като извадите дебелината на опората от височината на затваряне на пресата, след което извадете дължината на регулиране на бут-за да намерите минималната височина на матрицата. Затворената височина на вашия комплект матрици трябва да се приземи между тези две числа с място за регулиране.
Дневна светлина - отвореното пространство между обувките, когато матрицата е напълно отворена - определя дали вашите матрици за инструменти имат достатъчно вертикално разстояние за подаване на лента, изхвърляне на част и отстраняване на скрап. Дебелината на обувката директно се компенсира от дневната светлина в рамките на фиксирана височина на затваряне: по-дебелите обувки осигуряват повече твърдост, но консумират вертикално пространство, от което се нуждаят работните елементи.
Диаметърът на водещия щифт, класът на втулката и прецизното прилягане между тях определят способността за подравняване. По-големите щифтове се съпротивляват по-добре на деформация при големи натоварвания, но те заемат площта на обувката, която може да е необходима за монтиране на инструменти. Клас на втулка - търговски, прецизен или супер-прецизен - задава максималната странична хлабина, разрешена по време на работа. А толерансът на успоредност между горните и долните монтажни повърхности на обувката контролира как равномерно силите на рязане се разпределят по повърхността на матрицата. TheСтандарт ANSI B94.6определя допустимите отклонения на компонентите на матрицата, като изискванията за успоредност обикновено са 0,02 mm на 300 mm дължина на обувката за прецизни приложения.
Изисквания за обем и скорост на производство
Вашият очакван производствен обем диктува дали цената на направляваща система със сачмени лагери е оправдана или дали плъзгащите лагери осигуряват адекватна производителност при по-ниска инвестиция. Това не е неясна насока -, това е изчислимо решение.
За серии под 50 000 удара годишно комплектите матрици с плъзгащи лагери от търговски клас на прецизност се справят с повечето приложения без прекомерно износване. Интервалът за смяна на втулките при умерени честоти на хода ви осигурява години работа, преди да се натрупат разходи за поддръжка. Между 50 000 и 500 000 годишни удара, изчислението се променя: водачите на сачмените лагери намаляват кумулативната поддръжка, поддържат по-строги толеранси при по-дълги серии и поддържат стабилно подравняване на щанца-към- матрицата, тъй като топлинните условия се променят чрез удължени производствени цикли.
Над 500 000 удара на година - особено при високо-прогресивно щамповане - прецизни сачмени лагерни системи се изплащат с намален скрап, по-дълъг живот на щанцата и по-малко непланирани спирания. Връзката между скоростта на хода е ясна: по-високите скорости генерират повече топлина в системите на плъзгащите лагери, ускорявайки износването и намалявайки ефективния прозорец за поддръжка. Водачите на сачмените лагери остават термично стабилни при 300-+ удара в минута, където обикновените системи биха изисквали прекъсвания на смазването по средата на работа.
Звучи като прост праг на звука? По-нюансирано е от това. Персонализирана метална матрица за щамповане, работеща със 100 000 цикъла, но поддържаща плюс-или-минус 0,001-инчови толеранси, може да се нуждае от насочване на сачмен лагер при обеми, които обикновено попадат в обхвата на плъзгащия лагер. Изискванията за толерантност и обемът заедно определят правилната водеща система - нито един фактор сам по себе си не разказва цялата история.
Работа с доставчик на набори за матрици
Преди да ангажирате производители на матрици за щамповане, подгответе следната информация. Влизането в разговор за цитиране без тези подробности принуждава доставчика да приеме - и предположенията се превръщат в грешки в готовия комплект матрици.
- Модел на пресата и номинален тонаж- потвърждава, че дизайнът на матрицата остава в обвивката на капацитета на пресата.
- Диапазон на височина на затваряне- минимално и максимално пространство за височина на матрицата, отчитайки дебелината на опората и регулирането на бунтера.
- Размери на опората и модел на T-слота- определя границите на отпечатъка на обувките и метода на затягане.
- Посока на подаване и метод на работа с лента/заготовка- задвижва избор на конфигурация на стълб (задна-стойка за бобина{2}}прогресивно подаване, четири-стойка за прехвърляне).
- Очакван годишен обем и целева честота на ударите- определя класа на водещата система и класа на материала на обувката.
- Необходими допуски на частите- точността на размерите на щампованата част се връща към способността за подравняване на матрицата.
- Ограничения на теглото на матрицата- Ограниченията за капацитета на крана и теглото на пресата може да изискват алуминиеви обувки вместо стомана.
- Условия на околната среда- мръсни или високо{1}}температурни магазини може да предпочитат плъзгащи лагери пред системи със сачмени лагери за устойчивост на замърсяване.
За стандартни приложения - просто изрязване, формоване на една-станция, кратко-изработване на прототипи - каталожни комплекти матрици от утвърдени производители на матрици свършват работата на предвидими разходи и време за изпълнение. Избирате размер на обувката, конфигурация на стълба, система за водачи и материал от наличните опции и комплектът пристига готов за монтиране на инструменти.
Там, където стандартните опции са недостатъчни, са сложните персонализирани щампи за метално щамповане, които изискват не-стандартна геометрия на обувката, необичайно разположение на водещите щифтове, интегрирани колектори за азот или комплекти матрици, проектирани около специфични последователности на формоване. Тези дизайнерски-тежки решения надхвърлят това, което един каталог може да адресира. Доставчиците катоИЧЕНспециализират в персонализирани решения за матрици за щамповане, където инженерите се нуждаят от поддръжка относно структурата на матрицата, спецификацията на компонентите, интегрирането на щанца и повдигача, оптимизирането на хлабините и материалния поток -, което ги прави силен ресурс, когато изискванията на приложението не се вписват добре в стандартните категории за производство на матрици.
Самият процес на спецификация е персонализирано упражнение в комуникацията. Всяко измерение, което дефинирате, ограничава дизайнерското пространство на доставчика по продуктивен начин. Всяко измерение, което оставите недефинирано, се превръща в решение, което доставчикът взема без вашия контекст. Колкото по-пълна е вашата спецификация, толкова по-вероятно е доставеният комплект матрици да работи по начина, по който вашите матрици се нуждаят от това от първото попадение.
Добре-специфицираният, добре-изграден набор от матрици е толкова добър, колкото и неговото постоянно представяне в пресата. И дори най-добрите спецификации не могат да предотвратят постепенното влошаване, което всеки комплект за щамповане изпитва с течение на времето. Ранното разпознаване на симптомите на това влошаване -, преди да се прояви в частично качество или катастрофална повреда -, е разликата между планирано спиране за поддръжка и спешно спиране на производствена линия.
Отстраняване на често срещани проблеми с матрицата
Комплект матрици не се проваля наведнъж. То шепне, преди да изкрещи. Направляващият щифт, който се стърчи от едната страна, резецът, който мигрира от станция на станция, позицията на отвора, която се отклонява с половин хилядна на смяна - това не са случайни качествени събития. Те са симптоми с проследими причини и почти всички сочат обратно към рамката на матрицата, а не към работния инструмент, монтиран към нея. И все пак повечето магазини лекуват тези симптоми чрез коригиране на щанцовите матрици, регулиране на хлабината на рязане или подмяна на щанцовите матрици - временни корекции, които маскират истинския проблем, докато той се влошава отдолу.
Повечето проблеми с матрицата произтичат от грешки в спецификацията или настройката, а не от дефекти на компонентите. Правилно определен комплект матрици, който е неправилно инсталиран, неадекватно поддържан или работещ извън проектните си параметри, ще се повреди много преди компонентите му да достигнат своите граници на умора на материала.
Диагностициране на несъответствие и натъртване
Натъртването на водещи щифтове или втулки е най-видимият симптом на разместване - и този, който най-често се диагностицира погрешно. Ще забележите следи от прехвърляне на материал, набраздяване или размазан метал върху повърхността на щифта или вътре в отвора на втулката. Тези знаци ви казват, че две повърхности осъществяват контакт метал--с метал под натоварване, генерирайки достатъчно топлина и налягане за микро-заваряване и разкъсване на материал от едната повърхност към другата. Както обяснява JVM Manufacturing, дори леки несъответствия пречат на станциите да работят гладко, причинявайки неравномерно износване и несъответствия в размерите, които създават ефект на доминото в цялата система на матрицата.
Какво го причинява? Три коренови условия, самостоятелно или в комбинация:
- Износени втулки- хлабината между щифта и втулката се е отворила извън спецификацията, което позволява на горната обувка да се измести странично, преди щифтът да я центрира. Това изместване означава, че щифтът влиза във втулката под лек ъгъл при всяко движение, концентрирайки контактния натиск от едната страна.
- Обувки с деформирана матрица- обувка, която е загубила гладкост от многократни ударни натоварващи лъкове под тонажа, накланяне на отвора на втулката не успоредно с оста на водещия щифт. Щифтът и втулката са разместени само при натоварване, което прави проблема невидим при статична проверка.
- Неправилно регулиране на пресата- ако пресовият цилиндър не е успореден на опората или ако скобите на матрицата прилагат неравномерна сила по време на монтажа, целият комплект матрици работи в изкривено състояние, което никакво вътрешно подравняване не може да коригира.
Проверката е лесна, ако знаете какво да търсите. Издърпайте матрицата от пресата и прегледайте всеки водещ щифт при добро осветление. Белезите от дразнене се появяват като лъскави, размазани петна - обикновено от едната страна на щифта, което показва разминаване в посоката. Проверете съответния отвор на втулката за съвпадащи маркировки от противоположната страна. Ако има търкане и на двата щифта в една и съща позиция на въртене, проблемът вероятно е свързан с-натискане (успоредност на бутала или неравномерност на скобата на матрицата). Ако се появи само на един щифт или на различни позиции, подозирайте деформация на челюстта или локализирано износване на втулката.
Коригиращите действия следват диагнозата: сменете износените втулки и разширете отворите, ако е необходимо. Повторно -шлайфайте монтажните повърхности на обувките, за да възстановите успоредността. Повторно-нивелирайте пресата или регулирайте скобите на матрицата за равномерно разпределение на налягането. В тежки случаи, когато надраскването е нарязало повърхността на водещия щифт, самият щифт се нуждае от подмяна - набраздения щифт ще ускори износването на втулката дори в току-що разширен отвор.
Преждевременно износване и повреда на водещия щифт
Водещите щифтове не трябва да се износват бързо. Правилно определен щифт в правилното приложение издържа милиони цикли. Когато поансоните и водещите щифтове започнат да показват преждевременно износване - набраздяване, намаляване на диаметъра или хлътване на повърхността много преди очаквания им експлоатационен живот - нещо в работните условия е надхвърлило проектната обвивка.
Общите първопричини:
- Недостатъчно смазване- Водещите системи на плъзгащи лагери зависят от смазочния филм между щифта и втулката. Когато този филм се разпадне, триенето се увеличава и износването се ускорява експоненциално. Индустриалните данни показват, че смазването не е лек-всичко, но липсата му е катастрофална - то не може да възстанови затъпения ръб или да пренастрои водещия щифт, но без него плъзгащите се повърхности генерират триене и топлина, които разрушават щифта и втулката за кратко време.
- Прекомерно{0}}натоварвания извън центъра- когато операцията по щамповане генерира странична тяга, която надвишава това, което блоковете на петата могат да поемат, останалата сила се прехвърля към водещите щифтове. Щифтовете са предназначени основно за подравняване, а не за-поемане на товар. Устойчивото странично натоварване създава напрежение при огъване в кръстовището-налягане на щифта с обувката, което в крайна сметка уморява щифта или носи овал във втулката.
- Неправилен клас на материала на водещия щифт- щифт, закален до 58 HRC при приложение с тежки ударни натоварвания, ще се отчупи или счупи на повърхността. Щифт с 45 HRC при високо-скоростно приложение ще се износи твърде бързо. Степента на материала трябва да съответства както на типа натоварване (удар спрямо плъзгане), така и на работната скорост.
- Работи над номиналната скорост на хода за плъзгаща лагерна система- всеки плъзгащ лагер има ограничение за PV (налягане-скорост). Ако го превишите, смазочният филм се свива,-генерираната от триене топлина се натрупва по-бързо, отколкото се разсейва, и интерфейсът на втулката на щифта- преминава от износване към разрушаване. Това е класическият режим на повреда, когато операцията на щанцоване на матрицата на пресата се премества от преса с умерена-скорост към по-бърза, без да се обновява направляващата система.
Когато установите преждевременно износване, устояйте на импулса просто да смените щифта и втулката. Ако работните условия не са се променили, новите компоненти ще следват същата траектория на отказ. Вместо това установете коя първопричина се отнася и я адресирайте - надстройте метода на смазване, добавете или преоразмерете петите блокове, пре-определете материала на щифта или надстройте до насочване на сачмен лагер, ако приложението е надраснало това, което могат да осигурят плъзгащите лагери.
Загуба на паралелност и ефектът й върху качеството на частта
Паралелността на обувката се влошава с времето. Всяко натискане доставя ударна енергия в обувките и това повтарящо се натоварване постепенно променя тяхната геометрия. Промяната се измерва в хилядни от инча - невидима за окото, неоткриваема при небрежно боравене -, но каскадно се превръща в проблеми с качеството на частта, които изглеждат несвързани с матрицата.
Когато горната обувка загуби паралелност спрямо долната обувка, луфтът на матрицата за щанцоване между поансона и бутона на матрицата става неравномерен по лицето на матрицата. Едната страна на пробита дупка вижда по-плътно пространство, докато противоположната страна се отваря. По-тесният просвет води до чисто срязване, но ускорява износването на поансона. По-хлабавият хлабина позволява на материала да се къса, а не да се срязва чисто, създавайки неравности, които се задълбочават прогресивно от едната страна на всяка част на рязане.
Ефектите се комбинират оттам. Неравномерната хлабина означава неравномерни сили на рязане, което генерира асиметрично прихващане-чрез натоварвания, които допълнително ускоряват загубата на успоредност - самоусилващ се -цикъл на деградация. Операциите по формоване страдат по различен начин: не-паралелният комплект матрици осигурява неравномерен натиск на празния-държач, причинявайки бръчки от едната страна на изтеглянето и изтъняване от другата. Дрейфът на размерите в щампованите части се превръща в симптом-на цеха, но първопричината се крие в обувките на матрицата, а не в металните поансони и компонентите на матрицата, които извършват формоването.
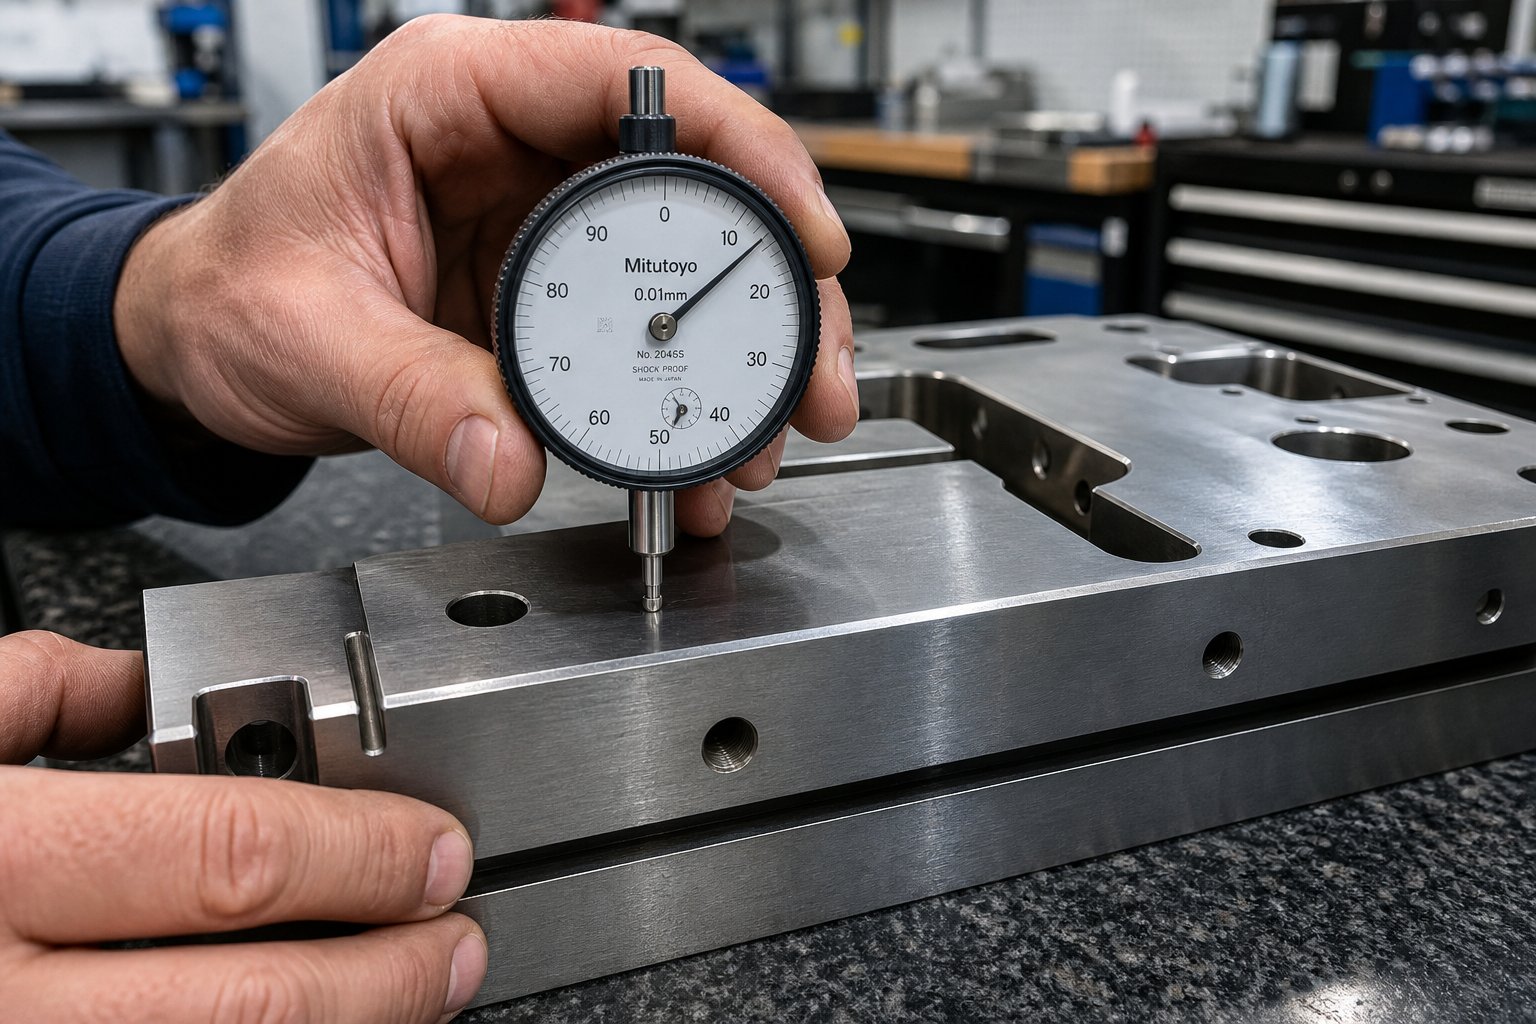
Измерването на успоредност изисква повърхностна плоча и циферблатен индикатор или ръстомер. Със затворен набор от матрици и без инсталиран работен инструмент, посочете през горната повърхност на горната обувка, като същевременно съпоставите долната повърхност на долната обувка. Отклонението трябва да попада в рамките на оригиналната спецификация - обикновено от 0,0002 до 0,0005 инча на инч дължина на обувката за прецизни приложения. Ако надхвърли този диапазон, обувките се нуждаят от повторно -шлайфане, за да се възстанови гладкостта и паралелността.
Пет{0}}контролен списък за отстраняване на неизправности в комплекта матрици
Когато набор от матрици започне да създава проблеми с качеството, работете систематично през тези пет режима на отказ. Всеки свързва видим симптом с най-вероятната причина и правилното действие:
- Симптом:Следи от натъртване върху водещи щифтове или втулки.Причина:Износени втулки, деформация на челюстта или разместване на пресата, създаващо ъглов контакт.Действие:Сменете втулките, повторно -шлайфайте обувките, за да възстановите успоредността, проверете подравняването на прес{1}}за-укрепване и проверете дали скобите на матрицата прилагат равномерна сила на затягане.
- Симптом:Преждевременно намаляване на диаметъра на водещия щифт или набраздяване на повърхността.Причина:Недостатъчно смазване, прекомерно странично натоварване над капацитета на блока на петата или работа над границата на PV на плъзгащата лагерна система.Действие:Надстройте метода или интервала на смазване, преоразмерете блоковете на петата, за да поемат страничните сили, или надстройте до водачи на сачмени лагери, ако изискванията за скорост надхвърлят капацитета на плъзгащия лагер.
- Симптом:Бурите постоянно са по-тежки от едната страна на пробити или заглушени елементи.Причина:Загуба на успоредност между горната и долната част на обувките, създаваща неравномерна хлабина при рязане по лицето на матрицата.Действие:Измерете успоредността на обувката с циферблатен индикатор върху повърхностна плоча; повторно -шлифоване на обувки, ако отклонението надвишава спецификацията.
- Симптом:Прогресивен дрейф на размерите в позицията на отвора или местоположението на подрязване в производствен цикъл.Причина:Термично разширение в направляващата система (плъзгащи лагери, които се нагряват при висока скорост) или постепенно износване на втулката, отваряйки обвивката на хлабината.Действие:Наблюдавайте температурата на направляващата система по време на производството; намалете скоростта на хода или преминете към водачи със сачмени лагери за термична стабилност. Сменете втулките, ако хлабината надвишава спецификацията.
- Симптом:Необходимо е внезапно увеличаване на тонажа на пресата без съществена промяна.Причина:Свързване на комплекта матрици от замърсяване в направляващата система, стека на пресова матрица-нагоре от натрупване на утайка или водещ щифт, който се е изместил в-отвора си за пресоване.Действие:Почистете и проверете направляващите сглобки, изчистете пътищата на охлювите, проверете задържането на притиска-напасването на щифта и проверете за чужд материал между обувката и опората.
Обърнете внимание на модела: всяка повреда в този списък води до грешка в спецификацията (грешна водеща система за скоростта, по-малки блокове на петата за товара) или празнина в настройката и поддръжката (неадекватно смазване, пропуснати проверки за паралелност, неравномерно затягане). Дефекти на компоненти - водещ щифт с вътрешен дефект или втулка с-от-спец. отвор - са рядкост за сравнение. Ако вашият магазин изпитва повтарящи се проблеми с набора матрици, пътят за отстраняване на неизправности почти винаги води до това как комплектът е бил специфициран, инсталиран или поддържан, а не до лоша партида щифтове.
Идентифицирането на режима на повреда ви казва какво не е наред днес. Предотвратяването на повторение изисква дисциплина за поддръжка и инспекция, която улавя влошаването, преди да достигне прага, при който частите се повредят. Тази дисциплина - какво да проверявате, колко често и кога да обновявате в сравнение с подмяната - е това, което разделя магазините, които реагират на повреда на комплекта, от магазините, които рядко ги срещат.
Практики за поддръжка и жизнен цикъл, които защитават вашата инвестиция
Отстраняването на неизправности ви казва какво се е объркало. Поддръжката го предпазва от грешки на първо място. И все пак повечето магазини за щанцоване третират грижата за комплекта за щанцоване като реактивна - те сменят втулка, когато се появи натъртване, -шлайфат отново обувка, след като части излязат от толерантност, или поръчват нови водещи щифтове, когато старите не могат да се използват. Този реактивен цикъл струва повече при престой, скрап и спешни доставки, отколкото структурирана превантивна програма някога. Разликата между комплект матрици, който издържа пет години, и такъв, който осигурява петнадесет години надеждна работа, почти винаги се свежда до това какво се случва между производствените серии, а не по време на тях.
График за рутинни инспекции за комплекти матрици
Практическият ритъм на инспекция не изисква спиране на производството за дни. Изисква да знаете какво да проверявате, колко често и какво означават измерванията. Ето рамката, която поддържа оборудването за матрици да работи в рамките на спецификацията:
Всеки производствен цикъл (преди и след):Проверявайте визуално направляващите щифтове и втулки за следи от натъртване, набраздяване или обезцветяване. Проверете дали клетките на сачмените лагери се връщат в правилното си положение на покой (за системи със сачмени лагери). Избършете щифтовете и потърсете метален трансфер или вградени остатъци. Прокарайте пръст по повърхността на щифта - всяка грапавост, която усетите, е грапавост, която ускорява износването на втулката.
Тримесечно:Измерете успоредността на обувката с помощта на циферблат, ориентиран от повърхностна плоча. Сравнете показанията с базовите измервания, записани, когато матрицата е била нова или последно обновена. Допустимото отклонение зависи от класа на точност, но като обща насока, отклонение над 0,0005 инча на фут от дължината на обувката заслужава внимание. Проверете диаметрите на водещите щифтове в множество точки по работната дължина с помощта на микрометър - конусността или овалността показват неравномерно натоварване или неправилно подравняване, което визуалната проверка може да не улови.
Годишно (или на всеки 500 000 инсулта, което настъпи първо):Извършете пълна проверка на размерите на матрицата. Измерете диаметрите на отворите на втулката и ги сравнете с външния диаметър на водещия щифт, за да изчислите действителната хлабина при движение. За системи със сачмени лагери проверете предварителното натоварване чрез усещане - всяко осезаемо разхлабване показва износени лагери или повреда на клетката. Проверете монтажните повърхности на челюстите за повреди по повърхността, корозия в местата на болтовете или локализирани вдлъбнатини, където инструментите са били многократно затягани. Тази годишна проверка е еквивалентна на това, което всеки опитен производител на матрици преминава през реконструкцията -, с изключение на това, че откривате проблеми, преди те да изискват такава.
Най-добри практики за смазване и съхранение
Изискванията за смазване се различават рязко при различните типове направляващи системи и използването на грешна смазка е почти толкова лошо, колкото и липсата на такава.
За системи с плъзгащи лагери нанесете качествено масло или машинно масло върху водещите щифтове преди всеки производствен цикъл. Смазочният филм трябва да присъства преди първия ход - работа на сухо дори за кратко да ускори непропорционално износването. Повторно-смазвайте по време на продължителни работи на интервали, подходящи за честотата на хода; високо-скоростните операции може да се нуждаят от-прилагане на смяна. Избягвайте прекалено-смазване, което капе върху лентовия материал или работните повърхности, което замърсява частите и може да причини дефекти при формоване.
За направляващи системи със сачмени лагери не се препоръчва грес. Тъй като компонентите на сачмените лагери работят при предварително натоварени условия с отрицателна{1}}хлабина, греста има тенденция да задържа замърсители, които работят в валцоващия пресов монтаж, генерирайки топлина и плоски петна по лагерите. Вместо това използвайте рафинирано минерално масло с вискозитет приблизително 290/340 SSU при 100 градуса F, съдържащо добавки за екстремно-налягане и инхибитори на ръждата. Щифтове за смазване - водещи стълбове с вътрешни напречни-пробити отвори за смазване - могат да се свързват към автоматични системи, които доставят масло на определени интервали без ръчна намеса.
Практиките за съхранение имат също толкова значение, колкото и смазването по време на производството. Когато комплект матрици отива на склад между производствените кампании, три условия го унищожават безшумно: ръжда, деформация и замърсяване.
- Предотвратяване на ръжда:Покрийте всички открити стоманени повърхности - водещи щифтове, отвори на втулки, чела на обувки - с маслена-превантивна обвивка против ръжда или корозионен инхибитор на пара (VCI). Влажността в неконтролирана среда на цех за щанцоване атакува незащитените закалени стоманени повърхности в рамките на дни.
- Предотвратяване на деформация:Съхранявайте комплектите матрици върху подходящи основи за съхранение на матрици, които поддържат долната обувка по целия й отпечатък. Обувка, съхранявана на две тесни релси с неподдържано разстояние между тях, ще провисне под собствената си тежест с течение на времето - особено алуминиевите обувки, които пълзят по-лесно от стоманата. Никога не подреждайте тежки предмети върху съхраняваните комплекти матрици.
- Контрол на замърсяването:Покрийте съхранените комплекти матрици, за да предотвратите утаяването на песъчинки, метални частици и въздушни остатъци в направляващи възли и отвори на втулки. Основна матрица, извадена от склад и работеща без почистване, първо въвежда абразивни частици директно в пътя на лагера още при първия ход.
Кога да ремонтирате или замените комплект матрици
Всеки комплект матрици достига точка, в която само поддръжката не може да възстанови производителността. Въпросът е дали този праг изисква обновяване или пълна подмяна - и грешното извикване в двете посоки струва пари. Сменете твърде рано и сте изоставили обслужваемото оборудване за матрици. Ремонтирайте твърде късно и инвестирате долари за ремонт в комплект, който скоро отново ще се повреди.
Рамката за вземане на решения се основава-на състояние, а не на възраст-:
Ремонтирайте, когато:
- Смяната на втулката възстановява хлабината на водача до спецификацията.
- Успоредността на обувката може да бъде коригирана чрез повърхностно шлайфане, без да се намалява дебелината на обувката под минимума, необходим за твърдост.
- Повърхностите на водещите щифтове са отбелязани, но диаметрите на щифтовете остават в рамките на толеранса след полиране.
- Износващите се плочи на блока на петата могат да се подложат или сменят, без да се засяга цялостната цялост на машинната обработка.
Заменете, когато:
- Успоредността на обувката е извън толеранса на шлайфане -, което означава, че отстраняването на материала, необходимо за възстановяване на плоскостта, ще намали обувката под нейната структурна минимална дебелина.
- Отворите за закрепване на водещия щифт са удължени, което означава, че задържането на щифта при натискане-е компрометирано и щифтът може да се измества под натоварване, независимо от състоянието на втулката.
- Множество предишни ремонти са изразходвали наличния материал за смилане, оставяйки обувките твърде тънки, за да издържат на деформация при пълен тонаж на пресата.
- Оригиналната спецификация на матрицата вече не отговаря на настоящите производствени изисквания - променени допуски, по-големи обеми или ново пресово оборудване, което изисква различни височини на затваряне или конфигурации на водача.
Последната точка заслужава акцент. Когато стареещ набор от матрици трябва да бъде пре-проектиран, вместо просто да бъде дублиран -, тъй като производствените изисквания са се развили, допуските са се затегнали или оригиналният дизайн е имал присъщи ограничения -, каталожната подмяна на същата конфигурация на матрицата от стоковия материал може да увековечи първоначалните проблеми. За инженерите, оценяващи тези ситуации, доставчиците катоИЧЕНподкрепете инженерите за инструментална екипировка с персонализирани решения за матрици за щамповане, обхващащи структура на матрицата, дизайн на компоненти, контрол на неравностите и оптимизиране на хлабините. Този вид инженерна поддръжка става особено ценна, когато решението за подмяна е също така възможност за елиминиране на хронични проблеми, които машинната обработка се връща към оригиналните спецификации просто би пренесла.
Следната рутинна-по-стъпка консолидира поддръжката в повтарящ се процес, който всеки цех за щанцоване може да приложи без специализирано оборудване извън това, което вече е на пода:
- Почистете всички направляващи повърхности- избършете водещите щифтове, втулките и повърхностите на петата от остатъци от лубрикант, метални частици и отломки след всеки производствен цикъл.
- Огледайте визуално за повреди- проверете за следи от натъртване, набраздяване, обезцветяване или индикатори за пълзене на клетката на системите със сачмени лагери.
- Измерете критичните разстояния- проверявайте хлабината между водещия щифт-към-втулката на тримесечни интервали, като използвате калибрирани микрометри или уреди за измерване на отвори.
- Проверете паралелността на обувките- посочете през двете обувки върху повърхностна плоча на тримесечие, като сравнявате с измерванията на базовата линия и документирате всяко отклонение.
- Смазвайте според типа система- нанасяйте подходящо масло върху щифтовете на плъзгащите лагери преди всяко пускане; нанасяйте рафинирано минерално масло (не грес) върху сачмените лагери на-определени от производителя интервали.
- Проверете целостта на монтажа- проверете дали водещите щифтове остават здраво закрепени в отворите за-напасване, дали монтажните болтове са затегнати според спецификацията и дали не се е развила корозия при контактите-към-подпората.
- Документ и тенденция- запишете всички измервания в дневник на историята на сглобяването на матрицата. Данните за тенденциите разкриват нива на влошаване, които предсказват кога ще е необходимо обновяване или подмяна, което позволява планирани доставки, а не спешни поръчки.
Проактивната поддръжка не означава съвършенство. Става дума за улавяне на промяната от 0,0003-инча през това тримесечие, преди това да се превърне в проблем с 0,002 инча през следващото тримесечие, който бракува части и спира пресата. Инвестицията във времето за инспекция е тривиална в сравнение с една спешна подмяна на комплекта матрици – и производствената увереност, която идва от знанието, че вашите комплекти матрици са в рамките на спецификацията, цикъл след цикъл, е това, което разделя магазините, които управляват инструменталната си екипировка, от магазините, управлявани от грешките на инструментите си.
Често задавани въпроси относно комплектите щампи за метално щамповане
1. Каква е разликата между комплект матрици и пълна матрица за щамповане?
Комплект матрици е подвъзел за многократна употреба, състоящ се от горни и долни обувки на матрицата, водещи щифтове и втулки, който осигурява подравняване и монтаж за всички работни елементи. Пълната матрица за щамповане включва всичко, монтирано към тази рамка - поансони, бутони на матрицата, стрипери, пружини и пилоти. Мислете за комплекта матрици като за шасито: той не извършва пряко рязане или формоване, но всеки работен компонент зависи от него за прецизно позициониране. Когато се снабдяват с персонализирани решения за матрици за щамповане, доставчици като YICHEN (yichen-group.com/stamping-die/) проектират пълната структура на матрицата, включително рамката на матрицата, интегрирането на щанцоване и оптимизирането на хлабините като интегрирана система.
2. Как да избера между плъзгащи лагери и направляващи системи със сачмени лагери за моя комплект матрици?
Решението зависи основно от производствения обем, скоростта на хода и изискванията за толерантност. Системите с плъзгащи лагери струват по-малко и понасят по-добре замърсяване и странични натоварвания, което ги прави идеални за кратки тиражи, създаване на прототипи и мръсна работна среда при скорости под 150 SPM. Системите със сачмени лагери елиминират хлабината при движение чрез предварително натоварване, осигурявайки превъзходна повторяемост при 300+ SPM за голям-обемно прогресивно щамповане с тесни допуски. Ако вашият годишен обем надвишава 500 000 удара или допустимите отклонения на частите ви са по-строги от плюс-или-минус 0,002 инча, воденето на сачмените лагери обикновено се изплаща чрез намален скрап и по-дълъг живот на поансона.
3. Какво причинява стържене на направляващите щифтове на матрицата и как да го поправя?
Натриването се появява като лъскави, размазани следи от прехвърляне на метал върху повърхностите на водещите щифтове, причинени от контакт -с-метал при натоварване. Три коренни условия го създават: износени втулки, позволяващи ъглово навлизане на щифта, изкривени обувки на матрицата, накланящи отвора на втулката извън паралел, или неправилно регулиране на пресата, създаващо изкривени работни условия. За да го поправите, сменете износените втулки и разширете отворите, ако е необходимо, повторно-шлайфайте повърхностите на обувката, за да възстановите успоредността, и проверете центровката-на-укрепване на пресата. Ако надраскването е набраздило повърхността на щифта, сменете щифта изцяло, тъй като набраздената повърхност ускорява незабавното износване на нова втулка.
4. Коя конфигурация на стълбовете за щанцоване трябва да използвам за прогресивно щамповане?
Конфигурациите на заден-колон или диагонален-колон са стандартни за прогресивно щамповане. Комплектите задни -стойки поставят и двата водещи щифта отзад, оставяйки предната част и страните напълно безпрепятствени за подаване на лентата от едната страна на другата. Диагоналните-комплекти стълбове предлагат подобрена твърдост над задната-стойка, като същевременно поддържат разумно разстояние за подаване по единия ръб. Конфигурациите с четири- стълба, като същевременно осигуряват максимална точност на подравняване, възпрепятстват пътищата за подаване на лентата и са по-подходящи за съставни или трансферни матрици, където не се изисква непрекъснат достъп до лентата.
5. Колко често трябва да се проверяват комплектите матрици и кои измервания са най-важни?
Проверявайте визуално водещите щифтове и втулки за надраскване или надраскване преди и след всеки производствен цикъл. Измервайте успоредността на обувката на всяко тримесечие с помощта на циферблатен индикатор върху повърхностна плоча, сравнявайки с базовите стойности - отклонение над 0,0005 инча на фут от дължината на обувката изисква коригиращо действие. Извършвайте пълна проверка на размерите годишно или на всеки 500 000 хода, като проверявате диаметрите на отвора на втулката спрямо външния диаметър на щифта, за да изчислите действителната хлабина при движение. За системи със сачмени лагери проверете предварителното натоварване чрез усещане за някакво забележимо разхлабване. Документирайте всички измервания, за да определите тенденциите в деградацията и да предвидите времето за поддръжка, преди повредите да повлияят на качеството на детайлите.


