


Какво представлява фирмата за щамповане и защо има значение
Представете си, че имате нужда от хиляди еднакви метални скоби, всяка с точност до няколко хилядни от инча. Влиза плоска ламарина, излизат завършени прецизни части. Тази трансформация е точно това, което се случва в една компания за щамповане всеки ден.
Компания за щамповане използва матрици от закалена инструментална стомана, монтирани в преси за щамповане, за да изрязва, огъва и оформя плоски метални листове в прецизно-проектирани компоненти чрез контролирани операции на студено формоване.
Какво всъщност прави една компания за щамповане
В основата си работата по щанцоване и щамповане е техника на студено формоване. Лента или заготовка от метал се поставя между специално изработени матрици и силата от пресата преоформя материала в специфична геометрия. Операции катозаготовка, щанцоване, огъване, монетосечене и изтеглянесе случват с висока скорост, произвеждайки части, които варират от малки електронни конектори до големи автомобилни панели. Самите матрици са прецизни инструменти, изработени от закалена стомана и проектирани да поддържат тесни допуски в милиони цикли.
Това, което отличава прецизната матрица и щамповането от общото производство, е повторяемостта. След като инструменталната екипировка е доказана, всяка част, която излиза от пресата, е идентична по размери с тази преди нея, което прави процеса идеален за големи-производствени серии, където последователността не-подлежи на обсъждане.
Кой разчита на услугите за щамповане
Краткият отговор: почти всяка индустрия, която използва метални компоненти в мащаб. Производителите на автомобили разчитат на щампованите части за панелите на каросерията, скобите и компонентите на задвижването. Аерокосмическите фирми изискват тесни-щамповани допуски за структурни и електронни модули. Електронните компании доставят микрощамповани съединители и екрани, докато производителите на медицински устройства се нуждаят от биосъвместими щамповани компоненти, произведени при строг контрол на качеството. Строителството, уредите и хардуерната индустрия допълват списъка.
товафирма за метални щампиОбзорът поставя основата за по-задълбочен поглед върху това, което всъщност се случва зад вратите на пресцентъра. Разделите по-напред разбиват типовете процеси, избора на материали, сертификатите за качество, факторите на разходите и как да оцените доставчика, преди да инвестирате средства за инструменти.
Обяснени видове процеси на щамповане
Не всяка щампована част следва същия път през пресата. Геометрията на вашия компонент, производственият обем и изискванията за толерантност диктуват кой процес ще избере компанията за щамповане за вашия проект. Четирите основни метода обхващат огромното мнозинство от производствените сценарии и разбирането как всеки един работи механично ви помага да говорите на същия език като вашия инженер по инструментална екипировка по време на офериране.
Прогресивно щамповане за големи{0}}обеми
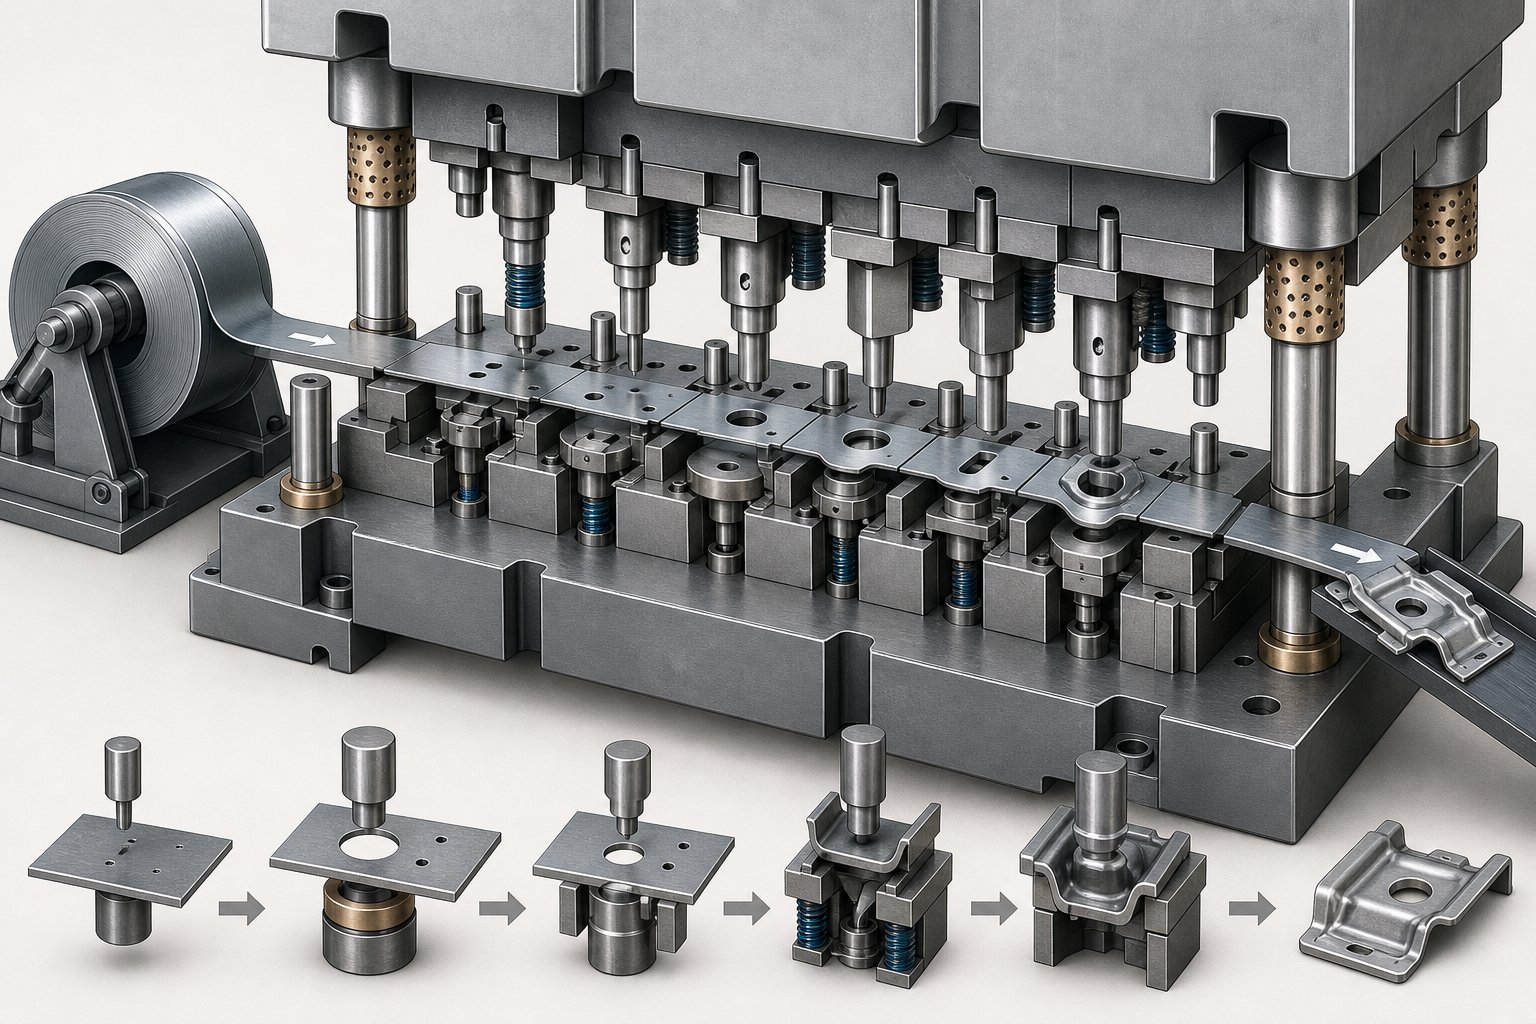
Представете си намотка от ламарина, която се подава непрекъснато в преса, която съдържа единична матрица с множество станции, подредени последователно. На всяка станция лентата претърпява различна операция: пробиване на дупка, нарязване на ръб, оформяне на завой или изковаване на повърхностна характеристика. Детайлът остава свързан с носещата лента навсякъде, напредвайки с една дължина на стъпка на ход на пресата. Едва на крайната станция готовата част се отделя от основната метална лента.
Този подход за непрекъснато-захранване е това, което прави една прогресивна компания за щамповане толкова ефективна при голям-обем на производство. Тъй като лентата никога не напуска матрицата, времето за настройка е минимално, разходите за труд остават ниски, а скоростите на пресата могат да достигнат стотици удари в минута. Услугите за прогресивно щамповане на метал се отличават, когато имате нужда от сложни геометрии в малки-до-средни-части с толеранси до +/-0,05 mm.
Компромисът? Инвестицията в инструменти е значителна. Прогресивните матрици са прецизни инструменти с множество станции, всяка от които е обработена според точни стандарти. Те също така се борят с дълбоко{2}}изтеглени характеристики, тъй като частта остава прикрепена към лентата, ограничавайки колко далеч материалът може да бъде опънат в кухина.
Щамповане на трансферна матрица за по-големи части
Когато частите са твърде големи за прогресивни методи или вашият дизайн изисква дълбоки изтегляния, ребра, назъбвания или резби, щамповането на трансферната матрица поема. Основната механична разлика: още първата операция отделя заготовката от металната лента. От тази точка нататък автоматизираните "пръсти" или механичните системи за прехвърляне физически преместват отделния детайл от станция на станция.
Тъй като частта е свободно{0}}стояща, пресата може да пробие толкова дълбоко, колкото позволява суровината, без носеща лента, ограничаваща дълбочината на формоване. Това прави трансферното щамповане метод-за тръбни приложения, цилиндрични корпуси и компоненти със сложни три{3}}измерни характеристики. Доставчиците на щампи за трансферни матрици обикновено обслужват купувачи, които се нуждаят от средни количества по-големи или по-сложни части, които прогресивните инструменти просто не могат да поемат.
Гъвкавостта идва за сметка на скоростта. Механичният механизъм за прехвърляне въвежда време за цикъл, което прогресивното подаване избягва, а инструментите все още представляват значителна инвестиция. Трансферните матрици обаче намаляват или елиминират вторичните операции за специализирани геометрии, което често компенсира разликата в скоростта на част-.
Методи на комбинирани и единични-станции
Сложно щампованезаема отделна ниша. Представете си матрица, която извършва множество операции за рязане и формоване с един ход на пресата, вместо да преминава през последователни станции. Една плоска шайба, например, получава вътрешния си отвор и едновременно запушване на външния диаметър. Резултатът е високоефективен процес за прости, плоски части, произведени в средни-до-големи обеми.
Сложната инструментална екипировка е по-евтина и по-бърза за изграждане от прогресивната инструментална екипировка, а подходът с един-такт произвежда изключително плоски части. Ограничението е геометричната сложност. Части с извивки, дълбоки форми или сложни характеристики се обслужват по-добре от прогресивни или трансферни методи.
Щамповането с една -станция е най-простата конфигурация: една матрица извършва една операция на ход. Ще откриете, че се използва за изрязване, пробиване или просто огъване, когато обемите са достатъчно ниски, че инвестирането в много-инструменти не е оправдано. Също така е обичайно по време на фазите на създаване на прототипи, когато купувачът се нуждае от доказателство-за-концептуални части, преди да се ангажира с пълно оборудване за производство.
| Метод | Най-добър диапазон на звука | Сложност на частта | Типична толерантност | Идеални приложения |
|---|---|---|---|---|
| Прогресивен зар | Високо (100K+ части) | Умерен до висок (много-функции, малък до среден-размер) | +/-0,05 мм до +/-0,1 мм | Електрически контакти, скоби, конектори, щипки |
| Трансферна матрица | Среден (10K-100K части) | Висок (дълбоко чертане, 3D форми, резби) | +/-0,05 мм до +/-0,2 мм | Тръбни компоненти, корпуси, големи структурни части |
| Съставна матрица | Средно до високо (50K+ части) | Ниска (плоска, проста геометрия) | +/-0,05 мм до +/-0,1 мм | Шайби, заготовки за колела, подложки, плоски пръстени |
| Единична-станция | Ниска до средна (под 50K) | Ниска (една операция на ход) | +/-0,1 мм до +/-0,2 мм | Прототипи, прости заготовки, части с едно-огъване |
Изборът на правилния процес в крайна сметка е балансиране между геометрията на детайла, годишния обем и бюджета. Прогресивен производител на матрици ще ви насочи към инструменти с много-станции, когато обемите оправдават инвестицията, докато по-простите части при по-малки количества може да се нуждаят само от сложна или една-станционна настройка. Истинският въпрос става: кои метали и сплави се съчетават най-добре с всеки метод и как свойствата на материала оформят дизайнерските решения на матрицата?
Материали, най-подходящи за операции по щамповане
Изборът на материал оформя всичко надолу по веригата. Избраната от вас сплав определя геометрията на матрицата, тонажа на пресата, издръжливостта на инструмента и в крайна сметка разходите ви за-част. Производителят на щампи за метално щамповане проектира инструментална екипировка според специфичното механично поведение на избрания от вас материал, така че ранното вземане на това правилно решение спестява преработка, скрап и бюджетни изненади по-късно.
Обичайни метали и сплави за щамповане
Компаниите за щамповане обработват широко семейство метали. Всеки от тях носи различен баланс на здравина, формоспособност, устойчивост на корозия и цена на масата. Ето основните категории, които ще срещнете, когато цитирате продукти за прецизно щамповане:
- Въглеродна стомана (1008, 1010, 1045, 1095)- Работният кон на щамповането. Класовете с ниско-въглерод предлагат отлична възможност за формоване за скоби, корпуси и автомобилни компоненти. Средните и високите-въглеродни класове обменят пластичност за твърдост, подходящи пружини и-устойчиви на износване части.
- Високо{0}}ниско{1}}легирана стомана (HSLA).- Степени като HSLA 50 и HSLA 70 осигуряват по-висока якост на опън при намалено тегло, което ги прави популярни в приложения за автомобилни конструкции и тежко оборудване.
- Неръждаема стомана (серии 300 и 400, 17-4 PH)- Серията 300 (304, 316) осигурява превъзходна устойчивост на корозия за медицинска среда, обработка на храни и морска среда. Серията 400 (410, 430) добавя устойчивост на износване за частите на уредите и автомобилите.
- Алуминий (1100, 3003, 5052, 6061)- Лек и устойчив-на корозия. Клас 1100 се отличава с дълбоко изтегляне, докато 5052 и 6061 служат за морски, транспортни и космически приложения, където съотношението якост-към-тегло има значение.
- Мед и медни сплави (C110, C260, C510)- Ценен за електрическа и топлопроводимост. Чистата мед е подходяща за електрически съединители, месингът (мед-цинк) балансира работоспособността с устойчивостта на корозия, а фосфорният бронз (C510) осигурява устойчивост на умора на пружинните контакти.
- Специални сплави- Никелови сплави (Inconel, Monel) издържат на екстремни температури в космическото пространство. Титанът служи за медицински импланти и отбранителни приложения, където се изисква биосъвместимост или свръх-висока якост-до-тегло.
Как свойствата на материала влияят върху дизайна на матрицата
Когато производителите на матрици за метално щамповане проектират вашата инструментална екипировка, четири механични характеристики ръководят техните решения:
Якост на опъндиктува тонажа на пресата, необходим за срязване или формоване на материала. Сплави с по-висока -якост като HSLA или неръждаема стомана 17-4 PH изискват по-тежки преси и по-здрава конструкция на матрицата.Пластичностопределя колко може да се разтегне материалът, преди да се напука. Силно пластичните метали като ниско-въглеродна стомана и чист алуминий понасят дълбоко изтегляне и сложни огъвания, които биха счупили по-твърди сплави.
твърдостпряко влияе върху износването на инструмента. Щамповането на абразивни неръждаеми класове или високо-въглеродни стомани ускорява разграждането на матрицата, което означава, че инструменталната екипировка може да изисква първокласни инструментални стомани или повърхностни покрития, добавяйки разходи предварително, но удължавайки експлоатационния живот.
Springbackе еластичното възстановяване, което настъпва след отстраняване на натоварването при формоване. Изследване отФабрикаторътпотвърждава, че пружинното връщане се увеличава с намаляване на модула на Юнг и с увеличаване на анизотропията на материала. Алуминият и HSLA стоманата, например, пружинират по-агресивно от меката стомана. Дизайнерите на матрицата компенсират чрез пре-огъване или регулиране на радиусите на матрицата, но тези корекции трябва да бъдат изчислени прецизно по време на етапа на CAE симулация.
Диапазони на дебелината и съображения за оформяне
Повечето операции за щамповане обработват материал в диапазон от приблизително 0,020 инча до 0,625 инча (приблизително 0,5 mm до 16 mm). Тънки-материали с дебелина под 0,030 инча са често срещани в приложенията на електрониката и конекторите, където процесите на микрощамповане образуват миниатюрни елементи с висока скорост. Среден-габарит (0,030 инча до 0,125 инча) покрива по-голямата част от общото промишлено, автомобилно и щамповане на уреди. Щамповането с голям-габарит над 0,125 инча изисква преси с по-висок-тонаж и е типично за секторите на камионите, отбраната и електроразпределението.
По-тънките материали се оформят лесно, но са по-податливи на набръчкване и изкривяване. По-дебелият материал е устойчив на тези дефекти, но изисква по-голяма пресова сила и ускорява износването на матрицата. Постигането на точния баланс между габарит, качество на сплавта и дизайн на матрицата е мястото, където опитната инженерна поддръжка се изплаща и това е една от причините работният процес от концепцията до производството да включва толкова много обмислени стъпки.
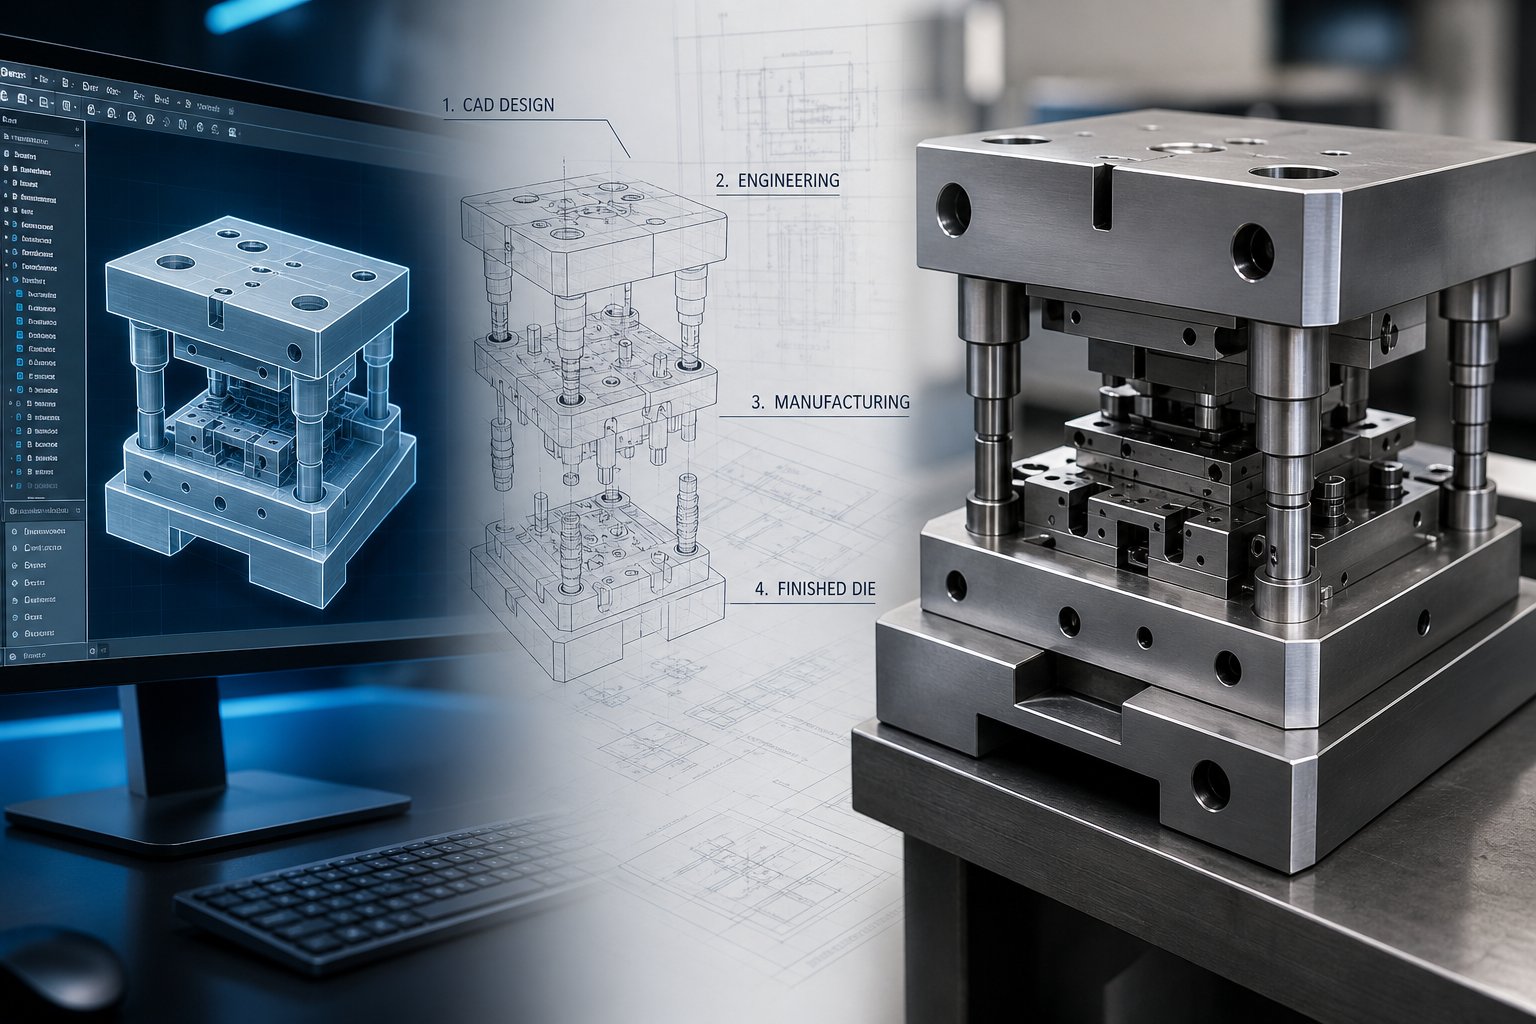
Работният процес за щамповане на матрици от дизайна до доставката
Изборът на материал и типът процес са само две части от пъзела. Това, което често хваща купувачите неподготвени, е броят на инженерните етапи между подаването на чертеж на част и получаването на производствени компоненти. Типичната фабрика за щамповане следва структурирана последователност от стъпки, всяка от които надгражда последната, за да се гарантира, че вашите инструменти работят безупречно при пълна скорост. Пропускането или бързането на който и да е етап обикновено означава преработване, забавяне или бракуване.
Ето работния процес от-до-край, който повечето проекти за щамповане следват:
- Преглед на осъществимостта- Първоначална оценка на геометрията на частта, допустимите отклонения, изискванията за обем и избора на материал.
- Дизайн за технологичност (DFM)- Инженерният екип препоръчва модификации за опростяване на формоването, намаляване на инструменталните станции или премахване на вторичните операции.
- CAE симулация- Анализът на крайните елементи моделира потока на метала, предвижда изтъняване и идентифицира потенциални пукнатини или набръчкване, преди каквато и да е стомана да бъде нарязана.
- Дизайн на матрицата- Подробно 3D CAD моделиране на компоненти на щампи: щанци, блокове на матрици, стрипери, направляващи системи и прогресия на материала.
- Обработка на инструментална стомана- CNC фрезоване, шлайфане и EDM оформяне на закалена стомана в прецизни щанцови компоненти.
- Монтаж на матрицата- Всички компоненти са монтирани, подравнени с помощта на водещи щифтове и втулки и тествани за хлабина.
- Пробни пускания- Матрицата се монтира в пресата и се движи с намалена скорост, за да се произведат пробни части за оценка.
- Първа проверка на артикул (FAI)- Подробната проверка на размерите потвърждава, че първата производствена част отговаря на всички чертежни спецификации.
- Одобрение за производство- Клиентът преглежда FAI данните и се подписва за-пълно производство.
- Текущо производство- Пълно-скоростното щамповане започва със статистически контрол на процеса, наблюдаващ качеството в реално време.
От концепция до преглед на осъществимостта
Процесът започва, когато изпратите своя чертеж на част или 3D модел. Инженерите на производителя на матрици за метално щамповане оценяват дали геометрията е постижима в рамките на посочените от вас параметри на толеранс, обем и материал. Те търсят характеристики, които могат да бъдат проблематични: изключително тесни радиуси, дълбоки изтегляния спрямо дебелината на материала или характеристики, които биха изисквали прекомерни станции в прогресивна матрица.
Обратната връзка от DFM обикновено следва в рамките на дни. Представете си, че сте проектирали скоба с 90-градусов фланец, който включва дупка, пробита твърде близо до линията на огъване. Инженерният екип отбелязва това и предлага преместване на отвора или регулиране на радиуса на фланеца, което ви спестява седмици преработка на инструментите по-късно. CAE симулацията след това валидира тези промени дигитално, моделирайки как металът тече под силата на пресата и прогнозира проблеми като пружиниране или изтъняване на материала, преди да съществува каквато и да е физическа инструментална екипировка.
Проектиране на матрици, обработка и сглобяване
Със симулационни данни, потвърждаващи стратегията за формоване, дизайнерите на матрици изграждат подробни 3D модели на всеки компонент. Производител на прогресивни матрици, например, начертава всяка станция по протежение на оформлението на лентата: къде се извършва заготовката, къде се правят формите и къде завършената част се отделя от носещата лента.
Производството на инструменти вдъхва живот на тези модели. Персонализираните щанци се обработват с помощта на CNC фрезоване, прецизно шлайфане и EDM с тел от високо-качествени материали като закалена стомана или волфрамов карбид, за да издържат на повтарящия се натиск при производствено щамповане. Сглобяването включва монтиране на щанци в фиксаторите, подравняване на обувките на матрицата с водещи щифтове и втулки и проверка на хлабините на всяка станция. Тази фаза обикновено представлява най-дългото време за изпълнение в проекта, често вариращо от шест до дванадесет седмици в зависимост от сложността.
Пробни пускания, проверка и стартиране на производство
Пробните пускания са мястото, където теорията среща реалността. Сглобената матрица се монтира в пресата и операторите я пускат на намалена скорост, за да произведат първоначални проби. Инженерите проверяват за правилно подаване на лентата, балансирани сили на формоване и чисти ръбове на срязване. Корекциите на височината на удара, времето или смазването се извършват тук, а не по време на пълно производство.
Проверка на първия артикуле официалната врата между изпробването и производството. Инспекторите измерват критичните размери с помощта на CMM, дебеломер или лазерни скенери, след което документират резултатите спрямо изпъкнали чертежи. FAI улавя проблеми като неправилни ъгли на огъване или разминаване на дупките, преди да бъдат произведени стотици хиляди части. Това е особено важно при пускане на нова част, смяна на инструменти или използване на нови материали.
След като прегледате и одобрите доклада на FAI, производството започва с пълна скорост. Статистическият контрол на процеса следи последователността на размерите в реално време, а периодичните инспекции гарантират, че матрицата поддържа своята точност през целия производствен цикъл.
Компании катоИЧЕНструктурират своя работен процес, за да насочват купувачите през всеки от тези етапи, от осъществимост и CAE симулация през машинна обработка, пробни пускания и инспекция, като предоставят на екипите за снабдяване ясна видимост за сроковете и разходите на всеки етап.
Всеки от тези етапи на работния процес добавя време и разходи към вашия проект и разбирането къде отиват тези долари е от съществено значение за вземане на информирани решения за бюджетиране, преди да се ангажирате с инструменти.
Сертификати и контрол на качеството при щамповане
Етапите на работния процес ви показват как се изработва част. Сертификатите ви казват дали можете да се доверите на резултатите. Когато оценявате който и да е производител на матрици за щамповане, притежаваните от него сертификати разкриват много повече от лого на техния уебсайт. Те представляват одитирани системи, документирани процеси и ангажимент за последователен резултат, който е бил независимо проверен.
Какво означава всеки отраслов сертификат за купувачите
Не всички сертификати за качество са създадени еднакви. Всеки от тях е насочен към специфична регулаторна среда на индустрията и носи свои собствени оперативни изисквания. Ето как се подреждат основните сертификати за купувачите, които се снабдяват с щамповани компоненти:
| Сертификация | Фокус върху индустрията | Основни изисквания | Защо има значение за купувачите |
|---|---|---|---|
| ISO 9001:2015 | Общо производство (всички отрасли) | Документирана QMS, процес{0}}ориентирана структура, риск-базирано мислене, механизми за обратна връзка с клиентите, вътрешни одити | Установява основна дисциплина за качество; потвърждава, че доставчикът работи със структурирана, повторяема система |
| IATF 16949 | Автомобилна | PPAP документация, APQP планиране, FMEA анализ, анализ на системата за измерване,-специфични изисквания на клиента | Задължително за доставчици на автомобили от ниво 1 и ниво 2; гарантира, че частите отговарят на OEM спецификациите през милиони цикли |
| AS9100 | Космонавтика и отбрана | Управление на конфигурацията, първа инспекция на артикула по AS9102, проследимост до топлинни партиди на материала, управление на риска, предотвратяване на фалшиви части | Потвърждава, че доставчикът може да се справи-с критични толеранси и пълна генеалогия на материала |
| ISO 13485 | Медицински изделия | Контрол на дизайна с проверка и валидиране, документация за биосъвместимост, контрол на замърсяването, обработка на жалби, системи за пост{0}}наблюдение на пазара | Изисква се за регулирани медицински пазари в световен мащаб; набляга на безопасността на пациентите и спазването на регулаторните изисквания пред постоянното подобряване само по себе си |
Производител на щамповани метали, притежаващ IATF 16949, вече доказа, че може да управлява процеси за одобрение на производствени части, системи за контрол на измерване и да отговаря на-специфични изисквания на клиента. Същият този доставчик, който иска да обслужва купувачите на медицински изделия, ще трябва да постави ISO 13485 отгоре, като добави предписваща документация, по-дълго съхранение на записи, контрол на замърсяването и официално докладване на нежелани събития към съществуващите си системи.
Какво на практика означава това? Когато видите сертификат в списъка, вие не гледате просто табела на стената. Разглеждате доказателства, че доставчикът се подлага на редовни-одити от трета страна, поддържа калибрирано оборудване по документирани графици, проследява всяка партида материал през производството и управлява системи за коригиращи действия, които затварят цикъла на дефектите, преди те да стигнат до поточната ви линия.
Методи за контрол на качеството и процеси на инспекция
Сертификатите определят системата за управление. Методите за контрол на качеството определят как тази система работи в цеха. Операцията за прецизно щанцоване и щамповане обикновено използва множество инспекционни слоеве, за да улови вариация, преди да се превърне в дефект:
- Сертифициране на входящ материал- Проверка на качеството на суровината, температурата, твърдостта и дебелината на покритието спрямо спецификациите за закупуване, преди лентата изобщо да влезе в пресата.
- Първа проверка на артикул (FAI)- Изчерпателна проверка на размерите на първите части от нов инструмент или производствена партида, измерени спрямо CAD модела с помощта на CMM, дебеломер и микрометри. Това е официалната врата между изпробването и одобрението на производството.
- Статистически контрол на процеса (SPC)- Непрекъснато наблюдение на размерите на ключови части по време на производствен цикъл, начертаване на точки от данни върху контролни диаграми за откриване на тенденции, сигнализиращи за износване на инструмента или отклонение на пресата, преди да бъдат произведени части извън-от-допуск.
- CMM координатно измерване- Програмируемо сондиране на сложни геометрии, проверка на функции като истинска позиция на отвора, толеранси на профила и ъглови отношения, които ръчните инструменти не могат да измерят надеждно.
- Оптична и автоматизирана инспекция- Визуалните системи и автоматизираната оптична проверка (AOI) осигуряват обективно, високо-откриване на повърхностни дефекти за драскотини, неравности и следи от инструменти, елиминирайки субективността на ръчните визуални проверки.
- Разрушително тестване- Периодична проверка на механичните свойства чрез изпитване на твърдост (методи на Рокуел или Викерс), тестове за издърпване на опън и напречно-разрязване, за да се потвърди целостта на материала след формоване и всяка последваща топлинна обработка.
Ключовият принцип тук е, че качеството е вградено в производствената последователност, вместо да се проверява след това. SPC открива отклонение в реално време. CMM валидира геометрията на определени интервали. Разрушителният тест потвърждава, че механичните характеристики отговарят на спецификацията. Заедно тези методи създават затворена-система, в която вариациите се идентифицират и коригират, преди да се превърнат в скрап или повреди на полето.
Разбиране на постижимите толеранси
Допустимите отклонения варират в зависимост от материала, геометрията и нивото на приложен контрол на процеса. Ето обща рамка за това, което купувачите могат да очакват от операциите за прецизно щамповане:
- Общи търговски допустими отклонения- Обикновено +/-0,1 mm до +/-0,25 mm за характеристики на размерите като диаметри на отворите, ширини на фланеца и общи дължини. Подходящ за скоби, корпуси и некритични възли.
- Близки допуски- Постижимо в диапазона от +/-0,025 mm до +/-0,05 mm за критични характеристики. Изисква по-строга конструкция на инструмента, контролирани свойства на материала и по-често вземане на SPC проби. Често срещан в щифтовете на съединителите, структурните части на космическата промишленост и компонентите на медицинските устройства.
- Допустими отклонения на плоскост и форма- Щампованите части могат да поддържат плоскост в рамките на 0,05 mm на 25 mm отстояние, когато инструменталната екипировка е проектирана със станции за карбиране или нивелиране. Частите, изискващи уплътнителни повърхности или вграден монтаж, се възползват от тези допълнителни операции на формоване.
Автомобилните приложения обикновено определят толеранси в диапазона от +/-0,1 mm до +/-0,25 mm за подравняване на приспособленията за заваряване, докато космическите и медицинските компоненти се насочват към по-тесния край на спектъра. Колкото по-стриктно посочите, толкова повече контрол на процеса, честота на проверка и прецизност на инструментите са необходими, като всички те влияят на цената на проекта.
Сертификатите и системите за качество ви дават увереност, че вашият доставчик може да спазва последователно тези допустими отклонения. Но допуските, протоколите за проверка и сложността на инструментите се вписват директно в икономиката на вашия проект, което повдига практически въпрос: какво всъщност определя цената на програмата за щамповане?
Разходни фактори, които определят цените на проекта за щамповане
Получавате две цитати за това, което изглежда е една и съща щампована скоба. Единият се връща за $0,50 на бройка, а другият за $5,00. Нито един доставчик не греши. Разликата отразява различни предположения относно сложността на инструменталната екипировка, обема, степента на материала и вторичните операции, всяка от които дърпа окончателното число в различна посока. Разбирането на тези двигатели на разходите ви позволява да правите по-интелигентни компромиси, вместо просто да преследвате най-ниската оферта.
Ето основните фактори, които определят цените във всяка компания за щамповане:
- Инвестиция в инструменти- Сложност на матрицата, брой станции, клас инструментална стомана и очакван живот на инструмента. Една проста матрица за заготовка може да струва $5000, докато сложна прогресивна матрица с множество формиращи станции може да надхвърли $100 000. Повечето проекти са в диапазона от $15 000 до $50 000 за умерена сложност.
- Материални разходи- Избор на сплав, процент на скрап и ефективност на влагане. Въглеродната стомана седи в долния край; неръждаема стомана, медни сплави и специални метали носят прогресивно по-високи премии. Лошият дизайн на оформлението на лентата губи материал, който отива направо в кофата за скрап.
- Обем на производство- Фиксирани разходи за инструменти, амортизирани спрямо броя на частите. По-големите обеми разпределят тази инвестиция по-тънко, намалявайки драстично цената на бройка.
- Вторични операции- Почистване, топлинна обработка, покритие, нарязване и поставяне на хардуер добавят време за обработка и разходи отвъд самата преса за щамповане.
- Сложност на частта- Тесните допуски, сложните изрези, дълбоките форми и много-функциите за плъзгане добавят станции към вашата матрица или изискват по-бавни скорости на пресоване, увеличавайки както инструментите, така и производствените разходи.
Инвестиции в инструментална екипировка и разходи за сложност на матрицата
Инструментите почти винаги са най-големият предварителен разход. Всеки отвор, огъване, релеф и изрез се превръща в допълнителна станция или по-сложна геометрия на матрицата. Прогресивната матрица с дванадесет станции струва значително повече за проектиране и обработка от тази с четири станции, но също така елиминира обработката надолу по веригата, като завършва всички операции с едно преминаване през пресата.
Степента на инструменталната стомана също има значение. Стандартните стомани D2 или A2 се справят с повечето производствени обеми, но щамповането на абразивни неръждаеми сплави или изпълнението на много-милиони-програми може да изисква карбидни вложки или премиум класове като M2 високо-бързорежеща стомана. Тези надстройки удължават живота на инструмента и намаляват честотата на поддръжка, но повишават първоначалната инвестиция. Решението се свежда до икономичност през целия живот: по-скъпа матрица, която работи с два милиона удара преди повторно заточване, може да струва по-малко на част от по-евтина матрица, която се нуждае от обслужване на всеки 200 000 цикъла.
Структурите на плащане обикновено следват разделяне 50/50, като половината се дължи при поръчката на инструментите и остатъкът след одобрение на пробата. Доставчиците на преси за щамповане и производителите на инструменти го структурират по този начин, за да покрият разходите за обработка, като същевременно предоставят на купувачите порта за качество преди окончателното плащане.
Производствен обем и икономика на-част
Обемът е страхотният еквалайзер в икономиката на щамповането. Представете си прогресивна матрица за $30 000, която произвежда 10 000 части. Това е $3,00 на бройка само за амортизация на инструменти. Мащабирайте до 300 000 части и падате до $0,10. Суровината и времето за пресоване остават приблизително постоянни за единица, така че ливъриджът на обема идва почти изцяло от разпределението на фиксираните разходи.
Тази математика обяснява защо щамповането става-конкурентно с лазерно рязане или обработка с ЦПУ при обеми, които обикновено надвишават 10 000 части на месец. Под този праг алтернативните процеси избягват тежките инвестиции в инструменти. Над-икономиката на част от преса за щамповане, работеща със стотици удари в минута, е трудно надмината.
Общите поръчки увеличават допълнително предимството. Годишните ангажименти за обем позволяват на доставчиците да планират производствения график, да купуват материали на едро и да намалят административните разходи. В замяна купувачите отключват по-добри цени и по-предсказуеми срокове за изпълнение. Компромисът е в точността на прогнозирането: прекомерното ангажиране обвързва капитал в инвентара, докато недостатъчното ангажиране оставя спестявания на масата.
Стратегии за намаляване на проектните разходи за щамповане
Оптимизирането на разходите започва доста преди първото натискане на пресата. Най-ефективният лост едизайн за технологичност. Прости геометрични промени, като използване на стандартни радиуси на огъване, позициониране на дупки най-малко 1,5 пъти дебелината на материала от завои и поддържане на последователни стенни секции, могат да премахнат инструменталните станции и да намалят процентите на скрап без компромис с функцията.
Други практически стратегии включват:
- Материално заместване- Преминаването от неръждаема стомана към въглеродна стомана с покритие, където изискванията за корозия позволяват, може значително да намали разходите за материали, като същевременно опрости дизайна на матрицата.
- Консолидиране на вторични операции- Интегрирането в-нарязване на матрица или вмъкване на PEM крепежни елементи повишава първоначалните разходи за инструменти, но намалява ценообразуването на-парче чрез елиминиране на отделно боравене и щамповане на разделяне на операции в множество работни станции.
- Оптимизиране на оформлението на лентата- По-доброто вместване на частите върху намотката минимизира брака. Интелигентният прогресивен дизайн на матрицата изстисква максимална стойност от всеки инч материал.
- Много{0}}годишни споразумения- По-дългите ангажименти осигуряват ценова стабилност и позволяват на доставчиците да инвестират в оптимизирани инструменти, знаейки, че обемът го оправдава.
- Ранно ангажиране на доставчика- Въвеждането на вашия партньор за щамповане във фазата на проектиране му дава възможност да предложи промени, които намаляват сложността, преди да бъдат ангажирани инструментите.
Основният принцип е ясен: всяко решение, което вземате по време на проектиране и снабдяване, се отразява на структурата на разходите. Геометрия на част, която изглежда добре на CAD екран, може да изисква скъпи инструменти, докато незначителна промяна на радиуса или преместване на отвора може да спести хиляди в конструкцията на матрицата и да подобри дългосрочната -ефективност на производството.
Осъзнаването на разходите само по себе си обаче не гарантира добър резултат. Една и съща част с еднаква цена може да работи много различно в зависимост от индустрията, която обслужва, необходимите сертификати и документацията, очаквана при доставката. Автомобилните, космическите, електронните и медицинските приложения поставят своите собствени изисквания върху икономиката на базовото щамповане.
Индустриални приложения и какво изисква всяко от тях
Скоба, предназначена за панел на вратата на миниван, и защитна кутия в хирургически робот може и двете да започнат като плосък метален лист, но стандартите, документацията и контролите на процеса, заобикалящи всеки от тях, са различни светове. Вашата индустрия диктува много повече от избор на материали. Той определя кои сертификати трябва да притежава вашият доставчик, каква документация за инспекция се доставя с всяка партида и колко строги трябва да се спазват допустимите отклонения в целия производствен цикъл.
Изисквания за автомобилно щамповане
Автомобилните програми работят на обем. Годишните количества в стотици хиляди или милиони са рутинни и всяка част трябва да отговаря на OEM спецификациите през целия живот. Сертификацията IATF 16949 е на практика задължителна за доставчиците от ниво 1 и ниво 2, като изисква официална документация за PPAP, планиране на APQP и анализ на системата за измерване, преди да бъде изпратена една производствена част.
Освен това ще се натъкнете на-специфични изисквания на клиентите, поставени отгоре. Всеки OEM добавя уникални стандарти за опаковане, протоколи за етикетиране и процедури за управление на инженерни промени. Допустимите отклонения обикновено са в диапазона от +/-0,1 mm до +/-0,25 mm за щамповани скоби, скоби и структурни подсилвания. Регионалните доставчици в коридора за щамповане на метали на Големите езера, например, са изградили дълбок опит в тези автомобилни работни потоци, защото близостта до производителите на оригинално оборудване в Детройт го изисква.
Аерокосмически и отбранителни съображения
Космонавтиката вдига летвата по отношение на прецизността и проследимостта. Допустимите отклонения рутинно се затягат до +/-0,001 инча и всеки щампован компонент трябва да се проследи до неговата специфична топлинна партида на материала. Сертификацията AS9100 управлява управлението на конфигурацията, предотвратяването на фалшиви части и първата инспекция на артикул съгласно протоколите AS9102.
Изборът на материали също се променя драстично. Авиокосмическите програми често определят титан, инконел и специализирани алуминиеви сплави, които предлагат превъзходна здравина-до-тегло, но поставят уникални предизвикателства при формоване, включително напукване, надраскване и агресивно пружиниране. Инструменталната екипировка за тези сплави често изисква специални покрития на матрицата и внимателно изчислен тонаж на пресата, за да се запази целостта на материала. Обемите обикновено са по-ниски от автомобилните, вариращи от няколко хиляди до десетки хиляди бройки, но тежестта на документацията и проверката на част е значително по-висока.
Електроника, медицински и общи промишлени нужди
Щамповането на електроника работи в съвсем различен мащаб. Компоненти като EMI екраниращи кутии, заземителни щипки, контакти на батерията и тела на съединители изискват дебелина на материала, варираща от 0,001 инча до 0,032 инча, с индивидуални характеристики понякога само на косъм- или два напречно. Материали като фосфорен бронз, берилиева мед, никелово сребро и MuMetal са често срещани, защото съчетават електрическа проводимост с устойчивост на износване. Частите често се доставят в ленти-и-опаковки на макари за автоматизирано избиране-и-поставяне на монтаж върху печатни платки.
Слоевете за щамповане на медицински изделия покриват изискванията на ISO 13485 върху производствения процес. Биосъвместимите материали като неръждаема стомана 316L или титан са стандартни, а контролът на замърсяването може да се разшири до работа с чисти помещения и специализирани опаковки. Изискванията към документацията наблягат на контрола върху дизайна, записите за валидиране и след-наблюдението на пазара, като периодите на съхранение на записите далеч надвишават тези в други индустрии.
Общите индустриални приложения дават приоритет на гъвкавостта пред регулаторната сложност. Купувачите в строителството, ОВК, селското стопанство и тежкото оборудване се нуждаят от-ефективно производство в широк диапазон от материали и обем. Производителите на промишлени машинни продукти в региони като Оксфорд, Мичиган и в целия Среден Запад често обслужват тези пазари с разнообразни възможности за печат и по-кратки срокове за изпълнение, тъй като тежестта на сертифицирането е по-лека и диапазоните на толерантност са по-щадящи.
| Индустрия | Сертифициране на ключ | Типични обеми | Критични характеристики | Общи материали |
|---|---|---|---|---|
| Автомобилна | IATF 16949 | 100K до милиони годишно | PPAP, +/-0,1 до +/-0,25 mm толеранси, специфични за OEM изисквания | Въглеродна стомана, HSLA, алуминий, неръждаема стомана |
| Космонавтика и отбрана | AS9100 | 1K до 50K годишно | +/-0,025 mm толеранси, проследимост на топлинната партида, AS9102 FAI | Титан, инконел, аерокосмически алуминиеви сплави |
| електроника | ISO 9001 (минимум) | 10K до милиони годишно | Възможност за микрощамповане, 0,001"-0,032" материал, лента-и опаковка на макара | Фосфорен бронз, BeCu, никелово сребро, мед, MuMetal |
| Медицински изделия | ISO 13485 | 5K до 500K годишно | Биосъвместимост, контрол на замърсяването, разширена проследимост | 316L неръждаема стомана, титан, кобалт-хром |
| Обща промишленост | ISO 9001 | 5K до 500K годишно | Ефективност на разходите, гъвкави обеми, по-кратки срокове за изпълнение | Въглеродна стомана, алуминий, месинг, неръждаема стомана |
Уникалните изисквания на всяка индустрия създават механизъм за филтриране. Доставчик, подходящ за-автомобилни скоби с голям{1}}обем, може да няма инфраструктура за проследяване за космическата промишленост, докато специалист по микрощамповане може да няма тонажа на пресата за тежки-промишлени части. Разпознаването къде вашият проект попада в този спектър е първата стъпка към стесняване на списъка ви с доставчици, но знанието какво да търсите по време на действителния процес на оценка е това, което разделя доброто решение за снабдяване от скъпия урок.
Как да оцените и изберете правилния партньор за щамповане
Стеснихте списъка си до шепа доставчици на прогресивни щампи. Техните уебсайтове изглеждат професионално, сертификатите са проверени и цитираните цени са в подобен диапазон. И така, как да разделите доставчик, който ще доставя постоянно качество в продължение на години, от този, който ще ви остави да преследвате закъснели пратки и да изпращате оплаквания на клиенти след шест месеца?
Разликата рядко се проявява при сравнение на цените. Той живее в детайлите: колко дълбоко достига техният инженерен стенд, как комуникират по време на фазата на офериране и дали тяхното оборудване действително отговаря на вашите изисквания за части. Ето практическа рамка, която мениджърите по снабдяването и инженерите по инструменти могат да използват, за да оценят кандидатите с увереност.
Контролен списък за технически възможности за купувачи
Техническото приспособяване е началната точка, която-не подлежи на обсъждане. Един доставчик може да има безупречни системи за качество, но ако техните преси не могат да се справят с вашите изисквания за геометрия на части или тонаж, нищо друго няма значение. Когато преглеждате възможностите, проверете тези специфики:
- Диапазон на тонажа на пресата- Доставчикът използва ли преси, които отговарят на вашите изисквания за материал и габарит? Щамповането на 0,060-инчова неръждаема стомана изисква значително по-голям тонаж, отколкото формоването на 0,020-инчов алуминий. Поискайте пълния тонажен диапазон, а не само най-голямата преса на пода.
- Размер на леглото и височина на затваряне- По-големите части или сложните прогресивни матрици с много станции се нуждаят от подходящи размери на леглото. Ако матрицата ви надвишава наличния размер на леглото, доставчикът не може да я пусне, независимо от другите квалификации.
- Диапазон на скоростта на натискане- Програмите за свързване с голям-обем може да се нуждаят от 400+ удара в минута, докато структурните части с тежък-габарит работят при 30-60 SPM. Уверете се, че доставчикът работи със скорости, съвместими с вашия обем и сложност на детайлите.
- -Вътрешни възможности за инструменти- Доставчиците, които проектират и изработват щанци, контролират собствените си срокове за доставка и могат да правят корекции по-бързо от тези, които възлагат инструменти на трети страни. Потърсете CNC машинна обработка, EDM с тел и прецизно шлайфане под един покрив.
- Вторични операции- Могат ли да се справят с отстраняването на мустаци, нарязване на резби, обшивка, заваряване или сглобяване в-дома? Всяка операция, изпратена до подизпълнител, въвежда транзитно време, риск за обработка и сложност на координацията.
- Обработка на материала и капацитет на бобината- Уверете се, че могат да се справят с вашите ширини, тегло и видове материали на намотки. Прогресивните операции с-захранване на рулони се нуждаят от подходящи устройства за размотаване, изправяне и подаващи устройства, съответстващи на размерите на вашата лента.
- Сертификати, съответстващи на вашата индустрия- Както беше посочено по-рано, автомобилостроенето изисква IATF 16949, космонавтиката изисква AS9100, а медицинските нужди изискват ISO 13485. Прецизна матрица и щамповане, включително операция без правилния сертификат за вашия пазар, не е -стартер, независимо от цената.
Звучи като много полета за проверка? Така е. Но всеки от тях елиминира риска, който иначе би изплувал по време на производството, когато разходите за смяна на доставчика са експоненциално по-високи.
Оценяване на инженерна поддръжка и комуникация
Техническите спецификации на лист с възможности ви казват какво може да направи един доставчик. Инженерната поддръжка ви казва колко добре го правят. Дълбочината на инженерния екип на доставчика често определя дали вашият проект стартира навреме или се забива в многократни ревизии на инструментите.
Когато ангажирате потенциални партньори, обърнете внимание на тези показатели:
DFM качество на обратната връзка.Изпратете своя чертеж на част и преценете как реагира доставчикът. Цитират ли те пасивно това, което сте изпратили, или проактивно идентифицират потенциални проблеми с формоването, предлагат промени на радиуса и отбелязват допълнителни толеранси, които ще доведат до ненужни разходи за инструменти? Доставчик, който предлага смислени DFM препоръки по време на етапа на офериране, демонстрира същата инженерна дисциплина, която ще внесе във вашата производствена програма.
Възможност за симулация.CAE и анализът на крайните елементи вече не са задължителни за сложни щамповани. Попитайте дали доставчикът провежда симулации на формоване, за да потвърди дизайна на матрицата, преди да започне обработката. Симулацията улавя дигитално отскачане, изтъняване и набръчкване, спестявайки седмици повторения на физическо изпробване. Доставчиците катоИЧЕНинтегрират CAE симулация в техния стандартен работен процес от осъществимост до пробни пускания, намалявайки разликата между теоретичен дизайн на матрицата и реално-производителност на пресата.
Опции за прототипиране.За представяне на нови продукти, може ли доставчикът да произведе прототипни части, като използва меки инструменти или методи с една-станция, преди да се ангажира с пълно производство на матрици? Тази способност ускорява вашата времева линия за валидиране на дизайна без риск от скъпа преработка на закалени прогресивни инструменти.
Комуникационен ритъм.Изследванията на динамиката на купувачите-доставчици при щамповането на метали постоянно подчертават, че предсказуемостта в комуникацията е толкова важна, колкото предсказуемостта в качеството на детайлите. Доставчик, който мълчи по време на изграждането на инструментална екипировка или не успява да предостави актуализации на важни етапи, сигнализира как ще се държи по време на производството. Потърсете структурирано управление на проекти: дефинирани етапи, редовни отчети за състоянието и една точка за контакт, която притежава вашата програма.
Политики за собственост върху инструментите.Това хваща купувачите неподготвени. Кой притежава зарчето, след като е платено? Стандартната практика в индустрията дава собствеността на купувача, но някои доставчици запазват инструментите или начисляват такси за прехвърляне. Изяснете собствеността, отговорностите за поддръжка и какво ще се случи с вашата матрица, ако трябва да преместите производството. Вземете го в писмен вид по време на фазата на цитиране, а не след като възникне спор.
RFQ Червени знамена и положителни индикатори
Самият процес на RFQ е диагностичен инструмент. Как се държи доставчикът, когато се опитва да спечели вашия бизнес, е най-добрата версия на това как ще се държи, след като го има. Ето за какво да следите:
Положителни индикатори:
- Подробни въпроси относно вашето приложение, среда за-крайна употреба и изисквания за сглобяване, вместо да цитирате стриктно от печатното издание
- Проактивни DFM предложения, които намаляват разходите или подобряват качеството
- Ясни прогнози за времето за изпълнение на инструментите с определени етапи
- Прозрачни ценообразуващи разбивки, разделящи инструментална екипировка, цена на парче и вторични операции
- Препоръки от клиенти във вашата индустрия, с които действително можете да се свържете
- Готовност за предоставяне на пробни{0}}данни и примерни части, преди да се ангажират с производствени обеми
- Индикатори за финансова стабилност: години в бизнеса, инвестиции в съоръжения, диверсифицирана клиентска база
Червени знамена:
- Върнати оферти без зададени технически въпроси, знак, че доставчикът предполага, а не инженерства
- Неясни или липсващи ангажименти за срокове за изпълнение
- Нежелание за споделяне на достъп до обиколка на съоръжението или предоставяне на препоръки от клиенти
- Ценообразуване драстично под всички останали оферти без ясно обяснение как се намаляват разходите
- В предложението не се споменават методи за проверка, SPC или документация за качество
- Нежелание предварително да се определят условията за собственост върху инструментите
- Голямо текучество на служители или чести промени във вашата точка за контакт по време на фазата на оферти
Географските съображения също имат значение, особено за програми, изискващи често сътрудничество по време на разработването на матрицата. Доставчик, намиращ се на разстояние с кола, позволява-практическо участие в изпробване, по-бързи инженерни промени и намалени разходи за доставка за цикли на одобрение на проби. Въпреки това географията не трябва да отменя възможностите. Далечен доставчик с дълбок опит във вашето конкретно приложение може да надмине местен магазин, който няма съответен опит.
Финансовата стабилност също заслужава внимание. Дългогодишни взаимоотношения с доставчици на материали и десетилетия непрекъсната работа показват устойчивост през пазарните цикли. Доставчик, който е издържал на спадове, без да прави компромис с инвестицията в оборудване или персонал, е много по-малко вероятно да създаде прекъсвания на доставките по време на-програмата, отколкото този, който работи с тънки маржове с остарели машини.
В крайна сметка рамката за оценка се свежда до един въпрос: този доставчик демонстрира ли технически възможности, инженерна дълбочина и комуникационна дисциплина, за да бъде истински партньор в производството, а не просто продавач, изпълняващ поръчки за покупка? Отговорът обикновено става ясен доста преди да издадете първата поръчка, ако знаете какво да търсите по време на разговора за RFQ.
Вземане на уверени решения за снабдяване с щамповане
Всеки раздел от това ръководство сочи към една и съща основна истина: успешните програми за щамповане са изградени върху информирани решения, взети рано, а не на реактивни корекции, приложени късно. Независимо дали се снабдявате с-автомобилна конзола с голям-обем или аерокосмически конектор с микро-толерантност, принципите, които разделят плавното стартиране от скъпите забавяния, остават последователни.
Ключови изводи за решения за снабдяване
Ето какво е най-важно, когато преминавате от проучване към активно ангажиране на доставчици с компания за щамповане:
- Съпоставете типа процес с геометрията и обема на детайла.Прогресивните матрици обслужват части с голям-обем, много-функции. Трансферните матрици се справят с по-големи или по-дълбоки геометрии. Сложните методи и методите с една-станция пасват на по-прости части при по-малки количества. Изборът на грешен метод увеличава разходите за инструменти или ограничава ефективността на производството.
- Проверете сертификатите за вашата конкретна индустрия.IATF 16949 за автомобилостроенето, AS9100 за космическото пространство, ISO 13485 за медицината. Това не са допълнителни екстри. Те представляват одитирани системи, които осигуряват проследимост, документиране и контрол на процесите на нивото, изисквано от вашето приложение.
- Разберете пълната времева линия на работния процес.От преглед на осъществимостта през машинна обработка на матрици, пробни пускания и инспекция на първия артикул, типичната програма отнема седмици до месеци преди изпращането на производствените части. Вграждането на тази времева линия в плана на вашия проект предотвратява натиска в последния-минут, който води до преки пътища.
- Оценявайте инженерната дълбочина, а не само капацитета на пресата.Доставчик със силна DFM обратна връзка, възможност за CAE симулация и проактивна комуникация по време на офериране ще надмине по-голям магазин, който пасивно произвежда всичко, което им подадете. Инженерното сътрудничество улавя проблемите цифрово, преди те да станат скъпа физическа преработка.
- Заявка за пробни{0}}данни, преди да се ангажирате с производствени обеми.Първите доклади за инспекция на артикули, SPC данни от изпробвания и примерни части ви дават обективни доказателства за възможностите. Всеки доставчик на матрици за щамповане, уверен в своя процес, ще предостави тези данни без колебание.
Най-добрите резултати при снабдяването идват от ранното сътрудничество между инженерните екипи на купувачите и производителите на матрици за щамповане, а не от избирането на най-ниската оферта, след като проектите са заключени.
Следващи стъпки за преминаване от проучване към RFQ
Имате рамката. Прилагането му в действие означава ангажиране на потенциални партньори преди вашият дизайн да бъде финализиран, а не след това. Ранното участие дава на доставчика на щампи и щамповане възможността да препоръча замяна на материала, да предложи промени в геометрията, които опростяват инструменталната екипировка, и да обозначава толерантни обозначения, които ще доведат до ненужни разходи. Изследванията постоянно показват, че този съвместен подход съкращава циклите на разработка, намалява повторенията на прототипите и създава по-предсказуем път към производството.
Когато сте готови да издадете RFQ, изпратете своя чертеж на част до множество квалифицирани производители на матрици за щамповане и сравнете не само цените, но и качеството на техните технически въпроси, обратната връзка от DFM и предложените срокове. Доставчикът, който задава най-обмислените въпроси по време на офериране, обикновено е този, който доставя най-малко изненади по време на производството.
Потърсете партньор, предлагащ пълна-обслужваща поддръжка от анализ на осъществимостта до инспекция на производството, който третира вашата програма като инженерно сътрудничество, а не като поръчка за транзакция. Това разграничение, повече от тонаж или география, е това, което движи-дългосрочния производствен успех.
Често задавани въпроси относно компаниите за щамповане
1. Каква е разликата между прогресивно щамповане и щамповане с трансфер?
Прогресивното щамповане подава непрекъсната метална лента през множество станции, докато детайлът остава прикрепен към носеща лента, което го прави идеален за големи{0}}обеми малки-до-средни части при стотици удари в минута. Щамповането на трансферната матрица отделя заготовката от лентата на първата станция, след което механични пръсти преместват свободно-стоящото парче между станциите. Това позволява по-дълбоко изтегляне, резбоване и по-сложно три{6}}измерно формоване за по-големи части. Прогресивната инструментална екипировка е подходяща за обеми над 100 000 броя, докато матриците за трансфер обикновено обслужват серии от 10 000 до 100 000 части, където геометрията на частта надвишава прогресивните възможности.
2. Колко струва инструменталната екипировка за проект за щамповане?
Разходите за инструменти варират в широки граници в зависимост от сложността на матрицата, броя на станциите и класа на инструменталната стомана. Една проста матрица за заготовка може да струва около $5000, докато сложните прогресивни матрици с множество формоващи станции могат да надхвърлят $100 000. Повечето проекти с умерена-сложност попадат в диапазона от $15 000 до $50 000. Факторите, които увеличават разходите за инструменти, включват по-строги допуски, допълнителни станции за допълнителни функции, първокласни инструментални стомани за абразивни материали и карбидни вложки за удължени производствени серии. Плащането обикновено е структурирано като 50% при поръчка на инструменти и 50% след одобрение на пробата.
3. Какви сертификати трябва да притежава една компания за щамповане?
Необходимите сертификати зависят от вашата индустрия. ISO 9001 е основата за общи системи за качество на производството. Автомобилните програми изискват IATF 16949, който изисква PPAP документация, APQP планиране и анализ на системата за измерване. Аерокосмическите и отбранителните приложения се нуждаят от AS9100, обхващащ проследимостта на материала до топлинни партиди, управление на конфигурацията и предотвратяване на фалшиви части. Щамповането на медицински изделия изисква ISO 13485, като се набляга на документацията за биосъвместимост, контрол на замърсяването и пост{8}}наблюдение на пазара. Винаги проверявайте дали даден доставчик притежава конкретния сертификат, който вашият краен{10}}пазар изисква, преди да го ангажирате.
4. Колко време отнема преминаването от дизайна до производството с фирма за щамповане?
Типичната програма за щамповане на матрици следва структуриран работен процес: преглед на осъществимостта, обратна връзка от DFM, CAE симулация, проектиране на матрицата, обработка на инструментална стомана, сглобяване на матрицата, пробни пускания, инспекция на първия артикул и одобрение на производството. Самата фаза на производство на инструменти често отнема от шест до дванадесет седмици в зависимост от сложността. Добавяйки преглед на осъществимостта, симулация и пробни пускания, повечето програми изискват три до пет месеца от първоначалния ангажимент до първите производствени части. Купувачите, които ангажират доставчици рано по време на фазата на проектиране и включват препоръките на DFM, могат да съкратят този график чрез намаляване на циклите на ревизия на инструментите.
5. Какви материали може да обработва една компания за щамповане?
Компаниите за щамповане обработват широка гама от метали, включително въглеродна стомана (1008 до 1095), HSLA стомана, неръждаема стомана (серия 300 и 400), алуминиеви сплави (1100, 3003, 5052, 6061), мед, месинг, фосфорен бронз и специални сплави като Inconel и титан. Дебелината на материала обикновено варира от 0,020 инча до 0,625 инча. Свойствата на материала като якост на опън, пластичност, твърдост и пружиниращо връщане пряко влияят върху дизайна на матрицата, изискванията за тонажа на пресата и степента на износване на инструментите. Изборът на правилната сплав в началото на фазата на проектиране помага за оптимизиране както на разходите за конструиране на матрицата, така и на дългосрочната -икономика на производството.


