


Какво представлява прогресивната матрица и защо OEM фабриките разчитат на нея
Представете си един-единствен инструмент, който пробива, огъва, оформя и подрязва метална част в бърза последователност, без човешки ръце да докосват детайла между стъпките. Този инструмент е прогресивна матрица и стои в основата на всяка-масова OEM фабрика за прогресивни матрици и щампования, която ще срещнете, когато се снабдявате с прецизни метални компоненти.
Какво е прогресивен зар
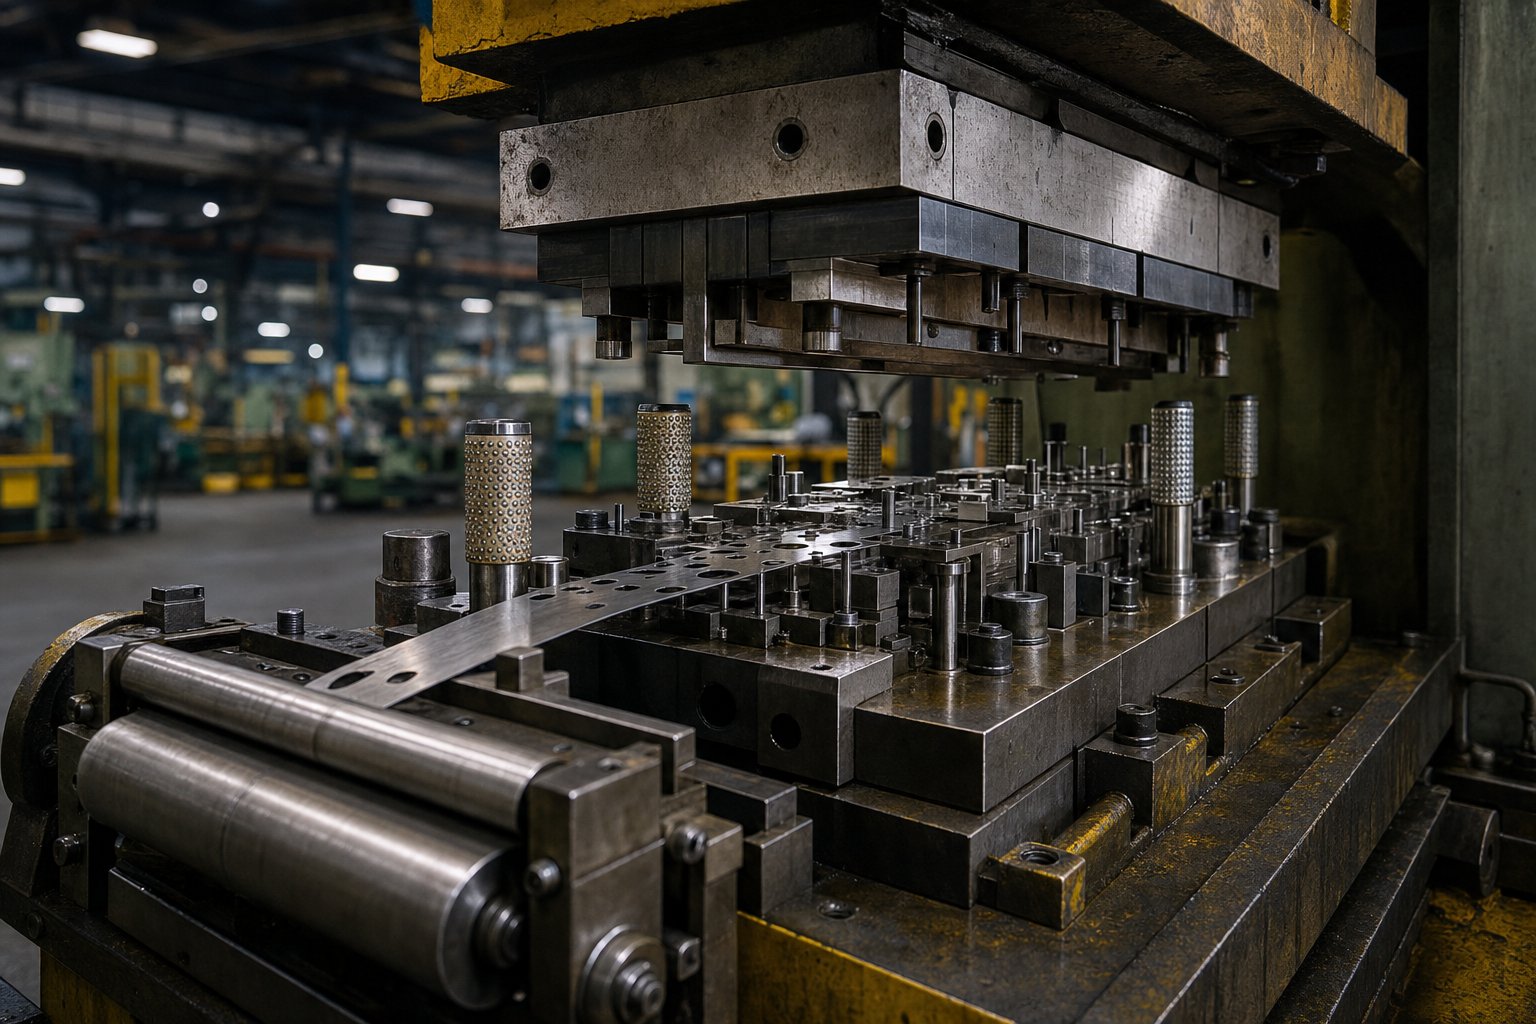
Прогресивната матрица е специализиран инструмент за щамповане, съдържащ множество станции, подредени последователно в един комплект матрици. Метална лента, -захранвана с бобина, преминава през тези станции с всеки ход на пресата и всяка станция извършва отделна операция, като пробиване, изрязване, огъване, формоване или коване, докато готовата част бъде отделена на крайната станция.
Ключовата концепция задпрогресивно щампованее едновременно, последователно действие. Докато един участък от лентата се пробива на станция едно, друг участък се огъва на станция три, а трети достига прекъсване на крайната станция. Всеки удар на пресата произвежда завършена част, след като лентата премине през всички станции. Този непрекъснат цикъл е това, което прави програмната матрица толкова ефективна за големи производствени серии.
Сравнете това с едно-етапна матрица, която извършва само една операция на ход на пресата на една станция. Част, изискваща пет характеристики, да речем два отвора, огъване, форма и подстригване, ще се нуждае от пет отделни матрици, пет настройки на пресата и ръчно боравене между всяка стъпка. Прогресивното щамповане консолидира всички тези операции в един инструмент и един цикъл на пресоване, елиминирайки обработката на частите, намалявайки времето на цикъла и драматично подобрявайки последователността на размерите от парче на парче.
Няколко термина, които ще срещнете многократно, когато работите с фабрики за щамповане:
- Станции- Индивидуални позиции в матрицата, където се извършва конкретна операция по рязане или формоване.
- Съблечете се- Непрекъснатата лента от ламарина, развита от намотка, която преминава през матрицата.
- Пилотни дупки- Прецизни отвори, пробити в началото на лентата, които локализират материала точно във всяка следваща станция чрез направляващи щифтове.
- Носеща лента- Частта от материала, която свързва частично оформените части и ги транспортира през матрицата до окончателното изрязване.
Как OEM фабриките използват прогресивни матрици
Когато собственик на марка или продуктова компания се нуждае от хиляди или милиони щамповани метални компоненти, те рядко изграждат и управляват инструментите сами. Вместо това те си партнират с OEM фабрика за прогресивни матрици и щамповане, която се занимава както с инженерство на матрици, така и с масово производство от тяхно име.
В тази връзка OEM купувачът, обикновено производствен инженер или екип за доставки, предоставя чертежи на части, изисквания за обем и контекст на приложението. След това фабриката за щамповане проектира прогресивната матрица, изгражда инструменталната екипировка, валидира първите артикули и стартира текущото производство. Фабриката притежава опит в процеса; купувачът притежава дизайна на продукта и спецификациите за изпълнение.
Това разделение на труда съществува, защото прогресивният дизайн на матрицата и работата изискват дълбока специализация. Оптимизирането на оформлението на лентата, последователността на станциите, балансирането на силата и регистрацията на пилота изискват инженери по инструменти с дългогодишен практически-опит. За организацията-купувач аутсорсингът към специализирана фабрика за щамповане означава достъп до този експертен опит без поддържане на-вътрешно помещение за инструменти, парк от преси или екип за поддръжка на матрици.
Печалбата е ясна: висока повторяемост, ниска-цена на бройка при обем и постоянно качество в производствените серии, които могат да обхващат милиони удари. Но улавянето на тези предимства зависи изцяло от това какво се случва вътре в матрицата и във фабриката, което е точно мястото, където повечето купувачи нямат видимост.
Как работи процесът на прогресивно щамповане
Какво всъщност се случва в тези няколкостотин милисекунди между едно натискане и следващото? Theпрогресивен процес на щампованее измамно проста като концепция, но дълбоко прецизна като изпълнение. Всеки цикъл трансформира необработената намотка в завършен компонент чрез строго хореографирана последователност от механични събития.
Стъпка-по-Поредица от станции
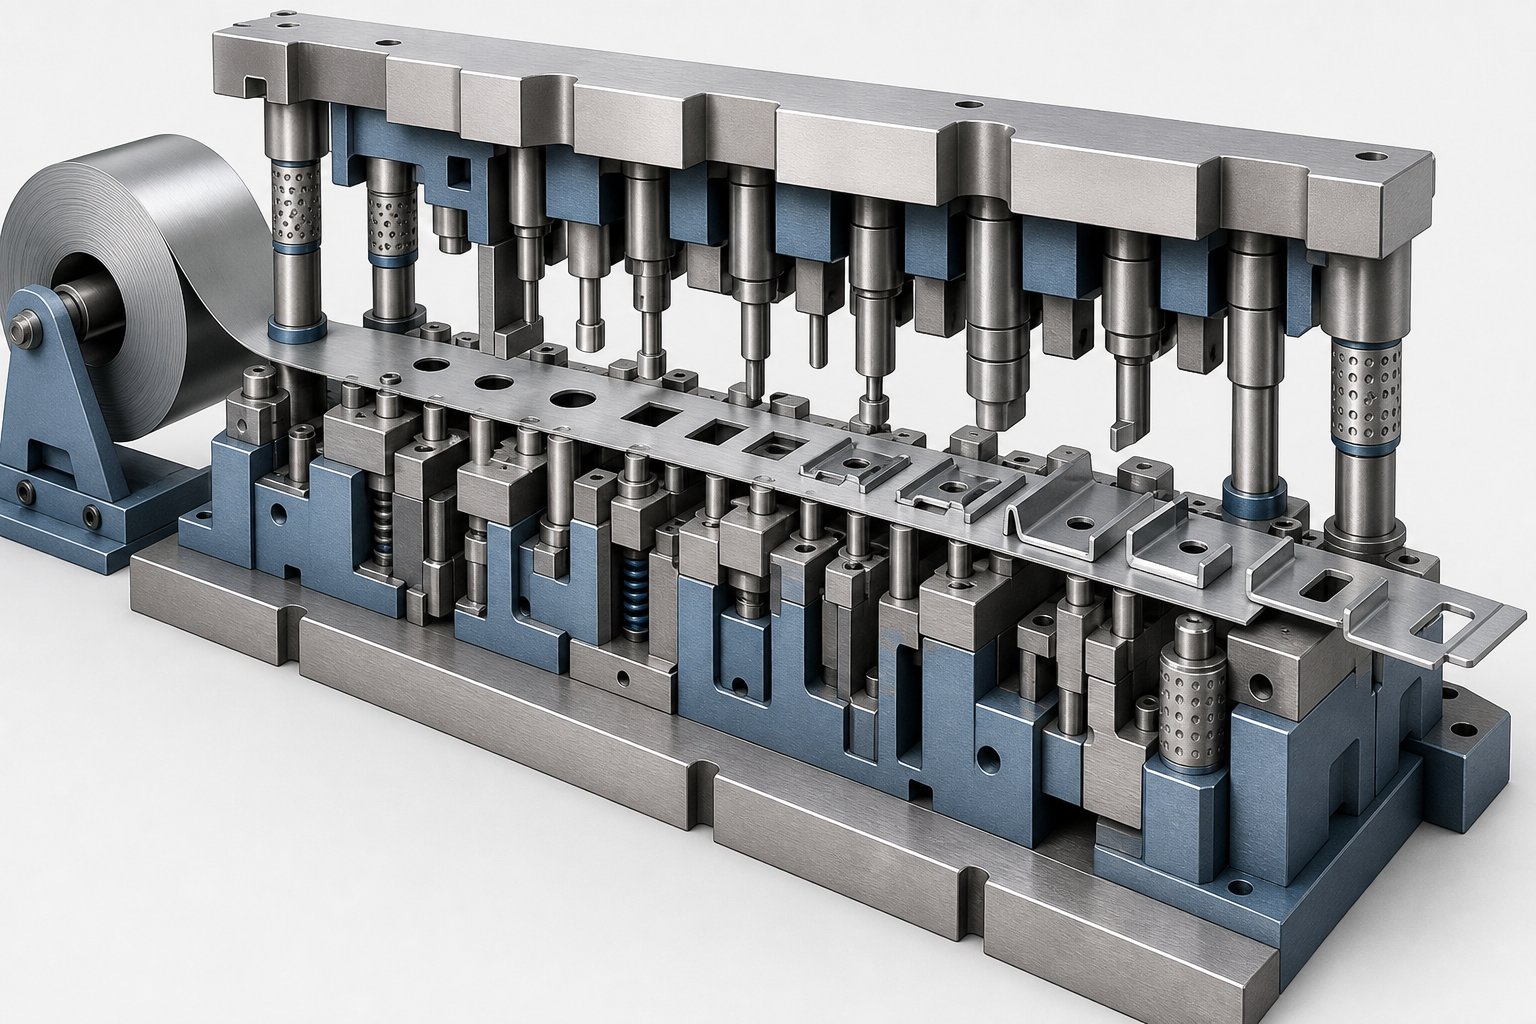
Представете си намотка от плоска метална лента, заредена върху машина за размотаване, изправена през нивелир и заредена в отвора на матрицата. От този момент нататък процесът на прогресивно щамповане се разгръща във фиксиран ред с всеки ход на пресата:
- Подаване и изправяне на бобини- Лентата се развива от бобината, минава през изправящо устройство за отстраняване на кривината и серво или механично захранващо устройство я придвижва на точно разстояние (стъпка на подаване) в матрицата.
- Регистрация на пилот- Пилотните щифтове се спускат в предварително пробити отвори, за да фиксират лентата в точна позиция, преди да започне каквото и да е рязане или формоване. Това елиминира кумулативната грешка при подаване.
- Пиърсинг и заготовка- Перфораторите изрязват дупки, слотове или профилни секции. Тези ранни станции често установяват еталонни характеристики, които по-късните операции се позовават.
- Формоване и огъване- Станциите постепенно оформят плоската заготовка в три-измерна геометрия чрез огъвания, чертежи или щампи.
- Монетни монети и повторен удар- Когато се изискват строги допуски или специфични повърхностни покрития, станциите за монетосечене компресират материала до крайни размери.
- Подстригване и изрязване- Завършената част се отделя от носещата лента и се изхвърля от матрицата, докато скрапът от лента се насочва в улеи под пресата.
Всяка една от тези операции се изпълнява едновременно в различни точки по протежение на лентата по време на един ход на натискане. Това припокриване е основната причина прогресивното щамповане да постига производителност, която методите за-операция не могат да достигнат.
Оптимизирането на оформлението на лентата играе решаваща роля тук. Инженерите определят как частите се вмъкват върху лентата, колко широки трябва да бъдат носачите и колко материал се намира между елементите. Добре-проектираното оформление може да повиши използването на материала над 80%, докато лошо планираното генерира прекомерен скрап и увеличава цената на парчета, нещо, което OEM купувачите рядко виждат, докато не разгледат детайлно дизайна на лентата.
Механика на пресата и скорост на цикъла
Прогресивната матрица, която управлява този процес, е оразмерена така, че да отговаря на изискванията на матрицата. OEM купувачите трябва да разберат няколко основни спецификации:
- Тонаж- Общата налична сила на удар, обикновено варираща от 30 тона за малки съединителни матрици до 600 тона или повече за структурни автомобилни части. Тонажът трябва да надвишава сумата от всички сили на станцията плюс граница на безопасност.
- Удари в минута (SPM)- Определя скоростта на цикъла. Стандартното производство често протича между 60 и 150 SPM, но високоскоростното прогресивно щамповане на по-малки части може да надхвърли 300 до 500 удара в минута, особено за електрически клеми и тънки-компоненти.
- Размер на леглото и капацитет на ширината на лентата- Леглото на пресата трябва да поеме цялата дължина на матрицата, която нараства с увеличаване на броя на станциите.
Ето връзката, която трябва да имате предвид: по-сложната геометрия на детайла изисква повече станции, което означава по-дълга матрица, което изисква по-голямо пресово легло. 6-станционна матрица за обикновена конзола пасва на компактна преса, докато 20-станционна матрица за съединителен комплект с множество огъвания може да изисква преса за щамповане с широко легло и възможност за серво подаване.
По-високият брой станции също разпределя силите на формоване по-равномерно по лентата, намалявайки напрежението върху всяка отделна станция и удължавайки живота на матрицата. Но те увеличават разходите за инструменти и удължават изработката на матрицата. За OEM купувачите този компромис между сложността на детайлите, изискванията за пресата и инвестицията в инструменти е едно от най-ранните инженерни решения, които оформят икономиката на проекта, тема, която засяга директно как изборът на материал допълнително влияе върху дизайна на матрицата и производствените резултати.
Ръководство за избор на материал за прогресивно щамповане
Металът, който избирате, не определя само производителността на частта. Той оформя степента на износване на щампите, стратегиите за смазване, ограниченията на скоростта на пресата и в крайна сметка разходите за-парче. И все пак повечето купувачи на OEM определят материал въз основа само на изискванията за крайна -употреба, без да обмислят как се държи тази сплав, докато тече през много-станционна прогресивна матрица. Инженерната обосновка зад прогресивните материали за щамповане заслужава по-голямо внимание, тъй като пряко засяга дълготрайността на инструментите и ефективността на производството.
Доминират две широки категории: черни метали (въглеродни стомани и неръждаеми стомани) и цветни метали (мед, месинг и алуминиеви сплави). Всеки носи различни характеристики на формоване, които влияят върху това как фабриката за щамповане проектира и поддържа матрицата.
Железни материали за прогресивно щамповане
Въглеродната стомана остава работния кон на прогресивното щамповане на стоманата. Неговата наличност, ценова ефективност и широка гама от механични свойства го правят отправна точка по подразбиране за структурни скоби, скоби и компоненти на шасито. Ключовата променлива е въглеродното съдържание:
- Ниско{0}}въглеродна стомана (1008, 1010)- Силно пластичен и лесен за формоване. Идеален за дълбоко изтегляне, сложни огъвания и части, изискващи значителен поток на материал. Прогресивното щамповане на въглеродна стомана с тези класове работи при по-високи скорости на пресата, тъй като мекият материал генерира по-малко износване на щанцата.
- Средно{0}}въглеродна стомана (1045, 1050)- По-голяма якост на опън и твърдост, подходящи за-носещи скоби и функционален хардуер. Намалената пластичност означава по-малки радиуси на огъване и повече внимание към компенсацията на пружинното връщане в дизайна на матрицата.
- Високо{0}}въглеродна стомана (1070, 1095)- Използва се за пружини, скоби и режещи ръбове. Способността за формоване е ограничена, така че последователността на станциите трябва да разпределя внимателно напрежението, за да се предотврати напукване.
Прогресивното щамповане от неръждаема стомана въвежда по-високи сили на формоване и по-голямо износване на матрицата в сравнение с въглеродната стомана. Серията 300 (304, 316) предлага отлична устойчивост на корозия и е не-магнитна, което я прави-предпочитан избор за медицински устройства, оборудване за обработка на храни и морски компоненти. Серията 400 (410, 430) осигурява магнитни свойства и умерена устойчивост на корозия на по-ниска цена, като пасва на панели на уреди и приложения за облицовка на автомобили. И двете серии се-втвърдяват бързо по време на формоване, което означава, че матриците, работещи от неръждаема стомана, изискват по-твърди инструментални стомани или карбидни вложки при високо-износващи се станции и по-агресивно смазване за предотвратяване на протриване.
Типичните диапазони на измерване за прогресивно щамповане на черни метали са между 0,15 mm и 6,0 mm, въпреки че повечето високо{2}}скоростни производства се концентрират в диапазона от 0,3 mm до 3,0 mm, където скоростите на пресата и живота на матрицата остават благоприятни.
Цветни-железни материали и техните приложения
Когато електрическата проводимост, топлинните характеристики или намаляването на теглото управляват дизайна, цветните сплави се намесват. Всяка носи специфично поведение при формоване, което засяга инженерството на щампите:
- Мед (C110, C101)- Изключително висока електрическа и топлопроводимост. Медното прогресивно щамповане произвежда клеми, шини и съединители за батерии. Мекотата на чистата мед означава ниско износване на щанцата, но тенденцията материалът да се придържа към повърхностите на матрицата (прибиране), което изисква специални покрития или смазване.
- Месинг (C260, C280, C360)- Мед-цинкова сплав, предлагаща баланс между здравина, устойчивост на корозия и визуална привлекателност. Месинговото прогресивно щамповане служи за електрически контакти, декоративен хардуер и водопроводни фитинги. Добрата способност за формоване и по-ниската еластичност в сравнение със стоманата го правят прощаващ при много-огъвъчни матрици.
- Алуминий (3003, 5052, 6061)- Лек с добра устойчивост на корозия. Алуминиевото прогресивно щамповане е често срещано в автомобилните топлинни щитове, ребра за HVAC и кутии за потребителска електроника. Мекотата на алуминия позволява високо-скоростно производство, но склонността му да се стърчи върху инструменталната стомана изисква внимателно обработване на повърхността на матрицата и постоянно смазване.
Таблицата по-долу консолидира инженерните съображения, които OEM купувачите и производствените инженери трябва да претеглят, когато избират материали за прогресивно щамповане:
| Материал | Типичен диапазон на дебелината | Общи приложения | Основни съображения за формиране |
|---|---|---|---|
| Ниско{0}}въглеродна стомана (1008-1010) | 0.3 - 4.0 мм | Автомобилни скоби, структурни скоби, кутии | Отлична пластичност; ниско износване на матрицата; минимално пружиниране |
| Средно{0}}въглеродна стомана (1045-1050) | 0.5 - 5.0 мм | Носещи-скоби, зъбни колела, хардуер | Висши формиращи сили; необходима пружинна компенсация |
| Неръждаема стомана 300 серия | 0.15 - 3.0 мм | Медицински изделия, хранително оборудване, морски части | Работа-втвърдява бързо; изисква твърдосплавни инструменти и силно смазване |
| Неръждаема стомана 400 серия | 0.3 - 3.0 мм | Панели за уреди, автомобилни облицовки, магнитни компоненти | Умерено работно-закаляване; по-ниска цена от серия 300 |
| Мед (C110, C101) | 0.1 - 2.0 мм | Електрически клеми, шини, конектори за батерии | мека; склонни към прихващане на материала върху инструментите; отлична проводимост |
| Месинг (C260, C360) | 0.15 - 3.0 мм | Електрически контакти, декоративен обков, ВиК арматура | Ниска пружина; добра формоспособност; умерено износване на матрицата |
| Алуминий (3003, 5052, 6061) | 0.2 - 4.0 мм | Топлинни щитове, HVAC компоненти, корпуси за електроника | Лек; рискът от натъртване изисква инструменти с покритие; постижими високи скорости на пресоване |
Забележете модел: по-меките, по-пластични материали позволяват по-бързи скорости на цикъла и по-дълги интервали между поддръжката на матрицата, докато по-твърдите сплави изискват по-здрави инструменти и по-строг контрол на процеса. Този компромис е точно това, което оформя фазата на проектиране на матрицата, където последователността на станциите, изборът на материал за вмъкване и изчисленията на силата превръщат избора на материал във функциониращ производствен инструмент.
Проектиране на матрици и икономика на инструменталната екипировка
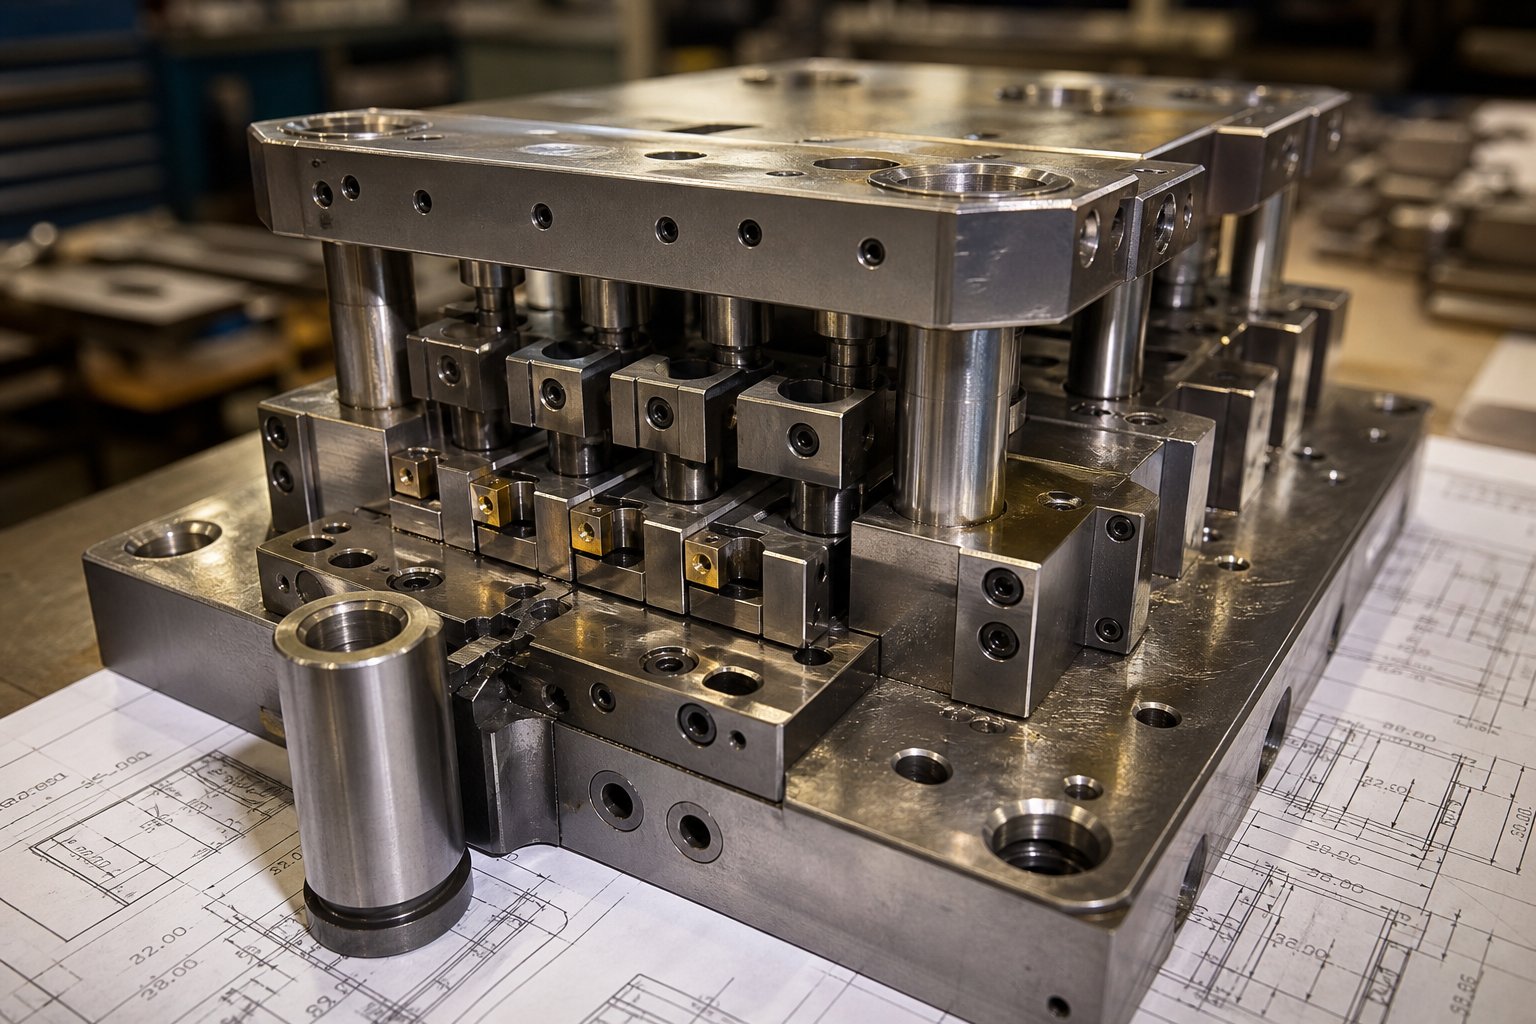
Проектът за проектиране на матрица за прогресивно щамповане или успява, или се проваля много преди първия производствен ход. Инженерният работен процес, който трансформира чертеж на част във функциониращ много-станционен инструмент, включва тясно сътрудничество между инженерния екип на OEM купувача и дизайнерите на щампи на фабриката за щамповане и това е мястото, където се заключава по-голямата част от структурата на разходите на проекта.
Това сътрудничество обикновено започва с преглед на дизайна за технологичност. Инженерите по инструментална екипировка на фабриката изследват геометрията на частта, идентифицират характеристики, които могат да причинят нестабилност на лентата, предлагат модификации, които опростяват матрицата без компромис с функцията, и отбелязват обозначения на толеранса, които ще усложнят инструменталната екипировка. Промените в DFM, направени на този етап, не струват нищо. Същите промени, изисквани след вече изградени инструменти за прогресивна матрица, стават скъпи преработки.
Оформление на лентата и планиране на станцията
Оформлението на лентата е мястото, където прогресивният дизайн на матрицата за щамповане се превръща едновременно в изкуство и инженерна дисциплина. Инженерът по инструментална екипировка трябва да отговори на поредица от взаимозависими въпроси: Как трябва да се подредят операциите между станциите? Къде носещата лента се нуждае от подсилване, за да поддържа частично оформени елементи? Колко широки трябва да са носещите пластини, за да поддържат твърдостта на лентата без загуба на материал?
Няколко фактора водят до тези решения:
- Силово балансиране- Силите на рязане и формоване във всяка станция трябва да бъдат разпределени, така че натоварването на пресата да остане центрирано. Небалансираните сили причиняват неравномерно износване на матрицата и деформация на лентата.
- Управление на материалния поток- Станциите за формоване трябва да отчитат как металът се разтяга и изтънява. Последователността на станциите влияе върху това дали огъване или изтегляне ще изкриви елементи, създадени в по-ранни станции.
- Оптимизиране на скрап- Ширината на носещата лента, разстоянието на стъпката и ориентацията на частите върху лентата определят използването на материала. Добре-планираното оформление може да намали брака с няколко процентни пункта в сравнение с простото подреждане.
- Брой станции- По-сложната геометрия на части изисква повече станции. Всяка допълнителна станция добавя дължина на матрицата, увеличава разходите за инструменти и изисква по-голямо пресово легло, но също така разпределя напрежението по-постепенно и подобрява качеството на детайла.
Една част може да изглежда проста на чертежа, но изисква дванадесет или повече станции, след като инженерите отчетат пилотните дупки, празните станции за стабилизиране на лентата и прогресивните последователности на формоване, които предотвратяват напукване на материала. Оформлението на лентата е постоянно един от най-големите двигатели на разходите във всяка прогресивна програма, защото диктува почти всичко надолу по веригата.
Срокове за изпълнение на инструментите и фактори на разходите
Прогресивните инструменти за щанцоване представляват значителна първоначална инвестиция, но икономиката се променя драстично при обема. Помислете за това по следния начин: матрица, която струва десетки хиляди долари, добавя значителна цена на част при 5000 броя, но при 500 000 броя същата инвестиция допринася с части от цента за всяка единица. Индустриалните данни показват, че прогресивните матрици могат да варират от приблизително $10 000 за по-прости инструменти до $350 000 за сложни много{10}}станционни конструкции, с добре-поддържани инструменти, издържащи милиони цикли на пресоване.
Няколко фактора тласкат матриците за прогресивно щамповане към горния край на този диапазон:
- По-високи стойности на станцията за сложни геометрии
- По-строги толеранси, изискващи прецизно шлифовани компоненти и-функции за регулиране в процеса
- По-твърди лентови материали, които ускоряват износването на режещи и формоващи повърхности
- Изисквания за-разпознаване на матрицата, автоматично откриване на скрап или системи за изхвърляне на части
Притежаването на инструменти е друго съображение, което OEM купувачите често пренебрегват. Някои фабрики запазват собствеността върху матрицата и амортизират разходите в цена на парче, докато други произвеждат инструменти, които купувачът притежава изцяло. Всеки модел има значение за дългосрочната-гъвкавост, особено ако предвиждате преместване на производството между доставчици.
Изборът на материали за вложки в станциите с високо{0}}износване директно оформя дълготрайността на матрицата. Конвенционалната инструментална стомана (D2, A2, M2) работи добре за умерени производствени обеми и по-меки лентови материали. Но за матриците за прогресивно карбидно щамповане, вложките от волфрамов карбид при върховете на поансоните и оформящите повърхности могат да удължат живота с няколко пъти в сравнение с инструменталната стомана, особено при щамповане на абразивни неръждаеми сплави или работа при високи скорости. Компромисът е цената и крехкостта: карбидните вложки са по-скъпи и по-малко прощаващи на страничните сили, така че те изискват по-строго подравняване на пресата и по-твърда конструкция на матрицата.
Сроковете за изпълнение на инструментите за прогресивни матрици варират в широки граници в зависимост от сложността, фабричното изоставане и дали са включени пробни прототипи. По-простите матрици могат да бъдат доставени след седмици, докато сложните много-станционни инструменти с обширно изпробване и валидиране могат да се проточат за няколко месеца. OEM купувачите, които ангажират фабрики рано във фазата на проектиране и завършват сътрудничеството на DFM, преди да се ангажират с окончателните спецификации на инструментите, са склонни да свиват сроковете и да избягват скъпи ревизии в средата на -сглобяването.
Всички тези инженерни усилия и инвестиции в инструменти служат на една единствена цел: производство на части при възможно най-ниските общи разходи, след като обемът нарасне. Но решението да се инвестира в прогресивни инструменти има смисъл само по отношение на алтернативните методи за щамповане и разбирането къде се намира точката на рентабилност изисква ясно-сравнение между процесите.
Прогресивно щамповане срещу други методи
Така че знаете, че прогресивните матрици осигуряват ниска-цена на бройка при обем. Но подходът с прогресивна матрица и щамповане наистина ли е подходящ за вас? Това зависи от геометрията, размера на изпълнението, дебелината на материала и колко сте готови да инвестирате в инструментална екипировка предварително. Четири основни метода за щамповане се конкурират за долари за OEM проекти: прогресивна матрица, трансферна матрица, комбинирана матрица и четирислайд (мултислайд). Всеки от тях заема определено сладко място и изборът на грешния означава да плащате или твърде много за брой, или твърде много в инструменти, които никога не възвръщат инвестицията си.
Прогресивна матрица срещу трансферна матрица срещу комбинирана матрица
Разликите между тези процеси се свеждат до това как се движи детайлът, с какви геометрии на част се справя добре всеки метод и къде икономиката предпочита един пред друг. Трансферните матрици, например, отделят заготовката от лентата рано и използват механични пръсти, за да я преместват между независими станции. Това ги прави идеални за по-големи части, изискващи по-дълбоко изтегляне и по-сложни форми, които не могат да останат свързани с носеща лента. Сложните щанци възприемат изцяло различен подход: те извършват всички операции по рязане и формоване с един ход на пресата върху една равнина, което ги прави бързи и евтини за прости плоски геометрии, но неподходящи за нещо, което изисква множество огъвания или три-измерно формоване.
Fourslide щамповането добавя още една опция. Вместо сила на вертикално притискане, той използва четири хоризонтални плъзгача на инструменти, за да оформи материала от множество ъгли. Този метод превъзхожда малки, сложно огънати компоненти като пружинни скоби, контакти на съединители и форми на проводници, където много{2}}посочно огъване би било трудно да се постигне при конвенционална настройка за прогресивно метално щамповане.
Таблицата по-долу разбива как тези матрици и методи за щамповане се сравняват по критериите, които са най-важни за вземащите-решения OEM:
| Критерии | Прогресивна матрица | Трансферна матрица | Съставна матрица | Четворна пързалка / Мултислайд |
|---|---|---|---|---|
| Сложност на частта | Умерено до високо (мулти-функции, много-извивки) | Високо (дълбоко изтегляне, големи 3D форми) | Ниско (плоски, операции в една-равнина) | Умерено до силно (сложни много{0}}ъглови завои) |
| Идеален диапазон на звука | Голям обем (стотици хиляди до милиони) | Среден до висок обем | Нисък до среден обем | Нисък до среден обем |
| Диапазон на дебелината на материала | 0.1 - 6.0 mm типично | 0.5 - 10+ мм | 0.2 - 6.0 мм | 0.1 - 2.5 мм |
| Способност за толерантност | Стегнат (постоянна регистрация от-станция до-станция) | Стегнат (независимо подравняване на станцията) | Добър за функции с една-равнина | Умерено (много{0}}вариабилност) |
| Цена на- бройка при обем | Най-ниска при големи обеми | Умерен | Ниска за прости части | Умерен |
| Инвестиция в инструменти | високо | Висока (плюс трансферен механизъм) | Ниска до умерена | Умерен |
| Идеални приложения | Конектори, скоби, клеми, моторни ламинации | Големи панели на тялото, дълбоко{0}}изтеглени корпуси, структурни части | Шайби, прости заготовки, плоски подложки | Пружинни скоби, телени форми, малки огънати контакти |
Когато прогресивното щамповане е правилният избор
Прогресивните щанци печелят своята инвестиция, когато няколко условия са съгласувани. Нуждаете се от тях, когато вашата част изисква множество операции, като пробиване, формоване и подрязване, изпълнявани в тясна последователност при допустими отклонения, които изискват повторяема регистрация от-на-станция. Имате нужда от тях, когато годишните обеми оправдават по-високите разходи за инструменти чрез драстично по-ниски цени на парчета. И имате нужда от тях, когато времето за цикъл е от значение, защото дългосрочното прогресивно щамповане върху добре-проектирана матрица произвежда части по-бързо от всяка друга алтернатива за прехвърляне или комбиниране при сравнима сложност.
Прагът на обема, при който прогресивната инструментална екипировка се изплаща, варира в зависимост от сложността на частта и материала. Прилага се общ принцип на индустрията: колкото повече операции изисква вашата част, толкова по-нисък става обемът на рентабилност спрямо извършването на тези операции в отделни настройки. Една проста скоба, която се нуждае само от две функции, може да не оправдае прогресивен зар, докато обемите не достигнат стотици хиляди. Конектор с много-огъване с осем функции може да достигне рентабилност много по-рано, тъй като алтернативата, изпълняваща осем единични-операционни настройки с обработка на части между всяка, носи висок риск за труд и качество при всякакъв обем.
Кога трябва да търсите другаде?
- Трансферни матрициса за предпочитане, когато частите са физически твърде големи, за да останат върху носеща лента, изискват много дълбоки изтегляния (дълбочина надвишава ширината на материала) или се нуждаят от операции върху повърхности, които не са достъпни, докато частта е свързана с лента.
- Съединението умирадостатъчно, когато частта е плоска, геометрията е проста и допуските са постижими с един ход. Тук попадат шайби, подложки и заготовки за първа{1}}операция.
- Четворно щампованепечели, когато частите са малки, изискват много{0}}посочни огъвания и обемите са в нисък-до-среден диапазон, където прогресивните инструменти за щанцоване не могат да възстановят разходите си.
За OEM купувачите решението често се свежда до директен въпрос: дали спестяванията на бройка от дългосрочно прогресивно щамповане компенсират ли първоначалната инвестиция в щампа в рамките на вашия очакван жизнен цикъл на обем? Ако отговорът е да и вашата част се нуждае от повече от две операции на формоване, прогресивните матрици почти винаги осигуряват най-добрата обща цена на притежание.
Изборът на правилния метод обаче е само половината от уравнението. Дори най-подходящият избор на процес губи своята стойност без строг контрол на качеството, за да се гарантира, че всяка част, напускаща матрицата, отговаря на спецификацията, удар след удар, през милиони цикли.
Стандарти за контрол на качеството и толерантност при прогресивно щамповане
Прогресивната матрица за щамповане може да бъде проектирана брилянтно и все още да произвежда скрап, ако системите за контрол на качеството не отговарят на прецизността, вградена в инструменталната екипировка. За OEM купувачите разбирането как една фабрика наблюдава, измерва и документира качеството на частите е също толкова важно, колкото оценката на тонажа на пресата или броя на станциите. Най-добрите услуги за прогресивно щамповане на метали се отделят не чрез маркетингови твърдения, а чрез проверими контроли на процеса, които поддържат строги промени в размерите в милиони цикли.
Възможности за толерантност по материал и сложност
Какви допустими отклонения можете реалистично да очаквате? Отговорът зависи от три взаимосвързани променливи: тип материал, сложност на частта и нивото на инвестиция в инструменти, което вашият проект оправдава. Стандартното прогресивно метално щамповане обикновено поддържа допуски в диапазона от ±0,05 mm до ±0,10 mm за повечето производствени дейности. Постижими са по-строги спецификации, като водещите фабрики достигат позиционни толеранси до ±0,005 mm на критични характеристики, въпреки че това ниво на прецизност увеличава значително разходите за инструменти, честотата на поддръжка и изискванията за заточване.
Таблицата по-долу организира постижими диапазони на толеранс по материал и сложност, като дава на производствените инженери на OEM практическа справка при определяне на спецификациите:
| Категория на материала | Simple Flat (само пиърс/празно) | Умерено оформяне (1-2 огъвания) | Сложно много-огъване (3+ огъвания, издърпвания) |
|---|---|---|---|
| Ниско{0}}въглеродна стомана | ±0.03 - ±0,05 мм | ±0.05 - ±0,08 мм | ±0.08 - ±0,12 мм |
| Неръждаема стомана (300/400) | ±0.04 - ±0,06 мм | ±0.06 - ±0,10 мм | ±0.10 - ±0,15 мм |
| Медни сплави | ±0.03 - ±0,05 мм | ±0.05 - ±0,08 мм | ±0.08 - ±0,12 мм |
| Алуминиеви сплави | ±0.04 - ±0,06 мм | ±0.06 - ±0,10 мм | ±0.10 - ±0,15 мм |
Обърнете внимание на модела: материали с по-висока степен на -втвърдяване при работа (неръждаема стомана, алуминий) въвеждат повече вариативност при обратно връщане, разширявайки постижимите толеранси за сложни геометрии. По-меките материали като ниско-въглеродна стомана и мед поддържат по-тесни размери, тъй като поведението им при формоване е по-предсказуемо и постоянен ход до ход.
Допустимите отклонения също се затягат или разхлабват в зависимост от типа на елемента. Позициите на пробитите дупки остават много повторяеми, тъй като се установяват от твърда щанца-и-разстояние на матрицата. Формованите или огънатите размери носят повече променливост поради колебанията в свойствата на материала между намотките. Една способна фабрика за щамповане ще обсъди тези реалности по време на прегледа на DFM, вместо да обещава общи толеранси, които се прилагат само при идеални условия.
В-Мониторинг на качеството на процеса
Как една модерна машина за прогресивно щамповане поддържа тези допуски в производствен цикъл от стотици хиляди части? Отговорът се крие в многослойни сензорни и статистически системи, които улавят отклонения, преди те да се превърнат в скрап.
В-сензорипредставляват първата отбранителна линия. Опитни инженери по щамповане описваттри стандартни метода за откриванекоито трябва да присъстват във всяка производствена матрица за прогресивно щамповане:
- Откриване на пропуск на пилот- Натоварен с пружина- пилот се прибира, ако лентата не е напреднала правилно, задействайки сензор, който спира пресата, преди матрицата да се затвори върху неправилно подравнен материал.
- Микронни (дистанционни) сензори- Измерете празнината, когато матрицата е затворена. Ако охлюв влезе в кухината на матрицата или лентата се огъне, сензорът незабавно открива аномалията.
- Монитори за тонаж- Непрекъснато измервайте необходимата сила по време на всеки удар. Постепенното увеличаване на тонажа разкрива затягащи се джобове или износване на матрицата, преди да настъпи катастрофална повреда.
Отвъд тези основни принципи, напредналите фабрики инсталират сензори за цикъл на подаване на множество позиции по дължината на матрицата, за да проверят напредването на лентата при 50-70% от цикъла на подаване, а не само при затваряне. Това дава на системата за контрол на пресата достатъчно време, за да спре буталката при движение нагоре, много преди инструментите да засегнат неправилно позиционирания материал. Сензорите за катарама на входа на матрицата откриват препятствия на лентата, преди механизмът за подаване дори да се опита да придвижи материала.
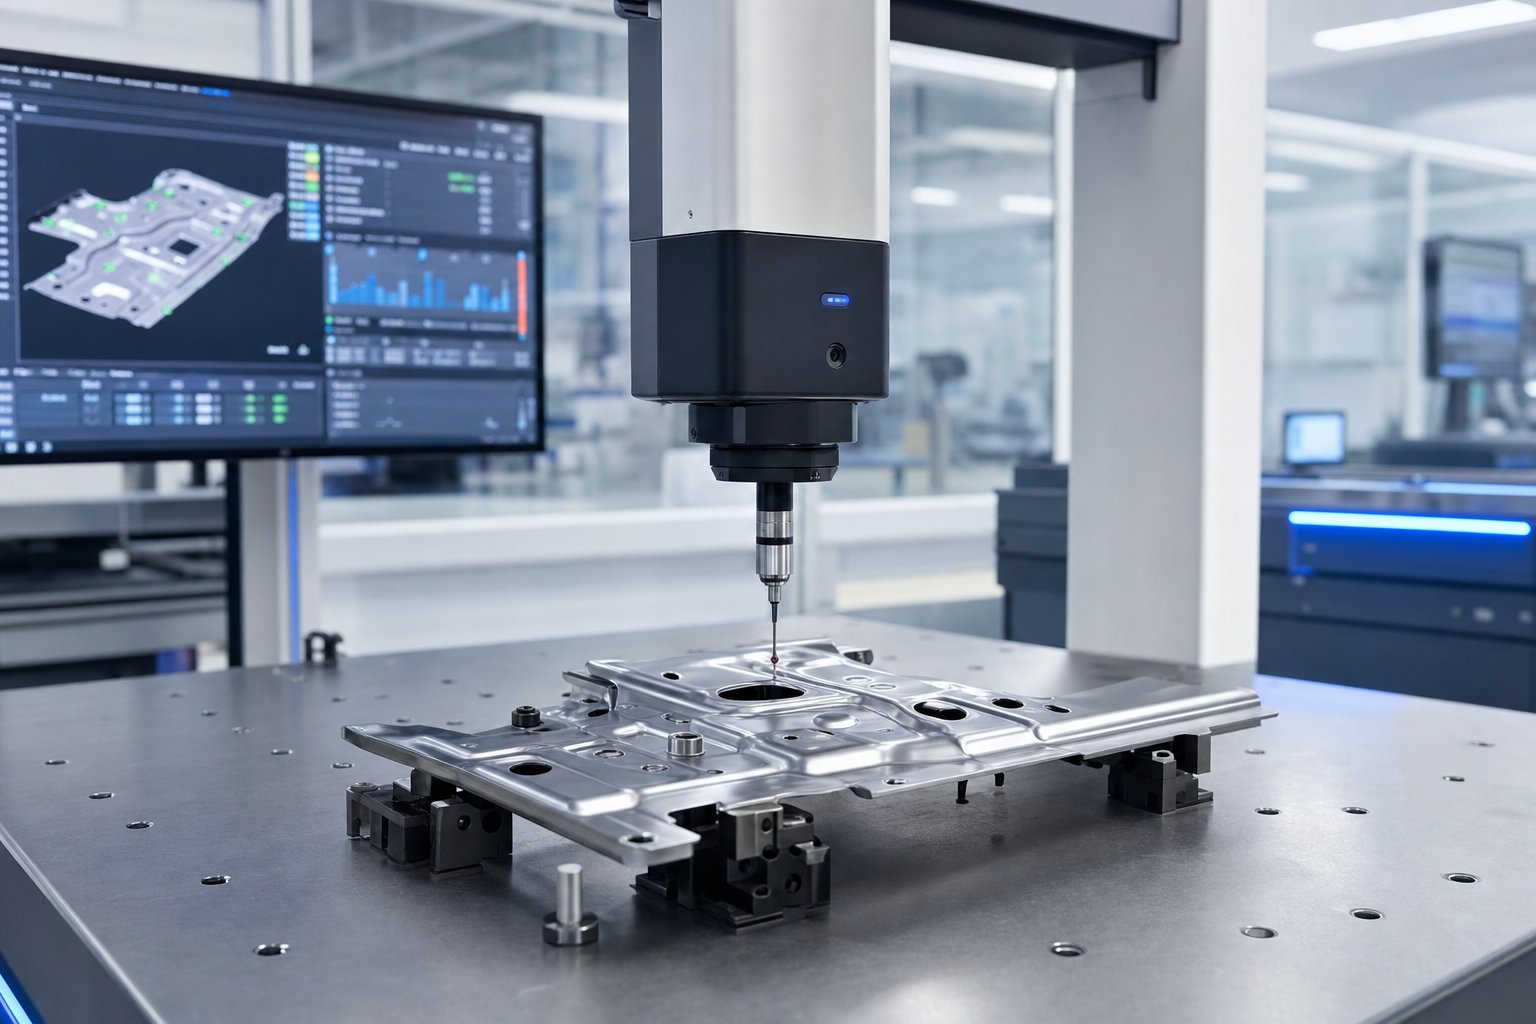
Автоматизирани системи за проверкаинтегрирайте директно с операциите на пресата, за да проверите изходните размери, без да забавяте производството. Визуалните системи използват камери, разположени на изхода на матрицата, за да проверят наличието на характеристики, ориентацията и съответствието на брутните размери при пълна скорост на пресата. Лазерните измервателни станции вземат проби от критични размери на изхвърлени части на определени интервали, подавайки данни директно в SPC софтуера. Инспекцията с CMM (координатна измервателна машина) осигурява най-висока точност за първа-проверка на артикул и периодични одитни измервания, като обикновено постига несигурност на измерването под ±0,002 mm.
Статистически контрол на процеса (SPC)свързва всички тези данни заедно. Вместо да инспектира отделни части и да взема решения за преминаване/неуспех, SPC проследява тенденциите на процеса във времето. Контролните диаграми показват дали вариацията е стабилна, плаваща или има тенденция към границите на спецификацията. Това разграничение има значение, тъй като стабилен процес с приемлива вариация може да работи без надзор, докато плаващ процес се нуждае от намеса, преди да причини дефекти.
За автомобилни и медицински OEM клиенти тези контроли се формализират в рамката PPAP (Процес за одобрение на производствени части). PPAP изисква фабриката да демонстрира способност на процеса, преди да изпрати производствени части, документирана чрез проучвания на Cpk (индекс на способност на процеса). TheСтандартът AIAG изисква минимален Cpk от 1,33за критични характеристики, което означава, че процесът използва не повече от 75% от наличния толеранс и остава добре-центриран в границите на спецификацията. Много производители на оригинално оборудване изискват Cpk от 1,67 или по-висока за компоненти,-критични за безопасността, което на практика изисква процесът да използва по-малко от 60% от диапазона на допустими отклонения.
Изследването на Cpk включва измерване на статистически значима проба, обикновено 30 или повече последователни части, изчисляване на средната стойност на процеса и стандартното отклонение и демонстриране, че разпределението се вписва добре както в горните, така и в долните граници на спецификацията. Фабриките, които инвестират в -SPC в реално време, могат непрекъснато да наблюдават Cpk, като улавят влошаването на способностите в рамките на минути, вместо да го откриват по време на одитите в края на-на-смяната.
За OEM купувачи, които оценяват потенциален партньор за щамповане, задайте директен въпрос: може ли фабриката да ви покаже исторически Cpk данни от подобни производствени програми? Фабрика, която наблюдава и архивира данните за капацитета на процеса, има фундаментално различна култура на качество от тази, която разчита само на окончателна инспекция. Тази качествена инфраструктура става още по-критична, когато частите обслужват регулирани индустрии, където-специфичните изисквания за приложение налагат допълнителни контроли върху стандартните практики за щамповане.
Индустриални приложения за прогресивни щамповани части
Регулираните индустрии не просто изискват по-строги толеранси. Те налагат цели екосистеми за управление на качеството, които оформят начина, по който работи една фабрика за щамповане, от получаването на суровината до крайната доставка. Тези изисквания варират драстично в зависимост от това къде завършва завършената част и всеки вертикален пазар носи своя собствена комбинация от предпочитания за материали, изисквания за размери и очаквания за документация, които OEM фабриката за прогресивни матрици и щампования трябва да удовлетвори.
Автомобилни и HVAC приложения
Прогресивното щамповане на автомобилни компоненти представлява основен дял от производството на прогресивни матрици в световен мащаб. Причината е ясна: модерните превозни средства съдържат стотици щамповани метални части, а обемите на платформа лесно оправдават прогресивните инвестиции в инструменти. Прогресивно щампованите автомобилни части варират от малки електрически терминали до големи структурни подсилвания, всички произведени при скорости и нива на консистенция, които никой алтернативен процес не може да съпостави икономически.
Често срещаните прогресивно щамповани части в автомобилостроенето включват:
- Прогресивно щамповани скоби за монтаж на двигател, структура на каросерията и вътрешни възли
- Моторни ламинации за задвижващи двигатели на електрически превозни средства и стартери
- Електрически съединители, клеми и шини в системи за кабелни снопове
- Структурни скоби и крепежни елементи за корпус-в-бял монтаж
- Компоненти на рамката на седалката и механизми за регулиране
Какво прави автомобилостроенето уникално като пазар? IATF 16949 сертификат. Този стандарт за управление на качеството се основава на ISO 9001, но добавя специфични-автомобилни изисквания около разширено планиране на качеството на продукта (APQP), планове за контрол и анализ на режима на отказ (FMEA). Фабриката, която щампова автомобилни матрици, трябва да поддържа проследимост от топлинната партида на бобината до завършената част, да демонстрира способност на процеса чрез непрекъснат мониторинг на Cpk и да отговаря на сигнали за качество в рамките на часове, а не дни. Разходите за спиране на линия при автомобилен OEM достигат хиляди долари на минута, което обяснява защо производителите на автомобили държат своите доставчици за щамповане на най-строгите стандарти за квалификация в производството.
HVAC прогресивното метално щамповане заема различно инженерно пространство. Тук критичното изискване е постоянна плоскост и еднаквост на размерите в популации от големи части, а не прецизност на един-характер. Ребрата на топлообменника, например, може да са геометрично прости, но дори незначителни отклонения от плоскостта влошават ефективността на топлообмен, когато хиляди ребра се натрупат заедно в кондензатор или сърцевина на изпарител.
Типичните HVAC прогресивно щамповани части включват:
- Ребра на топлообменника и модели на жалузите
- Монтажни скоби и корпусни компоненти за климатични камери
- Ламинации на двигателя на вентилатора
- Вентилационни клапи
- Щипки за линията на хладилния агент и опорни скоби
Частите за HVAC често работят от алуминий или стомана с покритие при високи скорости, където моделите на износване на матрицата трябва да се наблюдават внимателно, за да се предотврати постепенното влошаване на формата при дълги производствени серии. Ребра, произвеждаща няколкостотин удара в минута, генерира милиони части преди поддръжката, правейки карбидни вложки и -мониторинг на силата в матрицата от съществено значение за устойчиво качество.
Приложения за електрически и медицински устройства
Производството на електрически конектори разчита в голяма степен на прогресивни матрици, тъй като частите са малки, сложни и необходими в огромни количества. Корпусът на един съединител може да съдържа десетки индивидуални щамповани контакти, всеки от които изисква прецизна пружинна геометрия и постоянна контактна сила. Медните и месинговите сплави доминират в това пространство поради тяхната проводимост, а дизайните на матриците често надхвърлят 20 станции, за да се постигнат сложните геометрии на много-огъване, които тези контакти изискват.
Общите прогресивно щамповани електрически компоненти включват:
- Клеми и щифтови контакти за автомобилни и индустриални конектори
- Шини за разпределение на мощността в батерии за EV
- Екраниращи кутии и EMI кутии за RF електроника
- Оловни рамки за опаковане на полупроводници
- Контакти за батерии за битова електроника
Медицинското прогресивно щамповане въвежда най-строгия контрол на процеса от всеки вертикал. Частите, предназначени за хирургически инструменти, имплантируеми устройства или диагностично оборудване, трябва да отговарят на изискванията за биосъвместимост и да поддържат пълна проследимост на партидата. Самата производствена среда е подложена на контрол:Съвместими с ISO 14644 чисти стаиконтролирайте замърсяването с частици във въздуха по време на щамповане и работа с компоненти, които ще контактуват с пациентите. Разпоредбите на FDA съгласно 21 CFR част 820 изискват валидирани процеси, документирани процедури и мониторинг на околната среда, които надхвърлят стандартната индустриална практика за щамповане.
Частите за прогресивно щамповани медицински изделия включват:
- Заготовки за хирургически остриета и компоненти за режещи инструменти
- Щипки и анкери за фиксиране на импланти
- Корпуси и екранировка на диагностични устройства
- Пръстени за укрепване на катетъра
- Пружини и контакти на механизма за доставяне на лекарства
Фабриките, обслужващи медицински производители на оригинално оборудване, трябва да поддържат сертификати за материали за всяка бобина, да записват параметрите на процеса за всяка производствена партида и да съхраняват проби за продължителни периоди, за да поддържат след{0}}пазарното проследяване. Разходите за системата за качество са значителни, но обемите на медицинските устройства и ценообразуването на-паричка отразяват тази инвестиция.
В-сглобяване на матрицата и интегриране на вторичен процес
Една способност, която разделя фабриките за усъвършенствано щамповане от основните цехове за пресоване, е в -сглобяването на матрицата, способността да се извършват операции извън формоването и рязането, без да се премахва частта от прогресивната матрица. Представете си конзола, която се нуждае от нарязан отвор, занитена вложка или заварена гайка. Традиционно тези характеристики изискват вторични операции: щампованата част напуска пресата, премества се на отделна работна станция и се подлага на допълнителна обработка. Всеки трансфер добавя разходи, време за цикъл и риск за качеството.
В-сглобяването на матрицата елиминира тези прехвърляния чрез интегриране на вторични операции директно в последователността на станциите на матрицата:
- В-нарязване на матрицата- Главите за-оформяне на резби или-режещи глави, монтирани в матрицата, създават резбовани отвори по време на цикъла на пресоване, доставяйки готова-за-сглобяване част на изхода на матрицата.
- В-щанцово заваряване- Станциите за електросъпротивително или лазерно заваряване свързват второстепенни компоненти (гайки, щифтове, контакти) към щампованата част, докато тя остава върху носещата лента.
- В-вмъкване на матрица- Пресоващи-втулки, нитове или контактни щифтове се подават и монтират в щанцовите станции, произвеждайки под-възел, а не необработено щамповане.
- В-щанцово огъване и занитване- Компонентите, захранвани с множество ленти-, се събират заедно, оформят се един върху друг и се закрепват механично в матрицата.
За OEM купувачите сглобяването в-матрица се превръща директно в по-ниска обща цена. Елиминирането на вторична операция за подслушване, например, премахва машина, оператор, приспособление и между-процесна опашка от потока от стойности. Умножете това по няколко функции и няколкостотин хиляди части на година и спестяванията стават значителни. Той също така подобрява качеството, тъй като частта никога не напуска контролираната среда на матрицата, така че позиционната точност между щампованите характеристики и добавените компоненти остава управлявана от прецизността на матрицата, а не от повторяемостта на приспособлението.
Широчината на обслужваните индустрии и дълбочината на интеграцията на процесите, налична в рамките на един прогресивен матрица, подчертават защо фабричният избор е толкова важен. Доставчик, способен да работи с автомобилни матрици съгласно IATF 16949, медицински части съгласно протоколи за чисти помещения и -сглобяване на матрици за електрически съединители, работи на фундаментално различно ниво на капацитет от магазин, който просто управлява преса. Разбирането как да оценят тази способност и какво да търсят по време на квалификацията е мястото, където повечето OEM купувачи се нуждаят от най-ясните насоки.
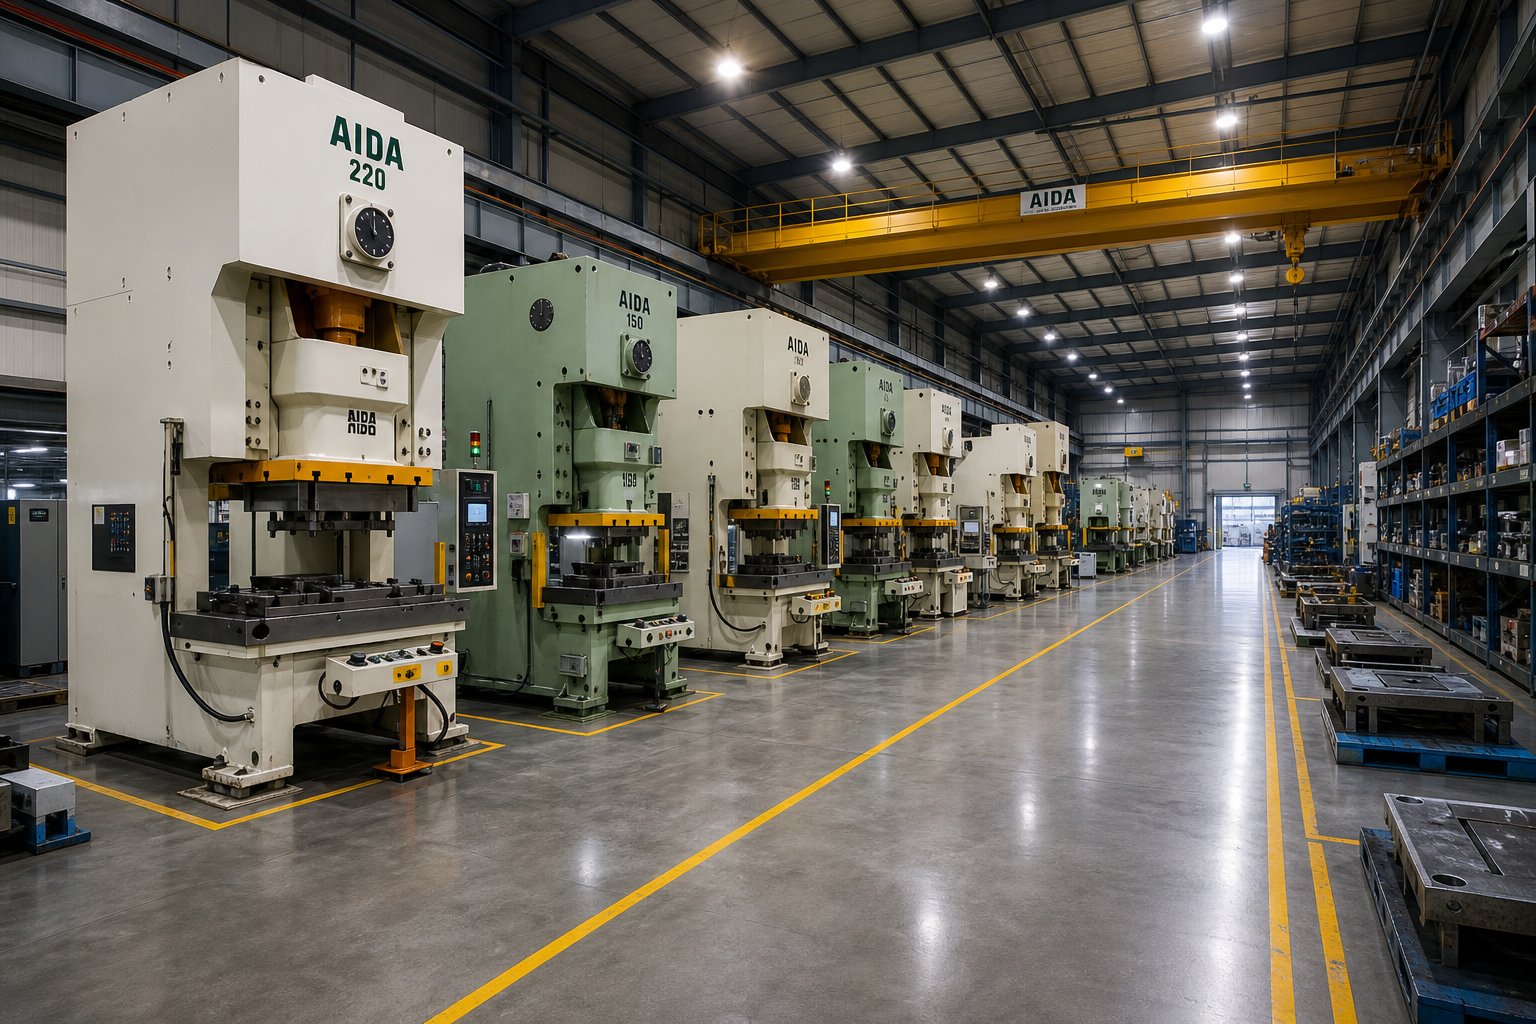
Как да оцените и изберете OEM фабрика за прогресивно щамповане
Знаейки кой метод на щамповане отговаря на вашата част и кои стандарти за качество се прилагат, не помага много, ако фабриката, която изберете, не може да изпълнява тези изисквания последователно. И все пак повечето купувачи на OEM оценяват производителите на прогресивни матрици само въз основа на цената на парче, прескачайки техническата и релационна проверка, която определя дали дадена програма действително е успешна през жизнения си цикъл на производство. Структурираната квалификационна рамка елиминира догадките и защитава вашата инвестиция в инструменти от самото начало.
Оценка на техническите възможности
Когато се разхождате из завода или преглеждате пакета с възможности на доставчик, вие търсите доказателства, че тяхното оборудване, опит в инструменталната екипировка и инфраструктура отговарят на изискванията на вашата конкретна програма. Доставчик на матрици за щамповане, който оферира агресивно цената, но няма правилния обхват на пресоване или дълбочина на инструмента, ще ви струва много повече със закъснения, проблеми с качеството и трансфери в средата на-програмата, отколкото някога би струвала малко по-висока цена на парче.
Ето какво трябва да оцените по време на техническата оценка на всяка компания за прогресивно щамповане:
- Диапазон на тонажа на пресата- Автопаркът покрива ли текущата ви програма и предвидимото ви развитие? Търсете широчина, а не само едно натискане, което едва пасва на матрицата ви. Фабрика, работеща с преси от 30 до 300+ тона, може да поеме еволюцията на дизайна, без да изисква нов доставчик.
- Максимална ширина на лентата и размер на леглото- Потвърждава дали фабриката може физически да работи с вашата матрица, особено важно за части с голям брой станции, които произвеждат дълги инструменти.
- Възможност за преброяване на станции- Попитайте за най-сложната матрица, която в момента се произвежда. Фабрика, удобна с 20+ матрици за станции, работи на различно инженерно ниво от тази, която достига до осем.
- Стая-за домашни инструменти- Това не-подлежи на обсъждане за сериозни програми. Фабриките, които проектират, изграждат и поддържат матрици вътрешно, реагират по-бързо на инженерните промени, контролират по-стриктно качеството и намаляват риска във времето за изпълнение в сравнение с тези, които възлагат работа с инструменти на външни изпълнители.
- Вторични операции и сглобяване на матрицата-- Може ли фабриката да достави завършени под-възли или ще имате нужда от допълнителни доставчици за нарязване, заваряване, обшивка или вмъкване?
- Системи за обработка на материали- Капацитетът за съхранение на бобина, точността на серво подаване и автоматизираната обработка на частите на изхода на матрицата са всички сигнали за зрелостта на производството.
- Инспекционна инфраструктура- Оборудването за CMM, системите за визуализация, SPC софтуерът и-разпознаването на матрицата потвърждават качеството на фабричните монитори, вместо просто да проверяват готовите части.
По време на одитите на обекта, погледнете отвъд линията за печат на експонати. Проверете стаята с инструменти за активни регистрационни файлове за превантивна поддръжка. Прегледайте условията за съхранение на щампите за-собствените инструменти. Проверете дали стикерите за калибриране на измервателните уреди са актуални. Тези подробности разкриват дали системата за качество работи ежедневно или съществува само в папки с документация. Инсталациите за щамповане за експортен{6}}клас, работещи със системи,-базирани на предотвратяване, обикновено постигат нива на дефекти в диапазона от 50 до 200 PPM, докато магазините, разчитащи на сортиране в края-на-линията, приемат значително по-високи нива.
Партньорска структура и комуникация
Техническите възможности сами по себе си не правят надежден OEM партньор за услуги за щамповане на метали. Структурата на взаимоотношенията, което означава как фабриката се ангажира с вашия екип през целия жизнен цикъл на програмата, определя дали тази способност се превръща в последователна доставка. Най-добрите доставчици на прогресивни щампи третират програмите като сътрудничество, а не като транзакции.
Пълният жизнен цикъл на OEM партньорство обикновено следва тази прогресия:
- Първоначална консултация за проектиране- Фабриката преглежда вашата концепция за части, изисквания за приложение и обемни прогнози, преди да предложи оферта. Това е мястото, където алтернативите за прогресивно щамповане и производство се обсъждат открито.
- DFM преглед- Инженерите по инструментална екипировка отбелязват притеснения относно производителността, предлагат модификации на геометрията и препоръчват опции за материали, които подобряват дълготрайността на матрицата и намаляват цената на парчета.
- Подход за прототипиране- Мека инструментална екипировка или тел-EDM пробите потвърждават геометрията на детайлите, преди да се ангажират със закалени производствени инструменти.
- Изграждане и изпробване на инструментална екипировка- Фабриката конструира прогресивната матрица, пуска първите проби, измерва резултатите спрямо отпечатъка и повтаря, докато размерите и качеството на формоване отговарят на спецификацията.
- PPAP подаване- Доклади за размерите, проучвания на Cpk, планове за контрол и документация за потока на процеса демонстрират готовност за производство.
- Увеличаване-на производството- Първоначалното ниско{1}}производство валидира логистиката на веригата за доставки, опаковането и ритъма на доставка преди пускането на пълния{2}}обем.
- Текущо управление на производството- Попълването на Kanban, графиците за доставка на JIT, периодичната повторна-проверка и дейностите за непрекъснато подобряване поддържат качеството и наличността през целия живот на програмата.
Къде се прекъсват-отношенията с фабриката за щамповане на OEM? Три често срещани режима на повреда се появяват многократно:
- Комуникационни пропуски- Фабриката третира вашата програма като изпълнение на поръчка, а не като партньорство. Няма специален инженерен контакт, няма проактивни актуализации за състоянието на матрицата или промените на материала. Както отбелязват практиците в индустрията, доставчиците, които комуникират проактивно, отбелязвайки потенциални закъснения или съществени проблеми, преди те да ескалират, изграждат доверие и позволяват по-бързо разрешаване на проблеми.
- Пренебрегване на инструментите- Превантивната поддръжка се отлага, за да се поддържа работата на пресите, а прогресивното износване на щампите постепенно влошава изходните размери, докато частите започнат да не минават проверка във вашия завод за сглобяване.
- Негъвкаво мащабиране- Търсенето се увеличава или инженерните промени се удрят в стената, защото на фабриката липсва капацитет на пресата, честотна лента на инструменталното помещение или желание да инвестира в модификации на матрицата.
Предотвратяването на тези неуспехи се свежда до установяване на ясни очаквания по време на квалификацията. Определете ритъма на комуникация, изискванията за отчитане на поддръжката и буферите на капацитета във вашето споразумение за доставка, вместо да приемате, че те ще се случат органично.
Фабрики, които поддържат пълния жизнен цикъл от DFM консултация чрез мащабируемо масово производство, като напрИЧЕН, дават на производствените инженери и екипите за доставки една единствена точка на ангажиране за щанци за прогресивно щамповане, изискващи много-станционно формоване, плътна повторяемост и гъвкавост на обема. Този интегриран модел, обхващащ прогресивно щамповане и производство в рамките на една оперативна рамка, намалява риска от предаване и опростява отчетността, когато програмите се мащабират или възникнат инженерни промени.
В крайна сметка, изборът на правилната фабрика не означава намирането на най-евтината оферта. Става въпрос за съпоставяне на техническата дълбочина, комуникационната дисциплина и ангажимента на партньорството към сложността и изискванията на жизнения цикъл на вашата програма, след което да проверите тези качества чрез структурирана оценка, преди да ангажирате средства за инструменти.
Следващи стъпки за OEM купувачи, готови да доставят прогресивни матрици
Рамките за оценка и техническите знания генерират стойност само когато се превърнат в действие. За производствените инженери и професионалистите по доставките, претеглящи програмите за прогресивно щамповане на OEM, пътят напред изисква преобразуване на критериите за вземане на решения, обхванати в това ръководство, в конкретна последователност за стартиране на проект, която защитава както инвестициите в инструменти, така и дългосрочните -резултати от производството.
Рамка за вземане на решения от-до-стойност
Всеки прогресивен проект за щанцоване и щамповане се основава на четири взаимодействащи променливи: инвестиция в инструменти, цена на-парче, изисквания за качество и прогнози за обем. Те не работят независимо. По-високата инвестиция в инструменти в твърдосплавни пластини и допълнителни станции повишава първоначалните разходи, но понижава цената на-за брой и удължава интервалите за поддръжка. По-строгите изисквания за толерантност увеличават сложността на инструментите, но могат да премахнат проблемите при сглобяване надолу по веригата, които носят скрити разходи. Прогнозите за обема определят колко бързо се амортизират инструментите, но прекалено оптимистичните прогнози заключват капитала в матрици, които никога не достигат рентабилност.
Правилният производител на прогресивни матрици намалява общите разходи за притежание отвъд цената на парче. Фабриките, които предлагат DFM сътрудничество, сглобяване в -матрици и интегрирани системи за качество, елиминират прехвърлянето, вторичните доставчици и бягството от качеството, което увеличава цената на кацане. Когато сравнявате офертите, оценявайте общата цена на програмата през очаквания производствен жизнен цикъл, вместо да изолирате отделна позиция. Доставчик, който посочва по-висока цена за брой, но доставя готови за PPAP-части части с попълване на Kanban и нулево сортиране, може да струва по-малко за три години от най-ниския наддавач, изискващ постоянна намеса в качеството.
Стартиране на вашия проект за прогресивно щамповане
Готови ли сте да преминете от проучване към ангажираност? Тези практически стъпки позиционират вашата програма за плавен старт:
- Подгответе пълни чертежи на части с GD&T уточнения- Посочете критични размери, основни структури и изисквания за покритие на повърхността. Непълните разпечатки принуждават доставчиците да правят предположения, които генерират несъответствия на офертите и изненади в средата на -сглобяването.
- Дефинирайте прогнози за годишен обем и прогнози за жизнения цикъл- Включете графици-нагоре, сценарии за пиково търсене и очаквана продължителност на програмата. Тази информация оформя решенията за проектиране на инструменти около живота на матрицата и планирането на поддръжката.
- Определете изискванията за материал и покритие- Посочете класа на сплавта, температурата, дебелината и всички обработки след-щамповане (покритие, покритие, термична обработка). Изборът на материал влияе върху дизайна на матрицата, така че ранното му заключване предотвратява скъпи ревизии на инструментите.
- Ангажирайте потенциални фабрични партньори отрано за принос на DFM- Най--въздействащите намаления на разходите се случват преди да започне проектирането на инструментите. Специализирани производители на прогресивни матрици като напрИЧЕНпредлагат DFM консултация, която помага на производствените инженери да оптимизират геометрията на частите за ефективно много-станционно формоване и мащабируемо масово производство.
- Поискайте документирани доказателства за способности- Поискайте Cpk данни от подобни програми, PPM история и препоръки от сравними индустрии. Услугите за прогресивно щамповане се различават значително по качествена инфраструктура и доказателствата всеки път надхвърлят твърденията.
Най-критичният критерий за избор за всяка програма за прогресивно щамповане на OEM не е цената на парче, а демонстрираната способност на процеса, което означава фабрика, която може да докаже статистически контрол върху части, подобни на вашите, да поддържа този контрол при милиони удари и да комуникира прозрачно, когато условията се променят.
Добре-структурираната ангажираност на доставчика, изградена върху пълни спецификации, реалистични обеми и ранно сътрудничество с DFM, съкращава времето за изпълнение, предотвратява изненади в средата на-програмата и поставя основата за партньорство, което осигурява постоянна стойност година след година. Фабриките, които печелят дългосрочни -отношения с OEM, са тези, които третират вашата програма като инженерно сътрудничество от първия ден, а не като поръчка за покупка, която трябва да се изпълни.
Често задавани въпроси относно OEM фабрики за прогресивни матрици и щамповане
1. Какво представлява прогресивният зар и как се различава от едно-етапния зар?
Прогресивната матрица е много{0}}инструмент за щамповане, при който метална лента преминава през последователни операции (пробиване, огъване, формоване, подрязване) с всеки ход на пресата, произвеждайки завършена част всеки цикъл. За разлика от едно-етапната матрица, която извършва една операция на ход и изисква ръчно боравене между стъпките, прогресивната матрица консолидира всички операции в един инструмент и един цикъл на пресоване. Това елиминира манипулирането на частите, намалява времето за цикъл и подобрява последователността на размерите, което го прави идеален за производство с голям-обем, където OEM фабриките трябва да произвеждат хиляди или милиони идентични метални компоненти ефективно.
2. Колко струва прогресивната инструментална екипировка и кога се изплаща инвестицията?
Прогресивните инструменти за матрици обикновено варират от приблизително $10 000 за по-прости инструменти до $350 000 за сложни много-станционни компилации. Инвестицията се изплаща чрез драстично по-ниски-разходи за брой при обем. Матрица, струваща десетки хиляди, добавя значителна цена на част при 5000 броя, но при 500 000 броя същата инвестиция допринася за части от цент на единица. Точката на рентабилност зависи от сложността на частта, броя на станциите, материала и годишния обем. Частите, изискващи множество операции за формоване, достигат до рентабилност по-рано, тъй като алтернативата за изпълнение на отделни настройки за една-операция носи висок риск за труд и качество. Фабрики като YICHEN (https://www.yichen-group.com/stamping-die/progressive-stamping-die/) помагат на OEM купувачите да оптимизират дизайна на матрици, за да увеличат максимално възвръщаемостта на инвестициите в инструменти чрез ефективно много-станционно формоване.
3. Какви допустими отклонения може да постигне прогресивното щамповане?
Достижимите толеранси зависят от вида на материала и сложността на частта. За прости плоски операции, като пробиване и пробиване, ниско{1}}въглеродната стомана и медните сплави издържат ±0,03 до ±0,05 mm. Умереното формоване с едно до две огъвания обикновено достига ±0,05 до ±0,10 mm. Сложните много-огъващи се части с три или повече огъвания варират от ±0,08 до ±0,15 mm. Материали с по-висока степен на-втвърдяване при работа, като неръждаема стомана и алуминий, въвеждат по-голяма променливост на пружинното връщане. Водещите фабрики могат да достигнат позиционни толеранси до ±0,005 mm на критични характеристики, въпреки че това изисква по-големи инвестиции в инструменти, карбидни вложки и по-чести цикли на поддръжка.
4. Какви материали са най-подходящи за прогресивно щамповане?
Най-често срещаните материали включват ниско{0}}въглеродна стомана (1008-1010) за автомобилни скоби и корпуси, неръждаема стомана от серии 300 и 400 за устойчиви на корозия медицински и уредни части, медни сплави (C110, C101) за електрически клеми и шини, месинг (C260, C360) за съединители и декоративен хардуер и алуминий (3003, 5052, 6061) за леки автомобилни и HVAC компоненти. Изборът на материал влияе върху износването на матрицата, нуждите от смазване, скоростта на пресата и постижимите толеранси. По-меките материали като медта позволяват по-високи скорости и по-дълги интервали на поддръжка, докато по-твърдите сплави като неръждаемата стомана изискват твърдосплавни инструменти и агресивно смазване, за да се предотврати натъртване.
5. Как купувачите на OEM трябва да оценят и изберат фабрика за прогресивно щамповане?
Оценявайте фабриките по технически възможности и структура на партньорство. Ключовите технически критерии включват обхват на тонажа на пресата, максимална ширина на лентата, способност за преброяване на станции (попитайте за най-сложната им производствена матрица),-вътрешна инструментална зала за проектиране и поддръжка на матрица, вторични операции и възможност за сглобяване в- матрица и инфраструктура за проверка, включително CMM, системи за визуализация и SPC софтуер. Освен оборудването, оценете комуникационната дисциплина, желанието за сътрудничество в DFM, качеството на PPAP документацията и буферите на капацитета за колебания в търсенето. Изискване на Cpk данни от подобни програми и PPM история. Фабриките,-базирани на превенция, обикновено постигат проценти на дефекти от 50 до 200 PPM. Най-критичният фактор е демонстрираната способност на процеса, а не само цената на парче.


