


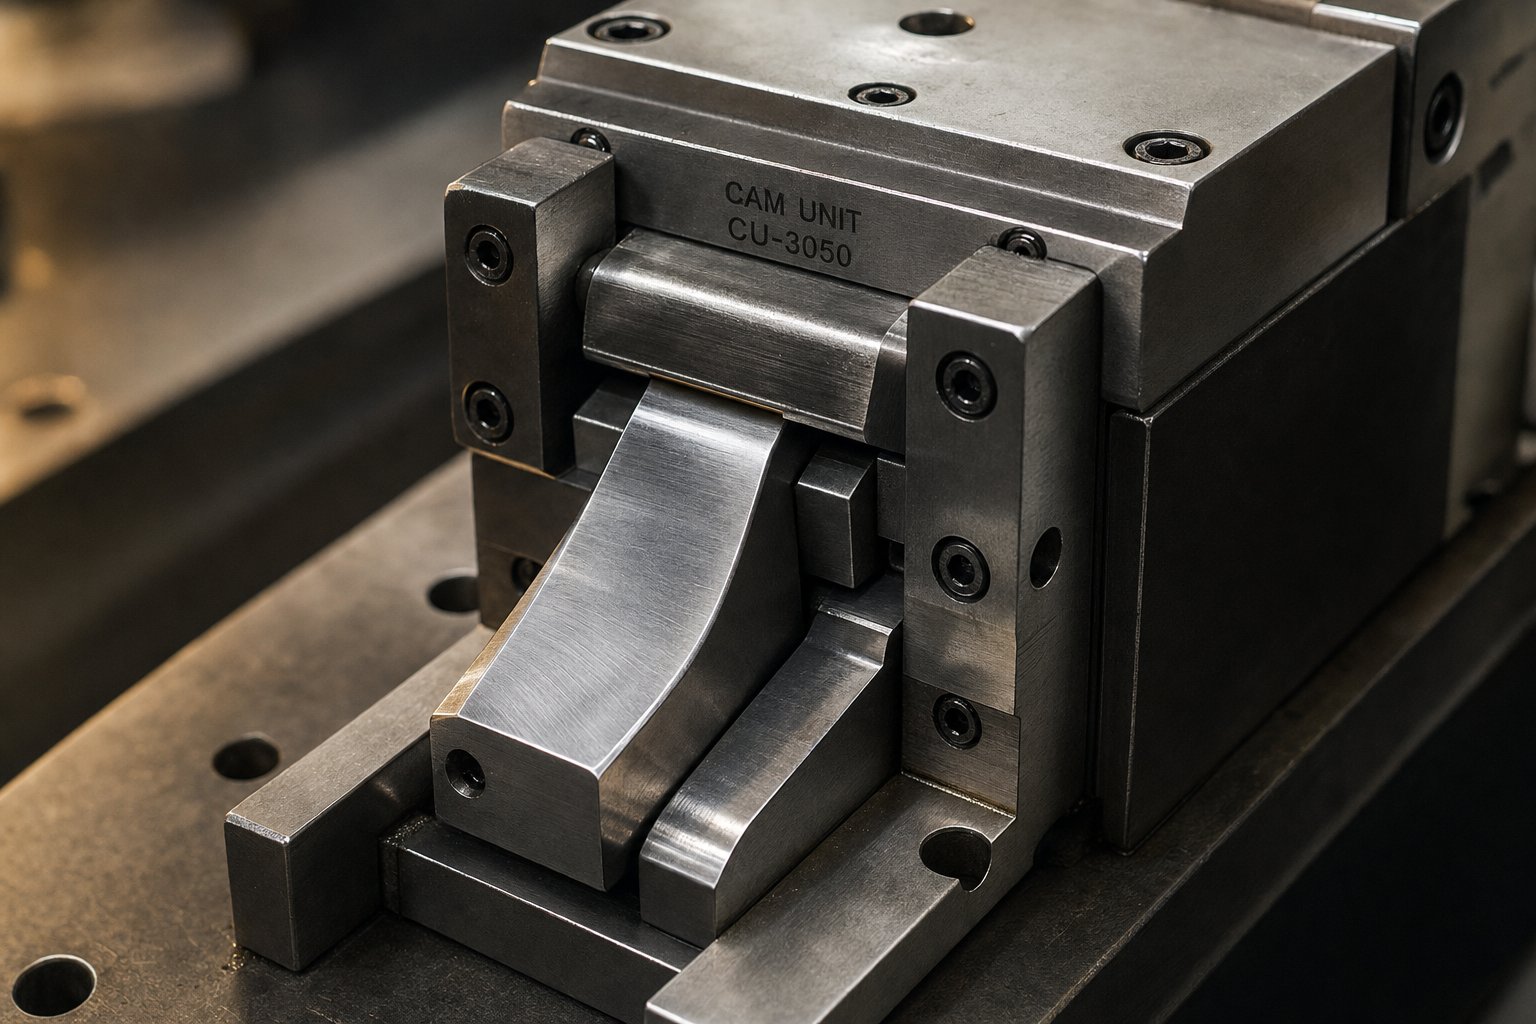
Какво правят кулачковите модули в матриците за щамповане и защо качеството има значение
Когато щампована част се нуждае от дупка на страничната си стена, фланец, оформен под ъгъл, или перпендикулярен отрязък на хода на пресата, само вертикалното движение на цилиндъра не може да свърши работата. Това е мястото, където се намесват гърбичните модули. Тези механични възли живеят вътре в матрицата и пренасочват силата на пресата надолу към хоризонтално или ъглово движение, което прави иначе невъзможни операции рутинни.
Какво прави кулачковият модул в матрица за щамповане
И такакакво е гърбица в матрица за щамповане? Мислете за това като за преводач на движение. Пресовият цилиндър се движи право надолу, но гърбичният модул преобразува тази енергия в контролиран страничен ход. Това позволява на щанци, формовъчни стомани и остриета да захващат детайла отстрани или под сложен ъгъл, а не директно отгоре.
Гърбичният модул е самостоятелен механичен възел, интегриран в матрица за щамповане, който преобразува вертикалната сила и движение на цилиндъра на пресата в хоризонтална или ъглова сила и движение, което позволява операции по пробиване, формоване и подрязване, които не могат да се извършват само в посоката на хода на пресата.
В прогресивна матрица може да намерите множество гърбични модули, работещи на различни станции, като всеки изпълнява отделна операция: един пробива страничен отвор, друг подрязва ръба на фланеца, трети оформя езиче навън. Функцията на гърбичния модул в прогресивната матрица е да разшири това, което може да се постигне с един ход на пресата, без да се изискват вторични операции или допълнително оборудване.
Защо кулачковите модули са критични за производителността на матрицата
Тук качеството влиза в разговора. Всеки път, когато пресата се завърти, водачът, плъзгачът и фиксаторът на гърбичния модул трябва да взаимодействат с микрон-ниво консистенция. Всяка хлабина, деформация или разместване се превежда директно в изменение на размерите на щампованата част. Гърбичен блок с хлабави прилягания или меки контактни повърхности въвежда хлабина, която се натрупва в продължение на хиляди цикли, постепенно изтласквайки размерите на частта извън допустимите граници.
Твърдостта има също толкова голямо значение. По време на операция по пробиване плъзгачът трябва да устои на реакционната сила на удара, който пробива металния лист, без да се огъва. Ако уредът се отклони дори леко, позицията на отвора се измества и условията на зачеркване се влошават. Накратко, как работят гърбичните модули при метално щамповане определя не само дали дадена характеристика може да бъде произведена, но дали може да бъде произведена последователно през целия производствен цикъл.
За дизайнерите на матрици и инженерите на инструменти, които специфицират гърбични единици за нови проекти, целта на гърбичните единици в дизайна на матрицата надхвърля простото преобразуване на движение. Тези компоненти определят тавана за постижима точност на детайлите. Секциите по-напред разбиват точно как е проектирана тази прецизност, какво отличава първокласната единица от стандартната и как да съпоставите конфигурациите с конкретни приложения за щамповане.
Как кулачковите единици преобразуват силата на натискане в ъглово движение
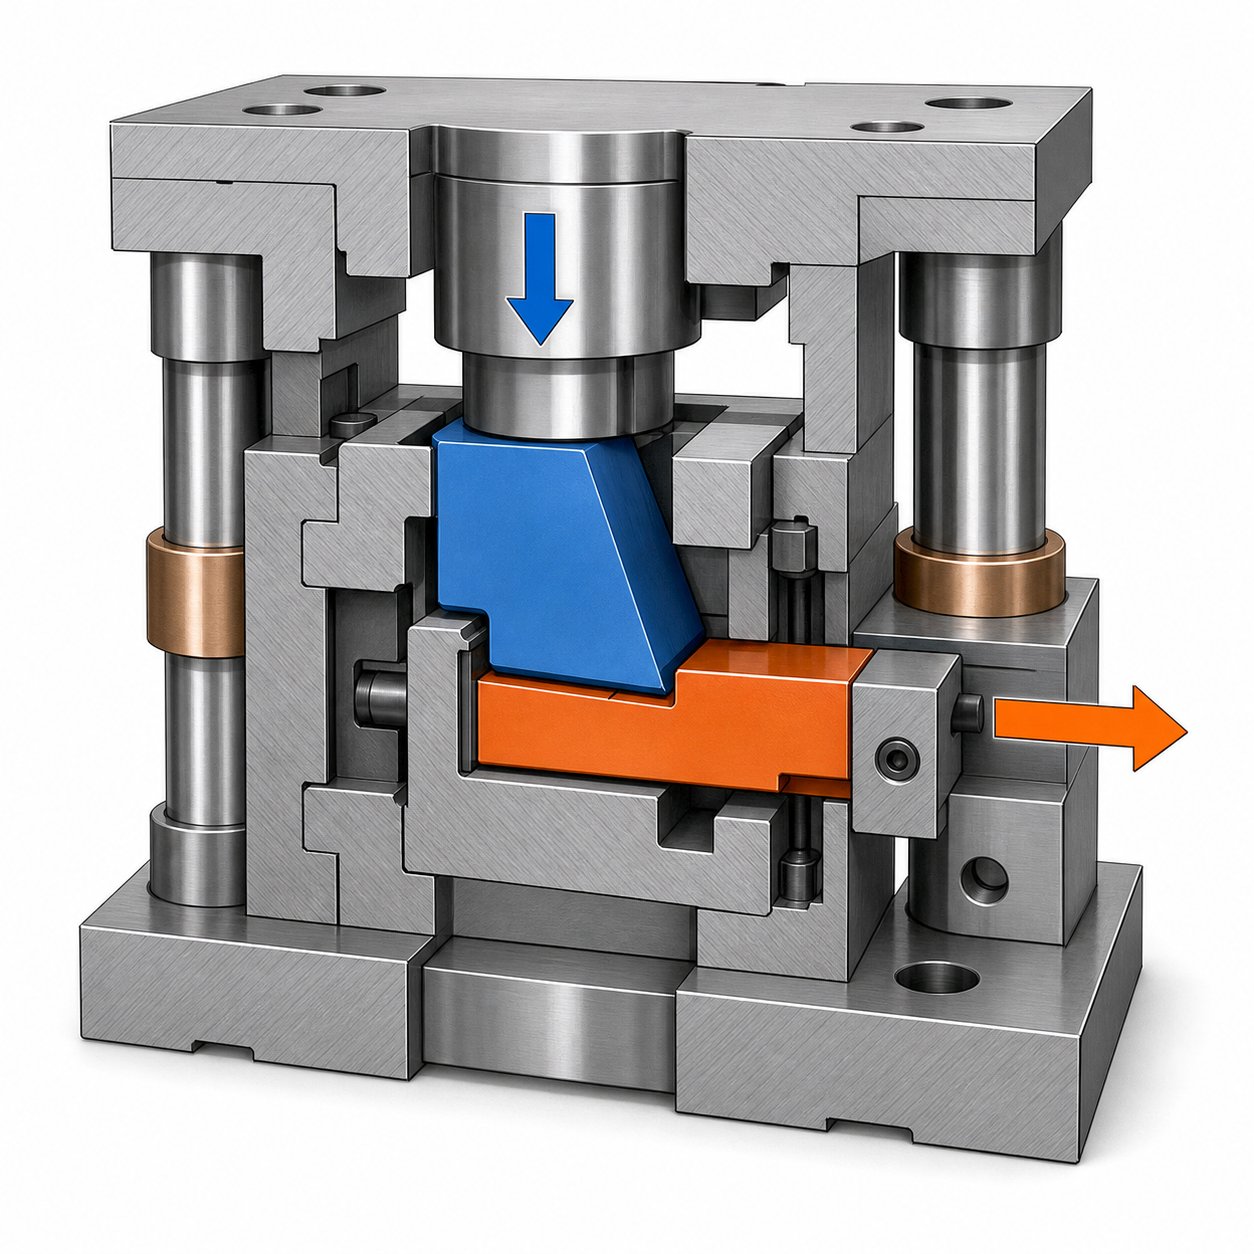
Концепцията звучи ясна: вертикалната сила влиза, страничното движение излиза. Но механиката вътре в гърбичния блок е по-умишлена от обикновения клин. Разбирането как драйверът на гърбицата преобразува вертикалната сила в хоризонтално движение ви помага да оцените защо допуските, изборът на материали и механизмите за връщане имат толкова голямо значение, когато определяте единици за взискателни приложения.
Как силата на вертикалната преса се превръща в странично движение
Представете си, че горната матрица се спуска към детайла. Към тази горна матрица е прикрепен с болтове задвижващият механизъм, стоманен компонент с клинообразна-форма с прецизно шлифована повърхност под ъгъл. Докато пресата се затваря, тази ъглова повърхност влиза в контакт със съответстваща повърхност на плъзгача, който се намира в долния модул на матрицата. Геометрията е проста, но мощна: наклонената повърхност на водача се притиска към плъзгача под проектиран ъгъл, обикновено между 15 и 30 градуса от вертикалата, и плъзгачът няма друг избор, освен да се движи странично по своята направлявана траектория.
Връзката следва основната тригонометрия. Ъгъл на задвижване от 15 градуса с 50 mm вертикален ход на пресата произвежда приблизително 13,4 mm страничен ход на плъзгане и умножението на силата работи във ваша полза. При същия този ъгъл от 15 градуса,идеалното механично предимство е около 3,7:1, което означава, че всеки нютон вертикална сила на пресоване дава близо четири нютона хоризонтална работна сила при плъзгача. По-стръмните ъгли дават повече ход на единица движение на пресата, но жертват умножението на силата, докато по-плитките ъгли осигуряват огромна сила, но минимален ход.
Плъзгачът се движи върху закалени износващи се плочи, които осигуряват ниско{0}}триене, жертвени контактни повърхности. Тези плочи пазят контакта-с-метал от прецизно-самото тяло на плъзгача. Междувременно фиксаторът, по същество корпусът, който съдържа целия комплект, насочва плъзгача по една единствена ос на движение с минимален просвет. Когато хлабината на водача остане под 0,02 mm, плъзгачът се движи правилно и инструментът за щанцоване или форма, който носи, удря детайла на точно едно и също място всеки цикъл.
Ето последователността от работния цикъл на гърбичния модул, разделена на отделни фази:
- Ангажирайте се:Пресата се спуска и наклоненото лице на водача влиза в първоначален контакт със свързващата повърхност на плъзгача.
- Карай напред:Продължаващото движение на пресата избутва плъзгача странично през работния му ход, докато водачът се вклинява по-дълбоко.
- Задържане:Пресата достига долната мъртва точка и плъзгачът задържа напълно разтегнатата си позиция под натиска на водача.
- Работен ход:Докато остава, инструментът за щанцоване или формоване, монтиран на плъзгача, извършва операцията по пробиване, подрязване или формоване на детайла.
- Връщане:Пресата се обръща, водачът се освобождава и плъзгачът се прибира в началната си позиция чрез пружинна сила или механизъм за положително връщане.
Геометрията на ъгъла на водача на плъзгача на гърбицата, обяснена по-горе, разкрива защо прецизното шлифоване на контактните повърхности не-подлежи на обсъждане. Ако ъгълът на задвижване се отклони дори с половин градус от спецификацията, ще забележите промени в дължината на хода и промени в разпределението на силата, които се показват като вариация на размерите на вашите щамповани части.
Пролетно връщане срещу механизми за положително връщане
След като водачът се прибере, нещо трябва да изтегли плъзгача обратно в началната му позиция, преди да започне следващият цикъл на натискане. Това е мястото, където двете основни философии за връщане се разминават и изборът има реални последици за надеждността и скоростта.
Пружинното връщане е по-простият подход. Компресирани спирални пружини или азотни газови пружини съхраняват енергия по време на хода напред и я освобождават, за да избутат плъзгача, когато водачът се повдигне. Механизмът е евтин, лесен за поддръжка и напълно подходящ за умерени скорости на пресата и по-къси ходове. Ограничението? Пролетна умора. В продължение на стотици хиляди цикли силата на пружината намалява постепенно и скоростта на прибиране се забавя. При по-високи скорости на пресоване има по-малко време за обратен ход и отслабваща пружина може да не прибере напълно плъзгача преди началото на следващия цикъл. Непълното прибиране означава, че водачът -включва отново плъзгач, който не е на място, създавайки сблъсък, който може да повреди лицето на водача, да нарани износващите се пластини или да спука тялото на плъзгача.
Положителната възвращаемост използва фундаментално различен подход. Вместо да разчита на съхранената пружинна енергия, механична връзка, често блок на петата или уловен връщащ механизъм, физически дърпа плъзгача назад, когато пресата се отваря. Прибирането е синхронизирано със самото движение на пресата, така че се случва със същата скорост и до същата позиция, независимо от броя на циклите или скоростта на пресата. Няма влошаване с течение на времето, тъй като силата на връщане се генерира механично, а не от консумативен пружинен елемент.
Когато сравнявате възвратна пружина и гърбица с положително връщане, компромисите се свеждат до изискванията на приложението:
| Критерий | Пролетно завръщане | Положителна възвращаемост |
|---|---|---|
| Последователност на прибиране във времето | Разгражда се като пролетна умора | Постоянно, механично задвижвано |
| Подходяща максимална скорост на пресата | Ниска до умерена (риск от непълно връщане при висок SPM) | Възможност за висока скорост с постоянен синхрон |
| Сложност и цена | По-ниски първоначални разходи, по-прост дизайн | По-висока цена, допълнителни компоненти |
| Интервал на поддръжка | Пружините изискват периодична проверка и подмяна | По-дълги интервали, по-малко износени елементи |
| Риск от непълно прибиране | Увеличава се с броя на цикъла и скоростта | Ефективно елиминиран |
За производство с голям{0}}обем, работещо с повишени удари в минута, положителната възвращаемост често е посоченият избор, точно защото премахва променлива от уравнението. Не залагате на това, че състоянието на пружината ще остане адекватно през производствен цикъл от 500 000 цикъла. Самото движение на пресата гарантира пълно прибиране всеки път, което означава последователно задействане на водача, равномерно разпределение на износването и предвидимо време на гърбицата в сравнение с други станции за матрица.
Тази разлика в надеждността е една от причините механизмите за положително връщане да се появяват толкова често във високо-качествените гърбични модули за матрици за щамповане. Първоначалните разходи са по-високи, но печалбата е намален риск от повреди,-свързани с времето и по-предсказуем график за поддръжка през целия живот на матрицата.
Разбира се, разбирането как силата се превръща в движение и как плъзгачът се връща е само част от картината на спецификацията. Кулачните модули се предлагат в набор от конфигурации, от компактни комплекти, притиснати в стегнати обвивки на матрицата, до тежко-мощни модули, създадени за пробиване с голям-тонаж. Съпоставянето на правилната конфигурация с вашата специфична операция за щамповане е мястото, където започват истинските инженерни решения.
Видове камери и кога да се посочи всяка конфигурация
Не всяка камера пасва на всяка матрица. Операцията по щамповане, наличното пространство и изискванията за тонаж оформят коя конфигурация принадлежи към вашите инструменти. И все пак класификацията на камерите често се опростява в една каталожна страница, без да се обяснява кога всеки тип всъщност има смисъл. Разбирането на разликите между -монтирания на матрицата и въздушния гърбичен модул и знанието как се сравняват стандартните, тежко-натоварените и компактните версии, ви дава по-ясен път към решенията за спецификация, които се задържат в производството.
-Монтирани на матрица срещу въздушни камери
Най-фундаменталното разграничение между видовете гърбични единици за прогресивни щанци е мястото, където монтажът живее спрямо комплекта щанци.
Монтирани-камерни модули се завинтват директно в обувката на матрицата, обикновено долната обувка, и работят като самостоятелни{1}}възли. Водачът, плъзгачът, фиксаторът, износващите се плочи и механизмът за връщане са поставени в един компактен пакет, който се монтира със стандартни крепежни елементи и щифтове. Тъй като всичко се съдържа в обвивката на матрицата, монтираните на матрицата -единици пътуват с инструментите по време на съхранение, настройка и смяна. Те са изборът по подразбиране, когато операцията може да бъде изпълнена в рамките на наличното пространство на матрицата и необходимата дължина на хода се вписва в номиналния ход на уреда.
Въздушни камери, понякога наричанилетящи камери, вземете различен подход. Подвижният модул на плъзгача на гърбицата се монтира върху горната обувка на матрицата и се премества нагоре и надолу с пресовия бункер. Тази позиция за монтаж освобождава място на долната обувка за други компоненти като повдигачи, пръсти за прехвърляне или допълнителни станции. Въздушните гърбици обикновено се специфицират, когато трябва да достигнете трудни зони на детайла, когато изискването за ход надвишава това, което монтиран-модел може да достави в наличния отпечатък, или когато долната матрица е твърде претъпкана, за да побере конвенционален модул.
Кога избирате едно пред друго? Монтирани-уреди отговарят на повечето стандартни операции за странично пробиване, подрязване и формоване, където пространството позволява. Въздушните гърбици печелят своето място в сложни прогресивни матрици с тясно разстояние между станциите, в приложения, изискващи странично пробиване на дълбоко-изтеглени части, или когато недвижимата част на долната-обувка вече е изразходвана от повдигачи и пилоти. Компромисът е, че въздушните модули добавят сложност към горната матрица и изискват по-внимателно внимание към синхронизирането спрямо прогресията на лентата.
Стандартни, тежки-натоварвания и компактни конфигурации
В рамките както на -категориите, монтирани на матрица, така и на въздуха, гърбичните модули се диференцират допълнително по своя капацитет на натоварване и физически размер. Избирането на правилния клас означава балансиране на три променливи: колко сила изисква операцията, колко далеч трябва да измине плъзгачът и колко място имате в матрицата.
Стандартните гърбични модули покриват най-широката гама от ежедневна работа по щамповане. Те предлагат умерен капацитет на тонажа, типични дължини на хода и отпечатък, който се вписва удобно в повечето прогресивни и трансферни оформления на матрици. За по-голямата част от операциите по пробиване и леко подстригване при щамповане на автомобили и уреди стандартните модули се справят със задачата без-прекомерно проектиране на решението.
Тежко{0}}ексцентричен възел за щамповане с голям тонаж е изграден с по-дебели секции на тялото, по-широки контактни зони на износваща се плоча и по-здрави механизми за връщане. Тези единици се специфицират, когато операцията включва рязане на по-дебел материал, оформяне на високо-стомана или извършване на големи-обрязвания по периметъра, които генерират значителни странични сили на реакция. Добавената маса и твърдост предотвратяват деформация при натоварване, поддържайки плъзгача в правилна посока по време на взискателни срезове.
В другата крайност, компактен гърбичен модул за тясно пространство на матрицата е проектиран с намалена обвивка специално за матрици, където стъпката между -станции-станции е тясна или където съседните инструменти оставят минимално пространство. Компактните модули жертват известен тонажен капацитет и дължина на хода в замяна на поставяне в пространства, които стандартните модули просто не могат да заемат. Те се появяват често в прогресивни матрици с висока-плътност, произвеждащи малки, сложни части с множество странични елементи близо една до друга.
Следната таблица обобщава как тези конфигурации се сравняват по критериите, които имат значение по време на спецификацията:
| Конфигурация | Типичен тонажен диапазон | Дължина на удара | Относителен отпечатък | Общи приложения |
|---|---|---|---|---|
| Стандартен | 5 - 30 kN | 10 - 30 мм | Среден | Страничен пиърсинг, леко подрязване, оформяне на раздели |
| Тежки-натоварвания | 30 - 150+ kN | 15 - 50 мм | Голям | Подрязване с-дебели габарити, пробиване от-стомана с висока якост, големи-срезове по периметъра |
| Компактен | 3 - 15 kN | 5 - 20 мм | малък | Прогресивни матрици с тесни{0}}стъпки, пробиване с малки елементи, ограничено формоване |
| Въздушен (летящ) | 5 - 50 kN | 10 - 40 мм | Монтирана горна-матрица | Страничен пиърсинг при дълбоко изтегляне, претъпкани долни{0}}оформления на обувката, много-ъглови операции |
Забележете, че диапазоните се припокриват. 20 kN пробивна операция в просторна матрица може да използва стандартен или компактен модул. Решението често се свежда до наличния плик и колко марж желаете за товароносимостта. Специфицирането на единица на 80% от нейния номинален тонаж вместо 95% удължава експлоатационния живот и поддържа по-строго проследяване на плъзгането във времето.
Изборът на конфигурация също взаимодейства с качествените атрибути, вградени в устройството. Компактен гърбичен модул със свободни толеранси ще се деформира по-лесно при натоварване от прецизно-изградена версия със същия размер, просто защото има по-малко материал, който да устои на деформация. Тази връзка между размер, качество на изработка и производителност е точно причината, поради която разбирането на това, което се случва вътре в гърбичния модул, компонент по компонент, има също толкова значение, колкото изборът на правилната външна конфигурация.
Критични компоненти в камерата
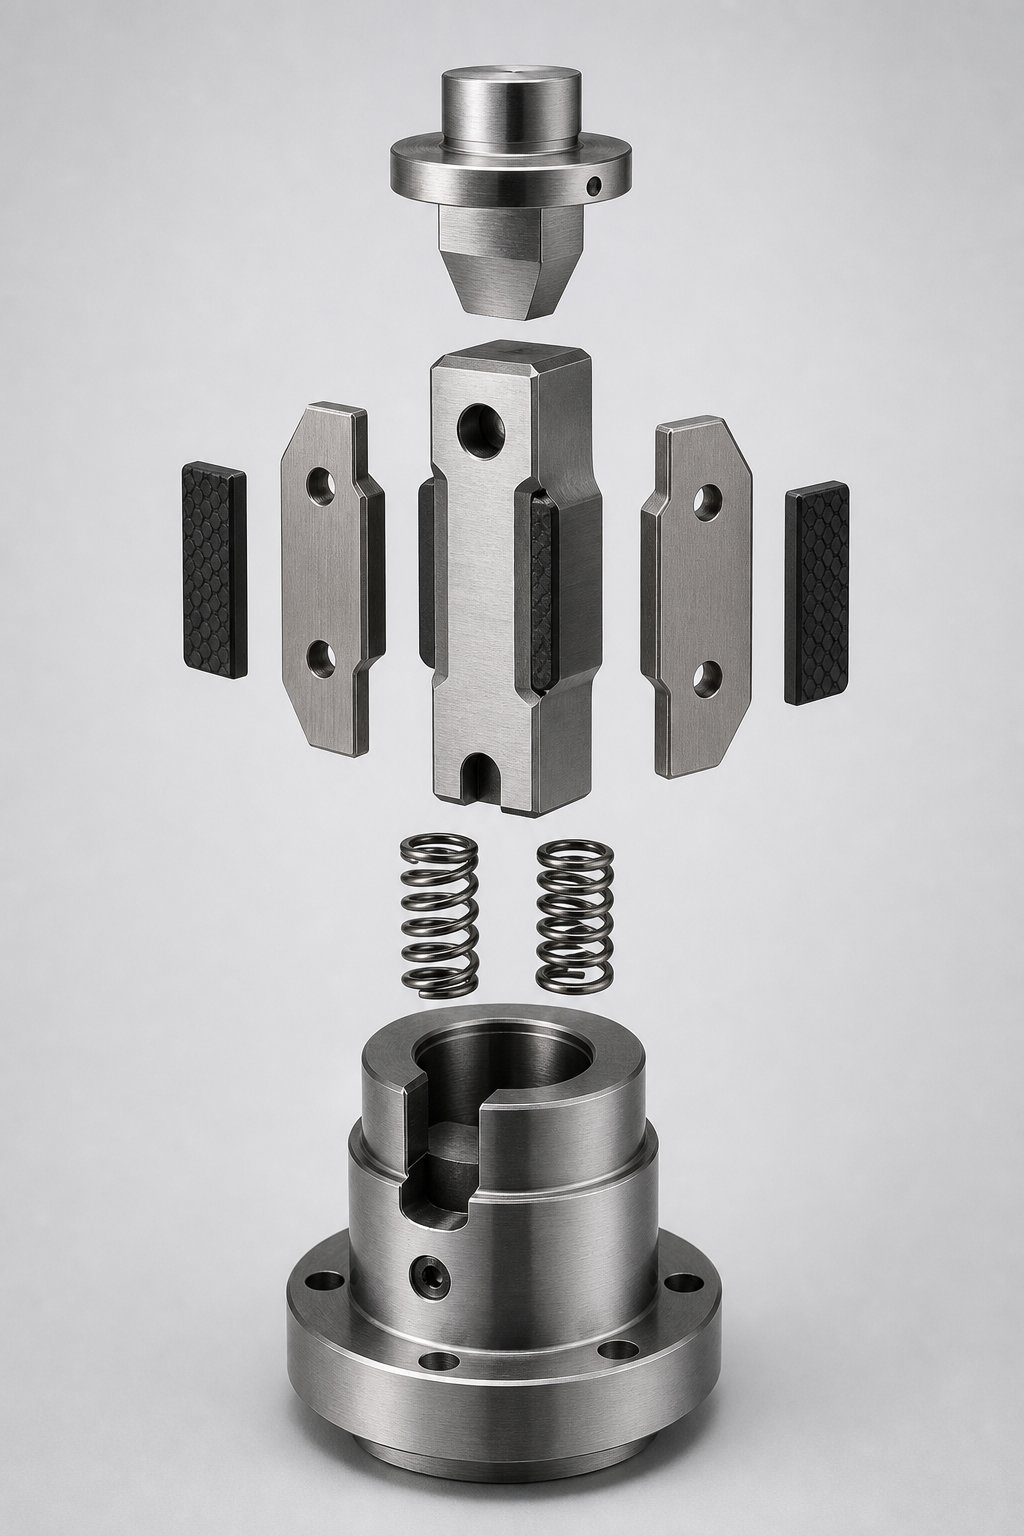
Отстранете външния корпус на който и да е гърбичен модул и ще откриете изненадващо малък брой части. И все пак всеки от тях носи специфична инженерна отговорност и качеството на всеки отделен компонент определя дали сглобката осигурява последователност на микрон-ниво или въвежда пълзящи вариации във вашите щамповани части. Знаейки какво прави всяка част и как си взаимодействат, ви дава речника да оценявате доставчиците и да диагностицирате проблемите, преди да станат скрап.
Обяснение на водача, плъзгача и фиксатора
Тези три елемента образуват структурното ядро на гърбичния блок. Всеки друг компонент съществува, за да ги поддържа, защитава или нулира.
Theшофьоре клиновиден{0}}стоманен елемент, който инициира движение. Неговата ъглова повърхност се захваща със съвпадаща повърхност на плъзгача, когато пресата се затваря, преобразувайки вертикалното движение на пресата в странична сила. Контактната повърхност на водача обикновено е прецизно-шлайфана и закалена, за да издържи на деформация при повтарящи се ударни натоварвания. Ако тази повърхност се износи или стане вълнообразна, плъзгачът вече не получава чист, последователен тласък и дължината на хода започва да варира от цикъл до цикъл.
Theслайде елементът-за извършване на работа. Той носи перфоратора, оформящата стомана или острието за подрязване и доставя този инструмент в детайла под проектирания ъгъл. Плъзгачът се движи в рамките на фиксатора върху направлявани повърхности и трябва да измине същия път, до една и съща крайна точка, всеки един ход. Тялото му е машинно обработено до строги допуски и закалено, за да устои както на движещата сила отгоре, така и на силата на реакция от детайла отдолу. Всяка промяна в размерите на плъзгача, независимо дали от износване или деформация, се показва незабавно като позиционна грешка върху щампования елемент.
Theфиксаторе корпусът, който съдържа и направлява целия комплект. Той осигурява референтните повърхности, които ограничават движението на плъзгача до една ос, абсорбира силите на монтиране, предавани към обувката на матрицата, и поддържа подравняване между пътя на водача и пътя на плъзгане. Мислете за него като за скелета на единицата. Фиксатор, обработен с хлабави хлабини на водача, позволява на плъзгача да се отклонява странично по време на работния ход, въвеждайки луфт, който разрушава повторяемостта на размерите.
Начинът, по който хлабината на гърбичния модул влияе върху качеството на частта, се свежда до простата геометрия: ако плъзгачът може да се измести дори с 0,03 mm настрани в своите водачи, ударът, който носи, се измества със същото количество. В производствен цикъл от 200 000 части тази игра нараства с износването на повърхностите и вашите Cpk числа започват да се плъзгат в грешната посока. Прецизното прилягане между драйвера на гърбичния модул, плъзгача и компонентите на фиксатора е това, което поддържа този луфт близо до нула в началото на цикъла и минимизира нарастването му с течение на времето.
Износващи плочи, възвратни пружини и графитни вложки
Освен трите основни структурни елемента, няколко поддържащи компонента защитават модула и го поддържат безпроблемно функциониращ през стотици хиляди цикъла на пресоване.
Износващите се плочи, понякога наричани гърбични листове, са тънки закалени плочи, разположени между плъзгача и фиксатора на всеки контактен интерфейс. Те служат като жертвени повърхности, абсорбиращи триенето и микро-абразията, така че прецизното-тяло на плъзгача и водачите на фиксатора да останат неповредени. Когато износващите се плочи се влошат, вие ги заменяте, вместо да шлайфате или заменяте много по-скъпия плъзгач или фиксатор. Качеството на материала, твърдостта и повърхностното им покритие пряко влияят върху продължителността на работа на устройството, преди да се нуждае от обслужване.
Графитните вложки, вградени в плъзгача или износващите се плочи, осигуряват само-смазване при приложения с висок-цикли, където течното смазване е непрактично или би замърсило детайла. Докато плъзгачът се движи възвратно-постъпателно, графитът пренася тънък твърд-смазващ филм към свързващата повърхност, намалявайки триенето и генерирането на топлина без външна поддръжка. В матрици, работещи над 30 удара в минута непрекъснато, тези вложки значително удължават живота на компонентите.
Възвратните пружини, независимо дали спирални пружини или азотни пружини, съхраняват енергия по време на хода напред и я освобождават, за да приберат плъзгача, след като водачът се освободи. При конфигурации с положително{1}}връщане механичният блок на петата замества изцяло пружинната функция. Така или иначе, механизмът за връщане трябва да осигурява постоянна сила на прибиране и време през целия живот на устройството.
Тук е обобщен всеки компонент с неговата-критична функция:
- Шофьор:Прехвърля вертикална сила на притискане към плъзгача чрез прецизен-заземен ъглов контакт; твърдостта и целостта на повърхността определят последователността на зацепване.
- слайд:Пренася работния инструмент чрез страничния ход; стабилността на размерите при натоварване диктува точността на позицията на характеристиките върху щампованата част.
- Фиксатор:Води и ограничава движението на плъзгача; хлабината на водача контролира хлабината и-дългосрочната повторяемост.
- Плочи за износване (листове на ексцентрика):Осигурете жертвени контактни повърхности с-ниско триене; степента на материала и твърдостта определят сервизния интервал, преди да е необходима подмяна.
- Графитни вложки:Осигурете само-смазване за работа с-висок цикъл; намалете топлината,-задвижвана от триене, и удължете живота на плъзгача и износващата се плоча.
- Възвратни пружини или механизъм за положително връщане:Нулирайте плъзгача в начална позиция; последователността на силата във времето определя надеждността на прибиране при скорост.
От тези поддържащи компоненти, износващите се плочи почти винаги са първите, които показват влошаване. Набраздяването, грапавостта на повърхността и намаляването на дебелината показват, че жертвеният слой върши работата си, но наближава края на живота си. Инженерите, които определят първокласни износоустойчиви пластинови материали, обикновено инструментални стомани, закалени над 58 HRC с фини повърхностни покрития, увеличават интервалите за смяна значително по-далеч от тези, използващи стандартни гърбични листове от мека-стомана.
С обяснението на вътрешните части и функции на гърбичния модул, следва естественият въпрос: какви специфични избори на материали, нива на твърдост и производствени толеранси отделят премиум сглобката от бюджетната алтернатива? Отговорът се крие в измерими инженерни критерии, които всеки инженер по инструменти може да оцени, преди да направи поръчка.
Какво прави Cam Unit високо-качество
Знаете какво има вътре в камерата и как всеки компонент допринася за производителността. Но когато две единици споделят едни и същи външни размери и степен на ход, какво оправдава едната да струва значително повече от другата? Разликата се изразява в избора на материал, дълбочината на топлинна обработка, качеството на повърхността и производствените толеранси, нито едно от които не се вижда отвън. Да знаете как да оцените качеството на гърбичния модул за матрици за щамповане означава да погледнете отвъд спецификациите на каталога и в металургията и прецизността на обработка, които определят реалния-световен експлоатационен живот.
Материали, твърдост и повърхностни обработки, които определят качеството
Корпусът и плъзгачът на гърбичния модул издържат на повтарящи се цикли на въздействие с високо-натоварване, понякога милиони от тях през производствения живот на матрицата. Стандартните единици често използват конвенционална инструментална стомана с-закаляване до умерени нива на HRC. Премиум модулите започват с-отлети или ковани корпуси от легирана стомана, които предлагат превъзходна зърнеста структура и устойчивост на умора, преди каквато и да е топлинна обработка дори да започне.
Що се отнася до високо{0}}качествените спецификации на материала и твърдостта на гърбичния модул, ето какво разделя нивата:
- Слайд тела:Закалено- до 58-62 HRC върху контактните повърхности, като същевременно се запазва здрава, пластична сърцевина. Тази комбинация е устойчива на повърхностно износване, без да става крехка при ударно натоварване.
- Драйвери:Напълно -закален до 56-60 HRC с прецизно шлифовани ъглови повърхности. Контактната повърхност трябва да издържа на деформация при милиони цикли на зацепване, без да се развива вълнообразност.
- Водачи на фиксатора:Закален до 54-58 HRC и шлифован до огледално качество, минимизиране на триенето срещу плъзгача и намаляване на износването на лепило.
- Носещи плочи:Високо{0}}бързорежещи инструментални стомани или стомани от прахова металургия, закалени над 60 HRC, осигуряващи жертвен слой, който издържа значително по-дълго от алтернативите на меката-стомана.
Повърхностните обработки повишават производителността още повече. Плазменото азотиране създава азот-дифузионен слой под повърхността, увеличавайки твърдостта и устойчивостта на износване без изкривяване на размерите. Изследвания върху-закалени хром-манганови стомани показват, чедуплексно плазмено азотиране, последвано от DLC покритиеможе да увеличи живота на умора с над 85% при условия на раздразнение, точният тип повтарящ се плъзгащ контакт, който изпитват повърхностите на гърбичния модул. Азотираният слой осигурява подсилване на твърдостта на повърхността, докато DLC покритието върху износващите се повърхности на гърбичния модул осигурява ултра-твърд горен слой с ниско-триене с изключителна химическа стабилност.
DLC или диамантено-въглеродните покрития са особено подходящи за приложения с високо-цикъл на гърбицата. Тези аморфни въглеродни филми съчетават sp3 (подобни на диамант-) и sp2 (подобни на -графит) свързващи структури, като постигат стойности на повърхностна твърдост, надвишаващи 1300 HV, като същевременно поддържат коефициенти на триене само 0,1. За плъзгачи на гърбичния модул, работещи с 40+ удара в минута без течно смазване, DLC намалява генерирането на топлина и износването на лепило върху водещите повърхности, които определят позиционната точност.
Азотирането само по себе си предлага разход{0}}ефективно средно положение. Процесът дифундира азот в стоманения субстрат при температури около 450-550 градуса по Целзий, създавайки закален корпус без промените в размерите, свързани с конвенционалното карбуризиране. За гърбичните модули това означава, че компонентите могат първо да бъдат окончателно обработени и след това азотирани, като се запазва прецизната геометрия, установена по време на шлайфане.
Производствени толеранси и стандарти за точност
Качеството на материала определя тавана за издръжливост. Производствените допуски определят тавана за точност. Плъзгач, изработен от най-добрата инструментална стомана, все още произвежда непоследователни части, ако водещите му повърхности са шлифовани до хлабави спецификации.
Стандартите за производствени толеранси на Cam единица варират значително в различните нива на качество. Устройствата със стандартен-клас обикновено поддържат толеранси на размерите от плюс или минус 0,05 mm на критичните водещи повърхности. Това е достатъчно за много приложения, но позволява до 0,1 mm обща промяна на позицията между плъзгача и неговия корпус. Премиум модулите затягат този прозорец до плюс или минус 0,03 мм или по-добре, като намаляват допустимата вариация с 40% и директно подобряват консистенцията на размерите на щампованата част.
Откъде идва тази прецизност?Прецизно шлайфанеизползването на CNC-контролирани повърхностни и цилиндрични шлифовъчни машини постига под-микронна повторяемост върху закалени стоманени компоненти. Шлифовъчните дискове CBN (кубичен борен нитрид) поддържат формата си при рязане на закалени инструментални стомани над 58 HRC, осигурявайки постоянни размерни и геометрични толеранси в производствените партиди. Прецизното шлайфане на кулачковия модул и обработката на повърхността работят заедно тук: компонентът първо се втвърдява, след което се завършва-шлайфа до крайни размери, като се гарантира, че геометрията, която измервате, е геометрията, която работи в матрицата.
Освен допустимите отклонения на размерите, геометричните допустими отклонения имат еднакво значение. Плоскостта на опорните повърхности на плъзгача, успоредността между противоположните водещи повърхности и перпендикулярността на работната повърхност спрямо оста на движение влияят върху това колко чисто се движи плъзгачът по време на своя ход. Плъзгач, който е с правилни размери, но геометрично изкривен, ще се закачи, ще генерира неравномерно износване и ще се отклони от-оста си под натоварване.
Повърхностното покритие на направляващите и контактните повърхности също разделя нивата на качество. Шлифована повърхност с Ra 0,2 микрометра генерира по-малко триене и разпределя натоварването по-равномерно от тази, завършена до Ra 0,8 микрометра. По-малкото триене означава по-малко топлина, по-малко топлина означава по-малко топлинно разширение по време на непрекъсната работа, а по-малкото разширение означава по-строга позиционна последователност през производствената смяна.
Следната таблица консолидира тези показатели за качество в рамка за оценка, на която можете да се позовавате, когато сравнявате доставчици на камери:
| Индикатор за качество | Стандартен клас | Премиум клас | Защо има значение |
|---|---|---|---|
| Толеранс на размерите (водещи повърхности) | +/- 0.05 мм | +/- 0.03 mm или по-плътно | Директно ограничава постижимата точност на щампованата част |
| Твърдост на плъзгащата се повърхност | 50-55 HRC | 58-62 HRC (закален) | Устойчив на износване и поддържа геометрията в продължение на милиони цикли |
| Твърдост на лицевата страна на водача | 52-56 HRC | 56-60 HRC | Предотвратява деформация при повтарящи се удари |
| Повърхностна обработка | Никакво или основно азотиране | Plasma nitriding + DLC or advanced nitriding | Удължава живота на износване, намалява триенето, подобрява устойчивостта на умора |
| Повърхностно покритие (Ra) | 0.6 - 0.8 микрометра | 0.1 - 0.3 микрометра | По-ниско триене, по-малко топлина, по-равномерно разпределение на натоварването |
| Материал на тялото | Конвенционална инструментална стомана | Инвестиционна{0}}лята или кована легирана стомана | Превъзходна устойчивост на умора и зърнеста структура |
| Очакван живот на цикъла преди обслужване | 200,000 - 500,000 цикъла | 800,000 - 2,000,000+ цикъла | По-малко прекъсвания, по-ниски общи разходи за поддръжка |
Използвайте това като свой контролен списък. Когато доставчик цитира гърбичен модул, попитайте за специфичните стойности на твърдост на плъзгача и водача, класа на толерантност на водещите повърхности, дали е приложена някаква повърхностна обработка и до каква спецификация на повърхностното покритие са шлифовани контактните зони. Тези четири точки от данни ви казват повече за-производителността в реалния свят, отколкото който и да е тонаж или дължина на хода сами по себе си.
Един гърбичен модул, създаден по първокласни стандарти, струва повече предварително. Но когато матрицата ви работи с 35 удара в минута, създавайки критични за безопасността-автомобилни скоби, разликата между 300 000 цикъла до първото обслужване и 1 200 000 цикъла не е академична. Това е разликата между две непланирани спирания на тримесечие и нула. Качеството, вградено в материалите на уреда, топлинната обработка и прецизността на машинната обработка, се отплащат с време за работа, консистенция на частите и намален процент брак.
Тези качествени атрибути обаче не съществуват изолирано. Тяхната стойност се материализира само когато правилната конфигурация на гърбичния модул отговаря на правилното приложение за щамповане. Съвпадението на типа единица с типа операция, тонажа и наличното пространство на матрицата е мястото, където решенията за спецификация се обединяват в работещ дизайн на матрицата.
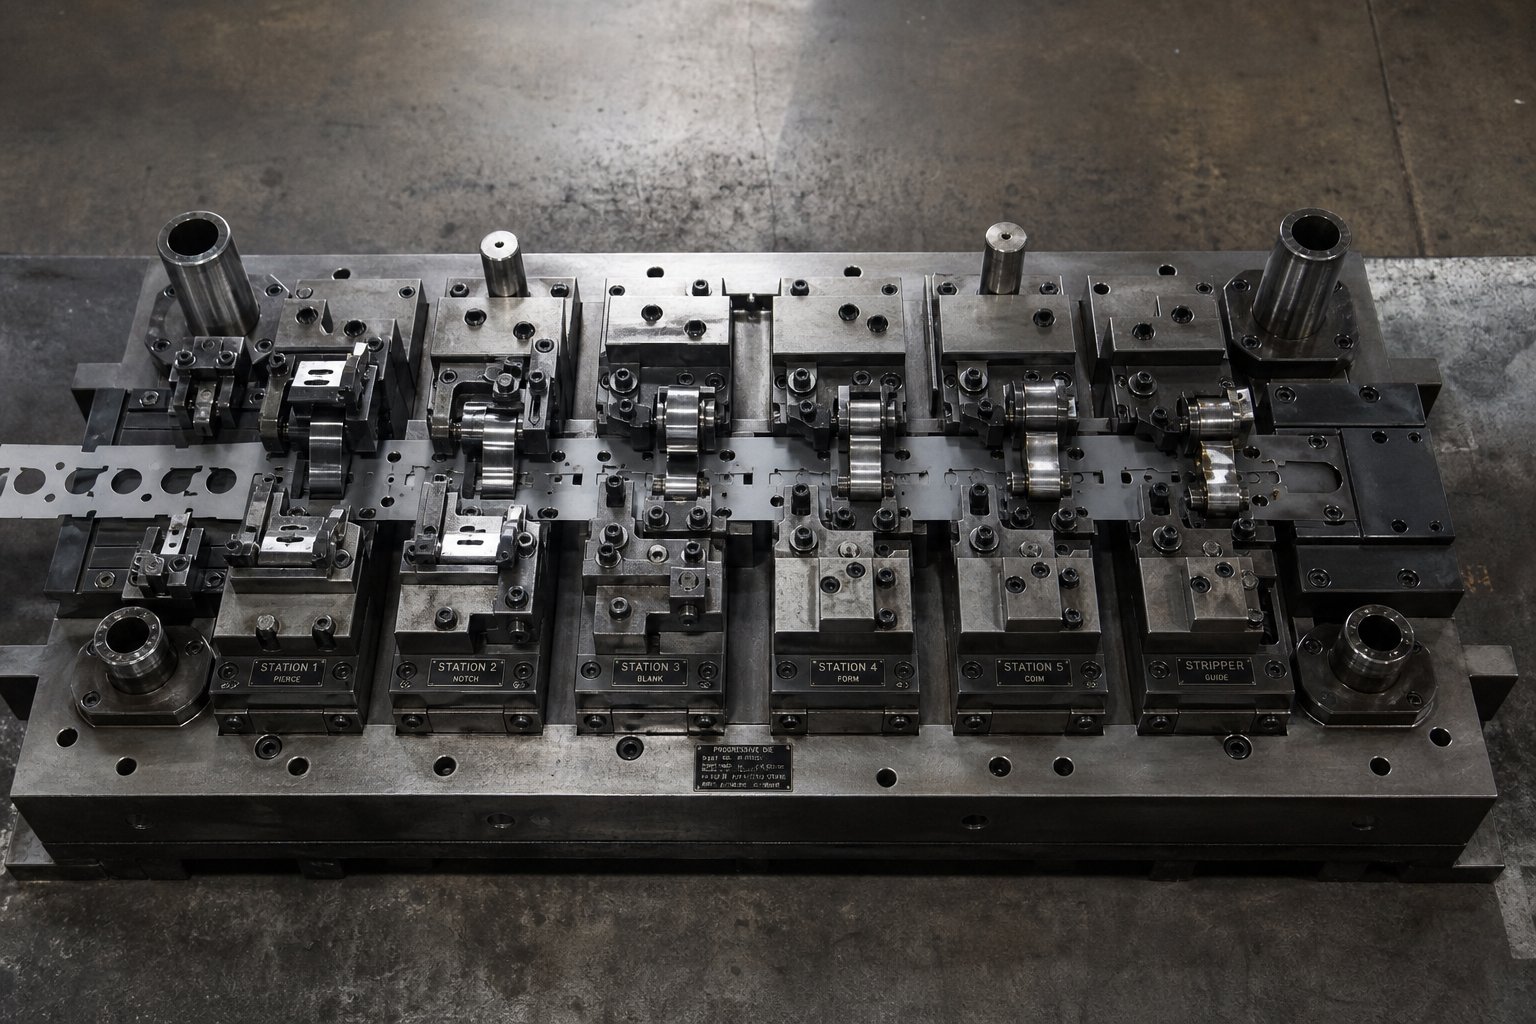
Съвпадение на типа кулачков модул с вашето приложение за щамповане
Да знаете как изглежда качеството вътре в гърбичния модул е само половината от уравнението. Другата половина е изборът на правилната конфигурация за вашата конкретна операция по щамповане. Перфектно изграденият гърбичен модул все още не се представя добре, ако не отговаря на работата, която трябва да върши. Пробождането, оформянето и подрязването поставят различни механични изисквания към плъзгача, задвижващия механизъм и фиксатора и тези изисквания трябва да определят вашите спецификационни решения от самото начало.
Избор на кулачкови модули за операции по пробиване, формоване и подрязване
Всяка операция по щамповане натоварва гърбичния възел по различен начин. Разбирането как да изберете гърбичен модул за операция по пробиване спрямо станция за формоване или подрязване започва с разпознаването на това, което изпитва плъзгачът по време на работния ход.
Пробождането генерира внезапна реакция с висока -магнитност в момента, в който ударът пробие листа. Плъзгачът трябва да издържа на това ударно натоварване, без да се отклонява странично или да се отклонява от позицията на отвора. Твърдостта и минималната хлабина са доминиращите изисквания. Тежко-натоварен или стандартен модул с първокласни толеранси на водачите се справя най-добре с това, защото поддържа удара по оста през пробива.
Операциите за формиране се държат по различен начин. Плъзгачът изтласква материала във форма прогресивно, изисквайки контролирано движение на хода и стабилен период на престой при пълно разтягане, докато формованата стомана държи детайла срещу кухината на матрицата. Силата се натрупва постепенно, вместо да се увеличава, но плъзгачът трябва да поддържа позиционна точност по време на целия ход, а не само в един момент-на удар. Постоянното задържане под натоварване е критичният атрибут тук.
Подрязването попада някъде между тях. Острието за подрязване реже материала по определен ръб и силата на рязане трябва да остане постоянна от началото на рязането до края. Ако плъзгачът се огъва или трака по време на-ход, ръбът на подстригването развива вълнообразност или неравномерно изпъкналост. Спецификацията на гърбичния модул за щанци за подстригване трябва да дава приоритет на гладкото движение, равномерното подаване на сила и достатъчен тонаж за завършване на рязането без колебание.
Следната таблица съпоставя всеки тип операция с най-важните атрибути на конфигурацията на гърбицата, класа на тонажа и качеството:
| Тип операция | Препоръчителна конфигурация | Клас на тонажа | Критични качествени атрибути |
|---|---|---|---|
| Пиърсинг (дупки, слотове) | Стандартен или тежък-натоварен,-монтиран на матрица | Средно към високо | Maximum rigidity, minimal backlash, shock-load resistance |
| Оформяне (огъвания, фланци, щампи) | Стандарт с положителна доходност | Ниска до средна | Контролирано задържане, последователна крайна точка на хода, плавен ход |
| Подстригване (рязане на ръбове, подрязване по периметъра) | Тежки-натоварвания или стандартни,-монтирани на матрица | Средно към високо | Равномерна сила по време на рязане,-свободно движение, стабилност при плъзгане |
| Много{0}}ъгълен пиърсинг | Антена (летяща камера) | Среден | Ъглова гъвкавост, хлабина на горната-матрица, прецизност на времето |
| Комбиниран пиърс и форма | Издръжлив-с удължен ход | високо | Товароносимост за последователни сили, задържане плюс пробив с един ход |
Забележете, че както пробиването, така и подстригването клонят към по-високи класове на тонажа, но по различни причини. Пиърсингът се нуждае от мигновена сила, за да среже материала чисто, докато подрязването се нуждае от продължителна сила върху по-дълъг режещ ръб. Гърбичният модул трябва да бъде оразмерен за пиковото потребление във всеки случай.
Тонаж, ход и пространствени ограничения като критерии за избор
С вида на операцията, който ръководи вашата обща посока, процесът на практическа спецификация стеснява избора до конкретна единица. Това е вашето ръководство за избор на тонаж и ход на гърбичния модул, дестилирано в повторяема последователност, която работи за всяка операция на страничната матрица.
- Изчислете необходимата сила на гърбицата:Започнете с геометрията на детайла и свойствата на материала. За пробиване умножете периметъра на среза по дебелината на материала и якостта на срязване. За подстригване използвайте същата формула по дължината на линията за подстригване. За формоване преценете силата от дължината на огъване, дебелината на материала и якостта на опън. Добавете 20-25% граница на безопасност, за да отчетете вариациите на материала, несъответствието на смазване и износването на инструмента с течение на времето.
- Определете дължината на хода:Измерете дълбочината на елемента, която трябва да измине поансонът или стоманената форма, за да завърши операцията, след това добавете разстояние за приближаващо разстояние (обикновено 3-5 mm преди контакт) и преход, ако е приложимо. Общата сума се превръща във вашия минимален необходим ход на гърбицата.
- Проверете обвивката на пространството:Измерете наличния джоб в обувката на матрицата, където ще се монтира гърбичният модул. Вземете под внимание съседните инструменти, хлабините на демонтажа и всички повдигащи или пилотни механизми наблизо. Размерите на държача на уреда плюс всички необходими хлабини за монтаж трябва да се поберат в тази обвивка без смущения.
- Проверете съвместимостта на времето за натискане:Уверете се, че наличният ход на пресата осигурява достатъчен ход на зацепване на водача, за да произведе необходимия ход на гърбицата при проектирания ъгъл на водача. Ако пресата падне отдолу, преди водачът да се захване напълно, плъзгачът няма да достигне пълен ход.
- Оценете пригодността на механизма за връщане:За скорости на пресата над 25-30 удара в минута, преценете дали възвръщаемата пружина може надеждно да прибере плъзгача в рамките на наличния времеви прозорец. Ако не, посочете положителна доходност.
- Потвърдете маржа на тонажа:Изберете единица, оценена за поне 125% от изчислената ви необходима сила. Работата на гърбичния модул при или близо до максималната му мощност ускорява износването и намалява сервизния интервал между събитията за поддръжка.
Изборът на размер на гърбичния модул за ограничения на пространството на матрицата често включва итерация между стъпки три и шест. Може да откриете, че единицата с адекватен тонаж е твърде голяма за наличното пространство или че компактната единица, която пасва, няма достатъчен капацитет на сила. Това е мястото, където конфигурационните компромиси стават реални инженерни решения, а не каталожни селекции.
При сложни проекти за матрици, особено тези с множество гърбични станции, тесни хлабини или необичайни модели на потока на материала, стандартните каталожни единици понякога не могат да задоволят всички ограничения едновременно. Персонализираната интеграция става необходима, когато операцията по щамповане изисква комбинация от обвивка на гърбицата, ход или тонаж, които са извън стандартните предложения. За проект-тежки проекти, включващи структура на матрицата, взаимодействие на компоненти, оптимизиране на хлабините и потока на материала, работата с инженерен партньор, който разбира целия контекст на матрицата, а не само гърбичния модул в изолация, предотвратява скъпи цикли на редизайн. Инженерите по инструментална екипировка, които оценяват персонализираната интеграция на гърбичния модул в рамките на сложни структури на матрицата, могат да се консултират с ресурси катоРешенията на YICHEN за матрици за щамповане, където експертният опит в дизайна на матрицата се простира върху съображения за структура, компоненти, хлабина и материален поток, които взаимодействат с избора на гърбичния модул.
Независимо дали в крайна сметка получавате каталожна единица или персонализирано решение, последователността от спецификации по-горе поддържа решението основано на измерими критерии. Силата, ударът и пространството са количествено измерими. Когато обвържете избора си с тези числа, а не с навика или познаването на марката, камерата, която инсталирате, има най-добрия шанс да работи надеждно от първото попадение до милионното.
Поставянето на правилната единица в зарчето обаче е само началото. Начинът, по който това устройство се монтира, подравнява и проверява по време на изграждането на матрицата, определя дали прецизността, проектирана в неговите компоненти, действително се превръща в прецизност в цеха.
Най-добри практики за инсталиране и подравняване на Cam Units
Един гърбичен модул, изграден с първокласни толеранси и закален за точни спецификации, все още се проваля, ако е инсталиран лошо. Прецизното шлифоване на тези компоненти по време на производството се превръща в прецизност на пресата само ако процедурата за монтаж запазва всяка геометрична връзка, предвидена от дизайнера. И все пак ръководството за инсталиране рядко се обсъжда подробно. Производителите на матрици често разчитат на племенни познания, предавани между ветерани в инструменталната зала, и когато тези познания имат пропуски, последствията се проявяват като преждевременно износване, непоследователни размери на частите и мистериозни проблеми с времето, които се противопоставят на диагностиката.
Процедурата за подравняване на инсталацията на гърбичния модул е важна, защото дори малки грешки се увеличават при повтарящо се натоварване. Водач, който контактува с плъзгача на 0,05 mm извън-центъра при първия ход, го контактува на 0,05 mm извън-центъра при всеки ход и този-едностранен модел на натоварване ускорява износването от едната страна на водещите повърхности, докато другата страна работи без натоварване. Над 500 000 цикъла, това, което започна като фино разместване, се превърна в измерим проблем с хлабината.
Монтажни процедури и изисквания за подравняване
Правилното монтиране на гърбичния модул следва съзнателна последователност. Бързането през него или пропускането на стъпките за проверка води до проблеми, които се разкриват едва след като производството е започнало и времето за престой става скъпо.
Въртящ момент и последователност на болтовете.Фиксаторите на гърбичния модул се монтират към обувката на матрицата с прецизни винтове с вътрешен ключ, обикновено четири до осем в зависимост от размера на модула. Затягането на тези крепежни елементи следва последователност на кръстосан-модел, подобно на затягане на цилиндрова глава, за да се разпредели равномерно силата на затягане в основата на фиксатора. Неравномерният въртящ момент на болта изкривява микроскопично тялото на фиксатора, притискайки плъзгащите водачи от едната страна и отваряйки хлабината от другата. Стойностите на въртящия момент трябва да отговарят на спецификацията на производителя на гърбичния модул, обикновено в диапазона от 40-80 Nm за стандартни модули, а калибрираният динамометричен ключ не подлежи на обсъждане.
Регистрация на дюбелен щифт.Болтовете захващат модула на място, но дюбелите установяват повтаряща се позиция. Два прецизни дюбелни щифта, притиснати в разширени отвори както в основата на фиксатора, така и в обувката на матрицата, фиксират X-Y позицията на гърбичния модул, така че да се връща на точно същото място всеки път, когато матрицата се разглобява и сглобява отново за поддръжка. Без дюбелни щифтове модулът се измества леко по време на всяка преинсталация и подравняването на драйвера-към-плъзгача се променя всеки път. Разширените отвори трябва да бъдат машинно обработени до толеранс H7 с пробен-монтиран и проверен гърбичен модул преди окончателното закрепване.
Подложки за височината на захващане на водача.Регулирането на височината на зацепване на водача на гърбичния модул е една от най-пренебрегваните стъпки в процеса на изграждане. Задвижващият механизъм, монтиран на горната матрица, трябва да контактува със съединителната повърхност на плъзгача в точно правилната точка на хода на пресата. Ако зацепването започне твърде рано, плъзгачът достига пълен ход преди долната мъртва точка и остава под прекомерна компресия. Ако зацепването започне твърде късно, плъзгачът може да не достигне пълен ход, преди пресата да се обърне, което води до незавършена работна операция.
Шимирането извършва тази корекция. Прецизно шлифовани подложки, поставени между монтажната повърхност на драйвера и горната обувка на матрицата, повдигат или спускат началната позиция на драйвера с контролирани стъпки, обикновено налични на стъпки от 0,1 mm. Целта е да се постигне пълен ход на плъзгача точно в или точно преди долната мъртва точка, с 1-2 мм преход, вграден в геометрията на водача, за да се гарантира, че плъзгачът достига крайната си точка, без да се разчита на последната част от хода на пресата.
Несъответствието между водача и плъзгача е единственият най-често срещан източник на преждевременна повреда на гърбичния модул. Когато наклоненото лице на водача не се срещне точно със свързващата повърхност на плъзгача, натоварването се концентрира върху единия ръб, вместо да се разпределя по цялата ширина на контакта. Това натоварване на ръба генерира локализирана топлина, ускорява износването на повърхността и в крайна сметка може да отчупи закалените контактни повърхности. Решението е внимателна проверка на подравняването по време на изграждане на матрицата: посинете контактната повърхност на драйвера, затворете матрицата бавно на ръка и проверете шаблона на контакт върху плъзгача. Пълният, равномерен контакт по ширината потвърждава правилното подравняване. Модел, изместен на една страна, показва, че драйверът или плъзгачът трябва да се препозиционират.
Често срещани грешки при настройка, които компрометират производителността на камерата
Дори опитни производители на матрици понякога изпадат в грешки при настройката, които влошават производителността на гърбичния модул. Това са често срещаните грешки при настройката на гърбичния модул в матриците за щамповане, които представляват по-голямата част от преждевременните сервизни обаждания:
- Недостатъчно разстояние между гърбичния модул и съседните компоненти на матрицата.Cam модулите генерират топлина по време на работа и леко се разширяват. Ако съседните поансони, повдигачи или оголващи плочи са разположени твърде близо, топлинният растеж създава смущения. Плъзгачът може да се закачи наполовина през хода си или корпусът на фиксатора може да влезе в контакт със съседни инструменти, предавайки вибрации, които ускоряват износването. Поддържайте минимум 2-3 mm луфт от всички страни на обвивката на гърбичния модул и проверете динамично хлабината, като пуснете пресата на работна скорост и проверите за следи от свидетели.
- Неправилно предварително натоварване на възвратните пружини.Възвратните пружини трябва да бъдат предварително натоварени до определена компресирана дължина при монтажа, така че да осигурят адекватна сила на прибиране от първия ход. Под-предварително натоварените пружини позволяват на плъзгача да пълзи напред по време на фазата на връщане, особено при по-високи скорости на натискане. Прекомерно{3}}предварително натоварените пружини добавят ненужно съпротивление към хода напред, увеличавайки износването на водача и намалявайки наличната работна сила при плъзгача. Следвайте точно определената от производителя свободна дължина и инсталирана дължина и проверете с дебеломер, преди да затворите матрицата.
- Несъответствие на ъгъла на зацепване на водача.Ъгълът на водача и ъгълът на свързващата повърхност на плъзгача трябва да са идентични. Ако матрицата е създадена с резервен драйвер, който не отговаря точно на оригиналната спецификация, или ако драйверът е бил повторно шлифован под малко по-различен ъгъл, геометрията на зацепване се променя. Дори несъответствие от половин-градус създава контакт с линия вместо контакт с цялото-лице, концентрирайки напрежението и ускорявайки разграждането на повърхността. Винаги проверявайте включения ъгъл на резервните драйвери с прецизен транспортир или синусоидална лента преди инсталиране.
- Пренебрегване на проверката на времето на гърбицата спрямо други станции за матрица.В прогресивна матрица с множество гърбични модули или cam-задействани операции в съседство с конвенционалните вертикални станции, времето има значение. Ако ходът напред на един гърбичен модул се припокрива с цикъла на повдигане на лентата, плъзгачът може да се сблъска с лентата или да попречи на задействането на пилота. По същия начин, ако две гърбични единици от противоположните страни на лентата се задействат в малко различни моменти, асиметричните сили могат да изместят лентата извън-центъра. Проверката на времето изисква бавно-завъртане на пресата през целия й ход и наблюдение на последователността на събитията на всяка станция. Всяко смущение или припокриване изисква пренастройка или коригиране на точките за захващане на водача.
Последствията от тези грешки варират от досадни до катастрофални. Неравномерното износване скъсява сервизните интервали и въвежда прогресивно отклонение на размерите в щампованите части. Непълен ход означава, че елементите не са напълно оформени или дупките не са пробити добре, генерирайки скрап. Смущението във времето може да срине компонентите на инструмента заедно, потенциално унищожавайки поансони, гърбици или самата матрица с един удар.
Проверка чрез тестов цикъл.Най-надеждният начин да потвърдите правилната инсталация е да измерите действителния ход на плъзгача по време на тестов цикъл и да го сравните със спецификацията на уреда. Поставете циферблатен индикатор или LVDT сензор срещу плъзгащата се повърхност, натискайте бавно няколко пълни хода и запишете общото разстояние на изминаване. Той трябва да съответства на номиналния ход в рамките на 0,05 mm. Ако ходът е кратък, височината на зацепване на водача трябва да се регулира. Ако движението варира от ход до ход, потърсете разхлабени монтажни болтове, недостатъчно захващане на дюбелния щифт или чужд материал в плъзгащите водачи.
Знаейки как да проверите синхронизирането на гърбичния модул в прогресивна матрица, разширява този същия{0}}базиран на индикатор подход към времевата област. Монтирайте индикатори на няколко гърбични станции едновременно, завъртете пресата на бавна скорост и проверете дали всяка единица достига пълно разтягане при правилния ъгъл на коляното спрямо долната мъртва точка. Документирайте тези времеви стойности по време на първоначалното изграждане, така че да служат като базова линия за бъдещи сравнения на поддръжката.
Правилната инсталация е-еднократна инвестиция на внимание, която дава дивиденти за целия производствен цикъл. Но дори перфектно монтиран гърбичен модул в крайна сметка се износва. Разпознаването кога износването е напреднало достатъчно, за да повлияе на качеството на частта, и разбирането как първоначалните избори на качество влияят върху това колко време отнема това, свързва дисциплината при инсталиране с по-широкия въпрос за разходите за жизнения цикъл.
Поддръжка, жизнен цикъл и обща цена на притежание
Един гърбичен модул, който е бил перфектно монтиран преди шест месеца, не остава перфектен завинаги. Всеки ход на пресата генерира триене, топлина и микро-абразия по плъзгащите водачи, износващите се плочи и контактните повърхности на водача. Въпросът не е дали гърбичният модул в крайна сметка ще се нуждае от обслужване, а колко време работи, преди влошаването да засегне вашите щамповани части и колко ви струва този интервал при престой и компоненти за подмяна през целия живот на матрицата.
Индикатори за износване и очаквания експлоатационен живот
Улавянето на гърбичния модул на излизане, преди да произведе скрап, започва с разпознаването на видимите признаци на влошаване. Не се нуждаете от екзотични инструменти за повечето от тези проверки, а само от дисциплинирани рутинни проверки и разбиране на това как изглежда нормалното спрямо това, което сигнализира за проблем.
Увеличен луфт в плъзгача.Това често е най-ранният измерим симптом. Тъй като водещите повърхности и износващите се плочи ерозират, луфтът между плъзгача и фиксатора нараства. Това, което започна като 0,01 mm обща хлабина при монтажа, може да пълзи до 0,05 mm или повече след няколкостотин хиляди цикъла. Измерването и проверката на хлабината на гърбичния модул са лесни: монтирайте циферблатен индикатор срещу плъзгача, перпендикулярен на оста му на движение, приложете лек страничен натиск и измерете общото отклонение. Всяка стойност, надвишаваща допустимата спецификация на производителя за хлабина, означава, че уредът трябва да бъде подменен на износващата се плоча или да се ремонтира водещата повърхност.
Видими набраздявания върху плочите за износване.Издърпайте гърбичния модул по време на планирано събитие за поддръжка на матрицата и прегледайте повърхностите на износващите се пластини при добро осветление. Лекото, равномерно полиране е нормално и показва здравословно проникване. Дълбоки вдлъбнатини, насочени драскотини или локализирано отстраняване на материал показват навлизане на замърсяване, повреда на смазването или разместване, което концентрира натоварването върху тясна лента. Да знаете кога да смените износващите се пластини на гърбичния модул се свежда до състоянието на повърхността и измеримата загуба на дебелина. Ако плочата е износена с повече от 0,03-0,05 mm от първоначалната си дебелина или ако набраздяването е достатъчно дълбоко, за да захване нокът, смяната е закъсняла.
Несъответстващи размери на част от засегнатата станция.Когато екс-функция, управлявана от гърбицата, започне да излиза извън допустимите граници или когато стойностите на Cpk в тази станция намалеят по време на производствен цикъл без настройка на инструмента, гърбичният модул е основният заподозрян. Позиционната вариация на пробити дупки или подрязани ръбове често води до нарастваща хлабина или плъзгане, което вече не достига последователно пълната си крайна точка.
Деградация на силата на пружината.При модулите с пружинно{0}}връщане силата на прибиране отслабва с времето. Една проста проверка е да се измери скоростта на връщане на плъзгача или позицията при фиксиран ъгъл на манивелата по време на бавно циклиране. Ако плъзгачът вече не достига началната си позиция при очаквания ъгъл на коляно или ако връщането се чувства бавно в сравнение с първоначалните записи за настройка, пружините се нуждаят от подмяна. Азотните газови пружини губят налягане постепенно и трябва да се проверяват с манометър на планирани интервали.
Добре-дефиниран график за поддръжка на гърбичния модул за щамповане с голям-обем обвързва тези инспекции с етапи от цикъла, а не с календарни дати. Една матрица, работеща с 30 удара в минута, две смени на ден, натрупва приблизително 250 000 цикъла на месец. Премиум модул с-закалени плъзгачи, износващи се повърхности с DLC-покритие и прецизни-водачи може да работи 1,5 до 2 милиона цикъла, преди луфтът да надхвърли толеранса. Един стандартен{13}}уред при същите условия може да се нуждае от обслужване при 300 000 до 500 000 цикъла. Тази разлика, четири до шест пъти по-голяма от сервизния интервал, е мястото, където първоначалната инвестиция за качество се изплаща в намалени случаи на поддръжка и по-малко непланирани спирания.
Планиране на жизнения цикъл и кога да се определят премиум камери
Общата цена на притежание за първокласни камери надхвърля покупната цена. Това включва всяка подмяна на износващата се плоча, всеки час престой на пресата за обслужване на ексцентрици, всяка партида скрап, генерирана, когато повреден модул избута части извън спецификациите, преди някой да го хване. Когато изчислявате тези разходи за пълния производствен живот на щанца, аритметиката често предпочита по--качествената единица с голяма разлика.
Помислете за конкретен пример. Стандартна камера на цена от $800 изисква обслужване на всеки 400 000 цикъла. Премиум еквивалент на $1400 изпълнява 1 200 000 цикъла между услугите. При производствена програма от 3-милиона цикъла, стандартният модул се нуждае от седем сервизни събития, докато първокласният модул се нуждае от две. Като вземете предвид $500 на сервизно събитие за части и труд, плюс $2000 на час загубено производство по време на всяко спиране за поддръжка, и премиум модулът спестява хиляди долари, въпреки че струва повече предварително.
Не всяко приложение оправдава първокласната спецификация. Сценариите, при които инвестирането във високо-качествени камери осигурява измерима възвръщаемост, са конкретни и разпознаваеми:
- Големи{0}}производствени серии:Програмите, надхвърлящи 500 000 части на година, натрупват цикли достатъчно бързо, така че разликите в сервизните интервали да се превеждат директно в по-малко прекъсвания на производството и по-ниски разходи за труд за поддръжка.
- Тесни{0}}части с толеранс:Когато толерансите на щампованите характеристики са плюс или минус 0,1 mm или по-тесни, по-бавният темп на нарастване на хлабината на премиум модулите поддържа целевите стойности на Cpk по-дълго време без корекции в средата на работа или обслужване на гърбичния модул.
- Компоненти от-критично значение за безопасността:Автомобилните структурни части, корпусите на въздушните възглавници и щампованията на спирачната система носят изисквания за качество, където отклонението на размерите е не само неудобно, но и потенциално опасно. Първокласните гърбични модули намаляват вероятността--неспецифицираните части да стигнат до сглобяване.
- Приложения, при които непланираният престой струва скъпо:Точно-на-време вериги за доставки с договорени санкции за доставка или пресови линии, захранващи операциите по сглобяване надолу по веригата без резервни запаси, не могат да поемат внезапни спирания за поддръжка. По-дългите сервизни интервали означават по-предсказуем график.
- Multi{0}}cam прогресивни матрици:Матрицата с четири или повече гърбични станции умножава проблема с честотата на поддръжката. Ако всяка стандартна единица се нуждае от обслужване при различен брой цикли, матрицата излиза от пресата многократно. Премиум модулите във всички станции синхронизират сервизните интервали и намаляват общото издърпване на матрицата годишно.
За инженерите, оценяващи спецификациите на гърбичния модул в рамките на по-широкия контекст на дизайна на матрицата, взаимодействието между качеството на гърбичния модул и заобикалящите компоненти на матрицата има значение. Времето на повдигача, остротата на щанцата, посоката на резките и моделите на потока на материала влияят върху това колко силно работи гърбичният модул по време на всеки цикъл. Матрица с незначителни хлабини или лошо контролирано подаване на лента поставя допълнително напрежение върху гърбицата, скъсявайки експлоатационния живот дори на премиум модул. Този холистичен поглед е мястото, където работата с партньор в дизайна на матрици, който разбира цялостната система, доставя стойност отвъд само избора на компоненти.Персонализираните решения на YICHEN за щампи за щампованеадресирайте точно това предизвикателство за интеграция, комбинирайки експертен опит в структурата на матрицата, компонентите, поансоните, повдигачите, контрола на грапавиците и хлабината в дизайни, при които дълготрайността на гърбичния модул е оптимизирана заедно с общите цели за производителност на матрицата, вместо да се третира като изолирана спецификация.
Индикаторите за износване на гърбичния модул и очаквания експлоатационен живот, посочени по-горе, ви дават практична рамка за наблюдение. Съчетайте това с качествени-решения за спецификация на етапа на проектиране и създавате матрици, при които поддръжката на гърбицата е предсказуема, рядка и никога причината, поради която производството спира неочаквано. Тази предсказуемост, повече от която и да е отделна техническа характеристика, е това, което прави високо-качествените гърбични модули за матрици за щамповане си заслужаващи цената.
Често задавани въпроси относно кулачкови модули за щамповани щанци
1. Какво представлява гърбичният блок в матрицата за щамповане и какво прави?
Гърбичният блок е самостоятелен-механичен възел, който преобразува вертикалната сила на пресовия цилиндър в хоризонтално или ъглово движение. Това позволява на матриците за щамповане да се извършват операции по пробиване, формоване и подрязване под ъгли, които само ходът на пресата не може да достигне. Вътре клинообразен-задвижващ механизъм захваща направляван плъзгач по време на затваряне на пресата, като го избутва странично, така че монтираните щанци или инструментите за формиране да могат да работят върху страничните стени, фланците или ъглови елементи на детайла.
2. Как да избера между гърбици с пружинно връщане и положително връщане?
Възвратните пружини са по-прости и по-евтини, подходящи за умерени скорости на натискане и по-къси ходове. Въпреки това, пружините се уморяват с течение на времето и може да не приберат напълно плъзгача при по-високи скорости. Блоковете с положително връщане използват механична връзка, свързана с движението на пресата, гарантирайки пълно прибиране на всеки цикъл, независимо от скоростта или броя на циклите. За производство с голям-обем над 25-30 удара в минута или когато постоянното време е критично, положителната възвръщаемост елиминира риска от непълно прибиране и намалява непланираната поддръжка.
3. Какви показатели за качество трябва да проверя, когато сравнявам доставчици на гърбични модули?
Съсредоточете се върху четири измерими критерия: стойности на твърдост на плъзгача и водача (премиум единиците постигат 58-62 HRC на закалени плъзгачи), толеранси на водещата повърхност (премиум класът държи плюс или минус 0,03 mm срещу 0,05 mm стандарт), повърхностни обработки като плазмено азотиране или DLC покрития, които удължават живота на износване, и спецификации за повърхностно покритие на контактните зони (Ra 0,2 микрометра срещу 0,8 за стандарт). Тези точки от данни предсказват живота на цикъла в реалния свят и последователността на измеренията много по-добре от оценките на тонажа.
4. Колко често трябва да се проверяват и обслужват гърбичните модули при голям-обемно щамповане?
Сервизните интервали трябва да бъдат обвързани с броя на циклите, а не с календарните дати. Стандартните-клас гърбични модули обикновено се нуждаят от обслужване при 300 000 до 500 000 цикъла, докато премиум модулите с DLC покрития и прецизни-водачи за шлифоване могат да изпълняват 1,5 до 2 милиона цикъла между услугите. Ключовите точки за проверка включват измерване на хлабината на плъзгача с индикатор за циферблат, изследване на повърхностите на износващите се пластини за набраздяване или загуба на дебелина, проверка на силата на възвратната пружина и наблюдение на тенденциите в размерите на щампованите части от станции, работещи с кулачка.
5. Кога си струва да инвестирате в първокласни камери вместо стандартни?
Премиум гърбичните модули осигуряват измерима възвръщаемост в специфични сценарии: производствени серии, надхвърлящи 500 000 части годишно, тесни-характеристики на толерантност при плюс или минус 0,1 mm или по-ниски, безопасност-критични автомобилни или структурни компоненти, приложения, при които непланираният престой носи договорни неустойки, и мулти-гребични прогресивни матрици, където синхронизирането на сервизните интервали намалява общия щанц дърпа. Инженерите, работещи по дизайнерски-тежки проекти със сложни структури на щампи, могат да се консултират с партньори като YICHEN (yichen-group.com/stamping-die/), които интегрират качеството на гърбичния модул в холистичен дизайн на щампи, обхващащ структура, хлабина и материален поток.


