


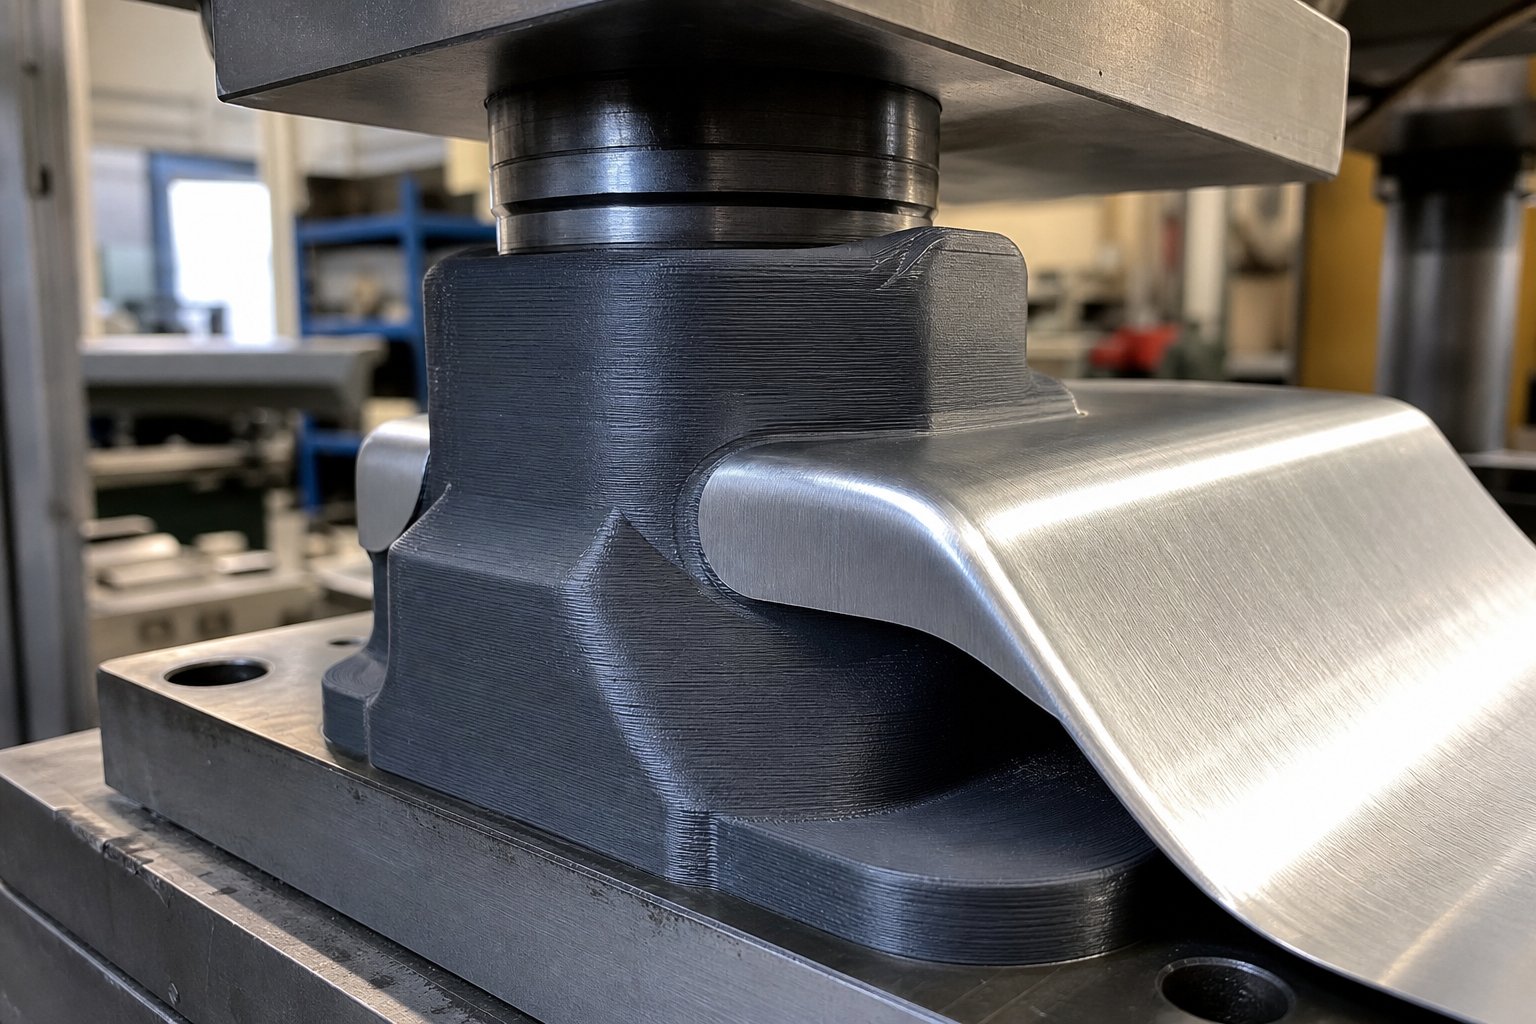
Обяснение на 3D отпечатаните матрици за щамповане
Представете си, че имате нужда от персонализиран инструмент за формоване за част от ламарина, но офертата за CNC-обработена стоманена матрица се връща на хиляди долари и седмици време за доставка. За прототип от 20 части тази математика рядко работи. Точно тук се вписват 3D отпечатаните матрици за щамповане.
3D отпечатаните матрици за щамповане са допълнително{1}}произведени инструментални компоненти - щанци, щанцови блокове или инструменти за формоване -, използвани за оформяне на ламарина чрез сила на натиск, произведени чрез изработване-по-слой вместо традиционна CNC обработка на инструментална стомана.
Тези инструменти няма да заменят матриците от закалена стомана на производствена линия от 500 000-части. Но за прототипиране, валидиране на дизайна и кратки тиражи, те елиминират разходите и бариерите във времето, които продължават да формират операции, заключени зад високи минимални инвестиции. Проучване наFDM-базирани инструменти за формоване на ламаринапотвърждава, че инструментите за формоване, произведени с добавки, предлагат значителни предимства в разходите за едно-парче и производство на малки-серии в сравнение с конвенционалните методи за металообработка.
Какво представляват 3D отпечатаните матрици за щамповане
В основата си това са функционални компоненти на матрицата, отпечатани от инженерни пластмаси, смоли или синтеровани метали. Те се монтират в хидравлична преса или преса с дъга точно като конвенционалните инструменти. Разликата е в метода на производство: вместо да премахвате материал от стоманена заготовка, вие изграждате геометрията на матрицата слой по слой от CAD файл. Това прави3D отпечатани матрици за бързо създаване на прототипиза повторение и евтина за замяна при промяна на дизайна.
Кой има полза от печатните инструменти
Потребителската база обхваща широк диапазон:
- Продуктови дизайнери, валидиращи формираните геометрии на металния лист, преди да се ангажират с производствени инструменти
- Екипи за прототипиране, които се нуждаят от функционални метални части във времева линия, измерена в дни, а не в месеци
- Производители с малък{0}}обем, произвеждащи от 10 до 500 части, където традиционните разходи за инструменти никога не се амортизират
- Любители и малки магазини, работещи с хидравлични преси или преси за беседки за персонализирани скоби, корпуси и формовани компоненти
Това ръководство обхваща 3D отпечатани матрици за щамповане на ламарина във всяка основна печатна технология и клас материали. Не зависи от технологията- - никоя марка принтер или доставчик на материали не получава предпочитано отношение. Ще намерите честно покритие както на възможностите, така и на ограниченията, включително алтернативите за матрици за щамповане с малък обем, които имат смисъл, и сценариите, при които те не достигат.
Истинският въпрос не е дали печатните матрици работят. Важно е коя технология, материал и дизайнерски подход отговарят на вашите специфични изисквания за формоване - и това започва с разбирането на самия процес на печат.
Избор на правилната технология за 3D печат за матрици
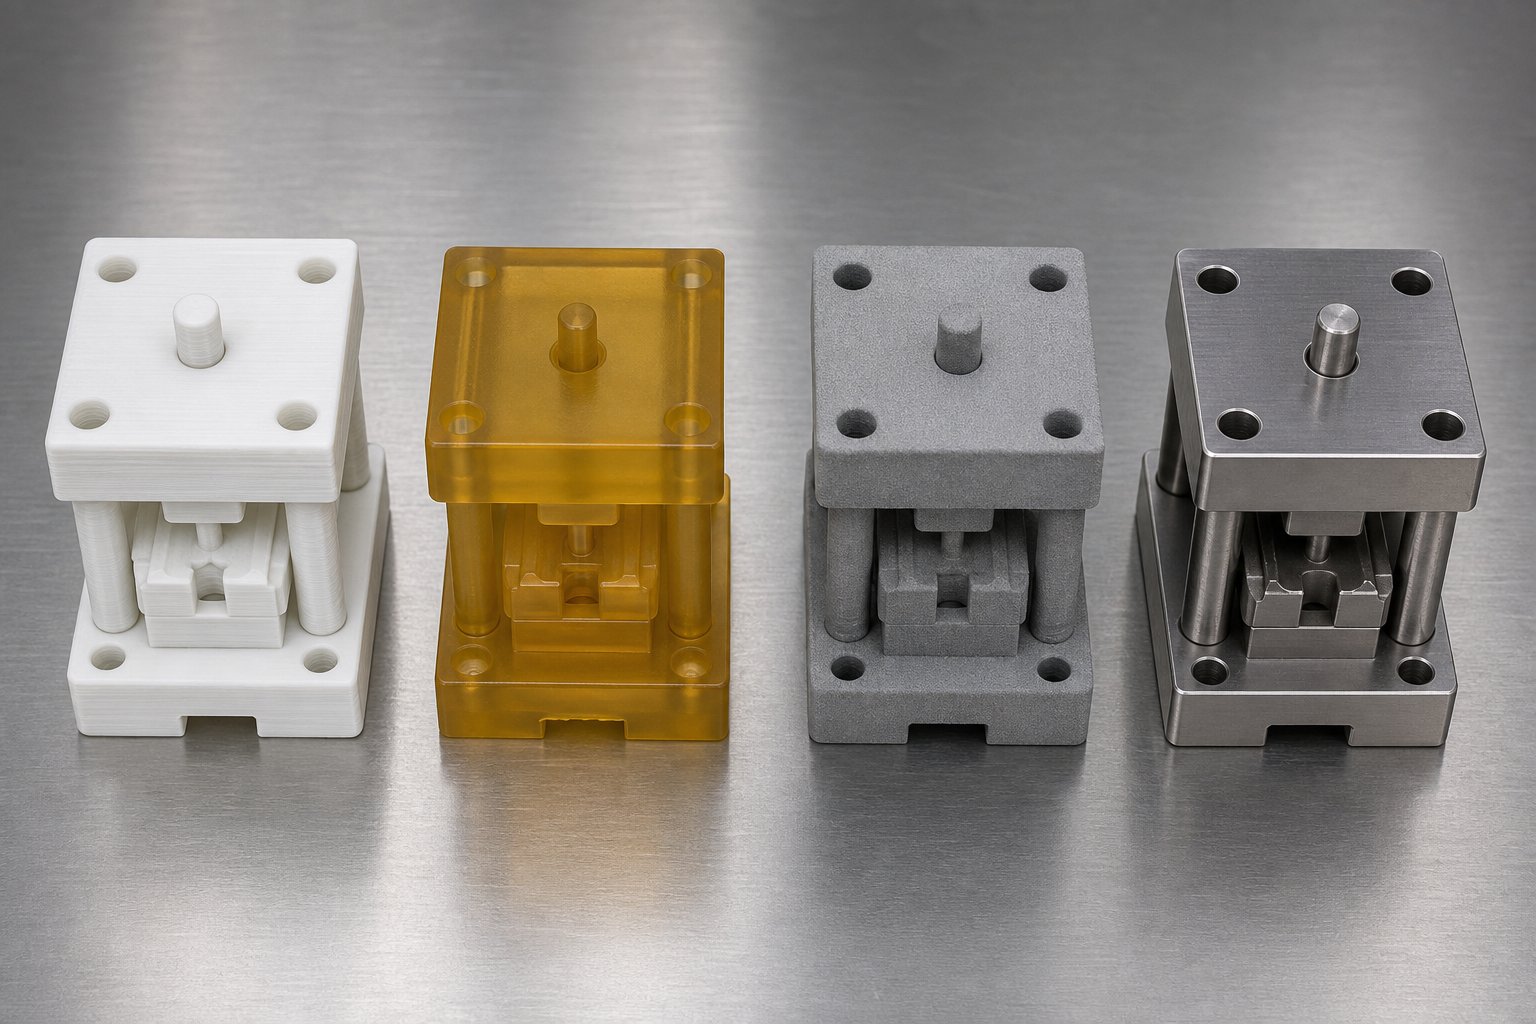
Всеки печатен процес изгражда матрица по различен начин на молекулярно ниво и това директно оформя начина, по който инструментът работи под силата на пресата. Щампа, отпечатана със стопена нишка, няма да се държи като втвърдена от течна смола или синтерована от метален прах. Най-добрата технология за 3D печат за матрици за щамповане зависи изцяло от това какво оформяте, колко части имате нужда и колко сила изисква операцията.
Ето едно практическо сравнение на технологията за 3D печат за инструменти в четирите основни групи процеси.
FDM матрици за формоване с ниска{0}}сила
Моделирането на разтопено отлагане (FDM) е най-достъпната входна точка. Настолна машина екструдира термопластична нишка слой по слой, изграждайки геометрията на матрицата за часове за няколко долара в материал. Компромисът? Линиите на слоевете създават видима текстура на стъпало-стъпка върху оформящите повърхности, а свързването между слоевете винаги е по-слабо от самия материал. Тази анизотропия има значение, тъй като формиращите сили често натоварват матрицата перпендикулярно на равнините на слоя.
FDM матриците работят добре за прости огъвания и ниско{0}}силово формоване в тънък алуминий или месинг. Ще забележите, че се представят най-добре, когато натоварванията на натиск са разпределени върху голяма площ, а не концентрирани в остри ръбове. Когато сравняваме FDM срещу SLA за формоване на матрици, основното предимство на FDM е цената и скоростта на итерация. Основният недостатък е покритието на повърхността и толеранса на размерите, който обикновено е около +/- 0.3 до 0,5 mm в зависимост от принтера и материала.
SLA и SLS за прецизни щанцови приложения
Стереолитографията (SLA) втвърдява течната смола със светлина, произвеждайки матрици с гладки повърхности и много по-строги допуски от FDM.Проучванията на Formlabs върху SLA{0}}печатни инструменти за формованедемонстрира, че матриците от твърда смола могат да издържат на значителни сили на пресоване, когато са проектирани правилно, като гладката повърхност елиминира стъпката на полиране, която понякога изискват металните матрици. SLA частите също са изотропни, което означава, че силата не се променя драматично с ориентацията на конструкцията. Това ги прави по-добър избор от FDM, когато формиращите сили идват от различни посоки.
Селективното лазерно синтероване (SLS) стопява полимерен прах в нагрят слой. Тъй като неразтопеният прах поддържа частта по време на печат, матриците SLS могат да включват сложни геометрии, без да се жертва структурната цялост. Точността на размерите на SLS печатната матрица обикновено е около +/- 0.1 до 0,3 mm, а получените найлонови части предлагат отлична здравина и устойчивост на удар. Повърхността има леко зърнеста текстура от праха, но е по-равномерна от линиите на слоя FDM и пренася по-малко видими маркировки върху формованите части.
Метално синтероване за високи-изисквания за натоварване
Когато силите на формоване надхвърлят това, което всеки полимер може да понесе, металните синтеровани матрици за щамповане на ламарина стават пътят напред. Селективното лазерно топене (SLM) и директното лазерно синтероване на метал (DMLS) произвеждат напълно плътни метални матрици от алуминий, неръждаема стомана или прах от инструментална стомана. Тези матрици могат да издържат на същите сили като машинно обработените инструменти, с допълнителното предимство на вътрешните охлаждащи канали или решетъчните структури-намаляване на теглото, които конвенционалната обработка не може да произведе.
Металните-печатни щанци струват значително повече и изискват последваща-обработка, като облекчаване на напрежението, обезпрашаване и често механична обработка на критични повърхности. Те имат смисъл за геометрии, които са скъпи за конвенционална обработка, или където конформните характеристики оправдават тежестта на процеса.
| технология | Толерантност на размерите | Повърхностно покритие | Максимална формираща сила | Цена на зар | Най-добър случай на употреба |
|---|---|---|---|---|---|
| FDM | +/- 0.3 - 0.5 мм | Видими линии на слоя (грубо) | Ниска (типично под 5 kN) | $5 - $50 | |
| SLA | +/- 0.1 - 0.2 мм | Плавно (минимална последваща{0}}обработка) | Умерено (5 - 50 kN в зависимост от смолата) | $30 - $150 | Прецизни форми, сложни огъвания, кратки производствени тиражи |
| SLS | +/- 0.1 - 0.3 мм | Леко зърнест (прахообразна текстура) | Умерено до високо (10 - 80 kN с найлон) | $80 - $300 | Издръжливи инструменти, сложна геометрия, многократна употреба |
| Метално синтероване (SLM/DMLS) | +/- 0.05 - 0.2 мм | Като-изграден груб; обработени по спец | Високо (ограничено от дизайна, а не от материала) | $500 - $5,000+ | Високо{0}}тонажно формоване, производствени-инструменти, сложни вътрешни характеристики |
Моделът е ясен: с нарастването на изискванията за сила и броя на частите вие преминавате от FDM през SLA и SLS към метал. Но решението не се отнася само до товароносимостта. Щампа, която трябва да произвежда части със строг контрол на размерите и чисти повърхности, може да оправдае SLA дори при по-ниски сили, докато грубо огъване на прототип може да остане на FDM, независимо от наличния бюджет.
Изборът на технология се вписва директно в следващото критично решение: кой конкретен материал в рамките на всяка фамилия процеси дава на вашата матрица механичните свойства, от които се нуждае, за да оцелее при повтарящи се цикли на формоване.
Ръководство за избор на материал за печатни матрици за формоване
Материалът, с който печатате, определя колко сила може да издържи вашата матрица, колко цикъла оцелява и дали оформената част излиза чиста или маркирана. Две матрици с идентична геометрия ще работят напълно различно, ако едната е отпечатана в PLA, а другата в найлон, подсилен със стъклени-влакна-. Избирането на най-добрия филаментен материал за матрици за щамповане означава съпоставяне на механичните свойства с вашето специфично натоварване при формоване и тип ламарина.
Термопластични материали за формовъчни матрици
FDM нишките варират от бюджетни-опции, подходящи за-прототипиране за еднократна употреба, до инженерни-полимери, способни на стотици цикли на формоване. Ето как се подреждат често срещаните избори:
- PLA- Висока твърдост с якост на опън около 50 MPa, но крехък при удар и омекотява над 60 градуса C. Добър за доказателство-на-концепция на огъване в тънък алуминий, но очаквайте напукване при многократна употреба.
- ABS- По-добра устойчивост на удар от PLA и издържа на температури до около 100 градуса C. Якостта на натиск е около 70-80 MPa, което го прави жизнеспособен за умерени натоварвания при формоване върху меки метали.
- PETG- Балансира здравината с лекотата на печат. Якост на опън близо до 50-60 MPa с по-добра адхезия на слоя от ABS, което има значение, когато формиращите сили се натискат срещу равнините на слоя.
- Найлон (PA6/PA12)- Това е мястото, където започва сериозната работа. Найлонът предлага отлична издръжливост, устойчивост на умора и якост на натиск в диапазона от 80-100 MPa. Той абсорбира удари, които биха напукали твърди материали, което го прави много подходящ за повтарящи се операции на формоване.
- Поликарбонат (PC)- Най--често срещаният FDM материал с най-висока производителност за щанцови приложения, с якост на опън над 5200 PSI (приблизително 36 MPa крайно) и устойчивост на топлина до 140 градуса C. Неговата комбинация от твърдост, устойчивост на удар и термична стабилност го прави най-добрият избор за взискателни операции на формоване.
Когато се оценява найлон спрямо поликарбонат за формоване на щанци, решението често се свежда до следното: найлонът поглъща удара по-добре и издържа на умора при много цикли, докато поликарбонатът осигурява превъзходна топлоустойчивост и твърдост за приложения с по-висока-сила, по-нисък-цикъл. Найлонът печели при повтарящи се операции на огъване; поликарбонатът печели, когато матрицата трябва да устои на деформация при продължителни високи натоварвания.
Ориентацията на слоя е критичен фактор, който е лесно да се пренебрегне. FDM частите по своята същност са анизотропни - оста Z- (перпендикулярна на слоевете) обикновено е 40-70% по-слаба от оста XY-. За матриците за щамповане това означава, че трябва да ориентирате отпечатъка, така че силите на формоване да компресират слоевете заедно, вместо да ги разделят. Матрица, натоварена с чиста компресия по Z-ос, се представя добре, защото слоевете се притискат. Същата матрица, натоварена на опън или срязване през слоевете, ще се повреди при част от номиналната си якост.
Материали за матрици на-смола
Фотополимерните смоли предлагат различен набор от компромиси. Стандартните смоли са крехки и неподходящи за формоване на приложения, но конструираните и твърди семейства смоли променят уравнението. Якостта на натиск при 3D отпечатване на смола може да достигне впечатляващи нива: композитните-подсилени смоли постигат якост на натиск около 158 MPa, с твърди инженерни смоли, осигуряващи якост на огъване над 130 MPa. Тези числа ги поставят доста над повечето FDM термопласти по твърдост.
Основните категории смоли за щанцоване:
- Стандартни смоли- Якост на опън от 20-50 MPa. Твърде крехък за операции по формоване. Избягвайте.
- Здрави/подобни на ABS{0}}смоли- Устойчивост на удар от 41-48 J/m с якост на опън около 40-70 MPa. Жизнеспособен за леко формоване, където известна гъвкавост предотвратява катастрофално напукване.
- Твърди/инженерни смоли- Якост на опън от 55-90 MPa и издръжливост на огъване над 130 MPa. Те издържат на деформация при натоварване и поддържат точност на размерите чрез цикли на формоване.
Предимството, което смолата има пред FDM за приложения на матрици, е изотропията - частите, втвърдени чрез SLA или DLP, показват постоянни свойства по всички оси, елиминирайки проблема със слабото-слой-свързване. Недостатъкът е чупливост. Дори твърдите смоли могат внезапно да се повредят при ударни натоварвания, без видима деформация като предупреждение.
Съответствие на материала с натоварването на формоване
Таблицата по-долу картографира свойствата на материала спрямо практическата способност за формоване:
| Материал | Якост на провлачване при натиск | Максимална работна температура | Цена на матрица (типична) | Препоръчителна максимална дебелина на листа |
|---|---|---|---|---|
| PLA | ~60-70 MPa | 55-60 C | $3 - $15 | 0,5 мм алуминий |
| ABS | ~70-80 MPa | 95-100 C | $5 - $20 | 0,8 мм алуминий, 0,5 мм мека стомана |
| PETG | ~60-75 MPa | 75-80 C | $5 - $20 | 0,8 мм алуминий |
| Найлон (PA) | ~80-100 MPa | 80-120 C | $15 - $50 | 1,0 мм алуминий, 0,8 мм мека стомана |
| Поликарбонат (PC) | ~85-110 MPa | 130-140 C | $20 - $60 | 1,2 мм алуминий, 1,0 мм мека стомана |
| Найлон от въглеродни влакна | ~100-130 MPa | 110-140 C | $30 - $80 | 1,5 мм алуминий, 1,0 мм мека стомана |
| Твърда/инженерна смола | ~90-158 MPa | 70-97 C | $30 - $150 | 1,0 мм алуминий, 0,8 мм мека стомана |
| Твърда смола | ~60-80 MPa | 50-70 C | $25 - $100 | 0,8 мм алуминий |
Нажежаемата нишка от въглеродни влакна за приложения с инструменти заслужава по-отблизо.Подсилването от въглеродни влакна значително увеличава твърдостта и стабилността на размеритекато същевременно намалява термичното разширение - свойство, което поддържа геометрията на матрицата постоянна при повтарящи се цикли на формоване. Нарязаните влакна действат като вътрешна армировка, повишавайки якостта на натиск и устоявайки на пълзенето, което полимерите без пълнеж изпитват при продължителни натоварвания.
И така, кога премията за разходите има смисъл? Композитните-запълнени нишки оправдават цената си, когато имате нужда от повече от 50 цикъла на формоване, когато стабилността на размерите при температурни промени е от значение или когато геометрията на формоване има тънки елементи, които биха се огънали в найлон без пълнеж. За прототип на огъване за еднократна-употреба стандартният найлон е достатъчен. За матрица, която трябва да произвежда последователни части в продължение на седмици периодична употреба, найлонът, подсилен с въглеродни -влакна-, осигурява измеримо по-добри резултати за похарчен долар.
Свойствата на материала определят тавана за това, с което може да се справи вашият зар. Но геометрията на самата матрица - дебелината на стената, плътността на пълнежа и толерансите на хлабината - определят дали действително достигате този таван или не го достигате.
Насоки за проектиране на 3D отпечатана геометрия на матрицата
Здравият материал, отпечатан с лоша геометрия, все още произвежда слаба матрица. Дебелината на стената, стратегията за пълнеж и допустимите отклонения на хлабините са структурният гръбнак на всеки печатен инструмент за формоване и погрешното им е най-бързият път към напукани щанци и непостоянни части. Правилата за проектиране на матрици, произведени с добавки, се различават значително от конвенционалните машинни инструменти, защото работите със слоест, анизотропен материал вместо с хомогенна стомана.
Правила за дебелина на стената и ъгъл на наклон
Дебелината на стената на триизмерно отпечатаните матрици за формоване трябва да отчита както възможността за печат, така и устойчивостта на натоварване при сила на пресата. За разлика от визуалните прототипи, при които тънките черупки пестят материал, инструментите за матрици изискват дебели, солидни периметри, които разпределят напрежението при формоване без огъване или напукване.
За матрици FDM,инженерно{0}}тествани указанияпрепоръчваме минимум 2 до 3 пъти диаметъра на дюзата за надеждно генериране на периметър -, но функционалните инструменти трябва да надхвърлят този минимум. Индустриалните приложения като форми и шаблони обикновено изискват дебелина на стените в диапазона от 5 до 10 mm, за да се постигне адекватна твърдост при многократно натоварване.
Ето основните правила за стена и геометрия, които трябва да следвате:
- Минимална дебелина на стената:4 mm за леки-щанци за формоване (тънки алуминиеви завои); 6-10 mm за матрици, работещи с умерени сили на формоване в стомана или по-дебел материал
- Ъгли на газене:Приложете 1-3 степени на теглене върху вертикалните чела на матрицата, за да подпомогнете изхвърлянето на частта и да намалите триенето по време на формоване. Печатните щанци се възползват от малко повече теглене в сравнение с машинната стомана, тъй като текстурата на повърхността увеличава съпротивлението върху детайла.
- Избягвайте внезапни преходи от-към-тънко:Резките промени в дебелината на стената създават концентрации на напрежение и неравномерно охлаждане по време на печат, което води до изкривяване или вътрешни кухини, които отслабват матрицата при натоварване. Използвайте постепенно заостряне или филета при промени в дебелината.
- Добавете филета във вътрешните ъгли:Острите вътрешни ъгли концентрират напрежението и са обичайни точки за започване на пукнатини. Минимум 2 mm вътрешен радиус на филета значително удължава живота на матрицата.
- Ориентирайте формиращите повърхности далеч от линиите на слоя:Позиционирайте матрицата така, че критичната повърхност на формоване да бъде отпечатана плоска (равнина XY), а не изградена вертикално. Слоевете, натоварени на компресия перпендикулярно на техните равнини, се представят добре; слоевете, натоварени на опън или срязване през линиите на свързване, се разрушават при 40-70% от номиналната якост на материала.
Стратегия за запълване за структурна цялост
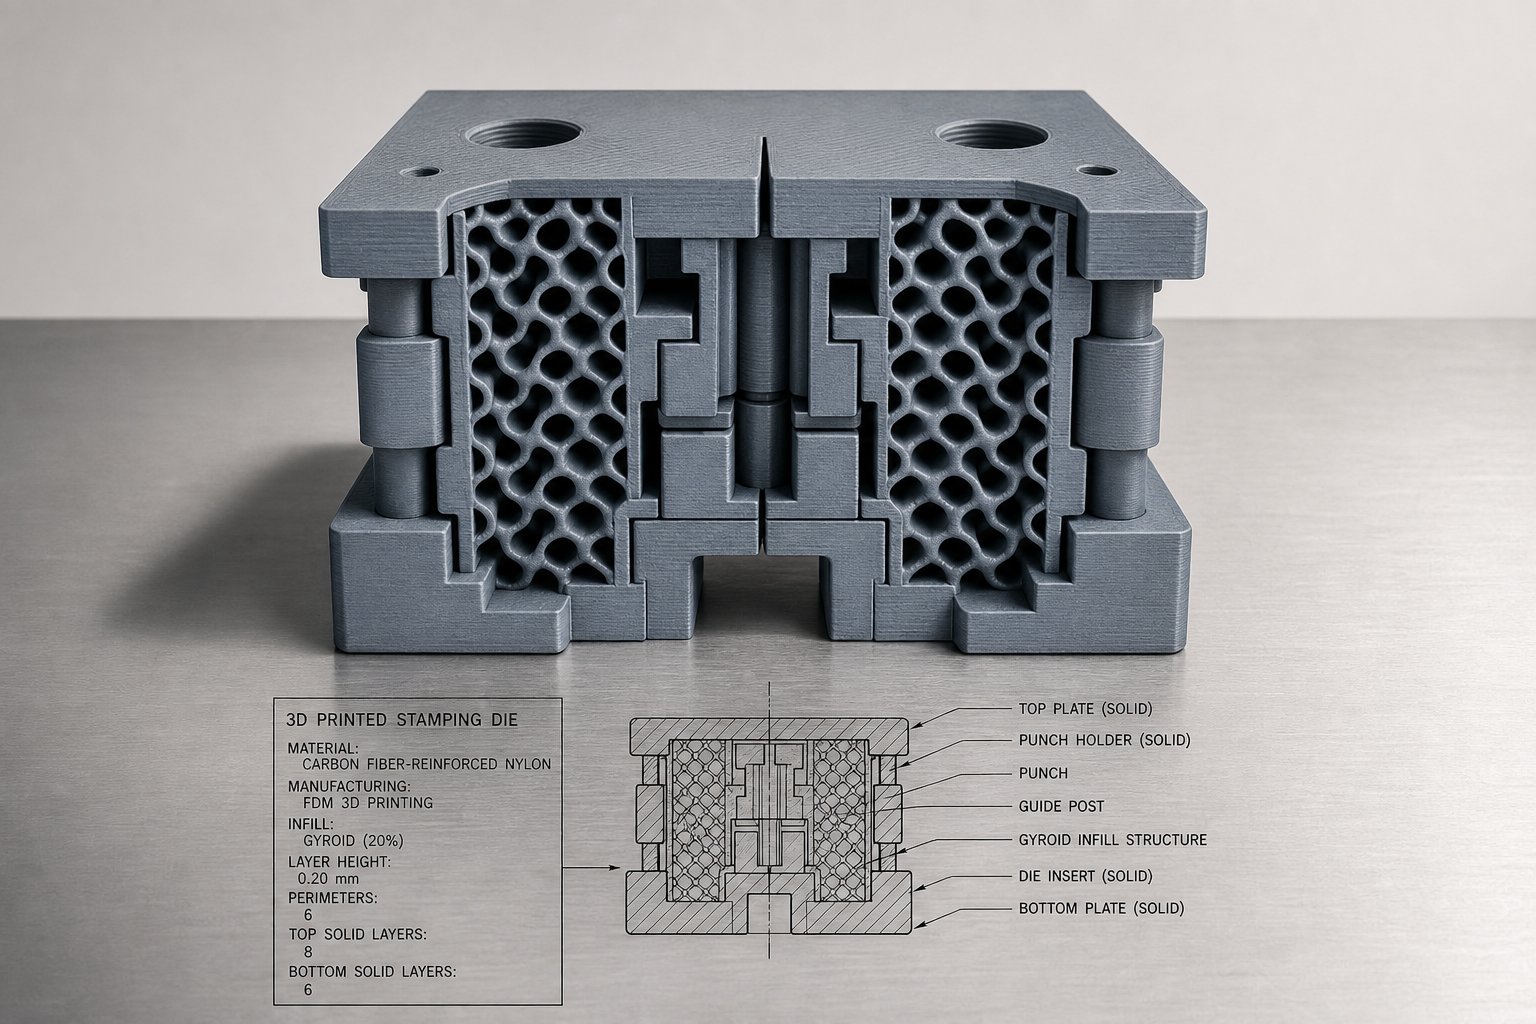
3D отпечатаният модел на пълнеж на матрицата за здравина има повече значение от процента на суров пълнеж. Матрица с 50% гироидно запълване може да надмине тази с 80% запълване на решетката, тъй като вътрешната геометрия разпределя силата по-равномерно в напречното-сечение.
За матрици за щамповане вземете под внимание тези указания за пълнене:
- Минимум 60-70% плътност на пълнежаза матрици, работещи с повтарящи се натоварвания при формоване. Под този праг вътрешните кухини позволяват локализирано компресиране и евентуално срутване при цикличен стрес.
- Жироидни или кубични шарки за запълванеосигуряват почти-изотропна вътрешна опора. Мрежата и праволинейните модели създават подравнени слаби равнини, които могат да се срязват при натоварвания извън-ос.
- 100% плътен пълнежв горните 5-8 mm директно под формиращата повърхност. Това създава солидна капачка, която пренася равномерно силата на натискане в структурата на пълнежа отдолу, предотвратявайки деформация на повърхността или пробиване.
- Увеличете броя на черупките/периметъра до 5-8 стениза външната граница. Периметрите носят повече натоварване, отколкото пълнежът - множество непрекъснати периметри разпределят цикличните напрежения по-ефективно от една дебела стена, подобрявайки показателите на умора при многократни цикли на пресоване.
- Използвайте ребра вместо равномерно увеличаване на пълнежа:Вътрешните ребра, ориентирани перпендикулярно на първичната оформяща сила, добавят твърдост много по-ефективно, отколкото увеличаването на общия процент на запълване. Това спестява време за печат, като същевременно подсилва критичните пътища на натоварване.
Практичен подход: матрици за печат при 70% жироиден пълнеж с 6 периметъра и 8 твърди горни слоя. Това балансира времето за печат спрямо структурната производителност и ви дава надеждна отправна точка за тестване.
Просвет-за-щанцоване за печатни инструменти
Стандартната хлабина на щанца и матрица за метално щамповане използва формула за процент-за{-страна въз основа на дебелината на детайла и твърдостта на материала. За конвенционални стоманени инструменти,препоръчителната хлабина обикновено започва от 10% от дебелината на детайла на страна, като по-твърдите материали изискват до 15-20%.
Хлабината на щанца и матрица за печатни инструменти изисква корекция извън тези стандартни формули по две причини:
- Дисперсия в размерите:Печатните матрици имат присъщи допуски от +/- 0.1 до 0,5 mm в зависимост от процеса на печат. Тази дисперсия трябва да се добави към изчислението на номиналния просвет. FDM матрица с +/- 0.3 mm толеранс ефективно измества хлабината с до 0,6 mm общо в двете половини на инструмента.
- Съответствие на материала:Полимерните матрици се отклоняват еластично под силата на формоване. Повърхностите на матрицата се компресират леко по време на хода, като временно намаляват ефективната хлабина. За да компенсирате, увеличете номиналната хлабина с 5-10% над това, което бихте посочили за стоманени инструменти. Например, ако двойка стоманени матрици изисква 0,15 mm хлабина на страна при 1,0 mm мека стомана, двойката печатни матрици може да се нуждае от 0,20-0,25 mm на страна, за да постигне еквивалентни резултати.
Тествайте хлабината емпирично, като започнете с леко наддаване и намаляване на стъпки от 0,05 mm през итерациите. С отпечатани инструменти, производството на ревизирана матрица отнема часове вместо дни, така че повторението на клирънса е бързо и евтино.
Още едно съображение: формирането на геометрична сложност трябва да следва прогресивен път. Започнете с прости V-завои, където силата е предвидима и равномерно разпределена. Преминете към U-завои и форми на канали само след потвърждаване на оцеляването на матрицата. Изтеглените и сложните форми въвеждат натоварвания на опън през лицевата страна на матрицата и много-посочно напрежение - те изискват най-високите плътности на пълнежа, най-дебелите стени и най-консервативните стойности на хлабината. Опитът за дълбоко изтегляне на първия отпечатък почти винаги завършва със счупване на матрицата.
Тези параметри на дизайна определят какво може структурно да оцелее матрицата. Но другата половина от уравнението е това, което се формира - специфичната метална сплав, темпераментът и дебелината, които притискат инструмента, определят дали вашата геометрия се задържа или не.
Съвместими метали и граници на дебелината
Вашият материал за матрица определя тавана на силата на формоване. Но ламарината, която се притиска обратно срещу тази матрица, е това, което всъщност определя дали операцията е успешна или неуспешна. Не всяка сплав работи добре с полимерни инструменти и дори кооперативните метали стават проблематични, след като дебелината надвиши определени прагове. Разбирането на какви метали можете да щамповате с печатни щанци - и къде се намират твърдите ограничения - предотвратява загубата на разпечатки и счупените инструменти.
Сплави и закалки, подходящи за печатни матрици
Меките, пластични метали изискват по-малко сила за формоване, което директно разширява обхвата на използване на печатни инструменти. Най-добрите кандидати споделят обща черта: ниска граница на провлачване, комбинирана с голямо удължение преди счупване.
- Алуминиеви сплави (1100, 3003, 5052, 6061-O):Идеалната отправна точка за формоване на алуминий с печатни матрици за щамповане. Сплав 5052-O, например, има граница на провлачване около 90 MPa и удължение над 25%, което я прави силно съвместима с полимерни матрици в тънки калибри.
- Месинг (C260, C270):Патронният месинг в закалено състояние предлага отлична формоспособност с граница на провлачване близо до 100-120 MPa. Малко по-твърд за матрици от алуминий поради по-висока твърдост, но в рамките на възможностите на полимера за тънък материал.
- Мед (C110, C101):Мъртвата мека мед се формира с много ниска сила и се приспособява лесно към геометрията на матрицата. Отличен за печатни инструменти във всички обичайни дебелини до границата на натиск на матрицата.
- Мека стомана (1008, 1010, 1018):Загрята ниско{0}}въглеродна стомана с граница на провлачване около 200-250 MPa. Работим с подсилени печатни матрици в тънки калибри, но силите се изкачват бързо с дебелината.
- Неръждаема стомана (304, 316):Загрятите аустенитни класове могат да се формоват, но изискват значително повече сила от меката стомана. Обикновено горната граница за полимерни матрици, ограничена до много тънък материал с високо-здрави материали за матрици, като найлон от въглеродни-влакна или твърда смола.
Състоянието на темперамента е толкова важно, колкото и изборът на сплав.Отгряването възстановява пластичността чрез рекристализация на структурата на зърната, което намалява якостта на провлачване и увеличава удължението - и двете свойства, които намаляват силата на формоване, която вашата матрица трябва да понесе. Полу-твърд алуминиев лист 5052 изисква приблизително два пъти по-голяма сила на огъване от същата сплав в напълно закалено състояние. Когато работите с печатни инструменти, винаги уточнявайте закален или мъртъв темпер, освен ако приложението изрично не изисква по-твърдо състояние в крайната част.
Тази връзка е ясна: по-мекият метал означава по-малко напрежение на матрицата, по-дълъг живот на матрицата и по-добра съвместимост с полимерни инструменти. Ако вашият дизайн позволява термична обработка след -формоване или работно втвърдяване, започнете с отгрята заготовка и добавете здравина след това, вместо да се борите с по-твърд характер по време на етапа на формоване.
Граници на дебелината според материала на матрицата
Ограниченията на дебелината на ламарината за 3D отпечатани матрици зависят от взаимодействието между якостта на натиск на матрицата и силата на формоване, генерирана от даден метал при дадена дебелина. По-дебелият материал умножава необходимата сила експоненциално - удвояването на дебелината на листа грубо учетворява силата на огъване.
| Материал на матрицата | Алуминий (закален) | Месинг (закален) | Мед (мека) | Мека стомана (отгрята) | Неръждаема стомана (отгрята) |
|---|---|---|---|---|---|
| PLA | 0,5 мм | 0,4 мм | 0,5 мм | 0,3 мм | Не се препоръчва |
| ABS | 0,8 мм | 0,6 мм | 0,8 мм | 0,5 мм | Не се препоръчва |
| Найлон (PA) | 1,0 мм | 0,8 мм | 1,0 мм | 0,8 мм | 0,4 мм |
| Поликарбонат | 1,2 мм | 1,0 мм | 1,2 мм | 1,0 мм | 0,5 мм |
| Найлон от въглеродни влакна | 1,5 мм | 1,2 мм | 1,5 мм | 1,0 мм | 0,6 мм |
| Твърда/инженерна смола | 1,0 мм | 0,8 мм | 1,0 мм | 0,8 мм | 0,5 мм |
| Спечен метал (Марейджинг стомана) | 3.0+ мм | 2.5+ мм | 3.0+ мм | 2.5+ мм | 2.0+ мм |
Тези стойности предполагат прости V-огъвания с правилно проектирани хлабини и умерени дължини на огъване. Рисунките, сложните форми и дългите линии на огъване повишават силите, което означава съответно намаляване на максимално допустимата дебелина. Пилотно проучване, използващо3D отпечатани матрици от мартензитна стомана за топъл печатдемонстрира успешно формоване на 1,7 mm покрита борна стомана в продължение на 800 цикъла -, потвърждавайки, че металните-синтеровани матрици се справят с по-тежки габарити и по-твърди сплави с издръжливост на-производствено ниво.
Повърхностно покритие Прехвърляне от матрица към част
Ето един детайл, който повечето ръководства за инструменти пропускат изцяло: покритието на повърхността от 3D отпечатани инструменти се прехвърля директно върху оформения метален лист. Всяка линия на слой, артефакт на всяко стълбище-стъпало и всяко несъвършенство на повърхността на лицето на матрицата се отпечатват в детайла под силата на пресата. При меки метали като закален алуминий или мед този ефект е особено изразен, тъй като материалът се приляга плътно към повърхността на матрицата по време на формоването.
Тежестта зависи от технологията на печат:
- FDM умираоставете най-видимата маркировка. Височините на слоя от 0,1-0,3 mm създават ръбове, които се отпечатват ясно в тънък алуминий. Моделът е насочен и повторяем - ще видите успоредни линии върху оформената част, където и да е в контакт с лицето на матрицата.
- SLA умирапроизвеждат най-чистите повърхности сред полимерните опции. Височините на слоя от 0,025-0,05 mm оставят минимална видима текстура върху формованите части, често приемлива без допълнителна обработка.
- SLS умирапрехвърлете леко матова, гранулирана текстура от прах{0}}спечената повърхност. По-малко насочени от FDM линиите, но все пак видими върху отразяващи метали.
Стратегии за минимизиране на повърхностния трансфер:
- Шлайфайте оформящите се повърхностис прогресивно по-фини зърна (220 до 600) за премахване на линиите на слоя преди употреба. Това е най-простата и ефективна интервенция за FDM матрици.
- Нанесете тънък епоксиден или пълнежкъм повърхността на матрицата и шлайфайте гладко. Това запълва микро-празнини между слоевете и създава непрекъснато оформящо се лице.
- Ориентирайте печататака че линиите на слоевете вървят успоредно на посоката на потока на материала по време на формоването. Паралелните линии създават по-малко визуални смущения от перпендикулярните ръбове и намаляват риска от маркиране.
- Използвайте жертвена подложка- тънък лист от гладък полиетилен или PTFE между матрицата и детайла. Това добавя съответствие, но елиминира директното прехвърляне на текстура върху козметичните части.
За части, при които качеството на повърхността има значение, планирайте довършителни-формоване или инвестирайте в SLA-отпечатани матрици с шлифовани формоващи повърхности. За структурни части, скрити от поглед, текстурата от незавършен FDM матрица често е приемлива такава, каквато е-.
Знаейки кои метали може да формира вашата матрица и колко дебели можете да ги натиснете, установява оперативната обвивка. Следващият въпрос е по-количествен: колко точно сила генерира дадена операция по формоване и може ли вашата матрица да я издържи?
Изчисления на силата и ограничения на тонажа на пресата
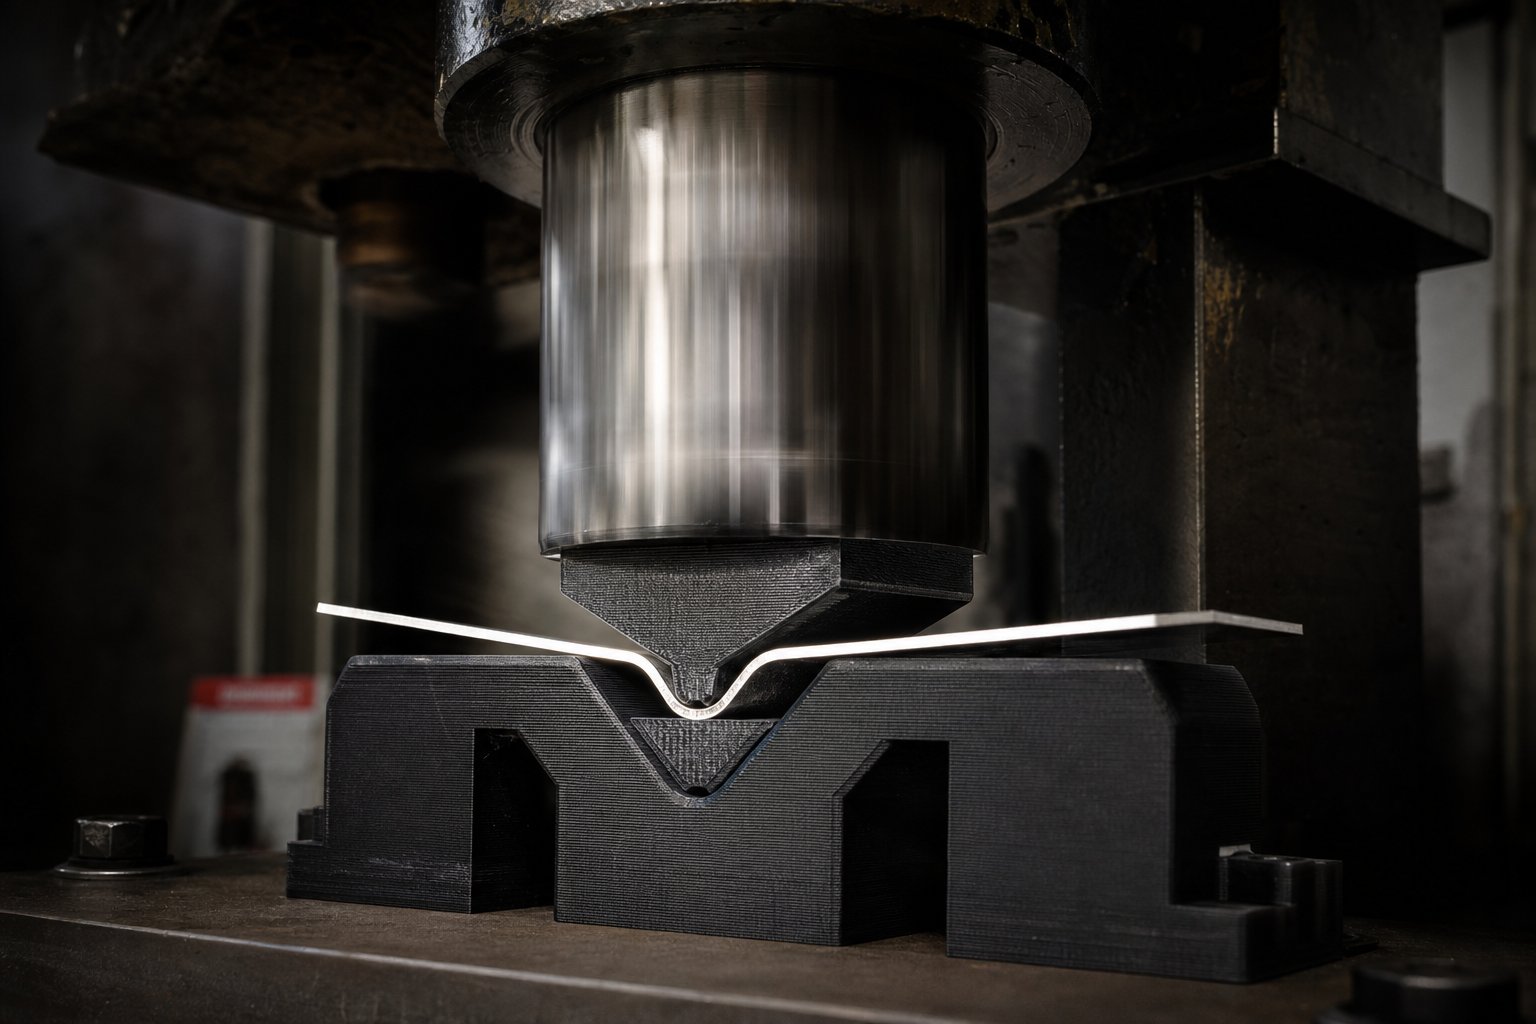
Знаете какъв метал оформяте и колко е дебел. Избрали сте материал за матрица с известна якост на натиск. Критичната стъпка между тези две точки от данни е количественото определяне точно колко сила генерира операцията по формоване - и дали вашият отпечатан матрица може да я поеме без катастрофален отказ. Това е изчислението на силата на формоване за 3D отпечатани матрици, което повечето ръководства никога не разглеждат.
Оценяване на силата на формоване за ламарина
Стандартната формула за тонаж-на въздушно огъване,широко използван в операциите на спирачната преса, осигурява надеждна отправна точка:
Формиращ тонаж={[575 x (дебелина на материала2)] / Ширина на отвора-на матрицата / 12} x Дължина на огъване x Материален фактор
Дебелината на материала, ширината-на отвора на матрицата и дължината на огъване са в инчове. Константата 575 е калибрирана спрямо студено валцована стомана AISI 1035 при якост на опън 60 000 PSI. За да адаптирате това за други метали, вие прилагате материален фактор - съотношението на якостта на опън на вашия метален лист към тази базова линия от 60 000 PSI. Някои общи фактори:
- Мъртво мек алуминий (серия H-): 0.5
- Т-6 алуминий: 1.0 - 1.2
- Мека стомана (AISI 1035): 1.0
- 304 неръждаема стомана (84 000 PSI якост на опън): 1.4
- Месинг (закален, ~45 000 PSI якост на опън): 0.75
Представете си, че огъвате 1,0 мм (0,040 инча) закален алуминий над 6 мм (0,25 инча) отвор на матрицата с дължина на огъване 100 мм (4 инча). Вмъкване на тези стойности: {[575 x (0,0402)] / 0,25 / 12} x 4 x 0.5=приблизително 0,06 тона, или около 540 N сила. Това е удобно в рамките на възможностите на повечето найлонови или поликарбонатни матрици.
Връзката е важна за интернализиране: формиращата сила се увеличава сквадратна дебелината на материала. Удвоете дебелината на листа и учетворете необходимата сила. Това експоненциално мащабиране е причината ограниченията на дебелината в предишния раздел да съществуват - отпечатаните матрици удрят тавана си на натиск бързо с увеличаване на габарита.
Прес Ограничения на тонажа за печатни инструменти
Колко сила може да издържи една отпечатана матрица? Отговорът се крие в сравняването на изчислената сила на формоване срещу якостта на натиск на матрицата, разпределена върху нейната контактна площ.
Ето концептуалната рамка: ако лицето на матрицата ви има контактна площ от 500 mm2и материалът на матрицата има граница на провлачване при натиск от 100 MPa, теоретичното максимално натоварване преди постоянна деформация е 50 000 N (приблизително 5 метрични тона). Ограничението на тонажа на пресата за пластмасови инструменти е просто контактната площ на матрицата, умножена по нейната граница на провлачване при натиск, след това намалена с граница на безопасност.
Ключови променливи, които инженерите трябва да вземат предвид, когато определят дали отпечатаната матрица оцелява след дадена операция:
- Якост на опън на ламарина- директно определя силата на формоване чрез материалния фактор
- Дебелина на листа (в квадрат)- доминиращата променлива в уравнението на силата
- Дължина на огъване- по-дългите завои произвеждат пропорционално по-голяма обща сила
- Ширина-на отвора на матрицата- по-тесните отвори концентрират силата и увеличават изискванията за тонаж
- Контактна зона на матрицата- по-големите контактни повърхности разпределят силата върху повече материал, намалявайки локалното напрежение
- Граница на провлачване на материала на матрицата- максималното напрежение, което матрицата може да издържи без постоянна деформация
- Коефициент на безопасност- задължителното намаление, прилагано за отчитане на променливостта на материала и режимите на внезапна повреда
Маржът на безопасност за адитивно произведени щампи за щамповане заслужава специално внимание. Стоманените матрици, натоварени над капацитета си, се деформират постепенно - изникват като гъби, поддават се видимо, предупреждават. Печатните полимерни матрици не го правят. Те се счупват внезапно и без предварителна деформация, особено твърдите смоли и стъклените-материали. Този режим на чуплива повреда означава, че не можете да разчитате на визуална проверка, за да откриете претоварена матрица, наближаваща своя лимит.
За полимерни матрици приложете минимален коефициент на безопасност от 3x -, което означава, че изчислената сила на формоване не трябва да надвишава една-трета от теоретичния капацитет на натиск на матрицата. За твърди смоли, които се отказват с нулево предупреждение, 4x коефициент на безопасност е по-подходящ. Само здравият найлон и поликарбонат, които проявяват известна пластична деформация преди счупване, могат да оправдаят работа по-близо до 2,5x марж.
Практическа проверка: изчислете вашата сила на формоване, като използвате формулата по-горе, разделете капацитета на натиск на матрицата (граница на провлачване x контактна площ) на тази сила и потвърдете, че полученото съотношение отговаря на вашия праг на безопасност. Ако не стане, имате три възможности - да увеличите контактната площ на матрицата, да преминете към по-здрав материал на матрицата или да намалите дебелината на листа. Пускането на отпечатана матрица близо до изчислената му граница не е мярка за-спестяване на разходи. Това е път към внезапна повреда на инструмента, повредени детайли и потенциална повреда на пресата.
Тези изчисления на силата ви казват дали единичен ход на формоване е оцелял. Но икономичността на инструменталната екипировка зависи от повече от един щрих - живот на матрицата, цена на итерация и-равномерен обем спрямо конвенционалната машинна инструментална екипировка определят дали отпечатаните матрици наистина спестяват пари през целия жизнен цикъл на проекта.
Рамка на разходите-ползите и анализ на-безпроблемността
Печатна матрица, която струва $40, звучи като ясна победа над $2000 обработен инструмент. Но това сравнение пренебрегва това, което всъщност движи цената на проекта: колко части произвежда всяка матрица преди повреда, през колко итерации на дизайна преминавате и при какъв обем по-евтиният инструмент спира да бъде по-евтин. Сравнението на реалните 3D отпечатани разходи за матрици срещу CNC машинно обработени инструменти изисква леща за обща цена на притежание -, която отчита инструментите, итерациите и икономиката на-част в цялата дъга на разработка.
Цена на част над живота на матрицата
Продължителността на живота на печатната матрица, броят на частите варира драстично в зависимост от материала и тежестта на формоване. Добре-проектирана найлонова матрица, извършваща прости огъвания в тънък алуминий, може да издържи 200 до 500 цикъла. Твърда матрица от смола при умерено натоварване може да се спука след 50 до 150 части. PLA? Често едноцифрени преди видимо влошаване.
Този живот директно определя цената на част с 3D отпечатани матрици. Найлонова матрица за $40, произвеждаща 200 добри части, струва $0,20 на част в инструментална екипировка. CNC-обработена стоманена матрица на стойност $2000, произвеждаща 100 000 части, струва $0,02 на част. На номинална стойност стоманата печели -, но само ако наистина имате нужда от 100 000 части и дизайнът никога не се променя.
Уравнението на реалните разходи, заимствайкиРамка за обща цена на притежаниеизползван в производствените процеси, изглежда така:
Обща цена на инструментите за проекта=(цена на матрица x брой итерации) + (неуспешни разпечатки x цена на материали) + труд за-обработка
Всяка ревизия на дизайна означава нов матрица. С отпечатани инструменти тази редакция струва $40 и четири часа. С обработени инструменти струва $2000 и две до четири седмици. Ако вашият проект премине през шест повторения, преди да финализирате геометрията на частта - често срещан сценарий при разработването на нов продукт - отпечатаната пътека на инструмента струва приблизително $240 в матрици. Обработеният път струва $12 000, ако приемем, че дори си правите труда да -нарязвате толкова много пъти, вместо да гадаете и да се надявате.
Анализ-на изравняване спрямо традиционните инструменти
Обемът на рентабилност за печатни матрици за щамповане се намира в точката на пресичане, където кумулативните разходи за инструментална екипировка за-част върху печатна матрица се равняват на амортизираната стойност на машинно обработена матрица. Под този обем печатането печели. Над него машинната обработка поема.
| Фактор | 3D отпечатани матрици | CNC машинни матрици |
|---|---|---|
| Време за изпълнение на матрица | 4 - 24 часа | 1 - 4 седмици |
| Разходи за инструментална екипировка (единична матрица) | $5 - $150 | $1,500 - $10,000+ |
| Цена на итерация на дизайна | $5 - $150 + часа | $1,500 - $10,000 + седмици |
| Живот на матрицата (части преди повреда) | 50 - 500 типично | 50,000 - 500,000+ |
| Ефективна цена на част (само инструментална екипировка) | $0.10 - $3.00 | $0.01 - $0.10 |
| Праг-на равностойност на обема | Предпочитани под 200 - 500 части | Предпочитан над 500 - 1 000 части |
Моделът е ясен: печатните матрици доминират във фазата на прототипиране и валидиране, където дизайнът се променя често и производствените обеми не са се материализирали. Индустриалните данни потвърждават, че този динамичен - 3D печат поддържа сравнително плоска крива на разходите, която благоприятства ниски количества, докато процесите с големи инвестиции в инструменти стават икономични едва след като NRE се разпространи в хиляди единици.
Броят на итерациите е скрития множител. Проект с две ревизии на дизайна може да се счупи дори при 300 части на машинно обработени инструменти. Същият този проект с осем ревизии - не е необичайно по време на ранен-етап на разработване на продукта - може да не излезе на печалба до 2000 части, защото всяка машинно ревизия на матрицата добавя хиляди невъзстановими разходи. Печатните щанци абсорбират нестабилността на дизайна почти за нищо.
Къде изчезва икономическото предимство: след като вашият дизайн бъде замразен, обемите надхвърлят 500 части и животът на матрицата е по-важен от скоростта на повторение. В този момент разликата в издръжливостта преодолява предварителните икономии на разходи и всяко повторно -отпечатване добавя триене, което една матрица от закалена стомана елиминира напълно.
Тази без{0}}математика предполага, че вашият отпечатан матрица работи изолирано. На практика много екипи разширяват полезна гама от печатни инструменти, като ги комбинират с конвенционални материали - хибридни подходи, които издигат живота и възможностите на матрицата отвъд това, което чистият полимер може да постигне сам.
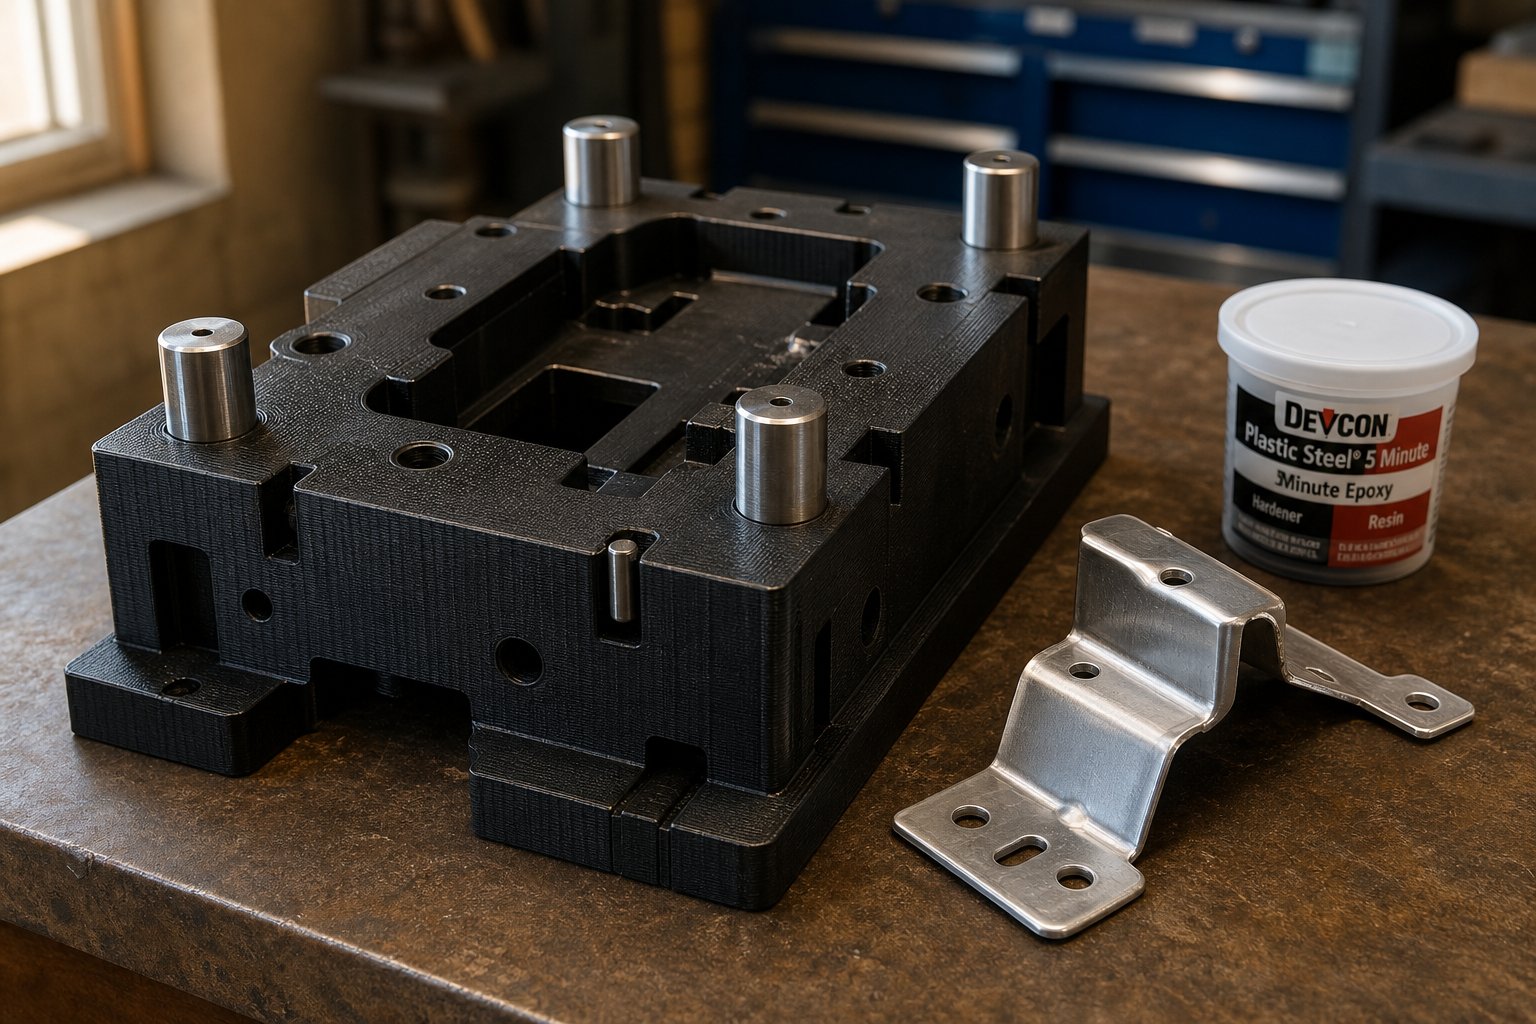
Хибридни подходи и стратегии за бързо валидиране
Чистите полимерни матрици имат таван. Чисто обработените стоманени матрици имат долна цена. Между тези две крайности се намира набор от хибридни инструменти за създаване на прототипи от ламарина, които заимстват и от двата свята -, като използват отпечатана геометрия като основа, като същевременно добавят конвенционални материали точно там, където са необходими, за да се справят с по-големи натоварвания, да удължат живота или да подобрят качеството на повърхността.
Това не са екзотични техники. Те са практически подобрения, които екипите прилагат постепенно, тъй като изискванията за формоване надхвърлят това, което може да достави самостоятелна печатна матрица.
Усилване на печатни матрици с метални вложки
Най-честата точка на повреда на печатна матрица е формовъчният ръб - малкият радиус, където металният лист се огъва около инструмента. Тази концентрирана контактна зона вижда върхово напрежение на натиск и се износва най-бързо. Подсилването на 3D отпечатани щанци с метални вложки в тези критични зони драстично удължава живота на инструмента без възстановяване на цялата щампа в стомана.
Подходът е прост: проектирайте тялото на матрицата с вдлъбнати джобове в зоните на силно-износване, след което натиснете-напаснете или закрепете закалени стоманени щифтове, дюбели или машинно обработени вложки в тези джобове. Отпечатаното тяло се справя с обемната геометрия и подравняването, докато металната вложка се справя с действителния контакт при формоване. Матрица, която може да издържи 100 цикъла като чист найлон, може да достигне 1,000+ цикъла със стоманени-ръбове на вложката.
Общите стратегии за вмъкване включват:
- Закалени дюбелни щифтове при радиусите на огъване, където металният лист се увива около ръба на матрицата
- Плоско шлифовани стоманени плочи, залепени към оформящата повърхност за равномерно разпределение на натоварването
- Вложки с резба, вградени по време на печата (използване на техники за пауза-и-вмъкване) за функции за монтиране и подравняване
Поддържащи стратегии за удължен живот на матрицата
Когато геометрията на матрицата е сложна, но структурните изисквания надвишават това, което може да издържи твърдият-пластмасов пълнеж, поддържането на отпечатаната обвивка с твърд пълнител трансформира крехкия инструмент в здрав. 3D отпечатаните корпуси на щампи с епоксидна основа са особено ефективни - отпечатвате матрица с тънки-стени с прецизни формоващи повърхности, след което запълвате вътрешната кухина с-пълен с алуминий епоксид или структурен уретан.
Проучване нахибридна бърза инструментална екипировка с различни поддържащи материалиустанови, че алуминиевата подложка осигурява най-добрия баланс между цена, точност на размерите и ефективност на процеса -, подобрявайки производителността с 68% в сравнение с инструменти без подложка, като същевременно поддържа скорости на транскрипция над 93%.
Ето прогресията на хибридните стратегии за подсилване, подредени от най-простите до най-напредналите:
- Шлайфане и намазване на повърхности- Запълнете линиите на слоя с тънка епоксидна смола, шлайфайте гладко. Добавя издръжливост на повърхността с нулева структурна промяна на тялото на матрицата.
- Метални-вложки за пресоване на износващите се ръбове- Стоманени дюбели или заземени щифтове при радиусите на огъване. Удължава живота на ръба 5-10 пъти с минимална сложност на дизайна.
- Епоксид-запълнете вътрешността на матрицата- Отпечатайте куха обвивка с точна външна геометрия, след което изсипете епоксидна-пълна с алуминий вътре. Епоксидът осигурява компресивна опора, докато отпечатаната обвивка поддържа точността на размерите.
- Залепете отпечатаната матрица към машинно обработена метална опорна плоча- Използвайте отпечатания компонент като повърхност за прецизно формоване, закрепен с болтове или свързан към стоманена или алуминиева плоча, която поема силата на пресоване. Това разделя проблема с геометрията (обработен чрез отпечатване) от структурния проблем (обработен с метал).
- Използвайте отпечатани матрици като шаблони за лят уретан или епоксидни инструменти- Отпечатайте точна главна геометрия, след което отлейте производствени-уретанови или епоксидни композитни матрици от тази главна матрица. Един отпечатан модел генерира множество матрици за отливане, всеки от които издържа стотици цикли. Този подход има смисъл, когато имате нужда от няколко идентични комплекта матрици или когато самият отпечатан материал не може да се справи със средата на формоване.
Всяка стъпка нагоре добавя разходи и време, но също така умножава възможностите на матрицата. Ключовото прозрение е, че не е необходимо да избирате между печатни и конвенционални - вие ги комбинирате в интерфейса, където всяка технология върши най-добрата си работа.
Валидиране на части преди пълна инвестиция в инструменти
Хибридните матрици решават проблема с издръжливостта на инструмента. Но има по-широк въпрос за валидиране, на който само печатните щанци не могат да отговорят: дали щампованата част действително ще работи в крайното си приложение? Оформен прототип, направен от отпечатана матрица, потвърждава геометрията и основното прилягане, но може да не улови поведението на материала, характеристиките на пружинирането-или качеството на повърхността на производствена-щампована част.
Това е мястото, където работният процес на разработка се възползва от валидирането на щампованите части преди производствените инструменти чрез допълнителен път. Вместо да скачат директно от отпечатани-прототипи на щанци към $10,000+ закалени производствени щанци, опитни екипи вмъкват бърз етап на прототипиране, който произвежда действителни метални части - чрез CNC обработка или професионално производство на ламарина -, за да потвърди възможността за производство и функционална производителност.
Логиката е здрава: вашата отпечатана матрица доказа, че геометрията работи. CNC-прототип или произведена метална проба доказва, че частта работи при реални условия, с производствени-представителни свойства на материала и повърхностно покритие. Това валидиране на два-етапа улавя проблеми с DFM (ъгли на наклон, минимални радиуси, допустими-задни пружини), преди да инвестирате капитал в производствените инструменти.
Екипи, използващи услуги катоБързото прототипиране на YICHENподход към тази празнина чрез комбиниране на CNC обработка и производство на ламарина за производство на функционални метални проби с ранна обратна връзка от DFM. Резултатът е валидиран дизайн на част -, потвърден както геометрично (чрез отпечатани щанци), така и функционално (чрез прототипни метални части) - преди всяка производствена матрица да бъде изрязана. Това валидиране в две-стъпки обикновено спестява много повече при избегнати ревизии на инструменти, отколкото струва при услугите за създаване на прототипи.
Хибридните стратегии разширяват това, което печатните матрици могат физически да постигнат. Но всеки подход все още има граница - точка, където умората на материала, изискванията за сила или изискванията за обем надхвърлят това, което всяка комбинация от печатни и подсилени инструменти може да издържи надеждно.
Ограничения и кога да преминете отвъд печатните матрици
Всеки метод на инструментална екипировка има обвивка на отказ. Печатните щанци не са изключение и ако се преструвате, че е противно, това би подкопало всичко, установено от това ръководство. Режимите на повреда и ограниченията на 3D отпечатаните матрици са реални, предсказуеми и -, ако бъдат игнорирани - скъпи. Знаейки точно къде тези инструменти се развалят, ви позволява да ги използвате уверено в рамките на прозореца на техните възможности и да преминете към по-трудни инструменти в точния момент, вместо твърде късно.
При отпечатване умира неуспешно
Повредата не винаги изглежда като драматично напукване по време на-инсулт. По-често постепенната деградация произвежда все по-неточни части, докато матрицата стане неизползваема. Ето конкретните сценарии, при които печатните инструменти достигат лимита си:
- Превишен таван на тонажа:Полимерните матрици не могат да издържат на сили извън тяхната граница на провлачване при натиск, умножена по контактната площ, дори веднъж. Еднократно събитие на претоварване причинява незабавно крехко счупване в твърди смоли или трайно смачкване в термопласти. Няма възстановяване - матрицата е скрап.
- Умора на печатната матрица и пълзене при натоварване:Дори при сили доста под границата на един-такт, многократното циклиране причинява кумулативни щети.Деформация при пълзене в 3D отпечатани полимеривъзниква, когато молекулярните вериги се плъзгат една покрай друга при продължителен или повтарящ се стрес, което води до постоянна промяна на размерите с течение на времето. FDM пластмасите са особено податливи, тъй като техните по-ниски температури на топене означават, че топлината на околната среда ускорява това молекулярно движение. Матрица, която измерва перфектно при цикъл 1, може да бъде с 0,1-0,3 mm по-голяма от цикъл 200.
- Температурна чувствителност:Температурите в работилницата над 30-35 градуса C значително омекотяват PLA и стандартните смоли. Генерираната-триене топлина по време на бърз цикъл усложнява проблема. Матрица, която работи добре в лаборатория с контролиран климат, може да се повреди в летен гараж или фабричен цех без климатик.
- Граници на геометрична сложност:Дълбоките изтегляния, сложните криви с малки радиуси и прогресивните операции на матрицата въвеждат много{0}}посочни състояния на напрежение, с които печатните материали се справят зле. Натоварванията на опън върху връзките между слоевете в матриците FDM или концентрациите на напрежение при тънки елементи в матриците от смола създават непредвидими точки на повреда, които никакво количество пълнеж не компенсира.
- Повърхностна деградация:Формиращият контакт постепенно изтрива и полира повърхността на матрицата, променяйки размерите на хлабините и трансфера на текстурата на повърхността. Меките материали като найлон се износват по-бързо от твърдите смоли, но се провалят по-елегантно - компромисът е по-бавно разграждане срещу внезапно напукване.
- Дрейф на размерите без предупреждение:За разлика от стоманените матрици, които се деформират видимо преди повреда, полимерните матрици могат да пълзят по размери, докато все още изглеждат непокътнати. Няма да видите проблема, докато оформените части не започнат да се провалят при проверка. Пълзенето в полимерите възниква дори при стайна температура поради тяхната вискоеластична природа, където продължително натоварване кара веригите да се разтягат и пренареждат постоянно.
Прагът на обема за 3D отпечатани инструменти за щамповане обикновено е между 200 и 500 части за добре-проектирани термопластични матрици и 50 до 150 части за матрици от смола при умерено натоварване. Това не са твърди граници - те се изместват с избора на материал, строгостта на оформянето и условията на околната среда. Но те представляват зоната, в която кумулативното износване, пълзенето и отклонението на размерите правят всяка следваща част по-малко надеждна от предишната.
Прагове на обема и преходът към производствено оборудване
Да знаете кога да преминете от печатни към машинно обработени матрици не е един въпрос за вземане на решение. Това е прогресия, която следва естествената дъга на развитието на продукта:
- Печатни матрици за валидиране на геометрията (1-50 части):Потвърдете, че ъглите на огъване, дълбочините на формата и цялостната форма работят както са проектирани. Приемете повърхностните несъвършенства и вариациите в размерите като цена на скоростта.
- Бързи-прототипни метални части за функционално тестване (5-20 части):След като геометрията бъде валидирана чрез отпечатано-формоване на щанци, произвеждайте действителни метални части чрез CNC обработка или професионална изработка, за да потвърдите поведението на материала, пружинирането-и производителността при реални условия на експлоатация. Услуги катоБързото прототипиране на YICHENпреодолейте тази празнина, като предоставите CNC-прототипни и произведени метални части, които потвърждават производителността - улавяне на проблеми с DFM, преди да инвестирате в закалени инструменти.
- Производствен инструмент за обем (500+ части):С валидирана геометрия и потвърдена технологичност, инвестирайте в CNC-обработени стоманени матрици с увереност, че не ви очаква скъп цикъл на ревизия.
Този поетапен подход минимизира общия риск на проекта. Печатните матрици абсорбират нестабилността на дизайна на ранното развитие. Rapid-прототипирани метални части потвърждават, че крайният дизайн действително може да се произвежда в мащаб. Производствените матрици се изрязват само веднъж за замразен дизайн.
Преди да се ангажирате с какъвто и да е подход, прегледайте този контролен списък за оценка за вашето конкретно приложение:
- Вашата сила на формоване под една-трета от капацитета на натиск на материала на матрицата ли е? Ако не, отпечатаните инструменти са по-малки.
- Имате нужда от повече от 500 еднакви части? Ако е така, икономиката е в полза на машинно обработените матрици, независимо от способността за печатна матрица.
- Формованата част изисква ли качество на повърхността под Ra 1,6? Отпечатаните щанци без обширно довършване няма да осигурят това.
- Ще работи ли матрицата при температури над 35 градуса C? Фактор за омекване на материала и ускорено пълзене.
- Геометрията включва ли дълбоко изтегляне или сложни форми с напрежение на опън в лицето на матрицата? Те тласкат печатните материали към непредсказуема територия на провал.
- Можете ли да толерирате +/- 0.2 до 0,5 mm вариация на размерите в производствен цикъл? Ако се изисква по-плътна консистенция, стоманените инструменти са отговорът.
3D отпечатаните матрици за щамповане не са заместител на конвенционалните инструменти. Те са ускорител на-фаза на разработка, който свива седмици време за изпълнение и хиляди долари в часове и джобни дребни - в рамките на дефиниран обхват на възможностите. Използвайте ги там, където превъзхождат, преминавайте, когато не го правят, и ще достигнете до производствени инструменти по-бързо, по-евтино и с по-малко изненади от екипи, които пропускат напълно стъпките за валидиране.
Често задавани въпроси за 3D отпечатани матрици за щамповане
1. Колко части може да произведе една 3D отпечатана матрица за щамповане, преди да се повреди?
Продължителността на живота на матрицата зависи силно от материала за печат и тежестта на формоване. Добре-разработените найлонови или поликарбонатни матрици, извършващи прости огъвания в тънък алуминий, обикновено издържат 200 до 500 цикъла. Твърдата смола умира при умерено натоварване издържа около 50 до 150 части. PLA матриците често се разграждат в рамките на едно-цифрено използване. Хибридните подходи, като добавяне на стоманени вложки при радиусите на огъване или епоксидно{10}}запълване на вътрешността на матрицата, могат да удължат живота до 1000+ цикъла чрез подсилване на високо-износващи се контактни зони, като същевременно запазват отпечатаното тяло за обемна геометрия.
2. Какви метали можете да щамповате с 3D отпечатани матрици?
Меките, пластични метали в закалена температура работят най-добре с полимерни матрици. Закалените алуминиеви сплави (1100, 3003, 5052, 6061-O) са идеални кандидати, следвани от загрят месинг, твърдо мека мед и тънка-мека стомана. Неръждаемата стомана обикновено е горната граница, ограничена до много тънък материал (под 0,6 mm) с високо-здрави щанцови материали като найлон от въглеродни-влакна. Винаги посочвайте темперирана или твърдо мека температура, когато поръчвате ламарина за формоване с печатна матрица, тъй като по-твърдата температура може да удвои необходимата сила на огъване.
3. 3D отпечатаните матрици за щамповане по-евтини ли са от инструменталната екипировка с ЦПУ?
За прототипиране и обеми под 500 части, печатните матрици струват драстично по-малко. Една найлонова матрица струва $15 до $50 срещу $1500 до $10 000 за CNC-обработена стомана. Разходното предимство нараства с всяка итерация на дизайна, тъй като повторното отпечатване на ревизирана матрица струва джобни промени в сравнение с повторната{10}}обработка. Икономиката обаче се обръща над 500 до 1000 части, тъй като машинно обработената стомана умира след 50 000 до 500,000+ цикъла, задвижването на-част инструментална екипировка струва под $0,10. Екипи като услугата за бързо създаване на прототипи на YICHEN помагат за преодоляване на тази празнина чрез валидиране на производителността на части чрез CNC-прототипни метални проби, преди да се ангажират със скъпи производствени матрици.
4. Кой е най-добрият материал за 3D печат за матрици за щамповане?
Подсиленият с въглеродни{0}}влакна-найлон предлага най-силната цялостна производителност за повечето приложения за щамповане. Той съчетава якост на натиск от около 100 до 130 MPa с отлична стабилност на размерите, ниско термично разширение и устойчивост на пълзене при повтарящи се натоварвания. За бюджетни прототипи стандартният найлон (PA6 или PA12) осигурява добър баланс между издръжливост и цена. Твърдите инженерни смоли от SLA принтерите осигуряват превъзходно покритие на повърхността и изотропия, но се отказват внезапно без предупреждение при претоварване. Изборът на материал трябва да отговаря на вашите специфични изисквания за сила на формоване, брой цикли и качество на повърхността.
5. Как изчислявате дали една 3D отпечатана матрица може да се справи със специфична операция на формоване?
Изчислете необходимата сила на формоване, като използвате формулата за тонаж на въздушно{0}}огъване, която взема предвид дебелината на листа на квадрат, дължината на огъване, ширината на отвора-на матрицата и множителя на материала въз основа на якостта на опън на сплавта. След това сравнете тази сила с капацитета на натиск на матрицата (граница на провлачване, умножена по контактната площ). Приложете минимален коефициент на безопасност от 3x за термопласти и 4x за твърди смоли, защото полимерните матрици се счупват внезапно без предупреждение за разлика от стоманените матрици, които се деформират постепенно. Ако коефициентът на безопасност падне под прага, увеличете контактната площ на матрицата, преминете към по-здрав материал или намалете дебелината на листа.


