


Какво е прогресивно щамповане на метал
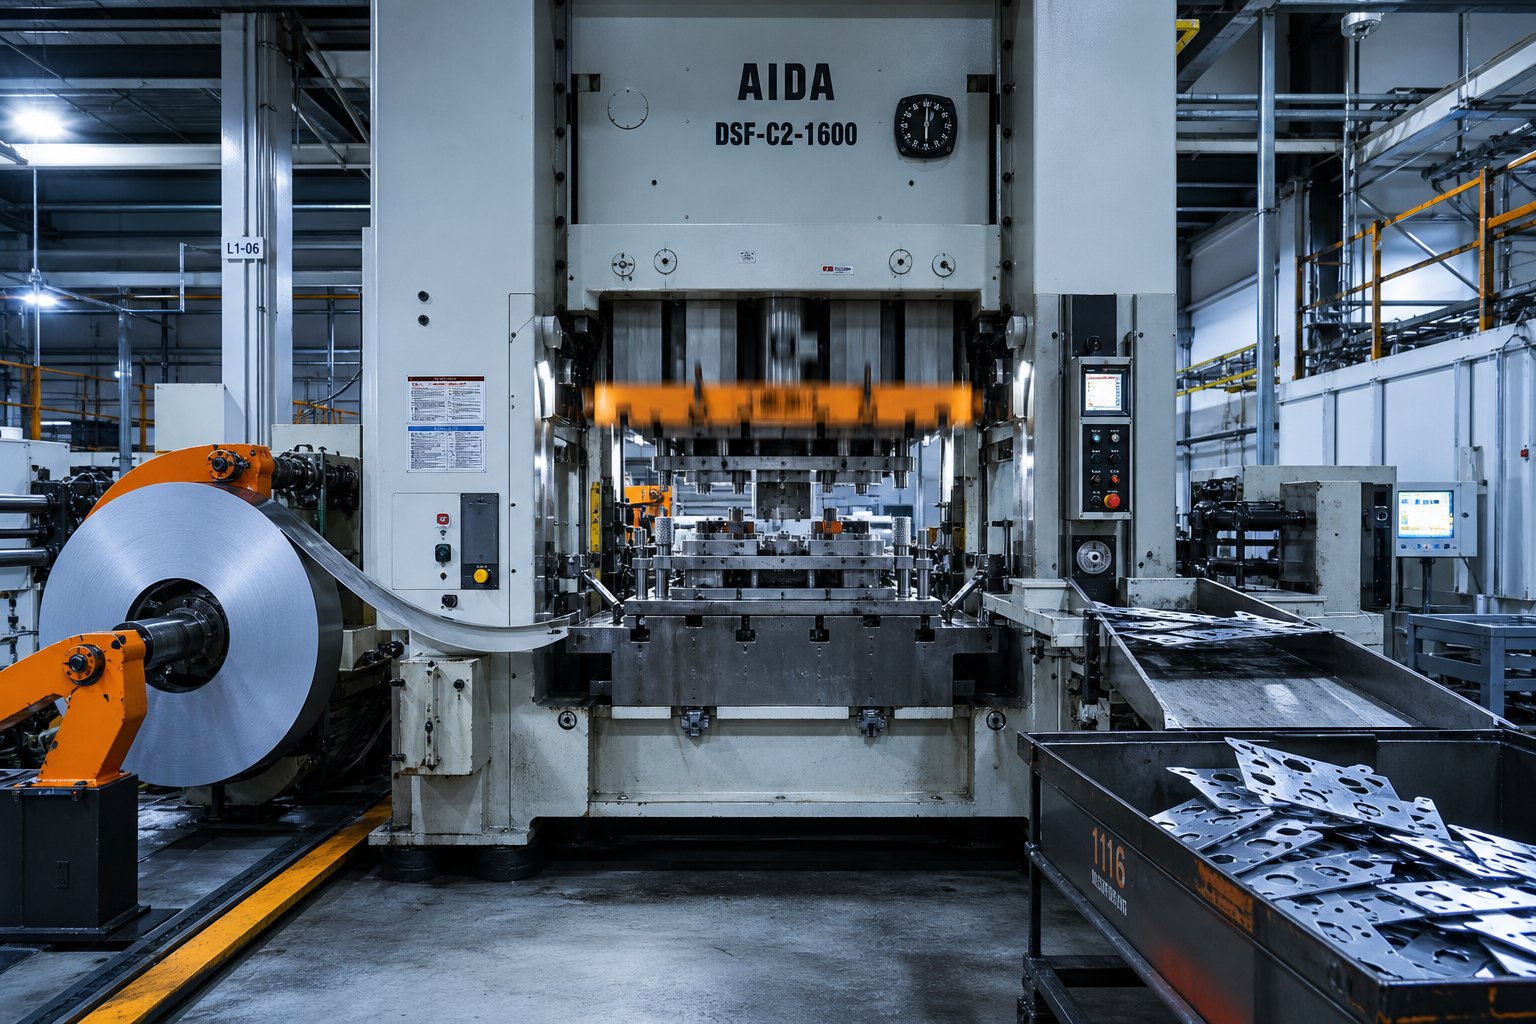
И такакакво е прогресивна матрица, точно? Представете си един инструмент, оборудван с множество станции, подредени последователно. Непрекъсната метална лента преминава през тези станции с една дължина на стъпка наведнъж и с всеки ход на натискане всяка станция извършва различна операция - пробиване, огъване, формоване или рязане - на различен участък от лентата едновременно. Докато лентата излезе от крайната станция, готовата част отпада. Това е прогресивно щамповане на метал в най-простата му форма.
Прогресивното щамповане е процес на формоване на метал с голям{0}}обем, при който непрекъсната лента от метал преминава през-щанцова матрица, като всяка станция извършва последователна операция, произвеждайки завършен детайл с всеки удар на пресата.
Защо съществува прогресивното щамповане
Представете си, че имате нужда от сложна метална скоба с дупки, завои и изтеглена вдлъбнатина. При щамповане с една-операция бихте прекарали детайла през отделни матрици, препозиционирали го между всяка стъпка и поели цялото време за обработка и риска от подравняване, който идва с това. Прогресивното щамповане елиминира този проблем изцяло. Една матрица, една преса, едно непрекъснато подаване - и вие произвеждате сложни завършени части със скорости, които могат да достигнат 300 удара в минута на високоскоростно-оборудване. Без ръчно препозициониране, без множество-тесни места при настройка, без част--вариация на част, въведена от операторите.
Кой използва услугите за щамповане на прогресивни матрици
Три различни групи обикновено предоставят услуги за прогресивно щамповане на метал и всяка пристига с различни приоритети:
- Производствени инженерисъсредоточете се върху възможностите на процеса, допустимите отклонения и дали дизайнът на матрицата може да издържи милиони цикли без влошаване.
- Екипи за доставкипретеглете инвестицията в инструменти спрямо-разхода за част, като търсите прага на обема, при който прогресивното щамповане превъзхожда алтернативите.
- Продуктови дизайнеритрябва да знаят кои геометрии са осъществими в рамките на прогресивна матрица и как техният избор на характеристики влияе върху сложността на инструментите.
Всяка перспектива оформя различни въпроси - и различни грешки - при оценката на доставчиците. Механиката на това как лентата всъщност се движи през тези станции и какво се случва на всяка от тях, разкрива защо тези грешки се случват на първо място.
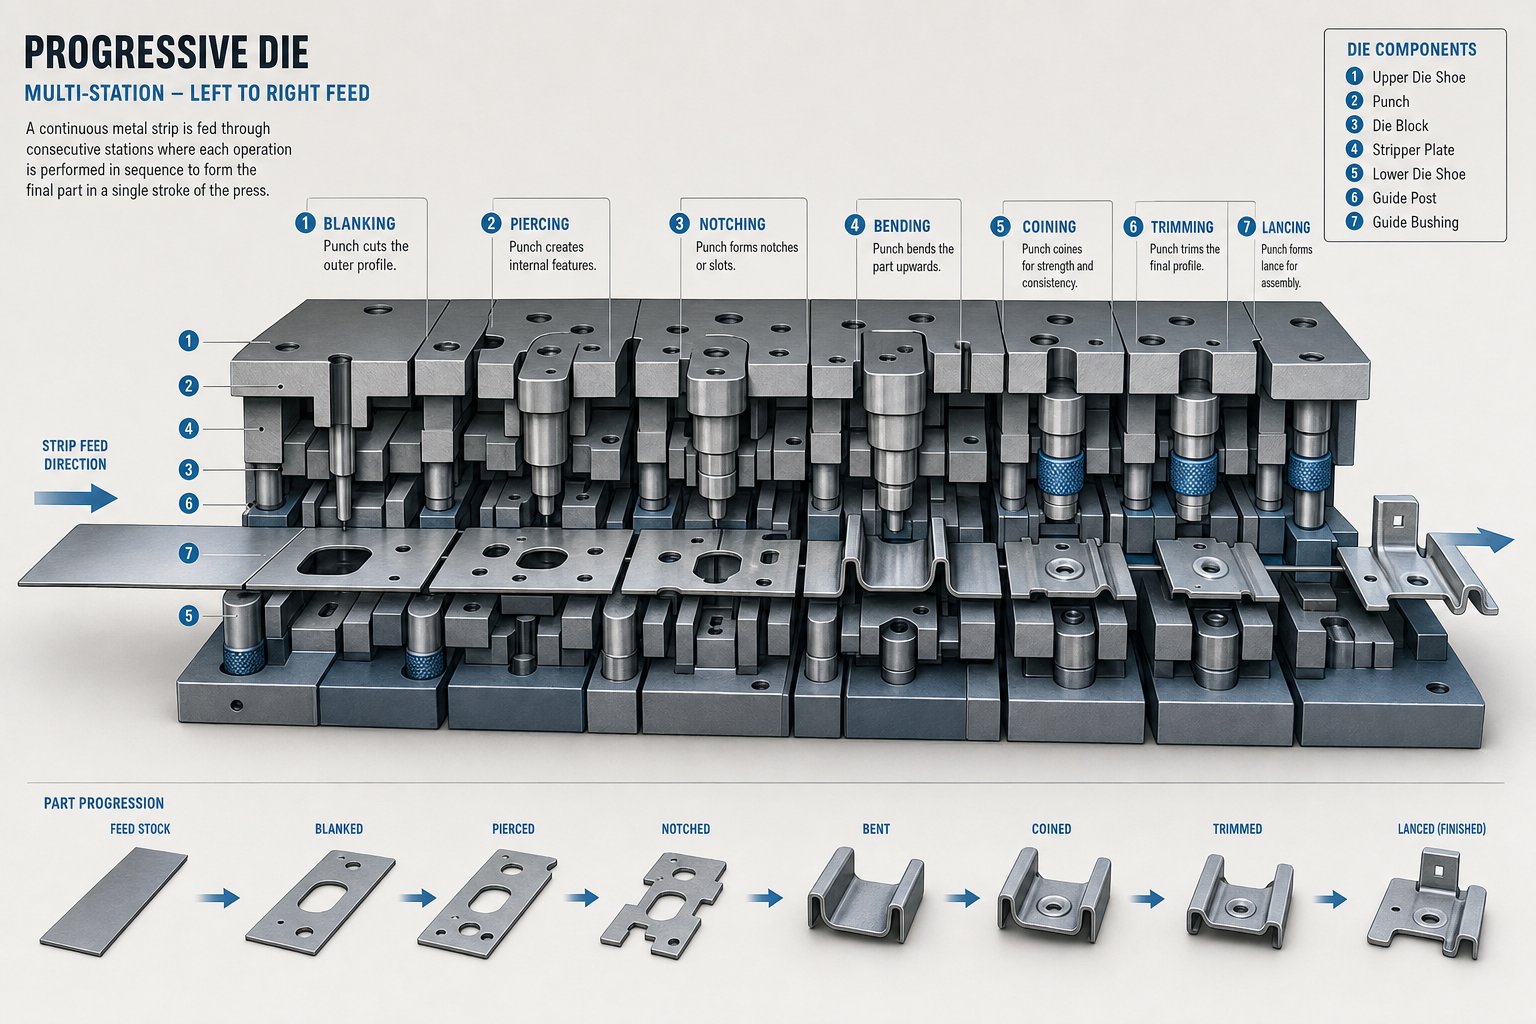
Как протича процесът на прогресивно щамповане стъпка по стъпка
Намотка от плосък метал влиза в единия край. Готовите части излизат други. Това, което се случва между тези две точки, определя дали ще получите надеждни компоненти с последователни размери - или производствено главоболие. Ето цялото пътуване, гара по гара.
Подаване на лента и размотаване на рулони
Всеки цикъл на прогресивна матрица и щамповане започва от машината за размотаване. Намотка от ламарина - стомана, алуминий, мед, месинг или неръждаема стомана - се зарежда върху дорник, който се върти, за да освободи материала, когато пресата го изисква. Лентата първо преминава през устройство за изправяне, което премахва естествената извивка (наречена намотка), въведена по време на навиването. Без тази стъпка лентата ще се подаде неравномерно и ще доведе до отклонение на размерите на вашите части.
От машината за изправяне серво подаващо устройство издърпва лентата в матрицата с точна стъпка, наречена стъпка на подаване. Тук точността на подаването е по-важна, отколкото повечето купувачи осъзнават. Дори отклонение от 0,05 mm на ход се смесва между станциите, създавайки неправилно подравнени отвори, неравномерни завои и скрап. Подаващото устройство трябва да се синхронизира идеално с цикъла на удара на пресата, като освобождава лентата само когато матрицата е напълно отворена и я придвижва напред на точно същото разстояние всеки път.
Прогресия на станцията от пиърсинг до прекъсване
Веднъж вътре вматрица за прогресивно щамповане, лентата среща поредица от станции -, всяка от които изпълнява една конкретна операция. Частта остава свързана с носеща лента (понякога наричана мрежа) по време на целия процес, което я поддържа стабилна и точно позиционирана, докато се движи напред. Мислете за носача като конвейер, вграден в самия материал.
Типична последователност от станции в програмен матрица изглежда така:
- Пилотни дупки- Първо пробити, за да създадат точни регистрационни точки, които водят лентата през всяка следваща станция.
- Пиърсинг- Вътрешни отвори, слотове и изрези са пробити в лентата.
- Лансинг- Частичните разрези създават уши или отвори, без да се премахва напълно материалът.
- Формиране- Три{1}}триизмерни форми, ребра или релефни елементи се притискат в детайла.
- рисуване- Материалът се изтегля в плитки форми на чаши или канали, където е необходимо.
- Сечене на монети- Компресията под високо-налягане прецизира повърхностите, изостря детайлите или калибрира критичните размери.
- Прекъсване- Готовата част се отделя от носещата лента и се изхвърля за събиране.
Не всяка част изисква всички тези операции. Една проста скоба може да се нуждае само от пробиване, огъване и отрязване. Един сложен електрически конектор може да изисква десет или повече станции. Въпросът е, че всяка операция се извършва във фиксирана, проектирана последователност - и тази последователност никога не варира от част на част.
Механика на пресата и цикъл на хода
Ето какво прави пресата за прогресивно щамповане толкова продуктивна: всеки един ход на буталото изпълнява всички операции на станцията едновременно на различни участъци от лентата. Докато първата станция пробива пилотни отвори в пресен материал, станциите надолу по веригата огъват, формоват и режат части, които са влезли в матрицата няколко удара по-рано. Няколко части винаги се изпълняват едновременно.
Пресата за щамповане на матрицата работи с фиксирана скорост, измерена в удари в минута (SPM). Високоскоростните операции по щамповане на метал върху по-малки части могат да се извършват при 200 до над 1000 SPM, в зависимост от дебелината на материала, сложността на частта и тонажа на пресата. Всеки удар придвижва лентата напред точно с една стъпка напред. Този ритъм - напред, щампа, напред, щампа - създава завършена част с всеки цикъл.
Скоростта сама по себе си обаче не определя пропускателната способност. Една добре-проектирана матрица, работеща при 400 SPM с нулев престой, ще произведе по-добре от лошо проектирана, работеща при 600 SPM, която засяда на всеки час. Стабилността на захранването, подравняването на матрицата, смазването и изхвърлянето на скрап определят дали теоретичната скорост се превръща в действителна производителност.
Тази механична логика - фиксирани станции, контролирано подаване, едновременни операции - обяснява защо прогресивното щамповане доставя повтарящи се части в обем. Но истинското инженерно предизвикателство не е управлението на пресата. Той проектира самата матрица: избира колко станции са необходими, каква последователност следват и как оформлението на лентата управлява напрежението на материала през всяка операция.
Основи на проектиране на инструментална екипировка и щанцово инженерство
Лесната част е да накарате пресата да работи. Истинската интелектуална инвестиция в инструментите за прогресивна матрица се случва месеци преди първия удар - по време на планирането на оформлението на лентата, последователността на станциите и избора на материал за самата матрица. Тези инженерни решения заключват качеството на частите, живота на инструмента и икономичността на-на парче за целия производствен цикъл.
Оформление на лентата и логика за последователност на станциите
Как един инженер решава дали една част се нуждае от шест станции или четиринадесет? Започва се с геометрията на детайла. Всяка дупка, огъване, форма и срязване изисква поне една специална станция, но последователността трябва да зачита поведението на материала. Не можете да монетирате повърхност след дълбоко изтегляне, без да рискувате изкривяване. Не можете да пробиете дупка в съседство с завой, който все още не е оформен, без да предизвикате фрактури на напрежението.
Дизайнът на матрицата за прогресивно щамповане разчита на логика на съзнателна последователност: първо се случват операции, които създават най-малко напрежение на материала, докато операции с висока{0}}сила, като монетосечене или дълбоко формоване, идват по-късно, след като околните елементи вече са заключени. Неработещите станции - позиции, където не се извършва работа -, са стратегически разположени, за да позволят на лентата да се стабилизира между агресивните операции и да осигурят място за бъдещи инженерни промени ако е необходимо.
Разположението на пилотния отвор е друг критичен фактор. Тези малки, прецизно пробити отвори регистрират лентата на всяка станция и тяхната позиция спрямо формиращите елементи определя колко точно се приземяват операциите надолу по веригата. Изследване, публикувано вМеждународен журнал за производствени изследванияидентифицира четири ключови фактора за оценка на оформлението на лентата: ефективност на броя на станциите, балансиране на момента, стабилност на лентата и височина на подаване - всеки оценен и претеглен, за да се получи обективна оценка на конкурентни опции за оформление, вместо да се разчита на групов консенсус.
Проектиране за технологичност в прогресивни матрици
Дизайнерите на части имат огромно влияние върху сложността на инструментите за прогресивни матрици - и разходите - чрез избора си на геометрия. Компонент, оптимизиран за прогресивно щамповане, може да работи в матрица с 10 позиции. Същата част с лошо обмислени характеристики може да изисква 16 станции, удвоявайки разходите за инструментална екипировка и увеличавайки натрупването на толеранс в лентата.
Основните принципи на DFM за прогресивни матрици за щамповане включват:
- Минимални радиуси на огъване:Поддържайте вътрешни радиуси на огъване на или над 1,0x дебелина на материала, за да предотвратите напукване на линията на огъване. За подобрен живот на инструмента се предпочита дебелина от 1,2x до 1,5x.
- Граници на диаметъра на отвора:Поддържайте диаметри на отворите на или над 1,0 пъти дебелината на материала, за да избегнете счупване на поансона при високи-скоростни цикли.
- Разстояние между елементите:Поддържайте щанцованите детайли с поне 2,0x дебелина на материала от ръбовете и съседните елементи, за да предотвратите срутването на щампованата стомана с течение на времето.
- Еднаква дебелина на стената:Избягвайте драстични преходи на дебелината, които създават неравномерен материален поток и увеличават непредсказуемостта на пружинирането.
- Информираност за посоката на зърното:Ориентирайте завоите перпендикулярно на посоката на търкаляне, когато е възможно, за да намалите риска от счупване.
- Плитка дълбочина на формоване:Минимизирайте дълбочините на изтегляне спрямо частичната ширина - прекомерната дълбочина изисква процеси на матрица за прехвърляне, а не операции, базирани на прогресивна лента-.
Опитни инженери по прогресивни инструменти и матрици преглеждат отпечатъците на части рано и отбелязват функции, които добавят станции, усложняват поддръжката или намаляват живота на матрицата. Тази предварителна обратна връзка от DFM често спестява повече пари от каквито и да било преговори за снабдяване.
Инструментална конструкция и материали за матрици
Физическата конструкция на инструмент за прогресивно щамповане определя колко милиона части може да произведе, преди да се наложи основно обновяване. Компонентите на матрицата издържат на повтарящи се високо-скоростни удари, триене и поток на материала -, така че изборът на материал за самата инструментална екипировка е от огромно значение.
Повечето прогресивни комплекти матрици използват инструментална стомана D2 или A2 за щанци и вложки за матрици. D2 предлага отлична устойчивост на износване и задържане на ръбовете, което го прави работен кон за станции за пробиване и заготовка. A2 осигурява по-добра издръжливост за формоване на станции, където ударните натоварвания са по-високи, но абразивното износване е по-ниско. За приложения, изискващи екстремен живот на инструмента - щамповане на абразивни неръждаеми стомани в обеми над няколко милиона части - прогресивни карбидни щамповани матрици с вложки от волфрамов карбид заменят конвенционалната стомана в критичните точки на износване. Както отбелязва една индустриална насока, карбидът се държи като бетон: той ще се разпадне, преди да се износи, което го прави идеален за станции, където абразията би разрушила бързо инструменталната стомана.
Матричните плочи и комплектите обувки обикновено са изработени от S7 или 4140 предварително-закалена стомана, осигуряваща структурната здравина, необходима за поддържане на центровката във всички станции при пълен тонаж на пресата. Водещите щифтове, втулки и подравняващи компоненти трябва да бъдат достатъчно здрави, за да преодолеят страничните сили, генерирани от извън-центъра, образуващ - детайл, който се свързва директно с момента-балансиращ фактор при оценката на оформлението на лентата.
В крайна сметка решенията за материалите за инструменти се връщат към един въпрос: какъв е очакваният производствен обем? Годишният тираж от 50 000-броя не оправдава карбидни вложки навсякъде, докато програма от 5-милиона броя не може да си позволи прекъсване на честите смени на поансона D2. Съпоставянето на конструкцията на матрицата с очаквания обем е мястото, където инженерната преценка и оптимизацията на разходите се пресичат - и където материалът, който се щампова, въвежда свой собствен набор от ограничения.
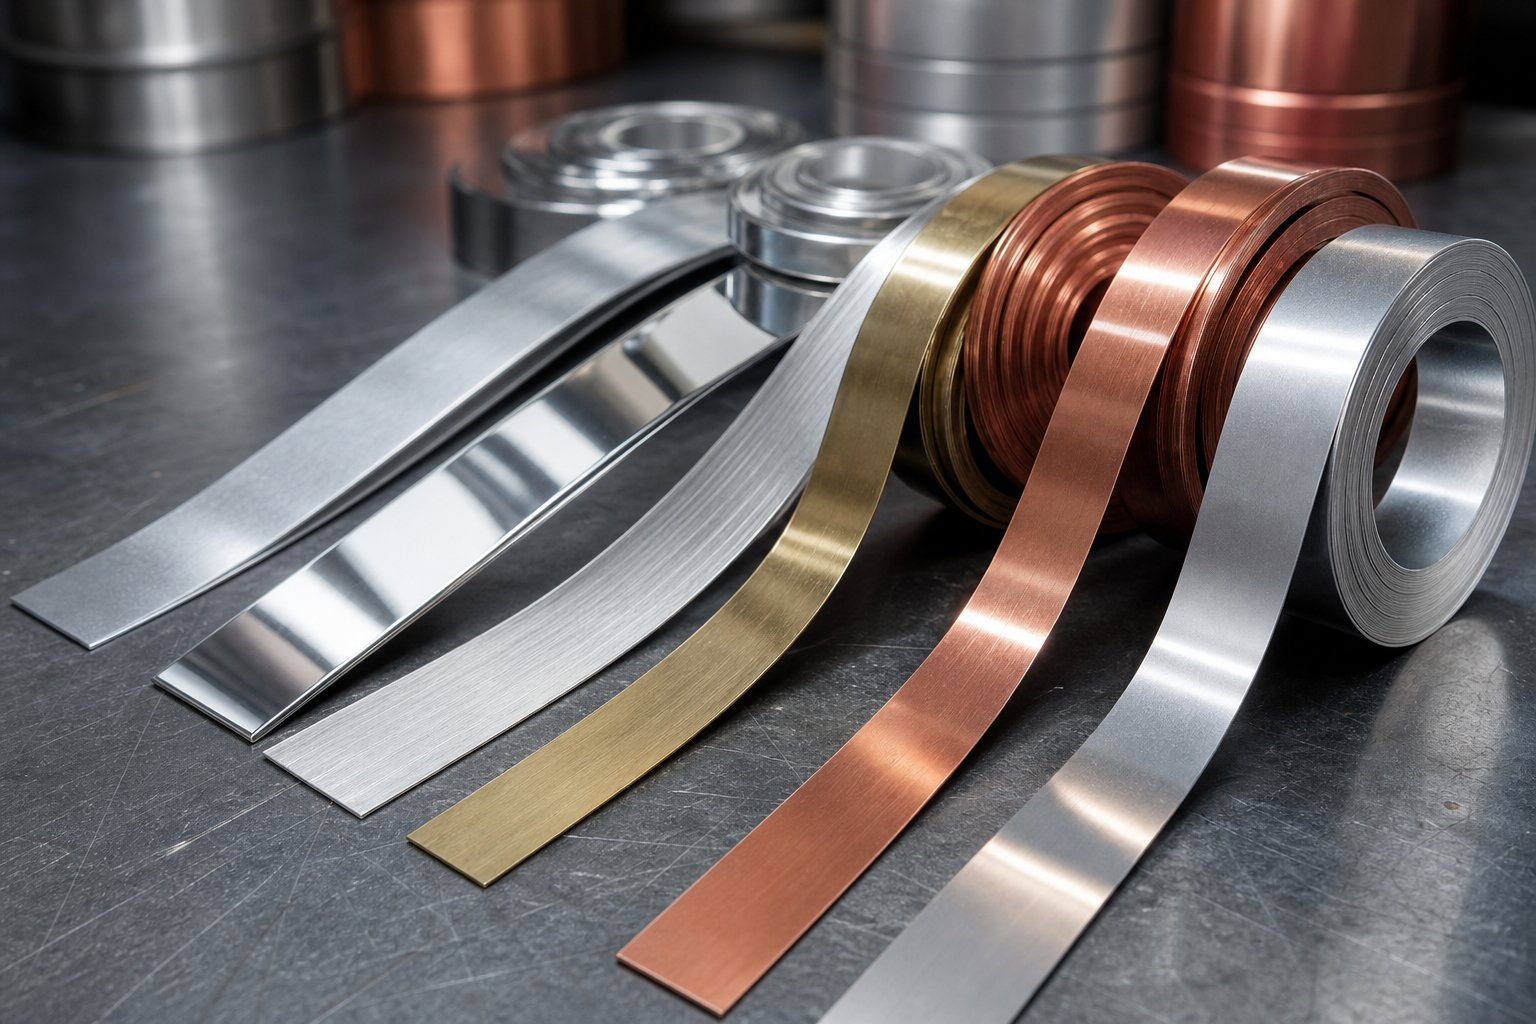
Избор на материал и как се държат металите в прогресивните матрици
Конструкцията на матрицата има значение -, но материалът, преминаващ през тази матрица, диктува почти всяко друго инженерно решение. Поведението при подаване на лентата, последователността на станциите, стратегията за смазване, хлабината на щанцата и интервалите на поддръжка се променят в зависимост от метала, който формовате. Купувачите, които третират избора на материал като просто квадратче за отметка за доставка, често откриват в средата на-производството, че избраната от тях сплав изисква фундаментално различен подход към инструментите от този, който са предвидили в бюджета.
Съображения за щамповане на стомана и неръждаема стомана
Прогресивното щамповане от въглеродна стомана остава най-често срещаното приложение за прогресивни матрици. Класове с ниско-въглерод като 1008 и 1010 предлагат отлична формоспособност, предвидимо поведение в различните станции и минимално износване на инструмента. Те приемат тесни завои, дълбоки форми и високо-скоростно колоездене без драма. Типичните диапазони на дебелината за прогресивно щамповане на стомана са между 0,4 mm и 3,0 mm, като по-тънките калибри работят при по-високи удари в минута, а по-дебелият материал изисква по-голям тонаж на пресата.
Прогресивното щамповане на неръждаема стомана, от друга страна, въвежда напълно различен набор от предизвикателства. Аустенитни класове като 304 work-се втвърдяват агресивно, докато преминават през формовъчни станции -, което означава, че всяка следваща операция се натъква на прогресивно по-твърд материал. Инженерите трябва да отчетат това, като изчислят експоненциално по-висок тонаж на станциите надолу по веригата и последователност на операциите, за да минимизират кумулативното напрежение.
Springback е също толкова проблематичен. Когато меката стомана може да изскочи с 1 до 2 градуса след огъване, неръждаемата стомана обикновено пружинира с 3 до 5 градуса или повече. Инженерите по инструментална екипировка компенсират чрез свръхогъване на - ъглите на щанцата и матрицата до 93 градуса, например, така че частта да се отпусне в целевата 90-градусова геометрия. Без тази компенсация, вградена в дизайна на матрицата, всяка извита характеристика излиза извън допустимите граници.
Galling представя най-разрушителния режим на отказ. Лентите с високо триене премахват пасивния оксиден слой на неръждаемата стомана, което води до студено{1}}заваряване на изложения материал директно върху повърхността на инструмента. След като започне стъргането, производството спира за полиране на матрицата. PVD покрития като TiCN върху повърхности на щанци и смазочни материали при екстремно-налягане са задължителни контрамерки за всяка програма за неръждаема стомана, работеща с обем.
Поведение на медни и месингови сплави в прогресивни матрици
Медното прогресивно щамповане доминира на пазара на електрически съединители и клеми и има защо. C11000 електролитна твърда катранна мед осигурява приблизително 101% IACS проводимост заедно с отлична пластичност, което я прави идеална за цевни форми, контактни накрайници и функции за кримпване, които изискват медните терминали с прогресивно щамповане. Намотката на лентите за тези приложения обикновено варира от 0,13 mm до 1,5 mm дебелина, със специфична температура (отгрята чрез пълна -твърдост), пряко засягаща поведението при формоване на всяка станция.
Предизвикателството? Медта се натрива агресивно срещу инструментална стомана - подобно на неръждаемата стомана, но се дължи на мекотата на медта и високата повърхностна адхезия, а не на разрушаването на оксидния слой. Автоматизираните системи за смазване и полираните повърхности на матрицата не подлежат на-договаряне за продължителни производствени цикли на мед.
Месинговото прогресивно щамповане предлага практична алтернатива, където не се изисква пълна медна проводимост. Месингът на касетата C26000 осигурява по-висока якост и по-добри пружинни свойства за задържащи скоби, докато по-ниският му коефициент на триене го прави значително по-благоприятен за инструментите от чистата мед. Фосфорният бронз (C51000) запълва празнината за приложения, които се нуждаят както от пружинна сила, така и от умерена проводимост - помислете за контакти на съединителя, които трябва да поддържат постоянно налягане в продължение на хиляди цикли на свързване.
Работното втвърдяване в медните сплави следва различна крива от стоманата. Тези материали се втвърдяват бързо по време на първоначалното формоване, но достигат плато по-рано, което означава, че много-постепенните последователности трябва да натоварят пред-най-тежката деформация, преди сплавта да се втвърди. Инженерите често специфицират закалени темперирани ленти специално, така че ранните станции да могат да се формират агресивно без разрушаване на материала при операции надолу по веригата.
Предизвикателства при прогресивно щамповане на алуминий
Алуминиевото прогресивно щамповане е подходящо за-чувствителни към теглото приложения - автомобилни топлинни щитове, кутии за електроника, аерокосмически скоби -, където спестяванията на плътност оправдават допълнителните инженерни усилия. Сплави като 5052-H32 и 6061-T4 предлагат разумна възможност за формоване в диапазона на дебелината от 0,5 mm до 3,0 mm, но въвеждат поведение на щамповане, което хваща купувачите неподготвени.
Galling отново оглавява списъка. Мекият оксиден слой на алуминия се разрушава под налягане при формоване, излагайки свеж материал, който незабавно се свързва с инструменталната стомана. За разлика от неръждаемата стомана, където специализираните покрития решават повечето проблеми, стърженето на алуминия често изисква комбинация от подходи: хромирани-повърхности на матрицата, PTFE-базирани сухи-слойни смазки и увеличени хлабини на матрицата (обикновено 8% до 12% от дебелината на материала срещу 5% до 8% за стоманата).
Тези по-широки хлабини съществуват, защото алуминият се разкъсва, а не срязва чисто, когато процепите между щанцо-до-щанца са твърде тесни. Контролът на бора се превръща в балансиращ акт - твърде стегнат и получавате разкъсване и прекомерно износване на поансона, твърде хлабав и височината на бора надвишава приемливите граници за сглобяване надолу по веригата.
Изискванията за смазване също са по-взискателни. Стандартните масла за щамповане, които работят идеално за въглеродна стомана, често нямат свойствата на граничния{1}}слой, необходими на алуминия. Без подходящо смазване, надраскването на повърхността и натрупването на матрицата се натрупват в рамките на няколкостотин удара, което налага непланирани спирания за поддръжка.
| Материално семейство | Формоспособност | Типичен диапазон на дебелината | Общи приложения | Ключови съображения за щамповане |
|---|---|---|---|---|
| Ниско-въглеродна стомана (1008/1010) | Отлично | 0,4 – 3,0 мм | Скоби, щипки, структурни подсилвания, автомобилен хардуер | Минимално пружиниране; ниско износване на инструмента; възможност за най-висока скорост |
| Неръждаема стомана (304/316L) | Умерен | 0,3 – 2,5 мм | Медицински компоненти, хранително оборудване, устойчиви-на корозия корпуси | Тежка пружина; закаляване при работа; натъртването изисква PVD покрития и EP смазки |
| Мед (C11000) | Отлично | 0,13 – 1,5 мм | Електрически клеми, шини, съединители | Склонност към дразнене; мекотата причинява натрупване на матрица; Изборът на характер е критичен |
| Месинг (C26000) | много добре | 0,2 – 2,0 мм | Конекторни пружини, декоративен хардуер, компоненти за инструменти | По-нисък риск от протриване в сравнение с медта; по-добро задържане на пружината; умерено закаляване при работа |
| Алуминий (5052/6061) | добре | 0,5 – 3,0 мм | Топлинни щитове, заграждения, леки скоби, радиатори | Необходими са по-широки хлабини на матрицата; PTFE смазки; разкъсвания, а не ножици, ако хлабината е тясна |
Всеки материал налага свои собствени правила за хлабина на матрицата, брой станции, смазване и честота на поддръжка. Отпечатъкът на частта може да изглежда идентичен в стомана спрямо алуминий, но прогресивната матрица зад него - и разходите за изграждането и поддръжката му - могат драстично да се различават. Тази разлика само се изостря, когато започнете да сравнявате как се представят тези материали спрямо алтернативни методи за щамповане, които ги обработват по фундаментално различни начини.
Прогресивна матрица срещу трансферна матрица срещу комбинирана матрица
Поведението на материала оформя матрицата -, но избраният от вас тип матрица оформя цялата производствена стратегия. Купувачите често приемат, че прогресивните матрици се справят с всичко или че всички матрици и методи за щамповане са взаимозаменяеми с незначителни разлики в цената. В действителност прогресивните матрици, матриците за трансфер и комбинираните матрици решават коренно различни производствени проблеми. Избирането на грешната не просто губи бюджет за инструменти -, а ви заключва в процес, който се бори с геометрията на вашата част за целия живот на програмата.
| Характеристика | Прогресивна матрица | Трансферна матрица | Съставна матрица |
|---|---|---|---|
| Механика на процеса | Частта остава прикрепена към носещата лента през всички станции | Частта се отделя от лентата рано, премества се между станциите с механични пръсти | Множество операции на рязане, извършвани с един ход |
| Идеална сложност на частта | Малки до средни части с умерено оформяне, извивки и пробиви | Големи или дълбоко{0}}изтеглени части, изискващи значителни промени в формоването или ориентацията | Плоските части се нуждаят само от изрязване, пробиване или обикновено срязване |
| Обемна годност | 50,000+ единици/година (оптимално над 100,000+) | 25,000+ единици/година | Средни до големи обеми от прости геометрии |
| Скорост на цикъла | 200–1,000+ удара в минута | Умерено (механичното прехвърляне ограничава скоростта) | Бързо за прости части; по-бавно за по-големи компоненти |
| Разходи за инструменти | Високо ($30 000–$250,000+) | Висока (сравнима с прогресивна) | По-ниска - по-опростена конструкция, по-малко станции |
| Цена на-част при обем | Най-ниската за квалифицирани геометрии | Ниска, но по-висока от прогресивната поради по-бавния цикъл | Ниска за плоски части; не е приложимо за формовани части |
Прогресивна матрица срещу щамповане на матрица за трансфер
Основното разграничение е просто: в прогресивните щанци детайлът никога не напуска лентата до крайната точка за рязане. При щамповането на матрицата за трансфер частта се отделя от лентата при първата операция, след което се премества физически между станциите чрез механични пръсти или механизъм за прехвърляне.
Защо това има значение? Тъй като носещата лента ограничава дълбочината на изтегляне. Ако вашата част изисква дълбоко формоване - чаши, черупки или корпуси, по-високи от около 1,5 пъти диаметъра на частта -, лентата ще се разкъса или огъне, преди операцията по формоване да завърши. Трансферните матрици премахват това ограничение изцяло. След като заготовката се освободи от лентата, пресата може да изтегли толкова дълбоко, колкото позволяват свойствата на удължаване на материала.
Трансферните матрици също обработват по-големи части, които изискват промени в ориентацията между станциите, като панели на автомобилни каросерии или дълбоко-изтеглени корпуси, които се нуждаят от въртене за много-оформяне. Прогресивните щанци не могат да въртят част - те са физически заключени към лентата навсякъде.
Компромисът? Скорост. Трансферните механизми се нуждаят от време, за да хванат, преместят и освободят всяка празна част. Това механично нулиране означава, че трансферните преси обикновено работят с по-ниски ходове в минута, отколкото прогресивните операции на части с еквивалентен размер. За малки,-компоненти с голям{3}}обем - електрически клеми, пружинни скоби, тънки скоби - прогресивните матрици печелят с голяма разлика в производителността. За по-големи структурни компоненти или нещо, което изисква дълбочини на изтегляне над границите на носача на лентата, щамповането с трансфер е единственият жизнеспособен път.
Точките на пресичане на обема също се различават. Прогресивното щамповане на метални щампи обикновено се оправдава от разходите-при 50 000 до 100000+ годишни единици, докато програмите за трансферни щампи могат да оправдаят инвестиция в инструменти при обеми от едва 25 000 единици, отчасти защото произведените по-големи части имат по-висока стойност на-парче.
Прогресивна матрица срещу комбинирана матрица
Сложните матрици работят на съвсем различен принцип. Вместо да последователно извършва операции в множество станции, сложната матрица извършва няколко операции на рязане едновременно с един удар на натискане. Лентата влиза, един удар се задейства и напълно заглушена и пробита плоска част изпада.
Звучи ефективно - и за правилното приложение е така. Сложното щамповане произвежда по-плоски части с по-добра точност на размерите между елементите, тъй като всички изрязани ръбове се създават с едно действие, елиминирайки несъответствието между отделните операции. Шайбите, подложките, уплътненията и плоските електрически ламинации са учебни приложения за съставни матрици.
Ограничението е основно: съставните матрици могат само да режат. Липсва им способност за формиране. Без огъване, без рисуване, без щамповане. Ако вашата част изисква каквато и да е три{3}}измерна геометрия - дори обикновен 90-градусов разделител – сложните матрици не могат да го произведат. Ще ви е необходима вторична операция на огъване надолу по веригата, което добавя риск за обработка, разходи и качество.
Сложната инструментална екипировка също е по-евтина и по-бърза за изграждане от прогресивната инструментална екипировка, което я прави икономичен избор за плоски части със средни обеми, където прецизното щамповане на проста геометрия е изискване. Но в момента, в който сложността на частта изисква формоване, съставната матрица достига твърд таван - и прогресивните матрици стават необходими.
Когато прогресивното щамповане е оптималният избор
Не всяка част принадлежи към прогресивен зар. Решението зависи от пет пресичащи се критерия:
- Размер на частта:Прогресивните матрици предпочитат малки до средни компоненти, които се вписват в стандартните ширини на лентата (обикновено под 300 mm).
- Сложност на геометрията:Части, изискващи множество операции - пробиване плюс формоване плюс огъване - се възползват най-много от подхода на последователната станция.
- Годишен обем:Високите първоначални разходи за инструменти имат смисъл само когато се амортизират в десетки или стотици хиляди части.
- Изисквания за толерантност:Прогресията, базирана на ленти{0}} с регистриране на пилотния отвор, осигурява постоянни толеранси от ±0,05 mm до ±0,10 mm в милиони цикли.
- Елиминиране на вторична операция:Ако прогресивният подход за щанцоване и щамповане може да консолидира това, което иначе би изисквало множество настройки, той намалява общите разходи за програмата, дори ако инструментите са скъпи.
Прогресивните щанци се превръщат в най-икономичния избор, когато годишните обеми надвишават 50 000 единици и геометрията на детайла изисква множество операции на формоване, които иначе биха изисквали отделни настройки на инструментите, ръчна обработка или вторични процеси.
Под този праг на обема по-простите методи - сложни матрици за плоски части, CNC лазерно рязане за прототипи или дори единични-станции за форми с ниска-сложност - осигуряват по-добра цена-на-икономика на част. Над него прогресивните щанци доминират, тъй като цената на-единица спада към суровината плюс времето за пресоване, докато всяка алтернатива носи линейни санкции за труд или-циклично време, които се комбинират с обема.
Правилният избор зависи и от продължителността на програмата. Част с пет-годишен производствен живот при 80 000 единици годишно (общо 400 000) оправдава първокласна конструкция на инструмента - твърдосплавни вложки, закалени водещи системи, компоненти за бърза-смяна -, които дву-годишната програма от 60 000 единици може да не е така. Съпоставянето на инвестициите в матрицата с общия жизнен обем, а не само годишното търсене, разделя интелигентните решения за снабдяване от скъпите грешки.
Разбирането кой процес отговаря на вашата част е само първата стъпка. Следващият въпрос, който повечето купувачи подценяват, е как-специфичните за индустрията изисквания - сертификати, стандарти за документация, проследимост на материала - налагат допълнителни изисквания върху това, което изглежда като просто решение за щамповане.
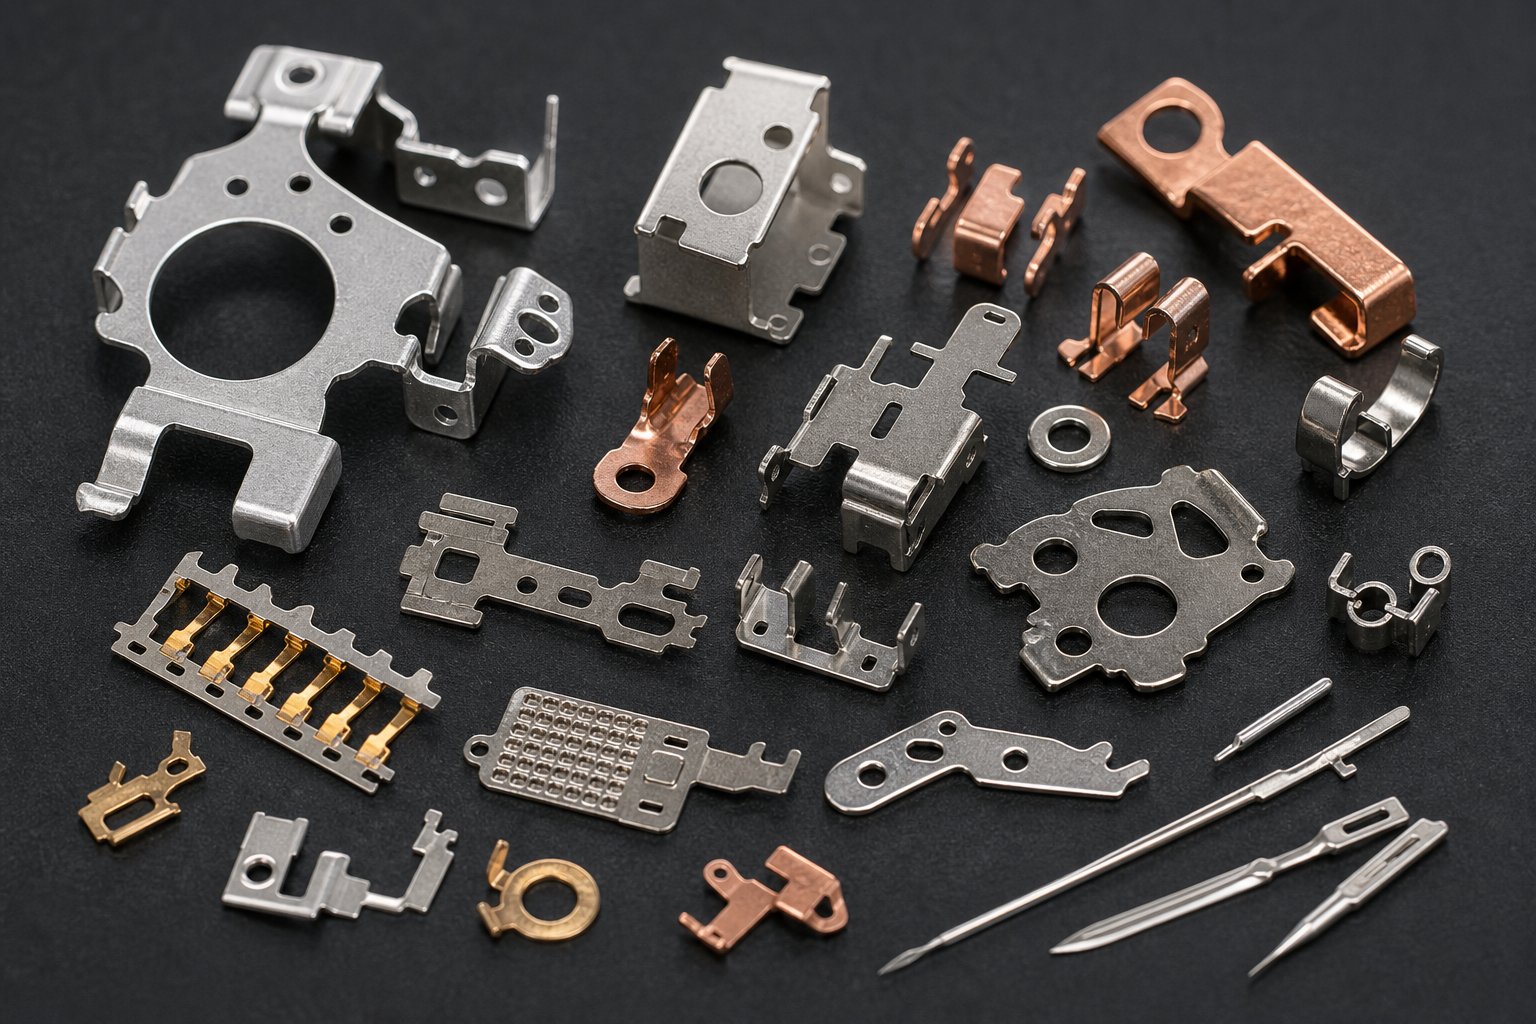
Индустрии, които разчитат на прогресивно щамповане
Всяка индустрия щампова метал. Но причината, поради която всяка индустрия избира прогресивното щамповане пред алтернативите, се свежда до специфични технически изисквания, които други процеси просто не могат да отговорят в мащаб. Изброяването "автомобилна, медицинска, електроника" не ви казва нищо полезно. Това, което има значение, е защо тези сектори изискват специфичната комбинация от скорост, повторяемост и геометрична сложност, която осигуряват прогресивните матрици.
Изисквания за постоянство на високи-обемни автомобили
Автомобилните програми не просто изискват части -, те изискват документирано доказателство, че всяка част е идентична до последния милион. Ето защо прогресивното щамповане на автомобилни компоненти работи съгласно сертификат IATF 16949, което изисква PPAP документация, статистически контрол на процеса (SPC), анализ на системата за измерване (MSA) и анализ на режима на отказ и ефектите (FMEA) по време на производството.
Прогресивните матрици осигуряват повторяемостта, която тези програми изискват, тъй като процесът по своята същност е само-регистриращ се. Насочващите отвори подравняват всеки удар идентично, а носачът на лентата елиминира вариациите в обработката на частите между операциите. Когато произвеждате 500 000 скоби годишно за комплект ключалка за врата, тази механична последователност е това, което поддържа вашите Cpk стойности над 1,33 без постоянна намеса на оператор.
Типичните автомобилни части, произведени чрез прогресивно щамповане, включват:
- Конструктивни усилващи скоби и монтажни плочи
- Щипки за прозоречни регулатори и компоненти за задържане на пружини
- Корпуси на електрически съединители и клемни контакти
- Скоби за рамката на седалката и хардуер на системата за безопасност
- Корпуси на сензори за детонация на двигателя и компоненти на електромагнитен клапан
Комбинацията от голям обем, строги толеранси и задължителна документация прави прогресивното щамповане процесът по подразбиране за всеки автомобилен щампован компонент, достатъчно малък, за да работи върху лента.
Приложения за микро-толерантност на медицински устройства
Прогресивното щамповане на медицинското устройство работи в противоположния край на спектъра от размери -, но с еднакви или по-големи изисквания за точност. Тъй като устройствата се свиват към минимално инвазивни дизайни, компонентите в тях следват. Челюстите за хирургически инструменти, имплантируемите скоби и скобите за диагностични сензори вече изискват толеранси, измерени в микрометри, а не в десети от милиметра.
Това, което прави медицинското прогресивно щамповане особено взискателно, е пресечната точка на три ограничения. Първо, биосъвместимите материали - 316L неръждаема стомана, титан, кобалт-хромови сплави - са по-трудни за формоване и са по-абразивни за инструментите от стандартната въглеродна стомана. Второ, микро щамповането за имплантируеми устройства изисква специализирани инструменти и системи за прецизен контрол, които надхвърлят възможностите на традиционното оборудване за щамповане. Трето, чистата производствена среда и пълната проследимост на партидите на материала добавят допълнителни разходи за процеса, които не съществуват в търговските програми за щамповане.
Високопрецизното метално щамповане за медицински приложения рутинно постига толеранси от ±0,01 mm до ±0,025 mm върху критични характеристики - възможно, тъй като прогресивните матрици елиминират грешките при повторно позициониране, присъщи на процесите на много-настройка. Общите медицински компоненти включват:
- Заготовки за хирургически скоби и скоби
- Подсилващи ленти на върха на катетъра
- Контакти и корпуси на батерията на слуховия апарат
- Основи за ортодонтски брекети
- Електродни контакти с диагностична лента
Приложения за електроника и ОВК
Производителите на електроника разчитат на прогресивно прецизно метално щамповане поради една ясна причина: съединителните щифтове, екраниращите кутии и контактните пружини са твърде малки и твърде геометрично сложни, за да се произвеждат икономически по друг начин. Един конектор за смартфон може да съдържа десетки щамповани клеми, всяка с оформени ръбове, контактни трапчинки и опашки за запояване, произведени в прогресивна матрица с 12 станции, работеща с 800+ удара в минута.
Типичните щампи за електроника включват:
- USB и съединителни клеми от платка--
- EMI екраниращи кутии и заземителни скоби
- LED радиаторни ребра и компоненти за термичен интерфейс
- Контактни пружини на батерията
Прогресивното щамповане на HVAC адресира различен проблем - не миниатюризация, а чист обем на ниска цена. HVAC системите консумират огромни количества сравнително прости щамповани компоненти: монтажни скоби, звънци на двигателя на вентилатора, ребра на топлообменника и крепежни елементи за тръбопроводи. Тези части не изискват медицински-допуски, но изискват милиони бройки годишно на ценови точки, които само високоскоростните-прогресивни операции могат да постигнат.
Често срещани HVAC щампи, произведени в прогресивни матрици:
- Кондензатор и ребра на изпарителя
- Клапанни плочи на компресора и рийд вентили
- Монтажни скоби и моторни ламинации
- Опорни плочи на топлообменната тръба
Всяка от тези индустрии стига до прогресивно щамповане от различни насоки - автомобилостроене чрез строгост на документацията, медицина чрез необходимост от микро-толерантност, електроника чрез миниатюрна сложност и HVAC чрез чиста икономика на обема. Но всички те споделят една обща уязвимост: подценяване колко се променя структурата на разходите, когато-специфичните за индустрията изисквания се наслагват върху икономиката на базовото щамповане.
Двигатели на разходите и икономика на прогресивното щамповане
Специфичните-за индустрията изисквания добавят разходни слоеве -, но много купувачи погрешно разбират основната икономика, преди тези слоеве дори да влязат в картината. Услугите за прогресивно щамповане носят структура на разходите, която не прилича на закупуване на стоки. Първоначалният номер е голям. Номерът на-част е малък. И връзката между тези две цифри обърква екипите за доставки, които оценяват офертите за инструменти по същия начин, по който оценяват офертите за суровини.
Инвестиция в инструментална екипировка срещу-икономика на разходите за част
Ето основното напрежение: инструментите за прогресивни матрици обикновено варират от $30 000 до над $250 000 в зависимост от сложността. Това е значителен капиталов разход, преди да съществува една производствена част. Но след като тази матрица заработи, пределната цена на всяка допълнителна част пада до малко повече от суровина плюс време за печат.
Какво повишава разходите за инструменти? Броят на станциите, преди всичко. Шест-станция за пробиване-и-огъване в мека стомана може да струва между $10 000 и $25 000. Добавете операции по формоване, по-строги допуски, карбидни вложки за абразивни материали или-пакети за сензори за матрици и очаквате $25 000 до $60 000 за инструментална екипировка със средна{13}}сложност -, където са концентрирани повечето приложения за автомобили и електроника. Високоскоростните прогресивни матрици за щамповане с дълбоко изтегляне,-нарязване на матрицата или тежки операции за щамповане върху дебели-материали надхвърлят този диапазон.
Изплащането? На-намаление на разходите за част от 60% до 80% в сравнение с дискретните производствени методи. Монтажна скоба, която струва $5,00 на единица чрез лазерно рязане с ръчни вторични операции, пада до приблизително $0,50 на единица чрез прогресивно щамповане. Този спред е това, което прави първоначалната инвестиция полезна -, но само като обем.
Прагове на силата на звука и съображения-за прекъсване
Кога прогресивното щамповане се превръща в икономичен избор? Често цитираният праг е 50 000 годишни единици, въпреки че ултра-простите части може да оправдаят инструментална екипировка на 30 000 единици. Под този диапазон цената на матрицата, разделена на броя на единиците, надвишава спестяванията на-част. Освен това, дългосрочното прогресивно щамповане амортизира тази инвестиция в инструменти бързо -, като често постига изплащане в рамките на 6 до 18 месеца от производството.
Помислете директно за математиката. Една матрица на стойност $50 000, произвеждаща 500 000 части, добавя само $0,10 на единица в разходите за инструменти. Същата матрица, произвеждаща само 5000 части, добавя $10,00 на единица -, превръщайки един ефективен процес в икономическа катастрофа. Програмите за прогресивно щамповане на OEM, изпълняващи много-годишни договори при шест-цифрени годишни обеми, тласкат приноса на инструментите към части от пени на част, превръщайки щампованията с голям обем в територията, където прогресивните щанци осигуряват най-силната си възвръщаемост.
Скрити фактори на разходите, които купувачите трябва да разберат
Офертата за матрицата и цената за-част не казват цялата история. Опитните купувачи отчитат факторите за разходите, които никога не се появяват в първоначалната оферта - и тези скрити фактори често определят дали дадена програма остава в рамките на бюджета или го надхвърля.
- Изисквания за толерантност:Характеристиките, поддържани под ±0,05 mm, изискват често заточване на матрицата и инструментални стомани от по-висок-клас, което увеличава значително разходите за инструменти и поддръжка.
- Коефициент на използване на материала:Ефективността на оформлението на лентата определя каква част от закупената ви рулона става завършена част спрямо скрап. Лошото гнездене може да загуби 30%+ от суровината.
- Инженерни промени след конструирането на матрицата:Промяната на-проекта на късен етап може да струва до половината от първоначалната цена на инструмента - преработката на механична обработка, термична обработка и шлайфане се натрупва бързо.
- Вторични операции:Стъпките за нарязване, нанасяне на покритие, топлинна обработка или сглобяване, които матрицата не може да консолидира, добавят разходи за-работа и обработка на обем.
- Итерации за разработка и изпробване:Средно{0}}сложните матрици обикновено изискват от 5 до 8 итерации за вземане на проби, преди да постигнат стабилно производство. Тези пробни изпълнения отнемат време за печат, инженерни часове и материали, които рядко се появяват в оригиналния цитат.
- Поддръжка на матрицата през производствения живот:Презаточването на поансона, подмяната на вложките и превантивните ремонти са текущи разходи, които се увеличават с общия брой части.
Дисциплината за обществени поръчки, която работи за покупки на стоки - най-ниската съвместима оферта печели - се проваля за прогресивни програми. Оферта от $22 000, която изключва стабилна симулация, адекватен обхват на изпробване и правилна конструкция на клас матрица, често генерира $15 000 или повече разходи за разработка надолу по веригата, които оферта от $35 000 със задълбочен преден -инженеринг би избегнала напълно.
Интелигентните купувачи оценяват общата цена на притежание: инструментална екипировка плюс разработка плюс поддръжка плюс цена на-част през целия живот на програмата. Това изчисление измества вниманието от поръчката за покупка към икономиката на производството - и повдига по-практичния въпрос как да се идентифицират доставчици, способни да доставят тази икономика надеждно.
Как да оценим доставчик на прогресивно щамповане
Общата цена на притежание ви казва какво да похарчите. Оценката на доставчика ви казва кой го заслужава. И това е мястото, където много екипи за снабдяване се спъват - те сравняват офертите ред по ред, без да проверят дали прогресивната компания за щамповане зад тези числа може действително да осигури инженерната дълбочина, качествената инфраструктура и мащабируемостта на производството, които програмата изисква.
Технически възможности за проверка
Най-голямата разлика сред производителите на прогресивни щанци е дали проектират и изработват инструментите-сами или ги възлагат на подизпълнители. Доставчик с вътрешно инженерство на щампите може да повтори оформленията на лентата, да промени последователността на станциите и да отстрани проблеми с изпробването за дни, а не за седмици. Когато вашият производител на инструменти и вашият производствен етаж споделят един и същи покрив, DFM обратната връзка се получава в реално време - не чрез имейл вериги между несвързани компании.
Освен инструменталната способност, проверете тези специфики, преди да изберете доставчици на прогресивни щампи:
- Тонаж на пресата и диапазон на размера на леглото:Тяхното оборудване отговаря ли на дебелината на материала и отпечатъка на вашата част? Доставчик, работещ с 30-тонни преси, не може да се справи с дебели неръждаеми компоненти, които се нуждаят от 150+ тона сила на формоване.
- Капацитет за обработка на материали:Могат ли да обработят ширините, дебелините и сплавите на намотките, които вашата част изисква? Системите за серво подаване, устройствата за изправяне на бобини и-линейното смазване влияят върху това какви материали могат да работят надеждно.
- Вторични операции:Нарязване, заваряване, обшивка, термична обработка и сглобяване, извършвани под един покрив, елиминират логистичните разходи и риска за качеството между етапите на процеса.
- Експертиза-за формиране на множество станции:Доставчиците катоИЧЕН, който изрично обслужва производствени инженери и екипи за доставки, снабдяващи матрици за прогресивно щамповане за големи{0}}обемни метални части, демонстрират вида на фокусираната способност - ефективно много-станционно формоване, стриктна повторяемост и мащабируемо масово производство -, което отделя квалифициран партньор от обикновен магазин за работа.
Доставчик, инвестирал в усъвършенствана обработка с ЦПУ, EDM с тел и инструменти за дигитална симулация като анализ на крайните елементи (FEA), може да предвиди и разреши проблеми с инструментите, преди стоманата дори да бъде нарязана. Това технологично умение директно се изразява в по-малко пробни итерации, по-кратки срокове за изпълнение и по-ниски общи разходи за разработка.
Системи за качество и сертификати, които имат значение
Сертификатите не са просто лога на уебсайт. Всеки от тях налага специфична дисциплина на процеса, която засяга начина, по който вашите части се произвеждат, проверяват и документират:
| Сертификация | Обхват | Какво означава това за вашите щамповани части |
|---|---|---|
| ISO 9001 | Общо качество на производство | Основен контрол на процесите,-базирано на риска мислене, непрекъснато подобрение. Достатъчно за общо индустриално щамповане. |
| IATF 16949 | Автомобилно производство | Нарежда PPAP, SPC, FMEA и MSA. Изисква се за всеки доставчик на автомобилни нива. Налага Cpk по-голям или равен на 1,67 за критични характеристики. |
| AS9100 | Космонавтика и отбрана | Добавя управление на конфигурацията, първа проверка на артикул според AS9102 и предотвратяване на фалшиви части. Не-подлежи на договаряне за аерокосмическите премии. |
За автомобилните програми PPAP (Процес на одобрение на производствени части) е вратата към производството. Типичният PPAP с прогресивно щамповане отнема от 8 до 12 седмици от стартирането на-инструмента до одобрената заповед за подаване на част. Тази времева линия обхваща изработването на матрицата, първото пускане на статия, валидирането на размерите, проучванията на възможностите и пълния пакет от 18 елемента за подаване. Ако производител на прогресивни матрици не може ясно да формулира своя PPAP процес, той не е пуснал достатъчно автомобилни програми, за да се справи с вашите.
За не-автомобилна работа все още можете да поискате подмножество: отчети за размери, сертификати за материали, контролен план и примерни части. Структурата осигурява отчетност, дори когато не се изисква пълната тежест на автомобилната документация.
Въпроси, които да зададете на вашия доставчик на щампи
Едно нещо е да знаете какво да проверите. Получаването на честни отговори изисква задаване на остри въпроси. Използвайте този контролен списък, когато оценявате производителите на матрици за щамповане - той покрива пропуските, където повърхностните кавички крият реални разлики в способностите:
- Собственост на инструментите:Кой притежава зарчето след плащане - Вие или доставчикът? Можете ли да го прехвърлите в друго съоръжение, ако е необходимо?
- В-фирмен щанцов инженеринг:Те проектират, симулират и изграждат прогресивни матрици вътрешно или възлагат на подизпълнители някой етап?
- DFM процес на обратна връзка:Ще прегледат ли дизайна на вашата част и ще предложат ли модификации за щамповане, преди да предложат инструментална екипировка? Колко бързо?
- Мащабируемост на обема:Могат ли да мащабират от първоначално вземане на проби до 500,000+ годишни единици, без да аутсорсват капацитета на пресата?
- Източник на материал:Те разполагат ли със стандартни сплави на рулони или всяка поръчка изисква време за доставка на материали?
- Обхват на изпробване и валидиране:Колко итерации за вземане на проби са включени в офертата за инструменти? Какво се случва, ако са необходими допълнителни изпробвания?
- Програма за поддръжка на матрицата:Какъв е графикът им за превантивна поддръжка? Кой поема разходите за презаточване на поансона и смяна на вложката през целия живот на матрицата?
- Процес на инженерна промяна:Как се справят с-ревизиите на дизайна на производството? Какво е типичното въздействие върху разходите и графика?
- Документация за качество:Могат ли да осигурят PPAP ниво 3, първи доклади за проверка на артикули и текущи SPC данни като стандартни резултати?
- Комуникация и управление на проекти:Ще имате ли специален технически контакт или се насочвате към общите продажби?
Доставчик, който отговаря на тези въпроси с конкретни - действителни срокове, наименувани инженерни контакти, документирани процеси -, сигнализира за дълбочина. Човек, който се отклонява към общи уверения, сигнализира за риск. Сред производителите на матрици за метално щамповане разликата между надежден дългосрочен-партньор и източник на повтарящи се производствени главоболия често става видима на този етап на оценка, много преди да бъде подписана каквато и да е поръчка за покупка.
Изборът на доставчик поставя основата. Но разбирането как проектът всъщност се развива - от този първи преглед на дизайна през производствената рампа - определя дали очакванията ви във времевата линия са реалистични или самозалъгвани.
От първоначалното запитване до пълното производство
Вие сте идентифицирали правилния доставчик. Въпросите за оценка са проверени. И така, какво всъщност се случва след това? Повечето купувачи влизат в програмите за услуги за прогресивно щамповане на метал с неясно усещане, че инструменталната екипировка се изгражда, пробите се одобряват и производството започва. Реалността е структурирана последователност от инженерни портали, всеки със своя собствена времева линия, резултати и потенциални точки на повреда. Погрешното разбиране на този жизнен цикъл е мястото, където превишаването на графика произтича - не от некомпетентността на доставчика, а от очакванията на купувача, които пропускат критичните фази.
Преглед на дизайна и етап на обратна връзка от DFM
Всеки проект за прогресивно метално щамповане започва с инженерна оценка -, а не поръчка за покупка. Инженерите по инструментална екипировка на доставчика преглеждат вашата геометрия на детайла, избор на материал, обозначения на толерантност и годишни цели за обем, за да определят дали компонентът изобщо е подходящ за прогресивна обработка на матрици. Това е мястото, където те отбелязват функции, които добавят ненужни станции, предлагат промени в радиуса, които предотвратяват напукване, и идентифицират възможности за консолидиране на вторични операции в самата матрица.
Очаквайте тази фаза да включва:
- Концепции за оформление на лентата, показващи броя на станциите, дизайна на носача и стъпката на подаване
- Предварителен избор на преса въз основа на изчисления на тонажа и изисквания за размер на леглото
- DFM препоръчва - модификации на геометрията, които намаляват разходите за инструменти или подобряват живота на матрицата
- Потвърждение на материала, включително обсъждане на поведението на материалите за прогресивно щамповане и всички специфични{0}}изисквания за инструменти за сплав
- Бюджетни инструменти и прогнози за-цени на парчета, свързани с конкретни допускания за обем
Типична продължителност? Две до четири седмици за части със стандартна сложност. Силно сложните компоненти с тесни допуски или екзотичните материали може да отнемат повече време, тъй като инженерите провеждат симулации на формоване и оценяват множество алтернативи за оформление на лента, преди да се ангажират с посока. Прибързването с тази фаза - или пълното пропускане на обратната връзка с DFM - е най-честата грешка, която купувачите правят. Всеки долар, спестен при инженерен преглед, генерира десет долара за преработка на инструментална екипировка надолу по веригата.
Конструкция на инструментална екипировка чрез първо одобрение на артикул
След като оформлението на лентата и дизайнът на частта са заключени, започва изграждането на матрицата. Една високо-качествена прогресивна матрица обикновено изисква от 12 до 20 седмици за проектиране, машинна обработка, термична обработка, шлайфане, сглобяване и пускане в експлоатация. Сложните матрици с много станции или тесни допуски могат да надхвърлят този диапазон. Тази времева линия не е подложка -, тя отразява реалността на прецизните инструменти за щанцоване и щамповане, които трябва да поддържат точност на размерите през милиони цикли.
Последователността от-до-одобрение обикновено следва този път:
- Детайлен дизайн на матрицата:Пълно 3D моделиране на всяка станция, компонент и прогресия на лентата (2-4 седмици)
- Обработка на компоненти:CNC фрезоване, телена EDM и шлайфане на щанци, матрици и плочи (4-8 седмици)
- Термична обработка и довършителни работи:Закаляване на стоманени матрици до определени стойности на Rockwell, повърхностно шлайфане до крайни размери (1-2 седмици)
- Сглобяване и монтаж на маса:Инсталиране на компоненти, задаване на разстояния, проверка на центровката във всички станции (1-2 седмици)
- Първи опит:Първоначалното пресоване се изпълнява, за да се потвърди прогресията на лентата, да се идентифицират смущенията и да се изготвят предварителни проби
- Итерация и усъвършенстване:Регулиране на височините на поансона, модифициране на радиусите на формоване, коригиране на отклонения в размерите въз основа на измерване на пробата
- Първа проверка на артикула:Доклад с пълни размери спрямо отпечатъка на частта, често включващ GD&T измервания на критични характеристики
За автомобилните програми тази фаза завършва с подаване на PPAP - изчерпателен пакет от документи, който демонстрира възможностите на процеса чрез размерни данни, проучвания на възможностите (Cpk анализ), контролни планове и заповед за подаване на части. PPAP ниво 3, най-често изискваното ниво на подаване, включва пълна документация на инженерни чертежи, поток на процеса, проучвания на възможностите и производствени проби, произведени при нормални условия.
Щанцовете със средна-сложност обикновено изискват от 5 до 8 итерации за вземане на проби преди постигане на стабилно готово за производство-качество. Всяка итерация включва изпълнение на части, измерването им, идентифициране на отклонения, модифициране на инструментите и повторно -пускане. Купувачите, които планират две проби и след това открият, че се нуждаят от шест, са тези, които се обаждат на доставчика си разочаровани в седмица 18 -, когато графикът предполагаше, че производството вече ще работи.
Производствена рампа и текущо управление на качеството
Първото одобрение на артикул не означава, че пълното производство започва на следващия ден. Има умишлен период на нарастване, при който производствените нива се увеличават постепенно, докато доставчикът потвърждава, че качеството остава стабилно при скорост. Пускането на зара при 50 удара в минута по време на теста ви казва, че инструментът работи. Пускането му при 400 SPM в продължение на осем последователни часа ви казва дали може да поддържа производството без термичен дрейф, повреда на смазването или проблеми с натрупването на скрап.
По време на стабилно производство управлението на качеството разчита на три стълба:
- Статистически контрол на процеса (SPC):Критичните размери се измерват на определени интервали и се чертаят, за да се открие отклонение, преди частите да излязат извън допустимите граници. Ограниченията на контрола задействат коригиращи действия доста преди дефектните части да стигнат до вашата докинг станция.
- Превантивна поддръжка на матрицата:Планирани спирания за повторно заточване на поансона, проверка на вложките и смяна на пружините предотвратяват непланирани повреди. Повечето прогресивни матрици изискват поддръжка на всеки 50 000 до 150 000 удара в зависимост от абразивността на материала и конструкцията на инструмента.
- Мониторинг на производството:В-сензори за матрици, монитори за тонаж и-детектори за неправилно подаване спират пресата незабавно, ако нещо се обърка -, защитавайки както инвестицията в инструментите, така и качеството на частта.
За производствени инженери и екипи за доставки, готови да започнат своя път към снабдяване с прогресивно щамповане, доставчици катоИЧЕНсъсредоточете се конкретно върху плътната повторяемост и възможностите за мащабируемо масово производство -, които са от най-голямо значение по време на тази фаза на нарастване на производството, където матрицата трябва да докаже, че може да доставя последователни части не само при вземане на проби, но и в продължителни големи-обеми.
Пълният жизнен цикъл - от първото запитване до стабилното производство - обикновено обхваща 16 до 30 седмици в зависимост от сложността на частта, материалните предизвикателства и изискванията за документация. Купувачите, които разбират тази времева линия, предварително планират пускането на своя продукт съответно. Тези, които не стигат до компресиране на инженерни фази, прескачане на стъпки за валидиране и плащане за това в качествени пропуски и закъснения в графика, които струват много повече от седмиците, които са се опитали да спестят.
Често задавани въпроси относно прогресивното метално щамповане
1. Какво е прогресивна матрица в металното щамповане?
Прогресивната матрица е много{0}}станционен инструмент, инсталиран в преса за щамповане, където непрекъсната метална лента преминава през последователни станции с всеки ход на пресата. Всяка станция извършва специфична операция като пробиване, огъване, формоване или рязане. Частта остава прикрепена към носеща лента по време на целия процес и се отделя само в крайната точка за прекъсване, произвеждайки завършен компонент с всеки цикъл на удар.
2. Колко струва прогресивната инструментална екипировка?
Прогресивните инструменти за щанцоване обикновено варират от $30 000 до над $250 000 в зависимост от броя на станциите, изискванията за материали, изискванията за толерантност и функции като карбидни вложки или сензори в -матриците. Една проста матрица за пробиване с шест-станции-и-огъване в мека стомана може да струва $10 000 до $25 000, докато инструментите за автомобили или електроника със средна-сложност обикновено падат между $25 000 и $60 000. Инвестицията става икономична, когато се амортизира в годишни обеми, надхвърлящи 50 000 единици, където разходите за-част намаляват значително в сравнение с алтернативните процеси.
3. Каква е разликата между прогресивното щамповане и щамповането с трансферна матрица?
При прогресивно щамповане частта остава свързана с носача на металната лента през всички станции до окончателното изрязване. При щамповането на матрицата за трансфер частта се отделя от лентата рано и физически се премества между станциите чрез механични пръсти. Трансферните матрици са подходящи за по-големи части или такива, изискващи дълбоко изтегляне и промени в ориентацията, докато прогресивните матрици се отличават с по-малки компоненти с голям-обем, работещи с по-високи удари в минута. Прогресивните матрици обикновено стават-рентабилни над 50 000 годишни единици, докато програмите за трансферни матрици могат да оправдаят инвестиция при обеми от едва 25 000 единици.
4. Какви материали могат да се използват при прогресивно щамповане?
Обичайните материали включват ниско{0}}въглеродна стомана (1008/1010), неръждаема стомана (304/316L), мед (C11000), месинг (C26000), фосфорен бронз (C51000) и алуминиеви сплави (5052/6061). Всеки материал изисква специфични настройки на инструмента. Стоманата предлага отлична формоспособност с минимално износване на инструмента. Неръждаемата стомана изисква компенсация на пружинното връщане и покрития против -задирване. Медта и месингът се нуждаят от специализирано смазване, за да се предотврати натрупването на матрицата. Алуминият изисква по-широки хлабини на матрицата и лубриканти на базата на PTFE-, за да се предотврати разкъсване и надраскване на повърхността.
5. Колко време отнема от първоначалното запитване до пълното производство с прогресивно щамповане?
Пълният жизнен цикъл обикновено обхваща 16 до 30 седмици в зависимост от сложността на частта и изискванията за документация. Фазата на преглед на DFM отнема две до четири седмици, конструкцията на матрицата изисква 12 до 20 седмици, включително проектиране, машинна обработка, топлинна обработка и сглобяване, а първото одобрение на артикула включва 5 до 8 итерации за вземане на проби. След одобрение фаза на нарастване на производството валидира качеството на пълна скорост, преди да започне-производството в стабилно състояние. Доставчици като YICHEN, които се фокусират върху строга повторяемост и мащабируемо масово производство, могат да рационализират този график чрез-собствени възможности за проектиране на инструменти и конструиране.


