


Какво представляват резервните части на матрицата за щамповане и защо са важни
Резервни части за матрица за щампованеса отделните износващи се компоненти вътре в матрицата - поансони, бутони на матрицата, водещи щифтове, втулки, пружини и шайби -, които изискват периодична смяна, за да се поддържа качеството на детайлите и да се поддържа производството. За разлика от обувките на матрицата и структурната основа, които формират постоянната основа на инструмента, тези компоненти са проектирани да поемат повтарящия се стрес от процеса на щамповане и да се разграждат с времето.
Това ръководство преодолява празнината между общото обучение за матрици и каталозите с части. Ще научите как да разчитате симптомите на износване, да диагностицирате дефектни компоненти, да указвате правилните заместители и да ги намирате с увереност.
Определяне на резервни части за матрица за щамповане
Какво отличава резервната част от компонента на структурната матрица? Свежда се до предвидения експлоатационен живот. Структурните елементи - горни и долни обувки на матрицата, опорни плочи и рамката на матрицата - са проектирани да издържат пълния жизнен цикъл на инструмента. Те рядко се нуждаят от подмяна, освен ако не настъпи катастрофална повреда. Резервните части, от друга страна, са работните елементи, които влизат в директен контакт с лентовия материал или управляват силите в сглобката. Помислете за щанци, бутони на матрицата, пружини, фиксатори и направляващи втулки - компоненти, подложени на повтарящ се удар, триене и умора при всеки удар на пресата.
Резервните части са консумативи, проектирани да се износват, така че обувката на матрицата и структурните елементи не.
Защо е важен подходът за системна замяна
Когато частите на матрицата се нуждаят от подмяна и смяната се извършва реактивно - след счупване на щанца по време на-работа или заклещване на втулка -, цената се умножава бързо. Еднократно непланирано спиране не означава само един нов компонент. Това означава време за пресоване, работа по настройка за издърпване и нулиране на матрицата, скрап от дефектни части, произведени преди повредата да бъде открита, и качествени-лабораторни часове за повторно-валидиране на процеса. СпоредСписание MetalForming, непланираната поддръжка на матрицата може да струва четири пъти повече от планираната поддръжка, след като вземете предвид загубата на производство, режийните разходи и труда надолу по веригата.
Систематичният подход обръща това уравнение. Като разберете кои износващи се компоненти на матрицата за щамповане се влошават предсказуемо и проследявате състоянието им спрямо броя на ударите, вие заменяте части по своя график -, а не на пресата.
Често срещани износващи се части на матрицата за щамповане по функция
Всяка матрица съдържа десетки отделни компоненти, но не всички от тях се износват с еднаква скорост или поради същите причини. Организирането им по функция - каква роля играят по време на цикъла на щамповане - дава на екипите за поддръжка по-бърз път за идентифициране коя част се поврежда и защо. Категориите по-долу покриват пълния обхват на обичайните износващи се части на матрицата за щамповане по функция, от режещите ръбове, които срязват материала, до опорните повърхности, които поемат странични натоварвания.
Режещи и пробиващи компоненти
Това са работните коне на всяка заготовка илипрогресивна матрица. Те осъществяват директен контакт с лентовия материал при всяко движение, което означава, че изпитват най-високо локализирано напрежение и най-бързи скорости на износване в сглобката.
- Удари- Закалени щифтове от инструментална стомана или оформени профили, които проникват в лентовия материал, за да създават дупки, слотове или елементи. Те поемат пълната сила на срязване при всеки удар и са най-често сменяните компоненти в повечето матрици.
- Бутони за матрица- Свързващите отвори, които получават удара. Правилното разстояние между щанцата и бутона на матрицата определя качеството на ръба. Смяната на перфоратор за щамповане и бутон на матрица често се извършва като съвпадащ комплект за възстановяване на правилната хлабина.
- Пилоти- Прецизни щифтове, които влизат в предварително пробити отвори, за да регистрират лентата на точна позиция, преди следващата станция да среже. Те издържат на повтарящи се сили на вкарване и съпротивление на лентата, което ги прави податливи на износване и огъване на върха.
- Облицовъчни стомани- Контурни режещи ръбове, използвани при операции по подрязване на формовани части. Техните сложни профили правят повторното шлайфане по-сложно от обикновеното повторно заточване на поансона.
Когато който и да е режещ компонент се затъпи или натроши, ще забележите увеличаване на височината на резеца върху щампованата част - един от най-ранните видими сигнали за качество, че смяната наближава.
Компоненти за насочване и подравняване
Представете си, че пускате прогресивен зар, където горната и долната половина се отклоняват дори на 0,001 инча извън подравняването. Внезапно при всеки удар-до-бутона луфтът се измества, появяват се неравности от едната страна и животът на инструмента пада драстично. Насочващите компоненти предотвратяват този сценарий.
- Водещи щифтове (водещи стълбове)- Прецизни-шлайфани цилиндрични щифтове, обикновено закалени до 60+ HRC, които локализират горните и долните обувки на матрицата, така че всички монтирани компоненти да взаимодействат правилно. катоФабрикаторътбележки, водещите щифтове се шлифоват до 0,0001 инча и се предлагат във варианти с търкалящи-лагери или сачмени-лагери.
- Водещи втулки- Прецизните-шлайфани втулки, които получават водещи щифтове. Втулките на сачмените-лагери съдържат алуминиева сачмена клетка, докато фрикционните втулки често са облицовани с алуминиеви-бронзови и графитни тапи за намаляване на износването.
- Блокове на петата- Стоманени блокове, монтирани на горни и долни обувки, които поемат небалансирани странични сили. Те допълват водещите щифтове, когато операциите по щамповане генерират сериозен еднопосочен страничен натиск.
- Решетки за пазители- Задържащи релси, които държат вложки за отстраняване, поансони или секции на матрицата на място. Те предотвратяват страничното движение на работните компоненти при натоварване.
Смяната на водещия щифт и втулка за матрици често се задейства от измерима хлабина между свързващите се повърхности - състояние, което се проявява като непоследователни модели на изпъкналост или прогресивно неправилно регистриране на характеристиките в различните станции.
Компоненти за оголване и контрол на материала
След като поансонът пререже лентата, нещо трябва да издърпа лентата от поансона и да поддържа материала контролиран за следващото подаване. Това е работата по щамповане на компоненти на пластината за отстраняване на матрицата и свързания с тях хардуер.
- Стриперни плочи- Плоски или профилирани плочи, които притискат надолу лентовия материал по време на рязане и след това го отстраняват от щанците, когато набивката се прибира. Те също насочват ударите близо до точката на рязане за подобрена точност.
- Повдигачи (щифтове за повдигане)- Пружинни-щифтове или релси, които повдигат лентата от лицевата страна на матрицата между ходовете, позволявайки й да се придвижва свободно към следващата станция.
- пружини- Азотни газови пружини, пружини на матрицата (с цвят-кодирани според номиналното натоварване) и спирални пружини, които осигуряват сила на отстраняване, предварително натоварване на притискащата подложка и връщане на повдигача. Пролетната умора е постепенна, което го прави лесно да се пропусне, докато не се появят проблеми с контрола на лентата.
- Подложки под налягане- Пружинни-плочи или хидравлично поддържани плочи, които захващат материала по време на изтегляне или формоване, за да контролират потока на метала и да предотвратят набръчкване.
Тези компоненти рядко се повреждат катастрофално. Вместо това те губят сила прогресивно - пружините увисват, щифтовете на повдигача се износват в рамото и шайбите за отстраняване развиват вдлъбнатини от многократен удар. Резултатът е незабележим: неправилно подаване, повдигане на лентата или непоследователно изхвърляне на част, което се влошава със седмици.
Износващи се и лагерни компоненти
Не всяка резервна част извършва "активна" работа върху лентата. Някои съществуват единствено, за да абсорбират триенето и да предотвратят преждевременното разграждане на по-скъпите компоненти.
- Носете плочи- Закалени стоманени плочи, монтирани върху водещи блокове, блокове за пета или навсякъде, където две повърхности на матрицата се плъзгат една срещу друга. Те са жертвени повърхности, предназначени да бъдат заменени евтино, вместо да се обработва повторно структурният блок отдолу.
- Гибс- Прецизни износващи се ленти, които поддържат подравняване между секциите на плъзгащата матрица (напр. гърбични драйвери и плъзгачи на гърбица). Те компенсират топлинното разширение и абсорбират страничната тяга.
- Поддържащи плочи- Закалени плочи, разположени зад поансоните или между държача на поансона и обувката на матрицата, за да разпределят силата на удара и да предотвратят проникването на главата на поансона в по-мек материал на обувката.
Тези части са евтини поотделно, но пренебрегването им води до скъпо струващи повреди - износената опорна плоча позволява на главите на перфоратора да изникнат като гъби, влошената гъба позволява на гърбицата да се плъзга и внезапно подменяте компоненти, които е трябвало да издържат години по-дълго.
Таблица за бърза{0}}справка: Режими на повреда на компонентите на матрицата
Таблицата по-долу консолидира всяка категория компоненти в справка за сканиране. Използвайте го като справка за режимите на повреда на компоненти на матрицата, когато проверявате инструменти или съставяте запаси от резервни части.
| Име на компонента | функция | Типичен материал | Общ режим на повреда |
|---|---|---|---|
| Удари | Пиърс или празна лента | D2, M2, карбидни |
|
| Бутони за умиране | Получаване на удар, дефиниране на профила на рязане | D2, M2, карбидни |
|
| Пилоти | Регистрирайте позицията на лентата между станциите | M2, HSS, карбиден-накрайник |
|
| Водещи щифтове | Подравнете горните и долните обувки на матрицата | Закалена инструментална стомана (60+ HRC) |
|
| Водещи втулки | Получаване на направляващи щифтове, намаляване на триенето | Закалена стомана, алуминиева-бронзова облицовка |
|
| Блокове на петата | Абсорбирайте страничните сили на натиск | Инструментална стомана със закалени износващи се пластини |
|
| Плочи за отстраняване | Лентов материал от щанци, направляващи щанци | A2, D2 инструментална стомана |
|
| пружини | Осигурете сила на отстраняване, предварително натоварване на подложката, връщане на повдигача | Хром-силиций, азотен газ |
|
| Повдигачи | Повдигнете лентата за подаване напред | Инструментална стомана, закалени върхове |
|
| Носете плочи | Жертвата повърхност, абсорбираща триенето при плъзгане | Закалена инструментална стомана, бронз |
|
| Поддържащи плочи | Разпределете ударния удар, защитете обувката на матрицата | Закалена инструментална стомана (48-52 HRC) |
|
Всеки режим на неизправност в таблицата предизвиква различни симптоми при промени в изкривяването на пресата -, промени в размерите или проблеми с обработката на материала. Разпознаването на тези симптоми и проследяването им обратно до правилния компонент е мястото, където започва диагностиката и това картографиране от наблюдение на производствения етаж до повреда на конкретна част е точно това, което разделя реактивното пожарогасене от планираната поддръжка.
Отстраняване на неизправности в матрицата за щамповане по симптом
Стоите пред пресата и нещо не е наред. Частите изглеждат по-различно от миналата седмица - може би на единия ръб расте грапавица или местата на дупките се отклоняват от спецификациите. Предизвикателството не е да знаете, че даден компонент е износен. Измисля се кой. Индикаторите за износване на матрицата за щамповане и симптомите рядко се обявяват с ясен етикет. Те се показват като отклонения в качеството на готовите части и вашата работа е да прочетете тези отклонения назад към източника.
Разделите по-долу организират често срещаните сигнали за повреда по начина, по който действително ги срещате - според това, което виждате на частта или при натискане - и съпоставят всеки симптом с най-вероятния компонент, изискващ подмяна.
Образуване на неравности и влошаване на качеството на ръба
Растежът на неравности е единственото най-често срещано ранно предупреждение, че режещите компоненти наближават края на живота си. Но не всички неравности сочат една и съща първопричина. Местоположението, консистенцията и височината на ръба ви казват къде да търсите.
- Равномерно увеличаване на ръба на всички функции- Посочва общо затъпяване на ръба на щанцата през матрицата. Всички режещи поансони наближават интервала си за заточване или смяна едновременно, често защото споделят една и съща марка инструментална стомана и имат еднакъв брой удари.
- Изрязване само от едната страна на елемент- Показва неравномерен хлабина от-до- матрицата, обикновено причинена от износване на водещия щифт или луфт на втулката, което позволява на горната матрица да се измести леко. Плътната-просветна страна осигурява чисто срязване; отворената страна се разкъсва и оставя грапавица.
- Периодично зачервяване, което се появява и изчезва- Често се свързва с пружинна умора в системата за отстраняване. Тъй като силата на оголване отслабва, лентата не се държи здраво по време на рязане, което позволява микро-движение, което води до непостоянно качество на ръба.
- Издърпване на охлюв с брус- Когато охлюви се придържат към лицето на щанцата и се пренасят обратно в матрицата, те създават вторични грапавини или свидетелски белези при следващите удари. Това състояние води до износване на поансона, което увеличава вакуумната адхезия, разрушаване на ръба на бутона на матрицата или неадекватно задържане на щуцера в отвора на матрицата.
Образуването на неравности, причинено от износване на щанца, обикновено започва фино - няколко хилядни от инча - и се ускорява, след като режещият ръб премине критичния праг. Ранното му улавяне означава просто повторно заточване, а не пълна подмяна на поансона.
Симптоми на отклонение на размерите и несъответствие
Когато частите започнат да се провалят при проверките на размерите, инстинктът често е виновен за геометрията на рязане. Но отклонението на размерите от износени водещи щифтове, влошени пилоти или разхлабени втулки е много по-често срещано от действителната промяна на размерите на поансона или бутона. Ето как да разберете кога компонентите на матрицата се нуждаят от подмяна въз основа на това, което разкриват измерванията.
- Дисперсията на разстоянието-до-дупка нараства с времето- Посочва износването на върха на пилотния щифт. Тъй като диаметърът на пилота се свива от многократното задействане на лентата, лентата има повече свобода да се премества между станциите и разстоянията от-до-функции се променят прогресивно.
- Всички характеристики се изместват в една посока- Предлага износване на водещия щифт или втулка, което позволява на горната матрица да е в полза на едната страна. Всеки елемент, изрязан от горния инструмент, мигрира заедно в една и съща посока спрямо ръба на лентата.
- Прогресивно погрешно регистриране, което влошава състоянието от-на-станция- В прогресивна матрица този модел сигнализира кумулативното износване на пилота. Пилотът на всяка станция добавя малка позиционна грешка и до крайната станция натрупаният дрейф надвишава толеранса. Износените пилотни повърхности често причиняват кумулативен дрейф на размерите много преди дефектите да станат визуално очевидни.
- Формиращите ъгли са непостоянни или променливи- Може да е резултат от износени петни блокове или гърбици, които позволяват на оформящата стомана да се огъва под натоварване, вместо да задържа позиция. Несъответствието обикновено се влошава при по-високи скорости на пресата, когато динамичните сили се увеличават.
Основното разграничение: ако всички елементи се изместват еднакво заедно, вижте подравняването-нивото на матрицата (водещи щифтове, втулки, блокове на петата). Ако характеристиките се отклоняват една спрямо друга, вижте регистрацията-на ниво станция (пилоти, локатори, позициониране на индивидуално вмъкване).
Неизправности при обработка на материали
Проблемите с управлението на лентата се усещат различно от дефектите в качеството - те прекъсват самия процес, вместо просто да влошават размерите на частта. Неправилното подаване спира пресата. Повдигането на лента поврежда инструмента. Неуспехи при изтласкване задръстват матрицата. Тези симптоми се свързват директно с компонентите за отстраняване и контрол на материала, разгледани в предишния раздел.
- Повдигане на лентата между станциите- Повдигащите щифтове са загубили височина поради износване на рамената или пружините на повдигачите са увиснали под силата, необходима за повдигане на лентата чисто над лицето на матрицата. Лентата се влачи по повърхностите на матрицата и или се подава неправилно, или се захваща за формоващите стомани.
- Аларми за неправилно или кратко{0}}подаване- Когато подаващото устройство напредва правилно, но лентата не пристига в правилната позиция, износените пилоти не се захващат достатъчно дълбоко, за да открият грешката, или износването на пластината за отстраняване позволява на лентата да се изкриви, вместо да се придвижи хоризонтално. Деградацията на притискащата подложка също може да ограничи движението на лентата чрез прилагане на неравномерна сила на затягане.
- Частите не се изваждат добре от матрицата- Умора на изхвърлящата пружина, повдигане на повдигащия щифт от натрупване на отломки или износени върхове на изхвърлящия щифт, които вече не контактуват право с частта. В прогресивните матрици, произвеждащи малки конекторни компоненти, дори незначителна несъответствие при изхвърляне може да доведе до натрупване на части в кухината на матрицата и да създаде каскадни повреди.
- Премахване на вибрации или звуково трептене при скорост- Износването на пластината за отстраняване, създаващо неравномерно налягане при разтоварване или влошени опорни структури на лентата (плаващи щифтове, водещи релси), които вече не стабилизират материала по време на цикли на бързо подаване.
Как параметрите на пресата ускоряват тези модели
Всеки симптом, изброен по-горе, има времева линия - и тази времева линия се съкращава или удължава въз основа на две променливи на работата на пресата: тонаж и честота на хода. По-високият тонаж на пресата увеличава пиковата сила на всеки компонент за рязане и формоване на цикъл. Работата в горния край на тонажния рейтинг на матрицата компресира експлоатационния живот на поансоните, бутоните на матрицата и особено пружините, които се уморяват по-бързо при по-високи предварителни натоварвания.
Честотата на ударите усложнява ефекта по различен начин. Високо{1}}скоростното производство генерира повече топлина чрез триене, намалява дебелината на смазочния филм и увеличава динамичното натоварване на направляващите системи. Матрица, работеща с 400 удара в минута, ще износва водещите втулки и пилотните върхове измеримо по-бързо от същата матрица при 200 SPM - не само поради удвояването на ударите, но защото всеки отделен удар носи повече инерционна сила и по-малко време за възстановяване за попълване на смазочния материал.
Проследяването на двата параметъра заедно с броя на ударите ви дава по-точна картина на действителното износване на компонентите, отколкото само броят на цикъла. Две матрици при 500 000 удара могат да бъдат в много различно състояние, ако едната работи при 60 SPM в мека стомана, а другата работи при 350 SPM в неръждаема стомана.
Как да диагностицираме повреда на компонента на матрицата за щамповане, когато се припокриват множество симптоми
Симптомите рядко се появяват един по един. Изваждате матрица за проверка и откривате неравности, които растат на станция три, отклонение на измеренията на станция седем и периодични аларми за неправилно подаване през целия цикъл. Три симптома, потенциално шест или повече кандидат компонента. Смяната на всичко е скъпа и ненужна. Подмяната на грешната част първо губи време и оставя истинския проблем незасегнат. Това, от което се нуждаете, е структуриран метод за изолиране на действителния източник на повреда - прогресивна последователност от проверка на матрицата, която систематично стеснява полето.
Систематична последователност на проверка за прогресивни матрици
Когато няколко станции показват проблеми едновременно, устояйте на желанието да започнете с най-видимия симптом. Вместо това работете през матрицата в логическа последователност, която елиминира споделените първопричини, преди да проучите специфичните за станция-компоненти.
- Първо проверете подравняването-нивото на матрицата.Измерете хлабината между водещия щифт-към-втулката с циферблатен индикатор. Ако играта надвишава спецификацията (обикновено повече от 0,0005 инча над номиналното), всяка станция в зарчето е засегната. Това единствено откритие може да обясни неравностите, отклонението на размерите и непоследователното формоване наведнъж.
- Проверете регистрацията на лентата на първата пилотна станция.Проверете диаметъра на пилотния щифт и дълбочината на зацепване. Ако пилотите са с малък размер, всички функции надолу по веригата ще покажат кумулативна позиционна грешка - това, което изглежда като отказ на множество станции, всъщност е една основна причина, разпространяваща се напред.
- Изолирайте отделни станции по местоположение на симптома.Едва след като потвърдите, че подравняването на-нивото на матрицата и регистрирането на лентата са в рамките на спецификацията, трябва да прегледате специфичните за станцията-компоненти за рязане, стоманени форми или устройства за отстраняване.
- Проверете пружинните сили и височините на повдигача.Измерете свободната дължина на всички пружини за отстраняване и притискаща подложка спрямо записа за поддръжка на матрицата. Проверете височините на повдигащия щифт с микрометър за дълбочина. Влошаването на силата е кумулативно и често засяга няколко станции едновременно без очевидна повреда в една-точка.
- Документирайте констатациите срещу дневника за поддръжка на матрицата.Записвайте измерените стойности, а не само оценките за преминаване/неизпълнение. Тези измервания стават основа за следващия интервал на проверка.
Подмяната на симптом-съседен компонент без потвърждаване на първопричината води до повтарящи се повреди - и повтарящи се прекъсвания. Винаги проверявайте дали компонентът, който подменяте, действително е причинил дефекта, който коригирате.
Използване на производствени данни за потвърждаване на диагностика на компонент
Физическият преглед ви казва какво носите. Производствените данни ви казват кога е започнал да се износва и колко бързо напредва - контекстът, от който се нуждаете, за да потвърдите диагнозата и да определите правилно времето за смяната.
Броячите на удари са отправната точка. Всеки зар трябва да има кумулативен брояч на удари и брояч на интервали, който се нулира при всяко събитие за поддръжка. Чрез сравняване на текущия брой удари с последната записана подмяна или повторно заточване за всеки компонент, можете незабавно да определите кои части са надвишили очаквания си експлоатационен живот и кои все още имат оставащ запас.
SPC данните добавят втори слой за потвърждение. Когато атрибут на процес -, да речем, критичен диаметър на отвора - започне да се движи към контролна граница, докато все още е в границите на спецификацията, този модел на отклонение сигнализира за компонент, който се приближава до повреда, преди действително да се появи скрап. Както установява статистическата методология за контрол на процеса, процес, който се движи „извън контрол“ на контролната карта, често все още произвежда приемливи части, но показвае необходима превантивна поддръжка, преди да последват производствени грешки. Проследяването на скоростта на отклонение, а не само дали частите преминават или отказват, ви дава време за планиране на подмяната по време на планиран прозорец.
Записите за проследяване на скрап допълват картината. Внезапен скок в скрап на една станция, свързан с крайъгълен камък на броя на попаденията, потвърждава диагнозата на компонента. Постепенното увеличаване на брака, разпространено в множество станции, по-вероятно сочи към проблем с-нивелирането на матрицата или системна умора на пружината.
Сортиране на критични срещу-некритични части
Ограниченията в бюджета и графика са реални. Когато инспекцията разкрие, че няколко компонента се нуждаят от внимание едновременно, приоритизирането на резервната част на матрицата определя кое ще бъде заменено сега спрямо това, което може да изчака до следващия планиран прозорец за поддръжка.
| Ниво на приоритет | Състояние | Действие |
|---|---|---|
| Сменете веднага | Компонентът произвежда скрап или рискува каскадна повреда на съседни инструменти (напр. отчупен поансон, който може да повреди бутона на матрицата) | Поръчайте и инсталирайте преди следващата производствена серия |
| Заменете в следващия прозорец на ЛС | Компонентът показва измеримо износване, клонящо към границата, но все още произвежда съответстващи части (напр. водеща втулка с 0,0003 инча допълнителна хлабина) | Поставете резервната част, насрочете инсталирането на следващата планирана спирка |
| Наблюдавайте и преоценявайте | Компонентът показва ранни индикатори за износване, но производствените данни потвърждават стабилна производителност (напр. пружини при 90% от номиналната свободна дължина без проблеми с контрола на лентата) | Запишете текущото измерване, задайте точка за преглед на броя на ударите, преоценете при следващата проверка |
Ключовият въпрос за сортирането: рискува ли текущото състояние на този компонент да повреди нещо по-скъпо? Износена опорна плоча, която започва да се вдлъбва, струва няколко долара за смяна -, но ако бъде оставена, тя позволява главите на перфоратора да се образуват като гъби и изведнъж ще сменяте както опорната пластина, така и пълен набор от щанци. Дайте приоритет на замяната, която предпазва-компонентите с по-висока стойност от вторична повреда.
Системите за проследяване на поддръжката на щампите поддържат тези решения, като записват не само какво е било заменено, но и в какво състояние е била частта при отстраняването. С течение на времето тези записи изграждат компонент-специфични криви на жизнения цикъл, които ви казват дали конкретен удар в конкретна станция трае последователно 800 000 посещения или 1,2 милиона - данни, които превръщат сортирането от предположения в прогнозиране.
С потвърдена диагноза и приоритетен списък за замяна в ръка, следващото решение се превръща в избор на материал - избор на правилния клас инструментална стомана, твърдост и спецификация, които да отговарят или надвишават експлоатационния живот на оригиналния компонент.
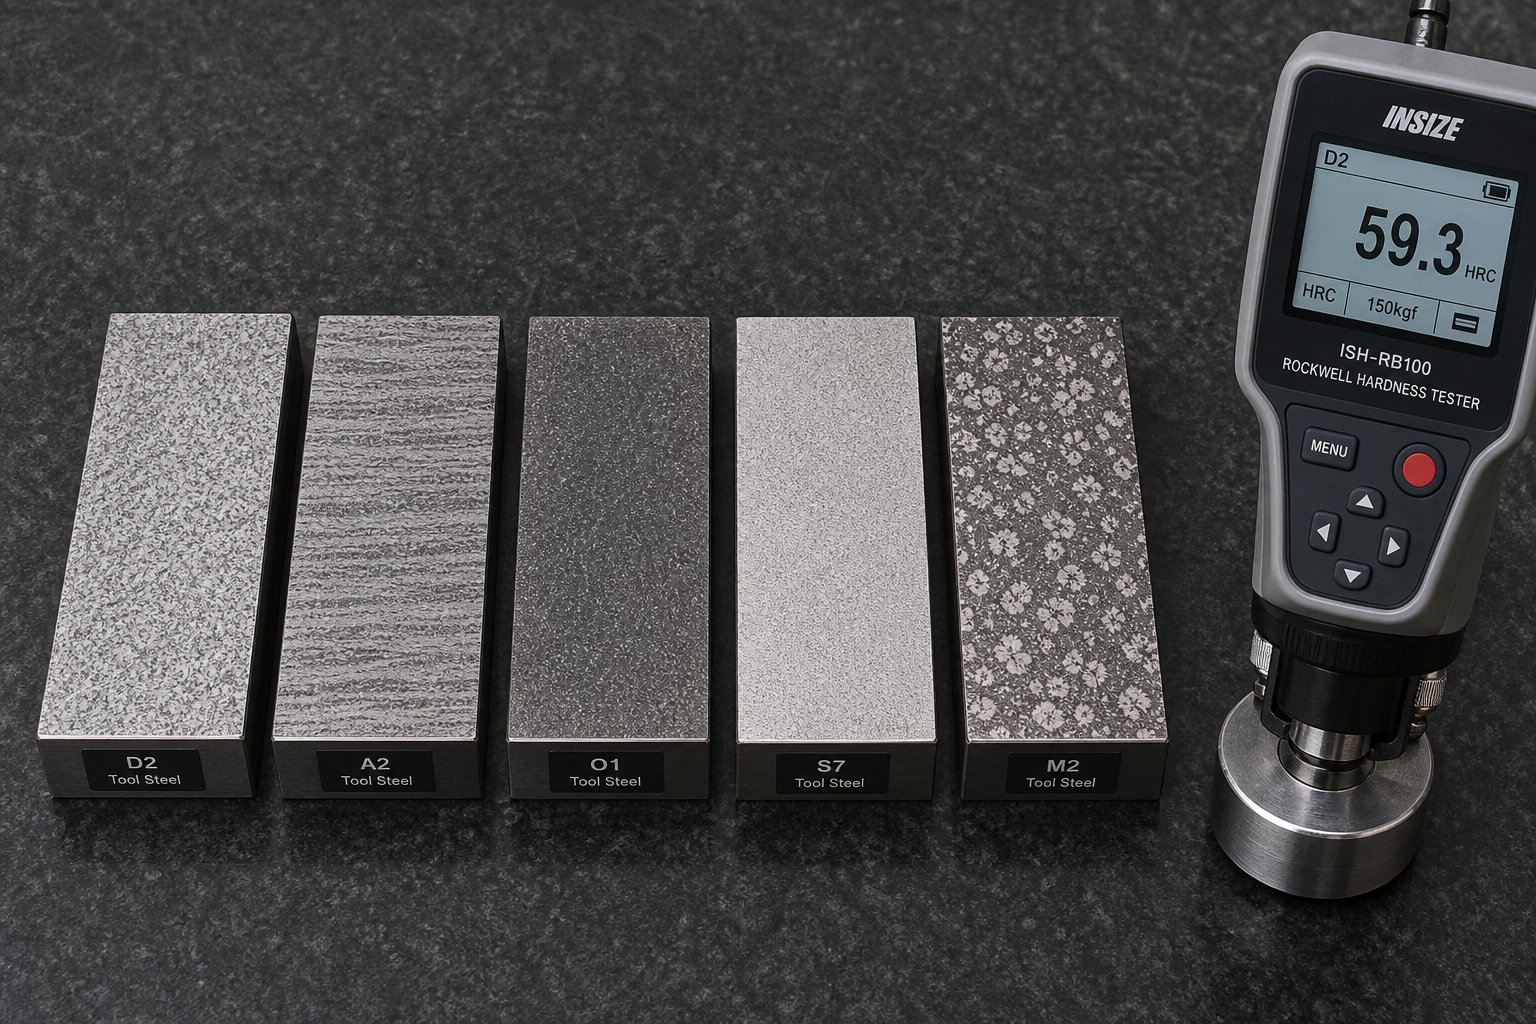
Класове инструментална стомана и спецификации за твърдост за щамповани части
Да знаете кой компонент да смените е само половината от работата. Посочването на грешна степен на материал или твърдост за тази подмяна превръща планирано събитие за поддръжка в повторен отказ. Резервен поансон, обработен до перфектна геометрия, но топлинно-обработен до грешна твърдост, ще се отчупи след дни. Бутон за матрица, направен от икономичен клас, когато приложението изисква първокласна устойчивост на износване, ще се закръгли и ще започне да произвежда неравности много преди очаквания интервал.
Изборът на материал за резервни части на матрицата за щамповане изисква съпоставяне на три променливи едновременно: материалът на детайла, който се щампова, производственият обем, който частта трябва да издържи, и доминиращият механизъм на износване, действащ върху този специфичен компонент. Вземете и трите правилно и можете да надвишите експлоатационния живот на OEM. Пропуснете едно и отново дърпате зарчето предсрочно.
Класове инструментална стомана за резервни щанци и бутони за матрици
Пет групи материали покриват по-голямата част от резервните режещи компоненти. Всеки заема специфична ниша, определена от неговия баланс на твърдост, издръжливост и устойчивост на износване.
- A2 (въздушно-втвърдяване)- Основната-обща цел. A2 предлага добра издръжливост и подходяща устойчивост на износване за кратки-до-средни производствени серии от мека стомана. Толерира леки отклонения по-добре от по-твърдите видове, тъй като неговата микроструктура абсорбира удара без катастрофално начупване. Закален до 58-60 HRC, той се справя с умерени обеми, но се износва относително бързо върху абразивни материали.
- D2 (висок-въглерод, високо-хром)- Работният кон на-операциите за рязане на голям обем. D2 съдържа приблизително 12% хром и образува големи хромни карбиди, които издържат на абразивно износване значително по-добре от A2. Типичната твърдост е 58-62 HRC. Компромисът е намалената издръжливост - блоковата твърдосплавна структура на D2 го прави уязвим на отчупване и разцепване при тежки вибрации или странично натоварване.
- M2 (-бързорежеща стомана)- Когато натрупването на топлина от високо-скоростна работа застрашава целостта на ръба, M2 запазва своята твърдост при повишени температури по-добре от D2 или A2. Неговите по-фини, по-равномерно разпределени карбиди се справят с щрака-чрез удар при тежко изрязване, като същевременно поддържат силно задържане на ръба. Това е предпочитаният ъпгрейд за прогресивни матрици, работещи с висока честота на хода.
- S7 (удар-устойчив)- Най-здравата опция в семейството на инструменталната стомана, оптимизирана за ударно натоварване, а не за чиста устойчивост на абразия. S7, закален до 54-56 HRC, се отличава в приложения, включващи дебел материал, тежки нарези или операции, при които поансонът изпитва значителна странична сила. Няма да издържи ръб толкова дълго, колкото D2, но също така няма да щракне при удар.
- Волфрамов карбид- Когато нищо друго не оцелее след приложението. Карбидът предлага изключителна твърдост (обикновено 88-92 HRA) и устойчивост на износване, измерена в милиони удари върху абразивни материали като неръждаема стомана или силиконова електротехническа стомана. Цената е значително по-висока и материалът е крехък - всяко разместване или странично отклонение рискува катастрофално счупване, а не постепенно износване.
Решението D2 срещу M2 за щанци за смяна на щанци се свежда до директен въпрос: доминиращият режим на повреда е износването на ръба от абразия или отчупване на ръба от удар и топлина? D2 печели при чиста устойчивост на абразия. M2 печели по отношение на устойчивост на удар и термична стабилност при скорост.
За спецификациите на твърдостта на компонентите на матрицата, режещите елементи обикновено работят в диапазона 58-62 HRC, за да поддържат остри ръбове при повтарящо се натоварване на срязване. Структурни износващи се части - опорни плочи, износващи се плочи, блокови вложки на петата - работят по-ниски, обикновено 48-52 HRC, където повишената якост е по-важна от максималната повърхностна твърдост. Като металургични изследвания отДжордж Вандер Вортпотвърждава, че стоманите, използвани за инструменти и матрици, обикновено се използват при 58 до 68 HRC и внимателният баланс между твърдост и издръжливост е от решаващо значение за избягване на преждевременна повреда.
Как материалът и обемът на детайла влияят върху избора на качество
Не бихте посочили същия резервен поансон за матрица, работеща с 50 000 удара годишно в студено валцована стомана с калибър 20-като един, работещ с 5 милиона удара годишно в 0,060 инча неръждаема стомана. Свойствата на материала на детайла и общото производствено търсене определят правилния избор на качество.
Дебелина на материала и якост на опънопредели силата, която всеки компонент поглъща на ход. По-дебелият материал при по-висока якост на опън означава повече сила на срязване върху режещия ръб и повече сила на оголване върху страничната стена на поансона. Резервен поансон за 0,125 инча HSLA стомана с якост на опън 80 ksi се нуждае от драматично повече издръжливост от едно рязане на 0,030 инча мека стомана при 45 ksi - дори ако геометрията е идентична. В-приложения с висока якост S7 или M2 често превъзхождат D2, тъй като ударното натоварване надвишава това, което крехката карбидна мрежа на D2 може да понесе.
Годишен обем на производствотоопределя колко цикъла тази резервна част трябва да издържи преди следващата смяна. За инструменти с малък{1}}обем (под 100 000 посещения на година), A2 осигурява адекватен живот на най-ниска цена. Приложенията със среден{6}}обем (100 000 до 1 милион посещения) са домейнът на D2 и M2, където тяхната превъзходна устойчивост на износване оправдава ценовата премия. Производство с голям-обем над 1 милион годишни посещения - особено при абразивни материали - е мястото, където карбид срещу инструментална стомана за щамповани матрици се превръща в истинско икономическо сравнение. Карбидът струва три до пет пъти повече на компонент, но може да осигури десет или повече пъти по-дълъг експлоатационен живот, което го прави по-евтин за-удар при взискателни приложения.
Адхезия на материала на детайлае фактор, който лесно се пренебрегва. Меките, гумени материали като алуминиеви и медни сплави не износват инструментите чрез абразия - тестудено-заваряване към повърхността на щанцата чрез износване на лепило (нараняване). В тези приложения максималната твърдост сама по себе си не решава проблема. Полираната повърхност и подходящото покритие имат повече значение от надграждането от D2 до карбид.
Изисквания за топлинна обработка на резервни компоненти
Резервна част, обработена с правилни размери от правилния клас инструментална стомана, все още ще се повреди преждевременно, ако термичната обработка не е извършена правилно. Както е отбелязано в литературата за анализ на неизправностите, неправилните процедури за топлинна-обработка са най-големият източник на неизправности на инструменти и матрици - независимо дали по време на последваща обработка или в експлоатация. Всеки клас има тясна препоръчителна температура на аустенизиране, метод на охлаждане и протокол за темпериране. Отклонението от тези параметри променя микроструктурата по начини, които компрометират или твърдостта, или издръжливостта.
Чрез-закаляване срещу-закаляване:Режещите компоненти (поансони, бутони за щанцоване, облицовъчни стомани) изискват -закаляване - еднаква твърдост от повърхността до сърцевината. Това гарантира, че докато компонентът се заточва отново или докато материалът на повърхността се износва, откритата под повърхност запазва същата способност за рязане. Закаляването-, което създава твърда външна обвивка върху по-мека сърцевина, се прилага за компоненти като водещи щифтове и втулки, където устойчивостта на повърхностно износване е от значение, но сърцевината се нуждае от здравина, за да устои на натоварвания на огъване.
Когато заместващ компонент е -закален, но посочва само твърдост на повърхността, без да дефинира твърдост на сърцевината, рискувате да получите част, която е била ненапълно закалена - твърда отвън, мека в центъра. Под натоварване меката сърцевина се деформира, твърдата обвивка се напуква и детайлът се поврежда много по-рано от очакваното. Винаги посочвайте както твърдостта на повърхността, така и минималната твърдост на сърцевината при поръчки за резервни части.
Често срещаните повреди при топлинна обработка на резервни части включват:
- Под{0}}темпериране- Оставя прекомерно задържан аустенит в микроструктурата. Частта изглежда достатъчно твърда при доставка, но размерите се променят при работа, тъй като задържаният аустенит бавно се трансформира, причинявайки неочакван растеж или изкривяване.
- Прекомерно{0}}аустенизиране- Разтваря твърде много въглерод, създавайки груба зърнеста структура, която лесно се нарязва, въпреки постигането на целевите стойности на твърдост.
- Обезвъглеродяване- Загубата на въглерод на повърхността по време на топлинна обработка създава мека кожа, която се износва бързо. Отчитането на твърдостта на завършената част може да се провери правилно, ако се измерва под обезвъглеродения слой, маскирайки проблема, докато частта влезе в експлоатация.
- Неадекватно облекчаване на стреса- Остатъчни напрежения от концентрат за охлаждане при геометрични преходи (шпонки, диаметри на стъпала, остри ъгли), иницииращи пукнатини по време на експлоатационно натоварване.
Звучи сложно? Практическият извод е следният: когато набавяте резервни части, проверете дали вашият доставчик документира пълния цикъл на термична обработка -, а не само крайната твърдост. Сертификат, показващ 60 HRC, е недостатъчен, ако не знаете дали частта е била правилно темперирана, дали твърдостта на сърцевината отговаря на спецификацията и дали химията на повърхността е била запазена по време на обработката.
Сравнение на класа инструментална стомана за резервни части
| Степен | Типична употреба | Диапазон на твърдост (HRC) | Рейтинг на издръжливост | Най-добър сценарий за приложение |
|---|---|---|---|---|
| A2 | Щанци и секции за{0}} матрици с общо предназначение | 58-60 | високо | Кратки{0}}до-средни тиражи от мека стомана; приложения с риск от странично натоварване или леко разместване |
| D2 | Голям{0}}обемни щанци и бутони за рязане | 58-62 | Умерен | Дълги производствени серии от въглеродна стомана и HSLA; чисти абразивни среди на износване с добро подравняване |
| M2 | Високо{0}}скоростни станции за щанцоване, прогресивни матрици | 60-65 | Умерено-Високо | Високи честоти на удари, при които натрупването на топлина влошава другите степени; дебел материал с удар-захващане |
| S7 | Щанци за нарязване, тежки-инструменти за ударно формоване | 54-56 | Много високо | Рязане на дебел материал, операции със сериозна странична сила, приложения, при които рискът от раздробяване надвишава опасенията от износване |
| Волфрамов карбид | Изключителни{0}}обемни пробиващи удари и бутони за матрици | 88-92 ХРА | ниско | Много{0}}милионно производство от неръждаема, силиконова стомана или друг високоабразивен лист; изисква отлично подравняване на матрицата |
Избирането на правилния клас и топлинна обработка дава на резервните части основата за изпълнение. Но основният материал е само началната точка - повърхностните обработки и покритията, нанесени след топлинна обработка, могат да удължат експлоатационния живот още повече, особено в приложения, при които триенето, адхезията или устойчивостта на температура стават ограничаващи фактори.
Най-добрите покрития за резервни части на матрицата
Правилно избраният клас инструментална стомана и термичната обработка определят нивото на производителност за всеки резервен компонент. Но в много приложения основният материал сам по себе си не е ограничаващият фактор - триенето, адхезията и термичната деградация на режещия ръб определят колко дълго действително издържа частта в производството. Повърхностните покрития се справят точно с тези механизми на повреда, като добавят тънка, но забележително твърда бариера, която намалява степента на износване, предотвратява поглъщането на материала и издържа на локализираната топлина, която разгражда непокритите повърхности на инструменталната стомана.
За резервни части за матрици за щамповане покритията представляват практичен начин за удължаване на сервизните интервали без препроектиране на компонента или надграждане до значително по-скъпи основни материали. Ключът е съвпадението на правилното покритие с конкретния материал на детайла и механизма за износване - несъответствието носи малка полза и губи инвестицията в покритието.
Често срещани опции за покритие и техните предимства в работата
Четири фамилии покрития покриват по-голямата част от приложенията за щамповане. Всеки осигурява различна комбинация от твърдост, термична устойчивост и намаляване на триенето, която е насочена към специфични режими на повреда.
- TiN (титанов нитрид)- Най-разпознатото PVD покритие, разпознаваемо по златния си цвят. TiN покритието за щамповани щампи осигурява значително увеличение на твърдостта (приблизително 2300 HV) и намалява триенето в сравнение с инструменталната стомана без покритие. Представя се добре при-общо рязане на меки и въглеродни стомани при умерени производствени обеми. Въпреки това, неговата граница на температурата на окисление от около 600 градуса C означава, че той се разгражда относително бързо при високо-скоростни операции, при които най-високите температури се повишават.
- TiCN (титанов карбонитрид)- Стъпка напред спрямо TiN както по отношение на твърдостта (приблизително 3000 HV), така и по отношение на устойчивостта на износване. Добавянето на въглерод подобрява смазващата способност и прави TiCN особено ефективен за рязане на неръждаема стомана и други сплави,-които се втвърдяват, където триенето в интерфейса-към-лентата генерира значителна топлина.Тестването на MISUMI на покрития на базата на TiCN-при приложения с висока-опън стомана потвърди силна производителност, въпреки че се появиха предизвикателства по отношение на адхезията при екстремни деформационни натоварвания на ниво тест за отпечатване на Rockwell.
- AlTiN (алуминиев титанов нитрид)- Проектиран за висока-температурна стабилност. AlTiN образува слой от алуминиев оксид на повърхността по време на работа, който действа като термична бариера, позволявайки му да поддържа производителност при температури до 900 градуса C. Това го прави предпочитан избор за високо-прогресивни матрици, работещи при повишени скорости на ход, където температурите на острието биха влошили TiN или TiCN. Неговата твърдост (приблизително 3300 HV) също осигурява превъзходна устойчивост на абразия при продължителни -приложения.
- DLC (Diamond-Like Carbon)- Фундаментално различна категория покрития, предназначена да решава проблеми със сцеплението, а не чисто абразивно износване. DLC покритията показват изключително ниски коефициенти на триене (до 0,05-0,1) и, което е от решаващо значение, издържат на поемане на материал от меки, гумени материали на детайла. катополеви изпитания, документирани от The Fabricatorдемонстрирано, CrN + DLC покрития, приложени към вложки за подстригване, обработващи алуминий от серия 6000, елиминират напълно залепването - и инструментът произвежда над 800 000 части с алуминиеви частици, които могат просто да бъдат избърсани с кърпа. DLC покритието за предотвратяване на стърчането на алуминия в матриците вече е стандартният подход в автомобилното щамповане, където алуминиевите панели на каросерията са широко разпространени.
Един важен нюанс: не всички DLC покрития са еднакви. Многослойните дизайни с CrN подслой значително превъзхождат тези с WC-C (волфрамов карбид/въглерод) основа при формоване на алуминий. Изследванията на Fabricator показаха, че покритията WC-C + DLC се провалят само след няколко хиляди части поради абразивно износване от алуминиеви сплави под високо налягане на формоване, докато комбинацията CrN + DLC издържа на същите условия и устоява както на залепване, така и на абразия много по-ефективно.
Сравнение на ефективността на покритието
| Покритие | Твърдост (HV) | Максимална работна температура | Коефициент на триене | Най-доброто приложение |
|---|---|---|---|---|
| TiN | ~2,300 | 600 градуса | 0.4-0.5 | Рязане-с общо предназначение на мека стомана; умерени обеми; разходно{1}}ефективно базово подобрение |
| TiCN | ~3,000 | 750 градуса | 0.3-0.4 | Рязане на неръждаема стомана и-стомана с висока якост; операции, генериращи значителна топлина от триене |
| AlTiN | ~3,300 | 900 градуса | 0.3-0.4 | Високо{0}}скоростни прогресивни матрици; висока честота на инсулт; абразивни материали при повишени температури |
| DLC (CrN + a-C:H) | 2,500-3,500 | 350 градуса | 0.05-0.1 | Щамповане на алуминиеви и медни сплави; приложения против-прияждане; подстригване и пробиване без смазване |
| Al-Cr (тип RW) | ~3,100 | 1000 градуса + | 0.3-0.4 | Стомана с ултра{0}}висока{1}}опън; щамповане на дебела плоча; екстремна температура на режещия ръб |
Обърнете внимание на модела на компромис: покритията, оптимизирани за термична устойчивост (AlTiN, Al-Cr), не предлагат ултра-ниското триене на DLC, докато температурният таван на DLC го ограничава до приложения под 350 градуса C. Правилният избор означава да установите дали вашата резервна част се поврежда от топлинна деградация, абразивно износване или натрупване на адхезивен материал - след което изберете покритието който е насочен към този специфичен механизъм.
Когато покритията оправдават цената си
Покриването на резервен бутон за поансон или матрица обикновено добавя 20-40% към цената на компонента, в зависимост от геометрията и типа на покритието. Тази премия трябва да се изплати чрез удължени сервизни интервали, намален скрап или по-малко непланирани спирания. Ето кога да покриете компонентите на матрицата за щамповане – и кога инвестицията няма смисъл.
Прагове за обем на производство:За матрици, работещи под 50 000 удара между циклите на поддръжка, нарастващото увеличение на живота от покритието може да не компенсира добавената цена и времето за изпълнение. Над 200 000 удара на сервизен интервал - особено при абразивни материали - покритията рутинно удвояват или утрояват живота на компонентите, което прави изчислението на цената-на-удар силно благоприятно. Тестовете за щанцоване на MISUMI върху стомана с високо{11}}опън 590 MPa показаха непокрити и стандартни -покритие при 50 000-70 000 изстрела, докато усъвършенстваните поансони с Al-Cr (RW) покритие останаха в използваемо състояние след 100 000 изстрела само с незначително повърхностно износване.
Абразивност на материала на детайла:Високо{0}}стоманите, неръждаемите сплави, силициевите електротехнически стомани и алуминиевите сплави с високо съдържание на силиций ускоряват износването чрез различни механизми. Ако вашите резервни части без покритие постоянно се отказват преди броя на попаденията в целта в тези материали, покритието почти сигурно е оправдано.
Целеви интервали на поддръжка:Когато планираният PM цикъл на матрицата е 500 000 удара, но непокритите щанци се износват при 300 000, вие изтегляте матрицата извън-графика за един компонент. Покриването на този удар, за да достигне 600 000 удара, подравнява замяната му с пълния цикъл на PM, елиминирайки напълно прекъсването по средата-на работа.
Покриването на резервна част може да бъде по-{0}}рентабилно от надграждането на класа на основния материал. D2 поансон с AlTiN покритие често превъзхожда твърдосплавния поансон без покритие на част от цената -, като същевременно запазва здравината, която липсва на карбида.
Една често срещана грешка: прилагането на покрития върху компоненти, които се повредят поради причини, които покритието не може да разреши. Поансон, който се счупва от странично претоварване, се нуждае от по-здрав основен материал (S7) или корекция на подравняването на матрицата -, а не от по-твърдо повърхностно покритие. Покритията предотвратяват постепенното износване и адхезия. Те не компенсират претоварване при удар, неправилно подравняване или неправилни настройки на хлабината.
Практическото решение се свежда до първопричината. Ако вашите резервни части се износват твърде бързо от абразия, топлина или адхезия на материала, правилното покритие удължава техния живот след базовата линия на OEM с минимални допълнителни разходи. Ако се счупят или натрошат, решението живее в територията на класа на основния материал и настройката на матрицата -, където рамката за вземане на решения за ремонт-срещу-замяна-срещу-възстановяване става по-подходящо ръководство.
Ремонт на матрицата за щамповане срещу решение за замяна
Идентифицирали сте дефектния компонент, потвърдили сте първопричината и сте избрали правилния клас материал и покритие. Но едно решение все още остава: смяната на нова част правилният ход ли е или ситуацията изисква възстановяване на съществуващия компонент - или бракуване на цялата секция на матрицата и повторно изграждане? Решението за ремонт на матрица за щамповане срещу замяна не винаги е лесно, особено когато множество компоненти показват износване при различни нива на тежест едновременно.
Рамката по-долу ви помага да се ориентирате в този избор, като съпоставяте състоянието на матрицата с интервенцията, която осигурява най-добрия резултат за цена-на-част, без да въвежда ненужен риск.
Когато подмяната на отделни части е достатъчна
Смяната на изолиран компонент е правилното решение, когато повредата е овладяна - единичен удар се е счупил, един бутон на матрицата се е отворил извън хлабината или набор от пружини е увиснал извън спецификацията. Индивидуалната подмяна работи, когато са изпълнени следните условия:
- Едноточково-износване без каскадни повреди.Износеният компонент не е повредил нищо съседно. Тъп удар, който е бил уловен, преди да повреди бутона на матрицата, може да бъде заменен сам. Удар, който счупи и вкара бутона, изисква смяна и на двата.
- Структурната цялост на обувката на матрицата и фиксаторите е непокътната.Отворите на водещите щифтове не са се изкривили, джобовете за перфоратори не са се увеличили и монтажните повърхности остават плоски и неповредени.
- Резервната част може да бъде доставена според оригиналната спецификация.Допустимите отклонения на размерите, степента на материала, твърдостта и покритието могат да бъдат съпоставени или подобрени без модифициране на съседни компоненти.
- Производствените данни потвърждават, че повредата е изолирана.Записите на брояча на посещения показват, че само този компонент е надхвърлил очаквания си живот - съседните части все още имат оставащ сервизен резерв.
Повечето рутинна поддръжка на матрицата попада в тази категория. Една добре-поддържана прогресивна матрица може да изразходва десетки отделни резервни части през целия си живот, докато самата структура на матрицата остава идеално работеща.
Когато ремонтът или възстановяването има повече смисъл
Възстановяването на компонентите на матрицата срещу подмяната става подходящо сравнение, когато компонент има износване, което може да се коригира без пълно отстраняване и повторно -производство. Рекондиционирането запазва геометрията и годността на съществуващата част - важно, когато компонентът е бил персонализиран-на комплекта на матрицата и нова част би изисквала допълнителна ръчна-работа за постигане на същия интерфейс.
Рекондиционирането обикновено е подходящо, когато:
- Режещите ръбове могат да бъдат презаточени.Поансони и копчета на щанци с равномерно износване на ръбовете (без отчупване или напукване) могат да бъдат повърхностно-шлифовани, за да се възстанови профила на рязане. Всяко повторно смилане премахва материала, така че проследете кумулативното отстраняване на запаса спрямо максимално допустимото скъсяване на компонента.
- Износените повърхности могат да бъдат възстановени без компромис с основната геометрия.Техники като натрупване на заварени шевове и повторна механична обработка, повторно хромиране или термично пръскане могат да възстановят износените водещи повърхности, повърхностите на петата или стените на кухината на матрицата до първоначалния размер -, при условие че основната стомана не е развила пукнатини от умора под зоната на износване.
- Цената на възстановяването е значително под замяната.Както отбелязва анализът на регенерирането на матрицата на Carver Roboweld, ремонтът обикновено е с 40-60% по-евтин от производството на нов компонент, като по-краткото време за изпълнение намалява и разходите за престой.
- Основният материал на компонента и металургичната цялост остават здрави.Ако не-разрушителната инспекция (магнитни частици, ултразвук или пенетрант с багрило) разкрие пукнатини под повърхността или размекване на материала от термична умора, възстановяването на повърхността няма да реши основния проблем.
Едно важно внимание: възстановяването работи само когатое установена правилната основна причина за повредата. Повторното шлайфане на поансон, който се е отчупил поради неправилно подравняване - без коригиране на подравняването - просто произвежда друг отчупен поансон с по-малко удари от преди.
Когато пълното възстановяване е единственият жизнеспособен път
Знаейки кога да възстановите матрицата за щамповане, ви спестява от цикъла на подмяна на части в структура, която вече не може да ги държи според спецификациите. Реконструкцията означава повторно производство на секцията на матрицата - повторно изрязване на джобове, повторно пробиване на отвори за направляващи щифтове, подмяна на фиксатори и по същество възстановяване на структурната основа, в която се монтират отделните компоненти.
Индикаторите за възстановяване включват:
- Множество компоненти в една и съща секция на матрицата се отказват многократно предсрочно.Ако сменяте един и същ удар на всеки 200 000 удара, когато трябва да издържи 800 000, проблемът не е ударът -, а джобът, подравняването или структурната геометрия, която държи този удар.
- Отворите за водещи щифтове или гнездата на втулките са износени над толеранса за повторна обработка.Когато самата обувка на матрицата е загубила целостта на размерите си, никаква резервна втулка не може да възстанови правилното подравняване.
- Кумулативното повторно шлайфане е скъсило режещите компоненти извън функционалните граници.След като поансоните са били повторно заточени над максимално допустимото ниво на стека-нагоре, връзката между височината на затваряне и синхронизацията на матрицата е компрометирана-в цялата система.
- Термична умора или напукване от напрежение в обувката на матрицата или задържащите плочи.Повърхностните пукнатини, разпространяващи се в структурни елементи, не могат да бъдат разрешени чрез-намеса на ниво компонент - напуканата структура трябва да бъде заменена.
- Дизайнът на матрицата е остарял спрямо текущите производствени изисквания.Ако спецификациите на материалите, допустимите отклонения на частите или производствените обеми са се променили значително от създаването на матрицата, възстановяването с актуализиран инженеринг е по-ефективно от принудителното поставяне на нови компоненти в остарял дизайн.
Показателите за възстановяване на матрицата за щамповане и разходите често изненадват екипи, които управляват индивидуални замени от години. Пълното възстановяване обикновено включва 50-70% от разходите за нови матрици, но доставя инструмент с нов жизнен цикъл - елиминирайки натрупващия се риск от каскадни повреди, които подкопават доверието в качеството на детайлите.
Сравнение на решенията: замяна срещу възстановяване срещу повторно изграждане
| Тип интервенция | Типични показатели | Относителна цена | Въздействие на престоя | Ниво на риск |
|---|---|---|---|---|
| Индивидуална подмяна на части | Единичен компонент в края на живота; без съседни щети; структурната цялост е непокътната | Ниска (цена на един компонент + труд за инсталиране) | Минимални - често завършени в рамките на насрочен прозорец за PM | Ниска, при условие че основната причина е потвърдена и спецификацията е правилна |
| Ремонт / възстановяване | Коригируемо повърхностно износване; оставащ марж за презаточване; основен материал металургично здрав | Умерен (40-60% от цената на новите компоненти) | Ниска до умерена - зависи от това дали преработката се извършва-в дома или се изпраща навън | Умереното - неправилно възстановяване може да доведе до остатъчно напрежение или грешка в размерите |
| Пълно възстановяване на матрицата | Повтарящи се преждевременни повреди; структурна деформация; надвишени кумулативни граници на повторно смилане; остаряване на дизайна | Висока (50-70% от цената на новия матрица) | Значителни - обикновено се измерват в седмици, включително инженерство, машинна обработка и изпробване | Ниска степен след -завършване (пресен жизнен цикъл), но високи алтернативни разходи по време на периода на реконструкция |
Често срещани грешки в спецификацията, които налагат преждевременна повторна{0}}намеса
Дори когато вземете правилното решение за поправка-или-замяна, грешки в спецификациите по време на процеса на замяна могат да подкопаят резултата и да ви върнат отново пред пресата със същия проблем. Внимавайте за тези чести грешни стъпки:
- Определяне на твърдост без контекст на якост.Поръчването на резервен поансон с 62 HRC, когато приложението генерира странични ударни натоварвания, води до отчупване. Оригиналът може да е бил 58 HRC по добра причина.
- Пренебрегване на допустимите отклонения на монтажа на матрицата.Бутон за резервна матрица, шлифован, за да се коригира диаметърът на отвора, но с неправилно пресоване-външен диаметър няма да стъпи правилно в фиксатора - той се измества под натоварване и променя ефективната хлабина.
- Подмяна на износен компонент без проверка на свързващата му част.Нов водещ щифт, монтиран в износена втулка, все още създава несъосност. Съвпадащите компоненти винаги трябва да се оценяват заедно.
- Не отговаря на спецификацията на покритието.Ако оригиналният компонент е бил с покритие и заместващият пристигне без покритие, експлоатационният живот ще бъде под очакванията, независимо от правилния избор на основен материал.
Всяка от тези грешки има обща нишка: непълна спецификация. Компонентът, който се поръчва, трябва да отговаря на всеки критичен размер, обозначение на материала, диапазон на твърдост, покритие на повърхността и изискване за покритие, за да пристигне готов за обслужване. Как да се изгради тази пълна спецификация - и къде да се намерят компоненти, които да отговарят надеждно на нея - е практическата следваща стъпка в преминаването от диагностика към правилно функционираща матрица.
Как да посочите и да осигурите правилно резервни части за матрица за щамповане
Вие потвърдихте основната причина, взехте решение за подмяна вместо ремонт и избрахте правилния клас материал и покритие. Компонентът е дефиниран в главата ви -, но доставчикът не живее в главата ви. Поръчка за резервна част, която пристига грешно, забавя производството също толкова ефективно, колкото липсата на поръчка изобщо. Непълните спецификации създават части, които изглеждат добре на рафта, но се провалят при инсталиране, тъй като в заявката липсва критичен размер, обозначение на твърдостта или детайл на повърхностното покритие.
Превеждането на вашата диагноза в готова-за поръчка спецификация е мястото, където много екипи по поддръжката губят време. Разликата между това да знаете от какво се нуждаете и да го съобщите достатъчно точно, за да може доставчикът да го произведе правилно, е най-подценяваната стъпка в целия работен процес за подмяна.
Превеждане на диагнозата в пълна спецификация на частта
Всяка поръчка на резервна част -, независимо дали е един поансон или пълен комплект водещи втулки -, изисква един и същ основен информационен пакет. Пропуснете всеки елемент и разчитате на доставчика да познае, което въвежда риск, който не контролирате.
Ето пълния контролен списък с подробности за спецификацията, които да включите във всяка заявка за резервна част:
- Допустими отклонения на размерите- Обща дължина, работен диаметър или профил, диаметър на главата и всички критични интерфейси. За рязане на компоненти, посочете срязания профил до най-строгия толеранс, който матрицата изисква. За направляващи компоненти включете както ID на отвора, така и-налягане OD. Стандартните толеранси на пробиване при щамповане са толкова високи, колкото +/-0,002 инча за мека стомана и +/-0,0025 инча за неръждаема стомана, така че изискванията за толеранс за резервни части на матрицата трябва да бъдат изрично посочени - не приемайте, че доставчикът ще изпълни необходимата ви точност по подразбиране.
- Клас на материала- Посочете точната марка инструментална стомана (D2, M2, A2, S7, карбид), а не общи дескриптори като „инструментална стомана“ или „-високоскоростна стомана“. Ако приложението позволява еквивалентни оценки, посочете изрично приемливите алтернативи.
- Спецификация на твърдостта- Включете както обхвата на повърхностната твърдост (напр. 58-62 HRC), така и минималната твърдост на сърцевината, където е приложимо. За закалени компоненти посочете и дълбочината на корпуса.
- Изисквания към документацията за термична обработка- Поискайте сертификат за топлинна обработка, който включва температура на аустенизиране, метод на охлаждане, цикли на темпериране и крайна измерена твърдост. Това е вашата проверка, че процесът е изпълнен правилно.
- Повърхностно покритие- Посочете стойности на Ra за критични повърхности, по-специално за странични стени на щанца и отвори за бутони на матрицата, където покритието пряко влияе върху потока на материала на лентата и задържането на шлака.
- Вид и дебелина на покритието- Ако оригиналната част е била с покритие, посочете същото покритие или одобрено надграждане. Включете толеранс на дебелината на покритието, ако компонентът се побира в тесен джоб или отвор, където добавените микрони имат значение.
- Геометрични препратки- Осигурете опорни точки, маркировки за ъглова ориентация и ключови функции, които гарантират, че частта се инсталира в правилната ротационна позиция. Бутон с кръгла матрица с не-симетричен профил на отвора се нуждае от индикатор за ориентация.
- Номер на част и идентификация на матрицата- Кръстосана-препратка към записите за поддръжка на матрицата, така че доставчикът да може да проследи компонента до историята на приложението му, ако възникнат въпроси по време на производството.
Звучи като много? Помислете какво се случва без него. Бутон за щанцоване за смяна, поръчан само с размер на отвора и обозначение на материала, пристига с правилния ID -, но външният размер на-налягането е 0,0003 инча, тъй като доставчикът е използвал техния стандартен толеранс, а не вашия. Той пада в фиксатора с хлъзгащо прилягане вместо с интерферентно прилягане, измества се при натоварване при рязане и хлабината ви веднага се обърка. Един липсващ ред в поръчката за покупка, едно ненужно изтегляне на матрицата две седмици по-късно.
Оценяване на нивата на качество на резервни части
Не всички резервни компоненти се произвеждат по един и същи стандарт и разликите имат повече значение, отколкото предполага самата цена. Разбирането на OEM спрямо резервните компоненти за резервни части - и нивата в рамките на вторичния пазар - ви помага да свържете решенията за снабдяване с критичността на приложението.
OEM еквивалентни частиса произведени по оригиналната спецификация на конструктора на щампи, често от самия производител на щампи или от квалифициран подизпълнител, използвайки оригиналните отпечатъци. Те гарантират равенство на размери, материали и производителност с компонента, който заменят. Компромисът е цената и времето за доставка - OEM-еквивалентните части обикновено имат най-високата цена и може да изискват седмици време за доставка, ако се правят по поръчка.
Премиум резервни частиидват от специализирани производители на инструментални компоненти, които произвеждат по-стандартни спецификации на индустрията, а не собствени отпечатъци на конкретен производител на матрици. Тези производители често поддържат обширни запаси от стандартни геометрии на щанци и бутони, водещи щифтове и втулки. Качеството може да е равно или да надвишава OEM, когато доставчикът инвестира в строг контрол на процеса, снабдяване с първокласни суровини и документирана топлинна обработка. Предимството е по-бързата достъпност и по-ниската цена за стандартни геометрии.
Икономични опции за подмянанасочете към най-ниската ценова точка. Те отговарят на основните изисквания за размери, но могат да използват по-малко контролирано снабдяване с материали, минимална документация за топлинна обработка и по-широки граници на толеранс. За не-критични износващи се части като стандартни компресионни пружини или обикновени опорни плочи икономичните компоненти могат да бъдат напълно подходящи. За компоненти за прецизно рязане, където еднаквостта на твърдостта и точността на размерите пряко влияят върху качеството на частта, спестяванията често се изпаряват при по-кратък експлоатационен живот и по-честа смяна.
Практическото правило: съпоставете нивото на качеството с последствията от провала. Пилотен щифт във високо-прецизна съединителна матрица, работеща при 400 SPM, изисква OEM-еквивалентно или първокласно качество след продажба - цената на преждевременната повреда далеч надвишава спестяванията на-единица от по-евтина част. Повдигаща пружина в конзолна матрица с малък-обем може да управлява икономични компоненти без значителен риск.
Работа с производители на матрици по поръчка за резервни части
Най-добрите практики за снабдяване с части за матрица за щамповане сочат един подход, който опростява всичко, обсъдено по-горе: снабдяване с резервни компоненти от производителя, който първоначално е проектирал матрицата. Когато конструкторът на матрици е проектирал инструмента с поддръжка като приоритет, той вече е решил проблема със спецификацията вместо вас. Всяка резервна част има документирани размери, степени на материала, протоколи за топлинна обработка и спецификации на покритието, заснети по време на първоначалния инженерен процес.
Производителите харесватИЧЕНпроектантски матрици с достъпност на резервни части и спецификационна документация, вградени в инженерния продукт. Когато даден компонент в крайна сметка се износи, пълната спецификация вече съществува - не обръщате-инженерните размери от износена част или гадаете за класовете на материала. Този подход към снабдяването с персонализирани резервни части от производителя на матрици елиминира най-често срещания режим на повреда в процеса на доставка: непълни или неточни спецификации, водещи до части, които не работят според очакванията.
Освен документацията, производителите по поръчка, които дават приоритет на поддръжката, са склонни да правят дизайнерски решения, които опростяват бъдещите замени:
- Стандартизирани компонентни интерфейси- Използвайки обикновени конфигурации на главата на перфоратора, стандартни размери на пресата-втулка и модулен монтаж на вложка, така че резервните части да могат да се доставят от множество квалифицирани доставчици, ако е необходимо.
- Достъпен монтаж на компоненти- Проектиране на системи за задържане, които позволяват смяна на отделни компоненти без разглобяване на несвързани секции на матрицата.
- Проследимост на материала и твърдостта- Осигуряване на документация-на ниво компонент, която пътува със записите за поддръжка на матрицата, като гарантира, че правилната спецификация е налична години след първоначалната доставка на матрицата.
- Инженерна поддръжка за решения за подмяна- Предлагане на насоки за това кога даден компонент трябва да бъде заменен или ремонтиран, въз основа на познанията им за първоначалното намерение на дизайна и запасите на безопасност.
Това е мястото, където определянето на резервни части за матрица за щамповане става значително по-лесно. Вместо да изграждате спецификация от нулата всеки път, когато даден компонент се износи, вие се позовавате на съществуващ инженерен пакет, който е създаден, когато матрицата е била нова и всяко измерение е било номинално. Резултатът е резервни части, които пристигат готови за инсталиране с увереност - съответстващи на оригиналния дизайн, вместо да го приближават от износена проба.
Независимо дали се снабдявате от оригиналния производител на матрици, първокласен доставчик на резервни части или комбинация от двете, критичната константа е пълнотата на спецификацията. Всеки детайл, който улавяте предварително - толерантност, клас, твърдост, покритие, покритие, ориентация - е една променлива по-малко, която може да се обърка между вашата поръчка за покупка и момента, в който тази част получи първото си попадане в пресата.
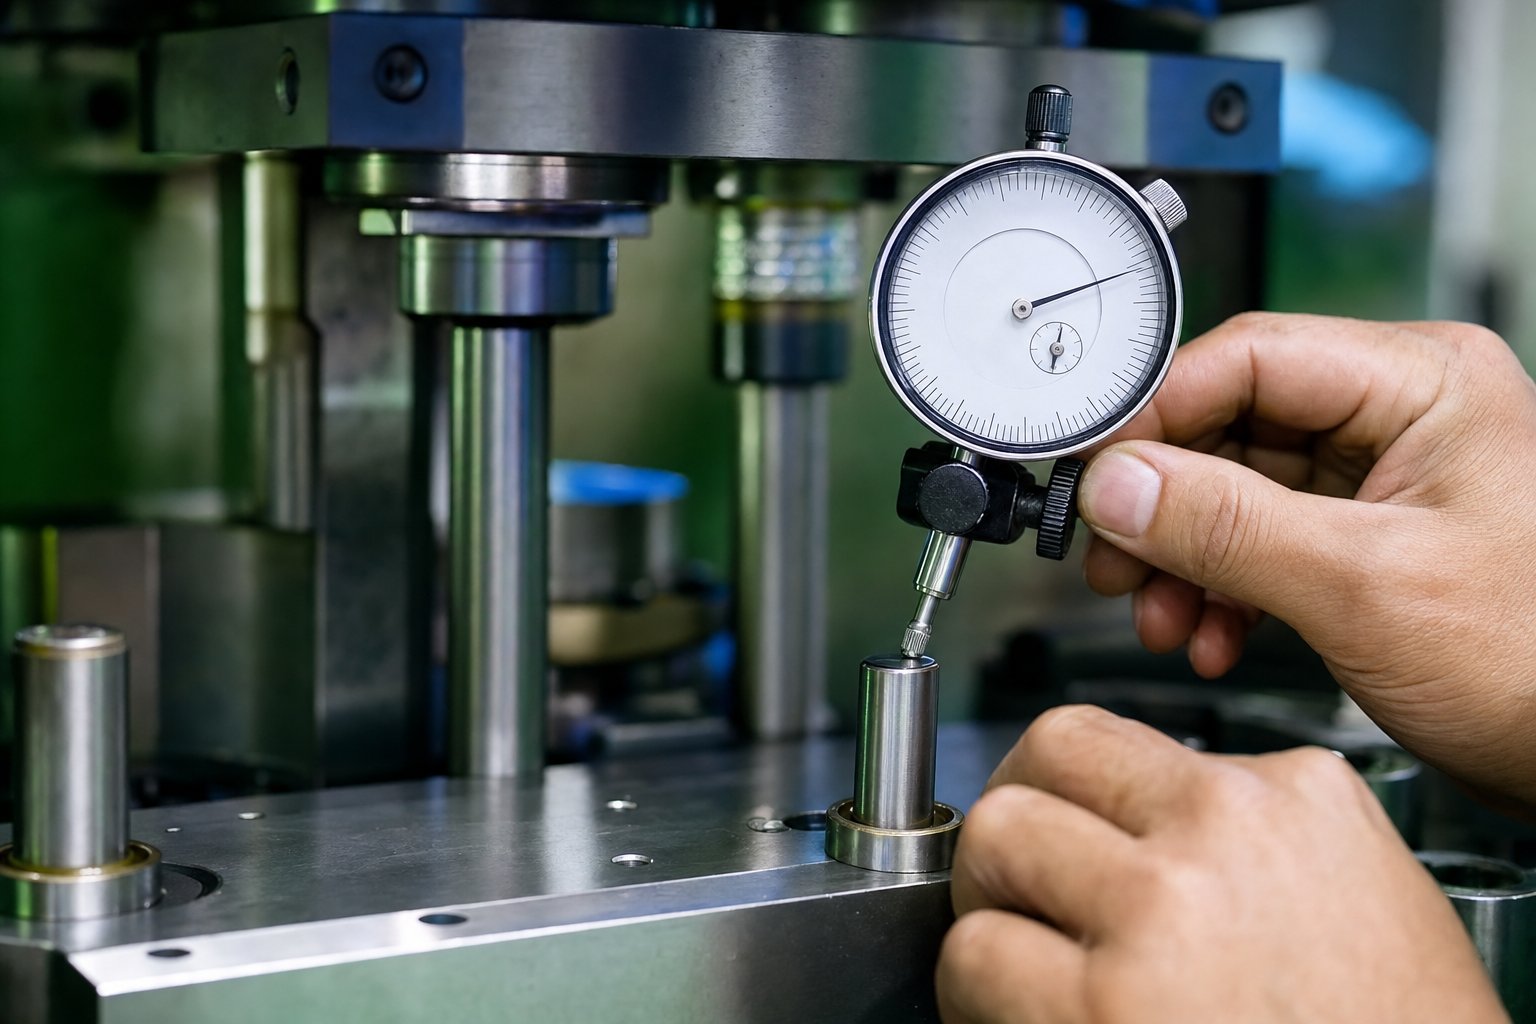
Проверка на инсталирането на резервна част на матрицата и проследяване на жизнения цикъл
Правилно определена резервна част, поставена на работната маса, не е финалната линия -, а началната линия. Компонентът все още трябва да докаже, че пасва на матрицата, поддържа подходящи хлабини и произвежда съответстващи части от първото попадение. Пропускането на проверката след-инсталацията е начинът, по който магазините накрая изваждат матрицата обратно от пресата тридесет минути след като са я поставили, след като са открили, че новата водеща втулка е стегната на 0,0002 инча или че резервната поансонация се гордее със своите съседи с половин хиляда.
Проверката също така създава базови данни, които правят следващата ви подмяна по-интелигентна. Всяко измерване, което записвате при монтажа, се превръща в отправна точка за бъдеща оценка на износването - началното състояние, спрямо което се сравняват всички последващи проверки.
Проверка на размерите преди и след инсталиране
Как да проверите дали компонентът на матрицата за щамповане пасва, следва логическа последователност: потвърдете, че частта отговаря на спецификацията на стенда, потвърдете, че взаимодейства правилно в матрицата и потвърдете, че произвежда приемлива продукция при пресата. Всяка стъпка улавя различна категория грешки.
- Проверка на стенд спрямо спецификация.Преди частта да се доближи до матрицата, проверете критичните размери спрямо спецификацията на поръчката за покупка. Измерете работния диаметър или профил с калибрирани микрометри или оптичен компаратор. Проверете твърдостта с преносим тестер Rockwell на множество места. Потвърдете покритието на повърхността визуално или с профилометър, ако е посочен Ra. Отхвърлете всичко извън толерантността, преди да е погълнало монтажен труд.
- Проверка на годността в модула на матрицата.Инсталирайте компонента и проверете размерите на интерфейса. За-компоненти за пресоване (бутони, втулки), потвърдете дълбочината на поставяне и ориентацията на въртене. За компоненти за рязане проверете дали хлабината на щанца-до-щанцата е в рамките на спецификацията, като използвате щифтове или щифтове в множество точки около профила. Уверете се, че направляващите щифтове се движат свободно през втулките, без преплитане или прекомерна хлабина.
- Проверка на центровката при статично натоварване.Затворете матрицата бавно на пресата с инчова скорост без материал. Уверете се, че поансоните навлизат в отворите на матрицата без контакт, устройствата за премахване се поставят плоско срещу лицевата страна на матрицата и гърбичните системи се зацепват в проектираната за тях точка на синхронизиране. Всяко смущение на този етап показва грешка в размерите или грешка при инсталиране - коригирайте го, преди да пуснете материала.
- Първа-проверка на артикула при производствени условия.Пуснете малка проба - обикновено от пет до двадесет части - при производствена скорост и ги проверете спрямо пълната спецификация на размерите. Проверката след -инсталацията за части на матрицата не е завършена, докато действителният щампован резултат не потвърди, че компонентът за смяна дава съответстващи резултати. Проверете височината на бора, размерите на отвора, местоположението на елементите и състоянието на повърхността спрямо контролните граници.
- Запишете всички измервания като нова базова линия.Разстояния на документи, показания за подравняване и първи-размери на артикул в записа за поддръжка на матрицата. Тези стойности представляват началното състояние на компонента при нула посещения - референцията, с която ще сравнявате при всяка следваща проверка.
Тази последователност улавя три отделни категории неизправности: производствени грешки в самата резервна част (стъпка 1), грешки при инсталиране в начина, по който тя взаимодейства с матрицата (стъпки 2-3) и функционални грешки, които се появяват само при действителни условия на щамповане (стъпка 4). Пропускането на която и да е стъпка оставя празнина, където проблемите се крият, докато вече не са произвели скрап или са повредили съседни инструменти.
Установяване на базови показатели за текущо проследяване
Проследяването на данните за жизнения цикъл на компонентите на матрицата трансформира подмяната от реактивно събитие в предвидима, бюджетна дейност по поддръжка. Информацията, която улавяте при инсталацията - и при всяка проверка след това - изгражда набора от данни, който ви казва точно кога всеки компонент следва да се нуждае от внимание.
Започнете с тези основни точки от данни при всяко събитие за подмяна:
- Брой посещения при инсталиране.Запишете кумулативното показание на брояча на ударите на матрицата, когато влезе новият компонент. Това се превръща в знаменател за всички бъдещи изчисления на жизнения цикъл.
- Подробности за спецификацията на компонента.Степен на материал за трупи, твърдост, тип покритие и доставчик. Когато два еднакви щанца от различни доставчици осигуряват различен експлоатационен живот, тези данни обясняват защо.
- Състояние на отстранения компонент.Обърнете внимание защо е сменен - измерено износване, отчупване, счупване или проактивна подмяна въз основа на прага на броя на ударите. Това изгражда история на режима на отказ за тази конкретна станция за матрица.
- Интервал на наблюдение.Задайте следващата точка за проверка въз основа на исторически данни или препоръка на производителя. Ако предишните компоненти в тази станция са издържали 600 000 удара, планирайте първата проверка на 400 000, за да уловите прогресията на износването, докато частта все още може да се използва.
При множество цикли на подмяна тези данни изграждат-специфични криви на жизнения цикъл на компонента. Ще забележите, че пилотът на станция четири постоянно достига границата на износване при 750 000 удара, независимо от доставчика, докато ударът на станция седем издържа 1,2 милиона удара с TiCN покритие, но само 500 000 без него. Тези модели превръщат решенията за сортиране от преценка в-управлявани от данни прогнози - и ви помагатзадайте смислени показатели за KPIкато цели за MTBF за отделни компоненти на матрицата, а не само за матрицата като цяло.
Заводите, използващи структурирани системи за проследяване - независимо дали са CMMS платформа, специална база данни за поддръжка на матрици или дори добре-поддържани електронни таблици -, постоянно отчитат измерими печалби. Според производствените изследвания на Oxmaint, структурираните PM програми намаляват непланирания престой с 30-45% в рамките на шест месеца и удължават живота на инструмента с до 50% чрез правилно подравняване и дисциплини за наблюдение. Проследяването не създава тези печалби директно - то позволява прецизността на времето, което прави възможна планираната подмяна.
Систематичното проследяване трансформира подмяната от реактивна авария в планирана поддръжка. Данните, които събирате днес, определят дали бюджетът за следващата година е прогноза или предположение.
Работата с производители, които дават приоритет на стабилната производствена производителност, опростява целия този процес на проверка и проследяване. Когато резервните компоненти са проектирани според първоначалния дизайн - с документирани спецификации, контролиран източник на материали и проверена топлинна обработка -, стъпките за проверка потвърждават годността, вместо да диагностицират проблеми. Производителите харесватИЧЕНсъчетайте производството на матрици за щамповане по поръчка с инженерното внимание към поддръжката, което означава, че резервните части пристигат с прецизността на размерите и металургичната консистенция, които превръщат първата-проверка на артикул в стъпка за потвърждение, а не в упражнение за отстраняване на неизправности. Резултатът е по-малко време за валидиране и повече време за производство.
Резервните части на матрицата за щамповане винаги ще бъдат консумативи - те са проектирани да се износват, така че структурата на матрицата ви да не се износва. Но начинът, по който проверявате, проследявате и планирате това износване, определя дали подмяната е дейност по контролирана поддръжка или непланирана производствена авария. Изградете навик за проверка при инсталиране, улавяйте данните във всяка точка на допир и оставете кривите на жизнения цикъл да ръководят вашите решения. Пресата продължава да работи, а вие изпреварвате износването.
Често задавани въпроси относно резервни части за матрици за щамповане
1. Кои са най-често сменените части в матрицата за щамповане?
Най-често подменяните компоненти на матрицата за щамповане са поансони, бутони на матрицата, водещи щифтове, водещи втулки, пружини, пилоти и пластини за отстраняване. Тези части влизат в директен контакт с материала на лентата или управляват вътрешните сили по време на всеки ход на пресата, което ги кара да се износват по-бързо от структурните елементи като обувките на матрицата. Ударите и бутоните за матрици са начело в списъка, защото те поглъщат пълната сила на срязване при всеки удар, докато пружините се разграждат постепенно чрез цикъл на умора. Работата с производители като YICHEN, които проектират матрици с мисъл за поддръжката, гарантира, че тези високо-износващи се компоненти са достъпни и напълно документирани за рационализирана подмяна.
2. Как да разберете кога компонентите на матрицата за щамповане се нуждаят от подмяна?
Ключовите индикатори включват увеличаване на височината на борда върху щампованите части, отклонение на размерите, открито по време на проверки на качеството, аларми за неправилно подаване, повдигане на лентата между станциите и непоследователно изхвърляне на част. Равномерното нарастване на ръбовете във всички елементи сигнализира за общо затъпяване на щанцата, докато-едностранните ръбове сочат към износване на водещия щифт или втулка, което причинява несъосност. Разликата в разстоянието от-до-отвор често се дължи на износени направляващи щифтове. Мониторингът на броя на попаденията заедно със SPC данните и записите за проследяване на скрап помага да се потвърди кой конкретен компонент се разгражда и кога трябва да се насрочи подмяната.
3. Какъв клас инструментална стомана трябва да използвам за резервни щанци?
Правилният клас зависи от материала на детайла, производствения обем и доминиращия режим на повреда. A2 е подходящ за къси-до-средни тиражи от мека стомана с добра издръжливост. D2 превъзхожда-при приложения с абразивно износване с голям обем със своя диапазон на твърдост 58-62 HRC. M2 се справя с висока скорост на удара и натрупване на топлина по-добре от D2. S7 при 54-56 HRC е идеален за дебел материал и силен удар, където рискът от начупване надвишава опасенията за износване. Волфрамовият карбид осигурява милиони удари върху абразивни материали като неръждаема стомана, но изисква отлично центриране на матрицата поради своята крехкост.
4. Трябва ли да ремонтирам или заменя износен компонент на матрицата за щамповане?
Изберете индивидуална подмяна, когато повредата е изолирана за един компонент без каскадни повреди и структурата на матрицата остава непокътната. Възстановяването чрез повторно шлайфане или повторно нанасяне на покритие има смисъл, когато съществува коригиращо износване на повърхността и струва 40-60% по-малко от новото производство. Пълното възстановяване на матрицата става необходимо, когато множество компоненти се повредят преждевременно и многократно, отворите на водещите щифтове са износени извън допустимите граници или кумулативното повторно шлайфане е надхвърлило функционалните граници. Решаващият фактор е дали текущото състояние на компонента рискува да повреди нещо по-скъпо, ако не се обърне внимание.
5. Как покритията удължават живота на резервните части на матрицата за щамповане?
Повърхностните покрития като TiN, TiCN, AlTiN и DLC добавят твърда бариера, която намалява триенето, предотвратява адхезията на материала и се противопоставя на термичното разграждане на режещите ръбове. TiCN работи добре за рязане на неръждаема стомана, AlTiN се справя с високо{1}}скоростни операции до 900 градуса C, а DLC с CrN подслой елиминира стърчането на алуминия с коефициенти на триене до 0,05. Покритията обикновено добавят 20-40% към цената на компонента, но могат да удвоят или утроят експлоатационния живот при абразивни приложения над 200 000 удара на интервал, което често ги прави по-рентабилни от подобряването на качеството на основния материал.


