


Разбиране на байпасните прорези и тяхната роля в производителността на прогресивната матрица
Всеки инженер на инструменти и матрици, който е работилпрогресивна операция за щампованепознава усещането: лентата се подава плавно за хиляда удара, след което внезапно се хваща, регистрира неправилно или увисва на повдигача. По-често виновникът се връща към една малка, но критична характеристика в оформлението на лентата. Тази функция е прорезът за байпас.
Байпасните прорези са умишлени модификации на материала, направени по ръба на лентата в матрица за прогресивно щамповане. Тяхната цел е да управляват как лентата взаимодейства с повдигачи, пилоти и други компоненти на матрицата, докато напредва от станция към станция. В матрица за щамповане на ламарина с отрицателни и положителни байпасни прорези, тези релефни характеристики определят дали лентата почиства вътрешните препятствия чисто или се плъзга по повърхности, които влошават точността на стъпката с течение на времето.
Концепцията е ясна. Изпълнението е мястото, където нещата стават интересни.
Какво представляват байпасните прорези в прогресивните матрици
Представете си метална лента, преминаваща през прогресивна матрица с осем или десет станции. Между всеки ход на натискане лентата трябва да се повдигне, да се придвижи напред с една стъпка и да се върне обратно в позиция за следващата операция. Повдигачите повдигат лентата, за да изчистят долните повърхности на матрицата, а пилотите издърпват лентата за окончателно регистриране. Съществуват байпасни прорези, за да позволи на лентата да премине над или около тези повдигачи и пилоти, без да виси, влачи или сблъсква.
От практическа гледна точка прорезът за байпас е локален релеф или функция за изрязване, добавена към оформлението на лентата, която предотвратява смущения по време на подаване, формоване, подрязване или прехвърляне на части. Не е козметичен детайл или закъснение. Това е умишлен механизъм за контрол на лентата, който дизайнерът уточнява по време на етапа на оформление, доста преди да бъде нарязана стомана.
Съществуват два основни типа: положителни байпасни прорези, които задържат материала върху лентата във форма, подобна на -езиче, и отрицателни байпасни прорези, които премахват материала от ръба на лентата изцяло. Всеки тип създава различна механична връзка между лентата и компонентите на матрицата, по които трябва да се движи.
Защо изборът на тип прорез е важен за управление на лентата
Тук много инженери подценяват решението. Геометричната ориентация на прореза управлява директно силата на подаване на лентата, точността на стъпката и регистрацията-на-станция. Положителният прорез запазва материала непокътнат, като запазва твърдостта на лентата, но изисква задържаното ухо да се движи върху повдигащите повърхности. Отрицателен прорез отрязва материала, осигурявайки хлабина на повдигача, но намалява локализираната твърдост на лентата.
Грешният избор не създава само незначително неудобство. Той въвежда грешки при подаване, които се натрупват във всяка станция надолу по веригата, влошава регистрацията, която се показва като вариация на размерите на готовите части, и ускорява износването на матрицата по начини, които съкращават интервалите за поддръжка. В матриците за щамповане на ламарина с отрицателни и положителни байпасни прорези това единично геометрично решение преминава през целия производствен процес.
Изборът между положителни и отрицателни байпасни прорези не е козметичен. Той фундаментално променя начина, по който лентата взаимодейства с всяка станция надолу по веригата, засягайки съпротивлението при подаване, ангажираността на пилота и кумулативната позиционна точност в цялата матрица.
Това ръководство е написано за инженери по инструментална екипировка, които вече разбират основите на прогресивната матрица, но се нуждаят от яснота относно решенията за геометрията на прореза. Няма да намерите уводни обяснения за това какво представлява прогресивната матрица или как работи захранването с ленти. Вместо това фокусът напред е върху специфичните геометрични, функционални и-материални фактори, които определят кой тип прорез принадлежи към оформлението на вашата лента.
Разграничението започва с геометрията. Как всеки тип прорез физически взаимодейства с лентата и какво означава това за вашата механика на подаване зависи изцяло от това дали материалът остава или си отива.
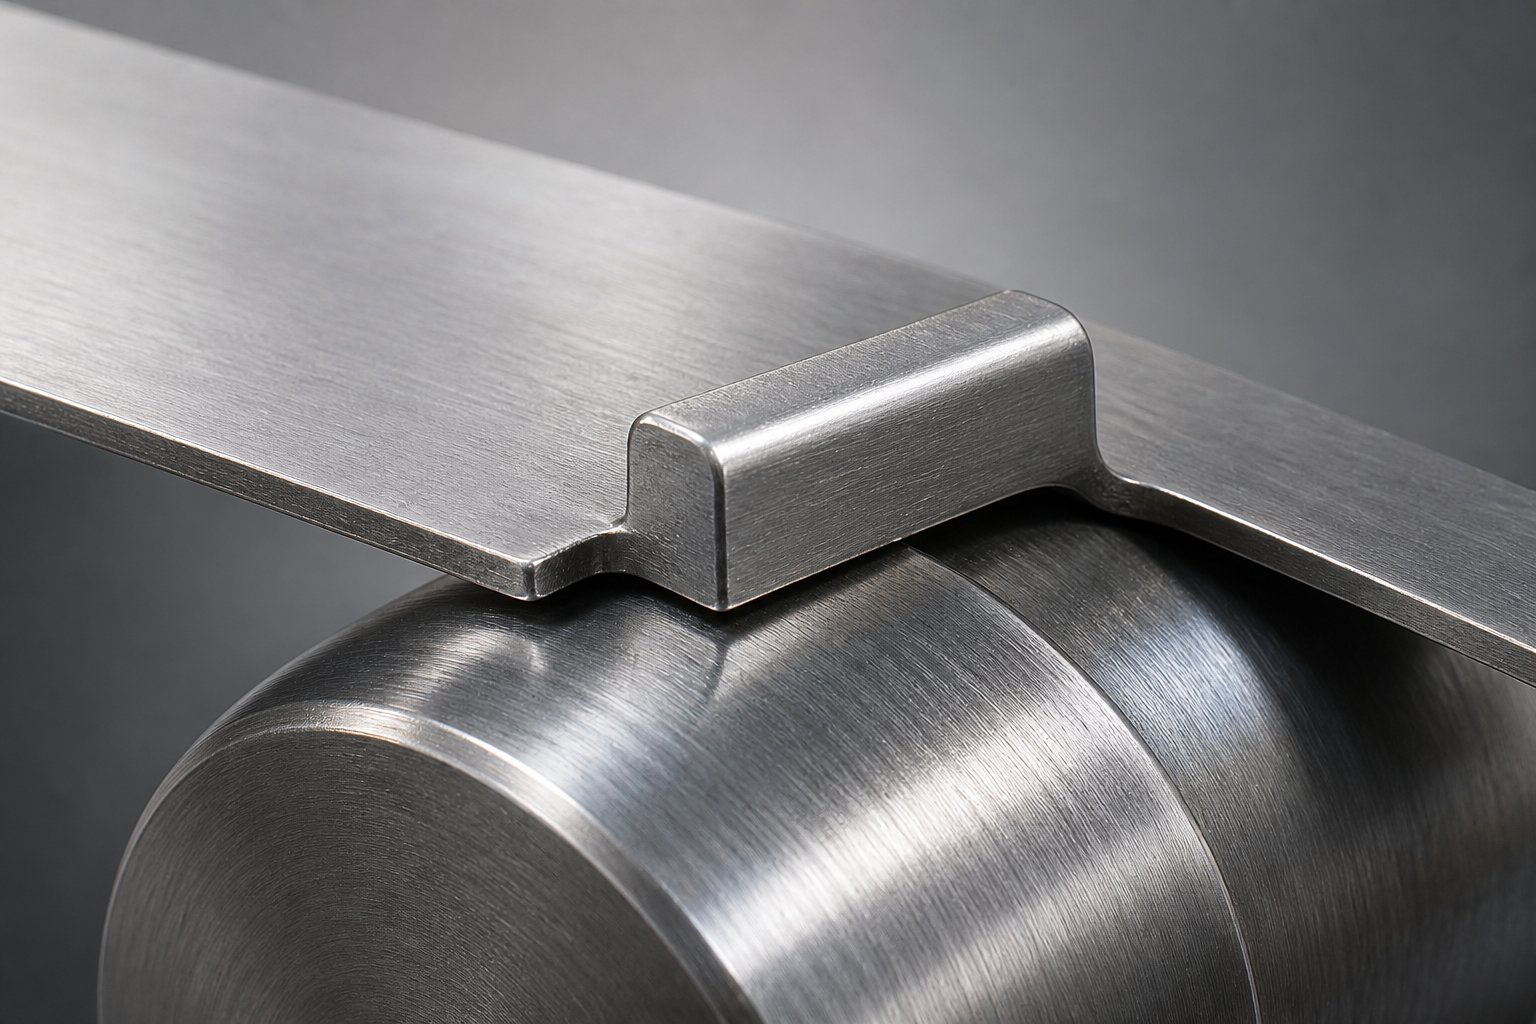
Геометрия на положителен байпас и функционална механика
Положителен байпасен прорез оставя материал върху лентата. Вместо да отреже част от ръба на лентата и да я изхвърли като скрап, матрицата създава изп-като издатина, която остава физически прикрепена към лентата. Това задържано ухо се простира навътре или навън от ръба на лентата, образувайки малък, но съзнателно оформен елемент, който лентата пренася през всяка следваща станция.
Практическият резултат: ширината на лентата в мястото на прореза остава по същество непокътната. Не се губи материал. Не трябва да се управлява охлюв. Лентата запазва своята структурна непрекъснатост и тази непрекъснатост играе пряка роля в поведението на лентата по време на хранене.
Положителна геометрия на прореза и задържане на материала
Профилът на изрязване за положителен вдлъбнатина обикновено е частично срязване, което освобождава езичето от трите страни, като същевременно го оставя прикрепено към единия ръб. Представете си малък правоъгълен или трапецовиден език, който е отрязан по предния ръб, задния ръб и едната странична страна, но остава свързан по противоположния страничен ръб като панта. Езичето може леко да се огъне спрямо равнината на лентата, но не се отделя.
Много дизайнери добавят ъглово облекчение към предния ръб на раздела, за да намалят съпротивлението при подаване. Това облекчение, обикновено между 5 и 15 градуса в зависимост от дебелината на материала, предотвратява захващането на предния ъгъл на езичето върху повдигащите повърхности, докато лентата напредва. Геометрията функционира много като aкопие и ограничител на стъпката на фланеца, където участък с копие е огънат, за да създаде както ограничител, така и усилваща характеристика на носещата лента.
Тъй като езичето остава прикрепено, твърдостта на лентата на мястото на прореза се запазва. Това има най-голямо значение при тънки-материали, при които удължаването при захранващо напрежение може да причини локализирано изкълчване или вълнообразност. Лента с високи характеристики на удължение е особено уязвима към изкривяване във всяка точка, където площта на напречното-сечение е намалена. Като поддържат материала на място, положителните прорези избягват изцяло създаването на това слабо място.
Как положителните прорези взаимодействат с повдигачите и пилотите
Докато лентата се придвижва напред с една стъпка, задържаното ухо минава над короната на повдигача. Езикът се движи по горната повърхност на повдигача и лентата се подава напред без намеса. Когато пресата се затвори, пилотите захващат лентата през пилотните отвори за окончателно регистриране, издърпвайки лентата в прецизно подравняване, преди да започнат операциите по формоване или рязане.
Взаимодействието е плавно, защото нито един ръб на лентата не трябва да пада или да изчиства празнина. Езичето по същество свързва повдигача, поддържайки постоянен контакт и предсказуема сила на провлачване спрямо повърхността на повдигача. Това създава по-ниско съпротивление при подаване в сравнение с конфигурации, при които изрязаният ръб трябва да се движи около компонентите на матрицата.
В приложенията за формоване на ламарина с байпасни прорези, това ниско{0}}поведение на съпротивление се превръща директно в по-добра консистенция на стъпката и намалена кумулативна грешка в матриците с много-станции.
- Материалът се задържа върху лентата като прикрепена изпъкналост
- Геометрията на раздела обикновено е три{0}}странно изрязана с един прикрепен ръб и ъглов релеф на водещата повърхност
- Съпротивлението при подаване е по-ниско, тъй като отрязаните ръбове не се захващат за повърхностите на повдигача или матрицата
- Твърдостта на лентата се запазва на мястото на прореза, което благоприятства тънката част, склонна към изкълчване
- Не се генерира охлюв, което елиминира проблемите с управлението на охлюви в станцията за прорязване
Този основан на задържане-подход работи добре, когато твърдостта на лентата е приоритет. Но какво се случва, когато хлабината, а не твърдостта, се превърне в контролиращ фактор? Това измества геометрията в обратна посока, към отстраняване на материал, а не към запазване на материал.
Геометрия на отрицателен байпас и функционална механика
Когато положителният прорез задържа материала върху лентата, отрицателният прорез отнема материала. Специален перфоратор премахва определен участък от ръба на лентата, създавайки празнина или изрез, който позволява на лентата да изчисти повдигачи и други компоненти на матрицата без физически контакт. Отстраненият охлюв пада през отвора на матрицата и се изхвърля. Това, което остава, е ръб на лента с умишлена празнина, където някога е съществувал материал.
Този подход решава различен проблем. Вместо да преодолява повдигачите, лентата просто ги избягва изцяло. Празнината осигурява вертикален и страничен хлабина за движение на повдигача, елиминирайки всякакъв шанс лентата да се захване, влачи или да виси на короната на повдигача по време на цикъла на подаване. За матрици, където височината на повдигача е значителна или където дебелината на лентата прави карането по повърхности непрактично, тази-първа философия на хлабината насочва дизайна към отстраняване на материал.
Отрицателна геометрия на прореза и отстраняване на материала
Профилът на изрязване е ясен. Перфораторът се спуска през ръба на лентата и премахва определена област, обикновено с правоъгълна или трапецовидна форма. Охлювът се отрязва чисто от лентата и изхвърля надолу през съответния отвор на матрицата. Резултатът е прорез с остри вътрешни ъгли и открити изрязани ръбове по периметъра.
Размерите на прореза се определят от необходимата хлабина. Ширината трябва да поеме повдигащото тяло плюс всяко странично движение на лентата по време на хранене. Дълбочината трябва да осигурява достатъчен вертикален просвет, така че ръбът на лентата да не контактува с повдигача в нито един момент по време на цикъла на пресоване. По-дълбоките прорези осигуряват по-голяма граница на хлабина, но премахват повече материал от напречното-сечение на лентата.
Посоката на бурите става практическа грижа тук. Тъй като перфораторът прорязва лентата, заобикалящите прорези, образуването на грапавици, щамповане създава повдигнат ръб от страната на матрицата на среза. Ако резецът е обърнат нагоре по време на подаване, той може да се закачи за водещи релси, повдигащи повърхности или други компоненти на матрицата. Дизайнерите обикновено ориентират матрицата така, че посоката на резеца да сочи надолу, далеч от плъзгащите се контактни повърхности. Когато тази ориентация не е възможна, вторична операция за премахване на ръбове или релеф на скосените ръбове върху повърхностите на матрицата смекчават смущенията.
За разлика от алтернативата на копието-и-фланец, описана в литературата за прогресивни щанци, където участъкът с копие е огънат надолу, за да създаде ограничител и да втвърди носача, отрицателният прорез не води до вторична структурна полза. Единственият му принос е изчистването. Охлювът излиза от системата и лентата се движи по-лека, но по-малко твърда на това място.
Как отрицателните прорези влияят върху подаването и регистрацията на лентата
Отстраняването на материала от ръба на лентата има пряка последица: локализираната твърдост спада. Модулът на материала не се променя, но площта на напречното-сечение, издържаща на силите на огъване в мястото на прореза, намалява. За много тънки или тесни ленти, това намаление може да създаде шарнирна точка, където лентата се отклонява при захранващо напрежение, причинявайки непоследователно напредване на стъпката и отклонение на регистрацията между станциите.
За по-дебел или по-широк материал обаче оставащото напречно-сечение осигурява повече от достатъчна структурна опора. В тези приложения намалената намеса в повдигачите осигурява по-чисто действие при подаване. Лентата не минава върху нищо. Той просто се подава напред през открито пространство, като повдигачите се издигат и спускат в празното пространство, без изобщо да докосват ръба на лентата. Това прави отрицателните вдлъбнатини особено ефективни в щанци с висока височина на повдигача, където задържаното ухо трябва да се огъне прекомерно, за да изчисти короната на повдигача.
Един компромис, с който се сблъскват-инженерите: отрицателните прорези могат да генерират малко по-висока устойчивост на подаване от техните положителни аналогове. Причината е механична. Изрязаните ръбове по периметъра на прореза, особено ако се появят грапавини по време на производствения живот, могат да се закачат за повърхности на матрицата, водачи на материал или преходи на релси. Ако тези ръбове не са правилно облекчени със скосявания или радиуси, лентата се колебае при всяка стъпка на подаване. Напрежението на провлачане при срязания ръб е по-високо от това на основния материал поради втвърдяване при работа от операцията на срязване, което прави ръба по-твърд и по-малко податлив, когато контактува с други повърхности.
Поведението при регистрация също се различава от положителните прорези. Тъй като ръбът на лентата е прекъснат от празнина, пилотите трябва да задействат лентата на места с пълен материал. Самата празнота не може да допринесе за странично позициониране. В умира къдеспирачките на терена работят заедно с пилотите за регистрация на лентата, позицията на прореза трябва да бъде внимателно координирана, така че празнината да не съвпада с никаква регистрационна или сензорна характеристика.
- Материалът се отстранява от ръба на лентата, създавайки празнина или изрез
- Геометрията на празнините обикновено е правоъгълна или трапецовидна, оразмерена така, че да изчисти телата на повдигачите и движението
- Локализираната твърдост на лентата е намалена в мястото на прореза поради намалената площ на напречното-сечение
- Хлабината на повдигача е по-чиста и по-надеждна, особено при приложения с дебел материал или високи-повдигачи
- Отрязаните ръбове са податливи на натрупване на грапавини, което може да увеличи съпротивлението при подаване през живота на матрицата
- Необходимо е управление на охлюви, като отстраненият материал се изхвърля през отвора на матрицата отдолу
И двата типа прорези решават един и същ основен проблем, но техните геометрични подходи създават ясно различни профили на производителност. Истинският въпрос за всяко оформление на лентата не е кой тип е по-добър поотделно, а кой набор от компромиси-съвпада с конкретния материал, скорост на пресата и конфигурация на матрицата.
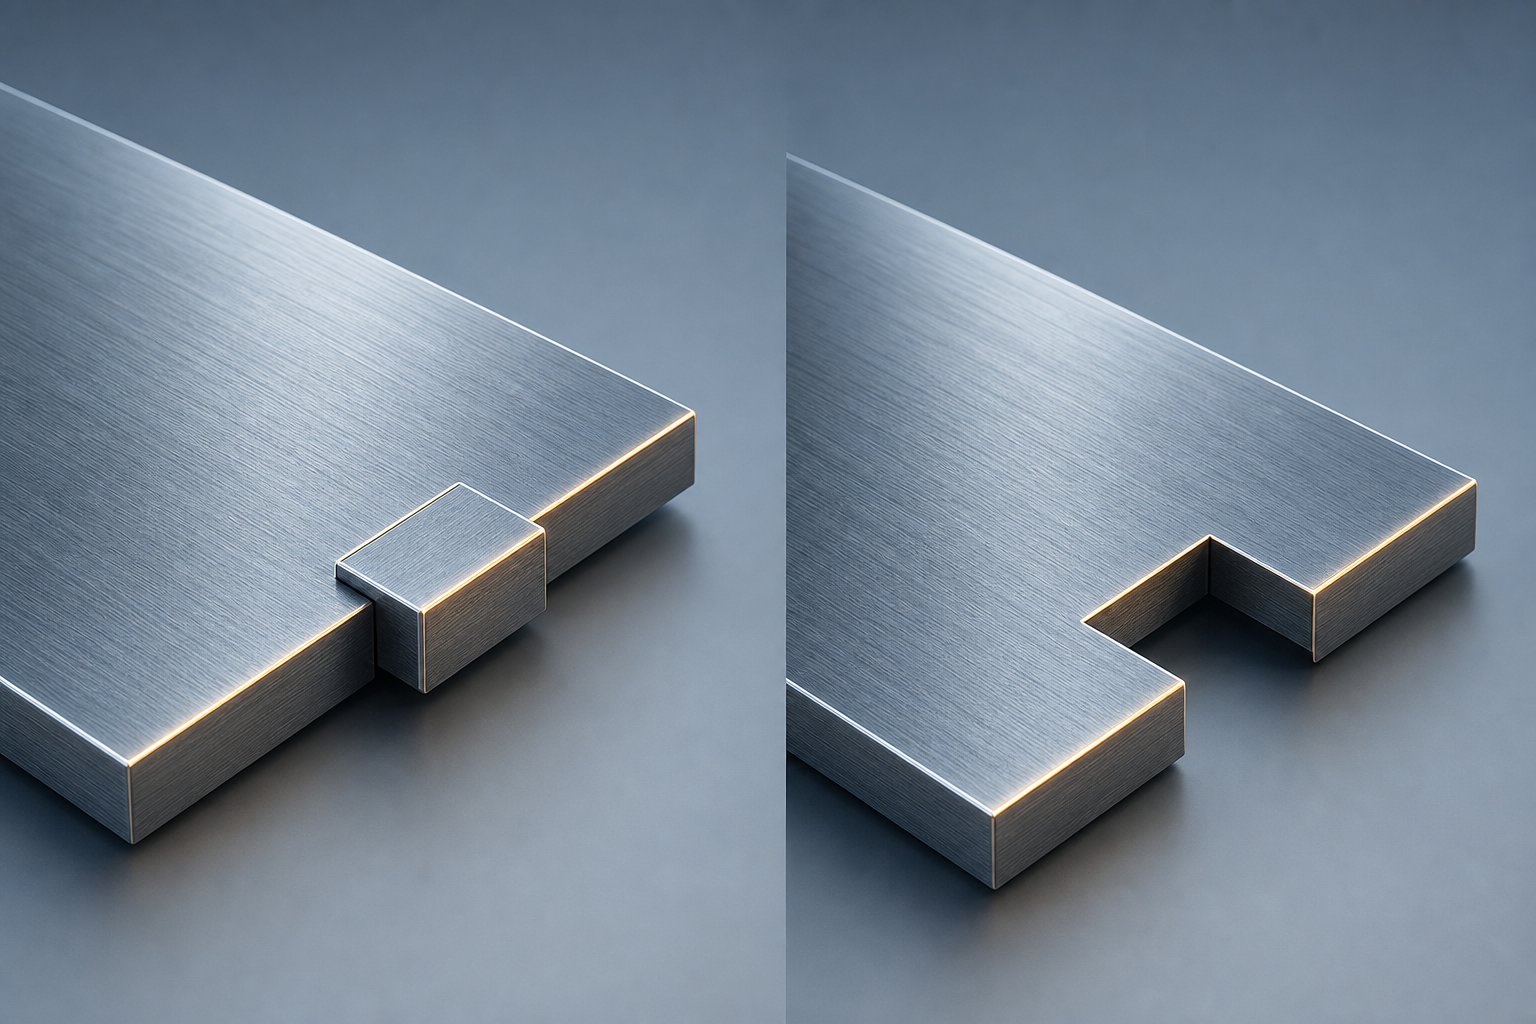
Паралелно-с-сравнение на положителни и отрицателни байпасни прорези
Всеки тип прорез е описан поотделно, но решенията за оформление на лента рядко се случват изолирано. Вие претегляте компроми-между множество атрибути едновременно: съпротивление при подаване срещу твърдост на лентата, хлабина на повдигача спрямо сложност на управлението на заготовката, посока на изпъкналост спрямо поведение на регистриране. Това, от което се нуждаят инженерите по инструментална екипировка, е единична справка, която поставя всеки съответен атрибут до неговия аналог, така че решението да стане видимо с един поглед.
Понастоящем нито един широкодостъпен ресурс не представя това сравнение в структурирана форма. Целта на байпасните прорези за формоване на ламарина е добре разбрана в общи линии, но разбивката на-нивото на атрибута, която управлява избора на геометрия по време на оформлението на лентата, остава разпръсната в племенните знания и вътрешните стандарти за проектиране. Таблицата по-долу консолидира тези фактори във формат, на който можете да се позовавате директно, когато оценявате типа на прореза за нова програма за матрица.
Атрибут-по-Сравнение на атрибути на типове Notch
| Атрибут | Положителен байпас Notch | Отрицателен байпас Notch |
|---|---|---|
| Метод за захващане на лентата | Задържане на материала: езиче остава прикрепено към ръба на лентата, свързвайки компонентите на матрицата | Отстраняване на материала: от ръба на лентата се пробива кухина, създавайки празнина, която изчиства компонентите на матрицата |
| Профил на устойчивост на хранене | По-ниска обща устойчивост; накрайникът се движи плавно по повдигащите повърхности с ъглова форма, намаляваща съпротивлението | Малко по-висок съпротивителен потенциал; изрязаните ръбове могат да се закачат за повърхностите на матрицата, ако се появят грапавини или релефът е недостатъчен |
| Поведение за точност на регистрацията | Постоянната ширина на лентата, поддържана на мястото на прореза, поддържа стабилно зацепване на пилота и странично позициониране | Прекъснат ръб на лентата на мястото на прореза; пилотите трябва да участват в пълни-материални секции далеч от празнотата |
| Въздействие върху твърдостта на лентата | Минимално намаление; задържаното ухо запазва площта на напречното-сечение и издържа на изкривяване при напрежение на подаване | Локализирано намаление, пропорционално на дълбочината и ширината на прореза; тънките или тесни ленти могат да се отклонят на мястото на прореза |
| Механика на взаимодействие на повдигача | Езичето минава над короната на повдигача; контактът се управлява чрез релефна геометрия на предния ръб на раздела | Няма контакт с повдигача; празнотата осигурява пълно пространство за движение на повдигача, независимо от височината на повдигача |
| Изисквания за управление на охлюви | Няма; никакъв материал не се отделя от лентата, което елиминира опасенията за изхвърляне и изхвърляне | Задължително; охлювът трябва да изхвърли чисто през отвора на матрицата и натрупването или засядането може да спре производството |
| Съображения за посоката на бур | По изрязаните ръбове на раздела се образуват грапавини; обикновено ориентирани далеч от плъзгащи се повърхности с минимално въздействие върху храненето | По целия периметър на вдлъбнатината се образува бур; ориентацията е от решаващо значение, тъй като обърнатите-нагоре граци се захващат за водачите и повдигачите |
| Идеални случаи на употреба | Материали с тънък габарит, тесни ленти, матрици с дълга прогресия, изискващи кумулативна точност, приложения, чувствителни към изкривяване на лентата | Дебел материал, широки ленти с достатъчна оставаща твърдост, големи повдигащи височини, високо-скоростни приложения, изискващи нулева намеса на повдигача |
Когато всеки тип превъзхожда другия
Таблицата разкрива ясен модел. Положителните прорези защитават това, което лентата вече има: твърдост, последователност на ширината и гладък контакт с повърхността. Отрицателните прорези създават това, от което се нуждае лентата: отворено пространство, вертикална хлабина и свобода от контакт с повдигача. Предимството в производителността се променя в зависимост от това кой фактор ограничава конкретното ви приложение.
За тънки-материали, където границата на провлачване е ниска спрямо силите на подаване и лентата е склонна към изкълчване, положителните прорези са по-добри, тъй като те избягват премахването на напречно-сечение от вече крехка лента. Когато лентата е с дебелина само 0,5 mm и ширина 30 mm, изрязването на прорез с дълбочина няколко милиметра може да създаде шарнирна точка, която се лута по време на подаване. Задържаното ухо предотвратява това, като поддържа целостта на лентата по цялата ширина.
За по-дебел материал, смятането се обръща. 2,0 mm лента с ширина 100 mm има значителна устойчивост на огъване дори с отстранен материал. Прорезът е малък процент от общото напречно-сечение и намаляването на твърдостта е незначително. Тук приоритетът се измества към хлабината на повдигача. Плътният материал, минаващ върху короната на повдигача, генерира големи контактни сили и ускорено износване както на пластината, така и на повърхността на повдигача. Премахването на материала напълно елиминира този механизъм на износване. Разбирането на връзката между якостта на провлачване и якостта на опън за даден материал ви помага да предвидите дали задържаното ухо ще се деформира пластично при контактни натоварвания на повдигача или ще остане еластично и ще се вози чисто.
Тесните ленти следват логиката на тънкия-материал независимо от дебелината. Тясната лента има ограничен материал за ръбове, така че всяко отстраняване непропорционално засяга нейното структурно поведение. Положителните прорези запазват малкото напречно-сечение, което съществува. Широките ленти следват логиката на дебел-материал, където достатъчната оставаща ширина компенсира всяка локализирана загуба на твърдост.
Високо{0}}скоростните приложения въвеждат динамичен елемент. При повишени скорости на пресоване, инерцията на лентата по време на подаване увеличава всеки източник на съпротивление. Захващане за момент на повдигач при 60 удара в минута е неудобство. Същият улов при 400 удара в минута се превръща в събитие на неправилна регистрация, което се разпространява във всяка станция надолу по течението. За високо{7}}скоростни матрици, където хлабината на повдигача е стегната, отрицателните прорези елиминират изцяло променливата чрез премахване на източника на смущения.
Изберете типа прорез, който най-добре запазва характеристиката на лентата, която е най-важна за вашето конкретно приложение. Ако твърдостта е ограничаващият фактор, запазете материала. Ако луфтът е ограничаващият фактор, премахнете го.
Този принцип на решение звучи просто, но ефективното му прилагане изисква да знаете точно колко дълбоко, колко широко и под какъв ъгъл да се изреже геометрията на прореза. Тези параметри на размерите са мястото, където теорията среща практиката и където пропорционалните отношения към дебелината на материала и ширината на лентата определят дали избраният от вас тип прорез действително осигурява предвиденото предимство в производителността.
Проектни параметри за дълбочина на прореза, ширина и ъглов релеф
Изборът на тип прорез е само половината от решението. Другата половина го оразмерява правилно. Положителен прорез с грешна дълбочина на ключалката се закопчава под контакта на повдигача. Прекалено плитък отрицателен прорез не успява да осигури хлабина, когато повдигачът достигне пълен ход. И двата неизправности се дължат на една и съща първопричина: геометрията не е пропорционална на характеристиките на материала и лентата, които определят реалната-производителност.
Предизвикателството е, че нито една универсална формула не покрива всяко приложение. Размерите на прореза се ръководят от йерархия от взаимосвързани фактори и разбирането кой фактор има приоритет за вашата конкретна матрица предотвратява циклите на проба-и-грешка, които изгарят времето и бюджета за изпробване.
Дълбочина и ширина на прореза спрямо дебелината на материала
Дълбочината на прореза е размерът, който контролира хлабината за отрицателни прорези и дължината на проекцията на езичето за положителните прорези. И в двата случая дебелината на материала определя началната пропорция. Прилага се общ принцип: дълбочината на прореза трябва да осигурява функционална хлабина или зацепване на езичетата, без да компрометира способността на лентата да се подава постоянно при напрежение.
За отрицателни прорези дълбочината трябва да надвишава височината на хода на повдигача плюс всяко вертикално движение на лентата по време на цикъла на подаване. Ако повдигачът се повдигне с 4 mm и лентата осцилира с 0,5 mm по време на придвижването, минимална дълбочина на прореза от 5 mm осигурява надеждна хлабина. Слизането значително по-дълбоко премахва материала, който не е трябвало да бъде отстранен, намалявайки ненужно твърдостта на лентата. Прекалено плитките отрицателни прорези, от друга страна, оставят ръба на лентата опасно близо до короната на повдигача в горната-на-хода, където дори незначително провисване на лентата причинява контакт и увисване.
За положителни прорези дълбочината на раздела определя доколко задържаният материал излиза от тялото на лентата. Езиците, които са твърде дълбоки спрямо дебелината на материала, се превръщат в конзолни греди, склонни към пластична деформация при контактни натоварвания на повдигача. Когато езикът се огъне постоянно, той вече не освобождава повдигача при следващи удари. Еластичният модул на лентовия материал определя границата тук. Език, който се отклонява в своя еластичен диапазон, се връща на позиция след всеки контакт. Един, който надвишава границата на провлачване за стомана или какъвто и да е материал, който се използва, се закрепва постоянно и се превръща в повтаряща се пречка за подаване.
Ширината на прореза следва подобна логика. За отрицателни прорези ширината трябва да поеме тялото на повдигача плюс страничното отклонение на лентата по време на хранене. За положителни прорези ширината определя страничните размери на пластината и пряко влияе върху нейната твърдост на огъване. По-широката пластина разпределя контактните сили на повдигача в повече площ, намалявайки локалната концентрация на напрежение. По-тясното ухо концентрира силата и е по-податливо на умора при дълги производствени серии.
Следната приоритетна последователност ръководи решенията за оразмеряване, когато се конкурират множество фактори:
- Дебелина на материала:Установява основните пропорции за дълбочина и ширина. По-дебелият материал толерира по-дълбоки отрицателни прорези без загуба на твърдост; по-тънкият материал изисква по-плитка геометрия, за да се запази структурната непрекъснатост.
- Ширина на лентата:Определя каква площ на напречното-сечение остава след изрязването на прореза. Тесните ивици ограничават максимално допустимата дълбочина на прореза, независимо от дебелината на материала.
- Брой станции:По-дългите матрици натрупват позиционна грешка. Всяко място на прорез трябва да поддържа достатъчна цялост на лентата, за да пренесе лентата през всички останали станции без прогресивно отклонение.
- Стъпка на хранене:По-дългите дължини на стъпката увеличават рамото на момента между опорните точки. Местата на прорези в средата-размах между повдигачите изпитват максимално увисване, което изисква по-плитки прорези или по-твърда геометрия на пластините.
- Височина на повдигача:Директно задава минималното изискване за хлабина за отрицателни вдлъбнатини и минималната способност за{0}}преминаване за положителни вдлъбнатини.
Ъглово облекчаване и обработка на ръбовете за ефективност на хранене
Дълбочината и ширината поставят геометрията в правилния диапазон. Ъгловият релеф е това, което го кара да се подава без съпротивление.
За положителни прорези, водещият ръб на пластината е повърхността, която първа влиза в контакт с повдигачите по време на придвижването на лентата. Без релеф, този ръб представлява квадратно рамо, което се захваща за короната на повдигача, създавайки моментно колебание при движението на лентата. Добавянето на фаска или ъглов релеф от 5 до 15 градуса върху водещата повърхност на зъбчето му позволява да се наклонява плавно над повдигащата повърхност. Езикът ефективно се превръща в клин, който се повдига над препятствието, вместо да се сблъсква с него.
За отрицателни прорези периметърът на среза е критичната повърхност. Неравностите и острите ръбове по протежение на стените на жлеба могат да се закачат за водачи на материал, повърхности на матрици или преходи на релси, докато лентата се подава през тях. Счупените ръбове, обикновено скосявания от 0,1 до 0,3 mm, приложени по време на конструкцията на матрицата или чрез вторични мерки за премахване на грани в дизайна на матрицата, намаляват тази намеса. Когато модулът на еластичност на стоманата на срязания ръб е бил повишен от-предизвикано от срязване закаляване, ръбът е по-твърд и по-малко податлив на контактните повърхности. Скосяването омекотява геометричния преход, без да изисква промени в свойствата на материала.
Тези ъглови параметри се мащабират с дебелината на материала. По-тънкият материал, с по-ниската си устойчивост на огъване, се нуждае от по-малко агресивни релефни ъгли, тъй като контактните сили са по същество по-ниски. По-дебелият материал генерира по-високи сили по време на взаимодействието на повдигача, изисквайки по-стръмни релефни ъгли, за да се предотврати ескалирането на съпротивлението до точката, в която напредването на лентата се колебае или точността на стъпката се влошава.
Когато инженерните наръчници или установените фирмени стандарти предоставят специфични размерни съотношения за дадено семейство материали, тези стойности представляват валидирани отправни точки. Модулът на еластичност на стоманата, границата на провлачване на стоманата за вашия конкретен клас и данните за модула на еластичност на металите от сертификатите за материали ви дават механичните свойства, необходими за изчисляване дали дадена геометрия на пластината остава еластична при очаквани натоварвания на повдигача. Дизайнерите, които започват с тези изчислени пропорции и усъвършенстват по време на изпробването, постоянно достигат стабилна продукция по-бързо от тези, които оразмеряват само чрез визуална оценка.
Геометрията сама по себе си обаче не разказва цялата история. Същите размери на прореза се представят по различен начин в алуминия, отколкото в неръждаемата стомана. Специфичното- поведение на материала, включително работно втвърдяване, граници на удължение и втвърдяване на деформация при изрязани ръбове, въвежда още един слой от корекция на дизайна, който измества параметрите, които току-що сте установили.
Материал-Специфични съображения за избор на тип прорез
Прорез, оразмерен идеално за мека стомана, може да се скъса в алуминий или да причини прекъсване на подаването-в неръждаема стомана. Геометричните параметри, установени в предишния раздел, предполагат обща реакция на материала, но реалната лента не се държи общо. Всяко семейство материали носи своя собствена комбинация от граница на провлачване, капацитет на удължение и поведение на закаляване при деформация, което променя начина, по който геометрията на прореза се представя при производствени условия.
Това е празнината, която повечето препратки към дизайна оставят отворена. Те признават, че материалното има значение, след което продължават напред, без да обясняват какво значение има. Реалността е, че предпочитанията за тип прорез, геометрията на пластините, релефните ъгли и дори интервалите за поддръжка се променят значително, когато смените намотката на размотателя. Разбирането на тези смени преди изпробването предотвратява скъпия итерационен цикъл на работещи части, наблюдение на повреди, коригиране на геометрията и повторно стартиране.
Поведение на прорези в алуминий и мека стомана
Алуминият представлява специфично предизвикателство за дизайна на байпасния прорез: неговата по-ниска граница на провлачане в сравнение със стоманените еквиваленти означава, че материалът се деформира пластично при по-ниски сили на подаване, а по-високото му удължение позволява значително разтягане преди счупване. За тънък-алуминий положителните прорези обикновено са за предпочитане. Задържаното езиче е устойчиво на разкъсване по време на подаване, тъй като пластичността на материала позволява на езичето да се огъва върху повдигащите повърхности, без да се счупи в точката на закрепване. Езикът поема контактните натоварвания чрез еластична и лека пластична деформация, вместо да се напуква.
Същата тази пластичност обаче създава риск. Ако геометрията на накрайника позволява прекомерно отклонение, алуминиевите накрайници могат да се закрепят за постоянно само след няколкостотин удара. Стоманата с ниско провлачване, на която би могла да устои, лесно се превишава в алуминия, което означава, че пластините, огънати над границата на еластичност, остават огънати. Дизайнерите компенсират, като правят положителните прорези по-широки и по-плитки в алуминия, разпределяйки контактните сили на повдигача върху повече площ, за да поддържат локалните напрежения под пропорционалната граница на материала.
Отрицателните прорези в тънкия алуминий са проблематични. Премахването на материал от вече мека, гъвкава лента създава шарнирна точка, която се лута по време на подаване. Лентата се отклонява на празното място, причинявайки несъответствие на височината, която се натрупва в станциите. За по-дебела алуминиева лента, обикновено над 1,5 mm, оставащото напречно-сечение осигурява подходяща опора и отрицателните прорези стават жизнеспособни.
Меката стомана, напротив, предлага най-прощаващата среда за дизайн на прорези. Неговата балансирана комбинация от умерена граница на провлачване на стомана (обикновено 200 до 350 MPa), разумно удължение (20 до 30 процента) и предсказуемо поведение при закаляване при работа го прави толерантен и към двата вида прорези. Елементи с положителен прорез от мека стомана запазват своята геометрия при контакт с повдигач, тъй като материалът е достатъчно твърд, за да издържи на постоянно изкривяване, но достатъчно пластичен, за да поеме случайни претоварвания без напукване. Отрицателните вдлъбнатини се изрязват чисто с минимални грапавини, а изрязаните ръбове не се втвърдяват прекомерно по време на операцията на срязване.
Този толеранс дава на дизайнера свобода да оптимизира за други фактори. Когато щамповате мека стомана, можете да изберете вида на назъбването въз основа единствено на ограниченията на разположението на матрицата, конфигурацията на повдигача или изискванията за скорост на пресата, вместо да бъдете принудени да изберете един тип от ограниченията на материала.
Корекции на дизайна на прореза за неръждаема и -стомана с висока якост
Неръждаемата стомана, особено аустенитните класове от серия 300, въвежда усложнение, което меката стомана и алуминият не правят: агресивно втвърдяване при работа. катоСписание MetalFormingобяснява, закаляването при деформация и закаляването при работа укрепват материала, докато деформацията продължава, а по-новите видове стомана се закаляват в по-голяма степен от конвенционалните класове с висока-якост. Аустенитните неръждаеми стомани от серията 3XX- показват особено висока работоспособност.
За отрицателни вдлъбнатини в неръждаема стомана, операцията на срязване, която създава вдлъбнатината, сама по себе си е операция на формоване. Изрязаните ръбове претърпяват значителна пластична деформация по време на щанцоване, а при аустенитната неръждаема стомана тази деформация втвърдява материала на ръба доста над границата на провлачване на основната лента. При производствен цикъл от хиляди удари, кумулативният ефект е измерим: изрязаните ръбове по периметъра на прореза стават постепенно по-твърди и твърди. Когато конвенционалната HSLA стомана може да види 20 процента увеличение на якостта от закаляване при работа, класовете от неръждаема стомана могат да се доближат до 50 процента или повече в силно обработени зони. Този закален ръб увеличава устойчивостта на подаване през целия живот на матрицата, тъй като по-твърдият ръб се захваща по-агресивно върху водещите повърхности и компонентите на матрицата.
Модулът на опън на стоманата не се променя с работното закаляване, но напрежението на провлачване на стоманата при срязания ръб се увеличава значително. Това, което започва като податлив ръб, който се огъва леко при контакт, се превръща в твърд ръб, който се съпротивлява на огъване и предава захранващи товари директно в тялото на лентата. За дълги производствени цикли от неръждаема стомана, това прогресивно втвърдяване означава, че производителността на подаване на отрицателен прорез се влошава предсказуемо през живота на матрицата, което изисква по-чести интервали на поддръжка или по-агресивна първоначална релефна геометрия, за да компенсира очакваното втвърдяване.
Положителните вдлъбнатини в неръждаема стомана избягват проблема-с втвърдяване на изрязания ръб по ръба на лентата, но създават собствена грижа. Точката на закрепване на ушите, където три срязани страни срещат единия свързан ръб, е зона на концентрация на напрежението. При неръждаема стомана повтарящите се контактни натоварвания на повдигача в тази точка могат да предизвикат напукване от умора, тъй като втвърденият при работа -материал при свързването на пластините става крехък спрямо околния основен материал. Големите радиуси във вътрешните ъгли на накрайника и малко по-широките ширини на закрепване смекчават този риск, като разпределят напрежението в по-голяма площ.
Стоманите с висока -якост, включително двуфазни (DP), сложни фази (CP) и закалени чрез- пресоване, представляват обратния проблем от алуминия. Тези материали имат висока граница на провлачване, но намалено удължение. Клас DP1000, например, предлага отлична якост, но ограничена способност за пластично деформиране без счупване. Езичетата с положителни вдлъбнатини в -стомана с висока якост могат да се счупят в точката на закрепване, ако геометрията на ушите създава концентрации на напрежение. Еластичният модул на стоманата остава приблизително постоянен в различните класове (приблизително 200 GPa), но тясната разлика между провлачването и крайната якост в тези класове оставя много малко място за пластична деформация, преди да настъпи повреда.
Изследванията върху -отрязани ръбове от стомана с висока якост потвърждават, че дефектите, въведени по време на срязване, действат като усилватели на напрежението и точки за възникване на пукнатини. Апроучване, публикувано в Metals Journalоткриха, че високоякостните стомани могат да изпитат до 40 процента намаление на умората поради производствени дефекти от операции на щанцоване и подрязване. За приложения с байпасни вдлъбнатини това означава, че и двата типа вдлъбнатини изискват внимателно управление на качеството на ръбовете в стомана с висока{3}}якост. Срязаните ръбове с отрицателен прорез трябва да са чисти с минимална дълбочина на зоната на счупване, за да се избегне създаването на места за започване на пукнатини. Връзките с положителен прорез трябва да избягват остри вътрешни ъгли, които концентрират напрежението отвъд ограничената пластичност на материала.
| Материално семейство | Препоръчителен тип прорез | Ключова грижа | Ръководство за настройка на параметри |
|---|---|---|---|
| Алуминий (тънък габарит) | Предпочитан положителен | Трайна деформация на раздела от ниска граница на провлачване; изкривяване на лентата на празни места | По-широки, по-плитки раздели; намалени контактни натоварвания на повдигача; избягвайте отрицателни прорези в ленти под 1,5 mm |
| Мека стомана | И двата вида са жизнеспособни | Минимални материални{0}}ограничения; вместо това оптимизирайте за оформление на матрицата и фактори на скоростта | Прилагат се стандартни пропорции; материалът е толерантен към двете геометрии в обичайните диапазони на дебелината |
| Аустенитна неръждаема стомана | Позитив, предпочитан за дълги бягания | Прогресивното работно втвърдяване при рязане на ръбове с отрицателен прорез увеличава устойчивостта на подаване през целия живот на матрицата | Агресивни начални релефни ъгли на отрицателни резки; щедри радиуси при положителни кръстовища на пластини; по-кратки интервали на поддръжка |
| Високо{0}}стомана (DP, CP, AHSS) | Отрицателно предпочитано за дебел габарит | Намаленото удължение причинява счупване на зъбците в точките на концентрация на напрежението в положителна геометрия на прореза | Големи вътрешни радиуси на всички ъгли на прореза; чисти срязани ръбове с минимална зона на счупване; избягвайте остри кръстовища на разделите |
| Прес{0}}закалена стомана (22MnB5) | Предпочитан отрицателен | Много ниска пластичност след-втвърдяване; счупване на езичета при повтарящо се циклично натоварване от контакт с повдигач | Увеличете максимално качеството на ръба; помислете за дву{0}}етапно срязване за отрицателни ръбове на прорези; избягвайте положителна геометрия на раздела |
Моделът в тази таблица разкрива принцип, който си струва да бъде интернализиран: материали с голямо удължение и ниска граница на провлачване предпочитат положителни прорези, тъй като задържаното ухо може да поеме контактни натоварвания без постоянна деформация. Материалите с ниско удължение и висока граница на провлачване предпочитат отрицателни прорези, тъй като задържаните зъбци в тези материали се счупват, а не се огъват. След това характеристиките на деформационно втвърдяване и работно втвърдяване на конкретната сплав определят как геометрията на прореза остарява през производствения живот.
Изборът на материал сам по себе си обаче не затваря цикъла на дизайна на прореза. Същият материал, преминаващ през матрица с шест-станции при 100 удара в минута, се държи различно от това в матрица с двадесет-станции при 500 удара в минута. Сложността на оформлението на лентата и скоростта на пресоване въвеждат динамични фактори, които усилват или смекчават току-що описаното-специфично поведение на материала.
Оформление на лентата и фактори на скоростта на пресата при избор на прорез
Геометрия на прореза, която се подава безупречно в матрица с шест-станции, работеща с 80 удара в минута, може да се превърне в източник на повтарящи се грешки в матрица с двадесет-станции, работеща на 400. Разликата не е самата прорезка. Това е контекстът на системата, който го заобикаля: колко станции трябва да премине лентата, колко далеч изминава за един ход и колко бързо циклите на пресата са между събитията на подаване. Тези променливи усилват или потискат силните и слабите страни на всеки тип прорези по начини, които сами по себе си свойствата на материала не могат да предвидят.
Посока на прогресията на лентата и въздействие върху броя на станциите
По-дългите прогресивни матрици натрупват позиционна грешка. Всяка станция, през която лентата преминава, въвежда малка вариация на регистрацията и тези вариации се натрупват. Докато лентата достигне станция петнадесет или двадесет, кумулативният дрейф от първоначалната регистрация на пилота може да надхвърли приемливите толеранси, ако страничното позициониране на лентата не се поддържа постоянно във всяка междинна точка.
Положителните байпасни прорези предлагат предимство тук. Тъй като задържаното ухо запазва ширината на лентата в мястото на вдлъбнатината, лентата представлява постоянен ръб за зацепване на пилота и контакт с направляваща релса по време на цялата прогресия. Няма кухини, нарушаващи страничната референтна повърхност. Водачи и сензори, включително всякаквииндуктивен сензор за близостизползва се за наблюдение на позицията на лентата, вижте еднакъв ръб на лентата, независимо от местоположението на прореза. Тази последователност помага да се поддържа кумулативна точност при дълги прогресии на матрицата, където дори 0,02 mm дрейф на станция води до значителна грешка в станцията за прекъсване.
По-късите матрици с по-малко станции са изправени пред по-малко натрупана грешка. В матрица с четири- или шест-станции, лентата преминава през ограничени събития на подаване, преди частта да се отдели. Тук отрицателните прорези осигуряват адекватна точност на регистриране с по-прости инструменти, защото има просто по-малко възможности за усложняване на позиционна грешка. Ползата от хлабината от отстраняването на материала надвишава незначителната загуба на твърдост, когато лентата трябва да поддържа точност само в няколко станции. Опитните дизайнери на матрици често се възползват от модернитесофтуер за влагане на материал за дължина на материалаоптимизация по време на оформлението на лентата, но решението за типа на прореза все още зависи от това колко станции изисква това оптимизирано оформление и колко кумулативна грешка могат да поемат толерансите на частта.
Съображения за скоростта на пресата и производствения обем
Скоростта променя физиката на подаването на лента. При ниски скорости на пресоване лентата напредва в контролирано, квази-статично движение, където инерционните ефекти са незначителни. При високи скорости динамиката на лентата става доминираща. Лентата ускорява и забавя агресивно по време на всеки цикъл на подаване, създавайки трептене, подскачане и моментна загуба на контакт с водачите. Всеки източник на съпротивление при подаване, независимо колко незначителен е при ниска скорост, се усилва в измерима несъответствие на височината при висока скорост.
При високоскоростни-операции по формоване на метал, протичащи над 250 удара в минута, типът прорез, който минимизира съпротивлението при подаване, има приоритет. Ако геометрията на матрицата позволява и двата типа и свойствата на материала не налагат решението, скоростта на пресата често се превръща в решаващ момент. Положителните вдлъбнатини с добре-облекчени пластини генерират по-ниско съпротивление при скорост, тъй като няма рязан ръб, който да се захване. Отрицателните прорези осигуряват нулева намеса на повдигача, което има значение, когато агресивното синхронизиране на повдигача при висока скорост не оставя почти никакво пространство между лентата и короната на повдигача.
Производственият обем добавя друго измерение. Пробите с голям-обем излагат на показ всеки механизъм на износване, който по-кратките серии никога не биха разкрили. Конфигурация на прорез, която се подава перфектно за 50 000 удара, може да развие прогресивно съпротивление при 500 000 удара, тъй като ръбовете се износват, неравностите растат и геометрията на пластините се влошава. За дълги производствени кампании, изборът на тип прорез с по-добра устойчивост на износване във вашия конкретен материал намалява непланирания престой и удължава интервалите за поддръжка.
Подреждането на приоритетите се променя в зависимост от това дали вашето приложение изисква скорост или прецизност:
- Приоритети за високо{0}}скоростно приложение (над 250 SPM):Първо минимизирайте съпротивлението при хранене; гарантира, че хлабината на повдигача надвишава динамичното трептене на лентата; изберете тип прорез с най-нисък коефициент на съпротивление; приоритизира устойчивостта на износване за конкретния материал; оптимизиране на ъгловото облекчение за инерционни захранващи сили
- Приоритети за ниско{0}}прецизно приложение (под 150 SPM):Първо увеличете максимално точността на регистрацията; изберете тип прорез, който запазва твърдостта на лентата за постоянно задействане на пилота; минимизиране на кумулативната позиционна грешка във всички станции; дават приоритет на стабилността на размерите на геометрията на прореза пред живота на матрицата; осигурете координати за поставяне на прореза с всички сензорни и регистрационни функции
Общата нишка е предвидимостта. Независимо дали се движи бързо или бавно, прорезът трябва да се държи по същия начин при един милион ход, както при първи ход. Тази предвидимост зависи от това как геометрията на прореза се влошава с течение на времето, което води дискусията директно до поведението при износване и управлението на живота на матрицата.
Модели на износване и въздействие върху живота на матрицата по тип прорез
Прорез, който се храни перфектно на ден първи, няма да се храни перфектно на ден триста. Всеки производствен ход подлага повърхностите на щанцата и матрицата на компресионно въздействие, абразивен контакт с материала на лентата и цикъл на умора в микро-мащаб. В продължение на хиляди или милиони удари, тези сили променят геометрията на рязане по фини, но кумулативни начини. Критичното прозрение за инженерите по инструментална екипировка е, че положителните и отрицателните прорези не се износват по един и същи начин. Техните модели на разграждане се различават по местоположение, скорост на прогресиране и наблюдавани симптоми, което означава, че стратегиите им за поддръжка също трябва да се различават.
Пренебрегването на тези разлики води до реактивно отстраняване на неизправности: лентата започва да се регистрира погрешно, някой издърпва матрицата и едва тогава екипът открива износена геометрия на прореза, която се влошава от седмици. Разбирането на специфичната характеристика на износване за всеки тип трансформира този реактивен цикъл в предсказуем.
Прогресия на износване в инструментална екипировка с положителен нарез
Ръбовете на щанцата, образуващи положителни зъбци, се износват по трите срязани страни, които освобождават езичето от тялото на лентата. Тези ръбове са работните повърхности, които поддържат ясната геометрия на раздела и се разграждат прогресивно чрез предвидима последователност.
В началото на живота на матрицата, режещите ръбове са остри и осигуряват чисто отделяне на пластини с минимални грапавини. Периметърът на раздела е добре-дефиниран и неговата ъглова релефна геометрия остава непокътната. Докато производството продължава, лепилните и абразивни механизми за износване постепенно заобикалят ръбовете на поансона. Разбирането на моделите на износване на поансона и матрицата разкрива, че повтарящите се цикли на напрежение причиняват микроскопични пукнатини, които в крайна сметка се разпространяват в по-големи дефекти чрез износване от умора, механизъм, който е особено важен за тънките участъци по периметрите на пластините.
Ще забележите влошаването чрез специфична верига от симптоми:
- Ръбовете на разделите развиват радиуси там, където някога е имало остри ъгли, намалявайки дефиницията на профила на раздела
- По срязаните ръбове на пластината започват да се образуват грапавини, създавайки повдигнат материал, който се захваща за повдигащите повърхности по време на придвижването на лентата
- Ъгловият релеф на пластината ефективно се изравнява, докато водещият ръб се закръгля, увеличавайки контактната площ с повдигачите и повишавайки съпротивлението
- Съпротивлението на захранване се покачва постепенно, измеримо като увеличаване на неправилното регистриране на лентата в пилотните станции надолу по веригата
- Частите започват да показват отклонение на размерите в съответствие с прогресивното натрупване на грешка на стъпката
Ключовата дума тук е постепенно. Положителното износване на прореза не причинява внезапни повреди. Той въвежда бавно, линейно увеличение на съпротивлението на хранене, което често остава незабелязано, докато толерансът за регистрация не бъде превишен. Инженерите, които наблюдават данните за регистрация на лентата във времето, могат да идентифицират възходящата тенденция и да планират поддръжка, преди влошаването да достигне прага на повреда.
Тъй като зъбците са били закалени чрез обработка на техните срязани ръбове по време на първоначалната операция на формоване, деформационното втвърдяване на тези срязани повърхности първоначално осигурява известна устойчивост на абразивно износване. Въпреки това, след като втвърденият слой се износи, подлежащият по-мек материал ерозира по-бързо, понякога създавайки инфлексна точка, където износването се ускорява след първоначален стабилен период.
Прогресия на износване в инструментална екипировка с отрицателни нарези
Щанци с отрицателен прорез се износват по периметъра на рязане, правоъгълният или трапецовиден ръб, който отрязва материала от лентата. Тъй като този периметър се закръгля, функционалната последица е различна от положителното износване на прореза: отстранената зона ефективно се свива.
Ето защо това има значение. Когато ръбът на перфоратора се заобли, той вече не изрязва чиста празнина с пълна-широчина. Прорезът става малко по-тесен и по-плитък от оригиналната геометрия на дизайна. Всяка хилядна от милиметъра, загубена при заобляне на ръба, намалява хлабината между ръба на лентата и тялото на повдигача. В продължение на десетки хиляди удара, празнината се стеснява, докато лентата започне отново да контактува с повдигача, създавайки същите проблеми с увисването, които жлебът е предназначен да предотврати.
В същото време натрупването на грапавини усложнява проблема. Тъй като перфораторът се затъпява, неравностите стават по-високи по изрязаните ръбове на лентата.Mate Precision Technologies препоръчваинструменти за заточване, когато ръбовете са износени до радиус от 0,01 инча (0,25 mm), отбелязвайки, че честото докосване-работи по-добре, отколкото да чакате ударът да стане много тъп. За инструментална екипировка с отрицателен вдлъбнатина този принцип е особено критичен, тъй като неравностите не са само проблем с качеството. Те директно пречат на подаването, като се захващат за водещи релси, повърхности на матрицата и повдигащи корони, докато лентата напредва. Проучване наобразуване на странични грапавини при операции с нарязванепотвърждава, че тежестта на изпъкналостта се увеличава, когато съотношението хлабина на щанца/ матрица се промени от първоначалните си проектни стойности, точно това, което се случва, когато ръбовете се износват и ефективната хлабина се стяга.
Режимът на отказ за отрицателни прорези има тенденция да бъде по-рязък, отколкото за положителни прорези. Съпротивлението при подаване остава относително стабилно, докато има достатъчна хлабина, след което рязко нараства, когато намалената геометрия на прореза най-накрая позволява контакт на лентата-към-повдигача. Това прави отрицателното износване по-трудно за откриване чрез постепенно наблюдение на тенденцията и е по-вероятно да се представи като внезапно прекъсване на производството.
Стратегии за поддръжка по тип Notch
Протоколите за повторно шлифоване се различават, тъй като местата на износване и функционалните цели се различават.
За инструменти с положителен вдлъбнатина, повторното шлайфане се фокусира върху възстановяването на острите разделителни ръбове. Целта е да се възстановят-ясни линии на срязване върху трите освободени страни на раздела, така че геометрията на раздела да се върне към своя-проектиран профил. Това обикновено включва повърхностно шлайфане на лицето на щанцата, за да се отстрани износеният слой, възстановявайки геометрията на режещия ръб. Ако вашите инструменти първоначално са били завършени с помощта на EDM обработка с тел за сложните профили на пластини, повторното шлайфане трябва да запази тези контури, вместо просто да изравнява повърхността на щанцата.
За инструментална екипировка с отрицателен прорез повторното шлифоване възстановява пълната геометрия на хлабината. Целта е да се върне периметърът на щанцата до първоначалните му размери, така че празнината, изрязана в лентата, да съответства на нейната проектирана ширина и дълбочина. Тъй като функционалната последица от износването е намалената хлабина, дори малки количества повторно шлайфане възстановяват значимата производителност. Почистването на отвора на матрицата е също толкова важно, тъй като преминаването и изхвърлянето на шлауха може да се влоши с натрупването на износване вътре в кухината на матрицата.
И в двата случая общият бюджет за повторно смилане е ограничен. Всяко заточване премахва материала от лицето на щанцата, скъсявайки го постепенно. Когато кумулативното повторно шлайфане се доближи до толеранса на дължината на поансона, подмяната става необходима, а не продължаващото заточване.
Разбирането на различния модел на износване за всеки тип прорези позволява предсказуемо планиране на поддръжката, а не реактивно отстраняване на неизправности. Положителните прорези се разграждат постепенно чрез увеличаване на съпротивлението при хранене. Отрицателните прорези се влошават чрез намаляване на хлабината, което в крайна сметка предизвиква внезапно прекъсване-на лентата. Наблюдавайте съответно.
Поведението при износване допълва картината на това как се представя всеки тип прорез през целия си жизнен цикъл. От първоначалния избор на геометрия през-специфичното оразмеряване на материала, интегрирането на оформлението на лентата и накрая планирането на поддръжката, рамката за вземане на решения за проектиране на байпасни прорези обхваща цялата програма за матрици. Обединяването на тези нишки в действена последователност на внедряване дава на инженерите по инструментална екипировка ясен път от намерението за проектиране до валидирано производство.
Работен процес на внедряване и персонализирани ресурси за инженеринг на матрици
Всяка концепция, обсъждана досега, от избора на геометрия до поведението на материала до управлението на износването, се събира в една точка: в момента, в който обвържете дизайн с прорези към стоманата. Този ангажимент се случва в рамките на работен процес и инженерите, които изпълняват този работен процес, систематично произвеждат по-добри резултати от тези, които преминават от концепция към рязане без структуриран път между тях.
Реалността на матриците за щамповане на ламарина с отрицателни и положителни байпасни прорези е, че нито един фактор не определя решението сам по себе си. Типът материал информира предпочитанията за прорези. Ширината на лентата ограничава дълбочината. Скоростта на пресата измества приоритета между твърдостта и хлабината. Броят на станциите определя колко кумулативна грешка можете да толерирате. Тези фактори си взаимодействат и работният процес на внедряване трябва да отчита всички тях в правилната последователност.
Рамка за вземане на решения за инженери по инструментална екипировка
Когато седнете с ново оформление на лентата, решението за типа прорез следва логична прогресия. Пропускането на стъпките или пренареждането им създава пропуски, които се появяват по време на изпробването, често като мистериозни проблеми с храненето, които се противопоставят на бързите поправки. Следващата последователност отразява начина, по който опитни професионалисти в производителите на инструменти и матрици подхождат към проектирането на байпасни прорези от първите принципи:
- Оценете вида и дебелината на материала.Идентифицирайте семейството на сплавта, габарита, границата на провлачване, удължението и характеристиките на работното втвърдяване. Това определя дали ограниченията,-задвижвани от материал, ви принуждават към положителни или отрицателни нива, преди да се вземе предвид всеки друг фактор.
- Оценете ширината на лентата и броя на станциите.Изчислете оставащата площ на напречното-сечение след прилагане на геометрията на прореза. Определете колко станции трябва да премине лентата и преценете кумулативния толеранс на позиционна грешка на крайната станция.
- Определете изискванията за повдигача.Установете типа повдигач (кръгъл, прът или лента), височината на повдигача и местоположението на повдигача спрямо ръба на лентата. Повдигачът на картата се движи срещу позицията на лентата във всяка точка от цикъла на пресоване, за да идентифицира потенциални зони на смущение.
- Изберете тип прорез въз основа на фактора на приоритет.Ако запазването на твърдостта е ограничаващото ограничение (тънък материал, тясна лента, дълга матрица, толеранс на точност), изберете положително. Ако хлабината е ограничаващото ограничение (дебел материал, високи повдигачи, високо-скоростна работа, широка лента с достатъчно граница на твърдост), изберете отрицателно.
- Геометрията на прореза на размерите е пропорционална на параметрите на материала.Задайте дълбочина, ширина и ъглов релеф, като използвате пропорционалните отношения, установени от дебелината на материала, хода на повдигача и изискванията за твърдост на лентата. Приложете-специфични за материала корекции за поведение при втвърдяване при работа, граници на удължение и очаквания за качество на ръбовете.
- Потвърдете чрез изпробване и коригирайте.Пуснете зарчето с прогресивни стъпки на скоростта. Регистриране на мониторна лента в пилотни станции. Измерете точността на стъпката по цялата дължина на матрицата. Уверете се, че съпротивлението при подаване остава стабилно и че през целия цикъл на повдигача не се получава контакт на лента-към-повдигач. Прецизирайте релефните ъгли, дълбочината на прореза или обработката на ръбовете въз основа на наблюдаваната производителност.
Тази последователност не е твърда. Някои проекти представят ограничения, които свиват множество стъпки в едно очевидно заключение. Алуминиева лента от 0,3 mm в матрица с двадесет-станции на практика изисква положителни резки, преди дори да оцените височината на повдигача. Стомана с висока -якост 3,0 mm в матрица за заготовка с четири-станции показва отрицателни прорези, преди ширината на лентата да влезе в изчислението. Но за многото приложения, които попадат между тези крайности, работата през всяка стъпка предотвратява често срещаната грешка на оптимизиране за един фактор, докато се игнорира друг, който в крайна сметка контролира производителността.
Документацията също има значение тук. Производителят на матрици, който записва обосновката зад всяко геометрично решение, а не само крайните размери, създава справка, която ускорява бъдещи програми в подобни материали и оформления. Когато подобно приложение се появи в магазина шест месеца по-късно, документираните разсъждения елиминират необходимостта от повторно-извеждане на всеки параметър от първите принципи.
Свързване на дизайнерското намерение с персонализирани решения за матрици
Дизайнът на байпасния прорез не съществува във вакуум. Това е един елемент в рамките на сложна структура на матрицата, която включва поансони, повдигачи, пилоти, водещи релси, носещи ребра и цялостни системи за управление на лентата. Геометрията на прореза трябва да се интегрира с всеки един от тези компоненти. Перфектно оразмерен прорез, който противоречи на разположението на пилота, пречи на геометрията на релсата на повдигача или създава проблеми с изхвърлянето на плужека в обувката на матрицата, осигурява нулева стойност, независимо от това колко добре пропорциите му съответстват на инженерните изчисления.
Това предизвикателство за интеграция е мястото, където много програми за инструменти спират. Индивидуалните параметри на дизайна имат смисъл изолирано, но комбинирането им във функционираща матрица изисква опит в управлението на пространствените и времевите връзки между компонентите. Ходът на повдигача трябва да се координира с хлабината на прореза. Времето за влизане на пилота трябва да се изравни с позицията на лентата след контролирано подаване-нарез. Посоката на изрязване от операциите по рязане на прорези не трябва да пречи на долните станции за формоване. Пътищата на изхвърляне на охлюв от отрицателни прорези трябва да изчистват паралелите и отворите на челюстите без препятствия.
Работата с опитни инженерни екипи гарантира, че тези интеграционни детайли получават нужното внимание.Персонализираните решения на YICHEN за щампи за щампованеадресирайте точно този клас дизайн-тежко предизвикателство, при което оптимизирането на байпасния прорез трябва да се координира със структурата на матрицата, интегрирането на повдигача, управлението на хлабините и контрола на потока на материала през целия комплект на матрицата. За инженерите по инструментална екипировка, които са работили през теорията на дизайна и са готови да преведат геометричните решения в производствени инструменти, партньорството с екип, който се справя с пълния обхват на интеграция, предотвратява итеративното преработване, което изгаря бюджетите за изпробване.
Работният процес затваря цикъл. Оформлението на лентата управлява избора на тип прорез. Геометрията на прореза води до оразмеряване. Оразмеряването води до валидиране. Валидирането или потвърждава дизайна, или подава корекции обратно в геометрията. И по време на производството, мониторингът на износването гарантира, че валидираната геометрия остава в обхвата на производителността си, докато следващото планирано събитие за поддръжка не я възстанови до спецификацията.
Всяка матрица за щамповане разказва история чрез своята лента. Прорезите, независимо дали са положителни или отрицателни, са глави в тази история. Те определят как се движи материалът, къде спира и как се регистрира. Поставянето им правилно означава, че лентата се подава плавно от първия до последния удар. Ако ги разберете погрешно, лентата се бори със зарчето на всяка станция. Разликата между тези резултати не е късмет. Това е инженерство, прилагано систематично от намерението на дизайна до валидирането на производството.
Често задавани въпроси относно байпасните прорези в матриците за щамповане
1. Каква е разликата между положителни и отрицателни байпасни прорези в матрица за прогресивно щамповане?
Положителен байпасен прорез задържа материала върху лентата като издатина-подобна на зъбец, която се движи върху повдигачите по време на подаване, запазвайки твърдостта на лентата. Отрицателен байпасен прорез премахва материала от ръба на лентата, създавайки празнина, която осигурява свободно място за повдигачи без физически контакт. Изборът между тях зависи от това дали вашето приложение дава приоритет на твърдостта на лентата (положителна) или хлабината на повдигача (отрицателна). Тънките материали и тесните ленти обикновено се възползват от положителни прорези, докато дебелите материали и високо{4}}скоростните операции често се представят по-добре с отрицателни прорези.
2. Как да определя правилната дълбочина и ширина на прореза за моето оформление на лентата?
Дълбочината и ширината на прореза са пропорционални основно на дебелината на материала, височината на хода на повдигача и ширината на лентата. За отрицателни вдлъбнатини дълбочината трябва да надвишава хода на повдигача плюс всяко вертикално колебание на лентата по време на подаване. За положителни вдлъбнатини, дълбочината на пластината трябва да остане в диапазона на еластична деформация на материала при контактни натоварвания на повдигача. Ширината побира тялото на повдигача плюс страничната лента. Приоритетната последователност за оразмеряване започва с дебелината на материала, след което взема предвид ширината на лентата, броя на станциите, стъпката на подаване и височината на повдигача в този ред.
3. Кой тип байпасен прорез работи най-добре за щамповане на неръждаема стомана?
Положителните прорези обикновено се предпочитат за дълги производствени серии в аустенитна неръждаема стомана. Причината е втвърдяване при срязване. Когато отрицателните прорези се пробиват в неръждаема стомана, срязаните ръбове се втвърдяват прогресивно по време на производството, увеличавайки устойчивостта на подаване през живота на матрицата. Неръждаемите класове могат да видят до 50 процента увеличение на якостта в силно обработени зони. Положителните вдлъбнатини избягват този проблем на ръба на лентата, въпреки че дизайнерите трябва да добавят големи радиуси в кръстовището на пластините, за да предотвратят напукване от умора от повтарящи се контактни натоварвания на повдигача.
4. Как моделите на износване на байпасните прорези влияят върху графика за поддръжка на матрицата?
Положителните и отрицателните прорези се износват по различен начин и изискват различни подходи за наблюдение. Инструментът с положителни вдлъбнатини се влошава постепенно, когато ръбовете на щанца се закръглят, което кара зъбците да образуват грапавини, които бавно увеличават съпротивлението при подаване. Това позволява предсказуема поддръжка,-базирана на тенденции. Инструментите с отрицателен прорез се влошават чрез намаляване на размера на кухината при заобляне на ръбове, което в крайна сметка причинява рязко увисване-на лентата, когато хлабината стане недостатъчна. Отрицателното износване на прорези е по-трудно да се открие рано, което прави интервалните-графици за заточване по-подходящи от самото наблюдение на състоянието.
5. Мога ли да използвам както положителни, така и отрицателни байпасни прорези в една и съща прогресивна матрица?
Да, опитни инженери на матрици понякога комбинират и двата типа в рамките на едно оформление на лентата, когато различните станции представят различни ограничения. Например станциите с високи повдигачи могат да използват отрицателни прорези за хлабина, докато станциите надолу по веригата в тясна носеща секция използват положителни прорези за запазване на твърдостта. Ключът е осигуряването на последователно хранително поведение през цялата прогресия. Работата с персонализирани инженерни екипи на матрици като YICHEN (yichen-group.com/stamping-die/) помага за координиране на оформления от тип -прорези-, където интеграцията между повдигачи, пилоти и геометрия на прорези трябва да функционира като единна система.


