


Разбиране на цените на матрицата за щамповане от нулата
Представете си, че получавате две оферти за нещо, което изглежда като един и същ инструмент за щамповане, и виждате десетократна разлика в цената. Един доставчик казва $15 000, друг казва $150 000. Нито едното, нито другото е грешно. Те вероятно тълкуват вашите изисквания по различен начин, изграждат по различни стандарти или цитират напълно различни типове матрици за една и съща геометрия на детайла. Този спред не е знак за пазарен хаос. Той отразява големия брой променливи, които определят цената на матрицата за щамповане, и хваща купувачите неподготвени, когато не са картографирали тези променливи, преди да посегнат за оферти.
Какво представлява матрицата за щамповане и защо цената варира толкова много
Щамповачката е прецизен инструментмонтиран в преса, която трансформира плосък метален лист в готови или почти-завършени части чрез операции на рязане, огъване, изтегляне и формоване. Всяка метална матрица за щамповане е специално-проектирана за производство на конкретна част, което означава, че ценообразуването никога--не е стандартно. Крайната цена се формира от пет взаимосвързани фактора: тип матрица и брой станции, сложност на детайлите и допуски, клас инструментална стомана, очакван производствен обем и географско местоположение на производителя на инструменти.
Един обикновен щампован -станционен печат, използван за заготовка на плоски скоби, може да изисква само основно инженерство и стандартна стомана. Мулти-прогресивна матрица за производство на автомобилни съединители с тесни допуски и операции по изрязване на монети изисква седмици работа по проектиране, първокласни материали и дълго време за изпробване. Всяка допълнителна станция в прогресивна матрица може да увеличи разходите за инструменти с8 до 12 процента, а сложността не се мащабира линейно. Ето защо матриците за метално щамповане обхващат толкова широк диапазон на разходите, от няколко хиляди долара до над милион за големи-инструменти за прехвърляне на панели, използвани в производството на автомобилни каросерии.
Цените на матриците за щамповане могат да варират от 3000 $ за обикновена матрица за заготовка до над 1 000 000 $ за сложна линия за щампи за прехвърляне на автомобили. Разбирането на двигателите на разходите зад това разпространение е това, което разделя реалистичното бюджетиране от догадките.
Струва си да се отбележи, че терминът „щампа“ се появява в два различни контекста. Индустриалните щампи за метално щамповане, фокусът на тази статия, са производствени инструменти, предназначени да формират метални части в мащаб. От друга страна, матриците за вдлъбване на релефно означение и металните инструменти за вдлъбване на релефно означение се използват за декоративно маркиране, създавайки впечатлени дизайни върху кожа, хартия или меки метали. Въпреки че и двете споделят пространството за ключови думи, това ръководство е изградено изцяло около производствени инструменти за детайли от ламарина, като обхваща факторите на разходите, ценовите структури и стратегиите за доставки, които имат значение за производствените инженери и специалистите по снабдяване.
За кого е това ръководство за ценообразуване
Независимо дали сте мениджър по доставките, сравняващ офшорни и местни оферти, продуктов инженер, който се опитва да бюджетира инструменти за нова програма, или основател на стартиращ бизнес, който се сблъсква с метално щамповане за първи път, ще намерите това ръководство за полезно. Целта е ясна: да ви даде ясна рамка за разбиране на разходите на задвижванията, така че да можете да задавате по-добри въпроси, да задавате реалистични очаквания и да оценявате офертите на доставчиците при равни условия.
В секциите по-напред ще намерите подробни разбивки по тип матрица, избор на инструментална стомана, влияние на материала на детайла, икономика на производствения обем, регионални разлики в ценообразуването, обща цена на притежание и практически стратегии за намаляване на разходите ви за инструменти, без да жертвате качеството. Всеки раздел адресира празнина, която обикновено остава отворена в общите ръководства за ценообразуване, където диапазоните са изброени, но мотивите зад тях липсват. Разликата между оферта от $25 000 и оферта от $75 000 за една и съща част често се свежда до яснота на спецификацията и инженерни решения, а не до алчност на доставчика. Това ръководство ви помага да видите точно къде се намират тези лостове за разходи.
Ценови диапазони по тип матрица за щамповане
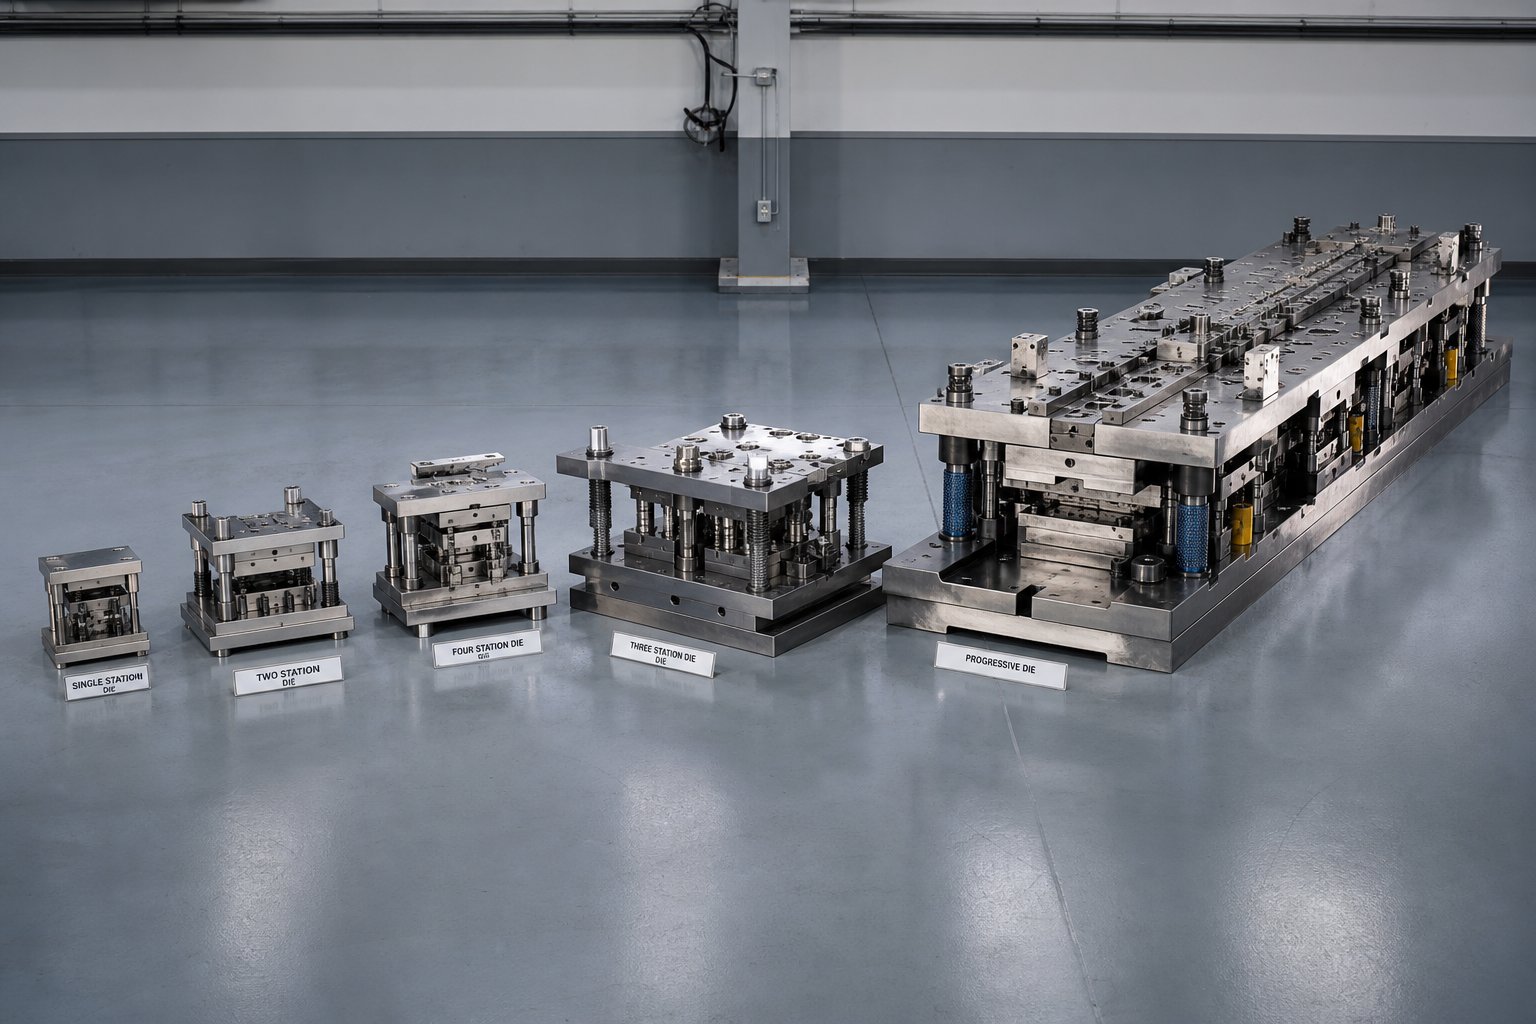
Най-голямата договорена позиция във всичкицитат за матрица за щампованее типът матрица, която се изгражда. Стандартна матрица за заготовка на плоски шайби и прогресивна матрица с 20 позиции за автомобилни конектори живеят в напълно различни ценови вселени, дори когато завършените части са с приблизително еднакъв размер. Знаейки къде попада всеки тип матрица в ценовия спектър, ви помага да прецените дали дадена оферта е разумна, преди да се задълбочите в по-фините детайли.
| Тип матрица | Типична сложност | Общ ценови диапазон | Основни случаи на употреба |
|---|---|---|---|
| Единична-станция (Бланкиране/Пробиване) | ниско | $3,000 - $15,000 | Плоски скоби, шайби, прости скоби |
| Съставна матрица | Ниска до средна | $8,000 - $25,000 | Плоски части, които се нуждаят от множество разрези с един ход |
| Прогресивен зар | Средно до високо | $15,000 - $60,000+ | Голям{0}}конектори, скоби, структурни части |
| Трансферна матрица | високо | $100,000 - $1,000,000+ | Големи панели на каросерията, дълбоко{0}}изтеглени корпуси, сложни 3D части |
| Щампа за горещо щамповане | високо | $80,000 - $300,000+ | Автомобилни предпазни компоненти от ултра{0}}висока{1}}якост |
Фактори за ценообразуване на прогресивни матрици
Прогресивните матрици са работни коне за малки-до-средни части, произведени в голям обем. Метална лента преминава през множество станции в един комплект матрици за щамповане, като всяка станция извършва различна операция - рязане, огъване, коване или формоване -, докато готовата част изпадне в края. Индустриалните данни от производителите определят средната прогресивна матрица около $30 000, въпреки че по-простите геометрии могат да паднат до $15 000, а сложните много{10}}станционни инструменти надхвърлят $60 000.
Защо широкото разпространение? Всяка станция, добавена към оформлението на лентата, означава повече време за инженеринг, допълнителна обработка с ЦПУ, по-строги толеранси на подравняване между станциите и повече материал за самия блок на матрицата. 5-щампова матрица за плоски скоби е различно животно от 15-станционен инструмент с нарязване и монетосечене в матрицата. Часовете на обработка сами по себе си могат да се удвоят или утроят, което е основната причина прогресивните матрици да струват значително повече от инструмент за заготовка с един удар, изпълняващ една операция.
Диапазони на разходите за трансфер и комбинирани матрици
Трансферните матрици обработват твърде големи или геометрично сложни части за прогресивно подаване на лента. Вместо да преминават през матрицата върху носеща лента, отделните заготовки се хващат и преместват между независими станции от механични хващачи. Това елиминира свързващата мрежа между частите, спестявайки материал за парче, но самата инструментална екипировка включва множество комплекти матрици, механизми за прехвърляне и обширна пробна работа. Една матрица за изтегляне на автомобилен калник може да работи$250 000 до $500 000, а пълната линия от матрици за изтегляне, подстригване, фланец и пробиване за един панел често надхвърля $500 000.
Сложните матрици се намират в другия край на спектъра. Те извършват множество операции на рязане с един ход на пресата, което ги прави ефективни за плоски части, изискващи висока точност в една равнина. Тъй като комплектът метални матрици е по-опростен - без прогресивни станции, без системи за прехвърляне - разходите за дизайн и обработка остават умерени, обикновено $8 000 до $25 000 в зависимост от размера на детайла и изискванията за толеранс.
Ценообразуване на една-станция и специални матрици
Една -станционна матрица изпълнява една операция на ход: заготовка, пробиване или просто огъване. Това са най-евтините производствени инструменти в металното щамповане и са подходящи за малки-до-средни обеми, където времето за цикъл на част е по-малко критично от бюджета за инструменти. Помислете за прототипни скоби, подложки или обикновени скоби, където инвестиция от $3000 до $15 000 има смисъл спрямо очакваните количества части.
Щампите за горещо щамповане заемат специална ниша, предимно в автомобилни безопасни конструкции като В-колони и греди за проникване на врати. Те оформят ламарина при температури над 900 градуса по Целзий, след което закаляват частта вътре в матрицата, за да постигнат ултра-висока якост на опън. Матрицата трябва да издържа на екстремни термични цикли, изискващи специализирани инструментални стомани, интегрирани охлаждащи канали и здрава конструкция -, всички от които повишават разходите в диапазона от $80 000 до $300 000 за един инструмент.
Моделът е ясен: разходите се мащабират с броя на операциите, извършени вътре в матрицата, прецизността, необходима между тези операции, и екологичните изисквания към инструмента по време на производството. Това, което е по-малко очевидно, е как марката стомана, избрана за самата матрица, измества ценообразуването във всяка категория - фактор, който заслужава отделно разглеждане отблизо.
Как изборът на материал за матрица влияе върху бюджета ви
Две прогресивни матрици с еднакъв брой станции и геометрия на частите могат да носят много различни ценови етикети въз основа на това, от което са направени. Степента на инструменталната стомана, избрана за щанци, щанцови блокове и износващи се компоненти, представлява значителна част от общата цена на матрицата за щамповане и пряко определя колко дълго издържа инструментът, преди да има нужда от заточване или подмяна. Изборът на грешен клас означава или преразход предварително за материал, от който не се нуждаете, или недостатъчен разход и плащане на повече за поддръжка и престой по-късно.
Помислете за това по следния начин: стоманата не е просто елемент от разходите за суровини. Той влияе върху времето за обработка, сложността на термичната обработка, трудността на смилане и в крайна сметка броя на частите, които можете да произведете преди първото повторно шлайфане. Всеки един от тези ефекти надолу по веригата се връща към разходите.
Обичайни класове инструментална стомана и тяхното отражение върху разходите
Повечето стоманени матрици за щамповане са изградени от няколко добре-разбрани видове инструментална стомана, всяка от които предлага различен баланс на твърдост, издръжливост, устойчивост на износване и обработваемост. Ето как се сравняват най-често срещаните опции:
| Клас стомана | Относителна цена на материала | Типична твърдост (HRC) | Най--подходящите приложения | Очакван обхват на живота на матрицата |
|---|---|---|---|---|
| A2 | Ниска до умерена | 57 - 62 | Щанци за изрязване, пробиване, формоване със среден{0}}обем | 200,000 - 500,000 посещения |
| D2 | Умерено до високо | 58 - 64 | Абразивни материали за-обемно изрязване, щамповане | 500,000 - 1,000,000+ посещения |
| S7 | Умерен | 54 - 58 | Удар{0}}тежки операции, огъване, матрици за студена глава | 300,000 - 700,000 посещения |
| M2 (бързорежеща стомана) | Умерено до високо | 60 - 65 | Високоскоростни прогресивни матрици, пробиване на тънък-материал | 500,000 - 1,000,000 посещения |
| Волфрамов карбид | Висок (3-5x стомана) | 70+ HRC (88-92 HRA) | Изключително-висок-обем, стегната-толерантност, абразивни материали | 2000,000 - 10,000,000+ посещения |
Стомана A2 е средно{1}}сплав, въздушно-втвърдяваща се степен, която предлага добра издръжливост и по-лесна машинна обработка в сравнение с високо-въглеродните опции. За инструмент за щамповане на метал, използван в умерени производствени обеми, A2 поддържа управляеми както разходите за материали, така и времето за обработка. Често е препоръката по подразбиране, когато изискванията за живот на матрицата паднат под 500 000 цикъла.
D2 е стъпката нагоре. Това е високо-въглеродна, високо-хромна стомана с отлична устойчивост на износване, което я прави популярен избор за щамповане на стомана при големи-обемни приложения. Компромисът-? D2 е по-труден за обработка, по-труден за EDM и изисква внимателна топлинна обработка, за да се избегне напукване. Тези допълнителни стъпки на обработка повишават цената на готовата матрица, но удълженият експлоатационен живот често оправдава премията, когато произвеждате стотици хиляди части.
S7 заема уникална позиция. Той е ценен за изключителната си устойчивост на удар и здравина, което го прави подходящ-за операции, включващи силен удар, като дълбоко огъване, изковаване или формоване на дебел материал. Когато D2 може да се счупи при многократно силно-ударно натоварване, S7 поема удара. Неговата твърдост е по-ниска, така че се износва по-бързо в абразивни условия, но при приложения,-доминирани от удари, той издържа по-твърди, по-крехки степени.
Моделът е последователен във всички инструменти за щамповане на стомана: по-твърдите видове струват повече суровини и изискват повече часове за обработка, но осигуряват по-дълъг живот на матрицата. По-меките видове са по-евтини и по-бързи за производство, но се износват по-рано. Вашият производствен обем и материал на детайла трябва да ръководят решението, а не само първоначалната цена.
Когато твърдосплавните пластини оправдават премията
Волфрамовият карбид е в съвсем различна лига. С устойчивост на износване до 30 пъти по-голяма от инструменталната стомана, карбидната вложка поддържа тесни толеранси на размерите през милиони цикли, където дори D2 би изисквало многократно повторно шлайфане. Първоначалната цена за компонент от карбидна матрица може да бъде три до пет пъти по-висока от стоманения му еквивалент, но математиката се променя драстично при големи обеми.
Представете си пронизващ удар в прогресивна матрица, която произвежда 3 милиона части годишно. D2 перфоратор може да се нуждае от повторно шлайфане на всеки 400 000 удара, което означава седем или осем прекъсвания на обслужване годишно. Карбиден удар, изпълняващ същото приложение, може да издържи 3 милиона удара преди първото събитие за поддръжка. По-малко спирания, по-малко резервни компоненти и по-постоянно качество на частите през целия цикъл.
Повечето производители на матрици не конструират цели матрици от карбид. Материалът е крехък, труден за модифициране и изисква специализирано диамантено шлайфане или EDM за всяка преработка. Вместо това индустриалният стандарт е хибриден подход: твърдосплавни вложки в критични високи-точки на износване, като пробиващи щанци и режещи ръбове, поставени в по-здраво тяло на матрицата от инструментална стомана. Това поддържа общите разходи за стомана за щамповане управляеми, като същевременно поставя висококачествен материал точно там, където осигурява най-голяма стойност.
Карбидът има икономически смисъл, когато работите с голямо{0}}обемно производство с абразивни материали за детайли, когато отклонението на толеранса между интервалите на заточване е неприемливо или когато разходите за престой на пресата за поддръжка на матрицата надвишават първоначалната премия за по-дълготрайни-компоненти.
Повърхностни обработки, които удължават живота на матрицата и добавят разходи
Освен избора на основен материал, повърхностните покрития предлагат друг лост за подобряване на производителността на матрицата. Титановият нитрид (TiN) и титановият карбо-нитрид (TiCN) са най-често срещаните PVD покрития, нанасяни върху компоненти на матрицата за щамповане. Те добавят микроскопично тънък слой, обикновено от 2 до 5 микрометра, който значително увеличава твърдостта на повърхността и намалява триенето между матрицата и детайла.
Цифрите са убедителни. Демонстрирани са матрици за формоване с TiN- покритиеподобрения на продължителността на живота от 100 000 цикъла до над 600 000 цикълав приложения за щамповане на метал. TiCN отива по-далеч в някои сценарии, предлагайки по-добра производителност при щамповане на алуминий или други материали, склонни към протриване, благодарение на по-ниския си коефициент на триене.
Разходите за покритие варират в зависимост от размера на детайла и количеството на партидата, но те обикновено представляват малка част от общата цена на матрицата, като същевременно осигуряват многократно повече допълнителен експлоатационен живот. Уловката е, че покритията трябва да се нанасят отново след всеки цикъл на повторно шлифоване, тъй като заточването премахва обработения повърхностен слой. Това добавя периодични разходи, но за матрици за щамповане на абразивни материали като неръждаема стомана или сплави с висока -якост, инвестицията в стоманени матрици за щамповане с покритие се изплаща в рамките на първия производствен цикъл.
Правилната комбинация от базов клас стомана, селективни карбидни вложки и повърхностни покрития създава матрица, оптимизирана както за предварителни разходи, така и за дългосрочна-икономика. Но изборът на материал не се случва във вакуум. Материалът на детайла, който се щампова, поставя свои собствени изисквания към матрицата, оказвайки влияние върху това кои степени и обработки са необходими за постигане на приемлив живот на инструмента.
Как материалът на частта, който се щампова, води до цената на матрицата
Зарът не съществува изолирано. Съществува във връзка с ламарината, която щампова. Матрица, изградена от мека стомана през целия ден, ще се повреди в рамките на седмици, ако преминете към неръждаема стомана, без да надстроите инструменталната екипировка. Материалът на детайла диктува разстоянието от -до- матрицата, необходимия тонаж на пресата, избора на инструментална стомана и цялостната структурна здравина на матрицата. Всеки от тези параметри се включва директно в разходите.
Ето как се класират обичайните материали за детайли според относителното им въздействие върху цената на матрицата, от най-ниската до най-високата:
- Мека стомана (SPCC, DC01, 1008/1010):Ниско въздействие. Мек, предвидим, лесен за оформяне. Позволява стандартни инструментални стомани и по-широки хлабини.
- Алуминий (5052, 6061):Слабо до умерено въздействие. Ниска сила на формоване, но предразположена към стържене и натрупване върху повърхностите на матрицата, което изисква полирани инструменти или покрития.
- Мед и месинг:Умерено въздействие. Мека, но лепкава. Повърхностите на щампите се нуждаят от специални покрития за предотвратяване на адхезия и прехвърляне на материал.
- Неръждаема стомана (304, 316):Силно въздействие. Работата-се втвърдява бързо, изисквайки първокласни инструментални стомани като D2 или карбидни пластини, по-малки хлабини и по-висок тонаж на пресата.
- Усъвършенствана стомана с висока-якост (AHSS, DP590, DP980):Много силно въздействие. Екстремни сили на формоване, агресивно износване на повърхностите на матрицата и поведение при пружиниращо връщане, изискващи симулация-инженерство.
Щамповане на мека стомана срещу стомана с висока -якост
Меката стомана е най-благоприятният материал за матрици за щамповане на ламарина. Реже чисто, оформя се предсказуемо и натоварва сравнително ниско инструментите. Комплект щанци и матрици за ламарина, създадени за мека стомана, могат да използват среден-клас инструментални стомани, стандартни хлабини от около 5 до 10 процента от дебелината на материала на страна и ясна геометрия на матрицата. Това поддържа времето за инженеринг и разходите за обработка под контрол.
Високо{0}}стоманите променят уравнението изцяло. Когато произвеждате метални щамповани автомобилни части от дву-фазна или мартензитна стомана, силите на формоване могат да бъдатдва до три пъти по-високиотколкото мека стомана със същата дебелина. Това увеличаване на силата изисква по-тежки обувки на матрицата, по-дебели опорни плочи и по-здрави направляващи системи за предотвратяване на деформация при натоварване. Самите компоненти на матрицата трябва да бъдат направени от по-твърди стомани или карбид, за да издържат на абразивното износване, което AHSS създава върху режещите ръбове.
Автоматичното метално щамповане за структурни компоненти като В-колони и подсилвания на врати често включва горещо{1}}щампована борна стомана (22MnB5) или студено-щампована DP980. В тези приложения производителите на инструменти обикновено определят D2 или карбидни режещи секции, добавят азотни газови пружини за контролирано налягане на формоване и интегрират симулация-валидирана компенсация на пружинното връщане в профилите на матрицата. Всяко от тези изисквания добавя инженерни часове и разходи за материали към крайната инвестиция в инструменти.
Алуминиеви и не{0}}железни материали като разходни променливи
Изглежда, че алуминият трябва да е лесен за инструменти. Той е мек, изисква малка сила на формоване и не се-втвърдява толкова агресивно, колкото неръждаемата стомана. Реалността е по-нюансирана. Тенденцията на алуминия да се залепва или да се заварява микроскопично към повърхностите на матрицата, принуждава производителите на инструменти да полират зоните на формоване до огледални покрития, да прилагат TiCN или DLC покрития или да използват специализирани материали за матрици, които са устойчиви на адхезия.
Тези стъпки за подготовка на повърхността добавят разходи, които не съществуват при щамповане на мека стомана. Медта и месингът се държат по подобен начин, създавайки натрупване на материал върху повърхностите на щанцата, което влошава качеството на детайла, ако матрицата не е проектирана да го управлява. За матриците за щамповане на ламарина, работещи с не-железни материали, причината за разходите не е грубата сила, а повърхностното инженерство и честотата на поддръжка.
Освен твърдостта на материала, толерантността и изискванията за повърхностно покритие действат като независими множители на разходите. По-строгите толеранси на размерите, независимо от материала на обработвания детайл, изискват прецизно шлайфане, EDM с тел и удължено време за проверка по време на конструирането на матрицата. Част с критични характеристики, задържани до плюс или минус 0,05 мм, изисква компоненти на матрицата, изградени по още по-строги стандарти. По същия начин, ако щампованата част се нуждае от специфично повърхностно покритие по козметични или функционални причини, формоващите повърхности на матрицата трябва да бъдат полирани или текстурирани по съответния начин, като се добавят работни часове, които се комбинират във всяка формираща станция в инструмента.
Връзката между материала на детайла и цената на матрицата за щамповане не винаги е линейна, но винаги е налице. Матрица, цитираща 25 000 $ за мека стомана, може да скочи до 40 000 $ или повече за същата геометрия на част от неръждаема стомана, просто защото всеки компонент в инструмента трябва да бъде подобрен, за да оцелее при по-твърдия материал. Съобщаването на вашата спецификация на материала ясно и навреме е един от най-лесните начини да гарантирате, че вашите оферти отразяват реалността, а не предположенията, и пряко се свързва с това как производственият обем оформя по-широката инвестиционна стратегия за всяка инструментална програма.
Производствен обем и разходи-на-част Икономика
Ето един сценарий, който се разиграва на срещи за обществени поръчки за инструменти всяка седмица: купувач вижда две оферти за една и съща част. Един комплект метални перфоратори и матрици струва $18 000. Другото е 45 000 долара. Инстинктът е очевиден - изберете по-евтиния вариант и продължете напред. Но този инстинкт пренебрегва единствената най-мощна променлива в икономиката на щамповането: колко части планирате да пуснете.
Щампованът не е консуматив. Това е капиталова инвестиция, чиято цена се разпределя във всяка част, която произвежда. В момента, в който разделите тази покупна цена на общата очаквана продукция, вие спирате да сравнявате цените на матрицата и започвате да сравнявате разходите-за-част -, което е числото, което всъщност достига вашия марж на печалба.
Амортизиране на разходите за матрица в производствените серии
Математиката е проста, но последиците са значителни. Когато разпределите разходите за инструменти върху производствения обем, дори скъпите матрици стават забележително икономични в мащаб. Помислете за прогресивна матрица на цена от $25 000 и използвана за производство на метални щанци и матрици за програма за електрически съединители. При 10 000 части инструменталната екипировка добавя $2,50 към всяка част. При 100 000 части пада до $0,25. При 1 000 000 части инструменталната екипировка допринася само с $0,025 на бройка -, което по същество изчезва в общата цена на частта.
Данните от Talan Products ясно илюстрират това: прогресивна матрица за $25 000, произвеждаща части при 4000 броя на час, осигурява цена на -парче от $25,06 при 1000 части, но пада до $1,06 при 25 000 части. След като инструментите бъдат изплатени, следващите производствени серии струват приблизително $0,056 на бройка - 99% намаление от първата-цена на серията. Самата матрица издържа милиони цикли, което означава, че всяка част, произведена след амортизация, е почти чист марж.
Тази амортизационна крива е причината допусканията за обем да променят фундаментално стратегията за инвестиране в инструменти. Матрица, която изглежда скъпа на пръв поглед, може да бъде най-икономичният избор, когато се разглежда в много-годишна производствена програма. Ключовият въпрос никога не е "колко струва зарчето?" Това е "колко струва матрицата на част през живота на моята програма?"
Когато по-скъпият зар действително спестява пари
Представете си два варианта за приложение за щанцоване на метал за производство на автомобилни скоби:
- Вариант А:Матрица на стойност 20 000 долара, изработена от инструментална стомана A2, оценена за 200 000 удара, преди да се наложи основен ремонт или подмяна.
- Вариант Б:Матрица на стойност $45 000, изработена с D2 стомана и карбидни вложки в критичните точки на износване, оценена за 1 000 000 удара само с периодично повторно шлифоване.
Ако вашата програма изисква 800 000 части за четири години, вариант А се нуждае от четири изграждания на матрици или три големи ремонта, за да завърши работата. Дори при умерените 12 000 $ за обновяване, общите разходи за инструментална екипировка достигат 56 000 $ или повече - без да се броят престоя на производството, логистиката и повторното потвърждение на качеството, което изисква всяко сервизно събитие. Вариант B изпълнява цялата програма с един инструмент с планирана поддръжка, осигурявайки по-ниски общи разходи и много по-малко смущения.
Моделът се запазва последователно в компонентите на матрицата за щамповане и комплектите на матрицата.Анализ на индустриятапотвърждава, че закупуването на матрица от по-нисък-клас за програма с голям-обем е „подобно на обречен хазарт -, водещ до безкраен престой за ремонти и катастрофални пропуски в качеството“. Най-евтиният матрица на хартия се превръща в най-скъпата матрица на практика, когато не може да издържи планирания производствен обем.
Най-евтината матрица не винаги е най-икономичната. Общата цена на притежание зависи от очаквания производствен обем и по-високата първоначална инвестиция често осигурява най-ниската цена-на-част през целия живот на програмата.
Този принцип се прилага еднакво, независимо дали се снабдявате с прост инструмент за заготовка с една-станция или сложна прогресивна матрица с десетки метални щанци и матрици, работещи последователно. Номиналната продължителност на живота на матрицата трябва да съвпада или да надвишава вашия прогнозен обем, или ще платите разликата в поддръжката, подмяната и загубеното време за производство.
Съобщаване на прогнози за обем на вашия производител на инструменти
Дизайнът на производителите на инструменти е свързан с определена продължителност на живота. Ако им кажете, че имате нужда от 50 000 части, те съответно ще разработят - по-лека конструкция, стандартни стомани, характеристики с минимално износване. Ако програмата по-късно се мащабира до 500 000 части, тази матрица никога не е била създадена, за да се справи с нея. В крайна сметка или го подменяте изцяло, или приемате ескалиращите разходи за поддръжка и влошаващото се качество на частите.
За да получите подходящата матрица, проектирана за вашите действителни нужди, съобщете тези специфики във вашата заявка за инструменти:
- Годишен обем:Колко части на година в стационарно състояние.
- Живот-на-обема на програмата:Обща очаквана продукция през всички производствени години.
- Профил-нагоре:Дали обемите започват ниски и дали се увеличават, което влияе върху това кога започват условията на пиково износване.
- Размер на партидата и честота:Пускането на 10 000 части веднъж месечно се различава от пускането на 500 части ежедневно по отношение на термични цикли и планиране на поддръжката.
Професионалните доставчици на матрици използват тези входни данни, за да изберат подходящия еквивалент на клас SPI матрица, да изберат класове стомана, които осигуряват адекватен живот без излишно -инженерство, и да проектират компоненти на матрицата за щамповане за достъпност по време на събитията по поддръжка, които вашият обем неизбежно ще изисква. Зарът, създаден за 100 000 удара, използва различни материали, хлабини и техники за конструиране от този, създаден за 2 000 000 удара - и цената му отразява тази разлика с добра причина.
Прогнозите за обем също влияят върху това дали подходът с една-кухина или много-изходната матрица има икономически смисъл. Изпълнението на две части на ход от малко по-скъп инструмент ефективно намалява наполовина вашата амортизация за-парче и удвоява производителността без удвояване на разходите. Общото правило е, че матрицата с много-кухини струва приблизително 2,5 пъти еквивалента на една-кухина, като същевременно произвежда двойно или четворно по-голяма продукция на цикъл - убедителна ROI, когато обемите го оправдават.
Изводът: цената на матрицата за щамповане е безсмислена без контекст на обема. Матрица на стойност $50 000, произвеждаща 2 милиона части при $0,025 на бройка в цената на инструмента, е обективно по-евтина от матрица на стойност $15 000, която трябва да бъде сменена два пъти, за да постигне същата производителност. Купувачите, които водят с данни за обема, дават на производителите на инструменти информацията, необходима за оптимизиране на инвестицията, и избягват скъпия урок да открият, че тяхната „бюджетна“ матрица никога не е била проектирана за работата, която е била поискана.
Обемът оформя инвестицията. Но една и съща матрица, цитирана за една и съща обемна спецификация, може да носи драстично различна цена в зависимост от това къде по света се изгражда - географска променлива, която добавя още един слой към уравнението на разходите.
Защо цените на матриците за щамповане варират според региона
Искате оферти от четирима доставчици в четири държави за една и съща прогресивна матрица. Числата се връщат: $22 000 от Китай, $28 000 от Югоизточна Азия, $48 000 от САЩ и $55 000 от Германия. Всички твърдят, че отговарят на вашите спецификации. И така, какво обяснява разликата - и по-важното, какво всъщност получавате на всяка ценова точка?
Географското местоположение не е просто редова позиция. Той влияе върху ставките на труда, режийните разходи за обработка, снабдяването с материали, динамиката на комуникацията и общия график от поръчката до първото одобрение на артикула. Купувачите, които търсят щанци за метално щамповане за продажба в световен мащаб, трябва да оценят тези оферти с пълен контекст, а не само с номера на долния-ред.
Обяснени регионални разлики в цените
Основният двигател на разходите зад регионалните различия е трудът. Работата на пресата в Китай е приблизително $5 до $8 на час, в сравнение с $18 до $25 на час в Съединените щати и приблизително 15 до 25 евро на час в Европа. Тъй като конструкцията на матрицата е-интензивна обработка -, изискваща стотици CNC, EDM и часове за шлайфане -, които изискват диференциални съединения през целия цикъл на изграждане. Сложна прогресивна матрица, изискваща 600 часа обработка, носи много различно натоварване на труда при $6 на час срещу $22 на час.
Освен труда, режийните разходи като разходи за съоръжения, съответствие с екологичните изисквания, застраховки и регулаторни сертификати варират значително. Западните производители носят по-високи базови разходи за всичко това, което се вписва във всяка оферта. Сертифицирани съоръжения в Азия, притежаващи такси по ISO 9001 или IATF 1694920 до 40 процента повечеотколкото не-сертифицирани магазини, за да покрият техните системи за одит и документация -, но те все още са доста под еквивалентните западни цени.
| Регион | Ниво на относителна цена | Типично време за доставка | Комуникационни съображения | Логистични фактори |
|---|---|---|---|---|
| Китай | Ниска (30-50% под САЩ) | 6 - 12 седмици | Разлика в часовата зона от 12-13 часа; езикови бариери относно техническите детайли; 2-3 цикъла на ревизия са общи | Морски превоз 4-6 седмици; вносни мита 15-25%; разходи за опаковка и тегло на доставката |
| Югоизточна Азия (Виетнам, Тайланд) | Ниска до умерена (20-40% под САЩ) | 8 - 14 седмици | Подобни предизвикателства на часовата зона като Китай; нарастващо владеене на английски език; по-малък набор от доставчици за сложни инструменти | Подобни срокове за доставка до Китай; по-малко установени товарни маршрути за инструментална екипировка |
| САЩ | Висока (базова линия) | 8 - 16 седмици | Същата часова зона или близо; пряко инженерно сътрудничество; -разрешаване на проблеми в реално време | Вътрешен наземен транспорт 1-5 дни; без задължения; лесно извличане на инструмента за поддръжка |
| Европа (Германия, Португалия, Италия) | Висока до много висока (0-20% над САЩ) | 10 - 16 седмици | Умерена разлика в часовата зона; силна инженерна култура; документация-тежък процес | Въздушен или морски транспорт 2-5 седмици до Северна Америка; Съображения за ДДС |
Офшорни срещу местни{1}}продажби на инструменти
Цената на стикера от офшорен доставчик може да изглежда привлекателна. Но няколко фактора тихо намаляват тази празнина, след като отчетете пълния цикъл на доставка.
Доставка и мита.Прогресивна матрица с тегло 800 кг, изпратена от Китай до Средния запад на Съединените щати, добавя разходи за морски транспорт, пристанищна обработка, вътрешно вътрешно транспортиране и разходи за щайги. Към 2026 г. средните ефективни тарифни ставки върху ключови промишлени суровини са се покачили до 15 до 25 процента, което означава, че матрица от 25 000 долара може да носи от 3 750 до 6 250 долара само мита, преди да премине митническо освобождаване. Добавете $2,000 до $4,000 за превоз и вашите разтоварени разходи вече стесняват значително първоначалните спестявания.
Комуникационни разходи и цикли на ревизия.Техническият дизайн на матрицата изисква прецизни вериги за обратна връзка. Когато вашият инженерен екип работи с 12-часово отклонение от производителя на инструменти, решаването на всеки въпрос отнема ден вместо час. Неясният език на RFQ, който местният магазин би изяснил по време на телефонно обаждане, може да доведе до погрешно тълкуване в чужбина, което води до ревизии на дизайна, които добавят седмици. Разрешаването на прости проблеми може да отнеме дни поради асинхронна комуникация и недоразуменията относно толерантността може да не се появят, докато не пристигнат пробни проби - твърде късно за бързо отстраняване.
Проверка на качеството.С местен доставчик на метални щампования можете да посетите цеха, да станете свидетели на изпробванията и да одобрите мостри лично. Офшорните инструменти често изискват или инспекционни услуги от-трети страни, пътуване на инженер или разчитане на доклади,-доставени от доставчика. Всяка опция добавя разходи или риск. Китайските-съоръжения от по-висок клас, обслужващи автомобилни производители на оригинално оборудване, предоставят качество наравно със западните магазини, но проверката на тази способност преди ангажиране изисква надлежна проверка, която сама по себе си отнема време и бюджет.
Постоянна поддръжка и близост до поддръжка.Матрицата се нуждае от поддръжка през целия си експлоатационен живот. Когато вашите метални щампи са изградени в чужбина и вашата производствена преса се намира в Охайо, всяко събитие по поддръжката означава или международно изпращане на матрицата, или намиране на местен магазин за инструменти, готов да работи по дизайна на някой друг. Местните производители на инструменти обикновено предлагат текуща поддръжка, спешни ремонти и производство на резервни компоненти с дни на изпълнение, а не седмици. Това предимство на близостта става критично, когато непланирана повреда на матрицата заплашва да спре производствена линия.
Все още има ли смисъл офшорното снабдяване? Абсолютно - при правилните обстоятелства. Когато дизайнът на вашата част е финализиран, вашият обем е голям, вашата времева линия е гъвкава и имате стабилни процеси за проверка на качеството, 15 до 30 процента нетни спестявания от инструменти могат да бъдат значими. Компании, произвеждащи зрели, стабилни дизайни с предвидимо търсене игъвкави срокове за изпълнениеса най-добрите кандидати за офшорни доставки на матрици.
Грешен сценарий за офшорни инструменти? Програми в ранен-етап с развиващи се дизайни, кратки срокове за стартиране или части, изискващи итеративно сътрудничество за изпробване. В тези случаи възможността да влезете в работилницата на вашия производител на инструменти, да прегледате изпробваните проби и да одобрите промените в реално време доставя стойност, която никакво спестяване на разходи не може да замени.
Откъдето и да се сдобиете, първоначалната покупна цена е само началото. Истинската финансова картина включва всеки долар, похарчен за поддържане на тази матрица да работи през целия й производствен живот - обща цена на притежание, която много купувачи подценяват, докато не започнат да пристигат фактурите.
Общата цена на притежание над покупната цена
Цената на матрицата за щамповане в поръчка за покупка ви казва колко струва изграждането на инструмента. Не ви казва колко струва притежаването на инструмента. Разликата може да бъде съществена. Поддръжката, заточването, подмяната на компоненти, непланираните престои и евентуалното обновяване или пенсиониране добавят втора цена, която много купувачи никога не предвиждат -, докато не пристигне като поредица от непланирани фактури за месеци и години на производство.
Опитът в индустрията последователно показва, че най-големият текущ разход на щамповач след суровината етруд, необходим за обслужване и поддръжка на матрицата. Пренебрегването на тази реалност по време на доставката означава, че първоначалният ви бюджет обхваща само част от истинските разходи за инструменти. Истинският въпрос не е "колко струва тази матрица?" но "какво ще ми струва тази матрица през целия си живот?"
Очаквани разходи за поддръжка и повторно смилане
Всяка матрица за щамповане, независимо колко добре е изградена, се износва. Металните поансони и компонентите на матрицата губят своята геометрия на ръба при многократен контакт с ламарина. Хлабините за рязане се отварят. Формоващите повърхности образуват микро-драскотини, които се пренасят върху частите. Това не са неуспехи - те са предсказуемите последици от правенето на точно това, за което е проектиран инструментът, милиони пъти.
Ключът е да се предвиди кога всяка дейност по поддръжката стане необходима. Ето най-често срещаните сервизни събития и тригерите, които сигнализират, че са дължими:
- Заточване/повторно шлайфане на щанца:Задейства се от надвишаване на спецификацията на височината на резеца (обикновено 10% от дебелината на материала), видимо заобляне на ръба или прагове за брой удари, зададени по време на първоначалното изпробване - обикновено на всеки 50 000 до 150 000 удара в зависимост от твърдостта на материала и класа на инструменталната стомана.
- Повторно заточване на бутона на матрицата:Същите тригери като заточването на удара. Обикновено се обслужват през същия интервал, за да се поддържат правилни връзки между щанцоване-до-щанцоване.
- Смяна на пружина и азотна бутилка:Задейства се от загуба на сила за отстраняване, непоследователно изхвърляне на част или измерен спад на налягането. Типичният интервал е 500 000 до 1 000 000 цикъла за качествени азотни пружини.
- Смяна на пилотен и водещ щифт:Задейства се от неправилно регистриране на подаването, прогресивно блуждаене на лентата или измерено износване на диаметъра над 0,01 mm. Обикновено се проверява при всяко голямо сервизно събитие.
- Повторно нанасяне на повърхностно покритие:Изисква се след всеки цикъл на повторно шлифоване, тъй като заточването премахва слоя TiN или TiCN. Добавя $200 до $800 на партида компоненти в зависимост от количеството и вида на покритието.
- Проверка и измерване:Задейства се от изменение на размерите в щампованите части, видими индикатори за износване на инструментите или календарни{0}}одити на качеството - обикновено на тримесечие за големи-обемни щанци.
Всяко събитие за повторно шлайфане струва между $500 и $3000 в зависимост от броя на използваните щампи за щамповане, техния размер и дали работата остава-вътрешна или отива към външен сервиз за шлайфане. Прогресивна матрица с 15 до 20 активни режещи станции, която се заточва отново на всеки 80 000 удара, ще натрупа значителни разходи за поддръжка над програма за милион-части. Ако пускате 250 000 части на година, очаквате три или повече сервизни събития годишно -, всяко от които дърпа зарчето от производството и отнема труд в инструменталната зала.
Скритият множител? Непланираната поддръжка струва приблизително четири пъти повече от планираната поддръжка. Когато щанцът удари метала по време на-работа, вие поемате не само самия ремонт, но и непланиран престой на пресата, време на престой на оператора, работа по настройка за изтегляне и нулиране на инструмента, време за качествена лаборатория за повторно валидиране на части, разходи за скрап и режийни разходи за управление. Единичен счупен удар, струващ $25 за подмяна, може да генерира над $500 общи разходи за прекъсване, след като отчетете пълното оперативно въздействие.
Очаквана продължителност на живота на матрицата и планиране на подмяната
Всяка матрица има ограничен експлоатационен живот. Въпросът е дали достигате тази крайна точка постепенно чрез планирано остаряване или внезапно чрез катастрофален провал. Планираната подмяна следва предвидима икономическа крива: с остаряването на матрицата честотата на поддръжка се увеличава, качеството на частите става по-трудно за задържане и всяко сервизно събитие осигурява намаляваща възвръщаемост. В един момент цената на следващото обновяване надхвърля стойността, която създава.
Кога обновяването има икономически смисъл спрямо пускането в експлоатация на нова матрица? Помислете за тези фактори за вземане на решение:
- Ремонтът е жизнеспособенкогато повредата е локализирана (износени поансони, повредени вложки), тялото на матрицата и обувката остават стабилни по размери и матрицата не е надхвърлила приблизително половината от проектния си живот. Незначителното износване на повърхността, влошаването на качеството на сменяемите компоненти и нормалната рецесия-на ръба реагират добре на обновяване.
- Замяната става необходимакогато обувката на матрицата покаже измерима деформация или напукване, когато критичните бази данни са се изместили отвъд възстановимите толеранси, когато многократните ремонти не успеят да възстановят качеството на частта или когато цената на обновяването се доближи до 50 до 60 процента от цената на нова матрица.
Полезно правило: ако установите, че сменяте едни и същи компоненти повече от два пъти за кратък интервал, първопричината вероятно е по-дълбока от износването. Това може да означава компоненти с по-малък размер, неправилен избор на стомана за приложението или дизайн, който никога не е създаден, за да оцелее при действителните ви производствени изисквания. Продължаването на ремонта в този сценарий хвърля пари за симптоми, вместо за решаване на основния проблем.
Решението също е свързано с оставащия обем на програмата. Ако вашата производствена серия има останали 200 000 части и ремонт, струващ $8 000, ще доведе до завършване на матрицата, това е чиста победа. Ако имате 2 000 000 оставащи части и матрицата вече показва системна умора, инвестирането на $8 000 в лента-помощ, която забавя неизбежното с шест месеца, има по-малко смисъл от възлагането на подмяна, проектирана за пълния оставащ обем.
Как първоначалните дизайнерски решения оформят дългосрочните-разходи за поддръжка
Ето какво пропускат повечето купувачи: профилът на разходите за поддръжка на матрицата се определя до голяма степен по време на първоначалното проектиране, а не по време на производството. Решенията, взети на етапа на проектиране - преди единичен стоманен блок да бъде обработен -, диктуват колко лесно, бързо и скъпо ще бъде всяко бъдещо сервизно събитие.
Помислете за разликата между матрица, изградена с модулни вложки, и твърда конструкция. Модулната матрица използва сменяеми вложни блокове за станции за рязане и формоване. Когато металният щампован печат се износи или режещият ръб се нуждае от обслужване, техникът премахва и подменя една вложка, без да нарушава останалата част от инструмента. Солидната конструкция интегрира геометрията на рязане директно в блока на матрицата, което означава, че всяка услуга изисква премахване на целия комплект и шлайфане или повторна -обработка на място. Модулният подход струва повече предварително - може би 10 до 20 процента -, но намалява времето за поддръжка и разходите за живота на инструмента.
Други дизайнерски решения с дългосрочни-отражения върху разходите включват:
- Достъпност за заточване:Щанци, проектирани с подходяща резервна дължина, позволяват многократно повторно шлайфане преди смяна. Перфоратор с 3 mm резерв за повторно шлайфане може да бъде заточен 20 или повече пъти с 0,1 mm на събитие, което значително удължава живота му.
- Стандартно оразмеряване на компоненти:Използването на каталожни-стандартни размери на бутона за щанцоване и щанцоване означава, че заместителите са налични на склад, като се избягват времената и разходите за персонализирана обработка.
- Функции за бърза-смяна:Фиксаторите със сферично{0}}заключване, вложките с ключове и достъпните места за закопчалки намаляват времето за обслужване на матрицата от часове до минути, като поддържат продуктивността на пресата.
- Документирани подложки и синхронизация:Ясните записи на прогресията на лентата, височините на затваряне и времето позволяват на сервизните техници да възстановят матрицата до доказани настройки без пробни-и-грешки, намалявайки брака след-поддръжката.
Една добре{0}}проектирана матрица може да струва 15 процента повече при покупка, но да спести 40 или повече процента разходи за поддръжка през целия живот. Когато оценявате цената на матрицата за щамповане, попитайте конкретно вашия доставчик какви мерки за поддръжка са вградени в дизайна. Поискайте документация за допуски за повторно смилане, списъци с резервни компоненти и препоръчителни сервизни интервали. Доставчиците, които предоставят тази информация предварително, проектират за обща цена на притежание, а не само за конкурентна първоначална оферта.
Оперативната истина е ясна: всеки долар, който отделяте за поддръжка, удължава продуктивния живот на вашата инвестиция в инструменти и защитава качеството на детайлите. Всеки долар, който не успеете да планирате, се превръща в непланиран разход, който пристига в най-лошия възможен момент. По-интелигентният път е да знаете какво да очаквате, преди зарът да стигне до пресата - и това започва с това как структурирате първоначалната си заявка за оферта.
Подготовка на RFQ, която получава точна цена на матрицата
Качеството на вашата оферта зависи изцяло от качеството на вашата заявка. Изпратете неясен RFQ с груба скица и изречение относно количествата и ще получите подплатен номер, пълен с непредвидени обстоятелства. Изпратете пълен, добре-структуриран пакет и вие давате на производителя на инструменти всичко необходимо, за да оцени работата с прецизност, вместо с предположения. Разликата между тези два резултата често е 20 до 30 процента от крайното число - не защото матрицата се е променила, а защото възприемането на риска на доставчика се е променило.
Всяка недефинирана променлива в персонализирана заявка за матрици за щамповане принуждава офериращия инженер да прави предположения. Всяко предположение носи риск и рискът се оценява. Неопределен материал? Оценителят предполага нещо по-трудно. Няма обозначение за покритие на повърхността? Те цитират за по-стегнато покритие, отколкото може да се нуждаете. Липсват данни за обем? Те се предпазват от по-кратък живот на матрицата и съответно котират. Резултатът е цена на матрицата за щамповане, завишена от несигурност, а не от действителна сложност.
От каква информация се нуждаете, преди да поискате оферта
Професионалният RFQ пакет елиминира двусмислието и дава на всеки доставчик една и съща базова линия за цитиране. Ето основните елементи, в поръчката, които се нуждаят от инструмент за щамповане на метал и магазин за матрици, за да изгради точна оценка:
- Чертежи на части с пълен GD&T:Осигурете пълен 2D чертеж с всички размери, допуски, геометрични обозначения и изгледи на разрези. Допълнете с 3D CAD модел във формат STEP или IGES. Потвърдете, че 2D и 3D файловете са подравнени и включват дати на ревизия, така че да няма объркване относно това коя геометрия е актуална.
- Спецификация на материала:Посочете точния клас и приложимия стандарт (ASTM, JIS, DIN). Включете лента за дебелина и толеранс. Ако заместителите са приемливи, отбележете ги изрично - това позволява на доставчиците да предложат-рентабилни алтернативи, без да гадаят.
- Годишен обем и продължителност-на-програмния обем:Тези две числа ръководят всяко голямо инженерно решение. Годишният обем определя скоростта на производство и използването на пресата. Животът-на-обемът на програмата определя коя марка инструментална стомана и клас матрица избира производителят на инструменти. Без и двете вие молите някого да изгради инструмент, без да му казвате колко време трябва да издържи.
- Изисквания за покритие на повърхността:Посочете всякакви козметични стандарти, стойности на Ra или изисквания за текстура върху щампованата част. Маркирайте кои повърхности са козметични спрямо не-видими на чертежа. Позволяването на не-критичните повърхности да останат така, както са-щамповани, може значително да намали разходите за полиране на матрицата.
- Вторични операции:Избройте всички процеси след{0}}щамповане - термична обработка, покритие, заваряване, нарязване на резба, премахване на грани - последователно. Те засягат начина, по който матрицата е проектирана, особено около посоката на резеца, ориентацията на заготовката и базовите характеристики, необходими за закрепване надолу по веригата.
- Критични толеранси и изисквания за проверка:Определете кои измерения са критични-за-функциониране в сравнение с общите. Посочете дали са необходими PPAP, FAI или специфични методи за измерване. Това казва на производителя на инструменти къде да инвестира прецизност и къде стандартните практики са достатъчни.
- График и ограничения за доставка:Посочете дали вашата дата е твърда или гъвкава. Персонализиран инструмент за пресоване на матрици при 6-седмична спешна времева линия струва повече от същата матрица при стандартен 12-седмичен график за изграждане, тъй като извънредният труд и приоритизирането добавят преки разходи за труд.
- Прозрачност на бюджета (по избор, но препоръчително):Споделянето на целеви бюджетен диапазон приканва доставчика да предложи дизайн, материали или алтернативи на процеса, които отговарят на функционалните нужди на вашата ценова точка. Този съвместен подход често разкрива възможности за намаляване на разходите, които нито една от страните не би намерила самостоятелно.
Най-добрите практики в индустрията от специалисти по обществени поръчки потвърждават товаструктурирана RFQ е от полза и за двете страни: купувачите получават сравними оферти по-бързо, докато доставчиците разпределят ефективно ресурсите и предлагат по-конкурентни цени. Обратното е също толкова вярно - неорганизираната или непълна документация забавя сроковете и завишава прогнозите, тъй като доставчиците трябва да се справят с неяснотата, преди дори да могат да започнат да цитират.
Един детайл, който привлича много купувачи: винаги включвайте обобщен лист от една-страница, в който са изброени всички изпратени файлове, нива на редакция и ключови параметри на проекта. Този единствен документ служи като контролен списък, който предотвратява скриването на критична информация в zip файл с чертежи и спецификации.
Как да сравняваме котировките при равни условия
Изпратили сте подробна заявка за запитване до трима или четирима квалифицирани доставчика. Офертите пристигат, а числата се различават. Преди да изберете само въз основа на цената, трябва да се уверите, че сравнявате еквивалентни обхвати - не само долните редове.
Най-честата причина, поради която котировките се различават, са различни технически допускания. Един доставчик цитира матрица от клас А с карбидни вложки, оценени за 1 000 000 удара. Друг цитира инструмент от клас B от стомана D2, оценен за 300 000 удара. И двете законно отговарят на вашето RFQ, но предлагат фундаментално различни продукти. Освен ако не поискате стандартизирана разбивка, тази разлика се крие зад цифра в един долар.
Когато оценявате щампи за метални щампи и оферти за матрици, изисквайте всеки доставчик да посочи:
- Класификация на матрицата и очакван живот на удара
- Класове инструментална стомана, определени за основните компоненти
- Брой станции (за прогресивни матрици) или операции
- Включени часове за проектиране и инженеринг
- Включени пробни серии и предоставени пробни количества
- Приложени повърхностни обработки или покрития
- Резервните компоненти са включени в първоначалната цена
- Условия на плащане и структура на прогресивното плащане
Тази детайлизация бързо разкрива факторите за разходите. Доставчик, цитиращ $35 000 с две пробни итерации, 50 примерни части и включен пълен комплект резервни перфоратори, осигурява по-голяма стойност от $30 000 оферта, която покрива само основна конструкция без разпределение за тестване. Основният принцип зад информираното сравнение на оферти е да се задълбочите в предположенията, да зададете правилните въпроси и да гарантирате, че вашите сравнения отразяват истинския технически паритет, а не просто цената на стикера.
Обърнете специално внимание на това, което всеки доставчик включва в своя процес на разработка. Квалифицираният доставчик на матрици не просто обработва стомана и я изпраща. Те преминават през определена последователност: оценка на осъществимостта, симулация на процес, подробен дизайн, машинна обработка, сглобяване, изпробване, валидиране на размерите и коригиращи цикли, докато матрицата произведе съответстващи части. Доставчиците катоИЧЕН, например, структурират процеса си от първоначален преглед на осъществимостта и CAE симулация през прецизна машинна обработка, пробни пускания и финална инспекция -, като дават на купувачите видимост за всеки етап и какво допринася за посочената цена. Когато доставчикът изрично включи тези стъпки в своята разбивка на офертите, можете да видите къде отиват парите ви и да прецените дали всяка фаза е адекватно финансирана.
Доставчиците, които пропускат симулацията, компресират изпробването или пропускат проверката от цитирания обхват, не са непременно по-евтини. Те отлагат разходите за по-късни етапи, където промените стават по-скъпи. Матрицата, която пристига без подходящо изпробване, често се нуждае от-корекции на място във вашето съоръжение, което отнема времето ви за печат и разходите за работа в инструменталната стая -, които никога не са фигурирали в първоначалната оферта, но попадат директно върху бюджета ви.
Практическият извод: третирайте процеса на офериране като инженерен разговор, а не транзакция за покупка. Доставчиците, които задават най-много въпроси относно вашата RFQ, обикновено са тези, които предоставят най-точните цени -, защото елиминират предположенията, вместо да ги допълват. Точността на етапа на офериране спестява пари на всеки следващ етап и поставя основата за стратегии за оптимизиране на разходите, които могат допълнително да намалят вашата инвестиция в инструменти, без да се прави компромис с качеството.
Стратегии за оптимизиране на разходите за матрица за щамповане, без да се жертва качеството
Получаването на точна оферта е половината от битката. Другата половина е да се уверите, че частта, която цитирате, е проектирана да бъде щампована ефективно на първо място. Единственият най-ефективен лост за намаляване на цената на матрицата за щамповане не е по-трудно преговаряне или преминаване към по-евтин доставчик -, а препроектиране на частта, така че матрицата да стане по-лесна за изграждане. Всяка функция е елиминирана, всеки толеранс е облекчен там, където няма значение, и всяка опростена геометрия се превежда директно в по-малко часове за обработка, по-малко сложни оформления на лентите и по-ниски разходи за инструменти.
Тук не става дума за рязане на ъгли. Става дума за инженерна интелигентност, приложена преди зарът изобщо да бъде котиран.
Промени в дизайна, които намаляват сложността на матрицата и разходите
Проектиране за технологичност, или DFM, е практиката за оформяне на част, така че да може да бъде произведена икономично, без да се жертва функцията. При щамповането решенията на DFM директно определят от колко станции има нужда една прогресивна матрица, какъв клас стомана избира производителят на инструменти и колко пробна итерация изисква инструментът, преди да произведе отговарящи на изискванията части. Малки промени в геометрията на етапа на проектиране могат да премахнат цели станции за матрици или да премахнат необходимостта от вторични операции надолу по веригата.
Ето принципите на DFM, които осигуряват най-измеримо въздействие върху персонализирана оферта за матрица за метално щамповане:
- Опростете геометрията на частта:Елиминирайте декоративни елементи, сложни контури или остри вътрешни ъгли, които изискват EDM или специализирана машинна обработка. Всяка функция, която матрицата трябва да формира, добавя разходи за инструменти. Форма, която изглежда елегантно в CAD, може да добави $5000 или повече в конструкцията на матрицата, ако изисква допълнителна станция за формоване.
- Намалете не{0}}критичните толеранси:Тесните допуски на всеки размер принуждават производителя на инструменти да шлифова прецизно-повърхности, които иначе биха могли да бъдат оставени като-обработени. Определете кои функции са критични-за-функционирането и задръжте само тези за строги спецификации. Заглушен отвор, който служи за преминаване-на тел, не се нуждае от същия толеранс като отвора на лагера.
- Стандартизирайте размерите на отворите и геометрията на щанцата:Използването на каталожни-стандартни размери на щанца вместо персонализирани размери означава по-евтини инструментални компоненти, по-бърза подмяна и по-ниски разходи за поддръжка през целия живот на матрицата. Кръглият отвор с размер 6,35 mm използва перфоратор. Отвор от 6,27 mm изисква персонализиран-инструмент за шлайфане.
- Избягвайте ненужните малки функции:Малки прорези, тесни мостове и тясно разположени дупки създават крехки геометрии на поансона, които се чупят често и изискват висококачествена инструментална стомана. Раздалечаването на елементи дори с 1 мм може да позволи стандартна конструкция, а не специализирана армировка.
- Дизайн за общи ширини на лентата:Щампова част от ламарина, чиято заготовка се вписва добре в стандартна ширина на рулона, намалява разхищаването на материали и елиминира разходите за персонализирани-прорези. Попитайте вашия доставчик какви ширини са лесно достъпни, преди да финализирате празните размери.
- Минимизирайте дълбочината на изтегляне и острите завои:Дълбокото изтегляне и острите ъгли на огъване изискват повече етапи на формоване, по-висок тонаж на пресата и по-здрава конструкция на матрицата. По-плитките форми и големите радиуси опростяват матрицата за метален печат и намаляват както разходите за изграждане, така и продължаващото износване.
Моделът във всички тези принципи е последователен: сложността струва пари, за да се преработи в матрица. Ангажирането с DFM в началото на процеса на проектиране е един от най-ефективните начини за контролиране на разходите, тъй като адресира основната причина за разходите, вместо да преговаря около неговите симптоми. Част, преработена за щамповане, може да намали с 15 до 30 процента от разходите за инструменти без никаква промяна във функционалната производителност.
Стратегии за обществени поръчки за по-добра стойност на инструментите
Отвъд проектирането на части, как структурирате самата поръчка влияе върху това какво плащате и какво получавате. Интелигентните решения за снабдяване се комбинират с DFM спестявания, за да стимулират значими намаления на общите разходи за инструменти.
Ангажирайте своя производител на инструменти по време на проектирането, а не след това.Най-скъпото изречение при обществените поръчки за щамповане е „дизайнът вече е замразен“. Когато инженерите на матрици преглеждат дадена част рано, те забелязват проблеми с технологичността, които иначе биха изисквали скъпоструващи решения в инструмента. Доставчици, предлагащи оценка на осъществимостта и CAE симулация в предния край на разработката -ИЧЕНе един пример, провеждане на симулации на формоване преди да започне конструирането на матрицата - помага на производителите да идентифицират възможностите за-намаляване на разходите, докато промените са все още безплатни. Симулационното-развитие може
намалете повторенията на изпробване на инструмента с 30 до 50 процента, съкращавайки както времето за изпълнение, така и бюджета за преработка, който раздува много програми за матрици.
Групирайте програми, когато е възможно.Офертирането на множество матрици в един пакет дава на производителя на инструменти гъвкавост при планиране на график и обемна покупателна способност на стомана и компоненти. Много магазини предлагат от 5 до 15 процента отстъпки за много-програми за матрици в сравнение с индивидуални поръчки на инструменти, тъй като разходите за настройка, инженерни разходи и управление на проекти се разпространяват в по-голяма база.
Посочете клас матрица, за да отговаря на действителните нужди.Над-определянето на матрица, създадена за 2 000 000 удара, когато програмата ви изисква 300 000 части, губи бюджет за ненужни първокласни материали и конструкция. Обратно, под-задаването на спестяване на пари създава разходи за подмяна по-късно. Съобразете инструмента с работата - нито повече, нито по-малко.
Помислете за модулни и взаимозаменяеми дизайни.Ако произвеждате семейство от подобни части, инвестирането в основна матрица със сменяеми вложки може да бъде по-икономично от пускането в експлоатация на отделни инструменти за всеки вариант. Концепцията е паралелна с начина, по който производителят на матрици за вдлъбнато релефно означение може да използва обща рамка със сменяеми плочи с детайли за различни дизайни - същият принцип на модулност се прилага в промишлен мащаб, където едно тяло на матрицата съдържа различни набори от поансони и кухини за варианти на части, споделящи обща геометрия.
Планирайте резервни компоненти при покупка.Поръчването на критични износващи се части - щанци, бутони за матрици, формовъчни вложки - заедно с първоначалната конструкция на матрицата струва малка част от поръчването им поотделно по-късно. Производителят на инструменти е настроил програмата, закупила стомана и пресни измерванията. Добавянето на резервен комплект режещи щанци към поръчка на матрица на стойност $35 000 може да добави $1500 към момента на изграждането, но $4000, ако се поръча отделно година по-късно.
Основната стратегия свързва всеки раздел от това ръководство заедно: цената на матрицата за щамповане не е фиксирано число, което откривате на етапа на котиране. Това е променлива, върху която влияете чрез дизайнерски решения, избор на материали, планиране на обеми, взаимоотношения с доставчици и прогнозиране на поддръжката. Купувачите, които третират инструментите като инженерна инвестиция, а не като транзакция за закупуване, постоянно постигат по-ниски разходи-на-част, по-дълъг живот на матрицата и по-малко производствени прекъсвания. Най-евтиният път към добра щампована част не е намирането на най-евтината матрица -, а изграждането на правилната матрица за правилната работа, информирана от пълната картина на това, което движи разходите от първата концепция до крайното производство.
Често задавани въпроси относно цената на матрицата за щамповане
1. Колко струва средно една матрица за щамповане?
Цените на матриците за щамповане варират значително в зависимост от вида и сложността. Обикновените матрици за заготовка с една-станция започват от около $3 000 до $15 000, сложните матрици варират от $8 000 до $25 000, а прогресивните матрици обикновено падат между $15 000 и $60 000 или повече. Големите матрици за трансфер на автомобилни панели могат да надхвърлят $500 000 до $1 000 000. Средната прогресивна матрица струва приблизително $30 000, въпреки че крайната цена зависи от броя на станциите, класа на инструменталната стомана, толерансите на частите и очаквания производствен обем.
2. Кои фактори влияят най-много върху цената на матрицата за щамповане?
Пет взаимосвързани фактора определят цената на матрицата за щамповане: тип матрица и брой станции, сложност на детайлите и допуски, клас инструментална стомана, избран за конструкцията, очакван производствен обем и изисквания за живот на матрицата и географското местоположение на производителя на инструменти. Сред тях типът матрица има най-голямо отделно въздействие, тъй като определя цялостния обхват на инженерната, машинната и монтажната работа. Прогресивна матрица с 15 станции струва много повече от един-инструмент за изрязване на станция, тъй като всяка станция добавя време за проектиране, часове за обработка с ЦПУ и по-строги изисквания за подравняване.
3. По-евтино ли е да купувате матрици за щамповане от Китай или в страната?
Китайските доставчици на матрици обикновено предлагат 30 до 50 процента под цените в САЩ поради по-ниските ставки за труд ($5-$8/час срещу $18-$25/час). Разликата в разходите за кацане обаче се стеснява, след като добавите океански превоз ($2000-$4000), вносни мита (15-25%), комуникационни разходи от разлики в часовите зони и потенциални цикли на ревизия от погрешно тълкуване. Офшорното снабдяване работи най-добре за финализирани проекти с големи обеми и гъвкави срокове. За развиващи се програми, изискващи итеративно сътрудничество, местните производители на инструменти често осигуряват по-добра обща стойност въпреки по-високите цени на стикерите.
4. Как мога да намаля разходите за матрица за щамповане, без да жертвам качеството на частта?
Най-ефективният подход е проектиране за технологичност (DFM), приложено преди началото на цитирането. Опростете геометрията на частта, за да елиминирате ненужните станции за щанцоване, облекчете не-критичните допуски, стандартизирайте размерите на отворите, за да използвате каталожни щанци, и проектирайте заготовки за общи ширини на бобини. Ранното ангажиране на доставчик на матрици като YICHEN за оценка на осъществимостта и CAE симулация помага да се идентифицират възможностите за-намаляване на разходите, докато промените в дизайна са все още безплатни. Освен това, групирането на множество програми за матрици, определянето на правилния клас матрици за вашия обем и поръчването на резервни износващи се компоненти с първоначалната конструкция намаляват общите разходи за инструменти.
5. Каква е общата цена на притежание за матрица за щамповане извън покупната цена?
Първоначалната покупна цена обхваща само част от реалните разходи за инструменти. Текущите разходи включват повторно шлайфане на щанца на всеки 50 000 до 150 000 удара (500-3 000 $ на събитие), смяна на пружина и азотен цилиндър на 500 000 до 1 000 000 цикъла, повторно нанасяне на повърхностно покритие след всяко заточване и евентуално основно обновяване или подмяна. Непланираната поддръжка струва приблизително четири пъти повече от планираното обслужване поради престой на пресата, скрап и повторно валидиране. Бюджетирането на общата цена на притежание означава избор на дизайн на щампи с модулни вложки, адекватно допустимо повторно смилане и стандартизирани компоненти, които минимизират разходите за поддръжка през целия живот.


