


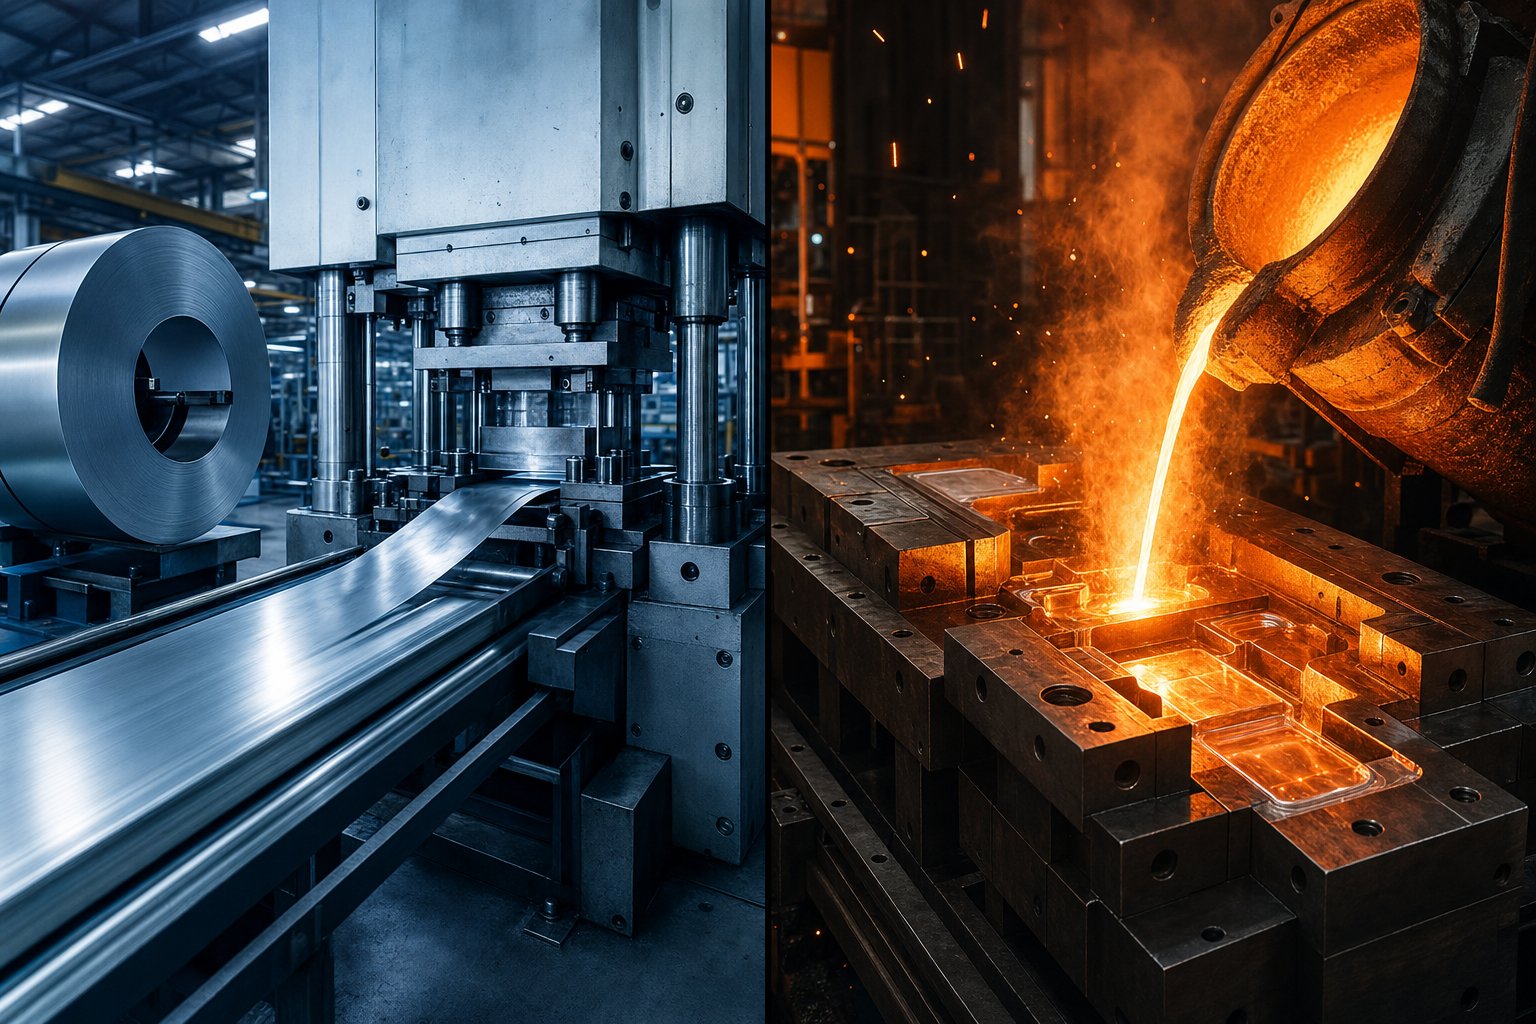
Щамповане и леене под налягане, определени за инженери и купувачи
търсене на "щамповане леене под налягане" и ще откриете, че тези два процеса са обединени, сякаш са взаимозаменяеми. Те не са. Щамповането и леенето под налягане са коренно различни начини за превръщане на суровия метал в завършени части и объркването им е един от най-бързите начини за надплащане за инструменти, които не отговарят на вашия проект.
Ето кратката версия: щамповането прилага механична сила за преформатиране на плътен метален лист, докато леенето под налягане инжектира разтопен метал в стоманена форма за многократна употреба под налягане. Същата цел - прецизен метален компонент -, но напълно различна физика, материали и структури на разходите.
Какво е метално щамповане
Металното щамповане е aпроцес на-студено формованекойто трансформира плоски листове или намотки от метал в специфични форми. Щансът се спуска в матрицата и механичната сила между тях изрязва, огъва, изтегля или пробива листовия материал в завършена част. Материалът остава твърд през - без топене. Тогава какво е щампован метал? Това е всеки компонент, оформен по този начин: скоби, скоби, корпуси, оловни рамки или структурни панели, изработени от стоманен, алуминиев, меден или месингов лист.
Какво е лят метал
Леенето под налягане работи от обратната посока. Вместо преформатиране на плътен лист, започва с разтопена сплав - обикновено алуминий, цинк или магнезий -, инжектирана в прецизна стоманена форма под високо налягане. Течният метал изпълва всяка кухина, втвърдява се бързо и се появява като част с почти-мрежова-форма със сложна три-измерна геометрия. И така, какво е лят метал? Това е всеки компонент, образуван чрез втвърдяване на разтопена сплав в матрица за многократна употреба.
Щамповането променя формата на плътен лист; леенето под налягане втвърдява течния метал. Всяко решение за цена, дизайн и снабдяване произтича от това единствено разграничение.
Получаването на тази разлика веднага определя дали инвестирате в правилните инструменти, избирате подходящи материали и постигате целевите си разходи за-част. Секциите по-напред разбиват точно как работи всеки процес -, като се започне с това, което се случва в пресата за щамповане от момента, в който се подаде бобина.
Как работи процесът на метално щамповане
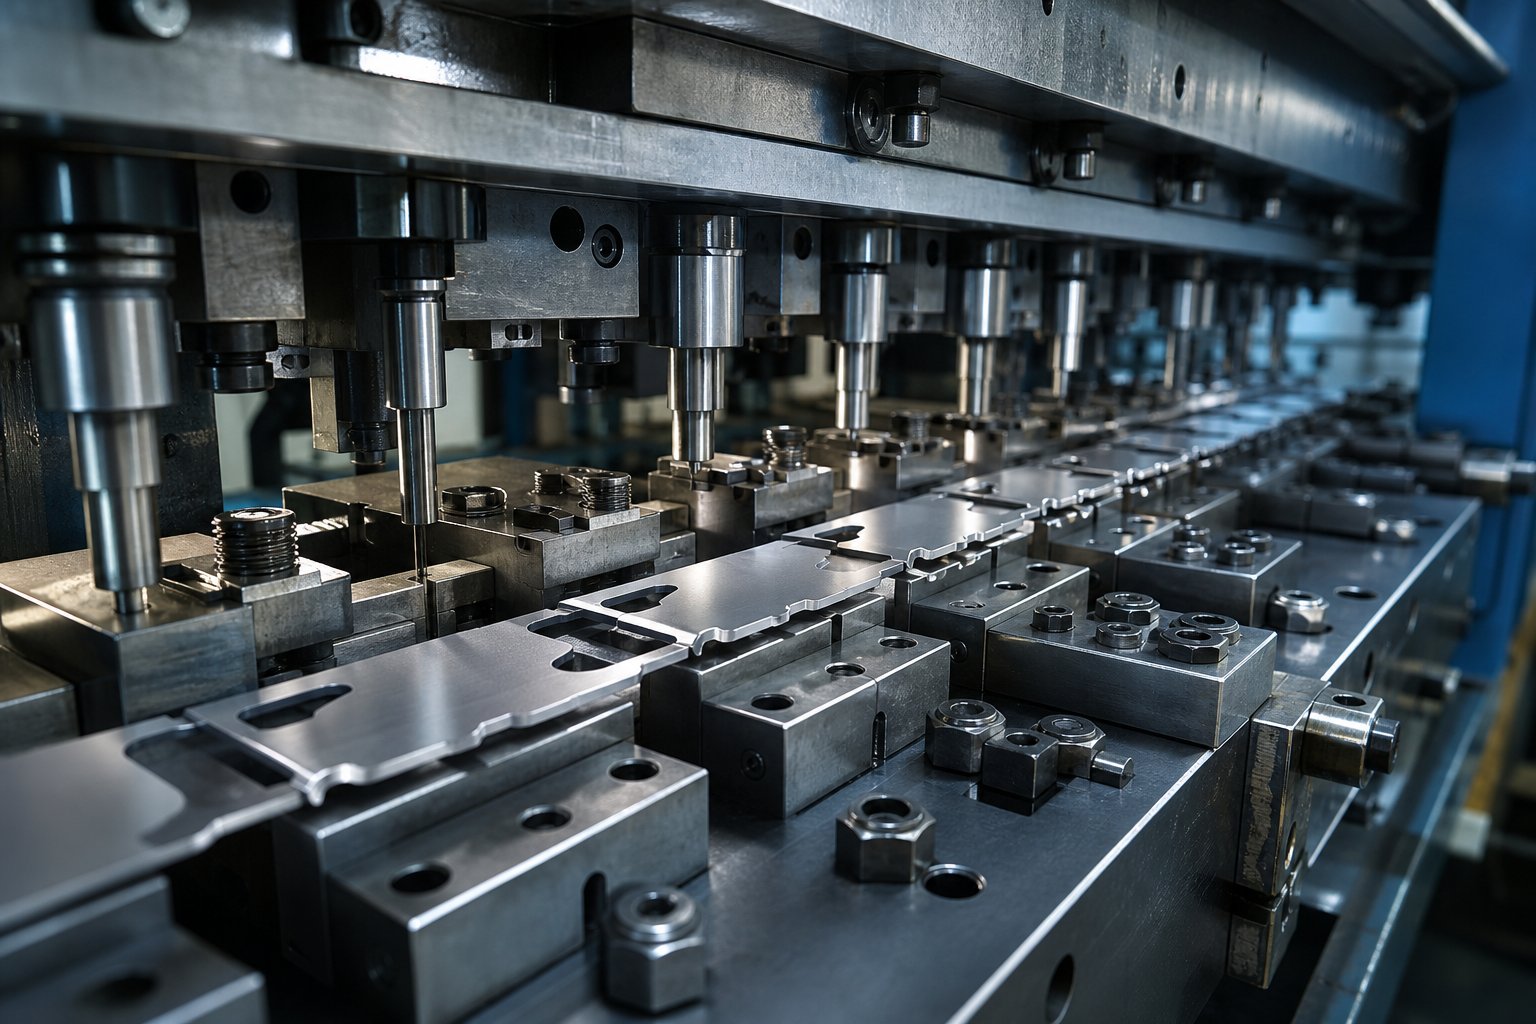
Намотка от плосък метал влиза в единия край на пресата, а готовите части излизат от другия. Звучи просто, но това, което се случва между тези две точки, включва прецизен тонаж, внимателно подредени инструментални станции и време-от секундата. Машината за щамповане - независимо дали е с механично, хидравлично или-серво-задвижване - доставя от 20 до 6000 тона сила на натиск, в зависимост от размера на детайла и дебелината на материала. Тази сила задвижва щанца в кухината на матрицата, за да изработи, пробие, огъне, изтегли или оформи листовия материал в крайната му геометрия.
Три основни компонента правят това възможно: самият метален лист, матрицата (оформената инструментална екипировка, която определя геометрията на детайла) и пресата, която доставя сила. Но начинът, по който тези компоненти си взаимодействат, варира драстично в зависимост от конфигурацията на матрицата - и изборът на грешна настройка може да попречи на производствената ви икономика.
Конфигурации на прогресивни и трансферни матрици
Представете си метална лента, която се движи през поредица от станции, всяка от които изпълнява различна операция - пробиване тук, огъване там, последно прекъсване в края. Това е прогресивна матрица. Детайлът остава прикрепен към носещата лента от началото до края, напредвайки на фиксирано разстояние (наречено стъпка) с всеки удар на натискане. Няколко части се обработват едновременно, всяка на различен етап. Прогресивните щанци могат да произвеждат от седем или осем части в минута до над 1500 части в минута, което ги прави доминиращи за голям-обемно производство на малки до средни-компоненти с тесни толеранси.
Трансферните матрици имат различен подход. Първата операция отделя заготовката от лентата изцяло и механични пръсти или релси физически преместват тази отделна част от станция на станция. Този метод за прехвърляне на матрицата отваря възможности, които прогресивните инструменти не могат да съпоставят с - дълбоки изтегляния, ротация на части между станции и геометрии, които изискват достъп от множество ъгли. Кръгли, аксиално симетрични части като дълбоки чаши или черупки са често срещани кандидати за матрици за трансфер, тъй като частта може да бъде повдигната, завъртяна и преместена между операциите.
Трета опция - съставни матрици - извършва множество операции за рязане и формоване с един ход на пресата. Те се отличават с бързото и ценово-ефективно производство на прости плоски части като шайби, с по-плоски резултати от прогресивните матрици, тъй като всичко се случва с един удар. На сложните инструменти обаче липсва много-етапната гъвкавост, необходима за сложни форми.
Кога избирате кое? Прогресивните матрици печелят, когато се нуждаете от висока-скорост, голям-обем на детайли с умерена сложност. Трансферните матрици печелят своето място при по-големи части, дълбоко-изтеглени компоненти или всичко, което изисква заготовката да бъде освободена от лентата по време на формоването. Сложните матрици са подходящи за средно-до-висок-обем на геометрично прости части, където плоскостта и ниските разходи за инструменти са от най-голямо значение.
Процес на щамповане на ламарина стъпка по стъпка
Независимо от вида на матрицата, процесът на щамповане на ламарина следва предвидима последователност. Ето какво се случва от суровината до готовия компонент:
- Зареждане и изправяне на рулони- Металната намотка се монтира на устройство за размотаване, подава се през устройство за изправяне, за да се премахне комплектът намотки (естествената кривина от навиване) и влиза в пресата.
- Материално подаване- Серво или механично захранващо устройство придвижва лентата на точно разстояние (стъпка) в матрицата с всеки цикъл на пресоване. Съгласуваността тук директно контролира точността на размерите надолу по веригата.
- Бланкиране- Пресата изрязва основния контур от лентата. При прогресивните матрици това може да се случи на крайната станция; в матриците за трансфер, това е първата операция.
- Пиърсинг- Щанци създават дупки, слотове или вътрешни елементи, като прокарват материала през отвора на матрицата. Охлювите се изхвърлят, докато околният материал става част.
- Формиращи операции- Станциите за огъване, чертане, монетосечене или щамповане оформят плоската заготовка в три-измерна геометрия. Рисуването използва напрежение, за да изтегли материал в кухина за форми,-подобни на съдове; огъването създава ъглови характеристики.
- Изхвърляне и отделяне на част- Завършеният компонент се отрязва от носещата лента (прогресивен) или се отстранява от крайната станция (трансфер) и излиза от пресата през улей, конвейер или роботизиран пикап.
Всяка от тези стъпки разчита надизайн на матрица за щамповане- геометрията на щанци, кухини на матрицата, стриптизери и пилоти, работещи съвместно. Добре-проектираната инструментална екипировка осигурява тесни толеранси многократно в милиони цикли. Лошо проектираните инструменти се износват преждевременно, създават грапавини и увеличават процента на скрап. Матрицата е мястото, където качеството на вашата част живее или умира.
Материалите, които обикновено преминават през този процес, включват мека стомана, неръждаема стомана, алуминий, мед и месинг. Всеки се държи различно при натиск за формоване - алуминиевите щампи са чисти, но могат да се скъсат по време на дълбоко изтегляне, медта предлага отлична пластичност за сложни форми, а неръждаемата стомана изисква по-висок тонаж и по--устойчиви на износване стомани. Специални сплави като инконел и титан също са щамповани при правилната настройка, въпреки че изискват значително по-здрави инструменти.
Цялата тази механична точност се случва при стайна температура. Триенето между поансона и листа генерира топлина, но самият процес е студен,-формирайки - критична разлика при сравняване на щамповането с процеси, които започват с разтопен метал и напълно различен набор от физика.
Как работи процесът на леене под налягане
Щамповането променя формата на плоския материал чрез груба механична сила при стайна температура. Леенето на метали под налягане се основава на напълно различна физика - започва със сплав, нагрята над нейната точка на топене, след което принуждава тази течност в прецизна стоманена форма под налягания, вариращи от 10 до 150 MPa. Резултатът е детайл с почти-чиста-форма със сложна три-измерна геометрия, която би била невъзможна за постигане само чрез пресоване на ламарина.
Процесът следва пет основни етапа. Първо, стоманената матрица от две-части се подготвя -, почиства се, смазва се с освобождаващ агент и се затваря със скоба от машина, доставяща стотици или хиляди тонове заключваща сила. След това разтопеният метал се инжектира в кухината на матрицата при скорости на пълнене от 10 до 50 m/s. Сплавта се втвърдява бързо - често за секунди -, защото стоманената матрица действа като масивен радиатор. След като частта се охлади достатъчно, за да запази формата си, половинките на матрицата се разделят и ежекторните щифтове освобождават отливката. Накрая частта преминава през подрязване, за да се премахнат флаш, канали и преливни кладенци, създадени по време на инжектирането.
Времето на цикъла е бързо. Цинкова част може да премине от течен към изхвърлен компонент за по-малко от 15 секунди. Алуминият отнема малко повече време поради по-високите температури на втвърдяване. Така или иначе, една матрица може да произвежда стотици части на час и да издържи 100 000 или повече цикъла, преди да се наложи смяна -, което прави леенето на метали икономично в мащаб.
Леене под налягане в-камера срещу-студена камера
Не всички машини за леене под налягане работят по един и същи начин. Разликата между системите с гореща{1}}камера и-студена камера се свежда до един въпрос: може ли механизмът за впръскване да стои вътре в разтопения метал, без да бъде унищожен?
В амашина с гореща{0}}камера, гъшата шийка и буталото се потапят директно в разтопената сплав. Клапан позволява контролиран обем метал в инжекционния цилиндър, а буталото го изтласква през нагрята дюза в матрицата. Тъй като системата за впръскване остава потопена, времената на цикъла са кратки и дюзата остава пълна с разтопен метал между ударите. Цинкът и магнезият са основните метали, обработвани по този начин - точките им на топене (380-650 градуса C) са достатъчно ниски, за да не разрушат потопените стоманени компоненти.
Машините със студени{0}}камери отделят пещта за топене от системата за впръскване изцяло. Разтопеният метал се налива или изпомпва в хоризонтална гилза за изстрел, след което хидравлично бутало го набива в кухината на матрицата. Тази допълнителна стъпка на прехвърляне добавя време за цикъл, но е необходима за сплави като алуминий (топящ се при 580-630 градуса C) и сплави на основата на мед-, които бързо биха разградили гъшата-камера с гореща камера. Наляганията на впръскване в системи със студена камера обикновено варират от 2500 PSI до над 25 000 PSI.
Компромисът-е ясен: системите с гореща-камера осигуряват по-бързи цикли и по-строг контрол на процеса за-нискотопими сплави, докато системите със студена-камера се справят с металите с по-висока-температура, които представляват по-голямата част от структурните приложения за леене под налягане.
Метали, използвани при леене под налягане
Когато хората питат "отлято под налягане означава ли метал?" - отговорът е да, но с важен квалификатор. Леенето под налягане конкретно означава оформяне на метал чрез инжектиране под налягане в стоманени форми за многократна употреба. Не покрива пластмаси (това е леене под налягане) и не покрива всеки метал. Само сплави с подходящи точки на топене, течливост и поведение при втвърдяване се квалифицират като практични метали за леене под налягане.
Ето как се сравняват основните семейства сплави:
| Alloy Family | Диапазон на топене | Тип камера | Типични приложения |
|---|---|---|---|
| Алуминий (A380, A360, ADC12) | 580-630 градуса | Хладилна{0}}камера | Двигателни блокове, корпуси на трансмисии, радиатори, структурни скоби |
| Цинк (ZAMAK 3, ZAMAK 5) | 380-420 градуса | Гореща-камера | Дръжки на врати, скорости, конектори, декоративен обков |
| Магнезий (AZ91D, AM60) | ~650 градуса | Гореща-камера или студена-камера | Рамки за лаптопи, волани, корпуси на фотоапарати, авиационни скоби |
| Медни сплави (ограничено) | 900-1080 градуса | Хладилна{0}}камера | Електрически компоненти, водопроводни фитинги, части с висока{0}}проводимост |
Алуминият доминира на пазара по обем - неговият баланс между леко тегло, здравина, устойчивост на корозия и топлопроводимост го прави-предпочитан за автомобилостроенето и електрониката. Цинкът превъзхожда сложните, тънко-стенни части (дебелини на стените до 0,3 mm) с отлично повърхностно покритие още от матрицата. Магнезият е най-лекият структурен вариант, приблизително 33% по-лек от алуминия, което го прави привлекателен за ръчна електроника и-важни за теглото автомобилни компоненти.
Какво ще кажете за лятата стомана? Ще видите, че терминът циркулира, но на практика леената стомана не е осъществима с конвенционално оборудване. Стоманата се топи между 1370 и 1530 градуса C - температури, които биха унищожили бързо дори закалени инструменти-стоманени матрици. Стоманените части, изискващи производство на-базирана на матрица, обикновено използват вместо това леене по модел или пясъчно леене, където разходните форми понасят екстремната топлина. Американското леярско общество съобщава, че 95% от частите, отлети под налягане, използват не-железни метали, което потвърждава, че стоманата просто не принадлежи към тази категория процеси.
Медните сплави заемат малка ниша. Техните високи точки на топене съкращават значително живота на матрицата и увеличават производствените разходи, но когато се нуждаете от електрическа проводимост и механична якост в един отлят компонент, сплавите на основата на мед- остават единствената опция в семейството за леене под налягане.
Всяка от тези сплави има специфични конструктивни ограничения - минимални дебелини на стените, ъгли на наклон, възможности за толерантност -, които диктуват какво е геометрично възможно във вашата част. Тези производствени правила са мястото, където се вземат реалните решения за избор на процес.
Ограничения при проектиране и насоки за производство
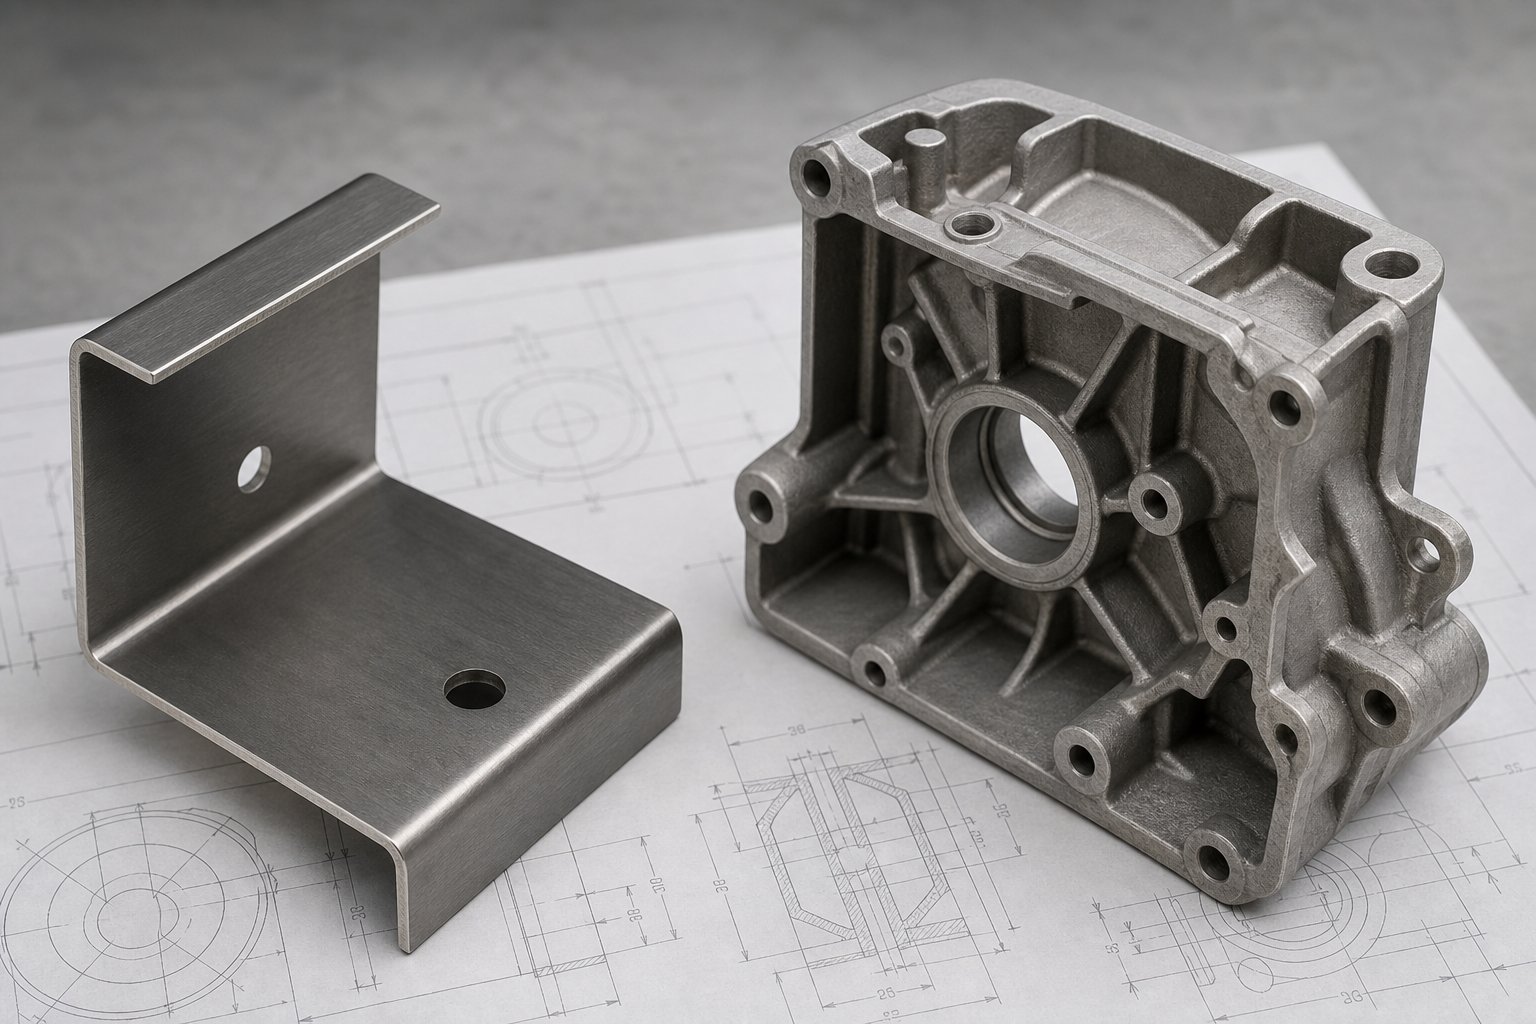
Да знаете как работи всеки процес е едно нещо. Проектиране на част, която действително оцелява в производството, без да увеличава процента на отхвърляне - това е мястото, където повечето проекти успяват или се провалят. Щамповането и леенето под налягане налагат строги геометрични правила и нарушаването им не само влошава качеството; може да ви принуди към изцяло грешен процес. Дълбоко-начертана характеристика, която надвишава ограниченията за щамповане, може да ви тласне към леене под налягане, докато проста скоба, проектирана с ненужна три-измерна сложност, ви заключва в скъпи инструменти за леене, от които никога не сте се нуждаели.
Практическият извод: геометрията управлява избора на процес толкова, колкото изборът на обем или материал. Ето правилата, които имат значение.
Правила за проектиране на щамповани части
Щампованата ламарина остава с относително еднаква дебелина в цялата част -, която преформатирате на плоска заготовка, без да добавяте или премахвате материал. Това единствено ограничение оформя всяко дизайнерско решение.
Минимален радиус на огъване.Най-плътното огъване, което можете да направите, зависи пряко от вида и дебелината на материала. За пластични материали като щампован алуминиев лист минималният вътрешен радиус на огъване обикновено е 1x дебелината на материала. За щампована стоманена ламарина - особено с висока-якост или класове от неръждаема стомана - ще ви трябва 1,5x до 2x дебелина на материала, за да избегнете напукване по линията на огъване. Преминаването по-плътно от тези граници води до счупвания на външното влакно на огъването, особено когато огъването е успоредно на посоката на зърното на материала. Дизайнът се огъва перпендикулярно на зърното, когато е възможно.
Разстояния-до-ръба.Пробитите дупки, поставени твърде близо до ръба, карат лентата на материала да изпъкне навън под натиска на формоване. Безопасният минимум е поне 2 пъти дебелината на материала от най-близкия ръб. За дупки близо до завои, увеличете това разстояние до 2,5 пъти дебелината на материала плюс радиуса на огъване -, в противен случай операцията по формоване изкривява геометрията на отвора.
Съотношения на дълбочината на изчертаване.Когато щамповането изтегля ламарина във форма на чаша или кухина, съотношението на дълбочината-към-диаметъра определя осъществимостта. Единична -операция на изтегляне обикновено достига максимална дълбочина, равна на диаметъра на заготовката (съотношение 1:1) за щампован алуминий и малко по-малко за стомана. Надвишете това ограничение и ще имате нужда от множество станции за изтегляне или отгряване между ударите -, като и двете добавят разходи. Ето основната точка на дизайна, която много инженери пропускат: преобразуването на дълбок-изтеглен елемент във фланцово или огънато сглобяване може да върне част обратно в територията на щамповане, което иначе би изисквало леене под налягане.
Допустими отклонения.Щамповането поддържа строг контрол на размерите върху-плоскостни елементи - перфорирани отвори, празни профили и разстояния между елементите обикновено достигат ±0,1 mm. Формованите елементи, като завои, носят ъглов толеранс от приблизително ±1 градус, а толерансът се натрупва-в множество завои трябва да се вземе предвид при оразмеряването.
Правила за проектиране на отлети под налягане части
Отливането под налягане предлага много по-голяма-триизмерна свобода от щампованите алуминиеви или стоманени - вътрешни ребра, издатини, джобове и сложни повърхности, всичко това се оформя с един удар. Но тази свобода идва със собствените си ограничения, вкоренени в това как разтопеният метал тече, втвърдява се и се освобождава от стоманена матрица.
Ъгли на газене.Всяка повърхност, успоредна на посоката на изтегляне-на матрицата, се нуждае от течение, за да се освободи чисто по време на изхвърляне. Основното правило:1 степен на газене на 25 mm дълбочина на кухинатаза външни повърхности, с вътрешни кухини, изискващи минимум 2 градуса. Текстурираните повърхности изискват допълнителна тяга - приблизително 1 градус на 0,1 mm дълбочина на текстурата - или частта се влачи срещу матрицата и създава повърхностни дефекти. Дизайнът с нулева-напрежение залепва, деформира се по време на изхвърляне и драстично съкращава живота на матрицата.
Еднаква дебелина на стената.Неравните стени причиняват неравномерно охлаждане, което води до следи от потъване в дебели зони и потенциални къси удари в тънки зони. Насочете се към еднакви стени в рамките на тези диапазони:
- Алуминиеви сплави: 1,5–3,0 мм
- Цинкови сплави: 0,75–2,5 мм
- Магнезиеви сплави: 1,25–2,0 мм
Всеки преход между дебелини трябва да бъде постепенен - без резки скокове, надвишаващи 1,5 пъти съседната стена. Дебелите секции трябва да бъдат изрязани и подсилени с ребра, вместо да се оставят твърди.
Радиуси на филета и остри ъгли.Вътрешните ъгли, по-остри от 0,75 mm, действат като щанги, нарушават потока на метала и ускоряват износването на матрицата. Работната формула: минималният вътрешен радиус е равен на 0,5 пъти дебелината на стената плюс 0,25 mm. Острите ъгли увеличават локалното напрежение от 2 до 3 пъти и могат да съкратят живота на инструмента с до 30%.
Ребра и глави.Дебелината на ребрата трябва да остане между 0,5x и 0,7x дебелината на съседната стена - всяко по-дебело задържа топлината и причинява следи от потъване на противоположната страна. Височината на ребрата не трябва да надвишава 2,5 пъти дебелината на ребрата, а разстоянието между ребрата трябва да бъде най-малко 3 пъти по-голямо от дебелината на ребрата, за да позволи правилен поток и охлаждане на метала.
Подрязвания.Функциите, които предотвратяват изваждането на права матрица-издърпване - отвори, перпендикулярни на посоката на разделяне, вътрешни канали или обратна{2}}геометрия на изтегляне - изискват странични-действия, плъзгачи или свиващи се ядра. Всеки от тези механизми добавя значителни разходи за инструменти и потенциална сложност на поддръжката. Когато е възможно, препроектирайте подрязванията като проходни-отвори, подравнени с посоката на изтегляне-на матрицата, или ги елиминирайте с пост-обработка.
| Параметър на дизайна | Щамповане | Леене под налягане |
|---|---|---|
| Геометрична сложност | Плосък до плитък 3D (огъвания, рисуване) | Пълно 3D с вътрешни функции, ребра, издатини |
| Диапазон на дебелината на стената | 0,4–6,0 mm (равномерен, равен на ширината на листа) | 0,75–5,0 mm (варира според сплавта) |
| Типична толерантност (линейна) | ±0,1 mm върху празни/пробити елементи | ±0,2 mm като-отлято; ±0,05 mm с последваща-обработка |
| Ъглова толерантност | ±1 градус при завои (в зависимост от пружината) | Контролиран от течение; минимално пружиниране |
| Минимален размер на функцията | Диаметър на отвора По-голям или равен на 1,2 пъти дебелината на материала | Диаметър на отвора По-голям или равен на 1,5 mm (алуминий) |
| Изискване за проект | Не е приложимо | Минимум 1–3 градуса в зависимост от дълбочината |
| Подрязвания | Като цяло не е възможно без вторични операции | Възможно с слайдове/ядра (добавя цена) |
Моделът тук е ясен: щампованите части от ламарина обменят геометрична сложност за по-строги допуски в -равнината, по-бързи цикли и запазена структура на зърната на материала. Леенето под налягане заменя тези предимства за-триизмерна свобода и консолидиране на множество щамповани компоненти в една част. Нито едно от двете не е универсално по-добро -, но прилагането на грешни правила за дизайн към грешен процес е мястото, където бюджетите отиват настрани. Това, което често подсказва крайното решение, не е само геометрията, а как разходите за инструментална екипировка и производственият обем взаимодействат с тези ограничения.
Сравнение на производствения обем и икономиката на разходите
Геометрията ви казва какво евъзможно. Икономиката на обема ви казва какво епечеливш. И двете части може да са осъществими като щамповани или отливки, но изборът на грешен процес при грешно годишно количество може да удвои ефективната ви цена за-част. Взаимодействието между инвестициите в инструменти, времето за цикъл и производствения обем е мястото, където се случва най-много надплащане - и заглавието на тази статия печели своето запазване.
Разходи за инструментална екипировка и амортизационни прагове
Както матриците, така и формите за щамповане представляват значителен първоначален капитал. Една проста матрица за заготовка или огъване може да струва $10 000 до $50 000, докато сложните прогресивни матрици с множество станции се издигат до $50 000 – $300 000 или повече. Формите за леене под налягане достигат подобен диапазон - $20 000 за алуминиеви матрици с една-кухина до $200,000+ за сложна много-кухина инструментална екипировка в H13 гореща-стомана.
И така, къде всъщност се появява разходното предимство? Време на цикъл. Пресата за прогресивно щамповане може да работи със скорости до 1500 удара в минута, произвеждайки завършен детайл с всеки удар. Времената на цикъла на леене под налягане се измерват в секунди до минути на изстрел - бързо според стандартите за леене, но с порядъци по-бавно от високо-скоростното щамповане. Тази разлика се увеличава бързо в годишните обеми.
Представете си, че имате нужда от 500 000 скоби годишно. С алуминиеви матрици за щамповане, произвеждащи части с 400 удара в минута, една пресова линия покрива този обем за дни на работа. Разходите за инструмент - дори при $80 000 за прогресивна матрица - се амортизират до приблизително $0,16 на част. Форма за леене под налягане на $60 000, произвеждаща същата скоба със 120 изстрела на час, се амортизира по подобен начин в разходите за инструменти, но трудът, енергията и машинното време за-цикъл на-част струват значително по-високо.
Кросоувърът работи в обратна посока за сложни-триизмерни корпуси. Когато дадена част изисква пет или шест станции за щамповане плюс вторично заваряване, за да се постигне геометрията, която една отливка доставя с един изстрел, предимството на инструментите за щанцоване и щамповане се изпарява - вторичните операции изяждат вашия цикъл-спестяване на време.
| Фактор на разходите | Метално щамповане | Леене под налягане |
|---|---|---|
| Диапазон на разходите за инструменти | $10,000–$300,000+ | $20,000–$200,000+ |
| Типично време на цикъла | 0,04–6 секунди на част (прогресивен/трансфер) | 15–120 секунди на част |
| Живот на инструмента | 500 000–10 000,000+ удара | 100 000–500,000+ изстрела |
| Тенденция на-цената на бройка | Пада стръмно с обем; доминиращи над 50 000 единици/година за плоски или плитки части | Капки умерено с обем; оправдано, когато 3D сложността елиминира щамповането с много-станции |
| Насоки за-изравняване на звука | Често икономичен над 25 000–50 000 части/година в сравнение с алтернативи за обработка | Обикновено оправдано над 5 000–10 000 части/година в сравнение с машинна обработка, но по-високо на-част етаж от щамповане при еквивалентни обеми |
Моделът е последователен: за плоски или плитко-формовани части при годишни количества над 50 000 единици, щамповането почти винаги печели по отношение на икономиката на-част. Леенето под налягане се превръща в по-умната инвестиция, когато сложността на детайла би изисквала толкова много станции за щамповане - или толкова много вторичен монтаж -, че простотата на една-операция на отливането компенсира по-бавното време на цикъл.
Често срещани грешки на купувача при избор на процес
Ето къде се пилеят истински пари. Три грешки се появяват многократно при решенията за снабдяване:
Прекомерно-специфициране на леене под налягане за прости части.Плоската монтажна скоба с две извивки и четири отвора не се нуждае от лят алуминиев калъп. И все пак купувачите по подразбиране предпочитат отливането, защото някой е етикетирал частта като „структурна“, без да вземе предвид, че щампованата стоманена ламарина с дебелина 2 mm осигурява същата-носеща способност при част от цената на-част. Ако геометрията е постижима в две или три станции за щамповане, отливането вероятно е прекомерно.
Подценяване на разходите за поддръжка на матрицата за щамповане.Инструментите за щамповане издържат милиони цикли -, но не и без поддръжка. Тъпите върхове на поансона, износването на стриперите и секциите на матрицата изискват периодично заточване и проверка. Отложената поддръжка води до отклонение в размерите, увеличени неравности и проценти на скрап, които тихо подкопават разходното предимство, което сте изчислили на етапа на офериране. Бюджетирайте 5–10% от първоначалните разходи за инструменти годишно за поддръжка, в противен случай изчисленията ви-за рентабилност няма да издържат.
Пренебрегване на вторични операции, които подкопават първоначалните спестявания.Щамповани детайли, цитирани по $0,35 всяка, изглеждат страхотно -, докато не добавите премахване на ръбове, нарязване на два отвора и цинково покритие, което повишава цената на кацане до $1,10. Излята под налягане версия за 0,90 $ за парче, която излиза от матрицата с нишки и устойчива-на корозия повърхност, всъщност може да бъде по-евтина, след като отчетете общата цена на притежание. Винаги сравнявайте общата разходна цена, а не само позицията от доставчика на щамповане или отливане.
Тези грешки споделят общ корен: вземане на решения за процеса въз основа на една променлива - обикновено първоначалната оферта - вместо оценка на пълната картина на амортизацията на инструментите, времето на цикъла, вторичните операции и поддръжката през жизнения цикъл на производството. Правилното изчисление е от най-голямо значение, когато обемите на частите са достатъчно високи, че дори малките разлики за-парче се комбинират в шест-цифрени годишни спестявания или загуби.
Икономиката на разходите ви насочва към правилния процес. Но дори и най-ниската цена за-част не означава нищо, ако вашият процент на отказ изяжда маржа -, поради което разбирането на-специфичните дефекти на процеса и методите за контрол на качеството е еднакво критично за крайното решение.
Контрол на качеството и често срещани дефекти във всеки процес
Ниска цена за-част в лист с оферти не означава много, ако 8% от производствената ви серия попадне в кофата за скрап. Щамповането и леенето под налягане носят свои собствени режими на отказ - и дефектите, които измъчват единия процес, почти не съществуват в другия. Знаейки какво може да се обърка и как да го хванете рано, е това, което разделя печелившата производствена серия от тази, която намалява маржа чрез преработка и брак.
Ето практическо сравнение на дефектите, които ще срещнете във всеки процес, заедно с първопричините и корекциите, които действително работят в цеха.
| Дефект | Процес | Първопричина | Стратегия за смекчаване |
|---|---|---|---|
| Springback | Щамповане | Еластично възстановяване след образуване на освобождаване на налягането; по-лошо при-материали с висока якост | Свръхогъване, коване, повторно изрязване или компенсиране на геометрията на инструмента по време на проектирането на матрицата |
| Набръчкване | Щамповане | Недостатъчна сила на държача на празната заготовка или задържане на изтегления ръб по време на компресия | Оптимизирайте натиска на държача на заготовката, подобрете дизайна на изтеглените зърна, коригирайте формата на заготовката |
| Разкъсване / Разцепване | Щамповане | Деформацията на опън надвишава границата на формоване на материала; малки радиуси или прекомерна дълбочина на изтегляне | Увеличете радиусите на формоване, подобрете смазването, разделете тежките операции на етапи |
| Бърс | Щамповане | Износени ръбове на поансона, неправилно разстояние между поансона-до-матрицата, разместване на инструмента | Поддържайте подходяща хлабина (5–8% от дебелината за мека стомана), заточете или сменете инструментите |
| Модели на носене на матрици | Щамповане | Повтарящи се удари и триене; ускорява се от твърди материали или лошо смазване | Планирана поддръжка на матрицата, покрития на инструмента (TiN, TiCN), подходящ избор на смазка |
| Газова порьозност | Леене под налягане | Уловен въздух или водород, освободени по време на втвърдяването; турбулентно впръскване | Вакуумно{0}}инжектиране, оптимизиран дизайн на затвора, чисти и сухи метални блокове |
| Кухини на свиване | Леене под налягане | Неравномерно втвърдяване от дебели стени или неадекватно охлаждане | Уеднаквен дизайн на стените, охлаждащи вложки, оптимизирани вентилационни и щрангови системи |
| Студени затваряния | Леене под налягане | Два метални фронта се срещат без да се сливат напълно; ниска температура на стопяване или бавно инжектиране | Увеличете температурата на матрицата и метала, оптимизирайте скоростта на инжектиране и конфигурацията на вратата |
| Светкавица | Леене под налягане | Излишък от метал, притиснат между повърхностите-на разделителната линия; високо налягане на впръскване или износени матрици | Поддържайте разделителните-повърхности, осигурете подходяща сила на затягане, контролирайте параметрите на инжектиране |
| Повърхностни мехури | Леене под налягане | Подповърхностни газови джобове, разширяващи се при топлинна обработка или при повишени експлоатационни температури | Подобрете вентилацията, намалете турбуленцията по време на пълнене, контролирайте прецизно параметрите на леене |
Обърнете внимание на модела: дефектите при щамповане са свързани с механична сила - твърде голямо напрежение, недостатъчно задържане или износени ръбове на инструмента. Дефектите при леене под налягане са свързани с термичното поведение - как течният метал тече, втвърдява се и улавя газ. Щампованата част се проваля, когато твърдият лист не може физически да поеме изискваната от него форма. Отлятата част се проваля, когато преходът от течност-към-твърдо състояние не се извършва равномерно.
Толерантност и точност на размерите по процес
Когато сравнявате щамповани метални листови компоненти с еквиваленти, отлети под налягане, постижимите толеранси разказват различни истории в зависимост от това кое измерение измервате.
Щамповането се отличава с-точност на размерите в равнина. Грубите профили, щанцованите отвори и разстоянията между плоските елементи рутинно се поддържат ±0,1 mm или повече с добре-поддържани инструменти. Предизвикателството се появява в ъгловата точност - пружинното връщане въвежда ±0,5 градуса до ±2 градуса грешка при формирани завои и тази грешка се комбинира в множество станции за огъване. Стоманите с висока -якост са най-лошите нарушители, като пружинното връщане принуждава или компенсация на инструмента, или вторични операции за повторно затягане, за да достигнат размерите на печат.
Отливането под налягане осигурява впечатляваща мрежова-комплексна форма - ребра, издатини, тънки стени и вътрешни елементи, оформени в един изстрел. Линейни толеранси от ±0,1 до ±0,2 mm са типични за -отлети елементи. Въпреки това порьозността и не-равномерното свиване (обикновено 0,4–0,7% за алуминиеви сплави) ограничават постоянството на критичните-размери без вторична обработка. Ако вашият детайл има отвор, който трябва да поддържа ±0,025 mm, вие го обработвате независимо от това колко добър е процесът на леене. Тези вторични разходи за обработка трябва да бъдат включени във вашето решение за процеса.
Практическото правило: ако вашите най-тесни допуски живеят върху плоски, -равнинни елементи, щамповането ги доставя по същество. Ако живеят върху сложни три{2}}измерни повърхности, леенето под налягане ви приближава, а довършителната обработка ви отвежда дотам -, но вие плащате и за двете операции.
Методи за проверка на щамповани и ляти части
Различните режими на отказ изискват различни методи за откриване. Не можете да направите рентгенова снимка на щампована скоба за пружинно връщане и не можете да измерите порьозността на отливката с шублер.
За щампованите части пакетът за проверка обикновено включва:
- CMM (координатна измервателна машина)- Проверява позициите на отворите, размерите на профила и ъглите на огъване спрямо номиналните CAD. От решаващо значение за първото-одобрение на артикула и периодичните в-одити на процеса.
- SPC диаграма- Статистическият контрол на процеса проследява отклонението на измеренията във времето. Когато износването на поансона постепенно измества местоположението на отвора или височината на борда пълзи нагоре, SPC улавя тенденцията, преди частите да излязат извън допустимите граници.
- Оптични и зрителни системи- Високоскоростните-камери проверяват 100% от частите за неравности, липсващи характеристики и съответствие на размерите при производствена скорост.
- Go/no-go манометри и контролни устройства- Бърза проверка на критични размери без пълен цикъл на измерване на CMM.
За частите, отлети под налягане, наборът от инструменти се разширява в територията на вътрешни-дефекти:
- Рентгенови лъчи (радиографско изследване)- Разкрива вътрешна порьозност, кухини при свиване и включвания, невидими от повърхността. От съществено значение за структурни отливки в автомобилни и космически приложения.
- CT сканиране- Пълен обемен анализ за сложни части, където 2D рентгенови-лъчи не могат да разграничат припокриващи се елементи.
- Тестване под налягане (тест за течове)- Проверява дали порьозността не създава -пропуски по стените на корпусите и-компонентите за работа с течности.
- CMM и 3D сканиране- Потвърждава външните размери, наклонените повърхности и равнинността на базовите елементи.
Една разлика в качеството, която често изненадва купувачите, е повърхностното покритие. Контрастът между щамповани и отлети повърхности е значителен. Щампованата част запазва качеството на повърхността на основния-материал - ако започнете с огледален-неръждаем лист, щампованият компонент запазва това покритие върху повърхности без-контакт. Излятите части се появяват с текстурата на кухината на матрицата, което означава видими следи от инструменти, линии на разделяне и потенциални следи от изтичане, които изискват бластиране, разклащане или механична обработка за постигане на козметична повърхност.
За приложения, при които външният вид на повърхността има значение - видим потребителски хардуер, декоративни панели или компоненти, които получават покритие - щампован метален лист често пристига по-близо до крайния завършек с по-малко вторична работа. Отлятите части предлагат геометрия, която щамповането не може да съпостави, но повърхността рядко се освобождава.
Възможностите за контрол на качеството и профилите на риска от дефекти се вписват директно в друг критичен въпрос: кои индустрии всъщност използват всеки процес и как изглеждат реалните производствени сценарии, когато и двата процеса обслужват един и същ краен продукт?
Индустриални приложения и сценарии за реални проекти
Дефектите, допустимите отклонения и методите за проверка определят вашия качествен под. Но как всъщност изглежда изборът на процес, когато реални части попаднат на реални производствени линии? Най-ясният начин за интернализиране на решението за щамповане-срещу-отливане е да се види къде доминира всеки процес - и защо - в индустриите, които колективно консумират милиарди метални форми всяка година.
Автомобилни и космически приложения
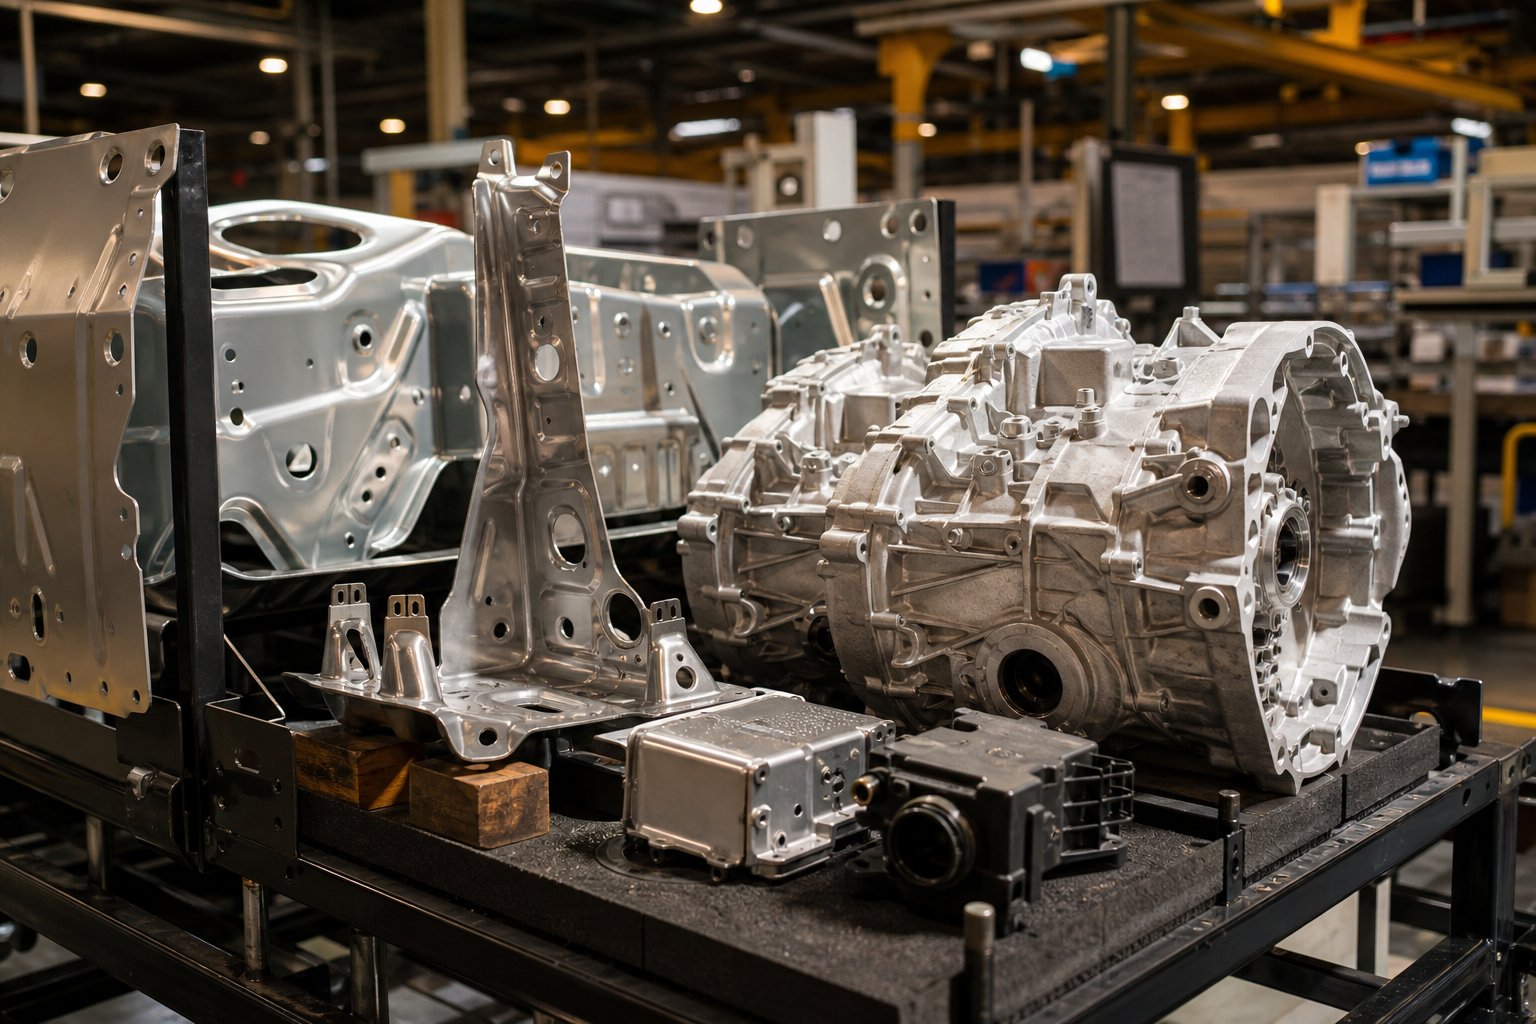
Разходете се през всеки завод за сглобяване на автомобили и ще забележите модел. Конструкцията на каросерията - покривни панели, вътрешна част на вратите, подсилвания на калниците, кори на пода - е почти изцяло щампована ламарина. Тези части имат общи черти: голяма повърхност, плитка дълбочина спрямо отпечатъка, еднаква дебелина и годишни обеми в стотици хиляди. Металоформоването и щамповането доминират върху тялото-в-бялото производство, тъй като прогресивните и трансферните щампи могат да щамповат метални панели със скорости, които не съответстват на нито един процес на леене.
Специфични щамповани автомобилни части и защо остават в територията на щамповане:
- Структурни подсилвания на В-колоните- Стомана с висока{1}}якост, формована чрез горещо щамповане; изисква контрол на посоката-на зърното и постоянна дебелина на стената за поглъщане на енергията на удара.
- EV кутии за батерии- Големи тави от щампован алуминиев лист, които се нуждаят от плоскост, херметичност на заваръчните шевове и висока-обемна производителност, за да бъдат в крак с поточните линии за батерии.
- Скоби за седалки и напречни-греди- Прости извити геометрии, произведени при 300+ удара в минута; без 3D сложност, която би оправдала инструментите за леене.
- Екрани за спирачен прах- Тънка щампована стомана с множество пробити дупки; обемите надхвърлят един милион годишно на платформа за превозни средства.
Отливането под налягане заема различна зона в същото превозно средство. Навсякъде, където геометрията става три-измерна, интегрира множество функции в една част или изисква вътрешни канали и шефове, кастингът поема:
- Трансмисионни корпуси- Сложни вътрешни ребра, отвори за лагери и канали за масло, които биха изисквали заваряване на десетки щамповани части заедно.
- Двигателни блокове и цилиндрови глави- Вътрешни водни ризи и маслени канали, невъзможни за постигане чрез какъвто и да е процес на ламарина.
- Корпуси на сензори и ECU- EMI екраниращи кутии с интегрирани монтажни издатини, джобове за конектори и ребра за управление на топлината, излети с един изстрел.
- Структурни мега{0}}отливки- Задни секции на долната част, консолидиращи 70+ щамповани и заварени части в една алуминиева отливка, тенденция, въведена за първи път при платформите на електромобили.
Aerospace следва подобна логика. Щамповани титанови и алуминиеви скоби доминират там, където са достатъчни плоските профили и леките габарити, докато лят магнезий и алуминий служат за корпуси, капаци на скоростни кутии и корпуси на авиониката, изискващи сложна вътрешна геометрия.
Приложения за електроника и потребителски стоки
Свийте мащаба и същите принципи се запазват. В електрониката щампованите медни оловни рамки са гръбнакът на полупроводниковите опаковки - милиони миниатюрни рамки от медна сплав, произведени с висока скорост върху прогресивни матрици, свързващи микрочипове към печатни платки във всичко - от смартфони до автомобилни ECU. Процесът работи, защото оловните рамки са по същество плоски, изискват изключителна прецизност на размерите и работят при обеми, където предимството на скоростта на щамповането е непобедимо.
Друга електроника и потребителски части, където хардуерното щамповане е ясният избор:
- RF щитове и EMI кутии- Тънки щамповани корпуси от неръждаема-никелова сребро, запоени върху печатни платки; проста геометрия на кутия при огромен обем.
- Контакти на батерията и пружинни щипки- щампована мед или берилий-мед с прецизна пружинна геометрия; разчитайте на свойствата на зърното на материала за живот на умора.
- USB и конектори- прогресивна-матрица, щампована и формована при хиляди части на час; съгласуваността на размерите е критична за свързващите интерфейси.
Леенето под налягане заема територията на електрониката, когато частите се нуждаят от структурна твърдост, топлинна маса или козметични повърхности в сложни 3D форми:
- Шаси за лаптоп и таблет- Магнезиеви или алуминиеви ляти корпуси, осигуряващи твърдост и разпространение на топлината в тънки, извити профили.
- Топлоотводи за LED осветление и силова електроника- Решетки от перки и интегрирани функции за монтаж, които щамповането не може да създаде с една операция.
- Корпуси за електрически инструменти- Корпуси от лят под налягане алуминий или магнезий с ергономични контури, резбовани издатини и функции за монтиране на мотор, консолидирани в една част.
- Рамки за фотоапарати и дронове- Магнезиеви отливки, осигуряващи минимално тегло с максимална твърдост за ръчни или въздушни приложения.
Ето какво много инженери пренебрегват: хибридно производство, при което и двата процеса обслужват едно и също окончателно сглобяване. Представете си щампован меден съединителен щифт, притиснат в лят под налягане алуминиев сензорен корпус. Или модул за автомобилна врата, където лят под налягане структурен носач държи щамповани стоманени армировъчни скоби и щамповани медни шини. Нито един процес не замества другия - те се допълват взаимно в рамките на един продукт. Щампованите части осигуряват-специфична проводимост на материала, пружинни свойства и-прецизност в равнината. Отливките осигуряват три{8}}интеграция и структурна консолидация.
Разпознаването на тези хибридни сценарии предотвратява често срещан капан за снабдяване: принудителното принудително поставяне на цяла сглобка в един процес, когато се разделя и на двата, води до по-ниски общи разходи и по-добра производителност. Истинската рамка за вземане на решения не е „щамповане или отливане“ -, а „кои функции принадлежат към кой процес и как се събират получените части?“
Как да изберете между щамповане и леене под налягане за вашия проект
Виждали сте механиката на процесите, ограниченията на дизайна, кривите на разходите, профилите на дефектите и приложенията-в реалния свят. Въпросът, който остава, е практичен: когато се взирате в нов дизайн на част на екрана си, как решавате кой процес ще получи вашата инвестиция в инструменти?
Забравете абстрактните блок-схеми. Помислете от гледна точка на три реални сценария, с които повечето инженери се сблъскват многократно:
Сценарий A: Монтажна скоба.Той е плосък с две 90-градусови завои, четири пробити отвора, изработен от 1,5 mm щампована стоманена ламарина. Годишният обем е 200 000 единици. Тази част няма вътрешни характеристики, няма издатини, няма ребра - просто огъната геометрия от плоска заготовка. Отговорът е щамповане, всеки път. Щампа за прогресивно метално щамповане се справя с това при стотици удари в минута и цената на част ще бъде малка част от това, което би довело отливането.
Сценарий B: Кутия за електроника.Има вътрешни ребра за монтиране на дъска, интегрирани функции за захващане, тънки стени с течение на всички повърхности и козметичен външен вид. Годишният обем е 30 000 единици. Триизмерната-сложност на тази част - вътрешни издатини, еднакви тънки стени и консолидирани характеристики - прави леенето под налягане естественото прилягане. Опитът за постигане на тази геометрия чрез щамповане на ламарина ще изисква множество станции, вторично заваряване и операции по сглобяване, които елиминират всякакво предимство във времето за цикъл-.
Сценарий C: Корпус на конектор.Умерена 3D геометрия, 80 000 единици на година, постижими чрез настройка за метално щамповане с четири-станции или една-кухина за лята форма. И двете работят технически. Ето къде сравнявате общите разходи за кацане: матрица за щамповане плюс вторично премахване на ръбове и нарязване срещу леярска форма с -отлети резби и минимално довършване. Прегледайте числата и на двете -, включително поддръжка, процент на скрап и вторични операции -, преди да инвестирате капитал.
Логиката за вземане на решение се дестилира до три порти: сложност на геометрията, производствен обем и обща цена, включително вторични операции. Ако част изчисти първите две порти, сочещи към един и същ процес, имате своя отговор. Ако и двата процеса са технически осъществими, третият изход - обща цена на кацане - нарушава равенството.
Контролен списък с критерии за вземане на решения за инженери
Преди да поискате оферти или да се ангажирате с инструменти, отговорете на тези въпроси. Те ще предотвратят най-скъпата грешка при снабдяването с-формоване на метал: избор на вашия процес въз основа на навик или една променлива, а не на пълната картина.
- Сложност на геометрията на частта- Дали частта е плоска или плитко-формирана (огъвания, плитки изтегляния) или изисква пълни 3D функции като ребра, издатини и вътрешни кухини?
- Годишен обем на производството- Над 50 000 единици годишно ли сте, където доминира предимството на скоростта на щамповането, или сте в диапазона 5 000–30 000, където простотата на една-операция на отливането може да компенсира по-бавните цикли?
- Материални изисквания- Имате ли нужда от черни метали (стомана, неръждаема стомана), които изключват леенето под налягане? Или -цветни сплави (алуминий, цинк, магнезий), където и двата процеса се конкурират?
- Критичност на толерантността- Вашите най-тесни размери върху плоски,-равнинни елементи (предимство при щамповане) ли са или върху сложни 3D повърхности, които изискват отливане плюс крайна обработка?
- Необходимост от повърхностно покритие- Нуждае ли се частта от основно-качествено покритие на материала (щамповане) или е приемлива отлята текстура с вторично покритие?
- Бюджет за вторични операции- Колко пост{1}}обработка изисква всеки маршрут? Резбоване, премахване на грани, покритие, машинна обработка - тези разходи обръщат икономиката по-бързо, отколкото повечето купувачи очакват.
Ако отговорите ви сочат последователно към един процес, пътят ви е ясен. Ако разделят - някои предпочитат щамповане, други предпочитат леене - извършете общо-сравнение на разходите за минимум две-годишен производствен хоризонт, преди да направите поръчки за инструменти.
Когато матриците за щамповане са по-добрата инвестиция
Някои профили на проекти правят щанца за метално щамповане по поръчка недвусмислен победител. Ще разпознаете тези модели:
Голем{0}}обемни плоски или плитко{1}}оформени части.Когато годишните количества надхвърлят 50 000 единици и геометрията на частта остава в рамките на територията на огъване, изрязване и умерено теглене, предимството на цикъла-време на щамповането създава икономика за-част, която леенето просто не може да се сравни. Прогресивните матрици, работещи с 200–600+ удара в минута, произвеждат завършени компоненти по-бързо от всеки процес на-пълнене на матрицата.
Части, изискващи постоянна плоскост и стабилност на размерите.Щампованите компоненти поддържат плоскостта, присъща на основния листов материал. Ако вашият монтаж разчита на опорни повърхности, които трябва да се съединят еднакво без механична обработка - помислете, че екраниращите панели, базовите плочи или интерфейсите на разпределителя на топлина - щамповането на ламарина запазва целостта на тази повърхност чрез процеса на формоване.
Приложения, при които посоката на зърното на материала има значение.Критични-за умора компоненти, като пружинни контакти, структурни подсилвания и гъвкави вериги, зависят от ориентацията на зърната за жизнения цикъл. Щамповането запазва и използва структурата на зърното в посока на търкаляне на основната бобина, което позволява на инженерите да ориентират завоите перпендикулярно на зърното за максимална пластичност и устойчивост на умора. Отливките нямат зърнеста структура - тяхната изотропна микроструктура е предимство в някои контексти, но ограничение, когато якостта на посоката е от значение.
Изисквания за железни материали.Ако вашето приложение изисква въглеродна стомана, неръждаема стомана или специални-сплави с висока якост, леенето под налягане не е опция. Тези материали се щамповат изключително в света на-формоването на големи обеми.
За инженери и купувачи, които са работили с този контролен списък и са установили, че щамповането е техният оптимален процес, следващата стъпка е снабдяването с инструменти от доставчик с доказан капацитет за инженерство на матрици.Персонализирани услуги за щамповане на YICHENпредлагат входна точка за проекти, изискващи проектирани инструменти за-формоване на метал - независимо дали имате нужда от прогресивни матрици за високо-скоростно производство, матрици за горещо щамповане за структурни автомобилни компоненти или инструменти за прехвърляне за дълбоко-изтеглени геометрии. Техните-вътрешни възможности за проектиране и производство на матрици покриват пълния набор от приложения за щамповане на матрици, обсъждани в тази статия.
Избирането на правилния процес е половината от уравнението. Другата половина - намирането на доставчик на инструменти, който действително може да изпълни вашия дизайн на щампа на нивото на качеството, изисквано от вашето производство - изисква собствен набор от критерии за оценка и дисциплина при възлагането на поръчки.
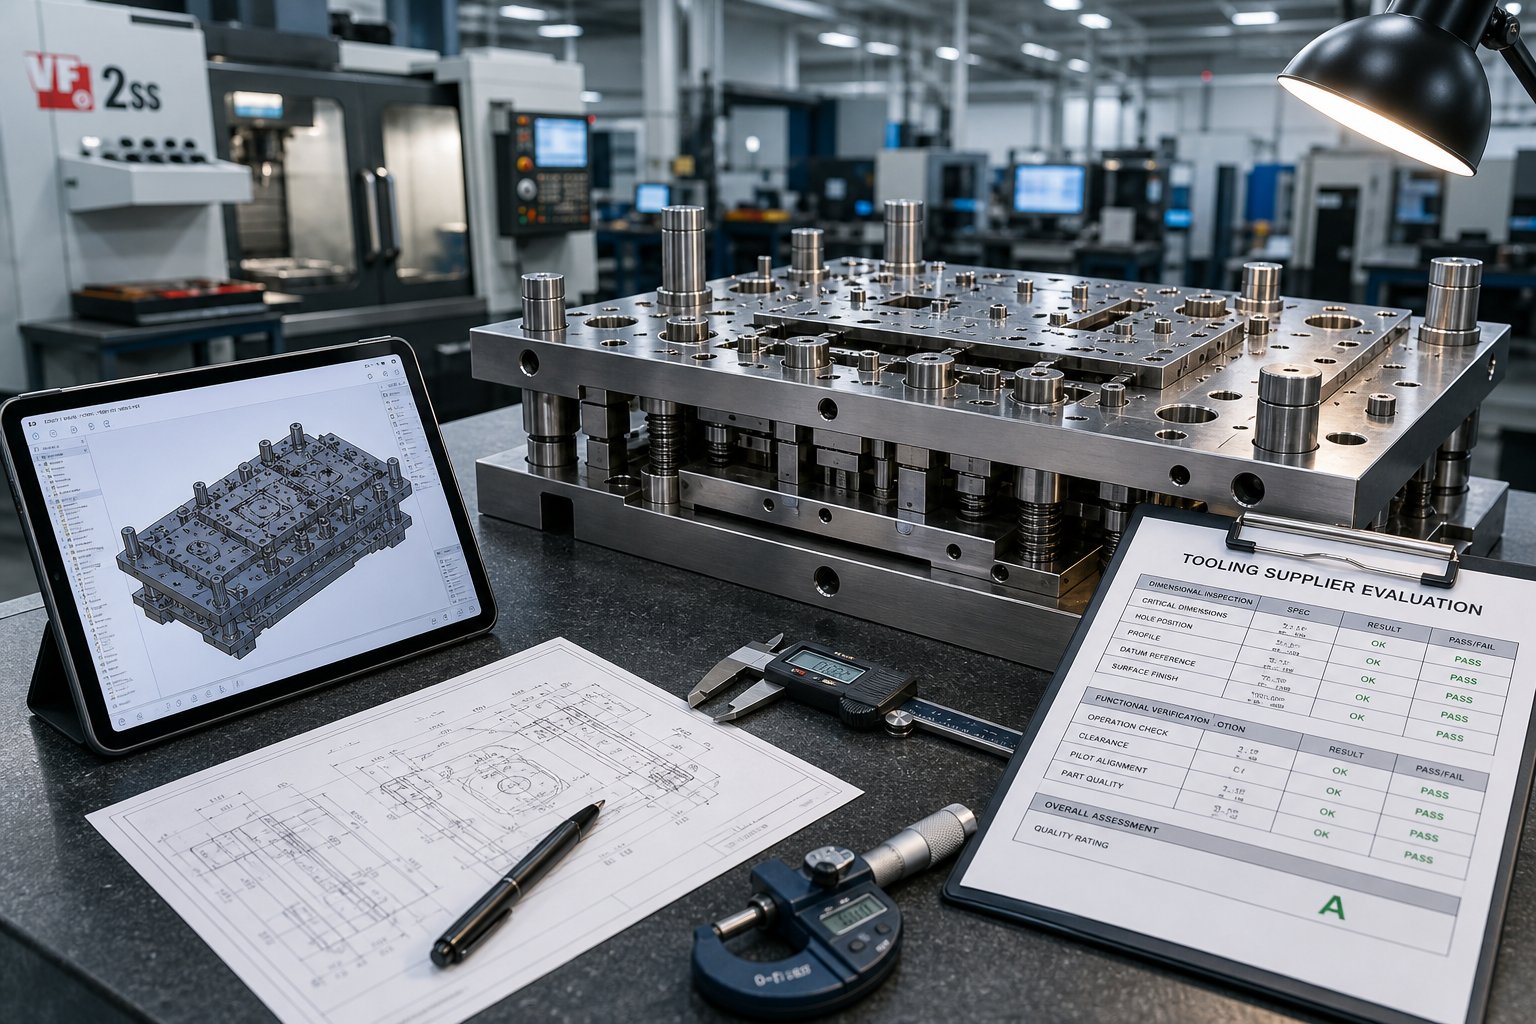
Намиране на инструменти и оценка на доставчици за проекти за щамповане и отливане
Идентифицирахте вашия процес, заключихте геометрията и потвърдихте икономиката на обема. Проектът живее или умира в зависимост от това, което се случва след това: намиране на доставчик на инструменти, който може да преведе вашия CAD файл в готова за производство-форма за щамповане или матрица за отливане - навреме, в рамките на бюджета и на нивото на качество, изисквано от вашето приложение.
Това е мястото, където много екипи за обществени поръчки се спъват. При неясна заявка за оферта се връща неясна цена. Липсващата информация задейства кръгове назад--назад, които добавят дни или седмици към вашата хронология. И изборът на доставчик въз основа единствено на най-ниската оферта често означава откриване на пропуски в способностите, след като вече сте ангажирали долари за инструменти. Ето как да избегнете тези капани.
Какво да включите в RFQ за щамповане или отливане
Мислете за вашето RFQ като за единствения документ, който определя точността на офертата. Производствените доставчици съобщават, че непълните RFQ добавят един до два дни разясняващи имейли за липсващ детайл - и всяко предположение, което доставчикът прави, за да запълни празнините, въвежда ценови риск, който пада върху вашата страна на масата. Пълният RFQ ви дава точна оферта за 24 до 48 часа. Непълната ви дава подплатена оценка, която защитава доставчика, а не вас.
Независимо дали се снабдявате с метална щампа за прогресивно изрязване или форма за отливане с много-кухини, включете следните основни неща:
- 3D CAD модел (STEP или IGES) плюс оразмерен 2D PDF- CAD файлът позволява на доставчика да анализира геометрията за технологичност. PDF чертежът извиква това, което има значение: критични размери, данни за GD&T и бележки, които не се прехвърлят в неутрален файлов формат. Размазана снимка или устно описание не са приемливи за оферти за инструменти.
- Спецификация на класа на материала- „Алуминий“ не е спецификация. Посочете точната сплав и температура: 5052-H32 за щампована скоба, A380 за отливка под налягане, 1008 CRS за щампована стоманена скоба. Ако не сте сигурни, опишете работната среда и оставете доставчика да препоръча - но включете този разговор в RFQ, вместо да го оставяте празно.
- Прогноза за годишен обем и модел на поръчка- Щампова машина, предназначена за 50 000 части годишно, използва различни видове стомана и конструктивни методи от тази, създадена за 5 милиона цикъла. Посочете незабавното си количество, очаквания годишен обем и дали търсенето е стабилно или сезонно. Тази единична точка от данни управлява избора на материал за инструменти, решенията за броя на кухините и изчисленията на амортизацията.
- Критични размери и допустими отклонения- Маркирайте кои функции са функционално критични спрямо общата толерантност. По-стегнатите изрезки струват повече - отвор ±0,05 mm изисква различна прецизност на инструмента от ±0,3 mm не-критичен ръб. Цените на доставчиците са съобразени с най-строгия ви толеранс, така че не прекалявайте с-посочването на функции, които не се нуждаят от това.
- Изисквания за покритие на повърхността- Посочете стойности на Ra за критични повърхности или посочете „стандартно като-щамповано“ или „като-отлято“, ако не се изисква козметично покритие. Ако частта получава покритие, прахово покритие или анодизиране надолу по веригата, имайте предвид, че - това влияе върху начина, по който доставчикът подхожда към контрола на изпъкналостта и подготовката на повърхността.
- Вторични оперативни нужди- Нарязване на резба, премахване на ръбове, термична обработка, нанасяне на покритие, сглобяване - всичко извън първичната операция на формоване. Тези детайли влияят върху това дали доставчикът цитира цялата извадена част или само стъпката на щамповане/отливане и влияят върху решенията за проектиране на инструментите, като интегриране в-нарязване на матрица или проектиране за минимална последваща-обработка.
- График на доставка и условия за доставка- Посочете конкретна дата или изискване за-време. „Възможно най-скоро“ не казва нищо на доставчика. „Първи проби след 6 седмици, инструментална екипировка за производство, валидирана до седмица 10“ им дава график, с който да се ангажират или да отстояват честно.
Един детайл, който разделя опитните купувачи от начинаещите: включете контекста на приложението. Да кажете на вашия доставчик „тази скоба монтира модул за EV батерия и вижда вибрационно натоварване“ незабавно маркира съображенията за материал и толеранс, които иначе биха пропуснали. Практическите насоки за RFQ от опитни производители последователно подчертават, че контекстът на приложението помага на доставчиците да уловят потенциални проблеми с дизайна, преди да започнат изрязванията на инструментите -, спестявайки цикли на ревизия и разходи надолу по веригата.
Оценяване на доставчици на инструменти и срокове за изпълнение
Пълният RFQ привлича точни котировки. Но една точна оферта от некадърен доставчик все още завършва с катастрофа. Оценяването на продавача на матрици за щамповане или матрици за отливане изисква поглед отвъд цената към оперативните възможности, качествената инфраструктура и мащабируемостта.
Ето какво да оцените - и червените знамена, които трябва да предизвикат повишено внимание:
В-способност за проектиране на щампи.Доставчиците, които проектират и създават инструментална екипировка под един покрив, повтарят по-бързо, поддържат по-тясна интеграция между намерението на дизайна и производствената реалност и решават проблемите без-насочване между дизайнерска къща и отделен цех за производство. Попитайте дали използват софтуер за симулация (анализ на формоване за щамповане, симулация на поток за леене), за да валидират инструменталната екипировка преди рязане на стомана. Ако дизайнът на матрицата е възложен на външни изпълнители, разберете кой притежава IP на дизайна и как се управляват циклите на ревизия.
Сертифициране на материалите и проследимост. Рамки за оценка на доставчиципоследователно определяне на проследимостта на материала като не-критерий, подлежащ на обсъждане. Вашият доставчик трябва да предостави сертификати за мелницата както за инструменталната стомана (D2, A2, H13 или карбидни пластини), така и за производствения материал, който ще премине през матрицата. В регулираните индустрии - автомобилната (IATF 16949), космическата (AS9100), медицината - тези сертификати не са задължителни; те са изисквания за одит.
Система за управление на качеството.Сертифицирането по ISO 9001 е основен индикатор, че доставчикът има документиран процеси за контрол на дизайна,-инспекция на процеса и коригиращи действия. За автомобилно щамповане потърсете съответствие с IATF 16949. Освен сертификата, попитайте за тяхното внедряване на SPC, графици за калибриране на оборудване за проверка и системи за проследяване на дефекти. Доставчик, използващ статистически контрол на процеса, за да наблюдава производството на щамповане, улавя отклонение в размерите, преди това да се превърне в отхвърляне на партида.
Наличност на прототип и мостра.Могат ли да произвеждат прототипи на меки-инструменти или първи-проби на артикули, преди да се ангажират със закалени производствени инструменти? Тази възможност драстично намалява риска - проверявате годността, функционирането и сглобяването, преди да похарчите $50,000+ за закалена прогресивна матрица. Доставчици, които пропускат тази стъпка или не могат да я предложат, ви молят да заложите на първия-успех.
Мащабируемост на производството.Вашата първоначална поръчка може да бъде 20 000 части на година, но ако търсенето нарасне до 200 000, може ли доставчикът да мащабира? Оценете обхвата на техния тонаж на пресата, наличните машиночасове, дълбочината на работната сила и желанието за изграждане на дублиращи се инструменти за много-пресово производство. Доставчик с умерен настоящ капацитет, но демонстрирана гъвкавост често превъзхожда по-голямо съоръжение със строг график и дълги опашки за-време за изпълнение.
Червени знамена, за които да следите:
- Офертирането, без да се задават технически въпроси относно вашата част -, показва, че те определят цените на сляпо, вместо да създават решение.
- Няма желание за споделяне на примерни доклади от инспекции или PPAP документация от предишни проекти.
- Срокове за доставка, цитирани без квалификация - опитни доставчици правят разлика между завършване на дизайна, изработване на инструменти, вземане на проби и етапи на-готова доставка.
- Ценообразуването драстично под пазарното без ясно обяснение - обикновено сигнализира за рязане на ъгли в качеството на инструменталната стомана, термична обработка или окончателно шлайфане, които скъсяват живота на матрицата.
За купувачи, които са работили през този процес на оценка и са решили, че персонализираната матрица за щамповане е техният път напред,ИЧЕНпредставлява конкретна отправна точка. Техният инженерен екип обхваща прогресивен, трансферен и топъл дизайн на матрици с-собствено производство - подходящо за проекти, вариращи от-автомобилни конзоли до прецизни метални инструменти за щамповане за електроника. Те са една квалифицирана опция сред обсъжданите тук критерии, но тяхната комбинация от персонализирано инженерство на щампи и възможности за производство-в мащабно производство ги прави практичен ресурс за купувачи, които навлизат във фазата на снабдяване с ясна спецификация в ръка.
Снабдяването при проекти за леене под налягане не е само намирането на най-евтината оферта. Става въпрос за съпоставяне на вашите технически изисквания с доставчик, чиито възможности, системи за качество и производствен капацитет съответстват на пълния жизнен цикъл на вашия проект - от първия прототип до година-пет поддръжка и повторно заточване. Вземете RFQ правилно, оценявайте по същество, а не само по цена, и инвестицията в инструменти, която следва, ще осигури възвръщаемост в милиони производствени цикли.
Щамповане Леене под налягане: Често задавани въпроси
1. Каква е основната разлика между щамповане и леене под налягане?
Щамповането е процес на-студено формоване, който използва механична сила за преформатиране на твърдия метален лист в части чрез щанци и матрици. Леенето под налягане е процес на горещо-формоване, който инжектира разтопен метал (обикновено алуминий, цинк или магнезий) в стоманена форма за многократна употреба под високо налягане. Основното разграничение е, че щамповането променя формата на твърдия материал, докато леенето под налягане втвърдява течния метал. Тази разлика движи всички решения надолу по веригата относно инструментална екипировка, материали, постижими геометрии и структури на разходите за-части.
2. Може ли стоманата да се лее под налягане?
Стоманата не може да бъде отлята под налягане с помощта на конвенционално оборудване. Стоманата се топи между 1370 и 1530 градуса по Целзий, температури, които бързо биха унищожили дори закалени инструменти-стоманени форми. Според данни от индустрията 95% от частите, отлети под налягане, използват цветни метали като алуминий, цинк и магнезий. Стоманените части, изискващи производство-на базата на матрица, обикновено се изработват чрез леене по инвестиционни модели или пясъчно леене, където разходните форми издържат на екстремна топлина. За стоманени компоненти с голям{12}}обем с плоска или плитка геометрия стандартният производствен метод е металното щамповане с помощта на прогресивни или трансферни матрици.
3. Кога трябва да избера щамповане пред леене под налягане за моите части?
Щамповането е по-добрата инвестиция, когато частите ви са плоски или плитко-оформени (огъвания, заготовки, умерено изтегляне), годишните обеми надвишават 50 000 единици, имате нужда от железни материали като въглеродна стомана или неръждаема стомана или най-тесните ви допуски са върху-равнинни елементи. Щамповането също печели, когато посоката на зърното на материала е от значение за живота на умора или когато се изисква постоянна плоскост за свързващи се повърхности. Доставчици като YICHEN (yichen-group.com/stamping-die/) предлагат проектиране на матрици за щамповане по поръчка за приложения за прогресивно, трансферно и горещо щамповане в тези сценарии.
4. Каква информация трябва да включа в RFQ за щамповане или леене под налягане?
Пълният RFQ трябва да включва 3D CAD модел (STEP или IGES) с оразмерен 2D PDF, точна спецификация на класа на материала и температурата, годишна проекция на обема с модел на поръчка, критични размери, маркирани със специфични толеранси, изисквания за покритие на повърхността със стойности на Ra, нужди от вторични операции (нарязване, обшивка, термична обработка) и график за доставка на бетон. Включването на контекста на приложението помага на доставчиците да идентифицират потенциални проблеми с дизайна, преди да започне инструменталната работа. Непълните RFQ обикновено добавят един до два дни за изясняване на липсващ детайл и водят до подплатено ценообразуване, което защитава доставчика, а не купувача.
5. Какви са най-честите дефекти при щамповане и леене под налягане?
Дефектите при щамповане са свързани с механична сила: пружиниращо връщане (еластично възстановяване след формоване), набръчкване (недостатъчна сила на държача на заготовката), разкъсване (напрежение, превишаващо границите на материала) и неравности (износени ръбове на поансона или неправилна хлабина). Дефектите при леене под налягане са свързани с термичното поведение: газова порьозност (уловен въздух по време на инжектиране), кухини при свиване (неравномерно втвърдяване), студени затваряния (метални фронтове не успяват да се стопят) и светкавица (излишен метал при разделителните линии). Всеки процес изисква различни методи за проверка. Щампованите части използват SPC диаграма и проверка на CMM, докато отливките се нуждаят от рентгенова проверка и изпитване под налягане за откриване на вътрешна порьозност.


