


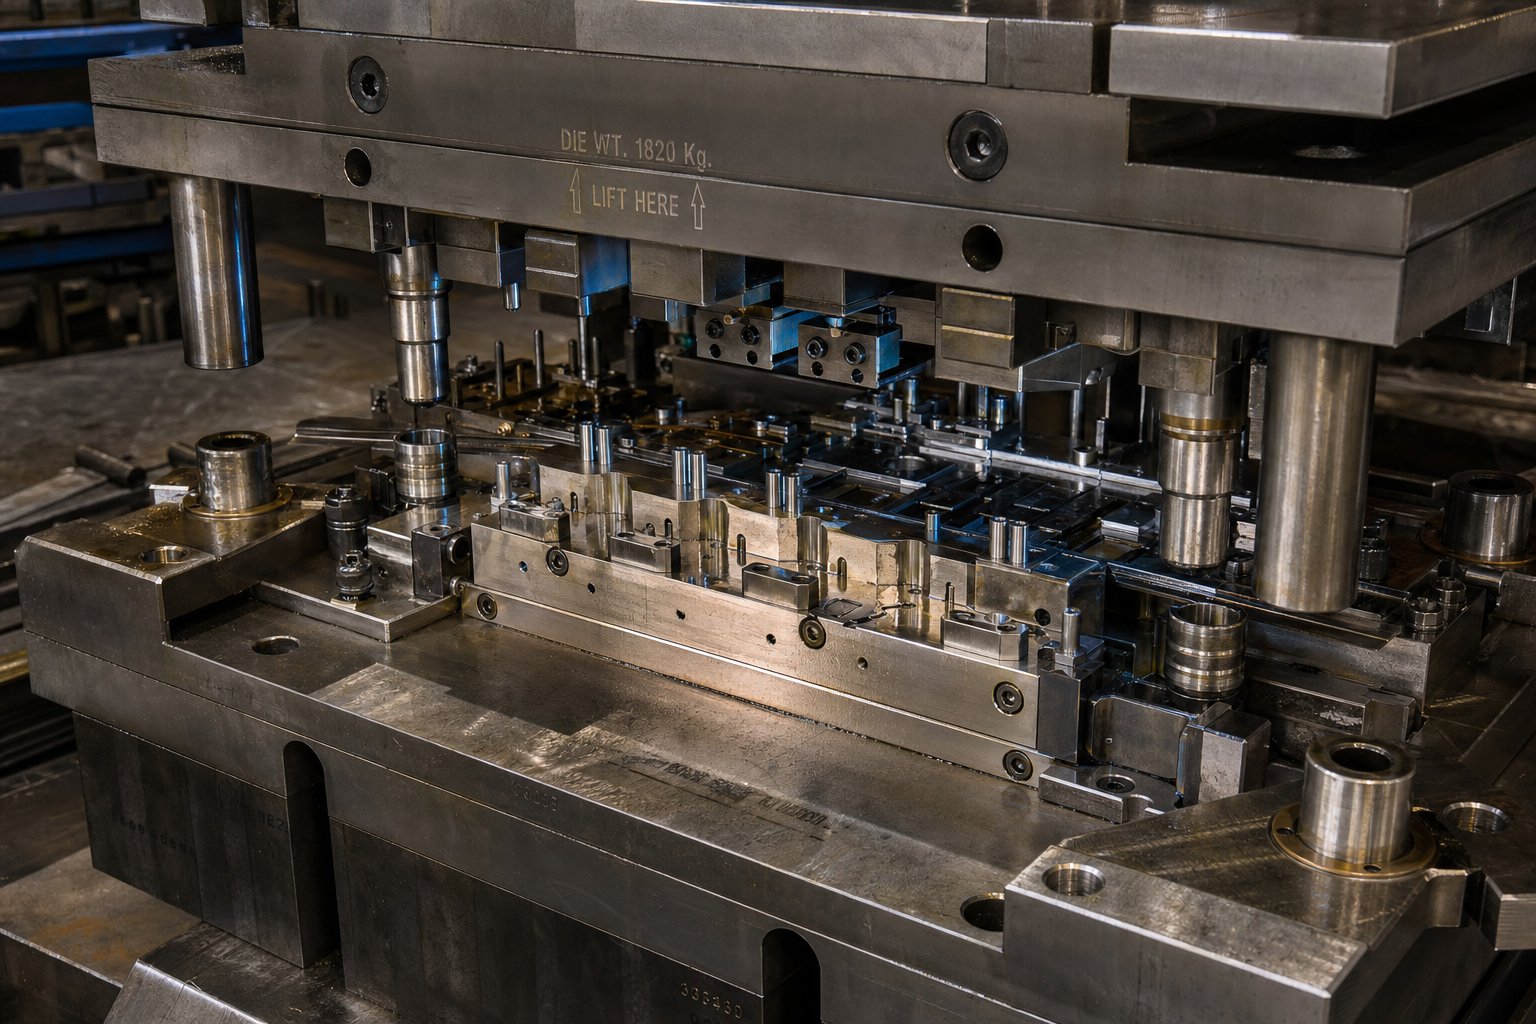
Какво всъщност включва дизайнът на матрицата за щамповане
Представете си, че вземате плосък лист стомана и го превръщате в завършена автомобилна скоба, електрически конектор или структурен компонент, всичко това за части от секундата. Тази трансформация е това, което дизайнът на матрицата за щамповане прави възможно. И все пак инженерите рутинно подценяват до каква степен ранните дизайнерски решения оформят всичко надолу по веригата, от качеството на частите до разходите за инструментална екипировка до непрекъснатата работа на производството.
Дизайнът на матрицата за щамповане е инженерна дисциплина за създаване на прецизни инструменти, които изрязват и оформят ламарина в желана форма чрез контролирана пластична деформация, използвайки сила от механична или хидравлична преса.
Определяне на дизайна на матрицата за щамповане при формоване на метал
И такакакво е метално щампованев основата си? Щамповата матрица е персонализиран-инструмент, обикновено изработен от закалена инструментална стомана, който прилага сила върху плосък метален лист и го преформатира в завършена геометрия. Процесът се класифицира като студено формоване, което означава, че не се въвежда умишлено външна топлина. Триенето по време на рязане и формоване генерира топлина, но трансформацията на материала разчита само на механична сила.
Всеки избор на дизайн, от геометрията на щанцата до стойностите на хлабините до последователността на станциите, директно определя качеството на ръбовете, точността на размерите и колко части могат да бъдат произведени, преди да се наложи поддръжка. Изследванията в анализа на производствените разходи предполагат, че над 70 процента от общите разходи за дадена част са заключени по време на ранните дизайнерски решения. При щамповането на ламарина тези решения живеят вътре в матрицата.
Защо основите на дизайна на матрицата имат значение за всяка щампована част
Грешното разбиране на основите не води само до лоша част. Той се превръща в скрап, преработка, престои и реконструкции на инструменти, които надхвърлят бюджета и графика. Инженерите, които владеят основните принципи, избор на тип матрица, методология за освобождаване, последователност на станции и контрол на материалния поток, избягват скъпите цикли на пробите-и-грешките, които измъчват под-проектираните инструменти.
Тази статия свързва теорията на учебниците с приложимата методология. Ще преминете през структурирана рамка, обхващаща типове матрици, функции на компоненти, принципи на хлабина, прогресивна логика на матрицата, предотвратяване на дефекти, симулационни работни потоци и избор на материали, като всеки раздел е създаден, за да запълни празнини, които стандартните препратки оставят отворени.
Избор на правилния тип матрица за вашето приложение
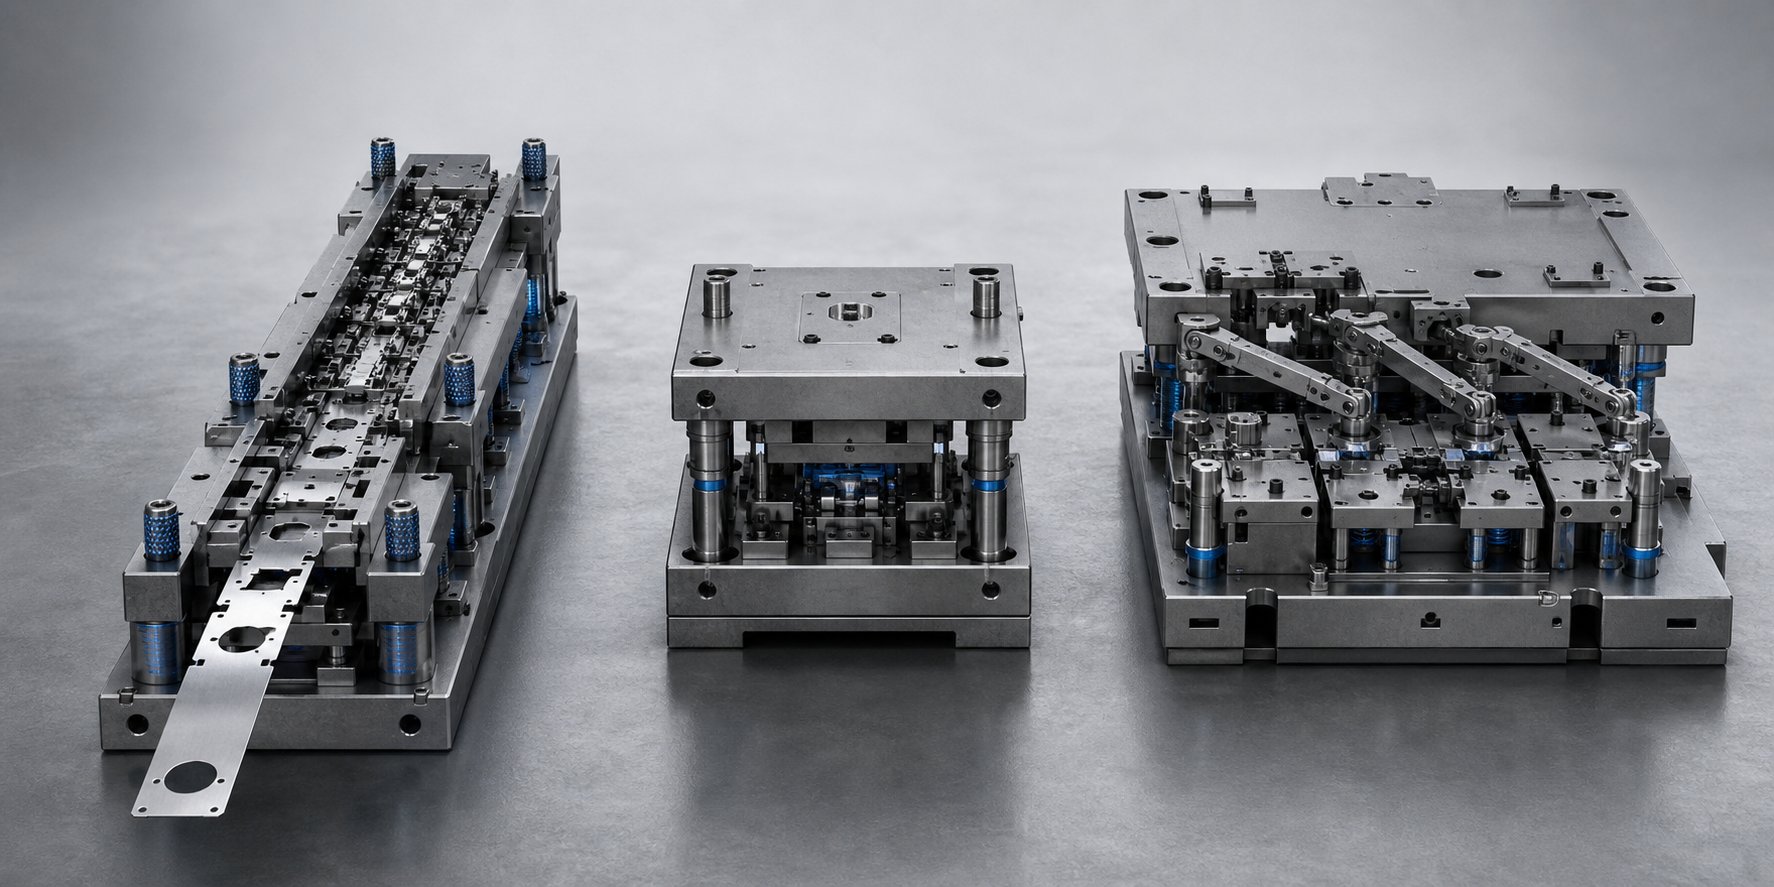
Изборът на тип матрица е едно от онези решения, които изглеждат прости на хартия, но тихо определят дали даден проект постига своите цели за цена и качество. Изберете грешна архитектура и или прекалявате с инструментите за проста част, или се борите да поддържате допуски с матрица, която никога не е била проектирана за вашата геометрия. Три основни типа матрици за щамповане доминират в производствените подове: прогресивни, комбинирани и трансферни. Всеки решава различен инженерен проблем и разбирането къде се отличават предотвратява несъответствията, които изпращат проектите обратно на чертожната дъска.
Прогресивни матрици за-непрекъснато производство в голям обем
Щанца за прогресивно щампованее по същество миниатюрна производствена линия, съдържаща се в един инструмент. Намотка от ламарина се подава в матрицата като непрекъсната лента, напредвайки с фиксирана стъпка с всеки ход на пресата. Всяка станция по протежение на лентата извършва отделна операция, пробиване на пилотен отвор, пробиване на елемент, нарязване на профил, огъване на фланец, докато завършената част се отдели на крайната станция. Всеки удар произвежда завършен компонент.
Този подход за непрекъснато подаване осигурява изключителна производителност. Скоростите на пресата могат да достигнат няколкостотин удара в минута и тъй като лентата остава свързана през цялото време, не е необходимо ръчно боравене между операциите. Компромисът е по-висока предварителна инвестиция в инструменти и ограничена гъвкавост за промени в дизайна, след като матрицата е изградена. Прогресивните матрици блестят, когато производствените обеми оправдават тази инвестиция, обикновено в серии от стотици хиляди до милиони части, и когато геометрията на частта е малка до средна по размер с множество характеристики, които могат да бъдат последователни между станциите.
Сложни матрици за плътни-плоски части с допуск
Когато вашата част е сравнително плоска и изисква изключителна концентричност или позиционна точност между елементите, съставната матрица е прецизният инструмент за работата. За разлика от прогресивните матрици, които работят чрез последователни станции, комбинираната матрица извършва две или повече операции на рязане едновременно с един ход на пресата в една станция. Класически пример: заготовка на външния профил и пробиване на вътрешен отвор едновременно.
Тъй като цялото рязане се извършва с едно затваряне, относителната точност на позициониране между вътрешните и външните контури е по същество превъзходна. Плоскостта на частта също е от полза, тъй като няма кумулативна деформация от множество прехвърляния на станции. Помислете за уплътнения, прецизни шайби, компоненти за инструменти и ламиниращи дискове. Ограничението е, че съставните матрици се справят само с операции по рязане. Те не могат да огъват или изтеглят материал, което ги ограничава до 2D профили. Разходите за инструменти са под прогресивните матрици, което ги прави подходящи за малки до средни производствени обеми, където прецизността надвишава скоростта на производителност.
Трансферни матрици за голяма или дълбоко{0}}изтеглена геометрия
Някои части просто са твърде големи или изискват твърде много-триизмерно формоване, за да останат прикрепени към носеща лента. Трансферното щамповане решава това чрез отделяне на отделни заготовки от намотката в първата станция, след което механично прехвърля всяка заготовка между следващите формоващи станции с помощта на роботизирани ръце или трансферни пръти. Всяка станция работи независимо, което означава, че частта може да бъде препозиционирана, завъртяна или дори обърната между операциите.
Тази независимост от геометрията на лентата прави матриците за прехвърляне-предпочитаният избор за автомобилни матрици за щамповане като панели на каросерията, маслени вани и структурни скоби, които изискват дълбоко изтегляне или сложно пространствено формоване. Трансферните системи също използват по-малко материал за част, тъй като няма носеща лента, която да свързва детайлите, намалявайки разходите за скрап на компоненти с-интензивно използване на материали. Компромисът е по-сложна система като цяло, често включваща множество преси в координирана линия, с обикновено по-бавни скорости на цикъла от високо-скоростните прогресивни операции.
Рамка за сравнение на видове матрици
| Критерии | Прогресивна матрица | Съставна матрица | Трансферна матрица |
|---|---|---|---|
| Сложност на частта | Многофункционални-части с извивки, форми и изрезки | Плоски профили с висока позиционна точност | Голяма или дълбоко{0}}начертана 3D геометрия |
| Обем на производство | Високо до ултра{0}}високо (100K до милиони) | Ниска до средна (1K до 100K) | Средно до високо (10K до милиони) |
| Възможност за толерантност | Добър, управляван от точността на пилота и прецизността на матрицата | Отлична концентричност и плоскост | Добър, зависи от трансферното позициониране |
| Разходи за инструменти | Висока първоначална инвестиция | Умерен | Висок (матрица плюс механизъм за прехвърляне) |
| Използване на материала | Умерен (носещата лента се превръща в скрап) | Висока за прости профили | Високо (не е необходима носеща лента) |
| Скорост на цикъла | Много бързо (стотици SPM) | Умерен | Умерено (по-бавно от прогресивно) |
| Идеални приложения | Електрически конектори, скоби, щипки, малки автомобилни части | Шайби, уплътнения, ламинации, дискове за инструменти | Панели на каросерията, маслени корита, структурни компоненти, барабани за уреди |
Правилният тип матрица за щамповане никога не е универсален отговор. Той възниква от пресечната точка на вашата геометрия на детайла, вашата прогноза за обем и вашите изисквания за толеранс. Правилният избор на този етап поставя основата за всичко, което следва: оразмеряване на компонентите, изчисления на хлабините и логиката-по-станция, която превръща необработената лента в завършени части.
Основни компоненти на матрицата и как работят заедно
Избирането на тип матрица ви дава архитектурата. Но архитектурата без разбиране на отделните компоненти на матрицата за щамповане е като да изберете стил на сграда, без да знаете какво всъщност правят колоните, гредите и ставите. И така, от какво са направени матриците, функционално? Всяка матрица за метално щамповане е съвкупност от взаимозависими елементи, всеки от които изпълнява специфична роля при рязане, формоване, контролиране на материала или поддържане на центровката. Когато един компонент се повреди или е неправилно определен, цялата система страда.
Монтаж на горна и долна матрица
Обувките на матрицата формират структурния гръбнак на инструмента. Долната обувка се монтира към леглото на пресата, докато горната обувка се прикрепя към пресата, създавайки твърда рамка, която поддържа всеки друг компонент при огромно натоварване. Между тях водещите щифтове и втулки гарантират, че горната и долната половина се подравняват с повтаряща се прецизност, често в рамките на допустими отклонения от 0,0001 инча. Съществуват два често срещани варианта: прави щифтове от-тип триене за основни приложения и водещи щифтове-за сачмени лагери, които се плъзгат върху затворени лагери за по-плавно отделяне и по-дълъг експлоатационен живот.
Блоковете на петата добавят още един слой стабилност. Монтирани отстрани на комплекта матрици, те абсорбират страничната тяга, генерирана по време на операциите по формоване, и предотвратяват изместването на горната матрица настрани под натоварване. Заедно обувките, водещите щифтове и блоковете на петата образуват система за подравняване, която поддържа регистрацията от удар-до-щат постоянна при милиони удари на натискане.
Взаимоотношения на блокове за пробиване и матрица
Ако обувките на матрицата са скелетът, поансоните и блоковете на матрицата са ръцете, които вършат действителната работа по операциите по щанцоване и щамповане. Поансонът е мъжкият елемент, обикновено монтиран в горната матрица. Неговата геометрия на носа, независимо дали е кръгла, продълговата, квадратна или персонализирана-профилирана, определя формата на изрязване или форма, наложена върху металния лист. Докато пресата задвижва поансона надолу, той навлиза в свързваща кухина в матрицата отдолу.
Блокът на матрицата осигурява женския двойник, а хлабината между поансона и блока на матрицата е това, което позволява отделяне на материала или контролирана деформация. Тази празнина не е произволна. Той е проектиран въз основа на вида и дебелината на материала и влияе пряко върху качеството на ръбовете, образуването на грапавини и износването на инструмента. Бутоните на матрицата, сменяемите вложки, които подреждат отворите на блока на матрицата, отразяват профила на щанцата и обикновено са изместени малко по-големи, за да създадат необходимата хлабина за рязане.
Събличачи, повдигачи и пилотни системи
Компонентите за рязане и формоване биха били безполезни без прецизен контрол на материала. След като поансонът пробие или оформи листа, еластичното възстановяване кара метала да захване плътно поансона. Пружинно-натоварените пластини за отстраняване решават това чрез прилагане на обратна сила по време на хода нагоре, като избутват лентата чисто от поансона, като същевременно затягат материала плосък по време на хода на рязане, за да предотвратят изкривяване.
Между станциите в прогресивна матрица повдигачите повдигат лентата леко над повърхността на матрицата. Това намалява триенето по време на подаване, предотвратява захващането на лентата за долните елементи на матрицата и осигурява плавно придвижване на правилната стъпка. Пилоти, малки прецизни щифтове, които влизат в предварително-пробити дупки в лентата, регистрират станция-до-станция. Те издърпват лентата в точно подравняване преди всеки удар на натискане, като поддържат точността-до-функция през цялата прогресия.
Компоненти на матрицата за щамповане по функция
- Режещи компоненти:Щанци, копчета за матрици, вложки за заготовки, стомани за изрязване
- Формиращи компоненти:Щанци за огъване, чертожни вложки, монетни блокове, релефни детайли
- Компоненти за обработка на материали:Плочи за отстраняване, повдигачи на материал, захранващи релси, улеи за скрап, релефи за охлузи
- Компоненти за подравняване:Водещи щифтове, водещи втулки, блокове за пети, пилоти, дюбелни щифтове
Всяка функционална група зависи от останалите. Компонентите за подравняване поддържат режещите и оформящите елементи в регистъра. Компонентите за манипулиране на материала гарантират, че лентата е позиционирана правилно преди да се извърши рязане и е изчистена правилно след това. Когато инженерите проектират тези системи като интегрирано цяло, а не като изолирани части, резултатът е матрица, която работи надеждно при висока скорост, поддържа толеранс при дълги производствени серии и опростява поддръжката, когато износващите се компоненти се нуждаят от подмяна.
Разбирането как тези елементи си взаимодействат също разкрива откъде произлизат проблемите. Проблемът с неравностите може да се проследи назад до износен бутон на матрицата, но също толкова лесно може да произтича от водещ щифт, който е развил излишна хлабина, измествайки удара извън-центъра. Този вид мислене-за коренна причина зависи от това да знаете как хлабината между поансона и блока на матрицата влияе върху разреза, което е точно мястото, където започва следващият слой от логиката на дизайна.
Принципи на хлабината на щампите и контрол на изпъкналостта
Просветът е може би единственият най-неразбран параметър в целия процес на матрицата. Инженерите често запаметяват номер по подразбиране, прилагат го универсално и след това се чудят защо техните щамповани ламарини имат непостоянни ръбове или защо техните щанци се износват преждевременно. Реалността е, че разстоянието от удар-до-умре не е фиксирана стойност. Това е изчислена връзка, която се променя с всеки материал, всяка дебелина и всяко изискване за качество.
Как клирънсът влияе върху качеството на рязане и живота на матрицата
Когато поансонът се спусне в отвора на матрицата, металният лист не се отделя чисто в едно събитие. Рязаният ръб се формира в отделни зони, всяка от които зависи от това колко хлабина съществува между режещите ръбове на поансона и матрицата. Ще забележите четири характерни области на всеки срязан ръб: преобръщане (където материалът се издърпва в среза), зона на срязване (гладка, полирана лента), зона на счупване (по-груба повърхност на счупване) и ръб (тънка повдигната устна в долния ръб).
Правилната хлабина подравнява равнините на счупване, произлизащи от ръба на поансона и ръба на матрицата, така че да се срещат чисто в дебелината на материала. Когато хлабината е твърде тясна, тези равнини на счупване се разминават една с друга, принуждавайки вторично срязване, което драматично увеличава силата на рязане и ускорява износването на поансона. Когато хлабината е твърде голяма, материалът се разкъсва, вместо да се срязва, създавайки тежки грапавини, груба зона на счупване и лош контрол на размерите на завършената част.
Освен качеството на ръба, хлабината пряко влияе върху дълготрайността на инструмента. Изследване на напрежението на инструмента за щанцоване показва, че увеличаването на хлабината от традиционните стойности към 11-20% от дебелината на материала може значително да намали напрежението върху компонентите на щанцата по време на пробиване, удължавайки експлоатационния живот, без да се жертва приемливото състояние на ръба за много приложения.
Избор на хлабина по вид и дебелина на материала
Хлабината винаги се изразява като процент от дебелината на материала за всяка страна. Това означава, че празнината от всяка страна на поансона спрямо отвора на матрицата се увеличава пропорционално на дебелината на вашия детайл. 10% хлабина на-страна при 1,0 mm материал се превръща в 0,1 mm празнина от всяка страна на поансона.
Какво определя този процент? Пластичност и твърдост на материала. По-меки, по-пластични материали като алуминиево срязване с по-малко сила и могат да понасят по-тесни хлабини. По-твърдите материали, като -стомана с висока якост, се съпротивляват на деформация по-агресивно, изисквайки по-големи междини, за да позволят на зоните на счупване да се разпространяват правилно, без да претоварват инструментите.
Ето къде много инженери се затрудняват: те извличат едно число от паметта и го прилагат върху всичките си матрици за щамповане на ламарина. На практика, дори в една и съща прогресивна матрица, различните отвори може да изискват различни проценти на хлабина в зависимост от геометрията на елементите, изискванията за толеранс и очаквания живот на инструмента. Винаги препращайте към материали-специфични диаграми за хлабини от наръчници за инструменти или инженерни данни на вашия доставчик на щанци, вместо да разчитате на универсална стойност по подразбиране.
Контрол на посоката на изрязване в оформлението на матрицата
Всяко рязане при операция по щамповане води до изрязване от едната страна на материала. При прецизното щамповане инженерите не просто се опитват да намалят до минимум височината на борда. Те стратегически ориентират коя лицева страна на детайла носи грапавината въз основа на функционалните изисквания и операциите надолу по веригата.
Градина винаги се образува от страната на материала, противоположна на входа на перфоратора. Ако перфораторът навлезе отгоре, ръбът се появява на долната страна. Това означава, че посоката на резеца се контролира чрез вземане на решение дали даден елемент да бъде изрязан отгоре или отдолу в оформлението на матрицата. За части, които ще бъдат подложени на последващо огъване, инженерите насочват ръбовете към вътрешната страна на радиуса на огъване, за да предотвратят напукване по ръба. За монтажни повърхности или козметични повърхности, грапавиците са насочени встрани от критичната страна.
При прогресивните щанци управлението на посоката на резеца става по-сложно, тъй като множество станции изрязват елементи от различни ориентации. Внимателното планиране на оформлението на лентата гарантира, че всички грапавини се озовават на приемливата страна на готовия детайл.
Указания за освобождаване по категория материали
| Категория на материала | Диапазон на относителна хлабина (% на страна) | Характеристики на ръба | Ключово съображение |
|---|---|---|---|
| Алуминий (мек) | 10-15% | По-голяма зона на преобръщане, гладка срязваща лента, минимално счупване | Риск от нараняване; може да се нуждаят от щанци с покритие |
| Мека стомана / ниско{0}}въглеродна стомана | 10-12% | Балансирано съотношение-към-счупване, умерено изпъкване | Най-прощаващ; стандартен основен материал |
| Неръждаема стомана | 12-16% | Работно-закален ръб, по-висока склонност към изпъкване | Повишена сила на рязане; следете внимателно износването на перфоратора |
| Стомана с-висока якост (HSLA, AHSS) | 18-20%+ | Доминираща зона на счупване, минимална лента на срязване, потенциално микропукнатини | Изисква здрав дизайн на перфоратор и честа проверка |
Тези диапазони представляват общи начални точки, извлечени от публикувани инженерни данни за инструментална екипировка. Действителното разрешение трябва да бъде валидирано спрямо вашите специфични сертификати за материали, цели за производствен обем и приемливи стандарти за качество на ръба. Състоянието на инструментите също има значение. Тъй като поансоните се износват, ефективната хлабина се увеличава, така че стойността на първоначалната ви настройка трябва да отчита очакваното износване през интервала на поддръжка.
Решенията за освобождаване не съществуват изолирано. Те взаимодействат с всеки друг параметър на дизайна, особено с начина, по който операциите се подреждат между станциите. Стойност на хлабина, която създава приемливи ръбове в изолация, може да причини изкривяване на лентата или неправилно регистриране, когато се комбинира със съседни операции на формоване, което е точно защо логиката на последователността на станцията заслужава свой собствен дисциплиниран подход.
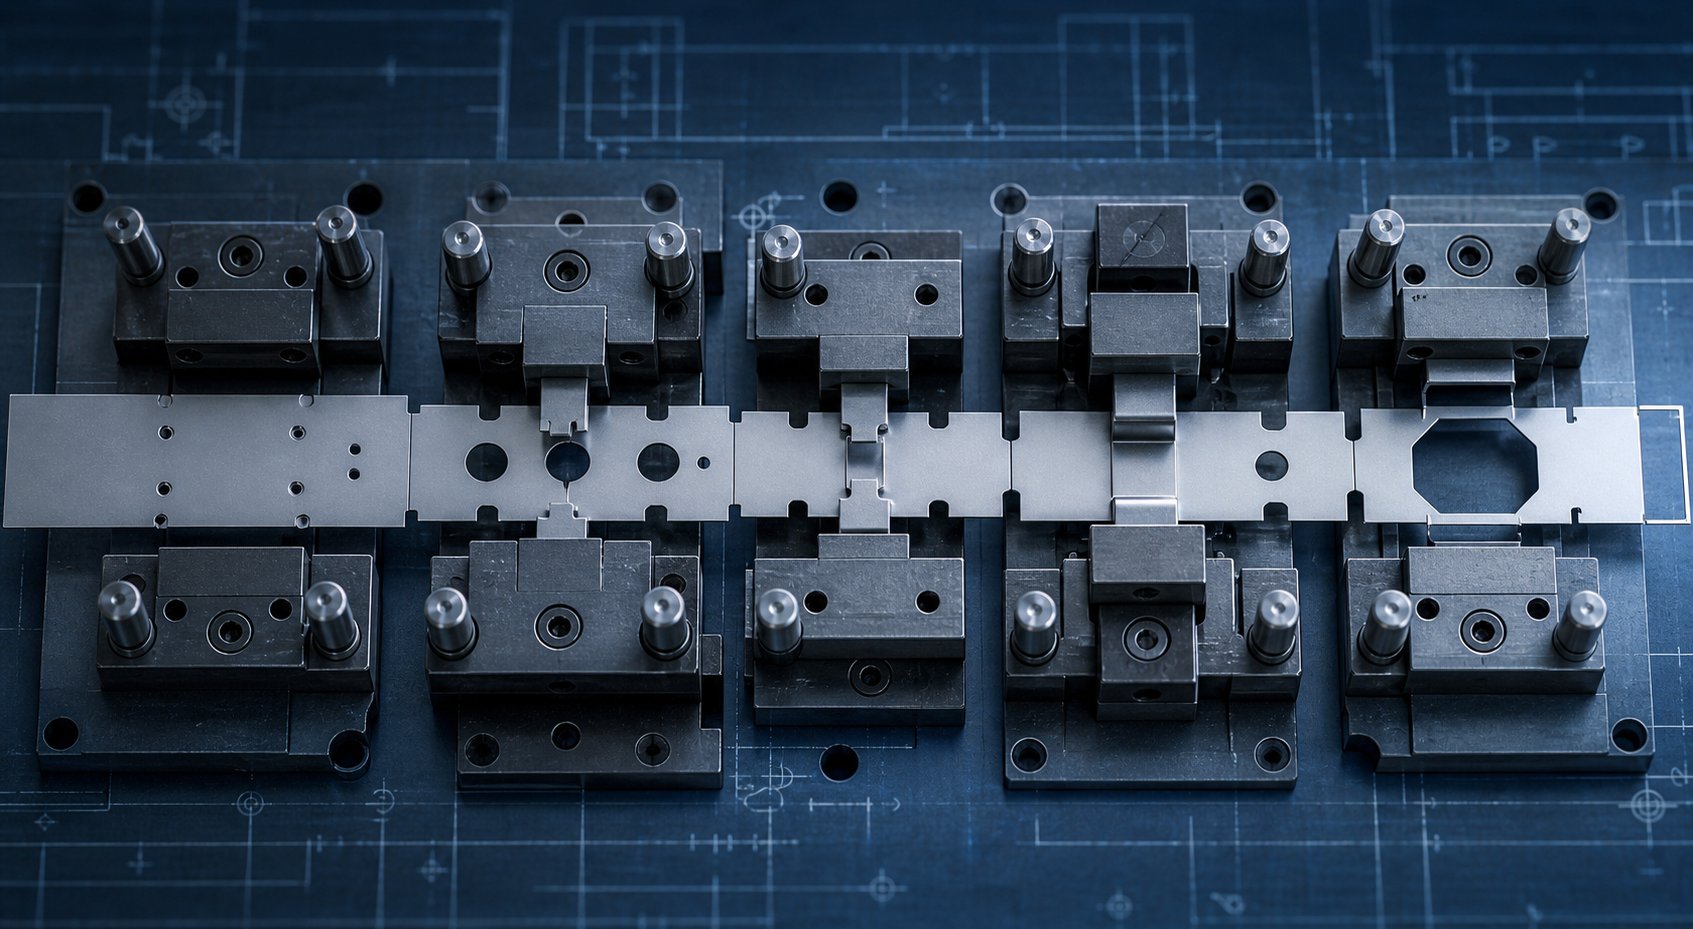
Прогресивна логика на последователността на станцията
Един прогресивен зар може да има десет, двадесет или дори повече станции, но въпреки това няма нищо случайно в реда, в който се появяват операциите. Процесът на щамповане следва строга инженерна логика, при която всяка станция зависи от тези преди нея и ограничава тези след нея. Грешната последователност не е малко неудобство. Той изкривява характеристиките, изважда ленти от регистъра и генерира скрап, който изяжда крайния ви резултат. Това е мястото, където щампованият дизайн разделя опитните инженери на инструменти от онези, които все още се учат по трудния начин.
Определяне на последователността на операциите и броя на станциите
Когато планирате етапно оборудване за нов прогресивен матрица, първият въпрос не е "какви операции са ми необходими?" а по-скоро "какво трябва да се случи първо, за да поддържа всичко останало?" Отговорът почти винаги започва с установяване на данни. Пилотните дупки се пробиват още на първата станция, тъй като те служат като позиционен ориентир за всяка следваща операция. Според установенопрогресивни правила за производителност на матрицата, операциите по пробиване на пилотни дупки винаги трябва да се извършват в първата станция, за да се осигури точност на регистрацията по време на прогресията на лентата.
Следват функциите на носещата лента. Това са структурните връзки, които физически пренасят детайла от станция на станция. Без здрав носач, установен рано, на лентата липсва твърдостта, за да се подава точно при натиск. Операциите за изрязване, които определят геометрията на носача, обикновено следват веднага след пилотирането.
Оттам нататък общият принцип на последователност протича по следния начин: първо изрежете плоски елементи, второ оформете, после празно. Пробождането и нарязването се случват, докато материалът е все още плосък, защото дупките, пробити във вече-формираните повърхности, се изкривяват непредвидимо. Операциите по формоване преминават от най-тежки към най-тежки, давайки на материала контролиран път от плоска до крайна геометрия. Релефът, ако има такъв, често се извършва рано, за да се предотврати деформация на други характеристики. Заготовката, операцията, която отделя завършената част от носещата лента, винаги се извършва в крайната станция, тъй като частта вече не може да бъде индексирана, след като е свободна.
Звучи просто? Предизвикателството е, че реалните части имат десетки характеристики със сложни геометрични връзки. Изследванията на автоматизираните методологии за последователност идентифицират два основни типа ограничения, които управляват реда: ограничения на приоритета, които диктуват, че определени операции трябва да се случат преди други въз основа на правила за технологичност, и ограничения на съседство, които предотвратяват елементи, които са твърде близо една до друга, да бъдат щамповани на една и съща станция, за да се избегне създаването на слаби участъци в стоманената матрица.
Балансиране на силите между станциите
Представете си прогресивна матрица, при която всички тежки операции по пробиване са групирани от едната страна, а всички формиращи натоварвания са концентрирани от другата. какво става Бутонът на пресата се накланя микроскопично под този небалансиран момент, матрицата се отклонява асиметрично и лентата върви настрани. Резултатът е неправилно регистриране, което се усложнява с всеки удар.
Балансирането на силите в оформлението на лентата е критичен, но често пренебрегван аспект на дизайна на инструментите за щамповане. Инженерите постигат това чрез няколко техники. Зашеметяващите срезове разпределят силите на срязване по-равномерно по ширината на матрицата и по посока на подаване. Вместо да пробивате всички дупки на една станция, разделянето им на две съседни станции намалява наполовина моментното натоварване при рязане и намалява удара върху пресата.
Неактивните станции, позициите, където не се извършва рязане или формоване, служат за двойна цел. Те осигуряват физическо пространство между операциите, които генерират противоположни сили, и дават шанс на носещата лента да се стабилизира преди следващото събитие на деформация. В щампи със значителни натоварвания на формоване, празните станции също така предотвратяват една операция от изтегляне на материал от съседна станция.FEA-изследване на дизайна на последователносттадемонстрира, че разпределението на напрежението и работното закаляване се пренасят от всеки етап към следващия, което означава, че профилът на силата в по-късните станции зависи от това какво се е случило нагоре по течението. Небалансираният въртящ момент между двете половини на прогресивна матрица е документирана причина за неправилно регистриране на лентата и ускорено износване.
Оптимизиране на оформлението на лентата и използване на материала
Последователността на станциите не се случва изолирано от геометрията на лентата. Ширината на лентата, стъпката на подаване и дизайнът на байпасния прорез взаимодействат с това как са подредени операциите и те колективно определят използването на материала, процента на закупената рулона, който се превръща в завършени части, а не в скелет за скрап.
Широчината на лентата се задава от най-големия размер на частта, перпендикулярен на посоката на подаване, плюс ширината на носача от всяка страна, плюс граница за хлабина за подаване в рамките на водачите на материала. Стъпката на подаване, разстоянието, което лентата напредва с всеки ход на пресата, се задвижва от размерите на частта в посоката на подаване плюс минималната лента, необходима между станциите за структурна цялост.
Байпасните прорези са характеристиките, които инженерите използват, за да контролират прогресията на лентата и да проверят правилното напредване на подаването. Предлагат се в две разновидности. Положителните байпасни прорези са зъбчета, които стърчат навън от ръба на лентата и се откриват от сензор или механичен пръст, докато лентата напредва. Отрицателните байпасни прорези в матриците за щамповане на ламарина са изрези по протежение на ръба на лентата, които служат за същата цел на индексиране, но премахват материала, вместо да оставят стърчащ разделител. Изборът между положителни и отрицателни байпасни прорези зависи от наличната ширина на лентата, съображенията за обработка на скрап и дали прорезът пречи на съседни операции.
Оптимизирането на добива на материал изисква итерация между ориентацията на частта, подредбата на гнездене и броя на станциите. Завъртането на частта в рамките на лентата, влагането на две части в противоположни ориентации или преминаването на множество части по ширината на лентата са стратегии, които намаляват процента на скелета на скрап. Всяка корекция на влагането обаче се връща обратно в логиката на последователността, защото променя кои операции могат да споделят станция и как се разпределят силите.
Планиране на разположението на станцията: последователна рамка за вземане на решения
Когато един инженер седне да планира ново прогресивно оформление на матрицата, решенията следват дисциплинирана последователност. Пропускането на стъпки или пренареждането им почти винаги създава конфликти, които изискват скъп редизайн.
- Анализирайте геометрията на завършената част и идентифицирайте всички необходими операции за щамповане (пробиване, нарязване, формоване, изчертаване, изрязване).
- Ограничения за приоритет на картата: определете кои операции трябва да предшестват други въз основа на материалния поток, изискванията за данни и правилата за технологичност.
- Ограничения за съседство на картата: идентифицирайте операции, които не могат да споделят станция поради ограничения на близостта или проблеми със силата на инструмента.
- Установете пилотни отвори и геометрия на носещата лента в първите станции, за да създадете стабилна система за регистриране и подаване.
- Последователност на операциите на рязане върху плосък материал преди операции на формоване, подреждане на форми от най-малката до най-тежката деформация.
- Балансирайте рязане и формоване на товари между станциите, вмъквайки празни станции, където е необходимо, за да управлявате разпределението на силата и стабилността на лентата.
- Определете ширината на лентата, стъпката на подаване и ориентацията на частите, за да увеличите максимално използването на материала, като същевременно спазвате изискванията за разстояние между станциите.
- Геометрия на байпасния прорез (положителна или отрицателна) за проверка на подаването и контрол на прогресията на лентата.
- Поставете операцията за заготовка или изрязване на крайната станция, за да отделите завършената част от носача.
- Валидирайте пълната последователност спрямо баланса на силата, твърдостта на лентата и натрупването-на толеранс, итерирайте, ако е необходимо.
Тази рамка не е-упражнение за едно преминаване. Дизайнът на оформлението на лентата е присъщо итеративен и опитни инженери очакват да преминат през множество концепции, преди да стигнат до най-ефективното и стабилно решение. Изплащането е инструментална система за щамповане, която работи надеждно при висока скорост, поддържа толеранс през целия производствен цикъл и минимизира загубата на материали, три резултата, които проследяват директно обратно към логиката, вградена в тези първи решения за последователност.
Последователността на станциите определя какво се случва и в какъв ред. Но дори една перфектно подредена матрица ще произведе дефектни части, ако самата геометрия нарушава границите на формоване на материала. Минималното разстояние между елементите, радиусите на огъване, съотношенията на дълбочината на изтегляне и компенсацията на пружинното връщане налагат свои собствени ограничения върху това, което матрицата може успешно да постигне, ограничения, които принадлежат директно към домейна на дизайна за технологичност.
Проектиране за технологичност и предотвратяване на дефекти
Перфектно подредена матрица с идеални хлабини все още ще произвежда скрап, ако самата геометрия на частта се бори с физическите ограничения на материала. Това е мястото, където дизайнът на метално щамповане преминава от инженерството на инструменталната екипировка в територията на продуктовия дизайн. Всяка особеност на щампована метална част, всеки отвор, огъване, фланец и изтегляне трябва да зачита способността на материала да тече, разтяга и възстановява. Нарушете тези граници и зарът се превръща в генератор на дефекти, без значение колко добре е изграден.
Правила за минимални характеристики за щампована геометрия
Мислете за тези правила като за-насочени от физиката граници, които отделят подлежаща на щамповане част от списък с желания. Те не са произволни. Те отразяват това, което материалът и инструментите могат физически да издържат без преждевременна повреда.
Първото правило включва разстоянието-до-ръба. Когато перфориран отвор се намира твърде близо до ръба на частта или друга характеристика, тясната мрежа между тях няма структурна здравина, за да устои на деформация по време на формоване. Общият принцип е, че лентата на материала между два елемента или между елемент и ръб трябва да бъде поне 1,0 до 2,0 пъти дебелината на материала. Паднете под този праг и ще видите проблеми с изкривяване, напукване или издърпване на плужеци.
Радиусите на огъване следват подобна логика. Вътрешният радиус на огъване трябва да отговаря или надвишава 1,0 до 1,5 пъти дебелината на материала, в зависимост от сплавта и ориентацията на огъване спрямо посоката на зърното. Радиус, по-голям от този, концентрира напрежението във външното влакно на огъването, докато материалът се напука. Точните минимуми се различават значително за различните материали, така че винаги се позовавайте на листа с данни на вашия доставчик на материали, вместо да прилагате една единствена универсална стойност.
Коефициентите на изтегляне определят границата за това колко дълбоко можете да издърпате чаша или черупка от плоска заготовка с една операция. Превишаване на съотношението и материалът изтънява след точката на повреда. Дълбоките части обикновено изискват множество етапи на изтегляне с междинно отгряване или внимателно контролирани пътища на потока на материала. Това не са числа, които запомняте веднъж. Те се променят с всяка комбинация от качество на материала, температура и дебелина, която ще срещнете.
Още един съвет за дизайн на щамповане, който опитните инженери приемат рано: всички вътрешни ъгли за прорези или изрези трябва да имат радиус от поне 0,5 пъти дебелината на материала. Острите вътрешни ъгли създават напрежения както в частта, така и в стоманата на матрицата, ускорявайки повредата от умора и в двете.
Предотвратяване на набръчкване, нацепване и пружиниране чрез дизайн
Три дефекта представляват по-голямата част от отхвърлените щамповани в световен мащаб и всеки от тях се проследява директно до конкретен параметър на дизайна на матрицата, който е или игнориран, или неправилно изчислен.
Набръчкванесе появява, когато материалът потече в кухина с твърде малко ограничение. Представете си, че бутате лист хартия върху маса във формата на чаша. Без нещо да държи ръбовете надолу, излишният материал се извива в гънки. В матрицата за щамповане недостатъчната сила на държача на заготовката позволява на материала на фланеца да се компресира, вместо да се разтяга, създавайки бръчки в изтеглените части. Противодействието на дизайна на матрицата включва перли за изтегляне, повдигнати ръбове, обработени в свързващата повърхност, които локално увеличават триенето и контролират колко бързо материалът се подава в кухината за изтегляне. Регулирането на налягането на държача на заготовката и геометрията на перлата дава на инженерите фин контрол върху моделите на потока на материала.
Разделянее обратният режим на отказ. Когато набръчкването означава твърде много материал, който тече твърде свободно, разцепването означава твърде малко материал, наличен за изискваната деформация. Прекомерната дълбочина на изтегляне спрямо размера на заготовката, острите радиуси на удара или недостатъчното смазване водят до локално изтъняване, докато материалът се счупи. Корекцията на дизайна включва увеличаване на радиуса на носа на перфоратора, преразпределяне на потока на материала чрез поставяне на перли или разбиване на едно дълбоко изтегляне на множество прогресивни етапи, които позволяват на материала постепенно да преразпределя напрежението.
Springbackе може би най-разочароващият дефект, защото е неизбежен до известна степен. Всеки метален щампован компонент, който претърпява огъване, ще се възстанови частично към първоначалното си плоско състояние, след като пресата се отвори. Това еластично възстановяване се задвижва от границата на провлачване на материала: материалите с по-висока -якост пружинират по-агресивно. Die дизайнерите компенсират чрезпренавежданечастта извън целевия ъгъл, така че пружинното връщане да я доведе до правилната крайна позиция. Други стратегии включват оформяне на зоната на огъване, за да се даде материалът отвъд неговата граница на еластичност, разширяване на ъгъла на матрицата или използване на по-малък радиус на щанца за увеличаване на пластичното напрежение в областта на огъване.
Tolerance Stack-Up и GD&T настаняване
Една щампована метална част може да премине през пет, десет или повече формоващи станции. Всяка станция въвежда малко количество вариации в размерите и тези вариации се комбинират. Изместване от 0,05 mm на станция три може да е приемливо изолирано, но когато се натрупа с подобни измествания на станции пет и осем, крайното местоположение на характеристиката се отклонява от спецификацията.
Ето къдеПринципи на GD&Tстават съществени за дизайна на матрицата, а не само за дизайна на частите. Чрез дефиниране на характеристиките на частта по отношение на функционални данни, вместо да свързват размери от характеристика към характеристика, дизайнерите нарушават веригата на стека на толеранса. Позиционните контроли, свързани с референтна рамка, гарантират, че толерансът на всяка характеристика е независим, а не кумулативен, което драстично опростява както дизайна на матрицата, така и проверката.
На практика дизайнерите на матрици разпределят по-строги толеранси на формиращите станции, които произвеждат базови характеристики и позволяват малко по-широки толеранси при по-малко критични операции. Това отразява начина, по който завършената част ще бъде инспектирана и сглобена: базовите повърхности локализират частта в нейния свързващ комплект, така че тези повърхности се нуждаят от най-висока прецизност на формоване. Вторичните характеристики, които препращат към тези данни, могат да поемат повече вариации, без да засягат функцията.
Веригата за обратна връзка работи и в двете посоки. GD&T обозначенията на готовия чертеж на част определят колко плътно трябва да бъде изградена и поддържана всяка щанцова станция. Обратно, възможностите за реалистичен процес на щамповане трябва да информират какви толеранси определя дизайнерът на продукта. Когато тези две страни комуникират навреме, резултатът е метална щампована част, която е едновременно производствена и функционално правилна без прекомерни разходи за инструменти.
Често срещани дефекти: Основни причини и коригиращи действия
- Набръчкване:Причинено от недостатъчно налягане на държача на заготовката или неограничен поток на материала в кухината на матрицата. Коригиращо действие: добавете или коригирайте изтеглящи перли, увеличете силата на държача на заготовката, препроектирайте геометрията на повърхността на свързващото устройство.
- Разделяне/разкъсване:Причинени от прекомерна дълбочина на изтегляне, малък радиус на щанца или деформация на материала, надвишаваща границите на пластичност. Коригиращо действие: увеличете радиуса на носа на удара, добавете етапи на изтегляне, оптимизирайте формата на заготовката, подобрете смазването.
- Springback:Причинява се от възстановяване на еластичността след формоване, особено при материали с висока{0}}якост. Коригиращо действие: прегънете ъгъла на матрицата, оформете зоната на огъване, използвайте по-малък радиус на щанца, за да увеличите пластичната деформация.
- Напукване при завои:Причинено от радиус на огъване под минималния материал или огъване, успоредно на посоката на зърното. Коригиращо действие: увеличете радиуса на огъване до поне 1.0T, пренасочете частта така, че да се огъва перпендикулярно на зърното.
- Прекомерни грапавини:Причинено от износени режещи ръбове или неправилно разстояние между перфоратор-до-щанца. Коригиращо действие: заточване или повторно шлайфане на инструмента, преизчисляване и регулиране на хлабината според спецификацията на материала.
- Изкривяване/изкривяване:Причинени от неравномерно облекчаване на напрежението или небалансирани сили на формоване в частта. Коригиращо действие: добавете усилващи ребра или перли, включете повторно -ударни или изравняващи станции.
- Позиционен дрейф между станциите:Причинено от натрупване на толерантност-чрез последователни операции на формоване. Коригиращи действия: дефинирайте функционални бази данни с помощта на GD&T, разпределете по-строг толеранс към станциите за-формиране на данни, валидирайте със статистически анализ на толеранса.
Всеки от тези дефекти може да бъде предотвратен, когато дизайнът спазва материалните граници и матрицата компенсира известно физическо поведение. Общата нишка е, че превенцията се случва на екрана, във фазата на проектиране, а не на пресата по време на изпитание. Което повдига практически въпрос: как инженерите потвърждават всички тези параметри преди рязане на стомана? Отговорът се крие в симулационни работни потоци, които ви позволяват да тествате потока на материала, да предсказвате връщане назад и виртуално да идентифицирате зоните на повреда, много преди първият компонент на матрицата да бъде обработен.
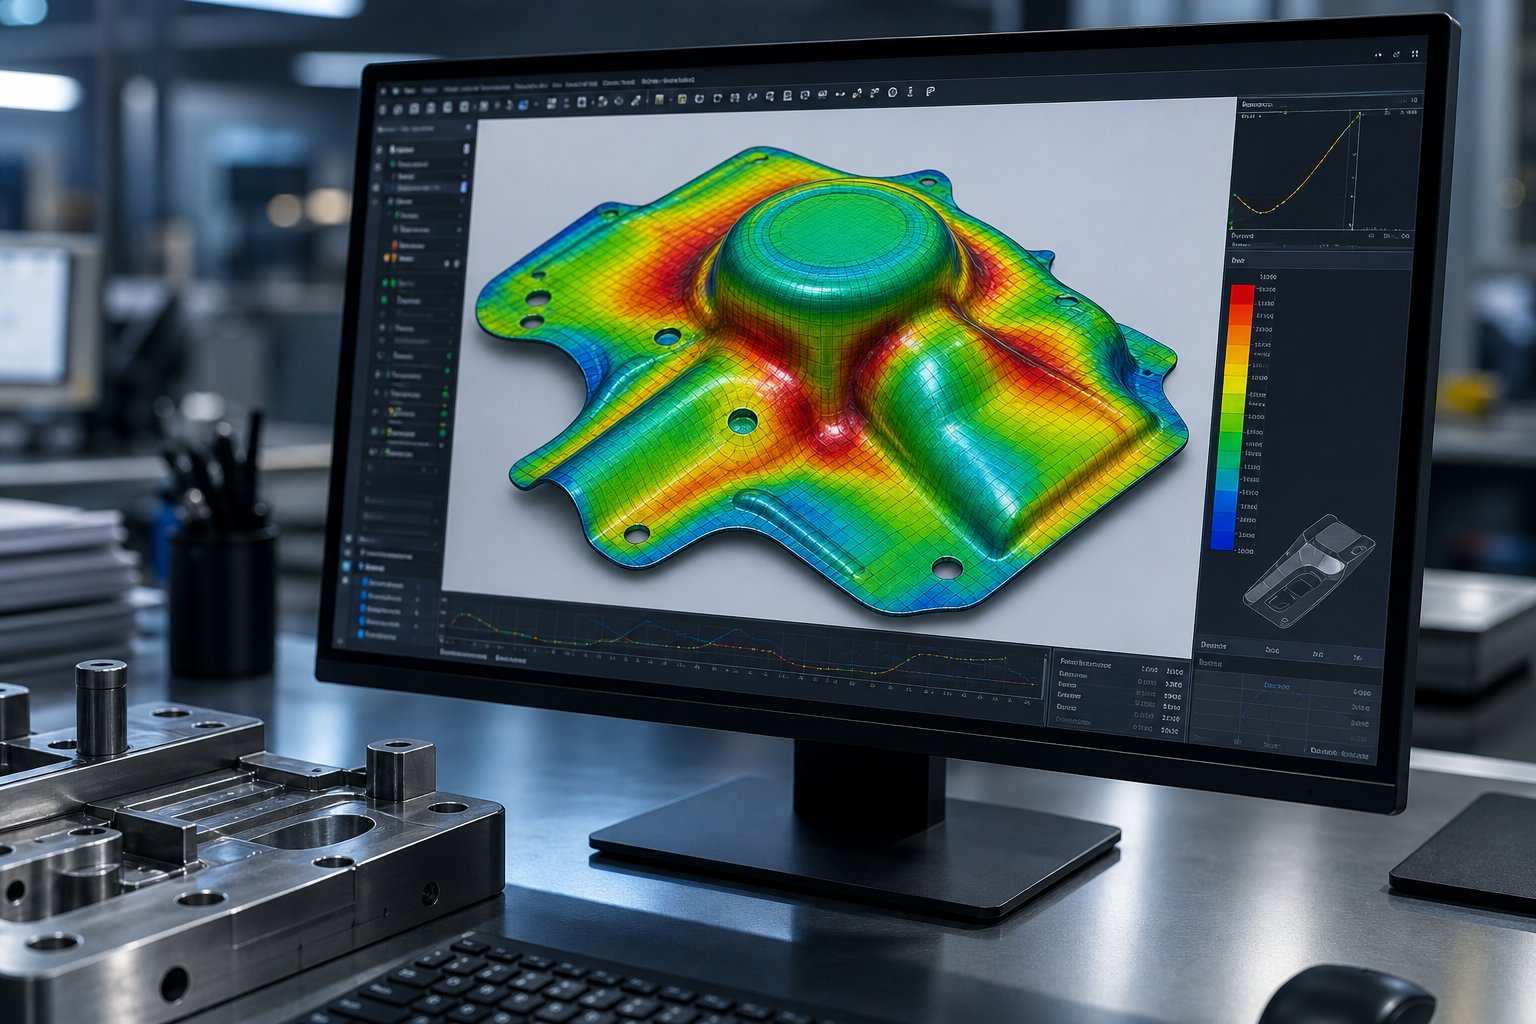
Симулация-Работни процеси за проектиране на матрици
Стоманата за режещи инструменти е скъпа. Пренарязването му, защото изпробването разкри недостатък в дизайна на матрицата ви за метално щамповане, е много по-скъпо. Съвременната технология за щамповане измести точката на откриване на повреда от пресата към екрана на компютъра, където итерациите струват минути вместо седмици. Симулационните-работни потоци не заместват инженерната преценка. Те го усилват, като ви позволяват да тествате идеи, да разбивате виртуални части и да прецизирате параметрите, преди да бъде обработен единичен блок от D2.
Стандарти за моделиране на CAD за компоненти на матрици
Всеки работен процес на проектиране на матрица започва в 3D параметричен CAD. Вие не просто рисувате форми. Вие изграждате напълно ограничен дигитален модел, при който промяната на един параметър, да речем радиус на носа на перфоратора, автоматично се разпространява през свързани функции като хлабини, отвори за отстраняване и съчетаващи се кухини на матрицата. Този параметричен подход позволява бърза итерация по време на прегледи на дизайна без ръчно редактиране на десетки зависими измерения.
Освен създаването на геометрия, CAD служи като рефер на намесата. Автоматичното откриване на сблъсъци идентифицира сблъсъци между движещи се компоненти, преди те да се случат във физическото пространство: повдигач, който се блъска в оформящ се удар в долната мъртва точка, пилот, който замърсява джоба на събличача по време на прибиране. Симулацията на-ниво на движение на сглобяване валидира пълната кинематична обвивка на всеки компонент през неговия цикъл на ход. След като проектът бъде замразен, автоматизираното генериране на чертежи произвежда-готови отпечатъци на детайли, спецификационни таблици и изгледи на сглобяване директно от 3D главния модел, като елиминира грешките при транскрипция между проектирането и изграждането.
FEA симулация на оформяне и прогнозиране на пружинното връщане
Когато CAD обработва геометрията на инструментите, анализът на крайните елементи се справя с поведението на материала.Симулация на формоване на ламаринадигитално възпроизвежда това, което се случва с заготовката, докато контактува с щанци, тече върху перли за изтегляне и се разтяга в кухини на матрицата. Софтуерът свързва заготовката в хиляди елементи, задава свойства на материала (граница на провлачване, криви на-втвърдяване при деформация, стойности на анизотропия) и изчислява деформацията при дефинираните условия на процеса.
Резултатът разкрива точно къде ще възникнат проблеми. Картите за изтъняване подчертават зони, приближаващи границите на разрушаване на материала. Индикаторите за компресия обозначават области, склонни към набръчкване. Диаграми на деформация, начертани срещу формиране на гранични криви, показват колко близо е всеки регион до повреда. За инженерите, работещи с усъвършенствани високоякостни стомани или алуминиеви сплави, тези прогнози са от решаващо значение, тъй като такива материали показват големи величини на пружинно връщане, което прави постигането на точност на размерите постоянно предизвикателство.
Прогнозирането на Springback е мястото, където симулацията предоставя някои от най-големите си стойности на инструменталните програми за метално щамповане. Решавателят проследява разпределението на напрежението през цялата последователност на формоване и изчислява колко еластично възстановяване ще настъпи, след като пресата се отвори. След това инженерите прилагат компенсирани повърхности на матрицата, прегъвайки или променяйки геометрията на инструмента, така че пружинното връщане довежда частта до планираната крайна форма. Тази компенсация може дори да бъде автоматизирана в рамките на софтуера, генерирайки модифицирани повърхности на инструмента, готови за CAM програмиране.
От виртуално валидиране до физическо изпробване
Симулацията не елиминира физическото изпробване. Това драстично намалява броя на пробните цикли, от които се нуждаете.Изследвания от Fraunhofer IWUдемонстрира, че включването на модели на еластично поведение както на матрицата, така и на машината за пресоване в симулация създава виртуални модели на петна, които съответстват много на реалните -резултати, което позволява на инженерите да коригират повърхностите на матрицата по време на фазата на проектиране, вместо чрез скъпоструваща ръчна преработка в цеха.
Истинската сила се появява в обратната връзка. Резултати от физическо изпробване, измерени ъгли на пружиниране, действителни разпределения на изтъняване, наблюдавани места на бръчки се връщат обратно в симулационния модел като данни за валидиране. Там, където прогнозите съвпадат с реалността, доверието расте. Там, където се разминават, моделът се калибрира отново: коефициентите на триене се коригират, кривите на материала се прецизират, граничните условия се коригират. В продължение на последователни проекти, това итеративно усъвършенстване изгражда симулационна среда, чиито прогнози стават все по-точни за вашето специфично пресово оборудване, материали и методи за конструиране на матрици.
Дизайнът на матрицата, управляван от симулация, обикновено намалява повторенията на физическото изпробване с 50% или повече, като свива сроковете за разработка от месеци на седмици и преобразува скъпо решаване на-проблеми-на пресата в ниско{4}}разходна виртуална оптимизация.
Този виртуален-към-физически цикъл представлява текущото състояние на изкуството в методологията за проектиране на матрици. Но дори и най-сложната симулация не може да компенсира инструменталната екипировка, която се износва преждевременно или се поврежда при производствени натоварвания. Изборът на материал, направен за поансони, щанцови блокове и износващи се компоненти, определя дали валидираният дизайн действително осигурява прогнозирания си живот на пода на пресата, решение, което зависи от съвпадението на свойствата на инструменталната стомана с вашите специфични производствени изисквания.
Избор на материал за матрица и стратегии за покритие
Вашата симулация предвиждаше 500 000 посещения преди поддръжката. Оформлението на вашата лента е оптимизирано, разстоянията са набрани и последователността на станциите е бронирана. И все пак матрицата се проваля при 80 000 удара, тъй като материалът на щанцата не може да се справи с повтарящото се ударно натоварване на вашата високоякостна щампована стомана. Изборът на материал е мястото, където намерението на дизайна се среща с физическата реалност и грешното отхвърляне на всяка оптимизация нагоре по веригата, в която сте инвестирали.
Основното предизвикателство при стоманените матрици за щамповане е, че нито един материал не превъзхожда всичко. Устойчивостта на износване, якостта и якостта на натиск се дърпат в конкурентни посоки. Качество, което държи острието на бръснача за милиони порязвания, ще се счупи при силен удар. Степента, която е достатъчно здрава, за да поеме ударно натоварване, ще се изтъпи бързо в абразивни условия. Работата на инженера е да определи кой режим на повреда ще се появи първи във всяко конкретно приложение, след което да избере степента, която устоява на този доминиращ механизъм.
Класове инструментална стомана за поансони, щанцови блокове и износващи се части
Четири фамилии инструментални стомани покриват по-голямата част от приложенията на метални щамповани матрици. Всеки заема отделна ниша на производителност, определена от съдържанието на карбид, състава на сплавта и реакцията на топлинна обработка.
AISI D2е изборът по подразбиране, когато абразивното или адхезивното износване ограничава живота на инструмента. Високото му съдържание на хром и въглерод създава плътна карбидна структура, която позволява на режещите ръбове да запазят геометрията си при дълги производствени серии. Ще намерите D2 в заготовки и пробивни щанци за големи-обемни приложения за щамповане на автомобили, където остротата на ръба директно управлява височината на резеца и качеството на частта. Ограничението е крехкостта: щом се появят люспи или пукнатини по време на работа, D2 вече не е правилният отговор.
AISI A2влиза, когато нито един режим на отказ не доминира ясно. Той осигурява балансирана комбинация от устойчивост на износване и издръжливост, което го прави подходящ за прогресивни матрици, където щанците изпитват едновременно абразия и умерен удар. За производствени обеми под 100 000 части или приложения със смесени-условия, A2 осигурява средно икономично решение без риска от чупливост на D2.
AISI S7е амортисьорът от семейството на инструменталната стомана. Когато вашите щанцови станции включват щамповане на стоманени листове с голям-габарит или операции по пробиване с голям-тонаж, повтарящите се ударни напрежения ще счупят по-високи-марки на карбид, преди износването изобщо да се превърне в проблем. Превъзходната здравина на S7 абсорбира циклично въздействие, което би причинило напукване в D2 или подобни степени,-насочени към износване. Той разменя известно задържане на ръба за способността да оцелее при наказващи механични натоварвания удар след удар.
AISI M2заема пресечната точка на устойчивостта на износване и якостта на натиск. В сравнение с D2, той осигурява по-добра устойчивост на пластична деформация при натоварване. В сравнение със S7, той поддържа по-висока устойчивост на абразия. M2 обикновено се прилага за поансони, които трябва да поддържат както геометрията на ръба, така и точността на размерите при продължително напрежение на натиск, типичен сценарий при прецизно пробиване на дебели или високо-здрави материали.
Повърхностни покрития и карбидни вложки за удължен живот на матрицата
Когато основната инструментална стомана достигне своя таван на производителността, повърхностното инженерство удължава живота на матрицата допълнително. Две основни технологии изпълняват тази роля при щамповането: тънки-слойни покрития и твърди карбидни вложки.
PVD покрития(Physical Vapor Deposition) прилага тънки слоеве от изключително твърди съединения, обикновено с дебелина 2-5 микрона, при относително ниски температури около 500 градуса по Целзий. Тъй като процесът протича хладно, той запазва острите режещи ръбове, които са критични за прецизното пробиване в метална матрица за щамповане. PVD покритията като TiN, TiCN и AlTiN намаляват триенето, издържат на износването на лепилото и поддържат напрежението на натиск в покриващия слой, което добавя издръжливост срещу начупване при прекъснати операции.
CVD покрития(Chemical Vapor Deposition) изграждат по-дебели слоеве, 5-20 микрона, чрез високотемпературни химически реакции. Резултатът е превъзходна устойчивост на топлина и адхезия, но процесът леко закръгля режещите ръбове и оставя покритието в напрежение на опън. За приложения за щамповане CVD работи най-добре при формоване на компоненти, където натрупването на топлина от продължителен контакт с материала е основният механизъм на разграждане, а не остротата на ръбовете.
Карбидни вложкипредставляват най-агресивния подход за устойчивост на износване. Твърдите инструменти от волфрамов карбид могат да удължат живота на матрицата с 500-1000% в сравнение с традиционните инструментални стомани в приложения, включващи абразивни материали за детайли или екстремни производствени обеми. Компромисът е крехкостта: карбидните пластини са ограничени до операции с ниско въздействие като фино изрязване и плитко изтегляне, където ударното натоварване е минимално.
Решението Regrind срещу Coat
Тук е важно мисленето за{0}}разходи и ползи. Поансоните от инструментална стомана без покритие могат да се шлифоват многократно, когато ръбовете се затъпят, като се възстановява производителността при относително ниска цена на цикъл. Инструментите с покритие работят по-дълго между повторното шлайфане, но струват повече предварително, а някои покрития усложняват процеса на повторно шлифоване-и-нанасяне на повторно покритие. Решението зависи от вашата производствена математика:
- Малък{0}}обем или прототипни изпълнения:A2 или D2 без покритие с периодично повторно шлайфане обикновено е най-рентабилният път-.
- Голямо{0}}обемно производство:Щанци с PVD- покритие намаляват честотата на смяна, а удълженото време на работа между събитията за поддръжка често компенсира инвестицията в покритие чрез намалено време на престой.
- Абразивни материали (неръждаема стомана, HSLA):Твърдосплавните вложки или тежките -покрития се изплащат бързо, когато непокритите инструменти се разграждат в рамките на хиляди удари, а не след десетки хиляди.
Усъвършенстваните покрития като TiN или DLC могат да удължат живота на матрицата с 30-50% чрез намаляване на триенето и износването, особено при щамповане от неръждаема стомана. Ключът е да съпоставите химическия състав на покритието с материала на детайла и вида на операцията, вместо да използвате по подразбиране каквото и да е покритие, което вашият доставчик предлага.
Сравнение на материалите на матрицата по свойства и приложение
| Категория на материала | Представителна степен | Относителна устойчивост на износване | Относителна издръжливост | Типични приложения |
|---|---|---|---|---|
| Високо-Въглеродно високо{1}}хром | D2 | високо | Ниска до умерена | Голямо{0}}обемно изрязване, пробивни щанци, бутони за щанцоване за програми за щамповане на автомобили |
| Въздушно-закаляване (балансирано) | A2 | Умерен | Умерен | Станции за прогресивни матрици със смесено износване и удар, среден{0}}обем на производство |
| Устойчив-на удар | S7 | Ниска до умерена | високо | Тежко{0}}пробиване, оформяне на удари, високо{1}}ударни станции |
| Високо{0}}бързорежеща стомана | M2 | високо | Умерен | Прецизни удари при високо натоварване на натиск, пробиване на дебел материал |
| Циментиран карбид | Волфрамов карбид | Много високо | ниско | Фино изрязване, високо{0}}обемна обработка на абразивни материали, износващи се вложки |
| Инструментална стомана с PVD- покритие | D2 + TiCN/AlTiN | Много високо (повърхност) | Зависи от основна стомана | Пробиване с удължен-живот, щамповане от неръждаема стомана, намалено-триене при формоване |
Навигирането в тези решения за материал и покритие за всеки поансон, щанцов блок и износващ се компонент в сложна прогресивна матрица е едно от по-нюансираните предизвикателства в инструменталното инженерство. Всяка станция може да изисква различен клас въз основа на нейния специфичен профил на натоварване, взаимодействие с детайла и целевия интервал на поддръжка. Инженерите, които се нуждаят от поддръжка за съпоставяне на класове инструментална стомана и покрития със специфични производствени изисквания, могат да се възползват от персонализирани решения за матрици от специалисти катоИЧЕН, които проектират селекции на материали за щанци, щанцови блокове и износващи се компоненти въз основа на действителните материали на детайла, производствените обеми и целевия живот на матрицата, а не един-размер-подходящ-за всички настройки по подразбиране.
Изборът на материал затваря цикъла на дизайна на отделните компоненти. Но проектът за матрица за щамповане не е сбор от изолирани решения. Типът матрица, хлабината, последователността на станциите, валидирането на симулацията и изборът на материали взаимодействат като система. Обединяването на тези нишки в съгласуван работен поток на проекта е това, което разделя функционалната матрица от тази, която осигурява устойчива производствена производителност.
Прилагане на тези основи на практика
Индивидуалните дизайнерски решения са мощни. Комбинирани в дисциплиниран работен процес, те се обединяват в матрици и системи за щамповане, които постигат целите за качество от първата производствена серия, а не след месеци на скъпи пробни итерации. Разликата между проект, който върви гладко, и проект, който спира да се преработва, почти винаги се проследи назад до това дали инженерният екип е следвал структурирана последователност от решения или е скочил направо в CAD моделиране, без да обосновава предположенията си.
Контролен списък за инженерни решения за нови проекти за матрици
Всеки процес на щамповане на метал споделя една и съща основна пътека за вземане на решения, независимо от сложността на частта или производствения обем. Когато започнете нов проект за щамповане, преминаването през тези стъпки в ред предотвратява този вид връщане назад, което разрушава графици и бюджети.
- Определете напълно изискванията за части.Съберете готовия чертеж на детайла с пълни GD&T описания, спецификация на материала, прогноза за годишен обем и целева цена на бройка. Идентифицирайте функционални данни, критични-за-качествени размери и всякакви ограничения на сглобяването надолу по веригата, които влияят върху посоката на изрязване или приоритета на толеранса.
- Изберете типа матрица.Съпоставете вашите нужди от геометрия, обем и толерантност на частта спрямо прогресивни, комбинирани или трансферни архитектури. Оставете частта да ръководи решението, вместо да се подразбира към това, което вашият магазин е работил последно.
- Определете разстояния за станция.Изчислете хлабината-до-щанца като процент от дебелината на материала за всяка операция на рязане, като се позовавате на-специфични за материала данни за инструменти, а не универсална стойност по подразбиране. Вземете под внимание изискванията за посоката на изрязване на всяка пробита и заготовка.
- Секвенирайте станциите и оптимизирайте оформлението на лентата.Първо установете пилоти и носеща геометрия, последователни разфасовки преди форми, напредък от най-малката към най-тежката деформация, балансирайте силите по ширината на лентата и поставете заготовката на крайната станция.
- Валидирайте със симулация.Изпълнете FEA анализ на възможността за формоване, за да потвърдите потока на материала, проверете изтъняването спрямо граничните криви на формоване, предскажете величината на пружинното връщане и приложете компенсация към повърхностите на матрицата преди пускане за производство.
- Изберете видове инструментална стомана и покрития.Съпоставете материала на всеки компонент с неговия доминиращ режим на повреда: степени на-устойчивост на износване за абразивни условия, степени на устойчивост на удар-за натоварване при удар и покрития или карбидни вложки, където основната стомана достига тавана на ефективността си.
- Освободете за изграждане, след което затворете цикъла при изпробване.Използвайте резултатите от физическото изпробване, за да потвърдите симулационните прогнози, да прецизирате моделите на триене и материали и да изградите институционални знания, които подобряват точността на следващия проект.
Свързване на основите на дизайна с производствения успех
Забележете как всяка стъпка в този контролен списък зависи от тази преди нея. Не можете да изчислите хлабините, без да познавате материала си. Не можете да подреждате станции, без да знаете кои операции изисква вашата част. Не можете да изберете инструментална стомана, без да разберете силите, които ще изпита всяка станция. Тези основи не са независими теми, които изучавате изолирано. Те образуват свързана система, в която силата в една област усилва всяка друга, а слабостта в една област подкопава останалите.
Инженерите, които интернализират това мислене-на системно ниво, прекарват по-малко време в гасене на пожари на пресконференцията. Техните програми за щамповане на метални части стартират по-бързо, поддържат толеранс по-дълго между циклите на поддръжка и консумират по-малко материал на част. Печалбата не е абстрактна. Това се проявява в намалени нива на скрап, по-малко непланирани издърпвания на матрицата и части за щамповане, които преминават проверка без сортиране или преработка.
За екипи, управляващи сложни проекти, където структурата на матрицата, оптимизирането на хлабините, предизвикателствата на материалния поток и решенията-на ниво компоненти се пресичат, работата с опитен партньор в инструментите ускорява пътя от концепцията до готовите-производство инструменти.Персонализираните решения на YICHEN за щампи за щампованесвържете инженерите по инструментална екипировка с експертиза в пълния обхват на тези основи, от първоначалния избор на тип матрица през стратегиите за материали и покрития, помагайки за превеждането на стабилна инженерна методология в матрици, които работят, както са проектирани от първия ден.
Често задавани въпроси относно основите на дизайна на матрицата за щамповане
1. Каква е разликата между прогресивни, комбинирани и трансферни матрици за щамповане?
Прогресивните матрици подават непрекъсната лента през множество станции, всяка от които изпълнява различна операция, което ги прави идеални за големи-обемни малки части. Сложните матрици извършват две или повече операции на рязане едновременно с един ход, осигурявайки превъзходна концентричност за плоски профили като шайби и ламинации. Трансферните матрици отделят отделни заготовки и ги преместват между станции с помощта на механични рамена, които са подходящи за големи или дълбоко{3}}изтеглени части като панели на каросерията на автомобили, които не могат да останат прикрепени към носеща лента.
2. Как определяте правилното разстояние-до-щампа за щамповане?
Хлабината се изчислява като процент от дебелината на материала за всяка страна, варираща според вида на материала. Меките материали като алуминия обикновено използват 10-15% на страна, меката стомана използва 10-12%, неръждаемата стомана изисква 12-16%, а стоманите с висока якост изискват 18-20% или повече. Правилната стойност зависи от твърдостта на материала, пластичността, приемливото качество на ръба и целевия живот на инструмента. Инженерите трябва да се позовават на диаграми за хлабини, специфични за материала, от доставчици на инструменти, вместо да прилагат единична универсална стойност по подразбиране за всички операции.
3. Какво причинява набръчкване, разцепване и пружиниране в щампованите части?
Набръчкване възниква, когато налягането на държача на празната заготовка е недостатъчно и материалът тече твърде свободно в кухината на матрицата, причинявайки компресионни катарами. Разделянето се случва, когато дълбочината на изтегляне надвиши границите на пластичност на материала или радиусите на щанцата са твърде тесни, което води до локално изтъняване до счупване. Пружинното връщане е резултат от еластичното възстановяване след огъване, особено при материали с висока -якост. Дизайнерите на щанци се противопоставят на това с изтеглени зърна за набръчкване, много-етапни изтегляния за разделяне и прегъване или изковаване за компенсиране на пружинното връщане.
4. Защо последователността на станциите има значение при прогресивния дизайн на матрицата?
Последователността на станцията определя дали прогресивната матрица работи надеждно или генерира скрап. Първо трябва да се пробият пилотни отвори, за да се установят позиционни точки за всички следващи операции. Геометрията на носещата лента следва, за да се поддържа твърдостта на лентата. Операциите по рязане предшестват формоването, тъй като дупките, пробити във вече-формовани повърхности, се деформират непредвидимо. Силите трябва да бъдат балансирани между станциите, за да се предотврати неправилно регистриране на лентата. Покриването винаги се извършва последно, тъй като частта не може да бъде индексирана, след като бъде отделена. Неправилната последователност води до кумулативен дрейф на толеранса, ходене по лентата и преждевременно износване на матрицата.
5. Как избирате правилната инструментална стомана за щамповане на компоненти на матрицата?
Изборът зависи от идентифицирането на доминиращия режим на отказ за всеки компонент. Стомана D2 с високо-съдържание на хром е подходяща за заготовки с голям-обем, където абразивното износване ограничава живота. A2 осигурява балансирана устойчивост на износване и издръжливост за смесени-станции с прогресивни матрици. S7 поема тежки ударни натоварвания при операции по пробиване на дебел-калибър, където D2 би се спукал. Високоскоростната стомана M2 се справя с големи натоварвания на натиск, като запазва геометрията на ръба. За изключителна устойчивост на износване карбидните вложки удължават живота с 500-1000% в сравнение с конвенционалните стомани. Партньори като YICHEN (https://www.yichen-group.com/stamping-die/) помагат на инженерите да съобразят класовете и покритията със специфични производствени изисквания.


