


Какво всъщност включва направата на матрица за щамповане
Всяка метална скоба в колата ви, всеки конектор в телефона ви и всеки панел на хладилника ви започват в матрица за щамповане. Тези прецизни инструменти са отговорни затрансформиране на плоска ламарина във функционални компонентисъс скорости, които никой друг метод на формоване не може да постигне. Но какво всъщност е металното щамповане и какво е необходимо, за да се създаде инструментът, който го прави?
Какво е матрица за щамповане
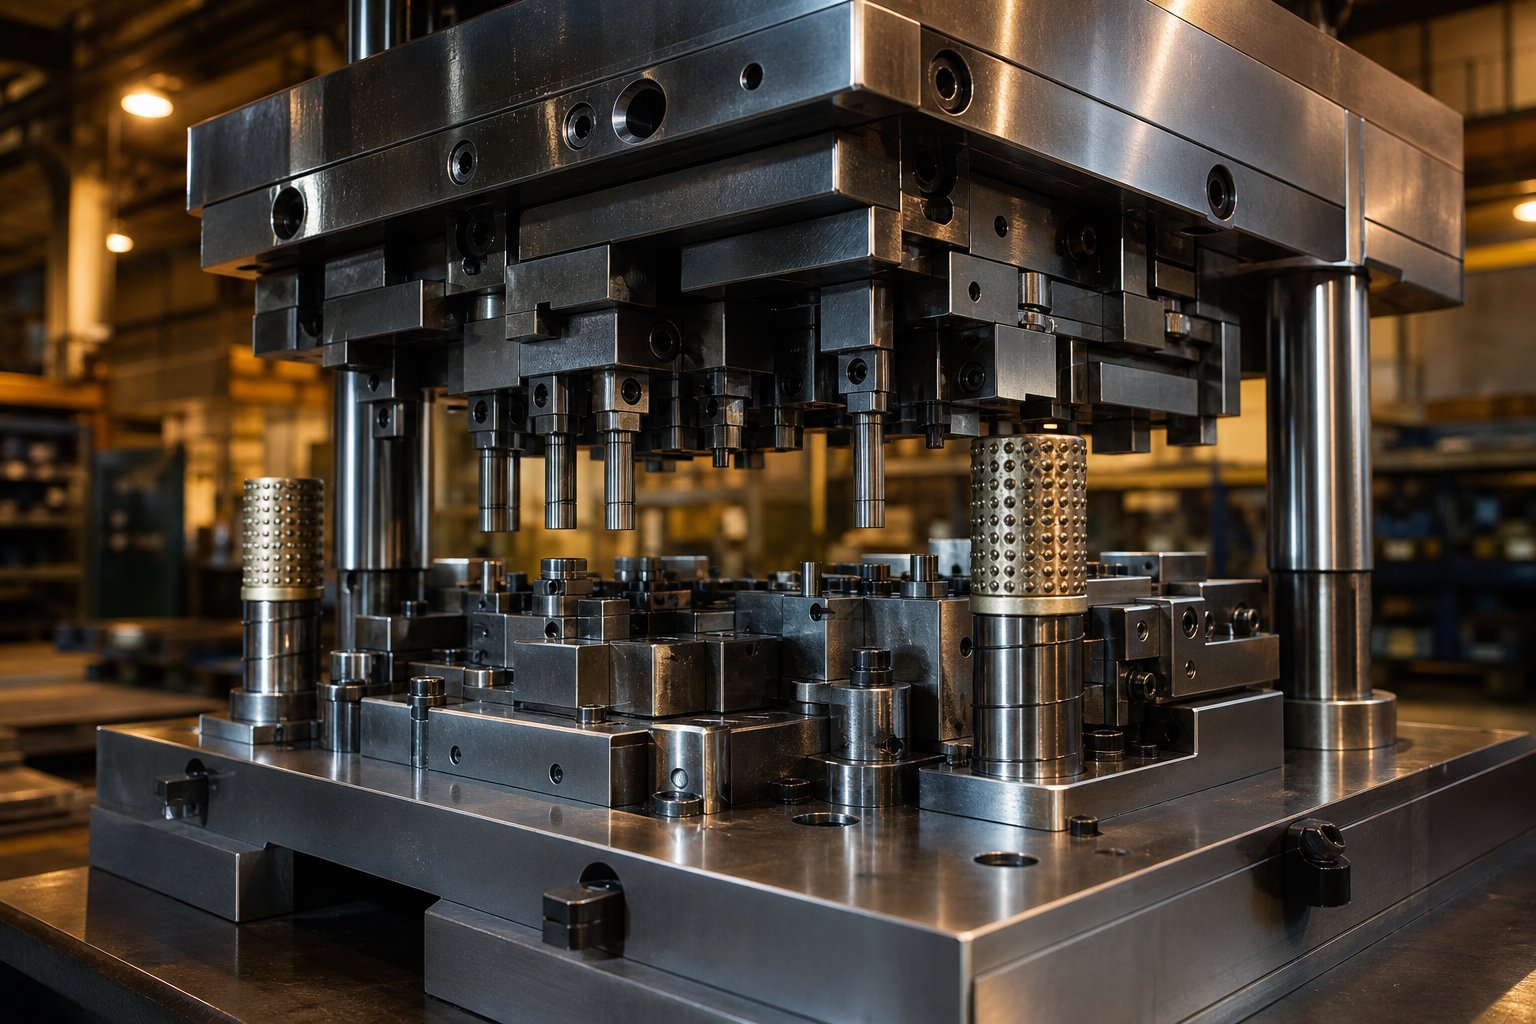
Щамповата матрица е прецизен инструмент, състоящ се от две половини - горна и долна част -, монтирани вътре в преса за рязане, огъване, формоване или изтегляне на метален лист в определена форма чрез контролирана сила.
Това определение за щамповане обхваща основите, но реалността е по-дълбока. Матрицата изпълнява четири основни функции по време на всеки цикъл на пресоване: локализиране на материала, затягането му на място, обработването му във форма и освобождаване на готовия детайл. „Работната“ фаза е мястото, където се добавя стойност - чрез операции като рязане, огъване, пробиване, щамповане, формоване, изтегляне, разтягане, коване и екструдиране. Създаването на матрица за щамповане означава инженеринг на всички тези действия в един единствен, повтарящ се инструмент, който може да издържи милиони цикли на пресоване.
Любител срещу професионално щанцоване
Съществува голяма разлика между щамповане на проекти „Направи си сам“ и професионална работа в инструментариума. Любител може да оформи прост блок за щанцоване и матрица с помощта на бормашина, ръчна мелница и мелница. Този подход работи за занаятчийски проекти с малък{2}}обем или прототипи, където толерансите са щедри.
Професионалното производство на матрици е съвсем различна дисциплина. Инструменталните разчитат на CNC фрезови машини за сложни профили на кухини, EDM с тел за тесни-допускови отвори, повърхностни шлифовъчни машини за плоскост до микрони и координатни измервателни машини за проверка на всеки размер. Разликата между тези два свята се свежда до повторяемост - професионалната матрица за щамповане трябва да произвежда идентични части при стотици удари в минута без отклонение.
Защо прецизността има значение при конструирането на матрици
Индустрии като автомобилостроенето, електрониката и домакинските уреди зависят от матриците за метално щамповане, за да поддържат толеранси, които поддържат сглобките да пасват заедно в милиони единици. Клема на конектора, която е 0,05 mm извън спецификацията, причинява електрически повреди. Панел на тялото с непостоянна дълбочина на изтегляне създава видими вълни след боядисване. Какво е матрицата в производството, ако не основата, върху която почива всеки стандарт за качество надолу по веригата?
Тази статия обхваща пълния жизнен цикъл на изработката на матрица за щамповане - от избора на правилния тип матрица и проектирането на оформлението на лентата, през машинната обработка, термичната обработка и окончателното изпробване на пресата. В момента нито едно ръководство не преминава през всеки етап последователно и тази празнина оставя инженерите да събират фрагменти от множество източници. Разделите по-напред запълват тази празнина, започвайки с това как да изберете правилната архитектура на матрицата за вашата конкретна част и производствен обем.
Избор на правилния тип матрица за вашия проект
Изборът на правилната архитектура на матрицата е първото истинско инженерно решение във всеки проект за щамповане. Изборът оформя всичко надолу по веригата - разходи за инструменти, време на цикъл, качество на детайла и колко операции можете да консолидирате в една настройка на пресата. Мислете за това по следния начин: не бихте използвали прогресивна матрица за 500 прототипа и не бихте прокарали милион автомобилни скоби през един-станционен инструмент. Съпоставянето на типовете матрици за щамповане с вашите конкретни производствени цели предотвратява загубата на бюджет и избягва затрудненията в цеха.
| Тип матрица | Най-добро за | Сложност на частта | Обхват на звука | Относителна цена | Време за изпълнение на инструментите |
|---|---|---|---|---|---|
| Единична-станция | Прототипи, кратки тиражи | Ниска (една операция) | Под 10 000 | ниско | 2–4 седмици |
| Съединение | Плоски части, които се нуждаят от множество срязвания с един ход | Ниска до умерена | 10,000–500,000 | Среден | 4–8 седмици |
| Прогресивен | Голям обем щамповане на сложни части | Умерено до високо | 500,000–10M+ | високо | 10-20 седмици |
| Трансфер | Големи или дълбоко{0}}начертани части | високо | 100,000–5M+ | високо | 12-24 седмици |
Единични-станции и сложни матрици
Една-щанцова матрица изпълнява една операция на ход на пресата - заготовка, пробиване или едно огъване. Процесът на матрицата е ясен: материалът влиза, една характеристика се оформя, част излиза. Тази простота се изразява в ниски разходи за инструментална екипировка (обикновено 50–70% по-малко от прогресивната инструментална екипировка) и бърза обработка, което прави матриците с една-станция практични за пилотни проекти, инженерни образци или персонализирани части с големи толеранси.
Сложните матрици вдигат летвата, като извършват множество операции на рязане едновременно с един ход. Представете си изрязване на външен профил и пробиване на вътрешни дупки едновременно - това е, което осигурява сложната матрица. Тъй като и двете операции споделят един и същ цикъл на пресоване, концентричността между функциите се подобрява значително и времето за производство намалява с 25–30% в сравнение с изпълнението на всяка операция поотделно. Компромисът е, че съставните матрици работят най-добре за относително плоски части, обикновено под 150 mm в диаметър, където всички операции се извършват в една равнина.
Прогресивни матрици за големи{0}}обеми
Когато производствените обеми достигнат стотици хиляди или милиони, прогресивните матрици се превръщат в работния кон. Лентовият материал преминава през поредица от станции, всяка от които извършва специфична операция - пробиване, нарязване, оформяне, огъване -, докато завършената част се отдели на крайната станция. Инженерната логика е проста: като елиминирате манипулирането на части между операциите, вие намалявате разходите за труд с до 40% и постигате скорости на цикли, които настройките на една-станция не могат да достигнат.
Щанци за щамповане на автомобиличесто се създават като прогресивни инструменти точно поради тази причина. Съединителите, скобите, топлинните щитове и структурните скоби се възползват от високата пропускателна способност и стегнатото свързване между-станции-станции, което осигуряват прогресивните матрици. По-високата първоначална инвестиция се възвръща бързо, когато разходите за-част имат повече значение от разходите за инструменти.
Трансферни матрици и кога те превъзхождат прогресивните инструменти
Трансферното щамповане използва механични хващачи или пръсти за преместване на отделни заготовки между независими станции. За разлика от прогресивните матрици, няма непрекъсната лента, свързваща частта през инструмента. Това дава на матриците за прехвърляне ясно предимство за части, които изискват дълбоко изтегляне, големи отпечатъци или сложно три{2}}измерно формоване, което би било непрактично върху лента.
При автомобилното щамповане големите структурни компоненти и панелите на каросерията често се движат в матрици за трансфер, тъй като геометрията на частта изисква независимост на станцията. Всяка станция може да бъде домакин на специална операция за формоване без ограниченията на носещата лента. Трансферните матрици също намаляват материалните отпадъци, тъй като няма скелет на свързваща лента, който да се изхвърли - значително спестяване на разходи при работа със скъпи сплави или дебел-калибровен материал.
Решението между прогресивно и трансферно в крайна сметка се свежда до геометрията на детайла и използването на материала. Ако частта остане свързана с лента без изкривяване, прогресивът печели по скорост. Ако частта трябва да се движи свободно между тежките операции на формоване, трансферното щамповане осигурява по-добри резултати с по-малко компромиси в качеството. Съответствието на типа матрица с тези реалности е това, което отличава ефективните матрици за щамповане от инструментите, които се борят със собствения си дизайн.
Компоненти на матрицата за щамповане и как работят заедно
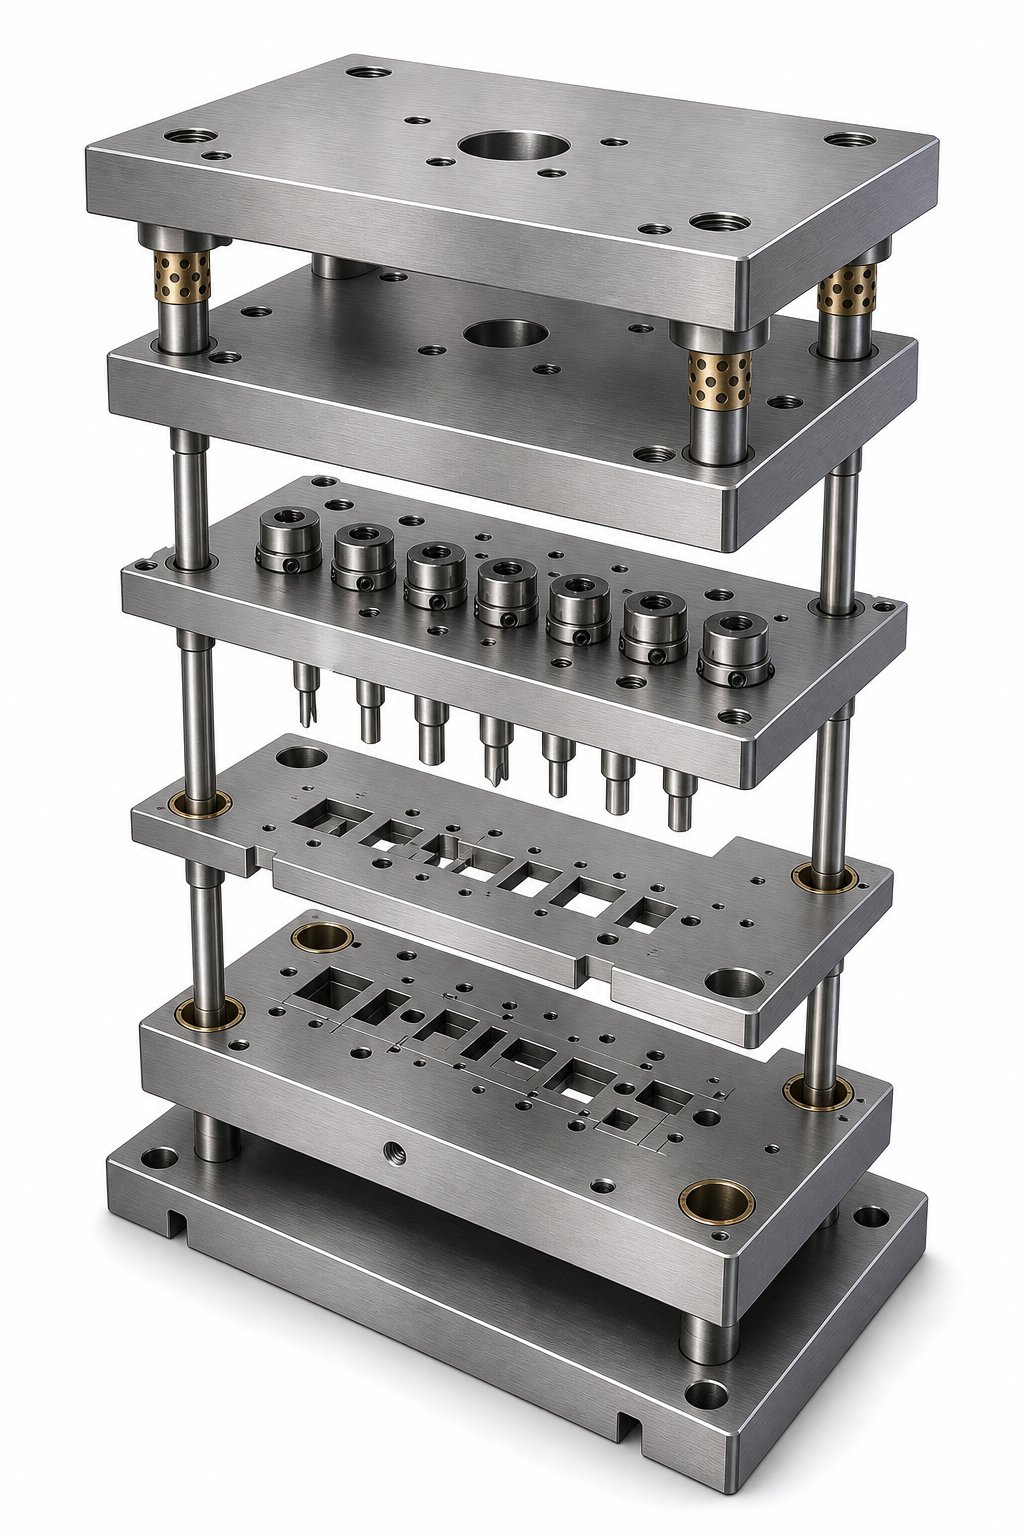
Избирането на правилния тип матрица определя архитектурата, но производителността живее в отделните компоненти на матрицата за щамповане, които изпълват тази архитектура. Всяка част в инструмента има задача - да локализира, изрязва, оформя, оголва или насочва - и когато един елемент не отговаря на спецификациите, цялата система страда. Разбирането какво прави всяка част и как те взаимодействат е това, което отличава една надеждна матрица за щамповане на ламарина от тази, която произвежда скрап след няколко хиляди удара.
Ето основните компоненти за щамповане, намиращи се в повечето матрици и комплекти за щамповане:
- Обувки за матрици (горни и долни плочи)- Структурната основа, която държи всеки друг компонент в подравняване.
- Блок за матрица (кухина)- Блокът от закалена стомана, съдържащ режещия или формовъчен профил, който приема щанцата.
- Пънч плоча- Задържа и позиционира отделни поансони на точни места спрямо блока на матрицата.
- Поддържаща плоча- Закалена плоча зад плочата на перфоратора, която предотвратява вграждането на главите на перфоратора в по-меката обувка при повтарящ се удар.
- Водещи щифтове и втулки- Подравнете горната и долната половина с точност в рамките на допустими отклонения от 0,0001 инча, като гарантирате последователно регистриране на черта след черта.
- Плоча за отстраняване- Задържа детайла плосък и отстранява материала от поансоните по време на обратния ход.
- Пружинни системи- Осигурете контролирана сила за оголване, задействане на притискащата подложка и затягане на материала.
- Пилоти- Прецизни щифтове, които влизат в предварително пробити отвори, за да локализират лентата точно на всяка станция.
- Крепежни елементи и дюбели- Закрепете и прецизно локализирайте всички плочи една спрямо друга, предотвратявайки изместване под натоварване.
Горни и долни възли на челюстите
Обувките на матрицата формират скелета на целия инструмент. Горната обувка се монтира към пресовия стенд, долната обувка се завинтва с болтове към леглото на пресата, а водещите стълбове свързват двете половини, за да поддържат подравняване през милиони цикли. Можете или да закупите стандартен комплект матрици - предварително-машинно обработен комплект от обувки, направляващи стълбове и втулки, изградени по каталожни размери -, или да проектирате персонализирана структура на матрицата от нулата.
Стандартните комплекти матрици, като тези от доставчици като Anchor Danly, предлагат взаимозаменяеми компоненти и бърза доставка. Те работят добре за конвенционални операции за щамповане и щамповане, където размерите на частите и тонажът на пресата попадат в стандартните граници. Персонализираните-структури стават необходими, когато матрицата изисква не-стандартни конфигурации на направляващи стълбове, големи отпечатъци или изключителна прецизност - например матрици за щамповане на тънки-материали под 0,010 инча или работа над 200 удара в минута.
Икономиката е ясна. Изграждането на обувки за щанцоване в-дома обвързва CNC машини с висока-стойност при работа с относително нисък-марж. За повечето магазини закупуването на стандартен комплект и машинната му обработка, за да приеме вашите специфични детайли, спестява време и разходи в сравнение с производството от сурова плоча.
Взаимоотношения на щанцоване, блок на матрица и клирънс
Връзката между поансона и щанцовия блок е мястото, където качеството на рязане се определя. Когато поансонът се спусне в отвора на матрицата, материалът се срязва по тесни ленти както на ръба на поансона, така и на ръба на матрицата. Разликата между тези два режещи ръба - хлабината - определя дали ще получите чиста част или брак.
За стоманени детайли препоръчителната хлабина е 5-10% от дебелината на материала на всяка страна. Стоманен лист с дебелина 1,0 mm, например, се нуждае от приблизително 0,05 до 0,10 mm пространство между ръба на щанца и ръба на бутона на матрицата от всяка страна. Theточният процент зависи от твърдостта на детайла и якостта на опън- по-меките материали като алуминий са в долния край, докато стоманата с висока-якост се насочва към 10% или повече.
Сбъркайте това и се появяват три проблема:
- Твърде малък просвет- Прекомерната сила на срязване ускорява износването на поансона, генерира топлина и може директно да счупи инструмента.
- Твърде голямо разстояние- Материалът се огъва, вместо да се срязва чисто, създавайки тежки грапавини и преобръщане по ръбовете на детайлите.
- Неравен просвет- Несъответствието между поансона и щанцовия блок създава заострени срезове и непостоянна височина на борда, което води до преждевременно износване от едната страна на инструмента.
Правилната хлабина също така намалява силата, необходима за срязване на детайла, което намалява консумацията на енергия на пресата и удължава интервалите между повторното шлифоване на щампите. В матриците за метално щамповане, предназначени за голям-обемно производство, дори 1-2% отклонение от оптималната хлабина може да намали живота на инструмента с 30% или повече.
Декоративни и пружинни системи
След като поансонът проникне в детайла, материалът захваща поансона при обратния ход. Без устройство за отстраняване листът се повдига с перфоратора, подава се неправилно на следващата станция и блокира инструмента. Изчиствачите решават това, като държат материала плосък срещу лицето на матрицата, докато поансонът се изтегля нагоре.
Съществуват два основни типа за приложения за щамповане на ламарина. Фиксираните оголвачи са завинтени стабилно на място с пролука, машинно обработена, за да изчисти материала - прости, издръжливи, но не предлагащи натиск за затягане надолу. Пружинно-очистители притискат материала плосък, преди поансонът да влезе в контакт с него, и поддържат натиск през целия ход, подобрявайки качеството на рязане и плоскостта на детайла.
Пружините, задвижващи тези стрипери, се предлагат в две форми. Механичните щанцови пружини - цвят-кодирани спирални намотки - са стандартният избор за умерени натоварвания. Азотните газови пружини осигуряват по-висока сила в по-малък пакет и осигуряват по-постоянен натиск през целия ход, което ги прави предпочитани за операции на дълбоко формоване и изтегляне, където равномерната сила на задържане на заготовката е критична.
Изборът на правилното предварително натоварване на пружината и пътуването са от значение. Недостатъчно натоварените пружини позволяват на материала да се повдигне по време на щанцоване, създавайки неравности и издърпване на плужек. Претоварените пружини губят тонажа на пресата и ускоряват умората. Пружинната система трябва да балансира силата на отстраняване спрямо общия наличен капацитет на пресата - изчисление, което се свързва директно с броя на активните станции и комбинирания периметър на рязане във всички щанци в инструмента.
Всеки от тези компоненти се произвежда от специфични видове инструментална стомана, обработва се до строги допуски и след това се закалява, за да издържи на повтарящите се ударни натоварвания, които изисква производственото щамповане. Изборът на стомана - и начинът, по който тя се третира - е това, което в крайна сметка определя дали матрицата ще оцелее през целевия си живот или ще се износи преждевременно.
Избор на щампована стомана и материали за дълголетие
Матрица, изработена от грешен клас стомана, е матрица с дата на изтичане, щампована върху нея от първия ден. Геометрията може да бъде перфектна, хлабините избрани и оформлението на лентите оптимизирано -, но ако инструменталната стомана не може да се справи със силите, температурите и абразията, тя е изправена пред всеки удар, преждевременното износване или катастрофалното напукване ще спрат производството. Изборът на правилните материали за метално щамповане не е второстепенно решение. Това е най-големият фактор за това дали един зар ще оцелее след 50 000 удара или 5 000 000.
Предизвикателството е, че нито една марка стомана не може да се справи с всяка ситуация. Заготовка за изрязване на щамповани операции от неръждаема стомана се нуждае от изключителна устойчивост на износване, докато формовъчна станция за изчертаване на алуминиеви щамповани дава приоритет на якостта и повърхностното покритие пред твърдостта. Трябва да съпоставите стоманата с три променливи едновременно: материала на детайла, типа операция и очаквания производствен обем.
Класове инструментална стомана за различни материали на детайла
Пет вида инструментална стомана покриват повечето приложения за щамповане. Всеки заема различна позиция в спектъра на твърдост-срещу-твърдост и разбирането къде се отличава всеки от тях предотвратява скъпоструващи несъответствия.
| Клас стомана | Диапазон на твърдост (HRC) | Най-добро за | Очакван обхват на живота на матрицата | Относителна цена |
|---|---|---|---|---|
| D2 | 58–62 | Заготовка и пробивна щампована стомана; високо{0}}износващи операции по рязане | 500 000–2 000,000+ посещения | Среден |
| A2 | 57–62 | Рязане и формоване-с общо предназначение; умерен-обем работи | 200 000–1 000 000 посещения | Ниска до средна |
| S7 | 54–58 | Станции за тежко формоване, огъване и-натоварени удари | 100 000–500 000 посещения | Среден |
| M2 | 60–65 | Високо{0}}скоростен пиърсинг; абразивни детайли като AHSS | 1 000 000–3 000,000+ посещения | високо |
| DC53 | 60–62 | Тежко изрязване на дебели или-материали с висока якост | 1 000 000–3 000 000 посещения | Средно към високо |
D2е работният кон на конструкцията на матрицата за щамповане. Високото му съдържание на хром (приблизително 12%) създава богати карбидни структури, които са устойчиви на абразивно износване. За заготовки и пробиване на мека и средно-въглеродна щампована стомана, D2 осигурява дълъг експлоатационен живот на разумна цена. Компромисът? Същите тези големи карбидни резервоари, които повишават устойчивостта на износване, намаляват якостта на удар. Щанци D2 с тънки напречни-сечения или остри ъгли са склонни към начупване при големи ударни натоварвания.
A2предлага по-прощаваща алтернатива. Това е въздушно{1}}втвърдяваща се стомана с по-добра стабилност на размерите по време на термична обработка от D2 и понася умерен удар без напукване. За магазини, работещи със средно{4}}обемно производство - приблизително 100 000 до 1 000 000 части - A2 осигурява икономичен баланс между производителност и цена. Обработва се по-лесно преди втвърдяване и се изкривява по-малко след това, което намалява времето за окончателно шлайфане.
S7седи в края на спектъра на якост. Когато матрицата извършва тежко формоване, дълбоко огъване или каквато и да е операция, при която доминира внезапно ударно натоварване, S7 абсорбира енергията на удара, без да се счупи. Станциите за формоване, които оформят стомана с дебел-габарит или сплави с висока-якост, често определят S7, тъй като той е устойчив на типа напукване, който би унищожил по-твърд, по-крехък материал. Жертвата е животът на износване - S7 се износва по-бързо от D2 при абразивни условия и обикновено се нуждае от по-често повторно шлифоване.
M2 високоскоростна-стоманаосигурява изключителна твърдост (до 65 HRC) и запазва режещия си ръб дори при високи температури. За операции по пробиване, изпълнявани при висока честота на удара, или при рязане на усъвършенствана стомана с висока-якост и други абразивни материали за детайли, M2 надминава конвенционалните стомани за студена-обработка с голяма разлика. Премията за разходите е значителна, така че M2 има тенденция да се появява като отделни вложки за щанцоване, а не цели блокове на матрицата.
DC53е модифицирана студена{0}}стомана, разработена за справяне с основната слабост на D2. Той постига подобна твърдост (60–62 HRC) с приблизително удвоена якост на стандарт D2, благодарение на по-финото, по-равномерно разпределение на карбида. За заготовка на дебела-стомана или високо-опън материали, където устойчивостта на износване и устойчивостта на удар имат значение, DC53 запълва празнината, която D2 и S7 оставят между тях.
Материалът на детайла управлява голяма част от логиката на избора. Щамповането на меки материали като алуминий изисква по-малка устойчивост на износване, но изисква отлично покритие на повърхността, за да се предотврати надраскване - Операциите по щамповане на алуминиев метал често се възползват от полирана A2 или инструментална стомана с покритие, а не от необработена D2. Щамповането с неръждаема стомана е обратната крайност: материалът е абразивен, работи-бързо се втвърдява и генерира значителна топлина, което изисква високо-хром или високо-скоростни стомани със здрави повърхностни покрития. Меката и ниско{8}}въглеродна щампована стомана попада в средата, където D2 се справя с по-голямата част от работата по изрязване и пробиване без проблем.
Алтернативи на карбид и прахова металургия
Когато производствените обеми достигат милиони или когато материалът на детайла е особено абразивен, конвенционалните инструментални стомани достигат своите практически граници. Това е мястото, където карбидните и прахови металургични (PM) стомани влизат в картината.
Вложките от волфрамов карбид предлагат устойчивост на износване, която удължава живота на матрицата с 500–1000% в сравнение с традиционните инструментални стомани в определени приложения. Те се отличават с фино изрязване, прецизно пробиване на дебели материали и всяка станция, където отворът на щанцата или матрицата изпитва непрекъснат абразивен контакт. Уловката е в крехкостта - карбидът не може да понася странични натоварвания, неправилно подравняване или силен удар. Карбидна вложка в лошо поддържана станция ще се счупи моментално там, където D2 просто би се износил.
Стомани за прахова металургия като ASP-60, CPM-10V и Vanadis 4 Extra преодоляват разликата между конвенционалните инструментални стомани и карбида. Производственият процес на PM произвежда изключително фино, равномерно разпределение на карбида в стоманената матрица, което елиминира големите резервоари от карбид, открити в конвенционално отлети класове. Резултатът е материал, който съчетава почти карбидната устойчивост на износване със значително по-добра издръжливост от твърдия карбид. PM стоманите често се определят за прогресивни матрици, които обработват неръждаема стомана или усъвършенствани високоякостни материали при производствени обеми, надхвърлящи един милион удара.
За приложения за щамповане на алуминий, работещи при много големи обеми, PM стоманите с полирани и покрити повърхности решават едновременно проблемите с износването и стърчането. Фината микроструктура поема огледален блясък по-равномерно от D2 и покритията прилепват по-добре към по-гладка основа, създавайки повърхност, която издържа на поемане на материал дори без обилно смазване.
Разходи срещу Die Life компромиси
Представете си, че предлагате оферта за работа, която изисква 200 000 щамповани алуминиеви части годишно. Има ли смисъл да се определят M2 вложки и карбидни бутони във всяка станция? Вероятно не. A2 с TiN покритие се справя с този обем и тип работа на малка част от разходите за материал и обработка.
Рамката за вземане на решения се свежда до прагове за производствен обем:
- Под 100 000 части- A2 или еквивалентна-стомана с общо предназначение. Матрицата вероятно ще се пенсионира, преди износването да стане критично, така че плащането за първокласни класове губи бюджет.
- 100 000 до 1 000 000 части- D2 или DC53 за режещи станции; S7 за формиране на станции. Това е диапазонът на обема, при който изборът на инструментална стомана започва да изплаща дивиденти при намалена честота на повторно шлифоване.
- Над 1 000 000 части- Стомани M2 или PM за високо-износващи се поансони, карбидни вложки за най-абразивните станции и повърхностни покрития по цялата плоскост. По-високите първоначални разходи се изплащат чрез по-малко смени на щампите, по-малко време на престой и по-постоянно качество на детайлите през целия производствен цикъл.
Цената също зависи от обработваемостта. По-твърдите, по-легирани стомани отнемат повече време за обработка, изискват по-скъпо време за EDM и изискват по-строг контрол по време на топлинна обработка. Един D2 щанцов блок струва повече за завършване от A2 блок със същия размер - не само като цена на суровината, но и във всяка следваща производствена стъпка. Когато вземете предвид изкривяването при топлинна обработка, допуските за окончателно шлайфане и риска от напукване по време на закаляване, истинската разлика в разходите между класовете се разширява отвъд самата фактура за стомана.
Най-интелигентният подход е да смесите степени в рамките на един зар. Използвайте първокласни стомани само там, където изискванията за износване или удар ги оправдават - обикновено режещите щанци, бутоните за матрици и формовъчните вложки -, докато изграждате носещата конструкция от по-евтина плоча като AISI 4140 или 1045 термично-обработена до 28–32 HRC. Тази стратегия поддържа общите разходи за инструменти управляеми, като същевременно концентрира производителността там, където е най-важна.
Изборът на стомана определя потенциалния живот на инструмента, но достигането на този потенциал зависи от това как тези стоманени компоненти се оформят, закаляват и завършват. Процесите на обработка, които трансформират необработената инструментална стомана в прецизна геометрия на матрицата - и последователността, в която се случват -, определят дали материалът действително осигурява производителността, която обещава неговият клас.
Проектиране на матрицата с CAD CAM и симулация
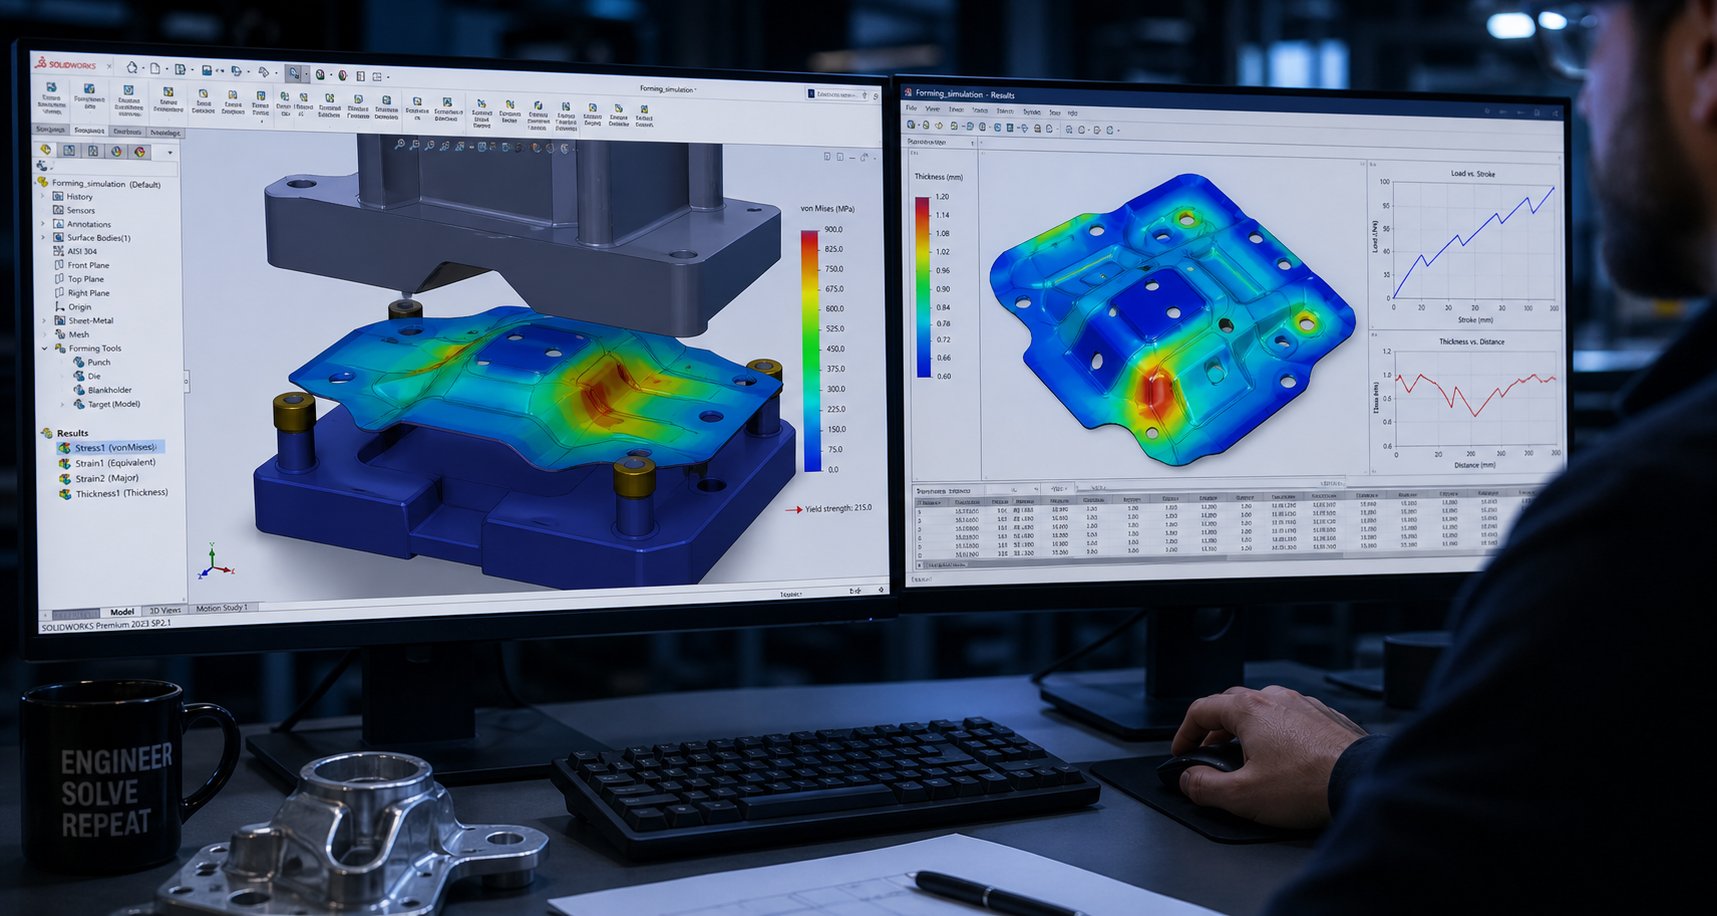
Изборът на правилната стомана е ценен само ако геометрията на матрицата действително произвежда добра част. Фазата на проектиране е мястото, където необработеното намерение - завършена част на чертеж - се трансформира в набор от инструкции за обработка, които ще оформят всеки поансон, щанцов блок и формовъчна вложка. Модерният дизайн на матрици за щамповане разчита на CAD/CAM софтуер и симулация на крайни елементи, за да направи този превод прецизен, предвидим и далеч по-малко зависим от проба-и-грешка в пресата.
Представете си, че се опитвате да подредите дванадесет формоващи станции в главата си, като отчитате разтягането на материала, пружината-назад и намесата между съседните удари. Това е проблемът, който технологията за щамповане разрешава цифрово, преди единичен блок инструментална стомана да бъде захванат на машината. Работният процес по-долу очертава как професионалните инструментални зали преминават от геометрия на част към готови за машина-модели на матрици.
- Анализ на части- Импортирайте модела на завършения детайл и оценете геометрията за рискове за оформяне: дълбоки изтегляния, остри радиуси, тънки стени и елементи близо до ръбове.
- Планиране на процеса- Решете кои операции са необходими (пробиване, нарязване, формоване, подрязване, монетосечене) и ги присвоете на категории въз основа на ограничения на последователността.
- Разработване на оформлението на лентата- Определете ориентацията на частта, разстоянието на стъпката, типа носач и използването на материала върху лентата на намотката.
- Последователност на станциите- Присвоете всяка операция на конкретна станция, като балансирате силите в матрицата и спазвате правилата за формоване-преди-подрязване.
- Пружинна{0}}компенсация- Регулирайте геометрията на инструмента за формоване, за да пре-огъвате или над-формувате, така че частта да се отпусне в предвидената си форма след разтоварване.
- Проверка на смущения и движение- Уверете се, че по време на цикъла на пресоване няма сблъскване на щанци, стрипери, повдигачи или оформени елементи.
- CAE симулация- Изпълнете анализ на формоспособността, за да предскажете изтъняване, набръчкване, разцепване и пружиниране-назад, преди да започне обработката.
- Итерация на дизайна- Ревизирайте геометрията на станцията и оформлението на лентата въз основа на резултатите от симулацията, докато всички формиращи станции преминат критериите за приемане.
- Окончателно пускане на модел на матрица- Генерирайте пълен 3D щанцов комплект с допуски, обозначения на материала и CAM-готова геометрия за обработка.
Оформление на лентата и последователност на станциите
Оформлението на лентата е планът, който диктува как материалът на намотката се движи през матрицата. Всяко решение тук - ориентация на частта спрямо посоката на зърното, разстояние между станциите, ширина на носача и размери на скрап мост - пряко влияе върху използването на материала, баланса на силата и качеството на частта в продължение на милиони цикли.
Практичен съвет за проектиране на щамповане на ламарина: ориентирайте частта така, че огъването да става перпендикулярно на посоката на валцоване, когато е възможно. Огъването заедно със зърното създава по-висок риск от напукване, особено при материали с висока -якост. Завъртането на детайла дори на 45 градуса спрямо посоката на подаване на лентата може значително да подобри пластичността на огъване, въпреки че може да намали използването на материала с няколко процентни пункта.
Последователността на станциите следва общата логика, че пробиването и нарязването се случват рано -, докато лентата е все още плоска и стабилна в размерите -, последвано от операции по формоване и огъване в средните позиции, с окончателно подрязване и отрязване в края. Този ред не позволява формирани елементи да изкривят предварително пробити дупки и поддържа лентата достатъчно плоска, за да могат пилотите да регистрират точно.
Балансирането на силите между станциите има повече значение, отколкото повечето инженери осъзнават. Ако всички тежки операции за изрязване се групират от едната страна на матрицата, произтичащото извън-центърно натоварване усуква цилиндъра на пресата и причинява неравномерно износване на водещите компоненти. Добрият дизайн на матрицата за метално щамповане разпределя силите на рязане и формоване симетрично около централната линия на матрицата или въвежда празни станции за изравняване на пътя на натоварване.
Модерен софтуер за проектиране на матрици, катоLogopress DieDesign и подобни CAD платформи, автоматизира голяма част от тази работа по оформлението. Дизайнерите могат да тестват дигитално множество конфигурации на ленти, да сравняват процентите на използване на материала и да визуализират как се държи лентата, докато се подава през инструмента -, преди да се ангажират с окончателното подреждане.
CAE симулация за оформяне и пружинен{0}}гръб
Звучи сложно? Това е - и точно тази сложност е причината CAE симулацията да не-подлежи на обсъждане в професионалния дизайн за щамповане. Анализът на крайните елементи прогнозира какво ще се случи с ламарината на всяка станция: къде ще изтънее прекомерно, къде ще се образуват бръчки поради напрежение на натиск, къде ще започнат разцепвания и колко детайлът ще пружинира, след като инструментът го освободи.
Прогнозирането-на обратно само по себе си оправдава инвестицията в симулация. Когато ламарината се огъва, еластичното възстановяване кара материала да се огъва частично след изтегляне на поансона. Количеството зависи от якостта на материала, радиуса на огъване и дебелината - и за усъвършенствани стомани с висока-якост отклонението може да надхвърли няколко градуса. катоизследване на кинематични модели на втвърдяванепоказа, точното предвиждане на пружината-назад изисква данни за опън-компресия и измервания на модула на разтоварване, които надхвърлят основните карти за материали. Без тези данни, резултатите от симулацията се различават значително от реалността на цеха-.
Практическата печалба е значителна. Всяка итерация на физическо изпробване на прогресивна матрица може да струва $5000 до $25 000 във време за пресоване, труд за измерване и преработване. Дигиталното улавяне на проблем с изтъняване или състояние на набръчкване - преди блокът на матрицата да е дори грубо изчистен - елиминира тези повторения. Прогресивни инструменти за симулация на матрици като ProgSim действат като виртуални пробни преси, предоставяйки резултати за формоване, включително автоматично разработване на заготовки и оптимизиране на силата на подложките през целия цикъл на пресоване.
Професионалните производители на матрици катоИЧЕНинтегрирайте анализа на осъществимостта и CAE симулацията директно във фазата на проектиране, като валидирате възможността за формоване и компенсация-назад, преди да се ангажирате с машинна обработка. Този пълен{2}}работен процес на обслужване - от симулация до производство на инструменти - представя това, което читателите трябва да очакват от специализиран партньор, когато преценяват дали да изградят-вътрешно или да възложат процеса на проектиране-до-изпробване.
Един от най-добрите съвети за проектиране на щамповане за инженери, начинаещи в симулацията: започнете с-етапен анализ на осъществимостта, преди да стартирате пълна инкрементална симулация. Едноетапните-решатели изравняват завършената част обратно до празна за секунди, подчертавайки проблемните области. Ако резултатите от една-стъпка изглеждат приемливи, преминете към изчислително по-тежкия инкрементален анализ, който моделира всяка станция последователно. Този дву{6}}етапен подход спестява часове време за решаване на части, които ясно работят - и маркира проблемна геометрия, преди да инвестирате дни в подробен дизайн на станцията.
От дигитален модел до готови-машини програми
След като симулацията потвърди, че всички станции дават приемливи резултати, моделът на матрицата преминава от инструмент за проектиране в производствен документ. Програмирането на CAM извлича геометрията на обработка директно от 3D модела на матрицата - CNC траектории на инструмента за фрезоване на блокове на матрица, телени EDM профили за щанцоване и отвори на матрица и размери на шлайфане за спецификации за плоскост и паралелност.
Тази цифрова нишка има значение, защото елиминира грешките при интерпретацията. Същият модел, който беше симулиран за формоспособност, генерира G-код, който реже стоманата. Няма стъпка за ръчен превод, при която програмист пре-създава геометрия от 2D печат. Размерите, допустимите отклонения и изискванията за покритие на повърхността преминават директно от валидирания проектен модел в машинните инструкции.
Прототип за щамповане на метал - често от 50 до 200 части - обикновено следва първото цялостно изграждане, за да потвърди, че физическите части съответстват на прогнозите на симулацията. Несъответствията между симулацията и реалността се връщат обратно в модела, прецизирайки параметрите на материала и граничните условия за бъдещи проекти. С течение на времето тази верига за обратна връзка затяга връзката между цифровите прогнози и резултатите от прес-площата, правейки всеки следващ проект за матрица по-бърз и по-предвидим.
Прецизността на този дигитален-към-физически превод зависи в голяма степен от процесите на обработка, използвани за рязане, оформяне и завършване на компонентите на матрицата. CNC фрезоването, телената EDM и прецизното шлайфане играят специфична роля - и разбирането кой процес обработва коя функция обяснява защо съвременното производство на матрици дава резултати, които ръчните методи никога не биха могли.
Машинна обработка и производство на компоненти на матрицата
Валидиран CAD модел и блок от закалена инструментална стомана седят в противоположните краища на производствена празнина. Преодоляването на тази празнина - превръщането на дигиталната геометрия във физически инструменти за щамповане - изисква специфична последователност от машинни операции, всяка избрана според това, което прави най-добре. Нито един процес не обработва всяка функция. CNC фрезоване груби кухини и профили. Wire EDM изрязва отворите на щанци и матрици с точност до микрон-ниво. Повърхностното шлайфане осигурява плоскостта, която поддържа плочите успоредни при натоварване. Заедно тези процеси определят модерното производство на щамповане и отделят професионалния метален инструмент и щанцовата работа от импровизацията в работилницата.
Ето типичната последователност на обработка за изграждане на цялостна матрица:
- Грубо CNC фрезоване- Отстранете насипния материал от щанцовите блокове, щанцовите плочи и възлите на обувките до 0,5–1,0 mm от крайните размери.
- Облекчаване на стреса- Термично отпуснете остатъчните напрежения при обработка преди довършителни операции, за да предотвратите деформация по-късно.
- Полу{0}}завършено CNC фрезоване- Доближете профилите на кухините, джобовете и монтажните елементи до крайната геометрия, оставяйки 0,1–0,2 mm за шлайфане или EDM.
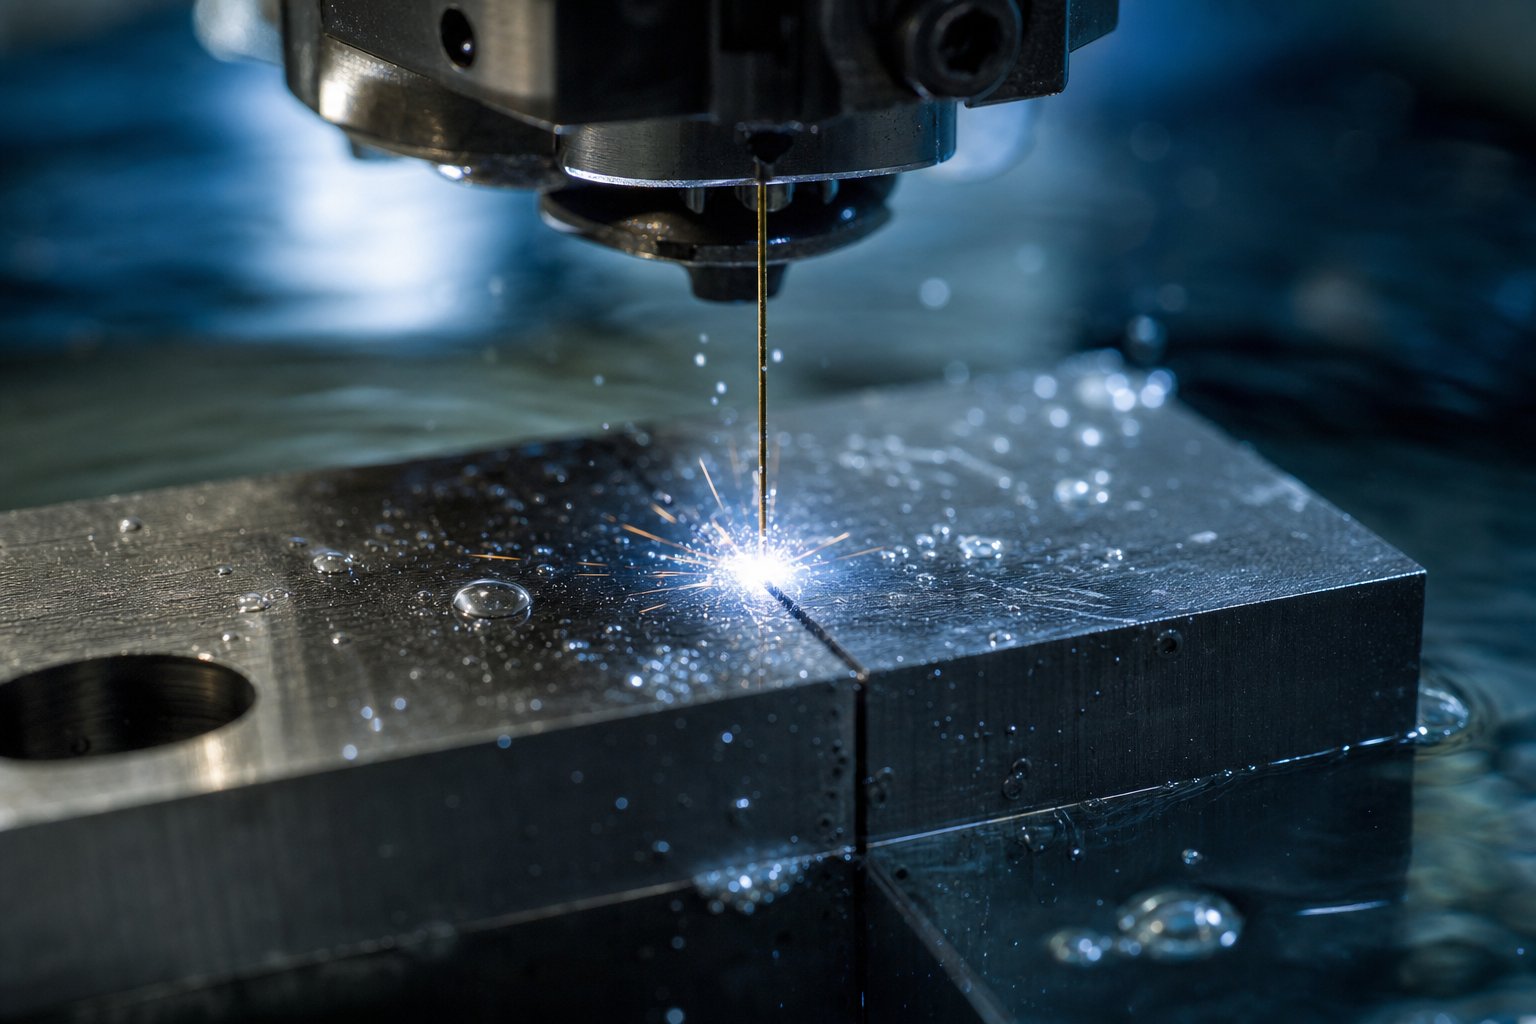
- Телен EDM- Изрязани профили на щанцоване, отвори на матрицата и стегнат-толерантност през-характеристики до крайните размери.
- Синкер EDM- Оформете сложни 3D кухини, ребра и слепи елементи, до които телта не може да достигне.
- Повърхностно шлайфане- Постигнете плоскост и успоредност на всички свързващи повърхности (обувки, опорни плочи, оголващи плочи).
- Джигово шлайфане или координатно шлайфане- Завършете прецизни отвори за водещи щифтове, отвори за дюбели и функции за локализиране.
- Полиране и работа на маса- Смесете преходи, разбийте остри ръбове и завършете оформянето на повърхности до изискваните стойности на Ra.
CNC фрезови блокове и плочи
CNC фрезоването се справя с по-голямата част от отстраняването на материала при производството на инструменти за щамповане и матрици. Машините с три{1}} оси грубо изработват кухини на щанцови блокове, релефи на джобове и контури на плочи от твърди заготовки от инструментална стомана. За сложни 3D формиращи повърхности - изчертаване на щанци, гърбични драйвери и контурни вложки на щанци - пет-осно фрезоване достига подрязвания и сложни ъгли в една настройка, елиминирайки множество закрепващи устройства и грешките при подравняване, които идват с тях.
Това, което прави CNC фрезоването незаменимо за инструментите за метално щамповане, е повторяемостта. Програмираната траектория на инструмента създава идентична геометрия на всеки щанцов блок, до който се докосва -, независимо дали изрязвате една кухина или двадесет резервни вложки през целия живот на инструмента. СпоредОбработващи ресурси на Xometry, типичното промишлено CNC фрезоване постига допуски от ±0,01 до ±0,05 mm в зависимост от възможностите на машината и условията на настройка. За компонентите на матрицата магазините рутинно поддържат ±0,02 mm на фрезовани профили, с по-строги характеристики, оставени за EDM.
Скоростите на подаване и стратегиите за рязане се различават рязко между грубата и крайната обработка. Грубата обработка дава приоритет на скоростта на отнемане на материал - висока-фрезите с челно подаване и трохоидалните траектории на инструмента почистват стоманата бързо, като същевременно управляват топлината и натоварването на инструмента. Завършващите проходи използват фрези с по-малък сферичен-край или ъглов-радиус при намалени стъпки-за постигане на височини на миди под 5 микрона върху формоващите повърхности. Повърхността, оставена от крайната мелница, често отива директно за полиране за формоване на станции или за шлайфане за плоски референтни повърхности.
Wire EDM за профили на щанци и матрици
Когато толерансите паднат под това, което фрезоването може надеждно да задържи - обикновено под ±0,01 mm -, EDM поема тел. Този процес използва тънка месингова тел (обикновено с диаметър 0,20–0,25 mm) като електрод, прорязващ закалена стомана с електрически разряди, а не с механична сила. Тъй като няма физически контакт между инструмента и детайла, EDM с тел въвежда нулева сила на рязане и следователно нулево отклонение или изкривяване.
В приложенията за щамповане на инструменти и щампи, EDM с тел се справя с функциите, които определят качеството на частта: отвори за бутони на щампи, профили на върха на щанцоване и релефни конуси на хлабините. Процесът реже напълно закалена стомана (60+ HRC) също толкова лесно, колкото закален материал - критично предимство, тъй като много компоненти на матрицата се обработват след топлинна обработка, когато конвенционалните ножове се затрудняват.
Телният EDM постига толеранси до ±0,005 mm при профилни срезове, като покритието на повърхността достига Ra 0,2 µm след многократни минавания. Сравнение от ръководството за EDM на RapidDirect отбелязва, че EDM с тел може да поддържа прецизност около 0,0001 инча (приблизително 0,0025 mm), което го прави предпочитан процес за характеристики, при които хлабината от -до-щанца трябва да се поддържа в рамките на няколко микрона на страна.
Sinker EDM допълва EDM с тел, като се справя с функции, до които телта няма достъп до - слепи кухини, сложни 3D форми и вътрешни ъгли с радиуси, по-малки от диаметъра на телта. При машинната обработка с щамповане, потъващото EDM се появява най-често при формоване на вложки със сложни-извити повърхности или в станции за коване, където три-измерен електрод трябва да възпроизведе детайлна геометрия в закалена стомана. Компромисът е в бързината: EDM на дълбочината работи значително по-бавно от телта и изисква персонализиран електрод (обикновено изработен от графит или мед) за всяка уникална кухина.
Шлифоване до крайни допуски
Всяка плоча в матрица за щамповане - горна обувка, долна обувка, опорна плоча, плоча за отстраняване - трябва да бъде плоска и успоредна до степен, която фрезоването само по себе си не може да гарантира. Повърхностното шлайфане премахва последните няколко стотни от милиметъра от тези повърхности, постигайки толеранси на равнинност до 0,005 mm през цяла плоча и паралелност в рамките на 0,01 mm между противоположните страни. катоБележки за прецизно смилане на AB, поддържането на тези геометрични толеранси изисква CNC-контролирани шлифовъчни машини с под-микронна точност и редовна обработка на колелата, за да се запази последователността на размерите.
Изискванията за покритие на повърхността варират според функцията. Отворите на щампите и оформящите повърхности -, където ламарината се плъзга под натиск -, се нуждаят от фино покритие в диапазона Ra от 0,2 до 0,8 µm, за да се намали съпротивлението, да се предотврати натъртване и да се минимизира прихващането на материала на детайла. Не-функционалните повърхности като монтажни подложки и пружинни джобове се нуждаят само от еталонна плоскост и могат да понасят стойности на Ra от 1,6 µm или по-груби.
Шлифоването с шаблони се справя с прецизните отвори, които локализират водещи щифтове, дюбели и функции за подравняване. Тези отвори трябва да поддържат точност на позицията в рамките на 0,005 mm и закръгленост в рамките на 0,002 mm, за да осигурят повтарящо се подравняване отгоре-към-долу при милиони натискания. Машините за координатно шлайфане интерполират кръгови траектории с диамантени или CBN колела, създавайки геометрия на отвора, която притиска -монтираните щифтове и втулки в основата без хлабина или колебание.
Разчитането на машинна обработка с промишлено щамповане на метал - CNC, EDM и прецизно шлайфане - е това, което отличава професионалното щанцоване от опростените подходи. Ръчното монтиране с пили и ръчни камъни може да създаде работещ прототип, но не може да осигури геометричната точност или последователност на повърхността, които се изискват от производствените матрици. Професионален метален инструмент и цех за щанцоване подрежда тези процеси така, че всяка операция да надгражда прецизността на предишната, кулминирайки с компоненти, които се сглобяват с минимална ръчна настройка.
Обработката довежда всеки компонент до крайната му форма, но стоманата все още е в относително меко състояние за голяма част от тази работа. Какво се случва след това - закаляване, темпериране и обработка на повърхността - заключва тази геометрия за постоянно и определя доколко матрицата издържа на износване, след като започне да поема повтарящия се шок от производственото щамповане.
Термична обработка и процедури за довършителни повърхности
Обработените компоненти на матрицата изглеждат завършени - профилите са изрязани, повърхностите са шлифовани, отворите са разположени -, но стоманата е все още относително мека на този етап. Повечето инструментални стомани се доставят в загрято състояние около 20 HRC, което е лесно за рязане, но не е достатъчно твърдо, за да оцелее при производствено щамповане. Термичната обработка преодолява тази празнина, превръщайки мекия ферит в твърда мартензитна структура, която издържа на износване, деформация и умора при милиони цикли на пресоване. СпоредИзточен инструмент и щамповане, топлинната обработка обикновено представлява по-малко от 10% от общата цена на инструмента, но може да бъде единственият най-важен фактор при определяне на неговата производителност.
Процесът не прощава. Пропуснете стъпка, избързайте с охлаждането или изберете грешна температура на темпериране и ще получите напукани щанци, изкривени щанцови блокове или стоманени щамповани щампи, които се износват за част от очаквания им живот. Ето как работи всяка фаза и защо прецизното щамповане изисква строг контрол на всеки етап.
Последователности на закаляване и темпериране на инструментална стомана
Термичната обработка на инструменталната стомана следва фиксирана последователност: предварително нагряване, аустенизиране, закаляване и темпериране. Всяка стъпка задейства специфична металургична трансформация, от която зависи следващата стъпка.
Предварително загряванедовежда стоманата постепенно до междинна температура - обикновено от 1200 до 1250 градуса F (649 до 677 градуса) за D2 - преди окончателното нарастване до температурата на втвърдяване. Инструменталните стомани имат ниска топлопроводимост, така че прескачането направо до 1850 градуса F рискува топлинен удар. Ако повърхността се нагрява много по-бързо от сърцевината, вътрешното напрежение се натрупва, докато частта се напука. Предварителното нагряване изравнява напречното{10}}сечение и позволява превръщането в аустенит да се извършва равномерно.
Аустенизиращразтваря легираните карбиди в стоманената матрица. За D2 типичният диапазон е от 1795 до 1875 градуса F (980 до 1025 градуса) с време на накисване от 45 до 60 минути на инч дебелина. Твърде ниската температура оставя карбидите неразтворени и твърдостта ниска. Твърде високото благоприятства загрубяване на зърната и прекомерен задържан аустенит.
Закаляванеохлажда аустенита достатъчно бързо, за да образува мартензит. D2 и A2 са -въздушно закалени стомани - контролираното въздушно охлаждане или закаляването с газ е достатъчно и води до по-малко изкривяване от закаляването с масло или вода. По-ниските-класове сплави като S7 може да изискват по-агресивно охлаждане. Стоманата трябва да достигне приблизително 125 до 150 градуса F преди да започне закаляването.
Закаляванеоблекчава екстремното вътрешно напрежение на прясно образувания мартензит. Като -закален D2 може да достигне 64 HRC, но е опасно крехък. Двойното темпериране при 900 до 960 градуса F (480 до 515 градуса) довежда твърдостта до практически 58 до 60 HRC, като същевременно подобрява издръжливостта и стабилността на размерите. Препоръчва се тройно темпериране за високо-класове сплави или когато максималният контрол на задържания аустенит е критичен - D2 в приложенията за прецизно щамповане често получава три цикъла на темпериране, тъй като неговото високо съдържание на хром улавя остатъчния аустенит, който се превръща само при последващо охлаждане. Всеки цикъл трябва да включва пълно охлаждане до стайна температура, преди да започне следващото темпериране.
A2 се държи различно. Неговото по-ниско съдържание на сплав означава по-малко задържан аустенит след закаляване, което означава по-предсказуема промяна на размера и по-добра стабилност на размерите от D2. За магазини, които се нуждаят от строг геометричен контрол без изненади след -втвърдяване, A2 е по-безопасният избор - той изисква по-малко агресивна криогенна намеса и реагира добре на стандартното двойно темпериране.
Управление на промяната на размерите след термична обработка
Всяка инструментална стомана нараства по време на закаляване. Структурната трансформация от аустенит към мартензит включва увеличение на обема - обикновено от 0,0005 до 0,002 инча на инч от първоначалната дължина, в зависимост от степента, температурата на аустенизиране и метода на охлаждане. Ето защо окончателното смилане става след топлинна обработка, а не преди това. Шлифоването на компонент до крайна толерантност в меко състояние и след това закаляването му гарантира, че частта ще бъде с големи размери и изкривена, когато излезе от пещта.
Практическият работен процес последователно обработва механична и топлинна обработка по следния начин: груба машина в закалено състояние, освобождаване на напрежението, полу{0}}завършена машина, оставяща шлайфане (обикновено 0,1 до 0,25 mm на повърхност), закаляване и темпериране, след което финално шлайфане до крайни размери. Тази последователност гарантира, че всеки критичен толеранс - размер на отвора на матрицата, профил на щанца, плоскост, паралелност - се установява върху закалената част, където ще остане в експлоатация.
Криогенното третиране добавя още един инструмент за контролиране на задържания аустенит. Охлаждането на закалена стомана до приблизително -196 градуса принуждава остатъчния аустенит да се трансформира, което подобрява стабилността на размерите при експлоатация и предотвратява неочакван растеж с течение на времето. За високопрецизни щампи за метално щамповане, които трябва да поддържат толеранси през годините на производство, криогенната обработка между циклите на темпериране намалява риска от постепенно отклонение на размера, което изхвърля хлабините извън спецификациите.
Напукване,-предизвикано от дизайна, е друга опасност. Остри вътрешни ъгли, слепи дупки и внезапни промени в сечението концентрират топлинния стрес по време на закаляването. Инженерите по инструментална екипировка трябва да проектират компоненти на матрицата, като имат предвид термичната обработка - добавяйки големи радиуси, избягвайки драстични преходи на дебелината и ориентирайки функции за насърчаване на равномерно охлаждане.
Повърхностни покрития, които удължават живота на матрицата
Термично{0}}обработената инструментална стомана осигурява основата на твърдостта, но повърхностните покрития добавят последен слой на защита, който драстично удължава експлоатационния живот - особено за инструментален материал за щамповане, който работи срещу абразивни или -склонни към адхезия метали на детайла. Апроучване, публикувано в Micromachinesдемонстрира, че TiAlN PVD покритието върху матрици за щамповане D2 увеличава интервалите за възстановяване от 80 000 цикъла до приблизително 500 000 цикъла - увеличение през целия живот над 500%.
Изборът на покритие зависи от материала на детайла и доминиращия механизъм на износване:
- TiN (титанов нитрид)- Покритие- с общо предназначение за операции по щамповане на въглеродна стомана и студено валцувана стомана. Твърдост около 2300 HV. Намалява износването на лепилото и осигурява златна повърхност с ниско-триене. Най-добър за пробиване и пробиване на мека стомана при умерени обеми.
- TiCN (титанов карбонитрид)- По-висока твърдост от TiN (приблизително 3000 HV) с по-добра устойчивост на абразия. Подходящ за щамповане от неръждаема стомана и материали за детайли с по-висока{4}}якост, където доминира износването при плъзгане.
- TiAlN (титанов алуминиев нитрид)- Отлична производителност при повишени температури поради образуването на алуминиев оксид на повърхността по време на употреба. Изследването на PVD, цитирано по-горе, измерва коефициент на триене от само 0,18 за TiAlN спрямо 0,74 за стомана без покритие срещу ламарина. Идеален за високо-скоростни операции и метално щамповане от неръждаема стомана, където натрупването на топлина ускорява износването.
- Азотиране- Процес на дифузия, който втвърдява повърхностния слой до 65–70 HRC без добавяне на дискретно покритие. Създава твърд корпус с дълбочина от 0,1 до 0,3 mm. Работи добре за станции за формоване и огъване, където адхезията на покритието при деформационно натоварване е проблем.
- Твърдо хромирано покритие- Ниското триене и отличните свойства на освобождаване правят хрома идеален за изтегляне на матрици, където ламарината трябва да се плъзга плавно по големи радиуси, без да се натъртва. Обикновено се използва за операции по щамповане на неръждаема стомана и изтегляне на алуминий.
Един инженерен детайл, който спъва по-малко опитни магазини: температурата на закаляване на основната стомана трябва да надвишава температурата на отлагане на покритието. PVD покритията се отлагат при приблизително 400 до 500 градуса. Ако матрицата е била темперирана под този диапазон, самият процес на нанасяне на покритие ще закали прекалено-основата, омекоти я и ще унищожи твърдостта, която сте работили толкова усилено, за да постигнете. За D2 двойно-закален при 480 до 515 градуса, стандартните температури на PVD отлагане са съвместими -, но това трябва да се провери, преди да се изпратят части до машината за нанасяне на покрития.
Повърхностната обработка е последната стъпка преди монтажа. Със закалени, шлифовани и покрити компоненти в ръка, матрицата е готова да бъде закрепена заедно за първото си пробно пускане на пресата -, където истинското доказателство за всеки избор на материал, всяка толерантност и всяко решение за топлинна обработка се разкрива в качеството на щампованите части, които произвежда.
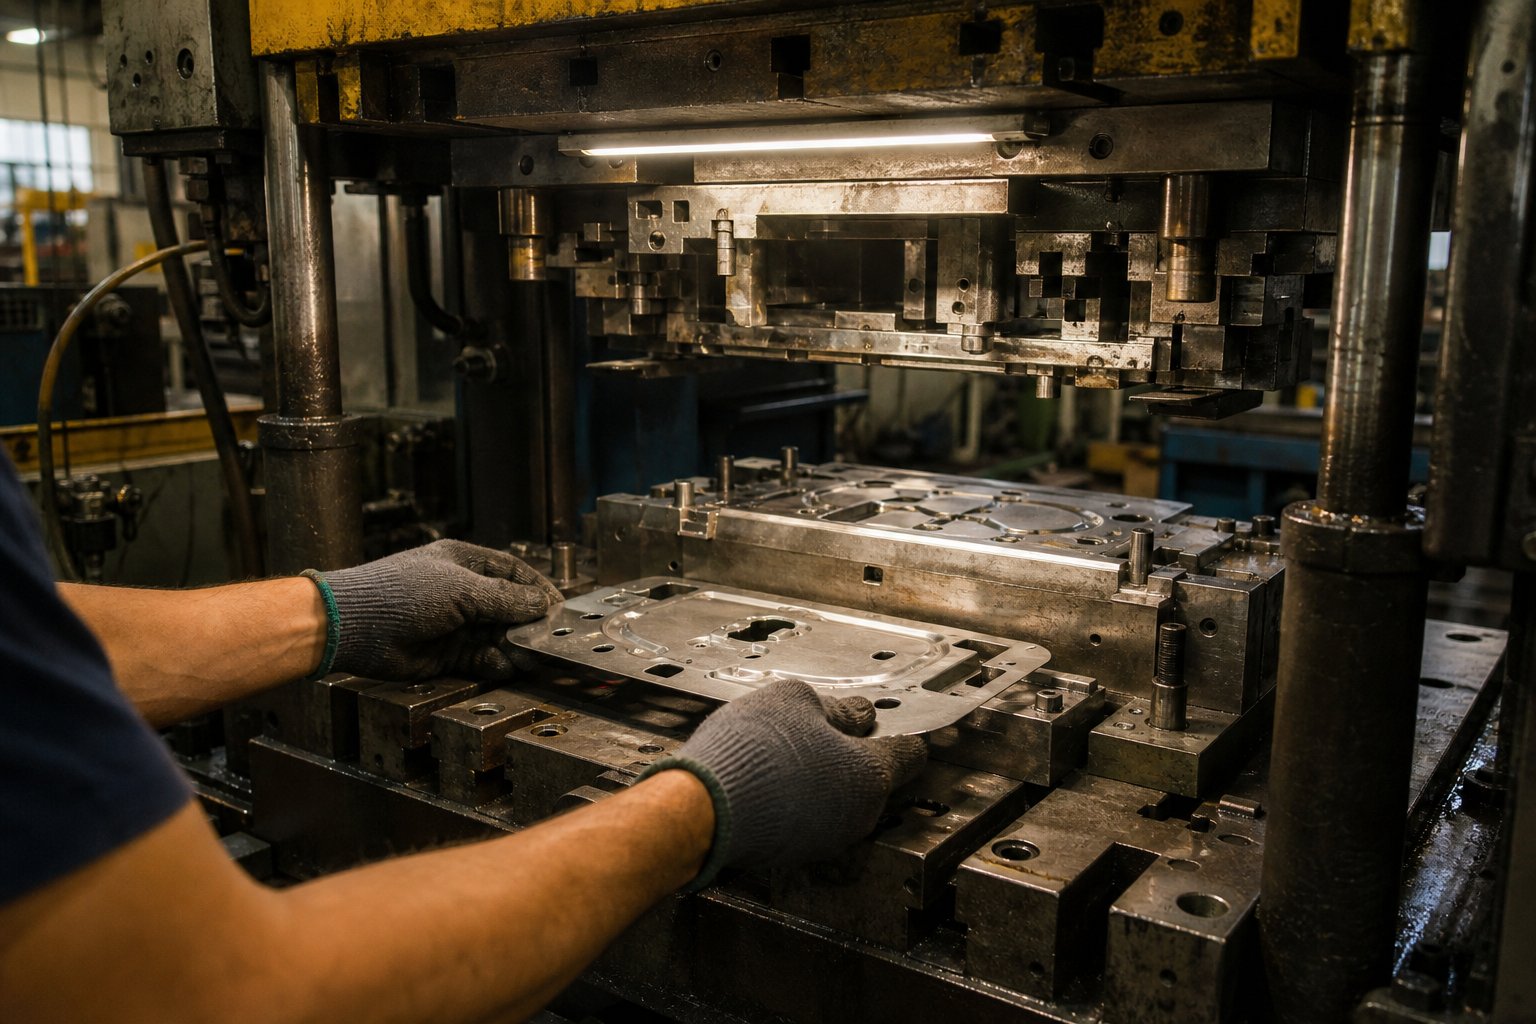
Изпробване на матрицата и отстраняване на неизправности след сглобяването
Всяко допускане на дизайна, избор на материал и толерантност на машинна обработка се тестват в момента, в който матрицата се затвори в машината за щамповане за първи път. Изпробването е мястото, където теорията среща метала - и където проблемите, които никоя симулация не е предвидила напълно, се разкриват под формата на неравности, разцепвания, бръчки или части, които отказват да задържат размери. Това е и фазата, която най-често се пренебрегва в-литературата за производство на щанци, въпреки че е най-скъпият и-чувствителният към времето етап от всеки проект за инструменти.
Как работи пресата за щамповане по време на изпробване? По същия начин работи в производството - бункерът се спуска, горната матрица се затваря върху долната, прилага се сила и материалът се деформира или срязва -, но с намалена скорост и с внимателно наблюдение между всеки ход. Целта е да доведете матрицата от „първи контакт“ до „готов-за производство“ с възможно най-малко повторения.
Настройване на матрицата за първи пробни пускания
Преди пресата да се завърти дори веднъж, настройката определя дали изпробването протича гладко или се бори с проблемите с подравняването от самото начало. Ето последователността, която опитните майстори на инструменти следват, когато зареждат матрица върху преса за щамповане на матрици за първоначалното й изпълнение:
- Избор на преса и проверка на тонажа- Уверете се, че пресата има адекватен тонаж (обикновено 20-30% над изчислената сила на рязане и формоване), достатъчна височина на затваряне и леглова площ, която поддържа целия отпечатък на матрицата без надвес.
- Зареждане и затягане на матрицата- Повдигнете матрицата върху леглото на пресата с помощта на кран или опора, центрирайте я под накрайника и завинтете здраво долната обувка. Затегнете горната обувка към цилиндъра с T-болтове с прорез или хидравлични скоби.
- Регулиране на височината на затваряне- Задайте височината на затваряне при пресоване, така че матрицата да се затвори до проектираната си позиция, без да достига дъното. Използвайте измервателни уреди или циферблатни индикатори между горните и долните обувки във всичките четири ъгъла, за да проверите равномерното затваряне.
- Подложки и проверка на центровката- Поставете мек материал като месингова подложка между повърхностите на поансона и отворите на матрицата, след което натиснете пресата с бавен ход. Моделът на отпечатъка разкрива дали подравняването е равномерно или изкривено. Неравномерните отпечатъци показват, че матрицата се нуждае от подклаждане под едната страна или че предварителното натоварване на водещия щифт изисква регулиране.
- Настройка на захранващата система- За прогресивни щанци, прокарайте намотка през фидера и задайте времето за освобождаване на пилота, дължината на подаване и управлението на цикъла. Уверете се, че пилотите се захващат чисто, без да влачат или огъват лентата.
- Първи удар с намалена скорост- Пуснете пресата в едно-тактов режим при намален тонаж. Проверете визуално първото парче, преди да продължите към последователни удари.
Стъпката на блещукане заслужава допълнително внимание. Дори с прецизни-обувки за щанцоване и водещи стълбове, поддържани до микрони, самата преса въвежда променливи - успоредност на буталката, деформация на опората под натоварване и топлинно нарастване по време на-загряване, всички те допринасят за отклонението в центровката. Подложките компенсират комбинираното натрупване-на толеранси на пресата и матрицата, които никакво количество сглобяване на масата не може да елиминира.
Измерване и оценка на щамповани части
След като първите няколко удара дадат видими части, измерването започва незабавно. Вие не търсите съвършенство на този етап - вие идентифицирате кои станции работят правилно и кои се нуждаят от настройка. Систематичната оценка улавя проблемите рано, преди те да се смесят в следващите станции.
За всяка метална щампована част, излизаща от пробната преса, оценете спрямо следните критерии:
- Височина на борда- Измерете с микрометър или оптичен компаратор. Допустимата височина на борда за повечето приложения е под 10% от дебелината на материала. Неравностите, надвишаващи този праг, показват проблеми с хлабината или подравняването.
- Точност на размерите- Проверете позициите на отворите, разстоянията на ръбовете, ъглите на огъване и цялостния профил спрямо отпечатания детайл с помощта на CMM, измервателни уреди за височина или оптични системи за измерване.
- Състояние на повърхността- Проверете за надраскване, надраскване, следи от щанцоване или поемане на материал върху формованите повърхности. Те показват проблеми със смазването или недостатъчно покритие на повърхността на матрицата.
- Пружинно{0}}отклонение назад- Измерете ъглите на огъване и ги сравнете с номиналните. Запишете величината и посоката на отклонението, за да определите колко корекция на прегъване е необходима.
- Изтъняване на материала- За операции по изтегляне и разтягане измерете дебелината на стената в критичните точки. Изтъняването над 20-25% от първоначалната дебелина сигнализира за риск от разцепване при производството.
- Плоскост и усукване- Поставете части върху повърхностна плоча, за да проверите за извиване, усукване или маслени-консервации, които се появяват, след като частта напусне матрицата.
Опитни производители на матрици изпълняват пет до десет последователни части и сравняват измерванията в комплекта. Една отделна част може да изглежда приемлива по съвпадение, но вариациите в кратък период излагат на показ нестабилност - формираща станция, която се носи, пилот, който не се намира последователно, или стрипер, който освобождава неравномерно.
Щамповането с преса при производствена скорост въвежда допълнителни променливи, които-пробата с ниска скорост не може да възпроизведе. Термичното разширение, динамичното отклонение и поведението при подаване на лентата се променят при пълна скорост. Повечето графици за изпробване включват постепенно нарастване на скоростта -, започващо от 10-20 удара в минута по време на първоначалните удари, увеличаване до 50%, след това 75% и накрая пълна скорост на производство - с контролни точки на измерване на всеки етап.
Отстраняване на често срещани проблеми с матрицата
Дори добре{0}}проектираните матрици рядко произвеждат перфектни части при първото попадение. Изпробването е основно упражнение за отстраняване на неизправности и познаването на връзката между симптомите и първопричините спестява дни на проба-и-грешка. Таблицата по-долу обхваща най-честите проблеми, срещани по време на изпробването на печатите за печат, и корекциите, които ги разрешават.
| проблем | Вероятна причина | Корекция |
|---|---|---|
| Прекомерни грапавини по изрязаните ръбове | Твърде голямо разстояние от удар-до-щанцо или режещи ръбове са затъпени от неправилно подравняване по време на първоначалните удари | Проверете и коригирайте хлабината на всяка страна; заточете ръбовете, ако са повредени; проверете износването на водещия щифт |
| Разделяне на места за теглене или форма | Недостатъчен поток на материала поради прекомерно високо налягане на държача на заготовката, остри радиуси на матрицата или неадекватно смазване | Намалете силата на държача на заготовката; увеличаване на радиусите на влизане в матрицата; нанесете по-тежък или различен лубрикант |
| Набръчкване на фланци или стени | Твърде малко налягане на държача на заготовката, прекомерна хлабина между поансона и кухината или материалът е твърде тънък за дълбочина на изтегляне | Увеличете силата на държача на заготовката; добавете мъниста за рисуване; намалете празния размер, за да ограничите излишния материал |
| Дрейф на размерите след кратки бягания | Термично разширение на компонентите на матрицата, непостоянна дължина на подаване на лентата или деформация на буталката на пресата под натоварване | Оставете пресата и матрицата да достигнат термично равновесие; повторно калибриране на захранващото устройство; проверете разпределението на тонажа |
| Дърпане на охлюв (охлюви се залепват за лицето на удара) | Недостатъчна ъглова хлабина под отвора на матрицата, вакуумен ефект върху челната страна на щанцата или маслен филм, издърпващ уреда нагоре | Добавете конусен релеф към отвора на матрицата; инсталирайте вакуумни{0}}пробивни жлебове върху челната част на щанцата; приложете ежекторни щифтове или функции за положително задържане на охлюви |
| Залепване на части в кухината на матрицата | Недостатъчен ъгъл на теглене върху повърхностите на формата, протриване от лошо покритие на повърхността или неадекватна сила на удар | Полиране на повърхности на матрицата; добавете покритие (TiN или хром); увеличете силата на избиващата пружина или добавете въздушна струя |
| Неравномерна лента на срязване по отрязаните ръбове | Неправилно подравняване на матрицата, причиняващо заострен луфт от едната страна към другата | Reshim умират в пресата; проверете водещите щифтове и втулки за износване; проверете паралелността на обувката |
Дърпане на охлюв, както е отбелязано вПокритието на производителя за проблеми при рязане, е един от най-упоритите проблеми при пиърсинг операциите. Когато охлюв се върне нагоре с удара, той може да кацне върху повърхността на лентата и да се запечата в следващата част -, създавайки повдигнат дефект, който съсипва парчето и потенциално поврежда матрицата. Поправката често включва модифициране на геометрията на бутона на матрицата: замяна на стъпаловидни-релефни бутони със заострени матрици, които поддържат положителен контрол на удара, или добавяне на ъглово срязване към лицето на щанцата, за да се наруши вакуумът.
Всяка корекция по време на изпробването трябва да бъде документирана заедно с данните от измерването, които са я предизвикали. Този запис става безценен по-късно - както за възпроизвеждане на настройката след поддръжка, така и за усъвършенстване на дизайна на бъдещи матрици, работещи с подобни материали и геометрия.
Графици за поддръжка и повторно шлифоване на матрицата
Изпробването приключва, когато матрицата постоянно произвежда части в рамките на спецификацията при производствена скорост. Но работата не спира дотук. Машина за щамповане, работеща със 100 до 400 удара в минута, подлага матрицата на безмилостно циклично натоварване и дори най-твърдите инструментални стомани се разграждат с времето. Установяването на каданс за поддръжка преди започване на производството -, вместо да се реагира на пропуски в качеството -, е това, което разделя магазините, които постигат целите си, от тези, които се борят с постоянни непланирани престои.
Практическият график за поддръжка следва многостепенна структура, базирана на броя производствени удари и измерими показатели за качество:
- Всяка смяна- Визуална проверка за напукани или напукани поансони, натрупване на стружки в отворите на матрицата, проверка на смазването и освобождаване на пътя на скрап. Тези бързи проверки отнемат минути и улавят неизправности, преди да се появят каскадно.
- На всеки 50 000 до 100 000 удара- Измерете височината на бора, проверете хлабината на водача, проверете състоянието на пластината за отстраняване и проверете силата на пружината. Ако височината на борда надвишава спецификацията, насрочете повторно шлифоване.
- На всеки 100 000 до 300 000 удара- Пълно обслужване, включително повторно шлифоване на всички режещи ръбове, подмяна на износени пружини, проверка на плоскостта на плочата и проверка на подравняването на матрицата с индикатори. За линии с голям-обем или при обработка на материали с висока-твърдост, скъсете този интервал.
- При 70-80% от очаквания живот умират- Превантивен основен ремонт. Пълно разглобяване, одит на размерите на всички износващи се компоненти, подмяна на водещи втулки и оценка дали критичните станции се нуждаят от подмяна на вложката или подновяване на покритието.
Повторното шлайфане заслужава специално внимание, тъй като влияе пряко върху това колко дълго матрицата остава в експлоатация. Всеки път, когато режещият ръб се изтъпи над приемливия праг на грапаве, повърхностно шлайфане премахва тънък слой - обикновено от 0,05 до 0,15 mm - от челото на поансона и повърхността на матрицата, за да възстанови остротата. Блокът на матрицата и поансонът трябва да бъдат шлифовани еднакво, за да се поддържа правилната височина на затваряне, а подложките трябва да се добавят под поансона, за да се компенсира отстраненият материал.
Колко повторно смилане може да понесе една матрица? Това зависи от оригиналния дизайн. Повечето матрици включват надбавка за живот на матрицата - допълнителна височина на материала, вградена в поансоните и блоковете на матрицата специално за приспособяване на повторното шлифоване. Типичното отклонение варира от 3 до 6 mm общо, което означава 20 до 60 цикъла на повторно шлайфане, преди инструменталната екипировка да достигне границата на размерите си и да изисква подмяна на вложката или пълно възстановяване.
Мониторингът на индикатори за качество, като височина на резеца, ширина на лентата на срязване и тенденции на силата (нарастването на натоварването на пресата често сигнализира за затъпяване) предоставя-задвижвани тригери за поддръжка, вместо да разчита на произволни календарни графици. SPC диаграмите, проследяващи критичните размери в производствените серии, разкриват постепенно отклонение много преди частите да излязат от толеранс -, което ви дава време да планирате поддръжка по време на планиран престой, вместо да се бъркате след бягство от качеството.
Матрица, която преминава успешно през тестване и влиза в производство с определен план за поддръжка, е матрица, позиционирана да достигне пълния си проектен живот. Но не всяка организация разполага с капацитет за печат, оборудване за инструменти или опитен персонал, за да управлява целия този процес вътрешно -, което повдига практически въпрос за това кога има смисъл да се изгради-вътрешно или да си партнира със специалист, който се справя с пълния жизнен цикъл от осъществимостта през производствената поддръжка.
Вземете решение дали да изградите или да станете партньор за вашата матрица за щамповане
Предишните раздели обхванаха всеки етап от изработването на матрица за щамповане - дизайн, механична обработка, топлинна обработка и изпробване. Завършването на всички тези стъпки-вътрешно изисква специфична комбинация от оборудване, опит и честотна лента, които не всяка организация притежава. Решението за изграждане-или-купуване не се отнася само до възможностите; става въпрос за това дали вашите вътрешни ресурси отговарят на сложността, времевата линия и обема, които вашият проект изисква.
Кога да вграждате-House срещу партньорство с Die Maker
Изграждането на персонализирана метална матрица за щамповане вътрешно има смисъл при тесен набор от условия. Ако някой от тези критерии е извън обсега ви, партньорството се превръща в по-надеждния път към готовите за производство-инструменти.
- Достъп до оборудването- Разполагате ли с CNC фрезоване, телена електроерозионна обработка, повърхностно шлайфане и преса за изпробване с достатъчен тонаж на място-? Липсата дори на една връзка налага скъпо струващо аутсорсване на отделни стъпки.
- Експертиза в инструменталната зала- Опитни производители на матрици, които разбират изцяло процеса на щамповане на метал - от оформлението на лентата до последователността на термичната обработка -, отнемат години за развитие. Екип без тази дълбочина ще изразходва време за отстраняване на проблеми, които специалистът решава рутинно.
- Изисквания за обем и толерантност- Малките-части за метално щамповане с големи толеранси могат да понесат итеративен-вътрешен подход. Метални-компоненти за щамповане с голям-обем, изискващи строги спецификации и дълъг живот на матрицата, изискват прецизността, която специализираните инструментални помещения осигуряват постоянно.
- Натиск във времевата линия- Партньор с пълно{1}}обслужване изпълнява проектиране, симулация, машинна обработка и изпробване в паралелни работни процеси. Вътрешните -изграждания обикновено се изпълняват последователно, удължавайки времето за изпълнение със седмици или месеци.
- Толерантност към риска- Всеки цикъл на преработка по време на изпробването струва време, труд и материали за пресата. Партньорите, които произвеждат метални щамповани части, рутинно поемат този риск в рамките на своя цитиран обхват.
Какво да очаквате от пълен-доставчик на матрици за щамповане
Един способен партньор в производството на щамповане обхваща целия жизнен цикъл, обсъден в тази статия -, а не само машинната обработка. Когато оценявате доставчици за проекти за щамповане на метални части, потърсете тези възможности под един покрив:
- Анализ на осъществимостта и обратна връзка от DFM преди ангажиране с инструменти
- В-собствена CAE симулация, валидираща възможността за формоване, изтъняване и-възстановяване
- Пълна възможност за машинна обработка (CNC, EDM, шлайфане) с документирани допуски
- Контролирани процеси на топлинна обработка и повърхностно покритие
- Пробна преса с измерване и първо{0}}отчитане за проверка на артикула
- Итеративна поддръжка - корекции въз основа на пробни данни, докато частите отговарят на спецификациите
ИЧЕНе един пример за партньор, структуриран около този пълен-модел на жизнения цикъл, обхващащ осъществимост и CAE симулация чрез машинна обработка, пробни пускания и проверка на размерите -, предоставяйки на производителите една точка за контакт от първоначалната концепция до валидираните производствени инструменти. За мениджъри по снабдяване и инженери по инструменти, готови да преминат отвъд изследванията, тяхната страница за матрици за щамповане служи като директен път към искане на оферта за персонализиран проект за производство на метални щампования.
Преминаване от проучване към-готова спецификация за RFQ
Когато стигнете до момента на искане на оферти, качеството на вашата спецификация определя качеството на отговорите, които получавате. Силен RFQ пакет за метална матрица за щамповане по поръчка включва:
- 3D модел на част и 2D чертеж с GD&T надписи
- Вид на материала, дебелина и клас
- Годишен обем и цел за очаквания живот на матрицата
- Критични размери и изисквания за покритие на повърхността
- Всякакви вторични операции (нарязване, обшивка, сглобяване)
Предоставянето на тази подробност предварително позволява на доставчиците да оферират точно, да предложат правилния тип матрица и да идентифицират потенциални предизвикателства при производството на метални щампования, преди да започне инструменталната работа -, вместо да ги откриват по време на изпробването, когато промените струват най-много. Целият процес на метално щамповане е от полза, когато инженерният разговор започне рано и двете страни споделят пълна информация от самото начало.
Често задавани въпроси относно направата на матрица за щамповане
1. Колко време отнема направата на матрица за щамповане?
Времето за изпълнение зависи от типа на матрицата и сложността. Един обикновен зар-станция може да бъде завършен за 2 до 4 седмици, докато сложният зар обикновено отнема от 4 до 8 седмици. Прогресивните матрици за голям-обемно производство изискват 10 до 20 седмици поради много-станционен дизайн, CAE симулация, прецизна машинна обработка, термична обработка и итеративно изпробване. Трансферните матрици за големи или дълбоко{12}}изтеглени части може да отнеме от 12 до 24 седмици. Партньорството с пълен{16}}доставчик на услуги като YICHEN може да оптимизира сроковете чрез изпълнение на проектиране, симулация и машинна обработка в паралелни работни потоци.
2. Какви материали се използват за направата на матрици за щамповане?
Щамповащите матрици се изграждат предимно от инструментални стомани, избрани въз основа на материала на детайла и производствения обем. Обичайните класове включват D2 за високо-износващи операции по изрязване, A2 за общо-рязане и формоване, S7 за силно ударо-натоварени станции, M2 високо-скоростна стомана за абразивни материали и DC53 за дебело или високо{10}}якостно изрязване. За екстремни{12}}обемни приложения, надхвърлящи няколко милиона удара, вложките от волфрамов карбид и стоманите от праховата металургия като CPM-10V осигуряват разширена устойчивост на износване. Носещите конструкции обикновено използват стомана AISI 4140 или 1045, термично обработена до 28-32 HRC.
3. Каква е разликата между прогресивна матрица и трансферна матрица?
Прогресивна матрица поддържа детайла свързан към непрекъсната лента, която се подава през множество станции, като всяка станция изпълнява специфична операция, докато завършената част се отдели на крайната станция. Трансферната матрица използва механични хващачи за преместване на отделни заготовки между независими станции без свързваща лента. Прогресивните щанци се отличават с високо-скоростно производство на по-малки, умерено сложни части. Трансферните матрици са по-подходящи за големи части, дълбоко изтегляне или сложно 3D формоване, където частта трябва да се движи свободно между тежките операции на формоване. Трансферните матрици също намаляват материалните отпадъци, тъй като няма скелет на лентата за изхвърляне.
4. Колко струва изработката на матрица за щамповане?
Цената варира в широки граници в зависимост от вида на матрицата, сложността на частта и изискванията за материали. Единични-щанцови матрици за прости операции представляват най-ниската инвестиция, докато прогресивните и трансферните щанци за сложни,-големи обемни части струват значително повече поради много-станционен дизайн, CAE симулация, прецизна EDM и CNC обработка и удължено изпробване. Ключовите фактори за разходите включват броя на станциите, избора на клас инструментална стомана, повърхностните покрития и необходимите допуски. Смесването на висококачествени стомани само на високо-станции за износване, докато се използва по-евтина плоча за структурни компоненти, е обичайна стратегия за контролиране на общите разходи за инструменти, без да се жертва производителността.
5. Как поддържате матрицата за щамповане, за да удължите живота й?
Ефективната поддръжка на матрицата следва стъпаловиден график, базиран на броя на ударите. Всяка смяна изисква визуална проверка за напукани поансони и натрупване на стружки. На всеки 50 000 до 100 000 удара измервайте височината на борда и проверявайте хлабината на водача. Пълното обслужване, включително повторно шлифоване на всички режещи ръбове, трябва да се извършва на всеки 100 000 до 300 000 удара. Превантивният основен ремонт при 70-80% от очаквания живот на матрицата включва пълно разглобяване и одит на размерите. Всяко повторно шлифоване премахва 0,05 до 0,15 mm от режещите повърхности, а матриците обикновено позволяват 20 до 60 цикъла на повторно шлифоване, преди да се наложи смяна на вложката. Повърхностните покрития като TiN и TiAlN могат да удължат интервалите между повторното смилане с няколкостотин процента.


