


Определяне на байпасни прорези и тяхната роля в инженерството на матриците за щамповане
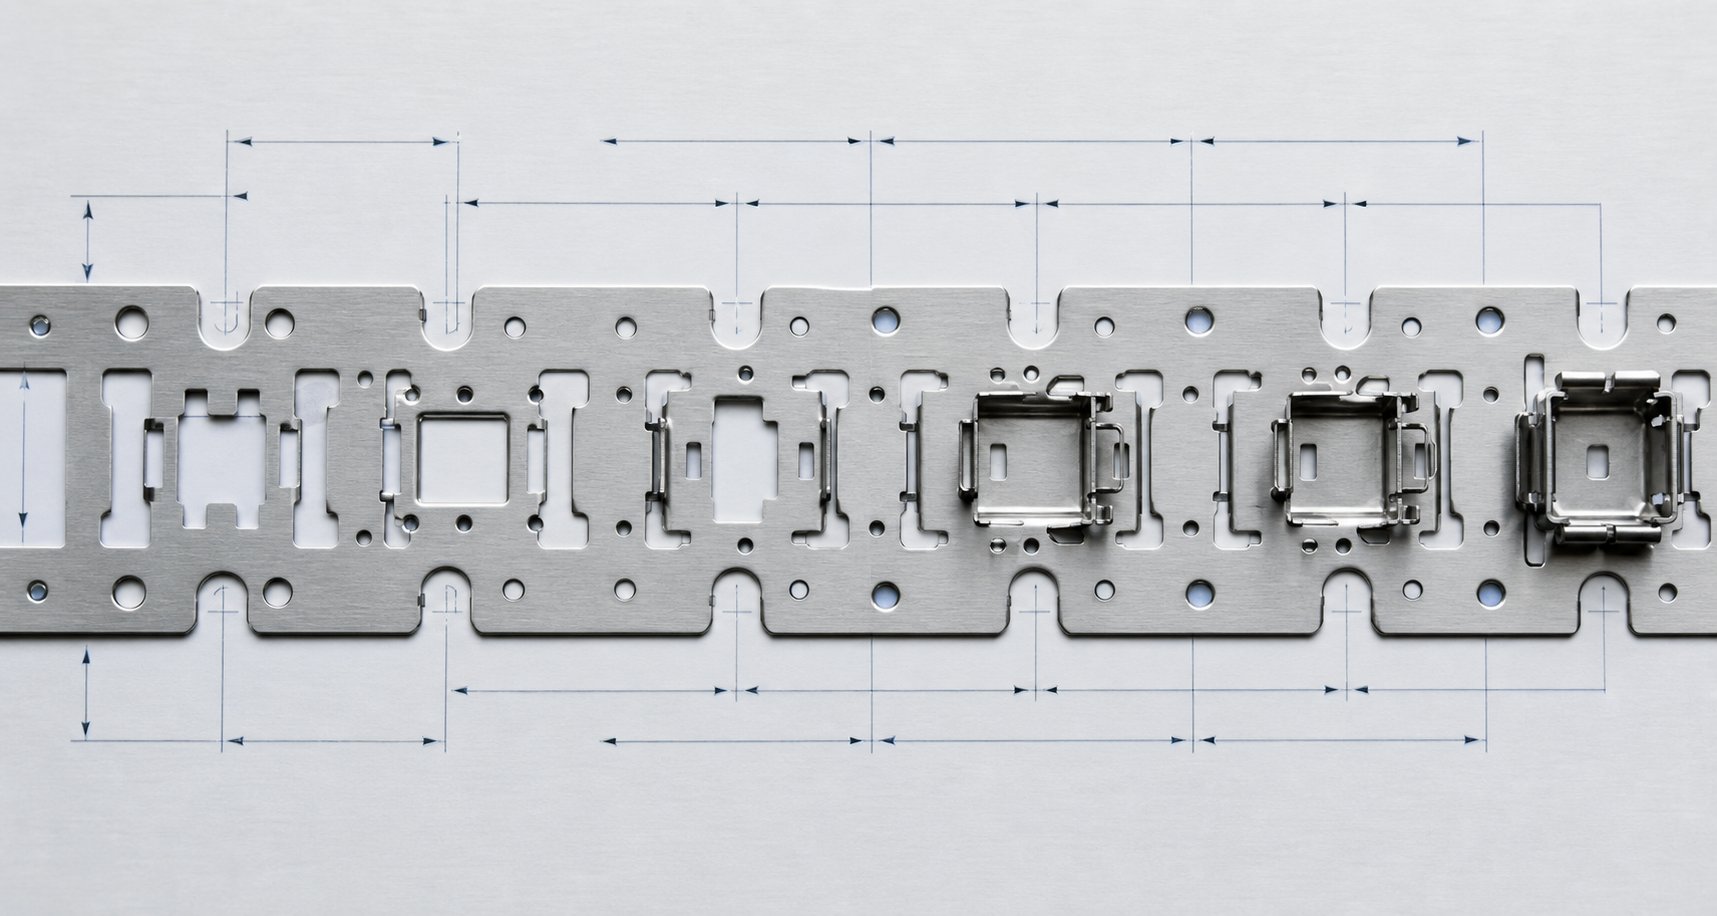
Когато погледнете оформление на лента за прогресивна матрица, ще забележите малки изрези по ръбовете на носача или между станциите, които изглеждат почти случайни. Те не са. Тези характеристики, байпасни прорези, представляват един от най-съзнателно проектираните аспекти на матриците за щамповане на ламарина, но тяхната научна обосновка рядко е документирана по начин, който удовлетворява инженерния контрол.
Какво представляват байпасните прорези в матриците за прогресивно щамповане
Байпасните прорези са контролирани релефни елементи, съзнателно изрязани в носещата лента на матрица за прогресивно щамповане, за да управляват потока на материала, да преразпределят напрежението на срязване и да намалят-силите на прихващане по време на операции на формоване. Те съществуват както като отрицателни прорези (премахнат материал), така и положителни прорези (добавен материал или оставен да стои), за да променят селективно твърдостта на лентата на критични места.
И такакакво представлява металното щамповане в основата си? Това е трансформирането на плосък листов материал в завършена геометрия чрез последователност от операции на рязане, огъване и формоване. В прогресивна матрица лентата напредва през множество станции, докато все още е прикрепена към носеща лента. Всяка станция прилага сили, които взаимодействат със съседни станции през самата лента. Байпасните прорези прекъсват този път на предаване на силата по контролиран начин, изолирайки зоните на деформация, така че всяка станция да може да върши своята работа, без да повреди съседните елементи.
Определението за щамповане, което повечето инженери научават, обхваща основната механика на щанцоване и формоване. Но разбирането на това какво представляват матриците на практика означава признаването, че всяка функция в оформлението на прогресивната лента на матрицата служи за механична цел. Байпасните прорези не са изключение. Те функционират като проектирани граници на напрежението, контролирайки къде и как носещата лента се деформира по време на всеки ход на пресата.
Защо инженерната обосновка има значение отвъд традициите на магазина-
Ето го проблема. Много отрицателни и положителни байпасни прорези в матриците за щамповане на ламарина са разработени чрез десетилетия опити-и-грешки в инструменталните помещения. Опитен производител на щанци добавя прорез, защото „миналия път се получи“ или „винаги сме го правили така“. Резултатът? Спецификации, които не могат да бъдат защитени в преглед на дизайна, не могат да бъдат мащабирани към нови материали или геометрии и не могат да бъдат оптимизирани без скъпи цикли на изпробване.
Ако сте дизайнер на матрици или инженер по процеси, имате нужда от нещо повече от наследена практика. Имате нужда от инженерна обосновка, която обяснява защо конкретна дълбочина, ширина и разположение на прореза създава желаното облекчаване на напрежението. Трябва да разбирате механиката достатъчно добре, за да предвидите какво се случва, когато свойствата на материала се променят, когато ширината на лентата се стеснява или когато тежестта на формоване се увеличава на определена станция.
Тази статия преодолява тази празнина. Вместо просто да заявява, че в процеса на щамповане се използват байпасни прорези, той обяснява основната наука: теория за разпределението на напрежението, анизотропия на материала, контролирана релефна механика и тяхното взаимодействие с дизайна на носещата лента. Целта е да ви дадем речника и физиката, за да определите заобикалящите прорези с увереност, подкрепени от първи принципи, а не само от фолклора на магазина.
Механиката започва с разбирането как точно силите се разпространяват през носеща лента по време на формоване и какво се случва на ниво материал, когато въведете умишлено прекъсване в този път на натоварване.
Фундаментална механика зад функцията за байпас Notch
Представете си непрекъсната лента от ламарина, която преминава през прогресивна матрица. На всяка станция щанци и инструменти за формоване прилагат сили към определени зони на тази лента. Мрежата на оператора, свързваща тези зони, не е пасивна. Той предава сили странично, което означава, че това, което се случва на станция четири, може да повлияе на материалното състояние на станция пет, преди пресата дори да се свърже с нея. Това свързване на силата е мястото, където байпасните прорези печелят своята инженерна стойност.
Процесът на щамповане на метал в прогресивна матрица подлага носещата лента на сложен, конкуриращ се набор от натоварвания по време на всеки ход на пресата. Операциите по рисуване издърпват материала навътре.Операции по щампованегенерира внезапно освобождаване при срязване. Операциите на огъване изместват неутралната ос и предизвикват локализирано напрежение. Без намеса носещата лента действа като твърд мост, който предава всички тези сили едновременно през станциите, създавайки непредвидими взаимодействия, които влошават точността на размерите.
Байпасните прорези решават това, като изпълняват три различни механични функции:
- Контрол на материалния поток- Чрез създаване на контролирани релефни точки в носача, байпасните прорези позволяват на ламарината да се деформира локално без прекомерно ограничение от съседни станции. Материалът може да се изтегля навътре или да се разтяга навън в станция за формоване, без да влачи съседната празна геометрия заедно с него.
- Преразпределяне на напрежението на срязване- По време на операциите по рязане и пробиване, напрежението на срязване се концентрира върху интерфейса-към-материала. Байпасните прорези пренасочват остатъчното напрежение далеч от критичните зони на формоване, предотвратявайки локализирано провлачване или микро-пукнатини, които иначе биха се разпространили в характеристиките на завършената част.
- Намаляване на силите-на прихващане- Когато удар пробие материала по време на заготовка или пробиване, внезапното освобождаване на съхранената еластична енергия създава моментно-събитие. Този удар се предава през лентата и може да я повдигне от повърхността на матрицата, причинявайки грешно-подаване и неправилно подравняване на пилота в станциите надолу по веригата.
Как байпасните прорези контролират потока на материала по време на формоване
При всяка операция по щамповане на ламарина, включваща изтегляне или разтягане, материалът трябва да тече от околните зони в зоната на формоване. Ако носещата лента е твърде твърда близо до тази станция, тя се съпротивлява на този поток. Резултатът е прекомерно изтъняване на стената на частта, набръчкване на фланеца или директно разцепване. Байпасен прорез, разположен преди или след изтеглящата станция, намалява съпротивлението на напречното-сечение на носача, позволявайки на материала да се движи свободно в кухината на матрицата, без да се бори с надлъжната твърдост на лентата.
Това е същият принцип зад разтегливите носители, описани в литературата за прогресивно проектиране на матрици. каторъководство за проектиране на носеща лентабележки, твърдият носач не позволява вертикално движение на частите и цялата лента трябва да остане плоска през целия ход. Байпасните прорези въвеждат селективно съответствие, давайки на всяка станция свободата да се деформира независимо, докато лентата продължава да се подава надеждно.
Преразпределение на напрежението и бързо{0}}намаляване на силата
Когато перфораторът прорязва материала, съхранената еластична енергия в лентата се освобождава почти мигновено. Това прихващане-генерира пик на сила, който преминава през носача в двете посоки. В лента без релефни елементи този шип достига съседни станции като преходно ударно натоварване. В продължение на хиляди цикли този повтарящ се импулс уморява носача, изкривява геометрията на пилотния отвор и ускорява износването на матрицата в съседните станции.
Байпасните прорези действат като механични нискочестотни-филтри. Намаленото напречно-сечение в прореза абсорбира и отслабва импулса на силата, преди да достигне следващата станция. Коренът на прореза се деформира еластично под преходното натоварване, преобразувайки кинетичната енергия в локализирано напрежение, вместо да я предава надолу по лентата. Съвременната технология за щамповане използва този принцип, за да поддържа по-строги толеранси при по-високи скорости на пресоване, където силите на прищракване стават по-сериозни поради увеличеното ускорение и забавяне на буталката.
Предотвратяване на повдигане на лентата и неправилно{0}}условия на подаване
Повдигането на лентите е едно от най-честите производствени прекъсвания при операции с прогресивни матрици. Когато силите-на прихващане или небалансирани натоварвания при формоване изтласкват лентата нагоре от повърхността на матрицата, пилотите не могат да се -зацепят отново чисто при следващия цикъл на подаване. Лентата напредва в неправилно подравнено състояние, причинявайки големи дупки, изместени линии на огъване и в тежки случаи срязване на пилотния щифт.
Сред доказаните техники за щамповане на метал за предотвратяване на това, байпасните прорези намаляват способността на лентата да предава компоненти на вертикална сила между станциите. Прорез между станция за тежко изрязване и станция за прецизно формоване разделя динамичното им поведение. Преходът на заглушаващата станция- остава локален. Контактът на лентата на формиращата станция остава стабилен. Точността на захранване остава в допустимите граници.
Без тези релефни характеристики, твърдостта на носещата лента се превръща по-скоро в пасив, отколкото в предимство. Той предава всяко силово събитие през цялата матрица, създавайки грешки в размерите, които се усложняват през всяка станция и прогресивна умора на материала, която скъсява живота на носача. Геометрията на тези вдлъбнатини, тяхната дълбочина, ширина, ъгъл и радиус на корена определя точно колко отделяне осигуряват. Тази геометрия зависи пряко от теорията за разпределението на напрежението и свойствата на материала, които управляват как лентата реагира на умишлени прекъсвания в нейното напречно-сечение.
Теория на разпределението на напрежението и параметри на геометрията на прореза
Всеки байпасен прорез въвежда геометричен прекъсване в носещата лента. Това прекъсване променя начина, по който напрежението протича през материала, а специфичната геометрия на прореза определя дали осигурява функционално отделяне или просто отслабва лентата, без да осигурява значимо облекчение. Разликата се свежда до теорията за концентрацията на напрежението и до начина, по който тя взаимодейства с натоварването-носещо напречно-сечение на лентата по време на прогресивни операции на матрицата.
Теория на концентрацията на напрежението, приложена към геометрията на прореза
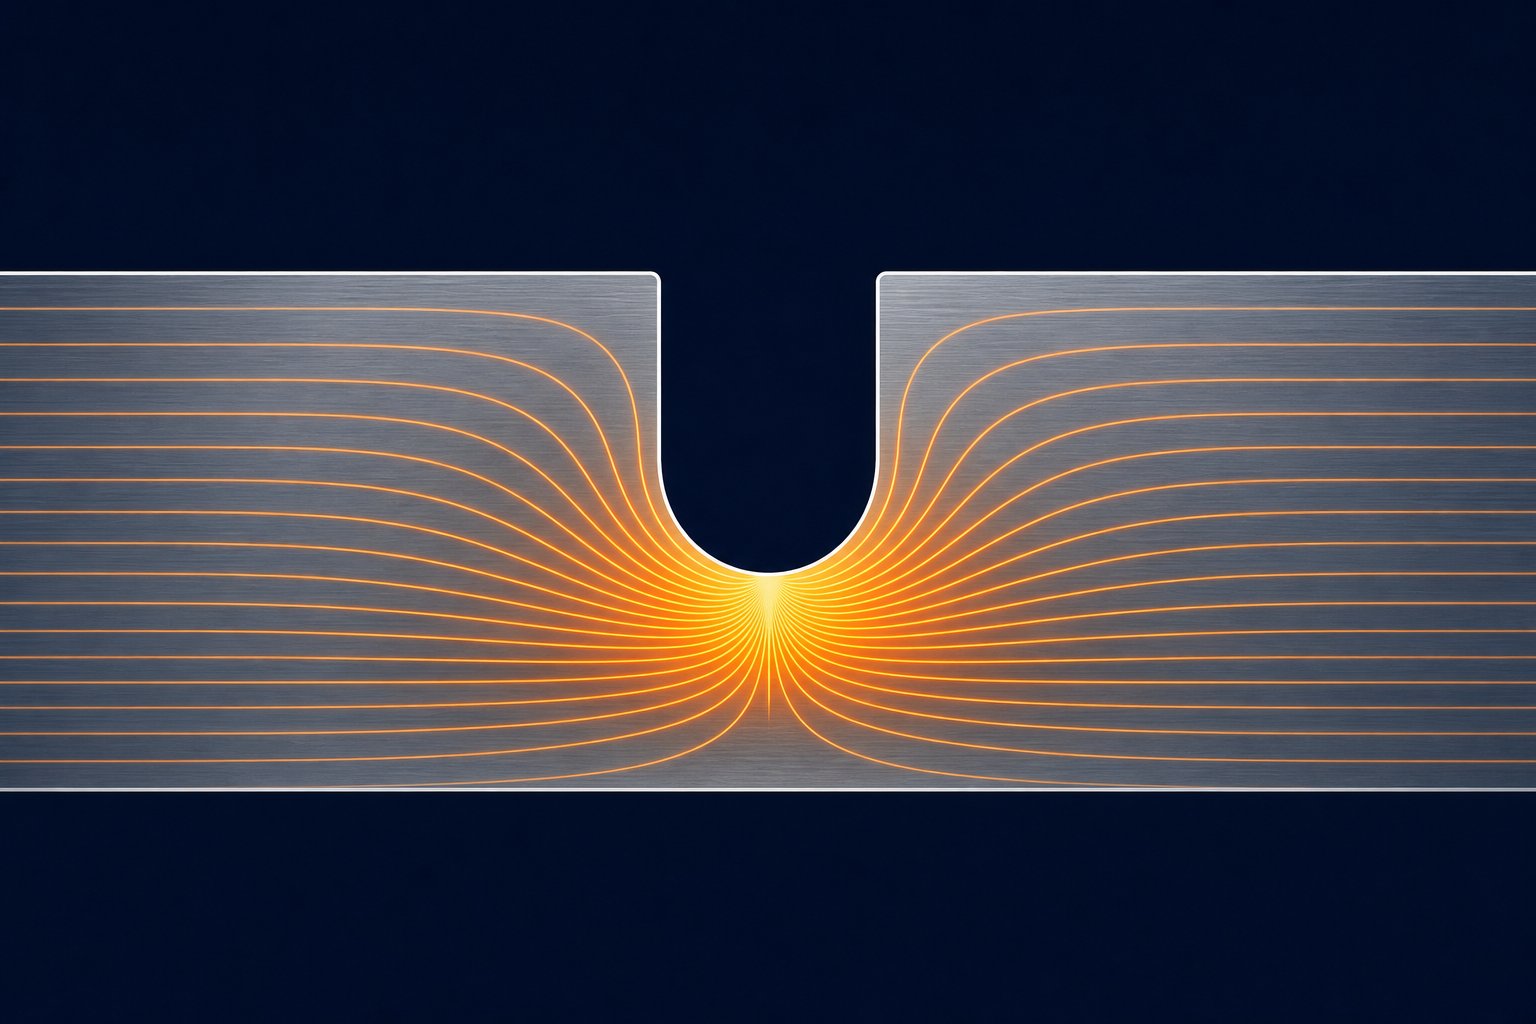
Концентрация на напрежение възниква навсякъде, където има рязка промяна в геометрията, която принуждава вътрешния път на натоварване да се отклони около прекъсване. Можете да визуализирате напрежението като протичане през част като струи във течност. Когато тези линии се събират заедно, около дупка, корен на прорез или остър ъгъл, локалното напрежение се повишава значително над номиналната стойност в околния материал. Съотношението на пиковото локално напрежение към номиналното напрежение екоефициент на концентрация на напрежение, Kt.
При дизайна на матрицата за щамповане байпасният прорез е умишлено повишаване на напрежението. Това звучи контраинтуитивно. Защо умишлено бихте създали място, където стресът се засилва? Тъй като прорезът жертва контролирана зона от носещ материал, за да защити геометрията на детайла. Като концентрирате енергията на деформация в основата на прореза, вие пренасочвате деформацията далеч от формообразуващите елементи към област, където тя не вреди на завършената част. Прорезът абсорбира конкуриращите се сили между станциите, така че критичните формиращи зони да останат необезпокоявани.
Връзката между радиуса на корена на прореза и Kt е добре установена в инженерната механика. По-остър радиус в основата на прореза създава по-висок коефициент на концентрация на напрежението, което означава, че пиковото напрежение на това място се увеличава драстично спрямо заобикалящата лента. По-широкият, по-голям радиус разпределя натоварването върху по-широка площ, намалявайки пиковото напрежение, но също така намалява ефективността на прореза като функция за отделяне. Изследванията върху ефектите на прорезите потвърждават, че с увеличаването на Kt, локалното поле на напрежение става по-тежко и по-локализирано, докато по-ниските стойности на Kt разпространяват напрежението в по-голяма зона.
За правоъгълен прът с прорези срещуположни ръбове, ако прътът е широк 12 mm с радиус на прореза 2 mm, коефициентът на концентрация на напрежение достига приблизително 3,05. Това означава, че пиковото напрежение в основата на прореза е над три пъти по-високо от номиналното напрежение в оставащото напречно-сечение. При прогресивните носещи ленти се прилага същият принцип. Прорез с тесен радиус на корена концентрира напрежението рязко, създавайки агресивна разделителна граница. Прорез с голям радиус на основата създава по-плавен преход, подходящ за приложения, при които се нуждаете от частично облекчение, без риск от напукване от умора в основата на прореза в продължение на хиляди цикли на пресоване.
Това е основният компромис в дизайна на матрицата за метално щамповане: по-острите прорези отделят по-ефективно, но създават по-висок риск от умора; по-нежните прорези продължават по-дълго, но може да не осигурят достатъчна изолация между станциите. Процесът на щанцоване изисква балансиране на тези конкуриращи се изисквания въз основа на производствения обем, свойствата на материала и тежестта на операциите по формоване в съседни станции.
Изместване на неутралната ос и неговото влияние върху разположението на прореза
По време на операции на огъване в прогресивна матрица, неутралната ос на материала, равнината, където напрежението преминава от напрежение върху външната повърхност към компресия върху вътрешната повърхност, не остава в геометричния център на дебелината на листа. Измества се към вътрешната страна на завоя. Степента на изместване зависи от съотношението на радиуса на огъване към дебелината на материала (съотношение R/t) и характеристиките на работното втвърдяване на материала.
Защо това има значение за поставянето на байпас? Тъй като изместването на неутралната ос определя къде лентата изпитва максимално напрежение на опън по време на формоването. Ако байпасен прорез е позициониран там, където носещата лента претърпява огъване, докато преминава между станциите, коренът на прореза става мястото на максимална концентрация на деформация, насложена върху вече-повишената деформация на огъване. Поставянето на вдлъбнатината на грешното място по протежение на профила на огъване на лентата може да превърне функционален релеф в място за образуване на пукнатини.
Отношението на минималния радиус на огъване дава насоки тук. За дадена дебелина на материала t има минимален вътрешен радиус на огъване, под който външните влакна надвишават границата на удължение и се напукват. Когато съотношението R/t е малко (тесни завои), неутралната ос се измества значително навътре, понякога до 30-40% от дебелината от вътрешната повърхност, вместо номиналните 50%. Байпасен прорез, поставен в област, която изпитва това стегнато-радиусно огъване, трябва да отчете повишеното напрежение на външното влакно. Радиусът на основата на прореза трябва да бъде достатъчно голям, така че неговата собствена концентрация на напрежение да не усложнява деформацията на огъване до точката на счупване.
В практическия дизайн на щамповането това означава, че байпасните прорези са най-добре позиционирани в плоски области на носещата лента, далеч от всяко естествено огъване, което се получава, когато лентата се повдига над повдигачи или се огъва между станциите на матрицата. Когато вдлъбнатина трябва да съществува близо до преход на огъване, нейната дълбочина и радиус на основата изискват внимателна спецификация, за да се предотврати комбинираното състояние на напрежение да превиши издръжливостта на умора на материала.
Критичният параметър е дълбочината на прореза спрямо дебелината на материала. Прорез, който премахва 30-50% от напречното-сечение на лентата в ръба на носача, създава достатъчно намаляване на твърдостта на огъване за отделяне на съседни станции. Прорез, който премахва само 10-15% от напречното сечение, може да е твърде плитък, за да прекъсне значимо предаването на силата, създавайки отслабена зона без функционална полза. Обратно, прорез, надвишаващ 60% от ширината на лентата, компрометира твърдостта на подаването и може да доведе до изкривяване на носача под силата на натискане на подаващия механизъм.
Следващата таблица обобщава ключовите геометрични параметри за байпасен прорез на матрицата за метално щамповане и инженерната обосновка зад всяка спецификация:
| Геометричен параметър | Типичен диапазон | Инженерна обосновка |
|---|---|---|
| Дълбочина на прореза | 30-50% от ширината на носача | Трябва да се намали достатъчно{0}}твърдостта на напречното сечение, за да се отделят силите на станцията. Твърде плиткото не осигурява облекчение; твърде дълбокото компрометира целостта на захранването на лентата. |
| Ширина на прореза (по посока на лентата) | 1.0t до 3.0t (t=дебелина на материала) | Контролира дължината на преходната зона на напрежението. По-широките прорези създават по-дълъг съвместим регион, но консумират повече лентов материал и намаляват ефективността на стъпката на подаване. |
| Ъгъл на прореза (конус на страничната стена) | 0 градуса до 30 градуса от перпендикуляра | Ъгловите странични стени намаляват рязкостта на геометричния преход, намалявайки Kt при входните точки на прореза. Перпендикулярните стени създават по-резки градиенти на напрежението за агресивно отделяне. |
| Радиус на корена | 0,5t до 2,0t минимум | Директно контролира Kt в най-дълбоката точка. По-малките радиуси концентрират напрежението по-агресивно, но увеличават риска от умора. По-големите радиуси разпределят натоварването и удължават живота на носача с цената на по-малко локализирано отделяне. |
| Съотношение-към-дебелина | Варира в зависимост от пластичността на материала | Определя дали коренът на прореза остава в еластичен режим по време на циклично натоварване или претърпява пластична деформация, която води до прогресивно напукване. |
Всеки от тези параметри взаимодейства с останалите. Дълбок вдлъбнатина с голям радиус на корена може да осигури същата ефективна Kt като по-плитка вдлъбнатина с по-малък радиус, но те произвеждат различна геометрия на полето на деформация и различни характеристики на умора през производствения живот. Решението за проектиране на щамповане зависи от това коя комбинация осигурява адекватно отделяне на станцията, като същевременно оцелява при необходимия производствен обем без напукване на носещата част.
Тези геометрични връзки ви казват как да оразмерите байпасен прорез за дадено състояние на напрежение. Но самият материал определя как този прорез всъщност се държи при натоварване. Пластичните материали преразпределят напрежението чрез локално протягане в основата на прореза, като ефективно намаляват концентрацията с течение на времето. Чупливите или високо{3}}якостни материали не могат да се преразпределят толкова лесно, което прави така-проектираната стойност на Kt много по-точен предсказател на-производителността в реалния свят. Свойствата на опън на материала, скоростта на работно втвърдяване и капацитетът на удължение влияят върху това колко прощаваща или непростима ще бъде в експлоатация дадена геометрия на прореза.
Свойства на материала, които определят размерите на байпаса
Геометрия на прореза, която работи безупречно в мека стомана, може да причини катастрофално напукване на носача в неръждаема стомана в рамките на няколко хиляди удара. Същата дълбочина и радиус на корена, които осигуряват чисто отделяне в един материал, могат да доведат или до недостатъчно облекчение, или до преждевременна повреда от умора при друг. Свойствата на материала не са второстепенни съображения в спецификацията на байпасния прорез. Те са основните двигатели.
Четири механични свойства доминират поведението на байпасния прорез: якост на опън, граница на провлачване, процент на удължение и експонента на работното втвърдяване (n-стойност). Заедно те определят как носещата лента реагира на повтарящото се циклично натоварване в основата на прореза по време на прогресивна работа на матрицата.Изследване на стабилни процеси на щампованепотвърждава, че характеризирането на материала е от съществено значение не само за формирането на геометрията на частта, но и за всяка връзка в производствената верига, включително надеждността на носещата лента.
Принципи на проектиране на прорези от мека стомана и въглеродна стомана
Щамповането от въглеродна стомана представлява най-прощаващият сценарий за дизайн на байпасни прорези. Меките стомани като SPCC, SAE 1008 и SAE 1010 обикновено предлагат стойности на удължение от 28-42% и умерена якост на опън в диапазона 270-400 MPa. Това голямо удължение се превръща директно в толерантност за по-дълбоки прорези. Материалът в основата на прореза може да претърпи локализирана пластична деформация без започване на пукнатини, тъй като има значителен резерв на пластичност, оставащ след като геометрията на прореза концентрира напрежението.
Когато работите със студено валцувана стомана, щампована в категорията на меката стомана, относително ниското съотношение-към-опън (обикновено 0,55-0,70) означава, че материалът се втвърдява прогресивно, докато се деформира. Това всъщност е полезно при корена на прореза. Тъй като носещата лента се огъва по време на всеки ход на пресоване, деформацията на корена на прореза-се втвърдява леко, увеличавайки нейната локална устойчивост на по-нататъшна деформация. Втвърдяването се стабилизира в рамките на първите няколкостотин цикъла и коренът на прореза достига стабилно състояние, където цикличното напрежение остава еластично. Това самостабилизиращо се поведение е причината меко щампованите стоманени носачи да понасят дълбочини на прореза от 40-50% от ширината на носача без напукване от умора, дори при производствени обеми, надвишаващи милион удара.
Индексът на работна твърдост за мека стомана обикновено пада между n=0.18 и n=0.24.. По-високите n-стойности насърчават по-равномерно разпределение на напрежението около прореза, което означава, че ефектът от концентрацията на напрежението се притъпява, тъй като материалът се поддава и разпространява зоната на деформация навън. По-високата стойност на n-ефективно намалява реализираната концентрация на напрежение под теоретичната Kt, давайки на дизайнерите по-голяма свобода в спецификацията на геометрията на прореза.
Съображения за алуминиеви и медни сплави
Процесът на щамповане на алуминий въвежда различен набор от ограничения. Алуминиевите сплави, използвани в прогресивните щанци, обикновено 5052-H32, 6061-T4 и 3003-H14, имат по-ниска якост на срязване и по-ниско удължение в сравнение с меката стомана. Те също проявяват тенденция към натъртване, когато материалът полепва по повърхността на поансона или матрицата по време на срязване. Това натъртване създава грапави, неправилни повърхности на прорези с микроразкъсвания, които действат като допълнителни усилватели на напрежението извън проектираната геометрия на прореза.
По-малкият капацитет на алуминиево закаляване при работа (n-стойности обикновено 0,08-0,16 в зависимост от температурата) означава, че коренът на прореза не може да преразпределя напрежението толкова ефективно чрез локално пластичност. Щамът остава концентриран, вместо да се разпространява навън. Комбинирайте това с по-ниската граница на издръжливост на умора на алуминия и ще получите материал, който изисква по-консервативни дизайни на вдлъбнатини: по-плитки дълбочини, по-големи радиуси на корена и по-гладка повърхност на вдлъбнатините.
Медните сплави като C26000 (патронен месинг) предлагат по-добро удължение от алуминия, но въвеждат собствено предизвикателство. Месингът се втвърдява бързо по време на началните етапи на деформация, след което скоростта на втвърдяване намалява. Това означава, че първите няколко формоващи станции в прогресивна матрица могат значително да променят свойствата на носещата лента близо до байпасен прорез, променяйки нейната реакция на умора по време на движението на лентата. Дизайнерите, работещи с медни сплави, трябва да отчетат кумулативната работа, която втвърдява носача, преди да достигне станции с агресивни операции на формоване.
Предизвикателства при-стоманата с висока якост и неръждаемата стомана
Стомани с ниска-сплав с висока-сплав (HSLA) и усъвършенствани стомани с-висока якост (AHSS) представляват най-взискателния сценарий за проектиране на байпасен прорез. Тези материали, включително класове като HSLA 340, DP 590 и DP 780, съчетават висока якост на опън (500-900 MPa) с намалено удължение (12-24%). По-високата якост означава по-голямо съхранение на еластична енергия в лентата по време на формоване, което усилва силите на прихващане. По-ниското удължение означава по-малка толерантност към пластично напрежение в основата на прореза, преди да се появи пукнатина.
За щамповане на стоманени листове в категорията с висока{0}}якост байпасните прорези трябва да са по-плитки и да носят значително по-големи радиуси на корена. Когато меката стомана понася дълбочина на прореза от 45% от ширината на носача с радиус на основата от 1,0t, HSLA стомана със същата дебелина може да изисква ограничаване на дълбочината до 25-35% с радиус на основата от 1,5t до 2,5t. Намалената дълбочина означава по-малко агресивно отделяне на станциите, което понякога принуждава дизайнера да добавя празни станции или да използва множество по-плитки прорези последователно, вместо единичен дълбок прорез.
Неръждаемите стомани, особено аустенитните класове като 304 и 316, усложняват предизвикателството с изключително високи нива на втвърдяване при работа (n-стойности от 0,40-0,55). Това звучи полезно въз основа на логиката на меката стомана, но ефектът е различен при високи n-стойности, комбинирани с висока якост на опън. Коренът на прореза се втвърдява толкова агресивно по време на първите няколко цикъла на пресоване, че става локално крехък. Материалът около прореза се трансформира от пластичен лист в закалена зона със значително намалено оставащо удължение. Последващото циклично натоварване при този закален корен на прореза инициира напукване от умора много по-рано, отколкото предполагат свойствата на насипния материал.
Ето защо прогресивните носачи на матрици от неръждаема стомана изискват най-консервативната геометрия на прорезите: щедри радиуси на корена (2,0 t или повече), умерени дълбочини и в някои случаи функции за-обезпокояване на напрежението, като вторични релефни отвори в края на прореза, за да спрат разпространението на пукнатини, преди да достигнат критичните напречни-сечения на носача.
| Тип материал | Относителна дълбочина на прореза | Насочване на коренния радиус | Ключова собственост, водеща до решението |
|---|---|---|---|
| Мека стомана (SPCC, SAE 1008-1010) | 40-50% от ширината на носача | 0.5t до 1.0t | Високото удължение (28-42%) осигурява голям резерв на пластичност в основата на прореза |
| HSLA стомана (клас 340-550 MPa) | 25-35% от ширината на носача | 1,5т до 2,5т | Намаленото удължение (12-22%) ограничава устойчивостта на пластично напрежение преди напукване |
| Усъвършенствана стомана с-висока якост (DP 590-980) | 20-30% от ширината на носача | 2.0t до 3.0t | Висока съхранена еластична енергия, комбинирана с ограничено удължение; повишени сили на щракване- |
| Алуминиеви сплави (5052, 6061, 3003) | 30-40% от ширината на носача | 1.5t до 2.0t | Ниската якост на срязване и склонността към натъртване създават неправилни повърхности на прорези; ниска издръжливост на умора |
| Медни сплави (C26000, C51000) | 35-45% от ширината на носача | 1.0t до 1.5t | Бързото първоначално работно втвърдяване променя свойствата на носителя прогресивно чрез матриците |
| Аустенитна неръждаема стомана (304, 316) | 25-35% от ширината на носача | 2.0t до 3.0t | Екстремната степен на втвърдяване при работа (n=0.40-0.55) причинява локална крехкост в основата на прореза |
Основният принцип, свързващ всички тези групи материали, е един и същ: характеристиките на втвърдяване при работа определят колко многократно огъване носещата лента може да понесе близо до прорез, преди да започне напукване от умора. Материал с високо удължение и умерено втвърдяване при работа (мека стомана) се само-стабилизира в основата на прореза, достигайки безопасен цикъл на стабилно-състояние на деформация. Материал с ниско удължение или екстремно втвърдяване (AHSS, неръждаема стомана) изчерпва своята пластичност в основата на прореза в рамките на относително няколко цикъла, изисквайки по-консервативна геометрия, за да поддържа цикличните деформации в рамките на еластичния режим.
Това-зависимо от материала поведение обяснява също защо не може да съществува единичен набор от „стандартни“ размери на байпасния прорез. Всяка спецификация на прореза трябва да бъде съобразена с конкретната сплав, температура и дебелина, които се обработват. Копирането на геометрия на прореза от матрица от мека стомана в приложение на HSLA стомана е една от най-често срещаните основни причини за преждевременна повреда на носещия елемент при операции с прогресивна матрица.
Материалната анизотропия добавя още един слой сложност. Обсъжданите тук механични свойства, якост на опън, удължение, работна твърдост, не са еднакви във всички посоки в рамките на листа. Посоката на търкаляне, напречната посока и диагоналните ориентации дават различни стойности. Как тази вариация на посоката взаимодейства с ориентацията на байпасния прорез определя дали разпространението на пукнатината следва предвидим, управляем път или неочаквана траектория, която застрашава целостта на лентата.
Посока на зърното и анизотропен материален поток
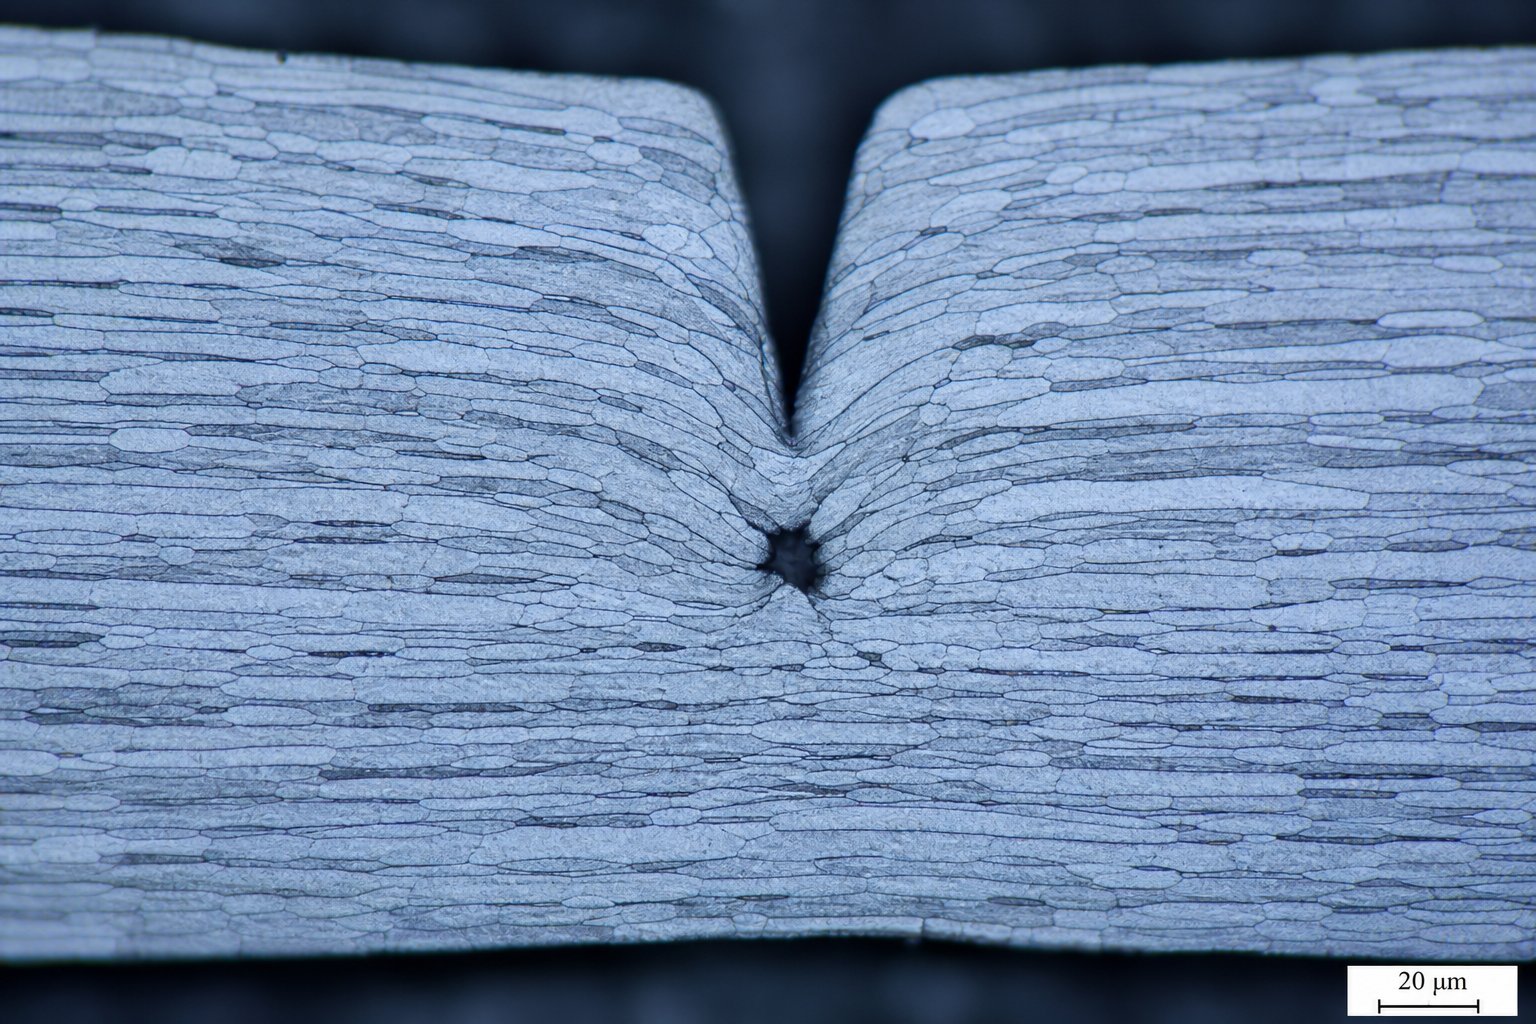
Ламарината не е еднороден,{0}}независим материал. По време на валцуване в стоманодобивната фабрика структурата на кристалните зърна се удължава в посоката на валцоване, създавайки материал, който се съпротивлява на деформация по различен начин в зависимост от посоката, в която го бутате, дърпате или режете. Тази зависимост на посоката, наречена анизотропия, пряко влияе върху това как се държи байпасният прорез, как пукнатините се разпространяват от корена му и как материалът тече около него по време на операциите по формоване.
Анизотропно поведение и ефекти на посоката на търкаляне
При щамповане на ламарина от рулони, лентата се подава през прогресивната матрица с посока на валцоване, подравнена по оста на подаване. Това означава, че всеки байпасен жлеб, изрязан в ръба на носещия, има фиксирана геометрична връзка със структурата на зърното. Тази връзка не е неутрална.Материалите с посока на зърното, която влияе върху поведението на деформация, се считат за анизотропнии това свойство варира в зависимост от сплавта. Студено{1}}валцуваната стомана проявява ясно изразен ефект на зърно, алуминият показва умерена чувствителност, а медта е до голяма степен изотропна.
Практическата последица е проста. Щампованата ламарина има по-висока якост на опън и по-ниско удължение в посока на валцуване в сравнение с напречна посока. Границите на провлачване могат да се различават с 10-20% между ориентациите. За байпасен прорез, перпендикулярен на ръба на лентата, полето на напрежение в корена на прореза взаимодейства с материал, който има различна устойчивост на деформация от всяка страна на равнината на пукнатината. Едната посока се поддава по-лесно; другото държи по-здраво. Тази асиметрия променя начина, по който се развива полето на деформация около прореза при циклично натоварване и определя дали пукнатините от умора растат по стабилен, предвидим начин или се отклоняват в неочаквани пътища.
Ориентация на прореза спрямо структурата на зърната
Помислете какво се случва на микроструктурно ниво. Байпасен прорез, ориентиран успоредно на посоката на зърното, което означава, че неговата дълбочина минава по протежение на удължените граници на зърното, среща по-малко съпротивление срещу разпространение на пукнатини. Самите граници на зърната действат като предпочитани пътища на счупване. При тази ориентация пукнатина в корена на прорез може да се простира по отслабените междузърнести равнини с относително малко енергия. Резултатът е по-бързо нарастване на пукнатината, но също така и по-предсказуема траектория на пукнатината, което може да бъде предимство, ако дизайнерът го отчете.
Прорезът, ориентиран перпендикулярно на посоката на зърното, трябва да създава пукнатини напречно на зърната, а не между тях. Това изисква значително повече енергия и създава по-голяма устойчивост на растеж на пукнатини, желан резултат за дълголетието на носача. Перпендикулярната ориентация обаче също така означава, че прорезът взаимодейства с долната-ос на удължаване на материала по време на формоване, което потенциално причинява неочаквани модели на потока на материала по време на операциите по изтегляне. Материалът, който очаквате да тече свободно във формиращата кухина, може да устои на движение, тъй като релефът на прореза се бори с предпочитаната посока на деформация на зърното.
По време на процеса на пресоване на метал при операции с прогресивна матрица, станциите за изтегляне и формоване разчитат на байпасни прорези като контролирани релефни точки за предотвратяване на набръчкване, разцепване или прекомерно изтъняване. Ако ориентацията на прореза работи срещу структурата на зърната, материалът може да не тече по предназначение. Разделянето се получава, когато деформациите причиняват изтъняване на материала отвъд безопасните граници, а несъответствието на зърната-назъбване концентрира тези деформации, вместо да ги облекчава. Инженерите трябва да вземат предвид ориентацията на лентата в бобината спрямо геометрията на крайната част, когато определят разположението на байпасния прорез.
Основни съображения при оценяване на влиянието на посоката на зърното върху производителността на байпасния прорез:
- Ориентация на бобината спрямо посоката на подаване- Потвърдете дали посоката на валцоване е успоредна или перпендикулярна на оста на подаване на лентата, тъй като това установява базовата връзка между всички вдлъбнатини и структурата на зърната.
- Път на разпространение на пукнатина в корена на прореза- Прорези, успоредни на посоката на зърното, разпространяват пукнатини по-бързо по границите на зърното; вдлъбнатини, перпендикулярни на зърната, устояват на растежа на пукнатини, но могат да ограничат потока на материала по време на формоването.
- Чувствителност-специфична за материала- Студеновалцована-стомана и неръждаема стомана показват силни анизотропни ефекти; горещо валцуваната стомана и медта са по-малко чувствителни. Алуминият попада между тях, като състоянието на температурата влияе върху степента на удължаване на зърното.
- Тежест на формиране в съседни станции- Висока-издърпвания или разтягания в близост до байпасен жлеб изискват релефът да се подравнява с предпочитаната посока на потока на материала, а не срещу нея, за да се предотврати локално образуване на шия или разцепване.
- Живот на умора срещу компромис при отделяне- Зърна-паралелните прорези се отделят по-агресивно, но се уморяват по-рано; зърнист-перпендикулярните прорези издържат по-дълго, но може да изискват по-голяма дълбочина за постигане на еквивалентно облекчаване на напрежението.
- Ефекти на размера на зърното- По-фино{1}}зърнестите материали се противопоставят на разпространението на пукнатини по-равномерно, независимо от ориентацията, докато едрозърнестите-материали усилват разликите в посоката на счупване.
Изводът за дизайнерите на матрици е ясен. Не можете да укажете геометрията на заобикалящия прорез отделно от ориентацията на лентата. Една и съща дълбочина на вдлъбнатината и радиус на корена ще работят по различен начин в зависимост от това дали се подравняват или пресичат структурата на зърната. Това взаимодействие между геометрията на прореза и анизотропията на материала трябва да бъде оценено заедно с решенията за оформление на лентата, които определят къде седят прорезите спрямо пилотните отвори, ширините на носача и станциите за формоване в прогресивната матрица.
Прогресивна интеграция на оформлението на матрицата и компромиси в дизайна
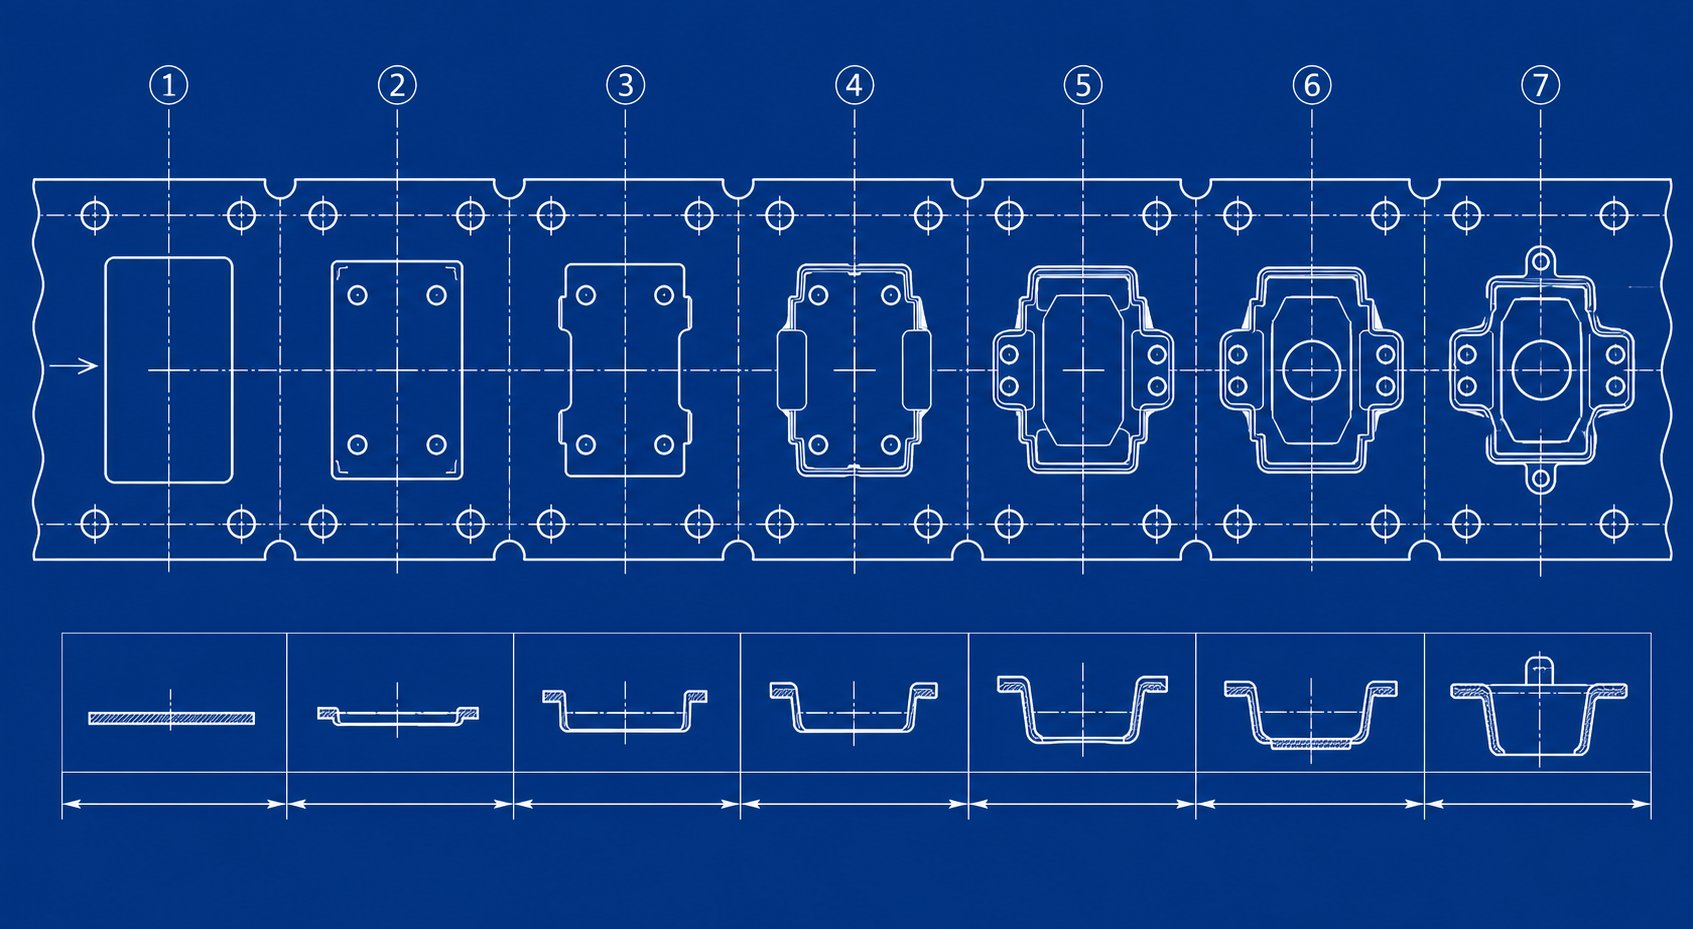
Байпасните прорези не съществуват във вакуум. Те споделят лентата с пилотни дупки, носещи платна, неактивни станции, оформящи елементи и-изрязани раздели, като всички се конкурират за една и съща ограничена недвижима собственост. Целта на байпасните прорези в матриците за щамповане може да бъде реализирана само когато тяхното разположение спазва интегрираната система на оформлението на лентата. Перфектно оразмерен вдлъбнатина на неправилно място спрямо направляващ отвор или линия на огъване създава повече проблеми, отколкото решава.
Поставяне на байпасни прорези в системите за оформление на ленти
Във всеки прогресивен инструмент за щамповане и дизайн на матрица, оформлението на лентата определя последователност от операции, които трябва да бъдат прецизно координирани. Всяка станция прилага сили, които взаимодействат през носещата лента. Приложенията за формоване на ламарина с байпасни прорези позиционират тези релефни елементи между станциите, където отделянето на силата е най-необходимо, обикновено между тежка заготовка или станция за пробиване и станция за прецизно формоване или изтегляне надолу по веригата.
Решенията за разположение трябва да отчитат няколко съседни характеристики едновременно. Пилотните дупки, които осигуряват позиционна референция на лентата на всяка станция, изискват стабилен материал около тях. Байпасен прорез, разположен твърде близо до пилотния отвор, отслабва околния материал, което води до удължаване на отвора при захранващи натоварвания и разрушаване на точността на регистрация. Индустриалната практика поддържа минимално разстояние от 2-3 пъти дебелината на материала между границата на прореза и най-близкия ръб на пилотния отвор.
Станциите за празен ход, често срещани в сложните прогресивни матрици, осигуряват естествени места за байпасни прорези. Тези станции не извършват работа по формоване, така че носещата лента на това място не носи натоварвания,-свързани с процеса, освен захранващата сила. Поставянето на вдлъбнатина в неактивна станция означава, че намаленото напречно-сечение трябва да издържи само на натоварвания при подаване, а не на комбинирани натоварвания от подаване-плюс-оформяне. Това е уместно и воптимизиране на оформлението на лентата, където инженерите балансират силата на носача срещу използването на материала във всяка станция.
Инженерни компромиси в спецификацията на дълбочината и ширината
Основният компромис е лесен за определяне, но труден за оптимизиране: прорез, който е твърде плитък, осигурява недостатъчно облекчаване на напрежението и не успява да отдели съседни станции, докато прорез, който е твърде дълбок, компрометира целостта и точността на подаване през матрицата. Между тези крайности се крие функционален прозорец, който варира при всяко приложение.
Плитък прорез, премахващ само 15-20% от ширината на носача, почти не прекъсва пътя на предаване на силата. Останалото напречно-сечение запазва достатъчно твърдост, за да предава силите на щракане и натоварванията на формоване между станциите почти ненамаляващи. Прорезът съществува геометрично, но не осигурява механична полза. Вие сте изконсумирали ширината на лентата за нищо.
Прекалено дълбок вдлъбнатина, премахващ 60% или повече от ширината на носача, драстично намалява устойчивостта на лентата срещу изкълчване при натоварвания на натиск в-посока на подаване. Когато захранващото устройство избута лентата напред, отслабената секция се свива или отклонява странично, вместо да предава движение към станциите надолу по веригата. Резултатът е непоследователна стъпка, разместване на пилота и потенциална повреда на матрицата. Този сценарий се влошава при приложения за трансферно щамповане, където лентата трябва да поддържа твърдост през по-дълги неподдържани участъци между станциите на матрицата.
Разбирането на отрицателните и положителните байпасни прорези в матриците за щамповане на ламарина изяснява възможностите на дизайнера. Отрицателните байпасни прорези премахват материала от носещия ръб, създавайки локализирана гъвкавост. Те намаляват площта на напречното-сечение на носача и твърдостта на огъване в тази точка, позволявайки на съседните станции да се деформират независимо. Положителните байпасни прорези работят по обратния начин: те добавят материал или оставят изпъкнало ухо на ръба на лентата, за да създадат локализирано втвърдяване. Аограничител на стъпката на копието и завоя, например, създава обърнат надолу фланец, който втвърдява носача и подпомага подаването, като същевременно осигурява солидна опорна точка. Всеки тип служи за различна механична цел в рамките на едно и също оформление на лентата.
Взаимодействие с пилотни отвори и ширина на носача
Ширината на носача определя колко материал е наличен както за твърдост при подаване, така и за релеф на прореза. Тесният носач, широк 3-5 mm, не оставя почти никакво място за значима дълбочина на прореза, преди оставащият лигамент да стане твърде слаб, за да се захранва надеждно. По-широките носачи, 8-12 mm или повече, дават на дизайнерите по-голяма гъвкавост за определяне на по-дълбоки прорези, като същевременно поддържат достатъчно остатъчно напречно сечение за стабилно подаване. Подредбите на стъпаловидни инструменти в матрици с множество станции често изискват по-широки носачи, специално за да поемат както пилотните отвори, така и байпасните прорези без намеса.
Процесът на последователно вземане на решения за определяне на параметрите на байпасния прорез в нов прогресивен дизайн на матрицата следва логическа инженерна последователност:
- Идентифицирайте границите-на критични станции- Определете кои съседни станции създават най-проблемното свързване на силата въз основа на тежестта на формоване, големината-на преминаване и изискванията за материален поток.
- Установете ширината на носача и местоположението на пилотните отвори- Първо определете структурната рамка на лентата, като гарантирате, че подходящ материал заобикаля всеки пилот за позиционна стабилност при натоварвания при подаване.
- Изберете типа прорез въз основа на механичните нужди- Изберете отрицателни прорези, където се изискват гъвкавост и отделяне, или положителни прорези, където локализираното втвърдяване и контрол на подаването са приоритет.
- Определете дълбочината на прореза от свойствата на материала- Приложете указанията-специфични за дълбочината на материала (обхванати в предходната дискусия за свойствата на материала), за да установите начална дълбочина, която балансира отделянето и живота на умората на носача.
- Посочете коренов радиус за целевия живот на умора- Съпоставете радиуса на основата с очаквания производствен обем и поведението на материала при работно втвърдяване, като използвате по-големи радиуси за приложения с голям-обем или висока-якост.
- Проверете разстоянието до съседни елементи- Потвърдете, че границата на прореза поддържа минимални разстояния от пилотните отвори, линиите на огъване и границите на формиращите елементи, за да предотврати припокриване на полето на напрежение.
- Проверете целостта на подаването на лентата- Проверете дали оставащият напречен-срез на носача в мястото на прореза може да устои на изкривяване под натискащата сила на захранващото устройство без странично отклонение или промяна на стъпката.
Тази последователност гарантира, че целта за формоване на ламарина с байпасни прорези е изпълнена в рамките на ограниченията на цялата система за оформление на лентата. Всяка стъпка се основава на предишната и пропускането на която и да е стъпка рискува да създаде прорез, който или не успява да изпълни функцията си за отделяне, или въвежда нов режим на повреда в лентата.
Решенията, взети тук на ниво оформление, се превръщат директно в измерими резултати на пресконференцията. Геометрията на прореза влияе не само върху отделянето на станцията и точността на подаване, но също и върху моделите на образуване на грапавини, посоката на счупване при срязване и взаимодействието на хлабината между поансона-към-матрицата, като всички те определят качеството на крайния детайл.
Прилагане на първите принципи към практически решения за проектиране на прорези
Геометрията на оформлението на лентата, свойствата на материала и теорията за концентрацията на напреженията се събират в една точка: в момента, в който зададете размер на прореза в проектния чертеж на матрицата. Всичко обсъдено дотук дава разсъжденията. Този раздел превръща тези разсъждения в решения, които можете да защитите в преглед на дизайна, да отстраните неизправности в пресата и да съобщите ясно на вашите партньори за инструменти за щамповане.
От теория към практика в решенията за оразмеряване на прорези
Структурираният инженерен подход работи по следния начин. Първо, дефинирайте проблема: какви сили действат върху носещата лента на дадена граница на станцията и какво поведение на материала ограничава способността на лентата да абсорбира тези сили без изкривяване на размерите? Второ, посочете принципа: контролирана релефна характеристика променя локалното състояние на напрежение чрез концентриране на напрежението в жертвена зона, отделяне на съседни станции, така че всяка операция по формоване да протича независимо. Трето, приложете към дизайна: оразмерете дълбочината на прореза, ширината и радиуса на основата, като използвате-специфичните насоки за материала и съотношенията на концентрацията на напрежение, обхванати по-рано, след което проверете дали оставащото напречно-сечение на носача поддържа стабилно подаване.
Много конвенции-в магазините кодират истинската физика, но някои са надживели първоначалния си контекст. Ето общи правила и науката зад тях:
- „Използвайте дълбочина на прореза, равна на половината от ширината на носача.“- Валидирано за мека стомана при умерени производствени обеми. Дълбочината от 50% осигурява агресивно отделяне, а високото удължение на меката стомана го поддържа. Противоречи за HSLA и неръждаеми стомани, където 50% дълбочина изчерпва пластичността в основата на прореза в рамките на хиляди цикли.
- „Винаги съобразявайте ширината на прореза с дебелината на материала.“- Разумна отправна точка. Науката потвърждава, че ширина на прореза от 1,0t до 1,5t създава ефективна преходна зона на напрежение за повечето материали. По-широките прорези (2.0t-3.0t) са оправдани, когато тежестта на формиране в съседни станции е висока и е необходим по-дълъг съвместим регион.
- „Остри-ъглови прорези работят добре, ако работите с ниско{1}}въглеродна стомана.“- Частично потвърдено. Пластичността на меката стомана притъпява острите корени на прорезите чрез локално провлачване, намалявайки ефективния Kt през първите няколкостотин удара. Но дори и при мека стомана радиусът на корена под 0,5 t ускорява умората при обеми над 500 000 части. Науката казва, че винаги посочвайте минимален радиус.
- „Ако лентата се подава добре, прорезът е достатъчно дълбок.“- Противоречи. Стабилността на захранването потвърждава само, че носачът запазва достатъчна твърдост. Не казва нищо за това дали прорезът действително отделя силите на станцията. Лентата може да се подава перфектно, като същевременно предава преминаващи-натоварвания, които влошават точността на размерите в станциите надолу по веригата.
- „Добавете прорез навсякъде, където видите повдигане на лентата.“- Частично потвърдено. Повдигането на лентата показва предаване на сила между станциите и прорез може да я смекчи. Но основната причина може да е неадекватно налягане на стрипера или неправилно синхронизиране на повдигача, а не липсваща релефна геометрия. Диагностицирайте преди рязане.
Влияние на байпасния прорез върху образуването на грапавина и качеството на частта
Ето една връзка, която много инженери пренебрегват: прорезите на байпаса влияят на височината на резеца върху готовите части. Когато режещ поансон пререже лентата, моделът на счупване зависи от това как напрежението се разпределя в материала в момента на пробив.Вариация на ръба при операции с прогресивна матрицачесто се проследява обратно към непоследователни състояния на напрежение в зоната на рязане, а не само към хлабина. Байпасен прорез, разположен близо до заготовка или станция за пробиване, променя полето на остатъчното напрежение в материала, който се реже. Ако това променено състояние на напрежение промени начина, по който поансонът захваща листа, съотношението на срязване-към-счупване се измества и височината на резеца се променя заедно с него.
По-конкретно, взаимодействията на байпасните прорези, образуване на грапавини и щамповане, работят по следния начин: прорез непосредствено преди режещата станция може да облекчи остатъчното напрежение при натиск в лентата, позволявайки на поансона да навлезе по-чисто в материала и да създаде по-последователна лента на рязане. Обратно, лошо поставен вдлъбнатина може да въведе остатъчно напрежение на опън в зоната на рязане, причинявайки преждевременно счупване на материала и увеличаване на височината на резеца от страната на пробива. Физиката на рязането на метал показва, че приблизително една-трета от срязания ръб е срязване (полираната зона) и две-трети е счупване в ниско-въглеродна стомана при правилна хлабина. Всичко, което променя това съотношение, включително остатъчното напрежение от съседни байпасни прорези, променя качеството на ръба.
Полетата на напрежението от-до-щампа и байпасния прорез трябва да се разглеждат заедно за резултати от прецизно щамповане. Клирънсът определя ъгъла, под който пукнатините на счупване се разпространяват от ръбовете на поансона и матрицата един към друг. Остатъчното напрежение от близкия байпасен прорез отклонява този ъгъл на разпространение на пукнатината. Ако предизвиканото от вдлъбнатината-напрежение се изравни с геометрията на хлабината, счупванията се срещат чисто и неравностите остават минимални. Ако те са в конфликт, пътищата на счупване се изместват, създавайки назъбен ръб с повдигнати грапавини. На преса за щамповане, работеща с висока скорост, това взаимодействие става по-изразено, тъй като динамичните сили усилват всяка асиметрия на полето на напрежение.
Целта тук не е да се добавя сложност сама по себе си. Това е да даде на инженерите речника и обосновката, за да комуникират с увереност спецификациите на инструментите за щамповане на метал. Когато посочите дълбочина на байпасния прорез от 35% с радиус на корена от 1,5 t, разположен на 3 t от най-близката станция за рязане, трябва да можете да обясните защо: защото тази геометрия осигурява адекватно отделяне на станцията за степента на материала, без да въвежда остатъчно напрежение, което би променило моделите на счупване при срязване при съседни операции на рязане. Това е разликата между спецификация, основана на науката, и тази, базирана на надежда.
Тези принципи се прилагат при контролирани условия, но производството в големи-обеми въвежда кумулативни ефекти, които-анализът на едно попадение не може да предвиди. Повтарящите се цикли, прогресивното износване на матрицата и термичното разширение изместват напрегнатото състояние с течение на времето, разкривайки дали конструкцията на байпасния прорез има достатъчен запас или работи на ръба на обвивката на своята производителност.
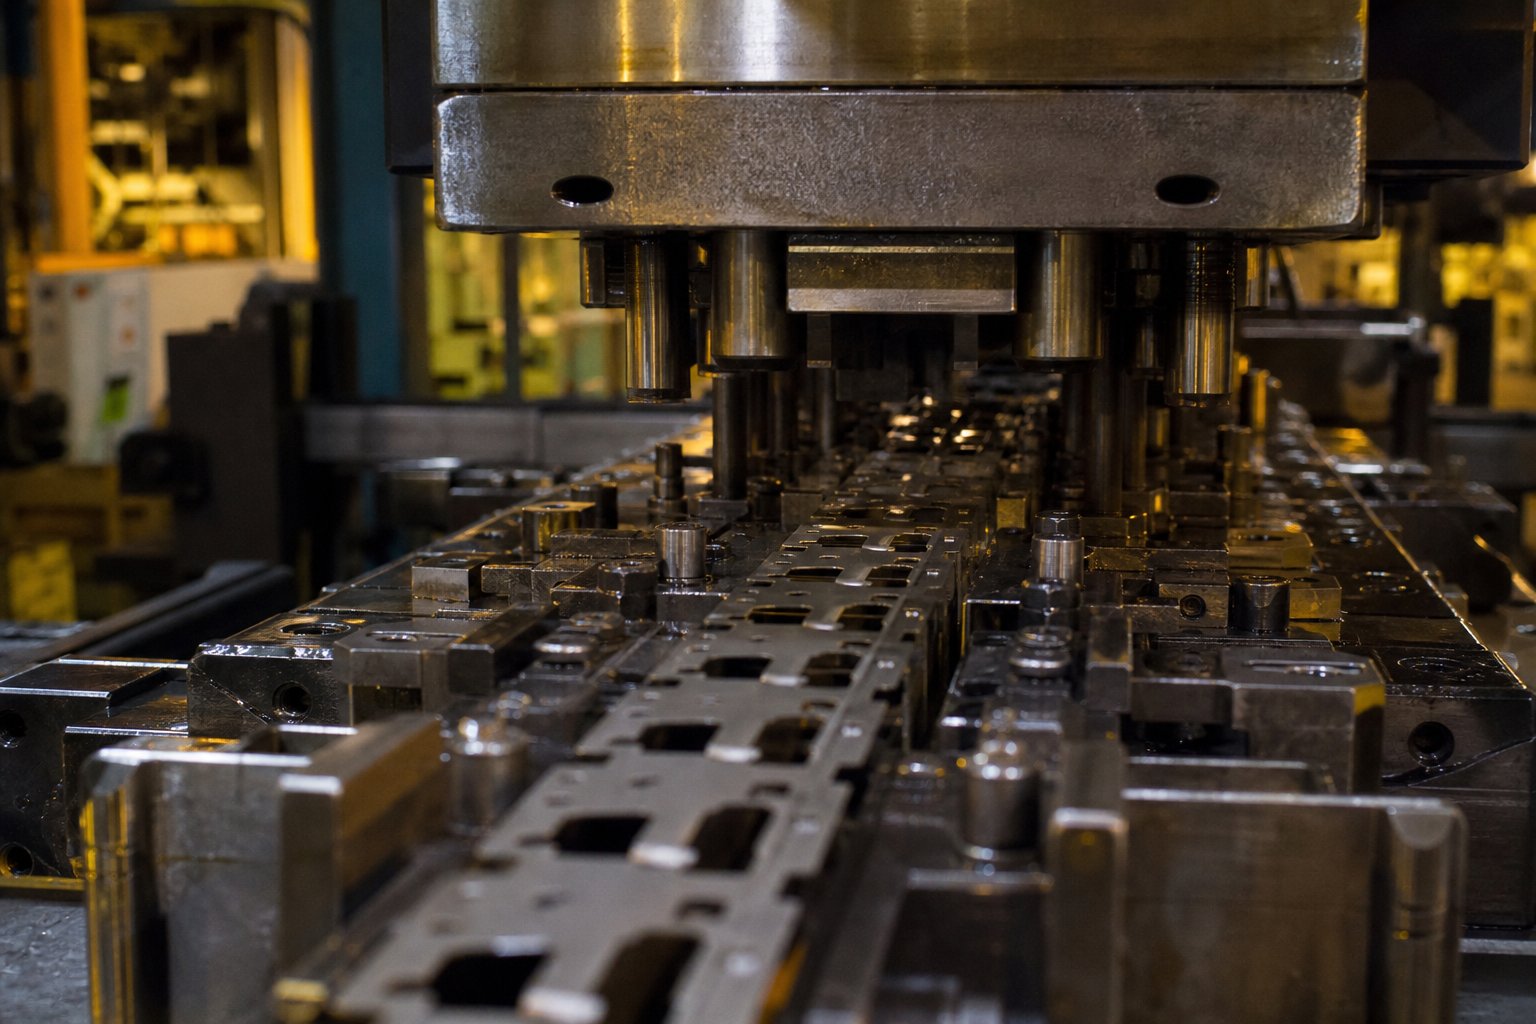
Индикатори-в реалния свят и приложение за диагностика
Контролираните условия по време на изпробването на матрицата рядко разкриват цялата история. Дизайнът на байпасен прорез може да оцелее безпроблемно при петдесет удара на проби, но процесът на автомобилно щамповане на метал изисква милиони цикли при непрекъснато термично натоварване, прогресивно износване и промяна на намотката на материала. Производството с големи-обеми е мястото, където неадекватният дизайн на прорезите се излага не като внезапна катастрофална повреда, а като бавно движение към нестабилност, което се проявява в процента на скрап, разпространението на размерите и непланирания престой.
Голямо{0}}производство и кумулативни стресови ефекти
При промишленото щамповане на метали за автомобилни скоби, корпуси на конектори и структурни подсилвания скоростите на пресата обикновено надвишават 200 удара в минута. С това темпо носещата лента се огъва на всяко място за байпасен прорез стотици пъти всяка минута. При производствен цикъл от 500 000 части коренът на прореза е преминал през своя диапазон на напрежение половин милион пъти. Всяка геометрия на прореза, работеща близо до своя праг на умора, ще започне да се влошава не след една смяна, а прогресивно през дните и седмиците на производство.
Кумулативният ефект следва предсказуем модел. Първо, микро-пукнатините започват в основата на прореза, където факторът на концентрация на напрежение е най-висок. Тези пукнатини са невидими с просто око по време на рутинна проверка. Второ, пукнатините се разпространяват постепенно с всеки ход на натискане, намалявайки ефективното напречно-сечение на носача при прореза. Трето, отслабеният носач губи твърдост, позволявайки на предаването на силата-на-станция да се увеличава постепенно. Четвърто, отклонение на размерите се появява в завършените метални щамповани компоненти, когато ефектът на разделяне се влошава.
Тази последователност обяснява защо автомобилните матрици за щамповане, работещи със стомана с висока{0}}якост, често произвеждат приемливи части за първите 100 000 удара, след което възникват прогресивни проблеми с качеството. Коренът на прореза изчерпва своя живот на умора. Науката за концентрацията на напрежението и поведението на работното закаляване, обхванати по-рано, прогнозира тази времева линия с разумна точност, ако са известни свойствата на умората на материала и действителната стойност на Kt.
Топлинните ефекти усложняват проблема. При високи скорости на пресоване температурите на щанцата постепенно се повишават поради повтарящи се натоварвания от триене и деформация и тази топлина се отвежда в лентата. Носеща лента, която се движи с 10-15 градуса по Целзий над околната в мястото на байпасния прорез, има леко променена граница на провлачване и удължение. Границите, проектирани в геометрията на прореза при стайна температура, се свиват при термично натоварване, като потенциално изтласкват корена на прореза в територия на пластично напрежение по време на всеки цикъл, вместо да останат еластични.
Диагностични индикатори за неадекватен дизайн на байпасен прорез
Опитните оператори на пресата често откриват проблеми с байпасния прорез преди инспекторите по качеството, тъй като симптомите се проявяват като промени в начина на движение на матрицата, а не като непосредствени дефекти в размерите. Следните наблюдавани симптоми на подовата настилка показват проблеми с байпасния прорез:
- Повдигане на лентата между станциите- Носещата лента се издига от повърхността на щанцата след силен заготовъчен или пробиващ удар, което показва, че силите на щракане-се предават през недостатъчно дълбок прорез, вместо да се абсорбират локално.
- Несъответстващи размери на частите в станциите за формоване- Разпределението на размерите се увеличава постепенно в хода на производствения цикъл, което предполага, че твърдостта на носещата лента в прореза се променя поради нарастване на пукнатината от умора или че прорезът никога не е осигурявал адекватно отделяне в началото.
- Срязване или огъване на пилотния щифт- Пилотните щифтове изпитват странични натоварвания, с които не са проектирани да се справят, тъй като неправилното регистриране на лентата, причинено от нестабилност на подаване,-свързана с прорези, принуждава пилотите да коригират позиционните грешки извън техния капацитет.
- Прогресивно напукване на ръбовете в местата на прорези- Видими пукнатини, простиращи се от основата на прореза към центъра на носача, което показва, че радиусът на основата на прореза е твърде малък за класа на материала или че дълбочината на прореза надвишава това, което издръжливостта на материала на умора може да поддържа при даден производствен обем.
- Изкривяване на лентата по време на подаване- Носачът се свива странично на мястото на прореза, когато захранващото устройство избутва лентата напред, което означава, че оставащият лигамент след дълбочината на прореза е твърде тесен, за да устои на натискното захранващо натоварване без изкривяване.
- Дрейф на измеренията-на-станция в една посока- Частите на станциите надолу по веригата постоянно се изместват в една и съща посока, което предполага, че потокът на материала през съседен байпасен жлеб е асиметричен поради несъответствие в посоката на зърното или неравномерна геометрия на жлеба на противоположните ръбове на носача.
- Ускорено износване на матрицата в станциите, съседни на прорези- Формовъчните вложки или режещите щанци в близост до байпасен жлеб се износват по-бързо от очакваното, защото жлебът не успява да отдели силите, предавайки повтарящи се ударни натоварвания в тези станции.
Всеки от тези симптоми се свързва с конкретни научни принципи. Освободете точките на повдигане до неадекватно затихване, проблем с дълбочината на прореза. Повреда на пилотния щифт води до нестабилност на захранването, проблем с твърдостта на носача. Напукването на ръба разкрива повреда от умора в основата на прореза, несъответствие на геометрията-с-материала. Диагностичният път работи в обратна посока от наблюдавания симптом до основния параметър, който се нуждае от корекция.
Когато инженерът по инструментална екипировка срещне несъответстващи размери на щампована метална част, произведена в прогресивна матрица, първият въпрос не трябва да бъде дали формовъчният поансон е износен. Трябва да бъде дали байпасният прорез нагоре по веригата на тази станция все още изпълнява своята функция за отделяне.Основни принципи за отстраняване на проблемиподчертайте, че частите трябва да бъдат точно разположени и правилно задържани, преди да се извърши каквато и да е работа по формоване. Влошеният байпасен прорез подкопава и двете предпоставки, като позволява свързване на силата между станциите, което изкривява позицията на лентата и освобождава неравномерно задържане.
Диагностичният подход за проблеми с качеството на метални щамповани части следва логична последователност. Първо проверете корена на прореза под увеличение за започване на пукнатини от умора. Ако има пукнатини, радиусът на корена трябва да се увеличи или дълбочината на прореза трябва да се намали за класа на използвания материал. Второ, измерете действителната деформация на лентата при прореза по време на цикъл на пресоване с бавна-скорост. Ако носачът видимо се огъва отвъд еластичното възстановяване, оставащото напречно-сечение е недостатъчно или материалът се е-втвърдил след полезната си пластичност на това място. Трето, сравнете удължението на пилотния отвор нагоре и надолу по течението на прореза. Насочващите отвори с овална-форма надолу по течението показват, че прорезът не абсорбира предаваните сили и лентата се регистрира извън-центъра на тази станция.
Данните за производството подсилват тези наблюдения. В големи{1}}програми за щамповани метални части,прогресивните повреди на матрицата рядко произтичат от един повреден компонент. Повечето проблеми се развиват постепенно чрез натрупване на износване, нестабилност на лентата и топлинни ефекти по време на непрекъснато производство. Деградацията на байпасния прорез следва същия модел. Прорезът не се проваля внезапно. Той постепенно губи ефективност и симптомите надолу по веригата се появяват много преди първопричината да стане визуално очевидна.
За инженери, работещи с щампи за щамповане на автомобили с производствени обеми, надвишаващи 500 000 части годишно, проактивната проверка на прорези при определени интервали-броене на удари предотвратява постепенното преминаване от стабилно производство към натрупване на скрап. Науката предоставя рамката: познавайте кривата на умора на вашия материал, изчислете действителния Kt в основата на прореза, изчислете броя на циклите до започване на пукнатини и насрочете инспекция преди достигането на този праг. Ето как знанията за първите-принципи се превръщат в надеждност на производствения етаж за всеки компонент за метално щамповане, който матрицата произвежда.
Инженерен-дизайн с байпасен прорез за превъзходство в производството
Диагностичните симптоми в пресата потвърждават това, което науката прогнозира: спецификациите на байпасните прорези трябва да се коренят в количествено измерима механика, а не в наследена конвенция. Принципите на концентрация на напрежение, анизотропия на материала и контролирана релефна геометрия образуват съгласувана рамка, която се прилага към всяка матрица за щамповане, независимо от сложността на частта или производствения обем.
Ключови инженерни принципи за спецификация на байпас Notch
Три стълба поддържат всяко решение за заобикаляне на звука в матриците за метално щамповане:
- Разпределението на напрежението управлява геометрията на прореза- Коренният радиус, дълбочината и ширината определят коефициента на концентрация на напрежението в релефната точка. Оразмеряването на тези параметри спрямо кривата на умора на материала гарантира, че прорезът оцелява при производствения обем без започване на пукнатини.
- Анизотропията на материала диктува ориентацията- Посоката на зърното спрямо подравняването на прореза контролира поведението на разпространението на пукнатини и моделите на потока на материала. Пренебрегването на посоката на търкаляне при определяне на разположението на жлеба води до непредвидими пътища на счупване, които подкопават надеждността на носача.
- Контролираното облекчение изолира силите на станцията- Прорезът трябва да намали твърдостта на носача достатъчно, за да отдели съседни станции, като същевременно запази достатъчно напречно-сечение за стабилно подаване. Този баланс е-специфичен за материала, дебелината-и чувствителен-обем-на производство.
Заедно тези принципи заменят догадките с инженерна обосновка. Конструктор на матрици, който разбира защо дълбочина на прореза от 35% с радиус на основата от 1,5 t работи за HSLA стомана, може уверено да адаптира тази спецификация, когато се промени класът на материала, дебелината или тежестта на формоване. Тази адаптивност е истинската стойност на научно-дизайна на щампи и щамповане: той се мащабира към нови приложения, без да се изисква нов кръг от проби-и-изпробване на грешки.
Когато спецификациите на байпасните прорези се извличат от теорията за концентрацията на напрежението, данните за умората на материала и анализа на анизотропния поток, а не само от цеховата -традиция, всеки компонент на матрицата за щамповане в оформлението на лентата изпълнява предназначената си функция през целия жизнен цикъл на производство.
Партньорство със специализирани ресурси за проектиране на матрици
Превеждането на тези принципи в-готови инструменти изисква повече от теоретични знания. Това изисква опит с начина, по който компонентите на матрицата за щамповане си взаимодействат при реални условия на печат, в различни материали и при обеми, където кумулативните ефекти излагат на показ всеки маргинален избор на дизайн. Инженерите, работещи върху сложни прогресивни щанци с критични изисквания за байпасни прорези, се възползват от партньорството със специалисти по инструменти, които свързват науката и реалността на цеховете.
Когато оценявате общ преглед на компанията за матрици за метално щамповане, потърсете партньори, които демонстрират свободно владеене както на основите на инженерството, така и на практическите ограничения на производството на матрици за щамповане.ИЧЕНсвързва инженерите по инструментална екипировка с персонализирани решения за матрици за щамповане, при които дизайнът на байпасни прорези, контролът на потока на материала, управлението на неравностите и оптимизирането на хлабините се третират като интегрирани инженерни предизвикателства, а не като изолирани решения за щанцо-и-щампа. Техният подход към матриците и щамповането отразява същата методология на първите-принципи, обхваната в тази статия: дефиниране на напрегнатото състояние, съответствие на геометрията с поведението на материала и валидиране чрез производствени данни.
Пътят напред за всеки инженер, който определя байпасни прорези, е ясен. Обосновете решенията си в механиката на концентрацията на стреса и реакцията на материала. Валидирайте чрез диагностично наблюдение на пресконференцията. И когато приложението изисква експертни познания отвъд сегашните ви възможности за инструменти, ангажирайте партньор, чиято инженерна дълбочина отговаря на сложността на вашите изисквания за проектиране на матрица за щамповане.
Често задавани въпроси относно байпасните прорези в матриците за щамповане
1. Каква е целта на байпасните прорези в матриците за прогресивно щамповане?
Байпасните прорези изпълняват три основни механични функции в матриците за прогресивно щамповане. Те контролират потока на материала, като създават релефни точки, които позволяват на ламарината да се деформира без прекомерни ограничения от съседните станции. Те преразпределят напрежението на срязване далеч от критичните зони на формоване, за да предотвратят локализирана повреда. И те намаляват силите-на прихващане, които причиняват повдигане на лентата и условия на неправилно-подаване. По същество те действат като проектирани граници на напрежението, които изолират зоните на деформация, така че всяка станция да работи независимо, без да поврежда съседни елементи.
2. Как определяте правилната дълбочина на байпасния прорез за различни материали?
Дълбочината на прореза се определя основно от процента на удължение на материала и поведението при работна втвърдяване. Меката стомана с 28-42% удължение толерира дълбочини от 40-50% от ширината на носача, тъй като нейният резерв на пластичност предотвратява появата на пукнатини в основата на прореза. Високоякостните стомани с намалено удължение (12-24%) изискват по-малки дълбочини от 20-35% с по-големи радиуси на корена. Алуминиевите сплави се нуждаят от 30-40% дълбочина с щедри радиуси поради ниската издръжливост на умора и склонността към износване. Неръждаемата стомана изисква най-консервативния подход (25-35% дълбочина, радиус на корена от 2,0 t или повече), тъй като нейната екстремна скорост на втвърдяване при работа причинява локална крехкост в основата на прореза.
3. Каква е разликата между положителни и отрицателни байпасни прорези?
Отрицателните байпасни прорези премахват материала от ръба на носещата лента, създавайки локализирана гъвкавост, която позволява на съседните станции да се деформират независимо. Те намаляват-площта на напречното сечение и твърдостта на огъване в тази точка. Положителните байпасни прорези работят по обратния начин, като добавят материал или оставят изпъкнало ухо на ръба на лентата, за да създадат локализирано втвърдяване. Отрицателните прорези се използват, когато е необходимо разделяне на силата между станциите, докато положителните прорези се прилагат, когато контролът на подаването и твърдостта на носача изискват подсилване на определени места.
4. Как посоката на зърното влияе върху производителността на байпасния прорез в ламарина?
Листовият метал проявява анизотропни свойства поради удължаване на зърната по време на валцуване. Байпасен прорез, ориентиран успоредно на посоката на зърното, разпространява пукнатини по-лесно по границите на зърното, предлагайки агресивно отделяне, но по-кратък живот на умора. Прорез, перпендикулярен на посоката на зърното, предотвратява растежа на пукнатини, но може да ограничи потока на материала по време на операциите по формоване. Студено{3}}валцуваната стомана и неръждаемата стомана показват силни анизотропни ефекти, докато горещовалцуваната стомана и медта са по-малко чувствителни. Инженерите трябва да потвърдят ориентацията на бобината спрямо оста на подаване и да съобразят разположението на жлеба с тежестта на формоване в съседните станции.
5. Какви са признаците за неадекватен дизайн на байпасния прорез по време на производството?
Наблюдаваните симптоми включват повдигане на лентата между станциите след тежки удари при заглушаване, постепенно увеличаване на разпространението на размерите в станциите за формоване, срязване на пилотния щифт от неправилно регистриране на лентата, видимо напукване на ръба, простиращо се от корените на прорезите, изкълчване на лентата по време на подаване и ускорено износване на матрицата на станциите, съседни на прорезите. Всеки симптом се съпоставя с конкретен инженерен параметър: повдигането на лентата показва недостатъчна дълбочина на прореза, следи от повреда на пилота за нестабилност при подаване, а напукването на ръбовете разкрива геометрично-с-несъответствие на материала. Партньори за специализирани инструменти като YICHEN могат да помогнат при диагностицирането на тези проблеми и да превърнат коригиращите действия в оптимизирани дизайни на матрици.


