


Какво представлява матрицата за щамповане в производствена серия и защо има значение
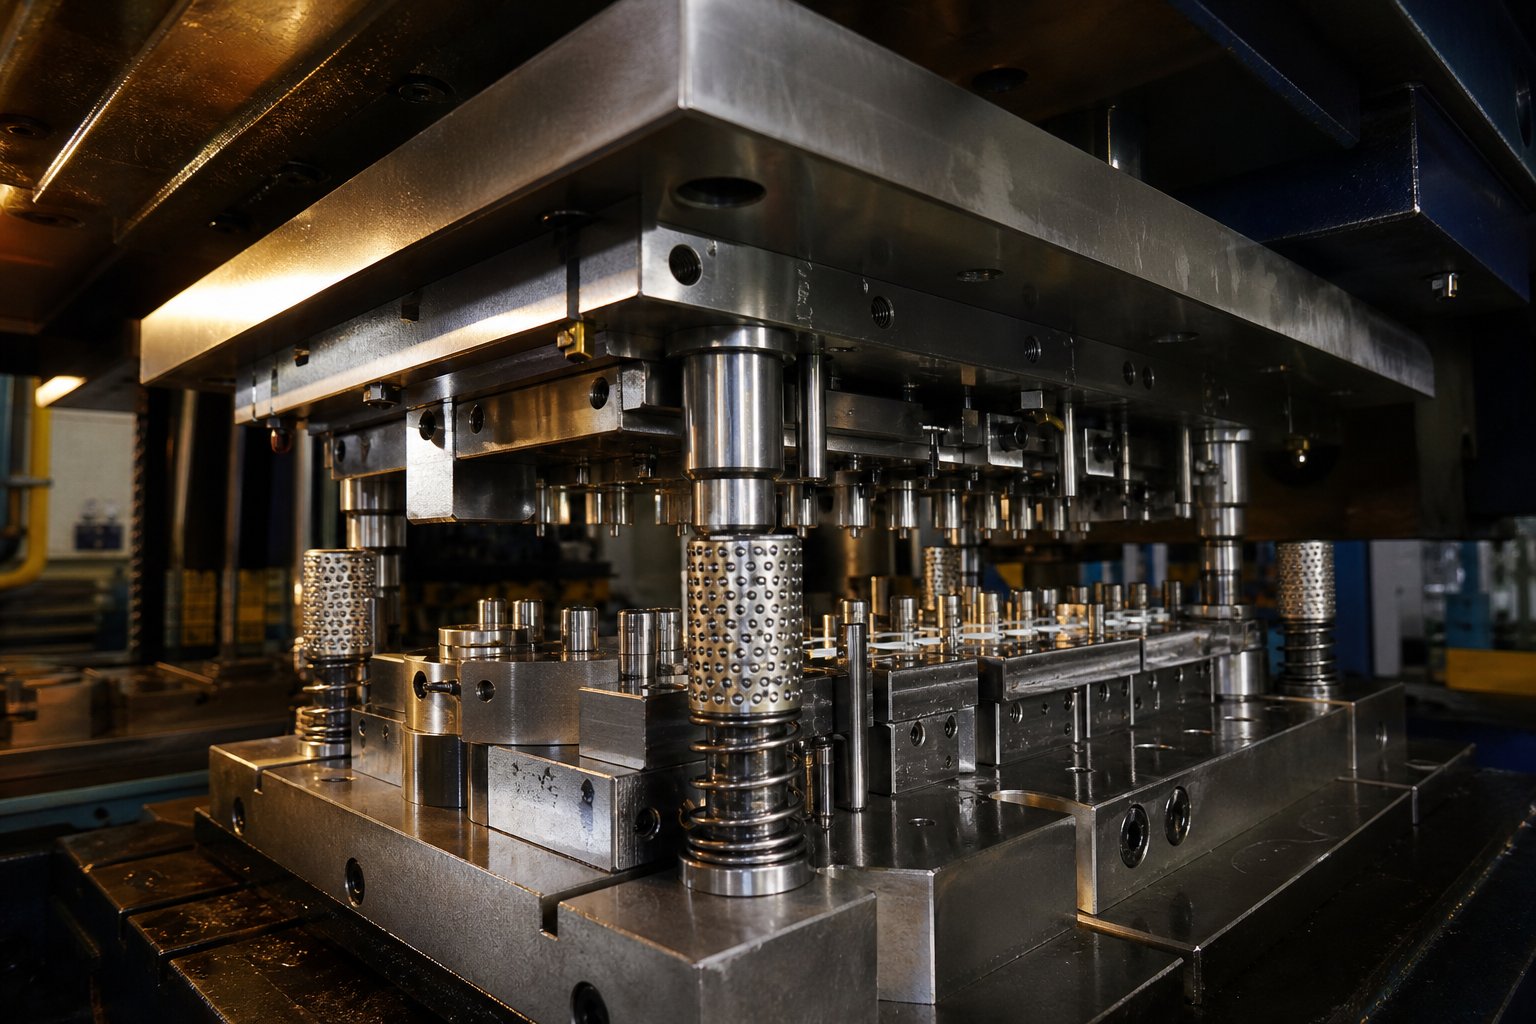
Производствената щамповаща матрица е прецизно-разработен инструмент, изработен от закалена стомана или карбидни вложки, проектиран да произвежда идентични метални части в голям обем с повтаряща се точност при стотици хиляди или милиони удари на пресата. За разлика от прототипите или краткотрайните софтуерни инструменти, те представляват дългосрочна-капиталова инвестиция в последователност на производството.
Определяне на матрица за щамповане в производствен цикъл
Когато чуете „щампи за щамповане“ в производствен контекст, разговорът се съсредоточава върху инструменти, които оцеляват при екстремни цикли на работа, без да излизат от толерантност.Производствена щанца за метално щампованеобикновено включва конструкция от закалена инструментална стомана (класове като D2, A2 или карбидни вложки), прецизно-отрязване и формоване на детайли и проектирани системи за насочване на лента, които поддържат индексирания материал в рамките на хилядни от инча станция след станция.
Тези матрици интегрират пилоти, положителни стрипери и здрави пружинни системи, които поддържат центровката при продължителна високо{0}}скоростна работа. Всеки компонент е създаден да издържа на износване, деформация и термично изкривяване при милиони удари, което прави стандартния набор от матрици основа за повторяем резултат, а не прототип на инструмент за еднократна употреба.
Как производствените матрици се различават от прототипните инструменти
Прототипните и късосерийните матрици служат за различна цел. Те валидират геометрията на детайла бързо и евтино, като често използват по-меки материали като алуминий, сплави на базата на цинк-или не-термично-стомана. Компромисът е продължителността на живота и прецизността. Един прототипен комплект за щамповане и матрица може да издържи 1 000 до 10 000 удара, преди износването да повлияе на качеството на частта, докато инструментът за производствен -клас е проектиран за 100 000 до над 1 000 000 цикъла при пълна толерантност.
| Атрибут | Прототип / Short{0}}Run Die | Производствена матрица |
|---|---|---|
| Основен материал | Алуминий, мека стомана, меки сплави | D2, A2, M2, твърдосплавни вложки |
| Очаквана продължителност на живота (посещения) | 1,000 – 10,000 | 100,000 – 1,000,000+ |
| Възможност за толерантност | Умерено (±0,005" типично) | Стегнат (±0,001" или по-добър) |
| Типично време за доставка | 1 – 4 седмици | 8-16 седмици |
Разликите надхвърлят твърдостта на материала. Производствените матрици включват сменяеми вложки, прецизни-водещи стълбове и-разпознаване на матрицата, всички функции, които липсват в стандартна матрица, създадена за бързи проверки.
Когато производствената матрица се превърне в правилната инвестиция
И така, кога има смисъл да се ангажира бюджетът? Три фактора водят до това решение:
- Очаквания за обем- Ако вашата програма изисква десетки хиляди части или повече, икономията на-пари на матрици и щамповане при производствен клас далеч превъзхожда повтарящите се кратки-цикли на инструментална екипировка.
- Частична критичност- Предпазни компоненти, възли, изискващи постоянно прилягане, или автоматизирани процеси надолу по веригата, които подават части, изискват повторяемостта, която осигуряват само закалените инструменти.
- Изисквания за толерантност- Когато спецификациите се стегнат под ±0,002", по-меките инструменти просто не могат да поддържат размери в смислени количества.
Първоначалните разходи са по-високи и времето за изпълнение е по-дълго, но правилно определената производствена матрица се изплаща чрез елиминиране на скрап, намаляване на времето за престой на пресата и осигуряване на консистенция от част-до-част, от която зависят операциите надолу по веригата. Истинският въпрос не е дали можете да си позволите производствени инструменти, а дали вашите цели за обем и качество могат да оцелеят без тях.
Този компромис-срещу-възможности повдига по-дълбок въпрос: кой тип архитектура на матрицата отговаря най-добре на вашия конкретен производствен сценарий?
Видове матрици за щамповане, съпоставени с производствени обеми
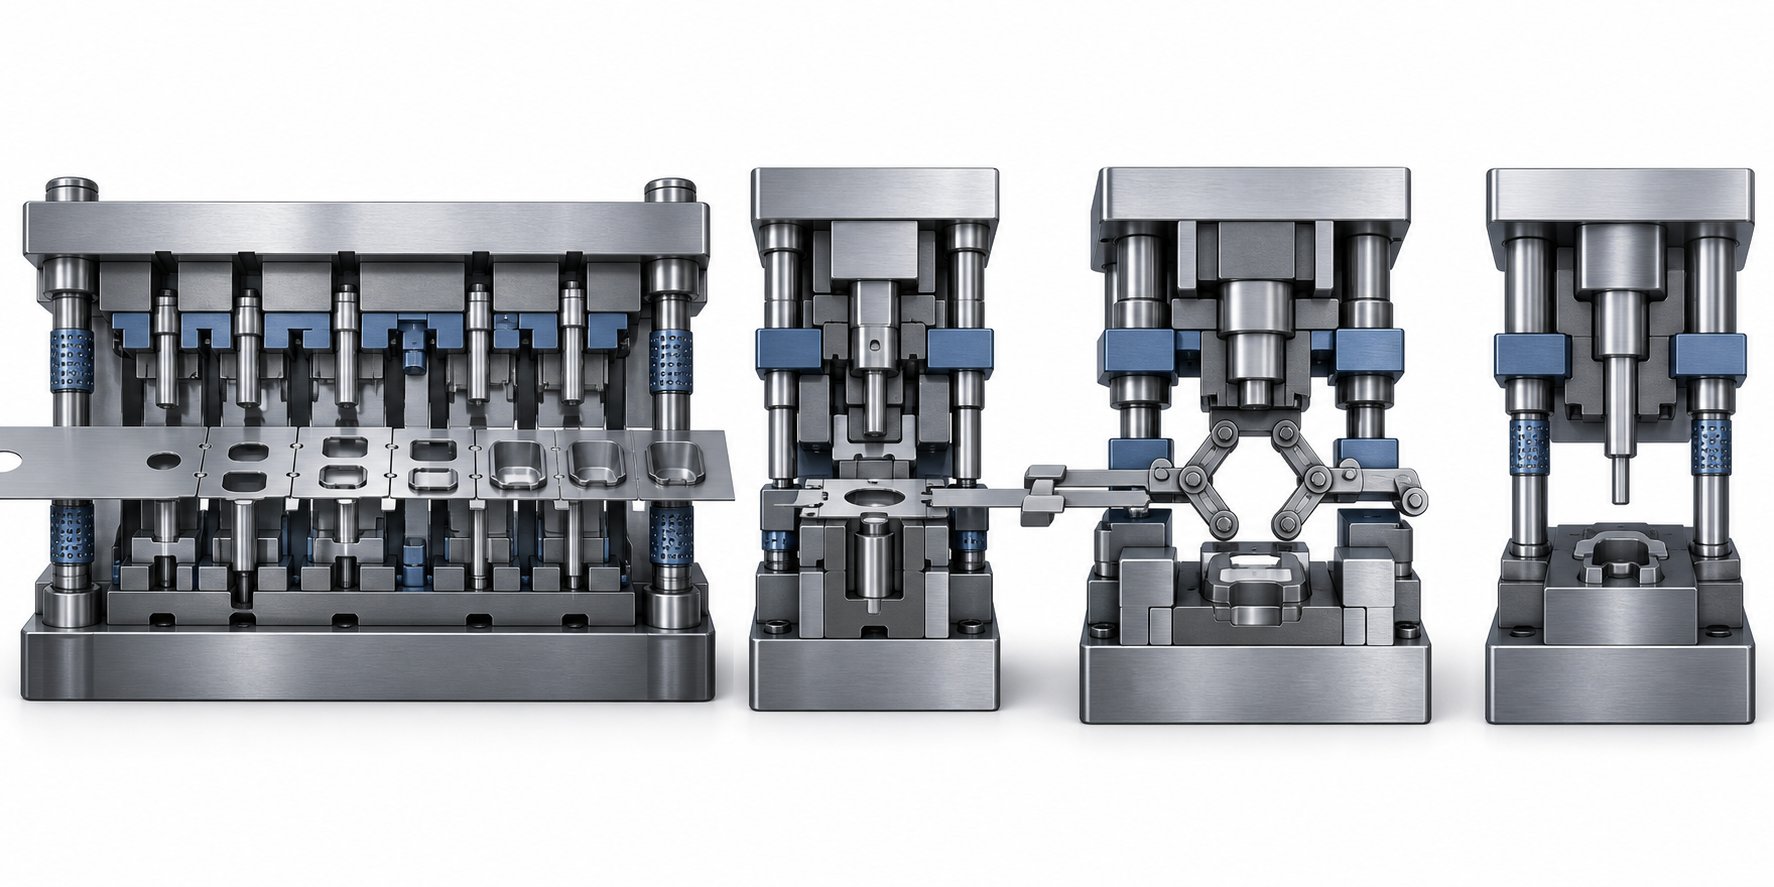
Изборът между видовете матрици за щамповане не е чисто инженерно упражнение. Това е решение за планиране на производството, което заключва скоростта на вашия цикъл, кривата на единичните разходи и ограниченията на капацитета за живота на програмата. Всяка архитектура на матрицата решава различно уравнение за обем, сложност на частта и икономика на пресата.
Прогресивни матрици за непрекъснати-обеми
Представете си непрекъсната метална лента, която се подава през един комплект матрици с множество станции, всяка от които извършва отделна операция - щанцоване, огъване, карбиране, изрязване - с един ход на натискане. Това е дългосрочно прогресивно щамповане в действие. Детайлът остава прикрепен към носещата лента от първия удар до окончателното отделяне, елиминирайки манипулирането на детайлите между операциите.
Тази архитектура доминира в-серийното производство с причина.Прогресивни линии за щамповане и производствоможе да работи с 200 до 600+ удара в минута, произвеждайки сложни готови части с минимална намеса на труда. Компромисът е предварителната цена на инструмента - прогресивните матрици варират от $30 000 до над $250 000 в зависимост от броя на станциите и изискванията за толерантност -, но за-цената на част спада драстично, след като обемите оправдаят тази инвестиция. Икономическата жизнеспособност обикновено започва около 50 000 до 100 000 годишни единици.
Дългосрочното прогресивно щамповане също така намалява материалните отпадъци чрез оптимизирано оформление на лентите и елиминира вторичните операции чрез изграждане на множество стъпки на формоване директно в матрицата.
Сложни щанци за стегната-плоскост на толерантност
Сложното щамповане използва различен подход: множество операции на рязане и формоване се извършват едновременно с един ход на пресата, но без последователно преминаване на станцията. Цялата част е завършена наведнъж.
Това прави съставните щанцови матрици идеални за плоски части - шайби, подложки, електрически ламинации -, където превъзходната плоскост и концентричност имат повече значение от геометричната сложност. Тъй като всички операции се извършват в една равнина по време на един ход, частите излизат по-плоски от тези, произведени чрез прогресивни методи, при които напрежението на лентата може да доведе до леко изкривяване.
Разходите за инструменти са по-ниски от прогресивните матрици, а по-опростената структура означава по-малко интензивна поддръжка. Сложните матрици обаче са ограничени до сравнително прости геометрии и не са подходящи за дълбоко-изтеглени или много-огънати части.
Трансферни и единични-станционни матрици за големи или дълбоко{1}}изтеглени части
Когато геометрията на частта е твърде голяма за носеща лента или когато дълбокото изтегляне би разкъсало точките на свързване, матриците за прехвърляне стават решението. Тук заготовката се отделя от лентата рано и се премества между независими станции чрез механични пръсти или автоматизация. Това отваря възможности за дизайн - резба, ребра, назъбване и дълбоко изтегляне -, които прогресивните методи не могат да поемат.
Щампите с една-станция служат за специални операции на по-големи части или когато производствените обеми не оправдават сложността на много-станции. Те предлагат по-ниски разходи за инструменти, но изискват повече работа и по-бавни времена на цикъла.
| Тип матрица | Най-добър диапазон на звука | Сложност на частта | Типична скорост на цикъла | Относителна цена на инструменти |
|---|---|---|---|---|
| Прогресивен | 50 000 – 1 000,000+ части/година | Висок (мулти{0}}операция) | 200 – 600+ SPM | Висока до много висока |
| Съединение | 10 000 – 500 000 части/година | Ниска до умерена (плоски части) | Висок (единичен удар) | Ниска до средна |
| Трансфер | 25 000 – 500 000 части/година | Високо (голямо или дълбоко-изчертано) | Умерен | високо |
| Единична-станция | 1000 – 50 000 части/година | Ниска до умерена | Ниска до умерена | ниско |
Изборът на тип матрица е решение за планиране на производството, а не просто инженерно предпочитание. Архитектурата, която избирате, определя вашата крива на разходите, таван на производителността и тежестта на поддръжката за целия жизнен цикъл на програмата.
Разбирането на типовете матрици и техните обемни сладки точки е само първият слой. Следващата променлива - вашата конкретна цел за производствено количество - допълнително прецизира как самата матрица се определя, от броя на станциите до степента на инструменталната стомана в нея.
Прагове за обем на производство, които водят до решения за проектиране на матрици
Вашият годишен брой части прави повече от попълване на ред в поръчка за покупка. Той диктува материала на матрицата, броя на станциите, съвместимостта на пресите и в крайна сметка структурата на разходите за всяка част, която излиза от инструмента. И все пак обемните класификации при щамповането на метали остават изненадващо неясни в индустрията. Ето практическа рамка, която свързва производственото количество с инженерните решения вътре в матрицата.
Краткосерийно производство и инструментална екипировка за мостове
Краткосрочното щамповане обикновено обхваща производствени количества под 10 000 до 50 000 части. При тези обеми обвързването с напълно закалени, много-станционни прогресивни инструменти рядко има икономически смисъл. Предварителната инвестиция в инструменти остава висока спрямо броя произведени части, така че дизайнерите опростяват, когато е възможно.
Как изглежда това на практика? По-малко щанцови станции, по-меки материали за вложки (-топлинно-обработена стомана или дори сплави на базата на цинк-) и рационализирани геометрии, които намаляват времето за обработка. Инструментална екипировка за мостове - временно производство-щанци с възможност за изработване, докато окончателният инструмент е в процес на разработка - също попада в тази категория. Той доставя части на пазара, без да чака 12 до 20 седмици за закалени прогресивни инструменти.
Кратките-щанци за метално щамповане може да използват ръчна или полу-автоматична работа и дават приоритет на скоростта-до-производство пред дълголетието. Те са достатъчно добри за пускане на пазара, изграждане на инженерно валидиране или програми, при които търсенето все още не се е стабилизирало достатъчно, за да оправдае пълната производствена инвестиция.
Прагове за среден и дългосрочен обем
Средно{0}}серийното производство обикновено обхваща 10 000 до 100 000 части. В този диапазон икономиката се измества. Инструментите от закалена стомана стават оправдани, защото цената на част спада значително, когато се разпредели в десетки хиляди единици. Конструкциите на матриците стават по-сложни - прогресивните или трансферните архитектури стават жизнеспособни, а по-строгите допуски са устойчиви, тъй като инструменталната стомана може да издържи на кумулативното износване.
Дългосрочното щамповане на метали преминава прага от 100 000 части и достига до милиони. Тук разходите за инструментална екипировка са високи в абсолютно изражение, но ниски за бройка и фокусът се измества изцяло към максимизиране на производствената ефективност, времето за работа на пресата и последователността на детайлите при екстремни цикли на работа.
При тези обеми високоскоростното щамповане става норма. Преси, работещи при800+ удара в минутаматрици за търсене, проектирани специално за този работен цикъл - изключително-дебели обувки на матрицата, големи ролкови водещи щифтове, минимизирано повдигане на лентата и здрави системи за изхвърляне на части. Високоскоростна преса за щамповане при тези скорости подава материал повече от 13 пъти в секунда, което означава, че всеки компонент вътре в матрицата трябва да понася екстремни инерционни сили, без да се огъва, измества или счупва.
Високоскоростното производство на това ниво също изисква по-тясна интеграция между матрицата и спомагателното оборудване: серво подавачи, устройства за изправяне, макари за изплащане и сензори в - матрицата, всички те трябва да функционират като синхронизирана система, а не като независими компоненти.
Как обемните цели оформят матрицата Спецификация
Производственото количество, което се ангажирате, преминава през всеки проектен параметър в матрицата. Помислете как тези ключови спецификации се променят с увеличаване на обема:
- Брой станции- Матриците с малък{1}}обем могат да използват 3 до 5 станции; прогресивните матрици с голям-обем обикновено работят от 10 до 20+ станции за консолидиране на операциите и премахване на вторичната обработка.
- Клас на материала на матрицата- Краткотрайните-инструменти използват незакалени или полу-закалени стомани; средно{3}}инструментите се повишават до закалени D2 или A2; дългосрочните-инструменти могат да включват M2 високоскоростна-стомана или карбидни вложки при износване-критични детайли на поансона и матрицата.
- Повърхностни обработки- Големите-матрици често получават TiN, TiCN или други PVD покрития, за да намалят триенето, да издържат на натъртване и да удължат интервалите на заточване при стотици хиляди удари.
- Съвместимост с пресата- По-големите тиражи оправдават специални пресови линии със серво подаване, системи за защита на матрицата и автоматизирано отстраняване на скрап. Късо{2}}матриците могат да работят на-преси за общо предназначение с ръчни настройки за подаване.
- Оптимизиране на оформлението на лентата- При големи обеми дори малки подобрения в използването на материала (по-плътно влагане, по-тесни носещи ленти) спестяват хиляди долари в суров материал през целия живот на програмата.
Типът и дебелината на материала също имат голямо значение за спецификацията на матрицата. Производствените матрици обикновено обработват въглеродна стомана (0,005" до 0,250" дебелина), неръждаема стомана, алуминий, медни сплави и месинг. По-твърдите и по-дебели материали на детайлите изискват по-здрави стомани за матрици, по-големи хлабини и по-чести интервали на поддръжка. Неръждаемата стомана и -сплавите с висока якост, например, често изискват карбидни вложки в станциите за рязане, за да устоят на абразивното износване, което бързо би разрушило конвенционалните инструментални стомани при производствени обеми.
Тези спецификации,-зависещи от обема, определят не само как матрицата работи в първия ден, но и как се задържа през целия си експлоатационен живот. Този въпрос за издръжливостта води директно до структурните решения - заздравена конструкция, дизайн на вложка и инженерство на компоненти -, които разделят производствената матрица от краткотрайния-прототип на инструмента.
Методи за конструиране на матрици за дълготрайност на производствения цикъл
Зар, който работи една седмица, и зар, който работи три години, може да изглеждат еднакви отвън. Разликата се крие в конструктивните решения, заровени вътре в - марката стомана във всяка поансонна част, независимо дали режещите детайли са солидни или с вмъкнат-стил, и как всеки компонент издържа на натрупаната умора от милиони цикли на пресоване. Тези структурни избори са това, което отделят стоманените матрици за щамповане, създадени за дълготрайност на производството от инструменталната екипировка, проектирана да премине през кратък цикъл на валидиране.
Конструкция на закалена инструментална стомана и карбидна вложка
Изборът на материал в производствената матрица не е еднолично решение. Това е инженерна преценка-по-станция, която съпоставя напрегнатата среда на всеки детайл с правилната стомана за щамповане.
Най-често срещаните избори се разбиват по следния начин:
- D2 (висок-въглерод, високо-хром)- Еталонът в индустрията за заготовки и пробивни станции. D2 осигурява изключителна устойчивост на износване при HRC 60-62, което го прави стандартен за операции по рязане на въглеродна стомана и по-меки сплави. Неговата слабост е крехкостта - грубите карбиди действат като концентратори на напрежение при силен удар.
- A2 (въздушно-втвърдяване)- Предлага балансиран профил с по-ниска устойчивост на износване от D2, но значително по-висока издръжливост. A2 също така претърпява приблизително 40% по-малка промяна на размерите по време на термична обработка в сравнение със закалените с масло-стомани, което я прави идеална за детайлни геометрии на щанцоване, където точността на -топлинната-обработка е от значение.
- M2 (-бързорежеща стомана)- Използва се в станции, където фрикционното нагряване от високо-скоростна работа би омекнало конвенционалните студени-стомани. M2 запазва своята твърдост при повишени температури, което го прави подходящ за матрици, работещи с 600+ удара в минута.
- DC53 (подобрена студена-стомана)- Модерна еволюция на D2, която достига 62-64 HRC, като същевременно осигурява приблизително два пъти по-голяма здравина от D2. Съвместимостта на DC53 с високотемпературно темпериране също го прави отличен субстрат за PVD покрития като TiN или DLC.
- Карбидни вложки- Запазено за станции с най-високо-износване или при обработка на абразивни материали като неръждаема стомана и-сплави с висока якост. Карбидът осигурява твърдост над 90 HRA и може да надживее инструменталната стомана от 5 до 10 пъти, въпреки че изисква внимателна опора, за да се избегне напукване при ударни натоварвания.
Логиката за избор е ясна: съпоставете марката стомана за щамповане с абразивността на материала на детайла, доминиращия режим на напрежение на станцията (износване срещу удар) и очаквания брой удари преди поддръжка. Пробиващ поансон, режещ 0,040" неръждаема стомана при 400 удара в минута, се сблъсква с напълно различна среда на износване в сравнение с формовъчна станция, огъваща 0,020" мед - и щанцовата стомана на всяка станция трябва да отразява тази разлика.
Вмъкване-Стил срещу твърда щанцова конструкция
Тук производственото мислене рязко се отклонява от логиката на прототипа. Плътните матрици -, където детайлът на щанцата или матрицата се обработва директно от един блок -, предлагат отлична твърдост и точност. За кратки тиражи тази простота работи добре. Но когато режещ ръб се затъпи при достигане на 80 000 в програма за милион-парчета, не искате да изтегляте цялата секция на матрицата за повторно шлайфане.
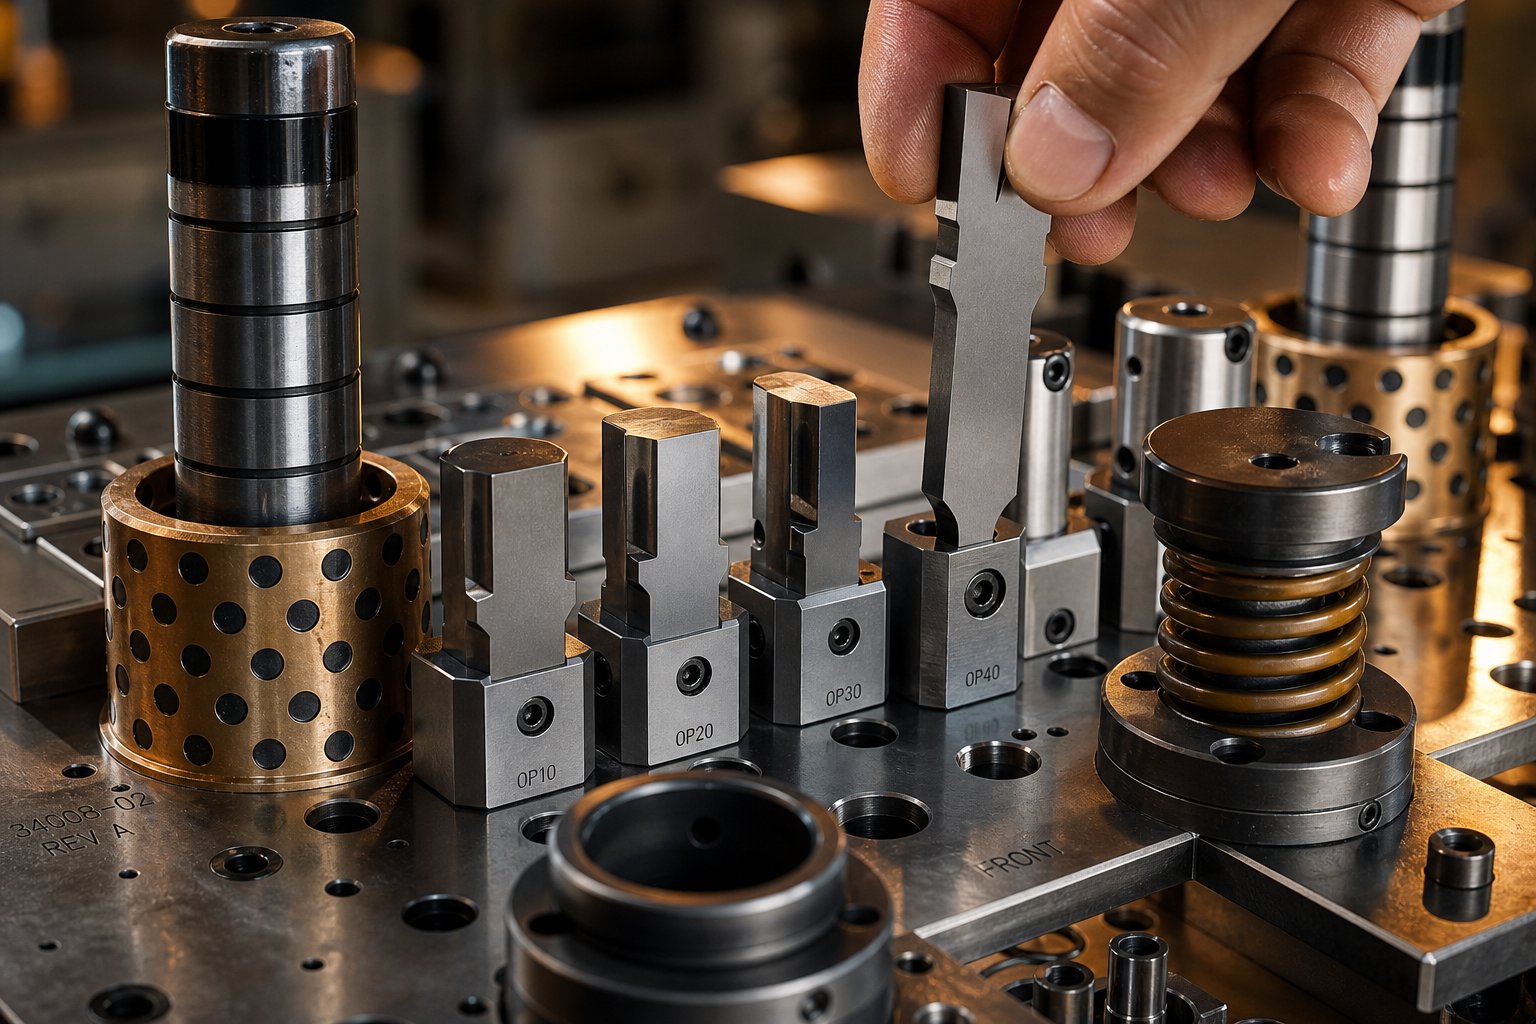
Конструкцията в стил-стил на вложка решава това чрез отделяне на износващите се компоненти от структурното тяло на матрицата. Щансът или режещият детайл е сменяема част, притисната или завинтена в държач или джоб, което позволява да се сменя, без да се нарушава останалата част от матрицата.
Предимствата на производството са значителни:
- По-бърза поддръжка- Износената вложка може да бъде сменена или повторно заточена и поставена отново за минути, вместо за часове. Матрицата остава по-дълго върху пресата.
- По-ниски разходи за повторно смилане- Заточвате малка вложка, а не голям монолитен блок, намалявайки отнемането на материал и машинното време.
- Намалено време на престой- Резервните вложки, съхранявани в инвентара, означават нулево време за изчакване за повторно шлайфане. Разменете, възобновете и заточете износената вложка офлайн.
- Оптимизация на материалите- Скъпата карбидна или PM стомана се използва само там, където износването го изисква. Поддържащият фиксатор може да бъде по-здрава, по-евтина стомана, която издържа на удар, без да се нуждае от изключителна твърдост.
Плътните матрици все още играят роля в производството, когато твърдостта е от първостепенно значение - станции за тежко формоване или големи операции за заготовка, където интерфейсите на вложките могат да доведат до деформация. Но за пробиване, подрязване и рязане на детайли през много-постепенна матрица, конструкцията на вложката е производственият стандарт, защото тя директно намалява разходите-на-попадение през жизнения цикъл на инструмента.
Критични компоненти на матрицата за щамповане, които позволяват дълготрайност на производството
Производствената матрица е система, а не единичен инструмент. Всеки компонент играе роля в поддържането на прецизност в милиони цикли. Когато един елемент се повреди или се отклони, качеството на частта незабавно страда. Ето важните компоненти на матрицата за щамповане и какво допринасят те:
- Комплект матрици (горна обувка, долна обувка, водещи стълбове)- Основата, където са монтирани всички други инструменти и компоненти на матрицата. Прецизните-обувки за щанцоване поддържат успоредност между горната и долната половина, докато направляващи стълбове и втулки (произведени с толеранси в рамките на 0,0001") осигуряват повторяем ход след ход на подравняване.
- Удари- Инструментите за рязане и формоване, които контактуват директно с детайла. Производствените поансони обикновено са-закалени и прецизно-шлифовани, налични в стандартна или персонализирана геометрия на носа, за да съответстват на профила на частта.
- Бутони за матрица- Дрогост на ударите, осигуряващ противоположния режещ ръб. Бутоните на матрицата са изместени малко по-големи от носа на поансона (обикновено 5-10% от дебелината на материала на страна), за да се установи правилната хлабина при рязане.
- Стриптизьорки- Дръжте лентата плоско срещу лицето на матрицата и отстранете материала от поансона по време на прибиране. Производствените матрици използват направляващи устройства за отстраняване (плочи с пружинно-натоварване), а не обикновени фиксирани устройства за отстраняване, подобрявайки контрола на лентата и предотвратявайки издърпването на охлюв при високи скорости.
- Пилоти- Прецизни щифтове, които регистрират лентата на всяка станция, като влизат в предварително пробити отвори. Те компенсират леки неточности при подаване и гарантират, че всяка станция работи върху правилно позициониран материал.
- Пружини (механични или азотни)- Осигурете силата, която контролира натиска на стрипера, силата на задържане на подложката и изхвърлянето на частта. Азотните газови пружини осигуряват по-постоянна сила при по-дълъг ход и са често срещани в производствените матрици, изискващи по-голяма сила на отстраняване.
- Фиксатори- Задръжте бутоните за щанци и матрици на позиция в плочите на матрицата. Фиксаторите за -заключване на сачмата позволяват бърза смяна на поансона, без да изваждате матрицата от пресата.
- Поддържащи плочи- Закалени плочи зад главите на перфораторите, които разпределят силата на удара и предотвратяват забиването на удари в по-меки обувки на матрицата с течение на времето.
Всеки от тези компоненти е проектиран да предотвратява специфични режими на повреда, които стават неизбежни при продължително производство. Направляваните стрипери предотвратяват издърпването на охлюв -, където изрязан охлюв се залепва за лицето на щанцата и се отнася обратно нагоре, блокирайки матрицата или маркирайки следващата част. Правилно оразмерените пилоти предотвратяват производството на грешно-индексирани ленти извън-части с-толерантност. Подкрепените удари предотвратяват изникването на главата, което би изместило позицията на удара с хилядни от инча в продължение на стотици хиляди удари.
Комплектът матрици за щамповане, взет като цяло, функционира като прецизна машина, а не като статичен инструмент. Всяка хлабина, степен на пружиниране и покритие на повърхността са проектирани да останат стабилни през целия производствен живот на матрицата - и когато нещо се износи, философията на конструкцията, базирана на вложката-, гарантира, че то може да бъде възстановено бързо, без да се изгражда отново целия комплект.
Правилното вземане на всички тези структурни решения не се случва в цеха. Започва много по-рано, във фазата на инженеринг, където анализът на осъществимостта, симулацията и прецизната машинна обработка се събират, за да доведат производствената матрица от концепцията до първата одобрена част.
Инженерен процес на Die от осъществимост до първи артикул
Производствената щамповаща матрица не започва в обработващ център. Започва като въпрос: може ли тази част да бъде надеждно формована, при този толеранс, в този материал, при производствена скорост? Инженерният жизнен цикъл, който отговаря на този въпрос, обхваща месеци и включва множество етапи на валидиране, преди стоманата някога да се срещне с лента в производствена преса. Всяка фаза намалява риска, а пропускането на която и да е от тях умножава разходите надолу по веригата.
Анализ на осъществимостта и DFM сътрудничество
Всеки проект за инструмент за щамповане и матрица започва с оценка на осъществимостта. Инженерите оценяват геометрията на частта спрямо границите на формоване - минимални радиуси на огъване по отношение на дебелината на материала, съотношенията на дълбочината на изтегляне и дали характеристиките могат да бъдат произведени при операция на щамповане без вторична обработка.
Това е мястото, където сътрудничеството на DFM (Design for Manufacturability) между продуктовия дизайнер и инженера на щампите се отплаща. Изчерпателен DFM анализ потвърждава, че радиусите на огъване отговарят или надвишават дебелината на материала, че диаметрите на поансона са достатъчно големи, за да предотвратят счупване, и че стратегиите за толерантност са насочени към средни стойности, за да компенсират естественото износване на инструмента през жизнения цикъл на матрицата.
За прогресивни матрици тази фаза също дефинира оформлението на лентата - последователността от станции, използване на материала, ширина на носещата лента и стратегия за пилотиране. Неработещите станции често се планират предварително, за да се съобразят с бъдещи инженерни промени, без да се изисква пълно възстановяване на матрицата. Решенията за оформление на лентата заключват материалните разходи за част за цялата програма, което прави това една от-инженерните дейности с най-висок лост в процеса.
CAE симулация и изпробване на виртуална матрица
Представете си, че можете да тествате своя зар, преди да съществува физически. Точно това предоставя симулацията CAE (Computer-Aided Engineering). Използвайки анализ на крайните елементи, инженерите моделират как ще се държи ламарината при сили на формоване -, като предсказват къде могат да започнат пукнатини, къде ще се развият бръчки, къде прекомерното изтъняване създава слаби места и колко пружинно връщане да очаквате след отваряне на пресата.
Виртуални проби за зарпозволяват на производителите да идентифицират и отстранят потенциални дефекти, преди да започне производството, което значително намалява физическите разходи за-и-грешки. Симулацията също така оптимизира празните контури, за да увеличи максимално използването на материала и прогнозира минимално необходимата пресова сила - критични данни за избор на правилната машина за щамповане и линия за пресоване.
За трудни материали, като усъвършенствани стомани с висока{0}}якост и алуминиеви сплави, симулацията е особено ценна, тъй като тези материали показват големи величини на пружиниране, които е трудно да се контролират само чрез физическа итерация. Цифровата компенсация на пружинното връщане коригира геометрията на матрицата преди обработката, така че първото физическо изпробване е по-близо до крайната спецификация.
Прецизна обработка, сглобяване и пробни пускания
С валидирана симулация и финализиран дизайн на матрицата, производството започва. Последователността на обработка за производствени щанци в производството обикновено следва тази прогресия:
- CNC фрезоване- Груба и полу{1}}завършена обработка на щанцови обувки, фиксиращи плочи и детайли на формата до близка до-нетната геометрия.
- Термична обработка- Закаляване и темпериране на компоненти от инструментална стомана до целеви стойности на HRC, последвано от облекчаване на напрежението.
- Телен EDM- Прецизно рязане на профили на щанци, отвори на матрици и сложни геометрии до толеранси в рамките на 0,0001" там, където конвенционалното фрезоване не може да достигне.
- Повърхностно шлайфане- Окончателно завършване на свързващи се повърхности, повърхности на щанци и плоски щанци за постигане на успоредност и спецификации за повърхностно покритие.
- Монтаж и монтаж- Прогресивно сглобяване на компоненти в комплекта матрици със синьо-съпоставяне на критичните повърхности и проверка на хлабините на всяка станция.
Веднъж сглобена, матрицата се придвижва към пробни преси за първоначално вземане на проби. Пробните пускания потвърждават потока на материала, потвърждават точността на размерите и разкриват всички проблеми, които симулацията не може да предвиди напълно - фини взаимодействия между станциите, поведение при повдигане на лентата или проблеми с изхвърлянето на скрап, които се появяват само при реални условия на пресата.
Първата проверка на артикула е последната врата. Частите от пробното пускане се подлагат на пълноразмерно отчитане спрямо отпечатъка на частта, често включващо измерване на CMM, оптично сканиране и GD&T проверка. За програмите за щамповане на автомобилни матрици това се подава директно в подаването на PPAP (процес на одобрение на производствени части), което освобождава матрицата за пълно производство.
Доставчиците катоИЧЕНпредлагат възможност от-до-край, обхващаща целия този жизнен цикъл - от първоначалната осъществимост и CAE симулация през прецизна обработка, пробни пускания и окончателна проверка на размерите -, давайки на екипите за снабдяване една единствена точка на отчетност от концепцията до-готовите инструменти за производство.
Инженерната инвестиция в този процес е значителна, но тя пряко определя производствената икономика на матрицата. Всяка избегната итерация на симулация, елиминиран всеки цикъл на изпробване и всяко първо-изпълнение на артикул, постигнато по график, се превръща в по-ниска обща цена на програмата - връзка, която става по-ясна, когато изследвате как инвестицията в инструменти се амортизира в производствения обем.
Цена-на-част Икономика на производствения цикъл на инвестиция
Ето математиката, която ръководи всяко решение за инструментална екипировка: матрица на стойност $100 000, произвеждаща 1 000 000 части, добавя $0,10 на парче. Същата матрица, произвеждаща само 5000 части, добавя $20,00 на бройка. Самата матрица не се е променила - само обемът, протичащ през нея. Тази логика на амортизация определя дали оборудването с производствен-клас е умна инвестиция или скъпа грешка и разбирането й разделя стратегическото снабдяване от предположенията.
Как цената на матрицата се амортизира в обема на производството
Мислете за щанцо за щамповане в производствен цикъл като за фиксирана цена, която се разделя на всяка произведена част. Колкото повече части изпълнявате, толкова по-малък е приносът на инструментите към всяка единица. При малки обеми този принос доминира цената на парчето. При големи обеми става незначително - често само стотинки на част -, оставяйки суровината и времето за пресоване като основни двигатели на разходите.
Ето защо по-високата първоначална инвестиция в матрицата често води до по-ниски общи разходи по програмата за щамповане в голям тираж. Прогресивна матрица за $150 000 с 15 станции може да изглежда скъпа в сравнение с опростен инструмент за $40 000, но ако прогресивната матрица елиминира три вторични операции (почистване, нарязване и отделна стъпка на формоване), спестяванията надолу по веригата за част се комбинират във всяка произведена единица. Умножете тези спестявания на-част по 500 000 броя и скъпият инструмент ще стане по-евтината програма.
На практика връзката е не{0}}линейна. Ранното производство поглъща бързо разходите за инструменти - вашите първи 10 000 части носят тежко бреме за-единица. Но когато обемът надхвърли 50 000, след това 100 000, амортизираните разходи за инструменти се изравняват към нула, докато спестяванията на-част от елиминираните вторични операции продължават да се увеличават. Това е икономическият двигател зад всяко решение за инвестиране в производствен-клас инструментална екипировка вместо краткотрайни-алтернативи.
Фактори, които влияят върху производствените цени
Ценообразуването на матрицата не е едно число, извлечено от каталог. Той отразява кумулативната сложност на всичко, проектирано в инструмента. Когато получите оферта за производствени инструменти, цената се формира от тези основни фактори на разходите:
- Брой станции- Всяка станция в прогресивна матрица добавя време за проектиране, машинна обработка, топлинна обработка и монтаж. Матрица с 6 позиции струва значително по-малко от матрица с 16 станции, изпълняваща същите операции в по-оптимизирана последователност.
- Клас на материала на матрицата- Инструменталната стомана D2 струва по-малко от високоскоростната-стомана M2, която струва по-малко от карбидните пластини. Абразивността на материала на детайла и целевият брой удари между заточванията определят кой клас определя производителят на инструменти.
- Сложност на частта- Тесни радиуси, дълбоки изтегляния, функции за близък-допуск и множество оси на огъване увеличават времето за обработка и броя на отделните компоненти вътре в матрицата.
- Изисквания за толерантност- Задържането на ±0,001" изисква прецизно шлайфане, по-плътно прилягане на компонентите и по-строга проверка от ±0,005". Всяка по-плътна стъпка добавя разходи както към първоначалното изграждане, така и към текущата поддръжка.
- Вторични операции, вградени в матрицата- В-нарязването на матрицата, в-сглобяването на матрицата, контактното заваряване или интегрирането на сензори елиминират процесите надолу по веригата, но добавят сложност (и цена) към самия инструмент.
- Изисквания за тонаж на пресата- Частите с по-голяма, по-дебела или по-висока{1}}якост изискват матрици, направени да издържат на по-големи сили на формоване. По-тежките обувки на матрицата, по-големите направляващи стълбове и по-здравите пружинни системи увеличават разходите за материали и обработка.
Инструментите за прогресивни матрици обикновено варират от $30 000 до над $250 000 в зависимост от това как се комбинират тези фактори. Частите от неръждаема стомана с висока-толерантност с много формовъчни станции са в горната част на този диапазон, докато простите геометрии от въглеродна стомана с по-малко операции са в долния край.
Сравняване на възвръщаемостта на инвестициите в инструментите при различни дължини
Въпросът за рентабилност е ясен: при какъв обем по-скъпата производствена матрица осигурява по-ниски общи разходи в сравнение с повтарящите се цикли на инструментална екипировка за кратки{0}}серии? Отговорът зависи от вашата специфична структура на разходите, но моделът е последователен в различните индустрии.
| Фактор | Short{0}}Run Soft Tooling | Производство-Използване на закалени инструменти |
|---|---|---|
| Предварителен диапазон на разходите | $5,000 – $30,000 | $30,000 – $250,000+ |
| Очакван Die Life | 1000 – 50 000 посещения | 500 000 – 2 000,000+ посещения |
| Тенденция на разходите за-част | Остава висока (ограничена амортизация) | Спада рязко с увеличаване на обема |
| Честота на поддръжка | Честа подмяна или реконструкция | Планирано заточване на дълги интервали |
За кратко{0}}щамповане на метал - да речем 5000 до 20 000 части - математиката често предпочита меките инструменти. Вие харчите по-малко предварително, приемате по-кратък живот и продължавате напред. Но когато търсенето надхвърли 50 000 броя, икономиката се обръща. Краткосрочните{12}}матрици се износват, изисквайки цикли на подмяна или повторно изграждане, които добавят както разходи, така и време за изпълнение. Междувременно производственият щанц все още работи по първоначалния си график за заточване с части-за-минута производителност, която меките инструменти не могат да постигнат.
Има и скрито предимство в разходите, което таблицата по-горе не улавя: в-операциите на матрицата. Производствените матрици могат да интегрират нарязване, поставяне на хардуер, сглобяване на контакти или дори-разпознаване в процеса директно в хода на пресата. Всяка операция, консолидирана в матрицата, елиминира последваща стъпка на обработка, отделна машина и свързания риск за качеството от движещи се части между процесите. За щамповани големи тиражи с големи годишни обеми, тази стойност-добавя минимални центове на част, което води до значителни спестявания през живота на програмата.
Уравнението-на-част обаче разказва само половината от историята. Зар, който осигурява страхотна икономика в първия ден, но се влошава след 200 000 удара -, изискващи непланирани реконструкции или производство на скрап - изтрива тези спестявания бързо. Другата половина от икономическата картина е доколко матрицата поддържа своята производителност през пълния си предвиден живот, което зависи изцяло от стратегията за поддръжка и способността за улавяне на режими на повреда, преди те да преминат каскадно в престой.
Продължителност на живота на матрицата и поддръжка през жизнения цикъл на производството
Колко удара всъщност издържа една производствена матрица? Отговорът варира от 250 000 до над 7 милиона - и като научен експертАрт Хедрик отбелязва, някои матрици правят 7 милиона посещения на ден в продължение на пет години преди пенсиониране. Този огромен диапазон не е неяснота - той отразява реалните разлики в марката стомана, материала на детайла, условията на пресата и дисциплината за поддръжка. Разбирането на променливите, които контролират продължителността на живота на матрицата, и изграждането на стратегия за поддръжка около тях е това, което разделя магазините, които извличат максимална стойност от своите инвестиции в инструменти, от тези, които постоянно гасят непланирани престои.
Очаквана продължителност на живота на матрицата по конструкция и материал
Няма универсален брой попадения, който да определя края на живота на зара. Вместо това продължителността на живота е продукт на няколко взаимодействащи променливи, всяка от които може да намали живота на инструмента наполовина - или да го удвои:
- Степен на стомана- Инструменталната екипировка, изработена от твърд карбид, осигурява фундаментално различен живот в сравнение с конвенционалните инструментални стомани като A2 или D2. Надграждането до CPM (прахова металургия) стомани или карбидни вложки на високо-износващи се станции може да удължи експлоатационния живот от 3 до 10 пъти в сравнение със стандартните студени-стомани.
- Материал на детайла- По-твърдите, по-дебели и по-абразивни материали скъсяват драстично живота на инструмента. Алуминиевите матрици за щамповане например се сблъскват с парадокс: алуминият е мек, но силно абразивен поради оксидния си слой. Той дразни повърхности от инструментална стомана, ускорявайки износването по начини, по които меката стомана не го прави. Стоманите с висока -якост и неръждаемите сплави налагат по-големи сили на рязане, увеличавайки процентите на разрушаване на ръбовете.
- Скорост и стабилност на пресата- Добре-поддържаната преса със стегнат паралелизъм на накрайника удължава живота на матрицата. Износена преса с прекомерно отклонение, вибрации или непостоянна височина на затваряне действа като развалина-на бавно движение върху инструмента. Дори прецизно-изградена матрица ще се повреди преждевременно в преса, която не може да издържи подравняването при натоварване.
- Геометрия на сечението- По-големите, по-мощни части на матрицата за щамповане издържат на натрупаната умора по-добре от малките, крехки вложки. Тънките щанци или тесните режещи елементи концентрират напрежението и са по-податливи на напукване при продължителни работи.
- Точност на топлинна обработка- Правилно топлинно-обработените секции на матрицата притежават баланса между твърдост и издръжливост, необходими за дългосрочна-работа. Лошо топлинно{4}}обработени компоненти -, при които закаляването е било неравномерно или температурите на темпериране са се променили -, омекват преждевременно или се напукват при производствени натоварвания.
Предвид всички тези фактори, най-надеждният начин за оценка на очаквания живот на конкретна матрица е да се направи справка с историята на производството на подобни инструменти, работещи със сравними материали при подобни скорости. Без този показател вие предполагате -, а при щамповането на метална матрица отгатването води или до преждевременна смяна на матрицата (загубени пари) или неочакван отказ по време на-серия (загубено производство).
Графици за превантивна поддръжка и повторно шлифоване
Истинската превантивна поддръжка поддържа матрицата да работи според спецификацията. Не е същото като ремонт на матрица -, което се случва, когато поддръжката е пренебрегната и нещо се счупи. Разграничението има значение.Превантивна поддръжкавключва планирани дейности, извършвани независимо от това дали матрицата изглежда се нуждае от тях, тъй като износването е кумулативно и често невидимо, докато не произведе скрап.
Програмата за поддръжка на производството обикновено включва:
- Интервали на заточване- Режещите ръбове постепенно се затъпяват, създавайки неравности и проблеми с подаването. Графиците за заточване се задават въз основа на броя удари (например на всеки 50 000 до 150 000 удара в зависимост от материала и класа на стоманата), без да се изчаква, докато на готовите части се появят грапавини.
- Смяна на пружина- Спиралните пружини и газовите бутилки се уморяват в продължение на милиони цикли. Сменете ги при техния номинален жизнен цикъл, а не след като счупването причини срив на матрицата.
- Проверка за разхлабени компоненти- Проверявайте всички винтове, щифтове и фиксатори при всяко планирано изтегляне. Единичен разхлабен дюбел може да позволи на секция на матрицата да се измести, повреждайки всяка станция надолу по течението.
- Проверки на състоянието на повърхността- Проверете износващите се плочи, повърхностите на гърбиците и детайлите за оформяне за натъртване или разрушаване на повърхността. Шлайфайте и монтирайте отново, ако е необходимо, преди отклонението на размерите да достигне частта.
- Почистване и смазване- Отстранете натрупванията, остатъците от лубрикант и отломките. Смажете всички свързващи повърхности, за да предотвратите корозия между производствените серии.
При заточване на режещи секции техниката на шлайфане е от значение. Използването на грешен шлифовъчен диск -, който се натоварва, вместо да се разпада свободно -, генерира прекомерна топлина, която може да омекне или да напука секцията на матрицата. Заливната охлаждаща течност и подходящият избор на колело (съвпадащи с конкретната инструментална стомана, която се шлифова) предотвратяват термични повреди по време на повторно заточване. Правилните ъгли на срязване също трябва да се поддържат по време на шлайфане, за да се поддържа силите на рязане балансирани в матрицата.
След всяка операция по смилане, демагнетизирайте всички компоненти. Машините за повърхностно шлайфане използват мощни магнити, за да държат детайлите, а намагнетизираните щанци привличат метални остатъци и допринасят за издърпване на охлюви по време на производство.
Често срещани режими на повреда и смекчаване чрез проектиране
Дори и при дисциплинирана поддръжка, производствените матрици се сблъскват с режими на повреда, които е най-добре да се адресират по време на фазата на проектиране, а не в цеха. Знаейки какво се проваля - и защо - позволява на инженерите на матрицата да вграждат превантивни функции от самото начало:
- Дърпане на охлюв- Нарязани охлюви се залепват за лицето на щанцата и се пренасят обратно в лентата, повреждайки частите и матрицата. Причините включват задържан въздух (вакуум), големи хлабини при рязане, магнетизирани удари и лепкави лубриканти. Смекчаване на дизайна: вентилация на челната част на перфоратора (отвори за освобождаване на въздуха), копчета за реверсивна-конусовидна матрица, които държат заготовките при компресия, пружинни-изхвъргачи на заготовки и правилна спецификация на разстоянието при рязане за поддържане на интерференционното прилягане между заготовката и матрицата.
- Лентата се подава неправилно- Лентата напредва твърде далеч, твърде късо или се изкривява настрани, поставяйки материала извън позицията за следващата станция. Смекчаване: извънгабаритни пилоти, които сами-коригират незначителни грешки при подаване, положителни повдигачи на лентата, които предотвратяват съпротивлението, сензори за неправилно подаване в-матрици, които спират пресата, преди да възникне повреда, и системи за наблюдение на-дължината на подаване.
- Счупване на перфоратора- Щанци с малък-диаметър или щанци с голямо съотношение на дължина-към-диаметър концентрират напрежението на огъване и щракат при производствени натоварвания. Смекчаване: направлявани стрипери, които поддържат перфоратора близо до точката на рязане, стъпаловидни глави на перфоратора, които увеличават напречното-сечение от върха, ъгли на срязване, които намаляват-силата на прихващане и правилни поддържащи плочи, които предотвратяват образуването на гъба на главата.
- дразнене- Материалът на детайла се заварява към повърхността на матрицата под натиск и топлина, разкъсвайки детайла и нарязвайки инструмента. Често срещан при неръждаема стомана, алуминий и титан. Смекчаване: PVD покрития (TiN, TiCN, DLC) върху формоващи повърхности, полирани радиуси на матрицата, подходящо смазване и избор на стомана за матрица с високо съдържание на хром или ванадий, които са устойчиви на адхезия.
- Напукване на секция на матрицата- Термично напрежение от шлайфане, прекомерна концентрация на сила или неправилна топлинна обработка води до разпространение на пукнатини в закалените детайли на матрицата. Смекчаване: темпериране-за облекчаване на напрежението след шлайфане, правилни радиуси на филето при преходи на геометрията и избягване на остри вътрешни ъгли, които действат като точки за започване на пукнатини.
Всеки един от тези откази носи цена, далеч надхвърляща самия счупен компонент. Единичен изтеглен охлюв, прекаран през прогресивна матрица, може да повреди всяка станция в инструмента. Счупеният перфоратор може да разбие матрицата, което изисква дни ремонт и хиляди долари за резервни части. Проектирането срещу тези режими от самото начало -, вместо да ги коригирате, след като се появят -, е това, което поддържа производствената матрица да работи печелившо през целия си предвиден живот.
Знанието кога един зар достига края-на-живота си е също толкова важно. Критериите за пенсиониране варират, но общите индикатори включват: отклонение на размерите, което не може да бъде коригирано чрез повторно заточване, кумулативни подложки, които надхвърлят проектния толеранс, повтарящи се повреди на същата станция въпреки правилния ремонт или влошаване на състоянието на материала, където топлинната проверка или микропукнатините правят по-нататъшното производство рисковано.
Поддържането на производителност през милиони цикли е едната страна на уравнението за дълголетие. Другата страна проверява дали частите, излизащи от матрицата, действително отговарят на спецификацията - не само в първата статия, но непрекъснато през целия производствен цикъл. Тази проверка зависи от системите за качество, проектирани директно в самата матрица.
Контрол на качеството, вграден в матриците за щамповане на производствения цикъл
Качеството не се случва в края на производствената линия. В добре-разработена матрица за щамповане на ламарина, тя е вградена в самия инструмент - вградена в сензори, функции за контрол на лентата и протоколи за валидиране, които улавят проблемите, преди те да произведат скрап. Разликата е важна: проверката на частите след факта открива дефекти, но в-системите за качество ги предотвратяват.
В-Сензори за матрици и автоматизирано наблюдение
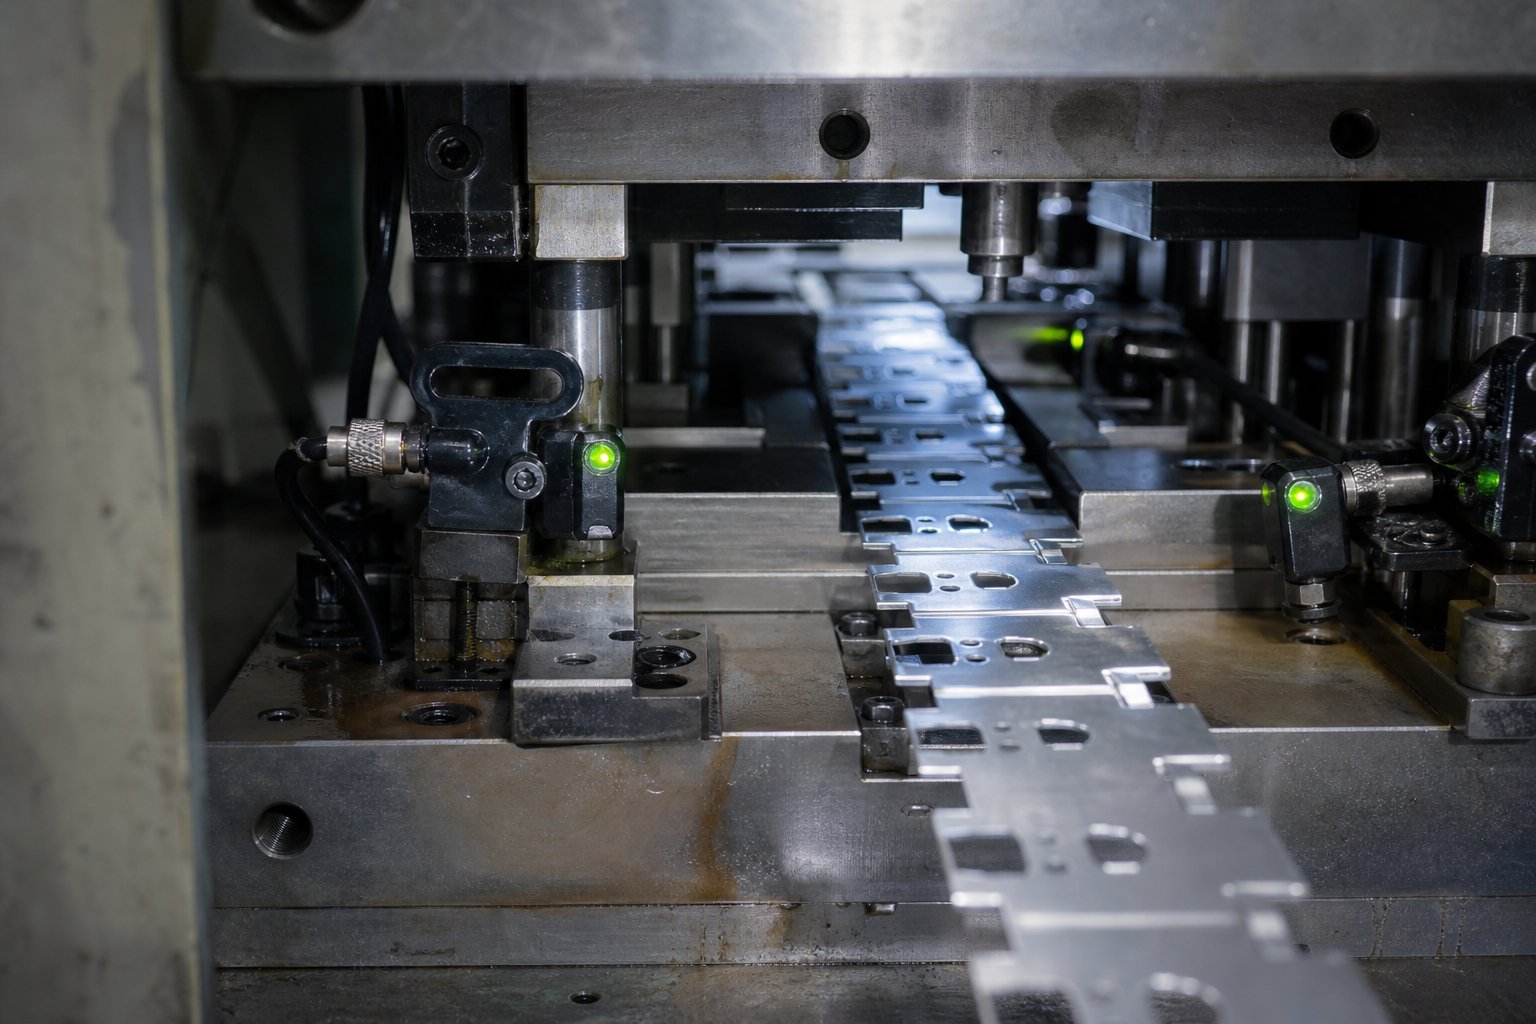
Когато високо{0}}пресата за щамповане работи с 400 или повече удара в минута, едно неправилно подаване може да прерасне в срив на матрицата в рамките на милисекунди. Времето за човешка реакция не може да защити инструмента. Ето защо производствените матрици интегрират електронни сензорни системи, които следят всеки удар и спират пресата в момента, в който нещо се отклони от нормалното.
Често срещаните в-технологиите за разпознаване на матрицата включват:
- Откриване на неправилно подаване- Сензори за близост или фотоелектрически сензори проверяват дали лентата е напреднала на правилната стъпка, преди пресата да завърши следващия си ход. Ако подаването е недостатъчно или превишава, пресата спира, преди пилотите да накарат неправилно подравнения материал в режещите станции.
- Сензори за изхвърляне на части- Фотоелектричните очи потвърждават, че готовите части и скрап охлювите са изчистили матрицата преди следващия цикъл. Заседнала част, пренесена обратно в инструмента, причинява незабавна повреда.
- Мониторинг на позицията на стриппера- Сензорите под пружинните оголващи устройства откриват дали оголващото устройство се е върнало напълно след всеки ход. Мониторингът на позицията на демонтажа във всеки ъгъл също открива изтеглени охлюви - ако един ъгъл се повдигне по-високо от очакваното, вероятно отдолу е хванат охлюв.
- Двойно-откриване на празно място- Сензорите измерват дебелината на материала при входа на матрицата, като спират пресата, ако два слоя материал се подават едновременно.
- Проверка на връщане на камера- Страничните-камери за действие трябва да се приберат напълно, преди пресата да се отвори. Сензорите потвърждават позицията на гърбицата, за да предотвратят смущения между движещи се компоненти.
Съвременните контролери за защита на матрицата използват базирано на резолвер -време с точност до една-трета от градуса на въртене на коляновия вал, което позволява откриване на събития с продължителност под 10 милисекунди. Контролерът следи всеки сензор спрямо програмирани времеви прозорци - някои сигнали трябва да са моментни (изхвърляне на част), други непрекъснати (наличие на материал), а трети циклични (подаване на лента). Fail{6}}safe логиката също улавя неизправни сензори: ако цикличен сензор остане задействан за цял ход, системата го маркира, вместо да приеме нормална работа.
Най-добрата практика е постоянно да свържете всички сензори, монтирани-на матрицата, към съединителна кутия на долната обувка на матрицата, свързана към интерфейса, монтиран-на пресата чрез един главен кабел. Това елиминира грешките в окабеляването по време на настройката и предотвратява износването на кабела, което причинява повечето повреди на сензора в производствени среди.
Байпасни прорези и функции за управление на лентата
Сензорите улавят груби неправилно подаване, но какво да кажем за фините грешки при индексиране, които попадат в допустимите отклонения на сензора, но въпреки това произвеждат дефектни части? Това е мястото, където байпасните прорези служат като механична врата за качество вътре в матрицата за щамповане на ламарина.
Целта на байпасните прорези в матриците за щамповане е ясна: те създават физическа намеса, която не позволява на грешно{0}}индексирана лента да премине към станциите надолу по веригата. В прогресивните матрици отрицателните и положителните байпасни прорези работят заедно, за да проверяват механично позицията на лентата при всеки ход.
- Положителни байпасни прорези- Малко езиче или издатина, пробита в лентата на ранна станция. Ако лентата се подава правилно, това ухо преминава безвредно през релеф в по-късните станции. Ако лентата се подава над-или под-, пластинката влиза в контакт с твърда стоманена матрица и физически блокира напредването -, спирайки пресата или задръствайки лентата, преди да може да бъде произведена дефектна част.
- Отрицателни байпасни прорези- Вдлъбнатина или прорез, изрязан в лентата, който трябва да е подравнен със съответния сензор или механична функция надолу по веригата. Ако подравняването не успее, лентата не може да продължи.
Заедно, отрицателните и положителните байпасни прорези в матриците за щамповане на ламарина създават-безопасна система за проверка на индексиране, която работи независимо от електронните сензори. Дори ако сензорът не функционира или бъде прескочен, механичната система с прорези предотвратява най-вредния резултат: производство на части от неправилно позициониран материал. Този излишък е от решаващо значение за високо-скоростна преса за щамповане, където едно грешно индексирано попадение може да повреди няколко станции едновременно.
Валидиране на матрицата и одобрение на PPAP
Преди производствена матрица да бъде пусната за-обемна работа, тя трябва да премине официална последователност за валидиране, която доказва, че може да произвежда съответстващи части многократно - не само веднъж, но последователно при нормални производствени условия.
Процесът на валидиране обикновено следва следната последователност:
- Изпробване на смърт- Първоначално вземане на проби на пробна преса за проверка на потока на материала, подаването на лентата и формирането на детайла. Инженерите наблюдават всяка станция, проверявайки за аномалии като набръчкване, изтъняване или проблеми с изхвърлянето.
- Първа проверка на артикул (FAI)- Частите от пробния цикъл се подлагат на пълно измерване на размерите спрямо чертежа на частта. Всяко изискване за изрязване на GD&T, позиция на отвора, ъгъл на огъване и покритие на повърхността се проверява, обикновено с помощта на CMM и оптични измервателни системи.
- Отчитане на размери- Резултатите са документирани във формално оформление на размерите, показващо действителните измерени стойности спрямо номиналните и толеранса за всяка критична характеристика.
- Процес на одобрение на производствени части (PPAP)- За автомобилната и други регулирани индустрии PPAP пакетите потвърждават способността на доставчика да произвежда надеждно части, които отговарят на всички изисквания на клиента. АПодаването на PPAP включва 18 елемента: записи на дизайна, диаграми на процесите, контролни планове, анализ на системата за измерване, SPC проучвания, резултати от размери, сертификати за материали и др.
PPAP не е-еднократно събитие. Изисква се отново, когато инструментите са модифицирани, преместени или неактивни за повече от една година. Това гарантира, че всяка промяна -, колкото и незначителна да е -, се проверява повторно, преди производството да бъде възобновено.
Качеството започва при проектирането на матрицата, а не при окончателната проверка. Сензори, прорези за байпас и протоколи за валидиране са инженерни решения, взети месеци преди изпращането на първата производствена част.
Тези системи за качество защитават матрицата и частите, които тя произвежда. Но дори и най-добре-проектираният инструмент, наблюдаван от най-добрите сензори, в крайна сметка зависи от по-широкообхватно решение: кой го е създал, какви възможности е внесъл в проекта и дали могат да поддържат инструментите през пълния им производствен цикъл. Този въпрос води директно до оценка на доставчика.
Избор на правилния партньор за производствена серия
Производствената щамповка е толкова надеждна, колкото и партньорът зад нея. Най-добрият дизайн на щампа в света се разпада, ако на доставчика му липсва прецизност на машинната обработка, не може да извърши правилно изпробване или замълчи седмици по време на -сглобяването. За мениджърите по снабдяването, които оценяват доставчиците на щампи и щамповани - особено за програми, включващи щанци за щамповане на автомобили или други приложения с висока-критичност -, критериите за избор се простират далеч отвъд посочената цена.
Ключови способности за оценка на доставчик на матрици
Не всички магазини за матрици са еднакви. Някои са специализирани в дизайна, но възлагат обработка на външни изпълнители. Други работят красиво, но им липсва възможност за симулация. Най-силните партньори за производствени матрици са вертикално интегрирани -, управлявайки пълния процес от осъществимостта до крайната проверка под един покрив. Тази интеграция елиминира грешките при прехвърляне, компресира времевите линии и ви дава една точка на отчетност, когато възникнат проблеми.
Когато оценявате потенциални доставчици на матрици за щамповане на ламарина, класирайте ги спрямо следните критерии:
- Вертикално интегриран дизайн-чрез-способност за проверка- Доставчикът се занимава с CAE симулация, DFM сътрудничество, прецизна обработка, сглобяване, изпробване на щампите и проверка на размерите вътрешно. Това е най-силният индикатор за контрол на процеса и надеждност на графика.
- -Вътрешен капацитет за прецизна обработка- EDM с тел, CNC фрезоване и повърхностно шлайфане, извършвани на-на място, а не навън. Потърсете списъци с оборудване и спецификации на машината, които отговарят на сложността на вашата матрица.
- Преси за изпробване на матрици- Специализирани пробни преси (не производствени преси, взети назаем между тиражи) с тонаж, съответстващ на вашите производствени условия. Изпробването на маломерна преса маскира проблемите, които се появяват по-късно в производството.
- Метрологично и контролно оборудване- CMM, оптични компаратори и инструменти за повърхностно измерване, способни да потвърдят всяко GD&T изявление на вашия чертеж на част. Поискайте примерни отчети за размери от предишни програми.
- Прозрачност на доставките на материали- Сертифицирана щампована стомана, произведена от известни заводи с пълна възможност за проследяване. Уверете се, че доставчикът предоставя доклади от изпитвания на материалите и записи за топлинна обработка като стандартна документация.
- Дисциплина инженерна комуникация- Редовни актуализации на напредъка, обратна връзка от DFM в рамките на дни (не седмици) и ясни промени{1}}протоколи за управление. Мълчанието по време на фазата на инструменти е предупредителен знак, че проблемите се усложняват без разрешение.
- Поддръжка на жизнения цикъл- Готовност за поддръжка на повторно шлифоване, доставка на резервни вложки и инженерни промени след стартиране на производството. Доставчик, който изчезва след доставката, ви оставя сами да управлявате поддръжката.
За автомобилни матрици и други регулирани-индустриални програми добавете към оценката си сертифициране IATF 16949, възможност за подаване на PPAP и опит с-клиентски специфични изисквания за качество. Те не-подлежат на обсъждане в автомобилното пространство за щамповане, където стандартите за проследимост и документация на процеса са особено строги.
От проучване до RFQ-Готова спецификация
Вие сте идентифицирали способни доставчици. Следващата стъпка е превеждане на производствените ви изисквания в RFQ пакет, който ви дава точни, сравними оферти -, а не прогнози, подплатени с непредвидени обстоятелства, защото информацията липсва.
Пълният RFQ за матрица за метален печат трябва да включва:
- Чертежи на части- 2D разпечатки с пълни GD&T пояснения и 3D CAD модел (STEP или собствен формат). Включете ниво на ревизия и всички предстоящи ECN промени.
- Спецификация на материала- Сплав, температура, дебелина и всякакви изисквания за повърхностно покритие на входящата рулона или заготовката.
- Цели за годишен обем- Включете прогнози-нагоре, ако е приложимо. Разликата между 50 000 и 500 000 годишни части променя всяка спецификация вътре в матрицата.
- Обяснения за толерантност- Маркирайте критичните размери отделно от общите допустими отклонения. Извикайте всички функции, изискващи изследвания на Cpk.
- Вторични операции- Посочете дали нарязването с резба, вмъкването на хардуер, подготовката за обшивка или-разпознаването на матрицата трябва да бъдат вградени в инструмента или да се обработват надолу по веригата.
- Информация за пресата- Ако имате определена линия за пресоване, предоставете подробности за размера на леглото, тонажа, височината на затвора и захранващото оборудване, така че матрицата да е проектирана за вашата специфична производствена среда.
Доставчиците катоИЧЕН, които предлагат възможности от-до-край от CAE симулация и DFM сътрудничество чрез прецизна обработка, пробни пускания и проверка на размерите, могат да приемат този RFQ пакет и да върнат не само цена -, но оценка на осъществимостта, която идентифицира рисковете преди ангажимента за инструменти. Този консултативен подход, при който вашият партньор за щанцоване и щамповане отбелязва потенциални проблеми по време на цитиране, вместо да ги открива по време на изпробване, е най-ясният сигнал за доставчик, който защитава графика и бюджета на вашата програма.
Независимо дали набавяте първата си матрица за щамповане на автомобили или заменяте остарял инструмент на линия с голям{0}}обем, рамката остава същата: оценете капацитета преди разходите, проверете интеграцията преди рекламациите и изберете партньор, чиято дисциплина на процеса съответства на прецизността, която очаквате от самата матрица.
Често задавани въпроси относно матриците за щамповане в производствени серии
1. Колко време издържа една производствена щамповаща матрица?
Производственият щанц за щамповане обикновено издържа между 500 000 и над 2 000 000 удара, като някои високо-качествени щанци работят със 7 милиона удара на ден в продължение на години. Продължителността на живота зависи от марката на стоманата, твърдостта на материала на детайла, скоростта на пресата, дисциплината на поддръжка и качеството на термичната обработка. Твърдосплавните вложки могат да издържат 5 до 10 пъти на конвенционалните инструментални стомани на високо{11}}станции за износване. Редовната превантивна поддръжка, включително планирано заточване на всеки 50 000 до 150 000 удара, смяна на пружината и инспекции на повърхността, увеличава максимално възвръщаемостта на вашата инвестиция в инструменти.
2. Каква е разликата между прогресивна матрица и комбинирана матрица?
Прогресивна матрица премества непрекъсната метална лента през множество станции последователно, като извършва различни операции (щанцоване, огъване, подрязване) на всяка станция с един удар на натискане. Той се отличава със сложни детайли с голям-обем, работещи с 200 до 600+ удара в минута. Сложната матрица изпълнява всички операции по рязане и формоване едновременно с един ход без напредване на станцията, което я прави идеална за плоски части като шайби и ламинации, където превъзходната плоскост и концентричност са критични. Прогресивните матрици струват повече, но се справят с по-голяма сложност, докато сложните матрици предлагат по-опростена конструкция и по-ниска поддръжка за геометрично прости части.
3. Колко струва една производствена щамповаща матрица?
Производствените щампи за щамповане обикновено варират от $30 000 до над $250 000, в зависимост от броя на станциите, класа на материала на матрицата, сложността на частта, изискванията за толерантност и дали вторичните операции като нарязване или поставяне на хардуер са вградени в инструмента. Ключовото икономическо прозрение е амортизацията: матрица на стойност $100 000, произвеждаща 1 000 000 части, добавя само $0,10 на бройка. По-високите първоначални инвестиции често водят до по-ниски общи разходи по програмата чрез елиминиране на второстепенни операции и намаляване на-разходите за част в мащаб. Доставчици като YICHEN предоставят оценки на осъществимостта заедно с оферти, за да помогнат на купувачите да разберат истинската връзка цена-към-стойност, преди да се ангажират.
4. Какви материали се използват за производството на матрици за щамповане?
Производствените щамповани щампи използват закалени инструментални стомани, избрани станция-по-станция въз основа на изискванията за износване и удар. Обичайните избори включват D2 (висок-въглерод, високо-хром при HRC 60-62 за заготовка), A2 (въздушно-закаляване с превъзходна якост и стабилност на размерите), M2 (високо-скоростна стомана за работа при повишени-температури над 600 SPM), DC53 (подобрена стомана за студена обработка с два пъти по-голяма якост от D2) и твърди карбидни пластини (над 90 HRA за обработка на абразивни материали като неръждаема стомана). PVD покрития като TiN и TiCN често се прилагат за намаляване на триенето и удължаване на интервалите на заточване.
5. Какво трябва да включа в RFQ за производствена матрица за щамповане?
Пълният RFQ пакет трябва да включва 2D чертежи на детайли с пълни GD&T обозначения и 3D CAD модел, спецификация на материала (сплав, температура, дебелина), годишни целеви обеми с прогнози за нарастване-нагоре, описания на критични толеранси с изисквания за Cpk, вторични оперативни нужди и информация за пресата (размер на леглото, тонаж, височина на затвора, захранващо оборудване). Предоставянето на пълна информация предварително позволява на доставчиците да връщат точни оферти, а не прогнози, подплатени с непредвидени обстоятелства. Партньорите с пълно-обслужване като YICHEN могат да използват този пакет, за да осигурят не само ценообразуване, но и оценка на осъществимостта, идентифицираща рисковете, преди да започне ангажирането с инструменти.


