


Какво представлява матрицата за прогресивно щамповане и защо има значение
Ако се снабдявате с големи{0}}обемни метални части, ще срещнете термина „прогресивно щамповане" рано и често. Но какво точно е прогресивната матрица и защо тя стои в центъра на почти всеки сериозен разговор за производствено щамповане?
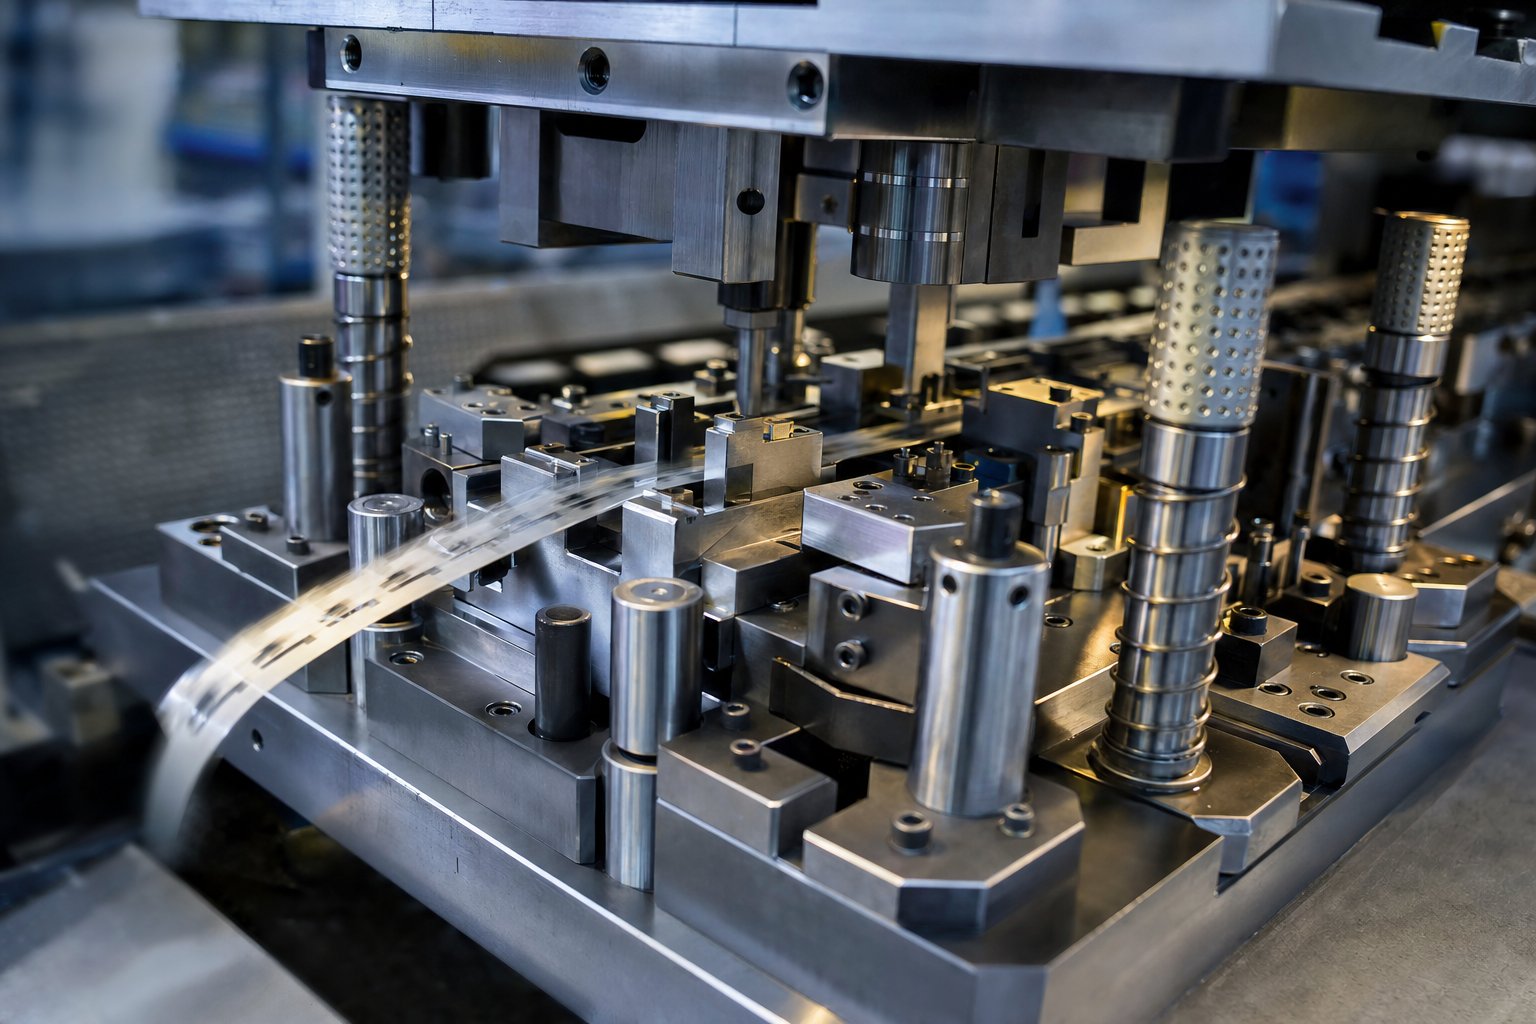
Щампата за прогресивно щамповане е единичен инструмент, съдържащ множество станции, подредени последователно. Непрекъсната метална лента се подава през матрицата, напредвайки с една фиксирана стъпка с всеки ход на пресата. Всяка станция извършва отделна операция - пробиване, огъване, формоване или изрязване -, така че завършената част да падне от края с всеки цикъл на пресата.
Дефиниране на прогресивния зар
Мислете за това като за монтажна линия, компресирана в един блок от инструментална стомана. Вместо да премества част между отделни машини, самият материал преминава през станции вътре в матрицата. Лентата остава свързана с носещи пластини до окончателното изрязване, което поддържа всичко подравнено и елиминира ръчното боравене между операциите. Една-етажна матрица, напротив, извършва само една операция на ход - едно огъване, един отвор, една заготовка. Тази простота работи за прототипи или кратки тиражи, но изисква множество настройки и повече труд за завършване на сложна част. Прогресивните матрици за щамповане комбинират всички тези стъпки в един непрекъснат цикъл, произвеждайки завършен детайл с всеки удар на пресата.
Защо прогресивното щамповане доминира в-серийното производство
Причината, поради която прогресивното щамповане доминира в производството на средни{0}}до-големи обеми, се свежда до три неща: скорост, повторяемост и ефективност на материала. Модерните преси, работещи с прогресивни матрици, могат да постигнат стотици удари в минута, което означава хиляди идентични части на час с минимална намеса на оператор. Милионната част от добре-поддържана прогресивна матрица е идентична по размери с първата. Материалните отпадъци остават ниски, тъй като оформлението на лентите е оптимизирано да използва възможно най-голяма част от ширината на рулона.
За производствените инженери и екипите за доставки, оценяващи производителите на матрици за прогресивно щамповане, разбирането на този процес на техническо ниво е от съществено значение. Той оформя всяко решение надолу по веригата - от офертите до очакванията за качество. Секциите по-напред разбиват точно как материалът протича през прогресивна матрица, станция по станция и какво означава това за цената на вашата част и времевата линия.
Как работи процесът на прогресивно щамповане
Прогресивната матрица за щамповане изглежда измамно проста отвън - тежък блок от инструментална стомана, завинтен в пресата. Но вътре десетки прецизно обработени станции работят съвместно по време на всеки удар. Разбирането какво се случва на всяка станция и как лентата се движи между тях ви дава техническата основа за оценка на осъществимостта на частта, задаване на по-добри въпроси по време на офериране и държане на производителите отговорни за качеството.
Станция-по-Обяснение на операциите на станцията
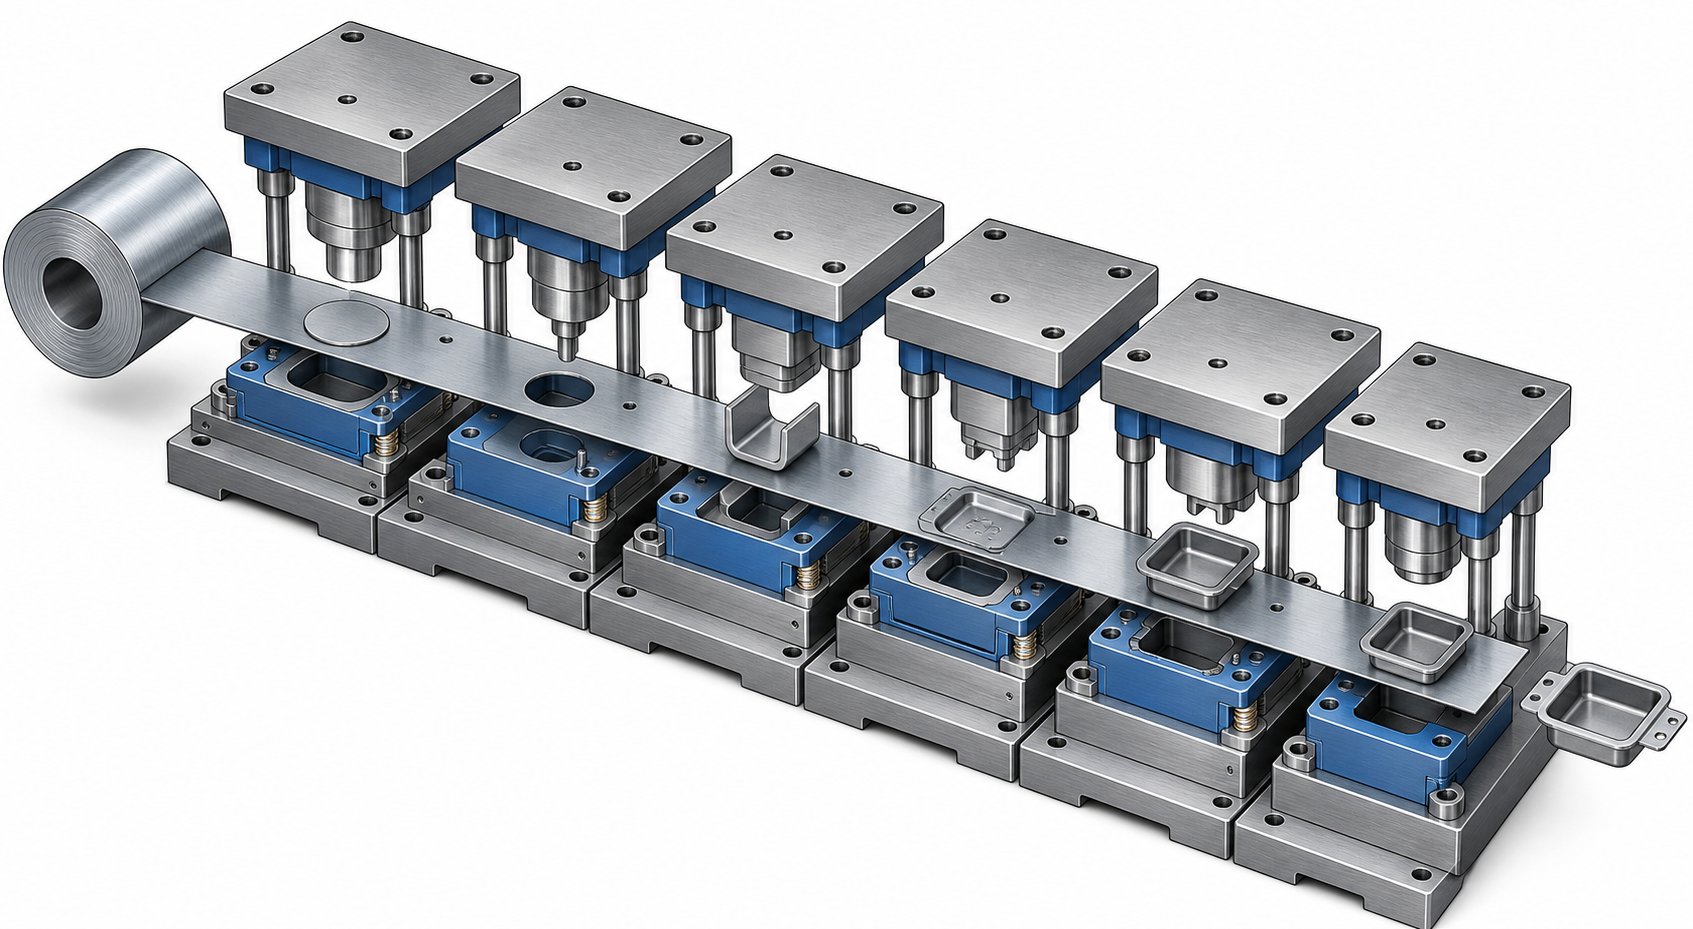
Представете си намотка от плосък метал - стомана, мед, алуминий -, заредена върху устройство за размотаване и прекарана през устройство за изправяне, което премахва комплекта намотки. Лентата влиза в прогресивната матрица и напредва с едно точно увеличение, наречено стъпка, с всеки ход на пресата. Всяка станция изпълнява специфична операция по формоване или рязане на различен участък от лентата едновременно. Ето типичната последователност от влизането до завършената част:
- Пиърсинг на пилотна дупка:Първата станция пробива малки, точно разположени пилотни отвори в лентата. Тези дупки зацепват щифтове за подравняване (пилоти) на станциите надолу по веригата, като гарантират, че лентата се регистрира до хилядни от инча при всяко движение.
- Бланкиране и пробиване:Следващите станции изрязват очертанията на профила и вътрешните елементи - дупки, слотове, прорези - премахвайки материал, който няма да бъде част от завършения компонент.
- Оформяне:Операциите по огъване, рисуване или щамповане оформят плоски участъци от лентата в три-измерна геометрия. В зависимост от сложността формоването може да обхване множество станции, за да се контролира потока на материала и да се избегне напукване.
- Сечене:Операцията на компресиране под високо{0}}налягане прецизира дебелината в локализирани зони, изостря характеристиките или изравнява повърхностите до строги допуски. Чекането е обичайно за части, изискващи прецизна плоскост или калибрирано изместване на материала.
- Подрязване:Излишният материал, раздели или флаш остатъци от операциите по формоване се отстраняват, изчиствайки крайния профил на детайла.
- Прекъсване (отделяне):Крайната станция отделя завършената част от носещата лента. Завършеният компонент пада в контейнер или върху конвейер, докато останалата скелетна лента се изхвърля за рециклиране.
Критичното прозрение тук е едновременността. Докато станция шест отрязва завършена част, станция едно пробива пилотни дупки върху нов участък от лентата, а всяка станция между тях работи върху различна част на различен етап на завършеност. Едно натискане, една завършена част - на всеки цикъл.
Оформление на лентата и поток на материала
Оформлението на лентата е инженерният план, който прави всичко това възможно. Преди каквато и да е стомана да бъде обработена за матрицата, инженерите използват CAD софтуер, за да проектират точно как частите ще се вместят върху лентата, кои операции се извършват на кои станции и колко материал свързва елементите, за да поддържа целостта на носещата лента по време на целия процес.
Добре-проектираното оформление на лентата балансира няколко конкуриращи се изисквания:
- Използване на материала:Подреждане на характеристиките на частите за минимизиране на брака между компонентите. Дори няколко процентни пункта подобрена доходност могат да спестят хиляди долари от милиони-части.
- Сила на носителя:Свързващите зъбчета, придържащи частта към лентата, трябва да са достатъчно здрави, за да я изтеглят през всяка станция без изкривяване, но достатъчно тънки, за да се отделят чисто при прекъсване.
- Логика на формиране на последователност:Операциите трябва да бъдат подредени така, че по-ранните срезове да не отслабват областите, необходими за по-късни завои, и формираните елементи да не пречат на плоското движение на лентата през станциите надолу по веригата.
- Компенсация за пружинно връщане:Инженерите използват FEA симулация, за да предвидят как металът ще се възстанови еластично след формоване и проектират умишлено прегъване в геометрията на матрицата.
Оформлението на лентата е къдепрогресивна матрица и щампованеекспертизата наистина показва. По-малко опитен магазин може да създаде функционално оформление; квалифициран инженер по инструментална екипировка ще произведе такъв, който работи по-бързо, губи по-малко материал и изисква по-малко интервенции за поддръжка в продължение на милиони цикли.
Честота на хода и скорост на производство
Скоростта е мястото, където прогресивното щамповане на метал се отдалечава от всеки друг метод на формоване. Тъй като лентата се подава непрекъснато и всички станции работят паралелно, изходната скорост е равна на честотата на хода на пресата - една готова част на ход.
Типичните скорости на пресата за прогресивно щамповане варират в зависимост от сложността на частта и материала:
| Тип приложение | Типична честота на инсулт | Примерни части |
|---|---|---|
| Големи скоби / структурни компоненти | 25-80 удара в минута | Автомобилни скоби, HVAC корпуси |
| Съединители и клеми със среден{0}}размер | 100-400 удара в минута | Електрически контакти, щипки, крепежни елементи |
| Малки прецизни компоненти | 400–1,500+ удара в минута | Микро-конектори, контакти за батерии, оловни рамки |
В горния край високоскоростните линии за щамповане на метал, работещи с малки прецизни части на специални преси - като Bruderer или подобни високо-платформи -, могат да надхвърлят 1500 удара в минута. Това означава над 2 милиона части за един 24-часов производствен ден. Дори при умерени скорости от 200 удара в минута, матрицата за прогресивно щамповане произвежда 12 000 части на час, без оператор да докосва материала между операциите.
Това, което поддържа тези скорости постижими, не е само пресата -, а цялата система работи заедно. Автоматичните подаващи бобини придвижват лентата напред с микрон-точност на ниво при всеки ход. Сензорите в -щампата наблюдават позицията на лентата и силите на формоване в реално време, като спират пресата незабавно, ако се открие неправилно подаване или счупен поансон. Системите за смазване прилагат точни количества масло за щамповане, за да намалят триенето и натрупването на топлина, което е особено критично при високоскоростни приложения за щамповане на метал, където натрупването на топлина може да изкриви частите или да омекоти ръбовете на инструментите.
Тази комбинация от паралелни операции, непрекъснато подаване и автоматизиран мониторинг е това, което прави прогресивното щамповане производствения работен кон за всеки производител, насочен към обеми в стотици хиляди или милиони. Но необработената скорост има значение само ако частите излизат правилни - и това зависи силно от това как един тип матрица се сравнява с друг за дадено приложение.
Прогресивни матрици в сравнение с алтернативни типове матрици
Не всяка щампована част принадлежи към прогресивна матрица. Геометрията може да е твърде голяма, обемът твърде нисък или формоването твърде дълбоко, за да може процес-захранван с лента да се справи ефективно. Знаейки къде прогресивните матрици превъзхождат - и къде не - ви спестява от прекалено-инвестиране в инструменти, които се борят срещу физиката на вашата част.
Прогресивни матрици срещу трансферни матрици
Най-голямата разлика между прогресивните матрици и матриците за трансфер се свежда до това как детайлът се движи през процеса. В прогресивната матрица частта остава свързана с носещата лента от началото до края, като се отделя само в крайната точка за прекъсване. В трансферната матрица заготовката се отделя от лентата рано и се премества независимо между станциите чрез механични хващачи или трансферни пръсти.
Защо това има значение? Когато частта се отдели от лентата, тя може да бъде завъртяна, обърната или изтеглена дълбоко без ограниченията на свързана носеща лента. Това прави матриците за прехвърляне по-добрият избор за по-големи компоненти, дълбоко-изтеглени геометрии и части, изискващи операции от много страни. Трансферните матрици също спестяват материал - няма скелет на носещата лента за бракуване след производството.
Компромисът е скоростта. Механизмите за прехвърляне не могат да съответстват на скоростта на хода на прогресивна матрица,-захранвана с ленти, а настройката на инструмента обикновено е по-сложна. За малки-до-средни детайли при големи обеми с умерена дълбочина на изтегляне, прогресивните инструменти за щанцоване печелят по отношение на времето за цикъл и на-цената на част. За части, по-големи от приблизително 12 инча или изискващи дълбочини на изтегляне над това, което позволява свързаната лента, матрицата за трансфер обикновено е правилното решение.
Прогресивни матрици срещу комбинирани и тандемни матрици
Сложните щанци извършват множество операции едновременно с едно натискане - рязане, пробиване и изрязване се извършват наведнъж. Те произвеждат изключително плоски части с отлична концентричност между вътрешни и външни характеристики. Помислете за шайби, прости уплътнения и плоски заготовки, където геометричната точност в една равнина е критична.
Звучи ли ефективно? Това е - за прости, плоски части. Но съставните матрици не могат да формират, огъват или създават три{2}}измерни елементи. В момента, в който вашата част се нуждае от огънат нагоре крак, изковано надолу ухо или релефно ребро, вие сте надхвърлили това, което може да направи сложната матрица. Прогресивните матрици се справят с тази сложност, като същевременно поддържат висока производителност.
Тандемните линейни щампи (понякога наричани линейни щанци) използват още един подход: индивидуални едно-оперативни щампи, подредени в редица, всяка в собствена преса или пресова станция, с автоматизирано прехвърляне между тях. Ще видите тандемни линии при щамповане на автомобилни панели с голям-габарит, където всяко попадение изисква огромен тонаж и частите са твърде големи за един прогресивен инструмент. Гъвкавостта е висока - можете да пренаредите или замените отделни матрици, без да бракувате целия комплект -, но изискванията за пространство, времето за настройка и капиталовите разходи са значително по-големи.
Едностепенни-матрици, най-простият вариант, изпълняват една операция на ход. Те са идеални за създаване на прототипи, кратки тиражи или вторични операции върху предварително щамповани части. Но за производствени обеми над няколко хиляди броя, разходите за труд и манипулиране на преминаване на части през множество едно-етапни настройки бързо надвишават инвестицията в инструменти за прогресивно решение за инструменти и матрици.
Избор на правилния тип матрица за вашето приложение
Решението не винаги е очевидно. Детайл с умерена сложност при 50 000 броя годишно може да оправдае прогресивното щанцоване за един производител, но не и за друг, в зависимост от материалните разходи, нуждите от толерантност и наличния капацитет на пресата. Ето едно--сравнение, за да изясним компромисите:
| Критерии | Прогресивна матрица | Трансферна матрица | Съставна матрица | Тандемна линейна матрица | Едностепенна матрица- |
|---|---|---|---|---|---|
| Обемна годност | Високо (100K+ части/година) | Средно до високо (10K–500K+) | Средно до високо (прости части) | Средно до високо (големи панели) | Нисък (прототипи, кратки тиражи) |
| Обхват на размера на частта | Малък до среден-размер (до ~12") | Среден до голям (6" до 36"+) | Малък до среден (само плосък) | Големи (автомобилни панели, структурни) | Всякакъв размер |
| Възможност за сложност | Умерено до високо (извивки, форми, пиърсинг) | Високо (дълбоко изтегляне, много{0}}оформяне) | Ниско (плоски, операции в една-равнина) | Високо (тежко формоване, големи изтегляния) | Само единична операция |
| Типични разходи за инструменти | $30K–$250K+ | $50K–$500K+ | $10K–$60K | $100K–$1M+ (пълна линия) | $2K–$20K на зар |
| Идеални случаи на употреба | Електрически контакти, скоби, щипки, клеми | Дълбоко{0}}изтеглени корпуси, големи кутии, тръби | Шайби, плоски заготовки, прости уплътнения | Автомобилни каросерийни панели, тежки структурни части | Прототипиране, вторични операции, много малък обем |
Няколко практични правила: ако вашата част е плоска и проста, започнете с сложна матрица. Ако е голям, дълбок-начертан или се нуждае от операции от двете страни, погледнете инструментите за прехвърляне. Ако това е тежък-панел, измерен във футове, а не в инчове, тандемната линия има смисъл. И ако вашата част е малка-до-средна, геометрично сложна и необходима в обеми, където-цената на бройка е по-важна от първоначалната инвестиция - прогресивните матрици почти винаги са отговорът.
Избраният от вас инструмент за щамповане и тип матрица определят не само цената на частта, но и кои производители реалистично могат да ви обслужват. Магазин, специализиран в прогресивни матрици, може да не притежава тонажа или размера на леглото за работа по прехвърляне и обратно. Тази реалност става особено важна, когато-специфичните за индустрията изисквания - сертификати за материали, проследимост, протоколи за чисти помещения - допълнително стесняват вашите възможности.
Специфични-за индустрията изисквания, които оформят избора на производител
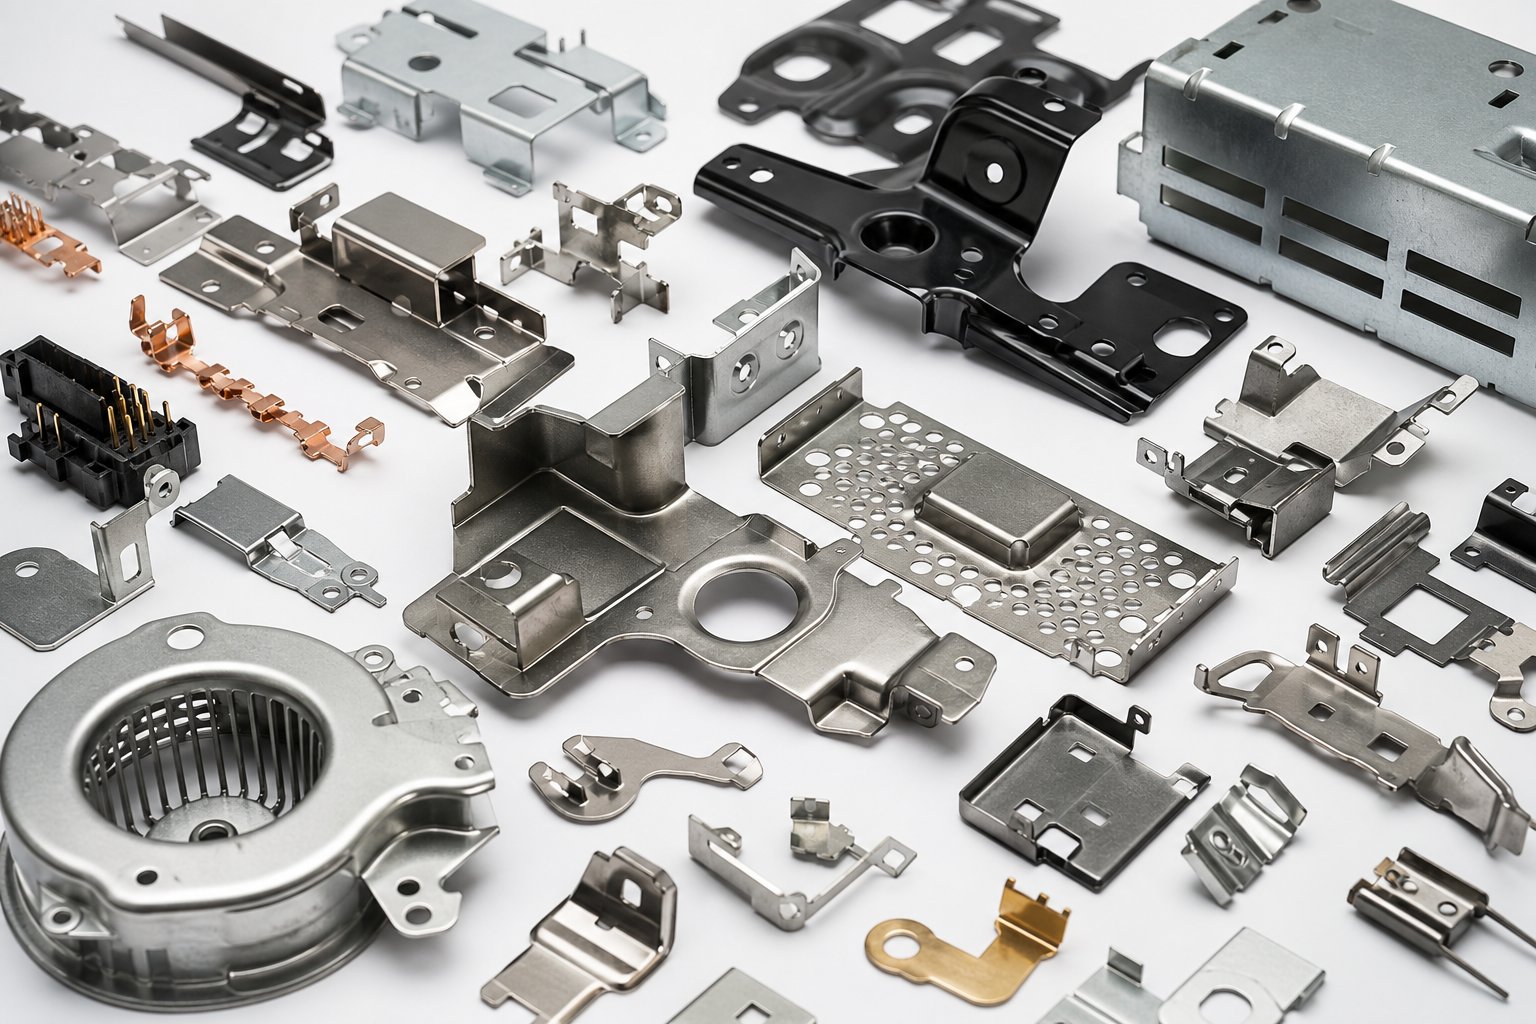
Прогресивният зар си е прогресивен зар, нали? Физиката на лентовото подаване и формоването-на базата на станции не се променя в различните индустрии. Но изискванията, свързани с тези операции - толеранси, сертификати, проследимост на материала, стандарти за чистота - варират толкова драстично, че производител, идеално подходящ за един сектор, може да е напълно грешен за друг.
Автомобилни и транспортни изисквания
Прогресивното щамповане на автомобилни компоненти изисква комбинация от строг контрол на размерите, огромни обеми и строга документация на процеса. Всички конектори, клеми, скоби и структурни скоби изискват позиционни толеранси, които могат да паднат до 0,005 mm при критични характеристики. При годишни обеми, които често надвишават няколко милиона броя, дори малки отклонения в стъпката на матрицата или пружинното съединение на материала в значителни нива на скрап.
Производителите, обслужващи това пространство, се нуждаят от сертификат IATF 16949 и трябва да изпълняват протоколи APQP (Разширено планиране на качеството на продукта) и PPAP (Процес за одобрение на производствени части). Ще се сблъскате и с изисквания за проследимост на-ниво на партида, графики за статистически контрол на процеса и гарантирани стойности на CPK над 1,33 за критични измерения. Магазин без тези системи просто не може да се квалифицира като доставчик на автомобилно ниво, независимо колко добре реже стомана.
Стандарти за прецизност на медицински устройства и електроника
Медицинското прогресивно щамповане въвежда напълно различен слой на сложност. Частите, предназначени за имплантируеми устройства, системи за доставяне на лекарства или хирургически инструменти, трябва да отговарят на стандартите за управление на качеството ISO 13485 и често изискват сертификати за биосъвместими материали. Проследимостта надхвърля нивото на партидата - някои приложения изискват проследяване на нивото на сериен-номер-от необработена рулона до завършена част. Може също да се наложи производство в чиста стая или в контролирана-околна среда, за да се предотврати замърсяване с частици на части, които влизат в контакт с телесни течности.
Щамповането на електроника споделя акцента на медицинския сектор върху микро-прецизността, но добавя уникални материални предизвикателства. Медно прогресивно щамповане - с използване на фосфорен бронз, берилиева мед или-безкислородни медни сплави - изисква инструментална екипировка, оптимизирана за по-меки, по-лепкави материали, които се държат много по-различно от въглеродната стомана при натоварване на щанца. Съвместимостта на покритието също има значение: частите, предназначени за покритие от злато, калай или никел, се нуждаят от височини на борда, контролирани до едно-цифрени микрони, така че покритията да залепват равномерно, без да се свързват елементите.
- Автомобили:IATF 16949, APQP/PPAP, отчитане на CPK, сертификати за материали по OEM спецификации
- Медицински изделия:ISO 13485, тестване за биосъвместимост (ISO 10993), основни записи на устройството, валидирани процеси
- Електроника:Съответствие със стандартите IPC, RoHS/REACH декларации за материали, спецификации за адхезия на покритие
- Отбрана/Космически:Сертифициране AS9100, DFARS-съвместимо снабдяване с материали, пълна проследимост на партидата, контролирана документация
- HVAC/Индустриален:UL/CSA разпознаване на компоненти, тестване за корозия от солен спрей, проверка на дебелината на материала по стандартите ASTM
HVAC и индустриални приложения
Прогресивното щамповане на HVAC заема противоположния край на прецизния спектър от работата в медицината или електрониката -, но това не го прави просто. Големите щамповани конзоли, монтажните плочи, корпусите на вентилаторите и компонентите на топлообменника обикновено се формират от прогресивни щамповани материали от въглеродна стомана с размери от 1 mm до 3 mm или по-тежки. Приоритетите се изместват към оптимизиране на разходите-на-част, устойчивост на корозия чрез избор на материал или покрития след-щамповане и структурна издръжливост при милиони термични цикли.
Производителите, обслужващи този сектор, се нуждаят от високо{0}}тонажни преси с големи размери на леглото, здрави инструменти, предназначени за тежки-материали, и ефективни системи за управление на скрап, за да поддържат конкурентоспособни разходите за прогресивно метално щамповане. Допустимите отклонения са по-слаби от електрониката или медицината - обикновено плюс или минус 0,1 mm до 0,2 mm -, но участващите чисти материални сили изискват различен инженерен опит в сравнение с микро-прецизната работа.
Приложенията в областта на отбраната и авиокосмическата промишленост налагат допълнителни изисквания за документация върху каквото и ниво на точност да изисква частта. Сертификатите на материалите трябва да се проследят до мелницата с пълна проверка на химическите и механичните свойства. Контролът на партидата, първите-доклади за инспекция на артикул и контролирано-управление на ревизионни чертежи не-подлежат на обсъждане. Магазин без сертификат AS9100 или познаване на изискванията на DFARS за снабдяване с материали ще се затрудни да премине одити за квалификация на доставчика.
Извод за купувачите: не приемайте, че производител, който се отличава в един сектор, автоматично прехвърля тази способност в друг. Магазин, който работи с високоскоростни матрици за конектори от медна сплав при 1200 удара в минута, може да няма опит с тежкото формоване и изпитването за корозия, което изисква прогресивното щамповане на въглеродна стомана за HVAC. Обратно, производител, оптимизиран за големи индустриални скоби, може да няма микро-прецизни инструменти и инфраструктура за чисти помещения, необходими за медицинско прогресивно щамповане. Съпоставете доказания опит в индустрията на производителя с вашето действително приложение - не само техния списък с машини.
Процесът на прогресивно инженерство и разработка на матрици
Изборът на правилния производител въз основа на съответствието в индустрията е само част от уравнението. Това, което се случва между подписването на поръчка за покупка и получаването на производствени части, може да отнеме месеци - и инженерните решения, взети по време на този прозорец, определят дали вашият прогресивен инструмент за щамповане работи безупречно за милиони цикли или се бори с безкрайни корекции на пресовата площадка.
Повечето купувачи никога не виждат тази фаза в детайли. Те изпращат чертеж на част, получават оферта и чакат проби. Но разбирането на процеса на проектиране на матрицата за прогресивно щамповане ви дава предимство: ще знаете кога да отстъпите, кога да одобрите и кои важни етапи сигнализират, че вашият партньор в инструментите има истинска инженерна дълбочина в сравнение с подхода на рязане-и-пробване.
Фаза на проектиране и симулация
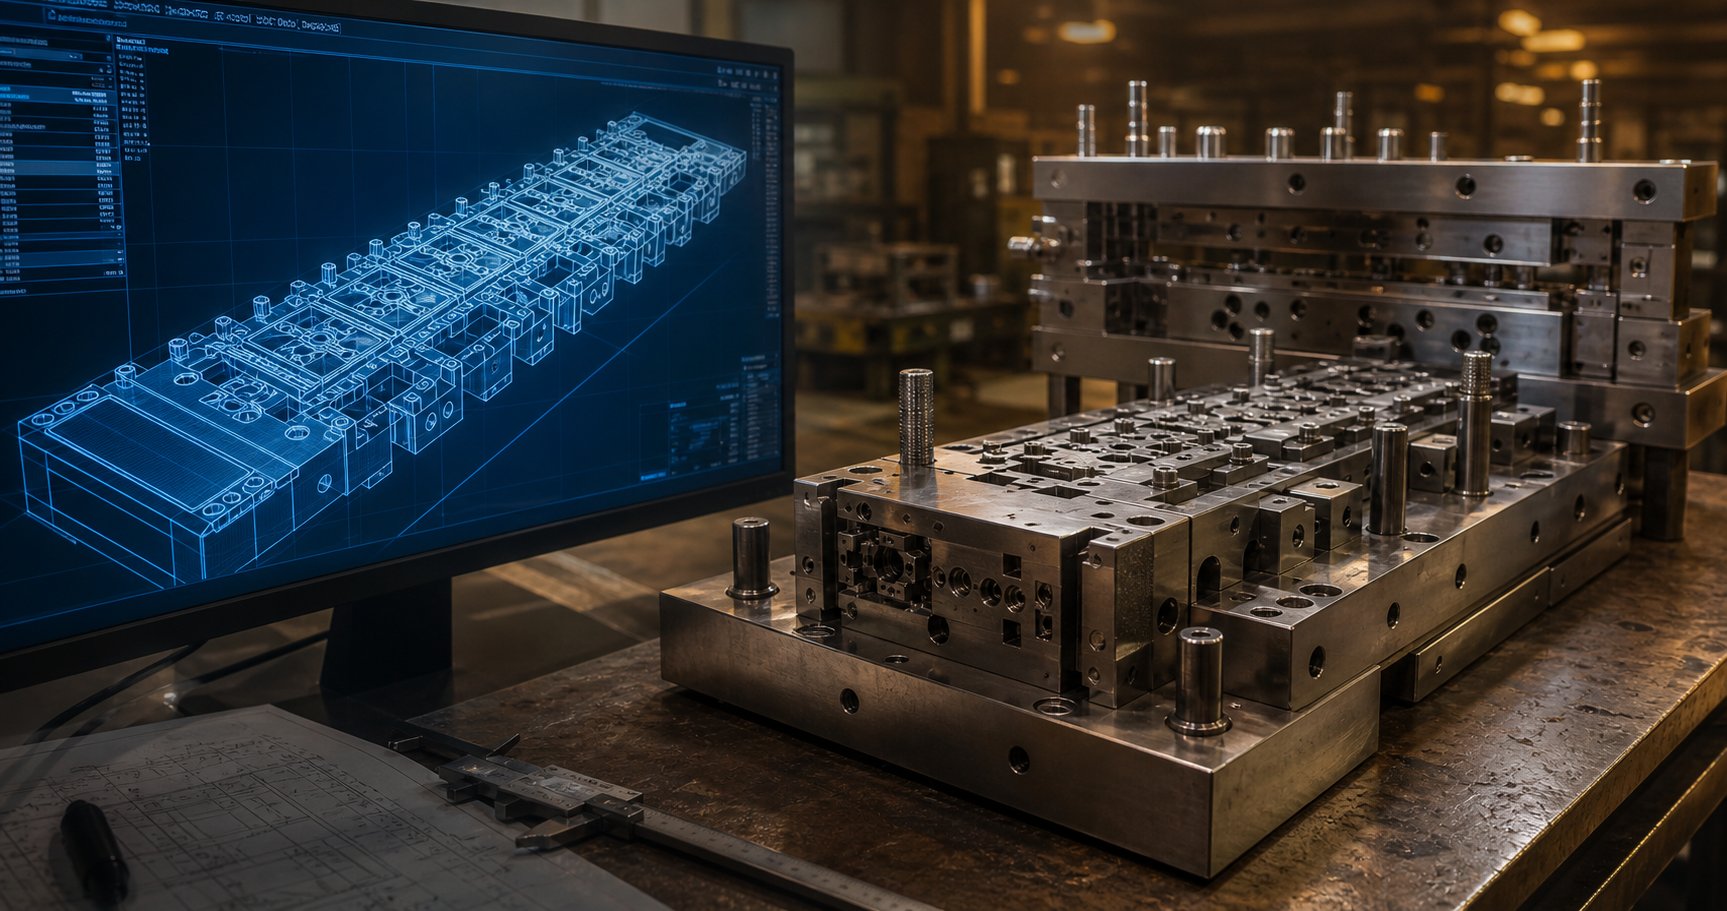
Всяка прогресивна матрица започва като оформление на лента - 2D или 3D CAD модел, показващ точно как частта е разположена върху бобината, кои операции се извършват на всяка станция и как носещата лента свързва всичко заедно. Инженерите използват CAD/CAM платформи, за да дефинират геометрията на щанцата, хлабините на матрицата, пилотните местоположения и последователностите на формоване, преди всяка стомана да бъде срязана.
Ето къде способните производители се разделят: те провеждат симулация на анализ на крайни елементи (FEA) върху предложения дизайн. Инструменти като софтуер за симулация на постепенно формоване - включително платформи като AutoForm ProgSim - позволяват на инженерите виртуално да изпробват матрицата на компютър. Симулацията предвижда изтъняване на материала, риск от набръчкване, ъгли на пружиниране и необходимия тонаж за формоване на всяка станция. Той дори автоматично-регулира силите на притискащата подложка, когато открие потенциално образуване на бръчки.
Защо това има значение за вас като купувач? Тъй като дизайнът на матрицата за прогресивно щамповане, управляван от-симулация, улавя проблеми, които иначе биха се появили седмици по-късно по време на физическо изпробване -, когато коригирането им означава повторно шлифоване на закалена инструментална стомана или бракуване на цели секции на матрицата. катоСписание MetalFormingотбелязва, че дизайнерите често имат максимална свобода в началото на процеса, но минимални производствени познания, и тази празнина бързо се стеснява, след като твърдата инструментална екипировка е в ход. Симулацията затваря тази празнина в знанията, преди парите да бъдат ангажирани със стоманата.
По време на тази фаза трябва да очаквате да прегледате и одобрите:
- Чертежи на оформлението на лентата, показващи ориентация на частите, последователност на станциите и процент на използване на материала
- Резултати от FEA, подчертаващи всякакви образуващи се рискови зони (цепки, бръчки, прекомерно изтъняване)
- Стратегия за компенсиране на пружинното връщане за завои и форми
- Предварителни оценки на тонажа и избор на преса
- Потвърждение на материалите за прогресивно щамповане - степен на сплав, температура, дебелина и ширина на рулона
Прототипиране и изпробване на матрицата
С виртуално валидиран дизайн, компонентите на матрицата се произвеждат с помощта на CNC фрезоване, телена EDM и прецизно повърхностно шлайфане. Съвременните електроезионни машини с тел изрязват сложни профили на щанци и матрици до допустими отклонения в рамките на 0,005 mm, докато CNC високо-скоростното фрезоване се справя с 3D формоващи повърхности и джобове на матрици. Топлинната обработка втвърдява критичните компоненти до 58-62 HRC, а финалното шлайфане довежда всичко до крайни размери.
Изпробването на матрицата е мястото, където прогресивните инструменти срещат реалността. Сглобената матрица отива в пробна преса и производителят пуска пробни ленти на ниска скорост, увеличавайки постепенно скоростта на удара, докато инспектира частите на всеки етап. Инженерите проверяват:
- Точност на размерите срещу толеранси на печат на част
- Височина на ръба и състояние на ръба на пробитите елементи
- Ъгли на огъване и пружинно връщане спрямо номиналните спецификации
- Консистенция на подаването на лентата и ангажиране на пилота
- Оформяне на повърхността и всякакви признаци на натъртване или поемане на материал върху инструменталната екипировка
Очаквайте множество пробни повторения. Дори при симулация незначителните корекции са нормални - изглаждане на перфоратора с 0,05 mm, облекчаване на тясна хлабина или промяна на позицията на пилотния отвор. Производител, който твърди, че няма пробни итерации, или прекалено опростява, или работи с изключително прости части. Важното е колко бързо те се събират в стабилен процес.
Първите-мостри на артикули от изпробването ви се изпращат за одобрение на размерите - обикновено чрез FAIR (доклад за инспекция на първия артикул) или PPAP пакет в зависимост от вашата индустрия. Това е вашата последна врата преди разрешението за производство.
Типични срокове за изпълнение от концепцията до производството
Един от най-малко{0}}обсъжданите аспекти на прогресивните програми за инструменти е времевата линия. Купувачите често получават неясни оценки и след това се сблъскват със закъснения, без да разбират къде всъщност отива времето. Ето една реалистична разбивка:
| Фаза | Типична продължителност | Ключови дейности |
|---|---|---|
| Проектиране и симулация | 3-5 седмици | Оформление на лентата, FEA, преглед на дизайна, одобрение от купувача |
| Производство на матрици | 6-10 седмици | CNC обработка, тел EDM, термична обработка, шлайфане, монтаж |
| Проба и вземане на проби | 2-4 седмици | Първоначално изпробване, корекции, подаване на проба, одобрение от купувача |
| Валидиране на производството | 1-2 седмици | Работи-с-скорост, събиране на SPC данни, окончателно отписване- |
| Общо | 12-20 седмици |
Сложните матрици с тесни допуски или много формовъчни станции са склонни към по-дългия край. Простата инструментална екипировка за скоби с четири или пет станции може да достигне по-кратките срокове. Промяната на дизайна на късен-етап след започване на производството на матрици може да струва до половината от първоначалната цена на инструмента и да добави седмици към графика -, поради което замразяването на дизайна преди рязане на стомана е критично.
Модерната производствена технология е свила тези времеви линии в сравнение с преди десетилетие. Високо{1}}скоростните обработващи центрове с ЦПУ премахват материала по-бързо. Wire EDM работи без надзор през нощта. Симулацията улавя проблеми, които преди са изисквали множество физически изпробвания-и-цикли на преработка. Заедно тези постижения подобриха степента на успеваемост на първите-статии и намалиха броя на пробните итерации от средно за индустрията от четири до пет кръга до два или три за добре-симулирани програми за инструменти за прогресивно щамповане.
За купувачите практическото значение е просто: попитайте вашия производител какви инструменти за симулация използва, колко пробни итерации обикновено са им необходими и дали тяхното указано време за доставка включва валидиране на производството или само първи проби. Тези отговори разкриват повече за инженерните способности, отколкото който и да е списък с оборудване някога ще - и те директно предсказват как ще работи вашата матрица, след като достигне пълна-скорост на производство.
Прецизни възможности и оборудване, които определят качеството
Инженерната строгост по време на разработването на матрицата поставя основата -, но това, което в крайна сметка определя качеството на детайлите ден след ден, е прецизността на оборудването, работещо с тази матрица. Двама производители могат да изградят идентично оформление на лентата, но въпреки това да произвеждат части с измеримо различна консистенция на размерите в зависимост от техните платформи за пресоване, захранващи системи и технология за наблюдение. Когато оценявате потенциален партньор, тези подробности за хардуера и процеса ви казват дали техният цех действително може да достави цифрите, които техният инженерен екип обещава.
Възможности за толерантност към материали
Всеки материал се държи различно при операции с прогресивна матрица. Медните сплави текат лесно, но се връщат непредсказуемо при тесни завои. Изработката от неръждаема стомана-се втвърдява бързо и изисква по-високи сили на удар. Алуминият се забива върху повърхностите на инструментите, ако смазването не се управлява прецизно. Тези поведения пряко влияят на постижимите толеранси - и най-добрите производители знаят кои диапазони са реалистични за вашия конкретен материал и комбинация от функции, вместо да цитират общо число за всяка работа.
Високопрецизното метално щамповане може да постигне толеранси до ±0,025 mm (±0,001 инча) върху критични характеристики като позиции на отворите и размери на формата. За аерокосмическите и медицинските приложения някои операции достигат диапазона ±0,0127 mm (±0,0005 инча) със специализирани инструменти и контролирано-производство в околната среда. Но тези крайности не са универсални -, те зависят от вида на материала, дебелината, геометрията на елементите и колко станции преминава лентата, преди да достигне тази операция.
Ето практическа справка, показваща каква прецизност обикновено се постига чрез щамповане при обикновени материали и типове функции:
| Тип функция | Въглеродна стомана | Неръждаема стомана | Медни/бронзови сплави | Алуминий |
|---|---|---|---|---|
| Местоположение на отвора (прободен) | ±0,05 мм | ±0,05 мм | ±0,03 мм | ±0,05 мм |
| Диаметър на отвора | ±0,025 мм | ±0,038 мм | ±0,025 мм | ±0,038 мм |
| Ъгъл на огъване | ±0,5 градуса | ±1,0 градус | ±0,5 градуса | ±1,0 градус |
| Плоскост (над 25 mm обхват) | ±0,05 мм | ±0,08 mm | ±0,05 мм | ±0,08 mm |
| Размери на профил/облицовка | ±0,05 мм | ±0,08 mm | ±0,05 мм | ±0,08 mm |
| Измислени функции | ±0,01 мм | ±0,02 мм | ±0,01 мм | ±0,02 мм |
Забележете, че неръждаемата стомана и алуминият са склонни към по-хлабави толеранси на огъване. Това не е ограничение на инструментите - това е материално поведение. Неръждаемата стомана пружинира по-агресивно поради по-високата граница на провлачване, а ниският модул на еластичност на алуминия прави прецизния ъглов контрол по-труден без вторични операции за изсичане. Производител, цитиращ ±0,25 градуса на неръждаема чупка, без да обяснява своята стратегия за компенсация, би трябвало да повдигне въпроси.
Спецификации на пресата, които влияят върху качеството на частите
Пресата за щамповане не е просто рамка, която се движи нагоре и надолу. Неговите спецификации директно определят какви части можете да произвеждате и колко последователно ще излязат. Когато оценявате списъка с оборудване на производителя, съсредоточете се върху следните параметри:
- Тонаж:Максималната сила, която пресата може да достави в долната мъртва точка. Под-тонажът води до непълно формоване и вариации в размерите. Преса, работеща при 80%+ от номиналния капацитет при всеки ход, ще се уморява по-бързо и ще се отклони по-рано от тази, работеща при 60%.
- Размер на леглото:Определя максималния отпечатък на матрицата. Матрица, която едва пасва на леглото, не оставя място за азотни пружини, улеи за скрап или-сензори за матрица - всички неща, които влияят на качеството при скорост.
- Дължина на хода:Трябва да поеме най-дълбоката форма в матрицата плюс достатъчно свободно пространство на лентата за подаване. Твърде късият ход означава, че матрицата не може да се отвори напълно за надеждно придвижване на лентата.
- Възможност за скорост:Оценява се в удари в минута (SPM). Високоскоростна-преса за щамповане, създадена за прецизна работа при 800-1500 SPM, има напълно различна твърдост на рамката, дизайн на лагера и характеристики на динамичен баланс от преса с общо предназначение, оценена за 60 SPM.
- Точност на захранването:Системата за серво подаване или механичната система за подаване, придвижваща лентата, трябва да поддържа точност на стъпката в рамките на ±0,01 mm ход след ход. При 1000 SPM този механизъм за подаване индексира лентата повече от 16 пъти в секунда - всякакви несъответствия се смесват в позиционни грешки във всяка станция надолу по веригата.
Високоскоростното прогресивно щамповане в горния край на производителността разчита на специално-изградени пресови платформи.BSTL 350-88 на Bruderer, например, доставя 350 kN сила с размер на леглото 870 x 536 mm и работи при скорости от 100 до 1200 удара в минута. Неговата система от задвижващи-лостове разпределя натоварванията на рамата за постоянна прецизност при скорост, а интерфейс OPC UA се свързва с периферни системи за наблюдение за пълна прозрачност на процеса. Пресите в този клас разполагат с минимални-инженеринг на хлабини и системи за-намаляване на триенето, които поддържат точност на размерите дори по време на продължителни производствени цикли на високоскоростно щамповане.
Какво означава това на практика? При 1200 SPM, работещи с конекторна матрица, една преса произвежда над 1,7 милиона части на ден. Цената на-част спада драстично в сравнение с-преса с общо предназначение, работеща със същата матрица при 200 SPM - не само поради необработената производителност, но защото високо-скоростните пресови платформи за щамповане поддържат по-строг контрол на процеса при скорост, генерирайки по-малко скрап и по-малко-из-допустими части, които изискват сортиране или преработка.
В-Наблюдение на матрицата и осигуряване на качеството
Пускането на прогресивен зар със стотици удари в минута означава, че проблемите се развиват бързо. Счупен поансон при 800 SPM произвежда 13 дефектни части в секунда, преди операторът дори да забележи, че нещо звучи нередно. Ето защо in-мониторингът на щампите стана-недоговорим за всяка сериозна производствена среда.
Съвременните прогресивни матрици включват множество типове сензори, вградени директно в инструмента:
- Сензори за сила:Пиезоелектричните динамометрични клетки, монтирани под формиращите станции, откриват промени в силата на удара, които сигнализират за износване на инструмента, вариация на материала или счупени компоненти. Внезапен спад в силата означава, че ударът е счупен. Постепенното увеличаване означава, че матрицата се износва и се нуждае от поддръжка.
- Откриване на неправилно подаване:Сензори за близост или оптични сензори потвърждават, че лентата е напреднала на правилната стъпка, преди пресата да завърши хода си. Ако лентата не е подадена - или е подадена късо -, пресата спира преди матрицата да се затвори върху неправилно поставена заготовка.
- Част{0}}сензори:Потвърдете, че всяка завършена част е изхвърлена от матрицата преди следващия ход. Част, заседнала в матрицата, която получава двоен-удар, може да повреди инструмента, чийто ремонт струва десетки хиляди.
- Откриване на плужеци:Уверете се, че заготовките за заглушаване са паднали извън матрицата. Задържаните охлюви причиняват повърхностни дефекти и могат да напукат удари при следващи удари.
Отвъд-разпознаването на щампите, автоматизираните системи за инспекция надолу по веригата на пресата използват камери за визуализиране, лазерно измерване и тестване на вихрови токове, за да проверят критичните размери на 100% от частите при производствена скорост. Това не е вземане на проби -, а всяка отделна част се проверява за допустими отклонения, преди да стигне до пакетиращата станция.
За купувачите въпросът, който трябва да зададат, не е "проверявате ли части?" - всеки производител казва „да“. Истинският въпрос е дали те работят с-разпознаване на матрицата с автоматично спиране на пресата и дали извършват 100% вградена проверка спрямо периодично вземане на проби. Разликата определя дали повредата на инструмента произвежда 13 лоши части или 13 000, преди някой да я хване.
Тези прецизни възможности и системи за наблюдение представляват хардуерната страна на качеството. Но хардуерът сам по себе си не гарантира резултати - производителят, работещ с това оборудване, се нуждае от правилните процеси, опит и комуникационни практики, за да доставя последователно. Тази оценка изисква да погледнете изцяло отвъд списъка с машини.
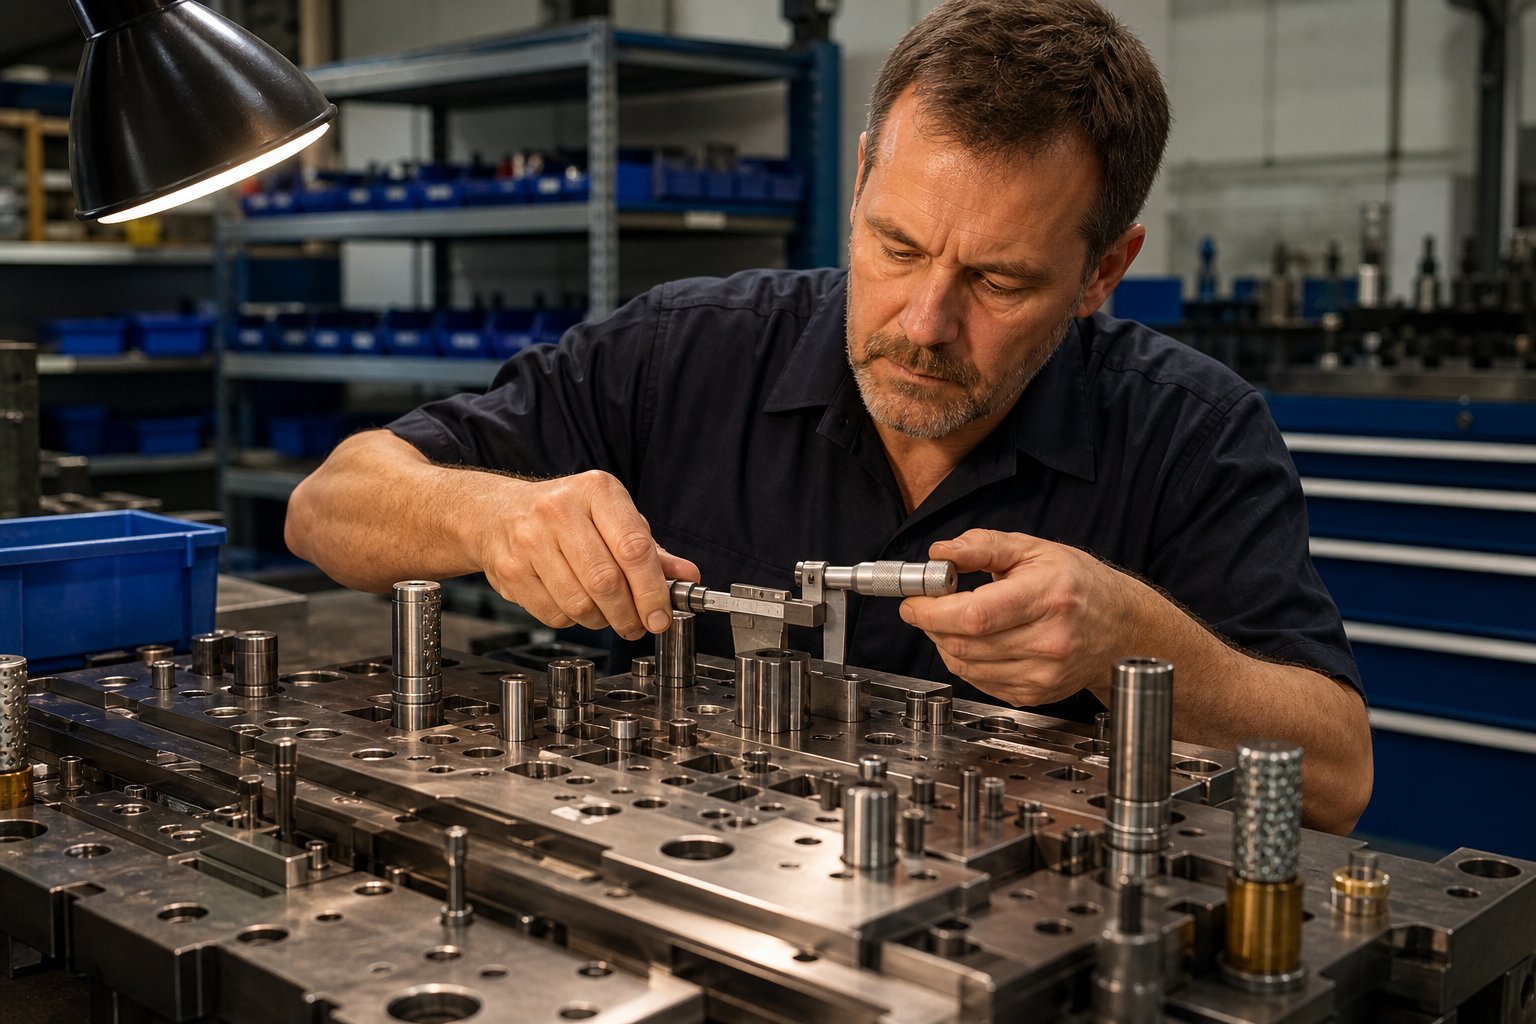
Как да оцените и изберете производители на прогресивни матрици
Спецификациите на оборудването и таблиците с допустими отклонения ви казват какъв производителможенаправи на теория. Но дали те наистина ще осигурят последователни резултати по вашия проект, при вашите обеми, в рамките на вашата времева линия? Това е различен въпрос - и отговорът му изисква оценка на производителите на прогресивни матрици по зрялост на процеса, комуникационни навици и съответствие на веригата за доставки, а не само списъци с машини.
Представете си, че сте стеснили търсенето си до три или четири производителя на матрици за щамповане, които всички твърдят, че притежават подобни възможности. Как да разделите истински способните партньори от тези, които ще цитират агресивно и след това ще се борят с безкрайни пробни итерации? Рамката по-долу дава на производствените инженери и екипите за доставки структуриран начин за оценка на доставчиците на прогресивни щамповани щампи, преди да се ангажират средства за инструменти.
Зелени знамена, които сигнализират за качествен партньор
Някои индикатори последователно корелират с производителите, които доставят навреме, отговарят на допустимите отклонения от първия производствен цикъл и комуникират проактивно, когато възникнат проблеми. Когато оценявате производител на прогресивни матрици, потърсете следните сигнали:
- Симулационен{0}}дизайн на матрица:Те използват FEA и софтуер за симулация на формоване (AutoForm, DEFORM или еквивалентен), за да валидират оформлението на лентата преди рязане на стомана. Това означава по-малко пробни повторения и по-бързо време за производство.
- Вът-инструментална зала с пълна възможност за обработка:CNC фрезоване, телена EDM, повърхностно шлайфане и топлинна обработка под един покрив. Производител, който възлага на външни изпълнители критични компоненти на матрицата, губи контрол върху качеството и времевата линия.
- Документиран процес на изпробване и валидиране:Те могат да опишат своята стандартна последователност на изпробване - от колко итерации обикновено се нуждаят, какви данни събират на всеки етап и какви са критериите за подписване-. -Вътрешните съоръжения за изпитване и валидиране позволяват инструментите да бъдат доказани при реалистични условия преди изпращане.
- Системи за проследяване на материалите:Пълна документация от доставчика на бобини чрез сертификати за мелници за готови части -, номера на партиди и записи от входящи инспекции. Не-подлежи на договаряне за автомобилни, медицински и космически приложения.
- Прозрачна комуникация и инженерен достъп:Техните инженери говорят директно с вашите инженери. Дизайнерските решения се обясняват, а не просто се предават. Те ви канят да станете свидетели на изпробвания и да споделяте открито данни за размерите.
- Референции във вашата конкретна индустрия:Те могат да назоват клиенти (или поне да опишат приложения) във вашия сектор. Общата способност на производителите на матрици за метално щамповане има по-малко значение от доказания опит с вашите материали, допустими отклонения и изисквания за сертифициране.
- Мащабируемост и гъвкав капацитет:Те могат да се справят с текущите ви обеми и да растат с вас. Попитайте за техните проценти на използване на пресата - магазин, работещ с 95% капацитет, няма буфер за вашите спешни поръчки или увеличения на обема.
Производител катоИЧЕН, например, позиционира възможностите си за прогресивно щамповане около високо-обемно производство с много-станции за формоване и мащабируем изход - вида профил, който поставя отметки в няколко от тези полета за екипи, нуждаещи се от повтарящо се масово производство. Когато оценявате всеки потенциален партньор, ключът е да проверите тези твърдения чрез посещения на съоръжения, проби и референтни проверки, вместо да приемате маркетинговия език за чиста монета.
Червени знамена, за които да следите
Червените знамена не винаги означават, че производителят е некомпетентен - понякога те просто показват несъответствие между неговите силни страни и вашите нужди. Но някои модели последователно предсказват проблеми надолу по веригата:
- Без възможност за симулация:Магазин, който разчита изцяло на опитен -базиран дизайн на матрици без FEA валидиране, вероятно ще се нуждае от повече итерации на изпробване, по-дълги срокове и ще носи по-висок риск от промени в дизайна-на програмата, които ви струват пари.
- Неясни или уклончиви оценки на времето за изпълнение:„Около 12 седмици, може би повече“ без разбивка-по-фаза предполага, че те не са картографирали собствения си процес достатъчно добре, за да предвидят резултатите. Сравнете това с подробен график с ясно дефинирани етапи на проектиране, машинна обработка, изпробване и валидиране.
- Нежелание за споделяне на данни за толеранс или история на CPK:Ако доставчик на матрици за щамповане не ви покаже проучвания на възможностите от подобни минали работни места, той може да няма тези данни -, което означава, че не измерва систематично способността на процеса.
- Няма препоръки от клиенти във вашия бранш:Магазин, който никога не е щамповал медицински -титан или не работи с IATF-съвместимо производство, ще се изправи пред стръмна крива на обучение по вашия проект. Вие плащате за това образование със закъснения и проблеми с качеството.
- Зависимост от един-източник без резервен план:Ако единствената им електроерозионна машина с тел спре да работи по средата на-програмата, какво ще се случи с вашата матрица? Попитайте за резервиране и планиране при извънредни ситуации за критично оборудване.
- Цена значително под всички останали оферти:Цитат с 30-40% под конкурентите обикновено означава, че нещо е пропуснато - по-малко пробни итерации, предвидени в бюджета, по-тънка конструкция на матрицата, инструментална стомана с по-нисък клас или предположения относно вашите изисквания за толерантност, които не отговарят на вашия печат.
- Без-структура за поддръжка след продажба:Прогресивните матрици се износват в продължение на милиони цикли. Производител без услуги за поддръжка, отстраняване на неизправности или ремонт ви оставя в безизходица, когато формоващият поансон се износи извън допустимото шест месеца след началото на производството.
Вътрешни срещу офшорни съображения за снабдяване
Вътрешното -срещу-офшорно решение за прогресивни щанцови инструменти включва компромиси, които надхвърлят единичната цена. Когато се снабдявате със стокова част, транспортирането й през океана добавя разходи, но не променя фундаментално продукта. Прогресивното развитие на матрицата обаче е итеративно и съвместно - и географията пряко влияе върху това как се развива това сътрудничество.
Ето как всъщност изглежда общата картина на разходите, когато вземете предвид скритите променливи:
| Фактор | Вътрешно снабдяване | Офшорни източници |
|---|---|---|
| Предварителни разходи за инструменти | По-високо (обикновено 30-50% повече) | По-ниска обявена цена |
| Товари и тарифи | Минимална | Може да добави 15-25% към общата цена |
| Време за изпълнение (дизайн чрез производство) | 12-18 седмици типично | 16-28 седмици, включително доставката |
| Скорост на комуникация | Отговори от същия-ден, същата часова зона | 12-16 часа забавяне на реакцията, езикови бариери |
| Пробно участие | Възможно е да присъствате лично | Непрактично за повечето итерации |
| Обрат на инженерните промени | Дни | Седмици (плюс повторно изпращане, ако е необходима физическа преработка) |
| IP защита | Силна правна рамка, изпълними NDA | Променливо изпълнение в зависимост от юрисдикцията |
| Риск от прекъсване на веригата за доставки | ниско | Повишени (закъснения на пристанища, геополитическа нестабилност, митнически задържания) |
Итеративният характер на изпробването на матрицата е критичният фактор, който много купувачи подценяват. Както Manor Tool отбелязва, пропуските в часовите зони и комуникационните бариери забавят производствените промени - и прогресивното развитие на матрицата е по същество серия от производствени промени, докато процесът се стабилизира. Когато пробните ви проби се нуждаят от корекция от 0,03 mm на щанца, тази верига за обратна връзка отнема един ден в страната срещу седмица или повече в чужбина, след като вземете предвид забавянето на комуникацията, повторното производство и повторното изпращане.
Въпреки това офшорното снабдяване може да има смисъл за доказани, стабилни дизайни на матрици, които се копират (а не са разработени от нулата), за-чувствителни към разходите програми, където са приемливи по-дълги срокове, или когато офшорният партньор има богат опит във вашето точно приложение. Рискът се увеличава рязко, когато разработвате сложни нови инструменти, където итеративното инженерно сътрудничество води до успех.
IP защитата заслужава специално внимание. Вашият прогресивен дизайн на матрицата - оформлението на лентата, последователността на станциите, геометрията на формоване и спецификациите на материала - представлява значителна инженерна стойност. Вътрешните договори с приложими споразумения за не-разкриване на информация и ясни клаузи за собственост върху IP осигуряват по-силна защита от офшорните споразумения, където законовото изпълнение варира според юрисдикцията. За патентовани дизайни на части на конкурентни пазари само това съображение може да оправдае местната премия.
RFQ Най-добри практики за точни котировки
Качеството на офертите, които получавате от доставчиците на прогресивни щампи, директно отразява качеството на информацията, която предоставяте. Неясните RFQ произвеждат подплатени котировки, пълни с ценообразуване при извънредни ситуации. Подробните, добре-структурирани RFQ произвеждат точни цени и извеждат на повърхността потенциални проблеми рано - преди да сте се обвързали с партньор.
Когато подавате RFQ до производители на матрици за щамповане, включете:
- Пълни данни за частта:2D чертежи с размери с GD&T надписи, 3D STEP или Parasolid модели и спецификации на материалите, включително сплав, температура и дебелина с допустими отклонения.
- Годишен обем и живот на програмата:Матрица, проектирана за 500 000 части годишно в продължение на пет години (2,5 милиона удара през целия живот), изисква различна конструкция от тази, проектирана за 50 000 годишно. Това пряко влияе върху избора на материал на матрицата, решенията за покритие за износване и планирането на резервни компоненти.
- Идентифицирани критични измерения:Маркирайте кои допустими отклонения са функционално критични спрямо кои имат място за преговори. Това помага на дизайнерите на матрици да разпределят инженерните усилия там, където е най-важно.
- Вторични операции:Посочете всички изисквания за покритие, топлинна обработка, премахване на мустаци или сглобяване. Те влияят върху избора на материал и решенията в-процеса.
- Изисквания към документацията за качество:Ниво на PPAP, очаквания за честота на инспекции, нужди за докладване на SPC и изисквания за сертифициране (IATF 16949, ISO 13485, AS9100).
- Целева времева линия:Кога имате нужда от производствени части? Работата назад от тази дата помага на производителите да оценят честно осъществимостта, вместо да цитират агресивен график, който не могат да издържат.
- Опаковка и спецификации за доставка:Изискванията за опаковане на контейнер за насипно състояние, пакет с тави, лента-и-ролка - могат да повлияят на решенията за проектиране на матрицата, особено на ориентацията и състоянието на частите при изрязване.
Още една практика, която разделя опитните екипи за снабдяване от начинаещите: помолете всеки производител да разбие офертата си на разходи за инструменти, цена на бройка при обем и всякакви повтарящи се разходи (поддръжка, резервни компоненти, проверка). Една еднократна котировка-скрива важна информация за това къде отиват парите и прави почти невъзможно сравнението между ябълки-с-ябълки между множество производители на прогресивни матрици.
Със структурирана рамка за оценка и подробна RFQ в ръка, последното предизвикателство се измества отнаходкаправилният производител засградаправилната връзка - такава, която поддържа качеството и комуникацията през годините на производство, а не само чрез първото одобрение на артикула.
Изграждане на успешно партньорство за прогресивно щамповане
Намирането на квалифициран производител е едно нещо. Изграждането на партньорство, което осигурява постоянно качество на милиони части в продължение на години на производство, е нещо съвсем различно. Разликата между транзакционна връзка с доставчик и истинско производствено партньорство се свежда до съответствие - между вашите изисквания за приложение, техните доказани възможности и дългосрочните-производствени изисквания, пред които вашата програма ще се изправи.
Съответстващи възможности на вашето приложение
Всяко решение, обсъдено в тази статия - избор на тип матрица,-специфични сертификати за индустрията, зрялост на инженерния процес, прецизност на оборудването и стратегия за снабдяване - сочи към един единствен принцип: правилната компания за прогресивно щамповане за вашия проект е тази, чиито силни страни отговарят на вашите специфични нужди, а не тази, която предлага най-ниския брой в листа с оферти.
Ето какво означава това на практика:
- Обем и мащабируемост:Ако вашата програма изисква дългосрочно прогресивно щамповане на стотици хиляди или милиони части годишно, вашият партньор се нуждае от капацитет на пресата, качество на конструкцията на матрицата и системи за поддръжка, изградени за тази устойчива продукция. Магазин, оптимизиран за прототипи, няма да се мащабира с вас.
- Инженерно сътрудничество:Прогресивните услуги за щамповане, които включват симулационен{0}}дизайн, прозрачни процеси на изпробване и директна комуникация между-и-инженери, намаляват риска по време на разработката и ускоряват времето за стабилно производство.
- Доказан в индустрията-опит:Производител с документиран успех във вашия сектор - независимо дали е автомобилен, електроника, медицина или ОВК - вече разбира вашите допуски, материални предизвикателства и изисквания за документация, без да се научава.
- Перспектива на общите разходи:Разходите за инструментална екипировка, цената на парчета, разходите за поддръжка, процента на скрап и разходите за неуспех на качеството са фактор за истинската цена на щампованията в голям обем. Партньор, работещ с добре-поддържани инструменти от клас А при оптимизирани скорости, осигурява по-ниски общи разходи от по-евтина матрица, която изисква постоянна намеса.
Програмите за прогресивно щамповане на OEM често обхващат пет до десет години непрекъснато производство. Матрица, създадена за този живот - със сменяеми износващи се вложки, твърдосплавни режещи компоненти и документирани графици за поддръжка - ще превъзхожда по-евтин инструмент, който се нуждае от пълно обновяване след първите си милиони цикъла. Вашата предварителна инвестиция защитава вашата част-икономика за целия живот на програмата.
Следващата стъпка с увереност
Когато сте готови да преминете от проучване към действие, процесът е лесен. Подгответе подробен RFQ с пълни данни за частите, прогнози за обем и описания на критични толеранси. Идентифицирайте два до четири производителя, чиито възможности отговарят на вашия профил на приложение. Оценявайте отговорите им не само по цена, но и по инженерна дълбочина, яснота на графика, качество на комуникацията и желание за споделяне на данни за възможностите на процеса от подобни програми.
За екипи, които се снабдяват с услуги за прогресивно щамповане на метали, които изискват ефективно много-станционно формоване, плътна повторяемост и мащабируемо масово производство, производители катоИЧЕНпредставляват тип компания за прогресивно щамповане, изградена около голям-обем на производство и много-станционна прецизност на формоване. Техният фокус върху мащабируемото производство е в съответствие с критериите за оценка, обхванати тук - инженерно-разработване на матрици, капацитет за продължителни големи-обеми и инфраструктура за поддържане на последователност на размерите в милиони цикли.
Независимо кой партньор в крайна сметка изберете, дайте приоритет на тези основни принципи: проверете способността за симулация по време на фазата на проектиране, посетете пробни изпълнения, когато е възможно, изисквайте структурирана качествена документация от първия ден и установете ясни канали за комуникация между вашия инженерен екип и техния. Прогресивният матрица е дългосрочен-производствен актив - и производителят зад него трябва да бъде дългосрочен-партньор, способен да расте заедно с изискванията на вашата програма.
Често задавани въпроси относно производителите на матрици за прогресивно щамповане
1. Какво представлява матрицата за прогресивно щамповане и как работи?
Щампата за прогресивно щамповане е много-станционен инструмент, който извършва последователни металообработващи операции върху непрекъсната метална лента, докато тя преминава през пресата. Всяка станция се справя с конкретна задача - пробиване, изрязване, формоване, изрязване, подрязване или изрязване - и всички станции работят едновременно на различни участъци от лентата. Това означава, че с всеки ход на пресата се произвежда една завършена част, което прави процеса изключително ефективен за големи-производствени серии, вариращи от стотици хиляди до милиони части годишно.
2. Как да избера между прогресивна матрица и трансферна матрица?
Изборът зависи от размера на частта, сложността на геометрията и обема. Прогресивните матрици работят най-добре за малки-до-средни части (до приблизително 12 инча) при големи обеми с умерена дълбочина на формоване, осигурявайки превъзходно време за цикъл и по-ниски разходи за-част. Трансферните матрици са по-подходящи за по-големи компоненти, дълбоко{6}}изтеглени геометрии или части, изискващи операции от множество страни, тъй като заготовката се отделя от лентата рано и може да се завърта или обръща между станциите. Ако вашата част надвишава това, което позволява свързаната носеща лента по отношение на дълбочина или размер на изтегляне, инструментът за прехвърляне обикновено е правилният подход.
3. Колко време отнема разработването на матрица за прогресивно щамповане от концепцията до производството?
Типичните срокове за изпълнение варират от 12 до 20 седмици, разделени на четири фази: проектиране и симулация (3-5 седмици), производство на матрици, включително CNC машинна обработка, телена EDM и топлинна обработка (6-10 седмици), изпробване и вземане на проби (2-4 седмици) и валидиране на производството (1-2 седмици). Сложните матрици с много формовъчни станции или тесни толеранси се насочват към по-дългия край, докато обикновените инструменти за скоби могат да постигнат по-кратки срокове. Промените в дизайна на късен етап след началото на рязането на стомана могат да добавят седмици и значителни разходи, така че финализирането на дизайна преди започване на производството е от решаващо значение.
4. Какви допуски могат да се постигнат с прогресивни щампи?
Достижимите толеранси зависят от вида на материала, геометрията на елементите и сложността на частта. За позициите на отворите във въглеродна стомана или медни сплави производителите обикновено поддържат ±0,03 до ±0,05 mm. Изкованите елементи могат да достигнат ±0,01 mm. Ъглите на огъване варират повече - ±0,5 градуса за въглеродна стомана и мед, но ±1,0 градуса за неръждаема стомана и алуминий поради по-голямата пружина. Приложенията с висока{10}}прецизност в аерокосмическия или медицинския сектор могат да достигнат до ±0,0127 mm (±0,0005 инча) със специализирани инструменти, въпреки че тези крайности изискват контролирано-производство в околната среда и-специализирани пресови платформи.
5. Трябва ли да набавя матрици за прогресивно щамповане в страната или в чужбина?
Вътрешното снабдяване предлага по-бърза комуникация, по-лесно участие в изпробване, по-кратък срок за инженерни промени (дни срещу седмици) и по-силна IP защита чрез изпълними NDA. Офшорното снабдяване обикновено струва 30-50% по-малко предварително, но добавя 15-25% в товарите и тарифите, удължава времето за изпълнение с 4-10 седмици и въвежда забавяне на комуникацията, което забавя процеса на итеративно изпробване. Offshore може да работи за репликирани, доказани дизайни на матрици, където сътрудничеството е минимално. За нови, сложни инструменти, изискващи итеративна инженерна обратна връзка, местните производители обикновено осигуряват по-добри общи резултати от програмата въпреки по-високите котирани цени.


