


Какво се квалифицира като голяма част в щамповането
Кога правищампован метален компонентпресечете границата от "стандартна" в "голяма част" територия? Индустрията непрекъснато говори за щамповане на тежки метали, но рядко очертава ясна граница. Ако обмисляте услуга за щамповане на матрици за големи части, имате нужда от твърди числа, преди дори да можете да започнете да оценявате осъществимостта.
Дефиниране на големи части при щамповане
Една част обикновено се квалифицира като "голяма" при щамповане, когато надвишава 24 инча във всяко отделно измерение или когато изисква легло за преса, по-голямо от 72 инча, за да побере инструмента. Но размерите сами по себе си не казват цялата история. Дебелината на материала играе определяща роля: части, щамповани от склад над 3 мм (приблизително 0,120 инча), навлизат в територия с голям габарит, където физиката на формоване се измества драматично. Според прегледа на Worthy Hardware за щамповане с големи размери, този процес обикновено обработва материали с дебелина от 0,079 инча до 0,5 инча, понякога дори по-дебели, изискващи преси, способни да упражняват няколкостотин тона сила.
Теглото също има значение. Когато готовата заготовка или формован компонент надвишава това, което операторът може безопасно да позиционира на ръка, имате работа с части, които изискват механична обработка, роботизиран трансфер или специална автоматизация. Помислете за прогресивно щамповани автомобилни части като релси на рамката с пълна{2}} дължина, структурни напречни греди или големи възли на скоби. Тези компоненти могат да тежат от 10 до над 100 паунда в завършено състояние.
Защо размерът на частта променя всичко
Представете си удвояване на отпечатъка на щампована част. Не просто сте удвоили предизвикателството. Вие сте го усложнили. Потокът на материала става по-труден за контролиране през по-голяма повърхност. Поддържането на плоскост на 36-инчова заготовка изисква равномерно разпределение на налягането, което по-малките части никога не изискват. Точността на регистриране, способността да се поддържа всяка формираща станция подравнена към една и съща дата, се влошава с нарастването на празните размери.
При автоматичното щамповане на метал инженерите, проектиращи линии за прогресивно щамповане на автомобилни компоненти, ежедневно се сблъскват с тези проблеми с мащабирането. Скоба за калник, която е широка 8 инча, се държи предвидимо. Мащабирайте тази концепция до пълен структурен панел и всяко натрупване на допуск-, всяка вариация на връщане назад и всяко несъответствие при подаване на лента се усилва в по-голямата геометрия.
Ето какво отличава стандартното щамповане от-работата по големи части на практическо ниво:
- Празна работа- Големите заготовки изискват специални системи за подаване, гнезда за намотки, предназначени за по-тежки намотки, и серво захранвания с удължени дължини на хода
- Изисквания за тонаж- Скала на изискванията за сила както с дължина на периметъра (за операции на рязане), така и с повърхност (за формоване), изтласквайки изискванията за преса в диапазона от 400 до 1,100+ тона
- Тегло на матрицата- Матриците с голям{1}}формат могат да тежат няколко тона, което изисква достъп до мостов кран и специализирани процедури за смяна на матриците
- Ограничения на ширината на лентата- Прогресивните матрици за големи части се нуждаят от по-широка намотка, което ограничава наличните доставчици и увеличава времето за изпълнение на материала
- Вторична сложност на операцията- Почистването, проверката и обработката на извънгабаритни щамповани изискват мащабно-оборудване и подово пространство
Поддръжката за щамповане на големи части не е просто по-голяма версия на стандартното щамповане. Това е различна инженерна дисциплина, където капацитетът на пресата, поведението на материала и дизайнът на инструментите се пресичат по начини, които изискват специализирана експертиза. Истинският въпрос не е дали една част може да бъде щампована. Важно е дали процесът на формоване, оборудването и икономиката се подравняват в този специфичен мащаб.
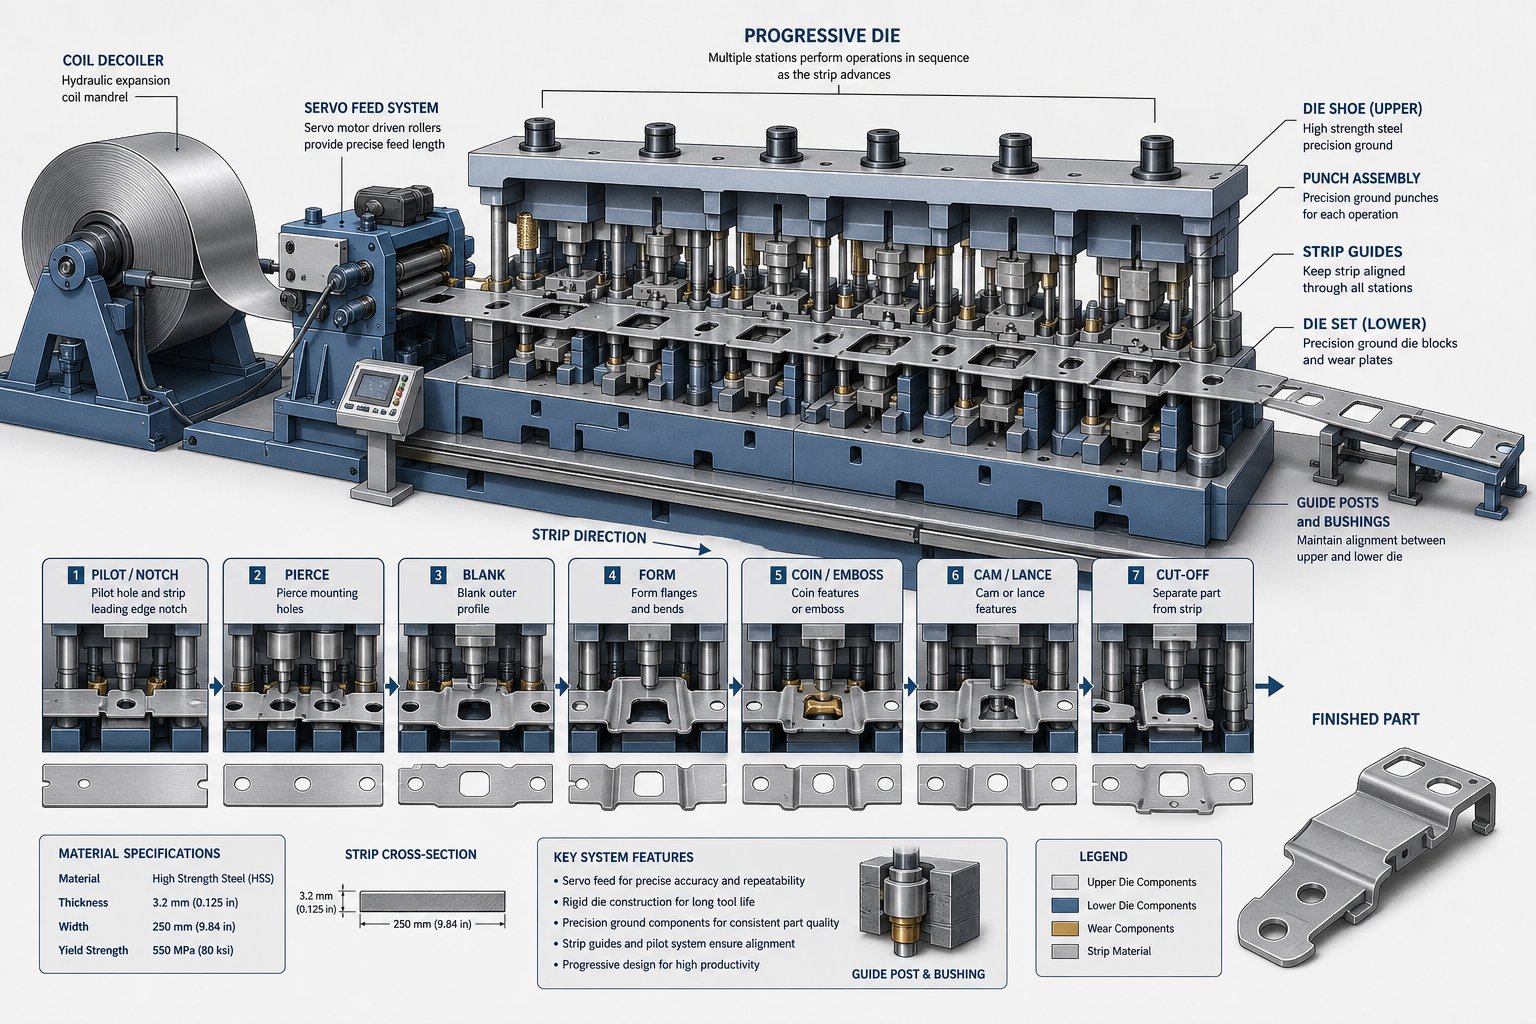
Как щамповането работи по различен начин за големи части
Принципите на инструментите не се променят, когато увеличите мащаба на щампована част. Това, което се променя, е колко жестоко тези принципи ви наказват за пренебрегване на детайлите.Прогресивно щамповане на метална 6-инчова скоба прощава. Изпълнете същата логика на процеса на 36-инчов структурен компонент и всяко несъответствие при подаване, всяко отклонение на лентата, всяка грешка при регистрация се умножава върху много по-голямо платно.
Разбирането на механичните разлики между производствените методи в голям мащаб не е академично. Той определя дали дадена част изобщо може да бъде изработена и дали икономическият подход оправдава подхода.
Как прогресивните матрици се справят с извънгабаритни компоненти
Прогресивното щамповане на метал обвързва всички формиращи станции заедно в един комплект матрици, като всяка част остава свързана с оригиналната лента чрез носач до крайната станция за прекъсване. За големи части това създава каскада от предизвикателства, които по-малката работа никога не среща.
Първият проблем е височината. Стъпката е разстоянието, което лентата трябва да премине между всеки ход на пресата, и съответства директно на дължината на детайла в посоката на подаване. Част, която е с размери 30 инча в посоката на подаване, се нуждае от поне 30 инча стъпка, плюс каквито и да било мостове от носещ материал между станциите. Умножете това по осем или десет формиращи станции и гледате матрица, която обхваща 20 фута или повече. катоСерията Основи на матрицата на Fabricatorбележки, прогресивните матрици изискват всички необходими станции, монтирани на един общ комплект матрици, синхронизирани и последователни за постоянно разстояние на подаване. В голям мащаб този единичен комплект матрици се превръща в огромен, прецизен-инструмент.
Храненето с ленти въвежда още един слой на трудност. По-тежките бобини, често широки от 36 до 60 инча, изискват серво захранващи системи с по-висока теглителна сила и по-дълъг капацитет на хода. Теглото на бобината се изкачва бързо. Намотка с ширина 48{6}}инча-от 4 мм стомана при стандартен външен диаметър може лесно да надхвърли 10 000 паунда, като изисква тежки-развивачи, задвижвани изправители и захранващи линии, проектирани за тази маса. Точността на подаване при дълги производствени цикли се влошава с намаляване на диаметъра на бобината и промени в напрежението на лентата, така че захранващата система се нуждае от компенсация в реално време, за да поддържа толеранса на стъпката през хиляди цикли.
Регистрацията е третият критичен фактор. Прогресивните щанци за големи части използват направляващи щифтове, поставени в предварително-пробити отвори, за да фиксират позицията на лентата на всяка станция. Но по-широките ленти са по-податливи на странично отклонение, вълна на ръба и извиване. Ако лентата се отклони дори с няколко хилядни по ширина от 40-инча, кумулативният ефект върху местоположението на характеристиките на станциите надолу по веригата може да изтласка частите извън толеранса. Необходими са по-големи пилоти, по-плътни прилягания на втулките и допълнителни странични направляващи механизми.
Резултатът? Услугите за прогресивно щамповане на големи компоненти изискват не само по-големи преси, но и цялостна захранваща и насочваща екосистема, мащабирана да съответства.
Алтернативи за трансфер и тандемна линия
Когато геометрията на част стане твърде голяма, за да остане прикрепена към носеща лента, или когато последователността на формоване изисква частта да бъде завъртяна или обърната между операциите, щамповането на матрицата за трансфер се превръща в практичен път напред.
Трансферните системи отделят частта от всякакъв лентов материал. Индивидуалните заготовки се разглобяват, подават се в първата станция и след това механично се прехвърлят от матрица на матрица с помощта на релси, оборудвани с пръсти за захващане. СпоредСписание Metal Forming, трансферните преси обикновено разполагат с прави -странични рамки с най-малко два свързващи пръта, капацитет на тонажа от 300 до над 3000 тона и опори с дължина над 275 инча, за да поемат всички станции.
Дву{0}}системите за прехвърляне плъзгат части напред от станция на станция. Системите с три- оси добавят вертикално повдигане, като взимат части и ги поставят прецизно в границите на периметъра. Тази трета ос е критична за дълбоко{4}}изтеглени големи части, черупки и компоненти, които изискват препозициониране между операциите. Както обяснява Standard Die International, щамповането на матрицата за трансфер позволява манипулирането на частите под различни ъгли в свободно състояние, позволявайки операции като изрязване, ребра и резби, които прогресивните матрици просто не могат да постигнат при големи геометрии.
Тандемните пресови линии разширяват тази модулност. Вместо множество станции под един слайд, тандемната линия използва отделна преса за всяка операция на матрицата, обикновено четири до шест преси, подредени последователно. Водещата преса обработва първичното изтегляне, докато последващите преси извършват операции по подрязване, пробиване, огъване и повторно захващане. Тази конфигурация подхожда на твърде големи или геометрично сложни части, за да може дори трансферна преса да се справи в една рамка.
Тандемните линии представляват горната граница на услугите за прогресивно щамповане на метал за извънгабаритни автомобилни панели и структурни компоненти. Най-големите инсталации имат размери на опорите от 4500 на 2500 mm или повече, с оловни преси над 2000 тона. Скоростите на удара варират от 6 удара в минута при стандартни механични задвижвания до 18 или повече удара в минута при използване на сервомеханични преси в режим на непрекъсната работа.
Някои съоръжения работят с комбинирани линии за пресоване, които могат да работят като стандартна прогресивна преса при висока скорост, като трансферна преса при по-бавни скорости или като хибрид: прогресивна за първите няколко станции, след което изрязване на части от лентата и прехвърлянето им към следващите станции за матрица. Тази гъвкавост е от значение, когато едно съоръжение трябва да произведе комбинация от геометрии на големи-части, без да се отделят отделни линии за всяка.
Ето как се сравняват четирите основни подхода за широкоформатна-работа:
| Метод | Максимален диапазон на размера на частта | Типове идеална геометрия | Скорост на производство | Сложност на инструментите |
|---|---|---|---|---|
| Прогресивна матрица | До ~36 инча (ограничено от ширината на лентата и пресовото легло) | Плоски или плитко{0}}оформени части с елементи в една равнина | Висока (до 1500 удара/мин за по-малки части; 7-30 за големи) | Висока - всички станции на един комплект |
| Трансферна матрица | До ~60+ инча (ограничено от дължината на опората) | Дълбоки изтегляния, черупки, аксиално симетрични части, много{0}}ъгълно формоване | Умерено (6-18 удара/мин) | Умерени - отделни станции умират плюс механизъм за прехвърляне |
| Съставна матрица | До ~24 инча (ограничение за един-ход) | Плоски заготовки, изискващи едновременно рязане и оформяне с един ход | Висока (единичен удар завършва част) | Ниска до умерена - един зар, един набор от операции |
| Тандемна линия | 60+ инча (отделно натискане за всяка операция) | Големи автомобилни панели, дълбоки структурни компоненти, сложни много{0}}оперативни части | Ниска до умерена (6-18 удара/мин) | Ниско за матрица, високо системно-ниво (4-6 координирани натискания) |
Изборът между тези методи не е чисто технически. Производственият обем, сложността на детайлите и наличният капацитет на пресата имат значение. Прогресивният подход може да е физически осъществим за дадена голяма част, но ако изисква преса от 2400-тона с 240-инчово легло, която вашият доставчик няма, алтернативата за трансфер или тандем се превръща в реалния отговор.
Това пресичане на физическата осъществимост и практическото ограничение е точно мястото, където се вземат решения за избор на процес и където изборът на грешен път коства месеци време за подготовка на инструменти и стотици хиляди невъзстановим капитал.
Избор на правилния метод за щамповане на матрицата по размер на детайла
Да знаете какво може да направи всеки процес е само половината от проблема. По-трудният въпрос: кой всъщност трябва да използвате за вашата конкретна част? Когато оценявате услуга за щамповане на големи части, логиката на избора не е проста блок-схема. Това е последователен процес на елиминиране, при който физиката налага вето върху опциите, преди икономиката някога да получи гласуване.
Критерии за избор на процес за щамповане с големи размери
Започнете със самата част. Неговият отпечатък спрямо наличната площ на пресовото легло е първата порта. Ако проектираната площ на частта (включително границите на носещата лента за прогресивна работа) надвишава това, което леглото на пресата може да поеме, този метод е изключен. Никакъв умен дизайн на матрицата не променя това ограничение.
Дълбочината на изтегляне е следващият филтър. Плитки форми под 25% от диаметъра на заготовката често могат да останат върху носеща лента в прогресивна матрица. Дълбоките изтегляния, всичко, което се доближава до съотношение на дълбочина-към-диаметър 1:1, обикновено изисква бланката да се движи свободно. Това означава щамповане при прехвърляне. Комплексните фланци с много-осеви завои допълват това. Всяка допълнителна формираща ос добавя станция, увеличава стъпката и изисква по-прецизно позициониране на заготовката между операциите.
Натрупването на толерантност-се държи различно в голям мащаб. При прецизното щамповане на компактни части, задържането на +/-0,05 mm върху размер от 4- инча е рутинно. Мащабирайте същото изискване за толерантност до 30-инчов размер на извънгабаритно щамповане и вие се борите едновременно с топлинното разширение на матрицата, еластичното отклонение на рамката на пресата и дрейфа на регистрацията на лентата. Високопрецизното метално щамповане при голям формат изисква не само по-добри инструменти, но и по-твърди преси, среда с контролирана температура и наблюдение в реално време.
Геометричните ограничения взаимодействат с размера по начини, които елиминират опциите бързо. Част с подрязвания изисква странични действия,-задействани от гърбицата. На част от 40-инча тези гърбични модули стават масивни, добавяйки тегло и сложност към вече огромната матрица. Част, която се нуждае както от дълбоко изтегляне, така и от прецизно пробити елементи в изтеглената стена, може да изисква изтеглянето да се случи на трансферна линия, а пробиването да се случи във вторична прецизна матрица и операция за щамповане. Това не са теоретични крайни случаи. Те са често срещани сценарии в големи структурни компоненти.
Съответствие на изискванията за обем с икономиката на процеса
Физическата осъществимост стеснява вашите възможности. Обемът определя коя опция за оцеляване има финансов смисъл.
Прогресивните матрици благоприятстват големия обем, тъй като разходите за инструментите им са огромни, но времето за цикъл е бързо. За големите части обаче необходимият тонаж на пресата повишава капиталовите разходи още повече. Може да се нуждаете от 1200-тонна преса, работеща с прогресивни прецизни метални щампования за структурна скоба. Ако вашият годишен обем е само 50 000 броя, математиката за амортизация може никога да не работи. Трансферните матрици, с по-ниските си-разходи за инструментална екипировка на станция и способността да работят върху съществуващо оборудване, могат да бъдат по-практични за средни обеми големи компоненти, дори ако времето за цикъл на парче е по-бавно.
Високо{0}}прецизното щамповане в мащаб създава напрежение: по-тесните толеранси изискват повече формоващи станции, което увеличава дължината на матрицата и изискванията за пресата, което увеличава разходите, което повишава-безпроблемния обем. Инженерите трябва честно да преценят дали всеки толеранс върху печата е функционално необходим или дали някои размери могат да бъдат облекчени, за да се открият по-икономични процеси.
Изборът на процес за големи части се ръководи първо от физическата осъществимост: може ли частта да бъде направена по този начин? Едва след като се отговори на този въпрос, икономиката навлиза в разговора: трябва ли да се направи по този начин в този обем?
Ето последователната оценка, която всеки инженер трябва да следва, когато избира процес за щамповане с големи размери:
- Картирайте отпечатъка на частта спрямо наличните размери на леглото за пресоване, включително полета на лентата за прогресивни подходи
- Оценете дълбочината на изтегляне и определете дали детайлът може да остане прикрепен към носеща лента по време на формоването
- Пребройте броя на необходимите операции за формоване, пробиване и подрязване, за да оцените броя на станциите
- Оценете изискванията за толерантност спрямо размера на частта, като идентифицирате характеристики, които изискват високо-прецизно щамповане спрямо тези с облекчени граници
- Идентифицирайте геометричните ограничения (подрязвания, много{0}}огъвания, странични действия), които елиминират специфични типове процеси
- Изчислете изискванията за тонаж въз основа на материал, дебелина и общ периметър на рязане/форма
- Сравнете оцелелите осъществими методи с прогнозирания годишен обем и целевата цена на парче
- Факторът във вторичните операции, независимо дали процесите след-щамповане като машинна обработка или заваряване компенсират необходимостта от по-сложна матрица
Докато стигнете до седма стъпка, физиката вече е взела повечето решения. Оставащият избор между осъществими методи е там, където производственият обем, бюджетът за инструменти и ограниченията във времевата линия определят крайния път напред. И този краен път директно оформя как материалът ще се държи при натиск за формоване в целия мащаб на вашата част.
Поведение на материала и избор за щамповане в голям-мащаб
6-инчова скоба, изрязана от мека стомана, не се интересува много от посоката на зърното. 40-инчов структурен панел, изрязан от същата намотка? Грижи се интензивно. Поведението на материала, което е пренебрежимо малко в малък мащаб, се превръща в доминиращ режим на повреда, когато размерите на частта се простират през два или три фута валцуван метал. Същата сплав, същата дебелина, същият доставчик, но физиката се променя, защото разстоянието усилва всяка анизотропна странност, която валцованата мелница е изпекла в този лист.
Това е мястото, където повечето дискусии относно услугите за щамповане на големи части замлъкват. Доставчиците изброяват материалите, които могат да използват. Те рядко обясняват защо тези материали се държат по различен начин в мащаб или как грешният избор на клас каскадно води до проценти на скрап, които разрушават вашата производствена икономика.
Посока на зърното и качество на ръба на големи заготовки
Всяка намотка от ламарина носи насочен отпечатък от процеса на валцуване. катоПроизводителят обяснява, валцуването въвежда обемна пластична деформация, която удължава и завърта кристалните зърна, създавайки анизотропия: механични свойства, които варират в зависимост от посоката, в която ги измервате. Стойността на r-, съотношението на деформацията на ширината към деформацията на дебелината, измерено по време на изпитване на опън, определя количествено това насочено поведение. Когато r-стойностите се различават значително между посоката на валцоване, напречната посока и 45 градуса спрямо валцоването, материалът ще изтъни, набръчка и пружинира по различен начин в зависимост от това как вашата заготовка е ориентирана спрямо намотката.
В малка част може никога да не забележите. При голяма заготовка анизотропията става неизбежна. Помислете за 36-инчов рязане, което върви перпендикулярно на посоката на валцоване. По протежение на целия този ръб кристалната структура на материала представя последователна ориентация към действието на срязване. Качеството на ръба, което означава съотношението на чистата зона на срязване към зоната на счупване и височината на ръба, остава относително еднакво. Завъртете същия срез на 90 градуса и режете по дължината на зърното. Характерът на ръба се променя. Височината на ръба се увеличава, дълбочината на преобръщане се измества и зоната на счупване става груба. При удължени линии на срязване, типични за изрязване на големи части, тези разлики се комбинират в измерими вариации на качеството от единия край на среза до другия, особено на срезове, които са извити в множество ориентации на зърната.
Възможността за формоване върху големи повърхности е мястото, където анизотропията удря най-силно. При операции за прогресивно щамповане на стомана, работещи с широка лента, станциите за формоване трябва да поемат материал, който тече по-лесно в една посока, отколкото в друга. Операция на изтегляне, обхващаща 30 инча, ще изтъни неравномерно по повърхността си, ако профилът на r-стойността на заготовката не е отчетен в геометрията на матрицата. Резултатът: локализирано изтъняване в някои зони, бръчки в други и непостоянна дебелина на стената, която не подлежи на проверка.
Контролът на равнинността по време на бланка добавя още едно предизвикателство. Големите листове са склонни към модели на остатъчно напрежение от намотки, арбалет и ръбова вълна. Когато срязвате голяма заготовка, освобождавайки я от лентата, тези вътрешни напрежения се преразпределят. 48-инчова заготовка може да показва 0,030 инча или повече дъга, която не е била видима, докато материалът е бил ограничен във формата на намотка. При прогресивно щамповане на алуминий този проблем се засилва, тъй като по-ниският модул на еластичност на алуминия означава, че остатъчните напрежения създават пропорционално повече изкривявания. Нивелирането преди заготовката помага, но нивелирът трябва да бъде оразмерен за ширината на лентата, а прекомерното нивелиране може да доведе до втвърдяване при работа, което намалява способността за формоване надолу по веригата.
Избор на степен на материал за щамповане на големи{0}}части
Изборът на правилната сплав за голям щампован компонент не е свързан само със здравина и цена. Става въпрос за това как ще се държи този материал върху формираща повърхност, измерено във футове, а не в инчове. Всяко семейство материали представя различни компромиси-в мащаб.
Прогресивното щамповане от въглеродна стомана покрива най-широката гама от приложения за-големи части. Меките стомани като 1008 и 1010 предлагат отлична формоспособност и предвидимо поведение при големи изтегляния. Класовете HSLA (класове 340, 420, 550 MPa) осигуряват спестяване на тегло чрез намаляване на дебелината, но показват значително по-голяма еластичност. Дву{9}}фазните стомани (DP590, DP780) съчетават висока якост с разумно удължение, но поведението им при-закаляване ги прави непредвидими при дълги проходи на формоване. Колкото по-висока е степента на якост, толкова по-агресивно пружинното връщане трябва да бъде компенсирано в дизайна на матрицата.
Алуминиевите сплави представляват различен набор от проблеми. Серията 5000, по-специално степента за щамповане-5754 и широко използваният 5052, осигуряват добра формоспособност и устойчивост на корозия за структурни панели. Въпреки това, склонността на алуминия към образуване на лента на Luders (видими белези от разтягане) върху големи повърхности за теглене изисква внимателно регулиране на налягането на държача на заготовката. Сплавите от серия 6000, като 6061, предлагат по-висока якост, но изискват топлинна обработка с разтвор и втвърдяване със стареене, което усложнява производствената последователност. Алуминиевото прогресивно щамповане за големи части изисква по-тесни хлабини на щампите от стоманата, тъй като алуминият се заяжда по-лесно срещу повърхностите на инструментите и тази тенденция за надраскване се увеличава с контактната площ.
Неръждаемите стомани осигуряват високи-степени на закаляване при работа. Аустенитни класове като 304 и 316 се втвърдяват бързо по време на формоването, което означава, че силата, необходима за завършване на крайната формоваща станция, може да бъде драстично по-висока от първата. При прогресивното щамповане на неръждаема стомана за големи компоненти това прогресивно втвърдяване означава, че изчисленията на тонажа трябва да отчитат кумулативното втвърдяване при работа във всички станции, а не само моментната сила във всяка отделна станция. Феритните неръждаеми класове (409, 430) предлагат по-ниска работоспособност и по-добра форма за приложения, където устойчивостта на корозия е от значение, но екстремната пластичност е по-малко критична.
Медното прогресивно щамповане и месинговото прогресивно щамповане заемат по-тясна ниша в-обработката на големи детайли, обикновено ограничени до електрически шини, топлообменни плочи и радиочестотни екраниращи кутии, където проводимостта или топлинните свойства определят избора на материал въпреки по-високата цена.
| Материално семейство | Типичен диапазон на дебелината (големи части) | Рейтинг на оформяне | Спрингбек Тежест | Обичайни приложения за-големи части |
|---|---|---|---|---|
| Мека стомана (1008/1010) | 1.0 - 6.0 мм | Отлично | ниско | Структурни скоби, компоненти на шасито, корпуси |
| HSLA стомана (340-550 MPa) | 1.2 - 5.0 мм | добре | Умерено до високо | Автомобилни рамкови шини, напречни греди, подсилвания |
| Дву{0}}фазна стомана (DP590-DP780) | 1.0 - 3.5 мм | Умерен | високо | Критични-автомобилни конструкции, В-колони |
| Алуминий 5052/5754 | 1.0 - 4.0 мм | добре | Умерен | Панели на тялото, топлинни щитове, морски компоненти |
| Алуминий 6061 | 1.5 - 6.0 мм | Умерен | Умерено до високо | Структурни рамки, аерокосмически скоби (след-термично-обработени) |
| Неръждаема стомана 304/316 | 0.8 - 4.0 мм | Добър (но висока работоспособност) | високо | Табла за хранително оборудване, архитектурни облицовки, медицински корпуси |
| Неръждаема стомана 409/430 (феритна) | 1.0 - 3.0 мм | добре | Умерен | Изпускателни компоненти, панели за уреди |
| Мед / месинг | 0.5 - 3.0 мм | Отлично | Ниска до умерена | Шини, топлообменници, радиочестотно екраниране |
Компенсацията на пружинното връщане е мястото, където изборът на материал и размерът на частите се сблъскват най-болезнено. На малка част прегъвате с няколко градуса и го наричате готово. На 30--инчов фланец, образуван от стомана DP780, величината на пружинното връщане може да надхвърли 8 до 12 градуса и варира по дължината на завоя въз основа на местната вариация на дебелината, триенето и температурата. Компенсирането на това изисква геометрия на матрицата, която умишлено над-формира частта, след което разчита на еластично възстановяване, за да я върне обратно към номиналната. Колкото по-дълга е линията на огъване, толкова повече са точките по тази линия, където поведението при пружиниране се отклонява от прогнозата. Материалите с по-висока якост усилват тази нелинейност, а по-големите части дават на това усилване повече място за изразяване.
Това е точно мястото, където анализът на крайните елементи (FEA) става не-подлежащ на обсъждане. катоАнализ на Keysight за симулация на формоване на ламаринаобяснява, базираните на FEA{0}}виртуални изпробвания на щанци могат да предскажат пружиниране, бръчки, изтъняване и разцепвания, преди да бъде изграден какъвто и да е физически инструмент. Симулацията улавя взаимодействието между свойствата на материала, геометрията на инструмента и параметрите на процеса като сила на държача на заготовката и смазване. За матрици с голям-формат, струващи десетки или стотици хиляди долари, улавянето на дефект при изтъняване или набръчкване на практика спестява месеци преработване.
Точността на симулацията зависи от въвеждането на правилни данни за материала. Общите стойности на наръчника няма да го направят за работа с големи-части. Необходими са ви действителни данни за изпитване на опън от конкретната партида намотки, включително стойности на r- при 0, 45 и 90 градуса спрямо посоката на търкаляне. Колкото повече данни за материала захранвате с FEA модела, толкова по-надеждно той предсказва какво ще се случи, когато тази 42-инчова заготовка удари щанцата и металът започне да тече през достатъчно голяма повърхност, за да разкрие всяка скрита несъответствие в листа.
Поведението на материала в мащаб не е второстепенно съображение. Това е променливата, която определя дали вашата матрица произвежда части или скрап. И силите, необходими за изтласкване на този материал във форма, през цялата геометрия на извънгабаритния компонент, определят какъв капацитет на пресата всъщност ви е необходим.
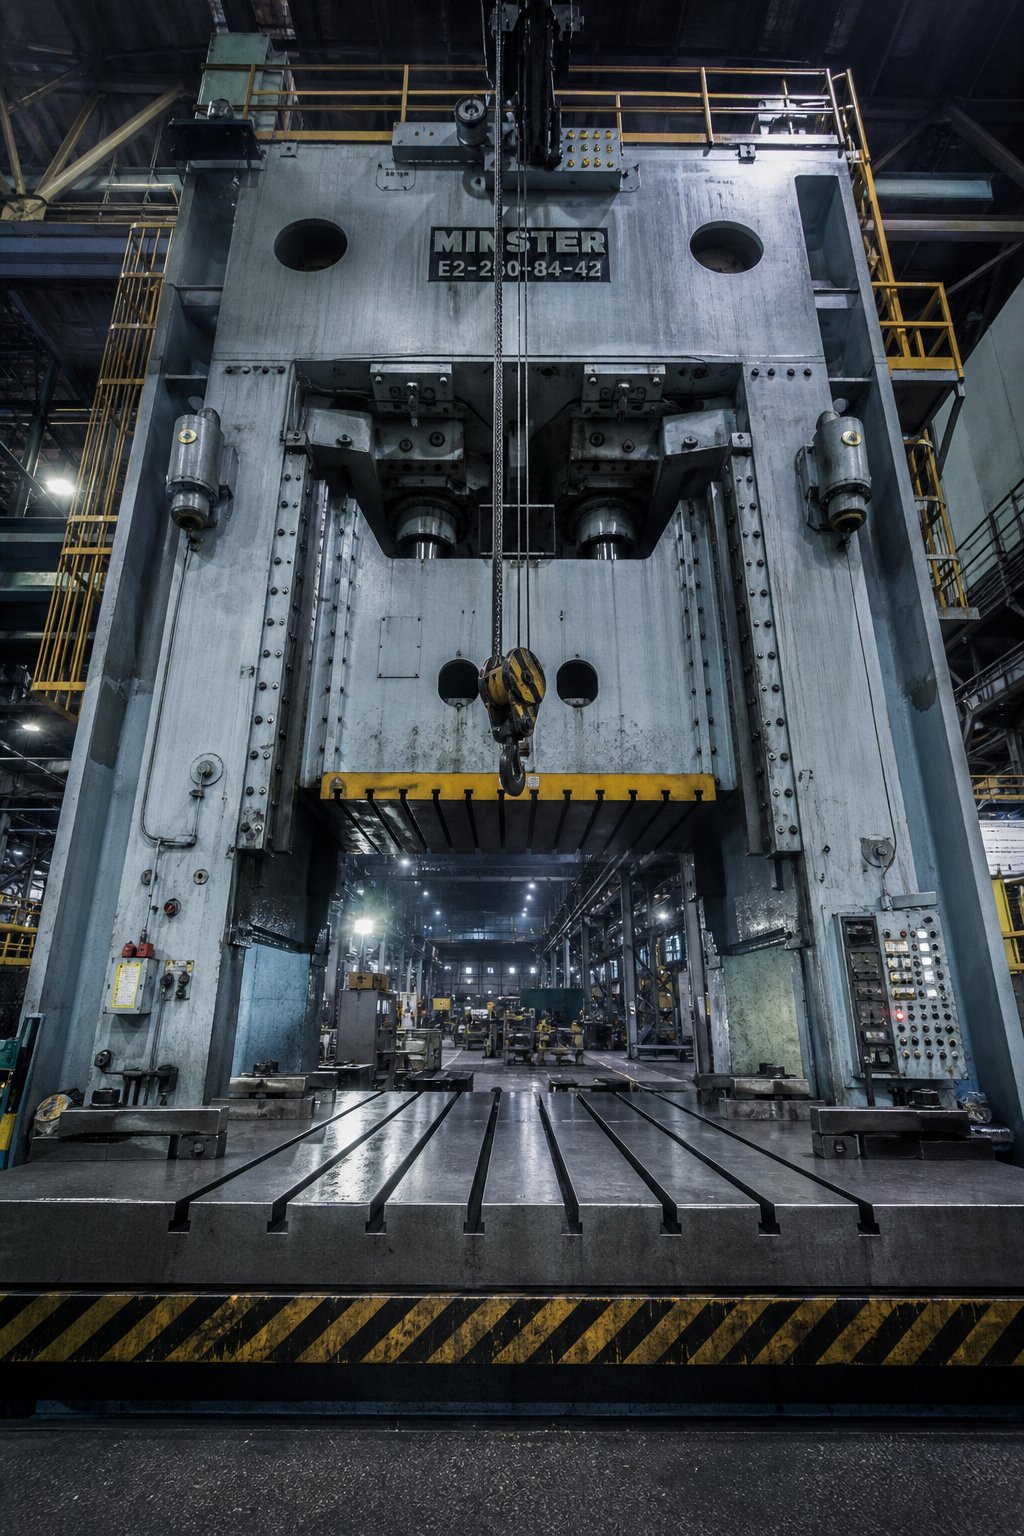
Капацитет на пресата и мащабиране на тонажа за големи компоненти
Поведението на материала ви казва на какви сили ще устои металът. Капацитетът на пресата ви казва дали вашето оборудване може да достави тези сили в цялата геометрия на извънгабаритния компонент. Тези две реалности се сблъскват в рамката на пресата и когато не са подравнени, щамповането на големи-части просто не се случва. Никакъв интелигентен дизайн на матрицата не компенсира преса, на която липсва тонажът, площта на леглото или височината на затваряне, за да изпълни последователността на формоване.
Това е ограничението, което тихо убива проекти. Инженерите проектират част, избират материал, планират последователността на формоване и след това откриват, че необходимата машина за прогресивно щамповане не съществува в съоръжението на техния доставчик. Разбирането как тонажът се мащабира с размера на частта и как размерите на леглото и височината на затваряне взаимодействат с геометрията на матрицата, разделя осъществимите проекти от скъпите фалстартове.
Изисквания за тонаж на пресата за широко{0}}щамповане
Тонажът в тежки щамповани везни се измерва чрез два различни механизма в зависимост от типа операция. Скала за заготовки и пробиване с периметър. Оформяне и изчертаване на операции мащаб с площ. И двете се умножават с дебелината на материала. Когато дадена част е достатъчно голяма, за да включва значителни количества и от трите вида операции, общото търсене на тонаж нараства бързо.
За заготовки и пробиване основното изчисление е просто: периметърът на рязане (в инчове), умножен по дебелината на материала (в инчове), умножен по якостта на срязване на материала (в тонове на квадратен инч). катоРъководство за изчисляване на тонажа на производителяподробности, тази формула използва пълната дебелина на материала, за да компенсира тъпа и износена инструментална екипировка, тъй като действителното срязване се извършва по средата на материала. При голяма част с 200 инча общ периметър на рязане в 4 мм мека стомана, тонажът на заготовката може да надхвърли 150 тона, преди да отчетете каквото и да е формоване.
Операциите по изчертаване използват подобно изчисление,-базирано на периметъра, но заместват крайната якост на опън с якостта на срязване, тъй като стените на корпуса са в напрежение по време на изтегляне. За голямо изтегляне, обхващащо 30 или повече инча в диаметър, силата на изтегляне може да съперничи или да надхвърли тонажа на изрязване, особено при прогресивни щамповани материали с по-висока-якост като HSLA или двуфазни-стомани.
Но тези необработени изчисления улавят само част от картината. Прогресивната матрица за голям компонент не извършва една операция на ход. Изпълнява ги всичките едновременно. Всяка позиция в матрицата изисква сила в същия момент, когато пресата достигне долната мъртва точка. Трябва да сумирате натоварванията от всеки пробиващ удар, всяка формираща станция, всеки инструмент за отстраняване на пружини, всяка подложка с азотен натиск, всяка задвижвана гърбица и всяка резачка за скрап. За 12-позиционна прогресивна матрица, работеща с голям габарит, кумулативният товар може лесно да достигне 800 до 1200 тона.
Дебелината на материала е множителят, който прави-тонажа на големите части особено брутален. Удвояването на дебелината не само удвоява силата. Той удвоява силата на всяка станция едновременно. Част, която изисква 400 тона от 2 мм стомана, изисква приблизително 800 тона от 4 мм стомана, като се приеме идентична геометрия. Комбинирайте това увеличение на дебелината с по-дългите периметри на рязане, присъщи на големите части, и ще разберете защо операциите по тежко щамповане рутинно изискват преси в диапазона от 600 до 2,000+ тона.
Инженерите, изчисляващи необходимия капацитет на пресата, трябва да вземат предвид и изискването за енергия, а не само силата. Една преса може да има достатъчен тонажен рейтинг, но недостатъчна енергия на маховика, за да поддържа тази сила през работната част на хода. Недостатъчната енергия кара пресата да блокира в долната мъртва точка, често срещан режим на повреда при работа с големи прогресивни матрици при скорости, които изпреварват способността на двигателя да -реенергизира маховика между ходовете.
Ограничения за размера на леглото и височината на затвора
Тонажът привлича вниманието, но размерът на леглото и височината на затваряне тихо елиминират повече проекти, отколкото капацитетът на силата някога. 1000-тонна преса е безполезна за вашата голяма част, ако нейното легло е с размери 60 на 40 инча и вашата матрица изисква 96 на 48.
Размерите на пресовото легло определят максималния отпечатък на матрицата. За прогресивни матрици, обслужващи големи части, леглото трябва да побира не само ширината и дължината на частта, но и пълния комплект матрици, включително всички станции, улеи за скрап, пилотни механизми и водачи на ленти. Прогресивна матрица с 10-станции за 30-инча-широка част може лесно да обхваща 120 инча в посоката на подаване. Леглото на пресата трябва да поддържа тази дължина, като същевременно осигурява зона за завинтване надолу в модела на Т-слота за сигурно затягане.
Височината на затвора е разстоянието от долната страна на бункер до горната част на леглото на пресата, като бункерът е в долната мъртва точка и настройката е напълно-нагоре. Както MetalForming Magazine обяснява, този размер е различен от височината на матрицата, която изважда дебелината на опорната плоча. Височината на затваряне на матрицата (неговите напълно затворени общи размери) трябва да попада в рамките на пространството за минимална и максимална височина на матрицата-. Ако не пасне, матрицата или не може да се затвори напълно, или пада на дъното, преди буталката да завърши хода си, генерирайки катастрофални сили на претоварване, които увреждат както матрицата, така и рамката на пресата.
За матрици за големи{0}}части височината на затваряне става особено ограничена. Сложните последователности на формоване изискват високи възли на матрици с дълбоки кухини за изтегляне, множество притискащи подложки, подредени вертикално, и дебели обувки на матрицата, които издържат на деформация. Една голяма трансферна матрица може да се нуждае от 24 до 36 инча височина на затваряне, само за да поеме геометрията на формоване, системите за налягане и структурната дебелина на обувката. Пресата трябва да осигури това вертикално пространство, като същевременно осигурява достатъчна дължина на хода за най-дълбоко изтегляне в последователността.
Капацитетът на опорната плоча налага ограничение на теглото, което е лесно да се пренебрегне. Прогресивните матрици с голям-формат могат да тежат от 5 до 15 тона или повече. Подпората трябва да поддържа това статично натоварване равномерно, без да се отклонява извън спецификациите на производителя на пресата. Номиналният тонаж на пресата и спецификациите за деформация предполагат, че натоварването на матрицата е равномерно разпределено върху две-трети от площта на леглото. Тясна матрица, която концентрира натоварването в центъра на голямо легло, или дълга матрица, която натоварва само единия край на опората, създава неравномерно отклонение, което влошава качеството на частта и ускорява износването.
Логистиката за смяна на матрицата също ескалира с размера. Щампите с тегло няколко тона изискват достъп с мостов кран, системи за подвижни опори или специални колички за матрици за смяна. Системите за бърза смяна на матрици, проектирани за матрици от 500-паунда, не са мащабирани за много-тонни инструменти. Съоръженията, извършващи щамповане на големи-части, се нуждаят от капацитет на кран, номинален за най-тежката им матрица, плюс хлабина между стойките на пресата за странично-зареждане или предно зареждане на инструмента.
Когато оценявате дали услугата за щамповане на големи части може действително да произведе вашия компонент, това са спецификациите на пресата, които имат значение:
- Площ за легло- Обща налична опорна повърхност в двете оси, потвърждавайки, че отпечатъкът на матрицата пасва с резерв за затягане
- Височина на затваряне- Максимално и минимално пространство за-височина на матрицата (височина на затваряне при натискане минус дебелината на опората, с диапазон на регулиране на шината), като се гарантира, че модулът на матрицата пасва в затворено положение
- Тонаж- Номинален капацитет в точката на хода, където възниква пиковото натоварване, а не само номера на табелката
- Плъзгащ ход- Общ ход на буталката, който трябва да надвишава най-дълбоката дълбочина на изтегляне плюс хлабина за изваждане на част и движение на прехвърляне
- Височина на захранващата линия- Височината на централната линия на подаването на лентата спрямо горната част на опората, която трябва да съвпада с линията на преминаване на матрицата-за правилно въвеждане на материала
- Т-модел на слот за опора- Разстоянието, ширината и дълбочината на прореза, които трябва да отговарят на схемата на затягане на матрицата и да съответстват на шарката на болта на обувката на матрицата
Реномирани доставчици, публикуващи подробни списъци с оборудването, понякога изброяващи десетки преси по тонаж, размер на леглото и ход, осигуряват осезаем сигнал за достоверност. Можете да направите кръстосана-препратка към изискванията на вашата част спрямо техните публикувани възможности, преди да се осъществи първият разговор.
Капацитетът на пресата определя какво е физически възможно. Но матрицата, която се намира вътре в тази преса, инструментът, който всъщност оформя метала, въвежда свой собствен набор от дизайнерски предизвикателства, които се комбинират с размера на детайла. Как тези матрици са проектирани за твърдост, насочване и поддръжка в голям мащаб е дисциплина сама по себе си.
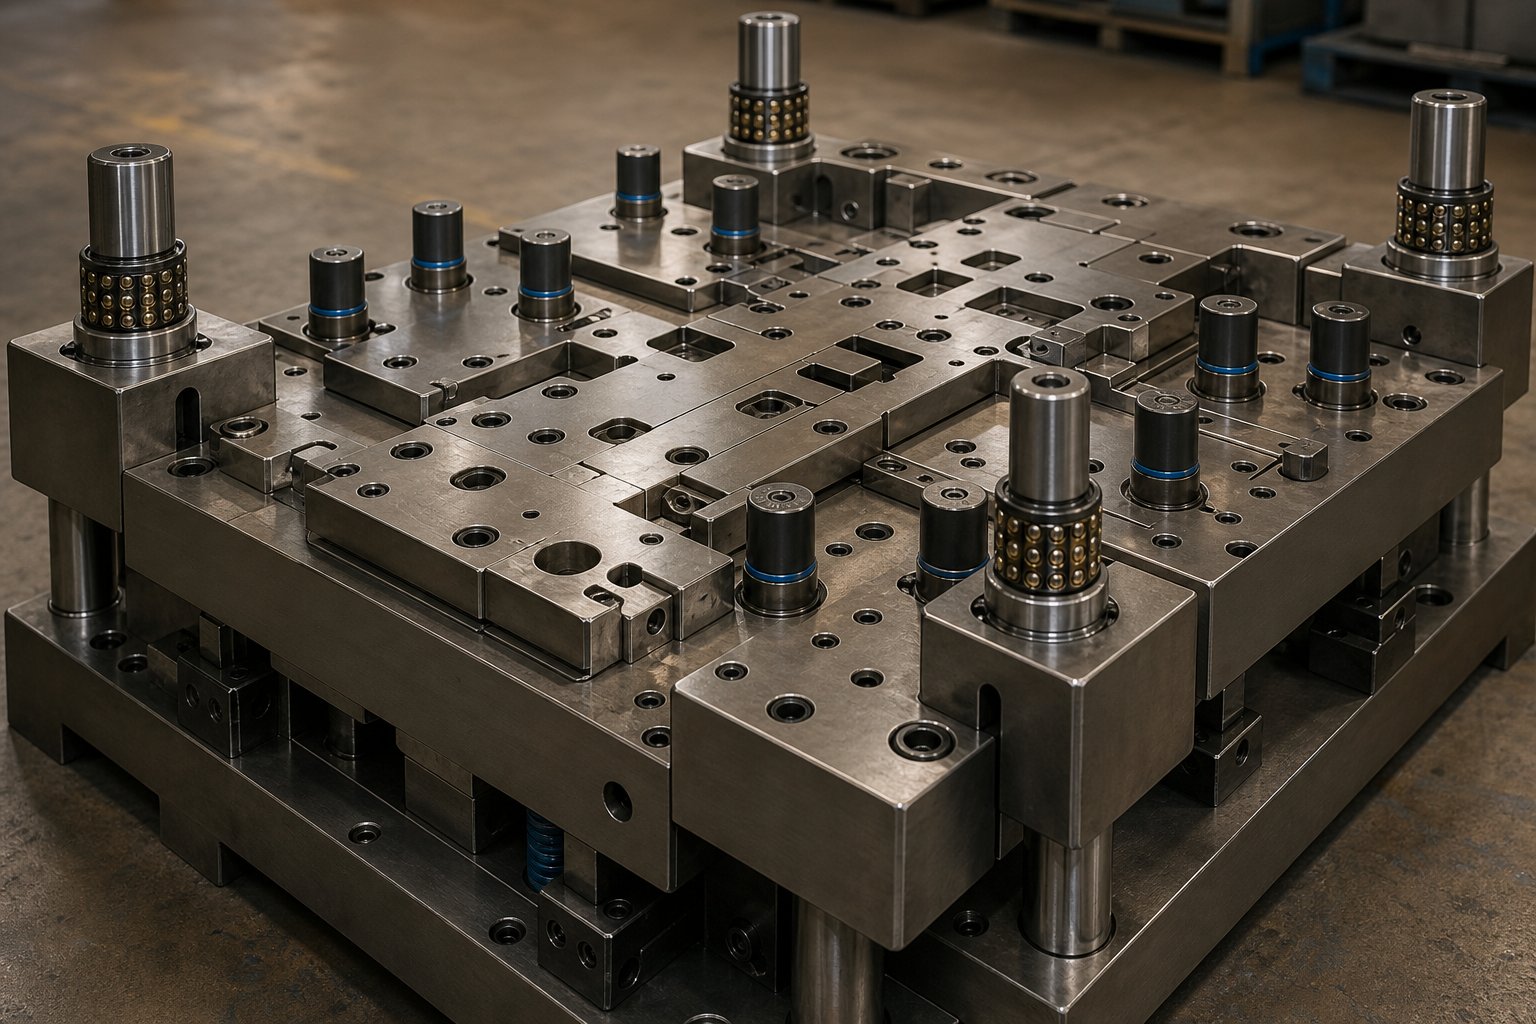
Съображения относно дизайна на матрицата, специфични за големи части
Преса с достатъчен тонаж и леглова площ само поставя началото. Самата матрица, прецизният инструмент, който действително влиза в контакт с метала и го принуждава да придобие форма, носи съвсем различен набор от инженерни изисквания, когато се мащабира до големи-размери на част. При компактна матрица за 6-инчова скоба незначителните деформации на обувката остават незабелязани. При матрица, обхващаща 60 или 80 инча, същата пропорционална деформация се превръща в хилядни от инча несъответствие по формиращата повърхност. Ударите пропускат съединителните им кухини. Формираните характеристики излизат от толерантност. Срязващите се ръбове се износват неравномерно. Зарът не просто става по-голям. Всяка структурна, насочваща и система за налягане в него трябва да бъде преработена, за да поддържа прецизност в участък, който активно се бори с твърдостта.
Това е областта, в която производителите на прогресивни матрици се отделят от магазините за щамповане. Всеки може да направи малък зар, който работи. Изграждането на голяма матрица, която поддържа толерантност през милиони цикли, изисква структурна инженерна дисциплина, която е по-близка до дизайна на моста, отколкото часовникарството.
Структурен и направляващ системен дизайн за големи матрици
Обувката за матрица е основата. При малки матрици стандартна предварително-закалена обувка за матрица от каталожни наличности върши работа. При широкоформатни-инструменти обувката трябва да бъде специално-проектирана за твърдост. Представете си обувка за матрица, обхващаща 90 инча в посоката на подаване. Под пълен тонаж в долната мъртва точка, тази обувка иска да се извие нагоре в центъра между опорите на пресата. Ако се отклони дори на 0,002 инча в центъра на разстоянието, хлабините на рязане през средните станции се изместват, качеството на ръба се влошава и животът на щанцата пада.
Големите щанцови челюсти обикновено се изработват от-освободена от напрежение плоча (S50C или еквивалентна средно въглеродна стомана) с дебелина в диапазона от 4 до 8 инча, в зависимост от обхвата и натоварването. Както обяснява ръководството за проектиране на матрици на Ming Chiang, изборът на материал за комплект матрици следва принципа „правилен материал за точното място“: обувката действа като удар-абсорбираща основа, използвайки здравина за абсорбиране на вибрации и защита на прецизните компоненти от повреда при директен удар. В голям мащаб тази роля на поглъщане на удар става критична, тъй като енергията на удара е пропорционално по-висока и резонансните режими на вибрация се появяват при по-ниски честоти.
Ръководните системи се увеличават както по размер, така и по конфигурация. Стандартен дву-комплект матрици осигурява адекватно подравняване за компактни инструменти. Големите-форматни матрици и модулите за щамповане изискват четири-стойки или централни-управляеми конфигурации за предотвратяване на ъглово въртене на горната обувка по време на{-централно натоварване. Четири ъглови направляващи стълба разпределят силите за подравняване във всичките четири квадранта на матрицата, предотвратявайки разклащането, което възниква, когато формиращите товари се концентрират в единия край на дълга матрица.
Самите водещи стълбове се увеличават в диаметър, често достигайки от 2 до 4 инча, и използват клетки с прецизни сачмени-лагери вместо обикновени бронзови втулки, за да намалят триенето и да поддържат точността на подравняване при големи странични натоварвания. Някои големи производители на прогресивни матрици определят система от вътрешни водещи стълбове в допълнение към външните водещи стълбове, създавайки двойна-архитектура за насочване. Външните стълбове се справят с грубо подравняване по време на първоначалното затваряне, докато вътрешните стълбове осигуряват прецизност на микрон-ниво в крайната позиция на формоване. Този двоен-водещ подход е особено ценен за прогресивни машинни комплекти матрици, където подравняването-към-станция трябва да остане последователно по цялата дължина на матрицата.
Системите с азотни пружини представляват уникално предизвикателство за мащабиране. При малка матрица единичен азотен цилиндър осигурява равномерно налягане в държача на заготовката или в устройството за отстраняване. При голяма матрица с притискаща подложка, обхващаща 40 инча, може да имате нужда от 8, 12 или дори 20 азотни цилиндъра, подредени по изчислен модел, за да разпределите силата равномерно по повърхността на подложката. Ако цилиндрите не са позиционирани правилно, притискащата подложка се накланя под натоварване, създавайки неравномерен поток на материала по време на изтегляне или непостоянна сила на оголване, която оставя частици, заседнали в матрицата.
Проектирането на оформлението на азотната пружина изисква картографиране на необходимото разпределение на силата върху повърхността на накладката за натиск, след това избор на размери и места на отвора на цилиндъра, които осигуряват това разпределение в рамките на приемлива равномерност, обикновено в рамките на 5-10% вариация по лицето на накладката. Предварителното натоварване и ходът на всеки цилиндър трябва да отчитат различното отклонение на монтажната плоча. По-високите матрици с по-дълги ходове може да изискват системи, свързани с колектор, които изравняват налягането във всички цилиндри хидравлично, осигурявайки равномерно движение на подложките, независимо от неравномерното натоварване.
Стратегията на пилотния щифт за широкоформатни-форматни матрици следва различна логика от тази на компактните инструменти. При стандартните прогресивни матрици два или трима пилота адекватно регистрират лентата на всяка станция. При широка лента, подаваща се през голяма матрица, страничното отклонение на лентата и ръбовата вълна означават, че позицията на материала е по-малко предвидима по цялата му ширина. Инженерните насоки на Talan Products отбелязват, че пилотите влизат в дупки, пробити в ранните станции и че когато тези отвори изискват тесни допуски, отделните пилотни отвори на носача поддържат точност без удължаване на функционалните характеристики. За големи щампи инженерите често добавят допълнителни ръбови-направляващи пилоти или пружинно-центриращи механизми в междинните станции, за да предотвратят кумулативното отклонение от повреждане на местата на характеристиките надолу по веригата. Колкото по-широка е лентата, толкова повече пилотни точки са необходими, за да се ограничи естествената тенденция на материала да се лута.
Персонализирано проектиране на матрици за сложни големи геометрии
Отвъд структурната твърдост и насочване, работните компоненти на голяма матрица, щанци, повдигачи, устройства за отстраняване и формоване на вложки, всички изискват дизайнерски подходи, които се различават фундаментално от практиката с малки-инструменти.
Повдигачите на големи прогресивни матрици трябва да повдигнат тежка лента достатъчно високо, за да изчистят оформените елементи, докато тя напредва към следващата станция. На тясна лента леките повдигачи на щифтове вършат работа. На 48-инча-широка лента от 3 мм стомана теглото на лентата между точките на повдигача може да причини провисване, което огъва носача или се влачи върху повърхностите на матрицата. Повдигачите на пръти, обхващащи цялата ширина на лентата, или повдигащи системи в стил релса, осигуряват необходимата разпределена опора. Методологията на проектиране на Talan Products подчертава, че провисването между повдигачите може да огъне носачите, особено при тънки материали. В голям мащаб, дори дебели материали провисват под собствената си тежест през широки неподдържани участъци.
Байпасните прорези са критични за управлението на скрап при големи матрици. Когато операция за изрязване или подрязване генерира заготовка, по-широка от тази, която лентата може да пренесе покрай станциите надолу по веригата, този скрап трябва да бъде пренасочен, или незабавно пуснат през матрицата, или нарязан, за да позволи хлабина покрай следващите щанци и формоващи станции. При компактна матрица управлението на скрап е закъсняла мисъл. При голяма прогресивна матрица, където охлювите могат да бъдат широки от 8 до 12 инча, заседнал охлюв може да разбие матрицата, огъвайки поансони и повреждайки формоващите повърхности. Правилната геометрия на байпасния прорез, улеите за скрап, наклонени за подпомагане на гравитацията, и въздушното{6}}изхвърляне на охлюв стават основни характеристики на дизайна.
Контролът на посоката на изрязване на дългите ръбове на срязване изисква внимателно планиране. Всяка операция на рязане води до изрязване от едната страна на материала. При 36-инчова подстригваща линия посоката на резеца определя коя повърхност на завършената част носи този повдигнат ръб. За скоби с прогресивно щамповане и структурни компоненти, които взаимодействат с други модули, местоположението на ръба е функционално изискване, а не козметично. Дизайнерът на матрицата трябва да ориентира хлабините на рязане, така че неравностите да се появят на приемливата повърхност, което може да наложи разделяне на дълги разрези на сегменти с противоположни посоки на хлабините или добавяне на вторични бръснещи станции за пълно отстраняване на неравностите.
Оптимизирането на хлабините за операции на формоване върху големи повърхности въвежда ефект на мащаба. Хлабината на матрицата, пролуката между поансона и кухината, контролира потока на материала по време на изтегляне и формоване. При малко теглене равномерният просвет по периметъра работи добре. При голямо изтегляне, обхващащо 30 или повече инча, материалът тече с различни скорости от различни посоки поради ориентацията на зърното и вариацията на триенето. Променливата хлабина, по-стегната в зоните, където материалът има тенденция да изтънява, и по-отпусната, където има опасност от набръчкване, помага за контролиране на разпределението на материала. Това картографиране на променлива хлабина обикновено идва от FEA симулация и се усъвършенства по време на изпробването на матрицата.
Достъпът за поддръжка води до друго дизайнерско решение, уникално за големите инструменти: сегментиране на компоненти. Една -плоча за отстраняване на парчета, обхващаща 80 инча, би било невъзможно да се шлифова плоско, трудно да се-обработи равномерно и непрактично да се премахва за поддръжка. Вместо това, големите устройства за отстраняване на матрици, задържащите плочи на щанцоването и дори вложките за щанцоване са сегментирани на секции, които могат да бъдат индивидуално премахнати, шлифовани или заменени, без да се разглобява цялата матрица. Сегментирането също така позволява използването на различни материали за различни зони, съпоставяне на материала на компонента с местната тежест на износване. Както показват най-добрите практики за проектиране на матрици, сърцевините и вложките използват високо-скоростна стомана (SKH9) с HRC 60-62 за изключителна устойчивост на износване, докато структурните плочи използват инструментална стомана за студена работа (SKD11) с HRC 58-60. При голяма сегментирана матрица, зоните с високо износване получават премиум материал за вложки, докато зоните с по-ниско напрежение използват по-евтини класове, оптимизирайки разходите, без да жертва издръжливостта, където има значение.
За инженерите по инструментална екипировка, които се ориентират в тези дизайнерски-интензивни решения, работата със специалисти, които разбират взаимодействието между структурата на матрицата, инженерството на компонентите и материалния поток в голям мащаб е от решаващо значение.Персонализираните решения на YICHEN за щампи за щампованеадресирайте това пресичане директно, свързвайки инженерите с експертен опит в дизайна на матрици, обхващащ всичко от конфигурация на щанца и повдигач до стратегия за заобикаляне на вдлъбнатини, контрол на неравностите и оптимизиране на хлабините за приложения с голям-формат. Когато предизвикателството на инструментите включва управление на сложността на матрица, която тежи няколко тона и се простира на шест фута или повече, наличието на технически партньор с дълбок инженерен опит в матрицата съкращава пътя от концепцията до готовите-производствени инструменти.
Ето критичните елементи на дизайна на матрицата, които изискват специално внимание в голям мащаб:
- Твърдост на обувката- Обувки с персонализирана-дебелина, проектирани за минимална деформация в центъра на разстоянието при пълно натоварване на формоване
- Конфигурация на водещ стълб- Четири-стълбови или двойни-направляващи системи (външни плюс вътрешни) за предотвратяване на напукване и поддържане на подравняване-на-станция
- Разположение на азотна пружина- Много-модели на цилиндри, изчислени за равномерно разпределение на налягането в големи подложки, с изравняване на колектора, където е необходимо
- Пилотна стратегия- Повишена плътност на пилота в широки ленти, включително допълнителни водачи за ръбове и междинни регистрационни точки
- Проектиране на повдигаща системаПовдигачи тип - пръти или релси-, които предотвратяват провисването на лентата през широки неподдържани участъци
- Геометрия на байпаса и управление на скрап- Проектирани пътеки за отстраняване на охлюви с гравитационни{1}}подпомогнати улеи и въздушно-бластно изхвърляне за големи охлюви
- Планиране на посоката на Burr- Ориентацията на хлабината е съпоставена с функционалните изисквания от страна на бор-за всички дълги ръбове на срязване
- Променлива хлабина при формоване- FEA-карти на хлабини, които отчитат анизотропния материален поток през големи изтеглящи повърхности
- Сегментиране на компоненти- Зачистващи устройства, фиксатори и режещи вложки, разделени на поддържаеми секции със специфични за зоните-класове на материала
- Топлинно управление- Съобразяване с натрупването на топлина в големите матрици по време на работа с висока-скорост, включително охлаждащи канали или термични прекъсвания в зони с високо-триене
Всеки от тези елементи взаимодейства с останалите. Лошо планираното оформление на азотната пружина създава неравномерна сила на отстраняване, което ускорява износването на направляващите стълбове, което влошава подравняването на поансона-към-кухината, което измества непредсказуемо моделите на бръснене. В матриците с голям-формат тези каскадни взаимодействия се усилват на разстояние, което прави интегрираното дизайнерско мислене, а не спецификацията-по-компонент, разликата между матрица, която работи надеждно, и такава, която изисква постоянна намеса.
Правилният дизайн на матрицата защитава значителна капиталова инвестиция. И тази инвестиция, самата цена на инструменталната екипировка, повдига собствен набор от въпроси относно икономиката, амортизацията и къде щамповането на големи{1}}части всъщност има финансов смисъл в сравнение с алтернативните подходи за производство.
Икономика на разходите и амортизация на инструментите за големи части
Една добре-проектирана матрица решава инженерния проблем. Но инженерната осъществимост и финансовата жизнеспособност са два отделни разговора. Прогресивните и трансферните матрици с големи- части представляват едни от най-значимите капиталови ангажименти в производството на метали и икономиката се държи различно от това, което инженерите, запознати с компактните инструменти, биха могли да очакват. Първоначалната инвестиция е по-голяма. Амортизационната крива е по-стръмна. И тежестта на поддръжката през целия живот на матрицата води до разходи, които по-малките инструменти рядко налагат.
И все пак никой доставчик в това пространство не излага прозрачно икономическата логика. Ще намерите списъци с оборудване и брошури за възможности, но рядко финансовата рамка, която ви казва дали вашата конкретна част, при вашия специфичен обем, изобщо оправдава инвестицията в инструменти. Това е празнината, която този раздел запълва.
Инвестиции в инструменти и амортизация за големи матрици
Скалите на разходите за щампи с три основни фактора: броят на формовъчните станции, физическият размер на матрицата и изискванията за точност на завършената част. За стандартни прогресивни матрици, произвеждащи малки до-компоненти по размер, индустриалните данни от Shaoyi Metal Technology поставят типичните инструменти в диапазона от 15 000 до 60 000 $. Но големите-части матрици работят на съвсем различно ниво. Трансферните и линейни матрици за извънгабаритни автомобилни панели достигат рутинно $250 000 до над $1 000 000, когато пълният комплект матрици включва операции по изтегляне, подрязване, фланец и пробиване.
Защо драматичният скок? Всеки двигател на разходите се натрупва в голям мащаб. Повече станции означава повече часове за обработка. По-големите щанцови обувки изискват по-тежки заготовки от необработена стомана и по-дълги времена на CNC цикъл. По-широките режещи и формовъчни пластини изискват първокласни инструментални стомани в по-големи обеми. Фазата на изпробване, при която матрицата се тества и настройва в действителна преса, отнема повече време, защото големите матрици са физически по-трудни за зареждане, подложки и итерация. Само изпробването и валидирането обикновено представляват 10-15% от общата цена на матрицата, а при шестцифрен инструмент това е значителна договорена позиция.
Материалът за матрици представлява 20-40% от общата инвестиция. За големи-програми за щамповане на метали, които очакват 500 000 или повече удара през целия живот на матрицата, производителите на инструменти определят премиум класове като SKD11 или твърди карбидни вложки в критичните точки на износване. Тези материали са устойчиви на абразия в продължение на милиони цикли, но носят значителни разходи за суровини, особено когато са нарязани в извънгабаритни вложки, които изискват инструменти за големи части. За по-кратки производствени тиражи, по-евтините сплави могат да намалят първоначалните разходи, но те разменят дълголетието за спестявания, изисквайки по-честа поддръжка или по-ранна подмяна.
Амортизацията е мястото, където математиката или работи, или не. Прогресивна матрица на стойност $50 000, разпределена в 500 000 части, добавя само $0,10 на бройка в разходите за инструменти. Същата матрица, разпръсната върху само 5000 части, добавя $10,00 на бройка, както показва анализът на прогресивното щамповане на Fictiv. За голяма-части матрици, струващи няколко пъти тази сума,-прагът на рентабилност се измества драстично нагоре. Комплект матрици за трансфер на стойност $300 000 се нуждае от значителни годишни обеми, преди приносът на инструментите за бройка да спадне до ниво, което да се конкурира с алтернативни методи за производство.
Минималните количества за поръчка съществуват именно поради тази амортизационна реалност. Програмите за прогресивно щамповане на OEM обикновено се ангажират с годишни обеми, които гарантират, че инвестицията в инструменти се изплаща в рамките на една до три производствени години. Ако вашият прогнозиран обем не може да поеме разходите за инструменти в рамките на разумен прозорец за изплащане, проектът се нуждае или от по-опростен подход на матрицата, споделено-подреждане на инструментите или фундаментално различен метод на производство.
Икономика на-изделие в мащаб
След като инструментите бъдат платени, икономиката на щамповането за-на бройка става забележително завладяваща. Анализът на разходите на Talan Products показва, че една прогресивна щанцова преса може да произведе 4000 или повече части на час, като разходите за труд се измерват в части от цента на бройка. След изплащане на инструментите цената на-парче спада до минимума: суровини, машинно време и малко труд. При тази икономика дългосрочното щамповане на метал доминира във всяка алтернатива на производство на базата на-единица.
Но матриците за големи-части въвеждат усложнение, което по-малките инструменти избягват: разходите за поддръжка като значим процент от икономиката на жизнения цикъл. Прогнозите на индустрията определят годишната поддръжка на матрицата на 5-10% от първоначалната стойност на матрицата, в зависимост от интензивността на употреба. За компактна матрица от $30 000 това са $1500 до $3000 на година. За широкоформатен матрица за трансфер на стойност $250 000, това са $12 500 до $25 000 годишно за заточване, подмяна на пружини и повторно шлайфане на вложки. Пренебрегването на тази поддръжка не спестява пари. Това води до неравности по частите, ускорено износване и евентуална катастрофална повреда на матрицата, която струва много повече от превантивната грижа.
Общите разходи за жизнения цикъл за щамповани големи тиражи трябва да отчитат четири отделни групи разходи:
- Първоначална инвестиция в инструменти- Еднократният-капиталов разход за проектиране на матрица, производство и изпробване
- Производствена цена на-паричка- Материал, време за пресоване, труд и режийни разходи, разпределени за част по време на активни тиражи
- Планова поддръжка- Редовни интервали на заточване, подмяна на азотна пружина, износване на водещата втулка и проверка на компонентите
- Ремонт на матрица- Основни ремонти на удължени интервали (обикновено на всеки 500 000 до 2 000 000 цикъла в зависимост от тежестта на материала), включително подмяна на вложки, повторно шлайфане на формоващите повърхности и структурна проверка
За OEM услуги за щамповане на метали, работещи с материали с висока-якост в голям мащаб, интервалите за поддръжка се свиват. Дву{2}}фазните стоманени и неръждаемите видове износват режещите ръбове по-бързо от меката стомана, скъсявайки броя на циклите между заточванията. Зар, който изпълнява 200 000 удара между поддръжката на стомана 1008, може да се нуждае от внимание на всеки 80 000 удара на DP780. Този ускорен график за поддръжка пряко влияе върху ефективната ви-цена на бройка, дори след като инструментите са напълно амортизирани.
Точката на пресичане на обема, където щамповането става по-евтино от производството, се измества в зависимост от сложността на частта и материала. За прости големи геометрии от мека стомана, данните на Talan предполагат, че кросоувърът пада между 3000 и 7000 части годишно за компоненти със стандартен-размер. За големи детайли, изискващи високо-тонажни преси и сложни много-станцови матрици, този кросоувър тласка значително по-високо, често в диапазона от 10 000 до 25 000 годишни единици, преди икономиката решително да предпочете щамповането пред лазерното рязане плюс формоването на абкант.
Щамповането на големи{0}}части става икономически-ефективно само над определени прагове на обема, а тези прагове варират драстично в зависимост от сложността на частта, степента на материала и интензивността на поддръжка на матрицата. Една проста скоба от мека стомана при 15 000 годишни единици оправдава лесното използване на инструменти. Сложен структурен компонент на HSLA при същия обем може да не се счупи в продължение на три години.
Когато изграждат бизнес случай за щамповане на големи{0}}части срещу алтернативно производство, инженерите трябва изрично да моделират тези фактори на разходите:
- Обща инвестиция в инструменти, включително проектиране, производство, изпробване и инженерни промени по време на въвеждане в експлоатация
- Прогнозиран годишен обем и общ жизнен обем през очакваната продължителност на програмата
- Производствени разходи за-парче при целеви скорости на цикъла, включително загуби на добив на материал от широкоформатни оформления на ленти-
- Годишни разходи за поддръжка въз основа на сериозността на материала и очаквания брой удари между сервизните интервали
- Разходите за обновяване на матрицата на основни етапни интервали, включително престой на производството по време на основен ремонт
- Сравнение на-цена на парче с помощта на алтернативни методи (лазер плюс формоване, заварки или отливки) при същия обем
- Период на изплащане: при какъв кумулативен обем общите разходи за щамповане (инструментална екипировка плюс производство плюс поддръжка) преминават под общите алтернативни разходи за производство
- Рискови фактори, включително вероятност за промяна на дизайна, достоверност на прогнозата за обема и нестабилност на разходите за материали
Изчислението на изплащането не е просто аритметика. Това изисква честно прогнозиране на обема. Оптимистична прогноза, която оправдава инвестицията в инструменти, но никога не се материализира в реални поръчки, ви оставя да държите шест-цифрен актив, който не генерира възвръщаемост. Консервативното прогнозиране защитава капитала, дори ако това означава избор на по-малко оптимален процес за-за бройка през първите няколко години и преминаване към щамповане, след като обемите се доказват.
Икономиката ви казва дали да продължите. Но те не ви казват кога да си тръгнете напълно. Някои големи части, независимо от обема, са изправени пред геометрични ограничения, материални ограничения или изисквания за толерантност, които правят щамповането грешен отговор, без значение как работят числата на хартия.
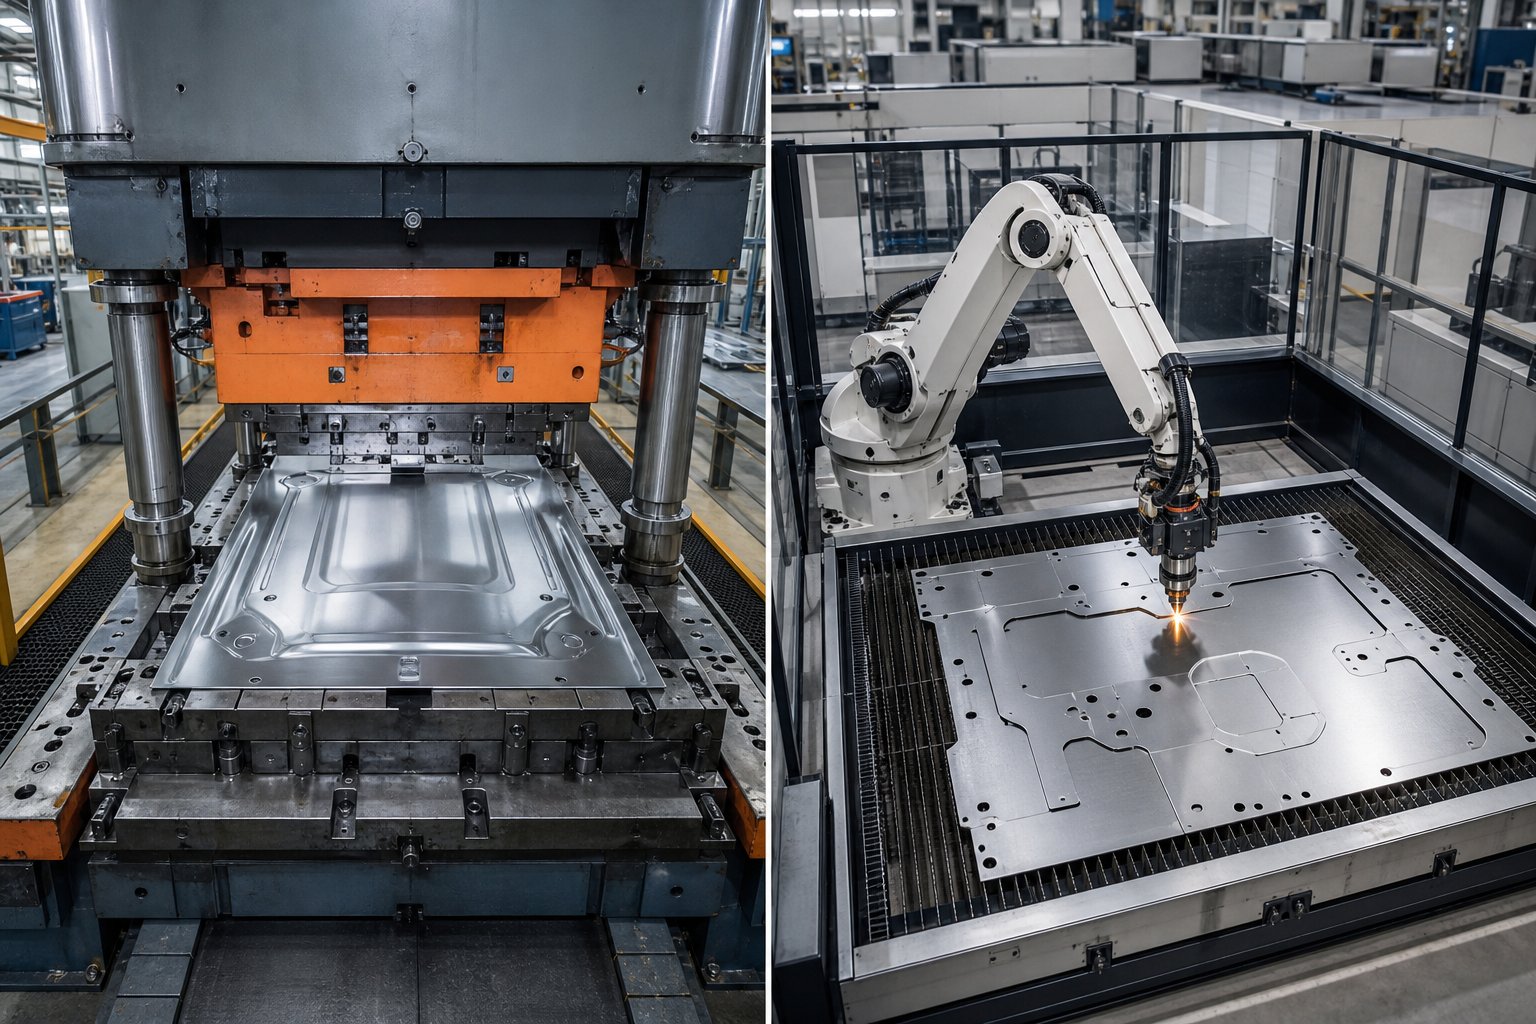
Ограничения на процеса и кога да изберете алтернативи
Всеки производствен процес има таван. Щамповането на щамповане достигне тавана си, когато геометрията на частта, ограниченията на материала или обемните реалности надхвърлят това, което матрицата може да достави физически или икономически. Повечето услуги за щамповане на ламарина няма да предоставят доброволно тази информация. Те ще цитират това, което могат да направят, а не това, което не трябва да опитват. Но честната оценка на процеса изисква разбиране къде се намира границата, защото принудителното преминаване на част към грешен метод струва повече от избора на правилната алтернатива от самото начало.
Когато щамповането не е правилният отговор
Максималният практичен размер на частта за щамповане на щампи достига около 72 до 96 инча в посоката на подаване за прогресивна работа и малко по-голям за тандемни линии, обработващи външни панели на автомобили. Освен това никое стандартно пресово легло не побира инструментите, а персонализираните пресови инсталации се превръщат в проект сами по себе си.
Геометрията налага по-строги ограничения от размера. Части с екстремни коефициенти на изтегляне, всичко, което се доближава до съотношение на дълбочина-към-диаметър над 2:1, обикновено не може да бъде изтеглено в една операция без междинно отгряване. Подрязвания, ре-влизащи елементи и вътрешна геометрия, която изисква страничен достъп, просто не могат да се оформят с вертикален ход на пресоване без механизми, задействани с гърбица, които добавят огромна сложност и цена. В голям мащаб тези камери стават непрактично масивни.
Някои материали са устойчиви на щамповане-в голям формат, независимо от геометрията. Втвърдяващите се сплави, като неръждаема стомана от серия 300, стават все по-трудни за формоване в множество станции и кумулативният тонаж на голяма матрица може да надхвърли наличния капацитет на пресата. Дебелата плоча над 8 mm обикновено се премества в територията на спирачната преса или хидравличната преса, отколкото прогресивните подходи за щамповане и производство, тъй като необходимите сили надвишават това, което конвенционалните преси за щамповане доставят ефективно.
Помислете за тези сценарии, при които алтернативите превъзхождат щамповането:
- Малък обем със сложна геометрия- Лазерното рязане плюс формоването на преса осигурява завършени части без инвестиция в инструменти, идеални за серии под 3000 единици
- Тесни допуски на дебела плоча- CNC машинната обработка от плоча има допуски, които щамповането не може да съвпадне върху тежък материал
- Сложни 3D кутии с вътрешни функции- Заварките от индивидуално оформени части позволяват подрязвания, вътрешни усилващи елементи и елементи, невъзможни в една операция за щамповане
- Органични форми с не-еднородни секции на стените- Отливките се справят с геометрии, които никоя плоска-последователност на формоване на заготовки не може да възпроизведе
Дори при прогресивното метално щамповане на ОВК, където големите тръбни компоненти и структурните корпуси са обичайни продукти за щамповане на ламарина, инженерите рутинно се сблъскват с части, които надвишават практическите граници на щамповане. Извънгабаритна нагнетателна кутия с вътрешни прегради и заварени фланци, например, може да изглежда като кандидат за щамповане въз основа само на обема, но нейната геометрия прави производството по-бърз и по-евтин път.
Сравняване на алтернативи за широкоформатни-метални компоненти
Решението не винаги е двоично. Хибридните подходи работят добре за големи компоненти, където щамповането на матрицата се справя с много-повтарящите се операции (заготовка, първоначално формоване, пробиване), докато вторичните процеси допълват характеристиките, които матрицата не може да произведе. Структурна автомобилна скоба може да бъде прогресивно щампована за нейната първична геометрия, след което роботизирано заварена, за да се добави клин, който би изисквал непрактичен гърбичен механизъм в матрицата. Тези решения за щамповане на метал смесват силните страни на процеса, вместо да принуждават един метод да прави всичко.
За части с изисквания за малък-обем инвестицията в инструменти за щамповане просто не може да се амортизира. Както показва анализът на производствените разходи от Hotean, лазерното рязане е значително по-ниско за-единична цена от щамповането за партиди под 3000 броя, след като вземете предвид разходите за инструменти от $15000+, които щамповането изисква преди производството на един детайл. Тази празнина се разширява още повече с-инструменталната екипировка за големи части, струваща кратно на стандартните цени на матрицата.
Ето как основните алтернативи се подреждат срещу щамповането на метални компоненти с голям-формат:
| Метод | Идеален диапазон на звука | Геометрична сложност | Възможност за толерантност | Относителна цена на-парче (нисък обем) | Относителна цена на-парче (висок обем) |
|---|---|---|---|---|---|
| щамповане | 10,000+ годишно | Умерено (ограничено от дълбочина на изтегляне и формиране на една-ос) | +/-0,005 инча стандарт; +/-0,001 инча с фино изрязване | Много висока (доминира амортизацията на инструментите) | Много ниско |
| Лазерно Рязане + Формоване | 1 - 5 000 годишно | Висока (всеки 2D профил, завои, ограничени от спирачни инструменти) | +/-0,004 инча рязане; +/-0,010 инча образуван | Ниско (без инструменти) | Висок (трудоемък-на бройка) |
| CNC обработка | 1 - 2 000 годишно | Много висока (всяка геометрия, която може да се обработва) | +/-0,001 инча или по-добре | Умерен (материални отпадъци върху голяма чиния) | Много високо (бавно време на цикъл) |
| Заварки | 1 - 5 000 годишно | Много висока (вътрешни характеристики, много{0}}плоскостни възли) | +/-0,015 инча типично; +/-0,005 инча с приспособления | Умерен (труд плюс фиксиране) | Високо (заваряването не се мащабира линейно) |
| Отливки | 500 - 100,000+ годишно | Изключително високо (органични форми, променлива дебелина на стената) | +/-0,010 инча отливка; +/-0,030 инча пясъчна отливка | Умерен (цената на модела е по-ниска от цената на матрицата) | Ниска до умерена |
Забележете кросоувъра. При ниски обеми всяка алтернатива побеждава общата цена. При големи обеми, щамповането на матрицата побеждава всичко по отношение на икономиката на-парче. Сивата зона, приблизително 3000 до 15 000 годишни единици за големи части, е мястото, където решението изисква подробно моделиране, а не правила. Геометрията решава баланса: проста плоска скоба преминава в територия за щамповане при по-малки обеми от сложна дълбоко-изтеглена обвивка.
Отливките заслужават специално внимание за големите структурни компоненти. Леенето по инвестиционни модели и пясъчното леене се справят с геометрии, които щамповането не може да се възпроизведе, а разходите за инструментите им (модели, а не матрици от закалена стомана) обикновено са с 30-60% по-ниски от еквивалентните матрици за щамповане. Компромисът е по-слаби толеранси, по-дълги срокове за изпълнение на парче и вторични изисквания за машинна обработка за критични интерфейси. За части, при които оптимизирането на теглото чрез променлива дебелина на стената има повече значение от строгия контрол на размерите, отливането често печели независимо от обема.
Честното рамкиране: щамповането е правилният отговор, когато обемът е голям, геометрията е съвместима с плоско-формоването на заготовки и допустимите отклонения са в съответствие с това, което процесът осигурява естествено. Когато някое от тези условия се провали, алтернативите не са компромиси. Те са по-добри инженерни решения. Ключът е да се разпознае кое условие е нарушено, преди да се инвестира капитал в инструментална екипировка, която няма да се представи добре.
Да знаете кога да щамповате и кога да изработвате е половината от предизвикателството за оценка на доставчика. Другата половина е намирането на партньор с оборудване, експертни познания в инструментите и инженерна дълбочина, за да изпълни всеки път, който има смисъл за вашия конкретен -компонент с голям формат.
Оценяване на доставчици на услуги за щамповане на щампи за голяма работа
Намирането на доставчик, който може да подпечата вашата част, е лесно. Намирането на такъв, който може надеждно да щампова голямата ви част, с толерантност, в рамките на много-годишна производствена програма, е коренно различно търсене. Възможностите, които разделят компетентните доставчици на метални щампования от тези, оборудвани за извънгабаритна работа, не са изброени в брошурата на всяка компания. Трябва да знаете какво да попитате, какво да проверите и какви червени знамена сигнализират, че магазин надхвърля действителния си капацитет.
Ключови възможности за проверка в голям-доставчик за щамповане на части
Диапазонът на тонажа на пресата е очевидната отправна точка, но не спирайте до номера на табелката. Попитайте къде е наличен пиковият тонаж в хода. Преса от 1000 тона, оценена в долна мъртва точка, доставя тази сила само при BDC. Ако вашата операция по формоване достигне пик на 2 инча над дъното, наличният тонаж може да бъде с 15-20% по-нисък в зависимост от типа на пресата. Имате нужда от капацитет, съответстващ на вашата действителна крива на натоварване, а не спецификация от каталог.
Максималният размер на леглото е също толкова важен. Компания за метално щамповане по поръчка, която претендира за големи-възможности за детайли, но работещи преси с 48-инчови легла не могат да поемат 80-инчовата прогресивна матрица, необходима на вашата структурна скоба. Потвърдете размерите на леглото по двете оси и проверете товароносимостта на опората за матрици с тегло няколко тона.
-Вътрешно помещение за инструменти разделя сериозни доставчици на прогресивни щамповани щампи от магазини, които възлагат на външни изпълнители всяко събитие по поддръжката. Големите матрици се нуждаят от редовно заточване, обслужване на азотната пружина и смяна на водещата втулка. Ако доставчикът изпрати вашата 8-тонна матрица извън обекта за всеки цикъл на поддръжка, очаквате седмици престой за всяко събитие в сравнение с дни с вътрешна стая за инструменти. Както демонстрира подходът на KMC Manufacturing към инструментите, интегрираните операции с инструменти и матрици, които управляват проектирането, изграждането и поддръжката под един покрив, осигуряват по-бързо изпълнение и по-строг контрол върху качеството на инструментите през целия жизнен цикъл на програмата.
Възможностите за симулация и FEA показват дали доставчикът може да предвиди проблеми преди рязане на стомана. За широко{1}}форматна работа, виртуалните изпробвания на матрицата спестяват десетки хиляди при физически изпробвания. Попитайте дали провеждат симулации на формоване-вкъщи или разчитат на конструктора на матрици да се справи самостоятелно. Най-добрите услуги за щамповане на метал близо до мен или където и да е, поддържат симулационни инженери, които си сътрудничат директно с оператори на преси и дизайнери на матрици.
Вторичният работен капацитет често се пренебрегва. Почистването на 36-инча щамповане изисква оборудване, мащабирано за този отпечатък. Проверката на размерите с помощта на машини за измерване на координати се нуждае от измервателна обвивка, достатъчно голяма, за да улови пълната геометрия на детайла. Ако доставчикът възложи инспекцията на трета-лаборатория, времето за изпълнение за одобрение на първия артикул се простира от дни на седмици. Дори спомагателни нужди като услуги за етикетиране за метално щамповане стават логистично сложни, когато частите са извънгабаритни и изискват специализирано закрепване за операции по маркиране.
Логистиката заслужава внимание. Големите щамповани компоненти създават предизвикателства при боравене и транспортиране, каквито по-малките части никога не срещат. Опаковката трябва да предотвратява деформация по време на транспортиране.Доставка на извънгабаритни метални изделиявключва специализирани щайги, специфични за товара{0}}методи за осигуряване и потенциално разрешение за извънгабаритни товари. Уверете се, че вашият доставчик разполага с оборудване за обработка на материали, място за подготовка и партньорства за доставка, за да премести вашите части без повреди.
Сертификатите за качество предоставят основен сигнал за достоверност. ISO 9001 показва документирана система за качество. IATF 16949 сигнализира за контрол на-автомобилния процес. За работа с големи-части тези сертификати имат значение, защото налагат протоколите за статистически контрол на процеса и анализ на системата за измерване, които улавят отклонението, преди да се превърне в скрап. Компаниите за щамповане на метали в Уисконсин и в индустриалния коридор на Средния запад често притежават и двата сертификата, отразявайки концентрацията в региона на търсенето на OEM за автомобили и тежко оборудване.
Партньорство със специалисти по дизайн на матрици
Оценката на доставчика не трябва да започва на етапа на офериране. Ангажираността с най-висока-стойност започва по време на разработването на концепцията, когато геометрията на частта е все още достатъчно гъвкава, за да се приспособи към реалностите на инструментите. Работата с инженери по инструментална екипировка, които са специализирани в широко{3}}дизайн на матрици, на най-ранен етап предотвратява скъпото откритие, че вашата част не може да бъде икономично щампована, както е начертана.
Това ранно сътрудничество е от значение, тъй като дизайнът на матрицата за големи-части включва компромиси-невидими за дизайнера на частите. Добавка на тяга от 2-градуса към дълбоко изтеглена стена може да спести $40 000 в инструменти чрез елиминиране на гърбичния механизъм. Леко преместване на характеристиките може да намали броя на станциите от десет на осем, свивайки матрицата в по-малък клас преси. Тези оптимизации се случват само когато експертният опит в инженерството на щампите влезе в разговора, преди отпечатването на частта да бъде замразено.
Персонализирана платформа за щамповане на YICHENпредоставя един път за инженери, търсещи този тип специализирано сътрудничество, свързвайки екипи от инструменти за експертен опит в дизайна на матрици, обхващащ структура, оптимизация на материалния поток и инженеринг на компоненти за приложения с голям{0}}формат. Когато предизвикателството е съсредоточено върху това как да се изгради матрица, която управлява сложността в широк обхват, като същевременно поддържа прецизност, достъпът до специализирани ресурси за инженеринг на матрици ускорява графика от-до-производството.
Не всеки доставчик, който може да работи с вашата матрица, може да я проектира добре. Някои компании за щамповане на метали, сред които производителите от Уисконсин, разполагат с отлични стаи за пресоване, но възлагат проектирането на щампи на трети страни, без да виждат специфичните характеристики на пресата, където ще работи инструментът. Най-добрите резултати идват от доставчиците или партньорствата-плюс-производител на инструменти, където дизайнерът на матрицата разбира поведението на деформация на целевата преса, топлинните характеристики и ограниченията на захранващата система, преди първата линия да бъде начертана в CAD.
Когато избирате доставчици на щамповане на големи{0}}щампи, претеглете сериозно тези критерии за оценка:
- Разнообразие на пресата- Множество преси, обхващащи необходимия тонаж и размер на леглото, осигуряващи резервен капацитет, ако една машина спре за поддръжка
- В-инструментална стая с голям-възможност за щанцоване- Достъп с мостов кран, повърхностни шлайфове, оразмерени за извънгабаритни компоненти, и CNC машинен капацитет за смяна на вложки
- Експертиза в дизайна на матрици- Независимо дали в-фирма или чрез специализиран партньор за инструменти, способността за проектиране умира специално за предизвикателства с голям-формат, включително управление на деформацията, равномерно разпределение на налягането и насочване на лентата
- FEA и симулация на формоване- Активно използване на симулация за валидиране на потока на материала, предвиждане на пружиниращо връщане и оптимизиране на налягането на празния държач преди физическо изпробване
- Качествена инфраструктура- Капацитет на CMM с измервателни обеми, надвишаващи най-големия ви размер на част, плюс системи за статистически контрол на процеса, проследяващи критични размери в реално време
- Обработка на материали и логистика- Оборудване за обработка на рулони, предназначено за големи тегла на рулони, автоматизирано разглобяване на заготовки, надземни кранове за смяна на матрици и решения за изходящ транспорт на извънгабаритни части
- Сертификати и опит в индустрията- ISO/IATF сертификати плюс демонстрирана история на програмата с части от подобен мащаб, сложност и материал
- Гъвкавост на инженерните промени- Желание и способност за модифициране на големи матрици в средата на-програмата, когато възникнат ревизии на дизайна, без повторно изграждане от нулата
- Географско съответствие и верига за доставки- Близост до вашите монтажни операции за намалени разходи за транспорт и по-бърза реакция или установени партньорства за превоз на товари за надеждна доставка на-разстояния
Експертният опит в дизайна на щампите заслужава да бъде подчертан като отликата, която разделя адекватните доставчици от изключителните. Всеки магазин с достатъчно голяма преса може да удари метал със сила. Доставчикът, който разбира защо оформлението на азотната пружина се нуждае от дванадесет цилиндъра вместо от осем, или защо пилотната стратегия изисква междинно регистриране на лента от 48-инча, е този, който доставя части с толеранс от hit one до hit one million. Тази инженерна дълбочина, независимо дали е резидентна в компанията или е достъпна чрез специализиран партньор за проектиране на матрици, е това, което трансформира услугата за щамповане на големи части от стокова транзакция в производствена програма, която действително работи.
ЧЗВ за услугата за щамповане на големи части
1. Какъв размер се квалифицира като голяма част при щамповане?
Една част обикновено се квалифицира като голяма, когато надвишава 24 инча във всяко отделно измерение или изисква пресово легло, по-голямо от 72 инча. Дебелината на материала над 3 мм (0,120 инча) също изтласква компонентите към голяма-територия. Теглото е друг фактор: когато завършените заготовки надхвърлят това, което операторите могат безопасно да обработват ръчно, става необходимо механично прехвърляне или роботизирана автоматизация, което сигнализира за класифициране на големи-части.
2. Какъв тонаж е необходим за щамповане на големи-части?
Изисквания за тонаж за мащаб на големи части както с периметър на рязане, така и площ на формоваща повърхност, умножени по дебелината на материала. Прогресивна щампа с 12 станции, работеща с голям габарит, обикновено изисква 800 до 1200 тона или повече. Удвояването на дебелината на материала грубо удвоява силата на всяка станция едновременно, поради което операциите за тежко щамповане на извънгабаритни компоненти рутинно изискват преси в диапазона от 600 до 2,000+ тона.
3. Каква е разликата между прогресивното щамповане и трансферното щамповане за големи части?
Прогресивните матрици поддържат частта прикрепена към лентата във всички формоващи станции, което ги прави идеални за производство на големи-обеми на части, които се вписват в границите на ширината на лентата и не изискват дълбоко изтегляне. Трансферните матрици отделят частта от лентата, като използват механични пръсти за преместване на отделни заготовки между станциите. Трансферното щамповане е подходящо за по-големи геометрии, по-дълбоки изтегляния и части, които се нуждаят от препозициониране между операциите. За извънгабаритни компоненти, надвишаващи 36 инча, трансферните или тандемни линии често се превръщат в единствената физически осъществима опция.
4. Колко струват инструментите за щамповане на големи-части?
Стандартните прогресивни матрици за малки до-компоненти обикновено струват $15 000 до $60 000. Прехвърлянето на големи-части и линейните матрици за извънгабаритни структурни или автомобилни панели могат да варират от $250 000 до над $1 000 000, когато пълният комплект матрици включва операции по изтегляне, подрязване, фланец и пробиване. Само материалът за матрици представлява 20-40% от общата инвестиция. Годишната поддръжка добавя 5-10% от първоначалната стойност на матрицата. Тези разходи се амортизират върху производствения обем, което прави-разходите за щамповане на големи детайли-ефективни само над определени прагове на обема, често от 10 000 до 25000+ годишни единици. Персонализираните решения за матрици за щамповане на YICHEN (https://www.yichen-group.com/stamping-die/) помагат на инженерите по инструменти да оптимизират структурата на матрицата и дизайна на компонентите, за да управляват разходите за широкоформатни програми за инструменти.
5. Кога трябва да изберете алтернативи пред щамповане за големи части?
Щамповането може да не е правилният отговор, когато годишните обеми паднат под 3000 до 5000 единици, когато геометрията на частта включва екстремни съотношения на изтегляне над 2:1, подбивания, изискващи непрактични гърбични механизми, или материали с дебелина над 8 mm. Лазерното рязане плюс оформянето на преса работи по-добре за сложни профили с малък{8}}обем. Обработката с ЦПУ е подходяща за работа с дебели плочи с тесни{10}}допуски. Заварките се справят с много{12}}плоскостни възли с вътрешни характеристики. Отливките се отличават с органични форми с променливи стенни секции. Хибридните подходи, комбиниращи щамповане с вторични процеси, често осигуряват най-добрия баланс между разходи и възможности.


