


Какво всъщност включва инженерството на матриците за прогресивно щамповане
Когато някой попита "какво е прогресивна матрица", типичният отговор описва много-станционен инструмент, който щампова части от метална лента. Това описание е точно, но непълно. Казва ви какво се случва вътре в пресата, без да се обръща внимание на инженерната дисциплина, която прави всичко да работи надеждно със скорост, удар след удар, за милиони цикли.
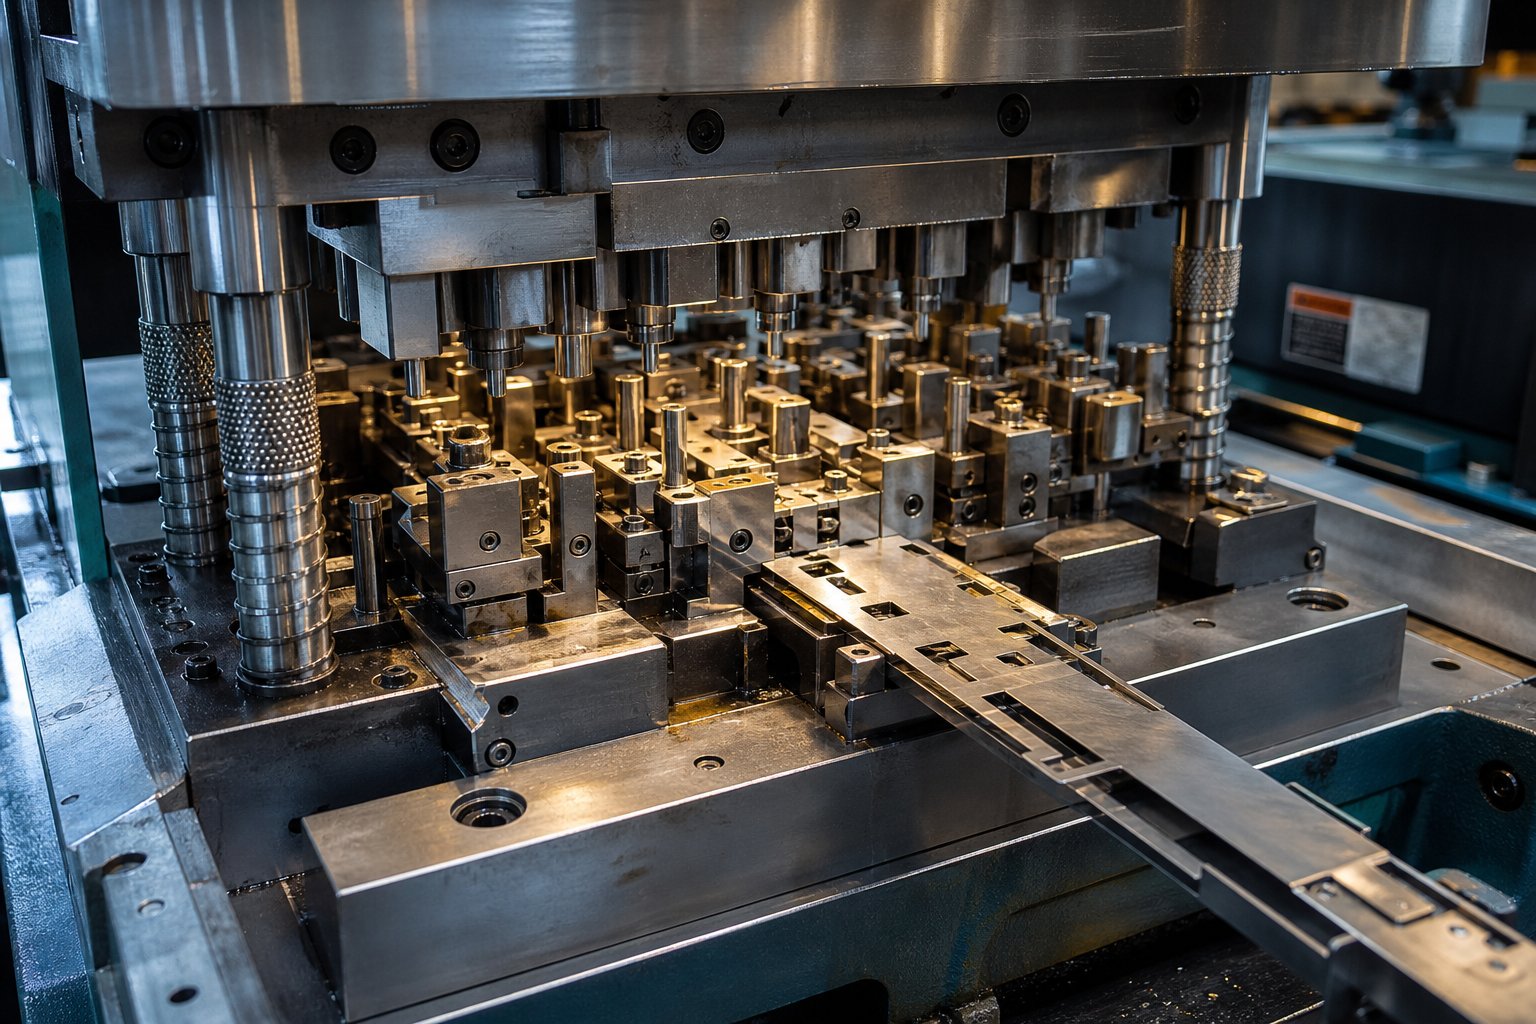
Прогресивното проектиране на матрици за щамповане е практиката за проектиране на интегрирани системи за инструменти, при които всеки ход на пресата придвижва напред непрекъсната метална лента чрез планирана последователност от операции по пробиване, формоване, коване и рязане. Всяка станция изпълнява отделна задача, а завършената част отпада на крайната станция. Достатъчно проста като концепция. При изпълнение изисква решения, които каскадно преминават през всеки елемент на зарчето.
Дефиниране на прогресивното щамповане на щанцовия инженеринг отвъд основите
Какво отличава тази дисциплина от основния преглед на процеса? Обхват. Инженерът на прогресивни щампи не просто избира операции -, той определя колко станции са необходими, къде принадлежат празните станции, как силите на формоване се разпределят в леглото на пресата и как геометрията на оформлението на лентата балансира използването на материала спрямо твърдостта на носача. Те определят хлабините между щанцо-до-щампа въз основа на поведението на материала, проектират пилотни системи, които поддържат регистрация на микронно-ниво, и проектират матрицата, така че да може да се поддържа, без да се изтегля от пресата.
Сред всички видове матрици за щамповане - комбинирани, трансферни, с един-удар - прогресивни матрици носят най-високата инженерна плътност на квадратен метър инструментална стомана. Всяко решение на една станция засяга това, което е възможно надолу по течението. Тази взаимосвързана логика е това, което прави прогресивното щамповане едновременно мощно и безпардонно.
Защо инженерите търсят съдържание за дизайн на прогресивни матрици
Повечето онлайн съдържание за прогресивното щамповане остава на ниво информираност: анимации на процеси, общи описания, списъци с обслужвани индустрии. Инженерите и производителите на инструменти имат нужда от нещо различно. Те се нуждаят от референции, които се отнасят до обосновката на последователността на станцията, решенията за освобождаване,-насочени към материали, механиката за регистриране на лентата и планирането на живота на матрицата.
Прогресивното проектиране на матрици за щамповане е систематичен дизайн на инструментална екипировка с много-станции, която трансформира плоска лента в завършени компоненти чрез последователни операции -, интегриращи логиката на станцията, разпределението на силата, поведението на материала и архитектурата за поддръжка в единна система.
Тази статия е написана за тази аудитория: инженери, определящи прогресивни матрици, производители на инструменти, които ги конструират, и технически мениджъри, оценяващи доставчици. Фокусът навсякъде е инженерната логика - мотивите зад дизайнерските избори, които определят дали матрицата за прогресивно щамповане оцелява след милион-производствена серия или се проваля доста по-малко от нея.
Логика за секвениране на станции, която задвижва архитектурата на матрицата
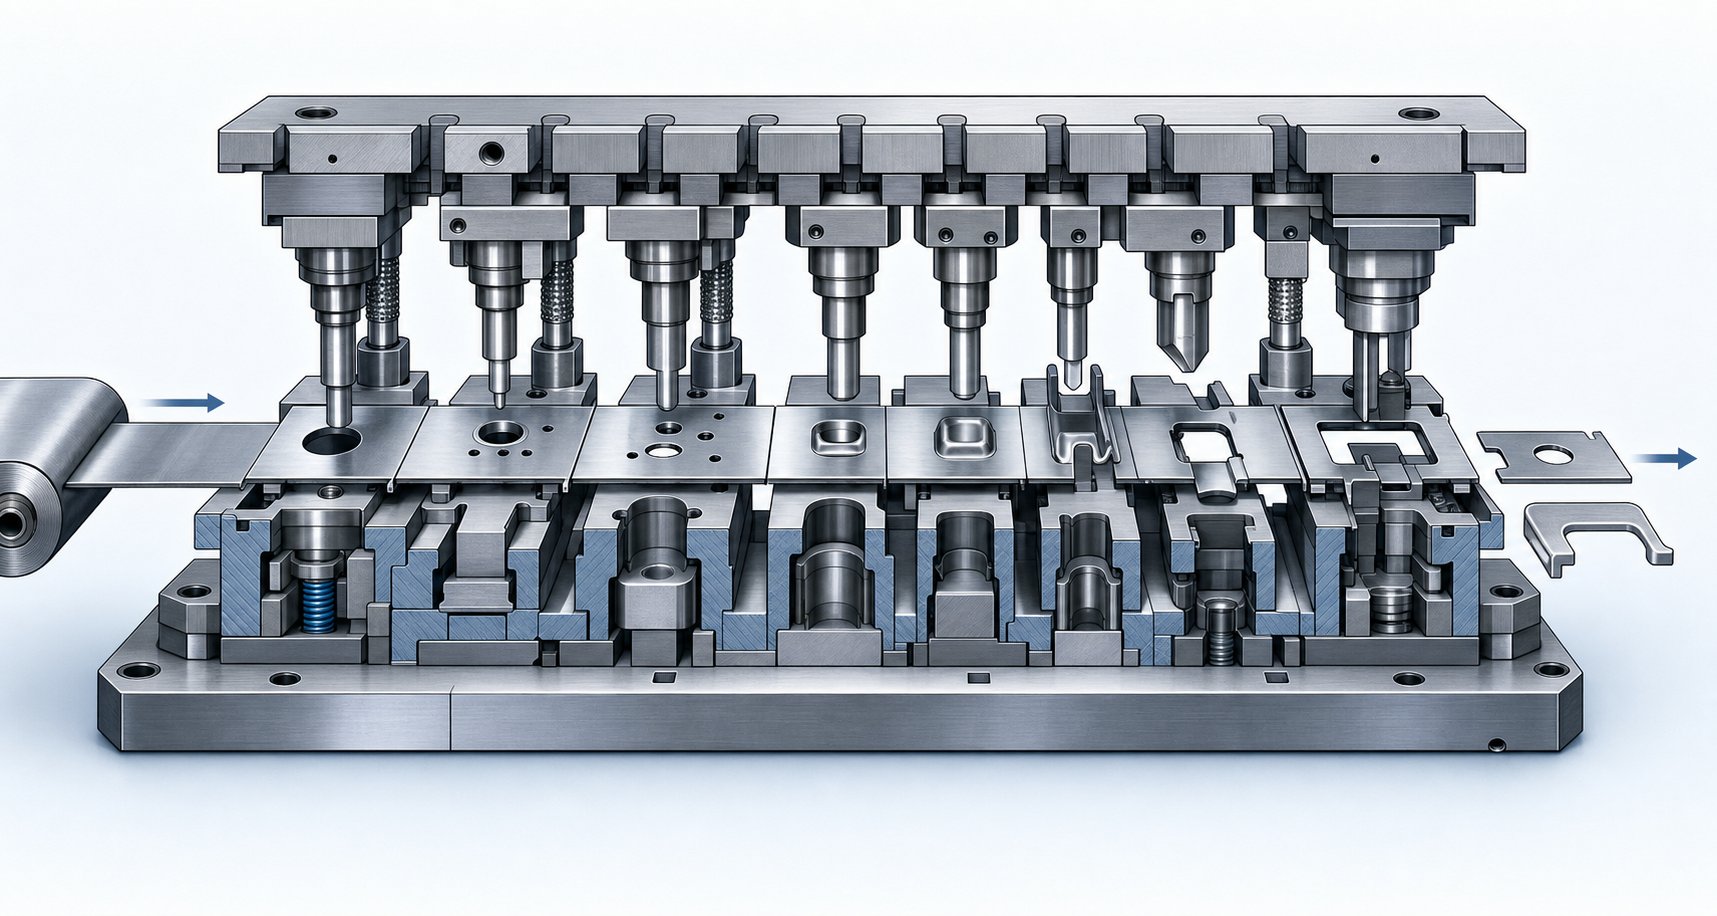
Секвенирането на станции е мястото, където дизайнът на матрицата за прогресивно щамповане се превръща в интелектуално упражнение, а не в механично. Редът, в който се извършват операциите между станциите на матрицата, не е произволен -, той се управлява от физиката на материала, изискванията за регистрация и ограниченията за разпределение на силата. Объркайте последователността и ще се борите с проблеми с качеството през целия живот на инструмента.
Помислете за това по следния начин: всяка станция в aпрогресивен процес на щампованенаследява състоянието на лентата от станцията преди нея. Деформирайте лентата твърде рано и операциите надолу по веригата губят референтната си геометрия. Концентрирайте силите на рязане от едната страна на матрицата и върховете на пресата, ускорявайки неравномерното износване. Решенията за последователност се комбинират в цялата прогресия на лентата.
Защо пиърсингът предшества оформянето в повечето прогресивни оформления
В почти всяко оформление на инструментална екипировка с прогресивен щанц, операциите по пробиване се извършват преди операциите по формоване. Причината е регистрация. Пилотните отвори, пробити в първата или втората станция, се превръщат в еталонни характеристики, които локализират лентата на всяка следваща станция. Насочващите щифтове захващат тези дупки преди всеки ход, коригирайки толеранса на подаване, наклона на лентата и термичния растеж.
Ако оформянето е предшествано от пробиване, лентата вече ще е деформирана до момента, в който се опитате да установите опорни точки. Деформираният материал се измества непредвидимо - разтяга се, изтънява и пружинира обратно. Пробождането в плоска, недеформирана лента ви дава чисти, стабилни по размери референтни точки, които поддържат точността на регистрацията през целия процес на прогресивно щамповане.
Освен пилотите, други пробиви - слотове, локализиращи ръбове, релефни изрези - също се възползват от това, че са създадени, докато материалът все още е в плоско,-втвърдено-свободно състояние. Общата най-добра практика е да се създават пилотни и еталонни характеристики рано, да се разпределят тежки натоварвания при рязане и да се извърши три-измерно формоване само след като лентата има достатъчно подкрепа от установени референции.
Балансиране на силите между станциите за защита на Press and Die
Представете си прогресивна матрица с осем{0}}станции, където станции от 1 до 4 извършват цялото тежко изрязване и пробиване от лявата страна, докато станции от 5 до 8 обработват леко формоване отдясно. Резултатът? Значителен преобръщащ момент на пресата. Центърът на натоварване не е подравнен с центъра на буталото и пресата се отклонява неравномерно.
Това е реален и измерим проблем. Инженерите изчисляват моментите на преобръщане, като умножават силата на всяка станция по нейното разстояние от осевата линия на пресата.Списание MetalFormingотбелязва, че конструкторите на матрици често пренебрегват тази стъпка, като центрират матрицата в пресата, вместо да центрират товара - две много различни неща. Показателните-признаци за не-централно зареждане включват нащърбени щанци, срязани копчета на матрицата, неравномерно изрязани ленти и ускорени цикли на поддръжка.
За да управляват това, инженерите разпределят натоварванията за изрязване, пробиване, формоване и подрязване стратегически по отпечатъка на матрицата. Понякога това означава разделяне на голяма заготовка на две станции или препозициониране на операциите по подрязване, за да се уравновесят тежките сили на формоване от противоположната страна. Целта е да се поддържа сумата от моментите на преобръщане възможно най-близо до нула, колкото е практично.
Съображения за броя на станциите за сложни геометрии
От колко станции се нуждае една част? Отговорът зависи от сложността на геометрията, изискванията за толерантност и дълбочината на формоване. Плоска част с няколко дупки и един завой може да изисква четири или пет станции. Сложен съединител с множество завои, релефни елементи и тесни позиционни толеранси може да се нуждае от 15 до 20 станции инструментална екипировка.
Неактивните станции - станциите, които не извършват работа на лентата - играят стратегическа роля тук. Те осигуряват физическо пространство между операциите, които иначе биха си пречили една на друга. Те също така добавят стабилност на лентата в зони, където формиращите сили могат да доведат до изкривяване или усукване на носача. катоФабрикаторътпосочва, че неактивните станции позволяват място за по-големи, по-здрави инструментални секции и необходимите компоненти на матрицата, които не биха паснали, ако всяка станция извършва операция.
Повече станции също означават по-дълга матрица, по-широко пресово легло и повече материал в лентата във всеки един момент. Винаги има компромис-между устойчивостта на процеса и разходите за инструменти. Инженерите оценяват дали една допълнителна станция наистина подобрява качеството или просто добавя сложност без полза.
Типичен логически поток на последователност за прогресивен зар следва този модел:
- Пробийте пилотни отвори, за да установите референтни точки
- Пробийте допълнителни дупки, слотове и релефни елементи в плоската лента
- Формирайте първични завои и форми, като използвате установени данни за регистрация
- Монете или калибрирайте критичните размери до крайния толеранс
- Изрежете излишния материал и извършете окончателно профилиране
- Отрежете готовата част от носещата лента
Всяка стъпка в тази последователност зависи от тази преди нея. Пилотите локализират лентата преди пробиване. Пробитите релефни елементи предотвратяват разкъсване по време на формоване. Формоването установява геометрията, която сеченето усъвършенства. Изрязването почиства изкривеното формиране. И прекъсването се случва последно, защото носещата лента трябва да държи частта стабилна през всяка предходна операция.
Логиката на последователността разкрива нещо фундаментално за прогресивното инженерство на матрицата: не става въпрос само за това какви операции са ви необходими -, а за това в какво състояние трябва да бъде лентата, когато се извършва всяка операция. Това условие зависи в голяма степен от това как материалът на детайла се държи под напрежение, което въвежда напълно различен набор от инженерни променливи.
Поведение на материала и неговото въздействие върху решенията за проектиране на матрици
Всяко решение за последователност, всяка спецификация на хлабина, всяко изчисление на броя на станциите в крайна сметка води до един въпрос: как се държи материалът на детайла при натоварване? Прогресивното метално щамповане не се случва абстрактно - то се случва с конкретна сплав, с определена дебелина, със специфични механични свойства, които диктуват какво може и какво не може да прави матрицата на всяка станция.
Ще забележите, че две части с идентична геометрия, но различни материали могат да изискват напълно различни архитектури на матрицата. Човек може да бяга в осем станции; другият може да се нуждае от дванадесет. Причината се крие в това как всеки материал реагира на деформация, как работи-се втвърдява и колко пружинира обратно, когато образува освобождаване на налягането.
Как силата на опън и удължението оформят дизайна на станцията
По-високо{0}}якостните материали издържат на деформация по-агресивно. Това съпротивление означава, че не можете да натискате толкова много формоване в една станция, без да рискувате разкъсване, изтъняване или счупване. Инженерите компенсират, като разпределят общата деформация в повече станции, като всяка прилага по-малка постепенна промяна. Част, която се оформя удобно в две станции от ниско-въглеродна стомана, може да се нуждае от четири или пет станции от неръждаема стомана.
Удължение - готовността на материала да се разтегне преди счупване - определя колко агресивна може да бъде всяка формираща станция. Материал с 40% удължение позволява по-дълбоко изтегляне на станция от този с 12% удължение. Когато удължението е ниско, инженерите добавят разтоварващи станции и междинни празни станции, за да позволят на лентата да се стабилизира между операциите по формоване.
Трудовото закаляване усложнява предизвикателството. Аустенитните неръждаеми стомани, например, се втвърдяват бързо по време на формоването. Както отбелязва MetalForming Magazine, формоването на неръждаеми стомани изисква приблизително два пъти по-голяма мощност на пресата от меката стомана поради високата им работна-скорост на втвърдяване - и налягането на заготовката за аустенитни класове може да достигне три пъти повече от изискванията за ниско-въглеродна стомана. При материали за прогресивно щамповане с екстремно поведение при-втвърдяване при работа, инженерите трябва да преценят дали междинното отгряване е практично или дали допълнителните разтоварващи станции могат да разпределят напрежението достатъчно.
Спецификации на хлабината на матрицата по тип материал
Разстоянието-до-щанцоване не е универсално число, което прилагате към всички материали. Това е функция от дебелината на материала, якостта на опън и качеството на ръба, от което се нуждаете. Направете грешна хлабина и ще видите прекомерни грапавини, лошо състояние на ръба, ускорено износване на поансона или издърпване на плужек.
За прогресивно щамповане на въглеродна стомана традиционното правило е приблизително 10% от дебелината на материала на страна. Това работи добре за мека стомана. Но приложете същите тези 10% към неръждаема стомана и ще получите най-лошата възможна височина на резеца - реалност, която изненадва производителите на инструменти, свикнали да работят с въглеродна стомана. Материали с ниски коефициенти-към-опън, включително много усъвършенствани стомани с висока-якост, се нуждаят от значително по-голяма хлабина - изследванията на класове AHSS показват, че може да са необходими хлабини до 21% на страна за оптимална-способност за опъване на ръба.
Алуминиевото прогресивно щамповане представлява различно предизвикателство. Въпреки че алуминият е по-мек, неговата лепкава природа причинява адхезия върху повърхностите на поансона, а по-ниската му якост на срязване означава, че хлабините трябва да са достатъчно плътни, за да се получи чиста срязваща лента без прекомерно преобръщане. Медните и месинговите сплави с прогресивно щамповане отново реагират по различен начин - тяхната способност за формоване варира драстично в зависимост от сплавта и температурата, което изисква корекции на хлабините, които отчитат специфичните степени на материала, а не широките правила за категория.
Посока на зърното и компенсация на пружинното връщане
Всеки навит лист има посока на зърното - ориентацията на неговата кристална структура, установена по време на процеса на валцоване. Тази посока пряко влияе къде се образуват пукнатини, колко сила изисква едно огъване и колко материалът пружинира обратно след формоването.
Огъването напречно на зърното (линията на огъване, перпендикулярна на посоката на валцоване) създава по-силно огъване, което толерира по-тесни радиуси. Огъването със зърното (линията на огъване, успоредна на посоката на валцоване) създава по-слабо огъване, склонно към напукване по външния радиус, особено при малки радиуси. катоФабрикаторътобяснява, по-дребните-зърнести материали са по-малко склонни към отделяне на зърната и напукване и поддържат по-постоянна граница на провлачване -, което прави качеството на материала легитимна инженерна спецификация, а не само променлива за доставка.
За инженерите на прогресивни матрици посоката на зърното трябва да бъде специфицирана на етапа на проектиране, тъй като тя определя ориентацията на лентата върху бобината. Ако критичните завои трябва да вървят напречно на зърното за устойчивост на пукнатини, лентата трябва да бъде отрязана от главната намотка в правилната ориентация. Това решение се заключва, преди да бъде изрязана стомана за матрицата.
Пружинното връщане в прогресивни матрици не е проблем с една-станция -, а кумулативен. Всяка формираща станция допринася за ъглово отклонение, което се натрупва през следващите станции.Специалисти по симулации в AutoFormподчертайте, че пружинното връщане се развива, докато листът напредва през набора от станции за формиране и подрязване, а стратегиите за компенсация трябва да отчитат как пружинното връщане на всяка станция взаимодейства със следващата. Инженерите прегъват в станциите за формоване, за да предвидят еластичното възстановяване, но правилният ъгъл на прегъване зависи от свойствата на материала, радиуса на огъване, ориентацията на зърното и какво се случва надолу по веригата.
| Тип материал | Типичен клирънс (% на страна) | Мултипликатор на формираща станция | Тенденция към пружинно връщане |
|---|---|---|---|
| Ниско{0}}въглеродна стомана | 8-10% | 1x (базова линия) | Ниска до умерена |
| Неръждаема стомана (аустенитна) | 12-16% | 1.5-2x | високо |
| Усъвършенствана стомана с-висока якост | 15-21% | 1.5-2.5x | Много високо |
| Алуминий (автомобилни класове) | 6-8% | 1.3-1.8x | Умерено до високо |
| Медни/месингови сплави | 5-8% | 0.8-1.2x | Ниска до умерена |
Таблицата по-горе илюстрира защо инженерите на прогресивни матрици не могат да проектират единична архитектура на матрицата и свободно да разменят материалите. Всеки тип материал измества цялото инженерно уравнение - от това колко станции са ви необходими, какви хлабини сте посочили, до това колко агресивно можете да прегънете за компенсиране на пружинното връщане. Тези свойства също определят кои инструментални стомани и повърхностни обработки ще издържат на абразивното или адхезивното износване, което всеки материал причинява на компонентите на матрицата - въпрос, който изисква собствен набор от инженерни решения.
Избор на инструментална стомана и термична обработка за прогресивни матрици
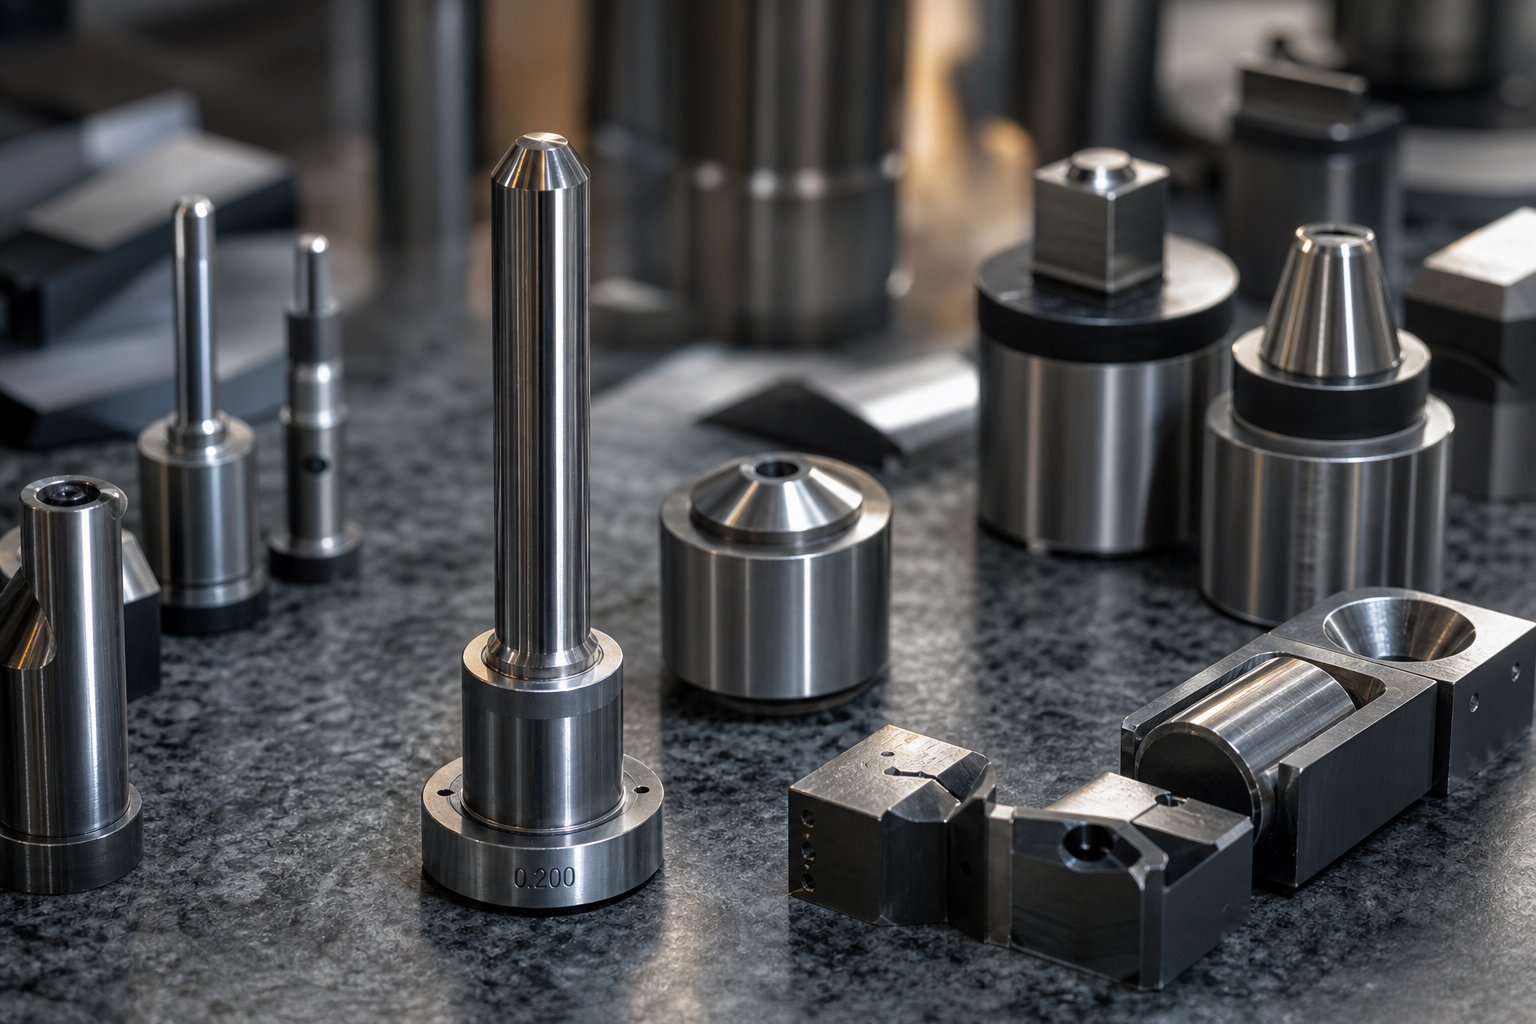
Материалът на детайла определя силите и хлабините. Но тези сили действат върху нещо - инструменталните щанци, вложките на матрицата и оформящите секции, които влизат в контакт с лентата милиони пъти. От какво са направени тези компоненти и как са термично-обработени, определя дали матрицата за щамповане доставя последователни части за пълна производствена кампания или се разгражда непредсказуемо след част от предвидения живот.
Звучи като прост проблем със съвпадението-на-материал? не е. Различните станции в рамките на един и същ прогресивен инструмент и матрица изпитват напълно различни механизми за отказ. Пиърсинг перфораторът издържа на абразивно срязване. Формираща вложка поема повтарящи се ударни натоварвания. Станция за чертане се бори с стърчането на лепилото. Посочването на един клас стомана в цялата матрица - практика, която някои магазини все още използват по подразбиране -, пренебрегва тези разлики и гарантира, че някои станции са надградени, докато други са недостатъчно-специфицирани.
Класове инструментална стомана за щанци срещу щанцови блокове
Всяка станция в прогресивна матрица е изправена пред доминиращ механизъм на износване и разбирането кой от тях управлява повредата е първата стъпка при избора на правилния клас.
Станциите за пробиване и изрязване изпитват абразивно износване - режещият ръб се шлифова върху материала на детайла с всеки ход, като постепенно губи своя профил. За тези инструменти за щанцоване на метал устойчивостта на износване е приоритет. Станциите за формоване, напротив, виждат ударно натоварване и умора - стоманата трябва да абсорбира цикличните удари без напукване. Станциите за теглене и монетосечене често се справят с адхезивно износване (натъртване), при което материалът на детайла се прехвърля върху повърхността на инструмента и се натрупва с течение на времето.
Тези различни изисквания съответстват на различни категории инструментална стомана:
Въздушно{0}}закалени стомани (A2, D2):Работните коне-с общо предназначение. A2 предлага добър баланс между устойчивост на износване и издръжливост, което го прави солиден-всеобхватен избор за умерени производствени серии. D2 повишава значително устойчивостта на износване, но намалява здравината - той може да счупи части, подложени на силен удар или при рязане на високо-здрави материали. катоСписание MetalFormingотбелязва, че D2 е по-крехък и може да се счупи при агресивно формоване.
Бързорежещи -стомани (M2, M4, SKH9):Когато устойчивостта на абразия трябва да отиде по-далеч, без да навлиза в карбида, високо{0}}бързорежещите стомани преодоляват празнината. Тяхното съдържание на ванадий и волфрамов карбид се противопоставя на разграждането на ръба при високите температури, генерирани по време на щамповане. M4 по-специално спечели предпочитанията си за инструментални щанци в прогресивни матрици, работещи с материали от неръждаема стомана или AHSS -, които бързо разрушават ръбовете на конвенционалната инструментална стомана. За сърцевините и вложките, високо{6}}бързорежещите стомани, термично-обработени до HRC 60-62, поддържат целостта на ръба чрез милиони високоскоростни производствени цикли.
Прахообразни{0}}метални (PM) стомани (CPM 10V, CPM 3V):Те предлагат най-добрата комбинация от устойчивост на износване и използваема издръжливост за щампи за голям{0}}обем. CPM 10V осигурява изключително задържане на ръба при операции по пробиване, докато CPM 3V подчертава устойчивостта на удар за оформящи станции. По-финото, по-равномерно разпределение на карбида в PM стоманите означава, че те са по-устойчиви на начупване от конвенционалните стомани със сравнима твърдост.
Карбидни вложки:За най-взискателните приложения - много висок брой удари, изключително абразивни материали за детайли или грапави-критични характеристики - вложките от волфрамов карбид осигуряват износоустойчивост, която никоя инструментална стомана не може да се сравни. Компромисът-е крехкост, цена и трудности при обработката. Карбидът работи най-добре в станции с чисто натискно натоварване и минимални странични сили.
Тенденцията в прогресивното инженерство на матрици решително се насочи към конструиране със смесени-материали. Както каза един опитен мениджър на инструментална зала: „Отминаха дните на минаване на една инструментална стомана през цялата матрица.“ Съвременните матрици за щамповане използват M4 за рязане на щанци, A2 или S7 за блокове на щампи, S7 за формоване на позиции, където рискът от счупване е най-висок, и твърдосплав, където контролът на неравностите надвишава разходите.
Термична обработка и повърхностно инженерство за дълголетие на матрицата
Изборът на правилната марка стомана е само половината от уравнението. Начинът, по който тази стомана е термично-обработена, определя къде попада в спектъра на твърдост-срещу-твърдост - и неправилното равновесие създава предвидими повреди.
Представете си перфоратор, закален до HRC 64 за максимално задържане на ръба. Той държи прекрасно остър ръб -, докато не се натъкне на охлюв, който не се изчиства добре, или разместване на лентата, което създава странично натоварване. Пуншът се отчупва, защото му липсва издръжливостта да поеме неочакван стрес. Обратно, формовъчна вложка, оставена при HRC 56 за издръжливост, може да издържи на ударни натоварвания за неопределено време, но „гъбички“ - нейните работни повърхности се деформират пластично при многократно компресиране, излизайки извън допустимите граници.
Опитните инженери на матрици се насочват към диапазони на твърдост въз основа на функцията на станцията: пробиващи щанци обикновено работят с HRC 60-62, оформящи вложки HRC 58-60 и структурни опорни плочи HRC 58-60 за твърдост. Това не са произволни числа - те представляват точката, в която основният режим на повреда на всеки компонент се контролира, без да се налага неговия вторичен режим на повреда.
Повърхностните обработки добавят още един инженерен слой, но те са решения, свързани с конкретни изисквания за материал и обем - не универсални решения, приложени към всичко:
Азотиранедифундира азот в повърхността на инструмента, за да създаде закален корпус. Прилага се при относително ниски температури (800-1000 градуса F за плазмено азотиране) и не променя значително размерите на инструмента.Фабрикаторътопределя азотирането като практичен избор за щамповани машини, нуждаещи се от умерена защита при приложения с по-малък{0}}обем без сложността на по-напредналите процеси.
PVD покрития(TiN, TiCN, AlTiN, CrN) отлагат тънки, твърди слоеве при температури под 1000 градуса F - достатъчно ниски, че основната инструментална стомана да не омекне или да промени размерите си по време на нанасяне. PVD покритията се отличават с намаляването на триенето и устойчивостта на адхезивно износване, което ги прави ценни за оформяне на станции, които се борят с протриването. Тъй като не променят размерите на инструмента, те също са практични за щанци за рязане с тесен-допуск, където шлайфането след-нанасяне на покритие не е възможно.
Процес на термична дифузия (TD).създава слой от ванадиев карбид при приблизително 1800 градуса F - изключително твърд и -устойчив на износване, но високата температура променя кристалната структура и размерите на инструмента. Инженерите трябва да проектират за промени в размерите след -третирането и както отбелязват специалистите по покритията, процесът може да предизвика напукване в уязвими зони с остри елементи или концентрации на напрежение. TD покритието работи най-добре за инструменти със здрави геометрии, работещи с много големи обеми, където компенсацията на размерите е планирана в оригиналния дизайн.
Дървото на инженерните решения за повърхностна обработка следва същата логика като избора на основен материал: какъв механизъм на износване доминира, какъв обем оправдава разходите и какви ограничения на размерите съществуват?
- Очакван брой посещения:Малки{0}}обеми (под 100k) рядко оправдават PM стомани или усъвършенствани покрития. Кампаниите с голям-обем (1M+) ги изискват за предвидими интервали на поддръжка.
- Абразивност на материала на детайла:Неръждаемата стомана и AHSS разрушават ръбовете по-бързо от меката стомана -, което изисква по-твърди стомани или повърхности с покритие за поддържане на приемливи интервали на заточване.
- Тип работа на станцията:Станциите за рязане дават приоритет на устойчивостта на износване. Формиращите станции дават приоритет на здравината и устойчивостта на износване. Всяка изисква различни комбинации от стомана и обработка.
- Цели за интервал на поддръжка:Ако производственият график позволява издърпване на матрицата на всеки 50 000 хода за заточване, умерените стомани са достатъчни. Ако целта е 200,000+ хода между поддръжката, стават необходими PM стомани с PVD покрития.
- Бюджетни ограничения:PM стоманите и карбидните вложки струват по-рано, но разходите за жизнен цикъл -, включително честота на заточване, престой на пресата, процент на скрап и резервни части - често са в полза на по-висок-материал.
Изчисляването на разходите си струва да се преразгледа: не е важно колко струва стоманата при закупуване, а какво доставя през цялата производствена кампания. Перфоратор CPM 10V, който удвоява живота на инструмента между заточванията и елиминира непланираните спирания на пресата, ще превъзхожда перфоратор D2, който струва една трета по-скъпо, но изисква двойно повече внимание при поддръжката. Тази гледна точка на жизнения цикъл е точно това, което отличава добре-разработената матрица за щамповане от тази, която просто се изгражда - и това е същото мислене, което ръководи начина, по който съвременните инструменти за симулация валидират тези решения за материали, преди да бъде поръчана стомана.
CAD/CAM симулация и работни процеси за съвременен прогресивен дизайн на матрици
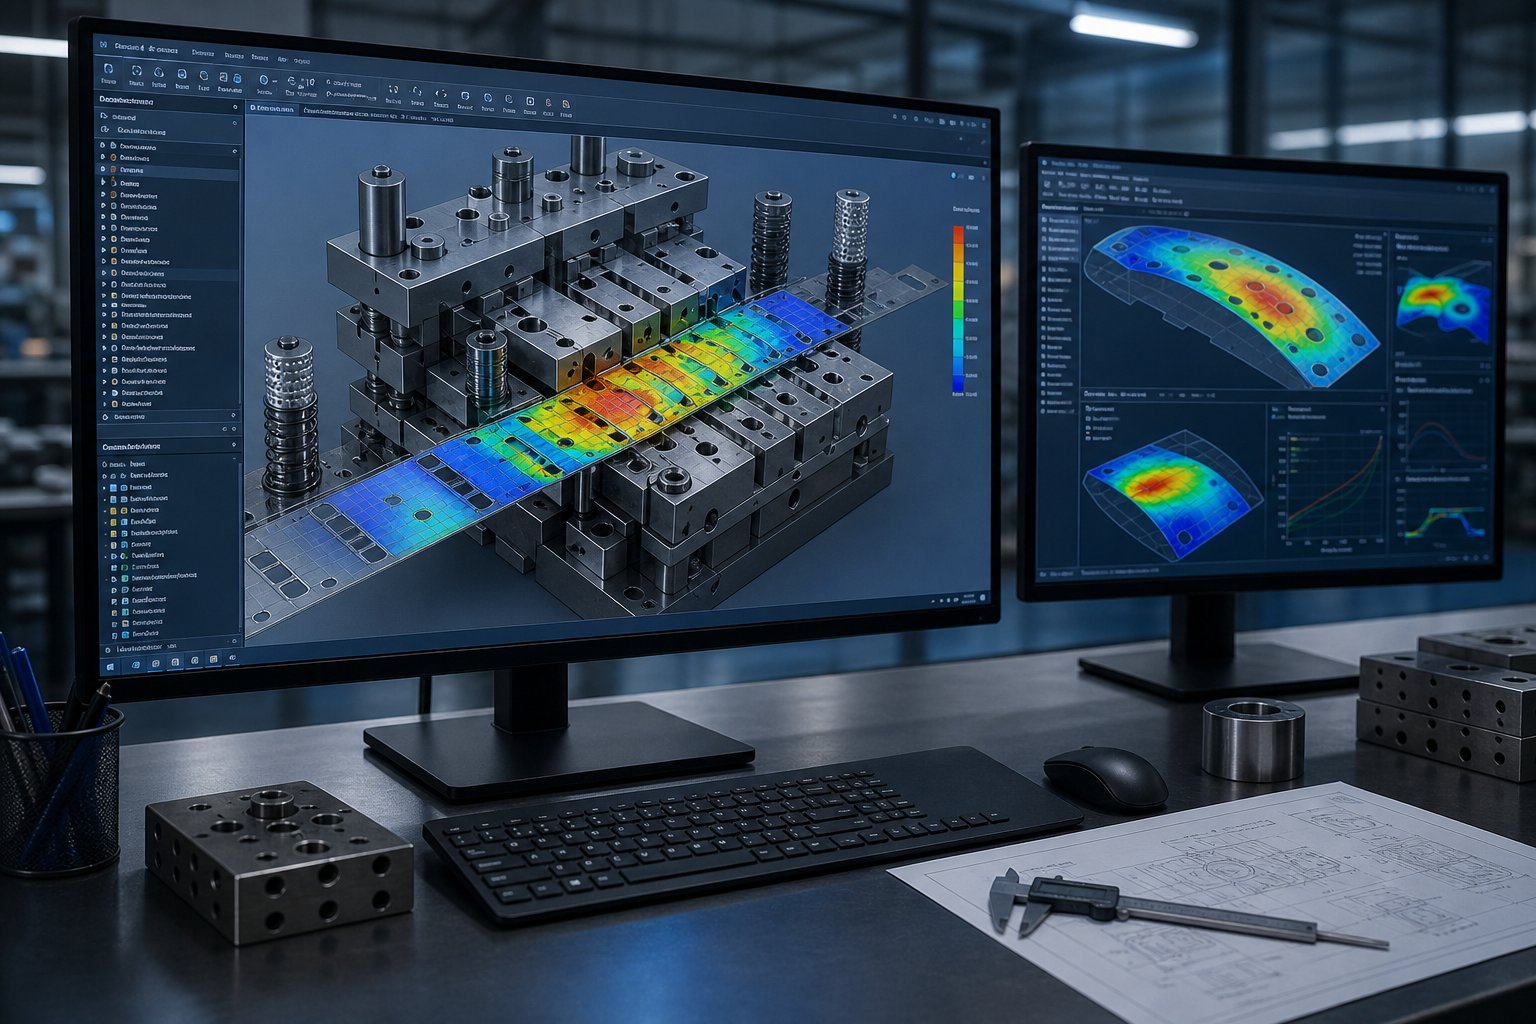
Изборът на подходящите инструментални стомани и покрития е критично решение -, но как да потвърдите, че тези избори ще работят според очакванията, преди да отделите стотици хиляди долари за машинно обработена стомана? Не се изгражда зар и надежда. Вие го симулирате. Съвременното прогресивно развитие на инструменталната екипировка премести най-тежката инженерна работа от пробната преса към компютърния екран, където анализът на формоване, прогнозирането на пружинното връщане и логиката на прогресията на лентите могат да бъдат тествани итеративно за част от разходите и времето.
Тази промяна не е лукс само за големите OEM производители. Прогресивните инженери на щампи в магазини от всякакъв размер сега използват работни потоци,-задвижвани от симулация, които откриват проблеми месеци преди машината за щамповане да заработи. Резултатът? По-малко пробни итерации, по-малко преработка и матрици, които постигат производствените цели по-бързо.
FEA-Анализ на формоване и симулация на оформление на лента
Анализът на крайните елементи позволява на инженерите да подлагат виртуална лента на точните условия на формоване, които ще срещне при прогресивна преса - станция по станция, удар по удар. Софтуерът дискретизира ламарината в хиляди елементи, прилага дефинираните свойства на материала и изчислява как всеки елемент реагира на силите на щанца, матрица и подложка във всяка станция.
Какво разкрива това? Зони за изтъняване на материала, където биха започнали счупвания. Модели на бръчки, където напрежението на натиск изкривява листа. Рискове от разделяне при тесни радиуси или близо до пробити елементи. Всичко се вижда преди да бъде изрязана стомана за матрицата.
Инструменти като Logopress ProgSim -, който използва технологията за решаване на AutoForm - действат като виртуални пробни преси, специално персонализирани за дизайнери на прогресивни матрици, работещи с малки до средни-размери на щампи. Софтуерът разпознава щанци за рязане и формоване директно от оформлението на лентата, автоматично настройва силите на натиск-подложката, когато открие набръчкване, и предоставя обратна информация за тонажа на формоване на всяка станция. Времето за настройка и работа варира от минути за по-малки матрици до няколко часа за по-големи, много-станционни модули.
Симулацията на оформлението на лентата служи за паралелна функция: оптимизиране на това как частите се разполагат в ширината на рулона, за да се увеличи максимално използването на материала. Инженерите могат да въртят заготовки, да регулират стъпката и да оценяват дигитално различните конфигурации на носача. катоДоклади на Centerline Engineering, използването на симулационен софтуер за оценка на празния размер и влагане по време на фазата на цитиране спестява предварително разходи за материали - "получаването на малко допълнителен материал на терена е огромно." За преса за прогресивно щамповане, работеща с милиони части, дори 2-3% подобрение в използването на материала означава значителни спестявания по време на производствената кампания.
Прогноза за обратно връщане и компенсация при цифрово прототипиране
Пружинно връщане - еластичното възстановяване, което изкривява оформената част веднага щом силата на пресоване се освободи -, е един от най-трудните проблеми в прогресивното инженерство на матрици. Това не е една единствена корекция, която прилагате веднъж; той се комбинира в множество станции за формиране и компенсацията, необходима в станция 6, зависи от това какво се е случило в станции 3, 4 и 5.
Симулацията променя играта тук. Вместо да изграждат матрица, да откриват, че фланците се отварят с пружина на 4 градуса, да шлайфат огъване в инструменталната екипировка, да работят повторно и да итерират физически, инженерите могат да предскажат дигитално пружинното връщане и да компенсират, преди да започне обработката. Усъвършенстван софтуер като AutoForm изчислява пружинната форма след всяка формираща станция икомпенсира в обратна посока- често с повече от първоначалната сума за обратно връщане, тъй като връзката рядко е 1:1.
Ключовият фактор, определящ тежестта на пружинирането, е комбинацията от границата на провлачване и якостта на опън на материала. Когато тези стойности са близки една до друга (например YS=420 MPa, TS=480 MPa), величината на пружинното връщане се влошава драстично. Сложните 3D части, използващи материали с висока-якост, могат да покажат изкривявания над 4 mm на фланците, ако не бъдат компенсирани. Цифровото прототипиране позволява на инженерите да итерират ъглите на огъване, натиска на подложките и да формират геометрии в десетки виртуални изпитания за часове, а не за седмици физическо изпробване.
За преса за щамповане, работеща с AHSS или неръждаеми компоненти, тази възможност не е по избор - тя е от съществено значение. Физическото изпробване-и-грешка с материали с висока-якост изгаря бюджетите за изпробване и сроковете с тревожна скорост. Симулацията срива този цикъл.
От симулация до EDM и обработка с ЦПУ
Валидираните симулации на формоване не само информират решенията -, те се подават директно в програмите за обработка. Съвременните CAD/CAM работни потоци създават параметрична верига от оформлението на лентите през индивидуални модели на щанци и вложки на матрици до CNC траектории на инструменти и програми за EDM, които произвеждат тези компоненти. Променете ъгъла на прегъване в симулацията и тази промяна се разпространява през геометрията на щанцата, профила на отваряне на матрицата и съответния код за обработка.
Тази параметрична връзка има значение, тъй като прогресивното развитие на матрицата никога не е еднократно преминаване. Симулацията разкрива риск от изтъняване, инженерът коригира радиуса,-извършва отново анализ, потвърждава поправката и актуализира модела на матрицата. В по-старите работни процеси всяка от тези промени изискваше ръчни актуализации на десетки чертежи и програми за обработка. В параметричната система актуализацията е автоматична. Както установиха дизайнерите на матрицата на Metalstamp, „връщането назад и извършването на промяна в 3D модела променя всичко -, включително всички създадени 2D чертежи.“ Производителите на инструменти и матрици произвеждат матрицата точно както е проектирана и тя работи -, защото дизайнът вече е валидиран виртуално.
Технологията за серво преса добавя друго измерение на симулацията. За разлика от конвенционалните механични преси с фиксирани профили на хода, серво{1}}задвижваните прогресивни преси за щамповане позволяват програмируемо движение на плъзгача - променлива скорост, задържане в долната мъртва точка, обратни импулси за освобождаване на материала. Инженерите могат да симулират как тези потребителски профили на движение влияят върху резултатите от формоването на етапа на проектиране, оптимизирайки кинематиката на пресата, преди матрицата изобщо да влезе в пресата. Резултатът е по-добър материален поток, намалено натоварване при удар и удължен живот на матрицата - предимства, които се проявяват само когато движението на пресата се счита за част от инженерната система на матрицата, а не се третира като фиксирано ограничение.
Симулационно{0}}утвърденото валидиране на дизайна намалява времето за изпробване чрез улавяне дигитално на повреди при формоване, отклонения при пружиниране и проблеми с прогресията - преди каквато и да е инструментална стомана да бъде машинно обработена -, компресирайки това, което някога изискваше седмици физическа итерация, в дни на виртуален анализ.
Прогресията от симулация към производство представлява фундаментална промяна в начина, по който прогресивните матрици достигат до пресата. Виртуалното изпробване не замества изцяло физическото изпробване - то елиминира грубите грешки и стеснява физическото изпробване до фини настройки. Дизайнерите на матрици като тези в Centerline Engineering сега използват симулация „от самото начало“, като се започне от цитирането и се стигне до окончателното валидиране. Матрицата пристига за изпробване вече компенсирана за пружинно връщане, вече балансирана за силите на формоване и вече оптимизирана за използване на материала.
И все пак симулацията само валидира това, което инженерът е проектирал в инструмента. Той може да потвърди, че формовъчна станция няма да разбие материала, но не може да ви каже дали тази формовъчна станция трябва да съществува на първо място - или дали самата геометрия на частта се нуждае от модификация, за да може да се произвежда в обем. Тази преценка принадлежи на инженера на матрицата, който оценява технологичността, и това е разговор, който се случва преди симулацията да започне.
Проектиране за технологичност от гледна точка на инженера на матрицата
Когато дизайнът на част попадне на бюрото на инженера, първият въпрос не е "можем ли да подпечатаме това?" Това е „можем ли да щамповаме това надеждно с 200 удара в минута за милион удара, без инструментът да се-саморазруши?“ Това разграничение е сърцето на DFM за прецизно щамповане. Функции, които изглеждат добре на CAD екран, могат да се превърнат в удари, които са твърде тънки, за да оцелеят, хлабини, които са твърде стегнати за поддържане, или формиращи операции, които се борят с физиката на материала при всеки удар.
DFM обратната връзка от инженер на матрици не е отблъскване -, това е транслационният слой между функцията на детайла и реалността на инструментите. Колкото по-рано се случи този разговор, толкова по-малко компромиси ще бъдат запечени в матрицата.
Минимални разстояния на мрежата и ограничения за сила на удар
Представете си част с два кръгли отвора, разположени само на 0,5 мм един от друг в стомана с дебелина 1,0 мм. Поансоните от ламарина, необходими за пробиване на тези дупки, ще се нуждаят от мрежа от щампована стомана между тях, която е по-тънка от самия материал. При милиони цикли на натиск и странично натоварване тази мрежа се напуква. Ударите се отклоняват един към друг. Качеството на кантовете се влошава и интервалите за поддръжка се свиват.
Ето защо съществуват минимални уеб правила. Общата насока на DFM уточнява, че лентата на материала между два елемента - или между елемент и ръб - трябва да бъде поне 1,0 до 2,0 пъти дебелината на материала. Под този праг вие искате инструментите да направят нещо, което не могат да поддържат при производствена скорост.
Напречното-сечение на перфоратора следва същата логика. За надеждно пробиване на дупки в ламарина перфораторът трябва да има достатъчно напречно-площ на сечението, за да устои на силата на изкълчване, генерирана по време на срязване. Основно правило: минималният диаметър на поансона не трябва да бъде по-малък от дебелината на материала за кръгли отвори в мека стомана и трябва да се увеличи за материали с по-висока -якост. Слотовете и не-кръглите елементи са по-ограничени, тъй като тяхното най-тясно напречно-сечение определя здравината. Когато характеристиките паднат под тези прагове, инженерът на матрицата оценява разделянето на операцията между множество станции - пробиване на част от характеристиката в една станция и завършването й в друга - или изисква модификация на дизайна.
Изисквания за облекчаване на огъване и съображения за ъгъл на теглене
Огъванията в прогресивните прецизни метални щампования не се случват изолирано. Те взаимодействат със съседни елементи, ръбове и други завои. Без подходящ релеф материалът в края на линията на огъване се натрупва, разкъсва или създава непредвидима височина на фланеца. Релеф при огъване - малък прорез или изрез във всеки край на линията на огъване - дава на материала място за деформиране без ограничение.
Самите радиуси на огъване трябва да спазват границите на материала. Вътрешният радиус на огъване трябва да бъде поне 1,0 до 1,5 пъти дебелината на материала за повечето метални листове. Намалете и натоварвате външните влакна над границата им на счупване -, особено когато се огъват успоредно на посоката на зърното. катоПроизводителят обяснява, надлъжното огъване (със зърното) значително увеличава необходимия минимален вътрешен радиус в сравнение с напречното огъване. За стоманена плоча с дебелина между 0,5 и 0,8 инча минималният радиус може да скочи от 2,5T за напречни завои до 3,75T за надлъжни завои.
Инженерите на щампите оценяват тези връзки спрямо обозначенията на толерантността на частта. Огъване, посочено при радиус от 0,5T в високо{2}}здрав материал, огъване със зърното не е просто агресивно -, а е проблем с-живота на инструмента. Матрицата периодично ще напука частта, генерирайки скрап, който се увеличава с износването на формовъчната вложка. Отговорът на DFM: поискайте по-голям радиус, преориентирайте частта спрямо зърното или добавете станция за формоване, която предварително-начертава линията на огъване.
Дизайн на носещата лента и оптимизиране на използването на лентата
Носещата лента - материалът, свързващ отделните прогресии на детайлите, докато се движат през матрицата - е скрап по дефиниция. Но това е конструиран скрап. Неговата ширина, връзки в мрежата и стъпка на прогресиране балансират две конкурентни цели: минимизиране на разхищавания материал и поддържане на достатъчна твърдост на лентата за надеждно подаване при скорост.
Твърдият носач работи за основно рязане и огъване, където лентата остава плоска навсякъде. Но частите, включващи дълбоко формоване, изчертаване или щамповане, се нуждаят от разтеглив носител, който позволява на метала да тече свободно, без да изкривява стъпката между частите. Носачът трябва също така да устои на хоризонталната сила на подаване - приблизително 10% от общото тегло на лентата на прогресия - без изкривяване. Твърде тесен и се сгъва по време на хранене. Твърде широк и губите материал при всеки удар в целия производствен цикъл.
За щанцовани метални части с голям обем, дори малки подобрения в оползотворяването на лентата се смесват драстично. Инженерите оптимизират стъпката (разстоянието между повторенията на частите), оценяват дали частите могат да се вместват или въртят за по-плътно опаковане и определят минималната ширина на носача, която поддържа стабилност при подаване. Всеки милиметър ненужна ширина на носача, умножен по милиони удари, представлява реална цена на материала.
Общата DFM обратна връзка, която инженерите на матриците предоставят, когато оценяват нов дизайн на част, обикновено включва:
- Функция за корекции на разстоянието - преместване на дупки или изрези, за да се изпълнят минималните изисквания за мрежата и да се защити дълготрайността на перфоратора
- Модификации на радиуса - увеличаване на радиусите на огъване за предотвратяване на напукване и намаляване на силите на формоване, особено когато посоката на зърното е неблагоприятна
- Заявки за облекчаване на толерантността - идентифициране на размери, където те са по-строги-от-необходимите изпъкналости налагат допълнителни станции за монетосечене или оразмеряване, които добавят разходи за матрица без функционална полза
- Спецификации на посоката на зърното -, определящи ориентацията на лентата спрямо критичните завои за предотвратяване на напукване и намаляване на променливостта при пружиниране
- Добавки за релефни функции -, определящи релефи на огъване, радиуси на прорези и-прорези за облекчаване на напрежението, които предотвратяват разкъсване по време на високо-формоване
Всяка от тези препоръки се отнася до специфично ограничение на инструмента: сила на щанца, живот на матрицата, стабилност на лентата или повторяемост на процеса. Прегледът на DFM от инженера на матрицата е в крайна сметка оценка на дълготрайността - какво трябва да се промени в дизайна на частта, така че инструменталната екипировка да може да осигури последователно прогресивно прецизно метално щамповане в пълния планиран производствен обем без влошаване.
Дори и с перфектен DFM обаче, прогресивната матрица произвежда точни части само ако лентата пристигне на всяка станция в точно правилната позиция. Тази позиционна точност зависи от механична система, толкова фундаментална, че е лесно да се подцени: пилотните щифтове, които пре-регистрират лентата при всеки един ход.
Пилотна механика и точност на прогресията на лентата
Прогресивната матрица може да има перфектно последователни позиции, идеални хлабини и оптимизирани инструментални стомани - и все още да произвежда скрап, ако лентата не е позиционирана правилно при всеки ход. Пилотните щифтове са механизмът, който затваря веригата за точност. Те пре-регистрират лентата на всяка станция, компенсирайки присъщата непрецизност на захранващата система за щамповане, извивката на лентата, термичното разширение и кумулативната грешка в прогресията. В прог зар, работещ с 300+ удара в минута, пилотите са последната линия на позиционна защита, преди ударите да засегнат материала.
Регистрирането на лентата звучи просто: подаването придвижва лентата напред с една стъпка, пилотите влизат в дупки, лентата се намира. На практика включените толеранси са достатъчно тесни, че малки инженерни грешки в пилотния дизайн или синхронизирането водят до грешки при смесване в цялата матрица.
Диаметър на пилота и проектиране на клирънс за точност на регистрацията
Пилотните щифтове не падат просто в дупки. Те активно коригират позицията на лентата. Системата за подаване придвижва лентата до приблизително правилното място - обикновено в рамките на няколко хилядни от инча - и пилотите извършват финото позициониране. Това означава, че разстоянието от пилот-до-дупка определя колко корекция е налична и колко точно седалките на лентата.
Според MetalForming Magazine пилотите обикновено са оразмерени с 0,0005 до 0,001 инча разстояние до пилотните отвори, в зависимост от вида на материала и дебелината. Този просвет е умишлено стеснен - достатъчно хлабав, за да позволи на пилота да влезе, без да насилва лентата, но достатъчно плътно, че лентата да не може да се измести, след като седне.
Геометрията на носа е толкова важна, колкото и диаметърът. Конусът-на носа на направляващия щифт изпълнява две функции: насочва лентата странично в истинска позиция, докато пресата се спуска, и влиза в отвора, преди да се зацепи пълният фиксиращ диаметър. Този заострен вход означава, че направляващият връх влиза в контакт с лентата, преди повдигачите на матрицата за щамповане да я освободят напълно -, създавайки кратко припокриване, при което лентата се поддържа едновременно от захранващата система и направляващия нос.
Дължината на пилота е балансиращ акт. Пилотите трябва да са достатъчно дълги, за да влязат в лентата, преди да се задействат други поансони и преди челната страна на стрипера да влезе в контакт с долната матрица. Но прекомерната дължина създава собствен проблем - твърде дълъг пилот може да се завърже в отвора или да издърпа лентата нагоре по време на отваряне на матрицата. Инженерите определят дължината на пилота по отношение на изискванията за синхронизация на матрицата: върхът на пилота трябва да навлезе в лентата под точния ъгъл на коляно, където се получава освобождаването на захранването, а фиксиращият диаметър трябва да стъпи преди да започне каквото и да е рязане или формоване.
Често срещани грешки при регистрация и инженерни решения
Най-честата неуспешна регистрация в прогресивните матрици няма нищо общо със самите пилоти - това е подаване-време за повдигане на ролката. Ако захранващите ролки все още захващат лентата, когато фиксиращият диаметър на пилота навлезе в отвора, захранващото устройство се бори с пилотите. Резултатът:-едностранно износване на пилота, удължени отвори на пилота, звуково щракане при задействане на пилотите и грешки в прогресията, които се влошават при по-високи скорости.
Правилната синхронизираща последователност изисква подаването да придвижи напред лентата, след това пилотният връх да влезе в отвора, след това подаващата ролка да се повдигне (освободи лентата) и накрая пълният диаметър на пилота да постави и локализира лентата. За матрици, използващи повдигачи на матрици за щамповане, които повдигат лентата от повърхността на матрицата, времевият прозорец се стеснява допълнително - захранващата ролка трябва да остане отворена, докато повдигачите достигнат върха на хода си с все още включени направляващи. Както обясняват специалистите по време-подаване, неправилното затваряне на ролката може да улови допълнителен материал между матрицата и захранващото устройство, избутвайки лентата напред, когато пилотите се откачат, и създавайки прекалено дълги прогресии.
Изкривяването на пилотния отвор по време на формоването е по-фин проблем. Когато операция по изтегляне или дълбоко -формоване издърпва материала навътре, тя измества носещата лента - и всички пилотни отвори, разположени близо до тази зона на формоване, се изкривяват заедно с нея.Както обяснява The Fabricator, изтеглянето на прогресивна матрица без правилно проектиран разтеглив носач на лента води до преместване на пилотните отвори, докато материалът тече навътре. Решението е носещ дизайн, който разделя местоположенията на пилотните дупки от формиращите зони - с помощта на гъвкави уеб функции, които абсорбират материалния поток, без да предават изкривяване на регистрационните характеристики.
Дърпането на охлюв представлява друго-предизвикателство в реалния свят. Когато пробиващият удар се прибира, вакуумът или триенето могат да издърпат охлюва обратно в отвора на матрицата. Този охлюв пречи на придвижването на следващата лента или, още по-лошо, седи под лентата на следващата станция -, причинявайки повдигнат отпечатък, неправилно подаване или счупен удар. Инженерите се справят с издърпването на охлюв чрез правилна хлабина на матрицата, функции за положително изхвърляне на охлюв и гарантиране, че хлабината при пробиване не създава условия на засмукване, които задържат охлюви.
Натрупването на пружинно връщане в множество формиращи станции също влияе косвено върху регистрацията. Всяка формираща станция въвежда ъглово отклонение, което леко измества неутралната позиция на лентата. До станция 10 или 12 в сложна програмна матрица, кумулативното изместване може да надхвърли диапазона на корекция на пилота, ако инженерите не са го отчетли. Проектното решение: поставете пилотите стратегически - след големи операции по формоване, където лентата вече е изскочила назад -, така че те коригират действителната позиция на лентата, вместо да се борят срещу еластичните възстановителни сили.
Точността на регистриране във всяка станция се комбинира по цялата прогресия на лентата. Грешка от 0,001-инча в станция 3 се превръща в позиционна несигурност, която всяка станция надолу по веригата наследява, усилва или трябва да коригира - превръщайки пилотното инженерство в дисциплина на системно-ниво, която отличава прогресивния дизайн на матрицата от мисленето с една станция.
Правилното пилотно инженерство в крайна сметка е въпрос на дълготрайност, както и въпрос на точност. Пилотите, които се борят с лентата, се износват по-бързо. Неправилно регистрираните ленти натоварват ударите неравномерно. Удължените пилотни отвори се разграждат прогресивно, докато матрицата не произведе-от-частите с толеранс - понякога достатъчно постепенно, така че отклонението да не бъде уловено, докато SPC аларма не се задейства надолу по веригата. Прецизността, вградена в пилотната механика на етапа на проектиране, директно определя колко дълго матрицата поддържа своя качествен прозорец през целия производствен цикъл - и колко интервенция за поддръжка се нуждае по пътя.
Инженеринг за управление на жизнения цикъл и поддръжка
Точността на пилота поддържа частите в толерантност. Изборът на инструментална стомана поддържа ръбовете остри. Но нито едното няма значение, ако матрицата не може да се поддържа ефективно, когато тези ръбове неизбежно са тъпи, когато вложките се износват извън границите си или когато перфораторът се отчупи в 2 сутринта в петък. Прогресивните матрици за щамповане, проектирани за милиони-успешни тиражи, споделят обща черта: възможността за поддръжка е проектирана от първия ден, а не е завинтена след първото непланирано спиране на пресата.
Помислете за това по този начин - матрица, която произвежда перфектни части, но изисква осем часа разглобяване за рутинно заточване, не е проектирана за производство. Проектиран е за шоурум. Дългосрочното прогресивно щамповане изисква инструментална архитектура, при която износващите се компоненти могат да бъдат достъпни, заменени и възстановени без издърпване на цялата матрица от пресата или разглобяване на станции, които не се нуждаят от внимание.
Модулна вложка и бързо{0}}сменяеми компоненти
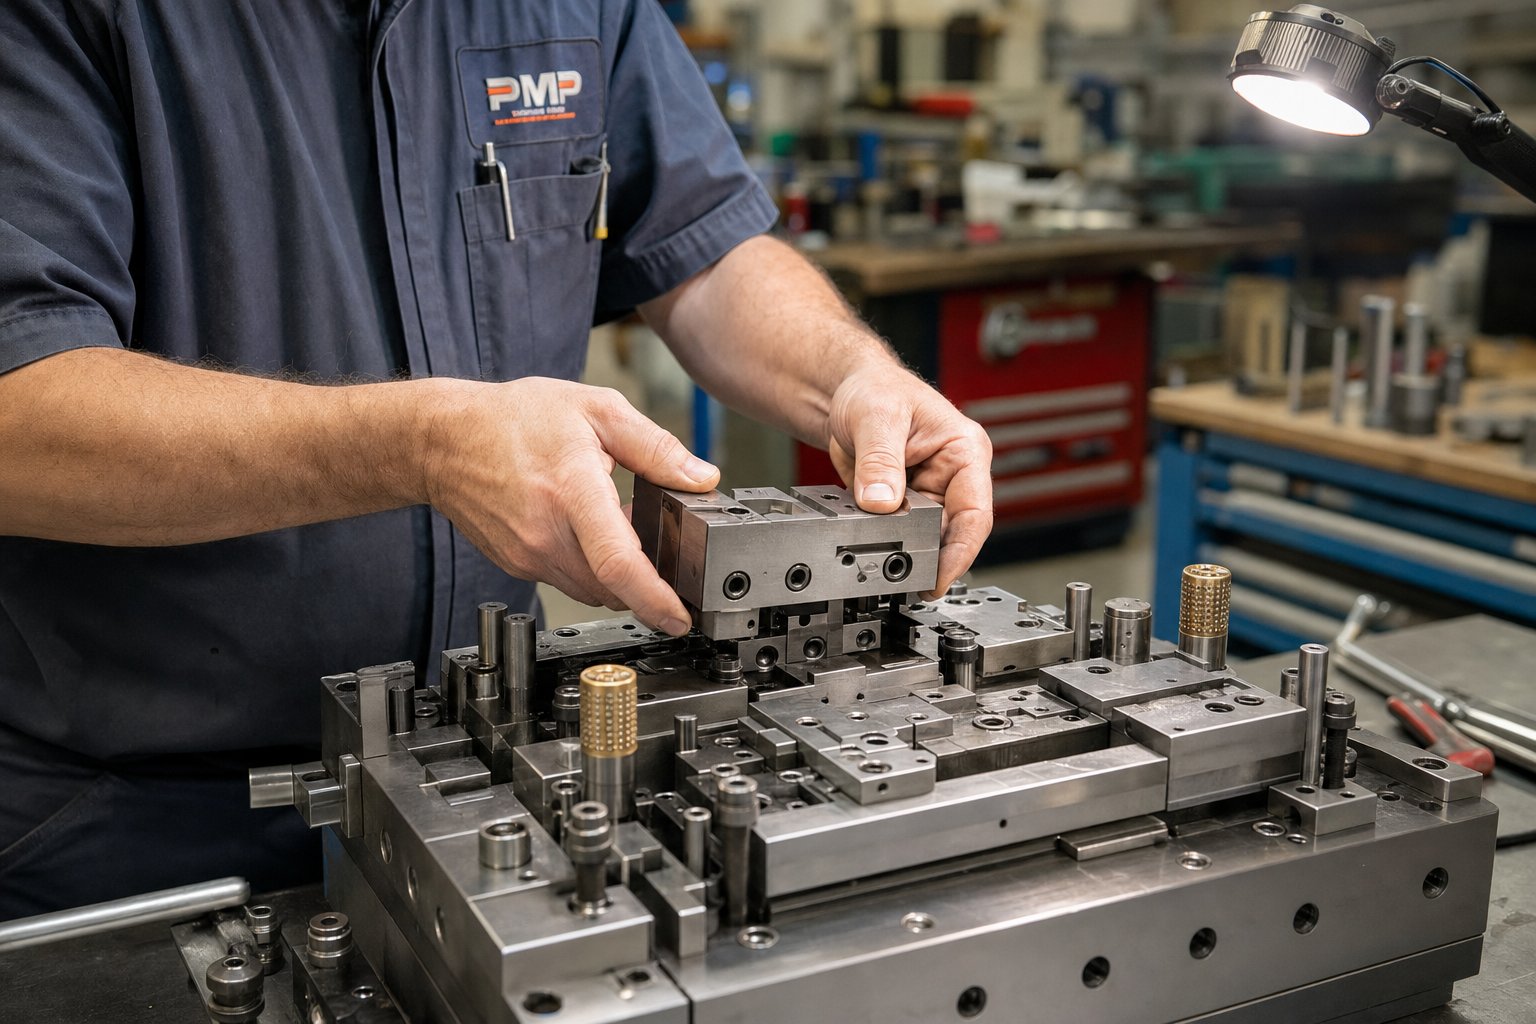
Преминаването от монолитни щанцови блокове към секционна конструкция на вложки е едно от най-въздействащите развития в прогресивното инженерство на щампи през последните две десетилетия. Вместо да обработват профили за рязане и формоване на геометрии директно в единичен масивен щанцов блок, модерните прогресивни щамповани щампи използват отделни вложки - сменяеми секции на матрицата, които се закрепват с болтове, щифтове или клинове-в обща държача.
Защо това има значение? Тъй като износването не се случва равномерно в прогресивната матрица. Станция 3 може да пробие 0,8 mm неръждаема стомана и се нуждае от заточване на всеки 80 000 удара. Станция 7 може да извърши нежно щамповане в алуминий и да изпълни 500 000 удара между сервизите. При монолитна конструкция сервизната станция 3 означава издърпване на цялата матрица. При модулните вложки техникът премахва тази конкретна вложка, заточва я или я заменя и преинсталира - често, без да пречи на съседни станции.
катобележка на производителите на прецизни матрици, сменяемите вложки осигуряват по-бърза поддръжка, по-ниски разходи за ремонт, подобрено локализиране на износването, по-лесна корекция на размерите и намалено време на престой. Локализираната подмяна на вложки става особено ценна при голям-обем на OEM производство, където определени станции изпитват концентрирани натоварвания на износване, които иначе биха наложили пълно изтегляне на матрицата.
Бързо{0}}сменяемите системи за задържане на поансона разширяват тази философия към горната половина на матрицата. Традиционното задържане на перфоратора разчита на-монтаж с намеса или чрез-затягане с болтове, което изисква значително разглобяване за достъп. Съвременните системи за задържане използват слотове с ключ, ключалки в стил -байонет или клиновидни механизми, които позволяват отделни поансони да бъдат извадени и заменени от горната част на матрицата, без да се премахват резервни пластини или да се нарушават съседните поансони. За високоскоростно прогресивно щамповане, работещо при 400+ удара в минута, разликата между 30-минутна смяна на щанца и четиричасово разглобяване е разликата между правенето на график и пропускането на прозорец за доставка.
Надбавки за заточване и очаквано планиране на живота на матрицата
Всеки режещ поансон и вложка на матрица в прогресивна матрица има ограничено количество материал, което може да бъде отстранено чрез заточване, преди компонентът да падне под своята функционална дължина или дълбочина. Това не е нещо, което инженерите откриват по време на производството -, то е проектирано от самото начало.
Разрешението за заточване се отнася до общата дълбочина на шлайфане, определена за секция на поансон или матрица през целия му експлоатационен живот. Типичният пробиващ перфоратор може да има 3-5 mm резерв за заточване, като всяко повторно шлайфане премахва 0,05-0,15 mm в зависимост от тежестта на износване. Това означава 20 до 100 заточвания през живота на компонента - и очакваният брой удари между заточванията определя общия капацитет на матрицата, преди вложките да се нуждаят от пълна подмяна.
Инженерите планират тези интервали въз основа на материала на детайла, напречното-сечение на поансона и живота на покритието. За щамповане на неръждаема стомана при висока скорост интервалите на заточване могат да бъдат 50 000-80 000 удара за щанци от инструментална стомана без покритие. При щанци с PVD-покритие или-карбидни върхове този интервал може да се разтегне до 200000+ удара - но всяко повторно шлайфане премахва слоя покритие, което изисква повторно покритие след заточване, ако трябва да се запази пълният интервал.
Изчакването, докато се появят видими неравности, означава, че износването на инструмента вече е напреднало твърде далеч. Изследванията последователно показват, че напълно реактивен подход за поддръжка струва 25-30% повече от проактивна, превантивна стратегия - допълнителните разходи, идващи от премии за спешен труд, набързо поръчани резервни части и много по-големи производствени загуби от прекъснати работи. Производителите на прецизни изделия установяват графици за заточване въз основа на действителния брой ходове, а не само на визуална проверка, като поддържат стабилни натоварвания при рязане и по-дълъг живот на матрицата.
Често срещаните режими на повреда, които водят до непланирана поддръжка, включват:
Чипване:Малки чупливи фрагменти се счупват от режещите ръбове - обикновено причинени от прекомерна твърдост, ударни натоварвания, надвишаващи якостта на стоманата, или умора на материала при концентрации на напрежение. Нарязаните ръбове създават неравномерни грапавини и могат да повредят отвора на матрицата отдолу.
дразнене:Материалът на детайла се заварява микроскопично към повърхността на инструмента и се натрупва, създавайки грапави петна, които нарязват следващите части. Станциите за формоване, работещи с неръждаема стомана или алуминий, са особено уязвими, когато смазването е неадекватно.
Счупване на удар:Катастрофална повреда от странично натоварване, издърпване на плужек, неправилно регистриране на лентата или натрупване на умора над границата на издръжливост на стоманата. Счупените поансони могат да повредят множество съседни компоненти, ако фрагменти преминат през матрицата.
Дрейф във времето:Постепенното износване на направляващи системи, гърбици или повдигачи измества относителното време между горните и долните компоненти на матрицата. Матрицата все още работи, но хлабините се изместват, лентите на рязане се променят и дълбочините на формоване варират -, произвеждайки части, които бавно се придвижват към границите на толеранс.
Партньорство с опитни конструктори на матрици за дългосрочно-производство
Решенията за поддръжка, взети на етапа на проектиране, зависят изцяло от целите за производствен обем и производствената философия на производителя на матрицата. Матрица, предназначена за 50 000 части, има фундаментално различна архитектура за поддръжка от тази, насочена към 5 милиона части. Милион-щанцът с удари се нуждае от повече възможности за заточване, по-модулна конструкция, по-добър достъп за проверка и компоненти, оразмерени за множество цикли на възстановяване.
Опитни доставчици на прогресивни щамповани щампи вграждат тези съображения в инструменталната екипировка от самото начало - не защото поддръжката е бляскава, а защото непланираният престой в мащаб е опустошително скъп. Доставчик катоИЧЕНпроектира модулна конструкция и резерви за заточване в матрици за прогресивно щамповане специално за поддържане на дългосрочно-производство с минимални непланирани спирания. Техният подход отразява една по-широка истина за индустрията: опитът на конструктора на матрици с кампании с голям-обем директно определя колко добре инструментът се поддържа през целия си предвиден живот.
Какво отличава матрицата, създадена за поддръжка, от тази, която просто функционира? Инженерните съображения, които опитните строители оценяват, включват:
- Вмъкване на модулност:Индивидуални вложки за станции, оразмерени за независимо отстраняване, с функции за подравняване, които гарантират точност на препозициониране след повторно инсталиране
- Разпределение на живота на смилане:Достатъчен материал за заточване във всички режещи компоненти за поддържане на пълния производствен обем, с дължини на поансона и дълбочини на матрицата, проектирани да поемат кумулативното отстраняване на материал
- Точки за достъп за проверка:Свободно пространство за измервателни инструменти и визуална проверка в критични зони на износване, без да се изисква разглобяване на матрицата - позволяваща-проверки на състоянието на пресата по време на планирани прекъсвания на производството
- Сензорна интеграция за предсказуема поддръжка:Разпоредби за наблюдение на натоварването, сензори за неправилно откриване и системи за сигнатура на тонажа, които откриват прогресията на износване, преди да причини отклонение в качеството на частта
- Стандартизация на резервни компоненти:Общи геометрии на вложките, диаметри на поансона и хардуер за задържане в множество станции, където е възможно - намаляване на запасите от необходими резервни части и ускоряване на подмяната по време на периодите за поддръжка
Интегрирането на сензорите заслужава специално внимание. С развитието на -разрешеното за IoT наблюдение на щампи сензорите, вградени в прогресивните щампи, проследяват силата, подравняването и температурата по време на работа. Данните, които тези сензори произвеждат, позволяват предсказуема поддръжка - идентифициране на тенденциите на износване и планиране на интервенции, преди да възникнат повреди, вместо да реагират, след като счупен поансон повреди матрицата или отклонение на размерите замърси производствена партида.
Финансовият аргумент за проектиране на поддръжка в матрици за прогресивно щамповане е ясен: всеки час непланиран престой коства производствени приходи, генерира скрап, нарушава графици и привлича инженерни ресурси за реакция при кризи. Матрица, която е малко по-скъпа предварително, но работи 30% по-дълго между събитията по поддръжката и се заточва за половината от времето, осигурява драматично по-добра обща цена на притежание в кампания с милион-посещения.
Инженерингът за поддръжка е мястото, където дизайнът на матрицата се среща с производствената реалност. Но дори и най-добре{1}}поддържаният матрица трябва да идва от доставчик с инженерна дълбочина, за да вземе тези решения правилни на първо място -, което повдига въпроса как производствените инженери и екипите за доставки трябва да оценяват прогресивните източници на матрици, когато надеждността в милиони цикли е не-изискване, което подлежи на обсъждане.
Снабдяване с прогресивни матрици за щамповане за мащабируемо производство
Матрицата, проектирана за поддръжка, все още се нуждае от строител с техническата дълбочина, за да изпълни правилно това инженерство. Когато производствените инженери и екипите за доставки оценяват производителите на прогресивни матрици, решението не е просто сравнение на доставчици -, а оценка на това дали инженерната екосистема на доставчика може да осигури повтарящо се качество през целия производствен жизнен цикъл. Най-евтината оферта рядко води до най-ниската обща цена.
Какво трябва да оценят производствените инженери в доставчика на матрици
Представете си две оферти за една и съща прогресивна програма за метално щамповане. Едното идва с 20% по-ниско. И двамата доставчици твърдят, че могат да поддържат толерантност. Как правите разлика? Поглеждате отвъд ценовата линия към инженерната инфраструктура зад нея.
-Вътрешният капацитет за симулация е първият показател. Прогресивен производител на матрици, използващ FEA-базиран анализ на формоване и симулация на оформление на лента, улавя проблемите дигитално -, преди те да станат скъпи итерации на физическо изпробване. Доставчиците без възможност за симулация разчитат на проба-и-грешка в пресата, което означава, че вашата времева линия поглъща тяхната крива на обучение.
Тонажът на пробната преса и прецизността имат еднакво значение. Доставчик, валидиращ вашата матрица на износена преса с лоша повторяемост на BDC, не може да гарантира, че матрицата ще работи идентично на вашето производствено оборудване. катоподчертават специалистите по оборудване за щампованематрица, валидирана на прецизна преса, работи в принципно различен режим на качество от този, доказан на остаряло конвенционално оборудване.
Възможност за измерване и проверка - Проверка на CMM, оптични компаратори, SPC документация - определя дали доставчикът може да докаже, че неговата матрица отговаря на спецификацията или просто твърди, че отговаря. За взискателни сектори като медицинско прогресивно щамповане, където проследимостта и размерните доказателства са регулаторни изисквания, инфраструктурата за инспекция не е задължителна.
Прозрачността на доставките на материали завършва оценката. Компания за прогресивно щамповане, която уточнява класове инструментална стомана, параметри на топлинна обработка и процеси на нанасяне на покритие в своята документация, ви дава видимост какво купувате. Доставчиците, които третират тези данни като собствени подробности, ви оставят неспособни да оцените или повторите решения за поддръжка надолу по веригата.
От прототип до мащабируемо масово производство
Жизненият цикъл на щампово инженерство не приключва, когато последната вложка е шлайфана до размер. Той се простира чрез валидиране на изпробване, първа-квалификация на артикула (PPAP или еквивалент), поддръжка-нагоре на производството и партньорство за текуща поддръжка. Доставчици, които третират доставката като крайна линия, оставят производствените инженери без техническа подкрепа, когато проблемите в реалния-свят изплуват бързо.
Прогресивните програми за щамповане и производство, които обхващат секторите на автомобилостроенето, електрониката и уредите, все повече изискват доставчици, способни да поддържат пълната дъга - от първоначалното сътрудничество на DFM през-мониторинг на производството в голям-обем. Партньор за прогресивно щанцоване и щамповане, ангажиран през целия този жизнен цикъл, улавя проблемите по-рано, разрешава ги по-бързо и намалява общите разходи за притежание в сравнение с транзакционните взаимоотношения с доставчици, където всяка фаза включва различен екип.
ИЧЕНилюстрира този подход на жизнения цикъл, като подпомага производствените инженери и екипите за доставки от сътрудничество при проектиране до мащабируемо масово производство - със специален акцент върху стриктната повторяемост и философията на модулната конструкция, обсъдени в по-ранните раздели. Когато оценявате всеки производител на прогресивни матрици, потърсете същата непрекъснатост на инженерното участие през фазите.
| Доставчик | Инженерни възможности | Инструменти за симулация | Капацитет за изпробване | Поддръжка за наблюдение на производството | Програма за поддръжка |
|---|---|---|---|---|---|
| ИЧЕН | Пълен-обслужващ прогресивен дизайн на матрицата за голям-обем много-станционно формоване | CAD/CAM с анализ на формоване | -Вътрешно изпробване и валидиране | Поддръжка на производствена рампа и мониторинг на качеството | Модулен дизайн на вложката с планиране на резервите за заточване |
| Типичен доставчик от среден{0}}етаж | Стандартен дизайн на матрицата, ограничена DFM обратна връзка | Само CAD, без FEA | Възложен или ограничен тонаж на пресата | Връзка само-доставка | Реактивна поддръжка, не проектирана-в модулност |
| Доставчик-на ниска цена | Създаване-за-печат, минимален инженерен принос | Няма или основно 2D | Проба,-предоставена от клиента | Няма | Няма архитектура за планирана поддръжка |
Таблицата по-горе не е класиране -, а рамка за разбиране какво всъщност купувате на различни ценови точки. Прогресивната оценка на производителите на матрици, която пренебрегва възможностите за симулация, инфраструктурата за изпробване и философията за поддръжка, всъщност е просто сравнение на цените. А сравненията на цените на прогресивните инструменти са подвеждащи, тъй като първоначалната цена на матрицата представлява малка част от нейното производствено въздействие през целия живот.
Когато годишните обеми достигнат стотици хиляди или милиони части, инженерните решения, вградени във вашата прогресивна матрица - последователност на станции, избор на материал, пилотна механика, поддръжка на архитектура - или се комбинират във ваша полза, или се комбинират срещу вас. Всяка глава от тази статия разглежда една част от това съставно уравнение. Доставчиците, с които си струва да си партнирате, са тези, които разбират всички тях едновременно и които проектират щанци за прогресивно щамповане, които не просто работят -, а оцеляват.
Често задавани въпроси относно инженерството на матрици за прогресивно щамповане
1. Какво е прогресивна матрица и как се различава от другите матрици за щамповане?
Прогресивната матрица е много{0}}станционна инструментална система, при която всеки ход на пресата придвижва напред непрекъсната метална лента чрез последователни операции - пробиване, формоване, изсичане и отрязване -, докато завършената част падне на крайната станция. За разлика от сложните матрици, които извършват множество операции с един ход на една станция, или матриците за прехвърляне, които преместват отделни заготовки между станциите, прогресивните матрици поддържат детайла върху носеща лента през целия процес. Тази взаимосвързана прогресия на лентата изисква инженерни решения относно последователността на станциите, разпределението на силата и точността на регистриране, които се комбинират във всяка станция.
2. От колко станции обикновено се нуждае една прогресивна матрица?
Броят на станциите зависи от сложността на геометрията на частта, изискванията за толеранс и дълбочината на формоване. Плоска част с няколко дупки и едно огъване може да се нуждае от четири до пет станции, докато сложен съединител с множество завои, релефни елементи и тесни позиционни толеранси може да изисква 15 до 20 станции. Инженерите също така включват неработещи станции - станции, които не извършват работа -, за да осигурят физическо пространство между смущаващите операции и да добавят стабилност на лентата, където формиращите сили могат да огънат носача. Компромисът-винаги е между устойчивостта на процеса и цената на инструмента, тъй като повече станции означават по-дълга матрица, по-широко легло за пресоване и по-висока първоначална инвестиция.
3. Защо типът материал променя целия прогресивен дизайн на матрицата?
Свойствата на материала диктуват броя на станциите, разстоянията и стратегиите за формоване. Материалите с по-висока{1}}якост като неръждаема стомана изискват повече формоващи станции с по-малки постепенни деформации, тъй като те се съпротивляват на деформация агресивно и се-втвърдяват бързо. Хлабините на матрицата варират драстично - от 8-10% на страна за мека стомана до 15-21% за усъвършенствани стомани с висока якост. Тенденцията към пружиниращо връщане също измества компенсацията за прегъване, необходима на всяка формираща станция. Дори изборът на инструментална стомана и обработката на повърхността трябва да отговарят на характеристиките на абразивност и адхезия на материала на детайла. Две еднакви геометрии на части от различни материали могат да изискват напълно различни архитектури на матрицата.
4. Как инженерите гарантират точността на регистриране на лентата във всички станции в прогресивна матрица?
Регистрирането на лентата разчита на пилотни щифтове, които пре-преместват лентата на всяка станция, преди да се задействат удари. Пилотите са оразмерени с 0,0005 до 0,001 инча разстояние до пилотните отвори, пробити в първите станции. Тяхната -острова конусност на носа насочва лентата в истинска позиция, докато пресата се спуска, коригирайки толеранса на подаване, наклона на лентата и термичното разширение. Критичните инженерни съображения включват подходящо време за повдигане-на валяк, така че захранващото устройство да не се бори с пилотите, стратегическо разполагане на пилота далеч от формиращите зони, за да се избегне изкривяването на отворите, и дизайн на носещата лента, който отделя регистрационните характеристики от потока на материала по време на операциите по изтегляне.
5. Какво трябва да търсят производствените инженери, когато намират доставчик на прогресивни матрици?
Оценявайте доставчиците по инженерна инфраструктура, а не само по цена. Ключовите критерии включват-капацитет за вътрешна FEA симулация за дигитално улавяне на проблеми с формоването, тонаж и прецизност на пробната преса, които съответстват на вашето производствено оборудване, възможност за измерване на CMM и SPC за проверка на размерите и прозрачност на източника на материали, документираща класовете на инструменталната стомана и параметрите на термичната обработка. Доставчици с пълен{3}}жизнен цикъл като YICHEN -, които поддържат от сътрудничеството на DFM чрез-нарастване на производството и планиране на поддръжка - осигуряват по-ниски общи разходи за притежание от доставчиците на транзакции, където всяка фаза на проекта включва различни екипи. Модулната конструкция на вложката и проектираните-допуски за заточване са показатели за инженерство на доставчика за дълготрайна-надеждност.


