


Какво представлява персонализираната матрица за щамповане и как работи
Представете си, че трябва да маркирате хиляди метални части с толкова прецизно лого, че всеки един отпечатък да изглежда идентичен. Стандартен набор от букви или--перфоратор няма да го среже. Това е мястото, където в картината влиза персонализирана матрица за щамповане.
Персонализираната матрица за щамповане е прецизен-обработен инструмент, проектиран по точни спецификации, проектиран да изрязва, оформя или отпечатва специфична форма в детайл с контролирана сила. За разлика от обикновените метални печати, той е специално-изграден за конкретна геометрия на детайла, лого или изискване за маркиране.
Концепцията е проста: матрица от закалена инструментална стомана, носеща повдигнат или вдлъбнат дизайн, се притиска в или срещу по-мек материал. Силата измества материала на контактната повърхност, пренасяйки трайно шаблона върху детайла. Това, което го прави "по поръчка" е инженерството зад него. Всеки размер, ъгъл и покритие на повърхността е пригодено да произведе един конкретен резултат, надеждно, в продължение на хиляди или дори милиони цикли.
Как персонализираната матрица за щамповане работи механично
Когато натиснете персонализирана метална матрица за щамповане в детайла, силата се прехвърля през лицето на матрицата и се концентрира по дължината на геометрията на дизайна. Повдигнатите елементи на лицевата страна на матрицата избутват материала надолу или навън, докато вдлъбнатините остават недокоснати. Това контролирано изместване е това, което създава впечатлението.
Геометрията на лицето на матрицата играе критична роля. Острите ръбове създават чисти срезове и дефинирани граници на маркировка. Ъглови релефни повърхности позволяват на изместения материал да тече без напукване или изкривяване. Дълбочината и остротата на профила на матрицата определят колко сила е необходима и колко трайна ще бъде получената маркировка. катоФабрикаторътбележки, матриците за щамповане са специални-единствени--по рода си прецизни инструменти, при които режещите и формоващите секции обикновено са направени от закаляема инструментална стомана или други устойчиви-на износване материали.
Пресата или чукът доставят енергията, но матрицата прави оформянето. Независимо дали силата идва от хидравлична преса, доставяща тонове натиск, или ръчно-замахнат чук, удрящ щампа, принципът е един и същ: концентрирана сила плюс прецизна геометрия се равнява на постоянен, повтарящ се отпечатък.
Персонализирани матрици срещу стандартни инструменти
И така, кога стандартният перфоратор или набор от букви не отговарят на изискванията? По-често, отколкото бихте очаквали.
Стандартните инструменти работят добре за общи форми, основни буквено-цифрови знаци или прости кръгли отвори. Но в момента, в който вашите изисквания включват уникално лого, сложна геометрия, тесни толеранси на размерите или висока-обемна повторяемост, стават необходими-специализирани щампи за щамповане. Персонализираните метални печати са проектирани да поддържат специфични толеранси, които адаптираните или общи инструменти просто не могат да гарантират. Ако геометрията на вашата част е уникална или собствена, персонализираните инструменти са единственият път.
Мислете за това по следния начин: стандартните метални печати са като--облекло от стелажа. Те отговарят на обща цел. Персонализираните метални щампи за щамповане са поръчкови, създадени да отговарят на вашите точни спецификации, така че всеки отпечатък, изрязване или форма е последователна от първата част до милионната.
Истинската печалба се проявява в производството. Адобре-проектирана персонализирана матрицапроизвежда практически идентични части всеки цикъл, при скорости, които могат да достигнат стотици или дори 1500 удара в минута при високо-приложения с висока скорост. Това ниво на съгласуваност и пропускателна способност е невъзможно със стандартни инструменти, адаптирани за цел, за която не е проектирано.
Разбира се, всичко това повдига практически въпрос: от какъв тип персонализирана матрица всъщност се нуждаете? Отговорът зависи от вашето приложение и опциите са по-разнообразни, отколкото повечето купувачи предполагат.
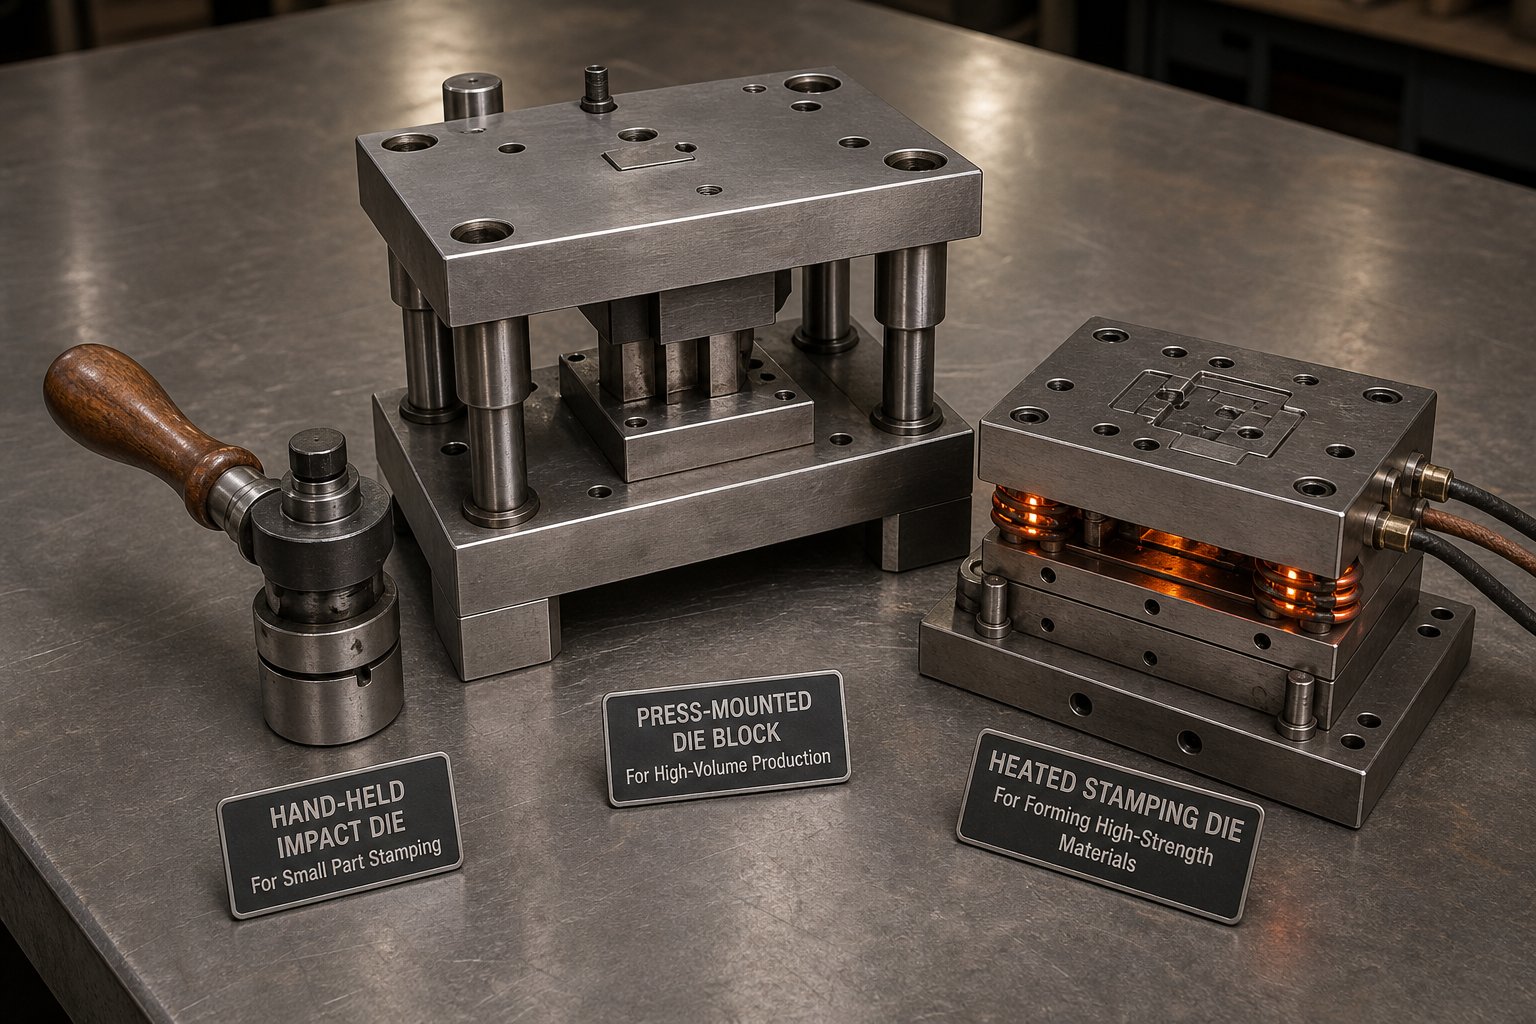
Обяснени видове персонализирани щампи за щамповане
Разнообразието от налични персонализирани конфигурации на щампи може да бъде огромно, ако не сте работили по поръчка на щампи преди. Всеки тип решава различен проблем и изборът на грешен означава загуба на материал, лошо качество на маркировка или матрица, която не оцелява по предназначение. Ето ясна разбивка на трите основни класификационни оси, които ще срещнете, когато определяте инструменти за метално щамповане.
Щампи за щамповане срещу щампи за щамповане
Разграничението тук е насочено. Метален релефен печат използва съвпадаща мъжка-женска матрица, за да избута материала нагоре отзад, създавайки повдигнат релеф върху повърхността на детайла. Мъжката матрица носи дизайна наобратно; женският брояч-зар осигурява опора от противоположната страна. Резултатът е триизмерно-впечатление, което се изпъква над околната повърхност, улавяйки светлина и привличайки вниманието.
Дебосингът работи в обратна посока. Единична мъжка матрица притиска дизайна надолу към повърхността на детайла, създавайки вдлъбнат отпечатък. За много приложения не се изисква строго контра{2}}матрица, тъй като самият материал поема изместването. катоОпаковка Arkayобяснява, щамповането се насочва към зрителя, докато щамповането се отдалечава в материала, произвеждайки дълбочина и сянка, а не проекция.
Кога избирате едно пред друго? Щамповането е подходящо за приложения, при които видимостта от разстояние има значение, като изпъкнали марки или серийни идентификатори, които трябва да се четат бързо. Персонализираният метален печат с щамповане също е-добрият избор, когато тактилната обратна връзка е част от функционалното изискване. Вдлъбнато релефно означение работи по-добре за занижени маркировки, вдлъбнат текст върху машинно обработени повърхности или ситуации, при които повдигнат отпечатък би попречил на свързващите части или подреждането.
Щампи за горещо щамповане срещу студено щамповане
Тази класификация се отнася за термичните условия по време на операцията по щамповане, а не за вида сила.
Щампите за горещ печат се нагряват преди или по време на цикъла на отпечатване. Повишената температура служи на две цели: подобрява потока на материала в детайла, позволявайки по-фини детайли и по-чисти ръбове, и позволява процеси на трансфер на фолио, при които метален или пигментиран филм се свързва към субстрата при топлина и налягане. Горещият печат е обичаен за маркиране на пластмаси, нанасяне на декоративни фолиа върху метални повърхности и работа с материали, които стават по-гъвкави при температура.
Щампите за студено щамповане работят при температура на околната среда, разчитайки изцяло на механична сила за изместване на материала. Това е стандартният подход за повечето стоманени печати за метални приложения, където детайлът е достатъчно твърд, за да поддържа чист отпечатък без термична помощ. Студеното щамповане избягва изкривяването,-свързано с топлината, изисква по-прости настройки на инструментите и обикновено е по-бързо във времето на цикъла, тъй като няма фаза на нагряване или охлаждане.
Пригодността на материала ръководи избора. По-меките субстрати като кожа, някои пластмаси и тънки фолиа често се възползват от нагрети щанци. По-твърдите метали, особено стомана и месинг при производствена дебелина, реагират добре на студено щамповане с правилно закалени матрици.
Ударни щанци срещу-базирани щанци
Това е мястото, където производственият обем влиза най-пряко в уравнението.
Ударните матрици са метални ръчни печати, предназначени да бъдат удряни с чук или чук. Позиционирате щампата срещу детайла, нанасяте един удар и отпечатъкът се оформя. Те са преносими, евтини за производство и не изискват друго поддържащо оборудване освен ударен инструмент и солидна опорна повърхност. Стоманен печат с лого, използван за маркиране на отделни части в машинен цех, е типичен пример.
Прес{0}}базираните матрици се монтират в хидравлични, механични или пневматични преси. Пресата осигурява постоянна, повторяема сила при контролирана скорост и дълбочина. Това елиминира променливостта, присъща на ръчно-отпечатъците, и позволява автоматизирано производство при обеми, вариращи от стотици до милиони части на серия.
Компромисът е ясен: ударните матрици струват по-малко първоначално и предлагат гъвкавост, докато прес{0}}базираните матрици осигуряват последователност и производителност при по-висока първоначална инвестиция.
| Измерение | Ударни матрици (ръчно-сечени) | Прес-базирани матрици |
|---|---|---|
| Силов метод | Ръчен удар с чук или чук | Хидравлична, механична или пневматична преса |
| Типични приложения | Индивидуална маркировка на части, малък{0}}обем идентификационни печати, използване на място | Производствено щамповане, прогресивно формоване, голям{0}}обемно маркиране |
| Пригодност на производствения обем | 1 до няколкостотин части | Стотици до милиони цикли |
| Диапазон на дебелината на материала | Тънък лист до умерена плоча (ограничена от енергията на удара) | Тънко фолио през тежка плоча (ограничено от тонажа на пресата) |
| Относителна цена | Ниско (само матрица, без оборудване) | По-висок (матрица плюс настройка на пресата и фиксиране) |
Всеки тип матрица отговаря на специфична комбинация от изисквания за маркировка, свойства на субстрата и производствен мащаб. Но дори и след избора на правилната категория, има по-задълбочено инженерно решение, което чака: коя марка стомана ще издържи на изискванията на конкретното ви приложение? Този избор зависи от твърдостта, устойчивостта на износване и материала, в който щамповате.
Материали на матрицата и оценки на твърдостта, които влияят на производителността
Избрахте тип матрица. Знаете дали имате нужда от щамповане или вдлъбнато релефно означение, горещо или студено, ударно или-монтирано с преса. Но ето какво премълчават повечето доставчици: марката стомана вътре в тази матрица определя дали тя издържа 500 отпечатъка или 500 000. Стоманата за щамповане не е-универсален-материал, подходящ-за всички. Различните степени носят различни силни страни, а грешният избор означава преждевременен провал или ненужни разходи.
Видове инструментална стомана за матрици за щамповане
Четири степени се появяват най-често в матриците за щамповане на стомана, всяка от които заема различна позиция в спектъра на характеристиките.
D2е работният кон за-дългосрочни приложения. С високо съдържание на въглерод и приблизително 12% съдържание на хром, той осигурява изключителна устойчивост на износване и може да достигне62-64 HRC след закаляване и отвръщане. Той е идеален за изрязване, щанцоване и формоване на щанци, които изискват тесни допуски при продължителни производствени серии. Компромисът? Твърдата карбидна структура на D2 го прави по-крехък при силен удар.
A2е балансираният изпълнител. Тази въздушно{1}}закалена стомана съдържа около 5% хром и постига 63-65 HRC. Предлага по-малка устойчивост на износване от D2, но значително по-добра издръжливост и отлична стабилност на размерите по време на топлинна обработка. Когато вашият инструмент за щамповане на стомана трябва да издържа повече на напукване, отколкото на абразия, A2 често е по-умният избор.
S7запълва нишата-за устойчивост на удар. Оценен на 60-62 HRC, той е специално-изработен за инструменти, които абсорбират повтарящо се механично въздействие, като метални щампи за стоманени части, които се удрят от чук. Ако матрицата ви претърпи силно ударно натоварване, здравината на S7 предотвратява катастрофалното отчупване, което би унищожило матрица D2 в същото приложение.
M2е високо{0}}бързорежеща стомана, която запазва твърдостта си при повишени температури, достигайки приблизително 62-64 HRC. Той е отличен в приложения, където топлината от триене се натрупва по време на бързи цикли. За високоскоростни операции на щамповане на неръждаема стомана, при които термичното омекване би затъпило конвенционалната матрица, M2 запазва ръба си.
Защо изборът на оценка е толкова важен? Свежда се до три променливи: твърдостта на материала на детайла, очакваната производствена дължина и колко фин трябва да бъде детайлът на отпечатъка. Щампа за маркиране на мека мед при малки обеми има напълно различни изисквания от персонализираните метални печати за стоманени части, работещи с производствена скорост за милиони цикли.
Защо твърдостта по Рокуел има значение при избора на матрица
Ето основния принцип: матрицата винаги трябва да е значително по-твърда от детайла, който щампова. Матрицата за маркиране на мек алуминий не се нуждае от изключителна твърдост, защото има минимално съпротивление от субстрата. Но печатите от неръждаема стомана, маркиращи закалени детайли от неръждаема стомана, трябва да са значително по-твърди, за да се избегне по-бързото износване на матрицата от частите, които произвежда.
Балансът е по-строг, отколкото звучи. Недостатъчната твърдост води до деформация и преждевременно износване на лицето на матрицата. Ще забележите, че отпечатъците стават по-плитки, ръбовете губят дефиниция и в крайна сметка матрицата става неизползваема много преди очаквания си експлоатационен живот. От друга страна, прекомерната твърдост води до крехкост. Прекалено твърдата матрица издържа прекрасно на износване, но става податлива на микро-отчупване и счупване на ръбовете, особено при удар или неправилно подравняване. катоБележки на MetalTek, твърдостта измерва способността на материала да устои на постоянни вдлъбнатини, но натискането на това съпротивление твърде далеч жертва издръжливостта, необходима за поемане на удар при работа.
Когато оценявате стоманата за щамповане за вашето приложение, това са свойствата на материала, които трябва да се претеглят едно спрямо друго:
- твърдост- устойчивост на повърхностна деформация и износване от материала на детайла
- Издръжливост- способност да абсорбира енергията на удара без напукване или начупване
- Устойчивост на износване- колко дълго матрицата поддържа остри ръбове и дефинирани характеристики при многократни цикли
- Устойчивост на корозия- защита срещу окисление по време на съхранение и във влажна или химически активна среда
- Обработваемост- колко лесно стоманата може да бъде прецизно-обработена в сложни геометрични матрици и фини детайли
Нито един клас не максимизира всичките пет свойства едновременно. D2 води по отношение на устойчивостта на износване, но жертва издръжливостта. S7 води по отношение на абсорбцията на удар, но се износва по-бързо. Изкуството на спецификацията на матрицата е съпоставянето на тези компромиси с вашата конкретна комбинация от материал на детайла, производствен обем и изисквания за качество на марката.
Този процес на съпоставяне обаче не е догадка. Следва логична последователност от решения, ръководена от реални производствени променливи, като се започне от това какво щамповате и колко части имате нужда.
Как да изберете правилния метод на матрицата за вашето приложение
Изборът на марка стомана за матрица е само половината от уравнението. Другата половина е изборът кой метод на матрицата всъщност отговаря на работата, която изпълнявате. Това решение не е свързано с предпочитания. Задвижва се от три измерими променливи: колко части са ви необходими, в какъв материал щамповате и как трябва да изглежда завършената маркировка.
Производствен обем и избор на метод на матрица
Обемът променя всичко в икономиката и строителството.
Ако произвеждате прототипи или кратки тиражи от няколкостотин части за щамповане по поръчка, има смисъл един обикновен-ударен щанц. Те са относително евтини, бързи за производство и подходящи, когато не се нуждаете от милиони идентични импресии. Една -станционна матрица изпълнява една операция на ход, поддържайки ниски разходи за инструменти, като същевременно предоставя точни резултати за ограничени серии.
Мащабирайте до десетки хиляди или милиони цикли и изчислението се променя драстично. Високо{1}}обемното персонализирано прецизно щамповане изисква прогресивни или комбинирани матрици, проектирани да оцелеят при продължително производство без влошаване.Прогресивни умираинтегрирайте множество операции в един инструмент, като използвате бобина-подаван материал, който преминава през последователни станции с всеки удар на натискане. Предварителната инвестиция в инструменти е значително по-висока, но разходите за-част падат до малка част от това, което произвеждат операциите с единични-удари. За персонализирано щамповане на скоби или всяка повтаряща се геометрия в мащаб, прогресивните инструменти се изплащат бързо чрез производителност и последователност.
Материални съображения, които водят до избора
Материалът на детайла диктува геометрията на матрицата, спецификациите на хлабините и колко тонаж трябва да достави вашата преса.
По-меките метали като алуминий, мед и месинг прощават. Те се деформират лесно при по-ниска сила, позволявайки по-фини детайли, по-строги радиуси и по-плитки релефни ъгли на матрицата. Можете да постигнете сложни персонализирани щамповани метални части в тези материали без изключителен капацитет на пресата. Алуминият е мек, но има тенденция да се прилепва към повърхностите на матрицата, така че полираните инструменти и правилното смазване стават критични за предотвратяване на протриване.
По-твърдите субстрати променят напълно картината. Персонализираното щамповане на стомана в мека стомана изисква повече тонаж и по-широки хлабини, отколкото същата геометрия в месинг. Неръждаемата стомана вдига още повече летвата, тъй като при работа-се втвърдява по време на формоването, което означава, че всеки удар леко увеличава съпротивлението, което матрицата среща. Конструкцията на матрицата за неръждаема стомана трябва да отчете това прогресивно втвърдяване с подсилена геометрия и потенциално поетапни операции. Както се отбелязва в инженерното ръководство на Jiga, стоманите с висока -якост изискват внимателен дизайн на матрицата и значително по-висок тонаж на пресата в сравнение с по-меките, по-пластични метали.
Изводът: не можете да отделите дизайна на матрицата от свойствата на детайла. Геометрия на щампа, която произвежда перфектно персонализирано щамповане на части в алуминий, може да се повреди катастрофално, когато се прилага върху неръждаема стомана при същата дълбочина и скорост.
Характеристики на марката и изисквания за качество
Какво всъщност трябва да постигне готовата импресия? Плиткият идентификационен знак има напълно различни изисквания за матрицата от дълбоко щампованото метално лого, предназначено да оцелее години на износване и боравене.
Дълбочината, яснотата и постоянството са трите движещи сили тук. Печат с метално лого, който трябва да остане четлив след боядисване, прахово покритие или износване на повърхността, изисква по-дълбоко изместване и по-ясна геометрия на ръба, отколкото обикновена маркировка с номер на част върху вътрешен компонент. Щанцовете в стил -коиниране осигуряват най-висока прецизност и детайлност на повърхността чрез предизвикване на пълен пластичен поток на повърхността на отпечатъка, но изискват значително по-висок тонаж. Щамповането и релефното означение предлагат визуално въздействие с по-малко сила. Гравиране в стил-щанци изрязва, вместо да измества материала, създавайки фини-бележки, които са постоянни, но плитки.
Съпоставянето на тези характеристики с правилния метод на матрицата следва ясна последователност от решения:
- Определете изискванията за маркировката: дълбочина, яснота, постоянство и визуален вид
- Идентифицирайте материала на детайла и неговата степен на твърдост
- Определете производствения обем и целевите времена на цикъла
- Изберете подходящия тип матрица въз основа на първите три фактора
- Посочете класа на материала на матрицата, който балансира устойчивостта на износване и здравината за приложението
Пропуснете стъпка и ще се окажете със матрица, която или не може да произведе необходимото качество, или няма да оцелее в производствения цикъл, който планирате. Всяка спецификация в тази последователност преминава към следващата и последната променлива, която ги свързва, е тонажът на пресата, бюджетът на силата, който в крайна сметка определя какво може да постигне вашият зар.
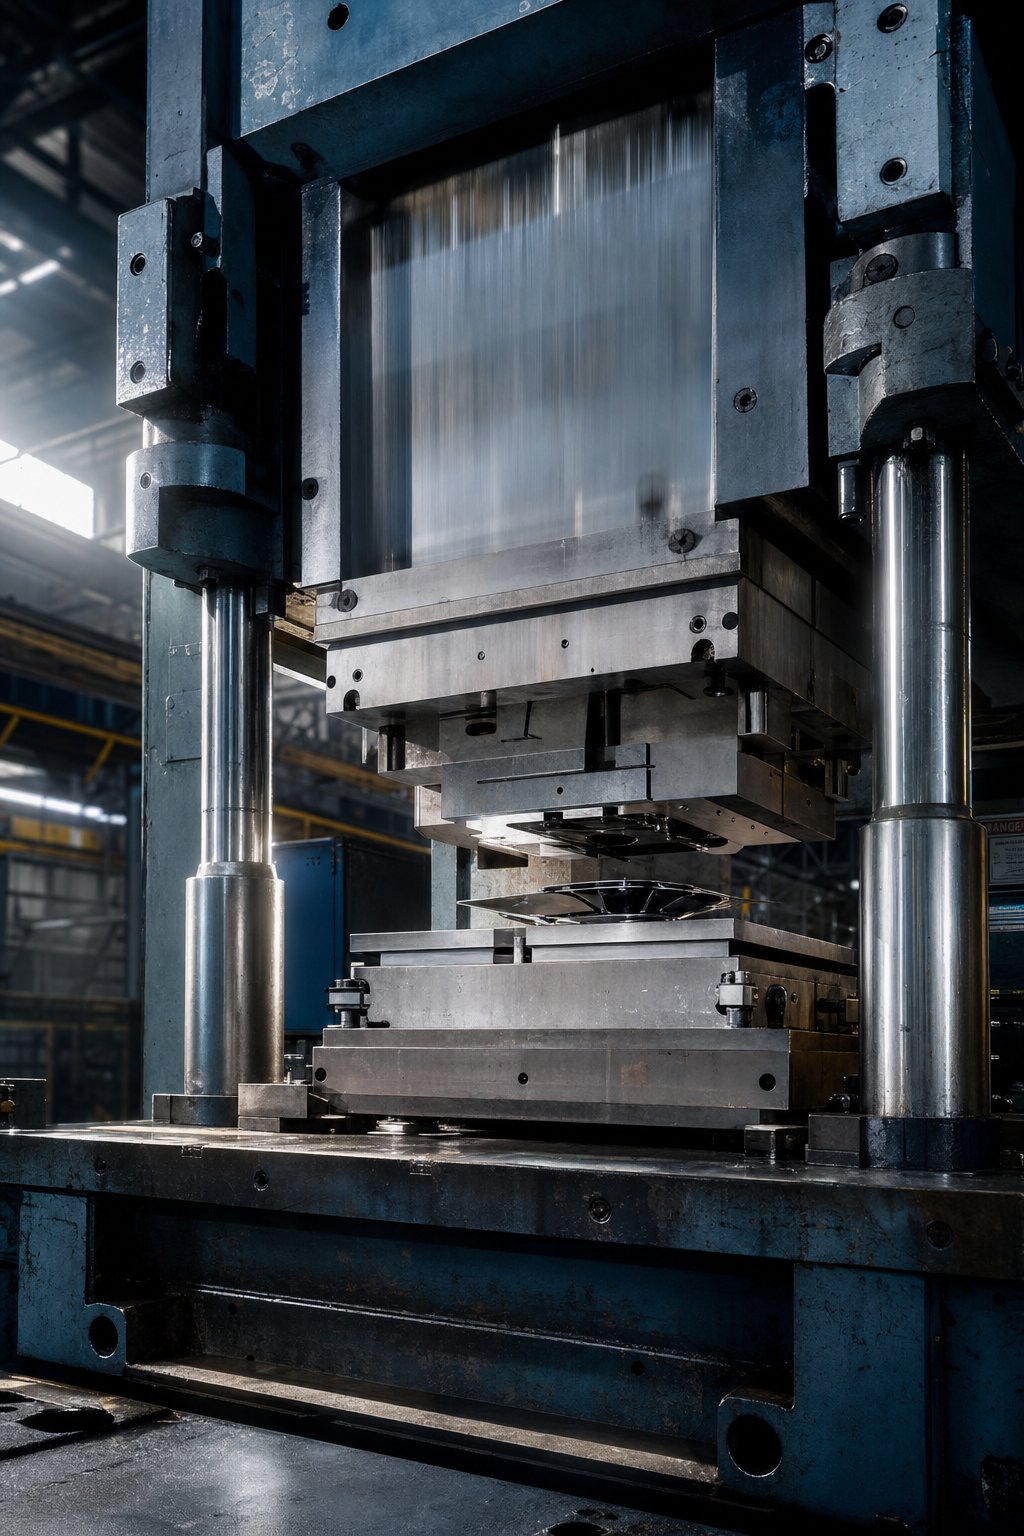
Връзка между тонажа на пресата и дизайна на матрицата
Всяка матрица за метално щамповане има бюджет за сила. Ако го превишите, получавате непълни отпечатъци, ускорено износване или по-лошо, повреда на оборудването. Останете доста под него и харчите излишно за капацитет на пресата, от който нямате нужда. Връзката между тонажа и дизайна на матрицата е едно от най-пренебрегваните инженерни съображения при поръчването на матрици по поръчка, но тя директно определя дали вашите инструменти работят по предназначение.
Как изискванията за сила са свързани с размера и дълбочината на матрицата
Принципът е интуитивен, след като го видите: по-голямата площ на отпечатък означава повече материал, съпротивляващ се на изместване едновременно, което изисква повече сила. Удвоете щампованата повърхност и приблизително удвоявате необходимия тонаж. По-дълбоките белези усилват ефекта, тъй като матрицата трябва да избута материала по-нататък, срещайки нарастващо съпротивление с нарастването на изместването.
Инженерният подход за изчисляване на необходимата сила при щамповане върху метал следва добре{0}}утвърдена формула. Както е описано подробно отизследване на тонажа за щамповане, основното изчисление умножава три променливи: периметъра на отпечатъка (общата дължина на всички оформени ръбове), дебелината на материала на детайла и якостта на срязване на този специфичен метал. Кръг с диаметър 2 инча, щанцован през 0,10 инча мека стомана при 25 тона на квадратен инч якост на срязване, изисква приблизително 15,7 тона сила, а опитни инженери добавят 15-20% коефициент на безопасност отгоре на това.
Твърдостта на материала действа като множител в цялото уравнение. Мекият алуминий има якост на срязване около 11 тона на квадратен инч. Загрята неръждаема стомана скача до приблизително 37, а полу-твърдата неръждаема стомана достига около 50. Това означава, че същата геометрия на металния щампован щанцоване за рязане на неръждаема стомана изисква приблизително три до пет пъти тонажа, необходим за алуминия. Когато задавате персонализиран метален щампован печат, материалът на детайла не е просто елемент на линия на чертеж. Това е най-големият двигател на вашите изисквания за сила.
Съгласуване на дизайна на матрицата с наличния капацитет на пресата
Дизайнерите на матрици не работят във вакуум. Те проектират в рамките на ограниченията на каквато и преса да управлява инструмента. Ако вашето съоръжение работи с 20-тонна преса, всяко решение относно площта на отпечатъка, дълбочината на маркировката и сложността на детайлите трябва да се вписва в тази обвивка на тонажа.
Тук се случват-компромиси в реалния свят. Представете си, че имате нужда от отпечатък на голямо лого от неръждаема стомана, но изчислението показва необходими 30 тона, а вашата преса доставя само 20. Имате три възможности: да намалите площта на отпечатъка, така че изискването за сила да падне под капацитета, да организирате операцията в множество удари, като използвате прогресивен подход, или инвестирайте в оборудване с по-висок-капацитет. Всяко решение носи различна цена и качество на вашите комплекти матрици за метално щамповане.
Връзката протича и в обратна посока. Преса, работеща постоянно близо до номиналния си капацитет, изпитва по-бързо износване на лагерите, водачите и самата рамка. Най-добра практика в индустрията отнасоки за съвместимост с пресатапрепоръчва изчислената сила на матрицата да остане под номиналния тонаж на пресата с граница на безопасност от 20-30%, за да се отчетат вариациите на материала, износването на инструмента и флуктуациите на процеса.
По-малкият капацитет на пресата спрямо изискванията на матрицата причинява непълни отпечатъци и ускорено износване на матрицата. Пресата не може да осигури сила, която няма, а металните щампи, работещи на ръба на наличния тонаж, дават противоречиви резултати, като същевременно съкращават експлоатационния живот на пресата и матрицата.
За приложения за щамповане на метал, където изчислението на необходимия тонаж надвишава наличния капацитет, по-умният ход винаги е да се коригира дизайнът на матрицата, вместо да се претоварва пресата. Намаляването на периметъра, разделянето на операциите между станциите или изборът на по-тънък размер на детайла са валидни инженерни отговори, които запазват качеството и дълготрайността на оборудването.
Силовото бюджетиране е инженерният гръбнак на всеки проект за щамповане. Но тонажът сам по себе си не ви казва колко ще струва един зар или колко време отнема изграждането му. Тези отговори зависят от различен набор от променливи: сложност, качество на материала, допустими отклонения и етапите на работния процес между концепцията и доставката.
Разходни фактори и срокове за изпълнение на щампи за щамповане по поръчка
Ето нещо разочароващо при пазаруването на персонализирани матрици за щамповане: почти никой не публикува прозрачни насоки за ценообразуване. Искате оферта, чакате дни за отговор и числото, което се връща, ви се струва произволно, ако не разбирате какво го кара. Нека поправим това.
Какво определя ценообразуването на матрицата за щамповане по поръчка
Цената на матрицата не е една променлива. Това е набор от инженерни и производствени решения, всяко от които добавя свой собствен слой към крайната оферта. Когато оценявате предложения от която и да е компания за метално щамповане по поръчка, знанието кои фактори имат най-голяма тежест ви помага да правите по-интелигентни компромиси в началото на фазата на проектиране.
- Сложност на дизайна- Най-големият двигател на разходите. Матрица, съдържаща прост буквено-цифров текст, е значително по-евтина от тази, възпроизвеждаща сложно лого с фини серифи, сложни криви или много-релеф. Прогресивните щанци, извършващи множество операции последователно, могат да струват няколко пъти повече от едно-етапно инструментално оборудване.
- Размер на матрицата и площ на отпечатъка- По-големите матрици консумират повече суров материал, изискват по-дълго време за обработка и изискват по-големи преси за пробни пускания.
- Клас на материала- D2 или карбидна матрица струва значително повече от A2, но добавените разходи често се изплащат чрез по-дълъг експлоатационен живот при големи-обеми.
- Изисквания за толерантност и точност- По-строгите толеранси на размерите означават по-бавни проходи на машинната обработка, допълнителни стъпки за инспекция и потенциално операции с EDM или шлайфане, които увеличават цената на час.
- Спецификации за повърхностно покритие- Огледално-полираните повърхности на матрицата предотвратяват адхезията на материала по време на персонализирано щамповане, но изискват допълнително ръчно-време за довършване.
- Поръчано количество- Фиксирани разходи за инженеринг и настройка, разпределени в множество идентични матрици, намалявайки за-единичната цена при по-големи поръчки.
Два ускорителя на скрити разходи хващат купувачите неподготвени. Ревизиите на дизайна, след като машинната обработка е започнала, по същество рестартират части от производствения процес. А съкратените срокове за изпълнение принуждават производителя на метални щампования по поръчка да даде приоритет на вашата работа пред другите, често с 25-75% премия в зависимост от спешността. Както потвърждават данните за времето за изпълнение на CNC, бързите такси плащат за извънреден труд, неуспешни работни места и специално разпределение на машини.
Типични очаквания за време за изпълнение
Всеки персонализиран зар преминава през предвидима последователност от етапи и всеки етап отнема време. Разбирането на работния процес ви помага да зададете реалистични очаквания за доставка и да идентифицирате откъде обикновено произлизат закъсненията.
Общата прогресия изглежда така: оценка на осъществимостта и преглед на дизайна, CAE симулация за валидиране на потока на материала и разпределението на напрежението, обработка с ЦПУ на матрицата, термична обработка за постигане на целевата твърдост, довършване на повърхността и полиране, пробно щамповане върху пробни детайли, проверка на размерите и окончателно одобрение. По-прости матрици с една-станция с основна геометрия могат да преминат през този конвейер за пет до десет работни дни. Сложните прогресивни матрици с тесни допуски, екзотични материали или множество станции обикновено изискват три до шест седмици от потвърждението на поръчката до изпращането.
За конкретен пример за това как тези етапи структурират реална производствена времева линия,Работният процес на матрицата за щамповане на YICHENпреминава последователно от оценка на осъществимостта и CAE симулация през прецизна обработка, пробни пускания и финална проверка. Този процес от-до-край илюстрира защо сроковете за изпълнение варират толкова много. Производител на матрици за метално щамповане, обработващ пълната последователност в -фирмата, може да компресира времевите линии, като елиминира прехвърлянето между доставчиците, докато магазини, които възлагат топлинна обработка или симулация, добавят транзитно време и време на опашка на всяка стъпка.
Най-големият убиец на време, последователно, е непълният дизайн. Липсващи допустими отклонения, неясни обозначения на материала или произведения на изкуството, които не са-готови за производство, принуждават инженерния екип да спре и да поиска разяснение. Всеки кръг от въпроси може да струва дни. Ако се ангажирате с персонализирани услуги за щамповане на метал за първи път, подгответе векторни произведения на изкуството в окончателен мащаб, уточнете материала и твърдостта на детайла и определете вашите изисквания за толеранс, преди да поискате оферти. Чистите входни данни водят до по-бързи котировки, по-малко ревизии и по-кратки общи срокове за изпълнение.
Услугите за етикетиране за метално щамповане следват подобна логика на разходите: сложността, обемът и изискванията за прецизност се подреждат, за да се определи както цената, така и времевата линия. Независимо дали имате нужда от един прототип на матрица или производствен инструмент за милиони цикли, факторите на разходите остават същите. Измества се само тяхното относително тегло.
Ценообразуването и времето за доставка ви дават бизнес аргумент. Но има технически слой, който влияе както на разходите, така и на производителността по начини, които повечето купувачи никога не вземат под внимание: как материалът на детайла променя самия дизайн на матрицата. Матрицата, създадена за алуминий, и тази, изработена за неръждаема стомана, не се различават само по твърдост. Те са различни по геометрия, хлабина и повърхностна обработка от самото начало.
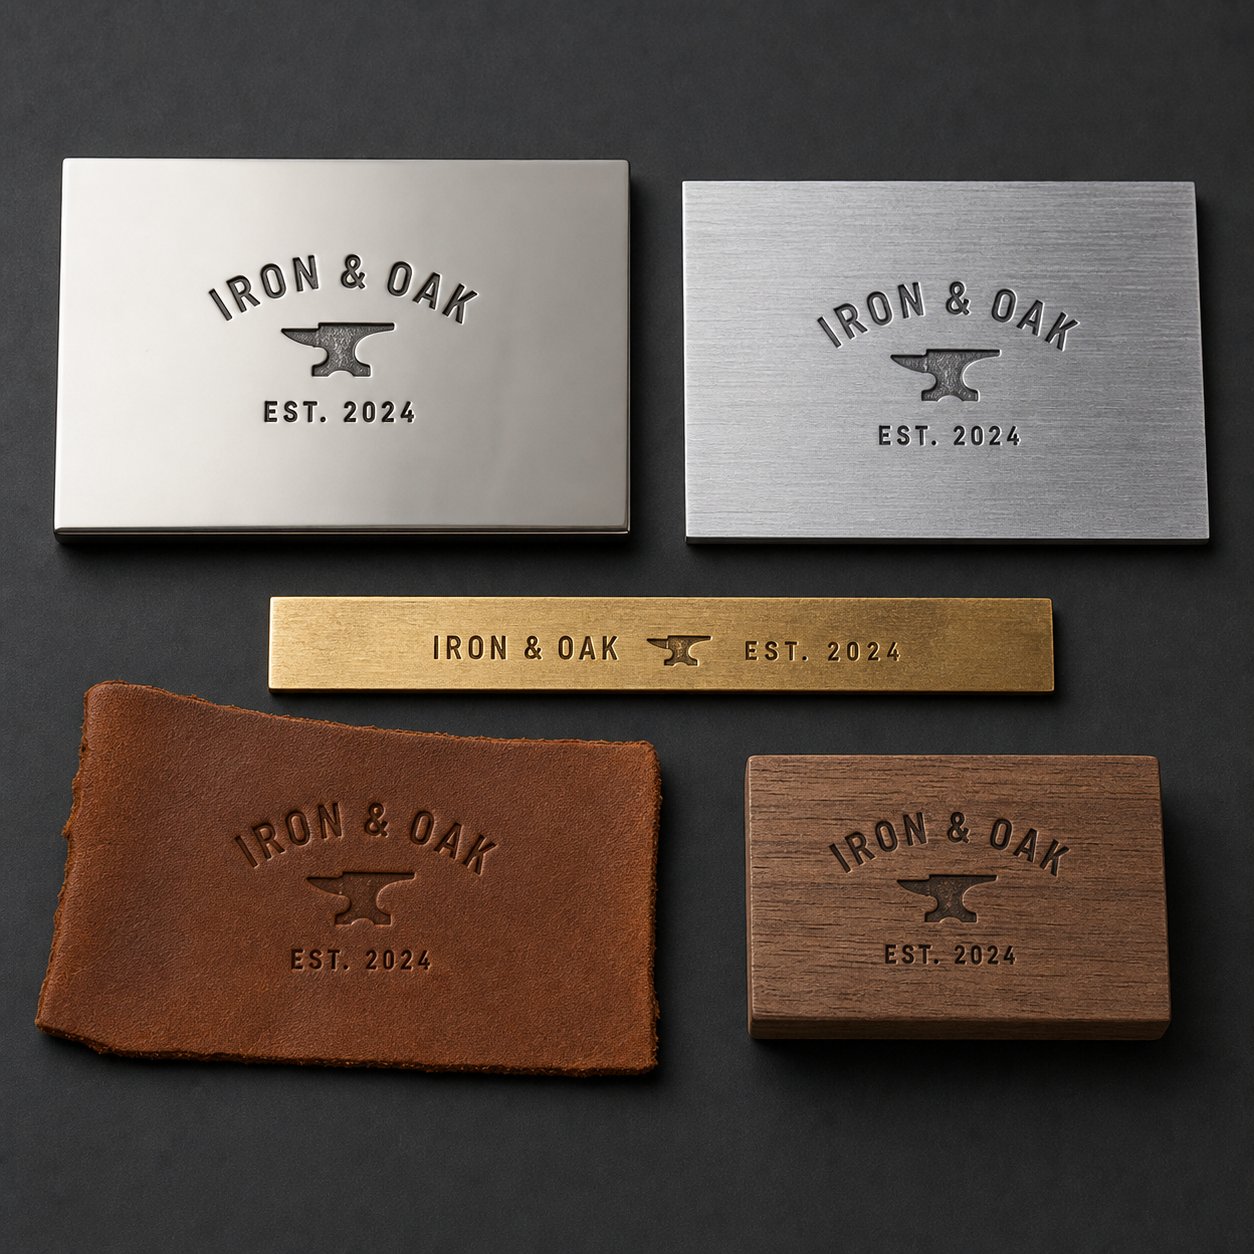
Как се променя материалът на субстрата Изисквания за проектиране на матрицата
Матрица, която създава безупречни отпечатъци в месинг, може да се счупи при първото си попадение в неръждаема стомана. Друга матрица, предназначена за маркиране на закалена стомана, може да смачка фини детайли в кожен детайл. Субстратът не е просто нещо, върху което матрицата действа. Той активно оформя как матрицата трябва да бъде изградена и пренебрегването на тази връзка е един от най-бързите начини да съсипете скъпите инструменти.
Разлики в конструкцията на матрицата при различни субстратни материали
Всеки субстрат реагира на сила по различен начин. Металите издържат на изместване, дървото се компресира по протежение на зърнестите линии, кожата се деформира еластично, преди да вземе постоянен комплект, а пластмасите могат да се стопят или напукат в зависимост от температурата и скоростта. Тези поведения изискват фундаментално различни геометрии на матрицата, дори когато дизайнът на отпечатъка остава идентичен.
За по-твърди субстрати като мека стомана и неръждаема стомана, лицата на матрицата се нуждаят от по-плитки релефни ъгли и по-здрава конструкция. Матрицата среща значително съпротивление по време на изместване на материала, така че по-дебелите напречни-сечения и по-широките радиуси предотвратяват концентрации на напрежение, които биха напукали тънките елементи на матрицата. Щампованите метални части в тези материали понасят по-малка дълбочина на удар, а самата матрица трябва да бъде изградена от първокласни инструментални стомани, закалени доста над детайла, за да се избегне преждевременна деформация.
По-меките субстрати обръщат уравнението. Металните печати за дърво могат да включват по-фини детайли, по-дълбоки отпечатъци и по-остри ръбове, тъй като субстратът се компресира лесно при умерена сила. Кожените метални печати следват подобна логика. Кожата се поддава лесно, приемайки дълбоки, много детайлни шарки, без да изисква изключителен тонаж. Предизвикателството с меките материали не е силата. Той контролира доколко субстратът се деформира отвъд предвидената граница на отпечатъка.
Пластмасите заемат средата, която варира в зависимост от вида на полимера. Термопластите могат да се възползват от нагрети матрици, които омекотяват повърхността за чисти отпечатъци, докато термореактивните материали и напълнените композити се държат по-скоро като твърди субстрати, изискващи здрава конструкция на матрицата.
Съображения за щамповане на неръждаема стомана и алуминий
Тези два метала заслужават специално внимание, защото са сред най-често щампованите субстрати, но всеки от тях въвежда предизвикателства, които спъват неопитните купувачи.
Неръждаема стоманаработа-се втвърдява по време на формоването. Всеки удар леко увеличава устойчивостта на материала към по-нататъшна деформация. Металното щамповане за неръждаема стомана изисква по-широки хлабини, отколкото същата операция при мека стомана.Изследване, публикувано в MetalForming Magazineпоказва, че аустенитни класове като тип 304 и 316 може да изискват до три пъти по-голяма сила на формоване от ниско-въглеродна стомана, с хлабини на изтегляне на дебелината на материала плюс допълнителни 35-40%. Това е огромна разлика от стандартните 10% хлабина от всяка страна, използвани за мека стомана.
За 316/316l персонализирани приложения за щамповане на метал, дизайнерите на матрици също трябва да отчетат по-бавните скорости на формоване. За разлика от въглеродната стомана, неръждаемата стомана всъщност се формира по-добре при намалена скорост, тъй като степента на-закаляване при обработка отговаря на скоростта на деформация. Нагретите матрици могат допълнително да подобрят резултатите при трудни геометрии чрез намаляване на напрежението на потока на материала по време на отпечатване.
Щампованите части от неръждаема стомана изискват повърхности на щампите с отлично качество на покритие и покрития като TiN или DLC за намаляване на протриването. Без тези предпазни мерки неръждаемата стомана има тенденция да се заварява към лицевата страна на матрицата в микроскопични контактни точки, като прогресивно става грапава както на инструмента, така и на детайла.
Алуминийпредставя обратния проблем. Той е мек, изисква много по-малък тонаж, но ниската му твърдост го прави адхезивен. Персонализираните операции за щамповане на алуминий водят постоянна битка срещу прихващането на материала, при което тънки слоеве алуминий се пренасят върху повърхността на матрицата и се натрупват при повтарящи се цикли. Това натрупване влошава качеството на отпечатъка и в крайна сметка изисква спиране на производството за почистване.
Решението са силно полирани повърхности на матрицата (Ra 0,2-0,4 микрометра), съчетани с подходящо смазване и потенциално анти{4}}адхезионни покрития. Указанията за проектиране на матрици отбелязват, че CVD и PVD покритията подобряват смазващата способност, като същевременно предотвратяват поглъщането на материала, удължавайки живота на матрицата, особено при приложения от алуминий и неръждаема стомана. Хлабината-от щанца до матрицата за алуминия обикновено е по-малка при 6-10% от дебелината на материала, а радиусите на щанцата трябва да бъдат зададени на осем до десет пъти дебелината на материала, за да се предотврати проникването на инструмента през мекия лист.
Планарната анизотропия на алуминия също усложнява формоването. Валцуваните алуминиеви листове се държат различно в зависимост от посоката на приложената сила спрямо посоката на валцуване. Наръчниците за проектиране на матрици за ниско-въглеродна стомана не трябва да се прилагат директно върху алуминий, тъй като разликите в поведението-на закаляване при работа и топографията на повърхността променят границите на формоване.
| Субстрат | Препоръчителен материал на матрицата | Типичен диапазон на дълбочината | Специални изисквания |
|---|---|---|---|
| Мека стомана | D2 или A2 инструментална стомана (58-62 HRC) | 0,1-0,5 мм | Стандартен просвет от 5-10% на страна; умерен тонаж |
| Неръждаема стомана (304/316) | D2 с TiN/DLC покритие или карбидни вложки | 0,05-0,3 мм | 35-40% допълнителен клирънс; по-бавни скорости; до 3 пъти сила на формоване спрямо мека стомана |
| Алуминий | Полиран A2 или D2 с PVD покритие | 0,1-0,8 мм | 6-10% клирънс; полирани повърхности за предотвратяване на протриване; 8-10x дебелина за радиуси на щанца |
| Месинг/Мед | Инструментална стомана A2 или D2 | 0,1-0,6 мм | Проверете насочеността за валцувани сплави; умерена сила; постижими чисти ръбове |
| дърво | Мека стомана или A2 (приемлива по-ниска твърдост) | 0,5-3,0 мм | Остри ръбове за чиста компресия на влакната; нагретите матрици подобряват изгарянето-при маркиране |
| кожа | Матрица от месинг или мека стомана; закалена стомана за производствен обем | 1,0-5,0 мм | Достижими фини детайли; умерена сила; нагрятите матрици подобряват дефиницията върху дебели кожи |
Моделът тук е ясен: по-твърдите субстрати ограничават какво може да направи матрицата, докато по-меките субстрати ограничават колко чисто матрицата може да го направи. Така или иначе, субстратът диктува инструментите, а не обратното. Резултатите от щампования метал зависят толкова от разбирането на детайла, колкото и от спецификацията на самия инструмент.
След картографиране на поведението на субстрата, оставащият въпрос е практичен: как купувачът всъщност преминава от разбиране на тези променливи към държане на готов-зар в ръка? Това пътуване от концепцията до завършената инструментална екипировка има свои собствени етапи, капани и точки за вземане на решения.
От концепция до производство-Готов щанцо за щамповане по поръчка
Направихте проучването. Разбирате видовете матрици, марките стомана, поведението на субстрата и изискванията за тонажа на пресата. Но има празнина между това да знаете от какво се нуждаете и действителното получаване на-готов персонализиран метален инструмент за щамповане. Тази празнина се запълва със структуриран инженерен работен процес и купувачите, които го навигират безпроблемно, са тези, които идват подготвени.
Подготовка на проекта и анализ на осъществимостта
Преди който и да е производител на метални печати да започне да реже стомана, той се нуждае от конкретни данни от вас. Непълната информация е причина номер едно за закъснения, ревизионни вериги и надхвърляне на разходите. Ето какво трябва да сте готови, преди да подадете RFQ:
- Векторни произведения на изкуството в производствен мащаб- Предоставете дизайна си в мащабируем векторен формат (DXF, AI или EPS). Растерните изображения въвеждат неяснота относно геометрията на ръбовете, което принуждава инженерния екип да интерпретира, а не да изпълнява.
- Спецификация на материала на детайла- Включете точната сплав, температурата и дебелината. Да се каже, че „неръждаема стомана“ не е достатъчна. 304 загрята при 0,8 mm и 316L полу-твърда при 1,2 mm изискват напълно различни подходи на матрицата.
- Цели за производствен обем- Дали имате нужда от 200 части или 2 милиона определя конструкцията на матрицата, степента на материала и дали прост инструмент с една-станция или прогресивно оборудване има икономически смисъл.
- Изисквания за толерантност и качество- Определете как изглежда „достатъчно добър“. Посочете допустимите отклонения на размерите, допустимите вариации на дълбочината и всички козметични стандарти, на които трябва да отговаря готовият отпечатък.
С тези входни данни инженерният екип извършва анализ на осъществимостта. Това е стъпката за контрол, при която опитни инженери оценяват дали вашият дизайн може да бъде надеждно щампован предвид ограниченията на избрания от вас материал и геометрия. Както е подробно описано в изчерпателните ръководства за процеса на проектиране на матрици, този преглед изследва дали радиусите на огъване са постижими, дали елементите са достатъчно раздалечени, за да поддържат целостта на материала, и дали определените допуски са реалистични за метода на щамповане. Опитен инженер с 15+ години опит може незабавно да идентифицира проблемни характеристики, като например геометрия, която е вероятно да се спука, изкриви или изисква непрактичен тонаж.
Мислете за анализа на осъществимостта като проверка на реалността. Далеч по-евтино е да коригирате дизайн на този етап, отколкото да откриете дефект след обработката на закалена инструментална стомана. Някои функции, които изглеждат добре на екрана, просто не могат да преживеят физиката на изместването на материала при производствена скорост.
CAE симулация и прототипиране
Тук е мястото, където модерното метално щамповане по поръчка се отличава от начина, по който нещата се правеха преди две десетилетия. Вместо да създават матрица, да я опитват, да откриват проблеми, да обработват отново и да опитват отново, днешните производители на матрици симулират целия процес на щамповане цифрово, преди да отрежат едно парче стомана.
Компютърно{0}}подпомаганите инженерни платформи като AutoForm и DYNAFORM използват анализ на крайните елементи, за да предскажат точно как ще се държи листовият метал при предложената геометрия на матрицата. Инженерите могат да визуализират потока на материала в кухината на матрицата, да идентифицират зони на прекомерно изтъняване или набръчкване, да предскажат поведението на пружиниращо връщане и да изчислят разпределението на напрежението по лицето на матрицата. Процесът на симулация на дизайна на матрицата позволява на дизайнерите да итерират бързо цифровите модели, решавайки проблеми, които иначе биха изисквали скъпа физическа преработка.
Какво означава това за вас като купувач? По-малко повторения, по-малък риск от неизправност на първия-артикул и по-кратък път от концепцията до одобрените персонализирани метални щампи. CAE симулацията по същество е отпред-зарежда-решаването на проблема. Проблеми, които веднъж са се появили само по време на физическо изпробване, като напукване при тесни радиуси или непълно запълване на дълбоки кухини, се разрешават софтуерно на малка част от цената.
За сложни геометрии симулацията също така оптимизира формата на заготовката и установява дали операциите на поетапно формоване ще доведат до по-добри резултати от подхода с един-удар. Това е особено ценно, когато поръчвате персонализирана метална матрица за прогресивни приложения, където множество станции трябва да работят последователно, без да се въвежда кумулативна грешка.
Машинна обработка, пробни пускания и финална проверка
След като симулацията потвърди дизайна, започва физическото производство. Последователността следва предсказуем път, въпреки че времето и прецизността, инвестирани във всяка стъпка, варират в зависимост от сложността на матрицата.
CNC обработкапревежда валидирания 3D модел във физическа инструментална стомана. Високо{2}}прецизното фрезоване, струговане и често EDM с тел произвеждат геометрията на матрицата с тесни допуски. За изработен по поръчка метален печат с фини детайли на логото, машинната обработка може да включва множество операции в различни типове машини, за да се постигне необходимата дефиниция на повърхността.
Термична обработкаследва машинна обработка. Щамповият блок е закален и темпериран до целевата си стойност по Рокуел, трансформирайки сравнително мека обработваема стомана в устойчива на износване-повърхност, която ще издържи производствените цикли. Тази стъпка се контролира внимателно, тъй като изкривяването по време на термичната обработка може да отмени прецизността, постигната при машинната обработка.
Повърхностна обработкадовежда лицето на матрицата до окончателното му състояние. В зависимост от приложението, това варира от шлайфане до огледално полиране. Щампите за алуминиево щамповане, както беше обсъдено по-рано, се нуждаят от изключително покритие на повърхността, за да се предотврати сцеплението на материала.
Пробно щампованее мястото, където симулацията среща реалността. Завършената матрица се движи срещу образци на детайли при производствени условия. Инженерите измерват дълбочината на отпечатъка, проверяват точността на размерите, проверяват качеството на ръба и оценяват общата консистенция на маркировка при множество удари. Всяко отклонение от спецификацията се идентифицира тук, а не след като матрицата бъде изпратена до вашето съоръжение.
Проверка на размеритепотвърждава, че както самата матрица, така и пробните части отговарят на изискванията за чертеж. Измерванията обикновено включват оптично профилиране на лицевата страна на матрицата, CMM проверка на критичните размери и визуална проверка под увеличение за микро-дефекти.
За производители и инженери на инструментална екипировка, готови да преминат от проучване към действително RFQ,Услуга за щамповане на YICHENструктурира целия този работен процес от край-до-край, обхващайки оценка на осъществимостта, CAE симулация, прецизна обработка, пробни пускания и финална проверка под един покрив. Наличието на пълен тръбопровод, управляван от един персонализиран доставчик на щампи за метални щампи, елиминира излишните координационни разходи за разделяне на етапи между множество доставчици и намалява закъсненията при предаване, които удължават сроковете.
Пътят от цялата концепция-до-производството на персонализиран метален инструмент за печат може да варира от няколко дни за прости геометрии до няколко седмици за сложни прогресивни щанци. Това, което компресира тази времева линия най-надеждно, не е бързането на обработката. Пристига на етап RFQ с чисти входове, реалистични толеранси и ясно разбиране на това, което изисква вашето приложение.
Готов{0}}щанц в ръка обаче не означава, че работата е приключила. Начинът, по който съхранявате, поддържате и отстранявате неизправности в този инструмент, определя дали той осигурява експлоатационния живот, който инженерството е проектирано да осигури, или се износва преждевременно от пренебрегване.
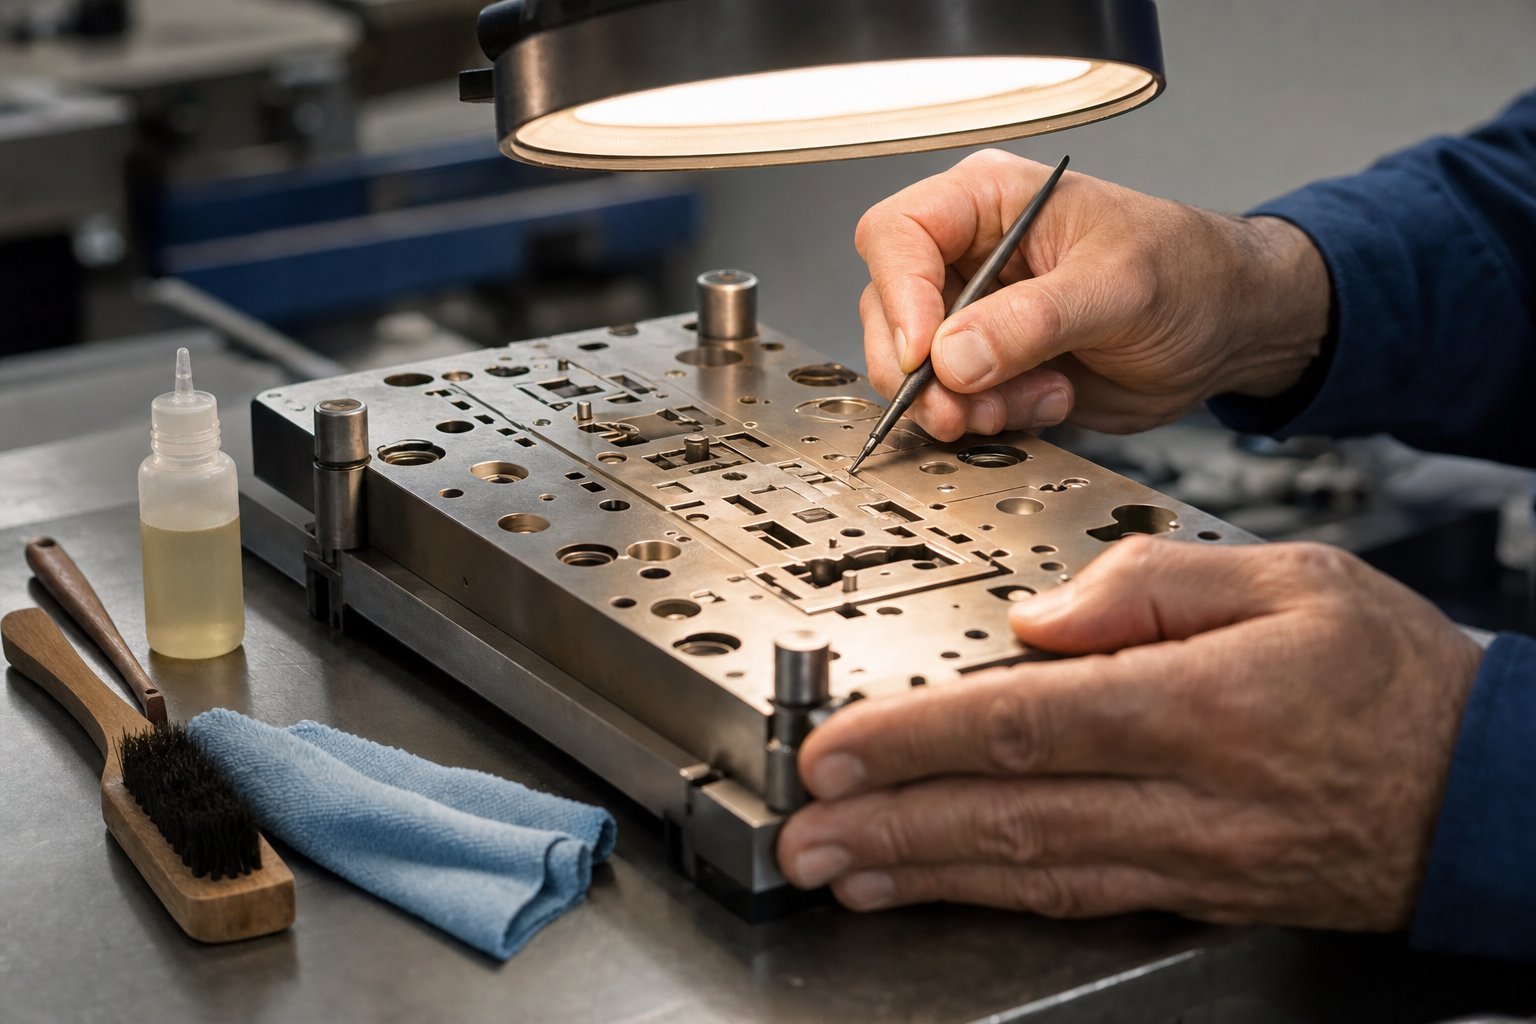
Поддръжка и отстраняване на неизправности за по-дълъг живот на матрицата
Една добре-разработена персонализирана матрица за щамповане може да осигури стотици хиляди безупречни отпечатъци. Или може да се разгради в рамките на седмици. Разликата рядко се свежда до избор на дизайн или материал. Свежда се до това какво се случва, след като зарът напусне помещението за инструменти. Правилната грижа умножава експлоатационния живот с фактори, които далеч надвишават необходимата скромна инвестиция на време, но въпреки това повечето оператори гледат на поддръжката като на последваща мисъл, докато проблемите с качеството не наложат спиране на производството.
Удължаване на живота на матрицата чрез правилна грижа
Мислете за вашия метален печат по начина, по който един машинист мисли за прецизни измервателни инструменти: това е калибриран инструмент, който губи точност при злоупотреба или пренебрегване. Четирите стълба на грижата за матрицата са съхранение, почистване, проверка и периодично възстановяване.
Съхранениеима повече значение, отколкото повечето магазини осъзнават. Инструментите за щамповане на метал трябва да се съхраняват в суха среда с-контролирана температура, леко намаслени, за да се предотврати окисляване на повърхността, и физически защитени от удар. Натрупването на матрици една срещу друга или хвърлянето им в чекмедже води до увреждане на ръбовете, което се проявява като непоследователни отпечатъци при следващото производство. Използвайте специални стелажи или защитни калъфи, които държат повърхностите на матрицата разделени и екранирани.
Почистване след всяка употребане-подлежи на обсъждане. Натрупване на материал, метални стърготини и остатъци от смазка се натрупват върху лицето на матрицата по време на щамповане. Оставени на място, тези замърсители се вграждат в следващите отпечатъци, ускоряват износването в контактните точки под високо-налягане и дори могат да причинят корозия по време на съхранение. Както потвърждават най-добрите практики за поддръжка на матрицата, приемането на график за почистване, който премахва натрупаните- остатъци с помощта на подходящи разтворители и четки, гарантира, че всички повърхности остават чисти от замърсители. Чистите матрици работят по-ефективно и дават резултати с по-високо качество.
Периодична проверкаулавя проблемите, преди те да се развият каскадно. Маркировката за проверка изчезва визуално след всеки производствен цикъл за признаци на закръгляване на ръбове, микро-пукнатини, вдлъбнатини или неравномерно износване. Използвайте увеличение за матрици с фини-детайли, където микро-отчупването не се вижда с невъоръжено око. Изследванията на повреди на инструменти показват, че повечето повреди на матриците не се случват за една нощ. Те се развиват постепенно от пренебрегвани проблеми с поддръжката и ранното откриване чрез рутинни проверки е най-надеждният начин за предотвратяване на катастрофални щети.
Повторно-заточване и повторно-полиранезначително удължете експлоатационния живот. Когато перманентен печат за метал започне да създава отпечатъци с меки ръбове или намалена дълбочина, лицето на матрицата е износено извън оптималната си геометрия. Професионалното повторно шлайфане възстановява профила на рязане, без да подменя целия инструмент. За щампи за маркиране на части, използвани в приложения с голям-обем, планирането на ремонт на фиксирани интервали, вместо да се чака видима загуба на качество, поддържа отпечатъците постоянни през целия производствен живот на матрицата.
Отстраняване на често срещани проблеми с матрицата за щамповане
Дори при старателна поддръжка възникват проблеми. Ключът е бързото диагностициране на основните причини, вместо да се компенсира с повече сила или по-бавни скорости, което само ускорява влошаването. Ето проблемите, с които операторите се сблъскват най-често с инструментите за метални щампи, заедно с техните причини и поправки.
Неравномерни впечатленияса най-честата жалба. Едната страна на знака е по-дълбока от другата или определени знаци изглеждат отчетливи, докато съседните са бледи. Инстинктът е да удряте по-силно, но това рядко решава основния проблем и често създава нови.
Преждевременно износване на ръбасе показва като постепенно по-меки граници на впечатлението. Печатите за гравиране на метал, които някога са създавали остри -белези, започват да оставят заоблени, неясни ръбове доста преди очаквания им експлоатационен живот. Този модел сочи или несъответствие на твърдостта, или прекомерна работна сила.
Деформация на материала около отпечатъкаизглежда като издуване, вдлъбнатина или изтъняване на детайла в съседство с щампованата зона. Самият знак може да изглежда приемливо, но околният материал е изместен по начини, които засягат функцията или външния вид на частта.
Образуване на заусенцивърху щамповани ръбове показва, че геометрията на рязане е влошена. Това, което би трябвало да бъде чисто срязани ръбове, вместо това произвежда повдигнати ленти от материал, които изискват вторични операции за премахване на грапаве, добавяйки разходи и време за цикъл. Както отбелязват данните за отстраняване на неизправности при матрицата за щамповане на шайби, грапавите или неравни ръбове на щампованите части са ясна индикация, че матрицата се износва и изисква заточване или подмяна.
| проблем | Вероятна причина | Коригиращи действия |
|---|---|---|
| Неравномерни отпечатъци (едната страна по-дълбока от другата) | Неправилно подравняване-на-на детайла; неравна повърхност на детайла; не-паралелни пресови плочи | Проверете подравняването на матрицата с преса, като използвате прав ръб или индикатор; повърхност-плоско шлифоване на детайла; проверете и подложете пресовите плочи за успоредност |
| Преждевременно износване или заобляне на ръба | Твърдостта на матрицата е недостатъчна за материала на детайла; прекомерен тонаж, причиняващ микро{0}}деформация; абразивен материал за обработване | Надстройте до по-твърда стомана или нанесете устойчиво-на износване покритие (TiN, DLC); намаляване на тонажа до необходимия минимум; проверете твърдостта на детайла спрямо спецификациите на матрицата |
| Деформация на материала около отпечатъка | Хлабината на матрицата е твърде стегната; твърде тънък детайл за определената дълбочина; недостатъчна материална опора под детайла | Увеличете клирънса на удар-до-матрица; намаляване на дълбочината на впечатлението; добавете опорна плоча или стрипер за поддържане на материала в съседство със зоната на отпечатъка |
| Образуване на неравности по щампованите ръбове | Износени или тъпи режещи ръбове; прекомерно разстояние от прогресията на износване; натрупване на материал върху лицето на матрицата | Повторно-заточване или повторно-шлайфане на режещите ръбове; подменете износените секции на матрицата; почистете лицевата страна на матрицата и проверете за адхезия или надраскване на материала |
| Непостоянна дълбочина в производствения цикъл | Press ram drifting; промяна на дебелината на материала в запаса от детайли; термично разширение по време на продължително движение | Калибрирайте пресата и проверете постоянството на хидравличното налягане; проверка на допустимите отклонения на дебелината на входящия материал; позволете термична стабилизация или добавете охлаждане |
| Напукване или отчупване на лицевата страна на матрицата | Стомана за матрица е твърде крехка за нанасяне (прекомерна твърдост); ударно натоварване извън проектните граници; -съществуващи микро-пукнатини от топлинна обработка | Преминете към по-твърд клас (напр. S7 за ударни приложения); намаляване на ударната сила; проверете матрицата с пенетрант за багрило след термична обработка преди производствена употреба |
Модел, който си струва да се отбележи: повечето проблеми се дължат на една от трите основни причини. Или матрицата е била помолена да работи повече, отколкото позволява нейният дизайн (грешен материал, твърде много сила, грешен субстрат), поддръжката е била отложена, докато повредата стане необратима, или работната среда се е променила, без никой да забележи (калибриране на пресата, промени в партидата на материала, температурни промени). Изчерпателният анализ на отказите потвърждава, че многобройни фактори често се комбинират, за да създадат условия за отказ, и индивидуалното им адресиране чрез структурирани рутинни проверки предотвратява каскадното влошаване, което води до непланиран престой.
Изводът: персонализираната матрица за щамповане е прецизен инструмент, а не консуматив. Отнасяйте се съответно. Създайте дневник за поддръжка, проверявайте на фиксирани интервали, независимо от видимото състояние, почиствайте след всяко пускане, съхранявайте правилно и адресирайте износването проактивно, а не реактивно. Магазините, които правят това постоянно, получават три до пет пъти по-дълъг експлоатационен живот от идентични инструменти в сравнение с тези, които работят с матрици, докато не се повредят.
Често задавани въпроси относно персонализирани щанци за щамповане
1. Колко струва персонализирана матрица за щамповане?
Цената на матрицата за щамповане по поръчка зависи от няколко фактора. Сложността на дизайна е най-голямата движеща сила - обикновена матрица с текст струва много по-малко от сложна много{2}}нивова матрица за лого. Други основни фактори включват размер на матрицата, клас инструментална стомана (D2 струва повече от A2, но издържа по-дълго), изисквания за толеранс, спецификации за повърхностно покритие и количество на поръчката. Обикновените матрици с една-станция може да струват няколкостотин долара, докато сложните прогресивни матрици могат да достигат десетки хиляди. Спешните срокове обикновено добавят 25-75% към базовата цена. За да получите точно ценообразуване, предоставете векторно изображение в мащаб, посочете материала и твърдостта на детайла, определете допуски и посочете производствения си обем, когато поискате оферти.
2. Каква е разликата между матрицата за щамповане и обикновения метален печат?
Обикновеният метален печат обикновено е общ--стандартен инструмент, предназначен за стандартни знаци или прости форми. Персонализираната матрица за щамповане е прецизно-проектирана за точни спецификации за конкретна геометрия на детайла, лого или изискване за маркиране. Персонализираните матрици са изработени от специфични видове инструментална стомана, избрани да съответстват на материала на детайла, проектирани с изчислени хлабини и релефни ъгли и проектирани да доставят идентични резултати в хиляди или милиони производствени цикли. Инвестицията е по-висока, но повторяемостта, прецизността и производствената производителност далеч надхвърлят това, което стандартните инструменти могат да постигнат.
3. Колко време отнема изработването на персонализирана матрица за щамповане?
Времето за изпълнение варира в зависимост от сложността. Обикновените матрици с една-станция с основна геометрия могат да бъдат завършени за пет до десет работни дни. Сложните прогресивни щанци с тесни толеранси или екзотични материали обикновено изискват три до шест седмици от потвърждаването на поръчката до изпращането. Работният процес включва оценка на осъществимостта, CAE симулация, CNC машинна обработка, топлинна обработка, повърхностна обработка, пробно щамповане и проверка на размерите. Най-големият фактор за забавяне е непълният вход на проекта - липсващи допуски или неясни обозначения на материала принуждават инженерните паузи. Производители като YICHEN (yichen-group.com/stamping-die/), които обработват пълния тръбопровод-собствено, могат да компресират времевите линии, като елиминират прехвърлянето на доставчици между етапите.
4. Каква инструментална стомана е най-добра за персонализирана матрица за щамповане?
Най-добрият клас стомана зависи от материала на детайла, производствения обем и условията на удар. Инструменталната стомана D2 предлага изключителна устойчивост на износване за дългосрочни-приложения за щамповане на по-твърди метали. A2 осигурява по-добра издръжливост с добра стабилност на размерите, което го прави идеален, когато устойчивостта на напукване е по-важна от устойчивостта на абразия. S7 е превъзходен в ударо-натоварени приложения като ръчно-удряни матрици поради превъзходното си поглъщане на удари. Високоскоростната стомана M2 запазва твърдостта при високи температури за бързи{12}}циклични операции. Основното правило е, че матрицата трябва да е значително по-твърда от детайла - матрицата за маркиране на алуминий се нуждае от по-малко твърдост от една закалена неръждаема стомана.
5. Как да поддържам персонализирана матрица за щамповане, за да удължа живота й?
Четири практики умножават значително живота на матрицата. Съхранявайте матриците в сухи среди с-контролирана температура с леко маслено покритие, за да предотвратите окисляването и да ги предпазите от физическо въздействие. Почиствайте повърхностите на матрицата след всеки производствен цикъл, за да премахнете натрупването на материал, метални стружки и остатъци от смазка, които ускоряват износването. Проверявайте матриците визуално след всяко изпълнение, като използвате увеличение на инструментите за фини-детайли, като проверявате за заоблени ръбове, микро-пукнатини и неравномерни модели на износване. Планирайте повторно{7}}заточване или повторно-полиране на фиксирани интервали, вместо да чакате видима загуба на качество. Магазини, които следват тези рутинни процедури, постигат три до пет пъти по-дълъг експлоатационен живот в сравнение с тези, които работят с матрици до отказ.


