


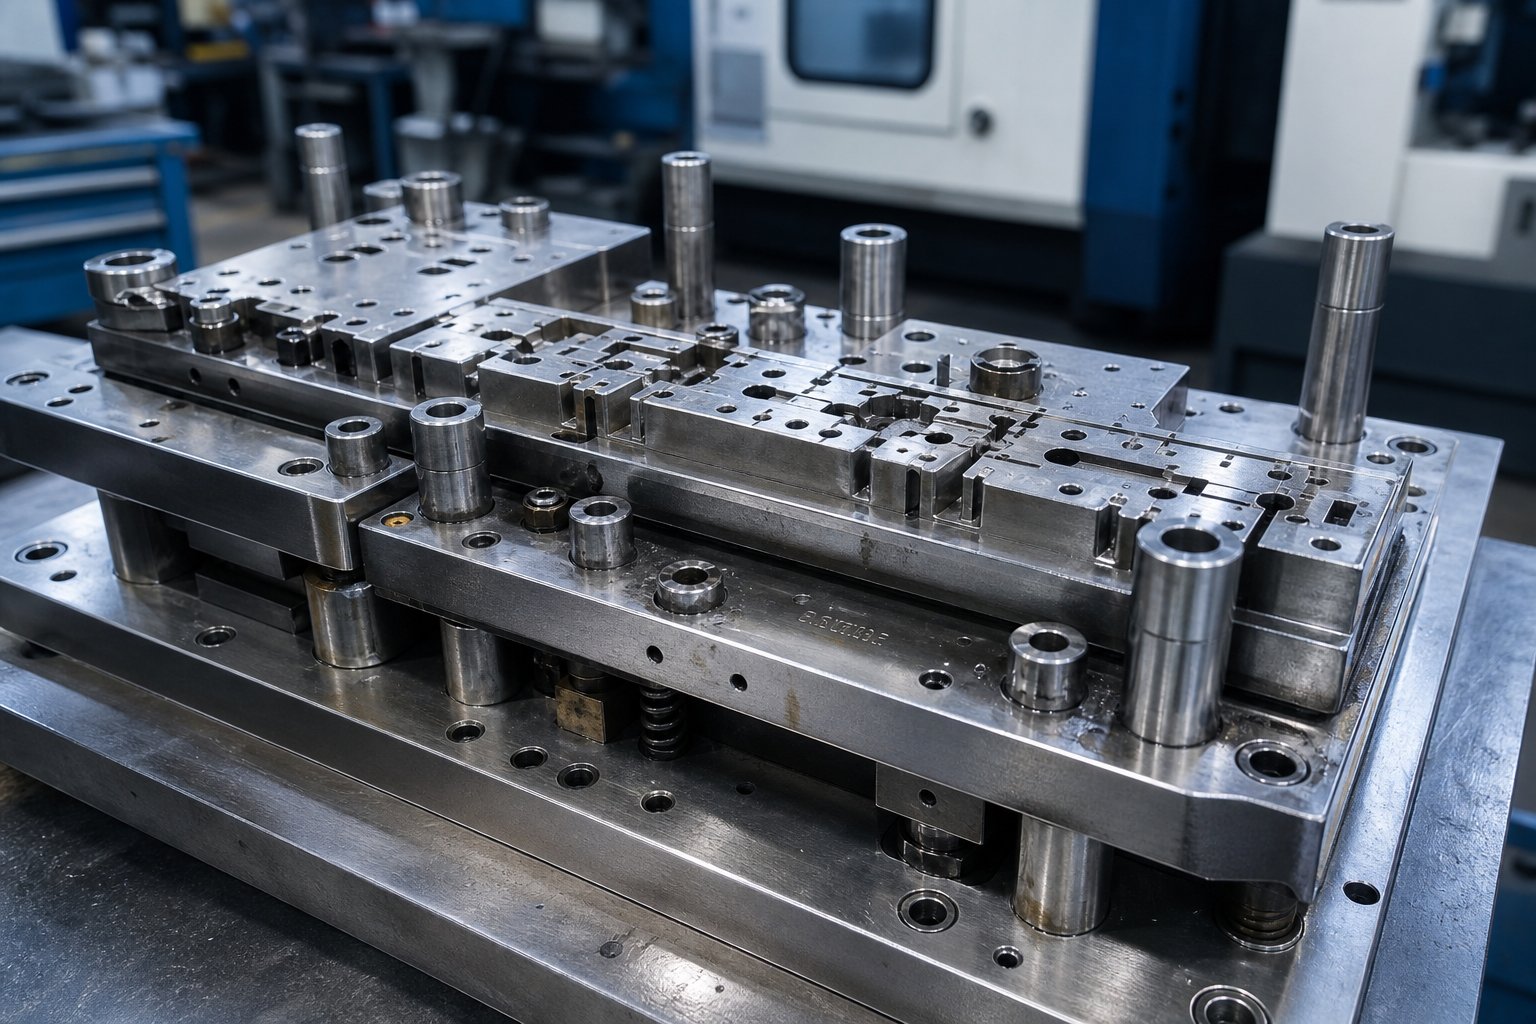
Какво всъщност означава направата на метална матрица за щамповане
Когато търсите информация заизработване на метални щампи, обикновено попадате в една от двете крайности: любител, който пробива дупки в тънък метален лист или гъста глава от учебник, пълна с уравнения. Тази статия запълва празнината между тези светове, превеждайки ви през това как всъщност изглежда професионалната конструкция на матрицата от сурова стомана до първия производствен хит.
Какво представлява матрицата за щамповане и какво включва направата й
И така, какво представлява матрицата в производството? По своята същност матрицата за щамповане е прецизен инструмент, съставен от две свързващи се половини, които режат, огъват или оформят метален лист в завършена форма под силата на пресата. В горната и долната половина се помещават щанци, кухини на матрицата, устройства за отстраняване, пилоти и направляващи компоненти, които работят заедно, за да локализират материала, да извършват операции и да освобождават завършената част. Проста дефиниция за щамповане: процес с висока-сила, който трансформира плоския лист в три-измерни компоненти с производствена скорост.
Но тук е разграничението, което повечето съдържание пренебрегва. Работата с матрица за щамповане означава зареждането й в пресата и движещите се части. Създаването на такъв означава да се проектира всеки компонент от блок инструментална стомана, да се обработва до микрон-ниво на толеранси, да се закалява и да се докаже, че произвежда приемливи части, преди изобщо да стигне до производство. Какво е преса за щамповане без правилно изградена матрица? Просто тонаж без къде да отидете.
Обхватът на тази статия се фокусира изцяло върху конструкцията: проектиране, машинна обработка, топлинна обработка, инспекция и валидиране. Ако питате какво представляват матриците и как се изграждат, вие сте на правилното място.
Защо да умирате{0}}Прецизността на производството определя качеството на детайлите
Всеки размер на щампована част проследява директно назад до начина, по който са произведени нейните матрици за щамповане. Разстоянието от удар-до-щанца контролира височината на бора. Геометрията на кухината диктува потока на материала. Повърхностното покритие на формовъчните стомани определя дали частите се освобождават чисто или се залепват. Когато допустимите отклонения се отместят дори с няколко хилядни от инча, нивата на скрап се покачват, времето за престой на пресата се увеличава и цената на удар се повишава.
Матрицата е ДНК на всяка щампована част. Всеки дефект на повърхностното покритие, грешка в размерите или изпъкналост води до това как е направена матрицата.
Разбирането на това какво е щамповане на метал на практическо ниво означава да се признае, че матриците за щамповане на метал не са общи инструменти. Те са-изработени по поръчка инструменти, при които всеки избор на дизайн, избор на материал и операция на обработка допринасят за качеството, дълголетието и икономичността на всяка част, която произвеждат. Разделите по-напред разказват как точно се случва това, като се започне с фазата на дигитално инженерство, която предшества всяко рязане на чипове.
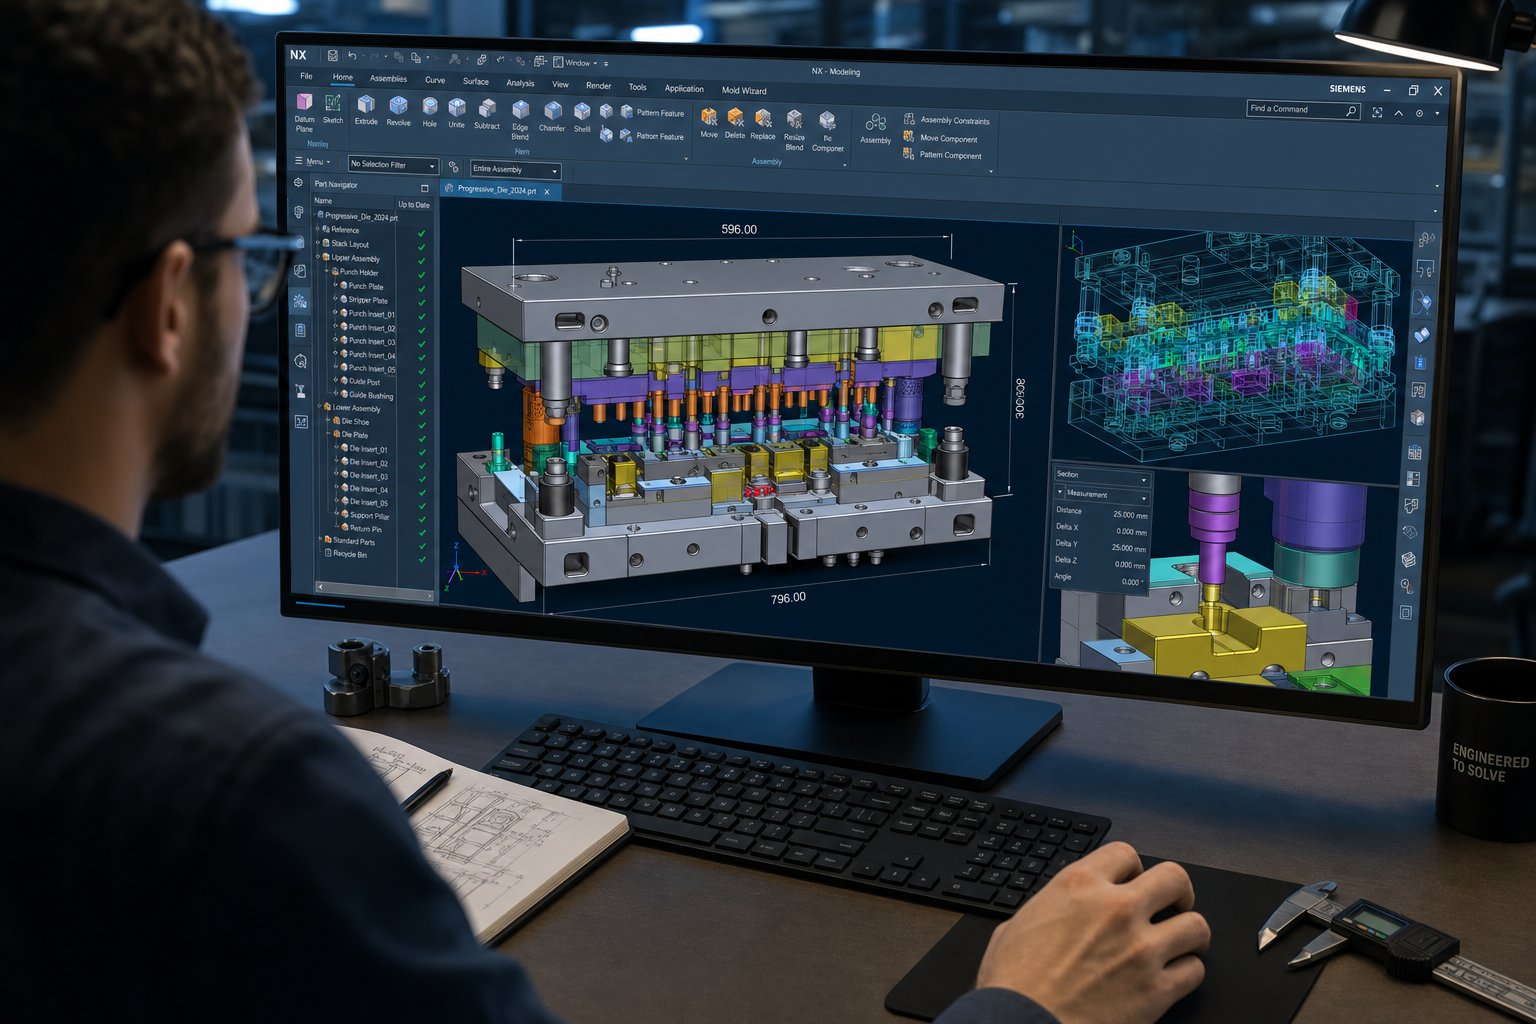
Работен процес на проектиране на матрици от CAD моделиране до CAM програмиране
Преди да бъде нарязана инструментална стомана, матрицата за щамповане съществува изцяло като цифрова геометрия. Фазата на предния -инженеринг е мястото, където разходите, точността и производствените показатели се определят до голяма степен, но това е стъпката, която повечето дискусии за конструиране на матрици прескачат.Модерен дизайн на матрицата за щампованеразчита на три взаимосвързани дигитални дисциплини: 3D CAD моделиране за дефиниране на всеки компонент, CAE симулация за валидиране на поведението при формоване и CAM програмиране за генериране на траектории на инструменти, които ще обработват всяка част. Вземете правилно тази фаза и ще намалите пробните цикли, брака и преработката. Сбъркайте и ще платите за тези грешки в стомана.
3D CAD моделиране за геометрия на щанци и матрици
Дизайнът на матрицата за метално щамповане започва с 3D параметричен модел на завършената щампована част. Инженерите импортират геометрията на частта, обикновено като STEP или собствен CAD файл, и започват да работят назад от крайната форма, за да определят как матрицата трябва да я формира. Този обратен{3}}инженерен подход е мястото, където дизайнът за щамповане на ламарина се отклонява от общия механичен дизайн. Вие не просто моделирате твърди компоненти; вие моделирате отрицателното пространство и движение, което ще произведе част милиони пъти.
Параметричното моделиране означава, че всяко измерение се ръководи от взаимоотношения. Променете радиуса на щанца и кухината на съединителната матрица, отворът за отстраняване и джобът на опорната плоча се актуализират автоматично. Тази асоциативност предотвратява несъответствията, които причиняват смущения по време на сглобяването. Щанци се моделират с техните профили на рязане, дължини на повърхността и ъгли на срязване. Щамповите блокове получават геометрия на кухината с подходящи хлабини за конкретния материал и дебелина, които се щампуват. Дебелите, пилотите, водещите щифтове и блоковете на петата се оформят в рамките на един и същ модел на сглобяване, гарантирайки, че всеки компонент работи като координирана система.
Оформлението на лентата е критична част от тази фаза на моделиране. Дизайнерът определя как ще се вложи плоската лента, колко материал седи между частите, къде се свързват носещите уши и какво разстояние разделя станциите. Добре-планираното оформление на лентата балансира използването на материала спрямо разпределението на силата на формоване и стабилността на подаване. Лошото гнездене губи материал. Лошата последователност създава небалансирани сили, които износват матрицата неравномерно.
CAE симулация за прогнозиране на поведението при формиране
Представете си, че пресовате сложна форма от високо{0}}здрава стомана и откривате, че изтеглящата стена изтънява до точката на напукване, но само след като вече сте обработили кухините на матрицата. Този сценарий беше често срещан. Днес CAE симулацията предвижда тези повреди, преди да съществува физически инструмент, което го прави една от най-ценните техники за щамповане на метали, достъпни за инженерите на щампи.
Анализът на крайните елементи моделира целия процес на формоване: контакт на държача на заготовката, движение на щанцата, поток на материала в кухини и еластично възстановяване, което следва. Симулацията идентифицира набръчкване в неподдържани зони, изтъняване в тесни радиуси и напукване, където напрежението надвишава границите на материала. Той също така предвижда пружинно връщане, което е тенденцията на формования метал да възстанови частично формата си, след като силата на натискане бъде премахната. За стомани с висока -якост пружинното връщане може да бъде достатъчно силно, за да изтласка частите напълно извън толеранса.Разширени инструменти за симулациясега изчислете величината на пружинното връщане по цялата повърхност на детайла, което позволява на инженерите да компенсират геометрията на матрицата проактивно, вместо да преследват корекции по време на изпробване.
Тази компенсация работи чрез умишлено модифициране на лицевата страна на матрицата, така че частта да изскочи обратно в правилната си крайна форма. Без симулация, инженерите разчитаха на физически опит-и-грешка, прекомерно огъване чрез предположения и повторение чрез скъпи повторни изрезки. Технологията за щамповане е напреднала до точката, в която прототип за щамповане на метал може да бъде валидиран цифрово, преди да се ангажира с твърда инструментална екипировка, изрязване на седмици от сроковете за разработка и елиминиране на цели кръгове от физическо вземане на проби.
CAM програмиране и стратегия за траектория на инструмента
Със заключена геометрия и валидирана симулация, CAM програмирането превежда дизайна в машинни инструкции. Всеки контур, джоб и профил на всеки компонент на матрицата се нуждае от траектория на инструмента, която балансира повърхностното покритие, точността на размерите и времето на цикъла. Това е мястото, където дизайнерските решения за щамповане се срещат с производствената реалност.
Програмистите на CAM дефинират стратегии за грубо обработване, които премахват насипния материал бързо, оставяйки запас за полу{0}}финишни и финални проходи. Те избират геометрии на фрези, съответстващи на специфични характеристики: фрези със сферичен-върх за контурни кухини, плоски фрези за равнинни повърхности и инструменти с малък-диаметър за тесни ъгли. Стратегии за траектория на инструмента като високо-скоростна обработка с постоянно натоварване на стружки намаляват силите на рязане и удължават живота на инструмента, което има значение, когато обработвате закалена инструментална стомана при 60+ HRC след топлинна обработка.
За сложни профили на матрици със сложни криви и подрязвания, 5-осното едновременно програмиране поддържа фрезата оптимално ориентирана към повърхността, намалявайки височината на скалпа и свеждайки до минимум ръчното полиране. По-простите планарни геометрии може да се нуждаят само от 3-осна работа. Програмистът взема тези решения компонент по компонент въз основа на сложността на геометрията и изискванията за толеранс.
Типичният работен процес за проектиране на метално щамповане от концепцията до машинно-готовите програми следва определена последователност:
- Импортиране на геометрията на части и преглед на осъществимостта
- Оформление на лентата, влагане и последователност на операциите
- Моделиране на компоненти на матрицата с пълна параметрична асоциативност
- Симулация на формоване, прогнозиране на отскока и компенсация на лицето на матрицата
- Генериране на траектория на инструмента, проверка на симулацията и последваща-обработка за CNC
Всяка стъпка храни следващата. Пропускането на симулация, за да се спести време, почти винаги струва повече при преработване. Бързането с CAM програмиране води до лошо покритие на повърхността, което изисква прекомерна ръчна работа. Дигиталната фаза е мястото, където дисциплината носи дивиденти, защото след като започнете да режете стомана, промените стават експоненциално по-скъпи. Този преход от цифров модел към физически метал, действителната обработка на компонентите на матрицата, е мястото, където сложността на конструкцията се разкрива най-ясно.
Видове матрици за щамповане и каква е конструкцията им
Не всички матрици за щамповане са изградени по един и същи начин и сложността на конструкцията варира драстично в зависимост от типа. Една-щанцо за заготовка на една станция може да изисква няколко седмици машинна обработка. Прогресивна матрица с 20 станции за приложение на матрица за щамповане на автомобили може да отнеме месеци на прецизна работа върху десетки взаимосвързани компоненти. Разбирането на видовете матрици за щамповане помага да се обясни защо стратегиите за изграждане, допустимите отклонения и разходите се различават толкова много в различните проекти.
Единични-щанцови матрици срещу сложни матрици
Единичните -станцови матрици представляват най-простата категория матрици за щамповане на ламарина. Всеки ход на натискане изпълнява една операция: заготовка, пробиване или единична форма. Конструкцията е сравнително лесна, защото изграждате един набор от инструменти за свързване с една грижа за подравняването. Обикновените матрици се справят с основни задачи като рязане на шайби или пробиване на монтажни отвори в скоби.
Сложните матрици повишават сложността с една степен. Те извършват множество операции на рязане с един ход на една станция. Типична сложна матрица може да изчисти външния профил и да пробие вътрешни отвори едновременно. Строителното предизвикателство тук е концентричността. Всеки отвор на щанца и матрица трябва да се подравнява точно, защото всички те захващат материала в един и същи момент. Допустимите отклонения се затягат и производителят на матрици трябва да отчете деформацията при едновременни сили на рязане.
Комбинираните матрици отиват една крачка напред, като смесват рязане и формоване в един ход. Можете да изчистите форма и да я изтеглите в чаша с един цикъл на пресоване. Изграждането им изисква производителят на матрици да управлява както хлабините на срязване, така и радиусите на формоване в рамките на един и същи инструмент, което изисква внимателно внимание към това как материалът тече по време на комбинираната операция. Все пак всички те са-инструменти за една станция. Истинската ескалация на сложността на изграждането се случва, когато преминете към етапно оборудване, което обработва лента през множество станции.
Прогресивна конструкция на матрицата и секвениране на станции
Прогресивните щанци са работният кон на-обемното щамповане. Те извършват серия от операции в множество станции с всеки удар на пресата, като постепенно трансформират метална лента в завършена част. Както го описва MetalForming Magazine, прогресивната матрица извършва основни операции с метални листове в две или повече станции едновременно, като лентата се движи на предварително определено разстояние по време на всеки ход през автоматизирана система за подаване.
Принципно звучи просто. На практика изграждането на такъв е сред най-взискателните задачи в производството на инструменти и матрици. Ето защо:
- Подравняване-от-станция:Всяка станция трябва да поддържа позиция спрямо всички останали в микрони. Кумулативно изместване дори от 0,01 mm през десет станции произвежда части извън толеранса. Създателят на матрици обработва всички характеристики на станцията от общи базови точки и проверява подравняването в целия комплект матрици.
- Контрол на височината:Стъпката е фиксираното разстояние, което лентата напредва между ударите. Всяка функция във всяка станция трябва да бъде разположена на точно кратно разстояние. Ако пробиващ удар в позиция три седи на 0,02 mm извън стъпката на формовъчния инструмент в станция осма, тези характеристики няма да се подравнят върху завършената част.
- Насочване и повдигане на лентата:Лентата трябва да се подава гладко през всички станции, без да се захваща за оформени елементи или да провисва между повдигачите. Повдигачите на пръти, водачите на щампите и релефните джобове между станциите изискват прецизна обработка, за да се поддържа равна равнина на подаване.
- Време-между гарата:Пилотите влизат в предварително пробити дупки, за да регистрират позицията на лентата, преди да започне всяка операция. Тези пилоти трябва да влизат и да се прибират в координация със стриптизьорите и повдигачите. Грешките във времето причиняват повреда на лентата или пропуснати регистрации.
Използването на отрицателни и положителни байпасни прорези в матриците за щамповане на ламарина също играе роля в прогресивната конструкция на матрицата. Тези прорези по ръба на лентата осигуряват физически референтни точки за местоположението на стъпката и позволяват на сензорите да откриват къси или дълги подавания, преди да причинят повреда. Изграждането на станцията за нарязване с правилна геометрия и позиция е една от първите-критични операции за подравняване в матрицата.
Конструкцията на стоманени матрици за щамповане за прогресивни приложения също изисква изключителна последователност в производството на компоненти. Всеки поансон, вложка на матрица и поддържаща плоча трябва да бъдат шлифовани плоско и успоредно. Водещите щифтове и втулки трябва да държат горните и долните обувки подравнени при динамични натоварвания на пресата. Прогресивният зар не е просто набор от станции; това е координирана механична система, в която всеки компонент влияе на работата на всеки друг.
Трансферни матрици за големи или дълбоко{0}}изтеглени части
Трансферното щамповане използва различен подход. Вместо да държат части, прикрепени към носеща лента, отделните заготовки се отрязват свободно на първата станция и механично се прехвърлят между следващите станции чрез захващащи устройства или совалкови механизми. Този метод е подходящ за големи части, дълбоко-изтеглени черупки и геометрии, които не могат да останат свързани с лента по време на формоване.
Щанцовете за прехвърляне на сгради въвеждат своя собствена сложност. Всяка станция функционира като независим инструмент, но всички трябва да споделят прецизно подравняване с трансферната система. Позициите на захващащите устройства, ориентацията на частите и разстоянието между-станции-станции трябва да съответстват точно на механичния механизъм за прехвърляне. Автомобилните щампи за структурни панели на каросерията, вътрешности на врати и дълбоко-изтеглени корпуси обикновено използват трансферни конфигурации, тъй като размерът на частта и дълбочината на изтегляне надвишават това, което прогресивната лента може да поеме.
Таблицата по-долу сравнява как изискванията за конструкция се различават при тези видове матрици за щамповане:
| Тип матрица | Типичен брой станции | Толерантност на подравняване | Изграждане на сложност | Общи приложения |
|---|---|---|---|---|
| Обикновено (една-станция) | 1 | +/- 0.05 мм | ниско | Заготовка, пробиване, единични завои |
| Съединение | 1 (множество операции) | +/- 0.02 мм | Умерен | Едновременно заготовка и пробиване |
| Комбинация | 1 (изрязване + форма) | +/- 0.02 мм | Умерено-Високо | Празно и начертайте с един удар |
| Прогресивен | 4 до 30+ | +/- 0.01 mm кумулативно | високо | Конектори, скоби, автомобилни скоби |
| Трансфер | 3 до 12+ | +/- 0.02 mm на станция | високо | Големи панели, дълбоки изтегляния, структурни части |
Преминаването от една-станция към прогресивна или трансферна конструкция не е само въпрос на добавяне на станции. Това е фундаментална промяна в начина, по който планирате, обработвате и валидирате матрицата. Всяка допълнителна станция умножава броя на критичните измерения, броя на компонентите, изискващи под-микронна точност, и броя на взаимодействията, които трябва да работят съвместно. Тази ескалация в изискванията за прецизност води до избора на материал, пред който са изправени производителите на матрици, когато избират инструменталните стомани, които ще формират гръбнака на всеки компонент.
Избор на инструментална стомана въз основа на това, което щамповате
Една матрица е толкова издръжлива, колкото и стоманата, от която е направена, а правилният клас зависи почти изцяло от това какъв лист метал планирате да щамповате. Меката стомана, неръждаемата стомана, алуминият и сплавите с висока -якост налагат различно напрежение върху инструментите. Някои износват ръбовете постепенно надолу чрез абразия. Други доставят резки ударни натоварвания, които раздробяват крехките стомани. Избирането на метални материали за щамповане за щанци, щанцови блокове и формовъчни вложки, без да се вземе предвид щампованият материал, е като да избирате гуми, без да познавате пътната настилка.
Класове инструментална стомана и техните приложения за щамповане
Пет категории материали покриват по-голямата част от компонентите на матрицата, използвани при производственото щамповане. Всеки заема различна позиция в спектъра на твърдост-издръжливост и всеки отговаря на специфичен режим на повреда.
Инструментална стомана D2е изборът по подразбиране, когато абразивното износване ограничава живота на инструмента. Високото му съдържание на хромов карбид поддържа остри режещи ръбове при дълги производствени серии. За голям-обемно изрязване и пробиване на щампована стомана и материали с покритие, D2 осигурява най-доброто задържане на ръба. Липсва му обаче здравината, за да оцелее при тежки удари, така че не е идеален за станции за формоване на дебел-габарит, където преобладават ударните натоварвания.
Инструментална стомана A2работи най-добре, когато нито един режим на отказ не доминира ясно. Той балансира устойчивостта на износване с достатъчна здравина, за да се справи с умерен удар, което го прави практичен избор за прогресивни матрици, където множество станции изпитват смесени условия на износване, натоварване и цикличен удар. За среден{2}}производствен обем под 1 000 000 посещения, A2 често осигурява най-це-ефективната производителност.
Инструментална стомана S7дава приоритет на издръжливостта преди всичко. Когато удари стърготини или пукнатини при многократен удар, особено при тежко-щамповане или станции с агресивни пробиви натоварвания, S7 абсорбира цикличното напрежение, което би счупило по-високи-карбидни класове. Работи с по-ниска твърдост (56-58 HRC), но издържа на напукване от умора много по-добре от D2 или M2.
M2 високоскоростна-стоманазапълва празнината, където както износването, така и натоварването на натиск допринасят за повреда. Щанци, които трябва да поддържат геометрията на ръба при високо продължително налягане, се възползват от комбинацията на M2 от твърдост (60-65 HRC) и якост на натиск. В сравнение с D2, той се съпротивлява на деформация по-добре. В сравнение със S7, той държи по-остър ръб по-дълго.
Волфрамов карбидвложките осигуряват устойчивост на износване до 30 пъти по-голяма от обикновената инструментална стомана. Те поддържат точност на размерите в продължение на милиони цикли, което ги прави единствената практична опция за свръх-големи-обемни приложения или при щамповане на силно абразивни материали. Компромисът: карбидът е крехък, скъп и изисква специално шлайфане или EDM за оформяне. Не може да поеме тежки странични натоварвания или удар без риск от катастрофално счупване.
| Степен | Твърдост (HRC) | Издръжливост | Устойчивост на износване | Най-добре{0}}подходящ щампован материал |
|---|---|---|---|---|
| D2 | 58-62 | Умерен | Отлично | Стомана с покритие, мека стомана, заготовка с голям{0}}обем |
| A2 | 58-62 | добре | добре | Смесени операции, среден{0}}обем на производство |
| S7 | 56-58 | Отлично | Умерен | Дебела{0}}стомана, тежки пробиви,-податливи на удар станции |
| M2 | 60-65 | Умерен | много добре | Високо{0}}щанцоване, абразивни ламарини |
| Карбид (WC-Co) | 70+ (HRA 88-92) | ниско | Изключителен | Неръждаема стомана, абразивни сплави, много{0}}милионни тиражи |
Как щампованият материал се променя Изборът на дизайн на матрицата
Ламарината, преминаваща през матрицата, диктува кои класове на кои позиции принадлежат. Помислете за три често срещани сценария:
Щамповане от неръждаема стоманапредставлява двойно предизвикателство. Аустенитните класове като 304 и 316 са едновременно абразивни и склонни към адхезивно износване (надраскване). Материалът-се втвърдява бързо по време на формоването, което увеличава силите на рязане и ускорява влошаването на ръбовете. Щамповането на неръждаема стомана изисква инструменти с висока-твърдост, обикновено D2 или твърдосплавни вложки в станциите за рязане, съчетани с полирани повърхности и -покрития против стъргане, за да се предотврати поемането на материала върху формоващите стомани.
Алуминиево щампованеизглежда, че би трябвало да е лесно за обработка, защото материалът е мек. На практика процесът на щамповане на алуминий създава свои собствени проблеми. Алуминият има силна склонност да се прилепва към стоманените повърхности на инструмента, натрупвайки се върху повърхностите на поансоните и радиусите на матрицата, докато качеството на детайлите се влоши. Когато работят с щампована алуминиева ламарина, дизайнерите на матрици дават приоритет на повърхността и избора на покритие пред необработената твърдост. DLC или TiN-покритите A2 вложки често превъзхождат по-твърдите непокрити стомани, защото са устойчиви на адхезивния механизъм на износване, който използва алуминият.
Високо{0}}стомана(над 590 MPa опън) изисква както твърдост, така и издръжливост едновременно. Високите сили на формоване на материала натоварват компонентите на инструмента при компресия, докато тенденцията му към пружиниращо връщане изисква по-строги геометрии на матрицата. M2 или поансоните с карбидни -накрайници се справят с абразивното натоварване в станциите за рязане, докато S7 може да служи по-добре в станциите за формоване, където ударът доминира.
Кога карбидните вложки оправдават превъзходната си цена в сравнение с -закалената инструментална стомана? Решението обикновено се свежда до обем и абразивност на материала. За производствени серии, надхвърлящи един милион части, или при щамповане на неръждаема стомана или сплави с висока -якост, които бързо изразходват D2 ръбове, общата цена на притежание на карбида пада под тази на стоманата, тъй като елиминира множество цикли на повторно заточване и свързания с тях престой. За серии под 100 000 части или при щамповане на по-мек метал за приложения за щамповане, -закалената инструментална стомана остава икономичният избор.
Изборът на материал поставя началото, но той предоставя пълната си стойност едва след като подходящата механична обработка и топлинна обработка активират тези свойства на материала. Следващата стъпка в конструкцията е трансформирането на тези необработени блокове от инструментална стомана в прецизни щанцови компоненти чрез внимателно подредена поредица от CNC машинни операции.
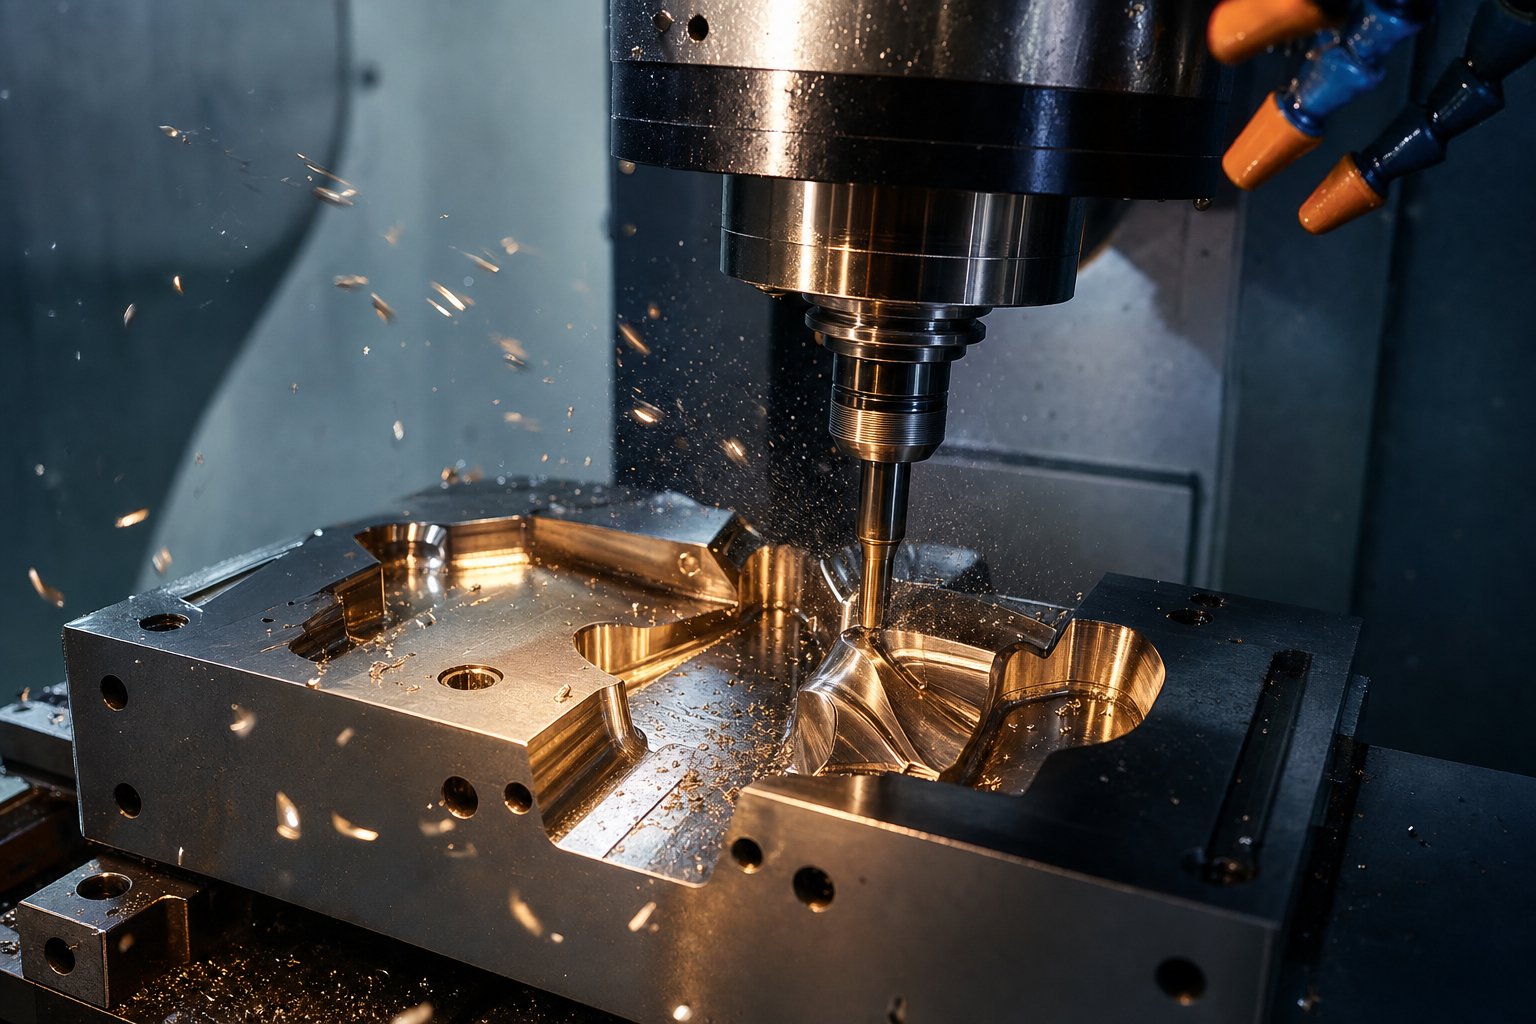
Процеси на CNC обработка, които оформят всеки компонент на матрицата
Блок от D2 или M2, поставен върху палет, е просто суров потенциал. Превръщането му във функциониращ компонент на матрицата изисква съзнателна последователност от CNC машинни операции, всяка от които се изпълнява на определен етап по конкретна причина. Редът е толкова важен, колкото и самите операции. Твърде агресивно грубо и вие въвеждате вътрешни напрежения, които изкривяват частта по време на топлинна обработка. Завършете преди закаляване и губите прецизността си, когато стоманата се движи по време на охлаждане. Всеки цех за инструменти за щамповане на метал и матрици следва логика на обработка, изградена около един принцип: отстранете обема, докато стоманата е мека, закалете я, след това я доведете до окончателния размер, докато е твърда.
Грубо фрезоване и полу{0}}финиш преди топлинна обработка
Компонентите на матрицата започват живота си при обработка в закалено или предварително -закалено състояние, обикновено около 20-30 HRC. При тази мекота материалът се реже лесно, инструментите издържат по-дълго и степента на отстраняване на материала остава висока. Операциите за грубо обработване изваждат по-голямата част от излишния материал, оставяйки 0,5 до 1,0 mm материал върху всички критични повърхности като „допуск за финална обработка“ за по-късни операции.
Защо да оставя тази надбавка? Две причини. Първо, топлинната обработка причинява движение на размерите. Дори вакуумно закалената инструментална стомана се измества леко, докато нейната кристална структура се трансформира по време на закаляването. Второ, самият процес на грубо обработване генерира остатъчно напрежение от силите на рязане и локализираната топлина. Ако обработвате до окончателния размер на този етап, ще наблюдавате как тези размери се изместват след втвърдяването.
Между грубата обработка и термичната обработка, цикъл-за освобождаване на напрежението при около 600-650 градуса по Целзий отпуска вътрешните напрежения, създадени от агресивното рязане. След това полу{6}}финишните проходи доближават повърхностите до крайните размери, обикновено в рамките на 0,2-0,3 mm, като същевременно поддържат равномерно състояние на заготовката, което гарантира равномерно проникване на топлина по време на последващия цикъл на втвърдяване. CNC струговането обработва кръгли компоненти като водещи щифтове, втулки и кръгли поансони на този етап, произвеждайки геометрия с почти чиста форма, преди стоманата да се трансформира.
Финално шлайфане и високо{0}}скоростно твърдо фрезоване след втвърдяване
След като топлинната обработка доведе компонентите до тяхната работна твърдост от 58-65 HRC, материалът се държи напълно различно под фреза. Сега това е абразивна крепост, която издържа на традиционната машинна обработка. Две стратегии за довършителни работи се справят с това предизвикателство: прецизно шлайфане и високоскоростно твърдо фрезоване.
Повърхностното шлайфане довежда плоски компоненти като матрици, опорни плочи и износващи се ленти до крайна дебелина с толеранс на плоскост от +/- 0.005 mm или по-добър. Цилиндричното шлайфане завършва кръгли компоненти до допустими отклонения на диаметъра в микрони. Шлифоването се отличава с постигането на геометрично съвършенство върху достъпни повърхности. катоотбелязват специалистите по прецизна обработка, когато даден дизайн изисква плоскост или успоредност в рамките на +/- 0.002 mm, шлайфането е единственият логичен избор, осигуряващ повърхностна обработка до Ra 0,1 микрометра.
Високо{0}}скоростното твърдо фрезоване се появи като мощно допълнение към смилането. Използвайки твърдосплавни или PCBN инструменти при високи скорости на шпиндела, този процес използва адиабатно срязване: времето за контакт с инструмента е толкова кратко, че по-голямата част от топлината се предава в чипа, а не в детайла. Резултатът е ефективно отстраняване на материала от закалена стомана без термично увреждане на повърхността на компонента. Твърдото фрезоване може да отстрани материал до пет пъти по-бързо от шлайфането, като същевременно генерира остатъчно напрежение при натиск върху повърхността, което всъщност благоприятства живота на умора в инструментите за щамповане, подложени на циклични натоварвания.
Практическото разделение между тези методи е ясно. Шлифоването обработва плоски опорни точки, успоредни повърхности и прости цилиндрични профили. Твърдото фрезоване се справя с 3D контури, джобни геометрии и сложни профили на кухини, които шлифовъчното колело физически не може да достигне. Повечето компоненти на матрицата изискват и двете: шлифовани референтни повърхности за напасване на сглобката и твърдо-фрезовани контури за оформяне на геометрията. Този хибриден подход е стандартна практика в производството на инструменти за метално щамповане, тъй като всеки процес покрива геометрии, които другият не може.
5-осно ЦПУ за сложни профили на матрици
Не всеки компонент на матрицата може да бъде завършен с 3-осна работа. Когато формовъчният поансон има сложни криви или кухината на матрицата има дълбоки стени с изпъкнали повърхности и тесни радиуси, силите на 3-осно фрезоване са компромиси. Инструментът може да се приближи само отгоре, което изисква по-дълги ножове, които се отклоняват при натоварване и оставят следи от миди върху наклонени повърхности, които изискват прекомерно ръчно полиране.
5-осната обработка решава това чрез накланяне на инструмента или детайла, което позволява на фрезата да поддържа оптимална ориентация спрямо повърхността, която се реже. Споредсравнения на възможностите за обработка, 5-осните мелници постигат толеранси от +/- 0.0005 инча с покритие на повърхността до Ra 0,4 микрометра и те обработват сложни 3D повърхности в една настройка, която би изисквала множество препозиционирания на 3-осна машина.
За приложения за щамповане на инструменти и щампи възможността за 5 оси е от най-голямо значение в следните ситуации:
- Кухини на матрицата за дълбоко изтеглянесъс сложни-извити стени, които изискват къси, твърди инструменти, ориентирани нормално спрямо повърхността
- Станции за прогресивно щанцованес ъглови характеристики, които не могат да бъдат достигнати от вертикален подход
- Сложни щанцови профиликъдето множество подрязани елементи се нуждаят от механична обработка без повторно -фиксиране
Въпреки това, не всеки компонент оправдава 5-време по ос. Обикновени плоски щанцови плочи, поддържащи плочи и вложки с прави-стени обработват ефективно на 3-осово оборудване при по-ниски часови ставки. Решението се свежда до геометрията: ако дадена характеристика изисква препозициониране или инструменти с дълъг обхват на 3-осна машина, 5-осната обикновено осигурява по-добра точност при по-ниска обща цена въпреки по-високата скорост на машината. Когато матриците са предназначени за високоскоростна машина за щамповане на метал, прецизността на размерите, постижима чрез 5-осно довършване, директно се превръща в по-строги толеранси на частите и по-дълги интервали между поддръжката.
Пълната последователност на обработка за типичен компонент на матрицата, от необработен блок до полирана вложка, готова за сглобяване, следва тази прогресия:
- Грубо фрезоване на всички характеристики в меко (отгрято) състояние, оставяйки 0,5-1,0 mm заготовка върху критичните повърхности
- Облекчаване на напрежението при 600-650 градуса по Целзий, за да се освободи остатъчното напрежение, предизвикано от машинната обработка
- Полу{0}}завършеност до 0,2-0,3 mm от крайните размери с равномерен запас
- Изпратете на топлинна обработка за вакуумно втвърдяване и темпериране до целевата твърдост
- Референтни повърхности за финално смилане и сложни контури на твърда мелница до крайни размери
- Окончателно полиране на оформящите повърхности до изискваните стойности на Ra за потока на материала и освобождаването на частта
Всяка стъпка отваря следващата. Пропускането на облекчаване на стреса преди термична обработка води до изкривяване. Твърдото фрезоване преди проверка на размерите след-топлинна-обработка губи машинно време върху част, която може да е надхвърлила възстановимите граници. Дисциплината на тази последователност е това, което отличава производството на професионални метални инструменти и матрици от магазините, които преследват проблемите чрез преработка.
Прецизното шлайфане и твърдото фрезоване се справят с по-голямата част от геометричните форми на матрицата, но някои характеристики надхвърлят това, което всеки въртящ се нож или абразивно колело може да постигне. Остри вътрешни ъгли, тесни прорези и сложни проходни-профили изискват напълно различен механизъм за отстраняване, такъв, който реже с електрическа искра, а не с механична сила.
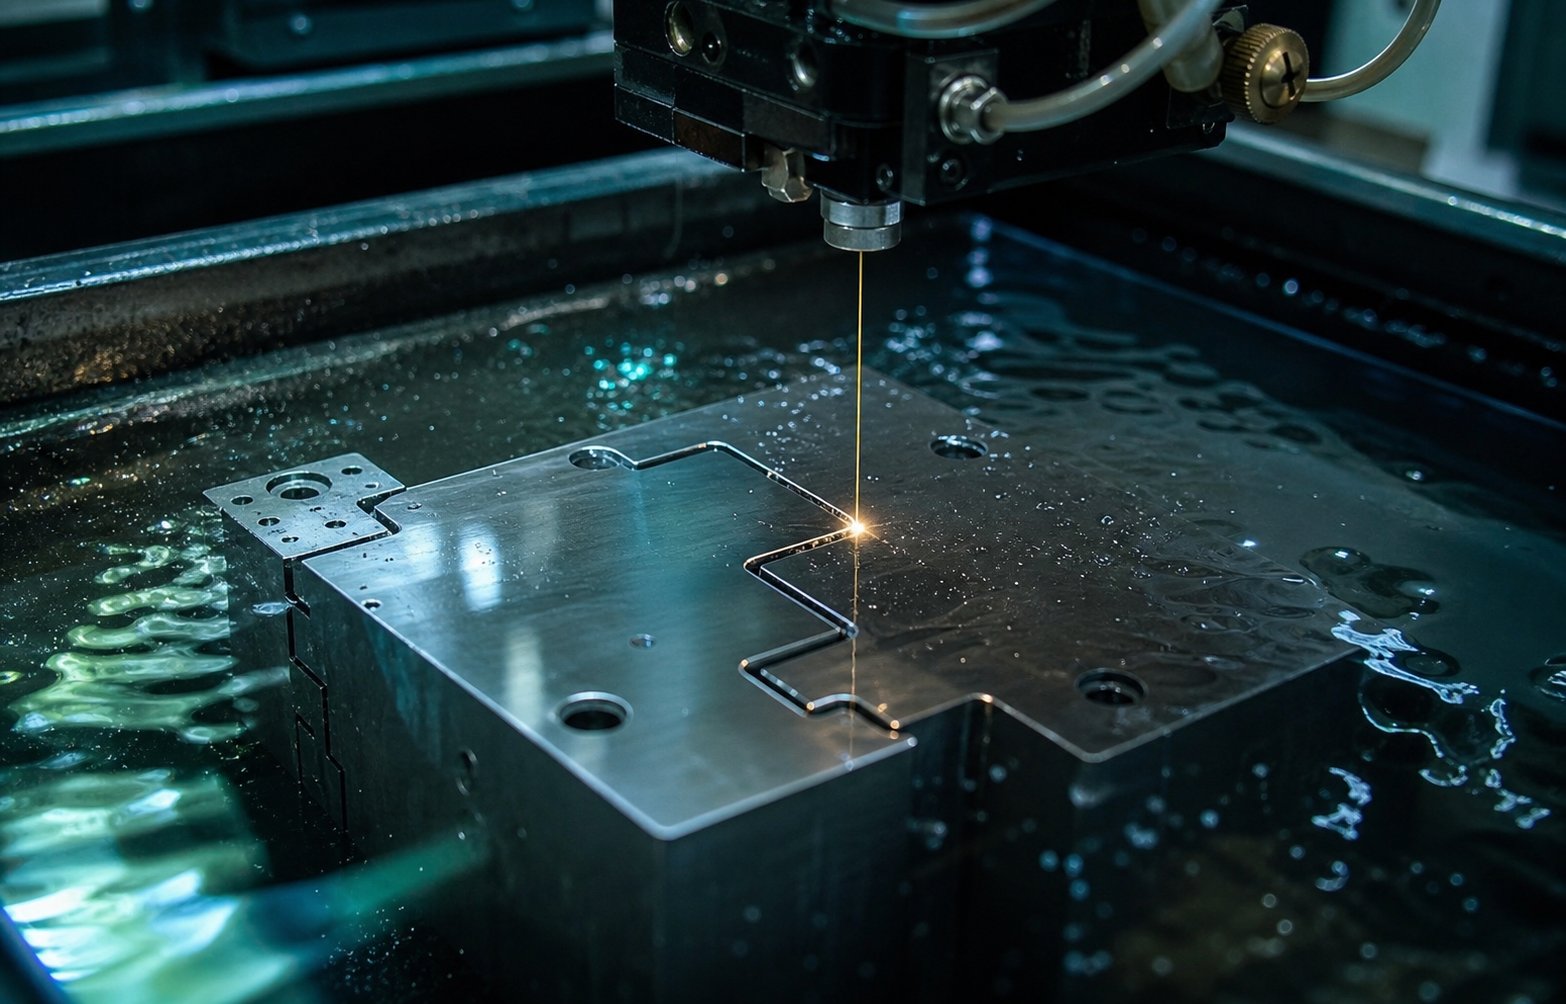
Wire EDM и Sinker EDM за комплексни геометрии на матрици
Фрезата, независимо колко малък е диаметърът й, оставя радиус във всеки вътрешен ъгъл, равен на собствения си размер. Шлифовъчното колело не може да достигне вътре в тесен процеп. Тези физически ограничения означават, че определени компоненти на матрицата за щамповане, особено сложните щампи и матрици от ламарина, изискват коренно различен процес на отстраняване на материала. Електроразрядната обработка премахва метала чрез контролирана искрова ерозия, а не чрез механична сила на рязане, създавайки геометрии, които никой въртящ се инструмент не може да възпроизведе.
Wire EDM за прецизни щанцови и щанцови профили
Wire EDM използва тънка месингова тел или тел с покритие, обикновено с диаметър от 0,1 до 0,3 mm, като електрод, който прорязва детайла по CNC-програмиран път. Жицата никога не влиза в контакт с материала. Вместо това бързите електрически разряди изпаряват микроскопични частици, докато дейонизираната вода измива отломките и охлажда зоната на рязане. Тъй като жицата минава изцяло през детайла,телена електроерозионна обработка (EDM) произвежда чрез{0}}нарязани профили с вътрешни радиуси, малки колкото самия диаметър на телта, много по-остър, отколкото може да постигне всяка фреза.
За матрица за щамповане на ламарина, EDM с тел е-процесът за рязане на щанцови профили, отвори на матрицата и хлабини след топлинна обработка. Ще забележите, че това е критично: рязането на закалена инструментална стомана при 60+ HRC е рутинно за телена електроерозия, тъй като твърдостта на материала има минимално влияние върху искровата ерозия. Обработва машини D2, M2 и дори твърдосплав с еднаква лекота. Профилите на матрицата, които изискват тесни хлабини между поансона и отвора на матрицата, понякога само 5-8% от дебелината на материала на страна, разчитат на способността на EDM на телта да поддържа толеранси в диапазона от +/- 0.005 mm при контролирани условия.
Множеството обезмаслени минавания прогресивно подобряват точността и покритието на повърхността. Грубото рязане премахва по-голямата част от материала, след което две до четири довършителни минавания бръснат микрони наведнъж, подобрявайки както прецизността на размерите, така и качеството на повърхността с всяко минаване. Това прави телената EDM идеална за рязане на свързващите профили на компонентите на матрицата за щамповане, където напасването на щанцо-към-щанцо определя височината на ръба на всяка щампована част.
Синкер EDM за кухини и сложни контури
Там, където EDM с тел се отличава с -сквозно изрязани профили, EDM с тел се справя със слепи кухини, 3D контури и текстурирани повърхности, които телта физически не може да произведе. Процесът използва персонализиран-оформен електрод, обикновено машинно изработен от графит или мед, който „потъва“ в детайла чрез искрова ерозия. Формата на електрода директно съответства на геометрията на кухината, от която се нуждаете, и с напредването на процеса хиляди микро-искри в секунда премахват материала с прецизност, докато диелектрикът от въглеводородно масло управлява топлината и отломките.
В конструкцията на щампи за метално щамповане, EDM с потъване намира своята роля в оформянето на кухини със сложни 3D повърхности, детайли за изсичане на монети и функции за щамповане, които никоя фреза не може да достигне без отклонение. Той също така създава текстурирани повърхности върху лицата на матрицата, където контролираната грапавост подпомага потока на материала по време на формоването. Процесът не генерира механична сила върху детайла, което означава, че тънките секции на матрицата и деликатните елементи остават неизкривени по време на обработката.
Компромисът е скоростта и разходите за инструменти. Всеки електрод трябва да бъде специално-обработен, за да съответства на желаната кухина, а електродите се износват по време на употреба, което понякога изисква множество копия за една функция. Времената на цикъла протичат по-бавно от електроерозионната електрозия с тел за еквивалентни обеми на материала. Но за слепи кухини в закалена стомана, EDM с мивка остава единствената практична опция.
| Параметър | Телен EDM | Синкер EDM |
|---|---|---|
| Постижима толерантност | +/- 0.002 до 0,005 mm | +/- 0.005 до 0,025 mm |
| Повърхностно покритие (Ra) | 0,1 до 0,8 микрометра | 0,4 до 3,2 микрометра |
| Най-добрите типове геометрия | Чрез-изрязани профили, прави-отвори в стени, очертания на щанцоване | Слепи кухини, 3D контури, текстурирани оформящи повърхности |
| Типично време на цикъла | 2 до 12 часа на профил (в зависимост от дебелината и проходите) | 4 до 40+ часа на кухина (в зависимост от дълбочината и сложността) |
Прилепване и полиране за качество на повърхността
EDM оставя характерен преработен слой върху машинно обработени повърхности, тънка зона от повторно-втвърден материал, който може да бъде по-твърд и по-крехък от основната стомана. За рязане на компоненти като щанци и отвори за матрици този слой обикновено е приемлив или дори полезен. За оформяне на повърхности, където ламарината трябва да тече гладко под налягане, тя се нуждае от отстраняване.
Прилепването използва фини абразивни смеси върху плоски или контурни обиколки, за да отстрани материал на под-микронно ниво, създавайки плоскост и повърхностни покрития, които самото шлифоване не може да се постигне. Това е стандартният метод за привеждане на критичните съединителни повърхности на матрица от ламарина до геометричното съвършенство, необходимо за равномерен контакт при натоварване на пресата.
Полирането се отнася конкретно до оформяне на повърхности. Както опитни създатели на матрици вБележка на производителя, полирането в посоката на потока на метала намалява триенето и помага на ламарината да се движи през изтеглящите и оформящи станции без нараняване. Въпреки това, не всяка повърхност се възползва от огледалното покритие. Качествените стомани с по-грубо-изтегляне всъщност се представят по-добре срещу леко текстурирани инструменти, тъй като техните микро-вдлъбнатини улавят смазка. Решението къде да се полира и къде да се остави контролирана текстура върху матрица за щамповане на ламарина зависи от конкретния материал, който се щампова, и вида на операцията по формоване на всяка станция.
Заедно EDM и повърхностната обработка дават на производителите на матрици контрол върху геометрията и състоянието на повърхността, които CNC обработката сама по себе си не може да осигури. Тези процеси завършват фазата на оформяне на конструкцията на матрицата. Но необработената геометрия и повърхностното покритие са само част от това, което кара компонентите на матрицата за щамповане да работят при производствени натоварвания. Самата стомана трябва да бъде трансформирана чрез топлинна обработка и защитни покрития, за да устои на милионите удари, абразивни цикли и топлинни събития, които производственото щамповане изисква.
Термична обработка и повърхностни покрития, които удължават живота на матрицата
Машинната обработка придава формата на компонента на матрицата. Топлинната обработка му дава механичните свойства, за да оцелее при производството. Без подходящо закаляване и темпериране, дори най-прецизно обработеният поансон D2 би се деформирал при натоварвания на щамповане в рамките на хиляди удари. И без защитни покрития, адхезивното износване би унищожило формиращите повърхности много преди абразията да се превърне в ограничаващ фактор. Тези две стъпки след -обработка, топлинна обработка и нанасяне на покритие, са мястото, където се печели или губи дълголетието на матрицата.
Последователности на вакуумно закаляване и темпериране
Вакуумното закаляване загрява инструменталната стомана до нейната температура на аустенизиране в камера с ниско-налягане, след което я охлажда с помощта на инертен газ под високо-налягане. Вакуумната среда предотвратява окисляването и обезвъглеродяването, запазвайки целостта на повърхността, която е старателно създадена по време на крайната обработка. Частите излизат чисти и със стабилни размери, с минимално изкривяване в сравнение с методите,-базирани на атмосферата.
Един единствен цикъл на охлаждане никога не е цялата история. Закаляването следва втвърдяването, обикновено в два или три цикъла при прогресивно намаляващи температури. Всяко темпериране трансформира задържания аустенит в стабилен мартензит, облекчава вътрешното напрежение от закаляването и настройва крайния баланс между твърдост и издръжливост. Пропускането на цикъл на темпериране оставя нестабилни микроструктури, които могат да се изместят по размери по време на производството, причинявайки прогресивна загуба на толерантност, която е трудна за диагностициране.
Криогенното лечение тласка тази трансформация още повече. Чрез охлаждане на компонентите до приблизително минус 300 градуса по Фаренхайт с помощта на течен азот при контролирано спускане в продължение на няколко часа, криогенната обработка преобразува остатъчния аустенит, който стандартното темпериране оставя. Изследване, публикувано вМеждународен журнал за инженерни наукидокументира, че научно контролиран дълбок криогенен процес води до удължаване-на експлоатационния живот с над 200 процента при множество приложения на инструменти. Промените на молекулярно-ниво, включително подобрено разпределение на карбида и пълна мартензитна трансформация, намаляват коефициента на триене и трайно подобряват стабилността на размерите. За матрици за щамповане, за които се очаква да извършат милиони цикли, криогенната обработка след конвенционална термична обработка може да удвои или утрои полезния живот на матрицата, преди да стане необходимо повторно заточване.
PVD и CVD покрития, които намаляват износването и протриването
Топлинната обработка оптимизира насипния материал. Покритията защитават повърхността, където действително се получава контакт-с-лист. Физическото отлагане на пари (PVD) и химическото отлагане на пари (CVD) прилагат тънки керамични слоеве, обикновено с дебелина от 2 до 5 микрона, които драстично намаляват триенето и устояват на преноса на материал от щампования лист върху повърхностите на матрицата.
Защо това има значение? При щамповане на неръждаема стомана, склонността на материала да се втвърдява-и жлъчно създава натрупване на лепило върху повърхностите на матрицата, което бързо влошава качеството на частта. Проба в завода за щамповане на Ford Motor Company,съобщават изследователи от университета Дикин, установиха, че матриците с покритие от TiCN-удължават живота на матрицата с коефициент повече от 20 в сравнение с полирани повърхности без покритие при щамповане на склонни-надрачване материали. Покритието отложи критичния етап-на трансфер на материал за неопределено време в рамките на тестовия прозорец от 20 000 цикъла на изпитването.
Всеки тип покритие е насочен към специфичен механизъм на износване:
- TiN (титанов нитрид):Защита от-общо предназначение срещу износване с твърдост около 2000-2500 HV. Рентабилен-за щамповане на смесени материали при умерени скорости и обеми.
- TiCN (титанов карбонитрид):По-висока твърдост и по-ниско триене от TiN. Отлично се справя с абразивни материали, включително приложения за щамповане на метал от неръждаема стомана, където закалените повърхности ускоряват износването на ръбовете.
- TiAlN (титанов алуминиев нитрид):Понася температури над 800 градуса по Целзий, като образува защитен слой от алуминиев оксид при нагряване. Подходящ за високо-щамповане и приложения, при които разграждането на смазката създава повишени температури на инструмента.
- DLC (Diamond-Like Carbon):Изключително нисък коефициент на триене от приблизително 0,1 до 0,15, предотвратяващ поемането на лепилния материал. Основният избор за матрици за щамповане на алуминий и инструменти за щамповане на алуминий, където натъртването на щампован алуминий върху повърхностите на матрицата е доминиращият начин на повреда, а не абразивно износване.
Изборът на покритие се свързва директно с щампования материал. За щамповане от неръждаема стомана 316, при което както инструментите за абразивно, така и залепващо въздействие атакуват едновременно, TiCN или TiAlN осигуряват твърдостта и химическата инертност, необходими, за да се устои на натъртване в станциите за формоване. За щамповане на метален алуминий ултра-ниското триене на DLC предотвратява свързването на мекия материал с повърхностите на инструмента, като поддържа повърхностите на частите чисти и интервалите за поддръжка на матрицата са дълги.Сравнения на ефективносттапотвърждават, че намаляването на триенето на DLC значително намалява устойчивостта на рязане и предотвратява залепването на стружки при обработка или формоване на меки метали като алуминий и мед.
Комбиниращият ефект от тези решения е значителен. Матрица, изработена от подходящ клас инструментална стомана, подходящо вакуумно{1}}закалена с криогенна обработка и покрита с правилния керамичен слой, може да работи три до пет пъти по-дълго от тази, при която всяка една стъпка е компрометирана. Този множител се превръща директно в по-малко спирания на производството, по-ниска цена на удар и по-постоянно качество на щампованите части през целия живот на матрицата. Но количественото определяне на това представяне изисква стриктно измерване на всеки етап, от първата проверка на размерите след топлинна обработка до окончателната проверка на пробно-щампованите части.
Контрол на качеството от първото рязане до пробното щамповане
Матрицата може да бъде изработена от първокласна инструментална стомана, термично-обработена безупречно и покрита с идеалния керамичен слой, но въпреки това да се провали в производството, ако никой не провери размерите между фазите. Контролът на качеството при прецизното щамповане не е крайна контролна точка. Това е серия от порти, вградени в цялата производствена последователност, като всяка от тях потвърждава, че компонентът е готов за напредък. Пропуснете врата и рискувате да допуснете ранна грешка при всяка следваща операция, докато не изплува като скрап на пода на пресата.
Инспекция на CMM и проверка на грапавостта на повърхността
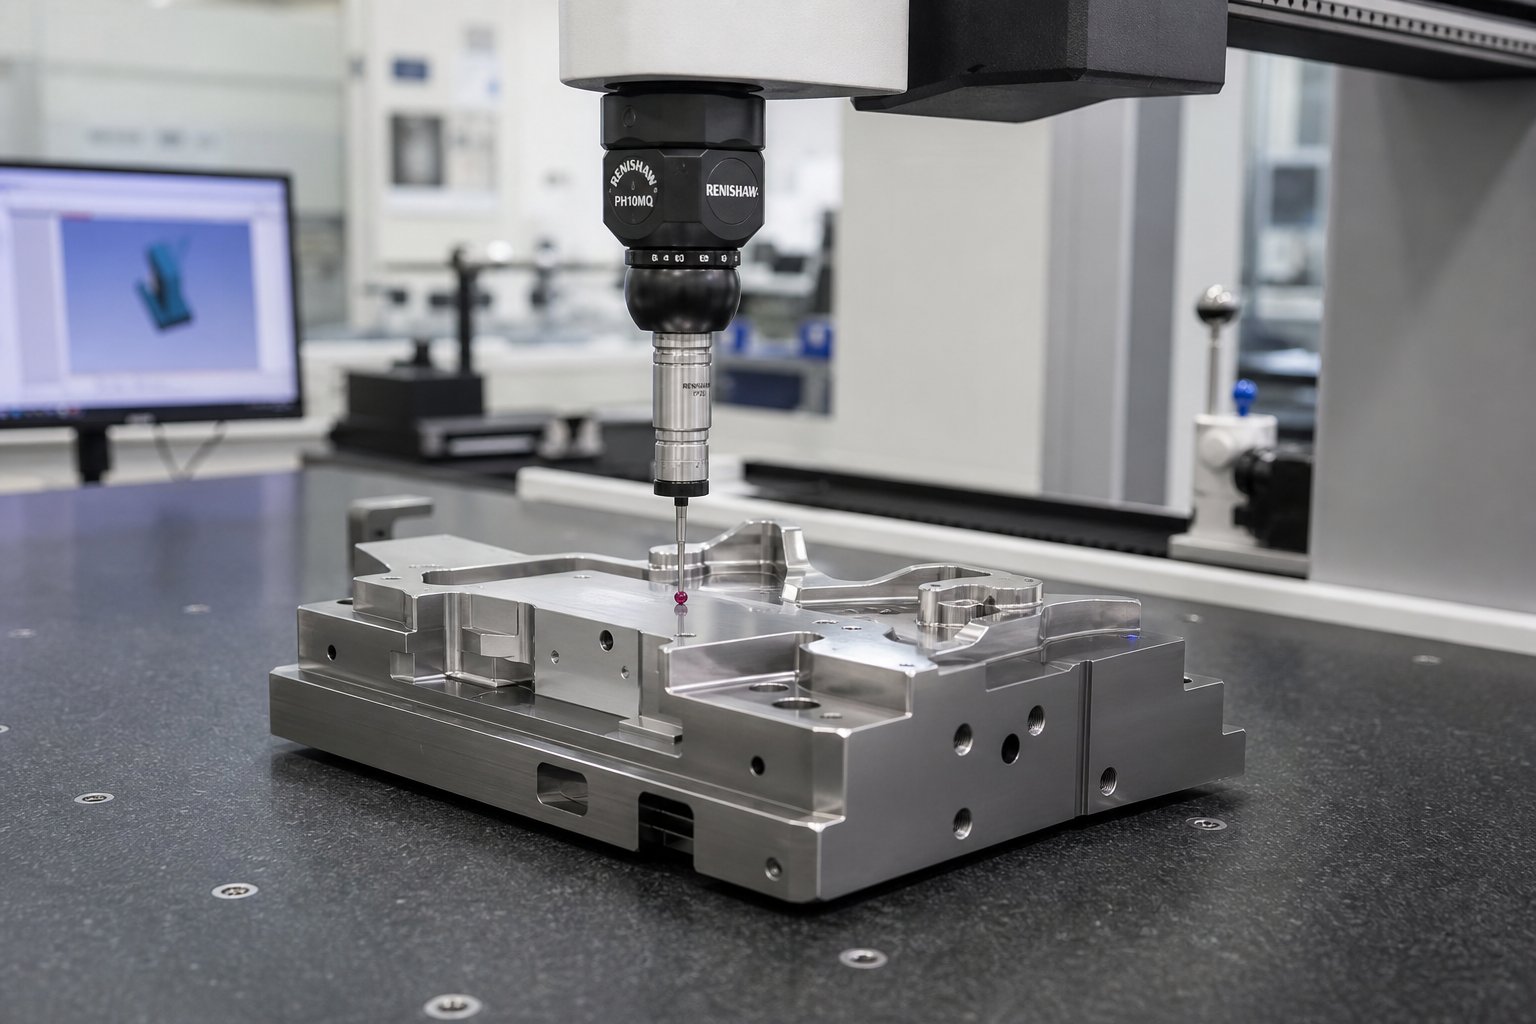
Машините за измерване на координати са в центъра на проверката на размерите за компоненти на матрицата за щамповане. CMM сонда докосва или сканира критични характеристики, улавя данни за XYZ координати и ги сравнява с 3D CAD модела. За щанцови вложки, поансони и блокове с кухини, CMM проверява точността на позициониране на отворите, съответствието на профила на контурните повърхности и геометричните връзки като плоскост, успоредност и перпендикулярност, които определят как съвпадащите части пасват една към друга по време на сглобяването.
Кога се правят тези измервания? Не само в края. Проверките в -процеса след груба обработка потвърждават, че остава достатъчно количество на всички критични повърхности преди облекчаване на напрежението и полу{2}}довършителна обработка. След топлинна обработка повторната -проверка на CMM потвърждава колко размерно движение е настъпило по време на втвърдяването, което казва на машиниста за финална обработка точно колко материал да отстрани и къде. Инспекцията след-завършване-шлайфане генерира окончателния доклад за съответствие, който освобождава всеки компонент за сглобяване. Като подробности за Moeller Precision Tool, производителите на прецизни инструменти поддържат толеранси до 0,0002 инча, като използват CMM устройства заедно с оптични компаратори и системи за измерване на профили, за да проверят съответствието на всеки етап.
Измерването на грапавостта на повърхността допълва данните за размерите. Профилометър проследява машинно обработената или полирана повърхност и отчита стойности на Ra (средна аритметична грапавост) и Rz (средна височина от пик-до-вдлъбнатина). Защо това има значение за процеса на щамповане на метал? Тъй като повърхностното покритие на формоващите стомани контролира триенето, потока на материала и освобождаването на детайлите. Формовъчен поансон, определен на Ra 0,2 микрометра, който действително измерва Ra 0,8, ще произведе части с видими следи от провлачване и непостоянна дебелина на стената. Проверката на грапавостта на повърхността преди сглобяване предотвратява тези проблеми с качеството надолу по веригата изобщо да достигнат до пресата.
Изпитването на твърдост представлява друга критична врата, особено след топлинна обработка. Измерванията на твърдостта по Рокуел на множество места на всеки компонент потвърждават равномерната трансформация. Щанцоване, което показва 60 HRC в челната част, но 56 HRC в основата, показва непълно втвърдяване, потенциално поради неадекватно време на накисване или непоследователност при охлаждане. Протоколите за инспекция на промишлеността уточняват, че стойностите на твърдостта трябва да попадат в определен диапазон, защото твърде-ниската твърдост води до бързо износване, докато твърде-високата твърдост създава крехкост и риск от счупване при натоварвания от щамповане.
Проверките за функционално прилягане завършват -проверката на предварителния монтаж. Свързващите компоненти, като поансон и съответния му отвор на матрицата, се сглобяват физически на стенд, за да се проверят връзките на хлабините, плъзгащите се напасвания на водещите елементи и условията на намеса върху детайлите за-налягане при пресоване. Оптичните компаратори наслагват увеличени профили на компоненти спрямо геометрията на дизайна, за да уловят фини отклонения, които сондирането на точката на CMM може да пропусне. Тези проверки за прилягане потвърждават, че отделните компоненти ще функционират като координирана система, след като бъдат завинтени в комплекта матрици.
Пробни пускания и първо-измерване на част от артикула
Проверката на сглобяването потвърждава, че матрицата изглежда правилно. Пробното щамповане доказва, че работи. Завършената матрица се монтира в преса, лентовият материал се подава и първите части се отделят от инструмента. Това е моментът, който валидира всяко решение нагоре по веригата, от CAD геометрията през машинната обработка и термичната обработка. Успешен опит произвежда метални щамповани части, които отговарят на размерите за печат, показват чисти ръбове и форма без напукване, набръчкване или прекомерно пружиниране.
Пробните пускания следват структуриран протокол. Матрицата се настройва на изчислената височина на затваряне, подава се с контролирана скорост и първоначално работи с намален тонаж, докато операторите наблюдават напредването на лентата, слушат за необичаен шум и инспектират първите няколко части визуално. Стабилността на подаването на ленти, задействането на пилота и функцията на стриппера се наблюдават в реално време. Ако матрицата е прогресивен тип, работата на всяка станция се оценява независимо чрез изследване на частично завършени части на междинни станции преди окончателното рязане за разделяне.
Първата-инспекция на артикула измерва пробно-щамповани части спрямо инженерния чертеж, използвайки същото CMM оборудване, което валидира самите компоненти на матрицата. Всяко критично измерение, GD&T обозначение и спецификация на повърхността се записват. Полученият отчет или потвърждава съответствието, или идентифицира отклонения, които изискват настройка на матрицата. Обичайните корекции включват подложки на формиращи станции за коригиране на ъгловото връщане назад, повторно-полиране на повърхности, които показват следи от провлачване, или регулиране на хлабината-до-щанца на станции, произвеждащи прекомерни грапавини. Както подчертават специалистите по изпробване на матрицата, щателната първа-инспекция на артикула осигурява подробни отчети от измерванията, проби за физически изпитания и документация, която потвърждава, че матрицата е-готова за производство преди изпращане.
Всяка метална щампована част, която напуска производствена преса, наследява качеството, вградено в нейната матрица. Пробното подпечатване е мястото, където това наследство се доказва. Щанца, която преминава първата-инспекция на артикула с всички размери в рамките на толеранса и всички повърхности без дефекти, представлява валидирана инструментална екипировка, готова да произвежда щамповани метални части последователно в стотици хиляди или милиони цикли.
Пълната последователност на вратата за проверка, от първия чип до валидирания производствен инструмент, следва тази прогресия:
- Проверки на размерите в -процес след груба и полу{1}}завършена обработка за проверка на запаса
- Проверка на твърдостта след -топлинна{1}}обработка и повторно измерване на CMM за движение на размерите
- Окончателният доклад за CMM след финално смилане и твърдо смилане потвърждава всички характеристики в рамките на толеранса
- Проверка на монтажа на свързващите компоненти, проверка на хлабината и сравнение на оптичния профил
- Пробно щамповане в производствена-еквивалентна преса с контролирани параметри
- Първа-инспекция на артикул, измерваща щамповани части спрямо инженерни отпечатъци с пълноразмерно отчитане
Всяка порта трябва да премине, преди да започне работата. Тази дисциплина предотвратява най-скъпия провал на качеството при производството на матрици: откриване на проблем, след като всички операции надолу по веригата са завършени върху дефектен компонент.
Производителите, които покриват този пълен жизнен цикъл под един покрив, от оценка на осъществимостта и CAE симулация през прецизна обработка, пробни пускания и инспекция на CMM, елиминират пропуските в комуникацията, които възникват, когато отговорностите се разделят между множество доставчици.Процес на щамповане на YICHENилюстрира този интегриран подход, като валидира матриците през всеки етап, описан тук, така че инженерите по инструментална екипировка и мениджърите по снабдяването да получат готови за производство-инструменти, подкрепени от документирани данни от инспекции на всеки вход. За екипи, преминаващи от проучване към активно разработване на RFQ, партньорството с един-доставчик на източник, който притежава цялата верига за контрол на качеството, намалява риска и съкращава значително сроковете.
Инспекцията и валидирането затварят производствения цикъл, но истинската мярка за матрицата за щамповане е как всички тези индивидуални решения, от CAD геометрия през избор на материал, последователност на обработка, топлинна обработка и проверка на качеството, се комбинират в дългосрочна-производителна производителност.
Обединяване на всичко от осъществимост до производство
Вече преминахте през всяка фаза от изработката на матрица за метално щамповане: дигитален дизайн и симулация, избор на материал, обработка с ЦПУ, EDM обработка, топлинна обработка, покритие и проверка на качеството. Всеки раздел обхваща изолиран процес. В действителност тези стъпки не работят независимо. Те комбинират. Дизайнерското решение в CAD се развива чрез избор на материал, стратегия за обработка и в крайна сметка в качеството на щампованата част, която вашата преса произвежда с пълна скорост. Разбирането как работи това смесване е това, което отличава матрицата за щамповане, която осигурява 500 000 надеждни удара, от тази, която се влошава след 10 000.
Как всяко производствено решение се вписва в производителността на матрицата
Мислете за процеса на матрицата като верига от умножители, а не последователност от добавяния. Изборът на подходящ клас инструментална стомана не просто добавя издръжливост. Той умножава ползата от всяка стъпка надолу по веригата. Вакуумното-закаляване на добре-подбрана вложка D2 дава по-добри резултати от вакуумното-закаляване на маргинален клас. Нанасянето на TiCN покритие върху правилно темперирана и полирана повърхност осигурява пълния му потенциал за-намаляване на триенето. Нанесете същото покритие върху повърхност с остатъчно напрежение от пропуснати цикли на темпериране и то ще се разпадне в рамките на хиляди движения.
Същата логика работи и в обратна посока. Пряк път на всеки етап разделя изпълнението на всичко, което следва. Бързането на CAE симулация и липсата на прогноза за пружинно връщане означава, че геометрията на матрицата е грешна, преди обработката дори да започне. Под-определянето на инструментална стомана за приложение от неръждаема стомана означава, че покритията водят загубена битка срещу деформацията на основата под тях. Пропускането на облекчаване на напрежението преди термична обработка води до деформация, която окончателното смилане не може да се възстанови напълно. Всеки компромис изважда от живота на матрицата, качеството на частта и времето за непрекъсната работа.
Какво всъщност отличава зар, който изпълнява 100,000+ попадения, от този, който се проваля рано? Обикновено не една катастрофална грешка, а натрупване на маргинални решения:
- Преки пътища за дизайн:Недостатъчната симулация води до пробни-и-корекции на грешки върху закалена стомана, отслабвайки компонентите чрез многократни модификации
- Материални компромиси:Изборът на A2, където D2 или карбид е гарантиран, спестява първоначални разходи, но удвоява честотата на презаточване и времето за престой на пресата
- Нарушения на последователността на обработка:Завършването преди правилното облекчаване на напрежението въвежда нестабилност на размерите, която се влошава при циклични натоварвания на пресата
- Пропуски при термична обработка:Липсата на цикъл на темпериране или пропускането на криогенна обработка оставя задържан аустенит, който се трансформира непредсказуемо по време на производството, причинявайки прогресивно отклонение на толеранса
- Пропуснати проверки:Освобождаването на компоненти без проверка на размерите след-топлинна-обработка означава сглобяване на матрица от части, които може вече да са извън спецификацията
Производственият процес на метално щамповане възнаграждава дисциплината на всяка врата. Разходите и очакванията за графика се мащабират съответно. Една проста матрица за заготовка с една- станция може да изисква 4 до 6 седмици и $5000 до $15 000 инвестиции в инструменти. Умерено прогресивен зар с 8 до 12 станции обикновено изисква 8 до 12 седмици и $25 000 до $60 000. Сложни автомобилни прогресивни или трансферни щанци с тесни толеранси, множество станции за формоване и високи-изисквания за живот на обема могат да надхвърлят 16 седмици и $100 000 разходи за инструменти. Тези диапазони отразяват не само машинните часове, но и кумулативните инженерни, симулационни, инспекционни и пробни усилия, които валидират всеки инструмент за предвидения му производствен живот.
Всяка стъпка в производството на матрица за щамповане, от CAD геометрията до крайното покритие, е решение, което или добавя, или изважда от живота на матрицата, качеството на детайлите и ефективността на производството. Няма неутрални избори в процеса на конструиране на матрицата и щамповането.
Преминаване от проучване към RFQ-Ready Die Solution
Ако сте прочели дотук, вероятно попадате в една от двете категории. Или изграждате вътрешни знания, за да оценявате по-ефективно доставчиците, или активно подхождате към RFQ за персонализирана метална матрица за щамповане и искате да разберете какви въпроси да зададете и какви възможности да проверите. И двата пътя се възползват от един и същи принцип: производственият процес на щамповане работи най-добре, когато един партньор притежава цялата верига от осъществимостта до валидирани производствени инструменти.
Фрагментираното снабдяване, при което проектирането се извършва в една фирма, обработката в друга и изпробването в трета, въвежда риск от предаване при всеки преход. Измеренията се губят между CAD файловете и машинните оператори. Спецификациите за термична обработка са опростени за удобство. Резултатите от изпитанията не се връщат ефективно към корекциите на дизайна. Щампите и инструментите за щамповане, които се представят най-добре при дълги производствени серии, почти винаги идват от интегрирани програми, където всяка фаза информира следващата без пропуски в комуникацията.
За мениджъри по снабдяване и инженери по инструменти, готови да преминат от проучване към активно офериране, потърсете партньор, чиито възможности обхващат целия жизнен цикъл, обхванат в тази статия: оценка на осъществимостта, CAE симулация за формоване и връщане назад, прецизна CNC обработка и EDM, контролирана топлинна обработка, пробно щамповане в производството-представителни условия и CMM-документирана първа-статия проверка.Персонализираните решения на YICHEN за щампи за щампованепокриват точно този обхват, като осигуряват-{1}}ресурс за метално щамповане от край до край за екипи, които се нуждаят от валидирани инструменти, доставени RFQ-готови, подкрепени от документирани данни за качеството на всеки производствен вход.
Знанията в тази статия ви дават речника и рамката за критична оценка на всеки процес на доставчика на матрици. Вече разбирате защо определени стъпки струват това, което правят, защо времевите линии се простират при определени прагове на сложност и защо най-евтината оферта рядко осигурява най-ниската цена на удар през целия производствен живот на матрицата. Това разбиране е основата за вземане на информирани решения за снабдяване при всякакви разговори за доставка на матрици и щампи.
Често задавани въпроси относно производството на метални щампи
1. Колко време отнема направата на матрица за метално щамповане?
Сроковете зависят от сложността. Проста матрица за заготовка с една-станция обикновено изисква 4 до 6 седмици. Умерено прогресивен зар с 8 до 12 станции отнема 8 до 12 седмици. Сложните автомобилни прогресивни или трансферни матрици с тесни допуски и множество формоващи станции могат да надхвърлят 16 седмици. Тези графики включват инженеринг, симулация, механична обработка, термична обработка и фази на пробно валидиране.
2. Какви материали се използват за направата на матрици за щамповане?
Щампите за щамповане са изградени предимно от класове инструментална стомана, избрани въз основа на щампования лист метал. Обичайните избори включват D2 за устойчивост на абразивно износване, A2 за балансирана издръжливост и твърдост, S7 за удар-тежки приложения, M2 за високи натоварвания на натиск и вложки от волфрамов карбид за свръх-висок-обем или силно абразивни материали като неръждаема стомана. Всеки клас заема различна позиция в спектъра на твърдост-издръжливост.
3. Каква е разликата между прогресивна матрица и трансферна матрица?
Прогресивните матрици поддържат частите свързани с носеща лента, докато тя преминава през множество станции с всеки ход на пресата, което ги прави идеални за по-малки компоненти с голям-обем като конектори и скоби. Трансферните матрици изрязват заготовките свободно в първата станция и механично ги преместват между независими станции с помощта на хващачи. Трансферните матрици са подходящи за големи части, дълбоко{3}}изтеглени черупки и геометрии, които не могат да останат прикрепени към лента по време на формоване, като например панели за каросерия на автомобили.
4. Как топлинната обработка влияе на производителността на матрицата за щамповане?
Топлинната обработка трансформира инструменталната стомана от състояние, което може да се обработва, в закален работен инструмент, способен да издържи милиони цикли на пресоване. Вакуумното закаляване, последвано от множество цикли на темпериране, създава стабилна мартензитна структура. Добавянето на криогенна обработка може да увеличи живота на матрицата с над 200 процента чрез преобразуване на задържания аустенит и подобряване на разпределението на карбида. Без подходяща топлинна обработка, дори прецизно обработените компоненти биха се деформирали или износили бързо при натоварвания от производствено щамповане.
5. Кой може да произведе цялостна матрица за щамповане от дизайна до валидирането на производството?
Интегрираните производители на матрици, които притежават цялата верига на процеса, от оценка на осъществимостта и CAE симулация през CNC машинна обработка, EDM, топлинна обработка, пробно щамповане и инспекция на CMM, предоставят най-надеждните резултати. YICHEN предлага тази възможност от-до-край за персонализирани решения за щампи за щамповане, предоставяйки документирана проверка на качеството на всеки производствен вход, така че мениджърите по снабдяването и инженерите по инструменти да получават-готови за производство инструменти без рискове за предаване между множество доставчици.


