


Какво представляват месинговите матрици за щамповане и защо са важни
Представете си, че притискате нагрят метален блок в кожата и го повдигате, за да разкриете перфектно ясно лого отдолу. Точно такакакво прави месинговата матрица за щамповане. Независимо дали персонализирате портфейли в малка работилница или брандирате хиляди продуктови пакети във фабрика, този единствен инструмент стои в основата на процеса.
Какво е месингова матрица за щамповане
Месинговата матрица за щамповане е машинно обработен или гравиран блок от месинг, който пренася дизайн върху субстрат чрез топлина, натиск или комбинация от двете. Дизайнът - лого, монограм, текст или декоративен модел - е изрязан в обратен релеф върху лицето на матрицата. Когато нагрятата матрица се притисне към повърхност, тя оставя постоянен, огледално-правилен отпечатък за секунди.
Месинговата матрица за щамповане е CNC-гравиран или химически гравиран месингов блок, използван за отпечатване на лога, текст и дизайни върху материали като кожа, дърво, хартия и пластмаса чрез контролирана топлина и налягане.
Защо да използвате месинг за матрици за щамповане вместо друг метал? Месингът е медно-цинкова сплав с уникална комбинация от физически свойства, които го правят идеален за щанцоване. Той провежда топлина равномерно по цялата повърхност на матрицата, предотвратявайки горещи точки, които изгарят субстратите, или студени зони, които оставят бледи следи. Обработва се чисто, позволявайки на гравьорите да задържат остри ръбове и фини детайли чрез хиляди отпечатъци. И издържа на окисляването и натрупването на котлен камък, които разграждат по-меките материали на матрицата при многократни топлинни цикли.
Кой използва месингови матрици и защо
Потребителският спектър е широк. Производителите на дребни кожени-изделия и книговезците разчитат на месингови матрици за горещо щамповане на персонализирани монограми и заглавия на гръбчето. Опаковъчните къщи ги използват за нанасяне на маркиране с метално фолио върху кутии и етикети. Индустриалните операции подпечатват идентификационните маркировки на продукта върху пластмаса, дърво и текстил в производствен мащаб.
Месингът заема практично сладко място в йерархията на материалите за матрици. Магнезиевите матрици струват по-малко, но се износват бързо - техният детайл за гравиране се поврежда след няколкостотин отпечатъка. Стоманените матрици издържат по-дълго, но струват повече и отнемат повече време за производство. Месинговата матрица за горещо щамповане осигурява качество, сравнимо със стоманата, на по-ниска цена, като рутинно произвежда десетки хиляди отпечатъци без забележимо влошаване. За всеки, който управлява повече от прототипна партида, но по-малко от мащабна производствена кампания, месингът почти винаги е правилното решение.
Истинският въпрос не е дали месингът работи -, а как да извлечете максимума от него. Това започва с разбирането как всъщност се правят тези матрици.
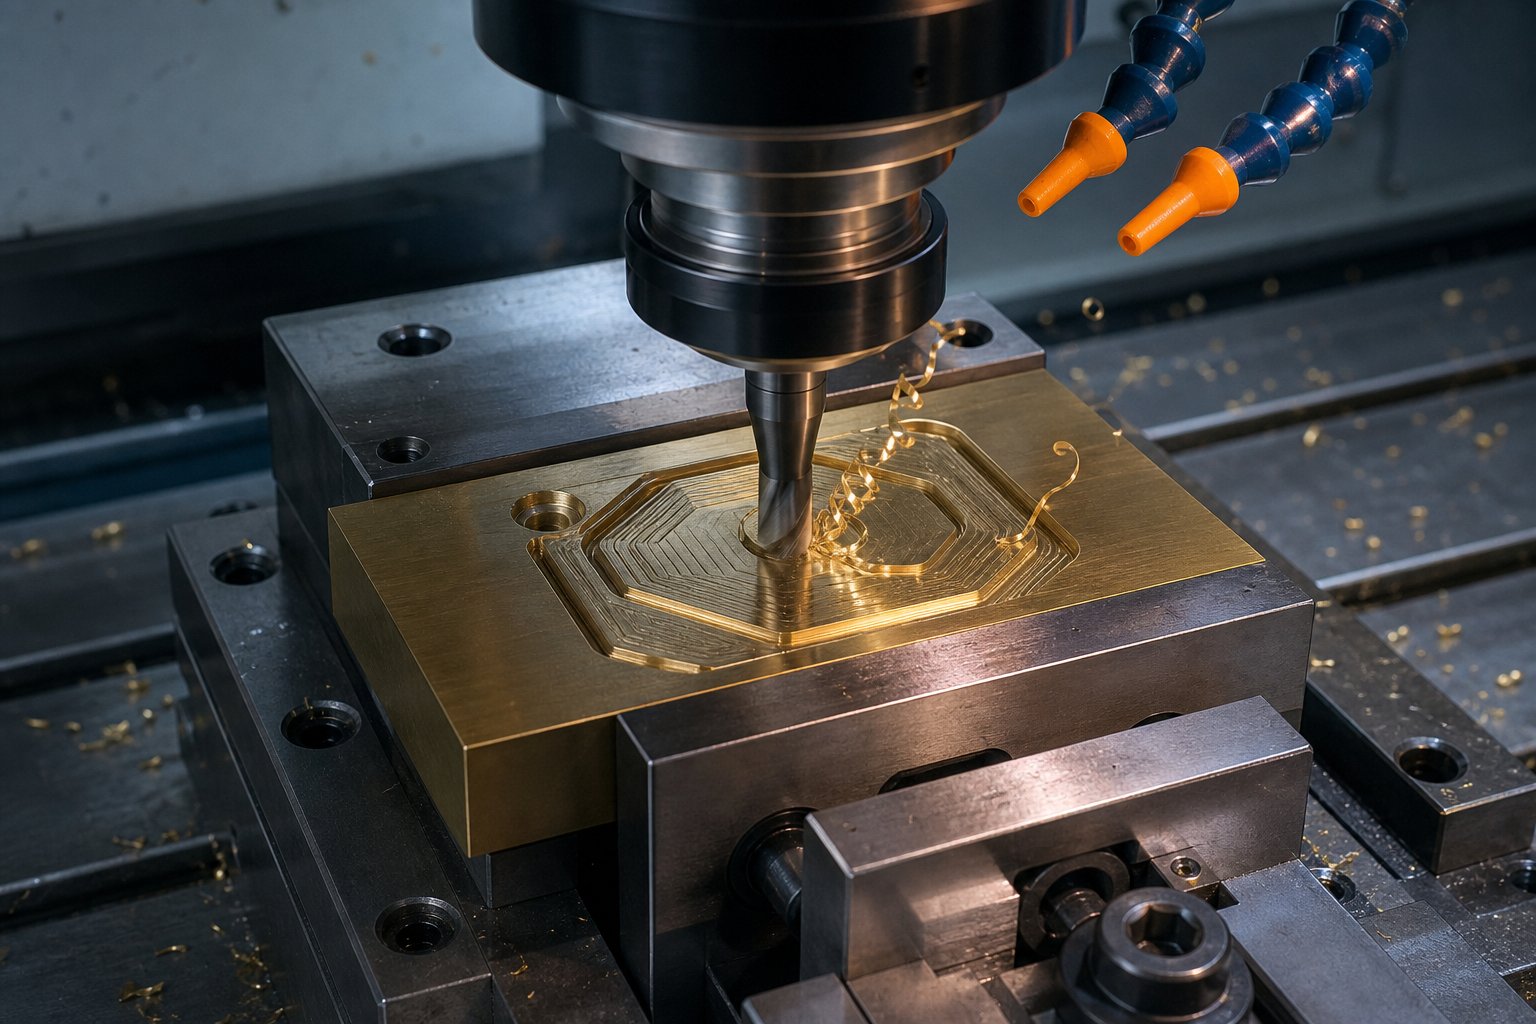
Как се произвеждат месинговите матрици за щамповане
Един полиран месингов блок не започва живота си готов за брандиране на кожа или релефна хартия. Преминава през точна последователност от стъпки - от цифров файл на екран до готов-инструмент, монтиран в преса. Разбирането как се правят месинговите матрици за щамповане ви помага да общувате с производителите на матрици, да зададете реалистични очаквания за времето за изпълнение и да оцените защо определени дизайнерски решения струват повече от други.
От векторен файл до CNC гравиране
Всяка месингова матрица започва като произведение на изкуството. Ще ви е необходим векторен файл - обикновено във формат AI, EPS, SVG или DXF -, тъй като векторната графика дефинира форми с математически пътища, а не с пиксели. Това има значение, когато CNC машина трябва да проследи прецизни траектории на инструменти на дълбочини, измерени в хилядни от инча. Растерните изображения (JPEG, PNG) нямат тази прецизност и трябва да бъдат конвертирани, преди да започне производството.
Ето критичната стъпка, която много хора пропускат: дизайнът трябва да бъде огледален. Месинговата матрица работи като гумен печат. Ако пропуснете огледалото, впечатленият ви образ излиза обратно. Всеки уважаван производител на матрици се справя автоматично с това, но си струва да се провери в етапа на доказване.
С финализираното произведение на изкуството производството следва един от двата основни метода: CNC фрезоване или химическо ецване.
CNC фрезованеизползва компютърно{0}}контролирани въртящи се режещи инструменти, за да издълбае физически отрицателното пространство около вашия дизайн, оставяйки произведението да стои гордо като повдигната повърхност. Процесът обикновено включва множество преминавания с прогресивно по-фини битове. Типичният CNC процес на гравирана месингова матрица започва с груб проход за изчистване с помощта на 1/8" челна фреза, последван от проход за фини детайли с накрайник 1/16" и завършва с V-битов проход за гравиране за улавяне на остри ъгли и тесни радиуси. Скоростите на подаване остават консервативни - около 20 инча в минута с настройки за плитка дълбочина-на-проход от 0,015" -, тъй като месингът е плътен и наказва агресивните срезове със счупени битове и грапави повърхности.
Химическо ецванеизползва съвсем различен подход. Вместо да отрязва месинга механично, той използва фоторезистентна маска и киселинен разтвор за разтваряне на незащитените зони. Резултатът е повърхност без-неравности,-без напрежение, която не изисква механично почистване.Химическото гравиране осигурява по-висока точноствърху фини характеристики и се адаптира лесно към промените в дизайна без разходи за преоборудване.
Кога избирате едно пред друго? Помислете за това по следния начин:
| Фактор | CNC фрезоване | Химическо ецване |
|---|---|---|
| Най-доброто за | По-дълбок релеф (0,5 mm+), по-големи матрици | Фини детайли, плитки дълбочини (под 0,5 mm) |
| Минимален размер на функцията | Ограничен от диаметъра на бита | Може да разреши по-фините линии и празнини |
| Повърхностно покритие | Може да се нуждае от отстраняване на мустаци и полиране | Без-неравности, както е произведено |
| Промени в дизайна | Изискване на нови пътеки на инструменти | Изисква се само нова фотомаска |
| Разходи при малък обем | По-високо (време за обработка) | Долен (без механични инструменти) |
| Възможност за дълбочина | Възможни са дълбоки порязвания | Ограничено до по-плитки профили |
За повечето персонализирани месингови матрици, използвани при горещо щамповане и брандиране, CNC фрезоването остава доминиращият метод, тъй като тези приложения изискват по-дълбок релеф за чисти отпечатъци върху кожа, дърво и картон.
Довършителни работи, качествен контрол и монтаж
Машинната обработка е само част от историята. Прясно изрязаната матрица има грапави ръбове, следи от инструменти и евентуално неравности, които биха се пренесли върху всеки отпечатък, ако не бъдат обработени. След-стъпките на обработка го превръщат от необработена заготовка в-готов за производство инструмент.
Ето стъпките за производство на месингова матрица в тяхната типична последователност:
- Подготовка на произведения на изкуството- Финализирайте векторен файл, огледален дизайн, потвърдете размерите с клиента.
- Настилка на материала- Изравнете месинговата заготовка, за да осигурите перфектен паралелизъм с леглото на машината. Дори лека промяна на повърхността създава неравномерни отпечатъци.
- Грубо разчистване- Отстранете насипния материал около дизайна с помощта на по-голяма фреза.
- Изчистване на детайли- Преминете към по-фино свредло, за да достигнете до тесни вътрешни пространства, до които по-големият инструмент не може да достигне.
- Пропуск за гравиране- Използвайте V-резец или нож с топка-върх, за да очертаете остри ъгли и сложни елементи.
- Почистване и полиране- Ръчно-завършете или превъртете зарчето, за да премахнете острите ръбове. Полирайте повдигнатите релефни повърхности, така че да предават топлината равномерно и да се отделят чисто от субстратите.
- Дълбочина проверка- Измерете дълбочината на гравиране в множество точки с помощта на дълбокомер или оптичен компаратор. Равномерната дълбочина не-подлежи на обсъждане за постоянни импресии.
- Монтаж- Прикрепете матрицата към предназначения за нея хардуер за преса.
Опциите за монтаж варират в зависимост от оборудването, с което работите. Обичайните избори включват алуминиеви опорни плочи (леки, лесни за закрепване към нагревателни плочи), щифтове (пръчки с резба за преси с щифтове и машини за превключване) и приспособления в стил -кука за пневматични преси. Някои щанци получават отвор с резба на гърба, така че да могат да се завиват директно върху дръжка или машинен винт - практичен подход за ръчни ютии за брандиране.
Правилният монтажен хардуер гарантира, че матрицата стои идеално плоско спрямо нагревателния елемент и разпределя натиска равномерно по лицето. Неправилно подравнен монтаж води до по-дълбоки отпечатъци от едната страна и бледи следи от другата, независимо колко добре е била обработена самата матрица.
С готов щанц в ръка следващото решение е как всъщност ще го използвате - и избраната от вас техника на щамповане променя всичко относно дълбочината, температурата и крайния вид на отпечатъка ви.
Техники за щамповане, които използват месингови матрици
Една месингова матрица може да доведе до драматично различни резултати в зависимост от това как я прилагате. Горещо щамповане, сляпо щамповане, щамповане с фолио, щамповане - тези термини се подхвърлят взаимозаменяемо, но всеки от тях описва отделен процес със свои собствени параметри за температура, дълбочина и визуален резултат. Объркването им води до несъответстващи спецификации на матрицата, похабени материали и разочароващи впечатления. Ето ясна разбивка на всяка техника и как да изберете правилната за вашия проект.
Горещо щамповане срещу сляпо щамповане срещу щамповане с фолио
Топъл печате най-широката категория. Той използва нагрята месингова матрица, притисната към субстрат с контролирано налягане и време на престой. Резултатът е постоянен отпечатък - или промяна на цвета само от топлина (често срещано при кожа и дърво) или прехвърляне на фолио. Когато хората казват „топъл печат“, понякога имат предвид само топлина и натиск без фолио, а друг път имат предвид прилагане на фолио. Контекстът има значение, така че винаги изяснявайте с вашия доставчик.
Сляпо щампованее най-простият вариант. Нагрятата матрица се натиска в повърхността на материала, без да е включено фолио или пигмент. Получавате вдлъбнато впечатление, което разчита изцяло на сянка и текстура за видимост. Помислете за лого, притиснато дълбоко в кожена корица на списание - без цвят, само дълбочина. Тъй като няма фолио, за което да се притеснявате, изисква се сляпо вдлъбнато релефно означениепо-дълбоки впечатления от горещо фолиранеи матрица с малко по-стръмни ъгли на скосяване за създаване на ясни стени, които улавят светлината ефективно.
Щамповане с фолиоизползва същия принцип на нагрята матрица, но добавя тънък филм от фолио между матрицата и субстрата. Топлината активира адхезивния слой върху фолиото, свързвайки го с повърхността на материала, където матрицата влиза в контакт. Не е необходимо матрицата да се натиска толкова дълбоко, колкото при сляпо вдлъбнато релефно означение -, тя се нуждае само от достатъчно контакт, за да пренесе фолиото чисто. Опциите за фолио варират от метално злато и сребро до матови пигменти, холографски шарки и перлени покрития. Температурата на матрицата обикновено пада между 95 и 150 градуса по Целзий в зависимост от серията фолио и субстрата.
Щампованеработи различно от трите метода по-горе. Вместо да се притиска в повърхността, той повдига дизайна над равнината на субстрата. Това изисква съвпадаща двойка матрици мъжки-женски - месинговата матрица избутва от едната страна, докато контра матрицата (често направена от композитен материал или лята смола) поддържа хартията от другата страна. Резултатът е три-изваян изваян вид. катоДовършителни бележки за ръководството на Billerud, месинговите матрици за щамповане могат да произвеждат над един милион отпечатъка, което ги прави стандарт за голям-обем и високо-качествена щамповаща работа.
Всяка техника поставя различни изисквания към самата матрица:
- Дълбочина на матрицата:Сляпото щамповане изисква най-дълбокия релеф (0,5 mm до 1,5 mm), за да се създаде видима сянка. Щамповането с фолио се нуждае от минимална дълбочина -, колкото да осигури равномерен контакт. Дълбочината на щамповане варира от фините 0,1 mm до драматичните 0,6 mm в зависимост от теглото на стоката.
- Ъгъл на скосяване:По-стръмните скосове (около 45 градуса) помагат на отпечатъците с вдлъбнато релефно означение да се отделят чисто от дебели субстрати. По-плитките скосявания (30 градуса или по-малко) работят по-добре за щамповане на фолио, където целта е плоско, равномерно покритие на фолиото, а не дълбоки разрези.
- Повърхностно покритие:Щамповането с фолио изисква полирана лицева страна на матрицата, така че фолиото да залепва равномерно без хлътвания или празнини. Сляпото вдлъбнато релефно означение е по-щадящо към текстурата на повърхността, тъй като не се получава прехвърляне на материал.
Избор на правилната техника за вашия проект
Изборът между тези четири подхода се свежда до няколко практически въпроса. Какъв визуален ефект искате - цвят, текстура или размер? С какъв субстрат работите? Колко бройки трябва да бъдат произведени? И какъв е вашият бюджет както за създаване на матрици, така и за производство на-на бройка?
Производител на кожени изделия, който щампова лого върху растително{0}}дъбени кожи, може да се насочи към сляпо щамповане за фин, тон-в-изглед - без консумативи освен самата матрица. Козметична марка, която отпечатва луксозни опаковки върху картон с покритие, вероятно би избрала щамповане на фолио с месингови матрици за онзи метален блясък, който привлича вниманието на рафтовете на дребно. Издател, произвеждащ корици за книги с твърди корици, може да комбинира щамповане с фолио в това, което в индустрията нарича процес на „печат и удар“ - фолиото се нанася първо, след което се щампова при второ преминаване както за цвят, така и за размери.
Следващата таблица сравнява всичките четири техники по параметрите, които са най-важни при определяне на вашия зар:
| Параметър | Горещо щамповане (само топлина) | Сляпо релефно означение | Щамповане с фолио | Щамповане |
|---|---|---|---|---|
| Необходима дълбочина на матрицата | 0.3 - 0.8 мм | 0.5 - 1.5 мм | 0.2 - 0.5 мм | 0.1 - 0.6 мм |
| Температурен диапазон | 120 - 200 C | 100 - 180 C | 95 - 150 C | Варира (може да не използва топлина) |
| Съвместим с фолио | Не е задължително | не | Да (задължително) | По избор (комбинирана работа) |
| Най-добри съвпадения на субстрата | Кожа, дърво, синтетика | Кожа, тежка хартия, картон | Хартия с покритие, картон, пластмасово фолио | Плътен коричен материал, картон, матова{0}}хартия с покритие |
| Визуален резултат | Потъмняла/полирана маркировка | Сянка{0}}само вдлъбнат отпечатък | Графика с метално или цветно фолио | Повдигнат-триизмерен релеф |
| Необходими са двойки зарчета | Единична матрица | Единична матрица | Единична матрица | Мъжки + женски брояч |
| Цена на-консуматив за бройка | Няма | Няма | Фолиев материал | Няма (освен ако не е комбиниран с фолио) |
Обърнете внимание, че разликата между горещо щамповане и щамповане с фолио не е самата матрица -, а дали фолиото се намира между матрицата и субстрата по време на цикъла на пресоване. Една добре-направена месингова матрица може да изпълнява двойна функция както за топлинно-маркиране, така и за нанасяне на фолио, при условие че дълбочината и фаската отговарят и на двата процеса. Тази гъвкавост е още една причина, поради която месингът остава-предпочитаният материал за щанцоване в толкова широк спектър от приложения.
Която и техника да изберете, качеството на вашите резултати зависи в голяма степен от произведението, което изпращате. Дебелината на линиите, изборът на шрифт и разстоянието между елементите на дизайна имат строги ограничения, когато нагрят метален блок върши работата - и тези ограничения се променят в зависимост от избраната от вас техника.
Насоки за проектиране на месингови щанци
Красиво проектираното лого на екрана не винаги се превръща в чист отпечатък върху кожа или хартия. CNC гравирането на месинг има физически ограничения - режещите инструменти имат реални диаметри, топлината се разпространява през тънки елементи неравномерно и натискът може да смачка деликатните елементи по време на щамповане. Разбирането на тези ограничения, преди да изпратите произведение на изкуството, спестява такси за ревизия, забавяне на изпълнението и разочароващи резултати. Ето изискванията на дизайнерския файл за щамповане на месинг, който отделя безупречния отпечатък от калния.
Правила за минимална дебелина на линията и размер на шрифта
Всяка функция на вашия матрица - букви, гранични линии, графични елементи - трябва да оцелее след издълбаване в метал и след това многократно пресоване в субстрат при топлина. Минималната дебелина на линията на месинговата матрица, която повечето производители на матрици налагат, е 0,5 mm (приблизително 0,020 инча) както за положителни елементи (повдигнати линии, които се печатат), така и за отрицателни пространства (празнини между характеристиките). Паднете под този праг и рискувате линиите да се запълнят под налягане или да се откъснат напълно след повтарящи се топлинни цикли.
Изборът на шрифт е по-важен, отколкото повечето хора очакват. Sans{1}}шрифтовете като Helvetica, Futura и Arial издържат на по-малки размери, тъй като тяхната еднаква ширина на щриха постоянно остава над минималните прагове. Серифните шрифтове - мислят, че Times New Roman или Garamond - въвеждат тънки щрихи и деликатни скоби, които могат да изчезнат при малки мащаби. катоНасоки за изобразяване на плака на Geminiимайте предвид, че sans{0}}серифните шрифтове могат да бъдат създадени надеждно в размери до 0,2 инча (приблизително 21 pt), докато серифните шрифтове обикновено изискват минимална височина от 0,25 инча (27 pt), за да поддържат четливост.
Какво ще кажете за размера на шрифта за месингови матрици за щамповане, използвани при работа с горещо фолио или релефно означение? Правилата стават още по-строги, защото топлинното кървене става фактор. Когато два знака седят твърде близо един до друг, топлинната енергия от един елемент мигрира в съседното пространство, карайки фолиото да се прехвърли там, където не трябва, или субстратът да изгори между буквите.Индустриални спецификации от United Siliconeпрепоръчваме преувеличаване на разстоянието между щрихите над това, което изглежда нормално на екрана, като разбирате, че вертикалният натиск и топлинното разширение ще намалят тези празнини по време на процеса на щамповане. Безопасното минимално разстояние между съседни елементи е 0,022 инча -, същото като минималната ширина на линията.
Съображения за дълбочина, фаска и релеф
Дълбочината на гравиране не е универсална-спецификация-за-всички. Указанията за дълбочина на гравиране на месингова матрица, които следвате, трябва да съответстват на избраната от вас техника и субстрат. Плиткият релеф (0,2 до 0,4 mm) работи за щамповане на фолио върху хартия с покритие, където се нуждаете само от равномерен контакт, а не от дълбок физически отпечатък. По-дълбокият релеф (0,5 до 1,5 мм) е подходящ за сляпо щамповане върху кожа или тежък картон, където сянката и текстурата създават видимост.
Ъгълът на скосяване - наклонът между повдигнатата повърхност на матрицата и нейния вдлъбнат фон - контролира колко чисто матрицата се освобождава от субстрата след отпечатване. По-стръмен скос (около 45 градуса) предотвратява плъзгането на материала на матрицата нагоре при освобождаване, което е критично за дълбоко вдлъбнато щамповане върху меки материали като растително-щавена кожа. По-плитките скосове (30 градуса) са подходящи за работа с фолио, където минималната дълбочина означава по-малко механично захващане върху основата.
Сложните дизайни с изолирани тънки елементи представляват специфичен риск. Дълъг, тесен сериф или тънък декоративен вихър, заобиколен от дълбоко отрицателно пространство, действа като перка - той се нагрява по-бързо от околната повърхност на матрицата, губи топлина по-бързо по време на контакт и може физически да щракне при повтарящи се цикли на натиск. Инженерните насоки на United Silicone използват подходяща аналогия: представете си висок човек, стоящ със събрани крака, срещу по-нисък човек, подпрян с широка стойка. По-широките, по-ниски-профилни елементи издържат на силите на щамповане много по-добре от високите, тесни. Фините символи обикновено се сервират най-добре при релеф от 0,035 инча, докато по-големите графични елементи могат да се справят с 0,065 инча или повече.
Преди да изпратите произведение на изкуството на вашия производител на матрици, прегледайте този контролен списък:
- Формат на файла:Предоставяне на векторни произведения на изкуството в AI, EPS, SVG или DXF. Преобразувайте всички шрифтове в очертания или криви, така че софтуерът на производителя на матрици да ги изобрази точно по предназначение.
- Минимална ширина на щриха:Уверете се, че всеки ред, щрих на буква и празнина са поне 0,5 mm (0,020 инча). Проверете както положителните, така и отрицателните пространства.
- Избор на шрифт:Предпочитайте удебелени sans{0}}serif шрифтове при малки размери. Ако използвате серифни шрифтове, увеличете височината до поне 27 pt и се уверете, че тънките щрихи отговарят на минималната ширина.
- Разстояние между елементите:Оставете поне 0,022 инча между съседни знаци, линии или елементи на дизайна, за да предотвратите изтичане на топлина и над-щамповане.
- Избягвайте съкратени или изкривени шрифтове:Хоризонталната компресия изтънява вертикалните щрихи под безопасните граници. Вместо това използвайте стандартни варианти на тегло.
- Посочете дълбочина на гравиране:Съобщете желаната от вас техника (само фолио, вдлъбнато релефно означение,-нагряване), така че производителят на матрици да избере подходящата дълбочина на релефа и ъгъл на скосяване.
- Опростете изолирани тънки елементи:Удебелете деликатните завихряния, серифите на линията на косата или очертанията на един-пиксел. Ако даден елемент изглежда крехък на екрана, той ще бъде крехък в месинг.
- Големи твърди площи:Дизайните с широко запълнени зони могат да задържат въздух по време на щамповане. Помислете за очертаване на големи твърди частици или обсъдете опциите за пресяване с вашия производител на матрици, за да улесните излизането на въздуха.
- Посочете действителен размер:Включете размерите на плаката и точната позиция на дизайна в лицето на матрицата. Дизайн, който работи при ширина 3 инча, може да наруши правилата за минимални линии, когато е мащабиран до 1 инч.
Получаването на тези детайли точно на етапа на изобразителното произведение означава, че вашият месингов матрица пристига готов за изпълнение от първия отпечатък. Правилата за проектиране по-горе се прилагат универсално, но оптималната температура, налягане и времето на задържане се изместват значително в зависимост от това какъв материал се намира под матрицата - разграничение, което прави специфичните за субстрата-насоки от съществено значение за постоянни резултати.
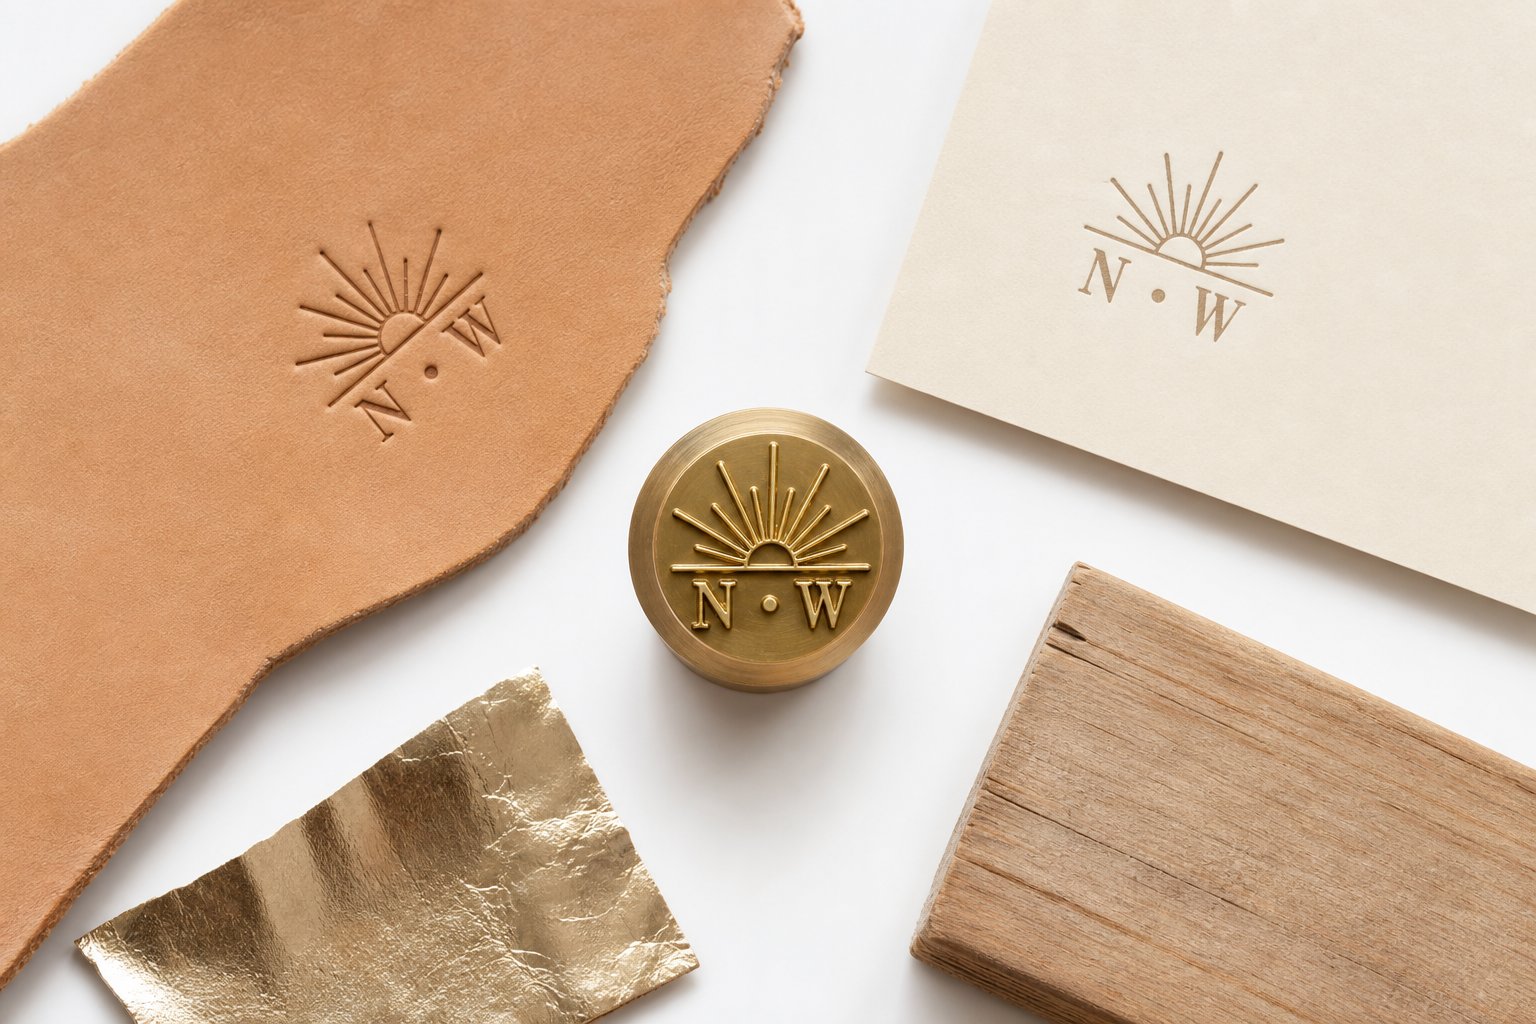
Субстрат-по-Ръководство за нанасяне на субстрат
Една и съща месингова матрица се държи напълно различно върху растително{0}}дъбена кожа, отколкото върху картон с покритие или чамови рафтове. Температурата, налягането и времето на престой не са универсални константи - те се променят с всяка промяна на субстрата. Наберете грешна комбинация и ще получите всичко - от едва видим отпечатък до обгорено бедствие. Този раздел ви дава конкретни начални параметри за най-често срещаните материали, така че можете да стигнете до чиста оценка по-бързо с по-малко опити и грешки.
Субстрати от кожа и дърво
Кожата е най-популярният субстрат за работа с месингова матрица и има защо. Естествената кожа поема прекрасно топлинните впечатления, създавайки следи, които са постоянни, тактилни и визуално богати. Но „кожата“ не е един материал -, това е семейство от материали и температурата на месинговата матрица за щамповане на кожа се променя в зависимост от вида на дъбене и дебелината.
Растително{0}}дъбена кожае златният стандарт за топъл печат. Неговата плътна, твърда влакнеста структура поддържа отчетливи отпечатъци и понася по-високи температури, без да се изгаря толкова лесно, колкото алтернативите с хром-дъб. Започнете тестването си в диапазона от 150 до 175 градуса по Целзий (приблизително 300 до 350 градуса по Фаренхайт) с умерено налягане и време на задържане от 2 до 4 секунди. Кожарите във форумите на общността съобщават, че златното фолио се пренася чисто върху 1 mm растително-тен при около 120 градуса по Целзий, като покритието се подобрява, когато се приближите до 130 градуса по Целзий -, въпреки че ръбовете започват да омекват в горната част на този диапазон. За сляпо вдлъбнато релефно означение без фолио можете да натиснете малко по-горещо (до 200 градуса по Целзий), защото искате видимо потъмняване на кожените влакна, а не хрупкаво залепване на фолиото.
Хром{0}}щавена кожае по-меко, по-разтегливо и по-{0}}чувствително към топлина. Той се маркира при по-ниски температури - обикновено от 120 до 150 градуса по Целзий - и се нуждае от по-лек натиск, за да се избегне прекомерно-компресиране на материала. Времето на задържане остава кратко, около 1 до 3 секунди. PU (полиуретанова) кожа и синтетика от свързана кожа изискват още повече внимание; един практик установи, че PU кожата започва да се топи близо до 170 градуса по Целзий, така че оставането в прозореца от 100 до 140 градуса по Целзий е от съществено значение.
Няколко бележки за подготовка на кожата, които си струва да запомните: избършете повърхността от масла, прах и балсам преди щамповане. Всички остатъци действат като бариера между матрицата и кожата, причинявайки неравномерно пренасяне на фолиото или неравномерно потъмняване. Ако щамповате върху растително{2}}дъбена кожа, която е била съхранявана в суха среда, леко напояване на повърхността с вода (след което я оставете да попие за минута) може да подобри дълбочината на отпечатъка, като омекоти влакната точно толкова, колкото да поемат матрицата.
дървоизисква принципно различен подход. Месинговата матрица за горещо щамповане върху дърво обикновено използва конфигурация на брандиращо желязо, а не преса за фолио и температурите са значително по-високи. Мека дървесина като марка бор и кедър при 340 до 400 градуса по Целзий (650 до 750 градуса по Фаренхайт), докато твърда дървесина като клен, орех и череша се нуждаят от 400 до 455 градуса по Целзий (750 до 850 градуса по Фаренхайт).
Времето за престой върху дърво е по-дълго от това върху кожата - често от 5 до 10 секунди за иглолистна дървесина и до 15 секунди за плътна твърда дървесина. Вие буквално изгаряте контролиран модел в зърното, така че целта е тъмна, равномерна карбонизация без овъгляване на околната среда. Съдържанието на влага влияе значително върху резултатите. Изсушената на въздух-дървесина с 8 до 12 процента съдържание на влага се маркира по-равномерно от изсушената-в пещ маса, която може да доведе до по-лека, по-неустойчива следа. Предварителното-леко затопляне на детайла помага за намаляване на температурния шок и подобрява равномерността на маркировката върху дебел материал.
Сложността на дизайна е по-важна за дървото, отколкото за повечето други субстрати. Дървените зърна могат да попречат на фините детайли, така че изчистените, прости линии се пренасят най-добре. Изключително сложните произведения на изкуството са склонни да се губят в естествената текстура, особено върху открити-зърнести видове като дъб или ясен.
Хартиени, картонени и пластмасови субстрати
Хартиените продукти са сред най-лесните субстрати за щамповане с месингова матрица. Настройките на месинговата матрица за хартия и картон са в долния край на температурния спектър - обикновено от 90 до 130 градуса по Целзий - с лек натиск и много кратко време на задържане от 1 до 2 секунди. Целта на хартията е чисто залепване на фолиото или нежно вдлъбнато релефно означение, а не следа от изгаряне.
Хартията с покритие и картонът поемат прекрасно прехвърлянето на фолио, тъй като тяхната гладка, запечатана повърхност осигурява постоянен контакт с лицето на матрицата. Материалите без покритие са по-порести, което може да причини микро-пропуски в покритието на фолиото. Ако щамповате с фолио върху хартия без покритие, малко по-висока температура (добавете 10 до 15 градуса по Целзий) и малка част от времето на престой компенсират повишената повърхностна абсорбция.
По-тежки картони и твърди картони -, използвани за луксозни опаковки, корици на книги и папки за презентации -, могат да се справят с по-дълбоко вдлъбнато релефно означение, без да се скъсат, тъй като техният дебеломер поддържа механичното изместване. Хартия, по-лека от 200 g/m2, рискува да се пробие при агресивни настройки за дълбочина или натиск.
Пластмасиразделени на две отделни категории. По-меките термопласти като полиетилен, полипропилен и PVC реагират добре на месингови матрици при температури между 165 до 200 градуса по Целзий (325 до 400 градуса по Фаренхайт). Тези материали омекват предвидимо при нагряване, приемат лесно прехвърляне на фолио и създават чисти следи с вдлъбнато релефно означение. Термореактивните пластмаси и по-твърдите инженерни смоли изискват по-високи температури - доближаващи се до 400 до 455 градуса по Целзий (750 до 850 градуса по Фаренхайт) - подобно на брандирането на твърда дървесина.
Едно критично съображение при пластмасите: повърхностна енергия. Повечето пластмаси се нуждаят от повърхностна енергия от поне 38 до 42 dynes/cm за надеждно залепване на фолиото. Пластмаси с ниска{4}}повърхност-енергия, като необработен полиетилен или полипропилен, може да изискват обработка с корона или пламък преди щамповане, за да се гарантира трайно свързване на фолиото, вместо да се отлепи с времето.
Тънките пластмасови филми, използвани в опаковки за храни или фармацевтични блистери, обикновено не са подходящи за директно горещо щамповане в месингова матрица - топлината изгаря, преди да създаде използваем знак. Тези приложения се обслужват по-добре от специализирани вградени кодери или процеси със студено фолио.
Тъкани и специални материали
Синтетичните текстилни изделия като найлон, полиестер и платно могат да бъдат горещо щамповани при температури, подобни на меките термопласти (150 до 200 градуса по Целзий), въпреки че натискът трябва да остане лек, за да се избегне смачкване на тъканта. Трансферът на фолио върху плат работи най-добре с гладка, плътно изтъкана синтетика - отворена-тъкачка или силно текстурираните материали нямат непрекъснатата контактна площ, необходима за чисто залепване.
Восъчните печати представляват ниша, но нарастващо приложение. Месингови матрици, предназначени за работа с восък при много по-ниски температури (самият восък се топи при 60 до 85 градуса по Целзий), а матрицата се използва студена - пресована в още-разтопен восък, за да се оформи отпечатъкът, докато се втвърдява. Термичната маса на матрицата всъщност помага тук, като изтегля топлината от восъка и ускорява настройката.
Хранителни -приложения, като брандиране на хляб, тортили или сирене, използват-безопасни за храна месингови матрици при температури, калибрирани за конкретния продукт. Това са приложения с кратък-контакт, при които матрицата оставя козметична повърхностна следа, без да се готви през продукта.
Таблицата по-долу консолидира препоръчителните начални параметри за най-добрия субстрат за работа с месингови матрици за щамповане. Тези стойности представляват изпитани начални точки - винаги правете тестови отпечатъци върху скрап материал, преди да се ангажирате с производствени детайли, тъй като времето на престой на месинговата матрица според материала варира в зависимост от размера на матрицата, сложността на дизайна и специфичното оборудване.
| Тип материал | Температурен диапазон | Ниво на налягане | Време на престой | Съвместимост с фолио |
|---|---|---|---|---|
| Растително{0}}дъбена кожа | 150 - 200 C (300 - 400 F) | Средно до твърдо | 2 - 5 секунди | Отлично |
| Хром{0}}щавена кожа | 120 - 150 C (250 - 300 F) | Лек до среден | 1 - 3 секунди | добре |
| PU / синтетична кожа | 100 - 140 C (210 - 285 F) | светлина | 1 - 2 секунди | Добре (първо тествайте) |
| Иглолистна дървесина (бор, кедър) | 340 - 400 C (650 - 750 F) | Твърдо, равномерно | 5 - 10 секунди | Нетипично (марка за отопление) |
| Твърда дървесина (клен, орех) | 400 - 455 C (750 - 850 F) | Твърдо, равномерно | 8 - 15 секунди | Нетипично (марка за отопление) |
| Хартия с покритие / картон | 90 - 120 C (195 - 250 F) | светлина | 1 - 2 секунди | Отлично |
| Хартия/картон без покритие | 100 - 130 C (210 - 265 F) | Лек до среден | 1 - 3 секунди | Добре (малко по-висока температура) |
| Меки термопласти (PE, PP, PVC) | 165 - 200 C (325 - 400 F) | Среден | 2 - 4 секунди | Добре (проверете повърхностната енергия) |
| Твърди термореактивни пластмаси | 400 - 455 C (750 - 850 F) | фирма | 3 - 8 секунди | Ограничен |
| Синтетичен плат (найлон, полиестер) | 150 - 200 C (300 - 400 F) | светлина | 1 - 3 секунди | Умерено (само гладки тъкани) |
| Восъчни печати | Матрицата се използва студена върху разтопен восък | Леко натиснете във восък | Задръжте до настройка (3 - 5 сек) | Не е приложимо |
Имайте предвид, че тези параметри си взаимодействат. По-голямото лице на матрицата се нуждае от повече натиск и малко по-дълго задържане, за да се осигури пълен, равномерен контакт. Дълбоко гравирана матрица, работеща при същата температура като плитка, ще създаде по-светъл отпечатък, тъй като по-малката повърхност пренася топлина. И температурата на околната среда в работилницата, дебелината на субстрата и дори влажността, всички те тласкат оптималните настройки в една или друга посока.
Субстратът ви казва към каква температура и времеви диапазон да се стремите, но как всъщност доставяте тази топлина - и колко последователно контролирате налягането - зависи изцяло от това какво оборудване се намира на вашата маса или производствена линия.
Съвместимост на оборудването и методи за нагряване за месингови матрици за щамповане
Познаването на правилната температура и времето на престой за вашия субстрат е само половината от уравнението. Пресата, която използвате, и начинът, по който доставя топлина към лицето на матрицата, определят дали тези настройки се превръщат в постоянни резултати или в разочароваща променливост от едно отпечатване до следващо. Различните видове оборудване монтират месинговите матрици по различен начин, контролират налягането с различна прецизност и загряват матрицата чрез различни механизми - всяка комбинация, подходяща за конкретен производствен контекст.
Видове преси и тяхната съвместимост с месингови матрици
Не всяка преса работи по същия начин с месингова матрица. Монтажната система, подаването на налягане и контролът на хода се различават значително в различните категории оборудване и съпоставянето на вашата матрица с грешната машина създава проблеми, които никаква настройка на температурата не може да коригира.
Арбор преси с нагревателни елементиса работния кон на малки{0}}партиди и любители горещо щамповане. Месинговата матрица за горещо щамповане в преса типично се монтира чрез резбована щипка или скоба с болтове, прикрепена към нагрята плоча. Вие контролирате натиска ръчно чрез рамото на лоста, което ви дава тактилна обратна връзка, но ограничена повторяемост. Arbor пресира Excel за прототипиране, кратки тиражи и еднократна-работа по поръчка, където можете да си позволите да набирате всяка импресия по усет.
Пневматични машини за топъл печатдоставят въздушен{0}}цилиндър-натиск с предварително зададена сила, елиминирайки човешката променливост на ръчната преса. Монтажът на месингова матрица за настройки на пневматична преса обикновено включва бърза-смяна на закрепващата плоча - болтовете на матрицата към алуминиев адаптер, който се плъзга в лястовича опашка или затягаща релса на нагрятата глава. Постоянната притискаща сила и програмируемите цикли на задържане правят пневматичните машини идеални за производство със среден до голям-обем, където всяко отпечатване трябва да съвпада с последното.
Ръчни-брандиращи ютииса най-простата конфигурация. Месинговата матрица се навива директно върху или се захваща в главата на електрически нагрята или нагрята-пламък дръжка. Прилагате натиск с ръка върху детайла. Тази настройка доминира в кожени работилници, дърводелци, брандиращи готови продукти, и всяко приложение, при което детайлът не може да стигне до пресата - мебелни панели, сглобени стоки или големи предмети, които няма да се поберат под валяка.
Топлинни преси (миди и люлеещи се-)използвайте голяма нагрята плоча, за да приложите равномерен натиск върху широка площ. Месинговите матрици се монтират към горната плоча с високо-залепваща лента или се завинтват директно в резбовани вложки. Топлинните преси осигуряват отлична равномерност по цялата повърхност на матрицата, но предлагат по-малко прецизен контрол на налягането от пневматичните системи. Те работят добре за щамповане с фолио върху плоски субстрати като хартия, картон и тънки кожени парчета.
Ето бърза справка за съвпадение на оборудването с вашите производствени нужди:
- Arbor преса с нагрята плоча- Най-добрият за създаване на прототипи, персонализирани еднократни-и тираж под 50 броя. Ръчен контрол на налягането. Ниска цена на оборудването.
- Пневматична машина за топъл печат- Най-доброто за последователни производствени серии от 50 до 10000+ броя. Програмируемо налягане, престой и температура. Умерени до високи разходи за оборудване.
- Ръчна-ютия за брандиране (електрическа или пламъчна)- Най-доброто за големи детайли,-маркиране на място и малък{2}}обем занаятчийски работи (1 до 100 броя). Преносим, минимална настройка. Ниска цена на оборудването.
- Мида или люлееща се{0}}топлинна преса- Най-добър за плоски субстрати, работа с фолио и средни тиражи (20 до 500 броя). Равномерно разпределение на топлината в големи площи на матрицата. Умерена цена на оборудването.
Методи за нагряване и контрол на температурата
Методите за нагряване на щампи за щамповане от месинг попадат в четири основни категории и всяка от тях влияе върху това колко равномерно се разпределя топлината по лицето на матрицата - фактор, който има повече значение при месинга, отколкото при повечето други метали.
защо Тъй като месингът има висока топлопроводимост (приблизително 109 W/m-K за обикновена сплав C360). Това означава, че топлината тече бързо през целия блок на матрицата. От положителна страна, това предотвратява появата на студени петна и гарантира, че цялата площ на дизайна бързо достига работна температура. От друга страна, това също означава всяко несъответствие в източника на топлина - гореща точка от неправилно позициониран нагревател на патрона, например - се разпространява през матрицата и може да причини неравномерно пренасяне на фолиото или изгаряне на субстрата в локализирани зони.
Електрически патронни нагревателиса най-разпространеният метод за нагряване за производствени преси. Тези цилиндрични резистивни елементи се вкарват в пробити отвори в плочата или директно в монтажната плоча на матрицата. Те се нагряват бързо, реагират добре на PID регулаторите и осигуряват добра равномерност, когато са разположени правилно. Повечето пневматични и арматурни пресови настройки използват патронни нагреватели с мощност между 100 и 500 вата в зависимост от размера на матрицата.
Външни нагревателни плочиПоставете месинговата матрица между нагрята алуминиева или стоманена плоча и пресовата глава. Матрицата абсорбира топлината проводящо от плочата под нея. Този подход работи добре за топлинни преси и някои плоски машини за щамповане. Недостатъкът е малко по-бавна топлинна реакция при регулиране на температурата - вие нагрявате по-голяма топлинна маса (плоча плюс матрица), а не сама матрицата.
Газови{0}}ютииизползвайте пламък от бутан или пропан, за да загреете метална глава, в която е монтирана месинговата матрица. Те са често срещани в ръчни приложения за брандиране и работа на място, където няма електричество. Контролът на температурата е неточен -, който оценявате въз основа на опит, цвят на нагрятия метал или повърхностен термометър. Отоплението с газ дава по-малко еднакви резултати от електрическите методи, но компромисът-за преносимост си заслужава за много занаятчийски и дървообработващи приложения.
Интегрирани цифрови температурни контролерисами по себе си не са метод за нагряване, но превръщат всеки електрически нагревателен елемент в прецизен инструмент. Температурният контролер за работа с месингова матрица обикновено използва сензор за термодвойка, вграден в плочата или стойката на матрицата, подавайки показания в реално-време на PID контролер, който модулира захранването към нагревателния елемент. Това поддържа температурата на лицевата страна на матрицата в рамките на плюс или минус 2 до 5 градуса по Целзий от вашата цел -, което е критично, когато работите с фолио, което се нуждае от точно 120 градуса по Целзий за чисто залепване и обгаря субстрата при 140 градуса по Целзий.
Практическият извод: ако вашата работа изисква повтарящи се резултати в десетки или стотици импресии, инвестирайте в електрически патронен нагревател, съчетан с цифров PID контролер. Ако брандирате няколко кожени артикула на масата си и можете да понесете лека промяна-на-отпечатъка, по-проста нагрята ютия или ръчна проверка на температурата ще свършат работата.
Изборът на оборудване оформя разходите ви за-импресия точно толкова, колкото и тавана на качеството ви. Пневматичната преса с цифров контрол на температурата представлява значителна първоначална инвестиция, която се изплаща чрез скорост и последователност при дълги тиражи -, докато ръчната-ютия струва малко по-малко, но изисква повече умения и време за парче. Разбирането къде се пресичат вашият матрица, вашето оборудване и производствен обем ви помага да вземете по-интелигентни решения за покупка, когато става въпрос както за хардуер, така и за самия материал за матрицата.
Разходни фактори и алтернативи на материалите за месингови щампи
Инвестицията в оборудване е само част от бюджетната картина. Самата матрица носи свои собствени променливи на разходите - и за много купувачи, които поръчват първата си персонализирана матрица, ценообразуването изглежда неясно. Колко струва персонализирана месингова матрица? Няма едно число, но има ясен набор от променливи, които предсказуемо движат цената нагоре или надолу. Разбирането на тези фактори на разходите за матрици за щамповане на месинг ви поставя в по-силна позиция, когато изисквате оферти и сравнявате доставчици.
Какво влияе върху цените на месинговите матрици
Пет основни фактора определят какво ще платите за персонализирана месингова матрица:
- Размер на матрицата- По-големите матрици консумират повече суров материал и изискват по-дълго време на машината. 1-инчов квадратен матрица с лого струва значително по-малко от 4 x 6 инча плака, дори ако сложността на дизайна е идентична.
- Сложност на гравирането- Един прост текст-умира само с машини за печатни букви по-бързо от сложно лого с фини серифи, стегнати извивки и множество изолирани елементи. По-сложните траектории на инструмента означават повече време за CNC, което директно увеличава разходите.
- Дълбочина на гравиране- По-дълбокият релеф изисква повече проходи за отстраняване на материал. Производството на щанцо с дълбочина 1,5 mm за сляпо вдлъбнато щамповане отнема значително повече време от 0,3 mm плитък щанц, предназначен за работа с фолио.
- Монтажен хардуер- Голият месингов блок струва по-малко от такъв, монтиран върху алуминиева опорна плоча с резбови стълбове или персонализирани приспособления за превключване. Специализираният монтаж добавя както материал, така и монтажен труд.
- Количество за поръчка- Еднократните-щампи по поръчка покриват пълните разходи за настройка. Ако имате нужда от пет идентични матрици (за множество работни станции или резервни инструменти), цената за-единична единица пада, тъй като CNC програмата, закрепването и проверките на качеството се споделят в цялата партида.
Времето за изпълнение също влияе върху цената. Стандартните срокове за доставка от 5 до 10 работни дни не включват премия, но бързите поръчки (2 до 3 дни) обикновено добавят 25 до 50% към общата сума - подобно на ускорените допълнителни такси, често срещани в услугите за производство на метал по поръчка. Ако графикът ви позволява гъвкавост, стандартното производство спестява реални пари.
За груба бенчмарка: малки персонализирани месингови матрици (под 2 инча) за брандиращи ютии за любители обикновено попадат в диапазона от $50 до $150. Производствените щанци-среден размер (2 до 4 инча) с умерена сложност струват $150 до $500. Големи или много детайлни матрици за промишлени приложения за щамповане могат да надхвърлят $500 до $1,000+, особено когато са монтирани с прецизен хардуер за пневматични преси.
Месинг срещу алтернативни щанцови материали
Месингът не е единственият вариант. Четири други материала се конкурират за приложения на щампите и всеки заема различна позиция в спектъра на разходите-срещу-производителността. Сравнението между месингова и магнезиева матрица е най-честата точка за вземане на решение за купувачи с ограничен бюджет, докато дебатът за стоманена срещу месингова матрица за щамповане е от най-голямо значение за операции с голям-обем, планиране на дълги производствени кампании.
Ето как се подреждат материалите:
| Материал на матрицата | Типичен диапазон на разходите | Продължителност на живота (импресии) | Възможност за детайлност | Най-добрите приложения |
|---|---|---|---|---|
| Месинг (C260/C360) | $$ | 50,000 - 100,000+ | Високият - поддържа фини линии и остри ръбове добре | Уни{0}}целеви: щамповане на фолио, вдлъбнато релефно означение, брандиране върху кожа, хартия, дърво, пластмаса |
| Магнезий | $ | 5,000 - 10,000 | Възможен е умерен - фин детайл, но се износва бързо | Малки тиражи, създаване на прототипи, поздравителни картички, подвързии на книги, работа с фолио под ниско{0}}налягане |
| Цинк | $ | 3,000 - 8,000 | Ниска до умерена - по-мека сплав ограничава задържането на ръба | Бюджетни къси-матрици, инструменти за еднократна употреба, доказателство-за-тестване на концепцията |
| Мед | $$-$$$ | 30,000 - 60,000 | Много висок - по-мек от месинг, но обработва до по-фини детайли | Високо{0}}детайлно щамповане с фолио върху хартия, защитен печат, фини-художествени приложения |
| Стомана (инструментална стомана) | $$$-$$$$ | 500,000 - 1,000,000+ | Високото - поддържа ръбовете при екстремен натиск и топлина | Индустриално-обемно маркиране, инженерна пластмаса, продължително-кампанионно производство |
Няколко наблюдения от това сравнение, които си заслужава да бъдат подчертани:
Магнезийструва приблизително 40 до 60% по-малко от месинг за матрица със същия-размер, но животът на месинговата матрица в отпечатъци обикновено е 5 до 10 пъти по-дълъг. Ако се нуждаете само от няколкостотин импресии за кратко опаковане или материали за събития, магнезият спестява пари. Отвъд няколко хиляди бройки ще замените магнезиевата матрица - евентуално повече от веднъж -, правейки месинга по-евтин през целия живот на проекта.
Стоманаиздържа повече от месинг с порядък, но струва 3 до 5 пъти повече първоначално и отнема повече време за обработка поради неговата твърдост. Стоманата има смисъл, когато работите с един дизайн на матрица през стотици хиляди цикли на производствена линия. За умерени обеми - да речем 10 000 до 50 000 импресии - месингът осигурява еквивалентно качество при малка част от инвестицията.
Медзаема ниша за изключително-работа с детайли. Неговият по-мек състав се справя с по-строги толеранси от месинга, но същата мекота означава, че се износва по-бързо при многократна топлина и натиск. Това е изборът на специалиста за високо-канцеларски материали и приложения за сигурност, а не алтернатива за-общо предназначение.
Изборът между тези материали в крайна сметка зависи от обема на производството ви, изискванията към детайлите и бюджетния хоризонт. За инженери и снабдителни екипи, сравняващи характеристиките на сплавта в множество приложения, YICHEN'sРесурс на материалиосигурява полезна отправна точка за оценка на месинг, стомана и други производствени метали един до друг - полезен контекст, когато решението за материал на матрицата се пресича с по-широки спецификации на материала на частта.
Изборът на цена и материал ви казва какво предпочитате. Но дори правилната матрица в правилния материал може да се представи по-слабо, ако нещо се обърка по време на производството - и знанието как да диагностицирате и коригирате често срещани проблеми спестява време и импресии.
Отстраняване на често срещани проблеми с месинговата матрица
Набрали сте температурата си, избрали сте правилния субстрат и сте монтирали матрицата -, но отпечатъкът все още не изглежда добре. Преди да бракувате детайла или да обвините производителя на матрици, повечето грешки при горещо щамповане се проследят до няколко диагностицирани причини с ясни корекции. Това ръководство за отстраняване на неизправности обхваща проблемите, които е най-вероятно да срещнете, и разглежда всеки от тях като двойка причина-и-решение, за да можете бързо да се върнете към чисти импресии.
Плитки или неравномерни отпечатъци
Когато вашата месингова матрица остави следа, която е слаба от едната страна, липсващи ъгли или неравномерно дълбоко в дизайна, проблемът почти винаги е в системата за натиск или контакт, а не в самата матрица. Ето какво да проверите:
- Недостатъчно общо налягане- Матрицата не се забива достатъчно силно в субстрата, за да създаде пълен контакт.Поправка:Увеличете постепенно силата на натискане. На преса с беседка приложете повече натиск върху лоста; на пневматична машина, повдигнете PSI на цилиндъра на малки стъпки, докато цялата проектна площ се прехвърли чисто.
- Неравна плоча или монтажна повърхност- Ако нагрятата плоча е изкривена, износена или стойката на матрицата не е идеално плоска, единият ръб на матрицата влиза в контакт със субстрата преди другия.Поправка:Поставете лист копирна хартия между матрицата и плоска тестова повърхност, натиснете надолу и проверете шаблона на контакта. Ако налягането се концентрира от едната страна, подложете зоните с ниско-налягане с тънко фолио или хартия, докато се постигне равномерен контакт. Сменете плочите, които показват видими вдлъбнатини или износени канали.
- Износена повърхност на матрицата- След десетки хиляди отпечатъци повдигнатата релефна повърхност развива микро-заобляне по краищата и губи еднородност на височината. Фините детайли се износват първи, защото имат по-малка маса.Поправка:Огледайте лицето на матрицата под увеличение. Ако ръбовете изглеждат заоблени или определени зони са видимо по-ниски от останалите, матрицата се нуждае от повторно покритие или подмяна.
- Неправилна подготовка на основата- Кожата с повърхностни масла, хартията с излишна влага или пластмасата със статичен заряд са неподатливи на чист трансфер на отпечатъци.Поправка:Почистете повърхността на субстрата непосредствено преди щамповане. Избършете кожата с кърпа без власинки, кондиционирайте хартията до подходяща влажност (под 8% влага) и използвайте анти{3}}статично третиране на пластмаси.
- Изкривяване или неравности на основата- Извит лист или извито кожено парче няма да осъществи пълен контакт с плоска матрица.Поправка:Изравнете субстратите преди щамповане. За хартия, аклиматизирайте материала в среда с контролирана{1}}влажност. За кожа използвайте опорна плоча или приспособление, което държи парчето плоско по време на цикъла на пресоване.
Проблеми с изгаряне, залепване и прехвърляне на фолио
Повредите,-свързани с температурата, са най-честите главоболия при работа с месингови щанци. Тъй като месингът провежда топлината толкова ефективно, дори малки превишавания на температурата или времето на престой незабавно се превръщат във видими повреди на субстрата.
- Изгаряне на субстрата- Материалът потъмнява, изгаря или обезцветява извън предвидената зона за отпечатване.Причина:Твърде висока зададена температура, твърде дълго време на престой или и двете.Поправка:Намалете температурата на стъпки от 5 градуса по Целзий и съкратете времето на престой, докато маркировката стане чиста без околно обезцветяване. Върху кожата изгарянето често се появява като тъмен ореол около буквите; на хартия се вижда като пожълтяване или чупливост по краищата на отпечатъка.
- Матрицата се залепва за субстрата- Матрицата захваща материала при освобождаване, издърпвайки влакна от хартията, разтягайки кожата или оставяйки остатъци върху лицето на матрицата.Причина:Натрупване на остатъци от лепило от фолио, разтопен материал на субстрата, изпечен върху матрицата, или прекомерна температура, причиняваща частично сливане на субстрата с месинга.Поправка:Почистете старателно лицето на матрицата - използвайте месингова четка (никога стоманена, която надрасква релефа) и разтворител, подходящ за типа остатък. За остатъци от фолио, изопропилов алкохол или специален почистващ препарат за фолио работи добре. Намалете температурата, ако залепването се повтори след почистване.
- Непълен трансфер на фолио (голи петна или неравномерно покритие)- Части от фолиото за прехвърляне на дизайн са чисти, докато в други области се вижда голият субстрат отдолу.Причина:Недостатъчна температура, възпрепятстваща пълното активиране на лепилото, неравномерно налягане, оставящо ниски{0}}контактни зони, или несъвместимост на-субстрата от фолио, където лепилният слой не се свързва с химическия състав на повърхността.Поправка:Увеличете температурата постепенно и потвърдете с тест за триене - ако фолиото се повдигне при леко триене, адхезията не е пълна. Проверете равномерното налягане върху лицето на матрицата. Ако проблемът продължава, преминете към клас фолио, формулиран за вашия специфичен тип субстрат (хартия с покритие срещу непокрита хартия, третирана срещу необработена пластмаса).
- Кървене на фолиото или замъглени ръбове- Фолиото се простира отвъд границите на дизайна, като се размазва в области без-изображение.Причина:Твърде висока температура, твърде дълго време на престой или износена матрица, чиито ръбове вече не могат да определят ясни граници.Поправка:Намалете топлината и съкратете времето за пресоване. Проверете ръбовете на матрицата - ако показват видимо закръгляване или вдлъбнатини, матрицата е достигнала точка, в която вече не може да прави остри счупвания на фолиото и се нуждае от подмяна или повторна-обработка.
- Фолио се бълбука или набръчква- Прехвърленото фолио показва малки мехурчета, бръчки или повдигнати петна след щамповане.Причина:Влагата, уловена в субстрата, се изпарява при топлина, създавайки джобове под слоя фолио. Като алтернатива, нестабилно качество на фолиото или недостатъчен натиск не успява да притисне фолиото плоско към повърхността.Поправка:Предварително-сухи субстрати преди щамповане (особено хартия и кожа, съхранявани във влажни условия). Уверете се, че напрежението на подаване на фолиото е постоянно и се уверете, че натискът е еднакъв в цялата площ на изображението.
Кратка бележка за това как да почистите месингова матрица за щамповане по време на производство: развийте си навика да избърсвате лицето на матрицата с мека кърпа между всеки 20 до 50 отпечатъка, когато пускате фолио. Остатъците се натрупват постепенно и ранното им улавяне е много по-лесно, отколкото изтъркването на изпечено-върху лепило след пълно производство. За по-дълбоко почистване извадете матрицата от пресата, накиснете за кратко в топъл разтворител и изтъркайте внимателно с месингова четка с косми{-. Избягвайте абразивни подложки или стоманена вата - те закръглят фините ръбове, от които вашата матрица зависи за остри отпечатъци.
Проблеми с износването на матрицата и дълголетието
Всяка месингова матрица има ограничен живот. Въпросът е дали вашият достига пълния си потенциал или се разгражда преждевременно поради предотвратими фактори. Ранното разпознаване на признаците за износване на матрицата за щамповане на месинг ви позволява да планирате замени, преди качеството да падне под приемливите нива.
- Заоблени ръбове на фини черти- Най-ранният видим признак на износване. Тънките линии и малкият текст губят яснотата си първо, защото имат най-малка материална маса и изпитват най-много термични цикли на единица повърхност.Действие:Сравнете прясно впечатление с оригиналното си доказателство. Ако фините детайли омекват, матрицата навлиза във фазата на спад. Планирайте подмяна, преди влошаването да стане очевидно за крайните клиенти.
- Повърхностна хлътност или корозия- По лицето на матрицата се появяват малки вдлъбнатини или обезцветени петна, особено при матрици, изложени на киселинни субстрати (някои растително-дъбени кожи) или химически почистващи разтворители, използвани неправилно.Действие:Леките питинги понякога могат да бъдат изгладени, ако не са достигнали дълбочината на релефа. Дълбокият питинг изисква подмяна на матрицата.
- Загуба на дълбочина по лицето на матрицата- След много хиляди отпечатъци общата височина на релефа намалява, тъй като повдигнатите повърхности се компресират и износват при многократно въздействие.Действие:Измерете релефната дълбочина с дълбокомер и сравнете с оригиналната спецификация. Загуба от повече от 15 до 20% обикновено прави матрицата неподходяща за работа с вдлъбнато щамповане, въпреки че все още може да функционира за трансфер на фолио, където е необходима по-малка дълбочина.
Какво ускорява износването на матрицата? Работните температури, по-високи от необходимите, оглавяват списъка - прекомерната топлина омекотява микроскопично месинговата повърхност с всеки цикъл, ускорявайки загубата на материал. Абразивните субстрати за щамповане (картон без покритие, необработено дърво) се износват по-бързо от гладките материали. А лошите навици за почистване позволяват остатъците да се изпекат в твърда кора, която изисква агресивни методи за отстраняване, увреждайки матрицата в процеса.
За да удължите живота на вашата матрица:
- Съхранявайте матриците в суха среда, в идеалния случай увити в кърпа против-затъмняване или затворени в торба с цип-заключване, за да предотвратите окисляване между употребите.
- Никога не подреждайте щанци лице-с-лице без защитен материал между тях - месингът е достатъчно мек, че контактният натиск може да пренесе следи между повърхностите на матрицата.
- Почиствайте след всяка производствена сесия, а не само когато се появят видими остатъци.
- Работете при най-ниската ефективна температура за вашата комбинация от субстрат и фолио - всеки градус над минимума ускорява износването на повърхността, без да подобрява качеството на отпечатъка.
Знаейки кога матрицата се нуждае от подмяна - и разполагате с готова информация, за да поръчате бързо нейния наследник -, поддържа производството без пропуски в качеството. Самият процес на поръчка има свой собствен набор от най-добри практики, които си струва да разберете, преди да вдигнете телефона или да попълните формуляр за оферта.
Как да поръчате и оцените персонализирани месингови матрици за щамповане
Подмяната на износена матрица или пускането в експлоатация на вашия първи персонализиран инструмент трябва да е лесно -, но неясните заявки за оферти водят до неясни резултати. Доставчиците се нуждаят от конкретна информация, за да произведат матрица, която отговаря на вашето приложение, а вие се нуждаете от ясна рамка за проверка на това, което пристига. Независимо дали сте собственик на кожена работилница, поръчваща единична матрица за брандиране, или инженер по опаковане, който се снабдява с производствени инструменти, процесът по-долу поддържа двете страни в съответствие от първия контакт до крайната доставка.
Информация за събиране преди поръчка
Представете си да се обадите на доставчик и да кажете „Имам нужда от месингова матрица с моето лого върху нея“. Това е като да влезете в машинен цех и да поискате "метална част". Колкото повече подробности предоставяте предварително, толкова по-малко цикли на ревизия ще изгорите през - и толкова по-бързо ще се изпраща матрицата ви. Ето процеса на поръчка, изложен стъпка по стъпка:
- Финализирайте вашите векторни произведения на изкуството- Предоставете дизайна във формат AI, EPS, SVG или DXF с всички шрифтове, конвертирани в контури. Ако вашият файл е растерно изображение (JPEG или PNG), очаквайте доставчикът да начисли такса за конвертиране или да го отхвърли направо. Изискванията към персонализираните месингови щампи не-подлежат на обсъждане на този етап: чисти векторни пътища, без отворени контури и точни размери на крайния размер на печата.
- Посочете вашия субстрат- Кажете на доставчика точно какъв материал ще щамповате: растително{1}}дъбена кожа, картон с покритие, бор, ABS пластмаса или каквото и да е подходящо. Това определя дълбочината на гравиране и ъгъла на скосяване, който те ще изрежат в матрицата.
- Определете желания тип импресия- Имате ли щамповане с фолио, сляпо вдлъбнато релефно означение, топлинно маркиране или щамповане? Всяка техника изисква различна дълбочина на релефа, покритие на повърхността и геометрия на ръба. Матрица, оптимизирана за работа с фолио, няма да се представи добре за дълбоко релефно щамповане на кожа.
- Потвърдете вашата система за монтаж- Определете вашия тип преса и как ще се закрепи матрицата. Бънтър пост за беседка преса? Схема на болтове за пневматична машина? Стебло с резба за ръчна ютия? Осигурете монтажните размери - разстояние между отворите, размер на резбата, дебелина на плочата -, така че матрицата да пристигне готова за инсталиране без модификация.
- Посочете вашите очаквания за производствен обем- Щампа, предназначена за 500 отпечатъка в занаятчийски проект, може да бъде определена по различен начин от тази, която се очаква да изпълни 50 000 цикъла на производствена линия. Обемът влияе върху препоръките за клас на материала, спецификациите за дълбочина и дали доставчикът предлага месинг или алтернатива като стомана.
- Съобщете вашите изисквания за обрат- Стандартните срокове за изпълнение (5 до 10 работни дни) поддържат разходите разумни. Rush production компресира тази времева линия, но добавя 25 до 50% към вашата фактура. Планирайте предварително, когато е възможно.
- Поискайте доказателство или макет-- Поискайте дигитално изобразяване или тестова импресия, преди матрицата да бъде изпратена. Уважаемите доставчици предоставят огледално доказателство за произведение на изкуството за вашия подпис, улавяйки грешки, преди металът да бъде срязан.
Няколко червени знамена, за които трябва да следите при комуникацията с доставчика: нежелание да се обсъждат специфики на материала или сплавта, не се споменава стъпка за проверка, невъзможност да се уточнят допустимите отклонения на дълбочината на гравиране или цитиране, без да се пита за вашия субстрат и техника. Добрият производител на матрици задава въпроси - ако доставчикът приеме поръчката ви, без да изясни подробности, вероятно имате работа с обща услуга, която няма да оптимизира матрицата за вашето приложение.
Оценка на качеството на матрицата и избор на вашия материал
Вашият зар пристига. Преди да го монтирате на вашата преса и да стартирате производството, отделете пет минути, за да го инспектирате. Контролен списък за проверка на качеството на месинговата матрица улавя производствени дефекти, които иначе биха се появили като непоследователни отпечатъци в първите ви сто парчета - до този момент вече сте загубили субстрат и време.
Ето какво да търсите в крайния продукт на доставчика на месингова матрица:
- Еднаква дълбочина на гравиране- Използвайте дълбокомер или циферблатен индикатор, за да измерите дълбочината на релефа в множество точки по лицето на матрицата. Вариацията трябва да остане в рамките на плюс или минус 0,05 mm за работа с фолио и плюс или минус 0,1 mm за приложения с вдлъбнато релефно означение. Ако единият ъгъл е значително по-плитък от противоположната страна, матрицата е или машинно обработена върху неправилно нивелирана основа, или е изкривена по време на{-обработката след това.
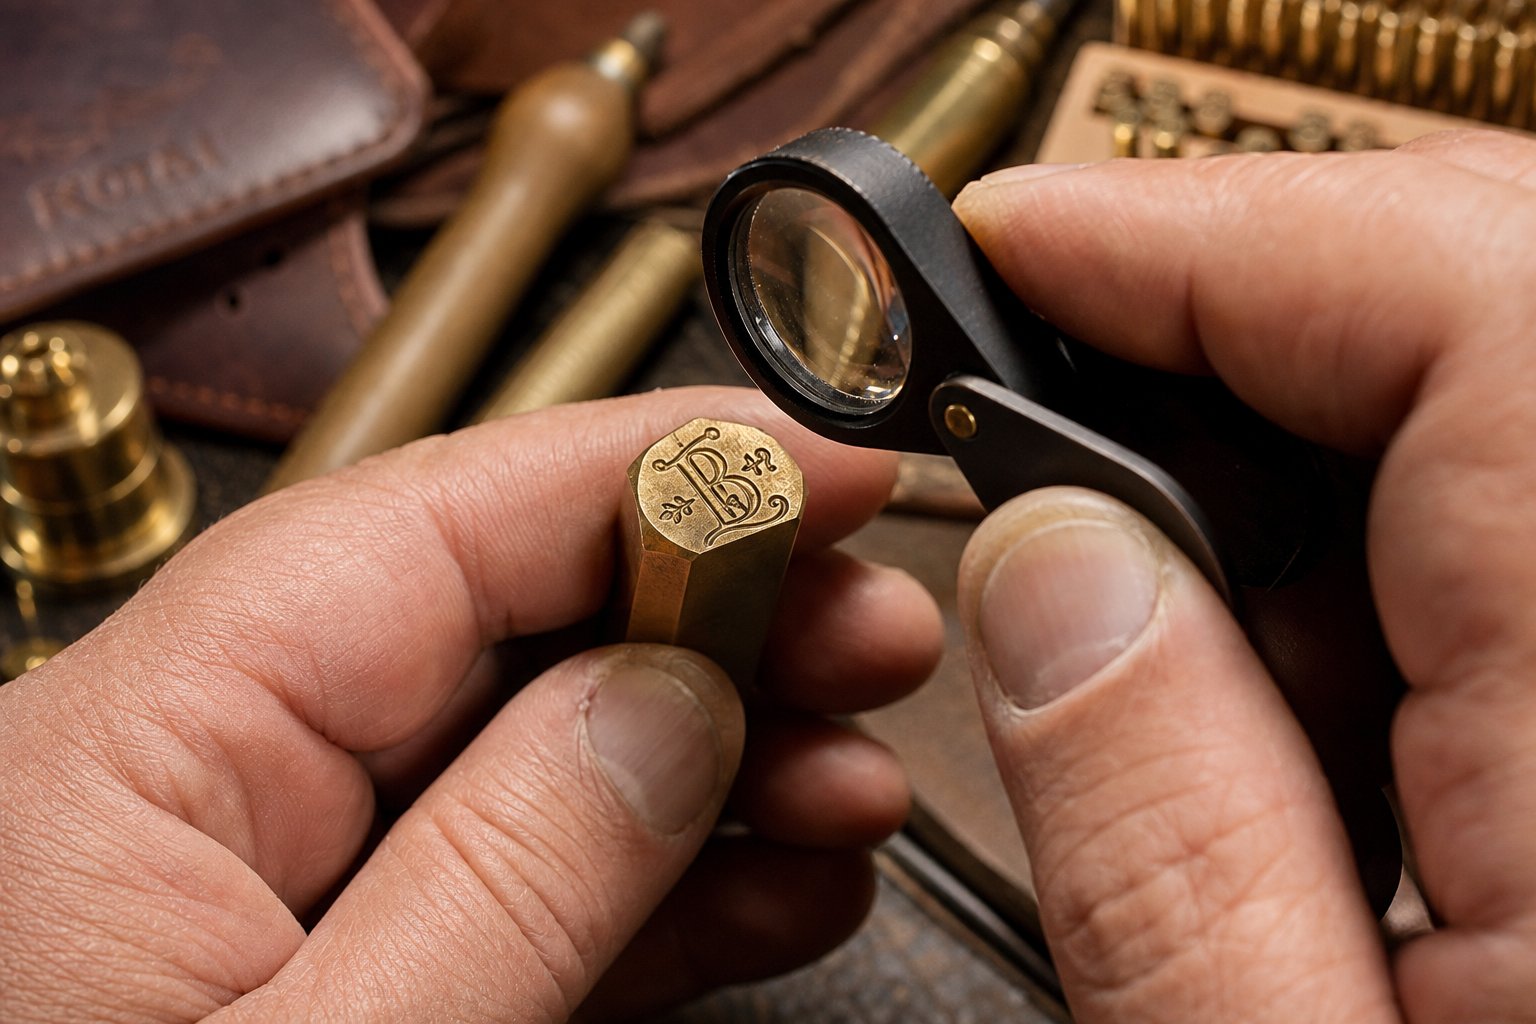
- Чисти ръбове и резки преходи- Проверете границата между повдигнатите дизайнерски повърхности и вдлъбнатите фонови области под увеличение или лупа. Ръбовете трябва да са хрупкави, не заоблени или накъсани. Неравностите по протежение на изрязаните стени показват непълно почистване. Размити или неравномерни преходи означават, че CNC битът е бил износен или скоростта на подаване е била твърде агресивна.
- Правилно подравняване на монтажа- Ако матрицата включва опорна плоча или монтажен хардуер, проверете дали дизайнът е центриран и квадратен спрямо точките на монтаж. Матрица, която стои изкривена в пресата, създава ъглови отпечатъци, които никакво количество отблясъци не коригира напълно. Проверете дали отворите с резба са нарязани чисто и дали матрицата лежи идеално хоризонтално спрямо известна-плоска референтна повърхност.
- Качество на повърхността- Повдигнатата повърхност за щамповане (частта, която контактува с вашия субстрат) трябва да бъде гладко полирана. Марки от инструменти, драскотини или машинни жлебове по тази повърхност ще се прехвърлят върху всеки отпечатък. Вдлъбнатите фонови зони не се нуждаят от същия лак - някаква текстура там е приемлива, тъй като тези зони никога не влизат в контакт със субстрата.
- Точност на дизайна- Сравнете физическия зар с вашето оригинално векторно изображение. Проверете разстоянието между буквите, теглото на линиите и всички фини детайли, които може да са били опростени по време на производството. Незначителните отклонения са нормални при най-малките размери на елементите, но всичко, което се вижда на нормално разстояние за гледане, показва проблем с качеството.
Освен проверката на готовата матрица, самата степен на сплавта заслужава внимание. Не всеки месинг е еднакъв - и как да поръчате персонализирана месингова матрица за щамповане, която работи през целия си очакван живот, започва с разбирането на метала отдолу.
Месинг C360 (свободен{1}}месинг за машинна обработка, съдържащ около 60% мед, 35% цинк и 3% олово) е най-често срещаният избор за матрици за щамповане. Неговото съдържание на олово действа като стружко-по време на CNC обработка, произвеждайки по-чисти срезове и по-гладки повърхности. Месингът C260 (70% мед, 30% цинк) предлага по-добра устойчивост на корозия и малко по-висока издръжливост, но работи по-малко чисто - катосравнителните анализи на тези сплави показват, C360 осигурява отлична обработваемост, докато C260 се предпочита там, където дългосрочното{2}}излагане на околната среда е проблем.
За повечето приложения за горещо щамповане и брандиране C360 осигурява идеалния баланс: обработва до фини детайли, провежда топлина равномерно и издържа на десетки хиляди термични цикли. C260 има повече смисъл за матрици, които ще се съхраняват дълго-между редки употреби или изложени на корозивни субстрати (определени химически-дъбени кожи или обработени хартии).
Изборът на материал става по-сложен, когато посочвате и щамповани части, а не само самата матрица - сравнявайки месинг с алуминий, стомана и неръждаема стомана за произвежданите компоненти. За инженери и снабдителни екипи, които се ориентират в тези решения, YICHEN'sСтраница с материалислужи като практически инструмент за изследване, където можете да сравнявате месингови сплави заедно с други производствени метали по време на фазата на спецификация, помагайки за привеждане в съответствие на избора на материал за щампи с по-широките изисквания на проекта.
Изводът: добре-подредена месингова матрица -, ясно определена, внимателно инспектирана и съобразена с правилната сплав за вашето приложение - осигурява постоянни отпечатъци от първия цикъл на пресоване до крайния производствен цикъл. Отделете време, за да комуникирате задълбочено с вашия доставчик, проверете качеството при доставката и ще избегнете разочароващите цикли на преработка, които се случват прибързано или под-определени поръчки.
Често задавани въпроси относно месинговите матрици за щамповане
1. Колко дълго издържа месинговата матрица за щамповане?
Една добре-поддържана месингова матрица за щамповане обикновено издържа между 50 000 и 100 000 отпечатъка, преди забележимото износване да повлияе на качеството. Продължителността на живота зависи от абразивността на субстрата, работната температура, навиците за почистване и сложността на дизайна. Фините-детайлни характеристики се износват първи, докато смелите дизайни с по-дебели линии запазват остротата по-дълго. Работата при най-ниската ефективна температура и редовното почистване на лицето на матрицата между производствените сесии значително удължава експлоатационния живот. За сравнение, магнезиевите матрици издържат само 5000 до 10 000 отпечатъка, докато стоманените матрици могат да надхвърлят 500 000 цикъла.
2. Каква е разликата между CNC гравиране и химическо ецване за месингови матрици?
CNC гравирането използва въртящи се режещи инструменти за механично изрязване на материала от месинговия блок, създавайки по-дълбок релеф, подходящ за приложения за вдлъбнато щамповане и маркиране. Химическото ецване използва фоторезистентна маска и киселинна баня за разтваряне на незащитени участъци, създавайки повърхности без грапавини, идеални за фини детайли на плитки дълбочини под 0,5 mm. CNC фрезоването е предпочитано за брандиране на кожа и работа с дълбоко щамповане, докато химическото ецване е подходящо за високо-прецизно щамповане на фолио върху хартия, където тесните допуски и гладките повърхности са от най-голямо значение. Промените в дизайна са по-евтини с ецване, тъй като е необходима само нова фотомаска, а не препрограмиране на траектории на инструменти.
3. Каква температура трябва да използвам за горещо щамповане на месингова матрица върху кожа?
Температурата зависи от вида на кожата. Печатите от растително дъбена кожа са най-добри между 150 и 200 градуса по Целзий за сляпо щамповане или около 120 до 130 градуса по Целзий за трансфер на фолио. Хром-щавената кожа изисква по-ниска температура от 120 до 150 градуса по Целзий поради по-меката си, по-чувствителна-на топлина структура. Синтетичната PU кожа се нуждае от най-голямо внимание, оставайки между 100 и 140 градуса по Целзий, за да избегнете разтопяване. Винаги първо провеждайте тестови отпечатъци върху скрап материал, като повишавате температурата на стъпки от 5 градуса, докато постигнете чисти резултати без изгаряне или ореоли около ръбовете на дизайна.
4. Какъв файлов формат ми трябва, за да поръчам персонализирана месингова матрица за щамповане?
Доставчиците изискват векторни произведения на изкуството във формат AI, EPS, SVG или DXF с всички шрифтове, конвертирани в контури или криви. Векторните файлове дефинират форми с математически пътеки, които CNC машините могат да проследят прецизно, за разлика от растерните изображения (JPEG, PNG), на които липсва разделителната способност, необходима за генериране на траектория на инструмента. Вашият дизайн трябва да отговаря на изискванията за минимална дебелина на линията от 0,5 мм както за положителните елементи, така и за отрицателните пространства. Предоставянето на растерен файл обикновено води до допълнителни такси за конвертиране и може да доведе до загуба на детайли. Винаги предоставяйте произведението на изкуството в действителния размер на печата с посочени ясни размери.
5. Как да поправя непълен трансфер на фолио с месингова матрица за щамповане?
Неравномерното или непълно прехвърляне на фолио обикновено се дължи на три причини: недостатъчна температура, предотвратяваща пълното активиране на лепилото, неравномерно налягане, оставящо ниски-контактни зони, или несъвместимост на-основата на фолиото. Започнете с повишаване на температурата на стъпки от 5-градуса и извършване на тест за триене - ако фолиото се повдигне при леко триене, адхезията е непълна. След това проверете равномерността на налягането, като изследвате шаблона на отпечатъка по цялата повърхност на матрицата. Ако проблемите продължават след регулиране на топлината и налягането, преминете към клас фолио, специално формулиран за вашия тип субстрат, тъй като хартиите с покритие, непокритите материали и пластмасите изискват различни лепилни химикали за надеждно залепване.


