


Какво означава прототипиране на инструменти и матрици за метални щамповани части
Представете си да поставите шест цифри в производствена матрица само за да откриете, че частта се измества назад с два градуса над допустимото при първото натискане. Този сценарий се разиграва по-често, отколкото би трябвало, и почти винаги е предотвратим. Създаването на прототипи на инструменти и матрици за метални щамповани части съществува точно за да се уловят тези проблеми, преди да станат скъпи проблеми.
Дефиниране на прототипи на инструмент и матрица
Създаването на прототипи на инструменти и щампи за метални щамповани части е инженерна практика за проектиране, изработване и валидиране на матрици с временен или намален -жизнен живот за производство на пробни щамповани компоненти, потвърждаващи формоспособността, точността на размерите и поведението на материала, преди да се инвестира в цялостно производствено оборудване.
От практическа гледна точка прототипът за метално щамповане е физическа част, произведена от специално-изградена матрица, която отразява предвидената производствена геометрия, но използва по-малко издръжливи материали или опростена конструкция. Целта не е масово производство. Това е обучение: проверка дали частта се формира правилно, отговаря на целите за размери и се държи според прогнозите при реални условия на печат.
Защо прототипирането е отделна инженерна дисциплина
Прототипното щамповане на метал не е просто по-малка версия на производството. Това е отделна инженерна дисциплина със собствена логика на проектиране. Производствената инструментална екипировка, често наричана твърда инструментална екипировка, използва първокласни инструментални стомани като SKD11 или карбидни вложки, създадени да издържат на стотици хиляди цикли на пресоване. Прототипните инструменти, напротив, дават приоритет на скоростта, адаптивността и събирането на информация пред дълголетието.
Меките инструменти, изработени от алуминий или предварително -закалена стомана, могат да бъдат произведени по-бързо и модифицирани по-лесно, което ги прави идеални за повторение на геометрията и тестване на реакцията на материала. Тази гъвкавост позволява на инженерите да изследват вариациите на дизайна без време и разходи за преработка на закалена стомана. Дисциплината се съсредоточава върху извличането на максимално обучение от минимална инвестиция в инструменти.
Основни рискове от пропускане на фазата на прототипа
Заобикалянето на щамповането на прототип и преминаването направо към производствените щанци въвежда рискове от комбиниране:
- Скъпа преработка на матрицата, когато са пропуснати допуски на първите-части на артикула, като се отчитат само изпробването и валидирането10-15% от общата цена на матрицата
- Забавено пускане на продукти, докато закалената стомана се-обработва или бракува
- Материални отпадъци от щамповани прототипи, които биха могли да бъдат уловени първо с евтин-мек инструмент
- Скрити дефекти в дизайна, като точки на напрежение, деформация на материала или проблеми с монтажа, които се разкриват само при действителни условия на формоване
Когато една прогресивна матрица струва средно $15 000 до $30 000, а матриците за сложни трансфери достигат много над $500 000, математиката благоприятства изразходването на част от този бюджет за предварително валидиране. Създаването на прототипи не е предварителна любезност. Това е рисково инженерство, прилагано за формоване на ламарина.
Истинският въпрос не е дали да се направи прототип, а как. Отговорът зависи от сложността на частта, избора на материал и метода, използван за изграждане на самата матрица.
Инструментът-по-стъпка и процесът на създаване на прототипи на матрицата
Всеки ангажимент за създаване на прототипи следва структуриран работен процес, но всеки етап генерира обратна връзка, която може да се върне назад и да промени предишните решения. Разбирането на пълния процес на производствено щамповане от получаването на дизайна до валидираните части ви помага да предвидите къде ще се появят итерации и да планирате графика си по съответния начин.
От дизайна на частта до оформлението на матрицата на прототипа
Процесът на щамповане започва много преди металът да докосне пресата. Когато партньор за инструменти получи вашия дизайн на част, първото действие е задълбочен преглед на дизайна. Инженерите оценяват 3D CAD модела и 2D чертежите за опасения, свързани с оформянето: тесни радиуси, дълбоки изтегляния, тънки стени и елементи, които може да са трудни за щамповане в ламарина. Те сигнализират за потенциални проблеми рано, така че корекциите не струват нищо повече от ревизиран файл.
Оттам CAD моделът се превежда в прототипно оформление на матрицата. Това включва определяне на броя на станциите (ако се използва прогресивен подход), оформлението на лентата, посоката на подаване на материала и размера на заготовката. Оформлението на матрицата отчита как процесът на щамповане на метал ще се разгръща щрих по щрих, предвиждайки къде потокът на материала, разтягането и компресията ще предизвикат геометрията.
Изработване на матрицата за прототип
Производството на матрици е мястото, където концепцията се превръща във физически инструмент. В зависимост от изискванията за сложност и толерантност, производството може да включва CNC обработка на щанцови блокове, телена EDM за сложни профили или комбинация от двете.Телен EDMе особено ценен за матрици за прототипи, тъй като програмите могат лесно да бъдат коригирани, за да позволят ефективни корекции по време на итерация, и постига повторяемост в рамките на 0,0002 инча, след като програмата бъде установена. Индустриалните машинни центрове за щамповане на метал се справят с грубата обработка и оформянето на обувките на матрицата, докато EDM се справя с прецизни профили и тесни вътрешни радиуси.
Ето последователния работен процес от началото до излизането-:
- Преглед на дизайна и оценка на формоспособността на модела на входящата част
- Подготовка за CAD, включително оформление на лентата, разработка на заготовки и архитектура на матрицата
- Проектиране на прототип на матрица с последователност на станциите и изчисления на разстоянието
- Производство на матрици чрез CNC обработка, EDM с тел или хибридни методи
- Сглобяване на матрицата, проверка на подравняването и настройка на пресата
- Щамповане на първи-артикул на първоначални примерни части
- Измерване на размерите, проверка и сравнение със спецификациите
- Итерация: корекции на матрицата, повторно-щамповане и повторно-измерване
- Окончателно валидиране и предаване на производствените инструменти
Първи-цикли на щамповане на статии и итерация
Когато за първи път стартирате матрица за прототип, вие събирате данни, а не произвеждате готови продукти. Първите-части на статията разкриват как всъщност се държи материалът при формовъчен натиск. Инженерите измерват всяка характеристика спрямо спецификацията на толеранса, търсейки отклонения при пружиниране, изтъняване в ъглите на изтегляне или набръчкване в зоните на компресия.
Рядко първият опит дава части, които отговарят на всяко измерение. Итерацията е вградена в процеса. Лицето на матрицата може да се нуждае от повторна -обработка, за да компенсира пружинното връщане. Радиусът на изтегляне може да изисква отваряне, за да се предотврати напукване. Всеки цикъл на щамповане на ламарина, измерване, регулиране и повторно -щамповане стеснява разликата между действителната и целевата геометрия. Очаквайте два до четири итерационни цикъла на части с умерена сложност.
Предаване на инструменти за валидиране и производство
Окончателното валидиране се случва, когато частите на прототипа последователно отговарят на изискванията за размери и функционалност в рамките на малка проба. На този етап инженерният екип документира всичко научено: действителни стойности на пружиниране, оптимални параметри на пресата, бележки за поведението на материала и всякакви промени в геометрията, направени по време на итерация.
Този пакет от данни се превръща в план за производствено оборудване. Вместо да изхожда от предположения, дизайнерът на производствената матрица работи въз основа на потвърдена, емпирично валидирана информация. Прехвърлянето трансформира знанията за създаване на прототипи в производствена увереност, а изборът на метод за създаване на прототипи директно оформя колко от тези знания можете да извлечете.
Сравнение на методите за създаване на прототипи и кога да се използва всеки
Не всички матрици за прототипи са изградени по един и същи начин и изборът на грешен метод от ваша страна може да загуби време и бюджет. Правилният подход към инструментите за щамповане на метал зависи от няколко променливи: колко сложна е вашата геометрия, какъв материал и габарит оформяте, колко строги трябва да бъдат вашите допуски и колко примерни части са ви необходими, преди да се ангажирате с производството.
Ето практическа разбивка на най-често срещаните методи, в какво се отличава всеки от тях и къде не достига.
Софт инструменти за проверка на малък{0}}обем
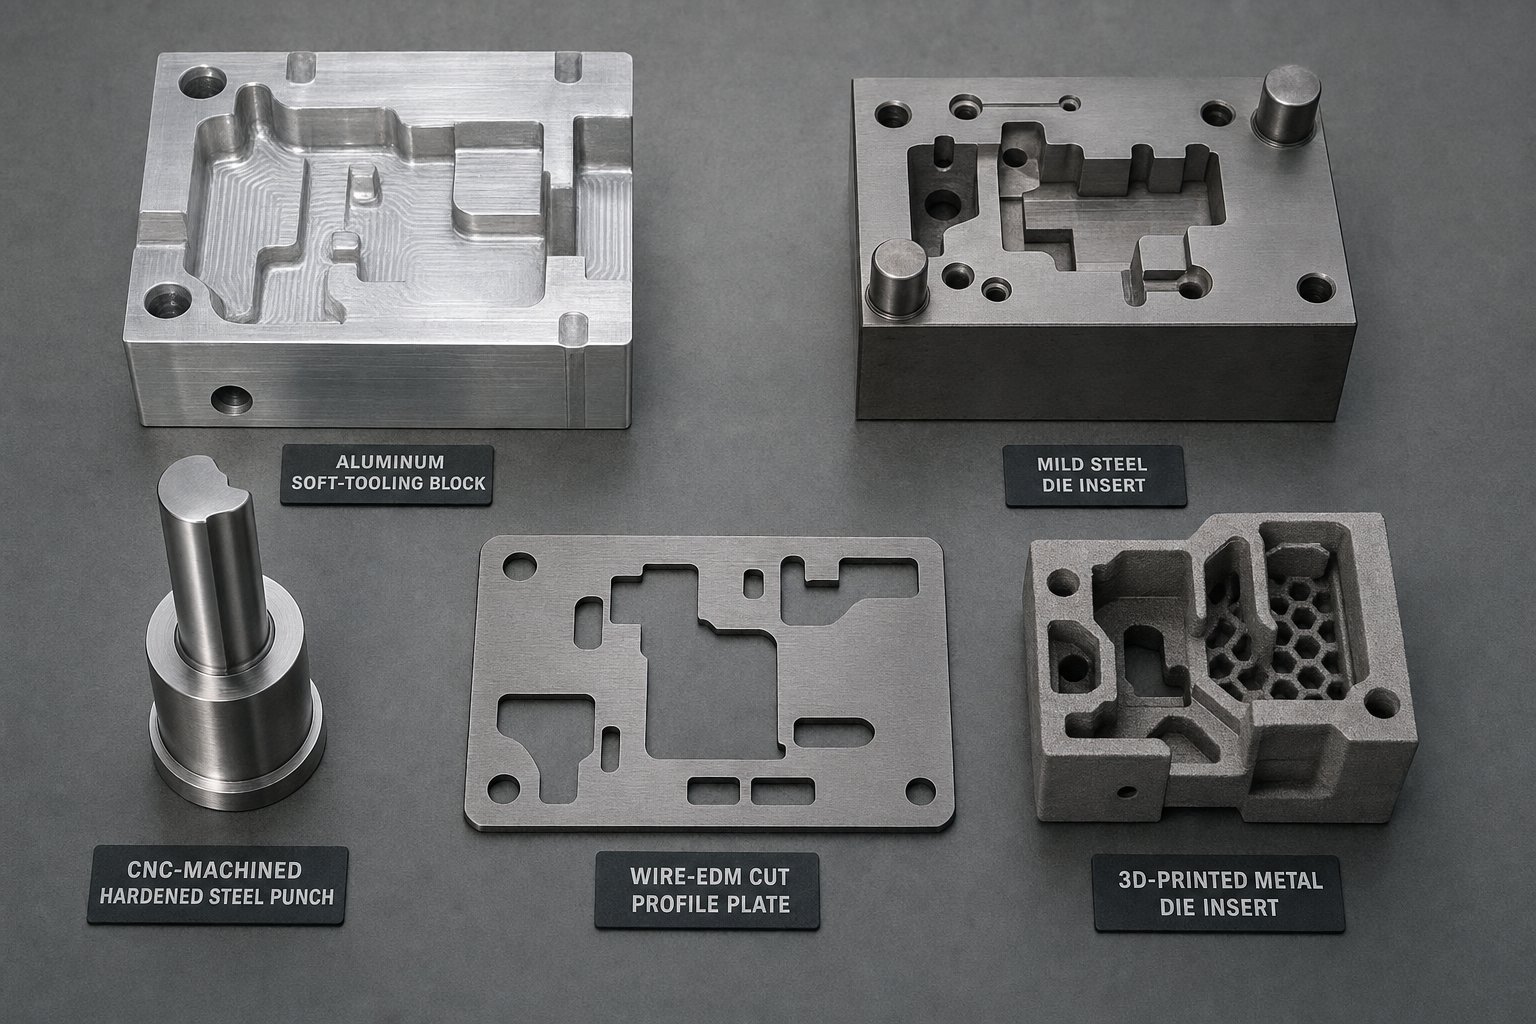
Меките инструменти използват алуминиеви сплави (обикновено 6061 или 7075) или мека стомана за изработване на компоненти на матрицата. Тъй като тези материали се обработват бързо и струват по-малко от инструменталната стомана, меката инструментална екипировка осигурява най-бързия обрат при най-ниската първоначална инвестиция. Компромисът е да умреш живота. Алуминиевите матрици обикновено оцеляват от 500 до 5000 удара, преди износването да влоши качеството на частта, което ги прави подходящи за валидиране на ранен-етап, а не за продължителни прототипни тестове.
Меките инструменти работят най-добре, когато трябва да проверите основната формоспособност, да тествате ново оформление на лентата или да потвърдите, че последователността на процеса на прогресивно щамповане произвежда желаната геометрия. Той е по-малко подходящ за части, изискващи тесни допуски под +/-0,05 mm, тъй като по-меките материали на матрицата се огъват повече при натоварване на пресата и се износват по-бързо в режещите ръбове. За прости завои, плитки изтегляния и четириплъзгащи геометрии на щамповане обаче меките инструменти осигуряват бързи отговори.
CNC{0}}машинно обработени и телени EDM прототипни щанци
Когато вашият детайл изисква по-малки допуски или включва по-сложни операции на формоване, CNC-обработени прототипни матрици в предварително-закалена инструментална стомана (често D2 или A2 при 45-55 HRC) преодолява разликата между меките инструменти и матриците за пълно производство. Тези щанци се справят с по-тесни хлабини и издържат по-дълго на износване, като обикновено издържат 10 000 до 50 000 удара в зависимост от формования материал и твърдостта на матрицата.
Wire EDM допълва CNC обработката за сложни вътрешни профили, остри ъгли и функции, които конвенционалното фрезоване не може да достигне. Комбинирането на двата процеса в рамките на една матрица е обичайна практика. Оборудването за бързо прототипиране в модерните инструментални помещения може да произведе тези матрици за две до четири седмици, в зависимост от сложността. Този метод е подходящ за части с умерена до висока геометрична сложност, където точността на размерите по време на прототипиране трябва да отразява точно производствените условия.
Когато 3D-отпечатаните вложки на матрици имат смисъл
Адитивното производство навлезе в разговора за прототипиране, въпреки че ролята му остава специализирана. Изследвания приОукландски университетдемонстрира, че 3D-отпечатаните щанцови вложки с покритие могат да щамповат 50 000 части в 1-mm-дебела стомана DP980 с ултра-висока якост с износване, сравнимо с конвенционалните D2 вложки от инструментална стомана. И двете конфигурации произвеждат части в добро състояние на повърхността по време на цикъла.
Основното предимство на 3D-отпечатаните вложки е геометричната свобода. Сложните контури на лицето на матрицата, които биха изисквали продължително време за CNC или множество EDM настройки, могат да бъдат отпечатани директно, намалявайки времето за производство на сложни форми. Технологията се вписва най-добре за бързо създаване на прототипи на метални щампи, където геометрията на матрицата е силно контурирана и конвенционалната обработка би била -прекомерно висока. Това е по-малко практично за големи плоски повърхности на матрици или прости геометрии, където CNC обработката остава по-бърза и по-икономична.
Метод за съответствие с характеристиките на частта
Изборът на метод за създаване на прототип в крайна сметка е матрица за вземане на решения. Балансирате скоростта срещу точността, цената срещу живота на матрицата и геометричната сложност срещу производствените възможности. Таблицата по-долу консолидира тези фактори в една референтна рамка:
| Метод | Материал на матрицата | Типичен живот (Кадри) | Възможност за толерантност | Времеви диапазон | Най-добрият-случай на използване |
|---|---|---|---|---|---|
| Меки инструменти (алуминий) | 6061/7075 Алуминий | 500 - 5,000 | +/- 0.08 - 0.13 мм | 1 - 2 седмици | Ранни проверки за оформяне, прости огъвания, валидиране на малък{0}}обем |
| Меки инструменти (мека стомана) | 1018/1045 Стомана | 2,000 - 10,000 | +/- 0.05 - 0.10 мм | 2 - 3 седмици | Умерена геометрия, по-дебели габарити, кратки прототипни серии |
| CNC-обработена (предварително-закалена инструментална стомана) | D2/A2 при 45-55 HRC | 10,000 - 50,000 | +/- 0.025 - 0.05 мм | 2 - 4 седмици | Части с тесни-допуски, производствено-представително валидиране |
| Wire EDM прототипни щанци | Инструментална стомана D2/A2 | 10,000 - 50,000 | +/- 0.013 - 0.025 мм | 3 - 5 седмици | Сложни профили, остри вътрешни ъгли, фини заготовки |
| 3D-отпечатани вложки за матрици | Марейджингова стомана / Прах от инструментална стомана | 5,000 - 50,000+ | +/- 0.05 - 0.10 мм | 1 - 3 седмици | Сложни контурни повърхности, бърза итерация на геометрията |
Появяват се няколко модела. Ако щамповате тънък алуминий или месинг в прости геометрии на огъване, меките инструменти ви дават отговори за дни. Ако вашата част включва много-процес на прогресивно щамповане на щампи с тесни позиционни толеранси, предварително-закалените CNC-машинни щанци си струват допълнителното време за изпълнение. И ако вашата геометрия е толкова сложна, че машинната обработка струва спираловидно, 3D-отпечатаните вложки всъщност може да са по-бързият и по-икономичен път.
Методът, който избирате, също диктува колко представителни ще бъдат резултатите от вашия прототип. По-меките материали на матрицата се отклоняват по различен начин, износват се по-бързо и може да не копират повърхностното покритие на закалените производствени инструменти. Тази разлика между поведението на прототипа и производството има най-голямо значение, когато свойствата на материала навлязат в картината, особено как различните метали реагират на формиращите сили по начини, които CAD моделите сами по себе си не могат напълно да предвидят.
Изборът на материал и неговото въздействие върху резултатите от прототипа
Матрица, която формира безупречно ниско{0}}въглеродна стомана, може да произведе--специфицирани части в момента, в който преминете към неръждаема стомана или алуминий. Всеки материал за щамповане на ламарина носи своя собствена индивидуалност при натиск на формоване: уникално поведение при пружиниране, различни тенденции към натъртване и различни нива на втвърдяване при работа, които променят начина, по който частта взаимодейства с повърхностите на матрицата удар след удар. Създаването на прототипи с грешен материал или удобен заместител може да генерира подвеждащи данни, които да провалят решенията за производствени инструменти.
Как свойствата на материала влияят на дизайна на матрицата на прототипа
Когато проектирате прототипна матрица, изборът на материал и хлабини на инструмента за щамповане трябва да отразява конкретната сплав, която възнамерявате да използвате в производството. Различните метали текат, разтягат се и се компресират по фундаментално различни начини по време на студеното щамповане на ламарина. Меката стомана е относително прощаваща: тя има умерена граница на провлачване, добра пластичност и предвидимо поведение при операции на изтегляне. За разлика от това неръждаемата стомана се-втвърдява бързо, което означава, че става значително по-здрава, докато я оформяте, което изисква по-голям тонаж на пресата и различни стратегии за изчистване. Алуминиевите сплави пружинират по-агресивно след формоване и са склонни да се натъртват срещу непокрити повърхности на матрицата.
Тези разлики засягат всяко измерение на дизайна на матрицата, от щанцо-до-просвет на матрицата и оразмеряване на радиуса на изтегляне до изискванията за повърхностно покритие и стратегия за смазване. Прототип на матрица, създаден без отчитане на-специфичното поведение на материала, ще произведе части, които ви казват много малко за това как всъщност ще изглежда производството.
Пружинно поведение при обичайните метали за щамповане
Пружинното връщане е тенденцията на ламарината да се върне частично към първоначалната си плоска форма след освобождаване на формовъчния товар. Това се случва, защото еластичното възстановяване се случва заедно с пластичната деформация по време на огъване. Степента на пружиниране варира значително в зависимост от дебелината на сплавта и габарита.
A сравнително проучване на V-огъване пружинно връщанев алуминиева сплав 6061-T6, неръждаема стомана 304 и ниско-въглеродна стомана е установено, че нисковъглеродната стомана показва най-малко пружиниращо връщане, следвана от SS 304, като Al 6061-T6 пружинира най-много. Изследването също така разкри, че дебелината на материала представлява приблизително 54% от влиянието върху величината на пружинното връщане, докато типът материал допринася за около 37%. По-тънките листове се връщат повече от по-дебелите при всички тествани сплави.
Какво означава това за прототипирането? Ако вашата производствена част ще бъде изработена от алуминий с дебелина 0,5 mm, вашата прототипна матрица трябва да бъде проектирана с компенсация за прегъване, специфична за тази комбинация от сплав и габарит. Използването на по-дебел калибър или различна сплав по време на прототипиране изкривява вашите данни за пружинно връщане и прави итерационните цикли по-малко полезни. Процесът на горещо щамповане, използван в автомобилните приложения, се справя с пружинирането чрез формоване при повишени температури, където материалът е по-гъвкав, но за повечето студено{3}}формовани прототипи, компенсацията трябва да бъде вградена в геометрията на матрицата.
Защо прототипният материал трябва да отговаря на намерението за производство
Представете си, че работите с прототипната си матрица с мека стомана, защото е по-евтина и по-лесна за доставка, докато вашето производствено намерение е неръждаема стомана 304. Частите от мека стомана излизат перфектни като размери. Подписвате дизайна на матрицата и се ангажирате с производствените инструменти. След това, когато производството започне с неръждаема стомана, частите се отдръпват още повече, матрицата се извива в рамките на няколкостотин удара и дебелината на стената в ъглите на изтегляне се отклонява от спецификацията. Всяко предположение, валидирано по време на прототипирането, се оказва ненадеждно.
Ето защо опитни инженери по инструментална екипировка настояват за създаване на прототипи с действителния{0}}материал за производство с правилния размер. Процесът на дълбоко изтегляне е особено чувствителен към избора на материал, тъй като силите на натиск във фланеца причиняват удебеляване на материала, което варира в зависимост от сплавта. катоСписание MetalFormingотбелязва, че компресията в -равнина по време на дълбоко изтегляне увеличава дебелината на листа в ъглите на изтегляне и ако хлабините на матрицата не са коригирани за поведението на удебеляване на този специфичен материал, надраскването става неизбежно.
Ето основните съображения-за формиране на конкретни материали, които трябва да оцените по време на прототипиране:
- Магнитуд на пружинно връщане:Алуминиевите сплави и високо{0}}якостните стомани се връщат значително повече от меката стомана, което изисква компенсация на прекомерно огъване в геометрията на матрицата
- Склонност към дразнене:Неръждаемите стомани и алуминият са силно предразположени към адхезивно износване на повърхностите на матрицата, което изисква полирани инструменти, правилни хлабини и подходящи покрития или смазване
- Степен на работно втвърдяване:Аустенитните неръждаеми стомани (304, 316) се втвърдяват бързо по време на формоване, увеличавайки необходимия тонаж и променяйки характеристиките на потока на материала в средата-ход
- Повърхностна чувствителност:Медта и месингът лесно показват козметични маркировки, изискващи огледално-полирани повърхности на матрицата и контролирано смазване, за да се избегнат видими дефекти
- Промяна на дебелината при натоварване:Всяка сплав се сгъстява и изтънява по различен начин по време на теглене, което пряко засяга изискванията за хлабина от -до-щанца
Дебелината на измервателния уред комбинира всеки един от тези фактори. Матрица, проектирана с подходяща хлабина за 1,5 mm ниско-въглеродна стомана, ще се прищипе и издърпа, ако през нея оформите 2,0 mm неръждаема стомана, защото по-дебелият, по-твърд материал генерира повече триене и по-голямо увеличение на дебелината в зоните на компресия. Прототипните инструменти разкриват тези взаимодействия физически по начин, който дори добре-калибрирани CAD симулации могат само приблизително. Реалната среда на формоване въвежда променливи като повишаване на температурата, прекъсване на смазването и повърхностни взаимодействия в микро-мащаб, които цифровите модели трудно могат да уловят напълно.
Тази празнина между симулацията и реалността е точно причината, поради която физическите прототипи остават незаменими, дори когато изчислителните инструменти стават все по-сложни.
CAE симулация като пред{0}}стъпка за валидиране на прототип
Колкото и да е сложно, физическото прототипиране все още струва реални пари и реално време за всеки итерационен цикъл. Какво ще стане, ако можете да елиминирате един или два от тези цикъла, преди да режете стомана? Това е точно мястото, където CAE симулацията се вписва в работния процес. Анализът на крайните елементи за формоване на ламарина действа като виртуален полигон, който позволява на инженерите да тестват дигитално дизайни на матрици, форми на заготовки и параметри на процеса, преди да се ангажират с физическо оборудване. Той не замества ръчната-прототипна технология, но драстично стеснява прозореца на несигурността, който трябва да реши първият опит за физически зар.
Какво прогнозира CAE симулацията преди рязане на стомана
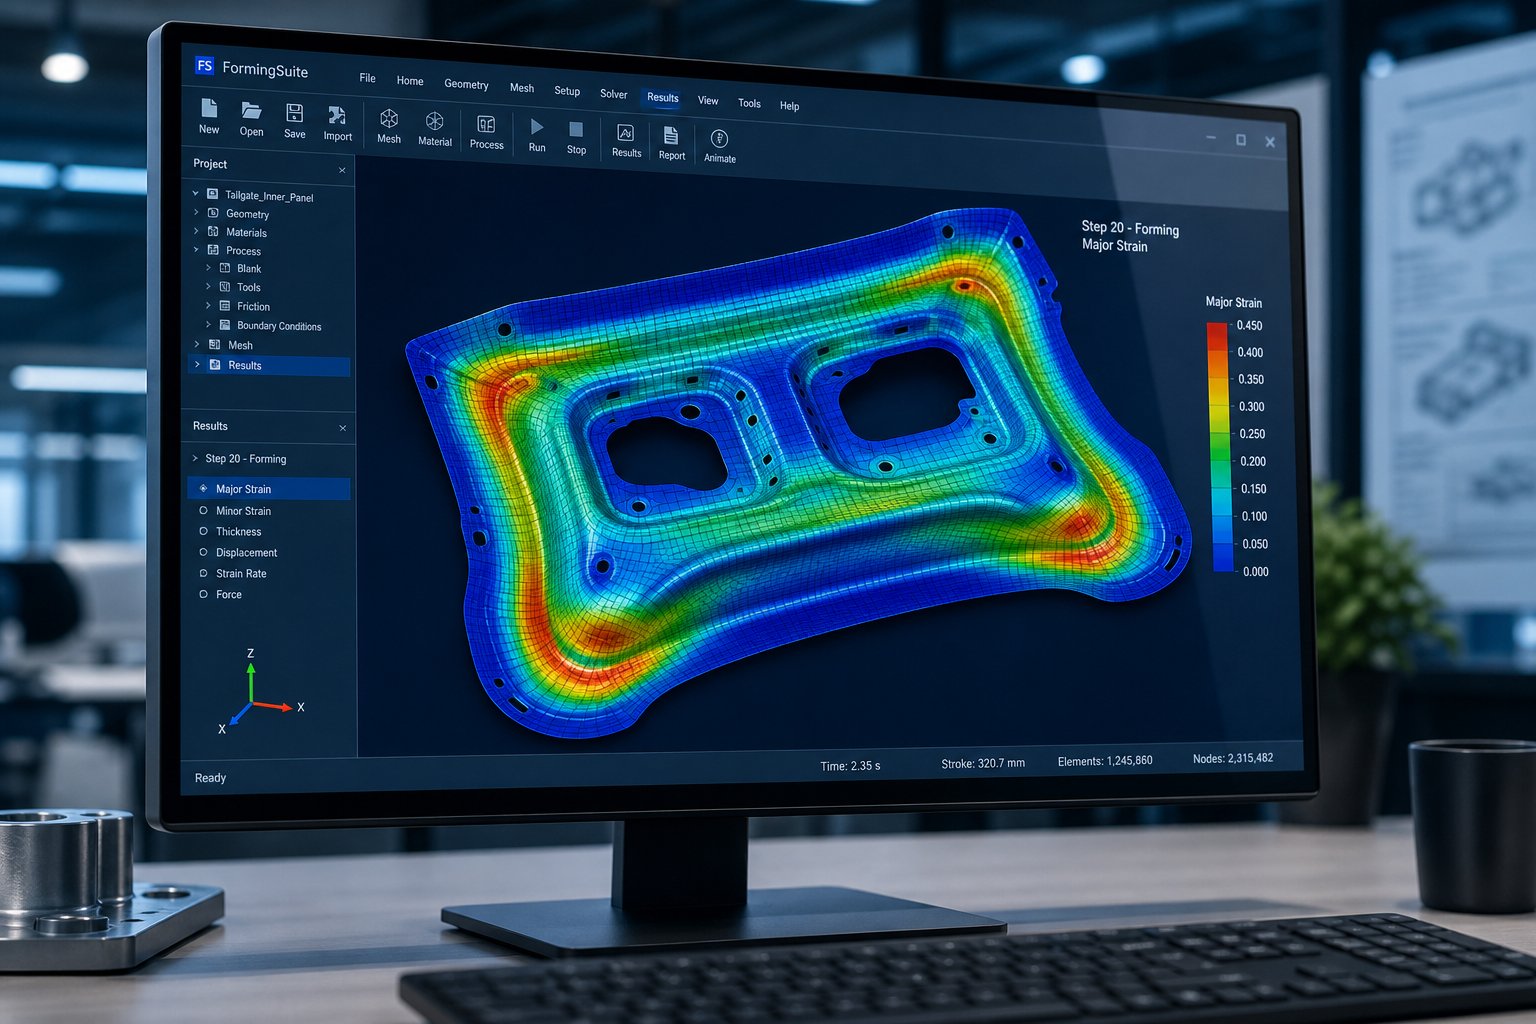
Съвременният софтуер за симулация на формоване възпроизвежда физическата среда на пресата със забележителна прецизност. Заготовката се моделира като мрежа от елементи, геометрията на инструмента се дефинира като твърди повърхности, а ходът на пресата се симулира постепенно, като се изчислява деформацията на всяка времева стъпка. Резултатът е подробна карта на това как вашият метален лист ще се държи при действителни условия на формоване.
СпоредAHSS Insights, тези програми се оказаха точни при прогнозиране на движението на заготовката, деформациите, изтъняването в заготовката, бръчките, катарами и тежестта на формоване, както е определено от конвенционалните гранични криви на формоване. По-конкретно, симулацията идентифицира три категории дефекти, преди да се образува метал:
- Изтъняване и разделяне:Прекомерното разтягане във вертикални стени или над тесни радиуси причинява намаляване на дебелината. Изтъняване над приблизително 20% сигнализира за висок риск от напукване по време на действителното щамповане.
- Набръчкване и изкривяване:Силите на натиск във фланците или неподдържаните региони причиняват ръбове, които компрометират качеството на частта. Симулацията разкрива къде налягането на държача на заготовката или разположението на изтеглящите перли се нуждаят от регулиране.
- Пружинно отклонение:Еластичното възстановяване след формоване се прогнозира насочено, показвайки кои характеристики ще се изместят от толеранса и приблизително с колко.
За технически приложения за щамповане, включващи сложни геометрии или усъвършенствани материали, тези прогнози са безценни. Те позволяват на дизайнерите на матрици да регулират радиусите, да променят позицията на изтеглените перли или да променят формата на заготовката, преди да започне каквото и да е производство.
Резултати от симулация, които ръководят дизайна на матрицата на прототипа
Една добре-изпълнена симулация на формоване произвежда няколко резултата, които директно информират как е проектирана и изработена прототипната матрица:
- Формиране на гранични диаграми (FLD):Начертайте големи и малки деформации във всяка точка на заготовката спрямо кривата на границата на формиране на материала, показвайки точно къде частта е безопасна, маргинална или изложена на риск от повреда
- Карти на разпределението на дебелината:Визуализирайте изтъняването и удебеляването по цялата част, подчертавайки области, където хлабините на матрицата може да се нуждаят от регулиране или където материалът ще се прищипе
- Springback прогнози:Показване на пост{0}}формиращо отклонение от номиналната геометрия, насочваща компенсация за прегъване, вградена в повърхностите на матрицата
- Оптимизиране на празна форма:Определете идеалния начален контур на заготовката, така че формованата част да изисква минимално изрязване и използването на материала да е ефективно
- Криви на натоварване на пресата:Оценете необходимия тонаж през хода, като се уверите, че избраната преса има подходящ капацитет за прототипиране
Тези резултати служат като план за дизайнера на прототипа. Вместо да разчита само на опит и практически правила, инженерът започва с количествени прогнози за това къде ще възникнат проблеми. FEA инструменти като AutoForm, PAM-STAMP и LS-DYNA генерират тези резултати за часове или дни, много по-бързо от физически цикъл на изпробване. Практическата полза от бързото създаване на прототипи на метални части е по-малкото изненади при първото натискане.
Ограничения на симулацията и защо създаването на физически прототипи остава от съществено значение
Симулацията е мощна, но работи с идеализирани входове. Theметалообработваща промишленостпризнава, че всяка симулация е толкова добра, колкото и данните, използвани за генериране на прогнози. Картите с материали може да не улавят вариациите от-за-партида. Моделите на триене приближават реалното поведение на смазване. И както отбелязва AHSS Insights, прогнозирането на опасенията за локална формоспособност като разтегливостта на срязани ръбове остава липса поради трудността при моделиране на всички производствени ръбови ефекти.
Прогнозата за пружинно връщане е друга област, в която симулацията предоставя насоки за посоката, но не винаги абсолютна точност. Потребителите съобщават, че симулацията намалява повторното изрязване на матрицата от дванадесет или повече на три или четири, значително подобрение, но не и премахване. Остатъчната разлика между виртуални и физически резултати е точно това, което прототипните инструменти разрешават.
Мислете за връзката по следния начин: симулацията елиминира очевидно лошите идеи и стеснява вашия дизайн до високо{0}}вероятна начална точка. Физическото прототипиране след това потвърждава прогнозираното от симулацията, улавя пропуснатото и генерира емпиричните данни, необходими за финализиране на производствените инструменти с увереност. Заедно те компресират сроковете и намаляват разходите за итерации много по-ефективно, отколкото двата метода поотделно.
Истинската печалба от комбинирането на симулация с повърхности за физически прототипи по време на проектиране-за-преглед на производителността, където резултатите от прототипа разкриват проблеми, които нито CAD геометрията, нито виртуалните модели са предвидили, и се подават директно обратно към ревизиите на дизайна на частите.
DFM веригата за обратна връзка, която спестява производствени разходи за инструментална екипировка
Симулацията стеснява прозореца. Прототипните инструменти го стесняват допълнително. Но най-високият{2}}резултат от прототипирането не е просто част с правилни размери. Това е знанието за дизайна, което тече обратно от цеха за печат във вашия CAD модел. Всеки цикъл на щамповане на прототип генерира емпирични доказателства за това какво работи, какво се проваля и какво трябва да се промени в самия дизайн на частта, не само в инструменталната екипировка. Тази верига за обратна връзка между резултатите от физическия прототип и ревизиите на проекта за щамповане на ламарина е това, което разделя едно скъпо изпробване от систематичен път към производителна, разходно{6}}ефективна производствена част.
Как резултатите от прототипа водят до ревизии на дизайна
Когато прототипните части излязат от пресата, те носят информация, която нито една симулация или преглед на чертеж не може да предвиди напълно. Ъглов радиус, който изглежда подходящ в CAD, показва микро-пукнатини под микроскоп. Фланец, предназначен да бъде висок 12 mm, се издува при прехода, тъй като потокът на материала не е еднакъв. Дупка близо до линия на огъване се изкривява в овална форма, защото е била разположена твърде близо до зоната на деформация.
Всяко от тези открития предизвиква специфична ревизия на дизайна. Инженерът не моли просто производителя на матрици да поправи инструментите. Вместо това, самата геометрия на частта се актуализира: радиусът се отваря от 1.0T до 1.5T, височината на фланеца е намалена с 2 mm, отворът е преместен на 4 mm по-далеч от линията на огъване. Тези промени се разпространяват през модела на сглобяване и актуализираният дизайн се-потвърждава повторно в следващата итерация на прототипа.
Това е обратната връзка на DFM в действие. Физическите резултати разкриват как всъщност трябва да изглежда дизайнът за надеждно щамповане, а чертежът на частта се сближава към геометрия, която едновременно отговаря на функционалните изисквания и се оформя чисто. Цикълът обикновено изпълнява два до четири цикъла на умерено сложни части, преди да достигне стабилен, производителен дизайн.
Общи констатации на DFM по време на щамповане на прототип
Някои проблеми се появяват многократно в проектите за щамповане на прототипи, независимо от индустрията или сложността на частта. Разпознаването на тези често срещани модели помага на инженерите да предвидят ревизии и да изградят толерантност към итерации в своите времеви линии.
- Нарушения на минималните радиуси на огъване:Вътрешните радиуси, определени под 1,0 до 1,5 пъти дебелината на материала, причиняват напукване или прекомерно изтъняване на външното влакно, особено при неръждаема стомана и сплави с висока -якост
- Конфликти между разстоянията на характеристиките:Дупки, слотове или релефни елементи, разположени по-близо от 2 пъти дебелината на материала от линия на огъване, ръб или съседен елемент, се изкривяват по време на формоването, тъй като околният материал не може да поддържа деформацията
- Изтъняване на материала в ъглите на изтегляне:Дълбоките изтегляния концентрират напрежението при радиусите на щанца, намалявайки дебелината на стената под минималните спецификации и създавайки слаби точки, които могат да се повредят при експлоатационни натоварвания
- Проблеми с натрупването-на толерантност:Множество оформени елементи, натрупващи вариация на размерите отвъд това, което монтажът може да поеме, изискващи преструктуриране на базовите данни или добавяне на функции за регулиране като отвори с прорези
- Недостатъчен ъгъл на газене:Вертикалните стени без адекватен релефен ъгъл карат частта да се заключи върху поансона по време на прибиране, увреждайки частта и инструментите
- Заобикаляне на грешки при оразмеряване на прореза:Отрицателните и положителните байпасни прорези в матриците за щамповане на ламарина контролират напредването на лентата и предотвратяват изкривяването на материала между станциите, но неправилно оразмерените прорези могат или да завържат лентата, или да позволят неправилно регистриране, създавайки отклонение на размерите в прогресивна последователност на матрицата
Целта на байпасните вдлъбнатини в матриците за щамповане става особено очевидна по време на прототипи, при които подаването на лента създава проблеми с повърхността, която не е очевидна в оформлението на матрицата. Ранното физическо валидиране на поведението при формоване на ламарина с байпасни прорези спестява значителни преработки върху производствените инструменти, където проблемите с контрола на лентата се умножават при високо-циклите на пресоване.
Съвместен преглед на DFM с вашия партньор за инструменти
Веригата за обратна връзка работи най-бързо, когато проектантът и партньорът по инструментите преглеждат резултатите от прототипа заедно, а не предават отчети напред-назад през имейл вериги. Съвместният преглед на DFM означава, че и двете страни седят на една и съща маса, независимо дали са физически или виртуални, и преминават през всяко отклонение със споделено разбиране за това какво е поправка на инструменти спрямо това, което изисква промяна на дизайна на част.
Това е мястото, където съвременните партньори за прототипиране се отличават. Магазин, който просто подпечатва вашата част и ви дава отчет от измерването, ви оставя сами да интерпретирате резултатите. Партньор, който интегрира експертизата на DFM директно в цикъла на прототипиране, идентифицира първопричините по-бързо и предлага модификации на дизайна, които решават проблеми с формоването, без да компрометират функцията на частта. YICHEN, например, структурира своя работен процес наоколобързо CNC прототипиране с интегрирана DFM обратна връзка, комбинирайки производството на прототип с инженерен преглед, така че всеки цикъл на итерация произвежда както части, така и насоки за проектиране, които могат да се предприемат.
Ефективният съвместен преглед на DFM следва практически модел. Инженерът по инструментална екипировка идентифицира дефекта при формоване и обяснява неговата механична причина. Инженерът-конструктор оценява дали засегнатата характеристика може да бъде модифицирана, без да се повлияе на годността или функцията. Заедно те се сближават в ревизия, която удовлетворява както технологичността, така и производителността. Няколко ключови съвета за проектиране на щамповане ускоряват този процес: винаги оразмерявайте критични характеристики от обща база данни, позволявайте гъвкавост при не-функционални радиуси и уточнявайте посоката на зърното на материала върху чертежа, така че дизайнерът на матрицата да може да ориентира огъванията за максимална формоспособност.
Веригата за обратна връзка на DFM не само подобрява текущата част. Той изгражда институционални знания за това какво работи при щамповането и какво не. Всяко откритие, документирано по време на прототипирането, се превръща в насока за дизайн за следващия проект, като смесването се връща с течение на времето. А за мениджърите по доставките, които оценяват цената на итерациите на прототипа, помислете за това: всяка ревизия на DFM, уловена по време на прототипиране, избягва производствена модификация на матрицата, която може да струва 5 до 20 пъти повече, след като бъде изградена заздравена инструментална екипировка.
С DFM-валидирана геометрия под ръка, следващият практически въпрос е количественото определяне на инвестицията: колко всъщност струват прототипните инструменти в сравнение с производствените инструменти и как измервате възвръщаемостта?
Контекст на разходите и времевата линия за решения за прототипни инструменти
Констатациите на DFM ви казват какво да коригирате. Следващият въпрос е практически: какво всъщност струва това валидиране, колко време отнема и кога математиката оправдава разходите? Това са въпросите, които мениджърите по снабдяването и инженерите по дизайн задават най-често, но конкретни отговори са изненадващо трудни за намиране. Реалността е, че инвестициите в прототипни инструменти се мащабират с това колко представителни трябва да бъдат резултатите, а правилният избор зависи от целевия производствен обем на метално щамповане.
Относителна цена на прототипа спрямо производствените инструменти
Прототипните инструменти обикновено струват между 10% и 35% от еквивалентните производствени разходи за инструменти, в зависимост от метода и сложността. Мека алуминиева матрица за обикновена скоба може да струва няколко хиляди долара, докато напълно закалена прогресивна производствена матрица за същата част може да достигне $25 000 до $50 000. Пропастта се разширява още повече при сложните матрици за трансфер, където производствените инструменти могат да надхвърлят $500 000, а представителен прототип на матрица все още остава под $100 000.
Защо такъв широк диапазон? Прототипните матрици обменят дълголетие за скорост и адаптивност. Те пропускат стъпките на термична обработка, използват по-евтини материали и опростяват функции, които имат значение само при високи-обемни циклични скорости. Плащате за достатъчно живот на матрицата, за да потвърдите дизайна си, а не да оцелеете след милион натискания. Този компромис е точно това, което прави прототипните метални части икономически жизнеспособни като инвестиция за-намаляване на риска, а не като производствен разход.
Очаквания за времето за изпълнение по метода на прототипиране
Времето за изпълнение е тясно свързано с материала на матрицата и сложността на изработката.Меките инструменти изискват по-ниска инвестиция и по-кратко време за изпълнениеотколкото твърда инструментална екипировка, тъй като по-меките материали се обработват по-бързо и не се нуждаят от топлинна обработка или интензивно шлайфане. Когато са необходими модификации, вие се връщате към производството по-рано с меки инструменти, тъй като повторната обработка на невтвърден материал е лесна.
Ето какво да очаквате при общите подходи:
- Меки инструменти (алуминий):1 до 2 седмици от одобрението на дизайна до първите бързи прототипни части от пресата
- Меки инструменти (мека стомана):2 до 3 седмици, малко повече поради твърдостта на материала и времето за обработка
- CNC-обработена предварително-закалена инструментална стомана:2 до 4 седмици, с допълнително време за топлинна обработка и повърхностно покритие
- Wire EDM прототипни матрици:3 до 5 седмици за сложни геометрии, изискващи множество EDM настройки
- 3D-отпечатани вложки за матрици:1 до 3 седмици, като времето за изграждане зависи от обема на вложката и изискванията за последваща-обработка
Всеки цикъл на итерация добавя приблизително 3 до 7 дни в зависимост от обхвата на модификациите на матрицата. Бюджетирайте два до четири итерационни цикъла за умерено сложни части, което означава, че общият ви график за прототипиране от началния етап до валидираните части обикновено пада между 4 и 10 седмици.
ROI от прототипиране срещу прескачане към производствени матрици
Финансовият случай за прототипиране се основава на прост принцип. Цената за коригиране на грешка в дизайна се увеличава десетократно на всеки етап от производството. Ако коригирането на проблем с геометрията струва $500 по време на итерация на прототип, същата корекция струва $5000, след като производствените инструменти бъдат нарязани, и $50 000 или повече, ако дефектните части достигнат до поточните линии или клиентите. Прототипирането е бариерата, която спира това експоненциално нарастване на разходите.
Практическата формула за възвръщаемост на инвестициите за възможности за създаване на прототипи на щамповани части изглежда така: (разходи за избегнато преработване на матрицата за производство + стойност на по-бързо стартиране), разделена на общата инвестиция за прототипиране. Когато една производствена модификация на матрицата струва $8,000 до $20,000 за повторно -обработване, повторно-закаляване и повторно-валидиране, избягването дори на една такава модификация чрез прототипиране често плаща за цялата инструментална програма за прототип.
Таблицата по-долу консолидира насоките за разходите, времето за изпълнение и обема в една рамка за вземане на решения:
| Метод на прототипиране | Относителна цена (% от производствените инструменти) | Типично време за изпълнение | Целеви производствен обем |
|---|---|---|---|
| Меки инструменти (алуминий) | 5% - 15% | 1 - 2 седмици | Малък обем: под 10 000 части |
| Меки инструменти (мека стомана) | 10% - 20% | 2 - 3 седмици | Нисък до среден обем: до 50 000 части |
| CNC-машинно (предварително-закалена стомана) | 15% - 30% | 2 - 4 седмици | Среден до висок обем: 10,000 - 500,000+ части |
| Wire EDM прототипни щанци | 20% - 35% | 3 - 5 седмици | Среден до висок обем: прецизни{0}}критични приложения |
| 3D-отпечатани вложки за матрици | 10% - 25% | 1 - 3 седмици | Всеки обем: валидиране на сложна геометрия |
Излиза модел отбазирана на обем-логика за вземане на решения: за ниско{0}}обемно производство под 10 000 части меките инструменти или алтернативните методи често са по-рентабилни-от инвестирането в издръжливи твърди инструменти. За среден-обем между 10 000 и 100 000 части, цената на част оправдава по-издръжливите прототипни матрици, които точно отразяват производствените условия. За програми с голям{11}}обем, надвишаващи 100 000 части, инвестицията в прототипни инструменти се превръща в грешка при закръгляване в сравнение с производствените разходи за матрици и приоритетът се измества изцяло към точността и представителността на резултатите.
В крайна сметка въпросът не е дали можете да си позволите да правите прототипи. Въпросът е дали можете да си позволите да не го направите. Разходите за прототипиране, които представляват 10% до 30% от производствените разходи за инструментална екипировка, рутинно предотвратяват сметките за преработка, които надвишават изцяло първоначалния бюджет за инструментална екипировка. Спестяванията се увеличават допълнително, когато вземете предвид, че валидираните данни за прототип се подават директно в производствения дизайн на матрицата, елиминирайки догадките и намалявайки циклите на изпробване на закалени инструменти.
Разходите и графикът определят бизнес решението. Но след като имате прототипни части в ръка, се появява различно предизвикателство: как да ги оцените достатъчно строго, за да вярвате, че производствените инструменти, изградени от тези резултати, ще работят според очакванията?
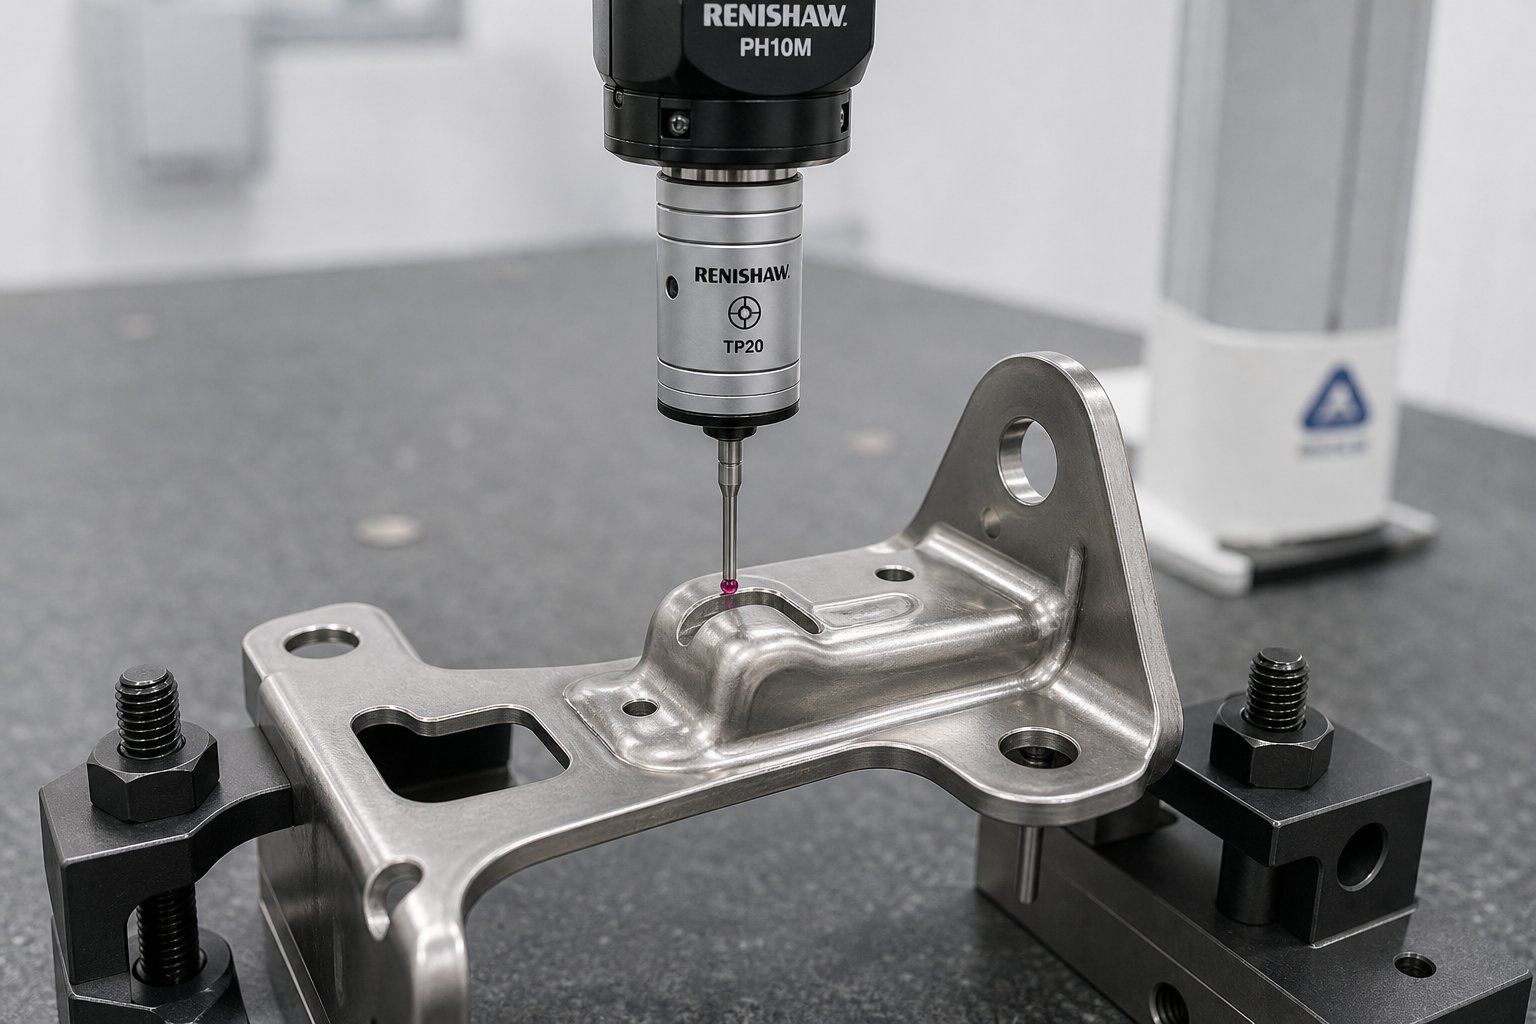
Оценяване и квалифициране на прототипни щамповани части
Имате прототипни части в ръка. Измерванията се отпечатват върху първия-отчет за статия. Но тук е въпросът, който спъва дори опитни екипи: откъде знаете, че тези резултати са достатъчно добри, за да дадете зелена светлина на производствените инструменти? Щампована част, произведена от мека прототипна матрица на пробна преса, се държи различно от същата геометрия, образувана в закалена инструментална екипировка при производствена скорост. Разбирането какво да се измерва, какви критерии за приемане да се прилагат на всеки етап и как да се преодолее разликата между прототипните и производствените данни е това, което превръща необработените измервания в надеждни инженерни решения.
Методи за проверка на прототипни щамповани части
Избраният от вас подход за проверка зависи от това какво трябва да научите. Ранните итерационни цикли изискват скорост и широко покритие. Крайното валидиране изисква прецизност и проследимост. Повечето програми за щамповане на прототипи използват комбинация от методи, всеки от които е подходящ за различен въпрос.
- Координатно измервателна машина (CMM):Стандартът за високо{0}}прецизно-точково измерване. CMM измерват отделни характеристики като позиции на отворите, ъгли на огъване и размери на профила с точност до няколко микрона. Най-добър за окончателно валидиране и проверки за съответствие с GD&T, когато има значение проследимостта до стандартите за калибриране.
- 3D оптично сканиране (лазер или структурирана светлина):Улавя пълна{0}}геометрия на повърхността за минути, генерирайки облак от точки, който може да бъде сравнен директно с CAD модела.3D лазерно сканиранепревъзхожда се при анализ на пружиниране, инспекция на линия за подрязване и идентифициране на отклонения на повърхността в цялата част, а не само в отделни точки. Особено ценен по време на итерация, когато трябва бързо да видите пълната картина на деформацията.
- Датчици за движение/забрана{0}}:Функционални измервателни уреди, които проверяват дали критични характеристики като диаметри на отворите, ширини на прорези или формирани профили попадат в диапазоните на толеранс. Те осигуряват бързи отговори за преминаване/неуспех в цеха, без да е необходима метрологична лаборатория, което ги прави идеални за проверка на части между итерационните цикли.
- Оптични компаратори и системи за зрение:Полезно за проверка на плоски профили, състояние на ръбове и височина на резеца върху прототипни метални щампи. Те предлагат бързо 2D сравнение с наслагвания на толеранси и работят добре за функции, които CMM трудно изследват, като тънки ръбове или остри ъгли.
- Тестване за функционално съответствие:Сглобяване на щампованата част в нейните свързващи компоненти или приспособления за проверка на монтажа, хлабината и геометрията на интерфейса. Никой отчет за размерите не замества този тест за потвърждаване, че частта действително работи в предназначената за нея среда.
Практичен модел за щамповане в производството на прототипи изглежда по следния начин: използвайте 3D сканиране по време на ранни итерации, за да идентифицирате широки тенденции и модели на пружинно връщане в цялата част, превключете към измерване на CMM за окончателно валидиране на критични данни и GD&T уточнения и използвайте go/no{1}}go габарити за бързи проверки между пусканията на пресата, когато трябва само да потвърдите, че конкретна корекция е пристигнала там, където се очаква.
Критерии за приемане по време на итерация срещу окончателно валидиране
Една от най-честите грешки по време на прототипиране е прилагането на критерии за-приемане на производствено ниво към части от ранна итерация. Когато сте на първия или втория си опит за зар, целта е да научите, а не да се квалифицирате. Поддържането на прототипни части до крайни производствени толеранси на този етап води до разочарование и ненужни цикли на преработка, които забавят проекта, вместо да го ускоряват.
По време на итерационните цикли опитни екипи прилагат облекчени критерии, фокусирани върху оценката на тенденцията, а не върху абсолютното съответствие. Въпросите, които задавате, са насочени: връщането назад движи ли се в предвидената посока? Подобрява ли се изтъняването в ъгъла на изтегляне в сравнение с последната итерация? Намалява ли изкривяването на дупката, докато преместваме елемента по-далеч от линията на огъване? Ако тенденцията се сближава към целта, итерацията работи дори ако отделните измерения остават извън крайната спецификация.
Окончателното валидиране прилага различни правила. На този етап частите трябва да отговарят на допустимите отклонения при чертане последователно в извадка от най-малко 5 до 10 последователни удара от прототипа на матрицата. Критичните размери, особено тези, които управляват годността и функционирането в сглобката, трябва да попадат в производствените-еквивалентни ленти. Не-критичните характеристики могат да носят леко облекчени допуски, при условие че документирате очакваното подобрение при преминаване към закалени производствени инструменти с по-тесни хлабини и по-стабилни повърхности на матрицата.
Една проста рамка разграничава двете фази:
| Критерии | По време на итерация | Окончателно валидиране |
|---|---|---|
| Лента за толерантност | 1,5x до 2x номинален толеранс | Номинален толеранс на чертежа |
| Размер на извадката | 1 - 3 части на корекция | 5 - 10 последователни части |
| Фокус | Посока на тенденцията и скорост на подобрение | Абсолютно съответствие и повторяемост |
| Документация | Бележки за отклонение, сравнение с предишна итерация | Пълен първи-доклад за инспекция на артикул с GD&T |
| Резултат от решението | Продължете да повтаряте или променете подхода | Одобрение за проектиране на производствени инструменти |
Интерпретиране на резултатите от прототипа за производствени прогнози
Дори когато окончателните части за валидиране отговарят на толерансите на чертежа, резултатите от прототипа не предсказват напълно производствената продукция. Няколко фактора създават систематична разлика между качеството на прототипа и производствената част, която трябва да имате предвид, когато планирате напред.
Прототипните матрици се износват по-бързо, защото използват по-меки материали. Тъй като матрицата от мек алуминий или предварително -закалена стомана натрупва удари, режещите ръбове се изтъпяват, оформящите повърхности образуват следи от износване и луфтовете се отварят. Частите, произведени в края на прототипния цикъл, може да показват повече грапавини, малко по-големи дупки или намалена консистенция на размерите в сравнение с първите удари. Производствената инструментална екипировка в напълно закалени матрици с вграден D2 или-карбид поддържа по-тесни размери при много по-дълги серии.
Разликите в пресата също имат значение. Прототипните матрици често работят на пробни преси с различен тонажен капацитет, скорост на хода и височина на затваряне от производствената преса. Скоростта влияе върху поведението на материала, особено за чувствителните-сплави. Част, формирана при 30 удара в минута по време на прототипиране, ще се държи малко по-различно при 120 удара в минута в производството поради термично натрупване в матрицата и ефекти-на скорост на деформация в материала.
За да отчетете тази празнина, документирайте резултатите от вашия прототип заедно с условията, които са ги довели. Запишете скоростта на пресата, тонажа, вида на смазването, температурата на матрицата по време на работа и броя на ударите, които вече са на матрицата по време на измерването. Този контекст позволява на дизайнера на производствената матрица да предвиди кои размери ще се стегнат (по-добра прецизност на матрицата), кои ще се изместят (различна динамика на пресата) и кои се нуждаят от наблюдение по време на изпробването на производствената матрица.
Оборудването за щамповане на ламарина, използвано в производството, също така въвежда променливи като вариация на-захранвания материал, автоматични системи за смазване и-разпознаване на матрицата, които прототипната среда може да не се възпроизведе. Отбелязването на тези разлики във вашата документация за валидиране предотвратява фалшива увереност. Вие не твърдите, че прототипът представя точно производството. Вие документирате това, което научихте и това, което остава да бъде потвърдено по време на изпробването на производствената матрица.
Цялостното документиране на резултатите от прототипа създава мост към производството. Когато всяко измерване е съчетано с контекста на процеса, дизайнерът на производствените инструменти работи от реални данни, а не от предположения. Този пакет от данни, съчетаващ резултатите от проверката, историята на повторенията и условията на процеса, се превръща в основата за избор на правилния производствен партньор и гарантира, че преходът от валидиран прототип към надеждна производствена продукция се случва без връщане назад.
Преминаване към производство и избор на правилния партньор
Валидирани данни за прототип, подробни доклади от инспекции и DFM-усъвършенстван дизайн на част се намират в папката на вашия проект. Инженерният риск е до голяма степен оттеглен. Това, което остава, е изпълнение: конвертиране на всичко, което сте научили по време на прототипирането, в производствени инструменти, които работят надеждно при обем. Този преход е мястото, където проектите или се ускоряват плавно, или спират, а разликата почти винаги се дължи на това с кого сте си партнирали за прототипиране и дали този партньор може да пренесе знанията напред в производството.
Какво да търсите в партньор за създаване на прототипи
Не всеки магазин за инструменти, който може да изреже матрица, е оборудван да поддържа пълната дъга от-до-производство на прототипи. Идеалният партньор съчетава производствени възможности с инженерна преценка, бърза реализация с методична документация и гъвкавост при създаване на прототипи с-мислене за производствен мащаб. Когато оценявате доставчиците на решения за индустриално метално щамповане, потърсете следните критерии:
- Интегрирано бързо прототипиране с ЦПУ и производство на ламарина под един покрив:Партньорите катоУслугите за бързо създаване на прототипи на YICHENкомбинирайте CNC машинна обработка, производство на ламарина и ранна DFM обратна връзка в един работен процес, елиминирайки закъсненията при предаване между отделни доставчици и запазвайки институционалните знания непокътнати през итерационните цикли
- -Вътрешен опит на DFM, вграден в процеса на създаване на прототипи:Вашият партньор не трябва просто да подпечатва части и да ви дава протокол от измерването. Те трябва да идентифицират основните причини за проблеми с формирането, да предложат ревизии на дизайна и да ви помогнат да постигнете по-бързо производителна геометрия
- Ясна комуникация относно очакванията за итерация:Надежден партньор определя предварително реалистични очаквания за това колко итерационни цикли да бъдат предвидени в бюджета, какви са разходите за всеки цикъл и какво задейства промяна на обхвата спрямо стандартна корекция
- Непрекъснатост от-прототип към-производство:Магазинът, който създава прототипи на вашата част, трябва или да изгради вашата производствена инструментална екипировка, или да прехвърли пълен пакет от данни (стойности на пружинното връщане, параметри на пресата, бележки за материала, история на модификацията на матрицата) на всеки, който го прави
- Възможност за снабдяване с материали за-сплави с предназначение за производство:Имате нужда от прототипни части, щамповани от действителния производствен материал с правилен размер. Партньор с установени канали за доставка избягва закъснения при доставката на специални сплави
- Инфраструктура за проверка и документация:CMM възможностите, 3D сканирането и структурираното първо-отчитане на артикули гарантират, че констатациите на прототипа се превръщат в приложими входящи производствени инструменти, а не в анекдотични-наблюдения на цеха
Общата нишка в тези критерии е непрекъснатостта на знанието. Всеки цикъл на итерация по време на прототипиране генерира представа за това как вашата част се държи при реални условия на формоване. Когато това знание остане в рамките на една организация от бързото производство на прототип на ламарина през производствения дизайн на матрицата, нищо не се губи при превода между доставчиците.
Осигуряване на плавен преход от-прототип към-производство
Прехвърлянето от валидиран прототип към ангажимента за производство на инструменти трябва да се чувства като продължение, а не рестартиране. Няколко практически стъпки правят това да се случи без връщане назад:
Първо, заключете дизайна на вашата част, преди да започне производството на инструментална екипировка. Веригата за обратна връзка на DFM трябва да се е сближила със стабилна геометрия по време на прототипирането. Ако все още повтаряте дизайна на части, когато започне производството на инструментална екипировка, вие изисквате точните разходи за преработка, които прототипирането е трябвало да предотврати.
Второ, прехвърлете пълния контекст на процеса заедно с данните за размерите. Дизайнерите на производствените матрици се нуждаят от нещо повече от окончателен доклад от инспекция. Те се нуждаят от историята на итерациите: какво се е провалило, какво е било коригирано, каква компенсация за обратно връщане е била приложена, какъв тонаж на пресата и скорост са произвели съответстващи части. Този контекст оформя решенията за проектиране на производствени матрици около спецификациите за топлинна обработка, изискванията за повърхностно покритие и стратегиите за изчистване.
Трето, определете кои открития на прототип изискват промени в инструменталната екипировка за производство в сравнение с това, което ще се само{0}}коригира с по-твърди материали за щанцоване и по-високи скорости на пресоване. Някои отклонения в размерите, наблюдавани при меките прототипни инструменти, изчезват, когато производствените матрици са изградени от напълно закалена стомана с по-малки хлабини. Други продължават или се променят. Опитът на вашия партньор в прототипирането с бързото създаване на прототипи на части с подобни геометрии и материали помага да се разграничат двете.
Следващата стъпка към валидирани щамповани части
Решенията, с които се сблъсквате, се дестилират в кратка последователност: изберете метода за създаване на прототипи, който отговаря на вашите изисквания за сложност и толерантност на частта, настоявайте за-предназначения за производство материал от първия цикъл на щамповане, използвайте симулация за намаляване на циклите на физическа итерация, използвайте преглед на DFM, за да усъвършенствате геометрията на детайла, преди да се ангажирате със закалени инструменти, и изберете партньор, чиито възможности обхващат цялата дъга от прототипа до производство.
Пропускането на някоя от тези стъпки не спестява време. Той измества разходите и риска надолу по веригата, където корекциите са експоненциално по-скъпи. Прототипирането на инструменти и матрици за метални щамповани части не е излишно. Това е инженерната дисциплина, която превръща несигурните проекти в-готова за производство геометрия с количествено определена увереност. Инвестицията е малка спрямо производствената инструментална екипировка. Възвръщаемостта се измерва в избегнато преработване, по-бързо стартиране и части, които работят правилно при първото стартиране на производствените преси.
Често задавани въпроси за прототипиране на инструменти и матрици за метални щамповани части
1. Колко струват прототипните инструменти в сравнение с производствените инструменти?
Прототипните инструменти обикновено струват между 10% и 35% от еквивалентните производствени инструменти, в зависимост от избрания метод. Меките алуминиеви матрици за прости геометрии могат да достигнат до 5% до 15% от производствените разходи за матрици, докато CNC-обработени предварително-прототипни матрици от закалена стомана с по-строги толеранси могат да достигнат 20% до 35%. Инвестицията е оправдана, тъй като една производствена модификация на матрицата обикновено струва $8 000 до $20 000, което означава, че един избегнат цикъл на преработка често плаща за цялата програма за инструменти за прототип.
2. Какво е типичното време за изпълнение на матрици за щамповане на прототипи?
Времето за изпълнение варира от 1 до 5 седмици в зависимост от метода на прототипиране. Инструментите от мек алуминий осигуряват най-бързо изпълнение за 1 до 2 седмици. Меката стоманена инструментална екипировка отнема 2 до 3 седмици, CNC-обработената предварително-закалена инструментална стомана изисква 2 до 4 седмици, а прототипните матрици за EDM с тел се нуждаят от 3 до 5 седмици за сложни геометрии. Всеки итерационен цикъл добавя приблизително 3 до 7 дни. Повечето проекти достигат до валидирани части в рамките на общо 4 до 10 седмици, включително два до четири итерационни цикъла за умерено сложни части.
3. Защо прототипният материал трябва да съответства на сплавта-предназначена за производство?
Различните метали проявяват уникално поведение при пружиниращо връщане, склонност към стърчане и степен на втвърдяване при работа, които пряко влияят върху резултатите от размерите. Ако създавате прототип с мека стомана, но възнамерявате да произвеждате от неръждаема стомана, валидираната геометрия на матрицата ще работи по различен начин при производствени условия, тъй като неръждаемата стомана пружинира повече, втвърдява се бързо по време на формоване и се забива върху непокрити повърхности на матрицата. Тестването с действителната производствена сплав и габарит гарантира, че всеки итерационен цикъл генерира значими данни, които се прехвърлят надеждно към производствения дизайн на инструменталната екипировка.
4. Може ли CAE симулацията да замени физическия прототип за щамповани части?
Не. CAE симулацията и физическият прототип изпълняват допълващи се роли. Симулацията предвижда изтъняване, набръчкване и пружиниране преди рязане на стомана, стесняване на прозореца за проектиране и елиминиране на очевидно неработещи подходи. Симулацията обаче разчита на идеализирани входни данни и не може напълно да обхване-на-вариациите на материала на партида, реални-условия на триене или ефекти на-състоянието на ръбовете. Физическото прототипиране потвърждава симулационните прогнози, улавя проблемите, които цифровите модели пропускат, и генерира емпирични данни, необходими за финализиране на производствените инструменти. Заедно те намаляват итерационните цикли от дванадесет или повече до три или четири.
5. Как оценявате дали прототипните щамповани части са готови за ангажимент за производство на инструменти?
Окончателното валидиране изисква части, които последователно отговарят на толерансите за чертане при 5 до 10 последователни удара от матрицата на прототипа. Критичните размери, определящи годността и функцията, трябва да попадат в производствените-еквивалентни граници на толеранс. Инженерите използват измерване на CMM за съответствие с GD&T, 3D оптично сканиране за пълен-анализ на пружинното връщане на повърхността и тестване на функционалното прилягане със свързващи компоненти. Резултатите трябва да бъдат документирани заедно с условията на процеса, включително скорост на пресата, тонаж, тип смазване и брой удари на матрицата, така че дизайнерът на производствените инструменти да може да отчете системните разлики между прототипната и производствената среда.


