


Разбиране на системите за съхранение на матрици за щамповане и защо са важни
Представете сиединична матрица за щампованетежащ няколко хиляди паунда, струващ десетки хиляди долари, разположен на палет в средата на вашия цех. Изложен е на движение на мотокари, влага и случайни удари. Всеки ден, когато остава там, вие залагате както на неговите прецизни повърхности, така и на безопасността на вашия екип. Този сценарий се разиграва в съоръженията за щамповане навсякъде и точно този проблем-съществуват специално създадени системи за съхранение на матрици за щамповане, за да го решат.
Какво представляват системите за съхранение на матрици за щамповане
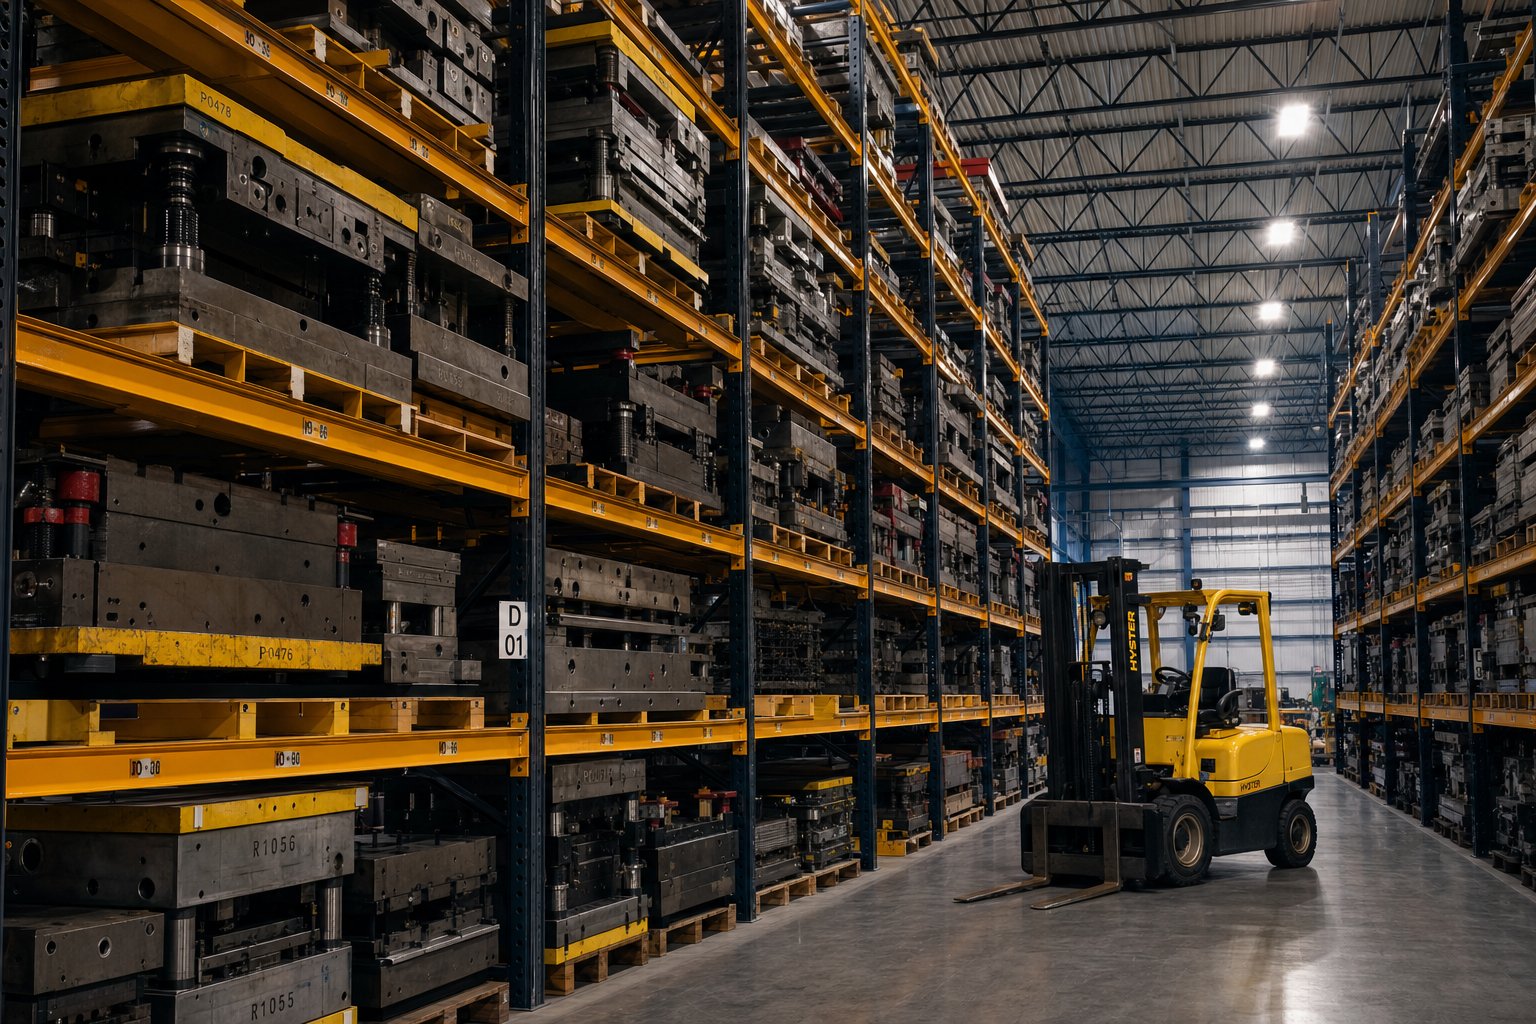
Системите за съхранение на матрици за щамповане са проектирани стелажни и стелажни конструкции, проектирани специално да поддържат, защитават и организират тежки матрици за щамповане между производствените цикли, включващи подсилени-носещи рамки, прецизни механизми за достъп и блокировки за безопасност, които стандартните складови стелажи не могат да осигурят.
Тези системи са отделна категория от-палетните стелажи с общо предназначение поради една проста причина: концентрирано тегло. Стандартен складов рафт разпределя сравнително леки товари върху широка греда. За разлика от това, матрицата за щамповане натоварва хиляди паунда върху компактен отпечатък, създавайки напрежения при точково-натоварване, с които конвенционалните стелажи никога не са били проектирани да се справят. Предназначените-стелажи за съхранение се справят с това със структурни стоманени рамки, тежки-колони и дизайни на рафтове, оценени за натоварвания, обикновено вариращи от2000 до 6000 lbs на ниво.
Основните компоненти, които ще намерите в повечето системи, включват подсилени основни колони (често стоманени канали или структурни I-греди), регулируеми височини на рафтовете, за да поемат различни размери на матрицата, интегрирани предпазни ключалки за предотвратяване на нежелано движение и устойчиви на корозия-обработки на повърхността, които защитават както стелажа, така и инструментите, които държи.
Кой се нуждае от предназначение-Вградено хранилище
Три групи обикновено управляват решението да се инвестира в специални стелажи за съхранение на инструменти и матрици:
- Мениджъри по поддръжкатаоценка на безопасността на работното място, стремейки се да елиминирате опасностите от спъване-на нивото на пода и да намалите риска от катастрофални повреди на рафтовете при големи натоварвания.
- Оперативни мениджъриизграждане на случай на капиталови разходи, количествено определяне на това как неорганизираното съхранение увеличава времето за смяна на матрицата и изяжда времето за работа на пресата.
- Инженериуточняване на системни изисквания, съпоставяне на теглото и размерите на щампите с номиналите на натоварване, методите за достъп и ограниченията на съоръженията като товароносимост на пода и височина на тавана.
Ако попадате в някоя от тези роли, ще откриете, че тази статия обхваща целия пейзаж: от структурни стелажи за матрици с I-греда и системи с-разгъващи се чекмеджета до бази за съхранение на матрици, широкоразположени рафтове и персонализирани конфигурации. Ще намерите също насоки за спазване на правилата за безопасност, запазване на матрицата по време на съхранение, рамки за избор, интеграция на работния процес и обща цена на притежание. Целта е да ви предоставим един изчерпателен ресурс, а не разпръснати продуктови страници, всяка от които разказва само част от историята.
Истинският въпрос не е дали вашите матрици се нуждаят от специално място за съхранение. Въпросът е дали хранилището, което вече имате, тихо ги уврежда и какво всъщност ви струва това.
Защо-съхранението с общо предназначение се проваля за тежки матрици за щамповане
Матрицата за щамповане не се държи като палетизирана кутия с потребителски стоки. Това е плътна, компактна маса от закалена инструментална стомана, която концентрира хиляди паунда върху малък отпечатък. Когато поставите такъв вид товар върху стелаж, предназначен за равномерно разпределени кашони, вие подготвяте сцената за повреда, която може да не бъде обявена, докато не стане катастрофална.
Защо стандартните стелажи за палети се провалят за матрици за щамповане
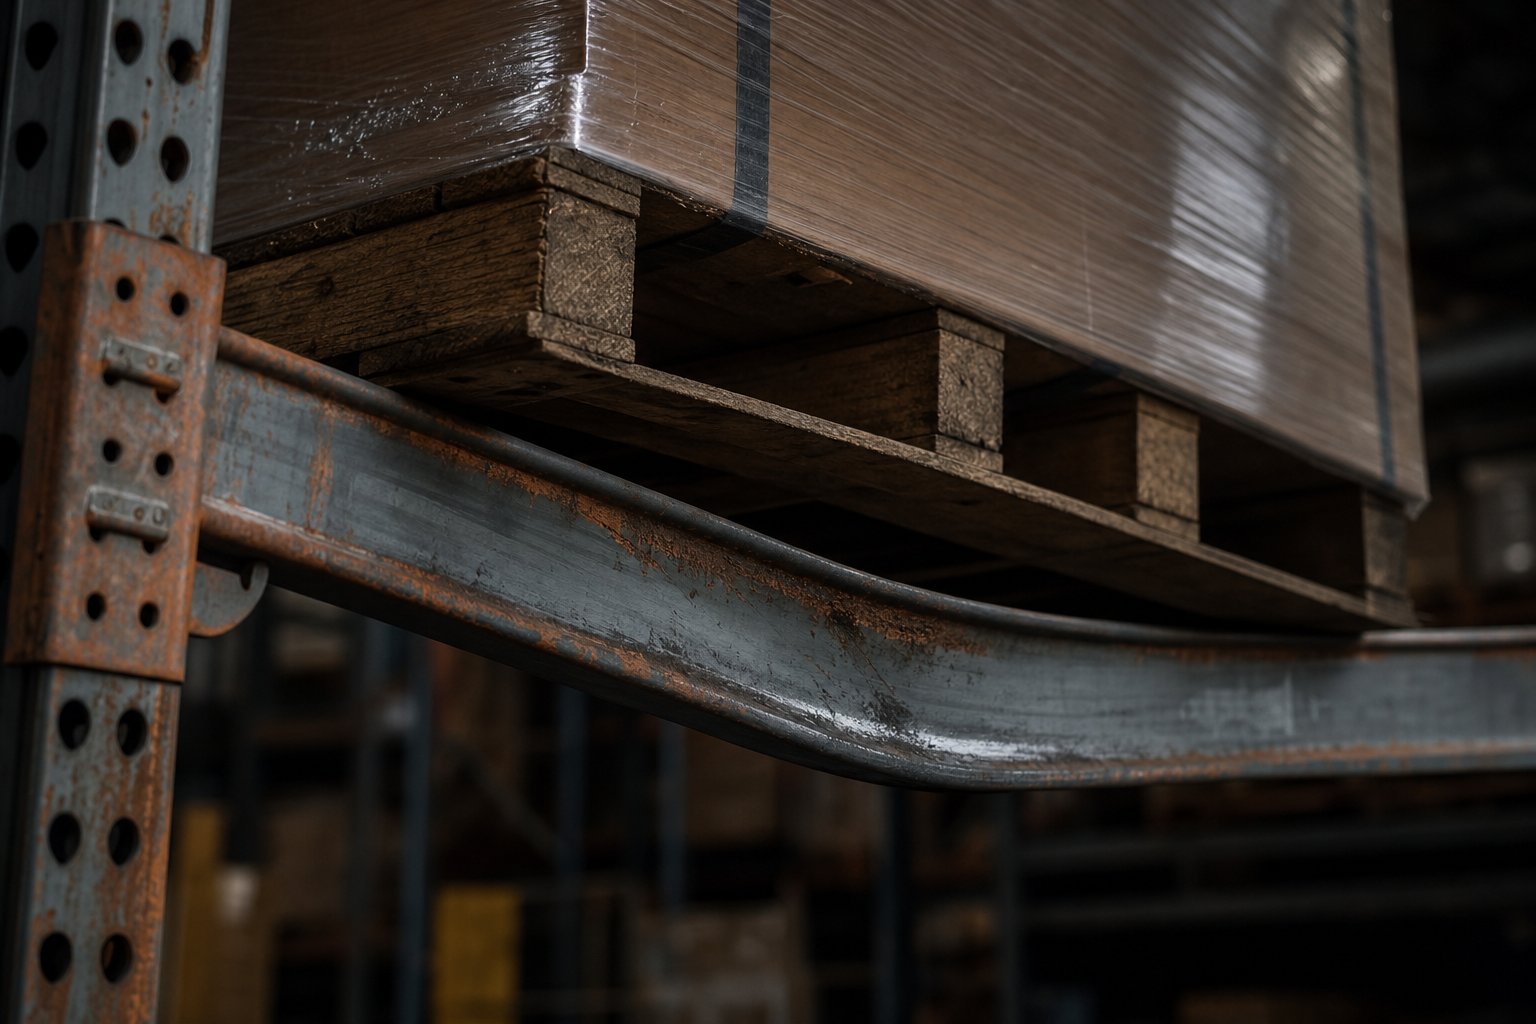
Основният проблем се свежда до това как теглото достига гредата. Стандартните стелажи за палети са проектирани заравномерно разпределени товари-продукти, чието тегло се разпределя равномерно по целия обхват на гредата чрез палети с плоско-дъно. Матрицата за щамповане прави обратното. Създава силно точково натоварване, концентрирайки цялата си маса върху тясна контактна зона. Дори ако матрицата тежи същото като палетизиран товар, за който е оценена гредата, концентрираната сила може да причини деформация много над допустимото съотношение L/180, определено в стандартите ANSI MH16.1. Това прекомерно отклонение води до изкривяване на лъча, напрежение на връзката и евентуална структурна повреда.
Помислете за това по следния начин: представете си да стоите на замръзнало езерце със снегоходки срещу стоене на същия лед на високи токчета. Теглото е идентично, но налягането на квадратен инч е драматично различно. Тежките матрици за щамповане упражняват този ефект на "стилетна пета" върху стандартните греди на багажника.
Проблемът възниква при по-високи нива на съхранение.Претоварване и неравномерно разпределение на товараса сред водещите причини за срутване на складови стелажи, а съхраняването на компактни, тежки матрици на горните рафтове увеличава риска от нестабилност на рамката и падане. Стандартните настилки от телена мрежа, освен ако не са специално проектирани за точкови натоварвания съгласно ANSI MH26.2, също могат да се повредят под концентрираното тегло-, което позволява много-хиляди-паунда да падне без предупреждение.
Ето конкретните сценарии за повреда, които правят стандартните стелажи за палети опасно несъответствие за съхранение на матрици:
- Отклонение на лъча над номиналните граници:Точковите натоварвания от матриците надвишават прага на извиване на гредите, проектирани за разпределено тегло, рискувайки внезапно срутване.
- Повреда на настилката:Стандартни катарами от телена мрежа или гофрирана стоманена настилка при концентрирани натоварвания, които никога не са проектирани да се справят.
- Изправено претоварване:Теглото на щампите често надвишава-капацитета на ниво на тежкотоварна стелажна система, създадена за обща употреба в складове, натоварваща колони и основни плочи отвъд безопасни прагове.
- Пропуски в съвместимостта на мотокари:Стандартните дълбочини на рафтовете и височини на гредите често не отговарят на хлабините, необходими за безопасно позициониране на широки или странно оформени матрици, увеличавайки риска от сблъсъци с мотокари, които разбиват защитните покрития и излагат метала на корозия.
Скрити рискове от подово съхранение и импровизирани решения
Когато стелажите не се справят със задачата, много магазини по подразбиране избират най-простата опция: стека на матрици на пода. Изглежда безобидно. Подът очевидно може да издържи тежестта, нали? Конструктивно може би. Но реалните разходи за подово съхранение се измерват в наранявания, корозия и загубено производствено време.
Щампите, поставени директно върху бетонни подове, са изложени на постоянна влага, кондензация и температурни промени, които ускоряват повърхностната корозия върху прецизно-шлифовани затворени повърхности и режещи ръбове. Тази корозия не само уврежда матрицата-но влошава качеството на частта, когато инструментът се върне в пресата. Междувременно матриците, разпръснати из цеха, създават препятствия за пешеходен трафик и маршрути на мотокари, генерирайки опасности от спъване и точки на прищипване, които стандартните безопасни разходки постоянно маркират.
Импровизираните решения носят свои собствени опасности. Работниците често прибягват до дървени блокове или отпадъчен материал, за да поддържат матриците на работна височина или да ги пазят от влажен бетон. Тези импровизирани опори нямат проектирани стойности на натоварване, а матрицата, която се изплъзва от нестабилен дървен блок, е един от най-честите източници на наранявания при смачкване в инструменталните помещения. Рискът се увеличава многократно по време на манипулиране на матрицата-когато мотокар поставя матрица върху неравна купчина дървен материал, дори леко изместване може да накара тонове стомана да се плъзнат непредсказуемо.
Често срещаните наранявания при съхранение на матрици, свързани с неадекватни системи, включват:
- Наранявания от смачкванеот изплъзване на матрици или преобръщане на нестабилни опори, особено импровизирани дървени блокове без инженерни ограничения на натоварването.
- Поразени-от инцидентикогато матриците падат от претоварени или отклоняващи се греди на багажника, особено на горните нива на съхранение.
- Мускулно-скелетни травмипричинени от неудобно ръчно позициониране на матрици на-нивото на пода или трудно достъпни места за съхранение.
- Инциденти,-свързани с мотокарив претрупани подови складови зони с недостатъчно разстояние между коридорите, което води до сблъсъци със складирани инструменти или персонал.
- Опасности от подхлъзване и спъванеот матрици, палети и импровизирани опори, препречващи пътеки и пътеки за движение на мотокари.
Превенцията започва с признаването, че решенията за съхранение на матрици за тежък режим на работа не са лукс-те са инженерно изискване. Безопасността на стелажа за щамповане зависи от съвпадението на системата за съхранение с действителните характеристики на натоварването на инструментите, които държи: концентрирано тегло, компактен отпечатък и необходимостта от стабилно, сигурно позициониране на всяко ниво на съхранение. Всяка разлика между това, за което е оценена стелажа и това, което изисква матрицата, е разлика, при която се случват наранявания и повреда на оборудването.
Истинският въпрос тогава не е дали текущата ви настройка може физически да държи зар. Въпросът е дали може да държи тази матрица безопасно, многократно и без тихо да влоши инструментите или да изложи екипа ви на риск. И отговорът на този въпрос изисква разбиране на пълния набор от типове системи за съхранение, проектирани специално за тази работа.
Сравняване на всеки тип система за съхранение на матрици
Не всички матрици за съхранение са еднакви и изборът на грешен тип може да ви струва точно толкова, колкото липсата на специална система. Всеки дизайн решава конкретен набор от проблеми-капацитет на тегло, скорост на достъп, площ, бюджет-и разбирането на тези компромиси е това, което отличава интелигентната инвестиция от скъпата грешка. Ето как петте основни типа системи се подреждат един срещу друг.
Структурни I-гредови стелажи
Това са тежките повдигачи в света на съхранението на матрици. Изградени от конструкционни стоманени I-греди или тежки-тръбни колони (обикновено 3" x 3" или 4" x 4" в 7- или 11-калибър стомана), те осигуряват най-високите номинални стойности на натоварване, налични във формат в стил стелаж. Рафтовете обикновено са масивна ламарина върху опори от тръбни греди, скапацитет, вариращ от 250 до 500 паунда на квадратен фут-в превод от 2000 до 6000+ фунта на ниво на рафт в зависимост от размерите. Височините на колоните достигат 96", 120" или 144", а ширините на рафтовете варират от 72" до 120".
Достъпът е лесен: мотокарите се плъзгат и изключват чрез интегрирани лостове за влизане на вилицата. Тази простота е едновременно силата и ограничението. Ще ви е необходимо свободно пространство на коридора за маневриране на мотокар, а достъпът на мостов кран не е вграден в дизайна. Тези стелажи работят най-добре за съоръжения с големи наличности на матрици, големи отделни тегла на матрици и налична инфраструктура за мотокари.
Системи за-разгъване на чекмеджета за съхранение
Представете си, че дърпате рафт към вас като гигантско чекмедже, разкривайки цялата повърхност на матрицата за достъп с мостов кран или подемник. Това е принципът зад-системите за внедряване. Рафтовете се плъзгат напред с удължение от 75% до 100% върху тежко-натоварени линейни лагери, с капацитет, достигащ до 4000 паунда на рафт в ръчни конфигурации и дори по-висок в задвижвани версии.
Опциите включват ръчно-манивела, моторизирани-бутони или напълно ръчни-изтеглящи механизми. Предпазните блокировки предотвратяват отварянето на повече от един рафт едновременно, а заключващите-функции държат удължения рафт в позиция по време на зареждане. Тези системи са отлични в тесни подови пространства, където ширината на коридора ограничава достъпа на мотокари, или в съоръжения, разчитащи на мостови кранове за обработка на матрици. Компромисът? По-високи първоначални разходи и повече механични компоненти, изискващи периодична поддръжка.
Бази за съхранение на матрици и блокови системи
Основите за съхранение на матрици възприемат обратния подход на вертикалните стелажи-те държат матриците на нивото на пода върху платформи или блокове от инженерна стомана. Вместо да подрежда матриците вертикално, всяка основа държи една матрица на постоянна, стабилна височина, оптимизирана за повдигане с мотокар. По същество това са прецизно-нивелирани стоманени рамки или блокове, които заместват импровизираните дървени подпори, обсъдени по-рано.
Предимството е простотата и незабавната достъпност. Липсата на вертикална конструкция означава, че няма проблеми с хлабината над главата, няма риск от отклонение на лъча и няма изкачване до по-горните нива. Те са идеални за много големи прогресивни щанци, които надвишават границите на ширината или теглото на стелажните системи, или за щанци, които влизат и излизат от производството толкова често, че вертикалното съхранение добавя ненужни стъпки за обработка. Ограничението е очевидно: потребление на подово пространство. Всеки зар изисква собствен отпечатък без предимство при вертикално подреждане.
Рафтове за съхранение с широк размах и плесен
Широкоразположените стелажи заемат средата между стандартните палетни стелажи и пълните структурни стелажи. Тези системи използват подсилени греди, обхващащи по-големи разстояния (обикновено от 72" до 96") с по-тежки -габаритни настилки, проектирани за умерени натоварвания, които надвишават общите рафтове, но са под най-тежките матрици за щамповане. Те обикновено се намират в съоръжения, съхраняващи стелажи за съхранение на шприцформи, заедно с по-леки пресови инструменти, където теглото на матрицата варира от 500 до 2000 lbs на ниво.
Стелажите за съхранение на матрици в тази категория често разполагат с регулируеми височини на рафтовете с по-малко разстояние на нарастване (до 3" корекции), което ги прави универсални за смесени запаси от инструменти. Достъпът обикновено се осъществява с мотокар или ръчно-задвижван палетен крик за по-ниски нива. Ключовото ограничение е таванът на капацитета-те няма да се справят с много-тонните прогресивни матрици, които са структурни -Стелажите с греди се управляват лесно.
Персонализирани заварени стелажи
Когато стандартните конфигурации не съвпадат с инвентара ви на матрици, персонализираните заварени стелажи запълват празнината. Те са произведени по точни спецификации-специфични размери на рафтове, не-стандартно разстояние между колоните, интегрирани приставки за кранова релса или необичайни модели на разпределение на теглото. Те са често срещани в заводите за щамповане на автомобили, където матриците имат уникални геометрии, които никоя --стандартна система не побира чисто.
Персонализираните решения осигуряват перфектно прилягане, но жертват гъвкавостта. Преконфигурирането на заварена стойка за различни размери на матрицата обикновено означава рязане на стомана и повторно -заваряване, а не просто регулиране на позициите на рафтовете. Сроковете за доставка са по-дълги, а разходите за инженеринг добавят значителна премия спрямо каталожните опции.
| Тип | Най-добро за | Типичен капацитет на ниво | Метод за достъп | Ефективност на площта | Относителна цена |
|---|---|---|---|---|---|
| Структурни -стойки за греди | Тежки наличности на матрици,-съоръжения за щамповане с голям обем | 2000–6000+ фунта | Мотокар с вилични щанги | Високо (вертикално подреждане) | Средно-Високо |
| Системи-разгъващи се чекмеджета | Магазини,-обслужвани с кран, тесни пътеки, прецизен достъп | 4 000–15 000 паунда | Мостови кран/подемник след удължаване на рафта | Много висока (съвместима с тесен коридор) | високо |
| Бази за съхранение на матрици | Много големи/тежки матрици, високо-честотни превключвания | Единична матрица на база (неограничено по дизайн) | Мотокар директно вземане | Ниско (един зар на отпечатък) | ниско |
| Рафтове за съхранение с широк размах/мухъл | Смесени инструменти, шприцформи, по-леки матрици | 500–2000 паунда | Мотокар или палетен крик | Средно-Високо | Ниска-Средна |
| Персонализирани заварени стелажи | Не-стандартни геометрии на матрицата, уникални ограничения на съоръженията | Варира според инженерните спецификации | Варира (мотокар, кран или хибрид) | Оптимизиран за приложение | Най-високо |
Всеки тип система адресира специфично пресичане на тегло, честота на достъп, пространство и бюджет. Правилният избор рядко се свежда до един-единствен фактор-това става въпрос за това как вашите матрици, оформлението на вашето съоръжение и вашето оборудване за обработка работят заедно като система. И това мислене на-системно ниво се простира отвъд самата стойка до стандартите за безопасност и инженерните сертификати, които потвърждават дали дадена конфигурация действително може да работи според оценката при условия на-реален свят.
Стандарти за безопасност и съответствие за инсталации за съхранение на матрици
Стелажът за съхранение на матрици може да изглежда солиден. Заваръчните шевове са чисти, колоните са дебели, а листът със спецификациите за продажби изброява впечатляващи числа. Но откъде знаеш, че тези числа са реални? Без проверени инженерни стандарти и нормативно съответствие, вие се доверявате на маркетингови твърдения с много{2}}тонни товари, окачени над главите на вашия екип. Стелаж за щамповане Съответствието с OSHA не е упражнение с отметка-а разликата между система, която работи според оценката, и система, която е непотвърдена отговорност.
Изисквания на OSHA за съхранение на тежки матрици
OSHA не публикува наредба, озаглавена „щамповани стелажи за матрици“. Вместо това няколко общи промишлени и строителни стандарти се прилагат директно за това как трябва да се съхраняват тежките инструменти. Най-подходящите разпоредби идват от29 CFR 1926.250и 29 CFR 1910.176, които заедно установяват правната рамка за безопасно съхранение на материали в промишлени съоръжения.
Ето какво изискват тези разпоредби, когато се прилагат за тежкотоварни стелажи за инструменти и матрици:
- Осигуряване срещу изместване:Всички материали, съхранявани на нива, трябва да бъдат подредени, стелажи, блокирани, блокирани или осигурени по друг начин, за да се предотврати плъзгане, падане или срутване (1926.250(a)(1)). За матриците за щамповане това означава механизми за положително задържане-рафтове, ограничители с болтове или конструкции на люлка, които предотвратяват странично движение по време на сеизмични събития или случаен контакт с мотокар.
- Ограничения за натоварване на пода:Теглото на съхраняваните материали не трябва да надвишава максималните безопасни граници на натоварване и работодателите трябва да поставят на видно място тези ограничения в паундове на квадратен фут във всички складови зони (1926.250(a)(2)). Когато концентрирате 4,000+ lbs върху отпечатък от един стелаж, знаейки, че действителният капацитет на вашата плоча е от значение.
- Освободете пътеките и проходите:Проходите трябва да се поддържат свободни за безопасно движение на оборудването за обработка на материали и служителите (1926.250(a)(3)). За зони за съхранение на матрици това обикновено означава поддържане на минимум 12-футови коридори за стандартни мотокари или по-широки свободни пространства при използване на камиони с удължен обхват за достъп до горните нива на стелажи.
- Почистване на складова зона:Зоните трябва да останат свободни от натрупвания, които създават спъване, пожар или други опасности (1926.250(c)). Матрицата, съхранявана върху блокове или основи на-нивото на пода, не трябва да пречи на пътеките за аварийно излизане.
- Съответствие с номинално натоварване:Съгласно 1910.176(b), товарите за съхранение не трябва да надвишават номиналния капацитет за стелажи, подове или платформи. Това е основното правило, което прави проверената документация за товароносимостта на стелажите за съхранение на матрици правно необходима-а не по избор.
Това, което хваща много съоръжения неподготвени, е изискването за публикуване. Ще ви трябват табели за товароносимостта, видими на всеки стелажен отсек, указващи максималното тегло на ниво на рафта. По време на инспекция на OSHA, липсата на тези табели може да предизвика цитати, независимо дали стелажът действително е претоварен.
Инженерни сертификати и стандарти за изпитване на натоварване
Звучи лесно-просто проверете спецификационния лист, нали? Проблемът е, че не всички стойности на натоварване имат еднаква достоверност. Производителят може да отпечата произволен номер върху брошура. Това, което искате, е PE-подпечатан документ за товароносимост.
Сертифициране от професионален инженер (PE) относно документацията за натоварване означава, че лицензиран инженер е прегледал структурните изчисления, проверил е свойствата на материала и е потвърдил, че посочените мощности отговарят на приложимите инженерни кодове при определени условия. Това не е гумен печат. PEs носят лична юридическа отговорност за точността на своите сертификати, което придава на тези числа тежест, която маркетинговите твърдения просто нямат.
Когато оценявате тежкотоварни инструменти и стелажи за матрици, ето сертификатите и стандартите, които купувачите трябва да проверят преди покупка:
- PE{0}}щамповани чертежи на товароносимост:Подробни инженерни документи, показващи максималните допустими натоварвания за ниво на рафт, за отделение и кумулативно за рамка, подписани от лицензиран професионален инженер.
- Съответствие с ANSI MH16.1:Спецификацията на Института на производителите на стелажи (RMI) за промишлени стоманени стелажи за съхранение, обхващаща проектни изчисления, комбинации от товари и фактори на безопасност.
- Сертификати за материали:Сертификати за мелница, потвърждаващи класа на стоманата. Стомана клас 50 (минимална граница на провлачане 50 000 psi) в структурни греди е признат еталон за качество за стелажи с тежък-капацитет-ако производителят го твърди, поискайте сертификат от мелницата, за да проверите.
- Сертификати за заваряване:Съответствие с AWS D1.1 или D1.3 за структурно заваряване, особено критично за-изработени стелажи по поръчка, където качеството на заварката директно определя-целостта на товароносимостта.
- Документация за тестване на натоварване:Резултати от теста за физическо натоварване, демонстриращи производителност при номинален капацитет, в идеалния случай при 125% от заявеното работно натоварване, за да се потвърди границата на безопасност.
Ако доставчик не може да предостави PE{0}}подпечатана документация или се колебае, когато бъде попитан за ANSI MH16.1, това е червен флаг. Товароносимостта на стелажа за съхранение на матрици, отпечатана в каталог, не означава нищо без инженерно валидиране зад него. Уважаемите производители предоставят тези документи като стандартна практика-а не като надценка.
Сеизмично проектиране и фактори на безопасност на съоръженията
Ето една подробност, която много купувачи извън Калифорния пренебрегват: изискванията за сеизмичен дизайн се прилагат за стелажи за съхранение в много повече региони, отколкото бихте очаквали. СпоредИнститут на производителите на стелажи, Съединените щати преживяват средно над 50 земетресения на ден и Международният строителен кодекс сега изисква всички системи за стелажи за палети да бъдат проектирани и изградени така, че да издържат на сеизмична активност-независимо от географското местоположение.
За съхранение на матрицата за щамповане залозите се усилват от чиста маса. Традиционен складов стелаж, съдържащ кашони, може да изхвърли част от продукта по време на сеизмично събитие. Стелаж за матрици, който държи 20 000+ фунта инструментална стомана на множество нива, се превръща в катастрофална опасност, ако не е проектиран за странични сили. Последствията от изместване на многотонна матрица дори по време на умерено сеизмично събитие са достатъчно тежки, че този фактор заслужава сериозно внимание по време на спецификацията.
Какви са промените в сеизмичните -системи за съхранение на матрици в сравнение със стандартните проекти?
- По-големи основни плочи и повече анкерни болтове:По-високите сеизмични зони изискват по-широки отпечатъци на колоните и допълнително бетонно анкериране, за да устоят на моменти на преобръщане.
- По-тежка стомана и рамки с по-големи отпечатъци:Страничните сили, генерирани по време на земното ускорение, изискват по-твърди рамкови възли, отколкото биха диктували само изчисленията на статичното натоварване.
- Подобрени връзки-към-колона:Размерите на конекторите се увеличават, за да се поддържа структурната цялост при динамични циклични натоварвания, които статичните дизайни никога не изпитват.
- Изисквания за по-дебела бетонна плоча:Поддържащите плочи в силно-сеизмични зони може да се наложи да са с няколко инча по-дебели от стандартните, добавяйки значителни разходи, когато се умножат върху голяма инсталация за съхранение на матрици.
- Специфичен за сайта{0}}инженеринг:Сеизмичните изисквания вече не се класифицират по широки „зони“. Две съоръжения в един и същ щат-дори един и същи град-могат да имат различни изисквания за проектиране въз основа на точни GPS координати, класификация на почвата и категория на строителния код (вариращи от A до F).
Практическото значение? Не можете просто да закупите стелаж за матрици, оценен за съоръжение в Охайо, и да го инсталирате в завод близо до Мемфис или Солт Лейк Сити, без да проверите сеизмичната съвместимост. По същия начин преместването на съществуващи стелажи в ново съоръжение изисква структурен преглед, потвърждаващ, че системата отговаря на всички критерии за натоварване на новото място. Консултиране наКарти за сеизмично проектиране на USGSс вашия конкретен адрес ви дава базовите параметри, от които се нуждае вашият стелажен инженер.
Между мандатите на OSHA за съхранение, PE-сертифицираната товарна документация и факторите за сеизмично проектиране, пейзажът на съответствие за съхранение на матрици е по-натоварен, отколкото повечето купувачи предполагат първоначално. Но това не са бюрократични препятствия-а инженерните предпазни мерки, които определят дали вашата инвестиция наистина защитава инструментите и хората ви в дългосрочен план. А защитата на инструментите надхвърля структурната сигурност. Начинът, по който матриците се съхраняват по време на тяхното съхранение-предотвратяването на корозия, климатичните съображения, протоколите за поддръжка-има също толкова голямо влияние върху това дали работят, когато се върнат в пресата.
Най-добри практики за запазване на матрицата по време на съхранение
Структурно здрава стойка предпазва вашите матрици от срутване. Но какво ги предпазва от безшумната, невидима повреда, която се случва, докато стоят бездействащи? Корозията, проникването на влага и пренебрегваната поддръжка между производствените цикли унищожават повече повърхности на щампите, отколкото ударите на мотокар някога ще направят. Иронията е брутална: инвестирате в специално-изградени стелажи за съхранение на матрици, за да предпазите скъпите инструменти, след което оставяте условията на околната среда бавно да изядат самата прецизност, която се опитвате да запазите.
Предотвратяването на корозията при щамповане не е бляскава работа. Не се вижда в снимки на драматични повреди или в доклади за инциденти от OSHA. Проявява се седмици или месеци по-късно, когато матрицата се върне в пресата и първите сто части излязат с повърхностни дефекти, отклонение на размерите или непоследователен материален поток. Дотогава щетите са нанесени-и се проследява какво се е случило (или не се е случило) по време на съхранението.
Предотвратяване на корозия и контрол на климата
Стоманата корозира. Това не е новина. Това, което хваща много мениджъри на инструменти неподготвени, е колко бързо се случва в неконтролирани среди за съхранение. Щампова матрица с открити повърхности от инструментална стомана може да развие видимо повърхностно окисляване само за 24 до 48 часа, когато относителната влажност надвишава 60%. Шлифованите и полирани затворени повърхности са особено уязвими, защото гладкото им покритие не предлага защитен оксиден слой-самата прецизност, която ги прави ефективни при производството, ги прави беззащитни при съхранение.
Три слоя защита работят заедно, за да предотвратят корозията на матрицата за щамповане по време на съхранение:
- Инхибитори на контактната корозия:Напръскайте-върху средствата за предотвратяване на ръжда с филм с консистенция на грес или масло-покрийте откритите стоманени повърхности, за да блокирате контакта с влага. Продукти катоZERUST Axxanol спрей-Gосигуряват защита до една година при външни условия и две години на закрито, предлагайки директна бариера между инструменталната стомана и влажността на околната среда.
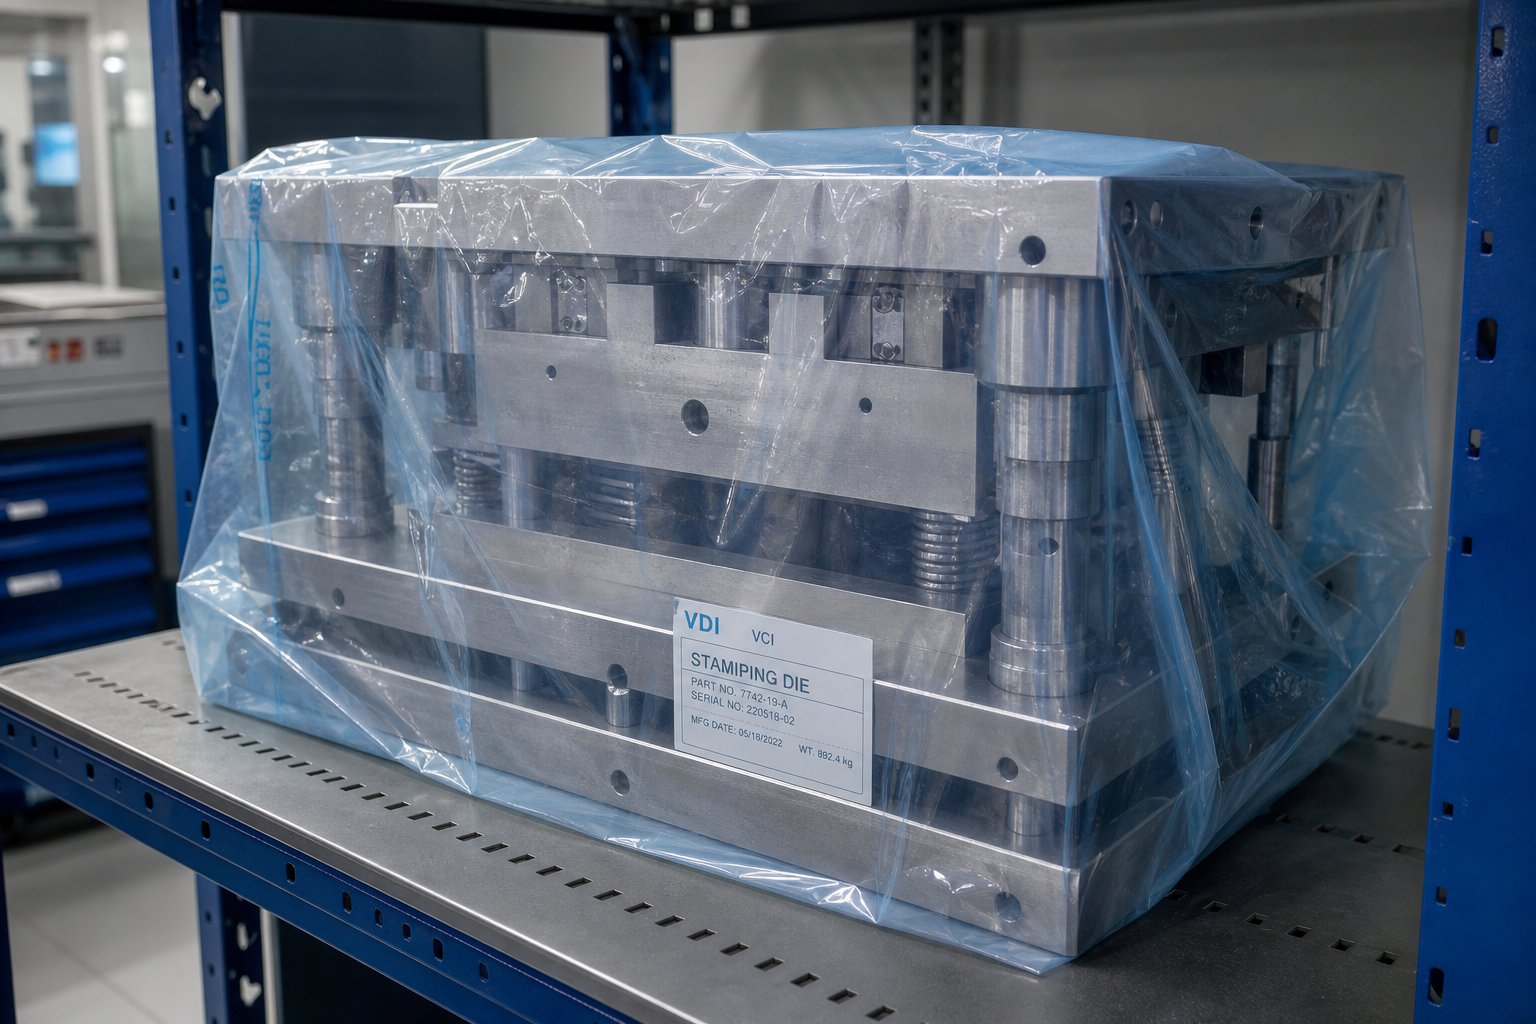
- Материали за инхибитор на корозия на пара (VCI):VCI технологията освобождава невидими молекули, които образуват защитен слой върху метални повърхности в затворено пространство. VCI термосвиваемите фолиа, пакетите и хартиените подложки предпазват трудно{1}}достъпните-вътрешни повърхности-кухини, канали и вдлъбнати зони-, които покритията със спрей не могат лесно да покрият. Критичното изискване е заграждението: VCI молекулите се разсейват на открито, така че матриците трябва да бъдат запечатани във филм или обвивка, за да функционира технологията.
- Климат{0}}зони за съхранение:Поддържането на относителна влажност под 50% и стабилни температури елиминира кондензационните цикли, които предизвикват внезапна ръжда. Съоръженията във влажен климат или тези със значителни температурни колебания между смените се възползват най-много от специалните климатични зони в техните зони за съхранение на матрици. Дори основното изсушаване в затворен багажник прави измерима разлика.
Ще забележите, че тези методи не се изключват взаимно. Най-ефективните програми за консервиране наслояват и трите: покрития с директен-контакт върху открити повърхности, VCI материали за затворени кухини и контрол върху околната среда за самото пространство за съхранение. Пропускането на който и да е слой оставя празнина, където корозията си проправя път.
Планиране на поддръжката между производствените серии
Поддръжката на матрицата между производствените цикли е мястото, където повечето съоръжения изпускат топката. Матрицата излиза от пресата, поставя се на стелаж и стои недокосната до пристигането на следващата поръчка. Тази пауза-независимо дали е две седмици или шест месеца-е когато предотвратимите щети се натрупват безшумно.
катоАрт Хедрик отбелязва в The Fabricator, истинската превантивна поддръжка на матрицата включва редовни планирани дейности, независимо от това колко добре е била проектирана матрицата: заточване на режещи секции, преди да се отчупят, подмяна на пружини преди повреда, проверка за разхлабени крепежни елементи и почистване на отпадъци, които ускоряват износването. Тези задачи не спират да бъдат необходими само защото матрицата е в склада. Всъщност съхранението е идеалното време за завършването им,-когато производственият натиск не налага преки пътища.
Ето стъпка{0}}по-контролен списък за подготовка за съхранение на матрицата, който да следвате всеки път, когато матрицата излезе от пресата:
- Почистете старателно всички повърхности.Отстранете охлювите, стругите, натрупаните лубриканти и всички метални остатъци от режещите станции, водещите щифтове и вътрешните канали. Остатъчната смазка за щамповане, оставена на място, привлича замърсители и може да стане кисела с течение на времето.
- Проверете за повреди и износване.Проверете режещите ръбове за напукване или затъпяване, проверете дали всички крепежни елементи са стегнати, потърсете наранени повърхности на износващите се плочи и гърбичните драйвери и се уверете, че всички пружини са непокътнати. Документирайте констатациите в регистъра за поддръжка на матрицата.
- Завършете дължимата поддръжка.Ако режещите секции се нуждаят от заточване или пружините наближават края на--живота си, обърнете внимание сега, вместо да откривате проблема по време на следващата настройка. Времето за съхранение е безплатно време за поддръжка.
- Изсушете напълно всички повърхности.Всяка остатъчна влага-от почистващи разтворители, охлаждаща течност или кондензация-трябва да се отстрани преди нанасяне на защитни покрития. Сгъстен въздух и кърпи без мъх-работят за достъпни зони; циркулацията на топъл въздух се справя с вътрешните кухини.
- Нанесете покрития-за предотвратяване на корозия.Напръскайте всички открити повърхности от инструментална стомана-режещи ръбове, оформящи повърхности, водещи повърхности-с подходящо средство за предотвратяване на ръжда. Обърнете специално внимание на шлифовани и полирани участъци без защитно покритие.
- Инсталирайте VCI защита за затворени помещения.Поставете VCI пакети или листове между горната и долната половина на матрицата, вътрешните кухини и около прецизните компоненти. Запечатайте модула в VCI термосвиваемо фолио, като се уверите, че всички шевове са залепени с предпазна лента, за да се поддържа затворената атмосфера.
- Запишете мястото и датата на съхранение.Регистрирайте позицията на стелажа на матрицата, използвания метод за консервиране и всички висящи елементи за поддръжка във вашата система за проследяване. Задайте напомняне в календара за периодична проверка-обикновено на всеки 90 дни за съхранение на закрито, по-често за открито или полу{3}}затворено пространство.
Интервалът на проверка от 90- дни има значение. Дори запечатаните VCI кутии могат да образуват дупки от повреди при работа или излагане на околната среда. Бърза визуална проверка и проверка на целостта на защитната обвивка предотвратява незабелязаното развитие на шестмесечен проблем с корозия.
Как условията на съхранение влияят върху дълголетието на матрицата
Ето връзката, която прави всички тези усилия полезни: условията на съхранение директно определят качеството на продукцията, когато матрицата се върне в експлоатация. Матрица, която е престояла при неконтролирана влажност три месеца без защита, не просто изглежда грубо-, но работи по различен начин. Повърхностното окисляване на формиращите повърхности увеличава коефициентите на триене, променяйки моделите на потока на материала и създавайки непоследователна геометрия на частите. Корозиралите режещи ръбове се счупват, вместо да се износват постепенно, което води до преждевременно повторно заточване или смяна на секция. Водещите повърхности с вдлъбнатини въвеждат игра, която се увеличава с всеки удар.
Кумулативният ефект ускорява разграждането на матрицата през целия й жизнен цикъл. Всеки цикъл на съхранение без подходящо консервиране премахва малък, но необратим слой полезен живот на матрицата. В продължение на години на периодично производство, това натрупване може да намали общия живот на матрицата с 20% до 40%-зашеметяваща цена, като вземете предвид, че една сложна прогресивна матрица може да представлява шест-цифрена инвестиция.
Матрицата, проектирана с мисъл за поддръжка и издръжливост, реагира по-добре на правилните протоколи за съхранение. Когато повърхностните обработки, изборът на материали и дизайнът на компонентите са оптимизирани за дългосрочна-стабилна работа от самото начало-както производителите искатИЧЕНподчертават в техния персонализиран дизайн на щампи за щамповане-инструментите по своята същност са по-устойчиви по време на интервалите на съхранение. Втвърдените покрития издържат по-дълго на окисление, прецизно-шлифованите повърхности запазват целостта на покритието си под защитни филми, а здравите дизайни на компонентите понасят незначителните колебания в околната среда, които се случват дори в добре-управлявани складови помещения.
Правилното запазване на матрицата не е отделно от избора на система за съхранение на матрицата-това е другата половина на уравнението. Стелажът предпазва от физически повреди. Протоколът за консервиране предпазва от химически и екологични щети. Заедно те образуват цялостна стратегия за съхранение, която поддържа точността на матрицата и удължава продуктивния живот през всеки производствен цикъл.
И все пак, дори най-добрата програма за консервиране не може да компенсира система за съхранение, която не отговаря на вашите действителни характеристики на матрицата. Теглото, размерите, честотата на достъп и ограниченията на съоръженията са включени в решението за избор, което определя дали вашата инвестиция в хранилище действително осигурява защитата и ефективността, които обещава.
Как да изберете правилната система за съхранение на матрици за вашето съоръжение
Познаването на типовете системи е едно нещо. Знаейки кой принадлежи към вашето съоръжение-като се имат предвид конкретните ви щанци, вашият под, вашето оборудване за обработка и вашият производствен ритъм-е мястото, където повечето купувачи засядат. Спецификациите на производителя изброяват капацитета и размерите, но те рядко обясняват как тези числа се превеждат в реалните-ограничения на вашия свят. Това ръководство за избор на система за съхранение на матрици преодолява тази празнина, като преминава през трите фактора, които движат всяка успешна инсталация: характеристики на матрицата, готовност на съоръженията и модели на достъп.
Съвпадение на характеристиките на матрицата към типа система за съхранение
Започнете със самите матрици. Изтеглете инвентара си с инструменти и го сортирайте по клас тегло, защото теглото е най-големият определящ фактор за това коя система ви трябва. 500 lb матрица за подстригване и 12 000 lb прогресивна трансферна матрица не принадлежат към една и съща категория стелажи-и опитът да ги натрапите в една система или над-харчи за по-леки инструменти, или под-спецификациите за тежките неща.
Размерите имат значение почти толкова, колкото теглото. Матрица с ширина 48" се побира удобно на стандартен 72" рафт, но голяма матрица за автомобилен панел, обхващаща 96" или по-широка, изисква разширени-отсеци по ширина или специални бази за съхранение на матрицата. Височината е еднакво критична-високите матрици намаляват броя на използваемите нива на рафта в рамките на даден стелаж, изяждайки ефективността на вертикалното пространство, което прави съхранението в стелажи полезно в началото място.
За поддръжка на щамповане на големи части, където прогресивните щампи често надвишават 8 фута дължина и тежат от 5000 до 15 000 lbs, системите с разтегателни-чекмеджета или основите на -нивото на пода обикновено превъзхождат вертикалните стелажи. Огромният отпечатък на тези инструменти прави достъпа с мостов кран по-практичен от поставянето на мотокар, а подвижните-рафтове дават на оператора на крана пълна видимост отгоре-страни, без да маневрира в тесни стелажи.
Използвайте тази матрица за вземане на решения, за да съпоставите инвентара на матрицата си с подходящия тип система:
| Тегло на матрицата | Препоръчителен тип система | Минимална ширина на пътеката | Изискване за натоварване на пода | Оборудване за извличане |
|---|---|---|---|---|
| Под 1000 паунда | Рафтове с широк размах | 10 фута | 150–250 psf | Мотокар или палетен крик |
| 1000–3000 паунда | Структурни I{0}}стойки за греди | 12 фута | 250–350 psf | Стандартен мотокар |
| 3000–6000 паунда | Структурно чекмедже с -греда или{1}}разгъване | 12–14 фута | 350–500 psf | Тежкотоварен-мотокар или мостов кран |
| 6 000–15 000 паунда | Системи-разгъващи се чекмеджета | 8–10 фута (обслужва се с-кран) | 500–750 psf | Мостов кран |
| Над 15 000 паунда | Основи за съхранение на матрици (на нивото на пода) | 14+ фута (мотокар) или отделение за кранове | 750+ psf | Тежкотоварен{0}}кран или бобина |
Забележете как изискванията за ширина на коридора всъщност намаляват за по-тежките матрици, когато достъпът с кран замени мотокари. Това е контраинтуитивно, докато не разберете, че кранът се движи отгоре-като елиминира радиуса на завъртане, който изяжда пространството на пода с мотокар-обслужвани стелажи.
Подготовка на съоръжението и оценка на натоварването на пода
Вашата сграда има ограничения и откриването им след инсталирането е скъпо. Изискванията за тежко натоварване на пода на стелажа често изненадват фасилити мениджърите, които никога преди не са концентрирали толкова голямо тегло в определена зона.
Товароносимост на подасе изразява в паундове на квадратен фут (psf) и варира в зависимост от площта на сградата. Типична индустриална плоча се справя с 150–250 psf като равномерно разпределено натоварване. Но стелажът за матрици не разпределя тежестта равномерно-той концентрира цялото натоварване на отсека през четири до шест колонни основни плочи, всяка с размери приблизително 6" x 6". Това създава сценарий за концентрирано натоварване, при който ефективното налягане при всяка основна плоча може да надхвърли 1000 psi, много над това, което стандартните плочи понасят без армировка.
Преди да се ангажирате със система, проверете три неща за вашето съоръжение:
- Дебелина на плочата и армировка:Поискайте оригиналните структурни чертежи или възложете сканиране с -проникващ радар (GPR), за да потвърдите дълбочината на плочата и оформлението на арматурата. 6" неармирана плоча има драматично различен капацитет от 8" плоча с #5 арматура на 12" центрове.
- Почвени условия под плочата:Дори правилно армирана плоча може да се утаи или да се напука, ако уплътняването на основата е недостатъчно за концентрирани натоварвания. Геотехническата оценка идентифицира този риск, преди да се превърне в проблем.
- Оразмеряване на основната плоча на колоната:Вашият доставчик на стелажи трябва да предостави размери на основната плоча и шаблони на анкерни болтове. По-големите основни плочи разпределят натоварването върху по-голяма площ на плочата, намалявайки точковия натиск. Ако капацитетът на вашия под е незначителен, определянето на големи основни плочи често е по-евтино от укрепването на плочата.
Височината на тавана е другото ограничение, което хваща хората. Нуждаете се от достатъчно вертикално пространство не само за самия багажник, но и за мачтата на мотокара, напълно изпъната над нивото на горния рафт. перстандарти за проектиране на складове, трябва да остане минимално разстояние от 19,7 инча между горната част на прибраната мачта и всички препятствия над главата-греди, спринклерни линии, осветление или самия таван. За стелаж със 120" горен рафт и мотокар, изискващ 160" височина на мачтата, ще ви трябва най-малко 180" (15 фута) безпрепятствена височина на тавана.
Честота на достъп и планиране на метода за извличане
Колко често всяка матрица напуска склада? Този въпрос оформя оформлението ви повече от всеки номер на спецификация. Високо{1}}честотни матрици-тези, които влизат и излизат веднъж седмично или повече-се нуждаят от позиции на нивото на земята-или по-ниски рафтове на багажника с минимални стъпки за изваждане. Ниско{6}}честотните матрици, може би сезонни или резервни инструменти, могат да заемат горните нива, където достъпът отнема повече време, но пространството остава налично за активен инвентар.
Мислете за това като за библиотека. Книгите, които препращате ежедневно, отиват на бюрото. Тези, които проверявате на тримесечие, отиват на средните рафтове. Тези, които отваряте веднъж годишно, отиват на горния рафт. Оформлението на съхранението на матрицата ви трябва да следва същата логика, като присвояването на позициите се управлява от данни от производствения график, а не от произволно разположение.
Планирането на метода за извличане също се включва директно в решенията за ширина на коридора. Ширините на коридорите на мотокара съответстват на конкретния тип машина, обслужваща стелажа. Стандартните мотокари с противотежест се нуждаят от 12 до 13 фута свободен коридор. Ричтраците намаляват това до 9 до 10 фута. Системите, обслужвани от-кранове, могат да функционират с тесни коридори от 6 до 8 фута, тъй като товарът се движи отгоре. Ако вашето съоръжение има фиксирано разстояние между колоните или ограничен квадратен метър, избраният от вас метод за извличане може да диктува коя стелажна система е дори осъществима.
За съоръжения, които планират автоматизирано извличане или бъдеща интеграция със софтуер за проследяване на щампите, помислете също така за помощен достъп до мястото за съхранение-захранване за моторизирани разгъващи се-рафтове, окабеляване за данни за RFID четци или сгъстен въздух за автоматизирани заключващи механизми. Преоборудването на тези помощни средства след монтажа на стелажа означава разглобяване, престой и преработка, които правилното предварително планиране елиминира напълно.
Изборът на правилната система в крайна сметка е съвпадащо упражнение: физическите изисквания на вашите матрици, структурната реалност на вашата сграда и вашето оперативно темпо - всичко това трябва да се съгласува. Направете това правилно подравняване и системата за съхранение се превръща в невидим фактор за ефективността на пресцентъра, а не в постоянен източник на триене. Тази връзка за ефективност-как оформлението на хранилището директно оформя скоростта на смяна на матрицата и работния процес-е мястото, където се намира истинската оперативна печалба.
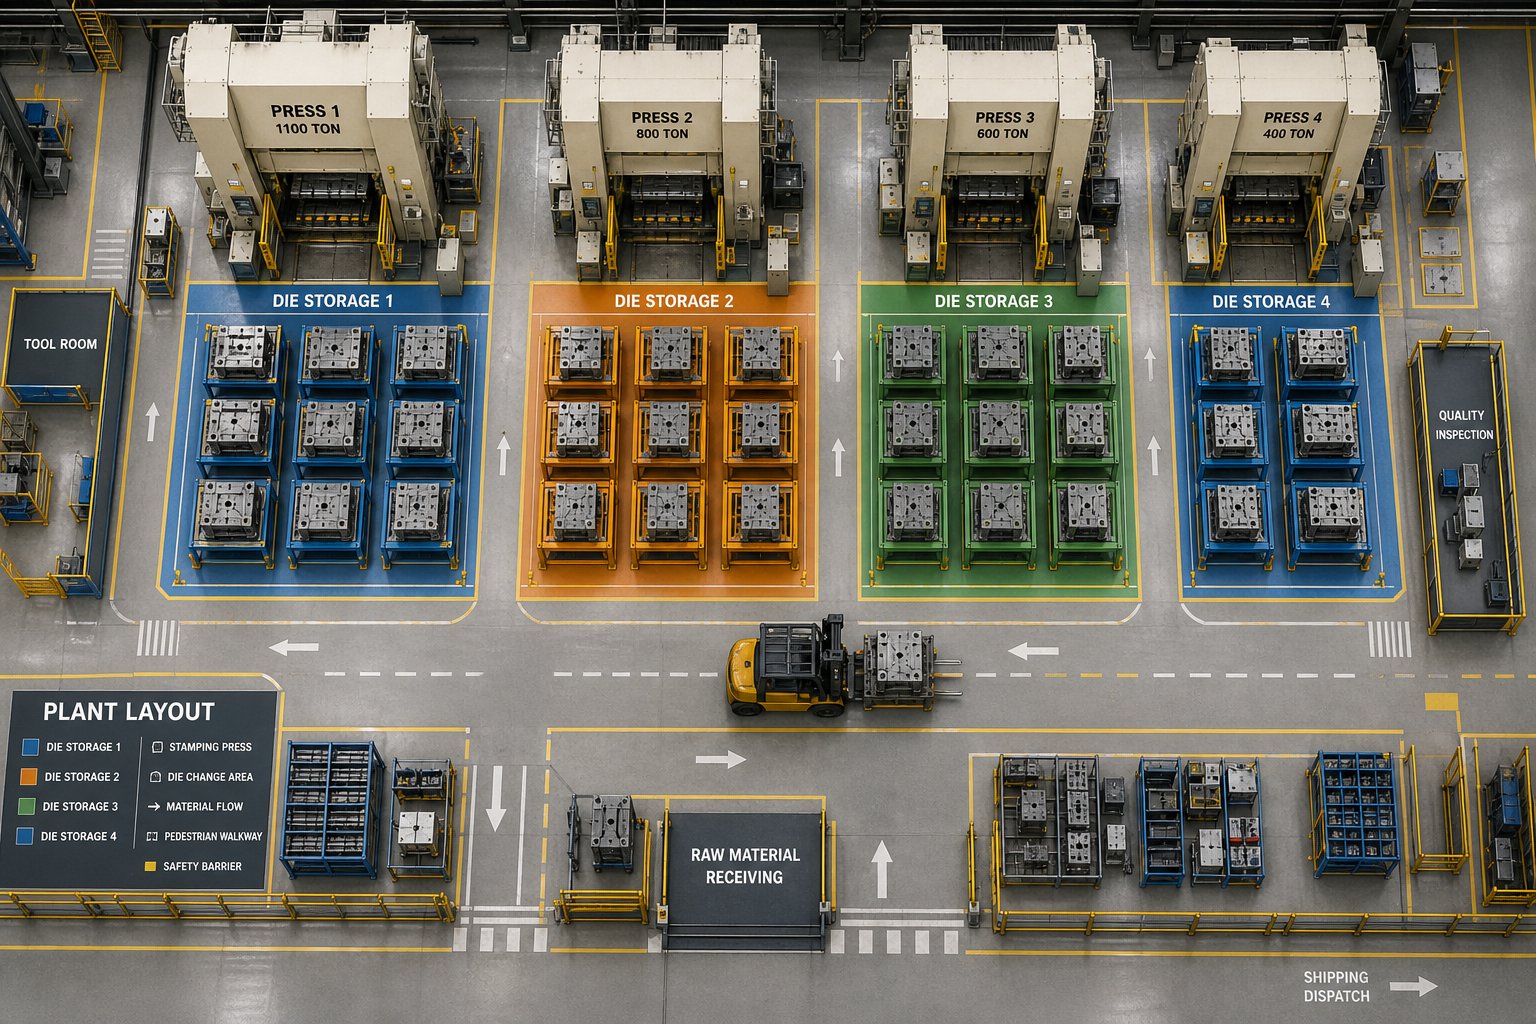
Интегриране на съхранението на матрицата с работния процес на пресцентъра
Съхранението на матрицата не е складов проблем. Това е проблем с ефективността на пресцентъра, носейки дегизировка на склад. В момента, в който производственият планировчик извика смяна на матрицата, вашата система за съхранение се превръща в първата връзка във веригата от събития, която определя колко дълго вашата преса не работи. Добре-организираната система спестява минути от всеки обмен. Неорганизираният добавя часове през седмицата на производство-часове, които никой не проследява, защото са заровени във „време за настройка“.
Свързване на оформлението за съхранение към скоростта на смяна на матрицата
Връзката между съхранението и скоростта на смяна се проследява назад до методология, разработена в Toyota през 50-те години на миналия век.SMED (Едно-минутна размяна на матрица), създаден от Шигео Шинго, определя времето за настройка като пълния интервал между последната добра част от едно изпълнение и първата добра част от следващото. Този интервал включва всичко: намиране на следващата матрица, транспортирането й до пресата, позиционирането й, закрепването й и извършване на първоначални настройки.
Ето какво пропускат повечето съоръжения: значителна част от това време за смяна се случва преди пресата изобщо да спре. SMED разделя дейностите на „вътрешни“ задачи (изискващи пресата да не работи) и „външни“ задачи (изпълними, докато пресата все още работи). Намирането, извличането и поставянето на следващата матрица е изцяло външна работа-което означава, че трябва да се случи по време на производството, а не след като пресата спре. Но това е възможно само когато оформлението ви за съхранение го поддържа.
Представете си матрица, съхранявана на горно ниво на стелажа в далечния край на сградата. Извличането изисква изпращане на мотокар, навигиране през задръстените пътеки, издърпване на матрицата и транспортирането й до зоната за пресоване. Тази последователност може да отнеме 20 минути-20 минути, които биха могли да се припокрият с производството, ако зарът беше предварително-настроен, но вместо това става мъртво време, защото никой не е започнал извличането достатъчно рано. Ефективността на съхранение при смяна на матрицата зависи от позиционирането на високочестотните матрици близо до пресите, които обслужват, на нивото на земята или по-ниски позиции на стелажа, с ясни транспортни пътища, които не се конкурират с другия трафик.
Присвояването-базирано на зона хранилище решава това. Групата умира по-скоро от пресата, на която работят, отколкото от произволно номериране. Поставете ги в ред на близост, така че следващият планиран зар винаги да е в рамките на кратък, предвидим цикъл на извличане. Тази предвидимост е това, което прави възможна външната сцена-и това, което трансформира оформлението на хранилището от статично решение за инвентаризация в динамична производствена променлива.
Интегриране на дигитално проследяване и управление на инвентара
Да знаеш къде трябва да бъде даден зар и да знаеш къде всъщност е, са две различни неща. В съоръжения със стотици матрици, електронните таблици-за ръчно проследяване, картите на бялата дъска, паметта-се развалят бързо. Матрицата се премества по време на поддръжка, връща се в друг слот или се взема назаем за пробно изпълнение и никога не се влиза отново. Изведнъж екипажът за смяна прекарва 15 минути в търсене на инструменти, които трябваше да бъдат поставени преди час.
Технологията RFID (радиочестотна идентификация) елиминира напълно този режим на повреда.RFID етикетите, прикрепени към активи, излъчват уникални идентификаторикоито четците улавят без-{1}}сканиране от зрението, което означава, че маркиран щанц се регистрира автоматично всеки път, когато премине покрай четец-влизайки в склад, тръгвайки за пресата, връщайки се от поддръжка. Не е необходимо ръчно сканиране, няма забравени актуализации, няма мистериозни местоположения.
За системите за организация на матриците в пресцентъра практическото изпълнение изглежда така:
- RFID етикети на всяка матрица:Здравите UHF етикети с метално -монтиране оцеляват в индустриалната среда и излъчват идентичност към фиксирани четци на входни точки на стелажи или ръчни четци по време на одити.
- Фиксирани четци в зони за съхранение:Антените в стил-портал на входовете на стелажите автоматично откриват движението на матрицата в и извън определените позиции.
- Софтуерна интеграция с планиране:Системата за проследяване се свързва с инструментите за планиране на производството, като сигнализира, когато матрица, необходима за предстоящо изпълнение, не е на очакваното си място-задействайки извличане, преди да се превърне в забавяне на смяната.
- Цифрови записи за поддръжка, свързани с позиция:Всеки слот за съхранение на матрицата се превръща във възел в системата за управление на поддръжката, показвайки последната-дата на изпълнение, брой удари, състояние на консервация и чакащи задачи за поддръжка директно от записа на позицията на стелажа.
Системите с баркод предлагат входна точка с по-ниска-цена за инструмент за автоматизация и проследяване на матрицата, въпреки че изискват--сканиране-на линия,{3}}някой физически насочва четец към всеки етикет. За по-малки наличности на матрици (под 50 инструмента), баркодовете осигуряват адекватна видимост. Отвъд този праг, режийните разходи за труд при ръчно сканиране подкопават печалбите от ефективността, които се опитвате да уловите.
Принципи на Lean, приложени към организацията на стаята за инструменти
Енергийното производство третира пропиляното движение, чакане и търсене като дефекти-не по-различно от скрап. Приложено към съхранението на щампите, икономичното мислене преформулира всяка минута, прекарана в локализиране, извличане или поставяне на инструменти като разход, който правилната организация може да елиминира. Целта не е просто подредена стая с инструменти. Това е система, при която правилната матрица достига правилната преса с нула загубени стъпки.
Практическите организационни стратегии, които подкрепят тази цел, включват:
- Цветно{0}}кодирано етикетиране на зони:Задайте цвят на всяко натискане или линия на натискане. Боядисвайте гнезда за стелажи, подови маркировки и етикети за идентификация на матрицата, за да съвпаднат, създавайки незабавна визуална връзка между инструмента и неговото местоназначение.
- Задаване на-позиция на базата на честота:Поставете високо{0}}въртящите се матрици на ергономични височини за достъп (нива 1–2) близо до свързаните с тях преси. Запазете горни нива и отдалечени позиции за сезонни или резервни инструменти.
- Принципи на Shadow Board за аксесоари за щанци:Подпорни плочи, скоби, подложки и инструменти за подравняване, съхранявани на фиксирани, етикетирани позиции в съседство с матрицата, която обслужват. Липсващите елементи се виждат веднага.
- Стандартизирани работни процеси за извличане:Документирайте точната последователност за всяка смяна-коя матрица, коя позиция на стелажа, кой транспортен маршрут, коя зона за спиране-така че всеки квалифициран оператор да може да изпълни без племенни познания.
- Визуални табла за управление:Показвайте текущите местоположения на матрицата, предстоящите графици за смяна и състоянието на поддръжката на входа на зоната за съхранение, давайки на всеки член на екипа ситуационна осведоменост без достъп до софтуера.
Тези практики се привеждат директно в съответствие с методологията 5S-сортиране, изправяне, почистване, стандартизиране, поддържане-която е в основата на повечето икономични програми. 5S-съвместимата зона за съхранение на матрици не просто изглежда организирана; той функционира като разширение на самата зала за пресата, където всеки елемент съществува, за да минимизира времето между „необходима е матрица“ и „работеща матрица“.
Печалбата се увеличава с времето. По-бързите превключвания означават повече налично време за пресоване. Повече време за пресоване означава, че по-малките размери на партидите стават икономически жизнеспособни. По-малките партиди намаляват разходите за инвентаризация и подобряват реакцията към търсенето на клиентите. Това е каскада, която започва с нещо толкова просто на пръв поглед като мястото, където поставяте зарчето, когато не е в пресата-и завършва с измерими печалби в производствената гъвкавост и гъвкавостта на планирането.
Тези печалби обаче не са безплатни. Специално{1}}изграденото хранилище, технологията за проследяване и организираните работни процеси изискват капиталови инвестиции. Въпросът, пред който са изправени оперативните мениджъри, не е дали тези подобрения работят-а как да определят количествено стойността им спрямо предварителните разходи и да изградят бизнес случай, който оправдава разходите.
Обща цена на притежание и възвръщаемост на инвестициите за правилното съхранение на матрицата
Ето къде спират повечето разговори за съхранение. Оперативният екип знае, че текущата настройка им струва-повредени инструменти, бавни превключвания, почти-пропускане на безопасността. Но когато искането за капитал кацне на бюрото на финансовия директор, това е просто етикет с цена за стомана и монтаж. Без пълна картина на разходите от двете страни на уравнението, дори и най-очевидното надграждане умира в комисията.
Грешката е сравняването на покупната цена на нова система с очевидната цена на бездействието. „Да не правиш нищо“ не е безплатно. Той просто крие разходите си в бюджетни редове, които никой не свързва: фактури за ремонт на матрици, извънреден труд от удължени смени, рекламации на работниците, скрап части от корозирали инструменти и невидимата ерозия на живота на матрицата, която се показва като години на преждевременна подмяна по пътя. Анализът на разходите за система за съхранение на матрици, който обхваща всички тези фактори, рисува драматично различна картина от цената на стикера сама по себе си.
Обща цена на притежание извън покупната цена
Общата цена на притежание (TCO) отчита всеки пряк и непряк разход през целия жизнен цикъл на системата-, а не само това, което плащате в първия ден. За съхранение на матрици за щамповане,ключови TCO компонентиразделят на три категории: разходи за придобиване, текущи оперативни разходи и често-пренебрегваните алтернативни разходи на неефективността.
Разходи за придобиванесе простират доста извън самия стелаж. Вие плащате за:
- Закупуване на оборудване:Стелажите, рафтовете, механизмите за чекмеджета, предпазните блокировки и повърхностните покрития, посочени във вашата поръчка.
- Инженеринг и дизайн:PE-щамповани изчисления на натоварването, сеизмичен анализ (ако е приложимо) и персонализирани чертежи на оформлението, съобразени с вашето съоръжение.
- Подготовка на обекта:Укрепване на пода, монтаж на анкерни болтове, помощни канали за задвижвани{0}}рафтове и всички модификации на плочата, идентифицирани по време на оценката на натоварването на пода.
- Монтажна работа:Сглобяването, нивелирането, закрепването и окончателната проверка-обикновено се извършват от екипа на производителя или сертифициран монтажник.
- Преходни разходи:Преместване на матрици от текущите позиции в новата система, включително всички временни мерки за съхранение по време на инсталирането.
Често срещана грешка при бюджетирането е оценката само на линията оборудване. Подготовката на обекта и монтажът могат да добавят 15% до 30% към разходите за хардуер, особено в съоръжения, изискващи надграждане на плочи или сеизмично анкериране. Получаването на проучване на обекта, преди да финализирате бюджета си, предотвратява неприятната изненада от шест-цифрена сметка за укрепване на пода, пристигаща след подписването на поръчката за покупка.
Текущи оперативни разходиса по-ниски за-изградени системи, отколкото за импровизирани алтернативи, но не са нула:
- Периодична проверка:Проверките за целостта на стелажа-за огънати греди, разхлабени връзки, повредени основни плочи и състояние на анкерните болтове-трябва да се извършват поне веднъж годишно, по-често в-зони с голям трафик.
- Механична поддръжка:Системите с -разгъващи се чекмеджета изискват смазване на линейните лагери, проверка на задвижващите механизми и случайна подмяна на износващите се компоненти. Бюджет за това въз основа на-препоръчаните от производителя сервизни интервали.
- Преконфигуриране:С развитието на инвентара ви за матрици-добавени са нови инструменти, старите матрици са оттеглени, размерите на матрицата се променят с пускането на нови продукти-регулируемите системи ви позволяват да преместите рафтовете без структурни модификации. Заварените стелажи по поръчка, напротив, може да изискват рязане и повторно-изработване, добавяйки разходи всеки път, когато вашата комбинация от инструменти се смени.
- Издръжливост и цикъл на смяна:Една добре-изградена структурна стоманена стойка с подходящи повърхностни покрития може да издържи 20 до 30 години с минимално разграждане. По-евтините алтернативи, използващи по-лека-стомана или неадекватни покрития, може да се нуждаят от подмяна след по-малко от десетилетие, което нулира цикъла на разходите за придобиване много по-рано.
Алтернативни разходиса най-трудни за количествено определяне, но често и най-големи. Всеки час вашата преса не работи, защото матрицата не може да бъде локализирана, извлечена или безопасно поставена, поради загуба на производствен капацитет. Всяка матрица, която се връща от склад с повреда от корозия, изисква непланирана поддръжка, която измества планираната работа. Всеки инцидент, свързан с безопасността, изисква време за разследване, потенциални глоби от OSHA и нематериални, но много реални разходи за морала и доверието на работната сила. Те не са хипотетични-те се случват в момента в съоръжения, разчитащи на подови складове или маломерни стелажи, и се увеличават месец след месец.
Изграждане на бизнес случай за инвестиция в съхранение на матрици
Финансовите екипи не одобряват чувствата. Те одобряват числата. За да преместите искане за капитал от „добре е да го имате“ на „одобрено“, имате нужда от структурирана рамка за ROI, която превръща оперативните подобрения в доларови стойности, които вашият финансов директор може да оцени спрямо конкурентни проекти. Огледалата за подходстандартна методология за ROI за складови стелажи-оценете първоначалните разходи, оценете оперативните спестявания, анализирайте-дългосрочните ползи и изчислете нетната възвръщаемост-но адаптирани към специфичните двигатели на стойността на съхранението на матрици.
Ето рамката за изчисляване на възвръщаемостта на инвестициите, разделена на четирите категории, които обхващат пълното финансово въздействие от надграждането от неадекватно хранилище към целево{0}}изградена система:
- Количествено определяне на намаляването на щетите.Изтеглете записите си за ремонт и обновяване на матрицата за последните 24 месеца. Изолирайте инциденти, дължащи се на причини,-свързани със съхранението: корозия от пода или незащитено място за съхранение, физическа повреда от изпускане или повреда на стелажа, влошаване на повърхността от неправилно позициониране. Умножете средните годишни разходи за ремонт по процента, който разумно можете да елиминирате с подходящо съхранение. За повечето съоръжения това варира от 40% до 70% от-свързаните с съхранение разходи за ремонт. Включете разходите за бързи ремонти, които нарушиха производствения график.
- Изчислете икономиите на труд от по-бързи смени.Измерете текущия си процес на извличане и поставяне на зарчето-от момента, в който е извикана смяна, до момента, в който зарът е позициониран при пресата. Сравнете това с постижимото време за извличане с организирано, достъпно съхранение в стелажи и предварително-поставяне на работни процеси. Умножете спестяванията на време за смяна по броя на годишните смени и напълно натоварената ви работна ставка (включително обезщетения и режийни разходи). Дори 10-минутно подобрение на смяна, умножено по 200+ годишни настройки, се превръща в значимо възстановяване на труда.
- Оценете стойността за предотвратяване на инциденти, свързани с безопасността.Прегледайте дневника си за инциденти за наранявания-при манипулации и почти-пропуски през последните три до пет години. Изчислете преките разходи (медицински разходи, компенсационни премии на работниците, санкции на OSHA) и косвените разходи (време за разследване, спиране на производството, заместващ труд, потенциални съдебни спорове). Данните от индустрията показват, че непреките разходи за наранявания на работното място са три до пет пъти по-високи от преките медицински разходи. Приложете консервативен коефициент на намаление-да речем 50% до 80%-отразявайки опасностите, които-изграденото хранилище елиминира: падания от претоварени стелажи, наранявания от смачкване от нестабилно складиране на пода и инциденти с мотокари в разхвърляни зони.
- Печалби при работа на производството на проекта.Всяка минута време на престой на пресата има изчислима цена: вашата часова ставка за пресоване (включително разходи за оператор, режийни и амортизирани разходи за оборудване), разделена на 60. Ако неорганизираното съхранение добавя средно 15 минути за смяна на три смени с пет преси, вие губите стотици-часове за преса годишно. Преобразувайте това в капацитет за приходи или избягване на разходи в зависимост от това как вашият финансов екип моделира производствената стойност. Това често е най-голямата единична позиция в случая с ROI-и тази, която привлича вниманието на финансовия директор.
За да изчислите нетната възвръщаемост на инвестициите, извадете общите разходи за притежание (придобиване плюс прогнозирани оперативни разходи за жизнения цикъл) от сумата на всички спестявания и избегнати разходи за същия период-обикновено 10 до 15 години за структурни стоманени системи. Разделете на първоначалната инвестиция и умножете по 100, за да изразите като процент. Добре-документиран случай за тежкотоварни-системи на производителите на стелажи за съхранение на матрици рутинно показва периоди на изплащане от две до четири години, като кумулативната възвръщаемост на инвестициите на тежкотоварни стелажи за матрици достига 200% до 400% за едно десетилетие.
Един фактор усилва значително тази възвръщаемост: качеството на матриците, които защитавате. Стойността на правилното съхранение се увеличава многократно, когато се съчетае с матрици, създадени за издръжливост от самото начало. Производителите харесватИЧЕНинженерни матрици за щамповане с внимание към стабилната производствена производителност-избор на материали, повърхностни обработки и дизайн на компоненти, които максимизират полезния живот при взискателни условия. Когато инвестирате както в издръжливи инструменти, така и в правилно съхранение, ефектът на смесване е мощен: матрицата издържа по-дълго, защото е създадена да издържи, а системата за съхранение гарантира, че нищо не подкопава проектираната дълготрайност между сериите. Защитата на матрица на стойност $15 000, която е проектирана за 500 000 допълнителни удара, осигурява много повече възвръщаемост на инвестициите, отколкото защитата на матрица, която вече е към края-на{-живота си поради по-лоша конструкция.
Представете вашия бизнес случай по начина, по който предложенията за капиталови инвестиции са структурирани в различните индустрии: водете с резюме, посочващо общата инвестиция, периода на изплащане и основните предимства. Следвайте подробния анализ на базовите разходи, показващ колко струва днес неадекватното съхранение. След това представете препоръчаното решение със спецификациите на доставчика и приключете с финансовите изчисления, като използвате прозрачни допускания. Обърнете внимание на приоритетите на различни заинтересовани страни-финансите виждат стойностите на възвръщаемостта на инвестициите, операциите виждат печалбите от непрекъсната работа, безопасността виждат намаляването на инцидентите, а поддръжката вижда удължаването на живота на матрицата.
Съоръженията, които все още съхраняват матриците на пода или ги натъпкват в стандартни стелажи за палети, не спестяват пари. Те го изразходват по разпръснати, невидими начини, които никога не се появяват в отделна позиция. Правилният анализ на разходите за система за съхранение на матрици прави тези скрити разходи видими-и превръща смътното усещане, че „трябва да направим нещо“ във финансиран проект с измерима възвръщаемост.
Често задавани въпроси относно системите за съхранение на матрици за щамповане
1. Каква е разликата между стелажите за съхранение на матрици за щамповане и стандартните стелажи за палети?
Стандартните стелажи за палети са проектирани за равномерно разпределени товари, разпръснати върху палети с плоско{0}}дъно. Щамповащите матрици създават сериозни точкови натоварвания, концентрирайки хиляди паунда върху компактен отпечатък, който може да причини деформация на гредата, повреда на настилката и срутване на конструкцията в конвенционалните стелажи. Предназначените-стелажи за съхранение използват структурни стоманени I-греди, тежки-колони и подсилени конструкции на рафтове, оценени за 2000 до 6000+ lbs на ниво, за безопасно справяне с тези концентрирани сили.
2. Как да определя кой тип система за съхранение на матрици е подходящ за моето съоръжение?
Съобразете вашата система с три фактора: характеристики на матрицата (клас на тегло и размери), готовност на съоръжението (капацитет на натоварване на пода, височина на тавана, ширина на коридора) и честота на достъп. Матриците под 1000 lbs отговарят на рафтове с широки разстояния; 1,000-6,000 lbs работят добре в структурни I-гредови стелажи; 6 000-15 000 lbs се възползват от системите с разтегателни чекмеджета с достъп с кран; и матриците над 15 000 lbs обикновено изискват бази за съхранение на матрици на нивото на пода. Винаги проверявайте дебелината на плочата и армировката преди монтажа.
3. Какви изисквания на OSHA се прилагат за съхранение на матрици за тежко щамповане?
Разпоредбите на OSHA съгласно 29 CFR 1926.250 и 29 CFR 1910.176 изискват съхраняваните щампи да бъдат обезопасени срещу изместване, ограниченията за натоварване на пода да бъдат ясно отбелязани в паундове на квадратен фут, пътеките да останат свободни за оборудването за обработка на материали и товарите за съхранение никога да не надвишават номиналния капацитет на стелажа. Съоръженията трябва да показват табели за товароносимостта на всеки стелаж, а PE-подпечатаната инженерна документация трябва да потвърждава всички посочени стойности на теглото.
4. Как предотвратявате корозията на матриците за щамповане по време на съхранение?
Ефективните слоеве за предотвратяване на корозия включват три защити: спрей-върху инхибитори на контактната корозия, които покриват откритите повърхности на инструментална стомана, филми и пакети с инхибитор на корозия на пара (VCI), които защитават затворени кухини и труднодостъпни-зони-и климатичен контрол, поддържащ относителна влажност под 50%. Щампите трябва да бъдат старателно почистени, изсушени и покрити преди съхранение с VCI термосвиваемо фолио, запечатващо всички шевове. Периодичните инспекции на всеки 90 дни улавят всички повреди на защитната бариера, преди да се натрупат щети.
5. Какъв е типичният период на изплащане на възвръщаемостта на инвестициите за инвестиране в-специализирани системи за съхранение?
Добре-документираните бизнес случаи за тежко-системи за съхранение на матрици рутинно показват периоди на изплащане от две до четири години, с кумулативна възвръщаемост на инвестициите, достигаща 200% до 400% за десетилетие. Възвръщаемостта идва от четири източника: намалени разходи за ремонт на щампи (40-70% намаление на щетите, свързани със съхранението-), спестяване на труд от по-бързи смени, предотвратяване на инциденти, свързани с безопасността, и печалби от непрекъсната работа на производството. Възвръщаемостта на инвестициите се умножава допълнително, когато се съчетае с матрици, проектирани за издръжливост, като тези от производители като YICHEN, които оптимизират материалите и повърхностните обработки за дългосрочна работа.


