


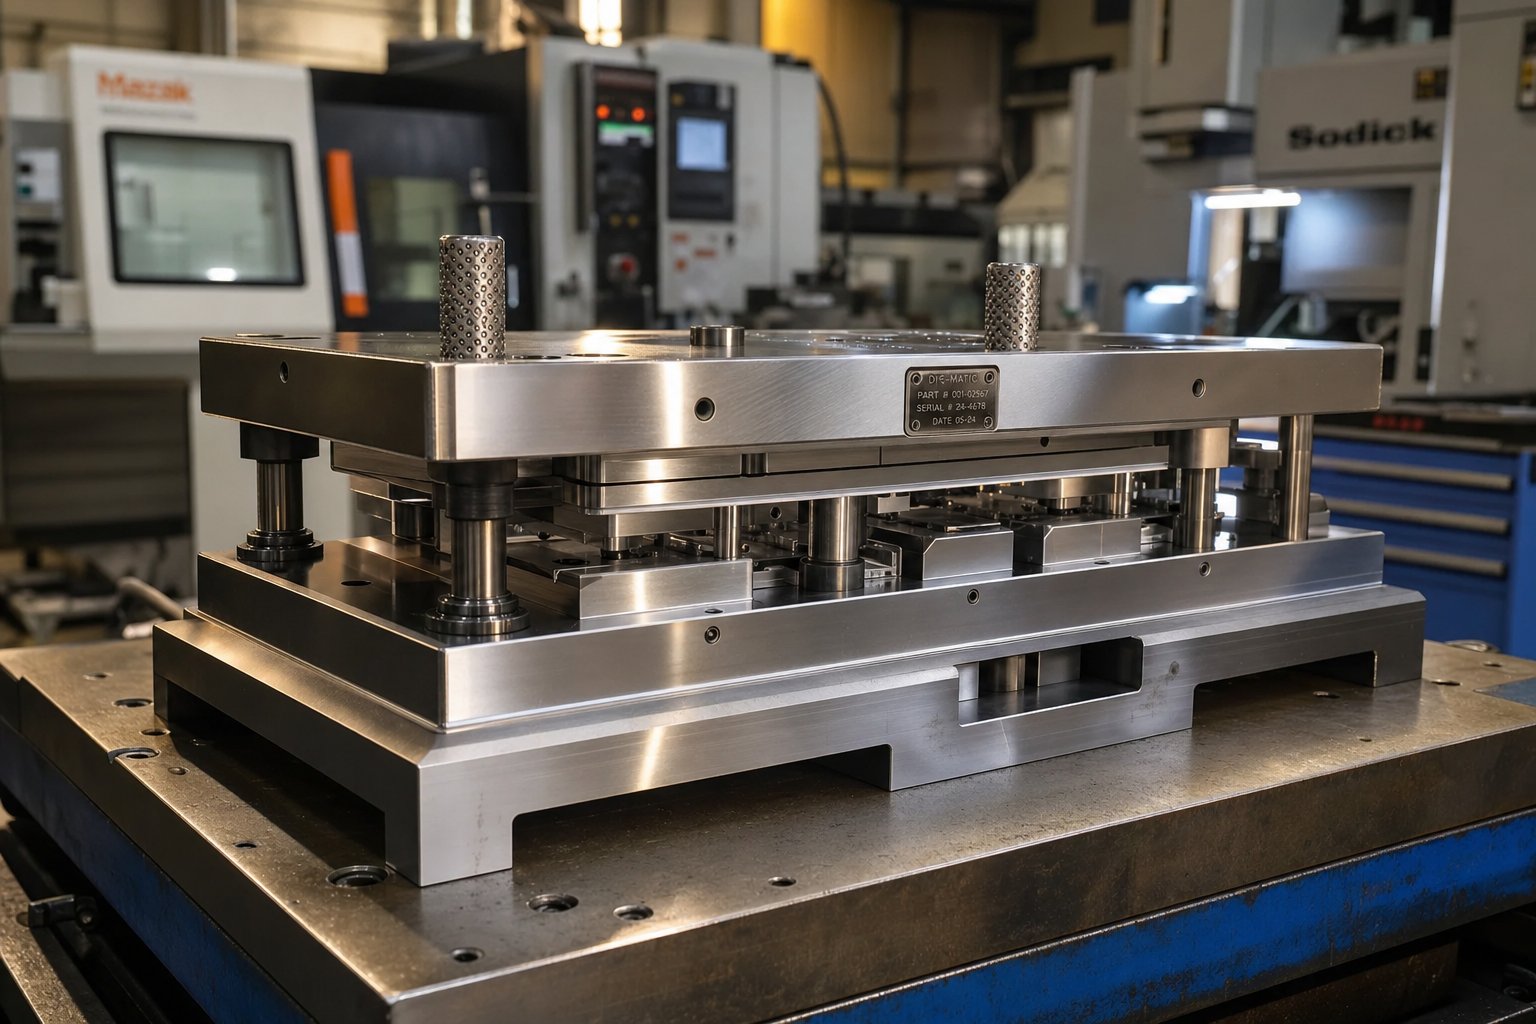
Какво всъщност прави машината за щамповане
Когато чуете термина "машина за щамповане," може да се отнася за две неща: опитен търговец, който изгражда и поддържа матрици за щамповане, или специализиран магазин, който ги наема. И в двата случая работата включва трансформиране на необработена инструментална стомана в прецизни инструменти, способни да оформят метални части с производствена скорост. Това е занаят, който се намира точно в пресечната точка на инженерството, металургията и високо-прецизната обработка.
Производителят на матрици за щамповане е специалист, който интерпретира инженерни чертежи, проектира геометрията на матрицата, програмира машини с ЦПУ, сглобява компоненти от закалена стомана и валидира завършените инструменти чрез изпробване на преси, за да произведе матрици за щамповане, които режат, оформят и оформят ламарина с повтаряща се точност.
Определяне на ролята на производителя на матрици за щамповане
Обхватът на тази роля се простира далеч отвъд управлението на машина. Производителят на матрици чете и интерпретира чертежи, CAD файлове и спецификации на размерите, за да разбере точната необходима геометрия на частта. Оттам те изчисляват допустимите отклонения, планират последователности на обработка и определят как всяка матрица за щамповане ще работи при натоварване на пресата. СпоредБюрото по трудова статистика на САЩ, производителите на инструменти и матрици конструират прецизни инструменти или метални форми, използвани за рязане, оформяне и формоване на метал, пластмаса и други материали.
Отговорностите обхващат пълния жизнен цикъл: от първоначалните концепции за проектиране на инструменти и матрици през CNC програмиране, монтаж на компоненти, довършване на повърхността и финални тестови изпълнения. Когато завършена матрица щампова първата си част на пробна преса, производителят на матрици проверява за дефекти, измерва точността на размерите и коригира, докато всичко отговаря на спецификацията. В Онтарио, Канада, програмите за чиракуване за този занаят изискват приблизително8000 часана комбинирано обучение на--работата и в класната стая, което отразява дълбочината на включените експертни познания.
Умения, които отличават производителите на матрици
Това, което отличава способния производител на матрици от обикновения машинист, е комбинацията от аналитични разсъждения, ръчна сръчност и задълбочени познания за материалите, работещи заедно при строги толеранси, понякога в рамките на 0,0001 от инча. Работата по прецизното щанцоване и щамповане изисква умения в множество дисциплини едновременно. Ще откриете, че най-добрите практици съчетават дигиталната плавност с ръчен-инстинкт, коригирайки щампите да пасват чрез усещане, след като го проверят с измервателни инструменти.
Основните компетенции включват:
- Дизайн на матрицата и разработка на оформлението на лентата
- CNC програмиране и много{0}}осова обработка
- Операция на EDM с тел и потъване
- Повърхностно шлайфане до огледални{0}}допуски
- Познания за термична обработка на закаляване и темпериране на инструментални стомани
- Натиснете настройка, изпробване и валидиране на продукцията
Тези умения не съществуват изолирано. Всяка матрица за щамповане представлява уникален пъзел, където геометрията на детайла, поведението на материала и производственият обем влияят върху това как инструментът трябва да бъде изработен. Това взаимодействие между типа матрица и приложението е това, което в крайна сметка определя дали проектът изисква прост инструмент с една-станция или сложен много-станционен прогресивен инструмент.
Видове матрици за щамповане и кога да използвате всеки
Познаването на наличните типове матрици за щамповане е едно нещо. Разбирането кой тип отговаря на вашата конкретна част, бюджет и производствена цел е това, което всъщност ви спестява пари. Повечето инженери по снабдяването се сблъскват с препоръки за тип матрици от своя производител на матрици за щамповане без ясно обяснение защо един подход побеждава друг. Ето обосновката за избор, която рядко се излага.
Прогресивни матрици за големи{0}}обеми
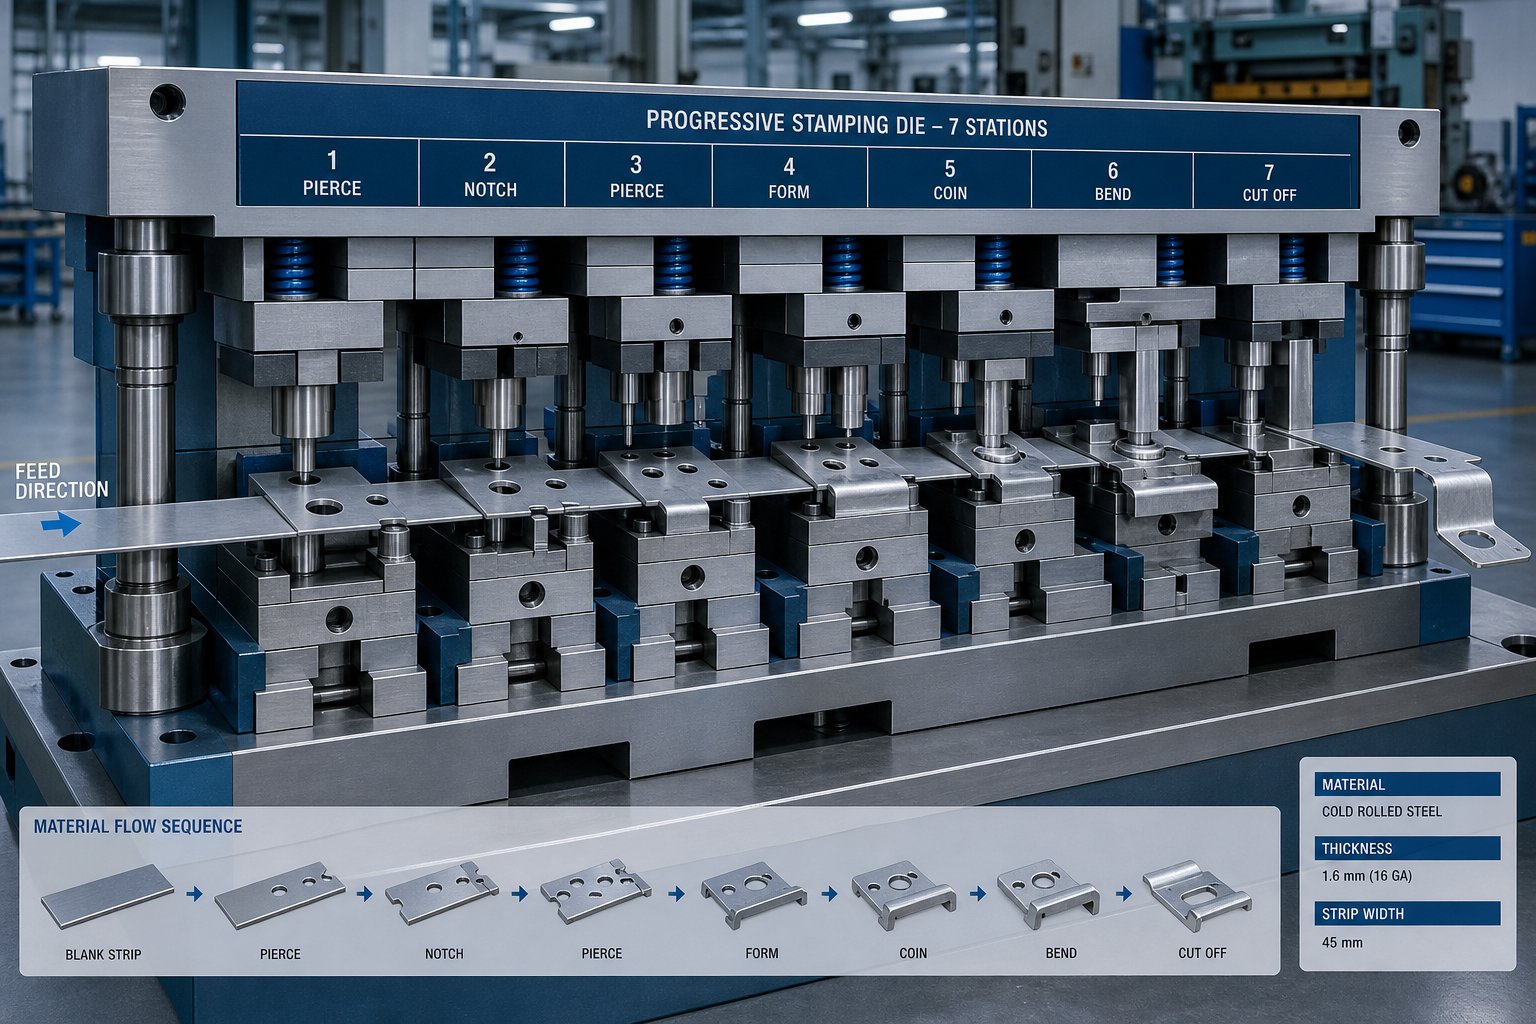
Представете си намотка от ламарина, която се подава непрекъснато през матрица с множество станции, всяка от които изпълнява различно рязане, огъване или форма. Това е дизайнът на матрицата за прогресивно щамповане в действие. Детайлът остава прикрепен към носеща лента от началото до края, като се движи станция по станция, докато завършената част се отдели в края. Тази архитектура позволява времена на цикъла, измерени в удари в минута, а не в части в час, което я прави стандартен избор за автомобилни матрици за щамповане, електрически метални конектори за щамповане и всеки компонент, произвеждан в стотици хиляди годишно.
Компромисът? По-високи първоначални разходи за инструменти и по-дълги срокове за проектиране. Прогресивните матрици изискват прецизно проектиране на оформлението на лентата и прецизна обработка във всяка станция. Но когато обемът оправдава инвестицията, цената на-парца спада драстично и повторяемостта остава стабилна за милиони цикли.
Трансферни и комбинирани матрици
По-големите части, които не могат да останат прикрепени към носеща лента, се нуждаят от различен подход. Трансферните матрици първо отделят заготовката, след това механичните пръсти преместват отделния детайл през независими формоващи станции. Това прави инструментите за прехвърляне идеални за дълбоко{2}}изтеглени корпуси, структурни скоби и компоненти, твърде широки или твърде дълбоки за прогресивно подаване на лента. Щамповането с матрици с трансферни системи обработва сложни 3D геометрии, които иначе биха изисквали множество самостоятелни операции.
Сложните матрици заемат противоположния край на спектъра на сложност. Те изпълняват множество операции, рязане, щанцоване и понякога формоване, с един ход на пресата. Помислете за плоски шайби, прости подложки или ламинирани стекове. Резултатът е висока плоскост, отлична концентричност между характеристиките и умерени разходи за инструменти. За проста геометрия на части при средни обеми, сложните матрици често осигуряват най-добрия баланс между скорост и икономичност.
Единични{0}}станции и специални матрици
Не всеки проект изисква много{0}}инструменти. Щанци за изтегляне, заготовки, пробиване и комбинирани щанци се справят с по-малък{2}}обем или специализирани приложения за щамповане, където гъвкавостта е по-важна от скоростта на цикъла. Щанцова матрица щанцова плоски профили от листов материал. Изтеглящата матрица разтяга материала във форми на чаша или черупка. Тезищанци за метално щамповане с една- станцияструват по-малко за изграждане и са по-бързи за модифициране, когато дизайнът се развива, което ги прави практични за прототипни серии или нишова продукция.
| Тип матрица | Най-добро за | Типичен диапазон на звука | Относителна цена | Ниво на сложност |
|---|---|---|---|---|
| Прогресивен | Малки до средни-части със сложни функции | 100,000+ годишно | високо | високо |
| Трансфер | Големи или дълбоко{0}}начертани части | 25,000 - 500,000+ | високо | високо |
| Съединение | Плоски части с множество елементи в една равнина | 10,000 - 200,000 | Среден | Ниска до средна |
| Бланкиране | Прости плоски профили | 5,000 - 100,000 | ниско | ниско |
| Начертайте | Форми на чаша, черупка или корпус | 5,000 - 100,000 | Среден | Среден |
Изборът на правилния тип се свежда до шепа практически критерии, които трябва да оцените, преди да поискате оферти:
- Размер на частта и максимални размери на плика
- Годишен производствен обем и очакван живот на инструмента
- Изисквания за толерантност и сложност на характеристиките
- Тип материал и дебелина на листа
Правилният подход към матриците и щамповането на този етап предотвратява скъпоструващи препроекти по-късно. Изборът, който правите тук, също диктува с какви материали ще трябва да работи вашият производител на матрици, кои класове инструментална стомана се прилагат и колко дълго ще издържи инструменталната екипировка при производствени натоварвания.
Процесът на изработване на матрици от концепцията до пускането в производство
Изборът на правилния тип матрица е само отправната точка. Това, което се случва между това първоначално решение и-готовия за производство инструмент, включва месеци инженеринг, прецизна обработка и итеративно валидиране. Повечето купувачи никога не виждат този процес изложен изцяло, което затруднява планирането на бюджети, определянето на реалистични срокове или знанието кога е необходим техният принос. Ето как всъщност се развива производството на инструменти и матрици, етап по етап.
- Преглед на концепцията и оценка на осъществимостта
- Разработване на оформлението на лентата
- Детайлен дизайн на матрицата
- CNC обработка на части за щамповане
- Сглобяване и монтаж на компоненти
- Термична обработка и повърхностно закаляване
- Пробни преси
- Корекция и отстраняване на грешки
- Отпис{0}}от производството
Всеки важен етап представлява врата за вземане на решение, където производителят на матрици, а често и клиентът, потвърждава готовността си, преди да продължи напред. Пропускането или бързането на който и да е етап има тенденция да усложнява проблемите надолу по веригата.
Анализ на осъществимостта и дизайн на матрицата
Преди каквато и да е стомана да бъде нарязана, производителят на матрици за щамповане оценява дали частта може действително да бъде оформена, както е изтеглена. Тази фаза на осъществимост включва анализиране на геометрията на частта, ъгли на стените, дълбочини на изтегляне и граници на разтягане на материала. Инженерите използват FEA-базирана симулация на формоване, понякога наричана CAE анализ, за да предскажат как ще се държи листовият метал вътре в матрицата. Тези симулации маркират проблеми като прекомерно изтъняване, склонност към набръчкване или отскачане, преди да бъде поръчан един блок от инструментална стомана.
Изследване воптимизация на симулация на щампованепотвърждава, че методите на крайните елементи могат да предскажат дефекти на формоване като разкъсване и набръчкване чрез анализиране на разпределението на напрежението, вариация на дебелината и граници на формоване по време на виртуални изпробвания. Този вид предварителен анализ съкращава циклите на разработка и намалява скъпите преработки.
С потвърдена осъществимост започва фазата на проектиране на матрицата за щамповане. Инженерите разработват оформление на лентата, което определя как плоската заготовка преминава през всяка станция, как се максимизира използването на материала и къде се генерира скрап. Архитектурата на матрицата, включително оразмеряването на плочата, водещите системи и последователността на станциите, се финализира в CAD. Това е мястото, където концепцията за матрицата се превръща в план за изграждане.
Машинна обработка, сглобяване и термична обработка
Превръщането на този дизайн във физически инструменти изисква прецизност на всяка стъпка. CNC фрезоването изрязва щанцови блокове и щанцови профили почти до-чиста форма. Wire EDM се справя със сложни контури и тесни вътрешни хлабини, които конвенционалното фрезоване не може да достигне. Повърхностното шлайфане довежда критичните съединителни повърхности до толеранси за плоскост, измерени в микрони.
След като отделните части на матрицата за щамповане са обработени, сглобяването започва. Производителите на матрици поставят щанци в фиксаторите, подравняват режещите ръбове, задават височини на затваряне и проверяват дали всеки компонент се движи по предназначение. Този процес на монтиране зависи до голяма степен от-умение, тъй като дори няколко хилядни от инча несъосност може да причини преждевременно износване или дефекти на части.
Топлинната обработка следва сглобяването на критичните износващи се компоненти. Процесите на закаляване и темпериране повишават твърдостта на инструменталната стомана до необходимите нива, обикновено между 58 и 62 HRC за режещи ръбове. Последователността има значение: обработката се извършва преди закаляването, тъй като напълно закалената стомана е много по-трудна и скъпа за рязане. След топлинна обработка окончателното шлайфане възстановява прецизните размери, които могат леко да се изместят по време на цикъла на втвърдяване.
Изпробване, отстраняване на грешки и пускане в производствена среда
Със сглобената и закалена матрица тя се придвижва към пробна преса. Това е мястото, където теорията среща реалността. Производителят на матрици пуска пробни части, инспектира ги за разцепване, набръчкване, отклонение в размерите и повърхностни дефекти, след което проследява всеки проблем до първопричината.Анализът на Keysight на изпробване на виртуален заротбелязва, че дефектите, възникващи по време на първите изпитания, отнемат- време и са скъпи за коригиране, което е точно причината предварителната симулация да се е превърнала в стандарт в магазините за инструменти за щамповане и матрици.
Отстраняването на грешки по поръчка на матрици за метално щамповане рядко е процес с едно преминаване-. Springback може да изисква корекции на компенсацията. Разделянето може да наложи ревизирани радиуси на изтегляне или допълнителни оформящи станции. Набръчкването може да изисква настройка на налягането на празния държач или модификации на геометрията. Всяка корекция е последвана от още едно пробно изпълнение, докато частите не отговарят постоянно на спецификациите за печат.
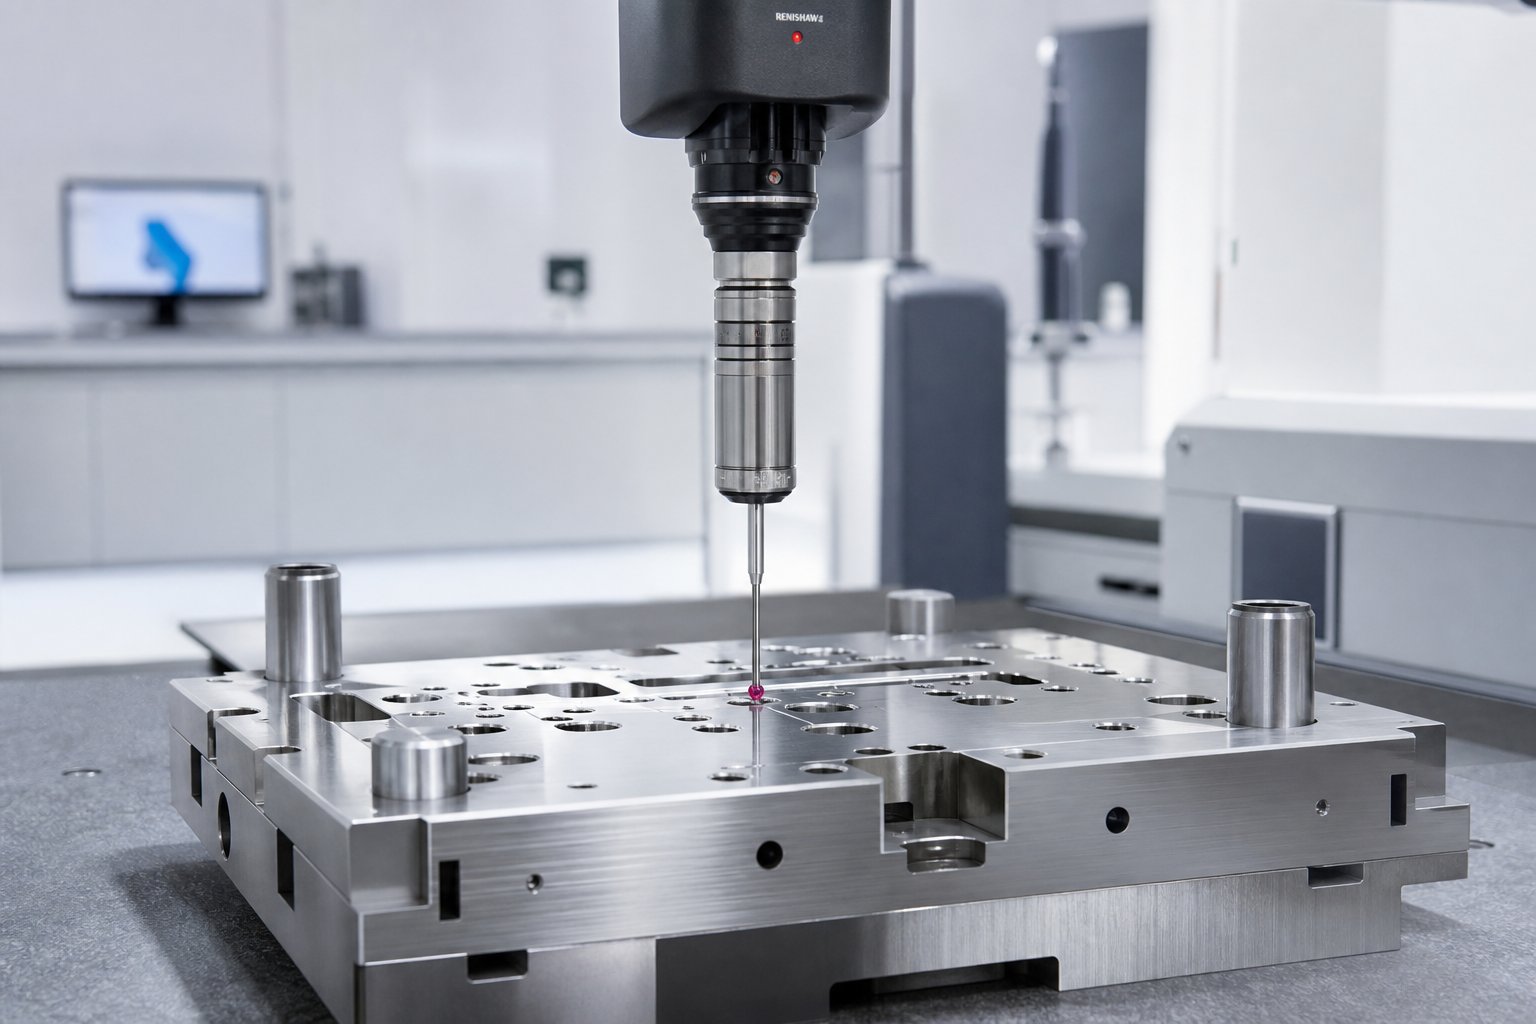
Производствено{0}}отписване се случва, когато проверката на размерите, често чрез CMM, потвърди, че частите попадат в толеранса в статистически значима проба. В този момент фазата на производство на матрици е завършена и инструментът се прехвърля към производствения етаж.
Цялата тази последователност, от осъществимостта през -отписването, също е мястото, където се крият най-големите променливи на разходите и времевата линия. Разбирането на това, което движи тези променливи, дава на купувачите много повече възможности при планирането и преговорите.
Избор на материал на матрицата и класове инструментална стомана
Стоманата във вашата матрица определя колко дълго издържа, колко често се нуждае от поддръжка и в крайна сметка колко ви струва всяка щампована част за производствен цикъл. И все пак изборът на материал е една от най-малко обсъжданите теми между купувачите и техния производител на матрици за щамповане. Повечето цитати изброяват степен като "D2", без да обясняват защо е избрана тази степен или какви алтернативи могат да ви служат по-добре. Ето какво води до това решение.
Общи видове инструментална стомана за щамповани матрици
Всяка матрица за метално щамповане балансира три конкурентни свойства: твърдост за запазване на формата при натоварване, устойчивост на износване за дълготрайност и издръжливост за поемане на удар без напукване. Нито една стомана за щамповане не максимизира и трите, така че изборът на клас винаги включва компромиси, съобразени с вашето конкретно приложение.
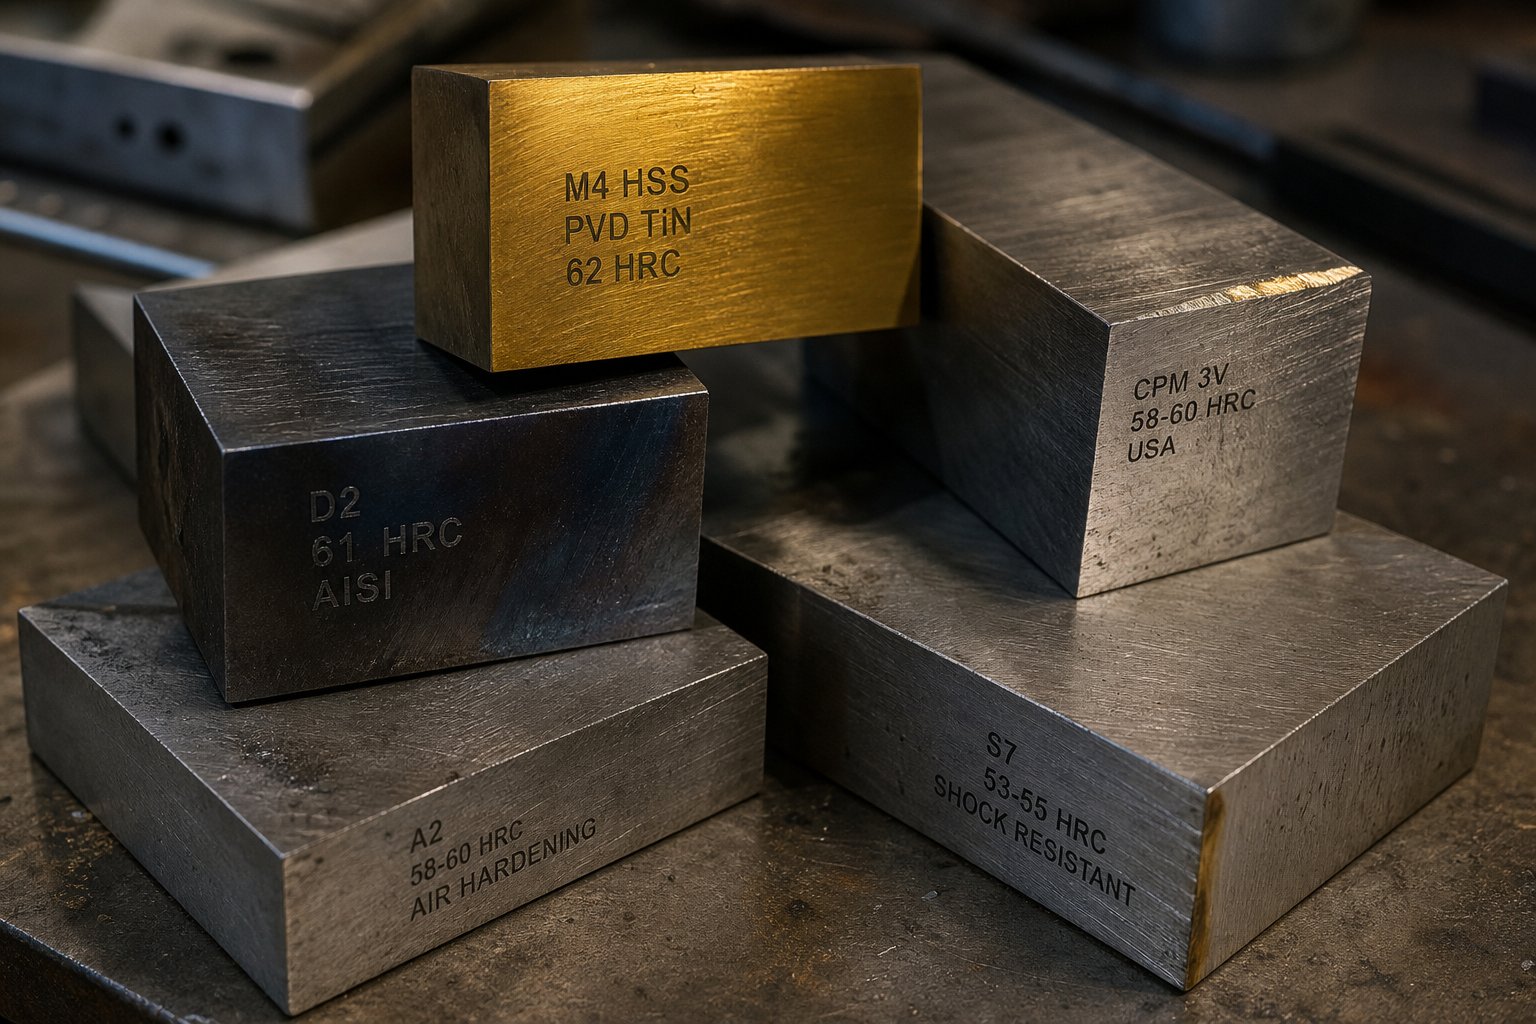
D2е работният кон за голям{0}}обемно изрязване и пробиване. Високото му съдържание на въглерод и хром (1,40-1,60% C, 11,00-13,00% Cr) осигурява изключителна устойчивост на износване при 54-61 HRC.D2 се използва честов матрици за заготовки, матрици за щамповане, шлицове и матрици за подрязване, където изключителната издръжливост не е основното изискване. За дългосрочни-щанци за щамповане на стомана, произвеждащи стотици хиляди части, D2 остава изборът по подразбиране.
A2предлага средно положение. С малко по-малко хром (4,75-5,50%) и въглерод (0,95-1,05%) от D2, той постига 57-62 HRC, като същевременно запазва умерена здравина. A2 работи добре при формоване на приложения, монетосечене и големи заготовки, където инструментът се сблъсква с напрежение на огъване заедно с износване. Мислете за това като за балансирана опция за щампи за щамповане на ламарина, които трябва едновременно да режат и оформят материал.
S7седи в края на спектъра на якост. Неговото по-ниско съдържание на въглерод (0,45-0,55%) и намаленото съдържание на хром (3,00-3,50%) дават работна твърдост от 48-58 HRC с отлична устойчивост на удар. S7 е изборът за формоване с големи размери, матрици за студено огъване и метални пресови матрици, подложени на внезапни ударни натоварвания. Ако матрицата ви се напуква, а не се износва, S7 адресира първопричината.
М2 и М4бързорежещите-стомани служат за операции, при които повишената температура и скорост изтласкват конвенционалните студени{1}}стомани извън техните граници. Тези степени запазват твърдостта при по-високи работни температури, което ги прави подходящи за приложения с висока-ход-честота.
За екстремни{0}}станции за износване, особено в прогресивни матрици, работещи с абразивни неръждаеми материали или материали с висока-якост,карбидни вложкиосигуряват стъпка-промяна в дълголетието. Карбидни щамповани матрици или станции с-вложени карбиди могат да удължат живота с 500-1000% в сравнение с конвенционалните инструментални стомани, въпреки че тяхната крехкост ограничава употребата до операции с ниско въздействие като фино изрязване и плитко изтегляне. Алуминиевите матрици за щамповане, напротив, често дават приоритет на покритието на повърхността и устойчивостта на протриване пред суровата твърдост, тъй като по-меките материали на детайлите са склонни да се придържат към повърхностите на инструментите, вместо да ги износват.
| Степен | Твърдост (HRC) | Основен случай на употреба | Относителна цена | Очакван Die Life |
|---|---|---|---|---|
| D2 | 54 - 61 | Голямо{0}}обемно изрязване и пробиване | Ниска до средна | Най-дългата сред конвенционалните стомани |
| A2 | 57 - 62 | Формоване, монетосечене и балансирани приложения | Ниска до средна | Умерено до дълго |
| S7 | 48 - 58 | Щанцови-формовъчни и ударно{1}}натоварени матрици | Среден | Умерено (ограничено-износване) |
| M2/M4 | 60 - 65 | Операции при висока-скорост и{1}}висока температура | Средно до високо | Дълго в подходящи приложения |
| Карбид | 70+ | Екстремно{0}}износващи се вложки за абразивни материали | високо | Значително по-дълъг от инструменталните стомани |
Правилният клас зависи от три фактора, работещи заедно: вашия производствен обем, материалът на детайла, който се щампова, и изискванията за толерантност на завършената част. Производител на матрици, който избира материал, без да задава подробни въпроси и за трите, по-скоро гадае, отколкото инженерства.
Повърхностни обработки и покрития
Дори най-добрата стомана за щамповане се възползва от подобряване на повърхността. Покритията и обработките добавят по-твърд слой с по-ниско-триене, който намалява търкането, забавя прогресията на износването и удължава интервалите между спиранията за поддръжка.
Общите опции за покритие включват:
- TiN (титанов нитрид)- PVD покритие с общо{1}}предназначение, което увеличава повърхностната твърдост и намалява триенето
- TiCN (титанов карбонитрид)- по-твърд от TiN с по-добра устойчивост на износване за станции за рязане и пробиване
- TD (Toyota Diffusion / Thermo-Reactive Deposition)- CVD-семеен процес, който създава изключително твърд слой от ванадиев карбид, ефективен срещу натъртване при-формоване на стомана с висока якост
- TiAlN (титанов алуминиев нитрид)- се представя добре при повишени температури, генерирани по време на високо{1}}скоростно щамповане
Изследване отУказания за прилагане на AHSSдемонстрира практическата разлика, която правят покритията: хромиран -инструмент D2 се повреди след 50 000 части, докато същата инструментална стомана с йонно азотиране и PVD покритие от хром нитрид произведе над 1,2 милиона части. Това не е маргинално подобрение. Това е фундаментално различно уравнение за цена-на-част.
Азотирането, както газовите, така и плазмените (йонни) разновидности, създава закален повърхностен слой чрез дифузия на азот в стоманата. Йонното азотиране протича при по-ниски температури от газовото азотиране, намалявайки риска от изкривяване, като същевременно изгражда-устойчива на износване повърхност. Хромирането, което някога е било стандартен подход, е изпаднало в немилост поради склонност към микропукнатини и опасения за околната среда. Проучванията показват, че това не е най-добрият вариант за матрици, обработващи усъвършенствани стомани с висока -якост.
Една практическа забележка: покритията трябва да се нанасят след завършване на първоначалното изпробване и отстраняване на грешки. Регулирането на геометрията на матрицата след нанасяне на покритие означава, че премахвате самия слой, за който току-що сте платили. Опитните цехове за щанцоване първо завършват всички корекции, след което прилагат окончателната обработка на повърхността преди пускането на продукцията.
Изборът на материали и покрития зависи директно от разходите и графика на проекта. Матрица, изработена от стомана с прахова металургия с PVD покритие, струва повече от стандартна матрица D2, но тази инвестиция променя изцяло математиката за поддръжка за много-годишен производствен цикъл.
Съвременните технологии прекрояват търговията
Изборът на клас стомана и покритие са инженерни решения, вкоренени в десетилетия металургични познания. Но начинът, по който производителят на матрици за щамповане прилага това знание, от първоначалното валидиране на дизайна до изпълнението в цеха, се промени драматично. Дигиталните инструменти и усъвършенстваните платформи за машинна обработка компресират сроковете, елиминират догадките и повишават нивото на това, което един способен цех за щанцоване може да достави.
CAE симулация и цифрово прототипиране
Най-големият скок в дизайна на инструментите за матрици през последното десетилетие не е нова машина. Това е способността да се щампова част практически преди стомана да бъде срязана. FEA-базираната симулация на формоване позволява на инженерите да репликират цифрово целия процес на формоване на ламарина: дълбоко изтегляне, формоване с разтягане, фланцоване и подрязване. Софтуерът картографира разпределението на напрежението, прогнозира вариациите на дебелината, маркира зоните на набръчкване и изчислява пружинната деформация, всичко това в рамките на часове, а не седмици на пробна преса.
Какво на практика означава това? Спорединдустриални данни от CAE симулационни специалисти, производителите, които интегрират симулация в своя работен процес на услугите за проектиране на инструменти, обикновено намаляват пробните итерации с 30-50%. Това се превръща директно в по-кратки срокове за изпълнение и по-ниски разходи за модификация. Анализът на граничната диаграма на формоване идентифицира рисковите зони от пукнатини и набръчкването, предизвикано от компресията, преди да започне машинната обработка, позволявайки на инженерите да коригират формата на заготовката, налягането на свързващото вещество и да изтеглят геометрията на перлата, докато промените все още могат да се правят.
Компенсацията за пружинно връщане сама по себе си оправдава инвестицията в симулация за много проекти. Вместо да открият, че формираният панел излиза извън допустимото отклонение след втвърдяване на матрицата, инженерите предварително-компенсират цифрово геометрията на повърхността на инструмента. Резултатът е матрица, която произвежда части с правилни размери от първия производствен цикъл.
Високо{0}}скоростна обработка и автоматизация
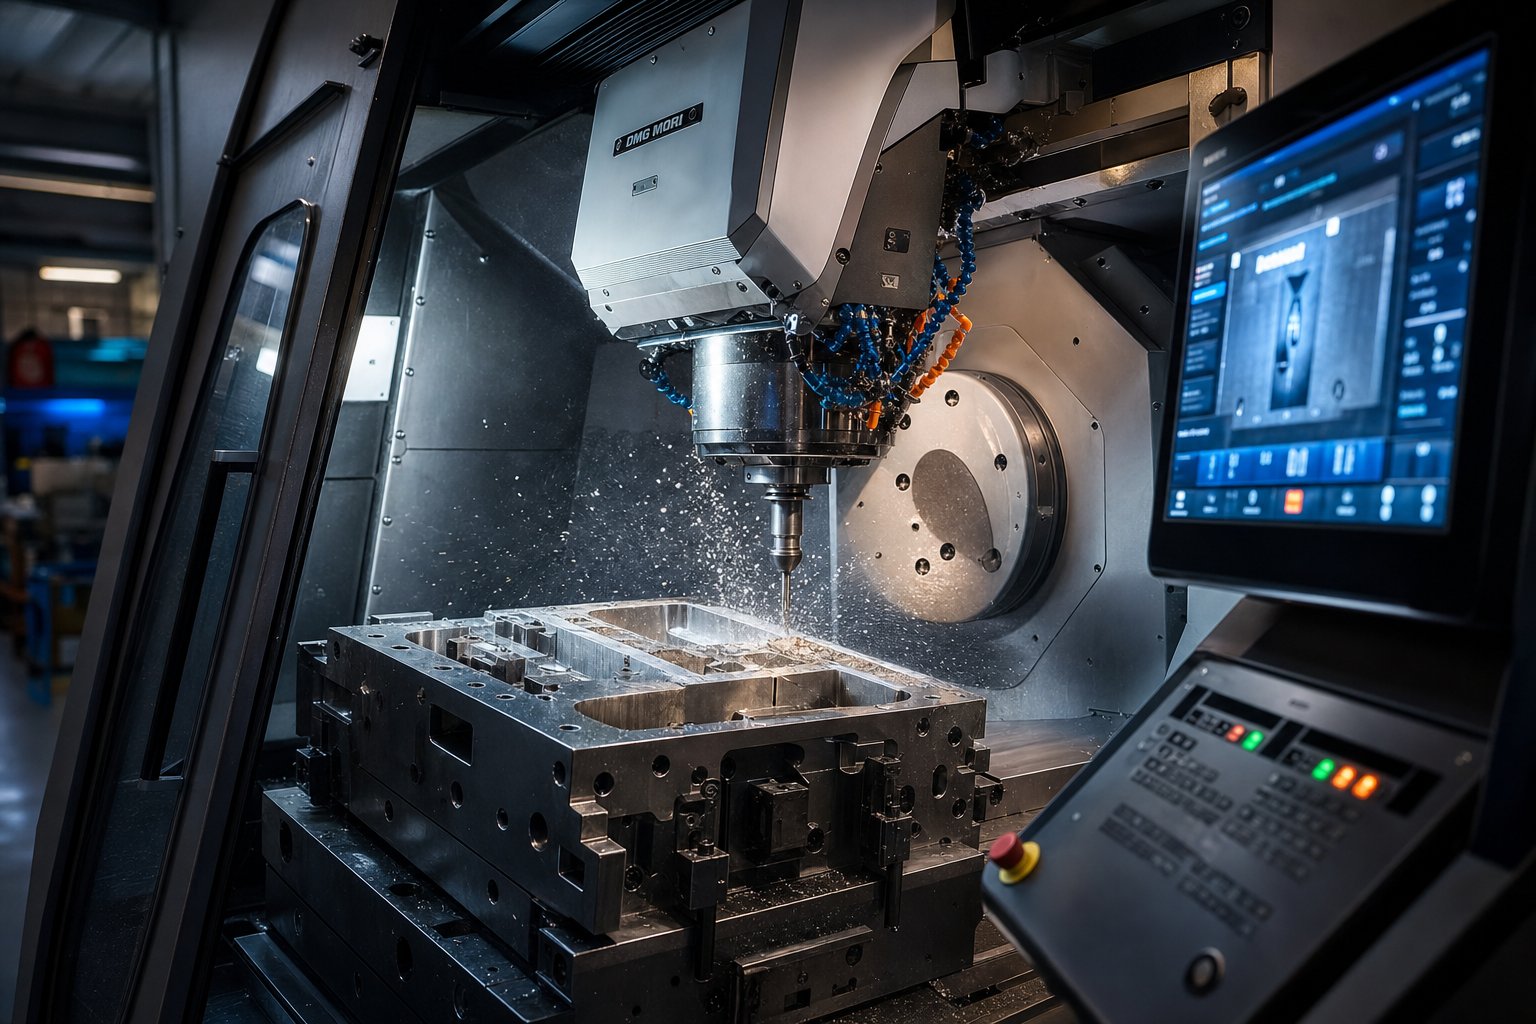
В цеха 5-осовата високоскоростна обработка предефинира какво е възможно при рязането на щанцови блокове. Традиционното 3-осно ЦПУ изисква множество настройки и обширна ръчна обработка. Съвременните 5-осни системи обработват сложни чела на матрици с едно затягане, поддържайки оптимални ъгли на инструмента по време на рязане. Това създава превъзходни повърхностни покрития директно от машината, намалявайки или елиминирайки времето за ръчно полиране.
Цеховете за инструменти и матрици за автоматизация вече разполагат с автоматизирани телени EDM клетки, които работят без надзор цяла нощ, като зареждат и индексират детайли без намесата на оператор. Роботизираните системи за полиране осигуряват последователно покритие на повърхността на големи повърхности на матрицата, където ръчното полиране би довело до променливост. Динамиката на инструменталната екипировка тук се различава от автоматизацията на производствения етаж за щамповане. В цеха за щанцоване автоматизацията е насочена към прецизност и повторяемост на еднократни-инструменти. В производството, той е насочен към производителност на идентични части.
Комбинираният ефект от 5-осовия HSM и автоматизираните вторични процеси е измерим: инструментите за метално щамповане, които някога са изисквали 12-16 седмици време за обработка, често могат да бъдат доставени за 8-10 седмици, без да се жертва точността.
Цифрови близнаци и-управлявана от данни поддръжка
Новата граница в инструментите за щамповане включва вграждане на сензори директно в самата матрица. Тези инструментални инструменти проследяват броя на ударите, тонажа на цикъл, температурните колебания и отклонението на размерите в реално време. Аказус от съоръжение за щамповане на автомобилипускането на 12 високо{1}}скоростни преси установи, че 68% от непланираните спирания биха могли да бъдат предотвратени с 4 до 48 часа предварително предупреждение, използвайки вече наличните данни в сензорите на пресата и системите за проверка на части.
Цифровите двойни платформи корелират тези сигнали между пресите и матриците, като предвиждат прогресията на износването и планират поддръжка, преди да се появят дефекти. Прогресивните модели на износване на матрицата стават видими в показателите за качество на детайла три дни преди катастрофалната повреда на инструмента. Съоръженията, внедряващи тези системи, отчитат точност на прогнозиране, достигаща 85-92% в рамките на шест месеца след внедряването.
За купувачите това означава, че матрица, вградена с-възможност за отчитане на матрицата, струва повече предварително, но осигурява по-ниски разходи през целия живот чрез по-малко изненадващи изключвания и удължен полезен живот.
Технологии, които прекрояват търговията с производители на матрици за щамповане днес:
- 3D симулация на формоване с анализ на граничната диаграма на формоване
- Топология-оптимизирани структури на матрицата за тегло и твърдост
- Високо{0}}скоростна 5-осна CNC обработка
- Автоматизирани телени EDM клетки с автоматична работа
- Ин-инструмент за наблюдение на сила, температура и ход
- Цифрови двойни платформи за предсказуема поддръжка и проследяване на живота на матрицата
Тези възможности не са равномерно разпределени в индустрията. Някои магазини работят най-модерно, докато други разчитат на методи, непроменени от десетилетия. Тази празнина създава реални разлики в това колко струва един проект за щанцоване, колко време отнема и как се представя завършеният инструмент, след като достигне пода на вашата преса.
Разходни фактори и срокове за изпълнение на проекти за матрици
Технологичната пропаст между магазините за щанцоване директно оформя две променливи, от които купувачите се интересуват най-много: колко струва инструментът и кога пристига. И все пак цената и времето за изпълнение остават най-непрозрачните аспекти на работата с производител на матрици за щамповане. Котировките варират значително от магазин до магазин, сроковете се разтягат без ясно обяснение и факторите зад всяко число рядко се споделят с клиента. Тази липса на прозрачност не означава, че математиката е непознаваема. Това означава, че рамката никога не е била изложена достатъчно ясно, за да могат купувачите да задават правилните въпроси.
Какво определя разходите за матрица за щамповане
Всяка персонализирана оферта за матрица за метално щамповане е съвкупност от решения, някои взети от вас, други от производителя на матрицата, а други продиктувани от физиката. Разбирането кои променливи имат най-голяма тежест ви дава възможност да оптимизирате разходите, преди да бъде издадена първата поръчка за покупка.
Най-големият двигател на разходите е сложността на матрицата, по-специално броят на станциите и операциите, извършвани на всяка от тях. Данните за оценка на разходите в индустрията показват, че всяка допълнителна станция в прогресивна матрица увеличава общите разходи с приблизително 8-12% поради добавеното време за проектиране, часове за обработка и труд за сглобяване. Щанца за изрязване и пробиване с пет-станции е фундаментално различна инвестиция от прогресивен инструмент с дванадесет-станции с формоване, действия на гърбицата и нарязване в матрицата.
Размерът на частта е от значение, тъй като той определя физическия мащаб на комплекта матрици, който каскадно зависи от цената на материала, времето за обработка и класа на тонажа на пресата, необходим за изпробване. Матрица, която се побира в 200-тонна преса, използва по-малко инструментална стомана и работи с по-разпространено оборудване от тази, изискваща 600-тонна машина.
Ето основните двигатели на разходите, изброени в низходящ ред според типичното въздействие върху офертата за персонализиран инструмент за метално щамповане:
- Сложност на матрицата- брой станции, действия на гърбицата, в-нарязване на матрицата, повдигащи механизми и специални функции
- Геометрия на детайла и допуски- по-строгите допуски изтласкват машинната обработка от стандартно CNC към прецизно EDM и шаблонно шлифоване, което носи значително по-високи часови ставки
- Клас и закаляване на инструменталната стомана- премиум класове като M4 или карбидни-вградени станции струват кратно на стандартния D2, а термичната обработка добавя както разходи, така и време за планиране
- Размер на детайла и плик на матрицата- по-големите матрици изискват повече суровини, по-дълги цикли на обработка и по-тежко оборудване за обработка
- Годишен обем на производството- програмите с голям-обем оправдават инструментите от клас А с първокласна конструкция, докато по-малките обеми могат да използват по-леки-изграждания
- Повърхностни обработки и покрития- PVD покрития, TD обработка или азотиране добавят към първоначалната цена, но намаляват-разхода за част чрез удължен живот на матрицата
- Обхват на проектиране и симулация- пълният CAE анализ на формоване и прегледите на DFM добавят инженерни часове, но често намаляват общата цена на проекта чрез улавяне на проблеми преди началото на машинната обработка
Класът на инструментите допълнително влияе върху уравнението. Матрицата от клас А, проектирана за производствени серии, често надвишаващи един милион удара, използва закалени първокласни стомани и е създадена за лесен достъп за поддръжка. Първоначалната инвестиция е по-висока, но амортизацията на-парче спада рязко при обем. Инструменти от клас C или „меки“ инструменти са подходящи за прототипи и кратки тиражи под 10 000 части, заменяйки издръжливостта за скорост и по-ниски първоначални разходи. Съпоставянето на класа инструменти с вашите действителни изисквания за обем е един от най-ефективните начини за правилно-оразмеряване на вашата персонализирана инвестиция в метална матрица.
Инвестицията в матрицата и единичната цена на частта са обратно пропорционално свързани през производствения живот. Матрицата с по-високо{1}} качество намалява разходите за- бройка, свежда до минимум непланираните престои и понижава общите разходи за притежание -, което прави предварителното число много по-малко значимо от числото за целия живот.
Една често пренебрегвана променлива е колко вашият собствен дизайн допринася за разходите. Допустимите отклонения, които са по-строги от изискването на функционалните изисквания, ненужните функции, които добавят станции за формоване, или избор на материали, които ускоряват износването на матрицата, всичко това увеличава офертата. Ангажирането на вашия производител на матрици в дискусии по дизайн за технологичност преди финализирането на геометрията на частта може да намали цената на инструмента, без да компрометира работата на частта. Проектите за персонализирано прецизно щамповане се възползват изключително много от този съвместен подход, тъй като геометричните корекции, които изглеждат незначителни на CAD екран, могат да елиминират цели щанцови станции.
Типични фактори за времето за изпълнение
Сроковете разочароват купувачите повече от цената, отчасти защото променливите са по-малко интуитивни. Метален печат по поръчка не се движи просто през линейна опашка. Множество паралелни и последователни процеси се конкурират за ресурси и тесните места се изместват в зависимост от капацитета на магазина, наличността на материали и броя на необходимите повторения на дизайна.
Най-често срещаните фактори за времето за изпълнение включват:
- Цикли на ревизия на дизайна- всеки кръг от промени в дизайна нулира инженерните часове и може да изисква актуализирани симулационни изпълнения; три цикъла на ревизия могат да добавят седмици към проект, който иначе би протичал гладко
- Набавяне на материали- стандартните инструментални стомани като D2 и A2 обикновено се предлагат в рамките на дни, но специалните класове, големите щанцови блокове или вносните сплави могат да добавят седмици към графика
- Сложност на обработката- матрица със сложни 3D повърхности, тесни вътрешни луфтове и множество гърбични механизми просто изисква повече часове на CNC и EDM машини, отколкото плосък инструмент за изрязване
- График за топлинна обработка- комерсиалните съоръжения за топлинна обработка работят по свои собствени графики и големи или сложни секции на матрицата може да изискват множество цикли на обработка
- Пробни итерации- първи-щамповани артикули рядко произвеждат перфектни части веднага; всеки цикъл на корекция-и-повторен опит добавя време и сложните операции на формоване може да се нуждаят от няколко кръга на отстраняване на грешки
- Оглед и документация- програми, изискващи PPAP документация, CMM отчети или изпробвания на свидетели на клиенти, вграждат допълнителни стъпки в процеса на пускане
Ето една контраинтуитивна истина, която опитните инженери по инструментална екипировка разбират: бързането на фазата на проектиране почти винаги удължава общото време за изпълнение. Когато инженерните преки пътища оставят неясноти в оформлението на лентата или последователността на станциите, тези празнини се появяват по време на машинна обработка като преработка, по време на сглобяване като проблеми с прилягането или по време на изпробване като дефекти на части. Всяка от тези корекции надолу по веригата струва повече време от спестените дизайнерски часове. Персонализираните метални щампи, произведени от добре-проектирани матрици, достигат до производство по-бързо от тези, изградени от бърз дизайн, дори когато първоначалната инженерна фаза продължава по-дълго.
Капацитетът на магазина е друга променлива, която купувачите рядко виждат. Проект за персонализиран метален печат, цитиран на десет седмици, предполага налично машинно време и квалифициран труд на всеки етап. Ако магазинът работи с пълен капацитет, пропуските в графика между машинната обработка, EDM и монтажа могат да разтегнат календара, без да добавят продуктивни часове. Питането за текущото изоставане и методологията за планиране по време на етапа на цитиране ви дава по-добра видимост дали заявената времева линия е реалистична.
Най-продуктивните разговори с вашия производител на матрици за щамповане се случват, когато пристигнете с ясно разбиране на тези фактори за разходите и графика. Не е необходимо да знаете точните цифри в долари или броя на седмицата предварително. Трябва да знаете кои лостове контролирате, кои контролира магазинът и къде сътрудничеството между двете страни свива графика и намалява общата инвестиция. Тази основа също прави много по-лесно разграничаването на способни партньори от магазини, които просто ви казват това, което искате да чуете.
Как да оцените машина за щамповане
Да знаете какво определя разходите и времето за изпълнение е полезно само ако можете да разграничите производителите на матрици за щамповане, които ще изпълнят обещанията си, и тези, които няма да го направят. Процесът на оценка е от значение, тъй като неуспешен проект за матрица не просто губи средства за инструменти. Това забавя пускането на вашия продукт, натоварва производствения ви график и налага скъпи корекции в средата на-потока. Независимо дали проверявате местен магазин или преглеждате предложения от чуждестранни производители на матрици за метално щамповане, сигналите, които разделят надеждните партньори от рисковите, са изключително последователни.
Предупредителни знаци, които сигнализират за риск
Някои червени знамена се показват на етапа на цитиране. Други стават видими само след като зададете правилните последващи-въпроси. Ако производителят на матрици за щамповане проявява няколко от тези характеристики, третирайте ги като индикатори за кумулативен риск, а не като изолирани странности.
- Няма-способност за вътрешно проектиране- магазин, който възлага инженеринг на външни изпълнители, губи контрол върху най-критичната фаза на проекта и въвежда пропуски в комуникацията между дизайнер и строител
- Невъзможност за показване на данни за изпробване- ако не могат да създадат примерни части, отчети за размерите или записи за тонажа на пресата от предишни проекти, в техния процес липсва дисциплина за документиране
- Няма оборудване за проверка на CMM- без възможност за измерване на координати, валидирането на размерите разчита на повърхностни плочи и ръчни измервателни уреди, които са недостатъчни за работа с тесни-допуски
- Липсват сертификати за материали- реномирани магазини за щампи предоставят сертификати за мелница за инструментална стомана и могат да проследят всеки блок до неговия източник; липсата на тази практика сигнализира за-култура на рязане по ъглите
- Нежелание да се обсъжда поддръжката на матрицата- производител на матрици, който избягва темата за текуща поддръжка, резервни компоненти или документация за поддръжка, вероятно създава инструменти, зад които не възнамерява да стои
- Офертиране без преглед на геометрията на частта- всеки магазин, който желае да ви даде твърд номер въз основа на устно описание или 2D скица, е оценка, а не инженерство
Обърнете внимание колко бързо магазинът казва „да“. Най-добрите производители на щампи за метално щамповане отблъскват геометрията, която ще причини производствени проблеми. Магазините, които приемат всичко без въпроси, са склонни да откриват проблеми по-късно, във вашата времева линия и бюджет.
Показатели за способен партньор
Зелените знамена сочат към фабрика за щамповане, която третира вашия проект като инженерно предизвикателство, а не като сделка. Тези показатели са в тясна връзка с-навременната доставка, успеха на първия-пробен опит и дългосрочната-производителност на матрицата.
- Пълна-собствена CAE симулация- анализ на формоване, прогнозиране на пружинното връщане и проучвания за изтъняване, извършени преди началото на машинната обработка, което значително намалява пробните итерации
- Документирана методология за изпробване- ясни процедури за проби, класифициране на дефекти, анализ на първопричината и проследяване на коригиращи действия
- Прозрачно отчитане на етапи- редовни актуализации на проекти със снимки, напредък на машинната обработка и прогнози за график вместо тишина между поръчката и доставката
- Вертикално интегрирана обработка- CNC фрезоване, EDM с тел, повърхностно шлайфане и топлинна обработка, управлявани под един покрив, елиминирайки-закъсненията при предаване между подизпълнителите
- Собственост на процеса от-до-край- магазинът поема отговорност от първоначалния преглед на осъществимостта през окончателната инспекция и пускането в производство
- Желание да поддържа матрицата през производствения живот- включително планиране на поддръжката, осигуряване на резервни части и инженерни промени с нарастването на обема на частите
Производител на матрици за метално щамповане, който демонстрира тези качества, работи като партньор за разработка, а не просто продавач, попълващ поръчка за покупка. например,Щампа за щамповане на YICHENоперацията илюстрира този пълен{0}}модел на обслужване на практика: техният работен процес обхваща оценка на осъществимостта и CAE симулация чрез прецизна обработка, пробни пускания и проверка на размерите, всички управлявани вътрешно. Този вид вертикална интеграция дава на купувачите една единствена точка на отчетност и елиминира координационния риск, който идва с фрагментираните вериги за доставки.
Когато сравнявате предложения от множество производители на матрици за щамповане, претеглете тези качествени показатели толкова силно, колкото цената. По-ниска оферта от магазин, в който липсват половината зелени знамена по-горе, обикновено струва общо повече, след като вземете предвид удължени срокове, допълнителни пробни кръгове и-корекции на доставката след това. Оценката, която извършвате, преди да възложите проект, директно оформя опита, който ще имате по време на него, и в крайна сметка определя дали вашите щамповани части достигат до производство по график и в рамките на спецификацията.
Преминаване от проучване към-готово партньорство за RFQ
Оценяването на потенциални партньори е едно. Влизането в първия подготвен разговор е това, което всъщност ускорява вашия проект. Разликата между продуктивно първоначално ангажиране и седмици на--изясняване назад и напред обикновено се свежда до това колко пълен е пакетът ви със заявка, когато го изпратите. Добре-подготвеното RFQ дава на вашия доставчик на матрици за щамповане необходимата информация, за да отговорите с истинско инженерно предложение, а не с предположения.
Подготовка на Вашия пакет с RFQ
Преди да се свържете с който и да е доставчик на услуги за проектиране на матрици, съберете документацията, която позволява точна оценка на осъществимостта и оферта. Липсата дори на един от тези артикули принуждава магазина да прави предположения, а предположенията увеличават цените, за да покрият риска.
- 3D CAD модел във формат STEP или IGES, представящ текущата версия на проекта
- 2D чертеж с GD&T обозначения, критични размери и референтни точки, ясно идентифицирани
- Спецификация на материала за щампованата част, включително клас, температура и дебелина на листа
- Прогноза за годишен обем и очаквани изисквания за живот на инструмента
- Класификации на толерантност, разграничаващи критичните характеристики от стандартните размери
- Изисквания за покритие на повърхността и всякакви козметични стандарти
- Целева времева линия, включително всички трудни дати за стартиране, които управляват графика
- Бюджетен диапазон, ако има такъв, за да помогне на магазина да препоръча подходящ клас инструменти
Този контролен списък се прилага независимо дали набавяте персонализирани щампи за пускане на нов продукт или заменяте стареещи инструменти и щампи по съществуваща програма. Колкото по-пълен е вашият пакет, толкова по-сравними и точни ще бъдат офертите, които получавате. Структурираните RFQ с ясно дефинирани спецификации елиминират двусмислието на обхвата и намаляват вариациите на офертите, което прави невъзможно сравнението между ябълки-с-ябълки.
Най-добрите резултати в проектите за прецизно щамповане идват от ангажирането на производител на матрици в началото на разработването на продукта, а не след като дизайните са замразени. Ранното сътрудничество отключва DFM обратна връзка, която опростява геометрията, намалява станциите и компресира както разходите, така и времето за изпълнение.
Представете си да финализирате дизайн на матрица за метално щамповане само за да научите по време на котирането, че малка промяна на радиуса може да премахне цяла формовъчна станция. Този разговор е безплатен по време на разработването на концепцията. След замразяване на дизайна, това се превръща в инженерна промяна, която нулира вашата времева линия.
Какво да очаквате след първия контакт
След като вашият RFQ пакет пристигне в квалифициран магазин, се разгръща предвидима последователност на ангажиране. Знаейки какво следва, ви помага да планирате вътрешни ресурси и да задавате реалистични очаквания със заинтересованите страни.
Типичната последователност изглежда така:
- Първоначален преглед на осъществимостта- производителят на матрици оценява геометрията, материала и обема на вашата част, за да потвърди, че проектът е жизнеспособен и да идентифицира потенциални предизвикателства при формоването
- Предварителна оферта с предположения- ориентировъчна оценка въз основа на първоначален преглед, като се отбелязват всички отворени въпроси или области на дизайна, които се нуждаят от пояснение
- Дизайн-за-отзиви за производителност- конкретни препоръки за геометрични корекции, които намаляват сложността на инструментите, подобряват формоспособността или удължават живота на матрицата
- Официално предложение с график- подробна оферта, обхващаща изграждането на матрицата, изпробването и етапите на доставка след разрешаване на всички технически въпроси
- Начало на проекта-- потвърждение на посоката на оформлението на лентата, доставката на стомана и първия портал за преглед на проекта
Тази прогресия обикновено обхваща две до четири седмици от първия контакт до началото-в зависимост от сложността на частта и колко бързо и двете страни могат да разрешат отворени въпроси. Персонализиран проект за печат с ясна документация преминава през тази фаза по-бързо, защото се изразходва по-малко време за преследване на липсваща информация.
За читатели, готови да преминат от изследване към действие,Щампа за щамповане на YICHENекипът следва точно този модел на ангажираност: оценка на осъществимостта, CAE симулация, машинна обработка, пробни пускания и инспекция, като всеки етап е свързан с ясни резултати. Техният работен процес дава на мениджърите по снабдяването и инженерите по инструменти конкретен път от първоначалното запитване до-валидирани инструменти за производство, с видимост на всеки важен етап.
Независимо кой доставчик на матрици за щамповане изберете в крайна сметка, принципите остават същите. Пристигане с пълна документация. Включете се достатъчно рано, за да се възползвате от приноса на DFM. Оценявайте партньорите по строгост на процеса, а не само по цена. И се отнасяйте към инвестицията в инструменти като към това, което е: основата, която определя вашите-разходи за част, последователност на качеството и непрекъсната работа за години напред.
Често задавани въпроси относно производителите на матрици за щамповане
1. Какво прави машината за щамповане?
Производителят на матрици за щамповане интерпретира инженерни чертежи, проектира геометрията на матрицата, програмира машини с ЦПУ, сглобява компоненти от закалена стомана и валидира завършените инструменти чрез пробни преси. Ролята съчетава владеене на CAD/CAM, познания по металургия, EDM и умения за шлайфане и инстинкт-за решаване на проблеми за производство на щанци, които режат, формоват и оформят ламарина с повторяема точност. Много програми за чиракуване изискват приблизително 8000 часа обучение, което отразява дълбочината на експертните познания, включени в този занаят.
2. Колко струва матрицата за щамповане?
Разходите за матрица за щамповане зависят от няколко променливи: сложност на матрицата и брой станции, размер на детайла, изисквания за толерантност, клас инструментална стомана, годишен производствен обем и повърхностни обработки. Всяка допълнителна станция в прогресивен зар може да увеличи общите разходи с приблизително 8-12%. Вместо фиксиран ценови диапазон, купувачите трябва да разберат, че класът на инструментите (клас A за големи обеми срещу клас C за прототипи) и сложността на дизайна са най-големите двигатели на разходите. Ангажирането на производител на матрици по-рано за обратна връзка Design for Manufacturability може да намали значително станциите и инвестициите в инструменти.
3. Каква е разликата между прогресивна матрица и трансферна матрица?
Прогресивните матрици подават непрекъсната лента от ламарина през множество станции, докато детайлът остава прикрепен към носещата лента, което ги прави идеални за малки до-части по размер при обеми над 100 000 годишно. Трансферните матрици първо отделят заготовката, след това механичните пръсти преместват отделните детайли между независими формоващи станции. Инструментите за прехвърляне са подходящи за по-големи или дълбоко-изтеглени части, които не могат да останат върху лента, като структурни скоби и корпуси. Прогресивните матрици предлагат по-бързи времена на цикъла, докато матриците за трансфер се справят с по-сложни 3D геометрии.
4. Колко време отнема изграждането на матрица за щамповане?
Времето за изпълнение на матрицата за щамповане зависи от циклите на ревизия на дизайна, доставката на материали, сложността на машинната обработка, планирането на термичната обработка и броя на необходимите пробни повторения. Ключовите фактори, които удължават сроковете, включват множество кръгове за промяна на дизайна, доставка на специална инструментална стомана, сложни 3D машинни операции и предизвикателства при формиране, които изискват многократно отстраняване на грешки. Противно на интуицията, бързането на фазата на проектиране често удължава общото време за изпълнение, тъй като неразрешените инженерни пропуски се появяват като преработка по време на етапите на машинна обработка, сглобяване или изпробване.
5. Каква инструментална стомана е най-добра за щамповани матрици?
Най-добрата инструментална стомана зависи от вашето приложение. D2 предлага изключителна устойчивост на износване за голям-обем заготовка и пробиване. A2 осигурява баланс на твърдост и издръжливост за операции по формоване и монетосечене. S7 осигурява превъзходна устойчивост на удар за тежки-работи, където напукването е проблем. Високоскоростните -стомани M2/M4 запазват твърдост при повишени температури за приложения с висока-ход-честота. Твърдосплавните вложки удължават драматично живота в екстремни-станции за износване, но са ограничени до-операции с ниско въздействие. Повърхностните покрития като обработка с TiN, TiCN и TD допълнително удължават живота на матрицата, независимо от основния клас стомана.


