


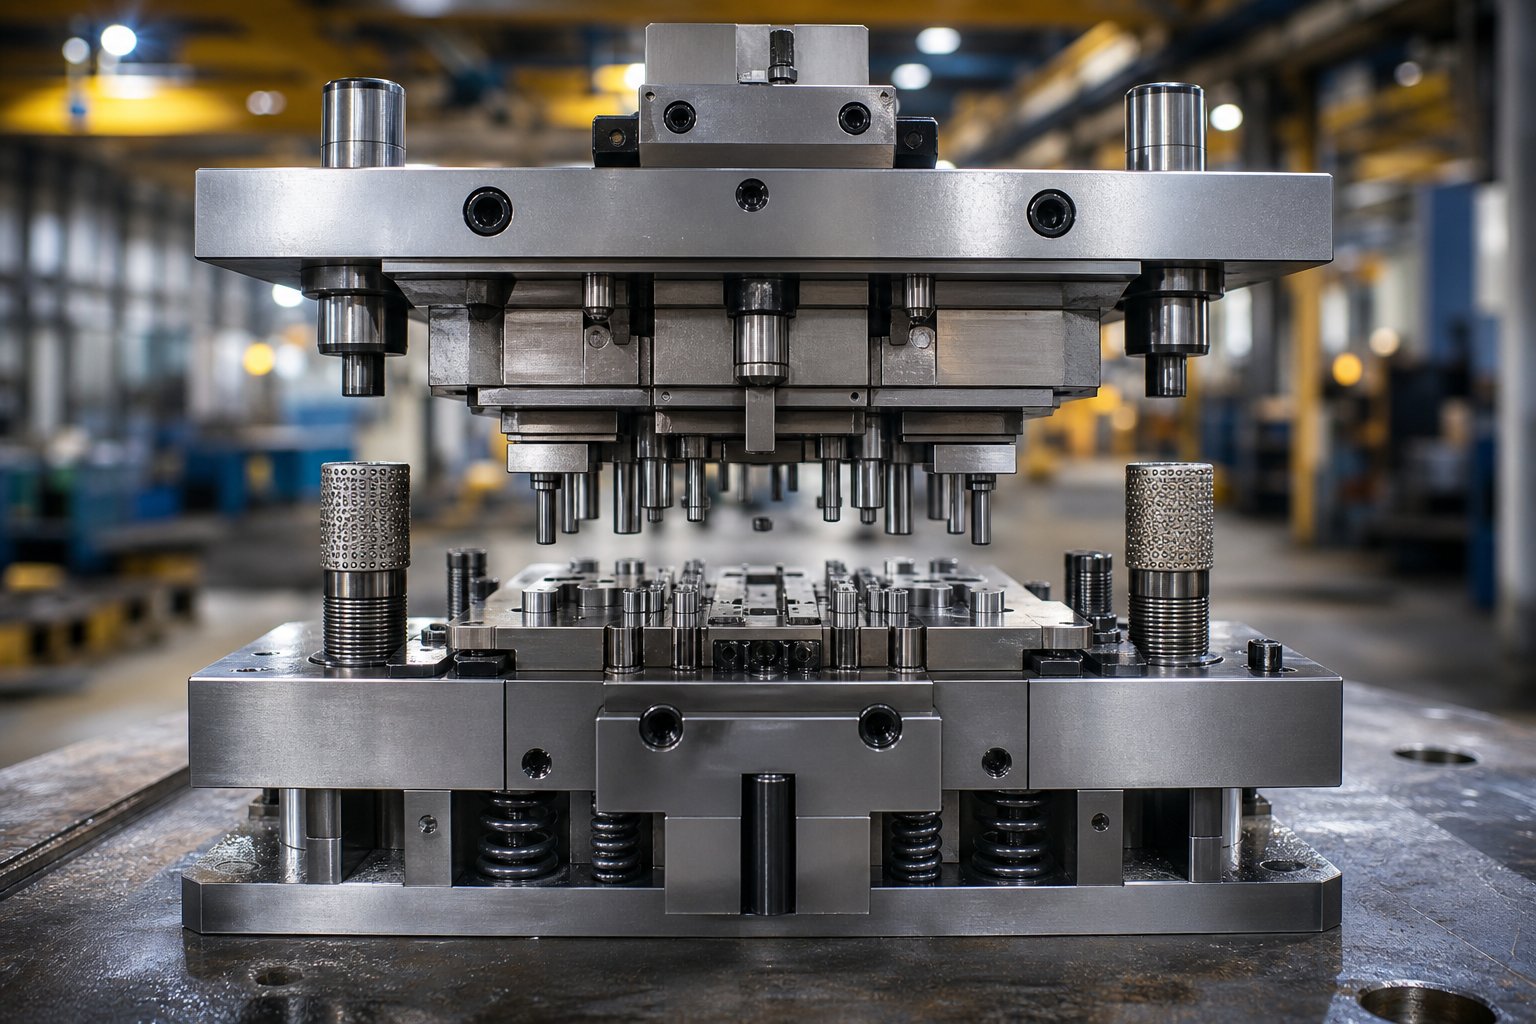
Какво правят компонентите на матрицата за щамповане в работеща матрица
Щамповата матрица е прецизен инструментален комплект, който реже и оформя ламарина в желана форма всеки път, когато пресата приложи сила. Но ето какво повечето списъци с части няма да ви кажат:отделните компоненти на матрицата за щампованеима значение само заради това как работят заедно. Всеки от тях изпълнява специфична механична роля - структурна опора, контрол на материалите, рязане, формоване или управление на лентите - и те трябва да изпълняват тези роли в тясна координация през всеки един ход на пресата.
Разбирането как взаимодействат компонентите на матрицата е много по-важно от запаметяването на имената на частите. Зарът е система и производителността на всеки компонент зависи от поведението на всичко около него.
Определяне на компонентите на матрицата за щамповане като система
И така, какво всъщност е зарът? Това е горен и долен набор от инструменти, конфигуриран да реже, огъва, оформя или изтегля метал, поставен между неговите половини. Щампа се използва за производство на завършени части - многократно, със скорост и в рамките на строги допуски. От какво се правят матриците? Закалени инструментални стомани, карбидни вложки, прецизни-шлифове и конструирани пружинни системи, всички монтирани към твърди стоманени плочи. Всеки елемент съществува, защото системата го изисква.
Защо познанията за компонентите са важни за инженерите по инструментална екипировка
Когато разберете функцията на всеки компонент в рамките на по-голямата сглобка, отстраняването на неизправности става систематично, а не догадки. Изпъкналостта на вашата щампована част не е просто „проблем с щанцоване“ -, тя може да се проследи до износени водещи втулки, позволяващи разместване, уморени пружини, които не успяват да отстранят материала чисто, или челюст на матрицата, която се огъва под тонажа.
Как компонентите се координират чрез удар на пресата
Представете си, че един цикъл на натискане се разгръща за милисекунди. Обувките на матрицата и водещите щифтове държат горната и долната половина в твърдо подравняване. Плочата за отстраняване контактува с материала на лентата и я държи плоска. Щанци се спускат през устройството за отстраняване и срязване на метал срещу бутоните на матрицата отдолу. Пружините се компресират, поглъщат сила и съхраняват енергия. При обратния ход същите тези пружини натискат стрипера надолу, изчиствайки щанцата от материала, така че лентата да може да премине към следващата си позиция. Всеки компонент се задейства в последователност - структурно, след това рязане, след това отстраняване - стотици пъти в минута.
Това координирано действие е това, което отделя една работеща матрица за щамповане от колекция от стоманени части. Следващите глави разбиват всяка група компоненти в детайли, като се започне със структурната основа, която прави всичко останало възможно.
Компоненти на структурната основа, които държат всичко заедно
Всеки режещ поансон, формовъчна стомана и пружинна система в матрицата за щамповане зависят от едно нещо: твърда, прецизно подравнена платформа за монтиране. Компонентите на структурните инструменти не режат директно метални или оформящи части, но без тях нищо друго не работи по предназначение. Те поглъщат тонажа, поддържат центровката и издържат на страничните сили, които иначе биха унищожили режещите ръбове за няколко часа.
Обувки за матрици и тяхната роля за разпределение на натоварването
Обувките за щампи са стоманени или алуминиеви плочи, които образуват горната и долната половина на комплект матрици за щамповане. Мислете за тях като за основа на сграда - всичко се закрепва с болтове, дюбели или ключове в тези плочи. Тяхната основна задача е да разпределят равномерно пресовата сила в работната зона на матрицата, така че нито един компонент да не поеме концентрирани натоварвания.
Горната обувка се монтира към пресата; долната обувка се завинтва към пресовото легло. Заедно те трябва да останат плоски и успоредни под тонажа. Ето защо те са шлифовани или прецизно-фрезовани до строги допуски. Деформираната или по-малка обувка на матрицата води до неравномерно разпределение на силата, което каскадно се превръща в деформация, счупване на поансона и непостоянно качество на частта.
Дебелината на обувката на матрицата не е произволна. Аматрица за монетикойто компресира метала, като го притиска между горната и долната секции, изисква много по-дебела обувка от обикновена операция на огъване. Правилото е ясно: по-големият тонаж и по-широките ленти изискват по-дебели обувки, за да устоят на деформацията. Повечето обувки са от стомана, но алуминият набира популярност в определени приложения - тежи една-трета по-малко, обработва се бързо, абсорбира ударите добре и специалните сплави могат да му придадат якост на натиск, надвишаваща ниско-въглеродната стомана.
Долната обувка на матрицата обикновено включва машинно обработени или{0}}отрязани с пламък дупки, които позволяват на охлювите и остатъците да падат върху леглото на пресата. Тези отвори също служат като хлабини за газови пружини и други компоненти, монтирани под повърхността на матрицата.
Ръководни системи за подравняване отгоре-към-долу
Когато пресата се спуска със скорост, горната и долната обувка на матрицата трябва да се срещат в точно една и съща позиция всеки цикъл. Водещите щифтове и втулки правят това възможно. Тези прецизно-шлифовани компоненти - често произведени в рамките на 0,0001 инча. - поддържат двете половини подравнени при пълен тонаж.
Съществуват два основни вида. Водещите щифтове в стил-триене са закалени валове от инструментална стомана, малко по-малки от отвора на втулката. Втулките обикновено са облицовани с алуминиев-бронз, понякога вградени с графитни тапи за намаляване на триенето и топлината. Тези щифтове също осигуряват сила на петата, като се противопоставят на движението-на-настрани на обувките.
Водещите щифтове-за сачмени лагери използват закалени щифтове, монтирани върху сачмени лагери, държани в алуминиева клетка. Те значително намаляват триенето, позволяват по-високи скорости на пресоване без натрупване на топлина и могат да бъдат произведени с по-строги толеранси от фрикционните щифтове. Те също така позволяват на машината за матрици лесно да разделя горните и долните обувки по време на поддръжка.
Една критична точка: водещите щифтове са проектирани да подравняват обувките на матрицата -, а не да компенсират износения или небрежен пресов накрайник. Големите водещи щифтове за маскиране на проблемите с поддръжката на пресата само ускоряват износването на самите щифтове и въвеждат грешки при подравняването, които увреждат режещите компоненти.
Блокове на петата, ключове и управление на страничната сила
Операциите по рязане и формоване не винаги генерират сила право надолу. Ъглови форми, ексцентрични -задвижвани характеристики и асиметрично заглушаване, всички те произвеждат страничен натиск - странични сили, които избутват горната матрица спрямо долната. Блоковете на петата абсорбират тази тяга, така че да не се прехвърля към водещите щифтове.
Тези прецизно{0}}обработени стоманени блокове се завинтват, закрепват с дюбели и често се заваряват към двете обувки на матрицата. Едната страна носи стоманена плоча за петата; противоположната страна използва износваща се плоча, направена от алуминиев-бронз или друг различен метал. Това различно{4}}сдвояване на метали е умишлено - две плочи от един и същи материал генерират прекомерно триене, топлина и евентуално дразнене. Петите на кутията могат да устоят на натиск във всички посоки едновременно.
Дюбелите и ключовете допълват структурната система. Дюбелите са закалени, прецизно-шлифовани щифтове, които локализират всяка секция на матрицата в точната й позиция върху обувката. Шпонките са малки правоъгълни блокчета от шлайфана стомана, поставени във фрезовани шпонкови канали - те както локализират, така и наклоняват секциите на матрицата, осигурявайки устойчивост на преместване под натоварване. Винтовете с вътрешен ключ закрепват всичко заедно със задържащата сила, необходима за повтарящи се цикли с голям-тонаж.
Поддържащите плочи заслужават да бъдат споменати и тук. Когато закалените щанцови глави се притискат към материала на обувката на матрицата цикъл след цикъл, по-меката обувка може да се деформира. Опорни плочи - тънки закалени стоманени плочи, поставени между фиксаторите на поансона и обувката - предотвратяват това вграждане и разпределят точковите натоварвания върху по-широка площ.
| Компонент | функция | Последица от повреда | Типичен материал |
|---|---|---|---|
| Обувки Die (горна/долна) | Твърда платформа за монтаж; разпределя равномерно силата на натиск | Деформация, неравномерно рязане, счупване на поансона | Средно{0}}въглеродна стомана или алуминиева сплав |
| Водещи щифтове | Подравнява горните и долните обувки на матрицата през всеки ход | Неправилно подравняване, неравномерно износване на режещите ръбове, вариация на ръбовете | Закалена инструментална стомана |
| Водещи втулки | Осигурява опорна повърхност с ниско{0}}триене за водещите щифтове | Точкуване, прекомерен клирънс, отклонение на центровката | Алуминиев-бронз (често с графит) |
| Блокове на петата | Абсорбира страничната тяга от формоване и асиметрично рязане | Деформация на водещия щифт, изместване на секцията на матрицата, повреда на компонента | Инструментална стомана с различни износващи се пластини |
| Дюбели | Прецизно локализира секциите на матрицата върху обувката | Позиционен дрейф на работните компоненти след поддръжка | Закалена шлифована стомана |
| Ключове | Намира и наклонява секциите срещу странично движение | Преместване на секция при асиметрично натоварване | Прецизно{0}}шлифована инструментална стомана |
| Поддържащи плочи | Предотвратява вграждането на щанцови глави в по-меката обувка на матрицата | Деформация на обувката, промяна на височината на удара, непостоянна височина на затваряне | Закалена стомана (HRC 58-62) |
Малкоразмерните или пренебрегнати структурни компоненти не се повреждат шумно - те се повреждат постепенно. Обувка за матрица, която се отклонява на 0,002 инча под товар, няма да счупи нищо веднага, но променя клирънса на -на- матрицата по ширината на лентата. Водещите щифтове, които се набиват поради недостатъчно смазване, позволяват прогресивно разместване, което ускорява износването на всеки режещ ръб в инструмента. Тези проблеми се комбинират с хиляди удари, затруднявайки диагностиката на основната-причина, освен ако не разберете какво трябва да осигури структурният слой: абсолютна твърдост и повторяемо подравняване, всеки цикъл, при пълен тонаж.
С тази основа, заключена на място, следващият слой на системата - щанци, бутони за матрици и формовъчни стомани, които всъщност оформят металния лист -, могат да вършат работата си с прецизността, за която са проектирани.
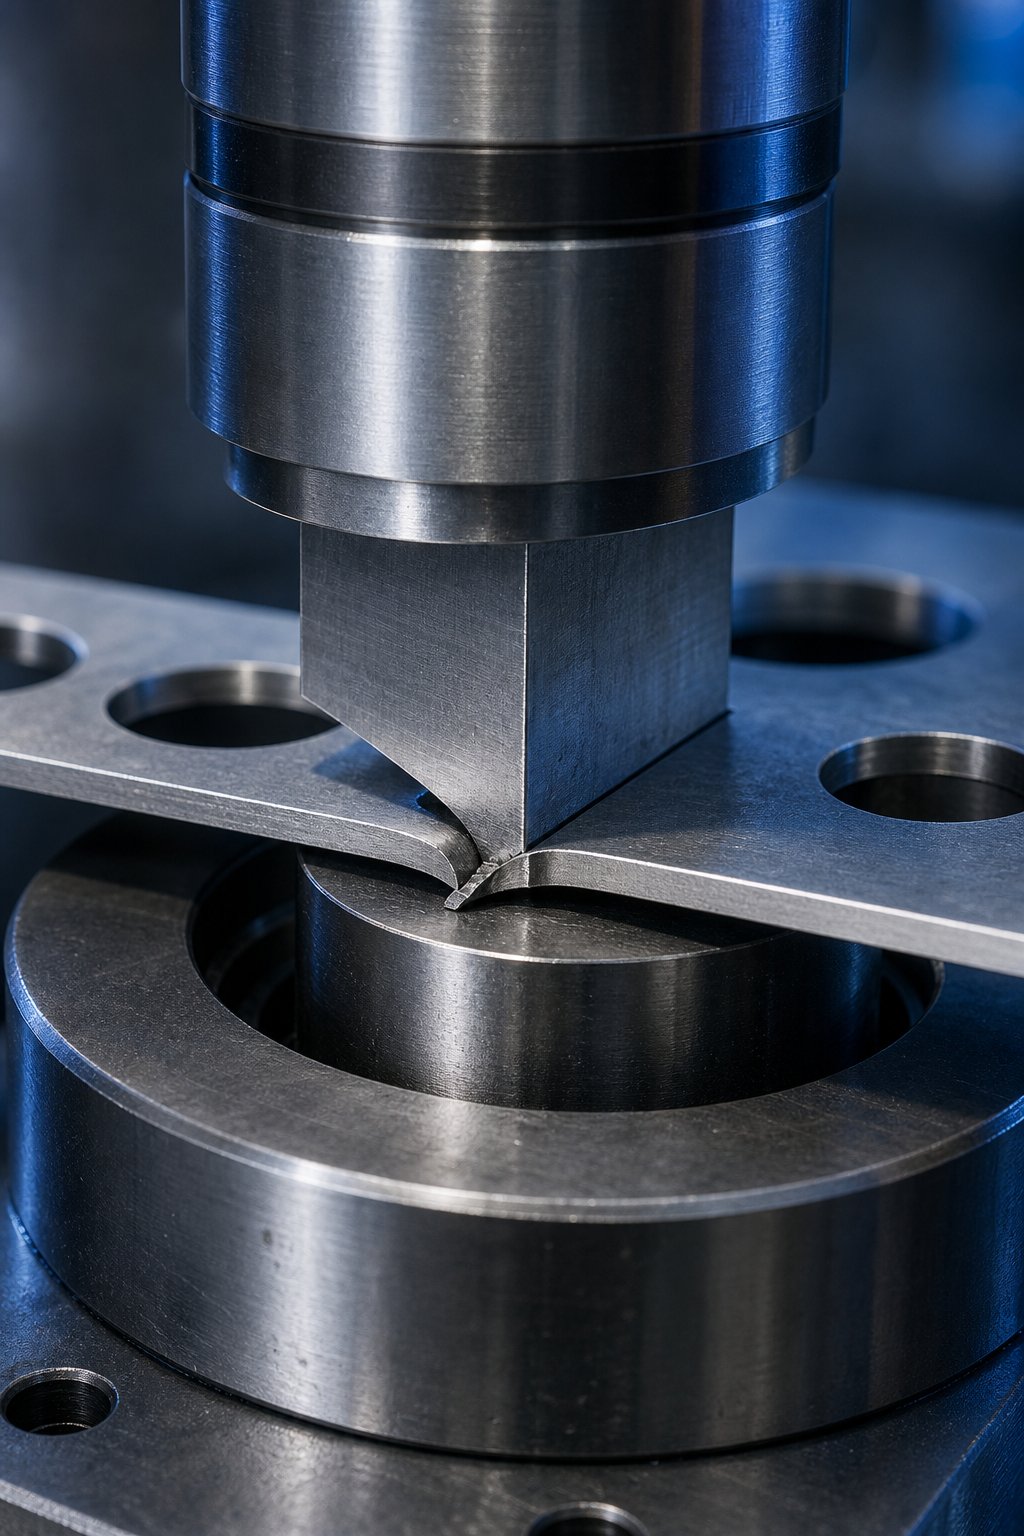
Рязане и формоване на компоненти, които оформят метала
Твърдото подравняване и разпределение на натоварването не означават нищо, ако инструментите за щанцоване, които действително контактуват с ламарината, не са проектирани правилно. Щанци, бутони за матрици, блокове за матрици, матрици и формовъчни стомани са компонентите, които извършват физическата работа - срязване, огъване, изчертаване и щамповане на материал в завършена геометрия. Техният дизайн, връзката един с друг и разстоянието между тях определят дали ще получите чиста част или кошче за скрап, пълно с отхвърлени отпадъци.
Как ударите и бутоните на матрицата работят заедно
Основната връзка във всяка система за щанцоване и щанцоване на ламарина е ясна: поансонът е мъжкият режещ инструмент, който се спуска в съответния женски отвор - бутонът за матрица (наричан също вложка за матрица или матрица). Перфораторът избутва материала в или през този отвор и взаимодействието между техните ръбове е това, което всъщност разрязва метала.
По време на удара на пресата щанцата влиза в контакт с листа и започва да го натиска надолу. Материалът се деформира леко както около ръба на поансона, така и около ръба на бутона на матрицата - степента на деформация зависи от пластичността, дебелината и хлабината между двата режещи ръба. Докато щанцоването продължава надолу, то студено-екструдира метала, създавайки срязаната част от среза, известна като лента на рязане. След като якостта на срязване на материала бъде превишена, той се счупва и се откъсва, създавайки зоната на пробив на срязания ръб.
Бутоните на матрицата се намират в обработени джобове в блока на матрицата или матричната плоча и трябва да се задържат сигурно срещу силата на рязане надолу и страничното налягане на материала, протичащ по време на рязане. Три често срещани метода за задържане държат бутоните заключени на място:
- Задържане-налягане- копчето е шлифовано с лека намеса и притиснато в прецизно-пробит джоб. Прост, компактен и ефективен за кръгли бутони, но изисква хидравлична преса за отстраняване по време на поддръжка.
- Задържане-на топката- пружинно-топче захваща жлеб, машинно изработен във външния диаметър на бутона. Това позволява бързо премахване и инсталиране без натискане, което го прави популярно в среди с висока-смяна.
- Ключово задържане- шпонка или плоскост, машинно обработена на бутона, предотвратява въртенето, критично за не-кръгли форми, където ъгловата ориентация има значение. Често се комбинира с-прилягане или задържане на рамото.
Самият блок на матрицата - плочата, в която са разположени всички бутони на матрицата и отворите за рязане -, трябва да бъде достатъчно дебел, за да поддържа силите на рязане без деформация и достатъчно твърд, за да устои на износване на режещите ръбове. В някои конфигурации отделна матрична плоча държи бутоните, докато матрицата отдолу осигурява структурна опора и проходи за освобождаване на охлюви.
Видове щанци и техните специфични приложения
Не всеки отвор или елемент в щампована част изисква една и съща геометрия на щанца. Щамповите матрици се предлагат в различни конфигурации, всяка от които е пригодена за конкретни операции:
- Обикновени (плътни) кръгли щанци- най-често срещаният тип, използван за стандартно кръгло пробиване и заготовка. Издръжлив, лесен за презаточване и наличен в стандартни каталожни размери.
- Оформени удари- персонализирани профили за правоъгълни слотове, D-форми, ключодържатели или всякаква не-кръгла геометрия, изисквана от дизайна на частта.
- Пилотни удари- прецизни-шлифове, които влизат в предварително пробити отвори, за да регистрират лентата преди рязане. Те не режат материал; те го локализират. Критичен при прогресивни матрици, където кумулативната грешка при подаване унищожава точността на частта.
- Прорязващи удари- предназначени за премахване на материал от ръба на лента или заготовка, създавайки вдлъбнатини, раздели или релефни елементи, които позволяват последващо огъване или формоване.
- Пронизващи удари- режете и огъвате материал едновременно, без да го отделяте напълно от лентата. Използва се за създаване на раздели, жалузи или частични елементи, които остават прикрепени.
- Стъпаловидни или раменни удари- разполагат с множество диаметри по дължината си за подобрено подравняване, по-добро разпределение на натоварването и контролирано зацепване с бутона на матрицата.
- Кухи или тръбни поансони- включва вътрешна кухина за изхвърляне на охлюви, намалявайки тенденцията за залепване на охлюви по лицето на удара по време на прибиране.
Формоващите стомани - понякога наричани формовъчни щанци - са напълно отделна категория. Тези компоненти не режат материал; те го прекрояват. Огъванията, изтеглянията, щампованията и изкованите елементи изискват прецизно-обработени стомани за формоване, чиито профили отговарят точно на желаната геометрия на детайла. Техните радиуси, ъгли на наклон и покритие на повърхността директно контролират потока на материала по време на формоването.
Разстоянието между щанцата и матрицата и ефектите му върху качеството на частта
Разстоянието между ръба на поансона и ръба на бутона на матрицата - хлабината на рязане - е една от най-последователните спецификации във всяка матрица. Обикновено се изразява като процент от дебелината на листа на страна. Обичайна отправна точка е около 10% от дебелината на материала на страна. Например, рязане на стомана с дебелина 0,050 инча с 10% хлабина означава 0,005 инча празнина на страна или 0,010 инча обща разлика в диаметъра между перфоратора и бутона.
Но 10% не са универсални. По-твърдите материали с по-висока -якост обикновено се възползват от по-големи хлабини, докато по-меките, по-пластични материали могат да използват намалени стойности. Последствията от погрешната грешка се показват веднага на ръба на детайла:
Недостатъчно разстояниепричинява разрушаване на натиск в материала по време на рязане. Ще видите увеличен шок на поансона, ускорено износване както на поансона, така и на бутона, по-високи сили на рязане и по-чести цикли на повторно заточване. Заготовката има тенденция да остане компресирана в бутона на матрицата - добре за задържане на заготовката, но с цената на живота на инструмента. Огъването и начупването на щанцата се превръщат в истински риск, особено при щанци с тънко напречно-сечение.
Прекомерен просветпричинява разрушаване на опън. Материалът се разтяга и навива, преди да се счупи, създавайки по-големи неравности и навити ръбове на детайла. Силите на оголване спадат, защото по-малко материал захваща поансона, но издърпването на охлюва се превръща в сериозен проблем - охлювът може да се върне обратно с поансона и да кацне върху повърхността на матрицата, повреждайки следващата част или самата матрица.
Това се свързва директно с често-пренебрегван аспект на дизайна на бутоните за матрицата: геометрията на задържане на охлюв. Стандартният бутон за зар не е просто дупка -, той включва права земна част в горната част, последвана от ъглов релеф отдолу. Правата земя създава леко компресионно прилягане, което държи охлюва в бутона, след като бъде отрязан. Твърде къса земя и охлювите могат да паднат преждевременно или да бъдат изтеглени назад. Твърде дълга земя и охлюви се натрупват, като в крайна сметка се натискат обратно срещу удара.
Когато се случи издърпване на охлюв, решенията са насочени директно към матриците и поансоните.Налични в търговската мрежа бутони за-управлениеизползвайте обработени слотове или шипове вътре в матрицата, за да хванете плужека. Обратните-заострени бутони -, където отворът става малко по-малък към отвора на хлабината -, задържат охлюви при компресия. Пружинно-натоварените ежекторни щифтове вътре в лицевата страна на щанцата изтласкват охлювите при движение надолу. Въздушните отвори, пробити през перфоратора, елиминират вакуумните джобове, които засмукват нагоре по време на прибиране.
Взаимодействието между хлабината, задържането на охлюви и качеството на частта е акт на балансиране. Няма единствен правилен отговор -, той зависи от качеството на материала, дебелината, геометрията на щанцата, скоростта на пресата и производствения обем. Това, което има значение, е разбирането, че тези метални щанци и отвори на матрицата образуват система, при която промяната на една променлива променя поведението на всичко останало в зоната на рязане.
Компонентите за рязане и формоване вършат работата си за части от секундата, но не могат да се справят сами. Материалът на лентата трябва да бъде позициониран точно точно преди всяко попадение - и това е работата на напълно различен набор от компоненти, отговорни за насочването, повдигането и регистрирането на лентата през матрицата.
Компоненти за управление на лентата и позициониране в матрици за щамповане на ламарина
Перфектно шлифован поансон и прецизно пробито копче на щанца пак ще дадат скрап, ако материалът на лентата не е на правилното място, когато се срещнат. При прогресивните щампи за щамповане на ламарина лентата се подава напред между всеки удар на пресата -, като напредва една стъпка по дължина през серия от станции. Всяка позиционна грешка в една станция се натрупва в следващата. Докато лентата достигне крайната граница, дори няколко хилядни от инча отклонение може да изтласка критичните характеристики извън толерантността.
Ето защо дизайнът на матрицата за щамповане посвещава цяла категория компоненти на една задача: контролиране на точното къде седи лентата - вертикално, странично и надлъжно - в момента, в който пресата се задейства.
Пилотни щифтове и регистрация на прецизна лента
Пилотните щифтове са крайните-компоненти за позициониране на органа в прогресивна матрица. Тези прецизни-заточени щифтове - обикновено се държат на толеранси в рамките на 0,0002 инча на диаметър - се спускат в предварително пробити отвори в лентата точно преди да се включат операциите по рязане или формоване. Тяхната работа не е да режат; това е да се намери. Те издърпват или натискат лентата в точна регистрация, така че всяка следваща операция да съответства на предишната.
Ето как работи последователността. На ранна позиция в матрицата, пробивна перфорация създава пилотен отвор - кръгъл отвор, чиято единствена цел е приемането на пилотния щифт в долните станции. Тъй като лентата се подава напред, тя пристига на следващата станция малко неточно. Захранващите ролки имат механични допуски. Самата лента може да се разтяга, извива или да се измества странично. Когато горната матрица започне да се спуска, пилотният щифт влиза в пилотния отвор, преди каквито и да било удари да докоснат материала. Заострен нос на щифта насочва лентата в позиция, коригирайки незначителни грешки при подаване.
Тази способност за коригиране е критична. В прогресивна матрица, работеща с 200+ удара в минута, кумулативните грешки при подаване се увеличават бързо. Без пилотите да-регистрират лентата на всяка станция, разстоянията-до{-дупка, местоположенията на завоите и линиите на подстригване ще се отклонят постепенно от номиналните. Пилотите по същество нулират позиционната точност на всяка станция, прекъсвайки веригата от натрупани грешки.
Диаметърът на направляващия щифт е оразмерен спрямо направляващия отвор - обикновено с 0,001 до 0,002 инча по-малък от отвора, за да позволи влизане без деформиране на ръбовете на отвора. Твърде стегнато и щифтът може да се удължи или да изтръгне пилотния отвор при многократни цикли. Твърде хлабаво и не успява да регистрира лентата точно. Самият пилотен отвор трябва да бъде пробит чисто, с минимални грапавини, за да се избегне смущение при захващане на щифта.
Повдигачи на ленти и тяхната функция за освобождаване на пода
Между ударите на натискане лентата трябва да се движи свободно напред. Но оформените елементи, бутоните на матрицата и други компоненти стърчат отгоре или се изравняват с повърхността на матрицата - препятствия, които биха закачили лентата по време на подаване. Повдигачите на ленти решават това, като повдигат лентата над повърхността на матрицата по време на захранващата част от цикъла, създавайки хлабина за лентата да напредва без влачене.
Три често срещани вида повдигачи се справят с различни ситуации:
- Пружинни{0}}повдигачи на щифтове- малки кръгли щифтове, поставени в пробити отвори в матрицата, избутани нагоре от компресионни пружини. Те поддържат лентата в отделни точки и се прибират под силата на натиск, когато матрицата се затвори. Прост, компактен и ефективен за плоски или леко оформени ленти.
- Релсови повдигачи-- непрекъснати пръти, минаващи по ръбовете на лентата, поддържани от множество пружини. Те осигуряват постоянна височина на повдигане по цялата дължина на лентата и предотвратяват увисване на ръба на широки материали. Често срещано в матриците, където лентата се нуждае от няколко инча хлабина над оформените елементи.
- Bullet{0}}нос или водени повдигачи- подобно на повдигачите на щифтовете, но със заоблен връх, който предотвратява захващането на лентата по време на странично движение. Използва се, когато лентата има тенденция да се измества настрани по време на хранене.
Височината на повдигача има повече значение, отколкото бихте очаквали. катоемисия{0}}изследвания на времето за пусканедемонстрирайте, разстоянието, което лентата се повдига от повърхността на матрицата, пряко влияе върху това колко допълнителен материал изтегля през захранващия блок по време на затварянето на матрицата. Матрица, разположена на 36 инча от захранващия модул с 4 инча ход-на повдигача, може да въведе над 0,2 инча допълнителен материал между захранващото устройство и матрицата - достатъчно, за да причини грешки при претоварване, ако времето не е компенсирано. Колкото по-високо е повдигането, толкова повече се усилва този ефект, което прави височината на повдигача процесна променлива, която се свързва директно с времето за затваряне на подаващата-ролка.
Байпасни прорези за хлабина на лентата в прогресивни матрици
Понякога повдигането на лентата не е достатъчно. Някои компоненти на матрицата -, образуващи стомани, гърбични драйвери или изпъкнали секции на матрицата - се простират над равнината на движение на лентата и биха блокирали физически напредването на материала. Байпасните прорези решават това чрез премахване или добавяне на материал към лентата на определени места, позволявайки й да премине над или около препятствия по време на подаване.
Целта на байпасните прорези в матриците за щамповане се разделя на два вида:
- Отрицателни байпасни прорези- материалът се отстранява от лентата (обикновено чрез пробиване на по-ранна станция), за да се създаде празнина или процеп. Когато лентата се подава напред, този прорез осигурява хлабина, където иначе би се намесил компонент на матрицата. Често срещано, когато препятствието е тясно или когато отстраняването на материала не отслабва носещата лента неприемливо.
- Положителни байпасни прорези- вместо да се отстранява материалът на лентата, самият компонент на матрицата се облекчава или оформя с повдигната част, върху която лентата може да премине. В някои дизайни малко парче материал се оставя да стои върху лентата, за да се движи над секцията на матрицата. Този подход запазва здравината на лентата в приложения, при които премахването на материала би компрометирало стабилността на носещия.
Проектирането на отрицателни и положителни байпасни прорези в матрици за щамповане на ламарина изисква балансиране на якостта на лентата спрямо нуждите от хлабини. Отстранете твърде много материал и носачът отслабва, което позволява на лентата да се огъне или усуче по време на подаване. Не отстранявайте достатъчно и лентата ще се закачи за компонентите на матрицата, причинявайки задръствания, неправилно подаване или сривове на матрицата. Поставянето на жлеба трябва също така да отчита как лентата се повдига - жлеб, който осигурява хлабина при пълна височина на повдигане, може да не изчисти препятствието, ако пружината на повдигача се умори и осигури намалено повдигане.
Често срещани проблеми с контрола на лентата и техните компоненти-Причини за ниво
Когато контролът на лентата се провали, симптомите се показват незабавно в качеството на част -, но проследяването обратно до отговорния компонент изисква разбиране на системата. Ето най-честите проблеми:
- Кратко хранене или прехранване- причинено от неправилно{1}}време на подаване спрямо височината на повдигача, износени подаващи ролки, които се плъзгат върху смазана лента, или дължина на подаване, която не компенсира изтегления материал по време на затваряне на матрицата.
- Удължение на пилотния отвор- показва, че направляващите щифтове са твърде стегнати към отвора, захващат се, докато лентата все още се движи, или лентата не е повдигната достатъчно по време на подаване, така че направляващите се влачат през материала.
- Изкривяване на лентата между станциите- причинени от прекомерна височина на повдигача, която създава твърде много хлабина, или от отслабени носещи ленти от прекалено агресивен дизайн на байпасни прорези.
- Страничен дрифт- водачи за долната част са износени или неправилно разположени, което позволява на лентата да се измести настрани. Неправилно подравнените повдигащи релси също могат да избутат лентата извън-центъра.
- Захващане на лентата върху компонентите на матрицата по време на подаване- заобикалящи прорези с по-малък размер, повдигащи пружини уморени (намалена височина на повдигане) или оформени елементи по-дълбоки от първоначално планираното.
- Непоследователна регистрация- пилотни щифтове са износени, пилотните дупки са издълбани от предишни позиции или задействането на пилота се случва твърде късно в хода на пресата (след началото на рязането).
Пружинни оголвачи срещу твърди оголвачи
Още един позициониращ компонент заслужава внимание, тъй като обединява контрола на лентата и функцията за рязане: пластината за отстраняване. Неговата задача е да държи лентата плоска срещу долната матрица по време на рязане и след това да я отстранява от поансоните по време на прибиране. Съществуват два фундаментално различни дизайна и изборът между тях оформя значително поведението.
Пролетни събличачи(наричани също стрипери за подложки за натиск) са пружинни-плочи, монтирани към горната матрица, които обграждат режещите поансони. Докато матрицата се затваря, стриперът влиза първо в контакт с лентата, притискайки я плоско към повърхността на матрицата под натиск на пружината, преди някакъв удар да докосне материала. Това задържане-надолу елиминира наклона и арбалета в лентата, предотвратява повдигането или изместването на материала по време на рязане и - критично - държи лентата изравнена с повърхността на матрицата по време на изтегляне на щанцата, така че щанците да могат да се прибират чисто, без да издърпват материала нагоре. Като експерт по дизайн на матрициАрт Хедрик отбелязва, пружинните оголвачи елиминират проблемите с деформацията и свързването, присъщи на твърдите оголвачи, което ги прави предпочитан избор за повечето прогресивни приложения на матрицата.
Твърди стриптизьорки(мостови стрипери или пластини) са твърди плочи, закрепени директно към долната матрица. Те не се движат - лентата просто се провира под тях. Те са по-евтини за производство, не изискват пружини и се нуждаят от минимална поддръжка. Но те не предлагат-задържащ натиск по време на рязане, което означава, че лентата може свободно да се повдига, да се измества странично или да се свързва между ударите по време на влизане. Тази свобода на движение увеличава силата на оголване, може да отклони тънките поансони и в най-лошите случаи води до счупване на поансона от материал, който се удря в здравата плоча по време на прибиране.
За прогресивни щампи, работещи с производствени скорости, пружинните устройства за отстраняване почти винаги са по-добрата инвестиция. Няколкото долара, спестени от използването на солидна машина за отстраняване, рядко компенсират риска от счупване на щанцата, увеличени грапавини и непоследователно регистриране на лентата, които идват с неконтролиран материал по време на цикъла на рязане.
Компонентите за управление на лентата са тихи - те не оформят видимо детайла, както го правят ударите. Но те определят дали тези удари са улучили правилната цел. Силата, която задвижва тези повдигачи, устройства за отстраняване и натиск обратно в изходните им позиции след всеки удар, идва от следващата критична група компоненти: пружините и газовите цилиндри, които управляват енергията в целия комплект на матрицата.
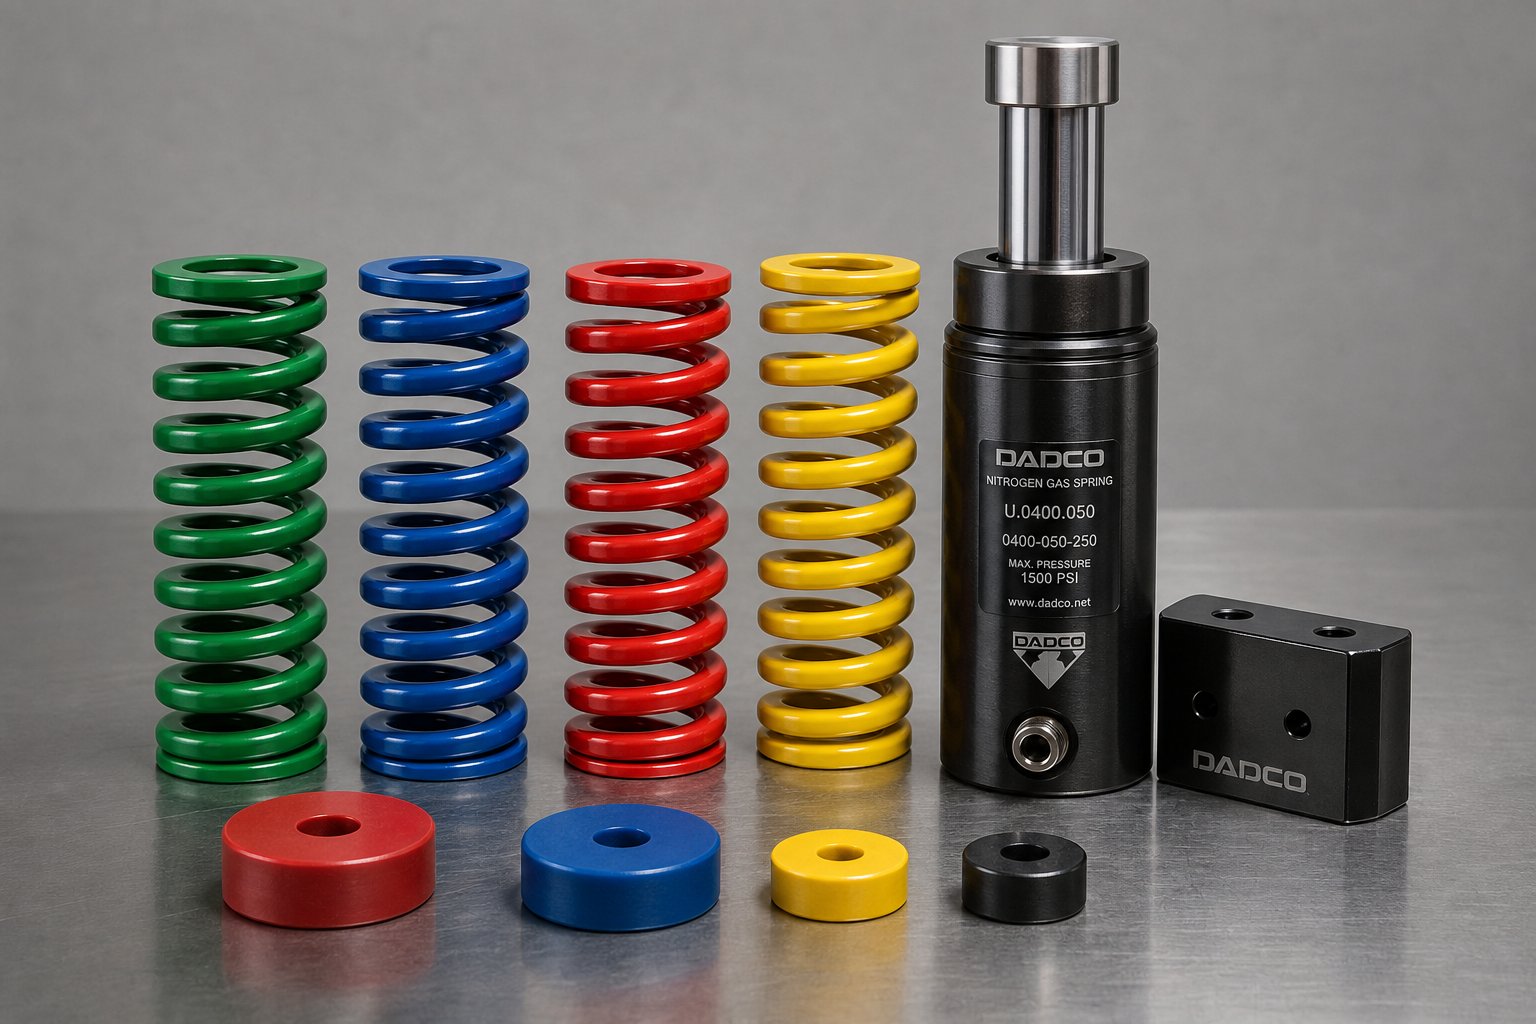
Пружинни системи и управление на силата вътре в матрицата
Всеки движещ се компонент в модула на матрицата - устройства за отстраняване, подложки за притискане, повдигачи, избиващи щифтове - се нуждае от сила, за да го избута обратно в позиция след хода на пресата. Тази сила идва от пружини и газови бутилки, стратегически разположени в инструмента. Това не са пасивни аксесоари. Те са активни компоненти на матрицата за пресоване, които контролират налягането при оголване, силата на-задържане на заготовката по време на формоване и връщащото движение на всяка движеща се плоча в системата. Неправилно изберете пружината и ще видите издърпване на охлюва, непостоянни дълбочини на изтегляне и пластини за отстраняване, които се накланят, вместо да се прибират равномерно.
Пружини на матрицата и техните характеристики-огъване при натоварване
Механичните щанцови пружини са спирално навити компресионни пружини, проектирани за високи натоварвания и повтарящи се цикли при екстремни натоварвания. Ще ги разпознаете по цветовото им кодиране - система от винилово покритие, която показва капацитета на работното натоварване с един поглед. Леките-натоварени пружини (зелени или сини) отговарят на ниска-сила на оголване, докато изключително{5}}тежките-натоварени пружини (червени или жълти) се справят с-високо тонажно задържане на заготовки и оформяне на подложки.
Трите форми на проводника определят механичните опции. Правоъгълната тел произвежда най-голямата сила за даден размер на пружината и отговаря на ISO 10243, но телта се усуква по време на компресия, внасяйки напрежение, което ограничава живота на умора. Кръглата тел се справя по-добре с цикличното напрежение, но доставя по-малко сила на единица размер. Овалният проводник разделя разликата - оптимизирайки товароносимостта и устойчивостта на напрежение в една геометрия.
Изборът на правилната пружина означава балансиране на няколко взаимозависими фактора:
- Предварително зареждане- първоначалната компресия, приложена по време на инсталацията. Предварителното натоварване гарантира, че пружината доставя сила незабавно, когато матрицата се отвори, но намалява наличния работен ход и ускорява умората.
- Работно отклонение- колко се компресира пружината по време на действителния ход на натискане. Това трябва да съответства на дължината на хода на пресата минус всяко компресиране при предварително натоварване.
- Общ капацитет на отклонение- максималната безопасна компресия, преди намотките да се свържат здраво. Превишаването на това унищожава пружината моментално.
- Живот на умора- директно свързано с процента на общата деформация, използвана за цикъл. Пружините, натоварени до 50% от капацитета си, издържат драстично по-дълго от тези, които постоянно се натискат до 75%.
Пружините с-затворен край осигуряват плоски повърхности за монтиране, докато версиите с-отворен край може да се нуждаят от шлифоване за стабилност. Така или иначе, пружинните кутии - цилиндрични корпуси - трябва да обграждат всяка пружина в плоча с подложка, която излиза отдолу по време на работа. Тези кутии съдържат отломки, ако пружината се счупи и предотвратяват повреда на матрицата или щампованите части на части от намотката.
Азотни газови пружини за-приложения с висока сила
Когато матрицата на машината изисква повече сила, отколкото механичните пружини могат да доставят в наличното пространство, се намесват азотни газови пружини. Тези цилиндри използват сгъстен азот -, зареден между 10 и 200 бара -, за да генерират сила през запечатано бутало. Резултатът е значително по-висока производителност от по-малък отпечатък.
Практическите предимства надхвърлят суровата сила. Азотна пружина доставя сила незабавно при контакт без необходимост от предварително натоварване, тъй като газът вече е под налягане вътре в цилиндъра. Това означава, чецялата дължина на хода е налична като работен ход- основно предимство пред механичните пружини, които жертват хода за предварително натоварване. Подаването на сила също е по-последователно през хода. Когато силата на механичната пружина нараства линейно с компресията (следвайки закона на Хук), газовата пружина осигурява относително плоска крива на силата, създавайки почти същото налягане в началото и в края на своето движение.
Тази последователност има значение за операциите по формиране. Подложка за теглене, подкрепена от азотни пружини, прилага равномерен задържащ натиск-за заготовка по цялата дълбочина на изтегляне, намалявайки набръчкването и разкъсването, което непостоянната сила може да причини. Азотните пружини също така предлагат гарантиран минимален експлоатационен живот - обикновено един милион цикъла - без счупване,-свързано с умора или отделяне на остатъци, от които механичните пружини страдат с течение на времето.
Компромисът? Цена и мониторинг. Азотните пружини изискват проверки на налягането за откриване на бавни течове и техните вътрешни уплътнения в крайна сметка се влошават. Най-добра практика отопитни дизайнери на матрициограничава хода на буталото до 85% от номиналния капацитет, за да удължи живота на цилиндъра. Дистанционното наблюдение на налягането чрез Bluetooth или кабелни сензори осигурява автоматични предупреждения, ако силата спадне - функция, която не е налична с механични пружини, които просто се уморяват тихо, докато частите започнат да се повредят.
Стратегия за поставяне на пружина в рамките на матрицата
Изборът на правилния тип пружина и рейтинг решава само половината от проблема. Където позиционирате пружините в матрицата, определя дали пластината за отстраняване или притискащата подложка се движат равномерно - или се накланят разрушително на една страна.
Представете си правоъгълна плоча за отстраняване, поддържана от четири пружини, групирани близо до центъра. При натоварване на оголване външните ръбове на плочата се отклоняват надолу, докато центърът се повдига първи. Това накланяне означава, че ударите по периметъра на плочата остават ангажирани с лентата по-дълго от тези близо до центъра, създавайки неравномерни сили на отстраняване и потенциално счупване на удара. Решението: разпределете пружините равномерно по площта на плочата, като ги раздалечите, за да балансирате товара.
Няколко принципа за поставяне се прилагат последователно към компонентите на матрицата на пресата:
- Никога не поставяйте пружините директно върху балансьор - те не осигуряват сила-за притискане на частта, която се формира в това положение.
- Пружините, поставени по средата между балансиращото устройство и материала, доставят само половината от номиналната си сила към детайла.
- В прогресивните матрици всички горни подложки за натиск, които избутват повдигачите на материалите надолу при затваряне на матрицата, трябва да споделят една и съща дължина на движение. Неравномерното движение кара лентата да се накланя, издърпвайки части от регистрацията на станциите.
- За големи подложки за оголване, балансьорите на подложките предотвратяват преобръщане, когато нова намотка влезе в матрицата - в момента, в който няма лентов материал, който да поддържа подложката отдолу.
Уретанови подложки - твърди полиуретанови блокове или тръби - запълват нишата между пружините и газовите бутилки. Те предлагат висока сила в компактни пространства, абсорбират ударите добре и издържат на замърсяване с масло и отломки. Но техният капацитет на отклонение е ограничен (обикновено 20-25% от свободната височина) и те натрупват топлина при бързи цикли, което влошава изходната им сила с течение на времето. Те работят най-добре за леко оголване, нокаут приложения или като допълнителни силови елементи, където пространството няма да побере навита пружина.
| Пружинен тип | Обхват на силата | Капацитет на отклонение | Най-доброто приложение | Нужди от поддръжка |
|---|---|---|---|---|
| Механична щанцова пружина (правоъгълен проводник) | Средно до много високо (натоварването се оценява по цвят) | До 50% от свободната дължина (25-30% се препоръчва за дълготрайност) | Оголване, задържане на заготовки, подложки за натиск | Визуална проверка за пукнатини; сменете на определени интервали или когато силата спадне |
| Механична щанцова пружина (кръгла/овална тел) | Лек до среден | До 50% от свободната дължина | Леко оголване, повдигачи, възвратни пружини | Същото като правоъгълен; по-малко склонни към умора при усукване |
| Азотна газова пружина | Високо до много високо (регулируемо чрез налягане на зареждане, 10-200 бара) | Наличен пълен ход (без загуба на предварително натоварване); използвайте 85% от номиналното пътуване | Изтеглящи подложки, отстраняване-с голяма сила, операции по формоване, изискващи постоянен натиск | Мониторинг на налягането (Bluetooth/кабелни сензори); подмяна на уплътнението в края на експлоатационния живот |
| Уретанова подложка | Лек до среден | 20-25% от свободната височина | Нокаут, леко оголване, допълнителна сила в тесни пространства | Монитор за топлинна деградация и постоянна настройка; заменете, когато загубата на височина надвиши 5% |
Когато пролетта умори - и всички в крайна сметка го направят -, ефектите се разпростират през целия зар. Намалената сила на отстраняване позволява на охлювите да се изтеглят назад с поансона, като се приземяват върху повърхността на матрицата и повреждат следващите части. Отслабените пружини на подложките позволяват на материала да се измества по време на формоването, създавайки непоследователни ъгли на огъване или дълбочини на изтегляне. Уморените повдигащи пружини намаляват повдигането на лентата, което кара материала да се влачи върху компонентите на матрицата по време на подаване. Нито един от тези симптоми не сочи очевидно към проблем с пружината, освен ако не измервате изходната сила редовно, вместо да чакате визуална повреда.
Пружинните системи определят колко сила действа върху всеки движещ се компонент и колко равномерно тази сила се разпределя в работната зона. Но силата сама по себе си не определя производителността на матрицата - материалите, от които са направени тези пружини, поансони и формовъчни стомани, определят колко дълго ще оцелеят при натоварване, преди износването да промени поведението им.
Критерии за избор на материал за компоненти на матрицата
Поансон, шлифован до перфектна геометрия и държан в прецизно подравняване, пак ще се провали рано, ако е направен от грешна стомана. Изборът на материал е скритата променлива, която разделя матриците за метално щамповане, издържащи 50 000 удара, от онези, които са преживели пет милиона. И все пак това е един от най--дискутираните аспекти на инженерството на щампите -, често сведен до „използване на D2“, без да се обяснява защо, кога да се отклони или какви компромиси въвежда този избор.
Реалността е, че всеки компонент на матрицата за щамповане на стомана е изправен пред специфична комбинация от износване, удар и топлина. Поансонът за заглушаване издържа на абразивно плъзгане по ръбовете на ламарината. Формовъчната стомана поема повтарящи се ударни натоварвания. Пилотният щифт се нуждае преди всичко от стабилност на размерите. Избор на една степен за всичко или над-инженерни прости компоненти (загуба на пари) или под-инженерни критични (причиняващи преждевременна повреда). Съпоставянето на материала с работата е мястото, където всъщност живее икономиката на щамповането.
Общи видове инструментална стомана и техните свойства
Четири вида инструментална стомана се справят с по-голямата част от приложенията на матриците за ламарина. Всеки заема специфична ниша за изпълнение, определена от неговата химия, постижима твърдост и поведение при натоварване.
Инструментална стомана D2е работният кон за студено{0}}работно щамповане. Това е високо-въглерод, високо-хром, въздушно-втвърдяване, проектирано за максимална устойчивост на износване в приложения, където абразията е основният начин на повреда. D2 достига 58-62 HRC след термична обработка, образувайки плътни хромни карбиди, които издържат на плъзгащото се износване на ламарината, преминаваща през режещите ръбове. Това е изборът по подразбиране за заглушаващи щанци, бутони за матрици и всеки компонент, изправен пред дълги производствени серии срещу въглеродна стомана или неръждаема стомана. Компромисът? D2 е относително крехък при пълна твърдост. Издържа отлично на постепенното износване, но може да се начупи или напука при внезапен удар - което го прави лош избор за тежки операции на формоване или матрици, които изпитват ударно натоварване от вариации на материала.
Инструментална стомана A2заема средата между устойчивостта на износване и здравината. Освен -въздушно втвърдяване, A2 достига 57-62 HRC, но съдържа по-малко обем хромен карбид от D2. Това му осигурява значително по-добра устойчивост на удар, като същевременно осигурява добър живот на износване. A2 е практичният избор за формоване на матрици, инструменти за изрязване, измервателни уреди и прецизни инструменти, където умерените производствени обеми не оправдават риска от чупливост на D2. Той също така се обработва по-лесно в закалено състояние, намалявайки първоначалните разходи за инструменти.
Инструментална стомана S7е удароустойчив-клас, създаден за удар. Когато D2 и A2 дават приоритет на твърдостта на карбида, S7 дава приоритет на якостта - способността да се поемат внезапни натоварвания без счупване. Топлинно-обработва до 54-58 HRC, по-ниско от D2, но неговата микроструктура разсейва енергията на удара, вместо да я предава към точките на иницииране на пукнатини. S7 превъзхожда при формоване на щанци, гърбични драйвери, тежко пробиване в дебел материал и всяко приложение, при което инструментът изпитва прекъснато или променливо натоварване. Когато перфораторът се струши многократно въпреки правилната хлабина и подравняване, превключването от D2 към S7 често решава проблема веднага.
M2 високоскоростна-стоманаизпълнява специална роля, където топлината е враг. M2 запазва своята твърдост при повишени температури - свойство, наречено червена твърдост -, което го прави подходящ за операции, които генерират значителна топлина от триене на режещия ръб. При щамповането на матрицата това обикновено означава високо-скоростно пробиване на тънки материали или приложения, при които смазването е минимално. M2 достига 60-65 HRC и поддържа ефективността на рязане, когато D2 би омекнал и износен бързо. Недостатъкът му е цената и обработваемостта: M2 е значително по-скъп и по-труден за смилане от класовете за студена обработка.
| Степен | Твърдост (HRC) | Устойчивост на износване | Издръжливост | Най-доброто приложение |
|---|---|---|---|---|
| D2 | 58-62 | Отлично | Справедлив до умерен | Дълго{0}}заготовки, пробиващи щанци, бутони за матрици от въглерод и неръждаема стомана |
| A2 | 57-62 | добре | добре | Умерени- матрици за обемно формоване, инструменти за изрязване, прецизни инструменти с излагане на удар |
| S7 | 54-58 | Умерен | Отлично | Оформяне на щанци, гърбични драйвери, тежко пробиване, ударно-компоненти |
| M2 | 60-65 | Много добро (запазва се при висока температура) | Справедлива | Високо{0}}скоростно пробиване, минимални-смазочни операции, топлинно-интензивно рязане |
Кога да посочите твърдосплавни пластини пред инструментална стомана
Какво се случва, когато дори D2 се износва твърде бързо? При свръх-големи-обемни приложения - производствени серии, надхвърлящи един милион части - интервалите на повторно заточване на инструментална стомана може да станат неприемливо чести. Това е мястото, където карбидните вложки влизат в картината.
Волфрамовият карбид (циментиран карбид) предлага устойчивост на износване, която удължава живота на матрицата с 500-1000% в сравнение с традиционните инструментални стомани в определени приложения. Твърдосплавните режещи вложки поддържат-остри като бръснач ръбове през милиони цикли, драстично намалявайки времето за престой за презаточване и поддръжка на матрицата. За голям обем автомобилни конектори, електрически клеми или медицински компоненти, щамповани в абразивна неръждаема стомана, карбидът често се изплаща в рамките на първата производствена година само чрез намалени смени на инструменти.
Ограничението е крехкостта. Карбидът е изключително твърд (обикновено 75-90 HRA, еквивалентен на приблизително 68-74 HRC), но има много ниска ударна якост. Карбиден поансон, който удря неправилно подадена лента или срещне удвояване на материала, по-скоро ще се счупи, отколкото да се отчупи или деформира. Това ограничава карбида до контролирани операции с ниско въздействие: фино изрязване, прецизно пробиване, плитко монетосечене и приложения, при които подаването на лента е много надеждно и консистенцията на материала е гарантирана.
Карбидните вложки също са скъпи за производство и модифициране. За разлика от поансоните от инструментална стомана, които могат да бъдат повторно заточени на плоскошлайф за минути, карбидът изисква диамантени шлифовъчни дискове и специализирани приспособления. Промените или корекциите на дизайна изискват нови вложки, а не преработка. Поради тези причини карбидът се определя само след като дизайнът на матрицата е напълно утвърден и производствените параметри са заключени - никога за прототип или кратко-инструментална екипировка.
Съгласуване на избора на материал с производствения обем
Връзката между избора на материал и икономиката на производството е ясна, след като я формулирате правилно. Вие не избирате „най-добрата“ стомана -, а избирате най-рентабилната-стомана за очаквания живот на инструмента.
За кратки производствени серии под 100 000 части инструменталната стомана A2 предлага икономичен баланс между производителност и цена. Той се обработва по-бързо от D2, изисква по-малко агресивна топлинна обработка и толерира незначителните несъответствия, често срещани в прототипите или матриците с малък-обем, без катастрофално начупване. По-ниската устойчивост на износване е приемлива, тъй като инструментът няма да натрупа достатъчно удари, за да се превърне износването в ограничаващ фактор.
Производството на среден{0}}обем - 100,000 до 1 000 000 части - обикновено оправдава стомани D2 или еквивалентни стомани с високо-хром-студена обработка. В този мащаб интервалите на презаточване пряко влияят върху производствения график. Превъзходното задържане на ръба на D2 означава по-дълги работи между спиранията за поддръжка, по-малко настройки на матрицата и по-постоянно качество на частта в производствения прозорец. По-високите първоначални разходи за материали и обработка се компенсират от намалените разходи за-инструмент за част.
Големи{0}}обемни приложения, надхвърлящи 1 000 000 части, насочват изчислението към карбидни вложки или усъвършенствани инструментални стомани с покритие. При тези количества дори малки подобрения в живота на инструмента се превръщат в значителни спестявания. Усъвършенствани повърхностни покрития като TiN (титанов нитрид) или DLC (диамант -подобен на въглерод) могат да удължат експлоатационния живот на компонентите D2 с 30-50% чрез намаляване на триенето и адхезивното износване - среден вариант, който избягва крехкостта на карбида, като същевременно удължава интервалите на поддръжка отвъд възможностите на инструменталната стомана без покритие.
Твърдостта сама по себе си не е цел -, а средство за постигане на целта. Компонентът на матрицата от ламарина, закален до 62 HRC, издържа прекрасно на износване, но същата твърдост го прави уязвим за микрочипиране, ако приложението включва ударен компонент. Намаляването до 58 HRC жертва известен живот на износване, но придобива достатъчно издръжливост, за да оцелее при периодично ударно натоварване. Правилният отговор зависи от това кой режим на повреда всъщност първо ще оттегли инструмента: постепенно износване или внезапно счупване. Опитни инженери на матрици правят това решение въз основа на дебелината на материала, геометрията на детайла, скоростта на пресата и исторически данни за грешки от подобни приложения.
Степента на материала определя колко време оцелява всеки компонент. Но еднаквите марки стомана се представят по различен начин в зависимост от вида матрица, която са монтирани в - прогресивни, трансферни, комбинирани или комбинирани конфигурации, всяка от които поставя уникални изисквания към своите компоненти, които променят както изискванията за оразмеряване, така и материалите.
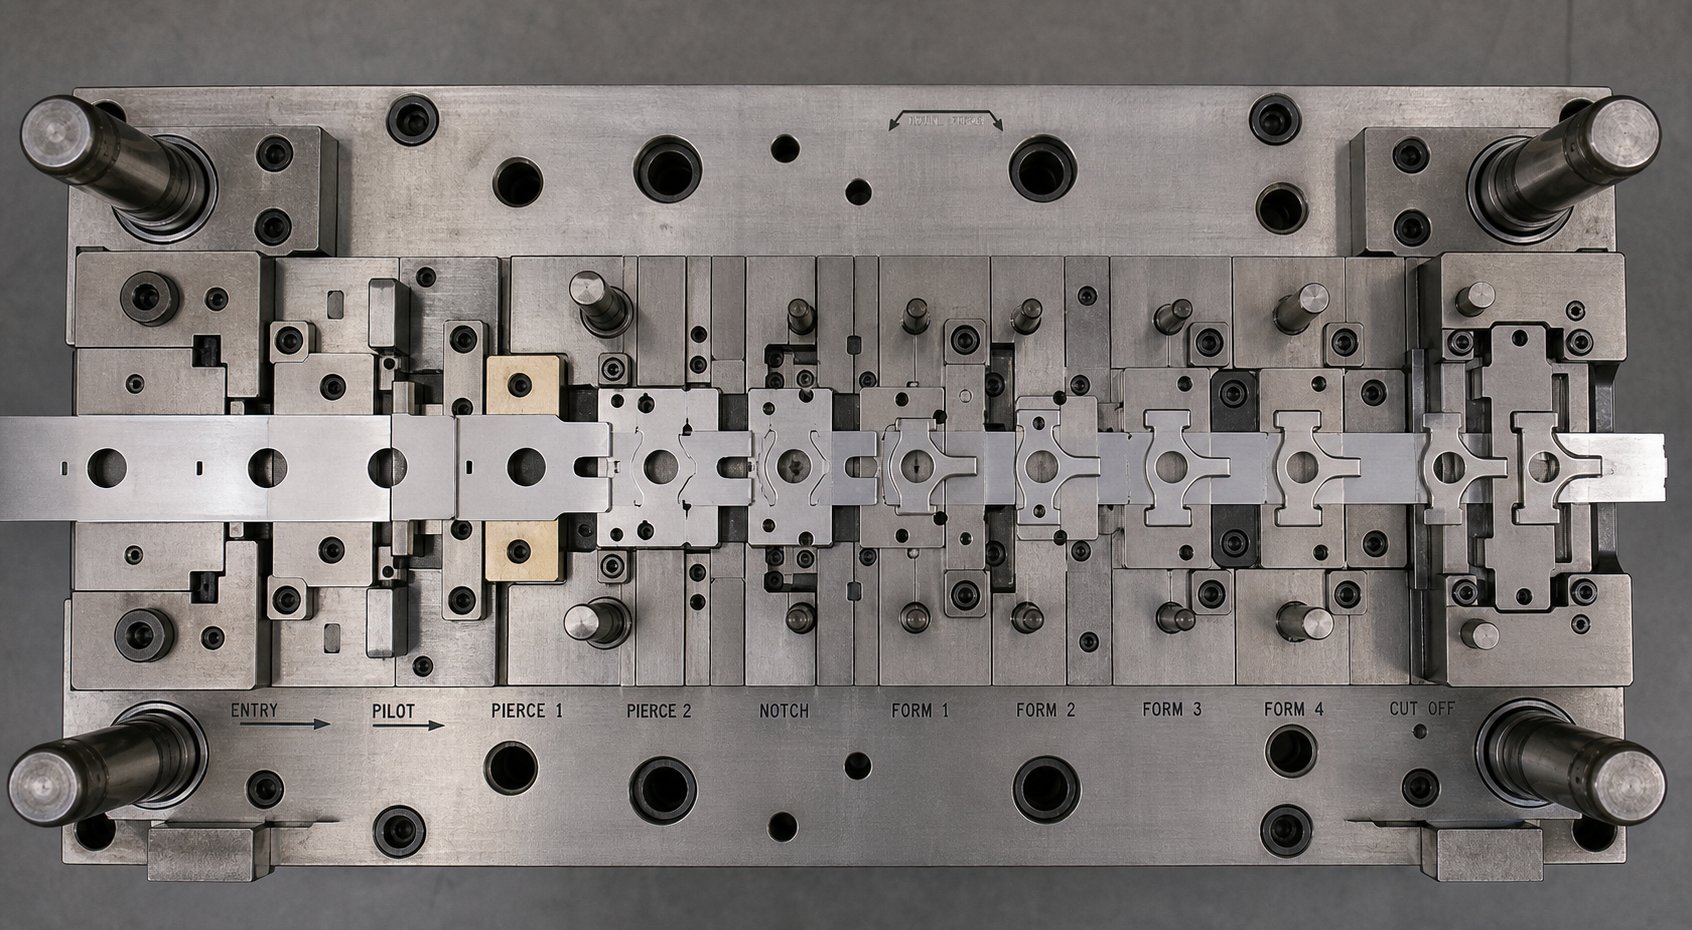
Как се различават компонентите при различните видове матрици
Същата инструментална стомана, същия тонаж на пресата, същата ламарина -, но съставът на компонентите вътре в матрицата се променя драматично в зависимост от това дали използвате прогресивна, трансферна или комбинирана конфигурация. Всеки тип матрици за щамповане решава различен производствен проблем и този проблем диктува кои компоненти присъстват, кои отсъстват и как си взаимодействат останалите. Прогресивна матрица, предназначена за високо-скоростно щамповане на съединители, не прилича на трансферна матрица за оформяне на автомобилни каросерийни панели, въпреки че и двете разчитат на едни и същи основни градивни елементи, описани в по-ранните раздели.
Разбирането кои компоненти към кой тип матрица принадлежат - и защо - предотвратява прекомерното-проектиране на прости инструменти и недостатъчното-определяне на сложни.
Прогресивни компоненти на матрицата за-обработка на лента с голям обем
Прогресивните матрици са най-{0}}компонентният тип матрици за щамповане в редовното производство. Лентата преминава през множество станции в рамките на един блок на матрицата, напредвайки с една дължина на стъпка на ход на пресата, като същевременно остава свързана с носещата лента от началото до края. Частта се отделя само на крайната станция. Този непрекъснат-лентов подход изисква цяла подсистема от компоненти, от които единични-станции просто не се нуждаят.
Пилотните щифтове се появяват на почти всяка станция, като пре-регистрират лентата, преди да започне всяка операция за рязане или оформяне. Повдигачите на лентите - пружинни-натоварени щифтове или шини-тип - повдигат материала между ходовете, така че да може да напредва, без да се закача за компонентите на матрицата отдолу. Байпасни прорези, както положителни, така и отрицателни, позволяват на лентата да премине през изпъкнали формовъчни стомани или гърбични драйвери, които иначе биха блокирали движението на подаване. Водачите на материала ограничават лентата странично, предотвратявайки отклонение, което би изместило елементите между станциите.
Самата носеща лента е елемент от дизайна, уникален за прогресивните матрици. Инженерите трябва да оставят достатъчно материал, свързващ съседните части, за да поддържат целостта на лентата през всички станции - твърде тесен носач и лентата се изкривява или разкъсва; твърде широк и материалните отпадъци се изкачват. Дизайнът на носача пряко влияе върху разположението на повдигача, местоположението на пилотния отвор и къде могат да бъдат позиционирани прорезите за байпас, без да се отслабва структурата.
Комплектите матрици за прогресивно метално щамповане също включват компоненти,-чувствителни към времето. Пружините трябва да се компресират и освобождават в синхрон с пилотното задействане. Освобождаващите устройства за подаване трябва да се отварят точно под точния ъгъл на коляното, за да позволят напредване на лентата, без да се нарушава регистрацията. Тези изисквания за синхронизация правят прогресивните матрици най-сложната механично конфигурация, но печалбата е скоростта - прогресивното щамповане на матрицата може бързо да произведе големи серии от малки части с точни толеранси, докато изпълнява множество операции едновременно.
Компоненти на матрицата за прехвърляне и разкрояване на части
Трансферните матрици обръщат изцяло парадигмата-на управление. Вместо да държи детайла свързан към носеща лента, първата станция незабавно заготовява или отделя частта от намотката. От тази точка нататък индивидуалната заготовка се движи между станциите чрез механична система за прехвърляне - пръсти, релси или движещи се греди, които повдигат, преместват и поставят частта във всяка следваща станция за матрица.
Това разделяне елиминира необходимостта от пилотни щифтове, повдигачи на лентата, байпасни жлебове и управление на носещата лента. На тяхно място матриците за прехвърляне изискват различен набор от компоненти, фокусиран върху местоположението на частта, а не върху контрола на лентата:
- Водачи за гнезда- прецизни-обработени джобове или щифтове за локализиране, които позиционират заготовката точно на всяка станция. Те трябва да позволяват бързо зареждане, да осигуряват позиционна точност в рамките на толеранса и да позволяват бързо разтоварване след всяка операция.Ръководствата за Nest също трябва да включват защита-от глупаци- допълнителни функции за локализиране, които предотвратяват не-симетричните части да бъдат неправилно поставени.
- Локатори на части и щифтове за габарити- закалени щифтове или блокове, които препращат към предварително формирани елементи, ръбове или дупки, за да поддържат позиционна последователност, когато геометрията се променя от станция на станция.
- Механизми за повдигане и изхвърляне- пневматични или пружинни-устройства, които повдигат завършената част извън гнездото, така че механизмът за прехвърляне да може да я захване за следващото движение.
- Характеристики за освобождаване на трансферната релса- релефи, машинно обработени в структурата на матрицата, които позволяват на механичните пръсти или щипки да влизат и излизат, без да се сблъскват с формоващите стомани или секциите на матрицата.
Липсата на носеща лента дава на матриците за трансфер значително предимство за определени приложения. Щамповането с трансферна матрица е подходящо за производство на детайли с дълбоко изтегляне, тъй като заготовката е свободна от всички страни - никакъв носач не ограничава потока на материала в кухината за изтегляне. Също така е идеален за големи части, където прогресивната лента би била непрактично широка, или за геометрии, изискващи операции от двете страни на детайла.
Приложенията за щампи за автомобилно щамповане предпочитат конфигурациите за трансфер точно поради тази причина. Големите панели на корпуса, структурните скоби и дълбоко{1}}изтеглените корпуси се нуждаят от неограничен поток на материала и много{2}}посочно формоване, което свързаната носеща лента би предотвратила физически. Компромисът е скоростта - трансферните механизми циклират по-бавно от прогресивното подаване на ленти - и цената, тъй като щамповането на трансферната матрица изисква множество отделни матрици, а не един интегриран блок за матрица.
Конфигурации на съставни и комбинирани матрици
Сложните матрици представляват фундаментално различен подход към подреждането на компонентите. Вместо да разпространява операции в множество станции, сложната матрица извършва заготовка и пробиване едновременно с един ход на натискане -, произвеждайки завършена плоска част с едно натискане. Механичният трик, който прави това възможно, е обърната конфигурация, където ролите на конвенционалните компоненти се обръщат.
В стандартна матрица поансонът се монтира към горната обувка, а отворът на матрицата се намира в долната. Сложната матрица обръща част от тази подредба: матрицата за заготовка е монтирана в горната обувка, докато заготовката за заготовки седи в долната. Едновременно с това пробиващи поансони, монтирани в долната обувка, се избутват нагоре през заготовката, докато тя се изрязва от лентата. Заготовката се изрязва от лентата и се пробива с един и същ ход, захванат между горен и долен режещи елементи, действащи в противоположни посоки.
Това обърнато оформление изисква специализиран компонент, който се намира само в сложните матрици: разпръсквачът. Тъй като заготовката се изрязва в затворена кухина на матрицата без ъглов релеф (кухината трябва да остане с права -стена, за да се поддържа точност на размерите), детайлът няма естествен път за излизане. Седлерът - е пружинно-натоварена или с избиване-задействана плоча, която се плъзга вътре в кухината на матрицата - избутва завършената заготовка от горната матрица след всеки ход. Без него заготовките биха се натрупали вътре в кухината и в крайна сметка биха блокирали инструмента.
Шедерите са направени от средно-легирана инструментална стомана, закалена до 56-58 HRC и шлайфана, за да се плъзгат свободно в отвора на матрицата. Те изпълняват двойна функция: изхвърлят детайла и, по време на хода на рязане, действат като подложка за натиск, която държи заготовката плоска, докато пробиващи удари проникват отдолу. Това произвежда особено плоски части - ключово предимство на сложните матрици пред прогресивните конфигурации, при които частите могат да се извиват или извиват по време на рязане.
Комбинираните щанци замъгляват още повече линията чрез интегриране както на рязане, така и на не-операции за рязане в един ход - пробиване и огъване, изрязване и формоване или рязане и изчертаване, извършвани едновременно. Те изискват внимателна последователност на компонентите в рамките на едно и също пространство на матрицата: режещите елементи трябва да се зацепят преди оформянето на елементите, за да се предотврати изкривяването на материала по време на срязването, а натискът на пружината трябва да бъде балансиран, за да се избегне накланянето на детайла по средата-ход.
| Тип матрица | Уникални компоненти | Скорост на производство | Сложност на частта | Типично приложение |
|---|---|---|---|---|
| Прогресивен | Пилотни щифтове, повдигачи на ленти, байпасни жлебове, направляващи, дизайн на носеща лента, устройства за отстраняване на пружини | Висок (200-1500+ SPM за малки части) | Умерено до високо (ограничено от прикрепване на лента) | Електрически съединители, скоби, клеми, малки сложни части в голям обем |
| Трансфер | Водачи за гнезда, локатори на части, луфтове за прехвърляне на релси, механизми за изхвърляне, функции за-защита от глупаци | Умерено (15-80 SPM типично) | Висок (неограничена геометрия, дълбоки чертежи, много{0}}странични функции) | Автомобилни панели за каросерия, структурни компоненти, дълбоко{0}}изтеглени корпуси, големи части |
| Съединение | Шейдер, избиваща плоча, трансферни щифтове, обърната матрица/поансон, кухина на матрицата с права-стена | Умерено до високо | Ниско (само плоски части - заготовка + пробиване) | Шайби, уплътнения, плоски ламинации, заготовки за колела, всякакви части, изискващи висока плоскост |
| Комбинация | Интегрирано рязане + формоване на стомани, последователно синхронизиране на зацепването, балансирани пружинни системи | Умерен | Умерено (рязане + една операция на формоване) | Части, изискващи рязане и огъване или рязане и изтегляне с един ход, за да се намалят станциите |
В-Сглобяването на матрицата и нововъзникващите роли на компонентите
Традиционната граница на щанцо за щамповане - изрязване, оформяне и изваждане - се разширява. Монтажът на матрицата интегрира операциите по свързване или закрепване директно в хода на пресата, като елиминира манипулирането надолу по веригата и вторичните операции. Компонентите, които позволяват това, включват-станции за вмъкване на щанцови гайки или шпилки, комплекти за щифт и наковалня, механизми за настройка на нитове и-електроди за заваряване на щампи.
Тези допълнения значително променят ландшафта на компонентите. Прогресивна матрица с монтажна станция в- матрица се нуждае от допълнителен капацитет на пресова сила в тази станция, локализирана опорна опора в обувката на матрицата и координация на времето, за да се гарантира, че закопчалката се вкарва само след като формоването е завършено, но преди частта да се отдели от лентата. Конструкцията на матрицата трябва да побира механизми за подаване на крепежни елементи - тръби за издухване, захранващи устройства или системи за изпускане - всички в обвивката на матрицата.
Изборът между прогресивни, трансферни, комбинирани и комбинирани конфигурации не се отнася само до геометрията на частите или производствения обем. Той определя целия инвентар на компонентите, сложността на пружинната система, класовете на материала, необходими за всеки работен елемент, и в крайна сметка инженерните усилия, необходими за определяне на всеки размер в инструмента. Този процес на спецификация - оразмеряване на структурни елементи спрямо тонажа, задаване на хлабини за свойствата на материала и изчисляване на пружинните сили, за да отговарят на изискванията за формоване -, е мястото, където цялото знание за компонентите се събира в единен съгласуван дизайн.
Логика на оразмеряването и спецификацията на компонентите в инструмента за щамповане и дизайна на матрицата
Да знаеш какво прави всеки компонент е едно нещо. Да знаете как да го оразмерите за конкретно приложение е мястото, където дизайнът на матрицата се превръща в инженерство, а не в сглобяване. Всяка спецификация в инструмент за щамповане и матрица - дебелина на обувката, диаметър на водещия щифт, сила на пружината, стойност на хлабина, размер на направляващия щифт - се връща към изискване на процеса. Тонажът на пресата, свойствата на лентата и геометрията на частта са входящите данни. Размерите на компонентите са изходите. Сбъркайте математиката и зарът или под-работи, или се само-унищожава.
Дисциплината тук е съпоставяне на капацитета на всеки компонент със силите и допустимите отклонения, които действително ще срещне при производството - нищо повече, нищо по-малко. Над-оразмеряването губи материал и капацитет на пресата. Под-оразмеряването води до деформация, износване и ранна повреда. Целта е прецизно инженерство: всяко измерение, обосновано с изчисление или известно правило за проектиране.
Оразмеряване на структурни компоненти за тонаж на пресата
Тонажът на пресата е началната променлива за оразмеряване на структурни компоненти. Общата сила на рязане и формоване, на която матрицата трябва да издържи, диктува минимални изисквания за обувките на матрицата, водещите щифтове и поддържащите плочи - компонентите, които абсорбират и разпределят тази сила, без да се отклоняват извън приемливите граници.
Дебелината на обувката на матрицата се мащабира директно с тонажа и площта на матрицата. По-голям отпечатък на матрицата при по-висок тонаж се нуждае от по-дебела обувка, за да се предотврати изкривяване в центъра на разстоянието. Въпреки че не съществува универсална формула за всяко приложение, опитни инженери по инструментална екипировка използват анализ на крайните елементи или установени насоки за насочване на деформация под 0,001 инча при пълно натоварване. За прогресивни матрици със среден-тонаж (под 100 тона), обувките в диапазона на дебелина 2,0-3,0 инча са обичайни. Приложения с голям{11}}тонаж - автомобилни тегления над 500 тона - може да изискват обувки с дебелина 4,0 инча или по-дебели, понякога подсилени с ребра или конфигурации на Т-слотове, за да се увеличи максимално твърдостта без прекомерно тегло.
Диаметърът на водещия щифт следва подобна логика. Щифтовете трябва да издържат на деформация при огъване под въздействието на страничните сили, генерирани по време на рязане и формоване. По-големите матрици с по-голям тонаж и по-широки ленти изискват щифтове с по-голям-диаметър - обикновено вариращи от 1,5 инча за малки матрици до 3,0 инча или повече за големи комплекти матрици за трансфер. Водещите-системи със сачмени лагери се справят с по-високи скорости и по-строго подравняване, но изискват още по-прецизни толеранси на отворите във втулките.
Дебелината на опорната плоча се определя от разликата в твърдостта между главите на поансона и обувката на матрицата. Стандартните опорни плочи са с дебелина 0,500-0,750 инча, закалени до 58-62 HRC. Критичният въпрос за оразмеряването не е само дебелината - това е дали площта на плочата е достатъчно голяма, за да разпредели концентрирани натоварвания от удар под границата на провлачане на материала на обувката под нея. Група от поансони с малък диаметър, концентрирани в една област, може да изисква по-дебела или по-широка опорна плоча, отколкото единичен голям поансон, разпределящ сила върху по-широк отпечатък.
Спецификация на хлабината въз основа на материала и дебелината
Разстоянието-от-щанцо е най-последователният размер на-страна във всяка операция на рязане. Посочва се като процент от дебелината на детайла и този процент варира според вида на материала, твърдостта и желаното качество на ръба.
Общата начална точка за мека стомана е приблизително 10% от дебелината на материала на страна. За 0,060 инча лента от мека стомана, това означава 0,006 инча хлабина на страна - или 0,012 инча обща разлика в диаметъра между щанца и бутона на матрицата. Но тази базова линия се променя значително със свойствата на материала:
- Меки материали (алуминий, мед, месинг)- 5-8% на страна. По-ниската хлабина води до по-чисти срезове, тъй като в противен случай пластичният материал би се разтегнал и претърколил прекомерно, преди да се счупи.
- Мека стомана и ниско{0}}въглеродни класове- 8-12% на страна. Стандартната гама, която балансира качеството на рязане и живота на инструмента.
- Висока{0}}стомана и неръждаема стомана- 12-18% на страна. По-твърдите материали развиват по-високи сили на рязане; увеличената хлабина намалява силата, необходима за иницииране на счупване и минимизира износването на поансона.
- Усъвършенствани стомани с висока{0}}якост (AHSS)- 15-20% на страна. Тези степени изискват дори повече хлабина поради тяхната устойчивост на иницииране на счупване. По-тесните хлабини причиняват вторично срязване, което драматично ускорява износването на поансона.
Самото изчисление е просто: умножете дебелината на материала по препоръчителния процент, за да получите луфт за-страна. Но инженерната преценка се състои в избора на правилния процент - и този избор зависи от приоритетите. По-малката хлабина води до по-малки неравности и по-чисти ленти на рязане, но съкращава живота на инструмента и увеличава силата на рязане. По-широката хлабина удължава интервалите на повторно заточване, но създава по-големи неравности и повече преобръщане на ръба. Както се отбелязва в инженерните насоки на MISUMI, съвременното развитие все повече предпочита 11-20% стойности на хлабина, за да се намали напрежението на инструментите и да се удължи експлоатационният живот, дори при леки разходи за естетиката на ръба.
Оразмеряването на пилотния щифт следва различна логика. Диаметърът на щифта е посочен спрямо пилотния отвор - обикновено 0,001-0,002 инча под размер, за да позволи гладко влизане без деформиране на краищата на отвора. Самият пилотен отвор се пробива на ранна станция и трябва да се поддържа в строги допуски (обикновено +0.0005/-0,0000 инча), така че щифтът да може да регистрира лентата точно на станциите надолу по веригата. Твърде голямото разстояние между щифта и дупката нарушава целта на пилотирането; твърде малко причинява удължаване на отвора при повтарящи се цикли.
Хлабината на водещия щифт във втулките работи в напълно различен мащаб. Прецизните прогресивни матрици обикновено определят пасвания на водещия щифт в рамките на 0,005 mm (0,0002 инча), за да се поддържа подравняване отгоре-към-долу при пълен тонаж. Водещите системи на сачмен-лагер постигат още по-плътно центриране чрез пълно елиминиране на променливата на хлабината - предварителното натоварване на сачмите между щифта и втулката, създавайки нулева ефективна хлабина по време на хода.
Проектни съображения за сложна геометрия на части
Обикновените операции за плоско изрязване и пробиване следват правилата за оразмеряване по-горе с минимално усложнение. Сложна геометрия на части - дълбоки изтегляния, много-ъглови огъвания, стъпаловидни форми и сложни криви - въвежда допълнителни спецификационни променливи, които взаимодействат една с друга по не-линейни начини.
Операциите за рисуване представляват най-ясния пример. Плочата на щанцовата подложка (държач за заготовка или изтегляща подложка) трябва да осигурява достатъчно сила, за да предотврати набръчкване, без-да ограничава материала и да причинява разцепвания.Както обяснява експертът по щамповане Арт Хедрик, дори незначително отклонение в чертожната подложка води до загуба на контрол на потока - набръчкване между лицето на подложката и повърхността на матрицата. Дебелината на подложката трябва да издържа на огъване под действието на цялата празна-задържаща сила, докато пасва в рамките на ограниченията за височина на затваряне на пресата. Самата сила обикновено е 25-33% от силата на теглене за прости цилиндрични черупки, но сложните форми може да изискват симулация с крайни елементи, за да се определи действителното разпределение на налягането в заготовката.
Геометрията на панела за рисуване добавя още един слой. Плоските подложки работят за кръгли корпуси и правоъгълни кутии с плоски фланци. Контурните части - автомобилни калници, вътрешни врати, структурни релси - се нуждаят от оформени подложки, които следват свързващата повърхност на частта. Неразвиващата се обвивка (където подложката принуждава материала да се огъне преди контакт с удар) създава разтягане в центъра на частта, което е полезно за определени геометрии, но може да създаде дефекти на повърхността на панели от клас А, където външният вид има значение.
Формоването на стоманени профили изисква внимателно внимание на радиусите. Вътрешните радиуси на огъване, по-малки от дебелината на материала, създават концентрации на напрежение, които напукват детайла. Радиусите на матрицата са твърде голям отпадъчен материал, тъй като изискват по-голяма дълбочина на изтегляне. Връзката между радиуса на носа на поансона, радиуса на отваряне на матрицата и дебелината на материала определя дали операцията е изтегляне, разтягане или комбинация - и всеки режим изисква различни изчисления на силата и различни спецификации на пружината за държача на заготовката.
Разстоянието и количеството на повдигачите зависят от ширината на лентата, дебелината на материала и теглото, което повдигачите трябва да издържат. Лента с ширина 6-инча от 0,060 инча стомана е значително по-тежка на линеен фут от лента с ширина 1 инч от 0,020 инча алуминий - и изисква повече повдигачи, по-здрави пружини и по-високи сили на повдигане, за да се повдигне чисто по време на хранене. Раздалечаването на повдигачите твърде далеч един от друг на широки ленти позволява на материала да провисва между опорните точки, създавайки вълна, която пречи на точността на пилотиране.
Тези взаимодействащи променливи - тонаж, хлабина, сила на подложката, радиуси на формоване, размери на пружината и повдигащи натоварвания - са мястото, където спецификацията на инструмента за щамповане на метал и матрицата става наистина сложна. Промяната на един параметър преминава каскадно в други: увеличаването на дълбочината на изтегляне изисква повече сила на държача на празния-, което изисква по-твърди азотни пружини, което добавя тежест към горната матрица, което изисква по-дебели обувки, за да издържат на допълнителните моментни натоварвания. Всяко решение има последствия надолу по веригата, които опитни инженери проследяват през цялата система, преди да се ангажират с дизайн.
За не-стандартни решения за оразмеряване -, особено когато геометрията на частта налага необичайни взаимодействия на компоненти или модели на потока на материала, които не отговарят на стандартните референтни таблици - сътрудничеството със специализирани партньори за инструменти става по-скоро практично, отколкото по желание.ИЧЕНпредлага персонализирани решения за матрици за щамповане специално за тези-интензивни предизвикателства при проектиране, свързвайки инженери по инструментална екипировка с ресурси за оптимизиране на структурата на матрицата, инженеринг на хлабините и анализ на материалния поток, когато стандартните изчисления от каталога вече не са приложими. Този вид поддръжка е най-ценна по време на фазата на спецификация, преди инструменталната стомана да бъде нарязана и грешките да станат скъпи за коригиране.
Логиката на спецификацията дава на всеки компонент неговите размери на хартия. Какво се случва, след като тези компоненти влязат в производство - как се износват, кога се повредят и дали да бъдат заменени със стандартни или персонализирани алтернативи - определя реалния-жизнен цикъл на матрицата и дългосрочните-цени за поддържането му в експлоатация.
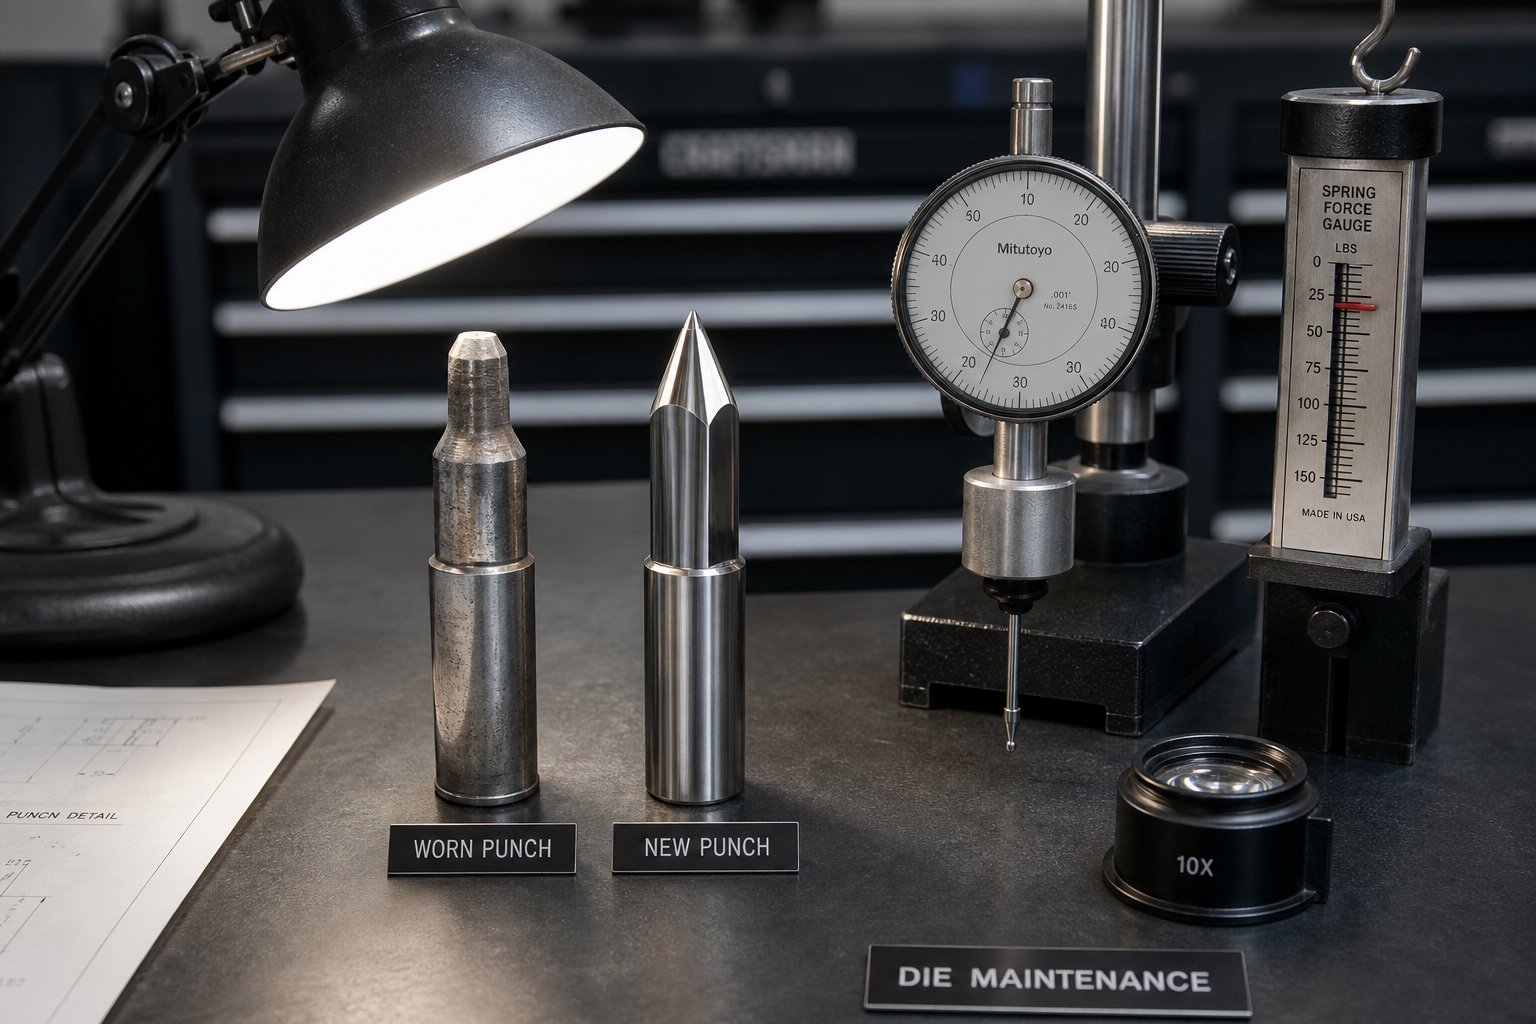
Решения за поддръжка и снабдяване на компоненти на матрицата
Всеки компонент на матрицата има ограничен експлоатационен живот. Ударите са тъпи, пружините са уморени, водещите щифтове се врязват и бутоните на матрицата губят геометрията си с едно натискане. Нито една от тези неизправности не се случва внезапно в повечето случаи - те се развиват като измерими модели на износване, които опитните инженери на инструменти се научават да разчитат като диагностични сигнали. Разликата между операция по щамповане, която работи печелившо, и един кръвоизлив на пари при непланиран престой често се свежда до един въпрос: хващате ли износването, преди да стане неуспешно, или след това?
Също толкова важно е решението за снабдяване, което следва всяко събитие по поддръжка. Когато даден компонент достигне края-на-живота си, изваждате ли стандартна подмяна на матрицата от каталог или приложението изисква персонализирана-проектирана част? Този избор засяга времето за доставка, цената и в крайна сметка дали ремонтираният матрица работи толкова добре, колкото - или по-добре от -, когато е бил нов.
Разпознаване на модели на износване и планиране на поддръжка
Щампите за щамповане не обявяват деградацията си с едно драматично събитие. Те шепнат чрез постепенно променящо се качество на детайла - резец, нарастващ с няколко хилядни, критично измерение, движещо се към ръба на толерантността, натоварване на пресата, пълзящо нагоре смяна след смяна. Ранното разпознаване на тези сигнали е това, което разделя превантивната поддръжка от аварийния ремонт.
Най-надеждните индикатори за износване се свързват директно с конкретни компоненти на матрицата:
Закръгляване на върха на ударае най-ранният и най-често срещан признак за износване на режещи компоненти. Тъй като радиусът на режещия ръб нараства от употреба, това изисква повече сила, за да започне счупването на материала. Измеримият резултат? Височината на резеца се увеличава при щамповани части. Нов перфоратор, произвеждащ 0,001 инча неравности, който сега произвежда 0,003 инча неуредици, е загубил значителна острота на ръбовете. Много магазини определят праг-на височина на борда - обикновено 10% от дебелината на материала - като спусък за повторно заточване.
Точкуване на направляващ щифтсе появява като видими драскотини или следи от дразнене по повърхността на щифта. Това не означава, че самият щифт се е повредил -, а означава, че обувките на матрицата са неправилно подравнени при натоварване, принуждавайки щифта да поеме страничните сили, които не е проектиран да носи. Точкуването е симптом на структурен проблем: хлабавост на пресата, износване на петата или неадекватно управление на страничната сила. Подмяната на щифт с вдлъбнатина без отстраняване на основната причина гарантира, че подмяната ще вкара също толкова бързо.
Отслабване на пружинната силае невидим, докато не го измерите. Пружина на матрицата, която доставя 500 lbs сила на работна височина, когато е нова, може да достави само 380 lbs след 200 000 цикъла - 24% загуба, която се проявява като непоследователно оголване, издърпване или променлива дълбочина на формоване. Опитните магазини измерват силата на пружината с калибриран манометър на планирани интервали, вместо да чакат качеството на частта да се влоши.
Die button bell-уста- постепенното уголемяване и закръгляване на режещия ръб на бутона на матрицата при входната му повърхност - пряко влияе върху задържането на охлюв и качеството на-рязания ръб. С нарастването на входния радиус материалът се търкаля навътре, преди да се счупи, създавайки по-големи зони на преобръщане върху щампованата част. В тежки случаи звън-устието позволява на охлювите да се дръпнат назад през разширения отвор и да кацнат върху повърхността на матрицата.
Структуриран ритъм на поддръжка свързва тези индикатори с интервалите на действие:
- Режещи компоненти (поансони, бутони за щанцоване, декоративни стомани)- Проверявайте на всеки 50 000-100 000 удара. Измерете височината на резеца и ширината на светлата лента на пробните части. Повторно заточване, когато брусът надвиши прага. Типичното повторно заточване премахва 0,002-0,004 инча на шлайфане. Проследете кумулативното премахване, за да прогнозирате замяна.
- Водещи системи (щифтове, втулки, петни блокове)- Проверявайте всяка седмица или на всеки 100 000-300 000 удара. Проверете за набраздяване, измерете хлабината между щифта и втулката със циферблатен индикатор. Сменете втулките, когато хлабината надвишава 0,001 инча извън спецификацията.
- Пружинни системи (щанцови пружини, азотни бутилки, уретанови подложки)- Тествайте изходната сила ежемесечно или на всеки 100 000 удара с помощта на тестер за пружини или манометър. Сменете механичните пружини, когато силата падне под 85% от номиналната стойност. Проверявайте налягането на азотната пружина при всяка настройка на матрицата.
- Компоненти за управление на лентата (пилотни щифтове, повдигачи, водачи за долни части)- Проверявайте на всеки 100 000-200 000 удара. Измерете диаметъра на пилотния щифт за износване. Проверете силата на пружината на повдигача и се уверете, че височината на повдигане отговаря на спецификацията. Сменете износените пилоти, преди удължаването на отвора да се превърне в проблем при регистрацията.
- Структурни компоненти (щанцови обувки, подложки, дюбели)- Пълен одит по време на основен ремонт (годишно или на всеки 500 000-1 000 000 удара). Проверете плоскостта и паралелността на обувката. Сменете опорните плочи, показващи повърхностна деформация или следи от вграждане.
Ключовата представа от операциите, работещи с матрици и линии за щамповане при голям обем: тенденциите в мощността и силата служат като система за ранно предупреждение дори преди промени в качеството на детайлите. Постоянното нарастване на натоварването на пресата, потреблението на ток или енергията на ход често сигнализира за затъпяване на острието или повишено триене -, което налага действия за поддръжка, преди процентът на скрап да се покачи. Магазините, работещи с SPC на критични размери, могат да открият отклонение на Cp/Cpk, което корелира с износването на компонентите, задействайки проверка, преди границите на толеранса да бъдат нарушени.
Практическите мерки за{0}}удължаване на живота допълват планираната поддръжка. Покритията на инструментите - TiN, CrN или DLC, нанесени върху щанци и формовъчни стомани - намаляват триенето и удължават интервалите между повторното заточване с 30-50%. Правилното смазване, съобразено с материала на обработвания детайл, предотвратява износването на лепило (надраскване), което ускорява деградацията на ръба. Планирането на превантивни ремонти на 70-80% от очаквания живот избягва риска от повреди по време на работа, които спират производството и разходите за ремонт на компоненти.
Когато стандартните компоненти на каталога са достатъчни
Не всеки износен компонент се нуждае от персонализирана подмяна. Индустрията на компонентите за щамповане поддържа стабилна каталожна екосистема - стандартни щанци, бутони за матрици, водещи щифтове, втулки, пружини и фиксатори, налични в хиляди размери и конфигурации от множество доставчици. За обикновени геометрии и стандартни конфигурации на матрици частите от каталога предлагат убедителни предимства.
Скорост:Стандартна пружина на матрицата или кръгъл щанц се доставят в рамките на дни, понякога на следващия-ден. Когато производството е спряно и даден компонент се нуждае от незабавна подмяна, наличността на каталог елиминира изцяло времето за изпълнение на инженеринга.
Цена:Стандартните части се произвеждат в огромни обеми, амортизирайки разходите за инструменти и система за качество в милиони единици. Каталожният щанцов бутон струва малка част от персонализиран-обработен еквивалент от същата инструментална стомана.
Доказана надеждност:Стандартните компоненти за щамповане въплъщават десетилетия колективно инженерно усъвършенстване. Техните размери отговарят на индустриалните спецификации (ISO, DIN, NAAMS), а техните данни за ефективност - номинални натоварвания, износоустойчивост, толеранси на размерите - са добре-документирани и публично достъпни. Когато посочите стандартен компонент, знаете какво получавате без персонализирано тестване за квалификация.
Множество източници:Стандартните компоненти се предлагат от множество доставчици в различни региони. Ако един доставчик е изправен пред срив, съществуват алтернативи. Тази устойчивост на веригата за доставки е особено ценна за щампи за голям{2}}обем, където един липсващ компонент може да задейства цяла пресова линия.
Решението за използване на стандартни части е лесно, когато тези условия са изпълнени: необходимата геометрия съответства на каталожно предложение, стойностите на хлабините попадат в стандартните диапазони, степента на материала и твърдостта съответстват на запасите на доставчиците и приложението не налага необичайни пътеки на натоварване или условия на околната среда, които надхвърлят стандартните оценки на компонентите.
За повечето подмени при поддръжка - презаточени поансони, върнати към основния диаметър, износени втулки, заменени с каталожни еквиваленти, уморени пружини, сменени със същия-цвят на размера-кодирани заместители - стандартните компоненти са правилният и икономичен избор. Инженерингът вече е направен. Тестването вече е доказано. Веригата за доставки вече е изградена.
Избор на персонализирани-компоненти за сложни приложения
Стандартните каталози решават общи проблеми. Но операциите по щанцоване и щамповане често създават проблеми, които не са често срещани - не-стандартни геометрии на щанцоване, продиктувани от сложни характеристики на частите, необичайни хлабини, изисквани от екзотични материали, собствени конфигурации на повдигачи, управлявани от уникални оформления на ленти, или дизайни на байпасни прорези, които не са адресирани в каталог.
Персонализираните компоненти за щамповане стават необходими, когато е налице някое от тези условия:
- Не-стандартни разрешения- материали за детайли извън типичната гама от мека-стомана-до-неръждаема (берилиева мед, титан, усъвършенствани високо{4}}якостни стомани), които изискват хлабини, които не предлага стандартен бутон за матрица.
- Сложни щанцови профили- оформени щанци, съответстващи на патентовани характеристики на части, които не отговарят на никоя каталожна геометрия. Те изискват тел-EDM или прецизно шлайфане от необработени заготовки от инструментална стомана.
- Необичайно задържане или монтиране- компоненти, които трябва да се интегрират с наследени структури на матрици, като използват не-стандартни конфигурации за монтаж, модели на отвори или методи за задържане.
- Интегрирани функционални компоненти- елементи, комбиниращи множество функции (повдигач, който също служи като щифт за габарит, или вложка за отстраняване, която включва релеф за байпас), които не съществуват като единични каталожни елементи.
- Критични{0}}производителни приложения- ситуации, при които стандартните допуски не са достатъчно строги, стандартните материали не са достатъчно твърди или стандартните покрития не издържат на конкретния действащ механизъм на износване.
Сравнението на общите разходи между персонализирани и стандартни не е само единична цена. Персонализираните компоненти изискват време за проектиране, такси за инструменти, тестване за квалификация, по-дълги срокове за изпълнение и зависимост от един-източник. Но те също така осигуряват оптимизирана производителност, удължени интервали на поддръжка и възможност за решаване на проблеми, които стандартните части по същество не могат да решат. За производство с големи-обеми, това предимство в производителността се комбинира в милиони цикли - персонализиран удар с продължителност 500 000 удара между повторното заточване спрямо стандартен удар, изискващ поддръжка на всеки 100 000 удара, представлява 5 пъти намаление на случаите на престой.
Практическата рамка за вземане на решения отразява това, което препоръчва общността за инженерни доставки: използвайте стандартни части навсякъде, където отговарят адекватно на изискванията, резервирайте персонализирани компоненти за приложения, където стандартните решения не отговарят на изискванията, и обмислете модифицирани стандартни части - каталожни елементи с вторични машинни операции - като средно положение, когато даден компонент е 80% точно извън каталога, а останалите 20% могат да бъдат добавени чрез целева модификация.
За инженери, изправени пред предизвикателства по поръчка на компонентите - особено при проектирането-тежки проблеми, включващи контрол на неравностите, оптимизиране на хлабините за екзотични материали, сложни конфигурации на повдигачи или байпасни прорези или собствени геометрии на формоване - специализираните партньори за инструменти предлагат както инженерна поддръжка, така и производствени възможности, които липсват на-машинните работилници с общо предназначение.ИЧЕНпредоставя индивидуални решения за компоненти на матрици за щамповане, обхващащи структурата на матрицата чрез инженеринг на индивидуални компоненти, поддържайки пълната спецификация-до-производствения цикъл за не-стандартни приложения, където каталожните предложения достигат своите граници. Този тип партньорство е най-ценно, когато предизвикателството на компонента е наистина ново - не е проста подмяна на размера, а проектен проблем, изискващ опит в инструментите, за да бъде разрешен правилно от първия път.
Независимо дали е стандартно или персонализирано, всяко решение за снабдяване се връща обратно в цикъла на поддръжка. Стандартните компоненти опростяват бъдещите замени, тъй като веригата за доставки вече е установена. Персонализираните компоненти изискват документация - подробни чертежи, спецификации на материалите и-записи за термична обработка -, така че следващата подмяна да може да бъде произведена по идентичен начин, без повторно-проектиране от нулата. Магазините, които управляват умирания печелившо през целия си жизнен цикъл, са тези, които вземат това решение умишлено при всяко събитие по поддръжка, като балансират незабавната наличност срещу дългосрочната-производителност и изграждат история на компонентите, която прави всяко следващо решение по-бързо и по-информирано.
Често задавани въпроси относно компонентите на матрицата за щамповане
1. Какви са основните компоненти на матрицата за щамповане?
Щамповата матрица се състои от няколко групи компоненти, работещи заедно: структурни основни части (обувки за щанцоване, водещи щифтове, втулки, пети блокове, поддържащи плочи), компоненти за рязане и формоване (щанци, бутони за щамповане, формовъчни стомани), контролни елементи на лентата (пилотни щифтове, повдигачи, направляващи водачи, байпасни вдлъбнатини), пружинни системи (механични пружини на матрицата, пружини с азотен газ, уретанови подложки) и стрипер плоча. Всяка група обслужва специфична механична функция и координираното им взаимодействие по време на всеки ход на пресата определя качеството на частта, живота на инструмента и ефективността на производството.
2. Как определяте правилното разстояние от удар-до-матрица?
Хлабината-от-щанцата се определя като процент от дебелината на материала на детайла за всяка страна. За мека стомана стандартната начална точка е приблизително 10% на страна. По-меките материали като алуминия използват 5-8%, докато стоманите с висока-якост изискват 12-18% или повече. Изборът балансира качеството на рязане срещу издръжливостта на инструмента - по-малката хлабина създава по-малки грапавини, но ускорява износването на поансона, докато по-широката хлабина удължава интервалите на повторно заточване, но увеличава преобръщането на ръба. Качеството на материала, дебелината, скоростта на пресоване и желаното качество на ръбовете са фактор за крайната спецификация.
3. Каква е целта на байпасните прорези в матриците за прогресивно щамповане?
Байпасните прорези осигуряват свободно пространство за лентовия материал да премине над или около компонентите на матрицата, които стърчат над равнината на движение на лентата по време на подаване. Отрицателните байпасни прорези премахват материала от лентата на по-ранна станция, създавайки празнина, която изчиства препятствието. Положителните байпасни прорези облекчават или оформят самия компонент на матрицата, така че лентата да може да премине върху него. Проектирането на тези прорези изисква балансиране на здравината на лентата спрямо нуждите от хлабина - премахването на твърде много материал отслабва носача, докато недостатъчното облекчение причинява задръствания и неправилно подаване. YICHEN (https://www.yichen-group.com/stamping-die/) подкрепя инженерите с персонализирани решения за сложни конфигурации на байпасни прорези в приложения с прогресивни матрици.
4. Кога трябва да използвате азотни газови пружини вместо механични пружини?
Азотните газови пружини се предпочитат, когато приложението изисква по-голяма изходна сила от по-малък отпечатък, по-последователно подаване на сила през целия ход или когато операциите по формоване изискват равномерно налягане на задържане на празната-заготовка по цялата дълбочина на изтегляне. За разлика от механичните пружини, които увеличават силата линейно с компресията, азотните пружини осигуряват относително плоска крива на силата. Те също така доставят сила незабавно без жертва на предварително натоварване, което прави цялата дължина на хода достъпна като работен ход. Компромисите включват по-висока цена, необходимост от мониторинг на налягането за откриване на влошаване на уплътнението и препоръчителни граници на движение от 85% от номиналния капацитет за удължаване на експлоатационния живот.
5. Как избирате между стандартен каталог и персонализирани-компоненти на матрицата?
Използвайте стандартни каталожни компоненти, когато изискваната геометрия, хлабина, степен на материал и стойности на натоварване съответстват на наличните предложения - те се доставят по-бързо, струват по-малко и носят доказана надеждност от десетилетия на усъвършенстване. Персонализираните-компоненти стават необходими, когато приложенията включват не-стандартни хлабини за екзотични материали, сложни профили на щанцоване, съответстващи на патентовани характеристики на части, интегрирани много-функционални елементи или критични-за производителност ситуации, при които стандартните толеранси или материали не отговарят. За голям-обем на производство частите по поръчка, които издържат 5 пъти по-дълго между събитията за поддръжка, могат да оправдаят по-високите си първоначални разходи чрез намалено време на престой. Специализирани партньори като YICHEN (https://www.yichen-group.com/stamping-die/) предоставят пълна инженерна поддръжка за предизвикателства с не-стандартни компоненти, обхващащи дизайна през производството.


