


Какво прави клирънса на електрическата стомана различен от стандартното щамповане
Разстоянието между поансона и матрицата за щамповане на електрическа стомана е разстоянието между режещия ръб на поансона и режещия ръб на бутона на матрицата, посочено за всяка страна като процент от дебелината на материала. Това определение звучи идентично с всяка друга операция за щанцоване и щанцоване на ламарина. Механиката е същата. Формулата е същата. Но последствията от погрешното поведение са коренно различни.
Когато щамповате мека стомана или алуминий, грешката в клирънса се проявява като козметичен дефект или изпъкналост, която се нуждае от вторична обработка. Когато щамповате електрическа стомана, грешка в клирънса тихо влошава магнитните характеристики на всяко ламиниране, което излиза от пресата. Загубата на ядрото се увеличава. Пропускливостта пада. Двигателят или трансформаторът, изграден от тези ламинации, работи по-горещо и по-малко ефективно, а основната причина е невидима за всеки, който не измерва качеството на ръба на етапа на щамповане.
Определяне на хлабината между щанцоване и матрица в електротехнически стоманени приложения
Основният принцип остава ясен. Просветът на матрицата за щанцоване на стомана е пространството, което позволява равнините на счупване от страната на щанцата и страната на матрицата да се срещнат чисто, създавайки контролирано срязване през материала. катоТехническа справка на MISUMIобяснява, правилната хлабина има за цел да подравни равнините на счупване на границата на зърното в горната и долната част на детайла, за да създаде чисто разцепване на ръба на рязане. За общи материали традиционното правило за 10% служи като отправна точка от десетилетия.
Електрическата стомана обаче не е общ материал. Класовете силиконова стомана съдържат от 2% до 6,5% силиций спрямо теглото, което прави материала значително по-крехък от ниско-въглеродната стомана. Тази крехкост променя начина, по който зоната на срязване, зоната на изгаряне и зоната на счупване се развиват по време на рязане. Класическото правило „една-трета срязване, две-счупване“, което MetalForming Magazine описва за ниско-въглеродна стомана, не важи тук. Електрическата стомана се счупва по-рано и с по-малко пластична деформация, което изисква стратегия за хлабина, изградена около нейното уникално поведение.
Защо общите таблици за освобождаване не отговарят на силиконовата стомана
Повечето препратки към клирънс групират материалите по твърдост или якост на опън. По-твърдите материали получават повече хлабина. По-меките материали получават по-малко. Тази рамка работи за структурни сплави. Той се разпада за електрическата стомана, защото пренебрегва единствения фактор, който прави тази категория материали уникална: щампованият ръб пряко влияе върху електромагнитната функция.
Щампованият ръб в електротехническата стомана не е просто геометрична граница. Това е зона от механично напрегнат материал, където магнитните домейни са нарушени, пропускливостта се срива и загубите в ядрото се увеличават. Изследванията показват, че стресът, предизвикан-от щамповане, може да увеличи загубата в сърцевината с 5-8% в сравнение с материала без напрежение. Избраната от вас хлабина контролира колко дълбоко се простира тази повредена зона в ламинацията, колко високо е ръбът и колко добре готовите ламинации се подреждат заедно.
При щамповането на електрическа стомана решенията за хлабина засягат не само точността на размерите, но и магнитната производителност надолу по веригата на всеки готов компонент, изграден от тези ламинации.
Кой има нужда от-специфични данни за разрешение за материал
Ако виедизайн на прогресивни матрици за моторни ламинации, уточняване на инструменти за производство на трансформаторни сърцевини или отстраняване на неизправности в качеството на щамповане при производството на EV двигатели, общите диаграми на хлабините ви оставят да гадаете. Имате нужда от данни, които отчитат съдържанието на силиций, ориентацията на зърната, дебелината на ламинирането и целите на електромагнитната производителност, които вашият клиент очаква от готовото ядро.
Този ресурс адресира тази празнина. От механиката на счупване, специфична за високо-силициевите сплави през препоръките за хлабина по клас и габарит, целта е практическо ръководство, което можете да приложите към реални решения за инструменти, а не един-размер-подходящ-всички проценти, заимствани от щамповането на панела на каросерията на автомобила.
Предизвикателството започва на материално ниво. Кристалната структура на силициевата стомана и поведението на крехко счупване създават динамика на рязане, която стандартните препратки просто не са написани, за да се справят.
Механика на счупване на електротехническа стомана по време на щанцоване
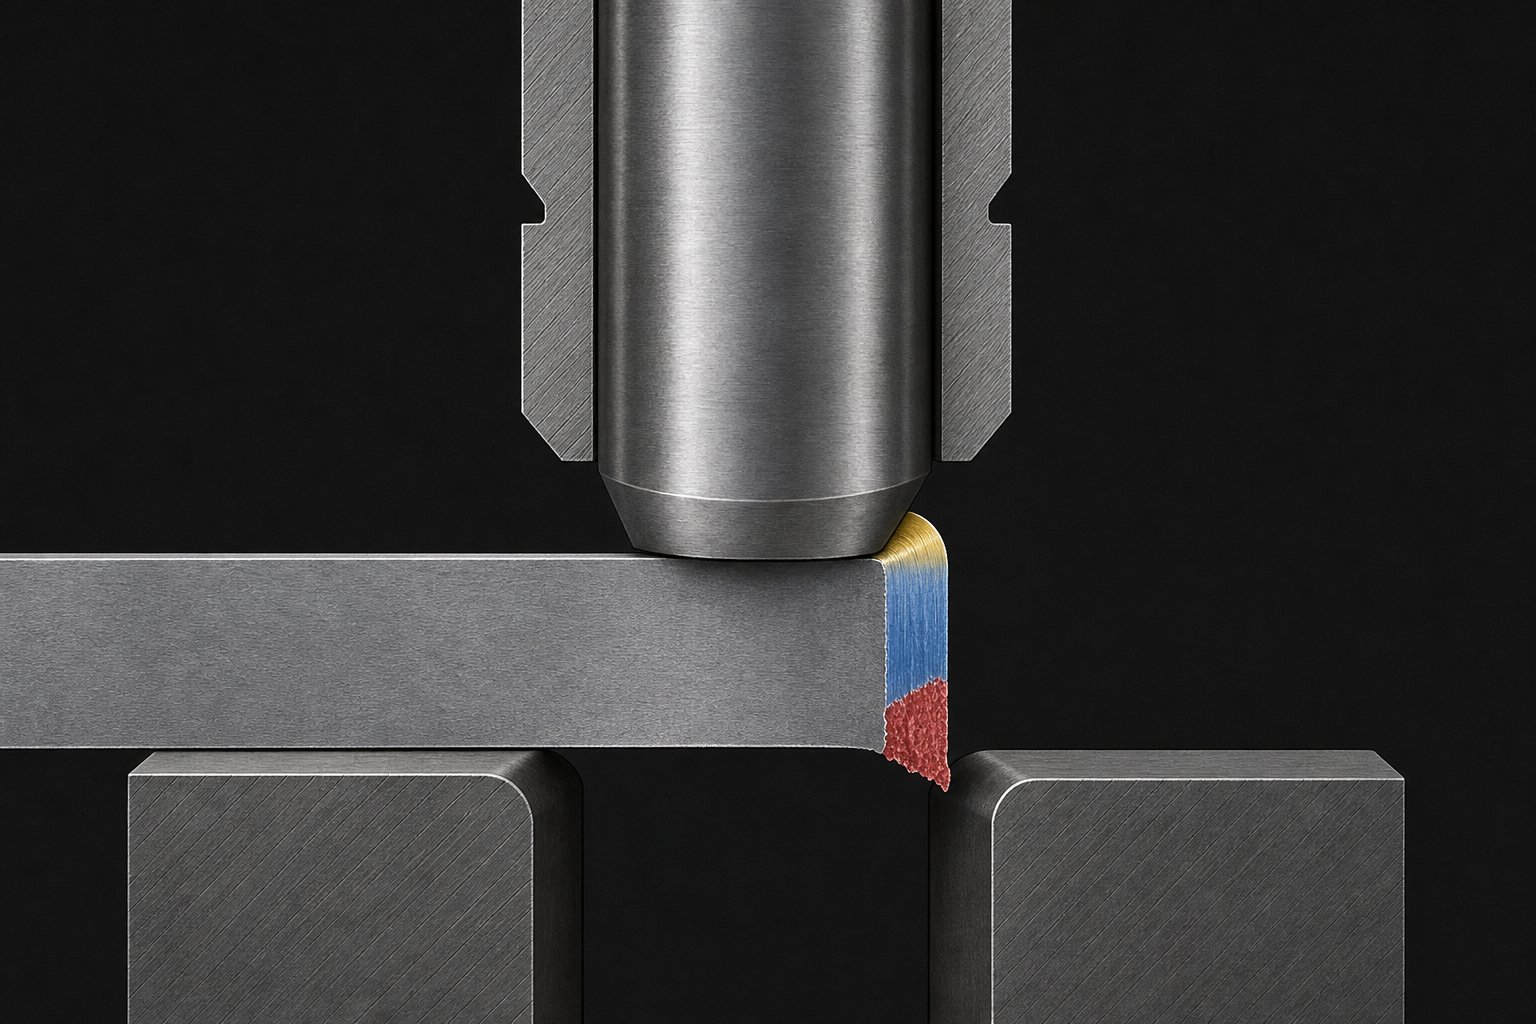
Силиконовата стомана не се държи като мека стомана под матрица и щанца. Този единствен факт променя всичко относно формирането на изрязания ръб. Когато поансонът се спусне в детайла, той генерира поредица от зони на деформация, които повечето дизайнери на щанци научават като четири отделни характеристики: преобръщане, полиране, счупване и изпъкналост. В ниско{3}}въглеродните стомани тези зони следват относително предсказуеми пропорции. Електрическата стомана пренаписва тези пропорции, защото се разрушава по-рано, с по-малко пластично изтичане и по пътища, продиктувани от нейната кристална микроструктура.
Поведение при крехко счупване на високо-силиконова стомана
Съдържанието на силиций между 2% и 6,5% прогресивно увеличава твърдостта и крехкостта на материала, като същевременно намалява пластичността. Удължението на зърно-ориентираната силициева стомана може да бъде едва 11%, в сравнение с 30-40% в типичната нисковъглеродна щампована стомана. Какво означава това на ръба на удара? Материалът преминава от еластична деформация към образуване на пукнатини много по-бързо.
Изследванията на FEM симулация върху зърнеста{0}}ориентирана силициева стомана потвърждават това поведение.Проучвания, публикувани в Materials (MDPI)показват, че еквивалентната пластична деформация се концентрира интензивно в режещия ръб и се разпада експоненциално в рамките на само 10-15 микрометра от повърхността на рязане. Фазата на разпространение на пукнатината започва по-рано в хода на щанцата и пукнатините могат да започнат от един режещ ръб и да се разпространят през дебелината, вместо да се срещат симетрично от двете страни. Това е фундаментално различно от балансираното разрушаване при срязване, което стандартните референции на Дейтън за щанци и матрици описват за пластични материали.
Зърнеста структура и разлики в разпространението на пукнатини
Представете си два листа електрическа стомана върху вашата преса. Единият е CRGO (ориентиран към-студено валцувано зърно-), като неговата кристална решетка е подравнена в посоката на валцуване. Другото е CRNGO (студено{4}}валцувано не-зърно-ориентирано), с произволно разпределени ориентации на зърното. Когато металните щанци и матрици се срязват през тези материали, пукнатината следва различни пътища във всеки.
В стоманата CRGO насочената зърнеста структура създава предпочитани равнини на счупване. Пукнатините са склонни да се разпространяват по границите на зърното, подравнени с посоката на валцоване, създавайки повърхност на счупване, която може да изглежда неравномерна, когато поансонът пресече ориентацията на зърното. Стоманата CRNGO, със своето изотропно разпределение на зърната, се счупва по-равномерно във всички посоки, но нейните по-високи силициеви класове все още показват изразена крехкост, която ограничава развитието на зоната за изглаждане.
Как се променят очакванията за стандартната зона за полиране
Стандартните справки за хлабина предвиждат зона на излъскване от приблизително една-трета от дебелината на материала за правилно зададена хлабина в мека стомана. Електротехническата стомана постоянно създава по-тясна зона на изгаряне и пропорционално по-голяма зона на счупване. Материалът просто не тече достатъчно дълго при напрежение на срязване, за да създаде удължен контакт с полирана повърхност.
Изследванията показват, че качеството на полираната повърхност в силициевата стомана зависи силно от хлабината и скоростта на рязане. При ниски хлабини (около 0,04 mm за 0,3 mm материал), се развива по-равномерен полиран профил с по-малко натрапвания на пукнатини. Увеличете хлабината над критичния праг и зоната на счупване започва по-рано, траекторията на пукнатината става по-малко предвидима и се образуват дълбоки повърхностни джобове от прекомерна концентрация на напрежение на опън.
Ето защо кандидатстванетообщи метални щанци и матрициданните за клирънс към електрическата стомана създават проблеми. Хлабина, която дава чисто съотношение-към-счупване в мека стомана, може да генерира изцяло счупване-доминиран ръб в силиконова стомана или да тласне пластичното напрежение по-дълбоко в ламинацията, ако е поставено твърде плътно. Механиката на крехкото счупване изисква стойности на хлабина, калибрирани спрямо съдържанието на силиций и структурата на зърната на конкретния клас, а не само спрямо дебелината му.
Тези-разлики в нивото на счупване на материала се вписват директно в практически въпрос: какъв процент на хлабина действително работи за всеки клас електротехническа стомана и как това число се измества в диапазона от материали CRGO и CRNGO, използвани в производството на реални двигатели и трансформатори?
Препоръки за хлабини по клас и тип електротехническа стомана
Отговорът варира повече, отколкото предполагат повечето справки за щамповане. Стоманите CRGO и CRNGO заемат едно и също семейство материали, но техните зърнести структури, нива на силиций и-изисквания за производителност при крайна употреба налагат избора на хлабина в различни посоки. Правилният избор означава да разберете как всяка категория клас реагира на действието на срязване и какво трябва да постигне готовият ламиниран материал електрически.
CRGO срещу CRNGO Изисквания за разрешение
Ориентираната-зърнеста електротехническа стомана, използвана предимно в трансформаторни сърцевини, има съдържание на силиций обикновено между 3,0% и 3,5%. Неговите кристали са подравнени в посоката на валцуване чрез сложен металургичен процес, което му придава изключителни магнитни свойства по тази ос, но значителна чувствителност към механично напрежение, перпендикулярно на подравняването на зърното. Увреждането на ръбовете от щамповане нарушава внимателно проектираната структура на домейна, което прави контрола на хлабините критичен за запазване на ефективността на сърцевината на трансформатора.
Класовете CRGO като M6 обикновено изискват по-малка хлабина, обикновено в диапазона от 3% до 5% от дебелината на материала на страна. По-малката хлабина води до по-чисто срязване с по-малко разсейване на пукнатини през границите на зърната, намалявайки дълбочината на засегнатата-зоната на срязване. Компромисът е ускореното износване на поансона, но за трансформаторни приложения, където всяка част от вата на килограм има значение, този компромис се приема.
Не{0}}ориентирани-стомани като M19, M36 и M47 служат за производство на ламиниране на двигатели, където магнитните свойства трябва да бъдат постоянни във всички посоки. Тяхната изотропна зърнеста структура се разрушава по-равномерно ипрогресивна M{0}}система за оценка на числатаотразява нарастващата допустима загуба на сърцевина, докато преминавате от M19 към M47. Тези класове CRNGO толерират по-широк прозорец на хлабина, обикновено от 5% до 8% на страна, тъй като произволната им ориентация на зърната не създава същите преференциални пътища на пукнатини, които правят CRGO толкова чувствителен към вариации на хлабината.
Диапазони на хлабините по обичайните класове електротехническа стомана
Следващата таблица организира общите диапазони на клирънс въз основа на категория клас, типично съдържание на силиций и основно приложение. Те представляват препоръки за-отправна точка, които повечето дизайнери на матрици усъвършенстват чрез пробни срезове на тяхната конкретна преса и настройка на инструменти.
| Категория клас | Представителни оценки | Съдържание на силиций | Типичен клирънс (% на страна) | Основно приложение |
|---|---|---|---|---|
| CRGO (Ориентиран-зърно) | M6, M5, M4 | 3.0% - 3.5% | 3% - 5% | Трансформаторни ядра, високо-ефективни индуктори |
| CRNGO (ниска загуба) | M19 | 2.8% - 3.2% | 5% - 7% | Премиум моторни ламинации, генератори |
| CRNGO (средна загуба) | M27, M36 | 2.0% - 2.8% | 5% - 8% | Стандартни моторни ламинации, малки трансформатори |
| CRNGO (по-висока загуба) | M43, M47 | 1.5% - 2.2% | 6% - 8% | Разход{0}}чувствителни двигателни приложения |
Обърнете внимание на модела: с нарастването на съдържанието на силиций материалът става по-крехък и препоръчителният диапазон на хлабина се стеснява и се измества по-плътно. M19, най-разпространеният клас за продукти за контрол на движението, се намира в средата, където се счупва достатъчно чисто, за да работи през прозорец с умерен просвет, като същевременно изисква повече прецизност от меката стомана.
Как процентното съдържание на силиций влияе върху избора на клирънс
Формулата за освобождаване за всеки щампован материал започва с ясна връзка:
Разстояние на всяка страна=cxt
Къдеcе коефициентът на изчистване (изразен като десетична дроб) иtе дебелината на материала. Това уравнение за хлабина изглежда просто, но предизвикателството се състои в избора на правилната стойност наcза вашия конкретен материал. При изчисляването на хлабината за електротехническа стомана, съдържанието на силиций е основната променлива, определяща този избор.
По-високите проценти на силиций намаляват пластичността и удължението. 6,5% силиконова стомана (използвана в специализирани високо-честотни приложения) няма почти никакъв капацитет за пластична деформация. Той се счупва почти веднага след контакт с удар, като се държи по-близо до керамика, отколкото до метал. При 2% силиций материалът запазва достатъчно пластичност, така че поведението на счупване е само умерено различно от ниско{6}}въглеродната стомана. Между тези крайности всяка процентна точка силиций измества идеалния коефициент на изчистване.
Практическият ефект: изчисление на хлабината, което дава отлични резултати за M47 (по-нисък силиций, по-пластичен), вероятно ще доведе до прекомерно напрежение на ръба на M6 (по-висок силиций, изключително крехък в напречна посока). Не можете просто да изберете един процент на хлабина и да го приложите към цялата си продуктова гама от електротехническа стомана. Всяко семейство класове се нуждае от собствен валидиран коефициент на хлабина, потвърден чрез измерване на ръбовете и проверка на ръбовете на пробни части.
Тези -препоръки за клас предполагат стандартни дебелини на ламиниране от 0,35 mm до 0,65 mm. Когато производствените изисквания налагат по-тънки размери под 0,3 mm, изчислението на хлабината предоставя толкова малки абсолютни стойности, че се появява съвсем различен набор от предизвикателства около прецизността на инструментите и толерантността на производството.
Изчисления и предизвикателства за хлабината на ламиниране с тънък{0}}габарит
Калкулаторът за освобождаване ви дава число. Нанесете 5% на страна на 0,5 mm материал и ще получите 0,025 mm луфт. Това е малко, но управляемо с качествени инструменти. Приложете същите 5% до 0,15 mm материал за ламиниране на високочестотен трансформатор и ще получите 0,0075 mm на страна. Това е 7,5 микрона. В този мащаб разликата между бутона за щанцоване и матрицата е по-малка от много толеранси за производство на матрици и конвенционалните процентни -правила започват да се развалят на практика.
Защо тънките-пластове предизвикват конвенционалните правила за освобождаване
Модерните високо-ефективни двигатели и високо-честотните трансформатори все повече използват електрически стоманени ламинации между 0,1 mm и 0,35 mm (0,004 до 0,014 инча). По-тънките габарити намаляват загубите от вихрови токове, които се мащабират с квадрата на дебелината на ламинирането. Този физичен-натиск към по-тънък материал е безмилостен в EV тяговите двигатели и първокласните конструкции на трансформатори. Предизвикателството за щамповане следва директно.
Когато изпълните изчислението на хлабината върху материал под-0,3 mm, получените абсолютни стойности на хлабината спадат до територия от едноцифрен микрон. Калкулаторът за размер на матрицата, изграден на базата на процентни правила, не прави разлика между 0,025 mm хлабина при 0,5 mm материал и 0,005 mm луфт при 0,1 mm материал. И двете са "5% на страна." Но производствената реалност на поддържането на тези две ценности е напълно различна. По-тънкият материал изисква прецизност на инструмента, която се доближава до границите на конвенционалната електроерозионна обработка с тел и способността за шлайфане с шаблони.
Абсолютни стойности на клирънс при дебелина под 0,3 мм
Помислете как всъщност изглеждат тези числа в производството. За 0,2 mm CRNGO ламиниране при 6% луфт на страна, целевата междина е 0,012 mm (приблизително половин хилядна от инча). За ламиниране с 0,1 mm зърнисто-ориентирано ламиниране при 4% луфт вие работите с 0,004 mm на страна. При тези размери грешка на хлабината от само 2-3 микрона представлява 25-50% отклонение от номиналното. Този вид относителна грешка би се считала за катастрофална във всеки контекст на прецизно инженерство.
Практическата последица: при тънки габарити всяко отклонение на хлабината се засилва. Грешка от 3-микрона върху материал от 0,5 mm променя вашия ефективен просвет от 5% на 5,6%. Същата грешка от 3 микрона при материал с дебелина 0,15 mm ви измества от 5% на 7%, потенциално излизайки изцяло извън допустимия прозорец. Височината на борда реагира непропорционално. Изследванията на тесните толеранси на метално щамповане потвърждават, че постигането на прецизност в рамките на +/- 0.001 инча вече изисква стандартни приложения. Пластовете от електрическа стомана с тънък габарит надхвърлят този праг.
Изисквания за прецизност за съвременни високо{0}}честотни матрици за ламиниране
При тези дебелини допустимите отклонения при производството на матрицата стават значителна част от самата хлабина. Калкулаторът за щанцови пластини може да изведе идеална геометрия, но истинският въпрос е дали конструкторът на матрици може да поддържа тази геометрия във всяка станция за рязане в прогресивна матрица. Подреждането на толеранса-от точността на EDM на телта, монтажа на вложката, плоскостта на матрицата и подравняването на монтажа, всички те изразходват части от вашия бюджет за разчистване.
Няколко фактора усложняват трудността едновременно:
- Деформация на инструмента- върховете на поансона с малки диаметри се огъват под натоварване, измествайки ефективната хлабина динамично по време на хода на рязане
- Топлинен растеж- натрупването на топлина по време на високо-скоростно щамповане причинява разширение на микрони-ниво на компонентите на матрицата, променяйки хлабината, докато производствените серии продължават
- Натиснете подравняване- ram-to-укрепване на успоредността и износването на гънките допринася за вариация на хлабината, която е незначителна при 0,5 mm габарит, но преобладаваща при 0,15 mm
- Изостряща консистенция- всяко повторно шлайфане премахва материала от лицето на щанцата и ако не се държи идеално успоредно, луфтът става неравномерен около периметъра на профила
Всяка от тези променливи може поотделно да допринесе само с 1-2 микрона несигурност. Но когато общата ви цел за клирънс е 7 микрона, тези променливи заедно представляват по-голямата част от вашия бюджет за толерантност. Способността на конструктора на матрицата става толкова важна, колкото и самата спецификация на хлабината.
Тази реалност налага промяна в мисленето. За ламинации с тънък-кабарит определянето на разстояние върху хартия е само половината от проблема. Другата половина гарантира, че хлабината, която сте посочили, действително съществува на режещия ръб по време на производството, при реални термични и механични условия. И това повдига по-дълбок въпрос: дори и да постигнете перфектна хлабина механично, какво се случва с магнитните характеристики на материала при тези изрязани ръбове?
Как клирънсът влияе върху магнитните свойства и ефективността на загубата на сърцевина
Това е въпросът, който отделя щамповането на електрическа стомана от всяко друго приложение за заготовка: какво прави изрязаният ръб на способността на материала да пренася магнитен поток? При общото щамповане отговорът няма значение. Скоба, топлинен щит или компонент на шасито или отговаря на толерантността на размерите, или не. Отрязаният ръб няма функционални последствия извън геометрията. Електрическите стоманени ламинации са различни. Рязаният ръб се превръща в електромагнитно активна зона, където основната функция на материала, провеждането и оформянето на магнитния поток, е трайно компрометирана от самия акт на рязане.
Това е мястото, където клирънсът от удар до смърт престава да бъде чисто механично решение и се превръща в електромагнитно. Избраната от вас хлабина определя не само височината на резеца и точността на размерите, но и колко от всяко ламиниране е магнитно увредено, преди изобщо да достигне до двигателя или трансформаторния модул.
Магнитната мъртва зона при щамповани ръбове
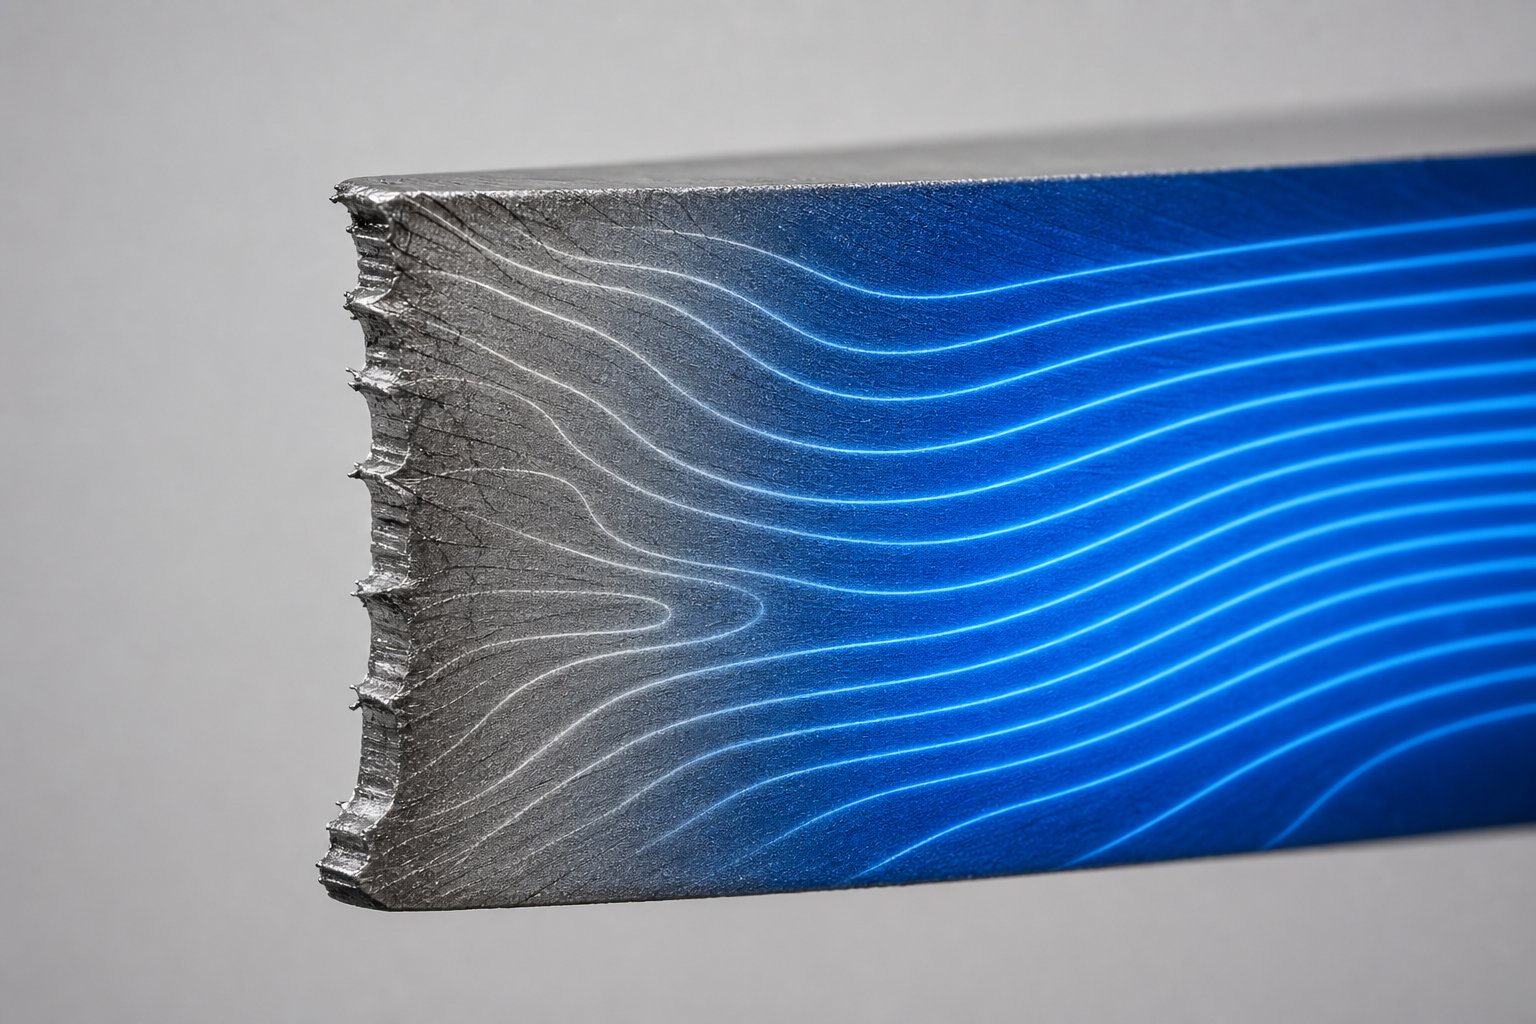
Когато поансонът прорязва електрическа стомана, материалът непосредствено до срязания ръб претърпява сериозна пластична деформация. След като поансонът се прибере и матрицата за заготовка освободи частта, тази деформирана зона не се връща в първоначалното си състояние. Микроструктурата е трайно променена. Плътността на дислокациите се увеличава рязко, остатъчните напрежения на натиск и опън се блокират в кристалната решетка и структурата на магнитния домейн, която позволява ефективно провеждане на потока, се нарушава.
Тази повредена област често се нарича магнитно мъртва зона. Той не е буквално мъртъв за магнитния поток, но неговата магнитна пропускливост пада толкова драматично, че се държи почти като не-магнитно включване в ламинацията. Изследване отУниверситет в Гентизмерва това разграждане директно върху M270-35A неориентирана силициева стомана. Техните открития са поразителни: при нива на деформация, представителни за състоянието на материала в близост до режещите ръбове, относителната магнитна пропускливост намалява с до 94% в сравнение с ненапрегнатото състояние. Материалът, който започна с пропускливост от приблизително 6000, спадна до около 380 след пластична деформация и освобождаване на натоварването, което точно симулира това, което се случва при щампован ръб.
Мъртвата зона не съществува само като тънка линия на ръба. Проучвания, използващи обратно{1}}електронна дифракция (EBSD) и картографиране на нано-твърдост, показват, че предизвиканата от рязане-деформация може да проникне от 0,3 до 0,5 mm в ламинацията от всяка повърхност на рязане. За статорен зъб, който е широк само 3-5 mm, това означава, че повредените зони от противоположните ръбове могат да заемат 15-30% от общата площ на напречното сечение на зъба. Магнитно ефективната ширина на зъба е по-малка от физическата ширина, която виждате на чертежа.
Компромис между височината на борда и напрежението на ръба
Това е мястото, където инженерната дилема, уникална за електрическата стомана, става неизбежна. По-тесният и по-слабият просвет решават един проблем, като създават друг.
Плътната хлабина, в диапазона 3-5%, създава по-чист ръб на срязване с минимални грапавини. Ниската височина на бора директно облагодетелства коефициента на подреждане, процентът на стека за ламиниране, който е действителна стомана спрямо въздушните междини от борчетата и дебелината на покритието. Подобрение на коефициента на подреждане от 95% на 97% може да звучи тривиално, но при сърцевина на мотор с дължина 200 mm това означава повече активен магнитен материал на единица дължина, което води до по-висока плътност на въртящия момент или намалена дължина на сърцевината. Всеки дизайнер на двигатели иска максимален коефициент на подреждане.
Но тесният просвет концентрира силата на пробиване в тясна лента на деформация. Материалът в близост до среза се изстисква по-интензивно, създавайки по-високи остатъчни напрежения непосредствено на повърхността. Изследванията потвърждават, че по-малките хлабини при рязане създават по-високи остатъчни напрежения близо до повърхността на рязане, въпреки че общата дълбочина на проникване е намалена. Мъртвата зона е по-тясна, но по-сериозно увредена.
По-свободната хлабина, в диапазона 6-8%, позволява на материала да се счупи с по-малко деформация на натиск в непосредствения ръб. Остатъчното напрежение е по-ниско по величина. Пътят на разпространение на пукнатината обаче става по-малко контролиран, зоната на счупване се разширява още повече и височината на ръба се увеличава. По-високите ръбове влошават фактора на подреждане, създават потенциални къси съединения между ламинациите и може да изискват вторични операции за отстраняване на ръбове. Мъртвата зона от по-слабия просвет е по-широка, но по-малко интензивна на единица дълбочина.
Не можете да оптимизирате и двете едновременно. Намаляването на височината на борда изисква по-голяма хлабина, което увеличава интензивността на напрежението на ръба. Намаляването на напрежението на ръба изисква по-свободна хлабина, което увеличава височината на ръба. Всеки комплект матрици за заготовка за електрически стоманени ламинации въплъщава компромис между тези конкуриращи се изисквания, независимо дали дизайнерът на матрицата е признал изрично компромиса или не.
Свързване на хлабина със загуба на сърцевина и фактор на подреждане
Магнитната мъртва зона се превръща директно в измерими показатели за ефективност. Загубата в сърцевината, изразена във W/kg при дадена плътност на потока и честота, е основната спецификация за електротехническа стомана в експлоатация. Изследванията на университета в Гент показаха, че пластично деформираната силиконова стомана, в състояние, съответстващо на материала близо до режещите ръбове, показва общи загуби в сърцевината, нарастващи от 19,1 W/kg до 37,9 W/kg при 400 Hz и 1 T пикова плътност на потока. Това е почти удвояване на загубите само от повреди,-свързани с деформация. Анализът на разделянето на загубите разкрива, че загубата на хистерезис, компонентът, който е най-чувствителен към микроструктурно увреждане, се увеличава с до 270% при високи нива на деформация.
Калкулатор за сила на щанцоване или симулация на щамповане може да ви каже колко сила е необходима на пресата, за да среже материала. Това, което не може да ви каже, е как тези сили се преразпределят като остатъчно напрежение в ръба на ламинацията. Това електромагнитно последствие е невидимо само за механичния анализ.
Връзката между хлабината и загубата в сърцевината работи по два паралелни пътя. Първо, директното влошаване на пропускливостта в мъртвата зона принуждава останалия неувреден материал да носи повече поток при по-високо насищане, увеличавайки загубите от хистерезис в цялото ламиниране. Второ, височината на резеца от прекомерната хлабина влошава фактора на подреждане. Проучване на не-ориентирани електротехнически стомани установи, че приблизително6% от магнитните загуби могат да бъдат възстановени чрез оптимизиране на хлабината на заглушаване. Когато вземете предвид, че това подобрение идва с нулеви разходи за материали, без промяна на дизайна и без допълнителна стъпка на обработка, то представлява едно от най-достъпните печалби за ефективност, налични за производителите на двигатели.
Практическото въздействие се мащабира с геометрията. Тесните статорни зъби и тънките роторни мостове са най-уязвими, тъй като мъртвата зона заема по-голяма част от общата им ширина. 10 mm широко статорно хомут с 0,4 mm мъртви зони от всяка страна губи около 8% от своето ефективно магнитно напречно-сечение. Същите 0,4 mm мъртви зони на 3 mm широк връх на зъб елиминират над 25% от магнитно активния материал. Ето защо дизайнерите на двигатели, работещи върху високо{11}}приложения с висока производителност, особено в EV тяга и серво задвижвания, се грижат изключително много за оптимизирането на хлабините на етапа на щамповане. Калкулаторът на силата на щанцоване може да е балансиран, толерансът на размерите може да е перфектен и височината на резеца може да е в рамките на спецификацията, но ако мъртвата зона заема една четвърт от ширината на зъба ви, производителността на двигателя няма да отговаря на прогнозата FEA, която предполага еднакви свойства на материала.
При щамповането на електрическа стомана оптималната хлабина балансира качеството на механичните ръбове спрямо електромагнитните характеристики. По-стегнатият просвет подобрява фактора на подреждане, но задълбочава напрежението на ръба. По-хлабавият хлабина намалява интензивността на напрежението, но увеличава височината на ръба. Този компромис отсъства при общото щамповане и е причината електрическата стомана да изисква собствено инженерство за освобождаване.
Постигането на правилния баланс означава разбиране не само към каква стойност на хлабината да се насочи, но и как тази стойност влияе по различен начин на различните геометрии на ламиниране. Ламинациите на ротора и статора са изправени пред различни ограничения и стратегията за хлабина, която работи за широк зъб на ротора, може да се провали напълно, когато се приложи към тясна геометрия на статорния слот.
Стратегии за ламиниране на ротор срещу статор
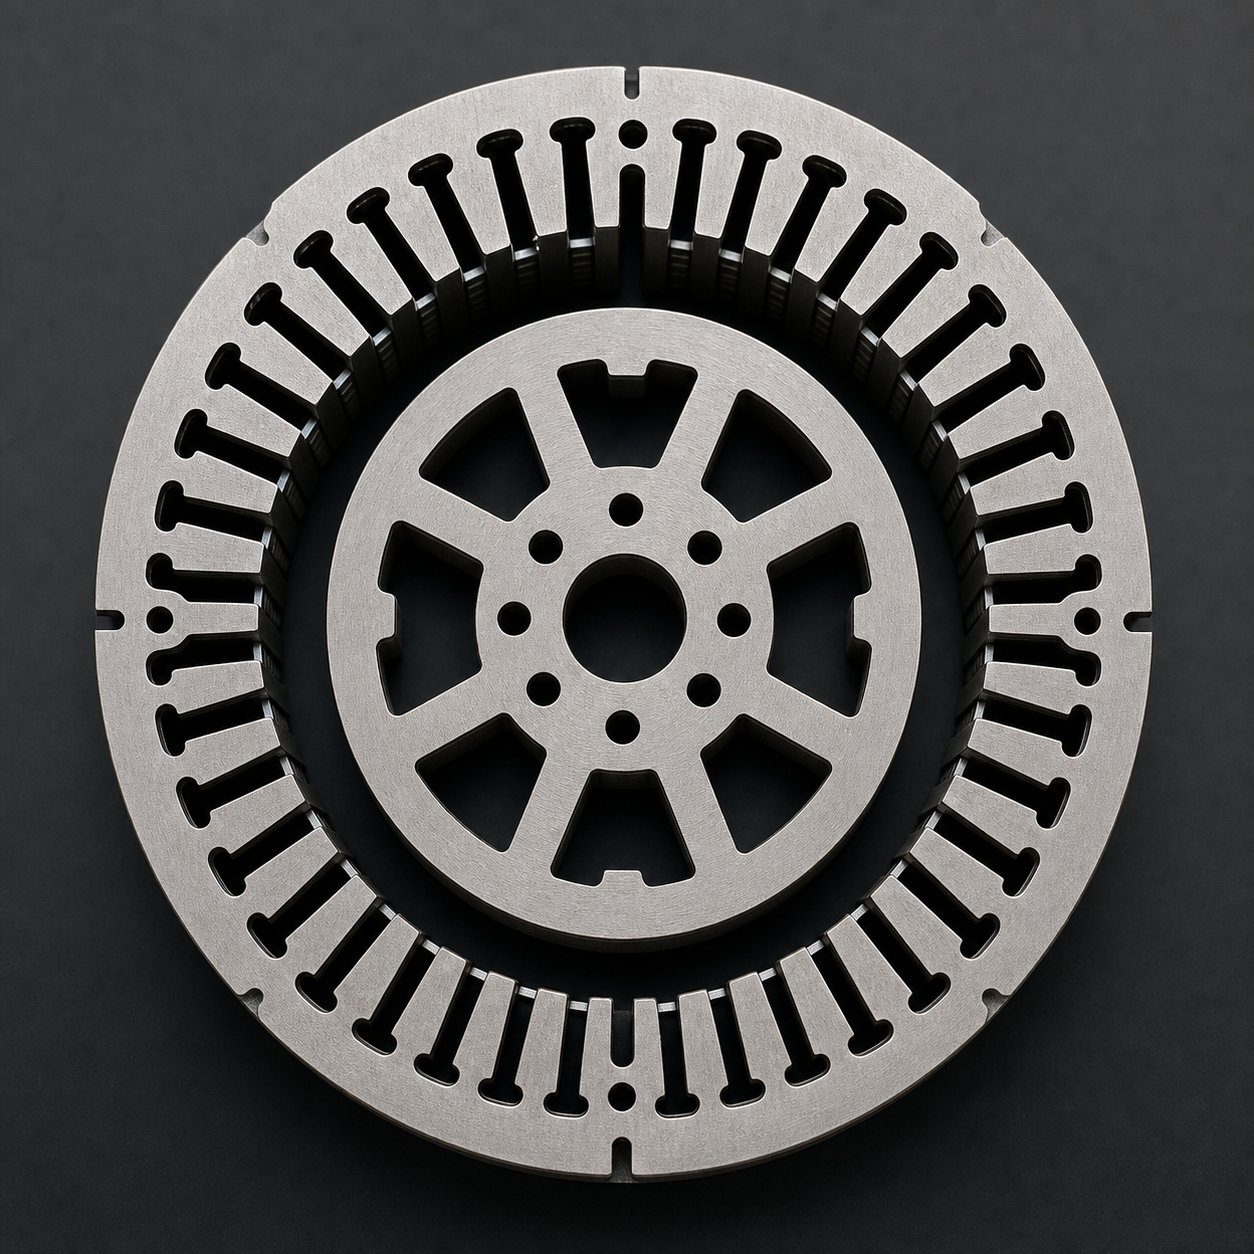
Една сърцевина на един двигател съдържа две фундаментално различни щампи, произведени в една и съща прогресивна матрица, често от една и съща лента от електротехническа стомана. И все пак ламинациите на статора и ротора са изправени пред напълно различни приоритети на хлабината. Идентичното им третиране е често срещан пряк път, който жертва производителността и на двете части. Създателите на прецизни форми катоИЧЕНинженерна станция-специфични хлабини в техните прогресивни щампи точно защото геометриите на ротора и статора изискват различни цели за оптимизация в целия комплект щампи.
Геометрия на слота на статора и изисквания за строги толерантности
Статорните ламинации са мястото, където толерансът на хлабината става наказателен. Представете си статор с 48 гнезда, всеки отделен от зъб с ширина само 3-4 mm в най-тясната си точка. Тези зъби определят границата на въздушната междина. Всяко отклонение в размерите на ширината на зъбите или позицията на слота се превръща директно в неравномерност на въздушната междина в сглобения двигател. Както потвърждават изследванията на толерансите на асинхронните двигатели, типичният толеранс на отвора на статора попада в рамките на +/-0,02 до 0,1 mm в зависимост от размера на двигателя, а несъответствието на слотовете създава асиметричен магнитен поток, който увеличава загубите и нагряването в сърцевината.
Тази чувствителност на размерите изтласква щанцоването на слота на статора към по-малка хлабина, обикновено 3-5% на страна за геометрията на слота и зъбите. Наказанието за напрежение на ръба, обсъдено по-рано, се приема, тъй като алтернативният, размерен дрейф, който отваря вариация на въздушната междина, струва повече в работата на двигателя, отколкото локализираната загуба на пропускливост на ръба на рязане. Върховете на зъбите на статора, работещи при висока плътност на потока, просто не могат да си позволят геометричната неточност, която по-слабият хлабина създава чрез увеличена нередност на зоната на счупване.
Гъвкавост и ограничения на ламинирането на ротора
Роторните ламинации предлагат повече пространство за маневриране. В асинхронните-двигатели с катерица роторните прорези ще бъдат запълнени с-отлят под налягане алуминий след щамповане. Малко по-високият ръб на ръба на слота има по-малко значение тук, тъй като процесът на отливане се приспособява около незначителни несъвършенства по ръба. Това, което има значение, е външният диаметър на ротора, който определя въздушната междина на двигателя от страната на ротора. Този толеранс на OD трябва да бъде голям, обикновено в рамките на +/-0,01 до 0,05 mm според същите индустриални стандарти за толеранс.
Това означава, че заготовката на ротора, окончателното рязане на OD, все още изисква прецизна хлабина. Но функциите на вътрешния слот могат да работят при малко по-свободна хлабина (5-8%), за да се намали напрежението на ръба и да се удължи живота на перфоратора, без да се жертва функционалната производителност. Ефективно заменяте малко увеличение на шлифовката за по-дълъг живот на инструмента и намалено магнитно увреждане в зъбите на ротора, което има значение за двигатели, работещи при висока скорост, където загубите в сърцевината на ротора стават значителни.
| Приоритет на освобождаване | Ламиниране на статора | Роторно ламиниране |
|---|---|---|
| Толерантност към размерите | Критичен (контрол на въздушната междина) | Критичен при OD, умерен при слотове |
| Толерантност към височината на бура | Стегнат (коефициент на подреждане, цялост на изолацията) | Умерен (от-отлят пълнеж побира някои неравности) |
| Чувствителност на напрежение на ръба | Висока (тесни зъби, висока плътност на потока) | Умерени до високи (зависещи-от скоростта загуби) |
| Типичен диапазон на клирънс | 3% - 5% на страна | 5% - 8% на страна (слотове), 4% - 6% (OD празно) |
| Първичен режим на отказ | Не{0}}еднородност на въздушната междина, отклонение на размерите на слота | Загуба на OD концентричност, прекомерни загуби на ротора при скорост |
Станция с прогресивен матрица-от-Стратегия за изчистване на станция
В мулти{0}}прогресивна матрица за ламиниране на мотори концепцията за единична „клирънс на матрицата“ е подвеждаща. Всяка станция изпълнява различна операция с различни геометрични ограничения и разстоянието на всяка станция трябва да отразява нейната специфична функция. Калкулаторът за тонаж на перфоратор може да ви даде общите изисквания за сила, но инженерингът на просвета се извършва станция по станция.
Помислете за типичната последователност на станциите. Насочващите отвори се пробиват първо с умерена хлабина (6-8%), тъй като тяхната функция е позициониране на лентата, а не геометрията на крайната част. Роторните слот станции идват на следващо място, често използвайки 5-7% хлабина, за да балансират качеството на ръба срещу реалността, че тези характеристики получават пълнеж от отлято под налягане. Слот станциите на статора изискват по-голяма хлабина (3-5%), тъй като всеки микрон от геометрията на зъба има значение за ефективността на въздушната междина. Крайните заглушителни станции както за OD на ротора, така и за OD на статора работят с прецизна хлабина (4-6%), тъй като тези повърхности определят критичните размери на магнитната верига на двигателя.
Прогресивният дизайн на щампи за моторно ламиниране също така включва отрицателни и положителни байпасни прорези в матриците за щамповане на ламарина за управление на прогресията на лентата и потока на материала между станциите. Тези характеристики изискват свои собствени съображения за хлабина, отделно от функционалната геометрия на ламиниране, тъй като те влияят върху точността на подаване на лентата и последователността на регистрация през целия цикъл на щанцоване на влизане и излизане на всеки удар на пресата.
Подходът-по-станция означава, че една прогресивна матрица може да съдържа четири или пет различни спецификации на клирънса по дължината си. Производството на този вид прецизност изисква производители на матрици с демонстрирана способност в приложения за електротехническа стомана, къдетоФормите за прецизно щамповане на статора и ротора на YICHENпредставляват необходимата инженерна дисциплина: всяка станция е шлифована и монтирана към нейната конкретна цел за хлабина, с кумулативния стек{0}}на толерантност, управляван в целия комплект матрици, за да се поддържа постоянно качество на ламиниране през милиони цикли на пресоване.
Тази много{0}}клирънс архитектура работи в производство само докато всяка станция поддържа своите целеви стойности във времето. В момента, в който абразивната природа на силициевата стомана започне да износва режещите ръбове, внимателно проектираната карта на хлабината започва да се отклонява и знанието как се развива това отклонение е от съществено значение за поддържане на производителността, която сте проектирали в матрицата.
Модели на износване на инструмента и живот на матрицата при щамповане със силиконова стомана
Силициевата стомана не просто се счупва по различен начин при удар. Освен това унищожава удара по-бързо. Същият силиций, който прави електрическата стомана крехка и магнитно ефективна, също я прави абразивна. Силицият образува твърди оксидни включвания и укрепва желязната матрица, създавайки материал, който шлайфа режещите ръбове с всеки удар. Щампови щампи, работещи при износване на електротехническа стомана с два до пет пъти по-висока скорост от идентичните инструменти, работещи в ниско-въглеродна стомана, в зависимост от съдържанието на силиций и скоростта на производство. Това ускорено износване има пряк и продължителен ефект върху вашите внимателно определени стойности на хлабините.
Защо силиконовата стомана ускорява износването на щанца и матрицата
Мислете за това по този начин. Всеки път, когато перфораторът навлезе в лентата, режещите ръбове остъргват материал, който по същество е покрит с абразивни микрочастици. Съдържанието на силиций над 2% повишава твърдостта по Викерс на стоманената матрица и насърчава образуването на твърди силикатни включвания, разпределени в структурата на зърната. Тези включвания действат като вградена шкурка срещу ръба на поансона и режещия ръб на матрицата по време на всеки цикъл на удар.
Механизмът на износване е предимно абразивен, а не адхезивен. катоАнализът на инструменталната екипировка на MetalForming Magazineобяснява, абразивното износване възниква, когато материалът на инструмента се износва чрез триене, а материалите с по-висока-якост с твърди фази на частици драматично ускоряват този процес. Електрическата стомана с 3% или повече силиций попада точно в тази категория. Силите на оголване също са повишени, тъй като крехкото поведение при счупване създава фрагменти с остри ръбове, които се влачат срещу повърхността на щанцата по време на прибиране.
По-високите нива на силиций усложняват проблема. Клас M19 с приблизително 3% силиций износва инструмента значително по-бързо от M47 с 1,8% силиций. Преминете към 6,5% силициева стомана, използвана за специализирани високо-честотни сърцевини, и имате работа с толкова абразивен материал, че конвенционалните инструментални стомани се повреждат в рамките на част от нормалния си сервизен интервал. Калкулаторът на мощността на удара може да ви каже, че пресата има адекватен тонаж, но тонажът сам по себе си не предсказва колко бързо режещите ръбове ще се заоблят и ще изместят ефективната ви хлабина извън спецификацията.
Как износването променя ефективния клирънс с течение на времето
Ето критичната връзка, която повечето програми за поддръжка на умират пропускат. Износването не просто притъпява ръба. Той променя геометрията на режещия интерфейс, а промяната на геометрията означава промяна на хлабината. Тъй като ръбът на поансона се закръгля от абразивния контакт, ефективната точка на срязване се премества навътре от оригиналния остър ъгъл. Едновременно с това ръбът на бутона на матрицата се отдръпва навън. Крайният резултат е прогресивно увеличаване на функционалния клирънс, който се натрупва с всеки хиляда удара.
Представете си, че сте задали матрицата на 5% хлабина на страна върху 0,35 mm материал M19. Това е 0,0175 mm на страна. След 500 000 удара абразивното износване е заоблило всеки режещ ръб с може би 0,005 до 0,010 mm. Вашият ефективен клирънс се е променил от 5% на 6,5-8%, без никой да докосне зарчето. Детайлът все още изглежда приемливо на пръв поглед, но височината на резеца е нараснала от 0,02 mm на 0,04 mm, точността на размерите се е променила и магнитната мъртва зона на всеки рязан ръб се е разширила, тъй като механиката на счупване при 8% хлабина се различава фундаментално от тази при 5%.
Това разграждане е постепенно и непрекъснато. Няма единично събитие на повреда, което да задейства аларма. Вместо това, качеството на ламиниране се влошава постепенно, докато или измерване на грапавите сигнализира отклонението, или моторният тест на клиента разкрие повишени загуби в сърцевината. Дотогава хиляди ламинирания с неоптимално качество на ръба може вече да са подредени в готови ядра.
Инструментални материали и покрития за удължен живот на матрицата
Управлението на този модел на износване изисква инструментална стратегия, съобразена с абразивните изисквания на силициевата стомана. Стандартната инструментална стомана D2, изборът по подразбиране за общо щамповане, се износва твърде бързо при производството на електротехническа стомана, за да поддържа стабилност на хлабината между разумните интервали на заточване. Както потвърждава индустриалният анализ, D2 може да покаже преждевременно начупване и износване, когато се използва с по--здрави, по-твърди материали, което прави твърдостта на инструмента и баланса на издръжливост основна грижа.
Няколко ескалиращи стратегии удължават живота на матрицата и стабилността на хлабината в приложенията на електротехническата стомана:
Повърхностни покритияприложен върху конвенционалните инструментални стомани, осигурява първата линия на защита. TiN (титанов нитрид) добавя твърд повърхностен слой с ниско-триене, който намалява степента на абразивно износване с 30-50% в сравнение с непокритите инструменти. TiCN (титанов карбонитрид) предлага по-висока твърдост и по-добра производителност в приложения с повишено генериране на топлина от високоскоростно щамповане. AlCrN (алуминиев хром нитрид) осигурява превъзходна устойчивост на окисляване и термична стабилност за най-високи производствени нива, поддържайки своите защитни свойства при температури, при които TiN започва да се разгражда.
Инструментални стомани от праховата металургия (PM).предлагат подобрен субстрат. Тяхната микроструктура включва малки, равномерно диспергирани карбидни частици, които издържат на абразивно износване по-последователно от конвенционалните инструментални стомани с по-големи, неравномерно разпределени карбиди. PM стоманите също служат като по-добри субстрати за повърхностни покрития, създавайки комбинирана система за износване, при която покритието се справя с първоначалната абразия и субстратът е устойчив на разграждане, ако покритието е локално нарушено.
Твърдосплавни поансони и матриципредставляват първокласното решение за високо{0}}производство на електротехническа стомана. Инструментите от волфрамов карбид предлагат твърдост над 90 HRA, драматично превъзхождайки дори инструменталните стомани с покритие по устойчивост на абразия. Компромисът е крехкостта. Твърдосплавните поансони изискват прецизно подравняване и не могат да понесат страничното натоварване, което стоманените инструменти поемат, без да се напукат. За високо{6}}скоростни прогресивни матрици, работещи с милиони цикли върху силиконова стомана, инвестицията в карбид обикновено се изплаща чрез удължени интервали между заточването и намален скрап от отклонение на хлабината.
Изборът следва приоритетна последователност, свързана с производствения обем и степента на тежест:
- Оптимизирайте първоначалния клирънс- започнете с правилното разрешение за вашия конкретен клас. Един удар в калкулатора може да моделира изискванията за сила, но точността на хлабината при настройка определя колко дрейф може да понесе матрицата, преди качеството да се влоши отвъд границите.
- Изберете подходящо покритие- съпоставете твърдостта на покритието и термичната стабилност с вашата скорост на производство и съдържание на силиций. TiN за умерено{2}}производство на M47. TiCN или AlCrN за голям-обем M19 или CRGO щамповане при високи скорости.
- Установете график за заточване въз основа на наблюдението на борда- измерване на височината на бордюра на определени интервали (на всеки 50 000-100 000 удара за високо съдържание на силиций). Когато резецът надхвърли вашия праг, заточете незабавно, вместо да чакате видимо влошаване или отхвърляне на размерите.
- Оценете критериите за надграждане на карбид- ако интервалите на заточване паднат под 200 000 удара или животът на покритието не покрива практическите прозорци за поддръжка, преминете към твърдосплавни инструменти на станциите, където износването е най-критично за качеството на ламиниране.
Измерването на грапавиците тук има двойна функция. Той проверява качеството на частта за незабавно приемане в производството и осигурява индиректна мярка за състоянието на инструмента и ефективната хлабина. Диаграма с тенденции във височината на борда, начертана спрямо броя на ударите, разкрива кривата на износване на вашата конкретна комбинация от материали за поансон-. Когато наклонът стане стръмен, което показва ускоряване на растежа на борда, знаете, че режещият ръб се е износил над точката, в която покритието е непокътнато и основният материал се износва директно върху силиконовата стомана. Тази инфлексна точка ви казва кога да заточите за максимален живот на матрицата вместо да чакате, докато ръбът е толкова деградирал, че повторното шлайфане премахва излишния материал.
Взаимодействието между износването на инструмента, ефективното отклонение на хлабината и качеството на ламинирането създава динамична система, която не може да се управлява само със статични спецификации. Имате нужда от стойност на хлабина, която работи в началото на сервизния интервал на матрицата, и система за мониторинг, която ви казва кога износването е изтласкало ефективната хлабина отвъд приемливите граници. Определянето на тези граници, документирането им на инженерни чертежи и проверката им в производството свързва техническите познания за инженеринг на клирънс с практическата реалност на закупуването и пускането на прецизни матрици за ламиниране.
Уточняване на разрешение за производство и избор на правилния партньор за матрица
Познаването на правилната хлабина на щанцоване за щамповане на електрическа стомана е едно нещо. Получаването на тази хлабина, вградена в матрица, проверена по време на тестване и поддържана през производството, е нещо съвсем различно. Пропастта между инженерните знания и производствената реалност често се крие в това как изискванията за разрешение се съобщават, измерват и прилагат по веригата на доставки между производителя на ламиниране, дизайнера на щампи и конструктора на щампи.
Много проблеми с освобождаването при щамповането на електрическа стомана не възникват от пресата, а от поръчката за покупка. Чертеж, който уточнява „клиренс по стандарт“ или препраща към изходен калкулатор за общ тонаж на щанцоване, не дава на конструктора на щампи практически насоки за материал, който изисква инженерство за-специфична степен,-специфична станция. Практическото предизвикателство е превеждането на всичко, обсъдено в предишните раздели, в документация, която един цех за прецизни щанци може да изпълнява последователно.
Съобщаване на разрешение за инженерни чертежи и поръчки за матрици
Когато издавате поръчка за покупка на моторна матрица за ламиниране, вашата спецификация за разрешение трябва да бъде достатъчно ясна, така че два различни конструктора на матрици да дадат един и същ функционален резултат. Това означава надхвърляне на един общ процент и дефиниране на клирънс на ниво отделни станции и типове функции.
Ефективната документация за разрешение включва няколко елемента, които повечето общи поръчки за матрици пренебрегват:
Степен на материала и състояние.Посочете точната марка електротехническа стомана (M19, M6 и др.), доставчика, дебелината с толеранс и вида на покритието. Различните покрития добавят микрони към ефективната дебелина на лентата, което влияе върху изчисленията на хлабините. Калкулаторът за хлабина и път на пълзене, предназначен за електрически приложения, разглежда разстоянието в различен контекст, но принципът е подобен: всяка размерна променлива се нуждае от изрична дефиниция, а не от допускане.
Цели за прочистване-по-станция.Вместо една стойност на хлабина за цялата матрица, посочете целевия процент и абсолютната стойност за всяка категория на станцията: пилотни отвори, роторни слотове, статорни слотове, заглушаващ OD и всякакви вторични характеристики. Включете приемливата граница на толеранс за всеки. Спецификация, която гласи "клирънс на слота на статора: 4% на страна +/-0,003 mm", дава на конструктора на матрицата по-скоро измерима цел, отколкото двусмислена насока.
Референтни ръбове и базова структура.Определете кои повърхности са еталонните клирънси. За заготовка, хлабината се измерва от отвора на матрицата до поансона. Но кое измерение се счита за номинално: ударът или матрицата? За дизайна на част-на-щанца спрямо дизайна на част-на-щанца отговорът е различен. Посочете кой компонент носи размерите на частта и кой носи отместването на хлабината.
Критерии за приемане.Определете какво означават стандартните допустими отклонения при щанцоване за вашето конкретно приложение. Посочете максималната допустима височина на резеца (обикновено 0,02-0,04 mm за ламинации от електрическа стомана), минималния процент на изглаждане и всички изисквания за качество на ръба, свързани с вашите спецификации за загуба на сърцевина надолу по веригата. Тези измерими резултати дават на двете страни обща дефиниция за успех.
Методи за проверка и контрол на качеството
Посочването на разрешение на хартия е безсмислено без методи за проверка, които потвърждават, че матрицата действително доставя тези стойности на практика. Три основни подхода за проверка обслужват различни етапи от жизнения цикъл на матрицата.
Оптично измерване на компоненти на матрицата.Преди матрицата някога да започне да работи, физическата хлабина между поансона и вложките на матрицата може да бъде измерена с помощта на оптични компаратори, машини за измерване на координати (CMM) или системи за зрение. Тази проверка на размерите потвърждава, че конструкторът на матрицата е улучил целевата геометрия. катоДокументация на Lamistacks за щамповане на моторно ламиниранеотбелязва, инспекцията на CMM е стандартна практика за проверка на размерите, плоскостта и вертикалността на щампованите компоненти и същата технология се прилага за проверка на самите компоненти на матрицата преди сглобяване.
Тестови срезове с измерване на резки.Най-надеждната проверка на разрешението е функционална: щамповане на пробни части и измерване на резултатите. Височината на ръба, измерена с оптичен профилометър или дори с калибриран циферблат, ви казва дали ефективната хлабина осигурява приемливо качество на ръба. катоТехническа справка на KEYENCE за измерване на неравностиобяснява, 3D оптичните профилиращи устройства могат да уловят пълната топография на повърхността на щампован ръб само за една секунда, като идентифицират най-високите точки на резки и техните местоположения без грешките при позициониране, които тормозят конвенционалното проследяване на профили. Това прави измерването на неравности практично като инструмент за проверка на производството, а не просто като лабораторно упражнение.
Металографски-анализ на напречно сечение.За критични приложения, изрязването на щампована ламинация през ръба и полирането на напречното-сечение разкрива пълния профил на срязване: дълбочина на преобръщане, дължина на полиране, ъгъл на счупване и образуване на грапавини. Този метод ви показва действителната механика на счупване и потвърждава дали вашият клирънс създава очаквания баланс на зони на изглаждане и на счупване. Той е бавен и разрушителен, което го прави по-скоро инструмент за изпробване и валидиране, отколкото метод за проверка на производството. Но той предоставя най-пълната картина на хлабината и директно разкрива дълбочината на пластичната деформация, която задвижва магнитната мъртва зона.
Практическата последователност на проверка за нова електрическа стоманена матрица следва логична прогресия: оптично измерване при изграждане за потвърждаване на геометрията, тестови срезове по време на изпробване за валидиране на функционалната производителност и периодично измерване на неравности по време на производство за наблюдение на отклонението на хлабината, причинено от износване. Всеки метод улавя различни режими на отказ на различни етапи от жизнения цикъл.
Партньорство с производители на прецизни матрици за електротехнически стоманени приложения
Балансирането на дълъг живот на матрицата, ниски грапаве, минимално напрежение на ръба и висока точност на размерите в една спецификация на хлабината е инженерна оптимизация. Но надеждното изпълнение на тази спецификация през милиони производствени удари изисква способности на конструктора на матрици, които надхвърлят общата компетентност за щамповане.
Щампите за ламиниране на електрическа стомана изискват възможности, които липсват на много-цехове за матрици с общо предназначение: под-точност на шлайфане за хлабина-критични вложки, разбиране за това как съдържанието на силиций влияе върху моделите на износване и интервалите на поддръжка, опит с прогресивната архитектура на матрицата с много-клиренс, която производството на моторно ламиниране изисква, и системи за качество, които проверяват хлабината при ниво на компонента преди сглобяване.
Изборът на партньор за матрици за електротехнически стоманени работи се свежда до демонстрирани способности в конкретната област на приложение. Ето какво да оцените:
- Опит с прецизно щамповане на матрици за производство на статор и ротор на двигател - ИЧЕНилюстрира този критерий, обслужвайки производителите на двигатели, електрически-стомани и нови-енергийни компоненти с прецизни форми за щамповане, проектирани специално за тесните толеранси на хлабините, които изисква силициевата стомана. Фокусът им върху статорни и роторни прогресивни матрици означава, че много-просветът, специфичната за станциите-архитектура е вграден в основната им производствена дисциплина, а не се третира като специална заявка.
- Проверима способност за толерантност- поискайте документирано доказателство, че магазинът може да поддържа стойности на хлабина в рамките на +/-0,003 mm във всички станции в прогресивна матрица. Поискайте примерни доклади за инспекции от сравними проекти за електрически стоманени матрици.
- Материал-специфични познания за инструменти- конструкторът на матрици трябва да препоръча материали за щанцоване, покрития и интервали на повторно шлайфане въз основа на вашия специфичен клас електротехническа стомана, вместо да прилага общи насоки. Магазин с опит в силиконова стомана знае, че M19 при 3% силиций се износва по различен начин от M47 при 1,8%.
- Интегрирана възможност за тестване и валидиране- конструктори на матрици, които изпълняват пробни срезове със същия клас и размер, които ще използвате в производството, след което измерват височината на борда и точността на размерите спрямо вашите спецификации, доставят матрици, които работят при първото инсталиране, вместо да изискват седмици настройка на-пресата.
- Документация за поддръжка и поддръжка- партньорът за прецизни щанци предоставя спецификации за заточване, процедури за възстановяване на хлабината и препоръчителни интервали на проверка, съобразени с вашия производствен обем и абразивност на материала.
Разликата в цената между обща матрица за щамповане и такава, проектирана специално за изискванията за хлабина на електрическа стомана, е значителна при покупката. Но изчислението на общите разходи включва скрап от неподходящо качество на ръба, наказания за загуба на сърцевина от прекомерни мъртви зони, съкратен живот на матрицата от неправилен избор на инструментален материал и инженерно време, изразходвано за отстраняване на проблеми, които правилно определена матрица би предотвратила. Когато вземете предвид заложената електромагнитна производителност, особено при тягови двигатели за електромобили с висока -стойност и първокласни трансформаторни ядра, инвестицията в прецизни матрици се изплаща чрез ламинации, които действително осигуряват магнитната производителност, която вашият двигател или трансформатор предполага.
Постигането на правилната хлабина на щанцоване за електрическа стомана не е едно решение, взето с калкулатор. Това е верига от взаимосвързани инженерни решения: познания за материалите, водещи до избор на хлабини, стойности на хлабини, преведени в изпълними спецификации, спецификации, проверени чрез функционално измерване, и качество на производството, поддържано чрез мониторинг на износването и навременна поддръжка. Всяка връзка в тази верига зависи от предходната и цялата система в крайна сметка зависи от партньорството с производител на матрици, който разбира, че щамповането на електрическа стомана е фундаментално различна дисциплина от щамповането на структурни метали.
Често задавани въпроси относно хлабината от щанцоване до матрица за електротехническа стомана
1. Каква е препоръчителната хлабина между поансона и матрицата за електрическа стомана M19?
M19 електротехническа стомана, един от най-широко използваните класове CRNGO за ламиниране на двигатели, обикновено се представя най-добре с 5% до 7% хлабина на страна от дебелината на материала. Този диапазон се дължи на приблизително 3% съдържание на силиций, което го прави по-крехък от меката стомана, но по-малко крехък от по-високите-силициеви класове CRGO. Точната стойност в рамките на този диапазон зависи от дебелината на ламинирането, геометрията на елементите и дали давате приоритет на минималната височина на резеца или намаленото напрежение на ръба. За характеристиките на статорния слот, където точността на размерите е критична, насочете към долния край. За характеристиките на роторния слот, които ще получат -отлят под налягане алуминий, горният край осигурява по-дълъг живот на инструмента с приемливо качество на ръба.
2. Как клирънсът на щанцата до матрицата влияе върху загубата на сърцевина на двигателя в ламинации от електротехническа стомана?
Клирънсът пряко влияе върху загубата в сърцевината чрез два механизма. Първо, пластичната деформация на всеки срязан ръб създава магнитно повредена зона, където пропускливостта може да спадне с до 94%, принуждавайки околния материал да носи повече поток при по-високо насищане и увеличавайки загубите от хистерезис. Изследванията показват, че този ефект може почти да удвои загубите в ядрото в засегнатата зона. Второ, прекомерната хлабина увеличава височината на брусовете, което влошава фактора на подреждане и намалява количеството активен магнитен материал на единица дължина на сърцевината. Проучванията показват, че оптимизирането на хлабината на заглушаване само по себе си може да възстанови приблизително 6% от магнитните загуби, което го прави едно от най-разходно{6}}ефективните подобрения на ефективността, налични без промяна на материалите или дизайна на двигателя.
3. Защо тънката-електрическа стомана изисква различни съображения за хлабина в сравнение със стандартната дебелина?
Когато дебелината на ламинирането падне под 0,3 mm, стандартната процентна-формула за клирънс дава абсолютни стойности в едно-цифрен микрон територия. Например 5% луфт върху 0,15 mm материал се равнява на само 7,5 микрона на страна. В този мащаб нормалните производствени променливи като деформация на инструмента, термично разширение, подравняване на пресата и консистенция на повторно шлайфане допринасят с 1-2 микрона несигурност, като заедно поглъщат по-голямата част от бюджета за толеранс. Грешка от 3 микрона на материал от 0,15 mm измества ефективния клирънс от 5% на 7%, потенциално надхвърляйки изцяло приемливия прозорец. Това изисква изключителна прецизност при производство на матрици и прави способността на производителя на матрици толкова важна, колкото и самата спецификация на хлабината.
4. Каква е разликата между изискванията за разрешение за CRGO и CRNGO?
CRGO (ориентирани към зърна) стомани, използвани в сърцевините на трансформаторите, изискват по-голяма хлабина, обикновено 3% до 5% на страна, тъй като тяхната подравнена кристална структура е изключително чувствителна към напрежение на ръбовете, което нарушава внимателно проектираните модели на магнитни домейни. Пукнатините в CRGO са склонни да следват предпочитаните равнини по протежение на границите на зърната, което прави поведението на счупване по-малко предвидимо при по-големи хлабини. CRNGO (не-зърно-ориентирани) стомани, използвани в моторните ламинации, толерират по-широк прозорец от 5% до 8% на страна, тъй като произволното им разпределение на зърната се разрушава по-равномерно във всички посоки. Изотропната структура означава, че посоката на рязане по отношение на подравняването на зърната не е проблем, което дава на дизайнерите на матрици повече гъвкавост при избора на хлабина.
5. Как наблюдавате отклонението на хлабината на поансон към матрица по време на производството на електротехническа стомана?
Измерването на височината на борда е най-практичният индиректен метод за проследяване на отклонението на хлабината, причинено от износване на инструмента. Тъй като ръбовете на поансона и матрицата се износват от абразивното естество на силиконовата стомана, ефективната хлабина постепенно се увеличава, което води до пропорционално нарастване на височината на бора. Създаването на диаграма с тенденциите на изпъкналостта, начертана спрямо броя на ударите, разкрива вашата специфична крива на износване. Когато наклонът стане стръмен, това сигнализира, че защитните покрития са износени и основният материал се разгражда директно. За високи -силициеви класове като M19, измерването на всеки 50 000 до 100 000 хода улавя отклонение, преди да компрометира качеството на ламиниране. Металографският-анализ на напречно сечение по време на изпробването установява основния профил на счупване, докато оптичните профилиращи устройства позволяват бърза{12}}проверка на производствения етаж.


