


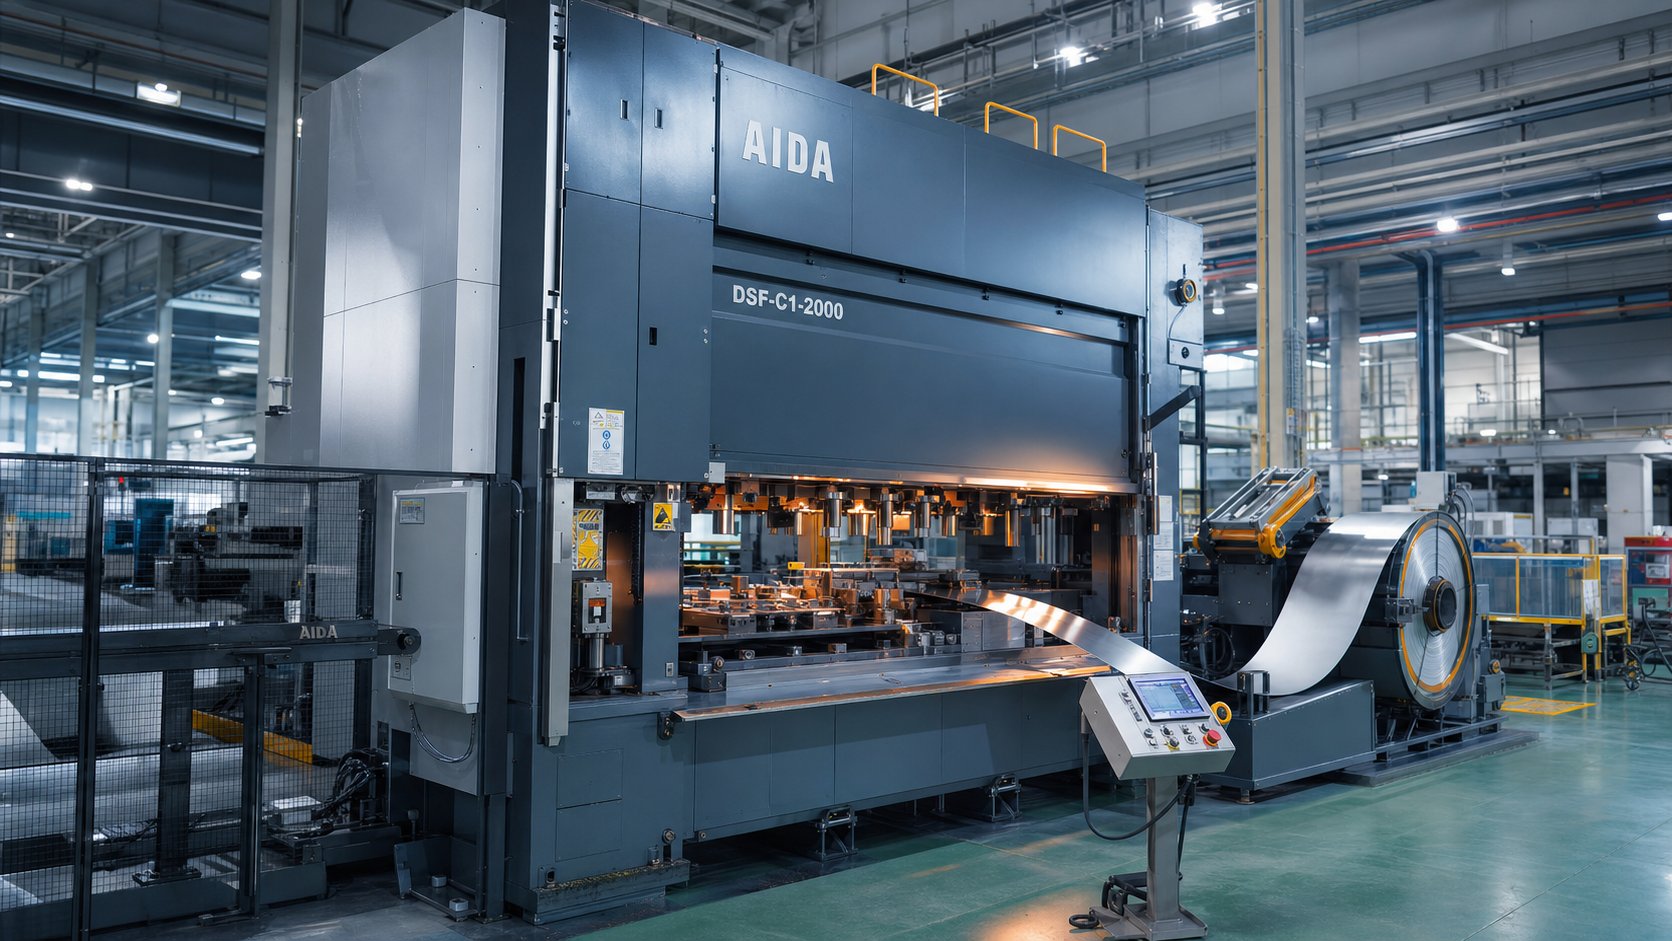
Какво всъщност прави машината за прогресивно щамповане
Представете си плоска намотка от метал, влизаща в единия край на машината и излизаща в другия като напълно оформена, прецизна част-без ръчни прехвърляния, без вторични настройки. Това е прогресивното щамповане в действие.
Какво е прогресивна машина за щамповане
И такакакво е прогресивна матрица? В основата си това е инструмент с много-станции, който извършва последователни операции по рязане и формоване върху метална лента, докато тя преминава през пресата. Машината, изградена около този инструмент, е това, което превръща концепцията в непрекъснато производство.
Машината за прогресивно щамповане е интегрирана производствена система, която съчетава механична или серво преса, много-комплект прогресивни матрици и автоматизирана линия за-подаване на рулони за трансформиране на плоска метална лента в завършени части чрез непрекъснати, последователни ходове на пресата.
Всеки ход на пресата придвижва напред лентата с фиксирано разстояние-наречено стъпка на подаване-докато всяка станция извършва отделна операция: пробиване, огъване, оформяне или отрязване. Частта остава прикрепена към носеща лента, докато крайната станция не я отдели като завършен компонент. Този непрекъснат цикъл, захранван с бобина, е това, което дава на машината за прогресивно щамповане нейната скорост и повторяемост, като често произвежда стотици части в минута с минимална намеса на оператор.
Защо машинно{0}}центричната перспектива има значение
Повечето ресурси се фокусират върху прогресивното щамповане като услуга или описание на процес. Тази статия разглежда различен ъгъл-, като разглежда самата машина за щамповане като основна тема. защо Тъй като производствените инженери, оценяващи основното оборудване, трябва да разберат как твърдостта на рамката, типът на задвижването и прецизността на подаване си взаимодействат с производителността на матрицата. Екипите за доставки, които сравняват опциите за снабдяване, се възползват от знанието кои спецификации на машината влияят върху качеството на частите и общата цена на притежание.
Независимо дали определяте нова пресова линия или квалифицирате капацитета на пода на доставчика, машината е променливата, която определя какво е постижимо по отношение на толерантността, скоростта и живота на матрицата. Секциите по-напред разграждат всяка подсистема-от рамката на пресата до улея за скрап-, така че можете да свържете избора на оборудване директно с резултатите от частите.
Основни компоненти в машината
A машина за прогресивно щампованене е едно устройство-то е система от подсистеми, всяка от които изпълнява определена работа, която се захранва със следващата. Съблечете машината до най-важното и ще откриете рамка за преса, осигуряваща структурен гръбнак, набор от матрици, изпълняващ обработката на метала, и бобина, доставяща суровина с метрономична точност. Разбирането как си взаимодействат тези елементи ви помага да предскажете качеството на частта преди първото попадение.
Типове рамки за преси и структурна твърдост
Рамката е скелетът, който устоява на всяка унция формираща сила. Три често срещани архитектури доминират в приложенията с прогресивни матрици:
- Празнина-рамка (C-рамка)– Предлага три{0}}странен достъп и компактен отпечатък, което го прави рентабилен-за работа с по-малък{2}}тонаж. Компромисът е ъглово отклонение при натоварване; тъй като едната страна е отворена, рамката се огъва леко с всеки удар, което може да повлияе на плътните-толерантни характеристики.
- Права-страна– Вертикалните колони от двете страни елиминират ъгловото отклонение, осигурявайки превъзходен живот на матрицата и постоянство на размерите. Това е изборът-за прогресивни матрици, работещи при големи обеми или изискващи близки допуски.
- Напречна{0}}щанга– Използва предварително напрегнати щанги за свързване на короната, колоните и леглото заедно. Резултатът е твърда, вибрационна-заглушена структура, подходяща за тежко-тонажни приложения, където дори отклонението на микро-ниво влошава точността на частта.
Защо твърдостта има толкова голямо значение? Всяка хилядна от инча, която рамката отклонява, се превежда директно в вариация на размерите на вашата щампована част. Преса с права-страна или -напречна щанга поддържа щанците на инструмента подравнени по целия ход, запазвайки хлабини, които определят височината на резеца, качеството на отвора и-точността на оформените елементи.
Оформление на матрицата и последователност на станциите
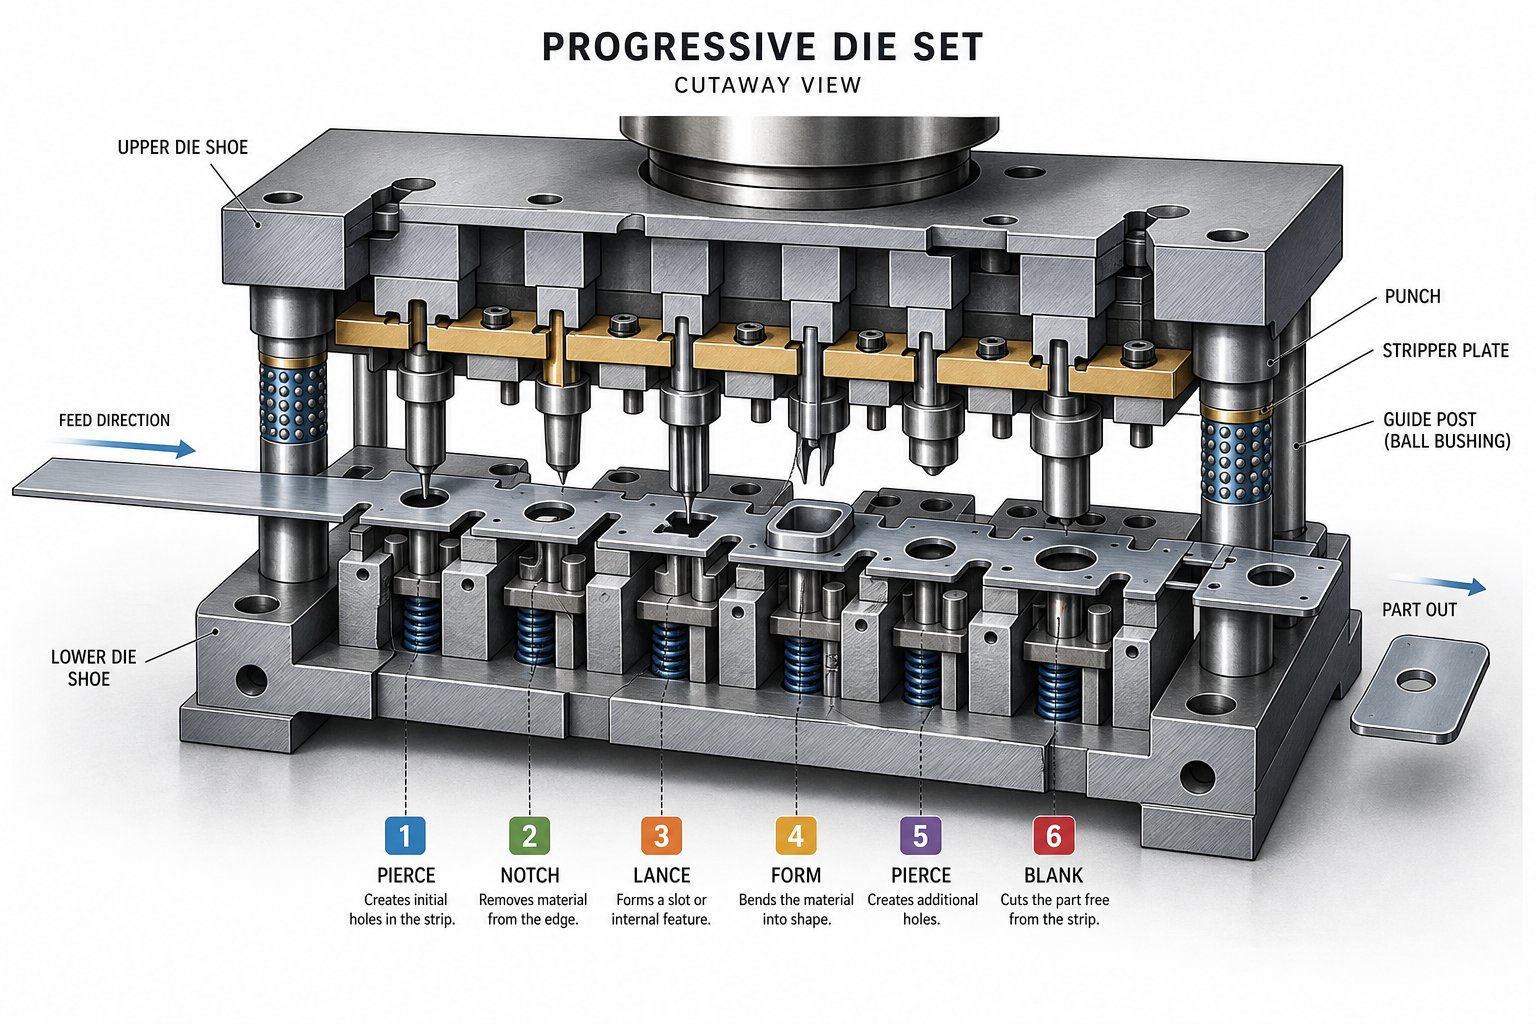
Вътре в пресата се намира матрицата за щамповане-прецизно-машинно обработен комплект от горни и долни обувки, направляващи стълбове, поансони, бутони на матрицата, пилоти, оголвачи и пружини. Прогресивните матрици подреждат тези елементи в множество станции, всяка от които е предназначена за конкретна операция:
- Пиърсинг– Инструментите за пробиване на метал създават дупки, слотове или пилотни елементи в лентата.
- Бланкиране– Премахва по-големи участъци от материал, за да дефинира геометрията на периметъра на частта.
- Формоване и огъване– Оформя плоската заготовка в три-измерни елементи.
- Сечене на монети– Прилага висока сила на натиск за строг контрол на размерите върху критични повърхности.
- Прекъсване– Отделя готовата част от носещата лента.
Последователността на станциите следва умишлена логика: опорните елементи се пробиват рано за позиционна точност, операциите по формоване идват след пробиване, за да се избегне изкривяване, а прекъсването винаги е последно. Разстоянието между станциите-равно на стъпката на подаване-определя колко далеч напредва лентата за ход. Добре-проектираната прогресивна инструментална екипировка балансира броя на станциите спрямо стабилността на лентата, като гарантира, че всяка операция има място за изпълнение, без да се прави компромис с носача.
Системи за подаване, насочване и скрап
Щампите за прецизно щамповане са толкова точни, колкото системата за подаване на материал, която ги захранва. Типичната серпентина включва три интегрирани функции:
- Размотавач– Поддържа и изплаща бобината при контролирано напрежение.
- Преса за изправяне (нивелатор)– Прекарва лентата през регулируеми ролки, които премахват извивката-на намотката, доставяйки плосък материал към матрицата.
- Серво или ролково захранващо устройство– Придвижва напред лентата на точно разстояние всеки цикъл, след което я държи неподвижна по време на хода на пресата.
След като лентата влезе в матрицата, направляващите щифтове зацепват предварително -перфорирани отвори, за да регистрират точната й странична и надлъжна позиция на всяка станция. Насочващите ленти релси поддържат материала центриран, докато повдигачите го повдигат над повърхността на матрицата между ударите, предотвратявайки следи от влачене и осигурявайки плавно движение.
Скрапът е неизбежен вторичен продукт. Охлюви от пробиване падат през отворите на матрицата в улеи под опората, докато скелетната лента излиза от задната част на пресата върху конвейер за скрап или хеликоптер. Надеждното отстраняване на скрап предотвратява издърпване на охлюв-състояние, при което охлюв се движи обратно с поансона и поврежда следващата част или самата матрица.
| Компонент | Основна функция | Въздействие върху качеството на частта |
|---|---|---|
| Прес рамка | Устоява на формиращи сили, поддържа подравняване | Контролира отклонението; пряко влияе върху точността на размерите и живота на матрицата |
| Комплект матрици (щанци за щамповане) | Извършва последователно рязане, формоване и разделяне | Определя геометрията, допустимите отклонения и повърхностното покритие |
| Устройство за подаване и изправяне на бобини | Доставя плоска лента с прецизна стъпка на подаване | Осигурява последователна прогресия; предотвратява неправилно подаване и позиционни грешки |
| Пилотна система | Регистрира позицията на лентата на всяка станция | Поддържа подравняване--на станция в микрони |
| Лентови направляващи релси | Центровете се отделят странично през матрицата | Предотвратява изкривяване, което причинява неравномерно изрязване или формоване |
| Премахване на скрап (улеи и сатъри) | Изхвърля охлюви и лента за скелети | Предотвратява издърпване на плужеци, сривове на матрицата и повърхностни дефекти |
Когато всяка подсистема работи съгласувано-рамка, поемаща натоварването без отклонение, подаващо устройство, доставящо лента на тангажа, пилоти, заключващи позиция, и чисто почистване на скрап-резултатът е единна система, способна да произвежда хиляди идентични части на час. Следващата променлива в уравнението е самото движение: как пресата преобразува съхранената енергия в контролирано движение на плъзгача, което кара всяка станция през нейния цикъл на формоване.
Как работи процесът на прогресивно щамповане
Знаете какво седи вътре в машината. Истинският въпрос е: как работи пресата за щамповане, когато всяка подсистема работи заедно в непрекъснат цикъл? Отговорът се крие в самия процес на прогресивно щамповане-хореографирана последователност, при която плоска намотка се превръща в завършена част една по една станция, без изобщо да напуска лентата до окончателното изрязване.
Стъпка-по-Прогресия на лентата
Представете си намотка от метал, заредена върху машината за размотаване. Машината за изправяне премахва извивката, а сервоподаващото устройство придвижва лентата в матрицата на фиксирано разстояние-стъпката на прогресията. Тази стъпка е равна на разстоянието-до-център на станциите и определя частичен поток през целия инструмент. Всеки удар на пресата повтаря този цикъл на подаване-и-формиране.
Ето процеса на прогресивно щамповане, разделен на неговите основни етапи:
- Зареждане на рулони и подаване на лента– Подаващото устройство придвижва плосък материал в отвора на матрицата. Първоначалните пилотни дупки се пробиват в ранна станция, за да се установи регистрация.
- Захващане на пилотния щифт– Когато горната матрица се спусне, прецизните направляващи щифтове влизат в предварително -пробочените отвори, като фиксират лентата в точна странична и надлъжна позиция, преди да бъде приложена сила на рязане.
- Пиърсинг и пробождане– Пробива щанцован метал за създаване на отвори, процепи и релефни елементи, които подготвят заготовката за последващо формоване.
- Оформяне и рисуване– Станциите огъват, изковават или чертаят материал в три{0}}измерни форми. Носещата лента се огъва в проектирани точки на закрепване, за да поеме вертикално движение, без да губи точността на наклона.
- Подстригване– Излишният материал се отрязва, за да се прецизира периметърът на детайла до крайната геометрия.
- Отрязване и изхвърляне– Последната станция отделя завършената част от носача. Завършените прогресивни щамповани щампи се спускат в улей или конвейер под пресата, готови за опаковане или вторична обработка.
Дизайнът на оформлението на лентата управлява цялата тази последователност. Инженерите определят как частите се вмъкват върху лентата, къде мостовете поддържат структурната цялост и какъв ред следват операциите, за да се избегне изкривяването. Добре-оптимизирани цели за оформлениенад 75% използване на материалакато същевременно поддържа носача достатъчно здрав, за да се храни надеждно при скорост.
Какво високо{0}}скоростно щамповане изисква от машината
Стандартните приложения с прогресивна матрица работят комфортно между 100 и 400 удара в минута. Влезте в територията на високоскоростното прогресивно щамповане и пресите могат да надхвърлят 1000 удара в минута. При тези скорости всяка милисекунда от задържането на плъзгача, движението на подаване и включването на пилота се компресира.
Какво се променя със скоростта? Три неща се стягат едновременно:
- Твърдост на машината– Деформацията на рамката, която е незначителна при 200 SPM, става кумулативна при 1000-+. Правите-странични преси или преси със закрепващ прът са от съществено значение за поддържане на центровката на матрицата при бързо циклично натоварване.
- Прецизност на смазване– По-високите скорости генерират повече топлина и триене. Системите за микро-пръскане или капково разпръскване трябва да доставят лубрикант до точните контактни зони, без да събират или да изглаждат съседните станции.
- Точност на подаването– Сервоподаващото устройство трябва да ускорява, позиционира и забавя лентата в рамките на част от цикъла на пресоване. Дори грешка при подаване от 0,05 mm се комбинира между станциите, причинявайки неправилно регистриране и брак.
Възможността за висока-скорост не означава само по-бърз двигател. Това е комбинираният резултат от динамиката на пресата, реакцията на подаване, хлабините на матрицата и евакуацията на скрап, всички работещи в рамките на по-тесни времеви прозорци. Задвижващата система зад това плъзгащо движение-механично, серво или хидравлично-оформя какви скорости и профили на формоване са постижими.
Видове преси, които захранват операциите с прогресивни матрици
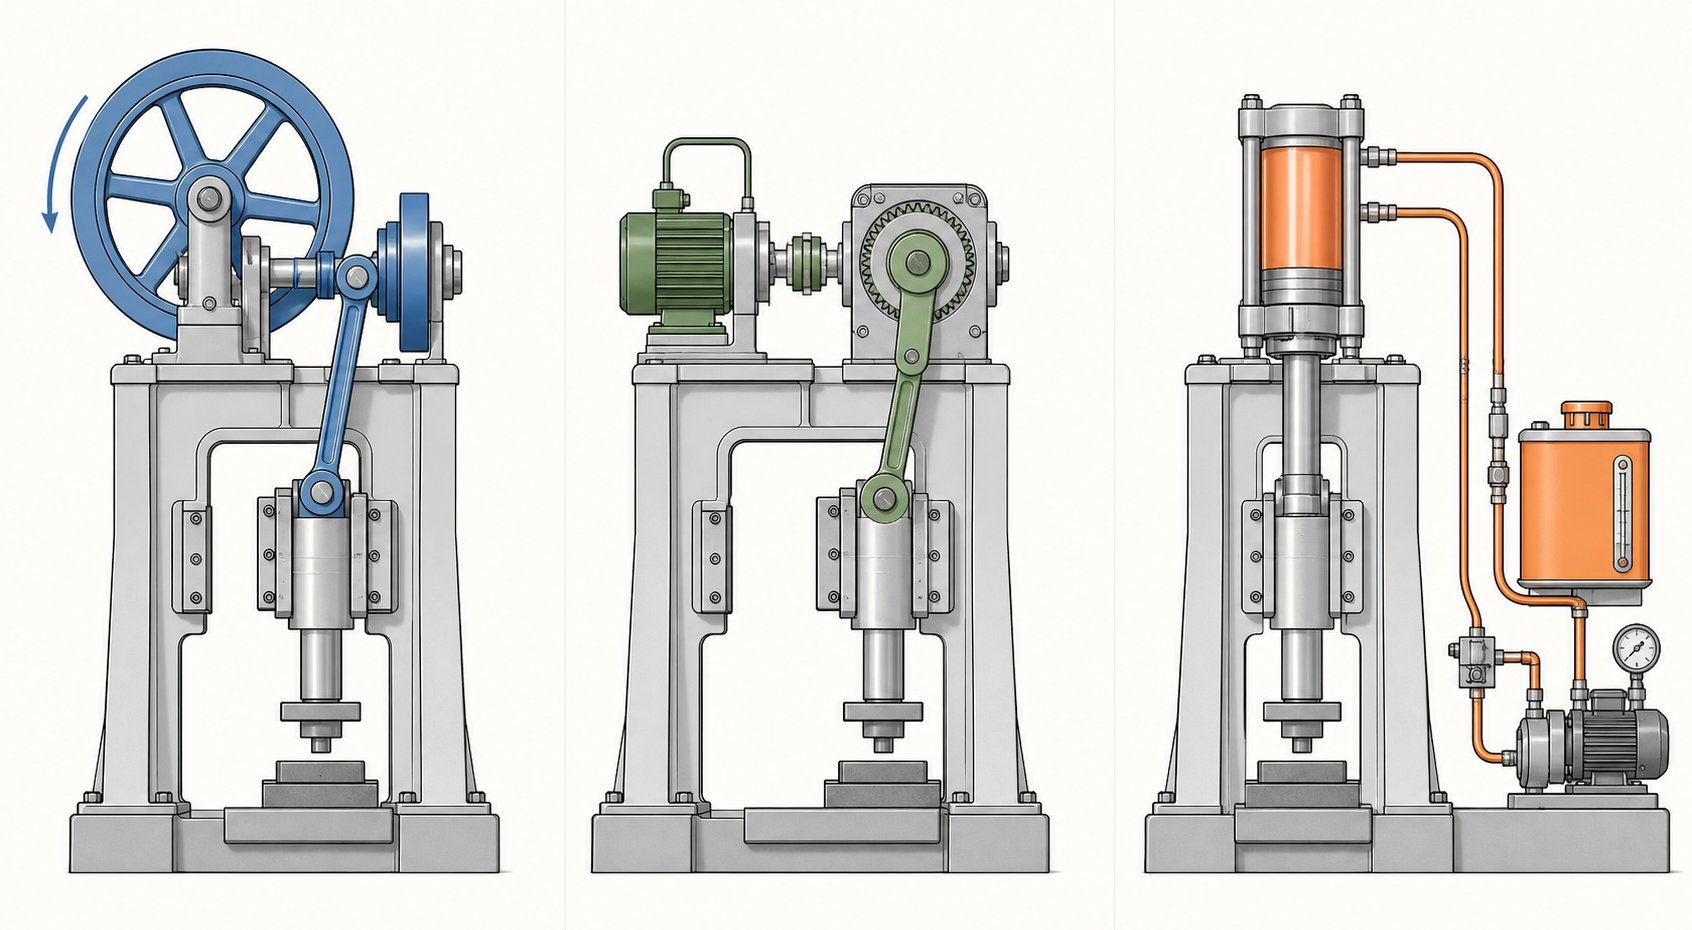
Всяка преса за прогресивно щамповане преобразува съхранената енергия в контролирано плъзгащо движение, което задвижва удари през метал. Но как тази енергия достига до плъзгача-и как се държи по време на критичната работна част от хода-варира драматично в зависимост от задвижващата система. Изборът между механични, серво и хидравлични пряко влияе върху производствената скорост, качеството на детайлите, дълготрайността на матрицата и сложността на формоване, която можете да постигнете.
Механични преси и задвижващи механизми за свързване
Работният кон на прогресивното щамповане с голям{0}}обем е механичната преса. Маховик съхранява ротационна енергия, а колянов вал или ексцентрично зъбно колело преобразува тази енергия в възвратно-постъпателно плъзгащо движение. Резултатът е фиксирана крива на хода-бърза в горната част, по-бавна близо до долната мъртва точка-осигуряваща постоянни времена на цикъла, които са подходящи за повтарящо се производство.
Механичните преси се отличават със скорост. Кратките времена на цикъла и ниската консумация на енергия на ход ги правят идеални за операции по изрязване, плитко формоване и пробиване, където пълен тонаж е необходим само за кратко в долната част на хода. Компромисът? Ограничена гъвкавост. Профилът на хода се определя от геометрията, а не от софтуера, така че получавате едно и също движение всеки цикъл, независимо от това какво изисква частта.
Това е мястото, където натискането на движението на връзката променя уравнението. Вместо проста манивела, задвижващите механизми с връзка използват много-звенен механизъм, който променя кривата на скоростта на плъзгане. По време на работната част от хода,скоростта на плъзгане намалява с до 40%, докато скоростта се увеличава чрез-неработещата част, за да се поддържат високи нива на производство. Представете си преса, която се забавя точно когато металът се формира, след което спринтира обратно към върха за следващото ударение.
Практическите ползи от операциите с прогресивна матрица са значителни:
- Намалено въздействие върху матрицата– По-ниската скорост на приближаване означава по-малко удари върху инструмента при зацепване, удължавайки живота на бутона на щанцата и матрицата.
- По-малко пружиниране-– По-продължителният престой под натиск подобрява пластичността на метала, създавайки оформени елементи, по-близки до нетната форма, без повторно -удряне.
- По-висок ефективен SPM– Задвижванията с прогресивно движение на връзката на матрицата могат да увеличат работните скорости с най-малко 25% в сравнение със стандартното движение на манивела при еквивалентно качество на частта.
- По-нисък шум и вибрации– Намалените сили на захващане-се превръщат в по-тиха, по-плавна{1}}работа на пресата за щамповане.
Динамичното балансиране допълва движението на връзката, като противодейства на инерционните сили, генерирани от възвратно-постъпателната маса на плъзгача. При високи скорости небалансираната преса предава вибрации към основата, матрицата и в крайна сметка частта. Системите за противотежест-механични тежести или пневматични цилиндри-неутрализират тези сили, като поддържат пресата стабилна и намаляват умората както на рамката, така и на инструментите.
Серво преси за променлив контрол на хода
Какво ще стане, ако можете да програмирате слайда да се движи по различен начин при всяка работа-или дори в различни точки в рамките на едно движение? Това е, което серво прогресивната щанцова преса осигурява. Сервомотор с висок-въртящ момент замества маховика и съединителя, като дава пълен контрол върху позицията на плъзгача, скоростта и ускорението през целия цикъл.
Серво пресите предлагат няколко възможности, с които конвенционалните механични задвижвания не могат да се сравнят:
- Програмируеми профили на хода– Забавете плъзгача за дълбоко теглене, задръжте в долната мъртва точка за монетосечене или пулсирайте през последователност на формоване. Вие проектирате кривата на движение, за да пасне на частта, а не обратното.
- Променлива скорост в рамките на един цикъл– Приближете се бързо, формирайте бавно, върнете се с максимална скорост. Тази гъвкавост поддържа комплексно формиране на много-станции, без да се прави компромис с пропускателната способност.
- Енергийна ефективност– Моторът черпи мощност само при извършване на работа, а регенеративното спиране възстановява енергията по време на забавяне.
- Намалено износване на матрицата– Контролирането на скоростта на приближаване в момента на задействане на удара намалява натоварването от удар, предимство, сравнимо с предимствата на движението на връзката, но безкрайно регулируемо чрез софтуер.
Нововъзникващата роля на серво технологията в прогресивното щамповане се съсредоточава върху задания, които комбинират множество типове формоване-пробиване плюс дълбоко изтегляне плюс щамповане-в една матрица. Фиксираната крива на хода налага компромиси между станциите. Серво пресата елиминира тези компромиси, като приспособява движението към идеалната скорост на формоване на всяка операция.
Избор на тонаж на пресата и размер на леглото
Избирането на правилния тонаж за преса за прогресивно щамповане не е толкова просто, колкото съпоставянето на рейтинга на пресата с най-дебелия материал, който планирате да използвате. Търсенето на тонаж е кумулативно за всяка активна станция в матрицата. Трябва да отчетете:
- Дебелина на материала и якост на опън– По-дебелите или по-твърди материали изискват пропорционално повече сила на рязане и формоване на станция.
- Брой активни станции– 20-позиционна матрица с едновременни натоварвания за пробиване, формоване и щамповане може да достигне връх доста над това, което всяка отделна станция изисква самостоятелно.
- Формиращи сили– Тегленето и монетосеченето генерират по-висок тонаж от пробиването. Сложните завои с тесни радиуси концентрират силата върху по-малки площи на матрицата.
Обща насока е пресата да се оразмерява на 60–70% от номиналния капацитет за изчисленото пиково натоварване. Тази граница предпазва рамката, лагерите и задвижването от претоварване, като същевременно дава свобода за вариации на материала и цикли на заточване на матрицата, които постепенно увеличават силата на рязане.
Размерът на леглото е също толкова важен. Матрицата трябва да пасва в зоната на опората с достатъчно свободно пространство за улеи за скрап, опора на лентата и затягане за бърза смяна на матрицата. Ако използвате широка ивица за множество-оформления, по-голям размер на леглото отляво--надясно става задължителен. Съвпадението на тонажа и размера на леглото гарантира, че пресата може физически да поеме и механично да поддържа матрицата през целия й експлоатационен живот.
| Критерии | Механична преса | Серво преса | Хидравлична преса |
|---|---|---|---|
| Скорост (удари в минута) | Висока до много висока | Регулируем (ниско до високо) | Ниска до умерена |
| Сила последователност чрез удар | Пикова сила само близо до BDC | Програмируема крива на силата | Пълен тонаж във всяка точка |
| Гъвкавост на профила на удара | Фиксиран (подобрен с движение на връзката) | Напълно програмируем | Регулируем, но по-бавен |
| Енергийна ефективност | Високо (съхранение на маховика) | Много висока (регенеративна) | Долна (непрекъсната помпа) |
| Умре живот въздействие | Добър (отличен с движение на връзката) | Отличен (контролирано ангажиране) | Добър (подход-ниска скорост) |
| Типични приложения с прогресивна матрица | Високо{0}}скоростно изрязване, пробиване, плитко формоване | Сложни мулти{0}}форми на матрици, смесени операции | Дълбоко изтегляне, тежко{0}}формоване |
Хидравличните преси заслужават да бъдат споменати за пълнота. Те осигуряват пълен тонаж във всяка точка на хода-полезно за дълбоко изтегляне или операции, изискващи продължителна сила-но по-бавните им времена на цикъла ограничават производителността при прогресивни приложения с голям-обем. Ще ги откриете по-често да захранват матрици за прехвърляне или самостоятелни операции за формоване, отколкото да управляват много-прогресивни инструменти с производствена скорост.
Задвижващата система определя какво може да направи прогресивната щанцова преса, но материалът е това, с което го прави. Различните метали и сплави въвеждат свои собствени изисквания към силата на формоване, поведението при подаване и стратегията за смазване-фактори, които се връщат към избора на преса по начини, които лесно се пренебрегват.
Избор на материал за прогресивно щамповане
Пресата може да осигури перфектна динамика на хода, а матрицата може да има безупречна геометрия на станцията, но грешният избор на материал пак ще произведе скрап. Прогресивното метално щамповане поставя уникални изисквания към рулоните, преминаващи през него-лентата трябва да се подава чисто, да се оформя без напукване и да се срязва с предсказуеми характеристики на раздробяване при стотици удари в минута. Изборът на правилния метал не е просто дизайнерско решение; той пряко влияе кои настройки на машината, хлабини на инструментите и стратегии за смазване ще успеят.
Съвместими групи метали и сплави
Прогресивното щамповане на метали включва широка гама от черни и цветни материали. Всяко семейство сплави носи различен баланс на здравина, възможност за формоване и цена, който оформя как трябва да бъдат конфигурирани матрицата и пресата.
- Ниско{0}}въглеродна стомана (C1008–C1026)– Най-широко обработваният материал при прогресивно щамповане на стомана. Високата пластичност, ниската цена и предвидимото поведение при срязване го правят изборът по подразбиране за скоби, корпуси и структурни компоненти. Поцинковането или никелирането може да добави устойчивост на корозия след-щамповане.
- Неръждаема стомана (серии 300 и 400)– Предлага устойчивост на корозия и здравина за сметка на по-високи сили на формоване и по-агресивно износване на матрицата. Аустенитни класове като 304 work-се втвърдяват бързо, изисквайки здрав тонаж на пресата и внимателно контролирани разстояния от-до-щанцоване.
- Мед и берилиева мед– Медното прогресивно щамповане доминира в производството на електрически съединители и клеми благодарение на отличната проводимост, устойчивост на корозия и пластичност. Берилиевата мед добавя пружинни свойства и устойчивост на умора за контактни приложения, изискващи дълъг цикъл на живот.
- Месинг (C260–C360)– Съчетава добра формоспособност с топло- и електропроводимост. Неговата относително мека природа намалява износването на матрицата, което го прави подходящ за декоративен хардуер, компоненти за заключване и високо-скоростни прогресивни работи.
- Алуминий (1100, 3003, 5052, 6061)– Осигурява високо съотношение-към-тегло с отлична възможност за формоване при по-меки температури. Инструментите за щамповане на алуминий изискват по-широки разстояния от-до-щампа в сравнение със стоманата, тъй като материалът е склонен да се разяжда и да се натрупва върху повърхностите на инструментите без подходящо смазване.
Най-добрият материал рядко е най-здравият-той е този, чието механично поведение съответства на геометрията на детайла, производствения обем и наличната способност за пресоване.
Диапазони на дебелини и спецификации на бобини
Материалите за прогресивно щамповане се доставят като намотки със стандартизирани дебелини. Типичните диапазони на обработка варират от приблизително 0,004 инча (0,1 mm) за микро-прецизни електронни терминали до 0,250 инча (6,35 mm) за тежки структурни скоби. Сладкото място за най-прогресивните приложения пада между 0,015 инча и 0,125 инча (приблизително 28 габарит до 11 габарит).
Ширините на намотките обикновено варират от под 1 инч за единични-тесни-лентови матрици до над 24 инча за широки много-изходни оформления. По-широките ленти изискват преси с по-големи размери на леглото и захранващи устройства, способни да се справят с по-големи тежести на рулони, без да се въвежда извивка на лентата или ръбова вълна.
Придържането към-стандартните за индустрията дебелини намалява разходите, тъй като тези размери обикновено се съхраняват в сервизните центрове. Персонализираните дебелини или специалните сплави често изискват-минимални поръчки-понякога количества за камиони-което може да натовари бюджетите при програми с по-малък-обем.
Как свойствата на материала влияят върху настройките на машината
Три механични свойства управляват взаимодействието между прогресивните материали за щамповане и пресата: якост на опън, пластичност (процент на удължение) и твърдост. Всеки от тях оформя как конфигурирате оборудването.
Якост на опънопределя изискванията за сила на рязане и формоване. Лента от неръждаема стомана 304 при крайна якост на опън 85 ksi изисква приблизително два пъти по-голям тонаж на пробиване от ниско-въглеродна стомана при 45 ksi за идентична геометрия на отвора. Тази разлика се натрупва във всяка активна станция, повишавайки общите изисквания за тонаж и често диктувайки по-голяма преса.
Пластичноступравлява колко агресивно матрицата може да образува материал без счупване. Металите с високо-удължение като медта (над 40% удължение) понасят малки радиуси на огъване и дълбоко изтегляне. Сплави с по-ниска -пластичност като пружинна стомана или твърда -неръждаема стомана изискват по-меки ъгли на формоване, повече станции за разпределяне на напрежението и понякога профили на сервопресата, които забавят плъзгането по време на работния ход.
твърдосткорелира със степента на износване на матрицата. По-твърдите материали изтъркват по-бързо повърхностите на поансона и матрицата, скъсявайки интервалите на заточване. Прогресивното щамповане на въглеродна стомана върху по-меки класове (Rockwell B 55–70) осигурява дълги щампи с минимална поддръжка, докато неръждаемите сплави или сплавите с висока -якост могат да намалят живота на матрицата наполовина, ако инструменталните стомани и покритията не са съответно подобрени.
Стратегията за смазване също се променя в зависимост от вида на материала. И неръждаемите стомани, и алуминият изискват по-тежки-смазки-хлорирани или синтетични филми-за предотвратяване на надраскване и натрупан-ръб на щанци. Стандартните масла на-базирана петрол работят добре за мека стомана и месинг. При високи скорости подаването на смазка превключва от системи за наводняване към прецизни апликатори за микро-пръскане, които са насочени към конкретни повърхности на щанци и формоващи станции, без да замърсяват съседните операции.
Настройките на скоростта на натискане следват подобна логика. По-меките, по-пластични материали понасят по-високи скорости на удара, защото те се срязват чисто и генерират по-малко топлина. По-твърдите сплави се възползват от намалената скорост или задвижващите-движения на връзката, които забавят плъзгането при зацепване, намаляват ударния удар и удължават живота на инструмента.
| Тип материал | Типичен диапазон на дебелината | Основни съображения за обработка |
|---|---|---|
| Ниско{0}}въглеродна стомана | 0,015 инча – 0,250 инча | Ниска сила на формоване, висока пластичност, стандартно смазване. Най-широка гама съвместимост с преси. |
| Неръждаема стомана (аустенитна) | 0,010 инча – 0,125 инча | Изискване на голям тонаж, бързо{0}}втвърдяване при работа, необходими са смазочни материали против-задирване. По-тесни луфтове-за-умре. |
| Мед / Берилиева мед | 0,004 инча – 0,080 инча | Отлична формоспособност, мекият материал намалява износването на матрицата. Тънки габарити, обичайни за електрически контакти. |
| Месинг | 0,008 инча – 0,125 инча | Добра пластичност, умерена якост. Съвместим с високо{1}}скоростно щамповане; минимална нужда от смазка. |
| Алуминий | 0,010 инча – 0,190 инча | Необходими са по-широки хлабини, склонност към дразнене. Инструментите за щамповане на алуминий се възползват от покрити или полирани щанцови повърхности. |
Изборът на материал никога не е изолирано решение-той се използва за изчисления на тонажа, избор на стомана, интервали на поддръжка и дори сравнение между прогресивни и алтернативни методи за щамповане. Когато материалът доведе до предела на сложността на матрицата или капацитета на пресата, може би е време да се запитаме дали прогресивният подход все още е най-рентабилният път-.
Сравняване на прогресивни матрици с алтернативни методи за щамповане
Прогресивната матрица е мощен инструмент, но не е единственият в кутията с инструменти за металообработка. Когато геометрията на частта стане твърде голяма, обемите са твърде ниски или дълбочината на формоване надвишава това, което носещата лента може да поеме, алтернативните методи често осигуряват по-добра икономика или по-добри части. Знаейки къде прогресивните щанци и операциите по щамповане са по-добри-и къде не-предотвратява скъпи несъответствия между процес и продукт.
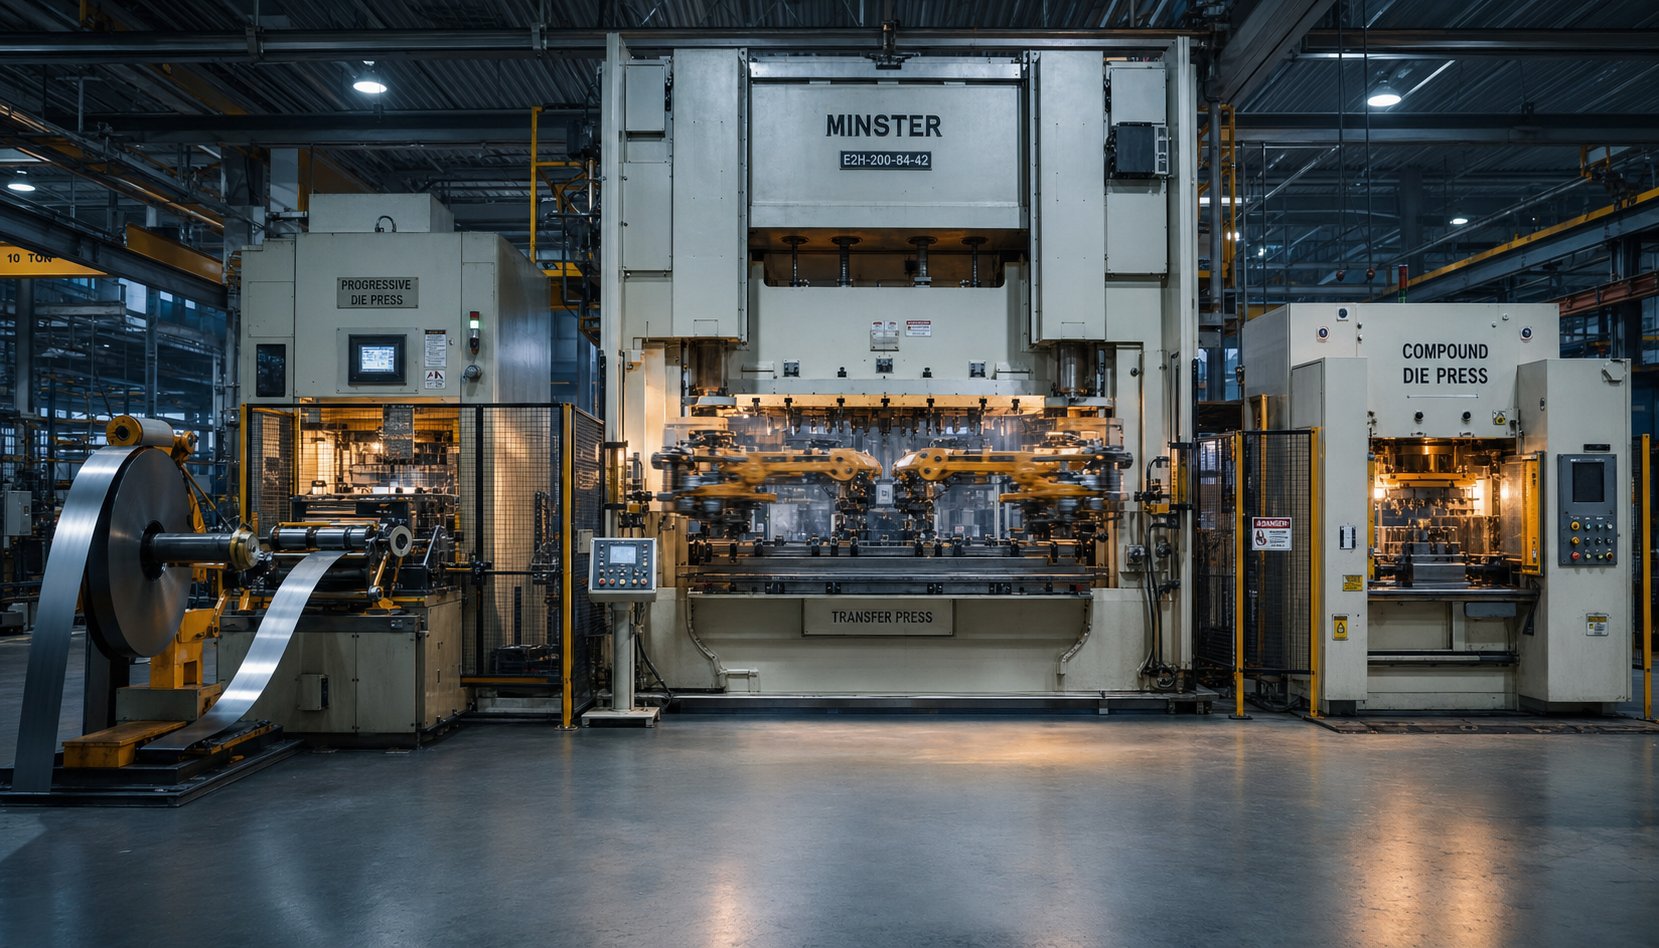
Прогресивно срещу трансферно срещу комбинирано щамповане
Три метода на щамповане доминират в производството на прецизни метални части. Всеки използва фундаментално различен подход за преместване на материал чрез операции и тази разлика определя с кои задачи се справят най-добре.
Прогресивно щампованеподдържа детайла прикрепен към носеща лента през цялата последователност. Лентата се придвижва от станция до станция вътре в един комплект матрици, като завършената част се отделя само при крайното прекъсване. Този подход за непрекъснато-подаване поддържа изключително високи скорости-често от 100 до над 1000 удара в минута-и осигурява най-ниските разходи за-парче при обем, тъй като времето за настройка е минимално и участието на труд е почти нулево, след като пресата работи.
Трансферно щампованеотделя заготовката от лентата в началото на процеса. След това механични пръсти или прехвърлящи рамена преместват отделния детайл между независими щанцови станции. Тъй като частта е свободно-стояща, матриците за прехвърляне могат да пробият толкова дълбоко, колкото позволява суровината, без да бъдат ограничени от геометрията на носещата лента. Това прави трансферното щамповане предпочитаният метод за големи части, дълбоко-изтеглени черупки и компоненти, изискващи операции върху множество лица.
Сложно щампованеизвършва множество операции за рязане-заготовка и пробиване, например-с едно натискане. Резултатът е плоска част с прецизни размери с отлична концентричност между елементите. Сложните матрици са по-прости и по-евтини за изграждане от прогресивните инструменти, но те обработват само плоска геометрия и произвеждат една част на удар без възможност за формоване.
Мулти{0}}оформяне на слайдовезаслужава споменаване като четвърта възможност. Мулти{1}}плъзгащите машини използват гърбици и плъзгащи инструменти, приближаващи лентата от няколко посоки едновременно, което ги прави идеални за малки части със сложни завои в множество равнини-скоби, пружини, телени форми и съединители, които биха изисквали прекалено много станции в конвенционална прогресивна матрица.
| Критерии | Прогресивно щамповане | Щамповане на матрица за трансфер | Сложно щамповане |
|---|---|---|---|
| Идеален годишен обем | 50 000 до милиони | 10 000 до 500,000+ | 5000 до 200 000 |
| Сложност на частта | Умерено (ограничена дълбочина на изтегляне) | Високо (дълбоко изтегляне, големи части) | Ниско (само плоски части) |
| Типични разходи за инструменти | $15,000 – $60,000+ | $100,000 – $500,000+ | $5,000 – $20,000 |
| Цена на-парче в мащаб | Най-ниска | Умерен | Ниска до умерена |
| Скорост на производство | Много високо (100–1, 000+ SPM) | Умерен (15–60 SPM) | Умерено до високо |
| Диапазон на размера на частта | Малък до среден | Средни до големи | Малък до среден (плосък) |
| Настройка и смяна | Ниска (единична матрица, автоматизирано подаване) | По-висока (няколко станции, трансферно калибриране) | ниско |
Разбирането на тези видове матрици за щамповане във връзка с вашите специфични изисквания за части елиминира догадките. Скоба, която се побира в дланта ви и се доставя в количества от 500 000 годишно? Прогресивното почти сигурно е отговорът. Дълбоко-изтеглена автомобилна чаша, която надвишава-ограниченията за ширина на лентата? Трансферът поема.
Когато прогресивното щамповане не е подходящо
Звучи сякаш прогресивното щамповане печели по скорост и цена всеки път? Не съвсем. Няколко сценария тласкат проекти към алтернативни методи:
- Размерът на частта надвишава капацитета на лентата– Прогресивните матрици са ограничени от ширината на рулона и размерите на пресовото легло. Части, по-широки от приблизително 24 инча или изискващи голяма плоска площ, често не могат да бъдат вложени ефективно върху лента, което прави щамповането на трансферна матрица или тандемните линейни матрици по-практични.
- Дълбоката на изтегляне надхвърля границите на носещата лента– Когато коефициентите на изтегляне изискват материалът да се движи вертикално над това, което носещата лента може да понесе без изкривяване или разкъсване, частта трябва да стои свободно-. Трансферните преси се справят с това естествено.
- Обемът е твърде малък, за да амортизира инструментите– Прогресивен матрица със средна стойност от $15 000 до $60 000 има смисъл само когато производствените количества разпределят тази инвестиция достатъчно тънко, за да се конкурира с по-прости методи. Под определени прагове, лазерното рязане, оформянето на преса или щамповането на сложни матрици струва по-малко на част.
- Геометрията на частите изисква-многостранни операции– Прогресивните инструменти работят в една ос на движение на пресата. Ако частта изисква странично-пробиване, нарязване на резби, набраздяване или операции от няколко посоки едновременно, методите за прехвърляне или много-плъзгане предлагат повече геометрична свобода.
- Стегната плоскост на сложни заготовки– Сложните матрици произвеждат по-плоски части от прогресивните матрици, тъй като частта се формира с един ход, без да се влачи през множество станции. За шайби, подложки или ламинирани купчини, където плоскостта е критичната спецификация, комбинираните инструменти печелят.
Ранното разпознаване на тези граници спестява инженерно време и избягва налагането на прогресивно решение, при което процесът ще се бори с геометрията.
Структура на разходите и разделяне на обема-Равномерна логика
Икономиката на дългосрочното прогресивно щамповане следва проста, но мощна крива: висока фиксирана цена отпред, изчезващо ниска променлива цена на удар. Разбирането къде пада-точката на безпроблемност определя дали прогресивните инструменти са интелигентна инвестиция или скъпо над-ангажимент.
Помислете за конкретен пример. Прогресивен матрица със средна{1}}сложност може да струва $30 000 за проектиране и изграждане. Веднъж пуснат, той произвежда части по $0,50 всяка. Същата част, направена с лазерно рязане и формоване на преса, може да струва $5,00 на парче без инвестиция в инструменти. Математиката е ясна:
- При 1000 части годишно, прогресивната матрица добавя $30 на част в амортизираните разходи за инструменти-далеч надхвърлящи алтернативата за лазерно рязане-.
- При 10 000 части амортизацията на инструментите пада до $3,00 на част, което води до обща прогресивна цена до $3,50 срещу $5,00 за алтернативи. Наближава-безотказност.
- При 20 000 части, прогресивният маршрут струва $2,00 на част общо ($1,50 амортизирани инструменти плюс $0,50 разходи за работа),спестявайки около 60 000 долара годишнов сравнение с част-частичните методи.
- Отвъд 50 000 части амортизацията става незначителна и прогресивната матрица осигурява най-ниската си цена-на-предимство-често съотношение 10:1 спрямо методите без-инструменти.
За повечето прогресивни приложения прагът-на безотказност достига между 10 000 и 20 000 части годишно. Под този диапазон по-простите инструменти или методите за производство без-инструменти поддържат разходите по-ниски. Над него прогресивното щамповане се отдръпва решително от икономията на единица.
Трансферните матрици следват различна крива. Техните по-високи разходи за инструменти ($100,000+) изтласкват прекъсването-още по-напред, но те се справят с части, които прогресивните матрици физически не могат да произведат. Сложните матрици заемат бюджета-благоприятен край-по-ниска инвестиция в инструменти, по-бързо време за изграждане, но ограничено до плоска геометрия и умерени скорости.
Рамката за вземане на решения се свежда до три въпроса:
- Може ли геометрията на частта да работи физически в прогресивна матрица, без да надвишава ограниченията за размер или дълбочина?
- Годишният обем оправдава ли инвестицията в инструменти при конкурентни разходи за-парче?
- Графикът на производство поддържа ли времето за изпълнение, необходимо за проектиране, изграждане и валидиране на матрицата?
Ако и трите отговора са „да“, операциите с прогресивна матрица и щамповане почти винаги осигуряват най-добрата комбинация от скорост, повторяемост и обща цена. Ако отговорът е отрицателен, алтернативите заслужават сериозна оценка.
Сравнението на методите изяснява кой подход пасва на даден производствен профил,-но в рамките на самото прогресивно щамповане диапазонът от приложения е изключително широк. Същият основен процес, който щампова меден микро-терминал за конектор за смартфон, също произвежда стоманена структурна скоба за автомобилно шаси, като спецификациите на машината и стандартите за прецизност се променят драстично между секторите.
Индустриални приложения и стандарти за прецизност
Меден терминал, по-тънък от кредитна карта, и стоманена структурна скоба, на която можете да стоите, излизат от прогресивни матрици. Разликата не е само в материала-а в цялата спецификация на машината зад всяка част. Тонажът, типът на пресата, скоростта на хода и мониторингът на качеството се сменят в зависимост от индустрията, на която служи готовият компонент.
Автомобилни и електронни приложения
Прогресивното щамповане на автомобилни компоненти заема огромен дял от глобалния пазар на прогресивни матрици. Помислете за скоби, закрепващи кабелни снопове, структурни подсилвания във вътрешността на модулите на вратите, съединители, свързващи ECU модули, и компоненти на горивната система, изискващи последователни уплътнителни повърхности. Тези части изискват високотонажни преси-често от 200 до 600 тона-тъй като измервателните уреди на материала обикновено са по-тежки (0,040 инча до 0,125 инча мека стомана или високо{10}}ниски{11}}сплави) и станциите за матрици са многобройни.
Очакванията за живот в автомобилостроенето са също толкова агресивни. Производствените серии, достигащи милиони удари годишно, означават, че пресата трябва да поддържа центровка след такт без кумулативна умора на рамката, влошаваща размерите на частите. Тук доминират-правите преси със задвижващи механизми на връзките, защото съчетават здравината, необходима за тежко изрязване, с намалено ударно натоварване, което удължава живота на инструмента при дълги кампании.
Електронните приложения обръщат уравнението. Вместо високия тонаж, приоритетът се измества към микро-прецизността и скоростта. Клемите, екраниращите кутии, контактите на батерията и корпусите на съединителите са щамповани от тънка-медна, фосфорна бронзова или неръждаема лента-често под 0,020 инча.-при скорости над 800 удара в минута. Твърдостта на машината все още има значение, но критичната променлива става точността на подаването. Грешка при позициониране от 0,05 mm на клема с разстояние от 0,3 mm води до скрап. Сервозахранващите устройства с енкодери със затворен{14}}контур и преси с минимално разстояние между плъзгане-до подпора поддържат прогресивните прецизни метални щампования в рамките на допустимите отклонения от ±0,001 инча (±0,025 mm), изисквани от тези части.
Изисквания за медицинска и космическа точност
Медицинското прогресивно щамповане вдига още повече летвата. Компонентите за хирургически инструменти, корпусите на имплантируемите устройства и частите за диагностично оборудване трябва да отговарят на толеранси до ±0,0002 инча, докато са щамповани от биосъвместими сплави като неръждаема стомана 316L, титан или кобалт-хром. Последствията от машината са значителни: серво пресите с програмируемо задържане в долната мъртва точка позволяват контролирано изсичане и формоване, което свежда до минимум пружинирането на трудни-за-формоване медицински сплави. Изискванията за повърхностно покритие-често Ra 16 микро-инча или по-добри-изискват полирани компоненти на матрицата и прецизно поддържани разстояния-до- матрицата.
Aerospace споделя тази мания за последователност на измеренията. Структурните скоби, екраниращите панели и съединителните компоненти за авионика имат толеранс от ±0,0005 инча заедно със стриктно проследяване на материала. Мониторингът на тонажа на пресата трябва да регистрира данни за силата на ход, така че всяка аномалия, предизвикваща--състояние извън спецификациите, да може да бъде проследена до конкретна част.
ОВК и строителните приложения, напротив, дават приоритет на обема и издръжливостта пред изключителната прецизност. Ребрата на топлообменника, монтажните скоби и тръбопроводните съединители обикновено поддържат допуски от ±0,005 инча-по-спокойни, но все още разчитат на последователна работа на пресата при много-милиони-тиражи.
- Автомобилна– Скоби, конектори, структурни усилвания, части от горивната система. Типичен толеранс: ±0,001 инча до ±0,002 инча. Висок тонаж, дълъг живот на матрицата, предпочитани задвижвания на връзката.
- електроника– Клеми, екраниращи кутии, контакти на батерии, корпуси на съединители. Типичен толеранс: ±0,001 инча. Тънък габарит, висока скорост (800+ SPM), точността на серво подаване е критична.
- Медицински изделия– Части за хирургически инструменти, имплантируеми корпуси, диагностични компоненти. Типичен толеранс: ±0,0002 инча до ±0,0005 инча. Биосъвместими сплави, спиране на серво пресата, полирани инструменти.
- Космонавтика– Структурни скоби, конектори за авионика, екраниращи панели. Типичен толеранс: ±0,0005 инча Пълна проследимост на тонажа, изисква се сертифициране на материала.
- ОВК / Строителство– Ребра на топлообменник, монтажен хардуер, скоби за тръбопроводи. Типичен толеранс: ±0,005 инча Голям обем, умерен тонаж, стандартни механични преси.
Контрол на качеството и In-Die Sensing
Прецизното щамповане при тези нива на толеранс работи само ако машината може да открие проблеми, преди те да се превърнат в дефектни пратки. Модерното прогресивно щамповане интегрира системи за качество директно в пресата и матрицата, създавайки затворена верига за обратна връзка.
В -матриците сензорите непрекъснато наблюдават силата, изместването и наличието на материал в критични станции. Ако пробиващ удар срещне съпротивление извън очаквания диапазон-което показва тъп режещ ръб или неправилно подаване-сензорът сигнализира на управлението на пресата да спре незабавно, вместо да произведе стотици лоши части, преди операторът да забележи.
Автоматизираната оптична инспекция добавя още един слой. Високо{1}}скоростни CCD визуални системи, работещи надо 1000 кадъра в секундаизмервайте критичните размери на всяка част, докато излиза от матрицата, с разделителна способност на измерване до 0,01 mm. Частите, попадащи извън толеранса, се отклоняват автоматично, преди да достигнат линията за опаковане.
Мониторите за тонаж на самата преса проследяват пиковата сила на удар и я променят във времето. Постепенното отклонение нагоре сигнализира за износване на матрицата или вариация на материала много преди да бъдат нарушени допуските, което дава на екипите за поддръжка ранно предупреждение да планират заточване. Заедно тези системи трансформират прогресивна машина за щамповане от производствен инструмент в -самонадзираваща се производствена клетка-, която отказва да изпрати това, което не може да провери.
Поддържането на тази система за проверка в добро състояние и работата на матрицата в рамките на спецификациите в продължение на милиони цикли зависи от дисциплинирана стратегия за поддръжка, която повечето операции подценяват.
Практики за поддръжка, които удължават живота на матрицата
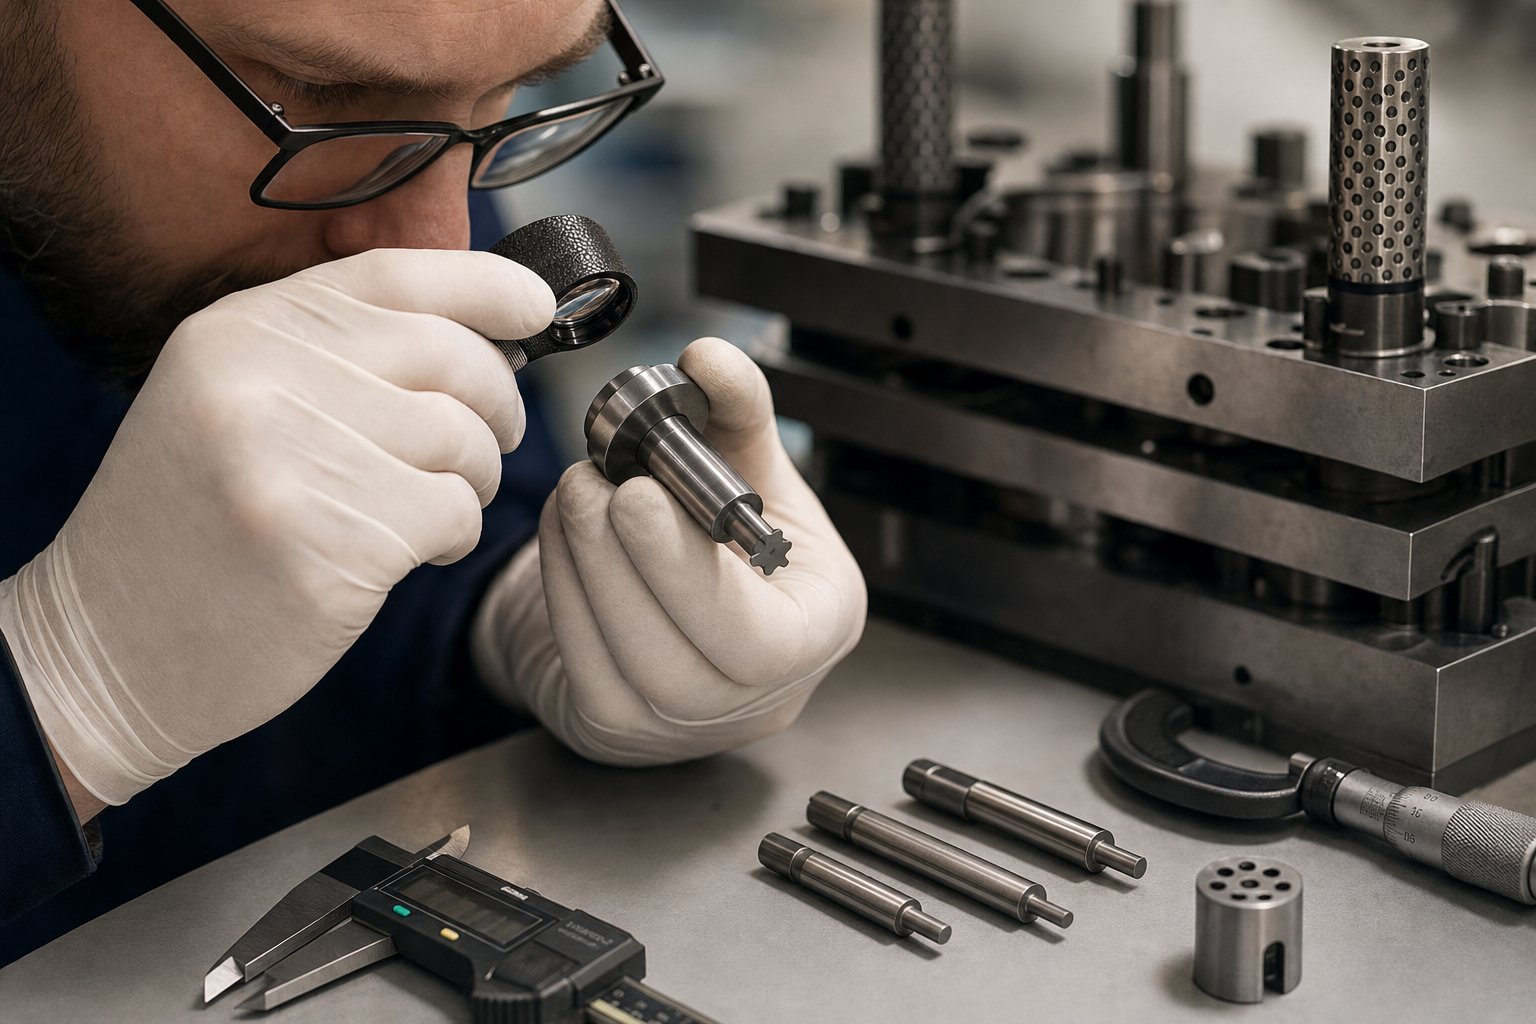
Инструмент за прогресивно щамповане, работещ с 400 удара в минута, натрупва над милион посещения за една производствена седмица. Всеки един от тези удари генерира сила на рязане, триене и топлина, които постепенно влошават ръбовете на поансона, оформящите повърхности и направляващите компоненти. Без систематична програма за поддръжка животът на матрицата се съкращава непредсказуемо, качеството на детайлите се променя и непланираните престои изяждат производствените графици.
Графици за превантивна поддръжка и заточване на матрици
Ефективната прогресивна поддръжка на инструментите не е реактивна-тя следва ритъм, свързан с броя на ударите, а не с календарните дати. Целта, катоподчертават експертите по щамповане, е последователност: идентифицирайте всяка област от инструмента, която се влошава с времето, документирайте как да го обслужвате и изпълнявайте идентично всеки цикъл.
Интервалите на заточване на матрицата зависят от три основни фактора:
- Абразивност на материала– Неръждаемата стомана и класовете с-високоякостни-сплави износват ръбовете на поансона много по-бързо от меката мед или меката стомана. Матрица, работеща с неръждаема стомана 304, може да изисква заточване на всеки 50 000 до 100 000 удара, докато същата геометрия в стомана C1010 може да избута 250 000 или повече между услугите.
- Натрупване на брой удари– Повечето магазини проследяват попаденията на сервизен интервал и насочват действителните нужди за заточване спрямо целите. Последователните интервали-нереактивни реакции на качествени бягства-произвеждат предвидим живот на матрицата.
- Качество на смазване– Недостатъчното или непостоянно подаване на смазка ускорява износването на ръба, увеличава натрупването на топлина и насърчава заяждането на формоващите повърхности. Микро{1}}спрей системите, прилагащи правилното тегло на филма на всяка станция, могат да удължат интервалите на заточване с 30% или повече в сравнение с наводненото смазване, което пропуска критичните контактни зони.
Структуриран контролен списък за поддръжка поддържа всяка услуга последователна, независимо кой техник извършва работата:
- Проверете всички режещи ръбове под увеличение; заточване, когато височината на борда надвиши приемливия праг за приложението (обикновено 10% от дебелината на материала).
- Проверете диаметъра и дължината на пилотния щифт-износените пилоти причиняват неправилно регистриране на лентата, което се усложнява в различните станции.
- Проверете щанци и матрици за измеримо износване; заменете или полирайте според документирана процедура.
- Проверете силата на пружината върху стрипперите, повдигачите на инструменталните инструменти и подложките за притискане; сменете отслабените пружини, преди те да повлияят на управлението на лентата.
- Потвърдете синхронизирането на всички вложки и проверете височината на затваряне на матрицата спрямо измерването на базовата линия.
- Почистете улеите за скрап и проверете за натрупване на охлюв, който може да доведе до издърпване на охлюв при следващи пускания.
- Отстранен материал за заточване на документи, обща промяна на височината на матрицата и подмяна на компоненти за дневника на сервизната история.
Дисциплината зад този контролен списък е по-важна от самия контролен списък. Както казва един ветеран мениджър по поддръжката на матрици: качествената изработка се определя като последователност. Ако сервизен техник всеки път смила различно количество от секцията за рязане, попаденията за услуга ще се променят непредвидимо-, което прави непрекъснатото подобрение невъзможно.
Бърза смяна на матрицата и принципи на SMED
Всяка минута, когато пресата не работи по време на смяна на матрицата, е минута, в която се произвеждат нула части. Във високо-средите за прогресивно щамповане, където няколко номера на части споделят една и съща преса, времето за смяна влияе пряко върху производителността и ефективността на доставка. Това е мястото, където SMED-еднократна-обмяна на матрици-преобразува уравнението.
Разработена от индустриалния инженер Шигео Шинго, методологията SMED е насочена към целинамаляване на всяко превключване до под 10 минутичрез разделяне на задачите за настройка в две категории:
- Вътрешни елементи– Стъпки, които могат да се извършват само когато пресата е спряна (завинтване на матрицата в опората, свързване на сензори, проверка на височината на затваряне).
- Външни елементи– Стъпки, които могат да бъдат изпълнени, докато пресата все още изпълнява предишната работа (поставяне на следващата матрица върху подвижна количка, предварително -свързване на въздушни и електрически линии, зареждане на бобината върху размотавача).
Принципът е прост: преобразувайте възможно най-много вътрешни стъпки във външни, след което рационализирайте всички останали вътрешни задачи. На практика операциите по прогресивно щамповане прилагат SMED чрез системи за бърза смяна на матрицата (QDC), които включват хидравлични или пневматични скоби за матрица, стандартизирани опорни плочи с T-прорези или шарки-заключване, захранвани колички за прехвърляне на матрици и предварително зададена памет за-височина на затваряне в контролера на пресата.
Една добре-изпълнена QDC система може да намали смяната от 45 минути до под 8-освобождавайки пресата да работи с по-малки партиди икономично и да реагира по-бързо на променящите се производствени графици. Комбинацията от принципи на SMED с етапна подготовка на инструментите-, където входящите настройки на матрицата, бобината и захранващото устройство са напълно сглобени офлайн – елиминира блъсканицата, която обикновено съпровожда промените в работата.
Удължаване на живота на матрицата чрез оптимизация на машината
Животът на матрицата не зависи само от качеството на инструменталната стомана и честотата на поддръжка. Самата преса играе същата роля. Неправилно подравнена преса или такава, работеща без подходящ мониторинг на тонажа, може да унищожи добре-изградена матрица за част от очаквания й експлоатационен живот.
Натиснете подравняванеима значение на микронно ниво. Паралелността между повърхността на плъзгача и повърхността на опората трябва да остане в рамките на 0,001 инча на фут от ширината на леглото. Ако плъзгачът се повдигне под натоварване, той създава неравномерно разпределение на силата в матрицата-като претоварва едната страна, докато натоварва недостатъчно другата. Резултатът е ускорено износване на поансоните, неравномерни шарки на резки и преждевременна повреда на матрицата от страната на високо-натоварване.
Мониторинг на тонажаосигурява ранно предупреждение, преди да настъпи щета. Правилно конфигуриран монитор научава нормалната пикова сила за всяка матрица и задава високи- и ниски-зададени точки в рамките на тесен прозорец-обикновено ±15 до 20% от очаквания пик. Ако тонажът се повишава при последователни серии, това е сигнал, че режещите ръбове са затъпени и се дължи заточване. Внезапен скок сигнализира за натрупване на охлюв, състояние на двойна-част или неправилно подаване, което иначе би повредило матрицата. Мониторът трябва да бъде свързан към веригата за спиране на пресата и да бъде настроен на-специфични граници-не да бъде оставен на пълен капацитет на пресата, когато не осигурява значима защита.
Повдигачи на матрици за щамповане и азотни пружиниизпълняват по-малко очевидна, но също толкова критична роля в запазването на живота. Повдигачите повдигат лентата над повърхността на матрицата между ударите, позволявайки й да се придвижва свободно, без да се влачи през детайлите на формата или режещите ръбове. Без подходящо повдигане лентата остъргва остри ръбове и отлага материал върху полирани повърхности-, влошавайки както качеството на лентата, така и покритието на инструмента.
Азотните газови пружини са предпочитани пред механичните винтови пружини в много прогресивни приложения на инструментите, тъй като осигуряват постоянна сила през целия ход без загуба на сила, -свързана с умората с течение на времето. Те също така осигуряват високата начална сила, необходима за положително отстраняване на материала от ударите, предотвратявайки издърпването на охлюв. Тъй като инструментът за прогресивно щамповане натрупва милиони удари, азотните пружини поддържат номиналното си налягане, докато винтовите пружини постепенно отслабват-, което прави азота по-надеждният избор за критични функции за отстраняване и повдигане в взискателни производствени среди.
Взети заедно-структурирани графици за заточване, бързи превключвания, прецизно подравняване на пресата, активен контрол на тонажа и правилно определени повдигащи системи-тези практики определят дали една матрица осигурява 500 000 удара или 5 милиона, преди да се наложи основен ремонт. Инвестицията в дисциплина за поддръжка се изплаща чрез предвидимо качество, по-малко непланирани спирания и цена-на-попадение, което поддържа прогресивното щамповане конкурентно спрямо алтернативните методи при голям обем.
Избор на правилната машина и партньор за матрица
Поддръжката поддържа матрицата да работи. Но преди да падне един удар, две решения оформят цялата програма: в коя преса да поставите матрицата и на кои производители на прогресивни матрици да се доверите с инструментите. Ако сгрешите или ще прекарате следващите пет години, компенсирайки несъответствието между възможностите и изискванията.
Съвпадение на спецификациите на машината с изискванията за части
Изборът на машина за прогресивно щамповане започва със самата част-а не с това, което е налично на пода. Четири променливи управляват спецификацията:
- Капацитет на пресата– Сумирайте всички сили на рязане, формоване и оголване във всяка активна станция, след което приложете коефициент на безопасност от 1,2 до 1,3 над изчислената обща сума. Работата твърде близо до номиналния капацитет ускорява умората на рамката и скъсява живота на лагера.
- Размери на леглото– Подпората трябва да поеме цялата дължина на матрицата с пространство за улеи за скрап, опора за лента и бързо-сменяем затягащ хардуер. Мулти{2}}щанциите за прогресивно щамповане могат да бъдат изненадващо дълги; измерете основния отпечатък на матрицата, преди да оцените опциите на пресата.
- Възможност за скорост на удара– Съобразете обхвата на скоростта на пресата с годишните си цели за обем. Детайл, който изисква 2 милиона броя на година при 90% време на работа, се нуждае от преса, способна да поддържа изчислената SPM, без да надвишава границите на подаване на материал или смазване.
- Тип задвижване и профил на хода– Комплексното формоване в множество станции благоприятства серво задвижванията или задвижванията на връзката. Простото изрязване и пробиване при висока скорост работи ефективно на стандартна механична манивела. Геометрията на частта ви казва кое задвижване печели своята премия.
Тип материал добавя още един филтър. Преса за прогресивно щамповане, работеща с неръждаема стомана, се нуждае от повече тонажна височина и по-тежки{1}}системи за смазване от тази, предназначена за медни терминали. По същия начин медицинските части с ниска{3}}толерантност може да оправдаят инвестиция в серво преса, която програмата за скоби никога не би възвърнала.
Какво да оцените при доставчик на прогресивни матрици
Пресата е половината от уравнението. Самата матрица за прогресивно щамповане определя дали прецизните цели са постижими и повторими в продължение на милиони цикли. Когато оценявате партньори за прогресивни инструменти и матрици, предлагащи услуги за прогресивно щамповане, погледнете отвъд цената на станция и проучете инженерната дълбочина.
- Възможност за много{0}}дизайн на станции с плътна повторяемост– Доставчиците катоИЧЕНподпомагане на производствени инженери и екипи за доставки, намиращи прогресивни матрици за щамповане за големи-обемни метални части, осигуряващи ефективно много-станционно формоване и мащабируем масов производствен капацитет, който се превръща директно в постоянно качество-на-част.
- Експертиза в дизайна на матрици за прогресивно щамповане– Доставчикът трябва да демонстрира умения за CAD/CAE симулация, включително FEA-базирано предвиждане на пружиниране и оптимизиране на оформлението на лентата. Помолете да видите примери за това как са разрешили предизвикателства при формиране на геометрии, сравними с вашите.
- Знания за избор на инструментална стомана– Различните станции са изправени пред различни профили на износване. Способен доставчик избира правилната комбинация от високо-бързорежещи стомани, класове за прахова металургия или карбидни вложки въз основа на материала, който щампувате-а не един-размер-подходящ-подход за всички.
- -Вътрешни ресурси за изпробване– Производителите със специални пробни преси могат да валидират матрицата при реалистични условия, да измерват пробни части на CMM и да повтарят корекциите, преди инструментът да бъде доставен до вашия производствен цех. Тази-способност за вътрешно изпробване и валидиране елиминира седмици отстраняване на неизправности след доставката.
- След{0}}продажбена техническа поддръжка– Прогресивните матрици изискват непрекъснато обслужване. Оценете дали доставчикът предлага насоки за поддръжка, поддръжка за повторно шлифоване и бърза подмяна на износващи се компоненти като поансони, пилоти и вложки.
- Мащабируемост– Вашите обеми може да нараснат. Доставчик, структуриран за мащабиране от първоначално производство до разширен капацитет-без препроектиране от нулата-спестява значително време и разходи, тъй като търсенето нараства.
Проверката на доставчиците на услуги за прогресивно щамповане на метал по тези критерии разделя партньорите, които проектират решения, от тези, които просто цитират блокове инструменти.
Мащабиране от прототип до масово производство
Малко програми се стартират с пълна сила в първия ден. Пътят обикновено се движи от валидиране на прототип през пилотни пускания до устойчиво масово производство-и вашият партньор в матрицата трябва да поддържа всеки етап, без да налага пълно рестартиране на инструментите при всеки преход.
По време на ранното валидиране меките инструменти или прототипните матрици-на станция потвърждават геометрията на детайла и поведението на материала на ниска цена. След като дизайнът се стабилизира, матриците за прогресивно щамповане, изработени от закалени инструментални стомани, поемат пилотно производство-контролиран цикъл от 5000 до 50 000 части, който валидира способността на процеса, стабилността на размерите и издръжливостта на матрицата при реалистични условия.
Преходът към масово производство добавя крайно изискване: матрицата трябва да поддържа милиони удари без влошаване, което изтласква частите извън толерантността. Това е мястото, където философията на дизайна на матрицата за прогресивно щамповане е от най-голямо значение. Модулна конструкция със сменяеми вложки, здрави системи за насочване и правилно оценени азотни пружини позволяват целева поддръжка, която поддържа матрицата да работи без пълно разглобяване.
Изборът както на машината, така и на източника на матрицата като координирано решение-а не изолирано-гарантира, че възможностите на пресата отговарят на изискванията за формоване на матрицата, леглото отговаря на отпечатъка на матрицата, а инженерната поддръжка на доставчика покрива пълния жизнен цикъл от първата проба до устойчиво високо-обемно производство.
Често задавани въпроси относно прогресивните машини за щамповане
1. Колко бързо може да работи машина за прогресивно щамповане?
Стандартните машини за прогресивно щамповане работят между 100 и 400 удара в минута за типична производствена работа. Високо{3}}скоростните приложения могат да надхвърлят 1000 удара в минута, но постигането на тези скорости изисква комбинация от твърди прави-странични или -пресовъчни рамки на пръти, прецизни серво захранващи устройства с позициониране на затворен-контур, внимателно проектирани хлабини на матрицата за чисто срязване и микро-системи за смазване чрез пръскане, насочени към конкретни контактни зони. Максималната постижима скорост зависи от вида на материала, ширината на лентата, броя на активните станции и избраната система за задвижване на пресата.
2. Каква е разликата между прогресивно щамповане и щамповане с трансфер?
Прогресивното щамповане на матрицата поддържа детайла прикрепен към носеща лента по време на цялата последователност на формоване, придвижвайки го от станция до станция вътре в един набор от матрици със скорости до 1,000+ SPM. Щамповането с трансферна матрица отделя заготовката от лентата рано, след което премества отделни детайли между независими станции с помощта на механични пръсти или рамена за трансфер при по-ниски скорости от 15 до 60 SPM. Прогресивните матрици превъзхождат детайлите с малък-до-средно голям-обем, докато матриците за прехвърляне се справят с по-големи части, дълбоко-изтеглени корпуси и компоненти, изискващи операции от множество посоки, които носещите ленти не могат да поемат.
3. Какви материали могат да се обработват на машина за прогресивно щамповане?
Машините за прогресивно щамповане обработват широка гама от метали, включително ниско{0}}въглеродна стомана, неръждаема стомана (серия 300 и 400), мед и берилиево-медни, месингови и алуминиеви сплави. Дебелината на бобината обикновено варира от 0,004 инча за микро-прецизни електронни терминали до 0,250 инча за тежки структурни скоби. Всеки материал изисква специфични настройки на машината-неръждаемата стомана изисква по-голям тонаж на пресата и смазки против-смазване, докато алуминият се нуждае от по-широки разстояния-до-щампи и покрити повърхности на инструментите, за да се предотврати натрупването на материал.
4. Как определяте правилния тонаж на пресата за прогресивна матрица?
Изборът на тонажа на пресата изисква сумиране на всички сили на рязане, формоване и оголване във всяка активна станция в матрицата, след което се прилага коефициент на безопасност от 1,2 до 1,3 над изчислената обща сума. Ключовите променливи включват дебелина на материала и якост на опън, брой едновременни операции и сложност на формоване, като дълбоко изтегляне или коване. Обща насока е пресата да се оразмерява на 60 до 70 процента от нейния номинален капацитет за изчисленото пиково натоварване, осигурявайки пространство за вариации на материала и постепенно увеличаване на силата на рязане, тъй като ръбовете на поансона се изтъпяват между циклите на заточване.
5. Колко често една прогресивна матрица се нуждае от поддръжка или заточване?
Интервалите на заточване варират в зависимост от щампования материал. Матриците, работещи с по-меки метали като мека стомана C1010 или мед, могат да издържат 250 000 или повече удара между услугите, докато матриците, обработващи неръждаема стомана 304, обикновено изискват заточване на всеки 50 000 до 100 000 удара поради по-високата абразивност на материала. Ефективните програми за поддръжка проследяват броя на ударите, а не календарните дати, инспектират режещите ръбове под увеличение, когато височината на борда надвишава 10 процента от дебелината на материала, и проверяват размерите на направляващия щифт, силите на пружината и височината на затваряне на матрицата при всеки сервизен интервал. Доставчици като YICHEN могат да предоставят насоки за графици за поддръжка, съобразени с конкретни конфигурации на матрици и производствени материали.


