


Какво всъщност прави една компания за прогресивно щамповане
Преди да можете да забележите червени знамена в доставчик, имате нужда от ясна представа за това какво включва процесът и какво наистина доставя една прогресивна компания за щамповане. Твърде много купувачи скачат направо към оферта, без да разбират механиката зад частите, от които се нуждаят. Тази празнина в знанията е точно мястото, където започват скъпите грешки.
Какво е прогресивно щамповане
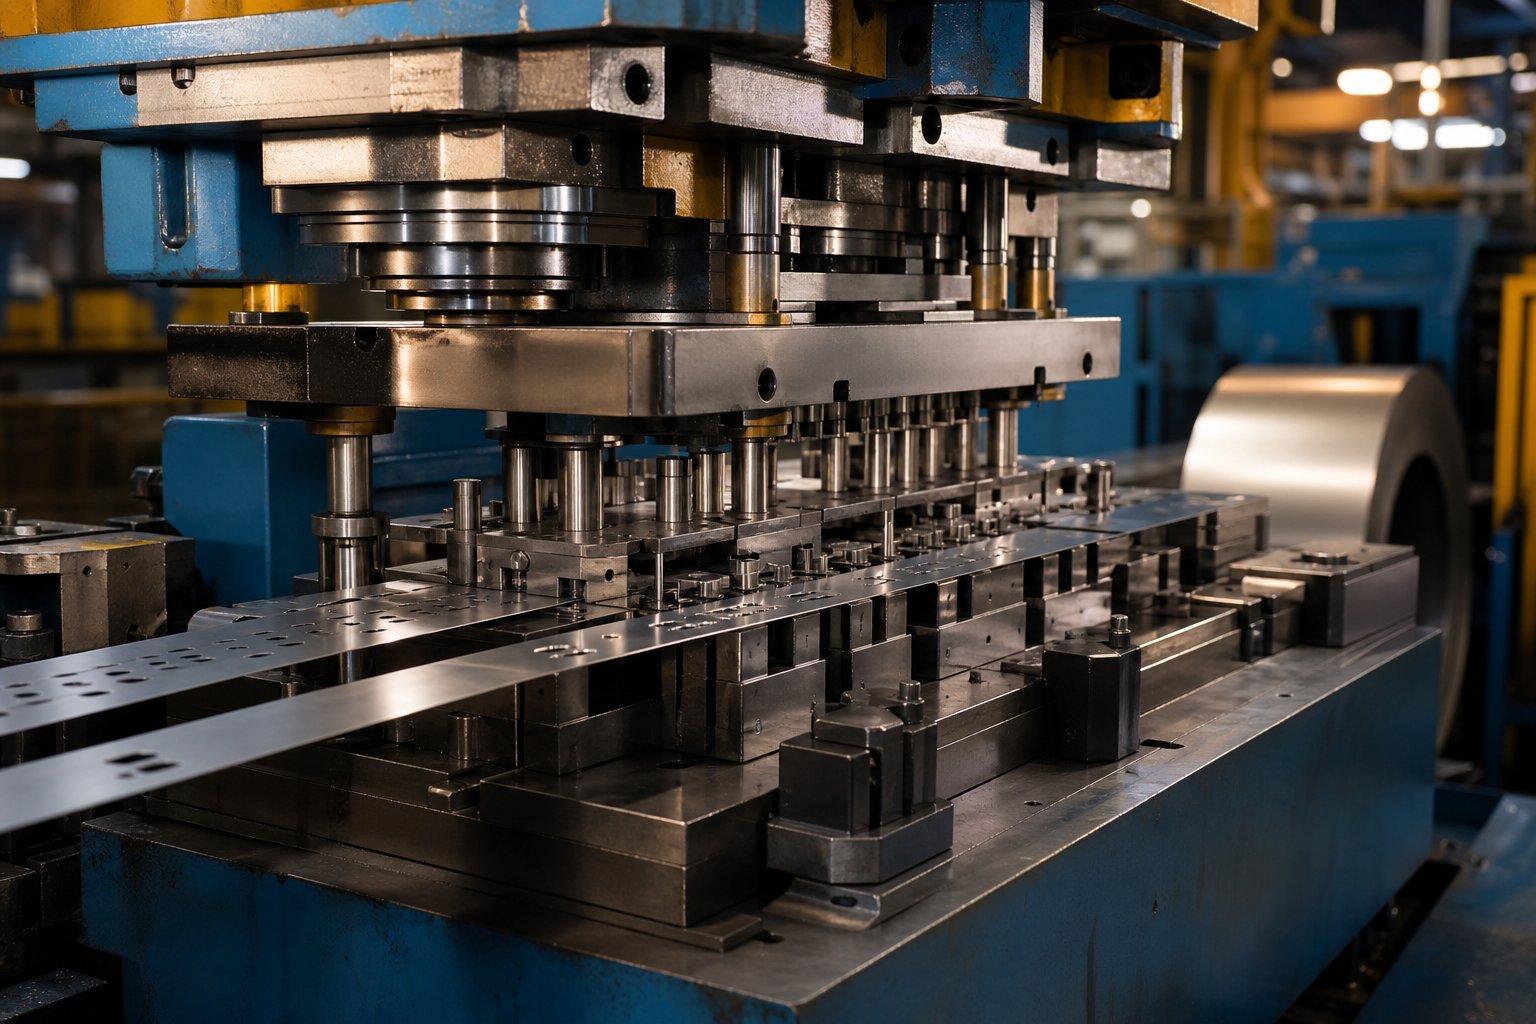
Прогресивното щамповане е процес на формоване на метал, при който непрекъсната лента от метал преминава през една матрица, съдържаща множество станции, всяка от които извършва отделна операция - пробиване, изрязване, огъване или формоване -, докато завършената част се отдели в крайната станция с всеки ход на пресата.
И такакакво е прогресивна матрица, точно? Мислете за това като за монтажна линия, компресирана в един инструмент. Намотка от плоска ламарина - стомана, алуминий, мед или други сплави - се развива и подава в преса за щамповане. С всеки удар лентата напредва с точно увеличение (наречено стъпка на матрицата) към следващата станция. Една станция може да пробие дупка, следващата да огъва езиче, а друга да оформя контур. Докато лентата достигне последната станция, напълно оформен компонент пада свободно. Остатъчната носеща лента става рециклируем скрап.
Компания за прогресивно щамповане проектира, изгражда и управлява тези-станционни инструменти за производство на готови части в мащаб. Пресите обикновено работят между 25 и над 200 удара в минута, което означава, че една матрица може да произведе стотици идентични компоненти на всеки няколко минути. Резултатът е повторяема геометрия, тесни допуски и ниски разходи за-единица, след като инструментите са поставени.
Как прогресивните матрици се различават от единичните-станции
Представете си, че имате нужда от скоба, която изисква дупка, две завои и прорез. С инструментите с една-станция всяка от тези операции се извършва в отделна матрица при отделен цикъл на пресоване. Оператор - или робот - премества частта между станциите ръчно. Работи за прототипи или кратки тиражи, но е по-бавен и въвежда грешки при обработката.
Прогресивното метално щамповане елиминира изцяло обработката-за-част. Тъй като лентата остава свързана чрез носеща мрежа, всяка операция остава подравнена към една и съща точка. Получавате по-бързи цикли, по-малко качествени променливи и драматично по-ниски разходи за труд. Компромисът-е по-висока предварителна инвестиция в инструментална екипировка - персонализирана прогресивна матрица може да варира от $10 000 до $200 000 или повече в зависимост от сложността на частта и броя на станциите.
За купувачите, които се снабдяват с компоненти от среден{0}}до-висок-обем - смятат, че хиляди до милиони части годишно - прогресивното щамповане често е най-рентабилният-път. Разбирането как това се различава от по-простите методи ви дава основа за оценка дали възможностите на доставчика наистина отговарят на вашите производствени изисквания.
Тази оценка обаче зависи от знанието какво се случва вътре в матрицата на всяка станция и как решенията за оформление на лентата пряко влияят на качеството на частите, използването на материали и разходите.
Как протича процесът на прогресивно щамповане стъпка по стъпка
Решенията за оформление на лентата оформят всичко, което следва - от това колко станции съдържа една матрица до това колко суровина завършва като скрап. Разбиране напрогресивен процес на щампованена това ниво разделя купувачите, които улавят грешките на доставчика, от онези, които откриват проблеми след като инструментите са платени.
Оформление на лентата и последователност на станциите
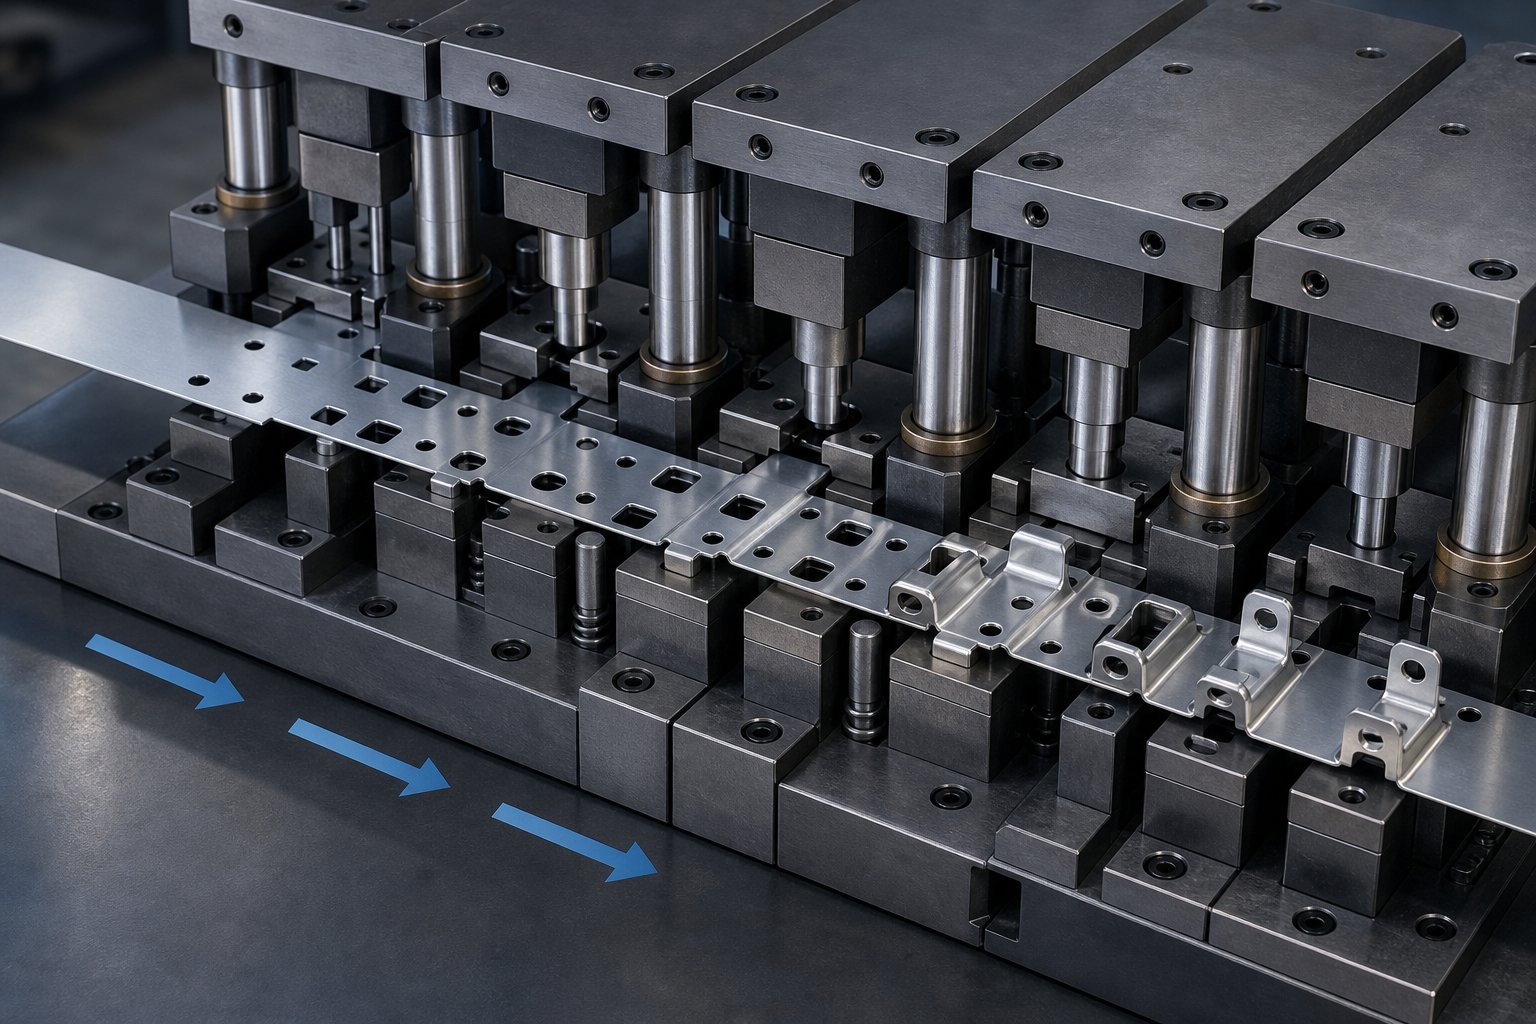
Всеки прогресивен дизайн на матрица за щамповане започва с оформлението на лентата. Инженерите набелязват точно как частта ще бъде ориентирана върху металната лента, кои операции се извършват на кои станции и колко материал се намира между всяка функция. Този план определя стъпката на подаване (разстоянието, което лентата напредва за един ход), ширината на носещото платно и последователността на срязванията и формите.
Защо последователността е толкова важна? Пробождането и нарязването обикновено са на първо място, докато материалът е все още плосък и стабилен. Огъването и формоването следват след установяването на профила. Ако обърнете този ред, дупките и слотовете могат да се изкривят по време на по-късните стъпки на формоване, изтласквайки частите извън толеранса. Добре-планираното оформление на лентата също така балансира силите на рязане между станциите, за да предотврати преобръщането или изкривяването на лентата вътре в матрицата.
Използването на материала е мястото, където прогресивният дизайн на матрицата за щамповане влияе пряко на вашите разходи. Индустриалният бенчмарк цели най-малко 75% материална ефективност. Инженерите постигат това чрез оптимизиране на гнезденето на части - понякога накланяне на части под ъгъл или използване на алтернативни конфигурации на носачи - за минимизиране на оставащия скелет на скрап. Ширината на носещата лента следва практическо правило: обикновено поне два пъти дебелината на материала, за да се поддържа твърдостта на лентата, без да се губи запас.
От намотка до завършена част
Представете си намотка от ламарина, тежаща стотици или хиляди паунда. Процесът на прогресивно щамповане трансформира тази необработена намотка в прецизни компоненти чрез строго контролирана последователност. Ето как протича един типичен цикъл на машина за прогресивно щамповане:
- Зареждане и размотаване на бобина:Металната намотка се монтира на размотаващо устройство, което изплаща лентата с контролирана скорост, съответстваща на скоростта на пресата.
- Изправяне:Лентата преминава през устройство за изправяне, което премахва комплекта намотки - паметта за кривината от навиване -, така че материалът да влезе в матрицата плосък и-без напрежение.
- Хранене:Сервоподаващото устройство придвижва лентата на прецизно разстояние с всеки ход на пресата, обикновено с точност до хилядни от инча.
- Пилотиране:Пилотните щифтове захващат предварително пробити отвори, за да фиксират лентата в точна позиция, преди да се оформи каквото и да е.
- Последователни операции на станцията:Всяка станция изпълнява определената си задача - за пробиване на дупки, заготовки на профили, огъване на пластини, чертане на елементи, монетни повърхности или щамповане на детайли.
- Превозвач:По време на целия процес детайлът остава свързан с носещата лента, която действа като конвейер, преместващ детайла от станция на станция.
- Крайно прекъсване:На последната станция готовата част се отрязва от носещата лента.
- Изхвърляне и събиране:Завършените части пускат в контейнери или върху конвейери, докато остатъците от скрап и използваната носеща лента се насочват към рециклиране.
Целият този цикъл - от подаване до изхвърляне - се случва с всеки един ход на натискане. При високи производствени скорости, програмна матрица, работеща с 200 или повече удара в минута, може да произвежда хиляди готови части на час с минимална човешка намеса.
Пилотни отвори и точност на регистрацията
Пилотните дупки са може би най-критичната характеристика в прогресивната инструментална екипировка. Те са малки, прецизно пробити дупки -, обикновено създавани на първата или втората станция -, които служат на една цел: поддържане на всяка следваща операция подравнена към една и съща референтна точка.
Ето какъв проблем решават. Серво хранилките са точни, но незначителни вариации в разстоянието на подаване се натрупват в множество станции. Без корекция, част, която се нуждае от отвор, центриран на 5 mm от ръба на огъване, може да се отклони с 0,05 mm на станция - достатъчно, за да изтласка крайните размери извън спецификациите през матрица с 10-станция. Пилотните щифтове, влизащи в предварително -пробоканите дупки точно преди затварянето на пресата, физически пререгистрират лентата в правилната й позиция при всяко движение.
За прецизна работа разстоянието от-до-отвор обикновено е между 0,0005 и 0,001 инча. Това плътно прилягане гарантира, че лентата не може да се измества странично или надлъжно по време на формоването. Когато частите на доставчика показват несъответстващо съотношение отвор-към-характеристика, износените или неправилно оразмерени пилоти често са виновникът - сигнал за качество, който си струва да се проучи по време на одитите на доставчика.
Дизайнът на носещата лента е пряко свързан с надеждността на пилота. Ако носачът е твърде тесен или няма твърдост, той може да се огъне между станциите, което води до удължаване на пилотните отвори с течение на времето. Инженерите балансират ширината на носача спрямо спестяванията на материали, знаейки, че неуспешен носач означава неуспешен производствен цикъл, независимо от това колко ефективно изглежда разкрояването на хартия.
Тези основи на дизайна - оформление на лентата, последователност на станциите и регистрация на пилот - формират техническата основа, която разделя способните доставчици от онези, които сглобяват инструменти, които не разбират напълно. Истинският тест идва, когато сравнявате как различните методи на матрицата се справят с части, които надхвърлят простите плоски геометрии.
Сравнение на прогресивни матрици с методи за трансфер и комбинирано щамповане
Не всяка част принадлежи към прогресивен зар. Признаването на това разграничение е един от най-ясните сигнали, които разделят информираните купувачи от онези, които приемат каквото предлага доставчикът. Ако продавачът препоръчва прогресивно щамповане на метал за част, която би била по-подходяща за процес на прехвърляне или комбиниране, това е червен флаг, който си струва да хванете рано.
Прогресивно срещу трансфер срещу комбинирано щамповане
Всеки метод използва матрица и преса за щамповане за оформяне на ламарина, но те се различават фундаментално по това как се движи материалът, какви геометрии обработват и къде имат икономически смисъл.
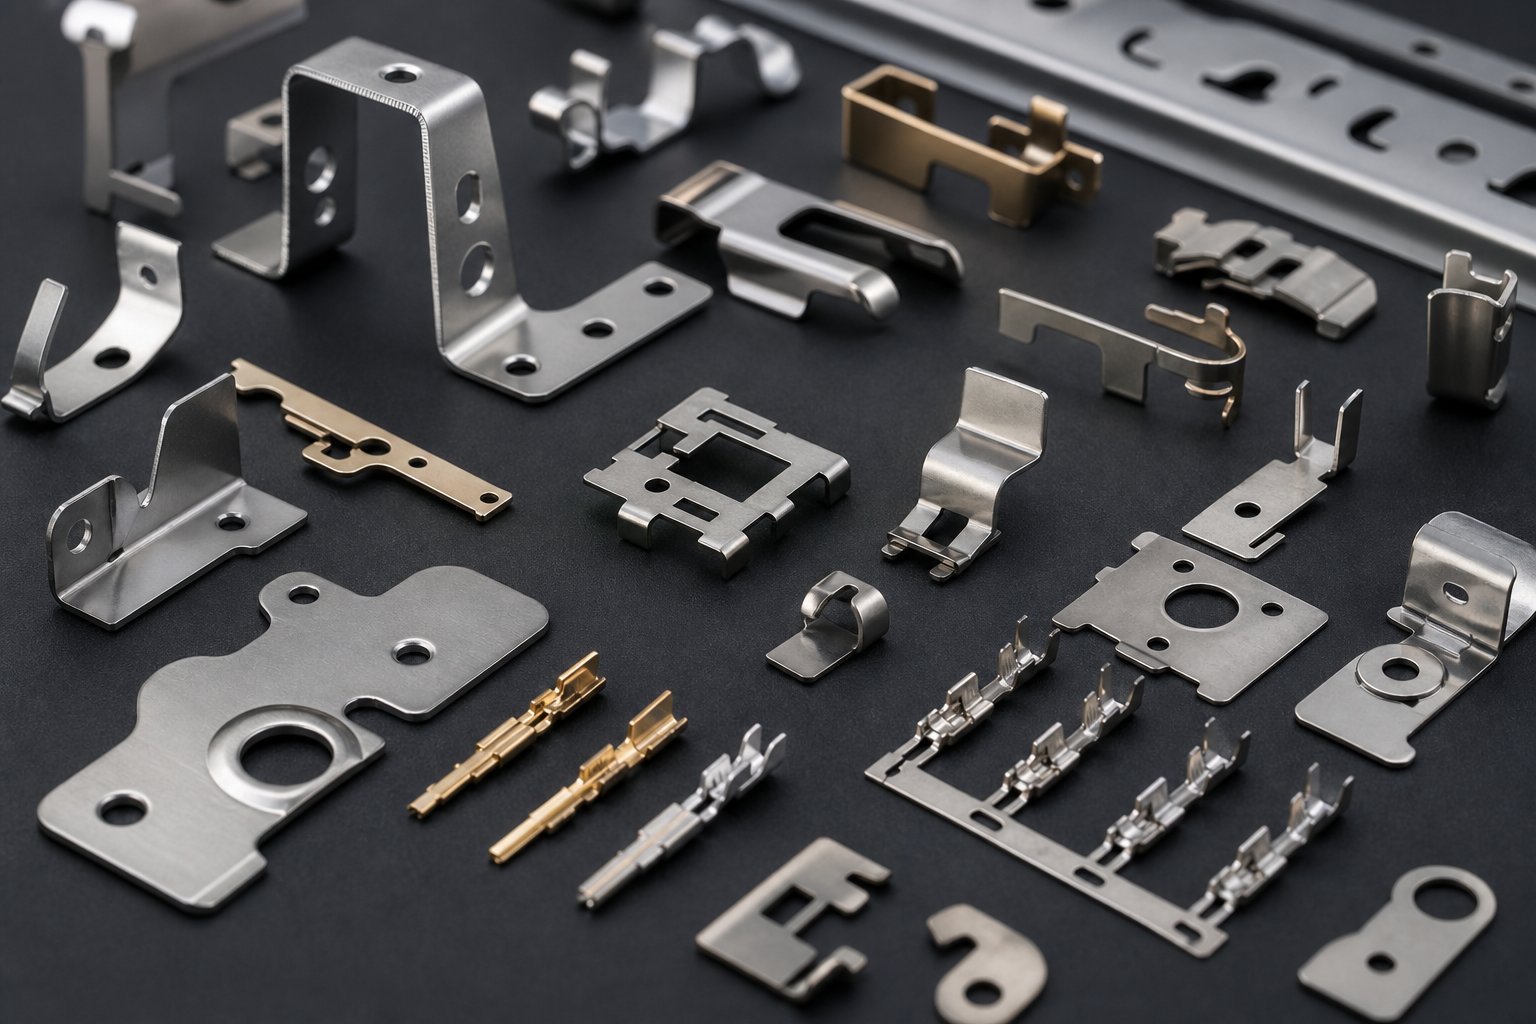
Прогресивни умирадръжте детайла прикрепен към носеща лента навсякъде. Лентата се придвижва напред станция по станция, събирайки нови функции с всеки ход на натискане. Това прави прогресивните матрици идеални за големи-обемни серии от малки-до-средни части с умерена геометрична сложност - скоби, клеми, скоби и съединители, произведени от стотици хиляди.
Трансферни матрициотделете заготовката от лентата на първата станция. След това механични пръсти или совалкови механизми преместват тази свободна заготовка между следващите станции. Тъй като детайлът вече не е ограничен от ширината на лентата, щамповането на матрицата за трансфер се справя с по-големи компоненти и по-дълбоко изтегляне, което прогресивните матрици не могат да поемат. Помислете за структурни автомобилни панели, цилиндрични корпуси или дълбоко-изтеглени чаши.
Съединението умираизвършете множество операции за рязане - като изрязване и пробиване - с едно натискане. Те превъзхождат в производството на прости плоски части, където тясната концентричност между вътрешните и външните профили е критична, като шайби, плоски пръстени и електрически ламинации. Скоростта е по-ниска от прогресивното щамповане, но прецизността на размерите между елементите е по същество превъзходна, защото всичко се реже едновременно.
Таблицата по-долу картографира тези методи по критериите, които са най-важни по време на оценката на доставчика:
| Критерии | Прогресивни матрици | Трансферни матрици | Съставни матрици |
|---|---|---|---|
| Размер на частта | Малък до среден (ограничен от ширината на лентата) | Средно до голямо (без ограничение на лентата) | Малки до средни (плоски профили) |
| Праг на производствения обем | Високо (обикновено 100,000+ годишно) | Средно до високо (10 000–500, 000+) | Ниска до средна (1 000–100 000) |
| Геометрична сложност | Умерено (огъва се, формира, пробива в една равнина) | Високо (дълбоко изтегляне, много{0}}оформяне) | Ниска (само операции с плоско рязане) |
| Разходи за инструменти | Високо ($10K–$200K+) | Умерено до високо | Ниска до умерена |
| Скорост на цикъла | Най-бърз (до 1,200+ удара/мин) | Умерено (механичното прехвърляне ограничава скоростта) | Умерен (един-ход, по-ниска производителност) |
Ще забележите, че методите за прехвърляне на прогресивна матрица и щамповане се припокриват в средния-диапазон на обема. Това припокриване е точно мястото, където експертизата на доставчика има най-голямо значение - опитен инженер може да определи кой метод осигурява по-добра икономия на-единица за вашата конкретна геометрия и годишно търсене.
Геометрии на части, които не са подходящи за прогресивни матрици
Честните доставчици ще ви кажат кога прогресивните матрици са грешният инструмент за работата. Ето сценариите, при които не успяват:
- Дълбоки изтегляния, надвишаващи границите на материала:Когато дълбочината на изтегляне на част надвишава грубо нейния диаметър или най-малката ширина, лентата не може да поддържа целостта между станциите. Материалът изтънява над допустимите граници или се разкъсва изцяло. Щамповането с трансферна матрица, което позволява повторно-захващане и преначертаване на свободната заготовка, се справя надеждно с тези геометрии.
- Извънгабаритни части:Прогресивните матрици са ограничени от наличните ширини на лентата, като обикновено достигат максимум около 24 инча в зависимост от капацитета на пресата. Части, по-големи от това, което бобината може да достави, просто няма да паснат на формата.
- Изключително ниски обеми:Ако годишното търсене е под 5 000 до 10 000 единици, инвестицията в инструменти за прогресивна матрица рядко се изплаща. По-простите настройки на една-станция или сложните матрици предлагат по-бърз и по-евтин път към производството.
- Части, изискващи операции върху множество повърхности:Тъй като лентата ограничава ориентацията, прогресивните матрици се борят с елементи, които трябва да бъдат оформени отгоре, отдолу и отстрани на компонент с едно минаване. Трансферните системи, с тяхната способност да въртят и препозиционират заготовки, се справят с много-повърхностната работа по-естествено.
Доставчик, който предлага прогресивни щанци за всяко приложение, независимо от годността, дава приоритет на използването на оборудването си пред нуждите на вашия проект. Най-добрите партньори за щанцоване и щамповане препоръчват метода, който съответства на вашата част - дори когато това означава различен процес от техните основни възможности.
Основополагащо е да знаете кой метод отговаря на вашата геометрия и обем. Следващият въпрос е дали вашата конкретна индустрия добавя изисквания - толеранси, сертификати за материали или стандарти за съответствие -, които допълнително стесняват кои доставчици действително могат да доставят.
Индустрии и видове части, най-подходящи за прогресивно щамповане
Специфичните-за индустрията изисквания правят повече от това да стесняват списъка ви с доставчици - те определят дали прогресивното щамповане е правилният процес за въпросната част. Червено знаме, което си струва да хванете рано? Доставчик, който изброява „автомобили, електроника, медицина и ОВК“ на уебсайта си, без да обяснява какви характеристики на частите в тези сектори всъщност изискват прогресивни инструменти. Тази празнина между генеричния индустриален етикет и реалното техническо съответствие е мястото, където се случват грешки при обществените поръчки.
Общата нишка във всяка индустрия, където прогресивните матрици доминират, не е самият сектор. Това е комбинация от характеристики на три части: постоянна повторяема геометрия, големи годишни обеми (обикновено от десетки хиляди до милиони единици) и материали, съвместими с непрекъснато формоване на ленти. Когато вашият компонент постави и трите квадратчета, прогресивното щамповане осигурява несравнима ефективност на разходите.
Изисквания за автомобилни и електромобилни компоненти
OEM производителите на автомобили и производителите на електромобили консумират прогресивно щамповани автомобилни части с милиони всяка година. Но какво прави една скоба, конектор или скоба подходящи за този процес? Това се свежда до специфични характеристики, които са в съответствие с много-становото формиране на лента:
- Обосновка на обема:Една платформа за превозно средство може да изисква от 500 000 до 2 милиона единици годишно само от една скоба. Тези обеми бързо амортизират разходите за инструментална екипировка, като често инвестицията се възстановява в рамките на месеци.
- Повторяемост на размерите при дълги серии:Структурните скоби и сензорните скоби трябва да поддържат толеранси цикъл след цикъл без дрейф. Прогресивните щанци, с тяхното пилотно-регистрирано подаване на ленти, осигуряват тази последователност, когато методите с една-станция въвеждат кумулативна вариация на обработка.
- Съвместимост на материалите:Автомобилните части обикновено използват високо{0}}ниско{1}}легирана стомана, поцинкована стомана или алуминий - всички материали, които се захранват надеждно от намотка и се оформят предсказуемо при прогресивни скорости на щамповане.
- Интегриране на множество{0}}функции:Типичен EV шина или съединител за батерия изисква пробити отвори, оформени уши и изковани контактни повърхности. Прогресивните матрици постигат всичко това с едно преминаване, вместо да фрезоват части чрез множество операции.
- Безопасност{0}}критична последователност:Компонентите на седалките, корпусите на въздушните възглавници и структурните подсилвания отговарят на строги изисквания на PPAP и IATF 16949. Големите обеми на щамповане, произведени в контролиран, автоматизиран прогресивен цикъл, по своята същност намаляват човешкия -променлив риск за качество.
За EV-специфични приложения, медните и алуминиевите шини, носещи високи токови натоварвания, изискват ръбове-свободни от неравности и точни напречни-сечения. Прогресивните матрици с правилно поддържани режещи ръбове осигуряват този завършек при производствени скорости, които дискретната машинна обработка не може да постигне икономически.
Приложения за електроника и медицински устройства
Миниатюризацията тласка и двете индустрии към прогресивно щамповане, макар и по различни причини.
В електрониката имате работа с терминали, екраниращи кутии, корпуси на конектори и радиатори -, които често са с размери само няколко милиметра. Медното прогресивно щамповане доминира тук, тъй като медните и месинговите сплави предлагат проводимостта, необходима на тези компоненти, като същевременно са много формоспособни в тънки калибри. Ключовите характеристики, които правят електронните части прогресивни-кандидати за матрици, включват:
- Изключително тесни толеранси:Контактните пружинни клеми може да изискват ъгли на огъване, поддържани в рамките на половин градус, за да се поддържа подходяща сила на свързване. Прогресивните матрици с прецизни пилоти постигат точност на позициониране в рамките на 0,001 инча във всяка станция.
- Датчици за тънък материал:Често срещани са дебелини на ленти от 0,1 mm до 0,5 mm. Тези измервателни уреди са непрактични за индивидуална обработка на заготовки, но се подават гладко чрез прогресивни инструменти.
- Високи бройки:Една серия конектори може да се нуждае от 10 милиона терминала годишно. Само прогресивното щамповане доставя тези количества икономично.
- Изход-на-ролка:Много електронни терминали остават върху носеща лента след щамповане, изпратени под формата на макара за автоматизирано вмъкване по време на сглобяване на печатни платки.
Медицинското прогресивно щамповане споделя изискванията за прецизност, но добавя регулаторни ограничения. Компонентите на хирургически инструменти, корпусите на имплантируемите устройства и частите за диагностично оборудване изискват ръбове без-неравности, биосъвместими материали (предимно неръждаема стомана или титанови сплави) и пълна проследимост от партидата на бобината до завършената част. Характеристиките, които сигнализират за пригодност на прогресивната матрица в медицински приложения, включват:
- Изисквания за-свободен ръб:Корпусите на имплантите и хирургическите скоби не могат да имат остри ръбове, които могат да повредят тъканта. Правилно проектираните прогресивни щанци с правилни хлабини между щанци-до-щампи произвеждат ръбове, които отговарят на медицинските-спецификации на повърхността без вторично премахване на мустаци.
- Проследимост на партидата:Автоматизираните линии за прогресивно щамповане могат да проследяват топлинните числа на бобината и да ги съпоставят с конкретни производствени серии -, критични за съответствие с FDA.
- Постоянно покритие на повърхността:Диагностичните компоненти и хирургическите инструменти изискват еднакви повърхности за съвместимост при стерилизация.
HVAC и индустриални части
Прогресивното щамповане на HVAC обхваща широка гама от компоненти, от малки ребра на топлообменника до по-големи скоби на корпуса. Това, което ги обединява, е геометрията, подходяща за формоване на лента, и обемите, които оправдават специалното оборудване:
- Ребра на топлообменника:Тези тънки алуминиеви или медни елементи се отличават с повтарящи се жалузи, щамповани при изключително високи скорости - често 800 или повече удара в минута. Тяхната еднаква геометрия и огромни годишни количества ги правят учебникарски приложения за прогресивни матрици.
- Скоби на корпуса и монтажни скоби:HVAC модулите използват десетки оформени стоманени скоби за монтиране на компресор, закрепване на тръбопроводи и задържане на панели. Всеки тип скоба може да работи с 100 000 до 500 000 единици годишно в множество модели оборудване.
- Моторни ламинации:Статорите и роторите на електродвигателите в вентилаторите за HVAC се състоят от подредени ламинации, щанцовани от електрическа стомана. Прогресивните матрици ги произвеждат при висока скорост с плътната концентричност, необходима за ефективността на двигателя.
- Компоненти на вентилационната решетка:Повтарящите се прорези в ламарина се поддават на прогресивни операции по пробиване и формоване.
Индустриалните приложения отразяват тези черти - конвейерните компоненти, електрическите части на корпуса и крепежните елементи споделят обема и геометричния профил, които прогресивното щамповане обслужва най-добре.
Разпознаването дали вашите части наистина отговарят на тези профили е от значение, защото оформя въпросите, които задавате по време на оценката на доставчика. Доставчик с богат опит във вашата индустрия ще посочи специфични режими на повреда, поведение на материала и предизвикателства за толерантност, уникални за вашето приложение -, а не просто ще цитира списък със сектори, за които твърди, че обслужва. Тази дълбочина на осъзнаване на качеството и методите за проверка, които го подкрепят, разкриват истинската дистанция между способните доставчици и тези, които просто са оборудвани с преси.
Контрол на качеството и инспекция при прогресивно щамповане
Доставчикът може да посочи всеки сертификат на началната си страница и пак да изпрати лоши части. Истинската разлика между способната компания за прогресивно щамповане и тази, която просто притежава преси, е това, което се случва между първия удар и дока за доставка - системите за наблюдение, сензорната технология и-протоколите за реакция при отказ, вградени в ежедневното-за-производство. Когато разберете как трябва да изглежда контролът на качеството при високопрецизното щамповане на метали, можете да забележите доставчиците, които действително го практикуват, срещу тези, които рециклират маркетинговия език.
В-Die Sensing и-наблюдение в реално време
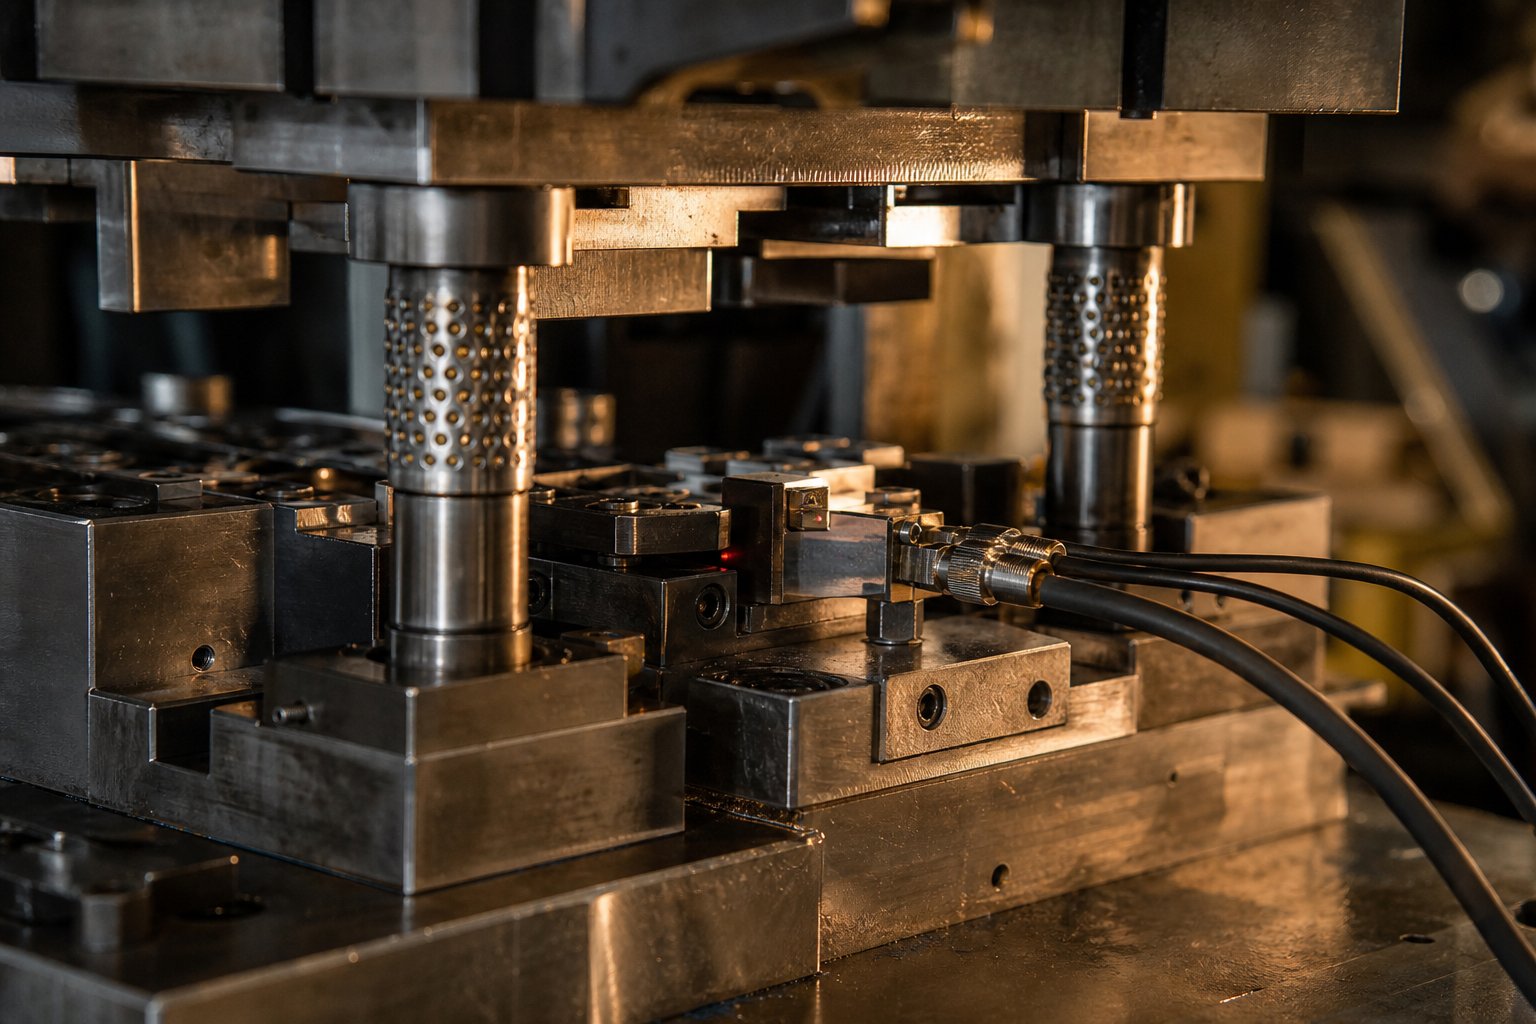
In-die sensing започна като предотвратяване на сривове. Ранните системи правеха едно нещо: спираха пресата, преди горната и долната половина на матрицата да се сблъскат катастрофално. Само това спести десетки хиляди от разходи за ремонт. Но технологията се разви. Модерният ин-разпознаване на матрицата вече функционира като непрекъснат контрол на качеството -, откриващ аномалии като издърпване на плужек, условия на неправилно подаване и износване на поансонапредидефектните части някога стигат до кошчето.
Как действа? Сензори, инсталирани директно в инструмента, следят специфичните условия при всеки удар. Най-често срещаните конфигурации включват:
- Сензори за ниво на стрипера:Сензори за близост, монтирани в ъглите на долната матрица, следят дали пластината за отстраняване се затваря до очакваната дълбочина. Ако изтеглен охлюв попадне върху повърхността на лентата, той не позволява на машината за отстраняване да достигне пълен ход - и сензорът спира пресата в рамките на един ход. При материали, по-тънки от 0,010 инча, аналоговите сензори измерват дълбочината на стрипера навътре+/- 0.0005 инча.
- Откриване на наличие на дупка:Пружинни сонди или оптични сензори проверяват дали има пробити дупки на всяка станция. Липсващ отвор обикновено означава счупен поансон -, който го хваща незабавно, предотвратява повреда надолу по веригата и натрупване на скрап.
- Силово наблюдение:Миниатюрни динамометрични клетки, вградени в специфични държачи на перфоратори, откриват промени в силата, които показват затъпяване, начупване или вариация на материала. Всяко значително изместване на силата сигнализира, че качеството на частта е изложено на риск.
- Проверка на наличието на функция:Цифровите сензори потвърждават, че сглобените компоненти - пресована гайка, вложка-захранена с купа или вторична лента - са правилно позиционирани. Това е особено ценно при инструментална екипировка, която включва-операции по сглобяване на матрицата, където липсващите компоненти биха произвели не-функционални части.
Усъвършенстваните системи надхвърлят обикновената стоп/старт логика. Конфигурациите със затворен -контур използват аналогови сензори за измерване на ъгли на огъване или дебелина на материала в реално време, след което командват сервомотори за регулиране на станциите за формоване между ударите. Матрицата се само-коригира, без да спира пресата. Това ниво на контрол е от най-голямо значение при прецизното щамповане за компоненти с тесен-допуск, висок-марж - и е силен сигнал за усъвършенстваност на доставчика по време на оценката.
Когато обикаляте съоръжението на доставчик, потърсете физическите доказателства: пъпни съединители, свързващи инструментите с контролите на пресата, съединителни кутии на сензори с конектори за военни -спецификации и специална сензорна лаборатория, където техниците картографират сензорните полета, преди дори да бъдат изградени матриците. Магазини, работещи с преса за прогресивно щамповане без видима сензорна инфраструктура, разчитат само на бдителността на оператора - рисковано предложение за необслужвани високоскоростни линии за щамповане, работещи със стотици удари в минута.
Често срещани режими на отказ и как да ги предотвратите
Прогресивните откази на матрицата рядко пристигат като едно катастрофално събитие. Повечето проблеми се развиват постепенно чрез натрупване на износване, нестабилност на лентата и непоследователност на смазването по време на непрекъснато производство. Разбирането на тези режими на повреда ви помага да прецените дали практиките за поддръжка на доставчика са проактивни или реактивни.
Таблицата по-долу картографира най-често срещаните прогресивни режими на повреда на матрицата към техните първопричини и стратегиите за превенция, които една добре{0}}работа трябва да има:
| Режим на отказ | Първопричина | Метод за превенция |
|---|---|---|
| Образуване на заусенци | Износени режещи ръбове, неправилна хлабина-до-щанца, недостатъчно смазване | Графици за-броя-на заточване, твърдосплавни вложки в станции с високо-износване, подходящ дизайн на хлабините (обикновено 5-10% от дебелината на материала на страна) |
| Дърпане на охлюв | Вакуум между поансона и скрап, износване на повърхността на поансона, прекомерно съпротивление на оголване | Системи за издухване на въздух, пружинни ежектори, вакуумна релефна геометрия, стриппер{0}}наблюдение на сензора за ниво |
| Изтъняване на материала в изтеглящи станции | Прекомерна дълбочина на изтегляне, неадекватно смазване, неподходяща сила на държача на заготовката | Много{0}}етапна последователност на теглене, оптимизация на теглене, мониторинг на силата с предсказуема настройка |
| Дрейф на размерите | Износване на пилотния щифт, несъответствие на захранващата система, топлинно разширение по време на дълги пробези | Проверка на разрешението на пилота на планирани интервали, калибриране на серво захранващото устройство, SPC тенденция с контролни граници |
| Счупване на перфоратора | По-малък поансон спрямо дебелината на материала, странично натоварване от разместване на лентата | Насочвани системи за стриппер, подсилен дизайн на перфоратора, оптични сензори, проверяващи присъствието на върха на перфоратора при всяко движение |
| Неправилно подаване на лентата | Грешки във времето на освобождаване на фидера, износени водещи релси, комплект бобина не е напълно изправен | Сензори за -прогресия на подаването (проверка на задействането на пилота), повдигачи на направлявани ленти, проверки за калибриране на изправителя |
Забележете колко взаимосвързани са тези грешки. Износването на щанцата увеличава височината на резеца, което повишава съпротивлението на оголване, което кара охлювите да се залепват по време на изтегляне - една основна причина, каскадна чрез множество симптоми. Доставчици, които проследяват само видимия симптом (неравности), без да адресират причината нагоре по веригата (състояние на удар), се борят с безкраен цикъл на реактивна поддръжка.
Програмите за превантивно заточване, базирани на действителния брой ходове, а не само на визуална проверка, представляват най-добрата практика. Високоскоростното щамповане на неръждаема стомана, например, изисква по-чести интервали на заточване, отколкото по-меки материали като мед или алуминий. Доставчик, който може да ви каже своите прагове на заточване за вашия конкретен материал и геометрия, демонстрира истински контрол на процеса - не само собственост върху оборудването.
SPC и методи за проверка на щамповани части
Статистическият контрол на процеса преодолява празнината между-разпознаването на матрицата (което улавя незабавни катастрофални събития) и окончателната инспекция (което улавя дефектите след факта). SPC следи тенденциите в размерите в производствените серии, маркирайки, когато даден процес се движи към контролна граница, преди частите действително да излязат от спецификацията.
За преса за щамповане, произвеждаща десетки хиляди части на смяна, проверката-на всяка стотна част е необходима, но недостатъчна. SPC добавя математическа структура към тази извадка. Операторите измерват критични размери - позиции на отворите, ъгли на огъване, общи профили - и ги начертават върху контролни диаграми. Правилата на Western Electric обозначават шаблони, които показват изместване на процеса, дори когато отделните показания остават в допустимите граници.
Predictive SPC прави това по-далеч. Чрез подаването на сигнатури за тонаж, показания за температурата на матрицата и данни за налягането на смазване в AI модели, съвременните системи откриват отклонение 2 до 6 часа преди лоша част да достигне конвейера. Съобщава се за автомобилен доставчик от ниво 1, използващ този подход54% намаление на брака, свързан-с разцепване и 61% намаление на дефектите с бръчкипрез 14 прогресивни линии. Такъв тип-управляване на качеството, управлявано от данни, все повече е стандарт за операции, сертифицирани по IATF 16949.
Освен SPC, методите за проверка на щампованите части обикновено включват:
- Визуални системи:Високоскоростните-камери, разположени на изхода на матрицата, проверяват състоянието на повърхността, качеството на ръбовете и съответствието на размерите при пълна производствена скорост. Те улавят козметични дефекти и груби грешки в размерите, които SPC вземането на проби може да пропусне между интервалите на измерване.
- Оптични компаратори:Използвани по време на настройка и периодични проверки, тези силуети на проектни части срещу толерантни наслагвания за бърза геометрична проверка.
- CMM (координатни измервателни машини):Осигурете най-висока точност за критичните размери по време на първата-инспекция на артикулите и периодичните одити, въпреки че те са твърде бавни за използване при вградено производство.
- Датчици за движение/забрана{0}}:Персонализирани приспособления, които проверяват критични характеристики - диаметри на отвора, височини на пластини, цялостна плоскост - чрез физически проверки за преминаване/неуспех в пресата.
Червеният флаг тук е очевиден: доставчик, който не може да опише техния SPC протокол, да ви покаже контролни диаграми от скорошни изпълнения или да обясни тяхната сензорна инфраструктура, вероятно работи само след проверка-след--факта. Този подход открива дефекти. Не им пречи. А при високопрецизно щамповане на метал, където допустимите отклонения се измерват в хилядни, намирането на дефекти след тираж от 50 000 броя означава сортиране или бракуване на цяла партида.
Системите за качество ви казват как един доставчик мисли за риска. Но следващите практически въпроси, пред които са изправени купувачите - колко време отнема изграждането на инструментите, кои материали работят най-добре и дали един вертикално интегриран магазин доставя по-бързо от една аутсорсинг конструкция на матрици - директно определят сроковете на проекта и общата цена на притежание.
Срокове на проекта и съществени съображения за купувачите
Можете да разполагате с най-сложните системи за качество, но нищо от това няма значение, ако вашите инструменти отнемат шест месеца повече от очакваното или избраният от вас материал износва ръбовете на щанцоването по-бързо, отколкото е предвидено в графика за поддръжка. Времето за изпълнение и подборът на материали са мястото, където екипите за доставки или изграждат удобни буфери на проекта, или се оказват в затруднение да обясняват закъсненията на планиращите производството.
Времето за изпълнение на инструментите и какво ги движи
Високо{0}}качествената прогресивна матрица обикновено изисква12 до 20 седмициза проектиране, машинно обработване, термична обработка, смилане, сглобяване и въвеждане в експлоатация. Този диапазон съществува, защото сложността варира значително. Обикновена матрица с 6-станции за плоска скоба с няколко дупки може да се приближи до 10 седмици. Матрица с 30-станции, произвеждаща съединител с тесни-толеранси с изтеглени елементи, изковани повърхности и резба в матрицата, може да издържи над 20 седмици - особено ако наличността на инструментална стомана или опашките за термична обработка създават затруднения.
Какво конкретно стимулира вариациите във времевата линия?
- Брой станции:Повече станции означават повече отделни компоненти за проектиране, обработка, монтиране и отстраняване на грешки. Всяка станция добавя време за EDM, проходи за шлайфане и сложност на сглобяването.
- Изисквания за толерантност:По-тесните толеранси на частите изискват по-строги толеранси на компонентите на матрицата, което увеличава циклите на смилане и проверка. Функциите, поддържани до +/- 0.025 mm, изискват значително повече пробни итерации от тези при +/- 0.1 mm.
- Материал, който се щампова:Матриците, работещи с неръждаема стомана или сплави с висока-якост, често се нуждаят от карбидни вложки или специални покрития, което добавя време за доставка и обработка към графика за изграждане.
- Промени в дизайна след одобрение:Ревизията на късен-етап, след като машинната обработка е започнала, може да струва до половината от първоначалната цена на инструмента при преработка и да добави седмици към времевата линия. Заключете дизайна на частта си, преди да инвестирате капитал в стомана.
Времето за изпълнение на производствения цикъл е отделно от изграждането на инструменталната екипировка. След като бъде настроена прогресивна преса за матрици и матрицата е доказана, първите-части за артикули обикновено се доставят в рамките на дни. Текущото производство зависи от наличността на пресата, времето за доставка на бобини и количествата -, но самото време на цикъл рядко е ограничението. Една матрица, работеща със 150 удара в минута, произвежда 9000 части на час. Тесното място почти винаги е нагоре по веригата: готовност за инструменти, доставка на материали или приоритет на планиране.
Избор на материал и неговото влияние върху производството
Прогресивните материали за щамповане пряко влияят върху степента на износване на матрицата, производствените скорости и интервалите на поддръжка. Изборът на материал не е само за това какво трябва да прави завършената част - той оформя начина, по който матрицата се представя при стотици хиляди удари. Ето как се държат най-често срещаните материали в прогресивната инструментална екипировка:
- Въглеродна стомана (1008, 1010, 1050):Най-прощаващият материал за прогресивно щамповане. Прогресивното щамповане от въглеродна стомана работи при високи скорости с относително ниско износване на матрицата поради мекотата и пластичността на материала. Инструментът трае най-дълго при тези степени и интервалите на заточване могат да се удължат допълнително между циклите.
- Неръждаема стомана (301, 304, 316, 410):По-твърда и по-абразивна от въглеродната стомана, прогресивното щамповане на неръждаема стомана изисква първокласни инструментални стомани (D2 или M2) или карбидни вложки в станциите за рязане. Скоростите на пресата обикновено падат с 20-40% в сравнение с меката стомана, за да се управляват увеличените сили на формоване и генерирането на топлина. Смазването е от решаващо значение - работата на сухо причинява дразнене почти веднага.
- Алуминий (1100, 3003, 5052, 6061):Мек и силно оформящ се, което прави алуминиевото прогресивно щамповане бързо и нежно за инструментите. Предизвикателството е манипулирането на материала: алуминият се драска лесно и има тенденция да се натрупва върху повърхности на перфоратори без подходящо покритие или смазване. Изискванията за тонаж са по-ниски, което позволява по-високи стойности на хода.
- Мед и месинг (C110, C260, C510):Отлична формоспособност с умерени характеристики на износване на матрицата. Високата проводимост ги прави основни за електрическите компоненти. Медта с тънък-габарит се движи с най-високи скорости при високоскоростни приложения за прогресивно щамповане -, често надхвърлящи 400 удара в минута за малки терминали.
- Високо{0}}легирана стомана с ниска{1}}якост (HSLA) и усъвършенствана високоякостна стомана (AHSS):Често срещан в автомобилните структурни компоненти. Тези материали изискват значително по-висок тонаж на пресата -, което понякога се квалифицира като приложения за тежко щамповане - и ускоряват износването на щанцата поради тяхната твърдост. Станциите за матрици, работещи с AHSS, често включват твърдосплавни или покрити инструменти за поддържане на приемлив експлоатационен живот.
Тонажът на пресата трябва да съответства на здравината на материала, ширината на лентата и броя на едновременните операции. Една маломерна преса произвежда непоследователни части, тъй като се бори да оформи напълно характеристиките. Голямата преса губи енергия и пространство. Високоскоростното метално щамповане на тънка мед може да изисква само 25 тона, докато широка скоба от неръждаема стомана с множество изтеглящи станции може да изисква 200 тона или повече на една и съща прогресивна преса.
Вертикално интегрирани срещу договорни производители
Там, където вашият доставчик изгражда своите инструменти, се променя всичко относно скоростта на комуникация, отзивчивостта при отстраняване на неизправности и общия график на проекта.
Вертикално интегрирана компания за прогресивно щамповане на матрици проектира матрицата, обработва компонентите, сглобява и отстранява грешки в инструмента и управлява производството - всичко под един покрив. Когато се появи проблем по време на тестването, производителят на инструменти отива до пресата, диагностицира проблема и модифицира матрицата още същия ден. Идеята на дизайна остава непокътната, защото инженерите, които са начертали оформлението на лентата, са същите хора, които шлифоват щанците.
За разлика от това производителите по договор възлагат изграждането на матрици на отделен магазин за инструменти - понякога в чужбина. Това въвежда триене при прехвърляне. Инженерните промени изискват официална документация между компаниите. Отстраняването на грешки означава изпращане на матрицата до външно съоръжение, изчакване на тяхната опашка и надежда, че интерпретацията отговаря на първоначалното ви намерение. Времето за изпълнение се удължава средно с 4 до 8 седмици, защото всяка итерация преминава през комуникационен слой, който вертикално интегрираната операция просто няма.
Компромисът-? Вертикално интегрираните доставчици носят по-високи режийни разходи, което може да се отрази в офертите за инструменти. Производителите по договор понякога предлагат по-ниски първоначални цени, като използват външни магазини с по-ниски-разходи. Но това ценово предимство често се изпарява, когато вземете предвид удължените срокове, циклите на преработване от грешна комуникация и скритите разходи за управление на отношения с двама доставчици вместо с един.
За купувачите въпросът, който трябва да зададат, е директен: изграждате ли своите матрици в-дома си и мога ли да ходя в стаята с инструменти по време на моя одит на съоръжението? Да и на двете означава доставчик, който притежава техния процес от-до-край. Колебание или пренасочване към „партньор за инструменти“ сигнализира за различен рисков профил - не непременно дисквалифициран, но си струва да разберете, преди да извършите поръчки за покупка.
Сроковете и изборът на материали определят какво е възможно. Следващият слой -, който оценява дали даден доставчик действително има необходимата инженерна дълбочина, сертификати и оборудване, за да изпълни тези възможности -, е мястото, където надлежната проверка на купувача разделя интелигентното снабдяване от скъпите изненади.
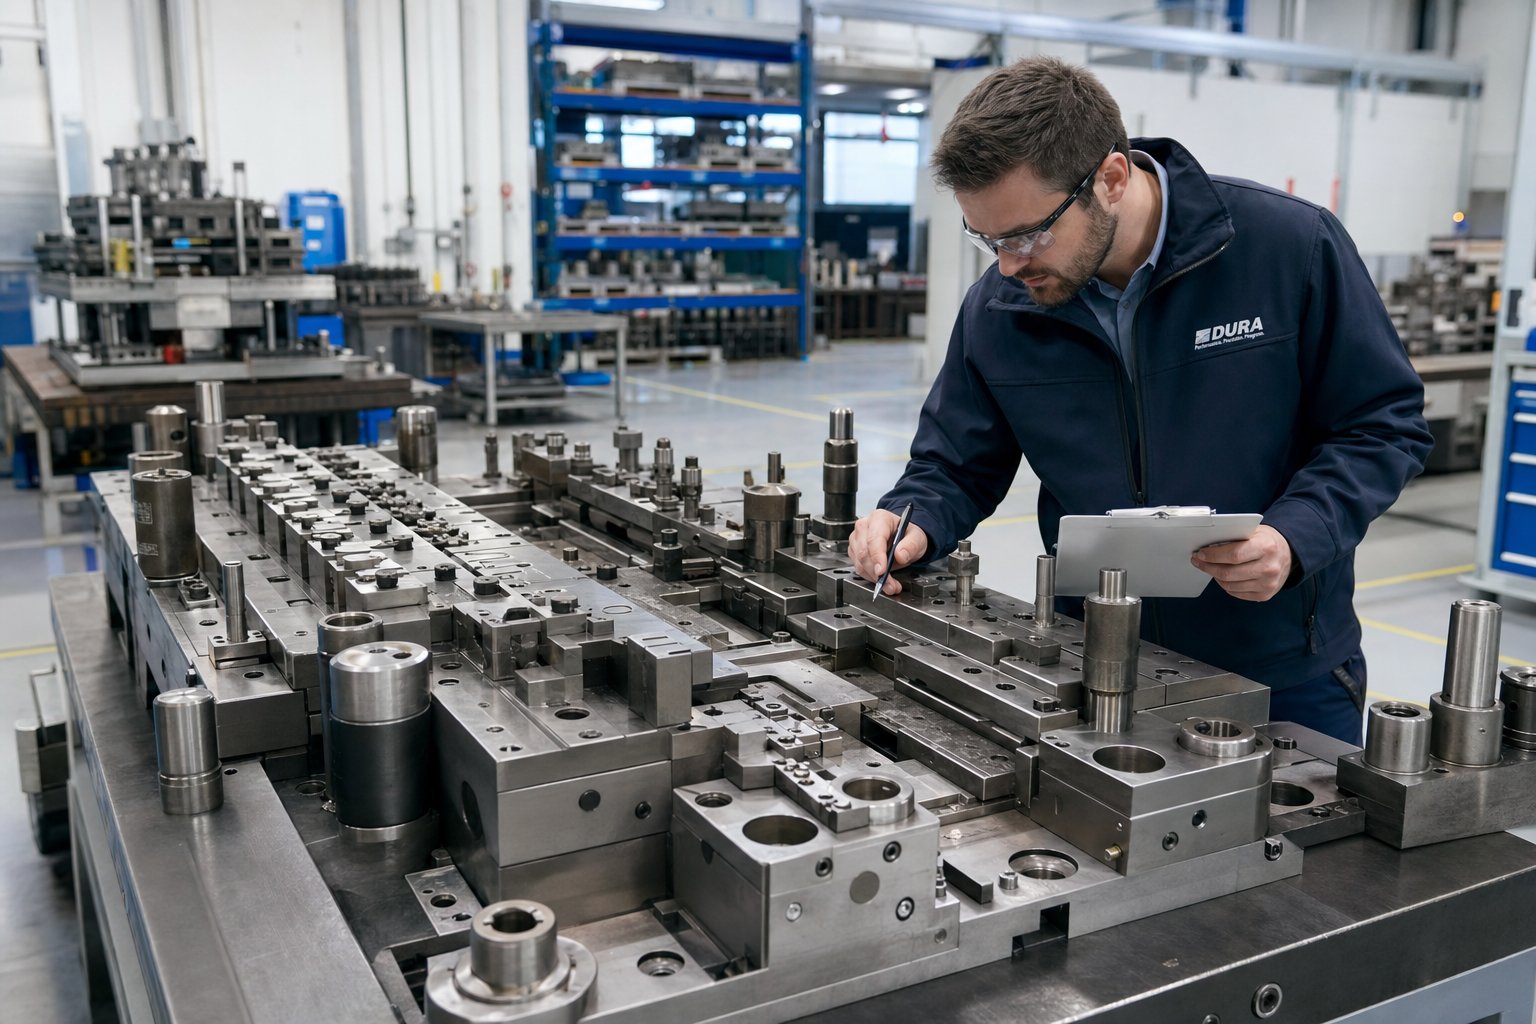
Как да оценим компания за прогресивно щамповане
Познаването на това кои материали работят най-добре и колко време отнема изграждането на инструментите е полезна основа. Но когато седите срещу прогресивните производители на матрици, които се конкурират за вашия бизнес, вие се нуждаете от структурирана рамка за разделяне на истинския капацитет от изчистените търговски презентации. Критериите за оценка по-долу дават на екипите за доставки и производствените инженери повторяем метод за класифициране на доставчиците, преди да бъде подписана всяка поръчка за покупка.
Сертификати и оборудване, които сигнализират за реални възможности
Сертификатите не са само стенни декорации. Те показват дали прогресивна компания за щамповане е инвестирала в системите за управление и дисциплината на процесите, които вашата индустрия изисква. Ето какво да търсите въз основа на вашата верига за доставки:
- ISO 9001:2015- базовата линия. Всички производители на матрици за щамповане, които си струва да бъдат оценени, трябва да приемат това като минимум. Той потвърждава документирани процеси за качество, базирано на риска-мислене и системи за оценка на изпълнението. Ако дори това им липсва, тръгнете си.
- IATF 16949:2016- задължително за автомобилостроенето. Този стандарт добавя приблизително 100 допълнителни изисквания в допълнение към ISO 9001, включително готовност за PPAP, методология на плана за контрол и интегриране на OEM-специфични изисквания на клиента. Ако набавяте части за която и да е Tier 1 или OEM програма и доставчикът няма сертификат от IATF, това е дисквалифициращ червен флаг.
- AS9100 Rev D- необходими за космическото пространство и отбраната. Тази сертификация добавя управление на конфигурацията, протоколи за инспекция на първи артикул и контроли за предотвратяване на-фалшиви части, които нямат еквивалент в автомобилните стандарти. Той не е взаимозаменяем с IATF 16949 дори за доставчици, обслужващи двата сектора.
Освен сертификатите, спецификациите на оборудването разкриват дали даден доставчик може физически да произведе вашите части. Попитайте за подробности: диапазон на тонажа на пресата (покрива ли вашите изисквания за материал и геометрия?), максимален капацитет на ширина на лентата и рейтинги на скоростта в удари в минута. Цех само с леко{2}}тонажни преси не може надеждно да формира скоби от неръждаема стомана, а такъв, ограничен до 60 удара в минута, ще се бори с икономиката на високо-обемното крайно производство. Производителите на матрици за метално щамповане с истинска дълбочина обикновено работят с преси, обхващащи от 25 до 300+ тона в различни диапазони на скоростта.
Възрастта на оборудването също има значение. Пресите, създадени през последното десетилетие, обикновено разполагат със серво-задвижвани захранвания, интегрирани монитори за тонаж и програмируеми височини на затваряне -, всички от които допринасят за по-строг контрол на процеса. По-старите механични преси все още произвеждат добри части, но изискват повече ръчен контрол и им липсва извеждането на данни, на което съвременните системи за качество разчитат.
Въпроси, които да зададете на потенциални доставчици
Въпросите, които задавате по време на оценката, разкриват повече за дълбочината на доставчика, отколкото всяка брошура. Доставчиците на прогресивни щампи с реален опит отговарят на тези въпроси без колебание. Тези, които отклоняват или обобщават, сигнализират за пропуски, които предпочитат да не изследвате.
Използвайте този контролен списък по време на срещи с доставчици или одити на съоръжения:
- Какъв е вашият типичен диапазон на броя станции?Опитните производители на прогресивни матрици рутинно създават матрици с 15 до 40+ станции. На магазин, който има 8 до 10 станции, може да му липсва изтънчения дизайн за сложни части.
- Коя е най-строгата толерантност, която сте спазвали в производството - не прототип, производство?Потърсете конкретни числа (напр. +/- 0.013 mm на позиция на отвор). Неясни отговори като „много тясно“ показват, че не са го измерили стриктно.
- Коя е най-дългата ви непрекъсната производствена серия с един инструмент за прогресивно щамповане?Матрица, която е произвела 20 милиона удара без основна реконструкция, демонстрира както качество на дизайна, така и дисциплина в поддръжката. Краткотрайните истории предполагат или по-нови инструменти, или лоша дълготрайност на матрицата.
- Проектирате ли и създавате ли вашите прогресивни матрици в-дома?Това е въпросът, койторазделя истинските производители на матрици от асемблеритекоито възлагат инструментална екипировка и само управляват производството. Вътрешният- дизайн означава по-бързи итерации, пряка отчетност и инженерни екипи, които разбират всеки детайл от вашия прогресивен инструмент за щамповане от концепцията до изпробването.
- Можете ли да ми покажете оформление на лента от скорошен проект и да обясните процента на използване на материала?Доставчици със силни възможности за DFM ще ви покажат стратегии за влагане, проценти на скрап и ще обяснят как са оптимизирали стъпката и ширината на мрежата за намаляване на разходите. Ако не могат да произведат този артефакт, вероятно им липсва инженерна дълбочина, за да оптимизират вашия проект.
- Как изглежда вашият процес на обратна връзка в DFM по време на цитиране?Способен партньорпредизвиква вашия дизайн и предлага подобрения- маркиране на тесни допуски, които увеличават разходите без добавяне на функция, препоръчване на алтернативни материали за по-добро оформяне или предлагане на промени в геометрията, които опростяват инструментите. Доставчик, който приема всеки чертеж без коментар, не управлява вашия риск. Те го игнорират.
- Какъв е вашият протокол за превантивна поддръжка за матрици в активно производство?Поискайте прагове за-брой-заточване на базата на удари и стратегии за резервни компоненти. Ако работят, умират до повреда, вместо да се поддържат по график, вашите части ще се влошат с времето.
Една фина, но показателна разлика: опитни производители на прогресивни матрици говорят за проблеми, които са разрешили. Те ще се позоват на част, която е изисквала компенсация на пружинното връщане в станциите за формоване, или материал, който е изисквал персонализирани покрития за щанцоване, след като стандартната инструментална стомана се повреди преждевременно. Този разказ за-разрешаване на проблеми - специфичен,-подкрепен с данни и честен относно предизвикателствата - е нещо, което никакви маркетингови лакове не могат да измислят.
Доставчиците, които възлагат производството на матрици, не са автоматично по-ниски, но оценката се променя. Трябва да разберете кой всъщност проектира инструменталната екипировка, как инженерните промени се комуникират между организациите и какво се случва, когато матрицата се нуждае от спешен ремонт в 2 сутринта в петък. Колкото по-отдалечен е доставчикът от собствените си инструменти, толкова по-дълго отнема всяко коригиращо действие -, а при голям-обем на производство времето за престой се измерва в долари на минута.
С ясна рамка за класифициране на техническите възможности, последната стъпка е превеждането на вашите специфични изисквания за проекта - нужди от обем, материал, толерантност и съответствие - в решение на доставчик, което балансира възможностите спрямо реалните разходи и срокове.
Избор на правилния партньор за вашите нужди от прогресивно щамповане
Рамките за оценка създават стойност само когато се превърнат в решение. Имате технически познания - за механиката на процесите, поведението на материалите, критериите за качество и въпросите за квалификацията на доставчика. Оставащата стъпка е съпоставянето на тези критерии спрямо вашите специфични изисквания на проекта и обвързването с партньор, чиито доказани способности са в съответствие с това, което вашите части действително изискват.
Съпоставяне на вашите изисквания с точния доставчик
Нито една компания за прогресивно щамповане не е най-подходяща за всяко приложение. Доставчик, който се отличава с високо{1}}скоростно производство на медни терминали, може да няма достатъчно тонаж или опит в инструментите за дебели структурни скоби от неръждаема стомана. Магазин, сертифициран по IATF 16949 за автомобилостроене, може да не притежава регистрацията AS9100, която се изисква от вашата аерокосмическа програма. Целта е да съпоставите - вашите изисквания спрямо демонстрирана, проверима способност.
Преди да поискате оферти, дефинирайте проекта си според тези фактори за вземане на решение:
- Годишен обем и производствен живот:Ангажираш ли се с 50 000 части годишно или с 5 милиона? По-големите обеми оправдават по-сложни матрици за прогресивно щамповане с допълнителни станции за по-строги толеранси, докато умерените обеми могат да благоприятстват по-опростената инструментална екипировка с по-малко станции.
- Материал и габарит:Вашият избор на материал веднага стеснява обхвата на доставчиците. Не всеки цех работи с тънка мед при 400+ удара в минута и не всяка преса се справя с тонажа, необходим за AHSS при дебелина 2,0 mm.
- Критичност на толерантността:Частите със стандартни търговски толеранси отварят широко вашите възможности. Характеристиките, поддържани до +/- 0.013 mm, изискват доставчици с доказани SPC данни, първокласни инструменти и пресово оборудване, способни да поддържат повторяемост на BDC щрих след щрих.
- Съответствие с изискванията на индустрията:Автомобилната, медицинската и космическата индустрия налагат изисквания за сертифициране и документация, които елиминират доставчици, които нямат съответната инфраструктура за управление на качеството.
- Предпочитание за вертикална интеграция:Ако графикът на вашия проект е агресивен или геометрията на частта ви изисква итеративно изпробване, прогресивен производител на матрици, който проектира, изгражда и управлява инструментална екипировка под един покрив, елиминира забавянията на комуникацията, които въвеждат договореностите с много-доставчици.
- DFM ангажираност:За нови дизайни на детайли искате доставчик, чийто инженерен екип осигурява оптимизиране на оформлението на лентата, обратна връзка за използване на материала и препоръки за геометрията по време на офериране -, а не след като инструментите са ангажирани.
За производствени инженери, доставящи голям{0}}обем метални части, които изискват ефективно много-станционно формоване, плътна повторяемост и мащабируемо масово производство, вертикално интегрираните доставчици постоянно предоставят по-кратки срокове за изпълнение и по-отзивчиво разрешаване на проблеми. Инженерният екип, който е проектирал вашия прогресивен инструмент и матрица, е същият екип, който отстранява грешки по време на изпробването - без слой за превод, без триене при предаване, без-сочене с пръст между отделни организации, когато нещо се нуждае от корекция.
Стартиране на вашия проект за прогресивно щамповане
Превръщането на изискванията в действие означава ангажиране на доставчици, които могат да демонстрират - не само да твърдят - съответствие с вашите нужди. Започнете, като поискате примери за оформление на лентата от сравними проекти, като поискате производствени данни от подобни материали и обеми и насрочите обиколки на съоръженията, където наблюдавате от първа ръка тяхната стая за инструменти, под на преса и качествена лаборатория.
За екипи, оценяващи доставчици с-вътрешен прогресивен дизайн на матрици и производствен капацитет,Прогресивната матрица за щамповане на YICHENресурсите предлагат отправна точка за разбиране на това как вертикално интегрираните производители на матрици структурират своите прогресивни услуги за щамповане на матрици - от първоначалната консултация с DFM през-серийно производство. Фокусът им върху прогресивни щамповани матрици, оптимизирани за ефективност на масовото производство, ги прави практическа отправна точка за екипите за доставки, които сравняват възможностите на доставчиците.
Какъвто и доставчик да ангажирате, червените знамена, обхванати в тази статия, ви дават структуриран обектив за оценка. Партньор, който отговаря конкретно на вашите въпроси, показва ви данни от действителни производствени серии и честно ви казва, когато вашата част не отговаря на техните услуги за прогресивно щамповане на метали, е партньор, който си струва да запазите. Тези, които казват „да“ на всичко без квалификация? Това са скъпите уроци, които умните купувачи се научават да избягват.
Често задавани въпроси за компанията за прогресивно щамповане
1. Какво е прогресивно щамповане и как работи?
Прогресивното щамповане подава непрекъсната метална лента през една матрица, съдържаща множество станции. Всяка станция изпълнява различна операция, като пробиване, заготовка, огъване или формоване. С всеки ход на натискане лентата се придвижва с една стъпка напред и готовата част се отделя на крайната станция. Този процес произвежда прецизни детайли с голям-обем при скорости, вариращи от 25 до над 1200 удара в минута, което го прави един от най-ефективните методи за металоформоване за повтарящи се геометрии.
2. Колко време отнема изграждането на прогресивна матрица?
Типичната прогресивна матрица изисква 12 до 20 седмици от проектирането до пускането в експлоатация. Обикновените щанци с 6 до 8 станции за плоски скоби може да отнеме близо 10 седмици, докато сложните инструменти с 30-станции с тесни толеранси и изтеглени елементи могат да надхвърлят 20 седмици. Ключовите фактори, определящи графика, включват брой станции, изисквания за толерантност, материал, който се щампова, и дали доставчикът изгражда инструментална екипировка вътрешно или възлага конструкцията на матрицата. Вертикално интегрирани производители като YICHEN, които проектират и изграждат щанци за прогресивно щамповане под един покрив, обикновено доставят по-бързо, защото елиминират забавянето на комуникацията между отделни организации.
3. Какви материали могат да се използват при прогресивно щамповане?
Обичайните материали включват въглеродна стомана (1008, 1010, 1050), неръждаема стомана (301, 304, 316), алуминий (1100, 3003, 5052), медни и месингови сплави (C110, C260, C510) и ниско{13}}легирани стомани с висока -якост. Всеки материал влияе по различен начин на степента на износване на матрицата, скоростта на производство и интервалите на поддръжка. Въглеродната стомана е най-прощаващата и позволява най-високи скорости, докато неръждаемата стомана изисква първокласни инструментални стомани и намалени скорости на пресата. Изборът на материал трябва да балансира изискванията за производителност на частта с икономиката на производството и дълготрайността на матрицата.
4. Кога трябва да избера прогресивно щамповане пред трансфер или комбинирано щамповане?
Прогресивното щамповане е идеално, когато вашите части са малки до средни по размер, изискват умерена геометрична сложност (огъвания, форми и пробиви в една равнина) и изискват годишни обеми над 100 000 единици. Трансферните матрици работят по-добре за по-големи части, дълбоко-изтеглени геометрии или компоненти, нуждаещи се от много-повърхностно формоване. Сложните матрици са подходящи за прости плоски части, изискващи плътна концентричност при по-малки обеми. Ако вашият детайл надвишава наличните ширини на лентата, има нужда от изтегляне по-дълбоко от диаметъра си или има годишно търсене под 5 000 до 10 000 броя, прогресивните инструменти вероятно не са-оправдани.
5. Какви сертификати трябва да притежава една компания за прогресивно щамповане?
ISO 9001:2015 е минималната базова линия, потвърждаваща документирани процеси за качество. Автомобилните доставчици трябва да притежават IATF 16949:2016, който добавя приблизително 100 допълнителни изисквания, включително готовност за PPAP и методология на план за контрол. Аерокосмическите приложения изискват AS9100 Rev D за управление на конфигурацията и предотвратяване на-фалшиви части. Освен сертифицирането, оценете спецификациите на оборудването, включително диапазон на тонажа на пресата, максимална ширина на лентата и рейтинги на-за-минута. Доставчик, който няма сертификата, изискван от вашата индустрия, е дисквалифициращ червен флаг, независимо от посочената цена.


