


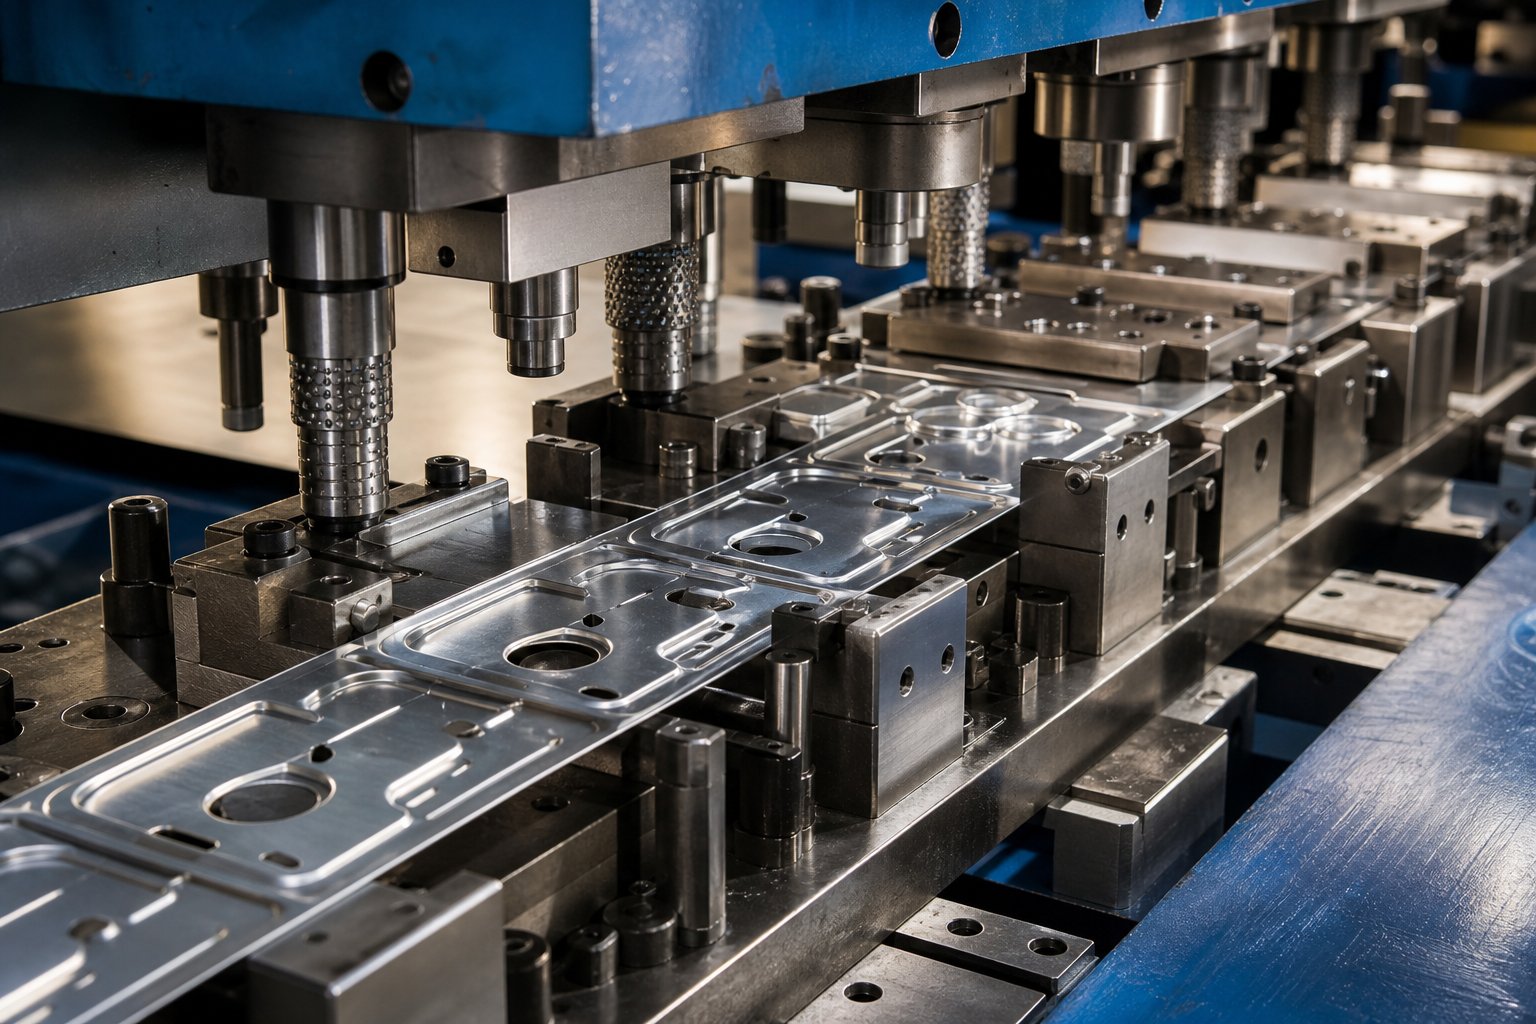
Какво е прогресивно щамповане за алуминиеви части
когато чуеш "прогресивно щамповане, вероятно си представяте стоманена лента, препускаща през -станционен инструмент със стотици удари в минута. Концепцията остава същата за алуминия, но почти всяко инженерно решение се измества под повърхността. Ако сте инженер-конструктор, определящ геометрията на частта, или професионалист по доставки, оценяващ инвестициите в инструменти, разграничението има повече значение, отколкото бихте очаквали.
Какво означава прогресивното щамповане за алуминий
Прогресивното щамповане на алуминий е процес на формоване на метал с голям{0}}обем, при който непрекъсната намотка от алуминиева сплав преминава през матрица с много-станции, подлагайки се на последователни операции като пробиване, огъване, формоване и изрязване, произвеждайки завършена част с всеки удар на пресата, като същевременно се отчитат уникалната формоспособност на алуминия, склонността към стържене и пружинните характеристики.
И така, какво е прогресивен зар на практика? Това е прецизен инструмент, съдържащ множество станции, подредени последователно, всяка от които извършва отделна операция върху лентата, докато се движи напред с фиксирана стъпка. С всеки удар на пресата, завършена част излиза от крайната станция. Методът осигурява изключителна повторяемост и ниски разходи за-част в мащаб, поради което прогресивното щамповане доминира в производствените серии от десетки хиляди до милиони части.
Конкретно за алуминия, прогресивната матрица трябва да бъде проектирана около материал, който се държи фундаментално различно от стоманата на всяка станция.
Защо алуминият изисква различен подход
По-ниският модул на Йънг на алуминия означава значително по-голяма еластичност след всяка операция на формоване. Изследвания, сравняващи алуминий и стомана в идентични инструменти, показват, чеалуминиевият компонент ще има по-голяма еластичностотколкото неговия стоманен аналог, изискващ компенсация за прегъване, вградена директно в геометрията на станцията.
Освен пружинното връщане, алуминиевото прогресивно щамповане въвежда предизвикателства, които стоманата рядко представя:
- Склонност към дразнене- Алуминият прилепва към непокрити повърхности от инструментална стомана под налягане, създавайки натрупване на материал, което уврежда матрицата и частта.
- По-нисък капацитет на деформация след шийка- За разлика от стоманата, алуминият не може да издържи значително допълнително напрежение, след като започне образуването на шия, което го прави далеч по-непрощаващ към маргиналните условия на формоване.
- Намалена R{0}}стойност- По-ниският коефициент на Ланкфорд на алуминия концентрира деформацията през дебелината на листа, вместо да я разпределя по повърхността, което влияе върху поведението на изтегляне и изтъняването на стените.
- Закаляване с променлива деформация- Стойността на n- в алуминия спада, когато напрежението се увеличава към равномерно удължение, което означава, че материалът губи способността си да разпределя напрежението равномерно по-късно в процеса на формоване.
Тези свойства не дисквалифицират алуминия от прогресивното щамповане. Те просто изискват дизайнът на матрицата, стратегията за смазване, изборът на сплав и параметрите на пресата да бъдат настроени към различен набор от правила. Следващите раздели излагат тези правила станция по станция, сплав по сплав и дефект по дефект, като ви дават инженерните специфики, които общите ръководства за щамповане пропускат.
Как работи процесът на прогресивно щамповане с алуминий
Поведението на материала на алуминия променя това, което се случва във всяка точка между размотаващия механизъм и контейнера за части. Процесът на прогресивно щамповане следва една и съща широка последователност, независимо от материала, но инженерните параметри, разстоянието между станциите и ограниченията на скоростта се изместват значително, когато сменяте стоманена намотка с алуминий.
Процесен поток-по-станция
Представете си намотка от алуминий 5052-H32, с дебелина 0,040 инча, заредена върху устройство за размотаване. От този момент нататък,процесът на прогресивно щампованесе развива в строго контролирана последователност:
- Размотаване и изправяне- Алуминиевата намотка се развива през изправител, който премахва комплекта намотки. Тъй като алуминият е по-мек и по-податлив на повърхностни маркировки, ролките за изправяне обикновено използват полирани повърхности или не-метални покрития, за да се избегне отпечатването на лентата.
- Хранене- Серво или захващащо устройство за подаване придвижва напред лентата с точно разстояние (стъпка) с всеки удар на натискане. По-ниската твърдост на алуминия в сравнение със стоманата означава, че захранващите системи трябва да бъдат настроени, за да се избегне изкривяването на лентата между захранващото устройство и матрицата.
- Ангажиране на пилот- Пилотните щифтове влизат в предварително пробити дупки, за да регистрират лентата с под-хилядна точност, преди да се извърши каквото и да е формоване. Постоянното качество на пилотния отвор е от решаващо значение, тъй като мекотата на алуминия може да позволи следите от щифтове да деформират околния материал, ако хлабините са твърде хлабави.
- Пиърсинг и заготовка- Перфоратори изрязват отвори и профили през алуминия. Якостта на срязване за обикновените алуминиеви сплави е приблизително една-трета от тази на меката стомана, така че тонажът на пробиване спада пропорционално, но контролът на неравностите изисква по-строги разстояния-до-щанца.
- Формоване и огъване- Станциите оформят плоската лента в три-измерна геометрия. Ъглите на огъване са вградени в инструментите, за да компенсират по-високата еластичност на алуминия.
- Коване или щамповане (ако е необходимо)- Локализираното компресиране прецизира размерите или добавя функции. Алуминият тече по-лесно при натоварвания на натиск, така че силите на щамповане са по-ниски, но трябва да бъдат внимателно контролирани, за да се предотврати екструдирането на материала.
- Отрязване и изхвърляне- Завършената част се отделя от носещата лента и изхвърля чрез въздушна струя, механично изтласкване-навън или гравитация. Леките алуминиеви части са особено податливи на статично залепване или преобръщане вътре в матрицата, така че системите за изхвърляне се нуждаят от положително потвърждение.
Алуминиевата лента обикновено се обработва в дебелини, вариращи от0,002 инча до 0,080 инча., въпреки че сладкото място за повечето прогресивни приложения за щамповане пада между 0,010 инча и 0,063 инча. По-тънките габарити позволяват сложни малки елементи, но изискват повече станции, за да се избегне разкъсване. По-дебелият материал може да се справи с агресивното формоване в по-малко станции, но изисква по-висок тонаж и по-големи разстояния на прогресия.
Съображения за сила на пресата и скорост за алуминий
По-ниската якост на опън на алуминия, обикновено от 10 000 до 45 000 PSI в зависимост от сплавта и температурата спрямо 50000+ PSI за меката стомана, директно намалява необходимия тонаж на всяка станция. Theформула за заглушаваща сила(периметър х дебелина х якост на срязване) произвежда приблизително 30-50% по-малък тонаж за алуминий, отколкото за еквивалентна геометрия на стоманена част. Това звучи като безплатно предимство, но въвежда една тънкост: преса за прогресивно щамповане, оразмерена за алуминий, работи с част от номиналния си капацитет, което може да изкуши операторите да увеличат скоростта над това, което поведението на материала при формоване действително поддържа.
Високоскоростните прогресивни щамповани операции в стоманени и медни сплави могат да достигнат 800 до 1500 удара в минута (SPM) върху плоски или плитко-формовани части. Алуминият позволява сравними скорости за просто пробиване-само или плоски-заготовки, но формоващите станции се превръщат в ограничаващ фактор. Всяко огъване или изтегляне генерира топлина от триене, която алуминият абсорбира по различен начин от стоманата. Високата топлопроводимост на алуминия разпространява топлината бързо, което помага за предотвратяване на горещи точки, но неговата ниска точка на топене и склонност към жлъчка означават, че прекомерната скорост ускорява разрушаването на смазката и износването на лепилото върху повърхностите на щанцата.
На практика високоскоростното щамповане на метал с алуминий в прогресивни матрици обикновено работи в диапазона от 200 до 600 SPM за части, изискващи множество станции за формоване. Прости, плитки геометрии с минимално огъване могат да изтласкат по-високо. Ключовото ограничение не е пресата или захранващото устройство; това е взаимодействието между алуминий и инструментална екипировка на скорост, където топлината и дразненето се превръщат в практически таван.
Оформлението на станцията също се променя. Тъй като всяка операция за формоване на алуминий се нуждае от щедро огъване и материалът е по-малко опрощаващ деформацията на съединението при един удар, инженерите често разделят сложните завои на две или три станции, вместо да ги комбинират. Това добавя дължина на матрицата и цена, но предотвратява напукване, което от своя страна предпазва процента на скрап при дълги производствени серии.
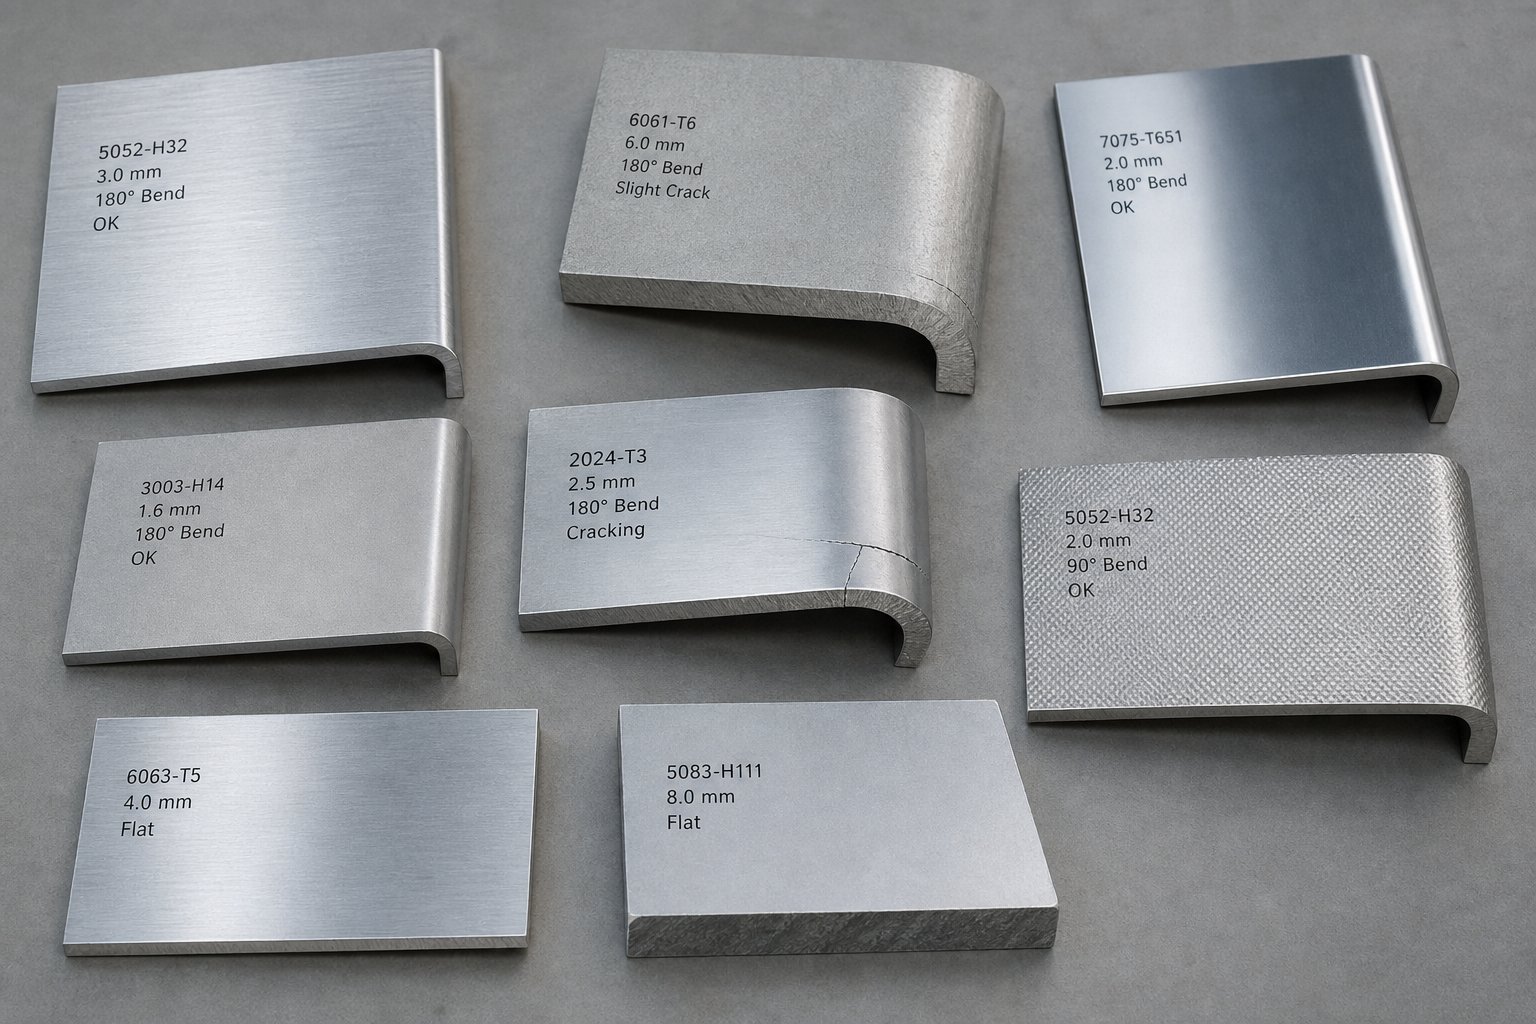
Ръководство за избор на алуминиева сплав и температура за щамповане
Разделянето на завои на множество станции защитава целостта на частта, но матрицата може да компенсира засега само ако входящият материал се бори с процеса от самото начало. Изборът на сплав и темпериране е мястото, където всъщност се решава успехът или неуспехът на прогресивното метално щамповане, често месеци преди матрицата изобщо да види пресата. Изберете сплав, която е твърде твърда, и ще напукате частите на формовъчните станции. Изберете такъв, който е твърде мек, и ще се борите с неравностите, изкривяването и нестабилността на размерите в серия от милиони-бройки.
Целта е ясна: съгласувайте комбинацията от-температура на сплавта както с изискванията за крайна-употреба на детайла, така и с изискванията за формоване на прогресивните матрици. Таблиците по-долу ви дават структуриран начин да направите това съответствие.
Сравняване на алуминиеви сплави за прогресивно щамповане
Четири семейства сплави покриват по-голямата част от приложенията за прогресивно щамповане на метал. Всеки носи различен баланс на формоспособност, здравина и устойчивост на корозия. Ето как се сравняват, когато се оценяват специално за много-постепенно щамповане:
| Сплав | Рейтинг на оформяне | Диапазон на границата на провлачване | Типични приложения | Пригодност за прогресивно щамповане |
|---|---|---|---|---|
| 1100 | Отличен (A) | 35 - 150 MPa (варира според температурата) | Електрически компоненти, радиатори, контейнери за храна, рефлектори | Идеален за сложни форми; много ниска пружина; минимален риск от напукване. Най-добър за части, които се нуждаят от дълбоко изтегляне или малки радиуси при висока скорост. |
| 3003 | Отличен (A) | 40 - 185 MPa (варира според температурата) | ОВК компоненти, съдове за готвене, химическо оборудване, общи заграждения от ламарина | Отлично{0}}всестранно устройство; малко по-силен от 1100 с почти еднаква формоспособност. Справя се с много-огъване и пробиване без проблем. |
| 5052 | Добър (B+) | 70 - 260 MPa (варира според температурата) | Морски хардуер, автомобилни панели, скоби, структурни заграждения | Здраво и устойчиво-на корозия; умерени граници на формиране. Изисква внимателна последователност на станциите за завои, по-тесни от 1,5t радиус при по-твърди напрежения. |
| 6061 | Ограничен (C) | 55 - 276 MPa (варира според температурата) | Структурни рамки, машинно обработени компоненти, авиационни скоби | Способността за формоване е приемлива само при температура O или T4. Т6 температурата е склонна към напукване в прогресивните щанци и като цяло е неподходяща за формоване-интензивни части. |
Появяват се няколко модела. Сплавите от сериите 1xxx и 3xxx са работните коне на прогресивните материали за щамповане, защото предлагат най-широк прозорец за формоване. Можете да ги прокарате през сложни много-поредици от станции, включително плитки изтегляния, копие-и-форми, и тесни завои, с минимален риск от напукване.
5052 заема средата. Осигурява значително по-висока якост и превъзходна устойчивост на корозия (класифицирана с A за обща устойчивост и устойчивост на-корозионно напукване при напрежение заДанни за избор на сплав на United Aluminium), което го прави-предполагаем, когато частите трябва да оцелеят в морска или външна среда. Компромисът е по-строги граници на формиране, особено при по-твърд характер.
6061 е отклонението. Подлежи на термична-обработка и е здрав, но пригодността му за прогресивно щамповане зависи почти изцяло от състоянието на температурата. В състояние O (отгрято) се оформя сравнително добре. В T6 е твърде трудно за нещо повече от леки завои иима вероятност да възникне микро или макро крекингпо време на операциите по формоване. Ако геометрията на вашата част изисква агресивно формоване и вашето приложение изисква свойства 6061-T6, типичният подход е да се щампова в O закаляване и топлинна обработка след това.
Как обозначенията за закалка влияят на оформянето
Ето къде се спъват много инженери. Можете да изберете идеално подходяща сплав и все пак да унищожите частите при пресата, ако температурата е грешна. Закалката определя твърдостта, пластичността и капацитета на деформация на материала, а при прогресивното щамповане на метал тези свойства определят дали всяка станция произвежда добра част или напукана.
За прогресивните материали за щамповане се прилагат две основни фамилии:
- Н нрави(закален-напрежение) - Използва се с-термично-сплави като 1100, 3003 и 5052. Материалът е студено-обработен за увеличаване на здравината, понякога последван от частично отгряване за стабилизиране.
- Т темперира(топлинно{0}}обработено) - Използва се с топлинно-обработваеми сплави като 6061. Материалът претърпява топлинна обработка в разтвор и стареене, за да постигне целевите свойства.
| темперамент | Състояние | Относителна оформяемост | Сдвояване на общи сплави | Минимален радиус на огъване (1/8 инча лист) |
|---|---|---|---|---|
| O | Напълно закален (най-мекото състояние) | Максимум | 1100, 3003, 5052, 6061 | 0 до 1t в зависимост от сплавта |
| H14 | Напрегнат-закален наполовина-твърд | добре | 1100, 3003, 5052 | 1t (1100/3003) до 2t (5052) |
| H32 | Закален{0}}и стабилизиран | Умерено до добро | 5052, 3004 | 1t (3004) до 1,5t (5052) |
| T4 | Термо{0}}обработен разтвор, естествено състарен | Умерен | 6061 | 1.5t |
| T6 | Разтвор, термично{0}}обработен, изкуствено състарен | ниско | 6061 | 2.5t |
Стойностите на радиуса на огъване по-горе са извлечени от препоръчителните минимални радиуси на огъване за 90-градусово студено формоване при дебелина 1/8 инча. Те представляват най-плътното огъване, което можете да направите без счупване в стандартните инструменти. При прогресивни матрици, работещи с производствена скорост, вие ще искате да добавите марж над тези минимуми, тъй като динамичните условия, напрежението на лентата и кумулативното напрежение в множество станции намаляват ефективната формоспособност в сравнение с едно статично огъване на пресата.
Забележете скока между H14 и T6. Лист 5052-H14 се огъва чисто при радиус от приблизително 1 t, докато 6061-T6 при същата дебелина се нуждае от 2,5 t или материалът се напуква. Тази разлика се превежда директно в геометрията на станцията за матрица, изчисленията за прегъване и броя на необходимите станции за формоване.
Съвпадение на сплавта и температурата с нуждите на приложението
Звучи сложно? Не е задължително да е така. Започнете с два въпроса:
- От какво се нуждае частта, за да оцелее в експлоатация?(Якост, корозия, проводимост, външен вид)
- Какви операции по формоване ще извършва прогресивната матрица?(Брой на огъвания, минимални радиуси, дълбочина на изтегляне, монетосечение)
Когато тези два отговора са в конфликт, както често се случва, вашите възможности са:
- Изберете по-мека температура за щамповане и последваща-обработка до крайни свойства (печат 6061-O, след това термична обработка до T6).
- Изберете различна сплав, която отговаря както на нуждите за формоване, така и на нуждите от обслужване (5052-H32 често замества 6061-T6 в части, които се нуждаят от умерена якост с възможност за формоване).
- Препроектирайте радиусите на огъване и характеристиките, за да останете в границите на формоване на вашата целева сплав-температура.
За прогресивно щамповане с голям{0}}обем най-често срещаните двойки, които ще срещнете, са 1100-H14 за електрически и термични части, 3003-H14 за корпуси и скоби с общо предназначение и 5052-H32 за всичко, което изисква структурна здравина или устойчивост на корозия. Тези три комбинации покриват приблизително 80% от приложенията на алуминиеви прогресивни матрици, тъй като те предлагат най-добрия баланс между това, което матрицата може да формира, и това, което трябва да осигури готовата част.
Сплавта и темпераментът определят границите на възможното. Следващото предизвикателство е проектирането на геометрията на частта, която остава в тези граници, като същевременно отговаря на функционалните изисквания, където влизат в действие специфичните за алуминия-правила на DFM.
Проектиране за насоки за производителност, специфични за алуминия
Данните за сплавта и температурата ви казват какво може да понесе материалът. Превеждането на това в геометрия на част, която действително оцелява в многостанционна прогресивна матрица при пълна производствена скорост, е съвсем различна дисциплина. Правилата за DFM по-долу са калибрирани за алуминий, а не са заимствани от наръчници за стомана с приложен свободен коефициент на корекция. Следвайте ги по време на проектирането на части и ще избегнете най-честите източници на скрап, преработване и повреда на матрицата в дизайна на матрицата за прогресивно щамповане.
Правила за минимални радиуси на огъване и дебелина на стената
Завоите са мястото, където алуминиевите части най-често се провалят. Натиснете радиуса твърде стегнато за комбинацията от сплав-температура и се образуват микро-пукнатини по външното влакно на огъването. В прогресивна матрица, работеща със стотици удари в минута, този режим на повреда не се показва на една част; появява се на хиляди, преди някой да го хване.
Ето практическите минимуми за сплавите, които най-често преминават през прогресивни матрици:
- 1100-O и 3003-O:Минимален вътрешен радиус на огъване от 0t до 0,5t. Тези напълно закалени сплави понасят изключително тесни завои, дори при прогресивно обработване на скорост.
- 1100-H14 и 3003-H14:Минимален вътрешен радиус на огъване от 1t. Полу-твърдото състояние все още позволява остри завои, но материалът губи част от своя резерв за напрежение за следващите станции.
- 5052-H32:Минимален вътрешен радиус на огъване от 1t до 1,5t. Тази сплав се огъва добре напречно на зърното, но е забележимо по-малко прощаваща успоредно на посоката на валцуване. Дизайнът се огъва перпендикулярно на зърното, когато е възможно.
- 6061-T4:Минимален вътрешен радиус на огъване от 1,5t. Приемливо за умерено прогресивно формоване на матрици, когато завоите не са тежки.
- 6061-T6:Минимален вътрешен радиус на огъване от2т до 5тв зависимост от дебелината и ориентацията на зърното. Като цяло избягвайте оформянето на-интензивни прогресивни дизайни на матрици, освен ако не се щампова в O закалка и топлинна-обработка след това.
За дебелината на стената прогресивният дизайн на матрицата за щамповане работи най-ефективно в диапазона от 0,010 инча до 0,063 инча за алуминий. Под 0,010 инча лентата губи твърдост и се деформира между станциите. Над 0,080 инча изискванията за тонаж се увеличават и започвате да се нуждаете от по-широко разстояние между станциите, което разширява матрицата и повишава разходите за инструменти. Практическото сладко място за повечето алуминиеви прогресивни части на матрицата е от 0,020 инча до 0,050 инча, което балансира способността за формоване срещу структурната твърдост в готовия компонент.
Хлабина на матрицата и компенсация на пружинното връщане
Хлабината на матрицата, разстоянието между режещите ръбове на поансона и матрицата, контролира височината на резеца, качеството на ръба и живота на инструмента. Стоманеното щамповане обикновено използва 5-10% от дебелината на материала на страна. Алуминият изисква по-тесни хлабини, за да се получат чисти ръбове, тъй като материалът е по-мек и се разкъсва, вместо да се срязва, когато празнината е твърде голяма.
Препоръчителна хлабина-до-щанца за алуминий в прогресивни матрици:
- Меки сплави (1100, 3003):5-7% от дебелината на материала на страна.
- Средни сплави (5052): 6-10% от дебелината на материалана страна.
- Твърди сплави (6061-T6):8-12% от дебелината на материала на всяка страна. По-високата якост изисква малко повече хлабина, за да се избегне прекомерното износване на поансона.
Пружината е другата половина на уравнението и там алуминият рязко се отклонява от стоманата. Когато една стоманена част се огъне на 90 градуса, тя може да пружинира назад с 1-2 градуса. Същата геометрия при алуминия се измества 2-3 градуса за меки сплави като 5052-H32 и 5-7 градуса или повече за 6061-T6. При прогресивния дизайн на матрицата не можете да регулирате всяка част ръчно. Компенсацията трябва да бъде вградена директно в геометрията на станцията.
Операциите за прецизно щанцоване и щамповане за алуминий обикновено се справят с пружинирането чрез прегъване. Формиращият поансон задвижва материала през целевия ъгъл, така че да се отпусне обратно в правилната позиция. За 90-градусово огъване в 5052-H32, матрицата се формира до приблизително 87-88 градуса. За 6061-T6 може да се нуждаете от 83-85 градуса, за да кацнете на 90 след еластично възстановяване. Тези стойности винаги трябва да се потвърждават с тестови удари по време на изпробване на матрицата, тъй като промяната на температурата от партида до партида може да измести пружинното връщане с 1-2 градуса.
Разстояние между елементите и геометрични ограничения
Разположението на елементите спрямо завои, ръбове и други характеристики определя дали вашата част излиза от матрицата чиста или изкривена. Тези правила отразяват как алуминият тече и се деформира по различен начин от стоманата по време на прогресивно щамповане:
- Разстояние от-до-огъване:Запазете поне пробитите дупки2x дебелина на материалаот най-близката допирателна линия на огъване. По-близкото разположение води до изкривяване на дупките в овали по време на формоването, тъй като мекотата на алуминия позволява на околния материал да се влее в дупката.
- Разстояние от-до-ръба:Поддържайте поне 1,5x дебелина на материала между всеки ръб на отвора и ръба на листа. Това предотвратява разкъсване на ръба по време на пробиване и запазва структурната цялост около елемента.
- Минимален диаметър на отвора:Не по-малка от 1x дебелина на материала за кръгли отвори. Слотовете трябва да са поне 1x дебели по ширина. По-малките елементи причиняват прекомерно отклонение на поансона и ускорено износване на алуминия.
- Разстояние-към-функция:Поддържайте поне 2 пъти дебелина на материала между съседни дупки или изрези, за да предотвратите изкривяване на мрежата между елементите по време на пробиване.
- Минимална дължина на фланеца:Най-малко 3x дебелина на материала от вътрешния радиус до ръба на фланеца. По-късите фланци не захващат правилно инструмента за формоване и създават непоследователни ъгли на огъване.
- Височина на релефа:Ограничете до 3x максимална дебелина на материала за стандартно прогресивно формоване на матрицата. По-дълбоките щампи изискват допълнителни станции и рискуват да се разкъсат при по-твърди наклони.
Тези правила за разстояние взаимодействат помежду си. Представете си, че проектирате скоба с три отвора близо до линията на огъване. Ако отворите са правилно разположени един от друг, но твърде близо до завоя, и трите ще се изкривят по време на формоването. Проверете всяка характеристика спрямо нейните съседи и най-близката операция по формоване.
Достижимите толеранси при прогресивно щамповане на алуминий обикновено попадат в диапазона от +/-0,05 mm до +/-0,10 mm за празни размери и пробити елементи. Формованите размери, като ъгли на огъване, височини на фланците и формовани дълбочини, имат по-широки ленти на толеранс, обикновено +/-0,10 mm до +/-0,25 mm, тъй като вариацията на пружинното връщане въвежда допълнителна несигурност. Цеховете за прецизни матрици и щампования, работещи с добре поддържани алуминиеви инструменти със сензори в матрицата, могат да поддържат по-строгия край на тези диапазони последователно в серии, надхвърлящи 500 000 части.
Повторяемостта в дълги периоди е мястото, където свойствата на алуминия създават уникално предизвикателство. Алуминият се натрупва върху челните повърхности на поансона и повърхностите на матрицата чрез натъртване, което прогресивно променя хлабините и променя характеристиките на грапавиците. Прогресивният дизайн на щампи за алуминий трябва да включва планирани интервали за поддръжка за почистване на наранени повърхности и повторно -полиране на върховете на поансона. Без тази дисциплина допустимите отклонения се променят с напредването на бягането, дори ако зарът се режеше перфектно в началото.
Със заключена геометрия и DFM правила, вградени във вашия CAD модел, следващата променлива, която определя процентите на скрап, е колко ефективно оформлението на лентата използва материала, особено критично, когато алуминиевата рулона струва повече на фунт от меката стомана.
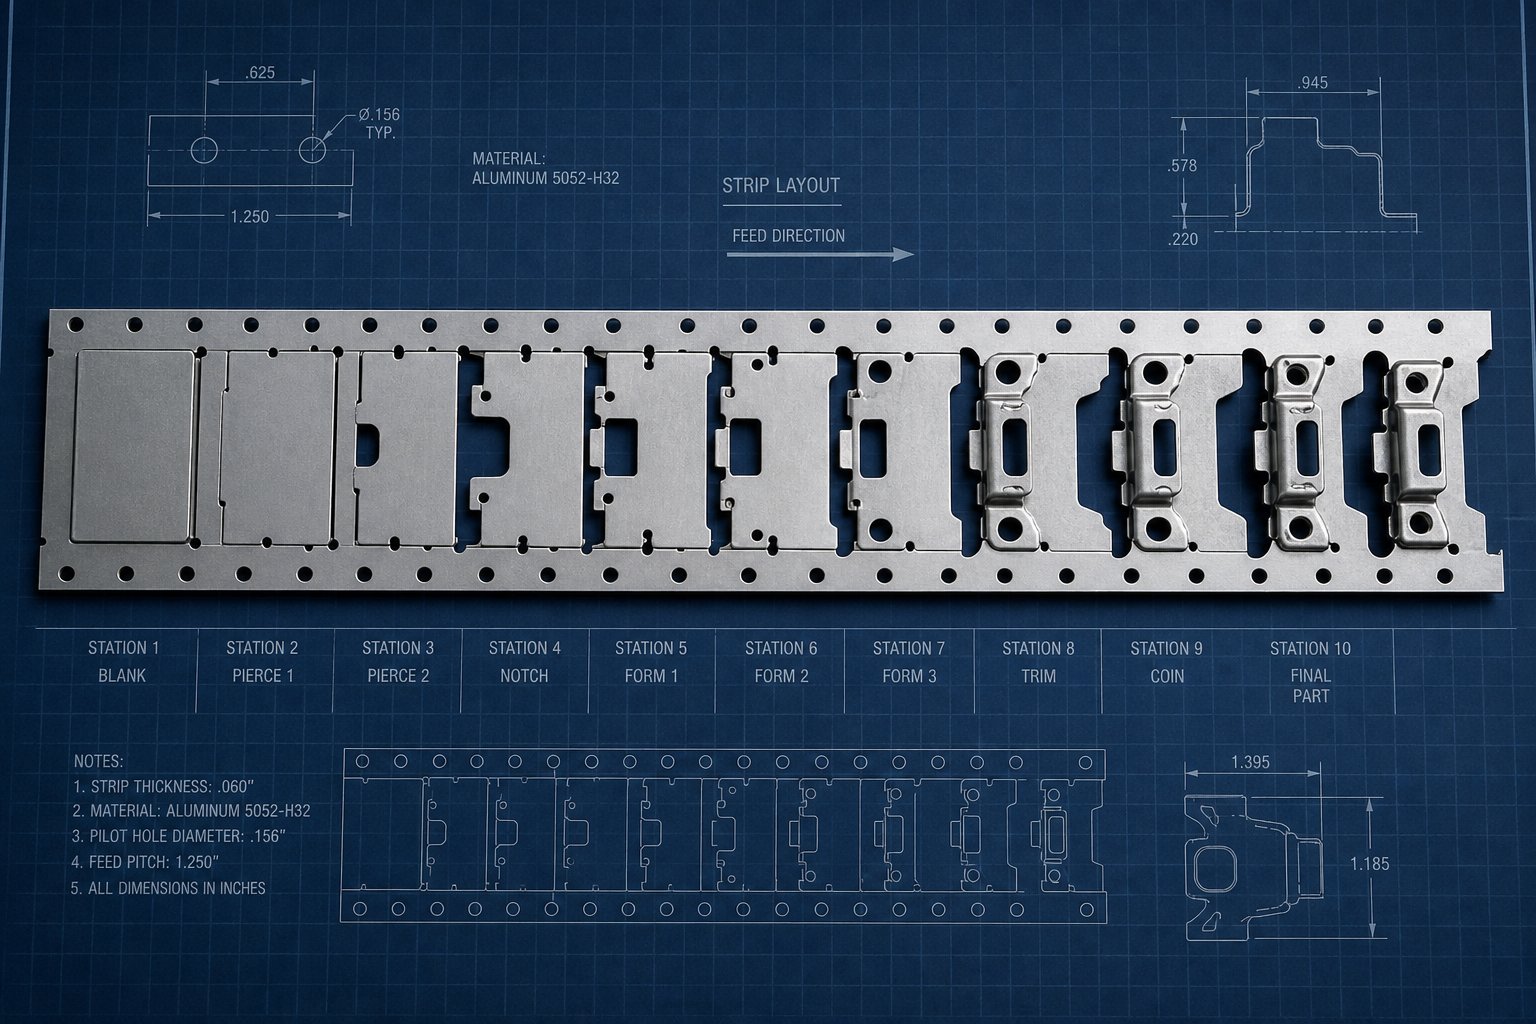
Оформление на лентата и оптимизиране на гнездене за алуминиеви рулони
Алуминиевата намотка обикновено струва два до три пъти повече на фунт от меката стомана. Тази ценова разлика означава, че всеки процент от използването на материала удря по-силно цената на вашата част. Оформление на лентата, работещо със 72% използване в стомана, може да бъде приемливо. Същото оформление в алуминиев марж за кървене при всеки удар. Интелигентното оформление на лентата и вмъкването са мястото, където прогресивните инструменти за щанцоване се изплащат или където лошото планиране тихо източва печалбата през милиони цикли.
Проектиране на носеща лента и пилотна стратегия
Носещата лента държи частта, прикрепена към бобината, докато се движи през всяка станция. За алуминия дизайнът на носача трябва да балансира две конкуриращи се цели: поддържане на лентата достатъчно стабилна, за да се подава точно, и поддържане на носача достатъчно тесен, за да се минимизира загубата на материал.
Ширината на носача трябва да бъде поне два пъти по-голяма от дебелината на материала, за да устои на разкъсване по време на прогресията, но по-широките носачи върху алуминиева лента изгарят скъп материал, който става скрап. Централните носачи работят добре, когато формоването се извършва от двете страни на профила на детайла. Външните носачи ви дават достъп до функции за централно формоване, но добавят материал и по двата ръба. Едностранните-носачи пестят материал, но могат да причинят странично отклонение в тънките алуминиеви ленти, тъй като материалът няма твърдостта на стоманата, за да устои на асиметричните сили на формоване.
Пилотните отвори служат като система за регистриране на лентата. Пробити в началото на последователността, те приемат пилотни щифтове на всяка следваща станция, за да заключат позиция, преди да започне каквато и да е операция. В алуминия поставянето на направляващ отвор носи допълнително внимание: мекотата на материала означава, че водещите щифтове могат да удължат отворите в продължение на хиляди цикли, ако прилягането е твърде стегнато. Често срещан подход е да се поставят специални пилотни отвори върху самата носеща лента, вместо да се използват отвори за функционални части като пилоти. Това запазва толерансите на дупките върху завършената част и дава на пилотите специална, сменяема зона за зацепване.
Когато са необходими два комплекта пилоти за дълги матрици или сложни последователности, щанцоването на двата комплекта едновременно в една станция елиминира дрейфа на подравняването между пилотните двойки, детайл, който е по-важен при алуминия, защото дори лекото неправилно регистриране причинява видима деформация в мекия материал.
Техники за гнездене за максимизиране на добива на материал
Разкрояването се отнася до това как частите са ориентирани и подредени в рамките на ширината на лентата, за да се извлекат максимално готови части от минимален суров материал. С по-високата цена на алуминия, дори 5% подобрение в използването при тираж от 500 000 броя се превръща в значителни спестявания.
Основни принципи за оптимизиране на оформлението на лентата за прогресивно щамповане на алуминий:
- Минимизирайте разстоянието за прогресиране.По-късата стъпка означава по-малко материал на част. Въпреки това, стъпката трябва да остане достатъчно дълга, за да поеме най-голямата работа на станцията без смущения между съседни елементи. За алуминий поддържайте стъпката толкова стегната, колкото позволява геометрията на формоване, насочвайки се към по-малко от 10% мъртво пространство между профилите на частите по посока на подаване.
- Ориентирайте частите, за да увеличите максимално използването на ширината на лентата.Завъртете или огледайте частите, така че скелетът на скрап между профилите да е възможно най-тънък от структурна гледна точка. Помислете за две{1}}навън или шахматно влагане за симетрични части, където ширината на лентата позволява.
- Подравнете критичните завои перпендикулярно на посоката на зърното.Формоспособността на алуминия е насочена. Посоката на валцоване създава ориентация на зърната, която влияе на пластичността на огъване. Ориентирането на частта така, че големите завои да преминават през зърното, намалява риска от напукване, дори и леко да намалява използването. Подобрението на надеждността обикновено надхвърля 2-3% загуба на материал.
- Използвайте носачи за копия, където геометрията позволява.Носачите за копие се създават чрез пробиване, а не чрез подрязване, което намалява скрап, като поддържа материала прикрепен. Този подход работи добре при алуминий, тъй като мекотата на материала позволява чисто убождане без прекомерно бръснене или изтъркване.
- Проектирайте отрицателни и положителни байпасни прорезиза контролиране на напредването на лентата и предотвратяване на неправилно{0}}подаване. В матриците за щамповане на ламарина байпасните прорези позволяват на лентата да се придвижи правилно, дори ако възникне грешка при подаване, предотвратявайки сривове на матрицата. За алуминия геометрията на прореза трябва да избягва остри вътрешни ъгли, които концентрират напрежението и рискуват да разкъсат носача по време на високо-скоростно подаване.
Отрицателните и положителните байпасни прорези в матриците за щамповане на ламарина играят критична роля за надеждността на подаването. Положителен прорез е материал, останал върху лентата, който контактува с ограничител; отрицателен прорез е отстранен материал, така че лентата да може да преминава свободно. В алуминий, закръглете вътрешните ъгли на отрицателните прорези до поне 0,5t радиус, за да предотвратите започване на микро-пукнатини, които биха могли да се разпространят при циклично напрежение на подаване.
Разстоянието за напредък също взаимодейства директно със скоростта на пресата. По-късата стъпка позволява по-бързо циклиране, тъй като захранващото устройство премества по-малко материал на ход, намалявайки натоварванията при ускорение и забавяне. За алуминиеви намотки, където масата на лентата на единица дължина е по-ниска от тази на стоманата, по-късата стъпка, комбинирана с лек материал, позволява прогресивните настройки на инструмента и матрицата да работят в по-високия край на техния скоростен диапазон, без да се жертва точността на подаване. Компонентите на прогресивната матрица, отговорни за транспортирането на лентата, включително повдигачи, водачи на материала и самото захранващо устройство, всички се възползват от намалените инерционни натоварвания, когато стъпката остава компактна.
Връзката работи и в двете посоки. Ако вашата геометрия на частта налага голямо разстояние на прогресия, скоростта на подаване трябва да намалее, за да даде на серво захранващото устройство достатъчно време за ускоряване и забавяне на лентата без превишаване. При алуминия превишаването не само причинява неправилно регистриране; може да огъне лентата между захранващото устройство и входа на матрицата, тъй като на материала му липсва колонната якост на стоманата при еквивалентна дебелина.
Посоката на зърното заслужава още едно споменаване тук. Ако ориентирате част за максимално използване, но поставите критични завои успоредно на посоката на валцоване, може да спечелите 4% спестявания на материал и да загубите всичко в скрап от напукване-на линията на огъване. Винаги проверявайте ориентацията спрямо данните за формоспособността на сплавта, преди да заключите оформлението.
Решенията за оформление на лентата заключват разходите за материали и поведението на подаването през целия живот на инструмента. Но дори една идеално вложена, ефективно наклонена лента ще произведе дефектни части, ако интерфейсът между алуминия и повърхностите на инструмента не се управлява, което е мястото, където изборът на смазка и контролът на повърхностното покритие поемат.
Съображения за смазване и повърхностно покритие за алуминий
Алуминият не само носи матрици за прогресивно щамповане. Това се свързва с тях. Когато алуминиевият лист се плъзга под налягане срещу незащитена инструментална стомана, локализираната топлина от пластична деформация може да причини микро-заваряване на алуминиеви частици директно към повърхността на матрицата. Това е дразнещо и това е единственият най-разрушителен режим на повреда, специфичен за алуминия в матриците за прогресивно щамповане. Оставени без отметка, дразнещите отлагания забиват всяка следваща част, разширяват хлабините и налагат непланирана поддръжка на матрицата, която убива времето за непрекъсната работа.
Поправката изисква две координирани стратегии: правилната смазка за предотвратяване на контакта-с-метал и правилната повърхност на инструмента, която да устои на адхезията, дори когато смазката изтънее в станции с високо-налягане.
Избор на лубрикант за предотвратяване на нараняване
Изборът на лубрикант за алуминий не е същото решение, което бихте взели за стомана. Протриването на стоманата е резултат предимно от динамично триене. Залепването на алуминия се задвижва от различен механизъм: локализирано топене, причинено от топлина, генерирана по време на пластична деформация. Ефективната гранична смазка трябва да остане на място, когато матрицата се затвори и налягането скочи, а не да се изтръгне от контактната зона под натоварване.
Изследване, проведено в Центъра за напреднало производство и материали на университета в Оукланд, тества праговете на износване за алуминий AA5754 при множество условия на смазване. Резултатите са поучителни. сбез прилагане на смазка, стържене започва само при 7 MPa средно контактно налягане, независимо от материала на матрицата. Нанесете лубрикант със сух филм като Drycote 2-90 и прагът скочи до 28-40 MPa в зависимост от вложката на матрицата. Мелничното масло (61AUS при 50 mg/ft2) го повишава до 23-26 MPa. Изводът: сухите петна навсякъде в матрицата за прогресивно щамповане са катастрофални за алуминия, а смазочните материали със сух филм превъзхождат конвенционалните мелнични масла по отношение на устойчивостта на натъртване.
Ето как се сравняват трите основни категории смазочни материали за прогресивно щамповане на алуминий:
- Лубриканти със сух филм (напр. Drycote 2-90):Нанася се върху бобината преди щамповане. Осигуряват най-висок праг на стържене и най-нисък коефициент на триене (позволяващи по-дълбоко изтегляне и по-стегнати завои). Те остават свързани с повърхността на листа при високо контактно налягане, вместо да се изстискват. Идеален за формоване-на интензивни щампи за прогресивно щамповане. Недостатък: приложението трябва да бъде равномерно; голите петна незабавно се превръщат в дразнещи места.
- Масла за мелници-на петролна основа (напр. 61AUS):Нанася се в рулонова мелница или чрез ролкови апликатори преди пресата. Подходящо за операции с умерен-натиск като пробиване и плитко огъване. Те осигуряват по-малка защита от натъртване от сухите филми при високо контактно налягане, тъй като могат да бъдат изместени от повърхността на матрицата-. Подходящ за по-прости прогресивни операции на матрицата, при които силите на формоване остават ниски.
- Синтетични лубриканти (водоразтворими или на-емулсия):Предлагайте добро охлаждане и смазване за високо{0}}скоростни операции. По-лесно почистване от части преди последващи процеси като анодиране или боядисване. Въпреки това, те се изпаряват по-бързо при топлина от триене, което означава, че системите за повторно нанасяне често са необходими за дълги прогресивни матрици с много формовъчни станции.
Методът на нанасяне е толкова важен, колкото и вида на лубриканта. Ролковите машини за нанасяне на покритие осигуряват постоянна дебелина на филма по ширината на лентата, но могат да пропуснат ръбове. Системите за пръскане предлагат пълно покритие, но може да се-нанесат прекалено много, причинявайки аквапланинг, който засяга ангажираността на пилота. За матрици за прогресивно щамповане, работещи с алуминий, най-надеждният подход е предварително-нанесен сух филм на нивото на бобината, допълнен от целенасочено нанасяне със спрей на специфични станции с високо-триене в матрицата.
Контрол на повърхностното покритие и съвместимост с-обработка
Лубрикантът предпазва алуминия от залепване по матрицата. Инструменталният материал и покритията определят какво се случва, когато лубрикантът се разреди в точките на контакт с най-високо-налягане, което неизбежно се случва при продължителни производствени серии.
Традиционните PVD керамични покрития като TiN, TiCN и TiAlN нямат достатъчна устойчивост на статично триене за алуминия. Полевите тестове показват, че поансоните с покритие от TiN- показват видимо залепване на алуминий след 35 000 удара, докато поансоните с покритие CrN + DLC (подобен на диамант-въглерод), работещи със същата матрица, не показват никакво. Тази комбинация CrN + DLC е произвела над 800 000 части в приложения за подрязване на алуминий, без да се изисква почистване на полепналия материал.
За прогресивни карбидни матрици за щамповане, вложките от волфрамов карбид осигуряват изключителна твърдост и устойчивост на износване на режещите станции. Гладката, не-реактивна повърхност на Carbide се съпротивлява на алуминиевата адхезия по-добре от непокритата инструментална стомана, което го прави предпочитан материал за вложки за пробивни щанци и заготовки, които изпитват най-висок контактен натиск върху алуминия. Сдвояването на твърдосплавни вложки на режещи станции с формовъчни вложки с CrN + DLC покритие ви дава матрица за щамповане, проектирана специално за двойни режими на повреда на алуминия: абразия при режещи ръбове и адхезия при формоващи повърхности.
Повърхностното покритие на матрицата също влияе върху външния вид на завършената част, което има значение, когато частите преминават към повърхностни обработки надолу по веригата. Алуминиевите части, предназначени за анодиране, трябва да са без следи от матрицата, драскотини и остатъци от смазка. Анодирането засилва всяко повърхностно несъвършенство, тъй като оксидният слой е прозрачен и втвърдява каквато и да е текстура под него. Ако вашата матрица за прогресивно щамповане остави дори леки линии от ранен-етап надраскване, тези следи стават постоянни след анодизиране.
Практически последици за решенията за инструменти:
- Полирайте всички формиращи повърхности до 8 микроинча Ra или по-добрекогато частите ще бъдат анодизирани или боядисани. По-грапавите повърхности улавят алуминиевите частици и инициират стържене по-рано.
- Посочете CrN + DLC покрития върху станциите за формоване и подстригващите вложкиза части, изискващи козметично качество на повърхността. Ниският коефициент на триене на покритието (приблизително 0,1) предотвратява набраздяването.
- Изберете смазочни материали, съвместими с довършителни работи надолу по веригата.Маслата на-базирана петрол изискват почистване с разтворител преди анодизиране, добавяйки стъпка на процеса. Сухите филми и водо-разтворимите синтетични материали се почистват по-лесно, намалявайки разходите за пред-обработка и елиминирайки потенциален източник на повърхностни дефекти в готовото покритие.
- Планирайте интервали за инспекция на стърганевъз основа на обема на частта. Дори инструментите с покритие в крайна сметка показват микро-отлагания. Ранното им улавяне, преди да са забелязали части, запазва както качеството на повърхността, така и точността на размерите.
Всеки повърхностен дефект, въведен по време на щамповането, се пренася в крайния продукт. Добре-подбраната смазка в съчетание с правилното покритие на матрицата и спецификация за повърхностно покритие предотвратява образуването на тези дефекти на първо място. Но когато се появят, знаейки как да идентифицираме техните първопричини и да ги коригираме бързо разделя стабилния производствен процес от този, който изхвърля скрап, което ни води до пълния спектър от дефекти при щамповане на алуминий и техните корекции.
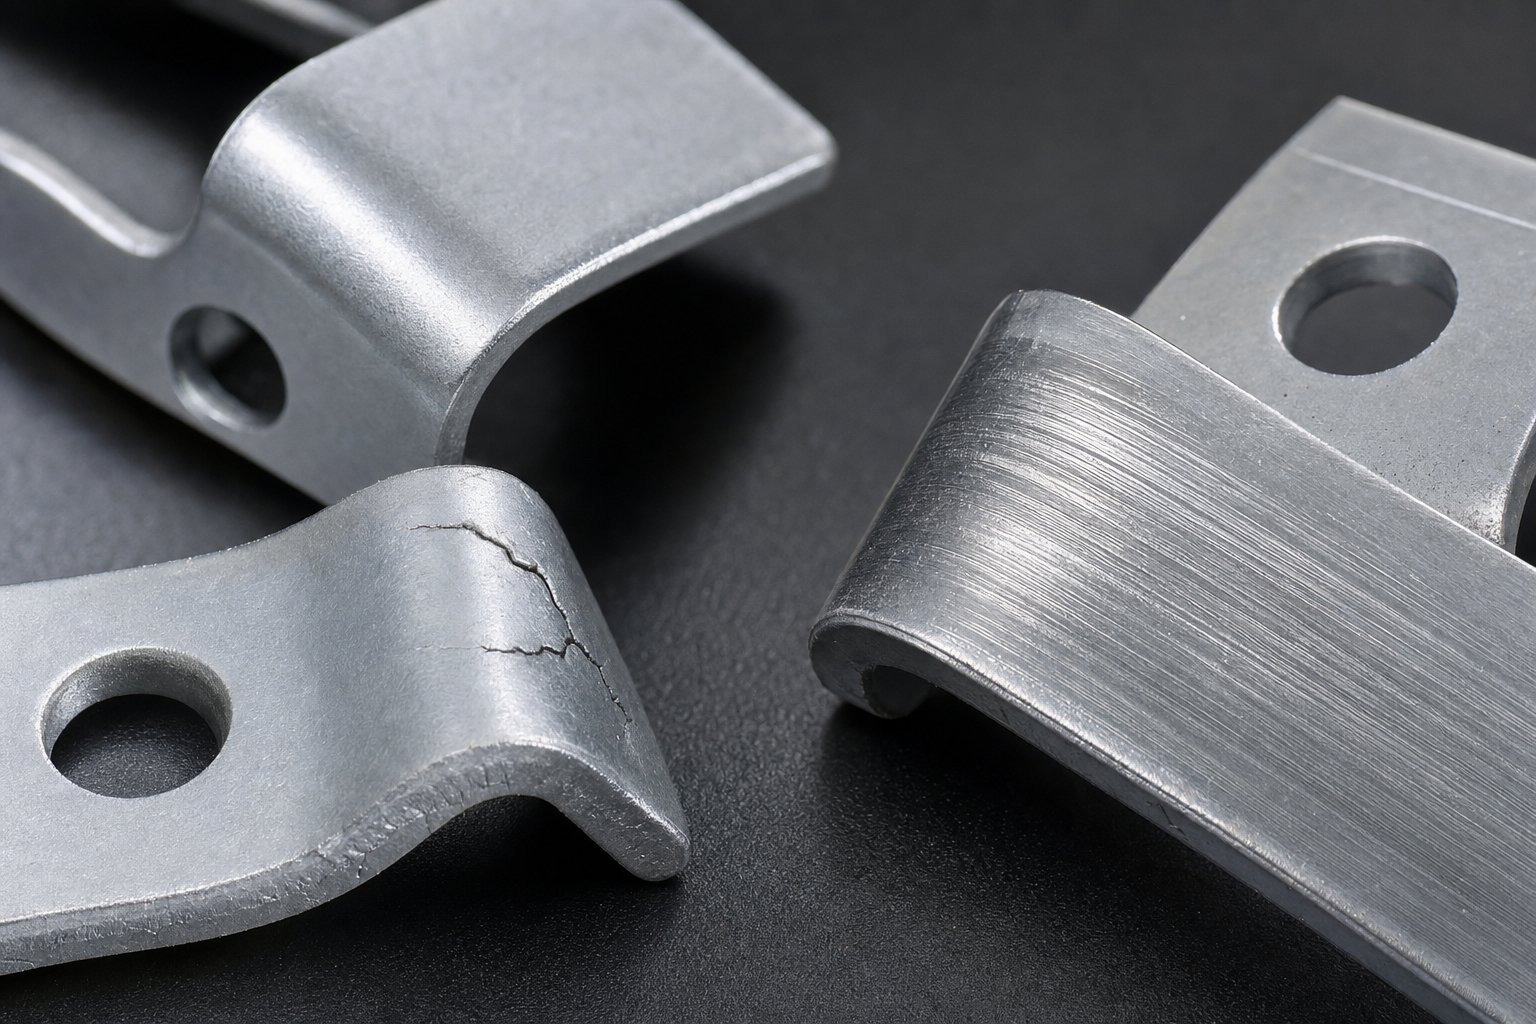
Често срещани дефекти и отстраняване на неизправности при щамповане на алуминий
Дори с подходящата смазка, правилното покритие и полирана повърхност на матрицата, дефектите все още се появяват. Мекотата на алуминия, склонността му към надраскване и ограничената пластичност след -шийка създават режими на повреда, които не съществуват в стоманените прогресивни щамповани щампи. Ранното улавяне на тези дефекти, разбирането на първопричините им и прилагането на правилната корекция е това, което разделя процес, изпълняващ 0,5% скрап, от един кървене от 5% или повече в голям-обем.
Таблицата по-долу консолидира най-честите дефекти, които ще срещнете, техния произход и как да адресирате всеки един систематично.
| Тип дефект | Първопричина | Коригиращи действия | Стратегия за превенция |
|---|---|---|---|
| Напукване при завои | Радиус на огъване под минимална температура на сплавта-; огъване успоредно на посоката на зърното; прекомерно напрежение от предишни станции | Увеличете радиуса на огъване; пренасочете частта в лентата, така че завоите да пресичат зърното; формиране на разделяне на допълнителни станции | Валидирайте минималните радиуси на огъване за-температура на сплавта по време на проектирането; посочете посоката на зърното в поръчките за покупка на рулони |
| Набръчкване | Недостатъчно налягане на държача на заготовката по време на изтегляне; прекомерен материален поток в неподкрепени зони; разстоянието за прогресиране е твърде голямо, което води до провисване на лентата | Увеличете натиска-за задържане; добавете перли за теглене или подложки за притискане на засегнатите станции; скъсете стъпката, ако изкривяването на лентата допринася | Проектиране на последователност на станции с подходящо ограничаване на материала; използвайте серво{0}}контролирани азотни пружини за постоянно налягане |
| Разкъсване | Прекомерна дълбочина на изтегляне в една станция; остър радиус на влизане в матрицата; неадекватно смазване в зони с високо{0}}напрежение | Преразпределете дълбочината на изтегляне между две или повече станции; увеличаване на радиуса на влизане в матрицата до 4-6x дебелина на материала; нанесете допълнителна смазка на станциите за теглене | Провеждане на симулация на формоване преди изграждане на матрицата за идентифициране на концентрациите на деформация; задайте контролни точки за смазване в графика на PM |
| Образуване на заусенци | Твърде голям или твърде малък хлабина-за-щанцо; износени ръбове на поансона; натрупване на алуминиеви частици, променящо ефективния клирънс | Повторно -шлайфане или замяна на щанци; регулирайте хлабината до 5-10% на страна в зависимост от сплавта; почистете назъбения материал от ръбовете на матрицата | Посочете допустимите отклонения по време на проектирането на матрицата; планирайте интервали за проверка на щанца въз основа на броя на ударите |
| Раздразнителни белези | Алуминиева адхезия към повърхностите на матрицата от контактно налягане, превишаващо прага на износване (до 7 MPa без смазка); лубрикантен глад; непокрити повърхности от инструментална стомана | Почистете незабавно отлаганията; нанесете лубрикант за сух филм; вложки за формиране на покритие с CrN + DLC; намалете налягането на празния държач, ако е над прага | Използвайте предварително-нанесен сух слой смазка върху бобината; уточняване на покрития против -надраскване върху всички повърхности за формоване и изтегляне; задайте интервали на проверка на стъпки от 10 000 удара |
Напукване, набръчкване и разкъсване на алуминий
Тези три дефекта споделят обща нишка: материалът е загубил своята пластичност преди да приключи операцията по формоване. Но специфичната механика се различава, както и поправките.
Напукване се случва при завои, когато външното влакно надвиши границата на удължение на сплавта. Ще го забележите най-често в части 5052-H32 и 6061-T4, където радиусите на огъване са проектирани според стандартите за стомана. Алуминият просто не може да издържи същото съотношение-към-дебелина без счупване. Коригиращият път е ясен: отворете радиуса, преориентирайте частта спрямо зърното или разделете огъването на предварително огъване и крайно огъване в последователни станции.
Набръчкване се появява в операциите за изтегляне и функциите на -формата на копие, където материалът се компресира, а не се разтяга. Представете си, че бутате лист хартия във формата на чаша; излишният материал покрай стените се деформира. При прогресивно щамповане това се проявява като набръчкани странични стени или набръчкани фланци. Добавянето на изтеглящи перли или увеличаването на натиска-за задържане принуждава материала да се разтяга, а не да се компресира, елиминирайки бръчките.
Разкъсването е обратното на набръчкването. Това се случва, когато материалът се простира отвъд границата си на формоване, обикновено при радиусите на входа на матрицата или над носовете на щанца по време на операции на изтегляне. Когато алуминият се разкъса, счупването е внезапно, тъй като материалът не предлага почти никаква деформация след -прегъване. За разлика от стоманата, която изтънява постепенно и дава предупреждение, алуминият преминава от приемливо до разкъсано в тесен диапазон на деформация. Поправката е преразпределяне на напрежението: използвайте по-голям входен радиус, добавете междинна формовъчна станция или увеличете смазването, за да намалите напрежението, предизвикано от триене в критичната зона.
Предотвратяване на образуването на заусенци и нараняване
Неравностите и натъртването представляват двете страни на проблема с взаимодействието на инструментите на алуминия. По режещите ръбове се образуват неравности, когато хлабината е изключена или ударите са тъпи. На плъзгащите се повърхности се образуват стърготини, когато алуминият се свърже с матрицата.
За контрол на неравностите при високоскоростно щамповане е от съществено значение плътното управление на хлабините. Мекотата на алуминия означава, че дори леки промени в хлабината водят до забележими промени във височината на борда. Поансон, износен с 0,001 инча, който може да е приемлив в стомана, създава видими неравности при преобръщане в алуминия. Интервалите на проверка за острота на щанца трябва да са приблизително половината от планираните за еквивалентни компоненти за щамповане на стомана.
Предотвратяването на протриване се свежда до три слоя на защита: покритие със смазка (никакви сухи петна), повърхностни покрития върху вложките за формоване и изтегляне (CrN + DLC превъзхожда TiN с голяма разлика за алуминий) и управление на контактното налягане (останете под прага на протриване за вашата комбинация от материали за смазка-матрици). Изследванията на университета в Оукланд показаха, че твърдо-хромираните чугунени вложки D6510 издържат на износване до 37,9 MPa при смазване, в сравнение с 31,6 MPa за лята стомана S0050A. Изборът на материал за матрица е част от стратегията за превенция, а не последваща мисъл.
Кога да не се използват прогресивни матрици за алуминиеви части
Прогресивното щамповане е мощно, но не е универсално. Честното инженерство означава да разпознаете кога процесът не пасва на частта, преди да инвестирате в инструментална екипировка, която произвежда скрап, вместо щамповани компоненти.
Обмислете алтернативи, когато вашата алуминиева част включва:
- Дълбоки изтегляния, надвишаващи 2-3 пъти диаметъра на заготовката:Прогресивните матрици могат да се справят с плитки изтегляния, но дълбоките форми на чаша или черупка изискват контролиран поток на материала, с който се справя по-добре настройката за щамповане на трансферна матрица. Трансферните матрици преместват отделни заготовки през независими станции с пълен контрол на държача на заготовки на всеки етап на изтегляне, което ги прави правилният избор за корпуси на батерии, дълбоки кутии и цилиндрични форми.
- Изключително тесни радиуси при твърди темпераменти:Ако вашият дизайн изисква радиуси на огъване под 1t в 5052-H32 или всяко огъване в 6061-T6, прогресивното формоване ще доведе до постоянно напукване. Или променете температурата, препроектирайте геометрията или използвайте трансферна матрица, където можете да приложите нагрято формоване на определени станции.
- Голям размер на частта спрямо леглото за притискане:Прогресивните матрици се нуждаят от ширина на лентата плюс носещ материал плюс разстояние от ръба на лентата. Когато частите надхвърлят 12-18 инча в едно измерение, необходимата ширина на рулона и тонаж на пресата правят щамповането на матрицата за трансфер по-икономично.
- Много ниски производствени обеми (под 10 000-25 000 части):Разходите за инструментална екипировка за прогресивни матрици са високи, обикновено $30 000 до $150, 000+ в зависимост от сложността. При малки обеми не можете да амортизирате тази инвестиция. Сложна матрица, извършваща заготовка и пробиване с един удар, последвано от вторично огъване в спирачна матрица, често осигурява по-ниски общи разходи за кратки тиражи.
- Части, изискващи-процесни операции между станциите:Ако вашата част се нуждае от точково заваряване, вмъкване на гайка или други операции без -щамповане в средата на-последователността, матриците за прехвърляне осигуряват независимост на станцията и време на престой, което прогресивното подаване на лента не може.
Рамката за вземане на решения е проста. Прогресивните щанци печелят, когато се нуждаете от голям обем, тесни толеранси, сложност на множество-функции в тънък до среден алуминий и бързи цикли. Щамповането с трансферна матрица печели за големи части, дълбоко изтегляне и процеси, изискващи независим контрол на станцията. Сложните матрици печелят за проста плоска геометрия при умерени обеми, където бюджетът за инструменти е ограничен.
Изборът на грешен процес не просто губи инвестиции в инструменти. Той ви заключва в модел на дефект, който никакво отстраняване на неизправности не може да разреши напълно, тъй като несъответствието на основните процеси-част продължава. Направете правилния избор на процеса и нивата на дефекти остават ниски от първия производствен цикъл, което поставя началото на разбирането как цената на инструментите, икономията на материала и праговете на обема си взаимодействат, за да се определи вашата реална цена за-част.
Структура на разходите и икономика на алуминиевото прогресивно щамповане
Изборът на правилния процес елиминира дефектите. Но решението носи и финансово измерение, което екипите за доставки и производствените инженери трябва да определят количествено, преди да ангажират капитал. Алуминиевото прогресивно щамповане включва отделна структура на разходите, при която разходите за материали, инвестициите в инструменти и производственият обем си взаимодействат по различен начин, отколкото при стоманата. Разбирането на тази икономика определя дали разходите ви за-част ще паднат до стотинки или амортизацията на инструментите никога не се изравнява.
Инвестиции и амортизация на инструменти
Прогресивните щанци за алуминий обикновено са в диапазона от 10 000 до 200 000 $, като повечето части с умерена{4}}сложност струват между 15 000 и 50 000 $. Алуминиеви-специфични инструменти често струват 10-20% повече от еквивалентните стоманени матрици поради покритията, карбидните вложки и полираните формоващи повърхности, необходими за борба с стърчането и запазване на покритието на частта.
Тази предварителна инвестиция се амортизира в целия ви производствен обем. Една матрица на стойност $40 000, произвеждаща 500 000 части, добавя $0,08 на бройка в разходите за инструментална екипировка. Същата матрица с 50 000 части добавя $0,80. Тази математика е проста, но много екипи подценяват разходите за разработка. Изпробването на матрицата, итерацията с пружинно връщане и валидирането на процеса за алуминий могат да добавят 30-50% над цитираната цена на матрицата, преди да започне стабилното производство. Бюджет за 4-7 итерационни кръга върху алуминиева прогресивна инструментална екипировка със средна сложност, като всеки кръг отнема време за печат, инженерни часове и пробен материал.
Икономика на разходите за материали и скрап
Алуминиевата бобина работи два до три пъти по-скъпо от меката стомана за-фунт. Този множител прави използването на материала най-мощният лост във вашето уравнение на разходите. Оформлението на лентата, работещо със 78% използване срещу 72%, спестява приблизително 8% материал на част. При цените на алуминия, това подобрение от 6-точки в една милионна серия може да компенсира значителна част от инвестицията в инструменти.
Икономиката на скрап предлага частично компенсиране. Алуминиевият скрап запазва приблизително 40-60% от първоначалната си материална стойност, в сравнение с 15-25% за стоманения скрап. Тази по-висока степен на оползотворяване означава, че вашите ефективни разходи за материални отпадъци са по-ниски на фунт, отколкото предполагат числата за сурово използване. И все пак, целта остава максимално използване чрез плътно влагане и минимална ширина на носещата лента, тъй като дори възстановената стойност на скрап не съответства на маржа, който печелите от готовите части.
За дългосрочни програми за щамповане на метали, надвишаващи 500 000 годишни единици, дори малки спестявания на материал за-части се увеличават драстично. Подобрение от $0,03 на материалните разходи за част дава $15 000 годишно при този обем, достатъчно, за да оправдае пре-проектиране на оформлението на вашата лента или инвестиране в по-широка матрица с по-добро влагане.
Прагове на обема за прогресивно обосноваване на матрицата
Точката на пресичане, при която прогресивните инструменти осигуряват положителна възвръщаемост на инвестициите, зависи от сложността на частта, но общите прагове се поддържат последователно в алуминиеви приложения:
| Фактор на разходите | Прогресивна матрица | Трансферна матрица | Съставна матрица |
|---|---|---|---|
| Типична инвестиция в инструменти | $15,000 - $100,000+ | $20,000 - $150,000+ | $5,000 - $25,000 |
| Оптимален годишен обем | 50,000 - 5,000,000+ | 10,000 - 500,000 | 5,000 - 100,000 |
| Цена на-част при обем | Най-ниската (под-стотинка постижима) | Ниска до умерена | Умерен |
| Скорост на цикъл (SPM) | 200 - 600 (формоване на алуминий) | 15 - 60 | 40 - 150 |
| Използване на материала | 70 - 85% типично | 65 - 80% | 75 - 90% (обикновени празни полета) |
| Най-подходящ за алуминий | Много{0}}функционални части, тънък габарит, голям обем щамповани | Дълбоки чертежи, големи части, сложни 3D форми | Плоски заготовки, просто пробиване-и-рязане, умерени ходове |
При 50 000 годишни единици прогресивните матрици стават силно благоприятни за повечето алуминиеви части. Под този праг амортизацията на инструментите превишава спестяванията на-част. Над него икономиката става завладяваща. Помислете за скоба, която струва $4,50 за единица чрез лазерно рязане с вторично огъване. Същата част чрез дългосрочно прогресивно щамповане струва $0,45 след наличието на инструменти. При 100 000 годишни единици тези спестявания от $4,05 на-част връщат $405 000 на година, изплащайки дори скъп матрица в рамките на седмици след началото на производството.
Щамповането с голям обем е мястото, където прогресивните матрици демонстрират пълното си икономическо предимство. Плътната повторяемост при милиони щрихи означава постоянно качество без-натоварване при проверка на част. Ефективното много{3}}станционно формоване елиминира вторичните операции, които добавят разходи за обработка и риск от дефекти. А алуминиевата лека лента позволява по-бързи скорости на пресоване в сравнение с еквивалентните стоманени части, като допълнително намалява цената на цикъла за големи програми за щамповане.
За производствените инженери, които оценяват инвестициите в инструменти за алуминиеви програми, доставчикът, който изберете за конструкцията на щампите, пряко влияе както на първоначалните разходи, така и на -дългосрочната производствена икономика.Възможностите на матрицата за прогресивно щамповане на YICHENнасочете се точно към този сценарий: производство на алуминий с голям-обем, при което формоването на много-станции, тясната повторяемост и мащабируемото масово производство определят изискванията за инструменти. Когато оценявате доставчиците на матрици, вземете предвид не само цитираната цена на матрицата, но и риска при разработката, скоростта на повторение и дали строителят има валидиран опит със специфичните изисквания на инструментите за алуминий.
Цената на инструментите и икономиката на материалите определят финансовата рамка. Но превръщането на тези цифри в разумно решение за снабдяване изисква да знаете как да оценявате доставчиците на матрици спрямо-специфични критерии за алуминий, където стратегията за доставки става също толкова важна, колкото и инженерната спецификация.
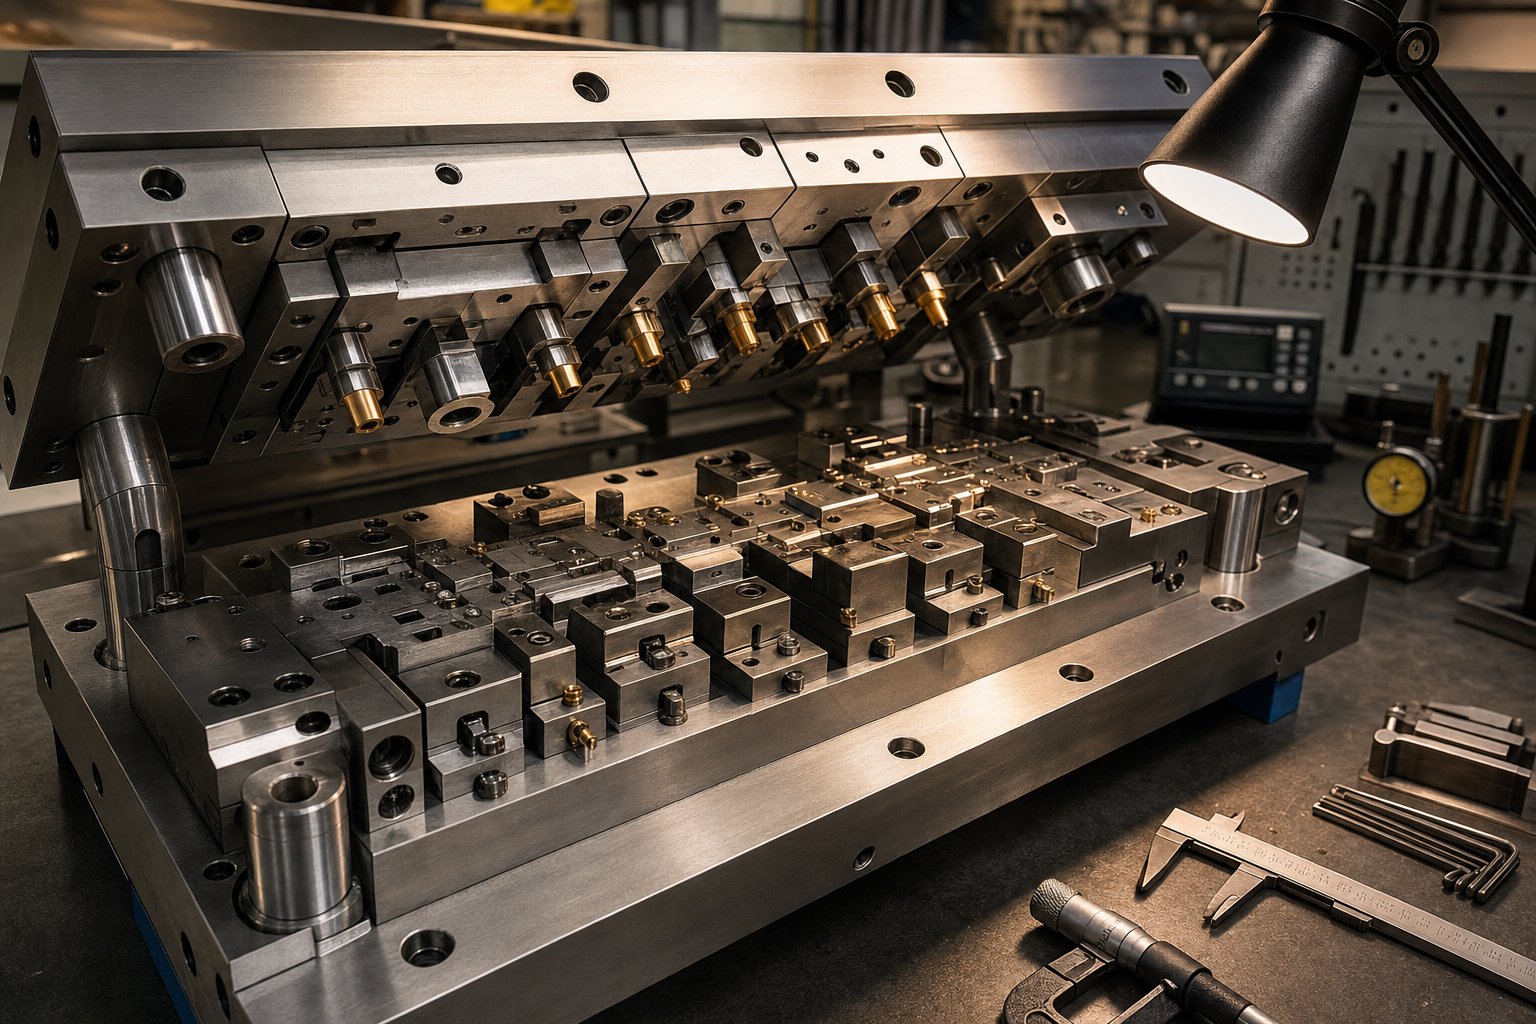
Снабдяване с прогресивни матрици за щамповане за производство на алуминий
Матрица, която работи безупречно в стомана, може да произведе скрап от първи удар в алуминий. Тази реалност прави избора на доставчик повече от упражнение за закупуване. Това е техническо решение, което определя дали вашата инвестиция в инструменти ще възвърне печалбата или ще генерира месеци отстраняване на проблеми. Когато се оценяват производителите на прогресивни матрици за алуминиеви програми, критериите се изместват към материал-специфичен опит, строгост на валидиране и дългосрочна-инфраструктура за поддръжка.
Ключови критерии за оценка за доставчици на матрици
Не всеки доставчик на матрици за щамповане е разрешил специфичните-проблеми с алуминия, обхванати в тази статия: предотвратяване на стърчане, компенсиране на пружинното връщане, подходящи-хлабини на сплавта и запазване на покритието на повърхността през милиони цикли. Вашият процес на оценка трябва да приоритизира тези способности по ред:
- Демонстриран опит с алуминиеви инструменти. Групата на матриците за прогресивно щамповане на YICHENсе фокусира върху подпомагането на производствените инженери и екипите за снабдяване да доставят щанци за големи{0}}обемни метални части, изискващи ефективно много-станционно формоване, строга повторяемост и мащабируемо масово производство. Когато съставяте списъка си с доставчици на прогресивни щампи, започнете със строители, които могат да покажат валидирани алуминиеви програми, а не само стоманени инструменти с подобрено покритие.
- Възможност за-вътрешна симулация на формоване.Доставчиците, които използват FEM{0}}базирано оформление на лентата и анализ на формоване, улавят проблеми с пружинирането, зони на изтъняване и концентрации на деформация преди рязане на стомана. Това намалява пробните повторения от 6-7 кръга до 2-3, спестявайки седмици и десетки хиляди разходи за разработка.
- Спецификации на инструментите за-защита от натъртване като стандартна практика.Попитайте какви покрития и материали за вложки използва строителят в станциите за формоване на алуминий. CrN + DLC покритията и карбидните вложки трябва да бъдат част от техния стандартен подход към алуминия, а не закъснение.
- Пробно качество на печата и документация.Производител на прогресивни матрици, валидиращ алуминиева инструментална екипировка върху износена преса с лоша повторяемост на BDC, ще достави матрица, която се представя по-слабо от вашето производствено оборудване. Попитайте каква марка и модел преса използват за изпробване и поискайте спецификации за точност.
- Програми за поддръжка и повторно шлайфане.Алуминиевата инструментална екипировка изисква по-честа поддръжка от стоманените щанци поради натрупване и износване на поансона. Оценете дали производителите на матрици за щамповане във вашия списък предлагат услуги за повторно шлифоване по график, запаси от резервни щанци и поддръжка за дистанционно отстраняване на неизправности.
- Мащабируемост за обемни рампи.Вашата първоначална поръчка може да бъде 200 000 части годишно, но ако програмата нарасне до 2 000 000, може ли компанията за прогресивно щамповане да поддържа дублирани инструменти, резервни комплекти матрици или конфигурации с много-кухини без ре-реинженеринг от нулата?
Утвърждаване на инструменти за-специфични предизвикателства за алуминий
Квалификацията не приключва, когато доставчик достави зар. Валидирането за прогресивно щамповане на алуминий изисква потвърждение, че инструменталната екипировка се справя с уникалното поведение на материала при производствени условия, а не само при условия на изпробване.
Когато проверявате производителите на матрици за метално щамповане, поискайте тези документи за валидиране, преди да подпишете приемането на инструменти:
- Първа-проверка на артикула при скорост на производство- не бавни{1}}проби от удари. Алуминият се държи различно при 300 SPM отколкото при 30 SPM поради генерирането на топлина и поведението на смазочния филм.
- Cpk данни за минимум 2000 брояза критични размери. Това потвърждава, че повторяемостта отчита вариациите на пружинното връщане в дължината на лентата и разликите в материала на бобина-до-намотка.
- Доклад за инспекция на натъртване след валидиране.Всяка адхезия, видима върху формоващите повърхности след 2000 части, сигнализира за покритие или смазване, което ще се влоши експоненциално по време на производството.
- Документирани измервания на хлабината на матрицатапроверени от CMM на станции за пробиване и заготовка, потвърждавайки, че стойностите попадат в диапазона от 5-10% на страна, подходящ за вашата конкретна алуминиева сплав.
- Доклад за използване на материалите за оформление на лентатапоказващи действителен спрямо теоретичен добив. Услугите за прогресивно щамповане, които проследяват този показател, демонстрират съобразяване с-разходите, което облагодетелства директно вашата икономика за-част.
Изборът между производителите на матрици за щамповане в крайна сметка е решение за управление на риска. Най-ниската-посочена цена на матрицата не означава нищо, ако изпробването се проточи през 8 итерации, дразненето принуждава възстановяване на матрицата при 50 000 удара или пружинното отклонение произвежда--специфицирани части, които достигат до вашия клиент. Дайте приоритет на строителите с доказани програми за алуминий, валидирани стратегии против -нараняване и инфраструктура, която да поддържа вашите инструменти през целия им производствен цикъл. Тази комбинация превръща вашата прогресивна инвестиция от хазарт в уравнение за предвидима цена-за-част от първия ден.
Често задавани въпроси за прогресивно щамповане на алуминий
1. Какви алуминиеви сплави работят най-добре за прогресивно щамповане?
Най-често използваните сплави са 1100-H14 за електрически и термични части, 3003-H14 за общи-скоби и корпуси и 5052-H32 за структурни или устойчиви на корозия-приложения. Тези сплави от серия 1xxx и 3xxx предлагат най-широкия прозорец за формоване за прогресивни щанци с много станции. 6061 обикновено е ограничен до температура O или T4 за щамповане, тъй като нейното състояние T6 е твърде крехко за операции с интензивно формоване. Екипът на матриците за прогресивно щамповане на YICHEN може да ви помогне да напаснете комбинациите сплав-температура към вашата конкретна геометрия на детайла и изисквания за производствен обем.
2. Защо алуминият изисква различен дизайн на матрицата от стоманата при прогресивно щамповане?
Алуминият осигурява по-голяма еластичност поради по-ниския си модул на Юнг, което изисква компенсация на прегъване от 2-7 градуса, вградена във всяка формираща станция. Той също така се сблъсква с инструментална стомана без покритие, изисквайки CrN + DLC покрития или карбидни вложки на контактните повърхности. Освен това алуминият има по-нисък коефициент на Ланкфорд (R-стойност), който концентрира деформацията през дебелината на листа, вместо да я разпределя по повърхността. Тези фактори изискват по-малки хлабини между щанца-до щанцоване (5-10% на страна), специализирани смазочни материали и повече формоващи станции за безопасно разделяне на сложни завои.
3. Какъв производствен обем оправдава инвестицията в прогресивна матрица за алуминиеви части?
Прогресивните щанцови инструменти за алуминий обикновено стават -рентабилни при годишни обеми над 50 000 части. Под този праг амортизацията на инструментите превишава спестяванията на-част, а сложните матрици или вторичните операции на огъване може да са по-икономични. Над 50 000 единици цената на-част спада драстично. Например, скоба, струваща $4,50 чрез лазерно рязане, може да падне до $0,45 чрез прогресивно щамповане, след като инструментите съществуват. При 100 000 годишни единици спестяванията могат да изплатят дори сложни инструменти в рамките на седмици след началото на производството.
4. Как предотвратявате надраскване при щамповане на алуминий в прогресивни матрици?
Предотвратяването на стържене изисква три координирани слоя: покритие със смазка, което гарантира, че върху лентата няма сухи петна, анти{0}}покрития срещу стърчане като CrN + DLC върху всички повърхности за формоване и изтегляне и управление на контактното налягане под прага на стържене. Изследванията показват, че лубрикантите със сух филм като Drycote 2-90 повишават прага на търкане до 28-40 MPa, в сравнение със само 7 MPa без лубрикант. Предварително нанесен сух филм върху бобината, допълнен от целенасочен спрей на станции с високо триене, осигурява най-надеждната защита за дълги производствени серии.
5. Кога трябва да изберете трансферно щамповане пред прогресивно щамповане за алуминий?
Трансферните матрици са по-добрият избор, когато алуминиевите части изискват дълбоко изтегляне, надвишаващо 2-3x диаметър на заготовката, изключително тесни радиуси на огъване при твърда температура, които биха се спукали при прогресивна инструментална екипировка, размери на детайла, по-големи от 12-18 инча, или при-процесни операции като точково заваряване между етапите на формоване. Трансферните матрици преместват отделни заготовки през независими станции с пълен контрол на държача на заготовки на всеки етап, обработвайки сложни 3D форми и дълбоки черупки, които прогресивното подаване на лента не може да поеме. Прогресивните матрици остават превъзходни за детайли с много функции с тънък размер при обеми над 50 000 единици.


