


Какво означава прогресивното метално щамповане за морски хардуер
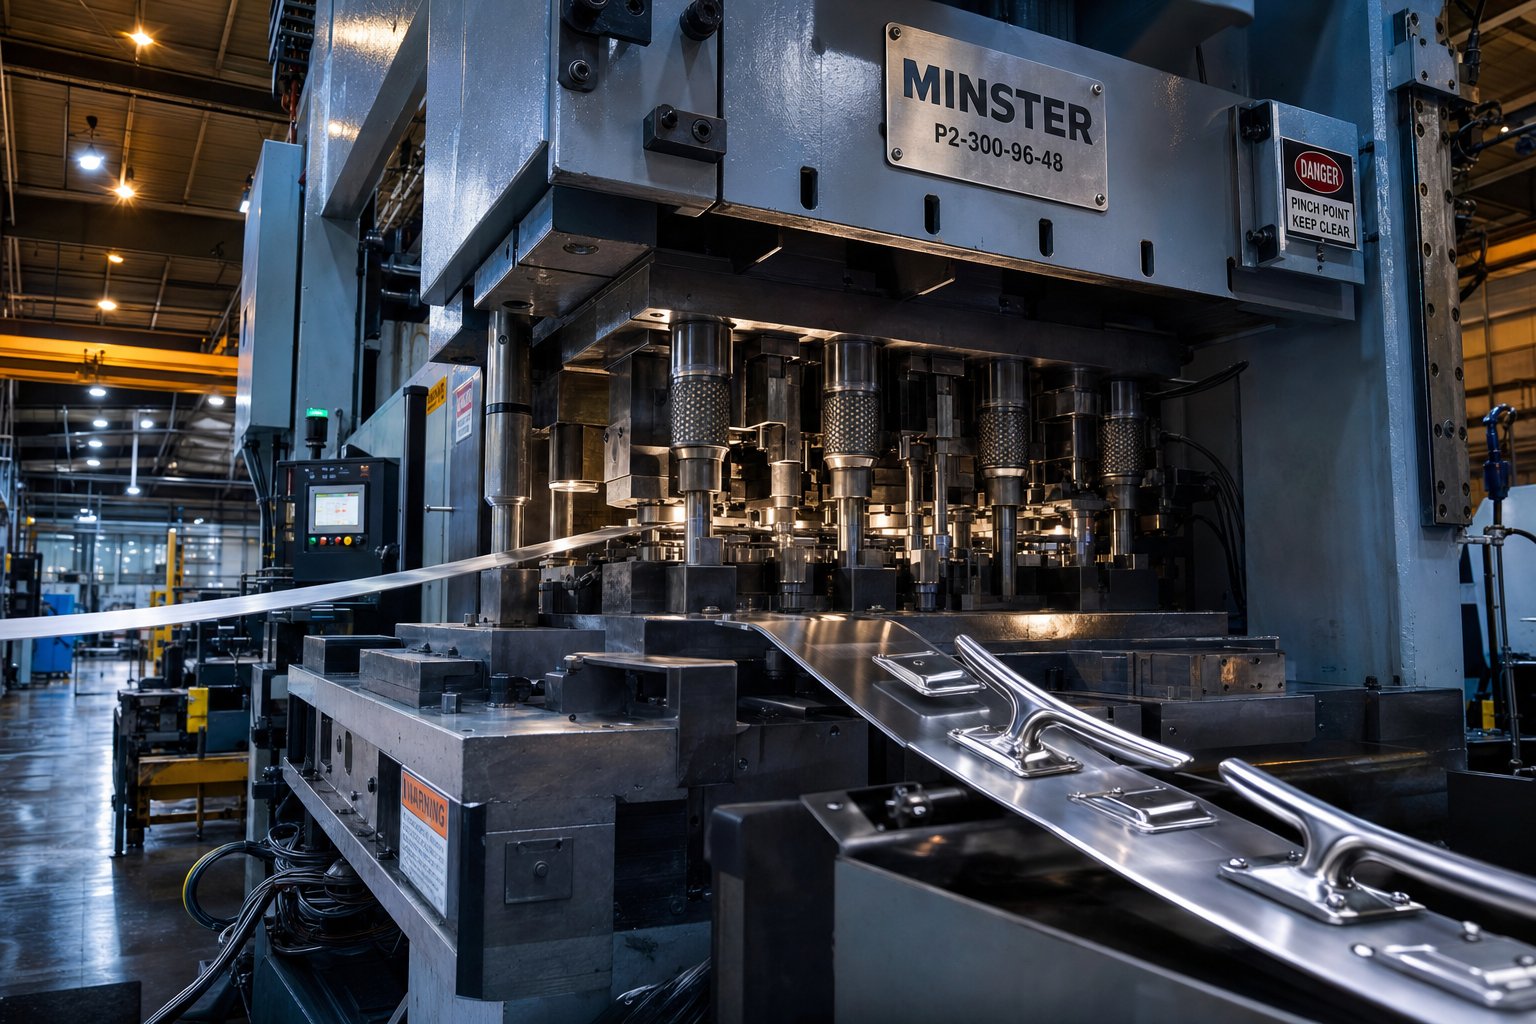
Представете си да подадете непрекъсната лента от устойчива на корозия -неръждаема стомана в пресата и да получите завършена зацепка от другия край, оформена, пробита и подрязана за по-малко от секунда. Това е прогресивно щамповане на метал на работа. Това е производственият гръбнак зад безброй морски хардуерни компоненти, които трябва да оцелеят при солени пръски, динамични натоварвания и години на излагане на UV лъчи без компромис с едно измерение.
Прогресивното щамповане на метал е процес на металообработване, при който лента от метал преминава през поредица от последователни щамповани станции, всяка от които изпълнява специфична операция като изрязване, пробиване, огъване, формоване или монетоване, за да се произведе завършен детайл в един непрекъснат цикъл на пресоване.
За морски хардуер този процес не е просто ефективен. Това е от съществено значение. Сплавите, използвани в морето, помислете за неръждаема стомана 316, морски месинг и морски -алуминий, изискват прецизност на инструментите, която компенсира тяхното уникално поведение при формоване. А самите части, от структурни скоби до панти за -вравнен монтаж, трябва да поддържат строги толеранси в производствени серии от хиляди или милиони.
Как работи прогресивното щамповане станция по станция
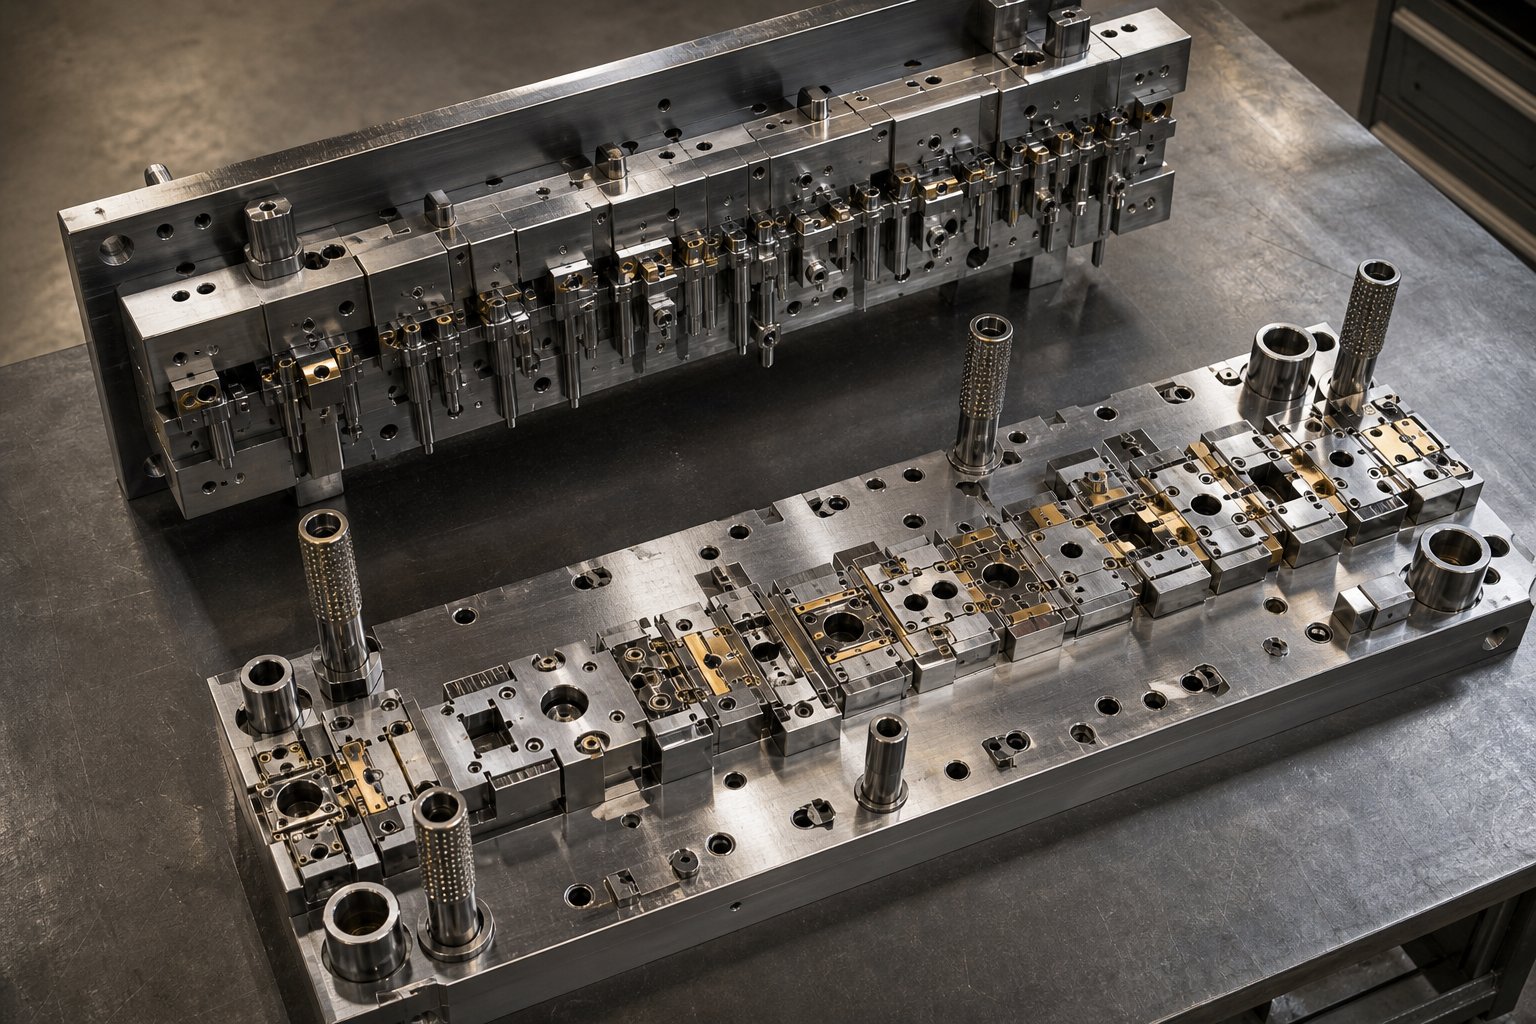
И такакакво е прогресивна матрица, точно? Представете си един комплект матрици, съдържащ от 4 до 20 отделни станции, подредени последователно. Намотка от ламарина се подава в пресата и с всеки ход лентата се придвижва една позиция напред. Частта остава прикрепена към носеща лента по време на цялата прогресия, което я поддържа подравнена и елиминира необходимостта от ръчно боравене между операциите.
Всяка станция изпълнява една задача: първата може да пробие пилотни отвори за подравняване, следващата заготовка на външния профил, третата огъва фланец и т.н. До крайната станция готовият компонент се отрязва от носещата лента, готов за довършване или монтаж. Процесът на прогресивно щамповане, обяснен с прости думи, е следният: един ход на пресата се равнява на една завършена част, като всеки елемент е оформен в точна последователност.
Защо морският хардуер изисква това ниво на прецизност
Морските компоненти не са декоративни. Те са критични-за безопасността. Основата на парапета, която варира с половин милиметър между единиците, въвежда концентрация на напрежение, която корозията в солена вода ще открие и използва. Монтажна скоба с непоследователно разстояние между дупките няма да се изравни с-завинтени фитинги на корпуса.
Прогресивното щамповане осигурява последователност на размерите на всяка отделна част, тъй като процесът премахва напълно вариациите,-зависими от оператора. Освен това минимизира обработката на материала, което намалява повърхностното замърсяване на сплави, където пасивният оксиден слой е първата линия на защита от корозия. И тъй като множество операции се извършват в рамките на един комплект матрици, вторичните стъпки на обработка се намаляват или елиминират, като се поддържа предвидима цена на частта в мащаб.
Тази статия обхваща пълната пресечна точка на прогресивното щамповане на щампи и морското хардуерно инженерство, от избора на материал и дизайна на щампите през производствената икономика и довършителните работи след-щамповане. Целта: оборудване на дизайнерите на морски хардуер и екипите за доставки с техническата дълбочина, необходима за ефективното използване на този процес. Този разговор започва с критичен въпрос, защо да изберете прогресивно щамповане пред CNC машинна обработка, отливане или методи с един-удар за части, предназначени за обслужване в солена вода?
Защо прогресивното щамповане превъзхожда алтернативите за морски части
Производителите на морски хардуер имат опции. CNC обработката може да изреже сложни геометрии от заготовка. Инвестиционното леене се справя добре с органични форми. Щамповането с един-удар работи за прости плоски заготовки. Така че защо производителите на лодки и OEM производителите на морски аксесоари все повече разчитат на услуги за прогресивно щамповане на метал за своя производствен хардуер? Отговорът се свежда до три стълба, които са по-важни в морето, отколкото във всяка друга работна среда: повторяемост, рентабилност при обем и консистенция на формоване с устойчиви-на корозия сплави.
Повторяемост и безопасност в морските приложения
Помислете за скоба от неръждаема стомана, монтирана на предната палуба. Той понася динамични натоварвания от докинг линии в корозивна солена вода, ден след ден, сезон след сезон. Ако варирането на размерите се прокрадва между модулите, някои зацепки ще пренасят концентрации на напрежение в малко по-различни точки и корозията в пукнатините ще използва тези несъответствия.
Прогресивното щамповане срещу обработката с ЦПУ се свежда до следното: ЦПУ разчита на компенсиране на износването на инструмента и програмиране от оператора, въвеждайки фино отклонение от част-към-част при дълги работи. Прогресивните щанцови инструменти, напротив, произвеждат всяка част чрез идентични механични движения, управлявани от станции от закалена стомана. Няма оператор-зависима вариация. Всяка зацепка, панта и монтаж на палуба излизат със същите размери като първите, независимо дали теглите част номер 100 или част номер 100 000. За безопасността-критични морски компоненти, носещи динамични натоварвания, този вид постоянно качество и прецизност не е лукс. Това е структурно изискване.
Ефективност на разходите при морски OEM обеми
Прогресивната инструментална екипировка изисква значителна предварителна инвестиция. Вие плащате замного{0}}станционен щанцов инженеринг, закалена инструментална стомана и прецизно шлайфане преди изпращането на единична производствена част. И така, къде е печалбата?
В амортизация е. След като матрицата е изградена, всеки ход на пресата произвежда готова част за секунди с минимален труд. За производителите на лодки, които произвеждат големи количества скоби, ключалки или монтажни плочи, тези хиляди или милиони идентични части намаляват разходите за инструменти. Ценообразуването на-част спада драстично в сравнение с CNC обработката, която таксува машинното време на единица, независимо от обема. Щамповането с един-удар изглежда по-евтино в началото, но изисква множество матрици и-обработване на операции за всичко извън плоска заготовка, добавяйки скрит труд и риск за качеството. Услугите за прогресивно щамповане консолидират всичко в един непрекъснат цикъл на пресоване и тази консолидация е мястото, където морските OEM производители намират своя марж.
Формиране на консистенция с устойчиви-на корозия сплави
Тук сравнението става технически. Морските-сплави не се държат като мека стомана под натиск на инструменти. 316 неръждаемата стомана-се втвърдява агресивно, което означава, че става по-твърда, докато я оформяте. Морският месинг има различни пружинни характеристики, които варират в зависимост от посоката на зърното. Тези материали се отблъскват непредвидимо при операции с една-станция.
Прогресивните матрици решават това, като настройват всяка станция, за да компенсират поведението на материала в тази конкретна точка от последователността на формоване. Станцията за огъване може да бъде проектирана с-компенсация на прекомерно огъване от 3 до 5 градуса, за да се противодейства на отскачането на неръждаемата стомана и тъй като лентата се движи през станциите във фиксирана последователност, тази компенсация се прилага идентично към всяка част. Резултатът е точност на размерите в рамките на тесни допуски през целия производствен цикъл, дори и със сплави, които биха предизвикали по-малко контролирани методи на формоване.
Тези три предимства се комбинират, когато произвеждате хардуер, предназначен за солена вода. Но повторяемостта и ефективността на разходите означават малко, ако грешната сплав влезе в матрицата на първо място. Следващото критично решение за морските хардуерни инженери е изборът на материал и всяка фамилия сплав носи свой собствен набор от предизвикателства за щамповане на прогресивната матрица.
Морски-материали и тяхната прогресивна възможност за щамповане
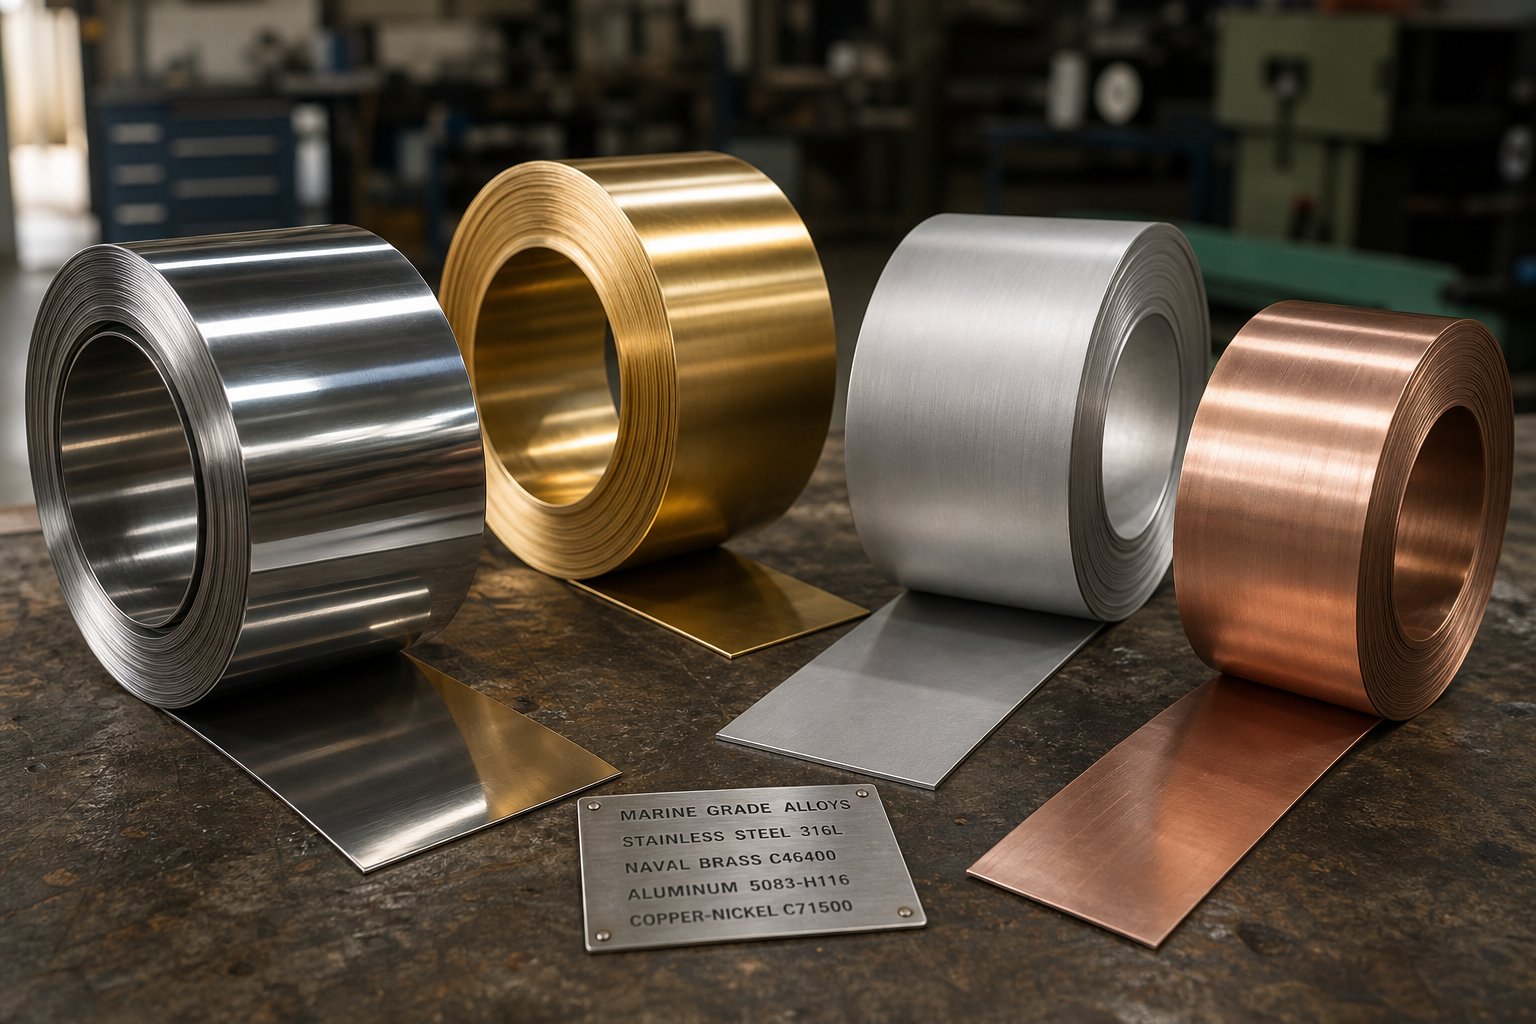
Всяка морска хардуерна програма започва с един и същ въпрос: коя сплав може да оцелее десетилетия на излагане на солена вода, докато все още може да се формира при производствена скорост? Отговорът зависи от приложението, но последиците от щамповането на този избор са мястото, където повечето дизайнерски екипи се спъват. Морските-клас сплави се държат много по-различно от меката стомана при прогресивни операции на матрицата. Скоростите на-закаляване се увеличават, изискванията за тонаж скачат и пружинното връщане намалява ъглите на огъване, ако матрицата не е проектирана за конкретния материал, преминаващ през нея.
Ето как се представят основните фамилии сплави, използвани в морския хардуер, когато се подават през много-станционна прогресивна матрица.
Неръждаема стомана 316 и 316L за максимална устойчивост на хлорид
Когато инженерите посочват щамповане на неръждаема стомана от морски клас, те почти винаги имат предвид 316 или неговия ниско-въглероден вариант 316L. Добавеният молибден в тези степени осигурява превъзходна устойчивост на хлорид-предизвикана питинг и корозия на пукнатини, което ги прави стандартни за всякакъв хардуер в пряк контакт със солена вода. Но тази устойчивост на корозия идва с истински предизвикателства при формоването.
Аустенитните неръждаеми стомани като 316 показват агресивно работно-втвърдяване по време на деформация. Докато металът преминава през прогресивни щанцови станции, всяка операция на формоване увеличава твърдостта на материала, което означава, че следващите станции изискват експоненциално по-висок тонаж, за да постигнат същата деформация. 2 мм скоба, която работи на 100-тонна преса от мека стомана, може лесно да изисква 200 тона за същата геометрия в неръждаема стомана. Тази ескалация на тонажа диктува избора на преса, разстоянието между станциите и цялостната архитектура на матрицата.
Springback е също толкова взискателен. Високата граница на провлачане на неръждаемата стомана означава, че металът се опитва да се върне в плоското си състояние след всяко огъване. Инженерите по инструментална екипировка обикновено машинно щанцоват-и-щанцуват ъгли до 93 градуса, когато поддържат строг толеранс от 90 градуса, принуждавайки материала да се отпусне в съответствие със спецификацията. В прогресивна лента тази компенсация трябва да бъде прецизна във всяка станция за огъване, тъй като всяка кумулативна грешка се натрупва през оставащата прогресия.
Разстоянието между станциите също има значение. Тъй като 316 work-се втвърдява толкова бързо, поставянето на формовъчни станции твърде близо една до друга в лентата може да причини преждевременно разрушаване. Дизайнерите на матрици често добавят празни станции между тежките операции на формоване, като дават на лентата структурно пространство за дишане и запазват носача непокътнат през пълното прогресиране.
Galling представлява друга грижа, специфична за прогресивното щамповане на неръждаема стомана. Слоят от хромов оксид на материала може да бъде отстранен при силно триене в радиуса на матрицата, което води до студено-заваряване между детайла и инструменталната стомана. Намаляването на това изисква инструменти с PVD-покритие (като TiCN или AlTiN) и смазочни материали за екстремно-налягане, формулирани за аустенитни степени. Без тези мерки интервалите за поддръжка на матрицата се свиват драстично.
Военноморски месинг и бронзови сплави за традиционни морски принадлежности
Не всяка морска арматура изисква неръждаема стомана. Традиционният хардуер за лодки, декоративните фитинги, обтегачите и компонентите на карданния вал разчитат на сплави-на основата на мед повече от век. Сред тях,C46400 морски месингсе отличава със своята комбинация от устойчивост на корозия в солена вода, умерена здравина и отлична формоспособност.
От гледна точка на сравнение на прогресивното щамповане на стомана, морският месинг е много по-прощаващ в матрицата. Работи-втвърдява се с по-бавна скорост от аустенитната неръждаема стомана, изисква значително по-малък тонаж на пресата и се влива в сложни форми без същия риск от счупване. Неговата естествена устойчивост на износване също означава, че износването на инструментите е по-малко агресивно, удължавайки интервалите за поддръжка на матрицата. За морски хардуерни програми, произвеждащи декоративни фитинги, крепежни елементи или компоненти на клапани, C46400 предлага привлекателен баланс на формоспособност и устойчивост на корозия.
Бронзовите сплави обаче създават повече сложност. Видовете фосфорен бронз и алуминиев бронз са по-твърди и по-малко пластични от морския месинг, което прави огъванията с тесен-радиус проблематични. Прогресивните щанцови станции, формиращи бронзови части, се нуждаят от щедри радиуси на огъване, обикновено 1,5 до 2 пъти дебелината на материала, за да се избегне напукване на ръбовете. Операциите за дълбоко изтегляне с бронз също изискват внимателна настройка на налягането на държача на заготовката, за да се предотврати набръчкване на фланците.
Морски-алуминиеви и медно-никелови сплави
Стремежът към по-леки плавателни съдове и горивна ефективност доведе до нарастващо приемане на5000-серия морски алуминийв хардуерни приложения. Сплави като 5052 и 5083 съдържат магнезий и хром за устойчивост на корозия и работят добре за щамповани скоби, монтажни плочи и леки палубни фитинги.
Прогресивните матрици трябва да отговарят на по-ниските граници на удължение на алуминия в сравнение с неръждаемата стомана. Ще забележите, че сплавите от серия 5000-се счупват по-рано при агресивно изтегляне или разтягане, така че дизайните на матриците предпочитат по-плитки дълбочини на изтегляне и по-широки радиуси на огъване. Положителната страна: алуминият изисква значително по-малък тонаж на пресата, което позволява по-бързи скорости на удара и по-висока производителност. Разстоянието между станциите може да бъде по-малко, тъй като-закаляването при работа е по-малко тежко. Компромисът е, че по-меката повърхност на алуминия се надрасква по-лесно по време на придвижването на лентата, което изисква внимателно полиране на матрицата и избор на смазка.
Мед-никелови сплави, по-специално 90/10 (C70600) и 70/30 (C71500), обслужват специализирана ниша в компонентите за тръбопроводи за морска вода, чрез-фитинги на корпуса и хардуер за топлообменник. Тези сплави предлагат изключителна устойчивост на биозамърсяване и ерозия-корозия в течаща морска вода. Тяхната способност за формоване попада между морския месинг и неръждаемата стомана, с умерено работно-закаляване и разумни изисквания за тонаж. Операциите с прогресивна матрица с мед-никел работят най-добре за плитки форми и заготовка-тежки прогресии, отколкото за дълбоко изтегляне.
| Alloy Family | Типични морски приложения | Рейтинг на оформяне | Клас на устойчивост на корозия | Съображения за прогресивен матрица |
|---|---|---|---|---|
| 316/316L неръждаема стомана | Зацепки, панти, основи за парапети, монтажни скоби, палубни принадлежности | Умерен | Отличен (хлорид/питинг) | Голям тонаж, агресивен пружинен обрат, изисква инструменти с PVD-покритие и EP смазки, по-широко разстояние между станциите |
| C46400 Морски месинг | Декоративни фитинги, обтегачи, крепежни елементи, стебла на клапани, хардуер за витла | Отлично | Добър (солена вода) | По-нисък тонаж, по-бавно втвърдяване при{0}}работа, устойчивост на естествено натъртване, удължен живот на матрицата |
| Фосфорен/алуминиев бронз | Лагери, втулки,-тежкотоварни морски крепежни елементи | Справедлива | Добър до отличен | Изисква големи радиуси на огъване (1,5-2T), ограничена възможност за дълбоко изтегляне, внимателна настройка на празния държач |
| Алуминиева серия 5000 (5052, 5083) | Леки скоби, монтажни плочи, хардуер за палуба, компоненти за облицовка | добре | Добър (атмосфера/зона на пръски) | По-нисък тонаж, по-бързи скорости на удара, ограничено удължение ограничава дълбочината на изтегляне, склонна-надраскване повърхност |
| Мед-никел 90/10, 70/30 | Чрез-фитинги на корпуса, тръбни фланци, компоненти на системата за морска вода | Умерено до добро | Отличен (течаща морска вода, биологично обрастване) | Умерен тонаж, подходящ за заглушаване-тежки прогресии, ограничена пригодност за дълбоко изтегляне |
Галванична съвместимост в сглобен морски хардуер
Избирането на правилната сплав за щамповане е само половината от уравнението. Когато щампованите части от различни фамилии сплави контактуват една с друга в сглобен морски фитинг, галваничната корозия се превръща в реална заплаха. Алуминият е силно активен на галванична скала и ще корозира бързо, когато е в директен контакт със сплави на основата на мед- или неръждаема стомана в електролит със солена вода. Неръждаемата стомана и бронзът са по-близо една до друга галванично, но все още изискват изолация в критични приложения.
За морските хардуерни инженери, които специфицират компоненти с прогресивно щамповане, това означава да вземат предвид пълния контекст на сглобяване по време на избора на материал. Ако щампована алуминиева скоба се монтира към фитинг от-корпус от неръждаема стомана, в инсталацията трябва да се предвиди изолационна бариера или стратегия за жертвен анод. Дизайнерът на матрицата не контролира това, но дизайнерът на хардуера трябва да го отчете, преди да заключи сплавта за щамповане.
Изборът на материал оформя всичко надолу по веригата в прогресивна програма за матрици, от тонажа на пресата до покритието върху инструменталната екипировка до геометрията на всяка станция. И тези геометрии на станциите, от своя страна, определят кои категории морски хардуер могат да бъдат произведени в прогресивна матрица и кои изискват алтернативни методи.
Морски хардуерни компоненти, произведени чрез прогресивно щамповане
Кои морски части всъщност излизат от прогресивна матрица? Отговорът обхваща повече от съд, отколкото повечето хора осъзнават. От структурния хардуер, държащ парапетните системи заедно до малките щипки, закрепващи телените станове зад панелите на кабината, прогресивното щамповане засяга почти всяка система на лодка. Ключовият разграничител е обемът и геометричната сложност. Ако една морска метална щампована част се нуждае от множество елементи, формирани последователно и се доставя в количества над няколко хиляди годишно, тя е кандидат за прогресивна инструментална екипировка.
Ето как основните категории морски хардуер се разделят според сложността на щамповането и изискванията за матрица.
Структурен морски хардуер и{0}}носещи фитинги
Помислете за хардуера, който пази хората в безопасност на палубата: скоби, които поемат ударните натоварвания при докинг, клинове, които водят швартовите въжета без триене, опори, които пренасочват движещия се такелаж, опорни стойки за парапети, завинтени през палубата, и безбройните монтажни скоби, свързващи всичко заедно. Тези части имат обща черта. Те понасят динамични натоварвания в корозивна среда, така че се нуждаят както от механична якост, така и от точност на размерите във всяка произведена единица.
От гледна точка на щамповане, структурните морски фитинги комбинират заготовка и дълбоко изтегляне с по-тежки размери на материала, обикновено от 2 mm до 4 mm неръждаема стомана. Рогът със зацепване, например, изисква прогресивно формоване през множество станции, за да развие своя 3D профил от плоска лента, без да изтънява материала под безопасните прагове-на носене. Основите на опорите изискват затворени монтажни отвори с тесни толеранси на позицията, тъй като те трябва да се изравнят с предварително-пробити модели на палубата в различните модели лодки.
Предизвикателството с тази категория е тонажът на пресата. Заготовката на профил от неръждаема стомана 3 mm 316 изисква значително повече сила на линеен инч от рязане, отколкото типичната работа с ламарина, и добавяне на станции за дълбоко изтегляне към същите състави на матрицата, които изискват натоварване. Дизайнерите на щампите балансират внимателно силите на станцията, за да избегнат претоварването на пресата при която и да е позиция на един ход.
Хардуер за затваряне и артикулация
Отворете всеки люк, врата на шкафче или двигателно отделение на производствена лодка и ще откриете панти, резета, закопчалки и фиксатори, всички от които преминават хиляди пъти през експлоатационния живот на кораба, като същевременно са устойчиви на корозия от солени пръски. Щамповането на морски хардуерни фитинги за тази категория е мястото, където прогресивната технология на матрицата показва своята най-елегантна ефективност.
Представете си панта от неръждаема стомана. Нуждае се от плоска повърхност за монтиране с вдлъбнати отвори за винтове, цилиндър, навит по протежение на единия ръб, и може би фиксатор, притиснат в крилото за задържане-отворено триене. При конвенционален производствен подход вие бихте изчистили плоскостта, машинно изработили дупките, след което навили кокалчето в отделна операция на формоване. Три настройки, три стъпки за манипулиране, три възможности за отклонение в измеренията.
Прогресивен зар интегрира всички тези операции в прогресията на лентата. Ранните станции заготовки и пробиване на монтажните отвори. Средните -станции за прогресия постепенно извиват цевта на кокалчето, като го търкалят на две или три стъпки, за да се избегне напукване на външното влакно на неръждаемата стомана. Крайните станции изковават фиксатора и отрязват завършеното платно на пантата от носещата лента. Резултатът е пълен шарнирен компонент в един цикъл на пресоване, с идентична геометрия на коляното на всяка отделна част.
Рамките на илюминаторите и рамките на илюминаторите представляват друга съчленена{0}}съседна категория. Те изискват пръстеновидно заглушаване, последвано от плитко изтегляне или фланциране, за да се създаде устна, която се поставя срещу материала на уплътнението. Прогресивните матрици се справят ефективно с тази геометрия, когато диаметърът на рамката остава в рамките на размерите на пресовото легло.
Палубни фитинги и закрепващи компоненти
Тази категория представлява най-големия обем прогресивно щамповани скоби и компоненти в морската индустрия. Палубните фитинги и крепежни елементи се използват навсякъде по плавателния съд, от структурните системи на корпуса до вътрешните шкафове до монтажа на електрически табла. Тяхната обща нишка е относително по-простата геометрия, произведена в много големи количества, което ги прави идеални кандидати за високо-скоростни прогресивни щампи.
Типичните фамилии за монтаж на морска палуба и крепежни елементи включват:
- Подложки очи- заготовка, пробиване и изчертаване за образуване на примка за прикрепване; често се използва за-носеща повърхност
- Поддържащи плочи- заготовка и пробиване с множество шаблони на отвори; минимално формоване, изисква се висока точност на размерите
- През-фланците на корпуса- пръстеновидно заготовка, чертеж за създаване на дълбочина на яката, пробиване за кръгове на болтове
- Щипки и пружинни скоби- изрязване, огъване и подгъване, за да се създаде напрежение на пружината в завършената форма
- Скоби за монтаж на кабели и тръби- изрязване, пробиване, комбинирано огъване за създаване на U-канал или профили на седло
- Електрически монтажни планки- заготовки, пробиващи масиви, лек релеф за укрепване на ребрата
- Скоби за шкафове и дограма- изрязване, огъване по много-оси, коване за декоративни ръбове
Прогресивните щамповани скоби доминират в морските производствени обеми, тъй като един кораб може да изисква стотици варианти на скоби в своите корпусни системи, вътрешна дограма и електрическа инфраструктура. Дори когато всеки вариант има своя собствена специална матрица, икономията на-част при морските OEM обеми прави прогресивното оборудване ясният избор пред фабричните или машинно обработени алтернативи.
Това, което прави тези закрепващи компоненти особено-подходящи за прогресивно щамповане, е тяхната комбинация от повтаряща се геометрия и критична{1}}точност на позицията на отворите. Поддържаща плоча с отвори за болтове, отклонени от-шаблона на 0,3 mm, няма да се изравни с хардуера на палубата, който поддържа. Прогресивните матрици поддържат тази позиционна точност удар след удар, защото пилотните щифтове пре-регистрират лентата на всяка станция, елиминирайки кумулативната грешка при позициониране.
Всяка от тези категории компоненти поставя различни изисквания към самата матрица. Структурният хардуер надхвърля границите на тонажа. Артикулационният хардуер изисква творческа последователност на станциите. Обковът на палубата изисква скорост и прецизност на позициониране. Тези променливи изисквания означават, че философията на дизайна на матрицата трябва да се променя в зависимост от крайната-среда на употреба, а морските услуги въвеждат набор от дизайнерски ограничения, които повечето общи матрици за щамповане никога не срещат.
Съображения за дизайн на матрицата, уникални за морската среда
Прогресивна матрица, създадена за автомобилни скоби или електронни кутии, няма да го направи за морски хардуер. Инструментите може да изглеждат подобни на хартия, същото много-станционно оформление, същите операции за изрязване и формоване, но философията на дизайна зад всяка станция трябва да отчита какво се случва, след като частта напусне пресата. Солен спрей, стояща вода, циклично натоварване от действие на вълни и естетически очаквания от собствениците на лодки – всички те диктуват специфични инженерни решения, с които обикновените работилници за щамповане рядко се сблъскват.
Прогресивният дизайн на инструменти за щанцоване за морски хардуер не е свързан с добавяне на сложност само по себе си. Става дума за предотвратяване на започване на корозия, контролиране на качеството на повърхността при източника и управление на по-тежките габарити, които изискват морските приложения. Всяко от тези изисквания променя начина, по който станциите са конфигурирани, разположени и поддържани.
Дизайн на радиуса и ръба за предотвратяване на корозия
Ето един сценарий, който се разиграва на докове навсякъде: щампован неръждаем фитинг развива ивици ръжда в рамките на два сезона, не защото сплавта е грешна, а защото матрицата е оставила остър вътрешен ъгъл или склонен към изпъкналост -отрязан ръб, който е станалцепнатина корозиясайт за започване. В солената вода механизмът е агресивен. Хлоридните йони мигрират в тесни пукнатини, местното рН пада с изразходването на кислород и след като пасивният слой хромен оксид бъде пробит, атаката става -самоподдържаща се.
За щампи за прогресивно карбидно щамповане, обслужващи морски програми, това означава, че всеки отрязан ръб и оформен радиус трябва да бъдат проектирани така, че да не допускат корозия. По-конкретно:
- Големи вътрешни радиуси- Когато общото щамповане може да приеме радиус на огъване, равен на дебелината на материала (1T), морските дизайни на матрици често определят минимум 1,5T до 2T. Това елиминира плътната геометрия на пукнатината, която улавя застоялия електролит при преходите на огъване.
- Сечени станции за обработка на кантове- Вместо да оставят срязаните ръбове в тяхното-заготовено състояние (което винаги носи зона на счупване и потенциални микро-неравности), прогресиите на морските матрици включват специални станции за изсичане на монети или гладене, които компресират изрязания ръб, затварят микро-пукнатини и изглаждат страната на неравностите.
- Контролирано изчистване на матрицата- По-тесните разстояния от-до-щампи (обикновено 5-8% от дебелината на материала за неръждаема стомана) създават по-чиста зона на срязване с по-малко счупване, намалявайки зоната на грапавия ръб, където може да започне корозия.
Принципът от корозионното инженерство е ясен: дръжте точките на свързване възможно най-широко отворени и избягвайте проектирането-в пукнатини. От гледна точка на прогресивните матрици, това се превежда като последователности от станции, които активно премахват геометричните уязвимости, които други индустрии толерират.
Изисквания за покритие на повърхността при проектиране на матрици
Ще забележите, че морският хардуер на производствената лодка често носи огледален лак или фино насочено покритие с четка. Това не е само козметика. Гладките повърхности издържат на адхезията на солеви кристали по-добре от грапавите, отделят вода по-бързо и са по-лесни за поддръжка през целия експлоатационен живот на съда. Критичният момент при производството на матрици за щамповане е, че покритието на повърхността на частта до голяма степен се определя от самата повърхност на матрицата. Всяко несъвършенство в лицето на матрицата се прехвърля директно върху щампования компонент.
За прогресивни щанци за морски -клас това означава работа с полирани твърдосплавни вложки в станциите за формоване и карбиране. Инструменталните компоненти от волфрамов карбид могат да бъдат прецизно полирани до фино покритие на повърхността като Ra 0,005, като се използват техники за прогресиране на диамантена паста, които преминават от грубо шлайфане през етапи на металографска шкурка до окончателно огледално полиране. При тези нива на покритие щампованата част се появява с качество на повърхността, което изисква минимално полиране след-щамповане.
Интервалите за поддръжка на матрицата се стягат значително за морска работа. Когато една автомобилна матрица за щамповане може да направи 500 000 удара между повторното-полиране, морските хардуерни матрици, произвеждащи огледални-неръждаеми части, често изискват поддръжка на повърхността на всеки 50 000 до 100 000 удара, в зависимост от материала и стратегията за смазване. Всяко надраскване или надраскване върху лицевата страна на матрицата незабавно се показва като линия на дефект върху готовия морски фитинг.
Полираните повърхности на щампите също така намаляват триенето по време на придвижването на лентата, което има значение при обработка на-втвърдяващи се сплави като 316 неръждаема стомана. По-ниското триене означава по-малко генериране на топлина в интерфейса на матрицата-заготовката, по-малък риск от стърчане и по-последователен поток на материала в станциите за формоване. Това е функционално предимство, прикрито като естетическо изискване.
Дебелина на материала и балансиране на натоварването на станцията
Морският хардуер живее в различна тегловна категория от щампованията на потребителската електроника или автомобилните панели с тънък-габарит. Палубните скоби, основите на стойки и структурните скоби изискват рутинно 1,5 mm до 4 mm неръждаема стомана, понякога по-дебела за фитинги за тежки-търговски кораби. Този по-тежък габарит фундаментално променя инженерното уравнение на матрицата.
Изчисляването на тонажа за всяка станция следва пряка връзка:периметър, умножен по дебелината на материала, умножен по якостта на срязванедава заглушаваща сила, а операциите по формоване добавят допълнително натоварване въз основа на крайната якост на опън и геометрията на деформация. Когато удвоите дебелината на материала, вие приблизително удвоявате необходимия тонаж на всяка станция за рязане и формоване в прогресията. 12-позиционна матрица за формоване на 3 mm 316 неръждаема стомана може лесно да изисква 200 до 400 тона общ капацитет на пресата, в сравнение с 60 до 80 тона за същата геометрия в 1 mm мека стомана.
Това увеличение на тонажа създава три предизвикателства при проектирането надолу по веригата:
- Сила на напредване на лентата- По-тежките ленти издържат на подаване. Пилотните щифтове трябва да се захващат положително на всяка станция, а механизмите за подаване се нуждаят от по-висока сила на захващане, за да придвижат точно по-дебелия материал. Дизайнерите на матрици често определят по-големи диаметри на пилота и по-дълбоки дълбочини на зацепване за морски измервателни уреди.
- Разстояние между станциите- По-дебелите материали се нуждаят от повече място между станциите, за да предотвратят изкривяването на лентата от съседни формиращи товари. Носещата лента, свързваща станциите, трябва да бъде достатъчно широка, за да поддържа структурната цялост при комбинираните странични сили на всички активни станции.
- Управление на отклонението на пресата- Общият тонаж на матрицата трябва да бъде балансиран през леглото на пресата, за да се предотврати неравномерно огъване на бункер. За морски матрици с тежки товари, концентрирани в няколко формоващи станции, дизайнерите преместват централната линия на матрицата спрямо централната линия на пресата, за да изравнят разпределението на натоварването.
Една особеност на матрицата, уникално подходяща за морския хардуер, е пробиването на дренажния отвор. Монтираните морски фитинги често улавят стояща вода в джобове или вдлъбнатини, ускорявайки корозията и насърчавайки биологичния растеж. Малки прорези, обикновено с диаметър от 3 mm до 5 mm, позволяват на водата да се оттича свободно от тези зони. В прогресивна матрица добавянето на станция за пробиване на дренажен отвор е тривиално. Това е само още един удар в прогресията. Но уточняването на правилния диаметър на отвора, позицията и качеството на ръба на етапа на проектиране на матрицата предотвратява проблем с корозия, който иначе би изисквал пробиване след -инсталацията, много по-скъпо и по-малко прецизно решение.
Тези морски -специфични ограничения при дизайна на матрицата, щедри радиуси, полирани повърхности, по-голям размер и интегрирани дренажни характеристики оформят инструменталната екипировка, преди една част да започне да работи. Те също така влияят кои операции за щамповане се подреждат в прогресията и как тези операции се съпоставят със специфичните геометрии, които морските части изискват.
Ключови операции за щамповане, съответстващи на геометрията на морски части
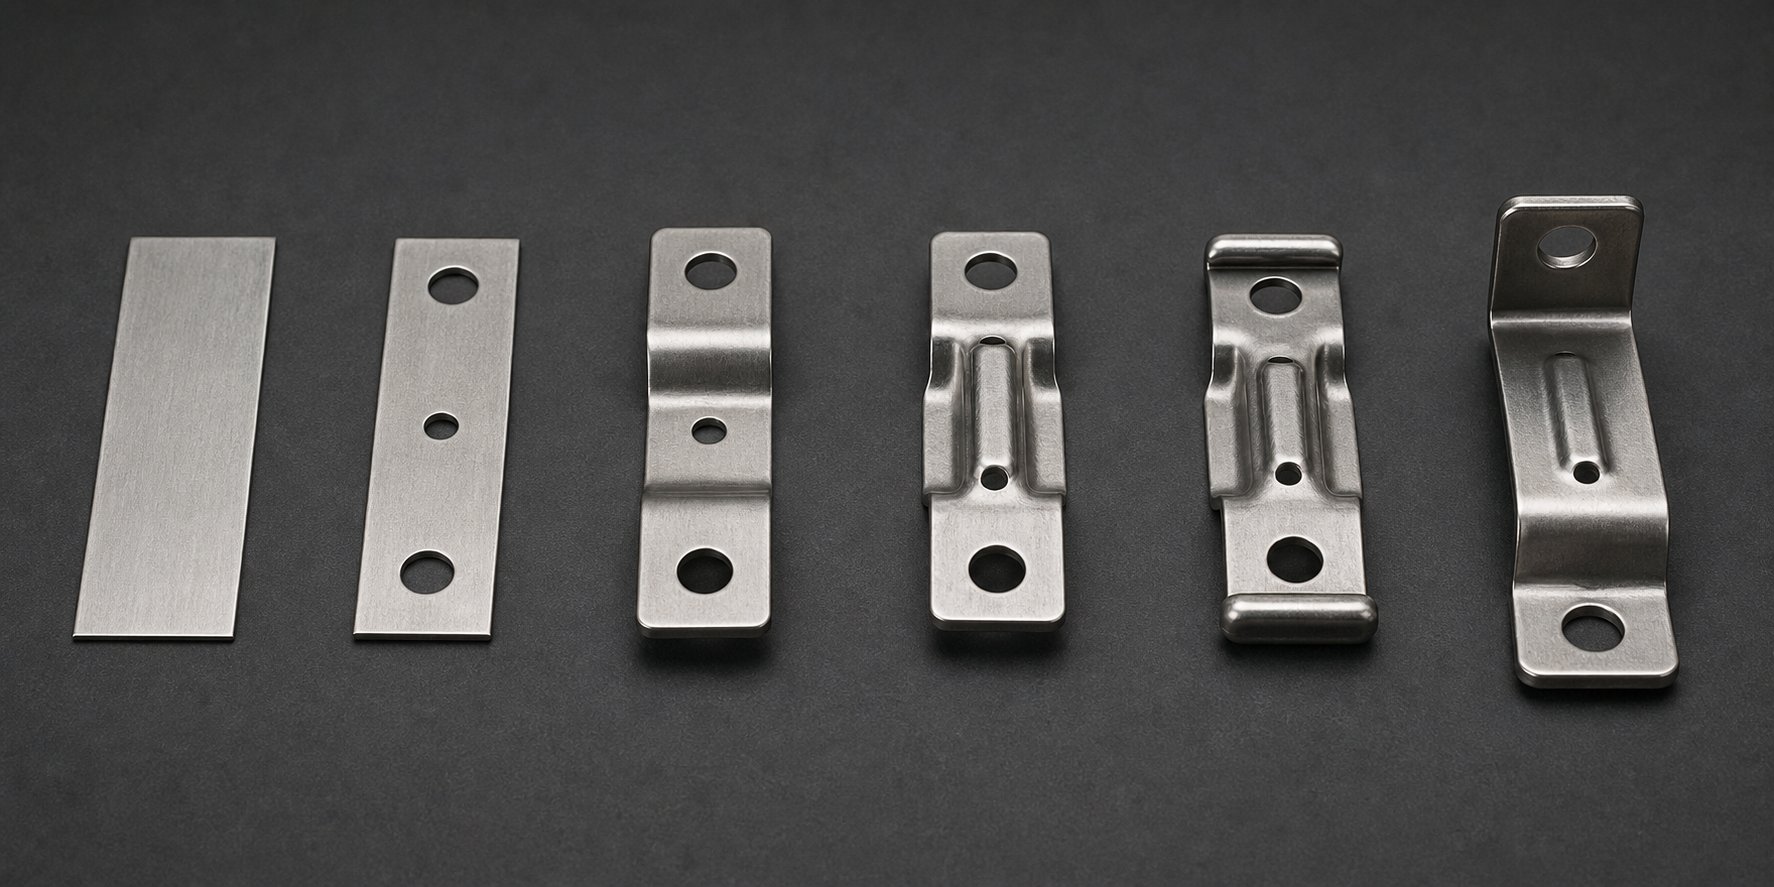
Общите ръководства за щамповане изброяват операции като заготовка, пробиване и огъване, сякаш съществуват във вакуум. Но геометрията на държача за морски пръти изисква много различни операции по прогресивно формоване на матрицата, отколкото, да речем, плосък електрически терминал. Всяка операция в прогресията трябва да бъде съобразена със специфично функционално изискване на завършения морски компонент: структурна твърдост, дренаж на водата, прецизност на монтажа или разпределение на натоварването. Това картографиране е това, което разделя металното щамповане за морски прецизни части от работата по щамповане на стоки.
Ето как операциите по щамповане на ядрото се превеждат в реални геометрии на морски хардуер и защо последователността е толкова важна, колкото и самите отделни операции.
Операции за формиране и чертане за морска геометрия
Морският хардуер обхваща широка гама от три{0}}измерни форми, от плитки елементи за втвърдяване на плоски конзоли до напълно затворени форми на чаши във фитинги за -вравнен монтаж. Операциите за прогресивно формоване на матрици се справят с този спектър чрез разпределяне на общата деформация в множество станции, като всяка допринася за постепенна промяна на формата без пренапрежение на материала.
Дълбокото изтегляне е основната операция за морски фитинги с-форма на чаша. Държачите на пръти, вдлъбнатите издърпвания и проходите-за кабели изискват металът да тече от плоска заготовка в цилиндричен или заострен джоб. Както е отбелязано при изследване на процеса на дълбоко изтегляне, когато дълбочината на изтегляне надвишава приблизително половината от диаметъра на частта, стават необходими множество станции за прогресивно изтегляне, за да се предотврати разкъсване. За държачи за морски пръчки от неръждаема стомана 316 това обикновено означава три до четири инкрементални станции за изтегляне с отчитане на между-етапно отгряване, тъй като работата на материала-се втвърдява между всяко намаляване на изтеглянето.
Плиткото рисуване служи изцяло на различна морска цел. Плоските структурни скоби придобиват значителна твърдост от релефни ребра или плитко изтеглени канали, минаващи по тяхната повърхност. Ребро с дълбочина 1 mm-, притиснато в 2 mm неръждаема скоба, може да увеличи устойчивостта на огъване с 30% или повече, без да добавя тегло на материала. Прогресивните матрици интегрират тези функции за втвърдяване като операции за щамповане на една-станция, позиционирани след първичните етапи на изрязване и пробиване.
Сложните 3D форми, като рогове на зацепване, изтласкват прогресивното формоване до неговите граници. Профилът на рога се извива нагоре и навън от основата в сложна геометрия, която не може да бъде постигната с един ход на формоване. Вместо това, прогресивните щампования развиват формата на рог в три или четири позиции: първоначалната плитка форма задава основната кривина, втората станция задълбочава профила, третата усъвършенства геометрията на върха и крайната станция очертава контактната повърхност, където ще носят док линиите. Всяка станция започва от мястото, където е спряла последната, като носещата лента поддържа центровка навсякъде.
Конфигурации за заглушаване и пробиване за морски оформления
Заготовката изрязва външния профил на морската част от лентата. Пиърсинг пробива вътрешни елементи като монтажни отвори, дренажни слотове и олекотяващи изрези. И двете операции изглеждат прости, но морският хардуер въвежда два усложняващи фактора: скъпи намотки от сплав и модели за монтиране с много -дупки, които изискват абсолютна позиционна точност.
Стратегията за гнездене пряко влияе върху разходите за материали. Морски-запас от неръждаема бобина клас 316 струва значително повече на фунт от меката стомана, така че всеки процент от използването на материала има значение. Дизайнерите на матрици използват усъвършенствани алгоритми за влагане, които завъртат и отразяват профилите на частите в лентата, за да минимизират ширината на мрежата между частите. Целта е намаляване на разстоянието между лентите до приблизително 1,2 пъти дебелината на материала, където това е структурно осъществимо, възстановяване на материал, който иначе би се превърнал в скъп скрап. За симетрични морски части като опорни плочи или кръгли фланци, обикновеното-рязане на линия между съседни части в лентата може да повиши използването на материала над 85%.
Пиърсинг моделите за морски монтажни фланци изискват по-строг позиционен контрол от повечето промишлени щампования. Проходен-фланец на корпуса с кръг от шест-болта трябва да постави всеки отвор в рамките на 0,05 mm от истинската позиция, така че да се свърже със стандартизирани шарки на болтове при различни производители на кораби. Прогресивните матрици постигат това чрез регистрация на пилотни щифтове на всяка станция. Пилотните отвори, пробити на първата станция, се превръщат в референтна точка, от която се индексира всяка следваща операция по пробиване и формоване. Кумулативната грешка е физически невъзможна, тъй като лентата се -регистрира срещу закалени направляващи щифтове преди всеки ход на натискане.
За части, които изискват както големи заготовки, така и фини пробити детайли, последователността на станциите следва умишлена логика: пробийте първо малки елементи, докато лентата е все още плоска и напълно поддържана, след това изпълнете по-големи заготовки и операции по формоване, които биха могли да изкривят околния материал. Този подход запазва точността на отворите в готовия морски компонент.
Огъване и подгъване за структурна цялост
Огъването трансформира плоските профили в три{0}}измерни структурни форми. Подгъването сгъва ръба обратно върху себе си, за да удвои дебелината на материала в критичните точки на напрежение. И двете операции са централни за морския хардуер, където съотношението здравина-към-тегло има значение и болтовите възли трябва да издържат на циклична умора от вълново действие.
Подгънатите ръбове са особено ценни при морски приложения. Както се описва в принципите за подгъване на ламарина, сгъването на ръба обратно върху себе си го подсилва, като същевременно елиминира острите открити повърхности. На конзола за морски парапет, подгънатият горен ръб удвоява ефективната дебелина на материала в точката на най-високо напрежение на огъване, без да се изисква по-дебел начален габарит. Той също така премахва острия срязан ръб, който иначе би се превърнал в място за започване на корозия и опасност за безопасността на хардуера на палубата. Прогресивните матрици образуват подгъви на два етапа: станция за предварително огъване сгъва ръба до приблизително 145 градуса, след това станция за затваряне го изравнява спрямо основния материал.
Сложните завои създават профили на кутия-секция, които осигуряват изключителна твърдост от тънки листове. Плоска -заготовена лента, огъната в U-канал и след това подгъната по протежение на отворените ръбове, произвежда затворена правоъгълна секция с четири дебелини на материала във всеки ъгъл. Скобите за морски парапети и структурните опори използват тази техника за постигане на здравината на много по-тежка масивна секция, като същевременно поддържат теглото управляемо на монтирания на палубата-хардуер.
Разбирането на начина, по който всяка операция служи на конкретна морска функция, прави възможно последователността на цяла прогресия с цел. Помислете за типична морска монтажна скоба, която изисква структурна твърдост, прецизни монтажни отвори, устойчиви-на корозия ръбове и дренаж. Ето как прогресивна матрица с 8 позиции изгражда тази част от плоска лента:
- Станция 1: Пилотно пробиване- Пробива прецизни направляващи дупки, които регистрират лентата във всяка следваща станция, установявайки базовата точка за всички размерни характеристики.
- Станция 2: Прорез- Премахва материала от ръбовете на лентата, за да определи външните граници на профила на скобата и да създаде свободно място за предстоящи огъвания.
- Станция 3: Първи завой- Оформя основния структурен фланец на 90 градуса с над-компенсация на огъване за пружиниране от неръждаема стомана, създавайки вертикалната монтажна повърхност на скобата.
- Станция 4: Втори завой- Оформя вторичния възвратен фланец, който осигурява твърдост на кутията-секция и създава хоризонталната монтажна повърхност.
- Станция 5: Релеф- Притиска укрепващите ребра в плоската повърхност на скобата, увеличавайки устойчивостта на огъване без допълнителен материал или тежест.
- Станция 6: Пробиване на дренажен отвор- Пробива малки дупки (3-5 mm) в джобове, които иначе биха задържали стояща вода и биха ускорили корозията на цепнатините върху инсталирания хардуер.
- Станция 7: Хем- Сгъва откритите ръбове обратно върху себе си чрез дву-затваряне, като удвоява дебелината на ръба в точките на напрежение и елиминира острите срязани повърхности.
- Станция 8: Прекъсване- Отделя завършената скоба от носещата лента с чиста ножица, произвеждайки завършената част, готова за довършителни операции.
Всяка станция съществува по причина, свързана директно с експлоатационния живот на конзолата в морето. Релефът предотвратява напукване,-предизвикано от умора. Дренажните отвори спират корозията от уловената солена вода. Подгъвът подсилва ръбовете, които собствениците на лодки ще хванат по време на проверка на хардуера. Нищо в тази прогресия не е произволно.
Кумулативният ефект от съпоставянето на операциите с морските изисквания е част, която оставя пресата да се нуждае от минимална допълнителна работа. Но „минимално“ не означава „никакво“. Икономиката на това колко части оправдават това ниво на инженерство на матрици и кога по-простите методи имат повече финансов смисъл, определя кои морски хардуерни програми принадлежат към прогресивното оборудване и кои не.
Икономика на производствения обем за производителите на морски хардуер
Прогресивна матрица, която произвежда безупречни морски скоби с 200 удара в минута, е безполезна, ако имате нужда само от 500 части. Инвестицията в инструменти има смисъл само когато производственият обем е достатъчно висок, за да амортизира тези първоначални разходи в незначителна част от всяка завършена част. За морските хардуерни програми разбирането къде попада тази-точка на рентабилност и кои скрити разходи изчезват, след като я преминете, разделя печелившите производствени решения от скъпите грешки.
Прагове за обем, при които прогресивните матрици стават рентабилни-
Прогресивната инструментална екипировка представлява значителен капиталов ангажимент. В зависимост от сложността на частта, броя на станциите и вида на материала, разходите за инструментална екипировка от производителите на прогресивни матрици обикновено варират от $10 000 за по-прости инструменти до $350 000 за сложни матрици с много-станции. Морският хардуер усложнява това, тъй като устойчивите на корозия-сплави като неръждаема стомана 316 ускоряват износването на инструментите, често изискващи карбидни вложки и специализирани покрития, които тласкат цената на матрицата към горния край на този диапазон.
И така, кога математиката работи? Разходите за прогресивно щамповане на детайл спадат драстично с увеличаване на обема, тъй като инструменталната екипировка е фиксиран-разход за всяка произведена единица. Матрица от $50 000 добавя $10 на парче при 5000 части, но само $0,10 при 500 000 части. Индустриалните показатели показват, че прогресивното щамповане става икономически жизнеспособно, започвайки от около 50 000 до 100 000 единици годишно за части с умерена сложност. По-простият морски хардуер, като плоски опорни плочи или крепежни елементи с щипки, може да оправдае използването на инструменти при по-малки обеми, понякога от 25 000 до 30 000 броя, тъй като по-малкото станции за матрици означават по-ниски първоначални разходи.
Сравнете това с обработката с ЦПУ, която носи почти-нулеви разходи за инструменти, но таксува машинно време за всяка отделна единица. При ниски обеми CNC печели. Но неговата крива на разходите е линейна: 50 000-та част струва точно същата като първата. Кривата на прогресивното щамповане е обратната. След първоначалния скок на инструменталната екипировка пределната цена на част се доближава само до суровината и времето за пресоване. За морските OEM производители, работещи със стандартизиран хардуер в производствените линии на лодки, тази точка на пресичане пристига бързо.
Обща цена на притежание над цената на-част
Фокусирането само върху пропуснатите цени на парчета, където прогресивното щамповане осигурява най-големите спестявания за морските програми. Истинското икономическо предимство се комбинира с няколко фактора, които рядко се появяват в един ред:
- Намалени вторични операции- Добре-проектираната прогресия интегрира огъване, подгъване, щамповане и пробиване на дренажен отвор в един цикъл на пресоване. Всяка операция, елиминирана от отделна настройка надолу по веригата, премахва труда, обработката и времето на опашка от производствения поток.
- По-ниски нива на скрап с оптимизирано влагане- Прогресивните оформления на лентите, проектирани за скъпи бобини от морски сплави, увеличават максимално оползотворяването на материала, възстановявайки разходите при всяка рулона в сравнение с по-малко ефективните методи за производство.
- Премахване на-обработването на операциите- Частите остават на носещата лента от първата до последната станция. Няма кофи с работа--в процес между машините. Без ръчно зареждане във вторични тела. По-малко боравене означава по-малко повърхностни драскотини върху сплави, където качеството на покритието има значение.
- Постоянно качество, намаляващо инспекционната тежест- Когато всяка част е с идентични размери, статистическият контрол на процеса става лесен. Първото-одобрение на артикула плюс периодичните SPC проверки заместват 100% инспекция, която често се изисква от произведените или ръчно оформени морски части.
Тези спестявания се комбинират с обем. Морска програма за скоби, изпълняваща 200 000 единици годишно, може да спести 30 секунди вторична обработка на част. Това са 1667 възстановени работни часа, достатъчно, за да оправдаят инвестицията в матрицата само за намаляване на обработката.
| Ниво на обема | Метод на производство | Относителна цена на инструменти | Тенденция на разходите за-част | Типично време за доставка |
|---|---|---|---|---|
| Прототип (1-100 единици) | CNC обработка или лазерно рязане | Много ниско до никакво | Висок (фиксиран за единица) | Дни до 2 седмици |
| Малък{0}}обем (100-10 000 единици) | CNC обработка, револверна щанцоване или щамповане с един-удар | Ниска до умерена | Умерен (линеен с обем) | 2-4 седмици |
| Среден{0}}обем (10 000-100 000 единици) | Прогресивно щамповане или трансферно щамповане | Висока (амортизирана през целия цикъл) | Ниско (намалява рязко с обема) | 12-20 седмици за инструментална екипировка, след това дни за производствен цикъл |
| Голям-обем (100,000+ единици) | Прогресивно щамповане | Висок (незначителен за част в мащаб) | Много ниско (материал + време за пресоване) | 12-20 седмици за инструментална екипировка, непрекъснато производство след това |
Критичният извод за производителите на морски хардуер: ангажимент за възнаграждение с прогресивна икономика на матрицата. Колкото по-дълго работи производствената програма и колкото повече единици произвежда, толкова повече тази първоначална инвестиция в инструменти избледнява до незначителност спрямо спестяванията на-част. Работа с опитенпроизводител на прогресивни матрициподобно на YICHEN в началото на фазата на проектиране помага на производствените инженери да оценят тези икономии на обема, преди да ангажират капитал, като гарантира, че инвестицията в матрицата е в съответствие с планираните производствени серии и че изискванията за формиране на много-станции са оптимизирани за целевите морски хардуерни обеми.
Разбира се, част, която струва стотинки за печат, но се проваля в рамките на два сезона на излагане на солена вода, дава отрицателна стойност. Икономиката се запазва само когато щампованият компонент оцелее в работната си среда. Тази издръжливост зависи в голяма степен от това, което се случва, след като детайлът напусне пресата: довършителните процеси след-щамповане, които трансформират почти-нетна-форма щамповане в морски-компонент, способен да издържи години на излагане на солена пръска.
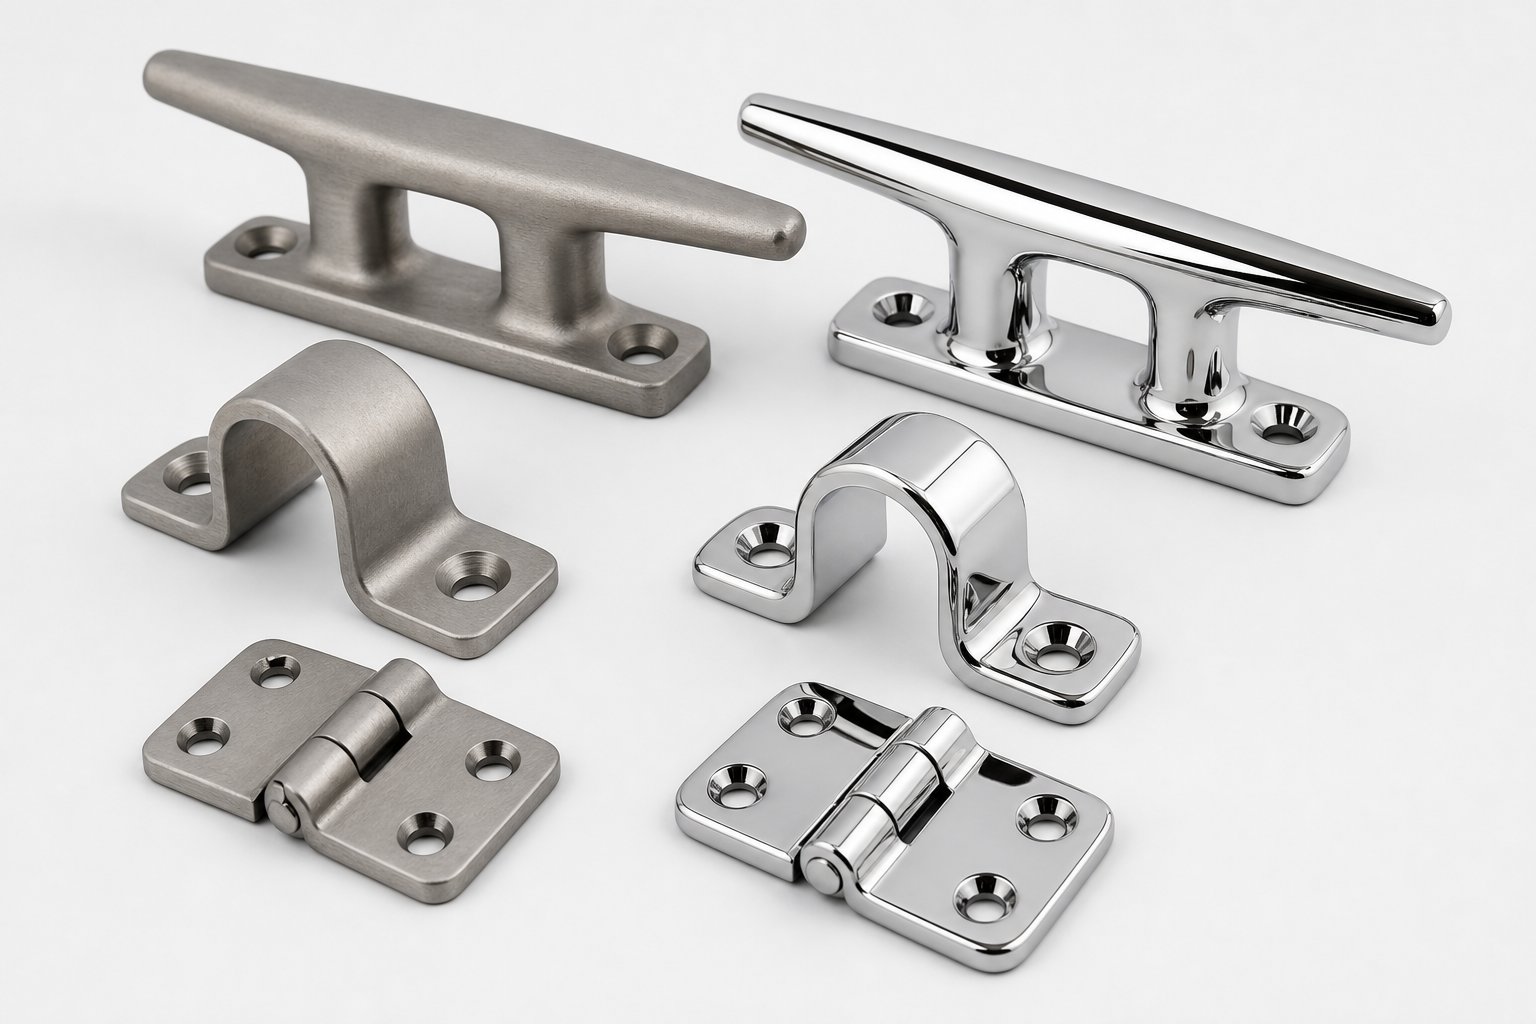
Довършителни процеси след-щамповане за издръжливост в солена вода
Прогресивната матрица доставя завършена по размери част, но завършеността на измеренията не е същата като морската готовност. Процесът на щамповане въвежда условия на повърхността, които солената вода ще използва: свободно желязо, прехвърлено от контакта с инструментите, микро-неравности по срязаните ръбове и остатъчни напрежения при формоване, които компрометират пасивния оксиден слой. Обработката на повърхността на морски хардуер след щамповане не е козметична работа за полиране. Това е разликата между арматура, която издържа петнадесет години, и такава, която показва петна от ръжда в рамките на два сезона.
Стратегията за довършване зависи от основната сплав, тежестта на морската среда и визуалните очаквания на крайния потребител. Неръждаемите части се нуждаят от възстановяване на пасивния им слой. Алуминиевите части се нуждаят от бариерна защита. И всяка спецификация трябва да бъде съобщена достатъчно ясно, така че вашите доставчици на прогресивни щамповани щампи и доставчици на довършителни работи да предоставят последователни резултати в производствените серии.
Пасивиране и електрополиране на неръждаеми морски части
Всяка част от неръждаема стомана, която преминава през прогресивна матрица, поема свободно замърсяване с желязо. Това е неизбежно. Поансоните от инструментална стомана, формовъчните вложки и дори леглото на пресата пренасят микроскопични частици желязо върху повърхността на детайла по време на операции по изрязване, огъване и монетоване. Тези железни отлагания се превръщат в анодни места, където корозията започва за предпочитане в среда, богата на -хлорид. Оставена необработена, зацепката от неръждаема стомана 316 ще развие ивици ръжда с цвят на чай, не от корозията на основния материал, а от вградени железни частици, окисляващи се на повърхността му.
Пасивацията решава това. Процесът е лесен: потопете щампованата част във вана с лимонена или азотна киселина, която разтваря свободното желязо, без да атакува основата от неръждаема стомана. Това, което остава, е повърхност с по-високо съотношение на хром-към-желязо в сравнение с основната сплав, насърчаваща образуването на плътен, равномерен слой от хромен оксид. За метално щамповане за морски компоненти в степени 304 или 316, пасивирането е необходимата минимална обработка след-щамповане, а не незадължително надграждане. Всеки щампован неръждаем морски хардуер, доставен без пасивиране, е функционално незавършен.
Електрополирането отива по-далеч. Този електрохимичен процес премахва 0,0001 до 0,001 инча повърхностен метал, като превръща частта в анод в електролитна баня. Металът се разтваря предимно от микро-пикове и високи точки, изглаждайки повърхността и премахвайки напълно замърсения слой. Резултатът е част, която е геометрично по-гладка, металургично по-чиста и по-богата на хром на повърхността, отколкото незавършена или пасивирана част. За първокласни морски фитинги, помислете за хардуер на кормилото, видими T-горни компоненти или нещо в непрекъснат контакт със солена вода, електрополирането осигурява както максимална устойчивост на корозия, така и ярък, постоянен външен вид, който не може да се постигне само с пасивиране.
Кога трябва да посочите едното спрямо другото? Обмислете следните фактори:
| Фактор | Пасивация | Електрополиране |
|---|---|---|
| Тип процес | Химическа обработка (киселинна баня) | Електрохимично отстраняване на метал |
| Какво премахва | Само повърхностни замърсители, без неблагородни метали | 0,0001-0,001 инча неблагороден метал плюс замърсители |
| Резултат на повърхностно покритие | Възстановен пасивен слой; външен вид непроменен | По-гладка, по-ярка повърхност; подобрен пасивен слой |
| Увеличаване на устойчивостта на корозия | Значителна срещу непасивирана повърхност | По-високо от самото пасивиране |
| Въздействие върху разходите | Ниска до умерена | Умерено до високо |
| Най-доброто за | Стандартен морски неръждаем хардуер (по-голямата част от части) | Първокласен открит хардуер, сложни геометрии, максимална производителност в солена вода |
Едно важно предупреждение: нито един процес не компенсира посочването на грешен клас неръждаема стомана. Електрополираният 304 при директна употреба в солена вода все още ще се представя по-слабо от правилно пасивирания 316, тъй като повърхностната обработка подобрява това, което предоставя основната сплав, вместо да замества устойчивостта на хлорид, която осигурява молибденът.
Системи за покритие за не-неръждаем морски хардуер
Не всяка щампована морска част е от неръждаема стомана. Алуминиевите скоби, крепежните елементи от въглеродна стомана и конструктивните компоненти от мека стомана изискват бариерни покрития, за да оцелеят при излагане на солена вода. Системата на покритие трябва да се свързва надеждно с щампованата повърхност, да толерира термичните цикли и излагането на ултравиолетови лъчи на морската среда и да осигурява достатъчна устойчивост на солен спрей за предвидения експлоатационен живот.
Прахово боядисванее доминиращият избор за морски хардуер от щампована стомана и алуминий. Електростатично нанесеният сух прах се втвърдява при 350-400 градуса по Фаренхайт в непрекъснат полимерен филм обикновено2-4 мили (50-100 микрометра) дебелина. Правилно нанесено върху предварително обработена стомана, праховото покритие постига 1000 или повече часа устойчивост на солен спрей съгласно ASTM B117. Предлага се във всеки цвят по RAL, издържа на начупване и UV разграждане по-добре от мокра боя и не произвежда емисии на ЛОС по време на нанасяне. За щамповани морски скоби и монтажни плочи, където външният вид има значение, но пълните разходи за неръждаема стомана не са оправдани, прахово покритие върху въглеродна стомана предлага отлично съотношение-към-цена.
Анодиранее стандартната довършителна обработка за щамповани алуминиеви морски фитинги. Електрохимичният процес създава твърд слой от алуминиев оксид върху повърхността на детайла, което значително подобрява устойчивостта на корозия и повърхностната твърдост. Анодиране тип II (дебелина 0,3-1,0 mil) е подходящо за повечето морски алуминиев хардуер и приема оцветяване с багрила. Анодизирането с твърдо покритие тип III (1,0-3,0 mil) осигурява превъзходни характеристики на износване и корозия за приложения с висока степен на злоупотреба като вложки на зацепки или фитинги за релси. За прогресивно щамповани алуминиеви части, имайте предвид, че анодизирането добавя размерна дебелина. Тип III нараства приблизително 50% навън, така че елементите с тесни допуски може да се наложи да бъдат щамповани леко по-малки, за да достигнат крайните размери след нанасяне на покритие.
Поцинковане-никелиранеобслужва пазара на морски крепежни елементи. Щамповани щипки от въглеродна стомана, пружинни гайки и гайки с клетка, предназначени за използване в трюма или двигателното отделение, се възползват от комбинацията на цинк-никел от жертвена защита и умерена устойчивост на солен спрей. Стандартното поцинковане по ASTM B633 с хроматно преобразуване осигурява 96 до 240 часа защита от солен спрей в зависимост от дебелината и последващата -обработка, докато покритието от цинк-никелова сплав повишава този диапазон значително по-висок за крепежни елементи в по-агресивни морски зони.
Уточняване на изискванията за завършване на вашия доставчик на щамповане
Ето къде много морски хардуерни програми се сблъскват с триене: инженерният екип знае, че частта се нуждае от „защита от корозия“, но съобщава това изискване с неясни термини, които оставят довършителят да гадае. Спецификация, която гласи „пасивиране след щамповане“, не казва на продавача нищо за киселинната химия, времето на потапяне, критериите за приемане или очакваната производителност. Резултатът е несъответствие между производствените партиди и в крайна сметка повреди на полето.
Дизайнерите на морски хардуер трябва да съобщават изискванията за завършване, като използват количествено измерими параметри, свързани с признати стандарти за изпитване.ASTM B117определя апарата, концентрацията на солевия разтвор (5% NaCl), температурата в камерата (35 градуса по Целзий) и плътността на мъглата за изпитване на неутрален солен спрей, осигурявайки универсалната рамка, върху която се основават-специфичните за продукта изисквания за корозия. Когато посочите „минимум 500 часа ASTM B117 без червена ръжда“, всеки доставчик на довършителни работи във веригата за доставки разбира точно какво се очаква и как ще бъде проверено.
Пълният пакет със спецификация на покритието за морски щамповани компоненти трябва да включва:
- Състояние на основния материал- Посочете дали частта пристига на финалната обработка в-щамповано състояние, с-очистена-очистена или предварително-почистена. Повърхностното замърсяване от лубриканти за щамповане влияе върху адхезията на покритието.
- Метод за подготовка на повърхността- Дефинирайте процеса на почистване и-предварителна обработка: алкално измиване, нанасяне на фосфатно преобразуващо покритие, предварителна обработка с хромат или механична абразия (спецификация на песъчинки за песъчинки и мрежа).
- Вид и дебелина на покритието- Извикайте конкретната система за покритие с измерими диапазони на дебелина. Пример: „Прахово покритие, полиестер TGIC, RAL 9005, 2,5-3,5 mil DFT“ или „Пасивиране по ASTM A967, метод с лимонена киселина“.
- Часове за изпитване на солен спрей и критерии за приемане- Посочете необходимите минимални часове ASTM B117 и определете какво представлява повреда: червена ръжда, бяла ръжда, образуване на мехури, процент на корозирала площ по ASTM D610 или разслояване на покритието от следи от писец.
- Цели за грапавост на повърхността- За части, изискващи специфично естетическо покритие, посочете стойности на Ra. Морските фитинги с огледално{2}} покритие обикновено изискват Ra 4-8 микроинча (0,1-0,2 микрометра), постижимо чрез електрополиране. Хардуерът със сатенено покритие е насочен към Ra 16-63 микроинча (0,4-1,6 микрометра).
- Критерии за проверка и план за вземане на проби- Определете метода на инспекция (визуално, тестване със солен спрей, изпитване за издърпване на адхезия съгласно ASTM D3359) и честотата на вземане на проби от партидата.
Осигуряването на това ниво на детайлност елиминира двусмислието между вашето дизайнерско намерение и крайния продукт. Освен това позволява на доставчиците на прогресивни щамповани щампи да вземат предвид изискванията за завършване в своите решения за проектиране на щампи на ранен етап, вместо да откриват след-щамповането, че състоянието на повърхността не отговаря на предпоставките за адхезия на покритието.
В-Операции за щанцоване, които намаляват разходите за довършителни работи
Интелигентният дизайн на матрицата може да прехвърли работата от финалната линия обратно в пресата, намалявайки общите разходи за след{0}}щамповане. Няколко-операции в матрицата директно подобряват готовността на щампованата част за морска обработка:
Монетни станциикомпресирайте срязаните ръбове и изравнете микро{0}}неравностите, които в противен случай биха изисквали почистване с барабан преди пасивиране или нанасяне на покритие. Изкованият ръб представлява гладка, затворена повърхност към довършителната вана, подобрявайки равномерността на покритието и елиминирайки геометрията на пукнатините, където корозията се крие под покритията.
Станции за полиранеизползвайте полирана инструментална стомана, за да изгладите повърхността на детайла под натиск, като намалите грапавостта на повърхността и затворите микро-порьозността, оставена от операциите по формоване. Частите, излизащи от станция за полиране, се нуждаят от по-малко механично полиране преди електрополиране, спестявайки време и консумативи в отдела за довършителни работи.
Полирани матрицина станциите за окончателно формоване прехвърлят огледалната си повърхност директно върху щампованата част. Когато повърхността на матрицата има покритие от Ra 4 микроинча или по-фини, щампованата повърхност изглежда близо до крайната козметична спецификация, изискваща само химическа обработка, а не обширно механично полиране преди пасивиране или електрополиране.
Всяка от тези-стратегии за щанцоване търгува с малко по-високи разходи за инструменти за значително по-ниски разходи за-довършителни части. При морски-програми с голям{3}}обем, математиката благоприятства вграждането на качеството на завършване в матрицата всеки път. Завършената част, пасивирана и покрита и готова за монтаж, е толкова добра, колкото и производствената система, която я е създала. И качеството на тази система зависи от избора на правилния производствен партньор, чиито възможности обхващат пълната верига от дизайна на матрицата през щамповането до финалната обработка за услуги в солена вода.
Намиране на подходящия партньор за прогресивно щамповане за морски програми
Цех за щамповане, който управлява скоби от мека стомана за въздуховоди за HVAC, не е същото като партньор за прогресивно щамповане за морски хардуер. Пресата може да е идентична. Подаващото устройство за ленти работи по същия начин. Но институционалните познания, необходими за формиране на устойчиви на корозия-сплави при тесни допуски, поддържане на полирани повърхности на матрицата при дълги производствени серии и доставяне на части, готови за довършителни работи в солена вода, са нещо, което или изграждате с години опит в морската програма, или изобщо нямате.
Изборът на грешен доставчик не означава само закъснели доставки. Това означава части, които се забиват в матрицата, ръбове, които инициират корозия на пукнатини след монтажа, или отклонение на размерите, което се появява три месеца след производствения цикъл, когато инструменталната екипировка се износва след компенсационния си прозорец. Процесът на оценка заслужава същата инженерна строгост като самия дизайн на частта.
Критични способности за оценка в морски партньор за щамповане
Не всяка операция за прогресивно щамповане разполага с опита със сплавта, капацитета на пресата или инфраструктурата за качество, за да се справи с морската -работа. Когато оценявате потенциални доставчици, целта е да отделите магазините, които могат наистина да поддържат устойчиво на корозия{2}}сплав щамповане от тези, които ще се обучат от бюджета на вашата програма.
Както съветват индустриалните насоки от опитни производители на матрици за прогресивно щамповане, излизането отвъд уебсайта на компанията и задаването на директни, -специфични въпроси е това, което разкрива дали един магазин действително може да достави. По-конкретно за морските програми, разнообразието от предизвикателства за щанцоване и щамповане, от тежко-калибър 316 неръждаема стомана до огледална-завършена поддръжка на твърдосплавни инструменти, изисква доставчик, чиито възможности са в съответствие с вашите изисквания за сплав, обем и покритие едновременно.
Използвайте този контролен списък, когато проверявате потенциални партньори:
- Опит с-устойчива на корозия сплав- Магазинът използва ли неръждаема стомана 316/316L, морски месинг или морски алуминий в прогресивна инструментална екипировка? Поискайте конкретни примери, а не просто списък с материали. Как са се справили с-втвърдяването, натъртването и връщането назад в тези програми?
- Вътрешно{0}}дизайн на матрици и възможности за симулация- Могат ли да извършват симулация на формоване (FEA или прогресивно моделиране на лента), за да валидират последователностите на станциите преди рязане на стомана? Вътрешният-дизайн означава по-бърза итерация, когато геометрията на морската част изисква корекция.
- Диапазон на тонажа на пресата- Морски обков от неръждаема стомана с дебелина 2-4 mm изисква значително по-висок тонаж от типичната ламарина. Потвърдете, че пресите в магазина могат да се справят с дебелината на вашия материал във всички формоващи станции, без да се доближават до ограниченията на капацитета.
- Вътрешна{0}}поддръжка и възстановяване на матрицата- Прогресивните матрици за морски сплави се износват по-бързо от тези, работещи с мека стомана. Магазин, който поддържа инструменти-собствено, може да реагира на отклонение в качеството,-свързано с износването, в рамките на часове, а не седмици. Попитайте за графици за превантивна поддръжка и интервали на полиране за морски-финишни матрици.
- Вторичен оперативен капацитет- Продавачът предлага ли премахване на мустаци, пасивиране, електрополиране или нанасяне на покритие в-собствената част или има установени партньорства за довършителни работи с документирани споразумения за качество? Колкото по-малко са прехвърлянията между щамповането и довършването, толкова по-малък е рискът за качеството на повърхността.
- Сертификати за качество и контрол на процесите- ISO 9001 е базова линия. За-критичен за безопасността морски хардуер, попитайте за внедряването на SPC,-честотата на инспекции в процеса, първите-протоколи за инспекция на артикулите и възможността за проследяване на материала от сертификата на бобината до завършената част.
- Мащабируемост от-прототип към-производство- Могат ли да поддържат първоначални пробни серии за квалификация на строителя на лодки, след което мащабиране до пълни производствени обеми без повторно -инструментиране? Някои доставчици се отличават в единия край на този спектър, но се борят в другия.
За производствени инженери и екипи за доставки, които търсят големи{0}}матрици за прогресивно щамповане с плътна повторяемост и възможност за мащабируемо масово производство, производители катоИЧЕНпредлагат много{0}}експертиза за формоване на станции, подходяща за морски хардуерни програми, изискващи ефективни решения за матрици. Фокусът им върху прогресивни инструменти за щанцоване за сложни метални части с голям-обем ги прави подходяща опция за снабдяване за оценка заедно с регионалните доставчици, особено когато вашата програма изисква последователна продукция в разширени производствени серии.
Как да комуникираме ефективно изискванията за морски хардуер
Дори най-способният партньор за щамповане не може да достави това, което не сте посочили ясно. Морските хардуерни програми се провалят на етапа на комуникация по-често, отколкото на етапа на производство. Неясно RFQ, което изброява „скоба от неръждаема стомана, морска употреба“, оставя критичните решения на тълкуването на продавача и техните предположения по подразбиране може да не отговарят на вашите очаквания за ефективност на корозия.
Пакетът със спецификации, който предоставяте, трябва да даде на вашия партньор за прогресивно щамповане всичко необходимо за точно офериране, правилно проектиране на инструменти и доставка на части, които преминават вашето квалификационно тестване при първото подаване. Включете:
- Обозначение на материала с обозначение за морски-клас- Посочете точната сплав (316L по ASTM A240, военноморски месинг C46400 по ASTM B171, алуминий 5052-H32 по ASTM B209), състояние на температурата и дебелина с толеранс.
- Завършете спецификация с изисквания за солен спрей- Посочете обработката след-щамповане (пасивация по ASTM A967 лимонов метод, електрополиране, прахово покритие с ASTM B117 часа), критерии за приемане и целите за грапавост на повърхността в стойности Ra.
- Коефициенти на натоварване и коефициенти на безопасност- Ако частта-носеща, съобщете ограничението на работното натоварване и коефициента на безопасност, който вашият дизайн прилага. Това информира доставчика за проверката на дебелината на материала и ограниченията на тежестта на формоване.
- Допустими отклонения на размерите с GD&T- Осигурете 2D чертежи с геометрични размери и толерантни обозначения, а не само номинални размери. Подчертайте критични-за-функционални характеристики (позиции на монтажните отвори, плоскост на повърхността на свързване), които изискват по-строг контрол от общия толеранс на профила.
- Прогнози за годишен обем и продължителност на програмата- Честните прогнози за обема позволяват на доставчика да оразмери инструментите по подходящ начин. Матрица, проектирана за 100 000 части годишно, има различни конструктивни стандарти от тази, която се очаква да произведе 2 милиона през живота си.
- Контекст на монтажа и галванични съображения- Определете с какви материали ще контактува щампованата част при окончателното сглобяване. Ако щампована алуминиева скоба се монтира към неръждаем -корпус, продавачът трябва да знае, за да може да даде съвет относно характеристиките на изолацията или съвместимостта на покритието.
Предоставянето на това ниво на детайлност предварително постига две неща. Позволява прецизно офериране, което означава по-малко изненади на разходите след ангажиране на инструментите. И установява измерими критерии за приемане, по които двете страни се съгласяват преди началото на производството, елиминирайки субективните спорове за качеството, които провалят морските хардуерни програми по време на -поток.
Правилният партньор за прогресивно щамповане на морски хардуер не е просто най-ниската цена или магазинът с най-голямата преса. Това е доставчикът, чийто опит със сплави, възможности за инструменти, системи за качество и прозрачност на комуникацията са в съответствие със специфичните изисквания на услугата за солена вода. Когато изборът на материал, дизайнът на матрицата, икономиката на производството, довършителните процеси и възможностите на доставчика се обединят около една морска хардуерна програма, резултатът е компоненти, които пътуват надеждно от матрицата до дока и работят през целия живот на кораба.
Често задавани въпроси относно прогресивното щамповане на метал за морски хардуер
1. Какви материали са най-добри за прогресивно щамповане на морски хардуер?
316 и 316L неръждаема стомана са най-често срещаният избор поради тяхната отлична устойчивост на хлорид и точкова кора. Морският месинг (C46400) работи добре за декоративни фитинги и крепежни елементи поради превъзходната си способност за формоване и по-ниското износване на инструментите. 5000-морският алуминий от серията е подходящ за леки скоби и палубен хардуер, докато медно-никеловите сплави (90/10, 70/30) са отлични в компонентите на тръбопроводите за морска вода. Всяка сплав изисква специфични корекции на матрицата за тонажа, компенсацията на пружинното връщане и разстоянието между станциите, за да се произвеждат последователни морски-части.
2. Колко части са ми необходими, за да оправдая прогресивните инструменти за щанцоване за морски хардуер?
Прогресивното щамповане обикновено става-рентабилно при годишни обеми от 50 000 до 100 000 единици за умерено сложни морски части. По-простите компоненти, като плоски опорни плочи или крепежни елементи с щипки, могат да оправдаят инструменталната екипировка от 25 000 до 30 000 броя поради по-малкото станции за щанцоване. Ключовият фактор е амортизацията: матрица от $50 000 добавя $10 на част при 5000 единици, но само $0,10 при 500 000 единици. Работата с опитен производител на прогресивни матрици като YICHEN помага на инженерите да оценят тези-икономични показатели, преди да ангажират инструментален капитал.
3. Защо морският хардуер се нуждае от пасивиране след прогресивно щамповане?
По време на щамповането щанци от инструментална стомана и формовъчни вложки пренасят микроскопични частици желязо върху повърхности от неръждаема стомана. В среди със солена вода тези железни отлагания се превръщат в анодни места, където започва корозия, причинявайки петна от ръжда дори върху неръждаема стомана с висок-клас 316. Пасивирането използва лимонена или азотна киселина за разтваряне на вграденото желязо, без да атакува основната сплав, като възстановява богат на хром-пасивен оксиден слой. Без пасивиране щампованият неръждаем морски хардуер е функционално незавършен и ще покаже преждевременна корозия при експлоатация.
4. Как прогресивният дизайн на матрицата предотвратява корозията на морските части?
Специфичният-дизайн на щампа за корабоплаване включва няколко анти{1}}стратегии за корозия директно в инструменталната екипировка. Големите вътрешни радиуси (1,5T до 2T минимум) елиминират тесните пукнатини, където се концентрират хлоридните йони. Станциите за монетоване компресират срязаните ръбове, за да затворят микро-неравности и зони на счупване, които инициират корозия на пукнатини. По-тесните разстояния между щанци-до- матрицата (5-8% от дебелината на материала) произвеждат по-чисти срезове с по-малко грапави ръбове. Станциите за пробиване на дренажни отвори добавят отвори за плакнене, които предотвратяват натрупването на застояла вода върху монтираните фитинги. Тези характеристики са вградени в прогресията на матрицата, вместо да бъдат адресирани чрез скъпи операции след щамповане.
5. Какво трябва да търся, когато избирам доставчик на прогресивно щамповане за морски части?
Оценете доставчиците по опит с устойчиви-на корозия сплави (по-специално 316 неръждаема стомана, военноморски месинг или морски алуминий в прогресивна инструментална екипировка),-фирмен дизайн на щампи с възможност за симулация на формоване, достатъчен тонаж на пресата за тежки-морски материали,-вътрешна поддръжка на щампи с документирани интервали на полиране, капацитет за вторична работа или установено довършително покритие партньорства, сертифициране по ISO 9001 с внедряване на SPC и прототип-към-разширяемост на производството. Производители като YICHEN, които се специализират в много-щанци за прогресивно щамповане за голям-обем на производство, предлагат тясната повторяемост и мащабируем изход, които морските хардуерни програми изискват.


