


Какво представляват матриците за горещ печат и защо производителят е важен
търсене на "матрици за топъл печат" и ще се приземите в два напълно различни свята. Единият включва автомобилни структурни части, формирани при 900-+ градуса по Целзий. Другият включва декоративно фолио, пресовано върху луксозни опаковки при много по-ниски температури. И двата разчитат на прецизно проектирани инструменти, но изискват изключително различни материали, стратегии за охлаждане и производствен опит. Това прекъсване е точно там, където е скъпо започват грешките при снабдяването.
Определяне на матрици за горещо щамповане при формоване на метал
Щампата за горещо щамповане е прецизно-проектиран инструмент, който оформя, изрязва или отпечатва материал при повишени температури - или като оформя нагрети метални заготовки в закалени структурни компоненти, или прехвърля метално фолио върху субстрати чрез топлина и налягане.
В автомобилния контекст се нарича още горещо щамповане -пресово втвърдяване- нагрява заготовките от борна стомана (обикновено 22MnB5) до над 880 градуса по Целзий, оформяйки ги в-охлаждани с вода матрици за щамповане, които едновременно закаляват частта до ултра-високоякостна-мартензитна микроструктура. Резултатът е структурни компоненти с якост на опън над 1500 MPa, използвани в B колони, релси на покрива и греди на бронята. В декоративните приложения инструментите за горещ печат използват нагрети гравирани матрици за притискане на метално или пигментирано фолио върху хартия, кожа, пластмаса или текстил - помислете за щамповани лога върху козметични кутии или златни надписи върху корици на книги.
И двете приложения попадат под чадъра на термичното щамповане, но инженерството зад всяко се различава рязко. Материалът на матрицата, работната температура, охлаждащата архитектура и изискванията за толеранс се различават на порядък. Производител, специализиран в едното, може да има нулев капацитет в другото.
Защо капацитетът на производителя определя качеството на частта
Това е проблемът, с който се сблъскват много купувачи: самата инструментална екипировка е невидима в крайния продукт. Виждате щампованата част, а не матрицата, която го е направила. Това прави изкушаващо да се третира доставката на матрици като покупка на стока - вземете три оферти, изберете най-евтината и продължете напред. Но дълбочината на експертизата на производителя директно оформя качеството на детайлите, времето на цикъла и-дългосрочните производствени разходи.
Помислете какво трябва да постигне матрицата за втвърдяване при пресоване с един ход. СпоредФабрикаторът, формоването трябва да стане за по-малко от една секунда, след като заготовката влезе в контакт с матрицата - преди преносът на топлина да втвърди материала -, последвано от фаза на охлаждане, изискваща скорости на охлаждане над 27 келвина в секунда, за да се постигне пълна мартензитна трансформация. Повърхностите на матрицата трябва да останат под 200 градуса по Целзий, въпреки че поглъщат екстремна топлина всеки цикъл. Това изисква прецизно разположение на охлаждащия канал, инструментална стомана с висок-клас H13 и внимателно термично управление - възможности, които се различават значително от един производител до следващия.
По-малко способен доставчик може да достави матрица, която щампова части в първия ден, но излиза извън допустимите граници в рамките на седмици, развива термични пукнатини или създава непостоянна твърдост на частта. Плащате с години чрез проценти за скрап, непланирани спирания за поддръжка и преждевременна смяна на матрицата.
Тази статия ви дава техническите познания, за да оцените всеки производител на матрици за горещо щамповане въз основа на факторите, които действително предвиждат дългосрочна-производителност - избор на материал, методи на обработка, топлинна обработка, покритие, дизайн на охлаждане и поддръжка на жизнения цикъл. Целта е ясна: въоръжете ви с достатъчно прозрение, за да направите разликата между доставчик, цитиращ цена, и производител, който създава решение.
Закаляване с автомобилна преса срещу декоративно щамповане с фолио
Представете си двама инженери, които търсят един и същ термин - „щанци за горещо щамповане“ - едновременно. Един работи за автомобилно ниво-един доставчик снабдява инструменти за закаляване при пресоване за нова програма за B-стълб. Другият управлява производството в къща за луксозни опаковки, която търси щанци за горещо щамповане на фолио за щамповане на лога върху кутии за парфюми. Те попадат на една и съща страница с резултати от търсенето, но нуждите им не могат да бъдат по-различни. Разбирането на това разделение е първата стъпка към намирането на производител, който наистина отговаря на вашето приложение.
Пресови матрици за закаляване на автомобилни структурни части
Закаляването с пресоване - понякога наричано формоване с горещо пресоване - съчетава формоване на метал и топлинна обработка в една операция. Плоска заготовка от борна стомана (обикновено клас 22MnB5) се нагрява в пещ до над 880 градуса по Целзий, създавайки напълно аустенитна микроструктура. След това омекотената заготовка бързо се прехвърля в матрицата за щамповане, където едновременно се оформя и охлажда. СпоредНасоки за AHSS Insights от WorldAutoSteel, крайната микроструктура е почти напълно мартензитна, когато скоростта на охлаждане надвиши критичния праг, произвеждайки части с якост на опън, достигаща 1500 MPa или по-висока.
Какво означава това за самия зар? Той трябва да издържа на празни температури, приближаващи се до 900 градуса по Целзий, докато собствените му повърхности остават под 200 градуса по Целзий, за да поддържа ефективно охлаждане. Материалът на матрицата - обикновено H13 или H11 гореща-работна инструментална стомана - се нуждае от изключителна устойчивост на термична умора и запазване на твърдостта при повишени температури. Вътрешно, мрежа от охлаждащи канали циркулира вода или масло за извличане на топлина достатъчно бързо, така че всеки цикъл да постига равномерно образуване на мартензит в детайла.
Допустимите отклонения в инструментите за матрици за закаляване при пресоване са строги според стандартите за формоване на метал-, често в рамките на плюс или минус 0,1 mm върху критични повърхности. Пружината е почти елиминирана, защото частта се втвърдява в точната геометрия на матрицата, но всяка грешка в размерите на инструмента се прехвърля директно върху всеки щампован компонент. Дизайнът на щампите също така отчита изтъняването на заготовката по време на формоване и термичното разширение по време на цикъл - фактори, които изискват симулация-инженерство, преди каквато и да е стомана да бъде нарязана.
Автомобилната индустрия разчита на тези матрици за критични за безопасността-структурни части: A-колони, B-колони, подсилвания на вратите, греди на бронята и релси на покрива. СпоредIQS директория, горещото щамповане е особено ценно, когато спестяването на тегло и издръжливостта на удар са основни приоритети, произвеждайки леки компоненти с превъзходни механични свойства и точност на размерите.
Щанци за щамповане на декоративно фолио за брандиране и опаковане
Процесът на щамповане на декоративно фолио работи в напълно различна термична и механична вселена. Тук нагрята гравирана матрица притиска метално или пигментирано фолио върху субстрат - хартия, картон, кожа, пластмаса или плат -, пренасяйки дизайн чрез комбинация от топлина, натиск и залепващ слой фолио. Температурите обикновено варират между 100 и 200 градуса по Целзий, малка част от това, което изисква втвърдяването чрез пресоване.
Материалите на матрицата отразяват това по-ниско изискване за топлина. Месинговите и медните сплави доминират, тъй като тяхната висока топлопроводимост осигурява равномерно разпределение на топлината върху гравирания шаблон -, който е от решаващо значение за постоянното залепване на фолиото и ясни ръбове. Магнезиевите плочи служат за краткосрочни-работи, при които цената е по-важна от дълготрайността. Силиконовите матрици се справят с извити или неправилни повърхности. Субстратът не е деформиран в никакъв структурен смисъл; вместо това матрицата отпечатва или пренася тънък декоративен слой.
Точността тук се измерва по различен начин. Докато закаляването при пресоване се фокусира върху геометрията и микроструктурата на детайлите, матриците за горещо щамповане с фолио дават приоритет на детайлите на повърхността - фин текст, сложни лога, полутонови шарки. Допустимите отклонения се отнасят до дълбочината на гравиране и остротата на ръбовете, а не до милиметрите от формираната геометрия. Една добре-направена месингова матрица може да произведе стотици хиляди отпечатъци, преди гравирането да стане матова, докато магнезиевата матрица може да издържи само няколко хиляди.
Горещият печат за мода, козметика, етикети за вино и канцеларски материали продължава да расте, тъй като марките инвестират в тактилни опаковки, които се открояват на рафтовете и социалните медии. Щампите служат за брандиране, а не за структурно представяне -, но майсторството, необходимо за безупречен трансфер на фолио, е не по-малко взискателно само по себе си.
Където двата свята се припокриват в принципите на инструменталната екипировка
Въпреки огромните разлики в температурата, материала и крайната употреба, и двете категории споделят основните принципи на инструментите. И двете изискватпрецизна обработка на повърхностите на матрицата- независимо дали CNC фрезоване на сложни 3D кухини или гравиране на фини декоративни детайли. И двете зависят от контролирано термично управление, макар и в различни мащаби. И двете се възползват от повърхностните обработки, които намаляват износването и удължават експлоатационния живот. И двете възнаграждават купувачите, които ангажират производителя рано във фазата на проектиране, вместо просто да издадат готов печат за оферта.
Припокриването също така означава, че производител с дълбок опит в една област може да разбере фундаментални концепции за инструменти, които се прилагат към другата - топлинен поток, покритие на повърхността, стабилност на размерите, избор на материал-компромиси. Въпреки това специализираните познания, необходими за всяко приложение (симулация на скоростта на охлаждане срещу оптимизиране на адхезията на фолио, например) означават, че възможността за кръстосване не е автоматична. Все още трябва да проверите дали избраният от вас доставчик има пряк опит във вашето конкретно приложение.
Таблицата по-долу поставя основните разлики една до друга, като ви дава бърза справка, когато оценявате дали възможностите на производителя съответстват на вашите действителни изисквания.
| Параметър | Закаляване с преса (автомобили) | Декоративно щамповане с фолио |
|---|---|---|
| Температурен диапазон | 880 - 950 степен (празно); повърхностите на матрицата се поддържат под 200 градуса | 100 - 200 степен (повърхност на матрицата) |
| Материал на субстрата | Борна стомана (22MnB5, 20MnB8), усъвършенствани стомани с висока -якост | Хартия, картон, кожа, пластмаса, плат, дърво |
| Материал на матрицата | H13/H11 инструментална стомана за гореща-работа, понякога с покрития | Месинг, мед, магнезий, силикон |
| Нужди от охлаждане | Канали с интензивно водно{0}}охлаждане; конформно охлаждане за равномерно охлаждане | Нагревателни елементи за постоянство на температурата; минимално активно охлаждане |
| Типични допустими отклонения | ±0,1 mm върху формираната геометрия | Контрол на дълбочината на фино гравиране; острота на ръба при под{0}}милиметров детайл |
| Индустриални стандарти | IATF 16949, OEM-специфични спецификации, ISO 9001 | Специфични-отраслови стандарти за качество; ръководство за стил на марката |
След като това разграничение е ясно, следващият логичен въпрос става: кои специфични материали за матрицата осигуряват най-добра производителност за всяко приложение - и как препоръката на производителя за материали разкрива (или разкрива) техния експертен опит?
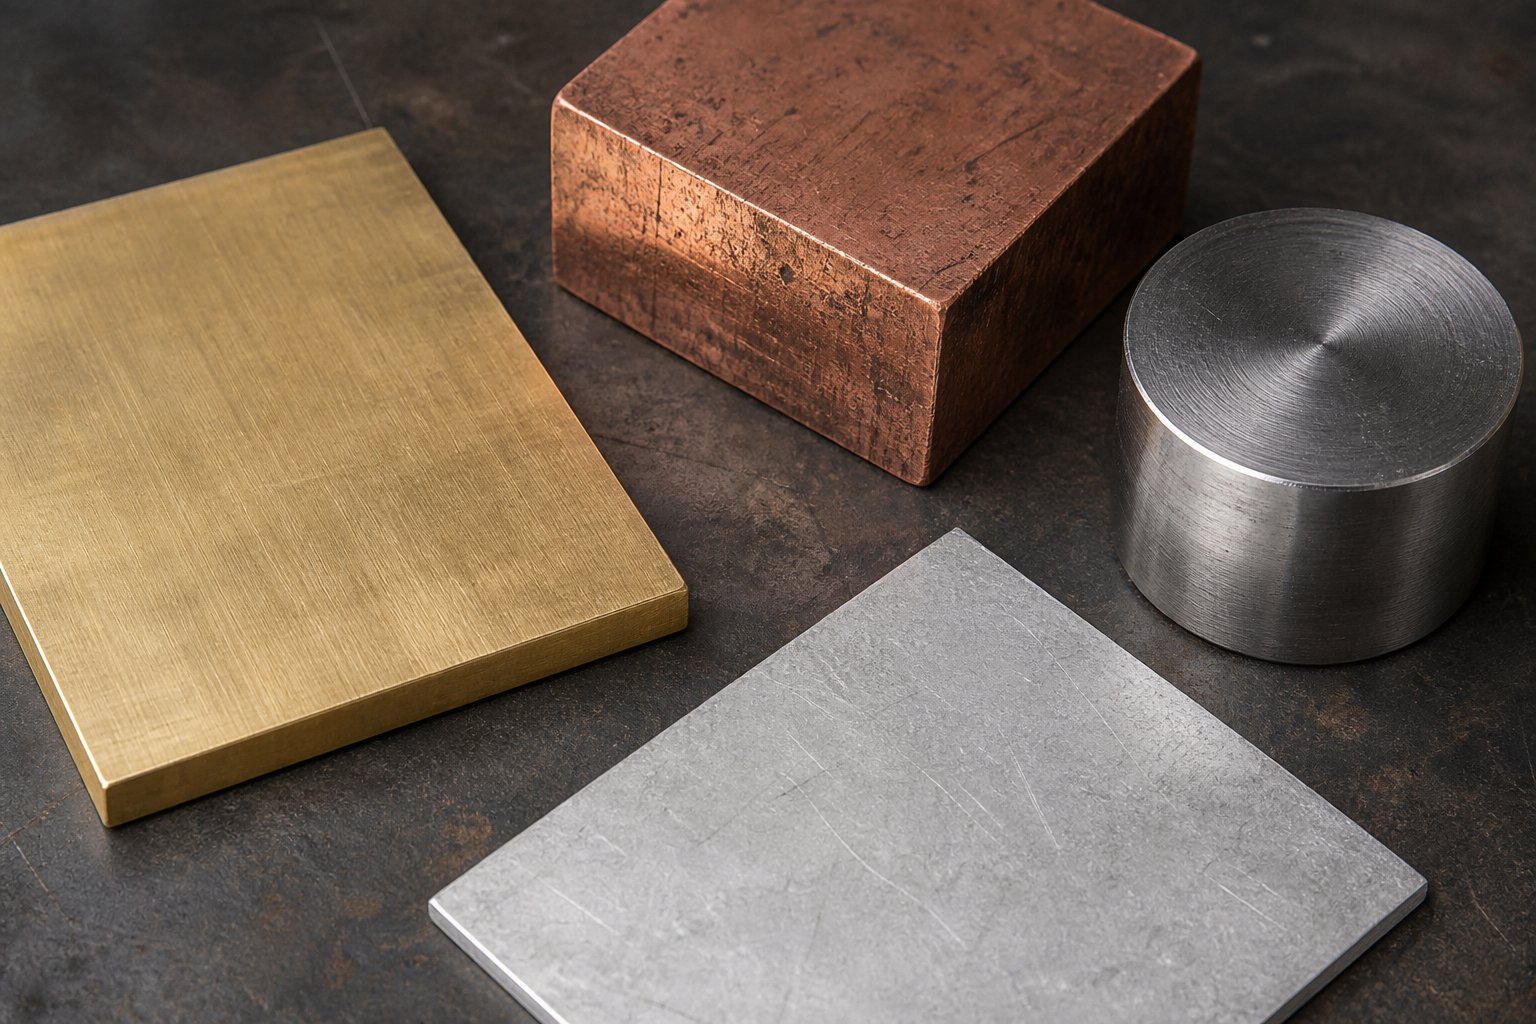
Ръководство за избор на материал за щанцоване с размяна-за приложения
Попитайте всеки производител на матрици за топъл печат какъв материал препоръчва и ще научите повече за техния опит за пет минути, отколкото от цяла брошура за възможности. Информираният доставчик не използва по подразбиране един материал за всяка работа. Вместо това те ви питат за дължината на цикъла, типа на субстрата, работната температура и изискванията за детайлите на повърхността -, след което съпоставят материала на матрицата с тази конкретна комбинация. Изборът между инструментална стомана, месинг, мед, магнезий и силикон никога не е произволен. Всеки носи различни компромиси-по отношение на издръжливост, топлопроводимост, цена и обработваемост, които пряко влияят на вашата производствена икономика.
Инструментални стомани за високо{0}}закаляване при пресоване
Когато оформяте заготовки от борна стомана при температури, близки до 900 градуса по Целзий, само горещи-стомани за работни инструменти могат да издържат на комбинацията от термични цикли, механично напрежение и контакт с абразив. H13 (обозначен като 1.2344 в европейските стандарти) и H11 (1.2343) са работните коне на инструментите за щанцоване за пресоване и изборът между тях включва нюансиран обмен-за който повечето купувачи никога не са чували.
И двете принадлежат към семейството на хром-молибден и имат до голяма степен сходни състави. Критичната разлика? H13 съдържа повече ванадий от H11, което го прави по-твърд и по-устойчив на абразивно износване. Това по-високо съдържание на ванадий образува фини карбиди в микроструктурата, които задържат ръба си при многократен контакт с горещи стоманени заготовки. Ако вашето приложение включва високо триене при плъзгане или стомани с абразивно покритие (като Al-Si покритие 22MnB5),H13 инструментална стомана горещо щампованематриците осигуряват измеримо по-дълъг експлоатационен живот, преди отклонението на размерите да се превърне в проблем.
H11, напротив, предлага превъзходна здравина и устойчивост на термична умора. По-ниското му съдържание на ванадий му позволява да се огъва, без да се напуква при повтарящи се цикли на нагряване и охлаждане. За матрици със сложни геометрии, тънки секции или агресивни охлаждащи канали, които създават концентрации на напрежение, H11 може действително да надживее H13, тъй като се съпротивлява по-добре на образуването на пукнатини. Арецензирано-проучване на материали за матрици за горещо щампованепотвърждава, че три свойства трябва да бъдат балансирани по време на избора на материал: устойчивост на износване, топлопроводимост и издръжливост - и че инструменталните стомани с еднакви нива на твърдост могат да показват значително различни нива на износване поради микроструктурни и композиционни разлики.
Същото изследване подчертава, че инструменталните стомани-за гореща работа като QRO90 (патентован клас от Uddeholm) предлагат топлопроводимост около 33 W/m·K и високи стойности на якост -, което ги прави особено подходящи за масово-производство на автомобилни щанци, където вътрешните охлаждащи канали създават фактори с висок интензитет на напрежението. От гледна точка на разходите, H13 има малко по-висока цена от H11 поради допълнителния ванадий, въпреки че и двата са в първокласното ниво в сравнение с декоративните материали за матрици. Въпросът за реалните разходи не е стоманената фактура -, а колко производствени цикъла оцелява матрицата, преди да се нуждае от преработка или подмяна.
Медни и месингови матрици за топлопроводимост
Влезте в света на декоративното щамповане на фолио и материалната логика се обръща напълно. Тук топлопроводимостта не означава извличане на топлина от закаляващата се заготовка -, а доставяне на равномерна топлина върху гравиран модел, така че фолиото да се освобождава чисто и да прилепва равномерно към субстрата.
Месинговата матрица за щамповане на фолио се превърна в избор по подразбиране в индустрията с добра причина. Месингът предлага идеален баланс на топлопроводимост, обработваемост и цена, който отговаря на средни до големи производствени обеми. Той пренася топлината равномерно към слоя фолио, създавайки ясни, чисти отпечатъци върху субстрати, вариращи от хартия и кожа до твърда пластмаса. Материалът се обработва чисто, задържайки фини детайли без изглаждане, а умерената му твърдост означава, че инструментите за гравиране издържат по-дълго по време на производството на щанци. За повечето комерсиални матрици за щамповане на фолио месингът осигурява изключителна стойност - достатъчно издръжлив за тиражи в стотици хиляди отпечатъци, като същевременно остава значително по-достъпен от стоманата.
Медта прави топлопроводимост една стъпка напред. Неговата способност да пренася топлина е значително по-висока от тази на месинга, което прави медната матрица за щамповане първокласен избор за приложения, изискващи абсолютна еднородност на температурата - големи-площни трансфери на фолио, полутонови шарки или-чувствителни към топлина субстрати, където дори малки температурни градиенти причиняват видими дефекти. Компромисът-? Медта е по-мека, което намалява живота на матрицата при използване на голям-обем и струва повече. За критични приложения за брандиране върху луксозни опаковки, където всяка импресия трябва да е безупречна, този компромис-често има смисъл.
Стоманата също се появява в декоративното пространство за свръх-високо-производство. Стоманените щампи за горещ печат предлагат несравнима издръжливост при маркиране на по-твърди субстрати като пластмаси, където месингът би се износил преждевременно. По-високата първоначална инвестиция се възвръща чрез удължен живот и постоянно качество на отпечатъка при изключително дълги производствени серии.
Когато магнезият и силиконът умират, има смисъл
Не всяка работа оправдава разходите за месинг или инвестицията в стомана. Магнезиевите матрици запълват специфична ниша: краткотрайна-декоративна работа, при която скоростта и икономията надделяват над дълготрайността. Магнезият е лек, евтин в сравнение с месинга и забележително лесен за ецване или гравиране -, което означава по-бързо преминаване от произведение на изкуството до готова матрица. Тези свойства го правят идеален за създаване на прототипи, ограничени-издания на опаковки, сезонни промоции или работни места, при които дизайнът се променя често.
Според Durable Technologies магнезиевите щанци демонстрират забележителна гъвкавост при различни машини за отпечатване и работят добре върху продукти от пластмаса, кожа, дърво и хартия. Те обикновено се използват за поздравителни картички, етикети, подвързии на книги, панделки, корици на менюта и кутии за бижута. Предлагат се в монтирани и немонтирани опции на-стандартни за индустрията височини, те се интегрират в съществуващи производствени настройки без модификация.
Ограничението е продължителността на живота. Магнезият е значително по-мек от месинга или стоманата, така че фините детайли се разграждат по-бързо при многократни отпечатъци. За тиражи под няколко хиляди бройки това е напълно приемливо. За производствени обеми от десетки хиляди и повече, месингът или стоманата ще осигурят по-ниска цена на импресия въпреки по-високата първоначална инвестиция.
Силиконовите матрици служат за още една цел за - съответствие. Когато субстратът е извит, неправилен или три-измерен (помислете за заоблени козметични контейнери или текстурирани кожени изделия), твърдата метална матрица не може да осъществи пълен контакт. Силиконът се огъва, за да следва контурите, осигурявайки равномерен натиск и пълен трансфер на фолиото върху неравни повърхности. Компромисът-е по-ниска разделителна способност; силиконът не може да задържи острите детайли, които металните матрици постигат, така че работи най-добре за смели графики, а не за микро-текст или сложни модели.
Таблицата по-долу поставя всичките пет групи материали една до друга, като ви помага бързо да съпоставите вашите изисквания за приложение с правилния материал за матрица - и да прецените дали препоръката на производителя отразява истински експертен опит или един-размер-подходящ-за всички по подразбиране.
| Материал на матрицата | твърдост | Топлопроводимост | Типична продължителност на живота | Ниво на разходите | Най-добро{0}}подходящо приложение |
|---|---|---|---|---|---|
| Инструментална стомана H13 / H11 | Висок (50-62 HRC) | Среден (~25-33 W/m·K) | Много високо (стотици хиляди цикли на пресоване) | високо | Автомобилно пресово втвърдяване; високо{0}}формоване на метал при екстремни температури |
| Месинг | Среден | високо | Висока (стотици хиляди отпечатъци от фолио) | Среден | Декоративно щамповане с фолио със среден{0}}до-голям обем върху хартия, кожа, пластмаса |
| Мед | Ниска-Средна | Много високо | Среден (по-нисък от месинг поради мекотата) | Средно-Високо | Работа с-фолио с голяма площ, изискваща абсолютна еднородност на температурата |
| Магнезий | ниско | Среден | Ниско (хиляди импресии) | ниско | Кратки тиражи, създаване на прототипи, сезонни опаковки, често променящи се дизайни |
| Силикон | Много ниско (гъвкаво) | ниско | Ниска-Средна | ниско | Извити или неправилни субстрати; удебелени графики върху три{0}}измерни повърхности |
Изборът на материал сам по себе си не гарантира качествена матрица -, той просто определя началната точка. Начинът, по който този материал е машинно обработен, термично обработен и завършен, превръща суровината в прецизен инструмент. Производствените методи, използвани за оформяне на кухини на матрицата и гравирани повърхности, са следващото ниво на възможности, което разделя компетентните производители от изключителните.
Методи за производство на матрици от CNC фрезоване до лазерно гравиране
Изборът на правилния материал е само началото. Начинът, по който материалът се оформя в завършена матрица - стратегията за обработка, последователността на операциите, техниките за довършителни работи - определя дали инструментът работи според спецификацията или не успява цикъл след цикъл. Всеки производител на матрици за горещо щамповане следва общ процес, но дълбочината на възможностите на всеки етап варира значително. Разбирането на тези методи ви помага да задавате по-остри въпроси по време на оценката на доставчика и да откривате местата, където може да има пречка.
Ето типичната последователност от първоначалното клиентско запитване до валидираната производствена матрица:
- Спецификация и въвеждане на дизайн- Купувачът предоставя геометрия на детайла (CAD данни), спецификации на материалите, производствени обеми и изисквания за качество. Способните производители отговарят с обратна връзка DFM (Дизайн за технологичност) вместо отговор само с цитат-.
- Дизайн и симулация на матрица- Инженерите разработват геометрията на матрицата, оформлението на охлаждането и профилите за подрязване с помощта на CAD/CAE софтуер. Симулациите на формоване предвиждат потока на материала, изтъняването и термичното поведение, преди да започне каквато и да е обработка.
- Груба обработка (CNC фрезоване)- Много{1}}машините с ЦПУ с много оси премахват насипния материал, за да доближат матрицата до крайната си геометрия, оставяйки малък запас за довършителни операции.
- Термична обработка- Грапавият щанцов блок се подлага на втвърдяване и темпериране, за да се постигне целевата твърдост и устойчивост на умора (обхванати в следващата глава).
- Финална обработка (CNC, EDM или гравиране)- Прецизните операции довеждат повърхностите на матрицата до крайни размери и качество на повърхността. Изборът на метод зависи от сложността на геометрията и необходимите допуски.
- Повърхностна обработка и покритие- Полиране, азотиране или PVD покритие се прилага в зависимост от изискванията на приложението.
- Сглобяване, изпробване и валидиране- Матрицата се сглобява с охлаждащи фитинги, монтира се в пресата и се валидира чрез пробни щампования. Проверките на размерите потвърждават съответствието на частта.
CNC фрезоване и EDM за прецизни кухини на матрицата
За матрици за закаляване при пресоване със сложни 3D геометрии на кухини, CNC фрезована щамповаща матрица представлява основния производствен път. Модерните обработващи центри с пет- оси могат да произвеждат повърхности на матрицата с допуски в диапазона от плюс или минус 0,01 до 0,03 mm в една настройка, минимизирайки кумулативните грешки при позициониране, които възникват, когато детайлът се движи между машини. Високо{6}}скоростното фрезоване с HSK държачи за инструменти -, които осигуряват превъзходна твърдост в сравнение с традиционните BT конуси - позволява фини довършителни проходи върху повърхности от закалена инструментална стомана до 62 HRC, постигайки точност в рамките на едно-цифрени микрони, когато се комбинира с термична компенсация и-сонди за проверка на машината.
Там, където фрезоването с ЦПУ достига своите граници - остри вътрешни ъгли, дълбоки тесни процепи или изключително фини детайли в закалена стомана -, процесът на производство на EDM матрици поема. Телният EDM реже сложни профили чрез ерозия на материала с електрически разряди през тънък телеен електрод, постигайки толеранси до плюс или минус 0,002 mm чрез многобройни проходи. Потъващата EDM (наричана също -потъваща EDM) използва оформени електроди за изгаряне на кухини в твърда стомана, създавайки геометрични форми, до които никой ротационен нож не може да достигне. Компромисът-е в скоростта: EDM е значително по-бавен от фрезоването, така че опитните производители го запазват за функции, които наистина го изискват, вместо да го използват по подразбиране за цели блокове на матрици.
Производител, който притежава както много-осно CNC, така и-собствено EDM оборудване, може стратегически да комбинира методи - грубо-фрезоване на 90 процента от повърхността на матрицата със скорост, след което да премине към EDM само за функции с тесен-радиус или текстури, които го изискват. Този хибриден подход оптимизира както времето за изпълнение, така и прецизността. Ако доставчик възложи EDM работа на външни изпълнители, губите контрол над процеса и добавяте дни към графика.
Химическо ецване и лазерно гравиране за декоративни щанци
Щанци за щамповане на декоративно фолио следват различна логика на производство. Вместо да образуват дълбоки 3D кухини, тези матрици се нуждаят от плитки, точно дефинирани шарки - лога, текст, текстури, изображения в полутонове -, гравирани в месингови, медни или магнезиеви плочи. Два доминиращи метода обслужват тази нужда, всеки с различни силни страни.
Химическо ецване(наричана още фотохимична обработка) използва маска от фоторезист и киселинен разтвор за селективно разтваряне на материала от повърхността на матрицата. Процесът започва с почистване на субстрата, нанасяне на UV{1}}чувствителен фоторезист, експониране на желания модел през филмова маска, проявяване и измиване на разтворимите зони, след което плочата се потапя в ецващ препарат. Резултатът е плитки, много детайлни модели с минимално механично напрежение върху материала на матрицата. Химическото ецване е отлично при производството на големи партиди от идентични щанци-ефективно - след като маската на произведението съществува, репликацията е бърза и последователна. Той работи особено добре за плоски шарки, полутонове и фин текст върху магнезиеви или месингови плочи, където дълбочината на гравиране остава сравнително плитка.
Лазерно гравирана матрица за горещ печат предлага различно предложение за стойност: скорост, гъвкавост и възможност за по-дълбоко рязане с висока точност. Лазерното гравиране премахва материала чрез термична аблация - фокусиран лъч изпарява повърхността на матрицата точка по точка според дигиталното произведение на изкуството. Не са необходими физически инструменти или химически маски, което означава, че промените в дизайна се случват в софтуера, а не в цеха. Това прави лазерното гравиране идеално за създаване на прототипи, кратки тиражи и чести ревизии на дизайна, където времето за изпълнение е по-важно от-единичната цена. Съвременните оптични и CO2 лазерни системи постигат фина разделителна способност на текста до части от милиметър и могат да гравират както плоски, така и леко извити повърхности.
Когато имате нужда от горещо щамповане, персонализирайте матриците за чести промени на произведения на изкуството - сезонни промоции, ограничени издания, брандиране на събития - лазерното гравиране осигурява най-бързото изпълнение. За стабилно, голямо{3}}обемно производство на единичен дизайн, химическото гравиране или CNC гравирането върху месинг обикновено осигурява по-добра издръжливост и по-ниска цена на отпечатък във времето.
Ролята на симулацията и CAE в дизайна на матрицата
Най-последователната производствена стъпка се случва преди всеки метал да бъде нарязан. Инструментите за симулация и компютърно{1}}подпомогнато инженерство (CAE) позволяват на инженерите да предскажат как матрицата ще работи при производствени условия - и да открият недостатъци в дизайна, които иначе биха се появили само по време на скъпи физически изпробвания.
За матрици за закаляване при пресоване софтуерът за симулация на формоване използва анализ на крайните елементи (FEA), за да моделира взаимодействието между нагрятата заготовка и повърхностите на матрицата.Анализът на Keysight на изпробване на виртуален зарподчертава как симулацията предвижда критични дефекти - изтъняване на материала, набръчкване, пружиниране и разцепване - преди започване на производството, позволявайки на производителите да оптимизират формата на заготовката, да рисуват перли и да обработват параметрите цифрово. Термичната симулация картографира топлинния поток през охлаждащите канали, идентифицирайки горещи точки, които биха довели до непоследователно закаляване и слаби микроструктури в щампованата част.
Тези виртуални изпробвания осигуряват измеримо бизнес въздействие. Индустриалните сравнителни показатели, цитирани от Keysight, показват намаления с до 35 процента на пробното-до-време за производство заедно със значителни съкращения на процентите на скрап. За купувачите това се превръща директно в по-кратки срокове за стартиране и по-малко инженерни промени след доставката на матрицата. Производител, който инвестира в симулация на формоване и термичен FEA, може да осигури валидирани дизайни на матрици - не само обработена геометрия, но и доказана увереност в процеса.
Когато оценявате доставчиците, попитайте дали провеждат симулации на формоване-вътрешно или ги възлагат на външни изпълнители. Поискайте да видите прогнози за изтъняване и топлинни карти от предишни проекти. Производител, който може да ви покаже резултат от симулация преди рязане на стомана, сигнализира за фундаментално различно ниво на инженерна дълбочина от този, който разчита единствено на опит и повторения на физическо изпробване. Тази разлика в способностите често обяснява разликата в цената между котировките - и което е по-важно, прогнозира разликата в производителността между доставените матрици.
Прецизната машинна обработка създава геометрия. Симулацията валидира функцията. Но нито едно от двете не определя как матрицата ще издържи десетки хиляди производствени цикли. Тази дългосрочна -трайност зависи от това какво се случва след машинната обработка: термичната обработка и повърхностните покрития, които втвърдяват матрицата и я предпазват от термична умора и износване.
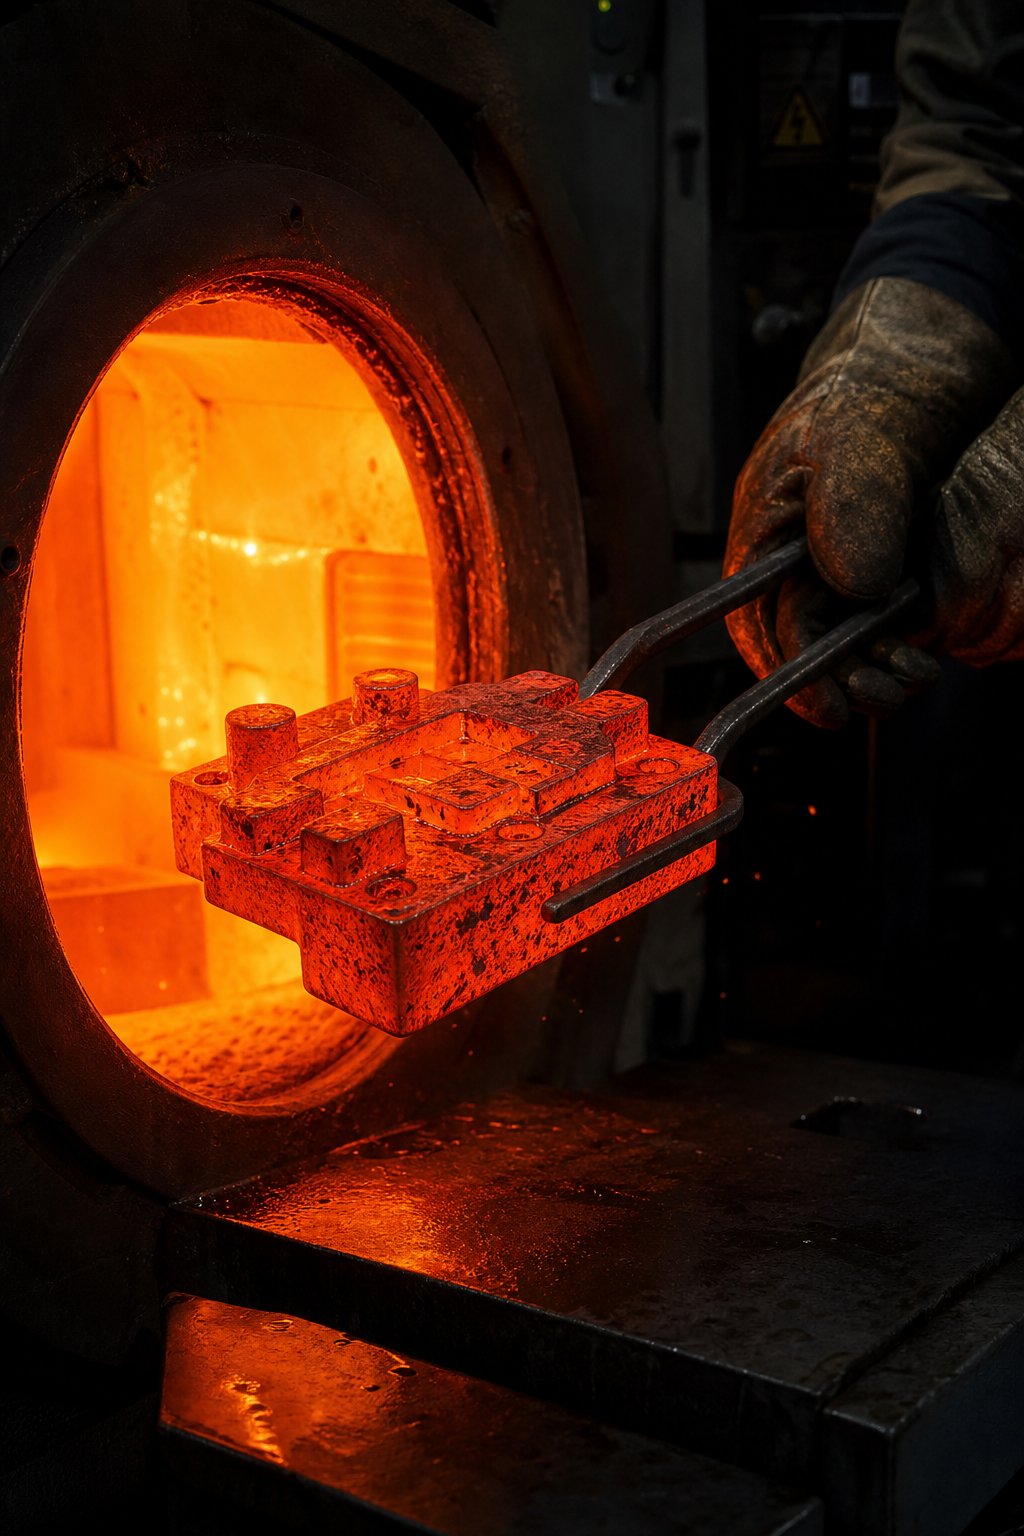
Термична обработка и покрития, които увеличават ефективността на матрицата
Матрицата може да бъде машинно обработена до перфектна геометрия и все пак да се повреди преждевременно, ако нейната обемна твърдост, микроструктура и повърхностна защита не са проектирани за работната среда. Термичната обработка на матрицата за горещо щамповане и нанасянето на покритие са двата процеса след-обработка, които определят дали вашите инструменти оцеляват след десетки хиляди цикли или пукнатини в рамките на седмици. Повечето уебсайтове на доставчици споменават тези стъпки като преминават - „термично обработени и покрити“ -, без да обясняват какво всъщност означават тези думи за вашата производствена икономика. Тази празнина си струва да бъде затворена.
Как топлинната обработка контролира твърдостта и живота на умора
Топлинната обработка трансформира необработената инструментална стомана в закалена,-устойчива на умора матрица, способна да издържи на екстремни термични цикли. Процесът включва контролирано нагряване до температура на аустенизиране, закаляване (обикновено във вакуумни пещи за предотвратяване на окисляване и изкривяване) и един или повече цикъла на темпериране, за да се балансира твърдостта срещу издръжливостта. СпоредТехническите спецификации на Paulo, инструменталната стомана H13 най-често е термично обработена до 44-46 HRC за приложения при гореща-работа, въпреки че достижимият диапазон обхваща 40-52 HRC в зависимост от крайната употреба. Този обхват има значение - матрица, закалена твърде агресивно, става крехка и се напуква при термичен удар, докато една оставена твърде мека се износва бързо при абразивен контакт с горещи стоманени заготовки.
Защо има значение дали производителят извършва термична обработка-вътрешно, или я възлага на външен изпълнител? Три причини:
- Контрол на процесите--Вътрешните вакуумни пещи позволяват прецизно управление на скоростите на нагряване, времето за накисване, налягането за охлаждане и температурите на темпериране. Дори малки отклонения - няколко градуса извън целта, закаляване, което е твърде кратко за секунди - създават измерими разлики в еднородността на твърдостта и разпределението на остатъчното напрежение.
- Време за изпълнение- Изпращането на щанцови блокове към външна термична обработка добавя дни или седмици към времето за доставка, плюс риск от доставка за тежки инструменти. Вътрешните-възможности компресират графика и позволяват на същия инженерен екип да коригира параметрите въз основа на конкретната геометрия на матрицата.
- Итеративно усъвършенстване- Когато изпробването разкрие проблем с твърдостта или се развие пукнатина от термична умора по време на валидирането,-вътрешната топлинна обработка позволява бързо повторно -закаляване или повторно-втвърдяване без логистични забавяния.
Чрез закаляване (наричано още неутрално закаляване) във вакуумни пещи осигурява устойчивостта на износване и удар, необходима за матрици, които трябва да издържат на многократни удари по време на метално щамповане. Както отбелязва Пауло, техните пещи за охлаждане с 20-бара побират матрици, надвишаващи 6000 паунда - което показва мащаба на оборудването, необходимо за сериозно производство на матрици за горещ печат. Производител, работещ с по-малки или по-малко производителни пещи, може да се бори да постигне еднаква твърдост в големи блокове на матрицата, създавайки меки петна, които се износват неравномерно.
Усъвършенствани покрития на щампите за триене и намаляване на износването
Топлинната обработка определя механичните свойства на масата. Повърхностните покрития добавят краен защитен слой, който се справя с триенето, адхезивното износване и химическата атака на повърхността на матрицата - точно там, където започва разграждането. За матрици за закаляване при пресоване, контактуващи с алуминиева -борна стомана със силициево покритие, покритието на матрицата за устойчивост на износване не е задължително; това е разликата между приемливия живот на матрицата и преждевременната повреда от прехвърляне на материал и надраскване.
Четири семейства покрития доминират в приложенията за горещо щамповане:
- CrN (хромов нитрид)- Добре{1}}утвърдено PVD покритие, предлагащо добра адхезия, умерена твърдост и отлична устойчивост на корозия. Изследване, публикувано вЕкспрес за изследване на материалиустановиха, че CrN покритията, нанесени чрез Arc-PVD, показват по-нисък коефициент на триене в сравнение с AlCrN, заедно с превъзходна устойчивост на корозия, дължаща се на еднаквата им повърхностна морфология и липсата на празнини. CrN работи добре при умерени работни температури и осигурява надеждна работа на матрици, където химическата атака е основна грижа.
- AlCrN (алуминиев хром нитрид)- Развитие на CrN, което включва алуминий за подобрена устойчивост на окисляване при повишени температури. Същото проучване потвърди, че AlCrN демонстрира по-добра устойчивост на износване от CrN, което го прави по-добрият избор за високо-температурни приложения, където абразивният контакт доминира над корозията. Проучване наалуминиеви покрития за леене под наляганедопълнително потвърждава производителността на AlCrN, показвайки, че той значително превъзхожда непокрития H13 в устойчивостта на адхезия на материала и ерозия при агресивен термичен цикъл.
- TiAlN (титанов алуминиев нитрид)- Високо{1}}ефективно покритие, подходящо за най-взискателните топлинни среди. Приложенията за горещо щамповане с TiAlN покритие се възползват от съдържанието на алуминий, образуващо защитен оксиден слой при повишени температури, който действа като термична бариера и намалява преноса на топлина в субстрата на матрицата. Проучвания върху щифтове за сърцевина, отлети под налягане, показват, че покритията от TiAlN значително удължават експлоатационния живот в сравнение с инструменталната стомана без покритие, особено когато се прилагат в дуплексен процес върху азотиран субстрат.
- Азотиране (газово азотиране и феритно нитрокарбюризиране)- За разлика от PVD покритията, които отлагат тънък филм върху повърхността, матрицата за щамповане с азотиране получава дифундиран азот директно в стоманения субстрат. Според документацията на процеса на Paulo, газовото азотиране се извършва при относително ниски температури (около 1000 градуса по Фаренхайт), което позволява на инструменталните блокове да останат във феритно състояние и предотвратява изкривяването. Феритно нитровъглеродяване (FNC) създава керамичен външен слой, осигуряващ устойчивост на износване и корозия без промяна на размерите - което го прави идеален като последна стъпка на готова инструментална екипировка след закаляване и машинна обработка.
Подходящо покритие спрямо работната температура и основата
Звучи сложно? Става ясно, след като разберете логиката на избора. Изборът на покритие зависи от три взаимодействащи променливи: работната температура на матрицата, щампованият материал на субстрата и доминиращия механизъм на износване във вашия процес.
За матрици за закаляване при пресоване, работещи с борна стомана с Al-Si покритие, основните заплахи са адхезивното износване (прехвърляне на алуминий върху повърхностите на матрицата) и термичната умора. Покритията се нуждаят от устойчивост на високо-температурно окисление и нисък афинитет към алуминия -, което прави AlCrN и TiAlN най-силните кандидати. Изследванията за леене под налягане показват, че покритията, постигащи коефициент на триене под 0,40 и степен на износване в 10-8мм3N-1m-1диапазон или по-нисък осигурява измеримо намалена адхезия на материала по време на контакт с алуминий.
За декоративни матрици за щамповане на фолио, работещи при температура под 200 градуса по Целзий, агресивните покрития са ненужни и дори могат да бъдат контрапродуктивни - някои PVD покрития променят топлопроводимостта на повърхността на матрицата, нарушавайки равномерното разпределение на топлината, на което месинговите и медните матрици разчитат за постоянен трансфер на фолио. Азотирането или лекото повърхностно втвърдяване обикновено са достатъчни за декоративни матрици, като добавят умерена устойчивост на износване, без да променят термичното поведение.
Таблицата по-долу сравнява опциите за покритие по параметрите, които имат най-голямо значение при избора на правилната повърхностна обработка за вашето приложение на матрицата:
| Покритие / Обработка | Максимална работна температура | Намаляване на триенето | Подобряване на продължителността на живота | Ниво на разходите | Най-добър{0}}сценарий |
|---|---|---|---|---|---|
| CrN | Умерен (подходящ до ~700 градуса) | Умерено-Високо | Умерен | Среден | Матрицата е устойчива на корозия и умерена абразия; защита с-общо предназначение |
| AlCrN | Висок (поддържа производителност над 800 градуса) | Умерен | високо | Средно-Високо | Щанци за втвърдяване при висока{0}}температура; среди с риск от окисляване |
| TiAlN | Висока (термичен бариерен ефект при повишени температури) | Умерен | високо | високо | Най-взискателните топлинни среди; дуплексни системи върху азотирани субстрати |
| Газово азотиране | Ниска-Умерена (третиране при ~540 градуса) | Ниска-Умерена | Умерен | Ниска-Средна | Носещи-приложения с плъзгащо износване; последна стъпка на готовата инструментална екипировка |
| Феритно нитрокарбонизиране (FNC) | Ниска-Умерена | Ниска-Умерена | Умерен | Ниска-Средна | Завършените матрици се нуждаят от устойчивост на износване и корозия без изкривяване |
Производител, който обсъжда тези опции по отношение на вашия специфичен режим на повреда - адхезия, абразия, термична умора или корозия -, демонстрира коренно различно ниво на компетентност от този, който нанася стандартно покритие върху всяка матрица, независимо от приложението. Попитайте какво покритие препоръчват, след това попитайте защо. Мотивите зад отговора ви казват дали техният експертен опит в процесите ще защити вашата инвестиция в продължение на десетки хиляди производствени цикли.
Топлинната обработка втвърдява тялото на матрицата. Покритията предпазват работната повърхност. Но нито едно от тях не се занимава с предизвикателството за термично управление, което в крайна сметка управлява времето на цикъла и качеството на детайлите - как топлината протича през матрицата по време на всеки един удар и колко бързо се извлича преди началото на следващия.
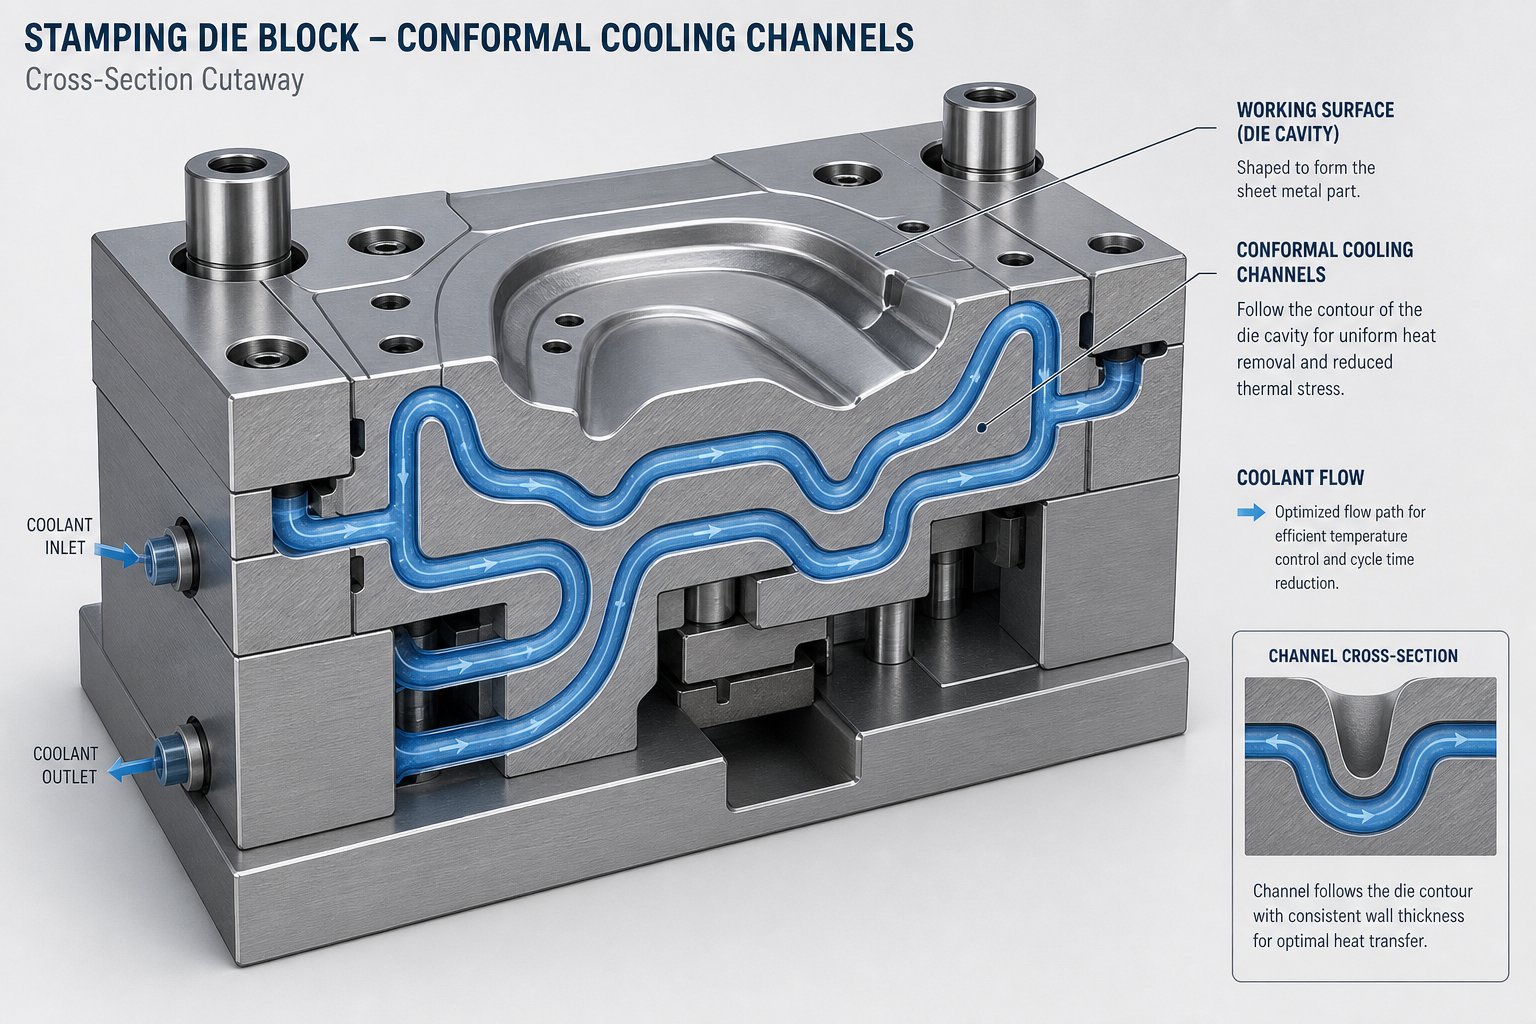
Дизайн на охлаждащи канали и стратегии за управление на топлината
Всеки цикъл на топъл печат е надпревара срещу топлината. При закаляването чрез пресоване матрицата трябва да извлече достатъчно топлинна енергия от 900-градусова заготовка, за да постигне пълна мартензитна трансформация - и трябва да го прави равномерно през всеки квадратен сантиметър от повърхността на детайла. При декоративно щамповане с фолио матрицата трябва да поддържа постоянна температура, така че адхезията на фолиото и яснотата на изображението да останат идентични от първия отпечатък до десет-хилядния. И в двата случая дизайнът на термичното управление на матрицата е скритата променлива, която разделя продуктивната инструментална екипировка от проблемната инструментална екипировка. И все пак това е една от най-малко обсъжданите теми сред купувачите, оценяващи производителите.
Конформно охлаждане срещу конвенционални пробити канали
Традиционният инструмент за матрица за охлаждащ канал разчита на-пробити прави канали, пробити през блока на матрицата. Методът е прост и икономически -ефективен - бормашина създава канали под фиксирани ъгли и пресечни точки, а вода или масло тече през тях по време на производството. проблемът? Праволинейното-пробиване не може да следва контурите на сложна повърхност на матрицата. При извити или дълбоки-геометрии на изтегляне някои региони на матрицата са близо до охлаждащ канал, докато други са далече. Тази промяна на разстоянието създава неравномерно извличане на топлина - горещи точки, където охлаждането е недостатъчно, и студени точки, където е прекомерно.
Изследване, публикувано от Университета на Страната на баските, потвърждава директно това ограничение. Тяхното проучване на охлаждащи канали, произведени с добавки, установи, че конвенционалните пробити канали "често постигат неравномерен топлопренос", което "може да доведе до по-дълги времена на цикъла, неравномерно охлаждане и изкривяване". Ограниченията на геометрията на пробиване ограничават това, което дизайнерите могат да постигнат, независимо от това колко симулация инвестират в оптимизирането на разположението на канала.
Конформна охлаждаща щампа за горещо щамповане решава това чрез маршрутизиране на канали, които следват контура на повърхността на матрицата на постоянно разстояние. Представете си, че охлаждащият канал отразява формата на щампованата част -, поддържайки същата дебелина на стената между охлаждащата течност и лицето на матрицата навсякъде. Резултатът е значително по-равномерно извличане на топлина. Същият изследователски екип демонстрира, че адитивно произведените конформни канали се охлаждат до шест пъти по-бързо от конвенционалните пробити канали в сравнителни проучвания, а термичните симулации показват измеримо по-хомогенно разпределение на температурата по повърхността на матрицата.
Как се произвеждат конформните канали? Съществуват два основни подхода. Адитивното производство -, включително селективно лазерно топене (SLM) и лазерно отлагане на метал (LMD) - изгражда сложни вътрешни геометрии слой по слой без почти никакви геометрични ограничения. Проучването на Университета на Страната на баските използва LMD за затваряне на обработени канали с инструментална стомана AISI H13, създавайки канали с минимален диаметър до 3 mm и минимална дебелина на стената от 2 mm. Алтернативата е производството на-слоесто ламиниране, при което индивидуално изрязаните плочи с канални характеристики се подреждат и съединяват. Този метод е подходящ за по-прости геометрии, но му липсва възможността за свободна форма на адитивните процеси, базирани на-прах.
Компромисът-е цената. Конформното охлаждане добавя значителна сложност на производството и разходи в сравнение с конвенционалното пробиване. За големи-автомобилни програми, където спестяванията на време за цикъл се комбинират с милиони части, инвестицията се възвръща бързо. За приложения с по-малък-обем, конвенционалните пробити канали с оптимизирано разположение могат да осигурят приемлива производителност на малка част от цената на инструмента.
Как равномерността на охлаждане влияе върху качеството на детайлите
Защо равномерното охлаждане има толкова голямо значение? При пресоването отговорът е микроструктурата. Заготовката от борна стомана трябва да се охлади с минимална скорост от 27 градуса по Целзий в секунда през цялата част, за да се превърне аустенитът в мартензит. Ако някоя област се охлажда твърде бавно -, защото се намира далеч от охлаждащ канал или защото температурата на повърхността на матрицата е пропълзяла над 200 градуса по Целзий - тази област произвежда бейнит или ферит вместо мартензит. Резултатът е локализирани меки петна с намалена якост, потенциално компрометиращи устойчивостта на удар в готовия структурен компонент.
Топлинни симулации отИзследване на MDPI за конформно охлажданеилюстрирайте това ясно. Когато гореща заготовка при 900 градуса по Целзий влезе в контакт с матрица с конформни канали, разпределението на температурата след охлаждане е значително по-хомогенно, отколкото при прави пробити канали. По-ниски пикови температури се достигат на същата стъпка от време, което предполага по-висока ефективна скорост на охлаждане. Тази еднородност се превръща директно в постоянни механични свойства в щампованата част - без слаби зони, без непредвидими градиенти на твърдост.
За декоративно щамповане с фолио коловете са по-скоро визуални, отколкото структурни, но също толкова взискателни. Несъответствието на температурата по повърхността на матрицата причинява неравномерно освобождаване на фолиото - някои зони се свързват твърде агресивно (създавайки матов или прекалено-залепнал вид), докато други се прехвърлят непълно (оставяйки празнини или грапави ръбове). При луксозни опаковки, където всеки отпечатък трябва да бъде визуално идентичен, дори температурен градиент от два- или три-градуса може да доведе до видими дефекти, които налагат бракуване на готовите продукти.
И в двата свята способността на производителя да проектира, симулира и изпълни охладителни системи с еднаква топлинна производителност е пряк предсказател за последователност на качеството на частите в производството.
Системи за бърза{0}}смяна на матрици и производствена ефективност
Топлинното управление не се отнася само до това какво се случва по време на хода на щамповане. Това също влияе върху това, което се случва между производствените серии. Всяка минута, когато пресата не работи по време на смяна на матрицата, е минута загубени приходи - и в среда с високо-смесване, където матриците се сменят често, времето за смяна може да отнеме изненадващ процент от наличните производствени часове.
СпоредАнализът на производителя за бърза смяна на матрицата, действителната смяна на матрицата може да представлява само 10 процента от общото време за смяна. Останалото включва корекции, резби на материала, подравняване и валидиране. Системата за щамповане с бърза смяна се справя с това чрез стандартизиране на интерфейсите за монтиране на щампи - с помощта на магнитно затягане, хидравлични системи за бързо-затягане или прецизно-разположени подплочи, които елиминират ръчното подравняване и последователностите на въртящия момент.
Специално за приложенията за горещо щамповане, възможността за бърза-промяна взаимодейства директно с термичното управление. Когато матрицата бъде премахната и поставена нова, охлаждащата верига трябва да бъде изключена и отново свързана. Фитингите за бързо-свързване на тръбопроводите за охлаждаща течност намаляват тази стъпка от минути работа с гаечен ключ до секунди връзки с-натискане. Стандартизираните позиции на охлаждащия колектор означават, че термичната система на новата матрица започва да работи незабавно, без персонализирани водопроводи за всеки инструмент.
Магнитното затягане на матрицата прави това още повече, като елиминира всички механични крепежни елементи от интерфейса-към-подпората. Матрицата е позиционирана, магнитите се захранват и инструментът е закрепен - без болтове, без T-прорези, без динамометрични ключове. Комбинирани с повдигачи на матрици, ролкови маси и предварително-етапни инструментални колички, тези системи могат да намалят времето за вътрешна смяна от часове до едно-цифрени минути. Това компресиране на времето за престой директно увеличава наличните производствени часове и общата производителност, без да добавя капацитет на пресата.
Когато оценявате производител, попитайте дали дизайнът му на матрици включва инфраструктура за бърза{0}}промяна. Матрица, проектирана за бърза смяна - със стандартизирани функции за монтаж, интегрирани бързо-свързващи се охлаждащи портове и съвместимост с магнитно или хидравлично затягане - осигурява стойност отвъд ефективността на щамповане. Той намалява общите разходи за всеки производствен цикъл, като минимизира непродуктивните пропуски между тях.
Ето основните съображения за проектиране на управление на топлината, които трябва да повдигнете с всеки бъдещ доставчик на матрици:
- Какво е разстоянието от охлаждащите канали до работната повърхност на матрицата и колко равномерно е това разстояние в геометрията на детайла?
- Осъществими и оправдани ли са конформните охлаждащи канали за производствения обем и сложността на геометрията на тази част?
- Какъв дебит на охлаждащата течност и температура на входа се приемат в термичната симулация?
- Как се поддържа балансът на охладителната верига, когато множество канали работят паралелно?
- Какви резултати от топлинна симулация (температурни карти, прогнози за скоростта на охлаждане) може да предостави производителят преди да започне производството на матрицата?
- Конструкцията на матрицата включва ли-фитинги за бързо свързване на охлаждащата течност и стандартизирани интерфейси за монтаж за бърза смяна?
- Как производителят проверява ефективността на охлаждане по време на изпробване на - вградени термодвойки, инфрачервени изображения или сензори за поток?
- Каква е очакваната температура на повърхността на матрицата след достигане на термично стабилно състояние по време на непрекъснато производство?
Производител, който може да отговори на тези въпроси с конкретни,-подкрепени със симулация отговори, демонстрира вида инженерна дълбочина, която предотвратява възникването на термични проблеми с месеци в производството. Дизайнът на охлаждането е невидим, след като матрицата е изградена - не можете да я инспектирате визуално или да я поправите без основна преработка. Постигането му правилно от първия път зависи изцяло от избора на доставчик, чиито възможности за термично управление отговарят на изискванията на вашето приложение.
Топлинна производителност, избор на материал, прецизност на обработка, топлинна обработка и покрития - това са всички инженерни входящи данни, контролирани по време на производството на матрицата. Но как претегляте всички тези фактори заедно, когато сравнявате доставчици? Следващата стъпка е изграждането на структурирана рамка за оценка, която ви помага да разграничите истинската производствена дълбочина от маркетинговите твърдения-на повърхностно ниво.
Как да оценим производител на матрици за горещо щамповане
Видяхте как изборът на материал, методите на обработка, термичната обработка, покритията и дизайнът на охлаждане допринасят за производителността на матрицата. Предизвикателството сега е практично: когато имате три оферти на бюрото си от трима различни доставчика, как да определите кой от тях действително ще достави инструменти, които работят години, а не месеци? Структурираната рамка за оценка на доставчиците на матрици за щамповане замества интуицията с доказателства - и ви предпазва от скъпата грешка да оптимизирате за най-ниската покупна цена.
Технически възможности, които сигнализират за дълбочина на производство
Не всеки производител на матрици за горещ печат притежава същото оборудване или контролира едни и същи стъпки на процеса. Разликата между производител, който машинно обработва, термично обработва, покрива и валидира, умира под един покрив, спрямо този, който възлага три от тези четири стъпки на външни изпълнители, е огромна - във времето за изпълнение, в контрола на качеството и в отчетността, когато нещо се обърка.
Когато обхождате съоръжение (или преглеждате списък с възможности от разстояние), потърсете тези индикатори за истинска дълбочина:
- Много{0}}осова CNC обработка- Възможността за пет-оси позволява изрязването на сложни кухини на матрицата в една настройка, намалявайки кумулативното натрупване на толеранс-. Попитайте колко оси поддържат техните основни обработващи центрове и дали довършват-машинно закалена стомана-вътрешно.
- В-фирма EDM (тел и утайка)- Притежаването на EDM оборудване означава, че производителят може да произвежда функции с тесен-радиус и фини детайли, без да възлага на външни изпълнители. Магазините, които изпращат EDM, губят дни при всеки цикъл на ревизия.
- -Вътрешна топлинна обработка- Вакуумните пещи на-сайта позволяват прецизен контрол на твърдостта и бързо изпълнение. Както беше обсъдено по-рано, дори малки отклонения във времето за охлаждане или температурата на темпериране влияят върху живота на матрицата при умора. -Вътрешният капацитет означава, че един и същ инженерен екип контролира както машинната обработка, така и металургията.
- Нанасяне на покритие или установени партньорства за покритие- Независимо дали става въпрос за PVD покрития (AlCrN, TiAlN) или дифузионни обработки (азотиране), проверете дали производителят интегрира избора на покритие в своя процес на проектиране, вместо да го третира като закъснение.
- CAE и инструменти за симулация- Симулацията на формоване, топлинната FEA и прогнозата за изтъняване на празни детайли отличават производителите,-ориентирани от инженерството, от машинните цехове, които просто режат метал за печат. Поискайте да видите резултати от симулация от предишни проекти.
- DFM (Дизайн за технологичност) обратна връзка- Способният доставчик не цитира само вашия чертеж. Те го предизвикват конструктивно - като предлагат промени в ъгъла на газене, оптимизиране на охлаждащия канал или алтернативи на материалите, които подобряват производителността или намаляват разходите. Индустриалните насоки за избор на производител потвърждават, че инженерната поддръжка и способността за оптимизиране на дизайна трябва да бъдат тежки наред с необработения капацитет за обработка.
За купувачи, които проучват персонализирани опции за производство на щампи за горещо щамповане, които обхващат както горещо щамповане, така и по-широки приложения за щамповане на матрици, доставчици катоОтделът за щамповане на YICHENпредлагат полезна референтна точка - техният обхват обхваща персонализирани решения за матрици за щамповане в горещо щамповане, щамповане и инструменти за метало-формоване, като предоставя на купувачите една входна точка за оценка спрямо този контролен списък с възможности, вместо да обединява множество специализирани доставчици.
Сертификати за качество и индустриални стандарти за проверка
Възможностите ви казват какво може да направи един производител. Сертификатите ви казват дали го правят последователно съгласно документирана, подлежаща на одит система. Два сертификата са от най-голямо значение при оценката на доставчика на матрици за щамповане:
ISO 9001е основополагащата система за управление на качеството, приложима за всяка производствена организация. Той гарантира наличието на документирани процедури, вътрешни одити, процеси на коригиращи действия и цикли на преглед от ръководството. Ако доставчикът на матрици не притежава ISO 9001, няма външна проверка, че неговата система за качество е структурирана или повторяема.
IATF 16949е специфичното-автомобилно разширение, което се основава на ISO 9001 с допълнителни изисквания за безопасност на продуктите, управление на доставчици, анализ на риска иОсновни инструменти на AIAG- PPAP, FMEA, MSA, SPC и контролни планове. Ако вашите матрици захранват веригата за доставка на автомобили, IATF 16949 не е добре--да имате; това обикновено е изискване на клиента. Сертифицирането потвърждава, че производителят поддържа документирани производствени данни, извършва одити на производствения процес и интегрира-специфични изисквания на клиента в своята система за качество.
Освен сертификатите, проверете:
- Сертифициране на материалите и проследимост- Може ли доставчикът да предостави сертификати за мелница за всеки щанцов блок, потвърждаващи състава и топлинната партида? Пълната проследимост от суровината до готовата матрица е стандартна практика за сериозни производители и очакване в регулираните индустрии.
- Доклади за проверка на размерите- CMM (координатна измервателна машина) докладва, документирайки действителните спрямо номиналните размери на критичните характеристики на матрицата, демонстриращи контрол на процеса.
- Протоколи за тестване и валидиране- Производителят подпечатва ли пробни части, измерва ли ги и предоставя ли отчет за валидиране преди изпращане? Или ви дават зар и ви пожелават късмет в собствената ви преса?
Финансовата стабилност и мандатът на производителя също имат значение. Доставчик, който работи от десетилетия с дългогодишни-отношения с клиенти, сигнализира за надеждност по начини, по които новооткрит магазин не може - те са оцелели в икономически цикли, поддържали са институционални познания и са инвестирали непрекъснато в оборудване и хора.
Обща цена на притежание спрямо предварителна цена на матрицата
Ето къде повечето решения за снабдяване се объркват. Сравнявате три котировки, избирате най-ниското число и се чувствате ефективни. Тогава реалността се разкрива: по-евтината матрица развива термични пукнатини при 15 000 цикъла вместо при 80 000. Степента на отхвърляне се повишава, тъй като дрейфът на размерите никога не е бил разглеждан при проектирането на охлаждането. Непланираните спирания за поддръжка струват десет пъти повече от това, което сте спестили в поръчката за покупка. Анализът на скритите разходи при метално щамповане потвърждава, че първоначалната цена на инструмента е само видимата част - текущата поддръжка, преработката поради лошо качество и преждевременната подмяна често намаляват първоначалната инвестиция.
Общата цена на притежание преформулира оценката. Вместо да питате "колко струва тази матрица?" питате "колко ще ми струва тази матрица за приемлива част през целия й експлоатационен живот?" Това изчисление включва:
- Die покупна цена- Числото в цитата. Важно, но само един вход.
- Очакван живот преди основна преработка- Функция от класа на материала, качеството на термичната обработка, избора на покритие и дизайна на охлаждането. Матрица, издържаща 100 000 цикъла преди преработка, струва половината на цикъл от това, което струва матрица, издържаща 50 000 цикъла - дори ако покупната цена е била с 30 процента по-висока.
- Процент на отхвърляне, който се дължи на инструменталната екипировка- Лоша равномерност на охлаждане, отклонение на размерите от износване или дефекти на повърхността от неподходящо покритие - всички те водят до скрап. Всяка отхвърлена част носи пълните разходи за материал, енергия и време за пресоване.
- Честота на поддръжка и цена- Колко често трябва да се изтегля матрицата за повторно-полиране, повторно-покритие или почистване на канала? Производителят предлага ли услуги за обновяване или вие сте сами?
- Въздействие на времето на цикъла- Матрица с оптимизирано конформно охлаждане може да работи с две или три секунди по-бързо на цикъл от тази с конвенционални пробити канали. Над един милион цикъла тези секунди се превръщат в дни възстановен капацитет на пресата.
- Престой поради непланирани повреди- Катастрофална пукнатина или заседнал ежектор не струват само ремонт - те спират производствената ви линия, докато се борите за поправка. Изборът на дизайна на производителя пряко влияе върху вероятността от повреда.
Когато преминете от цена-на-матрица към цена-на-част-през-целия живот, критериите за оценка по-горе спират да изглеждат като добри-за-имане и започват да изглеждат като финансови нужди. Производителят, който таксува повече, защото използва първокласна инструментална стомана, прилага симулация-оптимизирано конформно охлаждане и валидира с-вътрешно изпробване, не е скъп - той е този, чиято матрица не източва безшумно бюджета ви години след доставката.
Тази житейска перспектива също променя начина, по който подхождате към разговора за снабдяване. Вместо да изпращате разпечатка и да питате за цена, вие споделяте производствени обеми, целеви времена на цикъла, изисквания за качество и ограничения за поддръжка - след което преценявате предложеното от производителя решение осигурява най-ниските общи разходи през целия експлоатационен живот на матрицата. Тази промяна от транзакционно закупуване към инженерно партньорство е най-големият предсказател за дългосрочен -успех на инструментите.
Дори най-добре-проектираната, най-добре-произведената матрица в крайна сметка се износва. Как се износва, кога се намесвате и какви опции съществуват за удължаване на експлоатационния му живот зависи от решенията, взети както по време на производството, така и по време на производството. Разбирането на често срещаните режими на повреда - и стратегиите за поддръжка, които ги предотвратяват - е последната част от пъзела за оценка.
Поддръжка на матрици и управление на жизнения цикъл за по-ниски разходи
Един зар не се проваля за една нощ. Разгражда се на малки, измерими стъпки - повърхностна пукнатина, която се задълбочава цикъл след цикъл, модел на износване, който се разширява неусетно, докато частите излязат извън допустимите граници, охлаждащ канал, който корозира отвътре, докато външността изглежда добре. Производителите, които разбират тези прогресии на отказите, проектират срещу тях от самото начало. Купувачите, които ги разбират, улавят проблемите рано, намесват се в правилния момент и удължават живота на матрицата за щамповане с десетки хиляди допълнителни цикли. Пренебрегването на поддръжката на матрицата за горещо щамповане, докато нещо не се счупи, е най-скъпата стратегия за поддръжка, която съществува.
Общи режими на повреда на матрицата и стратегии за превенция
Всяка категория режими на повреда на матрицата за щамповане води до конкретна първопричина - и в повечето случаи тази основна причина се свързва с решение за проектиране или производство, взето месеци или години по-рано. Знанието за какво да следите ви помага да диагностицирате проблемите, преди да станат катастрофални.
Термичното напукване е доминиращият механизъм на повреда в матриците за втвърдяване чрез пресоване. Всеки цикъл на щамповане подлага повърхността на матрицата на бързо нагряване (контакт с горещата заготовка), последвано от бързо охлаждане (течаща вода през вътрешните канали). Този топлинен цикъл създава редуващи се напрежения на опън и натиск на повърхността. В продължение на хиляди повторения микро-пукнатините се зараждат в точки на концентрация на напрежение - остри радиуси, следи от машинна обработка или границите на охлаждащите канали. Апроучване за анализ на неуспехите, публикувано в Materialsизследваха напукана вложка за матрица за горещо щамповане на колона A-, направена от стомана 4Cr5Mo2V. Пукнатините произлизат от вътрешните стени на охлаждащите канали след приблизително 50 000 цикъла - само 25 процента от очаквания експлоатационен живот от 200 000-цикъла. Проучването установи, че индуцираната от напрежение корозия е основният механизъм: остатъчни напрежения на опън от циклично натоварване, комбинирани с окислителна корозия вътре в незащитени охлаждащи канали за ускоряване на започването и разпространението на пукнатини по крехките оксидни слоеве.
Абразивното износване се развива там, където заготовката се плъзга по повърхността на матрицата под налягане. При матрици за втвърдяване при пресоване заготовките с Al-Si покритие са особено агресивни - алуминиевото покритие се прехвърля върху лицето на матрицата, натрупва се като адхезивни отлагания, след което действа като абразивно трето тяло, което ускорява разграждането на повърхността. Визуално ще забележите прогресивно нагрубяване на предишни полирани повърхности, натрупване на материал в радиусите на изтегляне и нарастващо триене, което се проявява като по-високи показания на пресовия тонаж или повърхностни набраздявания върху щамповани части.
Дрейфът на размерите е по-фин и често остава незабелязан, докато частите не преминат проверка. Повтарящите се термични цикли карат матрицата да се разширява и свива хиляди пъти. При продължително производство това може да доведе до измерими промени в размерите на кухината - особено в тънко-стенни секции или зони с агресивно охлаждане, което създава стръмни термични градиенти. Същото изследване потвърждава, че плътността на дислокация се увеличава прогресивно по време на услугата за горещо щамповане, като карбидите се утаяват и загрубяват по границите на зърната, отслабвайки ударната якост на материала от 325 J до 37 J в силно засегнатите региони.
Корозията на охлаждащия канал е режим на повреда, който действа невидимо. Резултатите от проучването са поразителни: повече от 90 процента от неуспешните матрици в инженерните приложения започват да се напукват от вътрешните стени на водните канали, след което се простират навън към работната повърхност. Когато матриците престоят без подходяща защита - дори за един месец - влажността в охлаждащите канали инициира окислителна корозия. Оксидният слой, който се образува, е твърд и чуплив. Когато матрицата се върне в производство, механичните напрежения разкъсват този слой, създавайки места за започване на пукнатини, които се разпространяват по време на последващо обслужване.
| Режим на отказ | Първопричина | Видими симптоми | Препоръчително коригиращо действие |
|---|---|---|---|
| Термичен крекинг (топлинна проверка) | Циклично топлинно напрежение, превишаващо границата на умора; концентрация на напрежение при остри радиуси или стени на канала | Мрежа от фини повърхностни пукнатини (напукване); пукнатини, разпространяващи се перпендикулярно на повърхността на матрицата | Отгряване-за облекчаване на напрежението на планирани интервали; препроектиране на радиуси за намаляване на концентрацията на напрежение; нанесете покрития,-устойчиви на термична умора |
| Абразивно износване | Плъзгащ контакт със заготовки с покритие; пренасяне на материал и триене-на трето тяло | Награпавяване на повърхността; натрупване на материал върху радиусите на изтегляне; увеличен тонаж на пресата; точкуване върху щамповани части | Повторно-полиране на работни повърхности; повторно -нанасяне на PVD покритие (AlCrN или TiAlN); преглед на съвместимостта на празното покритие |
| Дрейф на размерите | Кумулативна пластична деформация от топлинен цикъл; карбидно загрубяване, намаляващо стабилността на материала | Части, излизащи извън толеранса; постепенно изтъняване в определени зони; Измерванията на CMM показват прогресивно отклонение | Планирайте проверка на размерите на определени интервали от цикъла; планирайте преработка на матрицата или подмяна на вложка, преди да бъдат достигнати границите на толеранс |
| Корозия на охлаждащия канал | Оксидативна корозия по време на периоди на престой без защита на канала; предизвикано от стрес-образуване на галванична клетка | Изтичане на вода; намалена ефективност на охлаждане; необяснимо повишаване на температурата на повърхността на матрицата | Почистете каналите със слаб киселинен разтворител след офлайн; въздушно-сушене със сгъстен въздух; нанесете защитно покритие на-маслена основа по време на съхранение |
| Лепило настъргване | Химически афинитет между празно покритие (Al-Si) и непокрита стоманена повърхност | Прехвърлянето на материала се вижда върху лицето на матрицата; нарастващи повърхностни дефекти на щамповани части; дразнещи белези | Нанесете или подновете PVD покритие с ниско{0}}триене; оценете алтернативни видове празни покрития |
Графици за поддръжка и опции за обновяване
Кога трябва да извадите зар за сервиз? Изчакването, докато частите не преминат проверката, означава, че вече сте произвели скрап - вероятно цяла партида, преди отклонението да бъде уловено. Превантивният подход определя точки за намеса въз основа на броя на циклите, измереното износване и известните нива на прогресия на повредата.
Опитни професионалисти по поддръжката на матрици идентифицират няколко издайнически сигнала: неравности, появяващи се върху щампованите части, допуски, които се насочват към границите на спецификациите, увеличен тонаж на пресата или звукови промени в начина на работа на инструмента. Запазването на последната част от всяка производствена серия - заедно с крайната лента в прогресивни матрици - дава на производителите на инструменти физически доказателства за диагностициране на модели на износване и прогнозиране какво ще се провали след това. Тази история, комбинирана с данни за броя на изстрелите, ви позволява да планирате поддръжка проактивно, а не реактивно.
Практическият каданс за превантивна поддръжка на матрици за втвърдяване при пресоване обикновено включва:
- Всеки производствен цикъл (проверка-на-серия)- Визуална проверка на работните повърхности за пукнатини, натрупвания или надрасквания. Проверете дебита на охлаждащия поток и температурите на изхода. Запазете последните-части за сравнение.
- На всеки 10 000-20 000 цикъла- Проверка на размерите на критични повърхности с помощта на CMM. Проверете за ранно термично напукване под увеличение. Почистете охлаждащите канали и проверете баланса на потока.
- На всеки 30 000-50 000 цикъла- Пълно{1}}полиране на повърхността на матрицата за премахване на микро-пукнатини, преди да се размножат. Повторно -покрийте, ако PVD слой показва износване-. Отгряване за-освобождаване на напрежението, ако дизайнът на матрицата включва геометрия с високо-напрежение.
- В края на очаквания живот на покритието- Оголете и-нанесете отново PVD покритие. Проверете основата за повреди, преди да нанесете повторно-покритие. Проверка на размерите, за да се потвърди, че матрицата остава в рамките на толеранса след отстраняване.
Проучването на материалите относно повредата на матрицата на -стълб изрично препоръчва-отгряване за освобождаване на напрежението по време на експлоатация, за да се намали плътността на дислокациите, която се натрупва по време на термични цикли. Тяхното разследване установи, че вложката на матрицата никога не е била отгрявана по време на своя период на обслужване от 50 000-80 000 цикъла - пропуск при поддръжката, който позволи вътрешните повреди да достигнат критични нива. Ако отгряването беше извършено на интервали, отслабването на границата на зърното и образуването на пори, които унищожаваха ударната якост, можеха да бъдат смекчени.
Услугите за обновяване на матрици - повторно-полиране, повторно-покритие, корекция на размерите чрез заварка-и-ремашина или подмяна на вложка - могат значително да удължат живота на инструмента, когато се извършват преди повредата да достигне точката, от която няма връщане. Решението между обновяване и оттегляне зависи от това колко материал остава над минималната дебелина на стената, дали дълбочината на пукнатината надвишава това, което повърхностната преработка може да адресира, и дали корекцията на размерите все още е геометрично осъществима, без да се компрометира целостта на охлаждащия канал.
Как поддръжката на производителя удължава живота на инструмента
Ролята на производителя не приключва с доставката на матрицата. Начинът, по който даден доставчик поддържа вашите инструменти през експлоатационния им живот, пряко влияе върху общите ви разходи за притежание - и това е мястото, където услугите за обновяване на матрицата, качеството на документацията и наличността на резервни компоненти стават осезаеми разграничители.
Първо помислете за документацията. Производител, който доставя пълна документация за щампи - монтажни чертежи, диаграми на охлаждаща верига, сертификати за материали, записи за топлинна обработка, спецификации на покритието и препоръчани интервали за поддръжка - дава на вашето помещение за инструменти всичко необходимо за правилна поддръжка на щампа. Без тази документация вашият екип по поддръжката предполага: кои канали къде се свързват, с каква твърдост е обработена матрицата, какво покритие е нанесено и с каква дебелина. Тази неяснота води до неправилни решения за поддръжка и преждевременно пенсиониране на матрици, които биха могли да бъдат запазени.
Наличието на резервни компоненти е от значение особено за матрици с износващи се вложки, сменяеми облицовъчни секции или модулни охлаждащи блокове. Производител, който проектира матрици със сменяеми износващи се компоненти - и поддържа тези компоненти налични за поръчка - ви позволява да сменяте високо-износващите секции, без да подменяте целия инструмент. Този модулен подход удължава живота на основната матрица за неопределено време, стига структурното тяло да остане здраво. Ако резервните вложки изискват 12-седмично време за доставка, тъй като оригиналният производител няма инвентар или записи, вие плащате за престой на пресата, докато чакате.
Рамки за управление на жизнения цикъл на инструментитеподчертават, че всеки производствен инструмент трябва да се третира като контролиран актив с документирана идентичност, история на поддръжката и план--за край-жизнен цикъл. Производителите, които поддържат този подход, осигуряват проследимост от суровината през всеки цикъл на термична обработка, всяко нанасяне на покритие и всяко обновяване. Този непрекъснат запис дава възможност за-насочвани от данни решения за това кога да се-покрие повторно, кога да се откали и кога да се пенсионира -, заменяйки догадките с доказателства.
Най-силният индикатор за ангажимента на производителя за дългосрочна-поддръжка? Попитайте за техния процес на обновяване. Доставчик, който предлага структурно обновяване на матрицата - входяща инспекция, анализ на първопричината, картографиране на размерите, селективна преработка, повторно-покритие, щамповане за валидиране и актуализирана документация - инвестира във вашата матрица да работи много повече от първоначалната доставка. Доставчик, който счита транзакцията за завършена, след като матрицата бъде изпратена, ви предлага продукт, а не партньорство. По време на пълния жизнен цикъл на матрицата това разграничение определя дали плащате веднъж за качествени инструменти или многократно за преждевременни смени.
Проактивната поддръжка, информирана от документацията на производителя и подкрепена от достъпни услуги за обновяване, е крайният контрол на купувачите за максимизиране на възвръщаемостта на тяхната инвестиция в инструменти. С разбрани режими на повреда, въведени стратегии за превенция и връзка с доставчик, която се простира отвъд поръчката за покупка, оставащият въпрос е ясен: как събирате всички тези фактори за оценка заедно в практически процес на снабдяване?
Снабдяване с проектирани инструменти за щамповане с увереност
Вече разполагате с техническата основа, за да оцените всеки производител на матрици за горещо щамповане въз основа на факторите, които действително предсказват дългосрочна-производителност на инструментите. Познаване на материалите, методи на обработка, качество на термична обработка, логика на покритието, дизайн на охлаждане, поддръжка на жизнения цикъл - това не са абстрактни понятия. Това са конкретните въпроси, които поставяте във всеки разговор за търсене на източници, и критериите, спрямо които измервате всеки цитат. Последната стъпка е организирането на всичко това в повтарящ се процес, който можете да изпълните, като започнете със следващото си RFQ.
Вашият контролен списък за снабдяване с проектирани инструменти за щамповане
Контролният списък за RFQ на матрицата за щамповане поддържа вашата оценка последователна при различните доставчици и гарантира, че нищо критично не пада през пролуките. Работете през тези стъпки последователно - всяка надгражда предишната:
- Потвърдете вашия тип приложение- Снабдявате ли се с инструменти за щанцоване за пресоване за автомобилни структурни части или декоративни щампи за щамповане на фолио за брандиране и опаковане? Това единствено разграничение диктува класа на материала, топлинните изисквания, очакванията за толерантност и съответните индустриални сертификати.
- Определете обема на производството и изискванията за жизнен цикъл- Посочете както текущите годишни обеми, така и прогнозирания мащаб-за период от три до пет години. Включете както ниски, така и високи сценарии, така че производителят да може да препоръча инструменти, които отговарят на вашата траектория, а не само днешната поръчка. катоНасоки за RFQ за производство по договор от Panovaподчертава, че количествата често диктуват самия метод на производство - процес, подходящ за малък обем, може да се развали в мащаб.
- Посочете материалните очаквания или поискайте обоснована препоръка- Посочете предпочитания от вас клас на материала (H13, месинг, мед) или помолете доставчика да предложи такъв с техническа обосновка въз основа на вашия субстрат, температура и дължина на работа.
- Осигурете 3D CAD модели заедно с 2D чертежи- Доставчик, който може да разпита пълната геометрия, дава по-добра DFM обратна връзка от този, който работи от плоски PDF файлове. Апроучване на 250 инженерни лидериустановиха, че 90 процента от екипите получават обратна връзка за DFM от доставчика твърде късно по време на разработването на нов продукт - ранното споделяне на 3D данни е най-ефективната противодействаща мярка.
- Опишете работната среда и свързващите компоненти- Материал на заготовката и тип покритие, тонаж на пресата, скорост на цикъла, инфраструктура за охлаждане на вашата преса и как щампованата част взаимодейства със съседните компоненти. Контекстът позволява по-интелигентни инженерни решения от страна на производителя.
- Поискайте подробности за дизайна на охлаждането и резултати от термична симулация- Попитайте дали се предлага конформно или конвенционално охлаждане, какви температури на повърхността на матрицата се прогнозират при стабилно състояние и как е проверена равномерността на охлаждане.
- Проверете стратегията за топлинна обработка и покритие- Потвърдете дали доставчикът извършва термична обработка в-дома, каква цел за твърдост предлага и коя система на покритие препоръчва за вашия конкретен механизъм на износване.
- Потвърдете сертификати и проследимост- Изискване на минимум ISO 9001; IATF 16949 за работа по веригата за доставки на автомобили. Поискайте сертификати за мелници за материали, записи за термична обработка и доклади за валидиране на CMM като стандартни доставки.
- Оценете общата цена на притежание, а не само покупната цена- Поискайте очакван живот на матрицата, препоръчителни интервали на поддръжка, наличност за обновяване и срокове за доставка на резервни вложки. Вградете ги във вашето сравнение на разходите.
- Включете рано за въвеждане на DFM -, преди да заключите дизайни- Взаимодействието с най-висока-стойност с персонализиран доставчик на инструменти за щанцоване се случва преди вашият дизайн да бъде замразен, а не след това. Поканете обратна връзка относно ъглите на газене, осъществимостта на охлаждането, алтернативите на материалите и оптимизирането на толеранса, докато промените все още не са скъпи.
Започване на разговор с правилния производител
Най-честата грешка при снабдяването е третирането на RFQ като транзакционно събитие - изпратете печат, съберете цени, изберете най-ниското число. Този подход гарантира, че не научавате нищо за инженерната дълбочина на производителя, докато не се появят проблеми в производството, месеци след приключване на поръчката за покупка.
По-добрият подход обръща динамиката. Споделете контекста на вашето приложение, траекторията на обема и изискванията за производителност. След това оценете не само цената, която се връща, но ивъпросипроизводителят пита в замяна. Доставчик, който изисква подробности за празно покритие, пита за капацитета на охлаждане на вашата преса, оспорва стеснен радиус, който ще концентрира топлинния стрес, или предлага система за покритие, която не сте обмисляли - този доставчик разработва решение. Този, който връща число без въпроси, оферира стока.
За купувачи, които проучват инженерни решения за инструменти за щамповане чрез горещо щамповане, щамповане и съседни процеси на формоване на метал,-Страница за щамповане на YICHENслужи като практическа отправна точка за прилагане на критериите за оценка, обсъдени в тази статия. Техният обхват обхваща персонализирани решения за матрици за щамповане, като ви дава една точка за контакт, за да оцените възможностите спрямо пълния контролен списък по-горе - от експертен опит в материалите до поддръжка на жизнения цикъл.
Набавянето на матрици за топъл печат не е-еднократна покупка. Това е началото на взаимоотношение, което ще оформи вашето производствено качество, време на цикъл и разходи за поддръжка в продължение на години. Производителите, които печелят тази връзка, са тези, които третират матрицата ви като инженерна система -, а не стоманен блок с етикет с цена. Задавайте правилните въпроси, оценявайте стойността на целия живот и се ангажирайте рано. Така избягвате да плащате за грешен избор дълго след като поръчката за покупка е забравена.
Често задавани въпроси относно производителите на матрици за горещо щамповане
1. Каква е разликата между матриците за горещо щамповане за автомобилни и декоративни приложения?
Машините за закаляване при пресоване формират заготовки от борна стомана при температури над 880 градуса по Целзий, използвайки водно{1}}охладена инструментална стомана H13, произвеждайки структурни части с ултра{3}}висока-якост с якост на опън над 1500 MPa. Декоративните щампи за щамповане на фолио работят между 100 и 200 градуса по Целзий, като използват месинг, мед или магнезий за прехвърляне на метално фолио върху опаковъчни субстрати. Двете приложения се различават по материал на матрицата, изисквания за охлаждане, толеранси и индустриални сертификати, така че производител, специализиран в едното, може да няма възможности в другото.
2. Как да избера правилния материал за горещо щамповане?
Изборът на материал зависи от вида на вашето приложение, производствения обем, субстрата и работната температура. Инструменталните стомани H13 и H11 са подходящи за автомобилно пресоване поради тяхната устойчивост на термична умора и твърдост при екстремни температури. Месингът осигурява най-добрия баланс на топлопроводимост и издръжливост за среден{4}}до-голям обем щамповане на фолио. Медта предлага превъзходна топлинна равномерност за-декоративни работи с голяма площ. Магнезият обслужва къси тиражи и прототипиране икономично. Информиран производител като YICHEN (yichen-group.com/stamping-die/) препоръчва материали въз основа на вашата специфична дължина и изисквания за качество, вместо да избира по подразбиране една опция.
3. Какво прави конформните охлаждащи канали по-добри от конвенционалните пробити канали в матриците за горещо щамповане?
Конформните охлаждащи канали следват контура на повърхността на матрицата на постоянно разстояние, осигурявайки равномерно извличане на топлина в цялата геометрия на детайла. Изследванията показват, че те могат да се охлаждат до шест пъти по-бързо от конвенционалните прави-пробити канали, които не могат да следват сложни криви и да създават горещи точки, където охлаждането е недостатъчно. За втвърдяване чрез пресоване равномерното охлаждане осигурява постоянно образуване на мартензит и предотвратява локализирани меки петна. Компромисът-е по-високи производствени разходи чрез адитивни методи като селективно лазерно топене, което ги прави най-рентабилни-ефективни за големи-автомобилни програми, където спестяванията на време за цикъл се комбинират с милиони части.
4. Колко често трябва да се поддържат матриците за горещо щамповане, за да се предотврати повреда?
Графикът за превантивна поддръжка, базиран на броя на циклите, е много по-{0}}рентабилен от реактивните ремонти. Най-добрата практика включва визуална проверка след всеки производствен цикъл, проверка на размерите на CMM на всеки 10 000 до 20 000 цикъла, цялостно повторно полиране на повърхността и оценка на повторно-покритие на всеки 30 000 до 50 000 цикъла и отгряване-за освобождаване на напрежението на определени интервали, за да се предотврати разпространението на пукнатини от термична умора. Охлаждащите канали трябва да се почистват и предпазват от корозия по време на всеки период на престой, тъй като изследванията показват, че над 90 процента от пукнатините на матрицата произхождат от корозирали вътрешни стени на канала.
5. Какви сертификати трябва да има производителят на матрици за топъл печат?
ISO 9001 е основният сертификат за управление на качеството, който гарантира документирани процедури и повтарящи се процеси. За работата по веригата за доставки на автомобили IATF 16949 обикновено е задължителен, като добавя изисквания за PPAP, FMEA, SPC и управление на безопасността на продуктите. Освен сертификатите, проверете дали производителят предоставя сертификати за мелница за материали с пълна проследимост, доклади за проверка на размерите на CMM, записи за топлинна обработка и данни за валидиране на пробите. Финансовата стабилност и дългогодишните-отношения с клиенти също сигнализират за надеждност, която по-новите операции не могат да демонстрират.


