


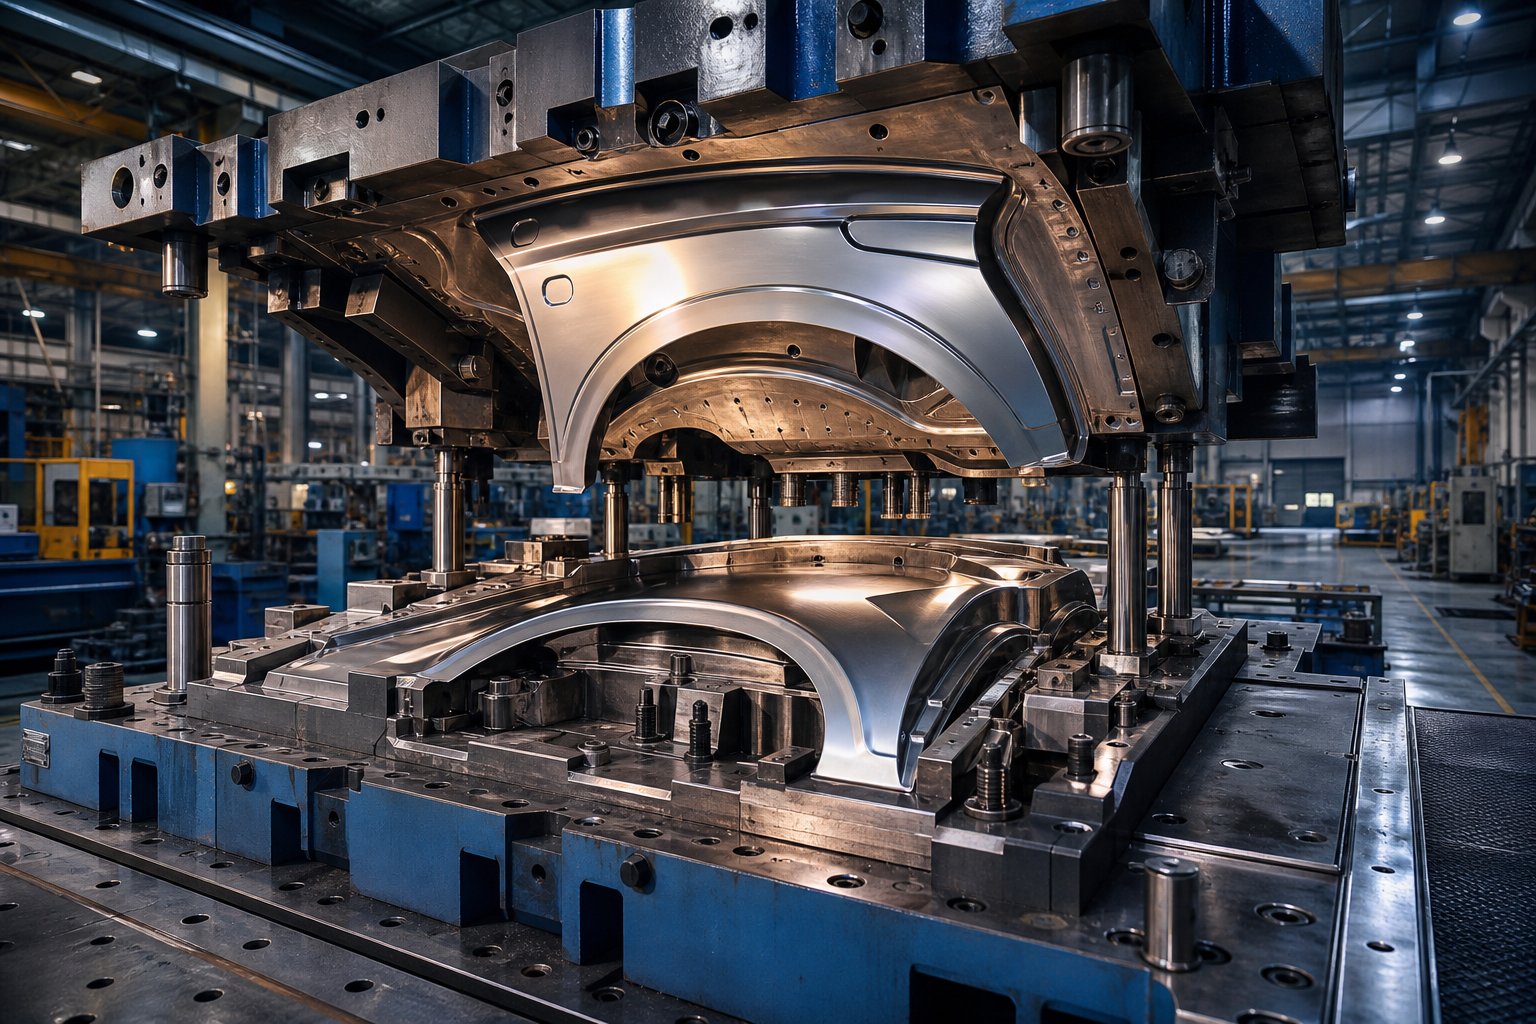
Какво представлява матрицата за щамповане на автомобилни крила и защо струва какво прави
Когато търситещанцо за щамповане на автомобилни крила с отстъпка, трябва да знаете какво точно купувате, преди да прецените дали цената е справедлива. Колното крило, наречено калник на северноамерикански английски, е панелът на каросерията, който се извива над предното или задното колело. Оформянето на този панел от плосък метален лист изисква специализирана матрица за щамповане на метал, способна да произвежда сложни криви, остри характерни линии и прецизни ръбове с един ход на пресата или строго последователен набор от операции.
Щампата за щамповане на автомобилни крила е прецизен инструмент, състоящ се от съвпадащи горни и долни стоманени компоненти, които изрязват, изтеглят и оформят плосък метален лист в три-измерния панел на калника на превозно средство, отговарящ на стандартите за повърхностно покритие от клас A и-процепи за размерите на каросерията.
Какво прави матрицата за щамповане на автомобилни крила уникална
За разлика от матриците за щамповане, използвани за плоски скоби или структурни подсилвания, матрицата за калници трябва да управлява дълбоките дълбочини на изтегляне, формирането на разтягане върху изпъкнали повърхности и тесните радиуси на преходите наведнъж. Сложната геометрия означава, че повърхностите на матрицата изискват обработка с огледално{1}}качество и дори незначителни отклонения създават видима вълнообразност на готовия панел. Ето защо автомобилните матрици за щамповане на панелите на каросерията струват значително повече от матриците за щамповане, създадени за скрити структурни части.
Ключови функции в производството на автомобилни панели
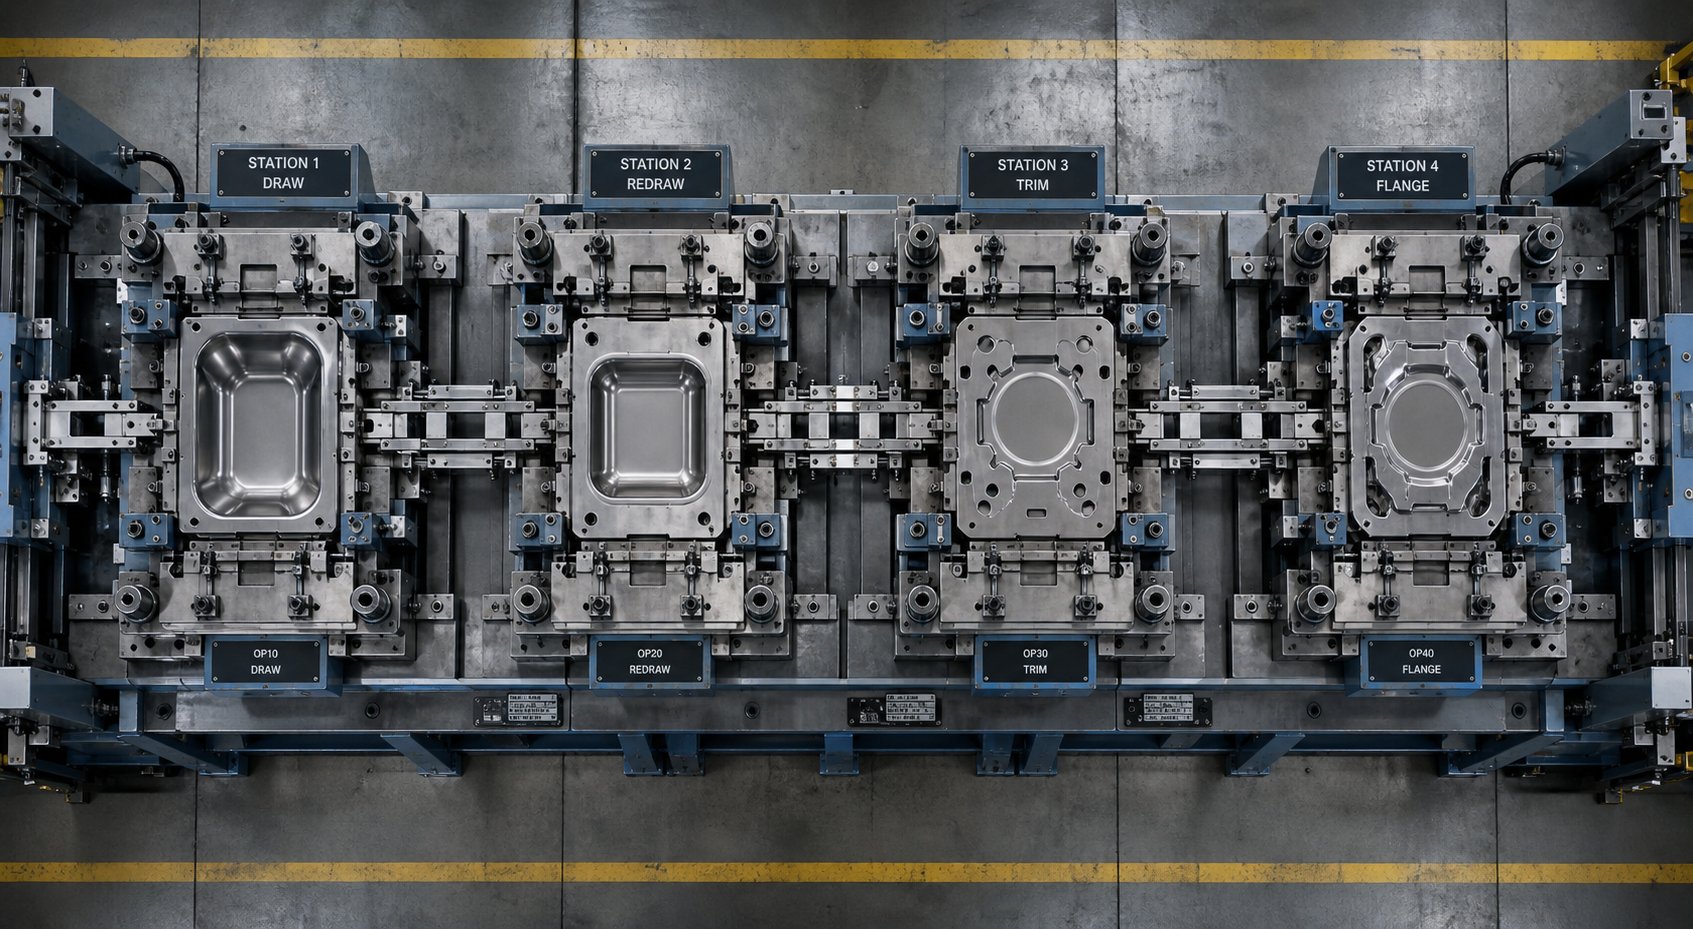
Пълен набор от матрици за крила обикновено извършва операции по изтегляне, подрязване, фланцоване и повторно закрепване. Чертежът формира основната форма, изрязването премахва излишния материал ифлангови завои ръбовеза създаване на повърхности за закрепване, където панелът се закрепва с болтове към купето на превозното средство. Всяка станция в процеса добавя разходи към цялостния пакет инструменти.
Кратка терминологична бележка: в индустриалната литература ще видите термините щамповани форми, щампове и дори шприцформи, използвани свободно. Формите за щамповане и матриците за щамповане се отнасят за едни и същи инструменти за ламарина. Формата, строго погледнато, оформя течен или разтопен материал, докато матрицата за щамповане на метал оформя твърд метален лист под силата на пресата. Познаването на това разграничение ви помага да избегнете объркване, когато сравнявате оферти от различни доставчици, предлагащи инструменти с отстъпка.
Техническите изисквания зад тези матрици, от дълбочината на изтегляне до допустимите отклонения на повърхността, са това, което изгражда цената и определя къде могат да бъдат намерени законни спестявания.
Технически изисквания, които водят до ценообразуването на матрицата за крилото на автомобила
Всяка отстъпка на матрици за метално щамповане има под, точка, под която инструментите просто не могат да произведат приемлив панел на крилото на автомобила. Разбирането къде се намира този под ви помага да отделите реалните спестявания от изрязаните ъгли. Три технически изисквания определят базовата линия: дълбочина на изтегляне, степен на покритие на повърхността и толеранс на размерите за прилягане към тялото.
Дълбочина на чертане и сложност на формоване за геометрията на калниците
Представете си, че дърпате плоска стоманена заготовка върху поансон, който я вкарва в кухина, оформена като арка на колело. Металът се разтяга, компресира и тече едновременно през съставните криви. Типичният панел на крилото на автомобил изисква дълбочини на изтегляне между 150 mm и 250 mm, като някои изваяни дизайни надхвърлят 300 mm. Тази дълбочина, комбинирана с тесни радиуси при отвора на колелото и характерни линии, минаващи по протежение на страната на тялото, означава, че матриците за щамповане на ламарина трябва да контролират потока на материала точно във всяка точка.
За контекст, една проста структурна скоба може да се нуждае само от 20 до 40 mm дълбочина на изтегляне с минимална кривина. Силите на формоване, калибрирането на налягането на държача на заготовката и броят на изтеглящите станции се променят с дълбочината. По-дълбокото изтегляне изисква по-здрави персонализирани щампи за метално щамповане с по-голям тонаж на пресата, по-строг контрол на радиусите и често допълнителни операции за повторно затягане, за да се постигне крайната геометрия. Всеки от тези фактори увеличава цената на инструмента за щамповане на метал.
Повърхностно покритие и стандарти за размерите на панелите на тялото
Панелите на калниците на автомобила са повърхности от клас А, което означава, че са видими за клиента след боядисване. Споредметрологични стандарти за автомобилостроенето, Повърхностите от клас А трябва да бъдат безупречно гладки, непрекъснати и без никакви несъвършенства, забележими с просто око. Те също така изпълняват структурни и аеродинамични роли, така че изискването за качество не-подлежи на обсъждане, независимо от ценовата категория.
Допустимите отклонения на размерите на панелите на тялото са еднакво строги. АПроучване на JD Powerустанови, че 41% от проблемите с качеството на автомобилите се дължат на геометрични дефекти в качеството. Пропуските между панел-до-панела на завършено превозно средство обикновено се държат до +/- 0.5 mm, което означава, че самият щампован калник трябва да бъде точен до по-тесни стойности, за да отчете сглобяването-нагоре. Не-видимите части като скоби или подсилвания могат да бъдат широки +/- 1.0 mm или повече без последствия.
| Параметър | Панел на калниците на автомобила | Структурна скоба / армировка |
|---|---|---|
| Дълбочина на рисуване | 150 - 300 мм | 20 - 40 мм |
| Степен на повърхностно покритие | Клас A (видим,{0}}готов за боядисване) | Клас C / D (скрит, само функционален) |
| Толерантност на размерите | +/- 0.3 до +/- 0.5 mm | +/- 0.8 до +/- 1.5 mm |
| Типичен брой на матриците | 4 - 6 (начертаване, подрязване, фланец, повторно начертаване) | 1 - 3 (празно, форма, пробиване) |
| Грапавост на повърхността (Ra) | 0.4 - 0.8 микрометра | 1.6 - 3.2 микрометра |
Ето какво ви казва това сравнение като купувач: дълбочината на изтегляне, покритието на повърхността и допустимите отклонения на основните размери на свързващите ръбове не-не подлежат на договаряне. Всяка матрица за щамповане на крило на автомобил с отстъпка все още трябва да достигне тези числа или панелът ще покаже вълни след боядисване, празнините ще изглеждат неравномерни при сглобяването или частта няма да се завинти правилно. Договарящите се области обикновено са допуски на скрити фланци, вътрешни геометрии на усилващите елементи и зони, покрити от декоративни елементи или съседни панели. Да знаете кои спецификации можете да се отпуснете и кои не е първата стъпка към работа с доставчик на матрици на цена-намалена оферта, която все още произвежда производствено-достойни части.
Типът конфигурация на матрицата, която избирате, независимо дали е прогресивна, трансферна или тандемна линия, умножава или намалява значително тези фактори на разходите.
Типове матрици, използвани при щамповане на панели на калка на автомобил
Конфигурацията на матрицата е един от първите ангажименти за разходи, които поемате, често преди да бъде изрязан единичен блок стомана. Изборът между прогресивна матрица, трансферна матрица или настройка на тандемна линия определя колко станции са ви необходими, колко сложна става всяка двойка печат и матрица и в крайна сметка колко място има за преследване на път с отстъпка. Специално за панелите на автомобилните крила, размерът на частите и дълбочината на формоване бързо стесняват опциите.
Прогресивни матрици за по-малки варианти на панела на крилото
Прогресивните матрици захранват намоткачрез множество станции, монтирани на един общ комплект матрици за щамповане. Всяко натискане на пресата придвижва лентата с една стъпка напред, като извършва различна операция на всяка станция, от изрязване на щанцоване до формоване и подрязване. Те работят бързо, често от 60 до 100 удара в минута и се нуждаят от минимален труд, тъй като захранващото устройство на намотка автоматизира обработката на материала.
Звучи идеално, нали? Уловката е в размера. Прогресивните матрици работят най-добре за малки-до-средни части, които остават прикрепени към носача на лентата по време на формоването. Панелът на предния калник в пълен-размер просто е твърде голям и твърде дълбоко-изтеглен, за да остане свързан към намотка през множество станции. Въпреки това, по-малките варианти на панела на крилото, като удължения на четвъртия панел или частични секции на арката на колелото, използвани в комплектите за следпродажбено обслужване, понякога могат да се поберат в прогресивна конфигурация. Когато го направят, разходите за щамповане спадат значително, защото всичко живее в един инструмент на една преса.
Трансферни и тандемни матрици за калници с пълен-размер
Пълноразмерните-панели на автомобилните крила почти винаги изискват матрици за прехвърляне или матрици за тандемна линия. В анастройка на матрицата за трансфер, отделните заготовки се движат между станциите с едно натискане чрез механични релси или серво{0}}задвижвани пръсти. Всяка станция обработва една операция: изтегляне, подрязване, фланциране или пробиване. Частта се движи свободно, което позволява дълбоко изтегляне и въртене между станциите, и двете критични за геометрията на калника.
Тандемните матрици имат различен подход. Всяка операция се намира в собствена специална преса, а частите се прехвърлят между пресите чрез робот или конвейер. Тази подредба предлага гъвкавост, тъй като можете да поддържате една станция, без да изтегляте офлайн целия персонализиран пакет с матрици за метално щамповане. Въпреки това изисква множество преси и повече подово пространство.
От гледна точка на разходите за матрици и щамповане, конфигурациите на трансферни и тандемни линии обикновено започват от около $100 000 за една станция и могат да прокарат цяла калникова линия доста над $500 000 до $1 000 000, когато са включени всички операции по изтегляне, подрязване и фланец. Таблицата по-долу поставя тези разлики една до друга.
| Тип матрица | Типични станции | Диапазон на относителната цена | Най-добрият -обем | Жизнеспособност на снабдяването с отстъпка |
|---|---|---|---|---|
| Прогресивен зар | 5 - 15 | $15,000 - $60,000 | 50,000+ части/година | Висока (по-проста конструкция, един инструмент) |
| Трансферна матрица | 4 - 6 | $250,000 - $750,000+ | 20,000 - 500,000+ части/година | Умерен (спестявания чрез намаляване на станцията или качество на материала) |
| Тандемни линейни матрици | 4 - 7 (отделни преси) | $500,000 - $1,000,000+ | 100,000+ части/година | По-ниска (висока базова сложност) |
Ключовият извод за екипите за снабдяване: ако геометрията на вашата част позволява набор от матрици за прогресивно щамповане, вие вече сте на най--рентабилния път. За калникови панели с пълен-размер, които изискват трансферни или тандемни матрици, възможностите за отстъпка се изместват от избора на конфигурация към избора на материал, намаляването на броя станции и стратегията за снабдяване. Тези лостове работят в рамките на самия жизнен цикъл на матрицата, от първоначалния CAD дизайн до окончателното одобрение на изпробването.
Етапи на жизнения цикъл на матрицата и откъде произтичат спестяванията на разходите
Всеки долар в котировката на матрицата се проследява до определен етап от процеса на изграждане. И все пак повечето доставчици ви дават-еднократна цена, без да правят разбивка къде отиват парите. Когато разберете как разходите се натрупват стъпка по стъпка, можете да определите точно къде намалената щампа за щамповане на крилото на автомобил намалява разходите и дали тези намаления застрашават качеството на частта или просто отразяват по-интелигентен избор на процес.
От CAD дизайн до окончателно одобрение на изпробването
Зарът с крило на автомобил се движи през предвидима последователност. Всяка фаза отнема инженерни часове, машинно време или материал и всяка от тях предлага различна степен на гъвкавост по отношение на цената. Ето пълния жизнен цикъл, изложен последователно с бележки за това как всеки етап влияе върху общите разходи:
- Продуктови данни и преглед на DFM- Инженерите анализират CAD модела на калника за технологичност. Въздействието върху разходите е ниско в абсолютни долари (обикновено 3 до 5 процента от общата сума), но решенията, взети тук, преминават през всеки етап надолу по веригата. Промяната на геометрията в този момент не струва почти нищо; същата промяна след механична обработка може да струва десетки хиляди.
- Дизайн на лицевата страна на матрицата и планиране на процеса- Компонентите на матрицата за щамповане са изложени: геометрия на изтеглящ пръстен, стоманени профили за подстригване, контури на празен държач и инструменти за фланцова станция. Този етап определя броя на операциите и изискванията за пресата. Това представлява приблизително 10 до 15 процента от разходите за инструменти.
- CAE симулация и виртуално изпробване- Софтуерът за симулация на формоване предвижда пукнатини, бръчки, изтъняване и пружиниране, преди какъвто и да е метал да бъде срязан.Проучване на Keysight за симулация на щампованепоказва, че корекцията на всяка физическа пробна итерация може да струва над $30 000. Намаляването на тези цикли чрез симулация директно намалява крайната цена.
- Леене или груба обработка на щанцови блокове- Суровите щанцови блокове са или отлети от железни сплави, или грубо-обработени от ковани стоманени заготовки. Разходите за материали на този етап могат да варират от 20 до 30 процента от общата инвестиция за щанцоване и щамповане, което го прави основна цел за стратегии за отстъпки чрез заместване на класа.
- Прецизна CNC обработка и EDM- Повърхностите на матрицата са завършено-обработени до окончателната геометрия. Ставките за труд и-машиночас тук са най-големият двигател на разходите, често 30 до 40 процента от общите. Набавянето на тази работа от региони с по-ниски ставки на труд за машинна обработка е обичаен път към намалени цени.
- Термична обработка и повърхностна обработка- Критичните износващи се повърхности на поансони, декоративни стомани и изтеглящи пръстени се подлагат на втвърдяване и покритие. Цената е умерена (5 до 10 процента), но пряко засяга живота на матрицата.
- Физическа проба и корекция- Завършената матрица се движи върху преса с ламарина-качество за производство. Инженерите измерват точността на панела, еластичността и качеството на повърхността, след което ръчно{3}}коригират или повторно-машинно проблемните зони. Всеки коригиращ цикъл добавя разходи. Добре-симулираните матрици често преминават в един или два цикъла; зле планираните инструменти може да се нуждаят от четири или пет.
- Окончателно одобрение и пускане в производство- Отчетите за размерите, валидирането на CPK и документацията-за подписване затварят проекта. Административните разходи са малки, но закъсненията тук задържат началните дати на производството.
Къде всъщност се появяват възможностите за отстъпки
С картографирания жизнен цикъл можете да видите, че законните отстъпки за инструменти за метално щамповане не се появяват от нищото. Те произхождат от четири специфични области:
- Опростяване на дизайна (етапи 1-2)- Намаляването на станциите за формоване от пет на четири или комбинирането на операция за подрязване и фланец в една станция намалява обема на обработка и теглото на стоманата за матрица. За персонализирана метална щампа, обслужваща резервен калник, облекчаващите скрити-допуски на фланеца могат да елиминират цяла станция за повторно закрепване.
- Замяна на материал (етап 4)- Изборът на чугунен щанцов блок пред кован блок от инструментална стомана за зони с ниско-износване като празни държачи спестява от 15 до 25 процента от суровината. Повърхността на металното щамповане все още работи, особено когато е съчетана с целеви повърхностни обработки на етап 6.
- Симулация-намаляване на опита (етапи 3 и 7)- Инвестирането във виртуално валидиране предварително намалява циклите на физическото изпробване. Тъй като всеки цикъл може да работи с $30 000 или повече време за пресоване, труд и повторна-обработка, намаляването от четири итерации на две представлява спестяване от $60 000 на сложна матрица за калник.
- Регионално предимство в разходите за труд (етап 5)- CNC машинната обработка е най--трудоемкият етап. Доставянето на финална обработка в региони, където цените на квалифицирани производители на щанци са с 40 до 60 процента по-ниски, директно намалява най-големия единичен разходен блок, без да променя дизайна или спецификациите на материала.
Критичното прозрение тук е, че нито една от тези стратегии не изисква да приемете по-лоша част. Те изместват разходите извън процеса, без да падат под долната граница на качеството, определена от вашите изисквания за повърхност от клас А и толеранс на размерите. Доставчик, който предлага работа по щамповане на метал с отстъпка, трябва да може да посочи един или повече от тези механизми. Ако не могат да обяснят откъде идват спестяванията, това е червен флаг, който си струва да се проучи.
Сред тези лостове изборът на материал заслужава по-задълбочено внимание. Степента на инструменталната стомана, избрана за всеки компонент на матрицата за щамповане, от изтеглящия поансон до обрязващите ръбове, създава най-широката вариация на разходите, върху която купувачите могат директно да повлияят на етапа на офериране.
Класове инструментална стомана и как изборът на материал създава отстъпки
Инструменталната стомана може да представлява 20 до 30 процента от цената на целия комплект метални матрици, а различните класове имат ценови етикети, които варират с фактор три или повече. Това разпространение е мястото, където произхождат много легитимни предложения за щамповане на крила на автомобили с отстъпка. Доставчикът, който избира един клас пред друг, не е непременно кратък. Те може да съпоставят стоманата с действителните условия на износване на всяка станция, вместо да определят първокласна сплав навсякъде по навик.
Общи видове инструментална стомана за матрици за калници на автомобили
Стоманените щамповани щампи за автомобилни каросерийни панели обикновено се основават на добре-утвърдено семейство от студена обработка и високо{1}}скоростни инструментални стомани. Всеки клас балансира три конкурентни свойства: издръжливост, устойчивост на износване и якост на натиск. Увеличаването на едно често намалява друго, така че изборът на клас зависи от това къде се намира стоманата вътре в матрицата.
Теглещите станции се нуждаят от издръжливост преди всичко. Изтеглящият поансон и пръстенът издържат на повтарящи се удари с голям-тонаж, докато формират сложните извивки на калника. Степени като D2 (високо съдържание на въглерод, високо съдържание на хром при приблизително 61 HRC) предлагат добра устойчивост на износване с умерена издръжливост, което ги прави обща базова линия за щамповане на стомана в автомобилостроенето. За по-висок{6}}удароустойчиви изтеглящи пръстени, S7 при приблизително 57 HRC осигурява превъзходна устойчивост на удар, което има значение при оформянето на дълбока геометрия на колело-арка.
Станциите за облицовка и фланци са изправени пред различно предизвикателство. Режещите ръбове контактуват с ламарината с висока скорост и трябва да издържат на абразивно износване без начупване. Тук високоскоростната стомана M2 (62 HRC) или класовете на праховата металургия като PM M4 осигуряват отлично задържане на ръбовете. Карбидни матрици за щамповане, използващи вложки от волфрамов карбид в най-тежките точки на износване, увеличават живота на матрицата още повече, но на първокласна цена.
Таблицата по-долу сравнява класовете, които обикновено ще виждате цитирани в инструменти за щамповане на стомана за калници:
| Клас стомана | Типична твърдост (HRC) | Относителна цена на материала | Очакван Die Life (Хитове) | Най-доброто приложение в Wing Die |
|---|---|---|---|---|
| S7 | 54 - 57 | ниско | 200,000 - 400,000 | Изтеглящ удар, изтеглящ пръстен (силен удар) |
| A2 | 58 - 62 | Ниско - Средно | 300,000 - 500,000 | Празни държачи, формиране на умерено-износване |
| D2 | 58 - 61 | Среден | 400,000 - 700,000 | Облицовъчни стомани, фланцови вложки |
| M2 | 60 - 62 | Средно - Високо | 600,000 - 1,000,000 | Силно{0}}износени ръбове на облицовката, пробиви |
| PM M4 (PS4) | 60 - 62 | високо | 800,000 - 1,500,000 | Силно{0}}износване на облицовка и фланцови вложки |
| Волфрамов карбид (вложки) | 75+ (скала на HRA) | Много високо | 1,500,000 - 3,000,000+ | Голям{0}}обемен подстригване на ръбове, пробиване |
Обърнете внимание на модела: докато се придвижвате нагоре по масата, цената нараства и животът на смъртта се удължава. Купувач, който търси щанцо за щамповане на автомобилни крила с отстъпка, може да се насочи към по-ниските-разходни класове за станции, където степента на износване е управляема, запазвайки висококачествени стомани само за критични ръбове на облицовката. Този селективен подход към набор от метални матрици може да намали разходите за материали с 30 до 50 процента в сравнение с определянето на D2 или M2 навсякъде.
Повърхностни обработки, които компенсират по-ниски разходи за материали
Ето къде икономиката става интересна. Основната стомана с по-ниска-цена, съчетана с правилната повърхностна обработка, може да се доближи до живота на матрицата на по-скъп необработен клас на малка част от цената.
Три фамилии покрития доминират в приложенията на автомобилната щампована стомана:
- PVD покрития (TiN, TiAlN, CrN)- Приложен при относително ниски температури (около 200 до 500 градуса C), PVD избягва риска от изкривяване.Изследвания от AHSS Insightsпоказва, че PVD-приложено TiAlN покритие върху режеща стомана произвежда значително по-чисти ръбове след 200 000 части в сравнение с инструменти без покритие. Няколко световни производители на автомобили определят изключително PVD, защото запазва точността на размерите.
- Йонно азотиране- Създава твърд дифузионен слой директно в повърхността на инструмента. Йонното азотиране при по-ниски температури от газовото азотиране минимизира крехкия бял слой и избягва изкривяването. Комбинирането на азотиране с PVD горно покритие, процес, наречен дуплексно покритие, предостави повече от 1,2 милиона части в документирани производствени изпитания срещу само 50 000 за хром-инструменти.
- TD (термодифузионни) покрития- Изключително твърди слоеве от ванадиев карбид, металургично свързани към субстрата. Ефективен, но се прилага при високи температури, изискващи повторно втвърдяване и внимателно управление на размерите.
Практическото въздействие за купувачите на инструменти с отстъпка: определянето на стомана S7 или A2 с дуплексно азотиране-плюс-PVD обработка може да осигури 500 000 или повече удара на изтегляща станция, производителност, която се припокрива с необработените D2 или M2 при приблизително половината от комбинираните разходи за материал и обработка. Това не е теоретично упражнение. Това е механизмът зад много конкурентни котировки от опитни доставчици на инструменти за щамповане на стомана.
Оставащият въпрос е не само дали стоманата и покритието ще издържат, но дали икономиката има смисъл за вашия конкретен производствен обем и приложение на панела. Това решение зависи от съпоставянето на инвестицията в инструменти с вашите действителни количества и изисквания за крайна-употреба.
Когато инструментите с отстъпка имат икономически смисъл за панелите на крилата
Полезно е да знаете какво влиза в матрицата и кои видове стомана спестяват пари, но истинското решение се свежда до следното: вашият конкретен проект всъщност оправдава ли матрицата за щамповане на крилото на автомобил с отстъпка или в крайна сметка ще похарчите повече за преработка и подмяна, отколкото сте спестили предварително? Отговорът зависи от три променливи, производствен обем, доколко завършеният панел е видим за крайния клиент и каква степен на преработка може да поеме вашата операция, без да губите пари.
Прагове на обема, които оправдават бюджетния инструментариум
Индустрията за щамповане работи на-утвърден икономически принцип. Под приблизително 5000 части,меки инструменти или CNC{0}}изработкаобикновено струва по-малко като цяло, тъй като амортизацията на инструментите смазва вашата икономика за-част при ниски количества. Над 50 000 части годишно инструментите за твърдо щамповане се изплащат бързо, а първокласните матрици се превръщат в очевидна инвестиция, тъй като дълготрайността има значение при този обем.
Инструментите с отстъпка за панели на калка на автомобил се намират в диапазона между тези крайности, приблизително 10 000 до 50 000 части годишно. В този диапазон се нуждаете от щамповане, за да постигнете приемливи разходи за-част, но общият ви обем не изисква матрица, оценена за милиони удари. Щампа за щамповане на ламарина, изработена от стомана S7 или A2 вместо M2, или такава с четири станции вместо пет, осигурява достатъчен живот за този производствен прозорец при значително по-ниска първоначална инвестиция.
Помислете за това по този начин. Линията за матрици за калници на пълна-цена, струваща $500 000 или повече, има смисъл, когато произвеждате 200 000 панела годишно за основна OEM платформа. Същата инвестиция за годишен тираж от 15 000-единици означава, че плащате над $33 на част само като амортизация на инструментите, преди материал, време за пресоване или труд дори да влязат в уравнението. Бюджетът на половината от разходите намалява тази амортизация до $16 или по-малко и извежда вашата икономика на част в конкурентна територия.
Следпродажбени сценарии и сценарии за подмяна на панели
Обемните ленти разказват само половината история. Приложението за-крайна употреба определя колко стегната трябва да бъде вашата обвивка за качество и колко толерантни имате към незначителни несъвършенства. Няколко пазарни сегмента са естествено подходящи за персонализирани матрици за щамповане, изградени по бюджетен път:
- Следпродажбени калници за смяна- Тези панели се конкурират на цена и купувачите очакват функционално прилягане, а не OEM-идентично съвършенство от клас A. Леко облекчени повърхностни стандарти и по-големи толеранси на междините са приемливи, което означава, че по-малко пробни цикли и стомани с по-нисък-клас са жизнеспособни.
- Класически панели за възстановяване на автомобили- Производствените тиражи са малки, често общо 2000 до 10 000 единици. Панелите обикновено са ръчно-завършени с пълнител и корекция на боята така или иначе, така че незначителните повърхностни вълни от бюджетните инструменти се коригират надолу по веригата при ниски пределни разходи.
- Малко{0}}партидни OEM алтернативи- Регионални програми за превозни средства, малки{1}}стартъпи на електрически превозни средства или ограничени-издания на модели, които никога няма да надхвърлят 20 000 до 30 000 единици през целия живот. Тук алуминиевите матрици за щамповане или намалените-инструменти за прехвърляне на станции поддържат инвестицията пропорционална на приходите.
- Валидиране на прототип и пред{0}}производство- Когато имате нужда от 500 до 5000 щамповани панела, за да потвърдите сглобяването, процесите на боядисване или производителността при срив, преди да се ангажирате с производствен-клас инструменти. Металните щампи за продажба на вторичния пазар понякога служат и за тази цел.
Сравнете тези сценарии със ситуации, при които първокласните инструменти са единственият рационален избор:
- Голям{0}}обем OEM производство- Платформите, произвеждащи над 100 000 панела годишно, се нуждаят от матрици, оценени за милиони посещения. Престоят от преждевременна повреда на матрицата в този мащаб е катастрофално скъп.
- Водещи видими панели- Калници от луксозна или първокласна марка, при които всеки повърхностен дефект води до гаранционни искове. Разходите за връщане от клиента далеч надвишават спестяванията на инструменти.
- Много{0}}моделни споделени матрици- Инструменти, проектирани да управляват множество варианти на превозни средства за десетилетие-дълъг живот на платформата. Дълголетието и стабилността на размерите в продължение на милиони цикли не подлежат на-договаряне.
- Безопасна{0}}прилежаща геометрия- Панели на крилата, които интегрират структури за поглъщане на удар от пешеходци или функции за монтиране на сензори, при които точността на размерите пряко влияе върху съответствието с нормативните изисквания.
Решението не е двоично. Това е спектър и повечето екипи за обществени поръчки смятат, че проектът им се намира някъде между чистия бюджет и чистата премия. Това, което подсказва баланса, е не само цената на матрицата, но общата картина на разходите през целия производствен живот на панела, включително поддръжка, престой и амортизация на-част.
Обща цена на притежание за бюджетни матрици за щамповане
По-ниска покупна цена на матрица за крило на автомобил се чувства като печалба на хартия. Но сумата по фактурата и истинската цена на притежаването на този инструмент са две много различни числа. Комплектите матрици за метално щамповане носят текущи разходи, които се натрупват тихо през производствения живот, а за бюджетните инструменти тези разходи обикновено пристигат по-рано и по-често. Ако не вземете предвид циклите на поддръжка, ограниченията на живота на матрицата, разходите за модификация и времето за престой на пресата, покупката с отстъпка може в крайна сметка да струва повече на щампован калник, отколкото матрица с пълна-цена.
Матрицата, която струва най-малко за произведена част, а не за долар, похарчен при покупка, е действително най-добрата сделка в автомобилното щамповане.
Интервали на поддръжка и разходи за презаточване
Всяка матрица за щамповане изисква периодична поддръжка. Подстригващите ръбове са тъпи, изтеглящите повърхности развиват микро-надраскване, а щампованите щанци се износват в техните радиуси на рязане. За матрица за крило на автомобил, работеща с производствен -качествен стоманен лист, типичните интервали на поддръжка са между 30 000 и 80 000 удара в зависимост от марката стомана и качеството на покритието. Бюджетните матрици, изработени от стомани с по-ниска-твърдост или без дуплексни покрития, попадат в по-късия край на този диапазон.
Какво всъщност струва едно събитие за поддръжка? Това не е само времето на пейката на производителя на инструменти.Списание MetalFormingподчертава, че непланираната поддръжка на матрицата може да бъде четири пъти по-скъпа от планираната услуга, защото наслоява времето за престой на пресата, работата по настройката,-лабораторната проверка на качеството, скрап и загубения производствен марж върху действителния ремонт. Един счупен удар, който струва $25 на части, може да генерира над $500 обща цена, след като вземете предвид тези въздействия надолу по веригата.
Специално за бюджетните матрици за крила очаквайте следните периодични дейности по поддръжката:
- Презаточване на ръбовете на подстригване- На всеки 30 000 до 60 000 удара за стомани клас A2 или D2. Всяко повторно шлайфане струва $500 до $2000 в зависимост от дължината на ръба и достъпността.
- Начертайте повърхностно полиране- Надраскването и прихващането на изтеглящите пръстени изискват обезмасляване или повторно-полиране, за да се поддържа пренасяне на повърхността от клас А. Бюджетните инструменти без PVD покритие се нуждаят от това по-често.
- Повдигачи на матрици за щамповане и смяна на пружини- Азотните газови пружини и повдигачите на матрицата за механично щамповане се уморяват с времето. Бюджетните компилации понякога използват по-леки-компоненти, които се нуждаят от подмяна на по-кратки интервали.
- Скоби за щамповане и проверки на центровката- Секциите на матрицата се изместват при повтарящи се натоварвания на пресата. Проверката и повторното затягане на скобите на матрицата за щамповане е стандартна превантивна стъпка при всеки период на поддръжка.
Оценките на индустрията pegгодишна поддръжка на 5 до 10 процента от първоначалната стойност на матрицата, мащабиране с интензивност на използване. Бюджетна матрица за калник от $300 000, работеща агресивно, може да доведе до $15 000 до $30 000 годишно за поддръжка. Премиум матрица на $500 000 с по-твърди стомани и по-добри покрития може да струва същото или по-малко при годишна поддръжка, като същевременно произвежда повече части между периодите на обслужване.
Риск от престой и амортизация на разходите за-част
Тук математиката става неудобна за купувачите, фокусирани само върху цената на стикера. Представете си два сценария за панел на калниците с изискване за годишно производство от 30 000 единици:
| Фактор на разходите | Бюджетен зар (отстъпка) | Премиум матрица (пълна цена) |
|---|---|---|
| Покупна цена | $280,000 | $500,000 |
| Очакван Die Life | 400 000 посещения | 1 200 000 посещения |
| Годишни разходи за поддръжка | $25,000 | $18,000 |
| Честота на поддръжка | На всеки 35 000 посещения | На всеки 70 000 посещения |
| Непланирани събития за престой (на година) | 3 - 5 | 0 - 1 |
| Очаквани разходи за престой (на събитие) | $2,000 - $5,000 | $2,000 - $5,000 |
| Амортизация на инструментите за част (през живота) | $0.70 | $0.42 |
Бюджетната матрица спестява $220 000 при закупуване, но се износва за приблизително 13 години производство при 30 000 части годишно, докато първокласната матрица издържа 40 години при тази скорост, като на практика надживява платформата на автомобила. По-важното е, че по-високата честота на поддръжка на бюджетната матрица означава повече спирания на пресата, повече проверки на качеството след рестартиране и повече възможности за непланиран отказ да спре вашата линия.
Непланираният престой е тихият убиец на бюджета. Всяко събитие не изисква само труд за ремонт. Това принуждава монтажния екип да изтегли матрицата, производителя на инструменти да диагностицира и поправя под натиска на времето, лабораторията за качество да -валидира частите след поправката, а планирането на производството да пренасрочи операциите надолу по веригата. Тези натрупани часове и загубени части носят реално влияние върху приходите, което никога не се появява в поръчката за покупка на матрицата.
Металните поансони и матрици в инструмента за калници, особено поансоните за пробиване и стоманите за облицовка, са компонентите, които са най-уязвими към преждевременна повреда при бюджетни конструкции. По-ниско{1}}качествените стомани се начупват, вместо да се износват постепенно, което означава, че повредите обикновено са внезапни, а не предвидими. Не можете да планирате период за поддръжка около перфоратор, който щраква без предупреждение.
Това означава ли, че бюджетните инструменти винаги са лоша сделка? Съвсем не. Това означава, че трябва да изчислите честно общите разходи за собственост. За калник от 15 000-единици за следпродажбено обслужване с общо 60 000 части за четири години, бюджетната матрица от $280 000 осигурява напълно рационални $4,67 на инструментална цена за част и няма да се доближи до границата на живота си. Премиум матрицата ще струва $8,33 на част за същата серия, пари, които никога няма да си върнете.
Ключът е съпоставянето на живота на матрицата с действителните производствени изисквания. Бюджетните инструменти имат икономически смисъл, когато общият ви жизнен обем остава в рамките на номиналния капацитет на матрицата. Става скъпо, когато го изтласкате към неговите граници, защото там поддръжката ескалира, щанци за метални режещи ръбове се влошават по-бързо от очакваното и качеството на повърхността на вашите видими панели на калниците започва да излиза извън спецификациите.
Качествените{0}}компромиси при панелите на крилата са особено непримирими. Повърхността за теглене, развиваща дразнене, ще прехвърли тази текстура върху всеки панел, който щампова. За разлика от скритата структурна скоба, калник с повърхностни дефекти не може да отиде при клиента. Всеки панел, бракуван или изпратен за преработване, подкопава спестяванията за-част, които вашият бюджетен матрица трябваше да осигури.
По-умният път не е да избирате между евтино и скъпо. Той проектира матрицата интелигентно, така че да харчите по-малко, без да жертвате характеристиките, които поддържат разходите ви за-част ниски през целия производствен прозорец. Този инженерен-първи подход за намаляване на разходите е мястото, където живее следващият слой спестявания.
Стратегии за опростяване на дизайна за легитимно намаляване на разходите
Изчисляването на разходите за матрица, преди единичен блок стомана да бъде обработен, е фундаментално различно от закупуването на по-евтина матрица, след като вече е проектирана. Първият подход запазва качеството на частта, като същевременно премахва ненужната сложност. Второто обикновено означава, че някой е пропуснал стъпки, за които ще платите по-късно. Всеки опитен производител на инструменти за метално щамповане и матрици знае, че най-големите намаления на разходите се случват на екрана, а не в цеха.
Намаляване на станциите за формоване без загуба на целостта на частта
Всяка станция в матрица за крило на автомобил представлява десетки хиляди долари в машинно обработена стомана, инженерни часове и време за изпробване. Ако можете да елиминирате една станция от матрица за трансфер с пет-станции, вие намалявате приблизително 20 процента от разходите за инструменти с едно решение. Въпросът е дали частта може да понесе тази консолидация, без да се жертва качеството на повърхността или точността на размерите.
Ето къде става практично. Типичната линия за калници включва изтегляне, първо подстригване, второ подстригване или пробиване, фланец и станции за повторно захващане. Restrike съществува, за да коригира пружинното връщане и да стегне радиусите, които не са се оформили напълно при тегленето. Но с модерни инструменти за симулация и оптимизирана геометрия на изтеглящия ръб, много панели на калниците могат да постигнат окончателна форма в самата изтегляща станция, елиминирайки напълно повторния удар. По същия начин, комбинирането на операция за подстригване и пробиване в една станция с помощта на прогресивни метални щанци и оформление на матрицата в рамките на този един инструмент намалява както обема на стоманата, така и настройката на пресата.
Не всяка станция може да се обедини. Не можете да комбинирате дълбоко изтегляне с операция за подрязване, тъй като детайлът все още е в свързващото устройство по време на формоването. Но не-критичните пробиви, пилотните отвори и вторичните фланци на скритите ръбове са често срещани кандидати за консолидация. Метална щанца, която обработва два близко разположени отвора с един ход, вместо да отделя отделни станции за всеки разрез, премахва разходите, без да променя геометрията на готовия панел.
Следните стратегии осигуряват последователно 15 до 40 процента намаление на разходите за пакети с матрици за крила на автомобили, когато се прилагат по време на фазата на проектиране:
- Елиминирайте станциите за повторно нападение- Използвайте симулация-оптимизирано изтегляне и натиск на държача на заготовката, за да постигнете крайна геометрия при изтегляне. Само това може да премахне $50 000 до $80 000 от комплект матрици за трансфер.
- Комбинирайте операции за подрязване и пробиване- Монтирайте щанци за ламарина и матрици за пробиване на дупки директно в обувката на щампата на станцията за подрязване, вместо да отделяте отделна станция.
- Намалете допустимите отклонения върху не-видимите повърхности- Скритите свързващи фланци, които се завинтват под съседни панели или в двигателния отсек, не се нуждаят от повърхностна точност от клас A. Приемането на +/- 0.8 mm вместо +/- 0.5 mm на тези характеристики може да опрости геометрията на щанцата и матрицата на ламарината в тези станции.
- Оптимизирайте празната форма и влагането - Празен софтуер за оптимизация като Dynaformгенерира оформления за влагане, които минимизират скрап. Спестяването дори на десет цента от материал на част за 100 000-единична серия възстановява $10 000, икономии на материали, които също намаляват сложността на държача на заготовката, тъй като по-стегнатата заготовка се нуждае от по-малко контрол на изтеглянето.
- Използвайте общи стандарти за обувки- Проектирането на матрицата, за да пасне на съществуващи шаблони на пресова опора и стандартни компоненти на щанцо за щамповане, избягва персонализираното производство на основни плочи и направляващи системи.
- Намалете дълбочината на изтегляне чрез сътрудничество в дизайна на продукта- Ако дизайнерът на превозното средство може да приеме 10 mm по-малка височина на короната на не-критична секция на калника, силите на формоване спадат, изтъняването на материала намалява и геометрията на металния поансон и матрицата става по-малко агресивна. Тази единствена отстъпка на геометрията може да елиминира проблем със сериозността на формирането, който иначе би изисквал допълнителна станция.
Инженерни партньорства, които осигуряват реално намаляване на разходите
Тези стратегии не се случват изолирано. Те изискват тясно сътрудничество между дизайнера на матрицата, инженера по щамповане и продуктовия екип, отговорен за геометрията на панела. Най-ефективните намаления на разходите идват от доставчици, които се ангажират на етапа на DFM, преди да бъдат цитирани инструментите, и отблъскват конструктивно характеристики, които стимулират разходите, без да добавят функционална стойност.
Прегледите на Design for Manufacturability улавят скъпите решения рано. Един документиран случай включваше консолидиране на сглобка от три-части в едно прогресивно щамповане, елиминиране на два комплекта матрици, два номера на части и цялата-обработка на всички операции. Този вид мислене за консолидация се прилага директно към програмите за щанцоване на калници, където под-възли като приспособления за скоби или усилващи устни понякога могат да бъдат интегрирани в последователността на оформяне на основния панел.
Доставчиците катоИЧЕН, който поддържа автомобилни OEM, Tier{3}}1 и Tier-2 инженерни екипи с оптимизация на процеса на щамповане и казуси за производство на ламарина, представлява тип инженерно партньорство, което генерира тези спестявания. Техният подход за документиране на казуси от процеси за структурни и метални части, свързани с каросерията, дава на екипите за доставки видимост за това как опростяването на дизайна се изпълнява при сравними проекти. Когато доставчик може да ви покаже предишна програма за калник или структурен панел, при която намаляването на станцията или консолидирането на формоване е довело до измерими икономии на разходи, вие оценявате доказателства, а не обещания.
Разликата между отстъпка, която се задържа в производството, и тази, която създава проблеми надолу по веригата, почти винаги се проследява назад към тази инженерна фаза. По-евтина матрица, изградена от неоптимизиран дизайн, просто има по-тънки граници навсякъде. Матрица с-намалена цена, изградена от опростен,-проверен чрез симулация дизайн, започва от по-добра основа. Първоначалната инвестиция в инженеринг е малка спрямо общите разходи за инструменти, обикновено 10 до 15 процента, но тя определя дали останалите 85 процента се изразходват ефективно или излишно.
Със заключените стратегии за проектиране, оставащото предизвикателство се измества към изпълнението: намиране и квалифициране на доставчици, които могат да доставят този оптимизиран дизайн на посочената цена, без да заместват по-ниски материали или да пропускат проверката на изпробването.
Намиране и оценка на доставчици на матрици с отстъпка
Оптимизираният дизайн на матрицата осигурява спестявания само ако доставчикът, който го изгражда, има способността, дисциплината на процеса и целостта на материала да изпълни на посочената цена. Екипите за снабдяване, които се снабдяват с щанцо за щамповане на крило на автомобил с отстъпка, са изправени пред специфично предизвикателство: отделяне на кандидатите за производители на матрици за метално щамповане, които намаляват разходите чрез инженерна ефективност, от тези, които намаляват разходите чрез пропускане на стъпки за валидиране или замяна на недокументирани материали. Критериите за оценка по-долу ви дават структуриран начин да направите това разграничение.
Критерии за оценка на доставчици за снабдяване на автомобилни матрици
Когато сравнявате оферти за матрици за ламарина от различни доставчици, разликите в цените от 30 до 50 процента са често срещани. Въпросът винаги е на какво се дължи тази празнина. Следващата таблица картографира факторите за оценка, които имат най-голямо значение за снабдяването с щампи за автомобилни щампи, заедно с това как изглежда силното представяне във всяка област.
| Фактор за оценка | Какво да търсите | Червено знаме |
|---|---|---|
| Инженерно сътрудничество и прозрачност на казусите | Доставчикът се ангажира на етап DFM, споделя документирани казуси от процеси от сравними автомобилни програми. Пример: YICHEN публикува казуси за щамповане и производство на ламарина за OEM, Tier-1 и Tier-2 автомобилни екипи. | Без инженерно участие преди цитиране; отказва да сподели референции или данни от минали проекти. |
| Възможност за изпробване | -капацитет на собствената преса, съответстващ на производствения тонаж; документирана история на цикъла на изпробване с корекционни записи. | Възлага изпробването на прес-издателства на трети страни без контрол на размерите. |
| Сертификация на материалите | Осигурява сертификати за мелници за всички инструментални стомани и чугун; определя параметрите на термичната обработка и процесите на повърхностно покритие. | Не могат да се идентифицират използваните класове стомана; няма възможност за проследяване от необработения блок до готовия метален компонент на матрицата за печат. |
| Гъвкавост на обема | Предлага диференцирано ценообразуване за различни производствени обеми; побира както 10 000 бройки следпродажбено обслужване, така и 100 000 единици OEM програми. | Единична фиксирана котировка независимо от обема; без обсъждане на живота на матрицата, съответстващ на вашите производствени нужди. |
| Инструменти за симулация и валидиране | Използва симулация на формиране на CAE, за да намали физическите цикли на изпробване; предоставя отчети за изтъняване и пружиниране преди началото на машинната обработка. | Разчита изцяло на-базирана на опит разработка на челната повърхност без симулационна документация. |
| Поддръжка на матрицата | Предлага ръководства за поддръжка, списъци с резервни части за компоненти на комплекта щампи и насоки за презаточване при доставка. | Няма документация освен основните монтажни чертежи; няма техническа поддръжка-по време на доставка. |
Доставчик, който има добри резултати по отношение на тези фактори, като тези, предлагащи инженерно сътрудничество и прозрачна документация на процеса, е много по-вероятно да достави пакет метални пресови матрици, който работи както е цитирано. Доставчиците, които предлагат ниски цени, но не могат да обяснят своя симулационен подход или снабдяване с материали, са тези, които най-вероятно ще доставят инструменти, които се провалят рано или изискват скъпи коригиращи контури след доставката.
Препоръчителни следващи стъпки за екипите за обществени поръчки
Използвайте този-по-контролен списък стъпка по стъпка, за да преминете от първоначално запитване към квалификация на машината за щамповане и пускане в производство:
- Определете своя качествен под- Посочете кои допустими отклонения и повърхностни стандарти не-подлежат на преговори (видими повърхности от клас А, размери на междините на корпуса) и кои могат да се огъват (скрити фланци, вътрешни характеристики). Това дава възможност на доставчиците да предлагат проекти с-намалени разходи.
- Поискайте оферти за-етап на инженеринг- Помолете доставчиците да предложат оферта въз основа на преглед на DFM, а не само на съществуващия ви CAD. Доставчиците, желаещи да инвестират инженерни часове, преди да получат поръчка за поръчка, сигнализират за способности и дългосрочен{2}}партньорски интерес.
- Изисквайте прозрачност на материала и процеса- Всяка оферта трябва да посочва класове инструментална стомана по станции, методи за повърхностна обработка и очакван живот на матрицата в удари. Ако доставчикът не може да ги посочи, неговата отстъпка вероятно крие неразкрити компромиси.
- Сравнете общата цена, а не покупната цена- Изградете прост модел, като използвате покупната цена, прогнозната годишна поддръжка, очаквания живот на матрицата и производствения си обем, за да изчислите за-разхода за инструменти за част. Най-евтините щампи за печат върху хартия не винаги са най-евтини за произведена част.
- Одит изпробване и история на корекции- Поискайте записи от предишни програми за калник или панел на каросерията.Рамки за одит на качеството на доставчикапрепоръчваме да проверите мерките за контрол на процеса, проследимостта на материала и управлението на не{0}}съответствието, преди да възложите договори за инструменти.
- Валидирайте с пилотна станция- За програми с матрици с висока-стойност помислете за присъждане на една станция като пилотна конструкция, преди да ангажирате пълния комплект матрици за печат. Това тества качеството на обработка на доставчика, комуникационната дисциплина и надеждността на доставката при ограничена финансова експозиция.
- Сключете споразумения за поддръжка и резервни части- Преди доставката на матрицата потвърдете, че вложките за подстригване, резервните части на поансона и комплектите с азотни пружини са налични като текущи резервни части. Матрица без достъпни резервни компоненти става скъпа бързо, независимо от покупната цена.
Инженерните екипи, които оценяват опциите на производителите на щампи за метално щамповане за инструменти за автомобилни крила, трябва да разглеждат наличието на казус и прозрачността на процеса като квалифициращи критерии, а не като допълнителни екстри. Доставчиците катоИЧЕН, който поддържа Tier-1 и Tier-2 решения за обществени поръчки за автомобили с публично документирани казуси на процеса на щамповане, осигуряват вид база от доказателства, която намалява рисковете при решенията за снабдяване с отстъпки. Когато даден доставчик може да демонстрира как е постигнал намаляване на разходите при сравнима програма за панели на корпуса, без да жертва живота на матрицата или качеството на повърхността, вие вземате решение за поръчка, основано на данни, а не на надежда.
Често задавани въпроси относно щанци за щамповане на автомобилни крила с отстъпка
1. Какъв е типичният диапазон на разходите за матрица за щамповане на крило на автомобил?
Една матрица за щамповане на крило на автомобил варира от приблизително $250 000 за опростена трансферна матрица до над $1 000 000 за пълна настройка на тандемна линия. Опциите за отстъпка, насочени към следпродажбено или средно{6}}обемно производство, обикновено падат между $150 000 и $350 000 чрез използване на по-ниски{11}}стоманени класове като S7 или A2, намаляване на станциите за формоване и доставка на машинна обработка от региони с конкурентни цени на труда. Крайната цена зависи от дълбочината на изтегляне, броя на операциите, избора на инструментална стомана и дали симулацията намалява физическите цикли на изпробване.
2. Колко дълго издържа матрицата за щамповане с отстъпка в сравнение с първокласната?
Бюджетните матрици за крила на автомобили, изработени с класове като S7 или A2 стомана, обикновено издържат 200 000 до 500 000 удара, докато първокласните матрици, използващи M2, PM M4 или вложки от волфрамов карбид, могат да достигнат 1 000 000 до 3 000 000 удара. Въпреки това, прилагането на дуплексни повърхностни обработки, като йонно азотиране, комбинирано с PVD покрития за по-ниски-стомани, може да удължи живота на бюджетната матрица до 500 000 и повече удара, като значително намалява разликата. Съпоставянето на живота на матрицата с действителния ви производствен обем е по-важно от максимизирането на броя на ударите.
3. Може ли отстъпка за крило на автомобил все пак да произвежда панели с качество на повърхността от клас А?
Да, при условие че матрицата отговаря на конкретни-изисквания, които не подлежат на договаряне. Качеството на повърхността от клас А зависи от прецизността на обработката на челната страна на матрицата, полирането на изтеглената повърхност и правилния контрол на налягането на държача на заготовката, а не от общата цена на матрицата. Легитимните стратегии за отстъпки намаляват разходите чрез консолидация на станции, замяна на материали върху не-износващи се повърхности и регионални предимства на труда по време на машинна обработка. Тези подходи запазват повърхностите на матрицата с огледално-завършване, необходими за видимите панели на тялото, като същевременно намаляват разходите другаде в пакета с инструменти.
4. Какъв производствен обем оправдава инвестицията в отстъпка за щамповане на калници?
Щамците за щамповане на автомобилни крила с отстъпка имат най-икономичен смисъл за годишни обеми между 10 000 и 50 000 части. Под 5000 единици CNC производството или меката инструментална екипировка често са по-евтини като цяло. Над 50 000 единици годишно първокласните инструменти се изплащат бързо чрез по-дълъг живот на матрицата и по-ниска честота на поддръжка. Панели за подмяна на следпродажбено обслужване, реставрация на класически автомобили, малки{11}}стартъпи на електромобили и пред-сериодни партиди за валидиране са основни приложения, където бюджетните инструменти осигуряват силна икономика за-част.
5. Как да преценя дали доставчикът на щанци с отстъпка намалява ъглите или наистина намалява разходите?
Поискайте сертификати за материали, уточняващи класове инструментална стомана по станция, поискайте CAE симулационни отчети, показващи валидиране на формоване преди машинна обработка, и прегледайте корекционните записи за изпробване от сравними програми за автомобилни панели. Законни доставчици за-намаляване на разходите, като YICHEN, публикуват казуси от процеса и се ангажират на етапа на DFM, за да оптимизират дизайна, преди да предложат оферта. Червените знамена включват невъзможност за идентифициране на класове стомана, липса на-вътрешен капацитет за изпробване на пресата, отказ за споделяне на препратки към минали проекти и оферти, издадени без инженерен преглед на геометрията на вашата част.


