


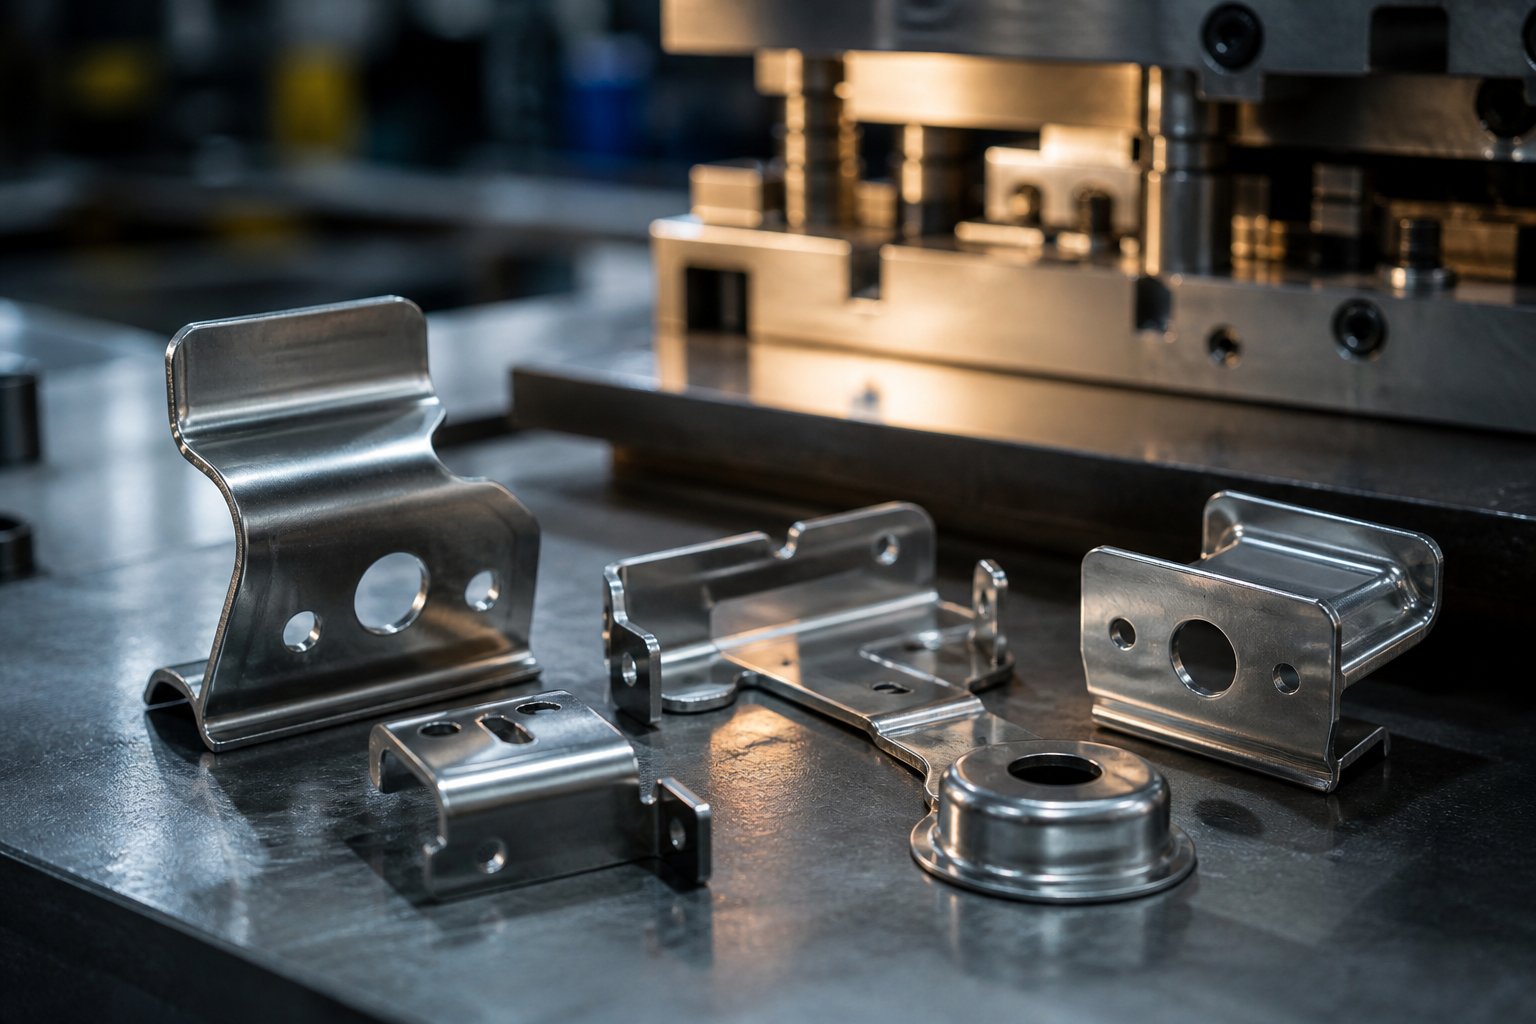
Какво представляват щампованите части и защо са важни
Вземете метална скоба, електрически терминал или автомобилна скоба и вероятно държите компонент, който е започнал като плосък метален лист. Той достига окончателната си форма не чрез механична обработка или отливане, а чрез контролирана сила, приложена от прецизни инструменти в преса за щамповане. Това са щамповани части и представляват огромен дял от металните компоненти, намиращи се във всичко - от потребителска електроника до тежко оборудване.
Какво представляват щампованите части
Щамповани части са метални компоненти, произведени чрез пресоване на ламарина в или чрез закален инструмент (наречен матрица), който реже, огъва или оформя материала в специфична геометрия с един или повече удара на пресата.
И така, какво точно е зар? Това е специализиран-единствен--прецизен инструмент, проектиран да реже и оформя ламарина в желана форма или профил. Работните секции на матрицата обикновено са изработени от закаляема инструментална стомана или карбид, а матрицата се използва за извършване на прецизни операции-пробиване, изрязване, огъване, изтегляне-, които трансформират суровия материал в завършени части за щамповане.
Представете си форма за бисквитки, но такава, която работи под тонове сила, поддържа толеранси до 0,0002 инча и изпълнява милиони цикли, без да губи точност. Това е мащабът на инженерството зад матриците за щамповане. За разлика от субтрактивните процеси, които премахват материал, матриците и щамповането работят заедно, за да преформатират метала с минимални отпадъци, което прави процеса бърз, повторяем и-рентабилен при обем.
Защо дизайнът на матрицата определя резултатите от частите
Ето къде повечето инженери се спъват: те определят геометрията на частта, допуските и материала върху чертежа, без да обмислят как решенията за инструменти нагоре ще диктуват дали тези спецификации са постижими. Връзката между дизайна на матрицата и качеството на частта е директна и непримирима.
Всяка характеристика на завършена щампована част се връща към нещо вътре в матрицата:
- Качество на ръбазависи от хлабината на рязане между поансона и щанцовия блок-обикновено около 10% от дебелината на материала за чисто срязване.
- Точност на размеритеразчита на направляващи системи, пилоти и структурната твърдост на обувките на матрицата, поддържайки всичко в центровка удар след удар.
- Повърхностно покритиесе влияе от състоянието на повърхността на матрицата, подаването на смазка и скоростта на формоване.
- Геометрична последователностпри продължителни производствени серии зависи от-устойчиви на износване материали и подходящи интервали за поддръжка на матрицата.
Когато щампите ударят ламарината, инструментите не просто оформят част-, а кодират качеството във всяка част.Добре-проектирана матрицапроизвежда хиляди идентични компоненти без вторични операции. Лошо проектиран генерира скрап, неравности, отклонение на размерите и скъпоструващ престой.
Тази статия разглежда-първа гледна точка. Вместо да каталогизираме компонентите на матрицата изолирано, ние ще проследим как всяко решение за инструменти-тип матрица, избор на материал, стратегия за изчистване, метод на формоване-се показва в завършения компонент, който държите в ръката си. Независимо дали определяте щамповани части за нов продукт или отстранявате проблеми с качеството на съществуваща линия, разбирането какво представляват щампите и как те оформят резултатите ви дава възможност да направите частите правилни от първия път.
Видове матрици за щамповане и кога да използвате всеки
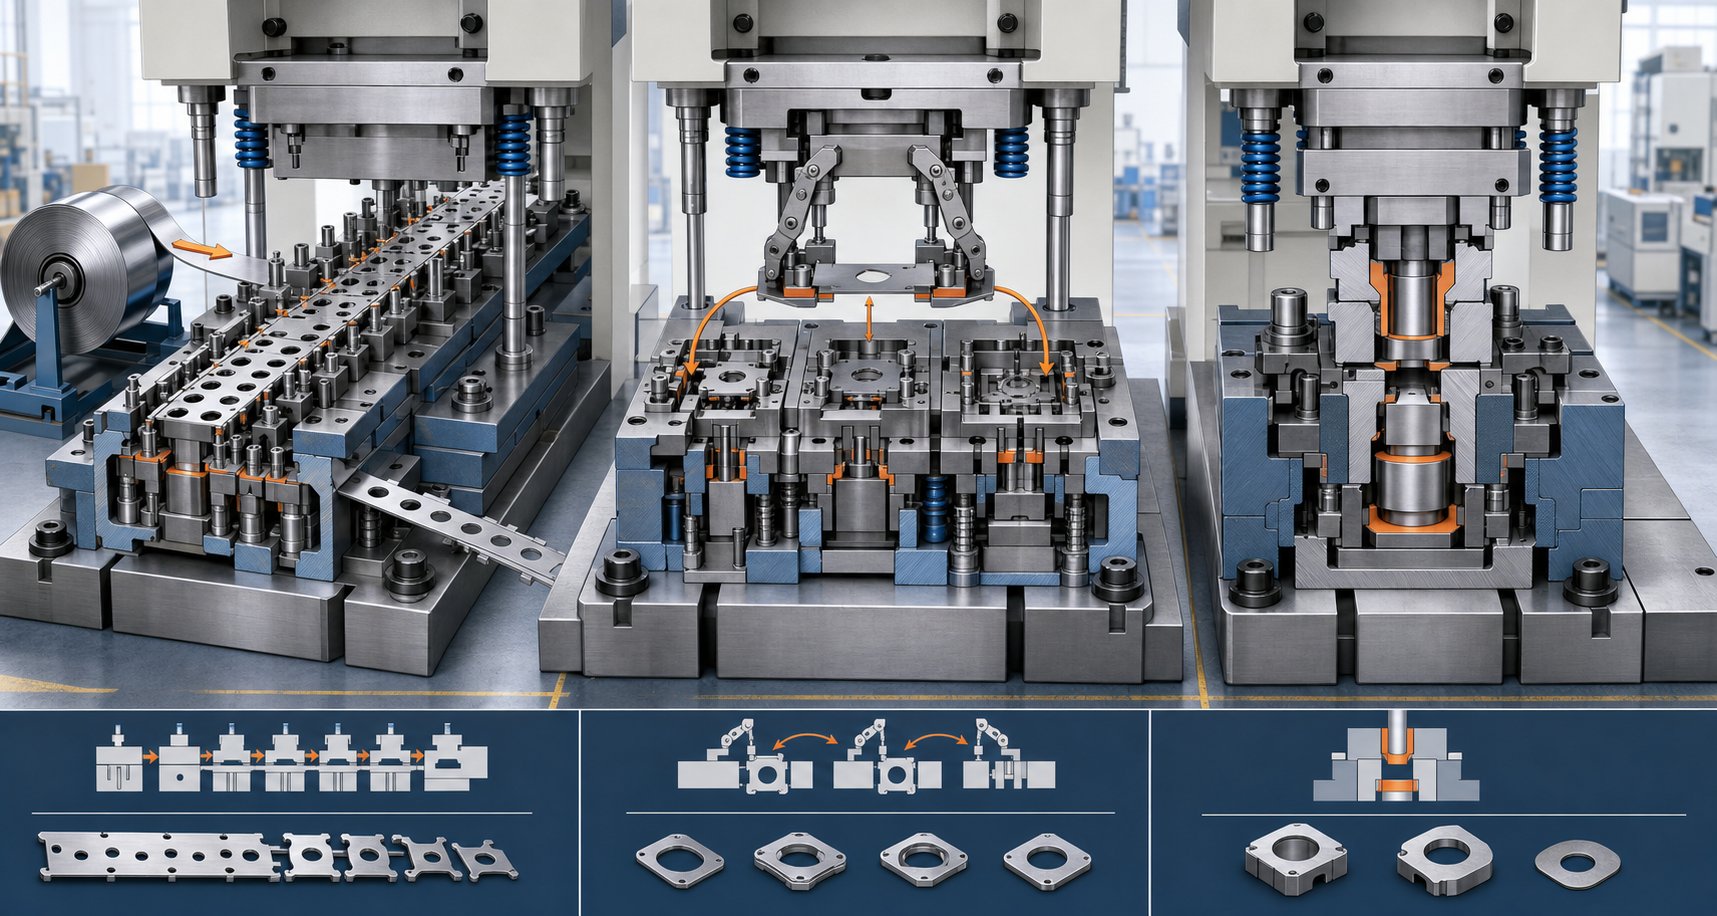
Die type е първото разклонение по пътя. Изберете грешно и или ще плащате повече за инструменти, от които не се нуждаете, или ще се борите с проблеми с качеството, защото архитектурата на матрицата не съответства на геометрията на вашия детайл. Три основни типа матрици за щамповане покриват по-голямата част от производствените сценарии: прогресивни, трансферни и комбинирани. Всяка от тях обработва различни комбинации от сложност, размер и обем на детайла-и всеки произвежда фундаментално различна цена-на-икономика на част.
Коя архитектура на матриците за метално щамповане отговаря на вашия проект? Това зависи от това как изглежда вашата готова част, колко са ви необходими и колко стегнати са вашите допуски.
Прогресивни щанци за сложни детайли с голям{0}}обем
Прогресивните щанци са работните коне на-обемното щамповане. Непрекъсната лента от ламарина се подава в матрицата и преминава през поредица от станции, като всяка извършва различна операция-пробиване на дупка, нарязване на ръб, оформяне на огъване, подрязване на профил. Докато лентата достигне крайната станция, напълно завършената част се отделя от носещата лента.
Ще забележите, че прогресивните матрици никога не освобождават детайла между операциите. Самата лента действа като конвейер, като поддържа всяка функция в прецизно подравняване от станция до станция. Това ги прави идеални за малки до-части с множество функции: електрически контакти, скоби, скоби, конектори и клеми.
Компромисът? По-високи първоначални разходи за инструментална екипировка и ограничена гъвкавост за промени в дизайна, след като матрицата е изградена. Но за производствени тиражи в стотици хиляди или милиони, цената на част спада значително, което прави прогресивните матрици изключително икономични с течение на времето. Скоростите на цикъла са високи-често от 100 до 1500 удара в минута в зависимост от сложността на частта-защото няма ръчно боравене между операциите.
Трансферни матрици за големи или дълбоко{0}}изтеглени части
Когато дадена част е твърде голяма, за да остане свързана с лента, или нейната геометрия изисква дълбоки изтегляния и сложно три{0}}измерно формоване, се намесват матрици за прехвърляне. Вместо да се движат през матрицата върху носеща лента, отделните заготовки първо се изрязват и след това механично се прехвърлят между независими станции с помощта на захвати или совалкови механизми.
Това разделяне дава ключово предимство на матриците за прехвърляне: всяка станция може да извършва тежки операции по формоване-дълбоко изтегляне, повторно-начертаване, фланцоване-без геометричните ограничения на прогресията на лентата. Големите автомобилни панели, цилиндричните корпуси и компонентите с форма на дълбока чаша обикновено изискват този подход.
Трансферните матрици също пестят материал. Тъй като няма свързваща мрежа между частите (начинът, по който прогресивните матрици използват носеща лента), вие елиминирате този скрап, което намалява материалните разходи за всяка част. Компромисът е по-дълго време за настройка, по-висока сложност на инструментите и малко по-ниски скорости на цикъла в сравнение с прогресивното щамповане.
Сложни матрици за плоски прецизни части
Сложните матрици имат изцяло различен подход. Те извършват множество операции на рязане-заготовка и пробиване, например-с едно натискане. Всичко се случва едновременно, а не последователно. Това ги прави-подходящи за плоски части, които изискват строга позиционна точност между елементи, като шайби, подложки, плоски контактни плочи и уплътнения.
Тъй като цялото рязане се извършва наведнъж, връзката между дупките, слотовете и външния профил остава заключена. Няма кумулативна грешка при позициониране от станция-към-прехвърляне на станция. За матрици за щамповане на ламарина, произвеждащи прости плоски геометрии при умерени обеми, комбинираните матрици осигуряват отлична прецизност при по-ниски разходи за инструменти в сравнение с прогресивните алтернативи.
Ограничението е ясно: съставните матрици не могат да се справят с огъване, формоване или дълбоко изтегляне. Те са инструмент с една-равнина. Ако вашата част се нуждае от някакво три-измерно оформяне, ще ви е необходима различна архитектура на матрицата за щамповане или вторични операции надолу по веригата.
Сравняване на архитектурите на три матрици
| Критерии | Прогресивен зар | Трансферна матрица | Съставна матрица |
|---|---|---|---|
| Най-добрата геометрия на частта | Малки до средни-части с множество функции (огъвания, дупки, форми) | Големи части, дълбоко{0}}начертани форми, сложна 3D геометрия | Плоски части, изискващи прецизни съотношения-към-ръба |
| Типичен производствен обем | Високо (100K до милиони) | Средно до високо (10K до стотици хиляди) | Ниска до средна (1K до 100K) |
| Постижими толеранси | +/-0,05 мм до +/-0,1 мм | +/-0,1 мм до +/-0,2 мм | +/-0,025 мм до +/-0,05 мм |
| Относителна цена на инструменти | високо | високо | Ниска до средна |
| Скорост на цикъла | Много бързо (100-1,500+ SPM) | Умерен (15-80 SPM) | Умерено до бързо (50-300 SPM) |
Рамка за вземане на решения: Избор на вашия тип матрица
Изборът между тези три архитектури не трябва да е догадка. Прегледайте тези въпроси по ред и правилният отговор обикновено става очевиден:
- Частта плоска ли е, без извивки или форми?Ако да, сложната матрица вероятно ще ви даде най-доброто съотношение-прецизност към-цена.
- Частта изисква ли множество операции (огъвания, изчертавания, форми) в допълнение към рязането?Ако да, имате нужда или от прогресивна матрица, или от трансферна матрица.
- Може ли частта да остане прикрепена към носеща лента по време на всички операции?Ако частта е достатъчно малка и не изисква дълбоко изтегляне, прогресивният зар е най-добрият ви залог за скорост и цена-на-парче.
- Твърде голяма ли е частта за подаване на лента или изисква дълбоко изтегляне над това, което позволява прогресията на лентата?Ако отговорът е да, матрицата за трансфер се справя с геометрията без компромис.
- Какъв е вашият годишен обем на производство?Големите обеми (100K+) оправдават инвестицията в инструменти в прогресивни матрици. Средните обеми могат да благоприятстват трансфера или смесването в зависимост от сложността. Ниските обеми може да сочат към сложни матрици или по-прости инструменти с вторични операции.
- Колко строги са вашите допустими отклонения?Ако плоскостта и точността на позицията на отвора са от решаващо значение за проста част, съставните матрици осигуряват най-строги резултати. Ако точността-на-функция има значение в сложната геометрия, прогресивните матрици с прецизни пилоти поддържат последователност.
Избраната от вас матрица за щамповане определя тавана за това, което вашата завършена част може да постигне-допуските си, качеството на повърхността си и икономичността на производството. Но архитектурата на матрицата е само половината от уравнението. Във всеки от тези типове матрици набор от критични компоненти работи заедно, за да оформи метала и разбирането как си взаимодействат тези компоненти е това, което отличава една добра част от бракуваната.
Ключови компоненти на матрицата за щамповане, които оформят вашите части
Архитектурата на матрицата ви дава чертежа, но отделните компоненти на матрицата за щамповане вътре в тази структура вършат действителната работа. Всеки от тях играе специфична роля при рязане, насочване или контролиране на ламарината, докато се трансформира в завършена част. Когато тези компоненти на матрицата работят в хармония, получавате чисти ръбове, точни размери и повтарящо се качество серия след серия. Когато дори един елемент е изключен, дефектите се появяват бързо.
Мислете за матрицата като за прецизен инструмент с десетки взаимозависими части. Разбирането как всяко парче влияе върху метала ви дава реално влияние при определяне на допуски или диагностициране на проблеми с качеството на пресовата площадка.
Взаимодействие на щанца и матрица
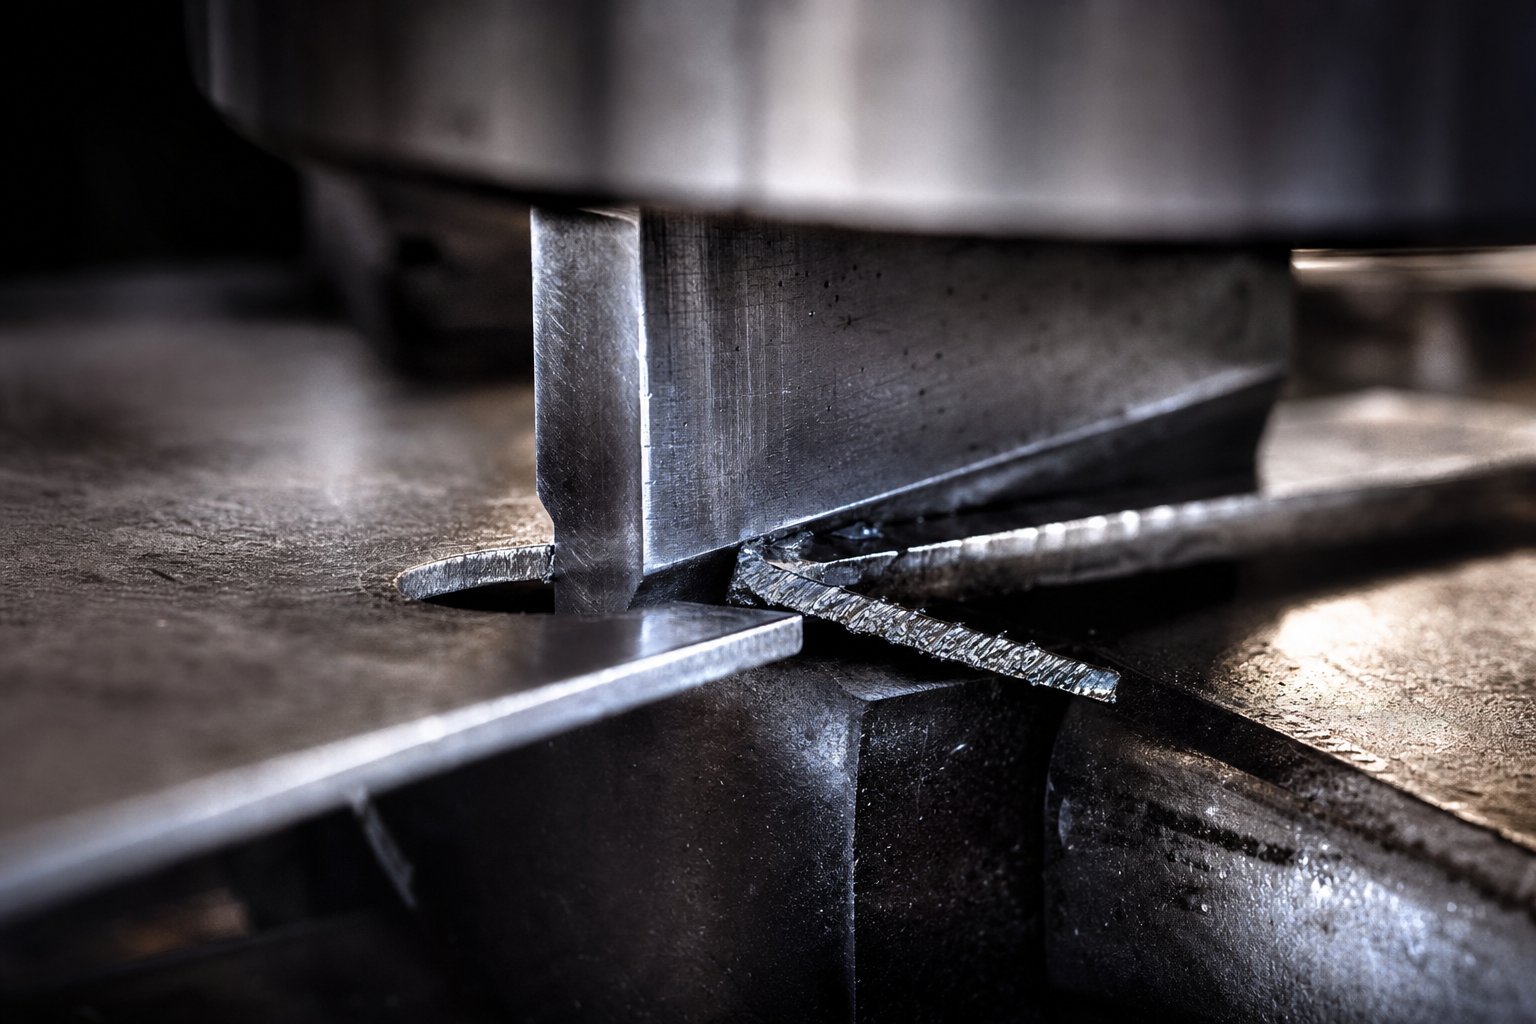
Взаимоотношението между щанцата и щанцовия блок е сърцето на всяка операция на рязане. Поансонът се спуска в ламарината, докато матрицата осигурява противоположния режещ ръб отдолу. Разликата между тези две повърхности-известна като хлабина при рязане-контролира почти всичко относно качеството на рязане.
Когато клирънсът е оптимизиран (обикновено5 до 15% от дебелината на материалав зависимост от сплавта), металните ножици чисто. Поансонът избутва материала над неговата якост на срязване и счупването се разпространява внимателно между ръба на поансона и отвора на блока на матрицата. Заготовката пада свободно през блока на матрицата, а оставащият отвор или профил има гладка зона на срязване с минимални грапавини.
Задайте тази хлабина твърде стегната и увеличавате силата на рязане, ускорявате износването на поансона и рискувате счупване на инструмента. Твърде хлабав и материалът се търкаля, вместо да се реже, създавайки накъсани ръбове и големи грапавини, които изискват вторична обработка. Геометрията на отвора на щанцовия блок също влияе върху задържането на заготовката-ако заготовките не изхвърчат чисто, те се натрупват и повреждат следващата част или самия поансон.
Обувки за матрици, направляващи системи и подравняване
Представете си, че работите с преса с 600 удара в минута, като горната и долната половина са неподравнени дори с няколко хилядни от инча. Всеки удар ще се разпадне извън-центъра, хлабината на рязане ще се измести на една страна и вашите части ще показват неравномерно качество на ръба или отклонение на размерите. Ето защо обувките за матрици и направляващите системи са толкова важни.
Обувките на матрицата са дебели стоманени или алуминиеви плочи, които служат като структурна основа за целия комплект на матрицата. Горната обувка носи ударите и стриперите; долната обувка държи блоковете на матрицата, повдигачите и плочата на матрицата, която поддържа формиращите секции. Заедно те трябва да останат идеално успоредни и твърди при натоварване.
Свързване на двете обувки,направляващи щифтове и втулкиподдържайте подравняване през целия ход на пресата. Тези прецизно-шлифовани компоненти са произведени с толеранси в рамките на 0,0001 инча. Водещите щифтове в стил-сачмени лагери намаляват триенето и позволяват по-бързи скорости на пресоване, докато щифтовете в стил-триене осигуряват допълнителен наклон, за да устоят на страничните сили. И двата типа гарантират, че горната и долната половина регистрират точно всеки цикъл, поддържайки частите на матрицата за щамповане в правилна връзка една с друга.
Повдигачи, събличачи и контрол на материала
Рязането и формоването привличат цялото внимание, но компонентите за контрол на материала тихо определят дали вашата прогресивна матрица работи гладко или задръства на всеки петдесет хода.
Повдигачите повдигат металната лента между станциите, така че тя изчиства повърхностите на матрицата и всички формирани елементи отдолу. Без тях лентата ще се влачи през долната матрица, причинявайки драскотини, неправилно подаване и позиционни грешки. Пружинно-повдигачи повдигат лентата до постоянна височина, позволявайки й да се придвижва свободно до следващата станция.
Стриптизьорите изпълняват двойно задължение. Те държат листа плоско срещу щанцовия блок по време на рязане (предотвратявайки изкривяване) и издърпват материала от поансона, докато се прибира. Без демонтаж ламарината ще се повдигне с щанцата и ще загуби напълно позицията си. Механичните почистващи препарати използват натиск на пружината, докато уретановите почистващи препарати разчитат на еластична компресия-и двете задържат материала там, където му е мястото.
Пилотите са прецизни щифтове, които влизат в предварително пробити отвори, докато лентата напредва във всяка станция. Те настройват фино-позицията на лентата, преди да се извърши каквото и да е рязане или формоване, като коригират всяка грешка при подаване и гарантират, че точността-на-функция остава в границите на спецификацията в цялата част.
Референция на компонента: какво прави всяка част
- Удари- Инструментите за рязане или формоване, които се притискат в ламарината, за да създават отвори, профили или оформени елементи.
- Блокове за матрици (бутони)- Закалени вложки, които осигуряват противоположния режещ ръб; техният размер на отвора е по-голям от изместването на поансона с определената хлабина.
- Die обувки- Горни и долни стоманени плочи, които служат като структурна основа за монтиране на всички работни компоненти.
- Стриптизьорки- Пружинни-плочи или уретанови елементи, които държат листа плосък по време на рязане и го отделят от щанцата при прибиране.
- Повдигачи- Пружинни-задвижвани релси или щифтове, които повдигат лентата за плавно преминаване между станциите.
- Пилоти- Прецизни щифтове за локализиране, които влизат в предварително-пробити отвори за подравняване на лентата преди всяка операция.
- пружини- Механични или азотни газови елементи, които осигуряват контролирана сила за оголвачи, повдигачи и подложки за натиск.
- Поддържащи плочи- Закалени плочи, разположени зад поансоните, за да разпределят ударните натоварвания и да предотвратят вграждането на главите на поансона в по-меки обувки на матрицата.
Всеки един от тези компоненти на матрицата за щамповане допринася за крайния резултат на детайла. Износен пилот позволява позиционно отклонение. Слабата пружина за отстраняване позволява на материала да се повдигне и изкриви. Напукана подложка позволява удар да се натисне в обувката. Сглобката на матрицата работи като система-и качеството на вашата част е толкова добро, колкото и най-слабото звено в тази система.
Разбира се, тези компоненти не работят във вакуум. Материалът, който щамповате-неговата дебелина, твърдост и пластичност-поставя изисквания към всеки елемент в матрицата и диктува колко агресивно се износва всеки от тях с течение на времето.
Как материалът на детайла влияе върху избора на матрица
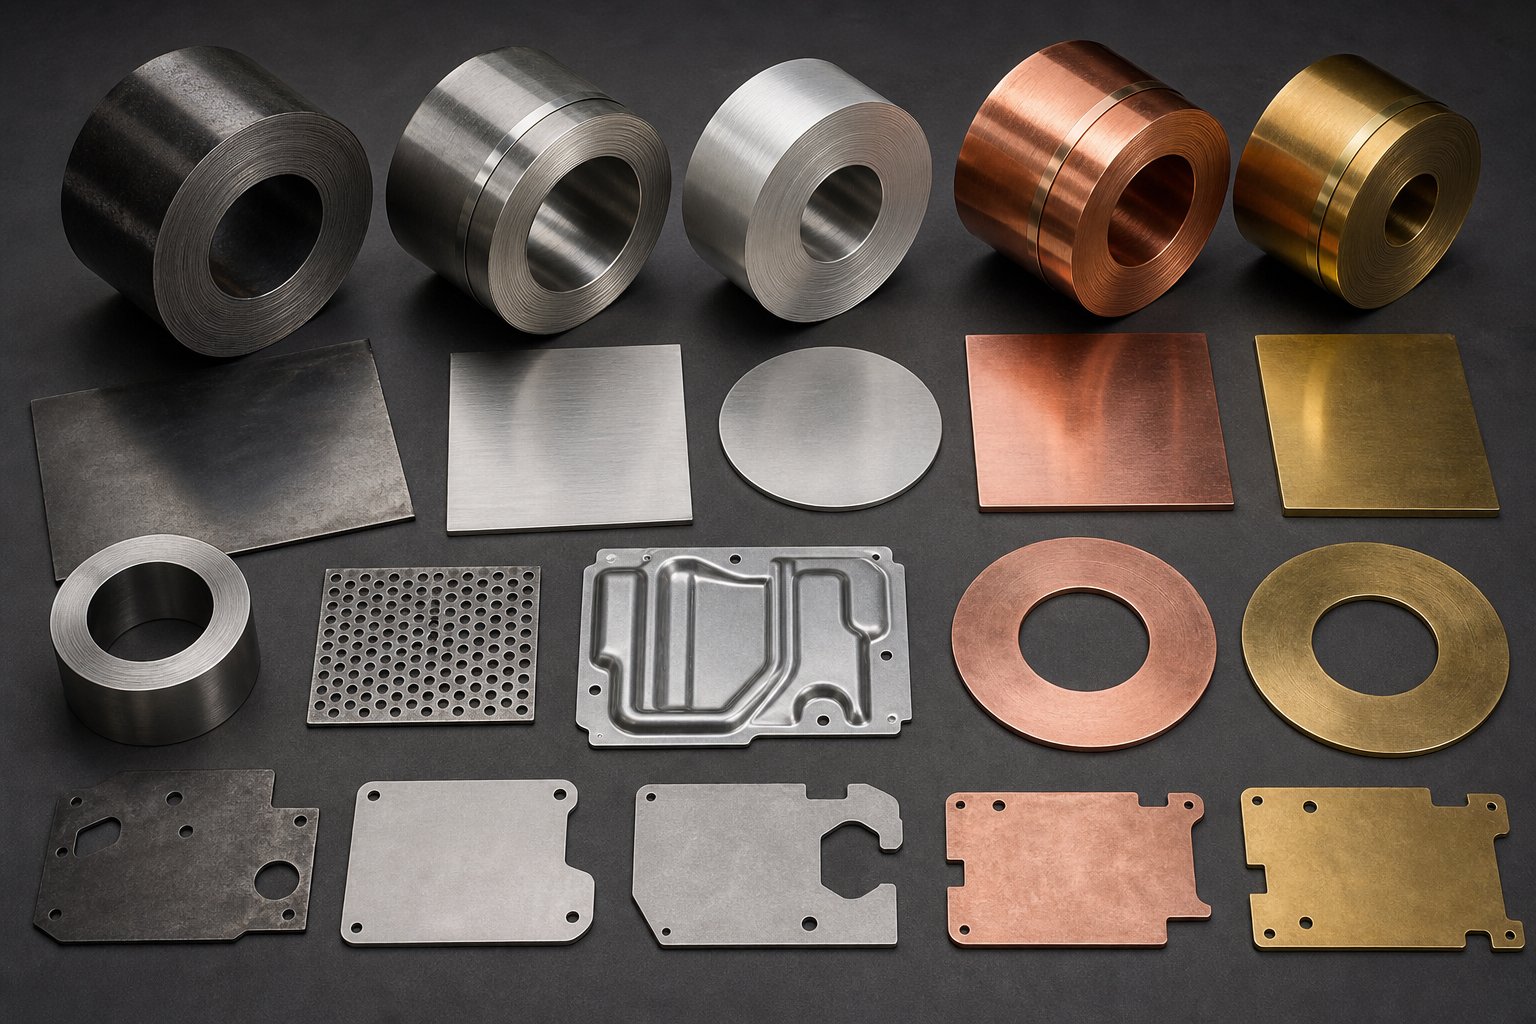
Матрица, създадена за мека стомана, няма да работи по същия начин, когато преминете през нея от неръждаема стомана. Материалът на бобината диктува почти всеки инженерен параметър вътре в инструмента: хлабина на рязане, геометрия на щанцата, радиуси на формоване, сила на пружината, тонаж на пресата и дори повърхностното покритие на компонентите на инструмента. Пренебрегнете тези изисквания,-зависещи от материала, и ще изгорите чрез удари, ще генерирате прекомерни грапавини или ще напукате части по време на формоването.
Когато се уточняват щамповани части, листът с данни за материала не е просто подробности за поръчката-това е отправната точка за всяко решение за инструменти. Четири свойства са от най-голямо значение: якост на опън, твърдост, пластичност и дебелина. Всеки от тях променя начина, по който матрицата от ламарина трябва да бъде проектирана, за да произвежда приемливи части.
Съображения за щамповане на стомана и неръждаема стомана
Стоманата остава най-разпространеният материал за щамповани компоненти, но „стоманата“ покрива широк спектър от поведения. Меката стомана (обикновено под 350 MPa якост на опън) е прощаваща-тя се срязва чисто, формира се без прекомерно пружиниране и причинява умерено износване на матрицата. Неръждаемата стомана е съвсем различно животно.
Класове неръждаема стомана като 304 и 316 имат якост на опън над 500 MPa, работят-бързо се втвърдяват по време на формоване и генерират значително повече топлина на границата на щанца-към-материала. За стоманени матрици за щамповане, обработващи тези по-твърди сплави, ще забележите, че няколко инженерни корекции стават задължителни:
- По-строги луфтове- Изискват се по-твърди материалиувеличени проценти на изчистванеза предотвратяване на преждевременно счупване на поансона и прекомерни сили на рязане. Неръждаемата стомана обикновено се нуждае от 10-15% дебелина на материала на страна, в сравнение с 6-10% за меката стомана.
- Висши формиращи сили- Изискванията за тонаж на пресата скачат с 50-60% при преминаване от мека стомана към неръждаема стомана. Пресите с по-малък размер водят до непълно формоване, следи от изковаване и ускорено износване на всички компоненти на инструмента.
- Компенсация за пружиниране- По-високото съотношение на провлачване-към-опън на неръждаемата стомана означава по-еластично възстановяване след огъване. Дизайнерите на щампи трябва-да се огъват с 2-4 градуса (понякога повече), за да ударят целевите ъгли, а оформянето на удари може да изисква модифицирани радиуси, за да отчете отката.
- Ускорено износване на матрицата- Абразивната природа на неръждаемата стомана изисква първокласна щампована стомана за конструкция на щанци и щанцови блокове. Инструменталните стомани D2 или M2, често с TiN или AlCrN покрития, стават необходими за поддържане на остротата на ръбовете при по-дълги производствени серии.
Резултатът? Стоманените матрици за щамповане, създадени за неръждаема стомана, струват повече предварително, защото изискват по-добри материали, по-строги производствени толеранси и по-здрави пресови рамки. Но тази инвестиция се изплаща при постоянно качество на частите и по-дълги интервали между повторното смилане.
Поведение на алуминиеви и медни сплави в матрици
Алуминият носи напълно различен набор от предизвикателства в процеса на щамповане. Плътността му е приблизително една-от тази на стоманата и е относително мека,-което звучи така, сякаш би трябвало да е лесна за щамповане. На практика тази мекота създава проблеми, стоманата никога не създава.
Най-големият проблем с матриците за щамповане на алуминий е неприятен. Алуминият е „лепкав“ метал, който се стреми към студено-заваряване на микроскопични частици върху повърхността на матрицата по време на-контакт под високо налягане. След като започне дразненето, то става като снежни топки: всеки следващ удар взима повече материал, драска следващата част и в крайна сметка поврежда матрицата отвъд обикновеното полиране. Предотвратяването на дразнене изисква много-стратегия:
- Щампови покрития- PVD покрития като титанов нитрид (TiN) или диамант-като въглерод (DLC) създават незалепваща бариера между алуминия и повърхността на инструменталната стомана.
- Повърхностно покритие- Огледалото-полиране на оформящите повърхности намалява триенето-генерирана топлина, което е основният фактор за износване на лепилото.
- Избор на инструментална стомана- Високо-ванадиевите стомани (като CPM 10V) предлагат превъзходна устойчивост на причините за адхезивното износване на алуминия.
- Специализирано смазване- Синтетичните-течности без съдържание на хлор осигуряват гранично смазване, без да оцветяват алуминиевата повърхност.
Алуминият също проявява подчертано пружиниращо връщане-повече от стоманата-тъй като неговият модул на еластичност е приблизително една-трета от този на стоманата (приблизително 10 000 ksi срещу 30 000 ksi). Завои, които биха задържали ъгъл в стомана, ще се върнат значително в алуминий, което изисква функции за-огъване или-облекчаване на напрежението, вградени в матрицата.
Медните и месинговите сплави се намират в другия край на спектъра на мекотата. Те се оформят лесно с минимална пружина, но тяхната мекота означава, че са склонни към повърхностно маркиране от грапави повърхности на матрицата. Медното щамповане обикновено изисква полирани инструменти и внимателни настройки на налягането на машината за отстраняване, за да се избегнат козметични повреди. От друга страна, медните сплави причиняват много малко износване на матрицата, така че животът на инструмента е отличен дори при стандартни инструментални стомани.
Как дебелината на материала движи щанцовото инженерство
Независимо от сплавта, дебелината на материала е единствената най-влиятелна променлива при изчисляването на хлабината. Стандартната-формула за индустрията е ясна:
Хлабина на рязане (на страна)=Дебелина на материала x Коефициент на хлабина
Theкоефициентът на клирънс обикновено варира от 5% до 10%на дебелината на материала, в зависимост от твърдостта на сплавта и желаното качество на ръба. Прецизните приложения използват долния край (около 5%) за минимални грапавини и гладки повърхности на срязване. Общото щамповане използва 8-10% за удължаване на живота на матрицата и намаляване на силите на рязане.
Например, щамповането на 1,0 mm мека стомана с коефициент 8% ви дава 0,08 mm хлабина на страна. Преминете към 2,0 mm неръждаема стомана при 12% и гледате на 0,24 mm на страна-трикратно увеличение, което изисква напълно различни размери на щанцовия блок и оразмеряване на поансона.
Дебелината също води до тези свързани решения:
- Сила на удара- По-дебелите материали изискват повече сила на рязане, което означава по-големи напречни-сечения на щанцата, за да се избегне изкълчване.
- Сила на стриппера- По-дебелият материал захваща поансона по-здраво, което изисква по-здрави пружини или азотни цилиндри за надеждно отстраняване на материала.
- Минимален размер на функцията- Общото правило е най-малкият диаметър на отвора да не е по-малък от дебелината на материала. Пробийте нещо по-малко и рискувате да счупите инструмента.
- Формиране на радиуси- Минималният радиус на огъване се мащабира с дебелина. Стоманата обикновено позволява радиус на огъване, равен на 1T (един път дебелина), докато алуминият често изисква 2T или 3T, за да се избегне напукване.
Сравнение на материалите за щамповани части
| Материал | Типичен диапазон на дебелината | Относителна формираща сила | Springback Тенденция | Степен на износване на матрицата |
|---|---|---|---|---|
| Мека стомана | 0,3 mm - 6.0 mm | Умерено (изходно ниво) | Ниска до умерена | Умерен |
| Неръждаема стомана | 0,2 mm - 4.0 mm | Висок (1,5-1,7x мека стомана) | високо | високо |
| Алуминий | 0,3 mm - 6.0 mm | Ниска (0,3-0,5x мека стомана) | Висок (нисък модул) | Нисък (но дразнещ риск) |
| Мед | 0,1 mm - 3.0 mm | Ниска до умерена | Много ниско | Много ниско |
| Месинг | 0,2 mm - 4.0 mm | Умерен | ниско | ниско |
Изборът на материал не само определя какво ще се върти на бобината-той се отразява на всяко решение за инструмента от твърдостта на поансона до тонажа на пресата до интервалите на поддръжка. Правилното определяне на тези параметри на етапа на проектиране предотвратява проблемите надолу по веригата, които засягат качеството на продукцията: неравности, които растат твърде бързо, завои, които не поддържат ъгъл, и повърхности, които белези или жлъчки в рамките на първите хиляда хода.
Тези проблеми надолу по веригата заслужават собствено изследване. Дори при идеално съвпадащи материали и хлабини, специфични дефекти могат да се появят в производството-и всеки от тях се проследи до контролируема първопричина вътре в матрицата.
Често срещани дефекти в щампованите части и как да ги предотвратите
Дори една перфектно проектирана матрица в крайна сметка произвежда дефектна част. Разликата между добре{1}}провежданата операция по щамповане и тежката-скрап се свежда до разбирането защо възникват дефекти и адресирането на първопричините, преди те да ескалират. Неравности, пружиниране, бръчки, пукнатини и изтъняване са петте дефекта, които представляват по-голямата част от отхвърлените щамповани части. Всеки от тях проследява директно обратно до конкретно състояние на инструмента или параметър на процеса, който може да се контролира.
Образуване на заусенци и контрол на хлабината при рязане
Неравностите са повдигнати, остри ръбове, които се образуват по протежение на изрязания профил на щампована част след щанцоване, изрязване или изрязване. Те са най-честата жалба при производството на щамповани детайли и почти винаги сочат проблем с хлабината между металните поансони и матрицата.
Ето какво се случва вътре в матрицата по време на ход на рязане: поансонът влиза в контакт с листа, избутва го над неговата якост на срязване и материалът се счупва по линия, свързваща ръба на поансона с ръба на блока на матрицата. Когато хлабината е оптимизирана, тези линии на счупване се срещат чисто, създавайки гладка зона на срязване с минимално преобръщане и стегнат, почти невидим граф. Когато хлабината е твърде тясна, силите на рязане се увеличават и материалът се разкъсва, вместо да се срязва. Когато хлабината е твърде голяма, металът се търкаля в пролуката, преди да се счупи, оставяйки назъбен ръб и големи грапавини.
Индустриалните указания за мека стомана са 5-8% от дебелината на материала на страна. Неръждаемата стомана и сплавите с по-висока якост повишават този диапазон до 10-15%. Получаването на този номер точно на етапа на проектиране е от решаващо значение, но това е само половината от битката.
Износването на матрицата въвежда втора променлива. Докато щамповащите щанци и щанцовите блокове преминават през производството, техните режещи ръбове постепенно се заоблят. Това прогресивно затъпяване ефективно увеличава функционалната хлабина над неговата проектирана стойност, а височината на резеца нараства постепенно с всеки хиляда удара. Мониторингът на височината на бора по време на производството осигурява ранен предупредителен сигнал, когато е необходимо повторно шлифоване или смяна на поансона. Детайл, който е измерил 0,05 mm грапавост при настройка, може да се разшири до 0,15 mm до 200 000-ия удар-далеч над допустимите граници за много приложения.
Предотвратяване на пружиниране, набръчкване и напукване
Дефектите при формоване са по-трудни от дефектите при рязане, защото включват поведението на материала при напрежение, а не просто измерване на хлабината.
Springbackе еластичното възстановяване на метала след освобождаване на силата на огъване. Частта частично се връща към първоначалната си плоска форма, оставяйки ви с ъгъл на огъване, който е с няколко градуса извън целта. Материалите с висока -якост показват по-голяма еластичност, защото запазват повече еластична енергия. Решенията включваткомпенсиране на ъгъла на матрицата по време на проектирането(над-огъване с очакваното количество пружиниращо връщане), използване на долни или изковаващи щрихи, които пластично деформират върха на огъване, и добавяне на укрепващи ребра близо до линията на огъване, за да се заключи геометрията.
Набръчкванеизглежда като вълни-като катарами на фланеца или стената на изтеглените части. Това се случва, когато напрежението на натиск надвиши съпротивлението на листа на изкълчване-обикновено защото силата на държача на заготовката е твърде ниска или изтеглените перли не ограничават ефективно потока на материала. Увеличаването на налягането на държача на заготовката, оптимизирането на геометрията на изтеглящия ръб и регулирането на разпределението на смазването обикновено решават проблема.
Напукваневъзниква, когато напрежението на опън надвиши границата на пластичност на материала. Ще го видите при малки радиуси на огъване, дълбоко-изтеглени ъгли и области, където материалът изтънява прекомерно. Често срещаните основни причини включват твърде-малки радиуси на щанцоване, агресивно едно-етапно изтегляне и лошо подравняване на посоката на зърната. Стратегиите за превенция се фокусират върху разпространението на напрежението: по-големи радиуси, много-етапно формоване, междинно отгряване за дълбоко изтегляне и подравняване на критичните завои напречно на посоката на зърното, а не успоредно на него.
Ролята на байпасните прорези в материалния поток
Прогресивното щамповане добавя категория дефекти, с която другите типове матрици не се сблъскват: грешки в размерите,-свързани с неправилно подаване. Когато лентата не напредва на точното разстояние между ударите, всяка функция на частта се измества от позицията си. Това е мястото, където отрицателните и положителните байпасни прорези в матриците за щамповане на ламарина стават съществени.
Байпасният прорез (наричан още прорез с стъпка или френски прорез) е малък участък от материал, отрязан от единия или двата ръба на лентата в началните позиции на прогресивната матрица. Целта на байпасните прорези в матриците за щамповане е три: те осигуряват солиден механичен ограничител, който предотвратява прекомерното подаване, те премахват изпъкналостта на ръба, която иначе би причинила неравномерно проследяване на лентата, и те създават референтна повърхност за сензори-за проверка на дължината на подаване.
Отрицателните байпасни прорези изрязват материаладалечот ръба на лентата, създавайки отворен слот, който блокира блока за спиране. Положителните байпасни прорези пронизват малко езиче надолу, създавайки изпъкнал елемент, който се регистрира срещу ограничителната повърхност в матрицата. И двата подхода контролират прогресията на лентата, но обслужват различни контексти на дизайна. Отрицателните прорези са по-чести за по-широки, по-дебели ленти, където изкривяването на ръбовете е проблем. Положителните прорези (стил на копие-и-фланец) работят добре за тесни носачи, тъй като тевтвърдява носача и подпомага храненетобез да се произвежда хлабав плужек, който изисква изхвърляне.
Разбирането на целта на формоването на ламарина с байпасни вдлъбнатини помага да се обясни защо някои прогресивни матрици работят безупречно, докато други постоянно се подават неправилно. Без тези прорези дори високо{1}}прецизните серво подаващи устройства не могат да гарантират, че лентата няма да пропълзи извън предвидената си позиция-едно сериозно неправилно подаване може да повреди цяла матрица, което струва много повече от малкото количество материал, което прорезът консумира.
Дефект-към-Референция за решение
- Прекомерни грапавини- Причина: износени режещи ръбове или неправилно разстояние-за-щанцо. Решение: поддържайте правилна хлабина (5-15% от дебелината на материала на страна в зависимост от сплавта), шлайфайте или сменете поансони по график и проверете подравняването на инструмента.
- Springback- Причина: еластично възстановяване при завои, особено при материали с висока-якост. Решение: над-огънете под компенсирания ъгъл, използвайте щрихи за дъно/коване или добавете елементи за втвърдяване.
- Набръчкване- Причина: недостатъчна сила на държача на заготовката или неадекватно задържане на изтеглящия ръб. Решение: увеличете налягането на задържане, препроектирайте перлите за изтегляне и оптимизирайте формата на заготовката, за да контролирате потока на материала.
- Напукване- Причина: напрежение на опън, превишаващо пластичността на материала при остри радиуси или дълбоко изтегляне. Решение: увеличете радиусите на формоване, използвайте много-етапно чертане, изберете материал с по-висока-пластичност и подравнете завоите в посоката на зърното.
- Изтъняване на материала- Причина: прекомерна дълбочина на изтегляне или твърде-малък концентрационен радиус на поансона/ матрицата. Решение: оптимизирайте размера на заготовката, подобрете смазването, намалете коефициента на изтегляне на етап и преразпределете напрежението чрез симулация-направлявана геометрия на матрицата.
- Неправилно подаване/изменение на размерите- Причина: прекомерно захранване на лента или позиционно отклонение в прогресивни матрици. Решение: включете прорези за байпас за положителен контрол на стъпката, поддържайте състоянието на пилотния щифт и използвайте сензори за-потвърждение.
Всеки от тези дефекти може да бъде предотвратен на етапа на проектиране на матрицата. Предизвикателството е, че решенията често си взаимодействат-затягането на хлабината за намаляване на неравностите увеличава силата на рязане, което ускорява износването на поансона, което в крайна сметка връща неравностите. Ефективното предотвратяване на дефекти изисква изглед-на ниво система за това как хлабината, потокът на материала, дизайнът на прореза и параметрите на формоване работят заедно. За сложни прогресивни щанци, където се пресичат геометрията на байпасния прорез, контролът на резките и оптимизирането на потока на материала, работа с опитни специалисти по инструменти катоИЧЕНможе да помогне на инженерите да разрешат тези взаимосвързани променливи, преди да бъдат пуснати твърди инструменти.
Предотвратяването на дефекти е едната страна на уравнението на качеството. Другата страна е да знаете колко качество да вградите в матрицата на първо място-и това решение зависи от обема на производството, очаквания живот на инструмента и системата за класификация, която ръководи начина на конструиране на матриците.
Решения за класификация на матрицата и обем на производство
Колко качество трябва да вградите в една матрица? Въпросът не е трик. Прекомерното изграждане на инструменти за прототип от 5000-части губи пари. Доизграждането му за годишен ангажимент за 3-милиона части губи много повече - чрез престой, преработване и преждевременна смяна на инструменти. Индустрията решава този проблем чрез система за класифициране на матрици, която съпоставя инвестициите в инструменти с производствената реалност.
Три класа-A, B и C-определят спектъра от качество на инструменталната екипировка и всеки от тях има специфични последици за толерансите на частите, повърхностното покритие, живота на инструмента и цената на парче. И все пак повечето инженери се сблъскват с тези термини без ясно обяснение какво отделя един клас от друг или кога всеки има икономически смисъл.
Класове матрици и какво означават те за качеството на детайлите
Мислете за класовете матрици като нива на инженерна прецизност. Стандартна матрица на територията на клас C е създадена за коренно различна цел от комплект матрици за щамповане от клас A, проектиран да изпълнява милиони цикли. Ето как се разграждат:
Клас A - Максимална прецизност, максимален живот
Инструментите от клас А са на върха на пирамидата на качеството. Тези комплекти матрици за метално щамповане са проектирани за изключителна надеждност, изработени от най-здравите налични инструментални стомани и произведени с най-строгите толеранси на размерите. Според Master Products Co. матриците от клас А обслужват високо-качествени производствени приложения, включително прецизни компоненти със сложни геометрии, близки допуски и първокласни повърхностни покрития-автомобилни каросерийни панели и потребителски уреди като отлични примери.
Клас А е допълнително разделен на два подтипа:
- Тип 1- По-големи матрици, използвани за разтягане и изтегляне на външни панели. Те произвеждат части, които са ясно видими върху крайния продукт, така че всяко щамповано парче трябва да бъде напълно гладко и без дефекти-.
- Тип 2- Възможна най-висока степен на прецизност при изработка на инструменти. Изработен от специализирани инструментални стомани, твърдосплавни вложки, високо-керамика и алуминиеви челюсти. Ако вашият проект включва изключително големи обеми или неизменно близки допуски, прогресивните матрици тип 2 са отговорът.
В някои приложения матрицата от клас А ще произведе няколко милиона части през целия си живот, без да се налага основна реконструкция. Тази дълготрайност идва от избора на материал (карбид в критичните точки на износване, първокласни инструментални стомани другаде) и конструктивни методи, които дават приоритет на твърдостта и термичната стабилност пред първоначалните икономии на разходи.
Клас B - Работният кон за производство
Инструменталните матрици от клас B представляват най-често срещаната категория в търговското и промишленото щамповане. Тези матрици все още са създадени, за да затварят допуски от издръжливи инструментални стомани, но са проектирани с оглед на определен производствен обем, а не проектирани за неограничен срок на експлоатация. Вие ще посочите целево количество-да речем 500 000 броя-и матрицата от клас B е създадена да произвежда надеждно този обем с известен марж отвъд.
Практическата разлика? Клас B използва стандартни D2 или A2 инструментални стомани без карбидни вложки или екзотични покрития, открити в конструкциите от клас A. Водещите системи са прецизно-шлифовани, но може да не включват надстройки на сачмен-лагер, които удължават живота на високо-скоростния цикъл. Резултатът е комплект матрици за щамповане, който осигурява отлично качество на частта при по-ниска инвестиция, с разбирането, че интервалите за поддръжка ще бъдат по-кратки и общият живот на инструмента е ограничен.
Клас C - Short{1}}Инструментална екипировка и прототип
Клас C е входната точка. Това са щанци с по-ниска-цена, подходящи за проекти с малък- до среден-обем, прототипиране или приложения, където не се изискват строги толеранси и първокласни покрития. Матрицата от клас C може да използва по-меки инструментални стомани, опростени направляващи системи и по-малко сложна конструкция, за да се намалят разходите и да се намалят сроковете за изпълнение.
Кога избирате Class C? Когато се нуждаете от 500 до 10 000 части за валидиране на дизайн, тестване на пазарно съответствие или производство на мостове, докато се изгражда постоянна инструментална екипировка. Частите няма да съответстват на последователността на изхода от клас А, но ще бъдат функционални и представителни за крайната геометрия.
Производственият обем като инвестиционна рамка
Изборът на класове не е субективен-а се ръководи от математика. Фундаменталният въпрос е прост: дали намаляването на-разхода за част от по-добри инструменти оправдава по-високата първоначална инвестиция?
Помислете за логиката-на изравняване. Матрица от клас C може да струва $15 000, но изисква вторични операции за премахване на грапавини по $0,05 на част. Матрица от клас А за същия компонент може да струва $80 000, но елиминира напълно тези вторични операции. При какъв обем скъпата матрица става по-евтината опция? В този пример около 1,4 милиона части. Под това число печели простата инструментална екипировка. Над него инвестицията от клас А се изплаща и продължава да спестява пари с всеки удар.
Изборът на материал вътре в матрицата следва същата логика. Щампите от инструментална стомана струват 3-5 пъти по-малко от карбидните еквиваленти, но устойчивостта на износване на карбида може да бъде 10 до 30 пъти по-висока. Перфоратор от инструментална стомана може да се нуждае от повторно шлифоване на всеки 100 000 удара. Карбидна вложка на същата станция може да направи 2-3 милиона удара, преди да изисква внимание. За производство в голям обем карбидната матрица осигурява по-ниска обща цена на притежание въпреки високата първоначална цена.
Хибридните подходи преодоляват празнината. Използването на твърдосплавни вложки при критично високи-точки на износване в тялото на матрицата от инструментална стомана осигурява изключителна устойчивост на износване там, където това е най-важно, като същевременно поддържа управляеми общите разходи за матрицата. Усъвършенствани покрития като TiN или TiCN, нанесени върху компоненти от инструментална стомана, също могат значително да удължат експлоатационния живот, намалявайки разликата в производителността между стомана без покритие и твърд карбид без пълната премия за разходите.
Нива на обема и препоръки за клас матрица
- Прототип/Пред{0}}производство (под 5000 части)- Инструменти от клас C. Очаквайте живот на инструмента от 5 000-50 000 удара. Използвайте стандартни инструментални стомани, опростена конструкция. Приемете по-широки допустими отклонения и планирайте вторични операции. Цел: валидиране на геометрията на частта при минимална инвестиция.
- Малък обем (5 000-100 000 части годишно)- Инструменти от клас C или нисък-клас B. Очаквайте живот на инструмента от 50 000-500 000 удара. Конструкция от инструментална стомана с умерена твърдост (58-62 HRC). Подходящ за части, където са допустими толеранси от ±0,1 mm.
- Среден обем (100 000-500 000 части годишно)- Инструменти от клас B. Очаквайте живот на инструмента от 500 000-1 500 000 удара с планирано повторно шлайфане. Високо{11}}качествени инструментални стомани (D2, A2), прецизни направляващи системи и проектирани интервали на поддръжка. Това ниво често представлява най-благоприятното място, където инвестициите в инструментална екипировка балансират спрямо икономиката на частта.
- Голям обем (500 000-2 000 000 части годишно)- Инструментална екипировка от клас A тип 1. Очаквайте живот на инструмента над 2 000 000 удара. Първокласни инструментални стомани със селективни карбидни вложки на станции с високо-износване. Тесни допуски (±0,05 mm или по-добри), минимални вторични операции и оптимизирани скорости на цикъла.
- Много голям обем (2000,000+ части годишно)- Инструментална екипировка от клас A тип 2. Очаквайте живот на инструмента от 5000000+ удара. Пълни твърдосплавни пластини на всички станции за рязане, специализирани материали за обувката на матрицата и прогресивни архитектури на матрицата, проектирани за максимално време на работа. Самата матрица се превръща в значителен капиталов актив със собствен график за поддръжка и програма за възстановяване.
Забележете модела: с увеличаването на обема вие инвестирате повече в матрицата, за да намалите разходите за-част, да премахнете вторичните операции, да удължите интервалите на поддръжка и да сведете до минимум времето за престой. Класът на матриците не е за престиж-а за съпоставяне на вашата инвестиция в инструменти с икономическата реалност на вашия производствен цикъл.
Изборът на правилния клас също така определя какви операции на формоване може да издържи матрицата през целия си живот. Матрица от клас B, която работи с просто заготовка и пробиване, може да издържи доста повече от номиналния си обем. Същият клас, който се опитва да кове с висока-прецизност или дълбоко изтегляне при тесни допуски, ще се износва по-бързо, тъй като операциите по формоване поставят продължителни натоварвания на натиск върху повърхностите на инструментите-натоварвания, които изискват устойчивостта на материала, осигурявана само от по-висок-клас конструкция.
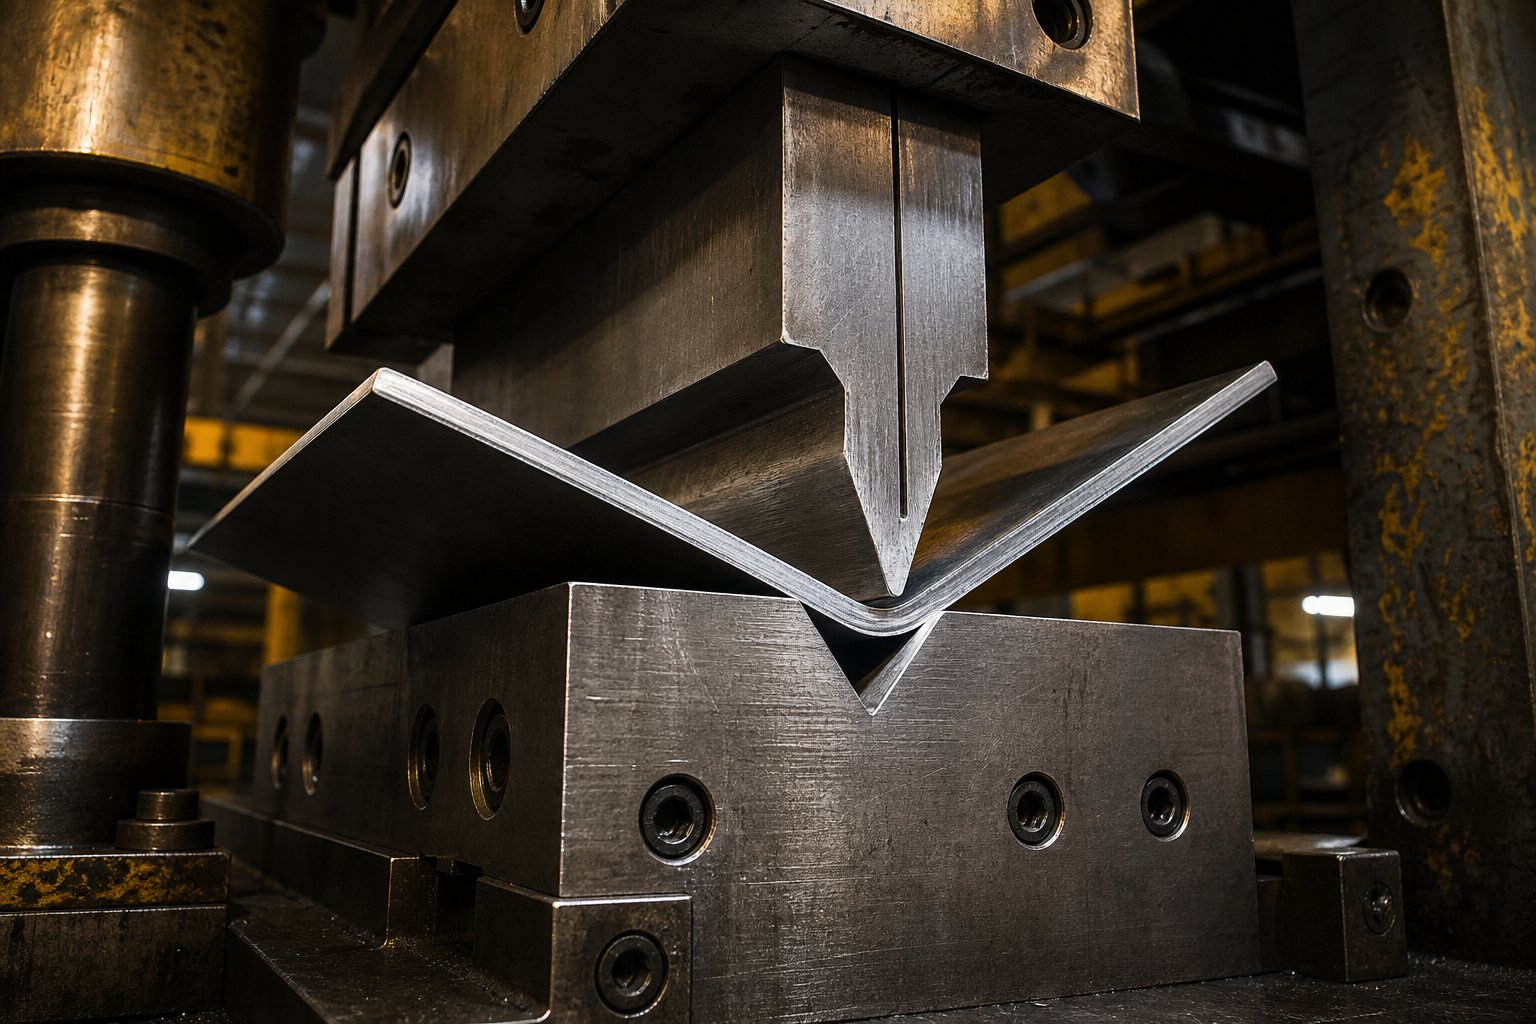
Операции за формоване, които дефинират геометрията на щампована част
Рязането разделя метала. Формирането го преоформя. Всеки щампован компонент, който надхвърля плосък профил-всяка скоба с извивка, всеки корпус с изтеглена стена, всеки контакт с релефно ребро-дължи своята геометрия на операция по формоване, извършена вътре в матрицата. Тези операции излагат ламарината на контролирано напрежение, компресия или и двете, а балансът между приложената сила и свойствата на материала определя дали ще получите прецизна част или купчина скрап.
Това, което прави оформянето трудно е, че работите срещу естествената устойчивост на метала срещу постоянна деформация. Листът иска да скочи обратно, да се огъне, да изтънее или да се напука. Добре-проектираната формираща станция предвижда тези тенденции и ги насочва към предвидим резултат. Разбирането как всеки тип операция за пресоване на матрица трансформира плоската заготовка в три-измерна геометрия ви дава възможност да посочите компоненти за щамповане, които действително могат да се произвеждат-и да отстранявате проблеми, когато части излизат от пресата извън спецификациите.
Операции по огъване и фланцоване в матрици за щамповане
Огъването е най-честата операция за формоване при щамповане. Той деформира листа по права ос, създавайки функции като раздели, канали, скоби и монтажни фланци. Звучи просто,-но постигането на правилния ъгъл на огъване постоянно в производствен цикъл е едно от по-трудните предизвикателства при производството на щамповани части.
Три основни метода на огъване се показват в матриците за щамповане:
- V-огъване- Щансът натиска листа в V-образна кухина в матрицата. Крайният ъгъл зависи от това колко дълбоко прониква ударът. Въздушното огъване (където поансонът не достига дъното) предлага гъвкавост, защото могат да се постигнат различни ъгли с едни и същи инструменти. Долната част (където поансонът ляга напълно) осигурява по-строг контрол на ъгъла, но ви заключва в една геометрия.
- О-огъване- Перфораторът забива листа в U-образен канал, образувайки две успоредни чупки с един ход. Притискаща подложка под щанцата държи листа плосък по време на формоването, предотвратявайки извиването на дъното. Този метод създава ефективно канални секции и C-образни профили.
- Избършете огъване- Единият ръб на листа е захванат, докато перфоратор избърсва свободната част по радиус. Този подход работи добре в прогресивни матрици, защото не изисква листът да се движи спрямо носача на лентата. Това е методът-за създаване на фланци и зъбци върху части, които остават свързани с лентата по време на обработката.
Независимо от метода, всяко огъване въвежда и дветекомпресия на вътрешния радиус и напрежение на външния радиус. Това състояние на двойно напрежение е причината напукването да се случва по външната повърхност, когато радиусът на огъване е твърде голям-материалът буквално се изчерпва.
Съществуват правила за минимален радиус на огъване, за да се предотврати тази повреда. Общата насока е, че вътрешният радиус на огъване трябва да е равен на поне един пъти дебелината на материала (1T) за мека стомана. По-твърдите материали се нуждаят от повече място: неръждаемата стомана често изисква 1,5T до 2T, а алуминиевите сплави като 6061-T6 може да се нуждаят от 2T до 3T в зависимост от температурата и посоката на зърното.
Посоката на зърното има значение, защото металът е малко по-слаб перпендикулярно на посоката на валцоване. Огъваненапречнозърното (перпендикулярно на посоката на валцуване) позволява по-тесни радиуси без напукване. Огъванезаеднозърното принуждава предразположените към напукване-външни влакна да се разтягат в най-слабата им ориентация. Когато е възможно, ориентирайте критичните огъвания напречно на зърното-това е безплатно подобрение на формоспособността, което не струва нищо от сложността на матрицата.
Огъването следва същите принципи като огъването, но работи по извита ос вместо по права. Разтеглив фланец (изпъкнала крива) поставя външния ръб в напрежение и рискува разцепване. Свиваемият фланец (вдлъбната крива) притиска външния ръб и рискува да се набръчка. И двете изискват внимателно внимание към ширината на фланеца и релефната геометрия, за да останат в границите на материала.
Рисуване, монетосечене и щамповане за сложна геометрия на части
Когато една част се нуждае от дълбочина-чаша, черупка, корпус-обикновено огъване няма да стигнете до там. Рисуването, монетосеченето и щамповането използват фундаментално различни подходи за създаване на три-измерни щамповани компоненти от плоска материя.
Дълбоко рисуване
Изчертаването е най-взискателната операция по формоване. Плоската заготовка се изтегля в кухината на матрицата чрез щанца, превръщайки я в куха част с форма на чаша чрез контролиран поток на материала. Ключовата разлика от другите методи на формоване: металът действително течевматрицата, а не просто разтягане върху форма.
Държач-за заготовка под налягане (подложка за теглене) се намира върху външния ръб на заготовката и контролира колко материал се подава в кухината. Твърде малка сила на задържане и металът се набръчква, докато се компресира навътре. Твърде много и материалът не може да тече, което води до изтъняване или разкъсване на радиуса на щанцата. Този баланс между налягането на държача на заготовката и потока на материала определя дали операцията по изтегляне е успешна или неуспешна.
Дълбоко{0}}изтеглените части включват маслени корита, съдове за готвене, панели на автомобилни врати, цилиндрични корпуси и тела на кутии за напитки. Постижимата дълбочина на изтегляне зависи от пластичността на материала, съотношението на диаметъра на заготовката-към-щанцата и смазването. За стандартната мека стомана е типично първо-съотношение на намаляване на изтеглянето (диаметър на заготовката към диаметър на щанца) от около 2:1. По-дълбоките части изискват множество етапи на изтегляне с междинно отгряване за възстановяване на пластичността.
Сечене на монети
Коването постига това, което другите методи на формоване не могат: изключително тесни толеранси на размерите чрез пълна пластична деформация. За разлика от огъването или тегленето,-където еластичната пружина измества крайната геометрия-сеченето изстисква метала под такъв екстремен натиск, че на практика не се получава еластично възстановяване. Материалът отговаря напълно на повърхностите на щанцата и кухината на матрицата.
Представете си монетите в джоба си. Всеки от тях започна като обикновен охлюв и беше компресиран в идеално детайлна форма без никаква пружина. Индустриалното монетосечене работи по същия начин, произвеждайки елементи с толеранси до ±0,01 mm. Компромисът е в тонажа на пресата: монетосеченето изисква сили 5 до 10 пъти по-високи от въздушното огъване, което означава по-тежки преси и по-здрава конструкция на матрицата. Обикновено е запазено за малки области или специфични функции, а не за цели части.
Щамповане
Щамповането създава повдигнати или вдлъбнати елементи чрез разтягане на ламарината в плитка вдлъбнатина. За разлика от рисуването, щамповането не включва значителен поток от материал извън границата на елемента-металът се разтяга локално, за да съответства на геометрията на щанцата. Достижимата дълбочина зависи от дебелината на материала, пластичността и геометрията на радиуса на поансона.
Навсякъде ще намерите релефни елементи върху щампованите компоненти: укрепващи ребра върху скобите, идентификационни знаци върху корпусите, декоративни шарки върху панелите и трапчинки за локализиране за подравняване на монтажа. Тъй като щамповането използва напрежение, за да деформира метала, опитите за твърде-дълбоки детайли причиняват изтъняване и евентуално разцепване по краищата на елемента.
В-Сглобяване на матрицата: Комбиниране на множество части в матрицата
Най-модерните прогресивни и трансферни щанци не просто формират отделни части-а ги сглобяват. В-операциите по сглобяване на матрицата комбинират множество щамповани компоненти в самата матрица, елиминирайки изцяло манипулирането надолу по веригата, закрепването и стъпките за свързване.
как става това Помислете за монтаж на щампована механична част като шарнирна скоба: една станция за матрица формира основата, друга оформя шарнирното рамо, а последваща станция захваща, занитва или щраква двете заедно, преди завършеният монтаж да излезе от матрицата. Всяко движение на пресата произвежда пълен много-компонентен монтаж, а не отделни части, които трябва да бъдат събрани, транспортирани и съединени по-късно.
В-закрепване на матрицатае едно от най-често срещаните приложения. Захващащите гайки и шпилките автоматично се подават, ориентират и притискат в предварително пробити отвори, докато лентата все още е в матрицата. Силата на притискане измества материала в подрязаните жлебове на крепежния елемент, създавайки здрава механична връзка без заваряване или почукване. Някои операции инсталират шест или повече крепежни елементи на цикъл на преса, произвеждайки милиони напълно сглобени части годишно с нулеви вторични операции.
При-нарязване на матрица,-заваряване на матрица и-нитване на матрица следват подобна логика: донесете вторичната операциявзарчето, вместо да го изпълнявате навън. Ползата надхвърля спестяването на труд. Тъй като частта все още се намира от пилоти и се държи от събличачи по време на сглобяването, позиционната точност е по-добра от това, което може да постигне всяко приспособление надолу по веригата. Вие сглобявате части в тяхната точка на най-голяма сигурност на измеренията.
Формиране на операции за сравнение
| Тип операция | Постижима геометрия | Типични допустими отклонения | Въздействие на повърхностното покритие | Ниво на сложност на матрицата |
|---|---|---|---|---|
| V-Огъване | Ъглови елементи, уши, прости фланци | ±0,5 градуса ъгъл; ±0,1 mm линеен | Минимално (лека маркировка в контактните точки) | ниско |
| U-Огъване | Канали, C-секции, паралелни-стенни профили | ±0,5 градуса ъгъл; ±0,15 mm линеен | Ниска (контактът с подложката може да полира повърхностите) | Ниска до умерена |
| Избършете огъване | Фланци, уши на детайли с прогресивна лента | ±1 градусов ъгъл; ±0,1 mm линеен | Минимална | ниско |
| Дълбоко рисуване | Чаши, черупки, корпуси, цилиндрични корпуси | ±0,1 до ±0,25 mm позиция на стената | Висока (възможни са белези, изтънени линии) | високо |
| Сечене на монети | Фини детайли, остри ъгли, надписи, прецизни повърхности | ±0,01 до ±0,025 mm | Отлично (огледално{0}}възпроизвеждане на повърхността на матрицата) | Умерено до високо |
| Щамповане | Плитки повдигнати/вдлъбнати елементи, ребра, лога, локализиращи трапчинки | ±0,05 до ±0,1 mm дълбочина | Добър (възпроизвежда повърхностната текстура на матрицата) | Ниска до умерена |
| Фланговане (стреч) | Извити навън ръбове, радиусни фланци | ±0,2 до ±0,3 мм | Умерено (напрежението може да изтъни външния ръб) | Умерен |
| В -сглобяването на матрицата | Много{0}}компонентни възли, монтажи на крепежни елементи | ±0,05 до ±0,1 mm (позиционно) | Зависи от начина на присъединяване | Много високо |
Всяка операция по формоване поставя различни изисквания към инструменталните материали, тонажа на пресата и качеството на конструкцията на матрицата. Огъването е достъпно и прощаващо. Чертежът изисква внимателна настройка на празния държач и високо-пластични материали. Коненето изисква изключителен капацитет на пресата, но осигурява несравнима прецизност. В-сглобяването на матрицата избутва прогресивната сложност на матрицата до горната й граница, но елиминира цели производствени клетки надолу по веригата.
Операцията по формоване, която избирате, не само оформя частта-, тя определя стратегията за проверка, необходима за проверка на тази форма. Сложните форми въвеждат повече променливи, повече потенциал за отклонение на размерите и повече повърхности, които се нуждаят от измерване. Тази реалност прави проверката на качеството и поддръжката на матрицата неотделими от решенията за формоване, взети по време на проектирането на матрицата.
Проверка на качеството и поддръжка на матрици за последователни части
Матрицата за щамповане не съобщава кога започва да произвежда лоши части. Разграждането е постепенно-режещият ръб се закръгля леко, водещата втулка се разхлабва с няколко микрона, пружината се уморява и губи налягане. Частите все още изглеждат добре на пръв поглед. Но измерванията разказват истинската история. Без целенасочена стратегия за проверка, съобразена с вашите изисквания за толерантност, дрейфът на качеството може да тече неконтролирано в продължение на хиляди удари, преди някой да забележи проблема на поточната линия или, по-лошо, на полето.
Проверката и поддръжката са двете страни на една и съща монета. Вие измервате части, за да проверите дали отговарят на спецификациите. Но същите тези измервания разкриват и състоянието на машината, която ги произвежда. Бор, който расте с 0,02 mm на 50 000 удара, ви казва, че ръбът на удара се износва. Позиция на отвора, която се измества с 0,03 mm към едната страна, ви казва, че водещите щифтове се нуждаят от внимание. Третирането на данните от инспекцията като инструмент за диагностика-а не само като показател за преминаване/неуспех-трансформира контрола на качеството от реактивно пожарогасене в предсказуема поддръжка.
Методи за проверка за проверка на щампована част
Не всяка част се нуждае от едно и също ниво на проверка на измерванията. Декоративна покривна плоча с големи допустими отклонения не гарантира същата инвестиция за инспекция като аерокосмически конектор с изисквания за позициониране ±0,025 mm. Съпоставянето на вашия метод на проверка с вашата граница на допустими отклонения и обем на производство поддържа разходите за качество пропорционални на действителния риск.
Координатни измервателни машини (CMM)
CMM са златният стандарт за сложни щамповани части с тесни геометрични допуски. Сензорна сонда или оптичен сензор се движи по повърхността на детайла, записвайки прецизни 3D координати, които софтуерът сравнява с CAD модела или GD&T обозначенията. CMM проверяват истинската позиция, плоскост, успоредност, толеранси на профила и ъглови връзки, които никой по-прост инструмент не може да улови надеждно.
Кога посягате към CMM? Всеки път, когато трябва да проверите множество взаимосвързани елементи на сложна геометрия-модели на дупки, свързани с опорни повърхности, ъгли на огъване спрямо пробити елементи или изтеглени-позиции на стена спрямо равнина на фланец. Инспекцията с CMM е задълбочена, но относително бавна, което я прави най-подходяща запърви артикулни инспекции (FAI), периодично вземане на проби по време на производството и окончателно валидиране на частите с критични-размери.
Оптични компаратори и визуални системи
Оптичните компаратори проектират увеличен силует на детайла върху екран, където операторът го наслагва върху референтен профил. Те са бързи, интуитивни и превъзходни при проверка на 2D профили: контури на ръбове, радиуси, дълбочини на прорези и геометрии на малки елементи. Съвременните системи за зрение автоматизират този процес с камери и алгоритми-за откриване на ръбове, измервайки десетки характеристики в секунда без субективност на оператора.
Тези инструменти работят добре за плоски щамповани части, където точността на профила е от значение-заготовени компоненти, съставен-изход на матрица и прогресивни-части на матрица, където трябва да потвърдите, че подрязаните ръбове съответстват на предвидената геометрия. Те са по-бързи от CMM за 2D работа, но им липсва 3D възможността, необходима за формирани характеристики.
Go/No-Go манометри и функционално измерване
За производство с голям{0}}обем, където скоростта е по-важна от детайлните данни от измерванията, измервателните уреди go/no-go осигуряват незабавна проверка за преминаване/отпадане. Закален щифт за калибриране проверява дали дупката е в допустимите граници: ако щифтът „go“ влиза свободно, а щифтът „no-go“ не, дупката преминава. Функционалните измервателни уреди симулират условието за свързване-ако щампованата част стъпи правилно в уреда, тя ще стъпи в неговия комплект.
Тези инструменти не ви казватколкофункция се отклонява-само дали е в границите. Това ги прави идеални за проверки-на операторско ниво в пресата, където се нуждаете от бърз отговор на всеки няколкостотин удара, без да дърпате части в лабораторията за проверка. Прецизните дебеломери и микрометри допълват проверките „go/no{4}}go“, като предоставят действителни стойности на размерите, когато измерването е близо до границата.
Повърхностна профилометрия
Изискванията за покритие на повърхността се показват на чертежите като Ra (средна грапавост). Профилометър плъзга стилус с диамантен-върх по повърхността на детайла и генерира профил на грапавост. Това има значение за щампованите части, които взаимодействат с уплътнения, плъзгащи се повърхности или електрически контакти, където текстурата на повърхността влияе пряко на функцията.
Профилометрията също улавя проблеми с формоването, невидими за проверките на размерите: следи от щанцоване от износени формоващи повърхности, драскотини от остатъци, уловени между инструмента за отстраняване и лентата, и шарки от надраскване от щамповане на алуминий. Ако вашата спецификация за повърхностно покритие е по-строга от Ra 0,8 микрометра, профилометрията трябва да бъде част от вашия редовен протокол за проверка.
Поддръжка на матрицата и нейното въздействие върху консистенцията на частта
Ето една реалност, която много инженери пренебрегват, когато определят щамповани части: матрицата, която одобрявате при изкупуване, не е същата матрица при 500 000 удара. Всеки цикъл премахва микроскопично количество материал от режещите ръбове, закръглянията над радиусите на формоване и натоварват износването на водещите повърхности. Въпросът не е дали матрицата ще се влоши-а как управлявате това влошаване, за да запазите частите в рамките на толеранса за максималния брой удари.
Превантивната поддръжка на компонентите на матрицата на пресата следва планиран цикъл, а не изчакване-докато-то-се счупи подход.Арт Хедрик от Dieology LLCправи критично разграничение: истинската поддръжка на матрицата включва заточване на режещите секции поради нормалното износване, подмяна на пружините преди края на очаквания им жизнен цикъл, периодично почистване на матриците и проверка за разхлабени дюбели или секции. Ако постоянно заварявате счупени подложки, изкопавате повредени части от изтеглящи станции или сменяте пилоти, които са били отрязани, това е мъртворемонт-и сигнализира за системни проблеми с дизайна или настройката, които само поддръжката не може да коригира.
Как износването се проявява в качеството на частите
Износването на матрицата не засяга еднакво всички компоненти на инструмента. Режещите ръбове се разграждат най-бързо, защото изпитват най-голямо локализирано напрежение. Ето как това износване се показва във вашите части:
- Израстване на бури- Когато ръбовете на поансона се закръглят, ефективната хлабина се увеличава и височината на борда пълзи нагоре. Проследяването на височината на бора през производствените серии ви дава директна крива на износване за вашите матрици и щанци.
- Дрейф на размерите- Износените водещи щифтове и втулки позволяват на горната обувка на матрицата да се измести леко спрямо долната, причинявайки позициите на отворите и подрязаните ръбове да мигрират от номиналните.
- Деградация на повърхността- Оформящите се повърхности образуват микроскопични драскотини, следи от протриване или шарки от полиране, които се пренасят върху всяка част, с която контактуват.
- Вариация на ъгъла на огъване- Износените формовъчни поансони с увеличени радиуси създават малко по-различни геометрии на огъване в сравнение със свежите инструменти, което води до ъглово отклонение при дълги работи.
- Грешки във емисиите- Износените пилоти вече не коригират позицията на лентата със същия авторитет, което позволява кумулативно отклонение на подаването, което се показва като грешки в разпределението на-към-функция.
Планиране на превантивна поддръжка
Правилният график за поддръжка е изграден около броя на инсултите, а не около календарните дати. Зарът не се интересува дали е работил миналата седмица или миналия месец-а го интересува колко цикъла е завършил от последното си обслужване. Типичните интервали на поддръжка включват:
- На всеки 50 000-100 000 удара- Проверете режещите ръбове за износване, проверете височината на резеца на пробните части, почистете остатъците от каналите за падане на охлюви и проверете състоянието на пружината.
- На всеки 150 000-250 000 удара- Наточете отново режещите секции (отстранявайки само 0,05-0,1 mm на заточване, за да запазите топлинната обработка), сменете износените пилоти, проверете хлабините на водещите щифтове и смажете отново всички износващи се повърхности.
- На всеки 500 000-1 000 000 удара- Пълна проверка за разглобяване. Проверете плоскостта и успоредността на обувката на матрицата, измерете всички критични хлабини, сменете пружините независимо от видимото състояние, проверете оформящите повърхности под увеличение и проверете центровката на всички станции.
Тези интервали се изместват в зависимост от щампования материал. Неръждаемата стомана и високо{1}}здравите сплави ускоряват значително износването-може да намалите наполовина интервалите по-горе. Медта и мекият алуминий ги удължават. Вашите действителни измервания на частите ви показват дали графикът е достатъчно агресивен или има нужда от корекция.
Повторно шлайфане срещу подмяна
Всеки път, когато блокът на щанцата или матрицата се шлифова отново, той става по-къс. Тази загуба на височина трябва да бъде компенсирана с подложки под компонента, за да се поддържа подходяща височина на затваряне и синхронизиране спрямо други станции. След многократно повторно смилане, кумулативното отстраняване на материала в крайна сметка достига точка, в която компонентът вече не осигурява достатъчно зацепване или здравина. В този момент замяната е единствената възможност.
Правилните записи за това колко материал е отстранен от всяка секция за рязане ви позволяват да предвидите времето за подмяна, вместо да го откривате, когато частите започнат да се провалят при проверка. Това е мястото, където ролята на матрицата като структурна основа има значение-нейната плоскост и твърдост трябва да останат стабилни, дори когато лъскавите купчини се натрупват под повторно шлайфаните секции.
Ключови контролни точки за качество за щамповани части
- Състояние на ръба- Височината на борда в рамките на спецификацията (обикновено под 0,1 mm за общо щамповане, под 0,05 mm за прецизни приложения). Постоянно съотношение на лентата на срязване във всички профили на рязане.
- Плоскост- Частта е в рамките на определен толеранс на плоскост, когато е поставена върху гранитна плоча. Без изкривяване, масло-консервиране или изкривяване на остатъчно напрежение от операции на формоване.
- Позиция на отвора- Истинската позиция на всички пробити елементи в рамките на GD&T уточнения, потвърдена от CMM или оптично измерване, свързано с основната точка.
- Ъгъл на огъване- Всички формирани елементи в рамките на ъглов толеранс (обикновено ±0,5 градуса до ±1 градус в зависимост от класа). Измерва се с транспортири, ъгломери или CMM в определени точки на измерване.
- Повърхностно покритие- Ra стойности в рамките на изискванията за допълнително описание. Без следи от матрица, дразнещи драскотини или петна от лубрикант върху козметични повърхности.
- Точност на размерите в рамките на определени толеранси- Габаритните размери на частта, разстоянието между елементите и съответствието на профила са проверени спрямо изискванията на чертежа, като се използва методът на проверка, подходящ за границата на допустимите отклонения.
Всяка контролна точка се връща обратно в цикъла за вземане на решения за поддръжка. Когато състоянието на ръбовете се влоши, вие изостряте. Когато позициите на отворите се променят, вие проверявате водачите. Когато ъглите на огъване се изместят, вие проверявате състоянието на оформяне на поансона. Самите части са най-честният диагностичен инструмент, който имате за оценка на изправността на всеки инструментален компонент вътре в матрицата.
Проверката открива проблеми. Поддръжката ги коригира. Но най-ефективният подход е проектиране на части, които по своята същност прощават, за да произвеждат-геометрии, които толерират нормалното износване на матрицата, без да излизат от спецификациите, характеристиките са оразмерени и разположени така, че да дадат място на инструментите да дишат. Това е мястото, където дизайн-за-правилата за щамповане идват и където опитни партньори в инструментите могат да помогнат на инженерите да избегнат определянето на части, които изглеждат страхотно на хартия, но се борят с матрицата при всеки удар.
Дизайн-за-Ресурси за щамповане и експертни инструменти
Проверката и поддръжката поддържат правилната работа на матрицата. Но най-евтиният проблем с качеството за решаване е този, който никога не създавате на първо място. Частите, проектирани с оглед на ограниченията за щамповане, произвеждат по-малко дефекти, изискват по-малко агресивни инструменти и толерират нормалното износване на матрицата, без да излизат извън спецификациите. Разликата между част, която щампова чисто и тази, която се бори със матрицата всеки цикъл, обикновено се свежда до шепа правила за проектиране, приложени в началото на CAD фазата.
И така, какво всъщност изисква взаимодействието на инструмента с матрицата от геометрията на вашата част? Той изисква функции, които могат да бъдат изрязани, формовани и извадени, без да се тласка поведението на материала или механиката на инструментите извън техните надеждни граници. Всяко правило по-долу води до физическа реалност вътре в зарчето-и игнорирането на което и да е от тях създава точните дефекти, разгледани по-рано в тази статия.
Дизайн-за-Правила за щамповане, които инженерите трябва да следват
Тези насоки се прилагат широко за проекти за проектиране на матрици за щамповане. Те представляват консенсуса от десетилетия опит с инструментите за щамповане на метали и щампите, дестилиран в приложими ограничения, които можете да приложите по време на проектирането на части:
- Поддържайте диаметрите на отворите на или над дебелината на материала.Пробиването на отвори, по-малки от дебелината на материала, рискува счупване на инструмента. За неръждаема стомана и-сплави с висока якост минималният диаметър на отвора трябва да бъде2x дебелина на материала.
- Поддържайте минимално разстояние от-до-ръба на 2 пъти дебелината на материала.Елементите, които са твърде близо до свободен ръб, се изкривяват по време на рязане, тъй като околният материал не може да издържи натоварването на срязване.
- Разстояние между дупките е поне 2-3 пъти дебелина на материала.По-близкото разстояние води до огъване на земята между дупките по време на следващите операции по формоване.
- Дръжте елементи с поне 2,5x дебелина на материала плюс радиус на огъване далеч от линиите на огъване.Всичко вътре в тази зона на деформация ще се разтегне, измести или изкриви, когато се образува огъването.
- Добавете релефни изрезки за огъване, където завоите срещат ръбовете.Ширината на релефа трябва да е най-малко равна на дебелината на материала, а дължината на релефа трябва да надвишава радиуса на огъване. Това предотвратява разкъсването на прехода между огънати и плоски участъци.
- Ориентирайте критичните завои перпендикулярно на посоката на зърното.Огъването напречно на зърното позволява по-тесни радиуси без напукване-безплатно подобрение, което не струва нищо при сложността на матрицата.
- Посочете вътрешния радиус на огъване, равен или по-голям от 1T за мека стомана, 2T за алуминий.По-тесните радиуси концентрират напрежението и причиняват напукване по външната повърхност на завоя.
- Избягвайте ненужно строги допустими отклонения.Запазете спецификации от ±0,05 mm за функции, където прилягането или функцията наистина го изискват. По подразбиране ±0,1 mm или по-широк за не-критични размери за намаляване на разходите за инструменти и удължаване на живота на матрицата.
- Стандартизирайте радиусите на огъване през частта.Използването на един и същ радиус за всички огъвания намалява броя на формовъчните станции и опростява дизайна на матрицата.
- Проектна минимална дължина на фланеца 3x дебелина на материала.По-късите фланци не могат да прескочат отвора на матрицата и изобщо няма да се оформят. Цел 4x за чисти резултати с подходящо разстояние на матрицата.
Следването на тези правила не ограничава креативността-а я насочва към геометрии, които са надеждни за производство. Частите, проектирани в рамките на тези ограничения, работят с по-високи скорости, износват се инструментите по-бавно и осигуряват постоянно качество при дълги производствени серии.
Партньорство с експерти по инструменти за сложни щамповани части
Стандартните правила за проектиране се справят с ясни геометрии. Но много приложения изискват повече: строги толеранси върху сложни 3D форми, производство с голям-обем с нулеви вторични операции или прогресивни щанци, където геометрията на байпасния прорез, оптимизирането на хлабините и потокът на материала трябва да работят заедно безупречно. Тези проекти надхвърлят това, което общите насоки могат да адресират, и изискват специализиран инструмент за щамповане и опит в матрицата.
Кога трябва да ангажирате специален партньор за проектиране на матрици? Считайте го за задължително, когато вашата част включва някое от следните:
- Комплексни прогресивни матрици с повече от осем станции
- Мулти{0}}материал или много-компонент в-сглобката на матрицата
- Дълбоко{0}}изтеглени геометрии, изискващи контролиран материален поток и проектиране на изтеглени перли
- Допустими отклонения под ±0,05 mm върху формованите елементи
- Производство с голям-обем (500K+ годишно), където елиминирането на всяка вторична операция оправдава инвестицията в усъвършенствани инструменти
От инженерна гледна точка матрицата е много повече от режещ инструмент-това е прецизна производствена система. Правилният партньор за инструменти предлага възможност за симулация, анализ на материалния поток и итеративно създаване на прототипи, което предотвратява скъпи ревизии след изграждането на твърди инструменти. Те разбират как износването на поансона, силата на стрипера, задействането на пилота и конструкцията на байпасния прорез си взаимодействат като система, а не като изолирани променливи.
За инженери, изправени пред тези сложни предизвикателства при щамповане на метални щампи-особено проекти, включващи персонализирана структура на щампа, стратегии за контрол на изпъкналостта, оптимизиране на хлабините и усъвършенствано инженерство на материалния поток-Щампа за щамповане на YICHENрешенията ви свързват със специалисти по инструментална екипировка, които работят в пълния диапазон на сложността на дизайна на щампите. Техният фокус върху прогресивната и трансферна разработка на щанци, включително дизайн на повдигач, проектиране на байпасни прорези и прецизно управление на хлабините, ги прави силен вариант, когато вашият проект изисква повече от --стандартните подходи за инструменти, които могат да осигурят.
Независимо дали определяте първия си щампован компонент или оптимизирате съществуваща производствена матрица, пътят към постоянни резултати минава през едни и същи основи: проектиране в границите на материала и процеса, избор на правилната архитектура на матрицата за вашия обем и партньорство с експерти, които разбират как всяко решение в инструмента се показва в завършената част, която държите в ръката си.
Често задавани въпроси за щамповани части
1. Какво представлява матрицата при металното щамповане?
Матрицата е специализиран прецизен инструмент, изработен от закалена инструментална стомана или карбид, който реже, огъва или оформя ламарина в специфична геометрия под контролирана пресова сила. Състои се от горна и долна половина, съдържащи щанци, щанцови блокове, устройства за отстраняване, повдигачи и направляващи системи, които работят заедно, за да трансформират плоския материал в завършени компоненти. Щанцовете могат да изпълняват операции като пробиване, изрязване, огъване и изтегляне, като поддържат толеранси до 0,0002 инча в милиони производствени цикли.
2. Кои са трите основни типа матрици за щамповане?
Трите основни архитектури на матрицата за щамповане са прогресивни, трансферни и комбинирани матрици. Прогресивните матрици преместват непрекъсната метална лента през последователни станции за сложни детайли с голям-обем при 100-1500 удара в минута. Трансферните матрици механично преместват отделни заготовки между независими станции, обработвайки големи или дълбоко изтеглени части, твърде големи за прогресиране на лентата. Сложните матрици извършват множество операции на рязане едновременно с един ход, осигурявайки най-строгите допуски за плоски прецизни части като шайби и подложки.
3. Как предотвратявате изпъкналости върху щамповани части?
Предотвратяването на неравности започва с оптимизиране на хлабината на рязане между поансона и матрицата, обикновено 5-8% от дебелината на материала на страна за мека стомана и 10-15% за неръждаема стомана. Отвъд първоначалните настройки на хлабината, поддържането на остри режещи ръбове чрез планирано повторно шлайфане е от съществено значение, тъй като износването на матрицата прогресивно увеличава височината на борда по време на производствените цикли. Наблюдаването на височината на борда на редовни интервали осигурява ранно предупреждение, когато е необходимо обслужване на инструментите. Правилното подравняване на инструмента, правилният тонаж на пресата и подходящата твърдост на обувката на матрицата също допринасят за чисто рязани ръбове с минимално образуване на грапавини.
4. Каква е разликата между матриците за щамповане от клас A, клас B и клас C?
Класовете на матриците представляват нива на качество на инструменталната екипировка, съответстващи на изискванията за производствен обем. Щанцовете от клас A използват първокласни инструментални стомани с карбидни вложки, постигат най-строги допуски и издържат 2-5 милиона или повече удара, подходящи за обеми над 500 000 части годишно. Щампите от клас B използват стандартни високо{13}}качествени инструментални стомани като D2 или A2 с определен производствен живот от 500 000-1 500 000 удара, идеални за средни обеми. Щанцовете от клас C предлагат конструкция с по-ниска цена за прототипиране или кратки тиражи под 50 000 хода, като приемат по-широки толеранси в замяна на по-бързи срокове за изпълнение и намалена първоначална инвестиция.
5. Какво представляват байпасните прорези в матриците за прогресивно щамповане?
Байпасните прорези са малки участъци от материал, изрязани от ръбовете на лентата в ранните станции на прогресивната матрица, за да се контролира прогресията на подаване на лентата. Отрицателните байпасни прорези премахват материала, за да създадат отворени слотове, които захващат ограничителни блокове, предотвратявайки прекомерното подаване. Положителните байпасни прорези забиват накрайниците надолу, за да се регистрират срещу ограничителните повърхности, втвърдявайки тесните носачи, докато контролират стъпката. И двата вида гарантират, че лентата се придвижва точно на правилното разстояние между ударите на пресата, предотвратявайки грешки в размерите, свързани с-неправилно подаване, и предпазва матрицата от повреда при сблъсък, причинена от позиционно отклонение.


