


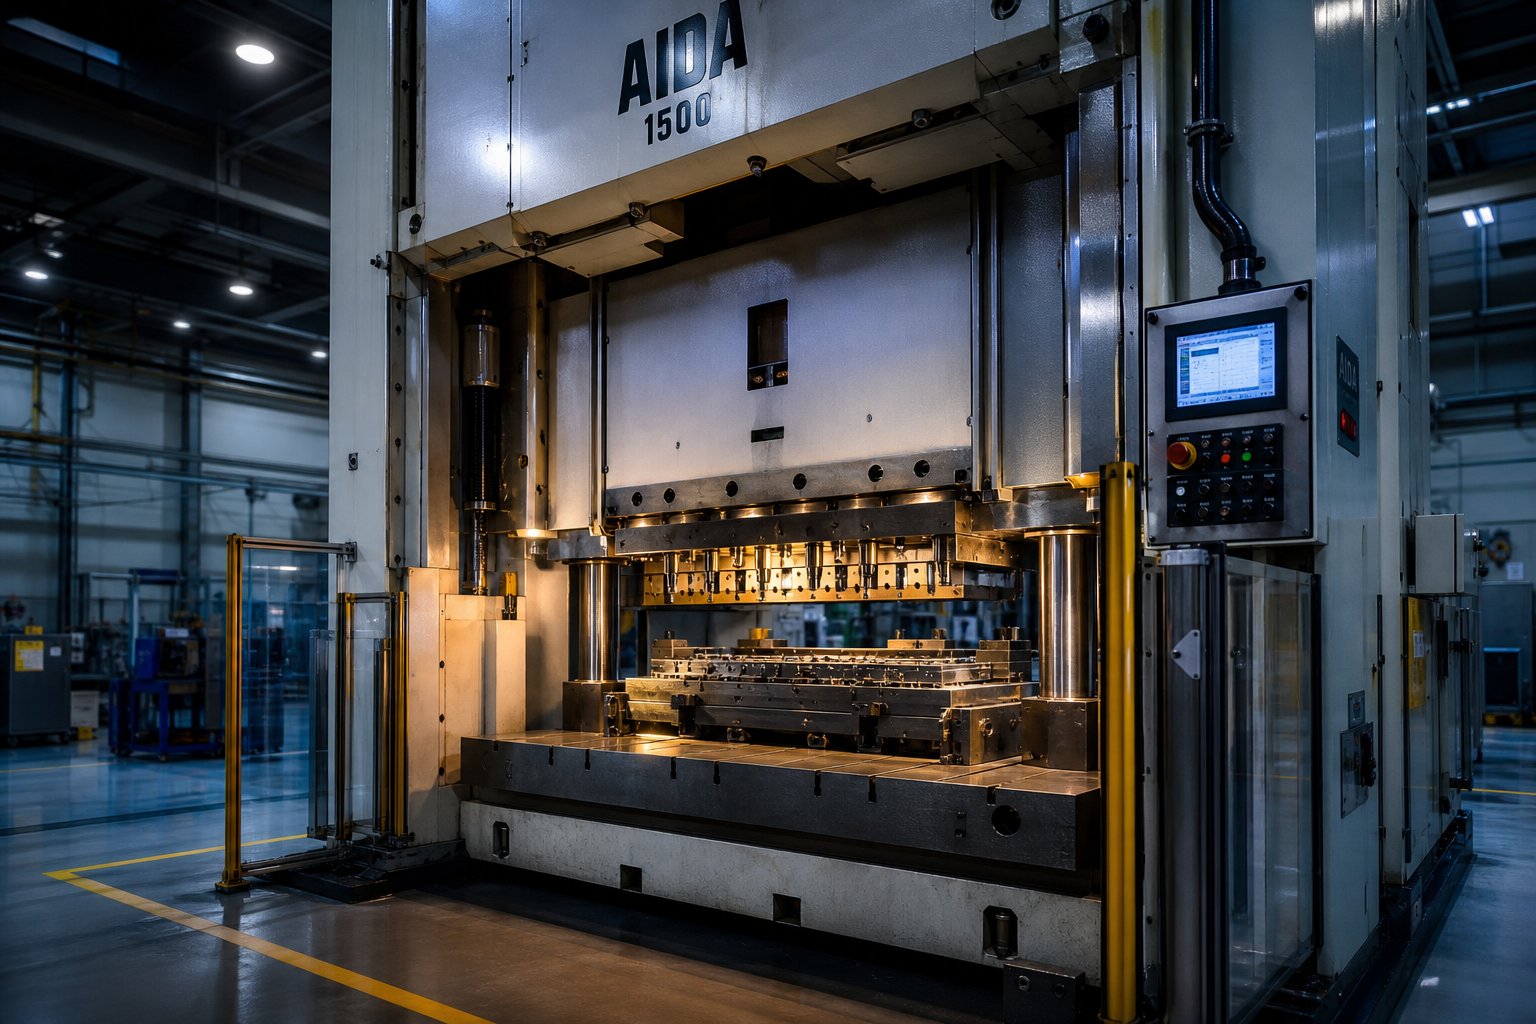
Какво е машина за щамповане и защо има значение
Когато чуете термина "машина за щамповане," какво ви идва на ум? Ако си представите обикновена преса, която се блъска в метал, виждате само половината от картината. Машината за щамповане не е просто преса и не е само матрица - това е цялостна интегрирана система, в която рамката на пресата и специално-изграден комплект матрици работят заедно, за да превърнат плоския метален лист в завършени части чрез контролирана сила.
Машината за щамповане на матрици е интегрирана система за металообработване, която съчетава пресова рамка със съвпадащ поансон-и-матрица, настроена за срязване, формоване или изтегляне на ламарина в мрежови-компоненти с един ход или последователност от удари.
Това определение за щамповане отличава това оборудване от самостоятелните преси, продавани без инструменти, и от матриците, които стоят на рафт и чакат съвместима машина. Стойността - и сложността - се намират в това как двете половини се обединяват в една производствена система.
Определяне на машина за щамповане
Ето основния принцип: бункер, задвижван от механично, хидравлично или серво задвижване, доставя тонаж към съвпадащ поансон-и-комплект матрици, монтиран между плъзгача и опорната плоча. В зависимост от операцията, този единичен удар може да изчисти плосък профил от ленти, да пробие дупки, да огъне фланци или да начертае дълбока форма на чаша. Системите с прогресивни матрици придвижват лента с намотка през множество станции, като извършват различна операция при всяко спиране, докато завършена част излезе от крайната станция.
Ще забележите, че терминът се припокрива с няколко свързани фрази. Пресата за щамповане се отнася до рамката на машината и задвижването - силата-генерираща половината. Машината за щамповане на метал е по-широк индустриален етикет, обхващащ същото оборудване. Щамповането на матрицата стеснява фокуса до връзката-на ниво система между преса и инструменти. И трите описват едно и също семейство оборудване, но „машина за щамповане на матрици“ подчертава, че матрицата не е аксесоар -, а е половината от системата.
Къде се вписва щамповането в металообработването
Ако идвате от друг ъгъл на производството, помага да видите къде стои металното щамповане в сравнение с други процеси:
- CNC обработкапремахва материал от плътен блок, за да постигне сложни геометрии - идеални за ниски-до-средни обеми и тесни толеранси, но по-бавни и по-разточителни на суровини в мащаб.
- Лазерно рязанепрофилира плосък лист с висока прецизност, но само реже - не може да оформя завои, черти или релефни елементи в една операция.
- Кастингизлива разтопен метал във форми, подходящи за сложни 3D форми, но изискващи вторична обработка и по-дълги времена на цикъла.
- щампованеоформя ламарина при стайна{0}}температура с висока скорост с минимални отпадъци, произвеждайки здрави, повтарящи се части в обеми, вариращи от хиляди до милиони годишно.
Сравнение от DureX Inc. подчертава ясно компромиса: обработката с ЦПУ печели по отношение на гъвкавостта и тесните толеранси за сложни еднократни-изключения, докато металното щамповане печели по отношение на цената на част и скоростта, след като инструментите са завършени. Машината за щамповане заема най-доброто място, където обемът на производството оправдава инвестицията в инструменти, а геометрията на детайлите подхожда на формоването на лист-метал.
Разбирането на това позициониране е от значение, тъй като избраната от вас машина - и матрицата, която проектирате за нея -, определят вашите-разходи за част, тавана на качеството и скоростта на производство за години напред. Всяко решение надолу по веригата, от дизайна на компонента до типа на задвижването до графика за поддръжка, зависи от това колко добре пресата и матрицата работят заедно като една система.
Основни компоненти в машина за щамповане
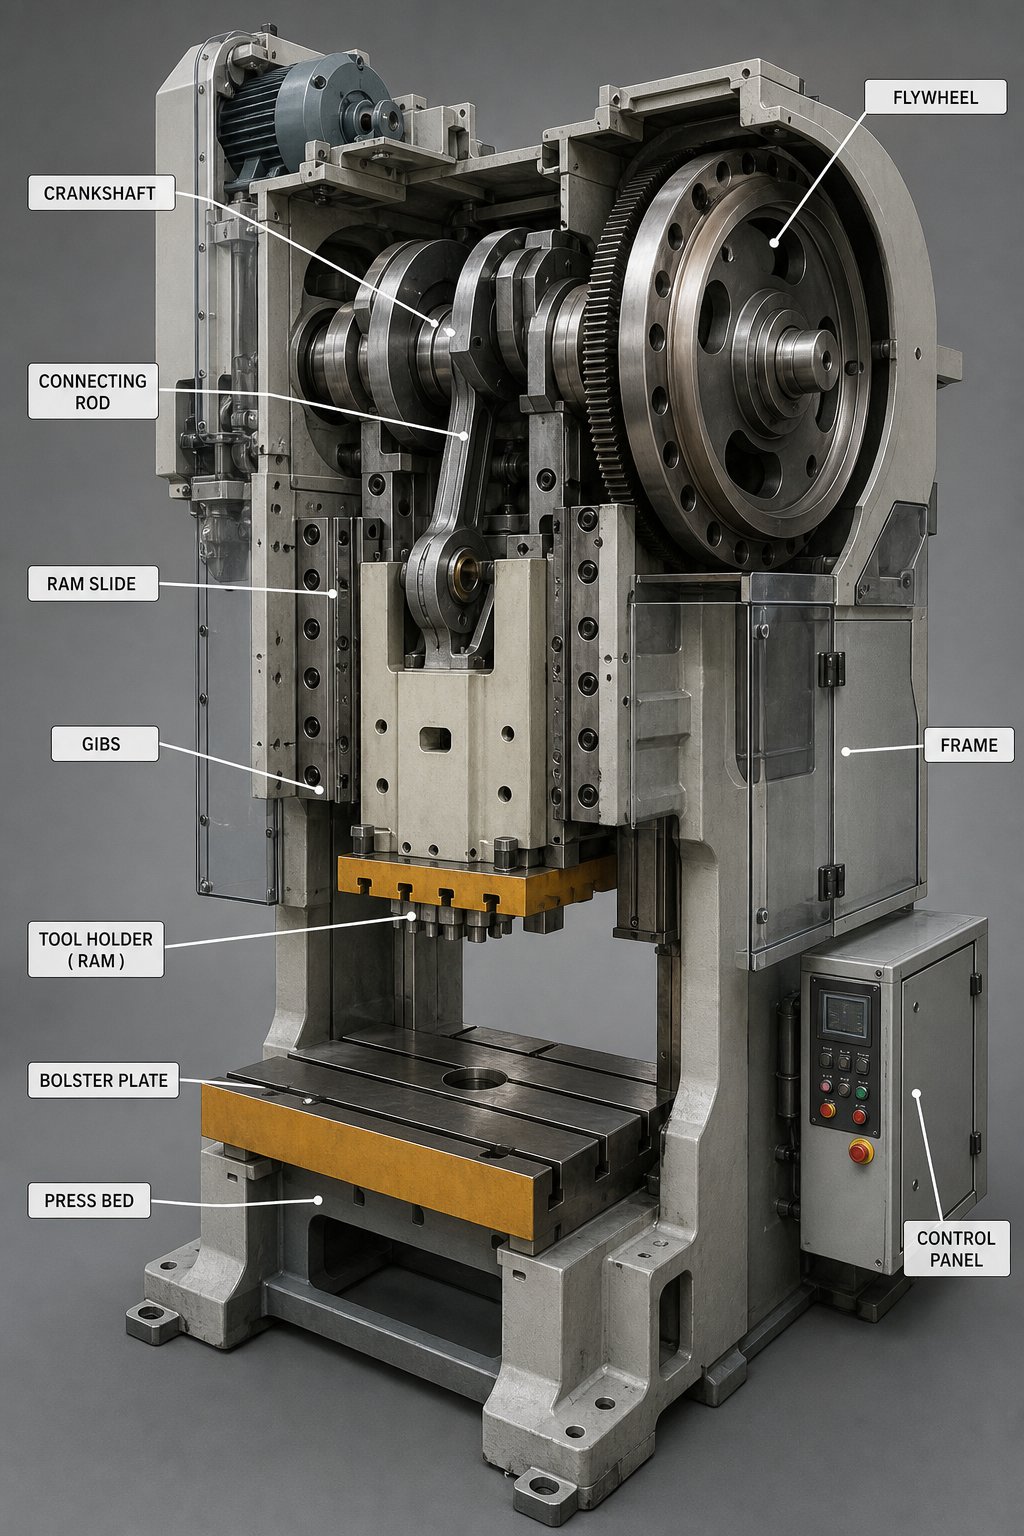
Да знаеш, че пресата и матрицата образуват една система е едно. Знанието какво всъщност има вътре в тази система - и какво прави всяка част - е това, което разделя увереното отстраняване на неизправности от предположенията. Всекимашина за щампованесъдържа десетки взаимодействащи си компоненти, разделени между страната на пресата (генератора на сила) и страната на матрицата (инструмента за щамповане на метал, който оформя суровия материал). Нека отворим двете половини.
Press Frame and Drive Components
Рамката е скелетът. Два дизайна доминират на пазара:
- C-кадър (пролука)- Оформен като отворено „C“, което дава лесен достъп до трите страни на зоната на матрицата. Компактен и икономичен, но склонен към ъглова деформация при тежки или-натоварвания извън центъра.
- Права{0}}странична рамка- Вертикалните колони от двете страни елиминират ъгловото отклонение, осигурявайки превъзходен живот на матрицата и точност на частите за по-висок-тонаж или прецизна работа.
Монтиран върху (или в рамките на) тази рамка, задвижващият механизъм преобразува въртеливото движение от електрически мотор в линейната сила, която върти цилиндъра. В механична преса за щамповане моторът завърта маховик, който съхранява кинетична енергия. Когато операторът задейства цикъл, aсъединителсе включва, за да прехвърли тази енергия през колянов вал или ексцентричен вал към плъзгача. Аспирачказадържа цилиндъра в позиция в момента, в който съединителят се освободи. Тази спирачна-система на съединителя управлява не само времето на цикъла, но и безопасността на оператора - времето за спиране определя колко бързо може да работи пресата и колко близо ръцете могат да бъдат безопасно до точката на работа.
Theовен (слайд)се движи вертикално по протежение на прецизни наклони и доставя тонаж на инструментите, които се намират под него. Под овена, наопорна плочаосигурява плоска, твърда монтажна повърхност за долната половина на матрицата, обикновено включваща T-прорези или резбовани отвори за затягане. Заедно тези части на пресата за щамповане образуват сила-гръбнака на машината.
Компоненти на матрицата и техните функции
Ако пресата е двигателят, матрицата е трансмисията - тя преобразува грубата сила в прецизна геометрия. Пълният монтаж на щампа за метален печат включва много повече от перфоратор и дупка:
- Горни и долни обувки- Дебели стоманени плочи, които носят всички компоненти за рязане и формоване. Те се закрепват с болтове съответно към рамата и опората, служейки като структурна основа на матрицата.
- Водещи щифтове и втулки- Прецизни-шлифовани стълбове и ръкави, които подравняват горната и долната част на обувките всеки цикъл, поддържайки тесни разстояния между блоковете на поансона и матрицата.
- Блокове за щанцоване и матрица- Закалените инструменти-стоманени вложки, които всъщност режат, огъват или оформят метала. Хлабината между тях определя височината на борда и качеството на ръба.
- Стриптизьорки- Пружинни-натоварени (или положителни/фиксирани) плочи, които издърпват лентата от режещи щанци след всеки ход. Без тях металът се свива около стеблото на поансона и блокира следващия цикъл.
- Пилоти- Малки карфици, които влизат в предварително пробити дупки, за да регистрират лентата в точна позиция преди следващото ударение. Те са невъзпятите герои на точността на прогресията.
- Захранващи механизми- Захранвания с ролки (прекъснати задвижвани ролки), захващащи задвижвания (плъзгащи-задействани скоби) или серво подавачи (цифрово контролирани ролки), които придвижват бобината на точно разстояние между ударите.
Представете си, че всички тези части работят с 200 удара в минута - всеки компонент трябва да локализира, изрязва, съблича и придвижва материал за части от секундата. Ето защо това оборудване за щамповане изисква прецизно производство и дисциплинирана поддръжка от първия ден.
Референтна таблица на компонентите
| Компонент | Местоположение | Основна функция |
|---|---|---|
| Рамка (C-рамка или права-страна) | Натиснете страна | Структурна опора; издържа на деформация при натоварване |
| Маховик | Натиснете страна | Съхранява кинетичната енергия от двигателя между ударите |
| Спирачна-система на съединителя | Натиснете страна | Включва/отключва енергията на маховика; спира тарана |
| Ram / Slide | Натиснете страна | Доставя линейна сила към горната половина на матрицата |
| Подпорна плоча | Натиснете страна | Поддържа и локализира долната половина на матрицата |
| Горни и долни обувки | Страната на матрицата | Носете всички компоненти за рязане/формоване |
| Водещи щифтове и втулки | Страната на матрицата | Подравнявайте горната и долната половина на матрицата при всеки ход |
| Блокове за щанцоване и щанцоване | Страната на матрицата | Извършвайте операции по рязане, формоване или чертане |
| Плоча за отстраняване | Страна на матрицата (горна) | Отстранява материала от щанци след рязане |
| Пилоти | Страна на матрицата (горна) | Регистрирайте позицията на лентата за точна прогресия |
| Механизъм за подаване (ролка/захващане/серво) | Страна на пресата (спомагателна) | Усъвършенства бубината на определено разстояние на ход |
След като всяка една от тези части е картографирана, следващият логичен въпрос е: как те се ограничават взаимно? Дизайнерът на щампи не може да избере броя на станциите, ширината на лентата или стъпката на прогресията, без да знае височината на затваряне на пресата, площта на леглото и наличната крива на тонажа - и обратно. Това взаимодействие между двете половини е мястото, където системите или работят, или се провалят.
Как матрицата и пресата работят заедно като система
Матрицата, поставена на рафт, е просто прецизна стомана. Метална преса без инструменти е просто контролирана сила, която няма къде да отиде. Нито един не произвежда части сам. Истинската производителност - или повреда - на преса за щамповане се намира в интерфейса, където се срещат тези две половини. Объркайте този интерфейс и ще изгорите инструментите, ще се отклоните от качеството или ще повредите самата машина.
Повечето ресурси разглеждат матрицата и пресата като отделни теми: една статия обхваща дизайна на матрицата, друга обхваща спецификациите на пресата. В производството те са брачна система. Геометрията на частта определя сложността на матрицата, сложността на матрицата определя изискванията за пресата, а наличните възможности на пресата се връщат назад, за да ограничат какво може да направи инженерът на матрицата. Разбирането на този цикъл е това, което разделя добре-съответстващата пресова машина за метално щамповане от скъпото несъответствие.
Как дизайнът на матрицата диктува изискванията на пресата
Всяко решение, което инженерът на матрицата взема, се превръща в изискване към пресата. Представете си, че проектирате прогресивна матрица за автомобилна скоба с шест станции - две пробиващи, една копие-и-форма, две изтеглящи станции и окончателно прекъсване. Всеки от тези избори създава специфични изисквания, на които пресата трябва да отговаря:
- Брой станции и ширина на лентата- Повече станции означават по-дълъг зар, което изисква по-широка опора (размер на леглото отляво-към-дясно). Матрица с шест-станции на 3-инчова прогресивна стъпка се нуждае от най-малко 18 инча работна дължина, плюс място за ножове за скрап и челен материал.
- Стъпка на прогресия и дължина на подаване- Разстоянието, което лентата придвижва на ход, диктува хода на захранващия механизъм и наличния времеви прозорец за придвижване на материала. По-голямата стъпка при високо{2}}скоростна преса компресира прозореца за подаване.
- Геометрия на детайла и дълбочина на чертане- Дълбоките форми изискват по-голяма дължина на хода, така че бункерът да се движи достатъчно, за да задейства напълно изтеглянето, плюс достатъчно дневна светлина (отворена височина) за извличане на части.
- Височина на затваряне- Това е общата височина на затворения модул на матрицата. Тя трябва да попада в наличното пространство за-височина на матрицата. катоСписание MetalFormingобяснява, ако височината на затваряне на матрицата надвишава максималното пространство на матрицата-височина на пресата, матрицата се затваря напълно, преди буталката да достигне долната мъртва точка -, разтягайки рамката и потенциално увреждайки както матрицата, така и пресата.
Височината на затваряне заслужава специално внимание, защото там объркването причинява истински щети. Височината на затваряне на пресата е разстоянието от долната страна на буталото до горната част на леглото на пресата, като бункерът е в долната мъртва точка и регулирането е напълно нагоре. Височината на матрицата - използваемото пространство - изважда дебелината на опорната плоча от това число. Затворената височина на матрицата трябва да пасва между минималните и максималните стойности на-височината на матрицата, отчитайки обхвата на регулиране на бутала. Пропуснете този прозорец и или не можете да монтирате матрицата, или генерирате катастрофални претоварвания при всеки удар.
Звучи сякаш зарът решава всичко? Не съвсем. Пресата отблъсква.
Как възможностите на пресата оформят инженерството на матрицата
Пресовата машина за метално щамповане не е пасивен хост - нейните характеристики активно оформят какво може и какво не може да направи инженерът на матрицата. Три фактора от-страна на пресата оказват най-голямо влияние върху дизайна на матрицата:
Тонажни криви, а не само номинален капацитет.400-тонна преса за щамповане на метал не доставя 400 тона навсякъде в своя ход. При механична преса пълният номинален тонаж е наличен само близо до долната мъртва точка - обикновено в рамките на последните 6 до 12 mm ход. Индустриалните насоки за механично натоварване на пресата показват, че операция на изтегляне, започваща 3 инча над дъното на 2000-тонна преса, може да има само приблизително 1000 тона на разположение в този момент. Инженерът на матрицата трябва да картографира формовъчните натоварвания спрямо действителната крива на тонажа на пресата, а не номера на табелката. Ако най-тежката формовъчна станция изисква пикова сила високо в хода, матрицата или се нуждае от препроектиране - или от различна преса.
Скорост на плъзгане и енергия на удар.Наличната енергия зависи от скоростта на маховика и допустимото забавяне на цикъл. Операция по щамповане с преса, която изтегля материал през голямо работно разстояние, изразходва повече енергия, отколкото плитко щамповане при същия тонаж. Ако потреблението на енергия на матрицата надвишава това, което маховикът може да достави с един ход, пресата спира или се забавя отвъд приемливите граници.
Размери на леглото и модели на подложките.T-разстоянието на слотовете, -моделите на отворите с резба и ширината на опората физически ограничават мястото, където можете да захванете матрицата. Извънгабаритна матрица, която виси отвъд ръбовете на опората, въвежда неподдържано натоварване. Обратно, матрица, която е твърде тясна за пресата, може да създаде проблеми с изместеното-натоварване - състояние, при което едната страна на пресата понася значително по-голяма сила от другата, ускорявайки износването на гръбнака и изкривявайки успоредността на цилиндъра.
Ключови критерии за съвпадение за система-и-преса
Когато се оценява дали една матрица и преса за метално щамповане ще функционират като надеждна система, тези критерии трябва да бъдат съгласувани:
- Тонаж при необходимата позиция на удара- Не само пиков номинален капацитет, но използваема сила в точната точка на хода, където натоварванията на формоване са пикови.
- Диапазон на височина на затваряне- Височината на матрицата в затворено състояние трябва да попада в рамките на прозореца за минимална{1}}до-максимална-височина на матрицата след отчитане на дебелината на опората и всички щрангове.
- Дължина на удара- Трябва да осигури достатъчно движение за пълно зацепване на матрицата плюс безопасно разстояние на частта по време на обратния ход.
- Размер на леглото (ляво-дясно и отпред-отзад)- Трябва да поеме отпечатъка на матрицата без неподдържан надвес или прекомерно изместено натоварване.
- Време на прозореца за подаване- Пресата трябва да осигури достатъчен ъгъл на манивела-задържане близо до горната мъртва точка, за да може механизмът за подаване да придвижи напред лентата, без да се сблъсква с пилоти или стрипъри.
- Енергия на удар- Общата необходима работа (тонаж, умножен по работното разстояние през всички станции) трябва да остане в рамките на енергийния бюджет на пресата при планираната производствена скорост.
- Толерантност-на натоварване- Разпределението на натоварването в матрицата трябва да спазва границите на баланса отляво-към-десния на пресата, обикновено в рамките на 60/40 процента разделение.
Пропуснете всеки отделен критерий и няма непременно да видите незабавен провал. Ще видите постепенно отклонение на качеството, ускорено износване на водача, преждевременно счупване на поансона или напрежение на задвижването, което скъсява експлоатационния живот на пресата. Системата не обявява несъответствие с драматичен срив - тя шепне чрез бур-пълзене на височината и отклонение на размерите, докато някой най-накрая не попита защо инструментите продължават да се износват.
След картографирането на връзката-на пресата следващият въпрос става практичен: коя комбинация от задвижване на пресата и конфигурация на матрицата всъщност отговаря на вашия производствен сценарий? Отговорът зависи от обема, сложността на частта и вида на силата, която вашите операции изискват.
Видове машини за щамповане и кога да използвате всяка
Взаимоотношенията-die определят правилата, но около коя комбинация всъщност изграждате? Това зависи от две независими променливи: как пресата генерира сила (тип задвижване) и как матрицата организира операциите (конфигурация на матрицата). Сдвоете ги правилно и ще получите производствена система, настроена към вашия обем, сложност на детайлите и целеви разходи. Сдвоете ги лошо и ще се биете с машината при всяко бягане.
Сравнение на типовете дискове
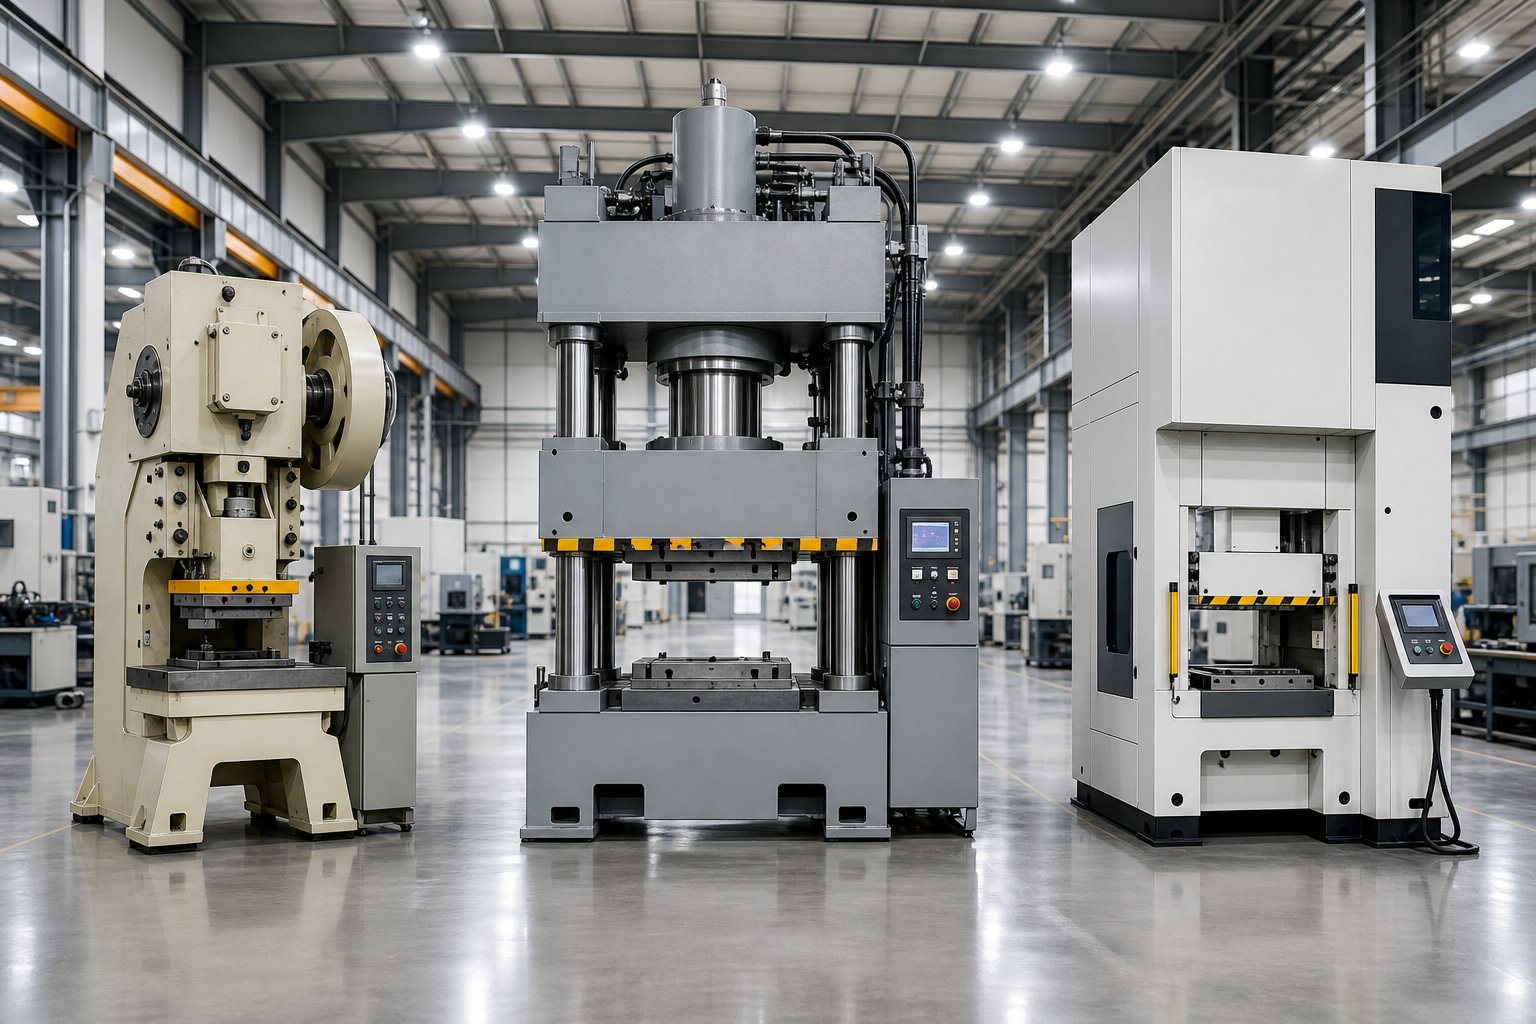
Три архитектури на устройства покриват по-голямата част от приложенията. Всеки доставя сила по различен начин, което оформя скоростта на цикъла, гъвкавостта и видовете инструменти, които може да побере.
Механичен (задвижван-маховик)- Двигателят завърта маховик, който съхранява кинетична енергия. Когато съединителят се включи, коляновият вал преобразува тази съхранена енергия в ход с фиксирана-дължина. Резултатът: бързи, повтарящи се цикли - често 50 до 65 удара в минута при умерен тонаж. Пикове на сила близо до долната мъртва точка, което прави тези преси идеални за изрязване, пробиване и плитко формоване, където работното разстояние е кратко. Високоскоростната преса за щамповане, работеща с прогресивни инструменти при 200+ SPM, е почти винаги механична.
Хидравлични- Помпа създава течност под налягане, за да задвижи бутало, доставяйки регулируема сила по време на целия ход. Скоростите на цикъла са по-бавни (обикновено 30 до 35 SPM при 100 тона), но хидравличната преса за щамповане осигурява пълен тонаж във всяка точка от движението на буталото. Това го прави предпочитан-избор за дълбоко изтегляне, дебели стомани с висока-якост и операции, изискващи време на престой в долната част на хода.
Серво{0}}задвижване- Програмируем серво мотор замества изцяло маховика, като дава на инженерите пълен контрол върху дължината на хода, профила на скоростта и задържането във всяка позиция. Можете да програмирате движение на махало за плитко изтегляне, да забавите буталката в средата-ход за трудно формоване или да изпълните кратък-цикъл на ход при скорости, съпоставими с механичните преси. Компромисът е по-висока първоначална цена и по-сложни контроли.
| Критерии | Механична преса | Хидравлична преса | Серво преса |
|---|---|---|---|
| Скорост на цикъл (SPM при 100T) | 50-65+ | 30-35 | Променлива (до 50+) |
| Консистенция на тонажа | Пик само при BDC | Пълна сила през целия ход | Пълна сила във всяка програмирана точка |
| Енергийна ефективност | Висока при постоянна скорост | Непрекъснато изтегляне на помпата | 15-20% по-добре от хидравликата |
| Гъвкавост | Фиксиран профил на удара | Регулируем ход и задържане | Напълно програмируемо движение |
| Най-подходящи-приложения | Големи-щанци за изрязване, пробиване, прогресивни щанци | Дълбоко изтегляне, плътен материал, нисък-до-среден обем | Комплексно формоване, AHSS, смесено производство |
Конфигурации на матрици и техните приложения
Страната на матрицата на уравнението определя колко операции се извършват на ход - и как детайлът се движи между тях. От най-простите до най-сложните:
- Една-станция умира- Една операция на удар: заготовка, пробиване или форма. Лесен, евтин и бърз за изграждане. Най-добър за части с ниска-сложност или вторични операции върху предварително изрязани заготовки.
- Съединението умира- Множество операции на рязане с един ход (например заготовка на външния профил и пробиване на вътрешни отвори едновременно). Те осигуряват строга позиционна точност между функциите, защото всичко се срязва с едно попадение, но са ограничени до плоски операции в една равнина.
- Прогресивни умира- Намотана лента напредва през последователни станции, като всяка изпълнява различна операция - пробиване, пробиване, формоване, изтегляне, изрязване -, докато завършената част падне на крайната станция. Прогресивното щамповане е работният кон на-многосерийното производство. Преса за прогресивно щамповане, работеща с добре-проектирана прогресивна матрица, може да произвежда хиляди завършени части на час с минимално ръчно боравене.
- Трансферни матрици- Индивидуални заготовки (вместо непрекъсната лента) се прехвърлят механично между независими станции за матрица. Пресата за трансферно щамповане обработва по-големи части или геометрии, които са твърде сложни за напредване, базирано на лента-. Трансферните матрици също изразходват по-малко материал, тъй като няма свързващи части през лентата на носещото платно.
Всяка стъпка нагоре в сложността на матрицата изисква повече от пресата: повече станции означават по-голяма площ на леглото, по-стриктно време за захранване, по-висок кумулативен тонаж и по-сложни контроли. Щампа за прогресивно щамповане, работеща с висока скорост, се нуждае от преса с отлична повторяемост на рамата и щедър прозорец за подаване; настройката за трансфер се нуждае от интегрирани механични пръсти или серво захващащи устройства, синхронизирани с цикъла на пресоване.
Съвпадение на типа машина с производствените нужди
Коя комбинация всъщност има смисъл за вашия сценарий? Мислете на нива:
- Прототип и кратък-тираж (под 10 000 части)- Хидравлична преса с единична-станция или сложни матрици. Ниски разходи за инструменти, бърза смяна, регулируеми параметри на формоване. Скоростта няма значение, когато набирате геометрията.
- Среден обем (10 000 до 500 000 части)- Механична или серво преса със съставни или къси прогресивни матрици. Скоростта на цикъла започва да стимулира разходите-на-част, а специалното оборудване се изплаща. Серво пресата добавя гъвкавост, ако работите със смесени номера на части на една и съща машина.
- Голям обем (500,000+ части)- Механична високоскоростна преса за щамповане, съчетана с конфигурация на прогресивна преса или специална трансферна линия. В този мащаб всяка част от секундата на цикъл и всеки грам отпадъчен материал удря долната ви линия. Прогресивното щамповане доминира тук, защото увеличава максимално ударите в минута, като същевременно минимизира работните докосвания.
Правилното сдвояване не винаги е най-усъвършенстваната опция -, това е тази, при която типът на задвижването, конфигурацията на матрицата и обемът на производството се подсилват взаимно, вместо да работят за различни цели. И след като сте избрали правилния клас машина, следващото предизвикателство става количествено: от колко тонажа всъщност се нуждаете и кои други спецификации отделят добре{2}}размерената преса от скъпото предположение?
Изчисляване на тонажа и избор на правилната машина
Вие сте идентифицирали правилния тип задвижване и конфигурация на матрицата за вашето приложение. Следващият въпрос е измамно прост: колко сила всъщност трябва да достави пресата? Малкият тонаж претоварва машината, поврежда инструменталната екипировка и произвежда непоследователни части. Извънгабаритният тонаж губи капитал и площ. Отговорът се крие в ясна формула -, но правилното й прилагане върху много-прогресивен матрица изисква внимателно счетоводство.
Разбиране на изискванията за тонаж
За всяка операция на рязане - пробиване, пробиване, нарязване - изчислението на тонажа следва основна връзка:
Необходим тонаж=Периметър на рязане (ин.) x Дебелина на материала (in.) x Якост на срязване на материала (тонове/in.²)
Това е на концептуално ниво. Периметърът на рязане е общата дължина на ръба, който се срязва, дебелината на материала е стандартът, а якостта на срязване е свойство на самия метал. По-твърдите материали изискват повече сила на единица рязане. Част от неръждаема стомана със същата геометрия като част от мека стомана ще изисква значително по-висок тонаж, тъй като неръждаемата стомана има приблизително 1,5 до 2 пъти по-голяма якост на срязване.
Няколко практически реалности усложняват чистата формула:
- Компенсация за тъпи инструменти- Формулата използва пълната дебелина на материала, за да отчете износването. В действителност срязването се извършва по средата на материала (видимо като лентата за срязване на всеки щампован ръб). Острите удари намаляват действителната сила, но инженерите оразмеряват пресата за най-лошите-случайни условия, за да избегнат претоварване, тъй като инструментите се износват между циклите на заточване.
- Операции за оформяне и чертане- Огъването, монетосеченето и чертането не следват една и съща формула,-базирана на периметър. Чертеж тонаж използвакрайна якост на опъна не якост на срязване, тъй като стените на корпуса са в напрежение по време на изтегляне. Налягането на подложката на празния държач, азотните пружини и всички задвижвани гърбици в матрицата добавят допълнително натоварване към силата на формоване.
- Кумулативни натоварвания на станцията- В прогресивен зар пресата удря всяка станция едновременно. Това означава, че добавяте тонажа от всяка станция за пробиване, всяка станция за формоване, всеки инструмент за отстраняване на пружини, всеки повдигащ щифт и окончателното изрязване заедно, за да получите общо натоварване на матрицата. Прогресивен зар с 15 станции може индивидуално да изисква скромна сила на всяка станция, но сумата може лесно да надхвърли 100 тона.
Този кумулативен ефект е причината една преса за щамповане на ламарина, работеща с прогресивни инструменти, често да се нуждае от повече капацитет, отколкото бихте предположили, като гледате само завършената част. Инженерите обикновено добавят 20 до 30 процента граница на безопасност към изчислените суми, за да се съобразят с вариациите в свойствата на материала, износването на инструментите и всички станции, добавени по време на бъдещи инженерни промени.
Има още един фактор, който повечето купувачи пренебрегват: енергията. Пресата за щамповане на стомана може да има достатъчен номинален тонаж, но въпреки това да спре в долната мъртва точка, ако операцията изисква повече енергия, отколкото маховикът може да достави с един ход. Дълбоките изтегляния, които обработват материала на голямо разстояние, консумират значително повече енергия, отколкото плитките заготовки със същата сила. Оразмеряването както на тонажа, така и на енергията предотвратява блокиране на пресата под натоварване - често срещан режим на повреда, който поврежда както машината, така и матрицата.
Критерии за подбор извън тонажа
Тонажът е в заглавията, но машина за пресоване, която отговаря на вашите изисквания за сила, все още може да провали вашите производствени цели, ако другите спецификации не отговарят. Мислете за тонажа като за залози на масата - необходими, но не достатъчни. Ето какво друго има значение и как отговорът се променя в зависимост от производствения ви обем:
- Малък обем (под 10 000 части)
- Размерът на леглото - трябва да поеме вашия отпечатък на матрицата, но гъвкавостта за множество комплекти матрици е по-важна от оптимизирането за един инструмент.
- Дължина на хода - Щедрият ход поддържа различна дълбочина на частите при различни задачи; малка преса за щамповане с ограничен ход ограничава бъдещите възможности за инструменти.
- SPM (удари в минута) - По-малко критично; времето за смяна и гъвкавостта на настройка надвишават скоростта на необработения цикъл.
- Защита на матрицата - Основното откриване на неправилно подаване и мониторинг на тонажа защитават инвестициите в инструменти, особено при работа с кратки партиди, където операторите може да са по-малко запознати с конкретни матрици.
- Прозорец за подаване - Стандартното време за подаване е приемливо; прецизното синхронизиране става критично само при по-високи скорости.
- Среден обем (10 000 до 500 000 части)
- Размер на леглото - Оразмерен според основния ви матрица с място за бъдещи добавки за прогресия (допълнителни станции за подобрения на качеството или промени в дизайна).
- Дължина на хода - Съответства на вашата най-дълбока формовъчна станция плюс разстояние за изхвърляне на част.
- SPM - Умерени скорости (40-80 SPM), при които времето на цикъла започва съществено да влияе върху цената на част.
- Защитата на матрицата - Сензори за неправилно подаване, откриване на запушване и-проверка на изчерпване стават стандартни изисквания за предотвратяване на пускане на скрап и сривове на инструментите.
- Прозорец за подаване - Необходим е по-строг синхрон за подаване, за да се поддържа точността на прогресията при по-високи скорости без изкривяване на лентата.
- Голям обем (500,000+ части)
- Размер на леглото - Прецизност-съвпадение с отпечатъка на матрицата с оптимизиран баланс на натоварването върху леглото на пресата; без загуба на капацитет.
- Дължина на хода - Минимизирана до най-краткия ход, който безопасно изчиства частта, максимизирайки наличния SPM.
- SPM - Високоскоростното метално щамповане изисква 150 до 400+ удара в минута; всеки спечелен SPM се превръща директно в производителност и печалба.
- Защита на матрицата - Пълен набор от сензори, включително монитори на тонажа, акустично откриване на пукнатини, измерване на-част на матрицата и автоматично изключване при повреда. При високи скорости на щамповане на обем, едно пропуснато неправилно подаване може да унищожи станциите, преди някой да реагира.
- Прозорец за подаване - Серво захранвания със синхронизация на ъгъла-на манивела; точността на времето за подаване, измерена в градуси на въртене на пресата, а не в милисекунди.
Един модел се появява във всички нива: с увеличаването на обема всяка спецификация се затяга. Машините за прецизно щамповане, работещи с милиони части, изискват точно съвпадение между спецификациите на пресата и изискванията за матрицата - няма марж за „достатъчно близо“. Леглото на пресата трябва да центрира натоварването на матрицата, за да се предотврати отклонение при отклонение. Ходът трябва да е достатъчно кратък, за да достигне целевия SPM, без да надвишава ограниченията на скоростта на плъзгане в станциите за теглене. Прозорецът за подаване трябва да е достатъчно широк за стъпката на прогресията, без да противоречи на времето за задействане на пилота.
Правилното оразмеряване на машина за щамповане означава извършване на тези изчисления в паралел - тонаж, енергия, напасване на леглото, хлабина на хода, осъществимост на скоростта и време на подаване - и потвърждаване, че всичките шест са в съответствие, преди да се ангажирате с поръчка за покупка. Пропуснете едно и ще откриете празнината на производствения етаж, където поправянето струва десет пъти повече, отколкото да го хванете на хартия.
Цифрите ви казват коя машина да закупите. Но сами по себе си числата не произвеждат части - цялостният работен процес свързва дизайна на детайлите чрез инженерство на матрици, пробни пускания и инспекция, преди пресата да заработи с производствена скорост.
Пълният работен процес от проектирането на части до производството
Пресата с перфектен размер и добре{0}}подходящата конфигурация на матрицата не се материализират за една нощ. Преди машината за щамповане да заработи с производствена скорост, метална част преминава през дисциплинирана последователност от инженерни етапи - всеки от които или надгражда към успеха на първия-изделие, или тихо вгражда дефект, който няма да се появи до хиляди части по-късно. Повечето ресурси разглеждат тези етапи изолирано: едно ръководство обхваща проектирането на части, друго покрива инженерството на матрицата, а третото обхваща процедурите за изпробване. В действителност те образуват една непрекъсната верига, където решенията в една фаза ограничават всяка следваща фаза.
Проектиране на части и анализ на осъществимостта
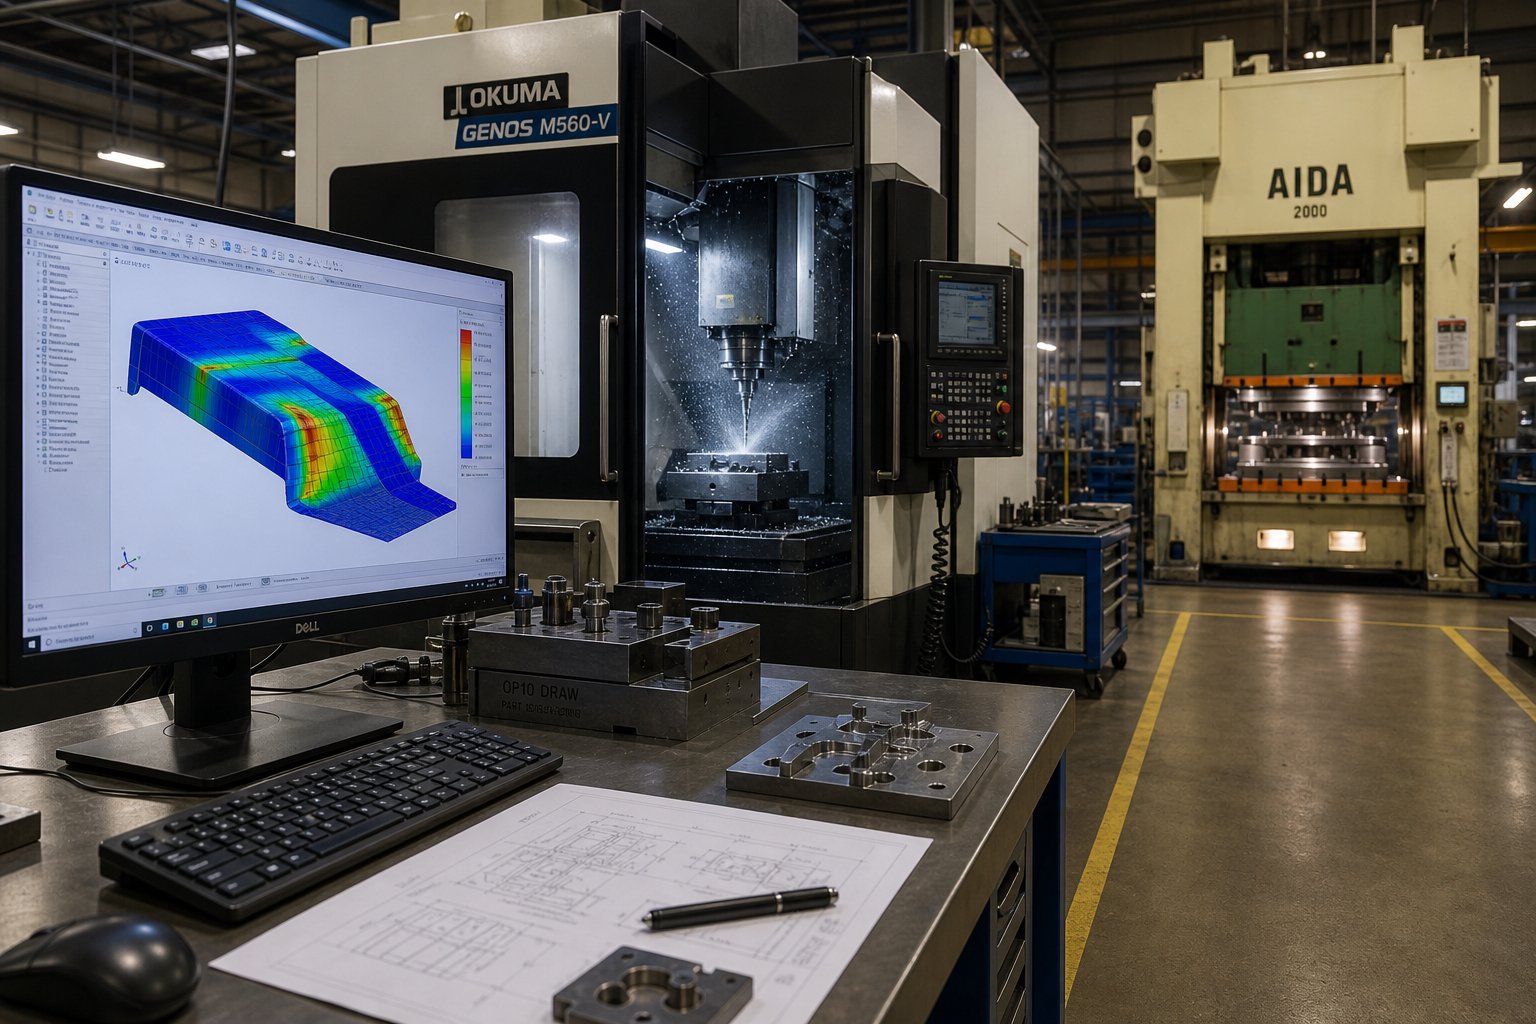
Всеки прогресивен процес на щамповане започва не в пресата, а на CAD екрана - с геометрия на детайла, която трябва да бъде оценена за технологичност, преди някой да се ангажира с инструменти. Проектирането за технологичност (DFM) при щамповането се върти около няколко критични ограничения:
- Радиуси на огъване- Вътрешният радиус на огъване трябва да е равен или надвишава 1,0 до 1,5 пъти дебелината на материала. Слезте под този праг и рискувате да се напукате на линията на огъване, особено когато огъването е успоредно на посоката на зърното.
- Минимални диаметри на отворите- Пробитите отвори обикновено се нуждаят от диаметър, поне равен на дебелината на материала за кръгли отвори (1,5x за не-кръгли форми). По-малките елементи претоварват поансона и драстично съкращават живота на инструмента.
- Посока на зърното- Огъванията, ориентирани перпендикулярно на търкалящото се зърно, издържат на напукване много по-добре от успоредните огъвания. Оформлението на лентата трябва да отчита това, особено при избора на материали за прогресивно щамповане като стомани с висока -якост или неръждаеми сплави, които се напукват по-лесно по дължината на зърното.
- Коефициенти на теглене и теглене- Дълбоко{1}}изчертаните елементи изискват контролиран материален поток. Изтъняването на стените, рискът от набръчкване и необходимата сила на държача на заготовката произтичат от коефициента на изтегляне, установен на етапа на проектиране.
Как инженерите потвърждават тези решения преди рязане на стомана? CAE симулация. Анализът на крайните елементи (FEA) моделира цифрово процеса на формоване -, предсказвайки изтъняване, набръчкване и пружиниращо връщане с достатъчна точност, за да коригира геометрията или последователността на станциите, преди да има физически инструменти. Тази стъпка на виртуално изпробване елиминира най-скъпата категория инженерни промени: тези, открити след като матрицата вече е изградена.
Щампово инженерство и валидиране
След като осъществимостта бъде потвърдена, прогресивната матрица и дизайнът на инструмента за щамповане преминават към детайлно инженерство. Този етап трансформира одобрена концепция за част в напълно дефиниран набор от матрици - стотици отделни компоненти, които трябва да работят съвместно при висока скорост.
Критичните резултати включват:
- Оптимизиране на оформлението на лентата- Инженерите определят как частта се вмъква върху лентата на бобината, подреждат операциите между станциите и определят стъпката на прогресия. Добре-проектираното оформление на лентата максимизира добива на материал, като същевременно поддържа целостта на носещата лента през целия процес на прогресивно щамповане.
- Последователност на станциите- Първо пробиване на пилотни отвори, след това прогресивни операции по формоване и рязане, със свободни станции, запазени за бъдещи инженерни промени. Силовият принос на всяка станция се връща към изчислението на тонажа на пресата.
- Симулация на материален поток- CAE инструментите моделират как металът се движи през изтеглящи и оформящи станции, предвиждайки стойности на компенсация за пружинно връщане, които се вграждат директно в геометрията на матрицата.
- Избор на инструментална стомана- Вложките на щанци и матрици обикновено използват високо{1}}бързорежещи стомани (SKH9 при HRC 60-62) или волфрамов карбид за изключителна устойчивост на износване, докато обувките на матрици използват средно въглеродна стомана за поглъщане на удари. Правилният материал на всяка позиция балансира твърдостта срещу издръжливостта.
- Прецизна обработка- Wire EDM, sinker EDM, CNC фрезоване и прецизно шлайфане произвеждат компоненти на щампи до микрони-толеранси. Напасването между режещите ръбове на поансона и матрицата -, измерено в хилядни от милиметъра -, определя височината на резеца, качеството на ръба и крайния живот на матрицата.
Инструментите за прогресивно щамповане на метал на това ниво не са стока. Това е прецизен инструмент, проектиран за милиони цикли, където точността на всеки компонент се смесва с цялостната производителност на системата.
Пробни пускания и производствена квалификация
Матрицата се сглобява, монтира в пресата и се подравнява. Това, което се случва след това, разделя компетентните програми за инструменти от хаотичните - фазата на изпробване свързва теоретичния дизайн и производствената реалност.
Структурираната последователност от изпробвания обикновено следва следните стъпки:
- Проверка на инчинг и намеса- Пресата се върти с изключително бавна скорост, за да провери механичната хлабина през всички станции. Ангажирането на подаването, въвеждането на пилота и времето за стриппер се потвърждават преди всеки -удар на пълна скорост.
- Извадка от-първо попадение- Първоначалните части се произвеждат и веднага се измерват на координатна измервателна машина (CMM). Тези проби разкриват действително поведение при пружиниране, отклонения в размерите и проблеми с качеството на повърхността.
- Итеративно регулиране на матрицата- Въз основа на данните за CMM производителите на инструменти извършват корекции на микронно-ниво: шлайфане на формовъчни блокове за компенсиране на пружиниращо връщане, регулиране на хлабината-към- матрицата за по-чисто срязване или модифициране на позициите на пилота за по-добро регистриране на лентата.
- Възможност за изпълнение- След като размерите са в рамките на спецификацията, кратък производствен цикъл (често от 1000 до 5000 части) се анализира статистически. Индексите за капацитет на процеса като Cpk потвърждават, че матрицата произвежда части в рамките на толеранса последователно - не само на първите няколко проби.
Само след валидиране на възможностите матрицата получава официално освобождаване за масово производство. Пропускането или компресирането на тази фаза е една от най-често срещаните причини прогресивните матрици за щамповане да се повредят рано - проблеми с размерите, маскирани по време на няколко ръчно-проверени проби, се появяват като системни дефекти в обема.
Този--работен процес - анализ на осъществимостта, CAE симулация, прецизна обработка на матрици, структурирани пробни пускания и проверка на размерите - представлява пълната верига от услуги за прогресивно щамповане. Доставчиците, които управляват всеки етап под един покрив, елиминират пропуските в предаването, където се крият проблемите с качеството.ИЧЕН, например, свързва всяка фаза в един отговорен процес: от първоначалния DFM преглед и симулация на формоване през CNC производство на матрици,-вътрешно изпробване и CMM-проверена квалификация -, давайки на производителите и инженерите на инструменти директен път от проучване до RFQ-готови персонализирани решения за щамповане.
За всяка инсталация за щамповане, мащабирана от прототип до производство, урокът е последователен: всеки етап от работния процес съществува, за да улавя проблеми, докато те все още не са скъпи за отстраняване. Корекция на симулацията за $500 предотвратява преработката на матрицата за $50 000. Дисциплинираното изпробване предотвратява шест месеца качествено гасене на пожар в производствения етаж.
Работният процес получава части за производство -, но какво се случва, след като матрицата започне да работи? Процедурите за настройка, ефективността на превключване и системите за безопасност определят дали това внимателно проектирано оборудване предоставя пълния си потенциал или се влошава при оперативни грешки.
Обяснение на системите за настройка, превключване и безопасност
Инженерингът и пробните пускове довеждат матрицата до готовност. Но всеки път, когато тази инструментална екипировка влезе в пресата - независимо дали за първи път или за петдесет -, процесът на настройка или запазва прецизността, вградена в системата, или тихо я подкопава. За оператора на пресата за щамповане, отговорен за безопасната и точна работа на матрицата, настройката не е формалност. Това е мястото, където оперативната дисциплина среща инвестициите в инструменти.
Процедури за инсталиране и настройка на матрицата
Чистата, систематична смяна на матрицата предпазва както оператора, така и инструмента. Представете си, че монтирате прогресивна матрица в 200-тонна преса с права страна. Ето последователността, която следват опитни сетери:
Подготовка на опора.Преди да пристигне матрицата, опорната плоча се почиства от отломки, охлюви и остатъчна смазка. T-слотовете се проверяват за неравности, които биха могли да попречат на матрицата да легне плоско. Всякакви високи точки върху опората се превръщат директно в неравномерно натоварване - и неравномерното натоварване убива подравняването на матрицата в продължение на хиляди цикли.
Затягане на матрицата.Механичните скоби с пети блокове остават стандарт в повечето магазини, но хидравличните системи за затягане навлизат все повече в съоръжения с чести смени. Хидравличните скоби прилагат еднаква сила върху обувката на матрицата, елиминират променливостта на ръчно-затягащите се болтове и могат да бъдат захванати или освободени за секунди -, намалявайки това, което преди беше 30-минутна задача за затягане, до под минута.
Регулиране на височината на затваряне.Когато матрицата е поставена, таванът се спуска, за да затвори матрицата върху блоковете за спиране. катоРъководство за{0}}настройване на матрицата на MetalForming Magazineподчертава, лицето по настройката извършва спиране-отчитане на проводника, за да потвърди, че матрицата се затваря напълно. При преси с моторизирано затваряне-регулиране на височината, противотежестното налягане също трябва да бъде настроено правилно -, като се неутрализира теглото на цевта и горната матрица, така че регулиращият двигател да не се бори с гравитацията. Най-добрата практика в индустрията изисква теглото на горната матрица да бъде щамповано директно върху матрицата, така че операторите да могат да се справят с балансната диаграма на пресата и да задават правилното налягане всеки път.
Настройка и време на захранване.Механизмът за подаване на намотка трябва да придвижва материала точно с една стъпка на ход на ход. Но времето е също толкова критично, колкото и разстоянието. Освобождаването на пилота - в момента, в който захранващите ролки откопчават лентата, така че пилотите да могат да я регистрират - трябва да бъде настроено така, че носът на куршума на пилота да влезе в лентата, преди ролките да се отворят, но пълният диаметър на пилота не се захваща, докато лентата не бъде напълно освободена. Задайте освобождаването твърде рано и лентата се отклонява от тежестта на примката за поемане. Задайте го твърде късно и пилотите се борят с ролките, удължавайки пилотните отвори и причинявайки неправилно подаване.
Проверка на ангажираността на пилота.С зададено време за подаване, операторът натиска пресата чрез няколко удара и визуално потвърждава, че пилотите влизат чисто, лентата напредва без изкривяване и стриперите издърпват материала от режещите щанци без влачене. Това е моментът за улавяне на смущения, преди да работите с производствена скорост.
Първо{0}}проверка.Първоначалните части от матрицата се измерват спрямо размерния отпечатък. Само след потвърждаване на съответствието - и пълното преминаване на лентата през всички станции за потвърждаване на кумулативната точност - настройката отговаря на условията за пускане в производство.
Цялата тази последователност може да отнеме от 45 минути до няколко часа на сложна промишлена машина за щамповане на метал. Ето защо съществуват системите за бърза смяна на матрицата (QDC). Пълната настройка на QDC интегрира хидравлично затягане, автоматично регулиране на противотежестта, предварително зададени бази данни за-височина и ролкови-колички за матрици, които плъзгат инструментите в позиция върху опората. Съоръженията, работещи с QDC, могат да намалят смяната от 2-3 часа до под 10 минути - трансформация за всяка промишлена машина за щамповане, работеща с няколко номера на части на смяна. Икономиката е проста: всяка минута, изразходвана за смяна, е минута, в която пресата не произвежда части. За високоскоростни операции по щамповане, циклични при 200+ SPM, дори 15-минутно намаление на смяната се превръща в хиляди допълнителни части на смяна.
Системи за безопасност и модерни контроли
Машината за щамповане концентрира огромна сила в малка работна зона при висока скорост. Системите за безопасност около него служат за двойна цел: защита на хората от пресата и защита на пресата и смъртта от оперативни грешки, които причиняват катастрофални катастрофи. И двата концерна изискват една и съща инфраструктура.
Помислете какво се случва по време на автоматично щамповане при пълна производствена скорост. Лентата се подава, бункерът се спуска, силите на рязане и формоване достигат връх и бункерът се връща - всичко това в рамките на част от секундата. Ако материалът се подаде неправилно дори с няколко милиметра, пилотите не могат да регистрират лентата правилно. Следващият удар се забива на грешното място, като потенциално забива оформящ удар в ръба на режещата станция. Резултатът: счупени щанци, напукани блокове на матрицата и часове непланиран престой.
Съвременните електромеханични преси за щамповане се справят с това чрез многослойни сензорни и контролни системи. Ето основните устройства за безопасност и техните функции:
- Леки завеси- Масиви от инфрачервени предаватели и приемници, които откриват всеки обект, влизащ в зоната на матрицата. Когато сензорното поле е нарушено,контрол-надеждна схемакомандва незабавно спиране на натискането. Правилното приложение изисква изчисляване на безопасното разстояние -, като се вземе предвид времето за спиране на натискането, времето за реакция на управлението и -настройката на монитора на спирачката -, за да се гарантира, че буталката спира, преди ръка да достигне точката на работа.
- Управление с-две ръце- Изисквайте от оператора да натисне едновременно два бутона на дланта, разположени на достатъчно разстояние един от друг, така че двете ръце да са гарантирано извън зоната на матрицата, когато ударът започне. Често срещано при операции с ръчно-подаване, при които светлинните завеси биха попречили на зареждането на части.
- Сензори за откриване на неправилно подаване- Сензори за близост или фотоелектрически сензори, които потвърждават, че лентата е напреднала на правилното разстояние, преди да позволи следващото движение. Ако подаването е недостатъчно или прекалява, пресата спира, преди да е настъпила повреда.
- Откриване на плужеци- Сензори под матрицата, които проверяват, че изрязаните охлюви са паднали извън кухината на матрицата. Задържан охлюв може да се натрупа под удар, причинявайки двойни-удари на материала, които напукват инструментите.
- Част{0}}от сензори- Потвърдете, че готовата част е извадена от матрицата преди следващия цикъл. Задържана част във формираща станция създава същото двойно-условие на материала като задържания охлюв.
- Монитори за тонаж- Датчици за натоварване, вградени в рамката на пресата, които измерват действителната сила при всеки ход. Внезапен скок на тонажа сигнализира за неправилно подаване, двоен-удар или повреда на инструмента. Постепенното увеличаване с течение на времето сигнализира, че затъпяващите инструменти наближават границата си на заточване. Така или иначе, системата може да спре пресата или да предупреди оператора, преди да настъпи повреда.
- Програмируеми крайни изключватели (PLS)- Електронни гърбици, които задействат спомагателни функции в точни точки от хода на пресата, измерени в градуси на въртене на манивела. Те контролират задействането на захранването, освобождаването на пилота, издух-въздуха за изхвърляне на частта и активиране/деактивиране на сензора за защита на матрицата-.
- Спирачни монитори- Устройства, които измерват изминалото време от командата за спиране до действителното спиране на RAM. Ако времето за спиране надвиши предварително зададения максимум (показващ износването на спирачката), пресата се поврежда и няма да работи, докато поддръжката не възстанови спирачната ефективност. Това пряко защитава валидността на безопасните разстояния на светлинните-завеси.
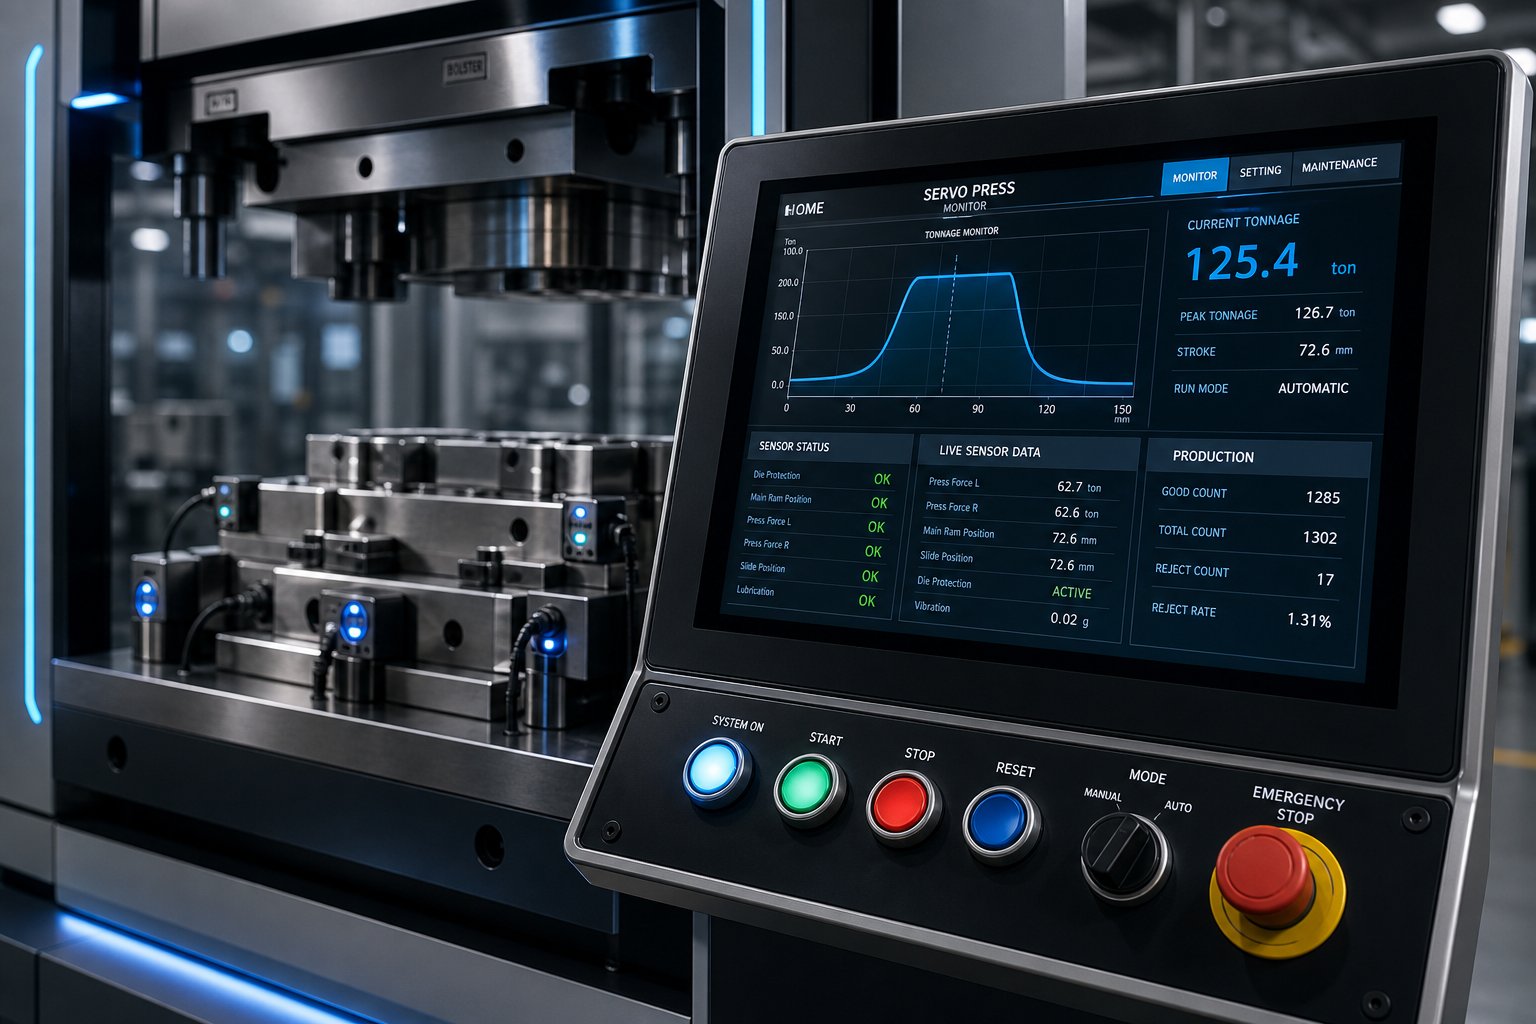
В модерна автоматизирана среда за щамповане всички тези сензори и устройства се подават към PLC (програмируем логически контролер), който изпълнява логиката за безопасност в реално време. HMI (Human{1}}Machine Interface) сензорен екран дава на оператора видимост за състоянието на сензора, историята на грешките, тенденциите в тонажа и броя на производството -, като консолидира това, което преди изискваше дузина индивидуални измервателни уреди в един интегриран дисплей. PLC налага блокировки: пресата не може да работи, освен ако всички сензори за-защита на матрицата не потвърдят състояние на готовност, светлинните завеси са чисти и мониторът на спирачките не отчита в границите.
Тази архитектура прави повече от предотвратяване на наранявания. Предотвратява сривовете на инструментите, които превръщат инцидент с неправилно подаване на стойност $200 в ремонт на матрица за $20 000. За оператор на преса за щамповане, работещ със скъпа прогресивна матрица, системата за безопасност също е системата за застраховане на инструментите - всеки сензор, който улавя грешка преди следващия удар, защитава седмици труд-в стаята на матрицата, въплътен в тези закалени стоманени компоненти.
Безопасността и дисциплината при настройка поддържат машината да работи правилно днес. Но какво да кажем за следващия месец или следващата година? Моделите на износване, които се натрупват във всяка плоча на съединителя, лицева страна и режещ ръб в момента, тихомълком определят дали този инструмент произвежда следващите си милиони части - или се проваля при половината от този брой.
Практики за поддръжка, които удължават живота на машината за щамповане
Тези модели на износване не се съобщават с аларми. Те се показват като бавен, безшумен дрейф - височина на борда, пълзяща нагоре с няколко хилядни, размери се движат към границите на толерантност, циклично--цикълно отчитане на силата, изкачващо се на монитора за тонаж. Докато дадена част не премине проверката, щетите се увеличават със седмици. Превантивната поддръжка съществува, за да се хване това отклонение рано, когато заточване за 50 $ или касета с грес за 10 $ предотврати повторно изграждане на матрицата за 20 000 $ или непланирано преместване на престой.
Предизвикателството с машините за щамповане е, че две отделни системи - преса и матрица - се износват едновременно, но по различни графици. Пренебрегнете едното и другото страда. Пресата с износени накрайници позволява на бунта да се отклонява-успоредно, което ускорява неравномерното износване на матрицата. Матрица с тъпи режещи ръбове изисква повече тонаж на ход, което претоварва компонентите на съединителя-спирачката и скъсява живота на пресата. Поддържането на двете половини като единна система е това, което разделя машините за щамповане, които произвеждат милиони качествени части от тези, които куцат между спешните ремонти.
Press Maintenance Essentials
Механичните преси за щамповане съхраняват и освобождават огромна енергия всеки цикъл. Тази енергия преминава през лагери, зъбни колела, шарнири и съединител-спирачни повърхности -, като всички те се износват постепенно с употреба. Апълно ръководство за поддръжка от JDM Pressesподчертава, че правилното смазване и редовната проверка са основните{0}}мерки за спестяване на разходи за всеки производствен екип.
Ето къде отиват усилията:
- Смазване- Плъзгащите кранове изискват грес при всяко започване на смяна, за да предотвратят контакт-с-метал, който нарязва водачите на буталото. Спирачната-система на съединителя се нуждае от ежедневно-смазване под налягане; без него триещите се повърхности се остъкляват и времето за спиране се влошава -, което директно компрометира безопасността на оператора и реакцията на-защита на матрицата. Основните лагери и шийките на коляновия вал зависят от циркулационни маслени системи с вградени филтри. Запушените филтри или замърсеното масло ускоряват експоненциално износването на лагерите.
- Проверка на задвижването- Ремъците, зъбните колела и шпонките на маховика предават цялата енергия на двигателя към цилиндъра. Напрежението на колана трябва да се проверява всяка седмица; плъзгащият се колан губи енергия и причинява непостоянна скорост на удара. Зъбите на зъбните колела на металните преси трябва да се проверяват за хлътване или разцепване по време на планирани спирания.
- Рам паралелизъм- С течение на времето износването на гъбата позволява на плъзгача да се наклони леко. Дори наклон от 0,001 инча върху легло от 24-инча създава неравномерно разпределение на хлабините в матрицата, карайки едната страна да реже чисто, докато другата създава прекомерни грапавини. Годишни проверки за успоредност - измерване с индикатори за циферблат на множество позиции на леглото - хванете това отклонение, преди да повреди инструмента.
- Електрически и пневматични системи- Електромагнитните клапани, управляващи съединителя-спирачката, трябва да реагират в рамките на милисекунди. Износените соленоиди въвеждат латентност, която удължава времето за спиране. Пневматичните системи, контролиращи балансьорите и въздушните възглавници, се нуждаят от ежедневно оттичане на водата от въздушните линии; влагата в пневматичните вериги причинява непостоянно налягане и ненадеждна спирачна работа.
Един често-пренебрегван принцип от работата на индустриална преса за метал: поддържайте я чиста. Безупречната преса позволява на операторите незабавно да идентифицират течове на масло, течове на въздух и пукнатини, които иначе биха се скрили под мръсотия. Ако не можете да видите как проблемът се формира, не можете да го спрете да расте.
Поддръжка на матрицата и цикли на заточване
Матрицата се износва по различен начин от пресата, защото контактува директно с материала на детайла. Всеки удар срязва, огъва или изтегля метал срещу закалени инструмент-стоманени ръбове - и тези ръбове постепенно се заоблят, независимо от качеството на материала. Въпросът не е дали матрицата ще има нужда от поддръжка. Важно е дали улавяте индикаторите за износване достатъчно рано, за да ги наточите, вместо да ги замените.
Разпознаване на износването, преди да се превърне в повреда:
- Увеличаване на височината на борда- Най-ранният измерим сигнал. Когато неравностите на щампованите части нараснат от приемливите 0,003 инча до 0,005 инча или повече, режещите ръбове са се затъпили над ефективния си праг. Продължителното движение ускорява счупването на поансона, защото пресата трябва да достави повече сила, за да прокара заобления ръб.
- Дрейф на размерите- Износените водещи щифтове и втулки позволяват на горната и долната половина на матрицата да се изместят леко една спрямо друга. В резултат на това размерите-на-функция на щампованата част се отклоняват. Докато видите това в доклад на CMM, водачите са се влошили за хиляди удари.
- Повишени показания на тонажа- Мониторите на тонажа разкриват тъпа инструментална екипировка преди частите. Стабилна възходяща тенденция в силата на -удар - без промяна в партидата на материала - сигнализира за режещи ръбове, които се нуждаят от заточване.
Заточването (повторното шлайфане) възстановява ефективността на рязане, като премахва достатъчно материал от челната страна на щанцата, за да -възстанови отново ясен ръб - обикновено 0,05 до 0,1 mm на цикъл на заточване. След шлайфане трябва да се добавят подложки под скъсения поансон, за да се възстанови първоначалната му работна височина, като се поддържа правилен хлабина и синхронизация спрямо други станции. Изчерпателно ръководство от JEELIX отбелязва, че всяко повторно шлайфане трябва да бъде последвано от демагнетизиране, тъй като процесът на смилане магнетизира инструменталната стомана и привлича метални частици, които ускоряват бъдещото износване.
Освен режещите ръбове, поддръжката на матрицата включва подмяна на азотни пружини, които са загубили налягане (откриваемо, когато изтеглените елементи станат плитки), проверка на пружините за отстраняване на пукнатини от умора и измерване на хлабината между направляващия-щифт-към-втулката с габарити за тапи. Добре-поддържаните машини за щамповане на метал с дисциплинирана грижа за матрицата рутинно произвеждат милиони части от един комплект матрици. Пренебрегваната инструментална екипировка се проваля с част от този потенциал - не защото стоманата се е износила, а защото малките проблеми са се усложнили без контрол.
Референтен график за поддръжка
| Задача за поддръжка | Честота | Последица от пренебрегване |
|---|---|---|
| Смажете плъзгачите и лагерите | Всяка смяна | Точкуване на водачи на овен; ускорено износване на gib и загуба на паралелизъм |
| Смазване-спирачно масло на съединителя | Ежедневно | Остъклени триещи се повърхности; удължено време за спиране; риск за безопасността |
| Източете водоотделителите на пневматичната система | Ежедневно | Нестабилно спирачно и балансиращо налягане; непостоянно спиране |
| Проверете задвижващите ремъци за напрежение и износване | Ежеседмично | Плъзгащи се колани; непостоянна скорост на удара; загуба на енергия |
| Почистете повърхностите на матрицата и отстранете натрупванията | След всяко бягане | Подреждане на охлюви; двойни-материални удари; напукани удари |
| Измерете височината на резеца върху пробни части | На всеки 50 000 удара (или на SPC план) | Неоткрита тъпа инструментална екипировка; нарастващи тонажни товари; счупване на перфоратор |
| Заточете режещите щанци и бутоните на матрицата | За праг на индикатор за износване | Изискване на прекомерна сила; счупени удари; скрап части |
| Проверете хлабината на водещия щифт и втулката | На всеки 100 000 удара | Несъосност на матрицата; отклонение на размерите; неравномерно качество на ръба |
| Сменете стрипа и азотните пружини | Рейтинг на цикъла на производителя | Непълно оголване; конфитюри; плитки черти |
| Измерване на успоредността на рамата | Ежегодно | Неравномерно натоварване на матрицата; едностранно-брус; ускорено износване на матрицата |
| Пълна проверка на електрическия и електромагнитен клапан | Ежегодно | Скрито спиране-влошаване на времето; повреда на системата за безопасност |
Икономиката е проста: последователната програма за поддръжка струва малка част от аварийните ремонти, които предотвратява. За преси за щамповане, работещи с голям{1}}обем на производство, математиката предпочита прекарването на планиран час на превантивна грижа пред загубата на непланирана смяна до катастрофална повреда. А за матрицата - актив, който може да представлява $50 000 до $200 000 в инженеринг и машинна обработка - всеки цикъл на заточване и смяна на пружината удължава приходите му-генерирайки живот със стотици хиляди допълнителни удари.
Поддръжката поддържа днешната система здрава. Но технологията в тези машини се развива бързо - серво задвижванията, вградените сензори и предсказуемите анализи променят възможното както по отношение на производителността на пресата, така и по отношение на дълголетието на матрицата. Въпросът се измества от „как да поддържам това, което имам“ към „какви способности трябва да търся след това“.
Съвременни постижения и избор на правилния партньор за щамповане
Серво задвижванията, вградените сензори и-облачните анализи не са бъдещи концепции - те прекрояват как изглежда промишленото метално щамповане в момента. Пресата, която работеше с фиксиран профил на ход в продължение на 30 години, отстъпва място на машини, които се адаптират в реално време, а матрицата, която разчиташе на планирано заточване, се оборудва със сензори, които съобщават за износване, преди първата лоша част някога да стигне до масата за проверка. Разбирането на тези възможности е от значение, независимо дали оценявате основното оборудване или избирате измежду доставчици на преси за щамповане за следващата си програма за инструменти.
Технология за серво преса и програмируемо движение
Конвенционалната механична преса осигурява едно нещо: фиксирана крива на движение, продиктувана от геометрията на манивела. Таранът ускорява, удря долната мъртва точка и се връща - по същия път, всеки ход, независимо от това от какво всъщност се нуждае материалът. Серво пресите заменят това ограничение с напълно програмируеми профили на движение, управлявани от сервомотори с висок-въртящ момент.
Какво отключва това на практика?
- Оптимизирани скорости на формоване- Овенът може да се забави през труден участък за теглене и да се ускори чрез отворен ход, намалявайки напрежението на материала, без да жертва общото време на цикъла. Вие оформяте кривата на скоростта около частта, а не обратното.
- Останете в долната мъртва точка- Задържането на овенчето за момент при пълно разтягане позволява на материала да бъде напълно изкован или фиксиран във форма. Това елиминира пружинирането на части, които иначе биха изисквали вторична корекция.
- Движение на махалото- За плитки заготовки или операции по пробиване, бункерът не се нуждае от пълно завъртане на 360 градуса.Изследване на серво преса от списание MetalFormingпоказва, че режимът на махало използва само частично завъртане на ход, което значително намалява времето на цикъла. Ключът е да съответства точно на ъгъла на подаване - твърде късо и лентата не може да се придвижи правилно, твърде дълго и губите предимството на скоростта. Колкото по-късо е махалото, толкова по-висока е скоростта на производство, но и по-малко време за подаване или прехвърляне на материала.
- Заредете анализ на подписа- Тъй като сервомоторът проследява въртящия момент през всеки градус на въртене, операторите могат да разчетат сигнатурата на натоварването, за да идентифицират къде нараства силата, къде намалява и дали отрицателните тонажи остават в границите на пресата. Пиковете и падините в този подпис разкриват проблеми с инструментите много преди да причинят скрап.
Едно практическо правило от същото изследване: стремете се към профил на движение, който постига 90 процента или повече от програмираната максимална производствена скорост. Ако действителната скорост падне значително под програмираната поради неправилно подаване или нестабилност на детайлите, решението не е да забавите пресата -, а да преработите профила на движение, за да се справите с основната причина. Този итеративен процес на оптимизация е това, което отличава серво пресата, работеща с пълна мощност, от тази, която е просто скъпа.
За високоскоростно прогресивно щамповане, серво технологията означава, че можете да изпълнявате сложни операции на формоване при скорости, които преди са били запазени за просто изрязване -, при условие че профилът на движение е проектиран със същата строгост като самата матрица. Автоматизирана машина за щамповане на метал, изградена на базата на серво архитектура, предлага гъвкавост за работа със смесени номера на части, усъвършенствани стомани с висока -якост и тесни допуски, без да се отделя отделна преса за всяко предизвикателство.
Интегриране на сензори и In-мониторинг на матрицата
Серво пресата ви казва какво се случва при буталото. В-сензорите на матрицата ви казват какво се случва в частта -, където всъщност се създава или губи качеството. Интегрирането на сензори преминава от незадължителна добавка-към базово очакване сред производителите на преси за метално щамповане, които изграждат оборудване за взискателни приложения.
Най-важните категории сензори:
- В-сензори за сила на матрицата- Пиезоелектрични сензори, вградени директно в структурата на матрицата, измерват силите на формоване в отделни станции. Силов пик на станция четири ви казва нещо различно от пик на станция девет. Данните на ниво-станция посочват коя работа е влошаваща, като насочват поддръжката към точната вложка, която се нуждае от внимание.
- Мониторинг на акустичните емисии- Високо{1}}честотните микрофони откриват ултразвуковите признаци на разпространение на пукнатини в щанци или щанцови блокове. Щанцо, развиващо пукнатина от умора, излъчва отчетлив акустичен модел няколко хиляди удара, преди да се счупи напълно. Улавянето на този модел предотвратява каскадния отказ, който се получава, когато счупен фрагмент от удар повреди съседни станции.
- Визуални системи при скорост на натискане- Високоскоростните-камери инспектират всяка част, докато излиза от матрицата, като проверяват характеристиките на размерите, качеството на ръбовете и повърхностните дефекти при пълна производствена скорост. Автоматизираният сензорен мониторинг може да постигне проценти на пропуснати-инспекции под 0,05 процента с под-секунди времена за реакция - възможност, която ръчното вземане на проби при 50 броя на час просто не може да достигне.
- IoT свързаност и предсказуема поддръжка - Индустриален анализ от Digiformingописва как IoT{0}}свързаните сензори предават данни в реално-време към облачни платформи, където алгоритмите за машинно обучение учат нормални работни модели. Всяко отклонение - постепенно падане на налягането в газовите пружини, повишаване на вибрациите в лагера или температурен дрейф в двигателя - задейства предсказуем сигнал. Екипите за поддръжка се намесват преди да възникне повреда, елиминирайки непланирания престой, който реактивните стратегии приемат за неизбежен.
Ползата от смесването е значителна. Сензорните данни от пресата (монитори на тонаж, монитори на спирачките, вибрации), комбинирани с данни в -матриците (сили в станцията, акустични емисии, измервания на части) създават пълна цифрова картина на изправността на системата. С течение на времето този набор от данни разкрива корелации, невидими за човешкото наблюдение - като връзката между температурните промени на околната среда, вариацията на партидата на материала и отклонението на размерите на конкретна характеристика. Доставчиците на прогресивни щампи, които инвестират в тази инфраструктура за мониторинг, осигуряват измеримо по-дълго време на работа и по-стриктно разпределение на качеството от тези, които разчитат на традиционни методи.
Избор на партньор за усъвършенствани решения за щамповане
Технологията осигурява стойност само когато екипът зад нея може да изпълни цялата верига на процеса. Производител на машина за прецизно щамповане на метал със серво преса в каталога, но без CAE възможност нагоре по веригата, не може да оптимизира профилите на движение за вашата конкретна част. Цех за щанцоване с красиво CNC оборудване, но без-вътрешна преса за изпробване, не може да потвърди поведението при формоване, преди да изпрати инструментите на вашия етаж.
Когато оценявате доставчици на прогресивни щамповани щампи или доставчици на щамповани преси за персонализирана програма за щампи, тези критерии разделят способните партньори от тези, които ще оставят пропуски в изпълнението:
- Възможност за осъществимост и CAE симулация- Може ли доставчикът да изпълнява FEA-базирани симулации на формоване, за да потвърди потока на материала, да предвиди изтъняването и да определи компенсацията на пружинното връщане, преди да се ангажира със стомана? Тази-инвестиция в предния край предотвратява най-скъпата категория преработка на инструменти.ИЧЕНинтегрира CAE симулация във всяка програма за щамповане от етапа на осъществимост, улавяйки рисковете за формоване, докато промените са все още цифрови и евтини.
- Капацитет за прецизна обработка- Компонентите на прогресивните щанци изискват EDM с тел, EDM с потъващо устройство, шлифоване с шаблони и CNC фрезоване до микрони-ниво на толеранс. Попитайте дали доставчикът машинно обработва критични компоненти-собствено или възлага на подизпълнители - подизпълнителите въвеждат забавяния при предаването и пропуски в отчетността. YICHEN поддържа-вътрешна прецизна машинна обработка за компоненти на щампи, като поддържа толеранси и времена за изпълнение под пряк контрол.
- Пробни{0}}протоколи и капацитет на пресата- Доставчикът притежава ли тестови преси, които отговарят на спецификациите на вашата производствена преса? Могат ли да изпълняват структурирани пробни последователности с проверка на CMM или изпращат нетествани инструменти? YICHEN провежда пълни пробни пускове на-вътрешни преси, доставяйки CMM-проверени данни за размерите с матрицата - не след като пристигне във вашия завод.
- Инфраструктура за проверка на качеството- CMM оборудване, оптично измерване и SPC-базирани процеси на квалификация потвърждават, че матрицата работи постоянно в рамките на толеранса. Сертифициран по ISO 9001 метален щамповач носи документирани системи за управление на качеството, които осигуряват проследимост от суровината до крайната квалификация на матрицата.
- От-до-отчетност- Най-често срещаният режим на повреда в програмите за инструменти не е единична техническа грешка - това е празнината между етапите, където отговорността на един доставчик приключва и започва на друг. Доставчик, управляващ осъществимостта, инженерството на щампите, прецизната машинна обработка, пробните пускания и инспекцията като свързан работен процес, елиминира тези пропуски изцяло.
За мениджъри по снабдяване и инженери, преминаващи от изследвания към RFQ, рамката за оценка по-горе се прилага независимо от сложността на частта или производствения обем. Разликата между програма за инструменти, която стартира по график, и тази, която преминава през цикли на ревизия, обикновено се проследява до това колко добре доставчикът свързва тези етапи в един отговорен процес.
Независимо дали избирате серво преса за нова производствена линия или се снабдявате с прогресивни инструменти за щанцоване за съществуваща машина, посоката е ясна: по-интелигентни преси, матрици с-богати на сензори и доставчици, които свързват пълната инженерна верига от симулация до квалифицирано производство. Машината за щамповане след пет години ще генерира повече данни, ще се адаптира по-динамично и ще изисква повече интегрирани партньорства, отколкото когато и да било в историята на технологията. Позиционирайте се от тази страна на кривата и системата работи. Игнорирайте го и системата изостава - тихо, постепенно и скъпо.
Често задавани въпроси относно машините за щамповане
1. Каква е разликата между машина за щамповане и преса за щамповане?
Пресата за щамповане се отнася само за-генериращата сила рамка и задвижваща система, докато машината за щамповане е цялостната интегрирана система, която сдвоява рамката на пресата с-специален комплект щампи. Матрицата не е аксесоар - тя е половината система. Производителността, качеството на частите и ефективността на производството зависят от това колко добре работят двете половини заедно, включително съответстващ тонажен капацитет, подравняване на височината на затваряне и синхронизирано време за подаване.
2. Как изчислявате тонажа, необходим за машина за щамповане?
Тонажът за операции по рязане е равен на периметъра на рязане, умножен по дебелината на материала, умножен по якостта на срязване на материала. За прогресивни матрици трябва да сумирате тонажа от всяка станция - пробиване, формоване, отстраняване и изрязване -, тъй като пресата достига всички станции едновременно. Инженерите обикновено добавят 20-30% граница на безопасност, за да отчетат вариациите на материала и износването на инструментите. Операциите по формоване и изтегляне използват различни изчисления, базирани на якостта на опън, а не на якостта на срязване.
3. Какви видове матрици се използват в машините за щамповане?
Съществуват четири основни конфигурации на щампи, вариращи от прости до сложни: щампите с една-станция извършват една операция на ход (заготовка, пробиване или формоване); сложните матрици изпълняват множество операции на рязане едновременно за висока точност на позициониране; прогресивни матрици придвижват рулона през последователни станции за производство на готови части с висока скорост; и трансферните матрици преместват отделни заготовки между независими станции за по-големи или по-сложни геометрии, които не могат да бъдат произведени върху непрекъсната лента.
4. Колко често трябва да се поддържа машина за щамповане?
Поддръжката на пресата следва стъпаловиден график: смазване на плъзгача всяка смяна, ежедневно смазване с масло на съединителя-спирачките, проверка на задвижващия ремък всяка седмица и пълна паралелност и електрически проверки всяка година. Поддръжката на матрицата се основава на-състоянието - следете височината на бора на всеки 50 000 хода и заточвайте режещите ръбове, когато грапавите надхвърлят праговите граници. Хлабината на водещия щифт трябва да се проверява на всеки 100 000 хода. Пренебрегването на поддръжката на пресата или матрицата причинява износване на сместа, което скъсява значително живота на машината и инструмента.
5. Какво трябва да търся, когато избирам доставчик за щамповане?
Оценете пет основни възможности: CAE симулация за валидиране на възможността за формоване преди рязане на стомана,-вътрешна прецизна обработка (тел EDM, CNC фрезоване, шаблонно шлайфане) за поддържане на контрол на толеранса, пробни преси, които отговарят на спецификациите на вашата производствена преса, CMM-базирана инфраструктура за проверка за статистическа квалификация и отчетност от-до-край на проекта от осъществимост чрез пускане в производство. Доставчици като YICHEN, които управляват цялата верига - от симулация през машинна обработка, пробни пускания и инспекция - елиминират пропуските в предаването, където обикновено се крият проблемите с качеството.


