


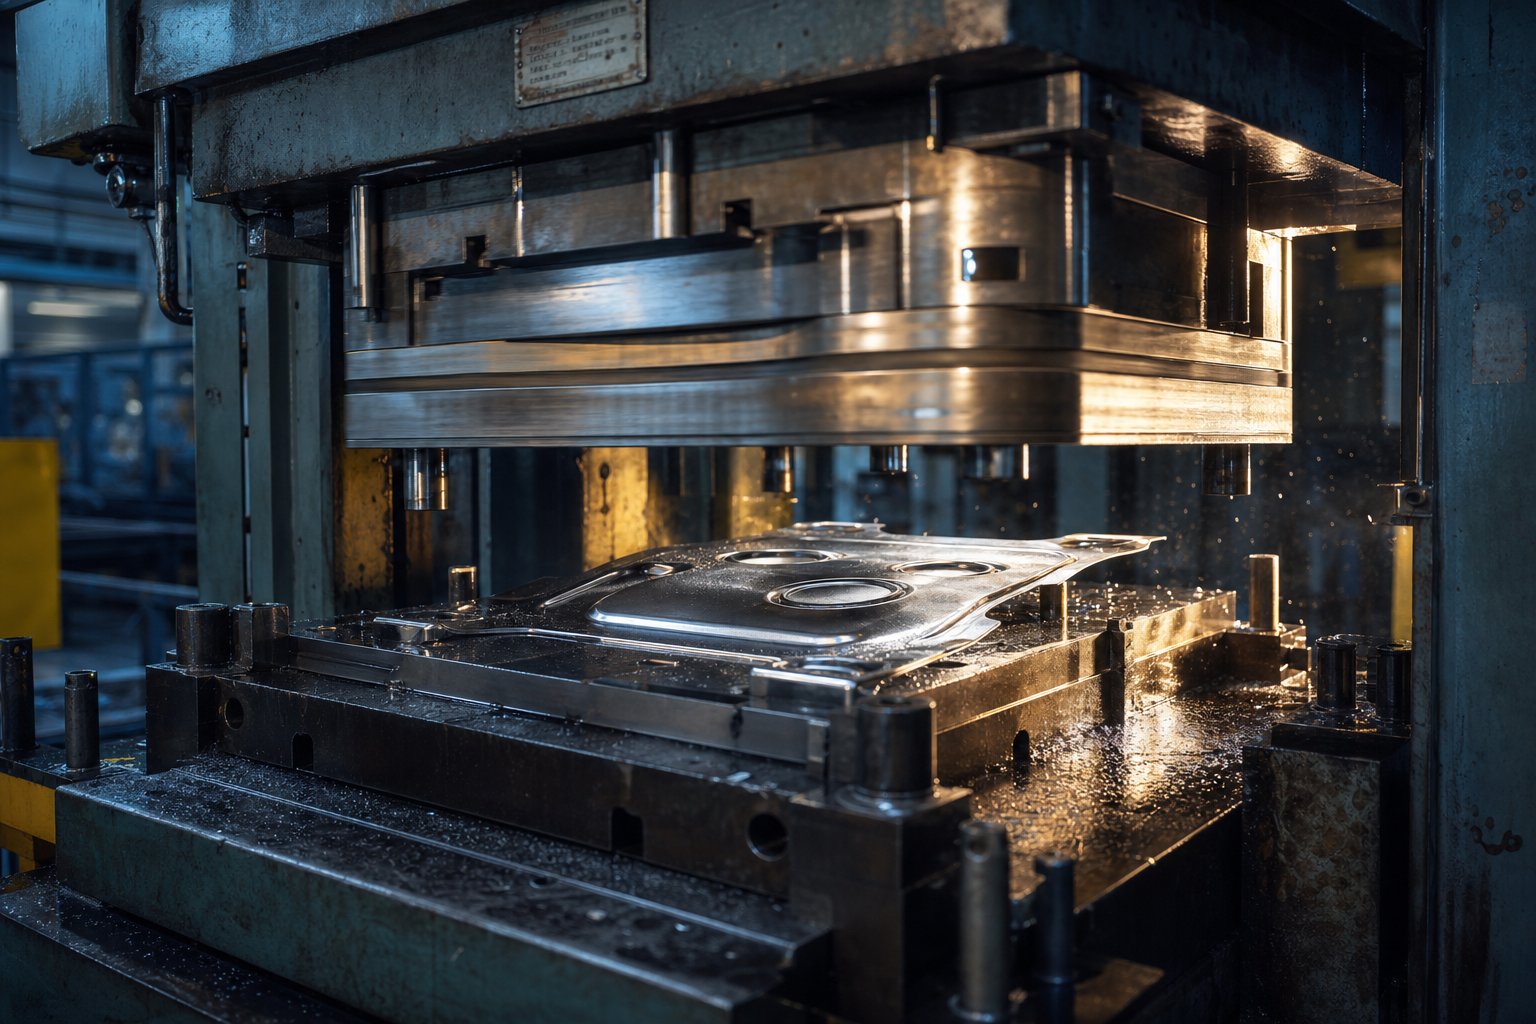
Какво е щамповане и защо всеки производител трябва да го разбира
Представете си как превръщате плосък стоманен лист без особености в прецизно оформена автомобилна скоба, електрически съединител или корпус на уред - – всичко това за части от секундата. Точно това се постига с щамповането милиони пъти на ден във фабрики по целия свят. Но въпреки разпространението си, процесът често се разбира погрешно или се бърка с напълно различни методи на производство. Независимо дали сте инженер-конструктор, определящ части, мениджър по снабдяването, оценяващ доставчици, или производител, който проучва производствените възможности, ясното разбиране на този процес ви дава истинско конкурентно предимство.
Какво означава щамповането в производството
И така, какво е щамповане в контекста на производството? В основата си щамповането е процес на студено{0}}формоване на метали, който използвапреса за щампованеснабден със специализирани инструменти - съвпадащ комплект поансон и матрица - за трансформиране на плоска ламарина или рулони в завършени или почти-завършени части. Пресата прилага сила, измерена в тонове, задвижвайки поансона в кухината на матрицата, за да изреже, огъне, изтегли или оформи детайла в прецизна форма. Всичко това се случва при стайна температура, което запазва здравината на материала и произвежда компоненти, които отговарят на строги допуски.
Щамповането е високо{0}}скоростен, студен{1}}работен производствен процес, при който матрица и поансон, монтирани в преса за щамповане, оформят плосък метален лист в завършени части чрез операции като изрязване, огъване, изтегляне и формоване -, произвеждайки здрави, повтарящи се компоненти в мащаб.
Може би се чудите "какво точно е зар?" В производството матрицата е инструментален блок от закалена стомана, който съдържа кухината или профила, в който материалът се формира или нарязва. Поансонът е негов двойник - съвпадащ инструмент, който се спуска в матрицата, за да извърши операцията по оформяне. Заедно тези две половини съставляват матрицата и разбирането на това какво представлява матрицата в производството наистина означава разбиране на това прецизно-проектирано партньорство между щанца и кухина.
Често срещано объркване, което си струва да се изясни: щамповането не е леене под налягане и не е щанцоване. Леенето под налягане включва изливане на разтопен метал в кухината на матрицата - фундаментално различен процес, подходящ за сложни три-измерни форми в {-нежелезни сплави. Щанцоването, от друга страна, обикновено се отнася до нарязване на тънки, плоски материали като хартия, гума или пяна. Щамповането с матрици е в своя собствена категория: то оформя солидна ламарина чрез механична сила, комбинирайки операции на рязане и формоване в един цикъл на пресоване или в множество прогресивни станции.
Кой използва щамповане и защо е важно
От скобите под арматурното табло на вашия автомобил до екрана във вашия смартфон, щампованите метални части са навсякъде. Само автомобилната индустрия консумира огромни количества щамповани компоненти за панели на каросерията, структурни подсилвания и електрически системи. Производителите на електроника разчитат на процеса за съединители, клеми и радиатори. Космонавтиката, медицинските изделия и домакинските уреди допълват списъка от сектори, в които какво е метално щамповане не е просто академичен въпрос -, а ежедневна производствена реалност.
Защо остава толкова доминиращ? Икономиката е убедителна. След като инструментите са изградени, пресата за щамповане може да произвежда идентични части със скорости, вариращи от стотици до хиляди удари на час, като разходите за-единица са далеч под алтернативните методи при големи обеми. Самият инструмент, изработен от закалени материали, издържа на хиляди цикли без прекомерно износване. За производителите, които преценяват коя операция за щамповане си струва да инвестират, отговорът често се свежда до обема: колкото по-голямо е количеството, толкова по-голямо е предимството в цената.
Тази статия възприема-ориентиран към практикуващия подход, като ви превежда през целия процес, видове матрици, съображения за материали, често срещани дефекти, двигатели на разходите и модерна технология - всичко, от което се нуждаете, за да вземете информирани решения за следващия си проект за щамповане. Пътуването започва с-по-работния процес стъпка по стъпка, който превръща концепция за част в-готови за производство инструменти и завършени компоненти.
Процесът на щамповане на матрицата от дизайна до завършената част
Всяка щампована част започва живота си като концепция на екрана и завършва като готов за производство-компонент, изваден от пресата. Какво се случва между тези две точки - и в какъв ред - определя дали даден проект постига целите си за цена, качество и времева линия. Процесът на щамповане на метал не е едно събитие; това е внимателно подредена верига от решения и операции, където всяка стъпка определя условията за следващата.
От проектиране на части до производство-Готови инструменти
Най-ранните етапи на всеки производствен процес на щамповане носят непропорционална тежест. Толерантност на размерите, избрана небрежно по време на проектирането, или определен материал, без да се вземе предвид способността за формоване, може да доведе до каскада в скъпи модификации на матрицата или хронични проблеми с качеството месеци по-късно. Ето пълния работен процес, изложен в реда, в който опитните практикуващи действително го следват:
Дизайн на части и преглед на DFM- Инженерите определят геометрията на частта, допустимите отклонения и функционалните изисквания. Задълбочен преглед на дизайна за технологичност оценява дали функции като радиуси на огъване, разстояние между отворите и ъгли на стените са съвместими с процеса на щамповане. Минималните радиуси на огъване, например, обикновено трябва да бъдат поне 1,0 до 1,5 пъти дебелината на материала, за да се избегне напукване.
Избор на материал- Металът на детайла - студено{2}}валцована стомана, неръждаема стомана, алуминий, месинг или мед - се избира въз основа на здравина, формоспособност, изисквания за корозия и цена. Този избор пряко влияе върху хлабините на матрицата, нуждите от смазване и очакваното износване на инструмента.
Симулация на щамповане и анализ на осъществимостта- Софтуерът за анализ на крайни елементи (FEA) моделира потока на материала, изтъняването, пружинното връщане и потенциалното набръчкване, преди каквато и да е стомана да бъде срязана. Тази стъпка за дигитално валидиране спестява седмици физическо изпробване.
Детайлен дизайн на матрицата- Инженерите създават пълното оформление на матрицата, включително оформление на лентата за прогресивни матрици, последователност на станциите и поставяне на пилотния щифт. Всяка станция за формоване, рязане и неактивна станция е картографирана, за да се гарантира, че процесът на щамповане на ламарина протича без смущения.
Изграждане на матрици, настройка на пресата и производствени серии
При заключен дизайн процесът на изработване на матрицата се премества във физическата сфера. Това е мястото, където прецизната обработка среща-майсторската изработка:
CNC обработка и EDM на компоненти на матрицата- Щанцови блокове, щанци и формовъчни вложки се оформят чрез високо-прецизно щанцоване - включително EDM с тел за сложни профили и CNC фрезоване за обработка на кухини. Допустимите отклонения на този етап се измерват в хилядни от инча.
Сглобяване на матрицата и монтаж на маса- Машинистите сглобяват горната и долната половина на матрицата, като внимателно подравняват водещите щифтове, шайбите за отстраняване и пружинните възли. Ръчното монтиране и синьо{2}}напасване гарантират, че разстоянията от-до-щанца са еднакви във всяка станция.
Настройка на пресата и изчисляване на тонажа- Завършеният комплект матрици се монтира в преса за щамповане, предназначена за необходимия тонаж. Скоростта на пресоване, височината на затваряне и дължината на подаване се избират въз основа на геометрията и материала на детайла.
Пробни пускания и проверка на проби- Първоначалните попадения създават примерни части, които преминават проверка на размерите, визуална оценка и функционално тестване. Инженерите измерват критичните характеристики спрямо спецификацията и коригират матрицата, ако е необходимо - понякога чрез многократни пробни повторения.
Пълно производствено щамповане- След като пробите отговарят на всички изисквания, пресата работи с производствена скорост. Ин-инспекциите на процеса и статистическият контрол на процеса (SPC) поддържат последователност в хиляди или милиони цикли.
Вторични операции- Завършените части може да изискват премахване на мустаци, повърхностна обработка, покритие, покритие, топлинна обработка или заваряване, преди да бъдат готови за изпращане. Тези стъпки след -щамповане усъвършенстват ръбове, подобряват устойчивостта на корозия и интегрират под-компоненти в крайните сглобки.
Защо последователността на работния процес е важна
Звучи като много стъпки? Това е - и всеки си заслужава мястото. Процесът на матрицата е последователен поради причина: всяка фаза потвърждава предположенията, направени във фазата преди нея. Пропускането или компресирането на ранните етапи - особено симулацията и пробните пускания - е единственият най-често срещан източник на скъпи преработки, преждевременна повреда на матрицата и пропуснати дати за стартиране. Симулация на щамповане, която улавя проблем с изтъняване, струва част от това, което струва подмяната на спукана вложка на матрицата в цеха.
Помислете за това по следния начин: етапите на проектиране и симулация са мястото, където купувате информация евтино. Етапите на машинна обработка и изпробване са мястото, където грешките излизат скъпо. Производителите, които инвестират достатъчно време в анализ на осъществимостта и итеративна проверка на пробите, постоянно постигат по-кратки общи времена за изпълнение и по-ниски нива на скрап от тези, които се втурват направо към рязане на стомана.
Самият работен процес обаче е само половината от уравнението. Също толкова критичен е типът матрица, избран за заданието - прогресивен, трансферен, комбиниран или комбиниран -, защото този избор оформя всяка станция в оформлението на лентата и всеки долар в бюджета за инструменти.
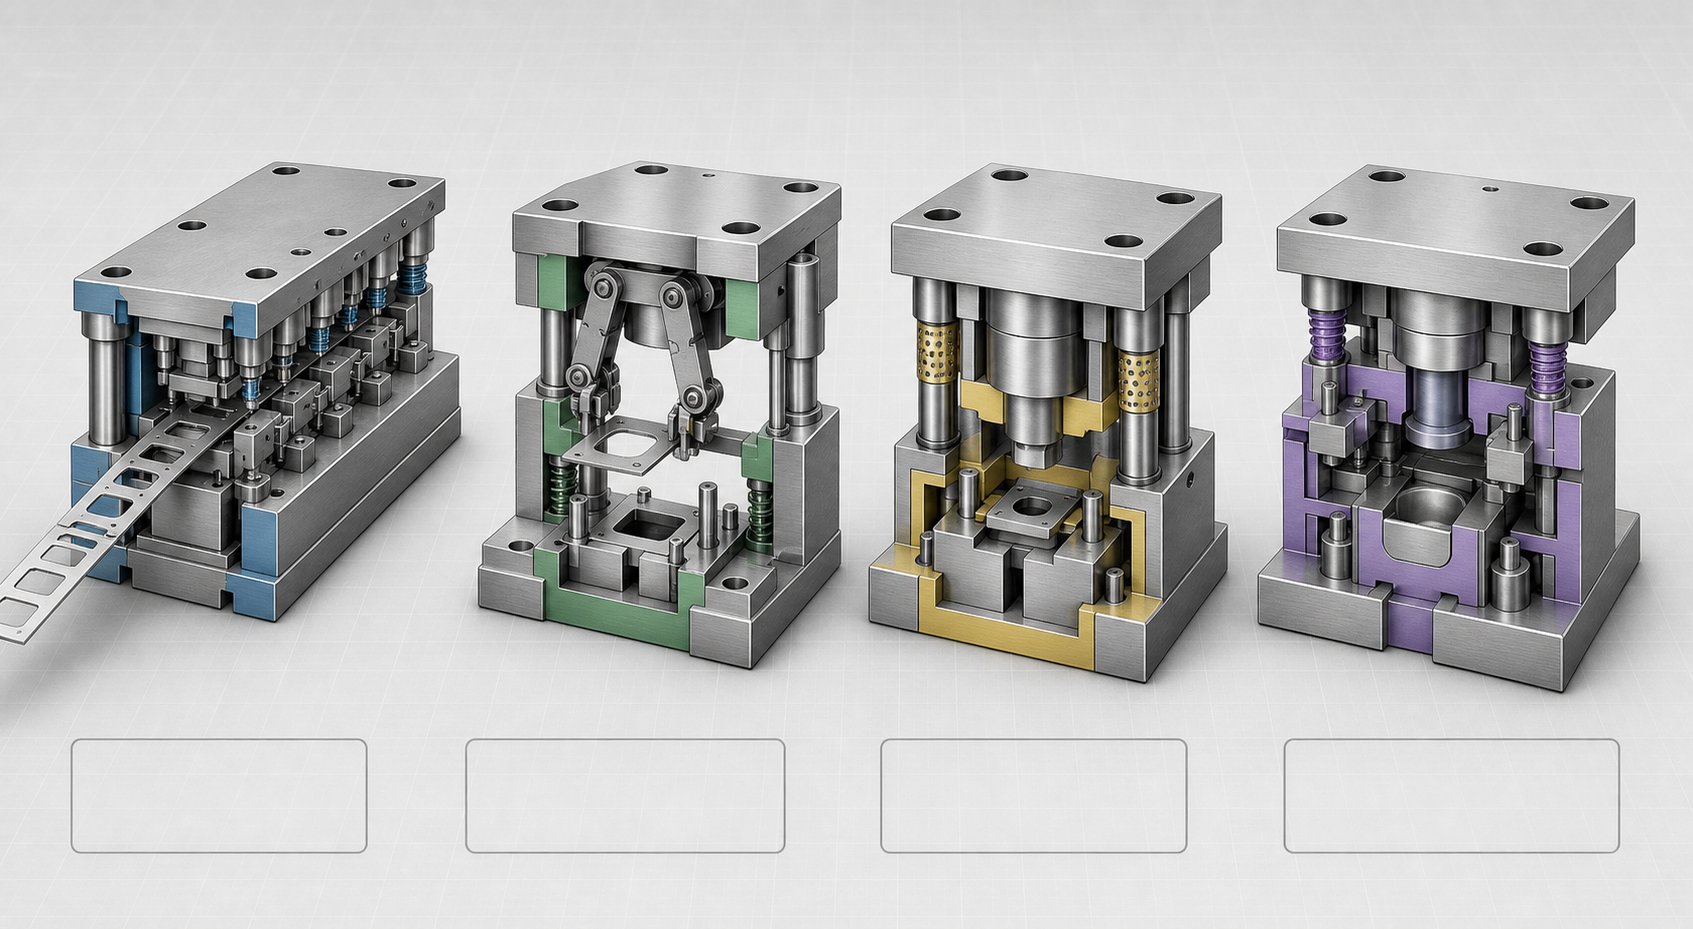
Видове матрици за щамповане и как да изберете правилния
Изборът на грешен тип матрица е една от най-скъпите грешки, които екипът на проекта може да направи -, и една от най-лесните за избягване с правилната информация. Четирите основни типа матрици за щамповане заемат отделно място, определено от геометрията на детайла, производствения обем и бюджета. И все пак намирането на ясно,-равно-равно сравнение може да бъде изненадващо трудно. Таблицата по-долу поставя всичките четири опции на едно място, така че можете да ги оцените спрямо вашите конкретни изисквания на проекта.
Прогресивни, трансферни, комбинирани и комбинирани матрици
| Тип матрица | Как работи | Типични приложения | Идеален производствен обем | Относителна цена на инструменти | Ниво на сложност | Основни предимства/ограничения |
|---|---|---|---|---|---|---|
| Прогресивен зар | Непрекъсната метална лента напредва през поредица от станции в един комплект матрици. Всяка станция извършва отделна операция - изрязване, пробиване, огъване или формоване - и завършената част се отделя от лентата на крайната станция. | Автомобилни скоби и скоби, електрически съединители, клеми, хардуер за уреди | Висок (100,000+ части) | високо | високо | Предимства:Бързо време на цикъла, ниска-цена на част при обем, минимална работа с материали.Ограничения:Скъпи предварителни инструменти; промените в дизайна след изграждането са скъпи. |
| Трансферна матрица | Първо се изрязва заготовка от лентата, след което механично се прехвърля между независими станции чрез автоматизирани пръсти или хващачи. Всяка станция извършва отделна операция по формоване или рязане. | Големи автомобилни каросерии, структурни подсилвания, дълбоко-изтеглени корпуси, тежко{1}}корпуси на уреди | Средно до високо (10 000–500, 000+ части) | високо | високо | Предимства:Работи с по-големи части и по-дълбоко изтегляне от прогресивните матрици; по-малко отпадъци от носещи-ленти.Ограничения:По-бавни времена на цикъла; механизмите за прехвърляне усложняват настройката. |
| Съставна матрица | Множество операции на рязане - като изрязване и пробиване - се извършват едновременно с едно натискане. Всички функции се произвеждат в една равнина. | Плоски шайби, уплътнения, прости електронни екрани, прецизни плоски компоненти | Ниско към високо (гъвкаво) | Ниска до средна | Ниска до средна | Предимства:Отлична плоскост и концентричност; строги толеранси между характеристиките.Ограничения:Ограничено до плоски части; не може да извършва операции по огъване или чертане. |
| Комбинирана матрица | Комбинира операции за рязане и -без рязане (формоване, огъване, изтегляне) в един ход на пресата, обединявайки възможностите на съставни и формоващи матрици. | Малки оформени скоби с пробити дупки, изтеглени чаши с подрязани фланци, части, които се нуждаят от изрязване-и-оформяне с един удар | Ниска до средна (1 000–100 000 части) | Среден | Средно до високо | Предимства:Намалява вторичните операции; произвежда по-сложни части, отколкото съставни матрици самостоятелно.Ограничения:По-сложен дизайн на матрицата; не е идеален за много големи обеми, където прогресивните матрици превъзхождат. |
Няколко точки изскачат от това сравнение. Theпрогресивен процес на щампованедоминира в производството на голям{0}}обем, тъй като лентата се подава непрекъснато и множество операции се извършват с всеки ход на пресата, поддържайки времената на цикъла кратки и-разходите за част ниски. Прогресивните матрици са работните коне зад малки-до-средни-части с щамповане, които се нуждаят от пробиване, формоване и изрязване в бърза последователност.
Трансферно щампованесе намесва, когато частите са твърде големи, за да останат свързани с носеща лента, или когато дълбоките чертежи и сложните три{0}}измерни форми надхвърлят това, което прогресивното оформление може да управлява. Тъй като частта е свободна от лентата, трансферното щамповане също намалява материалните отпадъци - носещата лента, от която се нуждае прогресивната матрица, се елиминира и захващащите устройства придвижват всяка част независимо през станциите.
Сложно щампованепечели своето място винаги, когато плоскостта и стегнатите отклонения-от-на елементи не-подлежат на обсъждане. Тъй като цялото рязане се извършва с един ход, няма кумулативна грешка при позициониране от станция-към-прехвърляне на станция. Компромисът-е простотата: ако вашата част изисква огъване или изчертаване, ще трябва да потърсите другаде.
Комбинираните матрици преодоляват празнината между комбинираните и прогресивните инструменти. Те обработват части, които се нуждаят както от рязане, така и от формоване, но не оправдават разходите за пълна прогресивна матрица - мислете за ниски-до-средни производствени серии, където консолидирането на две операции в един ход спестява значително време за настройка.
Как да изберете правилния тип матрица за вашия проект
С четири опции на масата, решението се свежда до съпоставяне на специфичните ограничения на вашия проект със силните страни на всеки тип матрица. Ето практическа рамка:
Геометрия и размер на частта:Малките-до-средно плоски или умерено оформени части предпочитат прогресивните матрици. По-големи части, дълбоки изтегляния или сложни 3D форми сочат към трансферно щамповане. Чисто плоски, изрязани-само части, подходящи за комбинирани матрици.
Обем на производство:Големите-обеми (стотици хиляди или повече) почти винаги оправдават прогресивните разходи за инструменти. Средните тиражи могат да се възползват от трансферни или комбинирани матрици. За по-кратки тиражи съставните или комбинираните матрици за щамповане на ламарина обикновено осигуряват по-добра възвръщаемост на инвестициите.
Изисквания за толерантност:Когато концентричността или точността-към-функция в една равнина е от решаващо значение, съставните матрици предлагат най-стриктния контрол. Прогресивните и трансферните матрици също постигат отлични толеранси, но чрез внимателна регистрация от-на-станция, а не с единичен-ход.
Брой операции:Части, които се нуждаят от много последователни операции - пробиване, нарязване, огъване, изсичане - са естествени кандидати за прогресивни или трансферни матрици. Части, които се нуждаят само от една или две операции, често могат да бъдат произведени по-икономично с комбинирани или комбинирани инструменти.
Бюджетни ограничения:Ако първоначалният бюджет за инструменти е ограничен и обемите са умерени, съставните или комбинираните матрици поддържат първоначалната инвестиция управляема. Прогресивните и трансферните матрици изискват по-висок капитал, но го изплащат чрез по-ниски-разходи за част в мащаб.
В крайна сметка правилният избор балансира всичките пет фактора заедно -, а не всеки един поотделно. Част, която изглежда перфектна за прогресивна матрица само по отношение на обема, всъщност може да изисква трансферна матрица поради функция за дълбоко-изтегляне. Обратно, една привидно проста плоска част, произведена в големи количества, може да оправдае сложната инструментална екипировка точно защото нейните допуски са твърде тесни за прогресивно подаване на лента.
Изборът на типа матрица е основно решение, но то разказва само половината от историята. Всеки от отделните компоненти вътре в тази матрица - щанци, блокове за матрица, устройства за отстраняване, водещи щифтове - играе специфична механична роля, която определя дали завършената част отговаря на спецификацията или завършва в кофата за скрап.
Основни компоненти на матрицата за щамповане и как функционират
Представете си матрица като фино настроена машина в машина. Всеки щифт, плоча и пружина служи за прецизна механична цел и ако дори един елемент не е на място или е износен над допустимото, щампованата част страда. Независимо дали определяте нов инструмент за щанцоване за пускане на продукт или отстраняване на проблеми с качеството на съществуваща линия, знанието какво прави всеки компонент - и къде се намира вътре в сглобката - трансформира абстрактните разговори за инструменти в конкретни инженерни решения.
Компоненти на горната и долната матрица
Пълен комплект матрици за щампи се разделя на две половини: горна матрица (монтирана към пресовия бункер) и долна матрица (завинтена към леглото на пресата). Всяка половина съдържа компоненти, които работят в прецизно подравняване, за да режат, оформят или задържат ламарината по време на всеки ход. Таблицата по-долу показва основните компоненти на матрицата за щамповане, тяхното местоположение и специфичната роля, която играе всеки от тях.
| Име на компонента | Местоположение | Основна функция |
|---|---|---|
| Die Shoe (горна) | Горна матрица | Служи като горна монтажна плоча и структурна основа. Всички горни-компоненти на матрицата - щанци, фиксатори и опорни плочи - са закрепени към тази обувка. Обикновено изработен от стомана или алуминиева сплав за твърдост и стабилност на размерите. |
| Die Shoe (долна) | Долна матрица | Действа като долна фундаментна плоча, като държи блока на матрицата, направляващите стълбове и водачите на материала. Заедно горните и долните обувки на матрицата образуват структурния гръбнак на комплекта матрици за щамповане. |
| удар | Горна матрица | Инструментът за рязане или формоване, който се спуска в блока на матрицата. Предлага се в широка гама от форми на нос - кръгли, продълговати, квадратни, правоъгълни или потребителски профили - всяка форма, която съответства на характеристиката, която създава в детайла. Перфораторите могат да пробиват дупки, да подрязват ръбове или да огъват материал в зависимост от тяхната геометрия. |
| Блок за матрица (кухина на матрицата / бутон за матрица) | Долна матрица | Осигурява противоположния режещ ръб или формовъчен профил, който получава удара. Отворът на бутона на матрицата е изместен малко по-голям от носа на щанца - обикновено 5–10% от дебелината на материала на страна -, създавайки контролирана хлабина, която позволява чисто срязване. |
| Плоча за отстраняване | Горна матрица (или долна матрица в някои дизайни) | Държи ламарината плоско срещу щанцовия блок по време на рязане и го отстранява от щанцата, когато горната матрица се прибира. Предотвратява повдигането на материала с щанцата и осигурява последователно позициониране на частта. |
| Поддържаща плоча | Горна матрица (зад щанци) | Закалена плоча, разположена между главите на поансона и обувката на матрицата. Разпределя силите на удар върху по-широка област, за да предотврати вграждането на стеблата на удара в по-мекия материал на обувката в продължение на хиляди цикли. |
| джолан | Горна матрица (горе в центъра) | Цилиндрична издатина, която се вписва в отвора за затягане на пресовия бункер, като центрира горния модул на матрицата директно под бунта. Често срещан при по-малки комплекти матрици, където е достатъчна връзка с една-точка. |
| Водещи щифтове и водещи втулки | Обхващащ двете половини (щифтове обикновено на долната матрица; втулки на горната матрица) | Подравнете горната и долната половина на матрицата с изключителна прецизност - често в рамките на 0,0001 инча. Водещите щифтове със сачмени-лагери се превърнаха в индустриален стандарт поради тяхното плавно отделяне и постоянна точност, въпреки че щифтовете от-тип триене все още се използват, когато е необходимо по-строго водене на матрицата. |
| Пилотни щифтове | Горна матрица | Въведете предварително-пробити дупки в лентата, за да локализирате точно материала на всяка станция, преди да започне операцията по формоване или рязане. От решаващо значение за поддържане на регистрацията--станция в прогресивни матрици. |
| Пролетни събрания | Горна и/или долна матрица | Осигурете контролираната сила, необходима за затягане, отстраняване или изхвърляне на материал. Механичните (телови спираловидни) пружини се справят със стандартни натоварвания, докато азотните газови пружини осигуряват по-висока, по-постоянна сила в компактен пакет - ключов избор, който влияе върху производителността на оголване и живота на матрицата. |
| Ръководства за склад | Долна матрица | Канализирайте входящата лента, така че да се подава по прав, последователен път през матрицата. Правилното насочване на материала предотвратява неправилно подаване, което иначе би причинило неправилно регистриране, двойни удари или изкривяване на лентата. |
Мислете за тази таблица като за препратка към полето, към която можете да се върнете, когато производител на матрици или доставчик споменава компонент по име. Всяка част е специално-изградена и взаимодействието между тях е това, което отличава една надеждна матрица за ламарина от тази, която произвежда скрап.
Как компонентите на матрицата работят заедно по време на ход на пресата
Четенето на списък с части е полезно, но истинската представа идва от разбирането как тези компоненти се движат заедно в един цикъл на пресоване. Представете си, че гледате прогресивен зар на забавен каданс - ето какво се случва за приблизително една-секунда и половина реално време:
Горната матрица се спуска.Задвижван от шайбата на пресата, горната обувка на матрицата се движи надолу, носейки поансоните, шайбата за отстраняване и направляващите щифтове към лентовия материал, лежащ върху долната матрица.
Пилотните щифтове захващат лентата.Преди да започне рязане или формоване, пилотните щифтове влизат в предварително пробити отвори в лентата. Това заключва материала в точна позиция -, като гарантира, че всяка функция е подравнена със станциите, които са създали предходни операции.
Плочата за отстраняване контактува с материала.Натоварена с пружина, пластината за отстраняване притиска лентата здраво към повърхността на матрицата. Това затягащо действие предотвратява повдигането, изместването или изкривяването на метала по време на хода на рязане.
Щанци извършват операции на рязане или формоване.Когато материалът се държи здраво, щанците продължават надолу в съответстващите им бутони на матрицата или формиращи кухини. Пиърсинг удари срязват метала; оформяне на удари, огънете, монетете или го изтеглете във форма. Контролираната хлабина между всеки поансон и неговия щанцов блок - с 5–10% отместване - определя дали изрязаният ръб е чист или назъбен.
Горната матрица се прибира.Когато цилиндърът се обръща, шайбата за отстраняване държи лентата надолу, докато поансоните се изтеглят чисто от материала. Пружините избутват стрипера в разтегнато положение, като гарантират, че лентата не е прилепнала към лицето на перфоратора.
Лентата напредва.Водачите на материала насочват лентата напред с точно една дължина на стъпка - разстоянието между станциите - позициониране на следващата част от материала за следващия ход. В трансферната матрица механичните пръсти или хващачите вместо това преместват свободната заготовка към следващата станция.
Цялата тази последователност се повтаря стотици или дори хиляди пъти на час. Ще забележите, че подходящата хлабина между поансона и матрицата се появява през целия цикъл като единствената най-критична дименсионална връзка. Твърде малък просвет и поансонът изпитва прекомерна сила, ускорявайки износването и рискувайки счупване. Твърде много хлабина и срязаният ръб развива тежки неравности, груби линии на счупване и неточност на размерите. Правилното калибриране на тази хлабина - спрямо конкретния тип материал и дебелина - е едно от първите неща, които опитните производители на матрици проверяват по време на сглобяването и изпробването.
Механичната елегантност на тези комплекти матрици е впечатляваща, но всеки компонент е обект на износване, топлина и умора в продължение на милиони цикли. Това, което определя колко дълго издържа всяка част - и колко добре работи при натоварване - в крайна сметка се свежда до материалите, от които са направени тези компоненти, и повърхностните обработки, приложени към тях.
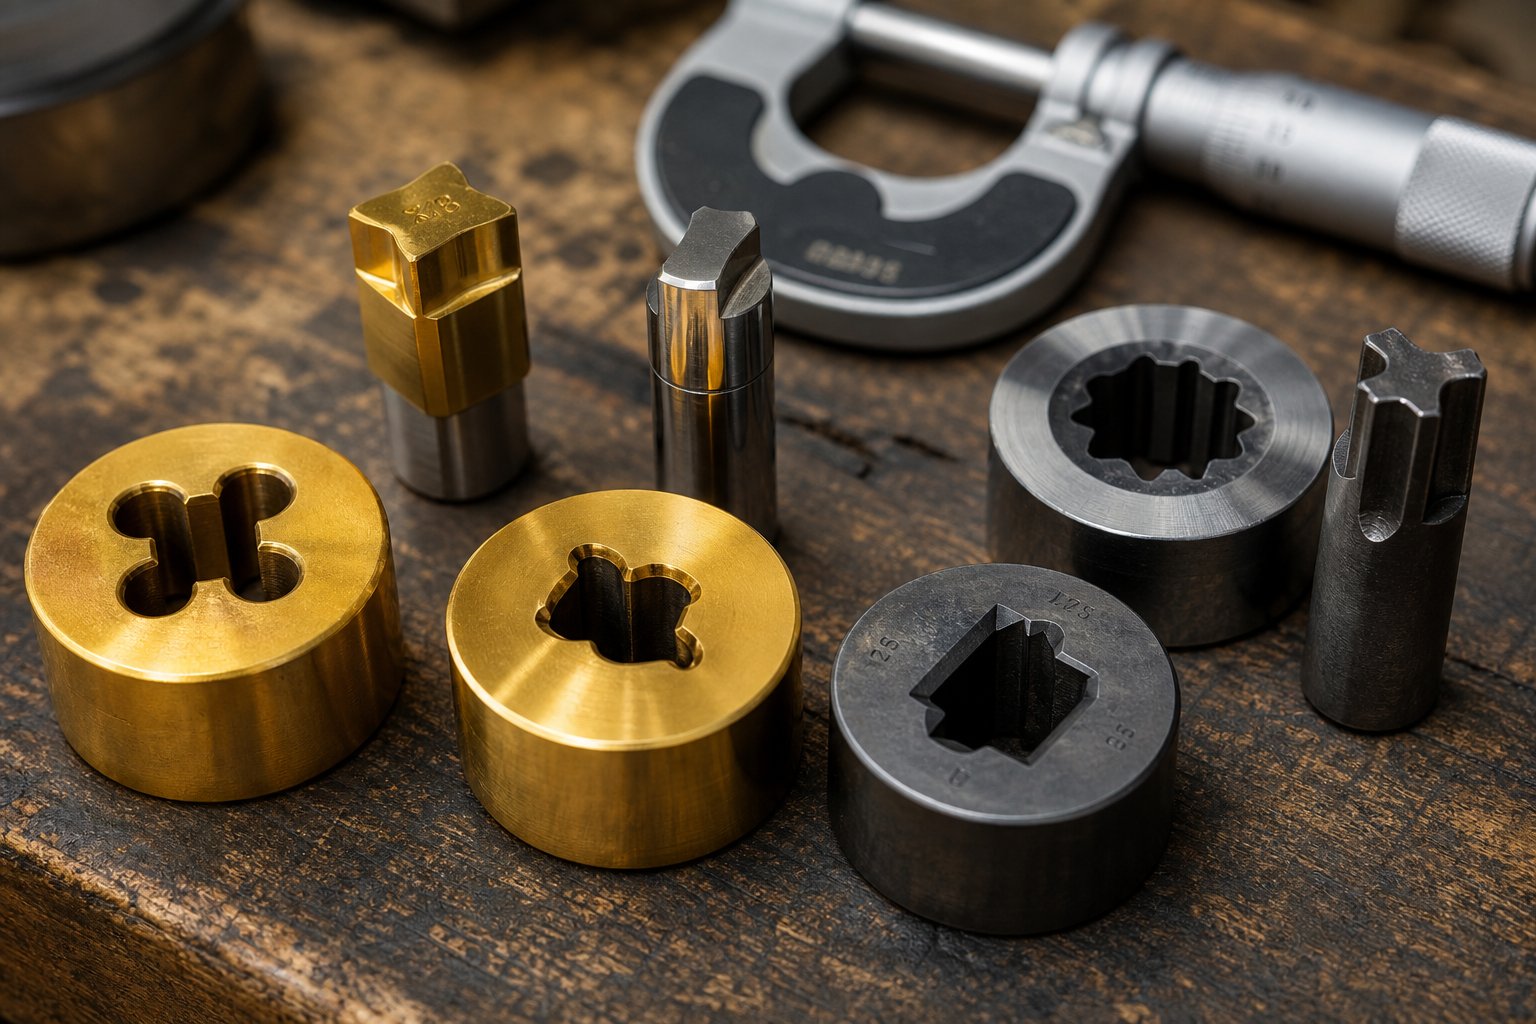
Избор на материал на матрицата и обработка на повърхността, които увеличават живота на инструмента
Матрицата за щамповане е толкова издръжлива, колкото стоманата, от която е направена, и повърхностната защита, нанесена върху нея. Две матрици с еднакъв дизайн - еднаква геометрия, една и съща преса, една и съща част - могат да осигурят изключително различна продължителност на живота, ако някой използва грешен клас инструментална стомана или пропусне критична стъпка на нанасяне на покритие. За инженерите и мениджърите по снабдяването, оценяващи матриците за инструменти, разбирането на материала зад металната матрица не е задължително; това е едно от най-последователните решения за цена и качество в целия проект.
Видове инструментална стомана за матрици за щамповане
Изборът на клас инструментална стомана винаги включва компромис-между три основни свойства:твърдост(устойчивост на деформация и изтъпяване на ръбовете),издръжливост(устойчивост на начупване или напукване при удар) иустойчивост на износване(способност да издържа на многократен абразивен контакт без загуба на размери). По-твърдата стомана държи по-остър режещ ръб по-дълго, но става по-крехка - и в матрица за щамповане, поемаща хиляди високо-скоростни удари на час, крехкостта може да означава катастрофално счупване. Таблицата по-долу сравнява класовете, които най-често се използват в матриците за щамповане на стомана.
| Степен | Ключови свойства | Типични приложения при щамповане | Относителна цена |
|---|---|---|---|
| D2 | Високо съдържание на въглерод (1,4–1,6%), високо съдържание на хром (11–13%). Отлична устойчивост на износване и задържане на ръбовете; максимална твърдост около HRC 62–65. По-ниска якост от удароустойчивите-класове. | Дълго{0}}щанци за изрязване и формоване, пробиващи щанци, прогресивни щанцови станции, които изпитват тежко абразивно износване от щамповане на стоманен лист. | Среден |
| A2 | Въздушно{0}}втвърдяване с 5% хром. Много фина зърнеста структура; отлична стабилност на размерите по време на термична обработка. Максимална твърдост около HRC 62–65. Добър баланс на устойчивост на износване и здравина. | Форми на матрици, шлицове, пластини за отстраняване, средно{0}}метални пресови матрици, където изкривяването по време на закаляване трябва да бъде сведено до минимум. | Среден |
| S7 | Удар{0}}устойчив, средно въглероден. Комбинира висока якост на удар с умерена устойчивост на износване. Максимална твърдост около HRC 59–61. Изключителна издръжливост за поемане на повтарящи се ударни натоварвания. | Станции за формоване и огъване, щанцоване на големи -габарити, където ударните сили са сериозни, прогресивни вложки на щанци, подложени на силен удар. | Средно-Високо |
| M2 | Б-бързорежеща стомана с волфрам и молибден. Запазва твърдостта при повишени температури (червен-твърдост). Максимален HRC 65. Превъзходна устойчивост на абразия, но по-ниска якост от стоманите за студена -обработка. | Високо{0}}скоростни пробиващи щанци, станции за подстригване, работещи при повишени скорости на пресата, компоненти на матрицата за метално щамповане, които генерират значителна топлина при триене. | високо |
| DC53 | Модифицирана студена{0}}стомана (Daido Steel). Приблизително два пъти по-голяма якост от D2 при сравнима твърдост (HRC 62–63). По-добра обработваемост и намален риск от натрошаване в сравнение с конвенционалните високо-качествени хроми. | Прогресивни щанцови станции за щамповане на стомана с висока-якост или неръждаема стомана, заготовка с висока-ударност, приложения, при които D2 се отчупва или напуква преждевременно. | Средно-Високо |
Практически извод: D2 остава изборът по подразбиране за много операции за изрязване и пробиване поради доказания си живот на износване и умерената цена. Когато частите изискват тежко формоване или пресата доставя големи ударни натоварвания, предимството на здравината на S7 я прави по-безопасен избор. DC53 се очертава като популярен път за надграждане за магазини, които изпитват неуспехи при чипиране с D2, предлагайки значително повишаване на издръжливостта, без да се жертва твърдостта.
За най-взискателните станции в щанцо за прогресивно щамповане - пилот-пробиване на дупки или фини{2}}заготовки, които преминават през милиони цикли -карбидни вложки(обикновено волфрамов карбид) заместват изцяло инструменталната стомана. Карбидът осигурява твърдост над HRC 80 и устойчивост на износване, които могат да надживеят стоманените вложки пет до десет пъти, но при значително по-високи разходи за материал и обработка. Решението за използване на карбид обикновено е-специфично за станцията, запазено за една или две позиции, където степента на износване иначе би довела до неприемлива честота на поддръжка.
Повърхностни обработки и покрития, които удължават живота на матрицата
Дори най-добрият клас инструментална стомана се възползва от подобряването на повърхността. Покритията и обработките добавят защитен слой - или променят химическия състав на повърхността на стоманата -, за да се борят със специфичните механизми на износване, които скъсяват живота на матрицата. Всяка опция е насочена към различен режим на повреда:
Йонно/плазмено азотиранедифундира азота в повърхността на матрицата, образувайки изключително твърд слой от съединение без добавяне на размерна дебелина. За разлика от покритията, азотирането не се лющи или лющи, защото става част от самия субстрат. Проучвания, цитирани от Advanced Heat Treat Corp., установяват, че азотираните повърхности на матрицата издържат над 850 000 удара в среди за щамповане на автомобили, където хром-еквивалентите достигат само 600 000 удара. Азотирането е особено ефективно при матрици от чугун и лята стомана, образуващи усъвършенствани стомани с висока -якост (AHSS), където високите контактни напрежения бързо разграждат по-тънките повърхностни покрития.
Покритие TiN (титанов нитрид).се нанася чрез физическо отлагане на пари (PVD), като се получава тънък златисто-слой с повърхностна твърдост около HV 2300. TiN намалява триенето и е устойчив на абразивно износване, което го прави много подходящ за пробиване на щанци и формоване на вложки, които обработват меки и средни -стомани. Неговото ограничение е дебелината - обикновено от 2 до 5 микрометра -, което означава, че работи най-добре върху субстрати от инструментална стомана, които вече са закалени.
Покритие от TiCN (титанов карбонитрид).изгражда TiN с добавен въглерод за по-висока твърдост (приблизително HV 3000) и подобрена устойчивост на адхезия. TiCN е ход-за надграждане, когато износването на - лепило, където материалът на детайла се заварява върху повърхността на матрицата -, се превръща в повтарящ се проблем, особено при щампования от неръждаема стомана и алуминий.
Хромиранеотдавна служи като работен кон за обработка на повърхности за щамповани матрици, ценен заради гладката си повърхност с ниско-триене, която насърчава потока на материала по време на дълбоко изтегляне. Хромираната повърхност на матрицата се представя добре с конвенционалните стомани, но нейните ограничения стават по-изразени с по-твърдите материали на детайла. Тъй като хромът се отлага електролитно, покритието има тенденция да бъде по-дебело върху изпъкналите области и по-тънко във вдлъбнатините, което потенциално създава леки несъответствия в размерите. Освен това екологичните разпоредби относно емисиите на шествалентен хром увеличиха разходите и сложността на операциите по хромиране.
Изборът на правилното лечение не е-универсално решение-за-всички. Оптималната повърхностна стратегия зависи от няколко взаимодействащи фактора:
Материал на детайла:По-твърдите или по-лепкави метали (неръждаема стомана, алуминий, AHSS) изискват покрития с по-висока твърдост и по-добри анти{0}}свойства - TiCN или азотиране спрямо стандартния хром.
Обем на производство:Големите-обемни изпълнения оправдават допълнителните разходи за азотиране или PVD покрития, тъй като спестяванията на-разходи за част от съединението с удължен живот на матрицата над милиони удари.
Стратегия за смазване:Сухите операции или операциите по щамповане с минимално-смазване натоварват повече повърхността на матрицата, като предпочитат покрития с-ниско триене като TiN или TiCN. Добре-смазаните процеси могат да работят адекватно с хромирана или дори непокрита закалена стомана.
Изисквано покритие на повърхността на щампованите части:Видимите или козметично критични части се нуждаят от гладки повърхности на матрицата - хромирането и полираните TiN покрития намаляват грапавостта на повърхността на готовия компонент.
В крайна сметка, изборът на материал за матрица и повърхностна обработка са преплетени инженерни и икономически решения. По-евтината инструментална стомана, съчетана с оптимизирано покритие, може да надмине първокласния клас без покритие - и обратно. Целта е да се съобрази средата на износване със стратегията за защита, така че матриците за инструментална екипировка да осигурят постоянно качество на частта през целия им предвиден производствен живот, а не само през първите няколко хиляди удара.
Качеството на стоманата и покритието защитават самата матрица, но не работят изолирано. Материалът на детайла, подаващ се през пресата, има свои собствени изисквания към хлабини, смазване и граници на формоване - връзка, която заслужава собствено подробно изследване.
Ръководство за съвместимост на метали за дизайн на матрици за щамповане
Всеки метал отвръща по различен начин, когато е принуден да премине през матрица за щамповане. Ниско-въглеродната стомана се огъва съвместно със скромно смазване, докато титанът изисква агресивно охлаждане и наказва инструментите, които не се справят със задачата. Материалът на детайла, който избирате, не само определя механичните свойства на детайла -, той диктува хлабините на матрицата, стратегията за смазване, избора на инструментална стомана и дори повърхностните обработки, обсъдени в предишния раздел. Пренебрегването на тези-специфични изисквания за материала е един от най-бързите пътища към преждевременно износване на матрицата, хронични дефекти и нарастване на разходите за-част.
Това, което следва, е практически справочник за съвместимост - вид консолидирана таблица, която инженерите и мениджърите по снабдяването могат да държат под ръка, когато оценяват щампованите метални части за нови проекти.
Разпространени метали и сплави в щамповането
Таблицата по-долу картографира шест от най-често щампованите материали към параметрите на дизайна на матрицата, които са най-важни. Ще забележите, че стойностите на хлабините се изместват значително от една сплав към друга - отражение на това как твърдостта, пластичността и якостта на опън на всеки метал влияят на поведението при срязване.
| Материал | Типична хлабина на матрицата (% от дебелината на материала, на страна) | Изисквания за смазване | Формиране на гранични съображения | Общи приложения |
|---|---|---|---|---|
| Ниско-въглеродна стомана (1008/1010/1018) | 5–8% | Леко мелнично масло или водо-разтворим лубрикант; стандартното приложение обикновено е достатъчно. | Отлична формоспособност с високо удължение (обикновено 30–40%). Побира дълбоко изтегляне и тесни радиуси на огъване с минимален риск от напукване. | Автомобилни скоби, подсилвания на шасито, корпуси на уреди, компоненти за щамповане на ламарина с общо-предназначение. |
| Неръждаема стомана (304/316) | 6–8% | Необходими са-смазочни материали EP (за екстремно налягане) за тежки условия. Хлорирани или сулфурирани съединения са често срещани; сухи{2}}слойни лубриканти, използвани за приложения в чисти помещения. | Високата-скорост на втвърдяване ограничава дълбочината на изтегляне в сравнение с ниско{1}}въглеродната стомана. Типично е значително пружиниращо връщане - прегъване от 2–5 градуса. Изисква по-висок тонаж на пресата за единица дебелина. | Оборудване за обработка на храни, корпуси на медицински устройства, морски хардуер, устойчиви на корозия-крепежни елементи, архитектурни елементи. |
| Алуминий (5052/6061) | 7–10% | Силно предпочитани не{0}}хлорирани лубриканти за предотвратяване на петна. Сухите -слойни покрития (напр. Drycote) предлагат превъзходно предотвратяване на стърчане в сравнение с конвенционалните масла за мелници. | Добро удължение при закалена температура, но предразположена към портокалова{0}}текстура на повърхността при агресивни дълбочини на изтегляне. 6061-T6 е значително по-малко формоспособен от 5052-O; състоянието на темперамента е от решаващо значение за формирането на успех. | Автомобилни структурни панели, електронни кутии, радиатори, аерокосмически скоби, корпуси за потребителска електроника. |
| Месинг (C26000/C27200) | 5–7% | Леко минерално масло или разтворимо масло; месингови печати чисто с минимално смазване в повечето приложения. | Отлични характеристики-на студено формоване със стойности на удължение над 50% в патронен месинг (C26000). Приспособява се към сложни форми с ниска пружинна опора. | Електрически клеми, съединители, декоративен хардуер, водопроводни фитинги, щамповани компоненти за музикални инструменти. |
| Мед (C11000/C10200) | 5–7% | Достатъчно леко масло; естествената смазваща способност на медта намалява триенето в интерфейса на щанцата-. | Изключително пластичен с удължение, често надвишаващо 45%. Дълбоките рисунки и сложните форми са постижими. Мекотата увеличава риска от образуване на грапавини, ако луфтовете са прекомерни. | Шини, електрически контакти, топлообменници, радиочестотно екраниране, заземителни ленти. |
| Титан (клас 2 CP/клас 5 Ti-6Al-4V) | 8–12% | Агресивните EP смазочни материали са задължителни. Някои операции изискват нагрети матрици или топло формоване (200–400 градуса), за да се подобри пластичността. Сухите петна причиняват незабавно пожълтяване. | Ограничена възможност за студено формоване - удължение обикновено 15–20% за CP клас 2, по-ниско за клас 5. Висока еластичност, изискваща значителна компенсация при прегъване. Чувствителен-на прорез; острите вътрешни радиуси рискуват да се напукат. | Аерокосмически структурни компоненти, медицински импланти, морски крепежни елементи, високо{0}}ефективно спортно оборудване, части за химическа обработка. |
Бързо сканиране на колоната за освобождаване разкрива важен модел. По-меките, по-пластични метали като месинг и мед се намират в долния край (5–7%), докато титанът натиска към 12%. Това е в съответствие с фундаментален принцип: по-твърдите материали с по-висока -якост на-опън изискват увеличен хлабина, за да позволят правилното разпространение на счупването по време на срязване. Задайте хлабината твърде стегната при неръждаема стомана или титан и силите на удара се увеличават драстично -, ускорявайки износването и рискувайки счупване на инструмента.
Как материалът на детайла задвижва дизайнерските решения на матрицата
Таблицата по-горе предоставя отправни точки, но-дизайнът на матрици в реалния свят изисква по-задълбочено разглеждане на това как всеки материал взаимодейства с инструмента по време на процеса на щамповане на алуминий, щамповането на стоманен лист и всичко между тях. Три предизвикателства,-обусловени от материали, оформят повечето дизайнерски решения:
Компенсация за пружиниране.Когато огънете парче щампована стомана, то до голяма степен остава там, където сте го поставили. Огънете същата геометрия в неръждаема стомана 304 или титан клас 2 и частта се връща обратно към първоначалната си форма в момента, в който налягането се освободи. Материалите с висока -якост съхраняват повече еластична енергия по време на формоването и тази енергия се опитва да разгъне частта веднага щом поансона се прибере. Die дизайнерите компенсират чрезпренавеждане- обработка на оформящия поансон и кухина, за да огънете детайла на няколко градуса след целевия ъгъл, така че пружинното връщане да го доведе до правилната крайна позиция. Степента на прегъване е специфична-за материала и често се потвърждава чрез симулация, преди матрицата да бъде изрязана.
Предотвратяване на подуване.Натъртването - при студено заваряване на материала на детайла върху повърхността на матрицата - не е универсален проблем. В по-голямата си част се свързва със специфични комбинации от материали. Алуминият е най-известният нарушител: изследване, проведено в Центъра за напреднало производство и материали на Оукландския университет, показа, че лентите от алуминиеви сплави се заяждат върху непокрити стоманени вложки за матрици при сили на затягане до 13 kN, когато не се прилага смазка. Същото проучване показа, че подходящите смазочни материали със сух -филм повишават значително прага на търкане - от 7 MPa до 40 MPa средно контактно налягане върху вложките от сферографитен чугун. За всяка операция по щамповане на ламарина, включваща алуминий, компонентите на матрицата обикновено изискват TiCN покрития, азотиране или полирани хромирани повърхности специално за предотвратяване на натрупване на лепило. Неръждаемата стомана показва подобна, макар и по-малко тежка тенденция към дразнене, която също изисква подобрена повърхностна обработка.
Стоманени матрици и подобрения на тонажа.По-твърдите материали за детайли не просто променят хлабините -, те изискват по-здрава конструкция на матрицата навсякъде. Щамповането на неръждаема стомана 304 вместо ниско-въглеродна стомана 1010 може да изисква 50–60% повече тонаж на пресата за същата геометрия на частта. Тази увеличена сила протича през всеки компонент: поансоните се нуждаят от по-здрави класове като DC53 или S7, а не от стандартния D2, щамповите блокове изискват карбидни вложки при високо-износване, а пружинните модули трябва да осигуряват по-високи сили на отстраняване. Пренебрегването на тези каскадни ефекти води до преждевременни повреди, които изглеждат като проблеми с инструментите, но всъщност са материални-проблеми със съвместимостта.
Изборът на материал трябва да се извършва успоредно с проектирането на матрицата, а не като закъснение -, тъй като сплавта на детайла директно определя хлабините, изискванията за тонаж, повърхностните обработки и класовете на инструменталната стомана в целия комплект матрици.
Когато третирате избора на щампована ламарина като инженерно решение нагоре по веригата, а не квадратче за отметка за доставка, всеки избор надолу по веригата става по-предвидим. Стойностите на хлабините се стягат около валидираните диапазони, стратегиите за смазване са насочени към специфични режими на повреда и оценките за живота на матрицата придобиват истинска точност. Обратно, смяната на материали в края на проекта -, да речем, надграждането от мека стомана към неръждаема за устойчивост на корозия - може да обезсили цял дизайн на матрицата и да наложи скъп цикъл на преоборудване.
Съвместимостта на материалите поставя началото на последователно производство, но дори перфектно съчетаните материали и инструменти не могат да предотвратят всеки проблем. Дефектите все още възникват от износване, отклонение на процеса и пренебрегнати променливи -, което прави структурирания подход за идентифициране и отстраняване на дефекти при щамповане основно умение за всеки производствен екип.
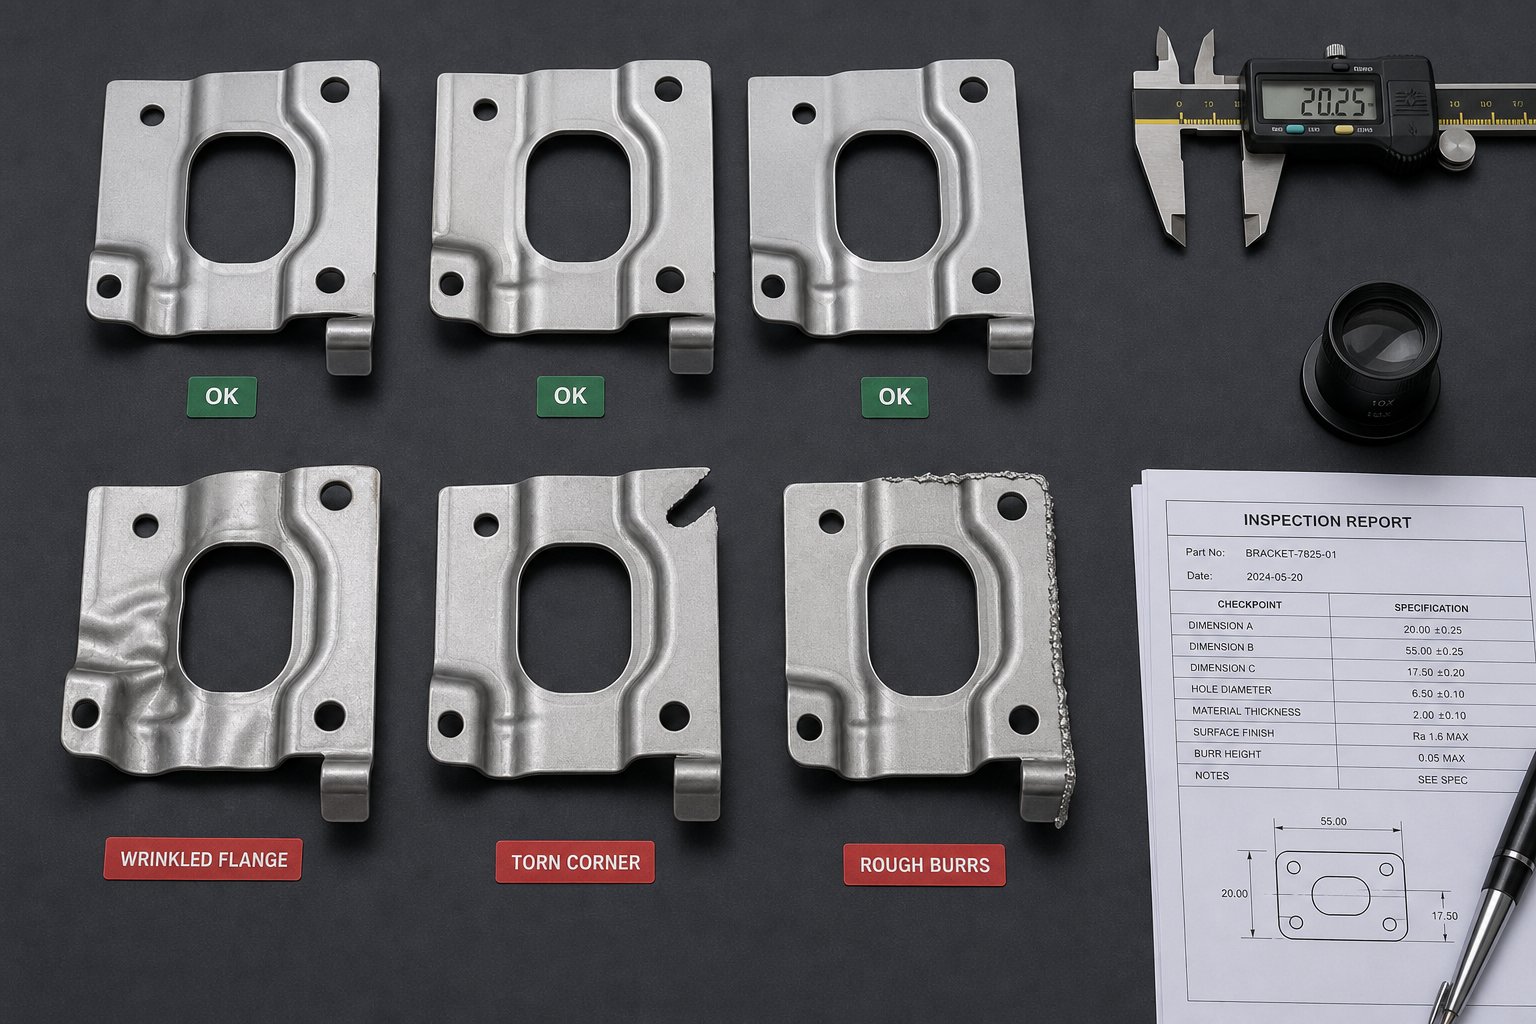
Често срещани дефекти при щамповане и как да ги предотвратите
Перфектно проектирана матрица, работеща с идеалния материал, все още може да произведе скрап. Износването напредва, настройките на пресата се променят, смазването намалява и изведнъж партида от части показва бръчки, пукнатини или неравности, които не са били там преди час. Проблемите с щамповането рядко се обявяват с един-единствен драматичен отказ - те се появяват постепенно и докато някой забележи проблема, може вече да са се натрупали стотици или хиляди дефектни части. Да знаете как изглежда всеки дефект, какво го причинява и как да го спрете, преди да е започнал, е това, което разделя реактивното пожарогасене от истинския контрол на процеса.
Идентифициране на най-често срещаните дефекти при щамповане
Таблицата по-долу описва шестте дефекта, които представляват по-голямата част от отхвърлянията на качеството при операциите по пресоване и щамповане. Всеки запис включва визуално описание, така че да можете да идентифицирате проблема в цеха, заедно с основните причини и приложими стратегии за превенция, извлечени от реалния производствен опит.
| Име на дефекта | Визуално описание | Основни причини | Стратегии за превенция |
|---|---|---|---|
| Набръчкване | Вълнообразни-като гънки или гънки по областта на фланеца или страничната стена на изтеглените части. Материалът се натрупва, вместо да тече плавно в кухината на матрицата. | Недостатъчна сила на държача на заготовката; прекомерно съотношение на изтегляне, опитващо се да направи твърде много деформация в един ход; радиусите на филетата на матрицата са твърде малки, създавайки триене, което пренасочва потока на материала неравномерно. | Увеличете натиска на празния държач постепенно, докато бръчките изчезнат. Намалете коефициентите на изтегляне на един-етап чрез разделяне на дълбоки форми на множество станции за изтегляне. Полирайте радиусите на филетите на матрицата, за да намалите съпротивлението и да насърчите равномерния поток на материала. |
| Разкъсване / Разцепване | Видими счупвания или разцепвания, обикновено в долния радиус на изтеглените части или при резки преходи между формирани елементи. Ръбовете изглеждат накъсани и разкъсани, а не чисто подстригани. | Материал, опънат извън границата на формиране; коефициентът на изтегляне е твърде агресивен за капацитета на удължение на сплавта; неадекватно смазване, причиняващо прекомерно триене; радиусите на перфоратора са твърде стегнати, концентрирайки напрежението върху една линия. | Изберете материали с достатъчно удължение за предвидената геометрия. Оптимизирайте радиусите на щанца и матрицата, за да разпределите напрежението в по-широка област. Нанесете подходящи EP смазки - особено за неръждаема стомана и титан. Използвайте софтуер за симулация на щамповане, за да потвърдите дълбочината на изтегляне, преди да изрежете матрицата. |
| Springback | Оформената част частично отскача към първоначалната си плоска форма след прибиране на поансона. Ъглите на огъване са с няколко градуса по-широки от ъгъла на кухината на матрицата и фланците не седят на целевата си позиция. | Еластично възстановяване, присъщо на метала - по-изразено в стомани с висока-якост, неръждаема стомана и титан. Недостатъчно време на престой в долната мъртва точка. Ъгълът на матрицата е проектиран без компенсация на пружинното връщане. | Вградете компенсация за прегъване в дизайна на матрицата (обикновено 2–5 градуса за неръждаема стомана, повече за титан). Използвайте коригиращо огъване или монетосечение в крайната станция, за да зададете огъването за постоянно. Помислете за сервопресова технология с програмируемо задържане в долната част на хода. |
| Прекомерно изглаждане | Остри, повдигнати метални ръбове или тънки мустачки, стърчащи от изрязания периметър на изрязани или пробити елементи. Подрязаният ръб показва голяма зона на преобръщане и грапава линия на счупване, а не чиста, тясна ивица на счупване. | Износени или затъпени режещи ръбове на щанци и бутони на матрицата. Неправилна хлабина от -до-щанца - или твърде стегната (прекомерна сила) или твърде разхлабена (материалът дърпа, вместо да реже чисто). Грешен процент на хлабина за материала на детайла. | Поддържайте остри режещи ръбове чрез планирано повторно шлифоване. Задайте хлабини за-специфичните проценти на материала, описани подробно в таблицата за съвместимост (Глава 6). Използвайте -устойчиви на износване покрития като TiN или TiCN на станциите за щамповане, за да удължите интервалите между циклите на заточване. |
| Несъответствие / неправилна регистрация | Елементите - дупки, вдлъбнатини, завои - са изместени спрямо предвидените им позиции една спрямо друга или спрямо базовата част. Частите не преминават проверка на размерите, въпреки че отделните елементи са правилно оформени. | Износени или повредени пилотни щифтове, които не успяват да локализират точно лентата. Износването на водещия щифт и втулката позволява изместване на горната и долната половина на матрицата. Неправилно регулиране на направляващия, причиняващо странично отклонение на лентата. Грешки в дължината на захранването в пресата или серво захранващото устройство. | Проверявайте и сменяйте пилотните щифтове на определени интервали. Наблюдавайте разстоянието между водещия щифт-към-втулката и сменете втулките, преди намокрянето да надхвърли допустимото. Калибрирайте дължината на подаване спрямо действителната стъпка на лентата. Проверявайте ширината на лентата спрямо настройките на направляващия при всяка настройка. |
| Повърхностни драскотини/надрасквания | Линейни белези, драскотини или натрупване на материал, видими върху повърхността на детайла. При тежки случаи на надраскване материалът на детайла се заварява студено-върху лицето на матрицата, оставяйки повдигнати бучки, които се прехвърлят върху всяка следваща част. | Замърсени или повредени повърхности на матрицата; недостатъчна или неправилна смазка; присъщата склонност на алуминия или неръждаемата стомана да залепват за необработена инструментална стомана; отломки, уловени в кухината на матрицата между ударите. | Поддържайте повърхностите на матрицата чисти със стандартизирани протоколи за изтриване-надолу между изпълненията. Нанесете материал-подходящи смазочни материали - сухи-слойни покрития за алуминий, EP съединения за неръждаема стомана. Покрийте формиращите вложки с TiCN или азотиране, за да устоите на износването на лепило. Отстранете хванати охлюви и остатъци, преди да се вградят в повърхността на матрицата. |
Ще забележите, че много от тези дефекти споделят припокриващи се основни причини - износени инструменти, неправилна хлабина и лошо смазване се появяват в множество редове. Това припокриване всъщност е добра новина: това означава, че дисциплинираният подход към няколко основни променливи на процеса предотвратява широк спектър от повреди едновременно.
Отстраняване на дефекти в производството
Когато се появи дефект по време на-прогонване, устояйте на желанието незабавно да коригирате матрицата. Опитните оператори на пресата следват систематична диагностична последователност, която изолира истинската първопричина, преди да се предприеме каквото и да е коригиращо действие. Преминаването на корекция без диагностика често маскира действителния проблем - или въвежда нов.
Следвайте този практически контролен списък за отстраняване на неизправности в ред:
Първо проверете лентата или заготовката.Проверете входящия материал за вариации в дебелината, замърсяване на повърхността, повреда на ръбовете или неправилна температура. Несъответствията на материалите -, особено при сплави с висока-якост -, са чест, но пренебрегван източник на дефекти при щамповане и формоване. Уверете се, че намотката или листът съответстват на сертификата за материал във файла.
Проверете хлабините на матрицата и износването на компонентите.Измерете хлабините на бутоните от -до-щанца с щуп или оптично измерване. Сравнете текущите размери със спецификацията на матрицата. Дори няколко хилядни от инча износване на режещ ръб може да измести височината на борда от приемлива до извън--спец.
Проверете настройките за тонажа и скоростта на пресата.Потвърдете, че пресата работи с тонажа и ударите-за-минута, посочени в листа за настройка. Неправилна височина на затваряне, над-тонаж или прекомерна скорост могат да доведат до дефекти, които имитират проблеми с инструментите. Използвайте монитор за тонаж, ако има такъв.
Оценете вида и приложението на смазване.Уверете се, че се използва правилната формула на смазката и че тя достига до всички критични повърхности - особено образувайки радиуси и дълбоки-кухини за изтегляне. Сухите петна са невидими по време на бягане, но се показват ясно като драскотини или наранявания върху завършената част.
Прегледайте сертифицирането на материала спрямо спецификацията.Проверете кръстосано-точковото число, степента на сплавта, температурното състояние и механичните свойства в сертификата на мелницата спрямо инженерната спецификация. Замяна на материал или-не-специфицирана бобина може да обясни дефекти, които никаква настройка на матрицата няма да коригира.
Тази последователност се движи от най-простите и бързи проверки към по-ангажираните -, като елиминира най-честите причини, преди изобщо да вземете гаечен ключ, за да докоснете матрицата. На практика проблемите с материалите и смазването са причина за изненадващ процент дефекти, които първоначално изглеждат като повреди на инструментите.
Превенция чрез проектиране и поддръжка
Отстраняването на неизправности е реактивно умение. Истинската печалба идва от проектиране на дефекти извън процеса, преди да започне производството - и след това поддържане на тази базова линия на качеството през целия живот на матрицата.
Ако сте следвали по-ранните раздели на тази статия, вече имате по-голямата част от инструментариума за превенция под ръка. Правилният избор на материал на матрицата (Глава 5) директно намалява дефектите,-свързани с износването, като изпъкналост и протриване. Изборът на правилния клас инструментална стомана и повърхностно покритие за вашия конкретен материал на детайла означава, че режещите ръбове остават по-остри по-дълго, а формоващите повърхности са устойчиви на натрупване на лепило. Правилната хлабина за материала на обработвания детайл (Глава 6) предотвратява както прекомерното изглаждане, така и преждевременното разкъсване - два дефекта, които се намират в противоположните краища на спектъра на хлабините.
Планираната поддръжка на матрицата за щамповане свързва всичко това. Матрицата не се поврежда внезапно - те се разграждат прогресивно. Режещият ръб се затъпява постепенно, пилотният щифт се износва няколко десети от хилядна на сто хиляди удара, а пружинният възел губи сила в продължение на милиони цикли. Без програма за превантивна поддръжка, която проследява броя на ударите и задейства заточване, подмяна на компоненти и проверка на размерите на определени интервали, качеството намалява толкова постепенно, че операторите се адаптират към него, вместо да го коригират. Докато дефектите станат визуално очевидни, матрицата може да се нуждае от много по-обширна - и скъпа - преработка, отколкото обикновеното повторно шлайфане би предотвратило седмици по-рано.
Софтуерът за симулация добавя още едно ниво на превенция изцяло. Съвременната симулация на щамповане, базирана на FEA-, може да предвиди набръчкване, изтъняване, разцепване и връщане назад, преди матрицата изобщо да бъде изградена - улавяйки техники за щамповане на метал, които няма да работят с избрания материал и геометрия, преди да бъде нарязана стомана. Характеристики като отрицателни и положителни байпасни прорези в матрици за щамповане на ламарина, използвани за контролиране на потока на материала около сложни геометрии, могат да бъдат моделирани и оптимизирани дигитално, вместо чрез скъпи физически проби-и{-грешка. Инженерите, които инвестират в симулация по време на фазата на проектиране, постоянно съобщават за по-малко пробни итерации и по-бързо нарастване-на производството.
Предотвратяването на дефекти в крайна сметка е стратегия за управление на разходите. Всяка набръчкана част, всяка скъсана заготовка, всяка бракувана серия носи цена - в похабен материал, загубено време за печат и забавени доставки. Инвестицията в правилен дизайн, инструмент-съвпадащи с материали и дисциплинирана поддръжка се изплаща многократно в производствен цикъл. И тази връзка между качество и цена естествено води до един по-широк въпрос, на който повечето мениджъри по снабдяването в крайна сметка трябва да отговорят: какво всъщност струва един проект за щамповане на матрици и къде отиват доларите?
Разбиране на разходите за щамповане и икономиката на проекта
Дефектните-части са целта за качество -, но дори и безупречните щамповани части трябва да имат финансов смисъл. Изненадващо, подробни разбивки на разходите за проекти за щамповане рядко се обсъждат в техническите ресурси, което оставя инженерите и мениджърите по снабдяването да се ориентират в бюджетите с непълна информация. Независимо дали цитирате първия си проект или сравнявате съществуващ доставчик, разбирането къде отиват парите - и къде можете да ги възстановите - превръща една неясна оценка в уверено бизнес решение.
Какво води до разходите за инструменти за щамповане
Инструменталната екипировка представлява най-голямата първоначална инвестиция във всяка програма за производство на метални щампи. Една проста съставна матрица за плоска шайба може да струва няколко хиляди долара, докато сложна мулти-постепенна матрица за автомобилна скоба може да варира от $10 000 до $100 000 или повече в зависимост от нивото на прецизност и сложността на частта. Какво движи този диапазон? Няколко взаимосвързани фактора определят къде конкретен проект попада в спектъра на разходите:
Сложност на матрицата и брой станции- Прогресивна матрица с 12 позиции с операции по формоване, пробиване и подрязване изисква много повече инженеринг, машинна обработка и монтажен труд, отколкото инструмент с 3 позиции, изпълняващ просто изрязване. Всяка допълнителна станция добавя материал, EDM време и работа по подравняване.
Избор на материал за матрица и повърхностна обработка- Надграждането от инструментална стомана D2 до DC53 или добавянето на карбидни вложки на високо-станции за износване увеличава разходите за суровини и обработка. PVD покритията и азотирането добавят допълнителни разходи -, но често се изплащат чрез удължен живот на матрицата при дълги серии.
Допустими отклонения на частите и изисквания за повърхностно покритие- По-строгите толеранси изискват по-прецизна механична обработка на компонентите на матрицата, по-фино полиране на формоващите повърхности и допълнителни стъпки за проверка по време на изграждането на матрицата. Метална щампована част, задържана на +/-0,02 mm, струва значително повече за инструмента от тази, определена на +/-0,10 mm.
Размерът на матрицата се определя от геометрията на детайла- По-големите части изискват по-големи обувки за матрица, по-дълги водещи щифтове, по-тежки стоманени блокове за матрица и преси с по-висок-тонаж. Физическият мащаб на инструменталната екипировка пряко влияе както на разходите за материали, така и на машинните часове, необходими за производството им.
Часове за проектиране, включително симулация- Анализът на осъществимостта, дизайнът на оформлението на лентата, CAE симулацията и итеративните прегледи на DFM изискват време за квалифициран инженер. Тези часове представляват скромен процент от общите разходи за инструменти, но осигуряват прекомерна възвръщаемост, като предотвратяват скъпата преработка надолу по веригата.
Повечето доставчици структурират плащанията за инструменти като 50% предварително и 50% при одобрение на проба - стандартно споразумение, което обединява стимулите около успешното изпробване. Критичният момент е, че тази предварителна инвестиция еамортизиранв обема на производството. 50 000 $ матрица, произвеждаща 500 000 щамповани компонента, добавя само 0,10 $ на част в разходите за инструменти. Една и съща матрица, произвеждаща само 5000 части, носи тежест от 10,00 $ на-част - стократна разлика, която прави обема доминираща променлива в икономиката на проекта.
По-Икономика на част и-анализ на безотказност
Освен инструментите, цената на-единица за всяка метална щампована част обединява няколко основни фактора. Данните за индустрията показват типичната разбивка: материалът представлява приблизително 45–55% от разходите за единица продукция, трудът 15–25%, режийните разходи 10–20%, контролът на качеството 2–8% и опаковката 2–5%. Таксите за настройка, които покриват инсталирането на матрицата и калибрирането на пресата за всеки производствен цикъл, се разпределят в партидата -, което означава, че по-малките поръчки поемат непропорционално по-високи разходи за настройка на-паричка.
Връзката между обема и разходите за-част е рязко обратна. При малки количества алтернативи като лазерно рязане или обработка с ЦПУ често печелят, защото изискват малко или никаква инвестиция в инструменти. С нарастването на обема математиката се променя решително. Помислете за опростено, но илюстративно сравнение: ако една лазерно{4}}рязана част струва $4,50 всяка без инструменти, а щампована версия струва $0,30 всяка с $40 000 матрица, точката на-безпроблемност пада близо до 9500 единици. Под този праг лазерното рязане е по-икономично. Над него щамповането дърпа напред - и разликата се разширява драматично при по-големи обеми. При 100 000 части общите разходи за щамповане в този сценарий биха били приблизително $70 000 срещу $450 000 за лазерно рязане.
За индустриални програми за щамповане на метали, насочени към годишни обеми над 100 000 части - често срещани в секторите на автомобилостроенето, електрониката и уредите - икономиката на-част става преобладаващо благоприятна. Системите с прогресивни матрици, работещи с високи удари в минута, могат да издигнат единичните разходи до нива, които никой друг метод за щамповане на метални части не може да достигне.
Стратегии за намаляване на разходите за щамповане
Оптимизирането на разходите не означава рязане -, а означава вземане на по-интелигентни решения на всеки етап. Следните стратегии постоянно осигуряват измерими спестявания, без да се жертва качеството на детайлите или надеждността на матрицата:
Приоритизирайте DFM оптимизацията отрано.Опростяването на геометрията на детайла - елиминиране на ненужните функции, използване на симетрични дизайни и облекчаване на не-критичните допуски - директно намалява сложността на матрицата. По-малко станции, по-прости профили на щанцоване и по-прощаващи операции на формоване се превръщат в по-ниски разходи за инструменти и по-бързо време за изграждане. Както отбелязва един анализ на индустрията, инвестирането в ранно създаване на прототипи и преглед на DFM помага да се идентифицират потенциални проблеми преди масовото производство, като се избягват скъпи редизайн и корекции на инструментите по-късно.
Консолидирайте операциите в по-малко станции.Всяка станция в прогресивна матрица добавя разходи за инженеринг, обработка и поддръжка. Ако две операции могат да се комбинират в една станция без компромис с качеството - например, пробиване и формоване с един ход, използвайки комбиниран подход -, спестяванията се комбинират в цялата конструкция на инструмента.
Стандартизирайте материалите в продуктовите линии.Изпълнението на множество метални щамповани компоненти от една и съща сплав и габарит намалява сложността на доставката на материали, позволява масово закупуване и позволява на дизайните на матриците да споделят общи спецификации за хлабина и смазване. Стандартизацията създава икономии от мащаба, които намаляват както материалните, така и инженерните разходи.
Планирайте поддръжка на матрицата, а не преждевременна подмяна.Една добре-поддържана матрица може да произвежда милиони части през целия си живот. Планирането на повторно шлайфане, подмяната на износени пилотни щифтове и пружини на определени интервали-отброяване на ударите и повторното нанасяне на оформящи вложки, преди износването да стане критично, значително удължава полезния живот на инструмента. Допълнителните разходи за превантивна поддръжка са част от разходите за изграждане на резервна матрица - или усвояване на скрап, произведен от влошаваща се такава.
Оптимизирайте използването на материала в оформлението на лентата.Опитните дизайнери на матрици свеждат до минимум скрап чрез ефективно вграждане на части в лентата и използване на предимствата на пробиване на охлюви за намаляване на отпадъците. Дори малки подобрения в използването на материали - няколко процентни пункта - се натрупват в значителни спестявания при голям-обем, където суровината е най-големият единичен разходен компонент.
Взети заедно, тези стратегии се отнасят и до двете страни на уравнението на разходите: намаляване на това, което харчите за изграждането на инструмента, и намаляване на разходите за производство на всяка част. Най-ефективното намаляване на разходите се случва, когато инженерингът, снабдяването и производството си сътрудничат от най-ранните етапи на проекта -, а не когато някой преглежда окончателната фактура и пита къде е отишъл бюджетът.
Дисциплината на разходите поддържа проекта жизнеспособен, но не тласка процеса напред. Технологиите, променящи формата на щамповането днес - серво преси, цифрова симулация и-автоматизация, управлявана от сензори -, правят точно това, отваряйки прозорци за ефективност, които не бяха възможни дори преди десетилетие.
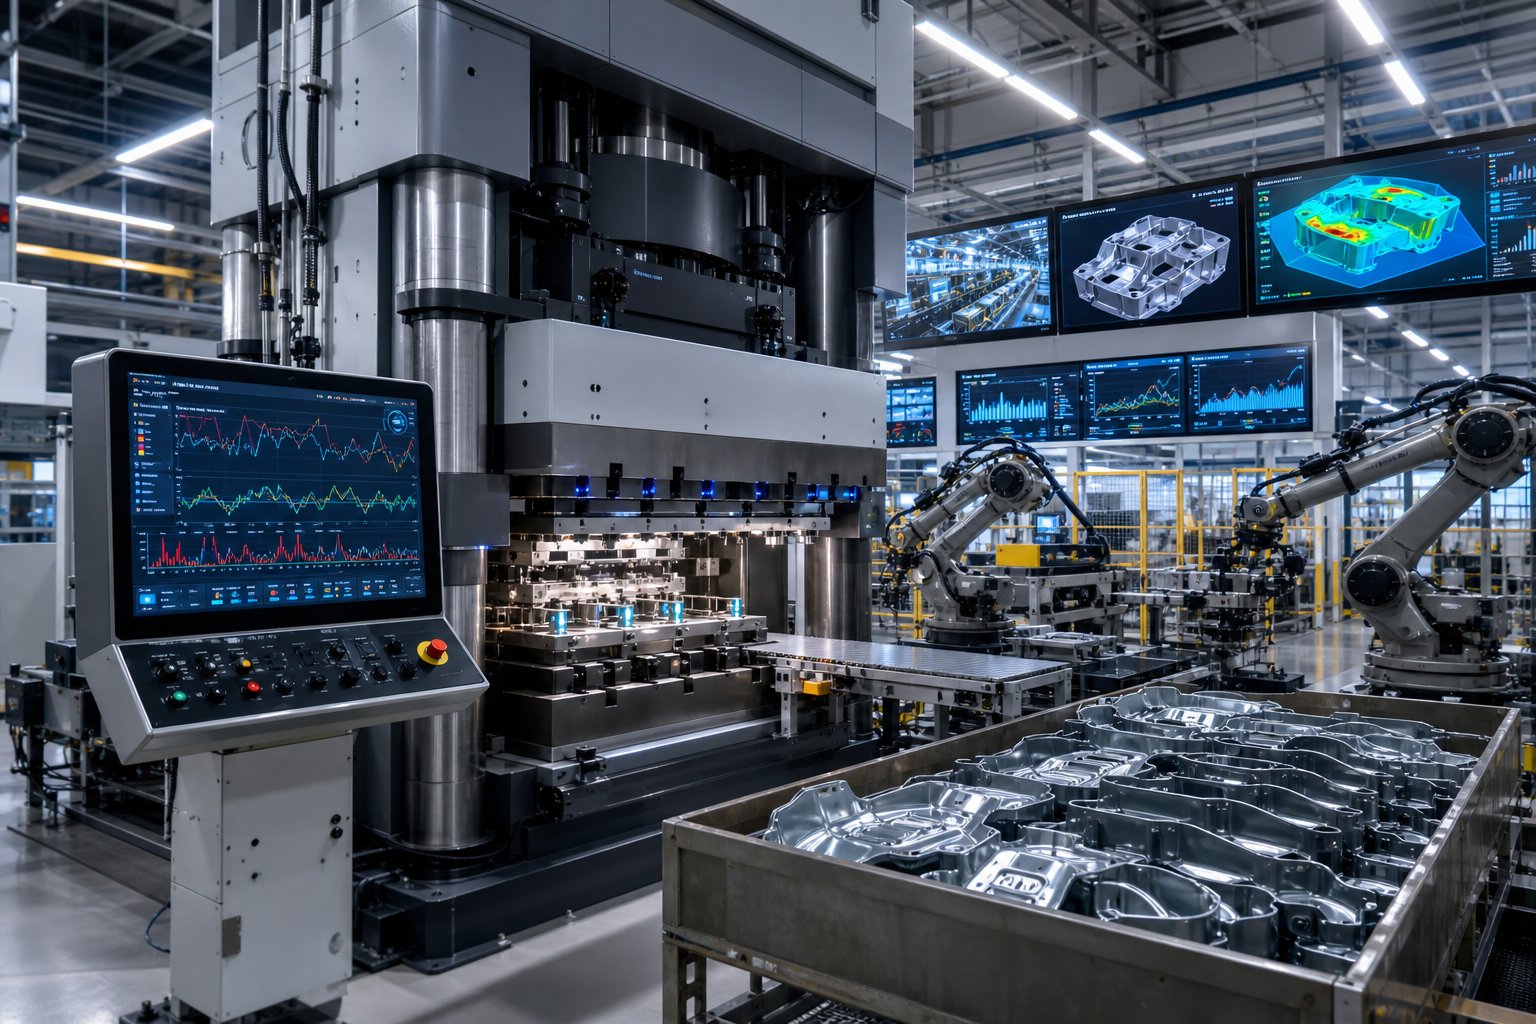
Съвременни постижения, оформящи бъдещето на щамповането
Преди десетилетие пресата за щамповане беше по същество машина с груба -сила - маховик се завъртя, съединител се задейства и цилиндърът се заби надолу с фиксирана скорост, продиктувана от механична връзка. Матрицата или работеше, или не, а основният лост на оператора беше тонажът. Днес картината изглежда коренно различна. Програмируемите профили на движение, предсказуемите цифрови модели и мрежите от сензори, вградени в самата матрица, предефинират какво може да постигне технологията за щамповане - и вдигат летвата за всеки производител, който все още използва наследено оборудване.
Технология на серво пресата и прецизен контрол
Традиционните преси,-задвижвани от маховик, осигуряват единична, фиксирана крива на-движение. Бутонът ускорява, удря долната мъртва точка с максимална скорост и прибира - същия профил при всяко движение, независимо от геометрията на детайла или поведението на материала. Серво{5}}задвижваните преси заменят този твърд цикъл с програмируемо движение на плъзгача, управлявано от електрически двигатели с висок{6}}въртящ момент. Инженерите могат да приспособят скоростта, времето на престой и ускорението във всяка точка от хода.
Защо това има значение? Представете си, че оформяте корпус от-дълбоко изтеглена неръждаема стомана. С конвенционалната преса ударът удря материала с пълна скорост и металът трябва да потече в кухината, преди накрайникът да обърне - тесен прозорец, който често води до набръчкване или разкъсване. Машината за щамповане със серво матрица позволява на оператора да забави бункерът по време на критичната фаза на формоване, да го задържи в долната мъртва точка за програмируемо задържане, за да нагласи материала, след което да го прибере бързо. Резултатът е по-широк прозорец за формоване, по-малко дефекти и значително намалени нива на шум в цеха.
Ползите се умножават с трудните материали. Стомани с висока -якост, използвани в приложенията на щампи за щамповане на автомобили, и леки алуминиеви сплави -, прословути с пружиниране и разцепване -, реагират драматично на оптимизирани профили на плъзгане. Серво пресите също позволяват процеса на прогресивно щамповане за консолидиране на операции, които преди това изискваха отделни станции, тъй като пресата може да изпълнява различни профили на движение в рамките на един цикъл на удар. За програми за прецизно щамповане, изискващи стегната плоскост или агресивни съотношения на изтегляне, серво технологията се измести от луксозна към базова очаквания.
CAE симулация и разработка на цифрови матрици
Рязането на стомана за матрица, преди цифрово валидиране на нейния дизайн, е като изграждане на мост без извършване на структурни изчисления - технически възможно, но финансово безразсъдно. Съвременният анализ на крайните елементи (FEA) и софтуер за симулация на щамповане моделират всеки аспект от поведението на материала по време на формоване: модели на потока, разпределения на изтъняване, величини на пружиниране, рискови зони от набръчкване и минимална необходима сила на пресоване. Инженерите провеждат изпробвания на виртуална матрица - стотици итерации, ако е необходимо - за часове, а не за седмици, които изисква физическото изпробване.
Въздействието върху сроковете на проекта е значително. Симулацията предвижда къде ще се появят разцепвания, така че радиусите на щанцата да могат да бъдат регулирани преди обработката. Той изчислява пружинното връщане, така че компенсацията за прегъване е вградена в геометрията на матрицата от първия ден. Той дори оптимизира формата на заготовката, за да увеличи максимално използването на материала - пряко спестяване на разходи при всеки производствен цикъл. За разработване на инструменти за щамповане, насочени към усъвършенствани стомани с висока-якост или сложни геометрии, симулацията се превърна в разликата между изпитание от три-итерации и изпитание от десет-итерации.
-Доставчиците на щанци с далновидно мислене вече интегрират CAE симулация в своя стандартен работен процес, като извършват анализ на осъществимостта, преди да оферират и валидират цифрово всяка промяна в дизайна, преди да изрежат единичен блок от инструментална стомана. YICHEN, например, вгражда симулация в своя процес на разработка от първоначалната осъществимост през пробни пускания и окончателна проверка - подход от-до-край, който свива времето за изпълнение и улавя проектни проблеми, когато те все още не са скъпи за отстраняване. Този вид интегриран дигитален-физически работен процес представя накъде се движи индустрията: симулацията вече не е отделна стъпка, предадена на специалист; той е вплетен в целия цикъл на разработка на матрицата.
Индустрия 4.0, сензори и автоматизация в щамповането
Интелигентността не спира, след като зарът удари пресата. Принципите на Индустрия 4.0 вграждат-отчитане в реално време, свързаност и автоматизирано{3}}вземане на решения директно в операциите за щамповане -, превръщайки пресата от самостоятелна машина в възел в-богата на данни производствена мрежа.
В -разпознаване на умиранепредставлява едно от-приложенията с най-висока стойност. Датчици за натоварване и тензодатчици, монтирани вътре в комплекта матрици, наблюдават тонажа на всяка станция в реално време, откривайки аномалии - плужек, заседнал в бутона на матрицата, неправилно подадена лента, износен поансон, дърпащ прекомерна сила -, преди да произведат дефектни части или да повредят инструменталната екипировка. Сензорите за несъосност проверяват дали горната и долната половина на матрицата регистрират правилно ход по ход, улавят водача-износване на щифта или деформация на пресата, които иначе биха останали незабелязани, докато частите не преминат проверка.
Автоматизирано подаване на пресата и отстраняване на частиелиминира променливостта и рисковете за безопасността на ръчното боравене. Серво{1}}задвижваните рулони за подаване синхронизират придвижването на лентата към пресовия цикъл с под-милиметрова точност, докато роботизираните системи за-и-поставяне извличат готовите части и ги ориентират за операции надолу по веригата. Заедно тези системи позволяват на пресата за щамповане да работи при максимална номинална скорост без намеса на оператор в точката на работа.
Прогнозна поддръжкасвързва всичко заедно. IoT-свързаните преси предават данни за вибрации, температурни показания и показатели за състоянието на лубриканта към облачни-базирани платформи за анализ. Алгоритмите за машинно обучение идентифицират модели, които предхождат повредите в оборудването - загряване на лагера, загуба на налягане в хидравлична система - и задействат предупреждения за поддръжка, преди непланирано спиране да наруши производството. Както отбелязва един анализ на индустрията, този подход минимизира неочакваните престои и удължава живота на критичните машини, превръщайки поддръжката от реактивен разход в планирана инвестиция.
Тези технологии не са изолирани иновации - те се подсилват взаимно. Данните от серво пресата подават симулационни модели, подобрявайки тяхната точност за следващия дизайн на матрицата. В-сензорите генерират качествени данни, които предсказуемите алгоритми трябва да научат. Автоматизацията освобождава квалифицираните оператори да се съсредоточат върху анализа и оптимизирането, а не върху ръчното подаване и боравене с части. Нетният ефект е операция за щамповане, която протича по-бързо, произвежда по-малко дефекти и струва по-малко за поддържане на - предимства, които се допълват с всеки производствен цикъл.
Технологиите създават способности, но способностите дават резултати само когато са съчетани с правилния партньор. Последният въпрос, пред който са изправени повечето производители, не е коя печатна машина или софтуер да използват, а кой доставчик може да интегрира всички тези елементи - проектиране, симулация, машинна обработка, изпробване и производствена поддръжка - в една единствена отговорна връзка.
Как да изберете правилния партньор за щамповане за вашия проект
Сервопресите, CAE симулацията и-вградените сензори осигуряват стойност само когато са в ръцете на доставчик, който знае как да ги използва заедно. За инженерите, мениджърите по снабдяването и професионалистите в инструменталната екипировка истинското предизвикателство е да не разберат технологията за щамповане -, а да намерят производител на матрици, който да интегрира всичко под един покрив. Разпокъсаната верига на доставки, при която проектирането се извършва при един доставчик, обработката при друг и изпробването при трети, въвежда грешки при предаване, пропуски в комуникацията и слепи петна на отчетност, които увеличават разходите и графика. Правилният партньор елиминира тези пропуски изцяло.
Ключови способности за оценка на доставчик на щамповане
Ако се питате коя способност на инструмента и матрицата си струва да бъде оценена, отговорът отива далеч отвъд това дали даден магазин притежава CNC машина. Истинската компетентност за производство на инструменти и матрици обхваща целия жизнен цикъл на проекта. Използвайте този контролен списък, когато проверявате потенциални доставчици - всеки сериозен кандидат трябва да демонстрира сила във всеки елемент:
В-фирмен дизайн на матрицата и възможност за CAE симулация- Доставчикът трябва да провежда проучвания за осъществимост и симулации на щамповане вътрешно, а не да ги възлага на външни изпълнители. Това поддържа намерението за проектиране и знанията за производство в един екип.
CNC обработка и EDM капацитет- Wire EDM, sinker EDM и много-осовото CNC фрезоване не-подлежат на договаряне за изработване на прецизни инструменти за щанцоване. Попитайте за възрастта на машината, спецификациите за точност и капацитета за справяне с вашите изисквания за размер на матрицата.
Експертиза в областта на материалите за множество метали- Квалифицираният партньор разбира как стомана, алуминий, неръждаема стомана, месинг, мед и титан взаимодействат с инструментите за матрица. Този експертен опит оформя решения за клирънс, смазване и покритие, които предотвратяват дефектите, обхванати по-рано в тази статия.
Пробен пуск и примерни протоколи от проверка- Строги процедури за изпробване, отчитане на размерите (CMM, оптично измерване) и структурирани работни потоци за одобрение на проби разделят професионалните производствени операции на матрици от магазините, които ви доставят части и се надяват на най-доброто.
Сертификати за качество и измервателно оборудване- Сертифицирането по ISO 9001 е базово ниво. За автомобилни програми IATF 16949 демонстрира зрялост на процеса. Уверете се, че доставчикът поддържа калибрирани измервателни уреди, CMM и документирани системи за проследяване.
Прозрачност на комуникацията в целия проект- Редовните актуализации на напредъка, отвореният достъп до пробни данни и една точка за контакт намаляват напрежението, което проваля сложните програми за инструменти. Както опитът в индустрията потвърждава, един-партньор източник с ясна отчетност рационализира планирането, опростява контрола на качеството и съкращава времето за изпълнение в сравнение със споразуменията с множество-доставчици.
Преминаване от проучване към готово-производствено решение
И така, как всъщност изглежда работата с инструменти и матрици, когато ангажирате способен доставчик? Типичното пътуване следва предвидима арка - и най-добрите партньорства покриват всеки етап, без да ви предават на подизпълнител:
Първоначален преглед на осъществимостта- Доставчикът оценява геометрията, материала, допустимите отклонения и обема на вашата част, за да потвърди, че щамповането е правилният процес и да идентифицира потенциален дизайн-за-подобрения в производството.
CAE{0}}базиран дизайн на инструменти- Инженерите разработват оформлението на лентите (за прогресивни щанци) или последователността на станциите (за трансферни щанци), като валидират потока на материала, изтъняването и пружинното връщане чрез симулация, преди да започне всяка обработка.
Машинна обработка и монтаж на матрици- CNC и EDM операциите произвеждат компонентите на матрицата, последвани от прецизно сглобяване, монтиране на стенда и проверка на хлабината - ръцете-на това какво е работа с инструменти и матрици, която превръща цифровите проекти във физически инструменти.
Пробни пускове с проверка на размерите- Примерните части се щамповат, измерват спрямо спецификацията и се оценяват за качество на повърхността и функционално прилягане. Корекциите се правят итеративно, докато всяко критично измерение премине.
Производствено предаване- Одобрената матрица влиза в пълно производство, подкрепена от документирани параметри за настройка, графици за поддръжка и текущ мониторинг на качеството.
YICHEN илюстрира този интегриран подход, обхващащ цялостното пътуване от анализ на осъществимостта и CAE симулация през прецизна обработка, пробни пускания и финална инспекция - всичко управлявано-вътрешно. За производители, мениджъри по снабдяване и инженери по инструменти, готови да преминат от изследване към действие, техният процес от-до-край предлага директен път до RFQ-готови персонализирани решения за щамповане за метални части, без координационните главоболия на фрагментирана верига от доставчици.
Изборът на партньор за щамповане е в крайна сметка решението, което свързва всяка тема, разгледана в тази статия. Типът матрица, класът на инструменталната стомана, обработката на повърхността, материалът на детайла, стратегията за предотвратяване на дефекти и структурата на разходите, които сте изучавали, зависят от доставчик, способен да ги изпълни с прецизност и отчетност. Успешните проекти се изграждат върху информирани решения - относно процес, материали и партньорство, което обединява всичко това. Започнете с правилното знание, приложете го чрез правилния партньор и пътят от суровия метал до безупречно завършените части става забележително лесен.
Често задавани въпроси относно щамповането
1. Каква е разликата между щамповане и леене под налягане?
Щамповането с щамповане е процес на студено{0}}формоване, който използва щанца и матрица, поставени в преса за щамповане, за оформяне на плосък метален лист чрез механична сила -, извършваща операции като изрязване, огъване, изтегляне и пробиване при стайна температура. За разлика от това, леенето под налягане включва инжектиране на разтопен метал в кухината на формата под високо налягане, произвеждайки сложни три-измерни форми предимно в {-цветни сплави като алуминий и цинк. Двата процеса обслужват фундаментално различни приложения: щамповането се отличава с високи-обемни плоски или умерено оформени части от ламарина, докато леенето обработва сложни 3D геометрии, които не могат да бъдат оформени от плосък материал.
2. Как да избера между прогресивна матрица и трансферна матрица?
Изборът зависи от размера на детайла, сложността на геометрията и производствения обем. Прогресивните матрици са идеални за малки-до-средни части, изискващи множество операции при големи обеми (100,000+ броя), тъй като лентата се подава непрекъснато през последователни станции за бързи времена на цикъла. Трансферните матрици са подходящи за по-големи части, дълбоко-изтеглени компоненти или сложни 3D форми, които не могат да останат свързани към носеща лента. Настройките за прехвърляне използват механични пръсти или хващачи за преместване на свободни заготовки между независими станции, което намалява материалните отпадъци, но работи при по-бавни времена на цикъла. Ако вашата част се вписва в оформлението на прогресивна лента и обемът оправдава разходите за инструменти, прогресивното обикновено е по-це{10}}ефективният вариант.
3. Каква инструментална стомана е най-добра за щамповани матрици?
Няма един-единствен най-добър клас - правилният избор зависи от баланса на твърдост, издръжливост и устойчивост на износване, който изисква вашето приложение. D2 е най-широко използваният клас за заготовки и пробиване поради отличната си устойчивост на износване и умерена цена. S7 е предпочитан за станции за формоване и огъване, където силните ударни сили рискуват да начупят по-твърди стомани. DC53 предлага приблизително два пъти по-голяма издръжливост от D2 при сравнима твърдост, което го прави добър избор за щамповане на високо{8}}стомани или неръждаема стомана. За екстремни{10}}станции за износване в прогресивни матрици, вложките от волфрамов карбид могат да надживеят инструменталната стомана пет до десет пъти, макар и на значително по-висока цена.
4. Колко струва матрицата за щамповане?
Разходите за матрици за щамповане варират в широки граници в зависимост от изискванията за сложност, размер, материал и толерантност. Една проста съставна матрица за плоска част може да струва няколко хиляди долара, докато прогресивна матрица с няколко станции за автомобилен компонент може да варира от $10 000 до над $100 000. Ключовите двигатели на разходите включват броя на станциите за матрици, степента на инструментална стомана и повърхностните обработки, толерансите на частите, физическия размер на матрицата и инженерните часове за проектиране и симулация. Важно е, че разходите за инструменти се амортизират в обема на производството - матрица на стойност $50 000, произвеждаща 500 000 части, добавя само $0,10 на бройка, което прави програмите с голям{13}}обем изключително-рентабилни.
5. Какво причинява неравности по щампованите метални части и как могат да бъдат предотвратени?
Прекомерното изглаждане на щампованите части се причинява основно от износени или затъпени режещи ръбове на поансоните и бутоните на матрицата или от неправилно разстояние между поансона-до- матрицата. Когато хлабината е твърде хлабава, материалът се дърпа и разкъсва, вместо да се срязва чисто, създавайки грапави ръбове и повдигнати грапавини. Когато хлабината е твърде тясна, прекомерната сила на рязане ускорява износването на инструмента, което в крайна сметка води до същия проблем. Предотвратяването изисква задаване на хлабини за-специфични проценти на материала (например 5-8% от дебелината на страна за ниско-въглеродна стомана, 6-8% за неръждаема стомана), поддържане на планирана програма за повторно шлифоване въз основа на броя на ударите и прилагане на устойчиви на износване покрития като TiN или TiCN за удължаване на интервалите на заточване.


