


Какво представляват байпасните прорези и защо са важни в матриците за щамповане
Когато типуснете матрица за прогресивно щамповане с производствена скорост, гладкото подаване на лента е всичко. Едно единствено неправилно подаване може да доведе до повреда на матрицата, скрап части и скъпоструващ престой. Байпасните прорези са едно от най-ефективните, но често пренебрегвани решения, вградени в матриците за щамповане, за да поддържат тази лента да се движи чисто от станция на станция.
Какво представляват байпасните прорези в матриците за прогресивно щамповане
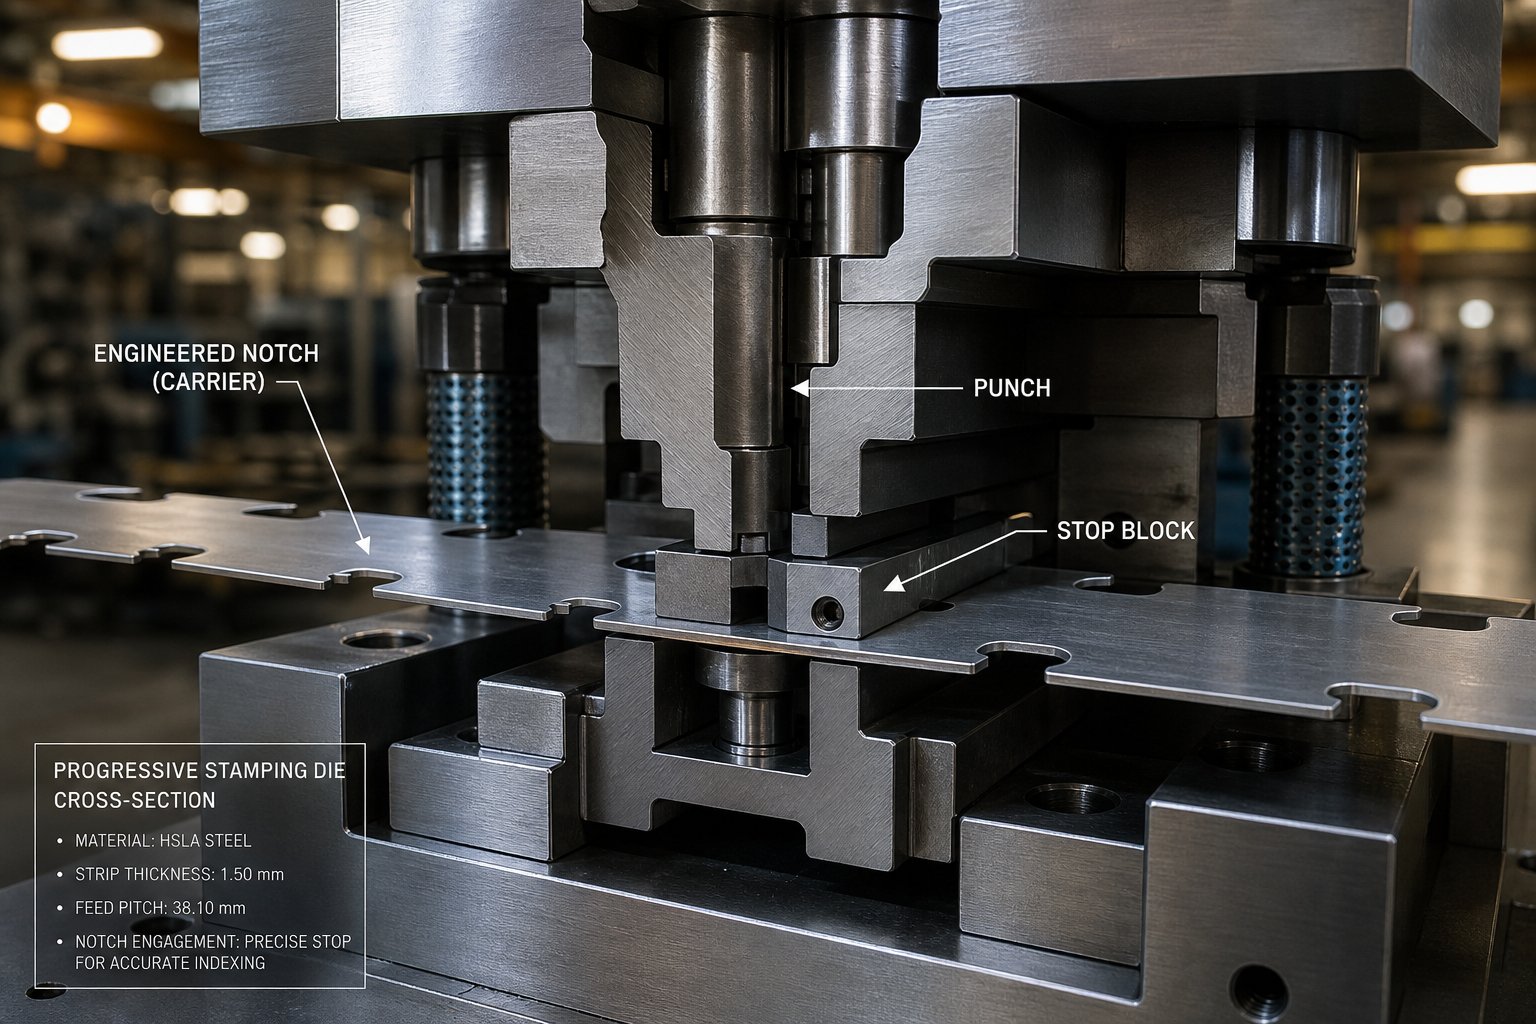
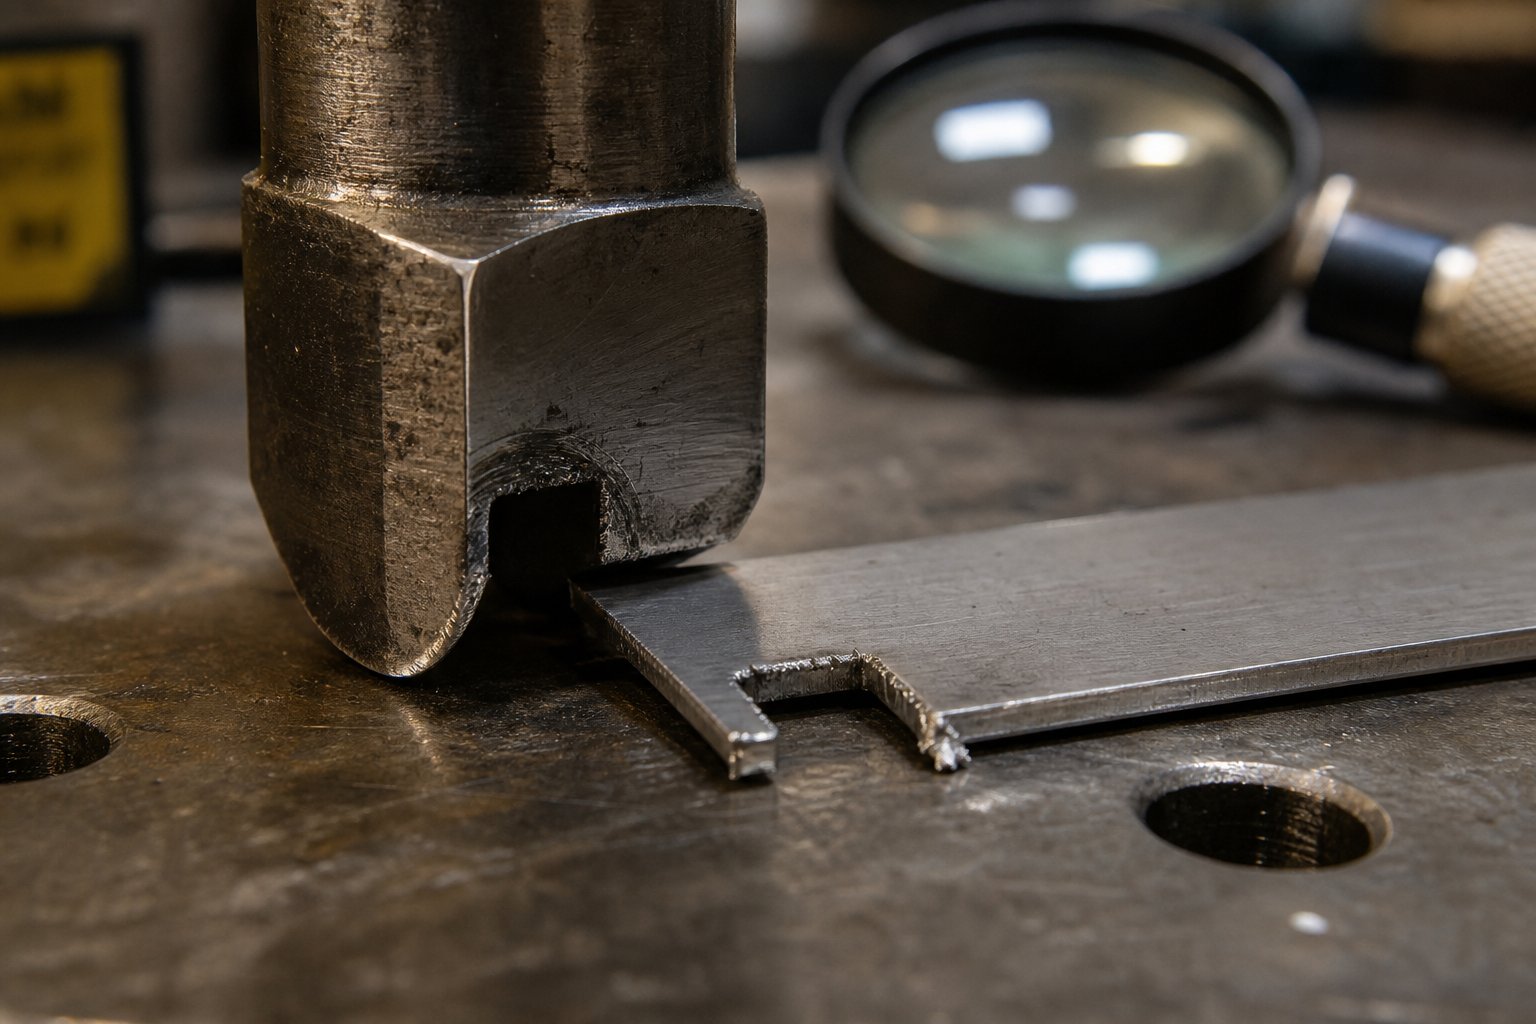
Байпасните прорези са проектирани релефни изрези, направени в носещата лента на матрици за прогресивно щамповане. Тяхната цел е да предотвратят прекомерното захранване, да контролират регистрирането на лентата и да осигурят хлабина, така че образуваните елементи да могат да преминават през следващите щанцови станции без смущения.
Ако сте нов в областта и се чудите какво е щамповане на метал, това е производствен процес, който използва матрици, монтирани в преси, за да се оформят плоски метални листове в завършени части. Прогресивните матрици за щамповане правят тази крачка напред, като извършват множество операции последователно, докато лентата напредва през инструмента. Носещата лента свързва заготовките на детайлите заедно и ги премества напред една по една стъпка.
Байпасните прорези се изрязват от единия или двата ръба на тази носеща лента, обикновено в първите позиции на матрицата. Те създават препратка-с прави ръбове, която взаимодейства с твърди ограничители вътре в инструмента, давайки на лентата точна механична граница за всяка прогресия на подаване. Професионалистите в индустрията понякога ги наричатнаклонени прорези или френски прорези, въпреки че има контекстуални разлики, които си струва да бъдат разбрани.
Проблемът с подаването на лентата се решава с байпасни прорези
Представете си подаването на непрекъсната намотана лента през прогресивна матрица без никакъв механичен ограничител. какво става Устройството за подаване на намотка придвижва материала напред, но дори устройствата за подаване с точност до 0,0005 инча не могат да отчетат изкривяването на ръбовете, въведено по време на процеса на рязане. Тази извивка кара лентата да се лута, да се огъва или да се претоварва. Резултатът е неправилно регистриране между станциите, половин-удари при удари и в най-лошия случай пълен срив на зарчето.
Целта на байпасните прорези в матриците за щамповане е да решат точно това. Чрез премахване на малка част от материала от ръба на лентата, прорезът създава солидна ограничителна повърхност и елиминира силното изкривяване на ръба с една единствена операция. Тази цел за формоване на ламарина с байпасни прорези се простира отвъд обикновената защита от претоварване. Изрязването по права-линия също помага на лентата да се подава плавно през водещите релси и когато се съчетае с направляващи щифтове, осигурява надеждна регистрация част--на част във всяка станция.
Разбирането на това какво е щамповане на това ниво означава да се признае, че точността на подаване не е само проблем на захранващото устройство. Това е проблем с дизайна на матрицата. А байпасните прорези представляват умишлен, инженерен отговор на предизвикателствата при контрола на лентата, които никаква електронна защита на матрицата не може да замени напълно сама.
Терминологията около тези характеристики на прореза варира в различните магазини и региони, което често създава объркване за инженерите, преглеждащи дизайни на матрици от различни доставчици.
Bypass Notchs срещу Pitch Notchs и индустриална терминология
Попитайте петима дизайнери на матрици как наричат релефните изрезки в носещата лента с прогресивна матрица и може да получите пет различни отговора. „Байпасен прорез“, „наклонен прорез“, „френски прорез“, „захранващ прорез“ - терминологията се променя в зависимост от това кой ви е обучил, къде работите и в кой регион на страната (или света) работи магазинът ви. Това несъответствие не е просто любопитни факти. Създава истинско объркване, когато снабдявате матрици от различни доставчици или преглеждате оформлението на лентите от непознати магазини.
Разяснена терминология на байпасни прорези срещу прорези на стъпка
На най-широко ниво и двата термина описват сходна геометрия - секция от материал, отстранен от или оформен в ръба на лентата, за да се контролира подаването. Функционалното припокриване е значително и много професионалисти в матриците и щамповането използват термините взаимозаменяемо без проблем. Все пак има контекстуални разлики, които си струва да се отбележат.
Терминът „прорез“ обикновено е запазен за геометрията на прореза, специално свързана с напредването на стъпката и контрола на първия-удар. Неговата основна роля, според дефиницията за щамповане, използвана от повечето инженери по инструментална екипировка, е да осигури солиден ограничител, който предотвратява прекомерното захранване и дава на персонала по настройка точно начално местоположение за водещия ръб на лентата.Арт Хедрик от Dieology LLCописва прореза на стъпката като малък участък от материал, изрязан от единия или двата ръба на лентата в началните станции на прогресивна матрица, функциониращ едновременно като механичен ограничител и функция за-корекция на наклона.
От друга страна, „обходен прорез“ често носи по-широко значение. Някои професионалисти го използват, за да опишат всяка релефна геометрия, която позволява на лентовия материал - особено оформени характеристики - да преминават през или заобикалят следващите станции без смущения. В този контекст какво по-различно правят матриците? Разликата е фина: прорезът на стъпката контролира къде спира лентата, докато прорезът за байпас контролира какво изчиства лентата, докато се движи напред.
На практика много щампи включват геометрия, която обслужва и двете функции едновременно. Същият вдлъбнатина, която осигурява солиден ограничител на наклона, може също да създаде луфт за завой надолу по течението или теглене. Тази двойна функция отчасти е причината термините да се слеят в ежедневния език на магазините.
Как регионалните и фирмените конвенции оформят именуването
Географията и фирмената култура играят по-голяма роля в терминологията, отколкото повечето инженери осъзнават. Магазините в горния Среден Запад на Съединените щати, където прогресивното щамповане има дълбоки корени, са склонни да предпочитат "pitch notch" или "French notch". Европейските и азиатските конструктори на матрици по-често използват "байпасен прорез" или еквивалентен превод. По-големите производители на оригинално оборудване с глобални вериги за доставки понякога стандартизират един термин в спецификациите на своя дизайн на матрицата, но този стандарт варира в зависимост от компанията.
Разбирането на това, което е матрица в производството, означава да се приеме, че номенклатурата не е универсална. Когато преглеждате пакет с дизайн на матрица от непознат доставчик, най-безопасният подход е да погледнете геометрията и нейната позиция в оформлението на лентата, вместо да разчитате само на етикета.
Таблицата по-долу обобщава как тези термини обикновено се свързват с конкретни контексти на употреба:
| Срок | Типичен контекст на използване | Функционално описание |
|---|---|---|
| Pitch Notch | Северноамерикански магазини за прогресивни матрици; дискусии за настройка на матрицата и контрол на подаването | Материалът е премахнат от ръба на лентата, за да се създаде солиден ограничител за напредване на стъпката, предотвратяване на прекомерно подаване и премахване на наклона на ръба |
| френски Notch | Наследен термин, често срещан в по-старата литература за инструменти и опитни производители на матрици | Синоним на pitch notch; се отнася за същия плужек,-произвеждащ релефно изрязване на ръбовете на лентата |
| Байпас Notch | По-широко глобално използване; формоване-тежки прогресивни матрици; дискусии за освобождаване на лентата | Релефна геометрия, позволяваща формирани характеристики за изчистване на последващи станции; може да служи и като ограничител на терена |
| Копие-и-прорез на фланец | Приложения, изискващи работа без{0}}закъснение или укрепване на носача | Нарязан и огънат материал, който действа като здрав ограничител, без да произвежда отделен охлюв |
Независимо как ги нарича вашият магазин, основната механична функция остава последователна. Тези функции съществуват, за да поддържат подаването на лентата надеждно и дазащита на скъпите компоненти на матрицатаот щети при катастрофа. Истинските разлики се появяват, когато погледнете как те взаимодействат физически с прогресията на лентата, пилотните щифтове и формираната геометрия на всяка станция.
Как функционират байпасните прорези при прогресивно подаване на щанцова лента
Да знаеш как се наричат байпасните прорези е едно нещо. Разбирането какво всъщност правят вътре в матрицата за щамповане по време на всеки ход на пресата е мястото, където се намира истинската инженерна стойност. Механичната функция на тези релефни разрези далеч надхвърля простото предотвратяване на прехранването. Те участват активно в контрола на лентата, хлабината на формоване и точността на регистрация по време на целия процес на матрицата.
Как байпасните прорези контролират движението на лентата
Представете си матрица за прогресивно щамповане, работеща с 200 удара в минута. Лентата се придвижва напред с една стъпка между всяко ударене и целият процес на щамповане зависи от това движение, което се случва с повтаряща се точност. Байпасните прорези служат като механичен гръбнак на тази прецизност.
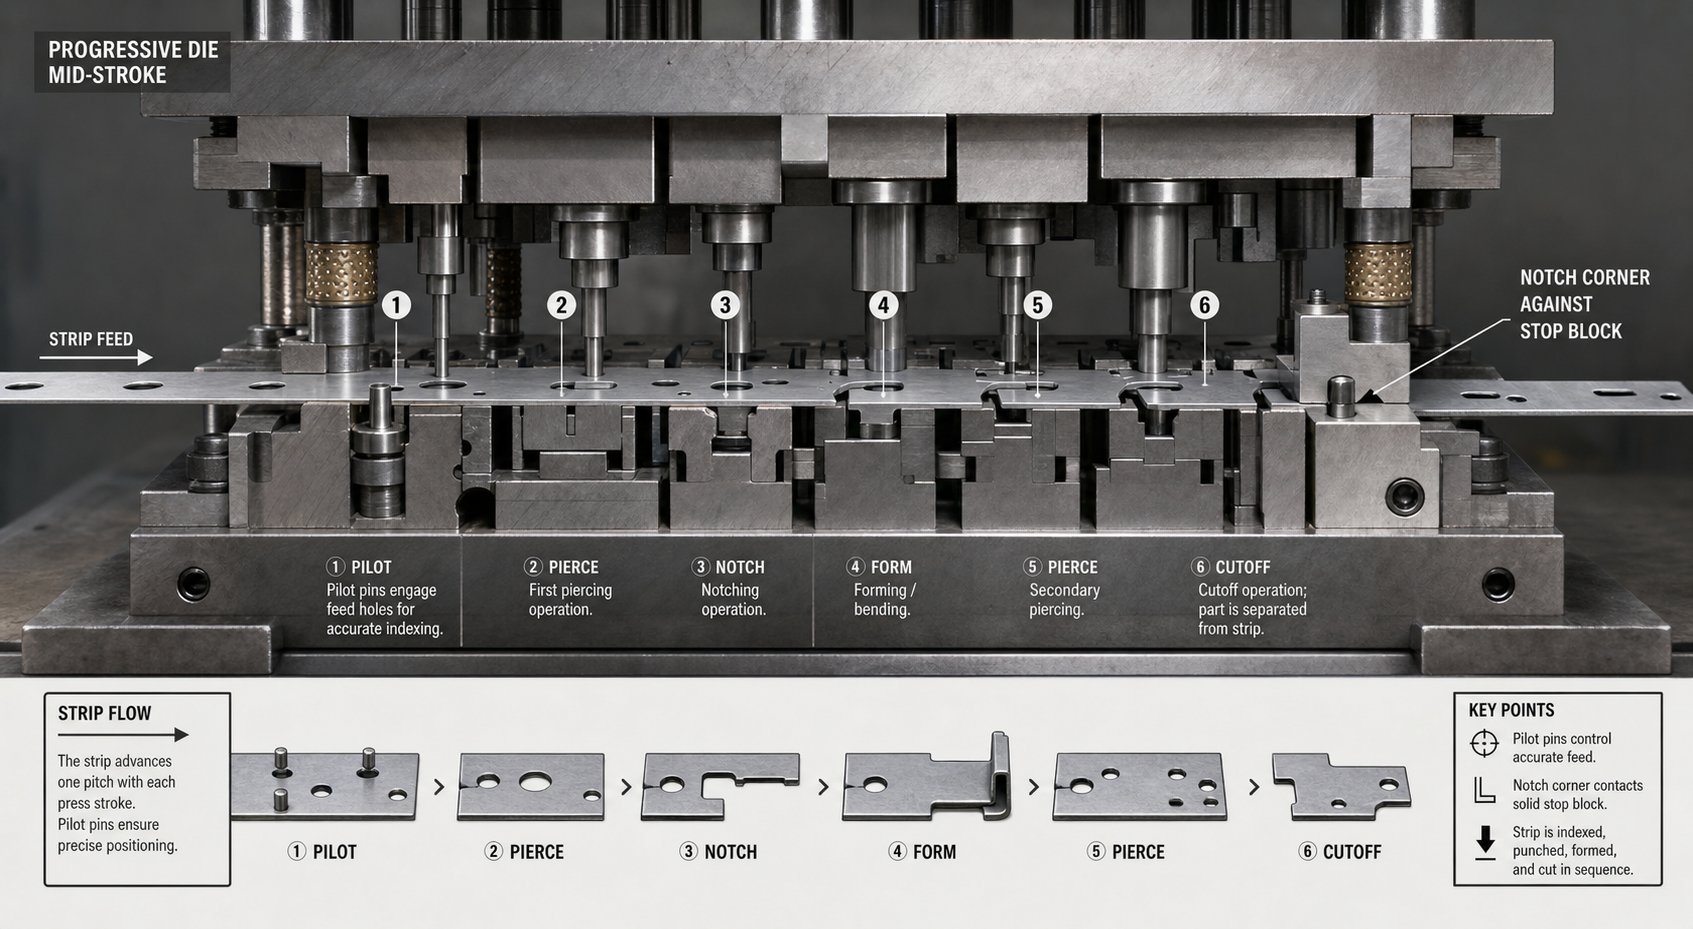
Когато захранващото устройство освободи лентата, тя се придвижва напред, докато ъгълът на прореза се докосне до солиден ограничителен блок, монтиран в матрицата. Това трудно спиране елиминира всяка кумулативна грешка при хранене, която може да се натрупа в продължение на стотици прогресии. За разлика от електронните сензори, които откриват неправилно подаване, след като се случи, физическото спиране, създадено от геометрията на прореза, предотвратява възникването на проблема на първо място.
Прорезът също така премахва материала на ръба, който иначе би могъл да попречи на гладкото подаване през водещите релси. Бобините често пристигат с леки ръбове или изпъкналост от процеса на рязане. Чрез изрязване на чиста,-права референтна част в лентата, байпасният прорез дава на матрицата надеждна повърхност за индексиране, независимо от състоянието на входящия материал.
За щанци, които извършват операции за щамповане при щанцоване на ранни станции, поансонът с байпасен прорез обикновено се задейства едновременно с пробиването на пилотния отвор. Това означава, че лентата придобива както регистрационните си дупки, така и геометрията си за контрол на ръба с един удар, установявайки всички препратки към местоположението, преди материалът да достигне до всяка формираща станция надолу по веригата.
Взаимодействие между байпасни прорези и регистрация на пилотния щифт
Байпасните прорези и пилотните щифтове работят като екип, но се справят с различни аспекти на контрола на лентата. Пилотните щифтове осигуряват прецизно X-Y местоположение чрез захващане на предварително-пробити отвори и издърпване на лентата в точна позиция, когато матрицата се затваря. Междувременно байпасните прорези задават границата на грубото подаване и осигуряват хлабина по оста Z- за формирани елементи.
Ето как протича последователността по време на един цикъл на натискане:
- Подаващото устройство придвижва лентата напред с една стъпка. Лентата се движи свободно през отворената матрица, докато ъгълът на байпасния прорез влезе в контакт с твърдия ограничител, предотвратявайки прекомерното подаване.
- Пресовият таран започва своето движение надолу. Докато горната матрица се спуска, направляващите щифтове влизат в предварително пробитите отвори в лентата, издърпвайки материала в прецизна крайна позиция и коригирайки всяко незначително странично отклонение.
- Плочата за отстраняване контактува с повърхността на лентата, като я притиска плоско към долната повърхност на матрицата. В станциите за оформяне повдигачите могат да държат лентата на повдигната позиция, за да изчистят предварително оформени елементи отдолу.
- Операциите по щамповане и формоване се изпълняват едновременно във всички станции. На първата станция се изрязват нови байпасни прорези и пилотни отвори във входящата лента. На станциите надолу по течението се оформят завои, чертежи и щампи.
- Овенът обръща посоката. Стриптизьорите държат лентата, докато ударите се изтеглят. Повдигачите повдигат лентата обратно до височината на подаване, а геометрията на байпасния прорез осигурява хлабината, необходима за оформени елементи, за да изчистят долните компоненти на матрицата, докато лентата се повдига.
- Подаващото устройство се захваща отново, придвижвайки лентата към следващата позиция на стъпка и цикълът се повтаря.
Без байпасни прорези, осигуряващи това първоначално грубо спиране, пилотните щифтове сами поемат цялата тежест на коригиране на всяка грешка при подаване. Пилотите са компоненти на матрицата за прецизно щамповане, предназначени за фино местоположение, а не за поемане на силата на претоварена лента. Разчитането на тях като основни ограничители ускорява износването на щифта и в крайна сметка води до неправилно регистриране във всички станции.
Предотвратяване на повдигане на лентата и неправилно подаване по време на прогресия
Повдигането на лентата е едно от най-упоритите главоболия при прогресивната работа на матрицата. Когато формираща станция огъва материала надолу, заобикалящата носеща лента иска да се отклони нагоре в отговор. Ако повдигнатият материал се закачи за компонент на матрицата, докато лентата се подава напред, получавате неправилно подаване или събитие на изкривяване, което може да повреди инструмента.
Байпасните прорези решават това по два начина. Първо, чрез премахване на материала от ръба на носещия в съседство с оформящите станции, те намаляват твърдостта на носача в тази зона. По-малко твърд носач е по-съвместим, което означава, че може да се огъне леко, без да предава повдигащи сили по цялата ширина на лентата. Това е в съответствие спринципи на проектиране на носещата лентакоито балансират гъвкавостта със структурната цялост.
Второ, самата геометрия на прореза създава физически хлабина. Когато оформен елемент, като огънато езиче или изтеглена чаша, трябва да премине през следващата станция, байпасният прорез гарантира, че има свободно пространство на ръба на лентата, за да може този елемент да се придвижи, без да контактува с щампована стомана. Това е особено критично при дизайни на щампи за щамповане, където станциите са близко разположени и оформените елементи се простират под или над равнината на лентата.
Връзката между разположението на прореза и стабилността на лентата е акт на балансиране. Изрежете твърде много материал от носача и губите структурната здравина, необходима за надеждно прокарване на лентата през матрицата. Твърде малко изрязани и оформени елементи се сблъскват с инструментите надолу по веригата. Постигането на този правилен баланс изисква разбиране на наличните специфични опции за геометрия на прореза и кога всяка конфигурация пасва най-добре на приложението.
Видове байпасни прорези и кога да се използва всяка конфигурация
Това балансиране между хлабината и здравината на носача няма-универсално-подходящо-решение. Различните геометрии на частите, измерванията на материала и дълбочините на формоване изискват различни форми на прорези. Сред различните типове матрици за щамповане в производството, прогресивните инструменти виждат най-голямото разнообразие от конфигурации на байпасни прорези, тъй като всяка станция въвежда уникални изисквания за хлабина. Изборът на правилната геометрия не е козметично решение. Той пряко влияе върху стабилността на лентата, поведението на скрап и живота на щанцата.
V-Конфигурация на прореза и типични приложения
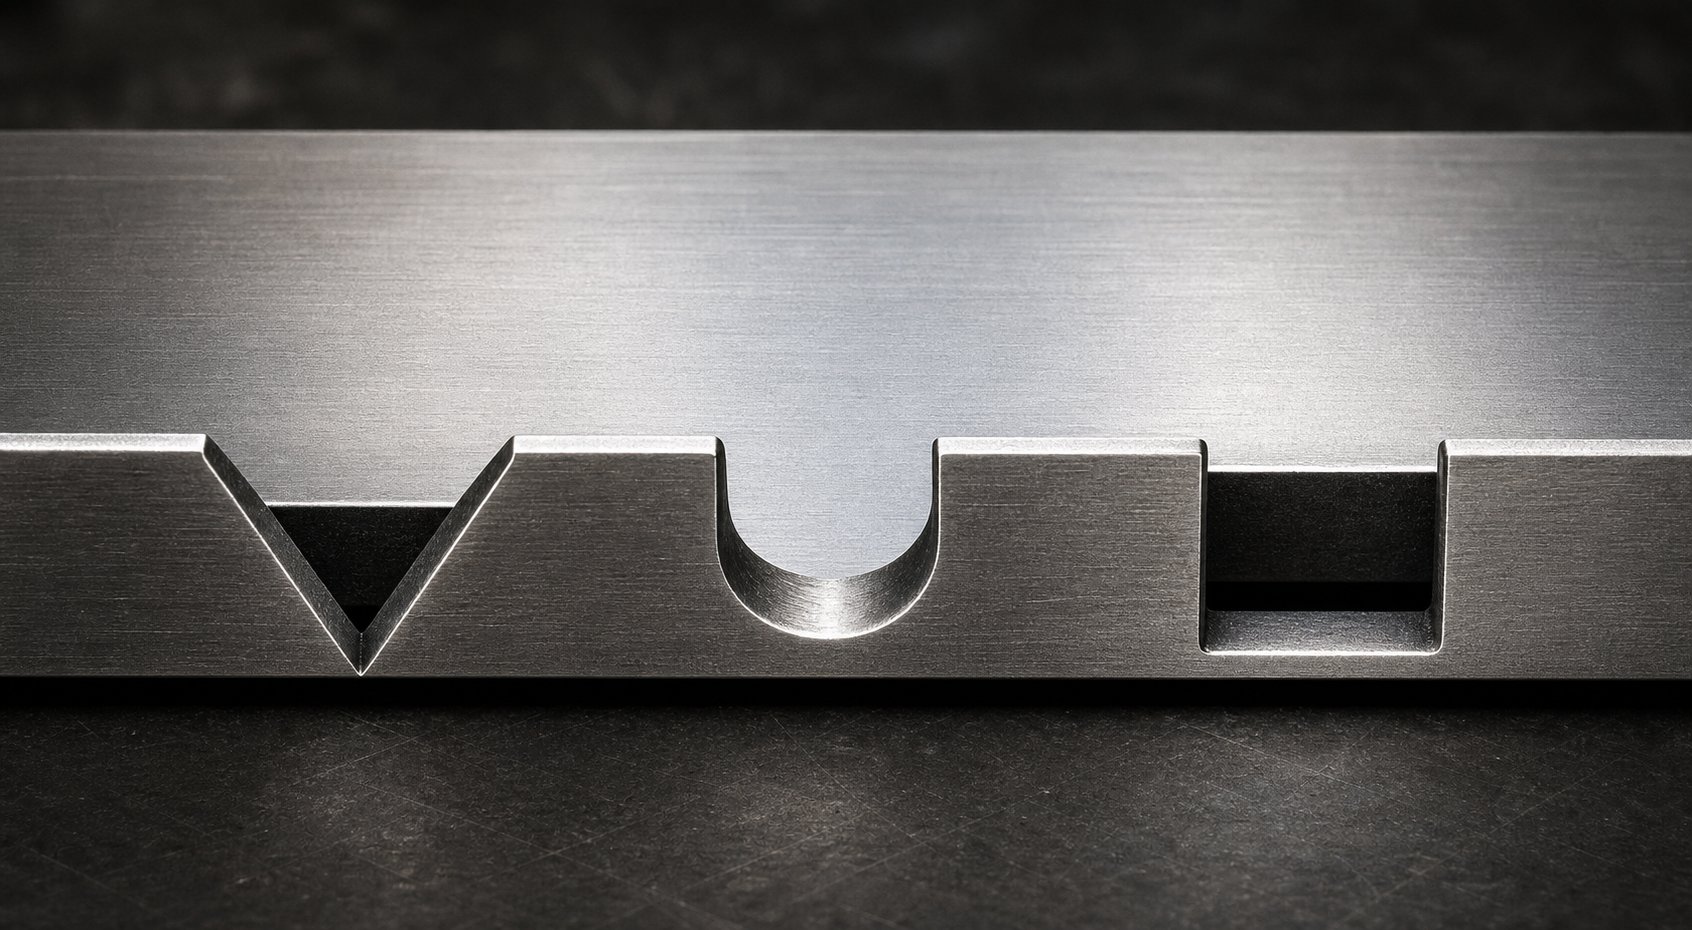
V-прорезът е най-разпространената геометрия на байпасния прорез при операциите по щамповане. Той разполага с две ъглови разрези, които се срещат в една точка, създавайки триъгълен релеф в ръба на лентата. Ъгълът на V обикновено варира от 60 до 90 градуса, въпреки че някои приложения използват по-тесни или по-широки профили в зависимост от нуждите от свободно пространство.
Защо V-прорезът е толкова популярен? Неговата заострена форма естествено насочва лентата към твърдия ограничител, докато материалът се подава напред. Скосените ръбове действат като вход-навътре, като центрират лентата странично и намаляват шанса ъгъл с прорез да виси на ограничителния блок. Това само-поведение на самоцентриране прави V-прорезите особено ефективни при високо-скоростни прогресивни матрици, където лентата трябва да се индексира бързо и чисто.
V-прорезите работят най-добре в приложения с умерени изисквания за хлабина и по-тънка лента, обикновено под 2,0 mm. Те произвеждат компактен охлюв, който изхвърля надеждно, а заострената геометрия концентрира по-малко напрежение в ръба на носача в сравнение с острите правоъгълни ъгли. Въпреки това, V-прорезите предлагат ограничена ширина на хлабината на ръба на лентата, което може да бъде ограничение, когато оформените елементи се нуждаят от по-широк прозорец, за да преминат през тях.
U-проекти с прорези и правоъгълни байпасни прорези
Когато V-прорезът не може да осигури достатъчна ширина на хлабината, се намесват U-прорези и правоъгълни конфигурации. Тези геометрии премахват по-широк участък от материал от ръба на носещия, създавайки по-широк релефен прозорец за оформени елементи, за да преминат през станциите надолу по веригата.
U-прорезът има полукръгло или заоблено дъно, което разпределя напрежението по-равномерно от джоба с остри-ъгли. Това го прави добър избор за байпасни прорези в приложения за формоване на ламарина, където носещата лента изпитва повтарящи се натоварвания на огъване по време на работа на повдигача. Радиусът в основата на прореза намалява вероятността от напукване от умора, особено при материали, склонни към втвърдяване при работа.
Правоъгълните прорези, напротив, максимизират свободната площ за дадена дълбочина на прореза. Те са лесни за обработка в матрицата и произвеждат проста форма на охлюв. Компромисът-е, че острите вътрешни ъгли създават точки на концентрация на напрежение. При по-твърди или по-тънки материали тези ъгли могат да предизвикат пукнатини след хиляди цикли на пресоване. Добавянето на малки радиуси на ъглите (дори от 0,5 до 1,0 mm) значително намалява този риск, без да се жертва значителна хлабина.
Както U-зъбият, така и правоъгълният дизайн са често срещани в прогресивните щанци с дълбоки формоващи станции, големи релефни изпъкналости или множество завои, които се простират доста под равнината на лентата. Ако формираният елемент се нуждае от значително пространство за движение, тези по-широки геометрии го осигуряват.
Положителна срещу отрицателна геометрия на байпаса
Освен формата на самия разрез, дизайнът на байпасния прорез се разделя на две основни категории въз основа на това как се борави с материала: положителен и отрицателен. Разбирането на отрицателните и положителните байпасни прорези в матриците за щамповане на ламарина е от съществено значение, тъй като изборът влияе по различен начин на здравината на носача, управлението на заготовките и цялостното поведение на лентата.
A отрицателен байпас прорезе това, което повечето инженери си представят първо. Материалът се отстранява физически от ръба на лентата, създавайки разрез, който осигурява хлабина. Отстраненият охлюв трябва да се управлява чрез подходяща вентилация на матрицата и улеи за скрап. Отрицателните прорези са стандартният подход в повечето приложения за щамповане, защото предлагат предвидима, последователна геометрия на хлабината от първото попадение нататък.
A положителен байпасизползва различен подход. Вместо да премахва материала, той запазва или пренасочва материала на лентата, за да създаде релеф. Помислете за операция с копие-и-форма, при която езичето се извива от носещата равнина, вместо да се отрязва изцяло. Материалът остава прикрепен към лентата, но се измества извън зоната на намеса. Този метод поддържа повече напречно-сечение на носача, което подобрява твърдостта на лентата и стабилността при подаване. Той също така елиминира напълно плужека, решавайки проблемите с управлението на скрап при тесни оформления на матрицата.
Практическото значение на тези термини може да варира между компаниите и дизайнерите на матрици, така че дефинициите винаги трябва да се потвърждават спрямо конкретния използван стандарт за чертеж на матрица и оформление на ленти. Таблицата по-долу отразява основните разлики:
| Геометричен тип | Типичен случай на употреба | Предимства | Ограничения |
|---|---|---|---|
| V-прорез (отрицателен) | Високо{0}}скоростни прогресивни матрици с умерени нужди от хлабини; тънка лента под 2,0 мм | Само{0}}действие за самоцентриращо подаване; компактен охлюв; по-ниска концентрация на напрежение в ръба на носещия | Ограничена свободна ширина; не е идеален за дълбоко{0}}оформени елементи, изискващи широки релефни прозорци |
| U-прорез (отрицателен) | Приложения с повтарящи се натоварвания на огъване; материали, склонни към втвърдяване при работа или напукване от умора | Заобленият корен разпределя напрежението равномерно; добра устойчивост на умора; умерена ширина на просвета | Малко по-сложна геометрия на щанцата; формата на охлюв може да изисква специфичен дизайн на улея |
| Правоъгълен (негатив) | Станции за дълбоко формоване; големи релефни изпъкналости или завои, простиращи се доста под равнината на лентата | Максимална свободна площ за дадена дълбочина; лесен за машинна обработка; предвидима геометрия на плужека | Острите ъгли създават напрежение; изисква допълнителни радиуси в по-твърди или по-тънки материали |
| Положителен (Lance-и-Form) | Тесни оформления на матрицата, при които управлението на плужците е проблематично; приложения, изискващи максимална твърдост на носача | Не се произвежда охлюв; поддържа напречното-сечение на носителя; подобрява стабилността на храненето | Ограничена дълбочина на хлабина; накрайникът може да попречи, ако не се контролира напълно; добавя сложност на формирането |
Изборът на правилната конфигурация за отрицателни и положителни байпасни прорези в матриците за щамповане на ламарина се свежда до четири променливи: дебелина на лентата, свойства на материала, хлабината, която вашите оформени елементи изискват, и дълбочината на формоване в съседните станции. Плитка монета или релеф може да се нуждае само от тесен V-прорез за хлабина. Дълбоко-изтеглена чаша, преминаваща през множество станции, вероятно изисква правоъгълен или U-прорезен релеф с пълна-широчина, за да премине без контакт.
Избраната от вас геометрия също влияе върху това как прорезът се износва с времето и как матрицата се държи при производствена скорост. По-острите профили на вдлъбнатини режат чисто, но концентрират износването върху по-малки зони на щанцоване. По-широките профили разпределят товара, но премахват повече носещ материал. Тези компромиси-се свързват директно с параметрите на дизайна и правилата за разположение, които управляват къде се намира всеки прорез по отношение на пилотите, геометрията на детайлите и разстоянието между станциите.
Параметри на дизайна на байпас Notch и насоки за поставяне
Всяка конфигурация на прорез, обсъдена по-горе, живее или умира въз основа на числата зад нея. Формата сама по себе си не гарантира ефективност. Твърде плиткият AV{2}}прорез все още позволява формираните елементи да се сблъскат с инструментите надолу по веригата. Прекалено дълбок правоъгълен прорез счупва носещата лента под товар при подаване. Ефективният дизайн на матрицата за щамповане изисква прецизен контрол върху четири критични геометрични параметъра и дисциплинирано разположение спрямо останалата част от оформлението на лентата.
Критични геометрични параметри за проектиране на байпасен прорез
Когато седнете да оразмерявате байпасен жлеб в матрица за метално щамповане, това са променливите, които определят дали вашата лента се подава чисто при производствена скорост или ви създава главоболия от първия ден:
- Дълбочина на прореза- Разстоянието, на което прорезът се простира навътре от ръба на лентата. Това трябва да надвишава максималната височина (или дълбочина) на всеки образуван елемент, който трябва да премине през следващите станции. Обща начална насока е да се зададе дълбочина на прореза на 1,5 до 2,0 пъти височината на формирания елемент, осигурявайки граница на работна хлабина, която отчита връщането на материала и лекото изместване на лентата по време на подаване.
- Ширина на прореза- Размерът, измерен по ръба на лентата в посока на подаване. Ширината на вдлъбнатината трябва да поеме цялата дължина на формирания елемент, докато преминава покрай ограничителния блок, плюс достатъчно поле за предотвратяване на контакт при най--лошите условия на подаване. Ширината обикновено се отнася до стъпката на станцията - прорез, по-тесен от 40 до 60 процента от разстоянието на стъпката, може да не осигури адекватно разстояние за елементи, които обхващат преходната зона между станциите.
- Ъгъл на прорез (V-специфичен за прорез)- Включеният ъгъл между двете изрязани повърхности на V-прорез. Ъглите между 60 и 90 градуса предлагат най-добрия баланс между само-центриращо действие и свободен обем. По-острите ъгли под 60 градуса създават по-крехки върхове на прорези, склонни към счупване при опъване на лентата, докато ъгли над 90 градуса намаляват ползата от центриране и отпадъчния носещ материал странично.
- Разстояние и повторение- Байпасните прорези се повтарят на всяка стъпка по протежение на лентата. Тяхното разстояние се равнява точно на стъпката на матрицата, като се гарантира, че всяка прогресия създава идентична справка за спиране. В някои дизайни на матрици за метално щамповане се появяват вдлъбнатини по двата ръба на лентата (дву-странични) за подобрено странично регистриране, особено при приложения с широки бобини, където едно-страничните вдлъбнатини позволяват на лентата да се завърта леко по време на подаване.
Тези параметри взаимодействат помежду си. Увеличаването на дълбочината на прореза без разширяване на отвора на прореза създава тесен процеп, който улавя охлюви и се противопоставя на изхвърлянето. Разширяването на прореза без регулиране на дълбочината може да осигури страничен хлабина, без да решава проблемите с вертикалната намеса. Ефективният дизайн на щамповане ги третира като система, а не като независими измерения.
Насоки за поставяне по отношение на пилотните отвори и разстоянието между станциите
Където позиционирате перфоратора в оформлението на лентата е толкова важно, колкото и самата форма на жлеба. Поставянето следва няколко основни принципа в матриците за щамповане на ламарина:
Байпасните прорези трябва да се изрежат на възможно най-ранната станция, в идеалния случай една или две. Това гарантира, че лентата получава своя референтен контрол на ръба, преди да се натъкне на каквито и да било операции по формоване надолу по веригата. Ранното изрязване на прореза също означава, че правият ръб е достъпен за максималния брой следващи станции, спрямо които да се индексира.
Поансонът с прорез трябва да се задейства на същата позиция, където се пробива пилотният отвор, когато е възможно. Това установява както спирането на грубото подаване, така и финото-референциране на местоположението в едно попадение, елиминирайки всяка позиционна грешка, която може да се натрупа, ако тези характеристики бъдат изрязани на различни станции. На практика повечето прогресивни конструктори на щанци поставят щанцата с прорез в съседство с пилотната щанца в същия блок на матрицата.
Странично прорезите трябва да бъдат разположени достатъчно далеч от геометрията на детайла, така че носачът да запази структурната непрекъснатост между прореза и най-близкия празен ръб на частта. Общо правило при проектирането на метално щамповане е да се поддържа минимална ширина на моста между прореза и съседните изрези, равна на поне 1,5 пъти дебелината на лентата. Падне под това и носачът се превръща в слабо звено, склонно към разкъсване при напрежение на подаване.
Балансиране на дълбочината на хлабината с целостта на носещата лента
Това е напрежението, с което се сблъсква всеки дизайнер на матрици: по-дълбоките прорези осигуряват повече пространство за формованите елементи, но също така премахват повече материал от носещия ръб. Премахнете твърде много и носачът губи силата на напречното-сечение, необходима за надеждно прокарване на лентата през направляващи релси и повдигачи.
Представете си стоманена лента с дебелина 1,0 mm с носач с ширина 12 mm от всяка страна. Ако вашият байпасен прорез се простира на 8 mm навътре, само 4 mm от носещия материал остават непокътнати в това напречно-сечение. Този останал мост трябва да издържа на всички захранващи сили, повдигащи натоварвания и динамичните напрежения на високо-скоростната работа на пресата. При по-тънки или по-меки материали тази остатъчна част може да не е достатъчна.
Инженерният принцип, управляващ този баланс, е ясен: дълбочината на прореза никога не трябва да заема повече от 60 до 70 процента от ширината на носача. Оставането в този диапазон запазва достатъчно структурен материал за поддържане на надеждността на захранването, като същевременно осигурява значителна свобода за оформените елементи. Ако вашата оформена геометрия изисква по-дълбок релеф, отколкото позволява това съотношение, правилният отговор е да разширите носещата лента в първоначалното оформление на лентата, вместо да натискате прореза по-дълбоко в носач с малък размер.
Това е мястото, където дизайнът на матрицата за щамповане и оптимизирането на оформлението на лентата се пресичат. Метална матрица за щамповане, която изглежда ефективна по отношение на използването на материала, но не оставя достатъчна ширина на носача за подходяща дълбочина на байпасния прорез, в крайна сметка струва повече поради неправилно подаване, сривове на матрицата и скрап. Оформлението на лентата трябва да бъде проектирано с геометрията на прореза в ума от самото начало, а не преоборудвано след изграждането на матрицата.
Свойствата на материала добавят още един слой към това изчисление. Стоманите с висока -якост понасят по-дълбоки съотношения на прорези, защото тяхната по-висока граница на провлачане поддържа твърдостта на носача с по-малко напречно-сечение. Меките алуминиеви или медни сплави се нуждаят от по-консервативни ограничения на дълбочината, тъй като оставащият носител се деформира по-лесно при натоварване. Тези-специфични за материала корекции заслужават собствено подробно третиране, за да се избегне прекаленото опростяване на процеса на проектиране.
Байпасни прорези срещу алтернативни методи за контрол на лентата
Байпасните прорези не са единственият начин за контролиране на движението на лентата в прогресивна матрица. Насочващи щифтове, странични ножове, обикновени носещи ленти и повдигащи-системи, всички те играят роля в инструментите за щамповане на метал. Така че защо да изберете едно пред друго? Отговорът зависи от изискванията за регистрация, целите за скрап и колко сложност може да поддържа вашият бюджет за инструменти за щамповане. Всеки метод има приятно място и разбирането на компромисите-ви помага да изберете правилната комбинация за дадено приложение.
Байпасни прорези в сравнение със самостоятелни пилотни щифтове
Пилотните щифтове са прецизните работни коне на регистрирането на лента. Те влизат в предварително-пробити дупки и изтеглят лентата в точна X-Y позиция при всеки ход. катоПитър Улинц от PMA отбелязва, пилотите трябва да бъдат оразмерени само с разстояние от 0,0005 до 0,001 инча до техните дупки и трябва да се задействат, преди други удари да докоснат материала. Те осигуряват изключителна позиционна точност, често в рамките на няколко хилядни от инча.
Но разчитането само на пилотни щифтове за контрол на подаването има значителен недостатък. Пилотите са проектирани за фино местоположение, а не за поемане на силата на претоварена лента. Ако захранващото устройство прескочи дори с част от милиметъра, направляващият щифт поема тази страна на ударното натоварване-. В продължение на хиляди цикли на преса за щамповане, работеща с производствена скорост, това повтарящо се странично натоварване огъва пилотите, удължава пилотните отвори и влошава регистрацията във всяка станция.
Байпасните прорези елиминират този проблем, като осигуряват грубо механично спиране преди зацепването на пилота. Ъгълът с вдлъбнатина контактува първо със спирачния блок, като поема силата на претоварване със здрав ръб, а не с прецизен щифт. След това пилотите обработват само фината корекция, работейки в рамките на техния дизайн. Това разделение на труда удължава живота на пилота и поддържа точността на регистрация много по-дълго от пилотите, работещи самостоятелно.
Това означава ли, че всяка прогресивна матрица се нуждае от байпасни прорези в допълнение към пилотите? Не е задължително. Обикновени матрици за заготовка или перфориране без операции по формоване, минимално повдигане на лентата и кратки прогресивни серии могат да работят добре само с пилоти. Рискът се изчислява по различен начин за голям-обем на производство на машина за щамповане, където хиляди удари на час усилват всяка малка грешка.
Алтернативни методи за контрол на лентата и техните компромиси-
Освен комбинацията от байпасен прорез и пилотен щифт, съществуват няколко други техники за щамповане на метал за контролиране на прогресията на лентата:
Обикновени носещи ленти без прорезиразчитат изцяло на фидера и пилотните щифтове за контрол на позицията. Носачът просто свързва заготовките на частите и осигурява повърхност, която да съдържат водещите релси. Този подход работи за прости части без формоване, което променя височината на лентата, но предлага нулева защита от механично претоварване. Всяко приплъзване на фидера или грешка във времето остава некоригирана, докато пилотен щифт (или катастрофа на матрицата) не ги улови.
Странични фрезиотрежете малко количество материал от единия или двата ръба на лентата на първата станция. Прясно изрязаният ръб индексира срещу стоп, за да зададе прогресия. Страничните ножове изпълняват подобна функция за грубо -стопиране като байпасни прорези, но те генерират непрекъсната лента от остатъци от ръбове, а не отделни участъци. Този подход е често срещан в приложенията на инструменти за щамповане и матрици, където състоянието на ръба на входящата намотка е ненадеждно или където ширината на лентата трябва да бъде коригирана, преди да влезе в направляващите релси.
Системи,-базирани на повдигачиповдигнете лентата над повърхността на матрицата между ударите, позволявайки на формираните елементи да изчистят долните компоненти на матрицата по време на подаване. Повдигачите решават проблема с вертикалната хлабина, който заобикаля прорезите, адресирани странично. На практика повечето сложни прогресивни матрици използват и двете: повдигачи за вертикална хлабина и байпасни прорези за контрол на ръба и ограничаване на подаването. Само повдигачите не могат да предотвратят прехранването или да коригират страничната регистрация.
Конфигурации на етапни инструментиразбийте прогресивната операция на отделни станции на отделни комплекти матрици. Всяка станция получава отделна заготовка, а не непрекъсната лента, което елиминира изцяло предизвикателствата при подаване на лента. Компромисът-е драстично по-ниска производителност, по-високи разходи за обработка и по-сложни механизми за прехвърляне на части между етапите.
Въздействие върху оптимизирането на оформлението на лентата и намаляването на скрап
Всеки метод за контрол на лентата влияе върху това колко материал завършва като използваеми части спрямо скрап. Байпасните прорези премахват малки дискретни участъци от ръба на носача, добавяйки предвидим компонент за скрап към всеки удар. Този скрап е минимален, обикновено няколко квадратни милиметра на прорез, и си заслужава надеждността на захранване, която осигурява.
Страничните ножове генерират повече скрап на ход, защото подрязват непрекъснато целия ръб на лентата. Ако разходите ви за материали са високи или геометрията на частта ви вече надвишава границите на използване на материала, това допълнително подстригване на ръба може да промени икономиката неблагоприятно. Обратно, ако вашата входяща намотка е с лошо качество на ръба, скрапът от страничния нож може да е неизбежен независимо от това.
Обикновените носачи без прорези не произвеждат допълнителен скрап от самия метод на управление, но събитията на неправилно подаване, които предизвикват, генерират много повече отпадъци в отхвърлените части и прекъсване на ремонта на матрицата. „Икономиите“ от елиминирането на скрап с вдлъбнатини са илюзорни, ако нивото на отхвърляне се покачи дори леко.
Таблицата по-долу поставя тези-компромиси един до друг за бърза справка:
| Контролен метод | Точност на регистрацията | Въздействие на скрап | Сложност на инструментите | Най-добро{0}}подходящо приложение |
|---|---|---|---|---|
| Байпасни прорези + пилотни щифтове | високо. Грубият стоп предотвратява прехранването; пилотите осигуряват фина X-Y локация в рамките на 0,001 инча. | ниско. Малки дискретни удари на удар; предвидим и управляем. | Умерен. Изисква прорез, блок за спиране и път за изхвърляне на плужека в допълнение към пилотите. | Много{0}}прогресивни матрици с операции на формоване, високо-скоростно производство, тесни допуски. |
| Pilot Pins Alone | Висок за фино местоположение, но уязвим към кумулативна грешка при подаване и претоварване на пилота. | Няма от самия контролен метод; по-висок риск от скрап,-свързан с неправилно подаване. | ниско. Само стандартен хардуер за пилотиране. | Обикновени матрици за заготовки или перфориране без формоване; краткотрайни или ниско{1}}скоростни приложения. |
| Странични фрези + пилотни щифтове | високо. Свежо-рязаният ръб осигурява чиста опорна точка; пилотите се справят с фино позициониране. | Умерен. Непрекъснатата лента за подрязване на ръбовете добавя непрекъснат обем на скрап. | Умерено до високо. Инструменти за странично рязане плюс управление и изхвърляне на скрап лента. | Бобина за щанцоване с ненадеждно качество на ръба; приложения, нуждаещи се от вярна ширина на лентата. |
| Обикновен носач (без прорези) | Изцяло зависи от точността на фидера и способността за коригиране на пилота. | Няма от самия метод; повишеният риск от неправилно подаване увеличава броя на отхвърлените части. | ниско. Без допълнителни инструменти освен водещи релси и пилоти. | Много просто плоско изрязване без формоване; ниско{0}}рискови части, където случайно неправилно подаване е допустимо. |
| Системи за повдигане (вертикално управление) | Работи само с хлабина по оста Z-; няма странично управление или управление на посоката-подаване. | Няма от повдигачи; трябва да се съчетае с друг метод за контрол на храненето. | Умерен. Пружинни или пневматични повдигачи, синхронизиране на времето с освобождаване на захранването. | Щампи с оформени характеристики, които се простират под равнината на лентата; винаги се използва заедно с пилоти и прорези. |
| Инструменти за етапи (отделни станции) | Висока за станция, но точността на трансфер между станциите въвежда нови променливи. | Променлива. Няма скрап от оператора, но обработката и прехвърлянето на празни продукти могат да генерират откази. | високо. Множество матрици, механизми за прехвърляне, отделни ходове на пресата за всяка операция. | Много сложни части, които не могат да бъдат произведени в една прогресивна лента; нисък-до-среден звук. |
В повечето производствени среди комбинацията от байпасен жлеб и направляващ щифт осигурява най-добрия баланс на точност, контрол на скрап и поддръжка. Страничните ножове са логичната алтернатива, когато състоянието на ръба е проблем. Повдигачите допълват, вместо да заменят управлението, базирано на прорези. А етапните инструменти са изцяло различна парадигма, запазена за части, чиято геометрия просто не може да премине през една лента.
Оптимизирането на оформлението на лентата в крайна сметка означава избор на метод за управление, който минимизира общите разходи, а не само разходите за материали. Няколко допълнителни квадратни милиметра скрап с прорези на удар са незначителни в сравнение с времето на престой, ремонта на матрицата и брака на качеството, произтичащ от неадекватен контрол на лентата. Истинските спестявания идват от изграждането на правилната комбинация от контролни функции в инструмента за щамповане и матрицата от самото начало, вместо от преоборудване, след като проблемите с подаването се появят в производството.
Това каза, че не всеки материал реагира по същия начин на тези методи за контрол. Дебелината на лентата, твърдостта и пластичността фундаментално променят начина, по който носачът се държи при натоварвания на подаване и как ръбовете на прорезите взаимодействат с материала по време на рязане и напредване.
Материал-Специфични съображения за проектиране на байпасен прорез
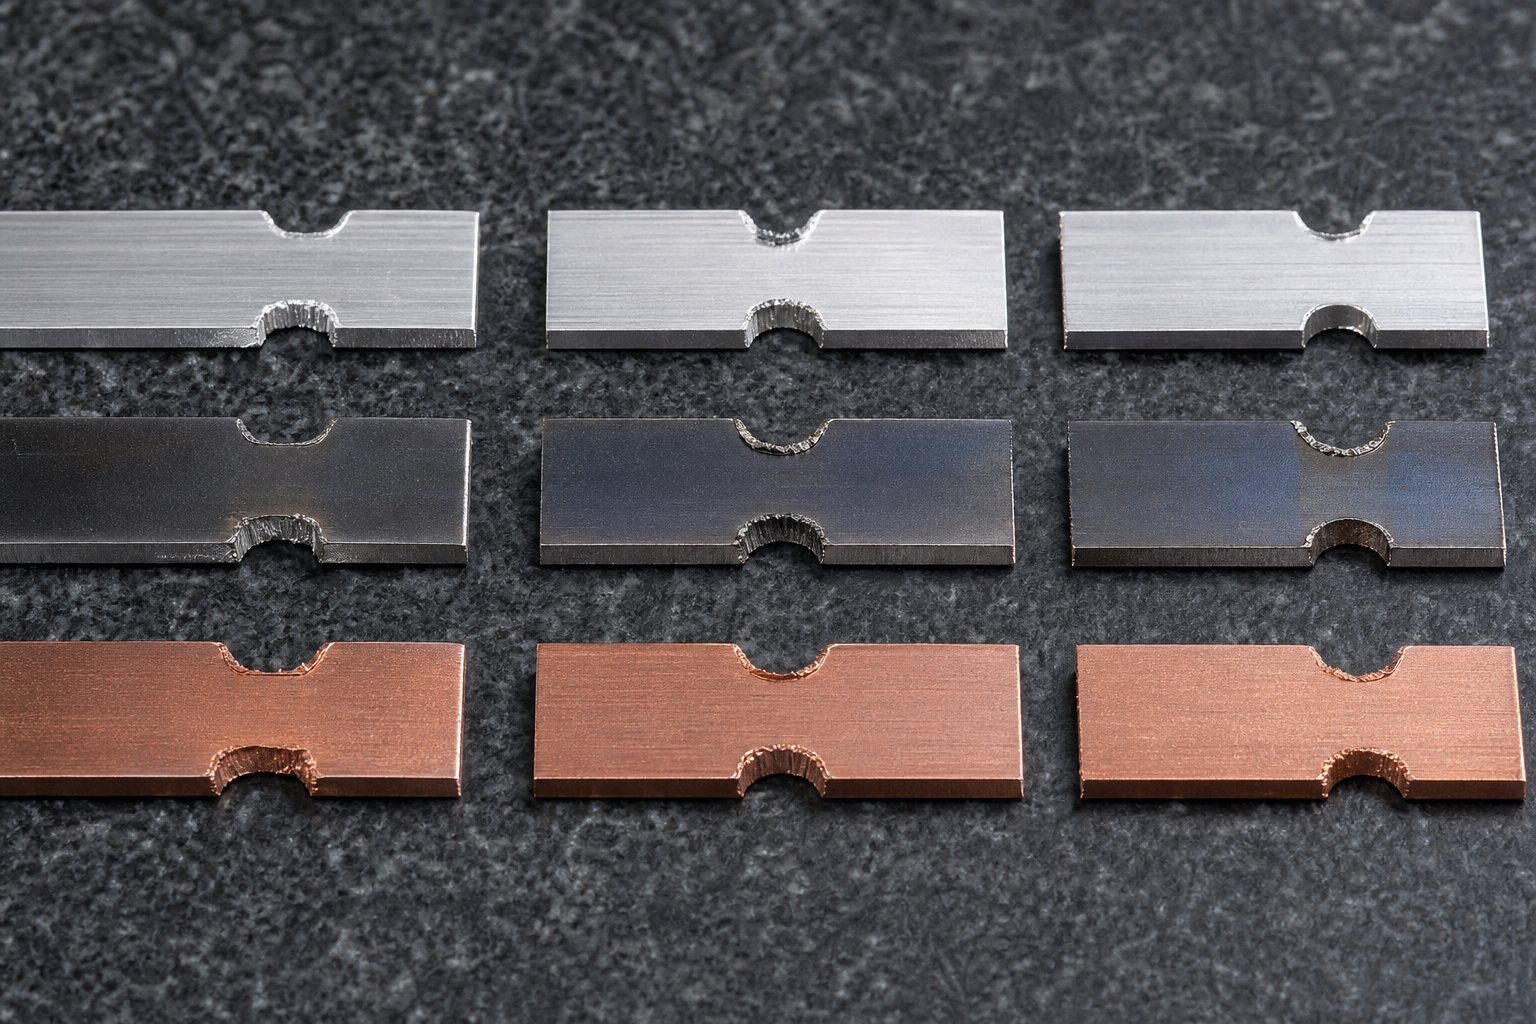
Байпасен прорез, който работи перфектно в 1,0 mm студено{1}}валцована стомана, може да спука носача, да нарани щанцата или да повреди покритието на повърхността, когато преминете към алуминий или високо{2}}здрава сплав. Свойствата на материала не влияят само на формовъчните станции. Те диктуват как самият прорез се държи по време на рязане, как оставащият носач се справя с натоварванията при подаване и как ръбовете на прореза издържат на хиляди цикли на пресоване. Третирането на дизайна с прорези като материал-независим е един от най-бързите пътища към производствените проблеми при щамповането на ламарина.
Как дебелината на лентата влияе върху дълбочината и ширината на прореза
Дебелината на лентата е единствената най-директна променлива, влияеща върху геометрията на байпасния прорез. По-дебелият материал изисква по-дълбоки прорези, за да се изчистят формирани елементи, които естествено стърчат по-далеч под или над равнината на лентата. Огъване от 0,5 mm в материал от 0,4 mm създава скромна височина на елемента. Същият ъгъл на огъване при материал от 2,0 mm създава оформена издатина четири до пет пъти по-висока, което изисква пропорционално по-дълбок релеф.
Дебелината също определя колко здравина на носача остава след изрязването на прореза. Прорез с дълбочина 10 mm в носач с ширина 15 mm оставя 5 mm мостов материал. В тънък материал (под 0,8 mm), този мост има много малко напречно-площ на сечението и може да се огъне или разкъса при захранващо напрежение. При по-дебели щамповани стоманени ленти над 2,0 mm, същият 5 mm мост запазва достатъчно модул на сечение, за да се справи удобно с производствените натоварвания.
Ширината се държи по подобен начин. По-дебелите ленти се нуждаят от по-широки отвори, тъй като образуваните елементи заемат повече линейно пространство по посока на подаване. Охлювът, произведен от по-широк, по-дълбок прорез в дебел материал, също е по-тежък и по-труден за изхвърляне. Дизайнерите на щампи, работещи със стоманени щамповани щампи за тежък-матричен материал, често добавят вакуум или положителна въздушна струя, за да гарантират, че охлювите изчистват матрицата, вместо да се натрупват в отвора за охлюв.
Ефекти върху твърдостта на материала и пластичността върху геометрията на прореза
Твърдостта и пластичността контролират какво се случва в ръбовете и ъглите на прореза след рязане. Меки, пластични материали като мед и закален алуминий се деформират пластично около прореза без напукване. Твърдите материали с ниска -пластичност концентрират напрежението в острите ъгли и могат да инициират микро-пукнатини, които се разпространяват при циклични натоварвания при подаване.
Ето как различните категории материали реагират на геометрията на байпасния прорез:
- Ниско{0}}въглеродна стомана (CRS, 1008/1010)- Понася добре остри V-прорези и правоъгълни геометрии. Добрата пластичност позволява преразпределение на напрежението в ъглите. Умереното пружиниране означава, че оформените елементи запазват формата си предсказуемо, така че изчисленията на хлабината на прореза са ясни. Това е основният материал за повечето дизайни на матрици за щамповане на стоманени листове.
- Стомана с висока-якост (HSLA, DP, AHSS)- По-високата твърдост означава, че перфораторът се износва по-бързо и силите на рязане се увеличават. Намалената пластичност прави острите вътрешни ъгли опасни. Правоъгълните прорези в тези материали се нуждаят от радиуси на ъглите от поне 1,0 до 1,5 пъти дебелината на лентата, за да се предотврати напукване от умора на ръба на носещия. Пружинното връщане е значително по-голямо, така че оформените елементи могат да стърчат по-далеч от номиналното, което изисква допълнителна дълбочина на хлабина в прореза.
- Алуминиеви сплави (3003, 5052, 6061)- Меките закачки се образуват и режат лесно, но са склонни да се разяждат срещу щанци от инструментална стомана. Процесът на щамповане на алуминий изисква полирани повърхности на щанцоване или инструменти с покритие (TiN, DLC), за да се предотврати натрупването на материал върху ръбовете на щанцоването. Алуминият също се втвърдява-на изрязаните ръбове, което може да направи носача крехък в зоната на прореза след многократни цикли на натоварване. U-профилите с прорези с големи радиуси намаляват този риск. Сплави като 6061-T6 са по-твърди, но по-малко пластични, като се държат повече като стомана с висока якост по отношение на чувствителността към пукнатини в ъглите на прорезите.
- Медни и месингови сплави- Отлична пластичност, но склонна към втвърдяване при работа при приложения с високи-цикли. Байпасните прорези в медната лента обикновено се представят добре с всякаква геометрия, въпреки че мекотата на материала означава, че образуването на грапавини по ръба на прореза е по-изразено. По-тесните разстояния между поансона-до- матрицата (около 5 до 7 процента от дебелината на страна) помагат за контролиране на височината на бора.
- Неръждаема стомана (серия 300 и 400)- Аустенитните класове (304, 316) работят-агресивно втвърдени по време на рязане. Ръбът на прореза става значително по-твърд от основния материал, което може да доведе до напукване, ако носачът се огъва многократно върху повдигачи. Феритните и мартензитните класове са по-малко склонни към втвърдяване при работа, но имат по-ниска пластичност, което ги прави чувствителни към концентрация на напрежение в острите ъгли на прореза.
Пружината на материала заслужава специално внимание. Както при процеса на щамповане на алуминий, така и при приложенията на стомана с висока{1}}якост, пружинното връщане означава, че формованите елементи не остават точно там, където ги е поставил ударът. Огъване, предназначено да стърчи на 3 mm под равнината на лентата, може да изскочи до 2,5 mm или да се избута навън до 3,3 mm в зависимост от границата на провлачване на материала. Дълбочината на прореза трябва да отчита тази проекция в най-лошия-случай, а не само номиналния оформен размер.
Втвърдяването при работа по ръбовете на прореза е по-фин проблем, който се появява с течение на времето, а не веднага. Всяко леко студено натискане-обработва отрязания ръб на прореза. При материали като неръждаема стомана и някои алуминиеви сплави това кумулативно втвърдяване в крайна сметка прави ръба крехък. Когато носещата лента се огъва върху повдигаща релса в тази закалена зона, се образуват микро-пукнатини и нарастват, докато носачката се счупи по средата-на движение. Избирането на U-прорези или правоъгълни профили с голям радиус разпределя напрежението на огъване върху по-широка област и забавя този режим на повреда.
Специални съображения за материали с покритие и-висока якост
Щампованата ламарина все повече пристига с предварително-нанесени покрития: галванизирани цинкови слоеве, предварително-боядисани повърхности или органични филми, нанесени преди щамповане. Тези покрития добавят ограничение, което голият метал не го прави. Режещото действие на прореза прорязва покритието на срязания ръб, разкривайки основния метал. По-важното е, че докато лентата преминава през матрицата, необработените ръбове на прорезите могат да се остържат по водещите релси и ограничителните блокове, генерирайки остатъци от покритието, които замърсяват матрицата.
За поцинковани и поцинковани стомани, често срещани в автомобилните приложения, лющенето на цинк в ръбовете на прореза е известен проблем. Цинковият слой е крехък в сравнение със субстрата и има тенденция да се напуква и отлепва от срязания ръб. Тези цинкови частици мигрират към формиращите станции и причиняват повърхностни дефекти на готовите части. Стратегиите за управление на това включват:
- Използване на малко по-големи разстояния от -до- матрицата (8 до 12 процента на страна), за да се получи по-чисто срязване с по-малко счупване на покритието.
- Добавяне на станции за продухване-въздух след щанцата за изчистване на разхлабените частици на покритието, преди да достигнат зоните на формоване.
- Избиране на геометрии на прорези, които минимизират общия срязан периметър. Единичен широк вдлъбнатина създава по-малко изрязани ръбове от два тесни вдлъбнатини, осигуряващи еднакъв свободен обем.
Предварително{0}}боядисаните или ламинирани ленти представляват различен проблем. Самият ръб на прореза не е проблем. По-скоро всякакъв ръб или повдигнат материал по ръба на рязане може да надраска боядисаната повърхност на съседните обвивки на лентата върху бобината или да повреди покритието по време на контакт с повдигача. Рязане-без вдлъбнатини в тези материали изисква първокласен контрол на хлабината-до-щанцо и честа поддръжка на поансона, за да се поддържат остри режещите ръбове.
Материали с висока-якост над 980 MPa якост на опън изтласкват инструмента за щанцоване с вдлъбнатини до неговите граници. Силата на рязане на единица дължина от периметъра на прореза се увеличава приблизително пропорционално с якостта на опън на материала. Щанцоване, което издържа 500 000 удара в мека стомана, може да се нуждае от повторно шлифоване след 150 000 удара в дву-фазова стомана 980. Конструкторите на матрици компенсират това, като използват първокласни инструментални стомани (класове на праховата металургия като CPM-10V или карбидни вложки) за щанци в тези приложения и чрез опростяване на геометрията на прореза, за да намалят общия периметър на рязане и точките на концентрирано напрежение.
Тези специфични-материални фактори не съществуват изолирано. Те взаимодействат със скоростта на производство, избора на смазване и графици за поддръжка, за да определят производителността-в реалния свят. Когато прорезът на байпаса започне да създава проблеми на пода на пресата, основната причина често се проследява до някое от тези взаимодействия на материалите, а не до основен дефект в дизайна.
Отстраняване на проблеми с байпас Notch в производството
Когато байпасният прорез започне да се държи зле на пода на пресата, операторите често забелязват симптома много преди да идентифицират причината. По готовите части се появяват неравности. Охлювите се качват обратно в зарчето. Лентата се регистрира неправилно, въпреки че геометрията на прореза изглежда добре на хартия. Тези неуспехи рядко се случват изолирано. Както потвърждават изследванията за отстраняване на неизправности с прогресивни матрици, нарастването на грапавите, издърпването на охлюва и нестабилността при подаване често са симптоми на същата основна прогресия на износване, а не на отделни дефекти. Разбирането на основната причина зад всеки симптом е това, което разделя бързото решение от повтарящото се главоболие при всяка операция за прецизно щамповане.
Често срещани режими на отказ на байпас Notch и основни причини
Представете си, че вашата матрица за щамповане работи на пълна скорост и внезапно произвежда неправилно разположени дупки на пета станция. Първият ви инстинкт може да е да проверите пилотните щифтове или времето на фидера. Но ако перфораторът за байпасен жлеб се е износил неравномерно, опорната точка, която създава, се е изместила. Лентата все още контактува със спирачния блок, но контактната точка вече не е квадратна, което позволява на лентата да се изкриви леко, преди пилотите да се задействат. Тази малка ъглова грешка се умножава във всяка станция надолу по течението.
Това е един от по-малко очевидните режими на повреда. Други са по-видими, но също толкова вредни. Ето основните симптоми, с които се сблъскват операторите, и основните причини зад всеки:
Неправилно регистриране на лентата въпреки наличието на прорез.Прорезът съществува и контактува с ограничителя, но частите все още показват позиционно отклонение. Основните причини включват износени или напукани ръбове на прореза, създаващи непоследователна геометрия на прореза, ограничителен блок с износена контактна повърхност или натрупване на остатъци от охлюв върху ограничителната повърхност. Във всеки случай референтната геометрия е влошена, въпреки че системата изглежда функционална. Коригиращото действие е да се провери под увеличение ръбът на щанцата, да се измери контактната повърхност на ограничителния блок за износване и да се почистят всички натрупани отпадъци от ограничителния джоб.
Преждевременно износване на поансона.Перфораторът се затъпява или отчупва по-бързо от очакваното за материала и обема. Това често се дължи на недостатъчна хлабина от -до- матрицата, което увеличава силата на срязване и генерира топлина на режещия ръб. Използването на материали с висока -якост без надграждане до първокласна стомана за щамповане (класове за прахова металургия като CPM-10V или M4) ускорява този проблем. Коригиращите действия включват проверка на хлабината на всяка страна спрямо дебелината на материала, надграждане на щанцовия материал за взискателни приложения и нанасяне на TiN или TiAlN покрития за намаляване на триенето.
Счупване на носещата лента в местата на прорези.Лентата се счупва в зоната на прореза по време на хранене, спирайки производството. Тази повреда сочи или към прекомерна дълбочина на прореза, отнемаща твърде голяма ширина на носача, втвърдяване на ръба на прореза от многократно огъване върху повдигачи, или остри вътрешни ъгли, действащи като щанги на напрежение в материали с ниска -пластичност. Корекцията включва преглед на дълбочината на прореза спрямо ширината на носача (оставайки под 60 до 70 процента), добавяне на радиуси на ъглите или преминаване към U-профил на прорез, който разпределя напрежението по-равномерно.
Издърпване на охлюв и образуване на ръбове по ръбовете на прорезите
Издърпването на плужката и образуването на заобикалящи вдлъбнатини при щамповане са два от най-често срещаните ежедневни-за-проблеми, с които операторите се сблъскват с инструментите за вдлъбнатини. Те са тясно свързани, защото и двете произтичат от начина, по който поансона взаимодейства с материала по време на рязане и изтегляне.
Издърпването на охлюв се случва, когато изрязаният охлюв се придържа към лицето на поансона по време на хода нагоре и се връща обратно в кухината на матрицата. При следващия удар този охлюв може да се заклещи между удара и оголването, причинявайки двоен-удар или повреда при смърт. Основната механика включва вакуумно налягане между поансона и охлюва, комбинирано с грапавост на повърхността или маслен филм върху поансона, което увеличава адхезията. Износените поансони с леко вдлъбнати страни влошават ефекта на вакуума. Коригиращите стратегии включват добавяне на вакуумен релефен жлеб към челната страна на щанцата, инсталиране на пружинни-изхвъргачи на заготовки, проверка дали отворът на матрицата позволява на заготовките да падат свободно и гарантиране, че системите за издухване на въздух функционират и са настроени правилно.
Образуването на грапавини по ръбовете на прореза се развива, когато перфораторът се затъпява. Острият удар осигурява чисто срязване с минимално преобръщане. Тъй като ръбът се износва, материалът се разкъсва, вместо да се срязва чисто, оставяйки повдигнати грапавини по ръба на лентата. След това този брус се влачи срещу водещите релси и ограничителните блокове, увеличавайки съпротивлението при подаване и ускорявайки износването на други метални инструменти за щамповане и компоненти на матрицата надолу по веригата. Theвръзката между хлабината и живота на инструментае от решаващо значение тук: съзнателно проектираните хлабини между поансона и матрицата намаляват силите за отстраняване, като същевременно удължават живота на инструмента и подобряват качеството на ръба.
Ключовите коригиращи действия за контролиране на неравностите са поддържане на остротата на поансона чрез планирано повторно шлайфане, проверка на хлабината на поансона-до-матрица не се е променила поради износване или несъосност и потвърждаване, че марката стомана за щамповане е подходяща за производствения обем и твърдостта на материала.
Модели на износване на прорези и интервали на поддръжка
Поансоните с байпасни прорези се износват по предсказуеми модели, които след като ги разпознаете, ви казват точно какво се обърка вътре в матрицата. Заоблянето на ръба е най-често срещаният модел: острия режещ ръб постепенно развива радиус, който увеличава височината на резеца и силата на рязане. Отчупването на ъглите се появява при по-твърди материали, където ударните натоварвания надвишават якостта на материала на щанцата. Износването на лицето (вдлъбната вдлъбнатина на върха на удара) се развива от повтарящ се контакт с охлюв и допринася директно за издърпване на охлюв.
Колко често трябва да се точи? Няма универсален отговор. Както отбелязва Wilson Tool International, поддръжката на инструмента е толкова уникална, колкото и самото приложение, като възрастта, типът материал, скоростта и смазването влияят на графика. Изчакването, докато се появят видими неравности, означава, че износването вече е напреднало твърде далеч. Най-надеждният подход за операции по прецизно щамповане е да се установят интервали на заточване въз основа на броя на ходовете, а не само на визуална проверка.
Практическа начална рамка:
- Мека стомана под 1,0 mm: шлайфайте щанци с жлеб на всеки 200 000 до 300 000 хода
- Неръждаема стомана или HSLA: повторно шлайфане на всеки 80 000 до 150 000 удара
- Алуминий (податлив на стъргане): проверявайте на всеки 100 000 удара за натрупване на материал; смилайте отново, ако е необходимо
- Материали с покритие (поцинковани, предварително -боядисани): проверявайте на всеки 150 000 удара за натрупване на остатъци от покритие върху челата на щанцата
Тези интервали са начални точки. Вашите действителни числа зависят от скоростта на пресата, ефективността на смазване и специфичната стомана за щамповане, използвана за щанцата. Проследяването на височината на бора с обикновен джобен манометър на редовни интервали ви позволява да изберете оптималния цикъл на повторно смилане за вашето конкретно приложение.
Таблицата по-долу организира най-често срещаните проблеми с байпасни прорези в бърза-справочна матрица за операторите на пресата и персонала по поддръжката на матрицата:
| Симптом | Вероятна първопричина | Коригиращи действия |
|---|---|---|
| Прекомерни грапавини по ръбовете на прореза | Тъп ръб на удара; недостатъчно просвет-за-щанцоване; разминаване на удара | Перфоратор за повторно смилане; проверка и коригиране на разрешението; проверете подравняването на перфоратора в фиксатора |
| Дърпане на охлюв (охлюв се качва с удар) | Вакуум между щанца и кухина; износена вдлъбната повърхност; неадекватно изхвърляне на охлюв | Добавете вакуумен релефен канал; повторно шлифоване на плоска повърхност на щанца; инсталирайте пружинни ежектори или въздушен удар |
| Неправилна регистрация на лентата в станциите надолу по веригата | Износен прорез, създаващ непоследователна геометрия; спиране на износването на лицето; отломки върху ограничителната повърхност | Проверете и шлайфайте отново перфоратора; препокриване или подмяна на спирачния блок; чист стоп джоб |
| Преждевременно счупване на перфоратора | Недостатъчен просвет; материалът за щанцоване е твърде крехък за приложение; прекомерна промяна на дебелината на лентата | Увеличете клирънса; надграждане до по-здрава щанцова стомана или карбид; проверете спецификациите на входящата бобина |
| Счупване на носещата лента в зоната на прореза | Дълбочината на прореза надвишава безопасното съотношение на ширината на носача; остри ъгли в материал с ниска{0}}пластичност; втвърдяване при многократно огъване на повдигача | Намалете дълбочината на прореза или разширете носача; добавете ъглови радиуси; превключете към профил U-notch |
| Подреждане на прорези в отвора на матрицата | Отворът за охлюв е твърде малък или неправилно подравнен; интерференция на плужеци от геометрията на съседна станция; няма механизъм за положително изхвърляне | Увеличете и подравнете отвора за охлюв; проверете дали пътят на плужека е безпрепятствен; добавете въздушно издухване или гравитационен улей |
| Непостоянна дълбочина на прореза (варираща от удар до удар) | Разхлабване на фиксатора на перфоратора; блоково селище; натиснете затвори отклонение във височината | Ре-фиксатор на въртящия момент; проверете поставянето на щанцовия блок; проверете и нулирайте височината на затваряне при натискане |
За магазини с големи{0}}производствени обеми,Персонализираните решения на YICHEN за щампи за щампованеадресиране на много от тези режими на повреда на етапа на проектиране чрез указване на оптимизирани материали за щанцоване, стойности на хлабини и пътеки за изхвърляне на оръжия, съобразени с приложението. Проактивните дизайнерски решения елиминират повтарящи се проблеми с поддръжката, които отнемат време на оператора по време на производствените серии.
Ранното разпознаване на тези модели на повреда и предприемане на действия по тях поддържа продуктивен набор от матрици за щамповане. Но по-големият въпрос остава: дали всяка прогресивна матрица всъщност се нуждае от прорези за байпас или има ситуации, в които те могат безопасно да бъдат пропуснати? Това решение зависи от сложността на частта, технологията на пресата и специфичните изисквания за управление на лентата на вашето приложение.
Кога да използвате байпасни прорези и партньорство с експерти по дизайн на матрици
Не всяка прогресивна матрица изисква байпасни прорези. Плоска матрица за щамповане, изпълняваща прости разрези по периметъра със скромна скорост, е изправена пред напълно различни предизвикателства за контрол на лентата от 20-позиционна автомобилна матрица за щамповане с дълбоки изтегляния, множество завои и тесни допуски върху щампованите метални части. Решението да се включат или пропуснат прорези за байпас трябва да следва ясна инженерна обосновка, а не навик или предположение.
Рамка за вземане на решения, когато са необходими байпасни прорези
Мислете за необходимостта от байпасен прорез като спектър, управляван от четири фактора: сложност на детайла, дълбочина на формоване, скорост на производство и състояние на входящия материал. Когато множество фактори се насочат към високия край на този спектър, прорезите за байпас стават съществени. Когато всички фактори са в долния край, можете спокойно да ги пропуснете.
Сценарии, при които обикновено се изискват байпасни прорези:
- Много{0}}прогресивни матрици с операции на формоване- Всяка матрица, която огъва, изтегля или щампова материал в междинните станции, създава характеристики, които трябва да изчистят инструментите надолу по веригата по време на подаване. Байпасните прорези осигуряват страничния релеф, който тези елементи трябва да преминат без смущения.
- Високо{0}}скоростно производство над 150 удара в минута- При скорост дори малки несъответствия в храненето се усложняват бързо. Механичният ограничител, осигурен от байпасен прорез, предотвратява кумулативна грешка при подаване, която пилотите не могат да поемат сами без ускорено износване.
- Широка намотка или тежък материал- По-широките и по-дебели ленти носят повече инерция по време на подаване и са по-трудни за прецизно спиране. Инерцията на тежкия лентов материал прави прекомерното захранване по-вероятно и единично събитие на прекомерно захранване при дебел материал удря с достатъчно сила, за да повреди компонентите на матрицата.
- Намотка с известни проблеми с изкривяването на ръба- Материалът от определени източници на рязане пристига с ясно изразени вълнообразни ръбове. Както отбелязва Арт Хедрик, байпасните прорези изрязват прав референтен ръб, който премахва силното изкривяване и позволява плавно подаване, независимо от състоянието на входящата бобина.
- Щанци, където нивата на умения на оператора варират- В магазини с честа смяна на персонала за настройка механичната защита от прекомерно захранване на байпасен прорез осигурява предпазна мрежа, която никаква електронна защита на матрицата не може да замени, ако сензорите са байпасирани или неправилно конфигурирани по време на настройката.
Сценарии, при които байпасните прорези могат безопасно да бъдат пропуснати:
- Обикновени плоски матрици за изрязване или пробиване без формоване- Ако всяка станция извършва само-операции за рязане по дебелина и никакви елементи не се простират над или под равнината на лентата, няма нищо за изчистване и минимален риск от повдигане на лентата.
- Прототип-за краткотрайни или инструменти за малък{1}}обем- Когато общият производствен обем остава под 50 000 части и скоростта не е критична, излагането на риск от случайно неправилно подаване е достатъчно ниско, за да се управлява с пилотни щифтове и внимателна настройка.
- Тясна, тънка лента с надеждно качество на ръба- Тънките, тесни ленти имат ниска инерция на подаване и минимален наклон. Фидерът може да ги управлява прецизно, а пилотите могат да коригират всяка малка грешка без претоварване.
Включете прорези за байпас, когато вашата матрица има операции за формоване, работи над 150 SPM, използва широка или тежка лента или зависи от оператори с различни нива на опит. Пропуснете ги само когато частите са плоски-празни, обемите са малки и качеството на входящия материал се контролира постоянно.
Как технологията на серво{0}}пресата влияе върху изискванията за байпасни прорези
Съвременните серво{0}}преси преоформиха разговора около управлението на лентата. За разлика от конвенционалните механични преси, заключени във фиксиран цикъл на манивела, серво пресите предлагат програмируеми профили на движение на буталката. Те могат да забавят буталото по време на прозорците за подаване, давайки на фидера повече време за прецизно придвижване на лентата. Това повдига справедлив въпрос: серво технологията елиминира ли нуждата от байпасни прорези?
Краткият отговор е не, но променя изчислението.
Серво пресите намаляват риска от неправилно подаване по специфични начини. Техните профили с променлива -скорост позволяват по-широки прозорци за подаване в критични точки от цикъла на хода, давайки на CNC захранващите устройства повече време за прецизно ускоряване и забавяне на лентата. катоMetalForming Magazine съобщава, серво пресите изискват динамично подаване с високи скорости на ускорение и забавяне, а системата за подаване трябва да обменя точни синхронизиращи сигнали с пресата, за да осигури правилна последователност на освобождаване на пилота-. Това ниво на координация подобрява точността на подаване отвъд това, което постигат конвенционалните механични преси.
Серво технологията обаче не адресира няколко проблема, които заобикалянето на прорезите решава механично:
- Наклон на ръбавсе още съществува във входящата намотка, независимо от типа на пресата. Никакво серво управление не изправя вълнообразния ръб на лентата.
- Регистрация при-първо попадениепо време на настройката все още изисква солидна справка за спиране. Електронната синхронизация не помага на оператора да локализира правилно водещия ръб на лентата, когато навива нова бобина.
- Оформен клирънсостава проблем на физическата геометрия. Серво пресата не прави огънатия ушит по-малък и не измества стоманената матрица извън пътя на лентата.
- Защита на матрицата по време на настройка- Най-прогресивните щети на матрицата възникват в първите 10 удара по време на настройката на матрицата, често защото защитата на матрицата все още не е свързана или е отменена. Механичният стоп работи независимо дали електрониката е активна.
Практическото въздействие на серво технологията върху решенията за байпасни прорези е скромно. Може леко да намалите дълбочината на прореза, тъй като подобрената точност на захранването намалява вероятността от екстремни случаи на прехранване. Може да изберете положително копие-и-да оформите прорез върху охлюв,-произвеждайки отрицателен прорез, тъй като по-бавните скорости на приближаване намаляват ударните сили върху спирачните блокове. Но пълното елиминиране на прорези върху сложна промишлена метална матрица за щамповане остава рисковано дори със серво управление. Механичното архивиране, което предоставят, не струва почти нищо в сравнение със защитата, която осигуряват.
Работа със специалисти по дизайн на матрици за оптимален контрол на лентата
Дизайнът на байпасния прорез се намира в пресечната точка на оптимизирането на оформлението на лентата, поведението на материала, планирането на последователността на формоване и изискванията за скорост на производство. Едновременното коригиране на всички тези фактори не е нещо, с което-CAD операторът с общо предназначение обикновено се справя. Това изисква опит в проектирането на матрици, специално в прогресивните инструменти за метални щамповани компоненти.
Когато ангажирате специалист за щампи за автомобилно щамповане или други прогресивни инструменти с висока-сложност, разговорът за заобикаляне на прореза трябва да се случи в началото на процеса на проектиране, а не след като оформлението на лентата е заключено. Геометрията на прореза влияе на ширината на носача, което се отразява на използването на материала, което се отразява на цената на частта. Изчакването за адресиране на прорези, докато последователността на формоване не бъде финализирана, често налага компромиси: или носачът е твърде тесен за подходяща дълбочина на прореза, или позицията на прореза е в конфликт с близките пилотни отвори.
Опитни дизайнери на матрици оценяват изискванията за байпасни прорези като част от първоначалното проучване на оформлението на лентата. Те отчитат формираните височини на елементите на всяка станция, характеристиките на еластичността на материала, целевата производствена скорост и специфичните възможности на пресата и захранващото устройство в съоръжението на клиента. Този холистичен подход произвежда матрици за метално щамповане, при които всяка контролна функция работи заедно, вместо да се бори за място.
За инженери по инструментална екипировка, които търсят персонализирани решения за матрици за щамповане, които включват правилен дизайн на байпасни прорези, оптимизиране на оформлението на лентата и съображения за потока на материала,Решенията на YICHEN за матрици за щампованепредоставят практически ресурс. Техният подход се отнася до структурата на матрицата, спецификацията на компонентите, дизайна на щанцата и оптимизирането на хлабините като интегрирана система, а не като изолирани решения. Когато преглеждате какъвто и да е фирмен преглед на метални щампи, потърсете този вид интегрирана методология за проектиране. Това означава доставчик, който разбира, че работата на байпасния прорез зависи от всичко около него в матрицата, а не само от геометрията на прореза в изолация.
Независимо дали създавате нова прогресивна матрица от нулата или отстранявате проблеми с подаването в съществуващ инструмент, принципите остават същите. Определете вашите изисквания за контрол на лентата въз основа на действителните производствени условия. Изберете геометрия на прореза и разположение, които отговарят на тези изисквания, без да компрометират целостта на носача. И се уверете, че цялата система за управление, от ограничителите на прореза до пилотните щифтове до повдигачите, функционира като координирана единица при вашата целева скорост и обем. Този дисциплиниран подход е това, което отличава надеждните щампи за метално щамповане от инструментите, които се борят с вас при всеки производствен цикъл.
Често задавани въпроси относно байпасните прорези в матриците за щамповане
1. Каква е целта на байпасните прорези в матриците за прогресивно щамповане?
Байпасните прорези са проектирани релефни изрези в носещата лента на матрици за прогресивно щамповане. Те изпълняват три основни функции: предотвратяване на прекомерното подаване на лентата чрез създаване на механична опорна точка, осигуряване на хлабина, така че оформените елементи да могат да преминават през следващите щанцови станции без смущения, и премахване на изпъкналостта на ръба от намотката, за да се осигури плавно подаване през водещи релси. Без тях лентите могат да се повдигнат, огънат или да се подадат неправилно, което води до катастрофи на матрицата и бракуване на части. Те работят заедно с направляващи щифтове, като прорезът управлява грубия контрол на подаването, докато пилотите осигуряват фино X-Y позициониране.
2. Каква е разликата между байпасни прорези и прорези на стъпка?
Термините често се използват взаимозаменяемо, но съществуват контекстуални различия. Прорезът на стъпката обикновено се отнася до геометрията на прореза, специално свързана с напредъка на стъпката и контрола на първия-удар, функциониращ като стабилен ограничител, който предотвратява прехранването. Байпасният прорез носи по-широко значение, описвайки всяка релефна геометрия, която позволява на материала на лентата или формованите елементи да преминават през или да заобикалят следващите станции без смущения. В много прогресивни щанци един-единствен прорез изпълнява и двете функции едновременно. Терминологията варира в зависимост от региона и конвенцията на компанията, като магазините в Северна Америка предпочитат pitch notch, а глобалните доставчици по-често използват байпас notch.
3. Какви са различните видове геометрии на байпасни прорези?
Съществуват четири основни конфигурации. V-прорезите използват ъглови срезове, срещащи се в една точка, предлагайки само-центриращо се подаване и работещи най-добре при тънък материал под 2,0 mm. U-прорезите имат заоблено дъно, което разпределя напрежението равномерно, идеално за материали, склонни към втвърдяване при работа. Правоъгълните прорези максимизират свободната площ за станции за дълбоко формоване, но се нуждаят от радиуси на ъглите, за да се предотврати напукване. Позитивните прорези-и-на формата задържат материала, като го огъват извън зоната на намеса, вместо да го премахват, елиминирайки утайки и поддържайки твърдостта на носача. Изборът зависи от дебелината на лентата, свойствата на материала, изискванията за хлабина и дълбочината на формоване в съседните станции.
4. Колко дълбок трябва да бъде прорезът за байпас спрямо ширината на носещата лента?
Дълбочината на прореза никога не трябва да заема повече от 60 до 70 процента от ширината на носача. Общата начална насока определя дълбочината на прореза от 1,5 до 2,0 пъти височината на формирания елемент, за да се осигури работна хлабина, която отчита връщането на материала и неправилното подравняване на лентата. Ако формираната геометрия изисква по-дълбок релеф, отколкото позволява съотношението 60-70 процента, правилният подход е да разширите носещата лента в първоначалното оформление, вместо да натискате прореза по-дълбоко. Високоякостните стомани понасят по-дълбоки съотношения поради по-високата граница на провлачване, докато меките алуминиеви или медни сплави се нуждаят от по-консервативни ограничения, тъй като оставащият носител се деформира по-лесно при захранващи натоварвания.
5. Може ли технологията на серво{1}}пресата да елиминира нуждата от байпасни прорези?
Не. Серво пресите намаляват риска от неправилно подаване, като предлагат програмируемо движение на буталото и по-широки прозорци за подаване, подобрявайки точността на захранващото устройство отвъд конвенционалните механични преси. Въпреки това, те не се отнасят до изкривяване на ръба във входящата бобина, регистрация на първи-удар по време на настройка, физическо разстояние за формирани елементи или защита на матрицата по време на критичните първи удари, когато електрониката може да не е активна. Серво технологията може да позволи леко намалена дълбочина на прореза или да благоприятства дизайна на положителните прорези поради по-ниските сили на удара, но пълното премахване на прорезите при сложни прогресивни матрици остава рисковано. Механичното архивиране, което предоставят, не струва почти нищо в сравнение с доставената защита.


