


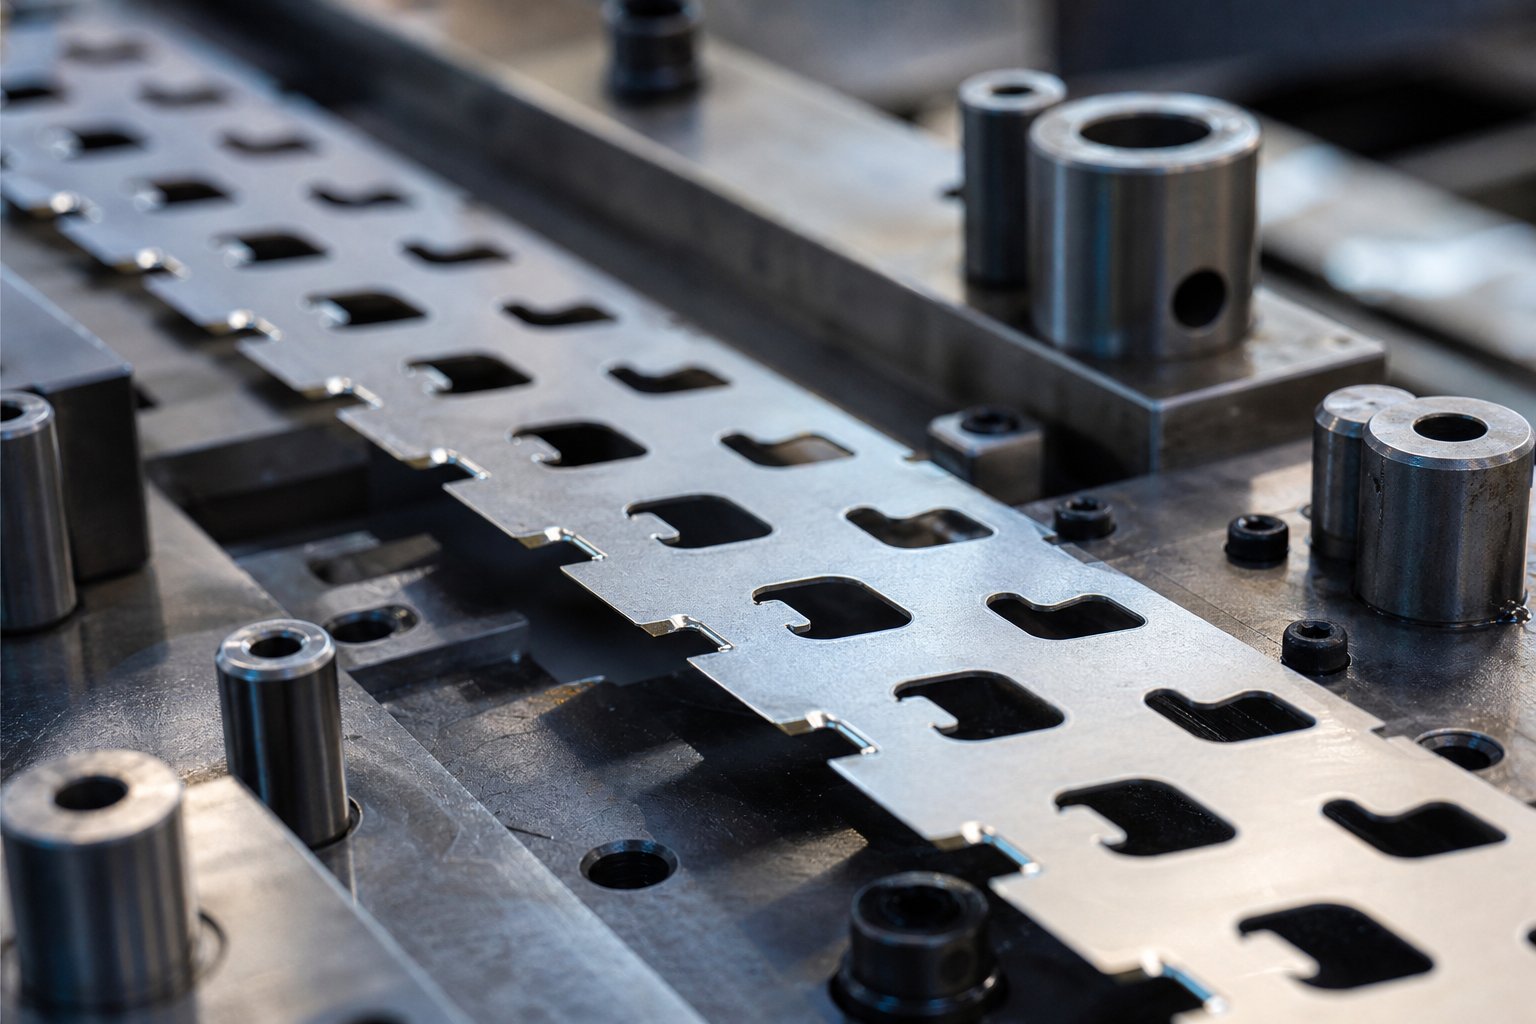
Какво представляват байпасните прорези и защо имат значение при дизайна на матрицата
Когато чуете някой да пита "какво е щамповане" в контекста на прогресивните матрици, отговорът винаги се връща към една реалност: лента от материал се движи през множество станции и всяка функция, изрязана или формирана на една станция, трябва безопасно да премине през всяка следваща станция. Съществуват байпасни прорези, за да се случи това.
Какво представляват байпасните прорези в прогресивните щанцови ленти
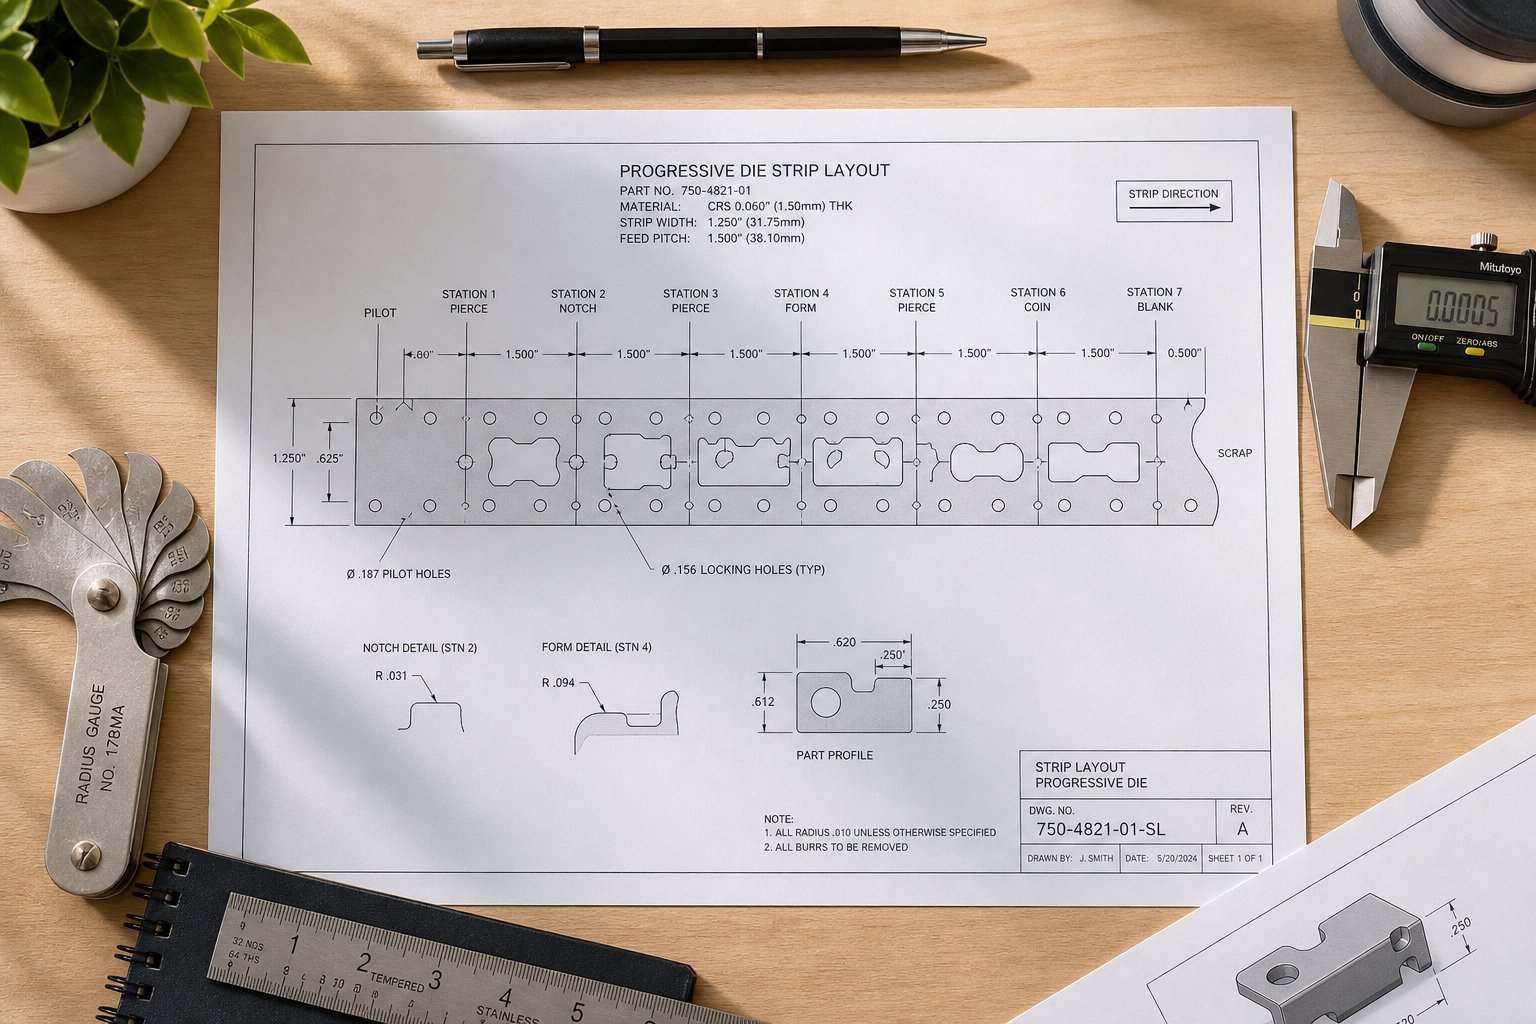
Байпасните прорези са малки, умишлени премахвания на материал на определени места по дължината на носещата лента. Тяхната работа е ясна: позволете на предварително празни, пробити или оформени области на лентата да изчистят компонентите на матрицата - удари, бутони на матрицата, повдигачи и формована геометрия -, докато лентата напредва една стъпка напред.
Представете си матрица за прогресивно щамповане с осем станции. Всеки ход на натискане подава лентата напред на фиксирано разстояние. Характеристиките, създадени на станция две, трябва физически да преминат през станции три, четири, пет и отвъд тях, без да се сблъскат с инструментите. Байпасните прорези издълбават хлабината, която прави това възможно.
Байпасният прорез е релефен изрез в носещата лента на матрица за прогресивно щамповане, който предотвратява намесата на предварително обработените елементи в инструменталната екипировка надолу по веригата, докато лентата се подава напред.
Защо всяка прогресивна матрица се нуждае от байпасни прорези
Основната инженерна обосновка се свежда до предотвратяване на смущения. При щамповане на ламарина, носещата лента -, този допълнителен материал, който държи частите заедно, докато пътуват от станция до станция -, трябва да остане структурно здрава, като същевременно преминава чисто през всяка щанцова станция. Без прорези за байпас лентата се сблъсква с щанци или формирана геометрия в съседни станции, причинявайки неправилно подаване, изкълчване, издърпване на охлюва или направо повреда на матрицата.
Проста дефиниция на проблема с щамповане: лентата върви напред, предварително обработеният материал навлиза в пространството, заето от активния инструмент, и нещо се счупва. Целта на байпасните прорези в матриците за щамповане е да елиминират този сблъсък, преди да започне.
катоАрт Хедрик отбелязва в The Fabricator, лошото подаване на ленти в прогресивните матрици води до повреда на матрицата и пресата, скрап, опасности за безопасността и престой. Байпасните прорези са един от основните инструменти за проектиране, които предотвратяват тези повреди на етапа на оформление на лентата - много преди матрицата да започне да работи в производството.
Какво е метално щамповане без надеждна прогресия на лентата? Това е скрап, преработка и счупени инструменти. Получаването на дизайн на байпасен прорез още от самото начало елиминира категория проблеми, които никаква настройка на пресата не може да коригира след факта.
Как байпасните прорези контролират прогресията на лентата в прогресивните матрици
Всеки прогресивен зар работи на един не-договарящ принцип: лентата се движи напред на фиксирано разстояние - стъпката - и всяка вече изрязана или оформена част трябва да премине през всяка станция надолу по веригата, без да удря нищо. Theпроцес на щамповане на металразчита на този ритъм. Когато го счупиш, счупваш зарчето.
Байпасните прорези са механизмът, който поддържа този ритъм непокътнат. Те премахват материала от носещата лента на точни места, така че предварително обработената геометрия изчиства инструменталната екипировка надолу по веригата. Логиката е проста, но изпълнението изисква внимателен анализ на инструменталната обвивка на всяка станция спрямо пътя на движение на лентата.
Механика за подаване на лента и освобождаване на станцията
В процеса на щамповане захранващото устройство на бобина придвижва напред лентата с точно една стъпка на ход на пресата. Тази стъпка е разстоянието-до-център между съседни части в оформлението на лентата. Всеки път, когато лентата се индексира напред, всяка функция нагоре по течението - пилотни дупки, празни отвори, оформени езичета, изтеглени чаши - измества една станция по-близо до изхода.
Тук е критичната точка: формирана характеристика, създадена на станция три, физически ще заема място на станция четири по време на следващия ход на натискане, станция пет на хода след това и т.н. Ако някоя станция надолу по веригата има перфоратор, бутон за матрица или повдигаща релса, която заема същото вертикално или странично пространство като тази функция нагоре по веригата, лентата не може да премине без сблъсък.
По време на планирането на оформлението на лентата дизайнерът на матрицата очертава инструменталната обвивка на всяка станция - три-измерното пространство, което заемат щанци, формовъчни стомани и натискащи подложки по време на пълния ход на пресата. Навсякъде, където входящият материал на лентата се припокрива с тази обвивка, съществува зона на смущение. Всяка зона на смущение изисква байпасен прорез.
Ширината на носещата лента играе пряка роля тук. По-широките носачи предлагат повече материал за нарязване, без да се жертва структурната цялост, но те консумират повече рулони. По-тесните носачи ограничават колко дълбоко може да се простира прорезът, преди да отслаби способността на лентата да се подава. Процесът на матрицата балансира тези ограничения в началото на проектната последователност.
Как байпасните прорези предотвратяват огъването и неправилното подаване на лентата
Какво се случва, когато прорезите за байпас липсват или са с малък размер? Режимите на повреда се натрупват бързо:
- Повдигане на лентата от повдигачи.Когато материалът се сблъска с бутон надолу по веригата на щанца или матрица по време на подаване, лентата се избутва нагоре или настрани. Той се повдига от релсите на повдигача, губейки направлявания си път през матрицата.
- Изкривяване между гарите.Подаващото устройство избутва лентата напред, но лентата не може да премине през препятствието. Материалът се компресира и извива между захранващата линия и точката на блокиране. Както Арт Хедрик обяснява вФабрикаторът, кръгли повдигачи, които не успяват да поддържат правилно лентата, я оставят да провисне и да се сгъне върху себе си - ефект, който се усилва, когато байпасът е недостатъчен.
- Дърпане на охлюв.Частичната намеса може да издърпа нарязани охлюви нагоре по време на хода на подаване. Тези охлюви се озовават върху лицевата страна на матрицата и се щамповат в следващите части, увреждайки както инструменталната екипировка, така и продукта.
- Грешки с прогресивно подаване.Малко смущение на една станция създава леко късо-подаване. Тази грешка се пренася напред и се задълбочава във всяка следваща станция, причинявайки неправилно подравняване на пилотните дупки, разрези до несъответствие и формирани елементи да се приземят извън-целта. При операциите за щамповане при прехвърляне се прилага подобен принцип - частите трябва да изчистват инструментите между станциите, въпреки че транспортният механизъм е различен.
Тези повреди рядко се появяват като единичен драматичен срив. По-често те се проявяват като постепенно увеличаващи се грапавини, периодични аларми за неправилно подаване или необяснима вариация в размерите на детайлите - всички симптоми на смущения, които правилният дизайн на байпасния прорез би елиминирал.
Логика на поставяне в процеса на оформление на лентата
Определянето къде принадлежат байпасните прорези е последователно инженерно упражнение. Не можете да използвате пряк път. Процесът на вземане на решение протича чрез оформлението на лентата станция по станция, като се проверява всеки инструментален компонент спрямо входящия профил на лентата.
- Картирайте инструменталната обвивка на всяка станция.За всяка станция за матрица, документирайте пълното 3D пространство, заето от всички щанци, бутони за матрица, формовъчни стомани, повдигачи и подложки за притискане по време на целия ход на пресата - не само в долната мъртва точка.
- Покрийте профила на лентата при всяка позиция на подаване.Проследете как носещата лента, с всички нейни предварително изрязани и оформени елементи, се появява, когато пристигне на всяка станция. Включете пълната ширина на лентата, съществуващите изрези и всяка оформена геометрия, която се простира над или под равнината на лентата.
- Идентифицирайте зоните на смущение.Навсякъде, където входящият профил на лентата се припокрива с инструменталната обвивка на станцията, маркирайте зона на смущение. Обърнете внимание както на странични (по ширината на лентата), така и на вертикални (над и под равнината на подаване) конфликти.
- Определете геометрията на прореза за зона на намеса.За всеки идентифициран конфликт определете минималното отстраняване на материала, необходимо за осигуряване на разрешение. Добавете граница на безопасност, за да вземете под внимание толеранса на подаване, страничното отклонение на лентата и всяко прекомерно-скорост-натискане.
- Проверете целостта на носещата лента.След като поставите всички байпасни жлебове, потвърдете, че останалият носещ материал е структурно достатъчен за подаване на лентата през матрицата без изкълчване или прекомерно изкривяване.
- Задайте рязане на прорези на подходяща станция.Решете коя станция нагоре по веригата ще изреже всеки байпасен прорез. Операцията на щамповане при щанцоване, която създава вдлъбнатината, трябва да се извърши преди лентата да достигне позицията, където е необходима свобода - в идеалния случай в първата или втората позиция на матрицата.
Този работен процес се прилага независимо дали проектирате матрица с десет-станции за обикновена скоба или матрица с тридесет-станции за сложен автомобилен конектор. Производственият процес на щамповане изисква всяко решение за поставяне на прорези да бъде валидирано спрямо целия път на движение на лентата, а не само непосредствено съседната станция.
Геометрията обаче е само половината от историята. Формата и размерът на всеки вдлъбнатина - правоъгълен, ъглов или радиусен - зависи от конкретния профил на намеса, материала, който се щампова, и структурните изисквания към носещата лента на това място.
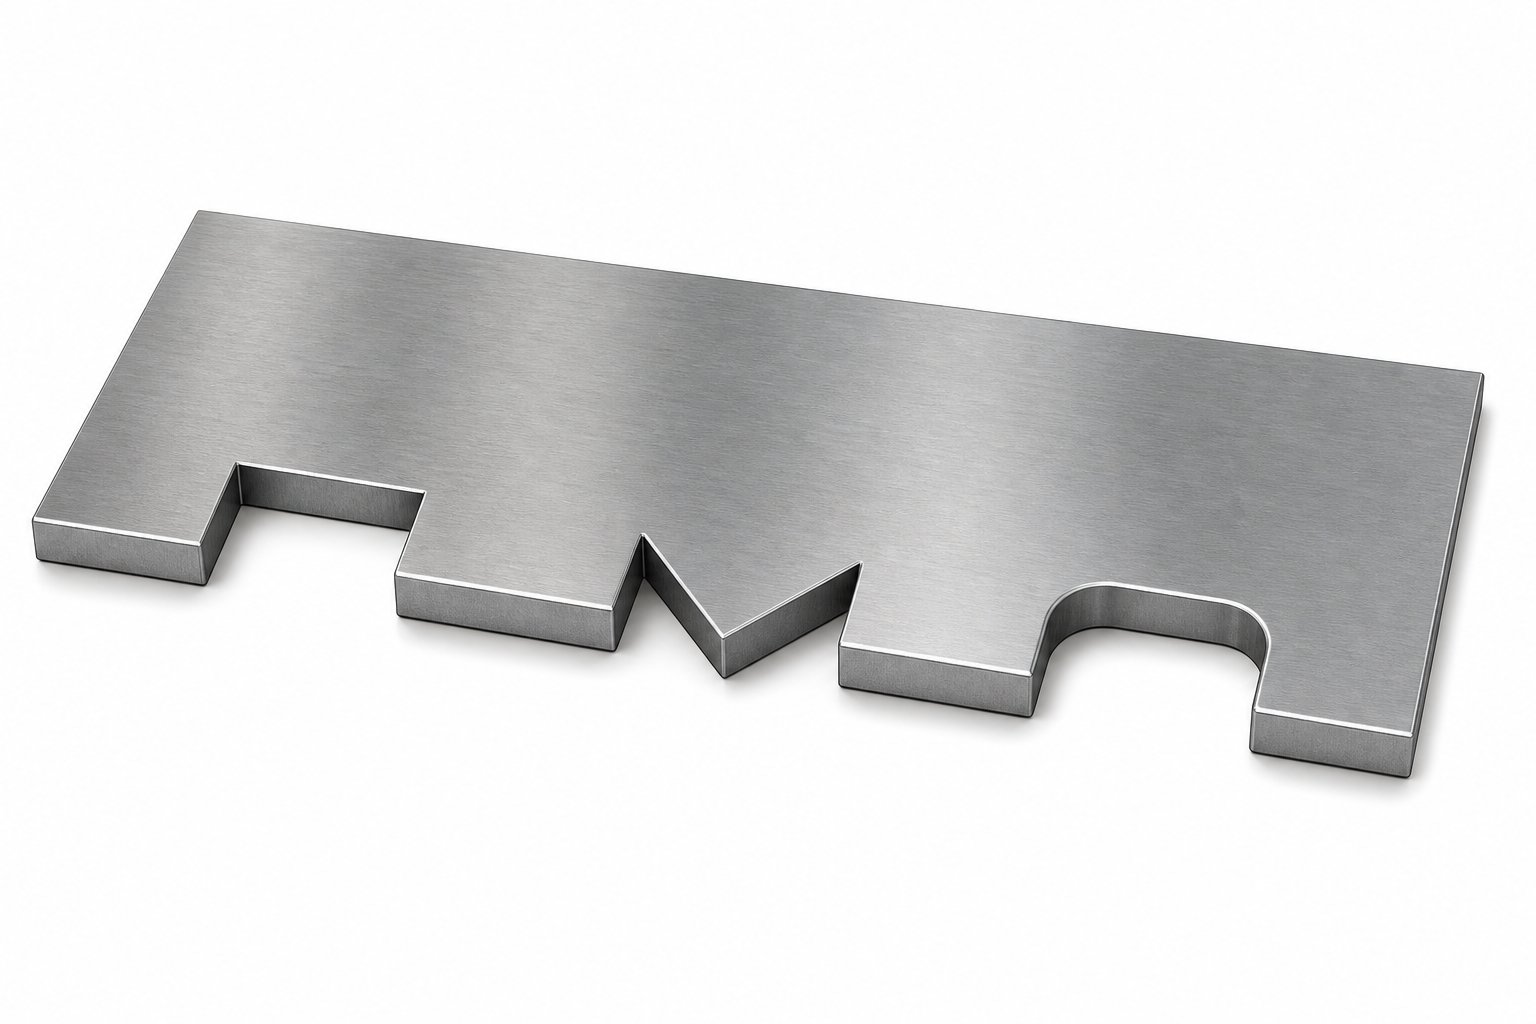
Видове байпасни прорези и кога да използвате всеки
Не всички зони на смущение изглеждат еднакво, така че не всички байпасни прорези също трябва да изглеждат еднакви. Геометрията на всеки вдлъбнатина - нейният профил, ориентация и обработка на ръбовете - пряко влияе върху поведението на подаване на лентата, целостта на носещата лента и дългосрочната-трайност на инструмента. И все пак сред различните типове матрици за щамповане, обсъждани в литературата за инструменти, класификацията на байпасните прорези рядко получава вниманието, което заслужава.
Три основни профили на прорези покриват по-голямата част от приложенията на прогресивни щанци: правоъгълен, ъглов (V-образен) и радиус. Върху този избор на геометрия има решение за конфигурация - дали прорезът е положителен или отрицателен спрямо носещата лента. Всяка комбинация решава различен проблем.
Правоъгълни срещу ъглови байпасни профили с прорези
Правоъгълните байпасни прорези са работните коне на дизайна на оформлението на лентата. Те разполагат с прави, успоредни стени, ориентирани перпендикулярно на посоката на подаване, създавайки изчистен изрез с форма на кутия-в носещата лента. Ще ги намерите в повечето матрици за щамповане, където зоната на намеса има прост, еднакъв профил - помислете за цилиндричен поансон или бутон с плоска-лицева матрица, който се нуждае от хлабина по постоянна ширина.
Защо са толкова разпространени? Правоъгълните вдлъбнатини са лесни за обработка в щанцови стомани, лесни за проверка на размерите и предвидимо поведение на хлабина. Ударът, който ги създава, е проста геометрия без ъглови повърхности за поддържане или повторно заточване. За стандартни нужди от свободно пространство, където препятствието е добре-дефинирано и материалът на лентата е прост, правоъгълният профил върши работата с минимална сложност на инструментите.
Ъглови или V-образни прорези служат за различна цел. Когато геометрията на смущението е насочена - например, оформено ухо, което се простира под ъгъл спрямо пътя на подаване, или ситуация, при която е необходима хлабина само от едната страна на носача - ъглов прорез осигурява целево облекчение, без да се премахва повече материал от необходимото. Ъгловите стени също разпределят напрежението по-плавно от резките ъгли на правоъгълен изрез, намалявайки риска от образуване на пукнатини на границата на прореза.
Мислете за това по следния начин: правоъгълните прорези отговарят на въпроса "колко място ми трябва?" докато ъгловите прорези отговарят на "в коя посока имам нужда от това пространство?" Когато ширината на лентата е тясна и всеки милиметър носещ материал е от значение, ефективността на посоката на V-образния прорез може да запази структурната цялост, която пълното правоъгълно изрязване би компрометирало.
Конфигурации на положителен и отрицателен байпас Notch
Отвъд формата на профила, байпасните прорези попадат в две основни конфигурации, които описват как се постига хлабина спрямо самата носеща лента.
Отрицателните байпасни прорези са това, което повечето инженери си представят първо - материалът се отстранява от носещата лента, за да се създаде отвор, през който инструментите могат да преминат. Лентата пристига на станция с вече наличен изрез и компонентът на щанцата или матрицата надолу по веригата заема това сега-празно пространство по време на хода на пресата. Отрицателните прорези са подходът по подразбиране, когато възникнат смущения в съществуващия отпечатък на лентата.
Положителните байпасни прорези работят по обратния начин. Вместо да отстранява материал от носача, оформлението на лентата включва допълнителен материал - издатини или раздели, които се простират отвъд номиналния празен контур - специално за насочване на носача около препятствие. Лентата е по-широка или различно оформена на това място, което й позволява да се движи по път, който избягва напълно зоната на смущение.
Кога избирате едно пред друго? Отрицателните и положителните байпасни прорези в матриците за щамповане на ламарина изпълняват една и съща функция на хлабина, но проектните сценарии, които благоприятстват всеки от тях, се различават значително:
- Отрицателни резкиработят най-добре, когато зоната на намеса е малка спрямо ширината на носещата лента и премахването на материала няма да компрометира стабилността на подаването. Те са по-лесни за изпълнение и не добавят допълнителна ширина на лентата.
- Положителни резкистават необходими, когато зоната на намеса е голяма или централно разположена, което прави отстраняването на материала непрактично без разрушаване на носителя. Те изискват допълнителна ширина на бобината - увеличаваща цената на материала -, но запазват непрекъснатостта на носещата част.
- Използване на материалачесто подсказва решението. При производство с големи{1}}обеми, където цената на бобините доминира, дизайнерите предпочитат отрицателните прорези, за да запазят ширината на лентата минимална. За сложни части, където целостта на носача е критична, конфигурациите с положителни прорези оправдават добавения материал.
Разбирането на отрицателните и положителните байпасни прорези в матриците за формоване на ламарина е от съществено значение за вземане на информирани решения за оформлението на лентата. Изборът никога не е чисто геометричен - той отразява баланса между цената на материала, здравината на носача и специфичното препятствие, което се нуждае от освобождаване.
Геометрия на радиуса на прореза за намаляване на напрежението
Острите вътрешни ъгли са враг на високо-скоростното подаване на лента. Всеки рязък ъгъл в байпасен прорез действа като щангист на напрежението - точка, където цикличното натоварване по време на бързо подаване-и-стоп движение се концентрира, докато материалът се умори и напука. По време на тестване при бавни скорости на натискане, тези ъгли оцеляват добре. При 600 удара в минута в производството те се превръщат в начални точки на счупване.
Радиусните преходи в ъглите на прорезите разпределят това напрежение върху по-голяма площ, като драматично удължават живота на лентата при умора при скорост. Не е необходимо радиусът да е голям - дори малко извиване на всеки вътрешен ъгъл може да умножи броя на циклите на подаване преди отказ. Специфичният радиус зависи от дебелината на материала, якостта на опън и скоростта на пресоване, но принципът е универсален: никога не оставяйте остър вътрешен ъгъл на байпасен жлеб, който ще работи с производствена скорост.
Радиусната геометрия също така подобрява изхвърлянето на заготовката от поансона, намалява образуването на грапавини по краищата на прореза и удължава живота на поансона чрез елиминиране на острите ъгли, които се износват най-бързо върху самия режещ инструмент.
| Тип прорез | Геометрия | Типично приложение | Поведение при стрес | Сложност на инструментите |
|---|---|---|---|---|
| Правоъгълна | Прави успоредни стени, плоско дъно | Стандартно разстояние за еднакви зони на смущение | Голямо напрежение в ъглите без радиуси | Ниска - проста геометрия на щанца |
| Ъглова/V-образна | Ъглови стени, събиращи се в точка или плоски | Посочен клирънс, ситуации с тясна ширина на лентата | Умерено - постепенно разпределение на напрежението по стените под ъгъл | Средните - ъглови повърхности на щанци изискват прецизно шлифоване |
| Радиус | Всеки профил с филирани вътрешни ъгли | Високо{0}}скоростно производство, чувствителни-умора материали | Ниско - напрежение, разпределено върху извити преходи | Средният - радиус трябва да е постоянен и да може да се проверява |
| Положителна конфигурация | Добавено маршрутизиране на материала около препятствие | Големи зони на смущения, целостта на носителя е критична | Ниска - липса на отстраняване на материал отслабва носителя | По-високото оформление на лентата - изисква по-широка намотка и модифицирано заглушаване |
| Отрицателна конфигурация | Материалът е отстранен от носещата лента | Малки до умерени зони на смущение | Променливата - зависи от размера на прореза спрямо ширината на носача | Ниска до средна - стандартна перфорация-и-изрез на матрица |
На практика повечето производствени матрици за щамповане комбинират тези подходи. Оформлението с една лента може да използва правоъгълни отрицателни прорези за прости луфтове на щанцоване, ъглови прорези, където ширината на лентата е ограничена, и заоблени ъгли на всички тях, за да оцелеят при скорост. Типът прорез не е глобално решение - той е станция-по-станция, смущение-по-интерференция преценка, задвижвана от конкретната геометрия, която всеки прорез трябва да изчисти.
Избирането на правилния профил и конфигурация на прореза ви осигурява свобода. Но хлабината сама по себе си не е цялата картина - размерите на всеки вдлъбнатина, допустимите отклонения на позицията му и връзката му с пилотните отвори и границите на станцията определят дали тази хлабина действително работи надеждно при милиони удари на пресата.
Геометрията на байпасния прорез и обяснение на параметрите на размерите
Клирънсът без прецизност е само предположение. Прорез за байпас, който е приблизително на правилното място и с приблизително правилния размер, може да оцелее при изпробване -, но производството на скорост наказва приближението. Всеки геометричен параметър на байпасен жлеб съществува поради инженерна причина и грешната грешка на който и да е от тях ви струва удари в минута, целостта на лентата или и двете.
При дизайна на матрицата за щамповане спецификацията на размерите на байпасните прорези следва логика, свързана директно със зоната на смущение, която обслужват, материала, през който се прорязват, и позиционната система, която поддържа всичко регистрирано. Ето какво контролира всеки параметър и защо има значение.
Критични размери и допустими отклонения за проектиране на байпасен прорез
Три основни измерения определят всеки байпасен прорез: дълбочина, ширина и радиус на ъгъла. Всеки от тях отговаря на различно инженерно ограничение и всеки носи различни последствия, когато е с малък размер.
Дълбочина на прорезасе измерва перпендикулярно на посоката на подаване - колко далеч в носещата лента се простира прорезът от ръба на лентата. Този размер трябва да покрива най-широката точка на зоната на смущение плюс граница на безопасност, която отчита страничното отклонение на лентата по време на хранене. Ако лентата се отклони дори леко от-центъра (а това ще стане), прорез с нулево поле се превръща в прорез, който не се изчиства напълно. Типичната практика добавя марж отвъд максималната обвивка на инструментите, мащабиран до скоростта на пресата и точността на подавача. По-бързите преси и по-малко прецизните подаващи устройства изискват по-големи граници на дълбочина.
Дълбочината обаче е ограничена от ширината на носещата лента. При конструкцията на матрицата за метално щамповане носачът трябва да задържа достатъчно материал в напречното{1}}сечение след нарязване, за да се подава без изкълчване или разкъсване. Обща насока: дълбочината на прореза не трябва да надвишава 60-70% от ширината на носещата лента, въпреки че действителната граница зависи от дебелината на материала, якостта на опън и броя на прорезите по дължината на лентата.
Ширина на прорезавърви успоредно на посоката на подаване. Тя трябва да е достатъчно широка, така че препятствието да изчисти вдлъбнатината през пълния ход на подаване -, включително всяко преместване. Толерантността към фураж е ключовата променлива тук. Ако захранващото устройство превиши малко количество при който и да е ход, прорезът все още трябва да осигурява пълен хлабина при максимално превишение. Ширината също трябва да отчита физическия размер на компонента на инструмента, който се заобикаля, измерен по протежение на оста на подаване.
Помислете за поансон, който заема 8 mm по посока на подаване. Ширината на прореза трябва да покрива тези 8 мм плюс два пъти толеранса на подаване (веднъж за потенциално над-подаване, веднъж за потенциално недостатъчно-подаване при предишния ход) плюс всякаква допълнителна граница за натрупване на грапавини или отломки върху челната страна на щанца.
Радиус на ъгълапри вътрешни преходи на прорези предотвратява напукване от умора. катоРъководство за дизайн на щамповане на Xometryбележки, всички ъгли на празен дизайн трябва да включват радиус от поне половината от дебелината на материала. За байпасните прорези се прилага същият принцип - острите вътрешни ъгли концентрират цикличното напрежение по време на високо-скоростно подаване, инициирайки пукнатини, които се разпространяват до счупване на носещата лента. Минималният приемлив радиус се увеличава с дебелината на материала и якостта на опън и намалява с пластичността.
Ъглова ориентацияважи за не-профили с правоъгълен прорез. Когато се използва V-образен или ъглов жлеб, ъгълът на стените на жлеба спрямо посоката на подаване определя ефективния хлабина в различни точки по хода на подаване. Правилната ориентация гарантира, че максималното разстояние съвпада с момента, в който препятствието преминава през жлеба.
Ето ключовите геометрични параметри, които всеки инженер по инструментална екипировка трябва да определи в спецификациите на байпасния прорез в своите матрици за щамповане на ламарина:
- Дълбочина (перпендикулярна на подаването):Осигурява страничен клирънс след най-широката зона на смущение, включително марж за блуждаене на лентата.
- Ширина (успоредно на подаването):Осигурява пълен хлабина по целия ход на подаване, включително преход и толеранс на подаващо устройство.
- Радиус на вътрешния ъгъл:Предотвратява концентрацията на напрежението и напукването от умора при производствени скорости. Минимум половината от дебелината на материала.
- Ъглова ориентация:Подравнява дирекционния просвет с траекторията на движение на препятствието спрямо лентата.
- Съотношение-към-носеща-ширина:Поддържа структурната цялост на носещата лента след отстраняване на материала. Ограниченията варират според класа на материала.
- Състояние на ръба и покритие на повърхността:Контролира размера на резеца и качеството на ръба на границата на прореза, предотвратявайки точките на захващане по време на подаване.
Позиционни връзки към пилотните дупки и границите на станцията
Перфектно оразмерен прорез на грешно място не прави нищо. Позиционната точност на байпасните прорези се отнася до две котви във всяко оформление на прогресивна щанцова лента: центрове на пилотни отвори и централни линии на станции.
Пилотните дупки са основната база за цялата лента. Всеки елемент - празни отвори, формирана геометрия и байпасни прорези - е позициониран спрямо центровете на пилотните отвори. Това има значение, тъй като пилотните щифтове физически издърпват лентата в точна регистрация при всяко натискане. Ако байпасен жлеб се отклони от предназначената си позиция спрямо пилотния отвор, той се отклони спрямо инструмента, който трябва да изчисти.
На практика позиционните толеранси на байпасните прорези са по-строги, отколкото бихте очаквали за функция, която "само" осигурява хлабина. Причината е свързана с управлението на маржовете. Ако границата на дълбочината на прореза е проектирана на конкретна стойност, предполагаща перфектна позиция, и позицията на прореза варира дори с малка част от тази граница, ефективната хлабина се свива под безопасния праг при някакъв процент ходове.
Разположението-на-станция следва подобна логика. Всеки байпасен жлеб трябва да бъде разположен така, че да изчисти напълно целевото препятствие по целия ход на подаване. Това означава, че водещият ръб на прореза (в посоката на подаване) трябва да премине напълно отвъд препятствието, преди лентата да спре, а задният ръб не трябва да достига до препятствието, преди лентата да започне да се движи. Поставянето в-посока на подаване отчита номиналното разстояние на стъпка плюс максималния толеранс на подаване в двете посоки.
Както беше обсъдено вАнализът на лентата на MetalForming Magazine, неправилното подаване-време на освобождаване може да доведе до плъзгане на лентата напред или назад, след като ръкохватката се отвори. Това означава, че ширината на байпасния прорез трябва да поеме не само механично превишение, но и потенциала за дрейф след-освобождаване преди задействане на пилота. Ако прорезът е твърде тесен, този моментен дрейф поставя носещия материал обратно в зоната на смущение в момента, преди пилотните щифтове да заключат лентата в крайна позиция.
За сложни компоненти на матрицата за щамповане, като гърбици, формовъчни стомани с ъглови повърхности или много{0}}поансони, позиционната връзка между вдлъбнатината и препятствието става три-измерна. Прорезът трябва да излиза от най-широкото напречно-сечение на компонента в конкретната вертикална позиция, която лентата заема по време на хода на подаване -, което се определя от височината на повдигача, а не от геометрията на долната мъртва точка. Инженерите, които оразмеряват заобикаляйки прореза срещу матрицата при пълно затваряне, а не при издигането на равнината на подаване, в крайна сметка получават прорези, които изглеждат подходящи на хартия, но пречат на практика.
Тези размерни и позиционни параметри формират количествената основа на всяка спецификация на байпасен прорез. Но числата сами по себе си не отчитат как различните материали реагират на назъбване - набор от параметри, който работи перфектно в мека стомана, може да напука стомана с висока-якост или алуминий с жлъчка по ръбовете на прореза.
Материал-Специфични съображения за проектиране на байпасен прорез
Прорез, оразмерен за мека стомана, няма да се държи по същия начин в дву-фазна стомана или алуминий. Класът на материала, дебелината и механичните свойства директно променят начина, по който носещата лента реагира на премахването на материала - как се подава, как се уморява и как изрязаните ръбове издържат на стотици хиляди удари. Еднаквото третиране на всички материали е един от най-бързите начини да превърнете оформлението на солидна лента в производствено главоболие.
Всеки материал носи своя собствена комбинация от пластичност, якост на опън, поведение при-втвърдяване при работа и повърхностни характеристики. Тези свойства диктуват минимални ъглови радиуси, граници на дълбочина, изисквания за състояние на ръба и дори необходимото покритие на повърхността на самия инструмент за прорез. Ето как се променят параметрите при най-разпространените материали при щамповането на стоманени листове и не само.
Параметри на прореза на мека и студено валцована стомана
Меката стомана и стандартната студено валцована стомана за щамповане (CRS като 1008, 1010, 1018) са най-прощаващите материали за проектиране на байпасни прорези. Тяхната комбинация от умерена якост на опън, добра пластичност и предвидимо поведение на срязване означава, че стандартните правила за проектиране работят без специално приспособяване.
За щамповане на въглеродна стомана в тези общи класове, базовите параметри се прилагат чисто:
- Минимален радиус на вътрешния ъгъл:0,5x дебелина на материала. Това стандартно съотношение,-установено в указанията за нарязване на промишлеността, предотвратява концентрацията на напрежение, без да изисква големи фили, които заемат допълнително свободно пространство.
- Марж на дълбочината на прореза:Стандартните граници на безопасност извън обвивката на инструментите са достатъчни. Меката стомана не пружинира агресивно, така че лентата седи предсказуемо върху повдигащите релси по време на подаване.
- Състояние на ръба:Приемлива е чиста ножица с нормална височина на борда. Меката стомана не се напуква лесно от стандартен срязан ръб.
- Обработка на повърхността на инструмента:Стандартните инструментални стомани (D2, A2) с конвенционално повърхностно покритие се справят с тези степени без специални покрития.
Меката стомана служи като базова линия, защото е предвидима. Степента на-втвърдяване при работа е умерена, удължението преди счупване е голямо и материалът не ви се бори по границите на прореза. Ако проектирате първото си оформление на лентата и искате да потвърдите логиката на байпасния прорез, щампованата стомана в тези степени ще разкрие грешки в оформлението, без да добавя усложнения-поведението на материала отгоре.
Съображения за-стомана с висока якост и AHSS
Усъвършенстваните високо{0}}стомани променят значително изчислението. Материали като дву-фазни (DP600, DP780, DP980), TRIP стомани и мартензитни класове имат значително по-висока якост на опън, но намалено удължение и пластичност. Носещата лента се държи по-твърдо, уморява се по-бързо при щрангове на напрежението и наказва острата геометрия, която меката стомана би толерирала.
Какви промени в дизайна на байпасния прорез?
Радиусите на ъглите трябва да се увеличат.Когато меката стомана приема радиус от 0,5x дебелина на материала, AHSS изисква значително повече - често 1,0x до 1,5x дебелина като минимум. Както е отбелязано в изследванията за нарязване на автомобили, AHSS изисква големи радиуси на ъглите, за да се предотврати разцепване на частите по време на цикли на умора. Същият принцип се прилага за прорези на носещата лента: острите вътрешни ъгли, които оцеляват за неопределено време в меката стомана, ще предизвикат пукнатини в рамките на хиляди удари в DP980.
Ширината на прореза се нуждае от разширяване.AHSS се връща по-агресивно след всеки цикъл на захранване-и-спиране. Лентата не стои толкова плоска върху релсите на повдигача и позиционното й поведение е по-малко предвидимо. По-широките байпасни прорези компенсират тази намалена позиционна консистенция, осигурявайки хлабина дори когато лентата не е поставена идеално.
Може да се наложи ширината на носещата лента да се увеличи.Тъй като AHSS е по-малко пластичен, носещата лента е по-склонна към счупване в местата на прорези при цикличното натоварване на високо-скоростното подаване. За да се поддържа същата структурна цялост, която меката стомана осигурява при дадена ширина на носача, оформленията на лентите AHSS често изискват по-широк носач -, което означава повече бобини и по-високи разходи за материали. Това е пряк компромис между надеждността на лентата и използването на материала.
Износването на инструментите се ускорява.По-високото ударно натоварване при пробиване на AHSS прорези разгражда ръбовете на щанцата по-бързо. Прахообразните металургични стомани или поансони с-твърдосплавни върхове стават необходими за станции с прорези, които режат високо{2}}якостни материали при производствени обеми.
Адаптации от алуминий и неръждаема стомана
Алуминият и неръждаемата стомана създават уникални предизвикателства, които меката стомана и дори AHSS не представляват.
Алуминийе по-мек и пластичен от стоманата, което звучи така, сякаш трябва да улесни дизайна на прореза. Не става. Процесът на щамповане на алуминий води до специфичен проблем-взаимодействие с повърхността: натъртване. Изследванията в Центъра за съвременно производство и материали на университета в Оукланд показаха, че алуминиевите частици се прилепват към повърхностите на матрицата по време на плъзгащ контакт, причинявайки драскотини върху детайла и износване на лепило върху инструментите. В местата на байпасни жлебове, където срязаният ръб на лентата многократно се плъзга покрай компонентите на матрицата по време на подаване, дразненето създава отлагания, които намаляват ефективния клирънс с течение на времето.
Предотвратяването изисква полирани повърхности на инструментите и често покрития от твърд-хром или TiCN върху компонентите на матрицата в близост до зоните с прорези. Изследването установи, че грапавостта на повърхността влияе пряко върху прага на стържене - по-гладките повърхности на матрицата (като твърд-хромиран чугун D6510) издържаха на стържене при значително по-високи контактни налягания в сравнение с по-грубите алтернативи. За инструментална екипировка за байпасни вдлъбнатини в алуминий това означава, че поансонът, който изрязва вдлъбнатината и всяка повърхност на матрицата, срещу която се плъзга назъбената лента, трябва да поддържа по-фина повърхност, отколкото изискват стоманените приложения.
Радиусите на ъглите на алуминиевите вдлъбнатини трябва да са големи не поради напукване от умора (алуминият е достатъчно пластичен при типични дебелини), а защото острите ъгли създават грапавини и разкъсвания, които генерират свободните частици, отговорни за стърчането надолу по веригата.
Неръждаема стоманапредставлява предизвикателство-за закаляване. Всеки цикъл на подаване пластично деформира леко носещата лента в границите на прореза. В меката стомана тази малка деформация се стабилизира бързо. В аустенитните неръждаеми класове (304, 316) всеки цикъл на деформация увеличава локалната твърдост и крехкостта на ръба на прореза. По време на производствен цикъл от стотици хиляди удари, ръбовете на прорезите постепенно стават крехки, докато се образуват и размножат микро-пукнатини.
Проектирането на байпасни прорези за неръждаема стомана означава отчитане на това кумулативно втвърдяване. По-големите радиуси забавят скоростта на втвърдяване в ъглите. Полираните и покрити прорези създават по-чисти ръбове на срязване с по-малко първоначални повреди за втвърдяване, върху което да се надгражда. И границите на дълбочина трябва да отчитат факта, че-закалените ръбове на прорези се държат по различен начин при ход 500 000 отколкото при ход 5000.
| Материал | Мин. Радиус на ъгъла | Марж на дълбочината | Изискване за състояние на ръба | Инструментална обработка на повърхността |
|---|---|---|---|---|
| Мека / студено валцована стомана | 0,5x дебелина | Стандарт (толерантност към подаване + блуждаене) | Приемлив нормален срязан ръб | Стандартна инструментална стомана (D2, A2), конвенционално покритие |
| Високо{0}}стомана / AHSS | 1.0x–1.5x дебелина | Увеличен (пружинно връщане + позиционна вариация) | Минимално раздробяване, чиста зона на счупване критична | PM инструментална стомана или карбид; Препоръчва се покритие от TiCN |
| Алуминий | 0,5x–1,0x дебелина | Стандартен + обезщетение за депозит | Гладко срязване, минимално генериране на частици | Твърд-хром или TiCN; полиран до ниско Ra |
| Неръждаема стомана (аустенитна) | 1.0x–1.5x дебелина | Повишена (прогрес-закаляване при работа) | Полиран срязващ ръб за минимизиране на започването на втвърдяване | Инструментална стомана с висока-твърдост; TiAlN или подобно покритие |
Моделът при всички тези материали е последователен: колкото повече даден материал се отклонява от поведението на меката стомана - независимо дали чрез по-висока якост, склонност към сцепление или-закаляване при работа -, толкова по-консервативни трябва да бъдат вашите параметри на байпасния прорез. Радиусът се увеличава, маржовете растат, изискванията за повърхностно покритие се затягат и съответно разходите за инструменти нарастват.
Получаването на правилните-специфични параметри на материала поддържа подаването на лентата чисто. Но дори идеално параметризиран прорез ще създаде проблеми, ако дизайнът съдържа една от няколко често срещани инженерни грешки, които се появяват многократно на производствените етажи - грешки, които лесно се избягват, когато знаете за какво да следите.
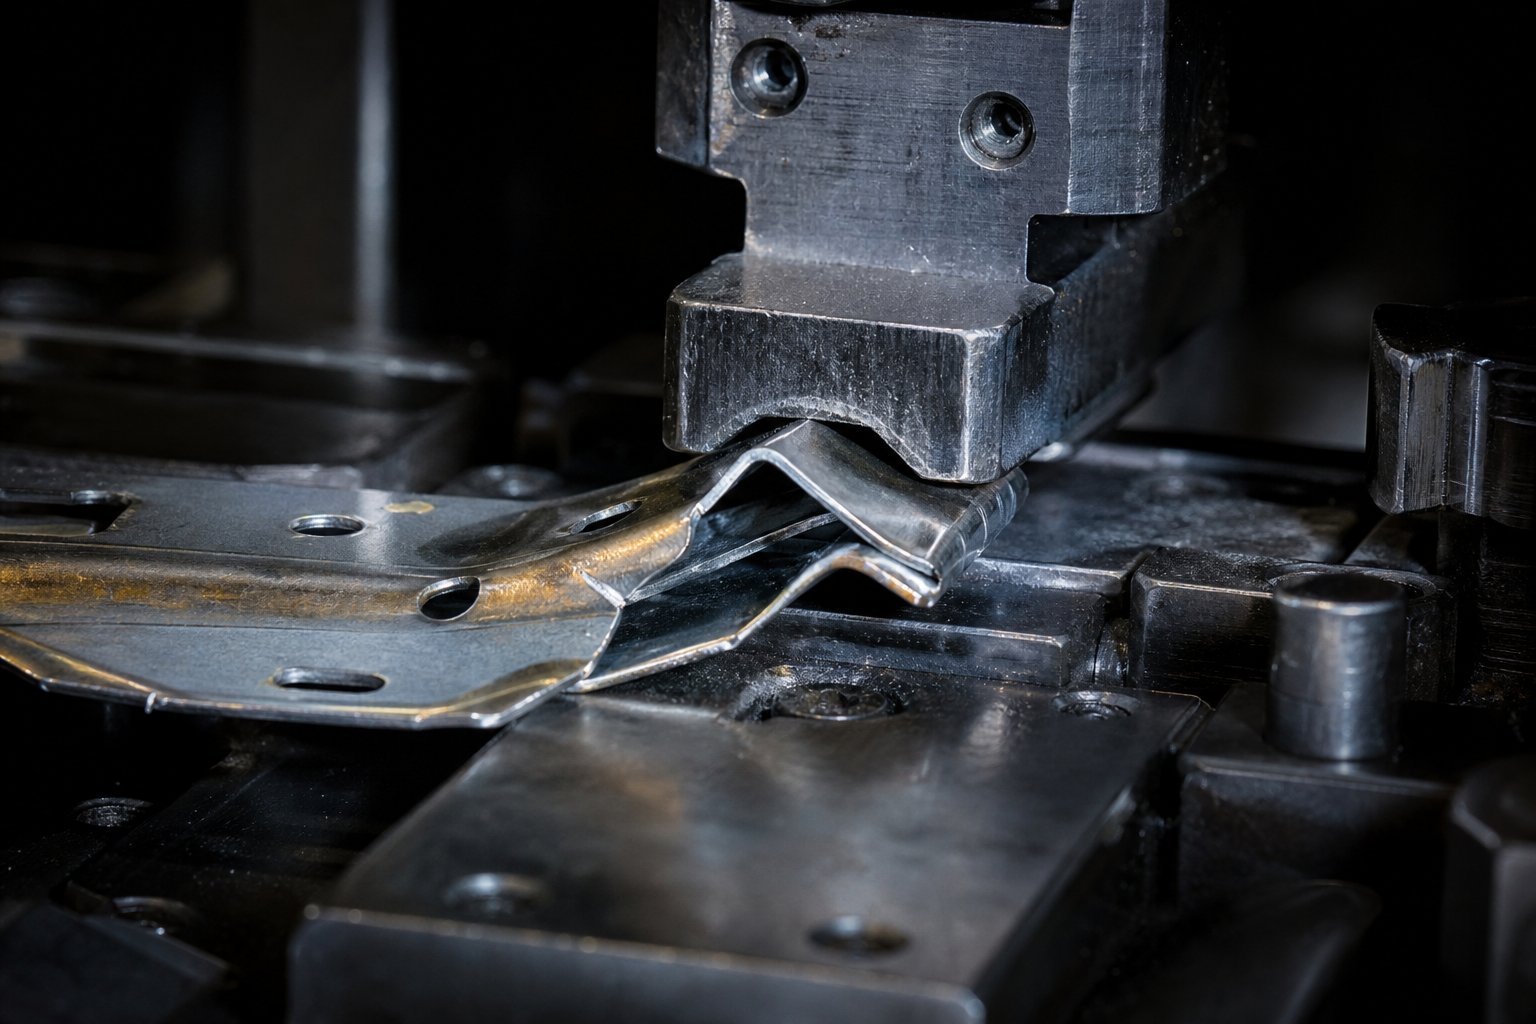
Често срещани грешки при байпас Notch и техните производствени последици
Познаването на правилните параметри и знанието какво се обърка, когато ги игнорирате, са два различни вида знания. Първият живее в дизайнерското бюро. Вторият живее на производствения етаж в 2 сутринта, когато пресата задейства аларма за неправилно подаване за трети път през тази смяна. Повечето повреди на байпасния прорез не се обявяват по време на изпробването. Те изчакват, докато пресата достигне скоростта на производство и лентата е работила достатъчно дълго за износване, топлинно разширение и кумулативна грешка, за да изложи на показ всяко решение за маргинален клирънс.
Грешките по-долу се появяват многократно в операциите по щамповане, произвеждащи всичко от автомобилни скоби до приложения за прецизно щамповане на съединители. Всеки следва един и същ модел: избор на дизайн, който изглежда приемлив на хартия или при ниска скорост, създава механизъм за повреда, който се активира само при реални производствени условия.
Малкомерни прорези и сценарии за срив на матрицата
Недостатъчната дълбочина или ширина на прореза е най-честата грешка при заобикаляне на прореза - и една от най-скъпите. Механизмът на отказ е измамно постепенен. Малкият прорез не причинява незабавен срив. Вместо това създава частична намеса: ръбът на лентата едва контактува с бутон надолу по веригата по време на подаване. Всеки щрих оставя мъничка свидетелска следа, изгражда лека отлагания върху намесващата се повърхност и измества лентата странично с част от милиметъра.
В продължение на стотици или хиляди удари, този налеп се увеличава. Съединенията на странично изместване. Лентата започва кратко-подаване с количество, твърде малко, за да задейства сензора за неправилно подаване, но достатъчно голямо, за да влоши регистрирането на пилотния отвор. Частите за щамповане надолу по веригата започват да показват отклонение на размерите - ъгълът на стената се променя, отворът се измества, размерът на ръба излиза извън допустимото отклонение.
Тогава се случва сривът. Натрупаната позиционна грешка достига критична точка, при която лентата вече не може да премине през препятствието. Подаващото устройство избутва, лентата се извива и пресата забива горната матрица в изкривена маса от материал. Резултатът: счупени поансони, повредени бутони на матрицата, набраздени формовъчни стомани и часове непланиран престой за разглобяване, проверка и ремонт.
Това, което прави този отказ особено разочароващ, е, че прогресивните откази на матрицата рядко започват с едно катастрофално събитие - те се развиват чрез кумулативно износване и нестабилност на лентата. Малък байпасен прорез ускорява точно тази прогресия. Корекцията е ясна по време на проектирането: добавете достатъчен марж на дълбочината отвъд обвивката на инструмента и марж на ширината извън толеранса на подаване. Поправката след срив е скъпа: поправете матрицата, потвърдете отново хлабините и потенциално преработете инструментите на станцията за прорези.
Неуспехи в концентрацията на напрежение при високи производствени скорости
Острите вътрешни ъгли на байпасните прорези са втората най-често срещана грешка и тази, която създава най-драматичните производствени повреди. Ето защо те оцеляват при изпробването, но убиват производствените серии: по време на изпробването на матрицата пресата работи с 20-40 удара в минута. Лентата се подава бавно, забавя леко и изпитва минимално циклично напрежение в ъглите на прореза. Всичко изглежда наред. Лентата се подава чисто, частите излизат според спецификациите и матрицата се одобрява за производство.
При производствена скорост - 200, 400, 600 удара в минута - физиката се променя напълно. Всеки цикъл на подаване ускорява и забавя цялата маса на лентата за част от секундата. Това циклично натоварване се концентрира във всеки остър вътрешен ъгъл на всеки байпасен прорез, всеки един ход. Механизмът е класически отказ от умора: микро-пукнатини започват в точките на концентрация на напрежението, разпространяват се в малко количество всеки цикъл и в крайна сметка достигат критична дължина. Лентата се счупва.
Когато носещата лента се счупи при байпасен прорез по време на производствен цикъл, последствията се разрастват незабавно. Долната част на лентата -, все още прикрепена към частично завършени метални щамповани компоненти -, спира да се движи. Горната част, която все още се изтласква от захранващото устройство, се извива в матрицата. Пресата може да направи още един или два хода, преди мониторът за тонаж или сензорът за неправилно подаване да реагират, нанасяйки удари в неправилно позициониран материал и потенциално разбивайки карбидни вложки.
Връзката между острите ъгли и напукването при високо{0}}скоростно щамповане е добре установена - неправилен дизайн на матрицата с остри ъгли или внезапни промени в напречното-сечение създава точки на концентрация на напрежение, които водят до пукнатини. Ъглите на заобикалящите прорези не са изключение. Решението е радиусен преход във всеки вътрешен ъгъл, оразмерен според дебелината на материала и якостта на опън, както е описано подробно в главата за геометрията по-горе. Малка инвестиция в радиусно шлайфане по време на изграждането на матрицата предотвратява катастрофално счупване на лентата при производството.
Отслабване на носещата лента и нестабилност на подаването
Противоположната крайност на малките прорези е също толкова опасна: прорези, които са твърде дълбоки спрямо ширината на носещата лента. Когато проектантът се сблъска с голяма зона на смущения и реагира чрез изрязване на агресивен прорез, който поглъща по-голямата част от напречното-сечение на носача, на останалия материал може да липсва структурна твърдост, за да се подава надеждно.
Както отбелязва The Fabricator, носещите ленти, които са твърде слаби, за да издържат теглото на лентата, не могат да се подават гладко и ако лентата не може да се подава гладко, вероятно ще се получи срив на матрицата. Байпасни прорези, които премахват твърде много материал, създават точно това състояние - локално отслабени участъци, които провисват между повдигащите релси, осцилират по време на бързо подаване или се огъват достатъчно странично, за да пропуснат зацепването на пилота.
Симптомите на отслабване на носителя са едва доловими в началото. Пилотите се задействат непоследователно, което води до лека промяна в размерите на щампованите части. Сензорите за подаване могат да се задействат периодично без ясна схема. Повдигащите следи се появяват върху лентата на неочаквани места, тъй като отслабените секции падат върху повърхностите на матрицата по време на подаване. С течение на времето отслабените носещи секции развиват пукнатини от умора от многократното огъване, в крайна сметка счупване - същият краен резултат като повреда при концентрация на напрежението, но от напълно различна първопричина.
Две допълнителни грешки допълват тези първични грешки и заслужават внимание. Пренебрегването на пружинното връщане на материала при изчисленията на хлабината на вдлъбнатините - е особено често срещано при преминаване на дизайн на матрица от мека стомана към AHSS - води до вдлъбнатини, които осигуряват подходяща статична хлабина, но недостатъчна динамична хлабина, когато лентата отскача след всеки цикъл на подаване. И липсата на отчитане на посоката на резеца при позициониране на прорези създава сценарий, при който заобикалящите прорези формирането на грапавиците щамповани ръбове са обърнати към компонентите на матрицата, улавяйки и влачейки по време на подаване. От едната страна на срязания ръб винаги се образуват неравности; ако тази страна е обърната към препятствието, което прорезът е проектиран да изчисти, ефективният просвет се намалява с височината на бора - понякога достатъчно, за да причини смущения.
Ето кратка-обобщена справка за всяка грешка, съчетана с нейните производствени последици:
- Недостатъчна дълбочина на прореза:Прогресивно натрупване на грапавини, постепенно отклонение на позицията, евентуален срив на матрицата от изкривяване на лентата.
- Недостатъчна ширина на прореза:Частична намеса по време на превишаване, периодични аларми за неправилно подаване, непоследователна регистрация на пилота.
- Остри вътрешни ъгли:Циклично напукване от умора при производствена скорост, катастрофално счупване на лентата, каскадно увреждане на множество станции за матрица.
- Прекомерна дълбочина на прореза (отслабване на носителя):Провисване на лентата между повдигачите, нестабилност на подаването, периодични промени в размерите, евентуално счупване поради умора.
- Пренебрегване на пружинното връщане в хлабината:Динамични смущения при отскок, повишено съпротивление на лентата, ускорено износване на поансона в съседни станции.
- Грешна ориентация на борда:Инструментът, обърнат към бор-страната, намалява ефективната хлабина, създава съпротивление по време на подаване, ускорява износването на компонентите на матрицата.
- Без радиус в ъглите на прореза:Преждевременно разрушаване на ръба на щанца, нарастване на грапавиците по ръбовете на прореза, намален живот на лентата при умора от лошо качество на ръба.
Разглеждайки тези примери за неуспех при щамповане, се очертава модел: всяка грешка включва или премахване на твърде малко материал (създаване на смущения), премахване на твърде много материал (разрушаване на целостта на носителя) или премахване на материал с грешна геометрия (създаване на щрангове на напрежение или проблеми с изпъкналост). Предизвикателството при проектирането е намирането на средата - и тази среда се измества в зависимост от това как байпасният прорез взаимодейства с други прогресивни характеристики на матрицата като пилотни отвори, повдигачи и системи за управление на скрап.
Как байпасните прорези се интегрират с други функции на прогресивната матрица
Байпасният прорез никога не съществува сам по себе си. Той се намира в система от взаимозависими функции - пилотни отвори, които локализират лентата, повдигачи, които я повдигат, носещи ленти, които я транспортират, и пътища за управление на скрап, които премахват отпадъците чисто. Променете една от тези характеристики и изискванията за байпасния прорез се променят с нея. Тази взаимовръзка е това, което прави матрицата за метално щамповане повече от колекция от щанци и бутони за матрица - те са интегрирани механични системи, в които всеки компонент се свързва с всеки друг.
Проектирането на байпасни прорези, без да се вземат предвид техните съседи, е като оразмеряване на основа, без да се познава сградата над нея. При промишленото щамповане на метали, където прогресивните матрици изпълняват милиони цикли с висока скорост, този вид разделено мислене произвежда матрици, които работят на теория и се провалят на практика.
Байпасни прорези и координация на пилотния отвор
Пилотните отвори са позиционният гръбнак на цялото оформление на лентата. Всяка характеристика на лентата - празни отвори, формирана геометрия и заобикалящи прорези - получава местоположението си от еталонната точка на пилотния отвор. Когато направляващите щифтове захващат лентата при всеки ход на натискане, те коригират незначителни неточности при подаване и издърпват всичко в прецизно подравняване, преди да се случи каквото и да е рязане или формоване.
Това означава, че заобикалящите прорези трябва да бъдат подредени така, че пилотната регистрация да се случи, преди който и да е -проблем, свързан с прорези, да натрупа грешка. Ако се изреже вдлъбнатина в позиция едно и направляващият отвор не се пробие до позиция втора, всяка неточност на подаване при този първи ход остава некоригирана - и вдлъбнатината се приземява леко извън предвидената си позиция. Тази позиционна грешка се пренася през всяка следваща станция, като потенциално намалява ефективното разстояние, което прорезът е проектиран да осигури.
Практическото правило: пилотните дупки трябва да се пробиват на възможно най-ранната станция, в идеалния случай на същата станция или преди да се случи рязане на байпас. Когато и двете функции се конкурират за място в първата станция, пилотната дупка има приоритет. Както е отбелязано в практиката за прогресивно проектиране на матрици, пилотите подравняват лентата преди всяка операция - без тях се натрупват незначителни грешки при подаване и създават отклонение на толеранса между станциите. Позиционната точност на байпасния прорез зависи изцяло от това първо да бъде установена регистрацията на пилота.
Освен това, физическото разстояние между байпасния жлеб и най-близкия пилотен отвор влияе върху локалната твърдост на лентата в регистрационната точка. Ако дълбок прорез седи непосредствено до направляващ отвор, носещият материал между тях може да се огъне под силата на зацепване на пилота. Това създава състояние, при което пилотът регистрира точно в собственото си местоположение, но прорезът - само на милиметри в отслабения материал - се отклонява леко настрани-от позицията. Опитни инженери на инструменти за щамповане и матрици поддържат минимално разстояние между ръбовете на прореза и пилотните отвори, обикновено не по-малко от два пъти дебелината на материала.
Взаимодействие с повдигачи и стабилност на лентата
Повдигачите повдигат лентата над повърхността на матрицата между ударите на пресата, позволявайки й да се придвижи свободно до следващата позиция на стъпка. Тяхното разположение трябва да отчита къде байпасните прорези са отстранили носещия материал -, тъй като повдигач, позициониран под прорез, няма какво да поддържа.
Представете си повдигаща релса, разположена директно под дълбок отрицателен байпасен прорез. Когато лентата се подава напред, назъбеният участък преминава през повдигача с минимален или никакъв контакт с материала. Лентата провисва в тази точка, губейки водената си височина. Ако хлътне достатъчно, оформените елементи на лентата могат да се плъзгат по повърхностите на матрицата по време на подаване, причинявайки драскотини, натрупване на грапавини или - при висока скорост - достатъчно триене за късо-подаване на лентата.
Координацията на дизайна работи в двете посоки:
- Разстоянието между повдигачите трябва да съответства на структурно здравите носещи секции.След като всички байпасни жлебове са поставени, картографирайте оставащия твърд носещ материал по пътя на подаване. Повдигачите принадлежат под тези твърди секции, никога под прорези.
- Местата на прорезите може да се нуждаят от регулиране за опора на повдигача.Ако зона на намеса съвпада с единствената налична позиция на повдигача, дизайнерът е изправен пред компромис - или да премести повдигача (което може да повлияе на стабилността на лентата другаде) или да промени геометрията на прореза, за да остави тесен опорен мост в контактната точка на повдигача.
- Теглото на лентата между повдигачите създава деформация.При матрици с дълга{0}}стъпка с тежки носещи ленти разстоянието между повдигачите определя колко хлътва лентата под собственото си тегло. Байпасните прорези, които намаляват напречното-сечение на носача, увеличават тази деформация. За автомобилни матрици за щамповане с големи разстояния на стъпката това провисване може да стане достатъчно значително, за да повлияе на консистенцията на височината на подаване.
Планирането на оформлението на процеса, описано от Арт Хедрик в The Fabricator, подсилва тази точка - силата на носача трябва да е достатъчна, за да премести частта от станция на станция без изкълчване, силно огъване или деформиране. Решенията за поставяне на байпасни прорези пряко влияят върху това дали този праг на якост се поддържа при всеки участък на повдигача по дължината на лентата.
Управление на ленти за скрап и оползотворяване на материали
Всеки байпасен прорез генерира скрап. Този охлюв трябва да бъде изхвърлен чисто от матрицата - надолу през блока на матрицата или странично от лицето на матрицата - без засядане, отскачане или намеса при последващи удари на пресата. Управлението на скрап не е последваща мисъл; това е изискване за проектиране, което влияе върху геометрията на прореза, избора на станция и оформлението на обувката на матрицата.
Notch scrap се интегрира с цялостната стратегия за лентов скрап по няколко начина:
- Път за изхвърляне на охлюв.Блокът на матрицата под всеки прорез трябва да има отвор, достатъчно голям, за да може плужекът да пада свободно. Ако заготовката е твърде голяма за наличния свободен отвор, може да се наложи промяна на геометрията на прореза - или заготовката да се изреже в две отделни операции в съседни станции.
- Паралелно поставяне на обувката на матрицата.Паралелите, които поддържат обувката на матрицата върху опората на пресата, не могат да бъдат позиционирани под пътищата за изхвърляне на скрап. Местата на байпасните жлебове влияят на това къде могат да отидат паралелите, което от своя страна влияе върху твърдостта на обувката на матрицата. Както се отбелязва в поредицата Основи на матрицата на Fabricator, само определени области могат да включват паралели за поддържане на обувката на матрицата, когато скрапът трябва да падне свободно върху система за събиране.
- Намеса в улея за скрап.Множество потоци скрап от операции за изрязване, пробиване и нарязване излизат от матрицата едновременно. Ако байпасен прорез и пробиващ стрела споделят една и съща изходна зона под матрицата, те могат да се сблъскат и задръстят - особено при високи производствени скорости, където моментът на изхвърляне на стрелата става критичен.
Използването на материали е другата страна на това уравнение. Байпасните прорези консумират материал, който иначе би могъл да бъде част от крайния продукт или поне минимизират ширината на рулона. Интелигентният дизайн на прореза минимизира добавения скрап, без да компрометира функцията за хлабина. Техниките включват:
- Използване на профили с ъглови вдлъбнатини, които премахват само материала в рамките на действителния интерферентен конус, вместо пълен правоъгълен изрез, който осигурява хлабина в области, където не е необходим.
- Комбиниране на байпасни прорези със съседни операции за пробиване, така че един щанц създава както профила на детайла, така и байпасната хлабина -, елиминирайки необходимостта от отделна станция за нарязване и намалявайки общия скрап.
- Оптимизиране на дълбочината на прореза до минималната необходима хлабина плюс марж, вместо по подразбиране до пълна-дълбочина на рязане, което премахва повече носещ материал, отколкото изисква зоната на намеса.
В-обемните приложения на инструменти за метално щамповане - особено в секторите на автомобилостроенето и електроуредите - дори малки спестявания на материали за-част се комбинират със значително намаляване на разходите за милиони единици. Байпасен прорез, който е с 2 mm по-дълбок от необходимото през лента, преминаваща по 50 милиона части годишно, представлява измерим отпадък. Работата на инженера на инструмента за щамповане е да намери минималния плик с прорези, който удовлетворява хлабината, поддържа целостта на носача и изхвърля скрап чисто.
За инженери, работещи при сложни предизвикателства при оформлението на лентата, където поставянето на байпасни жлебове се пресича с координацията на повдигача, оптимизирането на материалния поток и планирането на пътя на скрап,Инженерният екип на YICHEN за щампованепредлага поддръжка за проектиране на прогресивни приложения, които изискват интегрирани решения във всички тези взаимодействащи функции.
Всяка от тези връзки - пилотна координация, взаимодействие на повдигача и управление на скрап - демонстрира защо проектирането на байпасни прорези е дейност-на системно ниво. Прорезът не съществува във вакуум. Неговата геометрия, позиция и последователност на рязане зависят от решенията, взети за всеки друг компонент на матрицата за метално щамповане в оформлението на лентата. Получаването на правилния прорез означава правилна система - и това изисква структуриран работен процес за вземане на тези взаимозависими решения в правилния ред.
Най-добри практики за проектиране на байпас Notch за инженери по инструментална екипировка
Разбирането-на ниво система е полезно само ако се превърне в повторяемо действие. Всичко обхванато досега - типове прорези, геометрични параметри, адаптации на материала, интеграция с повдигачи и пилоти - се свива в един практически въпрос: как всъщност изглежда работният процес на проектиране от началото до края? Отговорът е структурирана последователност, която елиминира догадките и създава байпасни прорези, на които операциите по формоване на ламарина могат да разчитат при пълна производствена скорост.
Стъпка-по-Стъпка байпас Notch Design Workflow
Независимо дали оформяте матрица за скоба с дванадесет-станции или конекторен инструмент с четиридесет-станции, последователността на вземане на решения следва същата логика. Ето работния процес, който постоянно дава надеждни резултати в производствения процес на метално щамповане:
- Първо завършете влагането на части и последователността на станциите.Решенията за байпасни прорези зависят от това кои операции се случват на кои станции. Завършете заданията си за изрязване, пробиване, формоване и празни станции, преди да докоснете дизайна на прореза.
- Картирайте зоните на смущения във всяка станция.За всяка щанцова станция наслагвайте входящия профил на лентата (включително всички функции нагоре по веригата) срещу пълния инструментален плик - щанци, бутони на матрицата, формовъчни стомани и натискащи подложки през целия ход на пресата, а не само в долната мъртва точка.
- Изберете тип прорез за зона на смущение.Изберете правоъгълни, ъглови или положителни/отрицателни конфигурации въз основа на геометрията на всяко препятствие, наличната ширина на носача и степента на материала. Използвайте ъглови профили, където ширината на лентата е тясна; използвайте положителни конфигурации, при които целостта на носителя не може да понесе отстраняване на материал.
- Оразмерете всеки прорез с подходящи полета.Задайте дълбочина, за да изчистите най-широката точка на смущение плюс границата на странично отклонение. Задайте ширина, за да покриете дължината на препятствието плюс толеранс на подаване в двете посоки. Нанесете ъглови радиуси въз основа на дебелината на материала и свойствата на опън.
- Проверете структурната цялост на носещата лента.След като поставите всички прорези, потвърдете, че останалите напречни-сечения на носача могат да издържат тежестта на лентата между участъците на повдигача без прекомерно провисване или огъване. Проверете дали два съседни прореза не създават комбинирана слабост, която индивидуалният анализ би пропуснал.
- Координирайте с пилотните отвори и позициите на повдигача.Потвърдете, че пилотите са щанцовани преди или едновременно с прорезите. Уверете се, че повдигачите се намират под твърди носещи секции, а не под прорези.
- Валидирайте пътищата за изхвърляне на скрап.Уверете се, че всеки прорез има ясна пътека за падане през блока на матрицата, без да пречи на съседните потоци скрап или паралелите на обувката на матрицата.
- Документирайте спецификациите на вдлъбнатините върху матрицата.Извикайте дълбочина, ширина, радиус, позиционен толеранс от базовата точка на пилота и посоката на резеца за всеки байпасен прорез. катоЗаконите за проектиране на MetalForming Magazineподчертайте, ако трябва да се направи, то трябва да бъде върху отпечатъка - всеки детайл е ясно дефиниран без място за тълкуване.
Тази последователност работи, защото всяка стъпка се основава на потвърдени решения от предходната стъпка. Пропускането напред - оразмеряване на прорези преди картографиране на зоните на смущение или избиране на типове прорези преди финализиране на последователността на станциите - въвежда предположения, които се свиват по време на изпробването.
Дизайн-за-принципи на производителност, приложени към байпасни прорези
Добре-проектираните прорези за байпас правят нещо повече от предотвратяване на смущения. Те пряко влияят върху три резултата надолу по веригата, които определят производствената стойност на матрицата:
- Интервали на поддръжка.Прорезите с подходящи радиуси и адекватни граници намаляват износването на съседните инструменти. Когато лентата се подава без влачене или частичен контакт, ръбовете на поансона остават остри по-дълго, формоващите стомани остават чисти и матрицата работи по-дълго между сервизните спирания. Дизайнерските решения за метално щамповане, взети по време на оформлението, директно настройват часовника за поддръжка.
- Умри дълголетие.Катастрофални повреди - счупване на лентата, катастрофи на матрицата от огънат материал - са събитията, които драстично съкращават живота на матрицата. Всички най-добри практики по-горе съществуват за предотвратяване на тези събития. Зар, който никога не се срива, издържа порядъци по-дълго от този, който се срива дори от време на време.
- Достижима скорост на пресата.Стабилността на лентата при скорост е най-добрият тест за качеството на байпаса. Лента, която се подава чисто при 400 удара в минута, но се счупва при 500, е ограничена от най-слабия си прорез. Правилните радиуси, адекватната цялост на носителя и правилните граници на размерите са това, което разделя матрицата, която се движи с целева скорост, от тази, която трябва да бъде върната. Усъвършенстваните техники за метално щамповане при високо-скоростно производство зависят от това, че тези детайли са правилни от самото начало.
Целта на байпасните прорези за формоване на ламарина се свежда до следното: те съществуват, за да позволят на лентата да се движи свободно, така че матрицата да може да върши работата си с пълна скорост, без да се-саморазруши. Всеки параметър, всеки радиус, всеки позиционен толеранс служи на тази единствена цел.
Целта на всеки байпасен прорез е да осигури минимално отстраняване на материал, което постига пълна хлабина, поддържа целостта на носача и оцелява при производствена скорост - нищо повече, нищо по-малко.
Инженерни ресурси за сложни предизвикателства при оформлението на лентите
Стандартните правила за байпасни прорези обхващат повечето приложения. Но когато оформленията на лентите включват сложни последователности за формиране, много{1}}геометрии на носители, тесни цели за използване на материала или класове AHSS, които наказват всякакъв пряк път в дизайна, решенията стават по-трудни. Производственият процес на метално щамповане на това ниво изисква специализиран опит със структурата на матрицата, материалния поток и интегрирано управление на хлабините в десетки станции.
За предизвикателства при проектиране на щамповане, които надвишават стандартните насоки - особено прогресивни щанци, където поставянето на байпасни жлебове се пресича със сложни конфигурации на повдигачи, изисквания за контрол на борда и цели за агресивно използване на материала -Персонализираните решения на YICHEN за щампи за щампованепредоставят инженерна поддръжка за{0}}тежки приложения. Техният екип работи през пълния обхват на интегрирането на оформлението на лентите: структура на матрицата, компоненти, щанци, повдигачи, оптимизиране на хлабините и анализ на материалния поток за прогресивни конструкции на матрици, които изискват повече от отговори в учебника.
Независимо дали се справяте с тези предизвикателства вътрешно или привличате специализиран партньор, принципът остава същият: проектирането на заобикалящи прорези е дисциплина на-системно ниво. Правете работния процес правилно, документирайте всяко решение, валидирайте на всяка стъпка и прорезите ще вършат работата си невидимо -, което е точно как трябва да се представят при милиони производствени удари.
Често задавани въпроси относно байпасните прорези в дизайна на матрицата за щамповане
1. Каква е целта на байпасните прорези в матрицата за прогресивно щамповане?
Байпасните вдлъбнатини са умишлено премахване на материал в носещата лента, което създава хлабина за предварително изготвени, пробити или формовани елементи, за да преминат през щанцовите станции надолу по веригата, без да се сблъскат с поансони, бутони на матрицата или повдигачи. Без тях лентата ще се огъне, ще се подаде неправилно или ще се блъсна в активен инструмент, докато се придвижва с една стъпка напред на ход на пресата. Те са сред първите функции, проектирани в оформление на лента, тъй като всяка следваща станция зависи от -прогресията на лента без смущения.
2. Каква е разликата между положителни и отрицателни байпасни прорези?
Отрицателните байпасни прорези премахват материала от вътрешността на носещата лента, за да създадат отвор, през който минават инструментите надолу по веригата. Положителните байпасни прорези добавят допълнителен материал отвъд номиналния празен контур, насочвайки носача около препятствие, без да нарязва на съществуващата ширина на лентата. Отрицателните прорези са подходящи за малки зони на намеса и поддържат ширината на лентата минимална, докато положителните прорези запазват здравината на носача, когато зоната на намеса е твърде голяма за безопасно отстраняване на материала. Изборът зависи от нуждите за целостта на носача, цената на ширината на бобината и размера на препятствията.
3. Как определяте къде да поставите байпасни прорези в оформлението на лента?
Поставянето следва последователен процес: първо картографирайте пълната обвивка на инструментите на всяка станция през целия ход на пресата, след това наслагвайте профила на входящата лента при всяка позиция на подаване, за да идентифицирате къде материалът се припокрива с инструментите. Всяко припокриване е зона на смущение, изискваща прорез. Прорезът трябва да бъде изрязан на станция нагоре по течението, преди лентата да достигне конфликтната точка. Поставянето се отнася за опорните точки на пилотния отвор и трябва да отчита толеранса на подаване, страничното отклонение на лентата и прехода. Позициите на повдигачите също влияят на местоположението на прорезите, тъй като повдигачите се нуждаят от твърд носещ материал под тях за опора.
4. Защо байпасните прорези се нуждаят от заоблени ъгли вместо остри ръбове?
Острите вътрешни ъгли действат като точки на концентрация на напрежение при циклично натоварване. По време на високо{1}}скоростно производство при стотици удари в минута, всеки цикъл на подаване ускорява и забавя лентата бързо, концентрирайки напрежението във всеки остър ъгъл на прорез. Микро-пукнатини започват в тези точки, разпространяват се с всеки ход и в крайна сметка причиняват катастрофално счупване на лентата. Заоблените ъгли разпределят напрежението върху по-голяма площ, удължавайки значително живота на умора. Минималният радиус обикновено е 0,5x дебелина на материала за мека стомана и 1,0x до 1,5x за -стомани с висока якост. Инженерите по инструментална екипировка във фирми като YICHEN (yichen-group.com/stamping-die/) вземат предвид радиусите на ъглите във всяка спецификация на прореза като стандартна практика за надеждност на-скоростта на производството.
5. Как типът материал влияе на проектните параметри на байпасния прорез?
Всеки материал реагира по различен начин на премахването на носещия материал. Меката стомана приема стандартни параметри с ъглови радиуси с дебелина 0,5x. Стоманите с висока -якост (AHSS) изискват по-големи радиуси (1,0x-1,5x дебелина), по-широки вдлъбнатини за поемане на пружиниране и потенциално по-широки носещи ленти за предотвратяване на счупване от умора. Алуминият изисква полирани и покрити повърхности на инструмента, за да се предотврати натъртване по ръбовете на прореза, докато неръждаемата стомана се втвърдява прогресивно по границите на прореза, изисквайки щедри радиуси и първокласно качество на ръба, за да се предотврати крехкост при дълги производствени серии.


