


Какво представлява матрицата за автоматично щамповане и защо има значение
Представете си плосък лист стомана, влизащ в машината и излизащ секунди по-късно като идеално оформен калник, панел на вратата или структурна напречна греда. Тази трансформация се случва вътре в едно парче прецизна инструментална екипировка и когато се провали, целият производствен график се срива. Разбирането какво всъщност представлява този инструментален инструмент и защо неговият инженеринг има толкова голямо значение, е първата стъпка към предотвратяване на скъпи повреди надолу по веригата.
Дефиниция и основна функция на матрица за автоматично щамповане
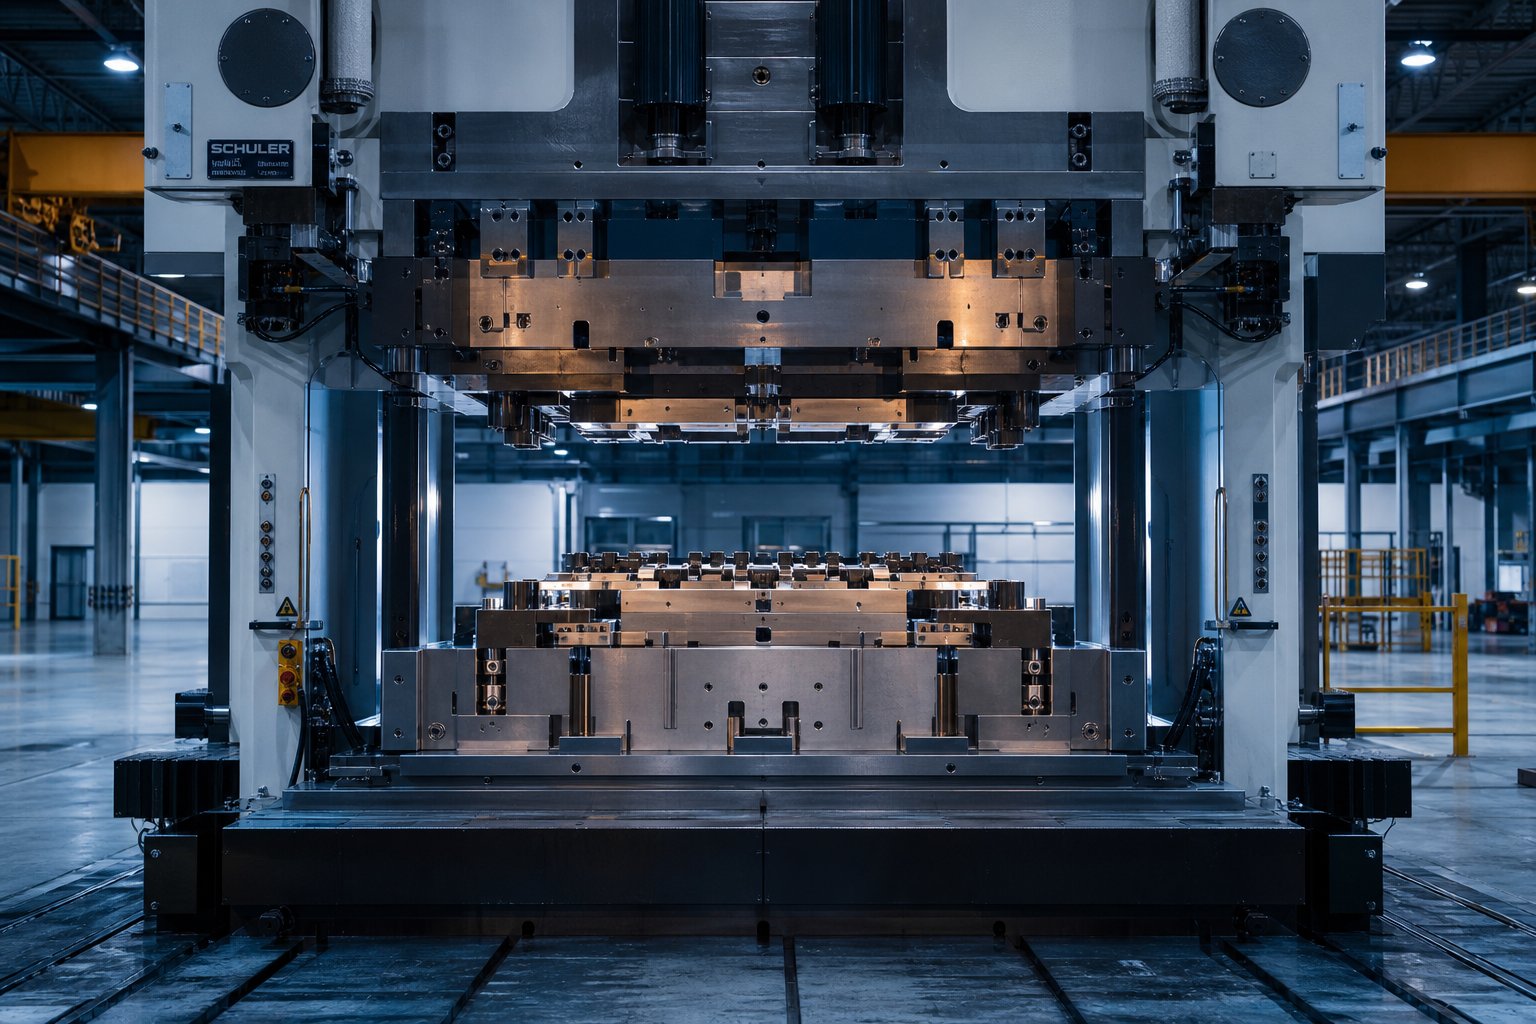
Щампата за автоматично щамповане е съвпадащ набор от горни и долни компоненти от инструментална стомана, монтирани в преса, която преобразува плоска ламарина в три{0}}измерни автомобилни части чрез контролирано рязане, огъване и формоване с един удар на пресата или поредица от удари.
В основата си матрицата работи като високотехнологична форма за метал. Горната половина (обикновено носеща поансона) се спуска в долната половина (блока на матрицата) и металният лист, захванат между тях, е принуден да се приспособи към геометрията на кухината. Апразен държачзатяга ръбовете на материала, за да контролира как металът тече по време на деформация, предотвратявайки бръчки или разкъсвания. Направляващи щифтове и втулки подравняват горната и долната половина в рамките на допуски до 0,0001 инча, докато пружините на матрицата и азотните цилиндри осигуряват налягането, необходимо за задържане на материала на място през целия ход.
Щамповането е операция на студено{0}}формоване, което означава, че не се прилага целенасочено външна топлина. И все пак триенето между инструментална стомана и ламарина генерира значителна топлинна енергия и управлението на тази топлина е една от многото променливи, които разделят матрицата, която работи милиони цикли, от тази, която се струши при първото си пробно попадение.
Защо автоматичното щамповане е от значение в производството на превозни средства
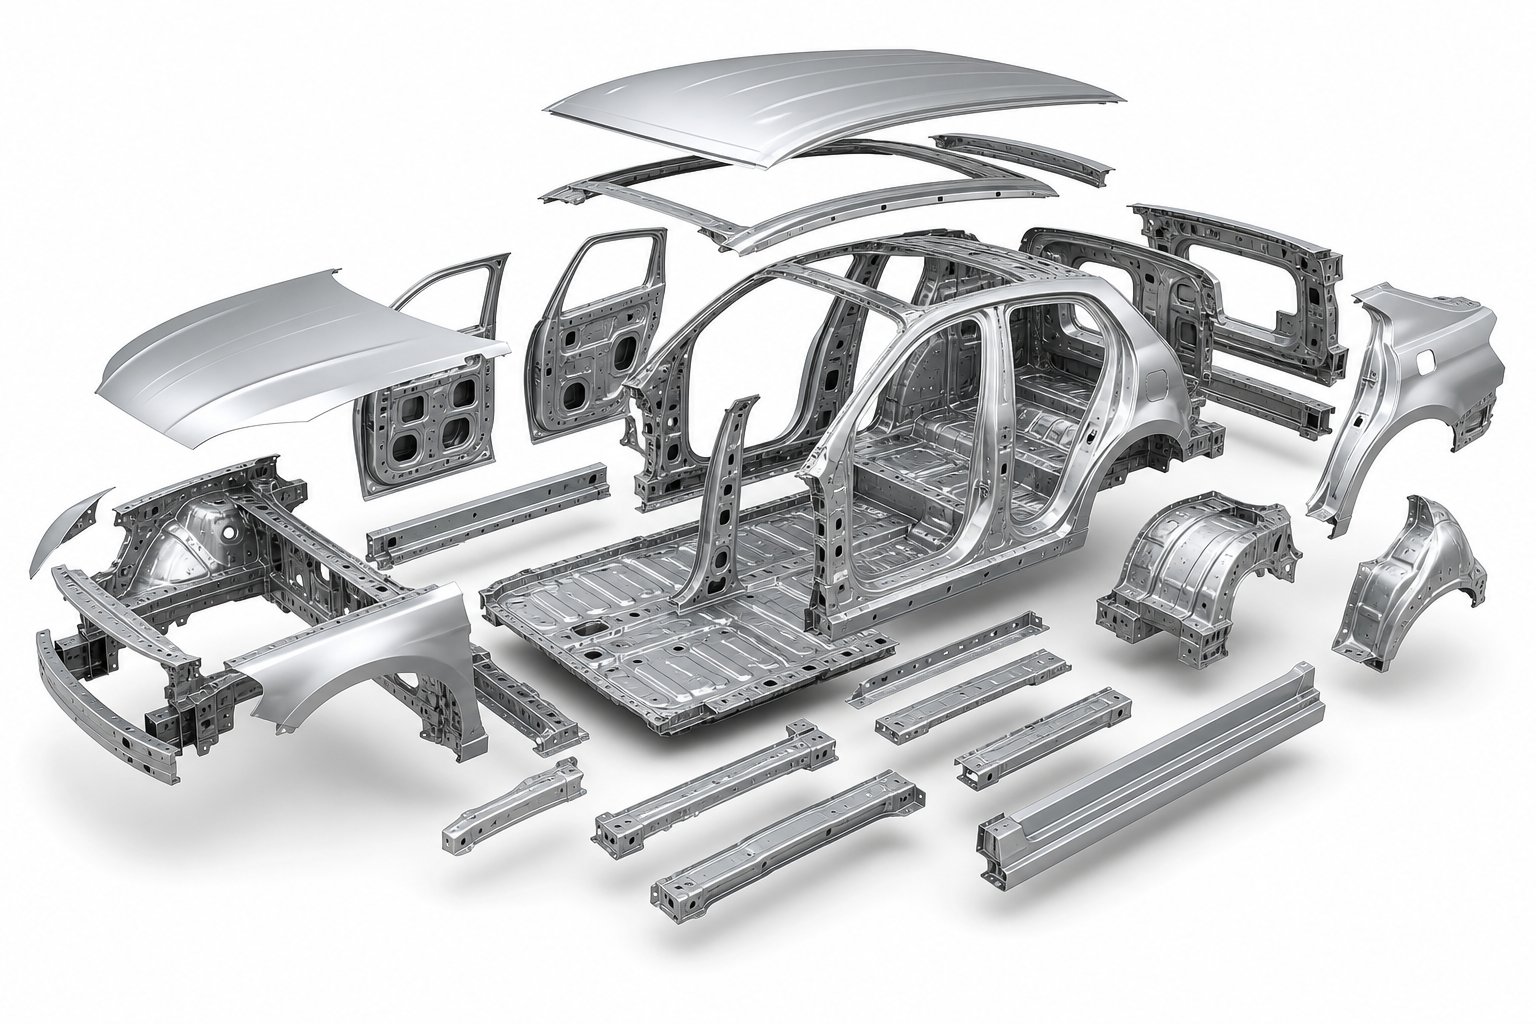
Мащабът разказва историята. Типичната каросерия на превозно средство изисква250 до 300 щамповани метални части-само за тялото-в-бяла структура само. Добавете скоби на шасито, вътрешни подсилвания и структурни елементи и броят се увеличава още повече. Всяка от тези части се нуждае от собствена специална матрица или станция в рамките на прогресивен инструмент. Това означава, че една програма за превозно средство може да изисква стотици индивидуални матрици за щамповане, всяка от които е проектирана, изградена, изпробвана и валидирана, преди първото производствено превозно средство да излезе от линията.
Ето защо инженерството на матрици е едновременно критичен двигател на разходите и пазач на качеството. Лошо проектираната автомобилна матрица за щамповане не само произвежда лоши части. Той забавя сроковете за пускане на пазара, увеличава бюджетите за изпробване и въвежда вариации на размерите, които каскадно преминават през сглобяването на каросерията, боядисването и крайното качество на автомобила. Получаването на матрицата точно преди началото на производството не е лукс. Това е предпоставка за конкурентноспособно производство.
Тази статия обхваща пълния жизнен цикъл нащанци за автомобилно щамповане, от избор на тип и стратегия за материали през симулация, изпробване, поддръжка и оценка на партньора. Той е написан като справочник за практикуващи, преодолявайки празнината между академичната теория и прекалено опростените прегледи, които доминират в резултатите от търсенето. Независимо дали задавате нов прогресивен инструмент за скоба програма или отстраняване на неизправности при пружиниране на структурен панел AHSS, секциите по-напред предоставят инженерния контекст, от който се нуждаете, за да вземате по-добри решения на всеки етап.
Разнообразието от щамповани части на едно модерно превозно средство, от малки щипки до страни на цялото тяло, изисква също толкова разнообразни типове матрици. Всяка конфигурация носи различни компромиси в цената, сложността и производствените възможности.
Сравняване на видове автомобилни матрици за щамповане
Избирането на грешен тип матрица за дадена част е един от най-бързите пътища към пред{0}}неуспех в производството. Не става въпрос само за това дали зарът може да формира геометрията. Става въпрос за това дали инвестицията в инструменти, времето за цикъл и поведението на материала съответстват на целите за обем и качество на програмата. Ето как се разграждат основните типове щампи за щамповане в автомобилния контекст и кога всеки от тях печели своето място в магазина.
Прогресивни матрици за големи{0}}обемни повтарящи се части
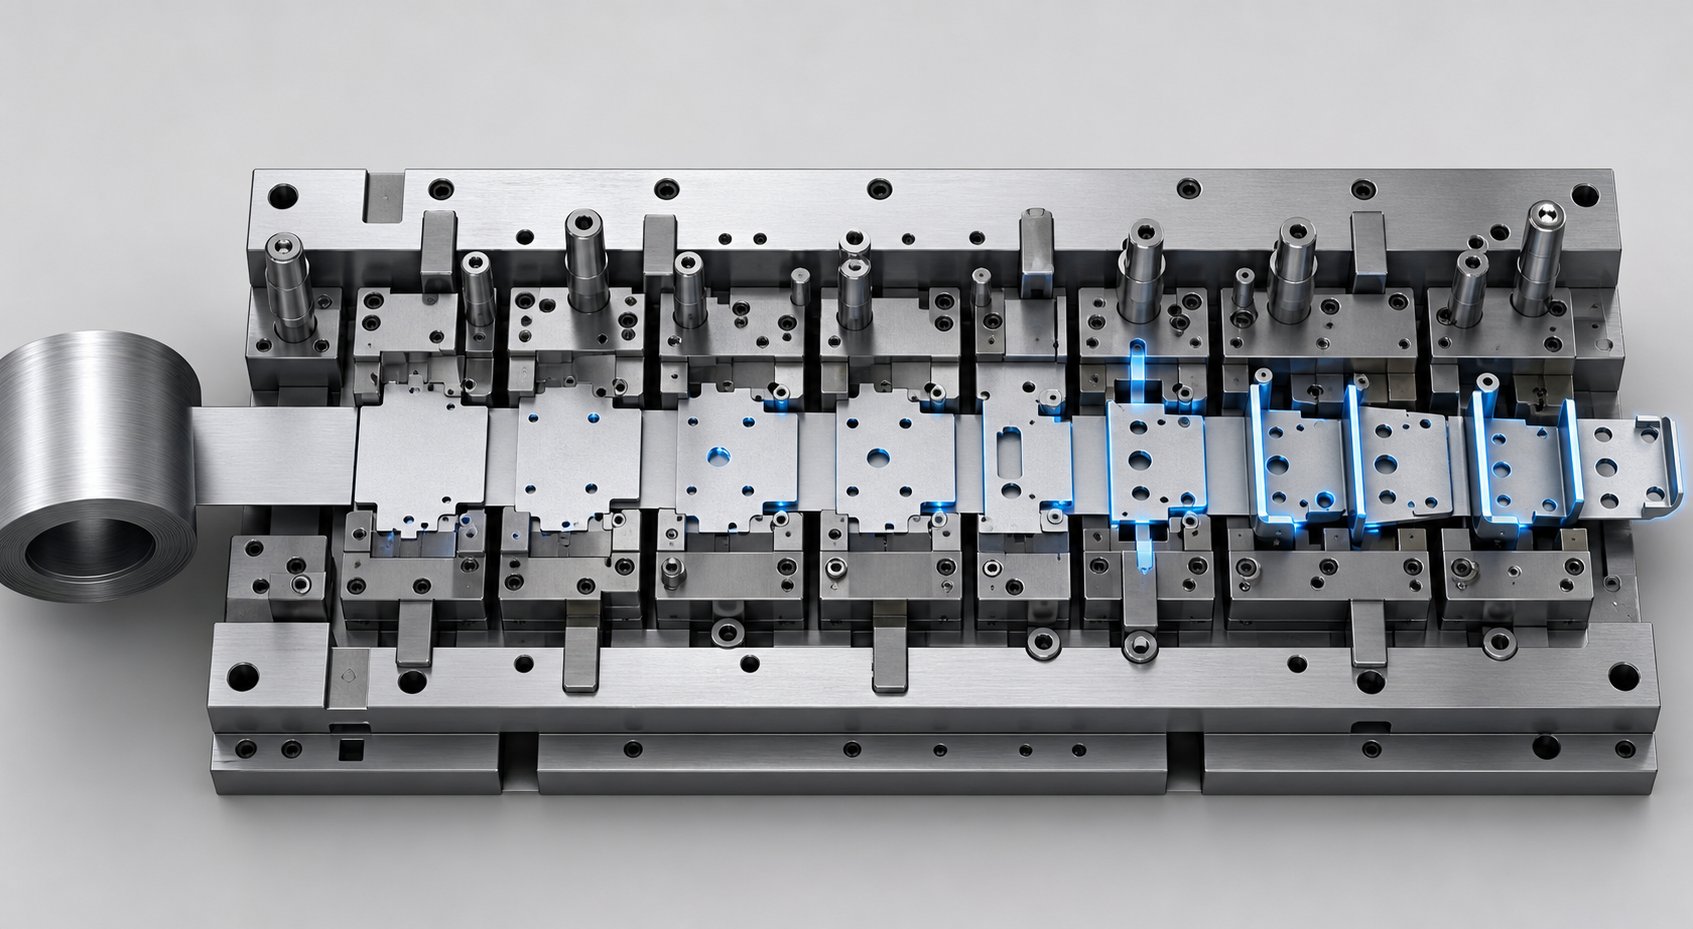
Щанца за прогресивно щампованеподава непрекъсната намотка от ламарина през поредица от станции, всяка от които извършва отделна операция: пробиване, огъване, коване или подрязване. Заготовката остава прикрепена към носещата лента през целия процес и се отделя само на крайната станция. Това поддържа времената на цикъла изключително ниски, често произвеждайки готови части при 30 до 60 удара в минута или повече.
Ще намерите прогресивни матрици навсякъде, където една автомобилна програма изисква големи обеми от относително малки, геометрично сложни части. Помислете за монтажни скоби, електрически съединители, скоби за рамката на седалката и структурни усилващи плочи. Тъй като всички операции се извършват с едно пресоване, разходите за труд остават минимални и повторяемостта остава стегната. Компромисът? Инструментите са скъпи за изграждане, времето за изпълнение е по-дълго и дълбокото изтегляне е трудно, тъй като лентата ограничава докъде материалът може да тече.
Трансферни матрици за големи структурни компоненти
Процесът на щамповане на матрицата за трансфер има коренно различен подход. Вместо да държи частта на лента, заготовката се отделя от намотката още на първата станция. След това механични пръсти или автоматизирани системи за транспортиране преместват всяка отделна заготовка през последователни формиращи станции в една голяма преса.
Това разделяне е това, което прави матриците за трансфер идеални за големи структурни компоненти като вътрешности на врати, подови корита и страни на каросерията. Без носеща лента, ограничаваща потока на материала, инженерите могат да постигнат дълбоки изтегляния и сложни три-измерни форми, които прогресивен инструмент просто не може да достави. Настройките за прехвърляне също се справят със сложни елементи като ребра, фланци и резбовани издатини в множество етапи на формоване. Недостатъкът е по-бавните скорости на цикъла и по-високата чувствителност към точността на позициониране на заготовката.
Смесени и комбинирани матрици за прецизна работа
Когато се нуждаете от плоска част с прецизни размери, произведена при висока скорост, комбинираните матрици доставят. Тези инструменти извършват множество операции за рязане и формоване едновременно с един ход на пресата. Шайби, подложки, опорни плочи и прости скоби са типични резултати. Тъй като всяка функция се създава наведнъж, концентричността и плоскостта са склонни да превъзхождат това, което постига прогресивен инструмент при подобни геометрии.
Комбинираните щанци разширяват тази концепция, като обединяват операции по рязане и-нерязане, като изрязване и изчертаване, в един щрих. Те запълват ниша за средни-обемни части, където прогресивните инструменти биха били излишни, но еднократните-оперативни матрици биха изисквали твърде много вторични стъпки.
Тандемни пресови линии за панели от клас-A
Капаци, калници, покриви и външна част на вратите изискват качество на повърхността, което толерира нулеви видими несъвършенства след боядисване. Тези панели от клас -A обикновено се формират на тандемни пресови линии: поредица от отделни преси, подредени в серия, като всяка извършва една операция върху отделна заготовка. Автоматизирани системи за прехвърляне на напречна греда, катоНастройки на Gudel roboBeam, използвани от големите OEM производители, преместване на части от преса в преса без междинни станции за ориентация. Скоростите на цикъла достигат 12 до 15 удара в минута както за стоманени, така и за алуминиеви панели.
Тандемните линии предлагат максимална гъвкавост, защото всяка преса работи независимо. Промените на матрицата на една станция не налагат редизайн на други и тонажът може да варира за всяка станция. Извеждащата преса обикновено работи с по-висок капацитет, тъй като първоначалното изтегляне изисква най-много енергия. Тази конфигурация обработва заготовки с ширина до 4160 mm и дебелина на материала от 0,4 mm стомана до 4 mm алуминий.
Структурирано сравнение на видове матрици
Изборът между тези матрици за щамповане на ламарина изисква претегляне на няколко фактора едновременно. Таблицата по-долу консолидира ключовите критерии за вземане на решение в една справка:
| Тип матрица | Обем на производство | Сложност на частта | Разходи за инструменти | Типично време за изпълнение | Гъвкавост при промяна на дизайна |
|---|---|---|---|---|---|
| Прогресивна матрица | Високо (100K+ годишно) | Умерено до високо (без дълбоко изтегляне) | високо | 12-20 седмици | Ниска (промените засягат множество станции) |
| Трансферна матрица | Средно към високо | Високо (дълбоко изтегляне, голяма геометрия) | високо | 16-24 седмици | Умерено (индивидуалните станции могат да бъдат модифицирани) |
| Съставна матрица | Средно към високо | Ниска до умерена (плоски части) | Ниска до средна | 6-12 седмици | Умерен (единичен инструмент, по-просто възстановяване) |
| Комбинирана матрица | Среден | Умерен (рязане + оформяне с едно движение) | Среден | 8-14 седмици | Умерен |
| Тандемна пресова линия | Висок (панели клас-A) | Висок (повърхностно-критичен, големи празни места) | Много висока (мулти{0}}инвестиция) | 20-30+ седмици | Високо (независими станции) |
Нито един тип матрица не доминира по всеки критерий. Програма за скоби, изпълняваща 500 000 части годишно, принадлежи към прогресивен инструмент. Страничен панел на тялото с изисквания за дълбоко изтегляне и изисквания за повърхност от клас -A принадлежи към трансферна преса или тандемна линия. Грешното съвпадение означава прекалено-инвестиране в инструменти, които не могат да осигурят изискваната геометрия, или недостатъчно-инвестиране в инструменти, които не могат да поддържат необходимия обем.
И все пак дори идеално избран тип матрица ще се повреди преждевременно, ако инструменталната стомана зад него не може да се справи с щампования материал. Усъвършенстваните високоякостни стомани и алуминиевите сплави наказват инструментите по начини, по които меката стомана никога не е правила, което прави избора на материал и повърхностното инженерство следващата критична променлива в дълготрайността на матрицата.
Материали на матрицата и повърхностни обработки за ефективност
Тип матрица, съвпадаща идеално с геометрията на детайла, все още може да се разпадне преди стартиране на производството, ако инструменталната стомана не може да оцелее върху материала, който щампова. Това е мястото, където изборът на материал за щамповане разделя инструментите, които издържат на милиони цикли, от инструментите, които стържат на първата си заготовка от стомана с висока{1}}здравост. Изборът никога не е толкова прост, колкото избирането на най-трудния наличен клас. Всяка инструментална стомана за матрици за щамповане представлява компромис между устойчивост на износване и издръжливост, а правилният баланс зависи от това какво всъщност прави матрицата по време на всеки ход на пресата.
Класове инструментална стомана и техните компромиси в производителността
Представете си заглушителен поансон, който реже 1,2 мм стомана DP780 с 40 удара в минута. Този ръб издържа на абразивен контакт хиляди пъти на час. Сравнете това с радиус на матрицата за формоване, насочващ същия материал към дълбоко изтегляне. Перфораторът се нуждае от максимална устойчивост на износване. Радиусът на формоване се нуждае от издръжливост, за да поеме цикличните ударни натоварвания без напукване. Същата част, една и съща преса, напълно различни изисквания към материалите за инструменталната екипировка.
D2 инструментална стомана (11-13% хром, 1,4-1,6% въглерод) се намира в края на спектъра на износоустойчивостта-. Неговите изобилни хромни карбиди издържат брилянтно на абразивно износване на ръбовете, което го прави изборът по подразбиране за операции по изрязване и пробиване в стоманени щамповани матрици. Термично обработен до 58-62 HRC, D2 може да осигури два до три пъти по-дълъг живот на ръба от алтернативи с по-ниска сплав при обработка на абразивни листови материали. Наказанието е крехкостта: матриците D2 се провалят поради отчупване или напукване, вместо постепенно износване, което ги прави лоши кандидати за станции за формоване с тежък удар.
Инструментална стомана A2 (5% хром, въздушно -закаляване) заема балансирана средна позиция. Той жертва приблизително 40-50% от живота на D2 при износване, но печели значително по-добра здравина и стабилност на размерите по време на топлинна обработка. Формовъчните матрици, матриците за изтегляне и прогресивните матрици със сложни геометрии се възползват от способността на A2 да поема повтарящи се ударни натоварвания без катастрофално счупване.
Инструменталната стомана S7 повишава още повече устойчивостта на удар, обслужвайки операции с дълбоко{1}}изтегляне и станции, подложени на силно ударно натоварване. DC53, модифициран вариант D2, преодолява разликата между устойчивостта на абразия на ниво D2 и подобрената издръжливост за приложения, при които конвенционалният D2 се напуква преждевременно.
Инструменталните стомани от праховата металургия (PM) представляват най-високото ниво. Процесът на производство на PM пулверизира разтопената сплав във фин прах и я консолидира чрез горещо изостатично пресоване, като се получава микроструктура с малки, равномерно разпределени карбиди, а не големите карбидни мрежи, открити в конвенционално лети стомани. Резултатът е материал, който осигурява едновременно висока устойчивост на износване и висока якост. Аказус, документиран от AHSS Insightsпоказа, че преминаването от конвенционална D2 към PM инструментална стомана възстановява живота на матрицата от 5 000-7 000 цикъла обратно до 40 000-50 000 цикъла при оформяне на клас ферит-бейнит 580 MPa, без да се въвеждат проблеми с натъртване или деформация.
Твърдосплавни вложки и тяхната роля в зони със силно-износване
Когато дори PM стоманите не могат да поддържат приемлив живот на ръба, се намесват вложки от волфрамов карбид. Тези вложки не са пълни компоненти на матрицата. Те са стратегически разположени в ръбове на подстригване, точки за пробиване и високи-радиуси на контакт, където плъзгащият контакт и абразивното износване се концентрират най-интензивно. Карбидните матрици за щамповане или по-точно матриците, оборудвани с карбидни вложки в критичните зони на износване, стават от съществено значение при рязане на стомани с ултра-висока-якост над 980 MPa или щамповане на материали с абразивно-покритие като поцинкована ламарина.
Икономиката предпочита хибриден подход: изградете тялото на матрицата от здрав клас като A2 или PM стомана, след това инсталирайте карбидни пластини само там, където данните за износване или симулацията предвиждат ускорена загуба на материал. Това избягва изключителните предизвикателства, свързани с крехкостта и обработваемостта при изграждането на цели инструменти от твърд сплав, като същевременно осигурява производителността на износване, необходима в най--зоните на търсене.
Термична обработка и повърхностни покрития, които удължават живота на матрицата
Изборът на правилната основна стомана е само отправната точка. Повърхностното инженерство умножава производителността на този субстрат, като адресира специфични режими на повреда: надраскване, адхезивно износване, абразивно износване и триене-индуцирано натрупване на топлина. Грешното покритие върху грешния субстрат или покритие, нанесено без подходяща топлинна обработка отдолу, всъщност ускорява повредата, вместо да я предотвратява.
Първо помислете за субстрата. Повърхностно покритие, нанесено върху мека или неправилно закалена инструментална стомана, ще се напука, защото субстратът се деформира пластично при контактен натиск, подкопавайки покритието над него. Правилната топлинна обработка, включително двойно темпериране за облекчаване на остатъчното напрежение, е предпоставка за изпълнението на всяко покритие.
Всяка от следните повърхностни обработки е насочена към различни режими на отказ и сценарии на приложение:
- Йонно азотиране- Разпръсква азота в повърхността на инструмента, за да създаде твърд слой,-устойчив на износване (обикновено 900-1100 HV). Предотвратява износването на лепилото и протриването. Идеален за формоване на матрици, обработващи поцинковани AHSS, където PVD покритията могат да причинят натрупване на цинк.
- TD (Toyota Diffusion) покритие- Процес на термо-реактивно отлагане, който образува слой от ванадиев карбид, свързан металургично със стоманената повърхност. Осигурява изключителна твърдост (3200-3800 HV) и изключителна устойчивост както на абразивно, така и на адхезивно износване. Най-подходящ за радиуси на матрица за изтегляне и подрязване на ръбове, щамповане на AHSS без покритие.
- PVD покрития (TiAlN, CrN, TiCN)- Физическото парно отлагане нанася тънки, твърди покрития при относително ниски температури (под 500 градуса C), запазвайки твърдостта на основата без изкривяване. Намалява търкането и триенето върху стоманена ламарина без покритие. Едно документирано сравнение показа, че режеща стомана с PVD-покритие произвежда над 1,2 милиона части срещу само 50 000 за хромиран-инструмент от същия клас AHSS.
- CVD покрития (TiC, TiCN)- Химичното отлагане на пари създава по-силна металургична връзка от PVD, но изисква температури на обработка около 1000 градуса C, което може да омекоти субстрата на матрицата и може да причини изкривяване на размерите. Изисква последващо повторно втвърдяване. Използва се там, където силата на свързване има повече значение от точността на размерите.
- Хромирано покритие- Исторически обичайно за намаляване на триенето, но проявява микропукнатини при високото контактно налягане, генерирано от AHSS. Проучванията потвърждават, че това не е най-добрият вариант за усъвършенствани високо-класове на якост и екологичните разпоредби допълнително ограничават употребата му.
Преминаването към AHSS и алуминий за олекотяване на превозни средства фундаментално промени стратегията за материали за инструментите за щамповане. Класовете AHSS могат да достигнат стойности на твърдост на листа, които се доближават до самата инструментална екипировка, като някои мартензитни степени надвишават 57 HRC. Традиционните стандарти за матрици, разработени за мека стомана, са просто недостатъчни. Алуминият, междувременно, въвежда агресивно адхезивно износване и тенденции към надраскване, които изискват различни химически покрития и повърхностни покрития, отколкото изискват стоманените-щампи за щамповане.
Съпоставянето на марката инструментална стомана, протокола за топлинна обработка и повърхностното покритие на конкретния листов материал и операцията по щамповане не е по избор. Инженерната дисциплина е тази, която определя дали една матрица оцелява предвидения си производствен живот или се проваля преди пускането на пазара. И тази стратегия за материали осигурява пълната си стойност само когато матрицата е проектирана да обслужва точната геометрия на частта и изискванията за формоване на нейното целево приложение.
Автомобилни части и техните инженерни изисквания
Познаването на това как видовете инструментална стомана и покритията си взаимодействат с листовия материал е от съществено значение, но това знание дава резултати само когато е свързано с конкретни компоненти на превозното средство. Всяка щампована част на автомобил носи уникална геометрия, толерантност и материални ограничения, които диктуват кой тип автомобилни матрици да се използват и как да се проектират. Обсъждането на дизайна на матрицата в абстрактни термини пропуска смисъла. Истинският въпрос винаги е: каква част правя и какво изисква тази част от инструментите?
Тяло-в-бяло и изисквания за матрицата за структурно щамповане
Структурите-in-white (BIW) представляват някои от най-взискателните приложения за автомобилни щамповани щанци. B-колоните, панелите на кобилиците, напречните елементи и подсилванията на A-колоните се формират все повече от класове AHSS при 980 MPa и повече, за да постигнат целите за безопасност при катастрофа, като същевременно намаляват теглото. Тези материали са устойчиви на деформация по дизайн, което означава, че инструменталната екипировка трябва да преодолява значително по-високи сили на формоване и да се справя със силно пружиниране след отваряне на пресата.
Пружинното връщане в структурните части на AHSS не е малко неудобство. Изследванията потвърждават, че отклоненията в размерите в ъгловата геометрия, кривината на стената и усукването нарастват пропорционално, когато якостта на опън достигне 980 MPa и повече, понякога напълно възпрепятствайки сглобяването чрез нарушаване на подравняването на заваръчните съединения. Контролът на това изискваподреждане на множество контрамеркив дизайна на матрицата: компенсация за пре-огъване, вградена в повърхностите на матрицата, хибридни геометрии на изтеглени зърна, които предизвикват пост{1}}разтягане, и в някои случаи станции за изсичане или повторно изрязване, които компресират критичните радиуси, за да неутрализират градиентите на остатъчното напрежение. Нито една отделна техника не е достатъчна при тези нива на сила.
Трансферните матрици и тандемните линии за пресоване доминират в това пространство, тъй като BIW панелите обикновено са големи заготовки, изискващи дълбоко изтегляне и много-последователности на формоване. Изискванията за тонаж на пресата могат да надхвърлят 2000 тона за една операция на В-стълб и всяка повърхност на матрицата, която контактува с листа, трябва да бъде проектирана за абразивния характер на стомана без покритие или с-поцинковано-покритие.
Компоненти на шасито и скобата
Компонентите на шасито следват различна логика. Контролните рамена, монтажните скоби, подсилващите плочи и напречните -накрайници обикновено са по-малки, произвеждат се в много големи обеми и изискват строги геометрични толеранси за сглобяване, но рядко изискват клас-A качество на повърхността. Това е мястото, където прогресивното щамповане превъзхожда.
Един-единствен прогресивен инструмент може да пробие, оформи, огъне и подстриже скоба на шаси с едно непрекъснато подаване на бобина-при 30 до 60 удара в минута. Инженерното предизвикателство се измества от управлението на пружинното връщане на ултра-високо-якостен материал към оптимизиране на оформлението на лентата за минимален скрап, поддържане на плътно подравняване-на-станция през милиони цикли и управление на износването на щампите в станциите за пробиване, където карбидните вложки стават необходими за стомани с абразивно- покритие.
За екипи, работещи в тези фамилии части, наличието на партньор за щамповане с документиран опит в процеса е от значение.ИЧЕН, например, поддържа OEM, Tier-1 и Tier-2 инженерни екипи с казуси за щамповане и производство на ламарина, обхващащи структурни и метални части на шасито, предоставяйки референции в реалния свят за това как инженерството на матрици се превежда в готови за производство компоненти в множество подсистеми на превозни средства.
EV-Специфични компоненти, движещи иновациите
Електрическите превозни средства въведоха изцяло нова категория автомобилни части, които използват щанцоване и формоване по начини, които традиционните ICE платформи никога не са били необходими. Кутиите за батерии са може би най-значимият пример. Пакетът батерии може да представлява 20 до 25% от общото тегло на EV, което прави архитектурата на тавата критична възможност за олекотяване.
Щамповането на една-стоманена тава за батерии изисква уникални празни конфигурации. Cleveland-Cliffs и AutoForm демонстрираха подход за-заварена заготовка (TWB), съчетаващ AHSS за плоското дъно (защита на пода) със стомана с по-ниска-якост в ъглите и страничните стени, където възниква сериозна деформация. Матрицата трябва да обработва различни свойства на материала в рамките на една заготовка, да управлява движението на-линията на заваръчния шев по време на формоване и да постига плоскост на фланеца в рамките на 1,5 mm по цялата дължина на тавата, за да изпълни изискванията за-тест за течове. Първоначалните проекти показаха сериозно отдръпване и усукване, докато инженерите оптимизираха оформлението на TWB в конфигурация с форма на хаштаг-, която минимизира деформацията в зоните на AHSS.
Корпусите на моторите и заместителите на алуминиевите структурни отливки добавят допълнителна сложност. Алуминиеви-интензивни EV архитектури изискват различни хлабини на щампите (обикновено 8-12% от дебелината на материала срещу 5-8% за стоманата), специализирано смазване за борба с стърчането и коригирани скорости на формоване, тъй като чувствителността на алуминия към скоростта на деформация е различна от стоманата. Серво пресите, с техните програмируеми профили на движение на плъзгане, все повече се съчетават с тези матрици, за да оптимизират скоростта на буталката през хода на формоване.
Семейства части, съпоставени с типа матрица и инженерното предизвикателство
Следният списък съчетава обичайните фамилии автомобилни части с тяхната типична конфигурация на матрицата и основната инженерна пречка, която определя успеха или провала:
- B-колони и A-подсилвания на колони (трансферна матрица)- Компенсация на пружинното връщане за 980+ MPa AHSS, изискваща много-натрупване на контрамерки и висок тонаж на пресата.
- Вътрешни части на врати и подови плочи (трансферна матрица)- Управление на дълбочината на изтегляне с контролиран материален поток през големи празни зони.
- Капаци, калници и покривни панели (тандемна пресова линия)- Клас-Качество на повърхността с нулеви видими несъвършенства след боядисване, което изисква прецизен контрол на налягането на празния държач.
- Монтажни скоби и подсилващи плочи (прогресивна матрица)- Оптимизиране на оформлението на лентата за минимален брак и високо{1}}съгласуваност на производството през милиони цикли.
- Електрически конектори и скоби (прогресивна матрица)- Тесен толеранс към малки, сложни геометрии с тънки-материали, склонни към образуване на неравности.
- Кутии за тави за батерии (трансферна матрица или голямо единично-ударно)- Формиране на различни материали в TWB заготовки, контрол на пружинното връщане за плоскост на фланеца и-устойчива на течове точност на размерите.
- Корпуси на двигатели и структурни елементи на EV (трансферна матрица)- Предотвратяване на стърготини от алуминий, коригирани хлабини на матрицата и оптимизиране на скоростта на формоване на серво преси.
- Контролни рамена и скоби за окачване (прогресивна или трансферна матрица)- Умора-качество за формиране на живот с постоянни механични свойства при големи{2}}производствени серии.
Всяко от тези двойки за щанцоване и автомобилни части носи определен риск от повреда, ако инструменталната екипировка е проектирана общо, а не целево-изградена за конкретния материал, геометрия и производствено предназначение. Пропастта между знанието кой тип матрица пасва и действителното определяне на правилния инструмент за дадена програма е мястото, където рамките за инженерни решения стават незаменими.
Как да изберете правилния тип матрица за щамповане
Да знаете кои видове матрици съществуват не е същото като да знаете кой да посочите за дадена програма. Инженерите, които вземат това решение погрешно, не просто губят бюджет за инструменти. Те заключват екипа си в производствена система, която или не може да постигне целите на цикъла, или изобщо не може да формира геометрията. Едно практично ръководство за избор на матрица за щамповане започва с три променливи: обем, геометрия и икономика. Всяко друго съображение произтича от тях.
Обем и време на цикъл като основни драйвери за избор
Обемът на производство е първият филтър. Прогресивната матрица за щамповане става -рентабилна, когато годишните обеми достигнат приблизително 50 000 до 100 000 единици, въпреки че ултра-простите геометрии могат да оправдаят инструментална екипировка при 30 000 единици. Под този праг инвестицията в инструменти за парче е непосилна, а CNC-базираната изработка или щанци с една-станция имат по-голям финансов смисъл. Трансферните матрици заемат подобен обем, но обслужват твърде големи или твърде дълбоко изтеглени части за обработка с-захранване, което обикновено оправдава инвестиция от 25 000 или повече части годишно.
Времето на цикъла усложнява въпроса за обема. Прогресивните матрици работят с 200 до 600 или повече удара в минута за малки части, произвеждайки завършени компоненти в непрекъснат поток. Трансферните системи работят с 12 до 30 удара в минута в зависимост от размера на детайла и конфигурацията на пресата. Когато преценявате как да изберете тип матрица за щамповане, попитайте следното: годишното търсене на обем оправдава ли премията за скорост на прогресивната инструментална екипировка или геометрията на частта ви принуждава към скорости на трансфер, независимо от целите за обем?
Геометрия на детайла и ограничения на материала
Обемът сам по себе си не диктува отговора. Скоба от 200 000 единици с плитки завои принадлежи към прогресивен инструмент. Вътрешна врата от 200 000 единици с дълбочина на изтегляне от 150 mm не го прави, защото носещата лента не може да поеме този материален поток без разкъсване.
Решаващите геометрични фактори включват дълбочина на изтегляне спрямо диаметъра на заготовката, брой на необходимите етапи на формоване, общи размери на заготовката и дали частта се нуждае от характеристики на множество равнини. Части с дълбочини на изтегляне над 25 до 50 mm или изискващи повече от пет до шест етапа на формоване обикновено мигрират към трансферни или тандемни конфигурации. Плоските части, които се нуждаят само от операции по рязане и пробиване, пасват на съставни матрици, независимо от обема.
Класът на материала въвежда друго ограничение. AHSS над 780 MPa изисква по-висок тонаж на пресата, по-строг контрол на хлабината и повече етапи на формоване за управление на пружинното връщане. Алуминият изисква регулирани хлабини и по-бавни скорости на формоване, за да се предотврати протриване. И двата материала стесняват обхвата на жизнеспособни инструменти за щамповане и конфигурации на матрици в сравнение с меката стомана.
Съображения за бюджет, време за изпълнение и гъвкавост
Прототипна програма и програма с производствено{0}}намерение изискват фундаментално различна инвестиционна логика. Прототипните матрици са умишлено опростени, изградени от по-меки материали и проектирани за стотици до няколко хиляди части. Те съществуват, за да валидират геометрията, а не за да оцелеят след 500 000 цикъла. Обвързването на бюджет за производствен-клас инструментална екипировка преди завършване на валидирането на дизайна създава скъпо излагане на преработка, тъй като инженерната промяна на късен-етап на прогресивна матрица може да струва половината от първоначалната цена на инструмента.
Съпоставете инвестицията в матрицата с производствената стойност през жизнения цикъл. Матрица, която струва три пъти повече, но доставя десет пъти по-голям обем при една-десета от цената на парчето, не е скъпа. Това е единственият рационален избор.
Времето за изпълнение също е фактор. Прогресивните щанци изискват от 12 до 20 седмици за проектиране, машина и въвеждане в експлоатация. Трансферните матрици работят от 16 до 24 седмици. Тандемната инструментална екипировка може да надхвърли 30 седмици. Ако графикът на програмата не може да поеме тези прозорци, по-опростените инструменти с по-бързо изпълнение може да са единственият жизнеспособен път за стартиране, дори ако дългосрочната-икономика предпочита по-сложни настройки.
Матрица за вземане на решения: Съпоставяне на характеристиките на частта с типа матрица
| Част Характеристика | Прогресивна матрица | Трансферна матрица | Съставна матрица | Тандемна линия |
|---|---|---|---|---|
| Малък размер (под 300 mm) | Идеален | Възможно, но неефективно | Идеален за плоски части | Не е подходящ |
| Голям размер (над 500 mm) | Не е възможно | Идеален | Не е възможно | Идеален |
| Дълбоко изтегляне (над 50 mm) | Не е възможно | Идеален | Не е възможно | Идеален |
| Плосък профил, само изрязани елементи | възможно | Прекалено | Идеален | Прекалено |
| Годишен обем над 100K | Идеален | добре | добре | добре |
| Годишен обем под 25K | Не е оправдано | Маргинален | Оправдано | Не е оправдано |
| AHSS (780+ MPa) | Жизнеспособен с карбидни вложки | Идеално (много{0}}степенно управление) | Ограничено до заглушаване | Идеален |
| Алуминиева сплав | Жизнеспособен с контроли за дразнене | Идеален (необходим е контрол на скоростта) | Жизнеспособен | Идеален със серво преса |
| Изисква се повърхност от клас-A | Не е подходящ | възможно | Не е приложимо | Идеален |
Как типът преса ограничава или позволява дизайна на матрицата
Автоматичната матрица не работи изолирано. Той функционира в преса и този тип преса или разширява, или ограничава това, което инструментите могат да постигнат. Конвенционалната механична преса предоставя фиксирани профили на хода при висока скорост, което я прави стандартна за прогресивни операции. Но не може да регулира скоростта на буталката по средата-ход или да се задържи в долната мъртва точка.
Хидравличната преса осигурява пълен тонаж във всяка точка на хода и може да поддържа неограничено дълго време под налягане, което я прави идеална за дълбоко изтегляне и сложно формоване, където материалът се нуждае от време, за да потече. Максималната скорост обаче обикновено е около 30 удара в минута, което ограничава пропускателната способност за програми с голям-обем.
Серво{0}}механичните преси преодоляват тази празнина. Те позволяват програмируемо движение на плъзгане: забавяне през критичните зони на формоване, ускоряване през-контактните части на хода и оставане за кратко в долната част, за да намалят отскока в материали с висока-опън. Една серво преса може да удължи живота на инструмента чрез намаляване на обратния тонаж (прескочване) при формоване на стомана с висока-якост и отваря вратата за работа с по-взискателни сплави, които биха претоварили механичните преси с-фиксирана скорост. Когато вашето ръководство за избор на матрица за щамповане сочи към AHSS или алуминий, изборът на преса не е отделен от избора на матрица. Те са свързана система.
Получаването на правилната рамка, подравняването на обема, геометрията, материала, бюджета и възможностите за пресоване в последователна спецификация определя дали зарът ще успее от първото попадение или изисква месеци скъпоструваща преработка. Но дори една перфектно определена матрица все още зависи от това какво се случва във фазата на дигиталното инженерство, преди да бъде нарязана инструментална стомана.
Цифрова симулация и виртуално инженерство на матрици
Спецификация на матрицата, която изглежда безупречно на хартия, все още може да се провали зрелищно при първото си натискане. Разделянето се появява в радиусите на изтегляне, които изглеждат консервативни. Образуват се бръчки в областите на фланеца, за които се предполага, че са били под адекватно налягане на празния държач. Springback избутва структурен панел с 4 mm извън допустимото отклонение, когато допустимият прозорец е 0,5 mm. Това не са случайни провали. Те са предвидими резултати, които симулацията на матрицата за щамповане може да идентифицира и разреши месеци преди да бъде обработена инструментална стомана.
Фазата на дигиталното инженерство между замразяването на дизайна на матрицата и физическата конструкция е мястото, където повечето пред{0}}производствени повреди се улавят или създават. Екипите, които инвестират в стриктно виртуално валидиране, драстично съкращават цикъла на изпробване. Екипите, които пропуснат или съкратят тази фаза, плащат за нея чрез преработване, ремонт на заварки и забавено стартиране.
Формиране на симулация и анализ на осъществимостта
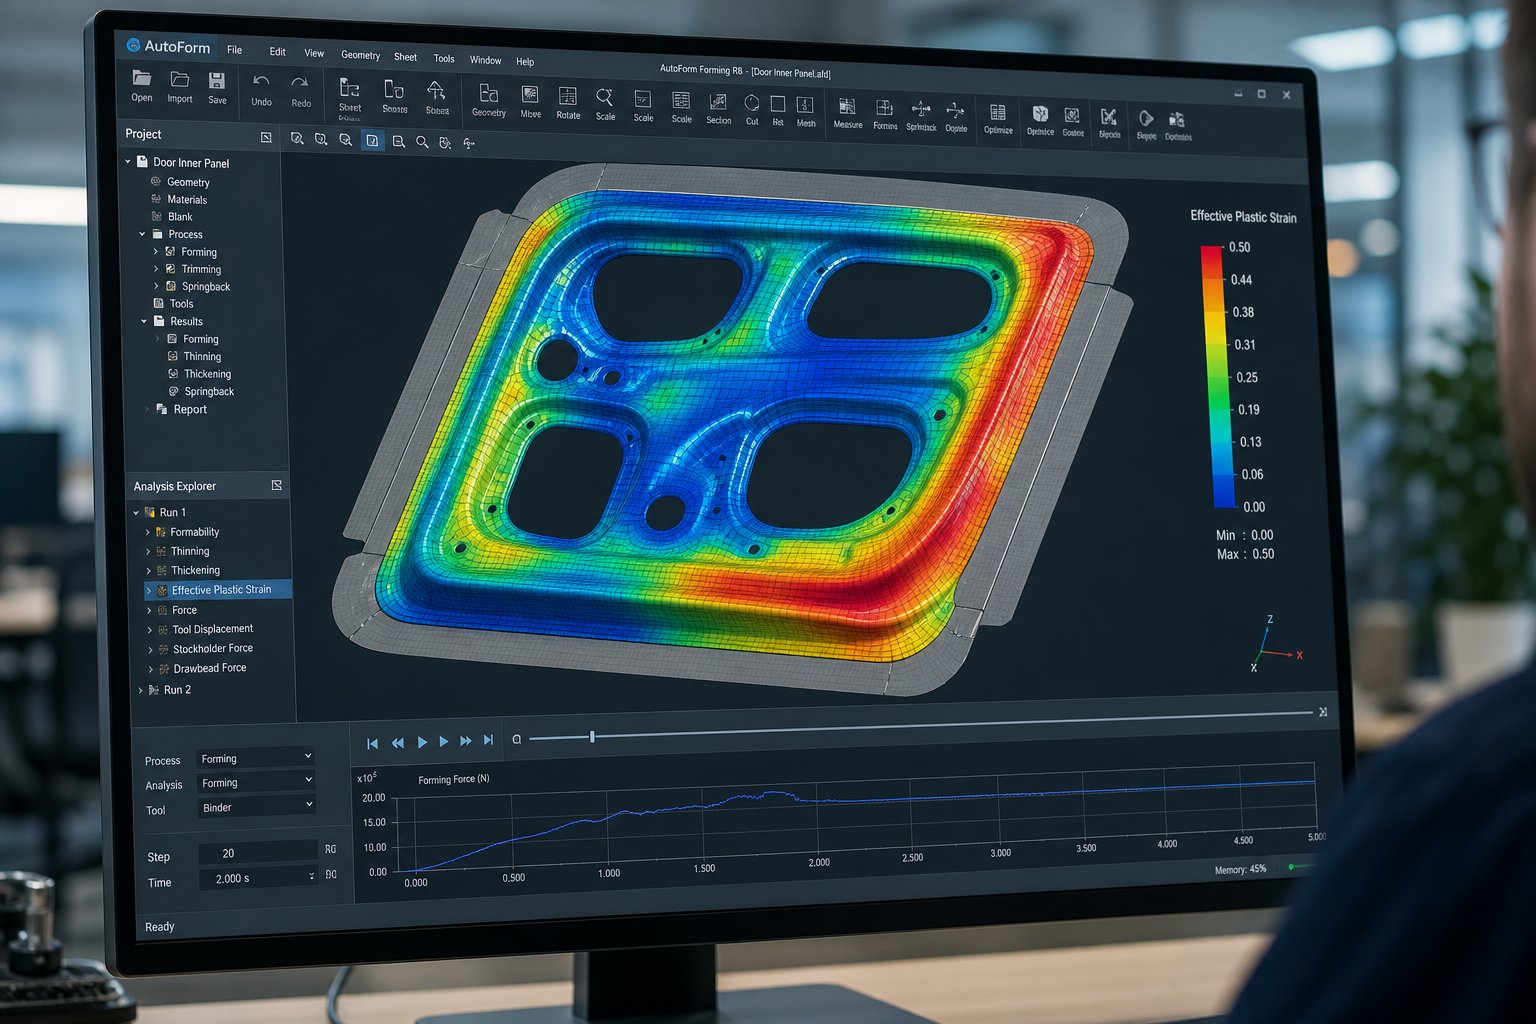
Съвременният софтуер за симулация на проектиране на матрици използва анализ на крайните елементи (FEA), за да възпроизведе цифрово какво се случва, когато заготовка от ламарина влезе в контакт с повърхностите на матрицата под тонажа на пресата. Софтуерът свързва заготовката в хиляди отделни елементи, присвоява свойства на материала (граница на провлачване, поведение на втвърдяване при деформация, анизотропия) и преминава през процеса на формоване в постепенни стъпки във времето. При всяко увеличение той изчислява напрежението, деформацията, промяната на дебелината и условията на контакт по цялата повърхност на детайла.
Какво разкрива това? Представете си, че проектирате трансферна матрица за армировка на В-колона от 980 MPa двуфазна стомана. Симулацията показва изтъняване, превишаващо 25% при радиус на преход, поставяйки тази зона над кривата на границата на формиране. Това е прогнозирано разделение. При същия цикъл напрежението на натиск се натрупва в неподдържан фланец, което показва риск от набръчкване. И двата проблема се виждат на екрана, преди да бъде написана една единствена програма за обработка.
Този проактивен подход е точно товаработни процеси за изпробване на виртуална матрицаса предназначени да постигат: откриване и разрешаване на потенциални дефекти по време на фазата на проектиране, а не по време на физическото изпробване, когато корекциите отнемат-време и струват много. Симулацията позволява на инженерите да тестват различни форми на заготовки, да чертаят конфигурации на перли, сили на държача на заготовки и скорости на пресоване в часове, а не в седмици, като итерират цифрово, докато прозорецът на процеса стане стабилен.
Компенсация на пружинното връщане в дизайна на лицето на матрицата
Springback е еластично възстановяване. Когато пресата се отвори и силите на формоване се освободят, ламарината частично пружинира обратно към първоначалното си плоско състояние. При меката стомана това отклонение може да бъде 1 до 2 градуса върху ъгъла на фланеца. При 980 MPa AHSS, той може да достигне 8 до 12 градуса, с допълнително усукване и извиване на стената, което изкривява цялата част отвъд толеранса на сглобяване.
Матрицата за щамповане с компенсаторна пружина не просто формира частта към номиналната геометрия. Той умишлено над-формира, огъвайки повърхности извън целевата им позиция с изчислено количество, така че след възстановяване на еластичността частта да се отпусне в правилната форма. Това звучи просто по принцип. На практика това изисква итеративни симулационни цикли, при които софтуерът прогнозира отклонението на пружинното връщане, преобразува повърхностите на матрицата в обратна посока, повторно -симулира и проверява конвергенцията.
Морфирането на повърхността е основната техника. Геометрията на лицевата страна на матрицата се измества от векторно поле, получено от прогнозата за пружинно връщане, като по същество избутва всяка точка върху повърхността на инструмента чрез обратното на нейната прогнозирана грешка в размерите. Използване на напреднали подходиCAE-базирани векторни полета за отклонениеза определяне на съответствие един{0}}към-възел между номиналната CAD повърхност и компенсираната геометрия, осигурявайки гладки, обработваеми повърхности на инструмента, дори когато моделите на пружинно връщане са сложни. Тази методология работи както за виртуална компенсация по време на проектиране, така и за сканирана-компенсация по време на физическо изпробване, където сканиран облак-от-точкови данни от действителни щамповани управлява корекциите на преобразуване.
Множество итерации на компенсация са типични. Първото преминаване може да намали пружинното връщане от 4 mm на 1,5 mm. Второ преминаване го свежда под 0,8 mm. Целта е чиста-точност на формата след отваряне на пресата, а не по време на самия ход на формоване.
Виртуално изпробване и оптимизиране на процеси
Симулацията на матрицата за щамповане се простира отвъд проверките за осъществимост на една-операция. Пълно виртуално изпробване възпроизвежда цялата система от пресов-матрици-материал като цифров близнак: всяка операция на формоване в последователност, с междинно връщане между станциите, операции за подрязване и окончателно връщане след последния удар. Инженерите могат да оценят как промените в една станция се разпространяват надолу по веригата, нещо, което е изключително трудно за диагностициране на физическа пресова линия.
Този цифров двоен подход позволява оптимизиране на променливи, чието физическо регулиране е скъпо:
- Начертайте геометрията и позицията на перлата- Контролира потока на материала в кухината на матрицата, предотвратявайки както бръчките (твърде малко задържане), така и разцепвания (твърде много задържане).
- Форма и размер на заготовката- Оптимизираният контур намалява брака, елиминира напукването на ръбовете и осигурява достатъчно материал за операции по фланцоване.
- Профил на силата на празен държач- Променливата сила по време на хода управлява скоростта на подаване на материала на различни етапи на деформация.
- Скорост на натискане и движение на плъзгане- Особено критично за приложения със сервопреси, където скоростта на буталката през зоната на формоване влияе върху чувствителността на скоростта на деформация в алуминий и AHSS.
Анализът на устойчивостта на процеса добавя още едно ниво. Чрез провеждане на симулацията в диапазон от вариации на свойствата на материала (допустимо отклонение на дебелината, разсейване на якостта на провлачване, промени в коефициента на триене), инженерите установяват дали прозорецът на процеса е достатъчно широк, за да толерира вариации в реалния-свят или ще доведе до отхвърляне, когато свойствата на входящата намотка се изместят леко.
Ключови симулационни резултати, които всеки инженер на матрици трябва да оцени
Еднократно изпълнение на симулация генерира богат набор от данни. Знаейки кои резултати имат значение и какво показват те, е това, което разделя опитните инженерни екипи от онези, които просто „пускат софтуера“, без да извличат приложими заключения:
- Формиране на гранични диаграми (FLD)- Начертайте големи и малки деформации на всеки елемент спрямо кривата на разрушаване на материала. Елементите над кривата показват риск от разделяне. Елементите в зоната на компресия показват склонност към бръчки.
- Изтъняване на карти- Показване на процентно намаление на дебелината в частта. Критичните прагове варират според материала, но изтъняване над 20-25% при AHSS обикновено сигнализира за неизбежен отказ.
- Контури на отклонение при пружиниране- Визуализирайте размерната грешка след еластичното възстановяване, обикновено показвана като цветно{1}}картографирано разстояние от номиналната геометрия. Ръководи стратегията за компенсиране и идентифицира областите, които се нуждаят от операции за възстановяване.
- Индикатори за бръчки- Идентифицирайте зони, където напрежението на натиск надвишава прага на изкълчване на материала, предвиждайки повърхностни вълни или гънки, които може да не се сплескат при следващите операции.
- Разпределение на контактното налягане- Разкрива къде повърхностите на щампите изпитват най-голямо натоварване на износване, информирайки решенията относно повърхностните покрития и разположението на вложките.
- Чертайте-в карти- Проследете колко материал изтича навътре от празния ръб по време на формоването. Несъответствието между прогнозираното и действителното теглене-е основна диагностика, когато резултатите от физическото изпробване се отклоняват от симулацията.
Защо характеризирането на материала определя точността на симулацията
Всеки изход, изброен по-горе, е толкова надежден, колкото материалните данни, захранващи модела. Резултатите от стандартните изпитвания за опън (пробив, UTS, удължение) не са достатъчни за симулация на матрица за щамповане с висока-прецизност. Точните прогнози изискват пълни криви на втвърдяване при скорости на деформация, параметри на повърхността на провлачване, улавящи насочена анизотропия (стойности на Lankford r- при 0, 45 и 90 градуса) и коефициенти на триене, измерени при реалистични контактни налягания и скорости.
Това предизвикателство се засилва за AHSS и алуминиеви сплави. Дву{1}}фазните стомани показват сложно поведение при втвърдяване, при което мартензитът и феритът се деформират с различна скорост. Алуминиевите сплави показват висока-чувствителност към скоростта на деформация и различни характеристики на триене от стоманата. Когато екипите за симулация използват общи карти за материали вместо тествани, специфични за степен-данни, техните прогнози за връщане могат да се отклоняват от 30 до 50% от физическата реалност, което прави цялата стратегия за компенсация ненадеждна.
Инвестирането в правилно характеризиране на материала, включително тестове за изпъкналост, тестове за триене и данни за циклично натоварване за моделиране на пружинно връщане, не е незадължително усъвършенстване. Това е основата, която прави инженерството на виртуални матрици достатъчно надеждно, за да намали физическото изпробване от седмици итерация до дни на потвърждение.
Разбира се, дори и най-точната симулация все още произвежда виртуална прогноза. В момента, в който физическата стомана се срещне с физическата инструментална екипировка на истинска преса, се появяват нови променливи, които никой модел не улавя перфектно. Този преход от цифрова увереност към физическо валидиране е мястото, където методологията за изпробване определя дали симулираното обещание се превръща в производствена реалност.
Изпробване на матрицата, валидиране и одобрение на производството
Симулацията обещава стабилен прозорец на процеса. Конструкцията на матрицата следваше CAD геометрията в рамките на допустимите отклонения при обработка. И все пак първият панел от пресата показва разцепване на радиуса на изтегляне и 3 mm отклонение на пружинния обрат на критичния фланец. какво стана Процесът на изпробване на матрицата за щамповане е мястото, където дигиталните прогнози срещат физическата реалност и това е фазата, в която повечето пред-производствени повреди или се разрешават, или спират до скъпоструващи забавяния.
Изпробването не е единично събитие. Това е структурирана последователност от ескалиращи стъпки за валидиране, всяка с определени критерии за приемане и коригиращи вериги за обратна връзка. Екипи, които го третират като формалност, стартират със закъснение. Екипите, които проектират своята методология за изпробване със същата строгост като дизайна на матрицата, стартират навреме.
Процес на изпробване на матрицата и оценка на панела
Процесът на изпробване на матрицата за щамповане започва в момента, в който завършеният инструмент пристигне в пробната преса. Операция с първи{1}}удар произвежда първоначалния щампован панел с намален тонаж и ниска скорост, което позволява на инженерите да оценят брутната формоспособност, без да рискуват катастрофални повреди на инструмента. Търсите очевидни разцепвания, силно набръчкване или грубо несъответствие между горната и долната половина на инструмента.
След първите-корекции на удара матрицата се придвижва към изпробване на началната-линия на производствената преса (или преса, която съответства на производствените спецификации по тонаж, размер на леглото и движение на плъзгача). Тази стъпка има значение, тъй като характеристиките на деформация на пресата, плоскостта на опората и успоредността на шайбата влияят върху работата на матрицата. Инструмент, който работи чисто на твърда пробна преса, може да доведе до отклонения в размерите на производствена линия с различно структурно съответствие.
Следва последователно усъвършенстване. Всеки цикъл на изпробване създава примерни панели, които се измерват, оценяват и сравняват с прогнозите на симулацията. катоFormingWorld бележки, съпоставянето на равенство-между симулацията и физическите резултати е основна диагностика. Ако потокът на материала в кухината на матрицата се различава от прогнозираните стойности, ефективното задържане от перли, налягане на свързващото вещество и триене не възпроизвежда инженерното намерение и изследването на първопричината-започва там.
Критерии за валидиране и етапи на одобрение
Панел, който се формира без разделения, не се одобрява автоматично. Автомобилните стандарти за валидиране изискват преминаване на набор от критерии преди сертифициране-за производство:
- Съответствие с GD&T- Координатно измервателна машина (CMM) или оптично 3D сканиране проверява всеки критичен размер спрямо чертежа на детайла. Типичните толеранси за BIW панелите варират от +/- 0.5 mm на свързващите повърхности до +/- 1.0 mm на не-критичните фланци.
- Оценка на качеството на повърхността- За панелите от клас-A, облицовката (прокарване на маслен камък по повърхността) и инспекцията с Abralux (преглед с четка-светлина) разкриват ниски петна, следи от потъване и вълнообразност на повърхността, невидими с невъоръжено око. Тези дефекти стават видими след боядисване и не се допускат върху външни панели.
- Проучвания на възможностите на процеса- Пускането на 30 или повече последователни панела и измерването на критични размери установява Cp и Cpk индекси. Повечето производители на оригинално оборудване изискват Cpk от 1,33 или по-висок минимум, с 1,67 за предпочитане за безопасност-критични размери. Cpk под прага означава, че процесът произвежда твърде много извън-от-специфицирани части, дори когато средната стойност е центрирана.
- OEM протоколи за отписване-- Процесът на одобрение на производствени части (PPAP) или еквивалентни пакети за подаване документират сертификати за материали, отчети за размерите, данни за възможностите и диаграми на процеса. Само след пълен преглед на документацията OEM освобождава матрицата за производствена употреба.
Качеството на изпробването директно определя времето и разходите за стартиране на производството. Всеки допълнителен цикъл на изпробване добавя седмици към графика на програмата и десетки хиляди разходи за преработка, докато всеки неразрешен проблем на този етап се превръща в повтарящ се производствен дефект.
Стандартна последователност от изпробване-до-одобрение
Процесът на одобрение на матрицата за щамповане следва определена прогресия. Въпреки че специфичните етапи варират според OEM, фундаменталната последователност е последователна в цялата индустрия:
- Доставка на матрица и механична проверка- Уверете се, че конструкцията на матрицата съответства на намерението на проекта: проверете размерите на обработката, хлабините на водачите, пружинните натоварвания и въртящия момент на закопчалката.
- Първи-удар при намален тонаж- Произвеждайте първоначални панели при 50-70% капацитет на пресата, за да оцените брутната формоспособност и да идентифицирате основните проблеми преди работа с пълна сила.
- Забелязване и синьо{0}}съвпадение- Нанесете смес за петна (пруско синьо), за да проверите равномерния контакт между повърхностите на матрицата и металния лист. Регулирайте чрез ръчно шлифоване, докато контактът надвиши 80% във всички критични зони на формоване.
- Прогресивно увеличаване на тонажа- Увеличете до пълен производствен тонаж, като същевременно наблюдавате за разцепвания, прекомерно изтъняване или повърхностни дефекти при всяко увеличение.
- Проба-на домашна линия- Пуснете матрицата на действителната линия за производствена преса, за да заснемете-специфичните за пресата деформация, скорост и взаимодействия на системата за подаване.
- Оценка на размерите и измерване на пружинното връщане- CMM или сканирайте всички критични функции. Сравнете с номиналните стойности и приложете компенсационни корекции, когато отклоненията надвишават толеранса.
- Одит на качеството на повърхността- Камени и проверете панели от клас-A. Идентифицирайте и коригирайте ниски петна, изкривяване на повърхността и следи от матрицата чрез полиране или геометрична настройка.
- Възможност за изпълнение на процеса- Произвеждане на статистически значима партида (обикновено 30-300 части) при производствена скорост и измерване на Cp/Cpk по ключови характеристики.
- Подаване на PPAP и одобрение от OEM- Пакетирайте всички данни, изпратете ги за преглед от клиента и получете официален подпис-за разрешаване на производствена употреба.
Често срещани проблеми при изпробване и коригиращи действия
Дори добре-симулирани матрици срещат проблеми по време на физическо валидиране. Разликата между успешното изпробване и продължилата месеци -спирала за преработване е колко бързо екипът диагностицира първопричините и прилага правилното коригиращо действие.
Разделя сесе появяват като фрактури в зони с високо-напрежение, обикновено при радиуси на изтегляне или преходни зони. Коригиращите действия включват увеличаване на радиусите на матрицата, добавяне на изтеглящи зърна за пренасочване на потока на материала, регулиране на размера на заготовката или полиране и повторно -покриване на повърхности с високо-триене. Ако местоположението на разделяне съвпада с прогнозите на симулацията, цифровият модел вече съдържа отговора. Ако това не стане, физическият инструмент може да има отклонения от намерението на дизайна, които се нуждаят от изследване.
бръчкиса резултат от недостатъчно налягане на празния държач или прекомерен поток на материал в неподдържани зони. Забелязването на корекции, увеличеният тонаж на свързващото вещество или добавянето на локални подложки за натиск решават повечето случаи. Силното набръчкване в зоните на фланците може да изисква заваряване и повторна -обработка на повърхностите на матрицата, за да се добавят функции за ограничаване на материала.
Пружинно отклонениеотвъд толерантността изисква обезщетение. Инженерите сканират действителната част, сравняват я с номиналната и прилагат обратни трансформиращи вектори към повърхностите на матрицата. Това обикновено изисква заваръчен материал върху недо-оформени зони и повторна-обработка до компенсирана геометрия. Множество итерации са обичайни за части от AHSS.
Повърхностни дефектикато следи от щанцоване, драскотини или ниски петна се връщат към смущения в контакта, недостатъчно полиране или локализирани високи петна по повърхността на инструмента. Нанасянето на петна с контактна смес идентифицира засегнатите зони, които след това се шлифоват, полират или замазват, докато се постигне равномерен контакт на панела.
Скоростта и разходите за разрешаване на тези проблеми зависят в голяма степен от вътрешните-възможности на цеха за щанцоване. Съоръжение със собствена пробна преса, CMM лаборатория и квалифицирани производители на матрици може да работи за дни. Един, който изпраща инструменти до външни места за изпробване, губи седмици на цикъл. Ето защо инфраструктурата за изпробване не е последваща мисъл, а основна способност, която разделя ефективните програми за матрици от проблемните, и критичен фактор, когато оценявате на кой производствен партньор да се доверите с вашата инвестиция в инструменти.
Поддръжка, режими на повреда и управление на жизнения цикъл на матрицата
Матрицата, която е преминала изпробване и е получила одобрение за производство, не е завършен актив. Това е началото на жизнен цикъл, измерен в милиони ходове на пресата, където всеки цикъл влошава режещите ръбове, уморява напрегнатите радиуси и постепенно износва водещите повърхности. Разликата между инструмент, който доставя пълния си планиран обем на производство, и този, който се проваля катастрофално по време на-произвеждане, се свежда до дисциплината за поддръжка на щанцоването. И все пак повечето магазини смесват поддръжката с ремонта, като реагират на повреди, вместо да ги предотвратяват.
Като инженерен експерт Арт Хедрикразграничава ясно: ако ежедневните ви дейности включват поправяне на счупени подложки, заваряване на повредени участъци след изпадане на дюбели или изкопаване на заседнали части от изтегляща матрица, това е ремонт. Истинската превантивна поддръжка включва заточване на режещи секции по график, проверка за износване, преди да причини дефекти, и подмяна на компоненти преди края на очаквания им жизнен цикъл. Изпълнението на програма за ремонт на матрици, маскирана като поддръжка, гарантира преждевременна смърт на инструмента.
Графици за превантивна поддръжка и ключови точки за проверка
Ефективната поддръжка на матрицата за щамповане работи на-интервали за броене на удари, а не на календарно време. Зар, работещ с 40 удара в минута при дву-сменен график, натрупва приблизително 38 000 удара на ден. В рамките на една седмица това са над 190 000 цикъла на механично напрежение върху всеки режещ ръб, водеща втулка и пружина. Планирането на инспекции по дата вместо натрупани ходове игнорира изцяло действителния двигател на износването.
Базираните на-броя-интервали варират в зависимост от тежестта на операцията. Станциите за заготовка и пробиване в прогресивните щанци обикновено се нуждаят от заточване на всеки 50 000 до 150 000 удара при обработка на мека стомана, намалявайки до 20 000 до 60 000 удара за степени AHSS. Станциите за формоване се износват по-постепенно, но се нуждаят от проверка на повърхността и проверка на системата за смазване на подобни интервали. Водещите щифтове и втулки трябва да се измерват за нарастване на хлабината на всеки 250 000 до 500 000 хода, като подмяната се задейства, когато хлабината надвишава проектната спецификация с 0,02 mm или повече.
Ключовите точки за проверка по време на плановата поддръжка включват:
- Състояние на режещия ръб- Проверете всички ръбове на перфоратори и бутони за височина на ръба върху щампованите части. Когато резецът надвиши 0,1 mm (зависи-от материала), заточването е закъсняло. Използвайте правилния шлифовъчен диск за инструменталната стомана, тъй като натоварените дискове предизвикват натрупване на топлина, което омекотява или напуква закалените секции.
- Пролетна цялост- Проверете бутилките с азот за загуба на налягане и спиралните пружини за счупване от умора. Сменете преди края на очаквания жизнен цикъл. Ако пружините се счупват многократно на кратки интервали, основната причина вероятно е проектен проблем, като например прекомерно отклонение над ефективната скорост.
- Износване на направляващи компоненти- Измерете хлабината между щифта-към-втулката с габарити на тапата. Прекомерната хлабина причинява неправилно подравняване на перфоратор-за-щанцо, което ускорява разрушаването на ръбовете и генерира грапавини.
- Сигурност на закопчалка- Проверете всички винтове за стегнатост. Потърсете липсващи или разхлабени дюбелни щифтове, които позволяват изместване на секцията при натоварване от щамповане.
- Състояние на повърхността- Проверете радиусите на формоване, износващите се плочи и гърбичните повърхности за следи от натъртване, набраздяване или влошаване на покритието. Повторно шлифовайте и нанесете повторно покритие, преди повърхностните повреди да се прехвърлят върху щампованите части.
- Система за смазване- Проверете дали каналите за смазване в-матриците са чисти, дюзите не са запушени и лубрикантът достига до всички контактни зони с-високо триене. Сухият контакт ускорява експоненциално както износването, така и абразивното износване.
- Отстраняване на охлюви и отломки- Почистете всички канали за охлюви, пробивни дупки и канали за скрап. Натрупването на охлюв причинява издърпване на охлюв, което води до счупване на матрицата и счупване на поансона.
След всяко обслужване изсушете матрицата напълно, за да предотвратите ръжда върху прецизно-шлифованите повърхности, потвърдете, че всички предпазни устройства са поставени и документирайте извършената работа с текущото отчитане на брояча на ударите. Тази документация изгражда сервизната история, която прави възможен бъдещ анализ на неизправности.
Често срещани режими на повреда и диагностика на първопричината
Режимите на повреда на матрицата за щамповане попадат в отделни категории, всяка с различни визуални подписи и различни основни причини. Третирането на всеки неуспех по един и същи начин, да речем, чрез просто презаточване и надежда за най-доброто, гарантира повторение. Подходът за структуриран анализ на повредата започва с идентифициране на наличния режим, преди да се премине към коригиращо действие.
Чипванесе представя като малки фрагменти, отделящи се от режещи ръбове или образуващи радиуси. Ще видите неправилни, конхоидални повърхности на счупване, а не гладки модели на износване. Основните причини включват недостатъчна якост на инструменталната стомана за приложеното натоварване (D2 се използва, когато е необходим S7), неправилна топлинна обработка, оставяща остатъчно напрежение, остри ъгли, действащи като щанги на напрежението, или прекомерна хлабина при рязане, която генерира високи натоварвания при прихващане. Хлорираните смазки, използвани с твърдосплавни инструменти, също могат да атакуват кобалтови свързващи вещества и да предизвикат напукване на повърхността с течение на времето.
дразненесе появява като прехвърляне на материал от ламарината върху повърхността на матрицата, създавайки повдигнати бучки, които надраскват следващите панели. Визуалният индикатор е натрупване на залепнал материал на детайла върху оформящи радиуси или изтеглящи повърхности, често със съответните маркировки върху щамповани части. Този режим доминира при формоване на алуминий, поцинкована стомана или неръждаема стомана, където адхезивният афинитет между листа и инструмента е висок. Недостатъчното смазване, прекомерната сила на държача на заготовката или влошените PVD покрития засилват склонността към стържене.
Напукванесе проявява като линейни фрактури, разпространяващи се през компонентите на матрицата, понякога катастрофално. Пукнатините от умора нарастват постепенно от концентратори на напрежение като остри вътрешни ъгли, следи от печат или резки-промени на напречното сечение. Термичните пукнатини се представят като мрежи от фини повърхностни линии (топлинна проверка), причинени от циклично нагряване и охлаждане по време на високо-скоростно щамповане. Грешки в дизайна, които поставят тънки участъци в съседство с дебели участъци, или елементи с филета, които са твърде малки, създават геометрията, която инициира напукване по време на термична обработка или ранен експлоатационен живот.
Отказ от уморасе развива при продължителна услуга без очевидно предупреждение. Повтарящото се циклично натоварване под крайната якост на материала все още причинява прогресивно зараждане и растеж на микропукнатини. Компонентите на матрицата, подложени на ударно натоварване, като заготовки и гърбици, са най-податливи. Визуалните индикатори са фини до окончателното счупване: лека деформация при натоварени повърхности, фини повърхностни пукнатини при увеличение или постепенно отклонение на размерите в щампованите части, тъй като компонентът на матрицата се деформира пластично при натрупани цикли.
Следващата таблица картографира тези режими на повреда на матрицата за щамповане към техните диагностични индикатори и коригиращи пътища:
| Режим на отказ | Основни причини | Зрителни симптоми | Коригиращи действия |
|---|---|---|---|
| Чипване | Недостатъчна якост, остри ъгли, неправилна топлинна обработка, прекомерна хлабина | Счупвания на неправилни ръбове, конхоидални отчупващи се повърхности, увеличаване на ръбовете на части | Преминете към по-здрав клас стомана, добавете радиуси към щрангове на напрежение, прегледайте цикъла на термична обработка, коригирайте хлабината |
| дразнене | Адхезия на материала, неадекватно смазване, повреда на покритието, прекомерно налягане | Изграден{0}}пренос на материал върху повърхността на матрицата, набраздяване върху щамповани панели | Полирайте повторно и нанесете повторно покритие върху повърхността на матрицата, подобрете подаването на смазка, намалете силата на свързване, нанесете анти{0}}PVD или TD покритие |
| Напукване (термично) | Циклично термично натоварване, недостатъчно охлаждане, висока{0}}скорост на работа | Мрежа от фини повърхностни линии (топлинна проверка), прогресивно задълбочаване с течение на времето | Подобряване на охлаждането, намаляване на скоростта на пресоване, възстановяване на повърхността и нанасяне на термо{0}}устойчиво покритие, проверка на темперирането на материала |
| Напукване (механично) | Концентратори на напрежение, грешки при проектирането (остри ъгли, тънки стени), претоварване | Линейни счупвания от ъгли или промени в сечението, внезапна повреда на компонент | Редизайнирайте с подходящи филета, увеличете дебелината на секцията, проверете дали тонажът е в границите на проекта |
| Отказ от умора | Циклично натоварване над границата на издръжливост, ударно натоварване, натрупани микропукнатини | Постепенно отклонение на размерите, фино напукване на повърхността, внезапно катастрофално счупване след продължително обслужване | Сменете компонента преди прогнозирания живот на умора, препроектирайте за намалена концентрация на напрежение, добавете функции за облекчаване на предварително-натоварване |
| Абразивно износване | Твърд листов материал (AHSS), абразивни покрития (поцинковани), недостатъчна повърхностна твърдост | Постепенна загуба на материал от повърхностите на матрицата, увеличаване на хлабината на матрицата, заобляне на ръбовете | Надградете до PM инструментална стомана или твърдосплавни пластини, нанесете TD или PVD покритие, стеснете интервалите на заточване |
Рамка за решение за поправка срещу замяна
Когато се диагностицира повреда, следващият въпрос е икономически: ремонт на съществуващия компонент, замяна с нова вложка или възстановяване на цялата секция на матрицата? Отговорът зависи от три променливи: оставащ производствен обем, осъществимост на ремонта и риск от повторение.
Ремонтът на заваръчните шевове има смисъл, когато повредата е локализирана, основният материал може да се заварява, без да се въвеждат прекомерни промени в твърдостта, а оставащият производствен обем оправдава разходите. Типичните приложения включват натрупване на износени радиуси на формоване, запълване на локализирани стърготини по ръбовете на облицовката и възстановяване на повърхности на водача на гърбицата. Ремонтите на заваръчните шевове обаче променят металургията на термично-засегнатата зона и могат да въведат остатъчно напрежение, което ускорява бъдещото напукване, ако напрежението-не бъде облекчено правилно и-обработено отново.
Подмяната на вложки е предпочитаният път, когато настъпи износване или повреда в предвидима, високо-контактна зона, която е проектирана за сменяеми вложки от самото начало. Карбидните облицовъчни вложки, например, са предназначени да се сменят на определени интервали. Ако матрицата не е била първоначално проектирана със сменяеми вложки на мястото на повреда, струва си да се обмисли преоборудването им, когато режимът на повреда ще се повтори, независимо от качеството на ремонта.
Пълното възстановяване на матрицата се превръща в рационален избор, когато са налице множество режими на повреда едновременно, матрицата е натрупала достатъчно кумулативна преработка, така че целостта на размерите е под въпрос, или оставащият производствен обем надхвърля това, което ремонтите могат надеждно да осигурят. Възстановяването с използване на актуализирани класове на материали и обработка на повърхността може също да включва поуки, извлечени от историята на обслужването на матрицата, като ефективно създава инструмент от следващо-поколение, вместо да възстановява оригиналния дизайн.
Системи за защита на матрицата за удължаване на живота
Най-{0}}разходно ефективната стратегия за поддръжка е предотвратяването на катастрофални щети на първо място. Системите за защита на щампите използват в-пресата сензори и електронни контролери за откриване на -застрашаващи щампа събития и спиране на пресата, преди един-единствен лош ход да унищожи седмици ремонт.
Добре-внедрена програма за защита на щампите следи условия като откриване на неправилно подаване (лентата не се придвижва до пилотна позиция), проверка на изхвърляне на частта (потвърждаване на предишната част, изчистена преди следващия ход), събития на късо подаване или претоварване, катарама на лентата, край-на-запаса и потвърждение за връщане на гърбицата. Съвременните контролери, базирани на-разрешител, осигуряват точност на синхронизирането до една-трета от градуса на въртене на коляновия вал, достатъчно бързо, за да уловят случай на неправилно подаване и да спрат пресата, преди буталката да достигне работната зона.
Сензори, постоянно инсталирани на всяка матрица, окабелени през -монтирана на матрицата съединителна кутия към-монтиран на пресата интерфейс, елиминират грешките при настройката и износването на кабела, които засягат разхлабените-проводници. Критичният принцип: постоянно инсталирайте сензор на всяка матрица, която се нуждае от него, вместо да местите сензори между инструментите. В сравнение с цената на катастрофата на матрицата, сензорите са евтини. Дори и без срив, времето за настройка, спестено от постоянната инсталация, бързо компенсира инвестицията в хардуер.
Неприятните спирания, при които системата спира пресата, когато не съществува реален проблем, са основната заплаха за успеха на програмата. Те подкопават доверието на оператора, докато системата не бъде игнорирана или напълно дезактивирана. Избягването им изисква подходящо изпитване на стенд на всеки сензор преди инсталиране, като се използва целият наличен толеранс при позиционирането на сензора, вместо да се задават ненужно високи прагове на откриване, и се гарантира, че сензорите са фиксирани в позиция, така че да не е необходима корекция на-времето за работа.
Броячите на удари, интегрирани със защитния контролер, осигуряват опорната информация за поддръжка,-въз основа на състоянието. Вместо да разчита на календарни графици или догадки, тригерите за поддръжка се задействат автоматично, когато натрупаните удари достигнат предварително зададени прагове за заточване, смяна на пружината или пълна проверка. Това трансформира удължаването на живота на матрицата от реактивно пожарогасене в предвидим, проектиран резултат.
Инфраструктура за поддръжка, способност за диагностика на неизправности и усъвършенствана система за защита са атрибути, които отличават един партньор от друг. Когато оценявате на кой производител или доставчик на услуги да се доверите с вашите производствени инструменти, тези възможности за жизнения цикъл са толкова важни, колкото и първоначалното качество на дизайна и изработката.
Избор на партньор за производство на матрици за щамповане
Програмите за поддръжка, диагностицирането на неизправности и системите за защита предполагат нещо фундаментално: матрицата на първо място е била добре-изградена. Инструмент с недостатъци в дизайна, вградени на етапа на концепцията, или машинни грешки, въведени по време на строителството, ще изразходват бюджети за поддръжка, независимо колко дисциплинирани са вашите интервали на проверка. Тази реалност прави избора на доставчик на матрици за щамповане едно от-решенията с най-голяма полза във всяка програма за превозни средства. Грешният партньор не просто доставя закъснял инструмент. Те предоставят инструмент, който никога не работи правилно, с огромни разходи за преработка и забавяне на стартирането през целия жизнен цикъл на програмата.
И така, как да оцените производителя на матрици за метално щамповане, преди да отделите бюджет за инструменти? Цената на килограм инструментална стомана е показателят, към който повечето екипи за закупуване по подразбиране. Освен това е най-малко предсказващ за успеха на програмата. Това, което всъщност има значение, е дали доставчикът може да проектира стабилен процес, да го изгради точно, да докаже, че работи и да го поддържа в производството. Това изисква специфичен набор от възможности и знанието какво да търсите разделя информираното снабдяване от надеждното снабдяване.
Ключови способности за оценка в производителя на матрици
Мислете за избора на доставчик на матрици за щамповане като за оценка на системата, а не като покупка на стока. Вие не купувате стомана и часове за обработка. Вие купувате способността да доставяте-готови за производство инструменти, които постигат размерни цели при първото изпробване или близо до него. Следните възможности определят дали персонализираният производител на матрици за щамповане на автомобили може да изпълни това обещание:
- -Вътрешна симулация на формоване- Доставчик, който извършва вътрешно анализ на осъществимостта-базиран на FEA и компенсация за пружинно връщане, може да идентифицира и разреши проблемите преди да започне обработката. Изнесената симулация добавя забавяне на комуникацията и изключва хората, които проектират зарчето, от хората, които предвиждат поведението му.
- 5-осна CNC обработка- Сложните геометрии на лицето на матрицата, особено за AHSS пружинно връщане-компенсирани повърхности, изискват 5-осна възможност за прецизна обработка в една настройка. Доставчиците, ограничени до работа по 3 оси, въвеждат повече настройки, стек с повече толеранси и по-голям риск от прекъсвания на повърхността.
- -Вътрешна преса за изпробване- Това не-подлежи на обсъждане за сериозни програми. Доставчик със собствена пробна преса повтаря корекциите за дни. Един, който изпраща инструменти до външни съоръжения, губи седмици на цикъл и не може да поддържа тясна обратна връзка между производителите на матрици и резултатите от изпробването.
- Метрологична лаборатория с CMM и 3D сканиране- Проверката на размерите изисква възможност за измерване на координати на-сайта. Доставчици, които могат да сканират пробни панели веднага след натискане, да наслагват резултати срещу CAD и да генерират карти на отклонение за часове, а не за дни, компресират цялата времева линия за валидиране.
- OEM история на одобрението- Доставчик, който успешно е завършил подаването на PPAP за вашия целеви OEM (или сравними програми), вече разбира изискванията за документация, праговете на възможностите и -протоколите за подписване. Това институционално познание елиминира забавянията-на кривата на обучение по време на вашата програма.
- Отзивчивост на инженерните промени- Късните промени в дизайна са реалност в автомобилните програми. Оценете как доставчикът се справя с ECN: разполагат ли с CAD/CAM инфраструктура за бързо включване на промените и комуникират ли прозрачно въздействието върху разходите и времето, вместо да усвояват тихо промените и да доставят със закъснение?
Отвъд индивидуалните възможности, търсете интеграция между тях. Доставчик със симулация, механична обработка, изпробване и метрология под един покрив може да затвори веригата между прогнозираната производителност и действителните резултати по-бързо от този, който възлага някоя от тези стъпки на подизпълнител. Всяко прехвърляне между съоръженията води до забавяне, загуба на комуникация и пропуски в отчетността.
Модели на сътрудничество от дизайна до поддръжката на производството
Начинът, по който доставчикът взаимодейства с вашия инженерен екип, е толкова важен, колкото оборудването, което притежава. Съществуват два доминиращи модела на сътрудничество и правилният избор зависи от зрелостта на вашата програма и вътрешните ресурси на вашия екип.
Пълно-обслужване (изграждане-до-спецификации) партньорствадайте на доставчика на матрицата пълномощия за проектиране. Вие предоставяте геометрия на частта, спецификация на материала, целеви обеми и изисквания за качество. Доставчикът проектира концепцията за матрицата, провежда симулация, проектира инструменталната екипировка, изгражда я и я валидира чрез изпробване. Този модел работи най-добре, когато на екипа ви липсват специализирани ресурси за инженеринг на матрици, когато искате да се възползвате от експертния опит на доставчика при формоване или когато програмата се възползва от оптимизацията на-дизайна, ръководена от производството. Доставчикът поема по-голям инженерен риск, но вие получавате достъп до техните натрупани знания за процесите в подобни семейства части.
Изградете-за-партньорства за печатподдържайте правомощията за проектиране на вашия екип. Вие предоставяте пълни данни за дизайна на матрицата, CAD модели, спецификации на материалите и допуски. Доставчикът извършва производство точно според вашата документация, без да променя геометрията, материалите или параметрите на процеса, освен ако не е официално одобрено. Този модел е подходящ за програми, при които IP чувствителността е висока, дизайните са зрели и напълно валидирани или вашият вътрешен инженерен екип има дълбок опит и иска строг контрол на конфигурацията. катоанализът на индустрията потвърждава, определящият фактор е дали контролът на дизайна или оптимизирането на разходите е по-висок приоритет за вашата програма.
Много успешни програми съчетават и двата модела. Първоначалната осъществимост и разработването на концепция за матрицата може да следват подход за пълно-услуги, използвайки експертния опит на доставчика в симулацията и формиране на ноу-хау. След като дизайнът бъде замразен и утвърден, производствената конструкция на матрицата се пренасочва към изграждане-към-изпълнение на печат със строг контрол на промените. Този хибрид улавя предимствата на съвместното инженерство, без да се отказва от правата за конфигуриране по време на производството.
За екипи, оценяващи пълно-сервизни партньори в структурни, шасита, интериорни и -свързани с камиони програми за щамповане,Автомобилното подразделение на YICHENпредлага полезна отправна точка. Те поддържат OEM, Tier-1 и Tier-2 инженерни екипи с щамповане и производство на ламарина, публикувайки казуси на процеси, които демонстрират възможности в множество семейства части. Прегледът на документирани казуси от потенциални доставчици, независимо дали YICHEN или други във вашия кратък списък, ви дава осезаеми доказателства за това как те се справят с реални програмни предизвикателства, вместо да разчитате единствено на твърдения за способности в търговска презентация.
В крайна сметка правилният партньор за производство на матрици за щамповане не е най-евтината оферта или най-бързият обещан срок за изпълнение. Това е екипът, чиято инженерна дълбочина, капацитет на оборудването и модел на сътрудничество са в съответствие със сложността на вашата програма и вътрешните ресурси на вашата организация. Направете това правилно подравняване и матрицата пристига готова-за производство. Объркайте се и се връщате към заглавието на статията: вашата матрица за автоматично щамповане се проваля, преди да започне производството.
Често задавани въпроси относно матриците за автоматично щамповане
1. Какво представлява матрицата за автоматично щамповане и как работи?
Щампата за автоматично щамповане е подходящ набор от прецизно-обработени горни и долни компоненти от инструментална стомана, монтирани в преса. Горната половина (поансон) се спуска в долната половина (щанцов блок), принуждавайки металния лист да съответства на геометрията на кухината чрез контролирано рязане, огъване и формоване. Празен държач затяга ръбовете на материала, за да управлява потока на метала, докато водещите щифтове поддържат подравняване в рамките на толеранси до 0,0001 инча. Този процес на студено-формоване превръща плосък метален лист в три-измерни автомобилни части с един ход или поредица от удари, произвеждайки всичко от малки скоби до панели за цялата каросерия.
2. Какви са основните видове щампи за щамповане, използвани в автомобилното производство?
Производството на автомобили разчита на четири основни типа матрици. Прогресивните матрици подават непрекъсната намотка през множество станции за големи-обемни малки части като скоби и скоби. Трансферните матрици преместват отделни заготовки между станции за големи структурни компоненти като вътрешности на врати и подови корита. Сложните и комбинираните матрици извършват едновременно рязане и формоване за прецизни плоски части. Тандемните линии за пресоване използват множество независими преси последователно за външни панели от клас-A като капаци и калници. Изборът зависи от размера на частта, дълбочината на изтегляне, производствения обем, изискванията за качество на повърхността и степента на материала.
3. Как избирате правилния тип матрица за щамповане за конкретна автомобилна част?
Изборът на правилния тип матрица за щамповане започва с три основни променливи: производствен обем, геометрия на детайла и икономика. Прогресивните матрици стават-рентабилни над 50 000 до 100 000 годишни единици за части под 300 mm. Трансферните матрици са подходящи за големи части с дълбочина на изтегляне над 50 mm при обеми над 25 000 единици. Класът на материала добавя ограничения, тъй като AHSS над 780 MPa изисква повече етапи на формоване и по-висок тонаж, докато алуминият изисква коригирани хлабини и серво контрол на скоростта на пресата. Бюджетът и времето за изпълнение също са от значение, тъй като прогресивните матрици се нуждаят от 12-20 седмици срещу 20-30+ седмици за инструментална екипировка с тандемна линия. Партньори като YICHEN (yichen-group.com/automotive) могат да осигурят казуси от процесите, за да помогнат за валидиране на решенията за типа матрица в структурни приложения и приложения на шасита.
4. Какво причинява преждевременната повреда на матриците за щамповане и как могат да бъдат предотвратени повредите?
Преждевременната повреда на матрицата за щамповане произтича от четири основни режима: раздробяване (недостатъчна якост или резки напрежения), надраскване (адхезия на материала от неадекватно смазване или влошаване на покритието), напукване (термичен цикъл или механични концентратори на напрежение) и умора (натрупани микропукнатини от циклично натоварване). Предотвратяването изисква съпоставяне на класа на инструменталната стомана с операцията по щамповане, внедряване на графици за поддръжка, базирани на -броя-ходове, а не на инспекции, базирани на-календар, нанасяне на подходящи повърхностни покрития като TD или PVD за приложения на AHSS и инсталиране на сензори за защита на щампите, които откриват неправилно подаване или неуспешно изхвърляне, преди да настъпи катастрофална повреда.
5. Какво трябва да търсите, когато избирате партньор за производство на матрици за щамповане?
Оценявайте производителя на матрици за щамповане като системен партньор, а не като доставчик на стоки. Критичните възможности включват-вътрешна симулация на формоване за-откриване на проблеми преди сглобяването, 5-осна CNC обработка за сложни компенсирани повърхности,-преса за изпробване на място за бърза итерация, метрологична лаборатория с CMM и 3D сканиране, документирана история на одобрение на OEM и бързо управление на инженерните промени. Интеграцията между тези възможности под един покрив свива значително сроковете. Партньори за пълно обслужване като YICHEN поддържат OEM чрез екипи от Tier-2 с щамповане и производство на фамилии структурни, шасита и интериорни части, предлагайки публикувани казуси като доказателство за реално изпълнение на програмата.


